ГОСТ Р ИСО 2433-2025. Национальный стандарт Российской Федерации. Станки металлорежущие. Условия испытаний круглошлифовальных и универсальных шлифовальных станков с подвижным столом. Проверка точности
Актуально на 02.11.2026.
Как цитировать: "ГОСТ Р ИСО 2433-2025. Национальный стандарт Российской Федерации. Станки металлорежущие. Условия испытаний круглошлифовальных и универсальных шлифовальных станков с подвижным столом. Проверка точности". ГОСТ Р ИСО 2433-2025. https://bukva.ai/docs/standart-gost-r-iso-2433-2025
(утв. и введен в действие Приказом Росстандарта от 09.12.2025 № 1655-ст)
Примечание
Документ введен в действие с 01.04.2026.
Утвержден и введен в действие Приказом Федерального
агентства по техническому
регулированию и метрологии
от 9 декабря 2025 г. № 1655-ст
УСЛОВИЯ ИСПЫТАНИЙ КРУГЛОШЛИФОВАЛЬНЫХ
И УНИВЕРСАЛЬНЫХ ШЛИФОВАЛЬНЫХ СТАНКОВ
С ПОДВИЖНЫМ СТОЛОМ. ПРОВЕРКА ТОЧНОСТИ
Machine tools. Test conditions for external cylindrical
and universal grinding machines with a movable table.
Testing of the accuracy
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 9 декабря 2025 г. № 1655-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 2433:1999 «Станки. Условия испытания круглошлифовальных и универсальных шлифовальных станков с подвижным столом. Проверка точности» (ISO 2433:1999 «Machine tools — Test conditions for external cylindrical and universal grinding machines with a movable table — Testing of the accuracy», IDT).
Международный стандарт разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации ISO/TC 39 «Станки».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт совместно с третьим изданием ИСО 2433 подготовлен взамен второго издания (ИСО 2433:1984), которое было технически пересмотрено.
Приложение А к настоящему стандарту является исключительно справочным.
1 Область применения
Настоящий стандарт совместно с ИСО 230-1 и ИСО 230-2 устанавливает требования к испытаниям по проверке геометрической точности, проверке эксплуатационных характеристик и проверке точности и повторяемости позиционирования осей круглошлифовальных станков общего назначения и нормальной точности, а также универсальных шлифовальных станков с подвижным столом. Настоящий стандарт также устанавливает соответствующие допуски для описанных выше испытаний.
Настоящий стандарт распространяется на станки с диаметром устанавливаемой заготовки до 800 мм и расстоянием между центрами до 4000 мм.
В настоящем стандарте рассматриваются только вопросы проверки точности станка. Настоящий стандарт не применяется ни к испытаниям при работе станка (вибрации, ненормальные шумы, скачкообразные движения компонентов станка и т.д.), ни к характеристикам станка (скорости, подачи и т.д.), которые проверяют до начала испытания точности.
В настоящем стандарте дана терминология, используемая при описании основных компонентов станка, и обозначение осей со ссылкой на ИСО 841.
Примечание — Кроме терминов на двух из трех официальных языков ИСО (английском и французском), в настоящем стандарте, в справочном приложении А, приведены эквивалентные термины на немецком и итальянском языках. Эти термины опубликованы под ответственность комитетов — членов ИСО для Германии (DIN) и Италии (UNI). Однако только термины, приведенные на официальных языках, могут рассматриваться как термины ИСО.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:1996 <1> Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
<1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, приведенного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 230-2:1997 <1> Test code for machine tools — Part 2: Determination of accuracy and repeatability of positioning numerically controlled axes (Свод правил по испытанию станков. Часть 2. Определение точности и воспроизводимости позиционирования осей станков с числовым программным управлением)
<1> Заменен на ISO 230-2:2014. Однако для однозначного соблюдения требования настоящего стандарта, приведенного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Описание, терминология и обозначение осей
3.1 Описание станков
3.1.1 Общие положения
В настоящем стандарте рассматриваются как круглошлифовальные станки, так и универсальные шлифовальные станки с подвижным столом. Несмотря на то, что конструкции обоих видов станков очень похожи, выполняемые ими функции различаются.
На универсальном шлифовальном станке можно выполнять шлифование наружных и внутренних, цилиндрических и конических поверхностей, в то время как на круглошлифовальном станке можно шлифовать только наружные цилиндрические поверхности и только в некоторых случаях наружные конические поверхности.
Оба вида станков имеют два главных линейных перемещения: стола (по оси Z) и шлифовальной бабки (по оси X) по станине. Эти перемещения обычно осуществляются под прямыми углами. На некоторых станках эти два перемещения происходят под косым углом, и тогда они называются круглошлифовальными станками с угловыми салазками шлифовальной бабки.
Основные узлы круглошлифовальных и универсальных шлифовальных станков описаны ниже.
3.1.2 Станина
Станина имеет отдельные направляющие для стола и шлифовальной бабки, которые обычно располагаются под углом 90° друг к другу.
3.1.3 Салазки стола
Салазки стола несут стол и перемещаются по направляющим станины (ось Z).
3.1.4 Стол
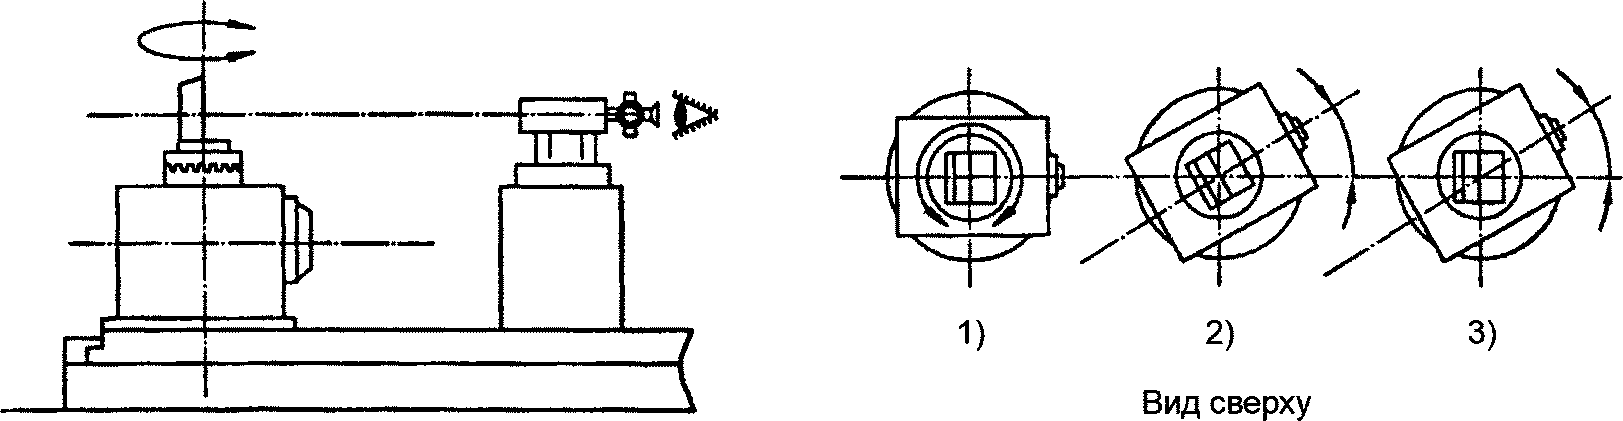
На столе устанавливаются передняя бабка, задняя бабка и при необходимости неподвижный люнет. Заготовка базируется между шпинделем передней бабки и шпинделем задней бабки. На универсальном шлифовальном станке стол может поворачиваться на своих салазках, а на круглошлифовальном станке этот поворот не является основной функцией. Когда отсутствует необходимость в повороте, стол и салазки стола могут быть конструктивно выполнены как единый узел.
3.1.5 Передняя бабка
Передняя бабка вращает заготовку, зажатую в патроне или базирующуюся в центрах. На универсальных шлифовальных станках передняя бабка может поворачиваться. На круглошлифовальных станках передняя бабка может быть закрепленного типа.
3.1.6 Задняя бабка
Задняя бабка может перемещаться по верхней рабочей поверхности стола для регулирования расстояния между центрами. Перемещение пиноли задней бабки используется для тонкой настройки (нагружения заготовки).
3.1.7 Шлифовальная бабка
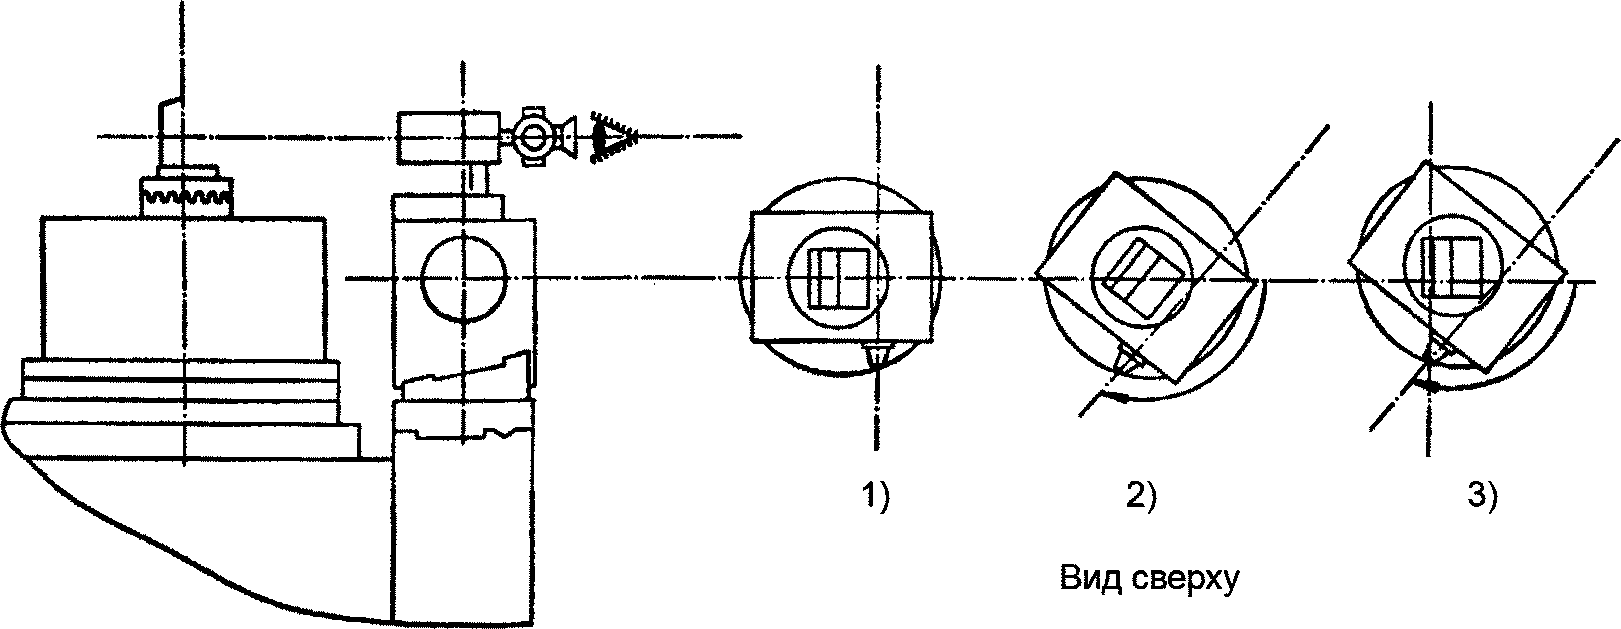
Шлифовальная бабка устанавливается на своих салазках и может поворачиваться. Шлифовальный круг устанавливается на шпинделе шлифовальной бабки. На универсальном шлифовальном станке внутришлифовальный шпиндель является встроенным или крепится на шлифовальной бабке. Ось шпинделя шлифовального круга в нулевом положении поворота параллельна перемещению стола.
3.2 Терминология и обозначение осей
В целях упрощения на рисунке 1 приведен только один пример универсального шлифовального станка.
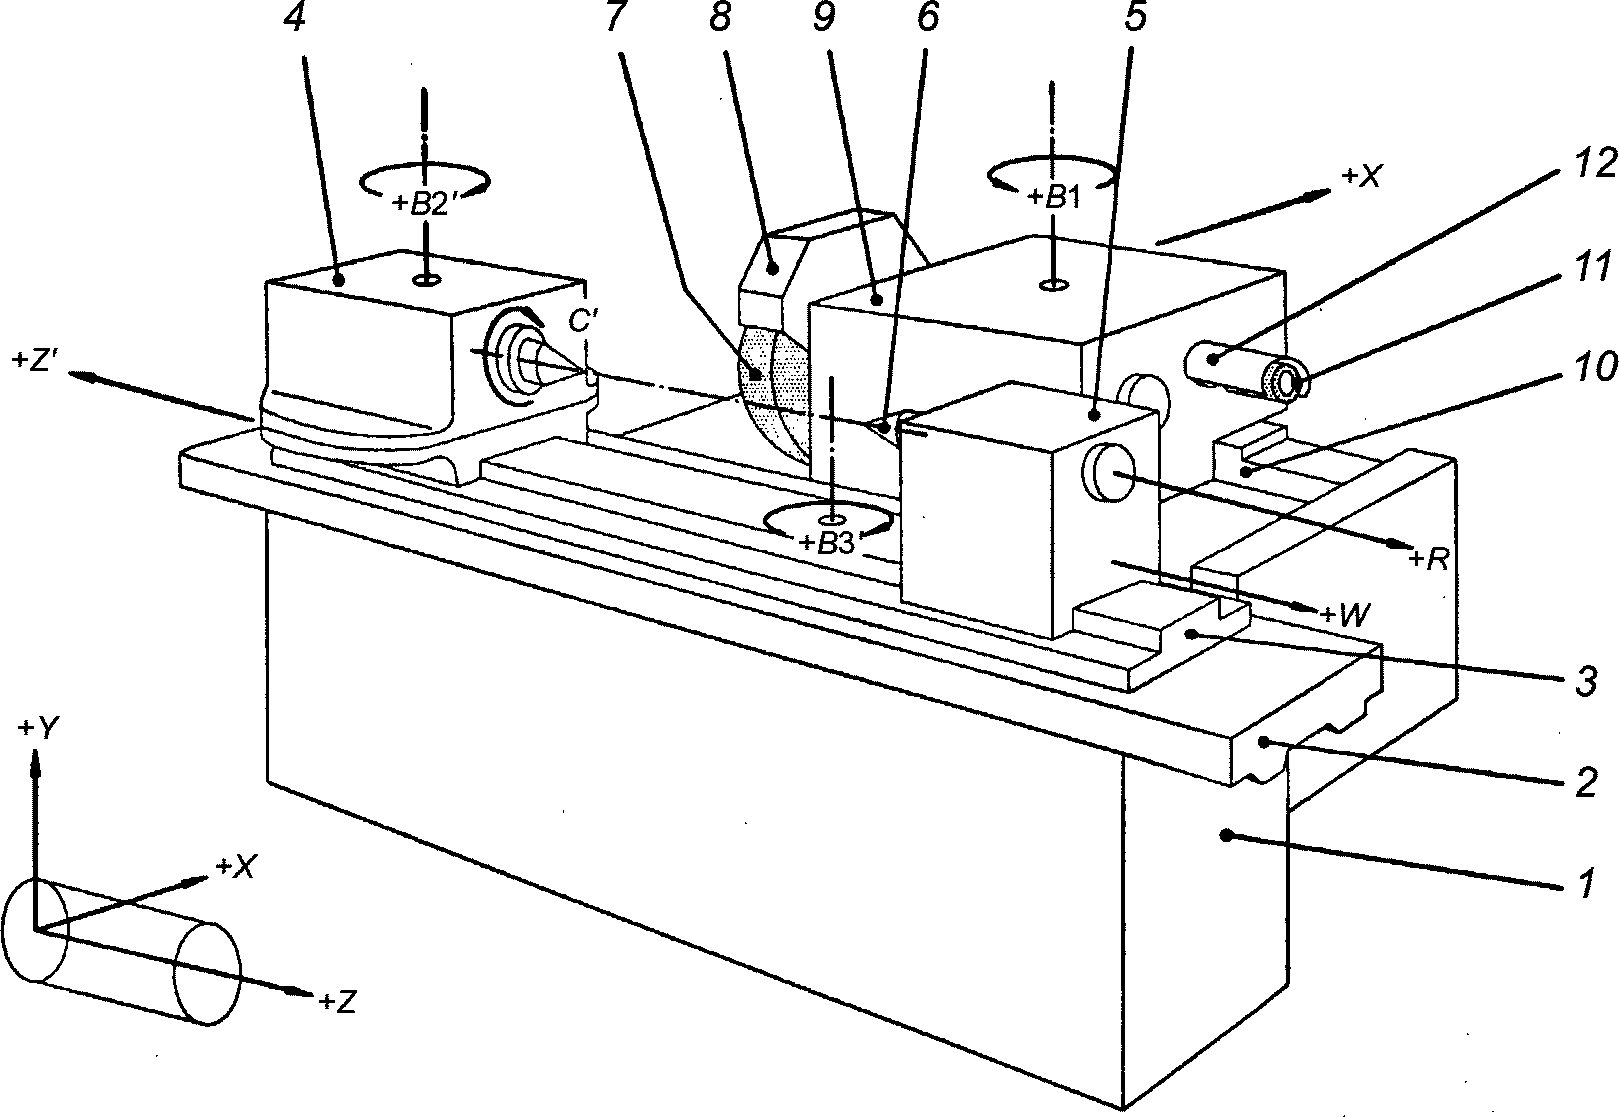
Примечание — Ось B1 используется в соответствующих случаях.
Рисунок 1 — Универсальный шлифовальный станок
4 Общие положения
4.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры — в градусах, а угловые отклонения и соответствующие допуски — в пропорциях, но в некоторых случаях для большей ясности допускается использовать микрорадианы и угловые секунды. Необходимо помнить о равнозначности приведенного ниже выражения:
4.2 Ссылка на ИСО 230-1
При применении настоящего стандарта следует учитывать положения ИСО 230-1, в том числе при монтаже станка перед испытанием, прогревании шпиндельного и других движущихся компонентов, описании методов измерения и рекомендуемой точности испытательного оборудования.
В блоке испытаний «Наблюдения» в разделах 5, 6 и 7, вслед за инструкциями следует ссылка на соответствующие разделы ИСО 230-1 в случаях, когда проводимое испытание соответствует техническим требованиям ИСО 230-1.
4.3 Последовательность проведения испытаний
Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. В целях упрощения установки средств измерений или калибров испытания возможно проводить в любом порядке.
4.4 Обязательные испытания
При испытаниях станка не всегда необходимо или возможно проводить все испытания, описанные в настоящем стандарте. Если необходимо провести приемочные испытания, то пользователь должен выбрать (по соглашению с поставщиком/изготовителем) те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Данные испытания должны быть четко определены при заказе станка. Ссылка на настощий стандарт для проведения приемочных испытаний без четкого определения необходимых испытаний или без соглашения о соответствующих расходах не может считаться обязательной для любой из сторон контракта.
4.5 Средства измерений
Средства измерений, указанные в испытаниях, описанных в 5, 6 и 7, приведены только в качестве примеров. Допускается применение других приборов, измеряющих такие же параметры и имеющих как минимум такую же точность. Индикаторы часового типа должны иметь разрешающую способность 0,001 мм или выше.
4.6 Испытания при механической обработке
Испытания станка проводят в режиме чистовой обработки. Черновую обработку следует избегать, поскольку при ней возникают значительные силы резания.
4.7 Минимальное допустимое отклонение для испытаний геометрической точности
Если допуск при испытании геометрических параметров установлен на длину измерения, отличную от допуска в настоящем стандарте (см. ИСО 230-1:1996, 2.311), то необходимо учитывать, что минимальное значение допуска равно 0,005 мм.
5 Испытания проверки геометрической точности
5.1 Линейные оси перемещения
| Объект | G1 | |
| a) Проверка прямолинейности траектории перемещения салазок стола в горизонтальной плоскости ZX. b) Проверка параллельности оси между центрами шпинделя передней бабки и пиноли задней бабки и перемещением салазок стола (ось Z) в вертикальной плоскости YZ. | ||
Схема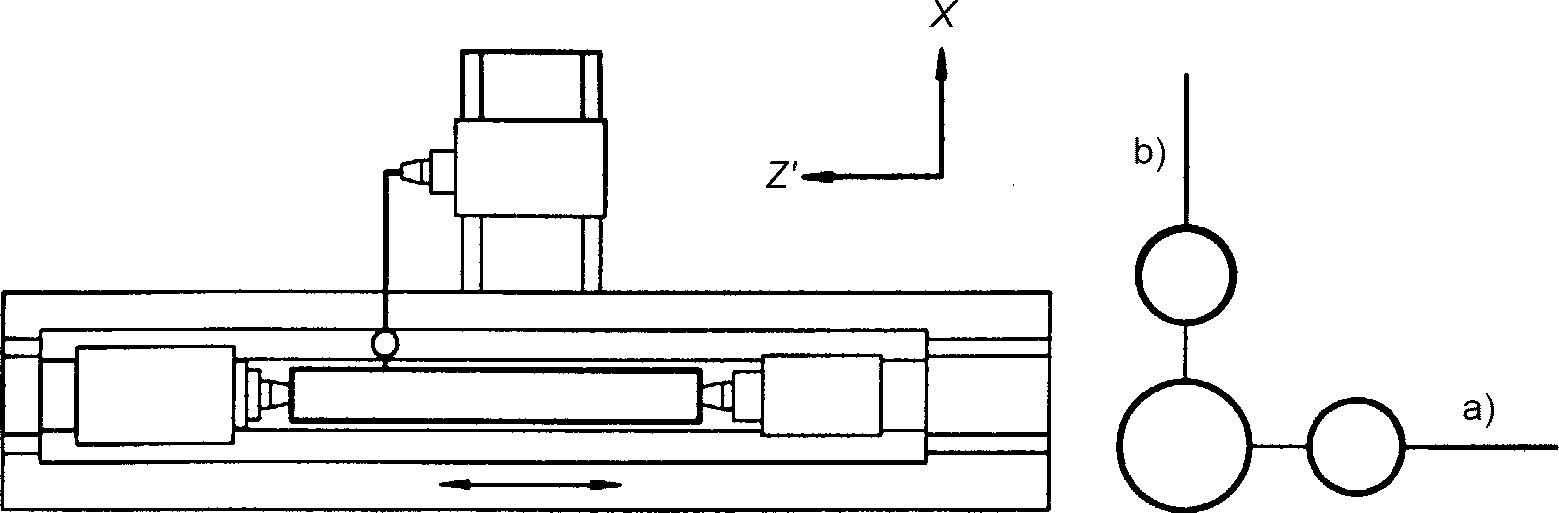 | ||
| Допуск | Измеренное отклонение | |
| a) 0,01 на длине измерения до 1000 Добавлять 0,005 на каждую дополнительную 1000 или ее часть. b) 0,02 на длине измерения до 1000 Добавлять 0,005 на каждую дополнительную 1000 или ее часть | a) b) | |
| Средства измерений | ||
| a) Индикатор часового типа и контрольная оправка между центрами или поверочная линейка, либо оптический метод, либо натянутая струна и микроскоп, либо лазерный метод. b) Индикатор часового типа и контрольная оправка между центрами. | ||
| Замечания и ссылки на ИСО 230-1, 5.212 (рисунок 11), 5.232.11, 5.232.12, 5.232.13, 5.232.14 и 5.422.3 | ||
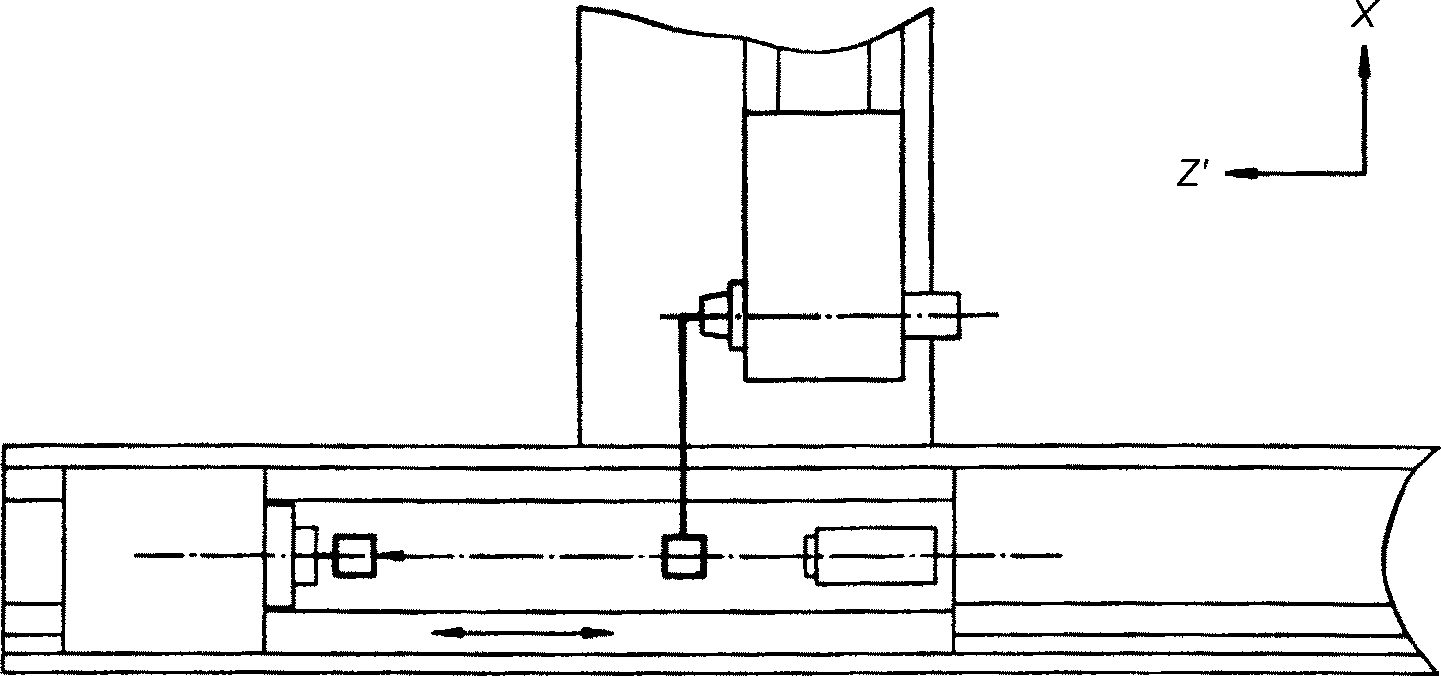
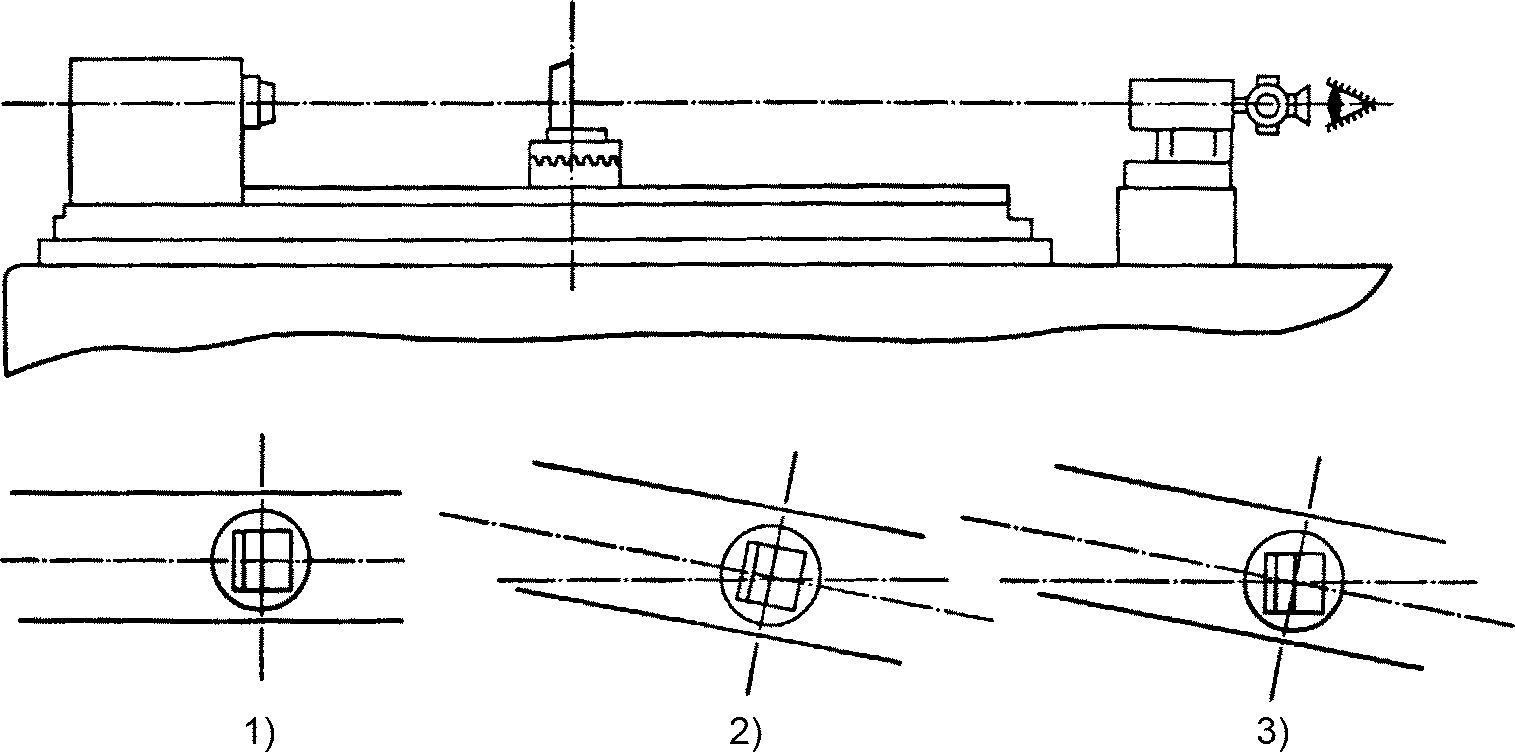
| Контрольная оправка достаточной длины используется как база отсчета. Передняя бабка и стол, если они поворотного типа, должны устанавливаться в нулевое положение поворота. Задняя бабка отводится назад. Перемещают стол и делают замеры в нескольких равноудаленных друг от друга положениях. Отклонение от прямолинейности должно быть в соответствии с ИСО 230-1:1996, 5.212.1, а максимальную разность показаний можно считать отклонением от прямолинейности. | ||
| Объект | G2 | |
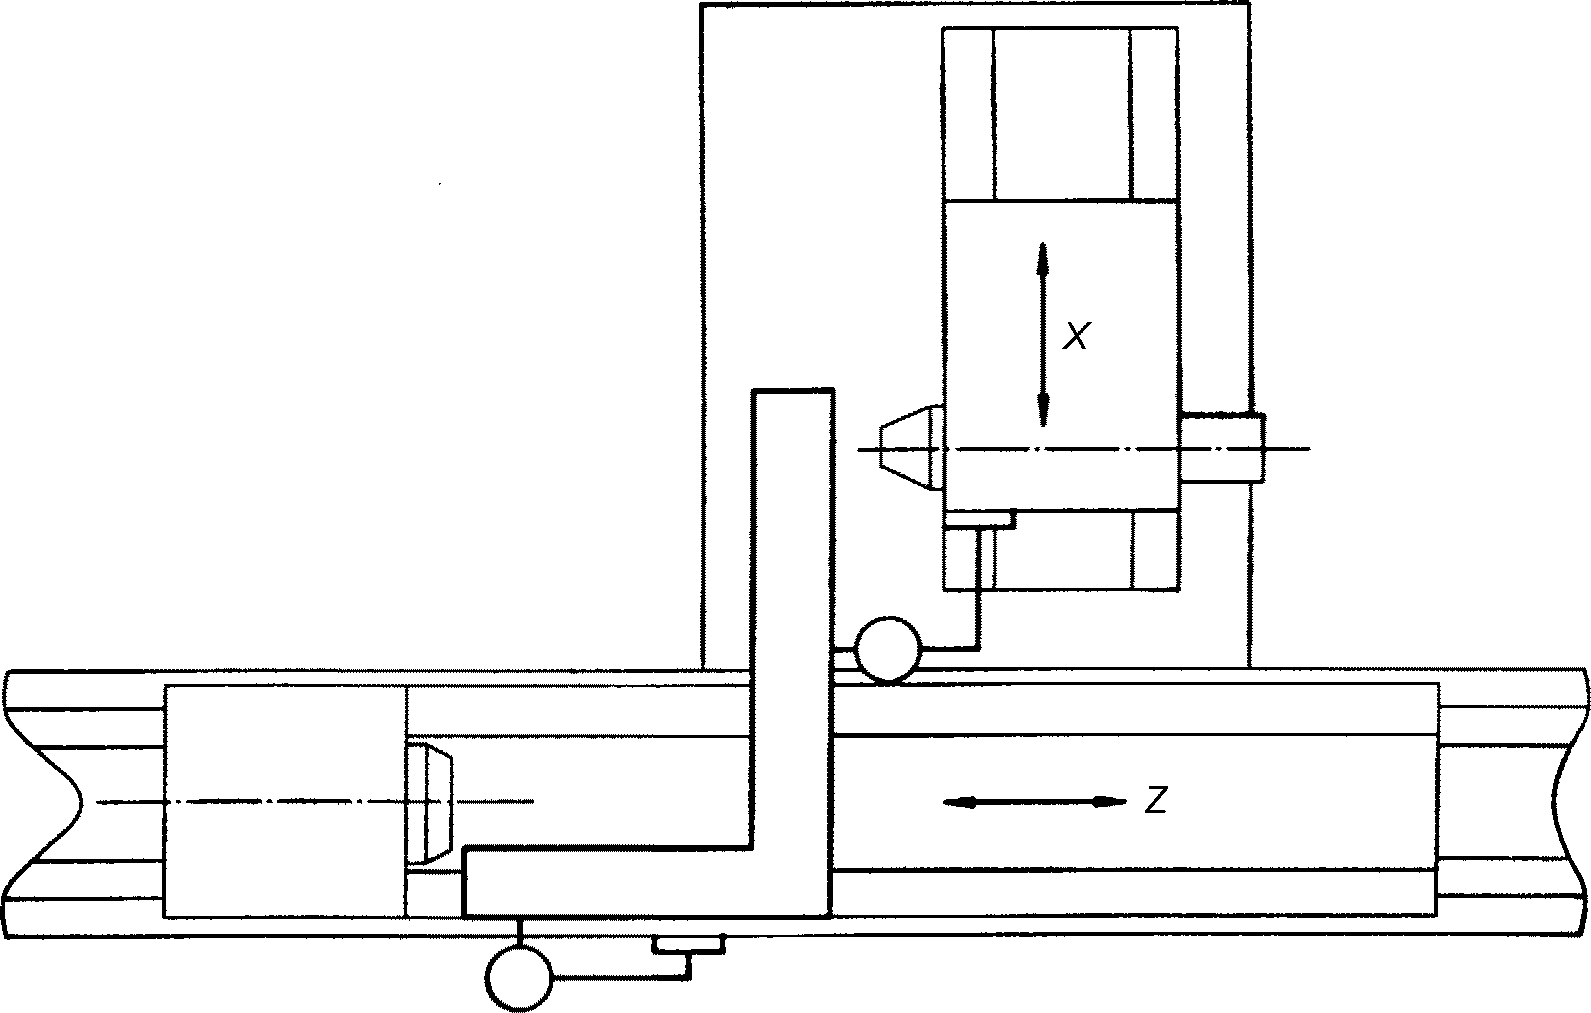
| Проверка прямолинейности траектории перемещения салазок шпиндельной бабки (ось X) в горизонтальной плоскости ZX. | ||
Схема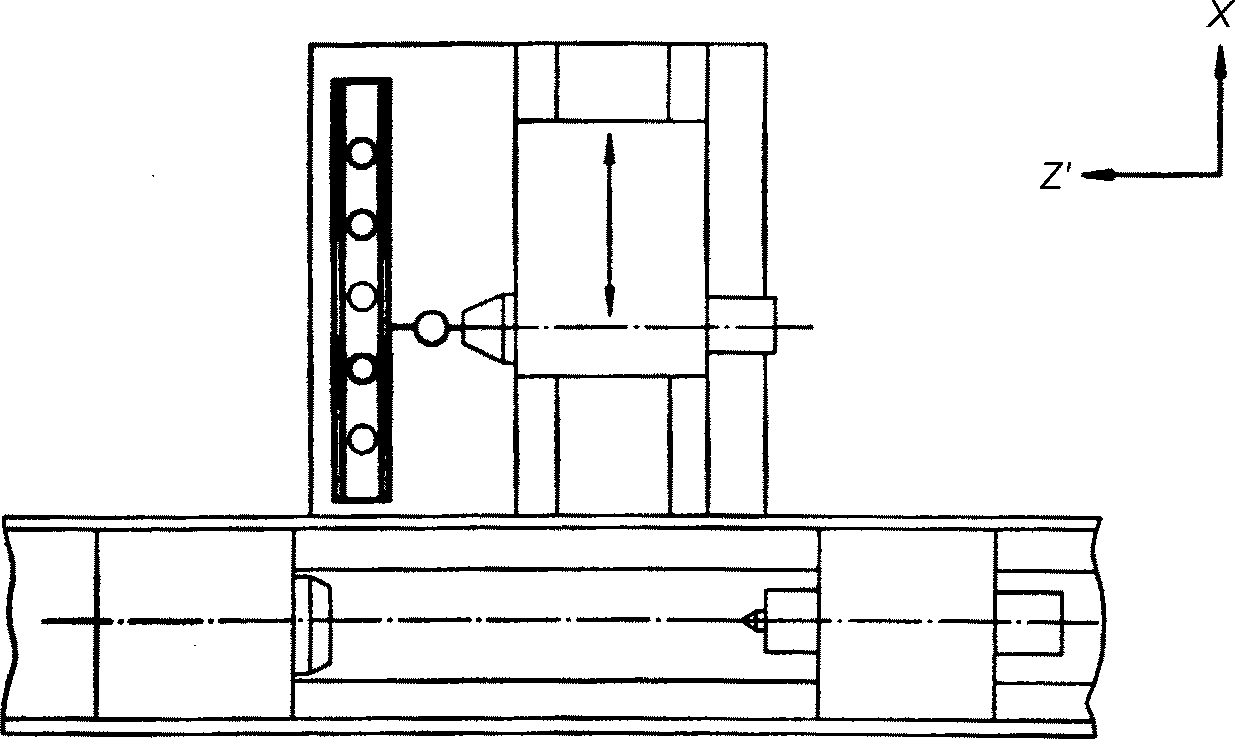 | ||
| Допуск | Измеренное отклонение | |
| 0,02 на полное перемещение | ||
| Средства измерений | ||
| Поверочная линейка и индикатор часового типа либо оптические методы. | ||
| Замечания и ссылки на ИСО 230-1, 5.232.11, 5.232.13 и 5.232.14 | ||
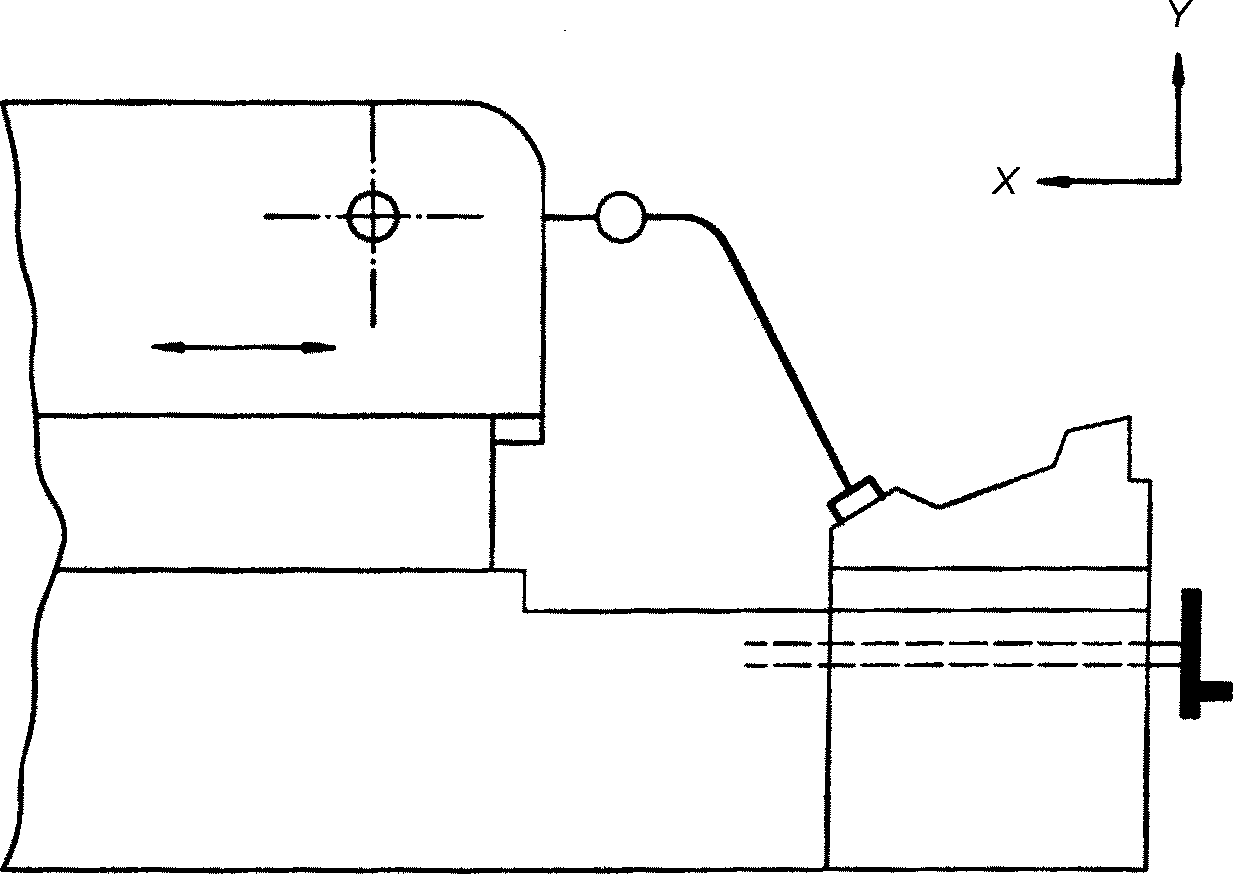
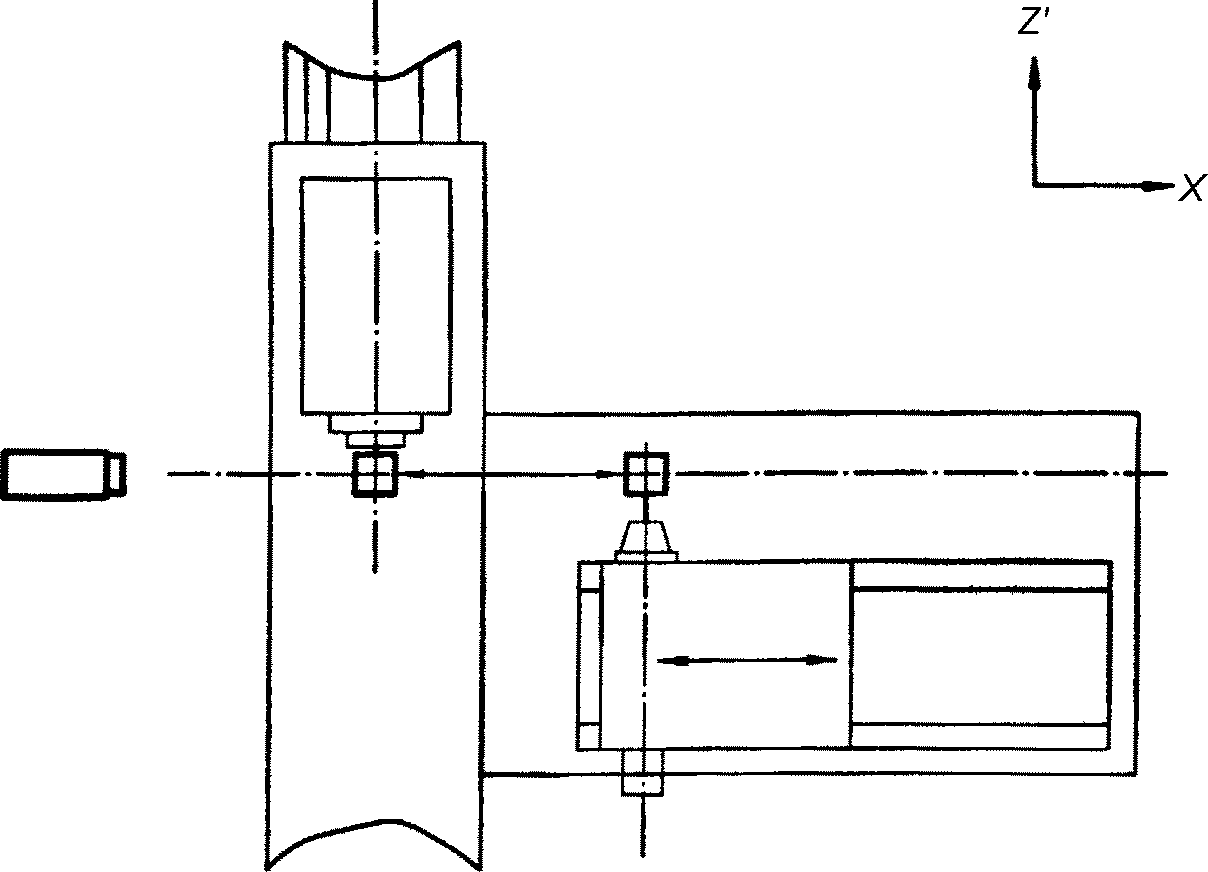
| Помещают поверочную линейку на неподвижную часть станка, используя плоскопараллельные концевые меры, рядом с передним концом шпинделя так, чтобы ее рабочая поверхность была параллельна a траектории перемещения по оси X в горизонтальной плоскости ZX. Устанавливают индикатор с круговой шкалой на шлифовальную бабку рядом с ее шпинделем. Измерительный наконечник должен касаться рабочей поверхности поверочной линейки. Перемещают шлифовальную бабку и делают в нескольких равноудаленных друг от друга положениях. Максимальная разность в показаниях считается отклонением от прямолинейности. | ||
| a Параллельность означает, что показания индикаторов с круговой шкалой одинаковы на обоих концах. В таком случае максимальная разность в показаниях считается отклонением от прямолинейности. | ||
5.2 Передняя бабка
| Объект | G4 | |||
| Проверка вращающегося шпинделя передней бабки: a) радиальное биение наружного посадочного диаметра; b) периодическое осевое биение; c) торцевое биение базовой поверхности (включая периодическое осевое биение). | ||||
Схема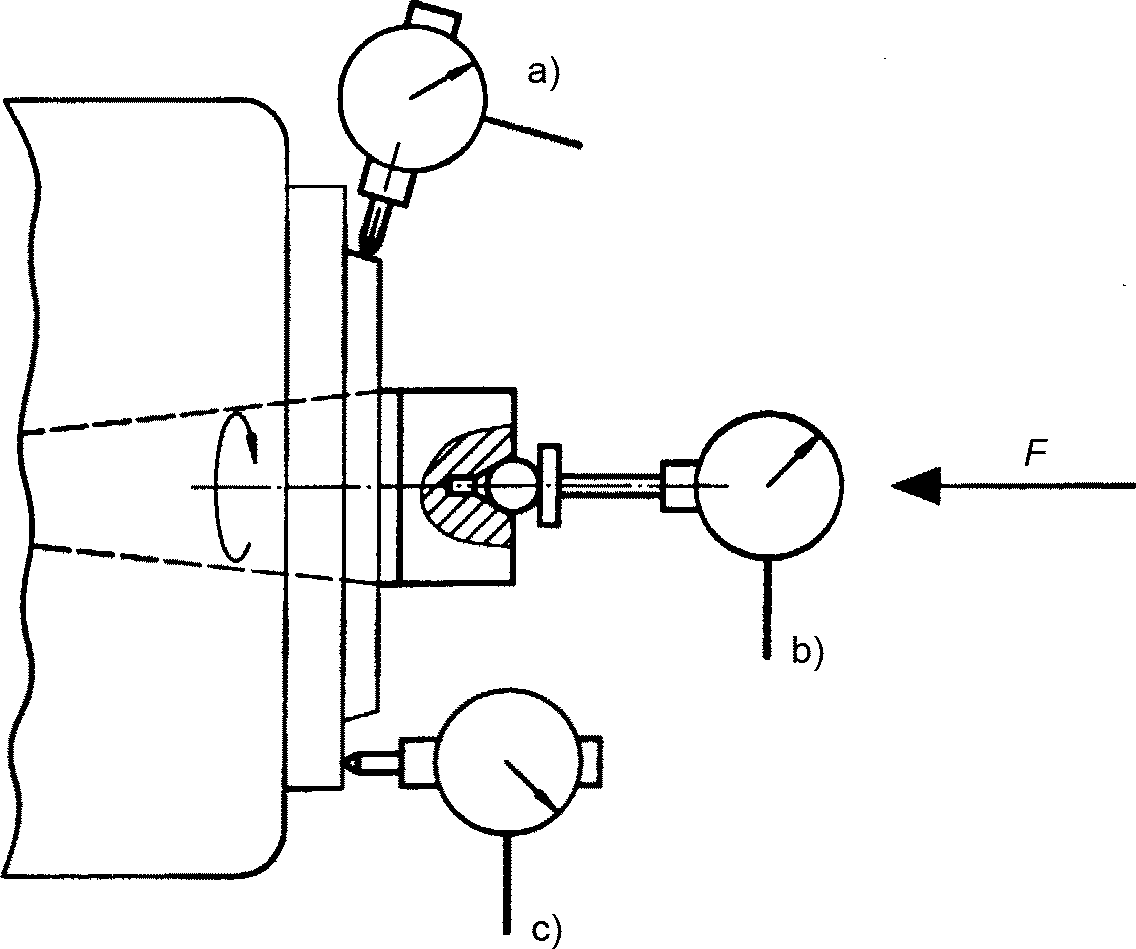 | ||||
| Допуск | Измеренное отклонение | |||
| a) 0,005 | b) 0,005 | c) 0,01 | a) b) c) | |
| Средства измерений | ||||
| Индикатор часового типа. | ||||
| Замечания и ссылки на ИСО 230-1 | ||||
| a) 5.612.2 Для конусного переднего конца шпинделя измерительный наконечник индикатора с круговой шкалой должен быть установлен перпендикулярно к проверяемой поверхности. b) и c) 5.621.2, 5.622.1, 5.622.2 и 5.632 Величина и направление прилагаемого осевого усилия F должны задаваться поставщиком/изготовителем. При использовании подшипников с предварительным натягом, нет необходимости прилагать усилие F. | ||||
| Объект | G5 | |
| Проверка радиального биения внутреннего конуса шпинделя передней бабки: a) рядом с передним концом шпинделя; b) на расстоянии 150 или 300 мм. | ||
Схема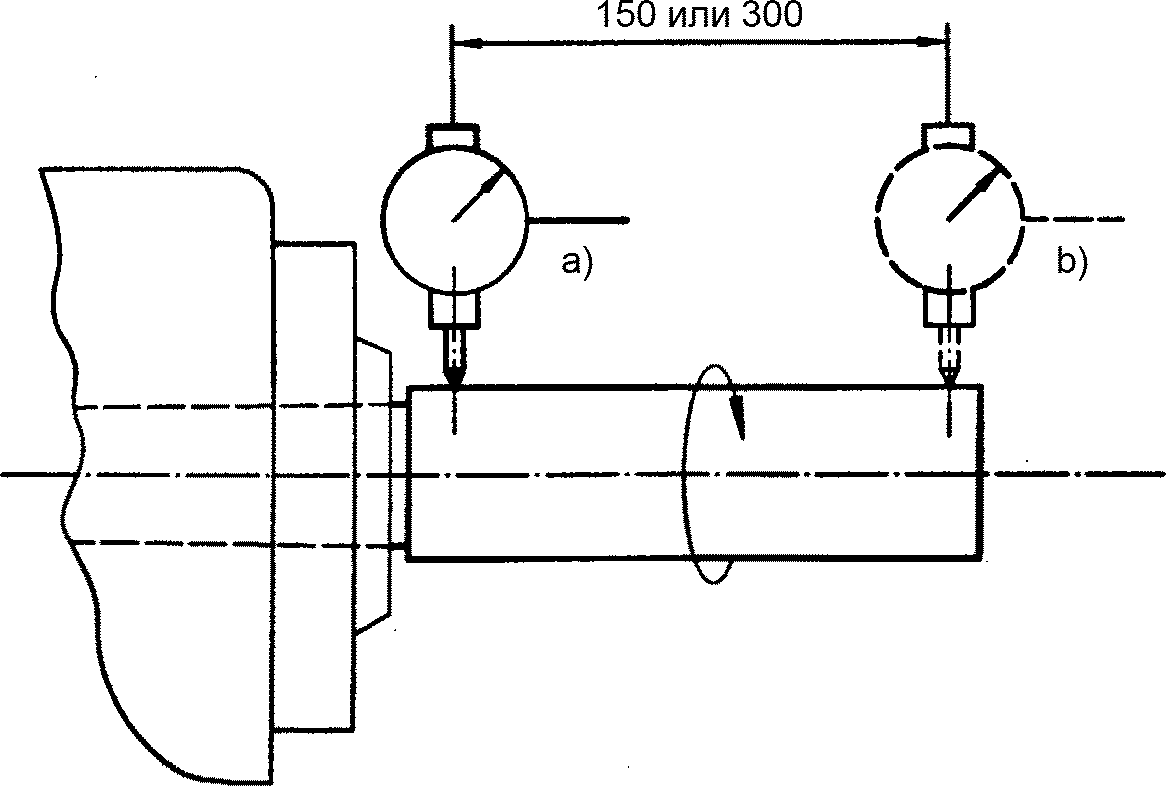 | ||
| Допуск | Измеренное отклонение | |
| a) 0,005 b) 0,015 на расстоянии 300 0,010 на расстоянии 150. | a) b) | |
| Средства измерений | ||
| Контрольная оправка и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1, 5.612.3 | ||
| Объект | G6 | |
| Проверка параллельности оси вращения шпинделя передней бабки относительно траектории перемещения стола (ось Z): a) в горизонтальной плоскости ZX; b) в вертикальной плоскости YZ. | ||
Схема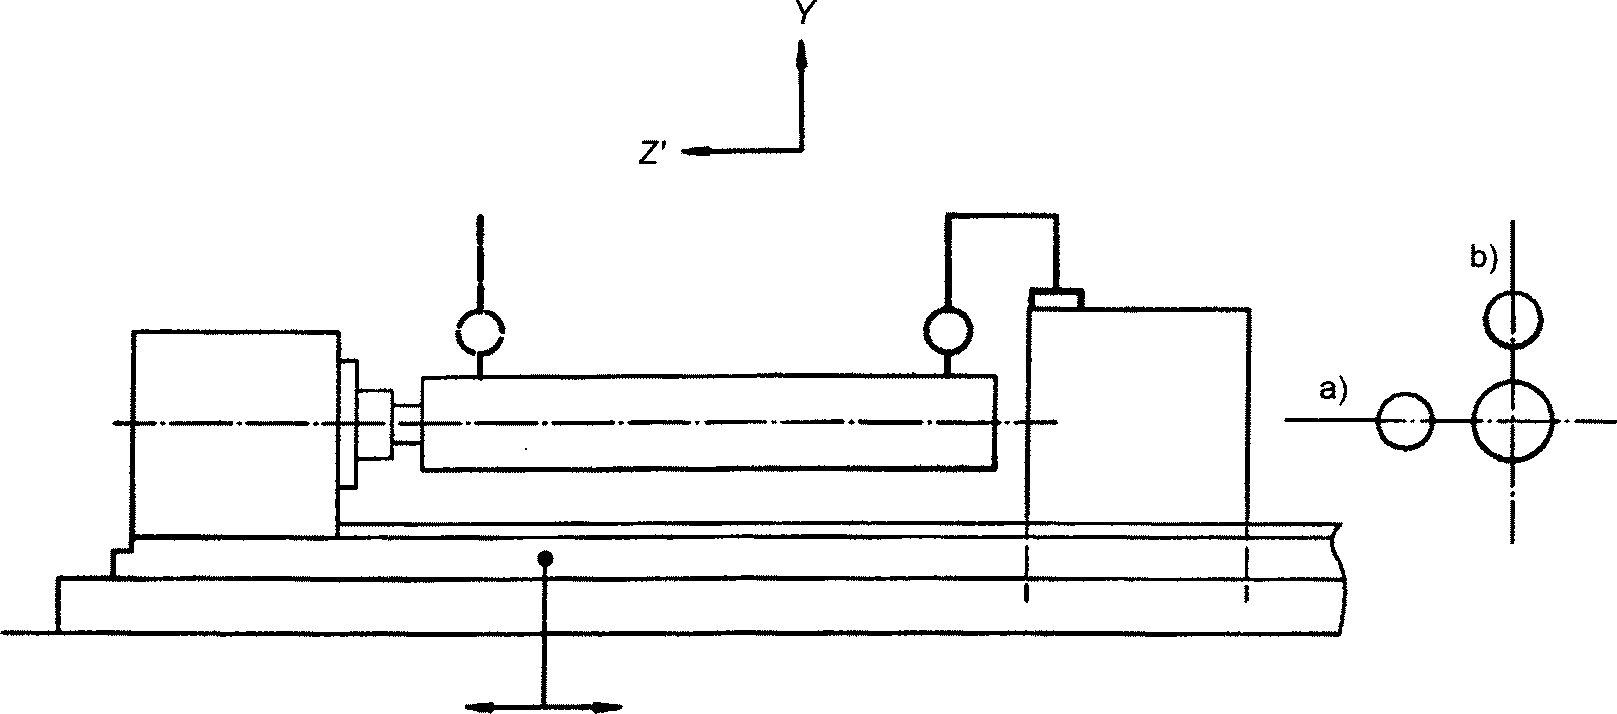 | ||
| Допуск | Измеренное отклонение | |
| Для a) и b) 0,012 на длине измерения 300 (конец контрольной оправки направлен к шлифовальному кругу и вверх). 0,008 на длине измерения 150 (конец контрольной оправки направлен к шлифовальному кругу и вверх). | a) b) | |
| Средства измерений | ||
| Контрольная оправка и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1, 5.412.1 и 5.422.3 | ||
| Настройка стола, установленная для проверки G1, не должна меняться. | ||
5.3 Задняя бабка
| Объект | G7 | |
| Проверка параллельности оси конического отверстия задней бабки относительно траектории перемещения стола (ось Z): a) в горизонтальной плоскости ZX; b) в вертикальной плоскости YZ. | ||
Схема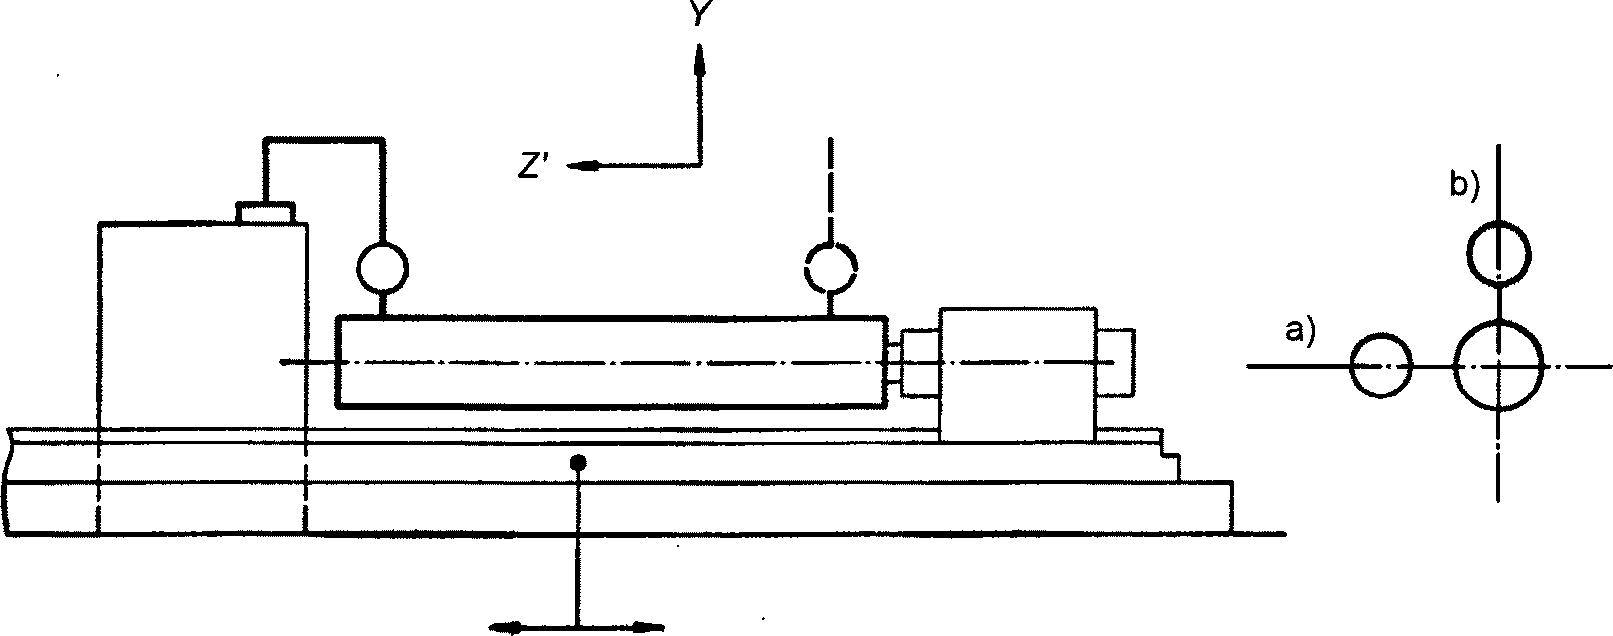 | ||
| Допуск | Измеренное отклонение | |
| a) 0,015 на длине измерения 300 (конец контрольной оправки направлен к шлифовальному кругу). 0,01 на длине измерения 150 (конец контрольной оправки направлен к шлифовальному кругу). b) 0,015 на длине измерения 300 (конец контрольной оправки направлен вверх). 0,01 на длине измерения 150 (конец контрольной оправки направлен вверх). | a) b) | |
| Средства измерений | ||
| Контрольная оправка и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1, 5.412.1 и 5.422.3 | ||
| Настройка стола, установленная для проверки G1, не должна меняться. Пиноль задней бабки отодвинута назад. | ||
| Объект | G8 | |
| Проверка параллельности траектории перемещения задней бабки по столу (ось W) относительно траектории перемещения стола (ось Z): a) в горизонтальной плоскости ZX; b) в вертикальной плоскости YZ. | ||
Схема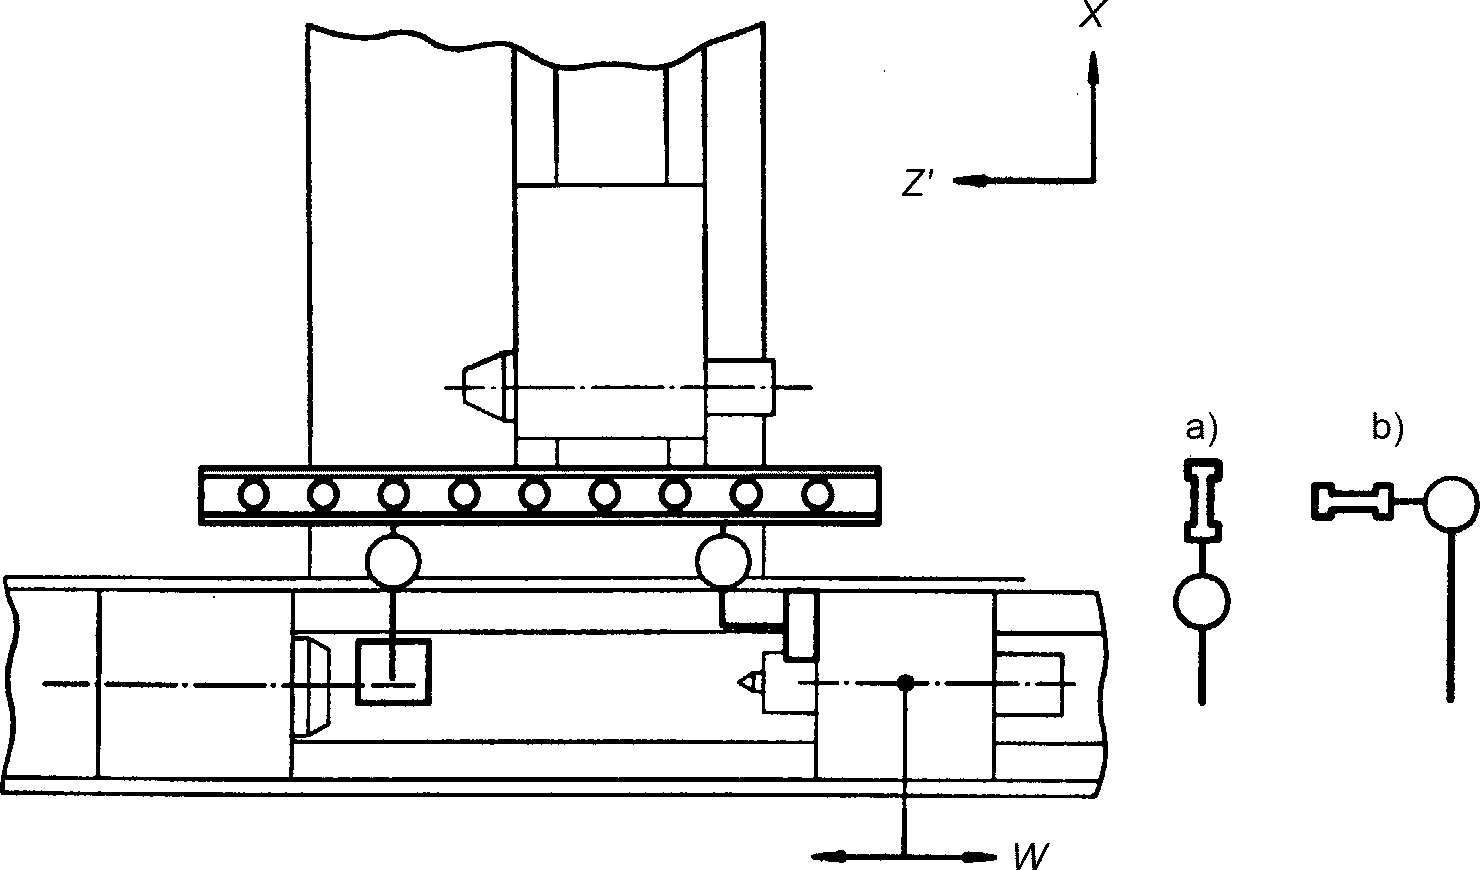 | ||
| Допуск | Измеренное отклонение | |
| 0,01 на длине измерения до 1000 Добавить 0,005 на каждую 1000 или ее часть. 0,015 на длине измерения до 1000 Добавить 0,005 на каждую 1000 или ее часть. | a) b) | |
| Средства измерений | ||
| Поверочная линейка и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1, 5.422.2 | ||
| Настройка стола, установленная для проверки G1, не должна меняться. Размещают поверочную линейку на неподвижной части станка параллельно траектории перемещения стола (ось Z), используя для этого индикатор с круговой шкалой, установленный на столе. Закрепляют индикатор с круговой шкалой на задней бабке и регулируют наконечник так, чтобы он касался поверочной линейки. Перемещают заднюю бабку и зажимают ее, если это возможно, а затем считывают показания с индикатора. Берут максимальную разность показаний индикатора. | ||
| Объект | G9 | |
| Проверка параллельности траектории перемещения пиноли задней бабки (ось R) относительно траектории перемещения стола (ось Z): a) в горизонтальной плоскости ZX; b) в вертикальной плоскости YZ. | ||
Схема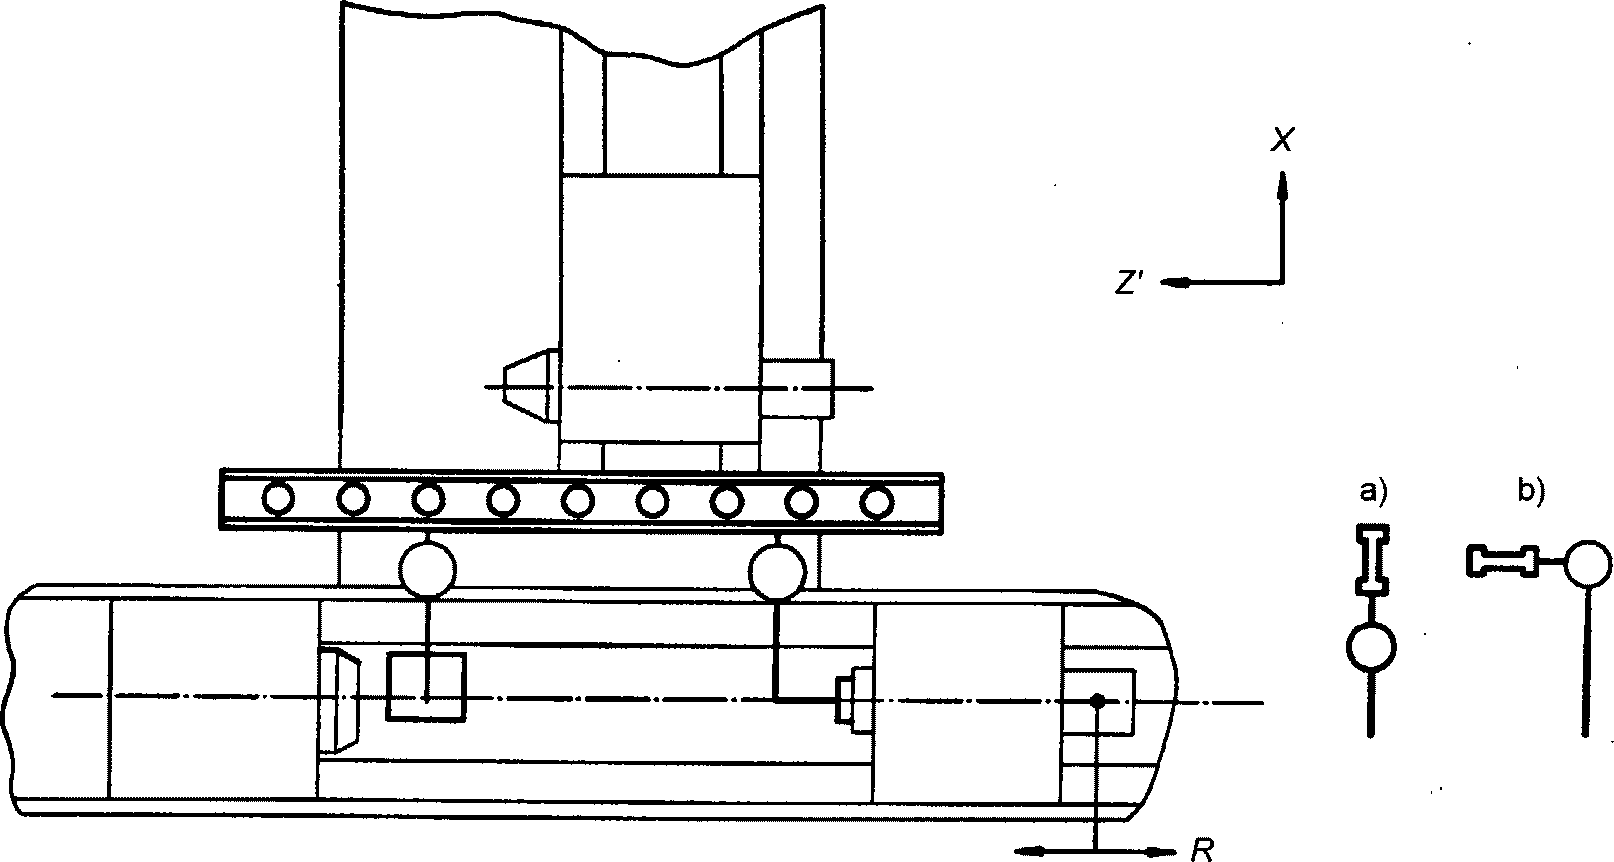 | ||
| Допуск | Измеренное отклонение | |
| Для a) и b) 0,008 на длине измерения 100 | a) b) | |
| Средства измерений | ||
| Поверочная линейка и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1, 5.422.2 | ||
| Настройка стола, установленная для проверки G1, не должна меняться. Размещают поверочную линейку на неподвижной части станка параллельно траектории перемещения стола (ось Z), используя для этого индикатор с круговой шкалой, установленный на столе. Закрепляют индикатор с круговой шкалой на задней бабке и регулируют наконечник так, чтобы он касался поверочной линейки. Перемещают заднюю бабку и зажимают ее, если это возможно, а затем считывают показания с индикатора. Берут максимальную разность показаний индикатора. | ||
5.4 Шлифовальная бабка
| Объект | G10 | |
| Проверка шпинделя шлифовального круга: a) радиальное биение (диаметр крепления круга); b) периодическое осевое биение. | ||
Схема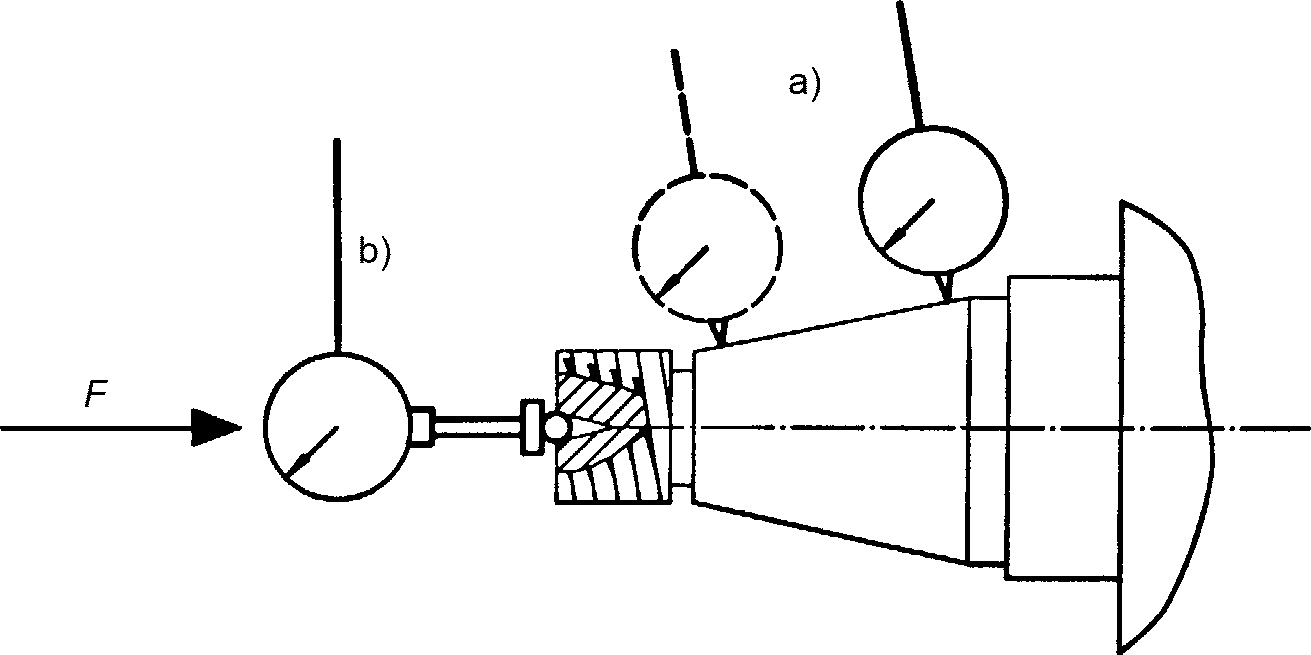 | ||
| Допуск | Измеренное отклонение | |
| a) 0,005 для двух сечений при касании наконечником индикатора. b) 0,01 | a) b) | |
| Средства измерений | ||
| Индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1 | ||
| a) 5.612.2 Для конического переднего конца шпинделя наконечник индикатора часового типа должен устанавливаться перпендикулярно проверяемой поверхности. Измерение радиального биения должно выполняться на двух концах конуса. b) 5.622.1 и 5.622.2 Величина и направление прилагаемого осевого усилия F должны задаваться поставщиком/изготовителем. При использовании подшипников с предварительным натягом нет необходимости прилагать усилие F. | ||
| Объект | G11 | |
| Проверка параллельности оси шпинделя шлифовального круга относительно траектории перемещения стола (ось Z): a) в горизонтальной плоскости ZX; b) в вертикальной плоскости YZ. | ||
Схема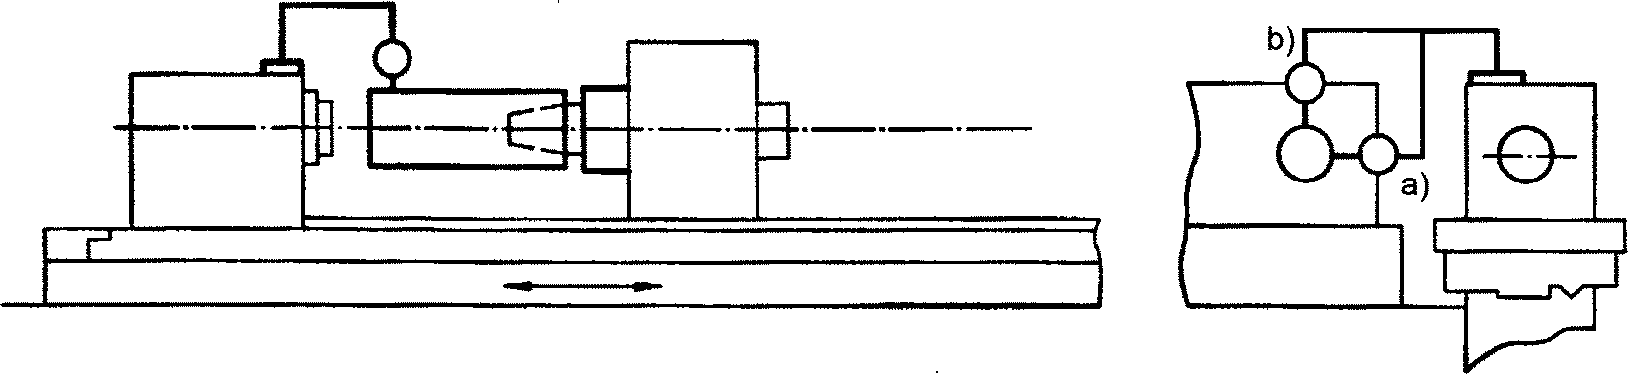 | ||
| Допуск | Измеренное отклонение | |
| a) 0,03 на длине измерения 300 0,02 на длине измерения 150. b) 0,03 на длине измерения 300 0,02 на длине измерения 150 (конец контрольной оправки направлен вверх, кроме случая, когда шлифовальные круги могут быть установлены на обоих концах шпинделя). | a) b) | |
| Средства измерений | ||
| Специальная контрольная оправка и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1, 5.412.1 и 5.422.3 | ||
| Устанавливают специальную контрольную оправку на шпиндель шлифовального круга, а индикатор часового типа на стол или переднюю бабку. Измерения должны выполняться для a) и b) на каждой средней позиции вращения шпинделя. | ||
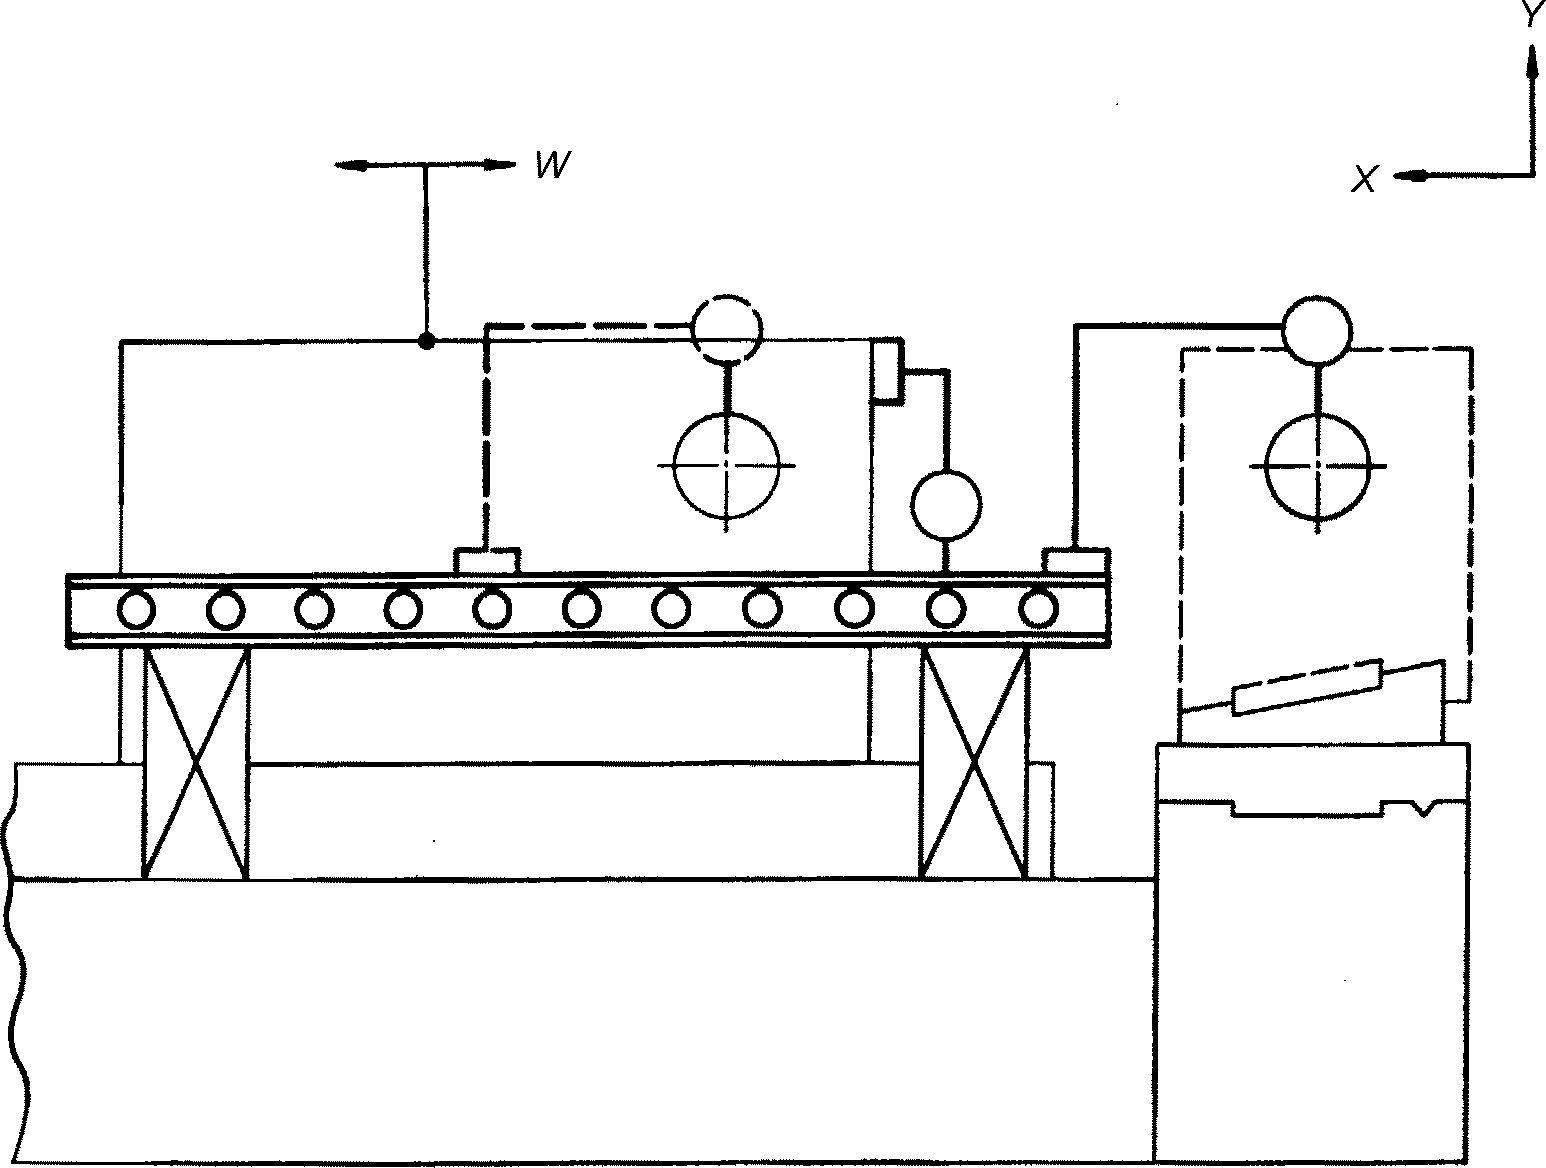
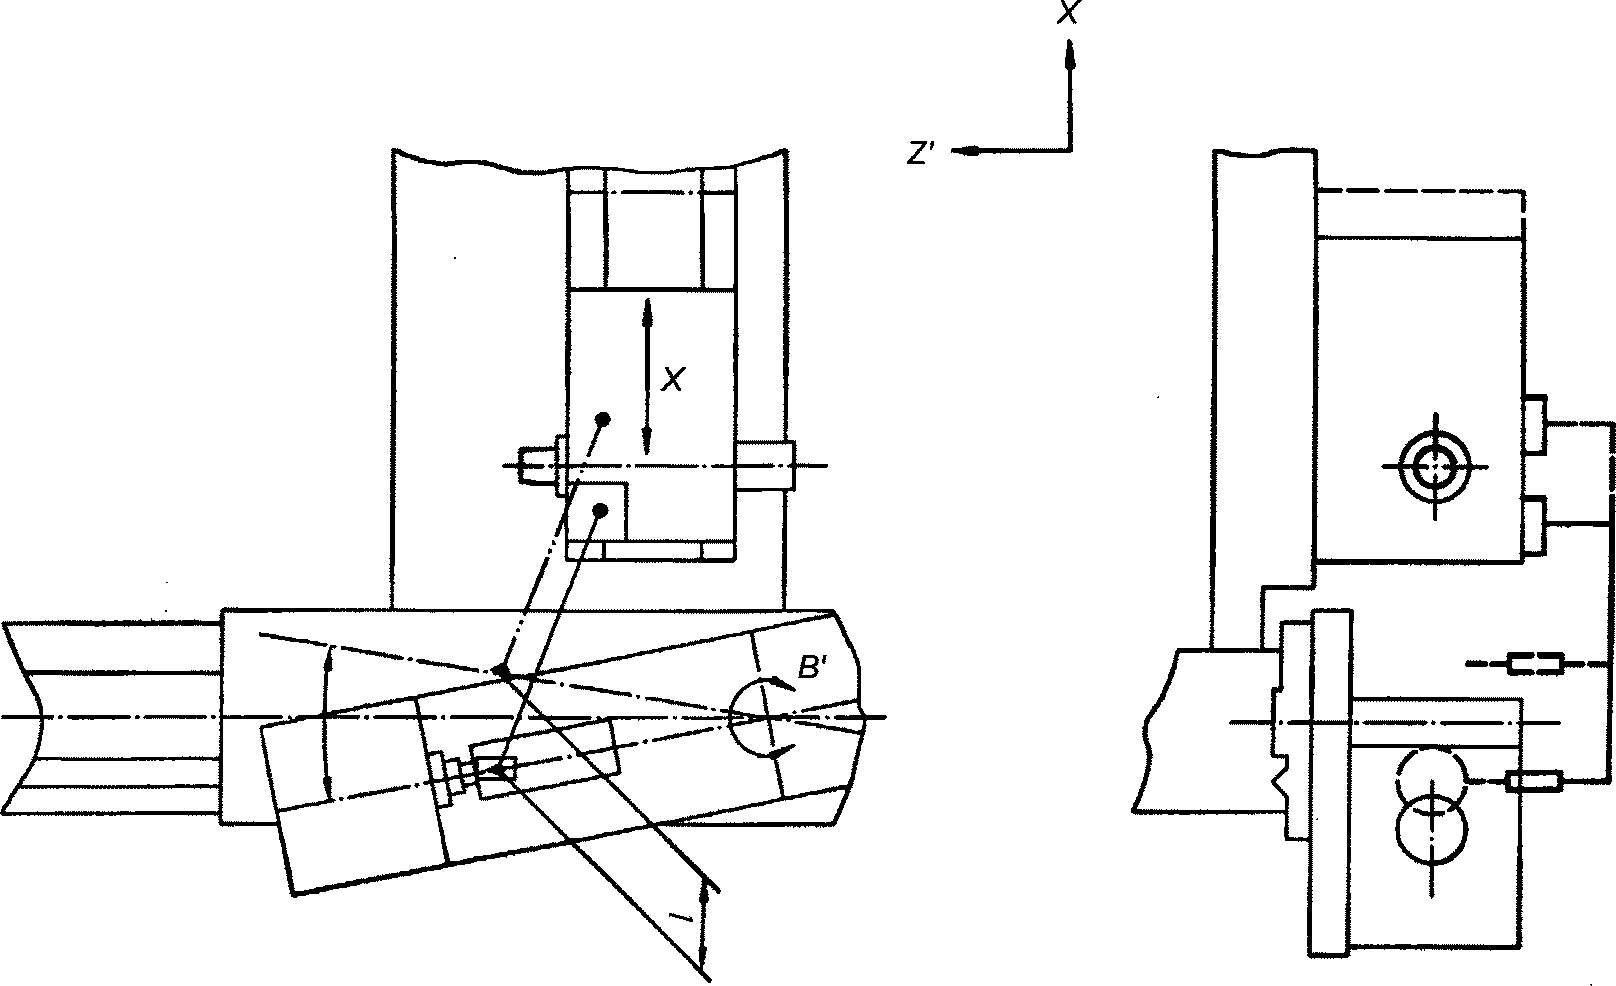
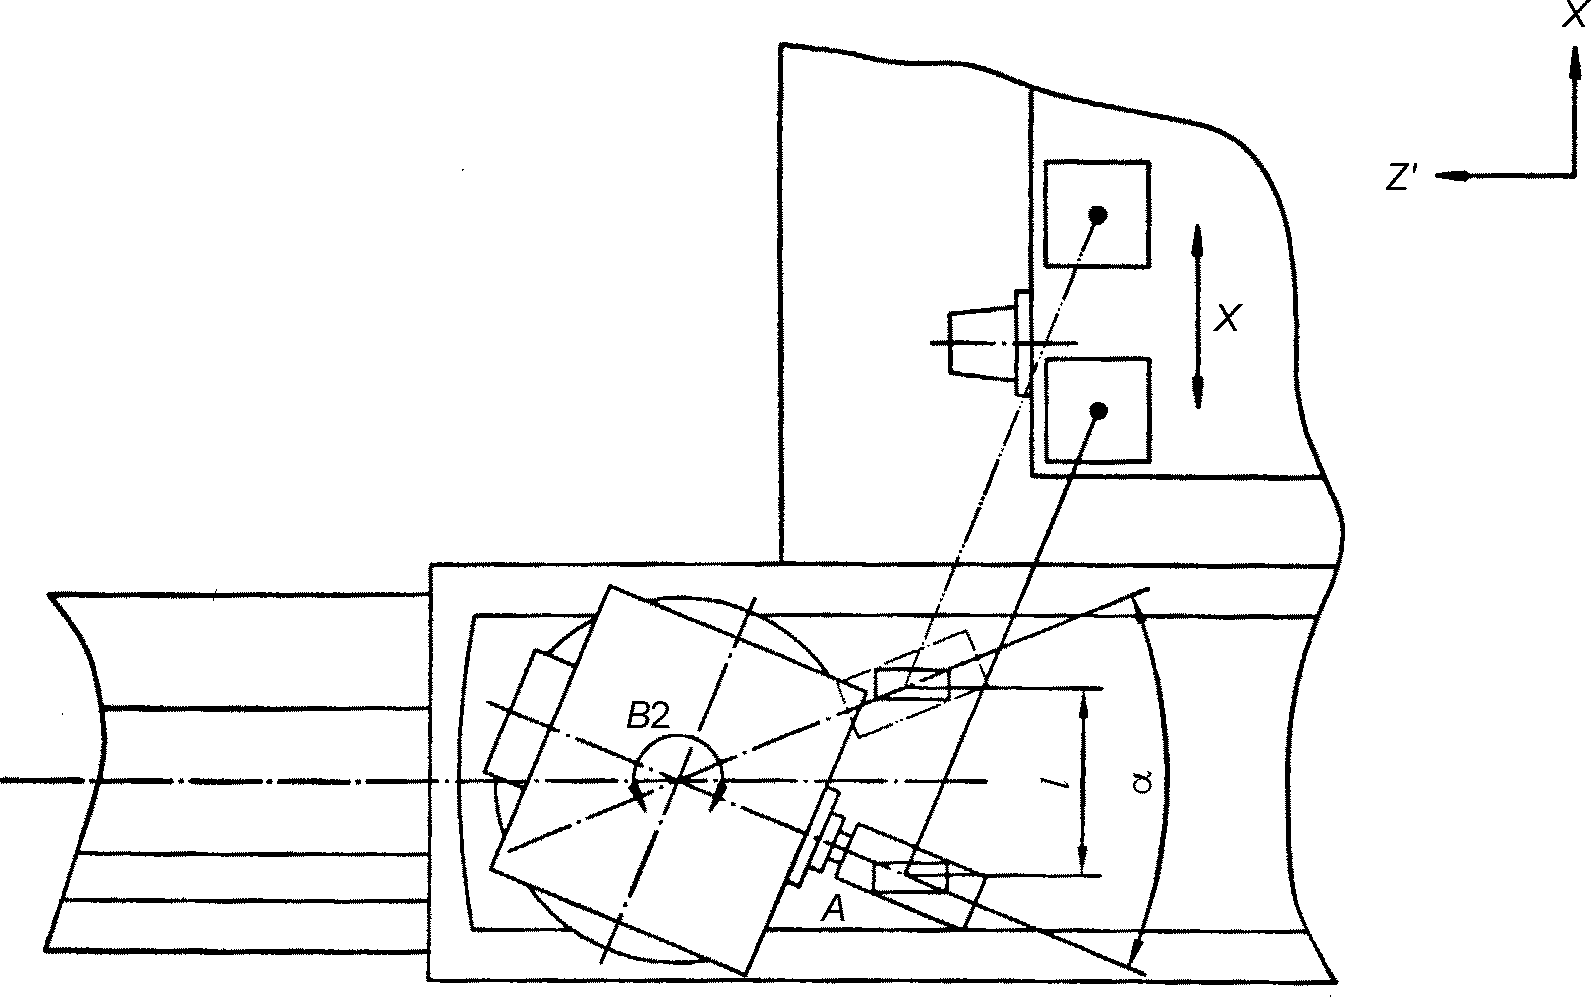
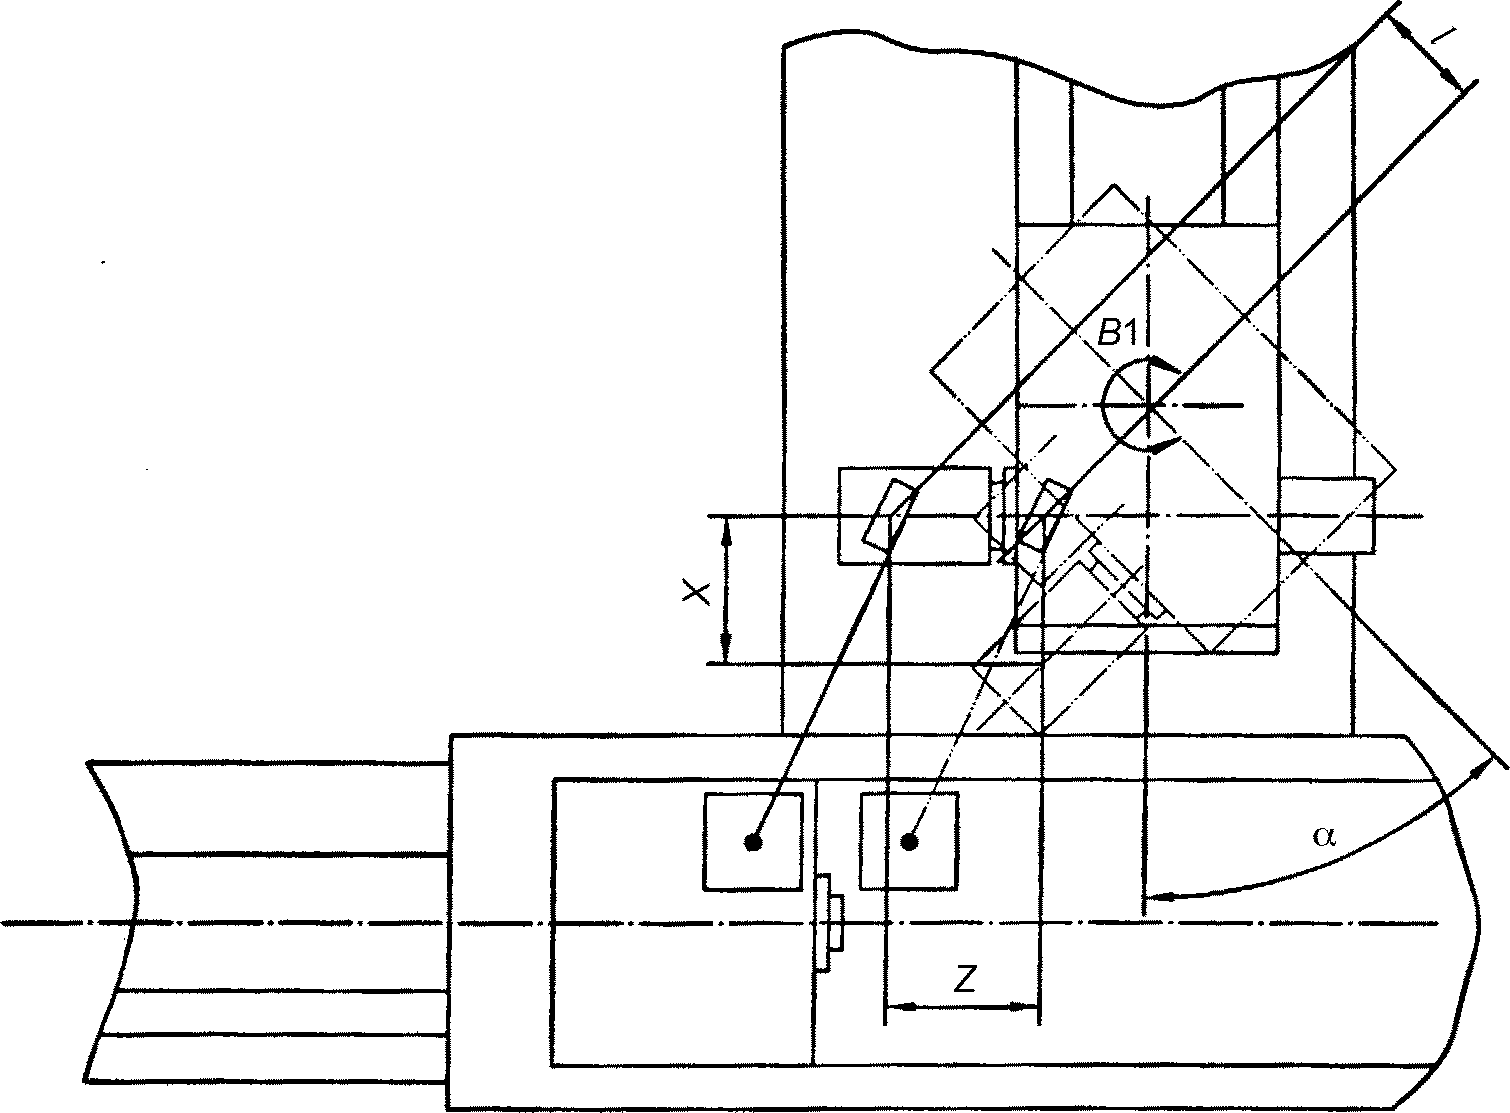
5.5 Поворотные движения (испытания относятся только к поворотным узлам)
5.6 Внутришлифовальный шпиндель
| Объект | G16 | |
| Проверка радиального биения конуса внутришлифовального шпинделя: a) на выходе конуса; b) на расстоянии 150 мм. | ||
Схема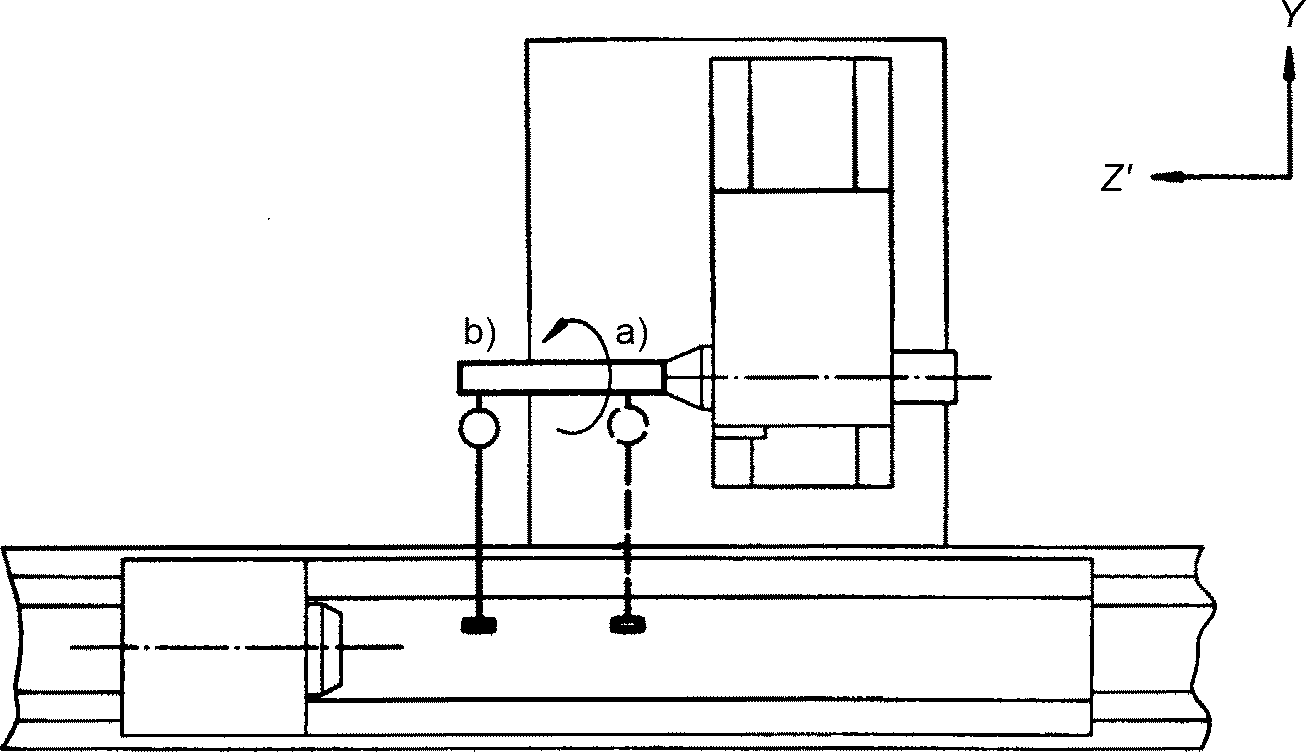 | ||
| Допуск | Измеренное отклонение | |
| a) 0,005 b) 0,01 | a) b) | |
| Средства измерений | ||
| Контрольная оправка, соответствующая типу переднего конца шпинделя, и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1, 5.612.3 | ||
| Для внутренней цилиндрической базовой поверхности шпинделя проверка должна выполняться на базовой поверхности при непосредственном касании ее индикатором и без использования контрольной оправки. В этом случае значение a) следует брать в качестве допуска. | ||
| Объект | G17 | |
| Проверка параллельности оси внутришлифовального шпинделя относительно траектории перемещения стола (ось Z): a) в горизонтальной плоскости; b) в вертикальной плоскости. | ||
Схема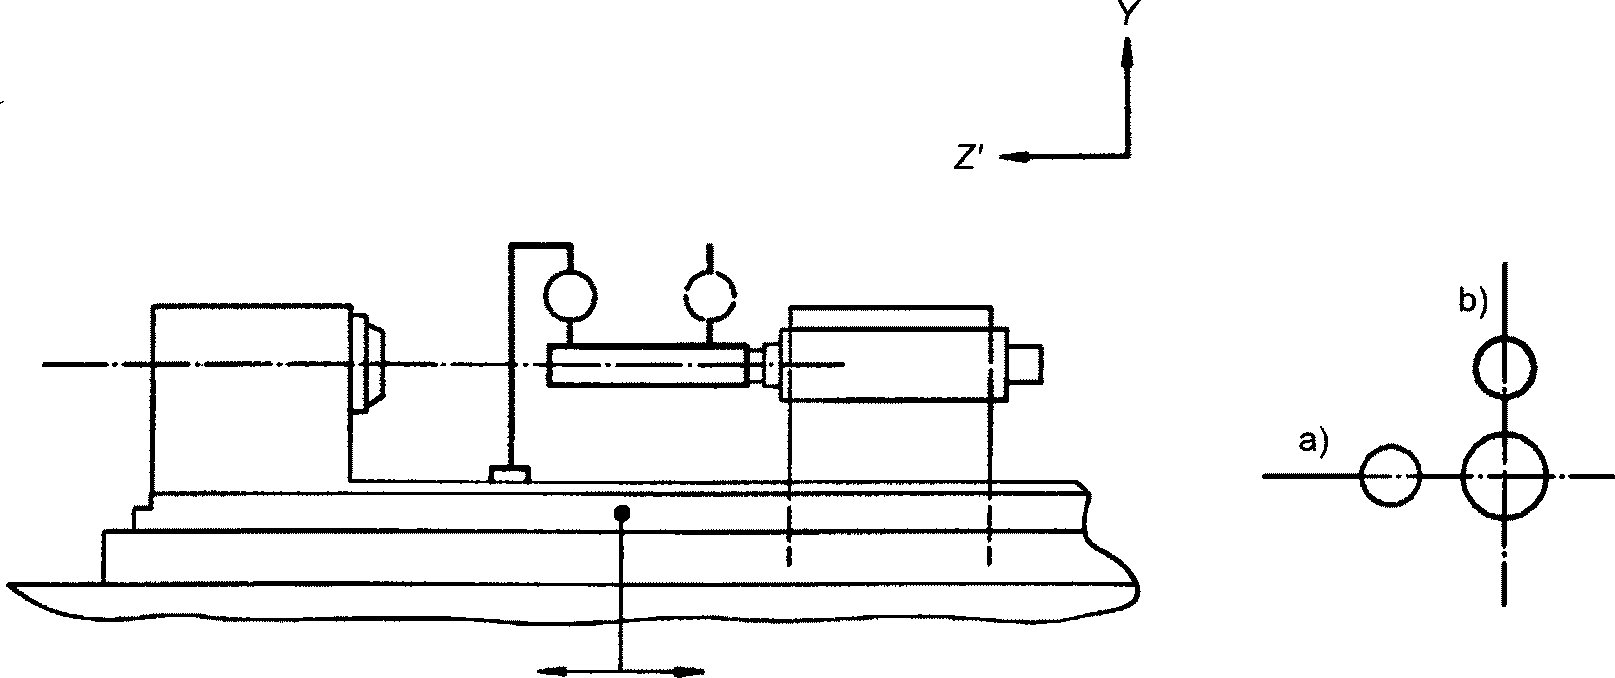 | ||
| Допуск | Измеренное отклонение | |
| a) 0,03 на длине измерения 300 0,02 на длине измерения 150. b) 0,03 на длине измерения 300 (конец контрольной оправки направлен вверх) 0,02 на длине измерения 150. | a) b) | |
| Средства измерений | ||
| Контрольная оправка и индикатор часового типа. | ||
| Замечания и ссылки на ИСО 230-1, 5.412.1 и 5.422.3 | ||
| Проверку необходимо выполнять в каждом среднем положении шлифовального шпинделя в горизонтальной и вертикальной плоскости. Попеременно, сначала проверяют в положении вращения шпинделя, а затем его поворачивают на 180° и снова проверяют. Берут среднее значение в каждой точке измерения и оценивают отклонения. | ||
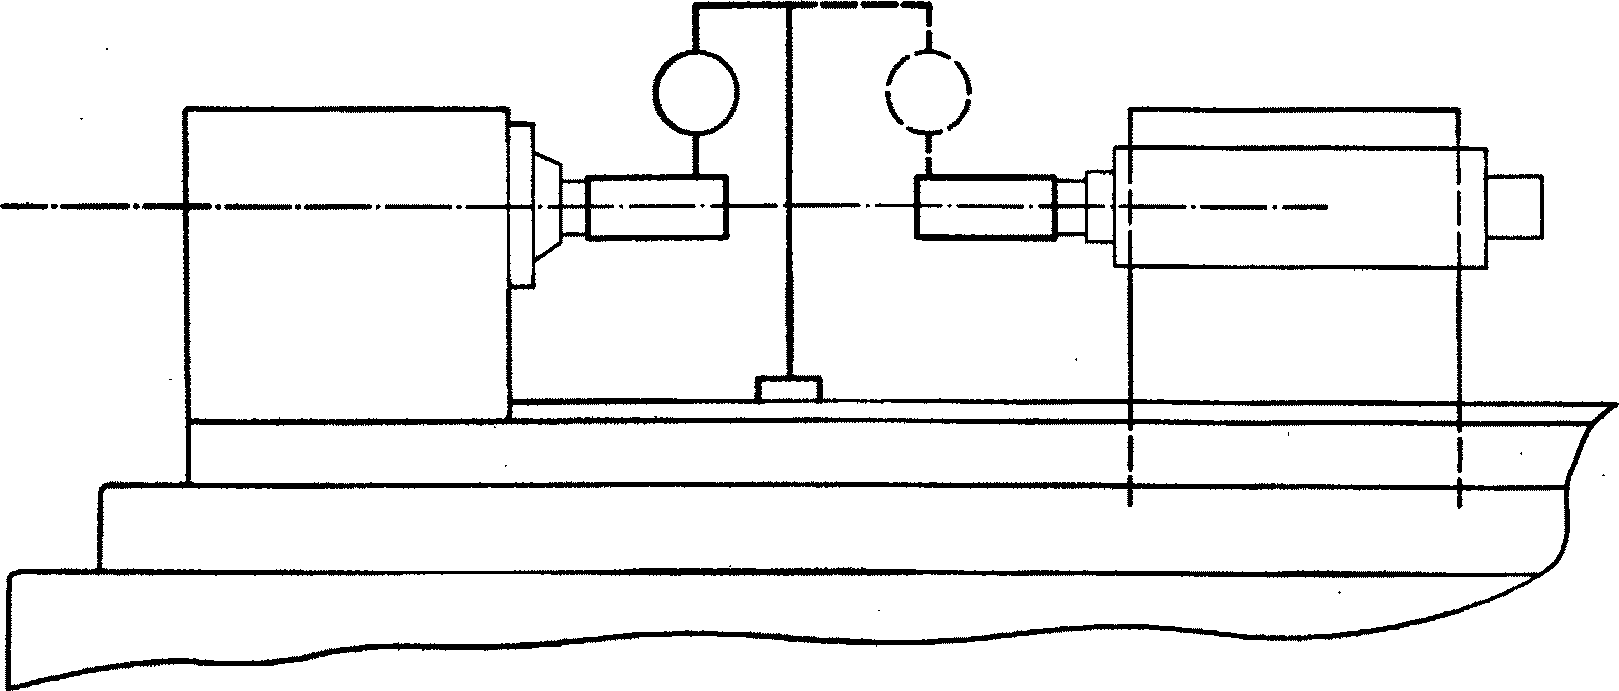
6 Испытания при механической обработке
| Объект | M1 | ||||||
| Проверка | |||||||
a) круглости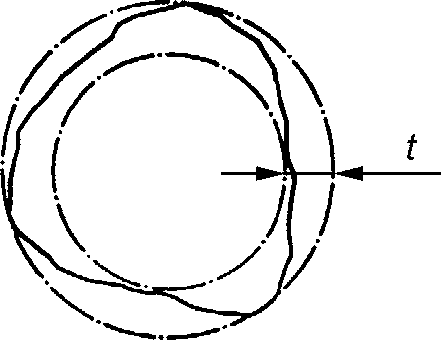 | |||||||
b) постоянства диаметра (изменения диаметра, замеренного на обоих концах и в середине образца-изделия при шлифовании в центрах цилиндрического образца-изделия)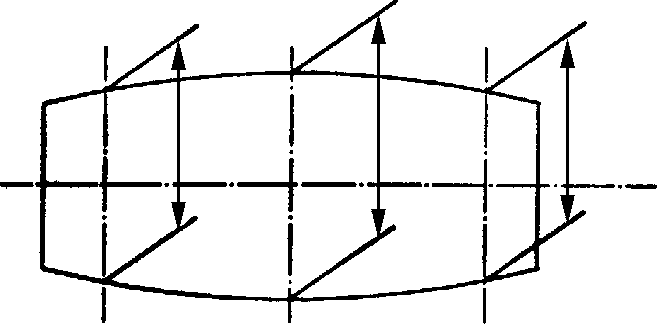 | |||||||
Схема и размеры образцов-изделий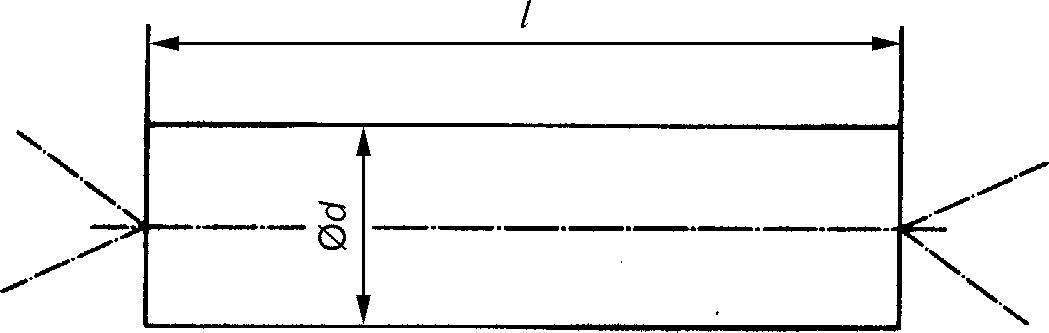 | |||||||
| DC a | l | dmin | |||||
| DC <= 315 | 160 | 16 | |||||
| 315 < DC <= 630 | 315 | 32 | |||||
| 630 < DC <= 1500 | 630 | 63 | |||||
| 1500 < DC <= 3000 | 1000 | 100 | |||||
| 3000 < DC | 1500 | 150 | |||||
| a DC — межцентровое расстояние. | |||||||
| Условия резания | |||||||
| Шлифование без опоры оправки по всей длине образца-изделия. | |||||||
| Допуск | |||||||
| a) 0,003 для l <= 630 0,005 для l > 630 | b) для l = 160: 0,003 для l = 315: 0,005 для l = 630: 0,008 | для l = 1000: 0,010 для l = 1500: 0,015 | |||||
| Средства измерений | |||||||
| a) кругломер; b) микрометр или координатно-измерительная машина. | |||||||
| Замечания и ссылки на ИСО 230-1, 4.1 и 4.2 | |||||||
| Проверка круглости выполняется в нескольких точках образца-изделия и наибольшее значение отклонения заносится в протокол. Измерение постоянства диаметра должно выполняться в одной осевой плоскости. Примечание — Конус должен быть таким, чтобы наибольший диаметр был ближе к передней бабке. | |||||||
| Объект | M2 | |||
Проверка круглости при шлифовании цилиндрического образца-изделия в патроне.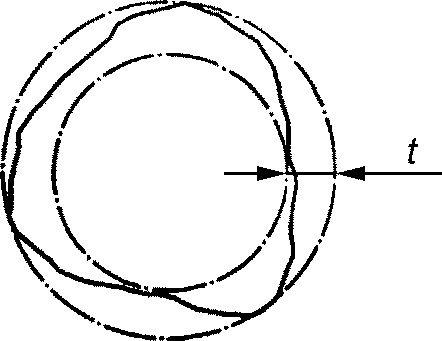 | ||||
Схема и размеры образцов-изделий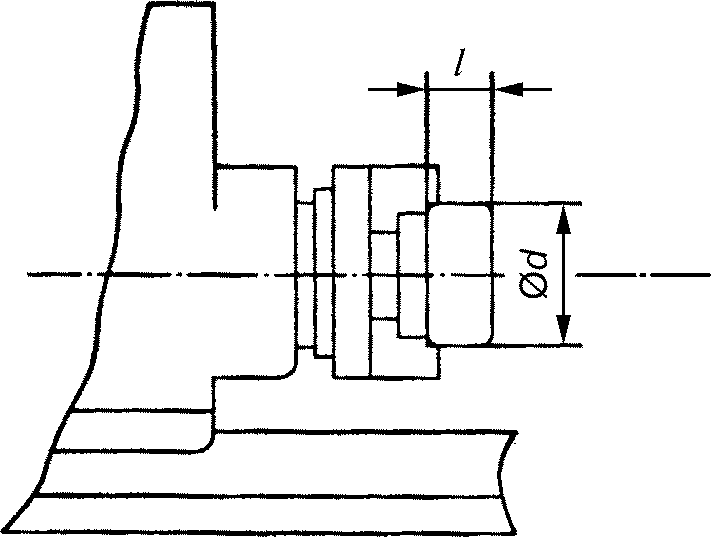 | ||||
| DC a <= 1500 | DC > 1500 | |||
| l = 0,5d | l = 0,25d — 0,5d | |||
| dmin = 40 | dmin = 100 | |||
| dmax = 100 | dmax = 400 | |||
| a DC — межцентровое расстояние. | ||||
| Допуск | ||||
| Для DC <= 1500: 0,003. Для DC > 1500: 0,004 на образец диаметром 100 мм. | ||||
| Средства измерений | ||||
| Кругломер. | ||||
| Замечания и ссылки на ИСО 230-1, 4.1 и 4.2 | ||||
| Проверка круглости выполняется в нескольких точках образца-изделия, и наибольшее значение отклонения заносится в протокол. | ||||
7 Точность и повторяемость позиционирования
7.1 Позиционирование осей линейного перемещения при ручном и автоматическом управлении (без ЧПУ)
7.2 Позиционирование осей линейного перемещения с ЧПУ
7.3 Позиционирование осей вращения с ЧПУ
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 230-1:1996 | IDT | ГОСТ Р ИСО 230-1-2010 «Испытания станков. Часть 1. Методы измерения геометрических параметров» |
| ISO 230-2:1997 | - | <*>, <1> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичный стандарт. | ||
<1> Действует ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением», идентичный ISO 230-2:2014.
БИБЛИОГРАФИЯ
| [1] | ISO 841: - <1> | Industrial automation systems — Physical device control — Coordinate system and motion nomenclature (Система промышленной автоматизации. Управление физическими устройствами. Координатная система и номенклатура) |
|---|
| УДК 621.914.3:006.354 | ОКС 25.080.20 |
| Ключевые слова: круглошлифовальные станки, универсальные шлифовальные станки, подвижный стол, испытания, допуск | |