ГОСТ Р ИСО 243-2025. Национальный стандарт Российской Федерации. Резцы токарные с твердосплавными режущими пластинами для наружной обточки
Актуально на 02.11.2026.
Как цитировать: "ГОСТ Р ИСО 243-2025. Национальный стандарт Российской Федерации. Резцы токарные с твердосплавными режущими пластинами для наружной обточки". ГОСТ Р ИСО 243-2025. https://bukva.ai/docs/standart-gost-r-iso-243-2025
(утв. и введен в действие Приказом Росстандарта от 24.11.2025 № 1471-ст)
Примечание
Документ введен в действие с 01.07.2026.
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 24 ноября 2025 г. № 1471-ст
РЕЗЦЫ ТОКАРНЫЕ С ТВЕРДОСПЛАВНЫМИ РЕЖУЩИМИ ПЛАСТИНАМИ ДЛЯ НАРУЖНОЙ ОБТОЧКИ
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 24 ноября 2025 г. № 1471-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 243:2014 «Резцы токарные с твердосплавными режущими пластинами для наружной обточки» (ISO 243:2014 «Turning tools with carbide tips — External tools», IDT).
Международный стандарт разработан подкомитетом ПК 9 «Инструменты с заданными режущими кромками, удерживающие инструменты, режущие элементы, адаптивные элементы и интерфейсы» Технического комитета ИСО/ТК 29 «Инструменты».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает типы и размеры токарных резцов с твердосплавными пластинами и распространяется на инструменты только для наружной обточки. В нем также дается определение правосторонних и левосторонних инструментов.
Используемые хвостовики и пластины выбираются соответственно из тех, что определены в ИСО 241 и ИСО 242.
Примечание - Инструменты для внутренней обточки описаны в ИСО 514; обозначение и маркировка описаны в ИСО 504.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 241, Shanks for turning and planing tools — Shapes and dimensions of the section (Хвостовики токарных и строгальных резцов. Формы и размеры сечений)
ISO 242, Carbide tips for brazing on turning tools (Пластины твердосплавные режущие для токарных резцов, фиксируемые с помощью пайки)
3 Характеристики
3.1 Типы инструментов для наружной обточки
Сохранились только семь типов инструментов, которые считаются наиболее часто используемыми; за исключением № 4, каждый из этих типов может быть в виде правостороннего и левостороннего инструмента.
Размер l, указанный в таблицах 2 и 3, является номинальной длиной твердосплавной пластины ИСО. Она равна:
0,8b — для инструментов № 1, 2, 3, 5 и 6;
Размеры n и p, угол 20° инструмента № 1 и, в частности, угол резания 10° приведены только для информации, но их следует использовать, если не указано иное, особенно в случае инструментов, поставляемых со склада.
3.2 Сечения хвостовиков
Для конкретного случая инструмента для наружной обточки из различных типов, предусмотренных в ИСО 241, выбираются только два типа сечения.
b) прямоугольное сечение с соотношением h/b = 1,6 примерно.
Примечание — Выбор между этими двумя сечениями для любого конкретного инструмента осуществляется в соответствии с таблицей инструментов для наружной обточки. Этот выбор основан на современных технологиях, но в будущем может быть пересмотрен на основании исследований, которые будут проводиться в разных странах с целью определения того, какой тип сечения лучше всего подходит с технической точки зрения для этой цели.
3.3 Общая длина
Указывается только один диапазон общей длины, которая зависит от высоты h хвостовика, независимо от того, имеет ли он квадратное или прямоугольное сечение.
Эти длины приблизительно соответствуют ряду предпочтительных чисел:
что практически является линейной функцией от h, ни одно значение не отклоняется более чем на 5 мм от минимального значения, полученного с помощью формулы: 3,6 h + 55.
4 Определение правостороннего и левостороннего инструмента
Чтобы определить, является ли инструмент правосторонним или левосторонним, предполагается, что рассматриваемый инструмент установлен на основании на вертикальном столе передней поверхностью к наблюдателю и внизу.
В таких условиях инструмент считается правосторонним, если его режущая кромка направлена вправо от наблюдателя, и левосторонним — в противоположном случае (см. рисунок 1).
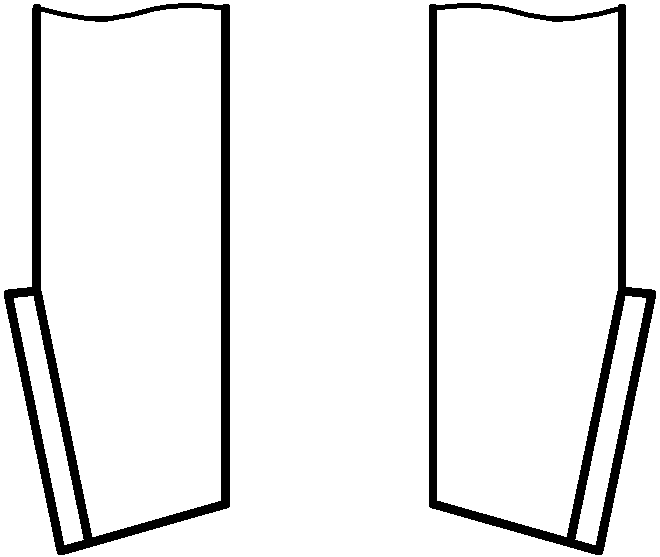
Рисунок 1 — Правосторонний и левосторонний инструменты
5 Размеры
5.1 Общая длина
Общая длина инструмента зависит от высоты h хвостовика (квадратного или прямоугольного сечения), как указано в таблице 1 (см. рисунок 2).
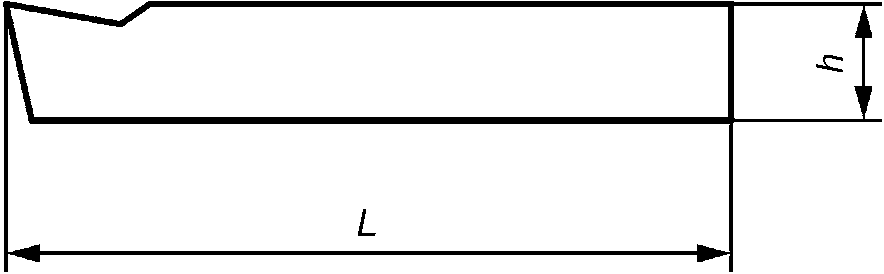
| Высота h | 10 | 12 | 16 | 20 | 25 | 32 | 40 | 50 | 63 |
| Длина L a | 90 | 100 | 110 | 125 | 140 | 170 | 200 | 240 | 280 |
| a Предельное отклонение длины L: {}_{0}^{+ 5}\% . | |||||||||
5.2 Размеры инструментов № 1, 2, 3
| Угол резания = 10° (только для информации) l — номинальная длина стандартной твердосплавной пластины инструмента | 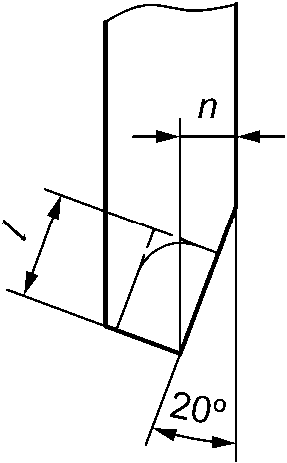 | 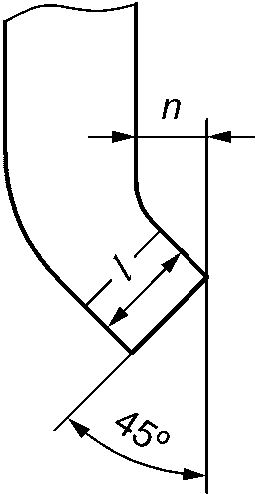 | 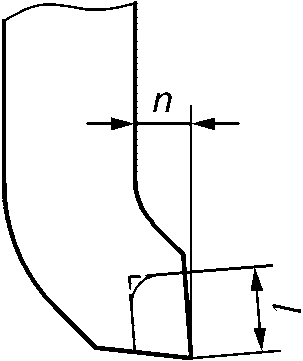 | ||||
| Инструмент, тип N | 1 | 2 | 3 | ||||
| Тип твердосплавной пластины для инструмента | Правосторонняя | A | C | C | A | C | |
| Левосторонняя | B | C | C | B | C | ||
| Инструмент | l | n | l | n | l | n | |
| Сечение h x b | Длина L a | ||||||
| 10 x 10 | 90 | 8 | 4 | 8 | 6 | ||
| 12 x 12 | 100 | 10 | 5 | 10 | 7 | ||
| 16 x 16 | 110 | 12 | 6 | 12 | 8 | ||
| 20 x 20 | 125 | 16 | 8 | 16 | 10 | ||
| 25 x 25 | 140 | 20 | 10 | 20 | 12 | ||
| 32 x 32 | 170 | 25 | 12 | 25 | 14 | ||
| 40 x 40 | 200 | 32 | 16 | 32 | 18 | ||
| 50 x 50 | 240 | 40 | 20 | 40 | 22 | ||
| 12 x 8 | 100 | - | - | ||||
| 16 x 10 | 110 | 8 | 5 | ||||
| 20 x 12 | 125 | 10 | 6 | ||||
| 25 x 16 | 140 | 12 | 8 | ||||
| 32 x 20 | 170 | 16 | 10 | ||||
| 40 x 25 | 200 | 20 | 12 | ||||
| 50 x 32 | 240 | 25 | 14 | ||||
| a Предельное отклонение длины L: {}_{0}^{+ 5}\% . | |||||||
1 Размер n, угол 20° в инструменте № 1 и, в частности, угол резания 10° приведены только для информации, если не указано иное, их следует соблюдать для инструментов, поставляемых со склада.
2 Выбор пластины A или B (в зависимости от конца инструмента) и C для инструментов № 1, 2 и 3 остается на усмотрение производителя. То же самое во всех случаях относится к способу крепления пластины к инструменту.
5.3 Размеры инструментов № 4, 5, 6, 7
Размеры инструментов № 4, 5, 6, 7
| Угол резания = 10° (только для информации) l — номинальная длина стандартной твердосплавной пластины инструмента | 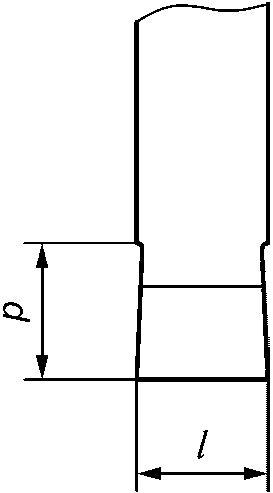 | 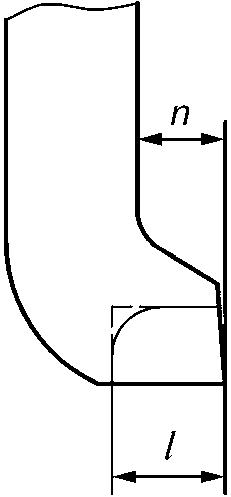 | 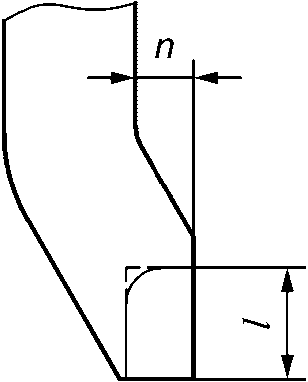 | 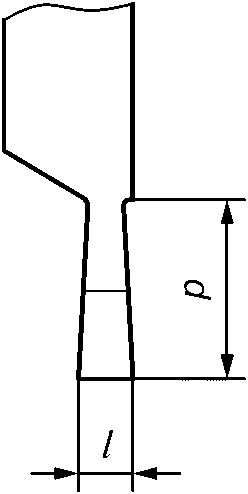 | |||||
| Инструмент, тип N | 4 | 5 | 6 | 7 | |||||
| Тип твердосплавной пластины для инструмента | Правосторонняя | C | A | C | A | C | D | ||
| Левосторонняя | C | B | C | B | C | D | |||
| Инструмент | l | p | l | n | l | n | l | p | |
| Сечение h x b | Длина L a | ||||||||
| 10 x 10 | 90 | - | - | 8 | 4 | ||||
| 12 x 12 | 100 | - | - | 10 | 5 | ||||
| 16 x 16 | 110 | - | - | 12 | 6 | ||||
| 20 x 20 | 125 | 16 | 10 | 16 | 8 | ||||
| 25 x 25 | 140 | 20 | 12 | 20 | 10 | ||||
| 32 x 32 | 170 | 25 | 16 | 25 | 12 | ||||
| 40 x 40 | 200 | 32 | 20 | 32 | 14 | ||||
| 50 x 50 | 240 | 40 | 25 | 40 | 18 | ||||
| 12 x 8 | 100 | - | - | 3 | 12 | ||||
| 16 x 10 | 110 | - | - | 4 | 14 | ||||
| 20 x 12 | 125 | 12 | 20 | 5 | 16 | ||||
| 25 x 16 | 140 | 16 | 25 | 6 | 20 | ||||
| 32 x 20 | 170 | 20 | 32 | 8 | 25 | ||||
| 40 x 25 | 200 | 25 | 40 | 10 | 32 | ||||
| 50 x 32 | 240 | 32 | 50 | 12 | 40 | ||||
| a Предельное отклонение длины L: {}_{0}^{+ 5}\% . | |||||||||
1 Размеры n и p, в частности угол резания 10°, приведены только для информации, если не указано иное, их следует соблюдать для инструментов, поставляемых со склада.
2 Выбор пластины A или B (в зависимости от конца инструмента) и C для инструментов № 5 и 6 остается на усмотрение производителя. То же самое во всех случаях относится к способу крепления пластины к инструменту. Однако для инструмента № 7 заднюю поверхность пластины необходимо припаять.
СООТНОШЕНИЕ МЕЖДУ ОБОЗНАЧЕНИЯМИ В НАСТОЯЩЕМ СТАНДАРТЕ И ИСО 13399
Связь между обозначениями в настоящем стандарте и ИСО 13399
| ГОСТ Р ИСО 243 | ИСО 13399 | |||
| Обозначение | Ссылка | Наименование | Обозначение | Ссылка |
| b | Подраздел 3.2; таблицы 2, 3 | Ширина хвостовика | B | ISO/TS 13399-3 ID-#: 71CF298751FCF |
| h | Подраздел 3.2; таблицы 1, 2, 3 | Высота хвостовика | H | ISO/TS 13399-3 ID-#: 71CF29883E014 |
| - | Раздел 4 | Сторона | HAND | ISO/TS 13399-3 ID-#: 71CF29872F0AB |
| L | Подраздел 3.3; таблицы 1, 2, 3, типы № 5, 6 | Функциональная длина | LF | ISO/TS 13399-3 ID-#: 71CE7A9DFA23A |
| l | Подраздел 3.1; таблицы 2, 3, типы № 5, 6 | Длина режущей кромки | L | ISO/TS 13399-2 ID-#: 71DD6C95DA49B |
| l | Подраздел 3.1; таблица 3, типы № 4, 7 | Ширина реза | CW | ISO/TS 13399-2 ID-#: 71CEAEBE2B825 |
| n | Подраздел 3.1; таблицы 2, 3 | Функциональная ширина 2 | WF2 | ISO/TS 13399-3 ID-#: 71D193F495583 |
| p | Подраздел 3.1; таблица 3 | Максимальная глубина резания | CDX | ISO/TS 13399-3 ID-#: 71CEAEBD5A66A |
| 20° | Таблица 2 | Угол наклона инструмента | PSIR | ISO/TS 13399-3 ID-#: 71D078F77616B |
| 45° | Таблица 2 | Угол наклона инструмента | PSIR | ISO/TS 13399-3 ID-#: 71D078F77616B |
БИБЛИОГРАФИЯ
| УДК 621.9.025.7:006.354 | ОКС 25.100.10 |
| Ключевые слова: токарные резцы для наружной обточки, твердосплавные режущие пластины | |