ГОСТ Р ИСО 2423-2025. Национальный стандарт Российской Федерации. Условия испытаний радиально-сверлильных станков с регулируемой по высоте траверсой. Проверка точности
Актуально на 03.11.2026.
Как цитировать: "ГОСТ Р ИСО 2423-2025. Национальный стандарт Российской Федерации. Условия испытаний радиально-сверлильных станков с регулируемой по высоте траверсой. Проверка точности". ГОСТ Р ИСО 2423-2025. https://bukva.ai/docs/standart-gost-r-iso-2423-2025
(утв. и введен в действие Приказом Росстандарта от 24.11.2025 № 1476-ст)
Примечание
Документ введен в действие с 01.07.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 24 ноября 2025 г. № 1476-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
УСЛОВИЯ ИСПЫТАНИЙ РАДИАЛЬНО-СВЕРЛИЛЬНЫХ СТАНКОВ
С РЕГУЛИРУЕМОЙ ПО ВЫСОТЕ ТРАВЕРСОЙ
Acceptance conditions for radial drilling machines
with the arm adjustable in height. Testing of accuracy
1 июля 2026 года
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным образовательным учреждением высшего образования «Московский государственный технологический университет „СТАНКИН“ (ФГБОУ ВО „МГТУ СТАНКИН“) и Федеральным государственным бюджетным учреждением „Российский институт стандартизации“ (ФГБУ „Институт стандартизации“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 24 ноября 2025 г. г. № 1476-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 2423:1982 «Условия испытаний радиально-сверлильных станков с регулируемой по высоте траверсой. Проверка точности» (ISO 2423:1982 «Acceptance conditions for radial drilling machines with the arm adjustable in height — Testing of accuracy», IDT).
Международный стандарт разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации ISO/TC 39 «Станки».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Международный стандарт ИСО 2423 был разработан Техническим комитетом ИСО/ТК 39 «Станки». Он отменяет и заменяет первое издание (т.е. ИСО 2423-1974), которое было одобрено организациями-членами следующих стран: Бельгия, Ирландия, Чили, Италия, Чехословакия, Нидерланды, Египет, Арабская Республика, Польша, Франция, Португалия, Германия, ФРГ, Румыния, Венгрия, Южная Африка, Швеция, Швейцария, Таиланд, Турция, США, СССР. Организации-члены из следующих стран выразили неодобрение этому документу по техническим причинам: Индия, Япония, Объединенное Королевство.
1 Область применения
В настоящем стандарте со ссылкой на ISO/R 230 описаны как геометрические, так и практические испытания радиально-сверлильных станков общего назначения и радиально-сверлильных станков нормальной точности с регулируемой по высоте траверсой и приведены соответствующие допустимые отклонения. Это касается только проверки точности работы станка. Это не относится к проверке работы станка (вибрации, необычные шумы, сочетание компонентов и т.д.) или к характеристикам (таким, как скорости, подачи и т.д.), которые, как правило, следует проверять перед проверкой точности.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной — последнее издание (включая все изменения)]:
ISO/R 230 <1>, Нормы и правила испытаний станков
<1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, приведенного в ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Общие положения
3.1 В настоящем стандарте все размеры и допустимые отклонения указаны в миллиметрах и дюймах.
3.2 При применении настоящего стандарта следует руководствоваться положениями ISO/R 230, особенно в отношении установки станка, перед испытанием необходимо прогреть шпиндели и другие движущиеся части, описать методы измерений и соответствующую точность средств измерений.
3.3 Последовательность, в которой проводятся геометрические испытания, относится к узлам станка и никоим образом не определяет практический порядок проведения испытаний. Для удобства монтажа приборов или проведения замеров испытания могут проводиться в любом порядке.
3.4 При проверке станка не всегда необходимо проводить все испытания, приведенные в настоящем стандарте. Пользователь сам, по согласованию с производителем, выбирает те испытания, которые касаются интересующих его свойств, но эти испытания должны быть четко указаны при заказе станка.
3.5 При установлении допуска для диапазона измерений, отличного от указанного в настоящем стандарте (см. 2.311 ISO/R 230), следует учитывать, что минимальное значение допуска составляет 0,01 мм (0,0004 дюйма).
3.6 Если не указано иное, геометрические испытания проводят в следующих положениях: консоль установлена в середине хода на колонне, а суппорт установлен в середине хода на консоли.
4 Условия испытаний и допустимые отклонения
4.1 Геометрические испытания
| Номер | Чертеж | Объект | Допустимые отклонения | Средства измерений | Замечания и ссылки на тестовый код ISO/R 230 | |
| мм | дюймы | |||||
| G0 | 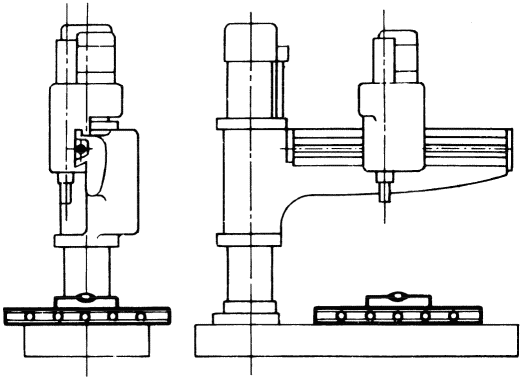 | A — опорная плита Выравнивание опорной плиты | 0,1/1000 | 0,004/40 | Прецизионный уровень и линейка | Пункт 3.1 1 Изменение уровня не должно превышать допустимого отклонения |
| G1 | 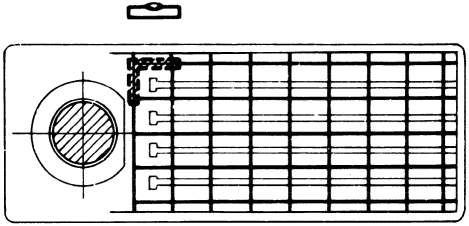 | Проверка плоскостности опорной плиты | 0,1 измеряемой длины | 0,004 для длины измерения 40 мм (от плоской до вогнутой) | Прецизионный уровень или линейка и калибровочные блоки | Пункты 5.322 и 5.323 |
| G2 | 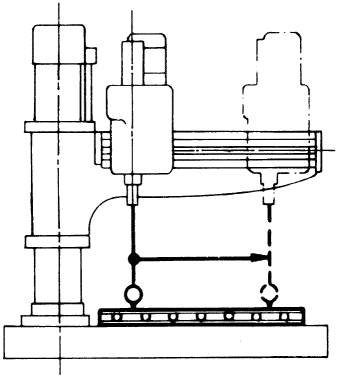 | B-ARM Проверка параллельности плиты в начале консоли и на ее конце | 0,3 мм для измерительной длины 1000 мм | 0,012 для любой длины измерения более 40 | Линейка и контрольный датчик | Пункт 5.422.22 Суппорт установлен параллельно направлению продольной оси опорной плиты. Суппорт зафиксирован |
| G3 | 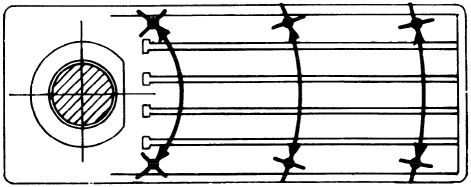 | Проверка радиального перемещения консоли по всей длине опорной плиты в трех положениях суппорта, расположенных на равном расстоянии друг от друга вдоль движения консоли | 0,05 мм для измерительной длины 300 мм | 0,002 для длины измерения более 12 | Контрольный датчик | Пункт 5.422.22 Контрольный датчик, установленный на шпинделе. Суппорт зафиксирован в каждом из трех положений |
| G4 | 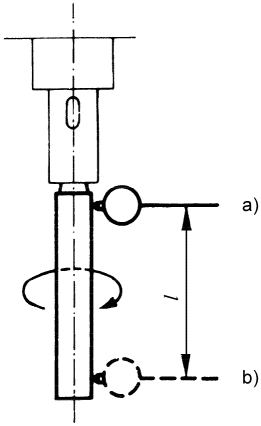 | C — ШПИНДЕЛЬ Измерение биения внешней конусности шпинделя (шпиндель втянут): a) в верхней части конуса; b) на расстоянии l = 300 мм (12 дюймов) от торца шпинделя | 0,025 | a) 0,001 | Контрольный датчик и испытательная оправка | Пункт 5.612.3 Рычаг и седло зафиксированы |
| 0,05 | b) 0,002 | |||||
| G5 | 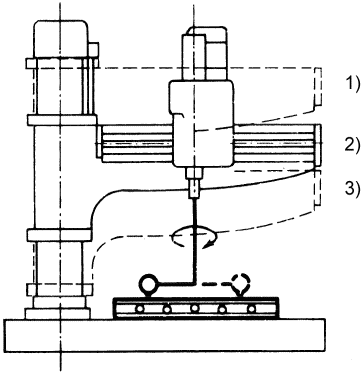 | Проверка перпендикулярности оси шпинделя опорной плите | 0,2/1000 <*> | 0,008/40 <*> | Контрольный датчик | Пункты 5.512.1 и 5.512.42 Перед проведением измерений зафиксируйте консоль и суппорт. Проверка должна проводиться, когда консоль находится последовательно в верхнем положении (1), в середине хода (2) и затем в нижнем положении (3). <*> Расстояние между двумя соприкасающимися точками |
| G6 | 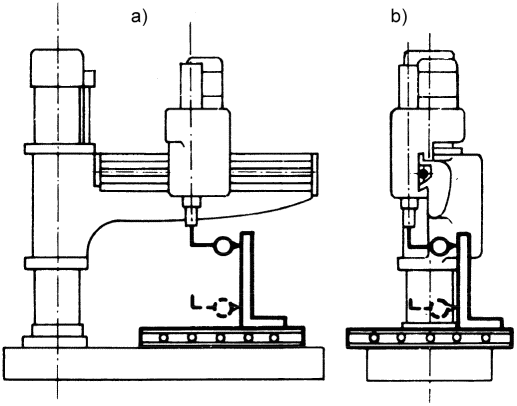 | Проверка прямоугольности вертикального перемещения шпинделя относительно опорной плиты: a) в плоскости, параллельной плоскости симметрии станка; b) в плоскости, перпендикулярной плоскости симметрии станка | 0,1/300 | a) 0,004/12 | Квадрат, контрольный калибр и линейка | Пункт 5.522.2 Консоль и суппорт зафиксированы |
| 0,05/300 | b) 0,002/12 | |||||
4.2 Производственные испытания
| Номер | Чертеж | Объект | Допустимые отклонения | Средства измерений | Замечания и ссылки на тестовый код ISO/R 230 | |
| мм | дюймы | |||||
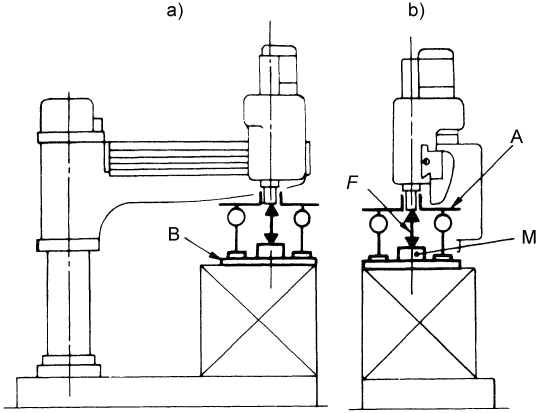 | Измерение отклонения оси шпинделя от перпендикулярного положения с помощью установки с действием осевого усилия, приложенного к шпинделю: a) в плоскости, параллельной плоскости симметрии станка; | 3/1000 | 0,12/40 | Специальное оборудование Контрольные датчики и тензодатчик | Нет необходимости следовать стандарту испытаний ISO 230-1. Испытание на сверление не проводится, но на головку шпинделя должно быть приложено осевое усилие F (приложенное к призме, установленной на опорной плите). Испытание проводится с суппортом в его крайнем положении на консоли, при этом кронштейн устанавливается на верхней части стойки, а опорная плита крепится болтами к основанию станка. Приложение усилия F и измерение отклонения оси шпинделя относительно поверхности стола под нагрузкой проводятся непосредственно на торце шпинделя с помощью специального оборудования A, установленного непосредственно на торце шпинделя. | |
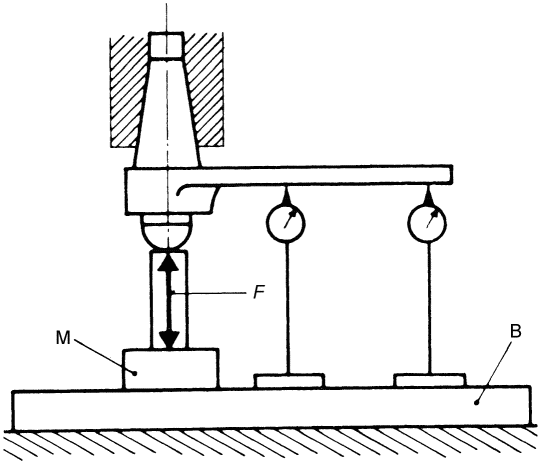 | b) в плоскости, перпендикулярной плоскости симметрии станка | Основание B тензодатчика должно иметь достаточную площадь и жесткость, чтобы исключить любую деформацию стола. Прилагаемое усилие F должно быть указано изготовителем. При отсутствии указанной нагрузки следует руководствоваться графиком, приведенным в приложении, для определения нагрузки в зависимости от производительности сверлильного станка. Шпиндель убран. Суппорт фиксируется на консоли, а кронштейн фиксируется на суппорт. Необходимо приложить калибровочный лист измерительного прибора M | ||||
ГРАФИК, ПОКАЗЫВАЮЩИЙ ЗАВИСИМОСТЬ ОСЕВОГО УСИЛИЯ F
ОТ ПРОИЗВОДИТЕЛЬНОСТИ РАДИАЛЬНО-СВЕРЛИЛЬНОГО СТАНКА
Примечание - На этом графике приведены только типичные значения, отражающие средние усилия при сверлении стали средней прочности (предел прочности при растяжении R от 0,55 до 0,65 ГПа <*>) остро заточенными сверлами.
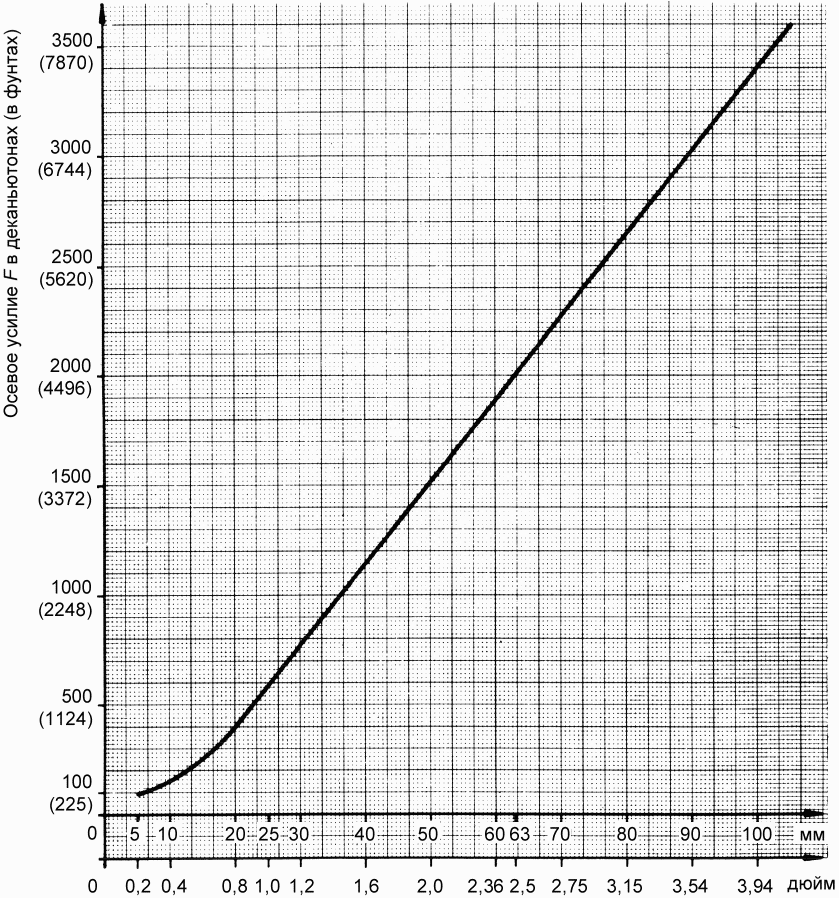
Примечание - При g > 25 мм (1 дюйм) график примерно прямолинейный.
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO/R 230 | - | <*>, <1> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | ||
<1> Действует ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях», идентичный ISO 230-1:2012.
| УДК 621.914.3:006.354 | ОКС 25.080.40 |
| Ключевые слова: испытания, проверка точности, сверление, траверса | |