---
title: "\"ГОСТ Р ИСО 1984-2-2025. Национальный стандарт Российской Федерации. Условия испытаний фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности. Часть 2. Станки с вертикальным шпинделем\""
number: "ГОСТ Р ИСО 1984-2-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-iso-1984-2-2025"
---

## "ГОСТ Р ИСО 1984-2-2025. Национальный стандарт Российской Федерации. Условия испытаний фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности. Часть 2. Станки с вертикальным шпинделем"

# "ГОСТ Р ИСО 1984-2-2025. Национальный стандарт Российской Федерации. Условия испытаний фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности. Часть 2. Станки с вертикальным шпинделем"

(утв. и введен в действие Приказом Росстандарта от 24.11.2025 N 1474-ст)

> [!IMPORTANT]
> Документ [введен](#p100011) в действие с 01.07.2026.


<div align="right">

<a id="p100001"></a>Утвержден и введен в действие<br>
Приказом Федерального агентства<br>
по техническому регулированию<br>
и метрологии

</div>

от 24 ноября 2025 г. N 1474-ст

<div align="center">

<a id="p100002"></a>**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**

<a id="p100003"></a>**УСЛОВИЯ ИСПЫТАНИЙ ФРЕЗЕРНЫХ СТАНКОВ С РУЧНЫМ УПРАВЛЕНИЕМ**<br>
**СО СТОЛОМ ПОСТОЯННОЙ ВЫСОТЫ**

<a id="p100004"></a>**ПРОВЕРКА ТОЧНОСТИ**

<a id="p100005"></a>**ЧАСТЬ 2**

<a id="p100006"></a>**СТАНКИ С ВЕРТИКАЛЬНЫМ ШПИНДЕЛЕМ**

<a id="p100007"></a>**Test conditions for manually controlled milling machines**<br>
**with table of fixed height. Testing of the accuracy.**<br>
**Part 2. Machines with vertical spindle**

<a id="p100008"></a>**(ISO 1984-2:2001, IDT)**

<a id="p100009"></a>**ГОСТ Р ИСО 1984-2-2025**

</div>


<div align="right">

<a id="p100010"></a>ОКС 25.080.20

</div>


<a id="p100011"></a>Дата введения

<div align="right">

1 июля 2026 года

</div>


<a id="p100012"></a>Предисловие

<a id="p100013"></a>1 ПОДГОТОВЛЕН Федеральным государственным бюджетным образовательным учреждением высшего образования "Московский государственный технологический университет "СТАНКИН" (ФГБОУ ВО "МГТУ СТАНКИН") и Федеральным государственным бюджетным учреждением "Российский институт стандартизации" (ФГБУ "Институт стандартизации") на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 4](#p100016)
<a id="p100014"></a>2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 "Станки"
<a id="p100015"></a>3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 24 ноября 2025 г. N 1474-ст
<a id="p100016"></a>4 Настоящий стандарт идентичен международному стандарту ИСО 1984-2:2001 "Условия испытания фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности. Часть 2. Станки с вертикальным шпинделем" (ISO 1984-2:2001 "Test conditions for manually controlled milling machines with table of fixed height - Testing of the accuracy - Part 2: Machines with vertical spindle", IDT).
<a id="p100017"></a>Международный стандарт разработан подкомитетом ПК 2 "Условия испытаний металлорежущих станков" Технического комитета по стандартизации ИСО/ТК 39 "Станки".
<a id="p100018"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100359)
<a id="p100019"></a>5 ВВЕДЕН ВПЕРВЫЕ

<a id="p100020"></a>Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)

<a id="p100021"></a>Введение

<a id="p100022"></a>ИСО 1984-2 разработан подкомитетом ПК 2 "Условия испытаний металлорежущих станков" Технического комитета по стандартизации ИСО/ТК 39 "Станки".
<a id="p100023"></a>Стандарт совместно с ИСО 1984-1 отменяет и заменяет ИСО 1984:1982 и ИСО 1984-0:1985, которые были пересмотрены.
<a id="p100024"></a>ИСО 1984 состоит из следующих частей под общим названием "Условия испытаний для фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности":
- <a id="p100025"></a>часть 1. Станки с горизонтальным шпинделем;
- <a id="p100026"></a>часть 2. Станки с вертикальным шпинделем.

<a id="p100027"></a>1 Область применения

<a id="p100028"></a>Настоящий стандарт совместно с ИСО 230-1 устанавливает требования к испытаниям по проверке геометрической точности и к испытаниям при механической обработке фрезерных станков общего назначения и нормальной точности со столом фиксированной высоты и вертикальным шпинделем. Настоящий стандарт также устанавливает соответствующие допуски для описанных выше испытаний.
<a id="p100029"></a>В настоящем стандарте рассматриваются только вопросы проверки точности станка. Настоящий стандарт не применяется ни к испытаниям при работе станка (вибрации, ненормальные шумы, скачкообразные движения компонентов станка и т.д.), ни к характеристикам станка (скорости, подачи и т.д.), которые проверяют до начала испытания точности.
<a id="p100030"></a>Настоящий стандарт определяет терминологию, используемую для обозначения основных элементов станка, и указывает на обозначение осей в соответствии с ИСО 841 [[1]](#p100371).
<a id="p100031"></a>Примечание - Фрезерные станки с числовым программным управлением подпадают под действие ИСО 10791-1 [[2]](#p100374).

<a id="p100032"></a>2 Нормативные ссылки

<a id="p100033"></a>В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
<a id="p100034"></a>ISO 230-1:1996 <1>, Test code for machine tools - Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)

<a id="p100035"></a>

---

<a id="p100036"></a><1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требований настоящего стандарта, приведенного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.

<a id="p100037"></a>3 Терминология и обозначения осей и выполняемых операций механической обработки


#### <a id="p100038"></a>3.1 Терминология и обозначения осей

<a id="p100039"></a>См. [рисунок 1](#p100041) и [таблицу 1](#p100043).

<a id="p100040"></a> ![рис. 1](https://i.bukva.ai/ZgVOHXZs/img_0.png) 

<a id="p100041"></a>**Рисунок 1 - Станок с вертикальным шпинделем**

<a id="p100042"></a>Таблица 1

<div align="center">

<a id="p100043"></a>Терминология

</div>


| <a id="p100044"></a>Позиция | <a id="p100045"></a>Русский | <a id="p100046"></a>Английский | <a id="p100047"></a>Французский |
| --- | --- | --- | --- |
| <a id="p100048"></a>1 | <a id="p100049"></a>Станина | <a id="p100050"></a>Bed | <a id="p100051"></a>Banc |
| <a id="p100052"></a>2 | <a id="p100053"></a>Стойка | <a id="p100054"></a>Column | <a id="p100055"></a>Montant |
| <a id="p100056"></a>3 | <a id="p100057"></a>Салазки/поперечный суппорт | <a id="p100058"></a>Saddle/cross-slide | <a id="p100059"></a>Selle/chariot transversal |
| <a id="p100060"></a>4 | <a id="p100061"></a>Направляющие салазок | <a id="p100062"></a>Saddle slideways | <a id="p100063"></a>Glissières de table |
| <a id="p100064"></a>5 | <a id="p100065"></a>Стол | <a id="p100066"></a>Table | <a id="p100067"></a>Table |
| <a id="p100068"></a>6 | <a id="p100069"></a>Направляющие стола | <a id="p100070"></a>Table slideways | <a id="p100071"></a>Glissières de la table |
| <a id="p100072"></a>7 | <a id="p100073"></a>Поверхность стола | <a id="p100074"></a>Table surface | <a id="p100075"></a>Surface de fixation |
| <a id="p100076"></a>8 | <a id="p100077"></a>Шпиндельная головка | <a id="p100078"></a>Spindle head | <a id="p100079"></a>Poupée porte-broche |
| <a id="p100080"></a>9 | <a id="p100081"></a>Направляющие шпиндельной головки | <a id="p100082"></a>Spindle head slideways | <a id="p100083"></a>Glissières de poupée porte-broche |
| <a id="p100084"></a>10 | <a id="p100085"></a>Шпиндель | <a id="p100086"></a>Spindle nose | <a id="p100087"></a>Nez de broche |


#### <a id="p100088"></a>3.2 Выполняемые операции механической обработки

<div align="center">

<a id="p100089"></a>См. [рисунок 2](#p100096).

<a id="p100090"></a> ![рис. 2](https://i.bukva.ai/ZgVOHXZs/img_1.png) 

<a id="p100091"></a>a) Плоское фрезерование

</div>


<a id="p100092"></a> ![рис. 3](https://i.bukva.ai/ZgVOHXZs/img_2.png) 

<a id="p100093"></a>b) Торцевое фрезерование

<a id="p100094"></a> ![рис. 4](https://i.bukva.ai/ZgVOHXZs/img_3.png) 

<a id="p100095"></a>**c) Концевое фрезерование**

<a id="p100096"></a>Рисунок 2 - Операции фрезерования

<div align="center">

<a id="p100097"></a>4 Общие положения

</div>


#### <a id="p100098"></a>4.1 Единицы измерения

<a id="p100099"></a>В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры - в градусах, а угловые отклонения и соответствующие допуски - в пропорциях в качестве основного метода, но в некоторых случаях для большей ясности допускается использовать микрорадианы и угловые секунды. Необходимо помнить о равнозначности приведенного ниже выражения:

<div align="center">

<a id="p100100"></a>0,010/1000 = 10 мкрад ~= 2".

</div>


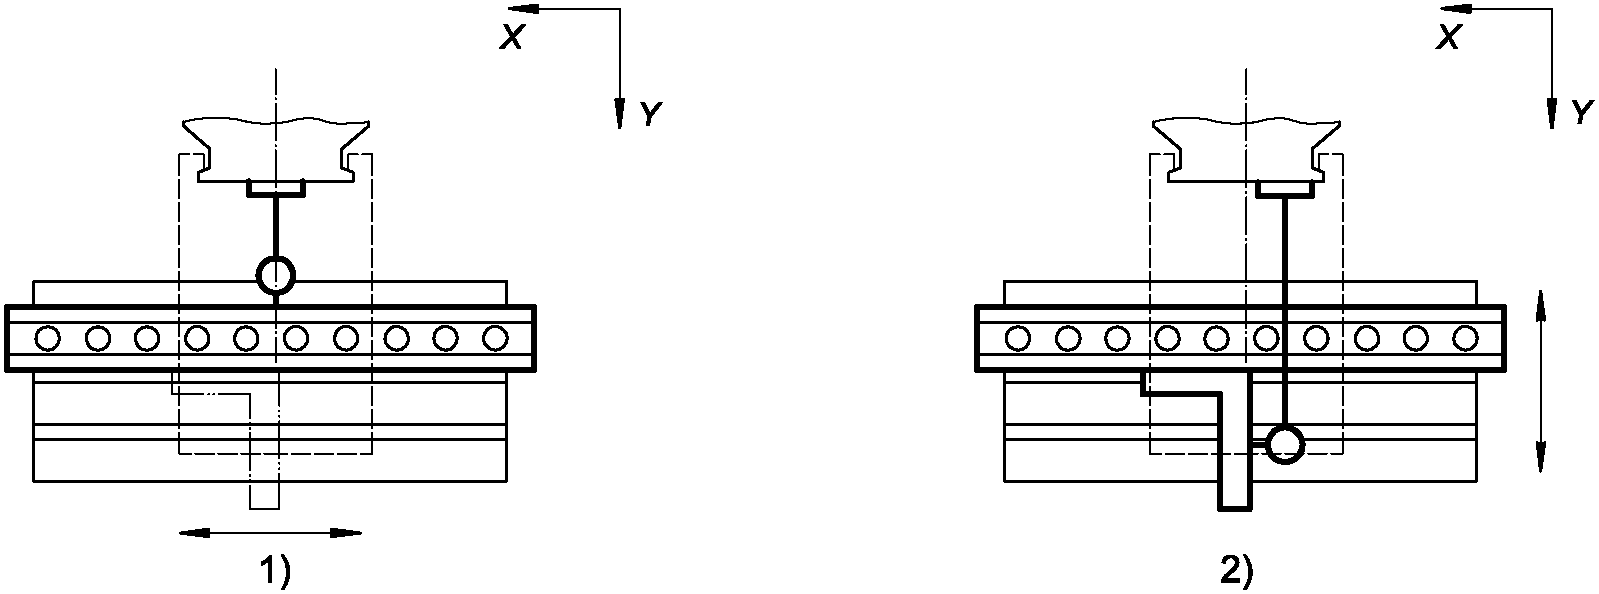
#### <a id="p100101"></a>4.2 Ссылка на ИСО 230-1

<a id="p100102"></a>При применении настоящего стандарта следует учитывать положения ИСО 230-1, в том числе при монтаже станка перед испытанием, прогревании шпинделя и других движущихся компонентов, описании методов измерения и рекомендуемой точности средств измерения.
<a id="p100103"></a>В блоке испытаний "Наблюдения" в [разделах 5](#p100114) и [6](#p100319) вслед за инструкциями следует ссылка на соответствующие разделы ИСО 230-1 в случаях, когда проводимое испытание соответствует техническим требованиям ИСО 230-1.

#### <a id="p100104"></a>4.3 Последовательность проведения испытаний

<a id="p100105"></a>Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. В целях упрощения установки средств измерений или калибров испытания возможно проводить в любом порядке.

#### <a id="p100106"></a>4.4 Проводимые испытания

<a id="p100107"></a>При испытаниях станка не всегда необходимо или возможно проводить все испытания, описанные в настоящем стандарте. Если необходимо провести приемочные испытания, то пользователь должен выбрать (по соглашению с поставщиком/изготовителем) те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Данные испытания должны быть четко определены при заказе станка.

#### <a id="p100108"></a>4.5 Средства измерений

<a id="p100109"></a>Средства измерений, указанные в испытаниях, описанных в [разделах 5](#p100114) и [6](#p100319), приведены только в качестве примеров. Допускается применение других приборов, измеряющих такие же параметры и имеющих как минимум такую же точность. Индикаторы часового типа должны иметь разрешающую способность 0,001 мм.

#### <a id="p100110"></a>4.6 Испытания при механической обработке

<a id="p100111"></a>Испытания станка проводят в режиме чистовой обработки. Черновую обработку следует избегать, поскольку при ней возникают значительные силы резания.

#### <a id="p100112"></a>4.7 Минимальное допустимое отклонение

<a id="p100113"></a>Если допуск при испытании геометрических параметров установлен на длину измерения, отличную от допуска в настоящем стандарте (см. ИСО 230-1:2012, 2.311), то необходимо учитывать, что минимальное значение допуска равно 0,005 мм.

<a id="p100114"></a>**5 Испытания проверки геометрической точности**


#### <a id="p100115"></a>5.1 Оси перемещения


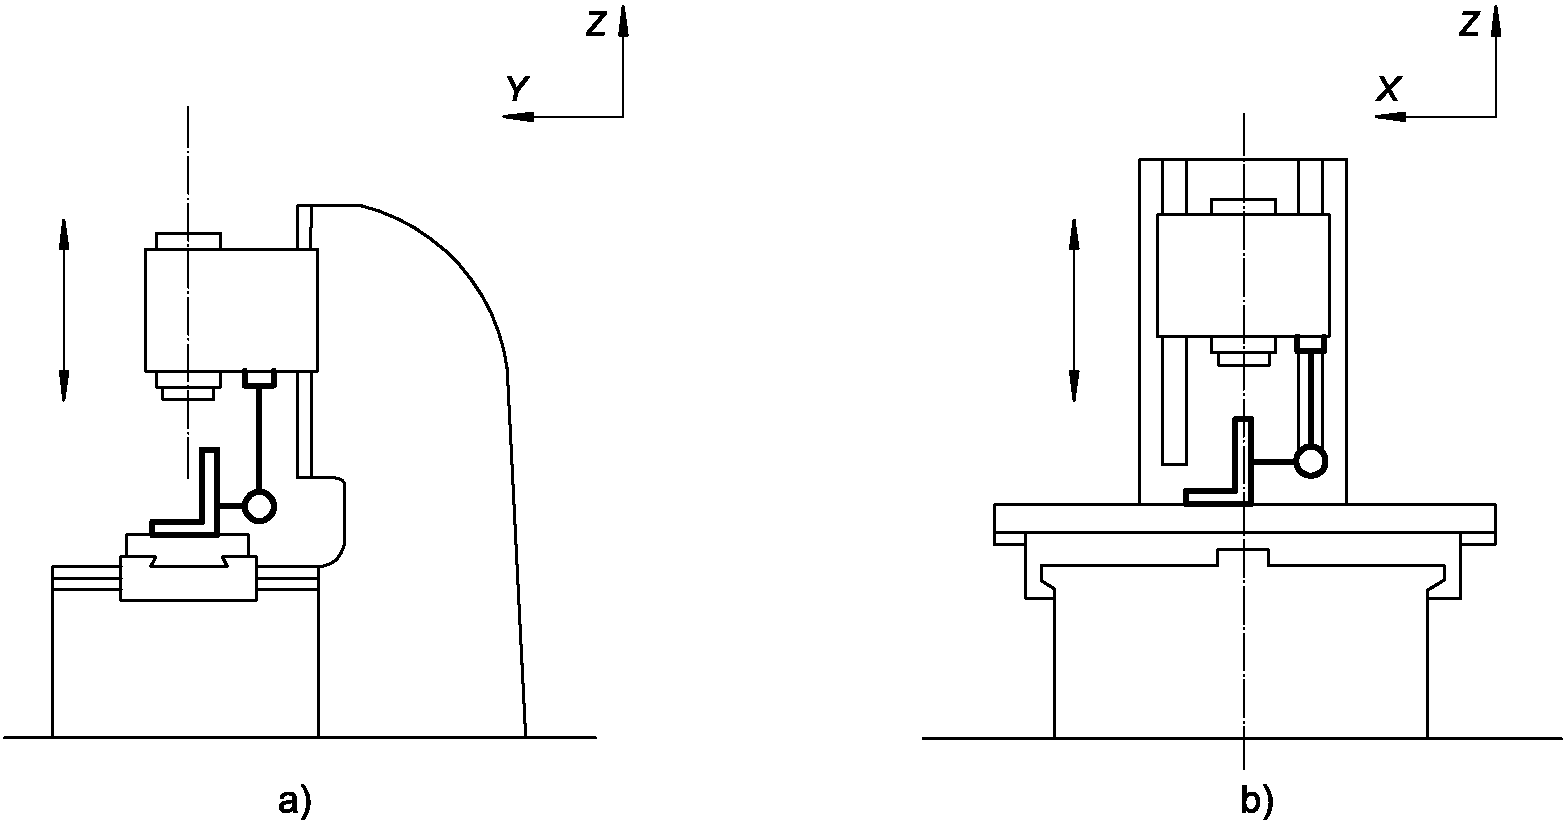
<table>
<colgroup><col width="53%"><col width="39%"><col width="8%"></colgroup>
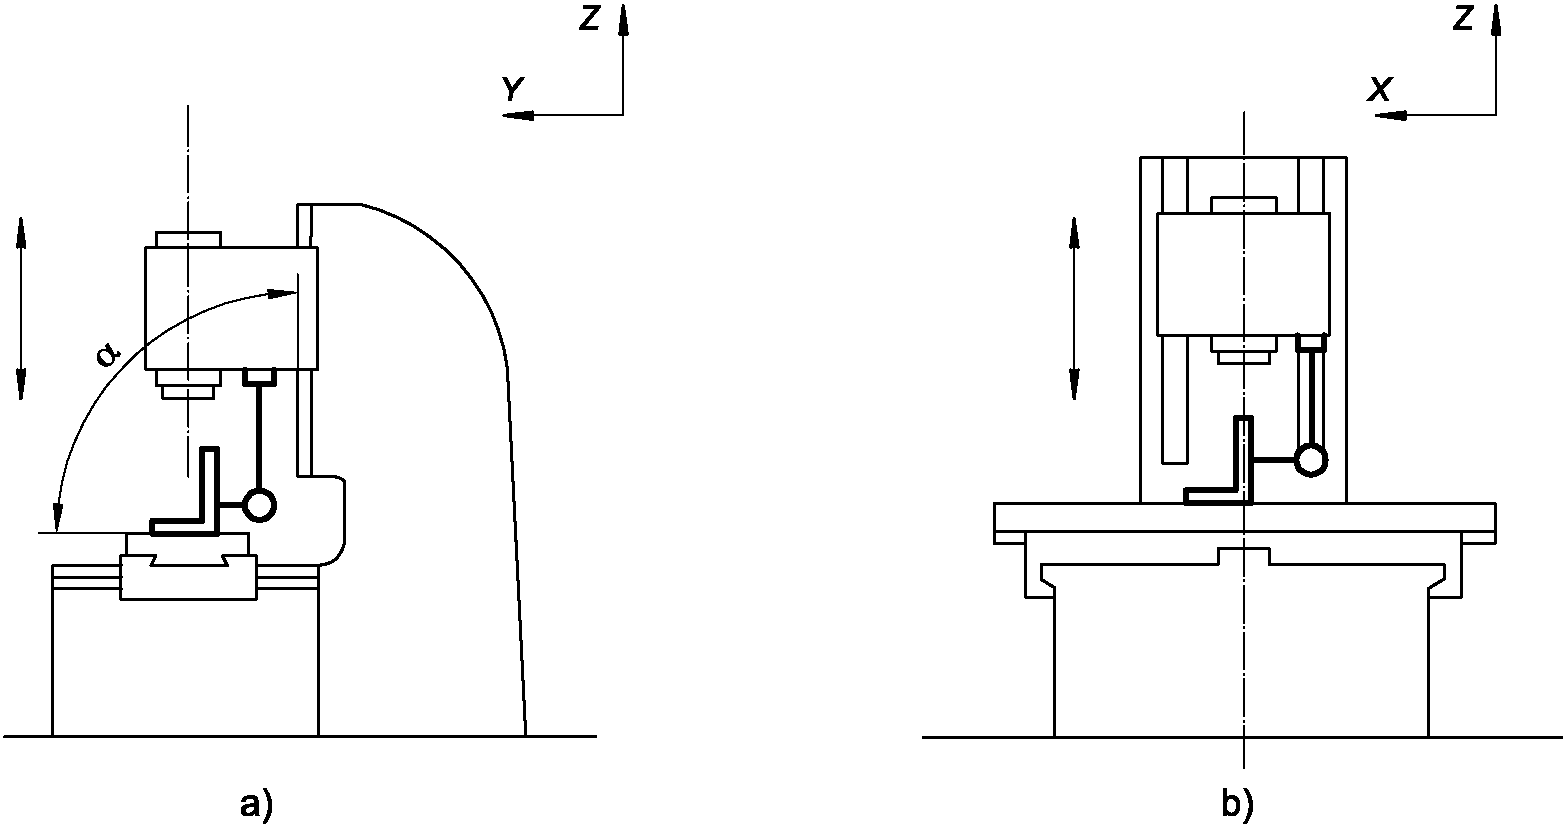
<tr><td colspan="2"><a id="p100116"></a><a id="p100117"></a><a id="p100118"></a><a id="p100119"></a>Объект<br>Проверка прямолинейности вертикального перемещения салазок шпиндельной головки (ось Z):<br>a) в плоскости YZ (EYZ);<br>b) в плоскости ZX (EXZ).</td><td><a id="p100120"></a>G1</td></tr>
<tr><td colspan="3"><a id="p100121"></a><a id="p100122"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_4.png" alt="рис. 5"></td></tr>
<tr><td><a id="p100123"></a><a id="p100124"></a><a id="p100125"></a>Допуск<br>для <a href="#p100118">a)</a> и <a href="#p100119">b)</a><br>0,025 на длине измерения из 300</td><td colspan="2"><a id="p100126"></a><a id="p100127"></a><a id="p100128"></a>Измеренное отклонение<br><a href="#p100118">a)</a><br><a href="#p100119">b)</a></td></tr>
<tr><td colspan="3"><a id="p100129"></a><a id="p100130"></a>Средства измерений<br>Индикатор часового типа и угольник</td></tr>
<tr><td colspan="3"><a id="p100131"></a><a id="p100132"></a><a id="p100133"></a><a id="p100134"></a><a id="p100135"></a><a id="p100136"></a>Замечания и ссылки на ИСО 230-1:1996, пункт 5.232.11<br>Угольник устанавливают так, чтобы получить одинаковые показания на обоих концах измеряемой длины.<br>Стол в центральном положении:<br><a href="#p100118">a)</a> поперечный суппорт (ось Y) закреплен;<br><a href="#p100119">b)</a> стол (ось X) закреплен.<br>Если шпиндель возможно закрепить, то на него устанавливают индикатор часового типа. Если шпиндель невозможно закрепить, индикатор часового типа устанавливают на неподвижной части шпиндельной головки.</td></tr>
</table>


<table>
<colgroup><col width="50%"><col width="42%"><col width="8%"></colgroup>
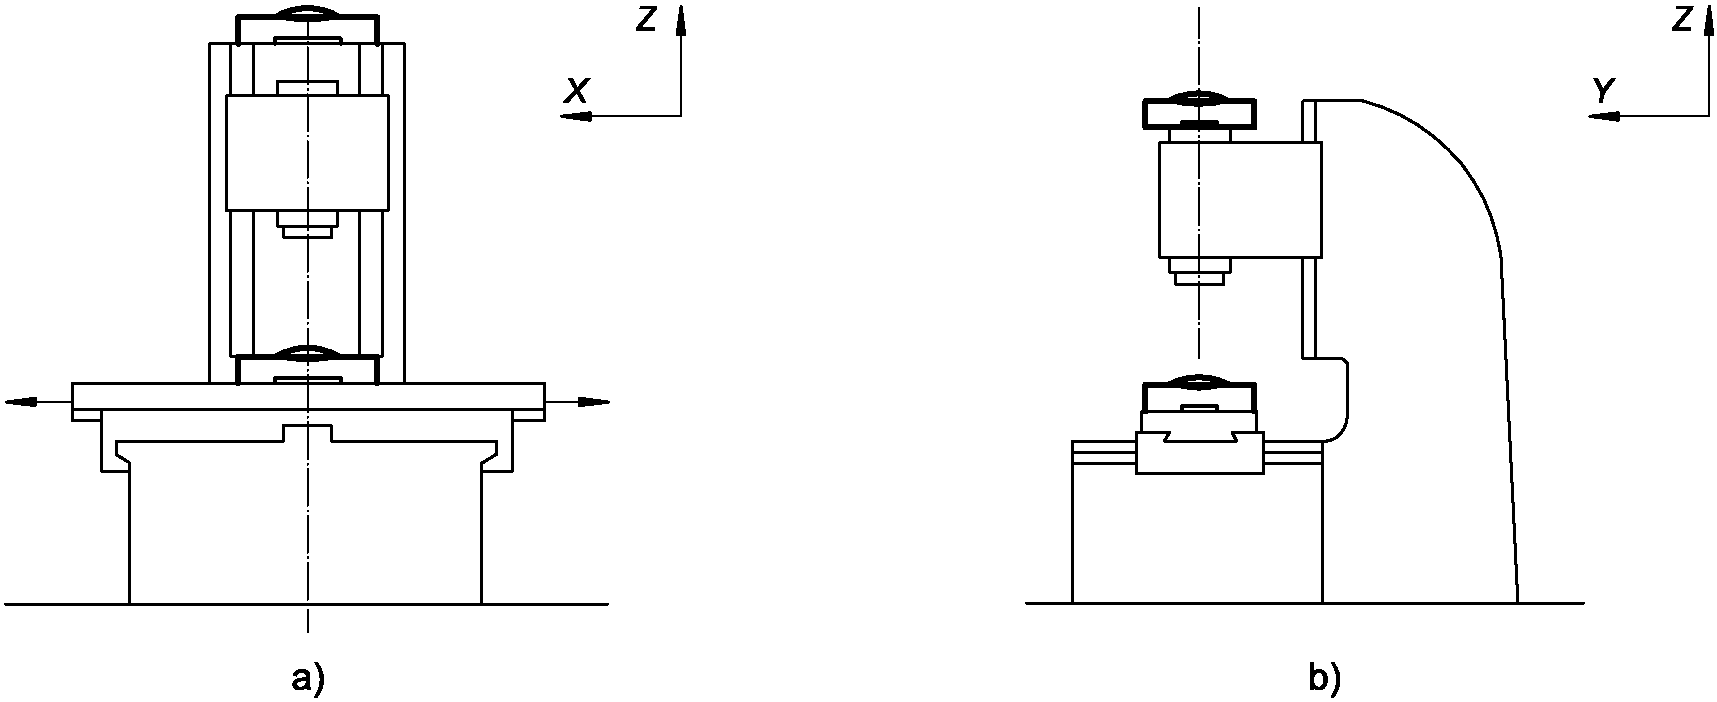
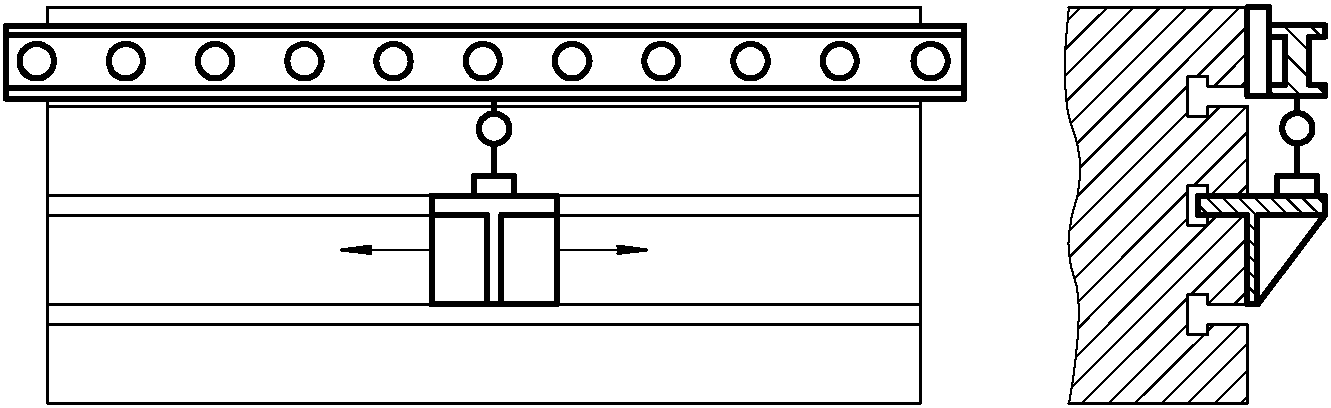
<tr><td colspan="2"><a id="p100137"></a><a id="p100138"></a>Объект<br>Проверка перпендикулярности между поперечным перемещением поперечного суппорта (ось Y) и продольным перемещением стола (ось X)</td><td><a id="p100139"></a>G2</td></tr>
<tr><td colspan="3"><a id="p100140"></a><a id="p100141"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_5.png" alt="рис. 6"></td></tr>
<tr><td><a id="p100142"></a><a id="p100143"></a>Допуск<br>0,02 на длине измерения 300</td><td colspan="2"><a id="p100144"></a>Измеренное отклонение</td></tr>
<tr><td colspan="3"><a id="p100145"></a><a id="p100146"></a>Средства измерений<br>Поверочная линейка, индикатор часового типа и угольник</td></tr>
<tr><td colspan="3"><a id="p100147"></a><a id="p100148"></a><a id="p100149"></a><a id="p100150"></a><a id="p100151"></a>Замечания и ссылки на ИСО 230-1:1996, 5.522.4<br>Направляющие шпинделя (ось Z) заблокирована.<br>1) Поверочную линейку устанавливают параллельно продольному перемещению стола (оси X); затем к линейке приставляют угольник. После чего стол закрепляют в центральном положении. Это испытание проводят также и без поверочной линейки, путем выравнивания длинной стороны угольника параллельно оси X.<br>2) Затем проверяют поперечное перемещение поперечного суппорта (по оси Y).<br>Если шпиндель возможно закрепить, то на него устанавливают индикатор часового типа. Если шпиндель невозможно закрепить, индикатор часового типа устанавливают на неподвижной части шпиндельной головки.</td></tr>
</table>


<table>
<colgroup><col width="60%"><col width="32%"><col width="8%"></colgroup>
<tr><td colspan="2"><a id="p100152"></a><a id="p100153"></a><a id="p100154"></a><a id="p100155"></a>Объект<br>Проверка углового отклонения стола при его продольном перемещении (ось X):<br>a) в вертикальной плоскости - ZX (тангаж EBX);<br>b) в вертикальной плоскости - YZ (крен EAX).</td><td><a id="p100156"></a>G3</td></tr>
<tr><td colspan="3"><a id="p100157"></a><a id="p100158"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_6.png" alt="рис. 7"></td></tr>
<tr><td><a id="p100159"></a><a id="p100160"></a><a id="p100161"></a><a id="p100162"></a>Допуск<br><a href="#p100154">a)</a> X &lt;= 1000 0,06/1000 (или 60 мкрад или 12")<br>X &gt; 1000 0,10/1000 (100 мкрад или 20");<br><a href="#p100155">b)</a> 0,03/1000 (или 30 мкрад или 6")</td><td colspan="2"><a id="p100163"></a><a id="p100164"></a><a id="p100165"></a><a id="p100166"></a>Измеренное отклонение<br>Для X = ...<br><a href="#p100154">a)</a><br><a href="#p100155">b)</a></td></tr>
<tr><td colspan="3"><a id="p100167"></a><a id="p100168"></a>Средства измерений<br>Высокоточный нивелир</td></tr>
<tr><td colspan="3"><a id="p100169"></a><a id="p100170"></a><a id="p100171"></a><a id="p100172"></a><a id="p100173"></a><a id="p100174"></a><a id="p100175"></a><a id="p100176"></a>Замечания и ссылки на ИСО 230-1:1996<br>Нивелир располагают в центре стола:<br><a href="#p100154">a)</a> в продольном направлении;<br><a href="#p100155">b)</a> в поперечном направлении.<br>Если движение по оси X вызывает угловое перемещение как шпиндельной головки, так и стола заготовки, то необходимо провести раздельные замеры двух угловых перемещений, а также заявить об этом.<br>Контрольный нивелир (при использовании) должен располагаться на колонне или шпиндельной головке, а шпиндельная головка должна находиться в середине своего диапазона перемещения.<br>Измерения выполняют в нескольких положениях, расположенных на равном расстоянии (200 мм или 250 мм) вдоль направления движения.<br>Разность между максимальным и минимальным показаниями в обоих направлениях перемещения не должна превышать допуск.</td></tr>
</table>


#### <a id="p100177"></a>5.2 Стол


<table>
<colgroup><col width="62%"><col width="29%"><col width="8%"></colgroup>
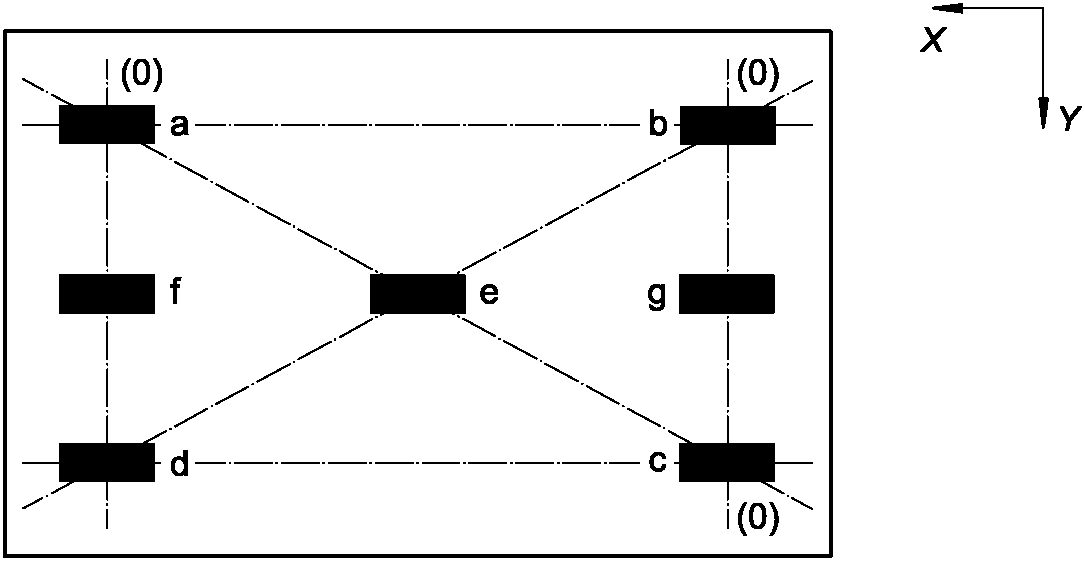
<tr><td colspan="2"><a id="p100178"></a><a id="p100179"></a>Объект<br>Проверка плоскостности поверхности стола</td><td><a id="p100180"></a>G4</td></tr>
<tr><td colspan="3"><a id="p100181"></a><a id="p100182"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_7.png" alt="рис. 8"></td></tr>
<tr><td><a id="p100183"></a><a id="p100184"></a><a id="p100185"></a><a id="p100186"></a><a id="p100187"></a>Допуск<br>0,04 на длине измерения до 1000 (только вогнутой).<br>На каждое увеличение длины стола на 1000 мм необходимо добавлять 0,005 к предыдущему допуску.<br>Максимальное допустимое отклонение: 0,05.<br>Местное допустимое отклонение: 0,02 на любой длине измерения из 300</td><td colspan="2"><a id="p100188"></a>Измеренное отклонение</td></tr>
<tr><td colspan="3"><a id="p100189"></a><a id="p100190"></a>Средства измерений<br>Высокоточный нивелир или поверочная линейка и концевые меры длины</td></tr>
<tr><td colspan="3"><a id="p100191"></a><a id="p100192"></a><a id="p100193"></a>Замечания и ссылки на ИСО 230-1:1996, пункты 5.322 и 5.323<br>Стол (ось X) и поперечный суппорт (ось Y) в центральном положении, стол не закреплен, поперечный суппорт закреплен.<br>Примечание - Буквенные обозначения на схеме соответствуют обозначениям, указанным на рисунке 28, ИСО 230-1:1996.</td></tr>
</table>


<table>
<colgroup><col width="53%"><col width="39%"><col width="8%"></colgroup>
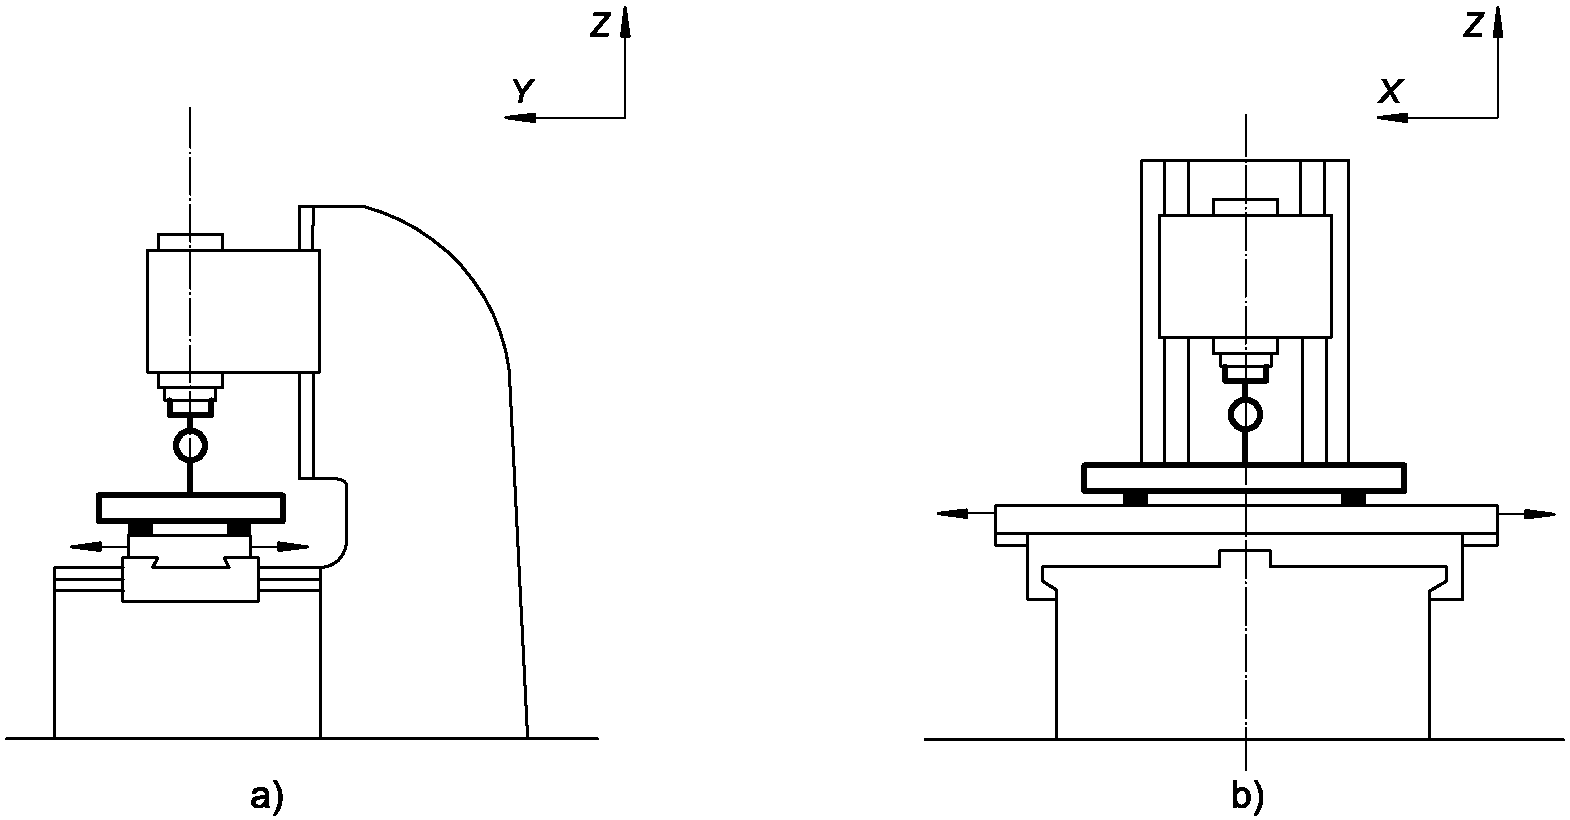
<tr><td colspan="2"><a id="p100194"></a><a id="p100195"></a><a id="p100196"></a><a id="p100197"></a>Объект<br>Проверка параллельности между поверхностью стола и:<br>a) поперечным перемещением поперечного суппорта (ось Y) в вертикальной YZ-плоскости;<br>b) его продольным перемещением (по оси X) в вертикальной плоскости ZX</td><td><a id="p100198"></a>G5</td></tr>
<tr><td colspan="3"><a id="p100199"></a><a id="p100200"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_8.png" alt="рис. 9"></td></tr>
<tr><td><a id="p100201"></a><a id="p100202"></a><a id="p100203"></a><a id="p100204"></a>Допуск<br>Для <a href="#p100196">a)</a> и <a href="#p100197">b)</a><br>0,025 на длине измерения 300.<br>Максимально допустимое отклонение: 0,05</td><td colspan="2"><a id="p100205"></a><a id="p100206"></a><a id="p100207"></a>Измеренное отклонение<br><a href="#p100196">a)</a><br><a href="#p100197">b)</a></td></tr>
<tr><td colspan="3"><a id="p100208"></a><a id="p100209"></a>Средства измерений<br>Поверочная линейка и индикатор часового типа</td></tr>
<tr><td colspan="3"><a id="p100210"></a><a id="p100211"></a><a id="p100212"></a><a id="p100213"></a><a id="p100214"></a><a id="p100215"></a><a id="p100216"></a>Замечания и ссылки на ИСО 230-1:1996, пункт 5.422.21<br>Наконечник индикатора часового типа следует располагать приблизительно в рабочем положении инструмента.<br>Измерение может проводиться по поверочной линейке, проложенной параллельно поверхности стола.<br>Если длина стола более 1600 мм, контроль выполняют, совершая последовательные перемещения поверочной линейки.<br>Направляющие шпиндельной головки (ось Z) закреплены;<br>a) стол (ось X) закреплен,<br>b) поперечный суппорт (ось Y) закреплен. Если шпиндель возможно закрепить, то на него устанавливают индикатор часового типа. Если шпиндель невозможно закрепить, то индикатор часового типа устанавливают на неподвижной части шпиндельной головки.</td></tr>
</table>


<table>
<colgroup><col width="53%"><col width="39%"><col width="8%"></colgroup>
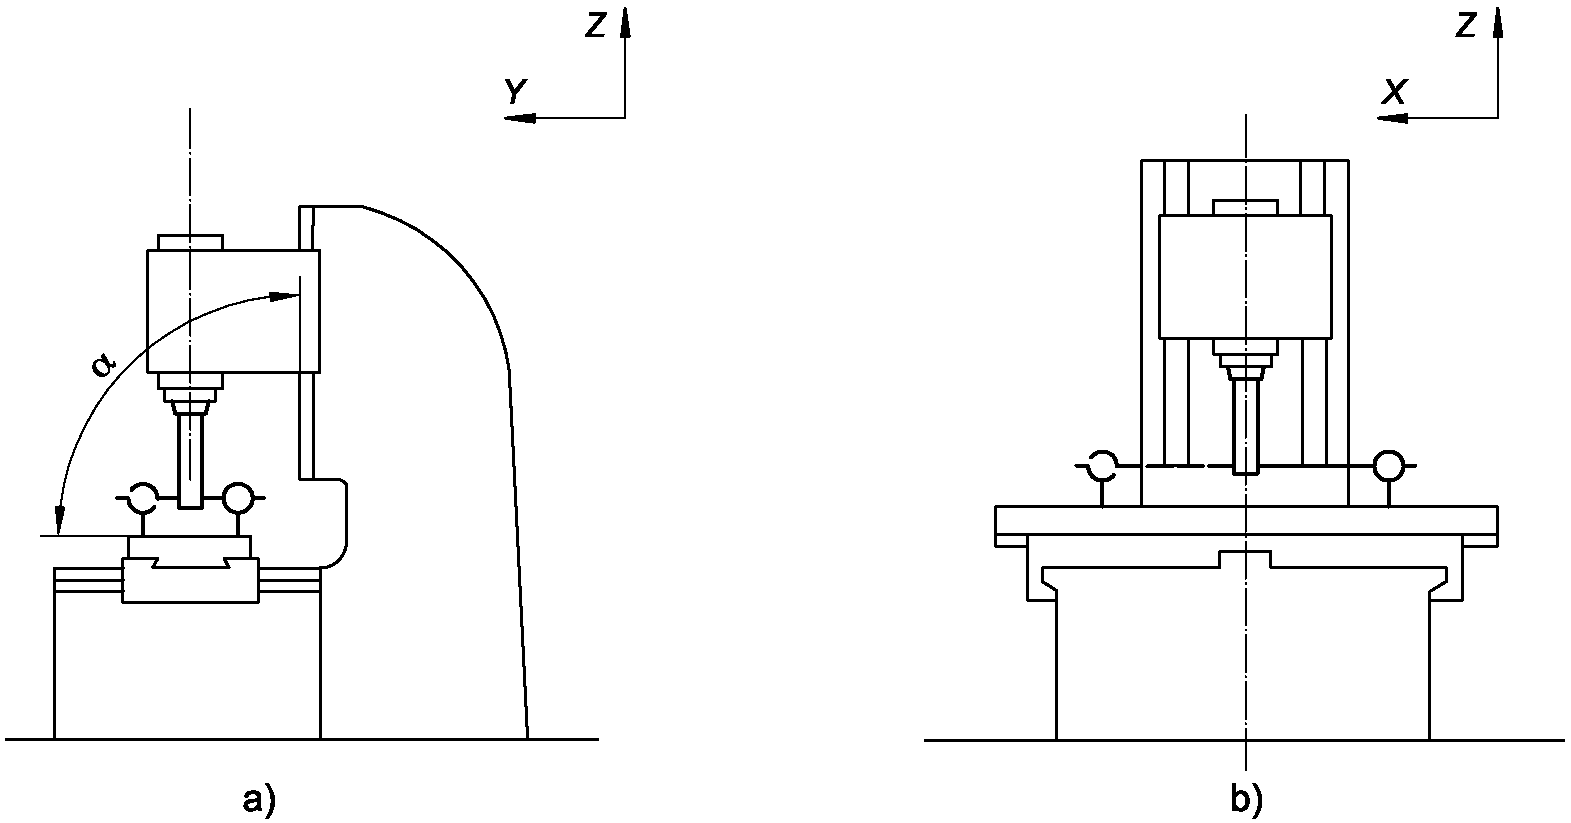
<tr><td colspan="2"><a id="p100217"></a><a id="p100218"></a><a id="p100219"></a><a id="p100220"></a>Объект<br>Проверка перпендикулярности между поверхностью стола и вертикальным перемещением направляющей головки шпинделя (ось Z):<br>a) в плоскости YZ;<br>b) в плоскости ZX.</td><td><a id="p100221"></a>G6</td></tr>
<tr><td colspan="3"><a id="p100222"></a><a id="p100223"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_9.png" alt="рис. 10"></td></tr>
<tr><td><a id="p100224"></a><a id="p100225"></a><a id="p100226"></a>Допуск<br><a href="#p100219">a)</a> 0,025 на длине измерения 300 при $\alpha \leq 90^{\circ}$ ;<br><a href="#p100220">b)</a> 0,025 на длине измерения 300</td><td colspan="2"><a id="p100227"></a><a id="p100228"></a><a id="p100229"></a>Измеренное отклонение<br><a href="#p100219">a)</a><br><a href="#p100220">b)</a></td></tr>
<tr><td colspan="3"><a id="p100230"></a><a id="p100231"></a>Средства измерений<br>Индикатор часового типа и угольник</td></tr>
<tr><td colspan="3"><a id="p100232"></a><a id="p100233"></a><a id="p100234"></a><a id="p100235"></a><a id="p100236"></a>Замечания и ссылки на ИСО 230-1:1996, пункт 5.522.2<br>Стол в центральном положении:<br><a href="#p100219">a)</a> поперечный суппорт (ось Y) закреплен;<br><a href="#p100220">b)</a> стол (ось X) закреплен.<br>Если шпиндель возможно закрепить, то на него устанавливают индикатор часового типа. Если шпиндель невозможно закрепить, то индикатор часового типа устанавливают на неподвижной части головки шпинделя.</td></tr>
</table>


<table>
<colgroup><col width="53%"><col width="39%"><col width="8%"></colgroup>
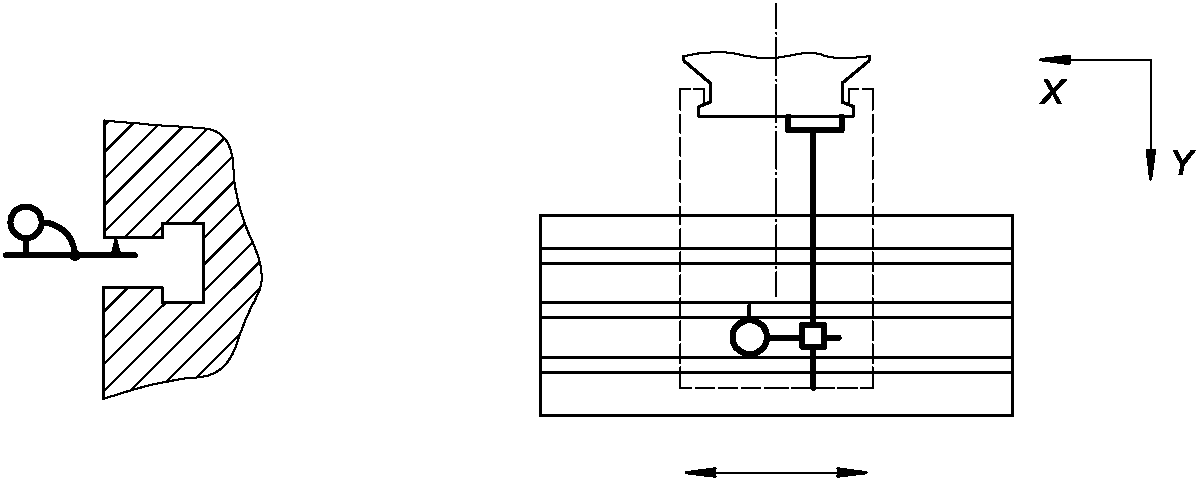
<tr><td colspan="2"><a id="p100237"></a><a id="p100238"></a>Объект<br>Проверка прямолинейности среднего или контрольного T-паза стола</td><td><a id="p100239"></a>G7</td></tr>
<tr><td colspan="3"><a id="p100240"></a><a id="p100241"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_10.png" alt="рис. 11"></td></tr>
<tr><td><a id="p100242"></a><a id="p100243"></a><a id="p100244"></a>Допуск<br>0,01 на длине измерения 500.<br>Максимально допустимое отклонение: 0,03</td><td colspan="2"><a id="p100245"></a>Измеренное отклонение</td></tr>
<tr><td colspan="3"><a id="p100246"></a><a id="p100247"></a>Средства измерений<br>Поверочная линейка и индикатор часового типа, или измерительные блоки, или натянутая проволока, или микроскоп, или автоколлиматор</td></tr>
<tr><td colspan="3"><a id="p100248"></a><a id="p100249"></a>Замечания и ссылки на ИСО 230-1:1996, пункты 5.212, 5.212.1, 5.212.3 или 5.232<br>Поверочную линейку допускается располагать непосредственно на столе.</td></tr>
</table>


<table>
<colgroup><col width="53%"><col width="39%"><col width="8%"></colgroup>
<tr><td colspan="2"><a id="p100250"></a><a id="p100251"></a>Объект<br>Проверка параллельности среднего или контрольного T-паза стола его продольному перемещению (ось X)</td><td><a id="p100252"></a>G8</td></tr>
<tr><td colspan="3"><a id="p100253"></a><a id="p100254"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_11.png" alt="рис. 12"></td></tr>
<tr><td><a id="p100255"></a><a id="p100256"></a><a id="p100257"></a>Допуск<br>0,015 на длине измерения 300.<br>Максимально допустимое отклонение: 0,04.</td><td colspan="2"><a id="p100258"></a>Измеренное отклонение</td></tr>
<tr><td colspan="3"><a id="p100259"></a><a id="p100260"></a>Средства измерений<br>Индикатор часового типа</td></tr>
<tr><td colspan="3"><a id="p100261"></a><a id="p100262"></a><a id="p100263"></a>Замечания и ссылки на ИСО 230-1:1996, пункты 5.422.1 и 5.422.21<br>Поперечный суппорт (ось Y) и суппорт шпиндельной головки (ось Z) закреплены.<br>Если шпиндель возможно закрепить, то на него устанавливают индикатор часового типа. Если шпиндель невозможно закрепить, то индикатор часового типа устанавливают на неподвижной части шпиндельной головки.</td></tr>
</table>


#### <a id="p100264"></a>5.3 Шпиндель


<table>
<colgroup><col width="53%"><col width="39%"><col width="8%"></colgroup>
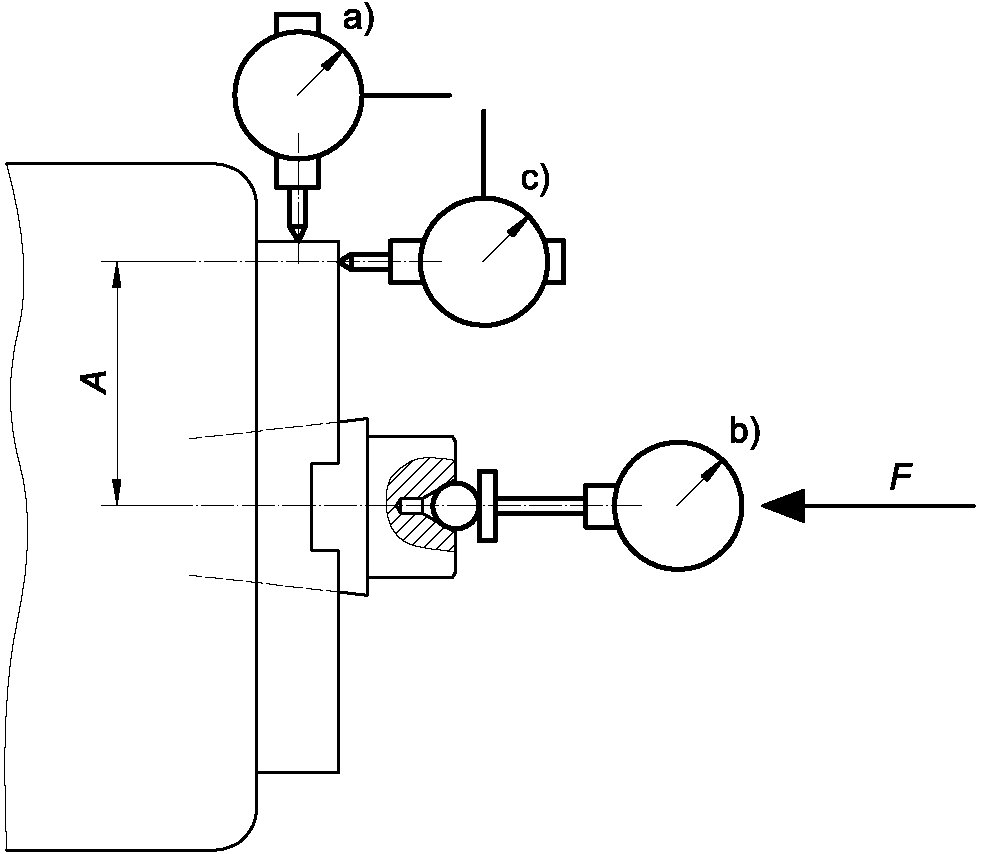
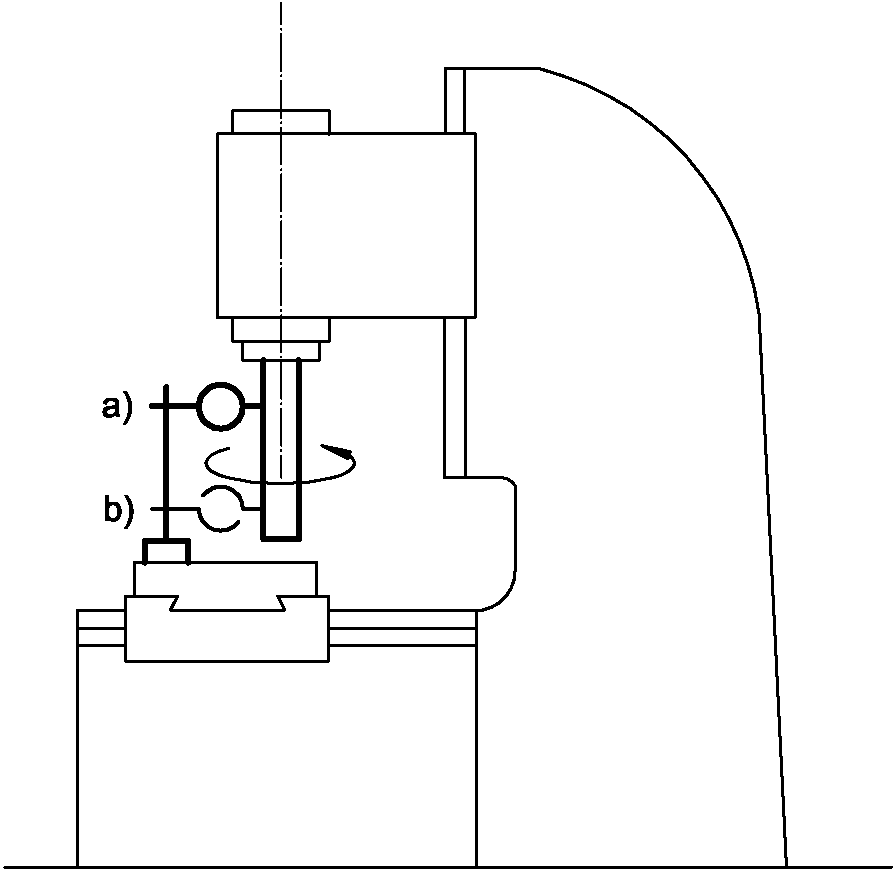
<tr><td colspan="2"><a id="p100265"></a><a id="p100266"></a><a id="p100267"></a><a id="p100268"></a><a id="p100269"></a>Объект<br>Проверка<br>a) радиального биения наружной центрирующей поверхности шпинделя (для станков с центрированием фрез по этой поверхности);<br>b) периодического осевого сдвига;<br>c) торцевого биения шпинделя (включая периодический осевой сдвиг)</td><td><a id="p100270"></a>G9</td></tr>
<tr><td colspan="3"><a id="p100271"></a><a id="p100272"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_12.png" alt="рис. 13"></td></tr>
<tr><td><a id="p100273"></a><a id="p100274"></a>Допуск<br><a href="#p100267">a)</a> 0,01 <a href="#p100268">b)</a> 0,01 <a href="#p100269">c)</a> 0,02</td><td colspan="2"><a id="p100275"></a><a id="p100276"></a><a id="p100277"></a><a id="p100278"></a>Измеренное отклонение<br><a href="#p100267">a)</a><br><a href="#p100268">b)</a><br><a href="#p100269">c)</a></td></tr>
<tr><td colspan="3"><a id="p100279"></a><a id="p100280"></a>Средства измерений<br>Индикатор часового типа</td></tr>
<tr><td colspan="3"><a id="p100281"></a><a id="p100282"></a><a id="p100283"></a><a id="p100284"></a><a id="p100285"></a><a id="p100286"></a>Замечания и ссылки на ИСО 230-1:1996<br><a href="#p100267">a)</a> пункт 5.612.2;<br><a href="#p100268">b)</a> пункты 5.622.1 и 5.622.2.<br>При <a href="#p100268">испытаниях b)</a> и <a href="#p100269">c)</a> силу F, установленную поставщиком/изготовителем станка, необходимо прикладывать нажатием по направлению к корпусу.<br><a href="#p100269">c)</a> пункт 5.632.<br>Расстояние A индикатора часового типа от оси шпинделя должно быть по возможности больше.</td></tr>
</table>


<table>
<colgroup><col width="53%"><col width="39%"><col width="8%"></colgroup>
<tr><td colspan="2"><a id="p100287"></a><a id="p100288"></a><a id="p100289"></a><a id="p100290"></a>Объект<br>Проверка радиального биения внутреннего конуса шпинделя:<br>a) рядом с передним концом шпинделя;<br>b) на расстоянии 300 мм от переднего конца шпинделя</td><td><a id="p100291"></a>G10</td></tr>
<tr><td colspan="3"><a id="p100292"></a><a id="p100293"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_13.png" alt="рис. 14"></td></tr>
<tr><td><a id="p100294"></a><a id="p100295"></a>Допуск<br><a href="#p100289">a)</a> 0,01 <a href="#p100290">b)</a> 0,02</td><td colspan="2"><a id="p100296"></a><a id="p100297"></a><a id="p100298"></a>Измеренное отклонение<br><a href="#p100289">a)</a><br><a href="#p100290">b)</a></td></tr>
<tr><td colspan="3"><a id="p100299"></a><a id="p100300"></a>Средства измерений<br>Индикатор часового типа и контрольная оправка</td></tr>
<tr><td colspan="3"><a id="p100301"></a>Замечания и ссылки на ИСО 230-1:1996, пункт 5.612.3</td></tr>
</table>


<table>
<colgroup><col width="53%"><col width="39%"><col width="8%"></colgroup>
<tr><td colspan="2"><a id="p100302"></a><a id="p100303"></a><a id="p100304"></a><a id="p100305"></a>Объект<br>Проверка параллельности оси шпинделя и поверхности стола:<br>a) в плоскости YZ;<br>b) в плоскости ZX.</td><td><a id="p100306"></a>G11</td></tr>
<tr><td colspan="3"><a id="p100307"></a><a id="p100308"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_14.png" alt="рис. 15"></td></tr>
<tr><td><a id="p100309"></a><a id="p100310"></a><a id="p100311"></a>Допуск<br><a href="#p100304">a)</a> 0,025 на длине измерения 300 при $\alpha \leq 90^{\circ}$ ;<br><a href="#p100305">b)</a> 0,025 на длине измерения 300.</td><td colspan="2"><a id="p100312"></a><a id="p100313"></a><a id="p100314"></a>Измеренное отклонение<br><a href="#p100304">a)</a><br><a href="#p100305">b)</a></td></tr>
<tr><td colspan="3"><a id="p100315"></a><a id="p100316"></a>Средства измерений<br>Индикатор часового типа и контрольная оправка</td></tr>
<tr><td colspan="3"><a id="p100317"></a><a id="p100318"></a>Замечания и ссылки на ИСО 230-1:1996, пункты 5.512.1 и 5.512.42<br>Стол (ось X) и поперечный суппорт не закрепляют, суппорт шпиндельной головки (ось Z) закрепляют.</td></tr>
</table>


<a id="p100319"></a>*6 Испытания при механической обработке*


<table>
<colgroup><col width="56%"><col width="13%"><col width="23%"><col width="8%"></colgroup>
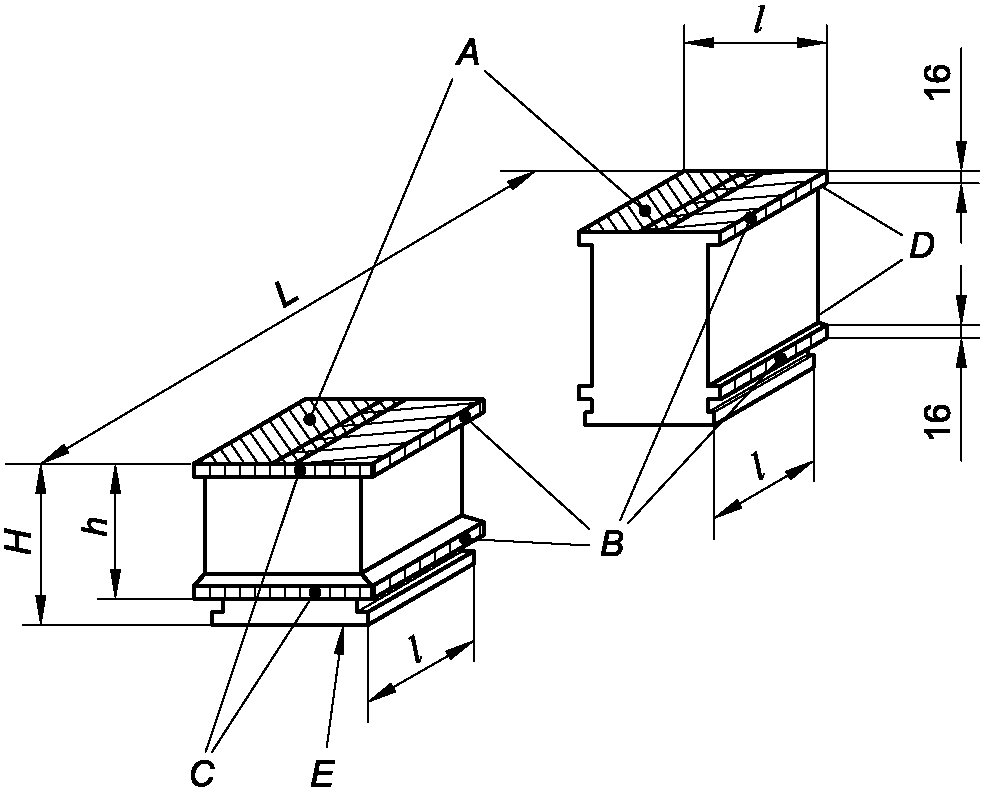
<tr><td colspan="3"><a id="p100320"></a><a id="p100321"></a><a id="p100322"></a>Объект<br>a) Фрезерование поверхности B осуществляется при автоматическом продольном перемещении стола и ручном вертикальном перемещении ползуна шпиндельной головки за два прохода с перекрытием от 5 до 10 мм.<br>b) Фрезерование поверхностей A, C и D осуществляется при автоматическом продольном перемещении стола, автоматическом вертикальном перемещении ползуна шпиндельной головки и ручном поперечном перемещении поперечного суппорта.</td><td><a id="p100323"></a>M1</td></tr>
<tr><td><a id="p100324"></a><a id="p100325"></a>Схема<br><img src="https://i.bukva.ai/ZgVOHXZs/img_15.png" alt="рис. 16"></td><td colspan="3"><a id="p100326"></a><a id="p100327"></a><a id="p100328"></a><a id="p100329"></a><a id="p100330"></a><a id="p100331"></a><a id="p100332"></a><a id="p100333"></a><a id="p100334"></a><a id="p100335"></a><a id="p100336"></a>Размеры в миллиметрах<br>L - длина образца изделия или расстояние между противоположными сторонами двух образцов-изделий, равное 1/2 продольного перемещения.<br>l равно h и соответствует 1/8 продольного перемещения.<br>lmax составляет:<br>100 мм для L &lt;= 500 мм;<br>150 мм для 500 мм &lt; L &lt;= 1000 мм;<br>200 мм для L &gt; 1000 мм;<br>lmin составляет 50 мм.<br>Примечание 1 - Продольные перемещения &gt;= 400 мм; возможно использование одного или двух образцов-изделий, обработанных в продольном направлении по длине l с каждого конца.<br>Примечание 2 - Продольные перемещения &lt; 400 мм; используют один образец-изделие, обработанный по всей своей длине.<br>Примечание 3 - Материал: чугун.</td></tr>
<tr><td colspan="2"><a id="p100337"></a>Допуск</td><td colspan="2"><a id="p100338"></a>Измеренное отклонение</td></tr>
<tr><td colspan="2"><a id="p100339"></a>a1) Поверхность A каждого блока должна иметь плоскостность с точностью до 0,02.</td><td colspan="2"><a id="p100340"></a>a1)</td></tr>
<tr><td colspan="2"><a id="p100341"></a>a<sub>2</sub>) Высота H блока(ов) должна быть постоянной с точностью до <sub>0</sub>,03.</td><td colspan="2"><a id="p100342"></a>a2)</td></tr>
<tr><td colspan="2"><a id="p100343"></a>b1) Плоскости, в которых находятся поверхности B, C и D, должны быть взаимно перпендикулярны и каждая из них перпендикулярна к поверхности A с точностью до 0,02/100.</td><td colspan="2"><a id="p100344"></a>b)</td></tr>
<tr><td colspan="4"><a id="p100345"></a><a id="p100346"></a>Средства измерений<br>a1) Поверочная линейка и концевые меры длины или усилитель. a2) Микрометр. b) Угольник и концевые меры длины</td></tr>
<tr><td colspan="4"><a id="p100347"></a><a id="p100348"></a><a id="p100349"></a><a id="p100350"></a><a id="p100351"></a><a id="p100352"></a><a id="p100353"></a><a id="p100354"></a><a id="p100355"></a><a id="p100356"></a><a id="p100357"></a>Замечания и ссылки на ИСО 230-1:2012, пункты 3.1 и 3.22, 4.1 и 4.2<br>Условия резания:<br><a href="#p100321">a)</a> обработка насадной концевой фрезой или торцевой фрезой;<br><a href="#p100322">b)</a> плоское фрезерование с насадной концевой фрезой или другим подходящим фрезерным инструментом.<br>Перед началом испытания необходимо убедиться в плоскостности поверхности E.<br>Образцы-изделия следует располагать вдоль продольной оси стола так, чтобы длина L равномерно распределялась, с любой стороны, относительно центра стола.<br>Примечание - По соглашению между пользователем и поставщиком/изготовителем форма образца-изделия, показанная на схеме, может заменяться упрощенной формой со сторонами полной ширины. В таком случае испытания должны быть такими же по жесткости, как и те, которые указаны для формы на схеме.<br>Фрезу затачивают на своей оправке, и при установке она должна соответствовать следующим допускам:<br>1) радиальное биение: &lt;= 0,02;<br>2) торцевое биение: &lt;= 0,03.<br>Во время фрезерования все неработающие подвижные органы станка должны быть заблокированы.</td></tr>
</table>


<div align="center">

<a id="p100358"></a>Приложение ДА<br>
(справочное)

</div>


<a id="p100359"></a>СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНОГО МЕЖДУНАРОДНОГО СТАНДАРТА
НАЦИОНАЛЬНОМУ СТАНДАРТУ

<a id="p100360"></a>Таблица ДА


<table>
<colgroup><col width="32%"><col width="16%"><col width="52%"></colgroup>
<tr><td><a id="p100361"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100362"></a>Степень соответствия</td><td><a id="p100363"></a>Обозначение и наименование соответствующего национального стандарта</td></tr>
<tr><td><a id="p100364"></a>ISO 230-1:2012</td><td><a id="p100365"></a>-</td><td><a id="p100366"></a><a href="#p100367">&lt;*&gt;</a>, <a href="#p100369">&lt;1&gt;</a></td></tr>
<tr><td colspan="3"><a id="p100367"></a>&lt;*&gt; Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта.</td></tr>
</table>


<a id="p100368"></a>

---

<a id="p100369"></a><1> Действует [ГОСТ ISO 230-1-2018](https://bukva.ai/docs/pravila-gost-iso-230-1-2018) "Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях", идентичный ISO 230-1:2012.


<a id="p100370"></a>БИБЛИОГРАФИЯ


| <a id="p100371"></a>[1] | <a id="p100372"></a>ISO 841:- [<1>](#p100378) | <a id="p100373"></a>Industrial automation systems - Numerical control of machines - Coordinate system and motion nomenclature (Системы промышленной автоматизации. Числовое программное управление станками. Системы координат и обозначение перемещений) |
| --- | --- | --- |
| <a id="p100374"></a>[2] | <a id="p100375"></a>ISO 10791-2:2001 | <a id="p100376"></a>Test conditions for machining centres - Part 2: Geometric tests for machines with vertical spindle or universal heads with vertical primary rotary axis (vertical Z-axis) (Центры обрабатывающие. Часть 2. Контроль геометрической точности станков с вертикальным шпинделем и дополнительными шпиндельными головками (вертикальная ось Z) |


<a id="p100377"></a>

---

<a id="p100378"></a><1> Подлежит публикации. (Пересмотренный стандарт ISO 841:1974).


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100379"></a>УДК 621.914.3:006.354</td><td><a id="p100380"></a>ОКС 25.080.20</td><td><a id="p100381"></a>IDT</td></tr>
<tr><td colspan="3"><a id="p100382"></a>Ключевые слова: фрезерные станки, условия испытаний, вертикальный шпиндель, проверка точности</td></tr>
</table>


<a id="p100383"></a>

---