ГОСТ Р ИСО 1984-2-2025. Национальный стандарт Российской Федерации. Условия испытаний фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности. Часть 2. Станки с вертикальным шпинделем
Актуально на 07.11.2026.
Как цитировать: "ГОСТ Р ИСО 1984-2-2025. Национальный стандарт Российской Федерации. Условия испытаний фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности. Часть 2. Станки с вертикальным шпинделем". ГОСТ Р ИСО 1984-2-2025. https://bukva.ai/docs/standart-gost-r-iso-1984-2-2025
(утв. и введен в действие Приказом Росстандарта от 24.11.2025 № 1474-ст)
Примечание
Документ введен в действие с 01.07.2026.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 24 ноября 2025 г. № 1474-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
УСЛОВИЯ ИСПЫТАНИЙ ФРЕЗЕРНЫХ СТАНКОВ С РУЧНЫМ УПРАВЛЕНИЕМ
СО СТОЛОМ ПОСТОЯННОЙ ВЫСОТЫ
СТАНКИ С ВЕРТИКАЛЬНЫМ ШПИНДЕЛЕМ
Test conditions for manually controlled milling machines
with table of fixed height. Testing of the accuracy.
Part 2. Machines with vertical spindle
1 июля 2026 года
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным образовательным учреждением высшего образования «Московский государственный технологический университет „СТАНКИН“ (ФГБОУ ВО „МГТУ СТАНКИН“) и Федеральным государственным бюджетным учреждением „Российский институт стандартизации“ (ФГБУ „Институт стандартизации“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 24 ноября 2025 г. № 1474-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 1984-2:2001 «Условия испытания фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности. Часть 2. Станки с вертикальным шпинделем» (ISO 1984-2:2001 «Test conditions for manually controlled milling machines with table of fixed height — Testing of the accuracy — Part 2: Machines with vertical spindle», IDT).
Международный стандарт разработан подкомитетом ПК 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации ИСО/ТК 39 «Станки».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
ИСО 1984-2 разработан подкомитетом ПК 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации ИСО/ТК 39 «Станки».
Стандарт совместно с ИСО 1984-1 отменяет и заменяет ИСО 1984:1982 и ИСО 1984-0:1985, которые были пересмотрены.
ИСО 1984 состоит из следующих частей под общим названием «Условия испытаний для фрезерных станков с ручным управлением со столом постоянной высоты. Проверка точности»:
Настоящий стандарт совместно с ИСО 230-1 устанавливает требования к испытаниям по проверке геометрической точности и к испытаниям при механической обработке фрезерных станков общего назначения и нормальной точности со столом фиксированной высоты и вертикальным шпинделем. Настоящий стандарт также устанавливает соответствующие допуски для описанных выше испытаний.
В настоящем стандарте рассматриваются только вопросы проверки точности станка. Настоящий стандарт не применяется ни к испытаниям при работе станка (вибрации, ненормальные шумы, скачкообразные движения компонентов станка и т.д.), ни к характеристикам станка (скорости, подачи и т.д.), которые проверяют до начала испытания точности.
Настоящий стандарт определяет терминологию, используемую для обозначения основных элементов станка, и указывает на обозначение осей в соответствии с ИСО 841 [1].
Примечание — Фрезерные станки с числовым программным управлением подпадают под действие ИСО 10791-1 [2].
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:1996 <1>, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
<1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требований настоящего стандарта, приведенного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Терминология и обозначения осей и выполняемых операций механической обработки
3.1 Терминология и обозначения осей
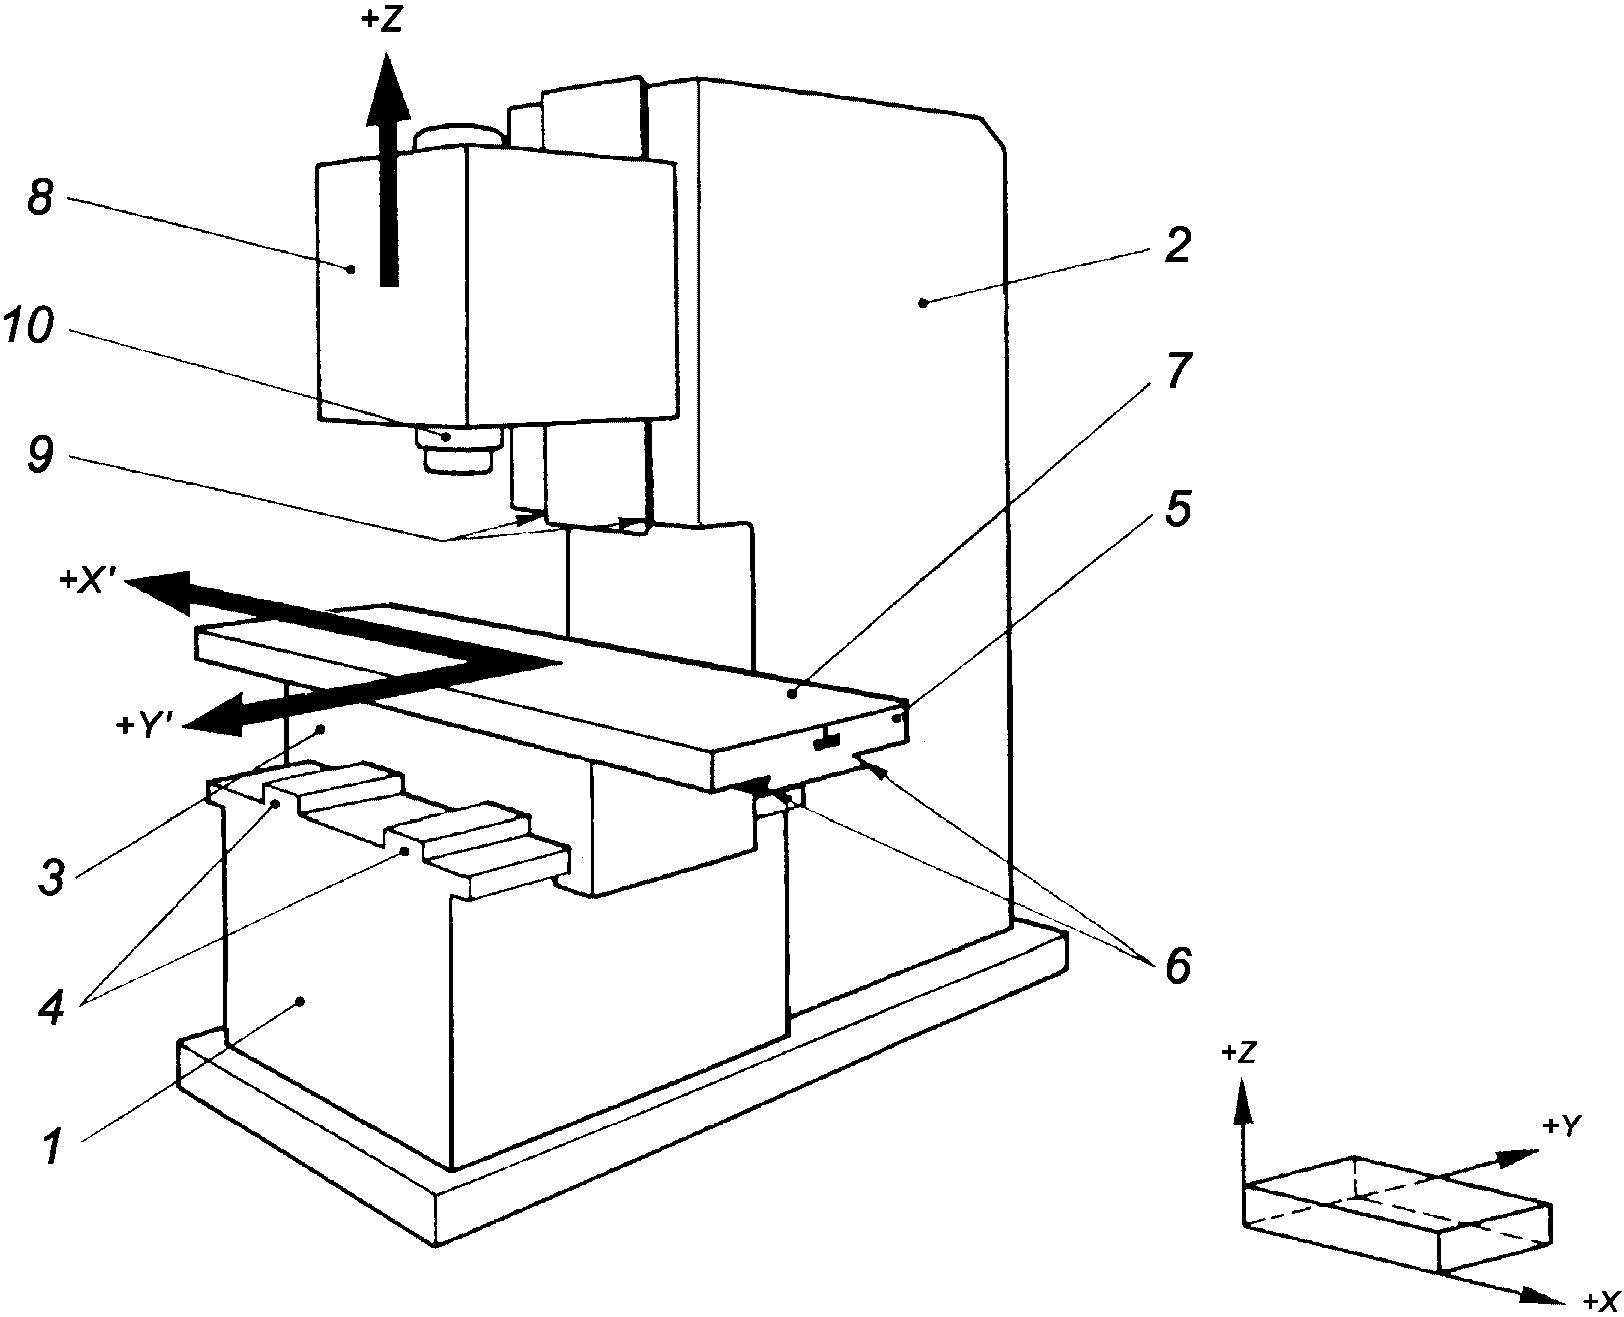
Рисунок 1 — Станок с вертикальным шпинделем
3.2 Выполняемые операции механической обработки
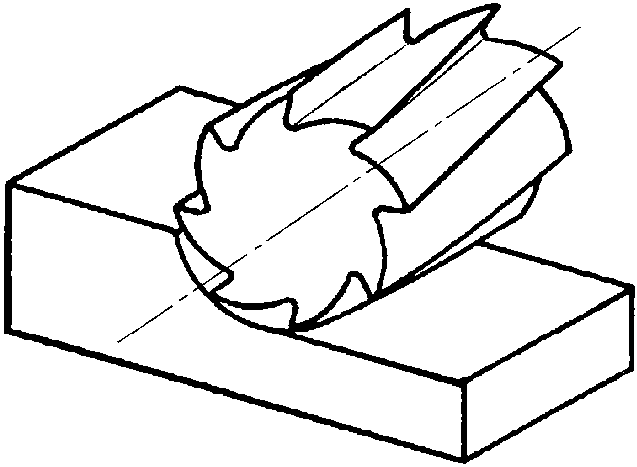
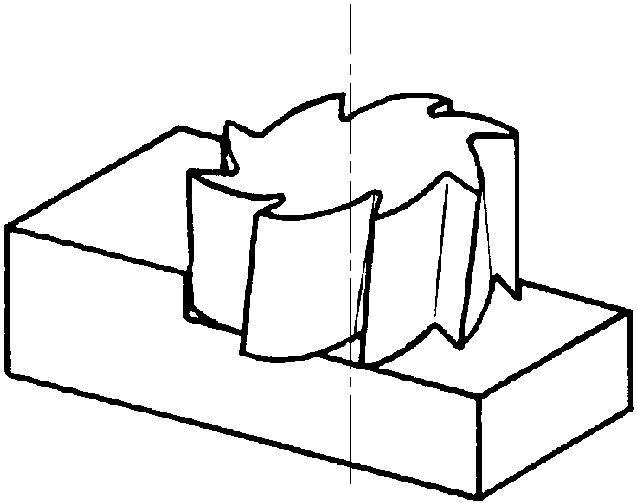
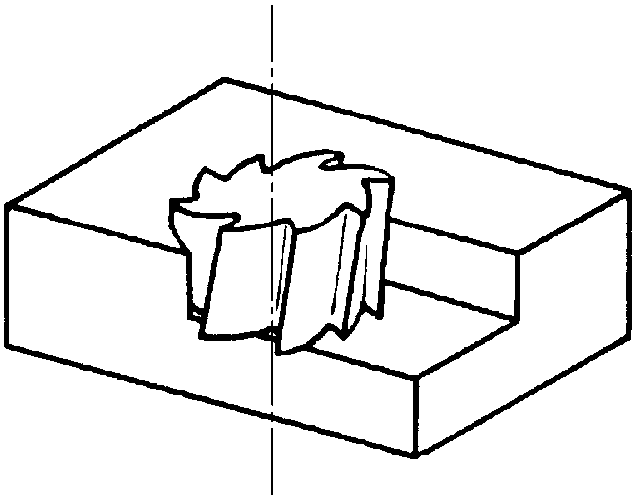
Рисунок 2 — Операции фрезерования
4.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры — в градусах, а угловые отклонения и соответствующие допуски — в пропорциях в качестве основного метода, но в некоторых случаях для большей ясности допускается использовать микрорадианы и угловые секунды. Необходимо помнить о равнозначности приведенного ниже выражения:
4.2 Ссылка на ИСО 230-1
При применении настоящего стандарта следует учитывать положения ИСО 230-1, в том числе при монтаже станка перед испытанием, прогревании шпинделя и других движущихся компонентов, описании методов измерения и рекомендуемой точности средств измерения.
В блоке испытаний «Наблюдения» в разделах 5 и 6 вслед за инструкциями следует ссылка на соответствующие разделы ИСО 230-1 в случаях, когда проводимое испытание соответствует техническим требованиям ИСО 230-1.
4.3 Последовательность проведения испытаний
Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. В целях упрощения установки средств измерений или калибров испытания возможно проводить в любом порядке.
4.4 Проводимые испытания
При испытаниях станка не всегда необходимо или возможно проводить все испытания, описанные в настоящем стандарте. Если необходимо провести приемочные испытания, то пользователь должен выбрать (по соглашению с поставщиком/изготовителем) те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Данные испытания должны быть четко определены при заказе станка.
4.5 Средства измерений
Средства измерений, указанные в испытаниях, описанных в разделах 5 и 6, приведены только в качестве примеров. Допускается применение других приборов, измеряющих такие же параметры и имеющих как минимум такую же точность. Индикаторы часового типа должны иметь разрешающую способность 0,001 мм.
4.6 Испытания при механической обработке
Испытания станка проводят в режиме чистовой обработки. Черновую обработку следует избегать, поскольку при ней возникают значительные силы резания.
4.7 Минимальное допустимое отклонение
Если допуск при испытании геометрических параметров установлен на длину измерения, отличную от допуска в настоящем стандарте (см. ИСО 230-1:2012, 2.311), то необходимо учитывать, что минимальное значение допуска равно 0,005 мм.
5 Испытания проверки геометрической точности
5.1 Оси перемещения
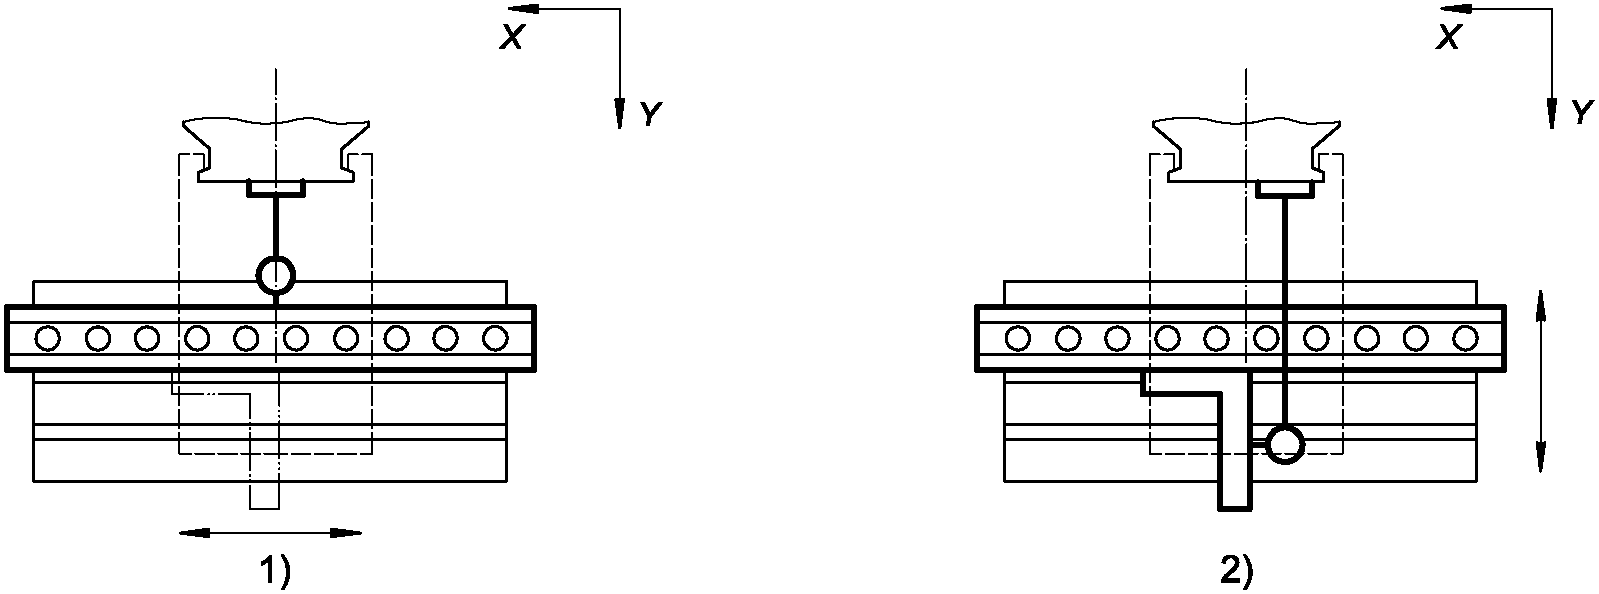
| Объект Проверка прямолинейности вертикального перемещения салазок шпиндельной головки (ось Z): a) в плоскости YZ (EYZ); b) в плоскости ZX (EXZ). | G1 | |
Схема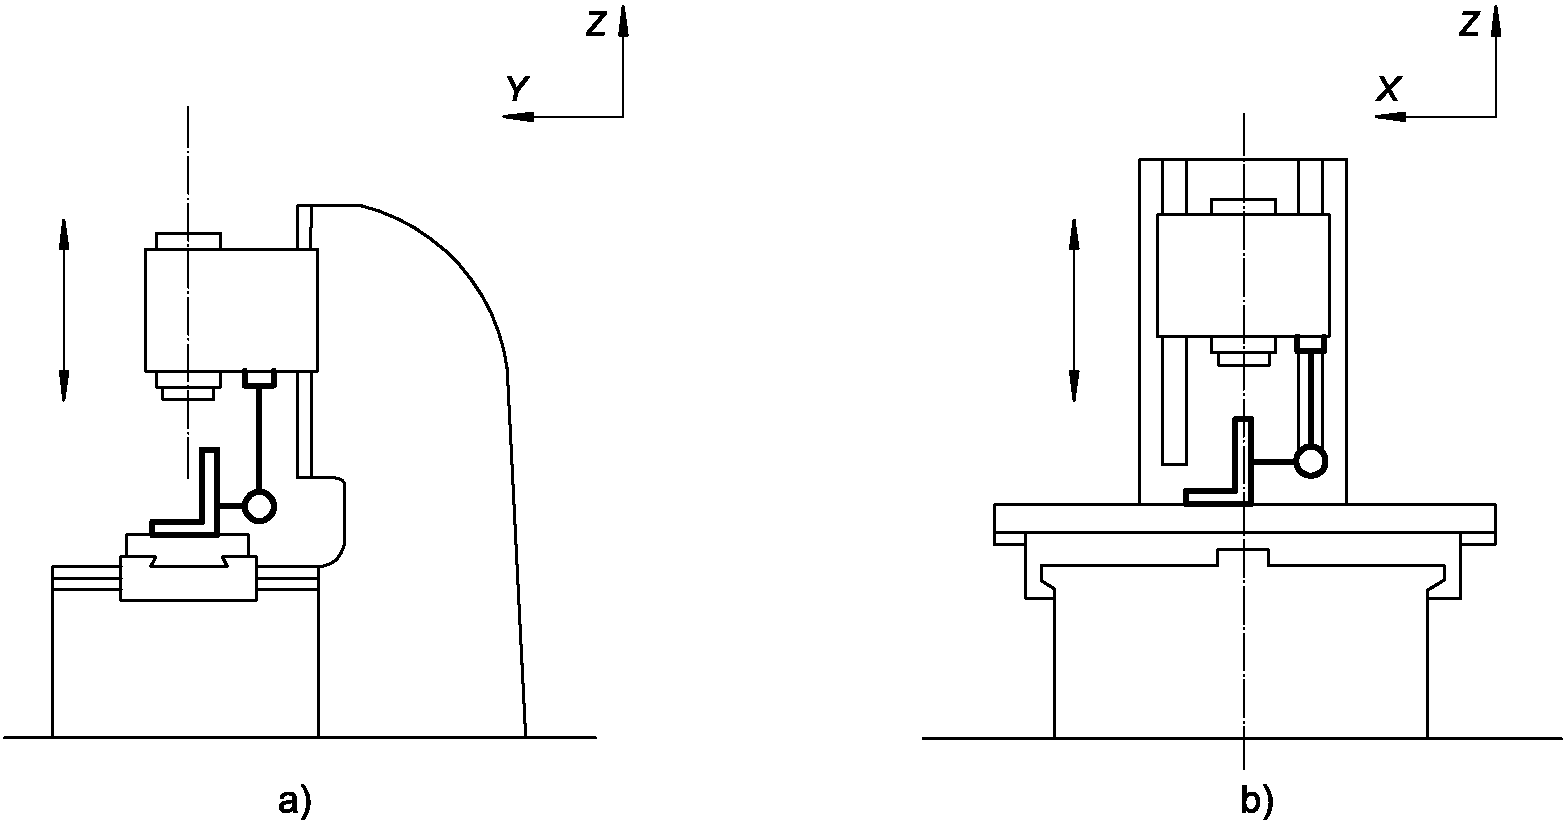 | ||
| Допуск для a) и b) 0,025 на длине измерения из 300 | Измеренное отклонение a) b) | |
| Средства измерений Индикатор часового типа и угольник | ||
| Замечания и ссылки на ИСО 230-1:1996, пункт 5.232.11 Угольник устанавливают так, чтобы получить одинаковые показания на обоих концах измеряемой длины. Стол в центральном положении: a) поперечный суппорт (ось Y) закреплен; b) стол (ось X) закреплен. Если шпиндель возможно закрепить, то на него устанавливают индикатор часового типа. Если шпиндель невозможно закрепить, индикатор часового типа устанавливают на неподвижной части шпиндельной головки. | ||
| Объект Проверка углового отклонения стола при его продольном перемещении (ось X): a) в вертикальной плоскости — ZX (тангаж EBX); b) в вертикальной плоскости — YZ (крен EAX). | G3 | |
Схема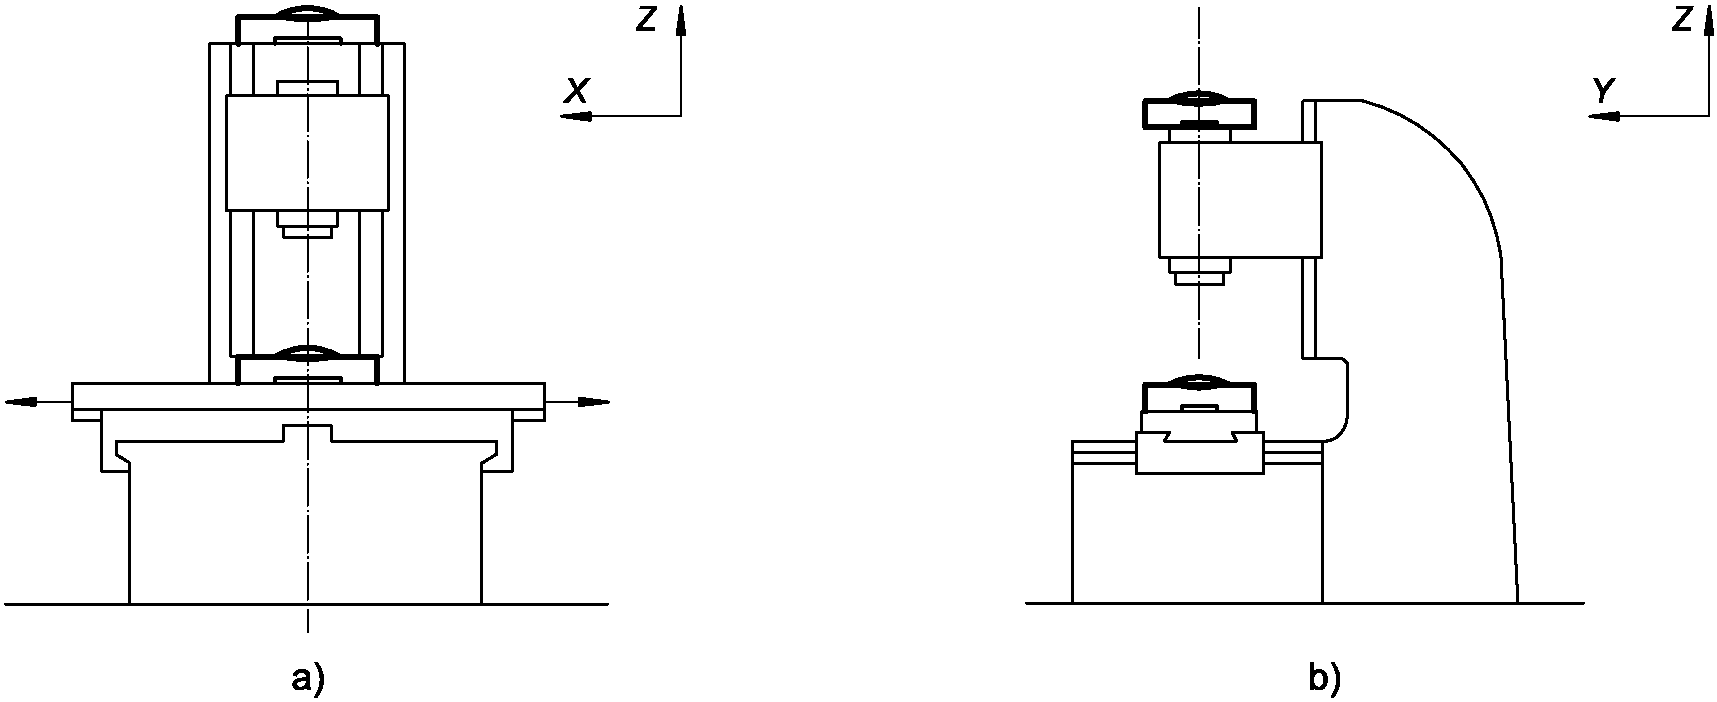 | ||
| Допуск a) X <= 1000 0,06/1000 (или 60 мкрад или 12») X > 1000 0,10/1000 (100 мкрад или 20»); b) 0,03/1000 (или 30 мкрад или 6») | Измеренное отклонение Для X = ... a) b) | |
| Средства измерений Высокоточный нивелир | ||
| Замечания и ссылки на ИСО 230-1:1996 Нивелир располагают в центре стола: a) в продольном направлении; b) в поперечном направлении. Если движение по оси X вызывает угловое перемещение как шпиндельной головки, так и стола заготовки, то необходимо провести раздельные замеры двух угловых перемещений, а также заявить об этом. Контрольный нивелир (при использовании) должен располагаться на колонне или шпиндельной головке, а шпиндельная головка должна находиться в середине своего диапазона перемещения. Измерения выполняют в нескольких положениях, расположенных на равном расстоянии (200 мм или 250 мм) вдоль направления движения. Разность между максимальным и минимальным показаниями в обоих направлениях перемещения не должна превышать допуск. | ||
5.2 Стол
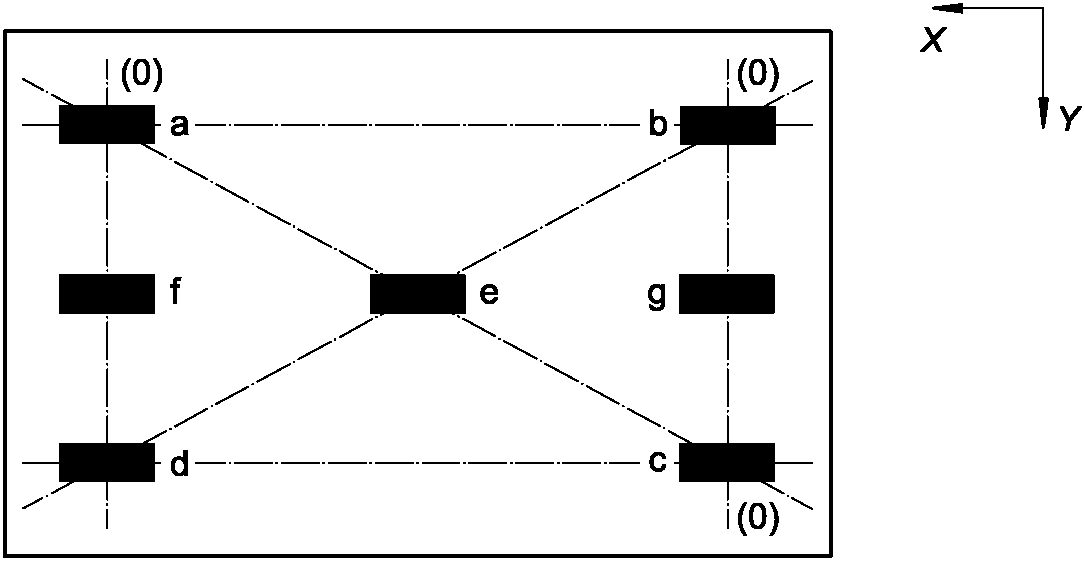
| Объект Проверка параллельности между поверхностью стола и: a) поперечным перемещением поперечного суппорта (ось Y) в вертикальной YZ-плоскости; b) его продольным перемещением (по оси X) в вертикальной плоскости ZX | G5 | |
Схема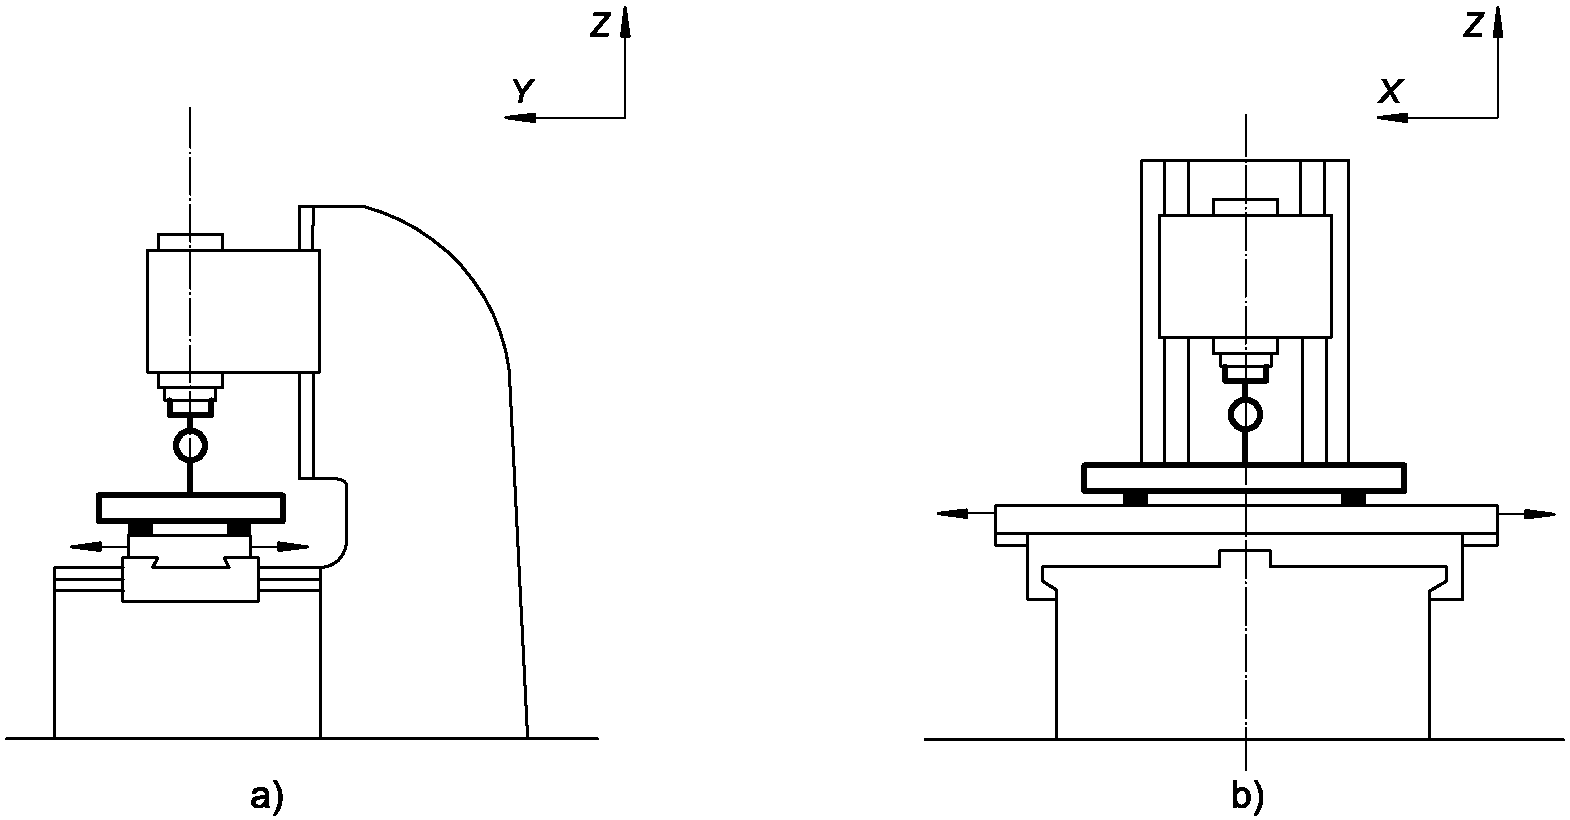 | ||
| Допуск Для a) и b) 0,025 на длине измерения 300. Максимально допустимое отклонение: 0,05 | Измеренное отклонение a) b) | |
| Средства измерений Поверочная линейка и индикатор часового типа | ||
| Замечания и ссылки на ИСО 230-1:1996, пункт 5.422.21 Наконечник индикатора часового типа следует располагать приблизительно в рабочем положении инструмента. Измерение может проводиться по поверочной линейке, проложенной параллельно поверхности стола. Если длина стола более 1600 мм, контроль выполняют, совершая последовательные перемещения поверочной линейки. Направляющие шпиндельной головки (ось Z) закреплены; a) стол (ось X) закреплен, b) поперечный суппорт (ось Y) закреплен. Если шпиндель возможно закрепить, то на него устанавливают индикатор часового типа. Если шпиндель невозможно закрепить, то индикатор часового типа устанавливают на неподвижной части шпиндельной головки. | ||
| Объект Проверка перпендикулярности между поверхностью стола и вертикальным перемещением направляющей головки шпинделя (ось Z): a) в плоскости YZ; b) в плоскости ZX. | G6 | |
Схема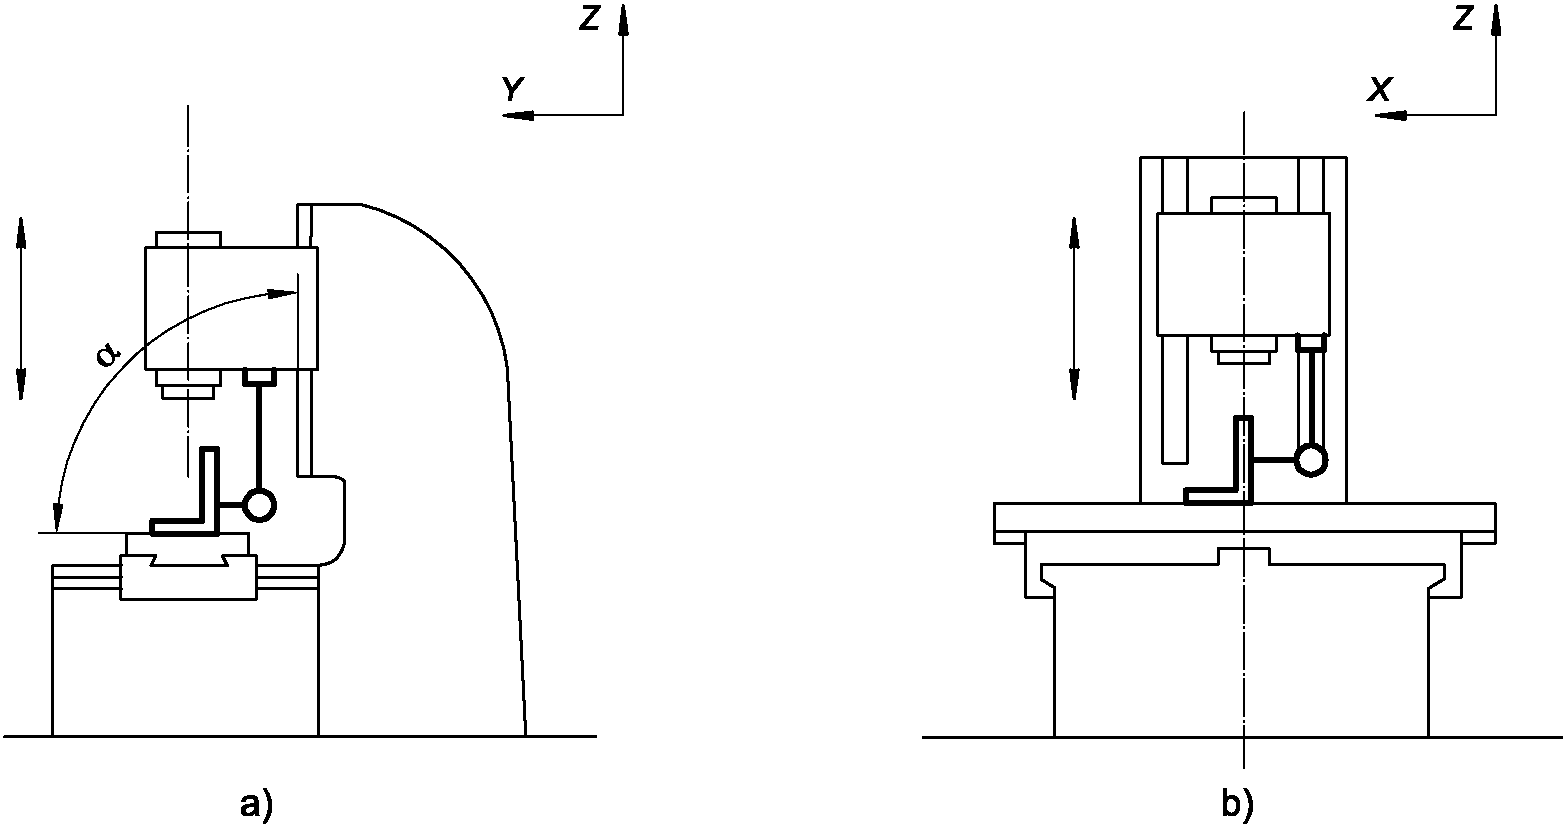 | ||
| Допуск a) 0,025 на длине измерения 300 при \alpha \leq 90^{\circ} ; b) 0,025 на длине измерения 300 | Измеренное отклонение a) b) | |
| Средства измерений Индикатор часового типа и угольник | ||
| Замечания и ссылки на ИСО 230-1:1996, пункт 5.522.2 Стол в центральном положении: a) поперечный суппорт (ось Y) закреплен; b) стол (ось X) закреплен. Если шпиндель возможно закрепить, то на него устанавливают индикатор часового типа. Если шпиндель невозможно закрепить, то индикатор часового типа устанавливают на неподвижной части головки шпинделя. | ||
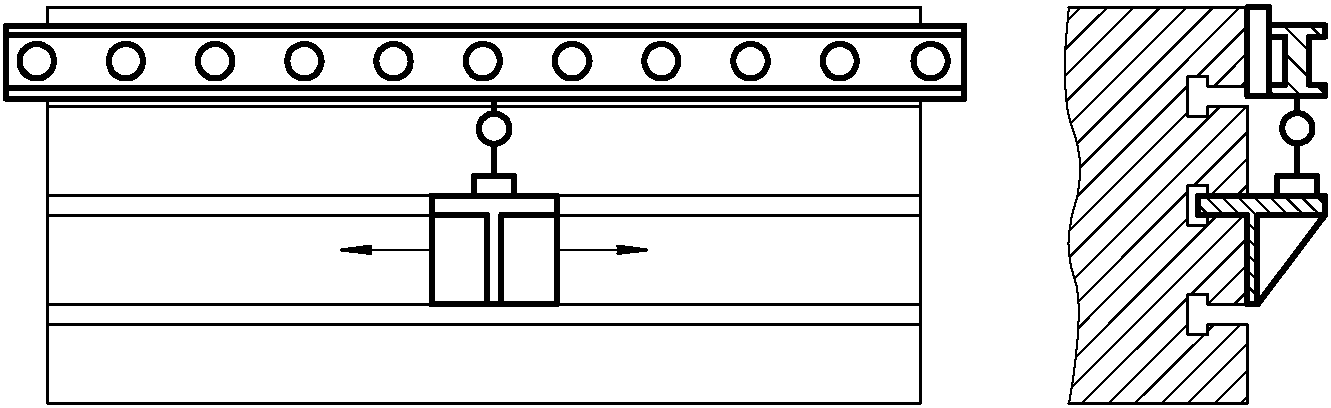
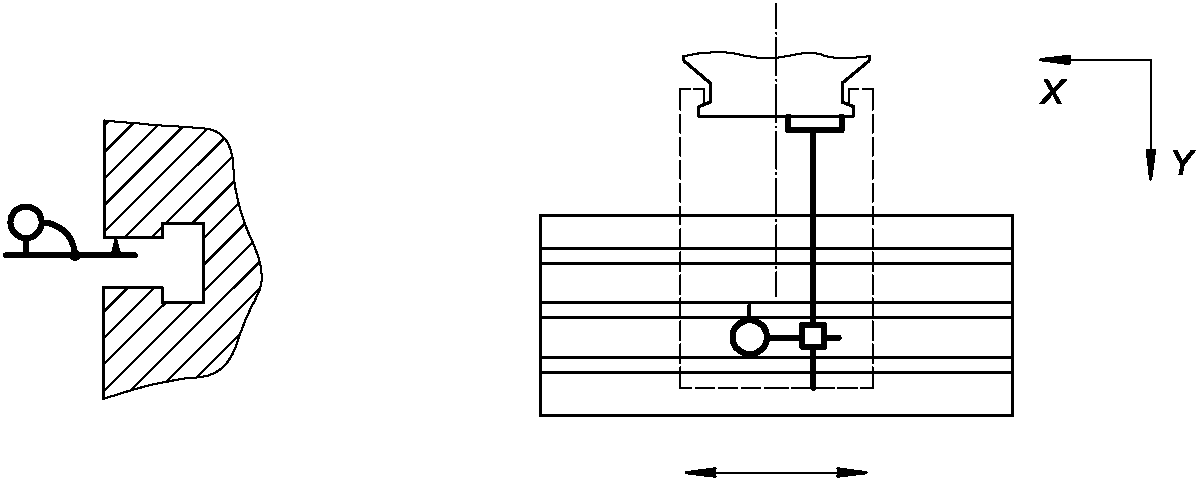
5.3 Шпиндель
| Объект Проверка a) радиального биения наружной центрирующей поверхности шпинделя (для станков с центрированием фрез по этой поверхности); b) периодического осевого сдвига; c) торцевого биения шпинделя (включая периодический осевой сдвиг) | G9 | |
Схема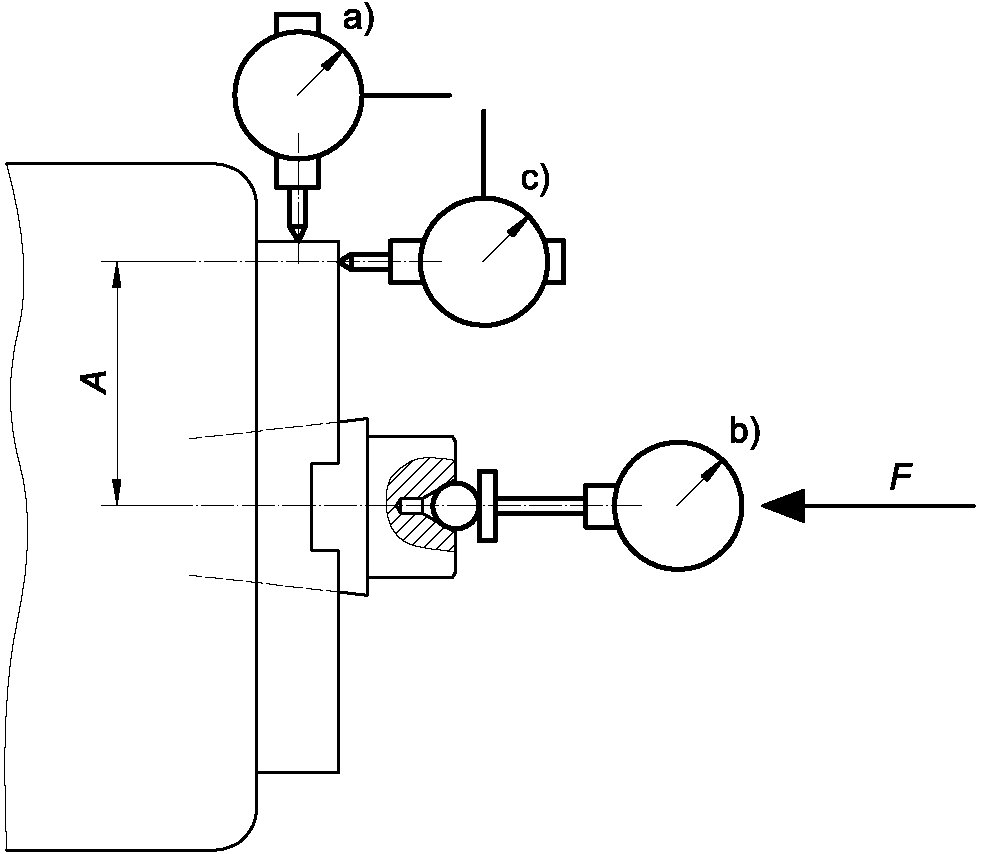 | ||
| Допуск a) 0,01 b) 0,01 c) 0,02 | Измеренное отклонение a) b) c) | |
| Средства измерений Индикатор часового типа | ||
| Замечания и ссылки на ИСО 230-1:1996 a) пункт 5.612.2; b) пункты 5.622.1 и 5.622.2. При испытаниях b) и c) силу F, установленную поставщиком/изготовителем станка, необходимо прикладывать нажатием по направлению к корпусу. c) пункт 5.632. Расстояние A индикатора часового типа от оси шпинделя должно быть по возможности больше. | ||
| Объект Проверка радиального биения внутреннего конуса шпинделя: a) рядом с передним концом шпинделя; b) на расстоянии 300 мм от переднего конца шпинделя | G10 | |
Схема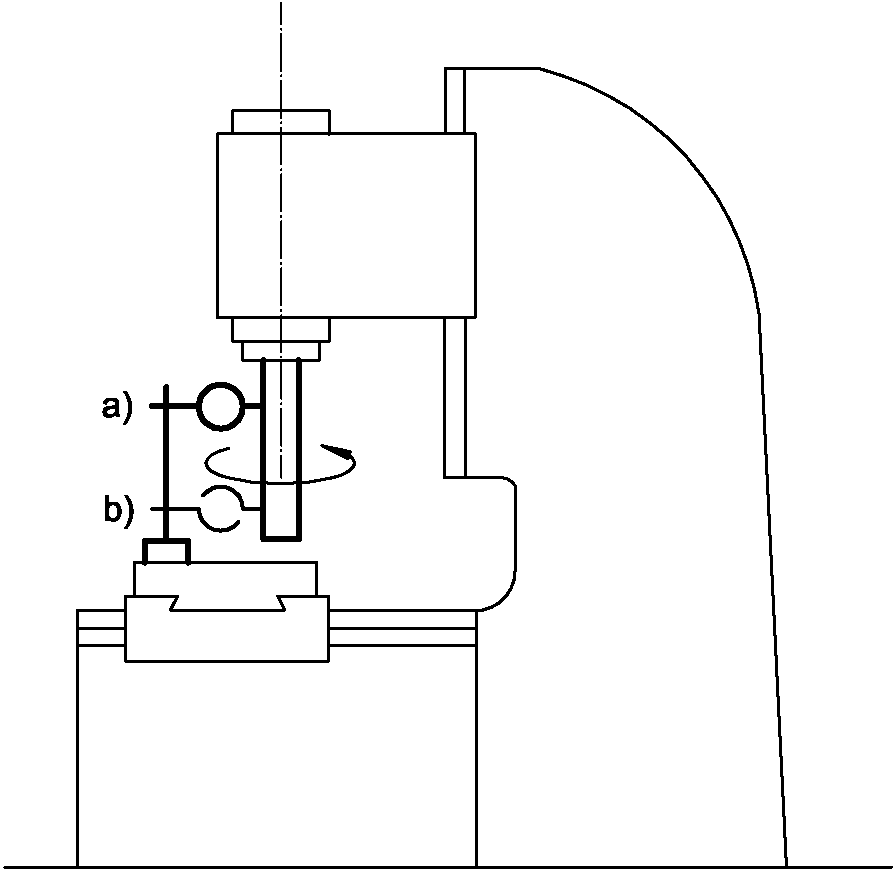 | ||
| Допуск a) 0,01 b) 0,02 | Измеренное отклонение a) b) | |
| Средства измерений Индикатор часового типа и контрольная оправка | ||
| Замечания и ссылки на ИСО 230-1:1996, пункт 5.612.3 | ||
| Объект Проверка параллельности оси шпинделя и поверхности стола: a) в плоскости YZ; b) в плоскости ZX. | G11 | |
Схема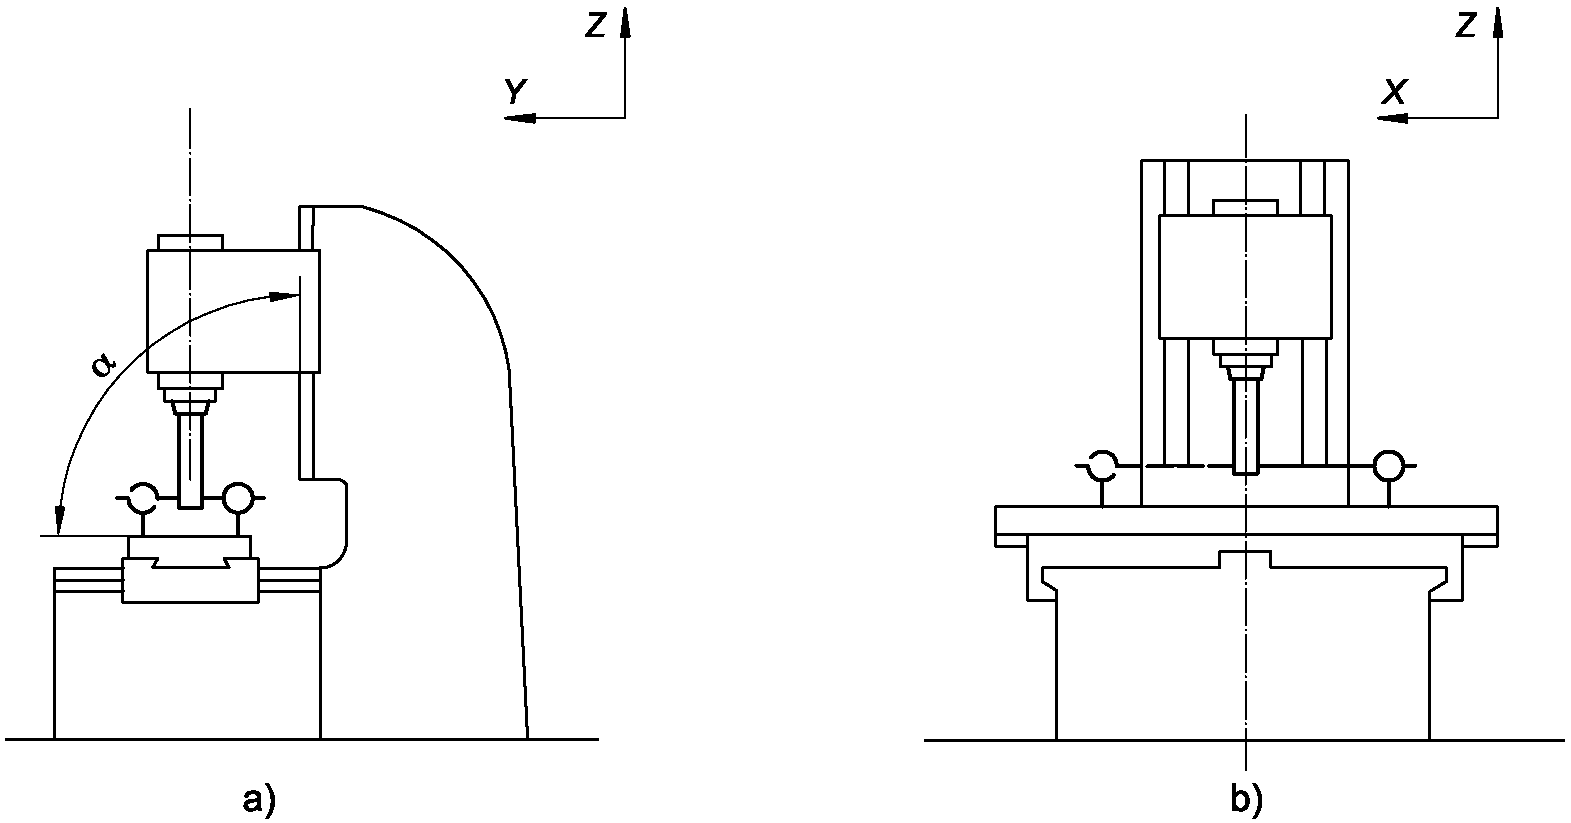 | ||
| Допуск a) 0,025 на длине измерения 300 при \alpha \leq 90^{\circ} ; b) 0,025 на длине измерения 300. | Измеренное отклонение a) b) | |
| Средства измерений Индикатор часового типа и контрольная оправка | ||
| Замечания и ссылки на ИСО 230-1:1996, пункты 5.512.1 и 5.512.42 Стол (ось X) и поперечный суппорт не закрепляют, суппорт шпиндельной головки (ось Z) закрепляют. | ||
6 Испытания при механической обработке
| Объект a) Фрезерование поверхности B осуществляется при автоматическом продольном перемещении стола и ручном вертикальном перемещении ползуна шпиндельной головки за два прохода с перекрытием от 5 до 10 мм. b) Фрезерование поверхностей A, C и D осуществляется при автоматическом продольном перемещении стола, автоматическом вертикальном перемещении ползуна шпиндельной головки и ручном поперечном перемещении поперечного суппорта. | M1 | ||
Схема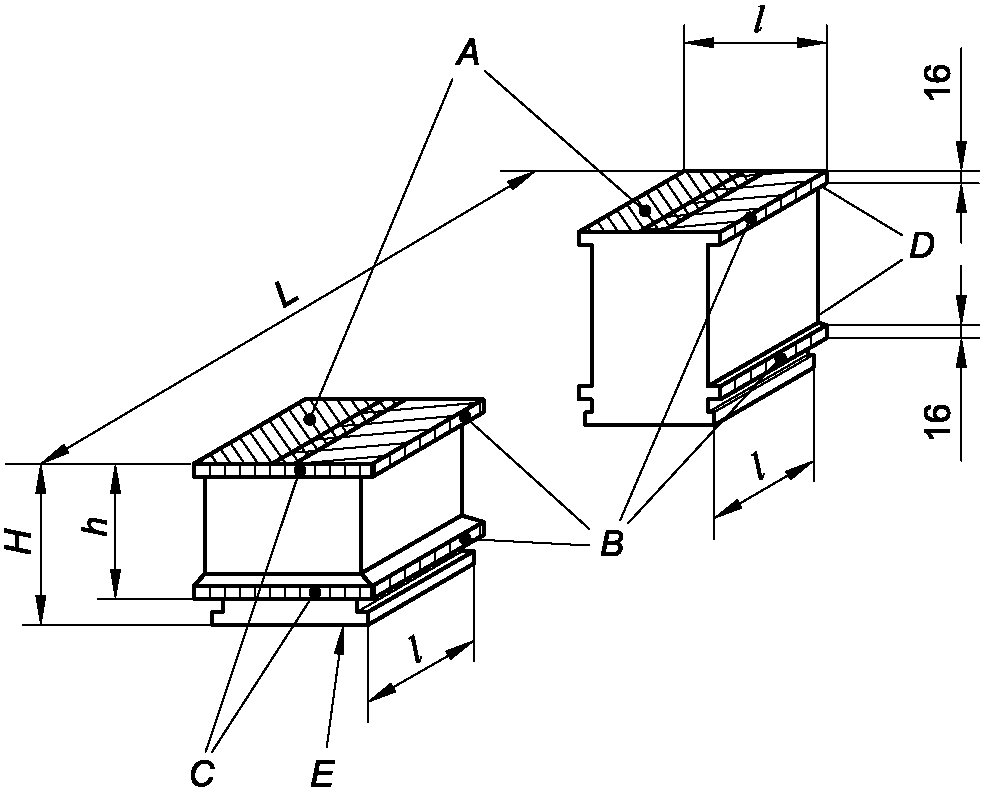 | Размеры в миллиметрах L — длина образца изделия или расстояние между противоположными сторонами двух образцов-изделий, равное 1/2 продольного перемещения. l равно h и соответствует 1/8 продольного перемещения. lmax составляет: 100 мм для L <= 500 мм; 150 мм для 500 мм < L <= 1000 мм; 200 мм для L > 1000 мм; lmin составляет 50 мм. Примечание 1 — Продольные перемещения >= 400 мм; возможно использование одного или двух образцов-изделий, обработанных в продольном направлении по длине l с каждого конца. Примечание 2 — Продольные перемещения < 400 мм; используют один образец-изделие, обработанный по всей своей длине. Примечание 3 — Материал: чугун. | ||
| Допуск | Измеренное отклонение | ||
| a1) Поверхность A каждого блока должна иметь плоскостность с точностью до 0,02. | a1) | ||
| a2) Высота H блока(ов) должна быть постоянной с точностью до 0,03. | a2) | ||
| b1) Плоскости, в которых находятся поверхности B, C и D, должны быть взаимно перпендикулярны и каждая из них перпендикулярна к поверхности A с точностью до 0,02/100. | b) | ||
| Средства измерений a1) Поверочная линейка и концевые меры длины или усилитель. a2) Микрометр. b) Угольник и концевые меры длины | |||
| Замечания и ссылки на ИСО 230-1:2012, пункты 3.1 и 3.22, 4.1 и 4.2 Условия резания: a) обработка насадной концевой фрезой или торцевой фрезой; b) плоское фрезерование с насадной концевой фрезой или другим подходящим фрезерным инструментом. Перед началом испытания необходимо убедиться в плоскостности поверхности E. Образцы-изделия следует располагать вдоль продольной оси стола так, чтобы длина L равномерно распределялась, с любой стороны, относительно центра стола. Примечание — По соглашению между пользователем и поставщиком/изготовителем форма образца-изделия, показанная на схеме, может заменяться упрощенной формой со сторонами полной ширины. В таком случае испытания должны быть такими же по жесткости, как и те, которые указаны для формы на схеме. Фрезу затачивают на своей оправке, и при установке она должна соответствовать следующим допускам: 1) радиальное биение: <= 0,02; 2) торцевое биение: <= 0,03. Во время фрезерования все неработающие подвижные органы станка должны быть заблокированы. | |||
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНОГО МЕЖДУНАРОДНОГО СТАНДАРТА НАЦИОНАЛЬНОМУ СТАНДАРТУ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 230-1:2012 | - | <*>, <1> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | ||
<1> Действует ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях», идентичный ISO 230-1:2012.
| [1] | ISO 841:- <1> | Industrial automation systems — Numerical control of machines — Coordinate system and motion nomenclature (Системы промышленной автоматизации. Числовое программное управление станками. Системы координат и обозначение перемещений) |
|---|---|---|
| [2] | ISO 10791-2:2001 | Test conditions for machining centres — Part 2: Geometric tests for machines with vertical spindle or universal heads with vertical primary rotary axis (vertical Z-axis) (Центры обрабатывающие. Часть 2. Контроль геометрической точности станков с вертикальным шпинделем и дополнительными шпиндельными головками (вертикальная ось Z) |
<1> Подлежит публикации. (Пересмотренный стандарт ISO 841:1974).
| УДК 621.914.3:006.354 | ОКС 25.080.20 | IDT |
| Ключевые слова: фрезерные станки, условия испытаний, вертикальный шпиндель, проверка точности | ||