---
title: "\"ГОСТ Р ИСО 19744-2025. Национальный стандарт Российской Федерации. Условия испытаний протяжных станков с числовым программным управлением. Проверка точности. Станки вертикально-протяжные\""
number: "ГОСТ Р ИСО 19744-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-iso-19744-2025"
---
## "ГОСТ Р ИСО 19744-2025. Национальный стандарт Российской Федерации. Условия испытаний протяжных станков с числовым программным управлением. Проверка точности. Станки вертикально-протяжные"
# "ГОСТ Р ИСО 19744-2025. Национальный стандарт Российской Федерации. Условия испытаний протяжных станков с числовым программным управлением. Проверка точности. Станки вертикально-протяжные"
(утв. и введен в действие Приказом Росстандарта от 27.11.2025 N 1559-ст)
> [!IMPORTANT]
> Документ [введен](#p100010) в действие с 01.09.2026.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 27 ноября 2025 г. N 1559-ст
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**УСЛОВИЯ ИСПЫТАНИЙ ПРОТЯЖНЫХ СТАНКОВ**
**С ЧИСЛОВЫМ ПРОГРАММНЫМ УПРАВЛЕНИЕМ**
**ПРОВЕРКА ТОЧНОСТИ**
**СТАНКИ ВЕРТИКАЛЬНО-ПРОТЯЖНЫЕ**
**Test conditions for numerically controlled**
**broaching machines. Testing of accuracy.**
**Vertical surface type broaching machines**
**(ISO 19744:2020, IDT)**
**ГОСТ Р ИСО 19744-2025**
**ОКС 25.080.30**
**2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 "Станки"**
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 27 ноября 2025 г. N 1559-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 19744:2020 "Условия испытаний протяжных станков с числовым программным управлением. Проверка точности. Вертикально-протяжные станки" (ISO 19744:2020 "Test conditions for numerically controlled broaching machines - Testing of accuracy - Vertical surface type broaching machines", IDT).
Международный стандарт разработан подкомитетом ПК 2 "Условия испытаний металлорежущих станков" Технического комитета по стандартизации ИСО/ТК 39 "Станки".
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные и межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100723)
5 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
### Введение
Большинство протяжных станков с числовым программным управлением делятся на две категории, характеризующиеся определенной конфигурацией:
**1) станки с вертикальной поверхностью;**
2) станки с горизонтальной поверхностью.
Основное применение станков для наружного протягивания с числовым программным управлением заключается в создании пазов и желобков в дисках турбин.
Целью настоящего стандарта является предоставление максимально обширной и полной информации об испытаниях протяжных станков с числовым программным управлением, которые могут быть проведены для сравнения, приемки, технического обслуживания или любых других целей.
### 1 Область применения
В настоящем стандарте в соответствии с ИСО 230-1 определены испытания по проверке геометрической точности протяжных станков с числовым программным управлением (ЧПУ) нормальной точности с вертикальной осью, выполняющей операцию резания. Точность поворотных осей (при наличии) проверяют в соответствии с ИСО 230-7.
**В настоящем стандарте в соответствии с ИСО 230-2 определены испытания точности позиционирования на вертикально-протяжных станках наружного протягивания, как для линейной, так и для поворотной оси.**
В настоящем стандарте приведены образцы для испытаний, содержащие протяжные пазы и желобки в соответствии с ИСО 230-1, пробные проходы при резании в условиях чистовой обработки. В нем также указаны характеристики и размеры самих образцов для испытаний. Настоящий стандарт предназначен для обеспечения минимальных требований к оценке точности обработки резанием на станке.
В настоящем стандарте также установлены допуски на результаты испытаний, соответствующие вертикально-протяжным станкам для наружного протягивания общего назначения и нормальной точности, оснащенным ЧПУ.
В настоящем стандарте объясняются различные понятия или конфигурации и общие характеристики вертикально-протяжных станков для наружного протягивания с ЧПУ, которые обычно используют при изготовлении турбинных дисков. В нем также приведена терминология и обозначения управляемых осей в соответствии с ИСО 841.
Настоящий стандарт распространяется только на проверку точности протяжного станка. Он не применяется к испытаниям при работе станка (вибрации, ненормальные шумы, скачкообразные движения компонентов станка и т.д.), а также характеристикам станка (скорости, подачи и т.д.), которые, как правило, проверяют до начала испытания точности.
### 2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
**ISO 230-1:2012, Test code for machine tools - Part 1: Geometric accuracy of machines operating under no-load or quasi-static conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях)**
ISO 230-2:2014, Test code for machine tools - Part 2: Determination of accuracy and repeatability of positioning of numerically controlled axes (Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением)
ISO 230-7:2015, Test code for machine tools - Part 7: Geometric accuracy of axes of rotation (Нормы и правила испытаний станков. Часть 7. Геометрическая точность осей вращения)
### 3 Термины и определения
В настоящем стандарте применены термины по ИСО 230-1, ИСО 230-2, ИСО 230-7, а также следующие термины с соответствующими определениями.
**ИСО и МЭК поддерживают терминологические базы данных, используемые в целях стандартизации по следующим адресам:**
- платформа онлайн-просмотра ИСО: доступна по адресу https://www.iso.org/obp;
- Электропедия МЭК: доступна по адресу https://www.electropedia.org/.
3.1 операция наружного протягивания (surface broaching operation): Процесс механической обработки, при котором протяжка [(3.2)](#p100045) проталкивается по внешней поверхности для снятия материала посредством линейного резания.
Примечание 1 - Основным рабочим движением при резании является относительное перемещение протяжки относительно невращающихся заготовок, при этом энергия резания подводится за счет движения протяжки или заготовки.
3.2 протяжка (broach): Режущий инструмент, имеющий несколько поперечных режущих кромок, каждая из которых имеет постепенно увеличивающийся размер.
3.3 протяжной станок (broaching machine): Станок, на котором выполняется операция протягивания.
3.4 вертикально-протяжной станок (vertical broaching machine): Протяжной станок [(3.3)](#p100046), главная ось резания (ось Z) которого расположена вертикально.
3.5 вертикально-протяжной станок для наружного протягивания (vertical surface type broaching machine): Вертикально-протяжной станок [(3.4)](#p100047), в котором протяжка [(3.2)](#p100045) проталкивается или протягивается по внешней поверхности заготовки для съема материала.
### 4 Терминология и обозначения осей
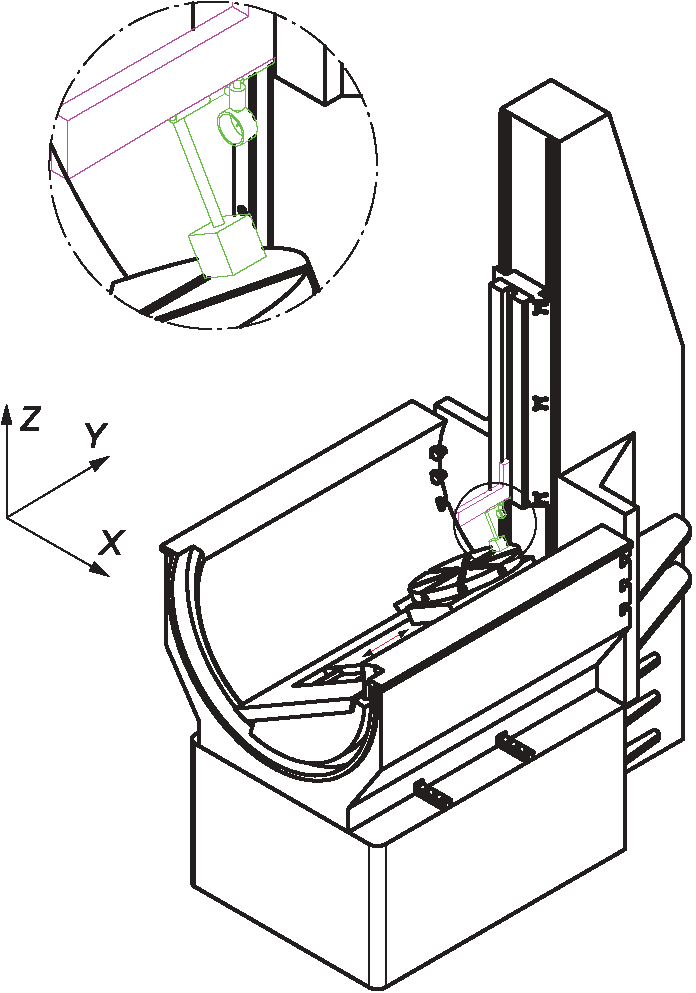
См. [рисунок 1](#p100090) и [рисунок 2](#p100100).
**Общая конфигурация вертикально-протяжных станков с ЧПУ и осью A показана на [рисунке 2](#p100100). Перечень конструктивных элементов протяжного станка представлен на [рисунке 1](#p100090).**
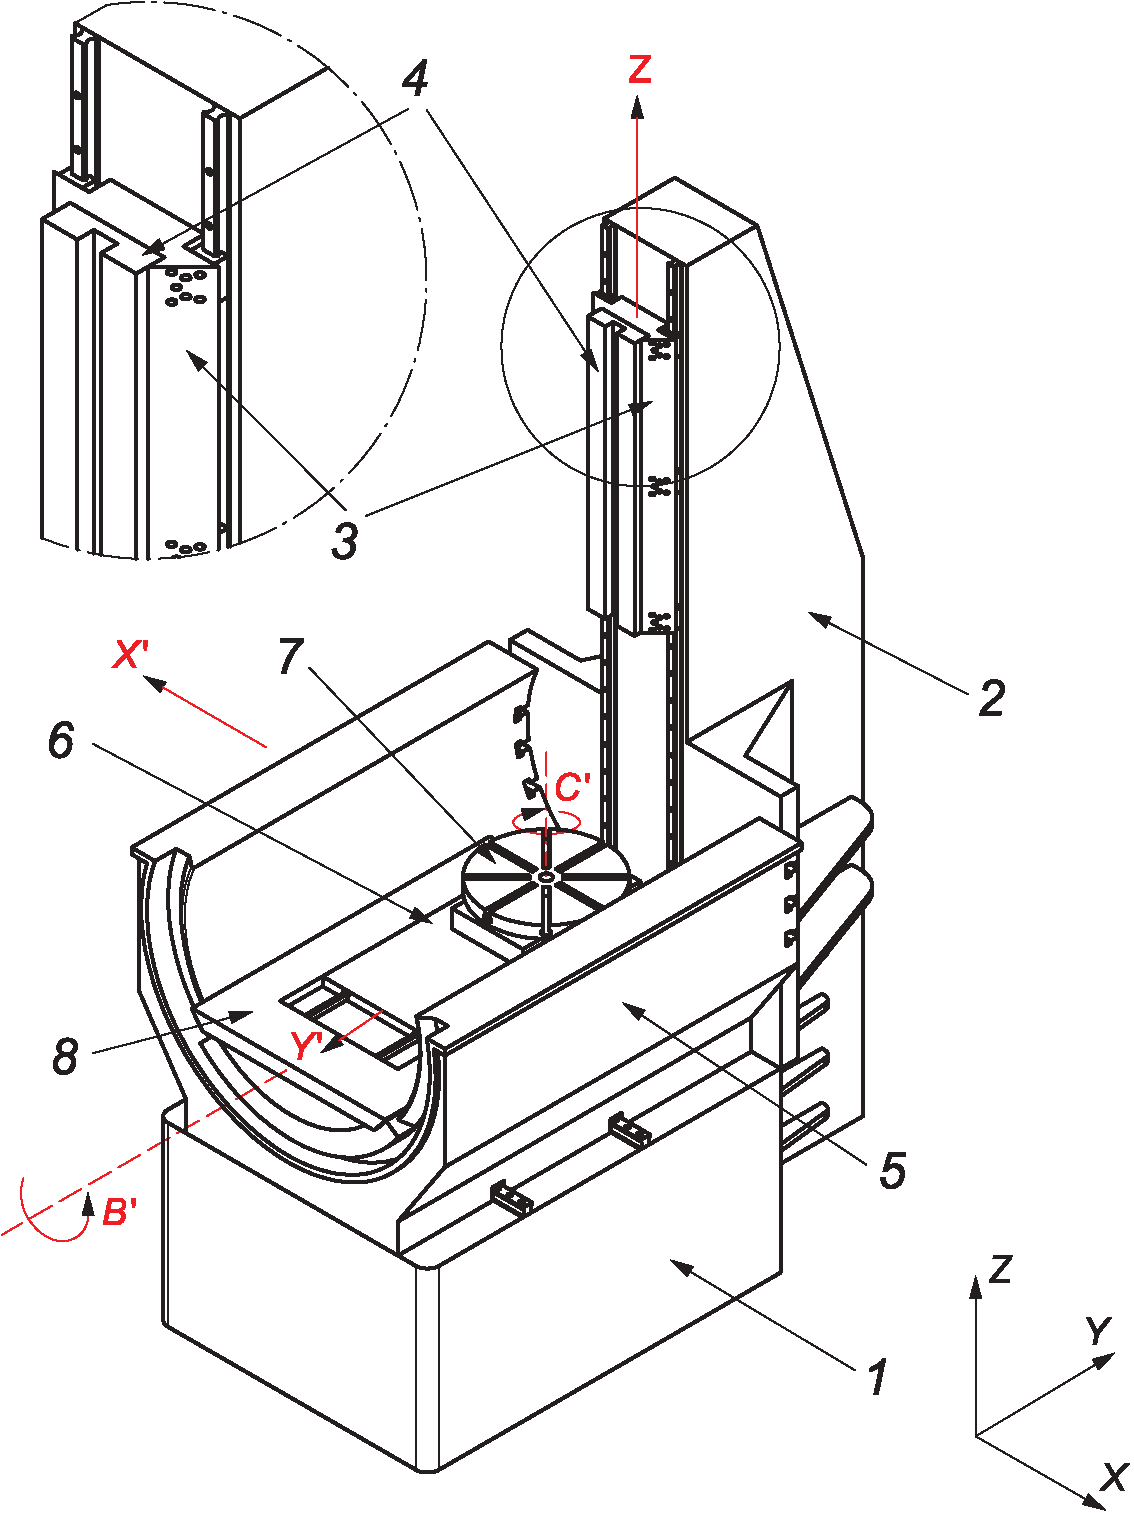
| | Русский | Английский | Французский |
| --- | --- | --- | --- |
| 1 | станина | bed | bâti |
| 2 | стойка (направляющая оси Z) | column (Z-axis guideway) | colonne (guidage axe Z) |
| 3 | рабочие салазки (ось Z) | saddle (Z-axis) | guidage du coulisseau porte outil (axe Z) |
| 4 | державка протяжки | broach holder | coulisseau porte-outil |
| 5 | салазки опорной люльки (ось X') | cradle saddle (X'-axis) | guidage du berceau (axe X') |
| 6 | салазки поворотного стола (ось Y') | rotary table saddle (Y'-axis) | guidage de la table tournante (axe Y') |
| 7 | поворотный стол (ось C') | rotary table (C'-axis) | table tournante (axe C') |
| 8 | люлька (ось B') | cradle (B'-axis) | berceau (axe B') |
Примечание 1 - Поворотный стол 7 может называться индексатором.
Примечание 2 - Термины на языках, отличных от официальных языков ИСО, см. в [таблице A.2](#p100583).
Рисунок 1 - Типовой пример вертикально-протяжного станка
для наружного протягивания
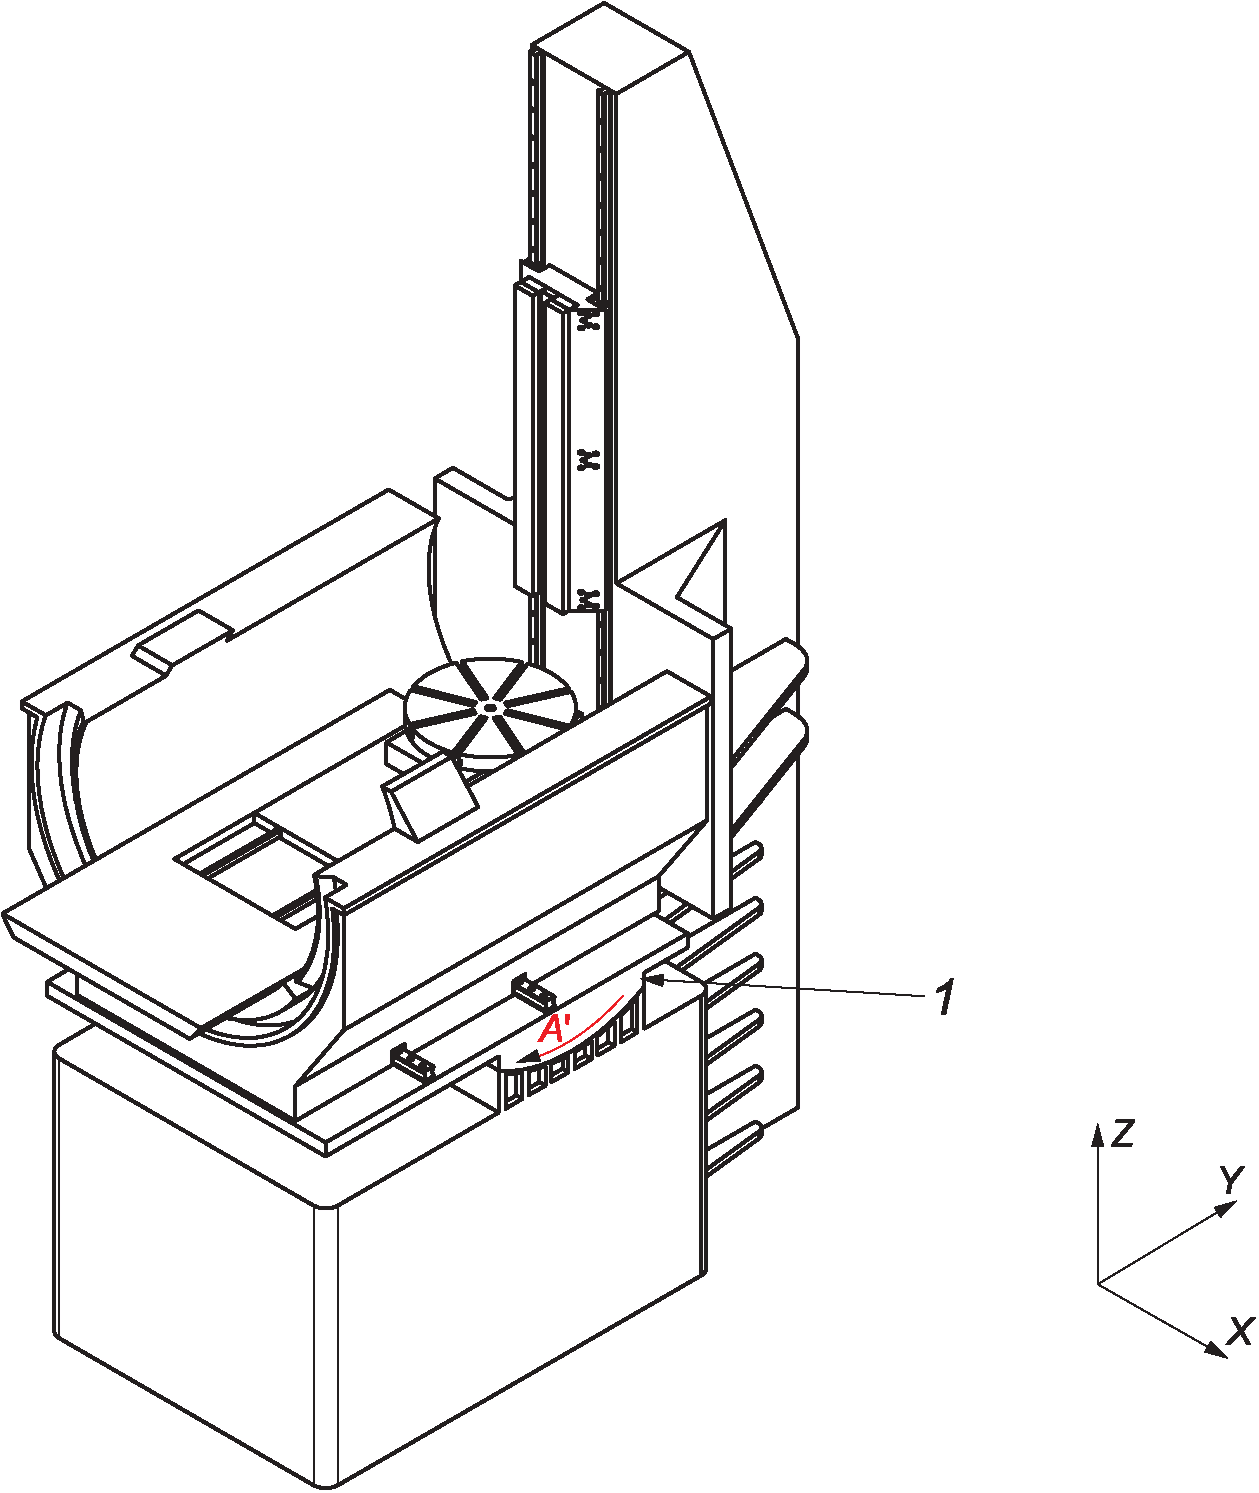
| | Русский | Английский | Французский |
| --- | --- | --- | --- |
| 1 | ось A' | A'-axis | axe A' |
Примечание - Термины на языках, отличных от официальных языков ИСО, см. в [таблице A.3](#p100612).
Рисунок 2 - Типовой пример вертикально-протяжного станка
для наружного протягивания с осью A
### 5 Общие положения
#### 5.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры - в градусах, а угловые отклонения и соответствующие допуски - в пропорциях, но в некоторых случаях для большей ясности допускается использовать микрорадианы и угловые секунды. Для преобразования единиц угловых погрешностей или допусков следует использовать формулу
0,010/1000 = 10 мкрад ~= 2". (1)
#### 5.2 Ссылка на серию ISO 230
При применении настоящего стандарта следует учитывать положения ИСО 230-1, в том числе при монтаже станка перед испытанием, прогревании шпиндельного и других движущихся компонентов, описании методов измерения и рекомендуемой точности испытательного оборудования.
**В блоке испытаний "Наблюдения", описанных в [разделах 6](#p100127) - [8](#p100551), перед инструкциями приводится ссылка на соответствующие раздел ИСО 230-1:2012, ИСО 230-2:2014 или ИСО 230-7:2015, если проводимое испытание соответствует техническим требованиям ИСО 230-1:2012, ИСО 230-2:2014 или ИСО 230-7:2015.**
#### 5.3 Последовательность проведения испытаний
Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. В целях упрощения установки средств измерений или калибров испытания допускается проводить в любом порядке.
#### 5.4 Обязательные испытания
При испытаниях вертикально-протяжного станка не всегда необходимо или возможно проводить все испытания, описанные в настоящем стандарте. Если необходимо провести приемочные испытания, то пользователь должен выбрать (по соглашению с поставщиком/изготовителем) те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Данные испытания должны быть четко определены при заказе станка. Ссылка на настоящий стандарт для проведения приемочных испытаний без четкого определения необходимых испытаний или без соглашения о соответствующих расходах не может считаться обязательной для любой из сторон контракта.
#### 5.5 Допуски и минимальное допустимое отклонение
В настоящем стандарте все значения допусков (см. ИСО 230-1:2012, 4.1) являются рекомендательными. При использовании допусков для приемки пользователь и изготовитель/поставщик могут согласовать другие значения. Требуемые/согласованные значения допусков должны быть четко указаны при заказе станка.
Если допуск при испытании геометрических параметров установлен на длину измерения отличную от допуска в настоящем стандарте (см. ИСО 230-1:2012, 4.1.2), то необходимо учитывать, что минимальное значение допуска равно 0,005 мм.
#### 5.6 Средства измерений
Средства измерений, указанные в испытаниях, описанных в [разделах 6](#p100127) - [8](#p100551), приведены только в качестве примеров. Допускается применение других приборов, измеряющих такие же величины и имеющих такую же или меньшую неопределенность измерения. В ИСО 230-1:2012, 4.1.1, указана связь между неопределенностями измерений и допусками.
Индикаторы часового типа могут означать не только индикаторы с круговой шкалой (DTI), но и любой тип датчика линейного перемещения, например аналоговые или цифровые индикаторы часового типа, измерительные преобразователи линейных перемещений (LVDT), индикаторы перемещения с линейной шкалой или бесконтактные датчики, если они применимы к соответствующему испытанию.
Аналогично поверочная линейка может означать любой тип эталонного образца прямолинейности, например, гранитную, керамическую, стальную или чугунную поверочную линейку, одну сторону поверочного угольника, одну образующую линию на цилиндрическом поверочном угольнике, любую прямую линию на эталонном кубе или специальный эталонный образец прямолинейности, изготовленный для установки в T-образные пазы или другие эталоны.
Также термин "угольник" может означать любой тип средства проверки прямоугольности, например граничный, керамический, стальной или чугунный угольник, цилиндрический проверочный угольник, эталонный куб или специально изготовленный шаблон.
#### 5.7 Схемы
Для упрощения в стандарте представлены схемы, отображающие только один тип протяжного станка.
#### 5.8 Компенсация программного обеспечения
При наличии встроенных программных средств для компенсации определенных геометрических отклонений их использование в ходе приемочных испытаний должно быть согласовано между пользователем и изготовителем/поставщиком с учетом назначения станка. При использовании программной компенсации это должно быть указано в протоколе испытаний. Следует отметить, что при использовании программной компенсации оси не блокируют для целей испытаний.
#### 5.9 Оси, не подлежащие испытаниям
При выполнении некоторых испытаний по проверке геометрической точности в направлении одной оси перемещения положение других осей, в направлении которых испытание не проводится, может повлиять на результаты испытания. В связи с этим положение таких осей, а также смещение со стороны инструмента и со стороны заготовки должны быть указаны в протоколе испытаний.
Все измерения производят при заблокированных неиспользуемых осях, если не применяют программную компенсацию.
### 6 Испытания проверки геометрической точности
#### 6.1 Отклонение прямолинейности линейных перемещений
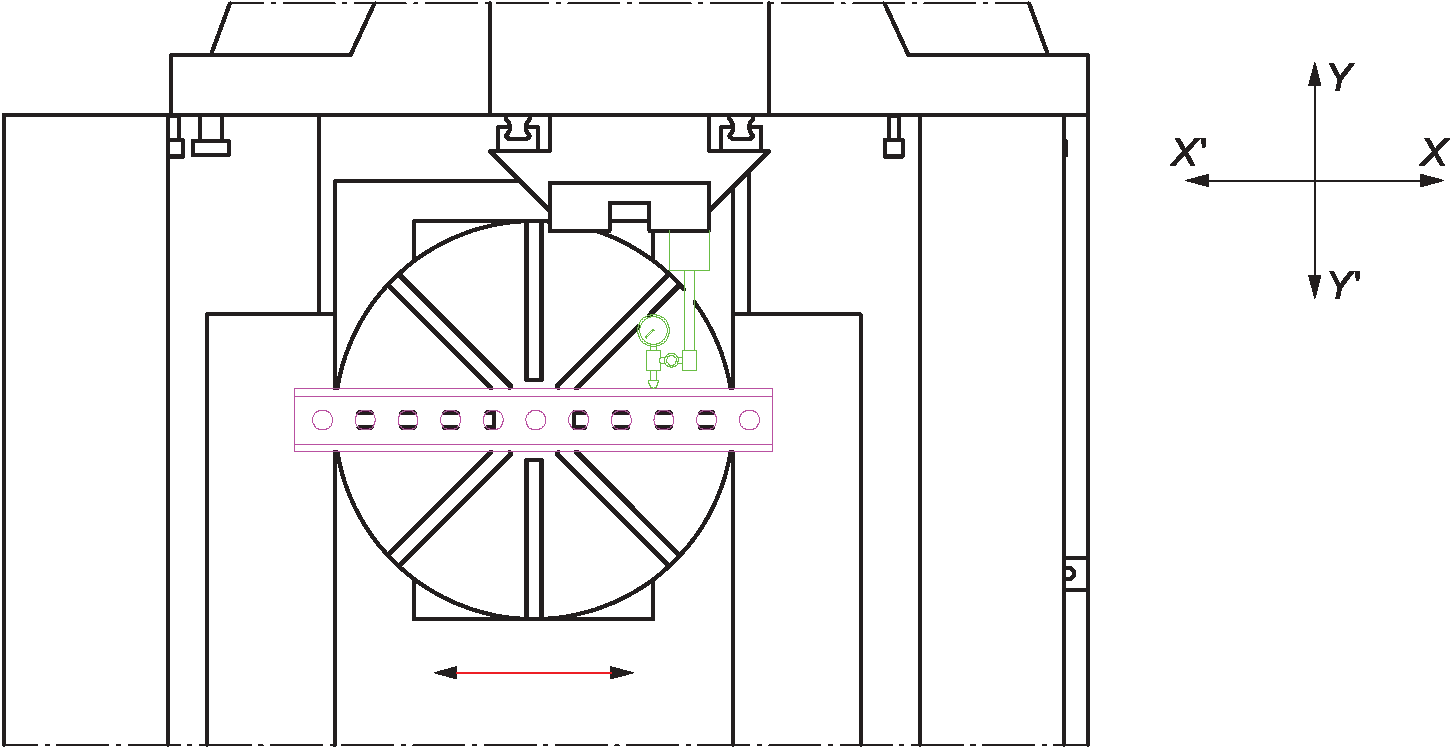
| Объект | G1 |
| Проверка отклонения прямолинейности перемещения по оси X в плоскости XY (EYX) |
Схема
 |
Допуск
0,030 на длине измерения 300 |
| Измеренное отклонение |
Средства измерений
Поверочная линейка и индикатор часового типа или
оптические методы. |
Замечания и ссылки на ИСО 230-1:2012, 8.2 и 8.2.2
При проведении данного испытания на стол помещают поверочную линейку или отражатель прямолинейности.
Методы, основанные на измерении углов (ИСО 230-1:2012, 12.1.3), не применяют, поскольку они относятся только к измерениям функциональных поверхностей.
Измерения производят не менее чем в шести положениях вдоль пути перемещения, в обоих направлениях движения, на одинаковом расстоянии друг от друга. |
#### 6.2 Отклонение перпендикулярности/параллельности между линейными/вращательными движениями
| Объект | G2 |
| Проверка отклонения перпендикулярности перемещения по оси X относительно перемещения по оси Z EB(0Z)X. |
Схема
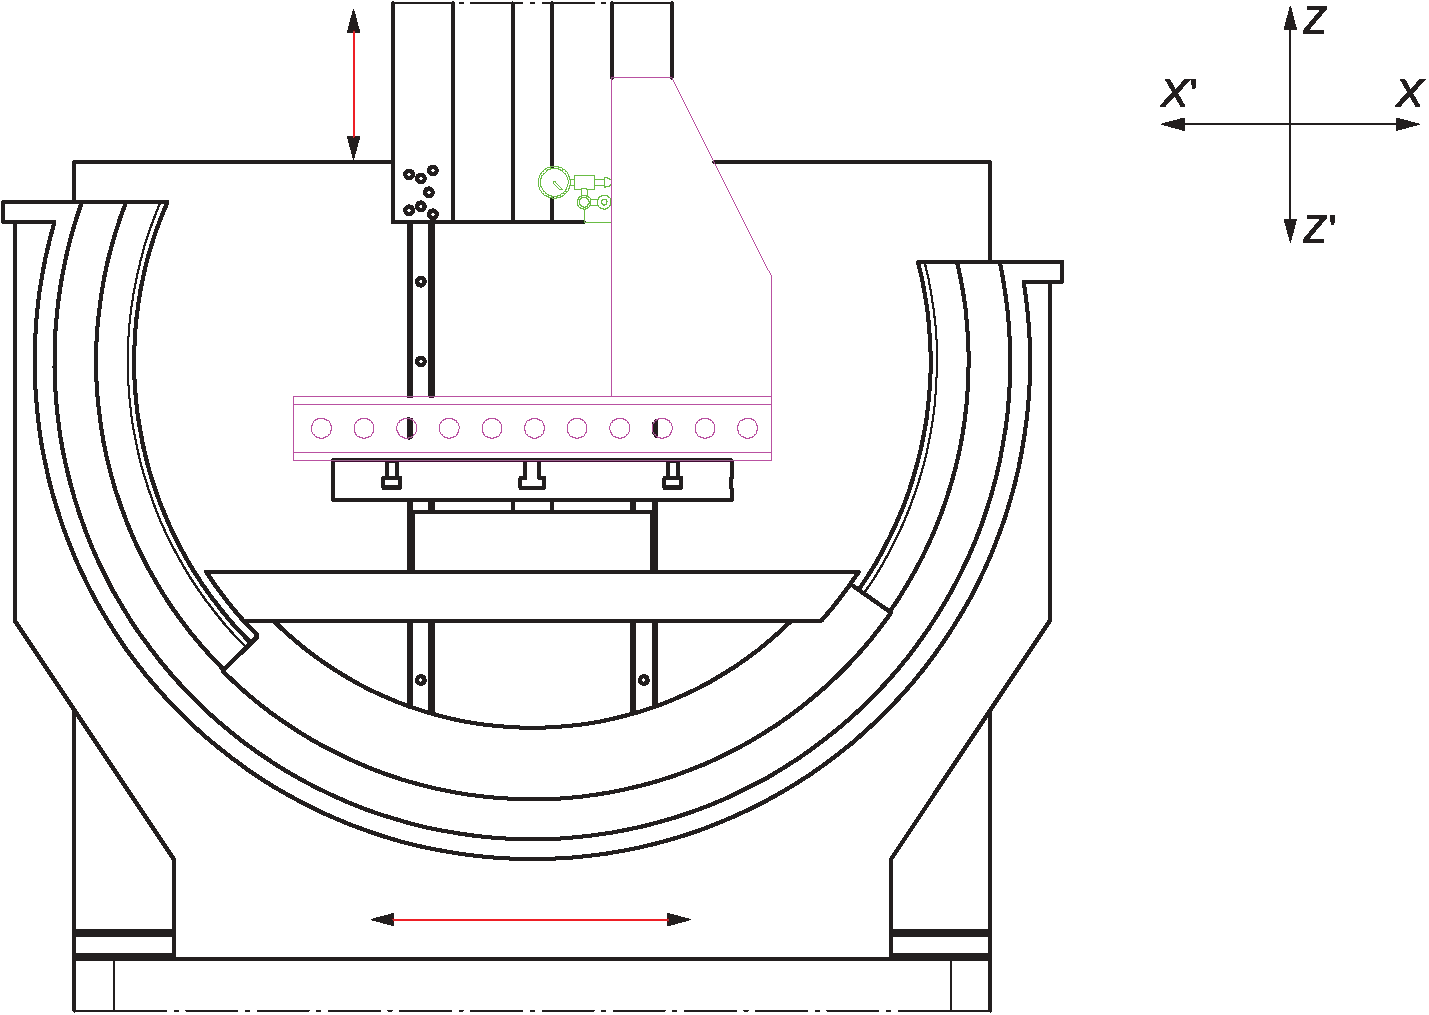
Примечание - Данное испытание возможно выполнять, пока поворотный стол не установлен на салазки поворотного стола |
Допуск
0,130/1 000 (0,040/300) или 26" |
| Измеренное отклонение |
Средства измерений
Поверочная линейка или поверочная плита, угольник и индикатор часового типа. |
Замечания и ссылки на ИСО 230-1:2012, 10.3 и 10.3.2
Поверочную линейку или плиту устанавливают вдоль перемещения оси X. На линейку помещают угольник.
Измерительную сторону угольника стараются сделать параллельной оси Z, чтобы показания индикатора часового типа, касающегося угольника на двух концах хода оси Z, были одинаковыми, иначе при измерении необходимо учитывать отклонение от параллельности. После этого индикатор часового типа прикладывают к линейке, располагая наконечник в направлении оси Z, и перемещают вдоль оси X, регистрируя его показания.
Измеренное отклонение перпендикулярности представляет собой отношение между показаниями и пройденным расстоянием по оси X.
Примечание - Направление перемещения по оси Z указывают в результатах испытания. |
| Объект | G3 |
| Проверка отклонения перпендикулярности перемещения по оси Y относительно перемещения по оси Z EA(0Z)Y. |
Схема
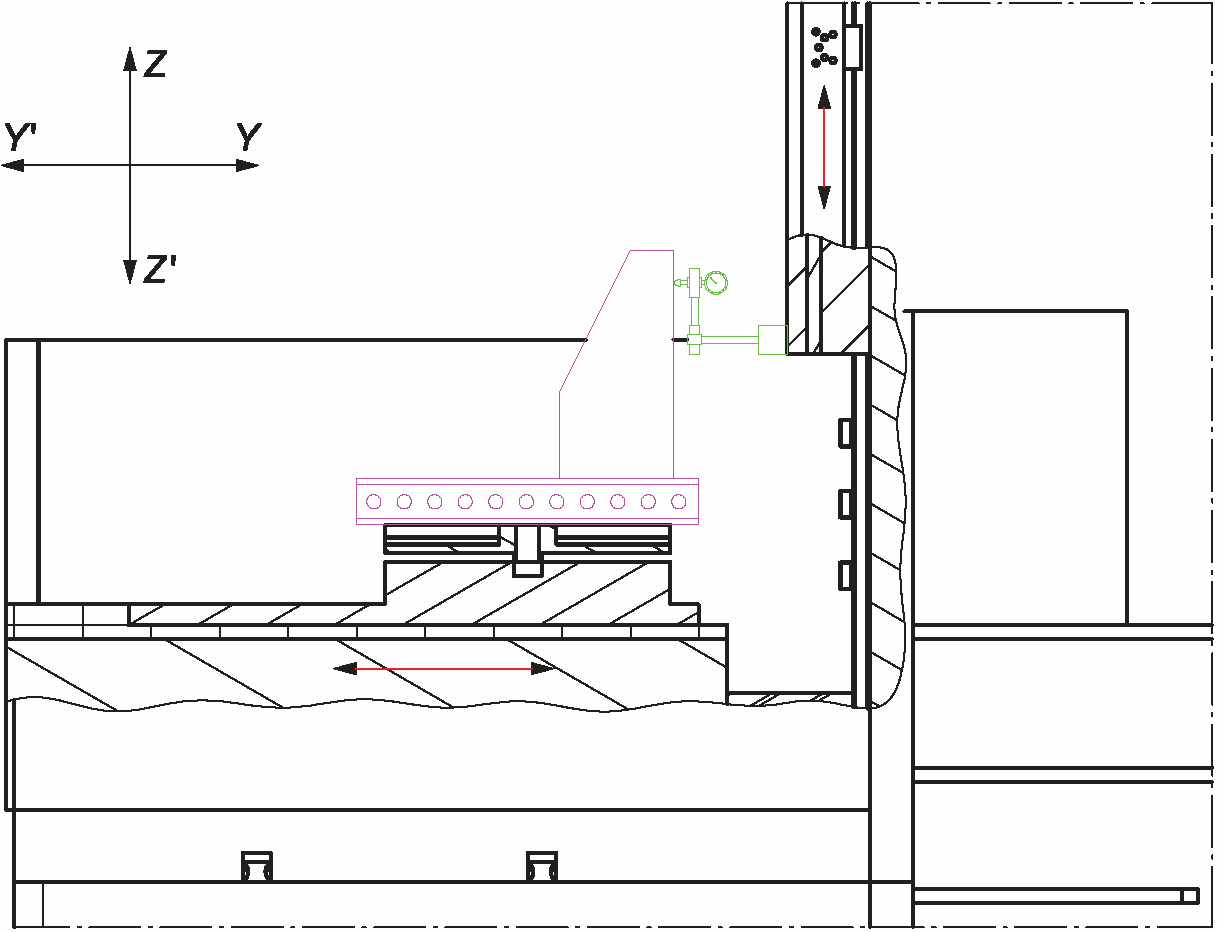
Примечание - Данное испытание возможно выполнять, пока поворотный стол не установлен на салазки поворотного стола. |
Допуск
0,130/1000 (0,040/300) или 26" |
| Измеренное отклонение |
Средства измерений
Поверочная линейка или поверочная плита, угольник и индикатор часового типа. |
Замечания и ссылки на ИСО 230-1:2012, 10.3 и 10.3.2
Поверочную линейку или плиту устанавливают вдоль перемещения оси Y. На линейку помещают угольник.
Измерительную сторону угольника стараются сделать параллельной оси Z, чтобы показания индикатора часового типа, касающегося угольника на двух концах хода оси Z, были одинаковыми, иначе при измерении необходимо учитывать отклонение от параллельности. После этого индикатор часового типа прикладывают к линейке, располагая наконечник в направлении оси Z, и перемещают вдоль оси Y, регистрируя его показания.
Измеренное отклонение перпендикулярности представляет собой отношение между показаниями и пройденным расстоянием по оси Y.
Примечание - Направление перемещения по оси Z указывают в результатах испытания. |
| Объект | G4 |
| Проверка отклонения перпендикулярности перемещения по оси Y относительно перемещения по оси X EC(0X)Y. |
Схема
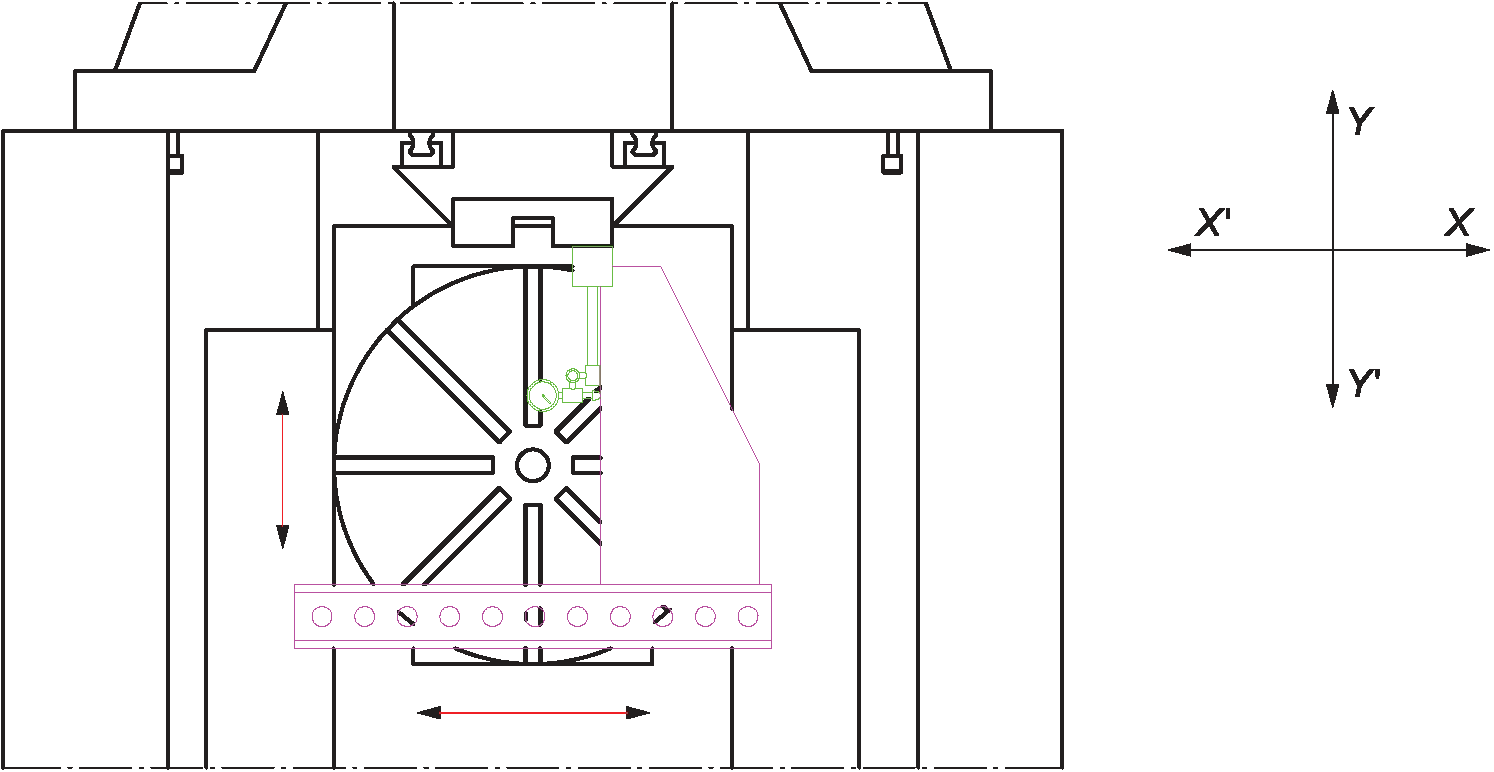 |
Допуск
0,165/1000 (0,050/300) или 33" |
| Измеренное отклонение |
Средства измерений
Поверочная линейка, угольник и индикатор часового типа. |
Замечания и ссылки на ИСО 230-1:2012, 10.3 и 10.3.2
Поверочную линейку помещают на стол и выравнивают ее сторону параллельно оси X, иначе при измерении необходимо учитывать отклонение от параллельности.
Прикладывают наконечник индикатора часового типа к угольнику, проводя измерение в направлении по оси X. Ось Y располагают таким образом, чтобы измерения проводились близко к одному из концов поверхности угольника, и устанавливают индикатор часового типа на ноль.
Ось Y перемещают для измерения вблизи другого конца поверхности угольника и регистрируют показания. Измеренное отклонение перпендикулярности представляет собой отношение между показаниями и пройденным расстоянием по оси Y. |
| Объект | G5 |
Проверка отклонения параллельности перемещения оси Z относительно оси вращения C':
a) в вертикальной плоскости YZ, EA(0Z)C;
b) в вертикальной плоскости ZX, EB(0Z)C. |
Схема
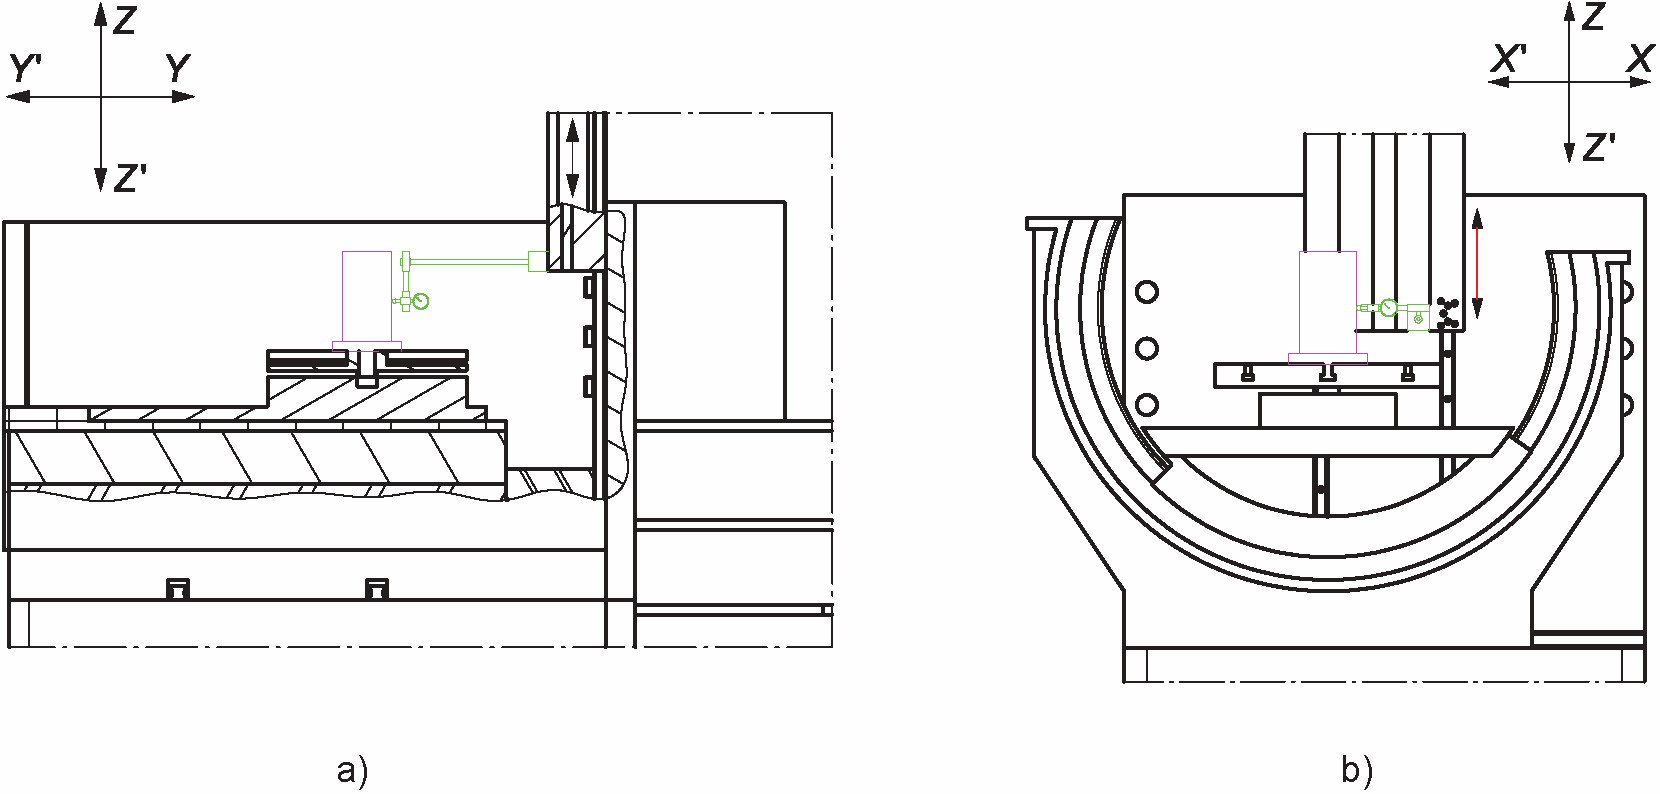 |
Допуск
для a) 0,100/1 000 (0,030/300) или 20"
для b) 0,165/1 000 (0,050/300) или 33" |
| Измеренное отклонение |
| a) | b) |
Средства измерений
Цилиндрический угольник и индикатор часового типа. |
| Замечания и ссылки на ИСО 230-1:2012, 3.6.4, 10.1.4 и 10.1.4.3 |
1) Цилиндрический угольник закрепляют на поворотном столе и центрируют его приблизительно на оси вращения.
2) Индикатор часового типа закрепляют таким образом, чтобы наконечник был ориентирован в направлении оси Y для a) и в направлении оси X для b).
3) Наконечник прикладывают к цилиндрическому угольнику вблизи основания цилиндра и находят максимальное показание, совершая небольшие движения вдоль оси X для a) и вдоль оси Y для b). Индикатор часового типа устанавливают на ноль.
4) Рабочие салазки двигают от стола вдоль оси Z и касаются цилиндра вблизи его вершины. Отмечают длину перемещения по оси Z. Находят максимальное показание, совершая небольшие перемещения вдоль оси X для a) и вдоль оси Y для b), и отмечают новое показание.
5) Стол поворачивают на 180° и повторяют шаги 3) и 4).
6) Для обоих измерений, a) и b), среднее значение (половина алгебраической суммы) двух показаний в верхней части цилиндра, разделенное на длину перемещения по оси Z, является отклонением, которое записывают в протокол. |
| Примечание - На измерение b) может повлиять EBB при B = 0. |
| Объект | G6 |
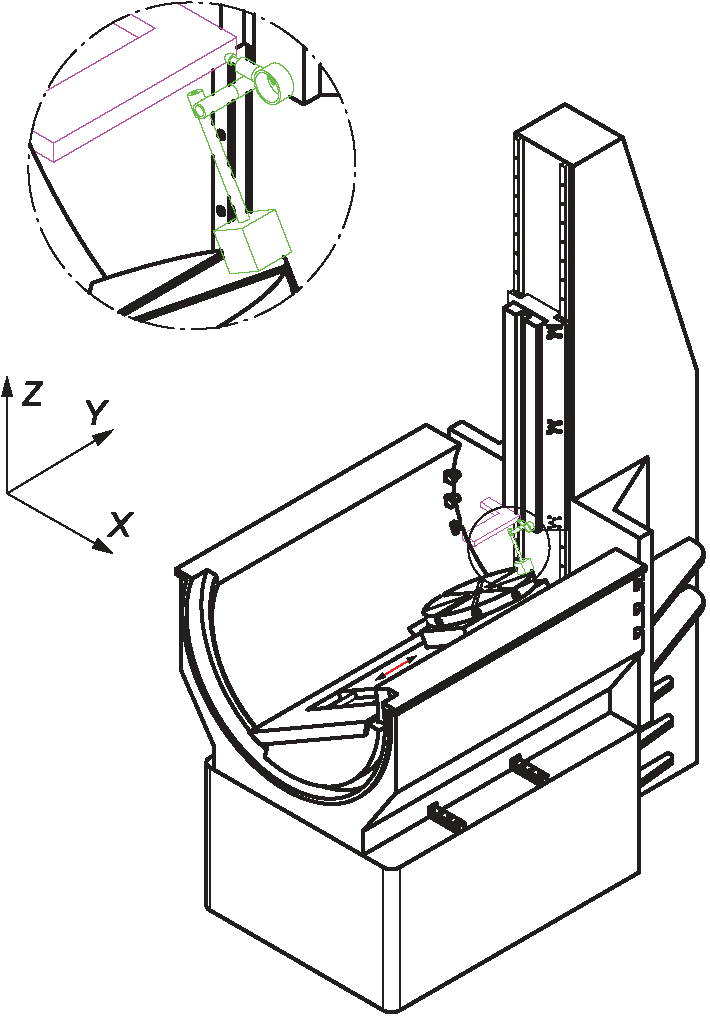
Проверка отклонения параллельности перемещения оси Y относительно оси вращения B':
a) в вертикальной плоскости YZ, EA(0B)Y;
b) в вертикальной плоскости XY, EC(0B)Y |
| Схема |
при $B = - \theta$ | 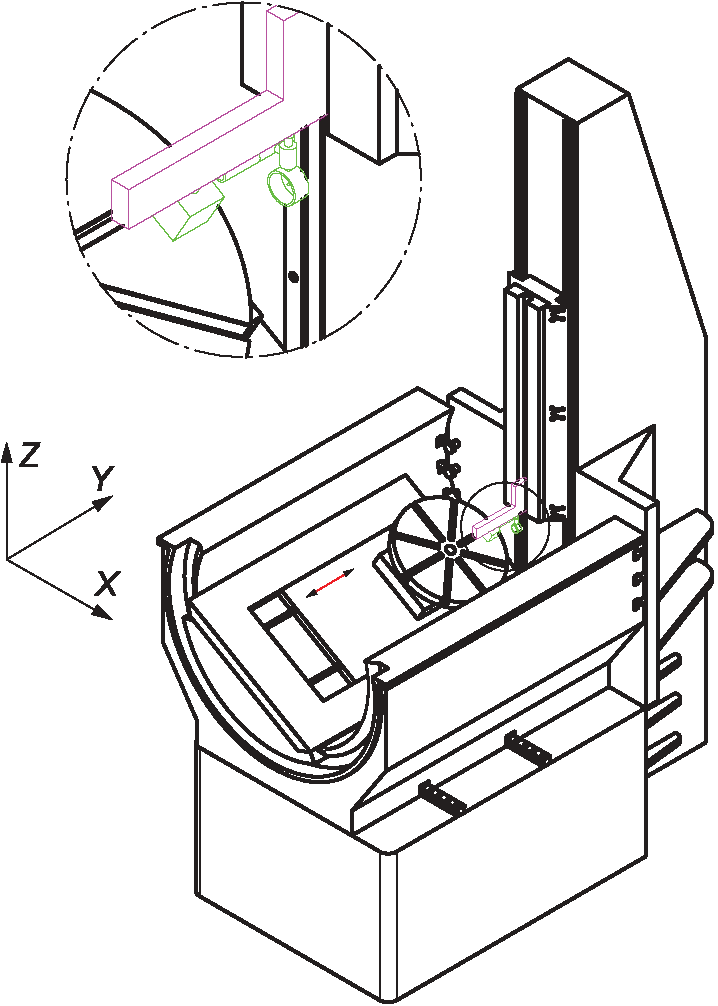
при $B = + \theta$ |
| a) |
при $B = - \theta$ | 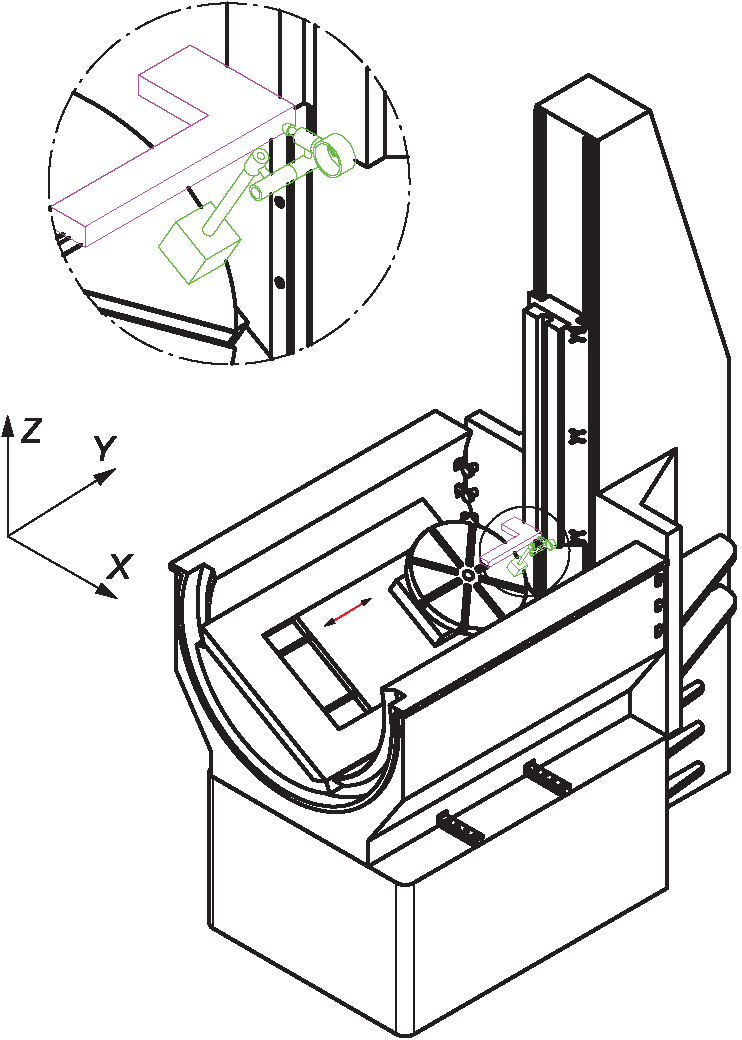
при $B = + \theta$ |
| b) |
Допуск
для a) и b)
0,160/1000 (0,040/250) или 32" |
| Измеренное отклонение |
| a) | b) |
Средства измерений
Угольник и индикатор часового типа. |
| Замечания и ссылки на ИСО 230-1:2012, 3.6.4, 10.1.4 и 10.1.4.3 |
1) Угольник (или поверочную линейку) закрепляют на державке протяжки или рабочих салазках оси Z и выравнивают длинную сторону угольника примерно параллельно движению оси Y в двух плоскостях - вертикальной YZ и горизонтальной XY.
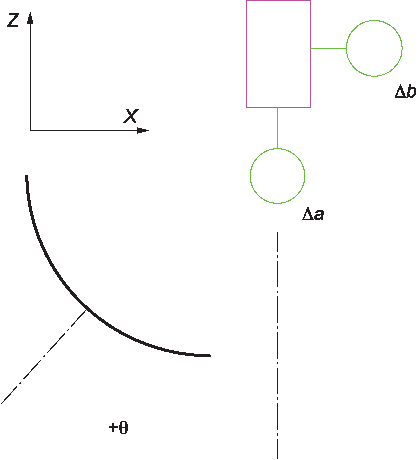
2) Ось B поворачивают на максимальный ход в положительном направлении $( + \theta)$ . Индикатор часового типа устанавливают на стол и доводят его до касания нижней грани угольника в вертикальной плоскости YZ. Перемещая ось Y, считывают колебания показаний индикатора часового типа на расстоянии измерения L и регистрируют $\Delta a$ как разницу между показаниями датчика, разделенную на расстояние L $[\Delta a = (a_{2} - a_{1})L]$ .
3) Аналогичным образом устанавливают индикатор часового типа на стол и доводят его до касания боковой грани угольника в горизонтальной плоскости XY и регистрируют $\Delta b$ .
 |
4) Ось B поворачивают до положения $- \theta$ и повторяют шаг 2 и шаг 3 для определения $\Delta c$ и $\Delta d$ для вертикальной плоскости YZ и горизонтальной плоскости XY, соответственно.
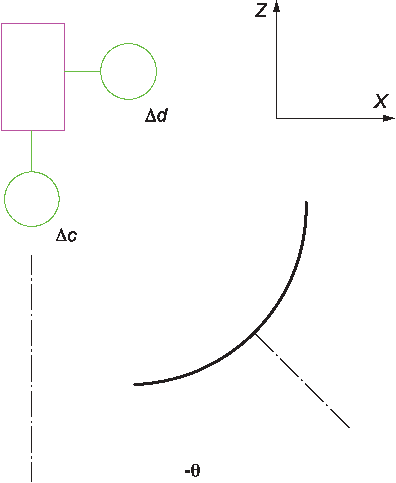
5) Отклонение параллельности в вертикальной плоскости YZ и горизонтальной плоскости XY определяют следующим образом:
$E_{A(0B)Y} = (\Delta a - \Delta c)[2 \cdot sin(\theta)]$
$E_{C(0B)Y} = (\Delta b - \Delta d)[2 \cdot sin(\theta)]$ ,
где EA(0B)Y - отклонение параллельности оси Y по отношению к оси B в вертикальной плоскости YZ;
EC(0B)Y - отклонение параллельности оси Y по отношению к оси B в горизонтальной плоскости XY;
$\Delta a$ - разность показаний датчика, разделенная на расстояние между ними L в вертикальной плоскости YZ при угле $+ \theta$ оси B;
$\Delta b$ - разность показаний датчика, разделенная на расстояние между ними L в горизонтальной плоскости XY при угле $+ \theta$ оси B;
$\Delta c$ - разность показаний датчика, разделенная на расстояние между ними L в вертикальной плоскости YZ при угле $- \theta$ оси B;
$\Delta d$ - разность показаний датчика, разделенная на расстояние между ними L в горизонтальной плоскости XY при угле $- \theta$ оси B;
$\theta$ - угол оси B, при котором выполняют измерения. |
Примечание 1 - Данное испытание возможно провести с помощью лазерного трекера.
Примечание 2 - Для данного испытания возможно также использовать установку G8.
Примечание 3 - При малых углах $\theta$ неопределенность измерений увеличивается. |
#### 6.3 Поворотная ось стола и держателя заготовки
| Объект | G7 |
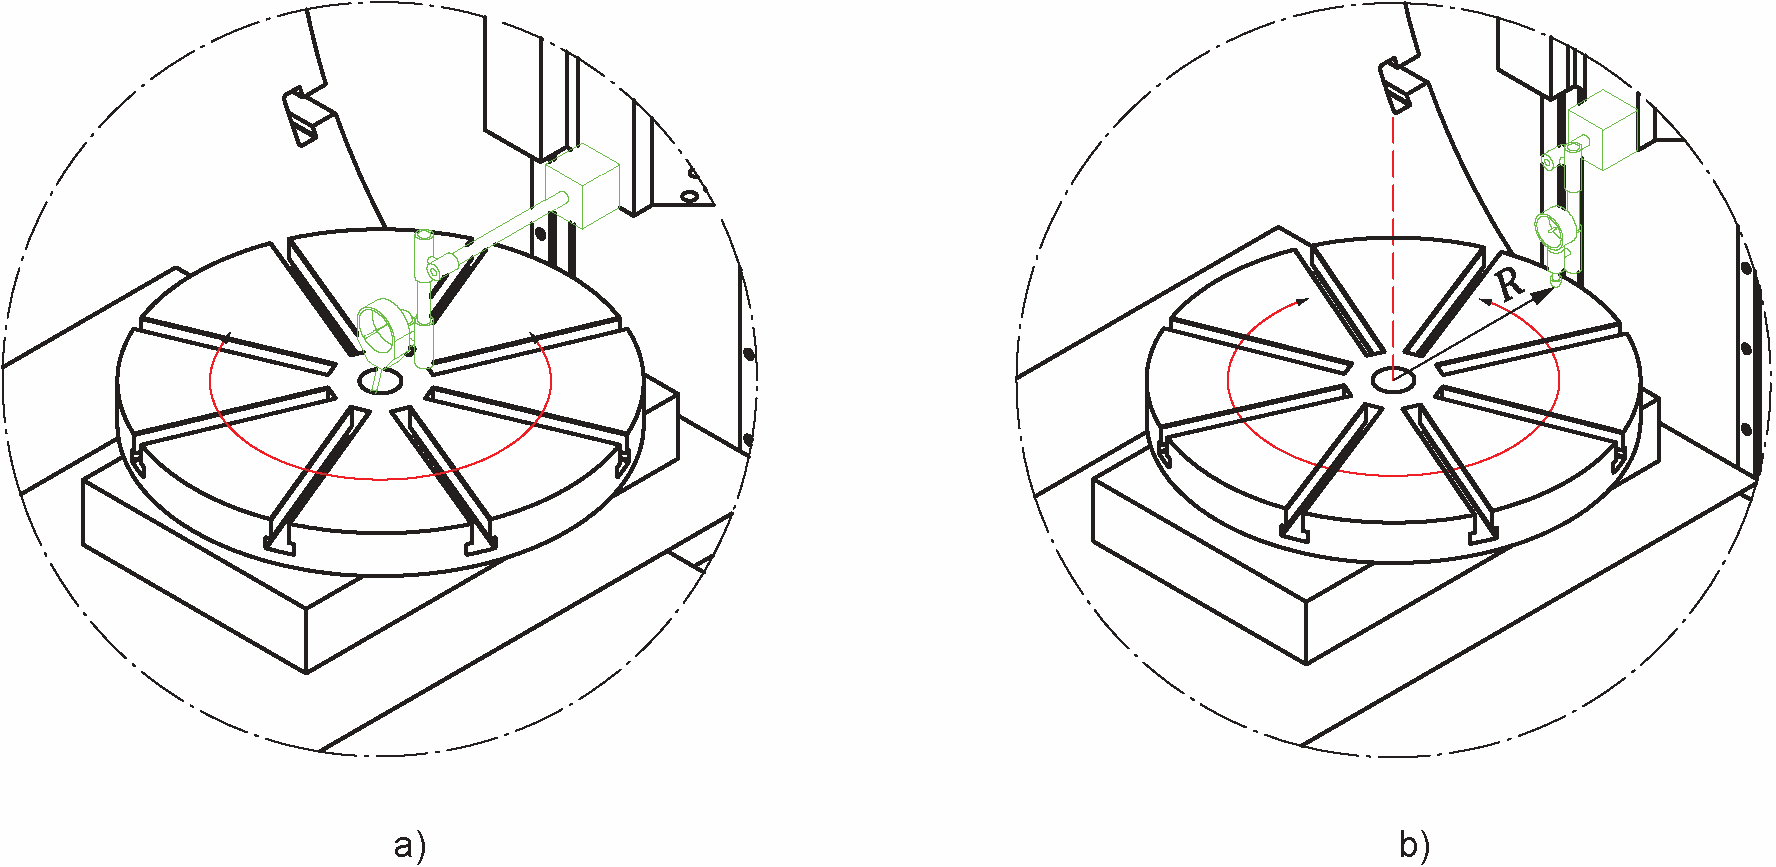
Проверка:
a) биения центрирующего отверстия поворотного стола;
b) погрешности перемещения поворотного стола. |
| Схема |
 |
Допуск
для a) и b) 0,010 для стола диаметром до 750
0,020 для стола диаметром более 750 |
| Измеренное отклонение |
| a) | b) |
| Средства измерений |
| a) Индикатор часового типа | b) Концевые меры длины и индикатор часового типа |
Замечания и ссылки на ИСО 230-1:2012, 12.5.2 и 12.5.2.3 (см. также ИСО 230-7)
Для a)
Устанавливают наконечник индикатора часового типа в одной плоскости с осью центрирующего отверстия и как можно ближе к поверхности стола.
Стол поворачивают и регистрируют разницу между максимальным и минимальным показаниями в отдельных положениях поворотного стола при фиксированном столе.
Для b)
Радиус R должен быть как можно больше. Испытание b) возможно также провести без постоянного контакта элемента с поверхностью стола, используя промежуточный измерительный блок и проводя измерения в дискретных положениях (например, восемь точек с шагом 45°). Регистрируют разницу между максимальным и минимальным показанием.
При проведении данного испытания указывают различные эффекты погрешности вследствие наклона, EAC и EBC. |
| Объект | G8 |
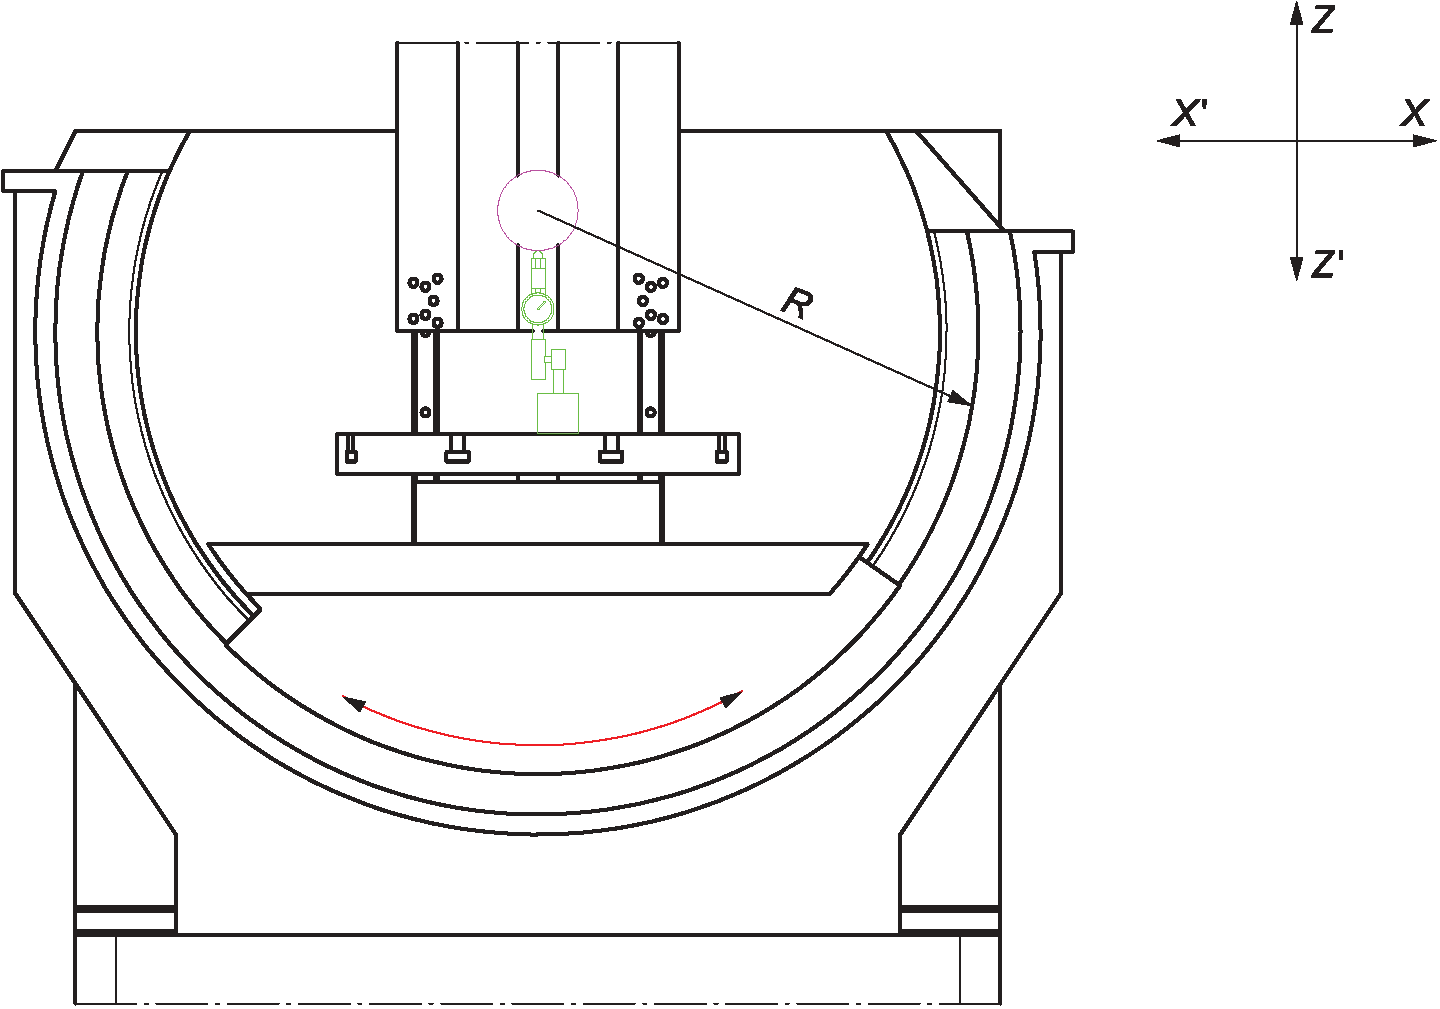
| Проверка радиального биения оси B'. |
Схема
 |
Допуск
0,040 по всему ходу оси B' |
| Измеренное отклонение |
Средства измерений
Контрольная оправка и индикатор часового типа. |
Замечания и ссылки на ИСО 230-1:2012, 12.5.3 (см. также ИСО 230-7)
Контрольную оправку прикрепляют к державке протяжки или рабочим салазкам оси Z в центре вращения оси B', при этом осевая линия оправки должна быть параллельна направлению оси Y. Для определения центра вращения оси B' выполняют инструкции изготовителя станка. Отклонение в положении контрольной оправки по отношению к центру оси B' может повлиять на результат испытания. Основание индикатора часового типа устанавливают на поверхность стола и прикладывают его наконечник к контрольной оправке. Люльку проворачивают на полный ход и регистрируют разницу между максимальным и минимальным показаниями датчика с круглой шкалой. |
#### 6.4 Державка протяжки
| Объект | G9 |
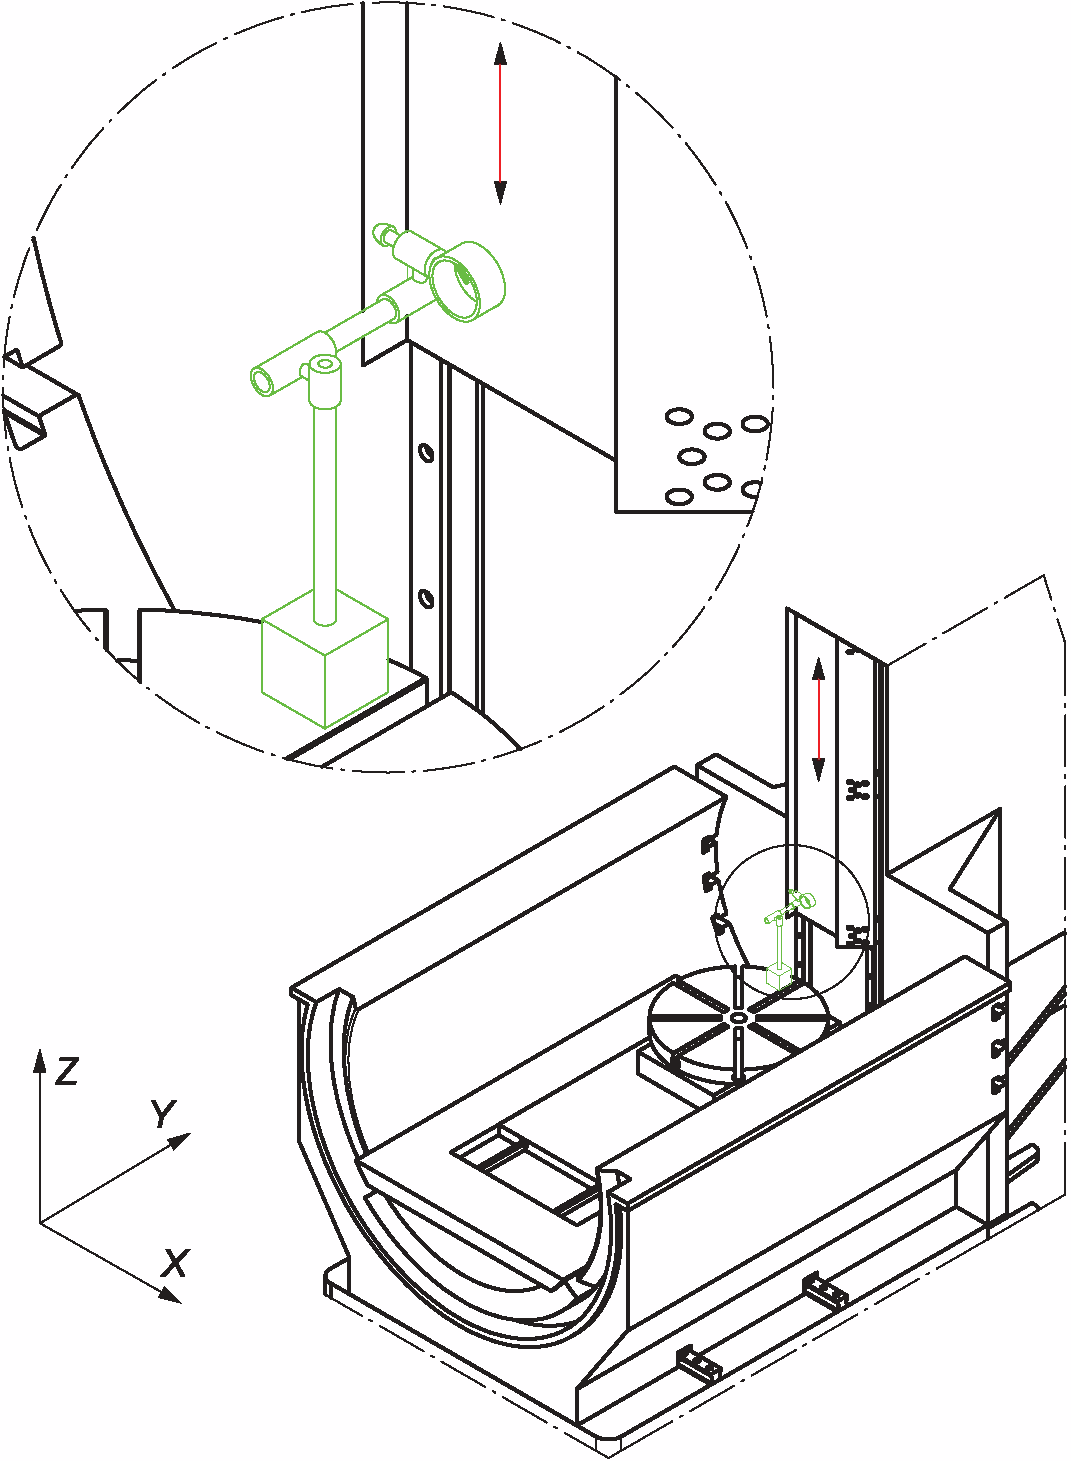
| Проверка равноудаленности начала отсчета между осью перемещения Z и базовой поверхностью салазок державки протяжки в направлении X при различных положениях оси Z. |
Схема
 |
Допуск
Местное допустимое отклонение: 0,020 на длине измерения 1000
Общее допустимое отклонение: 0,030 |
| Измеренное отклонение |
Средства измерений
Индикатор часового типа. |
Замечания и ссылки на ИСО 230-1:2012, 12.3.2.5.1
Ось Z перемещают в верхнее положение. Индикатор часового типа закрепляют на столе таким образом, чтобы наконечник был ориентирован в направлении оси X.
Наконечник прикладывают к базовым поверхностям. Индикатор часового типа обнуляют. Измерения проводят не менее чем в четырех точках на метр, расположенных на равном расстоянии друг от друга. Ось Z перемещают от одного положения измерения к другому. В каждой точке измерения регистрируют показания. Диапазон показаний указывают в протоколе.
Расстояние между началом отсчета оси Z и столом указывают в протоколе. |
| Объект | G10 |
| Проверка равноудаленности начала отсчета между осью перемещения Z и базовой поверхностью салазок державки протяжки в направлении Y при различных положениях оси Z. |
Схема
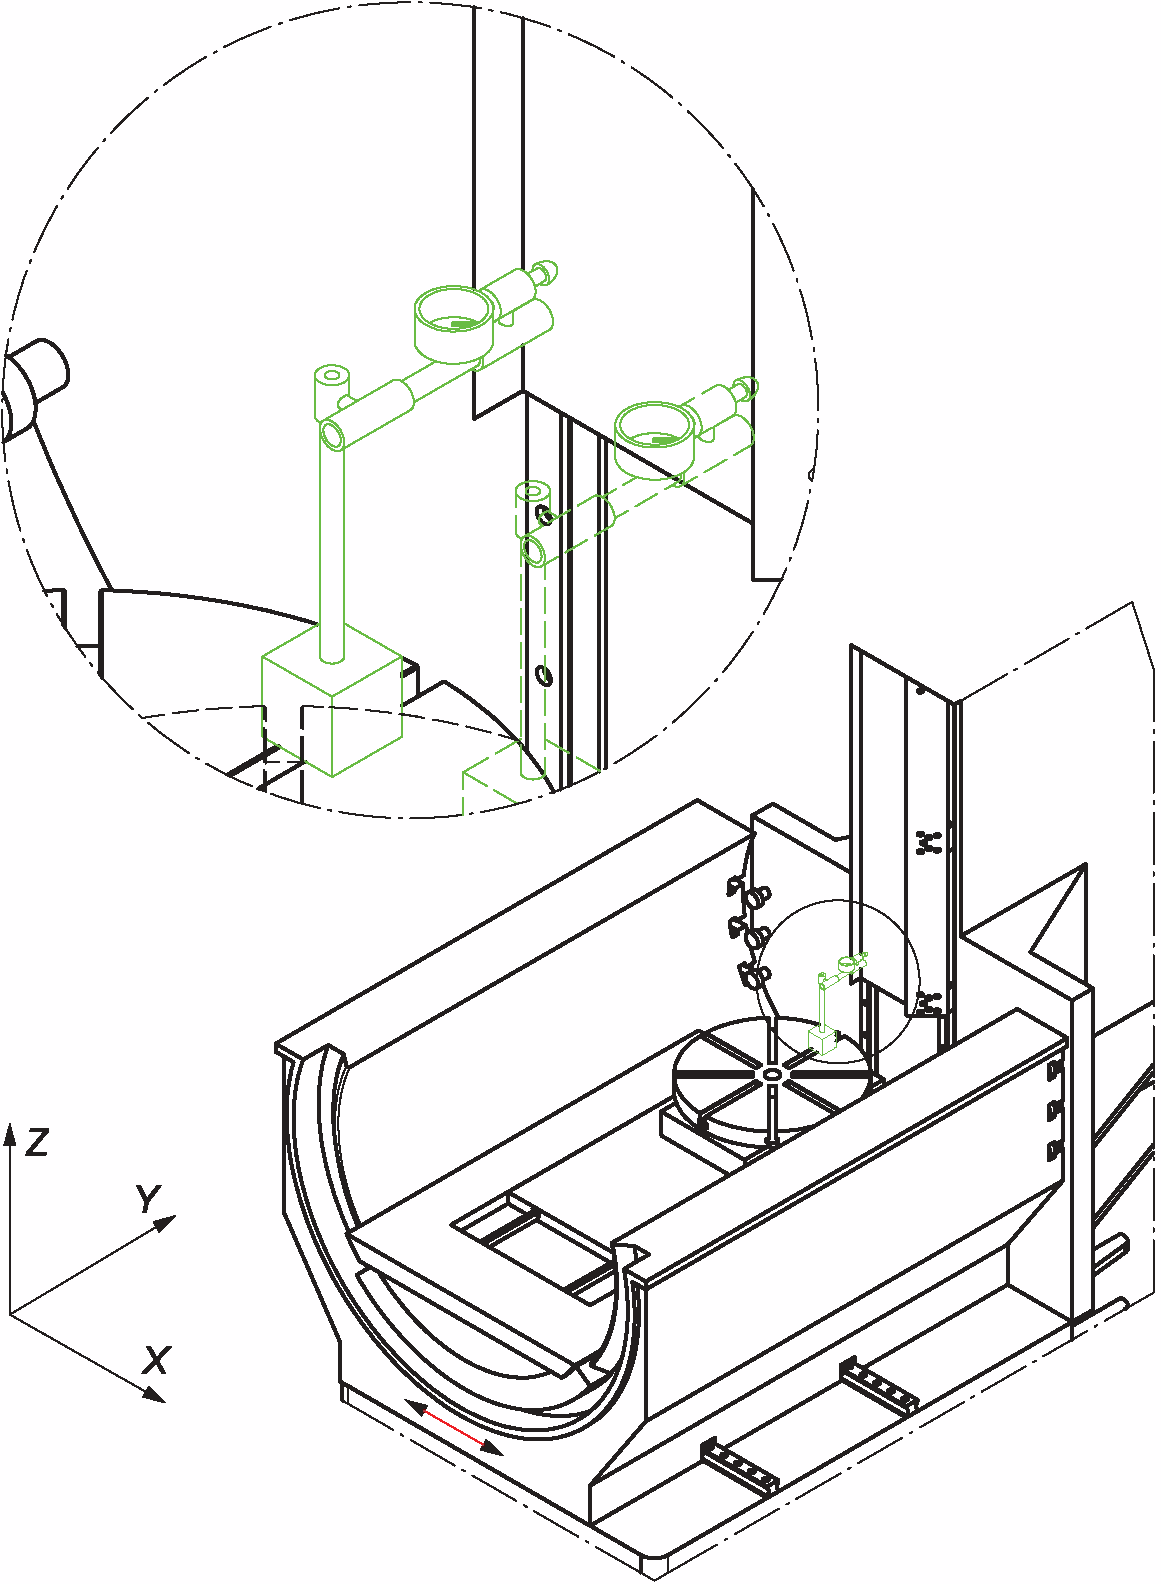 |
Допуск
Местное допустимое отклонение: 0,020 на длине 1000 по оси Z
Общее допустимое отклонение: 0,030 |
| Измеренное отклонение |
Средства измерений
Индикатор часового типа. |
Замечания и ссылки на ИСО 230-1:2012, 12.3.2.5.1
Ось Z перемещают в верхнее положение. Индикатор часового типа закрепляют на столе таким образом, чтобы наконечник был ориентирован в направлении оси Y.
Наконечник прикладывают к базовым поверхностям. Индикатор часового типа обнуляют. Перемещают ось X вдоль поперечного сечения базовой поверхности. Измерения проводят не менее чем в четырех точках на метр, расположенных на равном расстоянии друг от друга по оси Z. Перемещают ось Z от одного положения измерения к другому. В каждой точке измерения регистрируют показания. Диапазон показаний указывают в протоколе.
Расстояние между началом отсчета оси Z и столом указывают в протоколе. |
| Объект | G11 |
Проверка отклонения параллельности базовой поверхности державки протяжки относительно перемещения оси Z:
a) в вертикальной плоскости ZX;
b) в вертикальной плоскости YZ. |
Схема
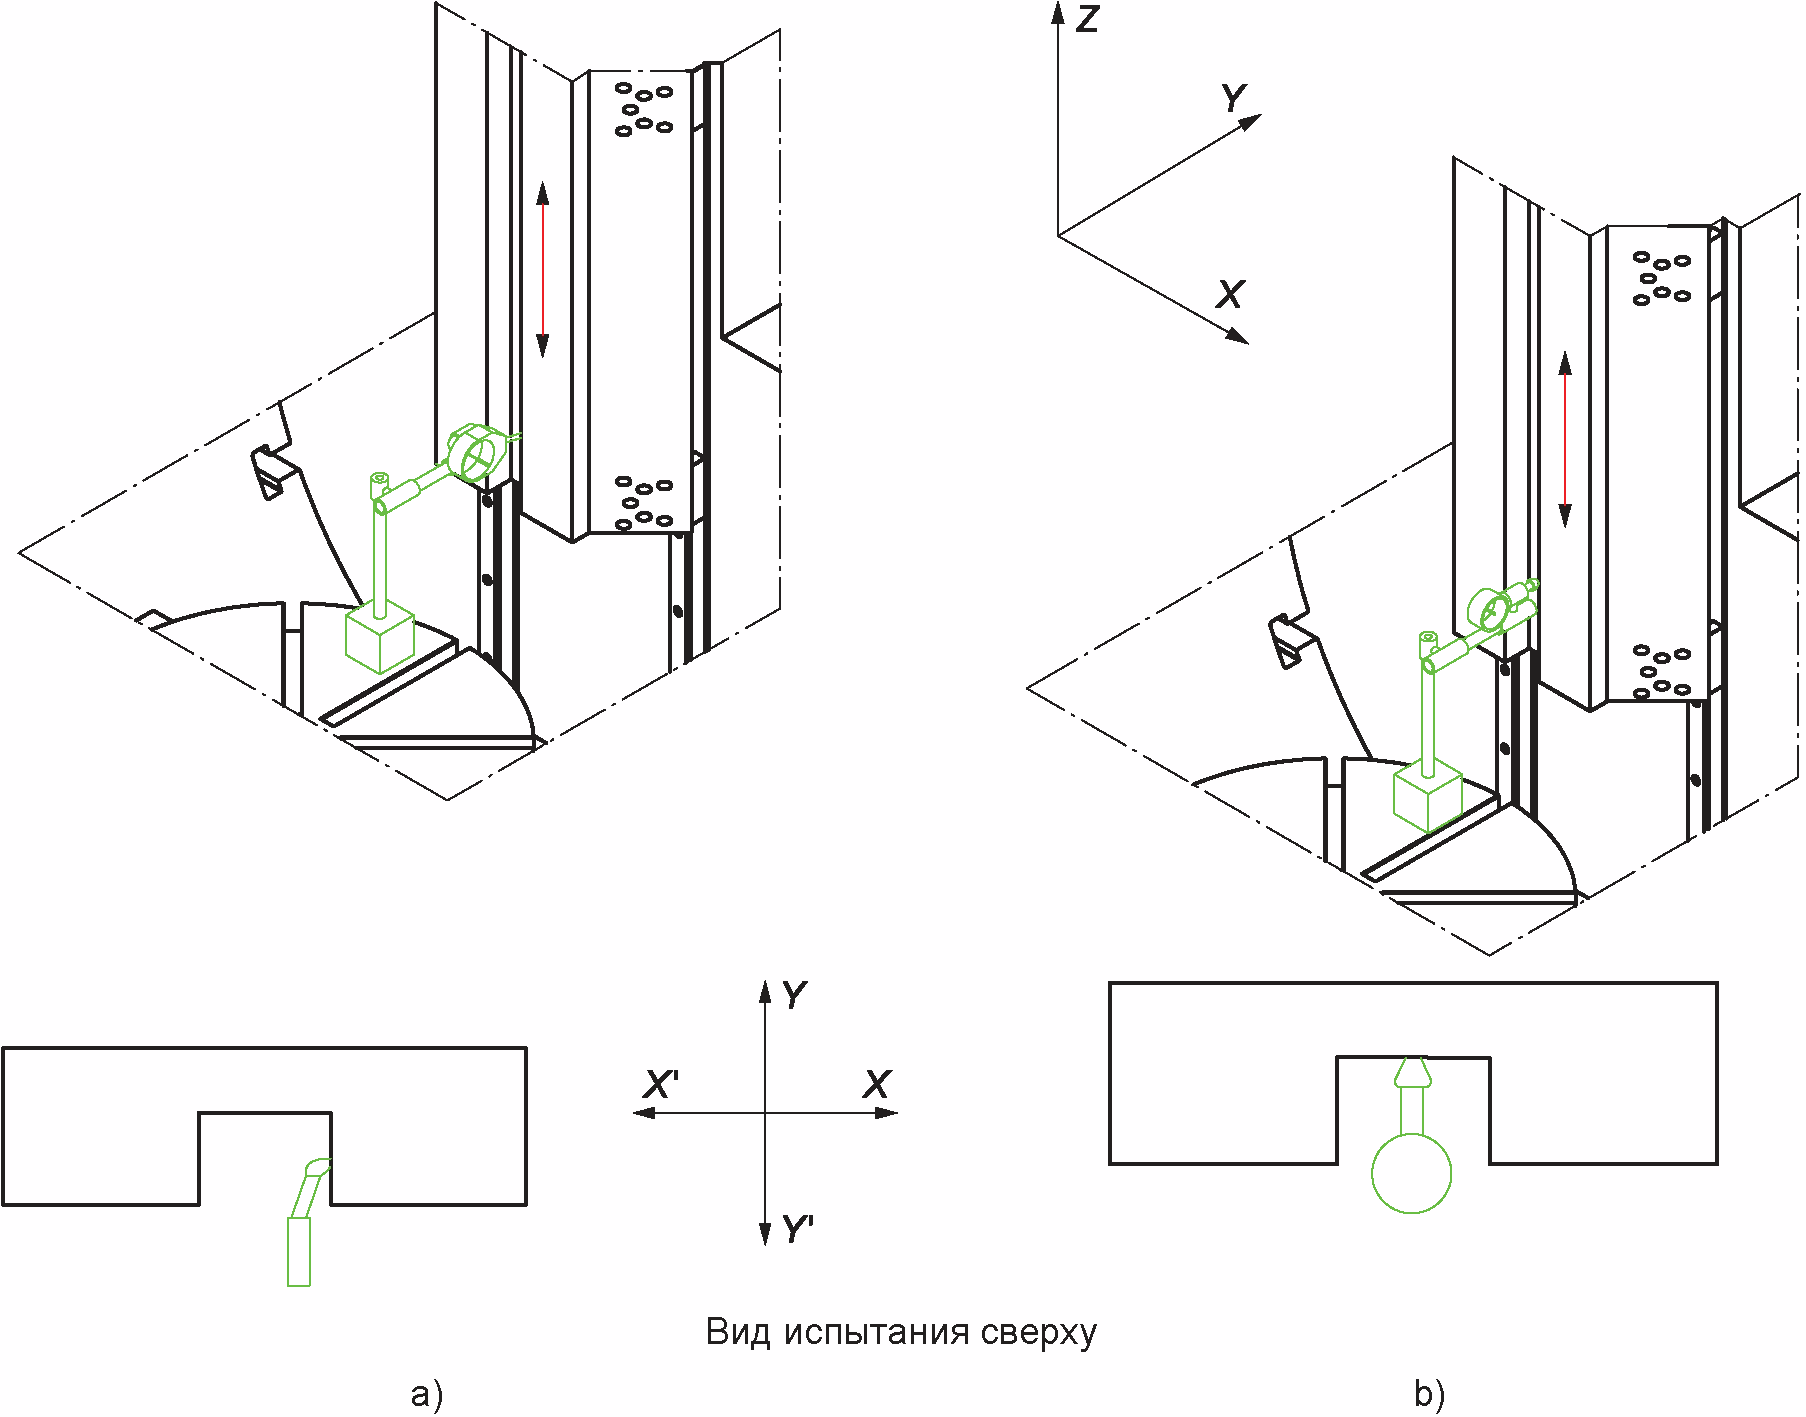 |
Допуск
Для a) и b)
Местное допустимое отклонение: 0,025 на длине измерения 1000
Общее допустимое отклонение: 0,050 |
| Измеренное отклонение |
| a) | b) |
Средства измерений
Индикатор часового типа. |
Замечания и ссылки на ИСО 230-1:2012, 12.3.2.5.1
Перемещают ось Z в верхнее положение. Закрепляют датчик с круглой шкалой на столе таким образом, чтобы измерительный элемент был ориентирован в направлении оси X для a) и в направлении оси Y для b).
Наконечник прикладывают к базовым поверхностям державки протяжки. Индикатор часового типа обнуляют. Измерения проводят не менее чем в четырех точках на метр, расположенных на равном расстоянии друг от друга. Перемещают ось Z от одного положения измерения к другому. Диапазон показаний указывают в протоколе.
В каждой точке измерения регистрируют показания.
Отклонение параллельности - это разница между максимальным и минимальным показанием.
В протоколе указывают признаки отклонения параллельности в обеих плоскостях. |
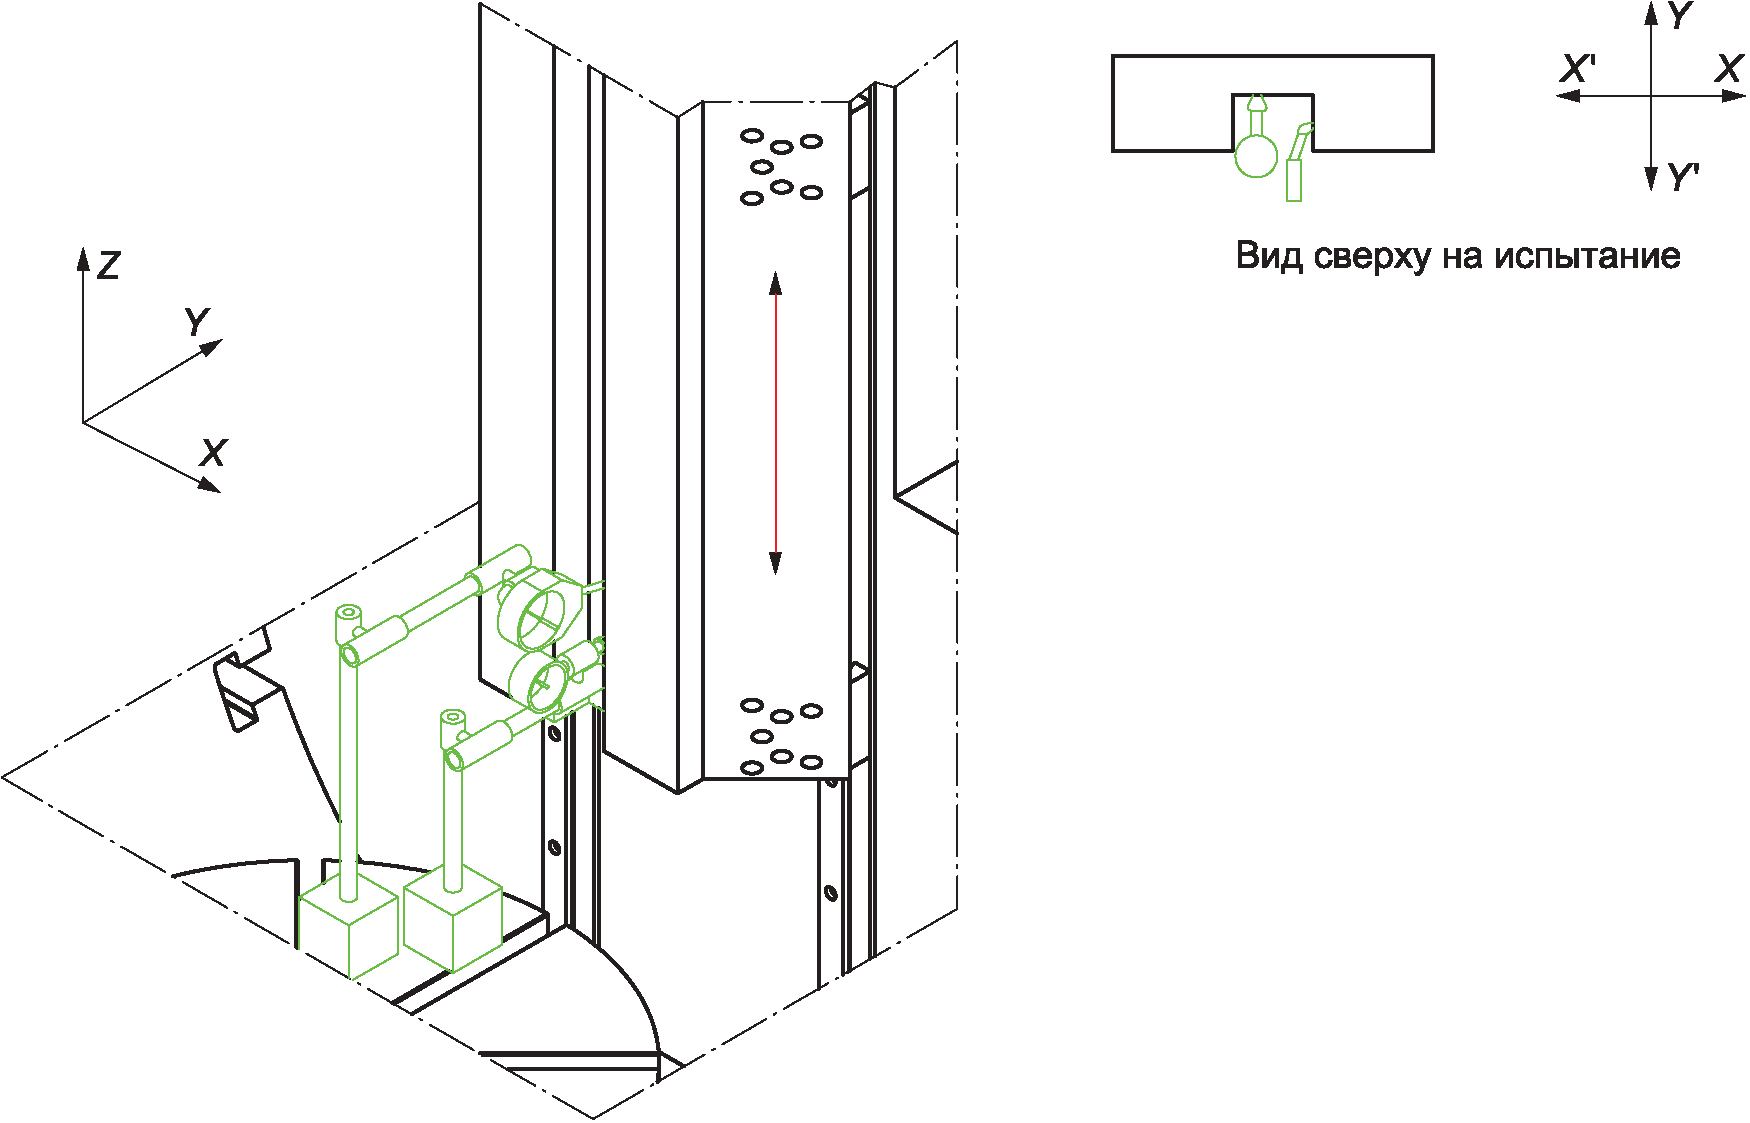
| Объект | G12 |
Проверка отклонения равноудаленности базовой поверхности перемещения державки протяжки на расстояние 100:
a) в вертикальной плоскости YZ;
b) в вертикальной плоскости ZX. |
Схема
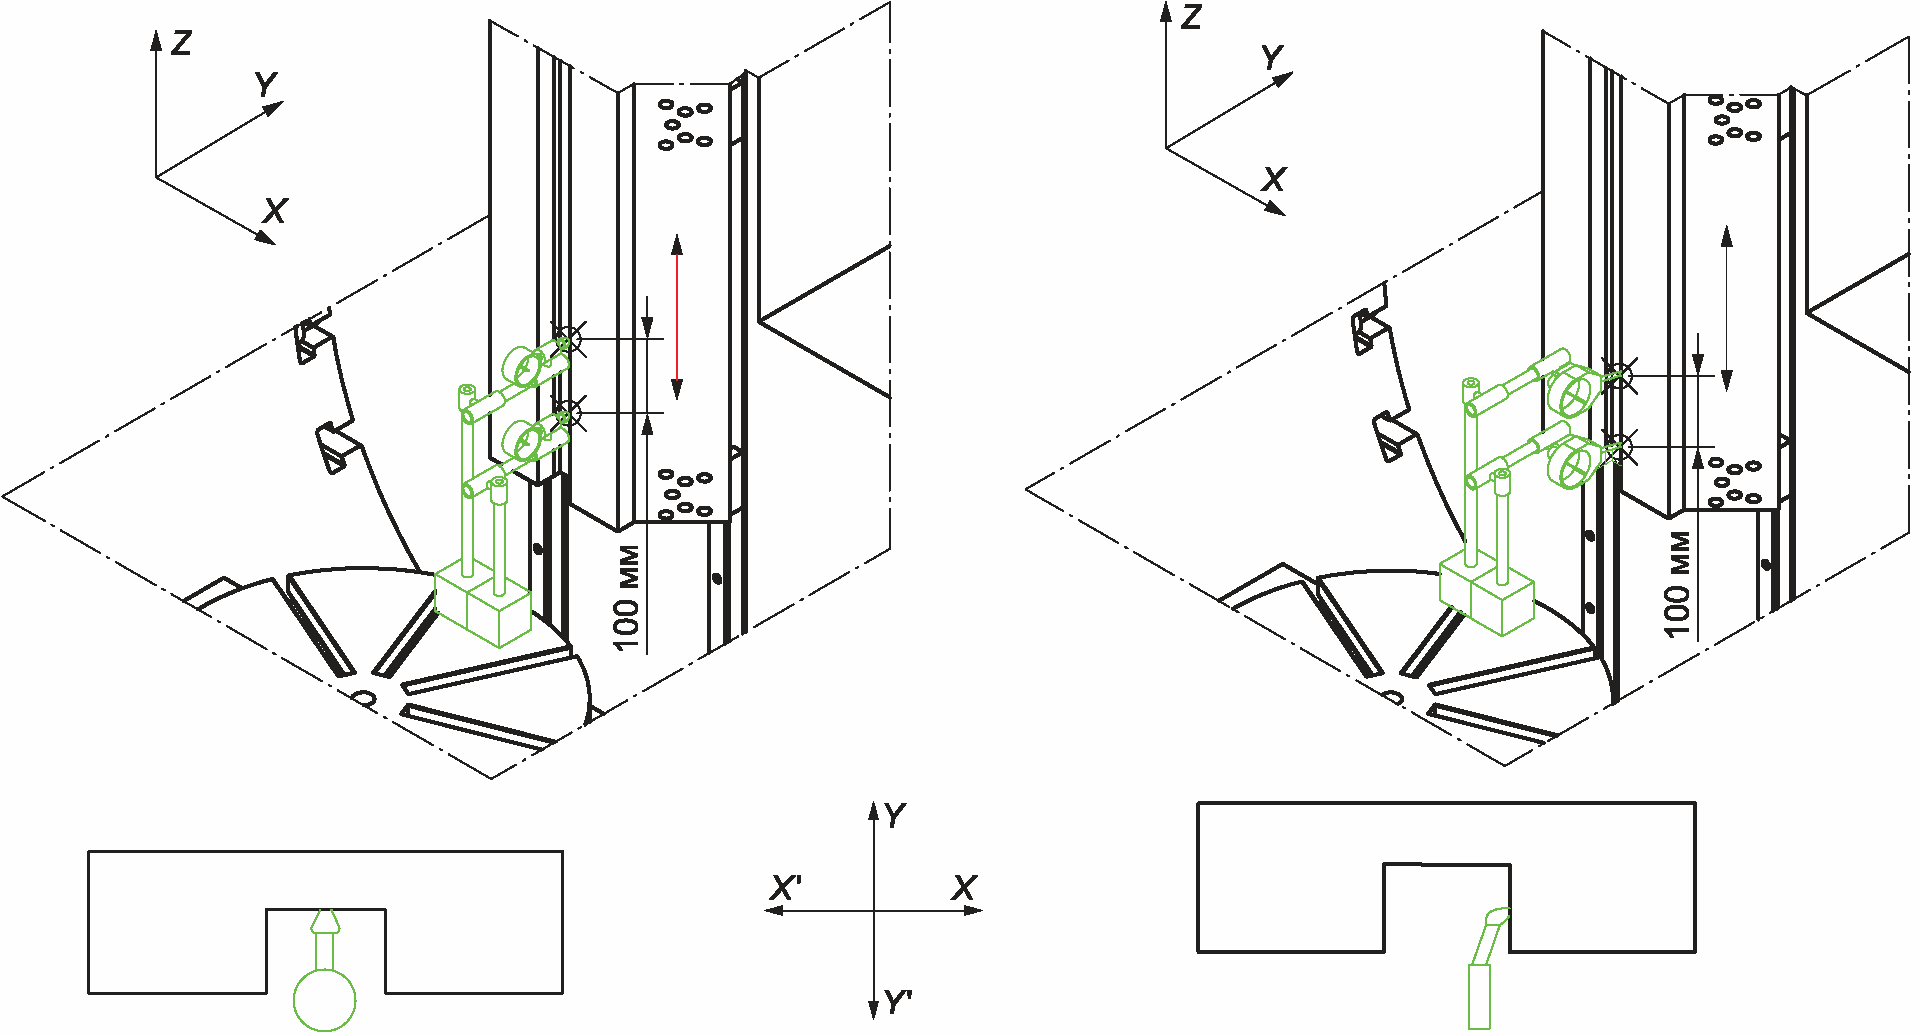
Вид испытания сверху |
Допуск
Для a) и b)
0,010 при расстоянии 100 между двумя базовыми точками |
Измеренное отклонение
a) b) |
Средства измерений
Индикатор часового типа. |
Замечания и ссылки на ИСО 230-1:2012, 3.4.16 и 8.4, 8.4.2
Два индикатора часового типа устанавливают на стол и прикладывают их наконечники к базовой поверхности державки протяжки в плоскостях YZ и ZX для a) и b) соответственно. Расстояние между наконечниками индикаторов часового типа должно быть выставлено на 100. Оба индикатора часового типа обнуляют и перемещают ось Z перед индикаторами часового типа. Регистрируют максимальное и минимальное показание индикаторов часового типа на всем ходу оси Z. Диапазон разницы между двумя одновременными показаниями является результатом испытания.
Для определения положения (расстояния от поверхности стола) индикаторов часового типа настоятельно рекомендуется проводить данное испытание в зоне резания, аналогичной протяжке пазов на реальных деталях.
Примечание - На основании данного испытания возможно получить результаты G11. |
| Объект | G13 |
| Проверка повторяемости смены державок протяжек. |
Схема
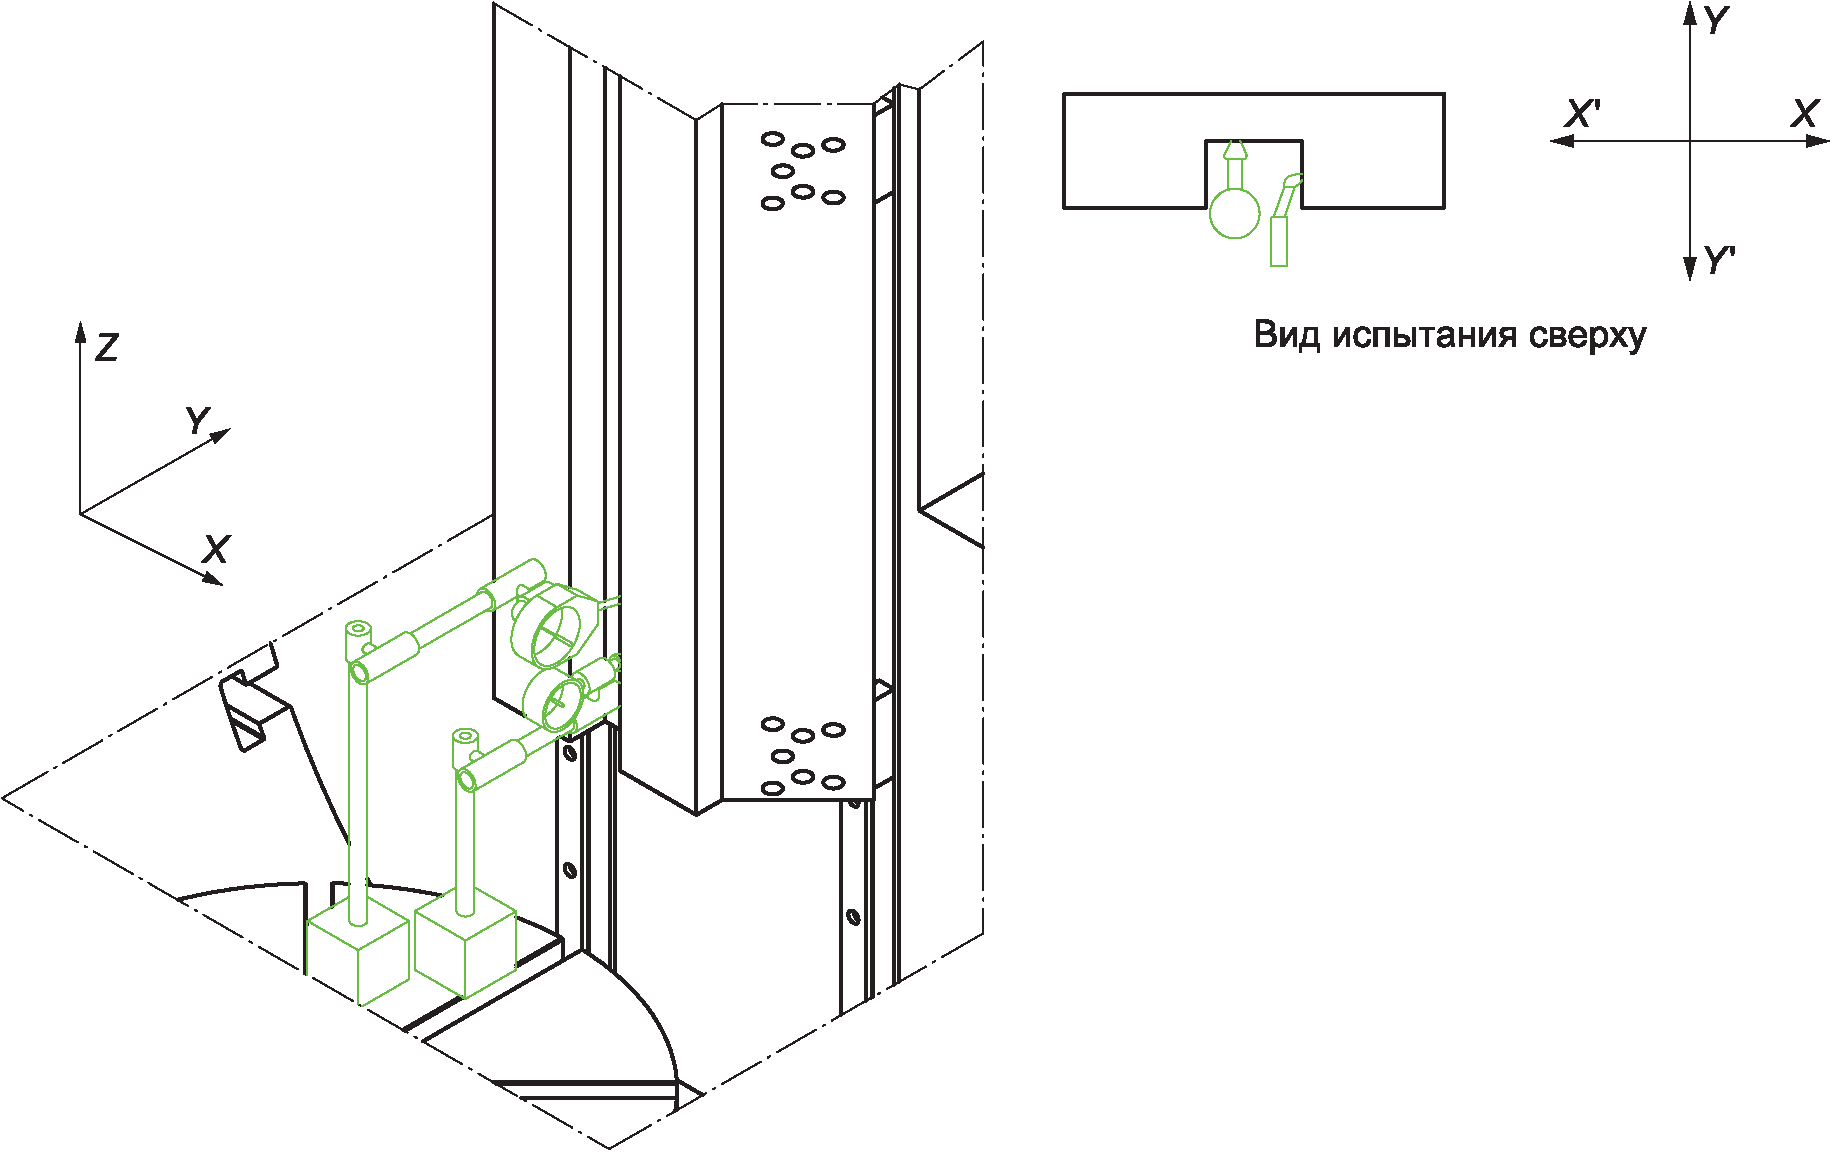 |
Допуск
0,030 |
| Измеренное отклонение |
Средства измерений
Индикатор часового типа. |
Замечания
Два индикатора часового типа закрепляют на столе таким образом, чтобы они касались базовых поверхностей державки протяжки. Индикаторы часового типа обнуляют. Ось Z перемещают, чтобы снять показания индикаторов часового типа при заблокированных осях X и Y. Снимают, а затем вновь устанавливают ту же державку протяжки в автоматическом цикле. Возвращают ось Z в прежнее положение, чтобы индикаторы часового типа вновь соприкоснулись с базовыми поверхностями и регистрируют показания.
Цикл повторяют три раза. В начале испытания индикаторы часового типа следует обнулять. Отклонением является максимальная разница между всеми сериями показаний. |
| Объект | G14 |
| Проверка погрешности позиционирования партии державок протяжки по осям X и Y. |
Схема
 |
Допуск
0,050 |
| Измеренное отклонение |
Средства измерений
Индикатор часового типа. |
Замечания
Два индикатора часового типа закрепляют на столе таким образом, чтобы они касались базовых поверхностей державки протяжки. Индикаторы часового типа обнуляют. Ось Z перемещают, чтобы снять показания индикаторов часового типа при заблокированных осях X и Y. Снимают державку протяжки, а затем устанавливают другую державку протяжки по очереди в автоматическом цикле. Возвращают ось Z в прежнее положение, чтобы индикаторы часового типа вновь соприкоснулись с базовыми поверхностями, и регистрируют показания.
Максимальная разница между всеми показаниями индикаторов часового типа является погрешностью позиционирования державок протяжки. |
### 7 Проверка точности и повторяемости позиционирования
При проведении таких испытаний следует руководствоваться требованиями ИСО 230-2, особенно в отношении условий окружающей среды, прогрева станка, методов измерения, оценки и толкования результатов.
#### 7.1 Позиционирование линейных осей с числовым программным управлением
| Объект | P1 |
| Проверка точности и повторяемости позиционирования оси X EXX. |
Схема
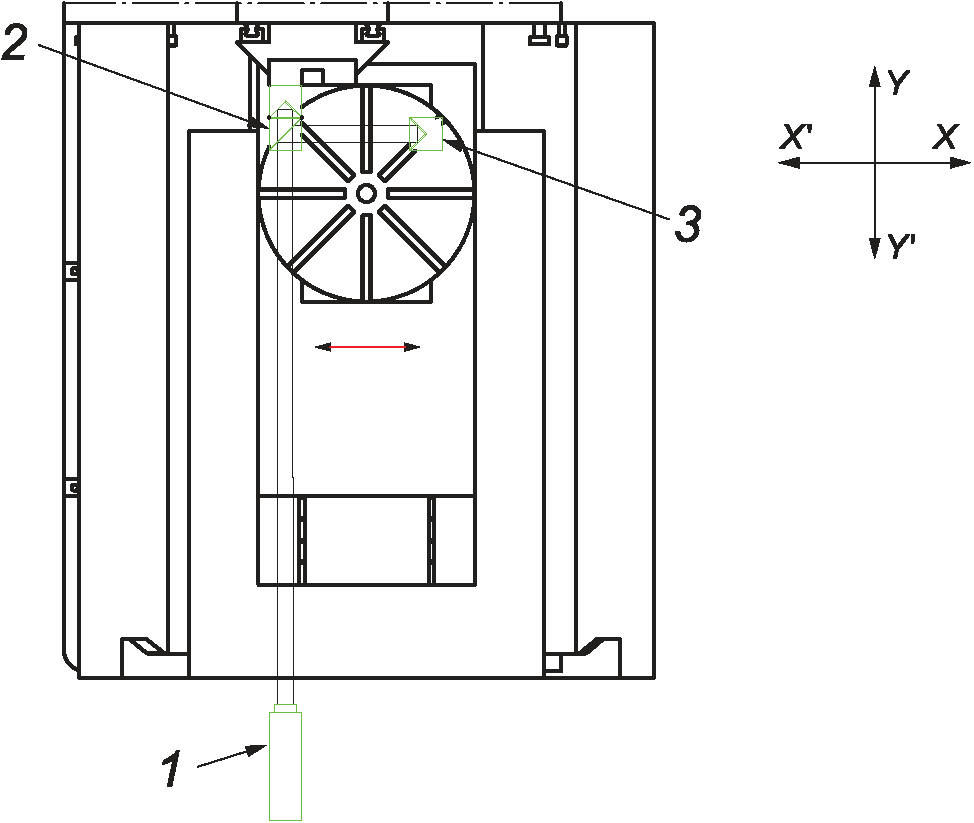
1 - лазерная головка; 2 - интерферометр; 3 - световозвращатель |
| Допуск | Для полного хода | Измеренное отклонение |
| Двусторонняя точность позиционирования оси X a | EXX,A | 0,040 | |
| Односторонняя повторяемость позиционирования оси X | $E_{XX,R}$ ; $E_{XX,R}$ | 0,010 | |
| Двусторонняя повторяемость позиционирования оси X a | EXX,R | 0,021 | |
| Среднее отклонение позиционирования после реверса оси X | $E_{XX,B}$ | 0,015 | |
| Двунаправленное систематическое отклонение позиционирования оси X a | EXX,E | 0,035 | |
| Среднее двустороннее систематическое позиционное отклонение оси X a | EXX,M | 0,020 | |
| a Может служить основанием для приемки станка. |
Средства измерений
Лазерное измерительное оборудование или мерная линейка. |
Замечания и ссылки на ИСО 230-2:2014, раздел 3, 5.3.2 и 5.3.3
Мерную линейку или луч лазерного измерительного оборудования устанавливают параллельно оси перемещения. Скорость подачи позиционирования должна быть согласована между изготовителем/поставщиком и пользователем.
Должно быть указано положение начальной точки измерения. |
| Объект | P2 |
| Проверка точности и повторяемости позиционирования оси Y EYY. |
Схема
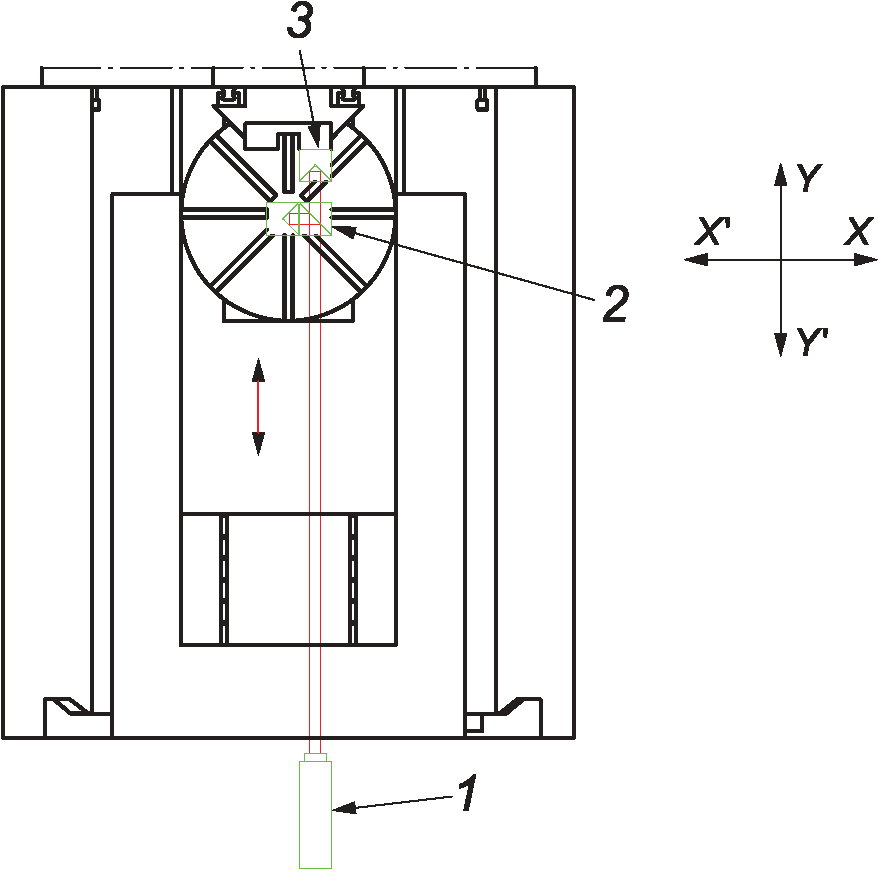
1 - лазерная головка; 2 - интерферометр; 3 - световозвращатель |
| Допуск | Для полного хода | Измеренное отклонение |
| Односторонняя точность позиционирования оси Y a | $E_{YY,A}$ ; $E_{YY,A}$ | 0,012 | |
| Двусторонняя точность позиционирования оси Y | EYY,A | 0,018 | |
| Односторонняя повторяемость позиционирования оси Y a | $E_{YY,R}$ ; $E_{YY,R}$ | 0,008 | |
| Двусторонняя повторяемость позиционирования оси Y | EYY,R | 0,012 | |
| Среднее отклонение позиционирования после реверса оси Y | $E_{YY,B}$ | 0,005 | |
| Однонаправленное систематическое отклонение позиционирования оси Y a | $E_{YY,E}$ ; $E_{YY,E}$ | 0,010 | |
| Двунаправленное систематическое отклонение позиционирования оси Y | EYY,E | 0,015 | |
| Среднее двустороннее систематическое позиционное отклонение оси Y | EYY,M | 0,010 | |
| a Может служить основанием для приемки станка. |
Средства измерений
Лазерное измерительное оборудование или мерная линейка. |
Замечания и ссылки на ИСО 230-2:2014, раздел 3, 5.3.2 и 5.3.3
Мерную линейку или луч лазерного измерительного оборудования устанавливают параллельно оси перемещения. Скорость подачи позиционирования должна быть согласована между изготовителем/поставщиком и пользователем.
Должно быть указано положение начальной точки измерения. |
#### 7.2 Позиционирование поворотных осей с числовым программным управлением
| Объект | P3 |
| Проверка точности и повторяемости позиционирования оси C ECC. |
Схема
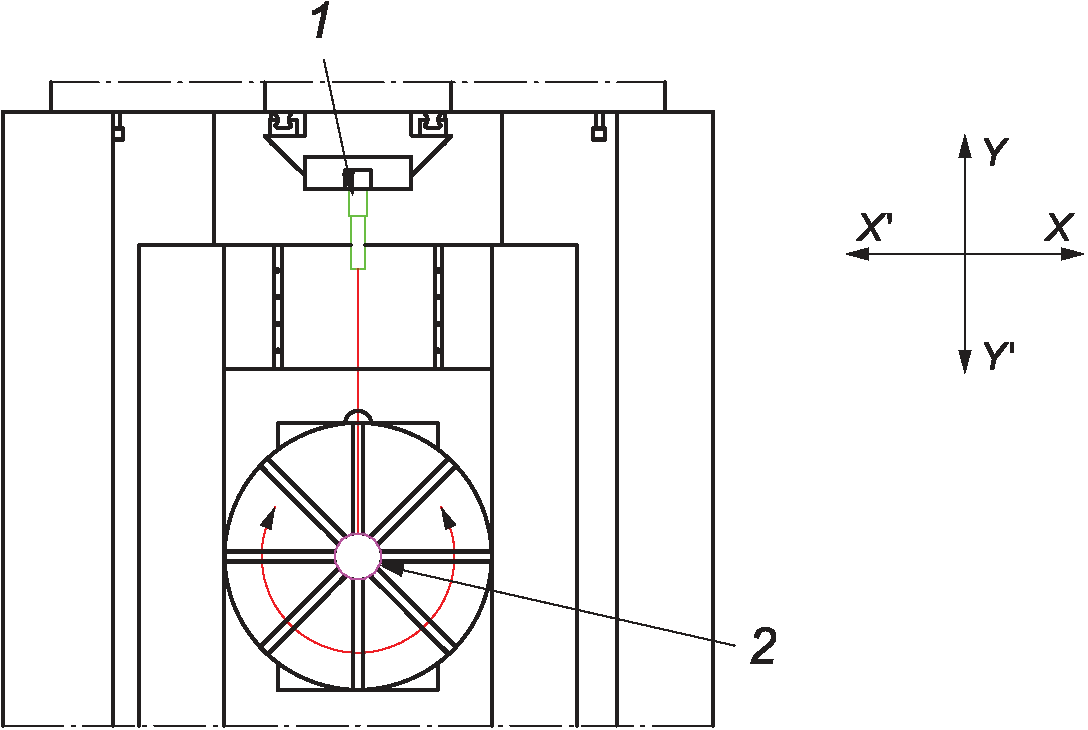
1 - автоколлиматор; 2 - оптический полигон |
| Допуск | для 360° | Измеренное отклонение |
| Односторонняя точность позиционирования оси C a | $E_{CC,A}$ ; $E_{CC,A}$ | 8" | |
| Двусторонняя точность позиционирования оси C | ECC,A | 12" | |
| Односторонняя повторяемость позиционирования оси C a | $E_{CC,R}$ ; $E_{CC,R}$ | 4" | |
| Двусторонняя повторяемость позиционирования оси C | ECC,R | 8" | |
| Среднее отклонение позиционирования после реверса оси C | $E_{CC,B}$ | 4" | |
| Однонаправленное систематическое отклонение позиционирования оси C a | $E_{CC,E}$ ; $E_{CC,E}$ | 6" | |
| Двунаправленное систематическое отклонение позиционирования оси C | ECC,E | 9" | |
| Среднее двустороннее систематическое позиционное отклонение оси C | ECC,M | 6" | |
a Может служить основанием для приемки станка.
Допуск для столов диаметром менее 350 следует согласовывать между поставщиком/изготовителем и пользователем. |
Средства измерений
Оптический полигон и автоколлиматор, или лазерное измерительное оборудование, или кодовый датчик угла поворота. |
Замечания и ссылки на ИСО 230-2:2014, раздел 3, 5.3.4 и 5.3.5
Автоколлиматор закрепляют в надлежащем положении, например на державке протяжки станка, и закрепляют оптический полигон вблизи центра поворотного стола на одной оси с автоколлиматором в первом измерительном поворотном положении.
Если движение поворотного стола не вызывает перемещения между рабочими салазками и неподвижной частью станка, автоколлиматор допускается закреплять на неподвижной части станка, например на станине станка.
Целевые положения должны быть согласованы между изготовителем/поставщиком и пользователем.
Скорость подачи при угловом позиционировании должна быть согласована между изготовителем/поставщиком и пользователем. |
| Объект | P4 |
| Проверка точности и повторяемости позиционирования оси B' EBB. |
Схема
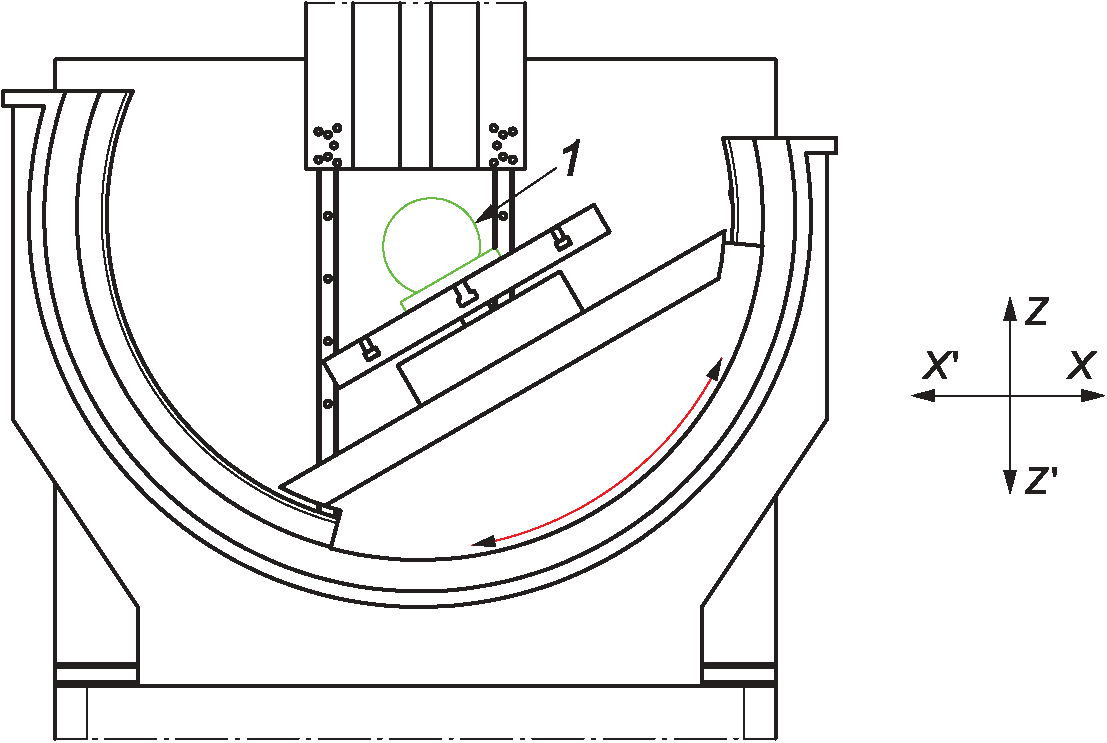
1 - устройство для измерения угла поворота |
| Допуск | Для полного хода | Измеренное отклонение |
| Односторонняя точность позиционирования оси B a | $E_{BB,A}$ ; $E_{BB,A}$ | 16" | |
| Двусторонняя точность позиционирования оси B | EBB,A | 25" | |
| Односторонняя повторяемость позиционирования оси B a | $E_{BB,R}$ ; $E_{BB,R}$ | 10" | |
| Двусторонняя повторяемость позиционирования оси B | EBB,R | 15" | |
| Среднее отклонение позиционирования после реверса оси B | $E_{BB,B}$ | 5" | |
| Однонаправленное систематическое отклонение позиционирования оси B a | $E_{BB,E}$ ; $E_{BB,E}$ | 14" | |
| Двунаправленное систематическое отклонение позиционирования оси B | EBB,E | 20" | |
| Среднее двустороннее систематическое позиционное отклонение оси B a | EBB,M | 15" | |
| a Может служить основанием для приемки станка. |
Средства измерений
Устройство для измерения угла поворота или
кодовый датчик угла поворота и маятник. |
Замечания и ссылки на ИСО 230-2:2014, раздел 3, 5.3.4 и 5.3.5
Целевые положения выбирают в соответствии с ИСО 230-2:2014, таблица 1.
Скорость подачи при угловом позиционировании должна быть согласована между изготовителем/поставщиком и пользователем.
Примечание - Более подробную информацию об устройстве для измерения угла поворота см. ISO/TR 230-11:2018, 12.4.2. |
### 8 Испытания при механической обработке
В связи с разнообразием форм деталей, изготавливаемых на вертикально-протяжных станках с ЧПУ для наружного протягивания, данные по испытаниям на обрабатываемость резанием должны быть согласованы между изготовителем/поставщиком и пользователем. В соглашении и окончательном результате испытаний должна быть указана следующая информация:
- образец для испытаний (например, материал, размеры);
-
протяжка (например, материал, геометрические параметры, инструменты и технология заточки);
-
параметры протягивания (например, скорость резания, охлаждающая жидкость, зажимные приспособления);
Приложение A
(справочное)
ЭКВИВАЛЕНТЫ ТЕРМИНОВ НА ДРУГИХ ЯЗЫКАХ
См. [таблицу A.1](#p100563), [таблицу A.2](#p100583) и [таблицу A.3](#p100612).
Термины из [раздела 3](#p100038) на других языках, отличных
от официальных языков ИСО
| Пункт | Итальянский | Фарси |
| --- | --- | --- |
| [3.1](#p100043) | operazione di brocciatura esterna | 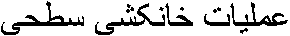 |
| [3.2](#p100045) | broccia | 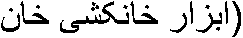 |
| [3.3](#p100046) | brocciatrice | 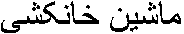 |
| [3.4](#p100047) | brocciatrice verticale | 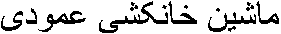 |
| [3.5](#p100048) | brocciatrice verticale per esterni | 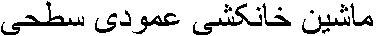 |
Таблица A.2
Термины [рисунка 1](#p100090) на других языках, отличных
от официальных языков ИСО
| Позиция | Итальянский | Фарси |
| --- | --- | --- |
| [1](#p100056) | basamento |  |
| [2](#p100060) | montante (guida dell'asse Z) | 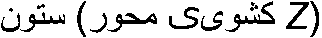 |
| [3](#p100064) | slitta verticale (asse Z) | 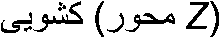 |
| [4](#p100068) | porta-broccia | 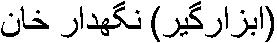 |
| [5](#p100072) | slitta della culla (asse X') | 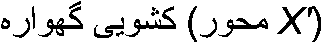 |
| [6](#p100076) | slitta della tavola girevole (asse Y') | 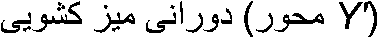 |
| [7](#p100080) | tavola girevole (asse C') | 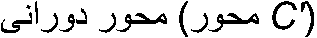 |
| [8](#p100084) | culla (asse B') | 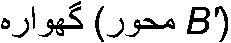 |
Термины [рисунка 2](#p100100) на других языках, отличных
от официальных языков ИСО
| Позиция | Итальянский | Фарси |
| --- | --- | --- |
| [1](#p100095) | asse A' | 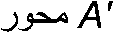 |
Приложение B
(справочное)
РЕКОМЕНДУЕМЫЕ ИСПЫТАНИЯ ДЛЯ ОПЕРАЦИИ НАРУЖНОГО ПРОТЯГИВАНИЯ
В данном приложении предложены два испытания на обрабатываемость резанием - [M1](#p100623) и [M2](#p100673).
| Объект | M1 |
| Проверка эффективности резания станка в режиме протягивания при различных положениях оси вращения C' и B' = 0. |
Необработанный образец для испытаний и его размеры
Используют образец для испытаний с круговыми внешними изгибами. Номинальный радиус дуги окружности R выбирают в соответствии с требуемыми диаметрами конкретных дисков турбины и согласовывают между пользователем и изготовителем/поставщиком.
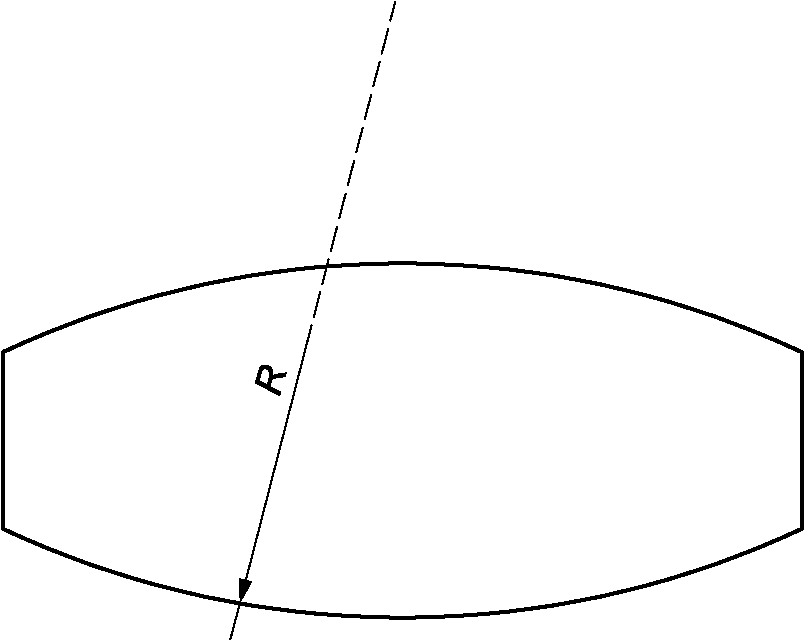 |
Схема и форма механической обработки
Схематические геометрические параметры протяжных пазов в виде головы и плеч показаны ниже. Все номинальные размеры пазов должны быть согласованы между пользователем и изготовителем/поставщиком.
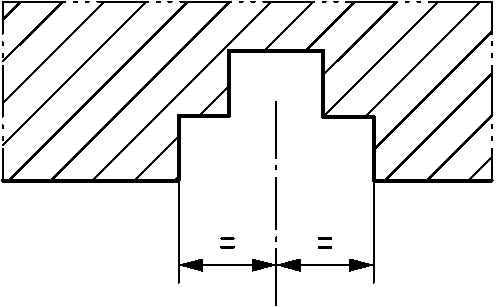 |
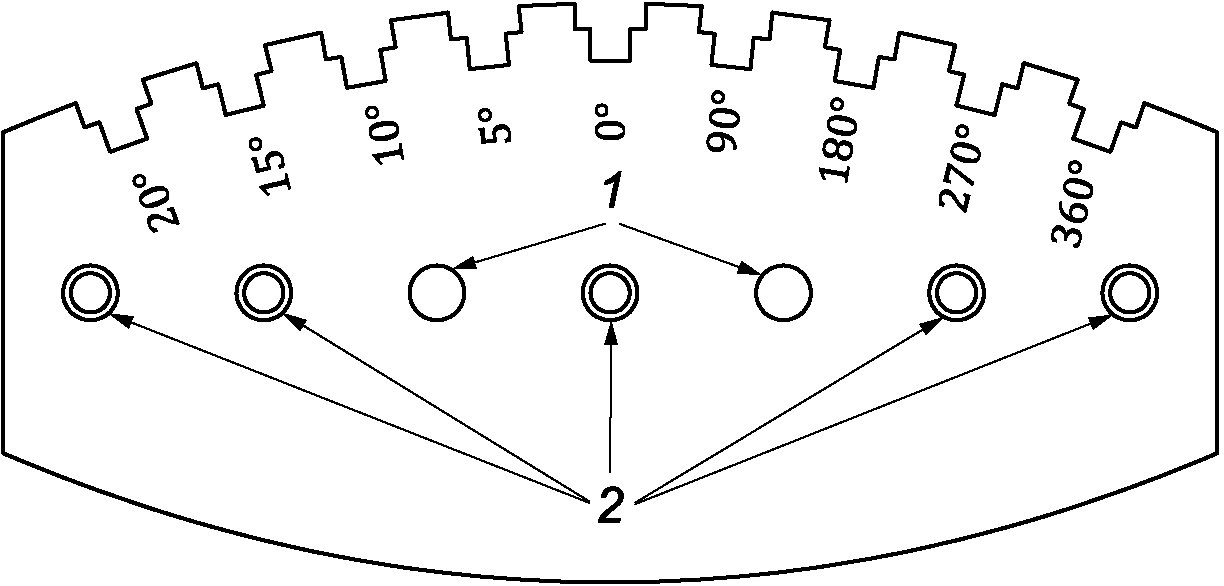
1 - отверстия для размещения испытываемого образца; 2 - отверстия для крепления испытываемого образца |
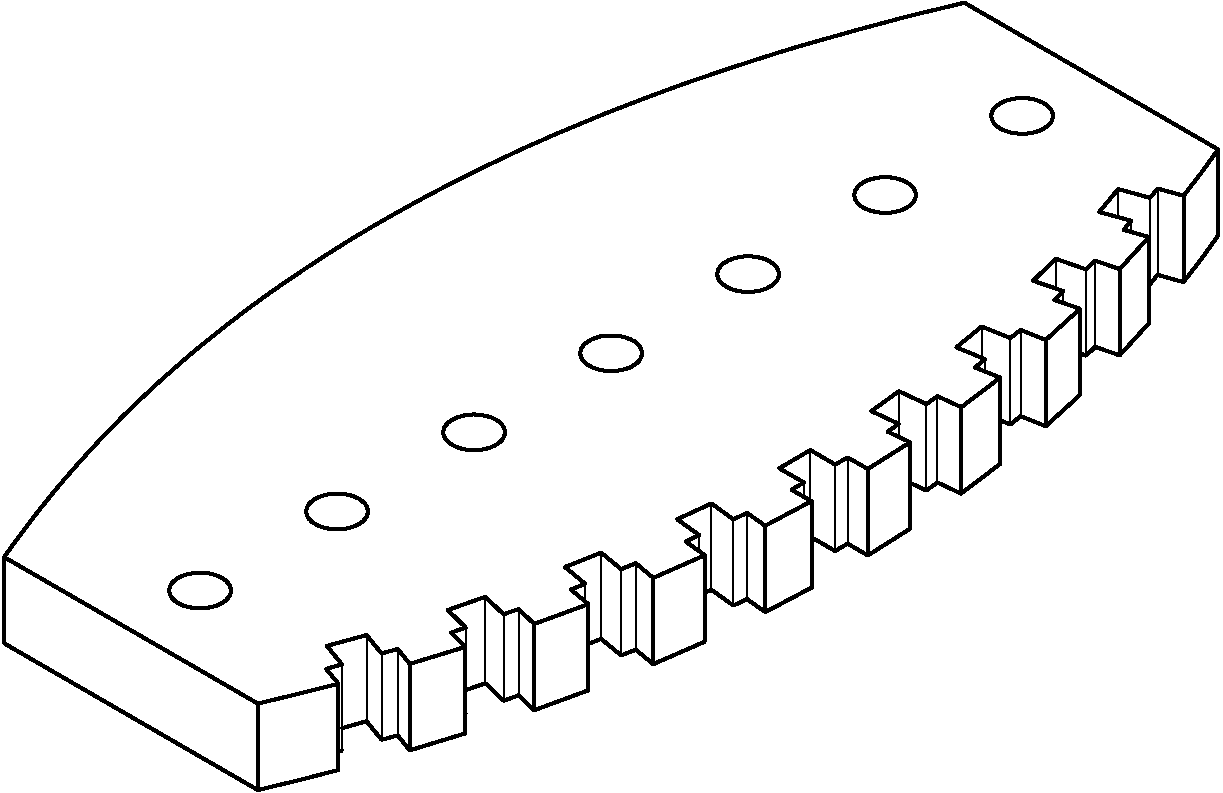
Вид детали после обработки:
Протяжка (режущий инструмент)
Для обычного применения рекомендуется простая шлицевая протяжка из быстрорежущей стали с передним углом 15°, задним углом 4° и подъемом на зуб 0,05 мм. |
Схематично упомянутая протяжка и ее виды представлены ниже:
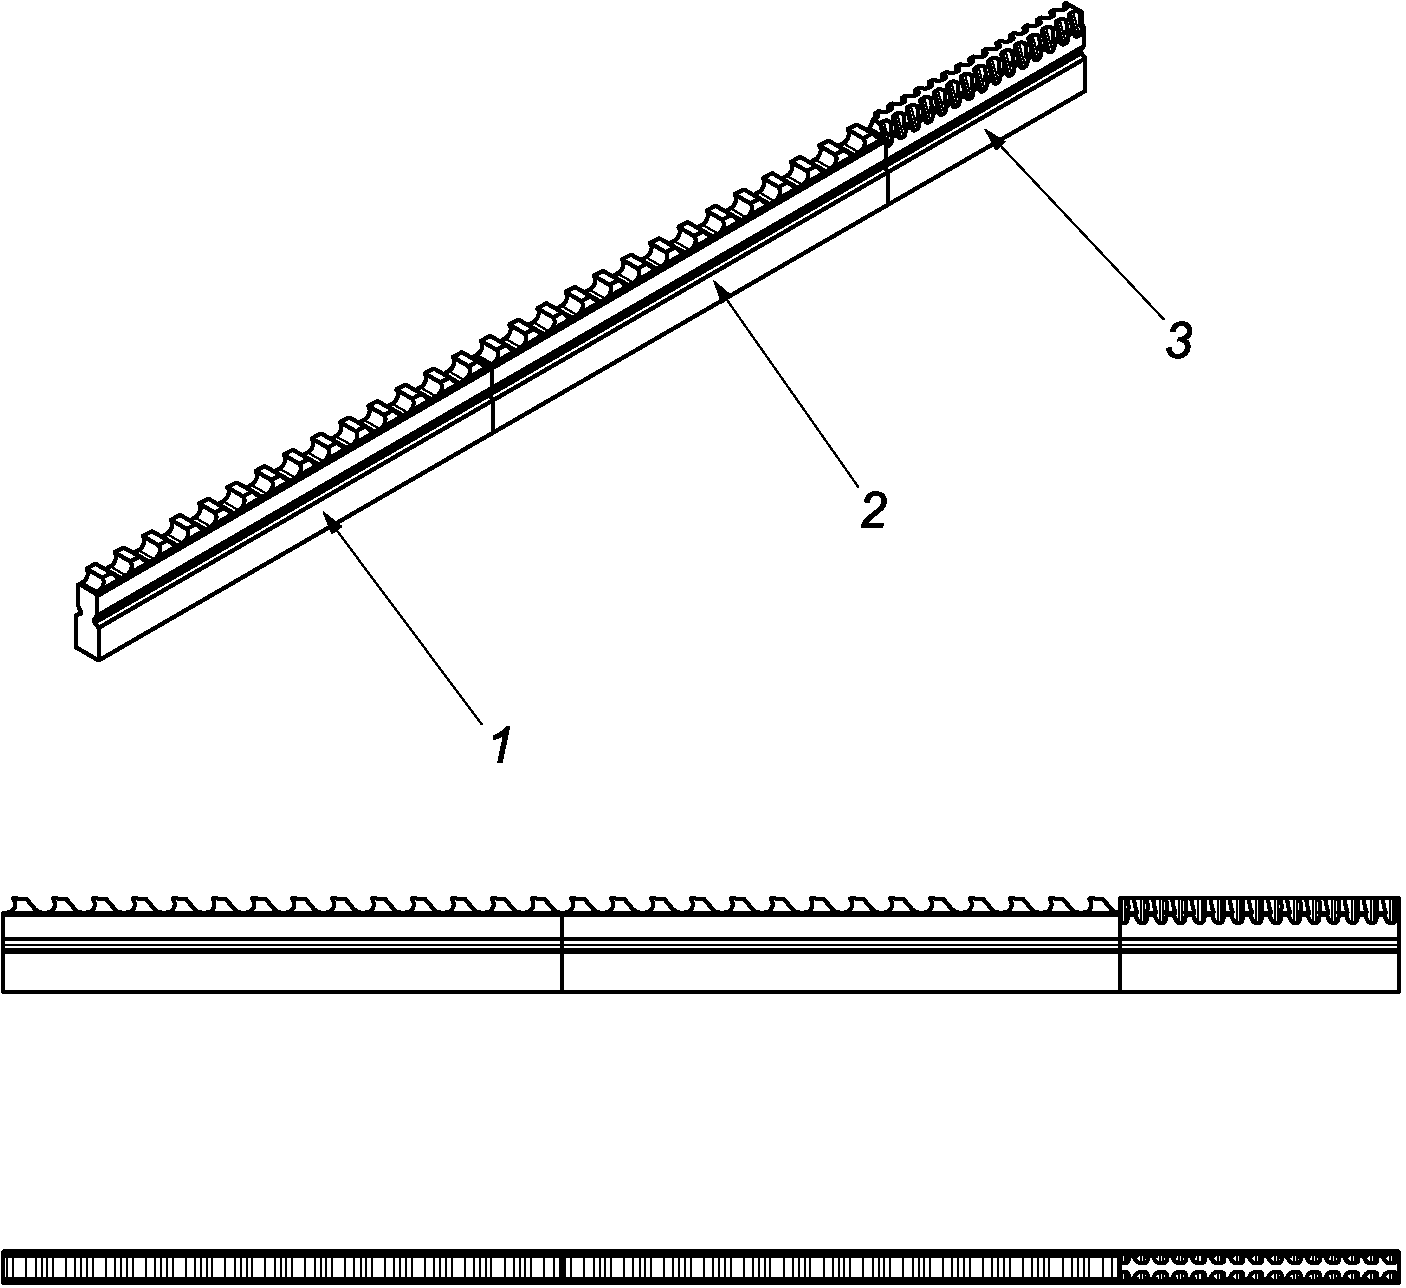
1 - первый сегмент инструмента: протяжка фронтального врезания; 2 - второй сегмент инструмента: протяжка фронтального врезания; 3 - третий сегмент инструмента: чистовая протяжка |
Инструменты и рекомендуемый процесс заточки
Перед началом операции протягивания следует заточить протяжку в соответствии с инструкцией изготовителя/поставщика инструмента.
Параметры механической обработки, зажимные приспособления и порядок протягивания в различных положениях индексирования
В приспособлении имеется несколько отверстий для установки позиционирующих штифтов. Поворотный стол (ось C') устанавливают в определенное угловое положение, например, на 0°. Позиционирующий штифт вставляют в специальное позиционирующее отверстие и затягивают винты. Затем паз обрабатывают под углом C' = 0°. После этого поворотный стол (ось C') поворачивают в следующее положение, например, на 90°. Приспособление отвинчивают и вручную поворачивают назад в положение обработки. Позиционирующий штифт снова вставляют в соответствующее отверстие и затягивают винты. Затем можно обрабатывать следующий паз. Если сместить положение позиционирующего штифта на несколько угловых градусов, то следующий паз будет вырезан помимо уже имеющихся.
Такой же порядок действий выполняют для заданных углов, например, 0°, 90°, 180°, 270° и 360°. |
Ниже представлена схема позиционирования и зажима испытуемого образца на поворотном столе.
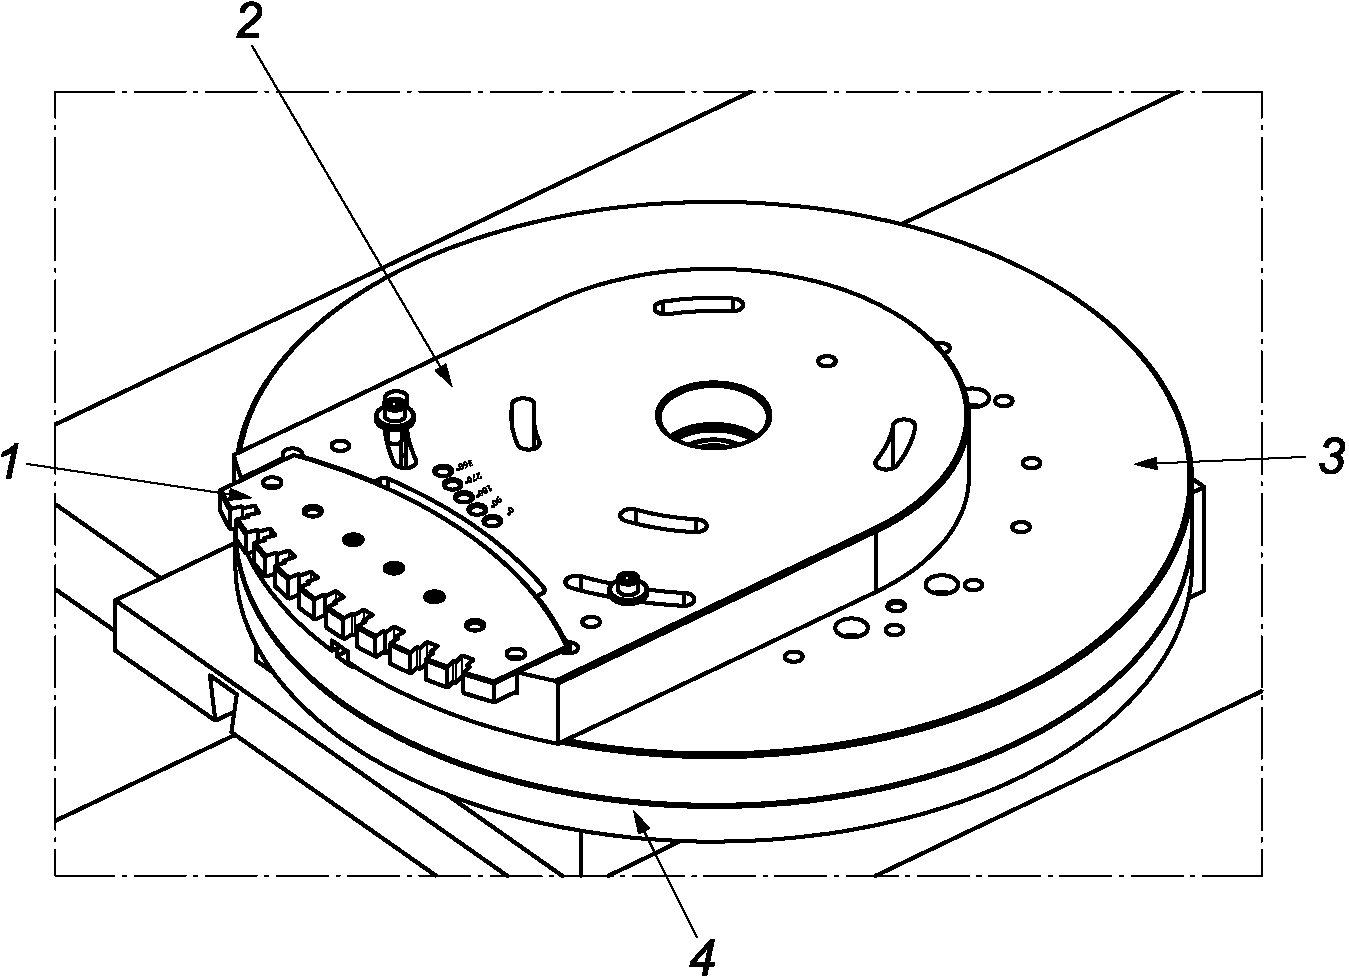
1 - образец для испытаний; 2 - приспособление; 3 - опорная плита; 4 - поворотный стол (индексатор) |
Ниже представлены детали позиционирования и зажима испытуемого образца и его приспособления:
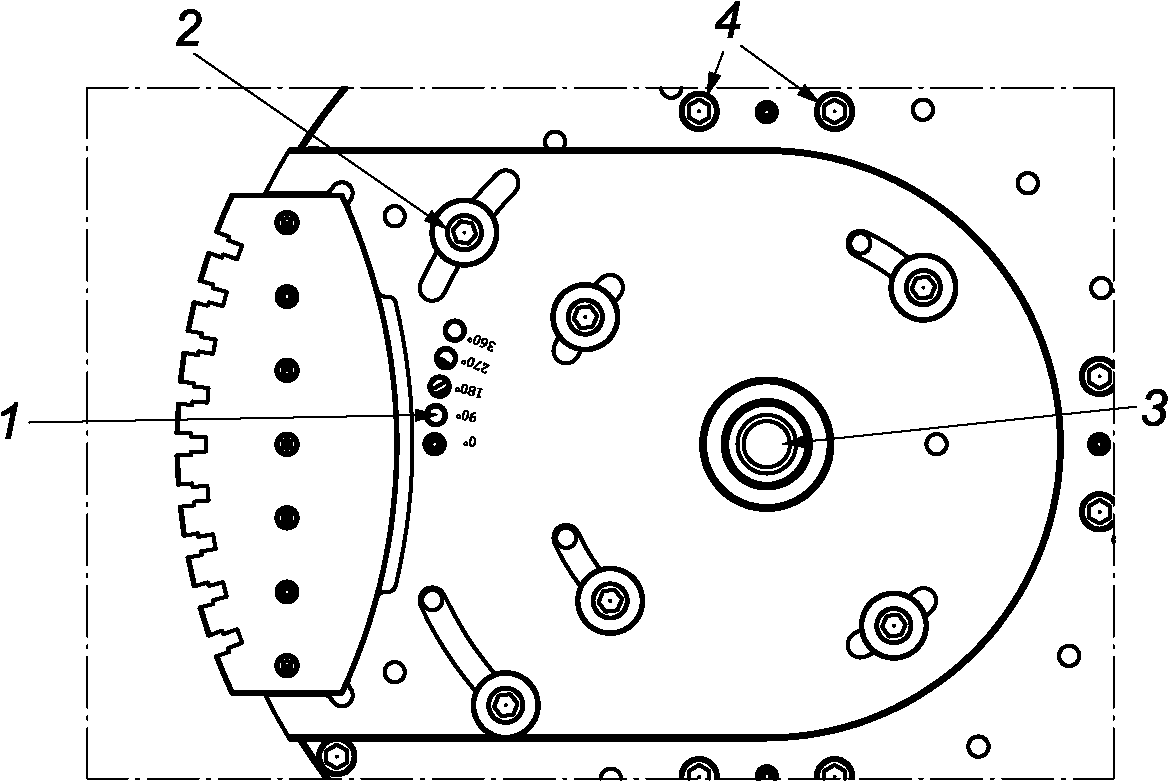
1 - позиционирующие отверстия; 2 - винты для зажима приспособления на опорной плите; 3 - центральное отверстие приспособления и ось вращения C'; 4 - винты для крепления опорной плиты к поворотному столу |
Ниже схематично показан порядок установки приспособления с испытываемым образцом для обработки пазов.
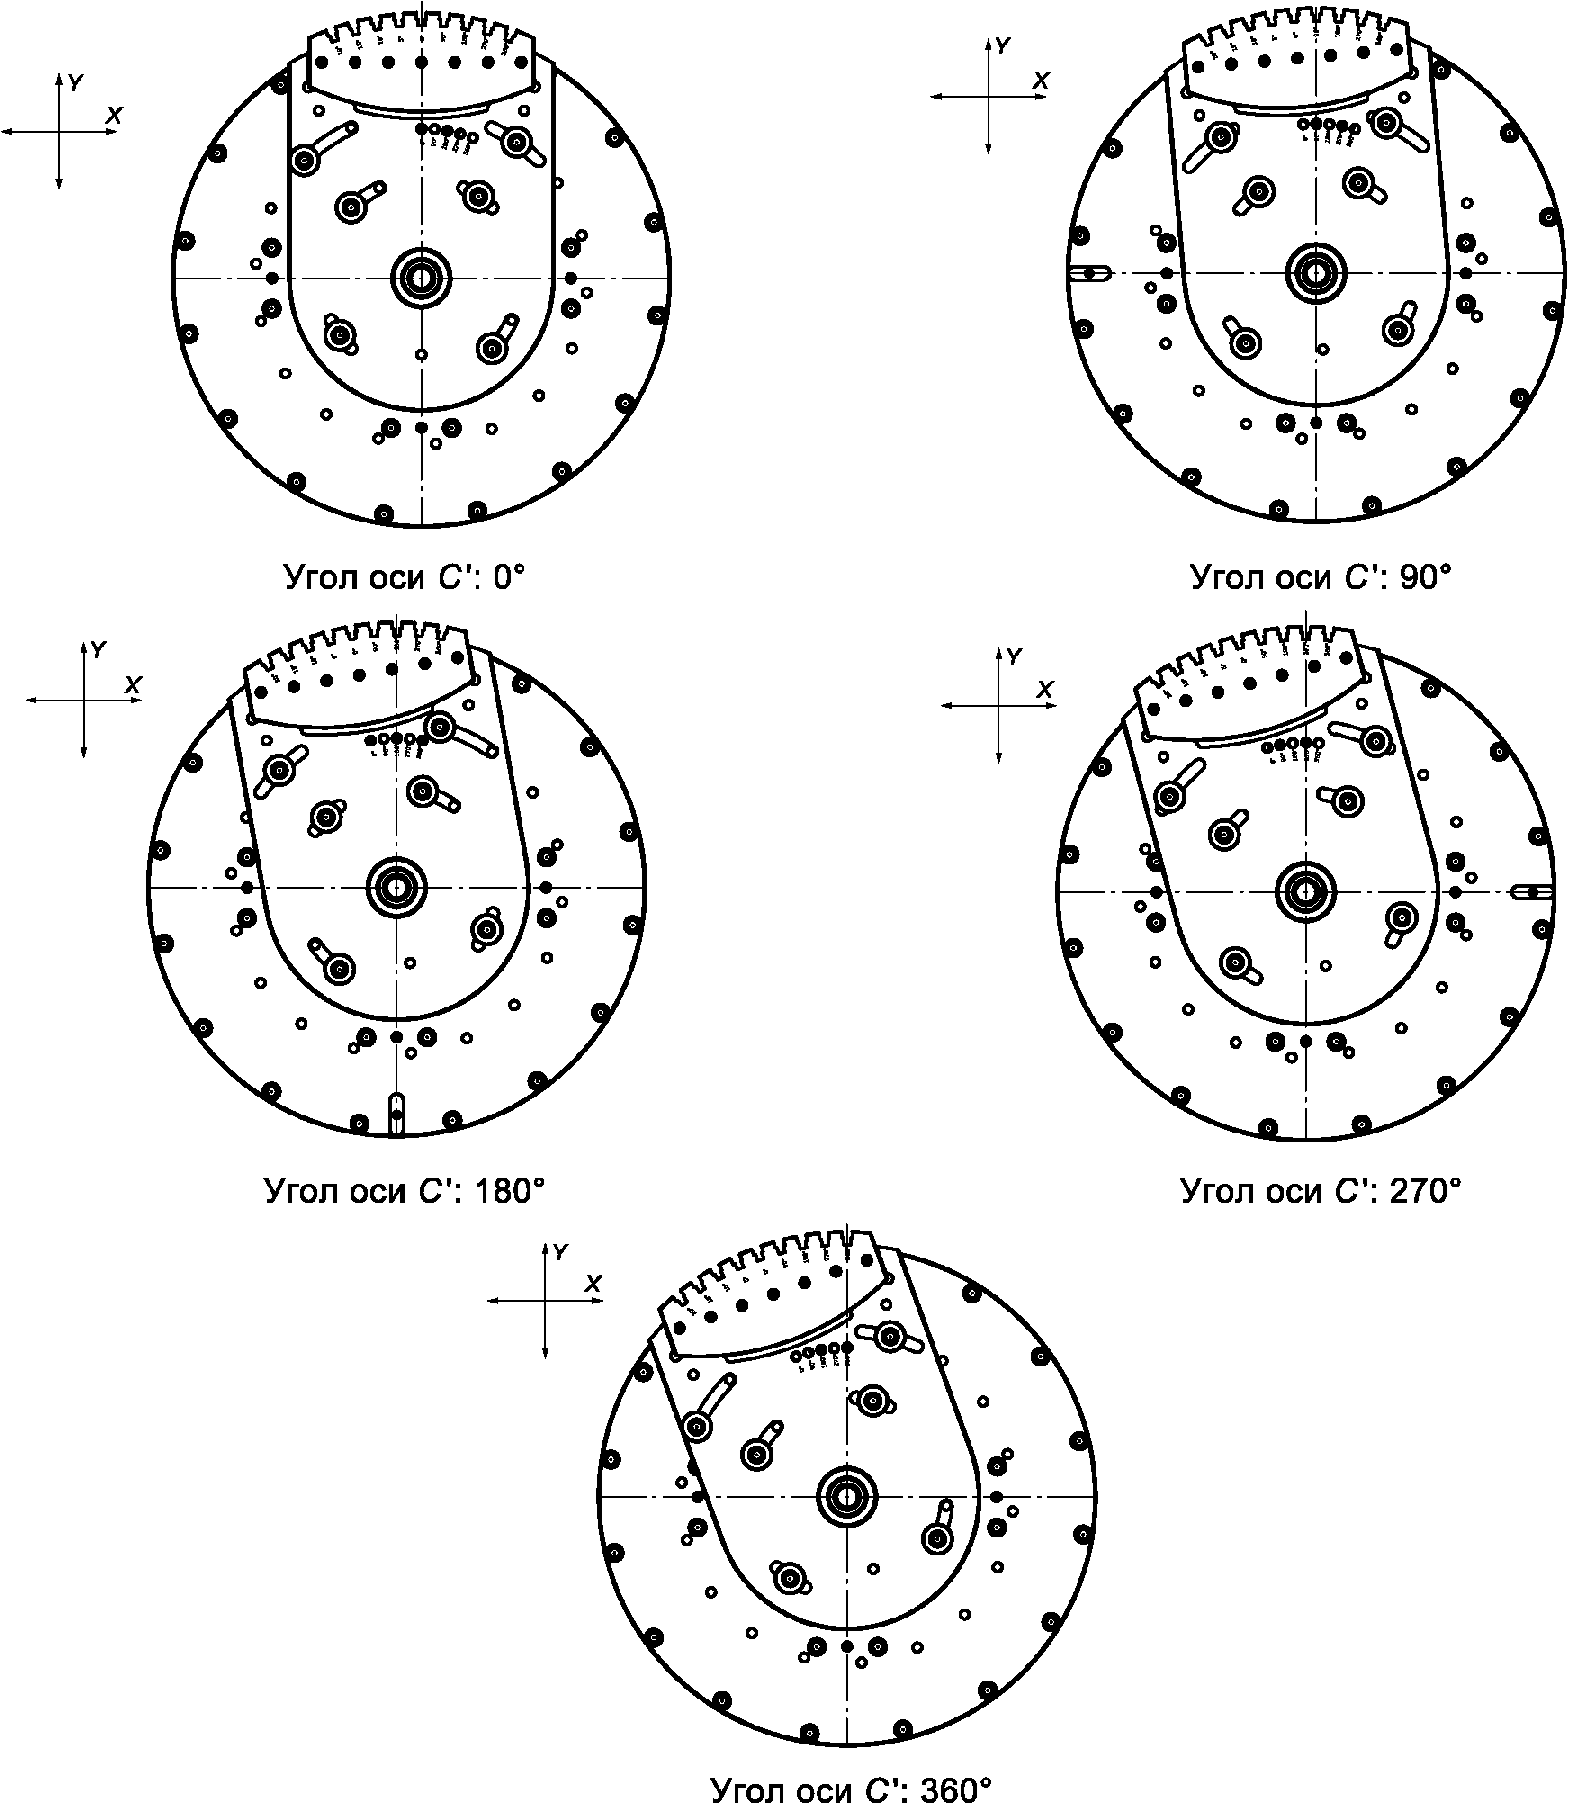 |
Средства измерений, измеряемые параметры и их допуски
Для измерения геометрических параметров протяжных пазов используют контрольно-измерительную машину (КИМ). Комплект из испытуемого образца и его приспособления отправляют в помещение КИМ для проведения измерений.
Для измерения необходимых размеров пазов на КИМ применяют контрольные позиционные отверстия, используемые для вставки штифтов, центральное отверстие (ось вращения) приспособления, а также верхнюю поверхность приспособления, чтобы обеспечить необходимые ограничения для выравнивания испытываемого образца и проверки качества пазов.
Для проверки работоспособности станка при протяжке пазов следует измерить следующие параметры:
- глубину/ширину пазов;
- плоскостность поверхностей пазов;
- угол наклона пазов;
- параллельность боковых стенок каждого паза;
- угол скоса (угол между направлением наклонных пазов и верхней поверхностью испытываемого образца);
- симметричность левого и правого пазов по отношению к среднему пазу. |
Все значения допусков для вышеуказанных параметров и других требуемых размеров пазов должны быть согласованы между пользователем и изготовителем/поставщиком.
Технические чертежи приспособления для стола диаметром 750 мм
Следующие упрощенные технические чертежи представляют собой примеры опорной плиты и поворотного стола (индексатора) и условий их крепления для протягивания испытуемого образца. Подробные данные чертежей опорной плиты и поворотного стола (индексатора) диаметром 750 мм и условий их крепления, которые были разработаны для протягивания испытываемого образца, представляющего собой диск диаметром 800 мм, см. по адресу http://standards.iso.org/iso/19744/ed-1/en.
Ниже приведено упрощенное представление опорной плиты.
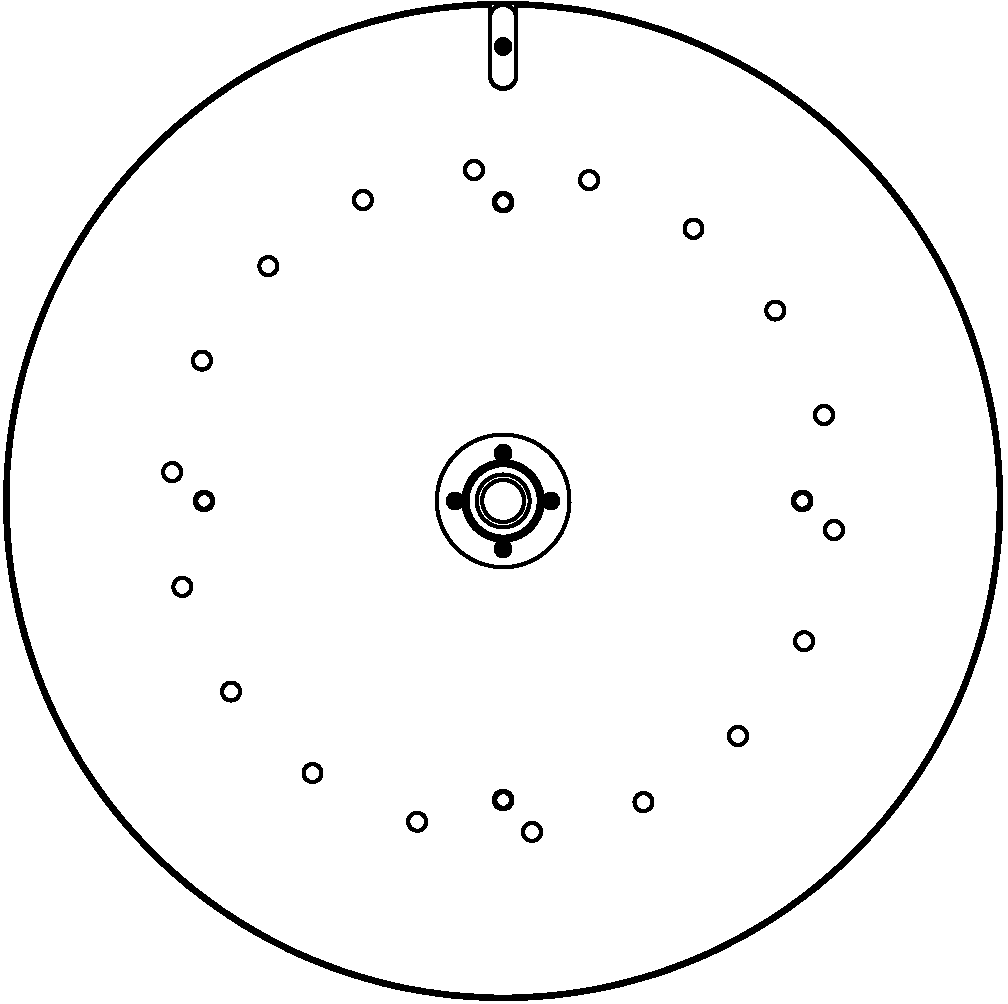 |
Ниже приведены различные виды упрощенного представления образца для испытаний на протяжку, закрепленного на приспособлении.
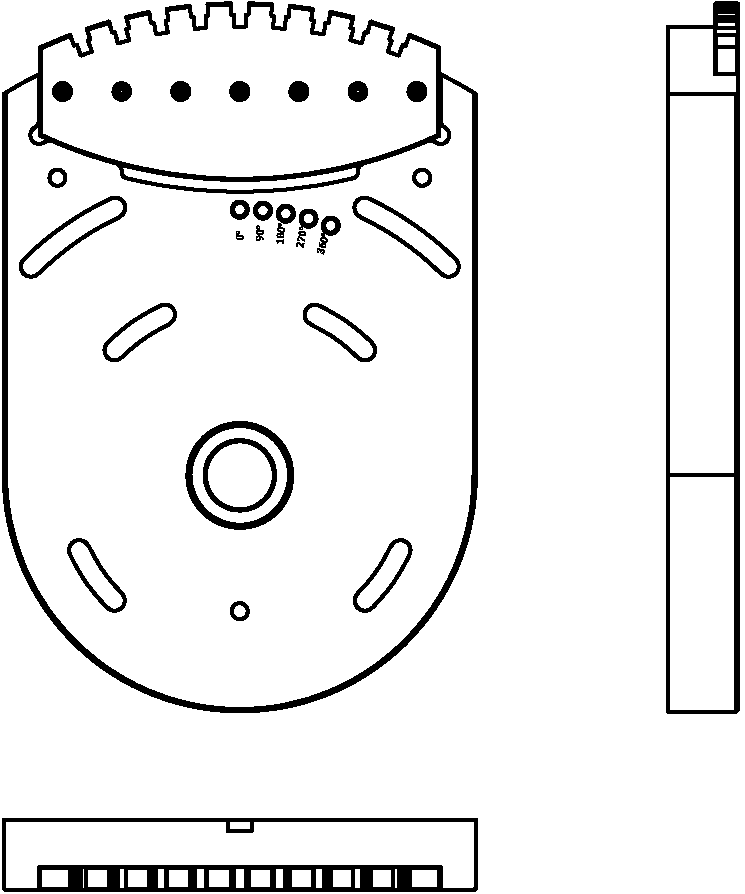 |
Ниже приведены различные виды упрощенного представления образца для испытаний на протяжку, закрепленного на приспособлении и опорной плите.
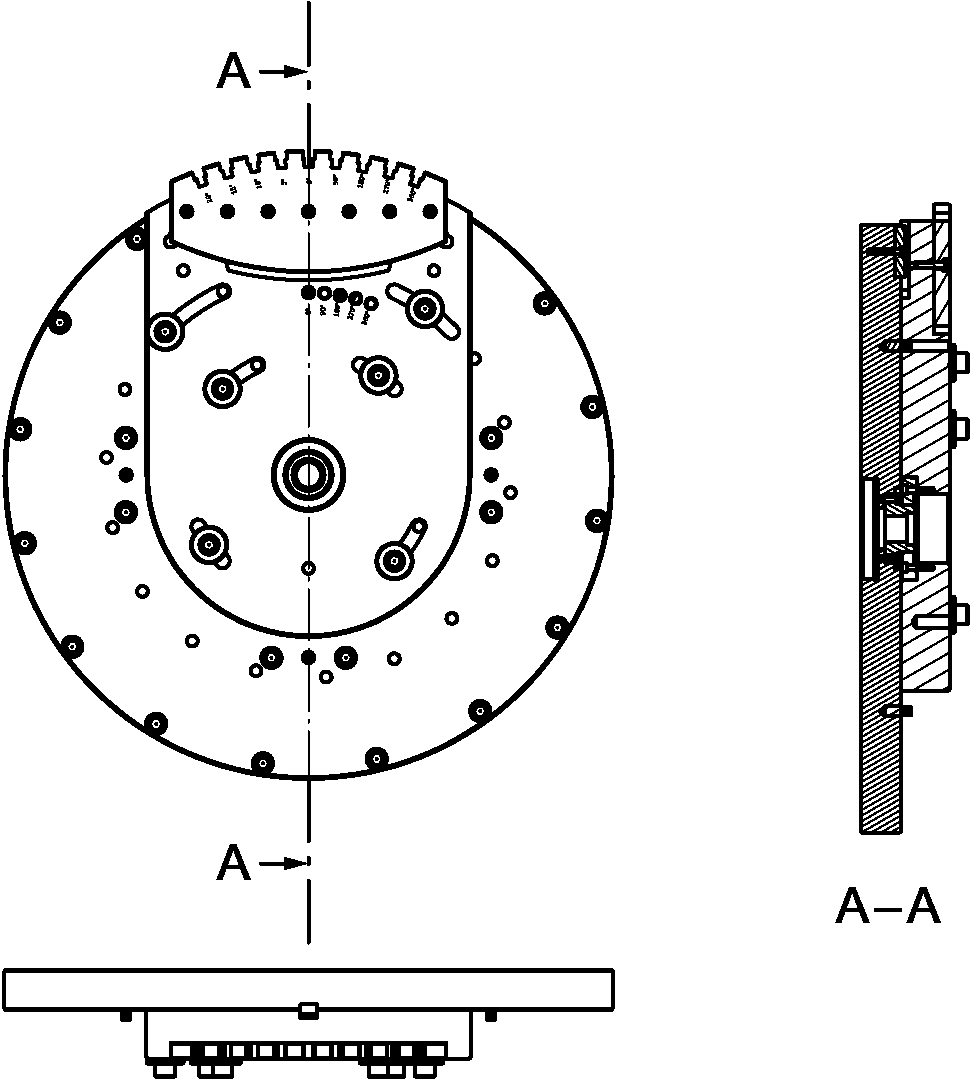 |
| Объект | M2 |
| Проверка эффективности резания станка в режиме протягивания при двух симметричных углах наклона оси B' и B' = 0. |
Необработанный образец для испытаний и его размеры
Используют образец для испытаний с круговыми внешними изгибами. Номинальный радиус дуги окружности R выбирают в соответствии с требуемыми диаметрами конкретных дисков турбины и согласовывают между пользователем и изготовителем/поставщиком.
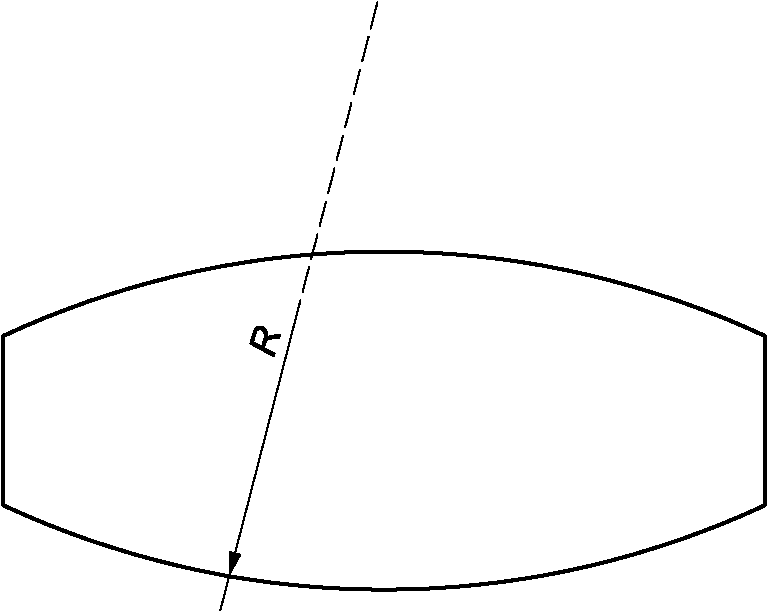 |
Схема и форма механической обработки
Схематические геометрические параметры протяжных пазов в виде головы и плеч показаны ниже. Все номинальные размеры пазов должны быть согласованы между пользователем и изготовителем/поставщиком.
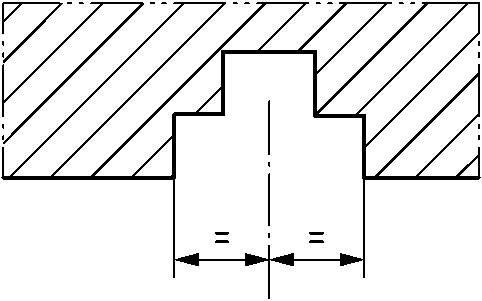 |
Вид детали после обработки:
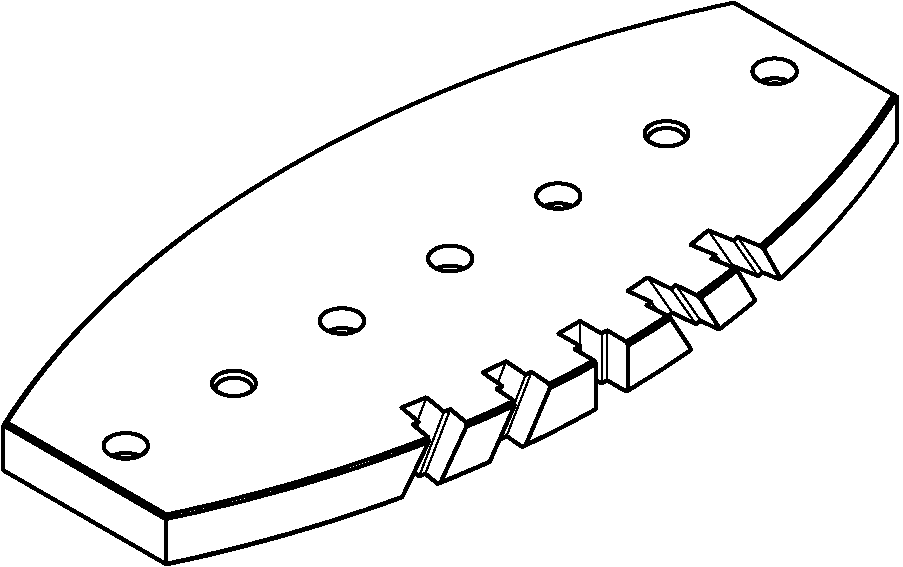
Протяжка (режущий инструмент)
Для обычного применения рекомендуется простая шлицевая протяжка из быстрорежущей стали с передним углом 15°, задним углом 4° и подъемом на зуб 0,05 мм. |
Схематично упомянутая протяжка и ее виды представлены ниже:
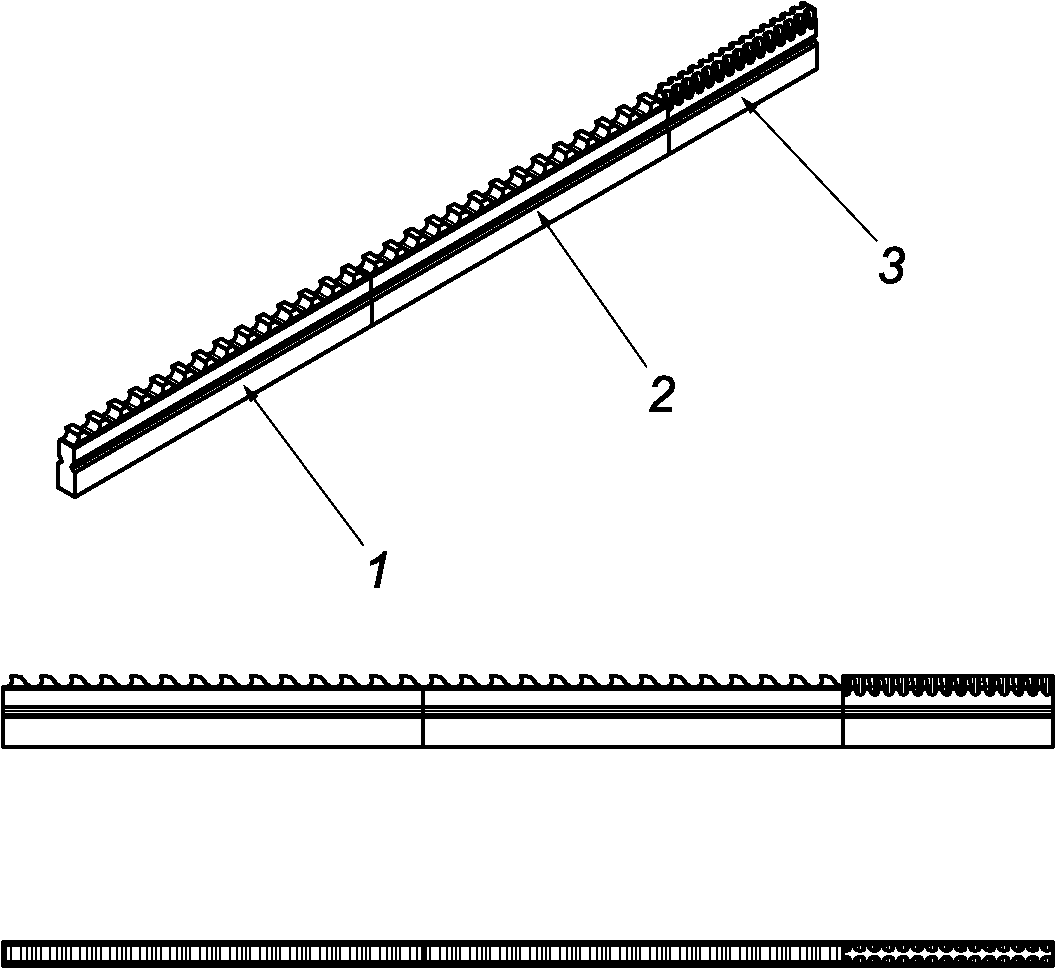
1 - первый сегмент инструмента: протяжка фронтального врезания; 2 - второй сегмент инструмента: протяжка фронтального врезания; 3 - третий сегмент инструмента: чистовая протяжка
Инструменты и рекомендуемый процесс заточки
Перед началом операции протягивания следует заточить протяжку в соответствии с инструкцией изготовителя/поставщика инструмента. |
Параметры механической обработки, зажимные приспособления и порядок протягивания при разных симметричных наклонах и B' = 0
В соответствии с данной методикой испытаний, одинаковые пазы с помощью простого протяжного инструмента вырезают на испытуемом образце при трех различных углах наклона цапфы люльки (ось B'). Первый угол наклона должен быть равен нулю (B = 0). Два других угла симметричны в положительном и отрицательном направлениях относительно оси B'. Углы наклона оси B' должны быть согласованы между пользователем и изготовителем/поставщиком. Данные углы в положительном и отрицательном направлениях должны быть как можно больше и равны друг другу.
Рекомендуемая скорость резания для выполнения всех пазов составляет почти 9000 мм/мин (для обработки конструкционной стали), но она должна быть четко согласована между пользователем и изготовителем/поставщиком до начала испытаний с учетом особенностей геометрии и материала протяжки, материала испытываемого изделия, размеров пазов и т.д.
Самая глубокая центральная часть каждого паза должна быть обработана без перемещения оси X, поэтому ширина паза почти совпадает с шириной протяжного инструмента. Затем следует выполнить протяжку левой и правой сторон каждого паза, перемещая ось X, чтобы добиться окончательных размеров паза. Каждый паз следует обработать полностью перед изменением угла наклона. Для протяжки всех пазов используют один и тот же инструмент.
В приспособлении имеется несколько отверстий для вставления позиционирующих штифтов. Поворотный стол (ось C') устанавливают в определенное угловое положение, например, на 0°. Позиционирующий штифт вставляют в соответствующее отверстие и затягивают винты. Затем обрабатывают паз под углом C' = 0°.
После этого поворотный стол (ось C') поворачивают в следующее положение, например, на 90°, а люльку (ось B') наклоняют в нужное положение, например, на 30°. Приспособление отвинчивают и вручную поворачивают назад в положение обработки. Позиционирующий штифт снова вставляют в соответствующее отверстие и затягивают винты. Затем можно обрабатывать следующий паз. Если сместить положение позиционирующего штифта на несколько угловых градусов, то следующий паз будет обработан помимо существующих пазов без изменения оси B' и только при повороте оси C'. |
Испытание для симметричного угла наклона оси B', например, -30°, выполняют аналогичным образом.
Ниже представлена схема позиционирования и зажима испытываемого образца на поворотном столе.
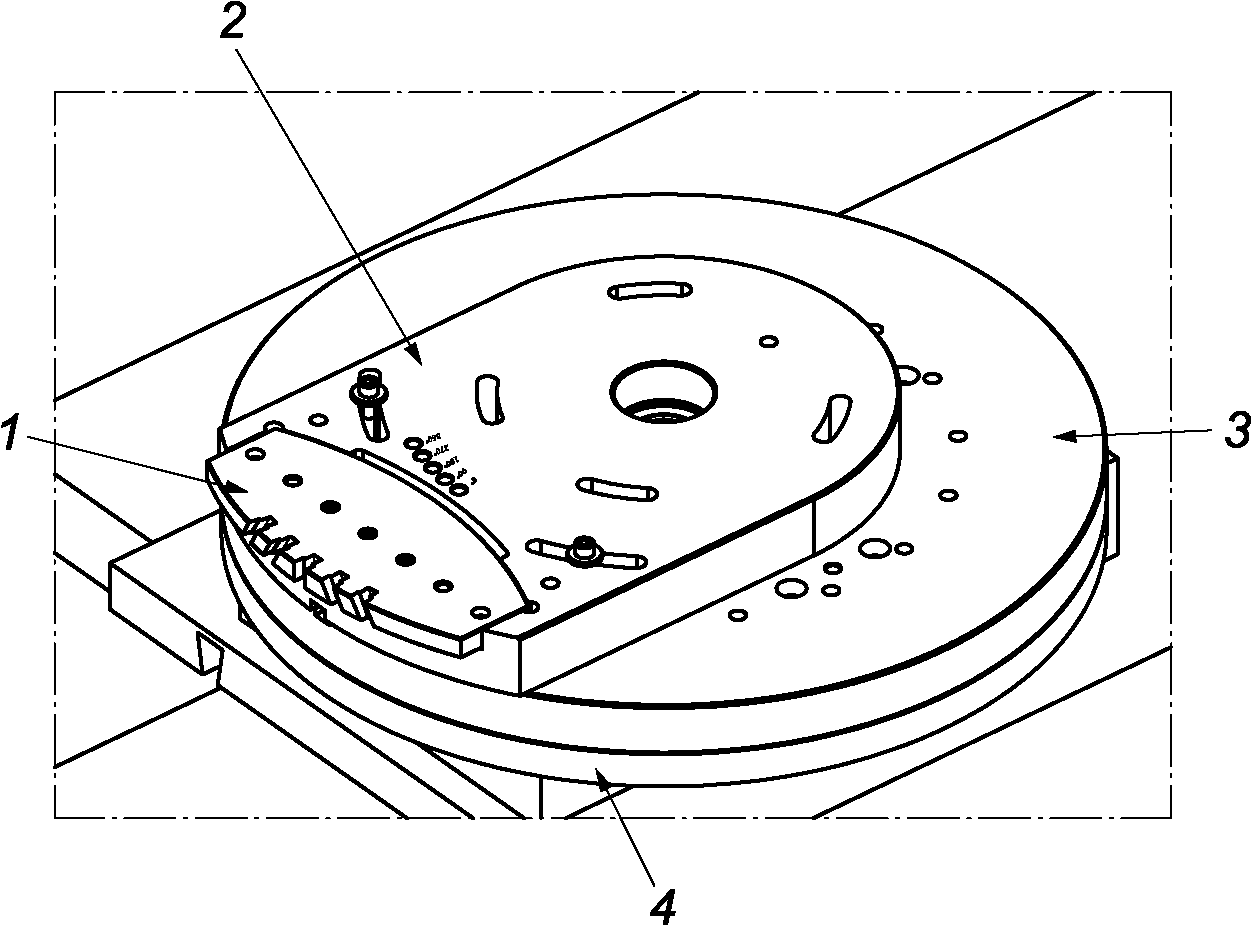
1 - образец для испытаний; 2 - приспособление; 3 - опорная плита; 4 - поворотный стол (индексатор) |
Ниже представлены детали позиционирования и зажима испытываемого образца и его приспособления.
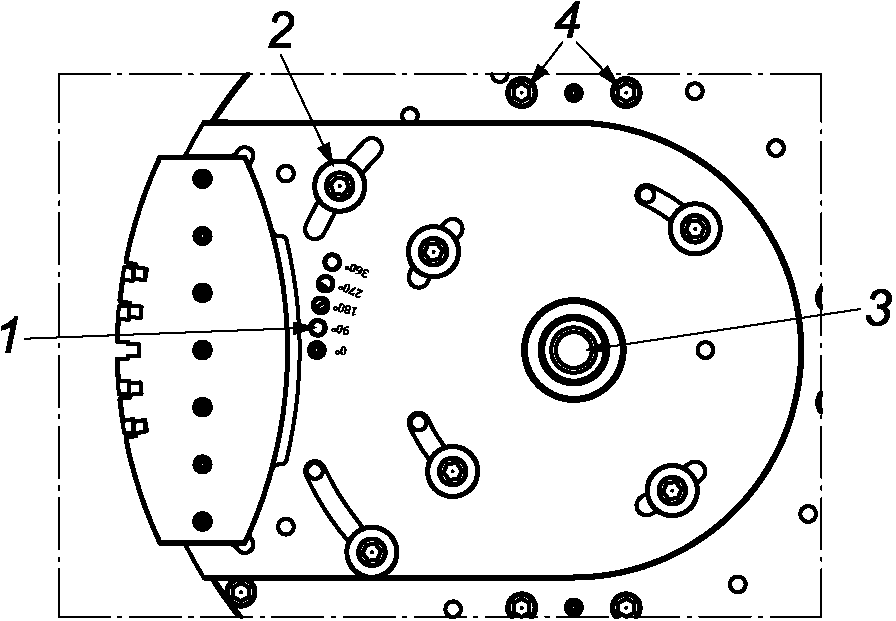
1 - позиционирующие отверстия; 2 - винты для зажима приспособления на опорной плите; 3 - центральное отверстие приспособления и ось вращения C'; 4 - винты для крепления опорной плиты к поворотному столу |
На следующих рисунках схематично показан порядок установки приспособления с испытываемым образцом для обработки пазов.
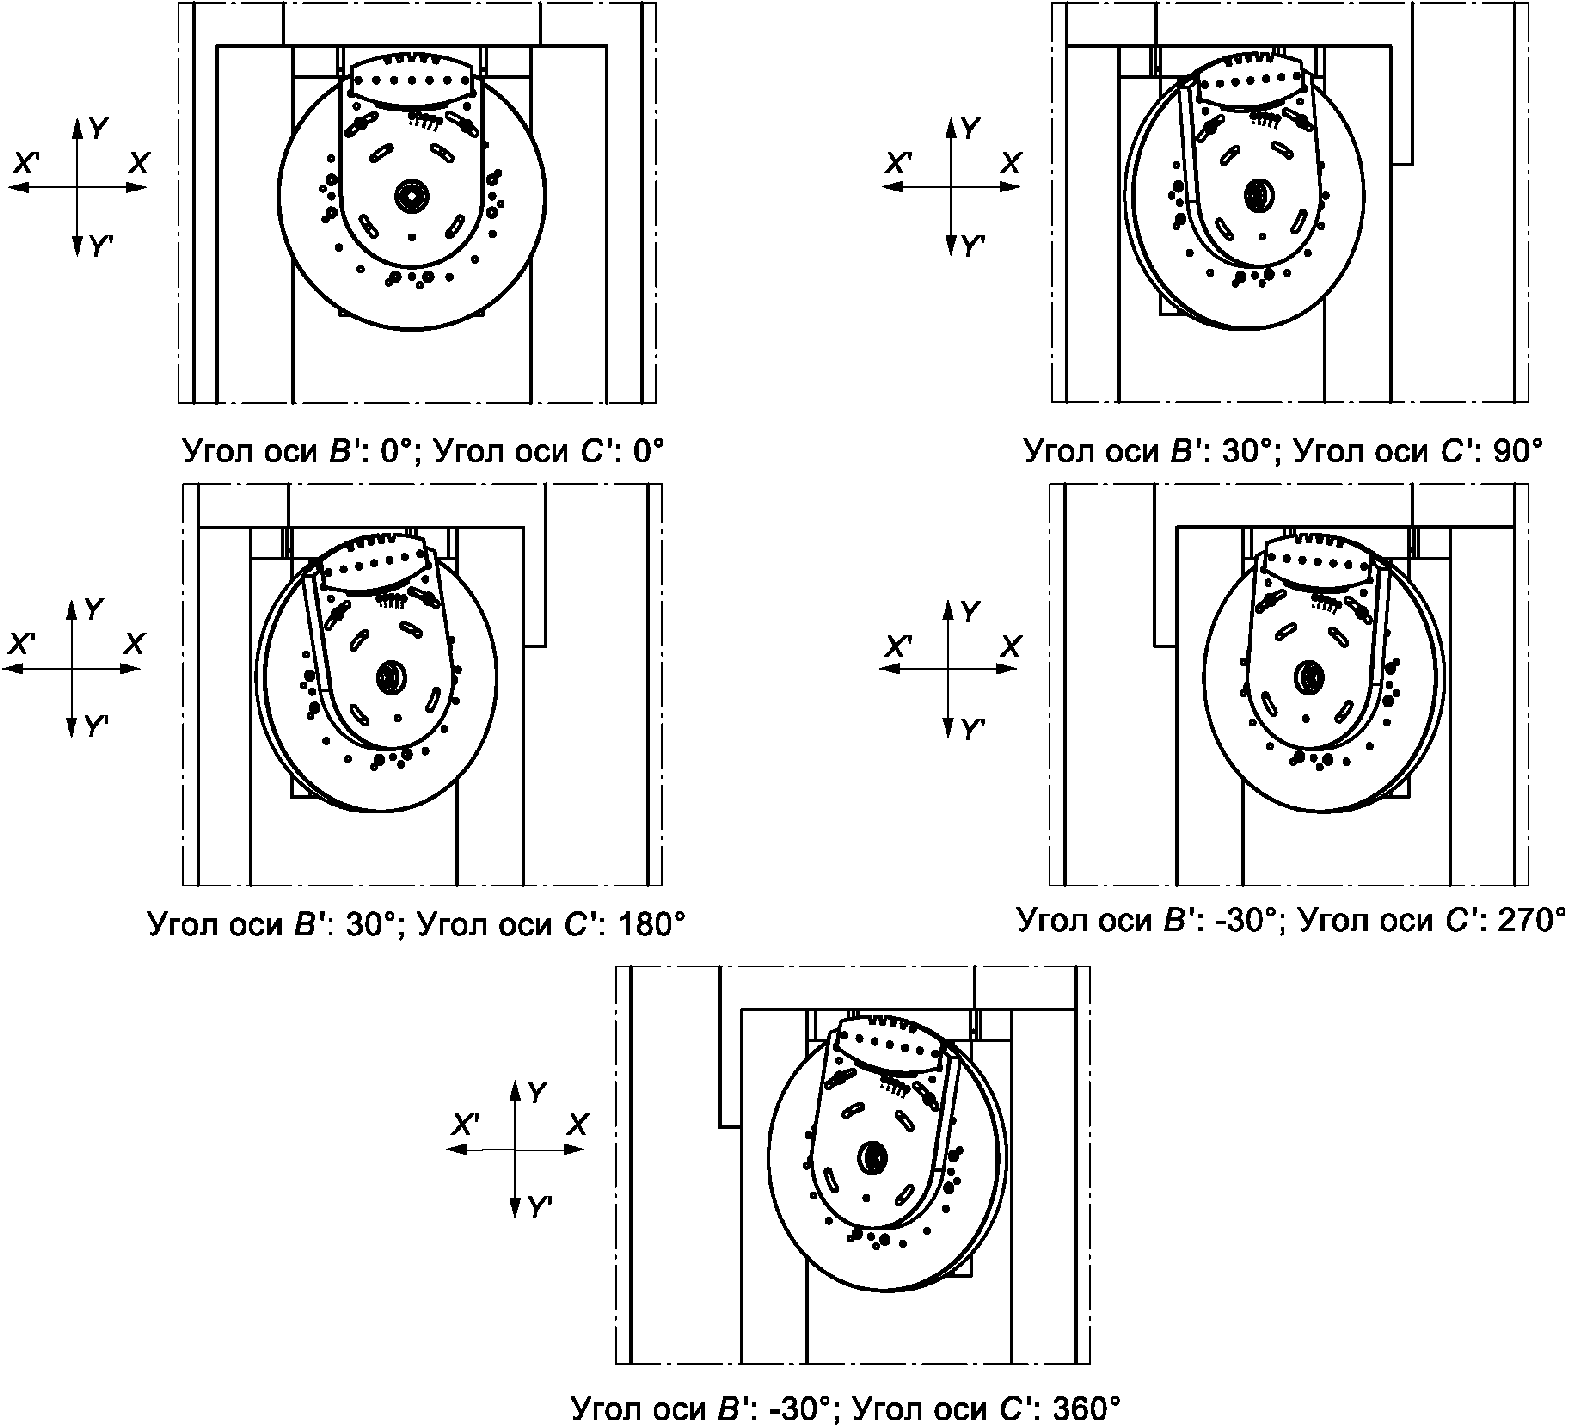 |
Средства измерений, измеряемые параметры и их допуски
Для измерения геометрических параметров протяжных пазов используют КИМ. Комплект из испытываемого образца и его приспособления отправляют в помещение КИМ для проведения измерений.
Для измерения необходимых размеров пазов на КИМ используют контрольные позиционные отверстия, используемые для вставки штифтов, центральное отверстие (ось вращения) приспособления, а также верхнюю поверхность приспособления, чтобы обеспечить необходимые ограничения для выравнивания испытываемого образца и проверки качества пазов.
Для проверки работоспособности станка при протяжке пазов следует измерить следующие параметры:
- глубину/ширину пазов;
- плоскостность поверхностей пазов;
- угол наклона пазов;
- параллельность боковых стенок каждого паза;
- угол скоса (угол между направлением наклонных пазов и верхней поверхностью испытываемого образца);
- симметричность левого и правого пазов по отношению к среднему пазу.
Все значения допусков для вышеуказанных параметров и других требуемых размеров пазов должны быть согласованы между пользователем и изготовителем/поставщиком.
Технические чертежи приспособления для стола диаметром 750 мм
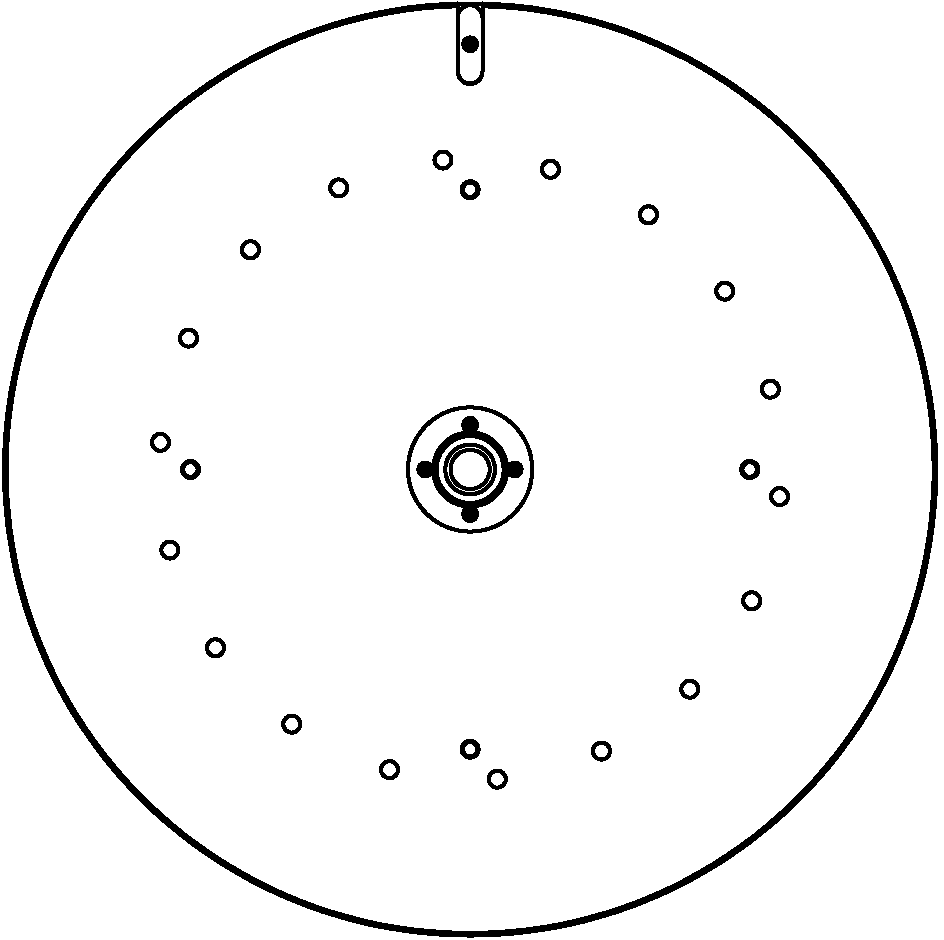
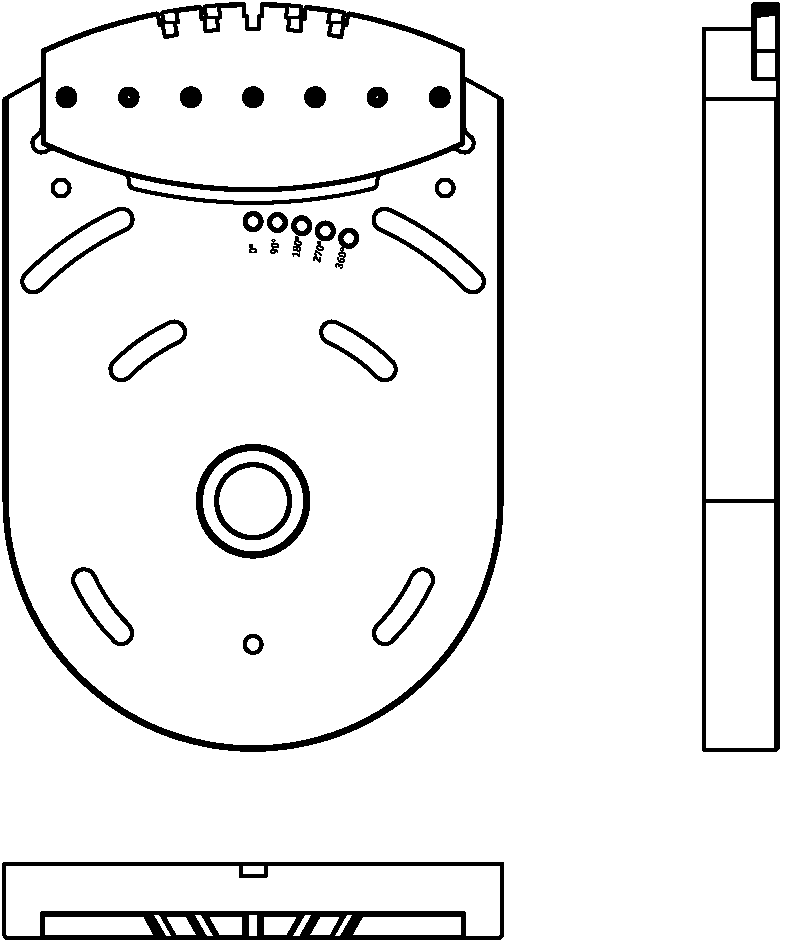
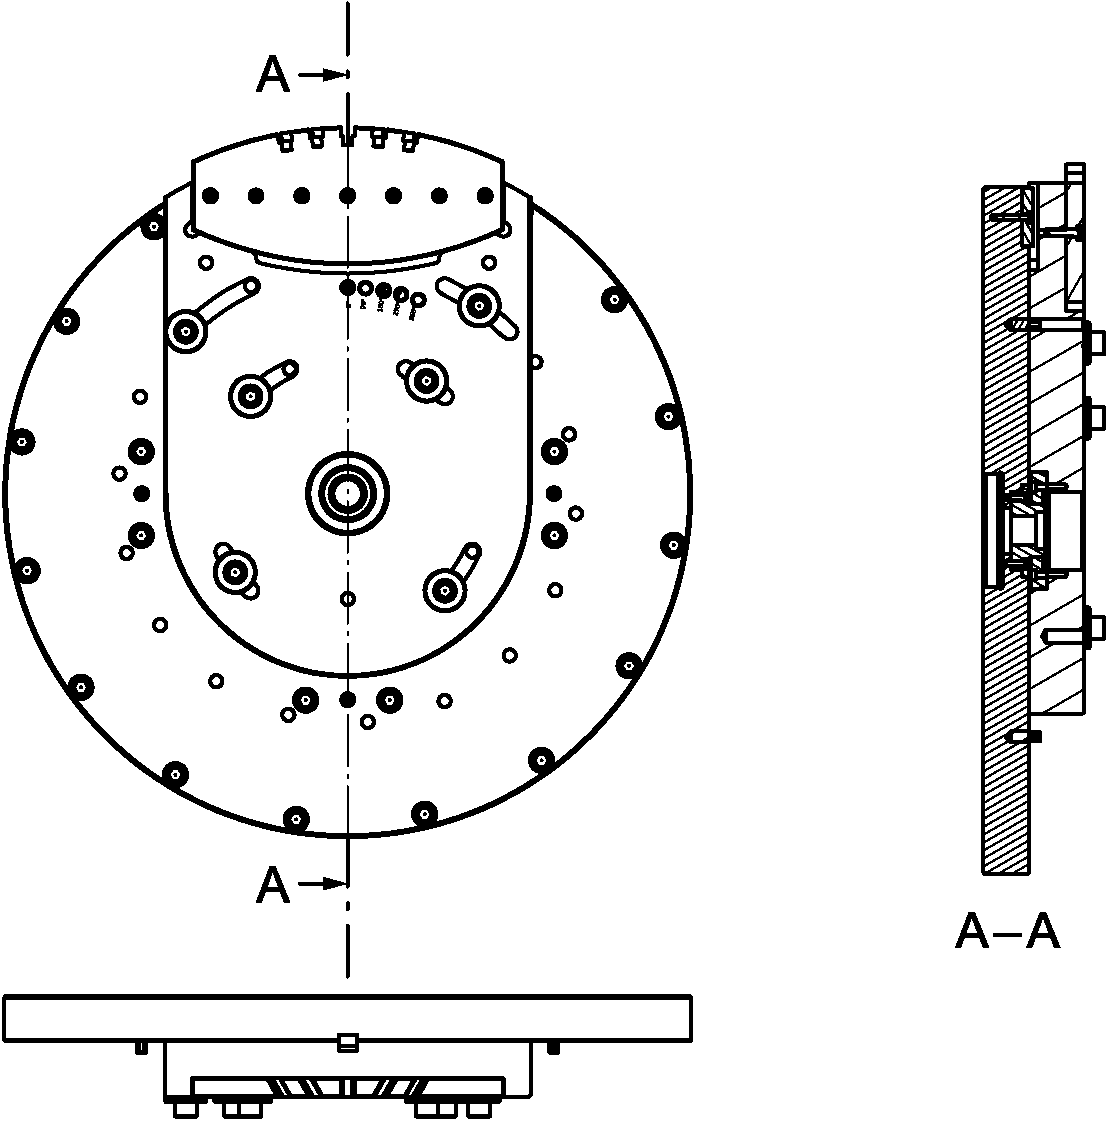
Следующие упрощенные технические чертежи представляют собой примеры опорной плиты и поворотного стола (индексатора) и условий их крепления для протягивания испытуемого образца. Подробные данные чертежей опорной плиты и поворотного стола (индексатора) диаметром 750 мм и условий их крепления, которые были разработаны для протягивания испытываемого образца, представляющего собой диск диаметром 800 мм, см. по адресу http://standards.iso.org/iso/19744/ed-1/en.
Ниже показано упрощенное представление опорной плиты. |
 |
Ниже приведены различные виды упрощенного представления образца для испытаний на протяжку, закрепленного на приспособлении.
 |
Ниже приведены различные виды упрощенного представления образца для испытаний на протяжку, закрепленного на приспособлении и опорной плите.
 |
Приложение ДА
(справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Таблица ДА.1
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального, межгосударственного стандарта |
| ISO 230-1:2012 | IDT | ГОСТ ISO 230-1-2018 "Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях" |
| ISO 230-2:2014 | IDT | ГОСТ ISO 230-2-2016 "Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением" |
| ISO 230-7:2015 | IDT | ГОСТ Р ИСО 230-7-2021 "Нормы и правила испытаний металлорежущих станков. Часть 7. Геометрическая точность осей вращения" |
Примечание - В таблице использовано следующее условное обозначение степени соответствия стандартов:
- IDT - идентичные стандарты. |
## БИБЛИОГРАФИЯ
| [1] | ISO/TR 230-11:2018 | Test code for machine tools - Part 11: Measuring instruments suitable for machine tool geometry tests (Нормы и правила испытаний станков. Часть 11. Измерительные инструменты, применяемые при геометрических испытаниях станков) |
| [2] | ISO 841:2001 | Industrial automation systems and integration - Numerical control of machines - Coordinate system and motion nomenclature (Системы промышленной автоматизации и интеграция. Числовое программное управление станками. Системы координат и обозначение перемещений) |
| [3] | ISO 6481:2019 | Test conditions for vertical surface type broaching machines - Testing of accuracy (Условия испытаний вертикально-протяжных станков для наружного протягивания. Проверка точности) |
| [4] | ASM Metals Handbook, Vol. 16:1995, Machining |
| УДК 621.919.3:006.354 | ОКС 25.080.30
25.040.20 |
| Ключевые слова: протяжные станки, вертикально-протяжные станки, условия испытаний, ЧПУ, проверка точности, допуск |
---