ГОСТ Р ИСО 17658-2022. Национальный стандарт Российской Федерации. Сварка. Дефекты кислородной, лазерной и плазменной резки. Термины
(утв. и введен в действие Приказом Росстандарта от 30.06.2022 № 551-ст)
Примечание
Документ введен в действие с 01.09.2022.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 30 июня 2022 г. № 551-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ДЕФЕКТЫ КИСЛОРОДНОЙ, ЛАЗЕРНОЙ И ПЛАЗМЕННОЙ РЕЗКИ
Welding. Imperfections in oxyfuel flame cuts,
laser beam cuts and plasma cuts. Terminology
Предисловие
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 июня 2022 г. № 551-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 17658:2002 «Сварка. Дефекты кислородной, лазерной и плазменной резки. Термины» (ISO 17658:2002 «Welding — Imperfections in oxyfuel flame cuts, laser beam cuts and plasma cuts — Terminology», IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 7 «Обозначение и термины».
Алфавитный указатель терминов на русском языке приведен в дополнительном приложении ДА.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДБ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает термины для дефектов кислородной, лазерной и плазменной резки металлических материалов, которые обобщены и сгруппированы. Дефектами являются неровности или отклонения от установленной формы и расположения реза. Настоящий стандарт включает в себя только дефекты, возникающие при кислородной, лазерной и плазменной резке; иные неблагоприятные воздействия, возникающие в результате дополнительных внешних нагрузок или деформаций, не рассматриваются. Дефекты сгруппированы по типу, форме и расположению, но условия и причины их возникновения не приведены.
Информация об оценке и последствиях вышеупомянутых дефектов не приведена, потому что зависит от специальных требований, предъявляемых к работе. Термины подобраны для характеристики основных дефектов, но могут быть применены два термина и более. Применяемая система группирования не является системой оценки качества.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной — последнее издание (включая все изменения)]:
ISO 9013:- <1>, Thermal cutting — Classification of thermal cuts — Geometrical product specification and quality tolerances (Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству)
<1> Для публикации (пересмотр ИСО 9013:1992).
3 Структура
Дефекты сгруппированы следующим образом:
4.1 - дефекты кромок реза;
4.2 - дефекты поверхности реза;
4.3 - шлак;
4.4 - трещины;
4.5 - прочие дефекты.
4 Термины и определения
4.1 дефекты кромок реза (imperfections on cut edges): Повреждение поверхности реза, вызванное оплавлением или выхватами материала в зоне реза.
4.1.1 оплавление кромки реза (melting of cut edge): Ясно выраженное округление кромки реза, которое может встречаться на верхней или нижней кромке реза.
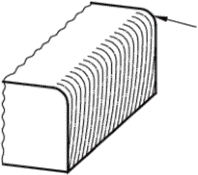
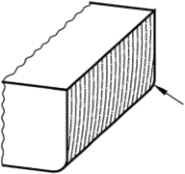
4.1.2 цепочка застывших капель (string of solidified droplets): Цепочка застывших капель, налипших на верхнюю или нижнюю кромку реза.
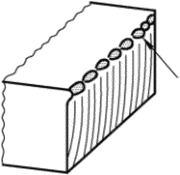
налипших на верхнюю кромку реза
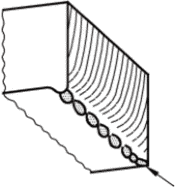
налипших на нижнюю кромку реза
4.1.3 выступающая кромка реза (cut edge overhang): Наплыв на верхней кромке реза.
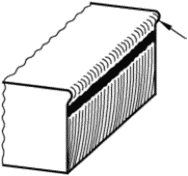
4.1.4 расплавленная верхняя кромка реза (melted down top cut edge): Избыточно удаленный материал на верхней кромке реза.
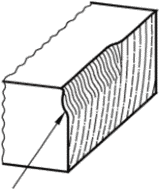
4.2 дефекты поверхности реза (imperfections on cut faces): Отклонения от заданного профиля.
4.2.1 геометрические отклонения (geometrical deviations): Отклонения от перпендикулярности и угла поверхности реза.
4.2.1.1 вогнутость поверхности реза на кромках (concave cut face at the edges): Горизонтальная канавка вблизи верхней или нижней кромки реза.
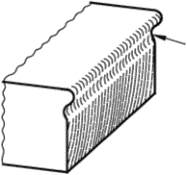
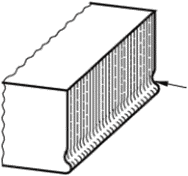
Рисунок 8 — Вогнутость поверхности реза
(над нижней кромкой реза)
4.2.1.2 расширение реза (widening of kerf): Расширение реза в одну или обе стороны.
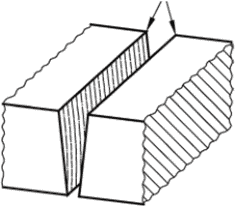
(со стороны верхней кромки разрезаемой детали)
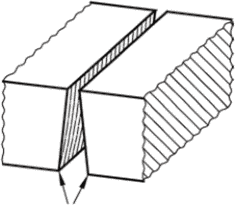
(со стороны нижней кромки разрезаемой детали)
4.2.1.3 отклонение угла реза (cut angle deviation): Несоответствие угла реза \alpha заданному, при этом ширина реза выдержана.
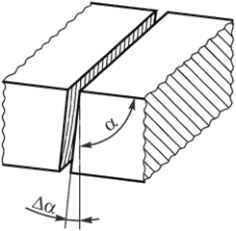
Рисунок 11 — Отклонение угла реза
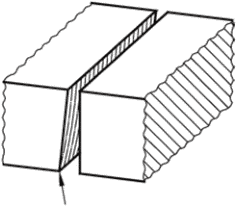
на одной из поверхностей реза
4.2.1.4 вогнутость поверхности реза (concave cut face): Вогнутая поверхность реза по всему сечению.
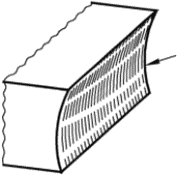
4.2.1.5 неправильный профиль поверхности реза (irregular cut face profile): Волнистость поверхности по глубине реза.
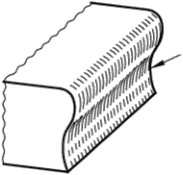
4.2.2 отклонение линий бороздок (deviation of drag line): Несоответствие положения линий бороздок стандартному углу наклона.
4.2.2.1 чрезмерное отставание линий бороздок (excessive back run of drag line): Чрезмерное выгибание назад линий бороздок в направлении, противоположном направлению резки.
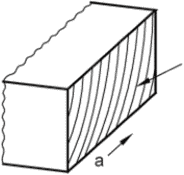
4.2.2.2 опережение линий бороздок (lead of drag line): Резко выраженный передний угол наклона линий бороздок.
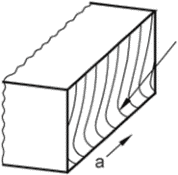
4.2.2.3 локальное отклонение линий бороздок (local deviation of drag line): Выраженные неровности линий бороздок в направлении резки или в обратном направлении.
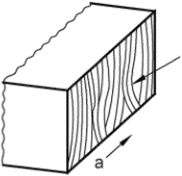
4.2.2.4 чрезмерная глубина линий бороздок (excessive drag line depth): Слишком глубокие линии бороздок.
4.2.2.5 неравномерная глубина линий бороздок (irregular drag line depth): Недопустимые перепады по глубине линий бороздок.
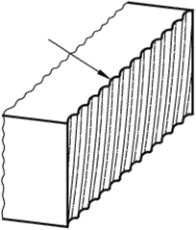
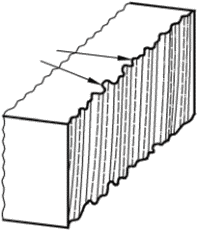
4.2.3 выхватывание (gouging): Удаление материала на поверхности реза на ограниченную глубину, как правило, в направлении резки.
Примечание - Ширина и глубина выхватов превышает таковые линий бороздок. Выхваты могут быть как единичные, так и групповые.
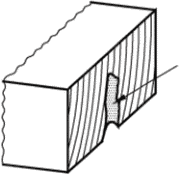
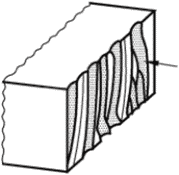
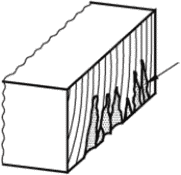
Рисунок 22 — Групповые выхваты
в нижней части поверхности реза
4.2.4 незавершенный рез (incomplete end of cut): Разделение материала, которое заканчивается раньше завершения реза.
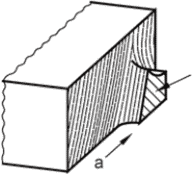
Рисунок 23 — Незавершенный рез
4.2.5 неплоская поверхность реза (non-planar cut face): Поверхность реза, волнистая по направлению реза.
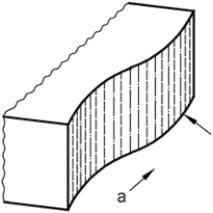
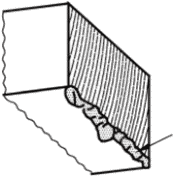
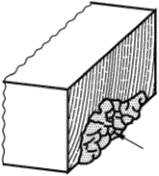
4.3 налипший шлак (adherent slag): Трудноудаляемый шлак, особенно налипший на нижнюю кромку реза или поверхность реза, преимущественно в нижней ее части.
Примечание - Когда выполняется резка тонких листов (до 10 мм), шлак может осаждаться и налипать на обеих сторонах реза и даже заполнять зону реза.
4.4 трещина (crack): Нарушение сплошности, вызванное локальным разрывом, который может возникнуть в результате охлаждения или действия напряжений.
4.4.1 микротрещина (microcrack): Трещина, видимая исключительно под микроскопом.
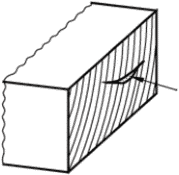
Рисунок 27 — Макротрещина на поверхности реза
4.5.1 отклонения в начале резки (deviation at start of cut): Дефекты в начале кромки.
4.5.2 отклонения прошивки (piercing deviation): Дефекты кромок отверстия при прошивке/пробивке детали.
4.5.3 чрезмерное превышение ширины реза (excessively wide kerf): Рез, который шире установленного.
4.5.4 неполный [незавершенный] рез (lost (incomplete) cut): Рез твердого материала, который по глубине реза или в направлении резки не имеет полного размера.
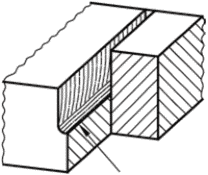
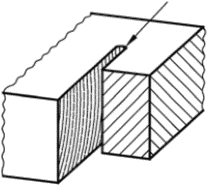
4.5.5 пережог поверхности (burning of surface): Перегрев поверхности материала, вызывающий ухудшения металлургических свойств.
4.5.6 отклонение размеров (dimensional deviation): Отклонение от номинальных размеров.
| Пункт | Термин по ИСО 17658 | Термин, применяемый в США | Примечание |
|---|---|---|---|
| 4.3 | Шлак (slag) | Грат (dross) | В плазменной резке часто встречается: верхний грат (top dross), нижний грат (bottom dross), грат верхней кромки (top edge dross), грат нижней кромки (bottom edge dross) |
| 4.2.2 | Линия бороздок (drag line) | Бороздчатость (striation) | - |
| 4.2.2.1 | Отставание (back run) | Запаздывание (lag) | - |
| 4.2.4 | Незавершенный рез (incomplete end of cut) | Образование перемычек (bridging) | - |
АЛФАВИТНЫЙ УКАЗАТЕЛЬ
| A adherent slag 4.3 | L lead of drag line 4.2.2.2 local deviation of drag line 4.2.2.3 lost (incomplete) cut 4.5.4 |
| B burning of surface 4.5.5 | |
| M macrocrack 4.4.2 melting of cut edge 4.1.1 melted down top cut edge 4.1.4 microcrack 4.4.1 | |
| C concave cut face 4.2.1.4 concave cut face at the edges 4.2.1.1 crack 4.4 cut angle deviation 4.2.1.3 cut edge overhang 4.1.3 | |
| N non-planar cut face 4.2.5 | |
| D deviation at start of cut 4.5.1 deviation of drag line 4.2.2 dimensional deviation 4.5.6 | |
| O other imperfections 4.5 | |
| P piercing deviation 4.5.2 | |
| E excessive back run of drag line 4.2.2.1 excessive drag line depth 4.2.2.4 excessively wide kerf 4.5.3 | |
| S string of solidified droplets 4.1.2 | |
| G geometrical deviations 4.2.1 gouging 4.2.3 | W widening of kerf 4.2.1.2 |
| I imperfections on cut edges 4.1 imperfections on cut faces 4.2 incomplete end of cut 4.2.4 irregular cut face profile 4.2.1.5 irregular drag line depth 4.2.2.5 |
| вогнутость поверхности реза | 4.2.1.4 |
|---|---|
| вогнутость поверхности реза на кромках | 4.2.1.1 |
| выхватывание | 4.2.3 |
| глубина линий бороздок неравномерная | 4.2.2.5 |
| глубина линий бороздок чрезмерная | 4.2.2.4 |
| дефекты кромок реза | 4.1 |
| дефекты поверхности реза | 4.2 |
| дефекты прочие | 4.5 |
| кромка реза верхняя расплавленная | 4.1.4 |
| кромка реза выступающая | 4.1.3 |
| макротрещина | 4.4.2 |
| микротрещина | 4.4.1 |
| опережение линий бороздок | 4.2.2.2 |
| оплавление кромки реза | 4.1.1 |
| отклонение линий бороздок | 4.2.2 |
| отклонение линий бороздок локальное | 4.2.2.3 |
| отклонение размеров | 4.5.6 |
| отклонение угла реза | 4.2.1.3 |
| отклонения в начале резки | 4.5.1 |
| отклонения геометрические | 4.2.1 |
| отклонения прошивки | 4.5.2 |
| отставание линий бороздок чрезмерное | 4.2.2.1 |
| пережог поверхности | 4.5.5 |
| поверхность реза неплоская | 4.2.5 |
| превышение ширины реза чрезмерное | 4.5.3 |
| профиль поверхности реза неправильный | 4.2.1.5 |
| расширение реза | 4.2.1.2 |
| рез незавершенный | 4.2.4; 4.5.4 |
| рез неполный | 4.5.4 |
| трещина | 4.4 |
| цепочка застывших капель | 4.1.2 |
| шлак налипший | 4.3 |
(справочное)
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 9013 | IDT | ГОСТ Р ИСО 9013-2022 «Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству» |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
| УДК 621.791:006.354 | ОКС 25.160.10 01.040.25 |
| Ключевые слова: сварка, дефекты кислородной резки, дефекты лазерной резки, дефекты плазменной резки | |