ГОСТ Р ИСО 16093-2025. Национальный стандарт Российской Федерации. Станки металлорежущие. Безопасность. Станки для холодной резки металла
Актуально на 02.11.2026.
Как цитировать: "ГОСТ Р ИСО 16093-2025. Национальный стандарт Российской Федерации. Станки металлорежущие. Безопасность. Станки для холодной резки металла". ГОСТ Р ИСО 16093-2025. https://bukva.ai/docs/standart-gost-r-iso-16093-2025
(утв. и введен в действие Приказом Росстандарта от 09.12.2025 № 1659-ст)
Примечание
Документ введен в действие с 01.03.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 9 декабря 2025 г. № 1659-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
БЕЗОПАСНОСТЬ. СТАНКИ ДЛЯ ХОЛОДНОЙ РЕЗКИ МЕТАЛЛА
Machine tools. Safety. Sawing machines for cold metal
Дата введения 1 марта 2026 года
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 9 декабря 2025 г. № 1659-ст
4 Настоящий стандарт является идентичным международному стандарту ИСО 16093:2017 «Станки металлорежущие. Безопасность. Станки для холодной резки металла» (ISO 16093:2017 «Machine tools — Safety — Sawing machines for cold metal», IDT).
Международный стандарт разработан подкомитетом SC 10 «Безопасность» Технического комитета по стандартизации ISO/TC 39 «Станки».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные и национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт является стандартом типа C, как это указано в ИСО 12100.
Настоящий стандарт актуален в отношении безопасности станков, в частности для следующих групп заинтересованных сторон, представляющих участников рынка:
- изготовители станков (малые, средние и крупные предприятия);
- органы по охране труда и промышленной безопасности (регулирующие органы, организации по предотвращению несчастных случаев, надзор за рынком и т.д.).
Другие стороны могут быть затронуты уровнем безопасности станков, достигнутым вышеупомянутыми группами заинтересованных сторон с помощью настоящего стандарта:
- пользователи станков/работодатели (малые, средние и крупные предприятия);
- пользователи станков/сотрудники (например, профсоюзы, организации для людей с особыми потребностями);
- поставщики услуг, например, по техническому обслуживанию (малые, средние и крупные предприятия);
- потребители (в случае станков, предназначенных для использования потребителями).
Вышеупомянутым группам заинтересованных сторон была предоставлена возможность участвовать в процессе разработки настоящего стандарта.
В области действия настоящего стандарта приведены существенные опасности, опасные ситуации или опасные события способные возникнуть при эксплуатации станков.
Если требования настоящего стандарта типа C отличаются от тех, которые указаны в стандартах типа A или типа B, требования настоящего стандарта типа C имеют приоритет над требованиями других стандартов для станков, которые были сконструированы и изготовлены в соответствии с требованиями настоящего стандарта.
1 Область применения
В настоящем стандарте рассмотрены все существенные опасности, опасные ситуации и события для пильных станков, как определено в разделе 3, основным назначением которых является холодная резка металла (черного и цветного) или материала, частично состоящего из холодного металла, которые изготовитель может достаточно обоснованно предвидеть, в том числе при условиях ненадлежащего использования (см. раздел 4).
Настоящий стандарт применим к пильным станкам, которые изготовлены после даты утверждения настоящего стандарта.
Когда рассматривается дополнительная обработка (например, фрезерование, расточка, маркировка, финишная обработка и т.д.), настоящий стандарт может служить основой для определения требований безопасности. Для получения более подробной информации см. структурный элемент «Библиография».
В настоящем стандарте рассмотрены опасности шумового воздействия, но не приводится испытательный код по шуму. Предполагается разработать такой код в следующей редакции настоящего стандарта.
В настоящем стандарте не содержатся требования и меры безопасности для пожароопасных и взрывоопасных ситуаций. Предполагается рассмотреть их в следующей редакции настоящего стандарта.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 683-1, Heat-treatable steels, alloy steels and free-cutting steels — Part 1: Non-alloy steels for quenching and tempering (Стали термообработанные, легированные и автоматные. Часть 1. Нелегированные стали для закалки и отпуска)
ISO 3744, Acoustics — Determination of sound power levels and sound energy levels of noise sources using sound pressure — Engineering methods for an essentially free field over a reflecting plane (Акустика. Определение уровней звуковой мощности и звуковой энергии источников шума по звуковому давлению. Технический метод в существенно свободном звуковом поле над звукоотражающей плоскостью)
ISO 3746:2010, Acoustics — Determination of sound power levels and sound energy levels of noise sources using sound pressure. Survey method using an enveloping measurement surface over a reflecting plane (Акустика. Определение уровня звуковой мощности источников шума по звуковому давлению. Контрольный метод с использованием огибающей измерительной поверхности над звукоотражающей плоскостью)
ISO 4413, Hydraulic fluid power — General rules and safety requirements for systems and their components (Гидравлика. Общие правила и требования безопасности, касающиеся систем и их компонентов)
ISO 4414, Pneumatic fluid power — General rules and safety requirements for systems and their components (Пневматика. Общие правила и требования безопасности, касающиеся систем и их компонентов)
ISO 4871, Acoustics — Declaration and verification of noise emission values of machinery and equipment (Акустика. Заявленные значения шумоизлучения машин и оборудования и их проверка)
ISO 9355-1 <1>, Ergonomic requirements for the design of displays and control actuators — Part 1: Human interactions with displays and control actuators (Эргономические требования к конструкции дисплеев и органов управления. Часть 1. Взаимодействие пользователя с дисплеями и органами управления)
ISO 9355-2 <1>, Ergonomic requirements for the design of displays and control actuators — Part 2: Displays (Эргономические требования к конструкции дисплеев и органов управления. Часть 2. Дисплеи)
ISO 9355-3 <1>, Ergonomic requirements for the design of displays and control actuators — Part 3: Control actuators (Эргономические требования к конструкции дисплеев и органов управления. Часть 3. Органы управления)
ISO 9614-1, Acoustics — Determination of sound power levels of noise sources using sound intensity — Part 1: Measurements at discrete points (Акустика. Определение уровней звуковой мощности источников шума по интенсивности звука. Часть 1. Измерение в дискретных точках)
ISO 11202:2010, Acoustics — Noise emitted by machinery and equipment — Determination of emission sound pressure levels at a work station and at other specified positions applying approximate environmental corrections (Акустика. Шум, издаваемый машинами и оборудованием. Измерение уровней звукового давления на рабочем месте и в других установленных точках с применением приближенных поправок на воздействие окружающей среды)
ISO 11204:2010, Acoustics — Noise emitted by machinery and equipment — Determination of emission sound pressure levels at a work station and at other specified positions applying accurate environmental corrections (Акустика. Шум, издаваемый машинами и оборудованием. Измерение уровней звукового давления на рабочем месте и в других установленных точках с применением точных поправок на воздействие окружающей среды)
ISO 12100:2010, Safety of machinery — General principles for design — Risk assessment and risk reduction (Безопасность машин. Общие принципы конструирования. Оценка рисков и снижение рисков)
ISO 13849-1:2015 <2>, Safety of machinery — Safety-related parts of control systems — Part 1: General principles for design (Безопасность машин. Детали систем управления, связанные с обеспечением безопасности. Часть 1. Общие принципы проектирования)
<2> Заменен на ISO 13849-1:2023. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 13850, Safety of machinery — Emergency stop function — Principles for design (Безопасность машин. Аварийный останов. Принципы проектирования)
ISO 13854, Safety of machinery — Minimum gaps to avoid crushing of parts of the human body (Безопасность машин. Минимальные расстояния, предохраняющие части тела человека от повреждений)
ISO 13855:2010 <3>, Safety of machinery — Positioning of safeguards with respect to the approach speeds of parts of the human body (Безопасность машин. Позиционирование защитного оборудования с учетом скорости сближения частей человеческого тела)
<3> Заменен на ISO 13855:2024. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 13856-1, Safety of machinery — Pressure-sensitive protective devices — Part 1: General principles for design and testing of pressure-sensitive mats and pressure-sensitive floors (Безопасность машин. Сенсорные защитные устройства. Часть 1. Общие принципы расчета и испытания сенсорных ковриков и полов)
ISO 13857:2008 <1>, Safety of machinery — Safety distances to prevent hazard zones being reached by upper and lower limbs (Безопасность машин. Безопасные расстояния для обеспечения недоступности опасных зон для верхних и нижних конечностей)
<1> Заменен на ISO 13857:2019. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 14119:2013 <2>, Safety of machinery — Interlocking devices associated with guards — Principles for design and selection (Безопасность машин. Блокировочные устройства для ограждений. Принципы конструкции и выбора)
<2> Заменен на ISO 14119:2024. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 14120:2015, Safety of machinery — Guards — General requirements for the design and construction of fixed and movable guards (Безопасность машин. Защитные ограждения. Общие требования к проектированию и конструированию стационарных и съемных защитных ограждений)
ISO 14122-2, Safety of machinery — Permanent means of access to machinery — Part 2: Working platforms and walkways (Безопасность машин. Средства доступа к машинам стационарные. Часть 2. Рабочие площадки и проходы)
ISO 14122-3, Safety of machinery — Permanent means of access to machinery — Part 3: Stairs, stepladders and guard-rails (Безопасность машин. Средства доступа к машинам стационарные. Часть 3. Лестницы и перила)
ISO/TR 11688-1, Acoustics — Recommended practice for the design of low-noise machinery and equipment — Part 1: Planning (Акустика. Рекомендуемая практика проектирования малошумных машин и оборудования. Часть 1. Планирование)
IEC 60204-1:2009 <3>, Safety of machinery — Electrical equipment of machines — Part 1: General requirements (Безопасность машин и механизмов. Электрооборудование промышленных машин. Часть 1. Общие требования)
<3> Заменен на IEC 60204-1:2016. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
IEC 61000-6-2, Electromagnetic compatibility (EMC) — Part 6-2: Generic standards — Immunity standard for industrial environments [Электромагнитная совместимость (ЭМС). Часть 6-2. Общие стандарты. Стандарт помехоустойчивости для промышленных обстановок]
IEC 61000-6-4, Electromagnetic compatibility (EMC) — Part 6-4: Generic standards — Emission standard for industrial environments (Электромагнитная совместимость. Часть 6-4. Общие стандарты. Стандарт на излучение для окружающей среды промышленных предприятий)
EN 1037:1995+A1:2008, Safety of machinery — Prevention of unexpected start-up (Безопасность машин. Предупреждение внезапного старта.)
EN 1837:1999+A1:2009, Safety of machinery — Integral lighting of machines (Безопасность машин. Встроенное освещение оборудования)
3 Термины и определения
В настоящем стандарте применены термины, приведенные в ISO 12100, ISO 13849-1, а также следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО, доступна по адресу: https://www.iso.org/obp;
- Электропедия МЭК, доступна по адресу: http://www.electropedia.org.
3.1 пильный станок (sawing machine): Станок, который используется для резки материала и резки по длине с помощью пильного инструмента (3.9).
3.1.1 ленточнопильный станок (band-sawing machine): Пильный станок (3.1), который в основном используется для резки материала и резки по длине с помощью пильного инструмента (3.9), который сконструирован как гибкая бесконечная пильная лента.
Примечание 1 — Примеры приведены в разделе 5 и на рисунках 1 - 8.
3.1.2 круглопильный станок (circular sawing machine): Пильный станок (3.1) для резки пруткового и профильного материала по длине с помощью пильного инструмента (3.9), который сконструирован как дисковое пильное полотно.
Примечание 1 — Примеры приведены в разделе 5, на рисунках 9 - 16 и в приложении C.
3.1.3 приводная ножовка (hack-sawing machine): Пильный станок (3.1) для резки пруткового и профильного материала по длине с помощью пильного инструмента (3.9), который зажимается между концами открытой вниз дуги.
Примечание 1 — Примеры приведены в разделе 5 и на рисунке 17.
3.1.4 автоматический пильный станок (automatic sawing machine): Пильный станок (3.1), в котором элементы с электроприводом выполняют непрерывные или повторяющиеся циклы.
Примечание 1 — Первый цикл, инициированный системой управления, начинается с оператора до тех пор, пока не будет достигнуто автоматически определенное условие или не будет подан сигнал остановки оператором.
Примечание 2 — Типичным циклом может быть подача обрабатываемого материала (3.13), зажим обрабатываемого материала, подача пильного инструмента (3.9) через обрабатываемый материал, отвод пильного инструмента, разжатие заготовки (3.14), выгрузка заготовки и разжатие обрабатываемого материала. Повторяют вышеуказанный цикл до тех пор, пока не сработает сигнал остановки.
3.2 захватное устройство (back jaw feed): Механизированное устройство подачи обрабатываемого материала (3.13), имеющее тиски, установленные на каретке, которые захватывают обрабатываемый материал в любой точке по его длине и перемещают его в положение распиловки.
3.3 положение загрузки/выгрузки (load/unload position): Зона станка, в которой предусмотрена возможность ручной загрузки на станок или выгрузки из него обрабатываемого материала (материалов) (3.13).
Примечание 1 — Операторам требуется частый, но не постоянный доступ во время нормальной работы станка.
3.4 ручной процесс распиловки (manual sawing process): Работа станка при ручном управлении, при котором все этапы процесса в последовательности обработки или запускаются или контролируются оператором вручную.
3.5 смазочно-охлаждающая жидкость (metalworking fluid): Жидкость для охлаждения и смазки процесса распиловки.
Пример - Масло, масляный туман, спирт, смесь масла и воды.
3.6 Системы смазочно-охлаждающей жидкости
3.6.1 система рециркуляции (recirculating system): Система подачи смазочно-охлаждающей жидкости со сбором и рециркуляцией жидкости насосом.
3.6.2 система минимального количества (minimum quantity system): Система, в которой небольшой объем жидкости подается в пильный инструмент (3.9).
Примечание 1 — Циркуляция жидкости не требуется из-за малого потребления.
3.7 нажимная подача (push feed): Устройство подачи обрабатываемого материала (3.13) с электроприводом, толкающее хвостовую часть обрабатываемого материала для его продвижения в положение или на упор длины, который определяет требуемую длину заготовки (3.14).
3.8 роликовая подача (roller feed): Устройство подачи обрабатываемого материала (3.13) с электроприводом, в котором обрабатываемый материал подается роликами.
Примечание 1 — Роликовая подача может включать боковые направляющие ролики и дополнительную систему измерения длины.
3.9 пильный инструмент (sawing tool): Инструмент для распиловки, состоящий из жесткого полотна или ленты с твердой зубчатой кромкой, используемый с круглопильными, ленточнопильными и ножовочными станками (приводная ножовка).
3.10 полуавтоматический станок (semi-automatic machine, single-cycle machine): Пильный станок (3.1), в котором элементы с электроприводом выполняют один цикл, инициированный оператором.
Примечание 1 — Типичный цикл может включать зажим заготовки (3.14), подачу пильного инструмента (3.9) к заготовке, начало процесса распиловки, отвод пильного инструмента и разжимание заготовки.
3.11 Типы процессов распиловки
3.11.1 контурная резка (contour cutting): Проталкивание заготовки (3.13) вручную или под действием электропривода через пильный инструмент (3.9) по траектории, которая не параллельна плоскости пильного инструмента.
Примечание 1 — При контурной резке используется вертикальный ленточнопильный станок (3.1.1), стационарная пильная рама и тип контурной резки.
3.11.2 резка под углом (mitre-sawing): Процесс, при котором обрабатываемый материал (3.13) разрезается под прямым углом к продольной оси.
3.12 рабочая зона (пильные станки) (work zone): Максимальный диапазон, определяемый пильным инструментом (3.9) и зажимным устройством.
3.13 обрабатываемый материал (work material): Материал, который подается в станок и предназначен для обработки пильным инструментом (3.9).
3.14 заготовка (workpiece): Объект, который был обработан пильным инструментом (3.9).
4 Перечень существенных опасностей
4.1 Общие положения
Список опасностей, содержащийся в таблице 1, является результатом выявления опасностей и оценки рисков, выполненных в соответствии с ИСО 12100 для пильных станков, охватываемых областью действия настоящего стандарта. Требования безопасности и/или защитные меры и информация для использования, содержащиеся в разделах 5 и 6, основаны на оценке рисков и направлены на выявленные опасности путем их устранения или снижения воздействия рисков, которые они создают.
4.2 Основные опасные зоны
Основными опасными зонами являются следующие:
a) рабочая(ие) зона(ы) с движущимися пильными инструментами;
b) зажимное устройство для заготовки;
c) устройства для загрузки и выгрузки заготовки, включая подачу заготовки;
d) рамы пильных станков (для ленточнопильных станков);
f) щетки для пильных инструментов;
g) устройства для резки под углом.
Перечень существенных опасностей и основных источников этих опасностей
| Номер a | Причины опасностей и опасных ситуаций | Примеры опасных ситуаций и опасных зон на пильных станках | Возможные последствия | Соответствующий подраздел/пункт настоящего стандарта |
| 1 | Механические опасности | |||
| 1.1 | Приближение движущегося элемента к неподвижному элементу | Механизированный зажим обрабатываемого материала во время загрузки/переориентации/выгрузки обрабатываемого материала: - между зажимами и обрабатываемым материалом | Риск сдавливания | 5.1.1, 5.4.3, 5.10 |
| Механизированная подача во время работы станка, во время процесса распиловки, замены инструмента для распиловки, технического обслуживания, ремонта: - между материалом и опорой заготовки; между неподвижными и подвижными частями станка | Риск сдавливания | 5.1.1, 5.4.3 | ||
| Механизированная и ручная подача обрабатываемого материала во время загрузки, выгрузки, настройки станка, установки инструмента для распиловки: - между инструментом для распиловки и опорой заготовки; заготовка и опора заготовки | Риск получения резаных ран | 5.4.4 | ||
| 1.2 | Движущиеся части | Перемещение пильного инструмента во время работы, настройка станка, смена пильного инструмента, техническое обслуживание, ремонт: - механическая и ручная подача пильного инструмента во время работы. Транспортирование/выброс стружки: - при перемещении элементов станка | Риск ушиба. Риск сдавливания. Риск получения резаных ран или травматической ампутации. Риск запутывания частей тела. Риск затягивания или захвата частей тела | 5.1.1, 5.4.4 |
| 1.3 | Вращающиеся части | На пильных инструментах или элементах силовой передачи или рядом с ними | Риск получения резаных ран или травматической ампутации. Риск затягивания или захвата частей тела | 5.1.1, 5.3, 5.4 |
| 1.4 | Острые/режущие части | Непреднамеренный контакт с неработающим пильным инструментом во время загрузки/выгрузки и/или измерения | Риск получения резаных или колотых ран. Риск повреждения кожи в результате трения (ссадина) | 5.1.1, 5.3, 5.4 |
| 1.5 | Падающие или выброшенные предметы | Выброс или падение обрабатываемого материала и стружки во время работы, пиления, настройки станка, замены пильного инструмента, технического обслуживания: - падение заготовки - поломка пильного инструмента или срыв зубьев пильного инструмента и выброс. Выброс сломанного элемента(ов) станка: - на станке или рядом с ним | Риск сдавливания. Риск ушиба. Риск получения колотых ран | 5.1.1 |
| 1.6 | Сила тяжести | Падение движущихся элементов станка во время настройки станка, замены пильного инструмента, техническое обслуживание: - пильная головка на направляющей колонне | Риск сдавливания. Риск ушиба. Риск получения резаных ран. Риск получения рассечения | 5.1.1 |
| 1.7 | Высокое давление | На гидравлических элементах: - во время нахождения у станка или рядом с ним | Проникновение инородного тела под давлением | 5.1.3 |
| 1.8 | Устойчивость | Незакрепленный станок или часть станка падает или опрокидывается: - во время нахождения у станка или рядом с ним | Риск ушиба. Риск сдавливания | 5.14 |
| 1.9 | Шероховатая, скользкая поверхность | Пол и зоны ступеней на станке и вокруг него, а также обрабатываемый материал: - выброс или пролив смазочно-охлаждающей жидкости, смазочных материалов и гидравлической жидкости - стружка и детрит, захваченные пролитыми жидкостями - ненадлежащие перила (защита краев) или другие средства ограничения, особенно там, где есть риск падения с одного уровня на другой | Риск поскальзывания, спотыкания и падения | 5.15 |
| 2 | Электрические опасности | |||
| 2.1 | Части под напряжением | Контакт с токоведущими частями во время работы, настройки станка, замены пильного инструмента и обслуживания: - контрольное и другое электрическое оборудование | Поражение электрическим током | 5.5 |
| 2.2 | Детали, оказавшиеся под напряжением в результате короткого замыкания | Контакт с деталями, находящимися под напряжением из-за короткого замыкания, во время работы, настройки машины, замены пильного инструмента и обслуживания: - токопроводящие части машины | Поражение электрическим током | 5.5 |
| 3 | Термические опасности | |||
| 3.1 | Предметы или материалы с высокой температурой | Выброс горячей стружки или заготовок во время распиловки: - во время нахождения у станка и/или около него | Ожог | 5.1.1, 5.6 |
| 4 | Опасности воздействия шума | |||
| 4.1 | Производственный процесс и движущиеся элементы | Аэродинамический шум от пильного инструмента | Постоянная утрата слуха | |
| Вибрация пильного инструмента и/или обрабатываемого материала во время обработки. Обработка обрабатываемого материала. Элементы генерации и передачи энергии: - во время нахождения у станка и/или рядом с ним | Все дальнейшие (например, механические, электрические) проблемы из-за помех речевой коммуникации. Нарушение акустических сигналов | 5.7 | ||
| 5 | Опасность воздействия вибрации | |||
| 5.1 | Вибрирующие элементы | Рабочий материал или рукоятка, удерживаемая оператором во время работы или пиления, станок или рабочий элемент | Дискомфорт. Неврологическое расстройство. Повреждение костно-суставного аппарата | 5.8 |
| 6 | Опасность излучения | |||
| 6.1 | Лазер | Установочный лазер | Повреждение глаз | 5.1.1 |
| 7 | Опасность из-за материалов/веществ | |||
| 7.1 | Биологическая и микробиологическая (вирусная или бактериальная) опасность | Контакт с загрязненной охлаждающей жидкостью: - во время пребывания у машины и/или рядом с ней | Инфицирование | 5.9 |
| 7.2 | Жидкость | Контакт кожи с охлаждающей жидкостью: - во время пребывания у машины и/или рядом с ней | Повреждение кожи | 5.9.1 |
| 7.3 | Дымка, туман | Вдыхание и проглатывание веществ, используемых или образующихся во время работы (например, охлаждающей жидкости): - во время пребывания у станка и/или рядом с ним | Затрудненное дыхание. Отравление | 5.9 |
| 8 | Эргономические опасности | |||
| 8.1 | Конструкция или расположение визуальных дисплеев | Неправильная интерпретация отображаемой информации: - на рабочем месте оператора | Все дальнейшие (например, механические, электрические) проблемы из-за человеческих ошибок | 5.10.6 |
| 8.2 | Конструкция, расположение или идентификация устройств управления | Неправильная эксплуатация станка: - на рабочем месте оператора | 5.10.5 | |
| 8.3 | Чрезмерные усилия | Подача заготовки вручную в пильный инструмент во время холостого хода и пиления | Переутомление | 5.10.1 |
| 8.4 | Поза тела | Нарушения опорно-двигательного аппарата | 5.10.1 | |
| 8.5 | Повторяющиеся действия | Переутомление | 5.10.1 | |
| 8.6 | Видимость, местное освещение | Нарушение рассудительности и точности ручных действий при перемещении/позиционировании заготовки и пильных инструментов: - во время загрузки и выгрузки, во время настройки станка, замены и обслуживания пильного инструмента - в положениях загрузки/выгрузки и установки пильного инструмента | Усталостное повреждение. Все дальнейшие (например, механические, электрические) проблемы из-за человеческих ошибок | 5.10.3 |
| 9 | Опасности, связанные со средой эксплуатации станка | |||
| 9.1 | Человеческие ошибки, человеческое поведение | Разумно предсказуемое неправильное использование. Неправильная эксплуатация станка. Неправильное обращение с рабочим материалом и пильным инструментом, и их настройка | Все дальнейшие (например, механические, электрические) проблемы из-за человеческих ошибок | 5.10.4 |
| 10 | Сочетание опасностей | |||
| 10.1 | Сбой электропитания | Падение или выброс движущихся элементов станка или зажатой заготовки. Неостанавливающиеся движущиеся элементы | Риск сдавливания. Риск получения резаных ран. Риск ушиба. Риск получения резаных ран или травматической ампутации. Риск затягивания частей тела. Риск затягивания или захвата частей тела. Риск получения колотых ран. Риск повреждения кожи в результате трения (ссадина) | 5.11 |
| 10.2 | Восстановление подачи энергии после прерывания | Неконтролируемые движения (включая изменение частоты вращения). Непреднамеренный/неожиданный пуск | 5.11.2 | |
| 10.3 | Отказ/нарушение работы системы управления | Падение или выброс движущихся элементов станка или зажатой заготовки. Отказ остановки движущихся элементов. Неконтролируемые движения (включая изменение частоты вращения), непреднамеренный/неожиданный пуск. Другие опасные ситуации из-за отказа или ненадлежащей конструкции системы управления | 5.11 | |
| a Выбор опасностей, характерных для пильных инструментов (в данной таблице), и их нумерация основаны на ИСО 12100:2010, таблица 1. | ||||
5 Требования к безопасности и/или защитным мерам
5.1 Общие положения
Пильные станки должны соответствовать требованиям безопасности и/или защитным мерам/мерам по снижению риска, указанным в настоящем разделе. Кроме того, станок должен быть сконструирован в соответствии с принципами ИСО 12100 для соответствующих, но не существенных опасностей, которые не рассматриваются в настоящем стандарте.
5.1.1 Требования по защитному ограждению для всех типов пильных станков
5.1.1.1 Общие положения
Защитные ограждения должны соответствовать требованиям ИСО 14120. Системы крепления стационарных защитных ограждений должны оставаться прикрепленными к ограждениям или к оборудованию после снятия самих ограждений.
5.1.1.2 Высота и расположение
Если ограждения установлены на полу (например, ограждение по периметру), они должны быть надежно закреплены и иметь минимальную высоту 1,4 м. Расстояние от опасной зоны должно соответствовать ИСО 13857:2008, таблица 2. Любое отверстие между нижней частью ограждения и полом не должно превышать 200 мм (см. ИСО 11161:2007, 8.5.2).
5.1.1.3 Ограждение приводов
Доступ к механическим приводам передачи мощности (например, цепи и звездочки, шестерни, ходовые винты, подающие винты и шариковые винты и т.д.) должен быть предотвращен стационарными защитными ограждениями (включая ограждения телескопического типа), если они не являются безопасными по положению. Если доступ к этим частям требуется во время нормальной работы станка, должны быть предусмотрены блокируемые съемные ограждения.
Требования, касающиеся блокировочных устройств функций безопасности, связанных со съемными ограждениями, приведены в 5.3.
5.1.1.4 Блокировка ограждений
Съемные ограждения должны быть заблокированы (с блокировкой ограждения или без нее) в соответствии с ИСО 14119, чтобы предотвратить доступ в опасные зоны, в которых происходят опасные движения машины. Выбор блокировочных устройств должен соответствовать ИСО 14119:2013, раздел 7.
Открытие блокировочного ограждения должно инициировать остановку станка категории 0 или категории 1 в соответствии с МЭК 60204-1:2009, 9.2.2.
Если из-за времени простоя пильного инструмента возможен доступ к опасным зонам после открытия блокировочного съемного ограждения, защитное ограждение должно быть оснащено замком ограждения (см. ЕН 1088:1995, 7.4), который позволяет открыть его только после прекращения опасного движения. Соответствующее расстояние для достижения опасных зон можно определить по ИСО 13855.
5.1.2 Режимы работ
5.1.2.1 Выбор режима
Если требуются выполнение каких-либо действий по станку на автоматических и полуавтоматических пильных станках при открытом ограждении (например, измерение или регулировка для последующего процесса обработки), должен быть предусмотрен режим настройки в дополнение к автоматическому режиму.
Выбор режима работы должен осуществляться или с помощью переключателя с ключом, селекторного переключателя с кодом доступа, или с помощью других равноценных средств безопасности (например, электронного ключа), и он должен быть разрешен только за пределами опасных зон (см. таблицу 2 в отношении требований). Выбранный режим должен быть легко виден (например, по дисплею или по положению селекторного переключателя). Выбор режима не должен инициировать опасные движения частей станка. Если используется запираемый переключатель выбора режима, он должен соответствовать требованиям МЭК 60204-1:2009, 9.2.3.
5.1.2.2 Режим 1: автоматический режим
Все съемные блокируемые ограждения должны быть закрыты, и/или ограждения должны быть активны, чтобы позволить автоматическую или полуавтоматическую распиловку.
5.1.2.3 Режим 2: режим настроек
Этот режим позволяет выполнять регулировку станка в условиях пониженного риска. Блокировка съемных ограждений в этом режиме приостанавливается, и только те движения станка, которые являются необходимыми, должны быть разрешены, когда они инициируются и поддерживаются управлением удержания пуска. Примерами движений, разрешенных в условиях удержания пуска, являются движение пильного инструмента, движение или зажим заготовки и удаление стружки транспортерами. Дополнительные требования, указанные в 5.4, должны оставаться в силе при выборе режима настройки.
Если более одной панели управления снабжено органами управления удержания пуска, только один из них должен быть активен в режиме настройки.
5.1.3 Требование к системе управления
5.1.3.1 Детали, связанные с безопасностью, и функции безопасности
Для целей настоящего стандарта понятие «детали, связанные с безопасностью системы управления» означает цепочку элементов от получения начального сигнала исполнительного механизма (например, устройство управления или датчик положения) до подачи окончательной команды исполнительного механизма (например, контактор, электромагнитный клапан). Следующие функции должны рассматриваться как функции безопасности и удовлетворять требованиям ИСО 13849-1, учитывая уровень рабочих характеристик, указанный в таблице 2. Пример определения уровня рабочих характеристик приведен в приложении D.
Требуемый уровень рабочих характеристик для функций безопасности
Контроль: проверка схем цепей, проверка/испытание.
5.1.3.2 Пуск
Устройства управления пуском должны располагаться за пределами опасной зоны и должны быть активны только тогда, когда активны все защитные устройства. Если любое блокирующее ограждение открыто или действие защитных устройств приостановлено, все неожиданные пуски и все опасные движения должны быть предотвращены в соответствии с ЕН 1037:1995+A1:2008, раздел 6. Закрытие блокирующего ограждения не должно приводить к повторному пуску машины.
Контроль: проверка схем цепей, проверка/испытание.
5.1.3.3 Нормальный останов
Каждая рабочая станция на станке должна быть оснащена устройством управления остановом, которое при активации безопасно останавливает все приводы станка и, если установлено, съемный источник питания. После остановки опасных функций подача энергии на соответствующие приводы должна быть отключена.
Примечание 1 — Устройством управления остановкой может быть кнопка или управляющий выход программируемого логистического контроллера [PLC (ПЛК)], объединенный с окончанием программы числового управления [CNC (ЧПУ)] или программной клавишей с реакцией в аппаратном или автоматическом цикле выключения ЧПУ/ПЛК.
Если станок оснащен пружинным механическим тормозом или для шпинделя(ей) инструмента тормоз не предусмотрен, эта функция останова должна иметь категорию останова 0 в соответствии с требованиями МЭК 60204-1:2009, 9.2.2.
Если станок оснащен любым другим типом тормоза, например электрический тормоз для шпинделя(ей) инструмента, эта функция останова должна иметь категорию останова 1 в соответствии с требованиями МЭК 60204-1:2009, 9.2.2.
Примечание 2 — Электрическое торможение также включает снижение скорости шпинделя с помощью преобразователя частоты.
Для нормального останова PDS (SR) (система силового привода, связанная с безопасностью) см. МЭК 61800-5-2:2007, 4.2.2.2 [безопасное отключение крутящего момента (STO)], 4.2.2.3 [безопасный останов 1 (SS1)] и 4.2.2.4 [безопасный останов 2 (SS2)].
Часть системы управления, связанная с безопасностью, для нормального останова (исключая функцию торможения) должна достигать как минимум PL = c в соответствии с ИСО 13849-1.
Контроль: проверка схем цепей, проверка/испытание.
5.1.3.4 Рабочий останов
Должна быть предусмотрена остановка работы для прерывания работы автоматической машины и приведения машины в контролируемое, безопасное положение останова.
Контроль: проверка схем цепей, проверка/испытание.
5.1.3.5 Аварийный останов
Функция аварийного останова должна быть предусмотрена на всех типах станков.
Исключение: для пильных станков с системой привода пильного инструмента с управлением удержанием и ручной подачей головки устройство управления остановом может быть предусмотрено вместо аварийного останова рядом с управлением удержанием и пуском.
Эта функция аварийного останова должна соответствовать ИСО 13850 и МЭК 60204-1:2009, 10.7. Выбор категории аварийного останова (т.е. категории 1 или категории 0) должен определяться в соответствии с используемой технологией (например, для тормоза).
Аварийный останов должен приводить в действие тормоз на станках, оснащенных тормозом.
Элементы управления аварийным остановом должны быть предусмотрены на всех постах управления станка (например, на главной панели управления, станциях загрузки рабочего материала и выгрузки заготовки).
Дополнительное устройство аварийного останова должно быть предусмотрено в любой зоне, которая не видна с рабочего места управления, где люди могут подвергаться риску.
Контроль: проверка схем цепей, проверка/испытание.
5.1.3.6 Устройства выбора режима
Устройства выбора режима должны гарантировать, что в любой момент времени активен только один режим. Если в программируемой электронной системе (PES) используется код доступа, должны быть приняты меры для предотвращения несанкционированного изменения критически важных для безопасности данных или информации управления программой.
Повторный выбор автоматического режима не должен инициировать цикл станка.
Контроль: проверка схем цепей, проверка/испытание.
5.2 Типы станков, описанных в настоящем стандарте
5.2.1 Ленточнопильные станки
Требования к безопасности для конкретного типа станка — см. 5.3.1.
5.2.1.1 Горизонтальный ленточнопильный станок (горизонтальное расположение пильной ленты)
5.2.1.1.1 Поворотный тип
Пильная головка станка поворачивается на одном конце и опускается по дуге.
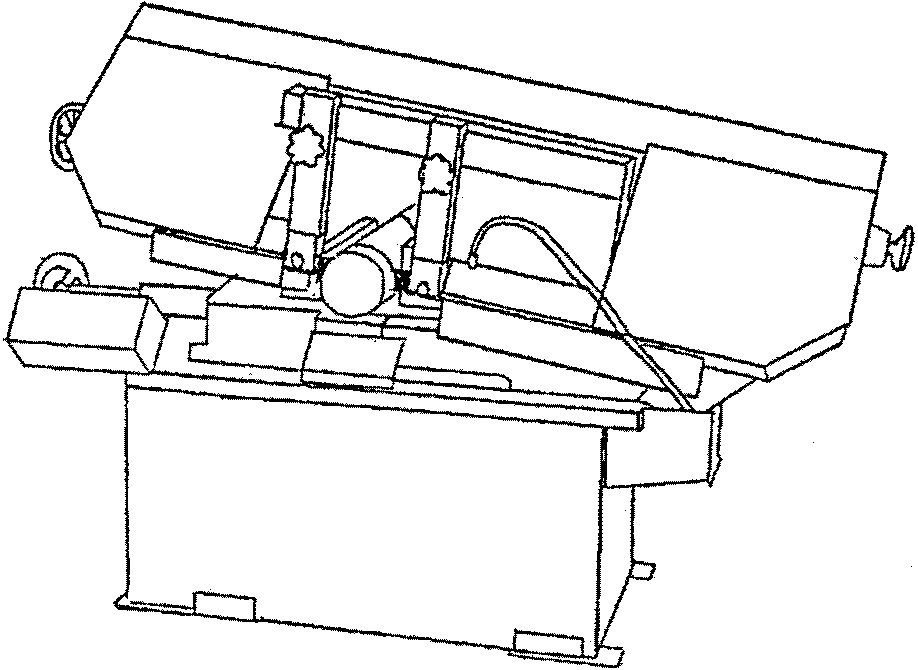
Рисунок 1 — Горизонтальный ленточнопильный станок — поворотный тип
5.2.1.1.2 Колонного типа
Пильная головка установлена на одной или нескольких вертикальных колоннах (или стойках) и осуществляет подачу материала по прямой вертикально вниз.
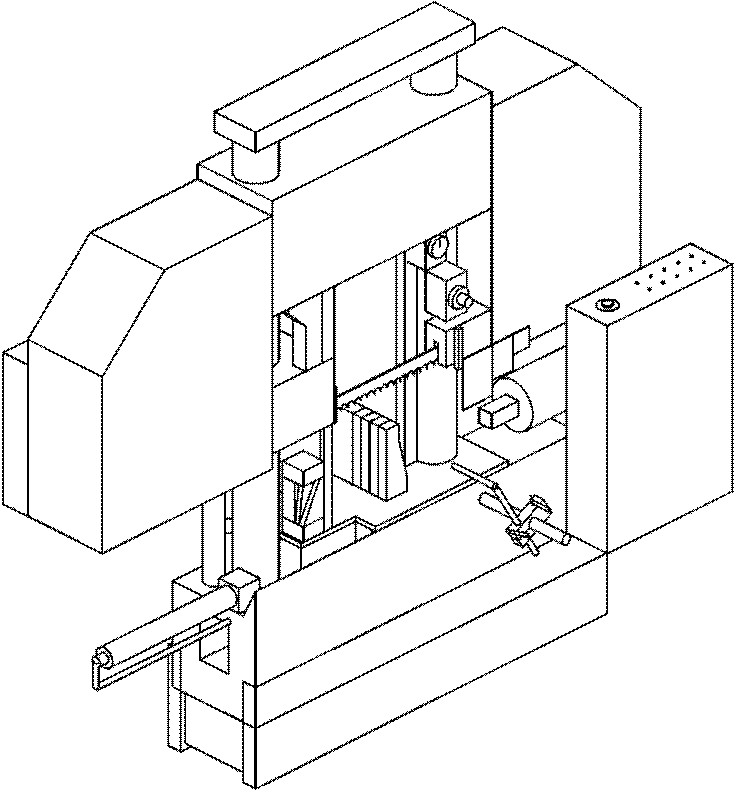
Рисунок 2 — Горизонтальный ленточнопильный станок — колонный тип
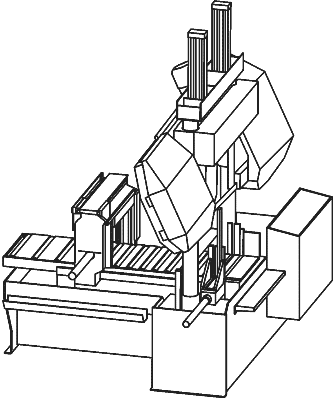
Рисунок 3 — Автоматический горизонтальный ленточнопильный станок — колонный тип
5.2.1.1.3 Ленточнопильный станок для косой резки
Этот тип представляет собой станок с направляющей колонной или поворотного типа; пильная рама поворачивается в одну или две стороны относительно заготовки.
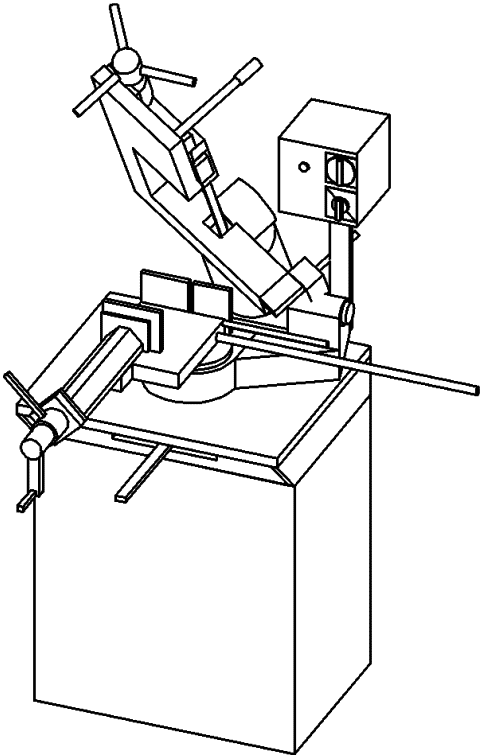
Рисунок 4 — Ленточнопильный станок для косой резки
5.2.1.2 Вертикальный ленточнопильный станок
5.2.1.2.1 Ленточнопильный станок со стационарной рамой, контурного типа резки (также называемый вертикальным контурным типом)
Рама в сборе неподвижна, и заготовка может подаваться вручную или с помощью электропривода в пильный инструмент. Траектория распила может быть прямой или контурной. Углообразная резка достигается путем наклона рабочего стола или рамы.
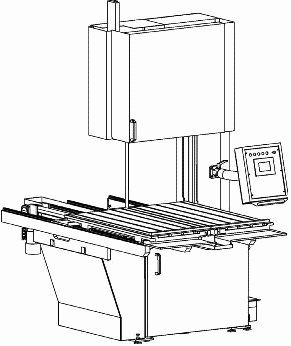
Рисунок 5 — Вертикальный ленточнопильный станок со стационарной рамой
5.2.1.2.2 Пильный станок — тип фронтальной резки
Эти станки имеют горизонтально перемещающуюся раму. Обрабатываемый материал зажимается на столе, а движение подачи пильного станка направлено к передней части станка в заднюю часть обрабатываемого материала. Ленточнопильный инструмент поворачивается на 90° в области резки, чтобы выровнять пильный инструмент с направлением движения подачи. На некоторых станках предусмотрена возможность наклона головки, на которой установлен пильный инструмент, для резки под углом.
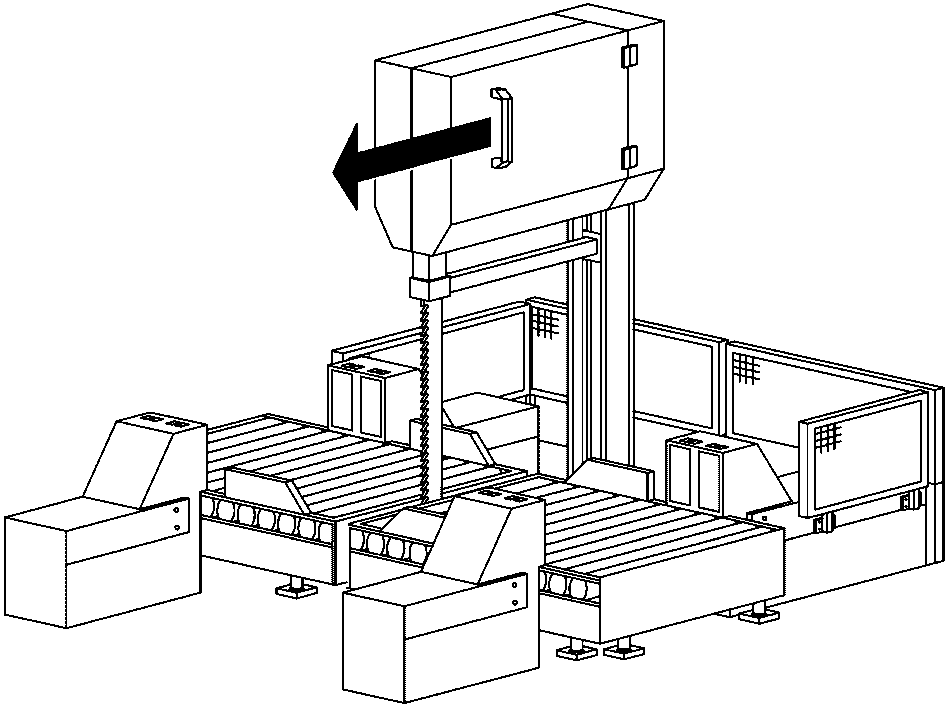
Рисунок 6 — Режущий станок — тип фронтальной резки
5.2.1.2.3 Пильный станок — перемещающийся тип
Заготовка зажимается (при необходимости) на столе, который имеет паз. Ленточнопильный станок проходит через паз в столе. Либо стол, либо рама, несущая ленточнопильный станок, перемещается вбок, обеспечивая движение подачи. Этот тип обычно используется для резки пластин.
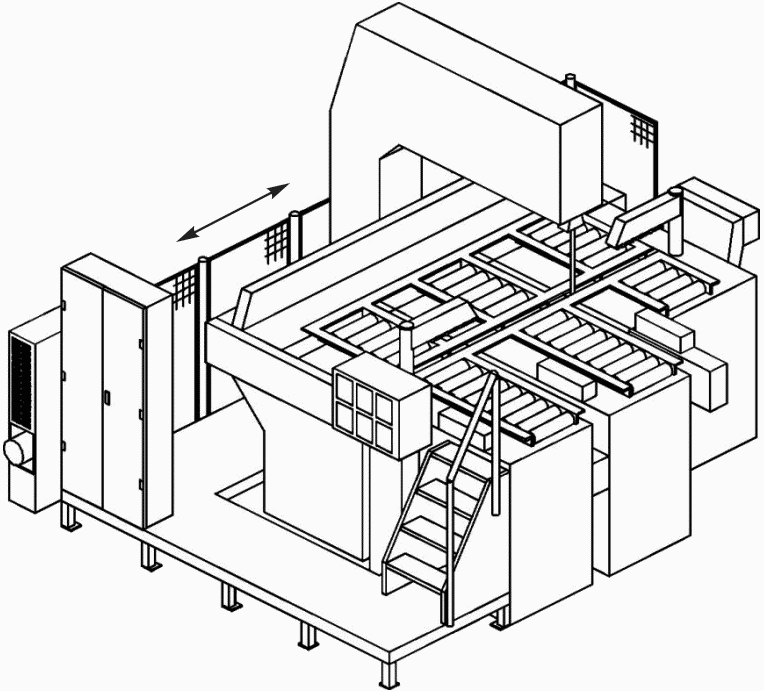
Примечание - На настоящем рисунке не показаны все необходимые защитные ограждения.
Рисунок 7 — Пильный станок с рамной подачей — перемещающийся тип
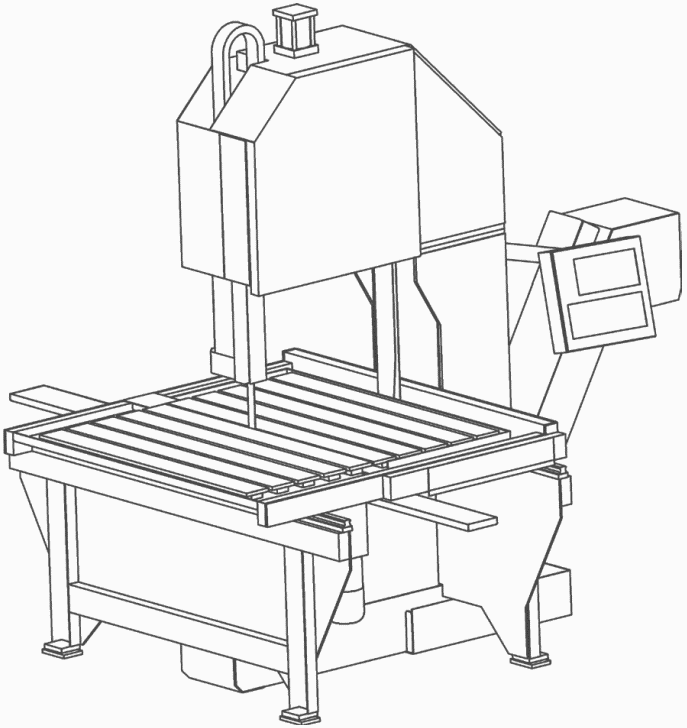
Рисунок 8 — Пильный станок с подачей стола — перемещающийся тип
5.2.2 Круглопильные станки
5.2.2.1 Круглопильный станок — тип с поворотной головкой
Шпиндель и дисковая пила установлены на поворотном рычаге. Плоскость дисковой пилы выровнена с осью станка «вперед-назад». Пильное полотно приближается к обрабатываемому материалу по дуге. Головка, которая несет пилу, может быть фиксированной или иметь возможность поворота или наклона. Подача вниз пилы может быть ручной или механической.
Примечание - Этот тип станка может быть полностью автоматическим или полуавтоматическим. Полностью автоматический станок с поворотной головкой обычно включает в себя механическую подачу пилы, механическую подачу и механический зажим заготовки. Большой полуавтоматический станок обычно включает в себя механическую подачу пилы и механический зажим заготовки. Часто предусматривается возможность поворота всего станка для выполнения косых резов.
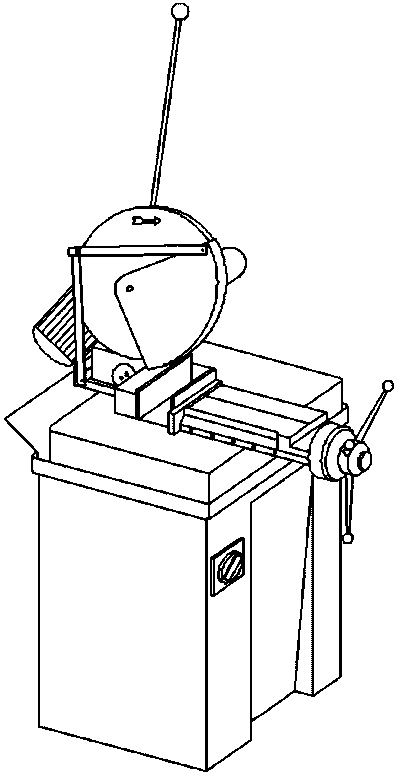
Рисунок 9 — Круглопильный станок с ручной подачей — тип с поворотной головкой
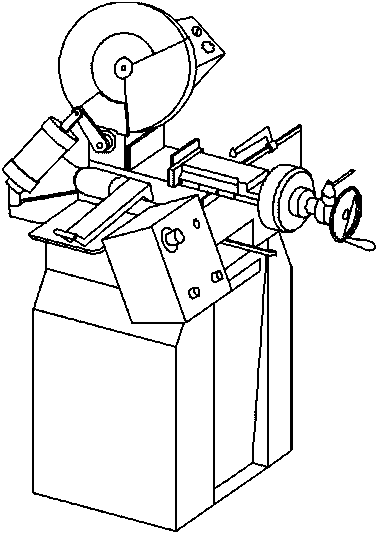
Рисунок 10 — Круглопильный станок с механической подачей — тип с поворотной головкой
5.2.2.2 Тип с вертикальной/нисходящей подачей
Существует два варианта этого типа станка, обычно более крупный и тяжелый тип с двумя колоннами и тип с одной колонной. Головка, несущая пильный инструмент, скользит вертикально по колоннам или колонне, чтобы подать пильный инструмент вниз в обрабатываемый материал.
На некоторых станках, обычно одноколонного типа, предусмотрено положение для резки под углом, позволяющее либо головке поворачиваться на колонне, либо головке и колонне поворачиваться на основании. Этот тип станка может быть снабжен ручным, полуавтоматическим или полностью автоматическим управлением.
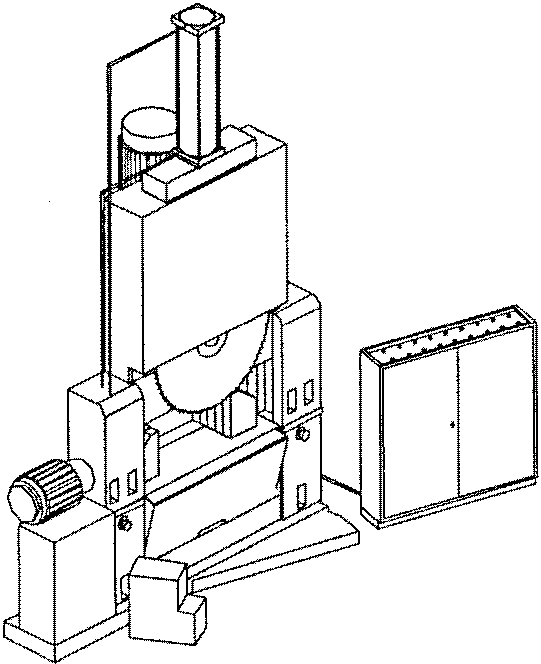
Примечание - На этом рисунке показан вращающийся пильный инструмент, не находящийся в состоянии покоя.
Рисунок 11 — Вертикальный/нисходящий тип подачи — двойная стойка
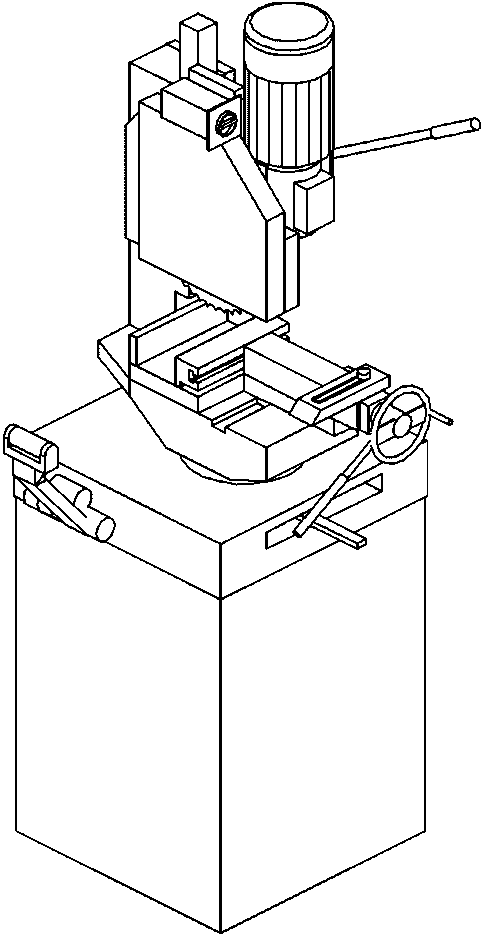
Рисунок 12 — Тип с вертикальной/нисходящей подачей — одиночная колонна с открытой передней частью
5.2.2.3 Вертикальный — поднимающийся/идущий вверх тип
На этом типе станка плоскость круглопильного инструмента выровнена с осью «вперед-назад» станка. Круглопильный инструмент установлен на шпинделе в базовой раме станка и поднимается через прорезь в рабочем столе. Для распиловки под углом весь станок может быть установлен на поворотном столе, или головка, несущая пильный инструмент, может вращаться вокруг одной или нескольких осей.
Некоторые станки имеют возможность фиксации режущей головки в поднятом положении для обеспечения продольной распиловки (см. 3.11.1).
Этот тип станка может быть оснащен полуавтоматическим или полностью автоматическим управлением.
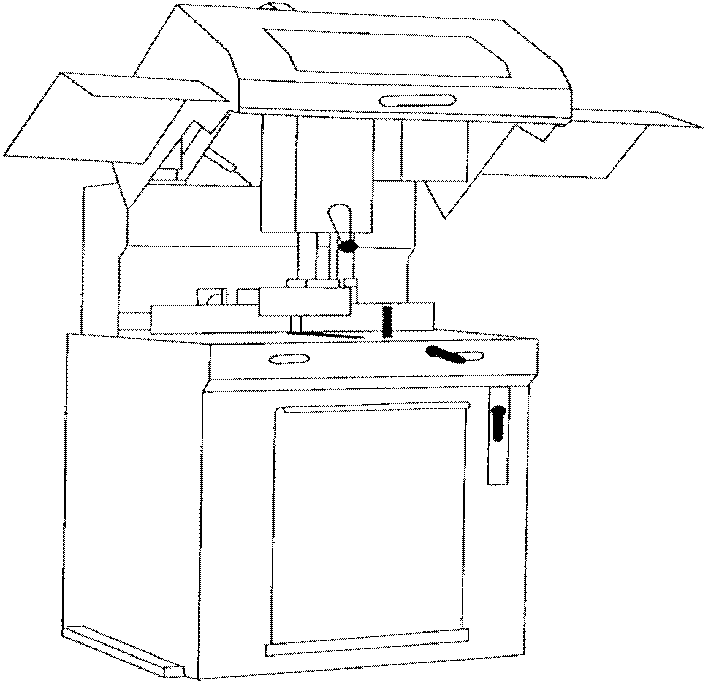
Рисунок 13 — Вертикальный — поднимающийся/идущий вверх тип
5.2.2.4 Пильные станки — продольно-поперечные — настольный тип
Шпиндель и круглопильный инструмент установлены в каретке, которая перемещается под плоскостью стола. Плоскость круглопильного инструмента совмещена с осью станка «из стороны в сторону». Пильный инструмент перемещается горизонтально по направлению к обрабатываемому материалу и в него. Этот тип станка может быть оснащен ручным, полуавтоматическим или полностью автоматическим управлением.
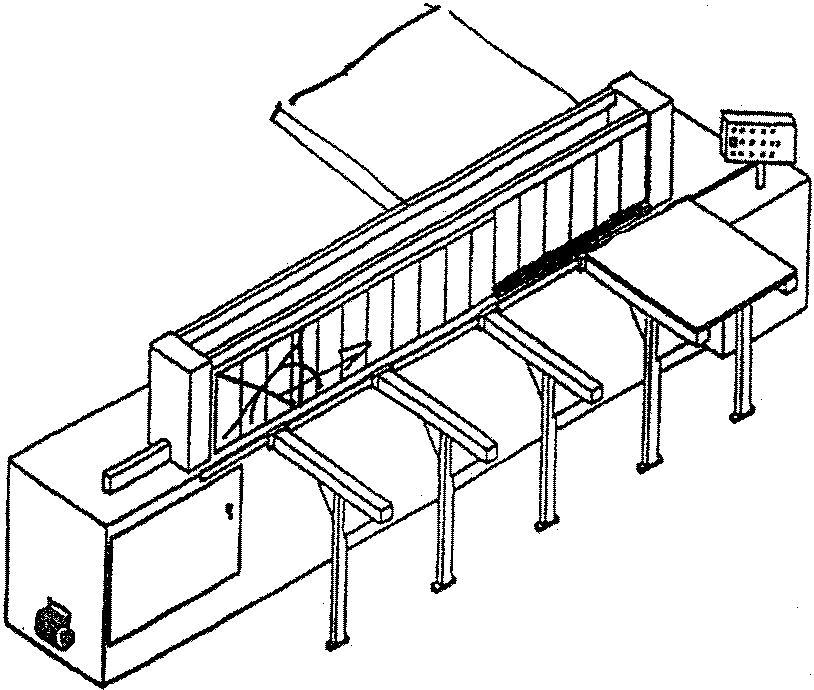
Рисунок 14 — Пильный станок — продольное перемещение — настольный тип
5.2.2.5 Тип с двумя или более головками
Этот тип станка предназначен для двусторонней резки и может быть оснащен двумя или более головками. В некоторых станках пильный инструмент приближается к заготовке по дуге сзади, а головки могут позволять наклонять плоскость пильного инструмента от вертикали. В других станках, обычно для резки под углом, головки подают пильные инструменты вертикально в верхнюю часть заготовки.
Этот тип станка может быть оснащен полуавтоматическим или полностью автоматическим управлением.
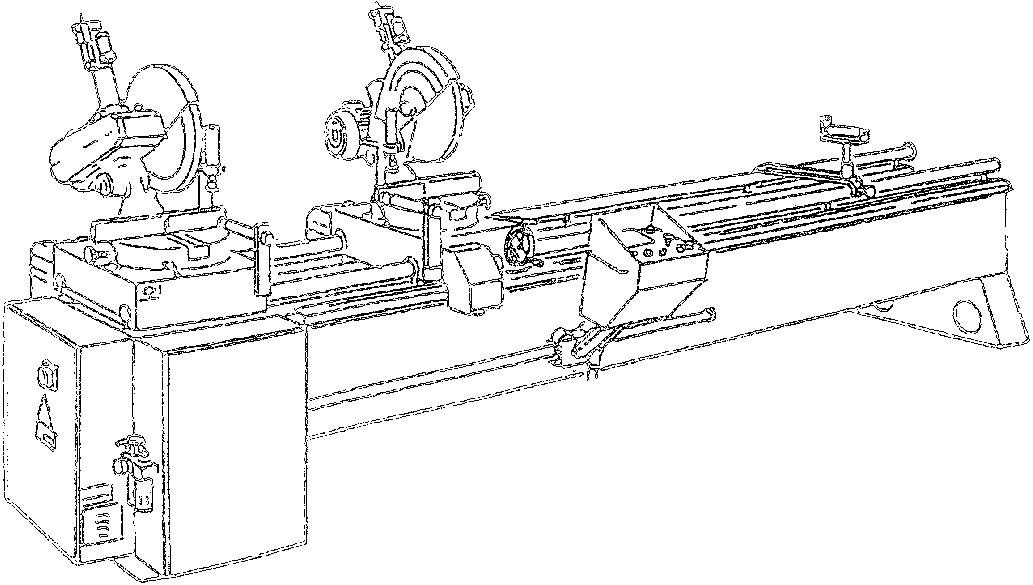
Рисунок 15 — Пильный станок с двумя или более головками
5.2.2.6 Горизонтальный тип (включая наклонный или отклоненный тип)
Шпиндель и дисковая пила установлены в каретке, которая перемещается по направляющим или рельсам над столом.
Плоскость дисковой пилы совмещена с осью станка «из стороны в сторону». Пильное полотно перемещается горизонтально по направлению к обрабатываемому материалу и в него. На некоторых станках стол может наклоняться. Этот тип станка может быть оснащен ручным, полуавтоматическим или полностью автоматическим управлением.
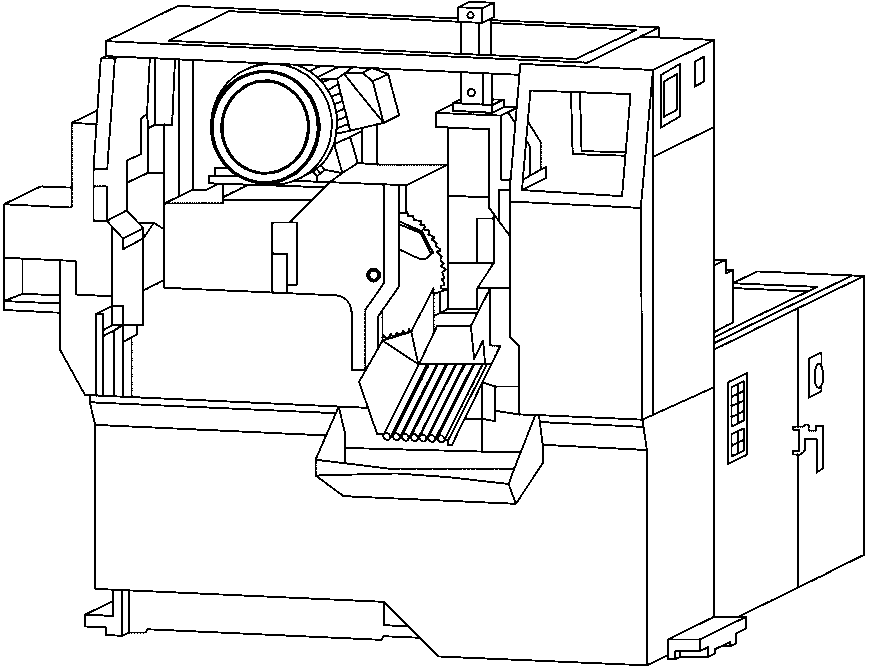
Рисунок 16 — Горизонтальный/наклонный тип
5.2.3 Приводные ножовки — горизонтально-поворотный тип
Головка, несущая возвратно-поступательную раму и пильный инструмент, поворачиваются на одном конце; движение подачи осуществляется по дуге вниз в верхнюю часть заготовки.
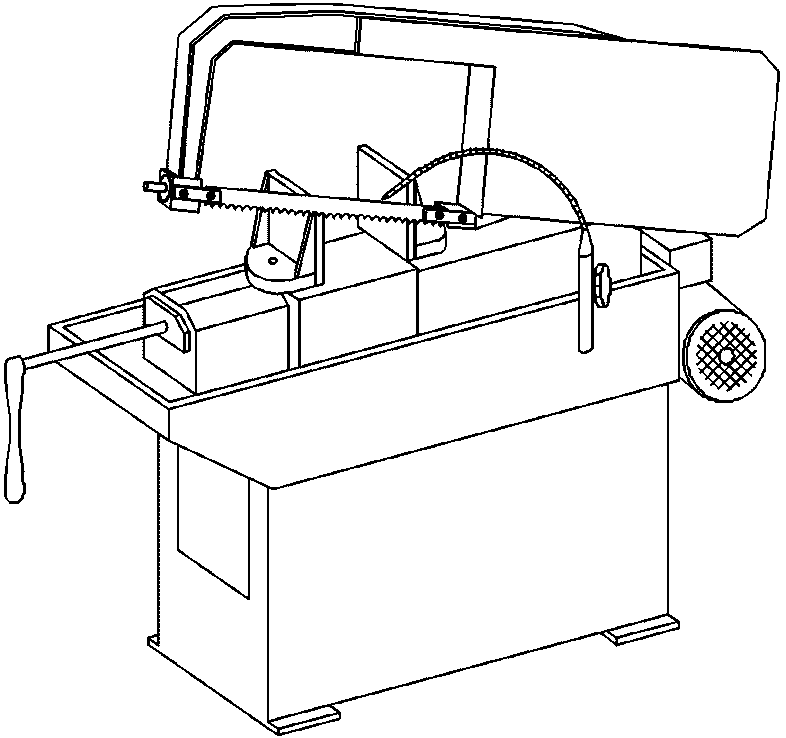
Рисунок 17 — Приводные ножовки — горизонтально-поворотный тип
5.3 Требования к защите конкретных типов станков
5.3.1 Ленточнопильные станки (см. рисунки 1 - 8)
5.3.1.1 Основные требования
Необходимо предусмотреть стационарные или блокирующие ограждения для предотвращения доступа по всей длине ленточнопильного инструмента. Регулируемые ограждения должны быть предусмотрены для всего диапазона пильного инструмента, необходимого для процесса распиловки.
Примечание - Этого можно достичь, если направляющие ленты будут располагаться как можно ближе к губкам и не будут мешать пластине тисков.
Если предусмотрены щетки или диски для очистки пильного инструмента, они должны быть защищены одним или несколькими стационарными, регулируемыми или блокируемыми подвижными ограждениями.
Доступ к движущимся колесам ленты должен быть предотвращен блокируемыми съемными ограждениями, которые соответствуют, по крайней мере, требованиям PL = c (см. ИСО 13849-1). Блокировка ограждения должна включать как минимум один датчик, активируемый в положительном режиме (см. 5.1 и ИСО 14119:2013, приложение A).
Должна быть предусмотрена регулируемая направляющая, которая перемещается вместе с ограждением для поддержки пильного инструмента во время распиловки, тем самым снижая риск поломки пильного инструмента во время работы.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.1.2 Дополнительные требования к вертикальным ленточнопильным станкам с подачей поперечной рамы (см. рисунок 7) или продольной подачей стола (см. рисунок 8)
На станках с силовой подачей (например, подача обрабатываемого материала, подача рамы станка), со скоростью подачи:
- менее или равной 2 м/мин: должно быть предусмотрено управление удержанием для работы (см. ИСО 11161:2007, 8.6.2);
- более 2 м/мин: доступ к опасным движениям должен быть предотвращен стационарными и/или блокирующимися ограждениями.
Если оператор должен войти в стол для загрузки/выгрузки на вертикальных ленточнопильных станках с поперечной рамой (см. рисунок 7), то должны быть предусмотрены соответствующие защитные меры от опасностей падения, поскальзывания и спотыкания (например, поручни или другие, перечисленные в 5.15.1).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.3.2 Круглопильные станки (см. рисунки 9 - 16)
5.3.2.1 Общие положения
Станки должны быть оснащены защитными кожухами и спроектированы таким образом, чтобы:
a) предотвратить доступ к зубьям вращающегося пильного инструмента, когда пильная головка находится в исходном положении;
b) предотвратить доступ автоматических и полуавтоматических пильных станков к пильному инструменту во время распиловки; предотвратить доступ ручных пильных станков к пильному инструменту во время распиловки, насколько это возможно, в зависимости от формы заготовки и процесса распиловки; и
c) предотвратить доступ к любому устройству для очистки пильного инструмента во время распиловки.
Защитные кожухи должны быть спроектированы так, чтобы удерживать выбрасываемые фрагменты (например, части пильного инструмента, обрабатываемый материал).
В станках с поворотной головкой отказ одного компонента в системе противовеса не должен приводить к падению пильной головки под действием силы тяжести.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.2.2 Тип поворотной головки — ручная и электроприводная подача режущей головки (см. рисунки 9 и 10)
Доступ к пильному инструменту должен быть предотвращен комбинацией стационарных защитных ограждений и самозакрывающихся защитных ограждений (см. рисунок C.1). Части 1 и 2 рисунка C.1 являются стационарными защитными ограждениями; часть 3 — самозакрывающееся защитное ограждение. Защитное ограждение должно быть полностью закрыто в исходном положении. Самозакрывающееся защитное ограждение не должно приводиться в исходное положение под действием силы тяжести или пружины. Отсоединение тяги самозакрывающегося защитного ограждения должно быть предусмотрено с использованием инструмента или открытия механической системы блокировки либо замка с ключом.
Должны быть предусмотрены соответствующие устройства для предотвращения падения режущей головки из исходного или поднятого положения (например, удерживающие пружины, защелки).
Если сняты защитные кожухи пильного инструмента (например, для замены пильного инструмента, технического обслуживания), то блокировочное устройство должно гарантировать, что вращение пильного инструмента будет предотвращено до тех пор, пока защитные кожухи пильного инструмента не будут полностью восстановлены.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.2.3 Тип поворотной головки — автоматический (см. рисунок C.2) и полуавтоматический (см. рисунок C.3)
Рабочая зона и механизм подачи заготовки должны быть снабжены блокирующим ограждением.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.3.2.4 Вертикальный/нисходящий тип подачи (см. рисунки 11 и 12)
Для автоматических станков должны быть предусмотрены самозакрывающиеся ограждения, а для ручных станков — регулируемые ограждения для защиты зубьев пильного инструмента и как можно большей части обеих сторон пильного инструмента.
Если машина оснащена автоматической подачей обрабатываемого материала, доступ к рабочей зоне и механизму подачи материала должен быть предотвращен стационарными и/или заблокированными съемными ограждениями. Отверстия в ограждениях в точке загрузки должны регулироваться в соответствии с ИСО 13857:2008, таблицы 1, 3 и 4.
Блокировка ограждения должна включать как минимум один датчик, активируемый в положительном режиме (см. ИСО 14119:2013, приложение A).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.2.5 Поднимающийся/идущий вверх тип (см. рисунок 13)
5.3.2.5.1 Машины с ручной подачей режущей головки
Должны быть предусмотрены блокирующие съемные ограждения, чтобы максимально закрыть пильный инструмент над столом машины.
Если во время распиловки возможен контакт с пильным инструментом, вращение должно происходить только под управлением устройства с автоматическим возвратом в исходное состояние (т.е. управление устройством с автоматическим возвратом в исходное состояние может быть интегрировано с рукояткой).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.2.5.2 Машины с силовой подачей режущей головки
Необходимо предусмотреть стационарные и/или блокируемые съемные ограждения с блокировкой ограждения для предотвращения доступа к движущемуся пильному инструменту, когда он находится над рабочим столом.
Блокировка ограждения не требуется, если при открытии ограждения:
- либо тормоз приводится в действие для остановки пильного инструмента до того, как к нему станет возможным доступ;
- либо пильный инструмент убирается в безопасное положение под рабочим столом до того, как станет возможным доступ к пильному инструменту.
Время остановки или убирания должно рассчитываться в соответствии с ИСО 13855:2010, раздел 5.
Блокировка ограждения должна включать как минимум один датчик, срабатывающий в положительном режиме (см. 5.1 и ИСО 14119:2013, приложение A).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.3.2.6 Продольное перемещение — настольный тип (см. рисунок 14)
Доступ к движущемуся пильному инструменту и зажимам из положения загрузки/выгрузки должен быть предотвращен комбинацией стационарных защитных ограждений (см. ИСО 14120:2015, 3.2) и чувствительного защитного оборудования или SPE (см. ИСО 12100:2010, 3.28.5), например, активные оптоэлектронные защитные устройства (AOPD) (см. МЭК 61496-2) или коврики, чувствительные к давлению (см. ИСО 13856 1 и ИСО 13855 для позиционирования).
Доступ с задней стороны машины к движущемуся пильному инструменту, зажимным устройствам, а также любым силовым измерительным или подающим устройствам должен быть предотвращен стационарными защитными ограждениями (см. ИСО 14120) вместе с блокируемыми съемными защитными ограждениями либо с чувствительным защитным оборудованием.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
Доступ к движущемуся пильному инструменту и другим опасным частям под столом станка должен быть предотвращен стационарными защитными устройствами. Если требуется доступ к пильному инструменту и приводному механизму, включая любое устройство изменения частоты вращения шпинделя, должны быть предусмотрены блокируемые съемные защитные устройства. При необходимости должна быть предусмотрена блокировка защитных устройств (см. ИСО 12100:2010, 3.27.5 и ИСО 14119:2013, 4.3).
Также должны быть предусмотрены стационарные защитные устройства со всех сторон станка, например самозакрывающиеся защитные устройства, для удержания стружки и смазочно-охлаждающей жидкости, а также минимизации рисков от выброса технологических материалов.
Блокировочные устройства должны включать как минимум один датчик, активируемый в положительном режиме (см. ИСО 14119). Срабатывание блокировок и/или чувствительного защитного оборудования должно вызывать останов категории 0 или категории 1 (см. МЭК 60204-1).
При необходимости следует предусмотреть безопасную интеграцию вспомогательного оборудования для обработки стружки/щепы (например, транспортеров для стружки/щепы).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.2.7 Горизонтальный тип
Самозакрывающиеся, регулируемые или блокируемые съемные ограждения должны предотвращать доступ к движущемуся пильному инструменту (см. также рисунок 16).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.2.8 Радиальный рычаг, маятниковый и фронтальный типы
Стационарные ограждения, регулируемые или блокируемые съемные ограждения должны предотвращать доступ к движущемуся пильному инструменту. Должны быть предусмотрены средства для автоматического возврата пильного инструмента в исходное положение после использования.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.2.9 Двойной пильный тип для резки под углом — вертикальная подача — тип с одной головкой
Для предотвращения доступа к движущимся пильным инструментам должны быть предусмотрены стационарные ограждения и регулируемые ограждения.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
Если направляющее ограждение для позиционирования обрабатываемого материала находится за продольной осью обрабатываемого материала, должны быть предусмотрены средства для зажима материала.
Должны быть предусмотрены либо дополнительные приспособления для выравнивания обрабатываемого материала во время распиловки, либо защита с помощью туннеля для материала.
Верификация: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.3.2.10 Двойной пильный тип косой резки — вертикальная подача — две или более головок (см. рисунок 15)
Доступ в опасную зону должен быть предотвращен стационарным и/или заблокированными съемными ограждениями. Отверстия в ограждениях на загрузочной станции должны соответствовать ИСО 13857:2008, таблицы 3 — 5. Блокировка ограждения должна включать как минимум один датчик, активируемый в положительном режиме (см. ИСО 14119:2013, приложение A).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
Для ручных или полуавтоматических станков должны быть предусмотрены самозакрывающиеся или регулируемые ограждения для предотвращения доступа к пиле. Дополнительные регулируемые ограждения или зажимное оборудование для обрабатываемого материала должны предотвращать доступ к пиле в положениях загрузки/выгрузки.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
Для автоматических станков доступ к пиле должен быть предотвращен с помощью заблокированных съемных ограждений. Блокировка должна включать как минимум один датчик, активируемый в положительном режиме (см. ИСО 14119:2013, приложение A). Активация блокировки должна либо заставить пилу отвести в безопасное положение, либо остановить до того, как станет возможным доступ (см. ИСО 13855 и ИСО 13857).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
Если предусмотрено силовое перемещение, доступ к местам, где существует потенциальная опасность раздавливания, должен быть предотвращен. Это должно быть достигнуто путем предоставления:
a) либо устройств отключения, если область манипуляции заготовкой неизвестна (см. ИСО 13855);
b) либо стационарных ограждений вместе с устройствами отключения в положении загрузки/выгрузки, если известны требования к манипуляции заготовкой и соблюдены минимальные зазоры, указанные в ИСО 13854.
Примерами устройств отключения являются электрочувствительное защитное оборудование (ESPE) в соответствии с МЭК 61496-1 и МЭК 61496-2 или устройства защиты, чувствительные к давлению (PSPD) в соответствии с ИСО 13856-1.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
Отдельные режущие головки на станках с несколькими головками должны соответствовать требованиям, перечисленным в 5.3.2.1.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.3.3 Приводные ножовки (см. рисунок 17)
Доступ к опасностям раздавливания/защемления возвратно-поступательным приводным механизмом и подвижной рамой должен быть предотвращен стационарными и/или блокирующимися ограждениями.
Контроль: визуальный осмотр, чертежи/схемы/расчеты.
5.4 Другие механические опасности
5.4.1 Элементы механической передачи мощности
Доступ к двигателям и элементам приводной передачи должен быть предотвращен стационарными защитными ограждениями или блокирующими съемными защитными ограждениями (например, телескопическими кожухами), если они не являются изначально безопасными в силу своего положения. Съемные защитные ограждения должны использоваться, если нормальная работа требует частого доступа (т.е. более одного раза за рабочую смену). Блокировка защитных ограждений должна включать как минимум один датчик, активируемый в положительном режиме (см. ИСО 14119:2013, приложение A).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.4.2 Устройства зажима обрабатываемого материала
Все пильные станки должны быть снабжены зажимными устройствами, которые надежно удерживают обрабатываемый материал в необходимом положении, чтобы предотвратить непреднамеренное перемещение обрабатываемого материала во время процесса распиловки.
Верификация: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.4.3 Устройства зажима обрабатываемого материала с электроприводом
5.4.3.1 Опасность раздавливания
Риск воздействия опасностей раздавливания между устройствами зажима обрабатываемого материала с электроприводом (зажимами) и обрабатываемым материалом должен быть снижен одной или несколькими из мер:
a) ограничение хода зажима до 6 мм или менее (открытие и закрытие);
b) ограничение скорости зажимного устройства до 10 мм в секунду или менее при управлении от удержания до хода;
c) обеспечение дистанционных ограждений для обеспечения того, чтобы опасная зона не могла быть достигнута; длина дистанционного ограждения (туннельное ограждение, см. ИСО 14120:2015, 3.2.2) должна быть не менее 550 мм (длина предплечья согласно ИСО 13857:2008, таблица 3) (см. ИСО 13857 в зависимости от типа защиты);
d) предоставление средств, препятствующих попаданию оператора в опасную зону, пока закрываются устройства для удержания обрабатываемого материала с электроприводом, например двуручное устройство управления, закрытие устройства функциональной клавишей в сочетании с устройством включения или размещение управления вдали от опасной зоны;
e) предоставление средств для обнаружения доступа в опасную зону, например активное оптоэлектронное защитное устройство (AOPD);
f) обустройство стационарных ограждений.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.4.3.2 Блокировка системы управления
Блокировка системы управления должна предотвращать разжимание обрабатываемого материала во время цикла распиловки.
На полуавтоматических и автоматических станках система управления станка должна быть заблокирована для предотвращения распиловки, пока обрабатываемый материал не будет зажат.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.4.3.3 Потеря зажима во время распиловки
Устройства для удержания обрабатываемого материала с электроприводом должны оставаться зажатыми или опасное движение должно быть прервано в случае отказа или прерывания питания устройства для удержания обрабатываемого материала.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.4.3.4 Ручное освобождение системы зажима
На полуавтоматических и автоматических станках ручное освобождение зажима допускается только после того, как пильный инструмент был втянут и опасное движение станка прекратилось.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.4.4 Устройства для загрузки/выгрузки и подачи обрабатываемого материала с электроприводом
5.4.4.1 Роликовая подача (см. 3.8)
Передача мощности на приводные ролики должна быть полностью укрыта. Точки защемления между приводными роликами и обрабатываемым материалом должны быть защищены с помощью стационарных и/или блокируемых съемных ограждений, за исключением случаев, когда положение впуска (т.е. где обрабатываемый материал поступает в машину) удовлетворяет требованиям ИСО 13857.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.4.4.2 Захватное устройство (см. 3.2)
Доступ к опасным зонам на захватных устройствах должен быть предотвращен [например, стационарные ограждения, съемные блокирующие ограждения, активные оптические защитные устройства (AOPD); см. МЭК 61496-2].
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.4.4.3 Нажимная подача (см. 3.7)
Должны быть предусмотрены защитные ограждения для предотвращения доступа к траектории нажимного устройства и обрабатываемого материала при прямом ходе устройства, при обратном ходе и для предотвращения опасности раздавливания между концом обрабатываемого материала и устройством подачи (см. ИСО 13857).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.4.5 Системы сбора и удаления стружки/удаляемого металла
5.4.5.1 В пределах машины
Во избежание опасности запутывания или раздавливания доступ к системе сбора и удаления стружки/удаляемого металла должен быть предотвращен стационарным и/или блокирующими съемными ограждениями.
Открытие блокирующего съемного ограждения должно приводить к остановке движения системы, и она должна оставаться заблокированной. Если движение системы с открытым блокирующим ограждением необходимо (например, для очистки), движение должно быть разрешено только под управлением удержания для запуска.
5.4.5.2 Зона выброса стружки/удаляемого металла
Во избежание опасности запутывания или раздавливания доступ к зоне выброса стружки/удаляемого металла должен быть предотвращен, например с помощью ограждения и/или использования контейнера или наклонного ковша. Если контейнер или наклонный ковш расположены под точкой выброса, доступ к зоне выброса стружки/удаляемого металла должен быть невозможен. При использовании подвижных ограждений они должны быть сблокированы с приводом конвейера стружки/удаляемого металла.
Если из-за типа конструкции доступ к системе сбора и удаления стружки/удаляемого металла и, соответственно, к зоне сброса стружки/удаляемого металла не может быть полностью предотвращен, это должно быть обозначено предупреждающим знаком.
Контроль: визуальный осмотр, чертежи/схемы/расчеты.
5.4.6 Профилактическое техобслуживание
Доступ к опасным зонам должен быть ограничен путем размещения точек обслуживания, добавления жидкости (например, смазки) и настройки/регулировки машины за пределами опасных зон (см. ИСО 12100).
Верификация: визуальный осмотр, чертежи/схемы/расчеты.
5.5 Электрические опасности
Чтобы минимизировать опасности, связанные с электричеством, все электрооборудование должно быть спроектировано и применено в соответствии с МЭК 60204-1.
Проверить соответствие требованиям МЭК 60204-1.
5.6 Термические опасности
Если предусмотрена система удаления стружки, она должна защищать людей от контакта с горячим материалом стружки (например, с помощью стационарных ограждений).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.7 Опасности, связанные с шумом
5.7.1 Уменьшение шума у источника
При проектировании пильных станков необходимо учитывать информацию и технические меры по контролю шума у источника, приведенные в ISO/TR 11688-1.
Примечание - ISO/TR 11688-2 содержит полезную информацию о механизмах генерации шума в оборудовании.
При конструировании необходимо учитывать шум от каждого источника. Соответствующие технические меры по снижению шума в основных источниках звука пильных станков приведены в таблице 3.
Приведенный выше список не является исчерпывающим. Могут использоваться альтернативные технические меры по снижению шума с одинаковой или большей эффективностью. Конструкция ограждения может способствовать снижению шума за счет изоляции или поглощения.
Критериями оценки эффективности мер по снижению шума являются фактические значения шумовых характеристик для машин данного семейства (типа), определяемые в соответствии с 6.3.
5.7.2 Снижение шума трактов передачи
Если уровни шума должны быть снижены помимо мер, обусловленных конструкцией, машина должна быть снабжена защитными средствами (например, шумозащитными кожухами, экранами, установленными на машине, глушителями). См. ИСО 11546-1, ИСО 11546-2, ИСО 11691, ИСО 11820 и ИСО 11821.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.8 Опасности, связанные с вибрацией
На пильных станках с ручной подачей обрабатываемого материала или снабженных рукоятками, на которых в процессе выполнения рабочих операций полное среднеквадратичное значение корректированного ускорения превышает 2,5 м/с2, меры по предотвращению или снижению вибрации (насколько это практически осуществимо) должны быть приняты за счет использования конструкции и дизайна, демпфирования и/или изоляции. Для измерения вибрации см. ЕН 1299 и ИСО 20643.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
5.9 Опасности, связанные с обрабатываемыми материалами или веществами
5.9.1 Опасности от контакта с вредными жидкостями, газами, туманами, парами и пылью или их вдыхания
Меры по минимизации опасностей, возникающих из-за вредных смазочно-охлаждающих жидкостей, должны включать следующее:
- конструкция системы должна предотвращать разбрызгивание, утечку и перелив смазочно-охлаждающей жидкости;
- резервуары для жидкости и другие компоненты системы (например, трубы и шланги) должны быть изготовлены из материалов, устойчивых к воздействию смазочно-охлаждающей жидкости. Должна быть предоставлена информация об используемых смазочно-охлаждающих жидкостях [см. 6.2.2 g)];
- система распределения смазочно-охлаждающей жидкости и насадки должны быть спроектированы так, чтобы минимизировать нежелательное разбрызгивание;
- если в рабочей зоне предвидятся опасные концентрации мелкодисперсного тумана, пара или дыма, должны быть предусмотрены средства для предотвращения их утечки и предусмотрено подключение встроенного или внешнего вытяжного оборудования (см. ЕН 626-1);
- мощность смазочно-охлаждающей жидкости должна соответствовать правильной функции станка и быть достаточной, чтобы избежать чрезмерного нагрева и последующего испарения жидкости, или, в качестве альтернативы, должны быть предусмотрены охладители;
- система смазочно-охлаждающей жидкости должна быть способна подавать подходящие объемы жидкости для минимизации выбросов опасных паров на месте резки;
- если предполагается, что операторы будут помещать руки в рабочую зону (например, во время операций загрузки/выгрузки, настройки), подача смазочно-охлаждающей жидкости должна быть остановлена или отведена путем открытия съемного ограждения;
- конструкция системы смазочно-охлаждающей жидкости должна позволять регулировать поток и направление вне опасной зоны или при остановленном станке;
- резервуары смазочно-охлаждающей жидкости должны быть оснащены визуальной индикацией уровня и точкой наполнения, к которой легко получить доступ;
- все компоненты системы должны быть спроектированы так, чтобы уменьшить воздействие смазочно-охлаждающей жидкости на персонал во время технического обслуживания;
- должны быть предусмотрены такие средства, как фильтры, для предотвращения накопления стружки и других материалов от операций пиления внутри станка и бака смазочно-охлаждающей жидкости, чтобы свести к минимуму растворение твердых металлов в жидкостях.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.9.2 Минимизация биологических и микробиологических опасностей в смазочно-охлаждающей жидкости
Меры по минимизации опасностей биологического и микробиологического роста в рециркулирующих смазочно-охлаждающих жидкостях должны включать следующее:
- общее содержимое системы смазочно-охлаждающей жидкости должно циркулировать при нормальном использовании, чтобы не было стационарного объема внутри бака, за исключением случаев, когда осаждение требуется по конструкции;
- чтобы избежать застойных зон, остающихся внутри машины, смазочно-охлаждающая жидкость должна сливаться из машины под действием силы тяжести;
- сливной трубопровод должен иметь достаточный диаметр и наклон, чтобы минимизировать осаждение шлама;
- система смазочно-охлаждающей жидкости должна быть снабжена фильтрацией для удаления осадка;
- при накоплении осадка очистка должна быть легкой по конструкции (например, закругленные углы в контейнерах). Очистка не должна требовать опорожнения всей системы;
- внутренняя часть баков не должна способствовать росту бактерий (например, гладкие неокрашенные поверхности);
- необходимо предусмотреть возможность полного опорожнения контейнеров со смазочно-охлаждающей жидкостью;
- контейнеры со смазочно-охлаждающей жидкостью должны иметь крышки, предназначенные для предотвращения попадания посторонних веществ;
- необходимо избегать загрязнения смазочно-охлаждающей жидкости маслом или смазкой из внешних источников, таких как потеря смазки машины, или должны быть предусмотрены средства для их систематического удаления;
- необходимо обеспечить средства, позволяющие: - брать пробы жидкости, - очищать отстойники и трубопроводы, - менять фильтры,
чтобы свести к минимуму воздействие жидкости на оператора.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерения.
5.9.3 Стружка и возможность очистки
Машина должна быть сконструирована таким образом, чтобы минимизировать накопление стружки в рабочей зоне и облегчить ее удаление с минимальным снятием защитных приспособлений.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.10 Опасности, возникающие из-за пренебрежения эргономическими принципами при проектировании станков
5.10.1 Избежание вредного для здоровья положения тела, чрезмерных усилий, усталости и повторяющегося напряжения
Станок и его органы управления должны быть спроектированы в соответствии с ИСО 12100.
Станки должны быть спроектированы в соответствии с эргономическими принципами, чтобы избежать чрезмерных усилий, вредного для здоровья положения тела, усталости или повторяющегося напряжения во время использования.
Съемные ограждения должны приводиться в действие электроприводом, если их использование приведет к повторяющимся чрезмерным усилиям (см. также ИСО 12100:2010, 4.8).
Примечание - Дополнительные указания приведены в МЭК 60204-1, ЕН 614-1, ИСО 9355-2, ИСО 9355-3 и ИСО 14738.
Контроль: требования к измерениям, позе не должны быть чрезмерными и соответствовать указанным стандартам.
5.10.2 Недостаточный учет факторов анатомии руки или ноги
Расположение, маркировка и освещение устройств управления и точек наблюдения или обслуживания, таких как точки наполнения и слива резервуаров, должны быть выбраны с учетом эргономических принципов (см. ЕН 614-1, ЕН 614-2; ИСО 9355-1, ИСО 9355-2, ИСО 9355-3; ЕН 1005-1, ЕН 1005-2, ЕН 1005-3, ИСО 7250).
Контроль: измерение, проверка того, что расстояния, используемые при нормальной работе, соответствуют указанным стандартам.
5.10.3 Недостаточное местное освещение
Встроенное освещение на станке для освещения рабочей зоны должно быть предусмотрено, когда конструкция станка и/или его ограждений делает окружающее освещение недостаточным для безопасной и эффективной работы станка.
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты, измерение.
Исключение: На вертикальных ленточнопильных станках с ручной подачей (см. рисунок 5) встроенное освещение должно создавать освещенность не менее 500 лк в соответствии с ЕН 1837.
Для исключения возможности возникновения стробоскопического эффекта необходимо соблюдать требования к пульсации освещенности.
Контроль: визуальный осмотр, измерение.
5.10.4 Человеческая ошибка, человеческое поведение
Необходимо предоставить оборудование и принадлежности для регулировки и обслуживания станка, указанные в руководстве по эксплуатации и не имеющиеся в наличии.
5.10.5 Ненадлежащая конструкция, расположение или идентификация ручного управления
Устройства ввода (например, клавиатуры, клавишные панели, кнопки) должны соответствовать ИСО 9355-1, ИСО 9355-2 и ИСО 9355-3.
5.10.6 Ненадлежащая конструкция или расположение визуальных дисплеев
Информация, отображаемая на экране, должна быть четкой и недвусмысленной. Отражения и блики должны быть сведены к минимуму.
Контроль: проверка разборчивости и видимости с рабочего места.
5.11 Неожиданный пуск, неожиданное превышение скорости
5.11.1 Отказ/нарушение работы системы управления
Системы управления должны быть спроектированы в соответствии с ИСО 13849-1, МЭК 60204-1, ИСО 4413 и ИСО 4414; и необходимо применять ИСО 12100:2010, 6.2.11.
Использование программируемой электронной системы не должно снижать уровень безопасности, указанный в настоящем стандарте. Если функции безопасности реализованы в программируемой электронной системе, они должны удовлетворять требованиям 5.1.3.1.
Непредвиденные движения станка (например, движение пильного инструмента, зажим обрабатываемого материала, подача обрабатываемого материала) должны быть предотвращены (см. ИСО 14118).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.11.2 Восстановление подачи энергии после прерывания
Конструкция системы управления должна гарантировать, что автоматический перезапуск предотвращается, и повторное включение управления запуском всегда требуется для инициирования движения с питанием после, например, любого изменения режима, выбора дополнительной функции, сброса системы, прерывания блокировки защиты, восстановления адекватного давления или напряжения, или устранения отказа системы (см. МЭК 60204-1:2009, 5.4 и 7.5).
Контроль: проверка/испытание, чертежи/схемы/расчеты.
5.11.3 Внешние воздействия на электрооборудование
Станки, в которых используются электронные детали и программируемые электронные системы (PES), должны демонстрировать электромагнитную совместимость следующим образом.
a) Помехоустойчивость: электронные системы управления должны быть спроектированы и установлены таким образом, чтобы быть защищенными от электромагнитных помех и стабильными при воздействии работы или отказа электрической системы в соответствии с МЭК 61000-6-2.
b) Излучение: электрическая/электронная конструкция должна применять техническую информацию и физические меры для ограничения электромагнитного излучения в соответствии с МЭК 61000-6-4.
Примечание - Станки, в которых используются только электрические детали с маркировкой CE, подключенные и смонтированные в соответствии с инструкциями производителя, могут считаться имеющими адекватную защиту от электромагнитного излучения.
Контроль: используют методы проверки, описанные в МЭК 61000-6-2 и МЭК 61000-6-4.
5.12 Ошибки монтажа
Конструкция деталей машины должна предотвращать ошибки монтажа (например, использование соединений «папа/мама», асимметричных особенностей расположения) и/или детали машины должны быть маркированы инструкциями по монтажу, если неправильная установка может привести к какой-либо опасности.
Контроль: чертежи/схемы/расчеты.
Направление реза пильного инструмента должно быть указано долговечным символом стрелки. Он может быть отображен снаружи или внутри защитных ограждений или деталей силовой передачи (например, шкивы для ленточных пил, шпиндель для циркулярных пил, рама для ножовочных полотен).
5.13 Падающие или выбрасываемые предметы или жидкости
5.13.1 Удержание обрабатываемого материала, стружки и жидкостей
Должны быть предусмотрены защитные ограждения для удержания или сдерживания прогнозируемого выброса обрабатываемого материала, стружки и жидкостей. Такие защитные ограждения должны быть спроектированы в соответствии с ИСО 14120:2015, 5.1.
Контроль: чертежи/схемы/расчеты.
5.13.2 Выброс деталей. Прочность защитного ограждения
Должны быть предусмотрены защитные ограждения для сдерживания энергии или защиты людей от деталей и/или компонентов машины, выброс которых можно обоснованно предвидеть, в частности, от пильного инструмента (см. ИСО 14120:2015, 5.1).
Контроль: визуальный осмотр, проверка/испытание, чертежи/схемы/расчеты.
5.14 Потеря устойчивости/опрокидывание станков
Машины должны быть спроектированы и изготовлены таким образом, чтобы они были устойчивы в предсказуемых условиях эксплуатации и без риска опрокидывания, падения или неожиданного движения. Если использование фундаментных болтов является одной из мер, используемых для предотвращения опрокидывания, изготовители должны указать необходимые требования к болтам и фундаменту (см. также раздел 6).
Контроль: визуальный осмотр, измерение при необходимости во время нормальной работы.
5.15 Поскальзывание, спотыкание и падение людей
5.15.1 Общие требования
Места работы и средства доступа к машинам (такие как встроенные лестницы, платформы, проходы в соответствии с ИСО 14122-2 и ИСО 14122-3) должны быть спроектированы так, чтобы свести к минимуму вероятность поскальзывания, спотыкания и падения путем предоставления опор для рук, опор для ног и, при необходимости, нескользящих поверхностей.
5.15.2 Общие требования
Если предусмотрена система нанесения жидкости, она должна быть спроектирована так, чтобы предотвращать разбрызгивание, распыление и туман за пределами корпуса машины [см. 6.2.2 g)]. Если это невозможно, должны быть предусмотрены другие средства, например поддон для сбора капель или решетчатый пол. Меры против дополнительных опасностей, возникающих из-за металлообрабатывающих жидкостей, см. в 5.9.1.
Контроль: визуальный осмотр, проверка/испытание с использованием жидкости.
5.15.3 Высокие части машины, которые должны быть доступны для обслуживания или устранения неисправностей
Если требуется частый доступ (т.е. более одного раза за смену), должны быть предусмотрены постоянные средства доступа (см. пример A).
Если требуется только случайный доступ, должны быть предусмотрены один или оба примера из примера B.
Постоянные средства доступа (например, лестницы, стремянки, см. ИСО 14122-2).
Стационарные рабочие платформы с неподвижными перилами и бортиками для защиты от падения (см. ИСО 14122-3).
Опоры для предохранительного ремня.
Средства для крепления съемных лестниц.
5.16 Верификация требований и/или мер безопасности
Требования безопасности и/или меры, указанные в разделе 5, должны быть проверены с использованием процедур, перечисленных в конце каждой меры или группы мер.
Визуальный осмотр должен использоваться для верификации характеристик, необходимых для требования проведения визуального осмотра поставляемых компонентов.
Проверка/испытание рабочих характеристик должны подтвердить, что предоставленные характеристики обеспечивают выполнение своей функции.
Измерение должно подтвердить с помощью приборов, что требования выполняются в указанных пределах.
Чертежи/расчеты должны подтвердить, что проектные характеристики предоставленных компонентов соответствуют требованиям.
6 Информация для использования
6.1 Маркировки
Станок должен быть маркирован отчетливо и долговечно следующим образом:
a) наименование компании и полный адрес изготовителя и, где применимо, его уполномоченного представителя;
b) год изготовления, т.е. год завершения производственного процесса;
c) обязательная маркировка, указывающая на ее соответствие обязательным требованиям.
Примечание - Обязательной маркировкой для Европейского союза является маркировка CE <1>;
<1> Для Евразийского экономического союза — EAC.
d) обозначение машины и обозначение серии или типа;
e) серийный номер (где применимо);
f) масса машины без режущих инструментов или вспомогательных устройств;
g) направление реза режущего инструмента, обозначенное символом стрелки.
6.2 Руководство по эксплуатации
6.2.1 Необходимо соблюдать общие требования, изложенные в ИСО 12100:2010, 6.4.
6.2.2 Руководство по эксплуатации должно включать следующую информацию:
a) повторение обозначенной информации (см. 6.1);
b) сведения о точках подъема для транспортирования и инструкции по установке машины и ее защитного оборудования (например, состояние пола, сведения о болтовом креплении, обслуживание, антивибрационные крепления);
c) сведения о данных о поставках для электрических, гидравлических и пневматических систем (где применимо);
d) сведения о системах управления, включая принципиальные схемы для электрических, гидравлических, пневматических систем; принципиальные схемы должны показывать интерфейсы между ними и любыми жестко подключенными частями, если включена программируемая электронная или пневматическая система управления (PES, PPS);
e) информация о диапазоне рабочих характеристик обрабатываемого материала и используемых размерах пильного инструмента машины;
f) информация о диапазонах пильного инструмента и скорости подачи (где применимо);
g) спецификация для любых смазочных материалов, гидравлических или металлообрабатывающих жидкостей и инструкции по их применению (следует обратить внимание на важность предотвращения проливания жидкости на окружающую область и, таким образом, создания опасности поскальзывания);
h) заявление шумовой характеристики в соответствии с 6.3, приложениями A и B и ИСО 12100:2010, 6.4.5.1;
i) инструкции по испытанию машины и ее защитного оборудования перед вводом в эксплуатацию;
j) инструкции по эксплуатации, настройке, замене пильного инструмента, очистке, использованию зажимных и подающих устройств машины;
k) рекомендации по необходимости использования средств индивидуальной защиты для операторов (например, средства защиты органов слуха, глаз);
l) инструкции по регулировке защитных ограждений и направляющих пильного инструмента вместе со спецификациями для подходящих типов пильных инструментов;
m) инструкции по проверке защитных ограждений или других защитных устройств после замены или регулировки пильного инструмента;
n) инструкции по безопасному обращению с обрабатываемым материалом при профильной или контурной резке;
o) информация об опасностях, связанных с вибрацией во время непрерывной ручной подачи с высоким уровнем усилия;
p) требования к периодическому техническому обслуживанию машины, ее ограждений и защитных устройств;
q) информация о разумном прогнозируемом неправильном использовании;
r) информация о спецификации запасных частей, которые следует использовать, если они могут повлиять на здоровье и безопасность операторов.
Рекомендуется подготовить контрольные списки для соответствующих операций, охватываемых перечислениями h), i), j) и k). В частности, для экзаменов по безопасности должен быть специальный контрольный перечень, который может быть подписан проверяющим.
6.3 Заявление шумовой характеристики
Шумовая характеристика машины должна быть заявлена на основе результатов измерений, полученных в соответствии с приложениями A и B.
В заявлении должны быть указаны следующие сведения:
- уровень звука на рабочих местах, если он превышает 70 дБ (если не превышает, то этот факт должен быть указан);
- пиковый уровень звукового давления по характеристике C на рабочих местах, если он превышает 63 Па (130 дБ относительно опорного значения 20 мкПа);
- корректированный по A уровень звуковой мощности, если уровень звука на каком-либо из рабочих мест превышает 80 дБ(A);
- двухчисловая шумовая характеристика в соответствии с ИСО 4871, сопровождающаяся указанием примененного метода измерений, условий проведений измерений и характеристики неопределенности (расширенной неопределенности) K (см. ИСО 4871), которая принимает значения: - 2 дБ при использовании метода измерений по ИСО 3744 или ИСО 11202 (класс точности 2); - 4 дБ при использовании метода измерений по ИСО 3746 или ИСО 11202 (класс точности 3) или ИСО 11204 (класс точности 3).
Пример - В результате измерений по ИСО 3746 заявлена двухчисловая шумовая характеристика: LWA = 93 дБ, K = 4 дБ.
При необходимости проверки заявленных значений измерения следует проводить с использованием того же метода и в тех же условиях, что указаны в заявлении шумовой характеристики.
Заявление шумовой характеристики должно сопровождаться следующим комментарием:
«Приведенные значения характеризуют машину как источник шума, и из них необязательно следует безопасность условий работы на рабочих местах. Хотя между уровнями излучения шума и воздействием шума на работника существует связь, ее не следует использовать надежно для определения того, требуются ли дополнительные меры предосторожности. Факторы, влияющие на фактический уровень воздействия шума на работника, включают характеристики рабочего помещения, наличие других источников шума (машин, технологических процессов) и пр. Кроме того, допустимый уровень воздействия может различаться в разных странах. Вместе с тем заявляемая шумовая характеристика позволит пользователю машины лучше оценить возможные опасности и риски».
Шумовую характеристику указывают также в рекламных материалах, содержащих сведения о рабочих характеристиках машины.
Условия эксплуатации для измерения уровня шума должны соответствовать условиям приложения B. Если измерение уровня шума в соответствии с приложением A невозможно по техническим причинам, допускается отклонение. Причины должны быть обоснованы. В этом случае в заявлении шумовой характеристики должно быть описано, какие условия испытаний использовались.
Условия монтажа и эксплуатации машины должны соответствовать инструкциям изготовителя и быть идентичными для определения уровня звукового давления излучения на рабочем месте и уровней звуковой мощности.
Уровень звукового давления излучения на рабочем месте должен измеряться в соответствии с ИСО 11202 со следующими изменениями:
- поправка на окружающую среду, K2A, или локальная поправка на окружающую среду, K3A, должна быть равна или менее 4 дБ;
- разница между уровнями звукового давления, измеренными на рабочем месте при работающей и выключенной испытуемой машине, соответственно должна быть равна или более 6 дБ;
- коррекция локальной поправки на окружающую среду, K3A, должна рассчитываться в соответствии с ИСО 11204:2010, A.2, со ссылкой, ограниченной ИСО 3746 вместо метода, приведенного в ИСО 11202:2010, приложение A.
При определении K3A в соответствии с ИСО 11204:2010, A.2, коррекция на окружающую среду K2A, необходимая для этой процедуры, может быть определена либо в соответствии с ИСО 3746 (предпочтительно), либо в соответствии с ИСО 3744, в зависимости от того, какой стандарт использовался для определения.
Уровни звуковой мощности должны измеряться в соответствии с методом измерения охватывающей поверхности, показанным в ИСО 3746, со следующими изменениями:
- коррекция на окружающую среду K2A должна быть равна или менее 4 дБ;
- уровни звукового давления из-за фонового шума, усредненные по позициям микрофонов на измерительной поверхности, должны быть как минимум на 6 дБ ниже среднего уровня звукового давления из-за испытуемой машины в работе при измерении в присутствии этого фонового шума.
Примечание 2 — Формула коррекции для этой разницы (см. ИСО 3746:2010, 8.3.3) применяется до разницы в 10 дБ;
- только параллельная трубчатая измерительная поверхность должна использоваться на расстоянии 1,0 м от опорной поверхности;
- если расстояние от машины до вспомогательного блока составляет менее 2,0 м, вспомогательный блок должен быть включен в опорную поверхность;
- время измерения, требуемое в ИСО 3746:2010, 8.3.1, относящееся к 10 с, должно быть исключено;
- точность испытания должна быть более 3 дБ;
- количество положений микрофона должно соответствовать ИСО 3746.
В качестве альтернативы, если имеются возможности и метод измерения применим к типу машины, уровни звуковой мощности также могут быть измерены в соответствии с методом с более высокой точностью (т.е. согласно ИСО 3744) без предыдущих изменений.
Для определения уровней звуковой мощности методом интенсивности звука см. ИСО 9614-1 (при условии соглашения между поставщиком и покупателем).
УСЛОВИЯ ИСПЫТАНИЙ ДЛЯ ИЗМЕРЕНИЯ УРОВНЯ ШУМА НА ПИЛЬНЫХ СТАНКАХ И ХАРАКТЕРИСТИКИ ОБРАБАТЫВАЕМЫХ МАТЕРИАЛОВ
B.1 Условия испытаний для измерения уровня шума на пильных станках
Для испытания должны использоваться зажимные устройства для обрабатываемого материала, поставляемые вместе со станком.
Все вспомогательные устройства (например, транспортер для стружки, смазочно-охлаждающая жидкость, гидравлика и системы смазки) должны работать как во время испытаний под нагрузкой, так и на холостом ходу.
Все защитные устройства и акустические ограждения, обычно поставляемые со станком, должны быть установлены и работать во время испытаний.
Для каждого набора измерений должен использоваться новый или повторно заточенный пильный инструмент, и он должен работать в соответствии с рекомендациями изготовителя пильного инструмента.
Для испытаний на уровень шума установка должна быть репрезентативной для типичного использования станка, а если предусмотрена переменная скорость пильного инструмента, скорость должна быть установлена в верхнем квартиле диапазона.
Местоположение испытуемого станка должно быть указано с помощью эскиза, на котором указано положение и детали любых отражающих поверхностей, которые могут повлиять на полученные значения уровня шума. Эскиз также должен включать положения измерений, указывающие те, на которых были зарегистрированы уровни звукового давления/мощности, и нормальное положение оператора(ов).
Если условия испытаний в соответствии с настоящим пунктом нецелесообразны по техническим причинам, допускается отклонение. Причины должны быть обоснованы. В этом случае в заявлении шумовой характеристики должно быть указано, какие условия испытаний были использованы.
B.2 Характеристики обрабатываемого материала
Измерения должны проводиться с использованием материала(ов), определенного(ых) ниже, в зависимости от предполагаемого использования машины (сталь или алюминий или оба). Результаты по излучению шума должны быть указаны в заявлении шумовой характеристики.
B.2.2 Материал испытательных заготовок
Материал заготовки должен представлять собой низколегированную углеродистую сталь в соответствии с ИСО 683-1 со следующими химическими компонентами:
Материал должен находиться в нормализованном состоянии, а диапазоны механических свойств должны находиться в следующих пределах:
предел текучести — от 335 МНм-2 до 480 МНм-2;
предел прочности на разрыв — от 600 МНм-2 до 840 МНм-2;
твердость — от 170 до 215 по Бринеллю.
Материал заготовки должен представлять собой алюминиевый сплав коммерческого класса, например AlMgSi1 (нечистый алюминий), со следующими химическими компонентами:
B.2.3 Размеры испытательных заготовок
Для обеспечения репрезентативного процесса генерации шума в таблице B.1 указаны геометрии испытательных образцов (поперечное сечение) для различных типов и размеров пильных станков.
Спецификация испытательных образцов
| Станок Обрабатываемый материал — сталь (состав материала — см. B.2.1) | |||||
| Обрабатываемый материал — алюминий (состав материала — см. B.2.2) | Раздел 5 настоящего стандарта | Описание | |||
| Размер | Сечение | Размер | Сечение | 5.2.1.1 | Горизонтальный ленточнопильный станок — поворотного и колонного типа. |
| Емкость <= 250 мм | Диаметр 100 мм Сплошное | 100 мм | Сплошное | Горизонтальный ленточнопильный станок — поворотного и колонного типа. | Емкость > 250 мм <= 400 мм |
| Диаметр 150 мм Сплошное | 150 мм | Сплошное | Горизонтальный ленточнопильный станок — поворотного и колонного типа. | Емкость > 400 мм <= 800 мм | |
| Диаметр 250 мм Сплошное | 250 мм | Сплошное | Горизонтальный ленточнопильный станок — поворотного и колонного типа. | Емкость > 800 мм | |
| Горизонтальный ленточнопильный станок — тип с качающейся головкой Диаметр 100 мм | |||||
| Сплошное | 100 мм | Сплошное | 5.2.1.2 | Вертикальный ленточнопильный станок — тип фиксированной пильно-рамной пилы | |
| Толщина 10 мм | Пластина | Толщина 10 мм | Пластина | Вертикальный ленточнопильный станок — тип фронтальной резки | Диаметр 100 мм |
| Сплошное | 100 x 100 x 6 мм | Квадратная труба | Вертикальный ленточнопильный станок — настольная и пильная подача. | Емкость <= 500 мм | |
| Толщина 100 мм Пластина | Толщина 100 мм | Пластина | Вертикальный ленточнопильный станок — настольная и пильная подача. | Емкость > 500 мм | |
| Толщина 300 мм Пластина | Толщина 300 мм | Пластина | 5.2.2.1 | Круглопильный станок — тип поворотной головки — ручная и электроприводная подача режущей головки | |
| Диаметр 50 мм | Сплошное | 50 x 50 x 5 мм | Квадратная труба | Круглопильный станок — тип поворотной головки — автоматический | Диаметр 50 мм |
| Сплошное | 50 x 50 x 5 мм | Квадратная труба | Круглопильный станок — тип с большой поворотной головкой — полуавтоматический | 300 x 200 мм | |
| Прямоугольник полое сечение | Специальное применение | 5.2.2.2 | Круглопильный станок — тип с вертикальной/нисходящей подачей | ||
| Не менее 50% от максимального диаметра | Сплошное | 50 x 50 x 5 мм | Квадратная труба | 5.2.2.3 | Круглопильный станок — поднимающийся/идущий вверх тип. |
| Диаметр пилы <= 425 мм | Не менее 50% от максимального диаметра Сплошное | 50 x 50 x 5 мм | Квадратная труба | Круглопильный станок — поднимающийся/идущий вверх тип. | Диаметр пилы > 425 мм |
| Диаметр 125 мм Сплошное | 100 x 100 x 6 мм | Квадратная труба | 5.2.2.4 | Круглопильный станок горизонтальный — продольно-поступательный тип или верхний тип | |
| Толщина 50 мм | Пластина | Толщина 50 мм | Пластина | 5.3.2.8 | Круглопильный станок — радиальный тип рычага |
| Толщина 15 мм | Пластина | 50 x 50 x 5 мм | Квадратная труба | 5.3.2.8 | Круглопильный станок — маятниковый тип |
| Толщина 15 мм | Пластина | Толщина 15 мм | Пластина | Круглопильный станок — тип для фронтальной резки. | Максимальный диаметр пилы <= 300 мм |
| Не менее 50% от максимального диаметра Сплошное | 50 x 50 x 5 мм | Квадратная труба | Круглопильный станок — тип для фронтальной резки. | 300 мм < максимальный диаметр пилы < 500 мм | |
| Не менее 50% от максимального диаметра Сплошное | 100 x 100 x 6 мм | Квадратная труба | Круглопильный станок — тип для фронтальной резки. | Максимальный диаметр пилы > 500 мм | |
| 5.2.2.6/5.3.2.10 Многопильный тип — круглопильные станки — тип двойной пильный/резка под углом, тип с двумя/несколькими головками | |||||
| По усмотрению поставщика в соответствии с типичным применением | |||||
| По усмотрению поставщика в соответствии с типичным применением | 5.2.3 | Приводная ножовка — горизонтально-колонный и шарнирный типы. | Емкость <= 250 мм в диаметре | Диаметр 100 мм | |
| Сплошное | Диаметр 100 мм Сплошное | Приводная ножовка — горизонтально-колонный и поворотный. | Мощность > 250 мм в диаметре | Диаметр 150 мм | Сплошное |
| Диаметр 150 мм Сплошное | Для пильных станков, для которых вышеперечисленное не подходит, необходимо использовать следующие альтернативные условия: | большой тип поворотной головки — сталь: должен использоваться материал, имеющий по крайней мере половину номинальной ширины машины и по крайней мере половину номинальной высоты станка; | станки для резки пластин — сталь: должна использоваться плоская пластина из конструкционной стали общей конструкционной стали, имеющая по крайней мере половину номинальной ширины машины и по крайней мере половину номинальной высоты станка; | ||
станки для резки пластин — алюминий: должна использоваться «пластина» из алюминия общего коммерческого класса, имеющая по крайней мере половину номинальной ширины машины и по крайней мере половину номинальной высоты станка;
круглопильные станки специально для алюминия: должна использоваться заготовка, соответствующая таблице B.1. Длина профиля (квадратная труба) должна быть в диапазоне от 2000 до 6000 мм, размер пластины должен иметь длину не менее 1000 мм и ширину не менее 500 мм.
Если предполагаемое использование станка — определенная цель (например, для резки труб), изготовитель должен использовать испытательный материал и геометрию, соответствующие цели применения.
ПРИМЕР ЗАЩИТНЫХ ОГРАЖДЕНИЙ ДЛЯ КРУГЛОПИЛЬНЫХ СТАНКОВ
C.1 Условия испытаний для измерения уровня шума на круглопильных станках
Для испытания следует использовать зажимные устройства для обрабатываемого материала, поставляемые вместе со станком.
Все вспомогательные устройства (например, транспортер для стружки, смазочно-охлаждающая жидкость, гидравлика и системы смазки) должны работать как во время испытаний под нагрузкой, так и на холостом ходу.
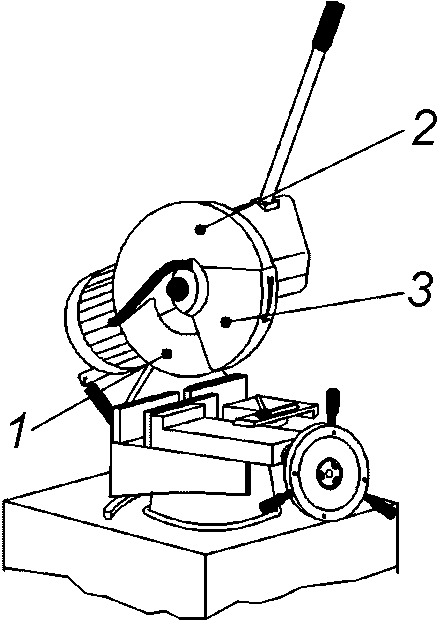
1, 2 — стационарные ограждения (съемные для замены пильного инструмента); 3 — самозакрывающееся защитное устройство с рычажным механизмом, которое вращается на втулке (концентрично шпинделю) на защитном ограждении 2 и приводится в действие звеном, прикрепленным к штифту, установленному на основании
Рисунок C.1 — Пример защитного кожуха на круглопильном станке — поворотный тип головки — ручная и механизированная подача режущей головки
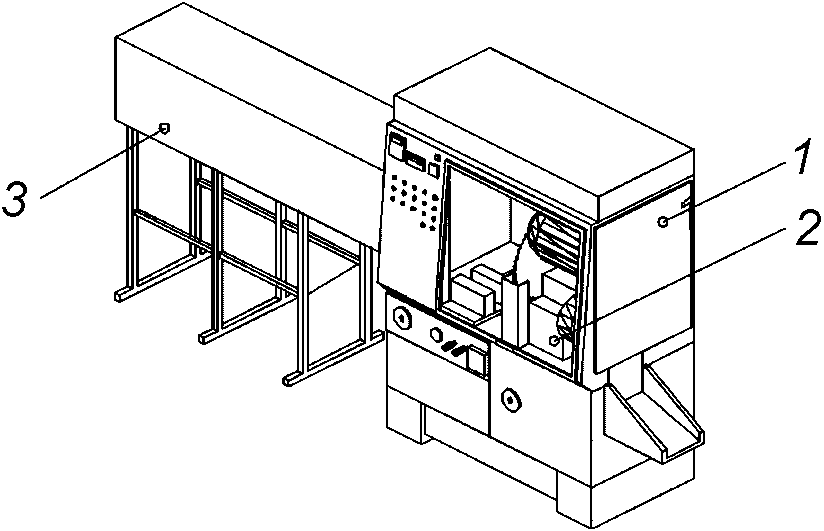
1 — автоматический шарнирный подвижный блокирующий кожух с ударопрочным смотровым окном; 2 — неподвижные кожухи, обеспечивающие ограждение пильного инструмента и рабочей зоны; 3 — блокирующие и неподвижные кожухи, закрывающие вспомогательный механизм загрузки и подачи заготовок
Рисунок C.2 — Пример защитных устройств на круглопильных станках
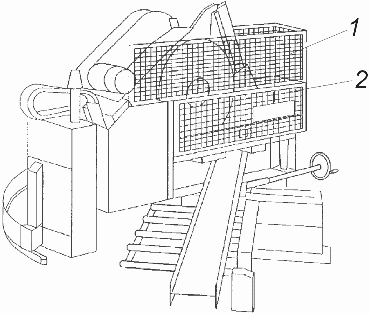
1 — автоматический шарнирный подвижный блокирующий кожух с ударопрочным смотровым окном; 2 — неподвижные ограждения, обеспечивающие защиту пильного инструмента и рабочей зоны
Рисунок C.3 — Пример защитных устройств на круглопильном станке — большая поворотная головка — полуавтомат
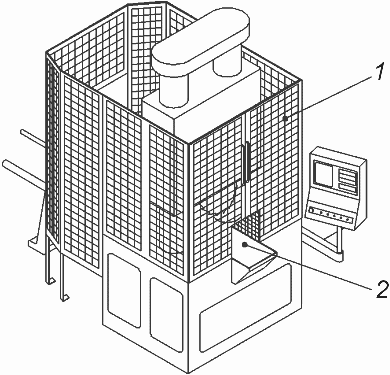
1 — неподвижные и блокирующиеся навесные ограждения; 2 — ограждение с регулируемым расстоянием на станции выгрузки заготовок
Рисунок C.4 — Пример обеспечения безопасности круглопильного станка — большой вертикальный тип — полуавтоматический
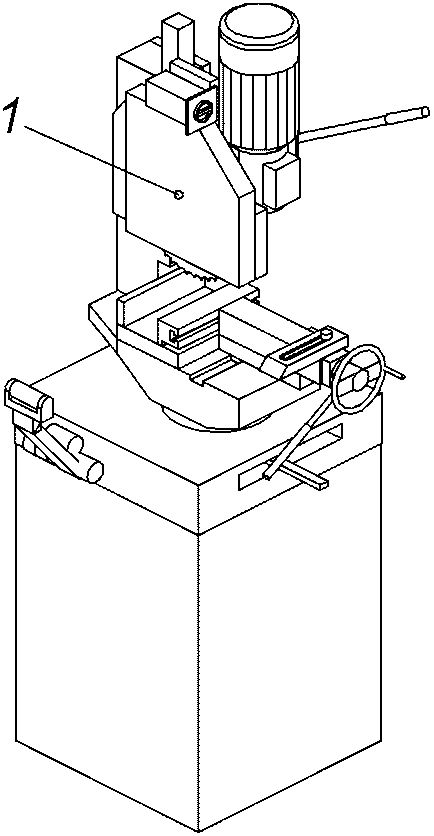
1 — самозакрывающийся защитный кожух — при опускании головки пильного станка защитный кожух касается верхней части заготовки
Рисунок C.5 — Пример защиты круглопильного станка — малый вертикальный тип — ручная подача
ПРИМЕРЫ ОПРЕДЕЛЕНИЯ УРОВНЯ РАБОЧИХ ХАРАКТЕРИСТИК
В приложении D показан пример расчета определения уровня рабочих характеристик (PL). Примеры, показанные в этом приложении, не подтвердили эффективность для машин и не были рекомендованы.
В настоящем приложении показано использование методов ИСО 13849-1 для определения функций безопасности и определения уровня рабочих характеристик (PL). Пошаговая процедура состоит из следующих шагов:
- определение функций безопасности, которые должны выполняться связанными с безопасностью частями системы управления (SRP/CS). Для каждой функции безопасности выполняют следующие шаги: - спецификация требуемых характеристик; - определение требуемого уровня рабочих характеристик PLr;
- проектирование и техническая реализация функции безопасности; определение связанных с безопасностью частей, которые выполняют функцию безопасности;
- оценка уровня рабочих характеристик PL, с учетом: - количественных аспектов: категории, надежности компонентов (MTTF_{d}) , диагностического охвата испытаний (DC), мер по предотвращению отказов по общей причине (CCF); - не поддающиеся количественной оценке качественные аспекты,
      которые влияют  на поведение SRP/CS функции безопасности  в  условиях
      неисправности,     программного     обеспечения,     связанного     с
  безопасностью, систематических отказов и условий окружающей среды;
  - <a id="p101141"></a>верификация  PL  для  функции  безопасности  (PL  более  или  равен
  PLr?);
  - <a id="p101142"></a>валидация (все ли требования выполнены?).
Оценка PL с учетом не поддающихся количественной оценке аспектов и валидации в настоящем приложении не приводится.
D.2 Функции безопасности (SF) и требуемый уровень рабочих характеристик
Выбранный пример схемы управления, связанной с безопасностью (см. рисунки D.1 и D.3), выполняет функцию безопасности для зажима заготовки, которая может быть выбрана следующим образом:
SF1: опасное движение будет остановлено в случае снижения давления;
SF2: непреднамеренное освобождение зажимных губок в случае снижения давления будет предотвращено.
Для применения метода графика риска и определения параметров риска см. ИСО 13849-1:2006, приложение A.
Требуемые уровни рабочих характеристик PLr для пильных станков определены и описаны в таблице 2. Согласно таблице 2, номер SF 11) для обеих функций безопасности требуемый уровень рабочих характеристик должен соответствовать PLr = a.
В настоящем приложении подготовлены два примера (пример A и пример B).
D.3 Пример A — остановка опасного движения путем уменьшения гидравлического давления (SF1)
D.3.1 Выявление деталей, относящихся к безопасности
Все компоненты, способствующие обеспечению безопасности, которые останавливают движение полотна за счет снижения гидравлического давления во время распиловки, представлены на рисунке D.1.
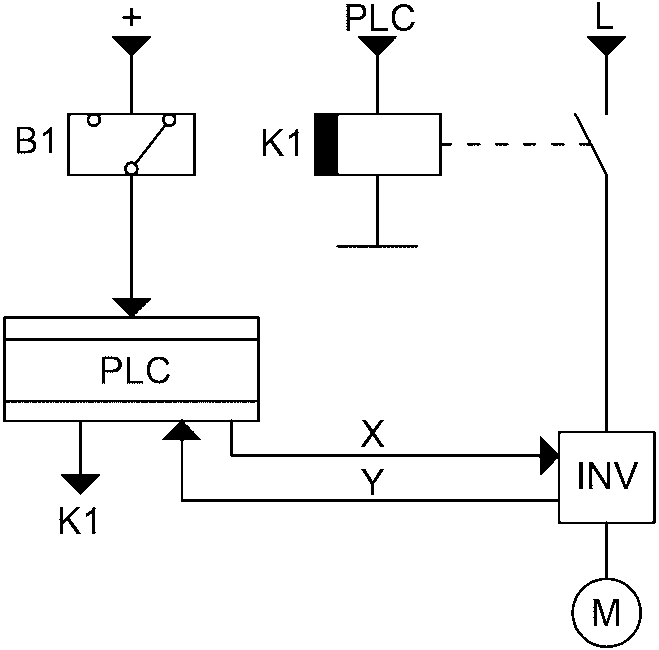
B1 — датчик давления; PLC — программируемый логический контроллер; K1 — контактор; INV — инвертор привода лезвия; M — двигатель привода лезвия; X — сигнал пуска; Y — аварийный сигнал
Рисунок D.1 — Схема управления A для выполнения функции безопасности
В этом примере датчик давления B1 подключен к программируемому логическому контроллеру (ПЛК).
ПЛК подключен к контактору K1, способному замыкать питание двигателя привода лопасти M.
Детали, связанные с безопасностью, и их разделение на каналы можно проиллюстрировать на блок-схеме, связанной с безопасностью, как показано на рисунке D.2.
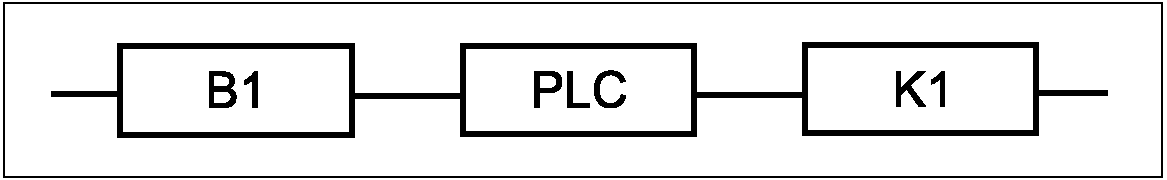
B1 — датчик давления; PLC — программируемый логический контроллер; K1 — контактор
Рисунок D.2 — Блок-схема для выявления частей, связанных с безопасностью, для примера A
D.3.2 Оценка уровня рабочих характеристик
Значения среднего времени до опасного отказа MTTFd для каждого канала среднего диагностического покрытия DCavg и фактора общей причины предполагаются оцененными в соответствии с ИСО 13849-1:2006, приложения C — F, или предоставленными изготовителем. Категории оценивают в соответствии с 6.2 и ИСО 13849-1:2006, приложение B.
D.3.2.2 Количественная оценка MTTFd для каждого канала DCavg, отказ по общей причине, категория, PL
Контактор (K1), программируемый логический контроллер (PLC) и датчик давления (B1) вносят вклад в MTTFd соответствующего канала.
Предполагается, что MTTFd PLC в 10 лет предоставляется изготовителем.
MTTFd контактора K1 рассчитывают с использованием B10d = 2 000 000, предоставляемого изготовителем, и формулы (D.1).
Tcycle: 20 мин/цикл = 1200 с/цикл.
nop = 16·365·3600/1200 = 17 520 циклов/год.
MTTF_{dk1} = \frac{B_{10d}}{0,1 \cdot n_{op}} = \frac{2000000}{0,1 \cdot 17520} = 1141\text{год} . (D.1)
MTTFd датчика давления B1 рассчитывают по B10d = 1 000 000, указанному изготовителем, и формуле (D.2).
nop = 16·365·3600/120 = 175 200 циклов/год.
MTTF_{dB1} = \frac{B_{10d}}{0,1 \cdot n_{op}} = \frac{1000000}{0,1 \cdot 175200} = 57\text{лет} . (D.2)
Приведенные выше данные позволяют рассчитать среднее время безотказной работы MTTFdc канала.
\frac{1}{MTTF_{dc}} = \frac{1}{MTTF_{dB1}} + \frac{1}{MTTF_{dPLC}} + \frac{1}{MTTF_{dK1}} = \frac{1}{57} + \frac{1}{10} + \frac{1}{1141} = \frac{1}{8,4} . (D.3)
Поскольку в цепи управления A испытания не проводят, DC = 0 или «нет» согласно ИСО 13849-1:2006, таблица 6.
Предпочтительной категорией для этой схемы является категория B, 1, результирующее MTTFd канала — «низкое (8,4 года)». Это аргумент в пользу того, что только категория B достигается этой конструкцией.
Это можно интерпретировать как уровень рабочих характеристик «a» категории B для SF1.
D.4 Пример B — предотвращение раскрытия зажимных губок из-за снижения гидравлического давления (SF2)
D.4.1 Выявление деталей, относящихся к безопасности
Электромагнитный клапан во время распиловки отключается, когда датчик давления обнаруживает снижение гидравлического давления. Все компоненты, способствующие функции безопасности, которая заключается в том, что он удерживает зажимное давление путем закрытия обратного клапана и нейтрального состояния электромагнитного клапана, представлены на рисунке D.3.
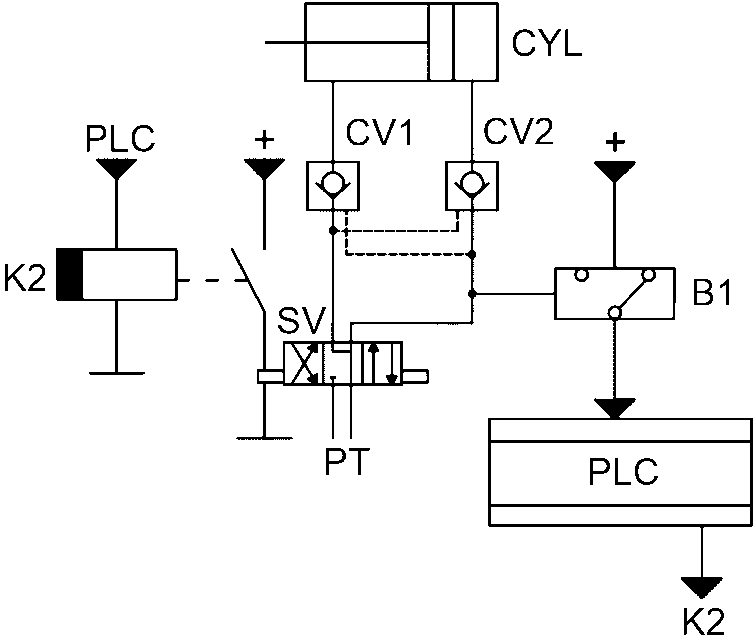
B1 — датчик давления; PLC — программируемый логический контроллер; K2 — реле; SV — электромагнитный клапан для зажима; CV1/CV2 — обратный клапан; CYL — зажимной цилиндр
Рисунок D.3 — Схема управления B для выполнения функции безопасности
В этом примере датчик давления B1 подключен к программируемому логическому контроллеру (PLC). PLC подключен к реле K2, способному отключать питание электромагнитного клапана SV.
Детали, связанные с безопасностью, и их разделение на каналы можно проиллюстрировать на блок-схеме, связанной с безопасностью, как показано на рисунке D.4.
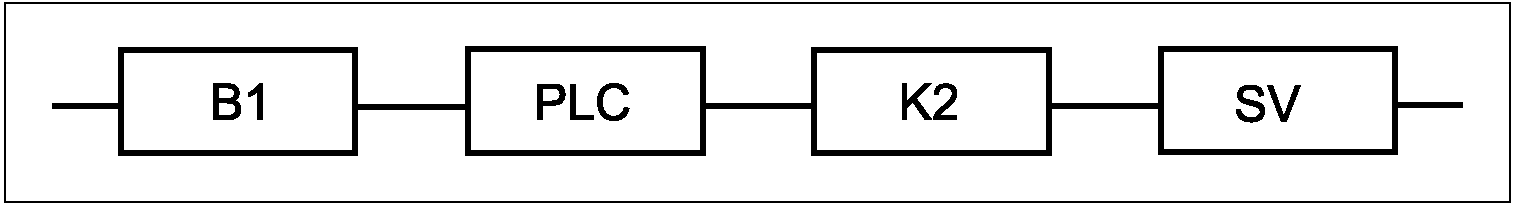
B1 — датчик давления; PLC — программируемый логический контроллер; K2 — реле; SV — электромагнитный клапан для зажима
Рисунок D.4 — Блок-схема для идентификации частей, связанных с безопасностью, для примера B
D.4.2 Оценка уровня рабочих характеристик
Значения среднего времени до опасного отказа MTTFd для каждого канала, среднего диагностического покрытия DCavg и фактора общей причины предполагаются оцененными в соответствии с ИСО 13849-1:2006, приложения C — F, или предоставленными изготовителем. Категории оценивают в соответствии с 6.2 и ИСО 13849-1:2006, приложение B.
Электромагнитный клапан (SV), реле (K2), программируемый логический контроллер (PLC) и датчик давления (B1) вносят вклад в MTTFd соответствующего канала.
Предполагается, что изготовитель определяет MTTFdplc PLC в 10 лет.
MTTFd электромагнитного клапана SV оценивается в 150 лет согласно ИСО 13849-1:2006, приложение C.
MTTFd реле K2 рассчитывают на основе B10d = 100 000, указанному изготовителем, и по формуле (D.5).
nop = 16·365·3600/120 = 175 200 циклов/год.
MTTF_{dk2} = \frac{B_{10d}}{0,1 \cdot n_{op}} = \frac{100000}{0,1 \cdot 175200} = 5,7\text{лет} . (D.5)
MTTFd датчика давления B1 рассчитывают по формуле B10d = 1 000 000, указанной изготовителем, и по формуле (D.6).
nop = 16·365·3600/120 = 175 200 циклов/год.
MTTF_{dB1} = \frac{B_{10d}}{0,1 \cdot n_{op}} = \frac{1000000}{0,1 \cdot 175200} = 57\text{лет} . (D.6)
Приведенные выше данные позволяют рассчитать среднее время безотказной работы MTTFdc канала.
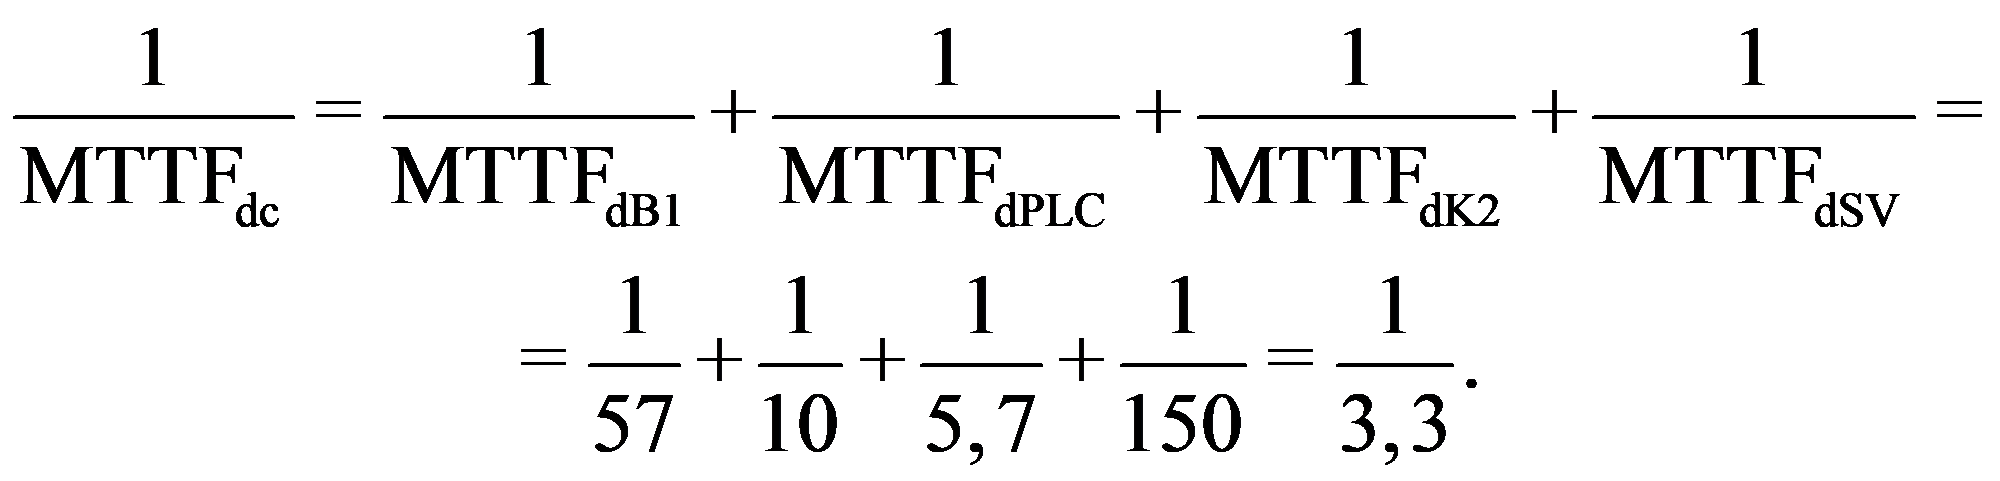 (D.7)
Поскольку в цепи управления B испытания не проводят, DC = 0 или «нет» согласно ИСО 13849-1:2006, таблица 6.
Предпочтительной категорией для этой схемы является категория B, 1, результирующее MTTFd канала — «низкое (3,3 года)». Это аргумент в пользу того, что только категория B достигается этой конструкцией.
Это можно интерпретировать как уровень рабочих характеристик «a» категории B для SF2.
Этот результат соответствует требуемому уровню рабочих характеристик «a» D.2; следовательно, эти схемы управления соответствуют требованиям по снижению риска примера применения D.2.
Примечание - Дополнительный пример определения уровня рабочих характеристик см. в ИСО 23125:2015, приложение F.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ И НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта, документа | Степень соответствия | Обозначение и наименование соответствующего межгосударственного и национального стандарта |
| ISO 683-1 | - | <*> |
| ISO 3744 | IDT | ГОСТ ISO 3744-2024 «Акустика. Определение уровней звуковой мощности и звуковой энергии источников шума по звуковому давлению. Технический метод в существенно свободном звуковом поле над звукоотражающей плоскостью» |
| ISO 3746:2010 | IDT | ГОСТ Р ИСО 3746-2013 «Акустика. Определение уровней звуковой мощности и звуковой энергии источников шума по звуковому давлению. Ориентировочный метод с использованием измерительной поверхности над звукоотражающей плоскостью» |
| ISO 4413 | IDT | ГОСТ ISO 4413-2016 «Гидроприводы. Общие правила и требования безопасности для систем и их компонентов» |
| ISO 4414 | IDT | ГОСТ ISO 4414-2016 «Пневмоприводы. Общие правила и требования безопасности для систем и их компонентов» |
| ISO 4871 | MOD | ГОСТ 30691-2001 (ИСО 4871-96) «Шум машин. Заявление и контроль значений шумовых характеристик» |
| ISO 9355-1 | IDT | ГОСТ Р ИСО 9355-1-2009 «Эргономические требования к проектированию дисплеев и механизмов управления. Часть 1. Взаимодействие с человеком» |
| ISO 9355-2 | IDT | ГОСТ Р ИСО 9355-2-2009 «Эргономические требования к проектированию дисплеев и механизмов управления. Часть 2. Дисплеи» |
| ISO 9355-3 | IDT | ГОСТ Р ИСО 9355-3-2010 «Эргономические требования к проектированию дисплеев и механизмов управления. Часть 3. Механизмы управления» |
| ISO 9614-1 | MOD | ГОСТ 30457-97 (ИСО 9614-1-93) «Акустика. Определение уровней звуковой мощности источников шума на основе интенсивности звука. Измерение в дискретных точках. Технический метод» |
| ISO 11202:2010 | IDT | ГОСТ ISO 11202-2016 «Шум машин. Определение уровней звукового давления излучения на рабочем месте и в других контрольных точках с приближенными коррекциями на свойства испытательного пространства» |
| ISO 11204:2010 | IDT | ГОСТ ISO 11204-2016 «Шум машин. Определение уровней звукового давления излучения на рабочем месте и в других контрольных точках с точными коррекциями на свойства испытательного пространства» |
| ISO 12100:2010 | IDT | ГОСТ ISO 12100-2013 «Безопасность машин. Основные принципы конструирования. Оценки риска и снижения риска» |
| ISO 13849-1:2015 | - | <*>, <1> |
| ISO 13850 | - | <*> |
| ISO 13854 | - | <*> |
| ISO 13855:2010 | - | <*>, <2> |
| ISO 13856-1 | - | <*> |
| ISO 13857:2008 | IDT | ГОСТ ISO 13857-2012 «Безопасность машин. Безопасные расстояния для предохранения верхних и нижних конечностей от попадания в опасную зону» |
| ISO 14119:2013 | IDT | ГОСТ ISO 14119-2023 «Безопасность машин. Блокировочные устройства для защитных ограждений. Принципы конструирования и выбора» |
| ISO 14120:2015 | - | <*> |
| ISO 14122-2 | IDT | ГОСТ Р ИСО 14122-2-2010 «Безопасность машин. Средства доступа к машинам стационарные. Часть 2. Рабочие площадки и проходы» |
| ISO 14122-3 | IDT | ГОСТ Р ИСО 14122-3-2009 «Безопасность машин. Средства доступа к машинам стационарные. Часть 3. Лестницы и перила» |
| ISO/TR 11688-1 | - | <*> |
| IEC 60204-1:2009 | - | <*>, <3> |
| IEC 61000-6-2 | - | <*> |
| IEC 61000-6-4 | IDT | ГОСТ IEC 61000-6-4-2016 «Электромагнитная совместимость (ЭМС). Часть 6-4. Общие стандарты. Стандарт электромагнитной эмиссии для промышленных обстановок» |
| EN 1037:1995+A1:2008 | - | <*>, <4> |
| EN 1837:1999+A1:2009 | - | <*>, <5> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичные стандарты; - MOD — модифицированные стандарты. | ||
<1> Действует ГОСТ ISO 13849-1-2014 «Безопасность оборудования. Элементы систем управления, связанные с безопасностью. Часть 1. Общие принципы конструирования», идентичный ISO 13849-1:2006.
<2> Действует ГОСТ ИСО 13855-2006 «Безопасность оборудования. Расположение защитных устройств с учетом скоростей приближения частей тела человека», идентичный ISO 13855:2002.
<3> В Российской Федерации действует ГОСТ Р МЭК 60204-1-2007 «Безопасность машин. Электрооборудование машин и механизмов. Часть 1. Общие требования», идентичный IEC 60204-1:2005.
<4> Действует ГОСТ ЕН 1037-2002 «Безопасность машин. Предотвращение неожиданного пуска», идентичный EN 1037:1995.
<5> Действует ГОСТ ЕН 1837-2002 «Безопасность машин. Встроенное освещение машин», идентичный EN 1837:1999.
БИБЛИОГРАФИЯ
| УДК 621.9:006.354 | ОКС 25.080.01 |
| Ключевые слова: металлорежущие станки, безопасность, существенные опасности, меры защиты, маркировка | |