ГОСТ Р ИСО 15614-3-2026. Национальный стандарт Российской Федерации. Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 3. Сварка плавлением нелегированных и низколегированных чугунов
(утв. и введен в действие Приказом Росстандарта от 10.02.2026 № 109-ст)
Примечание
Документ введен в действие с 01.05.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 10 февраля 2026 г. № 109-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И АТТЕСТАЦИЯ ПРОЦЕДУР СВАРКИ
МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
СВАРКА ПЛАВЛЕНИЕМ НЕЛЕГИРОВАННЫХ И НИЗКОЛЕГИРОВАННЫХ ЧУГУНОВ
Specification and qualification of welding procedures
for metallic materials. Welding procedure test. Part 3.
Fusion welding of non-alloyed and low-alloyed cast irons
Предисловие
1 ПОДГОТОВЛЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника», Негосударственным образовательным учреждением дополнительного профессионального образования «Научно-учебный центр „Контроль и диагностика“ („НУЦ „Контроль и диагностика“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 10 февраля 2026 г. № 109-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 15614-3:2008 «Технические требования и аттестация процедур сварки металлических материалов. Испытание процедур сварки. Часть 3. Сварка нелегированного и низколегированного чугуна плавлением» (ISO 15614-3:2008 «Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 3: Fusion welding of non-alloyed and low-alloyed cast irons», IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных и европейских стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Описание международных стандартов, касающихся технических требований и аттестации процедур сварки, приведено в ИСО 15607:2019, приложение A.
Проверка процедуры сварки плавлением представлена в ГОСТ Р ИСО 15614-13, а сварки трением — в ИСО 15620.
Серия стандартов ИСО 15614 состоит из следующих частей под общим наименованием «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки»:
- часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов;
- часть 2. Дуговая сварка алюминия и алюминиевых сплавов;
- часть 3. Сварка нелегированного и низколегированного чугуна плавлением;
- часть 4. Финишная сварка отливок из алюминиевых сплавов;
- часть 5. Дуговая сварка титана, циркония и их сплавов;
- часть 6. Дуговая сварка меди и ее сплавов;
- часть 7. Наплавка;
- часть 8. Сварка труб с трубной доской;
- часть 9. Подводная гипербарическая мокрая сварка;
- часть 10. Гипербарическая сухая сварка;
- часть 11. Электронно-лучевая и лазерная сварка;
- часть 12. Точечная, шовная и рельефная сварка;
1 Область применения
Настоящий стандарт устанавливает порядок аттестации предварительных технических требований к процедуре сварки плавлением (pWPS) нелегированных и низколегированных чугунов при производстве и ремонте посредством проверки процедуры сварки. <1>
<1> Положения настоящего стандарта применяются в отношении продукции (товаров, работ, услуг), для которой устанавливаются требования безопасности в области использования атомной энергии, а также в отношении процессов и иных объектов стандартизации, связанных с такой продукцией в части, не противоречащей законодательству в области использования атомной энергии.
Стандарт определяет условия проведения проверки процедур сварки и область аттестации для всех операций сварки в рамках заданного перечня параметров.
Настоящий стандарт применим ко всем новым сварочным процедурам. Однако проверка процедур сварки в соответствии с данным стандартом не отменяет аттестации, проведенные в соответствии с национальными стандартами или техническими требованиями, действовавшими на момент предыдущей проверки. Если для обеспечения технической равнозначности аттестации необходимо провести дополнительные проверки, их необходимо проводить только на контрольном образце, изготовленном в соответствии с настоящим стандартом.
Дополнительные проверки могут потребоваться в соответствии с применяемыми стандартами.
Настоящий стандарт применим к сварке отливок из нелегированного и низколегированного серого чугуна в соответствии с: ЕН 1561; ЕН 1562; ЕН 1563 и ЕН 1564.
Принципы, приведенные в настоящем стандарте, также применимы для сварки чугуна со сталью или другими материалами из нелегированного и низколегированного чугуна.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 783 <2>, Metallic materials — Tensile testing at elevated temperature (Материалы металлические. Прочность на разрыв при повышенной температуре)
<2> ISO 783 заменен на ISO 6892-2 «Материалы металлические. Испытания на растяжение. Часть 2. Метод испытания при повышенной температуре». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 6947, Welds — Working positions — Definitions of angles of slope and rotation (Сварка и родственные процессы. Положения при сварке)
ISO 14175, Welding consumables — Gases and gas mixtures for fusion welding and allied processes (Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов)
ISO 15607 <1>, Specification and qualification of welding procedures for metallic materials — General rules (Спецификация и квалификация процедур сварки металлических материалов. Общие правила)
<1> ISO 15607:2003 заменен на ISO 15607:2019 «Технические требования и аттестация процедур сварки металлических материалов. Общие правила». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 15609-1, Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 1: Arc welding (Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка)
ISO 15609-2, Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 2: Gas welding (Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 2. Газовая сварка)
ISO 15611, Specification and qualification of welding procedures for metallic materials — Qualification based on previous welding experience (Технические требования и аттестация процедур сварки металлических материалов. Аттестация, основанная на опыте ранее выполненной сварки)
ISO 15613, Specification and qualification of welding procedures for metallic materials — Qualification based on pre-production welding test (Технические требования и аттестация процедур сварки металлических материалов. Аттестация, основанная на предпроизводственных сварочных испытаниях)
EN 571-1 <2>, Non-destructive testing — Penetrant testing — Part 1: General principles (Неразрушающий контроль. Контроль проникающими веществами. Часть 1. Общие принципы)
<2> EN 571-1 заменен на ISO 3452-1:2021 «Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
EN 970 <3>, Non-destructive examination of fusion welds — Visual examination (Неразрушающий контроль соединений, полученных сваркой плавлением. Визуальный контроль)
<3> EN 970 заменен на ISO 17637:2016 «Неразрушающий контроль сварных соединений. Визуальный контроль соединений, выполненных сваркой плавлением». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
EN 1011-1, Welding — Recommendations for welding of metallic materials — Part 1: General guidance for arc welding (Сварка. Рекомендации по сварке металлических материалов. Часть 1. Общее руководство по дуговой сварке)
EN 1011-8:2004 <4>, Welding — Recommendations for welding of metallic materials — Part 8: Welding of cast irons (Сварка. Рекомендации по сварке металлических материалов. Часть 8. Сварка чугуна)
<4> EN 1011-8:2004 заменен на EN 1011-8:2018. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
EN 1321 <5>, Destructive tests on welds in metallic materials — Macroscopic and microscopic examination of welds (Контроль разрушающий сварных соединений металлических материалов. Микро- и макроскопические исследования сварных швов)
<5> EN 1321 заменен на ISO 17639:2022. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
EN 1561, Founding — Grey cast irons (Литье. Серый чугун)
EN 1562, Founding — Malleable cast irons (Литье. Ковкий чугун)
EN 1563, Founding — Spheroidal graphite cast irons (Литье. Чугун с шаровидным графитом)
EN 1564, Founding — Austempered ductile cast irons (Литье. Аустенитный высокопрочный чугун)
EN 10002-1 <1>, Metallic materials — Tensile testing. Part 1: Method of test at ambient temperature (Металлические материалы. Испытания на растяжение. Часть 1. Метод испытания при комнатной температуре)
<1> EN 10002-1 заменен на ISO 6892-1:2016 заменен на EN ISO 6892-1:2019. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Термины и определения
В настоящем стандарте применены термины по ИСО 15607, а также следующие термины с соответствующими определениями:
3.1 производственная сварка (production welding): Любые сварочные работы, выполняемые во время производства перед окончательной поставкой конечному пользователю.
3.2 сварка стыков (joint welding): Производственная сварка, используемая для соединения компонентов.
3.3 финишная сварка (finishing welding): Производственная сварка, выполняемая для устранения дефектов отливки, чтобы обеспечить необходимое качество отливок.
3.4 ремонтная сварка (repair welding): Любая сварка, выполняемая после поставки конечному пользователю, то есть после ввода изделия в эксплуатацию.
4 Сварочные процессы
111 Сварка ручная дуговая плавящимся электродом (сварка дуговая плавящимся покрытым электродом);
121 Сварка дуговая под флюсом проволокой сплошного сечения;
131 Сварка дуговая проволокой сплошного сечения в инертном газе;
136 Сварка дуговая порошковой проволокой с флюсовым наполнителем в активном газе;
141 Сварка дуговая вольфрамовым электродом в инертном газе с присадочным материалом сплошного сечения;
5 Предварительные технические требования к процедуре сварки (pWPS)
Подготовку pWPS необходимо осуществлять в соответствии с ИСО 15609-1 или ИСО 15609-2.
6 Проверка процедуры сварки
Сварку и испытание контрольных образцов следует проводить в соответствии с разделами 7 и 8.
Сварщик или оператор по сварке, успешно прошедший проверку процедуры сварки в соответствии с настоящим стандартом, считается аттестованным, для выполнения сварочных работ в пределах области аттестации в соответствии с разделом 9.
7 Контрольный образец
7.1 Общие положения
Контрольный образец должен соответствовать требованиям 7.2 - 7.3 и рисунка 1. Он может отливаться отдельно или извлекаться из отливки/детали. Подготовку контрольных образцов необходимого размера проводят путем механической обработки.
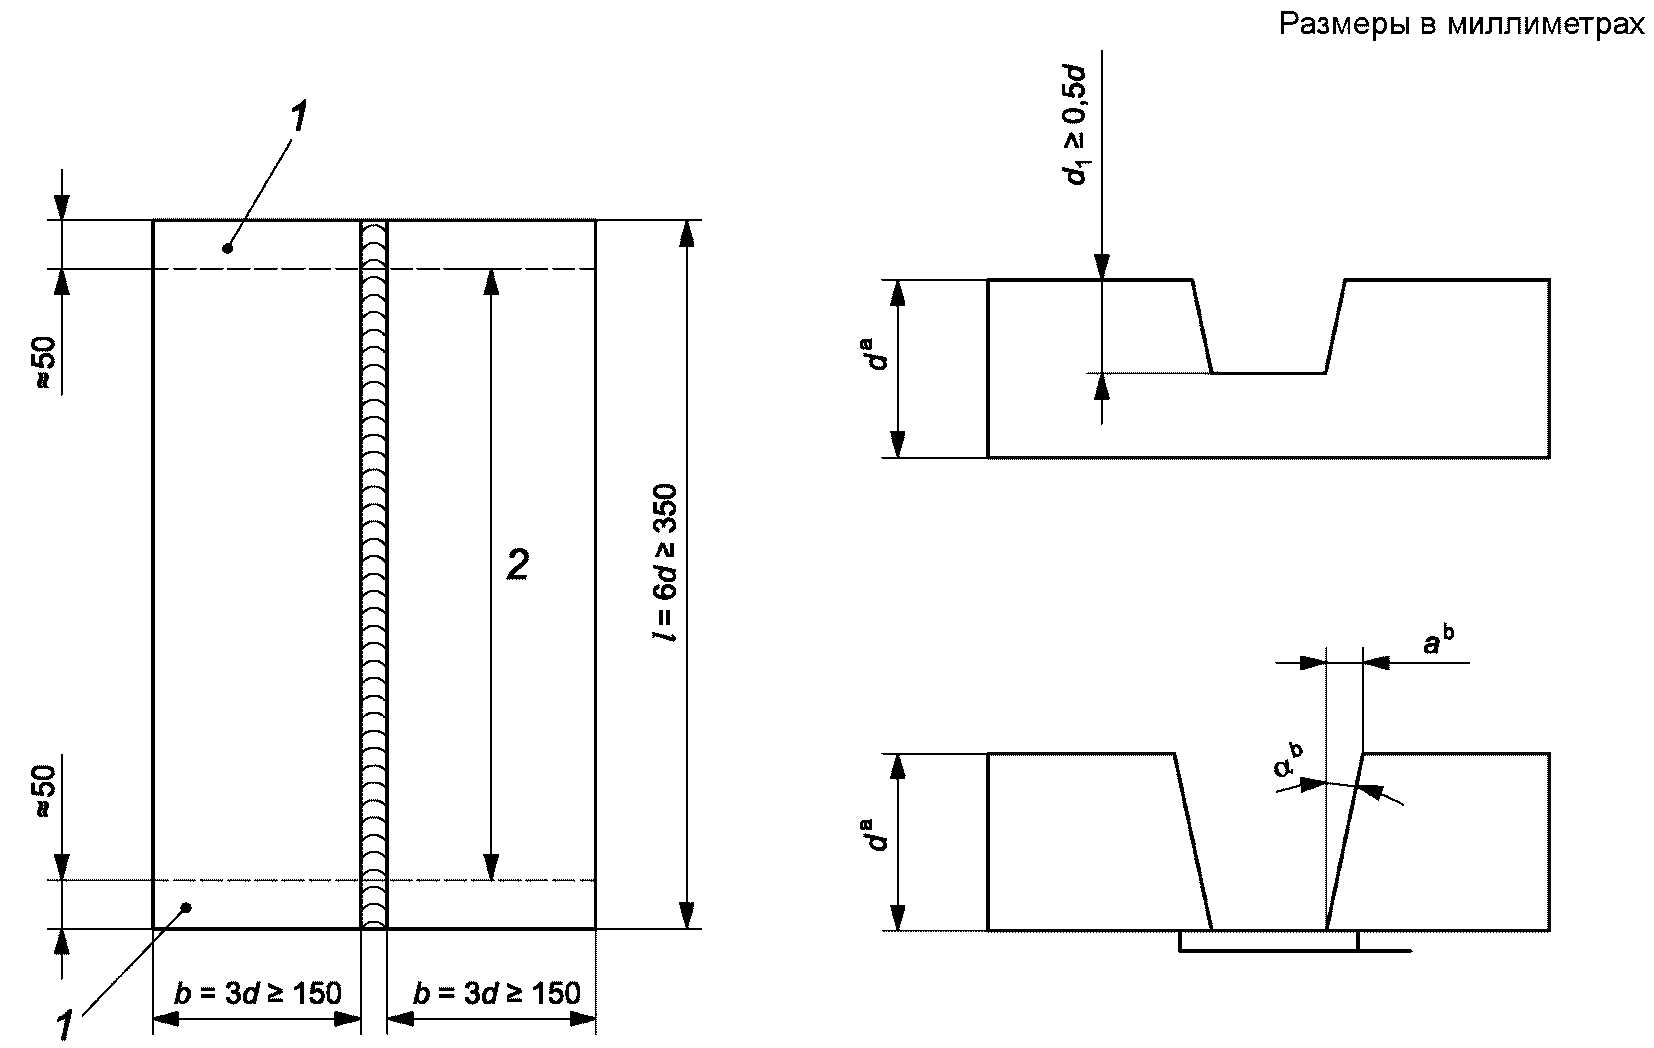
1 — неучитываемая область; 2 — контрольная длина
Примечание — Указанные размеры предназначены только для информации и могут быть изменены в соответствии с требованиями производства и испытаний. Края разделки должны быть гладкими и скругленными. Подготовка кромок и сборка под сварку должны соответствовать указанным в pWPS.
a В соответствии с таблицами 3 или 4.
b a = от 5 до 15 мм или \alpha = \text{от }5\text{до }20° .
Рисунок 1 — Контрольный образец
Если стандартные контрольные образцы, показанные в настоящем стандарте, не отражают геометрию изделия/соединения, необходимо использовать ИСО 15611 или ИСО 15613.
7.2 Форма и размеры контрольного образца
Длина или количество контрольных образцов должны быть достаточными для проведения всех необходимых испытаний.
Дополнительные контрольные образцы или контрольные образцы большей длины, чем минимальный размер, могут быть подготовлены для того, чтобы обеспечить возможность дополнительных и/или повторных испытаний образцов для испытаний (см. 8.5).
Толщина контрольных образцов должна быть выбрана в соответствии с 9.3.2.
7.3 Сварка контрольного образца
Подготовку и сварку контрольного образца (образцов) необходимо выполнять в соответствии с pWPS и в соответствии с общими условиями сварки на производстве, которые они должны представлять. Положения сварки и ограничения для угла наклона и поворота контрольного образца должны соответствовать ИСО 6947. Если прихватки должны быть вплавлены в окончательное соединение, они должны быть включены в контрольный образец.
Если в заказе на поставку или контракте не указано иное, сварка и испытания контрольного образца(ов) должны быть выполнены в соответствии с условиями договора.
Если в заказе на поставку или при рассмотрении контракта не указано иное, сварку и испытания контрольного образца (образцов) необходимо проводить в присутствии эксперта (или экспертного органа).
Сварные швы предпочтительно выполнять в нижнем положении (PA). Другие положения сварки должны быть указаны дополнительно. При выполнении сварки целесообразно учитывать рекомендации ЕН 1011-8:2004, приложение B.
8 Контроль и испытание
8.1 Объем испытаний
Испытания включают в себя неразрушающий контроль (НК) и разрушающие испытания, которые выполняют в соответствии с требованиями таблицы 1. Перед сваркой выполняют визуальный контроль разделок и проверку на наличие поверхностных трещин.
Контроль и испытание контрольных образцов
| Вид испытания | Группа материалов в соответствии с ISO/TR 15608 | |||
| 72 | 71 | 73 | 74 | |
| Чугун с шаровидным графитом | Серый чугун | Ковкий чугун | Закаленный ковкий чугун | |
| Визуальный контроль в соответствии с ЕН 970 | X | X | X | X |
| Проникающий (капиллярный) контроль в соответствии с ЕН 571-1 | X | X | X | X |
| Испытание на растяжение при комнатной температуре в соответствии с ЕН 10002-1 и ИСО 783 с использованием круглых образцов в соответствии с ЕН 10002-1, вырезанных поперек сварного шва (требование: определение предела прочности на разрыв, Rm); может быть согласовано использование других типов образцов | X | X | X a | X |
| Макроскопическое исследование поперечного сечения сварного шва | X | X | X | X |
| Испытание на растяжение при комнатной температуре в соответствии с ЕН 10002-1 и ИСО 783 с использованием круглых образцов в соответствии с ЕН 10002-1, вырезанных из основного металла или по согласованию | X | X | X | X |
| a Если применимо. | ||||
Применяемый стандарт может содержать дополнительные испытания, например:
- испытание на продольное растяжение сварного шва;
- испытания на коррозионную стойкость;
- радиографический или ультразвуковой контроль;
Примечание — Возможно, что конкретные условия эксплуатации, материалы или условия производства потребуют более комплексной проверки, чем указано в настоящем стандарте, чтобы получить больше информации и избежать повторения проверки процедуры сварки в дальнейшем только для получения дополнительных данных испытаний.
Проверки процедур сварки, а также оценку результатов проверок следует проводить в соответствии с применяемыми стандартами.
8.2 Расположение и отбор образцов для испытаний
Отбор образцов для испытаний необходимо выполнять в соответствии с рисунком 2.
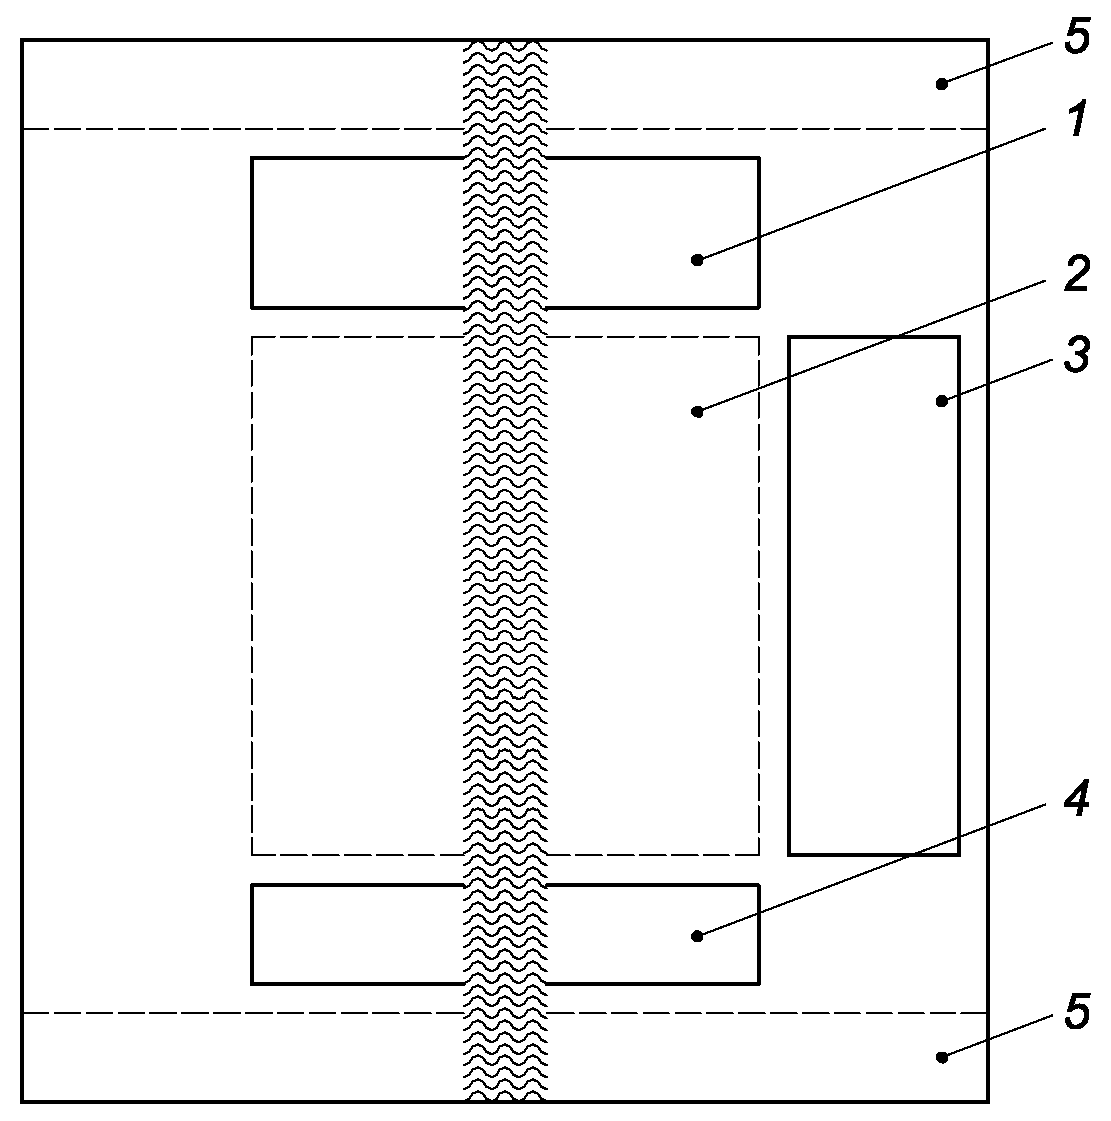
1 — участок № 1 для отбора образца для испытания на растяжение;
2 — участок № 2 для отбора дополнительных образцов для испытаний (например, для испытания на ударный изгиб);
3 — участок № 3 для отбора образца для испытаний, отобранного из основного металла;
a) отбора 1 (одного) образца для испытаний для макро- и/или микроскопического исследования, при необходимости;
b) отбора 1 (одного) образца для испытания на твердость, при необходимости;
Рисунок 2 — Расположение образцов для испытаний
8.3 Неразрушающий контроль
Все виды неразрушающего контроля в соответствии с 8.1 и таблицей 1 выполняют на контрольных образцах до отбора образцов для испытаний. Если указана термообработка после сварки, она проводится до неразрушающего контроля.
Визуальный контроль проводят в соответствии с ЕН 970 <1>, а проникающий (капиллярный) контроль в соответствии с ЕН 571-1 <2>.
<1> EN 571-1 заменен на ISO 3452-1:2021 «Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования».
<2> EN 970 заменен ISO 17637:2016 «Неразрушающий контроль сварных соединений. Визуальный контроль соединений, выполненных сваркой плавлением».
8.4 Разрушающий контроль
8.4.1 Объем испытаний
Объем испытаний должен соответствовать требованиям таблицы 1.
8.4.2 Испытание на поперечное растяжение
Отбор образцов для испытаний и испытания на поперечное растяжение должны проводиться со ссылкой на соответствующий стандарт и материал. Для сварных швов толщиной < 50 мм образцы для испытания на растяжение отбирают из одной плоскости. Если толщина составляет >= 50 мм, необходимо проводить испытания в двух плоскостях, одна несколько ниже поверхности, а другая — в середине шва или в области корня.
Предел прочности на разрыв образца для испытаний указывается перед испытанием.
8.4.3 Исследования макроструктуры
Если требуется исследование макроструктуры, образец должен быть подготовлен и протравлен с одной стороны в соответствии с ЕН 1321, чтобы четко показать линию сплавления и зону термического влияния (ЗТВ).
8.4.4 Исследования микроструктуры
Если требуется исследование микроструктуры, образец должен быть подготовлен и протравлен с одной стороны в соответствии с ЕН 1321, чтобы четко показать линию сплавления, зону термического влияния (ЗТВ) и микроструктуру металла шва.
Исследования микроструктуры должны проводиться на основном металле, не подвергавшемся воздействию.
8.5 Критерии приемки
Процедура сварки считается аттестованной, если дефекты, обнаруженные в контрольном образце, находятся в пределах, установленных для уровня качества C, ЕН 1011-8:2004, приложение A.
8.6 Повторное испытание
Если контрольный образец не соответствует какому-либо из требований визуального или проникающего (капиллярного) контроля, указанных в 8.5, необходимо сварить еще один контрольный образец и провести на нем аналогичный контроль. Если этот дополнительный контрольный образец не соответствует требованиям, процедура сварки не проходит проверку.
Если какой-либо образец для испытаний не соответствует требованиям к разрушающему контролю согласно 8.4 только из-за дефектов сварного шва, то для каждого неудовлетворительного образца для испытаний отбирают еще два образца. Дополнительные образцы для испытаний можно отобрать из одного и того же контрольного образца при наличии достаточного материала или из нового контрольного образца. Каждый дополнительный образец для испытаний подвергается тем же испытаниям, что и исходный образец для испытаний, который не прошел испытания. Если и эти образцы для испытаний не соответствуют требованиям, процедура сварки не проходит проверку.
Если образец для испытаний на растяжение не удовлетворяет требованиям 8.4.2, то на каждый, не прошедший испытания образец, должны быть подготовлены два дополнительных образца для испытаний. Оба образца должны соответствовать требованиям 8.4.2.
9 Область аттестации
9.1 Общие положения
Для соответствия настоящему стандарту должно быть выполнено каждое из условий, указанных в настоящем разделе.
Для изменений, выходящих за пределы указанных областей аттестации, требуется выполнить новую проверку процедуры сварки.
9.2 Производитель
Аттестация pWPS, полученная производителем в результате проверки процедуры сварки в соответствии с настоящим стандартом, действительна для сварки в цехе или на площадке под таким же техническим контролем и контролем качества производителя.
Сварка считается находящейся под таким же техническим контролем и контролем качества, если производитель, выполнивший проверку процедуры сварки, сохраняет полную ответственность за все проведенные им сварочные операции.
9.3 Основной материал
9.3.1 Основной материал
Для того, чтобы свести к минимуму количество проверок процедуры сварки, марки материалов должны быть сгруппированы, как показано в таблице 2.
Область аттестации чугуна, в том числе с шаровидным графитом
| Материал | Группа основного материала (ISO/TR 15608) | Неоднородный присадочный материал | Однородный//частично однородный присадочный материал |
| Серый чугун | 71 | Проверка процедуры сварки для выбранной марки действительна для всех марок с более низкой прочностью в этой группе | |
| Чугун с шаровидным графитом (ферритовый с заданными значениями ударопрочности) | 72.2 | Проверка процедуры сварки для выбранной марки из этой группы действительна для всех ферритовых марок с более высокой прочностью в этой группе до группы 72.1 EN-GJS-400-15, соответственно EN-GJS-450-10, если ферритовый | |
| Чугун с шаровидным графитом (ферритовый) | 72.1 | ||
| Чугун с шаровидным графитом (ферритовый/перлитовый) | 72.1 | Проверка процедуры сварки для выбранной марки действительна для всех марок с более низкой прочностью в этой группе | Для марок EN-GJS-500-7 и EN-GJS-450-10 необходимы отдельные процедуры проверки |
| Чугуны с шаровидным графитом (перлитовый) | 72.1 | Проверка процедуры сварки для выбранной перлитной марки из этой группы действительна для всех марок с более низкой прочностью до EN-GJS-600-3 | |
| Ковкий чугун | 73 | Проверка процедуры сварки для выбранной марки действительна для всех более низких марок в этой группе (см. таблицу 4) | |
| Закаленный ковкий чугун | 74 | Проверка процедуры сварки на закаленном ковком чугуне действительна только для марки чугуна, используемого в процедуре сварки с учетом выбранной термообработки | |
В случае чугуна с шаровидным графитом проверка процедуры сварки, проведенная на одной марке чугуна, действительна для других марок чугуна с шаровидным графитом.
В случае серого и ковкого чугуна проверка процедуры сварки, проведенная на выбранной марке чугуна, действительна для всех марок, в то время как проверка процедуры сварки на закаленном ковком чугуне более низкого класса A действительна только для марки чугуна, который использовался при проверке процедуры сварки.
Для каждого чугуна, не охваченного системой группировки, должна быть выполнена отдельная аттестация процедуры сварки.
9.3.2 Толщина основного материала
Аттестация процедуры сварки по толщине t должна включать толщины в области аттестации, указанной в таблицах 3 и 4.
Область аттестации процедуры сварки по толщине
| Толщина контрольного образца t, мм | Область аттестации |
|---|---|
| 15 < t <= 30 | От 3 мм до 2t |
| t > 30 | От 0,5t до 2t или 200 мм, в зависимости от того, что больше |
Область аттестации для специальных случаев
9.4 Общее для всех процедур сварки
9.4.1 Сварочные процессы
Аттестация в соответствии с техническими требованиями процедуры сварки (WPS) действительна только для сварочного процесса, используемого при проверке процедуры сварки. При проверке процедуры с несколькими процессами сварки аттестация действительна только для последовательности процессов сварки, используемых во время аттестационной проверки.
Для процедур, состоящих из нескольких процессов, согласование каждого процесса может выполняться отдельно или в сочетании с другими процессами. Аналогичным образом один или несколько процессов могут быть исключены из утвержденного WPS при условии, что толщина соединения находится в пределах утвержденного диапазона толщин, соответствующего применяемому сварочному процессу.
9.4.2 Положения при сварке
Если не установлены требования ни к испытаниям на удар, ни к другим динамическим испытаниям, процедура сварки в одном положении распространяется на сварку во всех положениях.
Если для сварного шва указаны испытания на удар и/или другие динамические испытания, должна применяться область аттестации в соответствии с таблицей 5.
| Положение сварного шва контрольного образца (ИСО 6947) | Область аттестации | |||
| PA | PC | PF | PE | |
| PA (нижнее) | X | - | - | - |
| PC (горизонтальное) | X | X | - | - |
| PF (вертикальное снизу вверх) | X | X | X | - |
| PE (потолочное) | X | X | X | X |
Сварка в одном положении распространяется на сварку в других положениях в соответствии с таблицей 5.
9.4.3 Тип соединения/сварного шва
Аттестация, проведенная с использованием схем, показанных на рисунке 1, действительна для всех типов стыковых сварных соединений (стыковой и/или отделочной сварки).
Проверка процедуры сварки одностороннего сварного шва без подкладки действительна как для двусторонней сварки, так и для сварных швов с подкладкой.
9.4.4 Присадочный материал
Область аттестации по присадочным металлам должна соответствовать требованиям основных материалов в таблице 2.
9.4.5 Род тока
Предоставляемая аттестация относится только к роду тока (переменный, постоянный, импульсный) и полярности, которые были использованы при проверке процедуры сварки.
9.4.6 Погонная энергия
При наличии требований к ударной вязкости верхний предел области аттестации по погонной энергии устанавливают на 25% выше, чем при сварке контрольного образца.
При наличии требований к твердости нижний предел области аттестации по погонной энергии устанавливают на 25% ниже, чем при сварке контрольного образца.
Погонную энергию рассчитывают в соответствии с ЕН 1011-1.
Если проверка процедуры сварки выполнена как при наибольшем, так и при наименьшем уровне погонной энергии, то все процедуры сварки, выполняемые с промежуточными значениями погонной энергии, также считаются аттестованными.
9.4.7 Температура предварительного подогрева
Нижним пределом области аттестации является номинальная температура предварительного подогрева, применяемая в начале проверки процедуры сварки.
9.4.8 Межслойная температура
Верхний предел области аттестации — это номинальная межслойная температура, достигнутая при проверке процедуры сварки.
9.4.9 Термообработка после сварки
Добавление или удаление термообработки после сварки не допускается.
Установленной областью аттестации по температурному диапазону термообработки является температура выдержки +/- 20 °C, используемая при проверке процедуры сварки, если отсутствуют иные требования. При необходимости, скорость нагрева, скорость охлаждения и время выдержки должны определяться в зависимости от изделия.
9.5 Особенности процессов
9.5.1 Процесс 111
Данная аттестация относится к диаметру электрода de, используемого при проверке процедуры сварки, +/- de для каждого прохода, за исключением корневого прохода при односторонней сварке стыковых сварных швов без подкладки, для которых изменение размера диаметра недопустимо.
9.5.2 Процесс 121
Данная аттестация ограничивается системой подачи проволоки, которая применялась при проверке процедуры сварки (например, однопроволочная или многопроволочная система).
Аттестация, выданная для типа и комбинации флюса или проволоки, ограничивается условиями проверки процедуры сварки.
9.5.3 Процессы 131, 135, 136 и 137
Область аттестации по защитному газу ограничивается обозначением газа в соответствии с ИСО 14175. Однако объемная доля углекислого газа не должна превышать 10% от использованной при проверке процедуры сварки. Защитные газы, не включенные в ИСО 14175, ограничиваются номинальным составом, используемым при проверке процедуры сварки.
Данная аттестация ограничивается системой подачи сварочной проволоки, используемой при проверке процедуры сварки (например, однопроволочная или многопроволочная система).
9.5.4 Процесс 141
Область аттестации по защитному газу и газу, защищающему обратную сторону шва, ограничивается символом газа согласно ИСО 14175. Защитные газы, не включенные в ИСО 14175, ограничиваются номинальным составом, используемым при проверке процедуры сварки.
Проверка процедуры сварки, проведенная без подачи защитного газа, защищающего обратную сторону шва, распространяется на процедуру сварки с использованием защитного газа, защищающего обратную сторону шва.
Аттестация процедуры сварки с присадочным материалом не распространяется на сварку без присадочного материала и наоборот.
9.5.5 Процесс 15
Область аттестации ограничена составом плазмообразующего газа, используемого при проверке процедуры сварки.
Область аттестации по защитному газу и газу, защищающему обратную сторону шва, ограничена символом газа согласно ИСО 14175. Защитные газы, на которые не распространяется ИСО 14175, ограничены номинальным составом, используемым при проверке процедуры сварки.
Аттестация процедуры сварки с присадочным материалом не распространяется на сварку без присадочного материала и наоборот.
9.5.6 Процесс 311
Аттестация процедуры сварки с присадочным материалом не распространяется на сварку без присадочного материала и наоборот.
10 Протокол аттестации процедуры сварки (WPQR)
Протокол аттестации процедуры сварки (WPQR) представляет собой отчет о результатах оценки каждого контрольного образца, включая повторные испытания. Соответствующие пункты, перечисленные для WPS в ИСО 15609-1 или ИСО 15609-2, должны быть включены вместе с подробной информацией о любых недопустимых характеристиках в соответствии с требованиями раздела 8.
Если отклонений характеристик или неудовлетворительных результатов испытаний не обнаружено, то документ WPQR с подробным описанием процедуры сварки, содержащий результаты испытаний контрольного образца, считается аттестованным и должен быть подписан и датирован экспертом или экспертным органом.
Форма WPQR должна использоваться для записи данных процедуры сварки и регистрации результатов испытаний, чтобы обеспечить единообразное представления и оценку данных.
Форма WPQR приведена в приложении A.
ФОРМА ПРОТОКОЛА АТТЕСТАЦИИ ПРОЦЕДУРЫ СВАРКИ
Аттестация процедуры сварки. Свидетельство об испытании
*Номер WPQR производителя:                     Эксперт или экспертный орган:*
*Производитель:                                Идентификационный N:*
Нормы и правила/стандарт испытаний:
Тип соединения и сварного шва:
Группа и подгруппа основного материала:
Толщина основного металла (мм):
Толщина сварного металла (мм):
Обозначение присадочного материала:
Размер присадочного материала:
Обозначение защитного газа/флюса:
Обозначение газа для защиты обратной стороны:
Род сварочного тока и полярность:
Температура предварительного подогрева:
Другая информация (см. также 8.5):
    *Подтверждено,  что контрольные сварные соединения подготовлены, сварены*
*и  прошли  испытания  в  соответствии с указанными выше требованиями норм и*
правил/стандартов на испытания.
*________________   _______________   ______________________________________*
*Местоположение     Дата издания      Эксперт или экспертный орган*
                                 *Имя, дата и подпись*

              *Протокол испытаний сварного соединения*
*Место проведения:                         Эксперт или экспертный орган:*
*pWPS производителя N:                     Метод подготовки и очистки:*
*WPQR производителя N:                     Спецификация основного материала:*
*Производитель:                            Толщина металла (мм):*
*ФИО сварщика:                             Наружный диаметр трубы (мм):*
*Способ переноса металла:                  Положение при сварке:*
Информация о подготовке шва (эскиз) <*>:
| Конструкция соединения | Последовательность сварки |
|---|---|
| Проход | Процесс сварки | Размер присадочного материала | Ток, А | Напряжение, В | Род тока/полярность | Скорость подачи проволоки | Скорость сварки <*> | Погонная энергия <*> | Перенос металла |
|---|---|---|---|---|---|---|---|---|---|
| Обозначение и изготовление присадочного материала: Любая специальная подкладка или просушка: Газ/флюс: - защитный: - для защиты обратной стороны: Расход газа: - защитный: - для защиты обратной стороны: Тип/размер вольфрамового электрода: Данные по подкладке/зачистке: Температура предварительного нагрева: Межслойная температура: Нагрев после сварки: Термообработка после сварки: (время, температура, метод, время нагрева и охлаждения <*>): |
Другая информация <*>, например: Колебания (максимальная ширина прохода): Колебания: амплитуда, частота, время задержки: Данные импульсивной сварки: Зазор электрод-изделие: Данные плазменной сварки: Угол наклона горелки: |
|---|
________________________ _______________________________
*Производитель                                 Эксперт или экспертный орган*

*Имя, дата и подпись                           Имя, дата и подпись*
WPQR производителя N: Эксперт или экспертный орган:
Визуальный: Рег N <*>:
Проникающий (капиллярный) контроль
Магнитный контроль <*>: Радиография <*>: Ультразвуковой контроль <*>:
Испытания на растяжение Температура:
| Тип/N | Предел текучести, Re, МПа | Прочность при растяжении, Rm, МПа | Относительное удлинение, A, % | Относительное сужение, Z, % | Место разрыва | Примечания |
|---|---|---|---|---|---|---|
| Требования | ||||||
Испытания на изгиб Диаметр оправки:
Удлинение <*>
Испытания на ударный изгиб <*> Тип: Размер: Требования:
| Место/направление разреза | Температура, °C | Значения | Среднее значение | Примечания | ||
| 1 | 2 | 3 | ||||
Испытание на твердость <*> (тип/нагрузка): Место проведения измерений (схема <*>):
Испытание выполнено в присутствии: ______________________________ Эксперт или экспертный орган
Имя, дата и подпись
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ И ЕВРОПЕЙСКИХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного и европейского стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 783 | - | <*> |
| ISO 6947 | IDT | ГОСТ Р ИСО 6947-2022 «Сварка и родственные процессы. Положения при сварке» |
| ISO 14175 | IDT | ГОСТ Р ИСО 14175-2010 «Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов» |
| ISO 15607-2019 | IDT | ГОСТ Р ИСО 15607-2009 «Технические требования и аттестация процедур сварки металлических материалов. Общие правила» |
| ISO 15609-1 | IDT | ГОСТ Р ИСО 15609-1-2025 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка» |
| ISO 15609-2 | IDT | ГОСТ Р ИСО 15609-2-2009 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 2. Газовая сварка» |
| ISO 15611 | IDT | ГОСТ Р ИСО 15611-2009 «Технические требования и аттестация процедур сварки металлических материалов. Аттестация, основанная на опыте ранее выполненной сварки» |
| ISO 15613 | IDT | ГОСТ Р ИСО 15613-2009 «Технические требования и аттестация процедур сварки металлических материалов. Аттестация, основанная на предпроизводственном испытании сварки» |
| ISO 3452-1 | IDT | ГОСТ Р ИСО 3452-1-2011 «Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования» |
| ISO 17637 | IDT | ГОСТ Р ИСО 17637-2024 «Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением» |
| EN 1011-1 | - | <*> |
| EN 1011-8:2004 | - | <*> |
| ISO 17639 | IDT | ГОСТ Р ИСО 17639-2025 «Испытания разрушающие сварных швов металлических материалов» |
| EN 1561 | - | <*> |
| EN 1562 | - | <*> |
| EN 1563 | - | <*> |
| EN 1564 | - | <*> |
| ISO 6892-1 | NEQ | ГОСТ 1497-2023 «Металлы. Методы испытаний на растяжение» |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичные стандарты; - NEQ — неэквивалентный стандарт. | ||
БИБЛИОГРАФИЯ
| УДК 621.791.65:006.354 | ОКС 25.160.10 |
| Ключевые слова: испытание процедуры сварки, сварка нелегированного чугуна | |