---
title: "\"ГОСТ Р ИСО 14955-5-2025. Национальный стандарт Российской Федерации. Станки. Оценка условий окружающей среды для станков. Часть 5. Основные положения при проведении испытаний деревообрабатывающих станков для оценки количества потребляемой энергии\""
number: "ГОСТ Р ИСО 14955-5-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-iso-14955-5-2025"
---
## "ГОСТ Р ИСО 14955-5-2025. Национальный стандарт Российской Федерации. Станки. Оценка условий окружающей среды для станков. Часть 5. Основные положения при проведении испытаний деревообрабатывающих станков для оценки количества потребляемой энергии"
# "ГОСТ Р ИСО 14955-5-2025. Национальный стандарт Российской Федерации. Станки. Оценка условий окружающей среды для станков. Часть 5. Основные положения при проведении испытаний деревообрабатывающих станков для оценки количества потребляемой энергии"
(утв. и введен в действие Приказом Росстандарта от 01.12.2025 N 1594-ст)
> [!IMPORTANT]
> Документ [введен](#p100010) в действие с 01.09.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 1 декабря 2025 г. N 1594-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
**СТАНКИ. ОЦЕНКА УСЛОВИЙ ОКРУЖАЮЩЕЙ СРЕДЫ ДЛЯ СТАНКОВ**
**ЧАСТЬ 5**
**ОСНОВНЫЕ ПОЛОЖЕНИЯ**
**ПРИ ПРОВЕДЕНИИ ИСПЫТАНИЙ ДЕРЕВООБРАБАТЫВАЮЩИХ**
**СТАНКОВ ДЛЯ ОЦЕНКИ КОЛИЧЕСТВА ПОТРЕБЛЯЕМОЙ ЭНЕРГИИ**
**Machine tools. Environmental evaluation of machine tools.**
**Part 5. Principles for testing woodworking machine tools**
**with respect to energy supplied**
**(ISO 14955-5:2020, IDT)**
**ГОСТ Р ИСО 14955-5-2025**
**ОКС 79.120.10**
Дата введения
1 сентября 2026 года
Предисловие
**2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 "Станки"**
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. N 1594-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 14955-5:2020 "Станки. Оценка условий окружающей среды для станков. Часть 5. Основные положения при проведении испытаний деревообрабатывающих станков для оценки количества потребляемой энергии" (ISO 14955-5:2020 "Machine tools - Environmental evaluation of machine tools - Part 5: Principles for testing woodworking machine tools with respect to energy supplied", IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 39 "Станки" Международной организации по стандартизации ИСО.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p101470)
5 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Поскольку воздействие на окружающую среду является общей проблемой для всех видов продукции, а природные ресурсы становятся все более ограниченными, необходимо определить критерии экологической эффективности станков и уточнить порядок их использования.
Деревообрабатывающие станки представляют собой сложные изделия промышленного назначения, предназначенные для производства готовых к использованию заготовок или полуфабрикатов. Их влияние на окружающую среду включает в себя отходы сырья, применение вспомогательных веществ, таких как смазочные материалы и другие материальные потоки, а также преобразование электрической энергии в тепловую, отвод тепла в окружающую среду или теплообмен с помощью жидкостей и, возможно, использование других ресурсов, таких как сжатый воздух.
Исходя из соображений актуальности стандарты серии ИСО 14955 по своему содержанию ориентированы на анализ влияния работы станков на окружающую среду на этапе их эксплуатации.
Производительность станка как ключевая информация для инвестиций является многомерной с точки зрения его экономической ценности, технических характеристик и эксплуатационных требований, которые зависят от конкретного применения станка. Энергия, потребляемая одним станком, может варьироваться в зависимости от обрабатываемой детали и условий эксплуатации станка. Таким образом, экологическая оценка станка не может быть выполнена без учета вышеперечисленных аспектов.
**1 Область применения**
Настоящий стандарт определяет технические требования к методикам испытаний станков для оценки энергопотребления на этапе их эксплуатации при проектировании для обработки древесины и материалов, сходных с древесиной по физическим характеристикам.
Настоящий стандарт наряду с ИСО 14955-1 и ИСО 14955-2 устанавливает все существенные требования к энергопотреблению, предъявляемые к деревообрабатывающим станкам, при их использовании по назначению и в условиях, предусмотренных производителем/поставщиком.
Настоящий стандарт определяет соответствующие режимы работы, дополнительные режимы смены и дополнительные операции для нескольких типов деревообрабатывающих станков.
Настоящий стандарт также распространяется на периферийные устройства, которые поставляются как неотъемлемая часть станка. Настоящий стандарт также применим к станкам, которые являются частью интегрированной производственной системы, где требуемая энергия сопоставима с энергией станков, работающих отдельно.
Настоящий стандарт распространяется на следующие типы деревообрабатывающих станков:
- сверлильно-фрезерные с числовым программным управлением;
- с горизонтальной прижимной балкой для раскроя плит;
- отрезные с вертикальной панелью;
- кромкооблицовочные с цепной подачей;
- широколенточные шлифовальные и станки для обработки поверхностей;
- четырехсторонние продольно-фрезерные;
- шипорезные и/или профилирующие;
- для фольгирования/ламинирования;
- прирезные и круглопильные;
- одношпиндельные фрезерные с вертикальным нижним расположением шпинделя (toupie);
- фуговальные, рейсмусовые и фуговально-рейсмусовые;
- ленточнопильные;
- комбинированные;
- продольно-пильные многодисковые;
- прессы и гибочные станки;
- монтажные прессы.
Перечень мероприятий по повышению энергоэффективности деревообрабатывающих станков приведен в [приложении A](#p100294).
**2 Нормативные ссылки**
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
ISO 14955-1, Machine tools - Environmental evaluation of machine tools - Part 1: Design methodology for energy-efficient machine tools (Станки. Оценка условий окружающей среды для станков. Часть 1. Методология проектирования энергосберегающих станков)
ISO 14955-2:2018, Machine tools - Environmental evaluation of machine tools - Part 2: Methods for measuring energy supplied to machine tools and machine tool components (Станки. Оценка условий окружающей среды для станков. Часть 2. Методы измерения количества энергии, потребляемой станками и деталями инструментальной оснастки)
**3 Термины и определения**
В настоящем стандарте применены термины по ИСО 14955-1 и ИСО 14955-2, а также следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО, доступная по адресу: https://www.iso.org/obp;
- Электропедия МЭК, доступная по адресу: https://www.electropedia.org/.
3.1 станок сверлильно-фрезерный с числовым программным управлением; сверлильно-фрезерный станок с ЧПУ (numerically controlled boring and routing machine; NC boring and routing machine): Станок с встроенной подачей, предназначенный для обработки заготовок с использованием фрезерных и/или сверлильных инструментов, имеющих по меньшей мере две ортогональные оси, программируемые пользователем (например, X, Y) для позиционирования и/или механической обработки, где оси работают в соответствии с рабочей программой ЧПУ.
[ИСО 19085-3:2017, 3.1, изменен - примечание 1 к записи и примеры удалены]
3.2 станок с горизонтальной прижимной балкой для раскроя плит (horizontal beam panel sawing machine): Станок, предназначенный для распиловки плит, оснащенный одной подвижной пильной кареткой на линию распила с одним или несколькими дисковыми пилами.
[ИСО 19085-2:2017, 3.1, изменен - примечание 1 к записи удалено]
3.3 станок отрезной с вертикальной панелью (vertical panel sawing machine): Станок, предназначенный для резки плит, при этом во время резки заготовка поддерживается практически в вертикальной плоскости, а пильный узел установлен перед опорой для заготовки.
[ИСО 19085-4:2018, 3.1, изменен - примечание 1 к записи удалено]
3.4 станок кромкооблицовочный с цепной подачей (edge banding machine fed by chains): Станок, предназначенный для облицовки кромок за один проход на одном конце заготовки (односторонний кромкооблицовочный станок) или на обоих концах заготовки (двухсторонний кромкооблицовочный станок), состоящий из зоны облицовки кромки с различными узлами (например, устройствами нагрева, склеивания и прижатия для гибких или твердых кромок) и зоны для дополнительных операций, таких как обрезка, подрезка, фрезерование, шлифование, полирование, снятие фасок и т.д.; кроме того, перед зоной облицовки может быть расположена зона калибровки/профилирования.
[ИСО 18217:2015, 3.1, изменен - примечание 1 к записи и рисунок 1 удалены]
3.5 станок широколенточный шлифовальный и для обработки поверхностей (wide belt calibrating and sanding machine): Станок, используемый для калибровки и/или шлифовки панелей и/или линейных заготовок, оснащенный встроенной системой подачи и шлифовальными лентами, расположенными выше и/или ниже уровня заготовки, с ручной или автоматической загрузкой и/или выгрузкой.
[ИСО 19085-8:2018, 3.1, изменен - в термин добавлено определение "широколенточный"; примечания к записи и рисунки 1 и 2 удалены]
3.6 станок четырехсторонний продольно-фрезерный (four-sided moulding machine): Станок для четырехсторонней продольной обработки с четырьмя или более рабочими узлами со шпинделями, которые могут быть оснащены строгальными и/или формовочными инструментами, по крайней мере по одному узлу с каждой стороны заготовки, и со встроенной подачей заготовки.
3.7 станок шипорезный и/или профилирующий (tenoning and/or profiling machine): Станок, предназначенный для изготовления шипа и/или профиля на одной стороне заготовки (односторонние станки) или на противоположных сторонах заготовки (двухсторонние станки) за один проход, где шипы и/или профили вырезаются с помощью фрезерных инструментов и/или дисков пилы, установленных на одном или нескольких шпинделях (на каждой половине станка), и обеспечивается ручная или механическая подача заготовки.
3.8 станок для фольгирования/ламинирования (foiling/laminating machine): Станок для фольгирования/ламинирования плоских поверхностей в листах или рулонах, например глянцевой фольги или фольги на основе бумаги.
*Примечание* 1 - Примером плоской поверхности может служить доска.
3.9 станок прирезной (dimension saw): Станок с ручной подачей, оснащенный одной основной дисковой пилой, которая фиксируется в нужном положении во время резки, и передвижным столом, расположенным рядом с дисковой пилой.
[ИСО 19085-5:2017, 3.1, изменен - примечания к записи и рисунку 1 удалены]
3.10 станок круглопильный; отрезной станок со столом (circular saw bench; table saw): Станок с ручной подачей, оснащенный одной основной дисковой пилой, которая фиксируется в нужном положении во время резки, и горизонтальным столом, фиксируемым во время работы.
[ИСО 19085-9:2017, 3.1, изменен - примечания к записи и рисунку 1 удалены]
3.11 станок одношпиндельный фрезерный с вертикальным нижним расположением шпинделя; toupie (single spindle vertical moulding machine; toupie): Станок с ручной подачей, оснащенный одним вертикальным шпинделем (взаимозаменяемым или невзаимозаменяемым), который фиксируется в нужном положении во время резки, и горизонтальным столом, который полностью или частично фиксируется во время резки.
[ИСО 19085-6:2017, 3.1, изменен - в качестве допустимого термина добавлен термин "фреза". В определении слово "оправка" заменено на слово "шпиндель". Примечания к записи и рисунку 1 удалены]
3.12 станок фуговальный, рейсмусовый/фуговально-рейсмусовый (surface planing, thickness planing, combined surface/thickness planing machine): Станок, предназначенный для срезания слоев с верхней или нижней поверхности заготовки с помощью вращающейся вокруг горизонтальной оси фрезерной головки, установленной под прямым углом к направлению подачи между двумя столами или над столом, предназначенным для позиционирования и поддержки заготовки, подаваемой в станок, против направления реза.
[ИСО 19085-7:2019, 3.23.4, изменен - три определения объединены в одно]
3.13 станок ленточнопильный (band sawing machine): Пильный станок с одной дисковой пилой в виде непрерывной ленты, установленной на двух или более дисках ленточнопильного станка и проходящей между ними.
3.14 станок комбинированный (combined machine): Станок, включающий в себя два или более рабочих узла, используемых по отдельности, например узел распиловки, формовочный узел и/или строгальный узел.
[ISO/FDIS 19085-11:2019, 3.1, изменен - примечания к записи удалены]
3.15 станок продольно-пильный многодисковый (multi-blade rip-sawing machine): Станок, предназначенный для использования с дисковыми пилами, расположенными в различных положениях на шпинделях, которые фиксируются в нужном положении во время резки, при этом заготовка подается к инструментам с помощью встроенной системы подачи, например роликов или цепного конвейера.
[ISO/FDIS 19085-13:2019, 3.1, изменен - примечания к записи удалены]
3.16 пресс; гибочный станок (press, bending press): Станок, предназначенный для склеивания и/или соединения плоских панелей, состоящих из массива дерева и материалов на его основе, таких как древесно-стружечная плита, древесно-волокнистая плита, фанера, где усилие прессования прикладывается между двумя плоскими поверхностями с помощью приводов, прижимающих верхнюю или нижнюю поверхности друг к другу, загрузка и/или выгрузка осуществляются вручную, а процесс склеивания и/или придания формы - холодным способом.
[ISO/FDIS 19085-15:2019, 3.1 - 3.3, изменен - три определения объединены в одно]
3.17 монтажный пресс (mounting press): Станок, предназначенный для сборки шкафов, оконных рам и аналогичных изделий.
3.18 система удаления стружки и пыли; CADES (chips and dust extraction system, CADES): Система, используемая для удаления, перемещения, разделения и временного хранения стружки и пыли, образующихся при работе деревообрабатывающих станков.
**4 Основные принципы измерения и расчета потребляемой энергии**
#### 4.1 Общие положения
Необходимо указать условия окружающей среды в соответствии с ИСО 14955-2:2018 (4.2). Условия считают стабильными, если средняя мощность, полученная в результате двух случайных измерений, отличается менее чем на +/- 5% от номинальной мощности подключенной нагрузки или не превышает 100 Вт.
Примеры компонентов станка, на которые подается энергия, приведены в [таблице 1](#p100093).
Примеры компонентов станков, снабжаемых энергией
| Компонент станка | Пример |
| --- | --- |
| Управление станка | Персональный компьютер (ПК), ЧПУ вспомогательные цепи |
| Периферийные устройства | Охлаждающая установка, охлаждающий шкаф.
Конвейер удаления стружки, вакуумный насос, освещение, очистительный поддув |
| Технологические блоки | Блок склеивания кромок.
Шпиндели, шлифовальные ленты |
| Блоки перемещения | Ось изменения формата.
Технологические оси, включая подачу |
**Описания режимов работы приведены в [4.2](#p100108) - [4.6](#p100127).**
#### 4.2 Режим работы "Выключено"
Основные выключатели подачи электроэнергии должны быть выключены.
Запорные клапаны подачи сжатого воздуха должны быть закрыты.
**Предполагается, что поток воздуха на каждом выходе вытяжного патрубка станка равен нулю.**
#### 4.3 Режим работы "Включено"
Основные выключатели подачи электроэнергии должны быть включены.
**Запорные клапаны подачи сжатого воздуха должны быть открыты.**
Измерение выполняют после более 60 мин пребывания в режиме работы "Выключено" или при достижении стабильных условий и не менее 5 мин.
Измеряемая электрическая мощность в основном представляет собой мощность, подаваемую на ПК, ЧПУ, систему управления, вспомогательные цепи. Поток сжатого воздуха в основном относится к герметизирующему воздуху (при наличии) или к утечке.
В этом режиме могут быть выполнены ручная смена инструмента, ручное управление магазином инструментов или замена штампа, если не предусмотрен режим работы "Режим ожидания".
#### 4.4 Режим работы "Режим ожидания"
**В этом режиме должны быть активированы все доступные функции энергосбережения станка.**
Измерение должно быть выполнено через 10 мин после завершения режима работы "Обработка".
Среднюю мощность измеряют не менее 5 мин.
В этом режиме могут быть выполнены ручная смена инструмента, ручное управление магазином инструментов или замена штампа.
#### 4.5 Режим работы "Прогрев"
Режим работы "Прогрев" представляет собой переход из режима работы "Режим ожидания" или режима работы "Включено", если режим работы "Режим ожидания" не предусмотрен, то в режим работы "Обработка".
Измерение выполняют после более 30 мин пребывания в режиме работы "Режим ожидания" или режиме работы "Включено", если не предусмотрен режим работы "Режим ожидания".
Должна быть измерена средняя мощность за все время перехода. Должно быть указано время прогрева.
#### 4.6 Режим работы "Обработка"
Поскольку станок предназначен именно для этого режима работы, мощность, измеренную на границе системы, переводят в энергию.
Определение этого режима работы зависит от соглашения между производителем/поставщиком и пользователем.
Загрузка/выгрузка заготовки входит в этот режим работы.
5 Оценка энергопотребления различных типов деревообрабатывающих станков
#### 5.1 Общие положения
Установленное измерительное оборудование не должно снижать уровень безопасности станка.
Для каждого режима работы необходимо указывать потребляемую энергию в виде:
a) измеренной средней активной электрической мощности, кВт, подаваемой на станок и его периферийные устройства;
b) измеренного среднего потока пневматического воздуха, выраженного в нормальных литрах в час, нл/ч, подаваемого на станок и его периферийные устройства;
c) рассчитанного среднего потока загрязненного воздуха, удаляемого из станка, м3/ч (нл/мин), и соответствующего перепада давления.
В режиме работы "Выключено" данное значение принимают равным 0 м3/ч (нл/ч).
Для остальных режимов работы его обычно рассчитывают как сумму средних потоков воздуха, проходящих через все вытяжные шкафы станка. Каждый из этих средних потоков воздуха определяют путем умножения теоретического максимального потока воздуха через вытяжной шкаф при полностью открытой соответствующей задвижке на долю времени, в течение которого задвижка остается полностью открытой, и на общую продолжительность рассматриваемого режима работы.
*Примечание* 1 - Предполагают, что система CASES включена во всех режимах работы, кроме "Выключено".
*Примечание* 2 - Пользователь может извлечь выгоду из станков с системой управления задвижками только в том случае, если в системе CASES предусмотрена возможность автоматического управления переменными потоками воздуха.
Измеренные значения потока сжатого и загрязненного воздуха должны быть преобразованы в электрическую энергию в соответствии с ИСО 14955-2:2018, 7.9, для применения положений ИСО 14955-1.
В частности, для режима работы "Обработка" подаваемую энергию оценивают по каждому действию на станке.
На границе системы необходимо учитывать следующие типы подаваемой энергии (см. [рисунок 1](#p100150)):
- подаваемая электроэнергия;
- подаваемый сжатый воздух (при наличии);
- выходящий загрязненный воздух (при наличии).
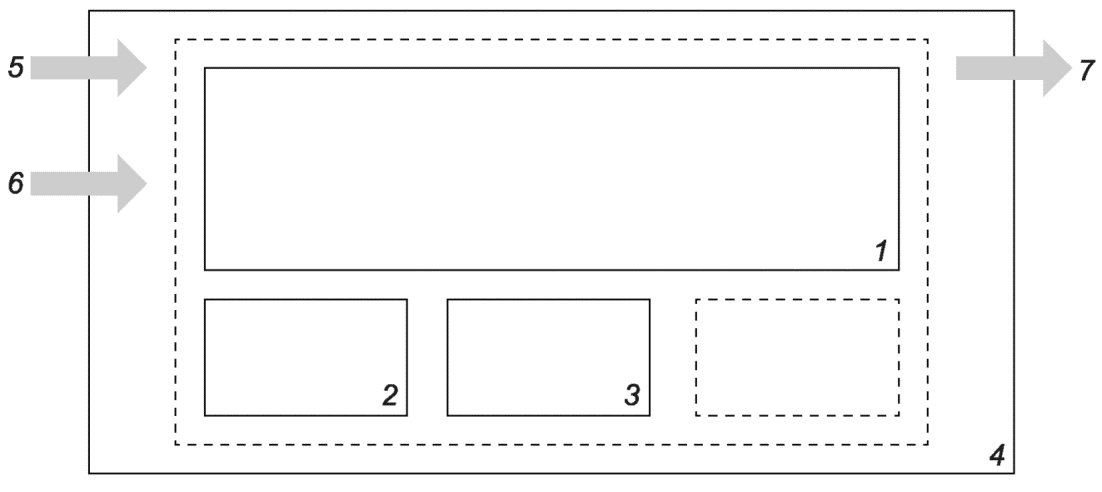
1 - станок; 2 - периферийное устройство A;
3 - периферийное устройство B; 4 - граница системы;
5 - электрическая энергия; 6 - сжатый воздух;
7 - загрязненный воздух
Рисунок 1 - Подаваемая энергия, учитываемая при эксплуатации
деревообрабатывающих станков
Режимы работы, значимые для каждой технологии деревообрабатывающих станков, приведены в [таблице 2](#p100153). Если какой-либо режим работы не предусмотрен, это должно быть указано.
Таблица 2
Значимые режимы работы в зависимости от технологии
деревообрабатывающего станка
| Технология станка | Значимый режим работы |
| "Выключено" | "Включено" | "Режим ожидания" | "Прогрев" | "Обработка" |
| Станки сверлильно-фрезерные с числовым программным управлением | V | V | V | При наличии устройства для облицовки кромок | V |
| Станки с горизонтальной прижимной балкой для раскроя плит | V | V | V | | V |
| Станки отрезные с вертикальной панелью | V | V | | | V |
| Станки кромкооблицовочные с цепной подачей | V | V | V | V | V |
| Станки широколенточные шлифовальные и станки для обработки поверхностей | V | V | V | | V |
| Станки четырехсторонние продольно-фрезерные | V | V | V | | V |
| Станки шипорезные и/или профилирующие | V | V | V | Для высокоскоростных станков (> 100 м/мин) | V |
| Станки для фольгирования/ламинирования | V | V | V | V | V |
| Станки прирезные и круглопильные | V | V | | | V |
| Станки одношпиндельные фрезерные с вертикальным нижним расположением шпинделя (toupie) | V | V | | | V |
| Станки фуговальные, рейсмусовые и фуговально-рейсмусовые | V | V | | | V |
| Ленточнопильные станки | V | V | | | V |
| Комбинированные станки | V | V | | | V |
| Станки продольно-пильные многодисковые | V | V | | | V |
| Прессы и гибочные станки | V | V | V | V | V |
| Монтажные прессы | V | V | | | V |
Действия со станком, которые необходимо учитывать в режиме работы "Обработка", должны быть согласованы между производителем/поставщиком и пользователем или приняты условно.
Если на станке доступны различные технологии облицовки кромок, то для каждой технологии (например, лазер, горячий воздух, различные типы клея) должны быть указаны данные об энергопотреблении в каждом значимом режиме работы, отличном от режима работы "Выключено", в соответствии с [таблицей 2](#p100153).
#### 5.2 Сценарии испытания
Между производителем/поставщиком и пользователем может быть согласован машинный сценарий испытания в соответствии с примером, приведенным в [таблице 3](#p100244), который отражает режимы работы, характерные для деревообрабатывающих станков.
*Примечание* - Пример машинного сценария испытания, приведенный в таблице 1 ИСО 14955-2:2018, не учитывает все режимы работы, значимые для деревообрабатывающих станков.
Таблица 3
*Пример* машинного сценария испытания
| Режим работы | Действие на станке | Временной интервал, ч |
| "Выключено" | - | 0 |
| "Включено" | - | 0,5 |
| "Режим ожидания" | - | 1 |
| "Прогрев" | - | 0,5 |
| "Обработка" (например, различные операции) | 1 | 1 |
| 2 | 2 |
| 3 | 1 |
| 4 | 2 |
| Итого | 8 |
Группирование временных интервалов для сценариев испытаний выполняют в соответствии с ИСО 14955-2:2018, 5.2.3.2.
Режим работы "Обработка" может быть разделен на различные действия на станке.
В качестве альтернативы машинного сценария испытания между производителем/поставщиком и пользователем может быть согласован сценарий испытания на основе задач в соответствии с ИСО 14955-2:2018, 5.3.
6 Протокол
#### 6.1 Описание станка
1)
Производитель/поставщик, тип станка, серийный номер, год выпуска.
2)
Конфигурация станка.
3)
Описание инструментов.
4)
Номинальная мощность.
5)
Номинальное давление и поток воздуха.
6)
Номинальный поток и перепад давления загрязненного воздуха.
7)
Номинальные данные (расход и температура) внешнего источника тепла для прессов.
1)
Условия окружающей среды во время измерения.
2)
Если материал обрабатывается во время испытания: характеристики материала.
3)
Перечень точек измерения.
4)
Технические характеристики измерительных приборов (например, марка, точность).
5)
Подробные сведения о сценарии испытания в соответствии с [5.2](#p100240), включая описание действий на станке в режиме работы "Обработка".
1)
Результаты измерений в соответствии с [5.1](#p100132) для всех режимов работы.
2)
Условный эквивалент подаваемой электрической энергии, кВт·ч, для выбранного сценария испытания; эквивалентные значения (см. ИСО 14955-2:2018, приложение A) или данные от пользователя.
3)
Время режима работы "Прогрев", при необходимости.
Приложение A
(справочное)
ПЕРЕЧЕНЬ МЕРОПРИЯТИЙ ПО ПОВЫШЕНИЮ ЭНЕРГОЭФФЕКТИВНОСТИ
ДЕРЕВООБРАБАТЫВАЮЩИХ СТАНКОВ
В [таблице A.1](#p100297) представлен неполный перечень мероприятий по повышению энергоэффективности деревообрабатывающих станков.
Таблица A.1
Проверенные принципы проектирования компонентов станков,
элементов управления и комбинаций компонентов станков
для энергоэффективных деревообрабатывающих станков
| N | Функция для улучшения | Описание | [A](#p101453) | [B](#p101454) | [C](#p101455) | [D](#p101456) | [E](#p101457) | [F](#p101458) | [G](#p101459) | [H](#p101460) | [I](#p101461) | [J](#p101462) | [K](#p101463) | [L](#p101464) | [M](#p101465) | [N](#p101466) | [O](#p101467) | [P](#p101468) |
| --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- |
| 1 | Общая концепция станка | | | | | | | | | | | | | | | | | |
| 1-1 | Снижение массы перемещаемых грузов | При ускорении грузов требуемая энергия зависит от массы (E = 1/2*m*v2). Даже если при торможении часть энергии возвращается, энергия потребляется и возвращается с коэффициентом полезного действия менее единицы. Лучший способ сокращения энергии, необходимой для ускорения, заключается в снижении массы | X | X | X | X | | | | | | | | | | | | |
| 1-2 | Снижение трения | Снижение трения означает меньший механический износ и более высокое качество, а также приводит к снижению энергопотребления; возможны различные типы подшипников (подшипник качения, подшипник скольжения, гидростатический подшипник, магнитный подшипник); при выборе подшипника также учитывают экологические аспекты.
Снижение трения, зависящего от скорости, должно быть оптимизировано в соответствии с характеристиками выбранной технологии привода | X | X | X | X | X | X | X | | X | X | X | X | X | X | | |
| 1-3 | Оптимизация общей конструкции станка | Проверяют, что станок спроектирован в соответствии с требованиями заказчика и рабочий диапазон задан близко к оптимальной точке контакта инструмента и заготовки; избегают увеличения резервных мощностей (избегают увеличения размеров/технического усложнения) | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 1-4 | Конструкция, обеспечивающая обработку без предварительного прогрева | Предусмотрена автоматическая температурная компенсация | | | | | | | | | | | | | | | | |
| 1-5 | Зажим заготовки | Исключение или сокращение энергии, требуемой для сохранения зажима заготовки | X | X | X | | X | X | X | | | | | | | | | |
| 1-6 | Разжим инструмента | Сокращение энергии для разжима инструмента | X | | | | | | | | | | | | | | | |
| 1-7 | Многошпиндельные станки с несколькими заготовками | В зависимости от области применения используют многошпиндельные станки или станки с несколькими заготовками. Единовременный монтаж, совместное использование вспомогательных узлов и сокращение времени на перемещение деталей могут обеспечить более высокую энергоэффективность по сравнению с несколькими отдельными станками | X | X | | | X | | | | | | | | | | | |
| 1-8 | Сведение к минимуму количества зажимов | Сокращение непроизводительного времени повышает энергоэффективность | | | | | | | | | | | | | | | | |
| 1-9 | Сочетание различных технологий обработки | Сочетание различных технологий обработки на одном станке, единовременный монтаж и регулировка приводят к повышению качества и выхода продукции, а также к повышению энергоэффективности (например, "токарная обработка и фрезерование", "фрезерование, растачивание и кромкооблицовка") | X | X | | | | | X | | | | | | | | | |
| 1-10 | Зажимание оси | Использование зажимания оси вместо активного тормоза двигателя | X | | X | X | | X | | | | | | | | | | |
| 1-11 | Резервная ось | Высокое ускорение благодаря оси с коротким ходом, снижающее ускорение для тяжелой оси с большим радиусом действия | | | | | | | | | | | | | | | | |
| 1-12 | Повышение производительности | При простое или низкой производительности эффективность будет снижена. Можно увеличить производительность, например за счет адаптивной оптимизации параметров резания | | | | | | | | | | | | | | | | |
| 1-13 | Взаимодействие с потребителем для снижения потребления ресурсов | Предоставляют оператору возможность вмешаться при ожидании простоя, например кнопку для включения режима ожидания | X | X | X | X | X | X | X | | | | | | | | X | X |
| 1-14 | Смена инструмента во время работы шпинделя | Предусматривают возможность смены инструмента (например, расточной головки) во время работы шпинделя, чтобы избежать замедления или ускорения вращения шпинделя (на фрезерных станках происходит частая смена инструмента) | X | | | | | | | | | | | | | | | |
| 1-15 | Сокращение времени смены инструмента | Рассматривают возможность установки многопрофильных инструментов или нескольких инструментов на одном шпинделе (например, с двойным валом) | X | | | X | | X | X | | | X | | | | | | |
| 1-16 | Система противовесов для вертикальных осей | Системы противовесов снижают потенциальную энергию в системах вертикального перемещения. Дополнительно возможно снижение ускорения и замедления (например, за счет пружинного крепления) | X | | X | | | | | | | | | | | | | |
| 1-17 | Высокоэффективный амортизатор | Амортизаторы применяют для ограничения потока материала. При отсутствии энергоэффективности необходимая энергия в основном преобразуется в тепло.
Сводят к минимуму энергию, преобразуемую в тепло, используя систему управления амортизатором с низким энергопотреблением или регенеративной обратной связью | | | | | | | | | | | | | | | | |
| 1-18 | Использование регенеративного контура для дифференциальных цилиндров | Для уменьшения перепада давления на регулирующих клапанах | | | | | | | | | | | | | | | | |
| 1-19 | Зажим штампа | Выбирают систему зажима с наиболее эффективной технологией. Отдают предпочтение пассивным системам зажима (например, пружинному, электрическому, магнитному зажимам) | | | | | | | | | | | | | | | | |
| 1-20 | Технологии погрузочно-разгрузочных работ | Используют роботы-погрузчики и/или автоматизированные погрузочно-разгрузочные устройства для оптимизации непроизводственных затрат и времени на наладку | | | | | | | | | | | | | | | | |
| 2 | Приводные устройства | | | | | | | | | | | | | | | | | |
| 2-1 | Рекуперативная обратная связь инверторной системы [например, серводвигателя, шпинделя, активные рекуперативные выпрямители (AFE)] | Блок питания способен возвращать энергию торможения в основной источник питания | X | X | | | | | | | | | | | | | | |
| 2-2 | Двигатели | | | | | | | | | | | | | | | | | |
| 2-2-1 | Использование энергоэффективных двигателей | Использование класса энергоэффективности в соответствии с МЭК 60034-30 и размером двигателя (эффективность/мощность) или применение двигателей с переменным магнитным сопротивлением | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 2-2-2 | Использование управления магнитным полем | Управление магнитным полем для снижения потерь, например в асинхронных двигателях | X | | | | | | | | | | | | | | | |
| 2-3 | Использование высококачественных редукторов | - Качество редукторов соответствует ИСО 1328.
- Использование уплотнений с низким коэффициентом трения.
- Оптимизация смазки | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 2-4 | Использование тормоза для неподвижных осей | Оси, которые не участвуют в интерполяции во время выполнения программы, отключают (импульсы удаляются) и фиксируют тормозом | X | | | | | | | | | | | | | | | |
| 2-5 | Высокоэффективный инвертор | Использование инвертора с высокоэффективным силовым устройством | X | X | X | X | X | X | X | X | X | X | X | X | X | X | | |
| 2-6 | Замена системы с более высоким напряжением (например, 400 В) на систему с напряжением 200 В (если применимо) | Системы с более высоким напряжением (например, 400 В) повышают энергоэффективность за счет снижения омических потерь | X | X | X | X | X | X | X | X | X | X | X | X | X | X | | |
| 2-7 | Канал передачи постоянного напряжения для балансировки энергии между различными приводами | Канал передачи постоянного напряжения обеспечивает балансировку энергии между различными приводами и позволяет уменьшить габариты блока питания | X | X | | X | | | | | | | | | | | | |
| 2-8 | Оптимизация динамических параметров | Возможность ограничения ускорения или скорости в сигнале заданного значения позволяет повысить эффективность двигателей или оптимизировать скорость в зависимости от технологического процесса. В этом случае перегрузочную способность двигателя не используют | X | X | | | | | | | | | | | | | | |
| 2-9 | Оптимизация мощности установленного двигателя | Выбирают двигатель, работающий с коэффициентом полезного действия, близким к оптимальному, так как избыточные размеры и перегрузки приводят к потерям энергии | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 2-10 | Обеспечение наиболее эффективной приводной системы | Обеспечивают наиболее эффективную приводную систему для условий эксплуатации, в которых в основном работает станок. Сравнивают энергоэффективность различных типов приводных систем (рассматривают, например, прямой привод насоса для процессов с коротким циклом, аккумуляторный привод для процессов с длительным циклом); см. [3-1](#p100617) | | | | | | | | | | | | | | | X | |
| 2-11 | Использование системы аккумуляторов с несколькими уровнями давления для главной оси | Системы аккумуляторов с несколькими уровнями давления уменьшают перепад давления между аккумулятором и приводом | | | | | | | | | | | | | | | X | |
| 2-12 | Приводные системы накопления энергии с прямым подключением для главных приводов | Поддержка накопителей энергии с прямым подключением может снизить установленную мощность главных двигателей (например, маховика) | | | | | | | | | | | | | | | | |
| 2-13 | Приводные системы с непрямым накоплением энергии для главных приводов | Используют приводные системы с накопителем энергии для снижения пиковой мощности (например, маховики с электрической связью, конденсаторные батареи) | | | | | | | | | | | | | | | | |
| 2-14 | Интеллектуальное управление приводами | Интеллектуальное управление приводами позволяет отключать энергопотребителей, когда в этом нет необходимости (например, электродвигатели) | X | X | X | X | X | X | X | X | | | | | | | X | X |
| 2-15 | Минимизация резервной мощности/конфигурация инверторной системы в соответствии с требованиями заказчика | Выбирают подходящий инвертор:
- инвертор должен соответствовать размеру двигателя;
- увеличение размера может привести к потерям энергии | X | X | X | X | X | X | X | X | X | X | X | X | X | X | | |
| 3 | Гидравлические системы | | | | | | | | | | | | | | | | | |
| 3-1 | Выбор оптимальной подсистемы привода (система двигатель-насос) | | | | | | | | | | | | | | | | | |
| 3-1-1 | | Различные функции/последовательности создают потребность в насосных системах, соответствующих профилю требований (комбинации насосов, например насосы высокого давления/низкого давления, насосы с регулируемым или фиксированным рабочим объемом) | X | X | | | | | | | | | | | | | X | |
| 3-1-2 | | Потребляемая мощность зависит от цикла нагрузки [постоянная скорость при прерывистом режиме работы, переменная скорость (смена полюсов, регулирование скорости) с помощью серводвигателей или асинхронных двигателей] | X | X | | | | | | | | | | | | | X | |
| 3-1-3 | | Выбирают подходящие размер и тип двигателя и насоса, чтобы избежать превышения габаритов и обеспечивать работу насоса в оптимальном диапазоне производительности | X | X | | | | | | | | | | | | | X | |
| 3-1-4 | | Временное накопление гидравлической энергии для обеспечения оптимального соответствия между приводом насоса и циклом нагрузки, а также для компенсации пиковых нагрузок (потенциального сокращения мощности) (например, при зарядке аккумулятора) | | | | | | | | | | | | | | | X | |
| 3-1-5 | | Насосы с регулируемой скоростью вращения и насосы с переменным рабочим объемом позволяют регулировать давление с помощью переменной скорости вместо регулирующего клапана | | | | | | | | | | | | | | | | |
| 3-2 | Подбор уровня давления в соответствии с циклом нагрузки и различными приводами станка | | | | | | | | | | | | | | | | | |
| 3-2-1 | | Регулировку давления осуществляют с помощью насоса с переменным рабочим объемом, насоса с регулируемой скоростью вращения или циркуляционного насоса с нулевым давлением | | | | | | | | | | | | | | | X | |
| 3-2-2 | | Используют приводы, рассчитанные на работу при одинаковом уровне давления (без потерь на снижение давления) | | | | | | | | | | | | | | | X | |
| 3-2-3 | | Регулируют давление с помощью приводных систем с регулируемым давлением (например, приводы с переменной скоростью вращения, насосы с регулируемым давлением и переменной производительностью) | | | | | | | | | | | | | | | X | |
| 3-2-4 | | Используют гидроусилители для отдельных приводов, которым требуется более высокое давление | | | | | | | | | | | | | | | X | |
| 3-2-5 | | Включение/выключение или режим ожидания с должным учетом критериев безопасности | | | | | | | | | | | | | | | X | |
| 3-3 | Уменьшение гидравлических потерь/утечек | | | | | | | | | | | | | | | | | |
| 3-3-1 | | Используют системы управления рабочим объемом вместо систем управления дроссельной заслонкой | | | | | | | | | | | | | | | X | |
| 3-3-2 | | Уменьшают внутреннюю утечку (например, используют седельные клапаны в блоке зарядки аккумулятора или гидравлическую систему зажима) | | | | | | | | | | | | | | | X | |
| 3-3-3 | | Оптимизируют конструкцию гидравлических трубопроводов и уменьшают гидравлическое сопротивление | | | | | | | | | | | | | | | X | |
| 3-3-4 | | Рассматривают варианты распределенной подачи | | | | | | | | | | | | | | | X | |
| 3-3-5 | | Используют клапаны с регулируемым приводом и низким расходом масла | | | | | | | | | | | | | | | X | |
| 3-3-6 | | Используют коллекторы с низким перепадом давления | | | | | | | | | | | | | | | X | |
| 3-4 | Определение размеров труб и патрубков | Оптимизируют конструкцию трубопровода (длину, диаметр и т.д.) и уменьшают сопротивление потоку.
Трубы и патрубки приводят к потерям на трение и, следовательно, к потерям энергии. Также труба или патрубок приводят к падению давления, что отрицательно сказывается на энергоэффективности станка. Длина, внутренний диаметр, расход и радиус установки труб, патрубков и фитингов должны быть оптимизированы для конкретного применения. Функции должны быть определены и описаны там, где это требование применимо | X | X | | | | | | | | | | | | | X | |
| 3-5 | Повышение энергоэффективности электромагнитных клапанов | | | | | | | | | | | | | | | | | |
| 3-5-1 | | Используют импульсные клапаны (с фиксатором), которые потребляют энергию только во время переключения | X | X | | | | | | | | | | | | | X | |
| 3-5-2 | | Используют соединители клапанов со встроенным автоматическим уменьшением тока удержания, например с широтно-импульсной модуляцией | X | X | | | | | | | | | | | | | X | |
| 3-5-3 | | При необходимости используют клапаны с электромагнитами мощностью 8 Вт. Возможность использования электромагнитов малой мощности зависит от функции, поскольку они обеспечивают меньшее усилие переключения | X | X | | | | | | | | | | | | | X | |
| 3-6 | Контроль утечек | Внутренняя утечка приводит к потерям энергии. Контроль утечек выявляет превышение расхода (например, неплотно прилегающие фитинги в резервуаре, изношенные клапаны или насосы) | | | | | | | | | | | | | | | X | |
| 3-7 | Низкое сопротивление потоку | Избегают потерь, вызванных сопротивлением потоку (например, при выборе размера клапана и характеристик пружины учитывают оптимальный перепад давления) | X | X | | | | | | | | | | | | | X | |
| 3-8 | Высокоэффективное создание дополнительного давления | Избегают использования клапанов сброса давления или редукционных клапанов для регулировки давления, создают давление на соответствующем уровне (например, используют насосы с регулируемой скоростью вращения, насосы с переменным расходом, насосы с прерывистым режимом работы) (см. [3-1](#p100617)) | | | | | | | | | | | | | | | X | |
| 3-9 | Цикл прогрева | Завершают цикл прогрева в максимально сжатые сроки, используют фактическую температуру масла для контроля прогрева. Если применимо, заменяют электрические нагреватели на гидравлические с учетом начальной температуры окружающей среды | | | | | | | | | | | | | | | X | |
| 3-10 | Температура масла | Работают в оптимальном температурном диапазоне. Выбирают класс вязкости масла, соответствующий ожидаемому диапазону температур окружающей среды | | | | | | | | | | | | | | | X | |
| 3-11 | Охлаждение масла | Используют водяное охлаждение вместо воздушного. Водяное охлаждение более эффективно, и воду можно использовать в помещении для других целей. Рекуперация энергии охлаждения может быть использована для подогрева пола, подачи теплой воды и т.д. | | | | | | | | | | | | | | | X | |
| 3-12 | Общая система | Оптимизация всей гидравлической системы, например количества необходимого масла | X | X | | | | | | | | | | | | | X | |
| 4 | Пневматические системы | | | | | | | | | | | | | | | | | |
| 4-1 | Оптимизация системы подачи сжатого воздуха с минимальными потерями (разграничение уплотнительного воздуха и пневматических приводов) | | | | | | | | | | | | | | | | | |
| 4-1-1 | | Один основной выключатель | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 4-1-2 | | Возможность отдельного отключения для конкретных модулей | X | X | X | X | X | X | X | X | | | | | | | X | X |
| 4-1-3 | | Интеллектуальный порядок отключения | X | X | X | X | X | X | X | X | | | | | | | X | |
| 4-1-4 | Предотвращение утечек | Индикатор утечек (контроль по требованию).
Одной из основных причин низкой энергоэффективности, которую можно избежать, является утечка в напорных трубопроводах и трубах. Системы контроля утечек и их состояния, которые должны быть внедрены в систему управления станком, позволяют легко обнаруживать и устранять утечки | X | | | | | | | | | | | | | | | |
| 4-1-5 | Уменьшение холостого объема | Расстояние между клапаном и цилиндром должно быть как можно меньшим. Длинные трубы представляют собой холостой объем, который приводит к значительным потерям энергии при каждом цикле переключения при нагнетании и сбросе давления. Такое количество сжатого воздуха будет потрачено впустую | X | | | | | | | | | | | | | | | |
| 4-1-6 | Направленное отключение ненужных ответвлений | Проверяют, требуется ли создавать давление во всех ответвлениях пневматических контуров при всех режимах работы станка. Если не требуется, отключают эти ответвления, чтобы предотвратить потери энергии, вызванные ненужным объемом | | | | | | | | | | | | | | | | |
| 4-1-7 | Определение размеров труб и патрубков | Оптимизируют конструкцию трубопровода (длину, диаметр и т.д.) и уменьшают сопротивление потоку. Трубы и патрубки приводят к потерям на трение и, следовательно, к потерям энергии, а также к падению давления, что отрицательно сказывается на энергоэффективности станка. Длина, внутренний диаметр, расход и радиус установки труб, патрубков и фитингов должны быть оптимизированы в зависимости от области применения | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 4-1-8 | Правильная компоновка пневматических приводов | Пневматические приводы, например приводы цилиндров, не должны быть слишком большими. В результате снижается потребление воздуха и, следовательно, энергопотребление. Компоновка пневматической системы и ее компонентов должна быть адаптирована к потребностям станков | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 4-1-9 | Снижение давления | Проверяют влияние снижения давления подачи на производительность станка (в зависимости от области применения снижение давления на 1 бар может привести к повышению эффективности на 10%). Снижение давления не должно оказывать негативного влияния на корректную работу станка | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 4-2 | Оптимизация усилия цилиндра для выполнения требуемой функции | | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 4-3 | Уплотнительный воздух | При необходимости подачи больших объемов уплотнительного воздуха (P < 0,2 МПа) (более 0,3 м3/мин) небольшой компрессор низкого давления или аналогичные устройства обычно обеспечивают большую эффективность, чем сжатый воздух от редуктора | | | | | | | | | | | | | | | | |
| 4-4 | Высокоэффективные очистительные вентиляторы | Оптимизированная конструкция очистительных вентиляторов снижает потребность в подаче воздуха | X | X | X | X | X | X | X | | | | | | | | | |
| 4-5 | Отключение очистительных вентиляторов, когда они не нужны для технологического процесса | Прямое отключение ненужных очистительных вентиляторов предотвращает потерю давления подачи воздуха, когда очистка не требуется | X | X | X | X | X | X | X | | | | | | | | | |
| 4-6 | Оптимизация расположения датчиков | Оптимизированное расположение датчиков позволяет избежать использования очистительных вентиляторов | X | X | X | X | X | X | X | | | | | | | | | |
| 4-7 | Общая система | Оптимизируют всю систему в целом после оптимизации подсистем | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 5 | Вакуумные системы | | | | | | | | | | | | | | | | | |
| 5-1 | Использование энергоэффективных вакуумных насосов | Различные принципы работы насосов приводят к их разной эффективности. Сухие кулачковые насосы более эффективны, чем пластинчато-роторные вакуумные насосы | X | | X | | X | | | | X | | | | | | | |
| 5-2 | Использование вакуумных насосов с регулируемой скоростью (с инвертором) | Автоматическая оптимизация вращения двигателя насоса в зависимости от требуемого вакуума (с помощью вакуумметра) | X | | X | | X | | | | X | | | | | | | |
| 5-3 | Оптимизация контроля вакуума на опоре заготовки | Управление различными зонами вакуума на опоре заготовки | X | | X | | X | | | | | | | | | | | |
| 6 | Электрические системы | | | | | | | | | | | | | | | | | |
| 6-1 | Минимизация потерь энергии в источниках питания | Используют высокоэффективные трансформаторы или преобразователи напряжения вместо обычных трансформаторов (например, используют управляемое переключение мощности для вспомогательного питания 24 В) | X | X | X | X | X | X | X | X | | | | | | | | |
| 6-2 | Высокоэффективный трансформатор | Требования к нагрузке, предъявляемые к станку, не постоянны в течение всего цикла. Поэтому более эффективно устанавливать трансформаторы, оптимизированные по низким потерям Fe, вместо трансформаторов, оптимизированных по низким потерям Cu | | | | | | | | | | | | | | | | |
| 6-3 | Учет коэффициента одновременности при проектировании энергосистемы | Чтобы избежать увеличения мощности источника питания, снижают абсолютные потери энергии. Также избегают перегрузок | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 6-4 | Преобразователь/инвертор с коррекцией коэффициента мощности | Приводы с регенеративным охлаждением можно использовать для коррекции коэффициента мощности питающей сети, снижая соответствующие потери мощности | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 6-5 | Управление теплообменом в шкафу управления | | | | | | | | | | | | | | | | | |
| 6-5-1 | | Минимизируют потери тепла, например за счет использования высокоэффективных компонентов | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 6-5-2 | | Если избежать потери тепла невозможно, его отводят (воздушным или водяным охлаждением). Для повторного использования тепловой энергии предпочтение отдают воде, а не воздуху. Дальнейшее использование тепла уточняют/обсуждают с заказчиком | | | | | | | | | | | | | | | | |
| 6-5-3 | | При необходимости используют регулируемую вентиляцию (вентилятор) | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 6-5-4 | | Используют кондиционер с низкими эксплуатационными расходами (без воздушного фильтра) и термостатический кондиционер с открытой дверцей-отсекателем | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 6-6 | Системы освещения | | | | | | | | | | | | | | | | | |
| 6-6-1 | | Используют энергоэффективные системы освещения | X | X | X | X | X | X | X | X | | | | | | | | |
| 6-6-2 | | Автоматическое выключение систем освещения, когда в них отсутствует необходимость | X | X | X | X | X | X | X | X | | | | | | | | |
| 6-7 | Общая система | Оптимизируют систему в целом после оптимизации подсистем | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 7 | Технологическая система отопления | | | | | | | | | | | | | | | | | |
| 7-1 | Автоматическое отключение инфракрасных ламп в соответствии с технологическим процессом | | X | | | X | | | | X | | | | | | | | |
| 7-2 | Автоматическое переключение подачи горячего воздуха в режим низкого потребления в соответствии с технологическим процессом | Переключают в режим низкого потребления вместо выключения, что позволяет быстрее достичь рабочей температуры | X | | | X | | | | X | | | | | | | | |
| 7-3 | Автоматическое переключение нагрева клеевого бака в режим низкого потребления в соответствии с технологическим процессом | Переключают в режим низкого потребления вместо выключения, что позволяет быстрее достичь рабочей температуры | X | | | X | | | | X | | | | | | | | |
| 7-4 | Система мгновенного технологического нагрева | Рассматривают, например, использование лазерной технологии для окантовки кромок | X | | | X | | | | X | | | | | | | | |
| 7-5 | Автоматическое переключение системы подогрева плит в режим низкого потребления в соответствии с технологическим процессом | Переключают в режим низкого потребления вместо выключения, что позволяет быстрее достичь рабочей температуры | | | | | | | | | | | | | | | X | |
| 8 | Система охлаждения/смазки | | | | | | | | | | | | | | | | | |
| 8-1 | Терморегулирование всех охлаждающих устройств, включая охлаждающее устройство для станка и/или его модулей | Оптимизируют концепцию терморегулирования всех охлаждающих устройств: | | | | | | | | | | | | | | | | |
| 8-1-1 | | Минимизация потерь тепловой энергии | | | | | | | | | | | | | | | | |
| 8-1-2 | | Если потерь тепловой энергии избежать невозможно, их рассеивают за счет воздушного или водяного охлаждения. Для повторного использования тепловой энергии предпочтение отдают воде, а не воздуху. Дальнейшее повторное использование тепловой энергии проверяют/обсуждают с заказчиком (рассматривают, например, стандартизованный интерфейс) | X | X | | X | | X | X | | | | | | | | | |
| 8-1-3 | | При необходимости используют регулируемую вентиляцию (вентилятор) | X | X | | X | | X | X | | | | | | | | | |
| 8-2 | Компоненты с регулируемой температурой | Применяют прямое охлаждение компонентов в зависимости от технологического процесса (охлаждение у источника) | | | | | | | | | | | | | | | | |
| 8-3 | Охлаждение в зависимости от потребности | Применяют охлаждение в зависимости от потребности (например, заменяют двигатели, подключенные к сети, на инверторные двигатели, регулируют температуру подачи охлаждающей воды и т.д.) | | | | | | | | | | | | | | | | |
| 8-4 | Рассмотрение прикладных подсистем с точки зрения синергетического эффекта | Для максимальной экономии энергии часто недостаточно рассматривать только отдельные компоненты и модули, которые используют для выполнения отдельных функций. Кроме того, следует проверить, возможно ли продлить срок использования блока питания (например, гидравлического), особенно в периоды простоя, когда он может обеспечивать питание или приводить в действие другие функции машины.
В дополнение к повышению общего КПД блока питания за счет более эффективного использования, можно отказаться от полного привода (например, от подачи охлаждающей жидкости под высоким давлением) и сэкономить значительную часть ранее потреблявшейся энергии (избежать электрических и механических потерь) | | | | | | | | | | | | | | | | |
| 8-5 | Смазочные насосы | Активный режим работы системы охлаждения и смазки в зависимости от потребности: | | | | | | | | | | | | | | | | |
| 8-5-1 | | Используют насосы периодического действия | X | X | X | X | X | X | X | | | | | | | | X | |
| 8-5-2 | | Используют насосы с регулируемым расходом | X | X | X | X | X | X | X | | | | | | | | X | |
| 8-5-3 | | Используют регулируемое давление | X | X | X | X | X | X | X | | | | | | | | X | |
| 8-5-4 | | Вместо применения ограничительных диафрагм устанавливают насос с расходом, не превышающим достаточного, и распределитель | | | | | | | | | | | | | | | | |
| 8-6 | Минимальное количество смазки (MQL) | Используют MQL, когда это применимо и выгодно | X | X | X | X | X | X | X | | | | | | | | X | |
| 9 | Вытяжные шкафы для удаления стружки и пыли | | | | | | | | | | | | | | | | | |
| 9-1 | Оптимизация конструкции вытяжных шкафов для удаления стружки и пыли | Благодаря оптимизации конструкции можно снизить перепад давления и повысить эффективность вытяжных шкафов | X | X | X | X | X | X | X | | X | X | X | X | X | | | |
| 9-2 | Автоматическое управление задвижками каждого вытяжного шкафа в соответствии с технологическим процессом | Закрытие задвижек неиспользуемых агрегатов позволяет экономить электроэнергию | X | X | X | X | X | X | X | | | | | | | | | |
| 10 | Другие насосы | | | | | | | | | | | | | | | | | |
| 10-1 | Использование энергоэффективных насосов | Различные принципы работы насосов приводят к различной эффективности работы насосов | | | | | | | | | | | | | | | X | |
| 10-2 | Использование энергоэффективных насосно-двигательных агрегатов | Принцип работы насоса и его размеры в сочетании с электродвигателем влияют на эффективность работы агрегата. Принцип работы насоса, размер и скорость вращения должны быть выбраны таким образом, чтобы насосная система работала как можно дольше с максимальной эффективностью (см. [3-1](#p100617)) | | | | | | | | | | | | | | | X | |
| 11 | Прочие периферийные устройства | | | | | | | | | | | | | | | | | |
| 11-1 | Оптимизация управления другими периферийными устройствами в соответствии с технологическим процессом | Рассматривают возможность управления периферийными устройствами в зависимости от режима работы, например: конвейером для сбора стружки и лома, системой удаления конденсата и маркерами | X | X | X | X | X | X | X | X | X | X | X | X | X | X | | |
| 12 | Руководство по эффективному использованию энергии | | | | | | | | | | | | | | | | | |
| 12-1 | Оптимизация обработки заготовок | | | | | | | | | | | | | | | | | |
| 12-1-1 | | Обработка заготовки на станке за счет моделирования вне станка; позволяет избежать неэффективного использования рабочего времени; также возможно применение на этапе разработки концепции станка.
Непроизводительное время может быть сведено к минимуму, если обеспечить среду моделирования для виртуальной настройки, позволяющую имитировать исключение возможных столкновений и имитировать оптимизацию траекторий движения инструмента | X | X | | | | | | | | | | | | | | |
| 12-1-2 | | Обработка заготовки методом пробной обработки вне станка; позволяет избежать неэффективного использования рабочего времени; также возможно применение на концептуальном этапе проектирования станка | | | | | | | | | | | | | | | | |
| 12-2 | Меры по сокращению производства металлолома | Контроль штампов, управление технологическим процессом, оптимальное использование сырья - минимизация отходов и отсутствие брака в производстве | X | X | X | X | X | X | X | X | | | | | | | X | |
| 12-3 | Предоставление информации пользователю, чтобы сократить потребление ресурсов | | | | | | | | | | | | | | | | | |
| 12-3-1 | | Информирование пользователя об энергосберегающем применении станка (например, программирование вкпючения/выключения вспомогательных устройств с помощью руководства пользователя и обучения).
Предоставляют информацию оператору, например как действовать в случае ожидаемого простоя | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 12-3-2 | | Информирование пользователя об оптимизированных перемещениях оси. Средства оптимизации перемещений многоосевых систем (например, подающих устройств, роботов) для следования траекториям, оптимизированным с точки зрения энергопотребления (см. [12-3-1](#p101278)) | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 12-3-3 | | Информирование пользователя о рекуперации тепловой энергии (например, расход и температура среды) | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 12-4 | Минимизация непроизводительного времени | При отсутствии загрузки (производства) или при низкой производительности эффективность будет снижена. Средствами повышения производительности могут быть автоматические системы смены штампов/инструмента, контроль состояния для предотвращения поломок компонентов, качественная диагностика для быстрого устранения неполадок и т.д. | X | X | X | X | X | X | X | X | | | | | | | | |
| 12-5 | Оптимизация производительности за счет сокращения времени изготовления на одну деталь | Повышенная производительность снижает долю требуемой базовой нагрузки на деталь | X | X | X | X | X | X | X | X | | | | | | | | |
| 12-6 | Уменьшение мощности, подаваемой на шпиндель, используя соответствующие режущие инструменты | Затупленные режущие кромки или налипание смолы на режущие кромки приводят к увеличению усилия резания. Регулярная чистка и техническое обслуживание инструмента сокращают расход энергии. Количество режущих кромок подбирают в зависимости от области применения. Чем меньше число режущих кромок, тем меньше трение и потребляемая энергия | X | X | X | X | X | X | X | X | X | X | X | X | X | X | | |
| 13 | Системы управления | | | | | | | | | | | | | | | | | |
| 13-1 | Параметры управления для различных условий эксплуатации | Предлагают способ повышения энергоэффективности за счет адаптации параметров управления к активному типу обработки.
Тип метода может быть основан на различных концепциях или комбинации этих концепций:
a) статические методы для ручного выбора набора параметров управления (например, включая ограничения скорости, ускорения, коэффициенты прямой передачи и обратной связи) в соответствии с целевым применением (например, различные наборы параметров для черновой и чистовой обработки);
b) динамические методы автоматической адаптации управляющих параметров к условиям технологического процесса на динамической основе (например, применение адаптивного управления подачей, расширенного контроля положения);
c) методы, позволяющие адаптировать параметры управления на основе команд повышения энергоэффективности в программе обработки деталей (например, пошаговые, такие как черновая обработка, чистовая обработка, растачивание, нарезание резьбы). Возможность настройки условий для автоматического переключения между различными режимами работы | X | X | X | X | X | X | X | X | | | | | | | | |
| 13-2 | Оптимизация по энергопотреблению с настройкой по умолчанию для условий эксплуатации - уровень энергопотребления (управление приводом по индивидуальному заказу) | Возможные условия эксплуатации - уровни энергопотребления:
- выключен;
- режим ожидания - готов к запуску (сеть включена, органы управления работают, вспомогательные и периферийные устройства выключены);
- готов к работе: готов к производству (вспомогательные и периферийные устройства включены);
- обработка: в зависимости от режима работы;
- экранная заставка и подсветка панели управления;
- интеллектуальное управление приводом,
- и т.д. | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X | X |
| 13-3 | Автоматическое переключение режимов работы | Переключение между различными режимами работы помогает управлению приводом выбрать наиболее эффективный режим | X | X | X | X | X | X | X | X | | | | | | | X | |
| 13-4 | Оптимизация производственного процесса в зависимости от условий производства | Обеспечение функций управления движением для минимизации энергопотребления (например, оптимизация времени производства в сравнении с энергоэффективным производством, оптимизация точности производства в сравнении с энергоэффективным производством) | X | X | X | X | X | X | X | X | | | | | | | X | |
| 13-5 | Регистрация или контроль подаваемой энергии вместе с производственными данными | Информация об энергии, подаваемой на станок в различных условиях эксплуатации (например, количество заготовок/кВт·ч), помогает пользователю внедрять системы управления энергопотреблением | X | X | X | X | X | X | X | X | | | | | | | X | |
Хотя функции, перечисленные в [таблице A.1](#p100297), в целом могут повысить энергоэффективность, их внедрение следует рассматривать с учетом конкретных обстоятельств, конструкции системы, используемых технологий и применения исследуемого станка. Решения об их внедрении могут быть приняты с учетом множества критериев, включая функциональность, стандартизацию, надежность, стоимость и др.
Знак "X" в графах от ["A"](#p101453) до ["P"](#p101468) указывает на применимость и общую значимость для соответствующего деревообрабатывающего станка (см. краткое описание):
A - станки сверлильно-фрезерные с числовым программным управлением;
B - станки с горизонтальной прижимной балкой для раскроя плит;
C - станки отрезные с вертикальной панелью;
D - станки кромкооблицовочные с цепной подачей;
E - станки широколенточные шлифовальные и станки для обработки поверхностей;
F - станки четырехсторонние продольно-фрезерные;
G - станки шипорезные и/или профилирующие;
H - станки для фольгирования/ламинирования;
I - станки прирезные и круглопильные;
J - станки одношпиндельные фрезерные с вертикальным нижним расположением шпинделя (toupie);
K - станки фуговальные, рейсмусовые и фуговально-рейсмусовые;
L - ленточнопильные станки;
M - комбинированные станки;
N - станки продольно-пильные многодисковые;
O - прессы и гибочные станки;
P - монтажные прессы.
**Приложение ДА**
**(справочное)**
**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ**
**СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ**
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 14955-1 | IDT | ГОСТ Р ИСО 14955-1-2025 "Станки. Оценка условий окружающей среды для станков. Часть 1. Методология проектирования энергосберегающих станков" |
| ISO 14955-2:2018 | IDT | ГОСТ Р ИСО 14955-2-2025 "Станки. Оценка условий окружающей среды для станков. Часть 2. Методы измерения количества энергии, потребляемой станками и деталями инструментальной оснастки" |
Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов:
- IDT - идентичные стандарты. |
| [1] | ISO 19085-2 | Woodworking machines - Safety - Part 2: Horizontal beam panel circular sawing machines |
| --- | --- | --- |
| [2] | ISO 19085-3 | Woodworking machines - Safety requirements - Part 3: Numerically controlled (NC) boring and routing machines |
| [3] | ISO 19085-4 | Woodworking machines - Safety - Part 4: Vertical panel circular sawing machines |
| [4] | ISO 19085-5 | Woodworking machines - Safety - Part 5: Dimension saws |
| [5] | ISO 19085-6 | Woodworking machines - Safety - Part 6: Single spindle vertical moulding machines ("toupies") |
| [6] | ISO 19085-7 | Woodworking machines - Safety - Part 7: Surface planing, thickness planing, combined surface/thickness planing machines |
| [7] | ISO 19085-8 | Woodworking machines - Safety - Part 8: Belt sanding and calibrating machines for straight workpieces |
| [8] | ISO 19085-9 | Woodworking machines - Safety - Part 9: Circular saw benches (with and without sliding table) |
| [9] | ISO 19085-11 | Woodworking machines - Safety requirements - Part 11: Combined machines |
| [10] | ISO 19085-12 | Woodworking machines - Safety requirements - Part 12: Tenoning/profiling machines |
| [11] | ISO 19085-13 | Woodworking machines - Safety requirements - Part 13: Multi-blade rip sawing machines with manual loading and/or unloading |
| [12] | ISO 19085-14 | Woodworking machines - Safety requirements - Part 14: Four-sided moulding machines |
| [13] | ISO 19085-15 | Woodworking machines - Safety requirements - Part 15: Presses |
| [14] | ISO 19085-16 | Woodworking machines - Safety requirements - Part 16: Table band saws and band re-saws |
| [15] | ISO 19085-17 | Woodworking machines - Safety requirements - Part 17: Edge-banding machines fed by chains |
| УДК 621.9-504:006.354 | ОКС 79.120.10 |
| Ключевые слова: станки, деревообрабатывающие станки, окружающая среда, энергоэффективность, оценка энергопотребления, режимы работы, функции станка, компоненты станка, действия на станке |
---