ГОСТ Р ИСО 14955-3-2025. Национальный стандарт Российской Федерации. Станки. Оценка условий окружающей среды для станков. Часть 3. Принципы испытаний металлорежущих станков для оценки количества потребляемой энергии
Актуально на 07.11.2026.
Как цитировать: "ГОСТ Р ИСО 14955-3-2025. Национальный стандарт Российской Федерации. Станки. Оценка условий окружающей среды для станков. Часть 3. Принципы испытаний металлорежущих станков для оценки количества потребляемой энергии". ГОСТ Р ИСО 14955-3-2025. https://bukva.ai/docs/standart-gost-r-iso-14955-3-2025
(утв. и введен в действие Приказом Росстандарта от 01.12.2025 № 1608-ст)
Примечание
Документ введен в действие с 01.09.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1608-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СТАНКИ. ОЦЕНКА УСЛОВИЙ ОКРУЖАЮЩЕЙ СРЕДЫ ДЛЯ СТАНКОВ
ПРИНЦИПЫ ИСПЫТАНИЙ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ ДЛЯ ОЦЕНКИ КОЛИЧЕСТВА ПОТРЕБЛЯЕМОЙ ЭНЕРГИИ
Machine tools. Environmental evaluation of machine tools. Part 3. Principles for testing metal-cutting machine tools with respect to energy efficiency
Дата введения 1 сентября 2026 года
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1608-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 14955-3:2020 «Станки. Оценка условий окружающей среды для станков. Часть 3. Принципы испытаний металлорежущих станков для оценки количества потребляемой энергии» (ISO 14955-3:2020 «Machine tools — Environmental evaluation of machine tools — Part 3: Principles for testing metal-cutting machine tools with respect to energy efficiency», IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 39 «Станки» Международной организации по стандартизации (ИСО).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Станки представляют собой сложные изделия промышленного назначения, предназначенные для изготовления готовых к использованию деталей или полуфабрикатов. Производительность станка как ключевой фактор с целью инвестирования является многомерной с точки зрения его экономической ценности, технических характеристик и эксплуатационных требований, которые зависят от конкретного применения станка. Энергия, потребляемая одним и тем же станком, может значительно отличаться в зависимости от изготавливаемой детали и условий эксплуатации станка. Следовательно, следует проводить оценку условий окружающей среды станка с учетом вышеперечисленных аспектов.
В ИСО 14955-1 определены порядок анализа и оценки эксплуатации станков, основанный на функциональных единицах, с целью обеспечения единого подхода, а также упрощенные и общие методы оценки для энергетических характеристик и отдельных недостатков работы станка с точки зрения его энергетики и/или эффективности.
В ИСО 14955-2 установлены необходимые параметры и методики измерения параметров станков и их компонентов, включая параметры, значимые для оценки энергоэффективности станка при его эксплуатации.
Эталонный сценарий, приведенный в настоящем стандарте, отражает реальный процесс работы станка в наиболее известной области. Выбор определенного сценария и измерение его параметров способствуют выявлению потенциала для улучшения работы станка, зависящего от области его применения, а также для использования методологии, определенной в ИСО 14955-1, и принятия соответствующих мер по усовершенствованию станка при конкретных промышленных применениях.
В стандартах серии ИСО 14955 учтено влияние на окружающую среду на этапе эксплуатации станков. Помимо проектирования и конструирования станков в настоящем стандарте рассмотрены вопросы их предполагаемого использования.
1 Область применения
В настоящем стандарте установлены методология энергосберегающего проектирования в соответствии с ИСО 14955-1 и методы определения энергопотребления станков и компонентов станков согласно ИСО 14955-2. В настоящем стандарте рассмотрена экологическая оценка станков на этапе их эксплуатации на основе эталонных сценариев, а также приведен пример использования сценария для металлорежущих станков.
Настоящий стандарт определяет методологический подход к оценке значимых режимов работы станков на основе индивидуального эталонного сценария для оценки энергопотребления станков и интеграции аспектов энергоэффективности в конструкцию станка.
В настоящем стандарте обосновано, какие именно параметры необходимо измерить в соответствии с ИСО 14955-1 и ИСО 14955-2. Кроме того, определен порядок оценки эталонного сценария для измерения параметров в режиме работы «Обработка» согласно ИСО 14955-1.
Пример применения положений настоящего стандарта приведен в приложении А.
Результаты применения настоящего стандарта зависят от действий пользователя и стратегий производства на этапе эксплуатации станков. Настоящий стандарт не предназначен для сравнения станков.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 14955-1:2017, Machine tools — Environmental evaluation of machine tools — Part 1: Design methodology for energy-efficient machine tools (Станки. Оценка условий окружающей среды для станков. Часть 1. Методология проектирования энергосберегающих станков)
ISO 14955-2:2018, Machine tools — Environmental evaluation of machine tools — Part 2: Methods for measuring energy supplied to machine tools and machine tool components (Станки. Оценка условий окружающей среды для станков. Часть 2. Методы измерения количества энергии, потребляемой станками и деталями инструментальной оснастки)
DIN 8580:2003, Manufacturing processes — Terms and definitions, division (Производственные процессы. Термины и определения, разделение)
3 Термины и определения
В настоящем стандарте применены термины по ИСО 14955-1, ИСО 14955-2, а также следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО, доступная по адресу: https://www.iso.org/obp;
- Электропедия МЭК, доступная по адресу: https://www.electropedia.org/.
3.1 эталонная деталь (reference part): Деталь с определенными требованиями к геометрическим параметрам, материалу, размерам, геометрическим допускам, качеству поверхности и установленному технологическому процессу.
Примечание 1 — Эталонная деталь — это определенное количество геометрических элементов заданного состава и размеров, которые изготавливаются в определенных условиях эксплуатации (см. [8]).
3.2 эталонный сценарий (reference scenario): Индивидуально определенный производственный процесс, содержащий описание обработки детали и условий окружающей среды для получения индивидуальной эталонной детали (см. 3.1).
Примечание 1 — Эталонный сценарий включает сценарии машинных испытаний и сценарии на основе задач в соответствии с ИСО 14955-2:2018.
3.3 изготовление отдельных деталей (discrete part manufacturing): Производственный процесс, при котором продукция поддается индивидуальному подсчету или идентификации по серийным номерам и измеряется в различных единицах измерения, а не по весу или объему.
Примечание 1 — Термин, используемый для обозначения технологического процесса производства таких веществ, как пластмассы, продукты питания, напитки или фармацевтические препараты.
3.4 массовое производство; крупносерийное производство (mass production; large-scale production): Производство большого количества стандартизованной продукции, часто с использованием конвейерной технологии.
Примечание - Массовое производство — это процесс эффективного создания большого количества однотипных изделий. Массовое производство, как правило, характеризуется определенным типом автоматизации, например сборочной линией, для достижения больших объемов, детальной организацией потока материалов, тщательным контролем стандартов качества и разделением труда.
3.5 инструмент (tool): Устройство для придания материалу выбранных формы, вида или отделки.
Примечание 1 — Выбранная форма может быть получена различными способами, например удалением материала, формованием, правкой.
3.6 мелкосерийное производство; единичное производство (shop floor production; job shop): Предприятие-изготовитель, специализирующееся на изготовлении небольших партий деталей по индивидуальному заказу в соответствии с требованиями заказчика.
Примечание 1 — Обычно при мелкосерийном производстве между изготовителем/поставщиком станка и пользователем станка на момент приобретения станка заготовка не определена.
Примечание 2 — На единичном производстве распределение времени существенно зависит от конкретного типа производства. Типовая загрузка станка при единичном производстве составляет 8 ч в сутки в течение 5 дней в неделю.
3.7 показатель энергоэффективности; EnPI (energy performance indicator, EnPI): Величина или единица энергоэффективности, определенная организацией.
Примечание 1 — EnPI могут быть выражены с помощью простой метрики, коэффициента или модели, в зависимости от характера оцениваемой деятельности.
Примечание 2 — См. ИСО 50006 для получения дополнительной информации о EnPI [4].
Примечание 3 — Примерами организаций являются изготовитель, поставщик и пользователь.
4 Общий подход к экологической оценке станков
4.1 Общие положения
В настоящем разделе описана процедура экологической оценки работы станков в соответствии с ИСО 14955-1. Этот подход требует измерения всех возможных режимов работы станка, включая эталонный сценарий, определенный в разделе 6. На основе данной оценки могут быть определены и оценены значимые режимы работы станка, а также может быть выполнен функционально-ориентированный анализ с учетом положений ИСО 14955-1.
Условия считают стабильными, если разница между средним значением за два периода измерений не превышает 100 Вт или +/- 5% от подключенной нагрузки (номинальной мощности).
На рисунке 1 показан общий подход к оценке состояния окружающей среды при работе станков. Подробная информация приведена в 4.2 - 4.10. В разделе 5 представлены результаты и дальнейшие оценки, основанные на проведенных измерениях параметров станков.
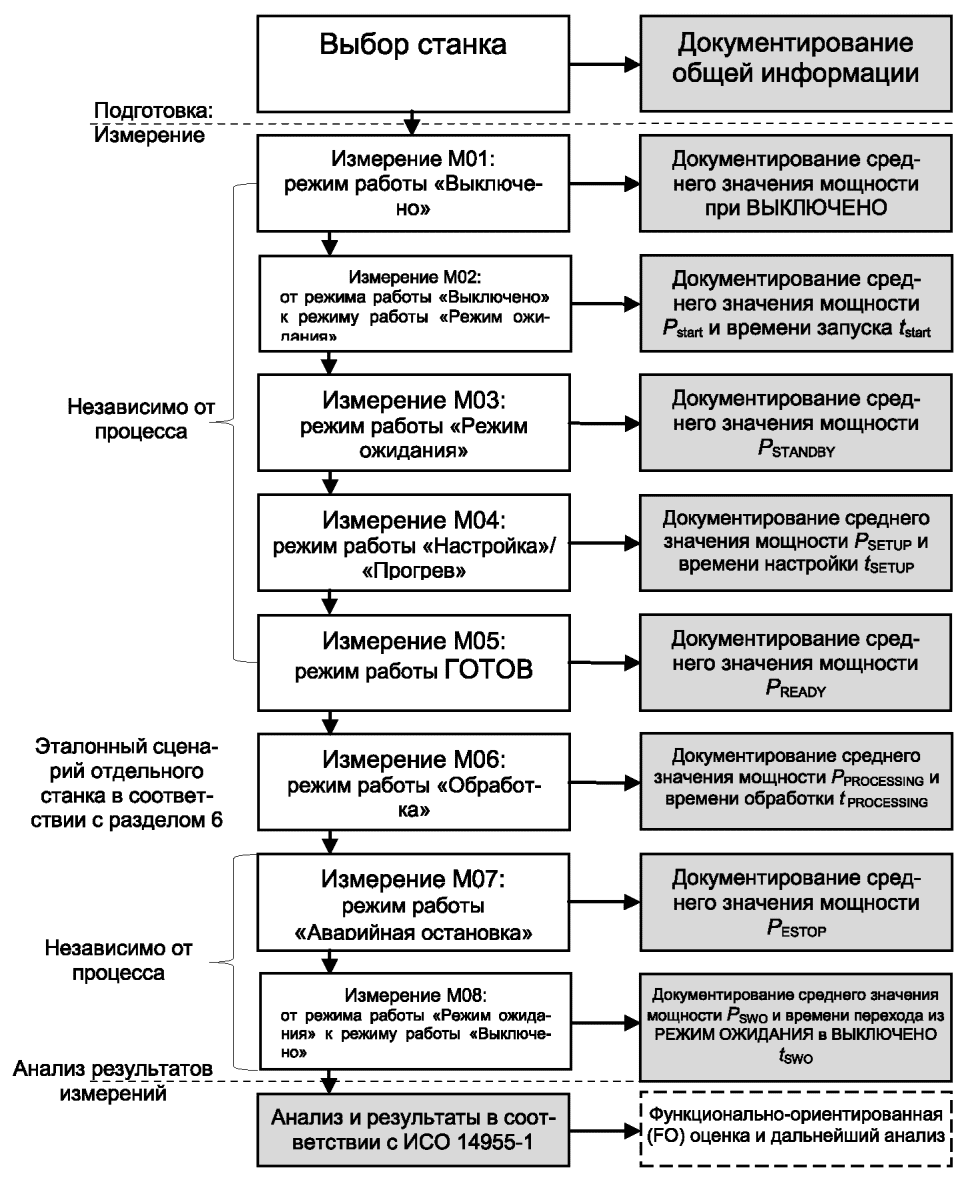
Примечание - Режим работы «Режим ожидания» — это стабильный режим после включения станка. Этот режим может включать нагрев некоторых станков.
Рисунок 1 — Общий подход к оценке состояния окружающей среды при работе станков
В 4.2 - 4.10 подробно описан каждый шаг.
4.2 Шаг 1. Документирование общей информации
В таблице 1 приведена информация, которая должна быть предоставлена для оценки проектного станка.
4.3 Шаг 2. Измерение параметров станка в режиме работы «Выключено» — M01
4.3.1 Описание
В режиме работы «Выключено» измеряют мощность POFF, кВт, включая все необходимые внешние среды, такие как сжатый воздух, в соответствии с определением границ системы станка. Главный выключатель отключен. Измерение выполняют при достижении стабильных условий в течение не менее 300 с (значение по умолчанию). Если это условие не соблюдено, измерения следует продолжать.
Примечание - Это измерение предназначено для определения утечки сжатого воздуха и/или активных компонентов в режиме работы «Выключено», например модулей контроля. Этот режим работы станка не зависит от технологического процесса.
4.3.2 Измерения
Измеряют мощность станка в режиме работы «Выключено», как показано на рисунке 2.
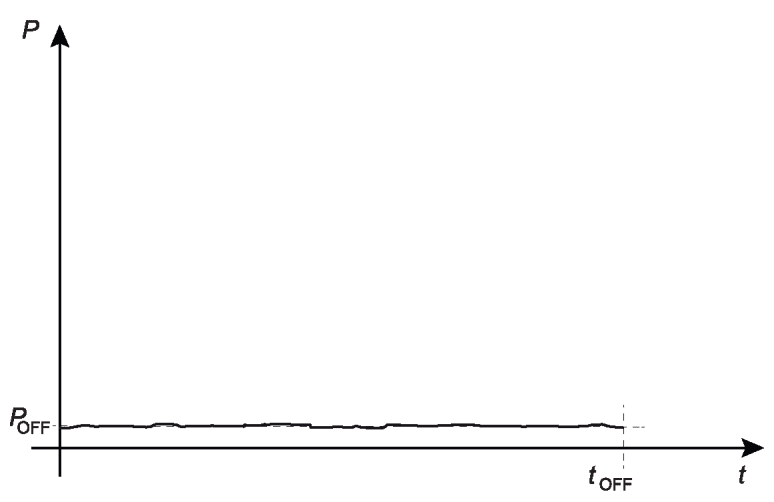
P — мощность, кВт; t — время, с; POFF — средняя мощность в режиме работы «Выключено», кВт; tOFF — время измерения в режиме работы «Выключено», с
Рисунок 2 — Пример измерения мощности станка в режиме работы «Выключено»
4.3.3 Документирование
В таблице 2 приведены требуемые значения в режиме работы «Выключено».
Требуемые значения в режиме работы «Выключено»
4.4 Шаг 3. Измерение параметров станка при переходе из режима работы «Выключено» в режим работы «Режим ожидания» (START) — M02
4.4.1 Описание
При переходе из режима работы «Выключено» в режим работы «Режим ожидания» измеряют мощность PSTART, кВт, включая все необходимые внешние среды, такие как сжатый воздух, в соответствии с определением границ системы станка. Главный выключатель переводится из режима работы «Выключено» в режим работы «Режим ожидания». Станок запускается до достижения устойчивого режима («Режим ожидания»). PSTART представляет собой среднее значение мощности во время пуска станка. Это измерение не содержит привязки к оси или какого-либо перемещения по оси.
Примечание - Это измерение предназначено для определения времени, необходимого для пуска станка и включения связанных с ним компонентов. Продолжительность пуска зависит от характеристик станка.
4.4.2 Измерения
Измеряют мощность станка при переходе из режима работы «Выключено» в режим работы «Режим ожидания», как показано на рисунке 3.
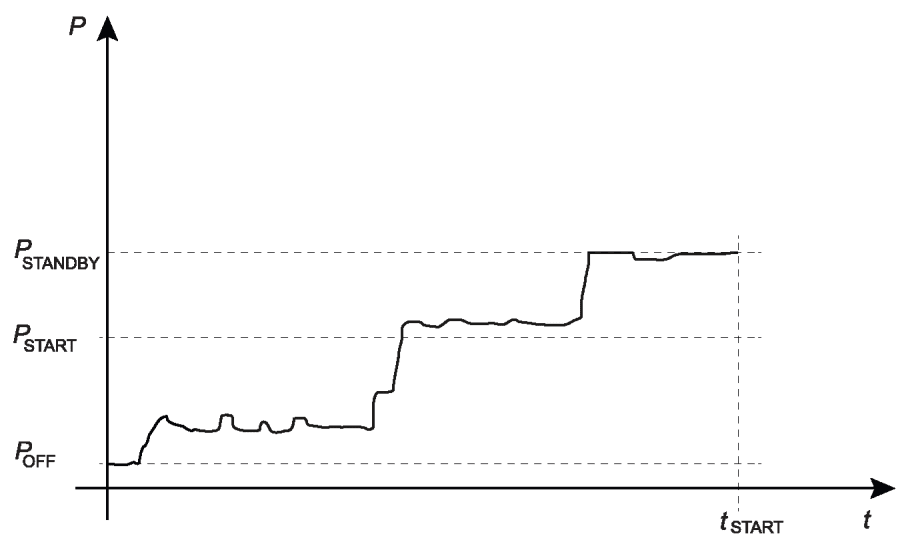
P — мощность, кВт; t — время, с; POFF — средняя мощность в режиме работы «Выключено», кВт; PSTART — средняя мощность при переходе из режима работы «Выключено» в режим «Режим ожидания», кВт; PSTANDBY — средняя мощность в режиме «Режим ожидания», кВт; tSTART — продолжительность перехода станка из режима работы «Выключено» в режим работы «Режим ожидания», с
Рисунок 3 — Пример измерения мощности станка при переходе из режима работы «Выключено» в режим работы «Режим ожидания»
4.4.3 Документирование
В таблице 3 приведены требуемые значения при переходе из режима работы «Выключено» в режим работы «Режим ожидания».
Требуемые значения при переходе из режима работы «Выключено» в режим работы «Режим ожидания»
4.5 Шаг 4. Измерение параметров станка в режиме работы «Режим ожидания» — M03
4.5.1 Описание
В режиме работы «Режим ожидания» измеряют мощность PSTANDBY, кВт, включая все необходимые внешние среды, такие как сжатый воздух, в соответствии с определением границ системы станка. Станок находится в устойчивом режиме. Измерение выполняют в стабильных условиях в течение не менее 300 с (значение по умолчанию). Измерение следует проводить при достижении стабильных условий в течение времени ожидания tSTANDBY, равного не менее 300 с (значение по умолчанию). Если ни одно из этих условий не выполнено, измерение должно продолжаться.
Примечание - Это измерение предназначено для определения требуемой средней мощности в режиме ожидания станка, включая работу значимых компонентов. Это состояние не зависит от процесса.
4.5.2 Измерения
Измеряют мощность станка в режиме работы «Режим ожидания», как показано на рисунке 4.
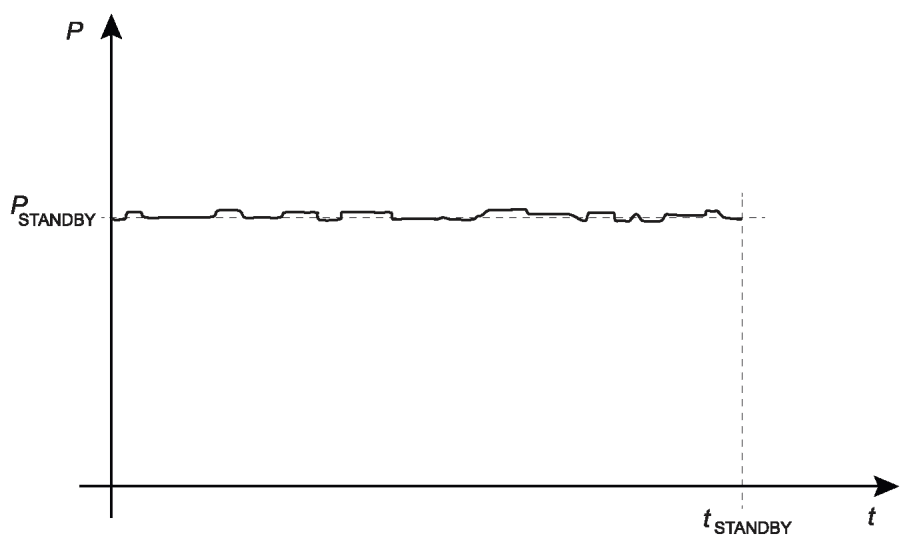
P — мощность, кВт; t — время, с; PSTANDBY — средняя мощность в режиме работы «Режим ожидания», кВт; tSTANDBY — время измерения в режиме работы «Режим ожидания», с
Рисунок 4 — Пример измерения мощности станка в режиме работы «Режим ожидания»
4.5.3 Документирование
В таблице 4 приведены требуемые значения в режиме работы «Режим ожидания».
Требуемые значения в режиме работы «Режим ожидания»
4.6 Шаг 5. Измерение параметров станка в режиме работы «Настройка/Прогрев» — M04
4.6.1 Описание
Во время подготовки и/или прогрева станка измеряют мощность PSETUP, кВт, включая все необходимые внешние среды, такие как сжатый воздух, в соответствии с определением границ системы станка. Это измерение включает действия по подготовке станка к работе в полном объеме. Этот режим работы может включать в себя время прогрева конкретного станка.
Примечание - Это измерение предназначено для определения требуемых действий, например: перемещение осей, фиксация заготовки, очистка рабочей зоны и/или время прогрева. Оно показывает требуемую среднюю мощность при настройке станка, включая работу значимых компонентов. Данный режим зависит от станка, а в некоторых случаях и от технологического процесса. Для отдельного типа станков режим работы «Настройка» не требуется.
4.6.2 Измерения
Измеряют мощность станка в режиме работы «Настройка», как показано на рисунке 5.
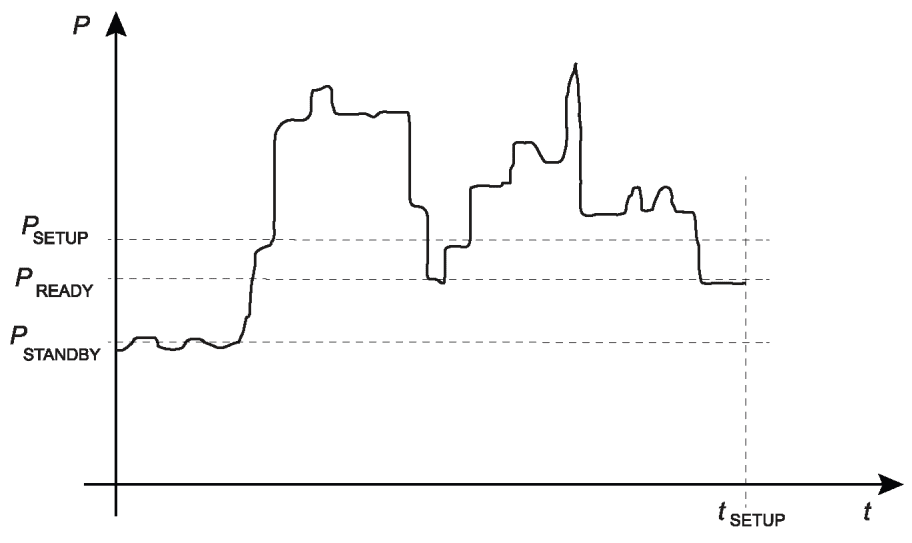
P — мощность, кВт; t — время, с; PSTANDBY — средняя мощность в режиме «Режим ожидания», кВт; PREADY — средняя мощность станка в режиме работы «Готов», кВт; PSETUP — средняя мощность станка в режиме работы «Настройка», кВт; tSETUP — время измерения в режиме работы «Настройка», с
Рисунок 5 — Пример измерения мощности станка в режиме работы «Настройка»
4.6.3 Документирование
В таблице 5 приведены требуемые значения в режиме работы «Настройка».
Требуемые значения в режиме работы «Настройка»
4.7 Шаг 6. Измерение параметров станка в режиме работы «Готов» — M05
4.7.1 Описание
В режиме работы «Готов» измеряют мощность PREADY, кВт, включая все необходимые внешние среды, такие как сжатый воздух, в соответствии с определением границ системы станка. Этот режим работы соответствует режиму работы станка непосредственно перед обработкой. Подготовка к обработке, в том числе прогрев, привязка к осям и настройка, уже выполнены. Станок готов к обработке и ожидает сигнала запуска. Измерение следует выполнять при достижении стабильных условий не менее 300 с (значение по умолчанию). Если это условие не соблюдено, продолжительность измерений должна быть увеличена.
Примечание - Это измерение предназначено для определения требуемой средней мощности станка в режиме работы «Готов», включая работу значимых компонентов.
4.7.2 Измерения
Измеряют мощность станка в режиме работы «Готов», как показано на рисунке 6.
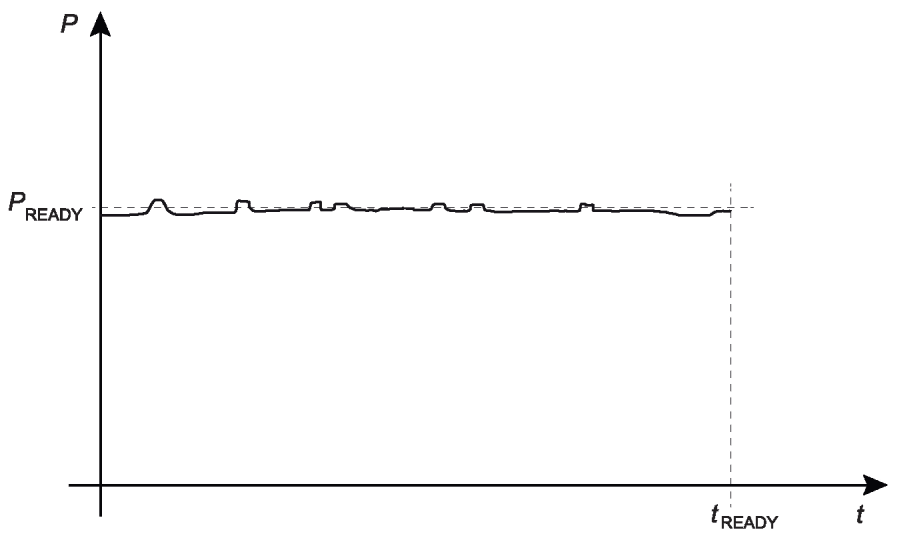
P — мощность, кВт; t — время, с; PREADY — средняя мощность станка в режиме работы «Готов», кВт; tREADY — время измерения в режиме работы «Готов», с
Рисунок 6 — Пример измерения мощности станка в режиме работы «Готов»
4.7.3 Документирование
В таблице 6 приведены требуемые значения в режиме работы «Готов».
Требуемые значения в режиме работы «Готов»
4.8 Шаг 7. Измерение параметров станка в режиме работы «Обработка» — M06
4.8.1 Описание
В режиме работы «Обработка» измеряют мощность PPROCESSING, кВт, включая все необходимые внешние среды, такие как сжатый воздух, согласно границам системы станка, в эталонном сценарии — в соответствии с определением, приведенным в разделе 6. Этот режим работы станка отражает типовую и индивидуальную обработки на станке.
Примечание - Это измерение предназначено для определения требуемой средней мощности при обработке на станке, включая работу значимых компонентов. Режим работы станка зависит от технологического процесса.
4.8.2 Измерения
Измеряют мощность станка в режиме работы «Обработка», как показано на рисунке 7.
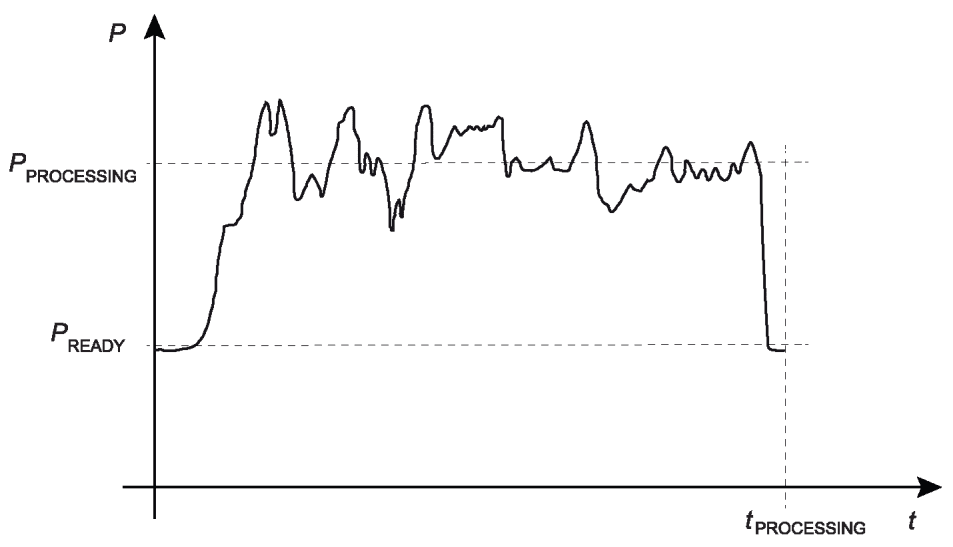
P — мощность, кВт; t — время, с; PREADY — средняя мощность станка в режиме работы «Готов», кВт; PPROCESSING — средняя мощность станка в режиме работы «Обработка», кВт; tPROCESSING — время измерения в режиме работы «Обработка», с
Рисунок 7 — Пример измерения мощности станка в режиме работы «Обработка»
4.8.3 Документирование
В таблице 7 приведены требуемые значения в режиме работы «Обработка».
Требуемые значения в режиме работы «Обработка»
| Требуемое значение | Единица измерения | Описание |
|---|---|---|
| PPROCESSING | кВт | Средняя мощность станка в режиме работы «Обработка» |
| tPROCESSING | с | Индивидуальная продолжительность эталонного сценария |
4.9 Шаг 8. Измерение параметров станка в режиме работы «Аварийная остановка» — M07
4.9.1 Описание
В режиме работы «Аварийная остановка» измеряют мощность PESTOP, кВт, включая все необходимые внешние среды, такие как сжатый воздух, в соответствии с определением границ системы станка. По истечении t1 = 30 с в режиме работы «Режим ожидания» инициируется режим работы «Аварийная остановка». Измерение следует проводить в стабильных условиях при режиме работы «Аварийная остановка» в течение времени tESTOP, составляющего не менее 300 с (значение по умолчанию).
Некоторые пользователи станков используют режим работы «Аварийная остановка», когда станок не работает. В таких случаях режим работы «Аварийная остановка» имеет значение и должен быть измерен.
Примечание - Это измерение предназначено для определения требуемой средней мощности во время режима работы «Аварийная остановка» (ESTOP) и работы значимых компонентов. Данный режим работы станка не зависит от технологического процесса.
4.9.2 Измерения
Измеряют мощность станка в режиме работы «Аварийная остановка», как показано на рисунке 8.
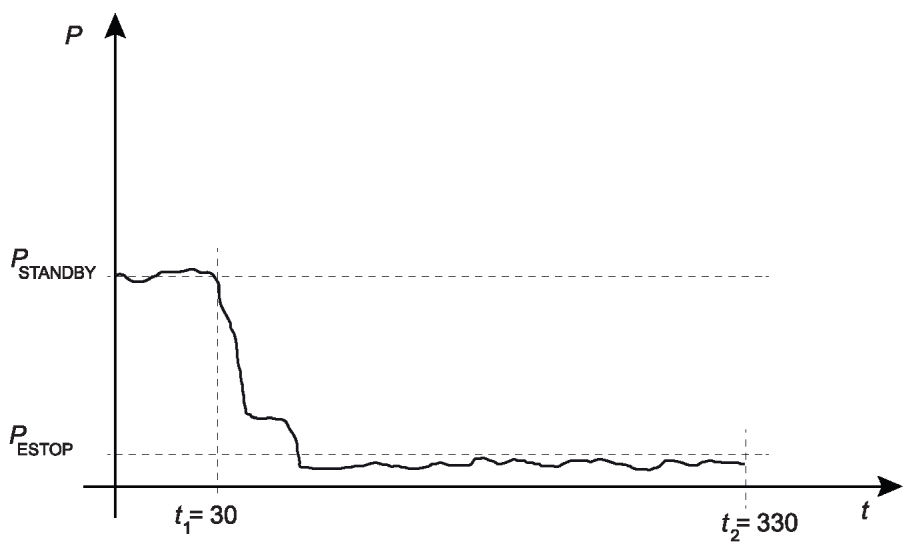
P — мощность, кВт; t — время, с; PESTOP — средняя мощность станка в режиме работы «Аварийная остановка», кВт; PSTANDBY — средняя мощность в режиме работы «Режим ожидания», кВт
Рисунок 8 — Пример измерения мощности станка в режиме работы «Аварийная остановка» (ESTOP)
4.9.3 Документирование
В таблице 8 приведены требуемые значения в режиме работы «Аварийная остановка» (ESTOP).
Требуемые значения в режиме работы «Аварийная остановка» (ESTOP)
4.10 Шаг 9. Измерение параметров станка при переходе из режима работы «Режим ожидания» в режим работы «Выключено» — M08
4.10.1 Описание
При переходе из режима работы «Режим ожидания» в режим работы «Выключено» измеряют мощность PSWO, кВт, включая все необходимые внешние среды, такие как сжатый воздух, в соответствии с определением границ системы станка. По истечении t1 = 30 с станок выключается согласно типовой процедуре выключения, указанной производителем станка. Режим работы «Выключено» заканчивается при достижении стабильных условий в момент t2. Переход из режима работы «Режим ожидания» в режим работы «Выключено» длится tSWO, которое определено как t2 — t1. PSWO представляет собой среднее значение мощности, включающее все внешние источники питания, во время выключения станка. Это измерение не зависит от технологического процесса.
Примечание - Это измерение предназначено для определения необходимого времени для выключения станка и работы связанных с ним компонентов. Продолжительность выключения зависит от типа станка так же, как действия со станком.
4.10.2 Измерения
Измеряют мощность станка при переходе из режима работы «Режим ожидания» в режим работы «Выключено», как показано на рисунке 9.
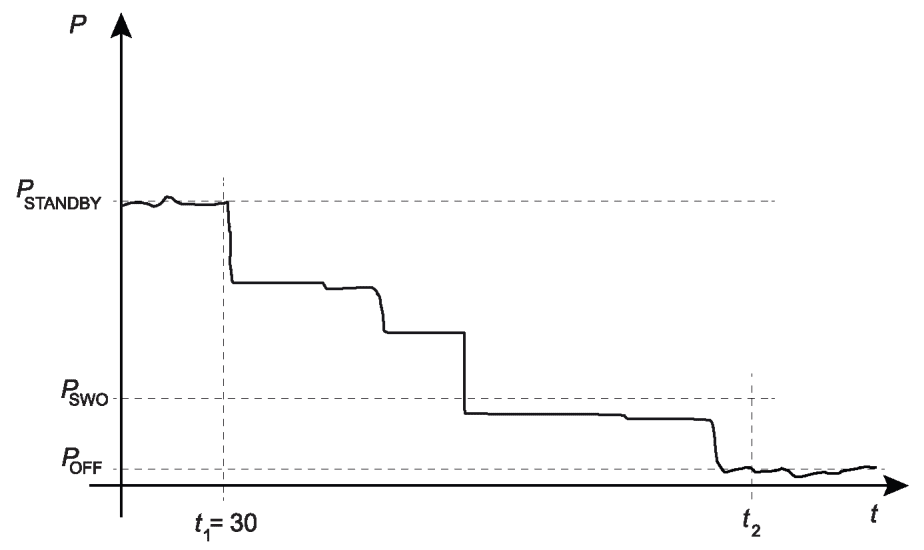
P — мощность, кВт; t — время, с; POFF — средняя мощность станка в режиме работы «Выключено», кВт; PSWO — средняя мощность станка при переходе из режима «Режим ожидания» в режим работы «Выключено», кВт; PSTANDBY — средняя мощность станка в режиме работы «Режим ожидания», кВт; t2 — завершение перехода станка из режима работы «Режим ожидания» в режим работы «Выключено»
Рисунок 9 — Пример измерения мощности станка при переходе из режима работы «Режим ожидания» в режим работы «Выключено» (SWO)
4.10.3 Документирование
В таблице 9 приведены требуемые значения при переходе из режима работы «Режим ожидания» в режим работы «Выключено» (SWO).
Требуемые значения при переходе из режима работы «Режим ожидания» в режим работы «Выключено» (SWO)
5 Анализ станка для оценки состояния окружающей среды
5.1 Общие положения
На основе полученной информации и выполненных измерений параметров всех требуемых режимов работы станка и полученных значений EnPI должна быть проведена оценка, указанная в 5.2.
5.2 Средняя производительность станка
5.2.1 Общие сведения
Средняя производительность станка показывает расчетное энергопотребление в зависимости от доли времени, в течение которого данный станок находился в заданном режиме работы. Доли определяют исходя из одного производственного года.
Оценка долей режимов работы должна быть основана на индивидуальной доле режимов работы, которые отражают фактическое использование станка, включая режимы работы «Выключено», «Режим ожидания» и т.д. Если индивидуальная доля режимов работы не указана, пользователь станка и производитель используют долю режимов работы, указанную в таблице 10. Соответствующая методика показана на рисунке 10.
Доля времени по умолчанию для режимов работы
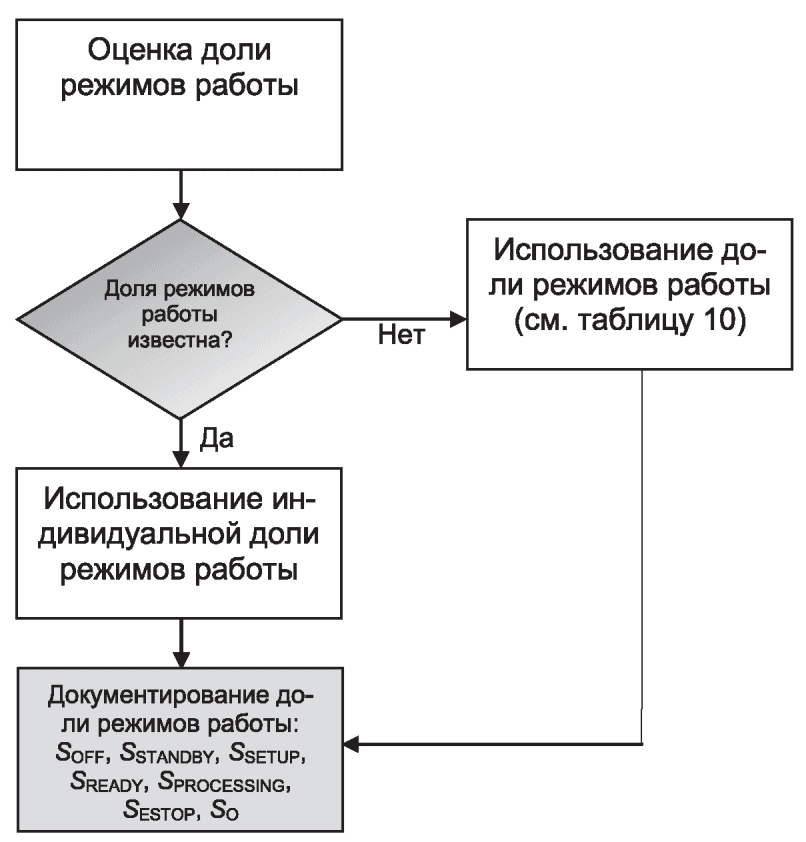
Рисунок 10 — Подход к оценке режимов работы
В таблице 10 приведены доли времени по умолчанию для режимов работы, полученные в результате многочисленных измерений в цехах и на производстве. Эти значения используют, если невозможно определить индивидуальную долю времени или если она не установлена.
На основе различных данных, предварительных результатов, обоснованных предположений или с учетом различных областей применения станков могут быть определены различные индивидуальные доли времени.
5.2.2 Подход
На рисунке 10 приведена методика выбора доли режимов работы станка.
5.2.3 Расчетное энергопотребление
На основе определенной доли режимов работы может быть рассчитана формула (1) для вычисления расчетного энергопотребления за один производственный год. Это значение и соответствующий расчет доли режима работы должны быть указаны в протоколе.
Примечание - На мелкосерийном производстве энергопотребление, связанное с непроизводительными состояниями станка, может оказывать существенное влияние на общее энергопотребление. При возможности необходимо использовать автоматическое отключение станка и указывать это в протоколе.
E = (SOFF·POFF + SSTANDBY·PSTANDBY + SSETUP·PSETUP + + SREADY·PREADY + SPROCESSING·PPROCESSING + + SESTOP·PESTOP + SO·PO)·(365·24), (1)
где E — расчетное энергопотребление за один производственный год в заданных условиях, кВт·ч;
POFF — средняя мощность станка в режиме работы «Выключено», кВт;
PSTANDBY — средняя мощность станка в режиме работы «Режим ожидания», кВт;
PSETUP — средняя мощность станка в режиме работы «Настройка», кВт;
PREADY — средняя мощность станка в режиме работы «Готов», кВт;
PPROCESSING — средняя мощность станка в режиме работы «Обработка», кВт;
PESTOP — средняя мощность при переходе станка из режима работы «Режим ожидания» в режим работы «Аварийная остановка», кВт;
PO — средняя мощность станка в режиме работы «Другие», кВт;
SOFF — доля режима работы «Выключено» за год;
SSTANDBY — доля режима работы «Режим ожидания» за год;
SSETUP — доля режима работы «Настройка» за год;
SREADY — доля режима работы «Готов» за год;
SPROCESSING — доля режима работы «Обработка» за год;
SESTOP — доля режима работы «Аварийная остановка» за год;
SO — доля режима работы «Другие» за год.
Значение доли времени за год соответствует средней доле времени, рассчитанной за полный год среднего производства, поэтому оно может быть непосредственно получено из показателей среднего производственного дня только для производства продолжительностью 365 дней, 24 ч/сут. В противном случае показатели пересчитывают с учетом времени простоя. Поскольку по формуле (1) определяют энергопотребление за один полный производственный год, необходимо учитывать режим работы станка, когда производственная установка не работает, даже если мощность, подаваемая на станок, составляет 0 кВт.
Массовое производство 365 дней в год; время работы 2 смены/день (= 16 ч/сут); время простоя 8 ч/день в режиме работы «Выключено».
В течение рабочего времени (16 ч/сут) измеренные доли времени в год соответствуют приведенным в таблице 10 в следующих режимах работы: «Выключено» — 5%; «Режим ожидания» — 15%; «Настройка» — 10%; «Готов» — 5%; «Обработка» — 60%; «Аварийная остановка» — 5%.
Таким образом, фактическая доля времени простоя в год, используемая для расчета по формуле (1), равна 1/3 + 2/3·0,05 = 36,6%. В качестве примера общая доля времени в соответствии с данными таблицы 10 для режима работы «Обработка» равна 2/3·0,6 = 0,4 = 40%.
Мелкосерийное производство 220 дней в год; время работы 1 смена/день (= 8 ч/сут); время простоя 16 ч/день в режиме работы «Выключено».
В течение рабочего времени (8 ч/сут) измеренные доли времени в год соответствуют приведенным в таблице 10 в следующих режимах работы: «Выключено» — 5%, «Режим ожидания» — 15%, «Настройка» — 10%, «Готов» — 5%, «Обработка» — 60%, «Аварийная остановка» — 5%. Станок находится в режиме работы «Выключено» 16 ч/сут и 145 дней/год (365 — 220).
Для данного примера доли времени в соответствии с приведенными в таблице 10 составляют в следующих режимах работы: «Выключено» — 81%, «Режим ожидания» — 3%, «Настройка» — 2%, «Готов» — 1%, «Обработка» — 12%, «Аварийная остановка» — 1%.
5.2.4 Расчет значимых режимов работы
На основе результатов измерений могут быть определены значимые режимы работы, характеризуемые высокой долей времени или энергетической значимостью. Кроме того, значимые режимы работы должны быть проанализированы с помощью функционально-ориентированного анализа (FO) в соответствии с ИСО 14955-1.
Для определения доли режимов работы по умолчанию значимые режимы работы на этапе использования станка могут быть определены в соответствии с приведенными в таблице 11.
Значимые параметры для расчета энергопотребления для доли режимов работы по умолчанию
Расчетное энергопотребление E для каждого режима работы за год показывает, какой режим работы является значимым. На основе этого проводят функционально-ориентированный анализ в соответствии с ИСО 14955-1.
5.2.5 Значимые параметры
Значения EnPI, приведенные в таблице 12, должны быть собраны и указаны в протоколе, где это применимо. Также в протоколе следует перечислить несуществующие или особые режимы работы.
Значимые показатели эффективности, включаемые в протокол
5.2.6 Функционально-ориентированный анализ
На рисунке 11 показан основанный на значимых режимах работы подход к функционально-ориентированному анализу в соответствии с ИСО 14955-1.
На основе значимых функций станка могут быть определены компоненты станка, которые должны быть измерены индивидуально в соответствии с ИСО 14955-1:2017, 6.4.
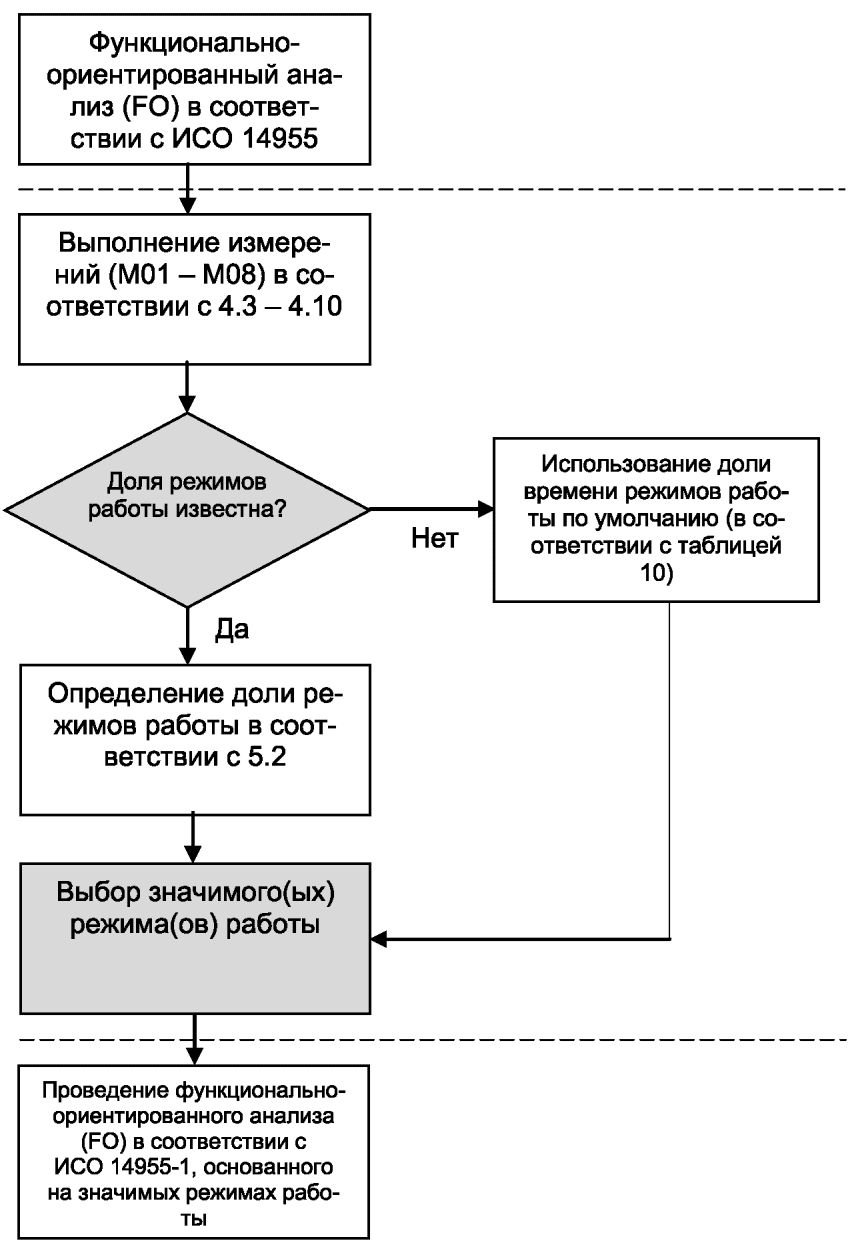
Рисунок 11 — Подход к функционально-ориентированному анализу (FO) в соответствии с ИСО 14955-1 на основе значимых режимов работы
6 Эталонный сценарий станка
6.1 Общие положения
Станки представляют собой совокупность различных компонентов (например, шпинделей, направляющих, приводов, вентиляторов, двигателей), имеющих индивидуальную конфигурацию и специфическое применение. Индивидуальная энергоэффективность станка и соответствующие конкретные меры по оптимизации энергоэффективности в первую очередь зависят от конфигурации станка, процесса обработки и области применения, активных компонентов и управления ими, последовательности режимов работы станка, производственной среды и индивидуальной обработки.
Металлорежущие станки, их конфигурация и область применения отличаются индивидуальностью и разнообразием. Поэтому определение стандартизованной эталонной детали или технологического процесса с определенными геометрическими параметрами и свойствами материала является затруднительным. Данная эталонная деталь неизменно прямо или косвенно связана с конкретным станком и может быть изготовлена в оптимизированных условиях на одном станке, при этом она не предназначена для изготовления на другом станке и соответствующей конфигурации станка. Некоторые комбинации станков и заготовок не являются реализуемыми, распространенными или полезными в промышленном применении. Оценка энергопотребления и соответствующие рекомендации по мерам оптимизации энергоэффективности, основанные на нереалистичных или необычных условиях обработки, могут быть ошибочными, что может привести к выявлению энергоэффективности/неэффективности и/или недостатков/преимуществ для определенных задач использования. По этой причине в настоящем стандарте не предусмотрена стандартизованная эталонная деталь, поскольку она не может отражать реалистичное применение металлорежущих станков в промышленных условиях.
Пробный режим смены, приведенный в ИСО 14955-2:2018, 5.2.2 и 5.2.3, может указывать на нереалистичное использование станка. Можно сделать вывод о том, что применение эталонных деталей и эталонных сценариев связано с целевым назначением и конкретными характеристиками станка и соответствующей конфигурацией и должно быть индивидуальным. В настоящем стандарте рассмотрен индивидуальный и зависящий от типа станка эталонный сценарий для обработки металла резанием, который представляет собой предполагаемый процесс повышения производительности данного станка. Определение отдельных эталонных сценариев должно обеспечить оценку типового процесса обработки, принятого в промышленности. Настоящий стандарт не предназначен для сравнения различных типов станков.
В крупносерийном производстве с дискретным изготовлением деталей отклонения в процессе ограничены. Станки для крупносерийного производства, как правило, предназначены для изготовления определенной заготовки или набора заготовок одинаковой геометрической сложности. Сложность заготовки, свойства материала заготовки, необходимые операции обработки и соответствующие параметры процесса на каждом станке аналогичны. Согласно исследованиям металлорежущих станков, особенно в автомобильной и аэрокосмической промышленности (массовое производство), разнообразие целевых процессов обработки ограничено одним или несколькими аналогичными процессами. Это означает, что выбранный заказчиком процесс обработки является типовым для данной области применения. Более высокая гибкость/изменяемость процесса может наблюдаться на станках среднесерийного и мелкосерийного производства.
В некоторых случаях производители/поставщики станков имеют ограниченный доступ к требованиям заказчика (например, к размеру детали, материалам, усилиям резания, программированию процесса): пользователю известны требуемые детали и связанные с ними области применения, но его знания о конкретной и возможной конфигурациях станка ограничены.
Примечание 1 — Примерами конфигурации станка являются подвижный или неподвижный порталы, внутреннее и внешнее охлаждение, внутренняя и внешняя вытяжки, особенности обработки.
Примечание 2 — Пример определения производственной среды может содержать информацию о температуре и влажности окружающей среды.
Примечание 3 — Примером крупносерийного производства является автомобильная промышленность.
6.2 Общая структура
6.2.1 Общие положения
Эталонный сценарий может быть представлен в двух частях:
- общее определение эталонного сценария, которое действует независимо от типа станка, процесса и области применения;
- особое и индивидуальное определение, требующее оценки конкретных параметров станка.
Индивидуальная и технологическая информация должна быть задокументирована, при этом документация может быть не публичной. Подробное описание элементов приведено на рисунке 12.
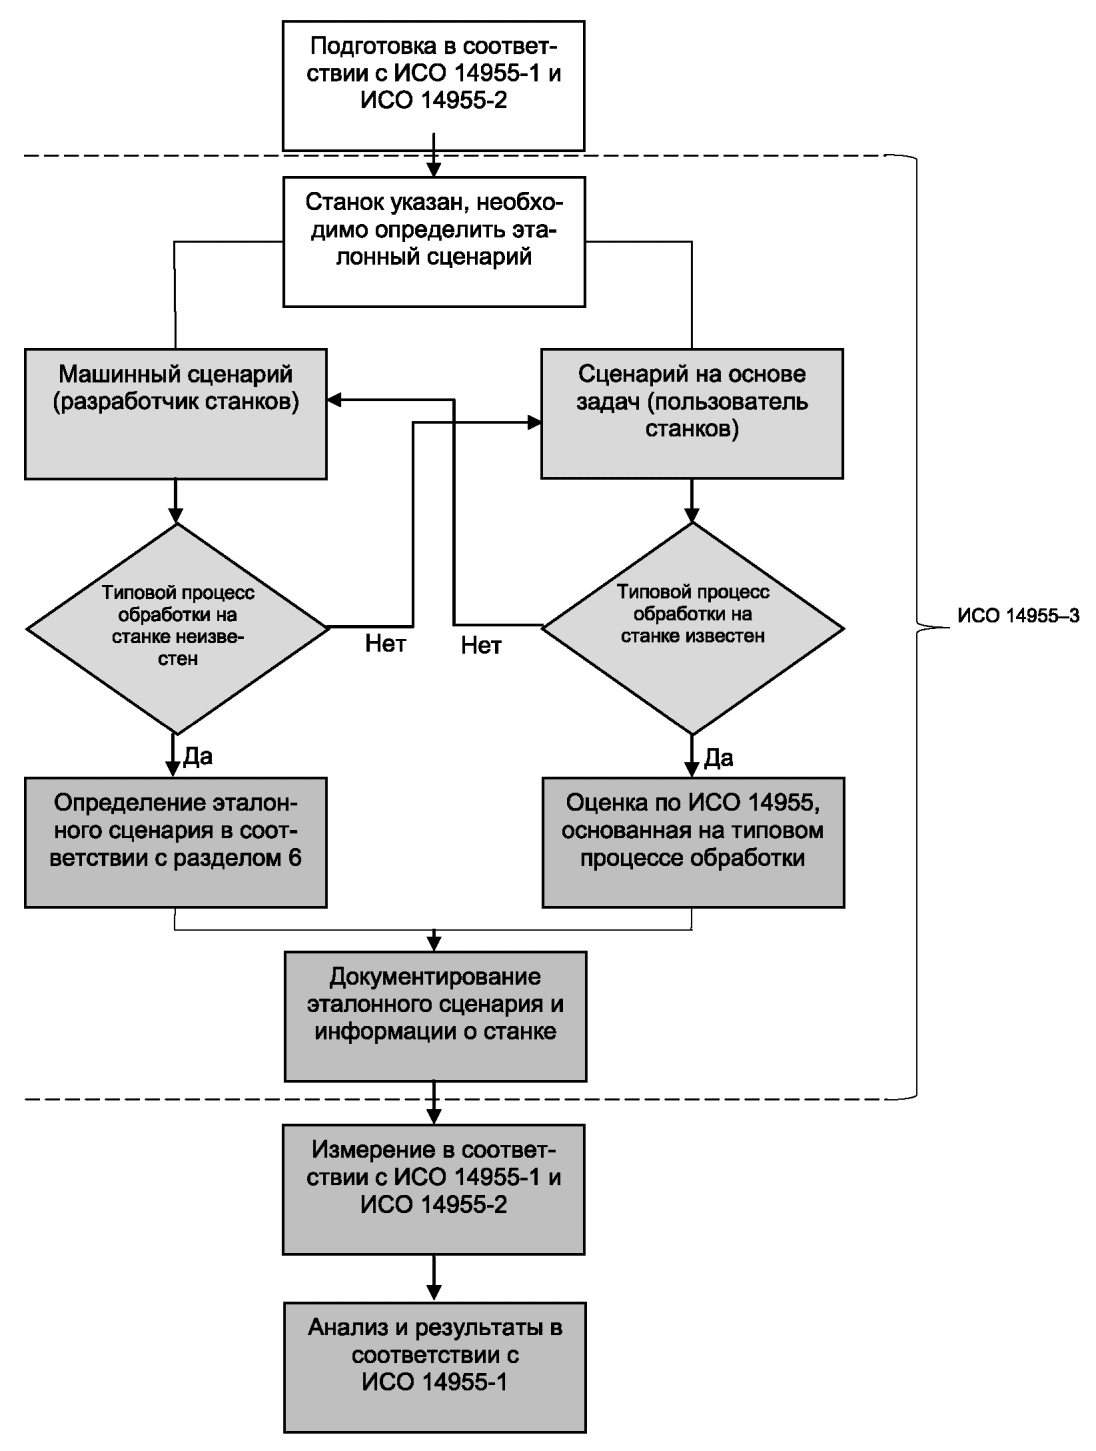
Рисунок 12 — Общее описание применения станка и определение эталонного сценария его использования
Эталонный сценарий должен включать определение долей времени режимов работы (см. 5.2.2).
6.2.2 Подготовка
Подготовку проводят в соответствии с информацией, указанной в ИСО 14955-1:2017, разделы 6 и 8, и ИСО 14955-2:2018, разделы 4 — 9, с определением возможных функций анализа, необходимых границ системы и форм энергии, а также порядка измерения и замечаний.
6.3 Рекомендации по определению эталонного сценария
Эталонный сценарий представляет собой типовую работу станка в процессе его эксплуатации. Используемые материалы, инструменты, параметры и соответствующие программы ЧПУ, а также продолжительность обработки отражают типовое и предполагаемое применение данного станка. Для определения эталонного сценария следует использовать нижеприведенные указания.
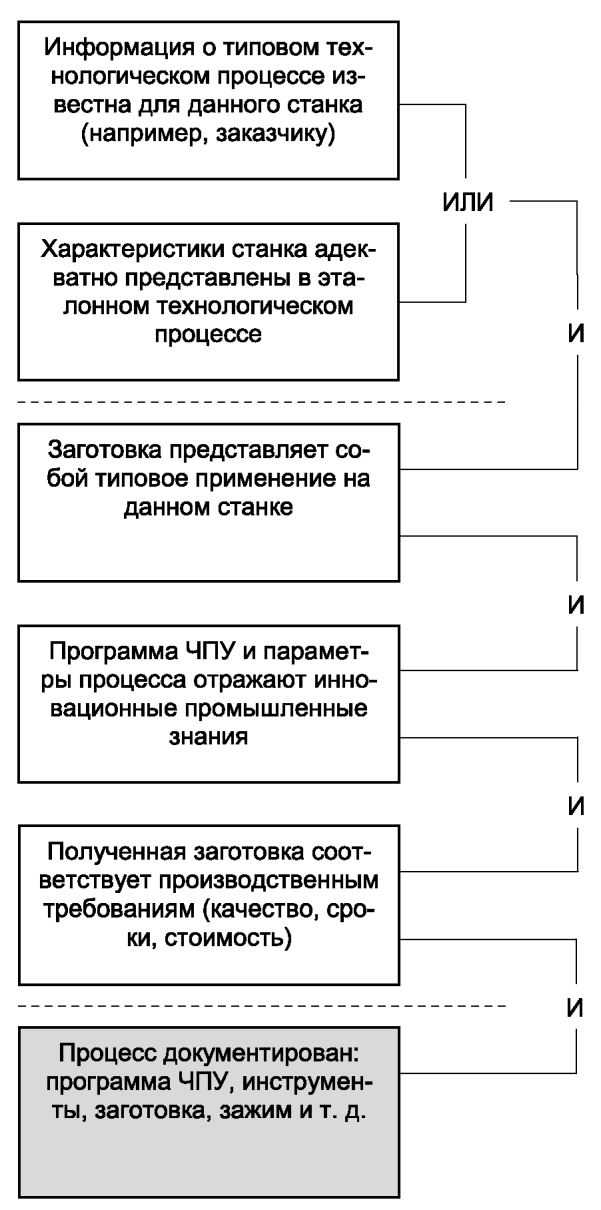
Рисунок 13 — Руководство по определению эталонного сценария
6.4 Определение эталонного сценария
6.4.1 Общие положения
Эталонный сценарий представляет собой индивидуально определенный производственный процесс, содержащий конкретную методику, способы обработки деталей, перечень используемых материалов, инструментов, с учетом условий и окружающей среды для получения индивидуальной и заданной детали, а также типовое применение для повышения производительности данного металлорежущего станка. Эталонный сценарий описывает работу станка в воспроизводимой форме.
Эталонный сценарий следует определять в соответствии с функциональным сопоставлением по ИСО 14955-1 и при участии производителя/поставщика и пользователя станка. Назначение эталонного сценария выгодно пользователю благодаря точной оценке целевого процесса обработки, а производителю/поставщику — подробной информации о фактическом применении для определения подходящей и оптимизированной конфигурации станка. Границы системы и значимые формы энергии установлены в ИСО 14955-1 и ИСО 14955-2.
На рисунке 14 приведен пример эталонного сценария.
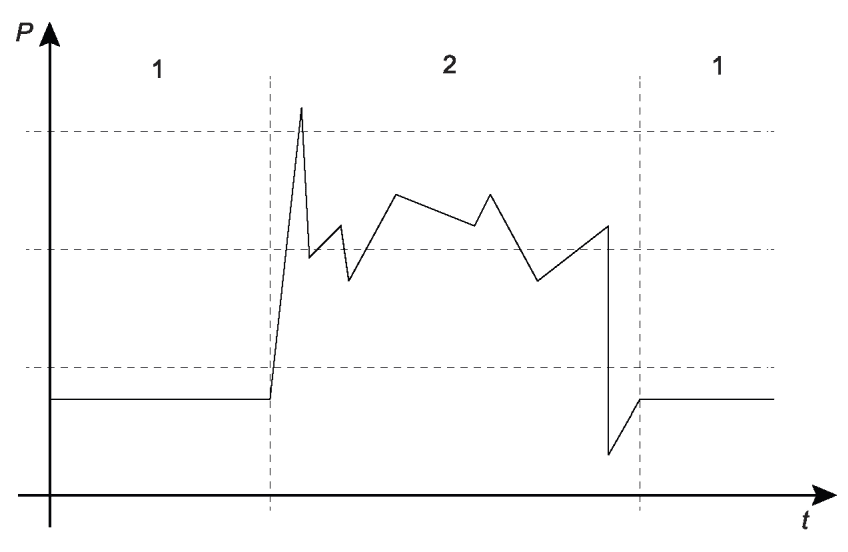
P — мощность, кВт; t — время, с; 1 — режим работы «Режим ожидания» или другие режимы работы, кроме режима работы «Обработка» (могут быть включены в эталонный сценарий); 2 — режим работы «Обработка» (включен в эталонный сценарий)
Рисунок 14 — Определение эталонного сценария для механической обработки
Определение эталонного сценария предопределяет работу станка в режиме работы «Обработка». Эталонный сценарий устанавливает производитель, пользователь станка или по соглашению между производителем/поставщиком и пользователем и отражает типовое применение для данного станка и его конфигурации. Если производитель станка не может указать репрезентативный эталонный сценарий для данного станка и его конфигурации, то по согласованию с пользователем станка должен быть определен эталонный сценарий для конкретного применения станка.
На основе выбранного эталонного сценария должны быть представлены общая информация и информация о конкретном технологическом процессе в соответствии с 6.7. Могут быть выполнены измерения станка в соответствии с ИСО 14955-1 и ИСО 14955-2.
Для определения эталонного сценария должны быть выполнены требования и аспекты, указанные в 6.4.2 - 6.4.5.
6.4.2 Процесс механической обработки
При производстве отдельных деталей, особенно при крупносерийном производстве, для отдельных станков назначают конкретные процессы механической обработки. Как правило, при закупке и модернизации оборудования пользователь станка должен иметь представление о предполагаемом процессе механической обработки. Таким образом, указан не только тип производственного процесса, но и диапазон технологических параметров (например, скорость подачи, крутящий момент, частота вращения, мощность электроэрозионного генератора, свойства и сложность заготовки, требования к охлаждению), работа станка и используемые программы ЧПУ. Настройки программируемого логического контроллера (ПЛК) также влияют на производственный процесс. По этой причине производителю/поставщику станков необходимо проконсультироваться с пользователями станков и определить процесс обработки для конкретного станка и его конфигурации на основе заданного диапазона технологических параметров и сопутствующей информации. Эталонные сценарии для целевого применения должны соответствовать предпочтениям пользователя станка и его изготовителя/поставщика.
6.4.3 Инструменты
Информация о количестве, типе и качестве инструментов, используемых в процессе механической обработки, обычно известна пользователю станка, как правило, на этапе закупки и настройки конфигурации станка. В отношении применяемых инструментов также известны необходимые предварительные условия (например, требования к охлаждению, обращению с инструментом и его хранению), которые должны быть использованы для определения эталонного сценария.
6.4.4 Материал заготовки и технологические параметры
В отношении определенных процессов механической обработки пользователю станка известны их доля времени, применяемые инструменты и соответствующие технологические параметры, а также используемая заготовка и/или набор используемых материалов и геометрические параметры заготовки.
6.4.5 Отклонение технологических параметров
Производитель может установить низкий, средний и высокий уровни применения. Эти уровни должны представлять собой наборы параметров для низкого, среднего и высокого уровней применения и в дальнейшем использоваться для потенциальных областей применения заказчика.
Любые исключения должны быть рассмотрены производителем станка совместно с пользователем. Эталонный сценарий определяют в соответствии с конкретным количеством обрабатываемых деталей. При этом используют наиболее распространенные материалы и инструменты для типового процесса механической обработки. Если область применения неизвестна или отсутствует, эталонный сценарий определяют на основе наборов технологических параметров низкого, среднего и высокого уровней. Такие наборы параметров соответствуют операциям при низкой, средней и высокой нагрузках.
6.5 Основные режимы работы станка
Для создания пригодного эталонного сценария необходимо учитывать режимы работы станка со значимой долей энергопотребления в соответствии с 5.2.4, по крайней мере в режимах работы «Обработка» и «Режим ожидания».
Отображает фактическое использование станка и целевое применение для увеличения производительности (без воздушной резки). Режим работы станка «Обработка» начинается с запуска программы ЧПУ и заканчивается завершением этой программы.
Режим работы «Режим ожидания».
Режим работы «Режим ожидания» станка должен быть включен в эталонный сценарий только в том случае, если этот режим работы связан с увеличением производительности предполагаемого применения. Например, режим работы «Режим ожидания» может быть задан при автоматизированной или ручной обработке заготовки или для охлаждения и/или подготовки заготовки.
Режим работы станка «Другие» должен быть включен в эталонный сценарий, если он необходим для конкретного применения станка.
6.6 Значимые сценарии испытаний
Оценка сценариев испытаний, машинных или на основе задач в соответствии с ИСО 14955-2:2018, раздел 5, предусматривает определение эталонного сценария (см. рисунок 13). Все возможные сценарии включают различные режимы работы станка, такие как «Выключено», «Режим ожидания», «Готов», «Настройка» и «Обработка». Эталонный сценарий в режиме работы «Обработка» представлен во всех возможных сценариях испытаний станка.
6.7 Документирование эталонного сценария
Эталонный сценарий должен быть надлежащим образом определен, воспроизводим при тех же условиях и задокументирован. Необходимая информация может быть дополнительно разделена на общую информацию и информацию, связанную с технологическим процессом и применением. Для выполнения эталонного сценария должна быть предоставлена необходимая информация в полном объеме.
Примечание - Если эталонный сценарий не является общедоступным, он обсуждается конфиденциально между пользователем и производителем станка.
Следующая общая информация должна быть задокументирована независимо от технологического процесса и применения:
- тип, марка, модель и серийный номер станка;
- конфигурация станка;
- соответствующий процесс механической обработки в соответствии с DIN 8580;
- условия измерений в соответствии с ИСО 14955-1 и ИСО 14955-2.
ПРИМЕР ДЛЯ ШЛИФОВАЛЬНОГО СТАНКА
Примечание - Следующий пример основан на практических измерениях. Информация носит конфиденциальный характер и не содержит каких-либо реальных значений для конкретного случая или применения.
В таблице А.1 приведен обзор исследуемого станка.
А.2 Измерения режимов работы станка
В таблице А.2 приведены измерения режимов работы исследуемого станка.
Измерения режимов работы станка
| Наименование режима работы | Описание |
|---|---|
| «Выключено» | Станок в режиме работы «Выключено», главный выключатель выключен, клапан подачи сжатого воздуха открыт |
| «Выключено» -> «Режим ожидания» | Пуск системы с помощью переключения главного выключателя с режима работы «Выключено» на режим работы «Включено» до достижения стабильных условий |
| «Режим ожидания» | Станок в режиме работы «Режим ожидания» |
| «Настройка/Прогрев» | Прогрев станка в соответствии с инструкциями производителя |
| «Готов» | Станок готов к обработке |
| «Обработка» | Обработка в соответствии с 6.2, эталонный сценарий xyz-123 |
| «Аварийная остановка» | Режим работы «Аварийная остановка» |
| «Режим ожидания» -> «Выключено» | Выключение станка в соответствии с инструкциями производителя |
А.3.1 Измерение параметров станка в режиме работы «Выключено» — M01
На рисунке А.1 показано измерение мощности станка в режиме работы «Выключено».
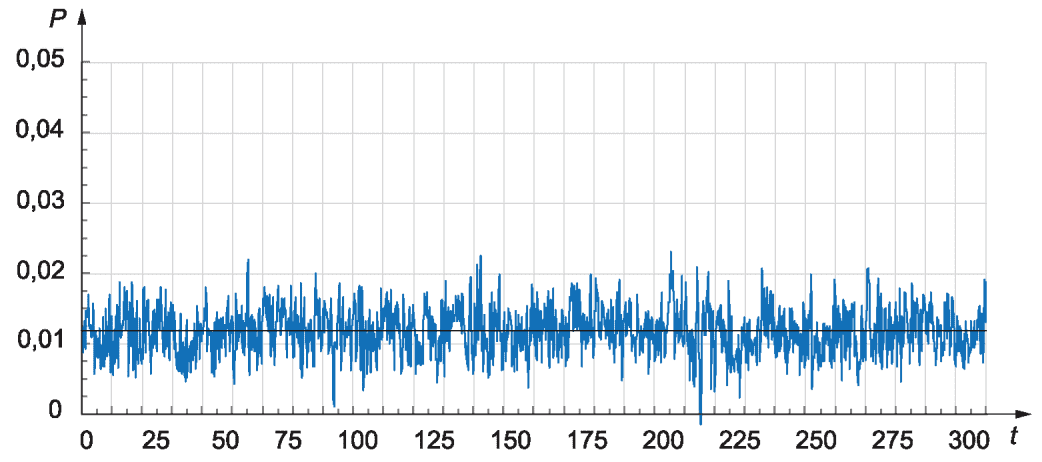
P — мощность, кВт; t — время, с
Рисунок А.1 — Измерение мощности станка в режиме работы «Выключено»
В таблице А.3 приведены значения измерений в режиме работы «Выключено».
Значения измерений в режиме работы «Выключено»
| Устанавливаемое значение | Единица | Описание |
|---|---|---|
| POFF | кВт | 0,0125 кВт (среднее) |
| tOFF | с | 300 с |
А.3.2 Измерение параметров станка при переходе из режима работы «Выключено» в режим работы «Режим ожидания» (START) — M02
На рисунке А.2 показано измерение мощности при переходе станка из режима работы «Выключено» в режим работы «Режим ожидания».
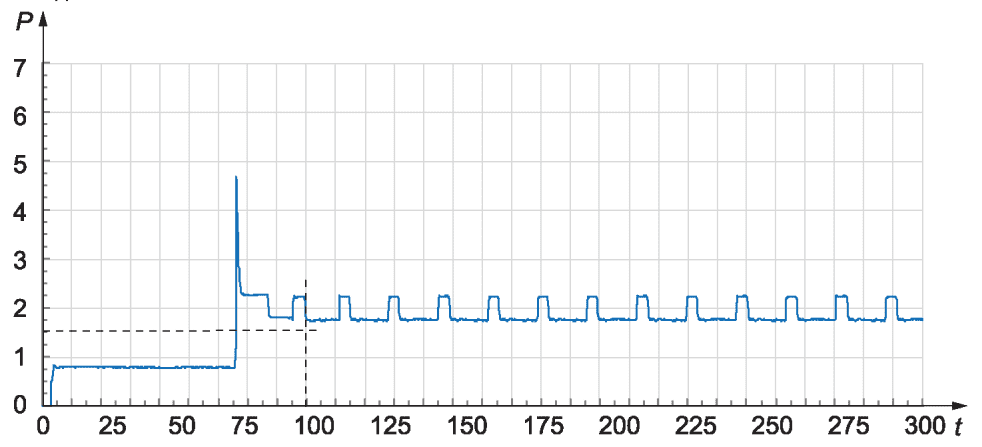
P — мощность, кВт; t — время, с
Рисунок А.2 — Измерение мощности при переходе станка из режима работы «Выключено» в режим работы «Режим ожидания»
В таблице А.4 приведены значения измерений при переходе станка из режима работы «Выключено» в режим работы «Режим ожидания».
Значения измерений при переходе станка из режима работы «Выключено» в режим работы «Режим ожидания»
| Устанавливаемое значение | Единица | Описание |
|---|---|---|
| PSTART | кВт | 1,52 кВт (среднее) |
| tSTART | с | 90 с |
А.3.3 Измерение параметров станка в режиме работы «Режим ожидания» — M03
На рисунке А.3 показано измерение мощности станка в режиме работы «Режим ожидания».
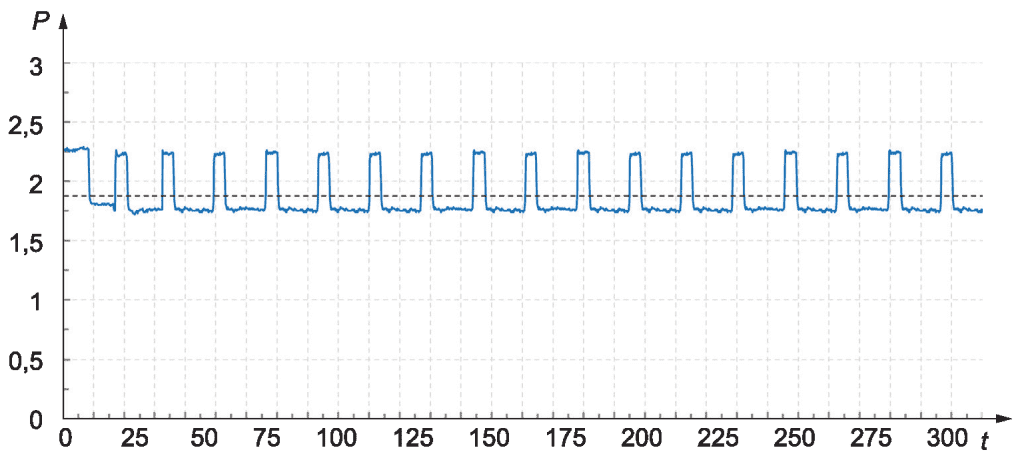
P — мощность, кВт; t — время, с
Рисунок А.3 — Измерение мощности станка в режиме работы «Режим ожидания»
В таблице А.5 приведены значения измерений станка в режиме работы «Режим ожидания».
Значения измерений станка в режиме работы «Режим ожидания»
| Устанавливаемое значение | Единица | Описание |
|---|---|---|
| PSTANDBY | кВт | 1,876 кВт (среднее) |
| tSTANDBY | с | 300 с |
А.3.4 Измерение параметров станка в режиме работы «Настройка»/«Прогрев» — M04
На рисунке А.4 показано измерение мощности станка в режиме работы «Настройка»/«Прогрев».
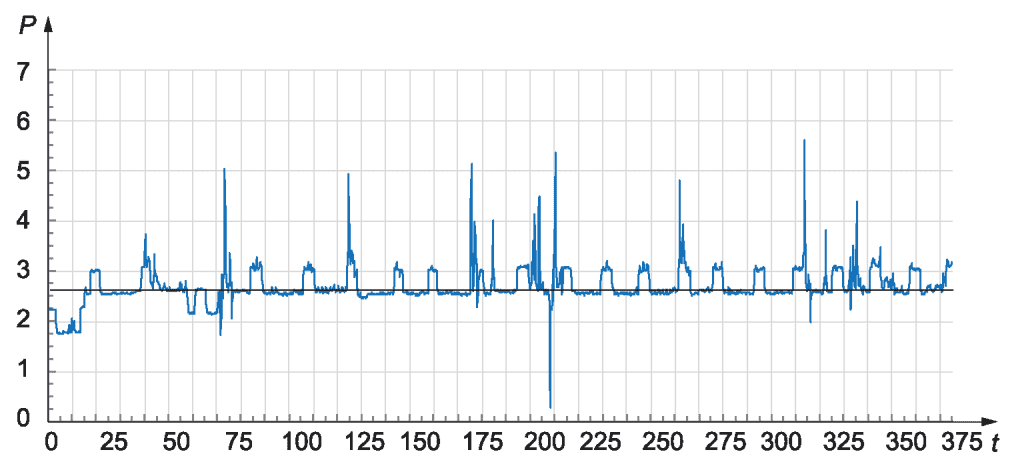
P — мощность, кВт; t — время, с
Рисунок А.4 — Измерение мощности станка в режиме работы «Настройка»/«Прогрев»
В таблице А.6 приведены значения измерений в режиме работы «Настройка»/«Прогрев».
Значения измерений станка в режиме работы «Настройка»/«Прогрев»
| Устанавливаемое значение | Единица | Описание |
|---|---|---|
| PSETUP | кВт | 2,696 кВт (среднее) |
| tSETUP | с | 375 с |
А.3.5 Измерение параметров станка в режиме работы «Готов» — M05
На рисунке А.5 показано измерение мощности станка в режиме работы «Готов».
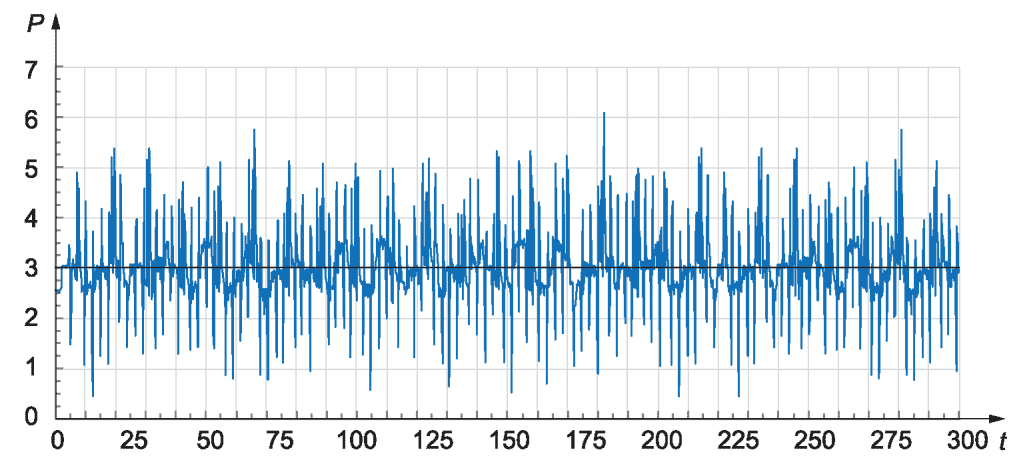
P — мощность, кВт; t — время, с
Рисунок А.5 — Измерение мощности станка в режиме работы «Готов»
В таблице А.7 приведены значения измерений в режиме работы «Готов».
Значения измерений станка в режиме работы «Готов»
| Устанавливаемое значение | Единица | Описание |
|---|---|---|
| PREADY | кВт | 3,035 кВт |
| tREADY | с | 300 с |
А.3.6 Измерение параметров станка в режиме работы «Обработка» — M06
На рисунке А.6 показано измерение мощности станка в режиме работы «Обработка».
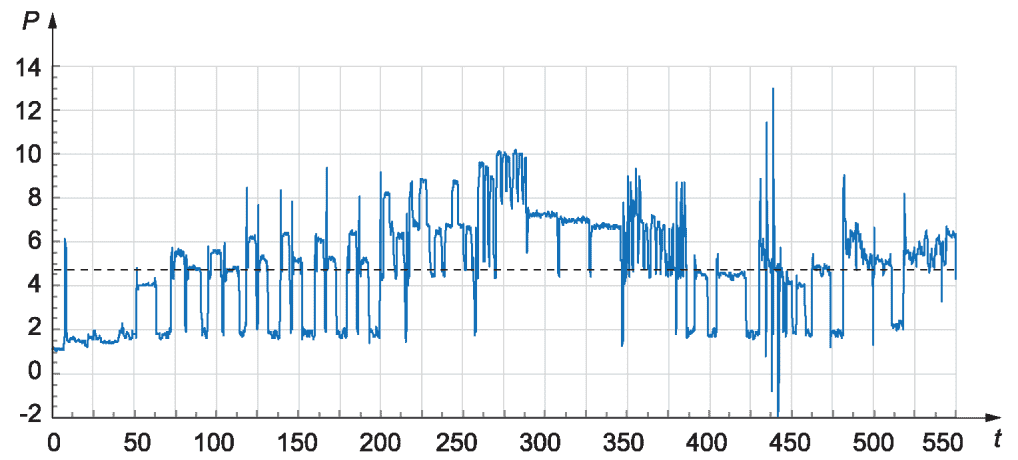
P — мощность, кВт; t — время, с
Рисунок А.6 — Измерение мощности станка в режиме работы «Обработка», эталонный сценарий xyz-123
В таблице А.8 приведены значения измерений станка в режиме работы «Обработка».
Значения измерений станка в режиме работы «Обработка»
| Устанавливаемое значение | Единица | Описание |
|---|---|---|
| PPROCESSING | кВт | 4,799 кВт |
| tPROCESSING | с | 550 с |
А.3.7 Измерение параметров станка в режиме работы «Аварийная остановка» — M07
На рисунке А.7 показано измерение мощности станка в режиме работы «Аварийная остановка».
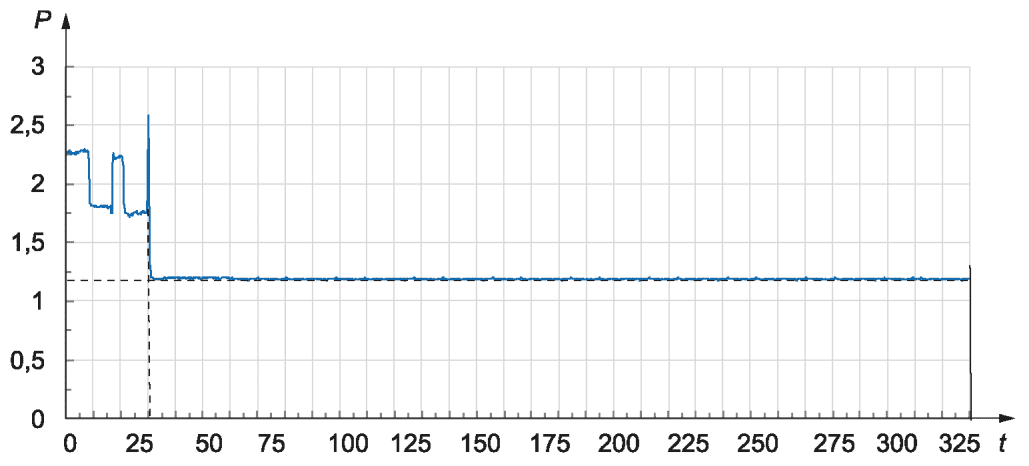
P — мощность, кВт; t — время, с
Рисунок А.7 — Измерение мощности станка в режиме работы «Аварийная остановка»
В таблице А.9 приведены значения измерений в режиме работы «Аварийная остановка»
Значения измерений в режиме работы «Аварийная остановка»
| Устанавливаемое значение | Единица | Описание |
|---|---|---|
| PESTOP | кВт | 1,189 кВт |
| tESTOP | с | 300 с |
А.3.8 Измерение параметров станка при переходе станка из режима работы «Режим ожидания» в режим работы «Выключено» — M08
На рисунке А.8 показано измерение мощности станка при переходе из режима работы «Режим ожидания» в режим работы «Выключено».
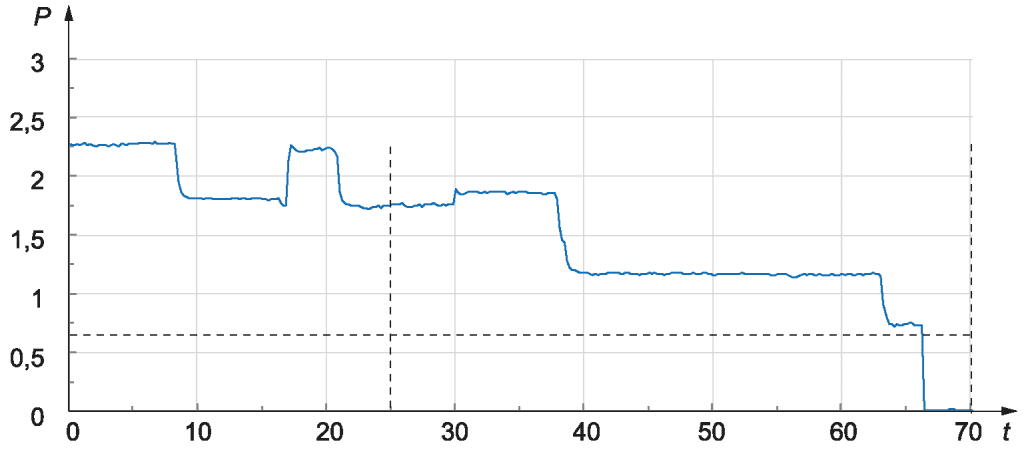
P — мощность, кВт; t — время, с
Рисунок А.8 — Измерение мощности станка при переходе из режима работы «Режим ожидания» в режим работы «Выключено»
В таблице А.10 приведены значения измерений при переходе из режима работы «Режим ожидания» в режим работы «Выключено».
Значения измерений при переходе из режима работы «Режим ожидания» в режим работы «Выключено»
| Устанавливаемое значение | Единица | Описание |
|---|---|---|
| PSWO | кВт | 0,65 кВт |
| tSWO | с | 45 с |
А.3.9 Краткая информация об измерениях
В таблице А.11 приведены измеренные значения для всех режимов работы исследуемого станка.
Сводные данные об измеренных значениях
А.3.10 Доли времени режимов работы
А.3.10.1 Индивидуальная доля времени режимов работы
На основе измеренных значений и фактических долей времени режимов работы рассчитывают расчетное энергопотребление станка в течение одного года, как показано в таблице А.12.
Расчетное энергопотребление станка E, за год, исходя из индивидуальной доли времени режимов работы
E = (0,05·0,0125 + 0,4·1,876 + 0,1·2,696 + 0·3,035 +
- 0,4·4,799 + 0,05·1,189 + 0·0)·(365·24), (А.1)
А.3.10.2 Доля времени режимов работы по умолчанию
На основе измеренных значений и в соответствии с долями времени режимов работы по умолчанию (см. таблицу 10) вычисляют расчетное энергопотребление станка в течение одного года, как показано в таблице А.13.
Расчетное энергопотребление станка E, за год, исходя из долей времени режимов работы по умолчанию
E = (0,05·0,0125 + 0,15·1,876 + 0,1·2,696 + 0,05·3,035 +
- 0,6·4,799 + 0,05·1,189 + 0·0)·(365·24), (А.3)
Доля времени по умолчанию, а также приведенная индивидуальная доля времени показывают, что дальнейшее внимание при оптимизации и функционально-ориентированном анализе FO в соответствии с ИСО 14955-1 должно быть уделено режимам работы «Режим ожидания» и «Обработка», поскольку в этих режимах работы доля времени предельно высокая.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 14955-1:2017 | IDT | ГОСТ Р ИСО 14955-1-2025 «Станки. Оценка условий окружающей среды для станков. Часть 1. Методология проектирования энергосберегающих станков» |
| ISO 14955-2:2018 | IDT | ГОСТ Р ИСО 14955-2-2025 «Станки. Оценка условий окружающей среды для станков. Часть 2. Методы измерения количества энергии, потребляемой станками и деталями инструментальной оснастки» |
| DIN 8580:2003 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать официальный текст международного стандарта на языке оригинала. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||