ГОСТ Р ИСО 12647-6-2025. Национальный стандарт Российской Федерации. Технология полиграфии. Контроль процесса изготовления цифровых файлов, растровых цветоделений, пробных и тиражных оттисков. Часть 6. Флексографская печать
Актуально на 09.11.2026.
Как цитировать: "ГОСТ Р ИСО 12647-6-2025. Национальный стандарт Российской Федерации. Технология полиграфии. Контроль процесса изготовления цифровых файлов, растровых цветоделений, пробных и тиражных оттисков. Часть 6. Флексографская печать". ГОСТ Р ИСО 12647-6-2025. https://bukva.ai/docs/standart-gost-r-iso-12647-6-2025
(утв. и введен в действие Приказом Росстандарта от 18.11.2025 № 1406-ст)
Примечание
Документ введен в действие с 01.01.2026. Взамен ГОСТ Р ИСО 12647-6-2017.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 12647-6-2017"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-iso-12647-6-2017" "ГОСТ Р ИСО 12647-6-2017. Национальный стандарт Российской Федерации. Технология полиграфии. Контроль процесса изготовления цифровых файлов, растровых цветоделений, пробных и... (ут"
  n1["ГОСТ Р ИСО 12647-6-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-iso-12647-6-2025" "ГОСТ Р ИСО 12647-6-2025. Национальный стандарт Российской Федерации. Технология полиграфии. Контроль процесса изготовления цифровых файлов, растровых цветоделений, пробных и... (ут"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 18 ноября 2025 г. № 1406-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КОНТРОЛЬ ПРОЦЕССА ИЗГОТОВЛЕНИЯ ЦИФРОВЫХ ФАЙЛОВ, РАСТРОВЫХ ЦВЕТОДЕЛЕНИЙ, ПРОБНЫХ И ТИРАЖНЫХ ОТТИСКОВ
Graphic technology. Process control for the production of half-tone colour separations, proof and production prints. Part 6. Flexographic printing
Дата введения 1 января 2026 года
Предисловие
1 ПОДГОТОВЛЕН Акционерным обществом «ПРОМИС» (АО «ПРОМИС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 268 «Полиграфические технологии, материалы и оборудование»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 18 ноября 2025 г. № 1406-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 12647-6:2020 «Технология полиграфии. Контроль процесса изготовления цифровых файлов, растровых цветоделений, пробных и тиражных оттисков. Часть 6. Флексографская печать» (ISO 12647-6:2020 «Graphic technology — Process control for the production of half-tone colour separations, proof and production prints — Part 6: Flexographic printing», IDT).
Международный стандарт ISO 12647-6:2020 разработан Техническим комитетом по стандартизации ISO/TC 130 «Технология полиграфии» Международной организации по стандартизации (ISO).
Информация относительно определения коррекции дисторсии приведена в дополнительном приложении ДА.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДБ
5 ВЗАМЕН ГОСТ Р ИСО 12647-6-2017
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
ИСО (Международная организация по стандартизации) является Всемирной федерацией национальных организаций по стандартизации (членов ИСО). Подготовка международных стандартов, как правило, является прерогативой технических комитетов ИСО. Каждый член ИСО, будучи заинтересованной стороной в области, с целью развития которой создан технический комитет, имеет право быть представленным в данном комитете. Правительственные и неправительственные международные организации, взаимодействующие с ИСО, также могут принимать участие в процессе подготовки международных стандартов. ИСО тесно взаимодействует с Международной электротехнической комиссией (МЭК) по всем вопросам электротехнической стандартизации.
Процедуры, использованные для разработки настоящего стандарта, а также для дальнейшей работы с ним, определены Директивами ИСО/МЭК (часть 1). В частности, следует обратить внимание на различные критерии утверждения, необходимые для различных типов документов ИСО. Настоящий стандарт разработан в соответствии с редакционными правилами Директив ИСО/МЭК (часть 2), доступными по ссылке www.iso.org/directives.
Любое торговое наименование, использованное в настоящем стандарте, представлено для удобства пользователей и не является его одобрением.
Обоснование добровольного характера стандартов, значения специальных терминов и определений ИСО, связанных с оценкой соответствия, а также информацию о соблюдении ИСО принципов Всемирной торговой организации (ВТО) в отношении технических барьеров в торговле (ТБТ) можно найти на сайте www.iso.org/iso/foreword.html.
Настоящий стандарт подготовлен Техническим комитетом ISO/TC 130 «Технология полиграфии».
Настоящее третье издание отменяет и заменяет второе издание (ИСО 12647-6:2012), которое было технически пересмотрено, а также включает Поправку ИСО 12647-6:2012/Amd 1:2015.
Основные отличия настоящего стандарта по сравнению с предыдущим изданием заключаются в следующем:
- цель стандарта изменена с определения управления процессом на спецификацию способа обмена информацией, необходимой для установления характеристик печати ожидаемой продукции. Для достижения этой цели настоящий стандарт разработан на основе технологии управления цветом и обмена цветовыми данными профилирования.
Перечень всех частей семейства ИСО 12647 представлен на интернет-сайте ИСО.
Любые отзывы или вопросы, касающиеся настоящего стандарта, следует направлять в национальный орган по стандартизации. Полный список данных органов представлен на сайте www.iso.org/members.html.
Изначально международные стандарты ИСО 12647 определяли параметры контроля процесса, а также целевые значения и допуски для наиболее значимых процессов в полиграфической промышленности. Первоначальная концепция заключалась в том, что основные положения для данной серии стандартов изложены в ИСО 12647-1. Однако с тех пор, как сформирована изначальная концепция серии стандартов ИСО 12647, флексографская печать претерпела значительные изменения — этим и обусловлено отличие настоящего стандарта от базовой концепции.
Настоящий стандарт отличается от более ранней версии тем, что определяет не конкретные целевые значения для условий печати, а конкретные эталонные условия печати (набор данных профилирования). Флексографская печать включает в себя множество конструкций печатных машин, разных видов наложения красок, различных типов красок, анилоксовых валов, запечатываемых материалов и т.д., что подразумевает многообразие условий печати и целевых значений процесса контроля согласно требованиям настоящего стандарта. Цвет печатной продукции должен соответствовать набору данных профилирования или условиям печати, согласованным поставщиком и получателем, и устанавливать минимальный набор требований и допусков для согласования и производства.
Цель цветопробы заключается в максимально точном имитировании визуальных характеристик готовой печатной продукции, при этом часто цветопроба также становится контрактным соглашением между поставщиком и получателем. ИСО 12647-7 определяет процесс, в котором данные профилирования используют при производстве контрактной цветопробы.
Рекомендуется определять предполагаемые условия печати сглаженным набором данных, а также использовать общепринятые в индустрии эталонные наборы данных профилирования. Применение набора данных для флексографских машин старого образца приведет к предоставлению некачественных данных профилирования и к последующим нежелательным проблемам преобразования. Для получения схожих результатов всех видов печати упаковки обычно для флексографской, офсетной, глубокой и цифровой печати используют один и тот же эталонный набор данных профилирования.
В настоящее время в полиграфической промышленности также используют процессы получения экранной цветопробы. Международные стандарты для экранной цветопробы — ИСО 14861 и ИСО 12646.
Настоящий стандарт определяет процесс управления смесевыми цветами, что позволяет использовать спектральные данные в формате XML в соответствии с ИСО 17972-4, который включает спецификации обмена данными профилирования смесевых цветов для того, чтобы облегчить процесс передачи данных о смесевых цветах.
Настоящий стандарт зачастую описывает процесс обмена информацией между поставщиком и получателем. Современная флексографская печать способна обеспечить соответствие большинству целевых значений печати, однако существуют некоторые условия (в зависимости от запечатываемого материала, области применения и технологии изготовления печатных форм), при которых соответствие целевым значениям не может быть достигнуто. В таблице 5 приведены все детали (атрибуты), которые требуется рассмотреть при наличии этих исключений.
1 Область применения
Настоящий стандарт определяет требования к процессу обмена данными и информацией, необходимыми для определения целевых значений четырехкрасочной флексографской печати упаковочной и издательской продукции, включая газеты. Стандарт основан на использовании цветовых данных профилирования для определения колориметрических целевых значений печати и включает информацию о соответствующем распределении ответственности, а также о рекомендуемых допусках по критически значимым параметрам процесса флексографской печати. Настоящий стандарт напрямую применим:
- к процессам флексографской печати для выпуска издательской продукции, включая журналы, каталоги и рекламные материалы, а также для выпуска упаковочной продукции, такой как этикетки, коробки и гибкая упаковка;
- к процессам получения пробных оттисков (с растровой структурой и без растровой структуры), имитирующим результаты цветовоспроизведения флексографской печати.
Настоящий стандарт также содержит рекомендации, касающиеся определения характеристик смесевых цветов флексографской печати.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта [для недатированных ссылок — последнее издание (включая все изменения)]:
ISO 5-3, Photography and graphic technology — Density measurements — Part 3: Spectral conditions (Технология полиграфии и фотография. Измерения оптической плотности. Часть 3. Спектральные условия)
ISO 2813, Paints and varnishes — Determination of gloss value at 20°, 60° and 85° (Краски и лаки. Определение значений глянца под углом 20°, 60° и 85°)
ISO/TS 10128, Graphic technology — Methods of adjustment of the colour reproduction of a printing system to match a set of characterization data (Технология полиграфии. Методы настройки цветовоспроизведения печатного процесса в соответствии с набором данных профилирования)
ISO 12647-7, Graphic technology — Process control for the production of halftone colour separations, proof and production prints — Part 7: Proofing processes working directly from digital data (Технология полиграфии. Контроль процесса изготовления цифровых файлов, растровых цветоделений, пробных и тиражных оттисков. Часть 7. Процессы изготовления контрактной цветопробы непосредственно с цифровых файлов)
ISO 13468-1, Plastics — Determination of the total luminous transmittance of transparent materials — Part 1: Single-beam instrument (Пластмассы. Определение общего коэффициента пропускания света прозрачными материалами. Часть 1. Однолучевой прибор)
ISO 13468-2, Plastics — Determination of the total luminous transmittance of transparent materials — Part 2: Double-beam instrument (Пластмассы. Определение общего коэффициента пропускания света прозрачными материалами. Часть 2. Двухлучевой прибор)
ISO 13655, Graphic technology — Spectral measurement and colorimetric computation for graphic arts images (Технология полиграфии. Спектральные измерения и колориметрические расчеты для полиграфических изображений)
ISO 14782, Plastics — Determination of haze for transparent materials (Пластмассы. Определение помутнения прозрачных материалов)
ISO 17223, Plastics — Determination of yellowness index and change in yellowness index (Пластмассы. Определение показателя пожелтения и изменения показателя пожелтения)
ISO 17972-1, Graphic technology — Colour data exchange format — Part 1: Relationship to CxF3 (Cx-F/X) [Технология полиграфии. Формат обмена данными о цвете. Часть 1. Взаимосвязь с CxF3 (CxF/X)]
ISO 17972-4, Graphic technology — Colour data exchange format (CxF/X) — Part 4: Spot colour characterisation data (CxF/X-4) [Технология полиграфии. Формат обмена данными о цвете (CxF/X). Часть 4. Данные характеризации смесевого цвета (CxF/X-4)]
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО, доступная по адресу: https://www.iso.org/obp;
- Электропедия МЭК, доступная по адресу: http://www.electropedia.org/.
3.1 ширина ореола размытия (fringe width): Размер области размытия внешней части записанной растровой точки.
3.2 печатная форма (printing forme): Цилиндр или гильза, покрытые фотополимерной или эластомерной формой с рельефными печатающими элементами, используемые для передачи краски на запечатываемый материал.
[ИСО 2834-2:2007, 3.3, изменено — оригинальное определение имело формулировку «печатная форма флексографской печати»]
3.3 поставщик (provider): Организация, которая подготавливает данные для печати и которая передает цифровой файл, дизайнер, производитель потребительских товаров или предприятие торговли.
3.4 получатель (receiver): Организация, которая получает цифровой файл данных.
Примечание 1 — В контексте настоящего стандарта, как правило, компания, занимающаяся допечатной подготовкой или печатью.
3.5 замещающий цвет (replacement colour): Смесевой цвет (3.7), используемый вместо триадного с измененным цветоделением.
3.6 линиатура растра (screen ruling): Количество элементов изображения в виде точек или линий на единицу длины в направлении, дающем наибольшее значение.
3.7 смесевой цвет (spot colour): Нетриадный цвет, используемый в дополнение или вместо триадного цвета и, как правило, получаемый в один краскооттиск.
Примечание 1 — Смесевой цвет также известен как фирменный, если он ассоциируется с идентификацией корпоративного продукта.
4 Требования
4.1 Общие положения
Цифровые файлы, комплекты цветоделенных фотоформ или печатных форм, предоставленные для печати, должны сопровождаться контрактной или экранной цветопробой, за исключением тех случаев, когда соглашения между всеми заинтересованными сторонами не требуют цветопробы. Контрактная цветопроба (при наличии) должна имитировать предполагаемые условия печати, включая отделку поверхности, и соответствовать требованиям ИСО 12647-7 (с использованием контрольной шкалы, заданной в ИСО 12647-7). Этот факт должен быть подтвержден путем измерений однозначно определенной контрольной шкалы или ей подобной, подходящей для подтверждения путем измерений и напечатанной на цветопробе одновременно с ее содержимым.
Примечание - Если требуется, для типографии изготавливают промежуточные цветопробы для имитации печатной продукции без отделки поверхности.
4.2 Требования к входным материалам
4.2.1 Общие положения
Во флексографской печати входными могут быть фотоформы, цифровые данные или печатные формы. Следует отметить, что при использовании фотоформ или печатных форм для обмена данными между поставщиком и получателем рекомендуется включать дополнительную информацию (такую, как дисторсия изображений), которая подробно не представлена в настоящем стандарте.
4.2.2 Коррекция дисторсии
В настоящее время отсутствует какая-либо единая формула для расчета искажений изобразительной информации, поэтому все расчеты искажений должны быть предварительно согласованы поставщиком и получателем.
4.2.3 Требования к пробным оттискам
Все входные материалы для флексографской печати (фотоформы, цифровые данные или печатные формы) должны сопровождаться цветопробой, изготовленной в соответствии с положениями ИСО 12647-7, за исключением тех случаев, когда по взаимному согласию цветопроба не требуется или достаточно экранной цветопробы.
4.2.4 Цифровые файлы данных
Данные, подготовленные для печати, должны быть представлены в системе CMYK, CMYK со смесевыми цветами или CMYK с замещающими цветами, а также могут быть приведены в окончательном формате или в виде набора трехкомпонентных данных о цвете с привязкой соответствующих цветовых профилей для обеспечения возможности преобразования в окончательный формат данных. Целевые условия печати должны быть определены с помощью данных, достаточных для того, чтобы мог быть использован как минимум один из трех методов, описанных в ISO/TS 10128. Если целевые условия печати включены в реестр данных профилирования, поддерживаемый Международным консорциумом по цвету (ICC), а цифровые данные представлены в CMYK, то имя в реестре ICC может быть использовано для идентификации вместо профиля вывода ICC. Если целевые условия печати не включены в вышеуказанный реестр, должен быть подключен профиль вывода ICC.
Если использованы краски, отличные от триадных CMYK, данные должны быть определены колориметрически с помощью целевого профиля вывода ICC, на который необходимо ссылаться, одновременно должны быть определены спектральные данные согласно требованиям ИСО 17972-4. Метод преобразования, применяемый с цветовым профилем вывода, должен быть представлен.
Цветовому охвату целевых эталонных условий печати рекомендуется соответствовать предполагаемому цветовому охвату печатного процесса. Если печатный процесс не может обеспечить соответствие целевому набору данных, ответственным за сообщение об этом и согласование решения с поставщиком является получатель файла.
Для обмена данными рекомендуется использовать формат файла PDF/X, который должен соответствовать требованиям ИСО 15930-7. Серия стандартов ИСО 15930 предоставляет множество версий PDF. Для обеспечения глобальной непрерывности рекомендован формат PDF/X-4 для «слепой» передачи поставляемых файлов, содержащих шрифты, изображения и требования к цвету.
Поставщик и получатель должны обмениваться данными измерений смесевых цветов (например, фирменных цветов), причем рекомендуется их передача в формате CxF/X-4, CxF X-4a или CxF X-4b, как определено ИСО 17972-4 или ИСО 17972-1, со спектральными данными отражения. По предварительному соглашению между поставщиком и получателем данные измерений могут быть включены в информацию о предполагаемых условиях печати файла PDF/X в качестве сведений по смешиванию в соответствии с ИСО 32000-2.
Рекомендуется включать в профиль вывода ICC таблицы, обеспечивающие плавные преобразования. Одним из способов проверки плавности профиля является использование тестового изображения с плавными переходами для основных и вторичных цветов, а также изображений с плавными контурами.
Примечание — Передача информации о смесевых цветах как части процесса обмена цифровыми данными представлена в международных стандартах (см. приложение A).
Семейство стандартов ИСО 15930 определяет множество версий PDF, которые могут быть использованы по предварительному соглашению между разработчиком документа и полиграфическим предприятием.
4.2.5 Требования к фотоформам/печатным формам
4.2.5.1 Цветоделение
Разрешение фотовыводного или формовыводного устройства рекомендуется устанавливать в соответствии с линиатурой, требуемой для данного процесса, для обеспечения воспроизведения как минимум 100 уровней значений тона.
Ширина ореола размытия не должна превышать 1/40 периода растра.
4.2.5.2 Печатная форма, изготовленная по цифровой технологии (лазерная абляционная маска или термочувствительный слой)
В случае использования цифровой технологии изготовления печатных форм, основанной на лазерной абляционной маске, материал маски и чувствительность пластины существенно различаются в зависимости от производителя. Поэтому невозможно дать рекомендации, применимые ко всем типам пластин.
Пользователи должны следовать рекомендациям по абляции и экспонированию пластин, указанным производителем.
4.2.5.3 Фотоформа
При использовании фотоформ цветоделенный матовый негатив должен иметь оптическую плотность ядра элементов изображения не менее 4,0. Оптическая плотность на пропускание, измеренная в центре прозрачной растровой точки, не должна превышать соответствующего значения, измеренного на протяженной прозрачной области, более чем на 0,1. Оптическая плотность на пропускание для чистой фотопленки должна быть не более 0,15. Измерения следует проводить с помощью денситометра, работающего на пропускание, спектральные характеристики которого соответствуют оптической плотности печати, как определено в ИСО 5-3.
Требования к оптической плотности чистой фотопленки основаны на том положении, что диапазон плотностей чистых участков всех фотопленок, используемых для изготовления одной и той же печатной формы, должен находиться в пределах диапазона оптических плотностей печати ИСО 5 типа 1, равного 0,10. Экспериментальным путем установлено, что минимально возможное значение оптической плотности печати ИСО 5 типа 1 равно 0,05. Если растровые фотоформы имеют чистые области, оптические плотности которых находятся вне данного диапазона, требуются дополнительные согласования между поставщиком и получателем. Чтобы уравновесить значения оптических плотностей прозрачных участков для различных растровых фотоформ, могут быть также использованы процессы контактного копирования или дублирования.
Необходимо иметь в виду, что оптическая плотность ядра, превышающая оптическую плотность прозрачной пленки на 4,0, достигается в том случае, если оптическая плотность протяженной плашки превышает оптическую плотность прозрачной пленки на 4,0.
Примечание 1 — Помимо требований к оптической плотности прозрачной пленки качество цветоделенной фотоформы может быть оценено в соответствии с положениями приложения B.
Примечание 2 — Указанный допуск включает в себя повторяемость фото- или формно-выводного устройства, а также стабильность материала.
4.2.5.4 Контроль качества печатных форм
Флексографские печатные формы, которые могут быть изготовлены как поставщиком, так и получателем, должны иметь набор контрольных тоновых полей (как с компенсацией, так и без нее), имеющих, как минимум, поля с точками минимальных размеров и со значениями тона 10%, 30%, 50%, 70% и плашку.
Для набора полей без компенсации значения тона, измеренные на печатной форме, должны находиться в пределах допусков, приведенных в таблице 1. Требуется, чтобы контрольные поля без компенсации были экспонированы независимо от содержимого печатной формы.
Для набора полей с компенсацией данные в файле, связанные с этими полями, должны иметь значения тона, необходимые для получения требуемых значений на оттиске. Значения, измеренные на печатной форме, должны находиться в пределах допусков, приведенных в таблице 1.
В настоящее время не существует стандартного метода измерения площади растровых точек на печатной форме, при этом имеются существенные различия между измерительными устройствами. В связи с этим метод измерений должен быть согласован поставщиком и получателем.
Допуски по значениям тона на печатной форме
| Диапазон значений тона | Линиатура не более 48 см-1 | Линиатура более 48 см-1 |
|---|---|---|
| Значения тона не более 10% | +/- 1 | +/- 2 |
| Значения тона более 10% | +/- 2 | +/- 3 |
Примечание 1 — Поскольку значения тона, измеренные на печатной форме, не обязательно представляют собой значения тона на оттиске, процесс общей калибровки должен включать вывод цифровой шкалы, имеющей весь диапазон значений тона, и использование данной шкалы для калибровки взаимосвязи между значениями тона, измеренными на печатной форме и на оттиске.
Примечание 2 — Так как значения тона на проэкспонированных участках печатной формы не обязательно представляют собой значения тона после обработки печатной формы, процесс общей калибровки должен включать экспонирование цифровой шкалы, имеющей весь диапазон значений тона, и использование данной шкалы для калибровки взаимосвязи между значениями тона, измеренными на проэкспонированной печатной форме и на печатной форме после обработки.
Минимальная печатаемая физическая точка (минимальная точка) зависит, помимо прочего, от линиатуры растра, технологии изготовления печатной формы, используемого анилоксового вала и требует согласования между поставщиком и получателем печатных форм.
4.2.5.5 Допустимые отклонения размеров изображения (на фотоформе или печатной форме)
Для комплекта цветоделенных фотоформ или печатных форм, акклиматизированных к внешним условиям, размеры по диагонали не должны отличаться более чем на 0,02%. Современные системы крепления флексографских печатных форм не позволяют измерять диагональ. Проверку на этих устройствах рекомендуется проводить в пределах одного ряда точек как по вертикали, так и по горизонтали.
Примечание - Допуск учитывает повторяемость выводного устройства и стабильность материала.
4.3 Целевые значения печати
4.3.1 Общие положения
Как показывает практика, в настоящее время процесс флексографской печати базируется преимущественно на использовании эталонных данных профилирования и профилей системы управления цветом для определения целевых значений печатного процесса для полей одно- и двухкрасочных тоновых шкал, а также для соответствующих цветов наложений. Типография вправе выбирать нужную комбинацию анилоксовых валов, печатных форм, красок, цилиндров и манипуляций с цифровыми данными (например, использовать принципы ISO/TS 10128), чтобы достичь колориметрического соответствия конечного напечатанного изображения на оттиске предоставленным данным профилирования, при необходимости вводя коррекцию на цвет запечатываемого материала, как описано в 4.3.3. Основная обязанность типографии заключается в том, чтобы обеспечить стабильно воспроизводимый печатный процесс.
Тем не менее существует ряд параметров, которые следует контролировать, а также ряд общих целевых значений, которые рекомендуется использовать в печатном процессе. Описание этих параметров приведено ниже.
4.3.2 Параметры растрирования
4.3.2.1 Общие положения
Производители растровых процессоров изображений (РИП) обычно рекомендуют углы поворота растра и разрешения вывода записывающего устройства для обеспечения растрирования с наиболее плавной передачей тонов. Между поставщиком и получателем должно быть согласовано решение относительно использования конкретных параметров растрирования.
4.3.2.2 Частота растра (линиатура)
Требуется соглашение между поставщиком и получателем по данному вопросу.
4.3.2.3 Угол поворота растра
Если данный параметр является критически значимым, требуется соответствующее соглашение между поставщиком и получателем.
Для растровых точек, не имеющих основной оси, номинальное различие между углами поворота для голубого, пурпурного и черного должно составлять 30°, а растр для желтого отнесен на 15° от угла поворота растра любого другого цвета. Ни для одного цвета угол поворота растра не должен совпадать с углом поворота структуры гравировки анилоксового вала.
Обычно углы гравировки анилоксовых валов: 60° для керамики и 45° для механической гравировки. В целях предотвращения конфликтных ситуаций поставщик должен сообщить получателю информацию об углах гравировки анилоксовых валов.
4.3.2.4 Форма растровой точки и ее влияние на значение тона
Рекомендуется использование круглых точек и пробелов, поскольку они обеспечивают максимальную стабильность процесса при выбранном разрешении, и максимально возможного разрешения для стабильности процесса. При поставке печатных форм данный аспект должен быть согласован между поставщиком и получателем.
4.3.2.5 Суммарное значение тона на печатной форме
Суммарное значение тона рекомендуется равным или менее 320% (для четырех красок), если иное предварительно не оговорено поставщиком и получателем.
Примечание - Как правило, на практике регламентируются лишь ограничения по максимальному суммарному значению тона. В каждом конкретном случае эти ограничения зависят, помимо прочего, от типа используемой краски (сольвентная на водной основе, УФ-отверждения и т.д.), запечатываемого материала, конструкции сушильных устройств, а также от процессов, выполняемых в линию. В ходе настройки печатной машины определяют приемлемое суммарное значение тона, соответствующее условиям конкретного печатного процесса.
4.3.2.6 Диапазоны воспроизводимых значений тона
Заказчик должен передать изготовителю фотоформ, файлов или печатных форм информацию о минимальных стабильно воспроизводимых физических размерах точки, которые могут быть обеспечены используемой печатной системой. Минимальные и максимальные пределы значений тона, которые должны равномерно и устойчиво воспроизводиться на оттиске, должны быть согласованы поставщиком и получателем.
Примечание - В процессе настройки печатной машины определяют размеры минимальной стабильно воспроизводимой точки. Актуальные размеры минимальной стабильно воспроизводимой точки зависят, помимо прочего, от конфигурации печатной машины, типа печатной формы, запечатываемого материала, краски и скорости печати.
4.3.3 Запечатываемые материалы
Типография должна предоставить поставщику фотоформ, печатных форм или цифровых данных информацию о типе запечатываемого материала, планируемого к печати, о его цвете и глянце.
Цвет запечатываемого материала, как правило, должен находиться в пределах диапазонов, указанных в таблице 2. В ИСО 15397 приведены рекомендации по передаче данных о цвете и свойствах бумаги. Для небумажных запечатываемых материалов необходимо использовать следующие стандарты: ИСО 13468-1, ИСО 13468-2, ИСО 14782, ИСО 17223. Цвет прозрачных или полупрозрачных пленок можно определить, следуя методам, описанным в ИСО 13655, используя стандартный лист белой подложки, как описано в ИСО 13655:2017, A.3.
Рекомендованный диапазон значений координат цвета запечатываемого материала
| L* | a* | b* |
|---|---|---|
| Более 85 | От минус 3 до плюс 3 | От минус 5 до плюс 5 |
Если цвет запечатываемого материала находится в пределах диапазона, указанного в таблице 2, набор данных профилирования, соответствующий 4.2.4, может быть модифицирован с использованием метода коррекции на подложку, изложенного в ИСО 13655. Если цвет запечатываемого материала находится вне диапазона, указанного в таблице 2, набор данных профилирования должен быть модифицирован путем применения метода коррекции на подложку, изложенного в ИСО 13655. Если использован прозрачный материал, метод коррекции измерений на прозрачных материалах, описанный в ИСО 13655:2017, может быть совмещен с методом коррекции на подложку для соответствующей корректировки данных профилирования. Эта корректировка должна быть согласована поставщиком и получателем файла данных.
Примечание 1 — Метод коррекции на подложку ИСО 13655 показал одинаково стабильные результаты как в случае изменения запечатываемого материала, так и подложки, используемой для измерений запечатываемого материала. В настоящее время данный метод чаще называют методом коррекции на цвет запечатываемого материала, а не методом коррекции на подложку.
Примечание 2 — Если предусмотрена дополнительная отделка поверхности оттисков, данная операция с большой вероятностью может привести к изменению цвета запечатываемого материала. Цель цветопробы и данных профилирования заключается в имитации окончательного результата после отделки поверхности. Для упрощения процесса печати полезны данные профилирования и цветопробы, основанные на имитации цвета печатной продукции до отделки.
Примечание 3 — Если печать осуществлена на обратной стороне прозрачного материала или поверх предварительно отпечатанной белой подложки, требования, изложенные в настоящем пункте, могут быть изменены по взаимному согласию поставщика и получателя.
4.3.4 Цвета комплекта красок
Целевые значения угла цветового тона для плашек хроматических триадных красок (как традиционных, так и сверхсветостойких красок для флексографии) должны соответствовать значениям, указанным в таблице 3. Угол цветового тона для черной краски не указан, поскольку для черной краски целевые координаты CIELAB a* = b* = 0. Кроме того, допуск на углы цветового тона хроматических триадных красок должен составлять +/- 6° в пределах значений, указанных в таблице 3.
Целевые значения CIELAB угла цветового тона hab для плашек хроматических триадных красок и двухкрасочных наложений
Цветовые координаты CIELAB L*, a*, b* плашек триадных красок на оттиске должны быть такими, как определено в используемом наборе данных профилирования. Цветовые координаты CIELAB L*, a*, b* плашек смесевых цветов на оттиске должны быть указаны или в применяемом наборе данных профилирования, или в файле данных PDF/X. Для точного воспроизведения смесевых цветов следует применять спектральные данные, как описано в приложении A.
Отклонения цветовых координат плашек триадных красок от подписного листа ограничиваются тем условием, что цветовое различие между данными профилирования и подписным листом не должно превышать шести единиц CIEDE2000 и в дополнение к этому должно находиться в пределах допусков, указанных в таблице 4.
Отклонения цветовых координат плашек смесевых красок от подписного листа ограничиваются тем условием, что цветовое различие между целевыми значениями и подписным листом не должно превышать шести единиц CIEDE2000 и в дополнение к этому должно находиться в пределах допусков, указанных в таблице 4.
4.3.5 Воспроизводимость цвета комплекта красок
Если иное не оговорено поставщиком и получателем, вариации цвета плашек триадных красок в ходе печатного процесса ограничены следующими условиями:
- как минимум для 68% измеренных тиражных оттисков цветовое различие с подписным листом не должно выходить за рамки соответствующих допусков по вариации, приведенных в таблице 4;
- как минимум для 68% измеренных тиражных оттисков рекомендуется, чтобы цветовое различие с подписным листом не превышало половины значения соответствующих допусков по вариации, приведенных в таблице 4;
- расчет колориметрических параметров следует осуществлять согласно ИСО 13655. Типичным допуском для компаний, производящих товары народного потребления, будут значения \Delta E_{00}<3,0 или \Delta E_{00}<2,0 ;
- вариации цвета в пределах тиража не должны превышать две единицы \Delta E_{00} . Это значение следует измерять как 95-й процентиль вариации цвета между подписным листом и выборкой из 15 оттисков с контрольной шкалой, содержащей плашки триадных цветов C, M, Y, K.
Примечание 1 — Допуск по вариации определяют как верхний предел (верхняя граница) для 68% измеренных тиражных оттисков из выборки. Это аналогично распределению по Гауссу, где 68% тиражных оттисков находятся в пределах +/- 1 стандартного отклонения от среднего. Соответствующие верхние контрольные пределы могут быть установлены на основе статистических значений пределов и ожидаемого коэффициента покрытия.
Примечание 2 — Количество оттисков в выборке обычно согласовано между заказчиком и исполнителем работ. ИСО 186 часто используют в качестве ссылки для данного типа выборки.
Колориметрические допуски для плашек триадных и смесевых красок
4.3.6 Глянец комплекта красок
Если необходимо определить глянец плашек, данные о зеркальном глянце комплекта красок должны быть запрошены у поставщика или определены получателем. При настройке или передаче данных о глянце комплекта красок его необходимо измерять в соответствии с требованиями ИСО 2813 с использованием угла 60° для умеренного глянца или 20° для красок с высоким глянцем.
4.3.7 Допустимое отклонение совмещения изображения
Максимальное отклонение между центрами изображений для любых двух красок на оттиске не должно быть более чем 2/(линиатура растра). Рекомендуется, чтобы оно не превышало 1/(линиатура растра).
4.3.8 Приращение значения тона (TVI)
Приращение значения тона во флексографской печати в значительной степени зависит от конкретной комбинации краски, анилоксовых валов, печатных форм, запечатываемого материала и типа печатной машины. В связи с этим в данном случае какие-либо обобщенные кривые приращения тона отсутствуют. Цель заключается в достижении соответствия набору данных профилирования, которые описывают ожидаемый результат с точки зрения заказчика. Первоначальная оценка целевой кривой приращения тона может быть сформирована непосредственно из набора данных профилирования (см. ИСО 15339).
В некоторых случаях системы управления цветом для ввода и подготовки данных либо недоступны, либо не подходят для конкретного технологического процесса. Однако использование согласованного набора эталонных значений может обеспечить более высокую степень согласованности результатов печати в не связанных между собой типографиях. Тоновые кривые, полученные с помощью расчета значений тона смесевой краски (Spot Color Tone Value, SCTV) в соответствии с ИСО 20654, можно использовать для определения целевых тоновых кривых как для триадных, так и для смесевых цветов. Целевые значения могут определять ожидаемую тоновую кривую или могут быть линейными.
CMYK выходит за рамки ИСО 20654, однако расчеты можно использовать для любого цвета. Если печатник не может обеспечить соответствие набору данных профилирования, то расчет SCTV можно использовать для всех цветов.
4.3.9 Воспроизводимость печатного процесса
В ходе печатного процесса разница между измеренными значениями на 50%-ных полях голубой, пурпурной, желтой и черной красок контрольной шкалы на оттисках и значениями, измеренными на подписном листе, должна быть меньше, чем +/- 4% значения тона.
Если контрольная шкала отсутствует, для оценки могут быть использованы участки изображения, исходные значения тона которых находятся в интервале от 30% до 70%.
Значения тона для минимальной стабильно воспроизводимой точки (обозначаемой на контрольной шкале как минимальная точка) полей триадных красок при печати тиража не должны варьироваться более чем на +/- 3%.
5 Протоколирование условий печати
По требованию поставщика данных для печати и в соответствии с соглашением между поставщиком и получателем исполнитель должен предоставить отчет, содержащий сведения о фактических значениях величин, определенных в настоящем стандарте. Данный отчет также может включать сведения о дополнительных целевых значениях печати и дополнительных данных контроля процесса, определяемых поставщиком и получателем.
Для большинства заказов не существует дополнительных требований, кроме тех, которые указаны в настоящем стандарте. В таких случаях данные заказа могут быть полностью указаны в PDF/X-4 и дополнительная информация о заказе не требуется.
В некоторых случаях значения, указанные в настоящем стандарте, например значения по умолчанию, не подходят, и дополнительные детали задания должны быть согласованы и документированы поставщиком и получателем. Примеры конкретных деталей задания приведены в таблице 5.
Перечень случаев, для которых требования рекомендуется согласовывать
В приложении B представлена таблица, которая может быть использована при обмене данными между поставщиком и получателем.
ПЕРЕДАЧА ДАННЫХ СМЕСЕВЫХ ЦВЕТОВ
Смесевой цвет — это не триадный цвет, используемый в дополнение или на месте триадного цвета в тех случаях, когда данный цвет является критически значимым для конкретной печатной продукции или когда на площади, занимаемой этим цветом, отсутствует возможность использования более одной краски. Как правило, данный цвет печатается в один краскооттиск. Если речь идет об идентификации корпоративных цветов, смесевой цвет также называется фирменным.
Если используют смесевые цвета, они должны быть охарактеризованы с помощью данных измерений спектрального отражения краски смесевого цвета на тиражном запечатываемом материале или на материале с аналогичными свойствами и на черном участке, отпечатанном на этом материале. Смесевые цвета, включающие тона, должны быть охарактеризованы, как минимум, для печати на чистом запечатываемом материале и черном запечатанном участке при значениях тона 0%, 50% и 100%.
При печати красками смесевых цветов на запечатанном черном участке могут наблюдаться различия в характеристиках переноса краски. Сродство краски к незапечатанной поверхности может отличаться от ее сродства к поверхности черной краски из-за изменения поверхностного натяжения и шероховатости принимающей поверхности, известного как красковосприятие (красочный треппинг). Это похоже на то, что наблюдается при печати двухкрасочных наложений (П + Ж, Г + Ж, П + Г), которые не воспроизводят ожидаемые цвета К, З и С. Однако флексографская печать, в которой используется печать по-сухому, не дает такого сильного несоответствия, как печать по-сырому, применяемая в офсетной печати.
Смесевые цвета, включающие тона, наилучшим образом характеризуются с помощью печати на чистом запечатываемом материале и черном запечатанном участке как минимум девяти значений тона, включая 0%, 50% и 100%, или значения тона должны быть равномерно распределены в диапазоне между запечатываемым материалом и плашкой. Если иное не согласовано поставщиком и получателем, управление цветом осуществляют в соответствии с требованиями ИСО 13655, условия измерения — M1, на белой подложке.
Калибровка тонов смесевых цветов должна соответствовать ИСО 20654.
Спектральные данные фирменных или смесевых цветов рекомендуется передавать между поставщиком и получателем в формате XML, как описано в ИСО 17972-4 или ИСО 17972-1.
Наиболее соответствующим материалом является тиражный материал. Черная краска должна быть отпечатана при стандартном значении L* (L* <= 11). Коммерческая карта контраста или запечатываемый материал с пробельным и предварительно запечатанным черной краской участками могут быть использованы в том случае, если тиражный запечатываемый материал неизвестен или недоступен. Такие карты контраста доступны с поверхностью материала без покрытия, с покрытием или с укрепленной поверхностью.
Файл данных измерений должен содержать информацию об используемых модели измерительного инструмента, процедуре печати, идентификации краски и запечатываемом материале.
Необходимая информация может быть частью обмена данными между поставщиком и получателем или может быть представлена в качестве отдельного отчета (ИСО 12647-1 также может быть использован в качестве источника информации об отчете) следующим образом:
a) требования к пробной печати (необходимость, тип);
b) способ передачи информации:
e) минимальная воспроизводимая точка;
h) требования к отделке поверхности;
j) требования к протоколированию.
Индекс метамеризма, степень несоответствия цвета, рассчитываемая в виде цветового различия, вызванная заменой эталонного источника света (наблюдателя) тестовым источником света, имеющим другой относительный спектральный состав (чувствительность).
В таблице B.1 представлена возможная форма отчета, содержащая те из наиболее значимых данных, которые могут быть переданы.
Возможная форма представления отчета для значимых данных
| Параметр | Значения набора данных | Эталонный оттиск a | Тиражный оттиск a |
| Голубой (плашка) | L* = a* = b* = | \Delta h_{ab} = CIEDE00 = | CIEDE00 b = |
| Пурпурный (плашка) | L* = a* = b* = | \Delta h_{ab} = CIEDE00 = | CIEDE00 b = |
| Желтый (плашка) | L* = a* = b* = | \Delta h_{ab} = CIEDE00 = | CIEDE00 b = |
| Черный (плашка) | L* = a* = b* = | \Delta L_{ab}^{*} = CIEDE00 = | CIEDE00 b = |
| Голубой, приращение значения тона в полутонах, % | TVI = | TVI = | TVI (среднее) = |
| Пурпурный, приращение значения тона в полутонах, % | TVI = | TVI = | TVI (среднее) = |
| Желтый, приращение значения тона в полутонах, % | TVI = | TVI = | TVI (среднее) = |
| Черный, приращение значения тона в полутонах, % | TVI = | TVI = | TVI (среднее) = |
| Голубой, значение тона минимальной точки, % | Номинальная величина (н/д) = | TV = | |
| Пурпурный, значение тона минимальной точки, % | Номинальная величина (н/д) = | TV = | TV (среднее) = |
| Желтый, значение тона минимальной точки, % | Номинальная величина (н/д) = | TV = | TV (среднее) = |
| Черный, значение тона минимальной точки, % | Номинальная величина (н/д) = | TV = | TV (среднее) = |
| a Все различия, рекомендованные для отчета, указывают по отношению к значениям набора данных. b Для 68%-ного процентиля. | |||
ОПРЕДЕЛЕНИЕ ПАРАМЕТРОВ КАЧЕСТВА РАСТРОВЫХ ТОЧЕК НА ЦВЕТОДЕЛЕННОЙ ФОТОФОРМЕ
Простой качественный метод для растровых фотоформ, выполненных на фотопленках с плотностью пропускания основы и вуали, не превышающей 0,1, заключается в том, чтобы поместить контрольную пленку со шкалой, содержащей микроштриховую миру, эмульсией вверх на просмотровый стол и накрыть ее оцениваемой фотоформой эмульсией вниз. Далее, используя ручной микроскоп с увеличением в 60 — 100 раз, наблюдают изолированные непрозрачные растровые точки, находящиеся в тех частях растровой позитивной или негативной фотоформы, которые кажутся наиболее светлыми. Если микролинии под растровыми точками отчетливо видны, то плотность ядра точки слишком низкая. Ширина ореола может быть оценена посредством ее сравнения с шириной микролиний, обозначенной на микроштриховой мире. Цветоделенная фотоформа должна быть подсвечена снизу под малым углом — данное условие известно как освещение темного поля. При наличии некоторого опыта с высокой точностью можно определить, не превышает ли ширина ореола размытия растровой точки предписанное максимальное значение.
C.2 Сканирующий микроденситометр
Количественный метод может быть реализован с использованием сканирующего микроденситометра. Это прибор, в котором осветительное устройство микроскопа пропускания сделано так, что апертура, имеющая диаметр, регулируемый до 3 мкм или менее, формируется в центре плоскости объекта. Фотоформа передвигается в направлении X и Y плоскости объекта, и в момент ее передвижения излучение, пропущенное фотоформой, измеряют фотодетектором, откалиброванным в значениях плотности пропускания. Диапазон длин волн источника излучения должен соответствовать условиям изготовления и использования фотоформы.
Данные могут быть представлены или графически, или профилями распределения плотности пропускания по растровой точке (см. рисунок C.1), или планом изоденс, которые соединяют места равных плотностей пропускания (см. рисунок C.2).
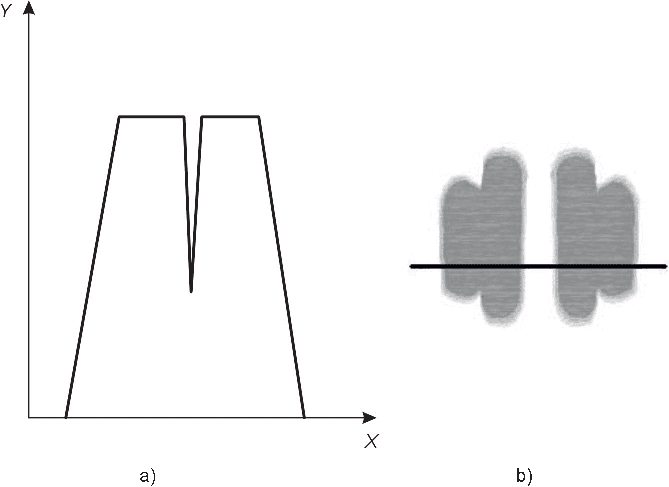
Рисунок C.1 — Профиль оптической плотности пропускания расщепленной растровой точки на цветоделенной фотоформе [a)] и изображение той же самой точки под микроскопом [b)]
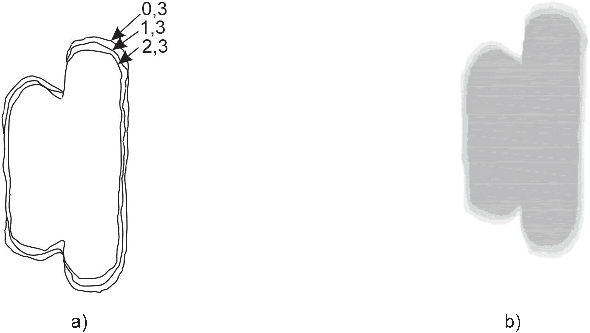
Рисунок C.2 — Изоденсы изображения [a)] и изображение левой части нерезкой растровой точки на рисунке C.1 [a)] под микроскопом [b)]
Эффекты, изображенные на рисунках C.1 и C.2, рекомендуется также наблюдать применительно к печатным формам, изготовленным в формно-выводных устройствах. Методы оценки, описанные в настоящем приложении, могут быть применены по аналогии.
ОПРЕДЕЛЕНИЕ КОРРЕКЦИИ ДИСТОРСИИ
В настоящее время согласованная позиция относительно единой формулы коррекции дисторсии отсутствует. Таким образом, ее вычисление должно быть определено поставщиком и получателем.
Изготовление фотополимерных флексографских печатных форм по технологии «компьютер — печатная форма» основано на применении лазерных методов обработки формных материалов: абляции (разрушения и удаления) масочного слоя с поверхности формной пластины и прямого гравирования формного материала.
Дисторсия — упрощенный термин, используемый флексографами для описания процесса анаморфотного масштабирования (анаморфирование — изменение пропорции изображения, как правило, по ширине или по высоте), необходимого для компенсации удлинения печатного клише, которое происходит во время печати.
Одной из особенностей процесса изготовления плоских фотополимерных форм флексографской печати по технологии «компьютер — фотоформа» или «компьютер — печатная форма» является необходимость учета степени растяжения формы вдоль окружности формного цилиндра при ее монтаже перед установкой в печатную машину.
Вследствие изгиба формы длина печатающей поверхности изменяется, что вызвано растяжением рельефа ее поверхности. В направлении печатания оттиск удлиняется в сравнении с негативом в отличие от поперечных размеров.
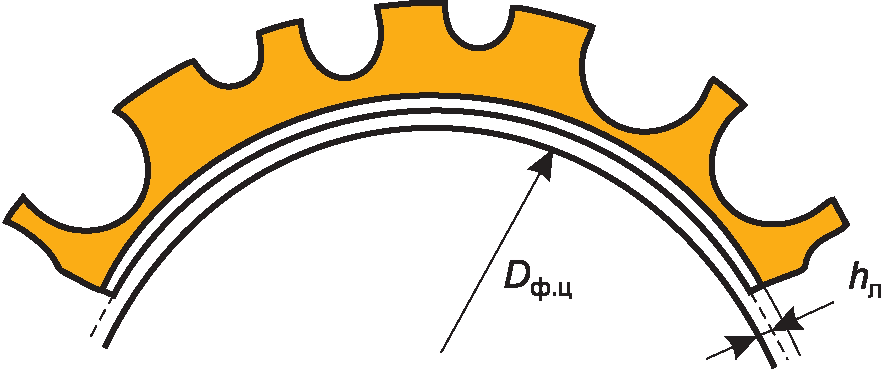
b) Печатная форма на формном цилиндре
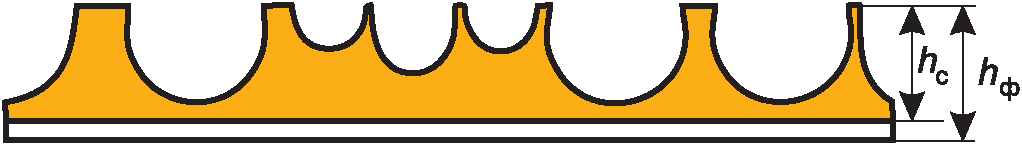
Рисунок ДА.1 — Растяжение поверхности печатной формы при установке на формном цилиндре
Растяжение рельефа поверхности формы, представленной на рисунке ДА.1, приводит к удлинению изображения на оттиске по сравнению с изображением на фотоформе, при этом чем толще растягивающийся слой, расположенный на подложке или стабилизирующей пленке (при использовании многослойных пластин), тем длиннее изображение.
Толщина фотополимерных форм может быть разной. В связи с этим необходимо осуществлять компенсацию удлинения посредством уменьшения масштаба изображения по одной из ее сторон, ориентированной по направлению движения запечатываемого материала.
Для расчета масштаба M фотоформы можно воспользоваться константой растяжения K, которая для каждого типа пластин равна K = 2\pi h_{c} , где hc — толщина рельефного слоя.
Длина оттиска Lотт, мм, соответствует тому расстоянию, которое проходит определенная точка, находящаяся на поверхности формы, при полном обороте формного цилиндра, и вычисляется по формуле
L_{\text{отт}} = \pi(D_{\text{ф}.\text{ц}} + 2h_{\text{ф}} + 2h_{\text{л}}) , (ДА.1)
где Dф.ц — диаметр формного цилиндра, мм;
hф — толщина печатной формы, мм;
hл — толщина липкой ленты, мм.
На основе вычисленной по формуле (ДА.1) длины оттиска Lотт, мм, определяют необходимое укорачивание фотоформы \Delta d , %, по формуле
\Delta d = \frac{k}{L_{\text{отт}}} \cdot 100\% . (ДА.2)
Итак, изображение на фотоформе в одном из направлений должно быть получено с масштабом M, определяемым по формуле
M = (1 - \frac{2\pi h_{c}}{L_{\text{отт}}}) \cdot 100\% . (ДА.3)
Такое масштабирование изображения на фотоформе может быть выполнено при компьютерной обработке цифрового файла, содержащего информацию о спуске полос или отдельных полосах издания.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 5-3 | - | <*> |
| ISO 2813 | MOD | ГОСТ 31975-2017 «Материалы лакокрасочные. Метод определения блеска лакокрасочных покрытий под углом 20°, 60° и 85°»» |
| ISO/TS 10128 | - | <*> |
| ISO 12647-7 | IDT | ГОСТ Р ИСО 12647-7-2025 «Технология полиграфии. Контроль процесса изготовления цифровых файлов, растровых цветоделений, пробных и тиражных оттисков. Часть 7. Процессы изготовления контрактной цветопробы непосредственно с цифровых данных» |
| ISO 13468-1 | - | <*> |
| ISO 13468-2 | - | <*> |
| ISO 13655 | - | <*> |
| ISO 14782 | - | <*> |
| ISO 17223 | - | <*> |
| ISO 17972-1 | - | <*> |
| ISO 17972-4 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - MOD — модифицированный стандарт; - IDT — идентичный стандарт. | ||
БИБЛИОГРАФИЯ
| УДК 665.3.658:382:006.354 | ОКС 37.100.01 |
| Ключевые слова: технология полиграфии, цифровые файлы, тиражные оттиски, флексографская печать | |