ГОСТ Р ИСО 12164-3-2025. Национальный стандарт Российской Федерации. Хвостовики инструментов полые конические (HSK). Типы T, TA и U. Основные размеры
Актуально на 08.11.2026.
Как цитировать: "ГОСТ Р ИСО 12164-3-2025. Национальный стандарт Российской Федерации. Хвостовики инструментов полые конические (HSK). Типы T, TA и U. Основные размеры". ГОСТ Р ИСО 12164-3-2025. https://bukva.ai/docs/standart-gost-r-iso-12164-3-2025
(утв. и введен в действие Приказом Росстандарта от 24.11.2025 № 1464-ст)
Примечание
Документ введен в действие с 01.07.2026. Взамен ГОСТ Р ИСО 12164-3-2011.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 12164-3-2011"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-iso-12164-3-2011" "ГОСТ Р ИСО 12164-3-2011. Национальный стандарт Российской Федерации. Хвостовики инструментов полые конические (HSK). Тип T. Основные размеры (утв. и введен в действие Приказом Росс"
  n1["ГОСТ Р ИСО 12164-3-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-iso-12164-3-2025" "ГОСТ Р ИСО 12164-3-2025. Национальный стандарт Российской Федерации. Хвостовики инструментов полые конические (HSK). Типы T, TA и U. Основные размеры (утв. и введен в действие Прик"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 24 ноября 2025 г. № 1464-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ХВОСТОВИКИ ИНСТРУМЕНТОВ ПОЛЫЕ КОНИЧЕСКИЕ (HSK). ТИПЫ T, TA
И U
Hollow conical tool shanks (HSK).
Types T, TA and U. Basic dimensions
(ISO 12164-3:2023, Hollow taper interface with flange
contact surface — Part 3: Shanks of types T, TA and U, IDT)
1 июля 2026 года
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 095 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 24 ноября 2025 г. № 1464-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 12164-3:2023 «Детали сопряжения полые конусные с контактной поверхностью фланца. Часть 3. Хвостовики типов T, TA и U» (ISO 12164-3:2023 «Hollow taper interface with flange contact surface — Part 3: Shanks of types T, TA and U», IDT).
Международный стандарт разработан подкомитетом ПК 9 «Инструменты с заданными режущими кромками, удерживающие инструменты, режущие элементы, адаптивные элементы и интерфейсы» Технического комитета ИСО/ТК 29 «Инструменты».
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2012 (пункт 3.5).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительные сноски в тексте настоящего стандарта, выделенные курсивом, приведены для пояснения текста оригинала
5 ВЗАМЕН ГОСТ Р ИСО 12164-3-2011
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает размеры полых конических хвостовиков (HSK) инструментов с прилеганием по плоскости фланца к торцу шпинделя станка. Данные хвостовики являются частью соединительного интерфейса инструмента для станков (например, фрезерных/сверлильных, токарных и шлифовальных).
Настоящий стандарт распространяется на три типа хвостовика:
- тип T — имеет проточенный паз на фланце для автоматической смены инструмента на токарных станках с захватом для HSK типа T;
- тип TA — имеет проточенный паз на фланце для автоматической смены инструмента на фрезерных станках, предназначенных для токарной обработки, с захватом для HSK типа A или AB;
- тип U — не имеет проточенный паз на фланце и предназначен для ручной смены инструмента на токарных станках.
Инструменты с хвостовиками HSK типов T и TA также можно менять вручную через радиальные отверстия в конической части хвостовика.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 2768-1, General tolerances — Part 1: Tolerances for linear and angular dimensions without individual tolerance indications (Допуски общие. Часть 1. Допуски на линейные и угловые размеры без указания допусков на отдельные размеры)
3 Термины и определения
В настоящем стандарте термины и определения отсутствуют.
ИСО и МЭК ведут терминологические базы данных для использования в области стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО: доступна по адресу https://www.iso.org/obp;
- Электропедия МЭК: доступна по адресу http://www.electropedia.org/.
4 Полые конические хвостовики, типы и размеры
4.1 Общие положения
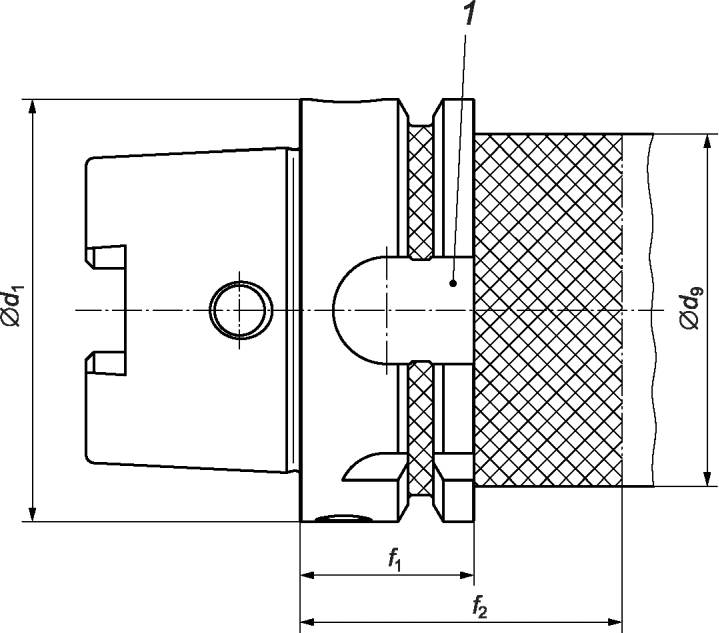
На рисунке 1 представлены все размеры различных полых конических хвостовиков HSK с прилеганием по плоскости фланца (далее — HSK, или хвостовик HSK) типа T, на рисунке 2 - типа TA, на рисунке 3 - типа U. В таблице 1 приведены параметры для всех типов и размеров.
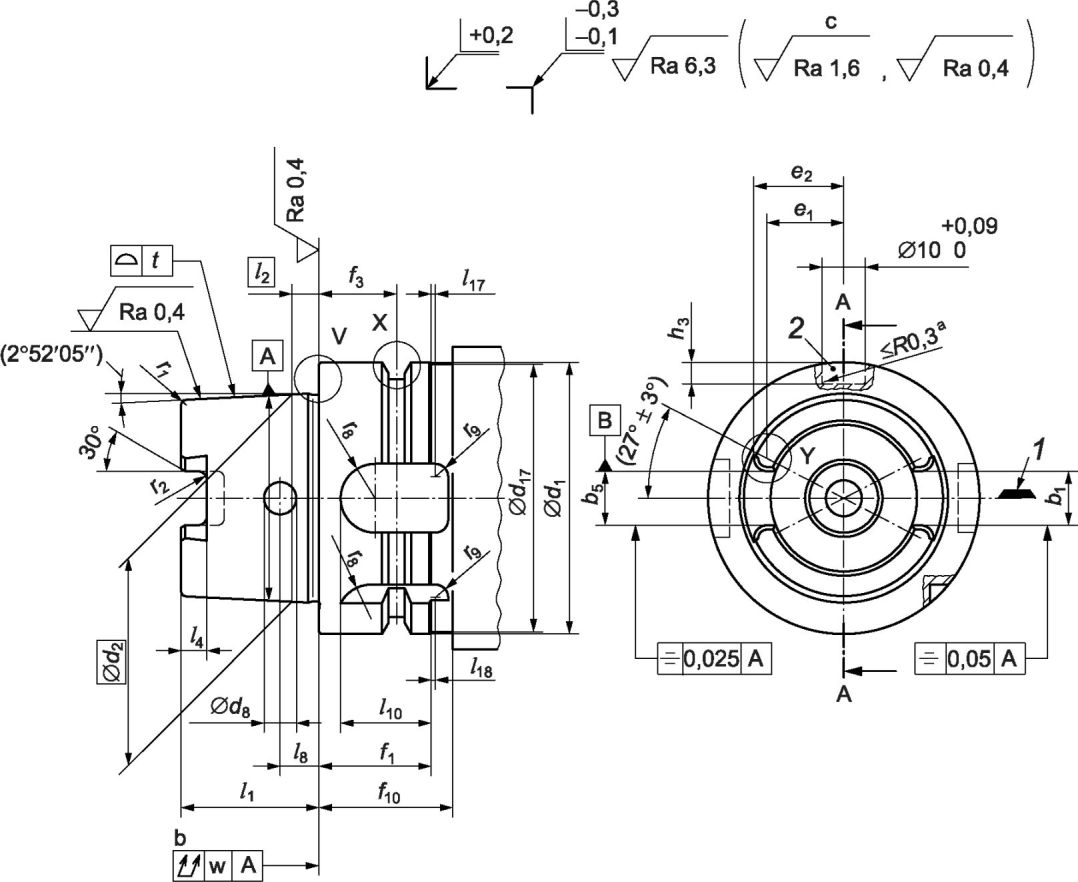
a) Фронтальный и боковой вид хвостовика HSK типа T
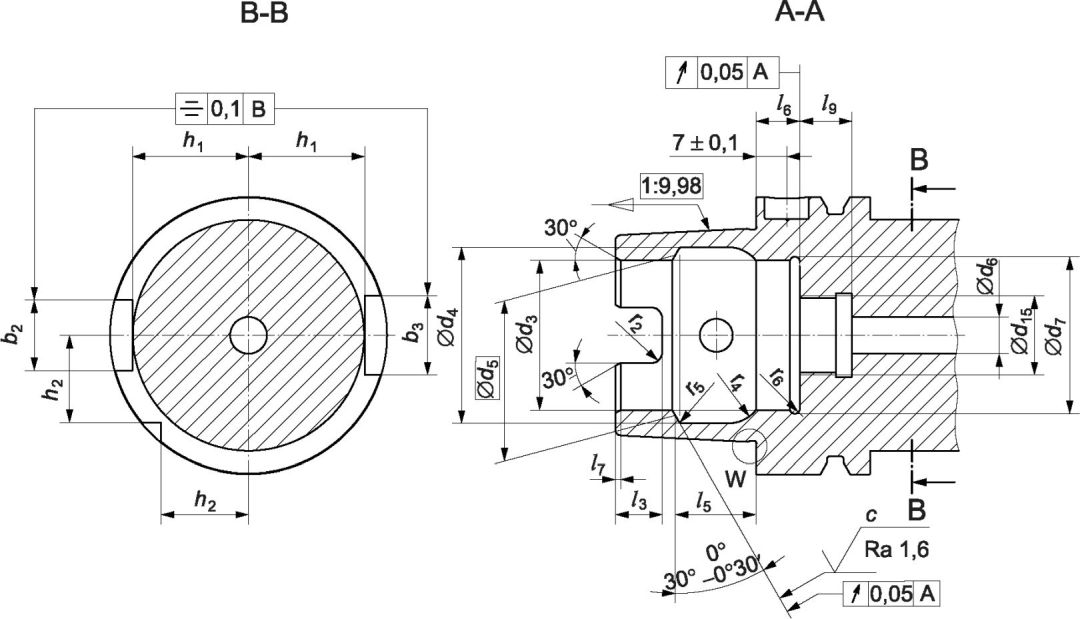
b) Разрезы A-A и B-B хвостовика HSK типа T
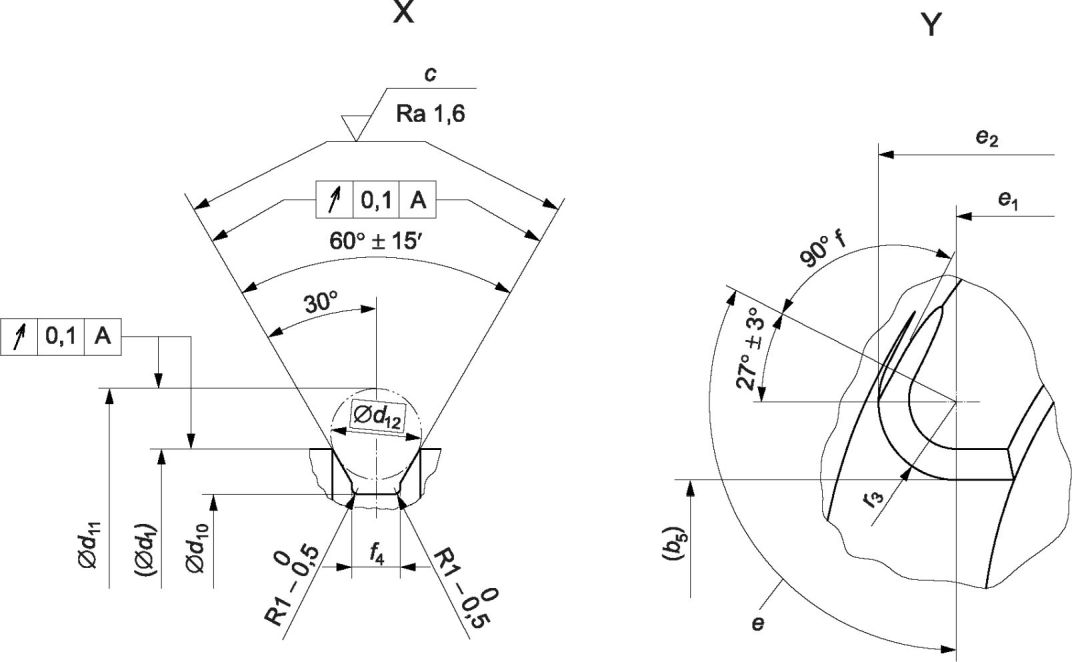
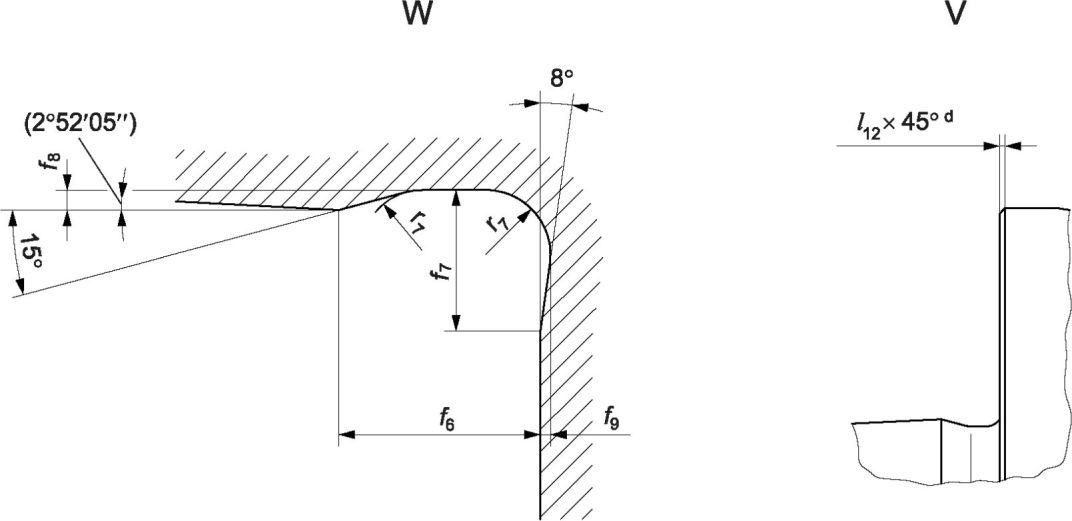
c) Элементы хвостовиков HSK типа T
a Или максимальная фаска 0,3 x 45°.
Все радиальные отверстия должны быть без заусенцев.
1 — положение режущей кромки для праворежущих инструментов с одной режущей кромкой; 2 — гнездо для установки чипа
Рисунок 1 — Хвостовик HSK типа T
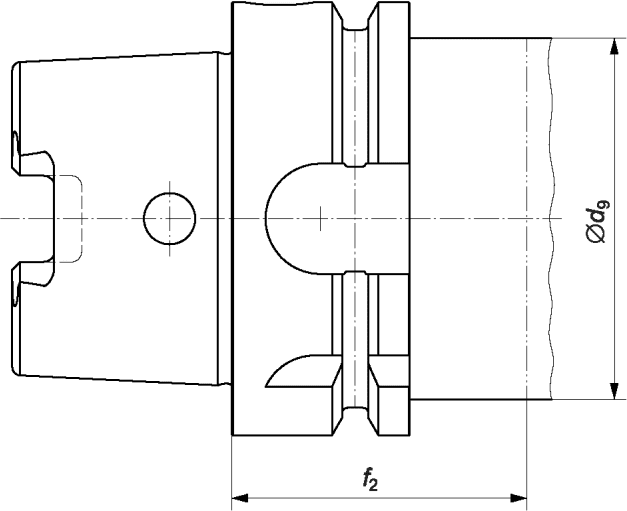
Рисунок 2 — Полый конический хвостовик типа TA
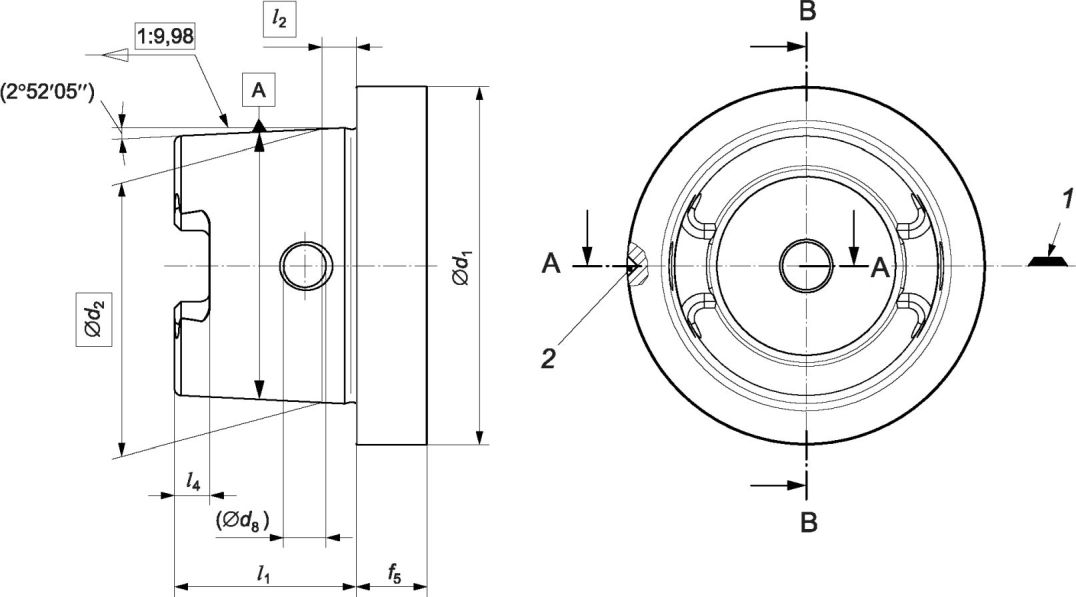
a) Фронтальный и боковой вид хвостовика HSK типа U
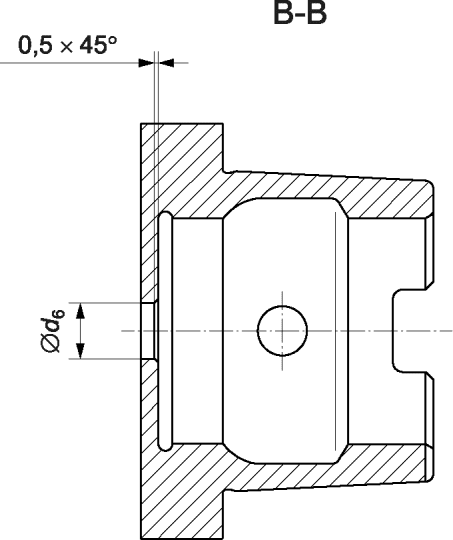
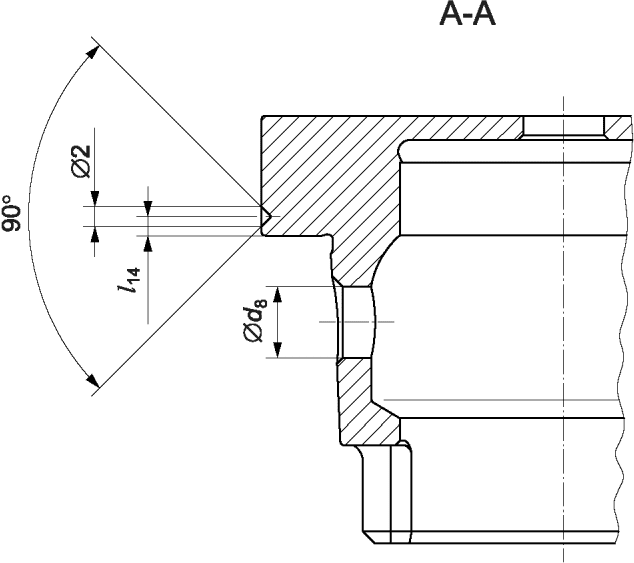
1 — положение режущей кромки для праворежущих инструментов
с одной режущей кромкой; 2 — обозначение положения
зажимного отверстия
| Номинальный размер | См. рисунок b | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | Тип HSK | |
| b1 | +/- 0,04 | 1 a, r | 6,05 | 7,05 | 8,05 | 10,54 | 12,54 | 16,04 | 20,02 | 25,02 | 30,02 | T, TA, U |
| b2 | {}_{H10}\bigcirc_{E} | 1 b, B-B | 6 | 7 | 9 | 12 | 16 | 18 | 20 | 25 | 32 | T, TA |
| b3 | {}_{H10}\bigcirc_{E} | 1 b, B-B | 7 | 9 | 11 | 14 | 18 | 20 | 22 | 28 | 36 | T, TA |
| b3 | 1 a, r | 5,932 | 6,932 | 7,932 | 10,425 | 12,425 | 15,93 | 19,91 | 24,915 | 29,915 | T, TA, U | |
| предельное отклонение | +0,03 0 | +0,03 0 | +0,03 0 | +0,035 0 | +0,035 0 | +0,035 0 | +0,035 0 | +0,04 0 | +0,04 0 | |||
| d1 | {}_{H10}\bigcirc_{E} | 1 a, l | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | T, TA, U |
| d2 | 1 a, l | 19,006 | 24,007 | 30,007 | 38,009 | 48,01 | 60,012 | 75,013 | 95,016 | 120,016 | T, TA, U | |
| d3 | {}_{H10}\bigcirc_{E} | 1 b, A-A | 14 | 17 | 21 | 26 | 34 | 42 | 53 | 67 | 85 | T, TA, U |
| d4 | {}_{H11}\bigcirc_{E} | 1 b, A-A | 16,4 | 20,5 | 25,5 | 32 | 40 | 50 | 63 | 80 | 100 | T, TA, U |
| d5 | 1 b, A-A | 15 | 19 | 23 | 29 | 37 | 46 | 58 | 73 | 92 | T, TA, U | |
| d6 | max | 1 b, A-A | 3 | 4,2 | 5 | 6,8 | 8,4 | 10,2 | 12 | 14 | 16 | T, TA, U |
| d7 | 0 -0,1 | 1 b, A-A | 14,4 | 17,4 | 21,8 | 26,6 | 34,5 | 42,5 | 53,8 | 68,1 | 86,1 | T, TA, U |
| d8 | 1 a, l | 3,7 | 4 | 4,6 | 6 | 7,5 | 8,5 | 12 | 14,5 | 17 | T, TA, U | |
| d9 | max | 2 | 20 | 26 | 34 | 42 | 53 | 68 | 88 | 111 | 144 | TA |
| d10 | 0 -0,1 | 1 c, X | 22 | 26,5 | 34,8 | 43 | 55 | 70 | 92 | 117 | 152 | T, TA |
| d11 | 0 -0,1 | 1 c, X | 28,5 | 37 | 45 | 59,3 | 72,3 | 88,8 | 109,75 | 134,75 | 169,75 | T, TA |
| d12 | 1 c, X | 3 | 4 | 4 | 7 | 7 | 7 | 7 | 7 | 7 | T, TA | |
| d15 a | 1 b, A-A | M8 x 1 | M10 x 1 | M12 x 1 | M16 x 1 | M18 x 1 | M20 x 1,5 | M24 x 1,5 | M30 x 1,5 | M35 x 1,5 | T, TA | |
| d17 | max | 1 a, l | 24 | 31 | 39 | 49 | 62 | 79 | 99 | 124 | 159 | T |
| e1 | 1 a, r | 6,84 | 8,82 | 11 | 13,88 | 17,99 | 21,94 | 27,37 | 35,37 | 44,32 | T TA | |
| e2 | 0 -0,05 | 1 a, r | 7,97 | 10,2 | 12,88 | 16,26 | 20,87 | 25,82 | 32,25 | 41,25 | 52,2 | T TA |
| f1 | 0 -0,1 | 1 a, l | 10 | 20 | 20 | 26 | 26 | 26 | 29 | 29 | 31 | T, TA |
| f2 | min | 2 | 20 | 35 | 35 | 42 | 42 | 42 | 45 | 45 | 47 | TA |
| f3 | 1 a, l | 4,5 | 16 | 16 | 18 | 18 | 18 | 20 | 20 | 22 | T, TA | |
| f4 | +0,15 0 | 1 c, X | 2 | 2 | 2 | 3,75 | 3,75 | 3,75 | 3,75 | 3,75 | 3,75 | T, TA |
| f5 | 3 a, l | 8 | 10 | 10 | 12,5 | 12,5 | 16 | 16 | 20 | 20 | U | |
| f6 | 1 c, W | 1 | 1 | 1 | 2 | 2 | 2 | 2,5 | 2,5 | 4 | T, TA, U | |
| f7 | ~= | 1 c, W | 0,9 | 0,9 | 1,1 | 1,4 | 1,4 | 1,8 | 1,8 | 3,1 | 3,1 | T, TA, U |
| f8 | +0,1 0 | 1 c, W | 0,1 | 0,1 | 0,2 | 0,2 | 0,2 | 0,2 | 0,2 | 0,3 | 0,3 | T, TA, U |
| f9 | +0,05 0 | 1 c, W | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | 0,2 | 0,2 | T, TA, U |
| f10 | min | 1 a, l | 13 | 23 | 23 | 30 | 30 | 30 | 34 | 34 | 36 | T |
| h1 | 0 -0,2 | 1 b, B-B | 10 | 13 | 17 | 21 | 26,5 | 34 | 44 | 55,5 | 72 | T, TA |
| h2 | 0 -0,3 | 1 b, B-B | 7,5 | 9,5 | 12 | 15,5 | 20 | 25 | 31,5 | 39,5 | 50 | T, TA |
| h3 | +0,2 0 | 1 a, r | - | 5,4 | 5,2 | 5,1 | 5 | 4,9 | 4,9 | 4,8 | 4,8 | T, TA |
| l1 | 0 -0,2 | 1 a, l | 13 | 16 | 20 | 25 | 32 | 40 | 50 | 63 | 80 | T, TA, U |
| l2 | 1 a, l | 2,5 | 3,2 | 4 | 5 | 6,3 | 8 | 10 | 12,5 | 16 | T, TA, U | |
| l3 | +0,2 0 | 1 b, A-A | 4 | 5 | 6 | 7,5 | 10 | 12 | 15 | 19 | 23 | T, TA, U |
| l4 | +0,2 0 | 1 a, l | 2 | 3 | 3,5 | 4,5 | 6 | 8 | 10 | 12 | 16 | T, TA, U |
| l5 | {}_{JS10}\bigcirc_{E} | 1 b, A-A | 7,21 | 8,92 | 11,42 | 14,13 | 18,13 | 22,85 | 28,56 | 36,27 | 45,98 | T, TA, U |
| l6 | 0 -0,1 | 1 b, A-A | 6 | 8 | 8 | 10 | 10 | 12,5 | 12,5 | 16 | 16 | T, TA, U |
| l7 | +0,3 0 | 1 b, A-A | 0,6 | 0,8 | 0,8 | 1 | 1 | 1,5 | 1,5 | 2 | 2 | T, TA, U |
| l8 | +/- 0,1 | 1 a, l | 4 | 5 | 6 | 7,5 | 9 | 12 | 15 | 18,5 | 25 | T, TA, U |
| l9 | 0 -0,3 | 1 b, A-A | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | T, TA |
| l10 | 1 a, l | 8 | 12 | 12 | 19 | 21 | 22 | 24 | 24 | 24 | T, TA | |
| l12 | 1 c, V | 0,3 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | T, TA, U | |
| предельное отклонение | +/- 0,1 | +/- 0,2 | +/- 0,2 | +/- 0,2 | +/- 0,2 | +/- 0,2 | +/- 0,2 | +/- 0,2 | +/- 0,2 | |||
| l14 | 3, A-A | 2 | 2 | 2 | 2 | 2 | 2 | 2 | 2 | 2 | U | |
| l17 | 1 a, l | - | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 1 | T | |
| l18 | min | 1 a, l | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 1 | T |
| Уплотнительное кольцо c | - | - | 16 x 1 | 18,77 x 1,78 | 21,89 x 2,62 | 29,82 x 2,62 | 36,09 x 3,53 | 47,6 x 3,53 | 61,91 x 3,53 | 80 x 3,5 | T, TA, U | |
| r1 | 1 a, l | 0,5 | 1 | 1 | 1,5 | 1,5 | 2 | 2 | 2,5 | 2,5 | T, TA, U | |
| r2 | 0 -0,2 | 1 a, l | 0,5 | 1 | 1 | 1,5 | 1,5 | 2 | 2 | 2,5 | 2,5 | T, TA, U |
| r3 | 1 c, Y | 1,13 | 1,38 | 1,88 | 2,38 | 2,88 | 3,88 | 4,88 | 5,88 | 7,88 | T, TA, U | |
| предельное отклонение | +/- 0,03 | +/- 0,05 | +/- 0,05 | +/- 0,05 | +/- 0,05 | +/- 0,05 | +/- 0,05 | +/- 0,05 | +/- 0,05 | |||
| r4 | 1 b, A-A | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 16 | 20 | T, TA, U | |
| r5 | 1 b, A-A | 0,3 | 0,4 | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 1,6 | T, TA, U | |
| r6 | 1 b, A-A | 0,5 | 0,5 | 1 | 1,5 | 1,5 | 2 | 2 | 2 | 2 | T, TA, U | |
| r7 | 1 c, W | 0,2 | 0,2 | 0,4 | 0,6 | 0,6 | 1 | 1 | 1,6 | 1,6 | T, TA, U | |
| r8 | 1 a, l | 3 | 3,5 | 4,5 | 6 | 8 | 9 | 10 | 5 | 5 | T, TA | |
| r9 | 1 a, l | 3 | 3 | 3 | 4 | 4 | 4 | 5 | 5 | 5 | T | |
| t | 1 a, l | 0,002 | 0,002 | 0,002 | 0,0025 | 0,003 | 0,004 | 0,004 | 0,005 | 0,005 | T, TA, U | |
| w | 1 a, l | 0,002 | 0,002 | 0,002 | 0,002 | 0,002 | 0,003 | 0,003 | 0,004 | 0,004 | T, TA, U | |
| a Резьба для крепления устройства подачи смазочно-охлаждающей жидкости (см. приложение B). b Обозначает рисунок, на котором впервые показан параметр; например, «1 a, I» рисунок 1 a), вид слева; «1 b, B-B» -> рисунок 1 b), сечение по линии B-B. c Необходимость в уплотнительном кольце зависит от используемой системы зажима (не входит в комплект поставки). | ||||||||||||
Предпочтительные зоны для балансировки указаны в разделе 5.
Усилия зажима для хвостовиков HSK типов T, TA и U приведены в приложении A.
Полые конические хвостовики типа U с устройством подачи смазочно-охлаждающей жидкости (СОЖ) представлены в приложении B.
Обзор всех различных типов хвостовиков представлен в приложении C.
Допуски формы, ориентации, расположения и биения — согласно ИСО 1101. Размеры и допуски конусов — согласно ИСО 3040. Неуказанные предельные отклонения должны соответствовать классу точности «m» в соответствии с ИСО 2768-1.
4.2 Полый конический хвостовик типа T
На рисунке 1 и в таблице 1 приведены все основные параметры и значения для различных размеров хвостовиков HSK типа T.
При выполнении балансировочных отверстий на фланце хвостовика HSK следует учитывать механические ограничения известных систем автоматической смены инструмента.
4.3 Полый конический хвостовик типа TA
Размеры хвостовиков HSK типа TA должны соответствовать рисунку 2 и таблице 1.
Хвостовик HSK типа TA имеет тот же диаметр d9 (см. рисунок 2), что и хвостовики типа AB и типа EB, и поэтому может использоваться в стандартных обрабатывающих центрах с автоматической сменой инструмента, предпочтительно оснащенных функцией токарной обработки.
4.4 Полый конический хвостовик типа U
Размеры хвостовиков HSK типа U должны соответствовать рисунку 3 и таблице 1 (непоказанные размеры указаны на рисунке 1).
4.5 Размеры
Размеры полых конических хвостовиков, указанные в настоящем стандарте, должны соответствовать приведенным в таблице 1.
5 Балансировка
Заштрихованная область на рисунке 4 обеспечивает пространство для статической балансировки, а также для «левой» плоскости балансировки вблизи хвостовика HSK в случае динамической балансировки.
1 — допускается нанесение маркировки на обе наружные канавки
(b2 и b3, см. рисунок 1 b)
Рисунок 4 — Область для точной балансировки инструментов
с хвостовиками HSK
6 Конструкция
6.1 Размеры и типы хвостовиков HSK
В таблице 2 приведены предпочтительные размеры хвостовиков HSK, рассмотренных в настоящем стандарте.
| Номинальный размер | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 |
| HSK-T | o | o | x | x | x | x | x | o | o |
| HSK-TA | o | o | x | x | x | x | x | o | o |
| HSK-U | o | o | x | x | x | x | x | o | o |
| «x» — предпочтительный; «o» — применимый. | |||||||||
6.2 Устройства подачи смазочно-охлаждающей жидкости
Устройства подачи смазочно-охлаждающей жидкости применяют согласно ИСО 22402-1.
6.3 Усилие зажима
Система зажима должна обеспечивать достаточное усилие зажима, гарантирующее контакт фланца хвостовика с торцом шпинделя станка, а также упругую деформацию конуса. Передаваемый крутящий момент хвостовиков HSK в значительной степени зависит от величины усилия зажима.
Рекомендации по усилиям зажима приведены в приложении A.
6.4 Материал и термообработка
Хвостовики HSK должны быть изготовлены из закаленной стали с минимальной прочностью на сжатие 800 Н/мм2 и поверхностной твердостью не менее 50 HRC после закалки, отпуска и финишной шлифовки.
7 Обозначение
Обозначение полого конического хвостовика (HSK) в соответствии с настоящим стандартом включает в себя:
a) фразу «полый хвостовик ISO 12164-3 — HSK»;
c) номинальный размер в миллиметрах (например, 63).
1 Пример условного обозначения полого конического хвостовика (HSK) типа T с номинальным размером 63 для автоматической и ручной смены инструмента:
Полый хвостовик ISO 12164-3 — HSK-T 63 <1>
<1> В Российской Федерации принято следующее условное обозначение: «Полый хвостовик HSK-T 63 ГОСТ Р ИСО 12164-3-2025».
2 Пример условного обозначения полого конического хвостовика (HSK) типа ТА с номинальным размером 50 для автоматической и ручной смены инструмента:
Полый хвостовик ISO 12164-3 — HSK-ТА 50 <2>
<2> В Российской Федерации принято следующее условное обозначение: «Полый хвостовик HSK-TA 50 ГОСТ Р ИСО 12164-3-2025».
3 Пример условного обозначения полого конического хвостовика (HSK) типа U с номинальным размером 50 для ручной смены инструмента:
Полый хвостовик ISO 12164-3 — HSK-U 50 <3>
<3> В Российской Федерации принято следующее условное обозначение: «Полый хвостовик HSK-U 50 ГОСТ Р ИСО 12164-3-2025».
УСИЛИЕ ЗАЖИМА ДЛЯ ХВОСТОВИКОВ HSK ТИПОВ T, TA И U
Рекомендуемые усилия зажима для всех размеров хвостовиков HSK типов T, TA и U приведены в таблице A.1.
| Номинальный размер, мм | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 |
|---|---|---|---|---|---|---|---|---|---|
| Усилие зажима, кН | 2,8 | 5 | 8 | 14 | 24 | 37 | 55 | 86 | 150 |
Меньшие усилия зажима могут быть достаточными при низких эксплуатационных нагрузках (например, при резании и подаче при чистовой обработке). Однако при высоких эксплуатационных нагрузках (например, при резании и подаче при интенсивной механической обработке) может потребоваться более высокое усилие зажима.
ПОЛЫЙ КОНИЧЕСКИЙ ХВОСТОВИК ТИПА U С УСТРОЙСТВОМ ПОДАЧИ СМАЗОЧНО-ОХЛАЖДАЮЩЕЙ ЖИДКОСТИ
Если для хвостовиков типа U требуется устройство подачи смазочно-охлаждающей жидкости (например, при использовании в обрабатывающем центре), можно использовать резьбу с размерами, соответствующими типу T (см. таблицу 1 и рисунок B.1).
Примечание — В ИСО 22402-1 не предусмотрены устройства подачи смазочно-охлаждающей жидкости для хвостовиков типа U. В этом случае допустимы устройства подачи смазочно-охлаждающей жидкости для номинального размера типа A согласно ИСО 22402-1.
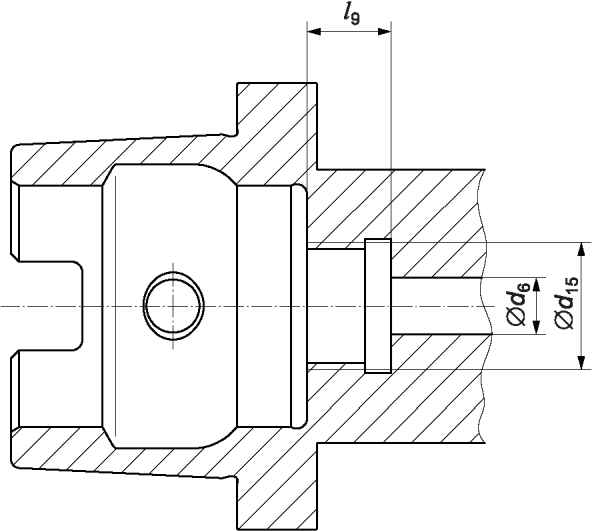
для устройства подачи смазочно-охлаждающей жидкости
ОБЗОР ВСЕХ РАЗЛИЧНЫХ ТИПОВ ХВОСТОВИКОВ
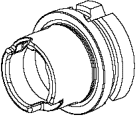
В таблице C.1 представлен обзор основных характеристик хвостовиков HSK в стандартах ИСО 12164-1, ИСО 12164-3 и ИСО 12164-5.
Основные характеристики для типов хвостовиков
по ИСО 12164-1, ИСО 12164-3 и ИСО 12164-5
| Тип хвостовика HSK | Часть ИСО 12164 | Хвостовики HSK в стандартах серии ИСО 12164 | |||||
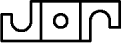 |  |  | Стандартный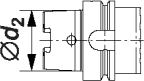 | Малый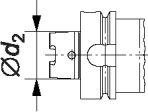 | 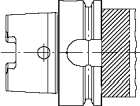 | ||
| Автоматическая смена инструмента a | Динамическая балансировка | Пазы для приводных шпонок | Конический размер | Место для смены инструмента | |||
| A | 1 | Да | Нет | Стандартный | Стандартный | Стандартное | |
| AB | 1 | Да | Да | Стандартный | Стандартный | Стандартное | |
| AS | 5 | Да | Да | Стандартный | Малый | Стандартное | |
| C | 1 | Нет | Нет | Стандартный | Стандартный | - b | |
| CB | 1 | Нет | Да | Стандартный | Стандартный | - b | |
| CS | 5 | Нет | Да | Стандартный | Малый | - b | |
| EB | 1 | Да | Да | Никакой | Стандартный | Стандартное | |
| ES | 5 | Да | Да | Никакой | Малый | Стандартное | |
| T | 3 | Да | Нет | Точный | Стандартный | Уменьшенное | |
| TA | 3 | Да | Нет | Точный | Стандартный | Стандартное | |
| U | 3 | Нет | Нет | Точный | Стандартный | - b | |
| a Ручная смена инструмента возможна благодаря радиальным отверстиям в конической части хвостовика HSK. b Только ручная смена инструмента. | |||||||
БИБЛИОГРАФИЯ
| [1] | ISO 1101 <1> | Geometrical product specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out (Геометрические характеристики изделий (GPS). Установление геометрических допусков. Допуски формы, ориентации, месторасположения и биения) |
|---|---|---|
| [2] | ISO 3040 <2> | Geometrical product specifications (GPS) — Dimensioning and tolerancing — Cones (Геометрические характеристики изделий. Назначение размеров и допусков. Конусы) |
| [3] | ISO 22402-1 | Medium-transfer units for tool interfaces — Part 1: Transfer units for hollow taper shanks in accordance with the ISO 12164 series (Транспортные устройства для узлов крепления инструмента. Часть 1. Транспортные устройства для полых конических хвостовиков инструмента в соответствии с серией стандартов ISO 12164) |
| [4] | ISO 12164-4 <3> | Hollow taper interface with flange contact surface — Part 4: Receivers of types T and U for hollow taper shanks of types T, TA and U (Детали сопряжения полые конусные с контактной поверхностью фланца. Часть 4. Крепление инструментов типов T и U с полым коническим хвостовиком типов T, TA и U) |
<1> В Российской Федерации действует ГОСТ Р 53442-2015 (ИСО 1101:2012) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Установление геометрических допусков. Допуски формы, ориентации, месторасположения и биения».
<2> В Российской Федерации действует ГОСТ Р 55144-2012 (ИСО 3040:2009) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Назначение размеров допусков для конусов».
<3> В Российской Федерации действует ГОСТ Р ИСО 12164-4-2025 «Крепления инструментов типов T и U для полых конических хвостовиков (HSK) типов T, TA и U. Присоединительные размеры».
| УДК 62-229.222:006.354 | ОКС 25.060.20 |
| Ключевые слова: хвостовики инструментов, полые конические хвостовики HSK типов T, TA и U, основные размеры | |