ГОСТ Р 9.415-2025. Национальный стандарт Российской Федерации. Единая система защиты от коррозии и старения. Покрытия защитные дуплексные. Общие технические условия
(утв. и введен в действие Приказом Росстандарта от 24.09.2025 № 1105-ст)
Примечание
Документ введен в действие с 01.03.2026.
регулированию и метрологии
от 24 сентября 2025 г. № 1105-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Duplex protective coatings. General technical conditions
77.060
Дата введения 1 марта 2026 года
Предисловие
1 РАЗРАБОТАН Ассоциацией содействия в реализации инновационных программ в области противокоррозионной защиты и технической диагностики («СОПКОР»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 214 «Защита изделий и материалов от коррозии, старения и биоповреждений»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 24 сентября 2025 г. № 1105-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на дуплексные покрытия, предназначенные для защиты внешних поверхностей металлоконструкций опор, узлов крепления ЛЭП, строительного крепежа в условиях эксплуатации X по ГОСТ Р 9.411, внутренних поверхностей стальных труб и соединительных деталей для нефтепромысловых трубопроводов и насосно-компрессорных труб для нефтепромыслового оборудования, муфт, элементов трубных колонн в условиях эксплуатации C по ГОСТ Р 9.411 (далее — изделия) надземной или подземной прокладки.
Примечание - Допускается нанесение дуплексного покрытия на элементы резьбовых соединений изделия.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 9.008 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Термины и определения
ГОСТ 9.072 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Термины и определения
ГОСТ 9.106 Единая система защиты от коррозии и старения. Коррозия металлов. Термины и определения
ГОСТ 9.109 Единая система защиты от коррозии и старения. Покрытия защитные органические. Термины и определения
ГОСТ 9.302-88 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.402 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.3.002 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности
ГОСТ 12.3.008 Система стандартов безопасности труда. Производство покрытий металлических и неметаллических неорганических. Общие требования безопасности
ГОСТ 15.309-98 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 633-80 Трубы насосно-компрессорные и муфты к ним. Технические условия
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 2999 Металлы и сплавы. Метод измерения твердости по Виккерсу
ГОСТ 4206 Реактивы. Калий железосинеродистый. Технические условия
ГОСТ 4233 Реактивы. Натрий хлористый. Технические условия
ГОСТ 8832 Материалы лакокрасочные. Методы получения лакокрасочного покрытия для испытания
ГОСТ 10692 Трубы стальные, чугунные и соединительные детали к ним. Приемка, маркировка, упаковка, транспортирование и хранение
ГОСТ 12026 Бумага фильтровальная лабораторная. Технические условия
ГОСТ 12601 Порошок цинковый. Технические условия
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 16504 Система государственных испытаний продукции. Испытания и контроль качества продукции. Основные термины и определения
ГОСТ 21014 Металлопродукция из стали и сплавов. Дефекты поверхности. Термины и определения
ГОСТ 24297 Верификация закупленной продукции. Организация проведения и методы контроля
ГОСТ 28246 Материалы лакокрасочные. Термины и определения
ГОСТ 28548 Трубы стальные. Термины и определения
ГОСТ 28780 Клеи полимерные. Термины и определения
ГОСТ 28996 Оборудование нефтепромысловое устьевое. Термины и определения
ГОСТ 31993 (ISO 2808:2019) Материалы лакокрасочные. Определение толщины покрытия
ГОСТ 32299 (ISO 4624:2023) Материалы лакокрасочные. Определение адгезии методом отрыва
ГОСТ 32702.2 (ISO 16276-2:2007) Материалы лакокрасочные. Определение адгезии методом X-образного надреза
ГОСТ 33758-2021 Трубы обсадные и насосно-компрессорные и муфты к ним. Основные параметры и контроль резьбовых соединений. Общие технические требования
ГОСТ Р 9.316-2006 Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля
ГОСТ Р 9.411 Единая система защиты от коррозии и старения. Покрытия защитные органические. Классификация
ГОСТ Р 12.3.052 Система стандартов безопасности труда. Строительство. Работы антикоррозионные. Требования безопасности
ГОСТ Р 53521 Переработка природного газа. Термины и определения
ГОСТ Р 54910 Залежи газоконденсатные и нефтегазоконденсатные. Характеристики углеводородов газоконденсатные. Термины и определения
ГОСТ Р 56403-2015 Магистральный трубопроводный транспорт нефти и нефтепродуктов. Трубы стальные сварные. Технические условия
ГОСТ Р 58144 Вода дистиллированная. Технические условия
ГОСТ Р 58346-2019 Трубы и соединительные детали стальные для нефтяной промышленности. Покрытия защитные лакокрасочные внутренней поверхности. Общие технические требования
ГОСТ Р 58577 Правила установления нормативов допустимых выбросов загрязняющих веществ проектируемыми и действующими хозяйствующими субъектами и методы определения этих нормативов
ГОСТ Р ИСО 4287 Геометрические характеристики изделий (GPS). Структура поверхности. Профильный метод. Термины, определения и параметры структуры поверхности
ГОСТ Р ИСО 8501-1 Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Визуальная оценка чистоты поверхности. Часть 1. Степень окисления и степени подготовки непокрытой стальной поверхности и стальной поверхности после полного удаления прежних покрытий
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 9.008, ГОСТ 9.072, ГОСТ 9.106, ГОСТ 9.109, ГОСТ 16504, ГОСТ 21014, ГОСТ 28246, ГОСТ 28548, ГОСТ 28780, ГОСТ 28996, ГОСТ Р 53521, ГОСТ Р 54910, а также следующие термины с соответствующими определениями:
| дуплексное покрытие: Покрытие, состоящее из протекторного металлического слоя и органического слоя, проявляющее синергию свойств отдельных составляющих. [Адаптировано из ГОСТ 9.109-2023, статья 48] |
|---|
| образец-свидетель: Образец из материала изделия с покрытием, технология нанесения которого идентична технологии нанесения защитного дуплексного покрытия. [Адаптировано из ГОСТ 9.109-2023, статья 87] |
|---|
Примечание — В качестве образца-свидетеля применяют стальные пластинки, описание которых приведено в ГОСТ 8832.
3.3 железоцинковый интерметаллидный слой: Протекторный металлический слой покрытия, сформированный в процессе взаимной термодиффузии атомов цинка и железа с образованием интерметаллидных фаз на внутренней, внешней и резьбовой частях изделия.
4 Сокращения
В настоящем стандарте применены следующие сокращения:
НКТ — насосно-компрессорная(ые) труба(ы);
ПДК — предельно допустимые концентрации;
ПРР — погрузочно-разгрузочные работы;
СПО — спуско-подъемная операция;
ОТК — отдел технического контроля.
5 Общие положения
5.1 Дуплексное покрытие представляет собой систему, состоящую из последовательно нанесенных железоцинкового интерметаллидного слоя и защитного слоя на основе органических материалов. Дуплексное покрытие наносят в заводских условиях на предварительно подготовленную поверхность изделия.
Примечание - Допускается нанесение на элементы резьбовых соединений изделия только железоцинкового интерметаллидного слоя, наличие которого не должно ограничивать применения изделия по прямому назначению.
5.2 Дуплексное покрытие состоит:
- из железоцинкового интерметаллидного слоя, сформированного в процессе взаимной термодиффузии атомов цинка и железа с образованием интерметаллидных фаз на защищаемой поверхности изделия;
- защитного слоя на основе органических материалов.
Дуплексное покрытие должно соответствовать требованиям настоящего стандарта и сохранять свои свойства:
5.3 Для идентификации изделий с дуплексным покрытием в проектной, закупочной и эксплуатационной документации в условном обозначении изделия указывают следующую информацию о покрытии:
- наименование дуплексного покрытия (ДП);
- толщину протекторного слоя покрытия;
- условия применения покрытия (Н — наружное, В — внутреннее, Р — резьба);
- обозначение настоящего стандарта.
Примечание - В зависимости от технических особенностей в условное обозначение покрытий могут быть внесены дополнительные показатели и характеристики.
Пример условного обозначения для трубы типа 2, наружным диаметром 325 мм, с толщиной стенки 6,0 мм, класса прочности К52, уровня качества I, мерной длины 11,3 м по ГОСТ Р 56403-2015 с внутренним дуплексным покрытием толщиной железоцинкового интерметаллидного слоя 30 мкм по ГОСТ Р 9.415:
Труба 2-325x6,0-K52-I-L11,3 ГОСТ Р 56403-2015, ДП, В, 30,
ГОСТ Р 9.415-2025
5.4 Для получения покрытий с необходимыми характеристиками потребительских и эксплуатационных свойств следует руководствоваться требованиями настоящего стандарта и другой НД на покрытия, утвержденной в установленном порядке.
6 Технические требования
6.1 Основные показатели
6.1.1 Контроль дуплексного покрытия на соответствие требованиям настоящего стандарта предполагает определение показателей и свойств отдельно каждого слоя покрытия, нанесенного на изделия, на образцы-свидетели или на образцы от изделия.
6.1.2 Основные показатели и свойства железоцинкового интерметаллидного слоя определяют при формировании системы дуплексного покрытия до нанесения защитного слоя на основе органических материалов.
6.1.3 Основные показатели и свойства железоцинкового интерметаллидного слоя на изделиях приведены в таблице 1.
Основные показатели и свойства железоцинкового интерметаллидного слоя
| Наименование показателя | Значение показателя | Категория испытаний |
| 1 Внешний вид слоя | Слой от серебристо-блестящего до матово-серого цвета, сплошной, гладкий или шероховатый <1> | Квалификационные, приемо-сдаточные, периодические, типовые |
| 2 Минимальная толщина слоя <2>, мкм, не менее: | Квалификационные, приемо-сдаточные, периодические, типовые | |
| - наносимая на внутреннюю поверхность; | 30 | |
| - наносимая на внешнюю поверхность | 20 | |
| 3 Прочность сцепления железоцинкового интерметаллидного слоя к изделию | Отсутствие вздутий или отслаиваний слоя | Квалификационные, периодические, типовые |
| 4 Пористость железоцинкового интерметаллидного слоя | Отсутствие следов ржавчины на фильтровальной бумаге | Квалификационные, периодические, типовые |
| 5 Микротвердость слоя по методу Виккерса, HV0,01 | Не ниже 300 | Периодические |
| 6 Тип структуры слоя <3> (см. приложение Г) | Тип А не менее 90%; тип Б не более 10% | Квалификационные, периодические, типовые |
| <1> На внешнем слое допускаются поверхностные царапины, риски от соприкосновения изделий друг с другом, от измерительных инструментов и подъемными приспособлениями без разрушения покрытия до основного металла. <2> Минимальная толщина слоя, наносимая на элементы резьбовых соединений изделия — 10 мкм. <3> Тип структуры слоя проверяют при проведении периодических испытаний на образцах от изделий. | ||
6.1.4 Основные показатели и свойства защитного слоя на основе органических материалов на изделиях приведены в таблице 2, при этом значения следующих показателей, методы их испытаний и категории испытаний установлены в таблице 2 ГОСТ Р 58346-2019:
- внешний вид слоя (исходный и после испытания (защитные свойства слоя) в средах 1 — 8);
- стойкость слоя при изгибе (исходная и после испытаний в среде 8);
- твердость лакокрасочного покрытия по Бухгольцу;
- потеря массы слоя при истирании на абразиметре с абразивными кругами CS-17 при нагрузке 1000 г после 1000 циклов вращения;
- диэлектрическая сплошность слоя при испытании методом «мокрой губки» при напряжении 90 В;
- толщина слоя.
Основные показатели и свойства защитного слоя на основе органических материалов
| Наименование показателя | Значение показателя | |
| Адгезионная прочность защитного слоя на основе органических материалов к железоцинковому интерметаллидному слою при определении: | Квалификационные, приемо-сдаточные <1>, периодические, типовые <2> | |
| а) методом X-образного надреза, балл, исходная, не более | 1 | |
| б) методом отрыва, МПа: | ||
| - исходная, не менее | 12 | |
| - после испытаний в средах 1 — 6, 8 (см. таблицу 4 ГОСТ Р 58346-2019) | Не допускается коррозия в месте отрыва покрытия | |
| <1> Метод испытания при приемо-сдаточных испытаниях определяет изготовитель изделий с покрытием. <2> Метод испытания при типовых испытаниях определяет изготовитель изделий с покрытием. | ||
Испытательные среды и условия испытаний защитного слоя на основе органических материалов указаны в таблице 4 ГОСТ Р 58346-2019.
6.1.5 Требования к подготовке поверхности изделий, органическим материалам и технологии нанесения железоцинкового интерметаллидного и защитного органического слоев приведены в приложении А.
Примечание — Требования к нанесению покрытия на элементы резьбовых соединений изделий приведены в приложении Б.
6.2 Упаковка
6.2.1 Изделия с покрытием должны быть упакованы в соответствии с требованиями заказа или изготовителя изделий с покрытием согласно ГОСТ 10692 таким образом, чтобы упаковка обеспечивала их сохранность при транспортировании, хранении, ППР.
6.2.2 Изделия комплектуют в пачки (пакеты) весом не более 5 тонн, с использованием деревянных либо пластиковых ложементов или без них. Схему упаковки и загрузки в транспортные средства, при необходимости, согласовывают с заказчиком.
6.2.3 Каждый пакет комплектуют мягкими текстильными стропами необходимой грузоподъемности — не менее двух текстильных строп на пакет, если иное не оговорено с заказчиком. При использовании пакетирующих самозатягивающихся строп, дополнительная стяжка (увязка) пакетов с помощью стальной ленты не обязательна.
Примечание - Элементы резьбовых соединений отдельно поставляемых изделий дополнительно обрабатывают противокоррозионным составом.
6.3 Маркировка
6.3.1 Маркировку наносят на этикетку, прилагаемую к каждой(му) пачке (пакету) изделий с покрытием, содержащую следующую информацию по покрытию:
- наименование дуплексного покрытия (ДП);
- толщину протекторного слоя покрытия;
- условия применения покрытия (Н — наружное, В — внутреннее, Р — резьба);
- обозначение настоящего стандарта.
По согласованию с потребителем в маркировку изделий с покрытием допускается включать дополнительную информацию о покрытии, необходимую для потребителя.
6.3.2 Маркировка должна быть четкой, ясной и легко читаемой.
7 Требования безопасности
7.1 При выполнении работ по нанесению дуплексного покрытия необходимо обеспечивать выполнение требований ГОСТ 12.3.002, ГОСТ Р 12.3.052.
7.2 К выполнению работ по нанесению дуплексного покрытия допускают персонал старше 18 лет, прошедший обучение и медицинский осмотр в установленном порядке в соответствии с действующими нормами.
7.3 Местная и общая вентиляция в помещении участка нанесения слоя любого материала должны обеспечивать такие параметры воздушной среды, при которых содержание вредных веществ не будет превышать ПДК по ГОСТ 12.1.005.
7.4 При проведении работ должны быть обеспечены разработка и учет необходимых инструкций по технике безопасности и промышленной санитарии, а также ведение журналов установленной формы для проведения инструктажа.
7.5 Персонал, выполняющий работы по нанесению покрытий, должен быть обеспечен средствами индивидуальной защиты согласно [1].
8 Требования охраны окружающей среды
8.1 Контроль за соблюдением ПДК выбросов в атмосферу при нанесении дуплексного покрытия следует осуществлять в соответствии с ГОСТ Р 58577.
8.2 Покрытия не должны быть токсичными, не должны оказывать вредного воздействия на организм человека и окружающую среду.
8.3 Специальных мероприятий для предупреждения вреда окружающей среде и здоровью человека при испытании, хранении, транспортировании и эксплуатации изделий с дуплексным покрытием не требуется.
8.4 Отходы, образующиеся при изготовлении, монтаже, эксплуатации, техническом обслуживании и техническом диагностировании изделий с дуплексным покрытием, а также изделия после окончания их срока службы передают для обработки, обезвреживания, утилизации или размещения в соответствии с законодательством Российской Федерации и НД.
8.5 Сбор, размещение, складирование, транспортирование, обезвреживание и утилизацию отходов осуществляют в соответствии с НД. Сбор, транспортирование и накопление отходов осуществляют методами, которые исключают возможность загрязнения окружающей территории, почвы населенных мест и обеспечивают безопасность персонала, занятого на всех этапах работ.
9 Правила приемки
9.1 ОТК проводит приемку изделий с дуплексным покрытием для поставки заказчику в соответствии с требованиями раздела 6. Персонал, осуществляющий приемку, должен иметь соответствующий уровень квалификации.
Заказчиком при приемке изделий с нанесенным дуплексным покрытием допускается определение основных показателей и свойств каждого из слоев на образцах-свидетелях (образец-свидетель с нанесенным железоцинковым интерметаллидным слоем и образец-свидетель с нанесенным железоцинковым интерметаллидным и защитным на основе органических материалов слоями), полученных от изготовителя.
9.2 Изделия с дуплексным покрытием предъявляют к приемке партиями, состоящими из изделий одной марки, сопровождаемых одним документом о качестве (паспортом, сертификатом). Размер партии определяет изготовитель изделий с покрытием по согласованию с заказчиком. Партия состоит из изделий с покрытием, нанесенным в течение одной рабочей смены с использованием материалов покрытия одной марки и партии поставки.
9.3 Изделия с дуплексным покрытием принимают для поставки заказчику по результатам контроля каждого из слоев (железоцинкового интерметаллидного слоя и защитного слоя на основе органических материалов) на соответствие требованиям 6.1.
9.4 Для определения соответствия изделий с дуплексным покрытием требованиям настоящего стандарта проводят следующие испытания:
- квалификационные — при освоении технологии нанесения одного из слоев покрытия;
- приемо-сдаточные — подвергается каждая партия изделий с покрытием в объемах, установленных в НД на данный вид продукции;
- периодические — проводят на партии изделий с периодичностью согласно ГОСТ 15.309-98 (пункт 7.4), а также при изменении марки или изготовителя сырьевых материалов в объемах, установленных в НД на данный вид продукции;
- типовые — при изменении основных параметров технологии нанесения дуплексного покрытия или одного из слоев покрытия.
9.5 Показатели качества, определяемые при приемо-сдаточных испытаниях:
- внешний вид и толщина железоцинкового интерметаллидного слоя;
- внешний вид и толщина слоя на основе органических материалов;
- адгезионная прочность и диэлектрическая сплошность защитного слоя на основе органических материалов.
9.6 Испытания изделий с дуплексным покрытием проводят на следующих образцах:
- на образцах-свидетелях (при квалификационных испытаниях) в виде стандартных пластин по ГОСТ 8832, изделиях с покрытием или образцах от изделий;
- на изделиях с покрытием, на образцах-свидетелях или образцах от изделий (при приемо-сдаточных, периодических и типовых испытаниях);
- на образцах от изделий с дуплексным покрытием (при периодических испытаниях).
9.7 Для проверки соответствия требованиям настоящего стандарта изделия с дуплексным покрытием подвергают приемо-сдаточным и периодическим испытаниям. Объем выборки изделий для испытаний изделий с покрытием, а также периодичность испытаний указывают в технической документации изготовителя покрытия. По согласованию между заказчиком и изготовителем объем приемо-сдаточных испытаний может быть дополнен.
Контроль внешнего вида дуплексного покрытия проводят на всей партии изделий с покрытием.
9.8 Если фактические значения по всем показателям качества изделий с покрытием, установленным в 9.5, соответствуют заданным требованиям, то результаты приемо-сдаточных испытаний считают положительными, а партию — выдержавшей испытания. В случае выявления отклонения хотя бы по одному показателю проводят повторные испытания на изделиях с покрытием, отобранных от той же партии в удвоенном количестве.
9.9 Результаты повторных испытаний являются окончательными и распространяются на всю партию. В случае подтверждения наличия несоответствия по результатам повторных приемо-сдаточных испытаний эти результаты считают отрицательными, а изделия с покрытием — не выдержавшими испытания, контролируемую партию признают браком.
9.10 Результаты периодических испытаний служат подтверждением стабильности качества изделий с покрытием и возможности продолжения выпуска новых партий до проведения следующих периодических испытаний.
В случае если фактические значения единичных показателей качества выходят за рамки допускаемых отклонений, изготовитель проверяет каждую партию до получения удовлетворительных результатов испытаний не менее чем в трех партиях подряд.
10 Методы контроля (испытаний)
10.1 Внешний вид железоцинкового интерметаллидного слоя контролируют в соответствии с методом контроля внешнего вида покрытий по ГОСТ 9.302.
10.2 Определение толщины слоя
10.2.1 Толщину железоцинкового интерметаллидного слоя контролируют неразрушающим методом контроля по ГОСТ 9.302 в зависимости от характеристик покрытия.
10.2.2 Допустимую толщину покрытия на резьбовой части изделия контролируют накручиванием калибра-кольца и определением натяга резьбы, который должен соответствовать требованиям ГОСТ 633-80 (пункт 2.13.6) или ГОСТ 33758-2021 (подраздел 7.7).
На каждой 10-й партии выпуска подготавливают один образец-свидетель, на котором после окончания процесса нанесения железоцинкового интерметаллидного слоя разрушающим методом контроля (металлографическим методом по ГОСТ 9.302-88 (подраздел 3.14)) устанавливают фактическую толщину железоцинкового интерметаллидного слоя на резьбовой части. Кратность отбора образцов-свидетелей может быть увеличена в зависимости от применяемого технологического оборудования для нанесения железоцинкового интерметаллидного слоя.
10.3 Прочность сцепления железоцинкового интерметаллидного слоя к изделию определяют методом нагрева по ГОСТ 9.302.
10.4 Пористость железоцинкового интерметаллидного слоя определяют методом наложения фильтровальной бумаги в соответствии с приложением В.
10.5 Микротвердость покрытия по методу Виккерса определяют по ГОСТ 2999.
10.6 Тип структуры покрытия определяют на образцах-свидетелях методом разрушающего контроля — металлографическим методом по ГОСТ 9.302-88 (подраздел 3.14).
Количество испытываемых образцов с дуплексным покрытием согласовывают с заказчиком, при этом их количество должно быть не менее 3.
При изготовлении шлифа важно не повредить покрытие, не допустить выкрашивание при шлифовании. Достаточное количество шлифа определяется возможностью четко определить границы раздела фаз: подложки, слоев покрытия.
Тип структуры дуплексного покрытия определяют сравнением поверхности образцов с представленными в приложении Г образцами. При необходимости проводят сравнение нескольких областей с образцами, но не более трех.
Единичные дефекты, вызванные шероховатостью и развитостью поверхности изделия, не являются дефектом покрытия. Регулярные сквозные трещины, видные в шлифах, появляются вследствие разности коэффициентов теплового расширения чистого цинка и получающегося железоцинкового интерметаллида, физически присущи интерметаллидным покрытиям, и имеют толщину порядка 100 нм.
10.7 Толщину защитного слоя на основе органических материалов определяют по ГОСТ 31993.
10.8 Адгезионную прочность защитного слоя на основе органических материалов к железоцинковому интерметаллидному слою при определении методом X-образного надреза определяют по ГОСТ 32702.2; при определении методом отрыва — по ГОСТ 32299.
1 Скорость перемещения захвата разрывного устройства должна быть (20 +/- 2) мм/мин. При проведении испытаний на образцах-свидетелях толщина образца без покрытия должна быть не менее 4 мм.
2 При проведении испытаний на образцах от изделий подготовку заготовок осуществляют в соответствии с приложением В ГОСТ Р 58346-2019.
11 Транспортирование и хранение
11.1 Транспортирование, ППР и хранение изделий с дуплексным покрытием проводят в соответствии с требованиями соответствующей НД и технологической документации.
11.2 Транспортирование изделий с дуплексным покрытием осуществляют автомобильным, железнодорожным, авиационным или водным транспортом, оборудованным специальными приспособлениями, исключающими перемещение изделий и повреждение покрытия в соответствии с правилами перевозки и крепления грузов, условиями погрузки-разгрузки, действующими на транспорте данного вида.
11.3 Изделия с дуплексным покрытием хранят в условиях ОЖ3 по ГОСТ 15150 при температуре от минус 60 °C до плюс 50 °C при этом кратковременно до 3 — 4 ч в год температура может повышаться до 60 °C.
11.4 Допустимая температура окружающей среды при транспортировании и проведении ППР от минус 60 °C до плюс 60 °C.
11.5 Механические повреждения дуплексного покрытия, образовавшиеся вследствие нарушений норм и правил транспортирования, ППР могут являться основанием для отказа или сокращением гарантийного срока на покрытие.
12 Гарантии изготовителя
12.1 Изготовитель гарантирует сохранение защитных свойств дуплексного покрытия в течение нормативного срока службы изделия, при условии соблюдения потребителем правил хранения, транспортирования, выполнения строительно-монтажных работ и условий эксплуатации изделия.
12.2 Гарантийный срок хранения изделий и гарантийный срок службы изделий с нанесенным дуплексным покрытием устанавливает предприятие-изготовитель в соответствии с НД на эти изделия, в эксплуатационных документах к ним, в маркировке изделий или устанавливают в договорах (контрактах) на их поставку.
ТРЕБОВАНИЯ К ПОДГОТОВКЕ ПОВЕРХНОСТИ ИЗДЕЛИЙ, К ТЕХНОЛОГИИ
НАНЕСЕНИЯ ЖЕЛЕЗОЦИНКОВОГО ИНТЕРМЕТАЛЛИДНОГО СЛОЯ
И ЗАЩИТНОГО СЛОЯ НА ОСНОВЕ ОРГАНИЧЕСКИХ МАТЕРИАЛОВ
А.1 Требования к подготовке поверхности изделий, предназначенных для нанесения железоцинкового интерметаллидного слоя
А.1.1 Изделия должны проходить верификацию по ГОСТ 24297 на соответствие требованиям НД.
А.1.2 Поверхность изделий должна быть подготовлена к нанесению железоцинкового интерметаллидного слоя соответствующими способами и средствами, обеспечивающими получение следующих характеристик:
- степень обезжиривания — первая по ГОСТ 9.402;
- степень очистки от окалины и ржавчины — не менее Sa 2 1/2 по ГОСТ Р ИСО 8501-1;
- запыленность — количество пыли не более балла 2 и размер частиц пыли не более класса 2 (см. [2]);
- шероховатость стальной поверхности Rz — от 5 до 60 мкм по ГОСТ Р ИСО 4287, ГОСТ 2789 (см. [3]);
- содержание водорастворимых солей — не более 20 мг/м2 или рекомендуемое изготовителем органического материала.
А.1.3 Шероховатость поверхности железоцинкового интерметаллидного слоя — не ниже 20 мкм по ГОСТ Р ИСО 4287, ГОСТ 2789, см. также [3] или рекомендуемая изготовителем органического материала.
А.2 Требования к материалам, используемым для формирования дуплексного покрытия
А.2.1 Для получения железоцинкового интерметаллидного слоя используют насыщающую смесь на основе цинкового порошка по ГОСТ 12601 влажностью не более 1,5%.
А.2.2 Материал для органического слоя должен быть предназначен для нанесения на стальные (металлические) изделия.
А.2.3 Тиксотропность жидкого органического материала должна обеспечивать толщину слоя, рекомендуемую настоящим стандартом и другой НД на покрытия, утвержденной в установленном порядке.
А.2.4 Материалы должны проходить верификацию по ГОСТ 24297 на соответствие требованиям НД, утвержденной в установленном порядке.
А.2.5 В НД на органический материал должны быть установлены:
- рекомендуемая толщина слоя;
- методы нанесения органических материалов и параметры формирования слоя;
- соотношение компонентов и их жизнеспособность после смешения;
- марки растворителей для очистки окрасочного оборудования;
- требования безопасности при работе с органическим материалом;
- срок и условия хранения органического материала.
А.3 Требования к технологии нанесения железоцинкового интерметаллидного слоя
А.3.1 Требования к параметрам окружающей среды
Относительная влажность воздуха не должна превышать 70%.
А.3.2 Интервал времени между окончанием подготовки поверхности изделий и началом нанесения железоцинкового интерметаллидного слоя должен быть не более:
- 24 ч при относительной влажности воздуха не выше 60%;
- 4 ч при относительной влажности воздуха выше 60%.
А.3.3 Технологический процесс нанесения железоцинкового интерметаллидного слоя состоит из следующих стадий:
- подготовки поверхности;
- термодиффузионного цинкования (нанесения железоцинкового слоя);
- очистки поверхности от остатков цинкового порошка сжатым воздухом с контролем запыленности поверхности.
А.3.4 Формирование железоцинкового интерметаллидного слоя проводят согласно ГОСТ Р 9.316-2006 (раздел 6) при соблюдении требований ГОСТ 12.3.008.
А.4 Требования к технологии нанесения органического слоя
А.4.1 Метод нанесения органического материала и параметры внешних факторов при формировании органического слоя должны соответствовать НД на материал и обеспечить выполнение требований настоящего стандарта.
А.4.2 Интервал времени между окончанием нанесения железоцинкового интерметаллидного слоя на поверхности изделий и началом нанесения органического слоя не ограничен при соблюдении следующих требований:
- относительная влажность воздуха окружающей среды не должна превышать 80%;
- обеспечена надлежащая защита внутренней поверхности от попадания масла, влаги и др. загрязняющих поверхность веществ.
ТРЕБОВАНИЯ К НАНЕСЕНИЮ ЗАЩИТНОГО СЛОЯ НА ОСНОВЕ ОРГАНИЧЕСКИХ МАТЕРИАЛОВ НА ЭЛЕМЕНТЫ РЕЗЬБОВЫХ СОЕДИНЕНИЙ НАСОСНО-КОМПРЕССОРНЫХ ТРУБ
Б.1 Нанесение защитного слоя на основе органических материалов на элементы резьбовых соединений изделий осуществляют при условии отсутствия железоцинкового интерметаллидного слоя на резьбе ниппельных концов НКТ.
Б.2 Нанесение защитного слоя на основе органических материалов на витки резьбы ниппельной части НКТ с железоцинковым интерметаллидным слоем нецелесообразно. Данный слой наносят только на торец и фаску (внутреннюю и внешнюю).
Примечание - Допускается нанесение защитного слоя на основе органических материалов на 1 — 3 витка резьбы ниппельной части НКТ.
Б.3 Защитный слой на основе органических материалов на торец и фаску (внутреннюю и внешнюю) следует наносить в один слой, который должен отвечать следующим требованиям:
- толщина слоя на торце и внешней фаске (при отсутствии железоцинкового интерметаллидного слоя) не должна превышать 130 мкм. Слой должен полностью покрывать поверхность без видимых дефектов и нарушений сплошности. При нанесении на витки резьбы ниппельной части НКТ с железоцинковым интерметаллидным слоем защитный слой на основе органических материалов на внешней фаске по толщине и сплошности не регламентируется;
- защитный слой на основе органических материалов наносят на весь профиль одного — трех витков от торца трубы, рекомендованная толщина не более 50 мкм, допускаются отдельные непрокрасы, просвечиваемость слоя и трещины.
Б.4 Нанесение защитного слоя на основе органических материалов на один — три витка резьбы ниппельной части НКТ может привести к увеличению натяга, проверяемого резьбовым калибром-кольцом. Покрытие в межниппельном пространстве муфты (полимерный поясок) должно полностью покрывать вершины, впадины и боковые поверхности резьбы муфт. Толщина защитного слоя на основе органических материалов не должна превышать 50 мкм. На покрытии допускаются подтеки, капли, залитые витки на расстоянии 13 мм-P (P — шаг резьбы) от центра муфты.
МЕТОД НАЛОЖЕНИЯ ФИЛЬТРОВАЛЬНОЙ БУМАГИ
В.1.1 Для определения пористости железоцинкового интерметаллидного слоя применяют следующие материалы:
- бумага фильтровальная марки Ф по ГОСТ 12026;
- вода дистиллированная по ГОСТ Р 58144;
- хлористый натрий химически чистый по ГОСТ 4233;
- калий железосинеродистый по ГОСТ 4206.
В.1.2 Приготовление водного раствора хлористого натрия
Для проведения испытания готовят раствор хлористого натрия в дистиллированной воде с массовой долей 5%. Для этого необходимое количество дистиллированной воды в емкости с известной массой взвешивают для определения массы дистиллированной воды. Расчетным методом определяют необходимое количество хлористого натрия.
Навеску хлористого натрия помещают в дистиллированную воду и перемешивают до полного растворения частиц хлористого натрия.
При определении пористости железоцинкового интерметаллидного слоя на образец от изделия накладывают смоченную, методом погружения в раствор приготовленного хлористого натрия, фильтровальную бумагу длиной не менее 30 см и шириной, обеспечивающей покрытие не менее половины испытуемой поверхности образца на указанной длине, таким образом, чтобы между поверхностью образца и бумагой не было пузырьков воздуха и наносят на нее раствор железосинеродистого калия 40 г/дм3. Выдерживают до высыхания при стандартных условиях: температура (23 +/- 2) °C и относительная влажность (50 +/- 5)%.
В.3 Оценка результата контроля
Положительным результатом считают отсутствие видимых невооруженным взглядом следов ржавчины на бумаге.
ОБРАЗЦЫ РАЗНЫХ ТИПОВ СТРУКТУР ПОКРЫТИЯ
Г.1 Образец структуры типа А «Равномерное покрытие» (см. рисунок Г.1) представляет собой почти равномерное покрытие не менее чем на 90% поверхности без четко выраженной структуры, поверхность может быть неровной, но не имеет структуры пиков.
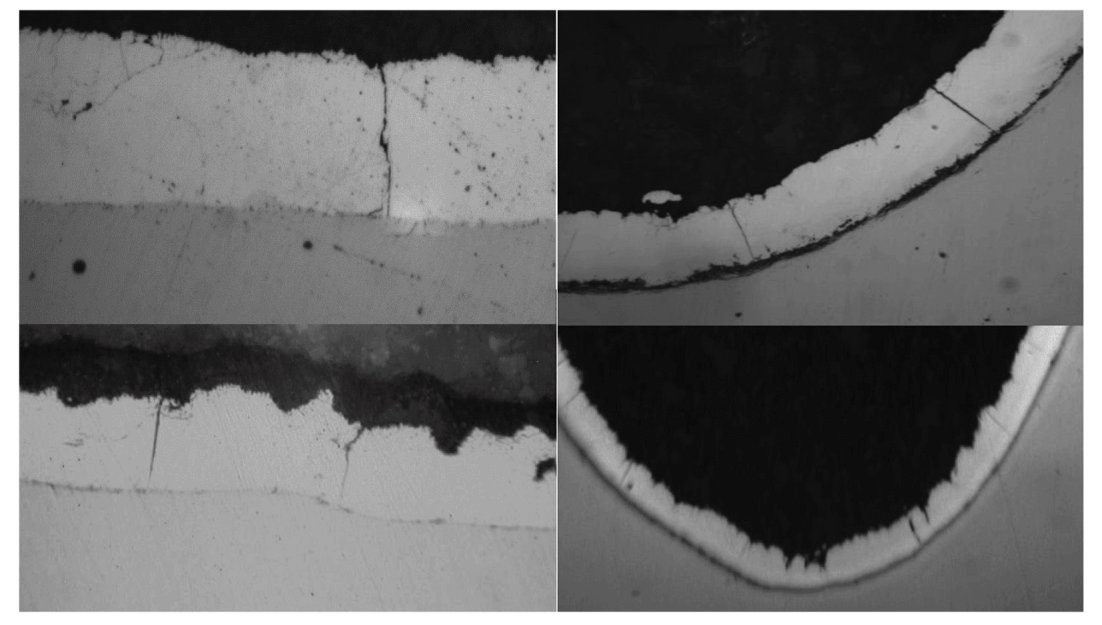
Рисунок Г.1 — Образец структуры типа А
Г.2 Образец структуры типа Б «Острия» (см. рисунок Г.2) представляет собой ярко выраженные пики железоцинкового интерметаллидного слоя, расположенные не более чем на 10% поверхности.
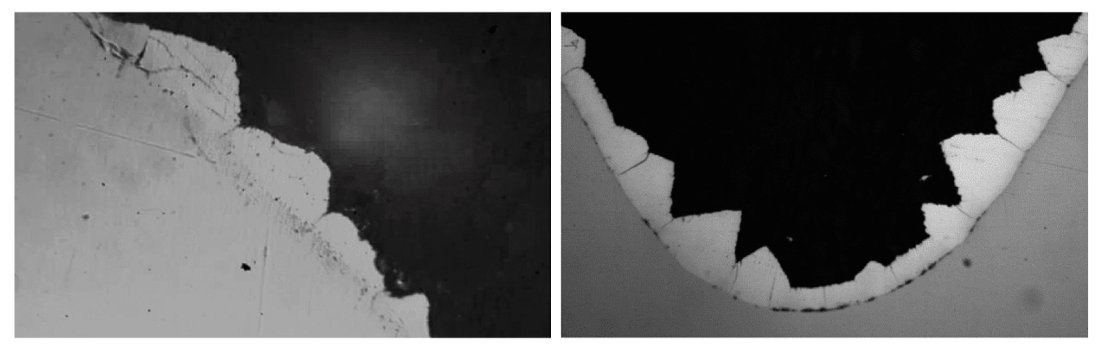
Рисунок Г.2 — Образцы структуры типа Б
Данный тип нормируется из типа В, путем перекрытия всей площади поверхности основаниями «пирамидок». Степень перекрытия определяет степень удаления данного типа от типа В. Магнитный датчик толщины не определяет достаточно точно степень перекрытия. Данный тип редко встречается на прямых участках, но нередко возникает в труднодоступных, для предварительной очистки поверхности, местах. Тип Б покрытия, при недостаточной выдержке, на этапе нанесения железоцинкового интерметаллидного слоя покрытия, не отличим от типа В.
Г.3 Образец структуры типа В «Очаговое покрытие» (см. рисунок Г.3) представляет собой наличие существенных областей без покрытия. Данный тип встречается на поверхностях изделий, которые не могут быть проконтролированы по толщине стандартными магнитными приборами измерения толщины неметаллических пленок, например для резьбовых элементов изделий. Данный тип структуры поверхности не допускается на изделиях с защитным дуплексным покрытием.
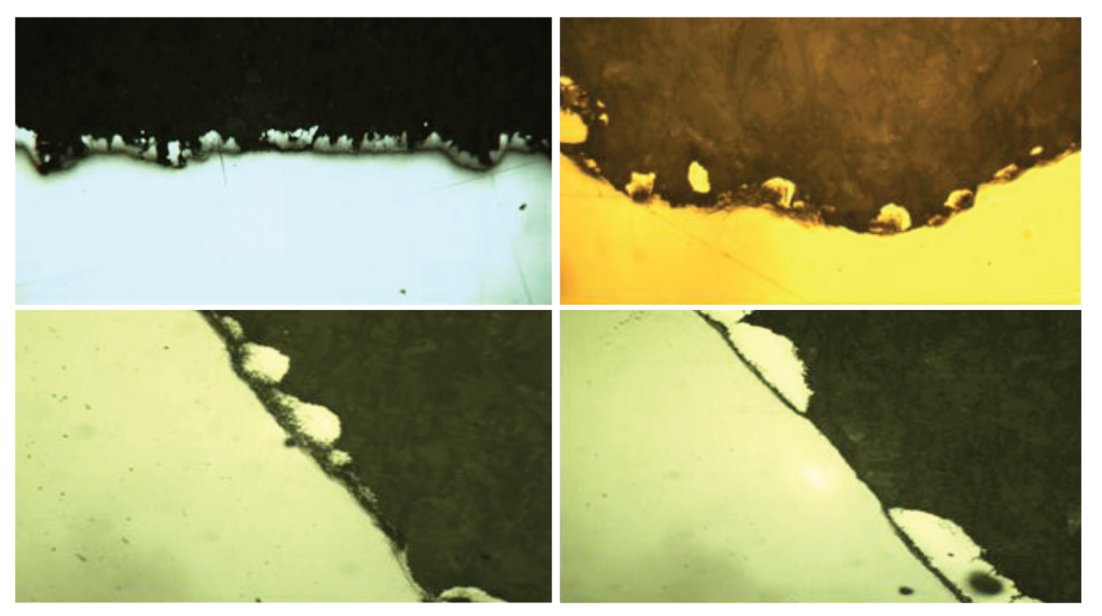
Рисунок Г.3 — Образцы структуры типа В
БИБЛИОГРАФИЯ
| УДК 621.793.71:006.354 | ОКС 25.220.99 77.060 |
| Ключевые слова: защитное дуплексное покрытие, коррозия, железоцинковый интерметаллидный слой, защитное органическое покрытие | |