ГОСТ Р 72745-2026. Национальный стандарт Российской Федерации. Авиационная техника. Оправы с камнями. Технические условия
(утв. и введен в действие Приказом Росстандарта от 07.08.2026 № 920-ст)
Примечание
Документ введен в действие с 15.09.2026.
регулированию и метрологии
от 7 августа 2026 г. № 920-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Aviation equipment. Holders with jewels.
Technical specifications
Дата введения 15 сентября 2026 года
Предисловие
1 РАЗРАБОТАН Научно-техническим центром «Информтехника» — филиалом федерального государственного унитарного предприятия «Всероссийский научно-исследовательский институт „Центр“ (НТЦ „Информтехника — филиал ФГУП „ВНИИ „Центр“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 323 «Авиационная техника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 7 августа 2026 г. № 920-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
1 Область применения
Настоящий стандарт распространяется на оправы с камнями (далее — оправы), применяемые в качестве опор подвижных частей приборов авиационной техники.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 9.014 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.306 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Обозначения
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 1066 Проволока латунная. Технические условия
ГОСТ 8898-78 Подпятники для измерительных приборов. Общие технические условия
ГОСТ Р 71373 Изделия авиационной техники. Предельные отклонения размеров, допуски формы и расположения поверхностей, не указанные на чертеже
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Конструкция и размеры
3.1 Классификация и обозначение
3.1.1 Оправы подразделяются по наличию резьбы и варианту исполнения. Классификация оправ приведена в таблице 1.
| Вид изделия | Классификация | |
| по наличию резьбы | по исполнению | |
| Оправы с камнями | Гладкие | Исполнение 1 |
| Исполнение 2 | ||
| Исполнение 3 | ||
| Исполнение 4 | ||
| Резьбовые | Исполнение 1 | |
| Исполнение 2 | ||
| Исполнение 3 | ||
3.1.2 Обозначение оправы должно иметь следующую структуру:
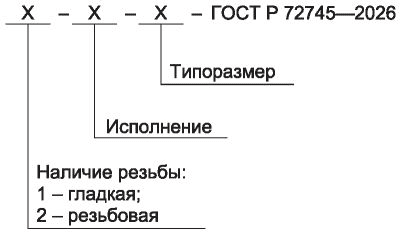
3.2 Гладкие оправы
3.2.1 Конструкция и размеры гладких оправ исполнения 1 должны соответствовать указанным на рисунке 1 и в таблице 2.
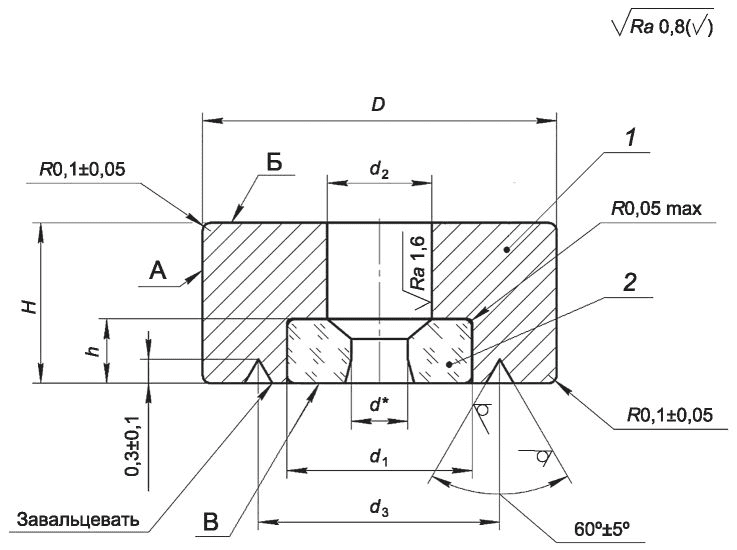
1 — оправа (основа); 2 — втулка
Рисунок 1 — Гладкая оправа, исполнение 1
| Типоразмер | d | d1 | d2 | d3 | D | H | h | Позиция 1. Оправа (основа) | Позиция 2. Втулка | Масса 1000 шт., г, не более | |||
| Пред. откл. +0,02 | Номин. | Пред. откл. | Пред. откл. +/- 0,06 | Номин. | Пред. откл. | Пред. откл. по h11 | Кол-во | Кол-во | Типоразмер (по таблице 10) | ||||
| 1 | 0,3 | 1,5 | 0,8 | +0,07 | 2,2 | 2,8 | +0,032 +0,018 | 1,0 | 0,6 | 1 | 1 | 1 | 67 |
| 2 | 0,5 | 1,8 | 1,0 | +0,12 | 2,5 | 3,5 | +0,055 +0,030 | 1,2 | 0,7 | 2 | 71 | ||
| 3 | 1,5 | 72 | |||||||||||
| 4 | 2,5 | 127 | |||||||||||
| 5 | 0,8 | 1,2 | 3 | 70 | |||||||||
| 6 | 1,5 | 71 | |||||||||||
| 7 | 2,5 | 125 | |||||||||||
3.2.2 Конструкция и размеры гладких оправ исполнения 2 должны соответствовать указанным на рисунке 2 и в таблице 3.
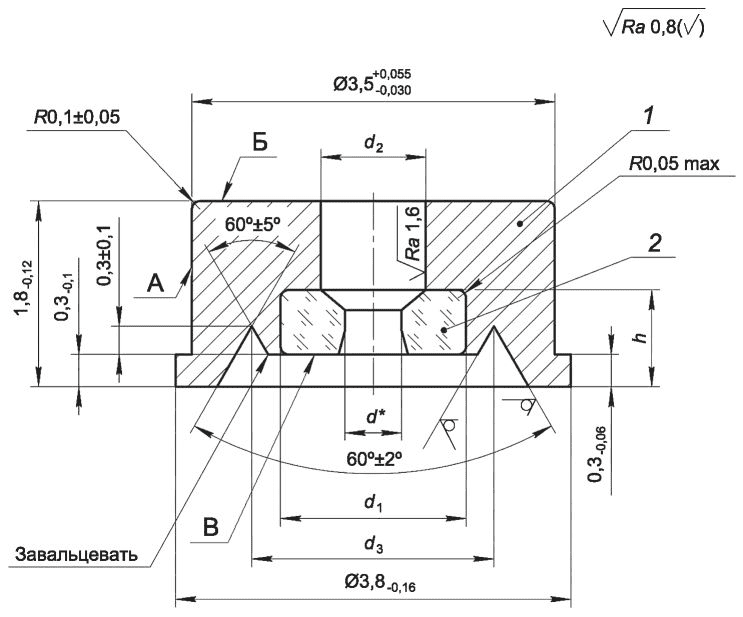
1 — оправа (основа); 2 — втулка
Рисунок 2 — Гладкая оправа, исполнение 2
| Типоразмер | d | d1 | d2 | d3 | h | Позиция 1. Оправа (основа) | Позиция 2. Втулка | Масса 1000 шт., г, не более | |||
| Пред. откл. +0,02 | Номин. | Пред. откл. | Пред. откл. +/- 0,06 | Номин. | Пред. откл. | Кол-во | Кол-во | Типоразмер (по таблице 10) | |||
| 1 | 0,3 | 1,5 | 0,8 | +0,07 | 2,2 | 0,9 | +0,07 | 1 | 1 | 1 | 130 |
| 2 | 0,5 | 1,8 | 1,0 | +0,12 | 2,5 | 1,0 | +0,12 | 2 | 127 | ||
| 3 | 0,8 | 3 | 123 | ||||||||
3.2.3 Конструкция и размеры гладких оправ исполнения 3 должны соответствовать указанным на рисунке 3 и в таблице 4.
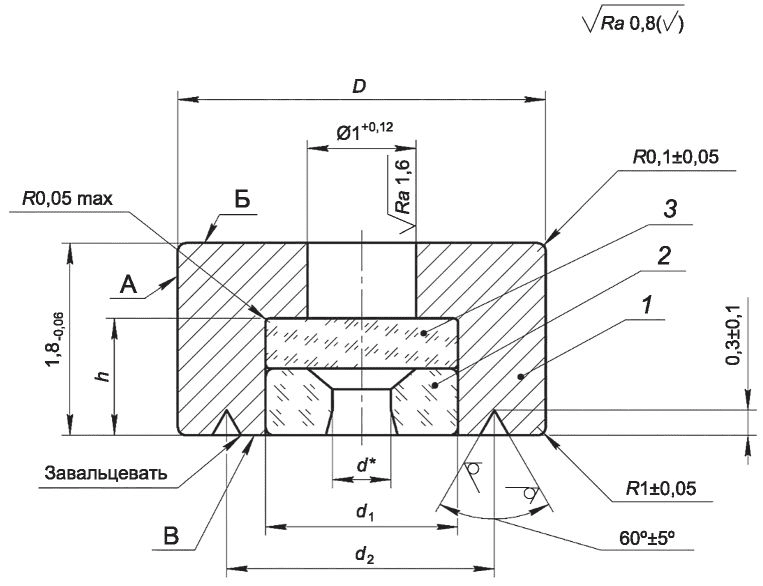
1 — оправа (основа); 2 — втулка; 3 — подпятник
Рисунок 3 — Гладкая оправа, исполнение 3
Размеры и масса гладких оправ, исполнение 3
| Типоразмер | d | d1 | d2 | D | h | Позиция 1. Оправа (основа) | Позиция 2. Втулка | Позиция 3. Подпятник | Масса 1000 шт., г, не более | |||
| Пред. откл. | Номин. | Пред. откл. | Пред. откл. +0,12 | Кол-во | Кол-во | Типоразмер (по таблице 10) | Кол-во | Обозначение | ||||
| +0,02 | +/- 0,06 | |||||||||||
| 1 | 0,3 | 1,5 | 2,0 | 2,8 | +0,032 +0,018 | 1,1 | 1 | 1 | 1 | 1 | ПКП 1,5 x 0,5 ГОСТ 8898-78 | 113 |
| 2 | 0,5 | 1,8 | 2,5 | 3,5 | +0,055 +0,030 | 1,2 | 2 | ПКП 1,8 x 0,5 ГОСТ 8898-78 | 139 | |||
| 3 | 0,8 | 3 | 133 | |||||||||
3.2.4 Конструкция и размеры гладких оправ исполнения 4 должны соответствовать указанным на рисунке 4 и в таблице 5.
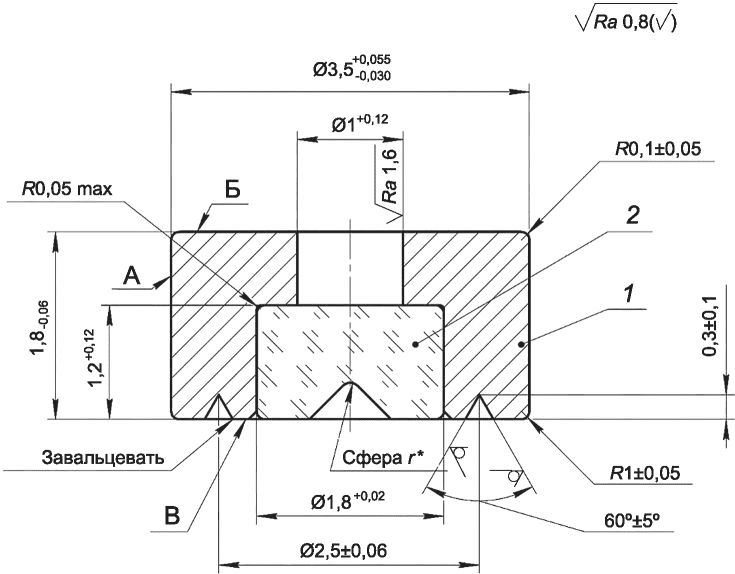
1 — оправа (основа); 2 — подпятник
Рисунок 4 — Гладкая оправа, исполнение 4
Размеры и масса гладких оправ, исполнение 4
| Типоразмер | r, мм | Позиция 1. Оправа (основа) | Позиция 2. Подпятник | Масса 1000 шт., г, не более |
| Количество | ||||
| 1 | 1 | |||
| Обозначение | ||||
| 1 | 0,15 | - | ПКК 1,8 x 0,15 ГОСТ 8898-78 | 138 |
| 2 | 0,25 | ПКК 1,8 x 0,25 ГОСТ 8898-78 | 132 | |
3.2.5 Допуск непараллельности поверхностей Б и В на рисунках 1 - 4 - не более 0,03 мм.
3.2.6 Допуск торцового биения поверхности В относительно оси отверстия d на рисунках 1 - 3 и оси отверстия диаметром 1,8+0,02 мм на рисунке 4 - не более 0,05 мм.
3.2.7 Допуск радиального биения поверхности А относительно оси отверстия d на рисунках 1 - 3 и оси отверстия диаметром 1,8+0,02 мм на рисунке 4 - не более 0,03 мм.
3.2.8 Не указанные на рисунках 1 - 4 предельные отклонения размеров, допуски формы и расположения поверхностей — по ГОСТ Р 71373.
3.3 Резьбовые оправы
3.3.1 Конструкция и размеры резьбовых оправ исполнения 1 должны соответствовать указанным на рисунке 5 и в таблице 6.
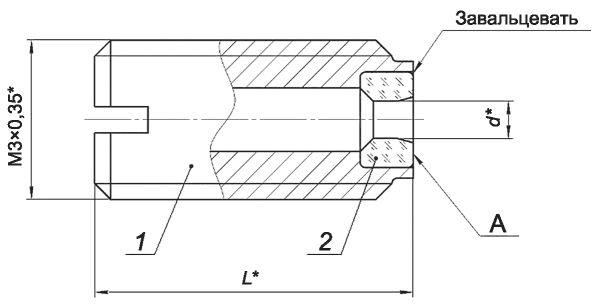
1 — оправа (основа); 2 — втулка
Рисунок 5 — Резьбовая оправа, исполнение 1
Размеры и масса резьбовых оправ, исполнение 1
| Типоразмер | d | L | Позиция 1. Оправа (основа) | Позиция 2. Втулка | Масса 1000 шт., г, не более, кг |
| Количество | |||||
| 1 | 1 | ||||
| Типоразмер (по таблице 9) | Типоразмер (по таблице 10) | ||||
| 1 | 0,3 | 4 | 1 | 1 | 215 |
| 2 | 5 | 2 | 225 | ||
| 3 | 6 | 3 | 235 | ||
| 4 | 8 | 4 | 335 | ||
| 5 | 10 | 5 | 415 | ||
| 6 | 12 | 6 | 495 | ||
| 7 | 0,5 | 4 | 13 | 2 | 205 |
| 8 | 5 | 14 | 215 | ||
| 9 | 6 | 15 | 225 | ||
| 10 | 8 | 16 | 325 | ||
| 11 | 10 | 17 | 405 | ||
| 12 | 12 | 18 | 485 | ||
| 13 | 0,8 | 4 | 13 | 3 | 204 |
| 14 | 5 | 14 | 214 | ||
| 15 | 6 | 15 | 224 | ||
| 16 | 8 | 16 | 323 | ||
| 17 | 10 | 17 | 402 | ||
| 18 | 12 | 18 | 483 | ||
3.3.2 Конструкция и размеры резьбовых оправ исполнения 2 должны соответствовать указанным на рисунке 6 и в таблице 7.
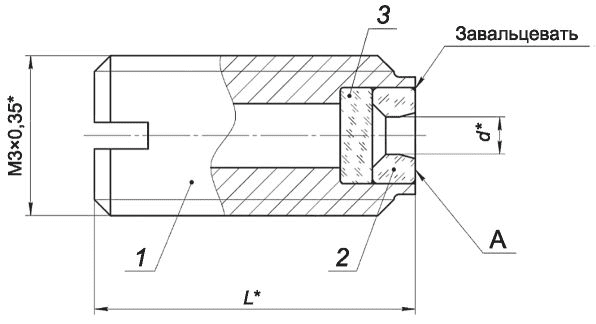
1 — оправа (основа); 2 — втулка; 3 — подпятник
Рисунок 6 — Резьбовая оправа, исполнение 2
Размеры и масса резьбовых оправ, исполнение 2
| Типоразмер | d | L | Позиция 1. Оправа (основа) | Позиция 2. Втулка | Позиция 3. Подпятник | Масса 1000 шт., г, не более |
| Количество | ||||||
| 1 | 1 | 1 | ||||
| Типоразмер (по таблице 9) | Типоразмер (по таблице 10) | Обозначение | ||||
| 1 | 0,3 | 4 | 7 | 1 | ПКП 1,5 x 0,5 ГОСТ 8898-78 | 195 |
| 2 | 5 | 8 | 205 | |||
| 3 | 6 | 9 | 215 | |||
| 4 | 8 | 10 | 315 | |||
| 5 | 10 | 11 | 395 | |||
| 6 | 12 | 12 | 475 | |||
| 7 | 0,5 | 4 | 19 | 2 | ПКП 1,8 x 0,5 ГОСТ 8898-78 | 189 |
| 8 | 5 | 20 | 299 | |||
| 9 | 6 | 21 | 210 | |||
| 10 | 8 | 22 | 310 | |||
| 11 | 10 | 23 | 396 | |||
| 12 | 12 | 24 | 470 | |||
| 13 | 0,8 | 4 | 19 | 3 | 188 | |
| 14 | 5 | 20 | 198 | |||
| 15 | 6 | 21 | 214 | |||
| 16 | 8 | 22 | 311 | |||
| 17 | 10 | 23 | 388 | |||
| 18 | 12 | 24 | 468 | |||
3.3.3 Допуск торцового биения поверхности А относительно среднего диаметра резьбы на рисунках 5 и 6 - не более 0,05 мм.
3.3.4 Конструкция и размеры резьбовых оправ исполнения 3 должны соответствовать указанным на рисунке 7 и в таблице 8.
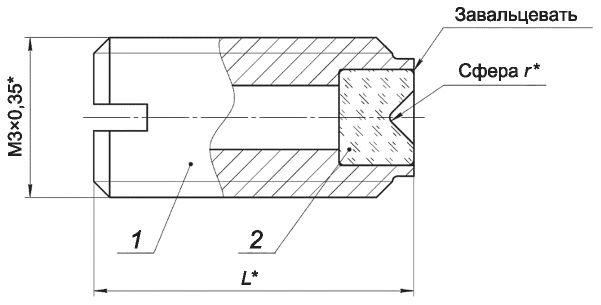
1 — оправа (основа); 2 — подпятник
Рисунок 7 — Резьбовая оправа, исполнение 3
| Типоразмер | r | L | Позиция 1. Оправа (основа) | Позиция 2. Подпятник | Масса 1000 шт., г, не более |
| Количество | |||||
| 1 | 1 | ||||
| Типоразмер (по таблице 9) | Обозначение | ||||
| 1 | 0,15 | 4 | 7 | ПКК 1,5 x 0,15 ГОСТ 8898-78 | 0,185 |
| 2 | 5 | 8 | 0,197 | ||
| 3 | 6 | 9 | 0,210 | ||
| 4 | 8 | 10 | 0,303 | ||
| 5 | 10 | 11 | 0,386 | ||
| 6 | 12 | 12 | 0,470 | ||
| 7 | 0,20 | 4 | 7 | ПКК 1,5 x 0,20 ГОСТ 8898-78 | 0,185 |
| 8 | 5 | 8 | 0,197 | ||
| 9 | 6 | 9 | 0,210 | ||
| 10 | 8 | 10 | 0,303 | ||
| 11 | 10 | 11 | 0,336 | ||
| 12 | 12 | 12 | 0,470 | ||
| 13 | 0,25 | 4 | 7 | ПКК 1,5 x 0,25 ГОСТ 8898-78 | 0,185 |
| 14 | 5 | 8 | 0,197 | ||
| 15 | 6 | 9 | 0,210 | ||
| 16 | 8 | 10 | 0,303 | ||
| 17 | 10 | 11 | 0,386 | ||
| 18 | 12 | 12 | 0,470 | ||
3.3.5 Конструкция и размеры основы для завальцовки подпятников и втулок должны соответствовать указанным на рисунке 8 и в таблице 9.
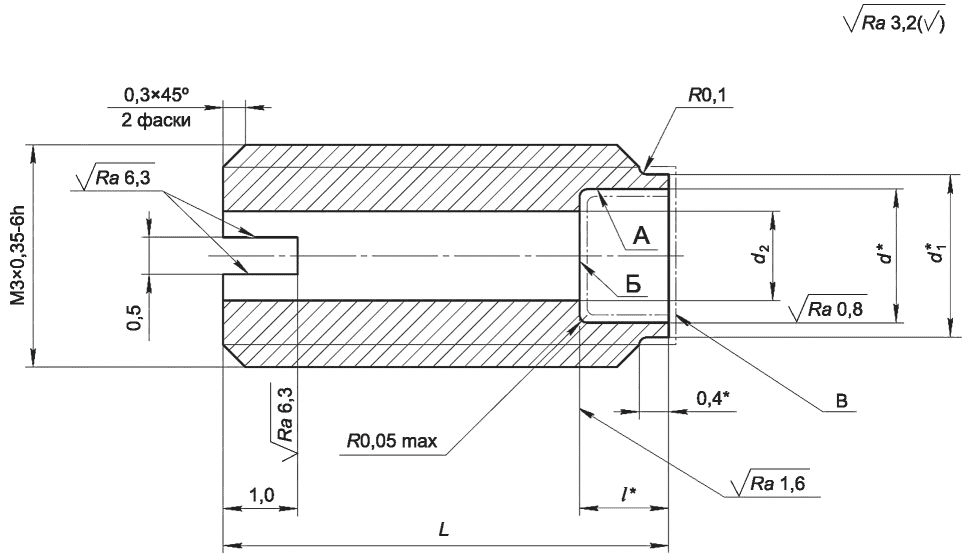
<*> Размеры, которые допускается выполнять в сборке при закатке камня (см. исполнения 1 — 3 резьбовых оправ).
Рисунок 8 — Основа для завальцовки подпятников и втулок
3.3.6 Допуск радиального биения поверхности А и допуск торцового биения поверхности Б относительно среднего диаметра резьбы на рисунке 8 - не более 0,03 мм.
3.3.7 Покрытие: Хим.Пас по ГОСТ 9.306.
Примечание — При изготовлении оправ в сборке (см. исполнения 1 — 3 резьбовых оправ) поверхности А, Б и В допускаются без покрытия.
3.3.8 Не указанные на рисунке 8 предельные отклонения размеров, допуски формы и расположения поверхностей — по ГОСТ Р 71373.
3.4 Втулки
Размеры втулок должны соответствовать указанным в таблице 10.
| Типоразмер | Наружный диаметр | Внутренний диаметр | Толщина |
| 1 | 1,5 | 0,3 | 0,5 |
| 2 | 1,8 | 0,5 | 0,6 |
| 3 | 0,8 |
4 Технические требования
4.1 Основные требования к оправам с камнями
4.1.1 Оправы должны изготавливаться в соответствии с требованиями настоящего стандарта.
4.1.2 Камни для приборов — втулки и подпятники должны быть заподлицо завальцованы в оправы без осевого и радиального люфта.
4.1.3 Поверхности оправ и камней не должны иметь царапин, вмятин, трещин и заусенцев.
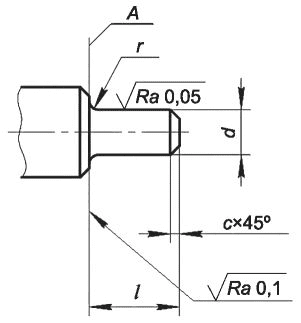
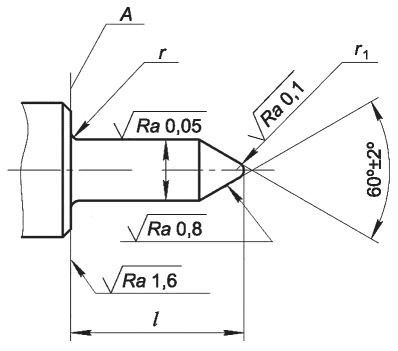
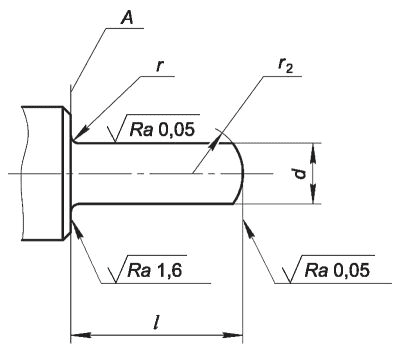
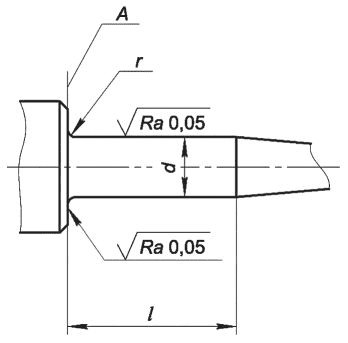
4.1.4 Оправы должны работать с цапфами деталей приборов, предназначенными для работы на камнях. Конструкция и размеры цапф, предназначенных для работы на камнях, — в соответствии с приложением А.
4.2 Требования к материалам
4.2.1 Материал оправ:
- проволока из латуни Л63 по ГОСТ 1066;
- прутки из латуни Л63 по ГОСТ 2060.
4.3 Маркировка
Маркировку обозначения оправ и клеймо отдела технического контроля (ОТК) организации-изготовителя (далее — изготовитель) наносят на коробку с упакованными оправами.
Примечание — Под ОТК в настоящем стандарте понимается непосредственно отдел технического контроля либо любая другая служба контроля качества, осуществляющая функции ОТК в организации.
4.4 Упаковка
4.4.2 В коробку следует упаковывать оправы одного обозначения.
4.4.4 На коробке с внешней стороны должна быть помещена наклейка с указанием:
5 Правила приемки
5.1 Приемку и испытания изготовленных оправ проводят в соответствии с требованиями настоящего стандарта, ГОСТ 15.309 или иных нормативных документов, устанавливаемых в договорах (контрактах).
5.2 Внешний осмотр оправ проводят с помощью лупы пятикратного увеличения при дневном или искусственном освещении.
5.3 Проверку качества завальцовки и целости камней проводят под микроскопом с 50-кратным увеличением и нижним подсветом.
5.4 Проверку размеров оправ проводят средствами измерений, обеспечивающими требуемую точность измерения.
5.5 При обнаружении в партии оправ, не удовлетворяющих требованиям настоящего стандарта, всю партию бракуют.
6 Транспортирование и хранение
6.1 Упакованные оправы допускается транспортировать всеми видами транспорта без ограничения расстояния и скорости.
6.2 Оправы в упакованном виде должны храниться в сухом, вентилируемом помещении.
7 Гарантии изготовителя
7.1 Изготовитель должен гарантировать соответствие оправ требованиям настоящего стандарта при соблюдении условий эксплуатации, транспортирования и хранения, установленных стандартом.
7.2 Гарантийный срок эксплуатации оправ устанавливается изготовителем.
А.1 Цапфы деталей приборов, предназначенные для работы на камнях, по конструкции подразделяются на четыре типа.
А.2 Конструкция и размеры цапф должны соответствовать указанным на рисунке А.1 и в таблице А.1.
 |
 |
|---|---|
| а) Тип 1 | б) Тип 2 |
 |
 |
|---|---|
| в) Тип 3 | г) Тип 4 |
А.3 Торцовое биение поверхности А относительно оси цапф на рисунке А.1 - не более 0,02 мм.
| УДК 681.7.072:006.354 | ОКС 49.090 |
| Ключевые слова: авиационная техника, оправы с камнями, опоры, цапфы, подвижные части приборов | |