ГОСТ Р 72584-2026. Национальный стандарт Российской Федерации. Машины землеройные. Методика сбора информации, измерения показателей надежности
(утв. и введен в действие Приказом Росстандарта от 12.03.2026 № 213-ст)
Примечание
Документ введен в действие с 01.07.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 12 марта 2026 г. № 213-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
МЕТОДИКА СБОРА ИНФОРМАЦИИ, ИЗМЕРЕНИЯ ПОКАЗАТЕЛЕЙ НАДЕЖНОСТИ
Earthmoving machines. The methodology of collecting information and measuring reliability indicators
Дата введения 1 июля 2026 года
Предисловие
1 РАЗРАБОТАН Обществом с ограниченной ответственностью «Русский Сертификационный Центр» (ООО «РСЦ»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 267 «Строительно-дорожные машины и оборудование»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 12 марта 2026 г. № 213-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на продукцию строительного, дорожного и коммунального машиностроения.
Настоящий стандарт устанавливает порядок сбора, обработки и анализа информации о надежности в условиях эксплуатации серийно выпускаемых изделий и их составных частей и предназначен для использования службами надежности организаций и предприятий отрасли.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 7.32 Система стандартов по информации, библиотечному и издательскому делу. Отчет о научно-исследовательской работе. Структура и правила оформления
ГОСТ 27.402 Надежность в технике. Планы испытаний для контроля средней наработки до отказа (на отказ). Часть 1. Экспоненциальное распределение
ГОСТ 21623 Система технического обслуживания и ремонта техники. Показатели для оценки ремонтопригодности. Термины и определения
ГОСТ Р 8.736 Государственная система обеспечения единства измерений. Измерения прямые многократные. Методы обработки результатов измерений. Основные положения
ГОСТ Р 27.102 Надежность в технике. Надежность объекта. Термины и определения
ГОСТ Р 27.607 Надежность в технике. Управление надежностью. Условия проведения испытаний на безотказность и статистические критерии и методы оценки результатов
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ Р 27.102.
4 Общие положения
4.1 Система сбора и обработки информации охватывает головные организации по надежности групп изделий и предприятия-изготовители, а также специализированные организации, принимающие участие в работе на договорных началах. Функции организаций, участвующих в работе, приведены в рекомендуемом приложении А.
4.2 Проведение работ по сбору, обработке и анализу информации в общем случае должно обеспечить возможность решения следующих задач:
определение, контроль и корректировку количественных показателей надежности (номенклатура показателей приведена в справочном приложении Б);
выявление конструктивных и технологических недостатков изделий;
установление деталей и сборочных единиц, лимитирующих надежность изделий;
установление влияния условий и режимов эксплуатации на надежность;
установление и корректировку норм расхода запасных частей; определение эффективности мероприятий по повышению надежности;
накопление сведений, необходимых для совершенствования системы ремонта и технического обслуживания (в том числе обоснование критериев отказов и предельных состояний);
накопление данных для прогнозирования уровня надежности вновь создаваемых изделий.
Перечень задач конкретизируется в техническом задании на проведение работ.
4.3 Выбор номенклатуры изделий для проведения сбора информации проводит предприятие-изготовитель по согласованию с головной организацией по надежности, выбор обуславливается значимостью, объемом производства, перспективой выпуска, количеством изделий в эксплуатации и характером последствий отказов (угроза безопасности, экономический ущерб, невыполнение задачи). Сбор информации рекомендуется проводить с начала выпуска новой или модернизированной модели изделия.
4.4 Сбор и обработку информации конкретных моделей изделий по номенклатуре, определенной согласно 4.3, проводят в соответствии с техническими заданиями и рабочими методиками, которые могут разрабатываться как на изделие в целом, так и на его составные части (например, отдельно на гидроагрегаты экскаватора). Порядок разработки указанных документов устанавливают в отраслевой нормативно-технической документации. Допускается объединение технического задания и рабочей методики в одном документе.
4.4.1 Техническое задание на проведение сбора информации должно устанавливать:
указания по организации работ;
номенклатуру сборочных единиц и деталей, по которым должна собираться информация, и определяемых показателей надежности;
условия эксплуатации, в которых должен проводиться сбор информации;
продолжительность сбора информации;
порядок прохождения информации и отчетность.
4.4.2 Рабочие методики сбора, обработки и анализа информации следует составлять с учетом настоящего стандарта, а также разработанных головными организациями методик на группы однотипных изделий и, в общем случае, должны включать:
планы проведения наблюдений в соответствии с [1], в том числе требования к точности оценки (допустимой погрешности и доверительной вероятности) определяемых показателей;
критерии отказов и предельных состояний;
классификатор отказов по группам сложности;
формы учета информации и инструкции по их заполнению;
порядок формирования информационных массивов для статистической обработки;
формулы для расчета показателей надежности или алгоритмы и программы обработки;
формы записи результатов обработки;
порядок анализа информации и использования результатов.
Если некоторые из перечисленных разделов являются общими для группы изделий и входят в состав групповых методик, то в рабочие методики для конкретных моделей они не включаются.
5 Сбор информации
5.1 Требования к качеству информации
5.1.1 Организация сбора и обработки информации о надежности должна обеспечить достоверность, полноту, однородность, единообразие и своевременность.
5.1.2 Достоверность информации определяется обязательным выполнением следующих условий:
каждое наблюдение, наработка, отказ (каждая реализация) должны обладать свойствами случайного события (а при количественных данных — случайной величины), что достигается сбором фактических, а не усредненных данных;
каждая реализация должна принадлежать исследуемой генеральной совокупности, что обеспечивается классификацией информации при ее обработке.
5.1.3 Полнота информации определяется наличием всех сведений, оговоренных в рабочих методиках и необходимых для решения задач, установленных техническим заданием на проведение работ.
5.1.4 Однородность и единообразие информации обеспечивается использованием рабочих методик, устанавливающих единые требования к порядку учета отказов и предельных состояний при сборе и классификации информации при ее обработке.
Следствием однородности и единообразия должна быть сопоставимость результатов обработки информации, возможность сравнительного анализа и оценки надежности.
5.1.5 Своевременность обеспечивается регулярностью сбора данных, передачей информации в установленные рабочей методикой сроки и создает возможность оперативной разработки мероприятий по обеспечению и повышению надежности.
5.1.6 Необходимая представительность информации достигается выбором мест проведения наблюдений таким образом, чтобы с учетом обусловленного техническим заданием целевого назначения работы, как правило, обеспечивалось получение данных для различных типичных условий эксплуатации и режимов работы, предусмотренных нормативно-технической документацией на изделие.
Перечень факторов, характеризующих условия эксплуатации, приведен в рекомендуемом приложении В.
5.1.7 Для количественной характеристики свойств надежности должны использоваться статистические оценки показателей, полученные на основании данных о группе изделий. Необходимые объемы наблюдений устанавливают в рабочей методике с учетом требований [1] и рекомендуемого приложения Г.
5.1.8 Если парк изделий, подлежащих эксплуатационным наблюдениям, исчисляется единицами (опытные образцы, выпущенные в единичных экземплярах, образцы зарубежной техники), то информацию следует собирать по каждому эксплуатируемому изделию. В этих случаях ресурсные показатели изделия в целом и сборочных единиц при обработке информации не определяются.
Эти показатели не определяются также для изделий индивидуального типа производства, по которым не может быть обеспечен необходимый объем наблюдений.
Примечание - Оценки ресурсных показателей для указанных изделий необходимо определять по результатам специальных испытаний на надежность и расчетов.
5.2 Состав информации
5.2.1 Собираемая информация в общем случае должна включать:
систематические сведения об отказах и предельных состояниях изделий в целом, сборочных единиц и деталей — наработки до отказов, условия обнаружения, внешние проявления, причины отказов, данные об отказавших элементах;
сведения о ремонтопригодности — продолжительности и трудоемкости технических обслуживаний, плановых и неплановых ремонтов;
технико-экономическую информацию — данные о стоимостных и материальных затратах на поддержание надежности (расходе запасных частей, энергии, горюче-смазочных материалов), а также ущербе от простоя;
общие сведения об изделии («адресная» информация): наименование, модель, предприятие-изготовитель, заводской номер, год выпуска, место эксплуатации.
5.2.2 Сведения об отказах и предельных состояниях являются основными для содержания собираемой информации, возможности полноценного использования этой информации при обработке и анализе; информация должна включать сопутствующие сведения об условиях и режимах эксплуатации изделий.
5.2.3 Информацию о ремонтопригодности, в соответствии с государственными стандартами, следует собирать при предварительных (заводских) и периодических испытаниях, программы которых должны включать испытания на ремонтопригодность. Информация о ремонтопригодности, собираемая при эксплуатации серийной продукции, является дополнительной и должна использоваться для контроля реализации нормативов по ремонтопригодности, необходимой корректировки системы планово-предупредительного ремонта (ППР) и как исходный материал для экономических расчетов.
5.2.4 Технико-экономическую информацию необходимо собирать при специальных исследованиях и использовать для определения технико-экономических показателей надежности наблюдаемых моделей, а также экономической эффективности от внедрения конкретных мероприятий по повышению надежности.
Кроме этого, сбор технико-экономической информации должен являться источником исходных данных для решения задач общего характера:
установления закономерностей изменения затрат на поддержание надежности от наработки;
разработки технико-экономических нормативов надежности;
обоснования оптимальных ресурсов и сроков службы.
Необходимая достоверность и полнота технико-экономической информации, также и данных по ремонтопригодности, может быть обеспечена только при организации постоянных наблюдений.
5.3 Способы сбора информации
5.3.1 В зависимости от целей и задач, определенных техническим заданием, могут быть использованы следующие способы сбора информации:
постоянные наблюдения в подконтрольной эксплуатации на опорных пунктах (приложение Д);
постоянные наблюдения в рядовой эксплуатации с периодическим посещением объектов наблюдения (приложение Е);
периодические наблюдения в рядовой эксплуатации (приложение Ж);
сбор данных на ремонтных предприятиях (приложение И);
разовые обследования и анкетирование (приложение К).
При выборе способа сбора информации необходимо учитывать объем производства изделий, условия их эксплуатации (концентрацию на эксплуатационных предприятиях, технический уровень эксплуатации и ремонта), а также изложенные далее (5.3.2 - 5.3.5) рекомендации.
5.3.2 При длительных постоянных наблюдениях в подконтрольной эксплуатации на опорных пунктах достигается самое высокое качество информации. Этот способ сбора информации является единственным, обеспечивающим получение в полном объеме исходных данных (согласно 5.2.1) для решения всего комплекса задач, перечисленных в 4.2, но связан со значительными организационными трудностями в части материального обеспечения опорных пунктов, бесперебойной поставки запасных частей для наблюдаемых изделий.
5.3.3 Постоянные и периодические наблюдения в рядовой эксплуатации благодаря большому объему данных также дают возможность решения широкого круга задач оценки надежности. Следует учитывать, что данные рядовой эксплуатации (особенно при периодических наблюдениях) характеризуются существенно меньшей достоверностью по сравнению с подконтрольной эксплуатацией. Это снижает ценность информации. При статистической обработке данных периодических наблюдений определяют ограниченную номенклатуру показателей долговечности. Не рекомендуется применение указанного способа сбора информации для количественных оценок с целью задания нормативов надежности, а также для сбора технико-экономической информации и сведений по ремонтопригодности.
Примечание - Рядовой считается эксплуатация с возможными отклонениями от правил использования изделий и ухода за ними, зависящими от технической культуры и оснащенности обслуживающего и производящего ремонт персонала.
5.3.4 Сбор информации на ремонтных предприятиях или в ремонтных цехах предприятий-изготовителей с использованием данных дефектации в отдельных случаях целесообразен для получения в короткие сроки сведений о ранних разрушениях, а также большого объема информации по ресурсам изделий, их сборочных единиц и деталей (например, определение ресурсов деталей насосов и гидромоторов при централизованном ремонте), которые в первую очередь могут использоваться для расчета норм расхода запасных частей.
5.3.5 Разовые обследования, а также анкетирование, осуществляемое рассылкой специальных опросных листов в эксплуатационные и (или) ремонтные предприятия, являются вспомогательными способами сбора информации и могут использоваться для оперативного выявления недостатков изделий. Эти способы не следует применять для получения количественных оценок надежности из-за недостаточной достоверности. В порядке исключения допускается их использование для подтверждения норматива ресурса изделия при аттестации продукции.
5.3.6 Рабочей методикой может предусматриваться сочетание различных способов сбора. При этом необходимо уделять особое внимание инженерно-техническому анализу полученных сведений с учетом того, что данные рядовой и подконтрольной эксплуатации, как правило, не должны обрабатываться совместно.
5.4 Порядок сбора и источники информации
5.4.1 Работу по сбору информации выполняет персонал службы надежности предприятия-изготовителя или специализированной организации, работающей по договору с предприятием.
5.4.2 В качестве инженеров-информаторов должны работать специалисты, изучившие конструктивные особенности и специфику эксплуатации наблюдаемых изделий.
5.4.3 До начала работы инженера-информатора обеспечивают разработанной по заводским чертежам номенклатурой сборочных единиц и деталей, надежность которых должна оцениваться. В каждой позиции номенклатуры содержится точное обозначение и наименование сборочной единицы и детали, указывается их количество.
5.4.4 Информацию (за исключением сбора данных анкетированием) собирают при непосредственном посещении инженерами-информаторами участков, на которых эксплуатируются или ремонтируются наблюдаемые изделия.
При посещении инженер-информатор заполняет первичные документы на основе личных наблюдений и документальных сведений, фиксируемых эксплуатационным предприятием в формуляре или паспорте на изделие, журнале ремонтных работ, документах складского учета, материалах бухгалтерии, планового и производственного отделов.
5.4.5 В качестве дополнительного источника информации о надежности при периодических посещениях должны использоваться данные опроса персонала: механиков и мастеров, ответственных за эксплуатацию и ремонт изделий, машинистов, работников, выполняющих планово-профилактические ремонты и обслуживание.
Сбор информации и заполнение первичных документов только по данным опроса не допускается.
5.5 Регистрация отказов при сборе информации
5.5.1 При сборе информации регистрируют отказы и предельные состояния изделия в целом и его составных частей в соответствии с критериями, содержащимися в эксплуатационной документации на изделие и рабочей методике проведения работ. Рекомендации по назначению критериев отказов и предельных состояний приведены в приложении Л.
В рабочую методику включают также перечни нарушений работоспособности, не учитываемых как отказы. Так, например, при сборе информации для оценки безотказности изделия в целом, к отказам не относят:
остановку изделия для замены быстроизнашивающихся элементов (например, наконечников рыхлителя), если продолжительность остановки не превышает заданного значения;
нарушение работоспособности деталей и узлов в процессе устранения отказа (например, разрушение и замена прокладок).
5.5.2 Если полная или частичная утрата работоспособности детали одной сборочной единицы вызывает полную или частичную утрату работоспособности деталей данной или других сборочных единиц («зависимый» отказ), то регистрируют один отказ изделия.
Если при устранении отказа осуществляют замену или восстановление группы деталей, сопряженных с отказавшей, то также регистрируют один отказ (например, одновременная замена звеньев и пальцев гусеничного хода экскаватора).
В первичной форме — носителе информации в обоих случаях перечисляют все замененные (восстановленные) детали.
5.5.3 В случае одновременного обнаружения независимого выхода из строя деталей различных сборочных единиц (например, при текущем ремонте), каждый такой отказ регистрируют отдельно.
5.5.4 Если отказ после его возникновения не устранен и продолжает наблюдаться при дальнейшей эксплуатации, его необходимо фиксировать только первый раз.
5.5.5 Отказы при регистрации необходимо классифицировать по группам сложности в соответствии с классификатором, входящим в состав рабочей методики, и с учетом рекомендаций приложения М.
5.5.6 Наработку изделий при регистрации отказов определяют по показаниям счетчиков. Для изделий, не имеющих счетчиков, используются данные учета сменного времени с обязательным переходом к часам фактической работы (с помощью коэффициентов внутрисменного использования) при последующей обработке информации.
5.5.7 Для обеспечения точной локализации отказов инженер-информатор должен иметь каталог деталей изделия или альбом основных чертежей.
5.6 Носители информации
5.6.1 В качестве носителей информации о надежности должны использоваться специальные формы учета.
5.6.2 В общем случае используются следующие виды форм:
первичные формы для записи несистематизированной информации, заполняемые на месте эксплуатации;
формы-накопители для записи систематизированной по необходимому признаку информации, заполняемые по данным первичных документов;
формы записи результатов обработки и анализа информации.
Использование при сборе и обработке информации первичных форм и форм записи результатов является обязательным. Целесообразность и необходимость форм-накопителей определяется принятым способом обработки данных (ручным или компьютерным).
5.6.3 К первичным формам относятся:
сообщение о техническом обслуживании и плановом ремонте.
5.6.4 Форма «Сообщения об отказе», заполняемая при регистрации каждого отказа, и инструкция по его заполнению входят в состав рабочей методики, допускается оформление сообщений об отказе в виде листов в общем журнале, ведущемся на каждое изделие.
Сообщение об отказе должно содержать следующий минимум сведений:
модель изделия (индекс/каталожный номер);
заводской и инвентарный номер;
дата начала эксплуатации (год, месяц);
наработка с начала эксплуатации;
причина отказа (предполагаемая или установленная);
сведения об отказавших сборочных единицах и деталях;
подписи лиц, ответственных за сбор данных.
Другие сведения (характер отказа — внезапный или постепенный, продолжительность и трудоемкость устранения отказа, данные об использованных подъемных и транспортных средствах) включают в графы сообщения об отказе в зависимости от целей и задач выполнения работы, определенных техническим заданием.
Допустима автоматизированная обработка информации с переносом данных сообщения на компьютерные носители (ПК — персональные компьютеры).
5.6.5 Форма сообщения о техническом обслуживании и ремонте используется в тех случаях, когда техническим заданием предусматривается оценка ремонтоспособности. В качестве бланка при этом рекомендуется использовать форму, приведенную в приложении Д.
5.6.6 Все формы-накопители должны иметь постоянную часть, где фиксируются данные о наработках, отказах и простоях. Рекомендуемые бланки форм-накопителей приведены в приложении Д.
5.6.7 К формам записи результатов относятся:
сводный перечень отказов изделий;
сводный перечень оценок показателей надежности.
Формы сводных перечней приведены в разделе 6 и 7.
5.6.8 В случае необходимости, обусловленной специфическими особенностями организации сбора информации (например, сбор данных на ремонтных предприятиях, анкетирование), допускается применение специальных форм, помимо перечисленных выше.
5.6.9 Конкретную номенклатуру форм учета устанавливают в рабочей методике проведения работ или методике на группу однотипных изделий.
5.7 Правила ведения документации
Четкость оформления документов должна быть такой, чтобы была исключена возможность появления ошибок при последующей обработке. Для обеспечения этого необходимо соблюдать следующие требования:
записи следует делать четко и разборчиво только в графах, которые отведены для данного вида информации;
заполнение информации выполняют только на основании классификаторов, входящих в состав рабочей методики (классификаторы в приложении Н);
запрещается введение в формы наименований деталей и сборочных единиц, не применяемых в чертежах и каталогах.
5.8 Требования 5.4, 5.5, 5.7 в части порядка сбора данных, регистрации отказов и ведения документации следует выполнять при всех способах сбора информации.
6 Обработка и анализ информации
6.1 Излагаемый в данном разделе порядок обработки и анализа распространяется как на постоянные, так и на периодические наблюдения. Необходимый объем обработки и анализа в каждом конкретном случае определяется задачами, установленными техническим заданием на проведение работы.
Периодичность проведения обработки и анализа устанавливают в рабочих методиках. Рекомендуется при постоянных наблюдениях выполнять обработку не реже, чем раз в полгода, при периодических наблюдениях — ежегодно.
6.2 Обработка информации состоит из предварительной (инженерно-технической) и математической (статистической) обработки.
6.3 Предварительная обработка информации
6.3.1 Качество предварительной обработки оказывает решающее влияние на достоверность конечных результатов статистической обработки и анализа информации. Поэтому предварительную обработку должны выполнять наиболее квалифицированные специалисты.
6.3.2 Предварительная обработка информации включает следующие этапы:
контроль первичной документации;
формирование массивов информации для статистической обработки.
6.3.3 На этапе контроля первичной документации проверяют полноту и достоверность сведений, зафиксированных в графах первичных форм учета и форм-накопителей.
Обязателен контроль полноты заполнения всех граф в соответствии с инструкцией. При невозможности восполнить пропущенные сведения на основании аналогичных документов по другим изделиям первичные документы должны быть возвращены исполнителю для доработки. Необходим также контроль идентичности применяющихся единиц измерения и порядков чисел, занесенных в первичную документацию. При возможности проводят контроль взаимно увязанных чисел на одном бланке по одному изделию, если такая связь имеет место (например, даты отказов и значения наработок). Проводят контроль особо резко выделяющихся данных. Явно аномальные данные об отказах, полученные в результате возможных ошибок наблюдений (например, пропусков отказов) или в условиях грубых нарушений правил эксплуатации, подлежат исключению. На этапе контроля первичные документы дополняют результатами исследований по установлению причин отказа, не выявленных при сборе информации.
6.3.4 Классификацию информации выполняют по следующим основным признакам, зафиксированным в формах учета: причина и место отказа.
6.3.5 Классификация по причинам отказов:
конструкционные отказы — нарушения работоспособности, вызванные ошибками при конструировании изделия;
производственные отказы — нарушения работоспособности, вызванные ошибками при изготовлении изделия;
эксплуатационные отказы — нарушения работоспособности, вызванные несоблюдением правил эксплуатации, установленных нормативной документацией предприятия-изготовителя;
отказы, вызванные процессами усталости и естественного износа и не обусловленные ошибками при проектировании, изготовлении и эксплуатации;
отказы, не связанные со свойством «надежность», а возникающие из-за неприспособленности изделия к некоторым, не предусмотренным в нормативно-технической документации, экстремальным условиям эксплуатации и режимам работы, а также вызванные грубыми конструктивными и производственными недоработками, определяющими неудовлетворительное начальное качество вновь изготовленного изделия и подлежащими срочному устранению;
отказы, причина возникновения которых не установлена.
Данные об отказах, не связанных со свойством «надежность», не подлежат дальнейшей обработке, но должны учитываться при модернизации и создании новых конструкций.
6.3.6 Классификация по месту отказа состоит в группировании отказов по системам (например, «отказы гидросистемы», «отказы электрооборудования»), сборочным единицам и, в пределах сборочных единиц, по отдельным деталям.
6.3.7 Результаты классификации по причинам и месту отказа могут без дальнейшей статистической обработки использоваться для решения задачи о выявлении «слабых мест» — конструктивных и технологических недостатков, снижающих надежность. С этой целью уже на стадии предварительной обработки данные о производственных и конструкционных отказах в сгруппированном виде, в сроки, установленные рабочей методикой, передаются соответствующим подразделениям предприятия-изготовителя для принятия решения.
6.3.8 Заключительным этапом предварительной обработки является формирование информационных массивов (выборок) для проведения статистической обработки.
Состав данных, включаемых в информационный массив, определяется задачами обработки.
6.3.9 При формировании массивов для определения показателей надежности учитывают отказы, вызванные процессами усталости и естественного износа, конструкционные и производственные отказы.
производственные и конструкционные отказы, которые после проведенных доработок изделия в течение наблюдаемого периода не повторялись;
повторные отказы одних и тех же сборочных единиц и деталей, если установлено, что они возникают как результат некачественного ремонта;
отказы деталей и сборочных единиц, являющиеся следствием других отказов (зависимые);
преждевременные «попутные» замены деталей при ремонтах.
При определении показателей наработки на отказ, параметра потока отказов, среднего времени восстановления, коэффициента готовности не учитывают такие отказы, обнаруженные и устраняемые при плановых технических обслуживаниях и ремонтах. Исключение этих отказов при оценке ресурсных показателей деталей и сборочных единиц не допускается.
Примечание - Объединение разнородной информации в один массив для последующей статистической обработки с целью определения показателей надежности недопустимо.
6.3.10 При оценке надежности установочных серий (первых промышленных партий) изделий, проходящих длительные эксплуатационные испытания, подлежат учету только отказы, вызванные процессами усталости и естественного износа. Данные о конструкционных и производственных отказах, причины которых за время испытаний предприятием-изготовителем устраняются, в массивы для статистической обработки не включаются.
6.3.11 При формировании массивов для определения исходных данных к расчету норм расхода запасных частей, в число учитываемых отказов, дополнительно к перечислению в 6.3.9, включают:
эксплуатационные отказы, не являющиеся следствием грубых нарушений правил эксплуатации.
Не учитывают любые отказы, устранение которых возможно и экономически целесообразно путем ремонта без замены деталей.
6.3.12 Если техническим заданием на проведение работ предусматривается выявление динамики показателей надежности и оценки эффективности мероприятий по ее повышению, то при классификации и формировании массивов для статистической обработки могут быть раздельно сгруппированы данные по изделиям различных лет выпуска, по изделиям, выпущенным до и после существенных изменений или модернизации, по изделиям с примерно одинаковой наработкой.
6.3.13 В сформированных массивах следует на основе технических доводов провести отсев единичных резко выделяющихся значений. При нормальном распределении исследуемого показателя качественный анализ резко выделяющихся значений следует дополнить количественной оценкой по критерию Смирнова согласно ГОСТ Р 8.736. В массивах достаточно большого объема (более 30 значений) отсев выделяющихся значений можно не проводить.
6.3.14 Окончательно сформированные информационные массивы для статистической обработки переносят на ПК или обрабатывают «ручным» счетом.
6.4 Статистическая обработка
6.4.1 Статистическую обработку информации выполняют с целью получения количественных оценок показателей надежности как по изделию в целом, так и по составным частям: сборочным единицам и деталям. Перечень определяемых показателей устанавливается техническим заданием с учетом рекомендаций приложения Б и требований потребителя.
6.4.2 Определение показателей долговечности
К показателям долговечности относятся гамма-процентный и средний ресурсы, средний срок службы.
Аналитические способы получения точечных и интервальных оценок показателей долговечности для различных форм задания исходных данных — по ГОСТ Р 27.607.
6.4.3 Определение показателей безотказности
6.4.3.1 Определение наработки на отказ Т — по ГОСТ 27.402.
Если в информационном массиве собраны данные об отказах изделий с мало отличающимися наработками, то наработку на отказ можно определить по формуле
T = \frac{t_{\text{сум}}}{\sum_{i = 1}^{N} m_{i}} , (1)
где tсум — суммарная наработка изделий за период наблюдений;
\sum m_{i} — количество учтенных отказов за период наблюдений;
N — общее число наблюдавшихся изделий (объем выборки).
Наработка на отказ может, если это предусмотрено техническим заданием, оцениваться раздельно по группам сложности отказов. В знаменатель формулы (1) в этом случае последовательно подставляют суммарное количество отказов по каждой группе сложности (\sum m_{i1}, \sum m_{i2}, \sum m_{i3}) .
6.4.3.2 Параметр потока отказов на интервале наработки вычисляют по формуле
\omega(t) = \frac{\sum_{i = 1}^{N} m_{i}(\Delta t)}{N \cdot \Delta t} , (2)
где \sum m_{i}(\Delta t) — суммарное количество отказов в интервале \Delta t .
Если число наблюдавшихся изделий по интервалам наработки не остается постоянным, то в формулу для расчета \omega(t) вместо общего числа изделий № подставляют число изделий, наблюдавшихся в данном интервале.
Если техническим заданием предусматривается оценка изменения уровня безотказности по календарному времени (например, для учета влияния высоких летних температур в условиях жаркого климата), то значение условного параметра потока отказов следует находить по формуле
\omega\prime(t) = \frac{\sum_{i = 1}^{N} m_{i}}{\sum_{i = 1}^{N} t_{i}} , (3)
где \sum m_{i} и \sum t_{i} — соответственно суммарное количество отказов и наработка по всем наблюдавшимся изделиям за рассматриваемый период.
6.4.3.3 Оценку вероятности безотказной работы P(t) находят по формуле
где N(t) — количество изделий, у которых в течение наработки t отказы не зафиксированы.
Примечание - Если выявлен закон распределения наработки до отказа и его параметры, то более точные оценки вероятности безотказной работы находят по формулам для соответствующих распределений.
6.4.3.4 Оценку средней наработки до первого отказа находят по формуле
T_{\text{ср}} = \frac{1}{N_{1}} \sum_{i = 1}^{N_{1}} t_{1i}, (5)
где t1i — наработки до первого отказа;
N1 — количество изделий с учтенными первыми отказами.
6.4.4 Определение показателей ремонтопригодности
6.4.4.1 Среднее время восстановления TВ находят по формуле
T_{\text{В}} = \frac{1}{m_{B}} \sum_{i = 1}^{m_{B}} t_{Bi}, (6)
где tВi — значения времени восстановления — отыскания и устранения отказа;
6.4.4.2 Удельный вес во времени восстановления изделия
\delta — показатель для оценки надежности сборочных единиц и деталей, определяют по формуле
\delta_{i} = \frac{\sum t_{Bi}}{\sum t_{B}} , (7)
где \sum t_{B} — суммарные затраты времени на восстановление (устранение отказов изделий) за период наблюдений;
\sum t_{Bi} — суммарные затраты времени на восстановление рассматриваемой i-й составной части за тот же период.
В расчетную формулу входит оперативное время восстановления, организационные простои не учитывают.
6.4.4.3 Среднюю оперативную трудоемкость технического обслуживания данного вида Si (в том числе ежесменного или ежедневного Sео) определяют по данным хронометража согласно ГОСТ 21623
S_{i} = \sum_{f = 1}^{g} \sum_{l = 1}^{k} t_{fl}, (8)
где q — количество исполнителей i-го вида технического обслуживания;
k — количество операций i-го вида технического обслуживания;
tfl — оперативное время, затрачиваемое f исполнителем на выполнение l-операции, определяемое как среднее арифметическое значение всех хронометражных измерений за период наблюдений.
6.4.4.4 Удельную суммарную оперативную трудоемкость периодического технического обслуживания находят по формуле
\tau_{TO} = \frac{\sum_{i}^{¡} {}_{= 1}S_{i}^{î}n_{i}}{T_{TO}} , (9)
где TТО — цикл технического обслуживания, т.е. наработка, в течение которой изделие проходит все виды периодического обслуживания (например, для машин, базирующихся на тракторах или с тракторными двигателями TТО = 960 ч);
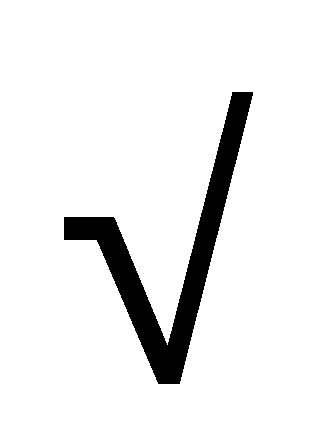 - количество видов технических обслуживаний в цикле;
ni — количество технических обслуживаний i-го вида за период TТО.
6.4.5 Определение комплексных показателей
6.4.5.1 Коэффициент готовности KГ и коэффициент технического использования KТИ определяют согласно ГОСТ Р 27.102
K_{\text{Г}} = \frac{T}{T + T_{B}} , (10)
где наработку на отказ T и среднее время восстановления TВ находят согласно 6.4.3.1 и 6.4.4.1.
K_{\text{ТИ}} = \frac{t_{\text{сум}}}{t_{\text{сум}} + t_{\text{рем}} + t_{\text{обс}}} , (11)
где tсум — суммарная наработка всех наблюдавшихся изделий;
tрем и tобс — соответственно суммарная продолжительность ремонтов (плановых и неплановых) и технических обслуживаний по всем изделиям.
При сборе данных для оценки коэффициента технического использования необходимо соблюдать условие — за период наблюдений каждое изделие должно подвергнуться всем видам технических обслуживаний и плановых текущих ремонтов (продолжительность капитального ремонта может быть принята по данным об изделиях-аналогах, нормативам или экспертным оценкам).
6.4.5.2 Объединенную удельную оперативную трудоемкость технических обслуживаний и ремонтов согласно ГОСТ 21623 определяют как сумму удельных суммарных оперативных трудоемкостей обслуживания и ремонтов всех видов за определенные периоды эксплуатации или наработку
\tau = \tau_{\text{то}} + \tau_{\text{тр}} + \tau_{\text{кр}}, (12)
определение \tau_{\text{ТО}} — см. 6.4.4.4, по всем видам ремонтов — аналогично.
6.4.5.3 Удельная стоимость технической эксплуатации — отношение средней стоимости технического обслуживания, плановых и неплановых ремонтов, амортизационных отчислений и ущерба от простоев изделий из-за неплановых ремонтов к наработке изделия за определенный период эксплуатации.
Показатель рассчитывают по выражению
Z_{\text{э}} = \frac{C_{\text{то}} + C_{\text{пл}.\text{р}} + C_{\text{н}.\text{р}} + C_{\text{ущ}}}{t} + Z_{\text{ам}}, (13)
где Cто, Cпл.р, Cн.р, Cущ — соответственно суммарные стоимости технического обслуживания, плановых и неплановых ремонтов и ущерба от простоев за период наработки t;
Zам — амортизационные отчисления на реновацию за период, отнесенные к единице наработки.
Указания по определению составляющих формулы (13) должны входить в состав методики сбора технико-экономической информации.
Значения Zэ рекомендуется определять по интервалам наработки, а также накопленным итогом за период до капитального ремонта.
Примечание — Определение показателей надежности по 6.4.4 и п. 6.4.5 следует проводить только по данным постоянных наблюдений.
Порядок оценки технических показателей надежности, формулы для расчета которых в настоящем разделе не приведены, должен устанавливаться в типовых методиках по группам изделий.
6.4.6 Статистическую обработку можно выполнять способами «ручного» счета или с применением ПК (при больших объемах информации).
Если предусматривается ручной счет, то все необходимые формулы и ссылки на руководящие документы (стандарты, методические указания) должны быть в рабочей методике.
Если предусматривается обработка на ПК, то рабочая методика должна содержать необходимые алгоритмы и программы счета (или необходимые ссылки).
6.4.7 Формой представления результатов расчета для последующего анализа и включения в отчет является сводный перечень оценок показателей надежности, представленный на рисунке 1.
Сводный перечень оценок показателей надежности изделия и его составных частей Лист Всего листов Наименование изделия
Предприятие-изготовитель                  Условия эксплуатации

Количество наблюдавшихся изделий          Период наблюдений
| Наименование изделия и его составных частей | Номер по чертежу | Наименование показателей надежности, обозначение, единица измерения | Примечание | ||
| Значения показателей | |||||
Рисунок 1 — Сводный перечень оценок показателей надежности изделия и его составных частей
В целях обеспечения наглядности показатели надежности рекомендуется записывать раздельно: на первом листе сводного перечня — показатели изделия в целом и сборочных единиц, на последующих листах — показатели деталей.
При заполнении перечня в его постоянной, «адресной» части могут быть занесены необходимые дополнительные сведения (например, год или годы выпуска изделий). В графе «примечание» приводят необходимые данные по объемам использованной информации (например, при оценке ресурса по многократно-усеченным выборкам — объем выборки и степень усечения, при оценке наработки на отказ — количество отказов).
При необходимости сводный перечень оценок может быть дополнен таблицей и графиками, показывающими изменение показателей надежности изделия (например, параметра потока отказов) в зависимости от наработки.
Если информация обрабатывалась на ПК, то результаты расчета показателей надежности представляют в виде графика, таблицы.
6.5 Анализ результатов обработки информации
6.5.1 Исходным материалом для проведения анализа должны служить сводный перечень оценок показателей надежности, а также результаты классификации информации, выполненные на стадии ее предварительной обработки. Этапы анализа изложены далее применительно к перечню задач 4.2.
6.5.2 Показатели надежности, зафиксированные в сводном перечне оценок, сравниваются с нормативами, на основании чего делается заключение о соответствии или несоответствии изделия установленным требованиям по надежности и, в обоснованных случаях, о необходимости корректировки этих требований.
Для оценки динамики уровня надежности производят сравнение показателей по изделиям различных лет выпуска.
Рекомендуется, при наличии дополнительной информации, проводить сравнение полученных показателей с показателями надежности изделий аналогичного назначения и класса, отечественных и зарубежных. Такие сравнительные оценки необходимо выполнять по изделиям с приблизительно одинаковой наработкой.
Примечание - На начальном периоде эксплуатации часто происходит отбраковка «слабых» деталей, после чего частота отказов стабилизируется. Поэтому нельзя проводить статистическую оценку и сравнение с нормативами ресурсов и наработок на отказ по «тенденциозным выборкам», полученным при сборе информации в начальный период. Указанные данные должны использоваться только для анализа и оперативного устранения причин ранних разрушений. На этом этапе, когда из-за малой наработки полученные данные недостаточны для определения полного перечня показателей, допускается предварительная оперативная оценка надежности по ограниченной номенклатуре показателей (например, ресурсы быстроизнашивающихся деталей), неполнота которой должна быть оговорена.
6.5.3 Помимо непосредственного сопоставления полученных оценок надежности с нормативными значениями, при анализе данных по долговечности выявляют:
существенные различия в долговечности сборочных единиц и деталей, целесообразность и возможность повышения ресурса основных сборочных единиц путем увеличения ресурса базовых деталей за счет изменения конструкции, технологии изготовления или изменения режимов работы.
При анализе данных по безотказности:
устанавливают на основе графиков параметра потока отказов для изделия в целом и сборочных единиц периоды приработки (наличие ранних разрушений), нормальной эксплуатации и интенсивных износов и поломок;
выявляют детали, отказы которых влияют на долговечность сопряженных деталей и сборочных единиц в целом.
При анализе данных по ремонтопригодности выявляют отказы с большим временем восстановления — второй и третьей групп сложности.
6.5.4 Для выявления конструктивных и технологических недостатков изделий на основе классификации, выполненной на стадии предварительной обработки, строят гистограммы частоты распределения отказов (при наличии достаточно полной информации — раздельно по группам сложности) по причинам и по месту возникновения.
6.5.5 Построенные согласно 6.5.4 гистограммы распределения отказов по системам, сборочным единицам и деталям, а также результаты анализа по 6.5.3 служат исходными данными для определения сборочных единиц и деталей, лимитирующих надежность. Выявление этих элементов должно быть выполнено в соответствии с методиками, составленными головными организациями на группы однотипных изделий. В зависимости от назначения изделий и условий их эксплуатации к элементам, лимитирующим надежность, могут быть отнесены сборочные единицы и детали с наибольшим удельным весом во времени восстановления \delta , определяемым по формуле (7) (упрощенный критерий для отбора таких элементов — отказы 2-й и 3-й группы сложности) или наиболее металлоемкие сборочные единицы и детали.
Если в процессе сбора получена достоверная технико-экономическая информация, то лимитирующие элементы определяют по экономическому критерию удельного веса в стоимости потерь от отказов: устранения отказа и ущерба от простоя.
6.5.6 На основании сравнения характеристик долговечности и безотказности, вычисленных по данным, полученным в различных условиях, выявляют и оценивают количественное влияние условий эксплуатации и режимов работы на уровень надежности.
6.5.7 Оценка эффективности мероприятий по повышению надежности должна быть выполнена сравнением показателей надежности и гистограмм распределения отказов изделий, выпущенных до и после реализации разработанных мероприятий. При наличии технико-экономической информации сравнение следует проводить по комплексному показателю удельной стоимости эксплуатации Zэ, определяемому по формуле (13).
6.5.8 На основании сравнения показателей долговечности, безотказности и ремонтопригодности с нормативами действующей системы ППР и обслуживания выявляют исходные данные для корректировки системы ППР — состава, периодичности и, соответственно, продолжительности и трудоемкости работ.
6.5.9 Данные о ресурсах заменяемых деталей служат исходными для уточнения номенклатуры запасных частей и норм их расхода.
6.5.10 По результатам анализа информации подразделения предприятия-изготовителя разрабатывают мероприятия по повышению надежности. Первоочередными должны быть мероприятия по повышению надежности деталей и сборочных единиц, последствиями отказов которых является угроза безопасности, а также деталей и сборочных единиц, лимитирующих надежность, выявленных в соответствии с указаниями 6.5.5.
7 Отчетность
7.1 Подразделение надежности предприятия — изготовителя наблюдаемых изделий в сроки, установленные техническим заданием, составляет отчет по результатам сбора, обработки и анализа эксплуатационной информации.
Если работы проводят по договору, то отчет составляет организация-исполнитель (НИИ, КБ, лаборатория вуза и т.п.) и передает заказчику.
7.2 Отчет должен включать следующие разделы:
7.3 Раздел «Введение» должен содержать:
конкретные цели и задачи проведения работы;
перечень организаций — участников работы и характер их участия;
наименование подразделений — непосредственных исполнителей работы;
сроки начала и завершения работы;
перечень используемых руководящих документов и методик.
7.4 Раздел «Оценка надежности» должен содержать:
сведения об объектах эксплуатационных наблюдений — перечень наблюдавшихся изделий и данные об их наработке;
характеристику условий эксплуатации — климатические и грунтовые условия, виды выполняемых работ, коэффициенты использования по времени, периодичность и организацию технического обслуживания и ремонтов, квалификацию персонала;
сводный перечень отказов изделий за отчетный период, форма которого представлена на рисунке 2.
Сводный перечень отказов изделия
Лист Всего листов Наименование изделия
Предприятие-изготовитель                        Условия эксплуатации

Количество наблюдавшихся изделий                Период наблюдений
| Наименование составных частей изделия | Номер по чертежу | Вид отказа | Номера отказавших изделий | Наработка изделия с начала эксплуатации до данного отказа | Наработка отказавшей составной части | Примечание |
|---|---|---|---|---|---|---|
Рисунок 2 - Сводный перечень отказов изделия
7.5 Раздел "Выводы и рекомендации" должен содержать:
результаты качественного и количественного анализа обработанной информации в соответствии с указаниями 6.5;
предложения по повышению надежности изделия (с расчетом ожидаемого экономического эффекта) и данные о результатах внедрения ранее разработанных мероприятий.
7.6 К отчету должна быть приложена рабочая методика проведения работ.
7.7 Оформление отчета - по ГОСТ 7.32.
7.8 Утвержденный отчет передают руководству.
ФУНКЦИИ ПРЕДПРИЯТИЙ И ОРГАНИЗАЦИЙ В СИСТЕМЕ СБОРА И ОБРАБОТКИ ИНФОРМАЦИИ
А.1 Функции предприятия-изготовителя:
выбор номенклатуры изделий для сбора информации;
разработка технического задания и рабочей методики проведения работ по конкретным моделям изделий, сбор информации;
обработка и анализ информации;
разработка мероприятий по обеспечению и повышению надежности изделий;
передача обработанной информации в головную организацию.
А.2 Функции головной организации по сбору и обработке информации:
методическое руководство и координация работ по сбору информации путем разработки нормативно-технических документов, в том числе методик по группам изделий;
согласование номенклатуры изделий, по которым должен проводиться сбор информации;
согласование технических заданий и рабочих методик по конкретным моделям изделий;
участие в разработке мероприятий по обеспечению и повышению надежности изделий;
итоговая оценка уровня надежности по группам изделий;
накопление, обобщение и хранение обработанной информации;
рассылка заинтересованным организациям отчетов, содержащих оценки показателей надежности и рекомендации по совершенствованию изделий;
создание нормативно-справочных материалов по надежности изделий.
А.3 При выполнении работ специализированными организациями (НИИ, КБ, лаборатории вузов и т.п.) на договорных началах в их функции входят:
организация и проведение сбора информации;
участие в анализе результатов обработки и разработке мероприятий по обеспечению и повышению надежности.
Примечание - Для участия в разработке мероприятий по обеспечению и повышению надежности изделий рекомендуется привлечение специалистов эксплуатационных и ремонтных предприятий.
НОМЕНКЛАТУРА ПОКАЗАТЕЛЕЙ НАДЕЖНОСТИ ИЗДЕЛИЙ ОТРАСЛИ СТРОИТЕЛЬНОГО, ДОРОЖНОГО И КОММУНАЛЬНОГО МАШИНОСТРОЕНИЯ
Б.1 Обозначения используемых показателей:
 ;
средняя наработка до первого отказа Tср;
интенсивность отказов \lambda(t) ;
вероятность безотказной работы P(t)
среднее время восстановления TВ;
вероятность восстановления в заданное время PВ(t);
удельный вес во времени восстановления \delta ;
средняя оперативная трудоемкость ежесменного (ежедневного) технического обслуживания SЕО;
удельная суммарная оперативная трудоемкость периодических технических обслуживаний \tau_{\text{ТО}} ;
объединенная удельная оперативная трудоемкость технических обслуживаний и ремонтов \tau_{\text{Э}} ;
удельная стоимость технической эксплуатации Zэ;
коэффициент технического использования Kти;
коэффициент оперативной готовности Kог;
гамма-процентный срок сохраняемости T_{\text{с}\gamma} .
Определение показателей - по ГОСТ Р 27.102 и ГОСТ 21623.
Б.2 Рекомендуемые показатели надежности по группам изделий приведены в таблице Б.1.

 , T
 , T
 , T

 , TВ, PВ(t)
 , T
Примечание - Отнесение изделий к определенной группе, с учетом условий применения их, может быть изменено по сравнению с указанным в таблице (например, кондиционер, обслуживающий технологическую линию, должен быть отнесен к 4-й группе).
Б.3 Основные показатели рекомендуется использовать для нормирования надежности изделий путем включения в стандарты и технические условия. Дополнительные показатели служат для углубленного анализа и сравнительной оценки надежности изделий.
Б.4 Приведенные в таблице Б.1 показатели ресурса, наработки на отказ, параметра потока отказов, вероятности безотказной работы, среднего времени восстановления следует использовать как для оценки надежности изделия в целом, так и для сборочных единиц (например, для оценки надежности применяемого гидрооборудования: насосов, моторов, распределителей, клапанов и т.д.).
Б.5 В группу 1 таблицы входят как невосстанавливаемые детали, так и восстанавливаемые, но заменяемые при отказе. Показатель Tср для изделий этой группы совпадает с показателем среднего ресурса.
Б.6 Для тех изделий (группы 2 - 6), у которых, вследствие специфических условий эксплуатации, невозможно регистрировать фактическую наработку, а также для изделий, работающих до списания без капитального ремонта, вместо ресурсных показателей следует использовать средний срок службы.
Б.7 При составлении рабочих методик по группам изделий (например, одноковшовые экскаваторы) головные организации по сбору и обработке информации указывают номенклатуру основных и дополнительных показателей, подлежащих оценке по результатам обработки, выбирая их из приведенных в таблице Б.1. Допускается кроме показателей, приведенных в таблице Б.1, применять другие показатели надежности, включенные в государственные стандарты.
ФАКТОРЫ, ХАРАКТЕРИЗУЮЩИЕ УСЛОВИЯ ЭКСПЛУАТАЦИИ
В.1 При выборе условий проведения эксплуатационных наблюдений изделий отрасли должны учитывать следующие группы факторов воздействия:
технический уровень эксплуатации.
В.2 Внешняя среда в общем случае характеризуется следующими природно-климатическими и почвенно-грунтовыми факторами:
температурой (средней и диапазоном изменения);
относительной влажностью воздуха;
количеством осадков (месячным и годовым);
прочими факторами (наличие грунтовых вод, наличие агрессивных примесей и т.д.).
В.3 Условия использования изделий характеризуются следующими факторами:
интенсивностью эксплуатации, определяемой среднегодовыми и среднемесячными наработками;
режимом работы изделия по времени, по количеству циклов, по характеру нагружения и величине преобладающей нагрузки;
объектом работы (назначением, типом, категорией перерабатываемого материала и т.п.);
видом работы и способом ее выполнения (например, монтажные операции, погрузочно-разгрузочные работы, транспортные операции, землеройные работы).
В.4 Технический уровень эксплуатации изделий характеризуется следующими факторами:
уровнем специализации эксплуатационного предприятия;
фактической системой технического обслуживания и ремонта;
уровнем квалификации сотрудников и обслуживающего персонала;
организацией системы учета (ведение паспортов и формуляров, учет наработок и простоев, расхода запасных частей);
условиями хранения машин и запасных частей.
В.5 При выборе мест проведения наблюдений подлежат учету факторы с наибольшим влиянием на показатели надежности. Состав учитываемых факторов и градации их уровней конкретизируют в рабочих методиках.
Г.1 Необходимый объем эксплуатационных наблюдений в общем случае определяется задачами сбора информации, требуемой точностью и достоверностью результатов, рассеиванием экспериментальных данных, законом распределения определяемых показателей.
Г.2 Выбор необходимого объема наблюдений осуществляют в соответствии с принятыми в рабочих методиках планами проведения наблюдений.
План наблюдений должен содержать правила, устанавливающие число объектов наблюдений, порядок их проведения (с восстановлением при отказах или без восстановления) и условия прекращения.
Г.3 Рекомендуемые планы наблюдения для оценки показателей надежности с необходимыми пояснениями, перечни исходных данных для различных планов, расчетные формулы и справочные таблицы приведены в [1].
Г.4 Основными исходными данными для определения объемов наблюдения служат:
относительная погрешность оценки показателя надежности \delta ;
односторонняя доверительная вероятность оценки \beta ;
коэффициент вариации определяемой случайной величины (показателя надежности) v;
определения \delta и \beta - по [1].
Г.5 Величину погрешности \delta следует принимать от 0,05 до 0,25, значение доверительной вероятности - от \beta 0,80 до 0,95 (для ответственных элементов, последствием отказа которых является угроза безопасности, \beta>0,95 ).
При задании \delta и \beta указанных пределах должны быть учтены следующие факторы:
объем производства изделий и (или) их наличие в эксплуатации;
назначение изделия и его особенности;
задачи эксплуатационных наблюдений и сложность их реализации.
При прочих равных условиях точность оценок надежности должна быть тем выше, чем больше объем производства изделий и (или) их парк в эксплуатации. Для изделий, выпускаемых в относительно небольших количествах, за исключением сборочных единиц и деталей, определяющих безопасность эксплуатации, точность оценок может быть снижена.
Требования к точности оценок могут быть снижены также при сравнительных испытаниях двух партий, отличающихся по конструкции или технологии производства, если различия в уровне надежности партий значительны и могут быть выявлены даже при небольшом объеме испытаний.
Г.6 Значения коэффициента вариации следует принимать по результатам обработки данных эксплуатации аналогичных изделий. При отсутствии этих данных или их неполноте следует пользоваться рекомендациями, приводимыми в технической литературе.
Г.7 При планировании наблюдений, помимо требований [1], следует учитывать изложенные ниже рекомендации.
Г.7.1 Для оценки наработки на отказ необходимо задать минимальное число отказов m и суммарную наработку t \sum всех изделий, принимаемых под наблюдение.
Значение m находят по таблице Г.1, составленной в предположении, что поток отказов простейший, т.е. наработка между отказами распределена экспоненциально (наихудший случай).
| \delta | \beta | ||
| 0,80 | 0,90 | 0,95 | |
| 0,10 | 60 | 150 | 250 |
| 0,15 | 20 | 55 | 90 |
| 0,20 | 10 | 28 | 50 |
Оценку суммарной наработки получают по ожидаемому значению наработки на отказ TОЖ
t \sum = \frac{m \cdot T_{\text{ОЖ}}}{\chi} , (Г.1)
где коэффициент \chi находят по таблице Г.2 в зависимости от m и \beta .
По величине t \sum могут быть определены средняя продолжительность наблюдений tН и число изделий N
Минимальное количество наблюдаемых изделий должно быть не менее 5 (при аттестации новой продукции допускается Nmin = 3).
Требуется спланировать эксплуатационные наблюдения для оценки наработки на отказ нового изделия.
Ожидаемое значение наработки на отказ TОЖ = 150 ч.
По таблице Г.1 находим минимальное число отказов, подлежащих регистрации за период испытаний.
По таблице Г.2 находим для m = 10 и \beta = 0,8 значение коэффициента \chi = 0,80 и определяем суммарную наработку наблюдаемых изделий
t \sum = \frac{10,150}{0,8} = 1875\text{ч}.
Под наблюдение ставится 3 изделия (N = 3)
Средняя продолжительность наблюдений t_{\text{н}} = \frac{1875}{3} = 625\text{ч}.
Г.7.2 Применительно к оценке долговечности необходимо учитывать, что [1] может быть использован только для случаев полной (план NUN) и однократно-усеченной (план Nur) выборки. При сборе информации о ресурсах и сроках службы сборочных единиц и деталей полученные в эксплуатации данные образуют, как правило, многократно-усеченные выборки, объемы которых не могут быть спланированы заранее.
При сборе эксплуатационной информации с целью подтверждения норматива ресурса (для аттестации продукции на ранней стадии эксплуатации) типичным является случай, когда ни одно из наблюдавшихся изделий не достигло предельного состояния, а наработки большинства или всех изделий меньше ресурсов. В этом случае по результатам наблюдений может быть определена нижняя доверительная граница гамма-процентного ресурса (прогнозная оценка).
Ориентировочные объемы выборки, необходимые для подтверждения норматива ресурса (при допущении о распределении ресурса по закону Вейбулла), приведены в таблице Г.3.
Количество изделий (ориентировочные значения) для подтверждения гамма-процентного ресурса при доверительной вероятности \beta = 0,90
Г.7.3 При составлении рабочей методики могут отсутствовать необходимые (по [1]) исходные данные для планирования наблюдений с целью определения комплексных показателей надежности. В этом случае наработка наблюдаемых изделий для оценки показателей КГ и КТИ должна определяться периодичностью профилактики - за период наблюдений каждое изделие должно подвергнуться всем видам технических обслуживаний и плановых текущих ремонтов.
Календарная продолжительность наблюдений - не менее года.
Минимальное количество наблюдаемых изделий Nmin = 5.
Г.8 При задании объема наблюдений необходимо учитывать, что по результатам эксплуатационных наблюдений, как правило, должна определяться группа показателей надежности: основных и дополнительных. Поэтому объем наблюдений не может быть выбран на основании единственного плана, а должен быть назначен в рабочей методике на основании проведенных согласно [1] расчетов по нескольким определяемым показателям и с учетом реальных возможностей организации наблюдений.
СБОР ИНФОРМАЦИИ НА ОПОРНЫХ ПУНКТАХ
Д.1 Организация опорных пунктов
Д.1.1 Постоянно действующие опорные пункты создают в эксплуатационных предприятиях, обеспечивающих проведение подконтрольной эксплуатации наблюдаемых моделей машин. В опорных пунктах осуществляется систематический непрерывный сбор информации о надежности подконтрольных изделий.
Д.1.2 При выборе эксплуатационного предприятия для создания опорного пункта должны учитываться состав парка машин и оборудования, условия использования изделий и технический уровень эксплуатации.
Д.1.3 При создании опорного пункта заключается договор с эксплуатационным предприятием, устанавливающий права и обязанности сторон.
Д.1.4 Персонал опорного пункта, как правило, должен состоять из штатных сотрудников организации, проводящей сбор информации.
Д.1.5 Задачами персонала опорных пунктов являются:
контроль за выполнением всех требований по эксплуатации, техническому обслуживанию и ремонту подконтрольных изделий, содержащихся в нормативно-технической документации предприятий-изготовителей;
сбор и обработка информации в соответствии с рабочими методиками;
участие в анализе и разработке мероприятий по обеспечению и повышению надежности.
Договором о создании опорного пункта может быть предусмотрено проведение сбора информации и заполнение первичных документов сотрудниками эксплуатационного предприятия.
Д.2 Отбор изделий для подконтрольной эксплуатации
Д.2.1 Наименьшее число изделий, подлежащих наблюдению на одном опорном пункте, устанавливается рабочей методикой с учетом объема выпуска и специфики использования.
Д.2.2 При отборе изделий для подконтрольной эксплуатации персонал опорного пункта проводит детальную оценку их технического состояния, результат которой оформляют актом оценки технического состояния изделия (рисунок Д.1).
Наименование организации "УТВЕРЖДАЮ" Главный инженер
ФИО, подпись, дата
АКТ оценки технического состояния изделия при вводе в подконтрольную эксплуатацию
__________________________________ Заводской N ___ Инв. N ___ (наименование изделия, модель)
Предприятие-изготовитель ______________________________________________
Дата выпуска __________________________________________________________
Дата поступления ______________________________________________________
Сотрудник (ФИО, стаж работы) __________________________________________
Двигатель (модель) _____________ Заводской N ___________
Показания счетчика ____________________________________________________
Комиссия в составе представителей:
(должность, ФИО, место работы)
Произвела оценку технического состояния _______________________________ наименование изделия
Председатель ______________________  __________________________________
                     подпись                        ФИО
Члены комиссии ____________________  __________________________________
                     подпись                        ФИО
Рисунок Д.1 — Форма акта оценки технического состояния изделия
Д.2.3 Рекомендуется начинать сбор информации с момента ввода изделия в эксплуатацию, т.е. брать под наблюдение новые изделия. Если изделие было введено в эксплуатацию ранее, то при отборе его для подконтрольной эксплуатации должны соблюдаться следующие условия:
наработка изделия и данные об отказах за предшествующий период известны;
до момента ввода изделия в подконтрольную эксплуатацию оно не подвергалось ремонтным воздействиям с заменой конструктивных элементов, кроме имеющихся в ЗИП.
Д.2.4 Взятые под наблюдение изделия должны быть закреплены за квалифицированными сотрудниками, прошедшими специальное обучение и имеющими опыт работы.
Д.3 Сбор информации об отказах
Д.3.1 Учет отказов при сборе информации по 5.5.
Д.3.2 При возникновении отказа сотрудник опорного пункта выезжает на место работы изделия вместе с ремонтной бригадой.
Д.3.3 Сотрудник опорного пункта должен присутствовать при разборке отказавшей сборочной единицы.
Д.3.4 Снятые с изделия отказавшие детали и сборочные единицы сотрудники опорного пункта подвергают осмотру, а при необходимости замерам и фотографированию для описания физической сущности отказа и установления его причины.
Осмотр отказавших деталей следует проводить дважды: до очистки (мойки) и после. Измерения деталей производятся после очистки на месте обследования или в лабораторных условиях. В случае необходимости проводят более глубокий анализ характера износа с выявлением структуры и химического состава материала детали.
Д.3.5 В целях последующего контроля на снятые сборочные единицы и детали, подлежащие дальнейшему использованию, сотрудники опорного пункта навешивают бирки с указанием даты отказа, наработки на момент отказа, наименования отказавшего элемента и места его установки на изделии.
Д.3.6 По результатам разборки и осмотра сотрудник опорного пункта составляет «Сообщение об отказе» (рисунок Д.2, рисунок Д.3):
Сообщение N ____ об отказе _________________________________________________________________ наименование отказа
Рисунок Д.2 — Форма Сообщения об отказе, 1-й лист
Рисунок Д.3 — Форма Сообщения об отказе, 2-й лист
Д.4 Сообщение об отказе изделия
Д.4.1 Сообщение об отказе предназначено для всестороннего описания информации об отказах, зафиксированных в процессе эксплуатации изделия, в том числе при технических обслуживаниях и плановых ремонтах.
Д.4.2 Форма Сообщения об отказе предусматривает возможность заполнения на ПК.
Д.4.3 Порядок заполнения граф Сообщения об отказе.
Общие сведения об изделии («адресная» информация) следует заносить только на основе записей из формуляра или паспорта.
Месяц и год выпуска (графа 4) записывают, например запись «10.2025» означает, что изделие выпущено в октябре 2025 года.
В графе 7 дату отказа указывают цифрами — число, месяц и год.
Наработку изделия на момент отказа по счетчику записывают в графе 8.
В графе 9 записывают вид выполнявшейся работы и (при необходимости) операцию в момент отказа. Если отказ выявлен в нерабочую смену, то это также фиксируют в графе 9. При этом записывают вид работы, предшествовавшей выявлению отказа.
В графе 10 следует дать необходимое для установления причины и классификации отказов при инженерно-технической обработке словесное описание отказа с обязательным перечислением отказавших сборочных единиц и деталей, точного места их расположения на изделии (при необходимости) и краткие сведения о работах по устранению отказа (например, «срез шлицев левой полуоси заднего моста, произведена замена полуоси»). При невозможности дать описание физической сущности отказа в графе записывают его внешнее проявление («падение мощности», «потеря герметичности», «перегрев», «дымление» и т.п.).
Причину отказа, предполагаемую или установленную, записывают в графу 11 в соответствии с классификатором причин, приведенным в рабочей методике. Пример классификатора — в приложении Н.
Если установление причины непосредственно на месте осмотра отказавшего изделия невозможно, то в графе 11 первоначально записывают «необходим дополнительный анализ». По результатам лабораторного исследования инженер, выполнявший эту работу, дополнительно заполняет графу 11.
Группа сложности отказа — в графе 12.
В графе 13 кратко записывают вид ремонта или обслуживания, при котором происходит устранение отказа (неплановый ремонт, плановый текущий ремонт, внеочередное обслуживание и т.д.).
В графе 14 записывают оперативную продолжительность работ по отысканию и устранению отказа, определенную по результатам хронометража. К операциям отыскания и устранения отказа в общем случае относятся:
наружная очистка и мойка изделия;
снятие и разборка отказавшей сборочной единицы;
снятие отказавших деталей и установка новых или восстановленных;
восстановление работоспособности деталей или изготовление новых, не поставляемых в запасных частях;
сборка и установка сборочной единицы;
установка и регулировка механизмов после устранения отказов.
Заполнение графы 14 обязательно до накопления представительной информации по затратам времени на устранение данного вида отказа. При возникновении этих отказов в дальнейшем графу не заполняют.
В нижней части 1 листа Сообщения об отказе имеются резервные графы, где могут быть записаны дополнительные сведения, если их получение предусмотрено рабочей методикой (например, трудоемкость устранения отказа, используемые при устранении подъемные и транспортные средства и физическое время их использования, ожидание передвижных ремонтных средств, время доставки отказавших составных частей в мастерскую и т.п.).
В графах 15 — 24 записывают сведения об отказавших и вновь установленных сборочных единицах и деталях.
В графе 15 — их номера. Если на изделии несколько одноименных элементов (например, передний и задний, левый и правый), то места их расположения записывают в графе 16.
По каждой отказавшей детали указывают места повреждения — графа 17 (например, «шлицы», «шпоночный паз», «головка зуба»...), вида отказа — графа 19 («задир», «трещина», «выкрашивание»...) и способа устранения — графа 22 («замена», «регулировка», «восстановление»...). В графе 18 записывают количество отказавших деталей, в графе 20 — причину отказа и (или) замены данной детали, в графе 21 — ее наработку до отказа. Сведения о вновь установленных элементах (запасная часть, отремонтированная деталь, вновь изготовленная, из оборотного фонда) фиксируют в графе 23. Если взамен отказавшей устанавливается сборочная единица из оборотного фонда, то в графе 24 записывают ее заводской номер (если он есть).
В графе 25 фиксируют любую дополнительную информацию, которая может быть полезна при обработке и анализе, в том числе замечания и предложения персонала эксплуатационного предприятия.
Д.4.4 Каждое Сообщение об отказе подписывает исполнитель. Обязательная проверка правильности заполнения Сообщения осуществляется при обработке информации, согласно разделу Д.6.
Д.5 Сбор информации о ремонтопригодности
Д.5.1 Для регистрации затрат времени и труда при технических обслуживаниях, плановых и неплановых ремонтах (если сбор этих данных предусмотрен техническим заданием на проведение работ) следует проводить хронометражные измерения.
Д.5.2 Результат хронометража фиксируют в первичной хронокарте (рисунок Д.4):
Рисунок Д.4 — Форма и пример заполнения первичной хронокарты
Д.5.3 При заполнении граф первичной хронокарты необходимо соблюдать следующие правила:
операцию и ее элементы записывают в соответствии с классификатором, содержащимся в рабочей методике;
в графу «Исполнители (разряд)» записывают количество исполнителей и их разряд;
в графу «Время выполнения элементов операций» записывают начало и конец времени (часы и минуты) выполнения элементов операции технического обслуживания (ремонта) с разделением на суммарное и оперативное; по этим данным в следующую графу записывают суммарную и оперативную продолжительность определения понятий по ГОСТ 21623 элементов операций в минутах;
графы «Расход запасных частей» и «Расход материалов» заполняют, если техническим заданием предусмотрен сбор технико-экономической информации.
Д.5.4 Итоговые данные из первичных хронокарт (оперативные продолжительность и трудоемкость технического обслуживания или ремонта, определяемая как сумма затрат времени каждым исполнителем) являются исходными для оценки средних значений — показателей ремонтопригодности. При неплановых ремонтах (устранение отказов) записи первичной хронокарты используют для заполнения соответствующей графы Сообщения об отказе.
Д.6.1 Из первичных документов информацию следуют переносить в формы-накопители.
Д.6.2 К формам-накопителям, представленным на рисунках Д.5 - Д.10, относятся:
карта-накопитель наработок и отказов — заполняется на каждое наблюдаемое изделие;
карта-накопитель отказов сборочных единиц — регистрируются отказы сборочных единиц одного наименования (например, передний мост экскаватора Э0-3322 А) по всей наблюдаемой группе изделий;
сводная хронокарта — составляется на один вид отказа (например, «срез шлицев полуоси заднего моста») или технического обслуживания. В ней фиксируются итоговые сведения из первичных хронокарт для расчета средних значений времени восстановления, продолжительности и трудоемкости ТО и ремонтов;
ведомость расхода запасных частей — составляется на каждое наблюдаемое изделие;
журнал учета наработок и ремонтов машин — ведется по каждому наблюдаемому изделию и используется для контроля правильности учета наработок в первичных документах и картах-накопителях.
Рисунок Д.5 — Форма карты-накопителя наработок и отказов изделий
Рисунок Д.6 — Форма карты-накопителя наработок и отказов сборочных единиц, 1-й лист
Рисунок Д.7 — Форма карты-накопителя наработок и отказов сборочных единиц, 2-й лист
    Изделие ________________________  _____________________________________
             (наименование, модель)    наименование отказа, вид ремонта, ТО
Эксплуатационное предприятие __________________________________________
| Номер п/п | Продолжительность, ч | Оперативная трудоемкость, человек/ч | Расход запасных частей | Расход материалов | |||
| Суммарная | Оперативная | Наименование | Количество | Наименование | Количество | ||
Рисунок Д.8 — Форма сводной хронокарты
Ведомость № расхода запасных частей за ________________ месяц, год
Изделие _____________________________ Заводской номер ________________ наименование и модель
Предприятие-изготовитель ____________ Дата выпуска ___________________
Эксплуатационное предприятие __________________________________________
| Номер по каталогу | Наименование детали | Дата замены | Причина замены | Вид ремонта | Количество замененных деталей |
|---|---|---|---|---|---|
Подпись __________________________
Дата _____________________________
Рисунок Д.9 — Форма ведомости расхода запасных частей
| Изделие (наименование, модель) | Заводской номер |
|---|---|
| Предприятие-изготовитель | Дата ввода в эксплуатацию |
| Дата выпуска | Инвентарный номер |
| Годы | Месяцы | ||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | ||
| Наработки, ч | |||||||||||||
| Простои, ч | |||||||||||||
| Виды ремонтов | |||||||||||||
Рисунок Д.10 — Форма журнала учета наработок, простоев и ремонтов изделия
Д.6.3 На этапе формирования информационных массивов при инженерно-технической обработке информации, выполняемой согласно разделу 6, данные из карт накопителей переносят в рабочую таблицу на бумажном или электронном носителе. В рабочую таблицу включают всю установленную техническим заданием номенклатуру сборочных единиц и деталей, для которых должны определяться показатели долговечности.
В таблицу записывают все учитываемые наработки изделия до предельного состояния (замены, восстановительного ремонта) данной детали.
Значения наработок, при которых сборочная единица достигает предельного состояния, подчеркивают. Условный пример заполнения рабочей таблицы представлен на рисунке Д.11 (Пример заполнения рабочей таблицы для статистической обработки). По записям в рабочей таблице, в соответствии с ГОСТ Р 27.607, проводят статистическую обработку.
Рисунок Д.11 — Пример заполнения рабочей таблицы для статистической обработки
СБОР ИНФОРМАЦИИ ПРИ ПОСТОЯННЫХ НАБЛЮДЕНИЯХ С ПЕРИОДИЧЕСКИМ ПОСЕЩЕНИЕМ
Е.1 По данным постоянных наблюдений с периодическим посещением оценивается надежность изделий в рядовой эксплуатации.
Е.2.1 При отборе изделий для постановки под наблюдение следует руководствоваться рекомендациями, приведенными в разделе Д.5.
Е.2.2 Возможные варианты размещения наблюдаемых изделий устанавливают рабочей методикой.
Е.2.3 Регулярность поступлений информации достигается периодическим (с определенной частотой) посещением каждого изделия из наблюдаемой партии.
Е.2.4 Периодичность посещения устанавливают в рабочей методике после рекогносцировки мест размещения изделий с учетом интенсивности их эксплуатации. Одновременно уточняется способ и маршрут передвижения наблюдателей (инженеров-информаторов), способ оперативной связи с эксплуатационным предприятием.
В начале наблюдений периодичность может быть принята «по аналогии» на основе имеющегося опыта. В дальнейшем рекомендуется принимать периодичность посещения каждого изделия из расчета регистрации в среднем одного-двух отказов при каждой поездке.
Е.2.5 Через три-четыре месяца после начала наблюдений необходимо скорректировать периодичность посещений конкретно по каждому изделию в зависимости от интенсивности эксплуатации и установить примерно одинаковую их частоту по часам фактической наработки.
Е.3 Сбор и накопление информации
Е.3.1 Требования к инженерам-информаторам, используемые источники сведений, порядок учета отказов и правила ведения документации — в соответствии с указаниями 5.4, 5.5, 5.7.
Е.3.2 При осмотре изделия и опросе выявляют:
виды работ, выполнявшиеся за период, прошедший со времени предыдущего посещения (если машина стояла и при этом не ремонтировалась, дальнейший опрос прекращается);
наработка в часах по счетчику, при отсутствии счетчика — в часах сменного («нарядного») времени;
отказы по каждой сборочной единице.
При опросе следует напомнить о характерных отказах данной модели и уточнить, происходили ли они на наблюдаемом изделии. Желательно выявить первичные внешние признаки, предшествующие и сопутствующие отказу: ненормальные шумы и стуки, дымление, течи, отклонение показаний приборов и т.д. При возможности следует фотографировать отказавший элемент, а если отказ устранен — место восстановления: сварной шов, приваренную пластину и т.п.
Е.3.3 Инженер-информатор оценивает также правильность использования изделия по назначению, условия эксплуатации, режимы работы для последующего учета при инженерно-технической обработке и анализе информации.
Е.3.4 В качестве первичной формы для записи информации, собранной при посещениях, рекомендуется журнал наблюдений, состоящий из наблюдательных листов, составленных на каждое наблюдаемое изделие. В графах наблюдательного листа должен быть занесен обязательный для Сообщения об отказе минимум сведений, перечисленный в разделе 5.
Наработка на момент отказа при заполнении первичной формы оценивается интерполированием по фиксированным значениям наработки при посещениях. Если сбор информации осуществляется в условиях, исключающих возможность аккуратного заполнения наблюдательных листов, то допускается предварительная запись в блокноте с последующим переносом в журнал.
Е.3.5 После возвращения наблюдателя в свою организацию информацию для последующего использования переносят из журнала на ПК, заполняемую на каждый отказ.
Е.3.6 Сведения о проведенных плановых технических обслуживаниях следует заносить в форму, представленную на рисунке Д.8.
Е.3.7 Краткую информацию заносят в график посещений, пример заполнения которого представлен в таблице Е.1.
Е.4 Контроль полноты и достоверности собираемой информации
Е.4.1 Информация при заполнении форм-носителей может оказаться неполной, так как некоторые отказы могут быть упущены и не сообщены информатору. Отдельные данные могут быть установлены неточно, особенно время устранения отказа.
Для создания условий сопоставления информации по каждому отказу на всех наблюдаемых изделиях рекомендуется пользоваться контрольной таблицей, пример заполнения которой приведен в таблице Е.2 (использование аналогичной таблицы рекомендуется для контроля информации по техническому обслуживанию).
Е.4.2 В таблице указан перечень деталей, начиная с наиболее часто отказывающих. В таблицу заносят данные: наработка на момент отказа, суммарное время устранения отказа, время простоя.
Е.4.3 При контроле полноты информации последовательно по деталям устанавливают номера изделий, по которым отказы не зарегистрированы и имеющих наработки, соизмеримые с наработками отказавших деталей. При очередном посещении инженер-информатор повторным опросом и ознакомлением с документацией устанавливает факты отказа данных деталей или подтверждает их отсутствие.
При контроле достоверности информации анализируют статистический ряд значений времени устранения отказа для данной детали. В случае значительного отклонения какого-либо значения (в два и более раза) от остальных, при очередном посещении устанавливают более точное значение или подтверждают первоначальное.
СБОР ИНФОРМАЦИИ ПРИ ПОСТОЯННЫХ ПЕРИОДИЧЕСКИХ НАБЛЮДЕНИЯХ
Ж.1 По данным периодических наблюдений (обследований) оценивают надежность изделий в рядовой эксплуатации.
Ж.2 Минимально допустимая частота обследований (посещений одного изделия) — 3 раза в год.
Ж.3 Требования к инженерам-информаторам, используемые источники сведений, порядок учета отказов и правила ведения документации — в соответствии с указаниями 5.4, 5.5 и 5.7.
Ж.4 Состав сведений, собираемых при обследовании:
данные об отказах за период до обследования (между обследованиями) — описание отказа, наработка до отказа в месяцах (обязательно) и в часах работы по счетчику или в нарядном времени (желательно), место отказа, наименование и количество отказавших деталей, поврежденный элемент детали, вид отказа, предполагаемая причина, с указанием заменялась ли деталь (сборочная единица) при устранении отказа и явился ли отказ «зависимым».
Эти сведения заносит инженер-информатор в черновой блокнот в бумажной форме или на ПК.
Ж.5 Необходимая для качественной инженерно-технической обработки (классификации отказов и формирования информационных массивов) технико-экономическая информация о выработке машин, о расходе рабочих жидкостей и горюче-смазочных материалах (ГСМ), о средней продолжительности ТО, плановых и неплановых ремонтов и так далее, формируется путем анализа конкретной отчетно-бухгалтерской документации эксплуатационного предприятия.
Ж.6 В процессе предварительной (инженерно-технической) обработки, на этапе контроля первичной документации, выполняемого в соответствии с указаниями раздела 5, информацию из чернового блокнота переносят в карты обследования на бумажный носитель или на ПК.
Ж.7 Карта обследования машин при периодических наблюдениях включает титульный лист и бланк (или бланки) отказов.
Ж.7.1 Заполнение титульного листа карты обследования
Титульный лист необходимо заполнять печатными буквами (за исключением замечаний и предложений).
Обязательному заполнению подлежат следующие графы: марка изделия, заводской номер, наименование организации (эксплуатационного предприятия), адрес организации, дата выпуска, дата ввода в эксплуатацию, дата обследования, количество отработанных месяцев.
При первом обследовании машин необходимо заполнять первые строки граф, при повторном обследовании — вторые строки.
Графы «Дата выпуска» и «Дата ввода», «Дата обследования» — число, месяц, год.
Графа «Отработано месяцев» — округлять до целого значения. В количество отработанных месяцев не входят длительные (свыше недели) простои из-за ожидания сборочных единиц или деталей, отсутствия фронта работ, обучения сотрудников и т.д.
Графы «Наработка по счетчику и в наряде» — необходимо указать с начала эксплуатации в часах.
При отсутствии данных записать — xx.
Графа «Объем работ тыс. м3» — объем работ необходимо указать с начала эксплуатации. Показатель округляют до целого значения.
При отсутствии данных записать — xx.
В графе «Характер работ» — необходимо указать проводившиеся работы.
В графе «Категория грунтов» — нужно указать одной цифрой (например, 3) либо записать диапазоном (например, 2 — 4).
Графы «Среднемесячная продолжительность ТО, плановых, неплановых ремонтов» — показатели нужно рассчитывать путем деления соответствующих годовых показателей на 12 с округлением до целых значений. Использование данных за меньший период допустимо как крайний случай.
Если в течение года не было ремонтов (плановых или неплановых), в соответствующую графу необходимо записать 0. Если нет сведений по ТО, плановым или неплановым ремонтам — записать xx.
Для описания промывок фильтров следует заполнить одну из граф «Количество» или «Периодичность». Количество промывок нужно указать с начала эксплуатации. Периодичность промывки фильтров необходимо записать в месяцах с округлением до целого значения. Если промывка фильтров не производилась, следует записать 0, если нет данных — xx.
В последнем разделе должны быть поставлены даты (число, месяц, год) и фамилии лиц, составивших и проверивших лист.
Примечание - Описанная форма титульного листа составлена применительно к обследованию одноковшовых экскаваторов. Для других типов изделий часть граф, начиная с графы «Объем работ», должна быть изменена в соответствии с их назначением и условиями эксплуатации.
Форма карты обследования представлена на рисунке Ж.1.
КАРТА ОБСЛЕДОВАНИЯ
Наименование организации
Адрес организации
Рисунок Ж.1 — Форма карты обследования
Ж.7.2 Заполнение бланка отказов
Пример заполнения бланка обследования представлен на рисунке Ж.2.
Лист 1 Листов_1 Марка машины ЭО — 4121 Завод-изготовитель Эксар Заводской номер 123 Количество месяцев 41 Наработка моточас 05121
Составил Седов А.А. Дата 22.02.2024 г. Проверил Иванов Ю.Ю. Дата 26.02.2024 г.
Форма Ж.2 — Форма и пример заполнения бланка обследования
В бланки отказов заносят информацию об отказах и безотказных наработках сборочных единиц и деталей обследованных изделий.
В верхнем поле бланка нужно записать:
номер листа и количество заполненных листов на изделие;
марку обследуемого изделия (в случае необходимости — предприятие-изготовитель);
заводской номер изделия (пять знаков);
количество отработанных месяцев (три знака);
наработку в часах по счетчику (пять знаков).
Каждый отказ нужно записывать на отдельной строке бланка. Отказы, относящиеся к одной детали, нужно записывать в порядке возрастания наработок до отказов.
В графе «Описание отказа» следует записывать в произвольном порядке: вид отказа, факт замены, место отказа, количество отказавших деталей и наработку до отказа. Обязательно нужно отмечать отказы, вызванные производственными и эксплуатационными причинами, а также отказы, являющиеся следствием других отказов.
В графе «Номер детали» нужно записать номер детали из номенклатуры данной модели изделия.
В графе «Наработка до отказа» следует указать наработку до отказа с начала эксплуатации в месяцах, округленных до целого значения, или указать период.
В графе «Характер» необходимо указать:
отказ, связанный со свойством «надежность»;
отказ, связанный с грубыми конструктивными, технологическими или производственными недоработками;
отказ, вызванный нарушением правил эксплуатации;
отказ, характер которого не установлен.
В графе «Факт замены» нужно указать: замена детали или сборочной единицы; во всех остальных случаях — «-».
В графе «Вид отказа» нужно записать наименование отказа, пример перечня типичных отказов по таблице Ж.1. В случае отсутствия в таблице необходимого вида отказа графу не заполняют.
Перечень терминов, характеризующих типичные отказы
Графа «Место отказа: элемент детали/деталь» определяет конкретное место отказа. Пример классификатора элементов деталей — в таблице Ж.2 и пример словаря деталей — в таблице Ж.3.
Классификатор места повреждения — словарь элементов деталей
При отказе сборочных единиц или деталей, входящих в номенклатуру, пишут наименование детали (пример 1, рисунок Ж.2).
При отказе крепежных соединений или элементов деталей, входящих в номенклатуру, пишут наименование элемента детали (примеры 2 и 3, рисунок Ж.2).
При отказе детали, не входящей в номенклатуру, пишут наименование детали (пример 4, рисунок Ж.2).
При отказе крепежного соединения или элемента детали, не входящей в номенклатуру, пишут наименование детали и наименование элемента (примеры 5 и 6, рисунок Ж.2).
Если отказ произошел на стыке двух деталей, то записывают все детали (пример 7, рисунок Ж.2).
В графе «Количество отказавших деталей» нужно указать по скольким деталям произошли отказы. Если невозможно установить количество — графу не заполняют.
В графе «Зависимость» следует записать:
зависимый отказ (отказ является следствием другого отказа, например излом шестерни из-за излома подшипника);
Должны быть отмечены любым удобным способом (например «*») отказы:
деталей, не вошедших в номенклатуру, составленную для обследования данного изделия (например, подшипников);
по неустановленным причинам (например, отказы гидромоторов, которые заменялись без разборки);
базовых элементов металлоконструкций, корпусов.
Если отказ детали повлек за собой замену сборочной единицы, то отказ следует записать дважды: как отказ сборочной единицы (с заменой) и как отказ детали (без замены) — пример: изгиб штоков гидроцилиндра стрелы и замена гидроцилиндра стрелы (примеры 8, 9, рисунок Ж.2). Если обследователь гарантирует, что по конкретной детали отказов и замен не было, то в графу «Наработка до отказа» он записывает «НЕТ» (пример 10, рисунок Ж.2).
Безотказные наработки сборочных единиц записывают как безотказные наработки группы входящих в них деталей (пример 11, рисунок Ж.2).
СБОР ИНФОРМАЦИИ НА РЕМОНТНЫХ ПРЕДПРИЯТИЯХ
И.1 Информацию собирают на заводах и в специализированных ремонтных мастерских, где выполняют капитальные ремонты, а также в ремонтных производствах (цехах) предприятий-изготовителей.
И.2 Сбор данных на ремонтных предприятиях осуществляют путем единовременного обследования, причем информацию собирают за определенный период работы (квартал, полугодие, год) в зависимости от годовой программы предприятия и количества изделий, поступивших в ремонт. В ремонтных цехах предприятий-изготовителей сбор данных рекомендуется проводить постоянно.
На ранних стадиях эксплуатации изделий выявляют дефекты, связанные с ошибками при проектировании и низким качеством изготовления. В период массового поступления изделий в капитальный ремонт собранная информация используется для выявления характерных, часто встречающихся, дефектов изделий и оценки ресурсов сборочных единиц и деталей, а также изделий в целом.
И.3 Сбор информации проводят по изделиям, впервые поступившим в капитальный ремонт. Изделия, поступившие в ремонт вследствие аварии, обследованию не подвергаются.
И.4 Первичной формой — носителем информации является карта регистрации наработок и технического состояния сборочных единиц и деталей ремонтируемых изделий.
И.5 Источниками для заполнения карт регистрации служат:
сопроводительные документы к изделиям — паспорт или формуляр и акт на сдачу в ремонт;
И.6 Карта состоит из двух страниц. На первой странице фиксируют общие сведения об изделии и данные о его наработке до ремонта, а также указывают причину поступления в ремонт, определяемую по данным сопроводительных документов и проведенной дефектации. На второй странице карты фиксируют сведения о техническом состоянии деталей, ресурсы которых подлежат определению. Техническое состояние фиксируют в соответствии с дефектовочной ведомостью. В случае необходимости для оценки технического состояния проводят замеры величины износа. Если известно, что в эксплуатации до капитального ремонта деталь заменялась, то данные по этой детали в карту регистрации не вносят. По комплектам одноименных деталей количество указывают дробью: в знаменателе — общее число деталей в изделии, в числителе — число деталей, отнесенных к данному виду технического состояния.
И.7 На основании карт регистрации по всей номенклатуре сборочных единиц и деталей заполняют итоговые таблицы. Данные о ресурсах и наработках, включенные в таблицу, образуют полную или усеченную выборку, в результате обработки которой определяются ресурсные показатели. На рисунках И.1, И.2 приведены примеры заполнения карты регистрации, и на рисунке И.3 - итоговой таблицы.
КАРТА № 67 регистрации наработок и технического состояния деталей гидронасосов (моторов), поступающих на капитальный ремонт
Ремонтное предприятие Завод «Пневмостроймашина»
1 Наименование: гидронасос, ГИДРОМОТОР (нужное подчеркнуть)
2 Тип гидронасоса (мотора) 210.20
5 Наименование и марка базовой машины, на которой использовался гидронасос (мотор) Распределитель щебня ДС-54
6 Наименование механизма базовой машины, в котором использовался гидромотор Привод рабочего органа
7 Коэффициент использования гидроагрегата в машине Ki = 0,7
8 Общая наработка базовой машины (по счетчику двигателя) с начала работы гидроагрегата до его замены, ч ti = 5520
9 Дата поступления в ремонт гидроагрегата 20.08.2025
10 Основная причина необходимости в ремонте Загрязнение рабочей жидкости
Рисунок И.1 — Пример заполнения карты регистрации наработки технического состояния
Составил ______________________ подпись, дата
Рисунок И.2 — Пример заполнения карты регистрации наработок и технического состояния, 2-я страница
Итоговая таблица № 5 данных о наработках и техническом состоянии деталей гидроагрегатов за 2-й квартал 2025 года
1 Наименование: гидронасос, гидромотор (нужное подчеркнуть)
3 Наименование и модель изделия, на котором использовался насос (мотор). Распределительщебня — ДС — 34
4 Наименование механизма, в котором использовался насос (мотор). Приводрабочегооргана
5 Наименование и обозначение детали. Пружинатарельчатая210.20.6732
Составил ______________________ подпись, дата
Рисунок И.3 — Пример заполнения итоговой таблицы
И.8 В случае невозможности количественной оценки надежности вследствие отсутствия в документации достоверных сведений о наработках изделий, поступающих в ремонт, и данных о коэффициентах использования сборочных единиц и деталей в рабочем времени изделия при обработке информации выявляют только характерные, часто повторяющиеся дефекты изделия. Перечень таких дефектов, приведенных на рисунке И.4, является исходным для качественного анализа надежности изделия.
_____________________________________ выявленных по технической
документации __________________________________________________________ наименование ремонтного предприятия
Количество изделий в обследуемой партии ____________ шт.
| Наименование сборочной единицы | Наименование детали | Номер по чертежу или каталогу | Вид дефекта | Количество случаев | |
| В партии | В процентах к общему числу изделий в партии | ||||
Рисунок И.4 — Форма перечня характерных дефектов
ОПРОСНЫЙ ЛИСТ ДЛЯ СБОРА ИНФОРМАЦИИ ПРИ РАЗОВОМ ОБСЛЕДОВАНИИ ИЛИ АНКЕТИРОВАНИИ
В опросном листе должны быть следующие сведения:
наименование и адрес эксплуатационного предприятия;
наименование и модель изделия;
предприятие-изготовитель, заводской номер, год и месяц выпуска;
количество отработанных часов с начала эксплуатации — по счетчику и в часах сменного («нарядного») времени;
число дней работы изделия в году;
коэффициент использования в смене по времени;
объем выполняемых работ (за месяц или за год);
средняя эксплуатационная производительность (часовая или сменная);
расход горючего и рабочей жидкости;
дата проведения капитального ремонта (если капитального ремонта не было, указать «не производился»);
наработка до капитального ремонта по счетчику и в часах сменного («нарядного») времени;
сведения о проведенных текущих ремонтах (с указанием, какие сборочные единицы ремонтировались или заменялись);
характерные отказы за время эксплуатации изделия;
удобство управления и обслуживания;
соответствие запасных частей и инструмента (по номенклатуре и количеству) для нормальной эксплуатации;
замечания по технической документации, поставляемой с изделием;
общая оценка изделия и предложения по усовершенствованию;
Опросный лист должен быть подписан ответственным представителем эксплуатационного предприятия и заверен печатью.
УСТАНОВЛЕНИЕ КРИТЕРИЕВ ОТКАЗОВ И ПРЕДЕЛЬНЫХ СОСТОЯНИЙ
Л.1 Критерии отказов и предельных состояний следует включать в эксплуатационные документы на изделие. При выборе указанных критериев (если в эксплуатационных документах они отсутствуют) для включения в рабочую методику сбора информации надо руководствоваться приводимыми ниже рекомендациями.
Л.2 В качестве критериев отказов изделий в целом и сборочных единиц используются следующие признаки и (или) их совокупности:
полное или частичное прекращение выполнения одной из заданных функций (например, потеря управляемости);
отклонение технических характеристик за установленные в стандартах и конструкторских документах нормы (например, падение мощности);
возникновение процессов, препятствующих функционированию изделия (например, повышенный нагрев).
Л.3 Критериями отказов деталей являются возникновение явных дефектов (сколы, задиры, трещины и т.д.) и (или) отклонение их параметров за установленные в конструкторских документах границы (предельный износ, выход размеров за поле допуска и т.д.).
Л.4 В качестве критериев предельного состояния изделий в целом могут использоваться следующие признаки:
повреждение базовой детали (станины, рамы, несущего кузова), вызывающее необходимость в полной разборке изделия;
необходимость в ремонте или замене нескольких сборочных единиц, номенклатуру которых устанавливают заранее;
уменьшение эффективности эксплуатации ниже допустимого уровня (например, объемный коэффициент полезного действия насоса), причем требуемые характеристики не могут быть восстановлены текущим ремонтом.
Л.5 В качестве критериев предельного состояния сборочных единиц могут использоваться следующие признаки:
повреждение корпусной детали, вызывающее необходимость в ее замене или устранимое только путем сложного ремонта;
необходимость в замене нескольких основных деталей, номенклатуру которых устанавливают заранее.
Л.6 В качестве критериев предельного состояния сборочных единиц и изделий в целом могут использоваться следующие признаки:
увеличение частоты отказов, свидетельствующее о недопустимом ухудшении технического состояния;
трудоемкость или стоимость необходимого ремонта превышает заранее установленный предел (например, норматив текущего ремонта);
накопленная стоимость ремонтов превышает установленную величину;
накопленная стоимость израсходованных запасных частей превышает установленную величину.
Перечисленные в Л.6 экономические критерии могут быть рекомендованы только при возможности получения достоверной технико-экономической информации о затратах.
Л.7 Для неремонтируемых изделий критерии предельных состояний и отказов совпадают.
Оценка сложности отказа определяется его последствиями. Создание единой отраслевой классификации по группам сложности невозможно из-за широкого разнообразия условий эксплуатации. Классификацию отказов по группам сложности необходимо устанавливать в методиках по группам однотипных изделий (например, автогрейдеры), разрабатываемых головными организациями. В зависимости от учитываемых факторов и имеющегося объема информации в качестве критериев при разделении на группы сложности могут использоваться: способ устранения отказа, место проведения ремонта (на линии или в стационарных условиях), продолжительность устранения, масса замененных деталей, стоимостные затраты с учетом ущерба от простоя, а также сочетания этих признаков.
Пример классификации по группам сложности:
Первая группа сложности — отказы, устраняемые ремонтом или заменой деталей, которые расположены снаружи сборочных единиц (устранение отказов производится без разборки непосредственно на объекте), а также отказы, устранение которых требует внеочередного проведения операций периодического технического обслуживания ТО-1 или ТО-2.
Вторая группа сложности — отказы, устраняемые ремонтом или заменой легко доступных сборочных единиц или деталей, а также отказы, устранение которых требует раскрытия внутренних полостей основных сборочных единиц (но без их разборки).
Третья группа сложности — отказы, для устранения которых требуется разборка или расчленение основных сборочных единиц.
Помимо общего определения групп сложности (подобно приведенному примеру) рекомендуется дать в методике конкретные перечни отказов различных групп сложности по сборочным единицам.
Классификатор способов устранения отказа
| Регулировка |
|---|
| Замена новой деталью |
| Замена деталью, бывшей в употреблении |
| Восстановление детали |
| Изготовление новой детали |
| Прочие способы устранения |
| Не установлен |
Классификатор видов ремонта и обслуживания
БИБЛИОГРАФИЯ
| [1] | РД 50-690-89 | Методические указания. Надежность в технике. Методы оценки показателей надежности по экспериментальным данным |
|---|
| УДК 624.132.3: 006.354 | ОКС 53.100 |
| Ключевые слова: машины землеройные, надежность, показатели надежности, сбор информации, обработка информации, анализ информации, отказ | |