ГОСТ Р 72504-2026. Национальный стандарт Российской Федерации. Системы газораспределительные. Сети газораспределения. Часть 4. Газопроводы армированные полиэтиленовые
(утв. и введен в действие Приказом Росстандарта от 15.01.2026 № 7-ст)
Примечание
Документ введен в действие с 01.04.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 15 января 2026 г. № 7-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ГАЗОПРОВОДЫ АРМИРОВАННЫЕ ПОЛИЭТИЛЕНОВЫЕ
Gas distribution systems. Gas distribution networks.
Part 4. Gas pipelines reinforced polyethylene
1 апреля 2026 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Головной научно-исследовательский и проектный институт по распределению и использованию газа» (АО «Гипрониигаз») и Обществом с ограниченной ответственностью «Газпром межрегионгаз» (ООО «Газпром межрегионгаз»)
2 ВНЕСЕН подкомитетом ПК 4 «Газораспределение и газопотребление» Технического комитета по стандартизации ТК 023 «Нефтяная и газовая промышленность»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 15 января 2026 г. № 7-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт разработан в целях обеспечения требований [1] при проектировании, строительстве, реконструкции и эксплуатации сетей газораспределения и входит в серию стандартов «Системы газораспределительные. Сети газораспределения», состоящую из следующих частей:
- Часть 3. Реконструкция;
- Часть 4. Газопроводы армированные полиэтиленовые;
- Часть 5. Газопроводы, санированные рукавом с полимеризующимся слоем;
- Часть 6. Газопроводы, санированные гибким рукавом;
- Часть 7. Полиэтиленовые газопроводы, проложенные в существующем трубопроводе;
- Часть 8. Газопроводы, санированные рукавом, армированным стеклопластиковым волокном.
Настоящий стандарт принят в целях:
- обеспечения условий безопасной эксплуатации газопроводов из армированных полиэтиленовых труб;
- защиты жизни и/или здоровья граждан, имущества физических и юридических лиц, государственного и муниципального имущества;
- охраны окружающей среды, жизни и/или здоровья животных и растений;
- обеспечения энергетической эффективности.
1 Область применения
Настоящий стандарт распространяется на проектирование, строительство, реконструкцию и эксплуатацию подземных газопроводов сетей газораспределения, выполненных из армированных полиэтиленовых труб и соединительных деталей к ним по ГОСТ Р 59834 и ГОСТ Р 59910 при температуре стенки трубы от минус 20 °C до плюс 40 °C включительно, транспортирующих подготовленный к использованию природный газ промышленного и коммунально-бытового назначения по [2] и ГОСТ 5542 (далее — полиэтиленовые армированные газопроводы) с давлением газа по [1].
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 9.602 Единая система защиты от коррозии и старения. Сооружения подземные. Общие требования к защите от коррозии
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 17.4.3.02 Охрана природы. Почвы. Требования к охране плодородного слоя почвы при производстве земляных работ
ГОСТ 5542 Газы природный промышленного и коммунально-бытового назначения. Технические условия
ГОСТ 24297-2013 Верификация закупленной продукции. Организация проведения и методы контроля
ГОСТ 34715.0-2021 Системы газораспределительные. Проектирование, строительство и ликвидация сетей газораспределения природного газа. Часть 0. Общие требования
ГОСТ 34715.1-2021 Системы газораспределительные. Проектирование, строительство и ликвидация сетей газораспределения природного газа. Часть 1. Полиэтиленовые газопроводы
ГОСТ 34715.2-2021 Системы газораспределительные. Проектирование, строительство и ликвидация сетей газораспределения природного газа. Часть 2. Стальные газопроводы
ГОСТ 34741-2021 Системы газораспределительные. Требования к эксплуатации сетей газораспределения природного газа
ГОСТ Р 12.3.048 Система стандартов безопасности труда. Строительство. Производство земляных работ способом гидромеханизации. Требования безопасности
ГОСТ Р 53865 Системы газораспределительные. Термины и определения
ГОСТ Р 58778-2019 Системы газораспределительные. Сети газораспределения и газопотребления. Газопроводы высокого давления категории 1a
ГОСТ Р 59834 Промысловые трубопроводы. Трубы гибкие полимерные армированные и соединительные детали к ним. Общие технические условия
ГОСТ Р 59910-2021 Трубы полимерные, армированные металлическим каркасом, и соединительные детали к ним. Общие технические условия
ГОСТ Р 70623 Трубопроводы промысловые. Трубопроводы из гибких полимерных армированных труб. Правила проектирования, монтажа и эксплуатации
ГОСТ Р 70624 Трубопроводы промысловые из труб полимерных, армированных металлическим каркасом. Правила проектирования, монтажа и эксплуатации
ГОСТ ИСО 12176-1 Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем. Часть 1. Сварка нагретым инструментом встык
ГОСТ ИСО 12176-2 Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем. Часть 2. Сварка с закладными нагревателями
СП 12-136 Безопасность труда в строительстве. Решения по охране труда и промышленной безопасности в проектах организации строительства и проектах производства работ
СП 45.13330 «СНиП 3.02.01-87 Земляные сооружения, основания и фундаменты»
СП 48.13330.2019 «СНиП 12-01-2004 Организация строительства»
СП 49.13330 «СНиП 12-03-2001 Безопасность труда в строительстве. Часть 1. Общие требования»
СП 62.13330.2011 «СНиП 42-01-2002 Газораспределительные системы»
СП 68.13330 «СНиП 3.01.04-87 Приемка в эксплуатацию законченных строительством объектов. Основные положения»
СП 126.13330 «СНиП 3.01.03-84 Геодезические работы в строительстве»
СП 246.1325800 «Положение об авторском надзоре при строительстве, реконструкции и капитальном ремонте объектов капитального строительства»
СП 407.1325800 «Земляные работы. Правила проектирования организации строительства и производства работ способом гидромеханизации»
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте федерального органа исполнительной власти в сфере стандартизации в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины, определения и сокращения
3.1 В настоящем стандарте применены термины по ГОСТ Р 53865, а также следующие термины с соответствующими определениями:
3.1.1 законцовка полиэтиленовых армированных труб; законцовка ПАТ: Концевой элемент полиэтиленовой трубы, армированной стальным сетчатым каркасом, присоединенный к концам в заводских условиях, служащий для образования неразъемных (сварных) или разъемных (фланцевых) соединений труб.
3.1.2 неразъемное соединение ПАТ-сталь: Изделие полной заводской готовности, предназначенное для соединения полиэтиленовой армированной трубы со стальной.
| овальность (отклонение от круглости), мм: Разность между максимальным и минимальным наружными диаметрами, измеренными в одном и том же поперечном сечении, перпендикулярном к оси изделия. [ГОСТ Р 59910-2021, пункт 3.14] |
|---|
3.1.4 полиэтиленовая армированная труба; ПАТ: Полиэтиленовая труба, армированная стальным сетчатым каркасом или синтетическими нитями.
3.1.5 соединительная деталь полиэтиленовых армированных труб; СД ПАТ: Элемент газопровода, предназначенный для изменения его направления, присоединения, ответвлений, соединения участков, изготовленный из полиэтилена, армированного стальным сетчатым каркасом или синтетическими нитями.
3.2 В настоящем стандарте приведены следующие сокращения:
КИП — контрольно-измерительный прибор;
ПАГ — полиэтиленовый армированный газопровод;
ПОС — проект организации строительства;
ППР — проект производства работ;
4 Общие положения
4.1 Проектирование, строительство и эксплуатацию ПАГ осуществляют в соответствии с [1], [3], [4], СП 62.13330, ГОСТ 34715.0, ГОСТ 34741, настоящим стандартом, а также другими нормативными документами по проектированию, строительству, реконструкции и эксплуатации сетей газораспределения.
4.2 Общие положения к проектированию ПАГ давлением свыше 1,2 МПа принимают в соответствии с ГОСТ Р 58778-2019 (подраздел 5.1).
5 Проектирование
5.1 Общие положения
5.1.1 Номинальное давление для армированных труб — в соответствии с ГОСТ Р 59834 и ГОСТ Р 59910.
5.1.2 Глубину прокладки ПАГ давлением до 1,2 МПа включительно следует принимать не менее 0,8 м до верха газопровода, футляра или балластирующего устройства, за исключением оговоренных случаев. В тех местах, где не предусматривается движение транспорта и сельскохозяйственных машин, глубина прокладки ПАГ давлением до 1,2 МПа должна быть не менее 0,6 м.
На оползневых и подверженных эрозии участках прокладку ПАГ давлением до 1,2 МПа следует предусматривать на глубину не менее 0,5 м ниже зеркала скольжения и ниже границы прогнозируемого участка разрушения.
Глубину прокладки ПАГ давлением свыше 1,2 МПа следует принимать с учетом климатических и гидрогеологических условий, а также в зависимости от внешних воздействий на газопроводы. Глубину заложения ПАГ давлением свыше 1,2 МПа до верха трубы принимают не менее 1,0 м.
При прокладке ПАГ на пахотных и орошаемых землях глубина заложения должна быть не менее 1,2 м до верха трубы.
Минимальные расстояния от ПАГ давлением свыше 1,2 МПа до зданий и сооружений принимают с учетом расчета пожарного риска, но не менее указанных в ГОСТ Р 58778-2019 (приложение А).
5.1.3 Для определения диаметра при проектировании осуществляют гидравлический расчет ПАГ из труб и СД ПАТ:
- по ГОСТ Р 59834 - в соответствии с ГОСТ Р 70623;
- по ГОСТ Р 59910 - в соответствии с ГОСТ Р 70624.
5.1.4 Повороты ПАГ в горизонтальной и вертикальной плоскостях выполняют с применением СД ПАТ (отводами) или упругим изгибом с радиусом в соответствии с ГОСТ Р 70623 и ГОСТ Р 70624.
5.1.5 При проектировании ПАГ осуществляют расчет на прочность и устойчивость газопроводов из труб:
- по ГОСТ Р 59834 - в соответствии с ГОСТ Р 70623;
- по ГОСТ Р 59910 - в соответствии с ГОСТ Р 70624.
5.1.6 Полиэтиленовые армированные газопроводы проектируют подземными и монтируют закрытым (бестраншейным) или открытым (траншейным) способом.
5.1.7 При проектировании переходов ПАГ через искусственные и естественные преграды рекомендуется использовать метод горизонтально-направленного бурения.
5.1.8 Пересечения ПАГ давлением до 1,2 МПа включительно искусственных и естественных преград необходимо проектировать в соответствии с требованиями СП 62.13330.2011 (пункты 5.4.1, 5.4.2, 5.5.1 - 5.5.4).
Пересечение ПАГ давлением свыше 1,2 МПа искусственных и естественных преград необходимо проектировать в соответствии с ГОСТ Р 58778-2019 (подраздел 5.4).
5.1.9 Средства балластировки предусматривают в соответствии с ГОСТ Р 70623 и ГОСТ Р 70624.
В зависимости от грунтовых и гидрологических условий применяют следующие виды балластировки и закрепления ПАГ:
- утяжелители из высокоплотных материалов железобетонные, чугунные, шлакобетонные и т.п.;
- утяжелители из минерального грунта;
- грунтовая засыпка с использованием текстильных полотнищ;
- анкерные устройства.
Полиэтиленовые армированные газопроводы, проложенные бестраншейными методами, балластировке и закреплению не подлежат.
При выборе средств для балластировки ПАГ необходимо соблюдать предельно допустимое значение овальности труб, равное 5%. Расстояние от сварного соединения ПАГ до края пригруза следует принимать не менее 0,5 м.
Балластирующие устройства следует устанавливать на равном расстоянии друг от друга, их групповая установка запрещается.
Размещение средства балластировки на сварных соединениях не допускается.
5.1.10 Размещение футляров на ПАГ давлением до 1,2 МПа включительно предусматривают в соответствии с СП 62.13330.2011 (пункты 5.2.3, 5.5.1 - 5.5.5).
Размещение футляров на ПАГ давлением свыше 1,2 МПа предусматривают в соответствии с ГОСТ Р 58778-2019 (подраздел 5.4).
5.1.11 Диаметр футляра принимают исходя из условий обеспечения свободной протяжки трубы с заданным номинальным наружным диаметром dn, при этом учитывают высоту грата (в т.ч. на внутренней поверхности футляра), размеры соединительных деталей, муфт с ЗН, а также с учетом возможных смещений ПАГ.
Внутренний диаметр футляра принимают, как правило, на 30 — 50 мм больше, чем диаметр муфт с ЗН, или диаметр законцовок полиэтиленовых труб, армированных стальным сетчатым каркасом.
5.1.12 Запорную арматуру на ПАГ давлением до 1,2 МПа включительно предусматривают в соответствии с ГОСТ 34715.0-2021 (пункт 7.3.14).
При проектировании ПАГ давлением свыше 1,2 МПа предусматривают стальную ЗА в соответствии с ГОСТ Р 58778.
5.1.13 Стальные элементы ПАГ, а также стальная ЗА подлежат защите от коррозии в соответствии с ГОСТ 9.602.
5.1.14 Срок (продолжительность) эксплуатации ПАГ определяют при проектировании и указывают в проектной документации в соответствии с [1] (пункт 76), [5] (статья 33).
5.2 Трубы и соединительные детали
5.2.1 Применению подлежат трубы по ГОСТ Р 59834 и ГОСТ Р 59910, изготовленные из полиэтилена ПЭ 100, армированные:
- спирально-перекрестной намоткой синтетических нитей;
- сетчатым каркасом из стальной проволоки, в котором продольная и поперечная арматура сварены в точках пересечения.
5.2.2 Применению подлежат соединительные детали, соответствующие ГОСТ Р 59834 и ГОСТ Р 59910.
5.2.3 Трубы или СД ПАТ должны иметь желтый (оттенки не регламентируются), оранжевый или черный однородный цвет.
5.2.4 Стальные трубы, СД и ЗА, применяемые на ПАГ давлением до 1,2 МПа включительно, должны соответствовать ГОСТ 34715.2-2021 (подраздел 4.2).
Стальные трубы, СД ПАТ и ЗА, применяемые на ПАГ давлением свыше 1,2 МПа, должны соответствовать ГОСТ Р 58778-2019 (подраздел 5.5).
Полиэтиленовые вставки на ПАГ давлением свыше 1,2 МПа применять запрещено.
5.3 Способы соединения труб
5.3.1 Соединение армированных полиэтиленовых труб ПАГ между собой и с техническими устройствами с патрубками из полиэтиленовых армированных труб под приварку осуществляют сваркой в соответствии с ГОСТ Р 59834 и ГОСТ Р 59910.
5.3.2 Допускается применение фланцевых соединений в местах присоединения к ПАГ технических устройств в соответствии с ГОСТ Р 59834 и ГОСТ Р 59910. Применение фланцевых соединений, размещаемых в грунте (вне колодцев), не допускается.
5.3.3 Присоединение ПАГ к стальному газопроводу осуществляют посредством неразъемного соединения ПАТ-сталь (неразборный переход) в соответствии с ГОСТ Р 59910-2021 (подпункт 5.2.2.5) и документацией предприятия-изготовителя.
5.4 Обозначение полиэтиленовых армированных газопроводов
Обозначение трасс ПАГ принимают по ГОСТ 34715.0-2021 (подраздел 7.9) и ГОСТ 34715.1-2021 (подраздел 4.3).
6 Транспортирование и хранение труб и соединительных деталей
Транспортирование и хранение труб и СД ПАТ осуществляют в соответствии с ГОСТ Р 59834 и ГОСТ Р 59910.
7 Строительство и реконструкция
7.1 Общие положения
7.1.1 Строительство и реконструкцию ПАГ осуществляют на основании ПД.
7.1.2 Строительно-монтажные работы проводят согласно ППР, разработанного в соответствии с ПОС.
7.1.3 При строительстве и реконструкции ПАГ соблюдают требования безопасности, установленные [6], СП 12-136, СП 49.13330, ГОСТ 12.1.004 и ГОСТ Р 58778.
7.2 Подготовительные работы
7.2.1 Геодезические работы выполняют в соответствии с СП 126.13330.
7.2.2 В соответствии с ПД в рамках подготовки строительной площадки и полосы отвода выполняют следующие работы:
- оформляют отвод земель на время строительства газопровода;
- получают разрешения и допуски на производство работ;
- производят расчистку строительной полосы.
При необходимости выполняют устройство:
- площадок складирования;
- систем энергообеспечения;
- защиты территории строительной полосы в период строительства от неблагоприятных явлений и т.п.
7.3 Земляные работы
Земляные работы при укладке ПАГ проводят в соответствии с разработанным ППР, на основании ПОС с учетом требований СП 45.13330, СП 407.1325800, ГОСТ 17.4.3.02, ГОСТ Р 12.3.048, ГОСТ 34715.0 и ГОСТ 34715.1.
При строительстве и реконструкции ПАГ давлением свыше 1,2 МПа земляные работы проводят в соответствии с ГОСТ Р 58778-2019 (подраздел 6.3).
7.4 Монтаж полиэтиленовых армированных газопроводов
7.4.1 Общие положения
7.4.1.1 Разматывание длинномерных полиэтиленовых труб, армированных синтетическими нитями, из бухт проводят при температуре наружного воздуха не ниже 5 °C.
Допускается вести разматывание и при более низких температурах при условии предварительного подогрева труб на катушке (отрезке трубы) путем пропуска через них подогретого воздуха до температуры не менее 5 °C. При этом прерывать работу до полной укладки плети из бухты не рекомендуется. Температура подогретого воздуха не должна составлять более 60 °C.
Для устранения повышенной овальности труб и придания трубе прямолинейной формы используют ручные или гидравлические выпрямители.
7.4.1.2 Сварку труб и/или СД ПАТ при строительстве ПАГ выполняют на сварочных машинах с высокой и средней степенью автоматизации процесса сварки. Применение сварочной техники с ручным управлением не допускается.
Для сварки труб нагретым инструментом встык применяют сварочные аппараты в соответствии с ГОСТ ИСО 12176-1. Для сварки труб СД ПАТ с ЗН применяют сварочные аппараты в соответствии с ГОСТ ИСО 12176-2.
7.4.1.3 Сварочные работы проводят при температуре окружающего воздуха от минус 10 °C до плюс 40 °C. Допускается осуществлять сварочные работы при более низкой температуре окружающего воздуха с применением отапливаемых модулей (палаток).
7.4.1.4 Место сварки защищают от атмосферных осадков, ветра, пыли и песка, а в летнее время и от интенсивного солнечного излучения. При сварке свободный конец трубы или плети закрывают инвентарной заглушкой.
7.4.1.5 Параметры режимов сварки устанавливают в зависимости от вида и сортамента используемых деталей с ЗН и/или сварочных аппаратов в соответствии с указаниями предприятий-изготовителей в паспортах изделий.
Участок сваренного ПАГ допускается перемещать и нагружать давлением не ранее, чем через 24 ч после сварки последнего стыка.
7.4.1.6 Маркировку сварных стыков проводят несмываемым карандашом-маркером яркого цвета (например, белого или желтого — для черных труб).
7.4.1.7 Установку ЗА на ПАГ давлением свыше 1,2 МПа осуществляют в соответствии с ГОСТ Р 58778-2019 (пункт 6.4.4).
7.4.2 Полиэтиленовые газопроводы, армированные синтетическими нитями
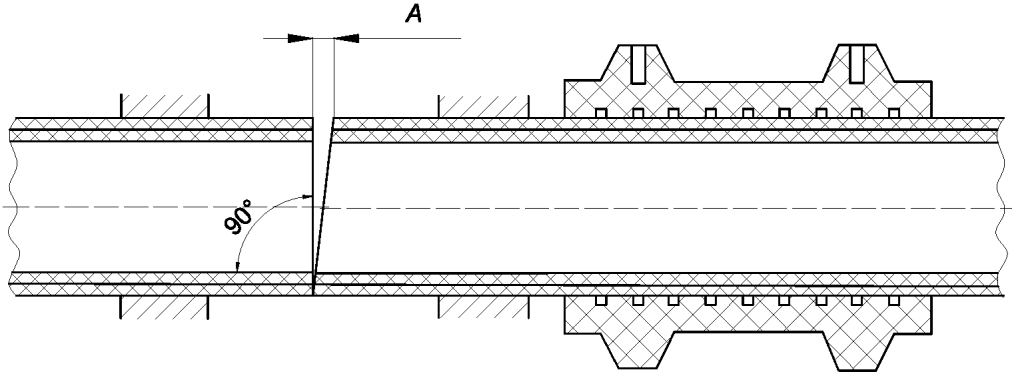
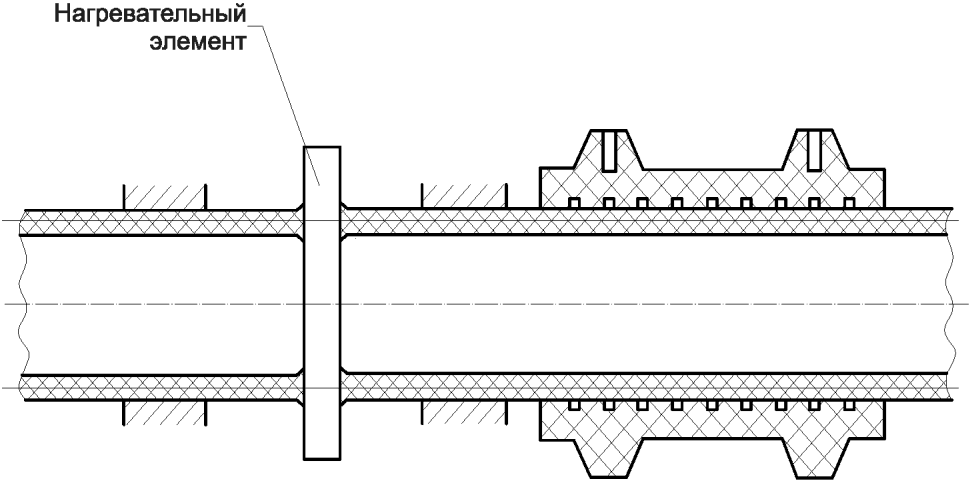
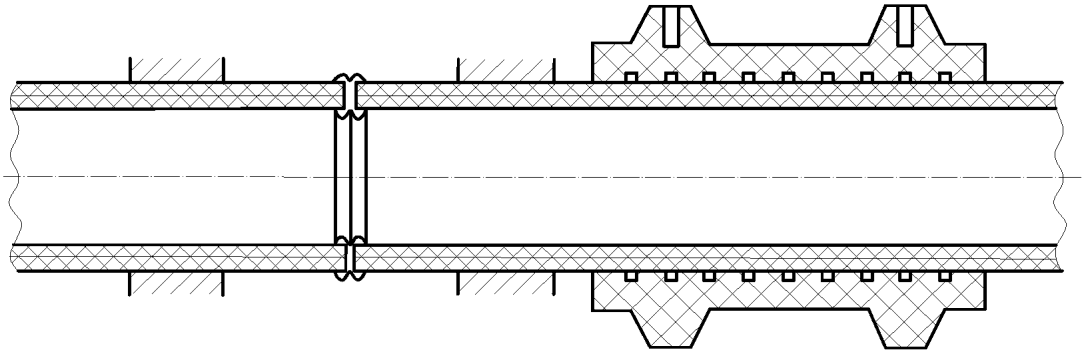
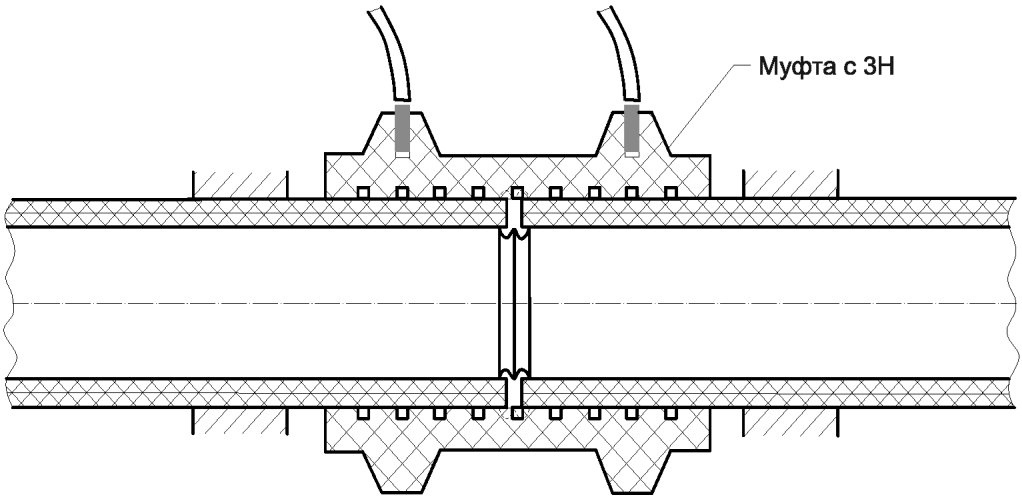
7.4.2.1 Сварку полиэтиленовых труб, армированных синтетическими нитями, и СД ПАТ осуществляют в соответствии со схемами, представленными на рисунках 1 - 6, в следующей последовательности:
- очистка труб и СД ПАТ (муфты) с ЗН;
- сборка труб и СД ПАТ (муфты) с ЗН с предварительной установкой СД ПАТ (муфты) с ЗН на один из концов труб;
- центровка концов свариваемых труб или СД ПАТ (муфты) с ЗН;
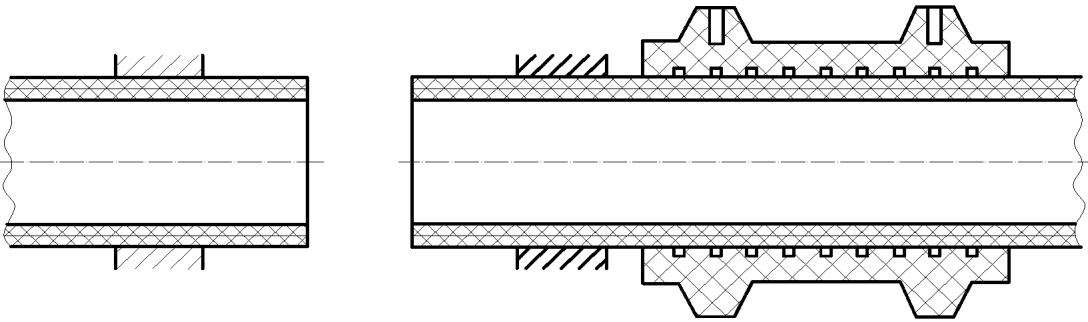
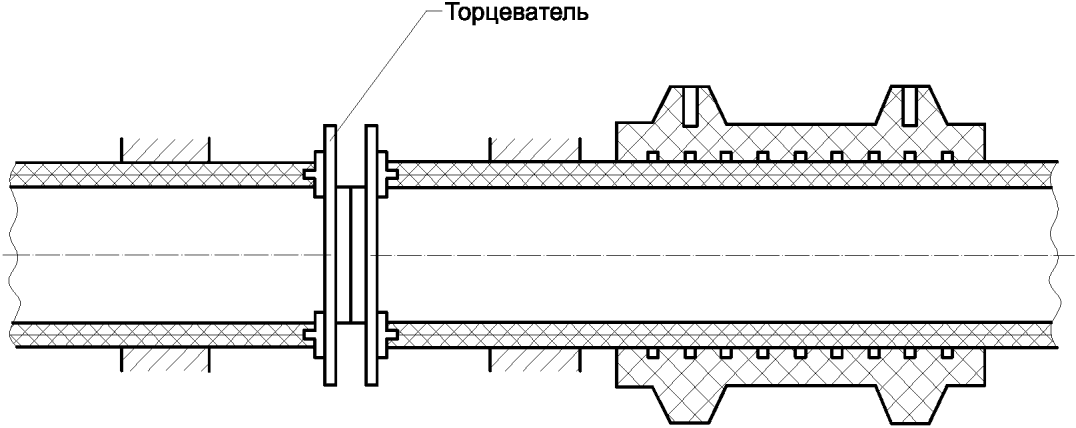
Рисунок 2 — Механическая обработка торцов труб
с помощью торцевателя
7.4.2.2 Очистку внутренних и наружных поверхностей полиэтиленовых труб, армированных синтетическими нитями, и СД ПАТ (муфты) с ЗН осуществляют на расстоянии не менее 500 мм от торцов сухими или увлажненными кусками мягкой ткани из растительных волокон с дальнейшей протиркой и просушкой. В случае загрязнения полиэтиленовых труб, армированных синтетическими нитями, или СД ПАТ (муфты) с ЗН смазкой, маслом или какими-либо другими жирами, их обезжиривают. Не рекомендуется проводить очистку и обезжиривание цветными и синтетическими волокнистыми тканями.
7.4.2.3 Сборку свариваемых полиэтиленовых труб, армированных синтетическими нитями, и СД ПАТ (муфты) с ЗН, включающую установку, соосную центровку и закрепление свариваемых концов, проводят в зажимах центратора сварочной машины. Перед установкой полиэтиленовых труб, армированных синтетическими нитями, в сварочную машину на один из концов полиэтиленовых труб, армированных синтетическими нитями, устанавливают СД ПАТ (муфту) с ЗН. Предварительно наружную поверхность полиэтиленовых труб, армированных синтетическими нитями, по которой протаскивают СД ПАТ (муфту) с ЗН, а также внутреннюю поверхность СД ПАТ (муфты) с ЗН обезжиривают.
Концы полиэтиленовых труб, армированных синтетическими нитями, и СД ПАТ (муфту) с ЗН центруют по наружной поверхности таким образом, чтобы максимальная величина смещения наружных кромок не превышала 10% толщины стенок полиэтиленовых труб, армированных синтетическими нитями, и СД ПАТ (муфты) с ЗН. Подгонку при центровке осуществляют поворотом одного из свариваемых концов вокруг их оси, перестановкой опор по длине трубы.
При сварке встык вылет концов труб из зажимов центраторов принимают от 15 до 30 мм, а привариваемых деталей — от 5 до 15 мм.
Закрепленные и отцентрованные концы полиэтиленовых труб, армированных синтетическими нитями, и СД ПАТ (муфту) с ЗН перед сваркой подвергают торцеванию с целью выравнивания свариваемых поверхностей непосредственно в сварочной машине. Удаление стружки из полости трубы или детали проводят с помощью кисти, а снятие заусенцев с острых кромок торца — с помощью ножа. После обработки повторно проверяют центровку и величину зазоров A в стыке. Между торцами, приведенными в соприкосновение, не должно быть зазоров A:
7.4.2.4 Волокна армирующих синтетических нитей размером более 1 мм, выступающих на торце труб, удаляют или оплавляют в соответствии с рекомендациями предприятия — изготовителя полиэтиленовых труб, армированных синтетическими нитями. После механической обработки и оплавления волокон загрязнение поверхности торцов не допускается.
7.4.2.5 После окончания сварки удаляют наружный грат с помощью механического устройства (гратоснимателя) и проводят разметку зоны установки СД ПАТ (муфты) с ЗН, обеспечивающую положение сварного шва посередине СД ПАТ (муфты) с ЗН. Механическую обработку поверхности полиэтиленовых труб, армированных синтетическими нитями, в зоне сварного шва осуществляют на длину равную не менее длины используемой СД ПАТ (муфты) с ЗН, снимая слой толщиной 0,1 — 0,2 мм с поверхности размеченного участка трубы. Для зачистки зоны установки СД ПАТ (муфты) с ЗН используют устройство для удаления оксидного слоя, которое должно обеспечивать его быстрое и равномерное удаление с поверхности труб. Кольцевой зазор между полиэтиленовыми трубами, армированными синтетическими нитями, и СД ПАТ (муфты) с ЗН не должен превышать 0,3 мм, после сборки на трубе должны быть видны следы механической обработки поверхности.
Участок полиэтиленовых труб, армированных синтетическими нитями, и СД ПАТ (муфты) с ЗН после удаления оксидного слоя обезжиривают.
7.4.2.6 После установки СД ПАТ (муфты) с ЗН проводят подключение к ее клеммам токоподводящих кабелей от сварочного аппарата.
Во избежание повреждения ЗН надевание СД ПАТ (муфты) с ЗН на конец трубы или введение конца трубы в СД ПАТ (муфту) с ЗН проводят без перекосов.
7.4.3 Полиэтиленовые газопроводы, армированные стальным сетчатым каркасом
7.4.3.1 Сварку полиэтиленовых труб, армированных стальным сетчатым каркасом, осуществляют в соответствии с требованиями ГОСТ 34715.1, а также настоящего раздела.
7.4.3.2 Установку и закрепление свариваемых труб в зажимах сварочной машины проводят по законцовкам на расстоянии не менее 65 мм от торцов, при этом захват передними зажимами проводят на торцевые законцовки, задними — на тело трубы.
Центратор сварочной машины должен иметь возможность одновременной установки зажимов разных диаметров.
7.4.3.3 Торцевание труб проводят до появления стружки, непрерывной по периметру законцовки в количестве не менее 2 — 3 витков, но не более 4 мм в глубину, чтобы не оголить армирующий каркас.
7.4.4 Присоединение полиэтиленового армированного газопровода к стальному газопроводу
7.4.4.1 При монтаже неразъемных соединений ПАТ-сталь вначале проводят сборку и сварку стыка полиэтиленовой части труб, а затем осуществляют сборку и сварку стыка стальной части.
7.4.4.2 При подгонке стальных труб газовую резку и шлифовку кромки следует проводить на конце стального трубопровода, а не стальной части соединения ПАТ-сталь. В процессе подгонки и сборки стыка, выполнения прихваток и последующей электродуговой сварки полиэтиленовую часть переходника ПАТ-сталь защищают от брызг металла и шлака, а также осуществляют контроль ее нагрева.
7.4.4.3 При электродуговой сварке стыка зона неразъемных соединений ПАТ-сталь или специальных законцовок не должна нагреваться более 80 °C.
7.5 Укладочные работы
7.5.1 Укладку в траншею ПАГ проводят после окончания процесса сварки и охлаждения сварных соединений.
Перед протяжкой ПАГ осматривают и испытывают на герметичность воздухом давлением, равным максимальному рабочему давлению газа, в течение не менее 1 ч.
Испытания проводят по истечении 24 ч после окончания работ по сварке.
7.5.2 Работы по укладке ПАГ проводят при температуре наружного воздуха не ниже минус 15 °C и не выше плюс 30 °C.
Допускается укладка газопровода при более низкой температуре наружного воздуха, при этом осуществляют подогрев труб до требуемой температуры путем пропуска подогретого воздуха через подготовленный к укладке газопровод. Температура подогретого воздуха не должна составлять более 60 °C.
Разматывание длинномерных полиэтиленовых труб — в соответствии с 7.4.1.1.
7.5.3 Укладку ПАГ в траншею выполняют свободным изгибом или прямолинейно.
Засыпку ПАГ рекомендуется производить при температурах окружающего воздуха, близких к температуре его эксплуатации.
7.5.4 В зимний период ПАГ укладывают на несмерзшийся грунт. В случае промерзания дна траншеи выполняют подсыпку дна траншеи песком или мелкогранулированным несмерзшимся грунтом, сохраняя нормативную глубину заложения ПАГ.
7.5.5 Сбрасывание трубной плети с бровки котлована в траншею, а также перемещение вдоль траншеи волоком не допускается.
7.5.6 Укладку ПАГ проводят при помощи грузоподъемных механизмов. ПАГ следует опускать плавно, без рывков и резких изгибов с применением грузовых строп на текстильной основе.
7.5.7 При невозможности использования при укладке ПАГ грузоподъемных механизмов в узкой строительной полосе рекомендуется применять (на прямолинейных участках трассы) способ монтажа ПАГ методом протаскивания. При этом необходимо следить за его сохранностью (исключить нахождение в траншее камней, древесных остатков и др., ведущих к повреждению ПАГ, и/или использовать при необходимости защитные оберточные материалы).
7.5.8 Через болота и обводненные участки ПАГ рекомендуется укладывать методом протаскивания или сплава.
7.5.9 Прокладку ПАГ в защитном футляре выполняют с помощью лебедки. При этом на головную часть заранее испытанной плети надевают буксировочную головку, которую крепят к тяговому канату.
Для предотвращения механических повреждений труб при их размещении внутри футляра рекомендуется применять следующие способы:
- предварительная очистка внутренней поверхности футляра для устранения острых кромок сварных швов;
- установка гладких раструбных втулок в местах входа и выхода трубы из футляра;
- предварительный пропуск контрольного образца труб (не менее 3 м) с последующей проверкой на отсутствие повреждений поверхности трубы, а также другие способы защиты, предусмотренные ПД.
7.5.10 Укладку труб, армированных синтетическими нитями, поступающих в бухтах, допускается выполнять совместно с процессом рытья траншеи.
7.5.11 Для укладки плетей полиэтиленовых труб, армированных синтетическими нитями, из бухты в заранее подготовленную траншею в зависимости от условий прокладки применяют следующие способы:
- разматывание трубы с неподвижной бухты и ее укладка в траншею протаскиванием;
- разматывание трубы с подвижной бухты и ее укладка в траншею путем боковой надвижки.
7.5.12 Рекомендуемая скорость разматывания бухты от 800 до 1000 м/ч.
7.5.13 Неразъемные соединения ПАТ-сталь укладывают на основание из песка толщиной не менее 0,1 м длиной 1 м в каждую сторону от соединения и присыпают слоем песка на высоту не менее 0,2 м выше верхней образующей неразъемного соединения.
7.5.14 При строительстве ПАГ в районах с многолетнемерзлыми грунтами с резко отличающимися между собой свойствами грунта вдоль трассы высоту песчаного основания под ПАГ принимают не менее 0,2 м на длине в каждую сторону от места стыковки разнородных грунтов не менее 50dn. Присыпку в этом случае осуществляют на высоту не менее 0,3 м от верхней образующей трубопровода.
8 Очистка внутренней полости
Очистку внутренней полости ПАГ выполняют в соответствии с ГОСТ 34715.1-2021 (пункты 6.3.23 - 6.3.25).
9 Контроль качества
9.1 Верификация
9.1.1 Верификацию труб и СД ПАТ проводят в соответствии с ГОСТ 24297 и 9.1.2 - 9.1.6.
9.1.2 При верификации труб или СД проверяют:
- количество продукции;
- наличие, состав и правильность оформления сопроводительной документации;
- соответствие даты изготовления, маркировки и данных об изготовителе, указанных на маркировочных табличках (этикетках), эксплуатационной документации и сертификатам качества;
- соответствие маркировки поступившей продукции данным сопроводительной документации;
- соответствие продукции требованиям визуального и измерительного контроля.
9.1.3 Для верификации труб и СД ПАТ предъявляют следующую документацию:
- сертификат (паспорт) качества (подлинник или заверенная в установленном порядке копия);
- этикетка или паспорт (для СД ПАТ);
- документы, подтверждающие соответствие продукции требованиям систем добровольной сертификации (при наличии).
9.1.4 Сопроводительная документация на трубы и СД ПАТ должна соответствовать договору поставки, в части:
- наименования и/или товарного знака предприятия-изготовителя;
- наименования и обозначения продукции;
- количества поставленной продукции;
- обозначения нормативных документов на изготовление;
- параметров (dn, номинальное давление и др.) и нанесенных на поверхность обозначений;
- марки сырья;
- даты изготовления;
- даты окончания гарантийного срока хранения;
- планируемых условий хранения требованиям предприятия-изготовителя и/или поставщика;
- номера партии (для СД ПАТ).
9.1.5 Качество поверхности труб и СД ПАТ — в соответствии с ГОСТ Р 59834 и ГОСТ Р 59910.
9.1.6 Результаты верификации оформляют записью в журнале по форме, приведенной в ГОСТ 24297-2013 (приложение А).
9.2 Контроль качества строительно-монтажных работ
В процессе строительства (реконструкции) сетей газораспределения осуществляют строительный контроль и государственный строительный надзор (если это предусмотрено [3]) со стороны заказчика-застройщика в соответствии с требованиями СП 48.13330.2019 (раздел 9) и СП 62.13330.2011 (подраздел 10.1). При строительстве сетей газораспределения осуществляют авторский надзор в соответствии с требованиями СП 246.1325800.
Контроль качества сварных соединений выполняют по нормам СП 62.13330 как для полиэтиленовых газопроводов.
10 Испытания давлением
Испытания давлением ПАГ давлением до 1,2 МПа включительно проводят в соответствии с [1], СП 62.13330.2011 (подраздел 10.5) по нормам для полиэтиленовых газопроводов.
Испытания ПАГ давлением свыше 1,2 МПа проводят в соответствии с ГОСТ Р 58778-2019 (подраздел 6.9).
11 Приемка законченных строительством объектов
Приемку законченных строительством объектов осуществляют в соответствии с [1], ГОСТ 34715.0-2021 (подраздел 9.7) и СП 68.13330.
12 Эксплуатация
12.1 Эксплуатацию ПАГ, независимо от категории давления, осуществляют как для полиэтиленовых газопроводов в соответствии с 12.2 - 12.11, [1], ГОСТ 34741-2021 (раздел 6). Для ПАГ, являющихся опасными производственными объектами, при эксплуатации дополнительно соблюдают требования [7] и [4].
12.2 Периодичность технического осмотра (осмотра технического состояния) ПАГ давлением до 1,2 МПа включительно принимают как для полиэтиленовых газопроводов в соответствии с ГОСТ 34741. Периодичность технического осмотра ПАГ давлением свыше 1,2 МПа определяют в зависимости от его технического состояния и грунтовых условий, но не реже периодичности, приведенной в таблице 1.
12.3 Техническое обследование, оценка технического состояния, техническое диагностирование ПАГ выполняют в соответствии с нормами для полиэтиленовых газопроводов по ГОСТ 34741.
12.4 Работники, привлеченные к ремонту, должны быть ознакомлены со спецификой намечаемых работ, с требованиями охраны труда, техникой безопасности и особенностями труб и СД ПАТ.
12.5 Ремонт несквозных механических повреждений труб ПАГ при отсутствии повреждений армирующего слоя проводят одним из способов:
- в соответствии с 12.6 как для сквозных повреждений труб ПАГ;
- приваркой СД ПАТ с ЗН в соответствии с ГОСТ Р 59834 и ГОСТ Р 59910.
Соединительные детали полиэтиленовых армированных труб ПАГ ремонту не подлежат.
При повреждении армирующего слоя труб ПАГ проводят ремонт в соответствии с 12.6.
12.6 Ремонт сквозных повреждений полиэтиленовых труб, армированных стальным сетчатым каркасом, или повреждений сварных стыков осуществляют путем замены поврежденной трубы в следующем порядке:
- определение местонахождения повреждения или дефекта ПАГ;
- отключение электрозащитных установок стальных элементов ПАГ в случае контакта этих элементов с ремонтируемой трубой (при их наличии);
- освобождение от грунтовой присыпки участка ПАГ необходимой длины;
- отключение участка ПАГ от действующей сети газораспределения;
- освобождение отключенного участка подземного ПАГ от газа и его продувка инертным газом или воздухом;
- расширение траншеи в зоне производства работ и создание приямков для размещения сварочного оборудования;
- вырезка полиэтиленовой трубы, армированной стальным сетчатым каркасом, на действующем газопроводе рядом со сварным швом со стороны удаляемого участка с целью сохранения законцовок труб;
- приварка полиэтиленового кольца (при необходимости);
- сварка труб при помощи СД ПАТ.
Ремонт сквозных повреждений на полиэтиленовых трубах, армированных синтетическими нитями, сквозных повреждений или повреждений сварных стыков осуществляют путем вварки катушек длиной не менее 0,5 м в соответствии со схемой, приведенной на рисунке 7 в следующем порядке:
- определение местонахождения повреждения или дефекта ПАГ;
- отключение электрозащитных установок стальных элементов ПАГ в случае контакта этих элементов с ремонтируемой трубой (при их наличии);
- освобождение от грунтовой присыпки участка ПАГ необходимой длины;
- отключение участка ПАГ от действующей сети газораспределения;
- освобождение отключенного участка подземного ПАГ от газа и его продувка инертным газом или воздухом;
- расширение траншеи в зоне производства работ и создание приямков для размещения сварочного оборудования;
- очистка, разметка и вырезка поврежденного или заменяемого участка;
- отрезка катушки требуемого размера от цельной трубы;
- приварка катушки к первому (с меньшей длиной освобождения) концу ПАГ и установка СД ПАТ (муфты) с ЗН;
- приварка второго конца газопровода (с большей длиной освобождения) к катушке с одновременным упругим изгибом ПАГ методом подъема для обеспечения осевого перемещения конца при сварке встык нагретым инструментом и установка СД ПАТ (муфты) с ЗН.
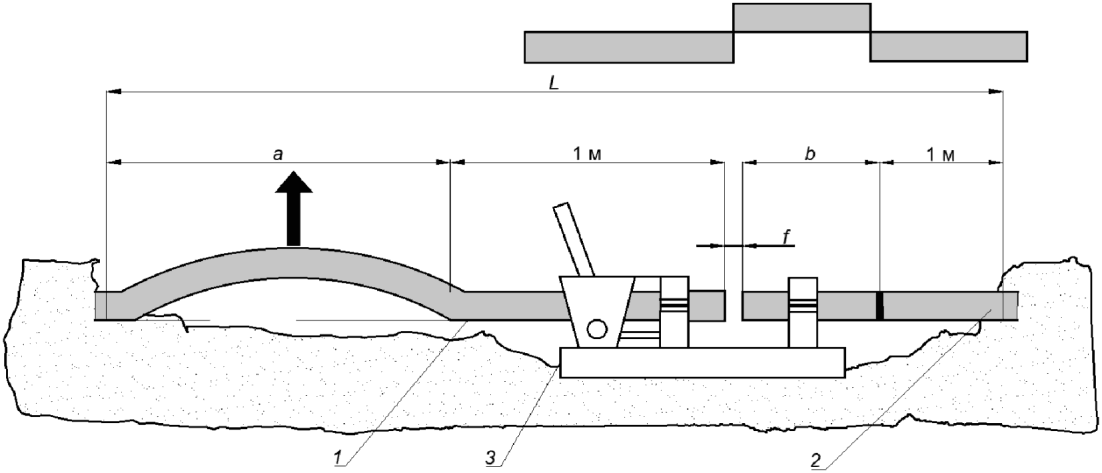
1 — подвижный конец; 2 — неподвижный конец; 3 — сварочная
установка; a — длина освобожденного подвижного конца
газопровода; b — длина катушки; L — освобожденный от грунта
участок газопровода; f — величина требуемого осевого
перемещения конца газопровода для сварки встык
нагретым инструментом
Рисунок 7 — Схема ремонта сквозных повреждений
на полиэтиленовых трубах, армированных синтетическими
нитями, сквозных повреждений или повреждений
сварных стыков
12.7 Допускается проводить ремонт путем вварки катушки или участка ПАГ из стальной трубы с использованием неразъемных соединений ПАТ-сталь.
12.8 Применять пережимные (передавливающие) устройства для отключения подачи газа в ПАГ запрещается.
12.9 Для локализации утечки газа допускается применение металлических хомутов с резиновым уплотнением или обмоткой синтетической лентой при снижении давления в ПАГ до 0,1 МПа.
12.10 Врезку в полиэтиленовый газопровод, армированный синтетическими нитями, проводят при помощи вырезки катушек в соответствии с 12.6 с последующей установкой СД ПАТ (тройника).
Врезку в полиэтиленовый газопровод, армированный стальным сетчатым каркасом, осуществляют путем замены участка ПАГ с установкой СД ПАТ (тройника).
Врезку в ПАГ без снижения давления проводить не допускается.
12.11 Консервацию и ликвидацию ПАГ осуществляют в соответствии с [1], [4], а также ГОСТ 34741.
БИБЛИОГРАФИЯ
| [1] | Технический регламент «О безопасности сетей газораспределения и газопотребления» (утвержден постановлением Правительства Российской Федерации от 29 октября 2010 г. № 870) | |
| [2] | Технический регламент Евразийского экономического союза ТР ЕАЭС 046/2018 | О безопасности газа горючего природного, подготовленного к транспортированию и (или) использованию |
| [3] | «Градостроительный кодекс Российской Федерации» от 29 декабря 2004 г. № 190-ФЗ | |
| [4] | «Федеральные нормы и правила в области промышленной безопасности „Правила безопасности сетей газораспределения и газопотребления“ (утверждены приказом Ростехнадзора от 15 декабря 2020 г. № 531)» | |
| [5] | Федеральный закон от 30 декабря 2009 г. № 384-ФЗ «Технический регламент о безопасности зданий и сооружений» | |
| [6] | Строительные нормы и правила СНиП 12-03-2001 | Безопасность труда в строительстве. Часть 1. Общие требования |
| [7] | Федеральный закон от 21 июля 1997 г. № 116-ФЗ «О промышленной безопасности опасных производственных объектов» | |
| УДК 662.767:006.354 | ОКС 23.040 |
| Ключевые слова: сеть газораспределения, полиэтиленовый армированный газопровод, проектирование, строительство, эксплуатация | |