ГОСТ Р 72480-2025. Национальный стандарт Российской Федерации. Корпуса металлических судов и другие сварные конструкции. Типовой технологический процесс формообразования листовых деталей методом последовательного локального деформирования
(утв. и введен в действие Приказом Росстандарта от 23.12.2025 № 1778-ст)
Примечание
Документ введен в действие с 01.04.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 23 декабря 2025 г. № 1778-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КОРПУСА МЕТАЛЛИЧЕСКИХ СУДОВ И ДРУГИЕ СВАРНЫЕ КОНСТРУКЦИИ
ТИПОВОЙ ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС ФОРМООБРАЗОВАНИЯ ЛИСТОВЫХ ДЕТАЛЕЙ МЕТОДОМ ПОСЛЕДОВАТЕЛЬНОГО ЛОКАЛЬНОГО ДЕФОРМИРОВАНИЯ
Hulls of metal ships and others welded structures. A typical technological process of forming plate metal parts by the method of sequential local deformation
Дата введения 1 апреля 2026 года
1 РАЗРАБОТАН Акционерным обществом «Центр технологии судостроения и судоремонта» (АО «ЦТСС»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 005 «Судостроение»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 23 декабря 2025 г. № 1778-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Настоящий стандарт устанавливает технологию гибки методом последовательного локального деформирования листовых деталей толщиной от 4 до 220 мм корпусных и других металлоконструкций, а также днищ по ГОСТ 6533 в холодном состоянии из судостроительных марок стали по ГОСТ 5520, ГОСТ 5521, ГОСТ Р 52927, ГОСТ 7350, стали марок АК; стали марок АК-Ш и АК-ШСВ; стали марок АК-СВ; марок АБ; высокомарганцовистой стали марки Ю3; сплавов типа ПТ-3В по ГОСТ 19807, 5В и 5ВА по техническим условиям на поставку указанных материалов.
Настоящий стандарт распространяется на листовые детали элементов металлоконструкции, поверхность которых имеет двойную кривизну и представляет собой часть поверхности тела вращения как сферической, так и несферической (эллиптической, парусовидной, седлообразной, торовой, торосферической и др.) формы.
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 9.303 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования к выбору
ГОСТ 12.1.003 Система стандартов безопасности труда. Шум. Общие требования безопасности
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.012 Система стандартов безопасности труда. Вибрационная безопасность. Общие требования
ГОСТ 12.2.007.0 Система стандартов безопасности труда. Изделия электротехнические. Общие требования безопасности
ГОСТ 12.2.010 Система стандартов безопасности труда. Машины ручные пневматические. Общие требования безопасности
ГОСТ 12.3.002 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности
ГОСТ 12.3.004 Система стандартов безопасности труда. Термическая обработка металлов. Общие требования безопасности
ГОСТ 12.3.009 Система стандартов безопасности труда. Работы погрузочно-разгрузочные. Общие требования безопасности
ГОСТ 25.506 Расчеты и испытания на прочность. Методы механических испытаний металлов. Определение характеристик трещиностойкости (вязкости разрушения) при статическом нагружении
ГОСТ 26.008 Шрифты для надписей, наносимых методом гравирования. Исполнительные размеры
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 201 Тринатрийфосфат. Технические условия
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 1778 Металлопродукция из сталей и сплавов. Металлографические методы определения неметаллических включений
ГОСТ 3134 Уайт-спирит. Технические условия
ГОСТ 3882 (ИСО 513-75) Сплавы твердые спеченные. Марки
ГОСТ 3916.2 Фанера общего назначения с наружными слоями из шпона хвойных пород. Технические условия
ГОСТ 5100 Сода кальцинированная техническая. Технические условия
ГОСТ 5470 Лаки марок ПФ-283 и ГФ-166. Технические условия
ГОСТ 5520 Прокат толстолистовой из нелегированной и легированной стали для котлов и сосудов, работающих под давлением. Технические условия
ГОСТ 5521 Прокат стальной для судостроения. Технические условия
ГОСТ 5639 Стали и сплавы. Методы выявления и определения величины зерна
ГОСТ 5640 Сталь. Металлографический метод оценки микроструктуры проката стального плоского
ГОСТ 6465 Эмали ПФ-115. Технические условия
ГОСТ 6507 Микрометры. Технические условия
ГОСТ 6533 Днища эллиптические отбортованные стальные для сосудов, аппаратов и котлов. Основные размеры
ГОСТ 7213 Кернеры. Технические условия
ГОСТ 7268 Сталь. Метод определения склонности к механическому старению по испытанию на ударный изгиб
ГОСТ 7350 Сталь толстолистовая коррозионно-стойкая, жаростойкая и жаропрочная. Технические условия
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9454 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 11964 Дробь чугунная и стальная техническая. Общие технические условия
ГОСТ 14019 (ИСО 7438:1985) Материалы металлические. Метод испытания на изгиб
ГОСТ 16523 Прокат тонколистовой из углеродистой стали качественной и обыкновенного качества общего назначения. Технические условия
ГОСТ 18442 Контроль неразрушающий. Капиллярные методы. Общие требования
ГОСТ 19807 Титан и сплавы титановые деформируемые. Марки
ГОСТ 20999 Устройства числового программного управления для металлообрабатывающего оборудования. Кодирование информации управляющих программ
ГОСТ 22727 Прокат листовой. Методы ультразвукового контроля
ГОСТ 24297 Верификация закупленной продукции. Организация проведения и методы контроля
ГОСТ 24473 Инструмент разметочный. Чертилки. Типы и основные размеры
ГОСТ 25706 Лупы. Типы, основные параметры. Общие технические требования
ГОСТ 26828 Изделия машиностроения и приборостроения. Маркировка
ГОСТ 29298 Ткани хлопчатобумажные и смешанные бытовые. Общие технические условия
ГОСТ 32158 Фанера строительная с наружными слоями из склеенного на ус шпона. Технические условия
ГОСТ Р 52927 Прокат для судостроения из стали нормальной, повышенной и высокой прочности. Технические условия
ГОСТ Р 53442 (ИСО 1101:2012) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Установление геометрических допусков. Допуски формы, ориентации, месторасположения и биения
ГОСТ Р 56512 Контроль неразрушающий. Магнитопорошковый метод. Типовые технологические процессы
СП 52.13330 «СНиП 23-05-95* Естественное и искусственное освещение»
СП 60.13330 «СНиП 41-01-2003 Отопление, вентиляция и кондиционирование воздуха»
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего документа в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины, определения и сокращения
3.1 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1.1 гауссова кривизна поверхности: Величина, равная произведению первой и второй главной кривизны, или величина, обратная произведению двух главных радиусов кривизны поверхности в данной точке этой поверхности.
3.1.2 главная кривизна: Величина, обратная одному из двух главных радиусов кривизны в заданной точке поверхности.
3.1.3 главная нормаль кривой: Прямая, проходящая из заданной точки кривой к центру ее соприкасающейся окружности.
3.1.4 главные оси: Две взаимно перпендикулярных оси на касательной плоскости в заданной точке поверхности, в направлении которых радиус кривизны поверхности имеет экстремальное значение: минимальное по первой и максимальное по второй главной оси.
3.1.5 главный радиус кривизны: Радиус кривизны поверхности, определяемый по одной из двух главных осей в заданной точке поверхности.
3.1.6 гнутая листовая деталь: Листовая деталь, изготовленная из заготовки с применением процесса формообразования, прошедшая все стадии технологического процесса (очистка, грунтование, резка, формообразование, термообработка, дефектоскопия, контурование, обрезка припусков и пр.) и подготовленная к передаче на сборку металлоконструкции.
3.1.7 двойная кривизна: Величина, равная гауссовой кривизне.
3.1.8 деформация изгиба: Деформация металла, зависящая от толщины листовой заготовки и радиуса кривизны поверхности по данному направлению.
3.1.9 калибровка: Технологическая операция, заключающаяся в обжатии детали, имеющей промежуточную форму, близкую к требуемой, в штампе, рабочая поверхность рубашки которого совпадает с требуемой формой заданной поверхности детали с учетом или без учета упругого последействия после указанного обжатия.
3.1.10 каркасный шаблон (каркас): Контрольная оснастка в виде нескольких шаблонов, собранных в единую конструкцию для контроля формы гнутой листовой детали одновременно по нескольким продольным и (или) поперечным сечениям.
3.1.11 кривизна: Величина, обратная радиусу кривизны.
3.1.12 кромка: Боковая поверхность листового проката, например металлического листа, плиты или полосы.
3.1.13 комбинированная форма: Форма поверхности листовой детали, включающая в себя участки разной по знаку или нулевой гауссовой кривизны.
3.1.14 несферическая форма: Форма поверхности листовой детали, отличная от сферической, т.е. поверхность, два главных радиуса кривизны в некоторых точках которой могут иметь разные значения.
3.1.15 сферическая форма: Форма поверхности листовой детали, два главных радиуса кривизны которой в каждой ее точке равны.
3.1.16 листовые детали элементов металлоконструкции: Листовые детали части обшивки металлоконструкции, поверхность которой имеет двойную кривизну и представляет собой часть поверхности тела вращения.
3.1.17 листовая заготовка: Плоский или гнутый лист из металлопроката, проходящий одну из операций по изготовлению гнутой листовой детали.
3.1.18 меридиональное направление: Направление на поверхности металлоконструкции, совпадающее с условным меридианом поверхности вращения, т.е. направление на поверхности, совпадающее с касательной к его образующей в заданной точке этой поверхности.
3.1.19 образующая: Кривая или прямая линия, вращение которой относительно одной оси задает поверхность тела вращения.
3.1.20 окружная деформация: Деформация металла листовой заготовки в окружном направлении поверхности металлоконструкции (тангенциальном направлении листовой детали).
3.1.21 окружное направление: Направление на поверхности металлоконструкции, перпендикулярное меридиональному и совпадающее с тангенциальным направлением на поверхности листовой заготовки.
3.1.22 относительный радиус изгиба: Отношение внутреннего радиуса кривизны поверхности листовой заготовки к ее толщине по заданному направлению на поверхности гнутой листовой детали.
3.1.23 парусовидная форма: Форма поверхности листовой детали, которая в каждой ее точке имеет двойную (гауссову) кривизну положительного значения, но разные по значению главные радиусы кривизны, в т.ч. в меридиональном (радиальном) и окружном (тангенциальном) направлении для эллиптической и торосферической формы поверхности.
3.1.24 переход: Один или несколько проходов вдоль одной линии гиба.
3.1.25 поверхность: Совокупность точек в пространстве, координаты каждой из которых определяются одинаковым образом двумя независимыми переменными.
3.1.26 продольная деформация: Деформация металла в срединной поверхности листовой заготовки, возникающая при гибке листовой детали с двойной кривизной поверхности и не зависящая от ее толщины (зависит от главных радиусов кривизны и размеров листовой заготовки).
3.1.27 проход: Серия последовательных нажатий пуансоном на листовую заготовку с заданным шагом (расстоянием между нажатиями) в пределах одного перехода.
3.1.28 пружинение: Эффект обратного последействия (распрямления) листовой заготовки после снятия деформирующего усилия, воздействующего на листовую заготовку при ее формообразовании.
3.1.29 радиальная деформация: Деформация металла листовой заготовки в радиальном направлении листовой детали.
3.1.30 радиальное направление: Направление на поверхности листовой заготовки, совпадающее с меридиональным на поверхности металлоконструкции, собранной из листовых деталей, а также радиусом-вектором, выходящим из центра донышка, или радиусом-вектором, описывающим радиусную кромку лепестка.
3.1.31 радиус вытяжки: Радиус сферической поверхности, равный корню квадратному из произведения первого и второго главных радиусов кривизны в данной точке поверхности листовой детали.
3.1.32 радиус кривизны поверхности: Радиус кривизны кривой, лежащей на поверхности, главная нормаль которой совпадает с нормалью к поверхности в заданной точке этой поверхности.
3.1.33 радиус ручья: Радиус кривизны рабочей поверхности призматической матрицы.
3.1.34 радиус пружинения: Величина, обратная разности кривизны поверхности листовой заготовки до и после пружинения.
3.1.35 радиусомер: Приспособление для измерения стрелки погиба на заданной базе (например, от 130 до 500 мм) и расчета радиуса изгиба.
3.1.36 ребро (ребро кромки): Место пересечения двух плоскостей, например ребро кромки плиты
3.1.37 седлообразная форма: Форма поверхности листовой детали, которая в каждой ее точке имеет двойную (гауссову) кривизну отрицательного значения.
3.1.38 срединная поверхность: Поверхность, проходящая через середину толщины листовой заготовки.
3.1.39 сферическая форма: Форма поверхности листовой детали, которая в каждой ее точке имеет двойную (гауссову) кривизну положительного значения, при этом главные радиусы кривизны имеют одинаковое значение.
3.1.40 утонение: Изменение толщины заготовки в процессе ее формообразования.
3.1.41 шаблон: Контрольная оснастка в виде пластины, изготавливаемой из фанеры, металла или другого материала, кромка которой задает форму заданного профиля сечения поверхности листовой детали по линии приложения этой пластины под заданным углом к этой поверхности.
3.1.42 ширина ручья: Расстояние между опорными кромками призматической матрицы.
3.1.43 элемент металлоконструкции: Часть металлоконструкции с поверхностью тела вращения.
3.2 Сокращения
В настоящем стандарте применены следующие сокращения:
МТК — маршрутно-технологическая карта;
МТР — машина термической резки;
ПЛД — последовательное локальное деформирование;
УЗК — ультразвуковой контроль.
4 Общие требования к технологическому процессу формообразования
4.1 До начала выполнения технологических операций по формообразованию листовых деталей выполняют технологическую подготовку производства, включающую в общем случае:
- разбивку обшивки металлоконструкции на отдельные листовые детали;
- расчет развертки листовых деталей;
- определение размеров припусков по толщине и по кромкам листовой заготовки, определение размеров листовых заготовок;
- расчет утонения и деформаций металла при гибке листовой заготовки и определение допустимых деформаций;
- расчет усилия гибки и выбор прессового оборудования;
- подготовку карт раскроя;
- подготовку управляющих программ для МТР по ГОСТ 20999;
- разработку рабочей технологии или технологических указаний на выполнение работ по гибке;
- подбор штампов из имеющихся в наличии или проектирование и изготовление новых штампов;
- проектирование и изготовление контрольной оснастки в виде шаблонов и каркасных шаблонов.
При запуске металла в обработку технологическое подразделение предприятия разрабатывает МТК в соответствии с требованиями действующей нормативной документации, включающей всю необходимую информацию.
Технологическую подготовку рекомендуется выполнять с использованием специализированных программных пакетов и компьютерной модели металлоконструкции.
Помимо контроля гнутой листовой заготовки по геометрическим параметрам при помощи шаблонов и каркасных шаблонов с целью повышения точности и обеспечения объективности контроля в МТК рекомендуется предусматривать применение оптико-электронных средств контроля, например лазерных трекеров и сканеров.
4.2 Изготовление судовых корпусных деталей следует производить на специализированных участках с учетом возможностей существующего оборудования.
При наличии следов коррозии на поверхности листа, а также при хранении гнутого листа на открытом складе перед гибкой листовые детали из стали очищают на поточно-механизированных линиях дробью номеров 1,0; 1,4; 1,8; 2,2 по ГОСТ 11964, грунтуют в соответствии с требованиями действующей нормативной документации и маркируют в соответствии с ГОСТ 26828.
4.3 Гибку листовых деталей в холодном состоянии следует выполнять в закрытых помещениях, температура металла должна быть не менее 5 °C. При хранении на открытом воздухе в зимний период листовые детали следует подавать в производственное помещение за сутки до начала гибки.
4.4 Вместе с листовыми заготовками к прессу в соответствии с указаниями в МТК должны быть поданы штамп и контрольная оснастка.
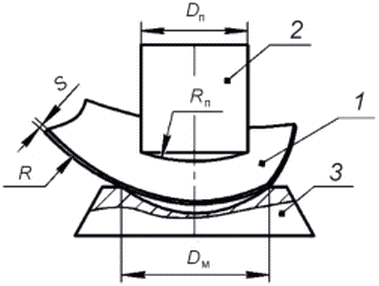
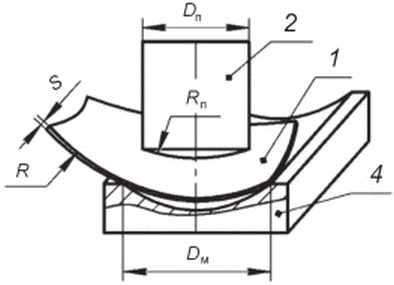
4.5 Гибку листовых деталей следует выполнять на гидравлическом прессе в штампе методом ПЛД в холодном состоянии. Гибку выполняют путем местных нажатий пуансоном на листовую заготовку, лежащую на матрице, с перемещением зон деформации. Типовая схема гибки приведена на рисунке 1.
 |
 |
|---|---|
| а — гибка сферической части и вытяжка торовой части заготовки | б — подгибка торовой части заготовки |
1 — листовая заготовка; 2 — пуансон; 3 — сферическая матрица; 4 — призматическая матрица; Dп — диаметр пуансона; Dм — размер рабочей части матрицы; R — внутренний радиус листовой заготовки; S — толщина листовой заготовки; Rп — радиус пуансона
Рисунок 1 — Схемы гибки методом ПЛД
5 Классификация гнутых листовых деталей
5.1 Элементы металлоконструкций изготавливают из отдельных деталей, размеры, форма и кривизна которых определяются разбивкой, толщиной и радиусом кривизны поверхности металлоконструкции.
5.2 Типовым решением по разбивке металлоконструкций, например переборок подводных аппаратов, на листовые детали является разделение обшивки на донышки и лепестки (см. рисунки 2, 3).
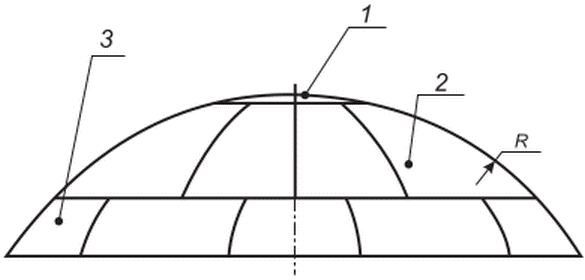
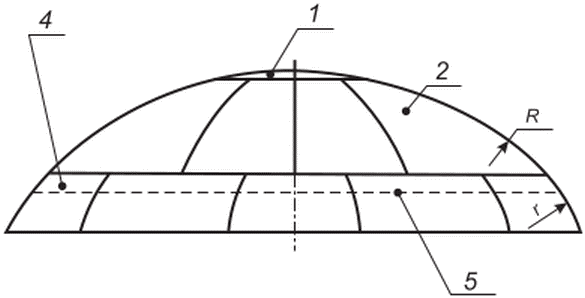
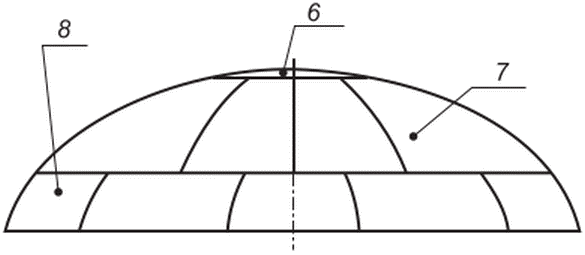
1 — сферическое донышко; 2 — сферический лепесток первого пояса; 3 — сферический лепесток второго пояса; 4 — торосферический лепесток второго пояса; 5 — линия перехода сферической части переборки в торовую; 6 — эллиптическое донышко; 7 — эллиптический лепесток первого пояса; 8 — эллиптический лепесток второго пояса; R — радиус сферической части металлоконструкции; r — радиус торовой части металлоконструкции
Рисунок 2 — Листовые детали элементов металлоконструкции сферической, торосферической и эллиптической формы
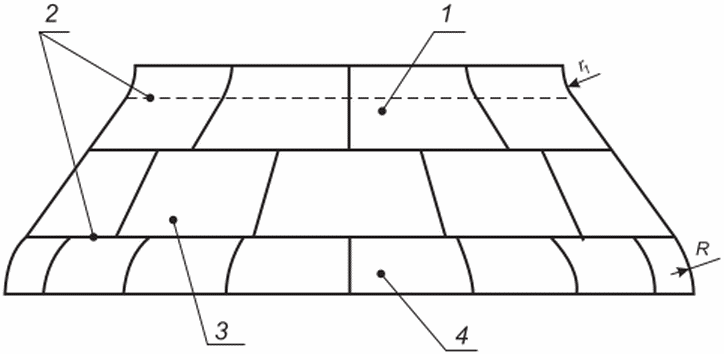
а — элемент металлоконструкции с лепестками парусовидной и комбинированной (конусно-седловой) формы
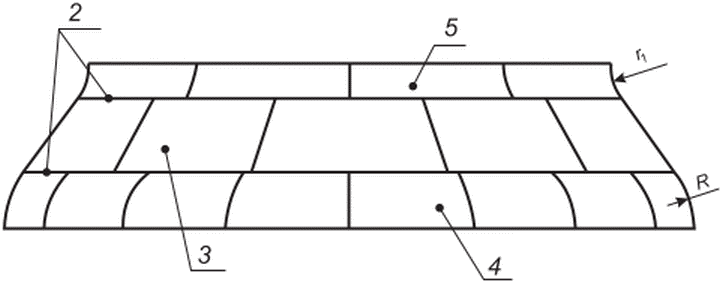
б — элемент металлоконструкции с лепестками парусовидной и седлообразной формы
1 — лепесток комбинированной (конусно-седловой) формы; 2 — линия перехода конической части в торовую; 3 — конический лепесток; 4 — лепесток парусной (парусовидной) формы; 5 — лепесток седловой (седлообразной) формы; R — радиус лепестка парусовидной формы; r1 — радиус лепестка комбинированной (конусно-седловой) и седлообразной формы
Рисунок 3 — Листовые детали элементов металлоконструкции тороконической формы
5.3 Поверхность донышка представляет собой поверхность тела вращения, а кромка — окружность. Лепесток имеет вид криволинейной трапеции, а поверхность — часть тела вращения с плоскостью симметрии.
5.4 Донышки и лепестки в зависимости от формы поверхности металлоконструкции могут иметь сферическую, несферическую (торосферическую, парусовидную) и седлообразную, а также комбинированную форму поверхности. Выделяют детали торосферической и тороконической формы. Поверхность донышек и лепестков торосферической формы содержит сферическую и торовую части, а поверхность лепестков тороконической формы — коническую и торовую части. В общем случае поверхность донышка и лепестка также может представлять собой часть поверхности тела вращения с произвольной образующей.
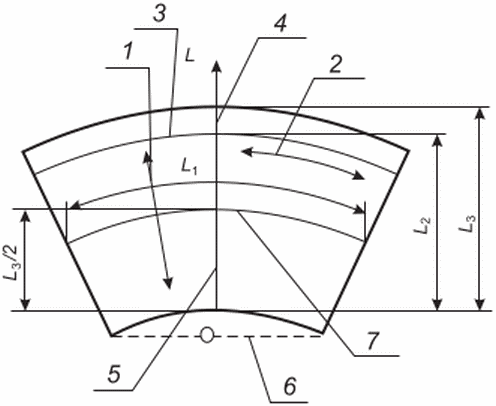
Плоские листовые заготовки донышек и лепестков приведены на рисунке 4.
6 Требования к листовым заготовкам и материалам
6.1 С целью уменьшения количества сварных швов при разбивке элементов металлоконструкций, включая донышко и лепестки (см. рисунок 4), на отдельные гнутые листовые детали габаритные размеры листовых деталей следует выбирать максимально возможными, однако для обеспечения возможности их гибки на предприятии-строителе следует ограничивать максимальные габаритные размеры листовых деталей с учетом:
- максимальных габаритных размеров применяемого на предприятии металлопроката для исключения сварных швов на листовой заготовке;
- возможности изготовления листовой детали на оборудовании предприятия по геометрическим ограничениям прессового оборудования и печей для термообработки, особенно на завершающих этапах процесса формообразования;
- максимального усилия гибки, развиваемого прессовым оборудованием;
- имеющейся на предприятии гибочной оснастки;
- грузоподъемности кранового оборудования;
- утонения листовой заготовки в процессе гибки;
- обеспечения сохранности свойств металла листовой заготовки в пределах требований нормативных документов (технических условий) на поставку проката (листов или плит).
Примечание - Для выполнения последнего требования рекомендуется ограничивать размеры листовых деталей, исходя из критерия интенсивности пластических деформаций металла листовой заготовки при ее гибке методом ПЛД в холодном состоянии с учетом граничных условий.
 |
 |
|---|---|
| а — листовая заготовка для гибки донышка | б — листовая заготовка для гибки лепестка |
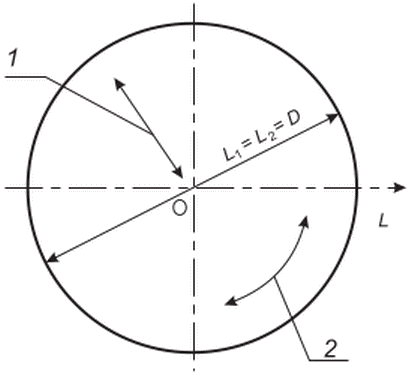
1 — радиальное направление; 2 — окружное направление; 3 — линия перехода сферы в тор; 4 — плоскость симметрии лепестка; 5 — осевая линия; 6 — спрямление кривой кромки; 7 — средняя линия; L — координата по осевой линии лепестка; L1 — длина средней линии (дуги) лепестка; L2 — высота лепестка по осевой линии; L3 — высота по осевой линии сферической части образующей лепестка; D — диаметр
Рисунок 4 — Плоские листовые заготовки для гибки деталей элементов металлоконструкции
При разбивке элементов металлоконструкций на отдельные гнутые листовые детали рекомендуется придерживаться следующих правил:
- выделять в отдельные листовые детали плоские участки обшивки (в случае плоского донышка) и участки с нулевой двойной кривизной, т.е. одинарной кривизной (цилиндрические, конические);
- разделять на отдельные листовые детали участки обшивки разной формы и разной кривизны.
6.2 Толщину листовой заготовки для гибки следует выбирать в зависимости от минимально допустимой толщины листовой детали, указанной в чертеже, с учетом:
- возможного минусового отклонения на толщину листа или плиты по нормативным документам на поставку металла;
- максимального утонения листовой заготовки, неизбежного при гибке листовых деталей элементов металлоконструкции с двойной кривизной поверхности;
- дополнительных операций, сопровождаемых снятием металла с поверхности листовой детали (шлифовка, зачистка и т.д.).
6.3 Технологический припуск на гибку при определении размеров листовых деталей, разработке технологических карт обработки деталей и карт раскроя, как правило, назначают по всем кромкам листовых деталей. Припуск по кромке донышка и по всем сторонам лепестка должен быть равен (1,5 — 2,0)·S, где S — номинальная толщина листовой детали. Размер припуска на гибку следует выбирать минимальным, поскольку при большом припуске, помимо неоправданно большого расхода металла, деформации металла и утонение листовой заготовки при гибке больше.
К гибочному припуску добавляют монтажный. Монтажные припуски на детали должны назначаться технологическим подразделением предприятия-строителя и укладываться в цифровой ряд 5, 20, 50, 100; припуски и их расположение следует устанавливать исходя из технологии изготовления деталей и сборки конструкций.
Припуск на механическую обработку кромок принимают не более одной десятой части от толщины листовой детали; он относительно небольшой, и поэтому его, как правило, включают в гибочный или монтажный припуск.
После проведения гибки первой партии листовых деталей данного типа, по результатам изготовления элемента металлоконструкции, допускается уменьшить гибочный припуск, а монтажный припуск на части деталей исключить или назначить его только по одной из двух противоположных сторон листовой детали.
6.4 Для повышения точности геометрических размеров развертку листовой детали на плоскость для определения контура листовой заготовки без припуска рекомендуется выполнять по срединной или нейтральной поверхности листовой детали. Допускается развертку выполнять по наружной поверхности листовой детали.
Развертка донышка является кругом. Радиус круга допускается принимать равным длине образующей или из условия равенства массы гнутой листовой детали после гибки и плоской заготовки без припусков до гибки.
Развертка лепестка является трапецией с криволинейными сторонами. Развертку сферического лепестка допускается получать путем следующих построений: сначала в радиальном направлении на плоскость разворачивают среднюю образующую, которая превращается в прямую, а затем перпендикулярные ей кривые в окружном направлении с радиусами и длинами, определенными по геометрическим параметрам конструкции. Развертку лепестка несферической формы допускается получать путем сложения разверток нескольких узких (центральный угол не более 5°) лепестков.
Для получения развертки гнутой листовой детали на плоскость рекомендуется использовать специализированные компьютерные программные пакеты, позволяющие выполнять развертку листовых деталей с двойной кривизной поверхности с требуемой точностью.
Для оценки правильности построения развертки следует сравнить площадь разворачиваемой поверхности и площадь развертки. Допускается, используя твердотельное компьютерное моделирование, выполнить сравнение массы гнутой (после гибки) и плоской (до гибки) заготовки без припусков. Площадь или масса плоской заготовки без припусков должна быть равна, соответственно, площади или массе гнутой детали или превышать ее не более чем на 3%.
Для определения размеров листовой заготовки к полученной развертке листовой детали добавляют припуск.
6.5 Следует разработать чертежи или эскизы плоских листовых заготовок для гибки, на которых рекомендуется указать марку стали, основные размеры, массу листовой заготовки, размер припуска по каждой стороне листовой заготовки, положение линий приложения шаблонов, их номер или радиус их рабочей кромки; показать положение линии сопряжения частей заготовки разной формы, например сферической и торовой части лепестка торосферической формы.
6.6 Поставленная на предприятие партия листовой стали для вырезки листовых заготовок для гибки должна пройти входной контроль по основным показателям в соответствии с ГОСТ 24297 для продукции производственно-технического назначения, а также наружный осмотр и измерения, выполняемые подразделением технического контроля предприятия. Условия поставки, приемки, хранения и транспортирования листов должны соответствовать требованиям ГОСТ 19807, нормативным документам на поставку металлопроката и другой действующей нормативной документации.
6.7 Термообработку листов и плит выполняют в исключительных случаях, если она не была выполнена на металлургическом предприятии. Правку листов и плит из стали выполняют при необходимости, исходя из требований при резке. Очистку и грунтование выполняют для листов и плит из стали. Листы и плиты из титановых сплавов должны поставляться в травленом состоянии без газонасыщенного слоя, поверхность плит должна быть механически обработана и не должна иметь дефектов (окалины и цвета побежалости), поэтому зачистку поверхностных дефектов, очистку, травление листов и плит из титановых сплавов, а также их грунтование на предприятии-строителе не выполняют.
6.8 Разметку, маркирование, резку, правку и зачистку листов и плит следует производить в соответствии с требованиями действующей нормативной технической документации. Плоские листовые заготовки следует маркировать ударным способом (керном, наборным шрифтом и т.п.) в зоне припуска на вогнутой поверхности гнутой листовой детали, а также безударным способом (маркером, краской и т.п.) в любом месте вогнутой поверхности листовой детали. После термообработки исчезнувшую маркировку, выполненную безударным способом (маркером, краской и т.п.), следует восстановить. Для правильной ориентации каркасного шаблона на листовой заготовке должны быть нанесены соответствующие ориентирные надписи. Разметку кернением заготовок выполняют только при контуровании.
6.9 Заготовку для штамповки следует вырезать термической резкой на МТР из одного листа (изготовление сварных листовых заготовок не допускается) в соответствии с требованиями действующей нормативной документации по управляющей программе, подготовленной в формате и коде, которые воспринимаются соответствующим технологическим оборудованием, установленным на предприятии. Заготовки следует вырезать с допускаемым отклонением не более +/- 5 мм. Для снижения объема вредных выбросов рекомендуется применять гидроабразивную или лазерную резку.
6.10 Вырезанная листовая заготовка должна соответствовать требованиям чертежа или эскиза, разработанного на эту листовую заготовку.
6.11 В нижней части поверхностей реза допускается образование грата, который удаляется по принятому на заводе-строителе технологическому процессу изготовления листовых деталей. Кромки плоских листовых заготовок и проб-свидетелей после газовой резки должны быть очищены от грата. Кромки заготовки рекомендуется обработать механически до полного удаления следов термической резки.
6.12 После резки ребра кромок плоских листовых заготовок следует скруглить на радиус от 3 до 4 мм или более в соответствии с требованиями действующей нормативной технической документации.
6.13 Перед штамповкой все заготовки должны быть подвергнуты визуальному контролю для выявления видимых невооруженным глазом поверхностных дефектов, не соответствующих требованиям нормативных документов (технических условий) на поставку листового проката. Рекомендуется выполнить капиллярную или магнитопорошковую дефектоскопию для контроля отсутствия поверхностных трещин. Контроль капиллярным методом выполняют в соответствии с ГОСТ 18442. Контроль магнитопорошковым методом выполняют в соответствии с ГОСТ Р 56512.
6.14 Толщина перед гибкой должна быть измерена в центральной части плоской листовой заготовки, а также в середине каждой кромки лепестка толщиномером (например, толщиномером «Константа К5 Т», МТ-30Н) или другими приборами с погрешностью не более 0,1 мм. Места измерений следует обвести несмываемой краской. Измерение толщины после гибки следует выполнять в тех же точках.
6.15 В целях сокращения объема выполняемых дополнительных технологических операций, связанных с дефектоскопией и термообработкой, а также для обеспечения наилучших качеств металла гнутых листовых деталей, рекомендуется по результатам предварительного расчета ожидаемой степени деформирования металла гнутых листовых деталей условно рассортировать их в зависимости от расчетного значения максимальной интенсивности пластических деформаций, а также рассортировать листовой металлопрокат для вырезки плоских листовых заготовок в зависимости от значения относительного удлинения («селект»).
Листовые заготовки для изготовления гнутых листовых деталей, металл которых в процессе гибки подвергается большей деформации (имеет бульшие значения интенсивности пластических деформаций), рекомендуется вырезать из листов с наибольшим значением относительного удлинения и наименьшими значениями предела текучести и временного сопротивления.
7 Требования к оборудованию, оснастке и инструменту
7.1 Оборудование для гибки листовых деталей элементов металлоконструкций, в общем случае, должно включать:
- гибочный пресс необходимого усилия для выполнения формообразования листовой заготовки;
- грузоподъемное оборудование для перемещения, позиционирования и поддержания листовой заготовки в процессе гибки;
- печь для термообработки листовых заготовок после гибки.
Перечисленное оборудование должно удовлетворять следующим требованиям:
- пресс для гибки листовых заготовок должен быть исправен;
- гидросистема пресса не должна иметь утечек масла;
- не должно наблюдаться самопроизвольного перемещения вниз верхней штамповой плиты пресса;
- максимальное усилие, развиваемое прессом, должно быть достаточно для формообразования листовых заготовок;
- пресс должен быть оснащен манометром или другим прибором для визуального контроля за усилием гибки;
- рабочая зона пресса должна иметь достаточное освещение, достигаемое, например, путем установки местных светильников;
- участок гибки должен обслуживаться крановым и (или) другим грузоподъемным оборудованием, ход и грузоподъемность которого позволяют обеспечивать перемещение, поддержание и позиционирование листовых заготовок при их гибке, а также замену гибочной оснастки;
- габаритные размеры камеры печи должны быть достаточными для загрузки в нее листовых заготовок;
- печь должна иметь достаточную тепловую мощность для нагрева листовых заготовок до требуемой температуры с требуемой скоростью.
7.2 При выборе пресса для гибки листовых деталей необходимо учитывать, что размеры подштамповых плит пресса и их конструкция должны соответствовать конструкции применяемой штамповой оснастки. В свою очередь при выборе или проектировании штамповой оснастки необходимо учитывать открытую и закрытую высоту пресса. Кроме того, конструкция и размеры гибочной оснастки должны соответствовать конструкции и размерам штамповых и переходных плит пресса, применяемого для гибки листовых заготовок.
Размеры штампа определяют на основании технологических требований к размерам рабочих частей штампа с учетом присоединительных размеров штамповых и переходных плит, а также результатов расчетов на его прочность.
7.3 Для гибки донышек и лепестков сферической формы методом ПЛД в холодном состоянии, а также предварительной и дополнительной вытяжки лепестков несферической формы следует применять штамп для вытяжки, содержащий пуансон и матрицу. Пример конструкции штампа для гибки представлен на рисунке 5.
7.4 Рабочая поверхность пуансона и матрицы штампа для гибки деталей сферической формы должна иметь форму тела вращения, при этом рабочая поверхность пуансона — сферическая. Ту же оснастку применяют при гибке листовых деталей несферической (торосферической, эллиптической и др.) формы для начального формообразования по сферической поверхности, а также для дополнительной вытяжки донышек и лепестков несферической формы на втором этапе их формообразования.
7.5 Для снижения затрат на изготовление гибочной оснастки пуансон рекомендуется изготавливать из двух частей: постоянной части — пуансонодержателя (переходника) и сменных рабочих частей — наконечников (насадок) пуансона с разными радиусами сферы.
Для вытяжки средней части заготовки матрицу допускается выполнять в виде кольца (далее — кольцевая матрица).
Вместо кольцевой матрицы рекомендуется применять матрицу с рабочей поверхностью конической формы (далее — коническая матрица), которая обеспечивает требуемое соотношение между радиусом изгиба и диаметром области контакта заготовки с рабочей поверхностью матрицы: чем меньше радиус изгиба, тем меньше диаметр и наоборот, что в свою очередь позволяет получать требуемую вытяжку при разном радиусе изгиба.
Для обеспечения подгибки кромок заготовки рабочую поверхность матрицы рекомендуется выполнять сферической (далее — сферическая матрица), без отверстия в средней части.
Матрицу допускается закреплять непосредственно на плите пресса или выполнять в виде дисков в сборе с матрицедержателем, что снижает затраты на изготовление гибочной оснастки.
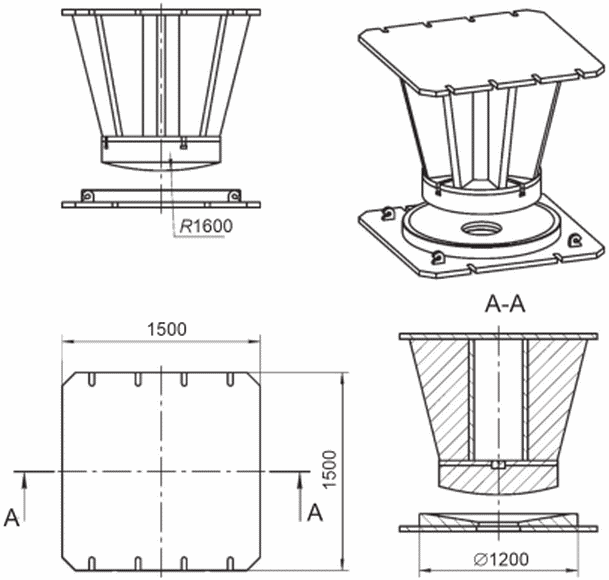
Рисунок 5 — Пример штампа для гибки листовых деталей сферической формы, предварительной и дополнительной вытяжки лепестка несферической формы
Диаметр рабочей части матрицы Dм рекомендуется выбирать в диапазоне от 800 до 1500 мм. Радиус пуансона Rп и диаметр рабочей части матрицы рекомендуется округлять до числа, кратного 100 мм. Угол конусности \phi конической матрицы рекомендуется выбирать из диапазона от 9° до 24° и округлять до целых градусов.
Пример конструкции насадок пуансона представлен на рисунке 6. Примеры рабочей части матрицы показаны на рисунке 7.
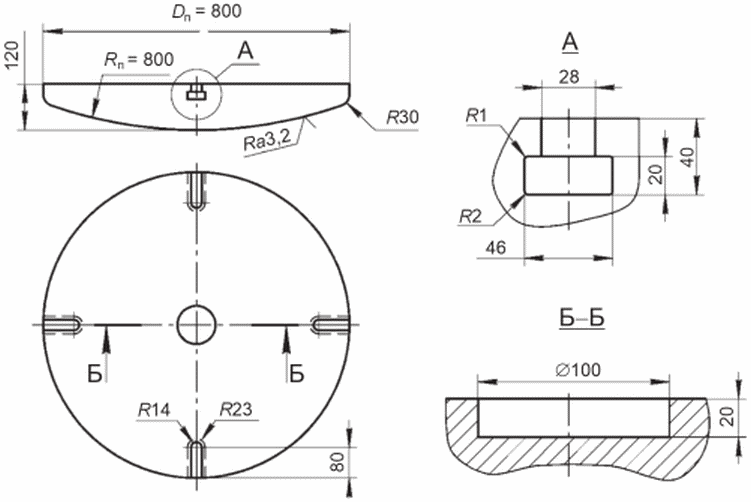
Dп — диаметр насадки пуансона; Rп — радиус пуансона
Рисунок 6 — Пример рабочей части (насадки) пуансона
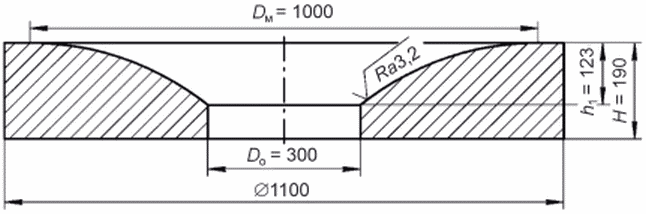
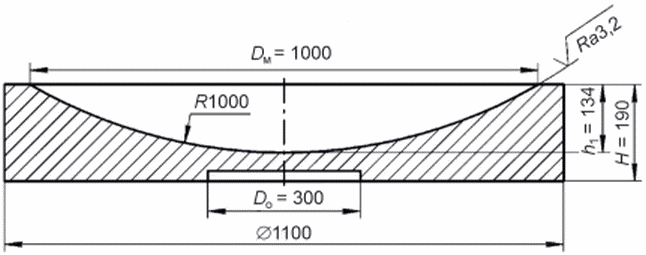
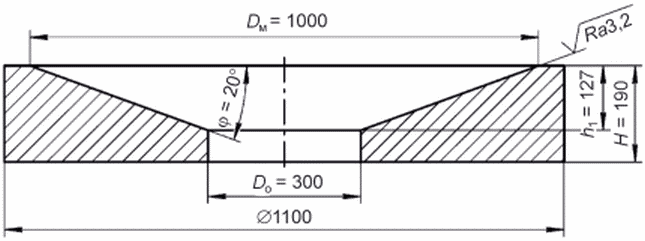
Dм — диаметр рабочей части матрицы; Dо — диаметр отверстия в матрице; H — общая высота матрицы; h1 — высота рабочей части матрицы
Рисунок 7 — Пример рабочей части кольцевой матрицы
7.6 Одна коническая матрица может применяться при формообразовании листовых деталей с разными радиусами кривизны их поверхности.
Геометрические параметры конической матрицы следует выбирать исходя из следующих соотношений:
D_{\text{м}} = 2,5 \cdot R_{\text{п}}^{max} \cdot sin\phi , (1)
h_{1} = 0,5 \cdot (D_{\text{м}} - D_{\text{о}}) \cdot tg\phi , (4)
R_{\text{п}}^{min} = \frac{0,23 \cdot D_{\text{м}}}{sin\phi} , (6)
где Dм — диаметр рабочей части матрицы для применяемых пуансонов, м;
R_{\text{п}}^{max} — максимальный радиус пуансона для данной конической матрицы, м;
\phi — угол конусности матрицы, °;
Dп — диаметр насадки пуансона, м;
Dо — диаметр отверстия в матрице, м;
h1 — высота рабочей части матрицы, м;
R_{\text{п}}^{min} — минимальный радиус пуансона для данной конической матрицы, м.
7.7 Относительный радиус пружинения при гибке по сфере, дополнительной вытяжке и подгибке определяют аналогично изгибу листов с одинарной кривизной поверхности в соответствии с требованиями действующей нормативной документации. Методика определения радиуса пуансона приведена в приложении А.
7.8 При гибке на кольцевой и конической матрице следует определять радиус рабочей поверхности пуансона Rп в зависимости от радиуса внутренней поверхности листовой заготовки сферической формы R с учетом пружинения металла.
При гибке на сферической матрице следует определять радиус рабочей поверхности матрицы Rм в зависимости от радиуса наружной поверхности листовой заготовки сферической формы R с учетом пружинения металла, а радиус пуансона должен быть не более радиуса матрицы, уменьшенного на толщину изгибаемой листовой заготовки S. Для исключения появления вмятин от нажатия пуансоном на внутренней поверхности заготовки его радиус должен быть достаточно большим, рекомендуется радиус пуансона выбирать равным 0,77 — 0,80 от радиуса матрицы.
При гибке детали несферической, например торосферической, формы в расчетах следует принимать максимальное (при гибке по сфере на первом этапе формообразования) или минимальное (при дополнительной вытяжке на втором этапе формообразования) значение радиуса вытяжки Rв по длине образующей лепестка.
7.9 Для исключения следов на наружной (выпуклой) стороне листовой детали кромку на рабочей поверхности кольцевой и сферической матрицы следует закруглить радиусом, равным не менее полутора толщин изгибаемой листовой заготовки S.
При определении диаметра матриц, а также угла конической матрицы и радиуса закругления кольцевой матрицы следует обеспечивать достаточно большой диаметр области контакта заготовки с рабочей поверхностью матрицы для обеспечения приращения вытяжки на каждом этапе гибки. Методика определения диаметра матрицы приведена в приложении А.
7.10 Для подгибки лепестка несферической формы в меридиональном направлении, например подгибки торовой части лепестка торосферической формы, следует применять штамп для подгибки, содержащий пуансон и матрицу. Пример конструкции штампа для подгибки лепестка несферической формы показан на рисунке 8. При этом допускается применять пуансон с рабочей поверхностью сферической формы (см. рисунок 6) и призматическую матрицу. Пример конструкции призматической матрицы для подгибки кромок листовых деталей несферической формы представлен на рисунке 9.
7.11 При подгибке лепестка несферической (торосферической, эллиптической и др.) формы на призматической матрице следует определять радиус ручья ее рабочей поверхности Rм в зависимости от радиуса наружной поверхности листовой заготовки в меридиональном направлении R с учетом пружинения металла, а радиус пуансона должен быть не более радиуса матрицы, уменьшенного на толщину изгибаемой листовой заготовки S. Для исключения появления вмятин от нажатия пуансоном на внутренней поверхности заготовки его радиус должен быть достаточно большим, рекомендуется радиус пуансона выбирать равным 0,77 — 0,80 от радиуса ручья матрицы Rм. Ширина ручья матрицы (расстояние между опорными кромками призматической матрицы T) должно быть не менее девяти толщин листовой заготовки S, а длина призматической матрицы N, приведенной на рисунке 9, должна быть не менее удвоенной ширины ручья T.
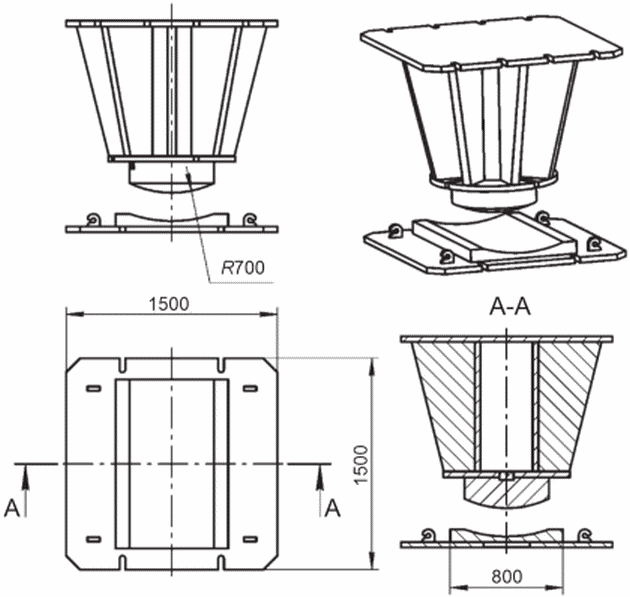
Рисунок 8 — Пример штампа для подгибки лепестка несферической формы
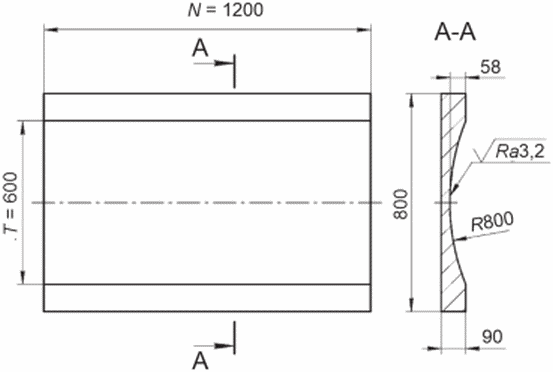
N — длина призматической матрицы, м; T — расстояние между опорными кромками призматической матрицы, м; R — радиус ручья матрицы, м
Рисунок 9 — Пример конструкции призматической матрицы
Таким образом, при подгибке лепестка несферической формы в меридиональном направлении должны соблюдаться следующие соотношения:
где Rм — радиус ручья матрицы, м;
S — толщина листовой заготовки, м;
rmin — наименьший по длине образующей относительный внутренний радиус кривизны поверхности лепестка в меридиональном направлении под нагрузкой;
T — ширина ручья призматической матрицы, м;
N — длина призматической матрицы, м.
7.12 Рабочие части пуансона и матрицы рекомендуется изготавливать из конструкционных сталей с пределом текучести не менее 350 МПа. На рабочих поверхностях штампов не допускаются вмятины, наплывы, трещины. Перед гибкой рабочие поверхности штампов следует протереть чистой сухой ветошью из ткани по ГОСТ 29298.
7.13 Для выполнения доводки (калибровки) лепестка несферической формы может быть применен объемный штамп, специально изготовленный по форме и размерам поверхности листовой детали или только на часть длины детали в окружном направлении.
Длина штампа в окружном направлении листовой детали должна быть не менее пяти высот поперечного сечения гнутой листовой заготовки (погиба заготовки в меридиональном направлении).
Рабочая поверхность пуансона и матрицы такого штампа должна повторять, соответственно, внутреннюю и наружную поверхность лепестка с учетом пружинения (упругого последействия). При проектировании штампа пружинение рекомендуется учитывать только в окружном направлении лепестка, поскольку перегиб лепестка в меридиональном направлении трудно исправим.
7.14 Применяемые при гибке прокладки должны соответствовать требованиям действующей нормативной документации.
7.15 Для оперативного контроля гнутых листовых заготовок по геометрическим параметрам при гибке и при приемочном контроле применяют контрольную оснастку в виде шаблонов и каркасных шаблонов, изготавливаемую, как правило, для каждого чертежа листовой детали. Для повышения точности и обеспечения объективности контроля рекомендуется применять оптико-электронные средства измерения, например лазерные трекеры и сканеры.
7.16 Шаблоны следует изготавливать для каждого этапа и подэтапа формообразования.
7.17 Для выполнения контроля гнутых листовых заготовок по геометрическим параметрам шаблонным методом следует изготовить шаблоны и каркасные шаблоны (каркасы) в соответствии с требованиями действующей нормативной документации, при этом следует учитывать припуск по толщине листовой заготовки. Шаблоны и каркасные шаблоны рекомендуется изготавливать из фанеры по ГОСТ 3916.2 или ГОСТ 32158 толщиной от 6 до 10 мм или из листового металла толщиной от 1 до 3 мм по ГОСТ 16523. Допуск формы заданного профиля рабочей кромки шаблона должен быть не более 1 мм, а допуск формы заданной поверхности каркасного шаблона — +/- 1 мм. Изготовленные шаблоны и каркасные шаблоны (каркасы) рекомендуется проверить (аттестовать) при помощи лазерного трекера.
7.18 Для выполнения оперативного и приемочного контроля гнутой заготовки донышка по геометрическим параметрам следует изготовить внутренний шаблон, кривизна рабочей кромки которого (форма профиля) должна соответствовать кривизне (форме заданного профиля) образующей внутренней поверхности донышка с учетом припуска по толщине. Длина шаблона должна быть не менее диаметра донышка с учетом припуска на кромке заготовки.
Примечание - Внутренней является поверхность листовой детали, обращенная к оси вращения образующей тела вращения, частью которого является поверхность листовой детали.
7.19 Для выполнения оперативного и приемочного контроля гнутой заготовки лепестка сферической формы по геометрическим параметрам следует изготовить внутренний шаблон, радиус рабочей кромки которого должен соответствовать радиусу сферы внутренней поверхности лепестка с учетом припуска по толщине. Длина шаблона должна быть не менее диагонали лепестка сферической формы с учетом припуска на кромке заготовки. Допускается применение шаблона для контроля сферической формы донышка, если его длина достаточна для контроля лепестка сферической формы.
Для обеспечения удобства при выполнении оперативного контроля формы лепестка сферической формы рекомендуется изготовить дополнительный шаблон меньшей длины.
7.20 Для выполнения оперативного и приемочного контроля лепестка несферической формы по геометрическим параметрам (контроль заданной поверхности) и для контроля поверхности лепестка по нескольким сечениям (контроль заданного профиля) следует изготовить:
- один или два шаблона в радиальном (меридиональном) направлении для контроля формы образующей лепестка: рекомендуется изготовить один внутренний шаблон при формообразовании лепестка парусовидной формы и два шаблона (внутренний и наружный) при формообразовании лепестка седлообразной формы; кривизна рабочей кромки шаблона (форма профиля) должна соответствовать кривизне (форме заданного профиля) образующей поверхности лепестка;
- несколько шаблонов для контроля формы лепестка в окружном направлении, включая два шаблона для контроля формы лепестка вблизи узкой и широкой радиусных кромок (по параллелям, совпадающим с чистовыми кромками листовой детали) и не менее одного шаблона для контроля формы в средней части лепестка (радиус рабочей кромки шаблона должен соответствовать радиусу поверхности лепестка по заданной параллели); рекомендуется изготовить внутренние шаблоны при формообразовании лепестка парусовидной формы и наружные шаблоны при формообразовании лепестка седлообразной формы.
Длина шаблона должна быть не менее длины контрольной линии в направлении контроля формы с учетом припусков лепестка.
Если лепесток имеет торосферическую форму, то в целях экономии материала для контроля на первом этапе формообразования рекомендуется использовать шаблоны для контроля донышка или лепестка сферической формы, если их длина достаточна для выполнения контроля формы лепестка.
Для контроля формы лепестка торосферической формы в окружном направлении рекомендуется изготовить шаблон по линии перехода сферической части в торовую.
Для оперативного контроля двойной кривизны при вытяжке лепестка несферической формы на втором этапе его формообразования (дополнительная вытяжка лепестка) рекомендуется изготовить шаблон длиной до 1000 мм, устанавливаемый на внутреннюю поверхность детали в меридиональном и окружном направлениях. Радиус шаблона должен быть равен радиусу вытяжки Rв, м, вычисленному по формуле
R_{\text{в}} = \sqrt{R_{1} \cdot R_{2}} = \frac{1}{\sqrt{K}} , (12)
где R1 — радиус кривизны внутренней поверхности листовой заготовки в меридиональном направлении, м;
R2 — радиус кривизны внутренней поверхности листовой заготовки в окружном направлении, м;
K — двойная кривизна внутренней поверхности листовой заготовки 1/м2.
По формуле (12) также выполняют расчет радиуса вытяжки по наружной поверхности листовой заготовки.
Для приемочного контроля лепестка несферической формы следует изготовить каркасный шаблон, обеспечивающий контроль формы внутренней поверхности лепестка. Размеры рабочей поверхности каркасного шаблона должны совпадать с чистовыми размерами внутренней поверхности листовой детали, рабочие кромки крайних шаблонов каркасного шаблона должны составлять чистовой контур гнутой листовой детали.
7.21 Для выполнения гибки и контроля формы заданной поверхности листовых деталей элементов металлоконструкций в общем случае требуются следующие средства измерений, инструменты и приспособления:
- штангенциркули по ГОСТ 166 длиной 150 и 250 мм;
- линейки металлические по ГОСТ 427 длиной 0,15; 0,3; 0,5; 1 м;
- рулетки по ГОСТ 7502 длиной 2; 3; 5; 10 м;
- шаблоны и каркасный шаблон, изготовленные в соответствии с требованиями действующей нормативной документации;
- набор щупов или клиновой щуп для измерений зазора до 10 мм между каркасным шаблоном и листовой заготовкой, который приведен в приложении Б;
- ключи, скобы и крепеж для крепления пуансонов к пуансонодержателю, а также матрицы, пуансона или пуансонодержателя к штамповым плитам пресса;
- кернер по ГОСТ 7213 с углом заточки 110°;
- чертилка по ГОСТ 24473 с припаянной пластинкой из твердого сплава марок Т5К10, Т14К8 по ГОСТ 3882.
7.22 Средства измерений, используемые в работе, должны быть поверены (калиброваны) в установленном порядке. Сведения о поверке должны быть внесены в Федеральный информационный фонд по обеспечению единства измерений.
8 Последовательность выполнения технологических операций
8.1 При разработке технологического процесса формообразования листовых деталей металлоконструкций и других элементов выполняют следующие действия:
- определяют максимальную интенсивность пластических деформаций и утонение листовой детали (методика расчета приведена в приложении В), а также граничные условия деформирования при гибке в целом и на каждом этапе формообразования (методика определения допустимых деформаций приведена в приложении Г);
- исходя из результатов расчета деформаций определяют возможность холодной гибки методом ПЛД и если гибка возможна, то количество этапов формообразования (гибка между термообработками); если интенсивность пластических деформаций близка к предельно допустимой, то выполняют опытную работу с определением фактической интенсивности пластических деформаций и свойств металла после гибки;
- подбирают прессовое оборудование и гибочную оснастку для каждого этапа формообразования; при необходимости замены гибочной оснастки этапы гибки разбивают на подэтапы;
- определяют требования к контрольной оснастке на каждом этапе и подэтапе гибки;
- разрабатывают рабочую технологию гибки листовых деталей, включающую операции по деформированию листовой заготовки, а также оперативному (промежуточному) и приемочному контролю формы листовой детали, промежуточной и завершающей термообработки, а также дефектоскопии.
8.2 Допускается выполнить термообработку, рекомендуемую для данного материала.
8.3 Перед выполнением гибки следует:
- подать к прессу штампы, шаблоны, каркасные шаблоны и плоские листовые заготовки;
- проверить размеры плоских листовых заготовок на соответствие чертежу или эскизу и наличие маркировки;
- установить штампы на пресс, очистить рабочие поверхности штампа;
- измерить толщину плоской листовой заготовки;
- выполнить визуальный контроль поверхности плоской листовой заготовки на отсутствие поверхностных дефектов; с целью поиска поверхностных трещин рекомендуется выполнить дефектоскопию (цветную капиллярную или магнитопорошковую) на обеих поверхностях плоских листовых заготовок.
8.4 Гибку донышек и лепестков сферической формы методом ПЛД выполняют на гидравлическом прессе в штампах для гибки деталей сферической формы.
8.5 Гибку донышка торосферической формы следует выполнять не менее чем за два этапа:
- первый этап — гибка на радиус сферы — выполняется аналогично гибке донышка сферической формы;
- второй этап — подгибка торовой части — выполняется в специальном штампе или на фланжировочной машине.
Примечание - Операция подгибки торовой части донышка торосферической формы настоящим стандартом не регламентируется.
8.6 Гибку лепестка несферической парусовидной формы (эллиптической, торосферической и др.) следует выполнять за несколько этапов (переходов) в разных штампах, включая:
- первый этап — гибка на радиус сферы, выполняемая в штампе для гибки деталей сферической формы;
- второй этап — дополнительная вытяжка лепестка, выполняемая в штампе для гибки деталей сферической формы, но при меньшем радиусе пуансона по сравнению с первым этапом гибки;
- третий этап — подгибка лепестка в направлении его образующей в штампе для изгиба листов в одном направлении;
- четвертый этап — доводка (калибровка) лепестка в объемном специальном штампе.
1 Гибку на последнем, четвертом, этапе допускается не выполнять, если листовая заготовка получена после выполнения первых трех этапов гибки и отклонение от формы заданной поверхности не превосходит заданного чертежом.
2 При гибке узких лепестков элементов металлоконструкций парусовидной формы с малым поперечным радиусом кривизны (см. рисунок 3) первый и второй этапы формообразования допускается не выполнять.
8.7 Гибку лепестка седлообразной формы следует выполнять за несколько этапов (переходов) в разных штампах, включая:
- первый этап (профилирование заготовки) — гибка в том направлении (радиальном или окружном), по которому радиус меньше, выполняемая в специальном штампе, изготовленном на часть длины детали, или в штампе, содержащем сферический пуансон и призматическую матрицу;
- второй этап (обратный выгиб) — подгибка лепестка в направлении его образующей в штампе для изгиба листов в двух направлениях, охватывающего всю поверхность заготовки или ее часть;
- третий этап — доводка (калибровка) лепестка в объемном специальном штампе.
1 При гибке на первом этапе в штампе, содержащем сферический пуансон и призматическую матрицу, усилие гибки меньше, но заготовка после профилирования будет иметь слабо выраженную парусовидную форму.
2 Для лепестка конусно-седловой формы гибка на первом этапе заключается в получении требуемой кривизны в радиальном (меридиональном) направлении.
3 При гибке узких лепестков элементов металлоконструкций седлообразной формы с малым поперечным радиусом кривизны (см. рисунок 3) после первого этапа формообразования заготовка будет иметь форму желоба.
8.8 В процессе гибки выполняют оперативный контроль, а после завершения гибки — приемочный контроль гнутой листовой заготовки по геометрическим параметрам. Контроль формы поверхности листовой детали выполняют при помощи шаблонов, каркасных шаблонов, а также измерительных приборов.
8.9 Термообработку выполняют после каждого этапа гибки. Гибку разбивают на этапы, исходя из максимального расчетного значения интенсивности пластических деформаций материала заготовки после завершения гибки и максимально допустимого значения интенсивности деформаций: приращение интенсивности пластических деформаций на каждом этапе гибки не должно превышать ее максимально допустимого значения. При этом суммарное значение интенсивности пластических деформаций, достигнутое на всех этапах гибки, после нее не должно превышать предельно допустимого значения интенсивности деформаций.
Промежуточную термическую обработку (высокий отпуск для сталей или низкотемпературный отжиг для титановых сплавов) во избежание разупрочнения выполняют с нижнего предела температур для данной марки материала.
Термообработка для листовых деталей, изготавливаемых из азотосодержащей стали и стали в состоянии поставки после термомеханической обработки, поставляемой по ГОСТ Р 52927, допускается только после апробации технологии с проведением опытных работ для подтверждения соответствия механических характеристик материала гнутой детали требованиям нормативных документов (технических условий) на поставку проката. В этом случае после термообработки опытные детали должны подвергаться испытаниям по программе и методикам испытаний, согласованным и утвержденным в установленном порядке, с целью проверки изменения структуры и свойств металла при гибке в условиях предприятия-строителя.
Критерии необходимости выполнения термообработки приведены в 11.7 и приложении Г.
Этапы гибки разделяют на подэтапы, после каждого из которых заменяют гибочную оснастку, в этом случае рассчитывают промежуточные радиусы изгиба и изготавливают шаблоны для контроля этих радиусов. Вместе с листовой заготовкой термообработку проходит проба-свидетель.
8.10 После каждого этапа, подэтапа гибки и термообработки выполняют визуальный контроль поверхности гнутой листовой заготовки на отсутствие поверхностных дефектов: трещин, надрывов, следов от нажимов гибочной оснасткой и др., а также восстанавливают маркировку листовой заготовки краской или маркером.
8.11 После гибки листовой заготовки проверяют ее толщину на соответствие требованиям чертежа.
8.12 После гибки листовые заготовки проверяют по геометрическим параметрам и качеству поверхности; при необходимости их отправляют на завершающую термообработку и дефектоскопию. Граничные условия при выполнении технологического процесса гибки приведены в разделе 11 и приложении Г.
8.13 Промежуточные и завершающую термообработки следует выполнять в соответствии с требованиями действующей нормативной документации.
8.14 При необходимости после термообработки следует выполнить догибку с целью доведения отклонений от формы заданного профиля и поверхности до заданных чертежом путем холодной гибки методом ПЛД. Кроме холодной допускается доводка заготовки в теплом и горячем состоянии. Нагрев под правку в горячем состоянии следует выполнять в соответствии с требованиями действующей нормативной документации и последующей полной термообработкой (закалкой и высоким отпуском), а также контролем (для деталей ответственного назначения) механических свойств в объеме нормативных документов (технических условий) на поставку листов.
8.15 После завершающей термообработки выполняют визуальный осмотр поверхности заготовки, контуровку по каркасному шаблону с учетом схемы припусков на сборку конструкции и обрезку припусков на гибку. При необходимости вырезают пробы. В обоснованных случаях для поиска поверхностных дефектов применяют методы магнитопорошковой дефектоскопии по ГОСТ Р 56512 и цветной капиллярной дефектоскопии по III классу чувствительности в соответствии с ГОСТ 18442, а также поиск внутренних трещин ультразвуковыми методами в соответствии с ГОСТ 22727.
8.16 Окончательный контроль детали по геометрическим параметрам выполняют после удаления припусков, поверхностных дефектов и приемки листовых деталей по качеству поверхности.
8.17 Готовую листовую деталь следует предъявить представителям производственного подразделения, осуществляющим технический контроль.
8.18 При необходимости проверки, отработки и апробации технологии гибки и термообработки, проверки возможности применения штампов, имеющихся на предприятии-строителе, а также для контроля качества изготовления деталей изготавливают опытные детали.
Последовательность изготовления опытной листовой детали отличается от изготовления штатных листовых деталей следующим:
- на обеих поверхностях плоской листовой заготовки размечают сетку, в узлах которой проставляют керны, определяют расстояния между кернами до и после каждого этапа формообразования (на листовых заготовках штатных деталей не выполняют);
- перед гибкой листовой заготовки, а также после каждого этапа ее формообразования выполняют дефектоскопию — контроль отсутствия поверхностных трещин методами капиллярной или магнитопорошковой дефектоскопии, а также контроль отсутствия внутренних трещин методом УЗК;
- толщину листовой заготовки измеряют на большем количестве точек (вблизи каждого проставленного керна) как до гибки, так и после каждого этапа (подэтапа) гибки;
- гибку листовой заготовки опытной детали выполняют при помощи имеющихся на предприятии-строителе штампов, по результатам гибки делают заключение о достижимой точности гибки, необходимости изготовления дополнительной штамповой оснастки для гибки листовых заготовок штатных деталей и выполнении четвертого этапа формообразования («калибрование» листовой заготовки в объемном штампе);
- из средней части гнутой листовой заготовки опытной детали два раза (до и после заключительной термообработки) вырезают пробы;
- на гнутой листовой заготовке опытной детали не удаляют гибочные припуски, не выполняют разделку кромок под сварку и их механическую обработку.
В результате проведения опытных работ решают вопрос о возможности применения штампов, имеющихся на предприятии-строителе.
Если по результатам изготовления опытной листовой детали сделан вывод о том, что технологию гибки следует изменить или применить другую штамповую оснастку, то опытные работы с целью апробации новой технологии повторяют.
9 Способы и приемы выполнения отдельных работ
9.1 Формообразование донышка и лепестка сферической формы следует выполнять в штампе (см. рисунок 5), содержащем пуансон с рабочей поверхностью сферической формы (см. рисунок 6) и кольцевую, сферическую или коническую матрицу (см. рисунок 7) или перенастраиваемую матрицу.
Начинать нажимы пуансоном следует с любого края листовой заготовки с их перекрытием не менее половины диаметра пуансона. После формообразования краевых зон нажимы пуансона следует смещать к центральным зонам листовой заготовки. Гибку производят за несколько проходов и переходов.
9.2 Вытяжку донышка, имеющего форму, близкую к сферической (радиусы в окружном и радиальном направлениях имеют близкое значение), следует выполнять аналогично гибке донышка сферической формы, при этом радиус пуансона принимают равным минимальному радиусу вытяжки Rв с учетом пружинения листовой заготовки при гибке.
9.3 Первый этап формообразования лепестка несферической формы заключается в получении гнутой листовой заготовки сферической формы с радиусом кривизны, равным наибольшему радиусу кривизны лепестка.
Гибка лепестка несферической, например торосферической, формы на первом этапе его формообразования выполняется аналогично гибке донышка и лепестков сферической формы. Радиус рабочей поверхности гибочной оснастки выбирается по наибольшему радиусу вытяжки Rв с учетом пружинения листовой заготовки при гибке.
9.4 На втором этапе формообразования лепестка несферической, например торосферической, формы следует выполнить дополнительную вытяжку лепестка, при которой требуется получить требуемую двойную кривизну K в каждой точке поверхности гнутой листовой заготовки. Рекомендуется не превышать заданное значение двойной кривизны.
Вытяжка лепестка торосферической формы на втором этапе его формообразования выполняется аналогично гибке лепестка на первом этапе его формообразования в штампе той же конструкции (см. рисунок 5), однако на втором этапе формообразования радиус рабочей поверхности гибочной оснастки выбирается меньше, чем на первом этапе, в зависимости от минимального радиуса вытяжки лепестка Rв с учетом пружинения листовой заготовки при гибке.
1 При гибке лепестка торосферической формы дополнительной вытяжке подвергается не только торовая, но и сферическая часть лепестка, примыкающая к торовой, однако выполнять нажимы пуансоном в сферической части лепестка не рекомендуется.
2 На втором этапе формообразования достигается окончательная вытяжка и в дальнейшем, на следующих этапах формообразования, значение продольных пластических деформаций, утонение и двойная кривизна поверхности листовой заготовки изменяются незначительно.
9.5 После выполнения второго этапа формообразования лепесток несферической формы будет перегнут в окружном и недогнут в меридиональном направлении. Поэтому на третьем этапе формообразования (подгибка лепестка) следует выполнять гибку лепестка в направлении образующей лепестка, т.е. в меридиональном направлении, в частности подгибку торовой части лепестка торосфрической формы, без получения дополнительной вытяжки лепестка. Гибку на третьем этапе формообразования лепестка несферической формы выполняют в штампе (см. рисунок 8), состоящем из пуансона со сферической поверхностью рабочей части (см. рисунок 6) и призматической матрицы (см. рисунок 9).
Примечание - При подгибке в меридиональном направлении на третьем этапе формообразования лепесток самопроизвольно разгибается в окружном направлении, стремясь к тому, чтобы двойная кривизна не изменила своего значения.
Во избежание чрезмерного деформирования металла и местного утонения листовой заготовки при гибке на третьем этапе формообразования под пуансон рекомендуется подкладывать металлическую прокладку. Кромки у прокладки следует закруглить.
При гибке лепестка на третьем этапе формообразования первый переход следует выполнять вблизи радиусной широкой кромки лепестка. Начинать нажимы следует от угла листовой заготовки и продвигаться к противоположному углу листовой заготовки с шагом не более половины расстояния между опорами матрицы. Следующий переход следует выполнять по линии, отстоящей от линии предыдущего прохода на расстоянии не более половины расстояния между опорами матрицы.
Проверять полученную кривизну поверхности листа в меридиональном направлении следует только после завершения перехода, поскольку каждый следующий нажим изменяет кривизну поверхности листовой заготовки в областях предыдущих нажимов.
9.6 Значительное превышение фактических значений относительных деформаций, интенсивности деформаций и утонения листовой заготовки над их расчетными значениями может быть следствием нарушений при выполнении технологических операций, включая:
- перегиб листовой заготовки (изгиб на радиус менее требуемого);
- выполнение первоначальных нажатий пуансоном с середины, а не с краев листовой детали;
- большое расстояние между нажатиями пуансоном;
- нажатия пуансоном при вытяжке листовой детали с большим усилием вместо деформирования за несколько проходов и переходов с малым усилием и постепенным приращением деформаций;
- чрезмерное усилие при нажатии в отдельных областях с появлением бухтин и чрезмерным утонением металла в области контакта пуансона с листовой заготовкой;
- расплющивание металла в пределах области контакта листовой детали с пуансоном вследствие подпора, т.е. соприкосновения нижней поверхности листовой детали с рабочей поверхностью матрицы, сопровождаемое выдавливанием металла из области контакта.
9.7 Четвертый этап формообразования (доводка в объемном штампе) лепестка несферической формы рекомендуется выполнять для корректировки двойной кривизны, полученной на втором этапе формообразования лепестка, а также для устранения возможного перекоса лепестка.
При доводке лепестка следует использовать специальный штамп, изготовленный по форме и размерам поверхности листовой детали с учетом пружинения в окружном направлении. Допускается изготовление штампа на часть длины детали в окружном направлении.
При доводке допускается применение прокладок, изготовленных в соответствии с действующей нормативной технической документацией.
9.8 Оперативный контроль формы заданной поверхности донышка в процессе гибки рекомендуется выполнять путем измерения отклонений внутренней поверхности гнутой листовой заготовки от внутреннего шаблона с профилем рабочей кромки, соответствующим профилю образующей внутренней поверхности донышка.
9.9 Оперативный контроль формы заданной поверхности лепестка сферической формы в процессе гибки рекомендуется выполнять путем измерения отклонений внутренней поверхности гнутого лепестка от внутреннего шаблона с радиусом рабочей кромки, равным радиусу сферы внутренней поверхности лепестка.
9.10 На первом этапе формообразования лепестка несферической формы (гибка по сфере) оперативный контроль формы заданной поверхности в процессе гибки рекомендуется выполнять путем измерения отклонений внутренней поверхности гнутого лепестка от внутреннего шаблона с радиусом, равным заданному радиусу сферы внутренней поверхности лепестка при гибке на данном этапе.
Заданный радиус сферы на первом этапе формообразования лепестка несферической формы равен максимальному радиусу вытяжки Rв. В частности, при гибке лепестка торосферической формы заданный радиус будет равен радиусу сферы донышка и лепестка сферической формы.
9.11 На втором этапе формообразования лепестка несферической формы (дополнительная вытяжка) необходим оперативный локальный контроль двойной кривизны, который допускается выполнять при помощи специально изготовленного внутреннего шаблона длиной до 1000 мм.
Произведение радиусов кривизны поверхности гнутой заготовки, измеренных в меридиональном и окружном направлении, должно быть равно квадрату радиуса вытяжки Rв в данной точке внутренней поверхности лепестка, при этом возможны различные сочетания радиусов.
Таким образом, если в меридиональном направлении радиус кривизны поверхности лепестка больше радиуса вытяжки, то в окружном он должен быть во столько же раз (на столько же процентов) меньше радиуса вытяжки и наоборот.
Аналогично произведению радиусов следует сравнивать фактическое и заданное (соответствующее Rв) произведение стрелок погиба на заданной базе.
Для уменьшения количества шаблонов допускается применять радиусомер — или контрольную установку с лазерными сканерами.
9.12 На третьем этапе формообразования (подгибка кромки) оперативный контроль формы лепестка несферической формы рекомендуется выполнять путем измерения отклонений внутренней поверхности гнутой листовой детали от соответствующего шаблона:
- внутреннего шаблона с профилем рабочей кромки, соответствующим профилю образующей внутренней поверхности лепестка в радиальном направлении;
- внутренних шаблонов с радиусом рабочей кромки (соответствующим радиусу внутренней поверхности лепестка), устанавливаемых вблизи стыковочных кромок лепестка с обечайкой, донышком или другим лепестком в окружном направлении по его чистовому контуру;
- внутреннего шаблона, устанавливаемого в окружном направлении в средней части лепестка, в частности в зоне перехода сферической части в торовую часть внутренней поверхности лепестка торосферической формы;
- внутреннего каркасного шаблона при контроле общей кривизны и перекоса лепестка.
9.13 На четвертом этапе формообразования (доводка в объемном штампе) контроль лепестка несферической формы по геометрическим параметрам с определением областей, подлежащих доводке, рекомендуется выполнять путем измерений отклонений внутренней поверхности гнутой листовой заготовки от каркасного шаблона (каркаса).
9.14 Для проверки перекоса гнутого лепестка рекомендуется уложить его на плоскую плиту выпуклостью вверх. Наличие перекоса, его направление и значение допускается определять по разнице зазоров между углами лепестка и плитой. Другим способом определения наличия перекоса является измерение диагоналей (расстояния между углами) гнутого лепестка, а для лепестка сферической формы — приложение шаблона к поверхности лепестка по диагоналям.
9.15 Все шаблоны следует устанавливать перпендикулярно поверхности гнутой листовой заготовки.
10.1 При технологической подготовке производства следует выполнять расчет минимально необходимого усилия для гибки методом ПЛД отдельно для каждого этапа формообразования листовой заготовки.
10.2 Усилие пресса для гибки донышек и лепестков сферической формы, а также для гибки лепестков торосферической и эллиптической формы на первом (гибка по сфере) и втором (дополнительная вытяжка) этапах их формообразования выбирают не менее минимально необходимого усилия гибки, которое следует определять по формулам:
P_{1} = 10 \frac{S}{\sqrt{R}} \cdot \sqrt[3]{\sigma_{\text{т}}} \cdot K_{\text{з}} , (13)
P2 = 170·S0,95·Kз0,87·R-0,53, (14)
S — толщина листовой заготовки, мм;
R — внутренний радиус сферы или вытяжки листовой заготовки с учетом пружинения (расчетный радиус штампа), м;
\sigma_{\text{т}} — предел текучести металла листовой заготовки, МПа;
Kз — геометрический коэффициент листовой заготовки, который определяют по формуле
K_{\text{з}} = \frac{L_{1} \cdot L_{2}}{D_{\text{м}}^{2}} , (16)
где L1 и L2 — длина и высота листовой заготовки (см. рисунок 4), м;
Dм — диаметр рабочей части матрицы, м.
1 Для заготовки лепестка L1 — длина средней дуги; L2 — высота по осевой линии; для заготовки донышка в виде круга L1 = L2 = D, где D — диаметр плоской листовой заготовки (см. рисунок 4), для заготовки другой формы, например заготовки донышка в виде половины круга, L1 и L2 — длина осей вписанного эллипса.
2 Усилие пресса следует выбирать с запасом, поскольку при вытяжке средней части заготовки усилие гибки может быть до полутора-двух раз больше рассчитанного по формулам (13) и (14).
10.3 Усилие пресса, необходимое для профилирования заготовок на начальном этапе их формообразования или подгибки лепестков несферической формы в направлении образующей, выбирают не менее минимально необходимого усилия гибки P4, кН, которое следует определять по формуле
P_{4} = \frac{\pi}{3000} m \cdot S^{2} \cdot \sigma_{\text{т}} , (17)
где m — относительный изгибающий момент;
S — толщина листовой заготовки, мм;
\sigma_{\text{т}} — предел текучести металла листовой заготовки, МПа.
1 Требуемое усилие гибки снижается с увеличением количества проходов: при каждом последующем проходе с одинаковым усилием кривизна поверхности листовой заготовки увеличивается (радиус уменьшается).
2 Усилие пресса следует выбирать с запасом: гибка выполняется за ограниченное (три — пять) число проходов, поэтому усилие может быть до полутора-двух раз больше рассчитанного по формуле (17).
3 При расчете усилия гибки в штампе, изготовленном на часть длины детали, к усилию, рассчитанному по формуле (17), следует добавлять усилие зажатия заготовки в штампе, рассчитанное по формуле (18).
10.4 Усилие гибки при подгибке или калибровке заготовки в штампе P5, кН, охватывающем всю или часть ее поверхности, рассчитывают по формуле
P_{5} = \frac{S\sigma_{\text{т}}}{2000} (0,2mC + F \frac{R_{r} + R_{\theta}}{R_{r}^{2} + R_{\theta}^{2} - R_{r}R_{\theta}}) , (18)
где S — толщина листовой заготовки, мм;
\sigma_{\text{т}} — предел текучести металла листовой заготовки, МПа;
m — относительный изгибающий момент;
C — длина периметра развертки листовой детали, м;
F — площадь плоской листовой заготовки, м2;
Rr — радиус штампа в радиальном направлении листовой заготовки, м;
R_{\theta} — радиус штампа в окружном направлении листовой заготовки, м.
1 При штамповке листовой заготовки детали сферической формы R_{r} = R_{\theta} .
2 При теплой штамповке, выполняемой с печного нагрева после отпуска, предел текучести принимают в два раза меньше, чем при холодной.
3 В расчете принимают усредненные по длине образующей радиусы кривизны Rr и R_{\theta} , рассчитываемые по стрелке погиба заготовки.
11 Граничные условия процесса формообразования
11.1 В качестве критерия при оценке степени деформирования металла листовой заготовки с двойной кривизной поверхности следует применять интенсивность пластических деформаций металла \epsilon_{i} . Формулы для расчета интенсивности пластических деформаций приведены в приложении В.
11.2 Холодная гибка сопровождается повышением прочностных и снижением пластических характеристик металла обрабатываемой листовой заготовки, а при большой деформации металла может привести к появлению трещин. Поэтому на этапе технологической подготовки производства следует рассчитывать интенсивность пластических деформаций металла листовой заготовки в наиболее деформированной ее области, в зависимости от этой величины рассматривается возможность гибки листовой заготовки в холодном состоянии, а также необходимость термообработки после гибки и проведения дефектоскопии поверхности листовой заготовки с целью выявления поверхностных трещин. Методика определения допустимых деформаций приведена в приложении Г.
11.3 Максимальную интенсивность пластических деформаций металла листовой заготовки при гибке по критерию трещинообразования ограничивают величиной предельно допустимой интенсивности деформаций. Кроме того, характеристики металла листовой заготовки после гибки должны быть не хуже нормируемых значений, указанных в нормативных документах (технических условиях) на поставку листового металлопроката.
11.4 Если интенсивность пластических деформаций превышает предельно допустимое значение, то гибку не выполняют. При доводке листовой заготовки до требуемых допусков допускается превышение предельно допустимой интенсивности деформаций на 20% при условии проведения промежуточной термообработки. В этом случае после гибки выполняют дефектоскопию в соответствии с требованиями действующей нормативной документации (капиллярную или магнитопорошковую дефектоскопию в соответствии с ГОСТ 18442 и ГОСТ Р 56512) для выявления трещин на поверхности листовой заготовки, а также проверку механических свойств. Испытание на растяжение следует выполнять по ГОСТ 1497, на ударную вязкость — по ГОСТ 9454.
11.5 Если в процессе гибки интенсивность пластических деформаций не достигнет максимально допустимого значения, то дефектоскопию поверхности листовой заготовки, а также проверку механических свойств ее материала не выполняют.
11.6 Когда в процессе гибки интенсивность пластических деформаций достигнет максимально допустимого значения, выполняют термообработку для восстановления пластических свойств материала листовой заготовки. После этого гибку допускается продолжить. При этом, если после гибки интенсивность пластических деформаций не достигнет предельно допустимого значения, то выполняют дефектоскопию в соответствии с требованиями действующей нормативной документации (капиллярную или магнитопорошковую дефектоскопию в соответствии с ГОСТ 18442 и ГОСТ Р 56512) для выявления трещин на поверхности листовой заготовки, а проверку механических свойств материала заготовки не выполняют.
11.7 После выполнения холодной гибки листовых заготовок термообработку, как правило, выполняют. Если интенсивность пластических деформаций настолько мала, что запас пластичности по относительному удлинению не исчерпан, и остальные свойства материала заготовки после гибки соответствуют требуемым по нормативным документам на поставку проката, или снижение некоторых свойств материала детали не влияет на работоспособность конструкции, то по согласованию с проектантом допускается термообработку не выполнять.
11.8 Термообработку следует выполнять в соответствии с требованиями действующей нормативной документации.
11.9 Для исключения пиковых значений пластических деформаций и их плавного изменения, а также исключения местных искривлений поверхности листовой заготовки формообразование осуществляют за несколько проходов и переходов.
Формообразование листовых заготовок следует выполнять за два, три и более прохода при применении одной гибочной оснастки с получением промежуточных радиусов или стрелок погиба листовой заготовки под пуансоном.
Приращение интенсивности пластических деформаций за один проход принимают равным до 2% для заготовок из стали и сплава ПТ-3В по ГОСТ 19807, до 1% — из сплава 5ВА, до 1% — из легких сплавов. Формообразование, приводящее к приращению интенсивности пластических деформаций на переходе более допустимых, следует выполнять последовательно на промежуточные радиусы, чтобы на каждом проходе приращение интенсивности пластических деформаций не превышало допускаемого значения. Степень деформирования регулируется по измерительным приборам на прессе (давление, усилие, прогиб листовой заготовки под пуансоном).
12 Методы контроля качества гнутых листовых деталей
12.1 Методы контроля качества поверхности гнутой листовой заготовки после гибки должны соответствовать требованиям действующей нормативной документации.
12.2 Оперативный (промежуточный и пооперационный) контроль качества изготовления гнутых листовых заготовок должны осуществлять рабочие, бригадиры и мастера в соответствии с указаниями рабочего технологического процесса.
12.3 Приемочный контроль гнутой листовой детали выполняет мастер подразделения контроля качества предприятия.
12.4 Перед выполнением приемочного контроля листовые детали должны быть очищены от грязи и масла водным моющим раствором. Обезжиривание заготовок осуществляют протиркой поверхности тканью по ГОСТ 29298, смоченной уайт-спиритом по ГОСТ 3134 или водным моющим раствором. Состав и массовая концентрация раствора представлены в таблице 1.
Состав и массовая концентрация раствора
| Состав раствора | Массовая концентрация, г/дм3 (г/л) |
|---|---|
| Тринатрийфосфат по ГОСТ 201 | 15 — 20 |
| Кальцинированная сода по ГОСТ 5100 | 15 — 20 |
| Синтанол ДС-10 | 3 — 5 |
12.5 Гнутые листовые детали подвергаются индивидуально следующим видам испытаний и контроля:
- контролю размеров и формы на соответствие чертежу;
- контролю толщины на соответствие чертежу;
- наружному осмотру поверхности;
- дефектоскопии поверхности на наличие поверхностных трещин;
- контролю на соответствие требованиям подготовки кромок под сварку.
Гнутые листовые заготовки опытных деталей дополнительно подвергаются индивидуально следующим видам испытаний и контроля:
- испытаниям для определения механических свойств;
- контролю структуры металла;
- УЗК на наличие внутренних трещин.
12.6 На поверхности гнутой листовой заготовки не допускается наличие трещин и остатков плен, закатов, вдавленной окалины, складок, вмятин и других видимых невооруженным глазом дефектов. Указанные дефекты должны быть удалены зачисткой.
На поверхности гнутой листовой заготовки допускаются:
- следы защитного покрытия и дробеструйной обработки;
- бухтины от местных нажатий, глубина местных бухтин должна быть не более 2 мм;
- риски от зачистки поверхности в размерах, предусмотренных нормативными документами на поставку металла;
- мелкие рассредоточенные углубления в виде пологих лунок, вызванных различной травимостью;
- царапины, подобные следу от чертилки при разметке, в количестве пяти штук на квадрате 200 x 200 мм, причем общая площадь поверхности с такими царапинами должна быть не более 20% от площади всей поверхности листовой детали.
На наружной (выпуклой) поверхности гнутой листовой заготовки допускаются пологие отпечатки от радиуса закругления рабочей кромки матрицы или прокладок. Глубина отпечатков должна быть не более 1 мм.
На внутренней (вогнутой) поверхности листовой детали допускается оставлять отпечатки от пуансона или прокладок с плавным переходом к поверхности листовой детали, не выводящие толщину листа за минусовой допуск.
12.7 Дефектоскопию поверхности с целью выявления трещин следует выполнять в объеме не менее 20% от площади поверхности листовой заготовки, преимущественно в той части поверхности гнутой листовой заготовки, где ожидаемая интенсивность пластических деформаций имеет максимальное значение.
Для выявления трещин поверхность гнутой листовой детали следует промывать водным моющим раствором и просматривать через лупу 2 — 5-кратного увеличения по ГОСТ 25706, а также выполнять цветную капиллярную дефектоскопию по III классу чувствительности в соответствии с ГОСТ 18442 или магнитопорошковую дефектоскопию в соответствии с ГОСТ Р 56512.
12.8 Измерения отклонений от формы заданной поверхности листовых заготовок следует выполнять с использованием шаблонов и каркасных шаблонов (каркасов), изготовленных в соответствии с требованиями действующей нормативной документации, а для определения зазора между шаблоном и поверхностью гнутой листовой заготовки использовать клиновой щуп (приведен в приложении Б), изготовленный из стали марки 45 по ГОСТ 1050.
Измерения рекомендуется выполнять при помощи электронно-механических приспособлений (измерительных манипуляторов), оптико-электронных и лазерных измерительных приборов (тахеометры, сканеры, радары, трекеры, рулетки и пр.), многофункционального прибора измерения геометрических параметров «Константа К5», на выполнение работ с которыми необходимо разработать специальную методику, обеспечивающую требуемую точность измерений. Средства измерений должны быть поверены (калиброваны) в соответствии с требованиями 7.22.
12.9 Приемочный контроль подразделения контроля качества предприятия гнутой листовой заготовки по геометрическим параметрам следует выполнять:
а) для донышка — путем измерений отклонений внутренней поверхности гнутой листовой заготовки от внутреннего шаблона с профилем рабочей кромки, соответствующим профилю образующей внутренней поверхности донышка;
б) лепестков сферической формы — путем измерений отклонений внутренней поверхности гнутой листовой заготовки от внутреннего шаблона с радиусом рабочей кромки, равным радиусу сферы внутренней поверхности лепестка;
в) лепестков несферической (парусовидной, седлообразной, торовой) формы (включая лепестки эллиптической и торосферической формы) — путем измерений отклонений поверхности гнутой листовой заготовки от шаблонов и каркасного шаблона, включая:
1 Допускается применение каркасного шаблона для контроля по геометрическим параметрам донышек и лепестков сферической формы.
2 Все шаблоны устанавливают перпендикулярно поверхности гнутой листовой заготовки.
3 Общие требования к изготовлению и эксплуатации, методы контроля деталей с использованием шаблонов для проверки геометрических параметров штампованных деталей приведены в действующей нормативной технической документации.
Приемку гнутого донышка по геометрическим параметрам выполняют по отклонению внутренней поверхности донышка от шаблона по всей длине контрольной линии, равной диаметру донышка без припуска. Отклонение проверяется не менее чем в четырех сечениях, равноотстоящих по углу поворота шаблона относительно оси донышка (через 45°). Линия приложения шаблона должна проходить через центр гнутой листовой заготовки.
Приемку гнутого лепестка сферической формы по геометрическим параметрам выполняют по отклонению поверхности лепестка от шаблона, устанавливаемого:
- вблизи стыковочных кромок лепестка с обечайкой, донышком или другими лепестками в меридиональном и окружном направлении по параллелям и меридианам лепестка, совпадающим с его чистовым контуром;
- в средней части лепестка по трем меридиональным и окружным сечениям;
- по диагоналям лепестка.
Приемку гнутого лепестка несферической формы по геометрическим параметрам выполняют по отклонению поверхности лепестка от рабочей кромки шаблонов, устанавливаемых:
- вблизи стыковочных кромок лепестка с обечайкой, донышком или другими лепестками в меридиональном и окружном направлении по параллелям и меридианам лепестка, совпадающим с его чистовым контуром;
- в средней части лепестка по трем меридиональным и окружным сечениям;
- по отклонению поверхности лепестка от каркасного шаблона.
12.10 Отклонение поверхности гнутой листовой заготовки от шаблона и каркасного шаблона (каркаса) не должно превышать значений, указанных к таблице 2.
1 В таблице 2 приведено два значения отклонения от шаблона: на кромках детали («Кромка») и в средней части детали («Сечение»).
2 Отклонения поверхности гнутой листовой заготовки от каркасного шаблона («Каркас») всегда больше отклонений от шаблона, поскольку при контроле каркасом определяют допуск формы заданной поверхности, а шаблоном — формы заданного профиля. Первый из указанных допусков больше второго по причине накопления отклонений по нескольким шаблонам каркаса как по кривизне изгиба, так и по кривизне кручения (перекоса детали).
3 В технических требованиях чертежа допустимые отклонения могут быть уменьшены относительно указанных в таблице 2, если такая возможность подтверждена производственной практикой.
Допустимые отклонения гнутой листовой заготовки от шаблона и каркасного шаблона (каркаса)
Отклонение от шаблона кромок всех лепестков должно быть расположено в одну сторону, т.е. все стыкуемые кромки листовых заготовок должны иметь перегиб или недогиб. При этом с учетом последующих сварочных деформаций рекомендуется выполнять гибку по всем кромкам заготовок с недогибом, в этом случае радиус изгиба кромки должен быть больше требуемого радиуса ее изгиба.
12.11 При приемке подразделением контроля качества предприятия лепестков по геометрическим параметрам, вследствие возможной податливости каркасного шаблона, рекомендуется проверять перекос лепестка следующими способами:
- по отклонению углов лепестка, уложенного выпуклостью вверх, от плоской плиты;
- разности размеров между противоположными углами гнутого лепестка.
12.12 После завершения работ по гибке необходимо выполнить измерения толщины листовой заготовки:
- в средней части листовой заготовки — не менее чем в трех точках;
- по кромкам — не менее чем в трех точках в средней части каждой кромки листовой заготовки.
Измерения после гибки следует выполнять в тех же точках, что и до гибки.
Схема расположения точек измерений показана на рисунке 10.
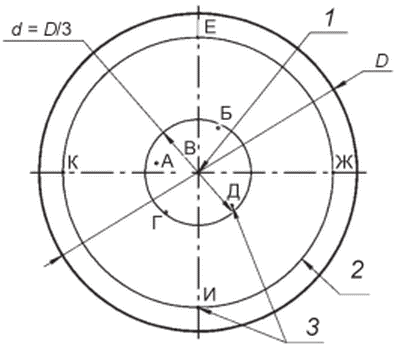 |
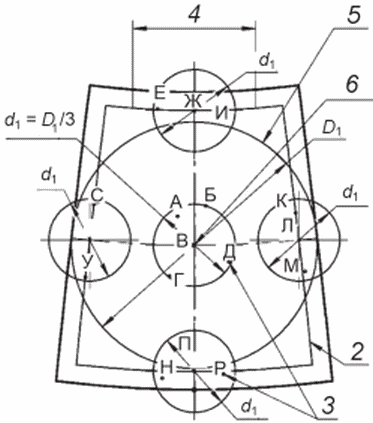 |
|---|---|
| а — донышко | б — лепесток |
1 — максимум расчетного утонения донышка; 2 — чистовой контур листовой детали; 3 — точки измерений; 4 — зона измерений; 5 — вписанная окружность; 6 — максимум расчетного утонения лепестка; D — диаметр вписанной в заготовку окружности; d — половина диаметра вписанной окружности; А — У - точки измерения толщины листовой заготовки
Рисунок 10 — Точки измерения толщины плоской и гнутой листовой заготовки
Отклонение фактической толщины листовой заготовки от номинальной не должно выходить за диапазон значений толщины листовой детали, заданных чертежом, а также рабочей технологией.
В состав точек измерения толщины должна входить точка с максимальным расчетным значением утонения листовой заготовки, например центр донышка.
Для гарантированного получения достоверных результатов измерение толщины гнутых листовых заготовок рекомендуется выполнять по периметру детали в одних и тех же точках штангенциркулем по ГОСТ 166 или микрометром по ГОСТ 6507 и толщиномером (например, МТ-30Н). В средней части листовой заготовки, там, где измерения при помощи штангенциркуля и микрометра недоступны, измерение толщины выполняют ультразвуковым толщиномером.
12.13 Операционный и приемочный контроль качества изготовления листовых деталей должны осуществлять рабочие, мастера и работники подразделения контроля качества предприятия в соответствии с указаниями рабочего технологического процесса. Готовые листовые детали должны иметь клеймо подразделения контроля качества предприятия.
12.14 При изготовлении опытных и штатных заготовок следует предусмотреть вырезку из плит и заготовок проб — заготовок прямоугольной формы с размерами, достаточными для изготовления не менее чем трех комплектов образцов.
Пробы необходимы для проверки свойств исходного металла в случае, если свойства металла гнутой заготовки не соответствуют требованиям нормативных документов (технических условий), при определении той из технологических операций, которая могла привести к ухудшению механических свойств металла (гибка, термообработка).
Пробы вырезают из листа или плиты вместе с плоскими листовыми заготовками, из зоны припуска гнутых заготовок штатных листовых деталей, а также из области наибольших деформаций металла гнутой заготовки опытной листовой детали с целью изготовления из них образцов, которые затем подвергают испытаниям для определения механических свойств металла (см. таблицу 3).
Перечень проб и испытаний при гибке
Из проб изготавливают образцы и выполняют их испытания на растяжение и ударный изгиб с определением относительного удлинения, относительного сужения, условного предела текучести и временного сопротивления, ударной вязкости металла образцов, а также других характеристик по программе испытаний.
С целью проверки исходных свойств металла и влияния на них термообработок из каждой исходной (прокатной) плиты или листа вырезают две пробы: первую оставляют, а вторая (проба-свидетель) проходит все термообработки вместе с листовой заготовкой.
Если свойства металла гнутой листовой заготовки не соответствуют требованиям, то определяют свойства металла этих проб, на основании которых делают вывод об исходных свойствах металла и влиянии на них термообработок.
После завершения гибки перед завершающей термообработкой, а также после нее с целью исследования свойств металла и влияния на них завершающей термообработки из наиболее деформированных частей опытной заготовки (области с наибольшими значениями интенсивности пластических деформаций) вырезают пробы. При формообразовании опытных заготовок испытания проводят в полном объеме с использованием всех проб.
После гибки штатных заготовок пробы вырезают только из зоны припуска. Для штатных листовых деталей испытания проводят выборочно в зависимости от выбранного способа формообразования. Вырезку проб из припуска и испытания образцов из них, а также изготовление образцов из остальных проб (проба из плиты и проба-свидетель) проводят при наличии трещин на поверхности гнутой листовой заготовки.
12.15 В обоснованных случаях по требованию проектанта и разработчика материала выполняется исследование характеристик металла гнутых заготовок. Такое исследование проводится на опытных заготовках тех типов и габаритных размеров, металл которых подвергается наибольшему деформированию в процессе гибки методом ПЛД. Исследования рекомендуется проводить по специально разработанной программе исследований и испытаний.
Причинами выполнения дополнительных исследований могут быть, например, следующие:
- предприятие впервые осваивает технологию гибки листовых деталей металлоконструкции методом ПЛД, в том числе переходит с технологии горячей гибки на холодную гибку;
- выполняется гибка листовых деталей из новых марок металла или на предприятии впервые выполняется гибка листовых деталей из данного материала;
- расчетная интенсивность пластических деформаций металла листовой детали или относительный радиус изгиба близки к предельно допустимым значениям или не могут быть определены достаточно точно;
- толщина листовой заготовки превышает установленную нормативной документацией;
- деталь имеет сложную форму, а технология имеет много этапов, что не позволяет с уверенностью сделать вывод о сохранности свойств металла;
- выявлено трещинообразование по невыясненным причинам на поверхности одной или более серийно изготавливаемых деталей.
Результаты испытаний сравнивают с результатами испытаний исходного металла поставленного листового проката или плит, а также металла, прошедшего все стадии термической обработки вместе с заготовкой. Для этого при раскрое предусматривают вырезку проб из исходного листа или плиты, а также гнутой листовой заготовки.
12.16 При отсутствии разработанной программы исследований и испытаний опытные работы выполняют в следующей последовательности:
- при раскрое вместе с заготовками опытных листовых деталей выполняют также вырезку проб и проб-свидетелей;
- разрабатывают схемы вырезки проб из гнутой листовой детали и на поверхности плоской листовой детали перед гибкой наносят линии, которые указывают на расположение и размеры вырезаемых проб, показанных на рисунке 11;
- в соответствии со схемами вырезки проб, после завершения гибки и приемки гнутой листовой детали подразделением контроля качества предприятия по геометрическим параметрам, вырезают пробы;
- пробы направляют в испытательную лабораторию предприятия-строителя, или иное подразделение, или организацию, выполняющую аналогичные функции, где механическим способом вырезают и испытывают образцы с целью определения свойств металла вдоль и поперек проката;
- сравнивают свойства металла до и после гибки (до и после завершающей термообработки) листовой заготовки, свойства металла пробы-свидетеля и требования к свойствам металла, указанным в нормативных документах на его поставку;
- устанавливают влияние холодной гибки методом ПЛД и термообработки на свойства металла.
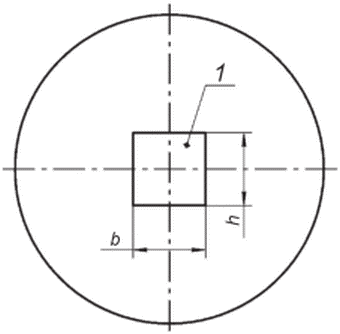 |
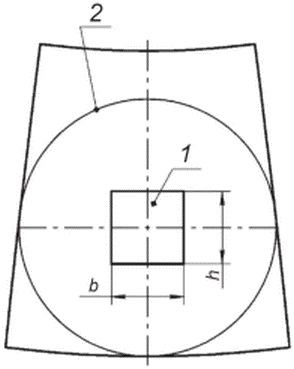 |
|---|---|
| а — донышко | б — лепесток |
1 — проба; 2 — вписанная окружность; b — длина пробы; h — ширина пробы
Рисунок 11 — Схема разметки для вырезки проб из донышка и лепестка на плоских листовых заготовках
12.17 Программу исследований и испытаний согласовывают завод-строитель, проектант и разработчик материала. Допускаются следующие виды испытаний образцов:
- испытание на растяжение по ГОСТ 1497 и на изгиб по ГОСТ 14019;
- испытание на ударную вязкость после деформационного старения по ГОСТ 9454 и ГОСТ 7268;
- испытание на малоцикловую усталость;
- испытание на коррозионное растрескивание под напряжением;
- испытание на статический излом образца с трещиной по ГОСТ 25.506;
- исследования макроструктуры и микроструктуры металла по ГОСТ 5639, ГОСТ 5640, ГОСТ 1778.
12.18 После проведения контрольных испытаний и определения механических свойств стали делают выводы относительно:
- соответствия свойств металла до и после гибки, а также завершающей термообработки требованиям нормативных документов на его поставку;
- влияния гибки и термообработки на свойства металла листовой детали;
- возможности применения технологии холодной гибки методом ПЛД и граничных условий деформирования;
- необходимости изменения технологии и выполнения дополнительных технологических операций (дефектоскопии и термообработки).
12.19 Механические свойства металла листовой детали после гибки должны соответствовать исходным требованиям к металлу согласно нормативным документам на поставку металла. Если это требование не удается обеспечить, то гибку или штамповку выполняют в теплом или горячем состоянии.
13.1 В корпусообрабатывающих производственных подразделениях основными технологическими операциями являются:
- перемещение и транспортирование грузов;
- очистка;
- грунтование и пассивирование;
- механическая обработка металла;
- термическая резка;
- холодная и горячая гибка;
- термообработка;
- комплектация.
При выполнении перечисленных операций могут возникнуть следующие опасные и вредные производственные факторы, создающие травмоопасные ситуации:
- движущиеся машины и механизмы, подвижные части производственного оборудования, перемещаемые изделия, заготовки, материалы;
- повышенная запыленность и загазованность воздуха рабочей зоны;
- повышенная температура поверхностей материалов и воздуха рабочей зоны;
- острые кромки, заусеницы и шероховатость на поверхностях заготовок, инструментов и оборудования;
- повышенный уровень вибрации;
- повышенный уровень шума на рабочем месте;
- повышенное значение напряжения в электрической цепи, замыкание которой может произойти через тело человека;
- повышенный уровень ультрафиолетового излучения;
- повышенный уровень инфракрасного излучения;
- повышенный уровень электрического, магнитного или электромагнитного поля;
- повышенная яркость света.
13.2 Для обеспечения безопасных и благоприятных условий труда необходимо соблюдать требования ГОСТ 12.1.003, ГОСТ 12.1.004, ГОСТ 12.1.012, ГОСТ 12.2.007.0, ГОСТ 12.2.010, ГОСТ 12.3.002, ГОСТ 12.3.004, ГОСТ 12.3.009, [1] (раздел IV), [2] - [11], СП 52.13330, СП 60.13330.
13.3 Предельно допустимые концентрации вредных веществ в воздухе рабочей зоны не должны превышать указанных в ГОСТ 12.1.005.
13.4 К выполнению работ допускаются лица не моложе 18 лет, прошедшие инструктаж, обучение и проверку знаний требований охраны труда в соответствии с [12], предварительный при поступлении на работу и периодические медицинские осмотры в соответствии с [13], [14].
13.5 Рабочие корпусообрабатывающих производственных подразделений должны быть обеспечены специальной одеждой, специальной обувью и иными средствами индивидуальной защиты в соответствии с [15], [16].
13.6 Рабочие корпусообрабатывающих производственных подразделений всех специальностей должны быть проинструктированы и обучены в соответствии с [9].
13.7 Администрация корпусообрабатывающего производственного подразделения должна разработать инструкции по охране труда и технике безопасности, выдать их работникам, выполняющим работы повышенной опасности, на руки под роспись. Инструкции по охране труда работникам, не выполняющим работы повышенной опасности, могут быть выданы на руки под роспись или храниться в доступном для работников месте. Администрация корпусообрабатывающего производственного подразделения должна обеспечить систематический контроль за выполнением инструкций по охране труда.
13.8 К замещению должностей, связанных с техническим обслуживанием сложных агрегатов, установок и механизмов или с выполнением иных ответственных работ, следует допускать только прошедших специальное обучение работников после проверки их знаний квалификационной комиссией с выдачей соответствующих удостоверений в соответствии с [12].
13.9 Новые технологические процессы, разрабатываемые заводом-строителем, должны содержать раздел «Требования безопасности», включающий указания о сертификации средств защиты органов слуха и профилактике вибрационной болезни.
При формообразовании листовых деталей методом ПДД необходимо соблюдать требования в области охраны окружающей среды, природопользования и экологической безопасности (см. [17] - [21]), а также минимизировать негативное воздействие на окружающую среду.
Содержание загрязняющих веществ в сточных водах не должно превышать значения нормативов допустимого воздействия на водные объекты либо значения, установленные декларацией о составе и свойствах сточных вод для абонентов централизованной системы водоотведения.
Отходы, образующиеся при формообразовании листовых деталей методом ПЛД, следует складировать в местах, предназначенных для накопления отходов соответствующего класса опасности, с целью дальнейшей передачи для транспортирования на обезвреживание, утилизацию либо размещение в соответствии с требованиями законодательства.
Емкости для накопления отходов должны быть прочными, исправными, полностью предотвращать утечку или рассыпание отходов, обеспечивать их сохранность при накоплении. Емкости должны быть изготовлены из материалов, устойчивых к воздействию данных видов отходов и их отдельных компонентов, атмосферных осадков, перепадов температур и прямых солнечных лучей.
При зачистке и термообработке следует соблюдать требования по охране окружающей среды, указанные в соответствующих регламентирующих документах.
МЕТОДИКА РАСЧЕТА РАДИУСА ПУАНСОНА И ДИАМЕТРА МАТРИЦЫ
А.1 Радиус пуансона или матрицы принимается меньше радиуса изгиба листовой детали на величину пружинения.
Радиус изгиба R, мм, рассчитывается в зависимости от относительного радиуса изгиба под нагрузкой по формуле
где r — относительный радиус изгиба под нагрузкой;
S — толщина листовой детали, мм.
А.2 Относительный радиус изгиба под нагрузкой rо рассчитывают в зависимости от пружинения листовой детали из соотношения
\frac{1}{r_{o}} = \frac{1}{r} + \frac{1}{r_{\text{пр}}} , (А.2)
где r — относительный радиус изгиба листовой заготовки;
rпр — относительный радиус пружинения листовой заготовки.
Относительный радиус изгиба поверхности листовой заготовки r рассчитывают по формуле
где R — радиус изгиба листовой заготовки, мм;
S — толщина листовой заготовки, мм.
А.3 Относительный радиус пружинения rпр рассчитывают в зависимости от относительного изгибающего момента по формуле
r_{\text{пр}} = \frac{r_{\text{т}}}{m} , (А.4)
где m — относительный изгибающий момент;
rт — относительный радиус, при котором появляются пластические деформации изгиба, рассчитываемый по формуле
r_{\text{т}} = 1/(2\epsilon_{\text{т}}) , (А.5)
где \epsilon_{\text{т}} — деформация появления пластических деформаций в листовой заготовке при ее деформировании, рассчитываемая по формуле
\epsilon_{\text{т}} = \sigma_{\text{т}}/E , (А.6)
где \sigma_{\text{т}} — предел текучести металла листовой детали, МПа;
E — модуль упругости листовой детали, МПа.
Значения относительного радиуса изгиба и относительного изгибающего момента приведены в действующей нормативной документации.
А.4 Минимальный диаметр области контакта матрицы с листовой заготовкой определяют по формуле
D_{0} = 5,7 \frac{\sqrt{\epsilon_{\text{т}}}}{\Delta K} , (А.7)
где D0 — минимальный диаметр области контакта матрицы с листовой заготовкой, м;
\epsilon_{\text{т}} — деформация появления пластических деформаций;
\Delta K — приращение относительной кривизны на проходе, 1/м, определяемое по формуле
\Delta K = \frac{1}{R_{\text{п}}} - \frac{1}{R} , (А.8)
где Rп — радиус поверхности листа под нагрузкой (допускается принять радиус сферы рабочей поверхности пуансона или матрицы), м;
R — радиус поверхности листа перед гибкой на данном этапе, м.
Б.1 Для определения зазора между шаблоном или каркасным шаблоном и поверхностью гнутой листовой заготовки следует использовать клиновой щуп (см. рисунок Б.1).
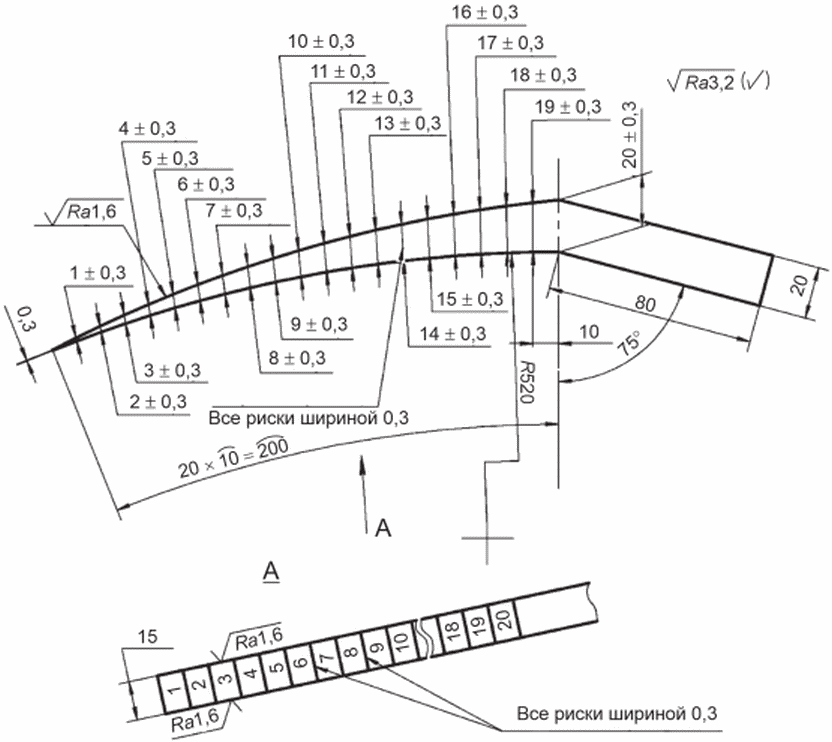
Б.2 Клиновой щуп должен быть изготовлен из стали марки 45 по ГОСТ 1050.
Б.3 Твердость щупа должна быть от 35 до 40 HRC по ГОСТ 9013.
Б.4 Щуп должен иметь противокоррозионное покрытие по ГОСТ 9.303.
Б.5 Схемы контроля толщины щупа и желобчатости приведены в действующей нормативной технической документации.
Б.6 Контроль толщины щупа следует выполнять штангенциркулем ШЦ-II-250-0,05 по ГОСТ 166.
Б.7 Допуск формы клиновой поверхности — по ГОСТ Р 53442.
Б.8 Неуказанные предельные отклонения размеров — +/- IT12/2.
Б.9 На вогнутой и боковой поверхностях щупа следует маркировать риски шириной 0,3 мм и глубиной 0,15 мм.
Б.10 На вогнутой поверхности щупа следует маркировать цифры от 1 до 20.
Б.11 Номер заводского чертежа завода-строителя наносят на верхнюю поверхность ручки клинового щупа.
Б.12 Риски, надписи и знаки наносят шрифтом Пр3 методом гравирования по ГОСТ 26.008.
Б.13 Риски, надписи и знаки заливают эмалью черного цвета по ГОСТ 6465 или лаком марки ПФ-283 по ГОСТ 5470.
МЕТОДИКА РАСЧЕТА МАКСИМАЛЬНЫХ ДЕФОРМАЦИЙ И УТОНЕНИЯ ЛИСТОВОЙ ЗАГОТОВКИ ПРИ ГИБКЕ
В.1 Максимальные деформации металла и утонение листовой заготовки с двойной кривизной поверхности рекомендуется определять в приведенной ниже последовательности.
В.1.1 Определяют длину L1 по средней линии и высоту L2 по осевой линии развертки лепестка (см. рисунок 4) или диаметр D круглой листовой заготовки для гибки донышка.
В.1.2 Определяют значения радиального Rr и окружного R_{\theta} радиусов кривизны срединной поверхности гнутой листовой детали не менее чем в пяти точках по длине образующей ее поверхности, приведенной на рисунках В.1 - В.4.
В.1.3 Рассчитывают значение двойной кривизны K, 1/м2, в тех же точках по формуле
K = \frac{1}{R_{r} \cdot R_{\theta}} , (В.1)
где Rr — радиус кривизны срединной поверхности листовой детали в радиальном направлении, т.е. по образующей гнутой листовой детали, м;
R_{\theta} — радиус кривизны срединной поверхности листовой детали в окружном направлении, м.
В.1.4 Определяют относительную условную продольную деформацию e, %, для чего дважды интегрируют двойную кривизну по длине образующей листовой заготовки (см. рисунок 4):
e = 100 \int_{L} \int_{L} KdLdL , (В.2)
где K — двойная кривизна по длине образующей, 1/м2;
L — координата по длине образующей заготовки, т.е. в радиальном направлении донышка или лепестка, м.
1 При расчете деформации донышка интегрирование ведется из центра.
2 В состав образующей донышка и лепестка включаются припуск на гибку и монтажный припуск.
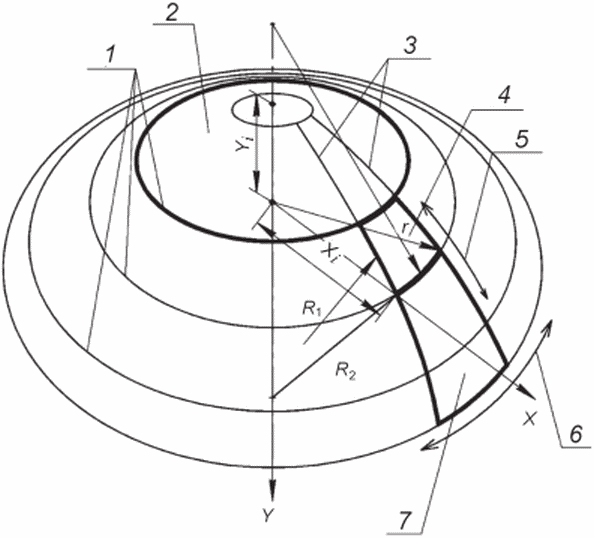
1 — параллели; 2 — донышко; 3 — меридианы (образующие); 4 — сферический лепесток; 5 — меридиальное направление; 6 — окружное направление; 7 — несферический (торосферический) лепесток; Xi (абсцисса) — отстояние точки поверхности от осевой линии; Yi (ордината) — отстояние точки поверхности от центра поверхности тела вращения типа «днище»; R1 — радиус кривизны поверхности в меридиональном направлении; R2 — радиус кривизны поверхности в окружном направлении; r — радиус кривизны окружной линии на поверхности
Рисунок В.1 — Геометрия поверхности металлоконструкции сферической, торосферической и эллиптической форм
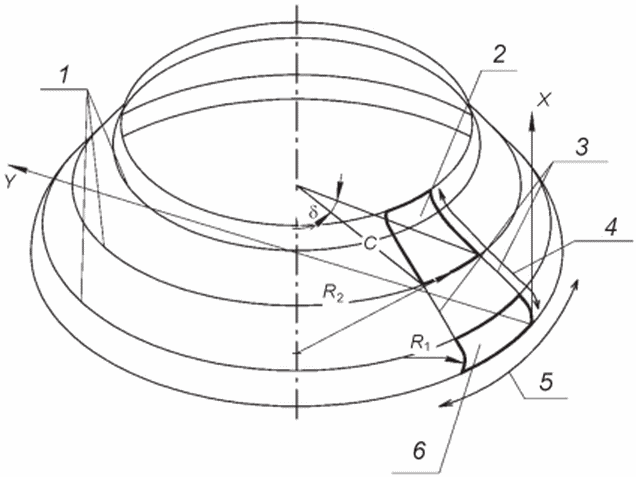
1 — параллели; 2 — конусно-седловой лепесток; 3 — меридианы (образующие); 4 — меридиальное направление; 5 — окружное направление; 6 — парусный лепесток; R1 — радиус кривизны поверхности в меридиональном направлении; R2 — радиус кривизны поверхности в окружном направлении; \delta — центральный угол лепестка; C — отстояние точки поверхности от осевой линии
Рисунок В.2 — Геометрия поверхности элемента металлоконструкции тороконической формы
Приближенно максимальное значение относительной приведенной продольной деформации донышка \epsilon_{\text{Д}} , %, сферической формы с пологой кривизной (отношение диаметра к стрелке погиба не менее шести) можно определить по формуле
\epsilon_{\text{д}} = 12,5 \frac{D^{2}}{R^{2}} , (В.3)
где D — диаметр плоской листовой заготовки для изготовления донышка, м;
R — радиус внутренней поверхности донышка, м.
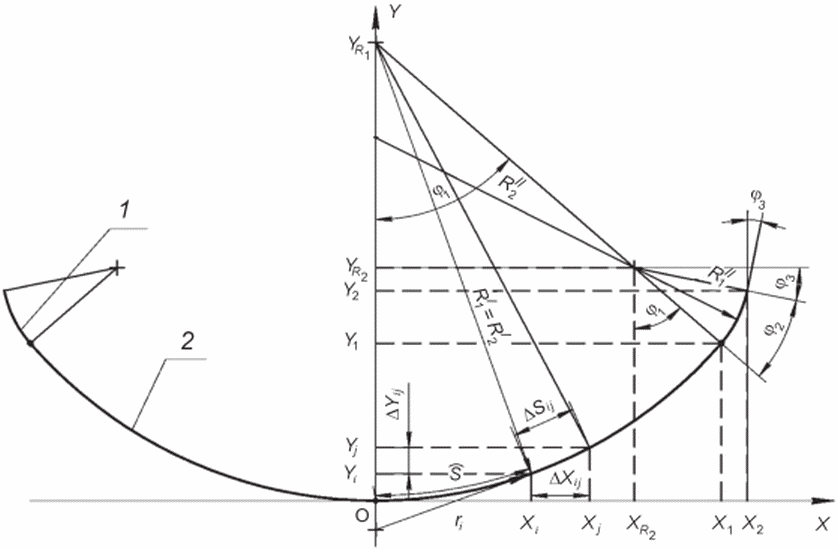
1 — торовая часть; 2 — сферическая часть; X и Y — абсцисса и ордината криволинейного участка; Xi и Yi — начальные точки участка; Xj и Yj — конечные точки участка; X1 и Y1 — конечные точки первого (сферического) участка; X2 и Y2 — конечные точки второго (торового) участка; \Delta X_{ij} и \Delta Y_{ij} — длина участка в проекции на оси; YR1 — точка центра радиуса первого (сферического) участка; X_{R_{2}} и Y_{R_{2}} — точки центра радиуса второго (торового) участка; \phi_{1} и \phi_{2} — углы раствора первого и второго участков; \phi_{3} — угол наклона кромки к оси ординат OY; ri — радиус кривизны по листовой детали в окружном направлении; S — длина по поверхности участка из центра до начальной точки; \Delta S_{ij} — длина участка; R_{1}\prime и R_{2}\prime — радиусы изгиба поверхности первого (сферического) участка в меридиональном и окружном направлениях; R_{1}\prime\prime и R_{2}\prime\prime — радиусы изгиба поверхности второго (торового) участка в меридиональном и окружном направлениях
Рисунок В.3 — Геометрические параметры поверхности торосферической формы
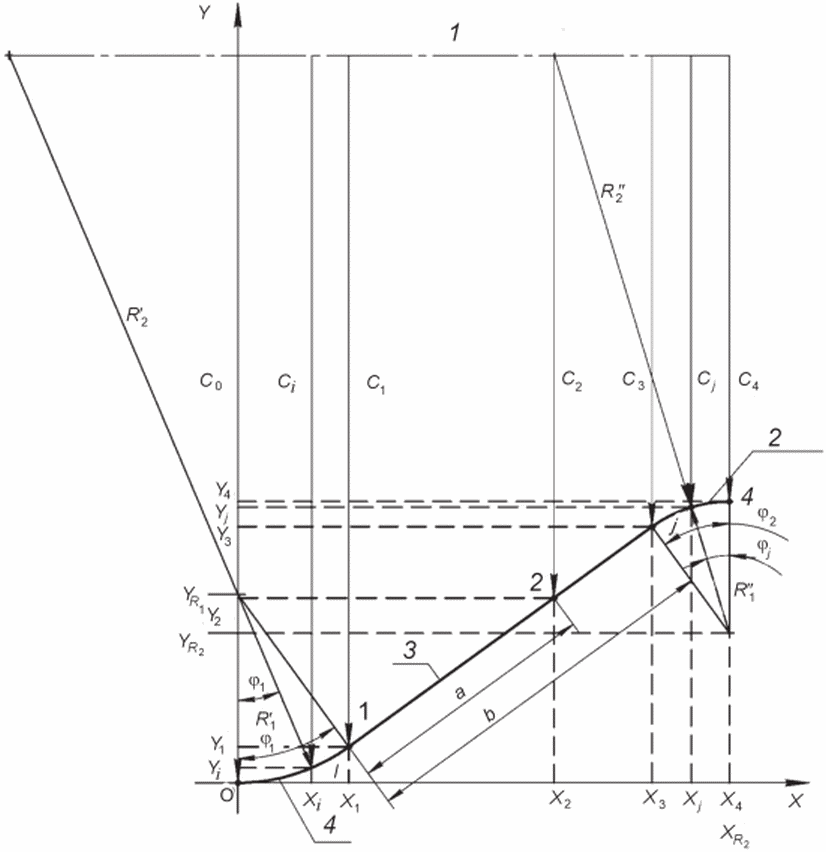
1 — ось вращения образующей; 2 — седло; 3 — конус; 4 — парус; X и Y — абсцисса и ордината криволинейного участка; Xi и Yi — точки сферического участка; X1 и Y1 — точки конца сферической и начала конусной формы; X2 и Y2 — точки конца конусной и начала конусно-седловой формы; X3 и Y3 — точки перехода от конусного к седловому участку; Xj и Yj — точки седлового участка; X4 и Y4 — конечные точки седлового участка; XR и YR — абсцисса и ордината центра радиуса кривизны части поверхности; a — длина образующей конусной детали; b — длина образующей конусного участка детали конусно-седловой формы; \phi_{1} и \phi_{2} — углы раствора парусного и седлового участков; \phi_{i} и \phi_{j} — углы раствора точек парусного и седлового участков; R_{1}\prime и R_{2}\prime — радиусы изгиба парусной части поверхности в меридиональном и окружном направлениях; R_{1}\prime\prime и R_{2}\prime\prime — радиусы изгиба седловой части в меридиональном и окружном направлениях; X_{R_{2}} , Y_{R_{1}} , Y_{R_{2}} — ордината и абсцисса центра радиуса; Ci, Cj, C0, C1, C2, C3, C4 — отстояние точек образующей от осевой линии
Рисунок В.4 — Геометрические параметры поверхности тороконической формы
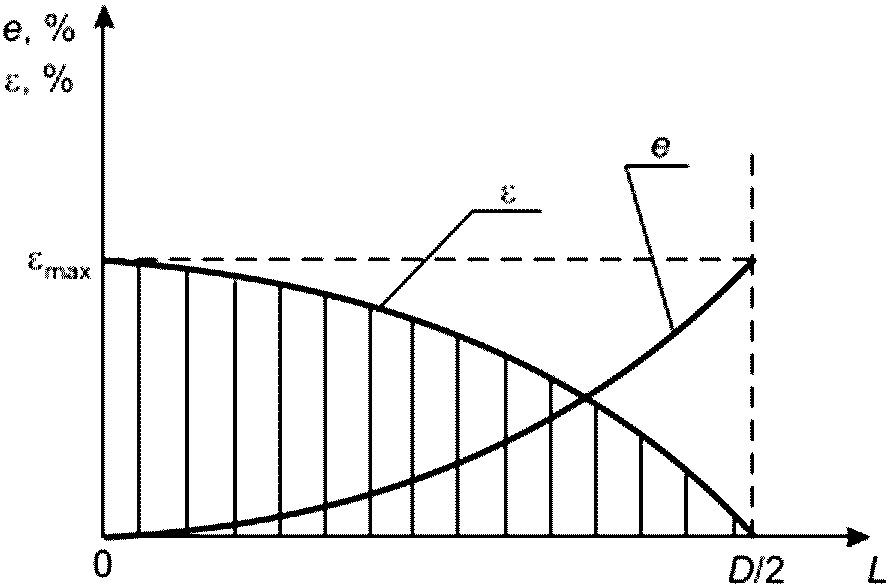 |
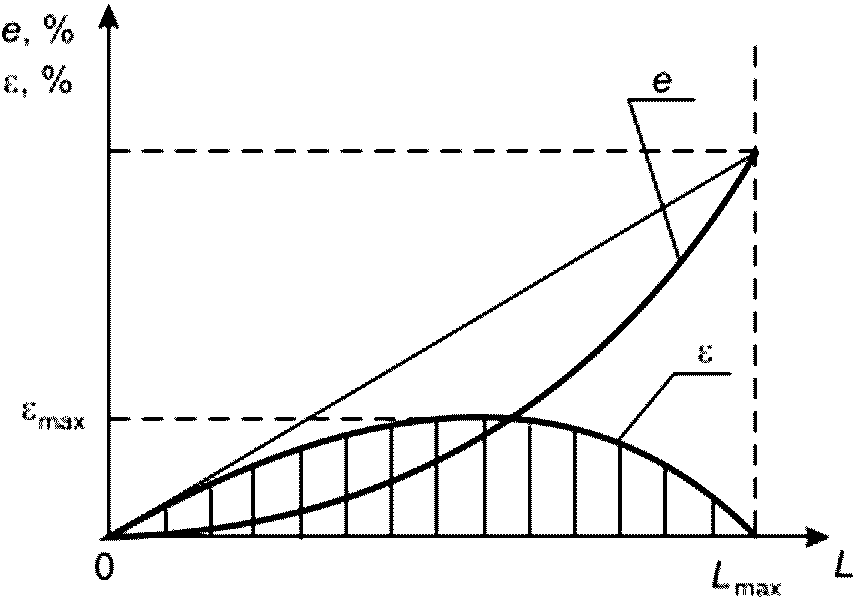 |
|---|---|
| а — донышко | б — лепесток |
Рисунок В.5 — Относительные деформации листовой детали — условная e и приведенная \epsilon
В.1.5 Выполнив преобразования, представленные на рисунке В.5, следует определить относительную приведенную продольную деформацию вдоль образующей по линии симметрии листовой детали \epsilon , %, а также ее максимальное значение (указанные преобразования заключаются в инверсии кривой относительной условной деформации и приведении ее к оси абсцисс).
При расчете значение относительной приведенной продольной деформации максимально в центре донышка и на линии симметрии в средней части (ближе к широкой радиусной кромке) лепестка.
Примечание - Относительная приведенная деформация равна относительной радиальной продольной деформации и относительному утонению в случае гибки методом ПЛД вытянутого в окружном направлении лепестка.
Приближенно максимальное значение относительной приведенной продольной деформации лепестка \epsilon_{\text{л}} , %, можно определить по формуле
\epsilon_{\text{л}} = 100 \frac{w}{R_{2}} , (В.4)
где w — стрелка погиба внутренней поверхности гнутой листовой заготовки в радиальном направлении с учетом припуска, м;
R2 — внутренний радиус поверхности в окружном направлении в средней части образующей лепестка, м.
В.1.6 Для расчета относительной приведенной продольной деформации торосферического лепестка по заданным значениям радиуса кривизны требуется построить развертку лепестка и определить следующие размеры (см. рисунок 4):
- L1 — длина средней линии (дуги) плоской листовой заготовки, м;
- L2 — высота по осевой линии плоской листовой заготовки, м;
- L3 — высота по осевой линии сферической части образующей, м.
Максимальную относительную условную продольную деформацию рассчитывают с учетом интегрирования в следующей последовательности.
Рассчитывают значения двойной (гауссовой) кривизны Kо, Kа, Kв, 1/м2, в характерных точках лепестка по формулам:
K_{o} = \frac{1}{R_{\text{сф}}^{2}} , (В.5)
K_{\text{а}} = \frac{1}{R_{\text{сф}}R_{\text{т}}} , (В.6)
K_{\text{в}} = \frac{1}{R_{\text{ст}}R_{\text{т}}} , (В.7)
где Rсф — внутренний радиус сферической части лепестка, м;
Rт — радиус торовой части лепестка в меридиональном направлении, м;
Rст — радиус в окружном направлении по кромке стыкования торовой части лепестка с цилиндрической частью конструкции (радиус изгиба измеряют перпендикулярно к поверхности лепестка), м.
Примечание - Точка «а» соответствует линии перехода сферической поверхности лепестка в торовую; точка «в» соответствует линии стыкования торовой части лепестка с обечайкой с учетом припуска.
Если кромка лепестка стыкуется с цилиндрической частью конструкции, то угол на этой кромке равен 90°, и радиус кривизны Rст равен половине внутреннего диаметра обечайки. В другом случае дополнительно требуется угол захода кромки, тогда
R_{\text{ст}} = R_{\text{к}}/cos\alpha , (В.8)
где Rк — радиус в окружном направлении по кромке стыкования торовой части лепестка (половина внутреннего диаметра обечайки), м;
\alpha — угол наклона касательной к оси симметрии переборки, град.
Рассчитывают значение безразмерного коэффициента C по формуле
C = \frac{K_{o}L_{3}}{2} (2L_{2} - L_{3}) + \frac{(L_{2} - L_{3})^{2}}{6} (2K_{\text{а}} + K_{\text{в}}) . (В.9)
Рассчитывают координату точки «с» Lmax, т.е. точки максимума деформации, отсчитываемую по образующей лепестка в направлении от узкой радиусной кромки. Для этого сначала рассчитывают координату максимума деформации x1, м, предполагая, что точка «с» находится на сферическом участке образующей лепестка по формуле
x_{1} = \frac{C}{L_{2}K_{o}} . (В.10)
Если X1 <= L3, то принимают Lmax = X1 и расчет завершают.
Если X1 > L3, то это означает, что максимум деформации находится на торовой части образующей лепестка. В этом случае рассчитывают величину x2 по формуле
x_{2} = \frac{\sqrt{p^{2} + 4nm} - p}{2n} , (В.11)
где p — коэффициент, 1/м2, рассчитываемый по формуле
n — коэффициент, 1/м3, рассчитываемый по формуле
n = \frac{K_{\text{в}} - K_{a}}{2(L_{2} - L_{3})} , (В.13)
m — коэффициент, 1/м, рассчитываемый по формуле
m = \frac{C}{L_{2}} - nL_{3}^{2} + (K_{a} - K_{o})L_{3} , (В.14)
Рассчитывают значение относительной приведенной продольной деформации.
Если точка максимума деформаций (точка «с») находится на сферической части лепестка (Lmax = x1), то максимальное значение относительной приведенной продольной деформации \epsilon_{\text{л}1} , %, рассчитывают по формуле
\epsilon_{\text{л}1} = 100(\frac{C}{L_{2}} - \frac{K_{o}x_{1}}{2}) \cdot x_{1} . (В.15)
В этом случае также рассчитывают значение относительной приведенной продольной деформации во второй опасной точке \epsilon_{\text{л}2} , %, а именно точке перехода сферической части образующей в торовую (точка «а») по формуле
\epsilon_{\text{л}2} = 100(\frac{C}{L_{2}} - \frac{K_{o}L_{3}}{2}) \cdot L_{3} . (В.16)
Примечание - Вторая точка рассматривается для учета радиальной пластической деформации изгиба на торовой части лепестка, которая может быть значительно больше, чем на сферической части лепестка.
Если точка максимума деформаций (точка «с») находится на торовой части лепестка (Lmax = x2), то значение относительной приведенной продольной деформации \epsilon_{\text{л}3} , %, рассчитывают по формуле
\epsilon_{\text{л}3} = 100((C - K_{o}L_{2}L_{3}) \frac{x_{2}}{L_{2}} + \frac{K_{o}L_{3}^{2}}{2} - \frac{3K_{a}(L_{2} - L_{3}) + (K_{\text{в}} - K_{\text{а}})(x_{2} - L_{3})}{6(L_{2} - L_{3})} (x_{2} - L_{3})^{2}) . (В.17)
В.1.7 Следует определить относительную расчетную продольную деформацию, учитывающую соотношение сторон листовой заготовки, \epsilon_{p} , %, по формуле
\epsilon_{p} = \epsilon \frac{L_{1}^{2}}{L_{1}^{2} + L_{2}^{2}} = \frac{\epsilon}{1 + (L_{2}/L_{1})^{2}} , (В.18)
где \epsilon_{p} — относительная расчетная продольная деформация, %;
\epsilon — относительная приведенная продольная деформация, %;
L1 и L2 — длина и высота листовой заготовки, м (см. рисунок 4).
В.1.8 Относительную продольную радиальную и окружную деформации определяют по формулам:
\epsilon_{r} = C_{r} \cdot \epsilon_{p} , (В.19)
\epsilon_{\theta} = C_{\theta} \cdot \epsilon_{p} , (В.20)
где \epsilon_{r} — относительная радиальная продольная деформация, %;
\epsilon_{\theta} — относительная окружная продольная деформация, %;
\epsilon_{p} — относительная расчетная продольная деформация, %;
Cr, C_{\theta} — геометрические коэффициенты, рассчитываемые по формулам:
C_{r} = \frac{k_{1}L_{2}}{L_{1} + L_{2}} = \frac{k_{1}}{1 + (L_{1}/L_{2})} , (В.21)
C_{\theta} = \frac{k_{2}L_{1}}{L_{1} + L_{2}} = \frac{k_{2}}{1 + (L_{2}/L_{1})} , (В.22)
где k — коэффициент, учитывающий способ гибки и месторасположение точки поверхности листовой заготовки;
L1 и L2 — длина и высота листовой заготовки, м (см. рисунок 4).
При формообразовании деталей сферической и парусовидной форм, как правило, k1 = k2 = 3/4 в середине заготовки и k1 = k2 = -1/4 на краях заготовки. Деформация имеет положительное значение в середине листа и отрицательное на краях (кромки сжимаются). Максимум продольных деформаций находится в центре заготовки; в радиальном и окружном направлении они растягивающие, при этом с запасом в безопасную сторону при расчетах принимают k1 = k2 = 1, при оценочном расчете можно принять, что интенсивность пластических деформаций равна сумме радиальной и окружной деформации (\epsilon_{i} \approx \epsilon_{r} + \epsilon_{\theta}) , а также относительному утонению.
При формообразовании деталей седлообразной и конусно-седловой формы, наоборот, как правило, k1 = k2 = -1/4 в середине заготовки и k1 = k2 = 3/4 на краях заготовки. В середине листа продольная деформация имеет отрицательное значение и положительное на краях (кромки растягиваются). Максимум деформаций находится на кромках заготовки, при этом с запасом в безопасную сторону при расчетах принимают на радиусных кромках лепестка k1 = -1/2, k2 = 1, а на торцевых кромках k1 = 1, k2 = -1/2, при оценочном расчете можно принять, что интенсивность пластических деформаций равна радиальной деформации (\epsilon_{i} = \epsilon_{r}) на торцевых или окружной деформации на радиусных кромках (\epsilon_{i} = \epsilon_{\theta}) , а также удвоенному относительному утонению.
В центре донышка при гибке методом ПЛД соблюдаются равенства:
C_{r} = C_{\theta} = 0,5 ; (В.23)
\epsilon_{r} = \epsilon_{\theta} ; (В.24)
\Delta S = 2\epsilon_{r} = 2\epsilon_{\theta} . (В.25)
В.1.9 Относительное утонение \Delta S , %, листовой заготовки рассчитывают по формулам:
а) для сферической и парусовидной (эллиптической, торосферической и др.) формы (максимально в ее центральной области):
\Delta S = \epsilon_{r} + \epsilon_{\theta} + 100(1 - \eta) , (В.26)
б) седлообразной и конусно-седловой формы (максимально на кромках заготовки):
| 1) на торцевых кромках: | \Delta S = 0,5\epsilon_{r} + 100(1 - \eta) ; | (В.27) |
|---|---|---|
| 2) на радиусных кромках: | \Delta S = 0,5\epsilon_{\theta} + 100(1 - \eta) ; | (В.28) |
где \epsilon_{r} — относительная радиальная продольная деформация, %;
\epsilon_{\theta} — относительная окружная продольная деформация, %;
\eta — коэффициент утонения листовой заготовки (см. таблицу В.1).
Примечание — При расчете относительного утонения листовой заготовки по формуле (В.11) выбирают деформацию (радиальную или окружную), имеющую положительное значение.
При гибке на малые относительные радиусы (r0 <= 20) происходит изменение толщины листовой детали, вызванное деформациями изгиба. Такое изменение толщины выражается коэффициентом утонения листовой заготовки \eta , равным отношению толщины гнутой листовой заготовки к толщине исходной плоской листовой детали.
Относительное смещение нейтрального слоя \chi и относительное утонение листовой детали \eta в зависимости от внутреннего относительного радиуса листовой детали r определяют по таблице В.1.
Относительное (в долях толщины) смещение нейтрального слоя \chi и коэффициент утонения \eta листовой заготовки при свободной гибке
| Показатель | Относительный радиус r | ||||||
| 1 | 2 | 3 | 4 | 5 | 10 | 20 | |
| \chi | 0,38 | 0,42 | 0,43 | 0,44 | 0,45 | 0,46 | 0,47 |
| \eta | 0,970 | 0,980 | 0,985 | 0,990 | 0,992 | 0,995 | 0,998 |
На основании данных, приведенных в таблице В.1, следует, что при больших относительных радиусах изгиба (r <= 20) утонением листовой заготовки, вызванным смещением нейтрального слоя, допускается пренебречь.
В.2 При изгибе листовой заготовки максимальные деформации изгиба появляются на ее поверхности, при этом на выпуклой поверхности — деформации растяжения, а на вогнутой — деформации сжатия. Между сжатыми и растянутыми волокнами находится не изменяющийся по длине нейтральный слой. При большом относительном радиусе изгиба (r > 20) нейтральный слой проходит практически (с отклонением менее 5%) посередине поперечного сечения листа. В этом случае деформации растяжения и сжатия от изгиба противоположны по знакам, но равны по абсолютной величине.
Поэтому при большом относительном радиусе изгиба (r > 20) максимальная радиальная \epsilon_{r}^{~} и окружная \epsilon_{\theta}^{~} пластические деформации изгиба, %, могут быть рассчитаны по формулам:
\epsilon_{r}^{~} = \frac{1}{2r_{1}} - \epsilon_{\text{т}} ; (В.29)
\epsilon_{\theta}^{~} = \frac{1}{2r_{2}} - \epsilon_{\text{т}} , (В.30)
где r1 — относительный радиус кривизны срединной поверхности листовой заготовки в радиальном (меридиональном) направлении под нагрузкой;
r2 — относительный радиус кривизны срединной поверхности листовой заготовки в окружном направлении под нагрузкой;
\epsilon_{\text{т}} — деформация появления пластических деформаций в листовой заготовке при ее деформировании, рассчитываемая по формуле
\epsilon_{\text{т}} = \sigma_{\text{т}}/E . (В.31)
Относительный радиус изгиба под нагрузкой определяют экспериментальным путем, расчетным способом или по таблицам, приведенным в действующей нормативной технической документации, в зависимости от относительного радиуса изгиба и материала детали.
При малом значении относительного радиуса изгиба (r <= 20) нейтральный слой смещается в сторону сжатых волокон, т.е. к центру кривизны (вогнутой стороне листовой заготовки), в этом случае деформации растяжения по абсолютной величине будут больше деформаций сжатия. Тогда максимальные пластические деформации изгиба рассчитывают по уточненным формулам:
\epsilon_{p} = \frac{1 - \chi}{r + \chi} ; (В.32)
\epsilon_{c} = \frac{\chi}{r + \chi} , (В.33)
где \epsilon_{p} — относительная деформация растяжения, %;
\epsilon_{c} — относительная деформация сжатия, %;
\chi — относительное смещение нейтрального слоя от внутренней поверхности листовой заготовки (отношение смещения к толщине листовой заготовки);
r — относительный радиус внутренней поверхности листовой заготовки.
При расчете пластических деформаций изгиба из деформации под нагрузкой следует вычесть упругую деформацию изгиба с учетом текущего упрочнения металла на данном этапе формообразования.
В.3 Относительную суммарную радиальную деформацию \epsilon_{r} , %, определяют путем сложения радиальной деформации изгиба \epsilon_{r}^{~} , % и радиальной продольной деформации \epsilon_{r}^{o} , %:
\epsilon_{r} = \epsilon_{r}^{~} + \epsilon_{r}^{o} . (В.34)
Относительную суммарную окружную деформацию \epsilon_{\theta} , %, определяют путем сложения окружной деформации изгиба \epsilon_{\theta}^{~} , %, и окружной продольной деформации \epsilon_{\theta}^{o} , %:
\epsilon_{\theta} = \epsilon_{\theta}^{~} + \epsilon_{\theta}^{o} . (В.35)
1 Деформации изгиба линейно изменяются по толщине и зависят от радиуса кривизны изгиба и толщины листовой заготовки в данной точке.
2 Продольная деформация равномерна по толщине гнутой листовой детали и зависит от кривизны поверхности, размеров листовой заготовки и применяемой технологии гибки.
В.4 Интенсивность деформаций \epsilon_{i} , %, вычисляют в зависимости от относительных линейных и угловых деформаций по формуле
\epsilon_{i} = \frac{\sqrt{2}}{3} \sqrt{(\epsilon_{x} - \epsilon_{y})^{2} + (\epsilon_{y} - \epsilon_{z})^{2} + (\epsilon_{z} - \epsilon_{x})^{2} + \frac{3}{2} (\gamma_{xy}^{2} + \gamma_{yz}^{2} + \gamma_{zx}^{2})^{2}} , (В.36)
где \epsilon_{x} , \epsilon_{y} , \epsilon_{z} — относительные суммарные линейные деформации, %;
\gamma_{xy} , \gamma_{yz} , \gamma_{zx} — относительные суммарные угловые деформации, %.
При выборе осей таким образом, чтобы они совпадали с радиальным и окружным направлениями на поверхности листовой детали (радиальное и окружное направление совпадают с главными осями) и одна из них совпадала с плоскостью симметрии листовой детали, а также учитывая равенство (\epsilon_{r} + \epsilon_{\theta} + \epsilon_{z} = 0) , относительные деформации и интенсивность деформаций металла листовых деталей равны:
\epsilon_{x} = \epsilon_{r} ; (В.37)
\epsilon_{y} = \epsilon_{\theta} ; (В.38)
\gamma_{xy} = \gamma_{yz} = \gamma_{zx} = \gamma_{r\theta} = 0 ; (В.39)
\epsilon_{i} = \frac{2}{\sqrt{3}} \sqrt{\epsilon_{r}^{2} + \epsilon_{\theta}^{2} + \epsilon_{r} \cdot \epsilon_{\theta}} , (В.40)
где \epsilon_{i} — интенсивность деформаций, %;
\epsilon_{r} — относительная суммарная радиальная деформация, %;
\epsilon_{\theta} — относительная суммарная окружная деформация, %;
\gamma_{r\theta} — относительная суммарная угловая деформация, %.
1 Деформации \epsilon_{r} , \epsilon_{\theta} , \gamma_{r\theta} рассматривают в полярной криволинейной системе координат, оси которой r и \theta лежат на поверхности листовой заготовки, при этом ось r направлена из центра донышка или лежит в плоскости симметрии лепестка.
2 По линии симметрии лепестка угловые деформации равны нулю.
В.5 Определению подлежат максимальные по абсолютному значению относительные деформации, а также интенсивность пластических деформаций на поверхности листовой детали.
При расчетах деформаций для деталей парусовидной (эллиптической, торосферической и др.) и сферической формы максимум продольных деформаций и деформаций изгиба достигается на выпуклой стороне в средней части заготовки.
При расчетах деформаций для деталей седлообразной и конусно-седловой формы продольная деформация и деформация изгиба могут иметь разный знак, поэтому необходимо определить деформацию в нескольких характерных точках на обеих сторонах в середине кромок лепестка.
При первоначальной оценке допустимости применения метода ПЛД для изготовления деталей сферической формы допускается использовать в качестве критерия относительный радиус изгиба, который следует принимать в два раза больше, чем допустимый относительный радиус при гибке заготовок с одинарной кривизной поверхности, приведенный в действующей нормативной технической документации.
МЕТОДИКА ОПРЕДЕЛЕНИЯ ДОПУСТИМЫХ ДЕФОРМАЦИЙ ЛИСТОВОЙ ЗАГОТОВКИ ПРИ ГИБКЕ
Г.1 Допустимые деформации металла при холодной гибке листовых заготовок металлоконструкций ответственного назначения ограничивают величиной минимально и предельно допустимого относительного радиуса (отношение радиуса гибки к толщине листа), а также величиной максимально и предельно допустимой интенсивности деформаций.
Г.2 В общем случае в качестве критерия используют максимальное значение интенсивности пластических деформаций в материале гнутой листовой заготовки, которое сравнивают с допустимой интенсивностью деформаций. В частном случае, при формообразовании листовых деталей с одинарной кривизной поверхности, применение в качестве критерия интенсивности пластических деформаций сводится к сравнению минимального радиуса изгиба листовой заготовки с величинами минимально и предельно допустимых относительных радиусов изгиба.
Г.3 Минимально и предельно допустимые относительные радиусы устанавливают согласно требованиям действующей нормативной документации. За относительный радиус здесь принимают относительный внутренний радиус изгиба листовой заготовки. Предельно допустимый относительный радиус соответствует предельным возможностям холодной гибки без трещинообразования.
Холодная гибка на минимально допустимый относительный радиус и более обеспечивает сохранность внутренней структуры и механических свойств исходного материала с учетом полученной им пластической деформации, при этом для деталей с одинарной кривизной поверхности допускается, что проведение термической обработки не требуется.
При холодной гибке на радиусы от минимально до предельно допустимого (включительно) листовые детали после гибки на минимально допустимый радиус подвергают термической обработке в виде высокого отпуска с нижнего предела температур для стали или низкотемпературному отжигу (отпуску) для титановых сплавов. В этом случае проверка механических свойств не требуется.
Допускается выполнять холодную гибку листовых деталей на радиусы менее предельно допустимых при условии выполнения промежуточной термической обработки для восстановления механических свойств после достижения предельно допустимого радиуса изгиба, при этом уменьшение предельно допустимого относительного радиуса допускается не более чем на 20%. Гибку на радиусы менее указанных допускается выполнять только после получения положительных результатов проведения опытных работ и апробации технологии.
Аналогичные условия действуют при ограничении допустимых деформаций металла величинами максимально и предельно допустимой интенсивности деформаций для деталей с двойной кривизной.
Г.4 Интенсивность пластических деформаций металла листовой детали при гибке \epsilon_{i} ограничивают двумя критериями: физическим и техническим.
Г.5 Физический критерий означает гибку без необратимого ухудшения свойств металла, которое в дальнейшем может привести к трещинообразованию. По этому критерию интенсивность пластических деформаций ограничивают максимально допустимой величиной интенсивности деформаций \epsilon_{max} или ее приращения на каждом этапе гибки в холодном состоянии, которую принимают кратной относительному удлинению \delta_{5} :
\epsilon_{max} = k \cdot \delta_{5} , (Г.1)
или устанавливают допустимое значение остаточного относительного удлинения \delta_{\text{доп}} :
\delta_{\text{доп}} = \delta_{5} - \epsilon_{max} . (Г.2)
Как правило, максимально допустимую интенсивность деформаций \epsilon_{max} принимают равной относительному равномерному удлинению \delta_{\text{Р}} , определяемому по деформации на диаграмме растяжения образца при максимальной нагрузке (соответствует временному сопротивлению).
Для определения возможности гибки без образования трещин интенсивность пластических деформаций ограничивают величиной предельно допустимой деформации \epsilon_{\text{пр}} по аналогии с предельно допустимым радиусом; превышать эту величину не рекомендуется даже при условии проведения промежуточных термообработок.
Г.6 Технический критерий регламентирует допустимую интенсивность деформаций \epsilon_{\text{доп}} , при которой обеспечивается сохранность механических свойств исходного материала на уровне нормативных документов на поставку, при этом проведение термической обработки не требуется.
В частности, остаточное относительное удлинение материала листовой заготовки после гибки не должно быть меньше нормируемого значения относительного удлинения \delta_{\text{н}} , указанного в нормативных документах на поставку листового металлопроката (\delta_{5}^{\text{о}} \geq \delta_{\text{н}}) . При испытаниях образца на растяжение интенсивность пластических деформаций равна относительному удлинению этого образца, а при холодной гибке относительное удлинение металла уменьшается на величину, равную интенсивности пластических деформаций \epsilon_{i} . Остаточное относительное удлинение металла листовой заготовки после гибки \delta_{5}^{\text{о}} , %, равное остаточному относительному удлинению образца, определяют по формуле
\delta_{5}^{o} = \delta_{5} - \epsilon_{i} , (Г.3)
где \delta_{5} — относительное удлинение перед гибкой, %,
\epsilon_{i} — интенсивность пластических деформаций, %.
Остаточное относительное удлинение металла листовой заготовки после гибки \delta_{5}^{o} является контролируемым показателем и должно быть не менее требуемого (нормируемого) по нормативным документам на поставку металлопроката \delta_{\text{н}} , поэтому на этапе технологической подготовки производства для ответственных конструкций следует учесть ограничение по запасу пластичности \epsilon_{\text{зп}} , определяемое по формуле
\epsilon_{\text{зп}} = \delta_{5} - \delta_{\text{н}} . (Г.4)
С учетом того, что остаточное относительное удлинение после гибки должно быть не менее требуемого (нормируемого) относительного удлинения по нормативным документам на поставку металлопроката (\delta_{5}^{\text{о}} - \delta_{\text{н}}) , из Г.3 и Г.4 следует, что интенсивность пластических деформаций не должна превосходить запас пластичности (\epsilon_{i} \leq \epsilon_{\text{зп}}) .
Запас пластичности (превышение фактического относительного удлинения материала проката над требуемым значением согласно нормативных документов на его поставку) расходуется при формообразовании листовой заготовки, и если интенсивность пластических деформаций при гибке превышает запас пластичности, то свойства металла недопустимо изменяются и термообработка обязательна.
Г.7 При технологической подготовке производства в зависимости от расчетного значения интенсивности пластических деформаций металла листовой заготовки при ее формообразовании решается вопрос о проведении дополнительных, кроме гибки, технологических операций, включающих дефектоскопию и термообработку. Для этого следует:
- определить по документу о качестве (сертификату) или при помощи испытаний образца на растяжение значение относительного удлинения металла плоской листовой заготовки, поступившей на гибку \delta_{5} , и запас пластичности \epsilon_{\text{зп}} ;
- рассчитать максимальную интенсивность пластических деформаций материала заготовки после гибки (\epsilon_{i}) на основании имеющихся данных по геометрическим параметрам поверхности листовой детали или опытных данных о деформации на поверхности листовой заготовки при гибке;
- сравнить интенсивность пластических деформаций (\epsilon_{i}) с предельно допустимой (\epsilon_{\text{пр}}) ;
- если \epsilon_{i}<\epsilon_{\text{пр}} , то сравнить интенсивность пластических деформаций \epsilon_{i} с максимально допустимой \epsilon_{max} или сравнить остаточное \delta_{5}^{\text{о}} и допустимое \delta_{\text{доп}} относительное удлинение;
- если \epsilon_{i}<\epsilon_{max}(\delta_{5}^{o}>\delta_{\text{доп}}) , то сравнить остаточное \delta_{5}^{\text{о}} и нормируемое \delta_{\text{н}} относительное удлинение;
- если \delta_{5}^{\text{о}}>\delta_{\text{Н}}(\epsilon_{i}<\epsilon_{\text{зп}}) , то сравнить интенсивность пластических деформаций \epsilon_{i} с допустимой \epsilon_{\text{доп}} .
Рассматриваемые величины ( \epsilon_{i} , \epsilon_{max} , \epsilon_{\text{доп}} , \epsilon_{\text{пр}} , \epsilon_{\text{зп}} , \delta_{5} , \delta_{5}^{\text{о}} , \delta_{\text{доп}} ) показаны на рисунке Г.1, а их возможные сочетания — на рисунке Г.2.
Г.8 Варианты выполнения дополнительных операций и условия, при которых они выполняются, приведены в таблице Г.1.
При \epsilon_{i}>\epsilon_{\text{пр}} гибку листовой детали в холодном состоянии не выполняют, однако после выполнения завершающей термообработки при достижении равенства \epsilon_{i} = \epsilon_{\text{пр}} допускается последующее увеличение интенсивности пластических деформаций \epsilon_{i} с превышением предельно допустимой интенсивности деформаций \epsilon_{\text{пр}} на 20% в процессе догибки в холодном состоянии с целью корректировки формы детали. В последнем случае по завершении гибки кроме термообработки выполняют дефектоскопию и проверку механических свойств металла гнутой листовой заготовки.
Примечание - Предельно допустимая деформация зависит от относительного сужения и может значительно превышать относительное удлинение, определенное при испытаниях образца на растяжение.
При \epsilon_{i} \leq \epsilon_{\text{пр}} (см. рисунок Г.2 а) гибка листовой детали может быть выполнена в холодном состоянии, но с промежуточной термообработкой. При достижении интенсивности пластических деформаций или ее приращения максимально допустимого значения ( \epsilon_{i} = \epsilon_{max} ; \delta_{5}^{o} = \delta_{\text{доп}} ) после гибки должна быть проведена промежуточная термическая обработка. Обязательно проведение дефектоскопии поверхности всех гнутых заготовок для выявления возможных трещин. Обязательно проведение завершающей термообработки.
При \epsilon_{i}<\epsilon_{max}(\delta_{5}^{o}>\delta_{\text{доп}}) , (см. рисунки Г.2 б и Г.2 в) гибку в холодном состоянии выполняют как с выполнением завершающей термообработки, так и без нее, при этом следует сравнить остаточное относительное удлинение металла \delta_{5}^{o} с нормируемым по нормативным документам на поставку металла \delta_{\text{н}} , т.е. сравнить максимальную интенсивность пластических деформаций металла листовой заготовки \epsilon_{i} с его запасом пластичности \epsilon_{\text{зп}} .
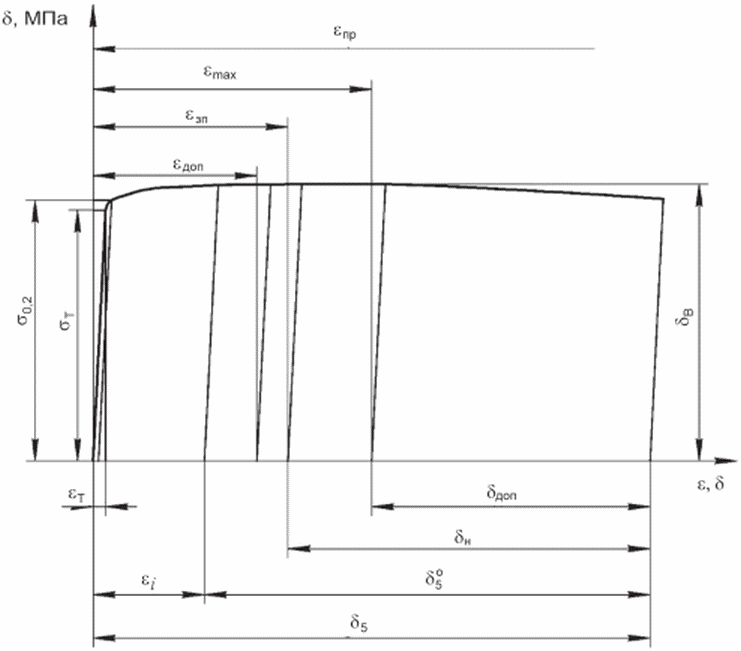
\epsilon — относительная деформация металла, %; \delta — относительное удлинение образца по результатам испытаний на растяжение, %; \sigma — напряжения в металле, МПа; \epsilon_{i} — интенсивность пластических деформаций металла гнутой листовой заготовки, %; \epsilon_{\text{т}} — деформация появления пластических деформаций в металле листовой заготовки, %; \delta_{5} — относительное удлинение металла плоской листовой заготовки, поступившей на гибку, %; \delta_{5}^{o} — остаточное относительное удлинение металла листовой заготовки после ее гибки, %; \delta_{\text{н}} — нормируемое по нормативным документам на поставку металла относительное удлинение металла плоской листовой заготовки, поступившей на гибку, %; \delta_{\text{доп}} — допустимое остаточное относительное удлинение, %; \epsilon_{max} — максимально допустимая интенсивность деформаций или ее изменение, %; \epsilon_{\text{пр}} — предельно допустимая интенсивность деформаций, %; \epsilon_{\text{доп}} — допустимая интенсивность деформаций, %; \delta_{\text{зп}} — запас пластичности металла листовой заготовки, поступившей на гибку, по относительному удлинению, %
Рисунок Г.1 — Типовая диаграмма деформирования
При этом возможны два варианта:
- остаточное относительное удлинение меньше, либо равно нормируемому (\delta_{5}^{\text{о}} \leq \delta_{\text{н}}) , приведенного на рисунке Г.2 б (интенсивность пластических деформаций равна или превышает запас пластичности, т.е. \epsilon_{i} \geq \epsilon_{\text{зп}} ). В этом случае после гибки необходимо выполнить термообработку для повышения остаточного относительного удлинения \delta_{5}^{\text{о}} до уровня нормируемого \delta_{\text{н}} , а также приведения остальных механических свойств металла (предел текучести, ударная вязкость и др.) к исходному состоянию;
- остаточное относительное удлинение больше нормируемого (\delta_{5}^{\text{о}} \leq \delta_{\text{н}}) , см. рисунок Г.2 в (интенсивность пластических деформаций не превосходит запаса пластичности, т.е. \epsilon_{i} \geq \epsilon_{\text{зп}} ). В этом случае решение о проведении термообработки в виде высокого отпуска следует принять, исходя из предполагаемого изменения остальных (кроме относительного удлинения) механических свойств металла (предел текучести, ударная вязкость и др.): если интенсивность пластических деформаций превосходит допустимую величину \epsilon_{\text{доп}} , то термообработка необходима, в противном случае предполагается, что механические свойства не выходят за пределы требуемых по нормативным документам на поставку металла.
Поскольку запас пластичности заранее неизвестен, то при разработке рабочего технологического процессе рекомендуется предусмотреть заключительную термообработку.
Г.9 Значение максимально допустимой интенсивности деформаций \epsilon_{max} , не приводящее к недопустимому изменению свойств металла, за исключением относительного удлинения, допускается определять пересчетом, исходя из минимально допустимого радиуса гибки в следующей последовательности:
- по указанной документации определяют минимально допустимый относительный радиус изгиба листовой заготовки после гибки r;
- по таблице В.1 (см. приложение В) определяют относительное расстояние нейтрального слоя от внутренней поверхности листовой детали (\chi) ;
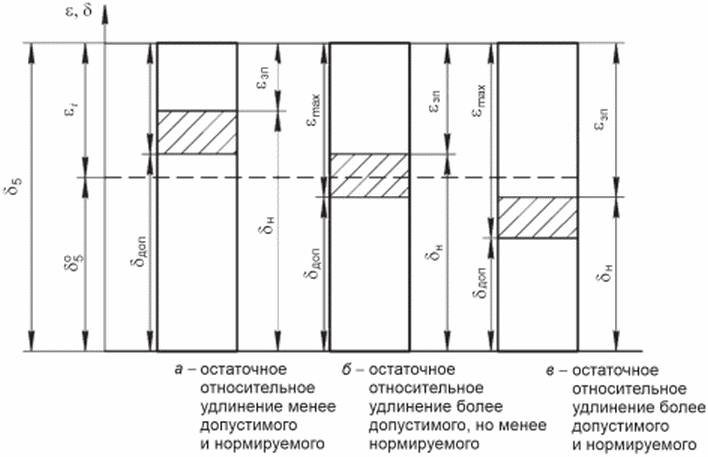
\epsilon — относительная деформация металла, %; \delta_{5} — относительное удлинение образца по результатам испытаний на растяжение или по данным документа о качестве (сертификата), %; \epsilon_{i} — интенсивность пластических деформаций металла гнутой листовой заготовки, %; \delta_{5}^{\text{о}} — остаточное относительное удлинение металла листовой заготовки после ее гибки, %; \delta_{\text{н}} — нормируемое по нормативным документам на поставку металла относительное удлинение, %; \delta_{\text{доп}} — допустимое остаточное относительное удлинение, %; \epsilon_{max} — максимально допустимая интенсивность деформаций или ее изменение, %; \epsilon_{\text{зп}} — запас пластичности металла листовой заготовки, поступившей на гибку, по относительному удлинению, %
Рисунок Г.2 — Возможные сочетания остаточного допустимого и нормируемого относительного удлинения металла листовой заготовки при холодной гибке
Варианты и условия выполнения технологических операций
- рассчитывают значение максимально допустимой интенсивности деформаций \epsilon_{max} , металла листовой заготовки по формуле
\epsilon_{max} = \frac{2(1 - \chi)}{\sqrt{3} (r + \chi)} , (Г.5)
где \chi — относительное расстояние нейтрального слоя от внутренней поверхности листовой детали (отношение расстояния к толщине листовой заготовки);
r — минимально допустимый относительный радиус внутренней поверхности листовой детали после гибки.
Аналогично допускается рассчитывать значение предельно допустимой интенсивности деформаций металла листовой заготовки при холодной гибке \epsilon_{\text{пр}} , исходя из предельно допустимого относительного радиуса гибки.
Г.10 Гибку с промежуточными отпусками выполняют до тех пор, пока приращение интенсивности пластических деформаций не достигнет максимально допустимого значения \epsilon_{max} , после чего необходимо провести дефектоскопию в тех областях поверхности листовой заготовки, где деформации максимальны. Если на поверхности листовой детали обнаружены трещины, то листовая деталь бракуется. Если трещины не обнаружены, то гибка может быть продолжена после выполнения промежуточной термообработки. В этом случае после гибки обязательно выполняется дефектоскопия и завершающая термообработка.
Примечание - Приращение интенсивности пластических деформаций выполняют по методике, изложенной выше, подставляя в формулы приращение соответствующих деформаций.
Г.11 Гибку выполняют до достижения суммарной интенсивности пластических деформаций предельного значения \epsilon_{\text{пр}} . Возможность дальнейшей гибки устанавливают опытным путем, выполнив гибку листовой заготовки опытной детали и проверив свойства металла, при этом опытные работы должны выполняться по программе исследований и испытаний, а технология гибки должна быть апробирована.
Примечание - Суммарная интенсивность пластических деформаций определяется как сумма интенсивности пластических деформаций на первом этапе формообразования и добавленной интенсивности пластических деформаций на каждом (втором, третьем и т.д.) последующем этапе формообразования, при этом добавленная интенсивность пластических деформаций равна приращению интенсивности пластических деформаций на данном этапе формообразования.
Г.12 В спорных случаях, в т.ч. если расчет можно выполнить только приближенно (образующая поверхности имеет лекальную форму и радиус изгиба в каждой ее точке не может быть определен), если расчетное значение интенсивности пластических деформаций близко к максимально или предельно допустимому значению (превышает его не более чем на 10%), для определения фактической деформации на поверхность заготовки опытной листовой детали в радиальном и окружном направлениях наносят керны. Керны наносят в пяти областях: в центре детали и посередине торцевых и радиусных кромок. В каждой области наносят двенадцать кернов, образующих три пары в радиальном и три пары — в окружном направлении, поскольку некоторые керны могут быть замяты при гибке.
Г.13 При гибке сферических и парусовидных листовых деталей измерения проводят только на наружной (выпуклой) поверхности листовой заготовки, а при гибке деталей седлообразной формы измерения проводят на обеих (внутренней и наружной) поверхностях листовой заготовки.
Г.14 Последовательность определения интенсивности пластических деформаций следующая:
- измеряют расстояния между кернами до гибки, т.е. на плоской листовой заготовке;
- измеряют расстояния между теми же кернами после выполнения первого этапа формообразования;
- расчетным способом, по величине относительного изменения расстояния между кернами с учетом радиуса изгиба, определяют деформации, по которым рассчитывают интенсивность пластических деформаций после первого этапа формообразования;
- сравнивают полученную величину с максимально допустимым значением интенсивности деформаций \epsilon_{max} ;
- расстояния между теми же кернами измеряют после выполнения второго этапа формообразования;
- расчетным способом определяют деформации после второго этапа формообразования;
- определяют изменение деформаций как разность деформаций металла на втором и первом этапах формообразования;
- по изменению деформаций рассчитывают приращение интенсивности пластических деформаций на втором этапе формообразования, сравнивают полученную величину с максимально допустимым значением интенсивности деформаций \epsilon_{max} ;
- рассчитывают суммарную интенсивность пластических деформаций, добавляя к полученной интенсивности пластических деформаций на первом этапе приращение интенсивности пластических деформаций на втором этапе формообразования, сравнивают полученное значение с предельно допустимым значением интенсивности деформаций \epsilon_{\text{пр}} ;
- аналогично определяют изменение интенсивности пластических деформаций, приращение интенсивности пластических деформаций и суммарную интенсивность пластических деформаций на следующих этапах формообразования.
Г.15 Опытные работы с определением распределения деформаций по поверхности листовой заготовки после гибки выполняют в следующих случаях:
- если расчет деформаций выполнить сложно ввиду особенностей формы детали — для проверки результатов расчета;
- если сложно определить область заготовки с наибольшими деформациями металла;
- для проверки равномерности распределения деформации металла по поверхности заготовки;
- для выяснения причин недопустимого изменения свойств металла или трещинообразования, проверки и уточнения рабочей технологии;
- в случае аттестации и апробации рабочей технологии.
В этих случаях для получения полных данных о распределении деформаций металла по поверхности гнутой листовой детали значения этих деформаций и определения областей с максимальной интенсивностью деформаций металла после вырезки опытных плоских листовых заготовок на их поверхности наносят на радиальную координатную сетку.
При гибке заготовок сферической и парусовидной (эллиптической, торосферической и др.) форм координатную сетку наносят только на наружную (выпуклую) поверхность листовой заготовки, а при гибке деталей седлообразной формы координатную сетку наносят на обе (внутреннюю и наружную) поверхности листовой заготовки.
Далее приведены примеры нанесения координатной сетки на поверхность деталей типа «донышко» и «лепесток».
Центр сетки на поверхности донышка должен находиться в середине донышка, а радиальные линии должны быть нанесены с одинаковым шагом по углу (см. рисунок Г.3). Допускается загущение сетки в области максимальных деформаций.
Радиальные линии на поверхности лепестка должны быть симметричны относительно плоскости симметрии лепестка, а одна из координатных линий в окружном направлении (параллелей) на лепестке торосферической формы должна совпадать с линией перехода сферы в тор (см. рисунок Г.4).
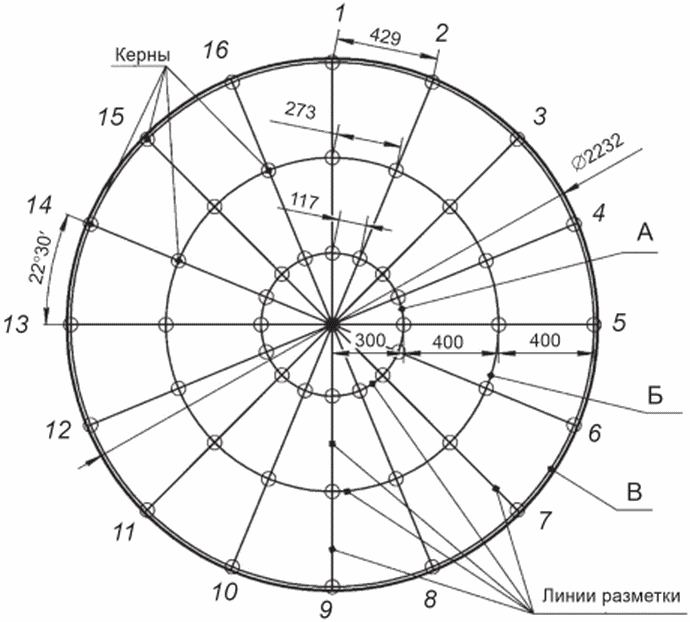
А, Б, В — обозначение параллелей; 1 — 16 — обозначение меридианов
Рисунок Г.3 — Пример разметки и кернения на наружной стороне донышка для измерений толщины и деформаций
Разметку координатной сетки следует наносить чертилкой по ГОСТ 24473, а точки пересечения линий (узлы) сетки обводить маркером или краской.
В узлах сетки на поверхности листовой заготовки ставят керны.
Типовая последовательность построения сетки на лепестке следующая:
- делят радиусные кромки в окружном направлении на две равные части, находят и прочерчивают осевую линию лепестка, представленную на рисунке Г.4;
- радиусные кромки разбивают на равное число отрезков в обе стороны от осевой линии, при этом отступают от края листовой детали на минимальное расстояние, от 5 до 50 мм;
- прочерчивают радиальные линии;
- делят все полученные радиальные линии, включая осевую, на равное число отрезков, при этом отступают от края детали на минимальное расстояние, от 5 до 50 мм;
- соединяют концы полученных отрезков плавными линиями и получают линии в окружном направлении.
Примечание - Сами линии, прочерченные на поверхности плоской листовой заготовки, значения не имеют и служат только ориентиром для определения местоположения каждого керна.
Г.16 Для уменьшения объема измерений расстояние между кернами должно выбираться максимальным, но не должно превышать величины t = R/10 (где t — расстояние между кернами, мм; R — радиус изгиба листовой детали в направлении измерения расстояния между кернами, мм). Рекомендуемое расстояние между кернами в области наибольших деформаций от 100 до 250 мм.
Г.17 Отклонение радиальной разметки от заданной не должно быть более +/- 1 мм. Глубина кернов должна быть не более 1 мм. Отклонение положения кернов от заданного разметкой не должно быть более +/- 3 мм.
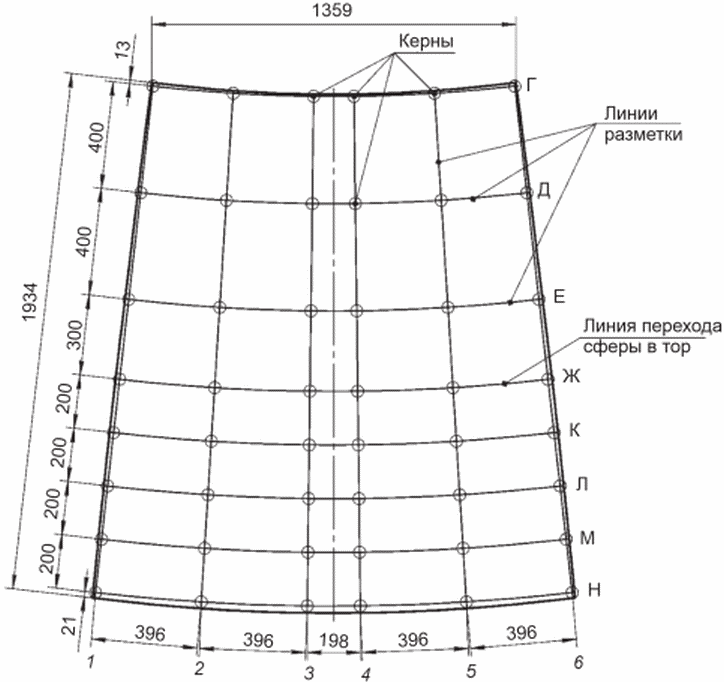
Г, Д, Е, Ж, К, Л, М, Н — обозначение параллелей; 1 — 6 - обозначение меридианов
Рисунок Г.4 — Пример разметки и кернения на наружной стороне торосферического лепестка для измерений толщины и деформаций
Г.18 Расстояние между кернами следует измерять при помощи штангенциркуля по ГОСТ 166 с дискретностью не более 0,1 мм и погрешностью не более +/- 0,5 мм. Для повышения точности, уменьшения количества ошибок при измерениях, а также получения результатов измерения в электронном виде с возможностью их автоматизированной обработки рекомендуется применять лазерный трекер.
Г.19 Расстояния между кернами измеряют до и после выполнения гибки и каждого этапа (подэтапа) гибки. На основании полученных результатов измерений рассчитывают фактические относительные линейные деформации металла на поверхности листовой заготовки \epsilon , %, в радиальном (меридиональном) и тангенциальном (окружном) направлениях по формуле
\epsilon = \frac{\Delta L_{2} - \Delta L_{1}}{\Delta L_{1}} \cdot 100 , (Г.6)
где \Delta L_{1} — расстояние между кернами до гибки, %;
\Delta L_{2} — расстояние между кернами после гибки, %.
Поскольку на практике измеряется расстояние по прямой, т.е. по хорде, а в формуле (Г.5) \Delta L_{2} — это расстояние между кернами по криволинейной поверхности гнутой листовой детали, то величину \Delta L_{2} следует рассчитывать по формуле
\Delta L_{2} = 2R \cdot arcsin \frac{\Delta L}{2R} , (Г.7)
где R — радиус кривизны поверхности гнутой листовой детали в направлении измерения, мм;
\Delta L — измеренное расстояние между кернами по прямой (хорде), мм.
Примечание - Если радиус R равен или превышает 1000 мм, то, как правило, можно принять, что \Delta L_{2} = \Delta L .
Г.20 После определения фактических значений радиальной и окружной деформаций по каждому отрезку сетки рассчитывают деформацию в каждом узле сетки, усредняя значения деформации по ближайшим отрезкам. Далее по методике, приведенной в приложении, рассчитывают интенсивность деформаций в каждом узле сетки, на основании чего принимают решение о необходимости выполнения дефектоскопии и термообработки, а также количестве этапов гибки.
Г.21 Дополнительно вблизи каждого керна измеряют толщину листовой детали до и после гибки.
Г.22 На основании результатов опытной работы, измерений и расчетов, при необходимости, корректируют рабочую технологию гибки заготовки, проводят ее аттестацию и апробацию.
Г.23 В технически обоснованных случаях (см. 6.15) допускается изготовление деталей с учетом фактических механических характеристик металлопроката, из которого они изготавливаются. Если значения механических характеристик металлопроката, указанных в документе о его качестве (сертификате), значительно превышают значения аналогичных характеристик, указанных в действующей нормативной технической документации на поставку металлопроката (технических условиях), то по согласованию с проектантом допускается увеличение допустимых значений интенсивности деформаций.