ГОСТ Р 72479-2025. Национальный стандарт Российской Федерации. Детали корпусов судов и других стальных сварных конструкций. Технология изготовления
(утв. и введен в действие Приказом Росстандарта от 23.12.2025 № 1777-ст)
Примечание
Документ введен в действие с 01.04.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 23 декабря 2025 г. № 1777-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ДЕТАЛИ КОРПУСОВ СУДОВ И ДРУГИХ СТАЛЬНЫХ СВАРНЫХ КОНСТРУКЦИЙ
Parts of ships' hulls and other steel welded structures. Manufacturing technology
Дата введения 1 апреля 2026 года
Предисловие
1 РАЗРАБОТАН Акционерным Обществом «Центр технологии судостроения и судоремонта» (АО «ЦТСС»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 005 «Судостроение»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 23 декабря 2025 г. № 1777-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает технологию изготовления и технические требования к деталям из листового проката:
- из стали нормальной прочности по ГОСТ Р 52927-2023 марок A, B, D, E, F и с дополнительными индексами Z25, Z35, Arc; по ГОСТ 5521-93 марок A, B, D, E; по ГОСТ 14637-2024 марок Ст2, Ст3, Ст4, Ст5, Ст6 и с дополнительными индексами пс, сп, кп; по ГОСТ 1050 и ГОСТ 1577-2022 марок 10, 15, 20, 30, 40, 50, 55, 60 и с дополнительными индексами пс, сп, кп; углеродистой стали качественной и обыкновенного качества общего назначения по ГОСТ 16523; стали углеродистой обыкновенного качества по ГОСТ 380;
- из стали повышенной прочности по ГОСТ 19281-2014 марок 09Г2, 09Г2С, 10Г2С1Д, 10ХСНД; по ГОСТ Р 52927-2023 марок A27S, D27S, E27S, A32, D32, E32, F32, A36, D36, E36, F36, A40, D40, E40, F40, A40S, D40S, E40S, F40S и с дополнительными индексами Z25, Z35, Arc; по ГОСТ 5521-93 марок A27S, D27S, E27S, A32, D32, E32, A36, D36, E36, A40, D40, E40, A40S, D40S, E40S;
- из стали высокой прочности по ГОСТ Р 52927-2023 марок A420, D420, E420, F420, A460, D460, E460, F460, A500, D500, E500, F500, A550, D550, E550, F550, A620, D620, E620, F620, A620S, D620S, E620S, F620S, A690, D690, E690, F690, A690S, D690S, E690S, F690S и с дополнительными индексами Z25, Z35, Arc;
- из легированной стали высокой прочности марки 10ХГСН1Д, стали марок F36SZ+08Х18Н10Т, E36SZ+08Х18Н10Т, марок F36SZ+317LN, F36SZ+316L, F36SZ+317L, F36SZ+08Х18Н10Т, марок КМБ-1К, КМБ-1Т;
- из двухслойной горячекатаной коррозионно-стойкой стали по ГОСТ 10885;
- из стали для котлов и сосудов, работающих под давлением по ГОСТ 5520;
- из коррозионно-стойкой стали по ГОСТ 5632-2014, ГОСТ 5582-75 и ГОСТ 7350-77 марок 08Х18Н10Т, 08Х22Н6Т, 09Х17Н7Ю, 10Х14Г14Н4Т, 12Х18Н10Т, 12Х18Н9Т, 08Х15Н4Г3, 08Х17Н6Т;
- из коррозионно-стойкой стали марки 04Х20Н6Г11М2АФБ.
Настоящий стандарт устанавливает технологию изготовления и технические требования к деталям из профильного проката:
- из углеродистой стали обыкновенного качества по ГОСТ 535 и ГОСТ 380;
- из стали нормальной прочности по ГОСТ Р 52927-2023 марок A, B, D, E, F и с дополнительными индексами Z25, Z35, Arc; по ГОСТ 5521-93 марок A, B, D, E; по ГОСТ 1050 марок 10, 15, 20, 30, 40, 50, 55, 60 и с дополнительными индексами пс, сп, кп;
- из стали повышенной прочности по ГОСТ 19281-2014 марок 09Г2, 09Г2С, 10Г2С1Д, 10ХСНД; стали повышенной прочности по ГОСТ Р 52927-2023 марок A27S, D27S, E27S, A32, D32, E32, F32, A36, D36, E36, F36, A40, D40, E40, F40, A40S, D40S, E40S, F40S и с дополнительными индексами Z25, Z35, Arc; по ГОСТ 5521-93 марок A27S, D27S, E27S, A32, D32, E32, A36, D36, E36, A40, D40, E40, A40S, D40S, E40S;
- из коррозионно-стойкой стали по ГОСТ 5632-2014 марок 08Х18Н10Т, 08Х22Н6Т, 09Х17Н7Ю, 10Х14Г14Н4Т, 12Х18Н10Т, 12Х18Н9Т; 08Х15Н4Г3 марки 08Х17Н6Т; марки 04Х20Н6Г11М2АФБ; марок стали нержавеющих и сплавов на железоникелевой основе коррозионно-стойких, жаростойких и жаропрочных по ГОСТ 5949;
- из конструкционной легированной стали по ГОСТ 4543.
Настоящий стандарт распространяется также на другие марки стали, эквивалентные российским аналогам, поставляемые по международным и национальным стандартам и применяемые для корпусов морских и речных судов, плавучих нефтегазодобывающих платформ, понтонов, сооружений и других металлических сварных конструкций (в т.ч. работающих в арктических условиях) при их строительстве и ремонте.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 9.302 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.402 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию
ГОСТ 12.1.003 Система стандартов безопасности труда. Шум. Общие требования безопасности
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.012 Система стандартов безопасности труда. Вибрационная безопасность. Общие требования
ГОСТ 12.2.003 Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности
ГОСТ 12.2.007.0 Система стандартов безопасности труда. Изделия электротехнические. Общие требования безопасности
ГОСТ 12.2.010 Система стандартов безопасности труда. Машины ручные пневматические. Общие требования безопасности
ГОСТ 12.2.017 Оборудование кузнечно-прессовое. Общие требования безопасности
ГОСТ 12.2.118 Ножницы. Требования безопасности
ГОСТ 12.3.002 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности
ГОСТ 12.3.004 Система стандартов безопасности труда. Термическая обработка металлов. Общие требования безопасности
ГОСТ 12.3.009 Система стандартов безопасности труда. Работы погрузочно-разгрузочные. Общие требования безопасности
ГОСТ 82 Прокат стальной горячекатаный широкополосный универсальный. Сортамент
ГОСТ 103 Прокат сортовой стальной горячекатаный полосовой. Сортамент
ГОСТ 166-89 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 380 Сталь углеродистая обыкновенного качества. Марки
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 535 Прокат сортовой и фасонный из стали углеродистой обыкновенного качества. Общие технические условия
ГОСТ 857 Кислота соляная синтетическая техническая. Технические условия
ГОСТ 977-88 Отливки стальные. Общие технические условия
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 1577-2022 Прокат толстолистовой и широкополосный из конструкционной качественной стали. Технические условия
ГОСТ 2184 Кислота серная техническая. Технические условия
ГОСТ 2590 Прокат сортовой стальной горячекатаный круглый. Сортамент
ГОСТ 2591 Прокат сортовой стальной горячекатаный квадратный. Сортамент
ГОСТ 2879 Прокат сортовой стальной горячекатаный шестигранный. Сортамент
ГОСТ 3749 Угольники поверочные 90°. Технические условия
ГОСТ 3882-74 (ИСО 513-75) Сплавы твердые спеченные. Марки
ГОСТ 4233 Реактивы. Натрий хлористый. Технические условия
ГОСТ 4526 Реактивы. Магний оксид. Технические условия
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 5378-88 Угломеры с нониусом. Технические условия
ГОСТ 5520 Прокат толстолистовой из нелегированной и легированной стали для котлов и сосудов, работающих под давлением. Технические условия
ГОСТ 5521-93 Прокат стальной для судостроения. Технические условия
ГОСТ 5582-75 Прокат тонколистовой коррозионно-стойкий, жаростойкий и жаропрочный. Технические условия
ГОСТ 5632-2014 Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 5949 Металлопродукция из сталей нержавеющих и сплавов на железоникелевой основе коррозионно-стойких, жаростойких и жаропрочных. Технические условия
ГОСТ 6533 Днища эллиптические отбортованные стальные для сосудов, аппаратов и котлов. Основные размеры
ГОСТ 7213 Кернеры. Технические условия
ГОСТ 7350-77 Сталь толстолистовая коррозионно-стойкая, жаростойкая и жаропрочная. Технические условия
ГОСТ 7417 Сталь калиброванная круглая. Сортамент
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 7512 Контроль неразрушающий. Соединения сварные. Радиографический метод
ГОСТ 7564 Прокат. Общие правила отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ 8026-92 Линейки поверочные. Технические условия
ГОСТ 8240 Швеллеры стальные горячекатаные. Сортамент
ГОСТ 8295 Графит смазочный. Технические условия
ГОСТ 8509 Уголки стальные горячекатаные равнополочные. Сортамент
ГОСТ 8510 Уголки стальные горячекатаные неравнополочные. Сортамент
ГОСТ 8639 Трубы стальные квадратные. Сортамент
ГОСТ 8734 Трубы стальные бесшовные холоднодеформированные. Сортамент
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9070-75 Вискозиметры для определения условной вязкости лакокрасочных материалов. Технические условия
ГОСТ 9235 Полособульб горячекатаный симметричный для судостроения. Сортамент
ГОСТ 9454 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 9753 Прессы гидравлические одностоечные. Параметры и размеры. Нормы точности
ГОСТ 10733 Часы наручные и карманные механические. Общие технические условия
ГОСТ 10885 Сталь листовая горячекатаная двухслойная коррозионно-стойкая. Технические условия
ГОСТ 10905 Плиты поверочные и разметочные. Технические условия
ГОСТ 11964 Дробь чугунная и стальная техническая. Общие технические условия
ГОСТ 12707-77 Грунтовки фосфатирующие. Технические условия
ГОСТ 12708 Растворитель РФГ для фосфатирующих грунтовок. Технические условия
ГОСТ 14637-2024 Прокат толстолистовой из нелегированной стали обыкновенного качества. Технические условия
ГОСТ 14792 Детали и заготовки, вырезаемые кислородной и плазменно-дуговой резкой. Точность, качество поверхности реза
ГОСТ 16523-97 Прокат тонколистовой из углеродистой стали качественной и обыкновенного качества общего назначения. Технические условия
ГОСТ 18188-2020 Растворители марок 645, 646, 647, 648 для лакокрасочных материалов. Технические условия
ГОСТ 19050-80 Пластины режущие сменные многогранные твердосплавные квадратной формы с задним углом 11°. Конструкция и размеры
ГОСТ 19281-2014 Прокат повышенной прочности. Общие технические условия
ГОСТ 19347 Купорос медный. Технические условия
ГОСТ 19425 Балки двутавровые и швеллеры стальные специальные. Сортамент
ГОСТ 19771 Уголки стальные гнутые равнополочные. Сортамент
ГОСТ 19772 Уголки стальные гнутые неравнополочные. Сортамент
ГОСТ 19903 Прокат листовой горячекатаный. Сортамент
ГОСТ 19904 Прокат листовой холоднокатаный. Сортамент
ГОСТ 20426 Контроль неразрушающий. Методы дефектоскопии радиационные. Область применения
ГОСТ 20999 Устройства числового программного управления для металлообрабатывающего оборудования. Кодирование информации управляющих программ
ГОСТ 21937 Полособульб горячекатаный несимметричный для судостроения. Сортамент
ГОСТ 24297 Верификация закупленной продукции. Организация проведения и методы контроля
ГОСТ 24473 Инструмент разметочный. Чертилки. Типы и основные размеры
ГОСТ 26358-84 Отливки из чугуна. Общие технические условия
ГОСТ 27772 Прокат для строительных стальных конструкций. Общие технические условия
ГОСТ 28243 Пирометры. Общие технические требования
ГОСТ 35087 Двутавры стальные горячекатаные. Технические условия
ГОСТ Р 2.052 Единая система конструкторской документации. Электронная геометрическая модель изделия. Основные положения
ГОСТ Р 52381 (ИСО 8486-1:1996, ИСО 6344-2:1998, ИСО 9138:1993, ИСО 9284:1992) Материалы абразивные. Зернистость и зерновой состав шлифовальных порошков. Контроль зернового состава
ГОСТ Р 52927-2023 Прокат для судостроения из стали нормальной, повышенной и высокой прочности. Технические условия
ГОСТ Р 58577 Правила установления нормативов допустимых выбросов загрязняющих веществ проектируемыми и действующими хозяйствующими субъектами и методы определения этих нормативов
ГОСТ Р ИСО 5817 Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества
ГОСТ Р ИСО 6520-1 Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением
ГОСТ Р ИСО 8206 Приемочные испытания машин для кислородной резки. Воспроизводимая точность. Эксплуатационные характеристики
ГОСТ Р ИСО 8501-1 Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Визуальная оценка чистоты поверхности. Часть 1. Степень окисления и степени подготовки непокрытой стальной поверхности и стальной поверхности после полного удаления прежних покрытий
ГОСТ Р ИСО 9013 Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству
СП 52.13330 «СНиП 23-05-95* Естественное и искусственное освещение»
СП 60.13330 «СНиП 41-01-2003 Отопление, вентиляция и кондиционирование воздуха»
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины, определения и сокращения
3.1 В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1.1 выхват: Глубокая по сравнению со штрихами шероховатости борозда на поверхности реза.
3.1.2 каркасный метод: Метод разметки деталей по выкройкам — объемным шаблонам, снятым с каркаса.
3.1.3 гауссова кривизна: Критерий, характеризующий двойную кривизну поверхности листовой детали в рассматриваемой точке.
3.1.4 компьютерная модель: Электронная геометрическая модель, в т.ч. каркасная, поверхностная и твердотельная геометрическая модель.
Примечание — Электронная геометрическая модель — согласно ГОСТ Р 2.052.
3.1.5 лист-деталь: Деталь, соответствующая формату поставляемого листового проката, у которой при необходимости обрезается кромка.
3.1.6 образец: Изделие, изготовленное из пробы, имеющее определенную форму после механической обработки в соответствии с требованиями стандарта в зависимости от вида испытания и предназначенное для проведения конкретного испытания.
3.1.7 проба: Кусок металла, вырезанный из листового или профильного проката.
3.1.8 профильный прокат: Сортовой, фасонный, полосовой и широкополосный универсальный прокат.
3.1.9 раскатка: Ротационно-локальное растяжение листовой заготовки между нажимным роликом и нижним опорным роликом, матрицей или плитой.
3.1.10 свободный изгиб: Гибка на двух широко расставленных опорах усилием, направленным перпендикулярно к плоскости заготовки.
3.1.11 штамповка: Гибка заготовки между пуансоном и матрицей, рабочие поверхности которых имеют форму, соответствующую профилю готового изделия с учетом пружинения.
3.1.12 полуфабрикаты: Материал или изделия, являющиеся исходным сырьем для завода.
3.1.13 шаблонный метод: Метод разметки деталей по натурным шаблонам, выполненным из фанеры или тонколистового металла.
3.1.14 эскизный метод: Метод разметки деталей по эскизам их контуров с припусками или картам раскроя с размерами.
3.2 В настоящем стандарте применены следующие сокращения:
ВП МО РФ — военное представительство Министерства обороны Российской Федерации;
ЛКМ — лакокрасочные материалы;
МГПС — многофункциональный гибочно-правильный станок;
МЗК — межзаводская кооперация;
МТК — маршрутно-технологическая карта;
МТР — машина термической резки;
ПЛД — последовательное локальное деформирование;
ППБУ — полупогружная буровая установка;
РЛД — ротационно-локальное деформирование;
ТМО — термомеханическая обработка;
ЧПУ — числовое программное управление.
4 Общие требования к полуфабрикатам
4.1 Приемка металла
4.1.1 Прокат из листовой и профильной стали допускается к приемке на склад стали завода-строителя при наличии документа о качестве (сертификата) и при условии соответствия данных, приведенных в нем, требованиям нормативных документов (стандартов и технических условий) на поставку, регламентирующих механические свойства и другие показатели качества материала детали. Также следует проверить комплектность и качество сопроводительной документации, удостоверяющей качество продукции (сертификата, паспорта, удостоверения о качестве и т.д.) с регистрацией в журнале верификации согласно ГОСТ 24297.
4.1.2 Поставленная на склад завода партия металлопроката должна пройти входной контроль (верификацию) по основным показателям в соответствии с ГОСТ 24297, должна быть подвергнута наружному осмотру (внешний вид продукции, состояние поверхности, упаковка, маркировка, наличие механических и прочих повреждений) и измерению подразделением внешней приемки отдела технического контроля завода. При измерении листовой прокат необходимо проверить по толщине и габаритным размерам, а профильный — по размерам, определяющим соответствие его сортаменту. Кроме того, проверяют плоскостность листового проката и прямолинейность для профильного и трубного проката.
4.1.3 Листовой, профильный и трубный прокат из легированной конструкционной, коррозионно-стойкой стали, а также листовой двухслойный прокат по допустимым отклонениям и другим характеристикам должны соответствовать требованиям нормативных документов.
4.1.4 Полуфабрикаты, подвергнутые контролю и не соответствующие требованиям нормативных документов на поставку, бракуют и на них оформляют рекламационный акт с уведомлением поставщика металла.
Исправление дефектов разрешается только по согласованию с поставщиком металла за счет последнего. Метод и объем устранения дефектов, возможность использования металла по назначению устанавливаются только по согласованию с заказчиком или органами технического наблюдения Российского морского регистра судоходства, а исправления выполняют под техническим наблюдением их представителей.
4.1.5 Прокат из углеродистой и низколегированной стали по размерам и допустимым отклонениям от них должен соответствовать требованиям к толстолистовому прокату из судостроительной стали, а также широкополосному универсальному, полосовому и фасонному прокату по ГОСТ Р 52927; горячекатаному листовому прокату — по ГОСТ 19903; холоднокатаному — по ГОСТ 19904; фасонному прокату, включая уголки равнополочные, — по ГОСТ 8509 и ГОСТ 19771, уголки неравнополочные — по ГОСТ 8510 и ГОСТ 19772, полособульбы симметричные — по ГОСТ 9235, полособульбы несимметричные — по ГОСТ 21937, швеллеры — по ГОСТ 8240, двутавры — по ГОСТ 35087, специальные двутавры и швеллеры — по ГОСТ 19425; сортовому прокату, включая круг, — по ГОСТ 2590 и ГОСТ 7417, квадрат — по ГОСТ 2591, шестигранник — по ГОСТ 2879, полосы — по ГОСТ 82 и ГОСТ 103; трубному прокату, включая трубы квадратного сечения, — по ГОСТ 8639 и круглого сечения — по ГОСТ 8734; листовому двухслойному прокату, листовому прокату из коррозионно-стойкой стали — согласно соответствующим нормативным документам на поставку.
4.1.6 По качеству поверхности прокат из углеродистой и низколегированной стали должен соответствовать требованиям ГОСТ 27772 и ГОСТ Р 52927.
4.1.7 На каждом заводе должен быть разработан документ (стандарт, инструкция, типовые положения) о порядке учета, хранения и использования металлопроката. Форма журнала учета металлопроката для изготовления деталей расчетных конструкций приведена в приложении А.
Документы о качестве металла, из которого изготовлена деталь основной корпусной конструкции, должны храниться на протяжении всего периода постройки судна и первых пяти лет его эксплуатации.
4.2 Хранение и транспортирование металла
4.2.1 Листовой прокат, скомплектованный по размерам и маркам, следует хранить в горизонтальном положении в пачках или в вертикальном положении в стеллажах.
В условиях комплексной механизации листы необходимо хранить только в пачках. При хранении в стеллажах должна быть исключена возможность повреждения кромок и поверхности листов вновь устанавливаемыми или извлекаемыми листами. Нижние листы при хранении в пачках должны опираться на деревянные или металлические немагнитные прокладки. Расстояния между прокладками под пачкой листов должны быть такими, чтобы не допускать остаточного изгиба листов. Для предохранения от повреждений поверхности коррозионно-стойкого (плакирующего) слоя двухслойного листового проката и листового проката из нержавеющей стали между листами должны быть уложены деревянные прокладки.
4.2.2 Профильный прокат, скомплектованный по маркам стали и размерам профиля, следует хранить в горизонтальном положении в стеллажах. Расстояния между кронштейнами стеллажей должны быть такими, чтобы от провисания не появлялись остаточные деформации проката.
4.2.3 При извлечении листов и профиля из стеллажей и пачек необходимо принимать меры для предотвращения повреждения кромок, поверхности и возникновения остаточных деформаций от прогиба. В местах сгиба тросов у кромок листов следует ставить прокладки из дерева или из тонкого стального проката для предотвращения повреждения кромок и увеличения радиуса сгиба троса.
При застропке двухслойного листового проката винт струбцины должен быть расположен со стороны основного металла. После освобождения листового проката из нержавеющей стали и двухслойного листового проката от строп следы от струбцины или захвата следует зачищать наждачным кругом, если эти следы попадают на деталь.
4.2.4 Транспортировать листовой и профильный прокат со склада на производство и внутри корпусообрабатывающего производства следует на вагонетках, железнодорожных платформах, автомашинах и по рольгангам. Транспортирование волоком не допускается. Должны быть приняты меры для предотвращения остаточных общих и местных деформаций от прогиба. При транспортировании двухслойного листового проката должны быть приняты меры для предотвращения повреждения коррозионно-стойкого (плакирующего) слоя.
4.2.5 Листы и профиль, поступающие в пачках с одинаковой маркировкой на сопроводительной бирке, перед запуском в производство должны быть разобраны и каждый замаркирован принятым на заводе методом.
5 Технические требования к выполнению технологических операций изготовления деталей из листового проката
5.1 Общие требования
5.1.1 Изготовление судовых корпусных деталей следует производить на специализированных участках с учетом возможностей существующего оборудования. Подготовку исходных данных следует выполнять с применением аналитических методов для определения контуров и размеров деталей в соответствии с требованиями действующей нормативно-технической документации.
5.1.2 Правку листового проката в исходном состоянии и правку вырезанных деталей следует выполнять на многовалковых ЛПМ, гидравлических прессах и ЛГМ. Гидравлические прессы и ЛГМ следует применять только для правки толстых листов и отдельных мелких деталей, которые невозможно выправить на ЛПМ.
5.1.3 Очистку листового проката следует проводить дробеметным способом на поточной линии с одновременным грунтованием и сушкой. Другие способы очистки допускаются как исключение из-за отсутствия оборудования. Допускается не выполнять очистку при поставке проката в очищенном и загрунтованном виде.
5.1.4 Разметку листовых деталей выполняют:
Метод разметки выбирает технологическое подразделение завода-строителя.
5.1.5 Вырезку деталей из листа следует выполнять кислородно-ацетиленовой, плазменной, лазерной и гидроабразивной резкой на машинах с ЧПУ, ручными резаками, механическим способом на гильотинных ножницах, пресс-ножницах, дисковых ножницах на специализированных участках и поточных линиях.
Кислородную резку, как правило, применяют для вырезки деталей толщиной от 3 до 300 мм, плазменную — от 0,5 до 150 мм, лазерную — от 0,5 до 32 мм с учетом обеспечения качества реза по ГОСТ Р ИСО 9013. Гидроабразивную резку применяют для прецизионной резки проката толщиной до 100 мм. Кислородная и гидроабразивная резка являются менее производительными. Механическую резку рекомендуется применять для деталей прямоугольной формы толщиной от 3 до 12 мм при отсутствии оборудования для термической или гидроабразивной резки.
5.1.6 После плазменной резки деталей толщиной до 10 мм следует выполнять обязательную зачистку кромок для снятия азотированного слоя. Зачистку кромок выполняют на переносных фрезерных станках, ручными шлифовальными машинками, оснащенными шлифовальными кругами по ГОСТ Р 52381.
5.1.7 Гибку деталей из листового проката следует выполнять в ЛГМ, на гидравлических и механических прессах, ЛГС, тепловым способом с применением местных нагревов. ЛГМ следует применять для гибки листов цилиндрической и конической форм. Гидравлические листоштамповочные прессы следует применять для гибки листов со сложной кривизной. Рекомендуется применять станки типа МГПС и роликовые приставки к листоштамповочным прессам.
5.1.8 Тепловую гибку местными нагревами следует применять для доводки корпусных деталей сложной формы из углеродистых и низколегированных марок стали при отсутствии оборудования для холодной гибки.
Местный нагрев листов может быть осуществлен как вручную с помощью газовых горелок, так и автоматизировано при помощи машин с ЧПУ, близким по конструкции к МТР, в которых вместо кислородного или плазменного резака установлена кислородная горелка для нагрева детали.
Поперечную кривизну заготовкам придают в вальцах или на прессе при помощи универсального штампа, а изгиб в продольном направлении или окончательную доводку деталей до заданной формы выполняют при помощи местных нагревов.
Размещение участков для тепловой гибки и их количество определяют в зависимости от марки материала, формы, размеров и кривизны изготавливаемых деталей.
5.1.9 Исправление дефектов, возникших или обнаруженных при изготовлении деталей, допускается выполнять по технологии в соответствии с требованиями действующей нормативно-технической документации.
5.1.10 Оставшиеся в процессе раскроя листового проката всех марок отходы делятся:
- на подлежащие дальнейшему использованию в производстве — «деловые»;
- на не подлежащие дальнейшему использованию (листовые отходы) — «шихта».
«Деловыми» считаются отходы листового проката:
- площадью 1 м2 и более при ширине 400 мм и более — для листового проката из стали, кроме двухслойного;
- габаритными размерами 500 x 800 мм и более — для двухслойного проката.
На «деловые» отходы следует перенести маркировку: марку стали, толщину листа или типоразмер профиля, габаритные размеры, номер плавки, партии и листа для учета в производстве. Не подлежащие дальнейшему использованию отходы следует сдавать в виде металлолома для дальнейшей переработки.
Для рационального использования листового отхода допускается вырезать из него детали для сборочной оснастки.
5.2 Правка листового проката
5.2.1 При запуске металла в обработку технологическим подразделением завода должна быть разработана МТК со всей необходимой информацией.
5.2.2 Правку листового проката следует выполнять до его подачи на очистку и грунтование.
Правке подвергаются листы (в т.ч. поступающие в пачках), имеющие отклонение от плоскостности более 3 мм/м и более 10 мм на всю длину листа. Перед запуском листов на линию плоских секций с автоматической сваркой их следует обязательно править. Отклонение от плоскостности в листах определяют по максимальной стрелке погиба между поверхностью листа, уложенного на плоскую поверхность, и приложенной к нему в любом направлении метровой линейкой по ГОСТ 8026. Общее искривление листа контролируют натяжением нити и измерением максимальной стрелки погиба между поверхностью листа и натянутой нитью.
Допускается местная волнистость до 5 мм/м на расстоянии 0,5 м от поперечной кромки листа.
Примечание - Концы листов на длину не более половины расстояния между осями рабочих валков ЛПМ допускается править под прессом.
5.2.3 Правку листового проката толщиной до 50 мм включительно следует выполнять на многовалковых ЛПМ с количеством валков семь и более, предназначенных для правки листов толщиной до 50 мм, шириной до 3500 мм из марок стали с пределом текучести до 700 МПа.
Правку листов толщиной более 50 мм следует выполнять на гидравлическом прессе или листогибочных валковых машинах требуемой мощности. При отсутствии возможности правки листов толщиной более 50 мм на заводах-строителях листы, имеющие отклонения от плоскостности больше значений, предусмотренных нормативными документами на поставку, к правке не допускаются и бракуются с составлением рекламации.
5.2.4 При правке листового проката в состоянии поставки на многовалковых ЛПМ количество однократных проходов не должно превышать четырех при снятии выправленного листа со стороны его запуска в машину и пяти — при снятии с противоположной стороны.
5.2.5 Правку листов следует выполнять только в закрытых помещениях, имеющих температуру воздуха не менее 5 °C. В зимнее время (при температуре менее 5 °C) металл, завезенный с открытого склада стали, перед правкой должен быть выдержан в теплом помещении не менее 24 ч. Время подачи листового проката на производство и время начала правки производственный мастер должен фиксировать в журнале учета предварительной правки листов в соответствии с формой, принятой на заводе-строителе.
Контроль качества правки листов выполняет рабочий-правщик при помощи метровой линейки по ГОСТ 8026 и щупа. Режимы правки листов из стали повышенной и высокой прочности следует фиксировать в специальном журнале, рекомендуемая форма которого приведена в приложении Б.
5.2.6 При настройке рабочих валков зазор между верхними и нижними рядами валков Z, мм (установка по указателям машины), определяют по формуле
Z = S - \frac{\sigma_{\text{т}} \cdot t^{2}}{8kE \cdot S} , (1)
где S — толщина листовой заготовки, мм;
\sigma_{\text{т}} — предел текучести материала листа, Па;
t — расстояние (шаг) между осями рабочих валков одного ряда, мм;
E — модуль упругости, Па (E = 21,07·1010 Па — для углеродистых и низколегированных марок стали; E = 19,89·1010 Па — для коррозионно-стойких и легированных марок стали; E = 21,03·1010 Па — для высокопрочных марок стали).
Значения коэффициента упругой зоны k приведены в таблице 1.
Значения коэффициента упругой зоны
| Количество валков машины (рабочих плюс направляющих) | Коэффициент упругой зоны k |
|---|---|
| От 5 до 9 включ. | 0,25 |
| Св. 11 | 0,20 |
Настройку направляющих валков на выходе листа у машин с параллельным расположением валков и рабочих валков на выходе листа у машин с наклонным расположением рядов валков выполняет рабочий-правщик исходя из условия отсутствия у листа, подвергающегося правке, общего продольного искривления, превышающего отклонение, приведенное в 5.2.2.
Схема настройки рабочих валков с указанием значений приведена на рисунке 1.
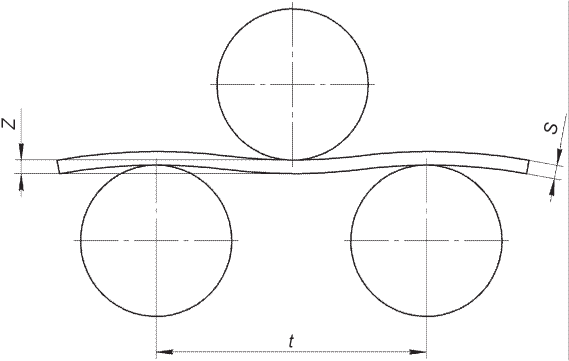
Z — зазор между валками; S — толщина листа; t — шаг валков
Рисунок 1 — Схема настройки рабочих валков
Параметры настройки рабочих валков должны быть внесены в журнал, форма которого приведена в приложении Б. Таблицей должны быть снабжены все валковые ЛПМ, установленные на складе стали и в корпусообрабатывающем производстве. Допускается уменьшение зазора Z по отношению к его табличному значению до 3 мм.
5.2.7 При наличии бухтин допускается применение прокладок. Прокладки должны быть изготовлены из более пластичного металла по сравнению с металлом проката, например из углеродистых марок стали с пределом текучести до 280 МПа. Концы прокладок должны быть расплющены, а кромки закруглены с радиусом не менее 3 мм. Зазор между рабочими валками должен быть увеличен на толщину прокладки. Размеры прокладок, допускаемых к применению при правке листового проката, приведены в таблице 2.
Общее количество однократных перемещений листа между валками ЛПМ с учетом требований 5.2.4 не должно превышать 10.
Следы от прокладок не являются браковочным признаком, если их глубина не превышает 0,3 мм.
Габаритные размеры прокладок для правки листов
5.2.8 При отсутствии ЛПМ достаточной мощности, а также при правке листов толщиной более 50 мм допускается выполнять правку на гидравлических прессах и листогибочных вальцах при строгом соблюдении правил техники безопасности и принятии мер по предотвращению вылета прокладок в процессе правки.
Для правки на гидравлических прессах следует использовать прокладки, которые должны быть изготовлены в соответствии с требованиями действующей нормативной документации.
В отличие от правки в многовалковой ЛПМ процесс правки в трех- или четырехвалковой ЛГМ заключается в том, что чередование перегибов листа обеспечивается переворачиванием листа после изгиба на заданную кривизну, а затем подачей обратно между валками ЛГМ для получения обратного прогиба или выпрямления. При этом наибольшая кривизна, на которую должен изгибаться лист при первом и последующих пропусках через ЛГМ, ограничивается возможностью заведения в ЛГМ изогнутого листа для выполнения последующего изгиба в обратную сторону.
5.3 Очистка и грунтование
5.3.1 Очистке от окалины и ржавчины с последующим грунтованием необходимо подвергать весь листовой прокат перед подачей на разметку и вырезку деталей.
5.3.2 Грунтование листов, детали из которых подвергаются горячей гибке или термообработке, а также входят в состав конструкций со специальной грунтовкой (например, цистерны пресной воды, масляные цистерны и т.п.), перед запуском в производство проводить не следует.
5.3.3 Поверхность листового проката следует подвергать очистке одним из существующих способов: дробеметным, дробеструйным или обработкой ручным инструментом. Выбирать способ обработки следует исходя из наличия на заводе необходимого оборудования в соответствии с таблицей 3. Допускается лазерная очистка.
Способы очистки поверхности проката и деталей из него
5.3.4 При выборе способа очистки, назначении режимов, контроле полноты удаления окалины следует руководствоваться требованиями ГОСТ 9.402, при приемке очищенных листов, а также при разработке мероприятий по безопасности и охране окружающей среды следует руководствоваться требованиями действующей нормативной документации.
5.3.5 Очистку дробеметным способом следует выполнять на вертикальных или горизонтальных поточных линиях.
5.3.6 В состав поточной линии должны входить: входной и выходной роликовые конвейеры, камера предварительной сушки, дробеметная камера, окрасочная камера, сушильная камера. Вертикальные поточные линии должны быть дополнительно оснащены входным и выходным кантователями для кантования листов из горизонтального положения в вертикальное перед входом листа в камеру предварительной сушки и из вертикального положения листа в горизонтальное после выхода листа из сушильной камеры.
5.3.7 В зависимости от размеров обрабатываемых листов допускаются следующие технические характеристики поточных линий:
- <a id="p100355"></a>производительность при средней скорости 2,1 м/мин .... 300 м2/ч;
- <a id="p100356"></a>габаритный размер поточных линий ..................... от 10 x 58 до 14 x 110 м;
- <a id="p100357"></a>габаритный размер обрабатываемых листов:
  - <a id="p100358"></a>длина .............................................. 2000 - 16 000 мм;
  - <a id="p100359"></a>ширина ............................................. 800 - 4500 мм;
  - <a id="p100360"></a>толщина ............................................ 3 - 50 мм;
- <a id="p100361"></a>максимальная масса листа ............................. 16 000 - 28 000 кг;
- <a id="p100362"></a>транспортная скорость ................................ 0,5 - 6,0 м/мин;
- <a id="p100363"></a>средняя рабочая скорость очистки ..................... 2,1 м/мин;
- <a id="p100364"></a>регулирование скорости ............................... бесступенчатое;
- <a id="p100365"></a>тип применяемой дроби ................................ литая стальная, или литая чугунная,
                                                         или стальная рубленая;
- <a id="p100366"></a>номер дроби .......................................... от 0,5 до 2,2;
- <a id="p100367"></a>масса загружаемой дроби .............................. 7000 - 12 000 кг.
5.3.8 Для очистки металла от окалины и ржавчины дробеметной и дробеструйной обработкой следует применять дробь по ГОСТ 11964 номеров 05; 08; 1,0; 1,4; 1,8; 2,2.
Твердость применяемой дроби в зависимости от ее марки должна составлять от 46 до 64 HRC по ГОСТ 9013.
5.3.9 Механический способ очистки должен предусматривать следующие операции:
- обезжиривание;
- очистку от окалины и ржавчины;
- удаление пыли, грязи;
- контроль качества очистки;
- грунтование;
- сушку.
5.3.10 Обезжиривание следует выполнять протиркой загрязненных мест ветошью, смоченной водно-моющими растворами, с последующей протиркой насухо. Выбор и приготовление водно-моющих растворов для обезжиривания поверхности следует выполнять в соответствии с требованиями действующей нормативной документации.
5.3.11 На поточных линиях обезжиривание следует выполнять в камерах предварительной сушки. Допускаются следы старой масляной краски на поверхности металла перед дробеметной или дробеструйной очисткой.
5.3.12 При выборе необходимой схемы линии очистки и грунтования следует учитывать следующие факторы:
- перспективный годовой объем производства;
- производительность линии в год;
- размеры обрабатываемого листового проката;
- размеры линии.
5.3.13 Для разрыхления окалины, удаления влаги и ускорения сушки загрунтованного металла следует нагреть металл в камере предварительной сушки до температуры от 40 °C до 50 °C.
5.3.14 Допускаются следующие значения параметров дробеметной установки:
- <a id="p100386"></a>частота вращения дробеметного колеса ................... 2500 об/мин;
- <a id="p100387"></a>скорость вылета дроби .................................. 82 м/с;
- <a id="p100388"></a>количество дроби, выбрасываемое одним колесом .......... 100 кг/мин;
- <a id="p100389"></a>безвозвратные потери дроби на одно колесо .............. 6 кг/ч;
- <a id="p100390"></a>номер дроби ............................................ 0,5 - 2,2;
- <a id="p100391"></a>норма расхода дроби на 1 м2 ............................ 0,24 кг/м2.
5.3.15 При обработке не следует доводить дробь до полного износа. Необходимо периодически по мере изменения грануляции дроби добавлять определенное количество новой дроби по ГОСТ 11964.
5.3.16 Сжатый воздух, применяемый в беспыльных дробеструйных аппаратах для дробеструйной обработки, следует предварительно очистить, пропустив через влагомаслоотделитель.
5.3.17 Допускаются следующие значения параметров дробеструйного аппарата:
- <a id="p100395"></a>давление воздуха ...................................... 0,6 МПа;
- <a id="p100396"></a>диаметр рабочего сопла ................................ 6,0 - 8,0 мм;
- <a id="p100397"></a>тип и номер дроби ..................................... ДЧК, 1,0;
- <a id="p100398"></a>скорость очистки ...................................... 0,6 м/мин;
- <a id="p100399"></a>безвозвратные потери дроби ............................ 1,4 кг/ч;
- <a id="p100400"></a>производительность без учета вспомогательного времени . 1,8 м2/ч.
5.3.18 Обработку пневматическими щетками и ручным инструментом следует выполнять так, чтобы торец щетки не был параллельным очищаемой поверхности. При затуплении проволочной щетки следует изменять направление ее вращения.
5.3.19 После обработки металлическими пневмощетками удаление пыли с очищаемой поверхности следует выполнять пылесосом.
5.3.20 Пневматические машины, применяемые в качестве ручного механизированного инструмента, должны соответствовать требованиям ГОСТ 12.2.010.
5.3.21 Степень тщательности очистки проката из корпусных марок стали дробеметным и дробеструйным способами приведена в ГОСТ 9.402 и приложении В. Контроль чистоты поверхности и контроль качества поверхности выполняют в соответствии с ГОСТ Р ИСО 8501-1, а также требованиями другой действующей нормативной документации.
5.3.22 Маркировка краской металла, поступающего на дробеметную или дробеструйную очистку, должна быть восстановлена после выхода очищенного и загрунтованного металла из сушильной камеры. Маркировка должна быть восстановлена любым из существующих способов: кернением, клеймением или краской, спиртовым маркером, штрихкодом.
5.3.23 Защиту проката из стали на межоперационный период следует выполнять фосфатирующей грунтовкой ВЛ-023 по ГОСТ 12707-77. Допускается использование другой грунтовки современных иностранных и отечественных производителей, обеспечивающей требуемые сроки межоперационного хранения и качество изготавливаемых деталей. Очистку и подготовку поверхностей под грунтовку ВЛ-023, приготовление и нанесение грунтовки следует выполнять в соответствии с требованиями действующей нормативной документации. При использовании импортных ЛКМ дробеструйную очистку поверхностей следует выполнять с учетом требуемой степени очистки не менее Sa 2 1/2 по ГОСТ Р ИСО 8501-1.
5.3.24 Разрыв времени между очисткой и грунтованием не должен превышать 6 ч на открытом воздухе и 24 ч в помещении.
5.3.25 Нанесение фосфатирующей грунтовки ВЛ-023 следует выполнять струйным агрегатом в составе поточной линии или кистью вручную.
5.3.26 Грунтовка ВЛ-023 по ГОСТ 12707-77 должна изготавливаться непосредственно перед применением смешиванием основы и кислотного разбавителя.
5.3.27 В зависимости от температуры хранения срок годности готовых грунтовок должен соответствовать таблице 4.
Срок годности готовых грунтовок
| Температура | Срок годности, ч |
|---|---|
| От -10 °C до +10 °C включ. | 24 |
| Св. 10 °C до 20 °C включ. | 8 |
| Св. 20 °C до 30 °C включ. | 6 |
| Св. 30 °C до 40 °C включ. | 4 |
5.3.28 После изготовления грунтовку выдерживают в течение 30 мин и разбавляют растворителем РФГ по ГОСТ 12708 до условной рабочей вязкости от 20 до 35 с по вискозиметру В3-4 по ГОСТ 9070-75 при нанесении кистью и от 16 до 20 с при нанесении пневматическим и безвоздушным распылением.
Грунтовку ВЛ-023 по ГОСТ 12707-77 допускается разбавлять растворителями 648 по ГОСТ 18188-2020 и Р-6 по ГОСТ 12707-77. Смешивание указанных растворителей при разбавлении грунтовок не допускается.
5.3.29 Нанесение грунтовки ВЛ-023 по ГОСТ 12707-77 необходимо выполнять при температуре от минус 10 °C до плюс 30 °C.
5.3.30 Расход грунтовки ВЛ-023 при нанесении одного слоя согласно требованиям действующей нормативной документации должен составлять от 100 до 210 г/м2. Нормы расхода ЛКМ следует применять с учетом нанесения грунтовки методом безвоздушного распыления в соответствии с требованиями действующей нормативной технической документации. Нормы расхода импортных ЛКМ следует принимать исходя из теоретического расхода с учетом требуемой толщины покрытия и теоретических потерь (30%).
5.3.31 Срок выдержки грунтовочного покрытия до последующего нанесения лакокрасочного покрытия — не более 6 мес, минимальный срок выдержки — 30 мин.
5.3.32 Толщина однослойного покрытия должна быть от 15 до 18 мкм. Толщину покрытия определяют толщиномерами МТ-30Н, ВТ-30Н и «Константа К5» после высыхания при температуре (20 +/- 2) °C через 15 мин после нанесения грунтовки.
5.3.33 Перечень возможных дефектов покрытия и способы их устранения приведены в приложении Г.
5.3.34 Очистку и грунтование листов толщиной 3 мм и менее допускается выполнять на поточных линиях дробеметной очистки и грунтования листового и профильного проката, при этом листы укладывают на поддоны-решетки в виде рамы с металлической сеткой. Поддоны-решетки рекомендуется изготавливать габаритными размерами: шириной от 1,0 до 2,5 м и длиной от 6 до 8 м для одновременной укладки и обработки трех-четырех листов. Следы от сетки на поверхности очищенного и загрунтованного листа не являются браковочным признаком.
Для исключения деформации листов толщиной 3 мм и менее их очистку на поточной линии рекомендуется выполнять на сниженных скоростях подачи дроби из дробеметных аппаратов и повышенной скорости прохождения поддонов-решеток по рольганговой линии через дробеметную камеру. При этом рекомендуется применение дроби номеров 03; 05; 08; 1,0 по ГОСТ 11964 или отработанной дроби больших размеров.
5.4 Разметка
5.4.1 На разметку следует подавать выправленные и очищенные листы, детали из которых будут вырезаться механическими ножницами, переносными МТР или ручными газовыми резаками, а также детали, вырезанные на стационарных машинах при необходимости нанесения разметочных линий. Разметку, как правило, выполняют для операций резки, обработки кромок, гибки и сборки. Необходимость разметки теоретических и контрольных линий определяется технологическим подразделением завода. Для учета изготовленных деталей необходимо иметь документацию в соответствии с требованиями 4.1.7, в которую следует вносить заводской номер заказа, номер МТК, марку стали, номер детали, количество, номер плавки и листа. Документацию следует хранить на протяжении всего периода постройки судна и первых пяти лет его эксплуатации.
5.4.2 Разметку следует выполнять на машинах с ЧПУ, на разметочно-маркировочной установке по эскизам или вручную. Способы разметки выбирает технологическое подразделение завода в зависимости от условий и объема производства.
5.4.3 Номинальные размеры размечаемых контуров деталей следует определять по рабочим чертежам с учетом припусков и поправок на величину поперечной деформации от сварки и зазора под сварку.
Отклонения линий разметки от номинальных не должны превышать, мм: - габаритные размеры листовых деталей .................... +/- 1,0; - размеры вырезов набора и т.п. .......................... +/- 1,0; - разность диагоналей .................................... +/- 2,0.
Контроль размеченных контуров деталей размером до 1 м следует выполнять линейкой по ГОСТ 427, а размером более 1 м — рулеткой по ГОСТ 7502. Для крупногабаритных и длинных деталей контроль размеров допускается выполнять при помощи лазерного дальномера.
Допускаемое отклонение от прямолинейности или другой формы размеченной кромки при длине кромки или хорды (при криволинейных кромках), мм: - до 3 м ................................................. 0,5; - более 3 м .............................................. 1,0.
Отклонение от прямолинейности линий разметки следует выполнять струной и щупом.
5.4.4 Припуски для заготовок корпусных деталей рекомендуется назначать исходя из технологической необходимости следующие:
- на механическую обработку кромок после газовой резки (устанавливаются технологическим подразделением завода) — не менее одной десятой от толщины заготовки, но не менее 2 мм;
- на неточность и гофрообразование по периметру при холодной и горячей гибке и штамповке деталей сложной формы — от 5 до 100 мм;
- на подгибку кромок — от 1,5 до 2,0 толщин листовой заготовки.
Припуски для изготовления разрывных и ударных образцов для проверки механических свойств материала детали после горячей и термической обработки следует назначать в соответствии с требованиями ГОСТ 7564.
Монтажные припуски на детали должны назначаться технологическим подразделением завода-изготовителя и укладываться в цифровой ряд 5, 20, 50, 100. Припуски и их расположение следует устанавливать исходя из технологии изготовления деталей и сборки конструкций.
5.4.5 При разметке всеми методами нанесение линий на чертежах-шаблонах, кернение и обозначение этих линий на металле должны соответствовать правилам, рекомендуемым в таблице 5.
Правила нанесения линий кернения и обозначения их на металле
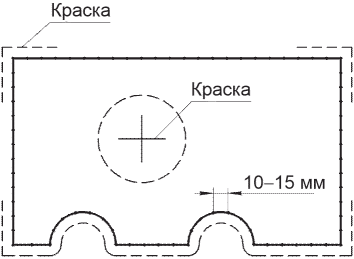
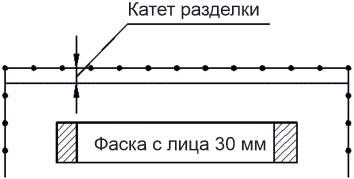
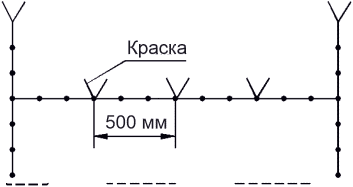
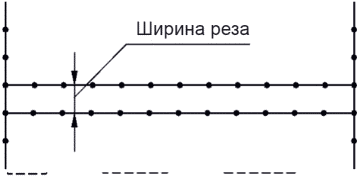
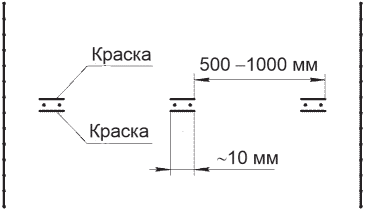
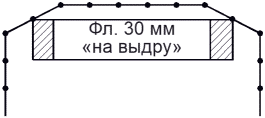
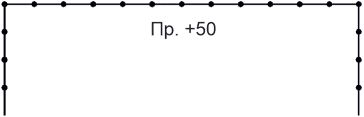
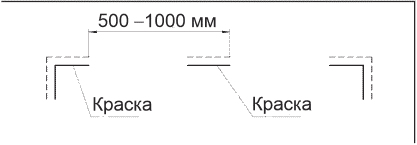
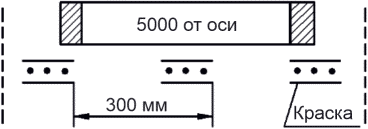
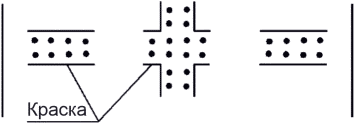
 - кернение линий;
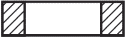 - рамка, наносимая краской вокруг марки.
Линии реза маркируют кернением и обводят краской. Внутри выреза необходимо краской наносить условную маркировку, обозначающую отход.
Вместо кернения допускается лазерная разметка.
Допускается не проводить кернение линий разметки, выполняемых микроплазменными разметчиками отечественных и зарубежных производителей, установленными на МТР, при этом ширина линий разметки из модифицированного слоя металла, выполненных микроплазмой, должна составлять не более 0,8 мм, а глубина — не более 0,1 мм.
В случае, когда по длине одной кромки размечаются различные фаски, на границе фасок краской должен ставиться знак 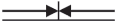 .
Для контроля точности резки или строжки кромок чертилкой по ГОСТ 24473 должны быть нанесены контрольные риски, которые необходимо обводить краской в виде квадрата.
Для уменьшения объема кернения допускается при прямолинейных резах увеличение интервалов между отдельными кернами до 150 мм и между группами кернов — до 1500 мм.
Правила нанесения линий на чертежах-шаблонах, картах раскроя, кернения и обозначения их на металле должны соответствовать требованиям, изложенным в действующей нормативной документации.
5.4.6 Ширина линий разметки должна отвечать требованиям, приведенным в таблице 6.
5.4.7 Средства измерений, используемые при разметке, должны быть поверены (калиброваны) в установленном порядке, класс средств измерений — не менее второго. Поверку средств измерений следует выполнять не менее одного раза в год согласно требованиям методической инструкции [1].
5.4.8 Применение эскизного метода разметки для деталей из листового проката допускается лишь в случаях разметки мерных отходов, отсутствия разметочно-маркировочных машин или временной невозможности их использования ввиду ремонта, поставки негабаритных листов и других причин. При эскизном методе разметки технологическая документация должна включать МТК обработки с нанесенными на них эскизами деталей и альбомы карт раскроя. Разрабатывать эскизы следует в соответствии с требованиями действующей нормативной документации.
При разметке деталей из листового проката необходимо строго придерживаться карт раскроя. Раскраивать металл по усмотрению разметчика следует только при разметке мерных отходов или несоответствии габаритных размеров листа по картам раскроя размерам поданного на разметку листа. В этих случаях при разметке деталей из листового проката необходимо учитывать следующие требования: на листе должны располагаться в первую очередь детали одного чертежа, а затем детали чертежей того же технологического комплекта. Если после этого лист не заполнен, то на свободных местах следует комплектовать детали, имеющие одинаковый технологический маршрут обработки. Не допускается снижение коэффициента использования металла.
По возможности следует совмещать резы смежных прямолинейных кромок. Для деталей, вырезаемых термической резкой, при совмещении реза необходимо учитывать ширину реза. При разметке деталей, вырезаемых на механическом оборудовании, в первую очередь должны быть размечены через весь лист главные линии реза, между которыми вписываются контуры размечаемых деталей.
Следует обращать внимание на наличие припусков на деталях, так как размеры на эскизах, как правило, проставляются без учета припуска. Расположение припуска на эскизе следует показывать пунктирной линией.
Кромки деталей, имеющие припуск, рекомендуется совмещать с кромками листа. Если размечаемая кромка детали не может быть точно совмещена по всей своей длине с кромкой листа из-за отклонения от прямолинейности последней или из-за лекальной формы кромки размечаемой детали, то для получения чистого реза по кромке должны быть обеспечены следующие минимальные отклонения размечаемой кромки от кромки листа: при механической резке — не менее половины толщины листа, но не менее 5 мм для листов толщиной меньше 10 мм; при газовой резке — не менее 5 мм плюс ширина реза.
Прямые линии следует наносить чертилкой по металлической линейке или отбивать намеленной нитью. Лекальные линии с большим радиусом кривизны можно наносить участками прямых линий, при этом стрелка между хордой и лекальной линией не должна превышать 0,5 мм.
5.4.9 Шаблонный метод предусматривает разметку деталей по натурным шаблонам, выполненным из фанеры или тонколистового металла.
При шаблонном методе на участок разметки должны быть выданы МТК, карты раскроя, шаблоны. Шаблоны должны быть изготовлены по чертежам завода-строителя, выполненным по данным с плаза или компьютерной модели. Разметку деталей на листах металла выполняют чертилкой по ГОСТ 24473 простым прочерчиванием по контуру шаблона. Для обеспечения точности разметки чертилка должна быть хорошо заточена (с углом заточки не более 45°) и при прочерчивании удерживаться таким образом, чтобы конус заточки чертилки касался кромки шаблона.
При каркасном методе разметку деталей выполняют по выкройкам (объемным шаблонам, снятым с каркаса), по контуру детали должен быть дан припуск для окончательной контуровки после гибки. Величина припуска по кромкам детали при разметке по выкройкам должна быть от 10 до 50 мм. Для правильной ориентации заготовки на каркасе на ней должны быть нанесены соответствующие ориентирные надписи («нос», «корма», номер шпангоута, ДП и др.).
5.4.10 Разметочные машины или разметочные устройства для разметки краской, установленные на МТР с ЧПУ, следует применять для разметки деталей из листового проката и мест притыкания на них набора.
5.4.11 Подготавливать цифровые программы и исходные данные для программирования необходимо в соответствии с ГОСТ 20999.
5.5 Маркирование
5.5.1 Маркировать следует все детали независимо от способа изготовления. Маркировка подразделяется на основную, дополнительную и вспомогательную и может выполняться вручную кернером по ГОСТ 7213, а также краской, несмываемыми чернилами, спиртовым маркером; механизировано на маркировочных машинах электрокаплеструйным, ударным и другими способами.
Вместо маркировки, выполненной ударным способом, допускается маркировка, выполненная лазерным лучом.
Маркировку заготовок, подвергающихся горячей гибке и термической обработке, следует наносить кернером или наборным шрифтом, а также лазером. Маркировку заготовок, подвергающихся холодной гибке, разрешается выполнять несмывающейся краской.
Метод маркирования выбирает технологическое подразделение завода.
Маркирование кернением деталей из двухслойного листового проката допускается выполнять только со стороны основного слоя; маркирование со стороны коррозионно-стойкого (плакирующего) слоя — только краской.
Глубина кернения при механизированном способе — до 0,3 мм, при ручном способе — до 0,7 мм с углом заточки кернера не менее 90°, глубина маркирования лазером — не более 0,3 мм.
5.5.2 Основная маркировка должна включать номер заказа (заводской), марку стали, номер чертежа, детали. Другие данные следует вносить по усмотрению технологического подразделения завода. Нанесенную методом кернения или наборным шрифтом основную маркировку следует обводить краской в виде четырехугольника. Маркировку деталей, выполненную несмываемой краской или спиртовым маркером, обводить прямоугольной рамкой не требуется.
Дополнительная маркировка должна включать ориентирные надписи: «нос», «корма», «верх», «правый борт», «левый борт», ДП, номера шпангоутов и технологические указания по выполнению фасок, скосов, по гибке, по величине припуска, технологической последовательности выполнения операций обработки. Указания по гибке могут содержать направление изгиба фланцев, значение и направление угла слома, направление гибки листа по шаблонам.
Вспомогательная маркировка должна содержать общие указания, например, «вырез сделать на сборке», условные знаки по сортировке и комплектации и т.п.
Дополнительную и вспомогательную маркировку при ручном выполнении следует выполнять только краской, спиртовым маркером или несмываемыми чернилами.
5.5.3 Для сокращения числа знаков в основной маркировке в номере чертежа вместо номера проекта допускается приводить заводской номер заказа. В дополнительной маркировке допускается нанесение одной надписи: «нос» или «корма», «верх» или «низ», «правый борт» или «левый борт». Данное положение не распространяется на маркировку деталей машиностроительной номенклатуры и деталей, поставляемых по МЗК, изготавливаемых по типовым чертежам и чертежам других проектов. В случае необходимости могут быть использованы сокращенные обозначения марок стали, разработанные технологическим подразделением завода применительно к конкретным условиям производства.
5.5.4 Детали ответственных конструкций, а также корпусные детали по требованию заказчика, например изготавливаемые по МЗК, должны иметь основную маркировку, нанесенную кернением, с указанием номера плавки и листа в соответствии с требованиями нормативных документов на поставку.
Степень ответственности деталей устанавливает проектант в зависимости от конструктивной группы.
На деталях габаритными размерами менее 500 x 500 мм номер плавки допускается не указывать.
5.5.5 На крупных деталях основную маркировку следует наносить у короткой стороны детали на расстоянии от 50 до 100 мм от кромки; на деталях, располагаемых в корпусных конструкциях горизонтально, — в непосредственной близости от ориентирующей надписи «нос» или «низ», а на деталях поперечных переборок и выгородок — в районе надписи «низ». Ориентирующие надписи должны быть расположены посередине соответствующей стороны детали.
Технологические указания по разделке кромок под сварку и фасок следует размещать на расстоянии 20 мм от кромки или линии фаски.
5.5.6 Мелкие детали с габаритными размерами менее 150 x 150 мм при количестве более 20 шт. (кроме деталей МЗК и деталей из двухслойного проката) разрешается маркировать общей биркой. При этом на трех-четырех деталях должна быть сделана полная маркировка, если размеры детали позволяют ее сделать. Бирку следует крепить либо к проволоке, связывающей детали, либо к ящику. Мелкие детали ответственных конструкций из двухслойного проката, а также детали МЗК необходимо маркировать каждую отдельно, как указано в 5.5.4.
5.5.7 При использовании маркировочных машин с ЧПУ разработку программы и исходных данных для программирования необходимо выполнять согласно ГОСТ 20999. При этом при маркировании листов с деловыми отходами листы следует подавать под маркировочную машину таким образом, чтобы маркировка завода-поставщика оставалась на деловом отходе. При невозможности выполнения этого требования оператор должен перенести маркировку на отход с кернением вручную.
5.5.8 Маркировку деталей на стационарных МТР с установленным маркировочным устройством следует наносить кернением или каплеструйным способом с использованием цинкового порошка.
5.6 Механическая резка и обработка
5.6.1 На механическую резку следует направлять листы, которые нецелесообразно раскраивать на МТР или машине для гидроабразивной резки. Оборудование и режимы механической резки назначают в рабочих технологических процессах. Механическую резку листового проката следует выполнять при температуре не менее минус 25 °C.
Механическую обработку судовых корпусных деталей применяют при обработке кромок, а также при сверлении и зенковании отверстий под болты и заклепки.
5.6.2 Вырезку деталей из листового проката на пресс-ножницах, гильотинных и дисковых ножницах необходимо выполнять по кернам разметки или по упору. Отклонения размеров деталей, не подлежащих последующей строжке или фрезерованию, не должны превышать допусков, приведенных в 10.2.1.
5.6.3 Резку на механических ножницах необходимо выполнять по разметке или упорам. Детали с лекальным выпуклым контуром разрешается вырезать на пресс-ножницах лишь в том случае, если получаемая ломаная линия не отходит от лекальной линии более чем на 1,5 мм. В противном случае деталь следует вырезать при помощи термической резки в соответствии с требованиями действующей нормативной документации.
Для обеспечения чистоты реза при резке листов на механических ножницах зазоры между ножами должны быть не более величин, указанных в таблице 7.
Зазоры между ножами при резке на механических ножницах
| Толщина листа | Зазор, не более |
|---|---|
| От 1,5 до 4,0 включ. | 0,125 |
| Св. 4,0 до 12,0 включ. | 0,400 |
5.6.4 В случае необходимости разделка кромок после механической резки может выполняться на кромкоскалывающих станках типа СКС-25М, на строгальных или фрезерных станках, а также термической резкой и в процессе механической резки на гильотинных ножницах с поворотным ножом. При обработке крупногабаритных листов разделку кромок рекомендуется выполнять механизированным способом с использованием станка СКС-25М, установленного на подвижную каретку, или другого оборудования, обеспечивающего требуемые показатели точности и качества.
5.6.5 Смещение высверленного отверстия от размеченной окружности не должно превышать 1,0 мм. Чистота обработки кромки детали, вырезов и отверстий устанавливается технологическим подразделением завода с учетом технических характеристик оборудования. Необходимость применения механической обработки должна быть указана в рабочих чертежах и технологических процессах.
5.6.6 Обработку кромок выполняют по центрам кернов разметки. При этом установку листа на станке следует проверять при помощи рейсмуса, закрепленного на суппорте кромкострогального станка. Отклонения от центров керна после строжки не должны превышать +/- 0,5 мм. Контроль следует выполнять при помощи штангенциркуля по ГОСТ 166. Отклонения обработанной кромки от перпендикулярности к поверхности не должны превышать 0,5 мм на толщине листа. Контроль следует выполнять при помощи угольника по ГОСТ 3749 и штангенциркуля по ГОСТ 166 или квадранта КО-1. Шероховатость обработки устанавливает технологическое подразделение завода с учетом технических характеристик оборудования и требований рабочих чертежей.
Для обработки пазовых и стыковых кромок обечаек целесообразно применять многоцелевой карусельно-фрезерно-расточной станок. Обработку пазовых кромок следует выполнять торцовыми фрезами за три прохода: черновой, получистовой и чистовой.
При черновом фрезеровании следует применять четырехгранные неперетачиваемые пластинки по ГОСТ 19050-80 из твердого сплава марки Т15К6 или ВК8 по ГОСТ 3882-74.
Получистовую и чистовую обработку следует выполнять режущими пластинками из твердого сплава марки Т5К10, Т14К8 по ГОСТ 3882-74.
Рекомендуемые геометрические параметры фрез: передний угол минус 3°, главный задний угол \alpha = 14^{\circ} , главный угол в плане \phi = 85^{\circ} .
Рекомендуемые режимы резания при фрезеровании пазовых кромок:
- при черновой обработке скорость резания от 40 до 45 м/мин, подача на зуб от 0,12 до 0,15 мм/зуб; глубина резания до 10 мм;
- при получистовой обработке скорость резания от 60 до 70 м/мин, подача на зуб от 0,10 до 0,12 мм/зуб, глубина резания до 5 мм;
- при чистовой обработке скорость резания от 80 до 90 м/мин, подача на зуб от 0,06 до 0,08 мм/зуб, глубина резания до 1,0 мм.
Черновую обработку стыковых кромок следует выполнять резцами, оснащенными твердым сплавом марки Т5К10 по ГОСТ 3882-74. При точении по корке рекомендуется применять твердый сплав марки ВК8 по ГОСТ 3882-74.
При получистовом и чистовом точении рекомендуется применять твердый сплав марки Т15К6 по ГОСТ 3882-74.
Черновую обработку стыковых кромок с коркой рекомендуется выполнять резцами с передним углом \gamma = 10^{\circ} , главный задний угол \alpha = 8^{\circ} .
Получистовую и чистовую подрезку стыковой кромки рекомендуется выполнять резцами с передним углом \gamma = 20^{\circ} , главный задний угол \alpha = 8^{\circ} .
Рекомендуемые режимы резания при обработке стыковых кромок:
- при черновом точении скорость резания от 10 до 15 мм/мин, подача на оборот от 1,0 до 1,5 мм/об, глубина резания до 10 мм;
- при получистовом точении скорость резания от 35 до 40 м/мин, подача на один оборот от 0,5 до 0,8 мм/об, глубина резания от 3 до 5 мм;
- при чистовом точении скорость резания от 45 до 50 м/мин, подача на один оборот от 0,3 до 0,5 мм/об, глубина резания от 0,5 до 1,0 мм.
5.7 Термическая резка
5.7.1 Листы, поступающие на термическую резку, должны быть выправлены, очищены и загрунтованы.
5.7.2 При выборе технологии термической резки (кислородно-ацетиленовой, плазменной, лазерной), назначении режимов, точности вырезки деталей, требований техники безопасности необходимо руководствоваться ГОСТ 14792, ГОСТ Р ИСО 9013 и требованиями другой действующей нормативной документации.
5.7.3 Термическую резку рекомендуется выполнять на поточных линиях или выполнять механизированным способом с применением стационарных или переносных машин.
На термическую резку следует направлять листы толщиной от 0,5 до 300 мм независимо от конфигурации вырезаемых из них деталей и наличия или отсутствия разделки кромок под сварку.
5.7.4 Основной объем деталей вырезают на стационарных машинах, преимущественно с системами ЧПУ. На переносных машинах вырезают прямолинейные детали типа «лист-деталь» и полосы с разделкой или без разделки кромок под сварку. Ручную резку применяют только при изготовлении единичных деталей из листового проката по разметке, а также как вспомогательную операцию (разрезка перемычек, отходов, пробивка отверстий и т.п.).
5.7.5 Способ термической резки (см. таблицу 8) выбирает технологическое подразделение завода согласно требованиям к качеству продукции и в зависимости от наличия соответствующего оборудования.
Рекомендации по применению различных способов термической резки
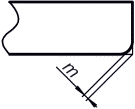
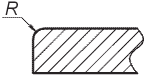
5.7.6 Торцы свободных кромок деталей, не подлежащих сварке после термической резки, должны быть зачищены наждачным кругом или обработаны механическим способом с закруглением ребер кромок под окраску.
5.7.7 Необходимость дополнительной специальной обработки кромок деталей, вырезанных термической резкой и предназначенных под сварку, регламентируется рабочей конструкторской документацией на сварку.
Необходимость дополнительной специальной обработки свободных кромок деталей регламентируется рабочей конструкторской документацией на изготовление конкретных изделий.
5.7.8 Термическую резку деталей из двухслойных листов следует выполнять кислородно-ацетиленовой или плазменной резкой со стороны основного слоя, начиная с кромки листа, в соответствии с требованиями действующей нормативной документации. Выбирать плазмообразующую среду следует по условиям конкретного производства завода-строителя. При резке трехслойных и двухслойных листов со стороны коррозионно-стойкого (плакирующего) слоя скорость резки должна быть снижена от 20% до 25% по сравнению с резкой со стороны основного металла.
5.7.9 Термическую вырезку деталей с разделкой кромок под сварку следует выполнять по двум схемам:
- по контуру с последующей разделкой под сварку;
- по контуру с одновременной разделкой кромок под сварку.
Вырезку деталей по контуру, подлежащих последующей разделке кромок под сварку, для повышения производительности следует производить:
- из листового проката толщиной до 30 мм — плазменной резкой;
- из листового проката толщиной более 30 мм — кислородно-ацетиленовой резкой.
Разделку кромок под сварку, в зависимости от размеров деталей, рекомендуется выполнять одновременно с их вырезкой на МТР с ЧПУ с использованием трехрезакового кислородно-ацетиленового блока или плазменного резака с поворотным блоком, а также на специальных газорезательных машинах-фаскорезах, переносных газорезательных машинах, механических станках.
5.7.10 Технологический процесс обработки односторонних и двухсторонних скосов на кромках деталей и разделки «ласок» переносной газорезательной машиной разрабатывает технологическое подразделение завода в соответствии с действующей нормативной документацией.
При разделке кромок деталей с помощью переносных машин резак следует устанавливать под заданным углом, обозначенным при разметке и маркировании детали. При вырезке деталей по разметке газорезчик обязан оставлять на детали половину керна после разметки кернером или выполнять резку по прочерченной риске.
При разделке кромок под сварку режим резки следует устанавливать по фактической толщине реза с уменьшением скорости резки на величину от 10% до 15% и соответствующим увеличением расхода кислорода и горючих газов.
5.7.11 Технологический процесс обработки односторонних и двусторонних скосов на кромках деталей специальными газорезательными машинами-фаскорезами следует разрабатывать в зависимости от конструкции машины.
Режимы обработки деталей с разделкой кромок под сварку на специальных газорезательных машинах-фаскорезах следует устанавливать согласно действующей нормативной документации.
5.7.12 При вырезке деталей с одновременной разделкой кромок под сварку на стационарных машинах целесообразно соблюдать следующие требования:
- на одном листе размещать не более трех крупных деталей;
- из одного листа вырезать детали, имеющие одинаковый типоразмер разделки кромок под сварку;
- при наличии различных типоразмеров разделок на одной детали вырезать один из типоразмеров, вырезка двух типоразмеров разделок на одной детали или по одной карте раскроя допускается только при обосновании технико-экономической целесообразности;
- не допускается на одной карте раскроя размещать детали с односторонним скосом «на лицо» и «на выдру», т.е. скосом вверху листа и внизу листа.
5.7.13 Блоком резаков следует вырезать детали, кромки которых по чертежу имеют односторонние и двусторонние скосы с притуплением и без притупления. Режимы вырезки деталей на машине, оснащенной трехрезаковым блоком, приведены в действующей нормативной документации.
5.7.14 Вырезка деталей блоком резаков должна производиться по программе, в которой определяются места начала резки и маршрут движения резаков. Местом начала резки могут быть кромка и поверхность листа.
5.7.15 Перед началом плазменной резки необходимо:
- проверить состояние оборудования и убедиться в его исправности;
- установить расход плазмообразущей среды согласно таблицам режимов в соответствии с требованиями действующей нормативной документации;
- проверить действие системы охлаждения плазмотрона;
- установить необходимую скорость резки согласно таблице режимов в случае, если ее значение не указано в управляющей программе.
Режимы ручной и машинной плазменной резки приведены в действующей нормативной документации.
5.7.16 Плазменную резку следует выполнять на постоянном токе прямой полярности (минус на электроде).
Плазменную вырезку деталей с целью уменьшения величины скоса следует выполнять по часовой стрелке, т.е. таким образом, чтобы деталь по отношению к длине реза находилась с правой стороны.
Вырезать отверстия в деталях следует против часовой стрелки.
5.7.17 При составлении карт раскроя и разработке управляющих программ для вырезки деталей необходимо выполнять требования, обеспечивающие минимальные деформации при термической резке:
- вырезку деталей следует начинать от одной кромки листа, последовательно переходя от детали к детали в направлении к противоположной кромке, при этом вырезку деталей предпочтительно начинать с вырезки отверстий и вырезов;
- при составлении карт раскроя во всех возможных случаях рекомендуется применять совмещенные резы;
- детали, у которых длина l больше шестикратной ширины b, т.е. l > 6b, следует располагать вдоль продольной кромки листа, причем более длинные детали располагают ближе к кромке, от которой начинается резка, а более короткие детали располагают к середине листа и к противоположной кромке;
- вырезку следует начинать с узких и длинных деталей, расположенных у кромки;
- начало и направление реза каждой детали должны быть такими, чтобы кромка, соединяющая деталь с основной массой оставшейся части листа, обрезалась в последнюю очередь;
- вырезку на стационарных машинах лист-деталей длиной более 5,0 м и шириной более 0,8 м следует выполнять с угла, начиная с длинной кромки. На чертеже необходимо откорректировать контур детали согласно рисунку 2, для чего следует предусмотреть плавное увеличение выпуклости (уменьшение вогнутости) кромки первого и третьего реза с изменением стрелки погиба кромки первого реза на f1 = 1,5 мм, третьего реза на f3 = 1,0 мм при кислородно-ацетиленовой резке и на f1 = f3 = 0,5 мм при плазменной резке, при лазерной и гидроабразивной резке коррекция контура детали не требуется;
- при кислородно-ацетиленовой вырезке полос толщиной до 12 мм необходимо оставлять перемычки через 800 мм для ширины до 100 мм; через 1200 мм для ширины от 101 до 200 мм; через 1800 мм для ширины от 201 до 300 мм; через 2500 мм для ширины более 300 мм; при плазменной резке расстояние между перемычками может быть увеличено в 1,5 раза, длина перемычки должна быть не менее 15 мм. Перемычки следует оставлять на обеих продольных кромках таким образом, чтобы они лежали на одной прямой, перпендикулярной к длинным кромкам листа (детали). При лазерной и гидроабразивной резке перемычки требуются, как правило, только при резке полос шириной до 100 мм;
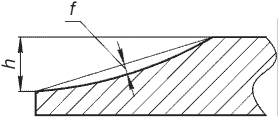
- при вырезке деталей, у которых длина больше шестикратной ширины (l > 6b), в управляющей программе или на чертеже следует предусматривать обратный изгиб деталей по дуге окружности на величину f (максимальная стрелка изгиба детали на кромку выпуклостью в сторону первого реза по дуге окружности на длине, см), определяемую по формуле
где A — эмпирический коэффициент, см;
При кислородной резке A = 0,6·10-3 см, при плазменной A = 0,2·10-3 см.
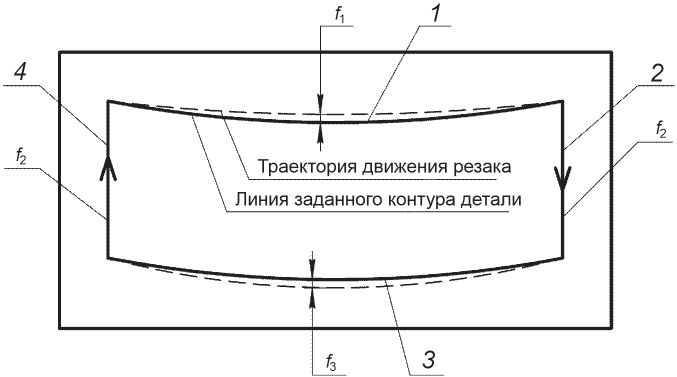
1 — 4 - очередность резки кромок;
 - начало и направление реза;
f1 = 1,5; f2 = f4 = 0; f3 = 1,0
Рисунок 2 — Чертеж для вырезки деталей, близких к размерам листа
Программирование или разработка чертежей могут быть выполнены без учета обратного изгиба в тех случаях, когда технологический процесс их изготовления обеспечивает требуемое качество и точность деталей, например при лазерной и гидроабразивной резке.
5.7.18 На чертежах должны быть указаны маршрут вырезки деталей и места оставления перемычек, если они технологически необходимы.
5.7.19 Точность и показатели качества поверхности реза вырезанных на МТР деталей зависят от точности МТР, применяемого технологического процесса и качества инструмента.
5.7.20 Предельные отклонения размеров конструктивных элементов деталей, обеспечиваемые термической резкой по ГОСТ Р ИСО 9013, приведены в таблице 9.
5.7.21 Волнистость линии реза относительно линии разметки при ручной кислородной и плазменной резке не должна превышать +/- 2 мм.
5.7.22 Шероховатость поверхности реза после ручной резки листового проката не должна превышать, мм:
- <a id="p100662"></a>при толщине листа до 20 мм включительно ................ 1,0;
- <a id="p100663"></a>при толщине листа свыше 20 до 50 мм включительно ....... 1,5;
- <a id="p100664"></a>при толщине листа свыше 50 мм .......................... 2,0.
Допустимость приведенных выше величин шероховатости зависит от требований, указанных в технической документации на изготовление изделий и на сварку конструкций.
Предельные отклонения размеров конструктивных элементов деталей, обеспечиваемые термической резкой
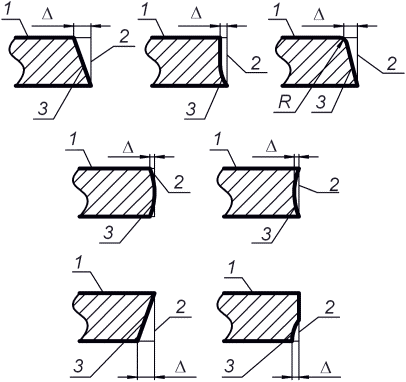
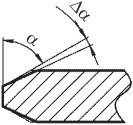
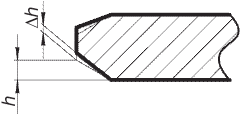
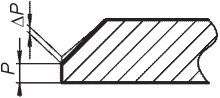
5.7.23 Количество «выхватов» на поверхности реза, полученного механизированным способом термической резки, не должно быть более одного на 1 м длины реза при глубине «выхвата» не более 2 мм и длине «выхвата» не более 6 мм.
Количество «выхватов» при ручной резке не регламентируется. Глубина «выхвата» при ручной резке не должна превышать 3 мм при длине «выхвата» не более 6 мм.
Допустимость «выхватов» на поверхности реза деталей, необходимость и способы их исправления устанавливаются в зависимости от требований, указанных в технической документации на изготовление и документации на сварку конструкций. Если в документации проектанта и документации на сварку «выхваты» не оговорены, следует считать их допустимыми в процессе резки в указанном выше количестве с последующим исправлением.
Исправление выхватов осуществляется заплавлением электросваркой и зачисткой пневмомашинкой с наждачным кругом.
На нижних кромках поверхностей реза допускается образование грата, который удаляется по принятому на заводе технологическому процессу изготовления деталей, сборки и сварки конструкций.
5.7.24 Контроль за процессом резки и качеством поверхности реза осуществляет газорезчик. Выборочный контроль качества поверхности реза выполняет подразделение технического контроля.
5.7.25 Лазерная резка снижает затраты благодаря меньшему расходу газов и повышенной точности реза, а также не требует применения импортных материалов (гранатовой крошки), как при гидроабразивной резке, при этом качество и шероховатость поверхности реза после лазерной и гидроабразивной резки могут быть одинаковыми. Кроме того, благодаря меньшему тепловложению при резке значительно снижаются тепловые деформации вырезанных деталей, степень окисления кромок деталей, в несколько раз меньше зона термического влияния. Скорость лазерной резки существенно больше, чем при гидроабразивной резке.
При лазерной резке рекомендуется применение оптоволоконных лазеров, которые обеспечивают резку с высокой точностью и качеством реза. Оптоволоконные лазеры в меньшей степени боятся пыли по сравнению с CO2-лазерами. Основные условия содержания оптоволоконных станков связаны с поддержанием влажности не более 75% и температуры от 4 °C и до 33 °C.
Для резки листов толщиной до 2 мм чаще всего используются лазеры мощностью в диапазоне от 0,5 до 1,5 кВт. Мощность лазера от 3 до 6 кВт подойдет для листового проката из стали толщиной до 10 мм. Для листов толщиной от 11 до 32 мм требуется мощность лазера от 10 до 30 кВт.
Для достижения высокого качества резки металлов используют разные газы (кислород, азот и аргон). Выбор газа и его давления зависит от марки стали и толщины листового проката:
- кислород применяют для резки листов из углеродистой стали. Кислород способствует процессу горения, но может вызвать образование оксидной пленки на кромках реза;
- азот обычно применяют для того, чтобы резать листы из нержавеющей стали. Азот предотвращает окисление и обеспечивает чистоту реза;
- аргон используют для резки листов из марок стали, резка которых в среде кислорода и азота не рекомендуется.
Все технологические параметры процесса лазерной резки, такие как тип лазерного источника, мощность лазерного излучения, скорость резки, давление режущего газа, фокусное расстояние, диаметр пятна в фокусе, диаметр и форма сопла, высота сопла над поверхностью изделия, динамические характеристики машины и др. влияют на качество вырезаемых деталей. Рекомендуемые параметры технологического режима лазерной резки устанавливаются производителями машин лазерной резки для каждой из толщин и, как правило, занесены в память системы управления. В таблицах 10 и 11 приведены ориентировочные диапазоны скорости лазерной резки в газах при позитивном фокусе в зависимости от мощности лазера.
Скорость лазерной резки листового проката из углеродистой стали в зависимости от мощности лазера (справочно)
Скорость лазерной резки листового проката из нержавеющей стали в зависимости от мощности лазера (справочно)
5.8 Гидроабразивная резка
5.8.1 Гидроабразивную резку корпусных деталей выполняют водяной струей с абразивом (гранатовая крошка) на стационарных установках гидроабразивной резки с ЧПУ. Программное управление установкой обеспечивает точную и качественную резку металла без дополнительной механической обработки кромок.
Гидроабразивную вырезку деталей следует производить на оборудовании согласно требованиям, приведенным в его эксплуатационной документации. Следует применять оборудование, обеспечивающее при вырезке плоских деталей с кромкой без фасок отклонение не более +/- 0,5 мм, а с фаской — не более +/- 1 мм.
Допускается применение резки без абразива, при этом скорость и производительность резки будут значительно меньше.
Поставляемый листовой металлопрокат перед гидроабразивной резкой должен быть очищен и выправлен. Правку и очистку листового проката выполняют в соответствии с 5.2 и 5.3.
Если установка гидроабразивной резки не обеспечивает обработки кромки (снятия фаски, ласки), то кромки детали после вырезки дополнительно подвергают механической обработке.
Резку деталей с габаритным размером хотя бы одной кромки менее 100 мм необходимо выполнять с перемычками.
5.8.2 Разметку деталей выполняют гравировкой с применением гидравлики при помощи струи воды без абразива.
Если в деталях предусмотрена операция гибки, то для нанесения разметки для гибки допускается применять гравировку. Дополнительных операций по зачистке деталей перед гравировкой проводить не требуется.
Маркировку деталей на установке гидроабразивной резки следует выполнять при условии оснащения установки маркировочным устройством (каплеструйной головкой). При ее отсутствии маркировку следует выполнять в соответствии с 5.5.
5.8.3 Рекомендуемые параметры установки для гидроабразивной резки:
- максимальное давление воды от 400 до 650 МПа при ее расходе до 4,0 дм3/мин (л/мин);
- расход абразива от 300 до 450 г/мин.
5.8.4 В качестве расходного материала для гидроабразивной резки рекомендуется применять абразивный гранат с размером частиц от 120 до 600 мкм. Абразив с размером частиц менее 120 мкм использовать нецелесообразно.
5.8.5 Скорость гидроабразивной резки следует выбирать в зависимости от ряда параметров, к которым относятся:
- диаметр сопла режущей головки;
- давление (расход) воды;
- размер и расход частиц абразива;
- требования, предъявляемые к качеству поверхности реза.
Ориентировочные скорости вырезки деталей из марок стали нормальной, повышенной и высокой прочности, включая двухслойные на их основе, для различных толщин приведены в таблице 12, а из коррозионно-стойкой стали — в таблице 13.
Указанные в таблицах 12 и 13 скорости соответствуют резке при давлении воды 415 МПа, при использовании абразивного граната с размером частиц от 120 до 300 мкм, диаметре сопла режущей головки 0,28 мм и среднем расходе абразива 400 г/мин. Режимы, приведенные в таблицах 12 и 13, являются ориентировочными и подлежат отработке и уточнению в зависимости от технологических возможностей используемого оборудования.
Скорость гидроабразивной резки углеродистой стали нормальной, повышенной и высокой прочности, включая двухслойные на их основе (справочно)
Скорость гидроабразивной резки коррозионно-стойкой стали (справочно)
5.9 Правка деталей
5.9.1 Детали следует подвергать правке при наличии искривлений, превышающих установленные требования к точности правки готовых деталей. Операция правки конкретных деталей назначается технологическим подразделением завода при разработке рабочей технологии.
По указанию технологической службы прокат и детали, а также режимы их правки фиксируют в специальном журнале. Форма журнала (см. приложение Б) устанавливается технологической службой завода.
5.9.2 Правку деталей из листа на плоскость следует выполнять на многовалковых ЛПМ или прессах. Для исключения повреждения валков кромки деталей должны быть зачищены от заусенцев и грата. Рабочая поверхность валков должна быть очищена от заусенцев, окалины и грязи.
5.9.3 Настройку ЛПМ перед правкой деталей следует выполнять в соответствии с требованиями 5.2.6. Периодический контроль правки проводит мастер.
5.9.4 Количество проходов при правке деталей должно соответствовать указанному в 5.2.7.
Допускается применение прокладок, изготовленных в соответствии с требованиями действующей нормативной документации или по чертежам технологического подразделения, согласованным с инженерным подразделением и с подразделением охраны труда и техники безопасности завода.
Прокладки изготавливают из сталей и сплавов черных или цветных металлов, более пластичных, чем металл, подвергающийся правке, габаритными размерами, приведенными в таблице 14, и с кромками, скругленными на радиус 3 мм. При этом зазор между рабочими валками при настройке машины должен быть увеличен на толщину прокладки. Прокладки следует укладывать на границе между бухтиной и ровной поверхностью детали.
При отсутствии многовалковой ЛПМ достаточной мощности допускается выполнять правку на валковых ЛГМ или гидравлическом прессе.
При правке на прессе допускается применение прокладок, которые должны быть изготовлены из металла более пластичного, чем выправляемые детали.
Габаритные размеры прокладок для правки деталей
Правку полос на ребро следует выполнять на горизонтально-гибочном прессе. Допускается выполнять правку путем раскатки одной кромки полосы на роликовом прессе типа ЛГС или МГПС, а также нагревом или на другом подобном оборудовании, обеспечивающем качество изготовления деталей.
5.9.5 Правку вручную на плите необходимо применять лишь для мелких деталей типа книц, узких и тонких полос.
Криволинейные полосы допускается править на ребро путем вытяжки одной из кромок детали ударами кувалдой. При этом утонение детали не должно превышать допусков на толщину листа по ГОСТ Р 52927 и других нормативных документов на поставку проката из стали.
5.9.6 Тепловая правка не допускается для листовых деталей, изготавливаемых из проката:
- марок стали по ГОСТ Р 52927 с уровнем прочности от 500 МПа и более;
- марок стали по ГОСТ Р 52927 в состоянии поставки после ТМО.
Возможность и условия применения тепловой правки такие же, как при горячей гибке (см. 5.10.7).
Допускается выполнение правки листовых деталей из указанных марок стали низкотемпературным нагревом в диапазоне от 200 °C до 250 °C согласно нормативной документации.
5.10 Холодная и горячая гибка
5.10.1 Гибку заготовок из листового проката выполняют в холодном и горячем состоянии на ЛГМ и листоштамповочных прессах, а также в холодном состоянии на роликовых прессах (станках типа ЛГС и МГПС).
Горячую гибку следует применять при изготовлении деталей со сложной формой поверхности, получение которой технически невозможно при холодной гибке, при недостаточной мощности гибочного оборудования, при гибке на радиусы менее предельно допустимых (см. таблицу 15) или если интенсивность пластических деформаций металла превышает предельно допустимую (см. таблицу 16), если сталь недостаточно пластична для выполнения холодной гибки.
Допустимые относительные радиусы при холодной гибке в толщинах листового проката
| Марка стали | Толщина S, мм | Относительный радиус | ||
| минимально допустимый | предельно допустимый | минимально допустимый отгибки фланцев | ||
| A, B, D, E, F (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; Ст2сп, Ст3сп, Ст3пс, Ст3кп, 15, 20, 30 | До 5 включ. | 2,0 | 1,0 | 1,0 |
| Св. 5 до 10 включ. | 1,5 | |||
| Св. 10 до 20 включ. | 3,0 | 2,0 | 2,0 | |
| Св. 20 до 36 включ. | 4,0 | 2,5 | 2,5 | |
| Св. 36 до 60 включ. | 5,0 | 3,0 | - | |
| Св. 60 | 3,5 | |||
| A27S, D27S, E27S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*> | До 5 включ. | 2,5 | 1,5 | 1,5 |
| Св. 5 до 10 включ. | 2,0 | 2,0 | ||
| Св. 10 до 20 включ. | 3,5 | 2,5 | 2,5 | |
| Св. 20 до 36 включ. | 4,5 | 3,0 | 3,0 | |
| Св. 36 до 60 включ. | 6,0 | 3,5 | - | |
| Св. 60 | 6,5 | 4,0 | ||
| A32, D32, E32, F32, A36, D36, E36, F36, F36S, A40, A40S, D40, D40S, E40, E40S, F40, F40S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; 09Г2, 09Г2С, 10ХСНД, 10ХГСН1Д | До 5 включ. | 5,0 | 2,0 | 2,0 |
| Св. 5 до 10 включ. | 6,0 | 2,5 | 2,5 | |
| Св. 10 до 20 включ. | 8,0 | 3,0 | 3,0 | |
| Св. 20 до 36 включ. | 9,0 | 3,5 | 3,5 | |
| Св. 36 до 60 включ. | 10,0 | 4,0 | - | |
| A420, D420, E420, F420, A460, D460, E460, F460 (в т.ч. с дополнительными индексами Z25, Z35, Arc); A500, D500, W500, F500, A550, D550, E550, F550, A620, A620S, D620, D620S, E620, E620S, F620, F620S, A690, A690S, D690, D690S, E690, E690S, F690, F690S (в т.ч. с дополнительными индексами Z35, Arc); 35Х, 38ХА | До 10 включ. | 4,0 | ||
| Св. 10 до 20 включ. | 5,0 | 5,0 | ||
| Св. 20 до 60 включ. | - | |||
| Св. 60 | 6,0 | |||
| 08Х18Н10Т, 12Х18Н9Т, 12Х18Н10Т, 10Х17Н13М2Т; другие эквивалентные марки стали <*> (304, 316L, 321, 316Ti, 904L, S31803) | До 10 включ. | 2,0 | 1,0 | 1,0 |
| Св. 10 до 20 включ. | 3,0 | 1,5 | 1,5 | |
| Св. 20 до 60 включ. | 6,0 | 2,0 | 2,0 | |
| Св. 60 | 8,0 | 3,0 | - | |
| 08Х17Н6Т, 09Х17Н7Ю, 08Х15Н4Г3 | До 10 включ. | 8,0 | 5,0 | - |
| Св. 10 до 20 включ. | 10,0 | 6,0 | ||
| Св. 20 до 60 включ. | 12,0 | 8,0 | ||
| Св. 60 | ||||
| 10Х14Г14Н4Т | До 10 включ. | 5,0 | 1,0 | - |
| Св. 10 до 20 включ. | 6,0 | 2,0 | ||
| Св. 20 до 60 включ. | 7,0 | 3,0 | ||
| Св. 60 | 4,0 | |||
| 08Х22Н6Т, 04Х20Н6Г11М2АФБ, (310S) <*> | До 10 включ. | 7,0 | 4,0 | - |
| Св. 10 до 20 включ. | 8,0 | 5,0 | ||
| Св. 20 до 60 включ. | 10,0 | 6,0 | ||
| Св. 60 | ||||
| A, B, D, E, F, A27S, D27S, E27S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; Ст3, 5, 10, 20, 25 (поковки, плиты) | Св. 60 до 100 включ. | 10,0 | 5,0 | - |
| Св. 100 до 200 включ. | 12,0 | 6,0 | ||
| A32, D32, E32, F32, A36, D36, E36, F36, F36S, A40, A40S, D40, D40S, E40, E40S, F40, F40S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; 45, 09Г2, 09Г2С, 10ХСНД, 10ХГСН1Д (поковки, плиты) | Св. 60 до 100 включ. | 10,0 | 5,0 | - |
| Св. 100 до 200 включ. | 12,0 | 6,0 | ||
| A420, D420, E420, F420, A460, D460, E460, F460, A500, D500, E500, F500, A550, D550, E550, F550, A620, A620S, D620, D620S, E620, E620S, F620, F620S, A690, A690S, D690, D690S, E690, E690S, F690, F690S (в т.ч. с дополнительными индексами Z35, Arc); 35Х, 38ХА (поковки, плиты) | Св. 60 до 100 включ. | 10,0 | 6,0 | - |
| 08Х18Н10Т, 12Х18Н9Т, 12Х18Н10Т, другие эквивалентные марки стали <*> (поковки) | Св. 60 до 100 включ. | 6,0 | 4,0 | - |
| Св. 100 до 200 включ. | 10,0 | 6,0 | ||
| 08Х17Н6Т, 09Х17Н7Ю, 08Х15Н4Г3 (поковки) | Св. 60 до 100 включ. | 12,0 | 8,0 | - |
| Св. 100 до 200 включ. | 14,0 | 10,0 | ||
| 10Х14Г14Н4Т, 10Х17Н3М2Т (поковки) | Св. 60 до 100 включ. | 7,0 | 5,0 | - |
| Св. 100 до 200 включ. | 10,0 | 7,0 | ||
| 08Х22Н6Т (поковки) | Св. 60 до 100 включ. | 10,0 | 6,0 | - |
| Св. 100 до 200 включ. | 12,0 | 8,0 | ||
| <*> Судостроительные марки стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по режимам, приведенным в настоящей таблице, в случае отсутствия подобных данных от соответствующего классификационного общества. Примечание — Для деталей, проходящих гибку после предварительной механической обработки заготовки, относительный радиус рассчитывают по толщине механически обработанных деталей. | ||||
Допустимые значения интенсивности деформаций при холодной гибке деталей из листового проката
| Марка стали | Толщина S, мм | Интенсивность деформаций, % | |
| максимально допустимая | предельно допустимая | ||
| A, B, D, E, F (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; Ст2сп, Ст3сп, Ст3пс, Ст3кп, 15, 20, 30 | До 5 включ. | 28,0 | 50,1 |
| Св. 5 до 10 включ. | 36,0 | ||
| Св. 10 до 20 включ. | 19,3 | 28,0 | |
| Св. 20 до 36 включ. | 14,7 | 22,9 | |
| Св. 36 до 60 включ. | 11,9 | 19,3 | |
| Св. 60 | 16,7 | ||
| A27S, D27S, E27S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*> | До 5 включ. | 22,9 | 36,0 |
| Св. 5 до 10 включ. | 28,0 | ||
| Св. 10 до 20 включ. | 16,7 | 22,9 | |
| Св. 20 до 36 включ. | 13,2 | 19,3 | |
| Св. 36 до 60 включ. | 9,9 | 16,7 | |
| Св. 60 | 9,2 | 14,7 | |
| A32, D32, E32, F32, A36, D36, E36, F36, F36S, A40, A40S, D40, D40S, E40, E40S, F40, F40S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; 09Г2, 09Г2С, 10ХСНД, 10ХГСН1Д | До 5 включ. | 11,9 | 28,0 |
| Св. 5 до 10 включ. | 9,9 | 22,9 | |
| Св. 10 до 20 включ. | 7,5 | 19,3 | |
| Св. 20 до 36 включ. | 6,6 | 16,7 | |
| Св. 36 до 60 включ. | 6,0 | 14,7 | |
| A420, D420, E420, F420, A460, D460, E460, F460 (в т.ч. с дополнительными индексами Z25, Z35, Arc); A500, D500, E500, F500, A550, D550, E550, F550, A620, A620S, D620, D620S, E620, E620S, F620, F620S, A690, A690S, D690, D690S, E690, E690S, F690, F690S (в т.ч. с дополнительными индексами Z35, Arc); 35Х, 38ХА | До 10 включ. | ||
| Св. 10 до 20 включ. | 11,9 | ||
| Св. 20 до 60 включ. | |||
| Св. 60 | 9,9 | ||
| 08Х18Н10Т, 12Х18Н9Т, 12Х18Н10Т, 10Х17Н13М2Т, другие эквивалентные марки стали <*> (304, 316L, 321, 316Ti, 904L, S31803) | До 10 включ. | 28,0 | 50,1 |
| Св. 10 до 20 включ. | 19,3 | 36,0 | |
| Св. 20 до 60 включ. | 9,9 | 28,0 | |
| Св. 60 | 7,5 | 19,3 | |
| 08Х17Н6Т, 09Х17Н7Ю, 08Х15Н4Г3 | До 10 включ. | 11,9 | |
| Св. 10 до 20 включ. | 6,0 | 9,9 | |
| Св. 20 до 60 включ. | 4,9 | 7,5 | |
| Св. 60 | |||
| 10Х14Г14Н4Т | До 10 включ. | 11,9 | 50,1 |
| Св. 10 до 20 включ. | 9,9 | 28,0 | |
| Св. 20 до 60 включ. | 8,5 | 19,3 | |
| Св. 60 | 14,7 | ||
| 08Х22Н6Т, 04Х20Н6Г11М2АФБ (310S) <*> | До 10 включ. | 8,5 | 14,7 |
| Св. 10 до 20 включ. | 7,5 | 11,9 | |
| Св. 20 до 60 включ. | 6,0 | 9,9 | |
| Св. 60 | |||
| A, B, D, E, F, A27S, D27S, E27S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; Ст3, 5, 10, 20, 25 (поковки, плиты) | Св. 60 до 100 включ. | 6,0 | 11,9 |
| Св. 100 до 200 включ. | 4,9 | 9,9 | |
| A32, D32, E32, F32, A36, D36, E36, F36, F36S, A40, A40S, D40, D40S, E40, E40S, F40, F40S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; 45, 09Г2, 09Г2С, 10ХСНД, 10ХГСН1Д (поковки, плиты) | Св. 60 до 100 включ. | 6,0 | 11,9 |
| Св. 100 до 200 включ. | 4,9 | 9,9 | |
| A420, D420, E420, F420, A460, D460, E460, F460, A500, D500, E500, F500, A550, D550, E550, F550, A620, A620S, D620, D620S, E620, E620S, F620, F620S, A690, A690S, D690, D690S, E690, E690S, F690, F690S (в т.ч. с дополнительными индексами Z35, Arc); 35Х, 38ХА (поковки, плиты) | Св. 60 до 100 включ. | 6,0 | 9,9 |
| 08Х18Н10Т, 12Х18Н9Т, 12Х18Н10Т; другие эквивалентные марки стали <*> (поковки) | 9,9 | 14,7 | |
| Св. 100 до 200 включ. | 6,0 | 9,9 | |
| 08Х17Н6Т, 09Х17Н7Ю, 08Х15Н4Г3 (поковки) | Св. 60 до 100 включ. | 4,9 | 7,5 |
| Св. 100 до 200 включ. | 4,2 | 6,0 | |
| 10Х14Г14Н4Т, 10Х17Н3М2Т (поковки) | Св. 60 до 100 включ. | 8,5 | 11,9 |
| Св. 100 до 200 включ. | 6,0 | 8,5 | |
| 08Х22Н6Т (поковки) | Св. 60 до 100 включ. | 6,0 | 9,9 |
| Св. 100 до 200 включ. | 4,9 | 7,5 | |
| <*> Судостроительные марки стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по режимам, приведенным в настоящей таблице, в случае отсутствия подобных данных от соответствующего классификационного общества. Примечание — Для деталей, проходящих гибку после предварительной механической обработки заготовки, интенсивность пластических деформаций рассчитывают по толщине механически обработанных деталей. | |||
5.10.2 Заготовки, поступающие на гибку, должны быть очищены от окалины, ржавчины и грязи, обрезаны по размеченному контуру и должны иметь температуру не менее 5 °C.
Кромки листовых заготовок, предназначенных для холодной гибки на радиус менее 10 толщин, должны быть скруглены на радиус от 1 до 2 мм при толщине заготовки до 20 мм и на радиус 3 мм при толщине заготовки более 20 мм. По разрешению технологического подразделения завода допускается не выполнять скругление кромок заготовок мелких деталей, изготавливаемых из материала одной плавки большими партиями, если в результате гибки опытной партии объемом не менее 20 штук в зоне изгиба трещины при люминесцентном контроле не обнаруживаются.
5.10.3 При холодной гибке деталей с одинарной кривизной поверхности (цилиндрические, конические, угловые и т.п.) минимально и предельно допустимые относительные радиусы изгиба (отношение внутреннего радиуса изгиба к толщине проката) соответствуют значениям, приведенным в таблице 15.
При холодной гибке деталей с двойной кривизной поверхности максимально и предельно допустимая интенсивность деформаций соответствуют значениям, приведенным в таблице 16. Расчет интенсивности деформаций следует выполнять подтвержденными аналитическими методами или опытным путем по изменению расстояний между кернами, нанесенными на поверхность листа в наиболее деформированной ее области.
Последовательность гибки и состав технологических операций зависят от назначения детали. Степень ответственности деталей устанавливает проектант в зависимости от конструктивной группы деталей.
При холодной гибке происходит увеличение прочностных и уменьшение пластических свойств материала в зоне изгиба.
Холодная гибка на минимально допустимый радиус и более (максимально допустимую интенсивность деформаций и менее) обеспечивает сохранность механических свойств исходного материала. При холодной гибке детали ответственного назначения (рассчитываемой на прочность) до достижения минимально допустимого радиуса (максимально допустимой интенсивности деформаций) по таблицам 15, 16 проведение термической обработки деталей корпусов судов, как правило, не требуется. После гибки выполняют визуальный контроль наличия трещин на поверхности детали в зоне гибки.
При холодной гибке детали ответственного назначения на радиусы от минимального до предельно допустимого (включительно) по таблице 15 или от максимальной до предельно допустимой интенсивности деформаций по таблице 16 после гибки на минимально допустимый радиус (максимально допустимую интенсивность деформаций) деталь должна подвергаться промежуточной термической обработке в виде высокого отпуска для данной марки стали по 5.11. Затем выполняют гибку до требуемого радиуса и завершающую термообработку по режимам промежуточной. В этом случае после гибки выполняют визуальный контроль и дефектоскопию поверхности детали для определения наличия трещин на поверхности детали в зоне гибки.
Предельно допустимый относительный радиус (предельно допустимая интенсивность деформаций) соответствует предельным возможностям холодной гибки без трещинообразования.
Если необходимо согнуть деталь на радиус меньше предельно допустимого (интенсивность деформаций более предельно допустимой), то после гибки на предельно допустимый радиус (предельно допустимую интенсивность деформаций) выполняют промежуточную термообработку детали (высокий отпуск) и гибку продолжают с уменьшением радиуса на 20%, после чего термообработку (высокий отпуск) повторяют, и так далее до достижения требуемого радиуса. После завершения гибки детали неответственного назначения выполняют только визуальный контроль наличия трещин на поверхности детали в зоне гиба, а после завершения гибки детали ответственного назначения выполняют заключительную термообработку (высокий отпуск) по режимам промежуточной термообработки, визуальный контроль и дефектоскопию для определения наличия трещин на поверхности детали, а также проверку механических свойств в зоне гиба (проверку выполняют на опытной детали) или в зоне припуска (штатная деталь) на соответствие требованиям нормативной документации. Требования к вырезке образцов — аналогично горячей гибке (см. 5.10.7).
5.10.4 Изготовление деталей типа днищ или их элементов следует производить в соответствии с 6.9 - 6.11.
5.10.5 Доведение до заданных размеров деталей из листового проката после теплой и горячей гибки и термообработки следует выполнять в холодном состоянии без проверки механических свойств материала детали, если отклонения полученного радиуса изгиба от требуемого не превышают 20%, отсутствуют резкие изломы, отклонения от плоскостности не превышают 10 мм/м, но не более 60 мм на всю длину на заготовках ответственного назначения. При отклонениях, превышающих указанные, доведение деталей до заданных размеров следует производить в холодном состоянии, но с обязательным последующим отпуском.
5.10.6 При догибке на гидравлических прессах деталей сложной кривизны разрешается применять прокладки, изготовленные в соответствии с требованиями действующей нормативной документации или по чертежам технологического подразделения производства, согласованным с инженерным подразделением, а также с подразделением охраны труда и техники безопасности завода. Прокладки изготавливают из черных или цветных металлов, более пластичных, чем металл гнутой заготовки. Толщина дисковых, квадратных и прямоугольных прокладок должна быть в пределах от 4 до 60 мм, ширина — от 60 до 300 мм, длина — от 100 до 1500 мм. Кромки прокладок должны быть закруглены радиусом от 3 до 5 мм. Поверхности прокладок должны быть без трещин, заусенцев, расслоений и других механических повреждений, снижающих эксплуатационные качества изделий.
Допустимое утонение прокладок из стали повышенной прочности, а также цветных металлов и сплавов при толщине прокладок до 20 мм — 10%, более 20 мм — 5%, для прокладок из малоуглеродистых марок стали при толщине до 20 мм — 20%, более 20 мм — 10% от толщины прокладок.
Стальные прокладки в процессе эксплуатации должны подвергаться контрольной проверке не менее одного раза в три месяца.
5.10.7 Нагрев заготовки при теплой и горячей гибке позволяет в несколько раз уменьшить предел текучести стали, что снижает усилие гибки, а также снижает допустимый радиус гибки и повышает допустимую интенсивность деформаций. Кроме того, при теплой и горячей гибках снижается упругость металла, что способствует получению деталей сложной формы.
Горячую гибку следует выполнять при температурах, приведенных в таблице 17. Температуру до 800 °C следует контролировать при помощи термопар касания или термокарандашами, а более 800 °C — контактным микропроцессорным термометром ТК-5, термопарой касания или пирометром по ГОСТ 28243.
Посадку заготовки в печь необходимо выполнять при температуре не более приведенной в таблице 17. Посадка одновременно с поковками не допускается. Температуру в печи следует контролировать автоматическими приборами с самописцами при расположении термопар по всей длине печи на обеих ее сторонах при одинаковых интервалах между термопарами.
Продолжительность нагрева заготовок, начиная с момента достижения в печи температуры нагрева, должна соответствовать данным, приведенным в таблице 18. Во время нагрева в печи следует поддерживать восстановительную атмосферу (коптящее пламя) и избыточное давление.
| Таблица 17 | |||
| Температура при горячей гибке | Марка стали | ||
| Температура, °C +/- 20 °C нагрева | при начале гибки | при окончании гибки | A, B, D, E, F (в т.ч. с дополнительными индексами Z25, Z35); |
| другие эквивалентные марки стали <*>; Ст2сп, Ст3сп, Ст3пс, Ст3кп, 15, 20, 30 970 | 950 | ||
| 450 A27S, D27S, E27S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*> | 500 | ||
| A32, D32, E32, F32, A36, D36, E36, F36, F36S, A40, A40S, D40, D40S, E40, E40S, F40, F40S (в т.ч. с дополнительными индексами Z25, Z35, Arc); другие эквивалентные марки стали <*>; | 09Г2, 09Г2С, 10ХСНД, 10ХГСН1Д | ||
| 550 | A420, D420, E420, F420, A460, D460, E460, F460 (в т.ч. с дополнительными индексами Z25, Z35, Arc); | A500, D500, E500, F500, A550, D550, E550, F550, A620, A620S, D620, D620S, E620, E620S, F620, F620S, A690, A690S, D690, D690S, E690, E690S, F690, F690S (в т.ч. с дополнительными индексами Z35, Arc) | 600 |
| 35Х, 38ХА 880 | 860 | 500 | 08Х18Н10Т, 12Х18Н9Т, 12Х18Н10Т, 10Х17Н13М2Т, 08Х17Н6Т, 09Х17Н7Ю, 08Х15Н4Г3, 08Х22Н6Т, 10Х14Г14Н4Т; |
| другие эквивалентные марки стали <*> (304, 316L, 321, 316Ti, 904L, S31803) 970 950 680 <*> Судостроительные марки стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по режимам, приведенным в настоящей таблице, в случае отсутствия подобных данных от соответствующего классификационного общества. | |||
1 Температуру начала гибки допускается не контролировать при условии, что время переноса от печи до начала гибки для заготовок толщиной до 10 мм — не более 1 мин, а для заготовок толщиной более 10 мм — не более 2 мин.
2 При выполнении гибки в специальных штампах измерение температуры окончания гибки допускается не производить.
Продолжительность нагрева заготовок
| Толщина листа, мм | Продолжительность нагрева заготовки из стали, мин, не менее | |||
| Углеродистая | Низколегированная | Легированная конструкционная | Коррозионно-стойкая | |
| От 2 до 5 включ. | 5 | 6 | 8 | 8 |
| Св. 5 до 10 включ. | 10 | 12 | 14 | 15 |
| Св. 11 до 16 включ. | 16 | 20 | 22 | 24 |
| Св. 18 до 20 включ. | 20 | 22 | 28 | 30 |
| Св. 22 до 25 включ. | 25 | 30 | 34 | 35 |
| Св. 26 до 30 включ. | 30 | 35 | 38 | 40 |
| Св. 32 до 36 включ. | 35 | 40 | 46 | 50 |
| Св. 38 до 40 включ. | 40 | 50 | 56 | 60 |
| Св. 42 до 60 включ. | 45 | 58 | 70 | |
| Св. 65 до 100 включ. | - | - | 100 | 120 |
| Примечание — Эквивалентные судостроительные марки стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по режимам, приведенным в настоящей таблице, в случае отсутствия подобных данных от соответствующего классификационного общества. | ||||
Соприкосновение факела пламени с заготовками не допускается. Количество нагревов устанавливается в зависимости от кривизны и размеров деталей и указывается в технологических картах.
При нагреве листовой заготовки в печи, оснащенной термопарами, до температуры не более 550 °C и гибке в интервале температур от 500 °C до 550 °C последующая термическая обработка не требуется. Контролировать температуру следует термощупом или контактным микропроцессорным термометром ТК-5.
Примечание - Контроль температуры допускается выполнять по времени гибки: не более 5 мин — для заготовок толщиной до 40 мм и не более 10 мин — для заготовок толщиной от 40 мм и более.
В зависимости от требований к применению деталей (ответственного или неответственного назначения) и состояния поставки листового проката, из которого они изготовлены, некоторые детали после горячей гибки должны подвергаться термической обработке согласно 5.11 с последующей проверкой механических свойств материала детали на соответствие требованиям на поставку проката.
Горячая гибка не допускается для листовых деталей, изготавливаемых из проката:
- азотосодержащей стали;
- марок стали по ГОСТ Р 52927 в состоянии поставки после ТМО.
В исключительных случаях горячая гибка указанных марок стали допускается только после апробации технологии с проведением опытных работ для подтверждения соответствия механических свойств материала гнутой детали требованиям нормативных документов на поставку проката. После горячей гибки детали должны подвергаться испытаниям по программе и методике испытаний, согласованной и утвержденной в установленном в судостроительной промышленности порядке, с целью проверки изменения структуры и механических свойств материала детали при гибке в условиях завода.
При тех же условиях допускается теплая гибка, которую выполняют при температурах от 250 °C до 650 °C, как правило, с печного нагрева после отпуска. Возможность снижения допустимого радиуса гибки и повышения допустимой интенсивности деформаций по сравнению с холодной гибкой зависит от режимов теплой гибки, которые должны быть установлены в результате проведения опытных работ.
Механические свойства материала проверяют на образцах из проб, вырезанных из той части опытной детали, где ожидаемая интенсивность деформаций металла максимальна.
Контролировать механические свойства материала штатных деталей следует на разрывных и ударных образцах, вырезаемых из припуска или проб-свидетелей из того же листа, прошедших нагрев под горячую гибку и термическую обработку совместно с деталью.
Механические свойства материала штатных деталей контролируют не менее чем для 10% деталей одной плавки от партии деталей, одновременно загружаемых в печь.
5.10.8 Взамен горячей гибки разрешается применять тепловую гибку местными нагревами, за исключением деталей из марок стали, для которых горячая гибка не допускается. Тепловая гибка местными нагревами применяется при отсутствии соответствующего оборудования и при доводке листов со сложной формой поверхности после холодной гибки на прессах и вальцах. Температура местных нагревов для различных марок стали приведена в таблице 19.
Температуру нагрева детали контролируют по цвету металла: при 650 °C цвет поверхности проката из стали может быть коричнево-красным (температура от 580 °C до 650 °C), но не темно-красным (температура от 650 °C до 730 °C). В дополнение к визуальному контролю по цвету контроль температуры нагрева поверхности проката из стали должен выполняться при помощи высокотемпературного пирометра С-500. При этом количество нагревов не ограничено.
Температура нагрева листов при тепловой гибке местными нагревами
| Марка стали | Температура | |
| рекомендуемая, °C +/- 20 °C | допустимая, °C | |
| A, B, D, E (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*>; Ст2сп, Ст3сп, Ст3пс, Ст3кп, 15, 20, 30 | 580 | 650 |
| A27S, D27S, E27S, A32, D32, E32, F32, A36, D36, E36, F36, F36S, A40, A40S, D40, D40S, E40, E40S, F40, F40S, A420, D420, E420, F420, A460, D460, E460, F460 (в т.ч. с дополнительными индексами Z25, Z35, Arc); 09Г2, 09Г2С, 10ХСНД, 10ХГСН1Д; другие эквивалентные марки стали <*> | 600 | |
| A500, D500, E500, F500, A550, D550, E550, F550, A620, A620S, D620, D620S, E620, E620S, F620, F620S, A690, A690S, D690, D690S, E690, E690S, F690, F690S (в т.ч. с дополнительными индексами Z35, Arc) | 620 | |
| <*> Судостроительные марки стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по режимам, приведенным в настоящей таблице, в случае отсутствия подобных данных от соответствующего классификационного общества. | ||
После тепловой гибки детали местными нагревами не требуется проведения термической обработки.
Если листовой прокат из стали поставляется в термообработанном состоянии, то тепловая гибка допускается только в исключительных случаях, поскольку ее выполнение может ухудшить механические свойства материала деталей.
Если при гибке деталей ответственного назначения температура нагрева была превышена, то необходимо проведение полной термической обработки стали, аналогичной термообработке стали в состоянии поставки, для получения нормируемых значений механических свойств материала детали.
5.10.9 Отбортовку кромок отверстий методом штамповки с нагревом ТВЧ деформированной зоны из стали всех марок допускается выполнять по инструкции завода-строителя, согласованной и утвержденной в установленном в судостроительной промышленности порядке.
5.10.10 Изгиб листов в холодном состоянии происходит за пределами упругости в области пластических деформаций при напряжении, превышающем предел текучести изгибаемого материала. В зависимости от степени пластической деформации происходит наклеп материала и изменение механических свойств материала детали. При этом прочностные свойства ( \sigma_{\text{т}} и \sigma_{\text{в}} ) повышаются, а пластические ( \delta_{5} и KCV) понижаются.
При изгибе листов наибольшие деформации возникают вблизи поверхности листа, при этом на выпуклой стороне возникают деформации растяжения, а на вогнутой — деформации сжатия. Между сжатыми и растянутыми волокнами находится неизменяющийся по длине нейтральный слой.
При свободной гибке на относительный радиус изгиба более 20 нейтральный слой проходит практически (с отклонением менее 5%) по середине поперечного сечения листа. В этом случае деформации растяжения и сжатия противоположны по знакам и равны по абсолютной величине
\epsilon_{\text{р}} = \epsilon_{c\text{ж}} = \frac{1}{2r_{0} + 1} , (3)
где \epsilon_{p} — относительная деформация растяжения;
\epsilon_{\text{сж}} — относительная деформация сжатия;
r0 - относительный внутренний радиус детали под нагрузкой r0 = R0/S (где R0 — внутренний радиус детали под нагрузкой, мм; S — толщина листа, мм).
При относительном радиусе изгиба r < 20 нейтральный слой смещается в сторону сжатых волокон, к центру кривизны. В этом случае деформация растяжения \epsilon_{p} , определяемая по формуле (4), будет больше деформации сжатия \epsilon_{\text{сж}} , определяемой по формуле (5):
\epsilon_{\text{р}} = \frac{1 - \gamma_{\text{н}.\text{с}}}{r_{0} + \gamma_{\text{н}.\text{с}}} , (4)
где \gamma_{\text{н}.\text{с}} — относительное смещение нейтрального слоя;
\epsilon_{\text{сж}} = \frac{\gamma_{\text{н}.\text{с}}}{2r_{0} + \gamma_{\text{н}.\text{с}}} . (5)
Относительное положение (отстояние) нейтрального слоя от сжатой поверхности заготовки определяют по таблице 20.
Относительное (в долях толщины) положение нейтрального слоя \gamma_{\text{н}.\text{с}} и коэффициент утонения \eta листовой заготовки при свободной гибке
| Показатель | Относительный внутренний радиус под нагрузкой r0 | ||||||
| 1 | 2 | 3 | 4 | 5 | 10 | 20 | |
| \gamma_{\text{н}.\text{с}} | 0,38 | 0,42 | 0,43 | 0,44 | 0,45 | 0,46 | 0,47 |
| \eta | 0,970 | 0,980 | 0,985 | 0,990 | 0,992 | 0,995 | 0,998 |
При гибке на относительные радиусы r0 <= 20 происходит изменение толщины листовой заготовки. Относительную толщину заготовок (коэффициент утонения) \eta в зависимости от внутреннего относительного радиуса r0 определяют по таблице 20.
При гибке в упор относительное смещение нейтрального слоя \gamma_{\text{н}.\text{с}} заготовки зависит от величины калибрующего усилия пресса Pк, МН, на плунжере пресса и определяется по формуле
\gamma_{\text{н}.\text{с}} = 0,5(1 - \frac{k_{\text{сж}}}{\text{т}}) , (6)
где kсж — коэффициент радиального сжатия, определяемый по площади контакта Fк пуансона или матрицы с заготовкой (в зависимости от того, что меньше), рассчитывают по формуле (7);
m — относительный изгибающий момент для чистого изгиба, \text{т } = \text{М }/(W\sigma_{\text{т}}) (где M — изгибающий момент, МН·м; W — момент сопротивления, м3; \sigma_{\text{т}} — предел текучести материала, МПа).
Коэффициент радиального сжатия kсж рассчитывают по формуле
k_{\text{сж}} = \frac{\text{Р}_{\text{к}}}{0,8F_{\text{к}}\sigma_{\text{т}}} , (7)
где Pк — калибрующее усилие, Н;
Fк — площадь контакта гибочной оснастки с изгибаемой заготовкой, м2.
Значение относительного изгибающего момента m принимают по таблице 21 в зависимости от относительных радиусов изгиба детали r0 под нагрузкой и после пружинения r.
5.10.11 Усилие гибки листовой заготовки P, Н, определяют по формулам:
- при использовании пуансона с длиной рабочей поверхности, большей длины листа в направлении линии гиба или равной ей (см. рисунок 3а)
\text{Р } = \frac{2LS^{2}}{3l} m \cdot \sigma_{\text{т}}K_{1} , (8)
m — относительный изгибающий момент (значения m по таблице 21);
\sigma_{\text{т}} — предел текучести материала листовой заготовки, МПа;
l — расстояние между фактическими точками касания заготовки и опорами матрицы, мм, равное
l = l_{1} \frac{R + S}{R + r_{3} + S} , (9)
где l1 — расстояние между опорами (точками конца закругления опор матрицы), мм;
r3 — радиус закругления кромки опоры, мм;
K1 — коэффициент облегания детали по пуансону:
K1 = 1, если радиус изгиба детали задается перемещением пуансона,
K1 = 1,5, если радиус изгиба детали задается радиусом кривизны рабочей поверхности пуансона;
- при гибке пуансоном, длина которого меньше длины листа в направлении линии гиба (гибка со свисающей со штампа частью листа) (см. рисунок 3б)
P = \frac{2LS^{2}}{3l} m \cdot \sigma_{\text{т}}K_{1}(1 + K_{2}) , (10)
где K2 — коэффициент, учитывающий влияние свисающей со штампа части листа и определяемый по формуле
K_{2} = 0,2 \frac{B}{b} (\frac{L}{b} - 1) , (11)
Выражение (11) справедливо при 0 < B/b <= 3 и 1 < L/b <= 6.
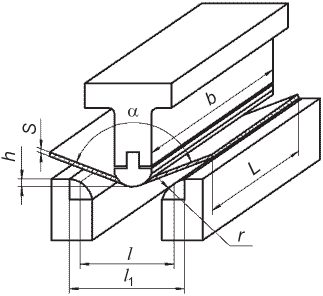 |
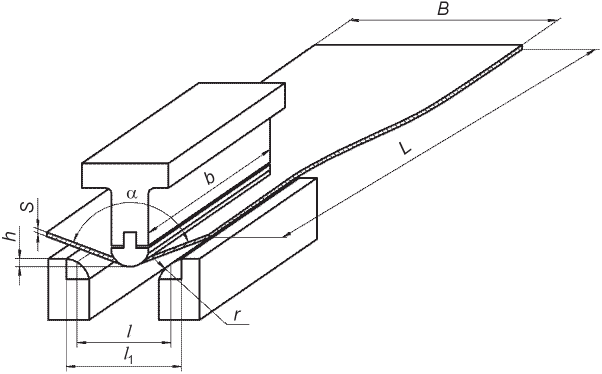 |
|---|---|
| а — листы без свисающей части | б — листы со свисающей частью |
S — толщина листа; b — длина пуансона; B — ширина листа; L — длина листа; l1 — расстояние между опорами; l — расстояние между точками касания; h — заглубление пуансона; \alpha — угол гибки
Рисунок 3 — Схема свободной гибки листов универсальным штампом
При больших значениях B/b и L/b коэффициент K2 определяют по формуле
K_{2} = 0,2 \sqrt{(\frac{L}{b})^{2} + 4(\frac{B}{b})} . (12)
В таблице 21 приведены относительные изгибающие моменты для чистого изгиба (без учета контактных напряжений) узких листовых заготовок (L <= 5S). Для широких листовых заготовок (L >= 5S) значение m следует увеличить на 15%.
Относительные изгибающие моменты m в зависимости от относительного радиуса изгиба r0 под нагрузкой и после пружинения r углеродистых, низколегированных и коррозионно-стойких марок стали
| r0 | r | m | ||||||||
| A, B, D, E, F, Ст2сп, Ст3сп, Ст3пс, Ст3кп, 15, 20, 30 | A32, D32, E32, F32, 09Г2, 09Г2С, 10Г2С1Д | A36, D36, E36, F36, A40, D40, E40, F40, 10ХГСН1Д, 10ХСНД | 08Х18Н10Т | 12Х18Н10Т, 12Х18Н9Т, 08Х17Н6Т, 09Х17Н7Ю, 08Х15Н4Г3, 08Х22Н6Т, 10Х14Г14Н4Т, 10Х17Н13М2Т | A, B, D, E, F, Ст2сп, Ст3сп, Ст3пс, Ст3кп, 15, 20, 30 | A32, D32, E32, F32, 09Г2, 09Г2С, 10Г2С1Д | A36, D36, E36, F36, A40, D40, E40, F40, 10ХГСН1Д, 10ХСНД | 08Х18Н10Т | 12Х18Н10Т, 12Х18Н9Т, 08Х17Н6Т, 09Х17Н7Ю, 08Х15Н4Г3, 08Х22Н6Т, 10Х14Г14Н4Т 10Х17Н13М2Т | |
| и другие эквивалентные марки стали <*> и с дополнительными индексами Z25, Z35, S, W | ||||||||||
| 1 | 1,0 | - | - | 1,0 | - | 3,57 | - | - | 3,57 | - |
| 2 | 2,0 | 2,0 | 2,1 | 2,0 | 2,1 | 3,38 | 3,58 | 3,68 | 3,38 | 3,38 |
| 3 | 3,0 | 3,1 | 3,2 | 3,1 | 3,2 | 3,30 | 3,50 | 3,60 | 3,30 | 3,30 |
| 4 | 4,1 | 4,2 | 4,3 | 4,1 | 4,4 | 3,22 | 3,42 | 3,52 | 3,22 | 3,22 |
| 5 | 5,2 | 5,3 | 5,4 | 5,2 | 5,7 | 3,14 | 3,36 | 3,48 | 3,14 | 3,14 |
| 6 | 6,2 | 6,3 | 6,4 | 6,2 | 6,6 | 3,00 | 3,22 | 3,36 | 3,00 | 3,00 |
| 7 | 7,3 | 7,4 | 7,5 | 7,3 | 7,8 | 2,80 | 2,90 | 3,00 | 2,80 | 2,80 |
| 8 | 8,3 | 8,4 | 8,6 | 8,3 | 8,9 | 2,40 | 2,80 | 2,90 | 2,40 | 2,40 |
| 9 | 9,4 | 9,5 | 9,7 | 9,4 | 10,2 | 2,21 | 2,40 | 2,50 | 2,21 | 2,21 |
| 10 | 10,5 | 10,6 | 10,9 | 10,5 | 11,7 | 2,08 | 2,15 | 2,20 | 2,05 | 1,90 |
| 15 | 16,5 | 16,6 | 17,0 | 16,1 | 18,8 | 1,92 | 1,93 | 1,97 | 1,87 | 1,77 |
| 20 | 22,0 | 22,2 | 23,3 | 21,9 | 27,0 | 1,81 | 1,83 | 1,85 | 1,77 | 1,70 |
| 25 | 28,2 | 28,8 | 31,8 | 28,1 | 36,6 | 1,75 | 1,76 | 1,78 | 1,72 | 1,66 |
| 30 | 34,5 | 35,7 | 38,3 | 34,3 | 48,0 | 1,70 | 1,72 | 1,73 | 1,68 | 1,63 |
| 40 | 47,8 | 50,2 | 55,5 | 47,8 | 74,6 | 1,64 | 1,66 | 1,68 | 1,64 | 1,51 |
| 50 | 62,6 | 66,7 | 76,2 | 62,5 | 111,0 | 1,60 | 1,64 | 1,66 | 1,61 | 1,43 |
| 60 | 79,5 | 86,6 | 101,0 | 78,9 | 160,0 | 1,58 | 1,61 | 1,62 | 1,59 | 1,35 |
| 70 | 96,5 | 106,0 | 154,0 | 96,3 | 225,0 | 1,56 | 1,59 | 1,60 | 1,57 | 1,27 |
| 80 | 119,0 | 130,0 | 204,0 | 116,0 | 264,0 | 1,55 | 1,57 | 1,58 | 1,54 | 1,14 |
| 90 | 138,0 | 157,0 | 217,0 | 138,0 | 321,0 | 1,53 | 1,56 | 1,57 | 1,51 | 1,04 |
| 100 | 156,0 | 172,0 | 283,0 | 159,0 | 465,0 | 1,52 | 1,54 | 1,55 | 1,49 | 1,02 |
| <*> Судостроительные марки стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по требованиям, приведенным в настоящей таблице в случае отсутствия подобных данных от соответствующего классификационного общества. | ||||||||||
5.10.12 При подгибке кромок заготовок цилиндрических и конических обечаек следует использовать закрытые штампы. Подгибка кромок без технологического припуска с заданной точностью возможна при усилии пресса P, Н, определяемого по формуле
P = \frac{LS^{2}\sigma_{\text{т}}}{3 \sqrt{2R \cdot c}} , (13)
где L — длина изгибаемой части заготовки (см. рисунок 3а), мм;
R — внутренний радиус изгиба детали после пружинения, мм;
c — допустимое отклонение от цилиндрической формы, мм (см. таблицу 43).
При невозможности обеспечения требуемого усилия для подгибки кромки листа, не имеющей технологического припуска, с целью увеличения изгибающего момента вблизи кромки требуется увеличение плеча изгиба, для чего вводится технологический припуск, удаляемый после гибки. Припуск принимается равным половине расстояния между опорами матрицы минус допустимая величина прямого участка lпр, мм, определяемая по формуле
l_{\text{пр}} = \frac{LS^{2}\sigma_{\text{т}}}{2\text{Р}} - \sqrt{2R \cdot c} . (14)
При этом допускается выпуклость (отклонение от прямолинейности образующих от 15 до 20 мм) для толстостенных деталей конусных переходов с квадрата на круг конструкций ППБУ толщиной более 20 мм.
5.10.13 Гибку листовых деталей в вальцах выполняют между вращающимися валками. Изгибающий момент M, Н·м, определяют по формуле
M = mW \cdot \sigma_{\text{т}} = m \frac{LS^{2}\sigma_{\text{т}}}{6} , (15)
где W — момент сопротивления поперечного сечения плоского листа, м3.
Значение относительного изгибающего момента m приведено в таблице 21.
5.10.14 В паспортных данных на ЛГМ указывают только максимальные размеры листового проката и значение его прочностных свойств. Имея паспортные данные на оборудование и зная механические свойства материала детали изгибаемого листа, приближенные значения размеров листов из марок стали, допустимых к обработке на данном оборудовании, можно определять по формуле
S = S_{1} \sqrt{\frac{m_{1}\sigma_{\text{т}1}}{m\sigma_{\text{т}}}} \cdot K_{\text{ш}} , (16)
где S1, \sigma_{\text{т}1} , m1 - соответственно максимальные толщина, предел текучести и относительный изгибающий момент, относящиеся к листу, указанному в паспорте оборудования;
S, \sigma_{\text{т}} , m — соответственно максимальные толщина, предел текучести и относительный изгибающий момент, относящиеся к листу, допускаемому к обработке на данном виде оборудования;
Kш — коэффициент, зависящий от отношения L/b (где L — длина линии гиба, b — рабочая длина валка) и учитывающий распределение нагрузки по длине валка (в соответствии с таблицей 22).
При уменьшении толщины обрабатываемого листа может произойти его пробуксовка по валкам машины. Ориентировочную минимально возможную толщину листового проката Smin, мм, которую допускается согнуть на открытых трехвалковых вальцах, определяют по формуле
S_{min} = S_{1} \sqrt{\frac{\sigma_{\text{т}1}E_{1}}{\sigma_{\text{т}}E}} , (17)
где S1 — минимальная толщина листа, указанного в паспорте оборудования, мм;
E — модуль упругости материала, допускаемого к обработке, МПа;
E1 — модуль упругости материала, относящийся к листу, указанному в паспорте оборудования, МПа.
5.10.15 При гибке деталей цилиндрической формы, выполняемой в вальцах, не имеющих перемещения боковых валков, высоту установки среднего валка или боковых валков по вертикали H, мм (см. рисунок 4), для получения заготовки с заданным радиусом рассчитывают по формуле
где f — прогиб изгибаемой листовой заготовки, мм;
S — толщина изгибаемой листовой заготовки, мм.
Нулевое значение установки среднего валка или боковых валков по вертикали H соответствует уровню верхней кромки нижних валков.
При расчете гибки конических листов первоначально определяют прогиб f1, мм, наружной (широкой) кромки по формуле
f_{1} = R_{1} + S + R_{\text{в}} - \sqrt{(R_{1} + S + R_{\text{в}})^{2} - a^{2}} + \Delta f_{1} , (19)
где R1 — внутренний радиус изгиба наружной (широкой) кромки, мм;
Rв — радиус (половина диаметра) бокового валка, мм;
a — половина расстояния между центрами нижних валков, мм;
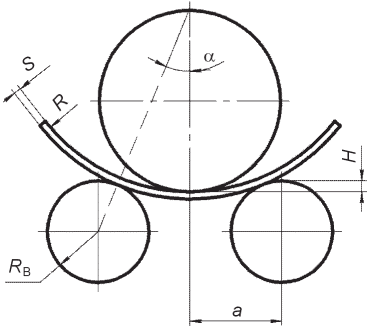 |
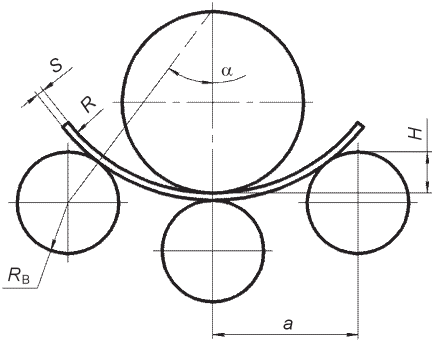 |
|---|---|
| а — трехвалковые вальцы | б — четырехвалковые вальцы |
R — радиус детали; Rв — радиус (половина диаметра) бокового валка; a — половина расстояния между осями боковых валков; H — высота установки верхнего или боковых валков
Рисунок 4 — Схема гибки детали и геометрические параметры настройки машины
\Delta f_{1} — дополнительный прогиб, вызванный пружинением (упругим последействием) металла, рассчитываемый по формуле
\Delta f_{1} = \frac{a^{2}(R_{1} + S)^{2}}{3 \cdot R_{e1} \cdot (R_{1} + S + R_{\text{в}})^{2}} , (20)
где Re1 — радиус упругого последействия (пружинения), мм, равный
R_{e1} = \frac{ES}{2m_{1}\sigma_{\text{т}}} , (21)
где E — модуль упругости металла изгибаемого листа, МПа;
m1 — относительный изгибающий момент при изгибе наружной (широкой) кромке на радиус R1 (см. таблицу 21);
\sigma_{\text{т}} — предел текучести металла изгибаемого листа, МПа.
Затем определяют прогиб внутренней (узкой) кромки f2, мм, наружной (широкой) кромки по формуле
f_{2} = R_{2} + S + R_{\text{в}} - \sqrt{(R_{2} + S + R_{\text{в}})^{2} - \text{а}^{2}} + \Delta f_{2} , (22)
где R2 — внутренний радиус изгиба внутренней (узкой) кромки, мм;
\Delta f_{2} — дополнительный прогиб, вызванный пружинением (упругим последействием) металла, рассчитываемый по формуле
\Delta f_{2} = \frac{a^{2}(R_{2} + S)^{2}}{3 \cdot R_{e2} \cdot (R_{2} + S + R_{\text{в}})^{2}} , (23)
где Re2 — радиус упругого последействия (пружинения), мм, равный
R_{e2} = \frac{ES}{2m_{2}\sigma_{\text{т}}} , (24)
где m2 — относительный изгибающий момент при изгибе внутренней (узкой) кромки на радиус R2 (см. таблицу 21).
Тангенс угла наклона верхнего валка \phi , град, определяют по формуле
tg\phi = \frac{f_{2} - f_{1}}{L} , (25)
где L — длина образующей конусного листа, мм.
5.10.16 Для гибки листовых деталей на гидравлических прессах следует применять универсальные штампы.
5.10.16.1 Универсальный листогибочный штамп с набором сменных комплектов приведен на рисунке 5. Комплекты штампа выбирают в соответствии с таблицей 23.
Размер H1 — следует принимать по закрытой и открытой высоте пресса; размер H2 принимают равным 0,75 от закрытой высоты пресса; размеры H3 и B выбирают в соответствии с требованиями действующей нормативной документации.
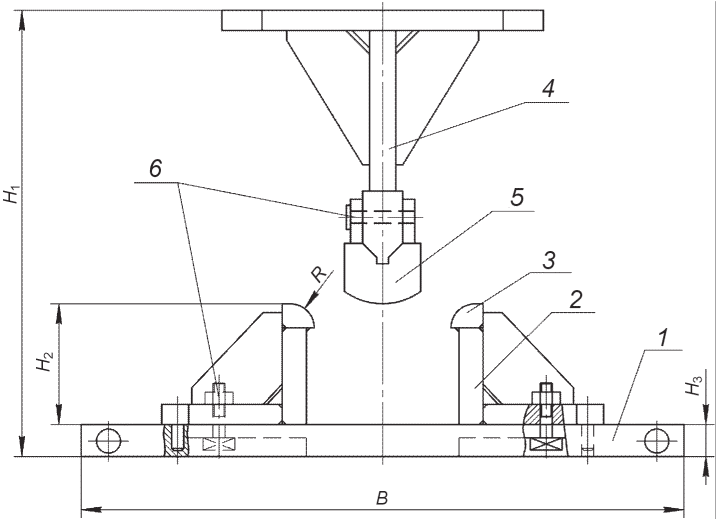
H1 — открытая высота пресса; H2 — высота матрицы; H3 — толщина основания матрицы; B — ширина основания матрицы; 1 — основание; 2 — матрицедержатели; 3 — сменные губки матрицы; 4 — пуансонодержатель; 5 — пуансон; 6 — крепежные элементы
Рисунок 5 — Универсальный листогибочный штамп с набором сменных комплектов
Набор сменных комплектов к универсальному листогибочному штампу
5.10.16.2 Комбинированный листогибочный штамп с перемещающимися формообразующими секциями приведен на рисунках 6 и 7; размеры штампа следует выбирать в соответствии с таблицей 24.
Размер H1 — следует принимать по закрытой и открытой высоте пресса; размер H2 принимают равным 0,75 закрытой высоты пресса. Размеры H3 и B принимают по таблице 24.
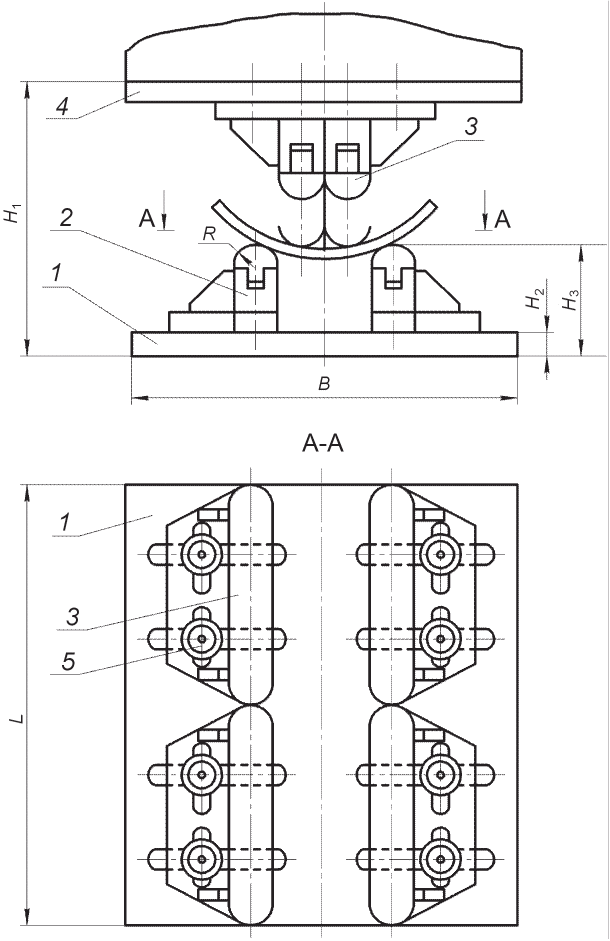
H1 — открытая высота пресса; H2 — высота матрицы; H3 — толщина основания матрицы; B — ширина основания матрицы; L — длина основания матрицы 1 — основание; 2 — перемещающиеся взаимозаменяемые секции; 3 — сменные губки секций; 4 — плита пуансона; 5 — крепежные элементы
Рисунок 6 — Комбинированный листогибочный штамп с перемещающимися формообразующими секциями
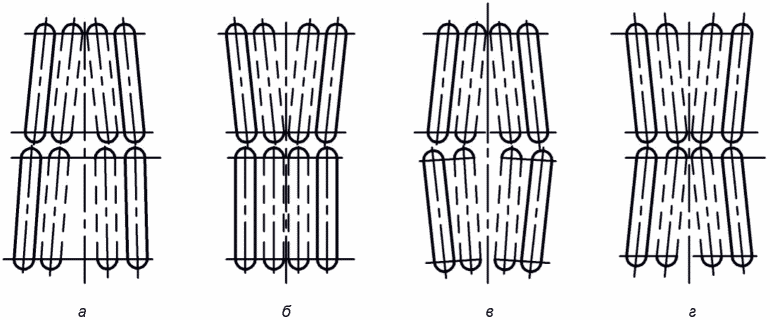
а — конусная; б — конусно-цилиндрическая; в — парусовидная; г — седлообразная
Рисунок 7 — Схема установки перемещающихся формообразующих секций комбинированного листогибочного штампа
Размеры комбинированного листогибочного штампа с перемещающимися формообразующими секциями
| Длина L | Ширина B | Радиус опор R | Толщина основания H3 |
| не менее | |||
| 1000 | 1500 | 60 | 80 |
| 1500 | 1600 | 80 | |
| 2000 | 1800 | 100 | |
| 2500 | 2000 | 120 | |
| 3200 | 2500 | 150 | 100 |
| 4500 | 3300 | 200 | |
5.10.16.3 Штамп для гибки цилиндрических и конических деталей приведен на рисунке 8; размеры штампа следует выбирать в соответствии с таблицей 25.
Размеры штампа для гибки цилиндрических и конических деталей
| Длина L | R | H | H1 | B |
| не менее | ||||
| 1000 | 75 | 275 | 60 | 800 |
| 1500 | 85 | 325 | 70 | 900 |
| 2000 | 90 | 375 | 80 | 1000 |
| 2500 | 100 | 425 | 90 | 1100 |
| 3200 | 110 | 475 | 100 | 1200 |
| 4500 | 120 | 525 | 110 | 1300 |
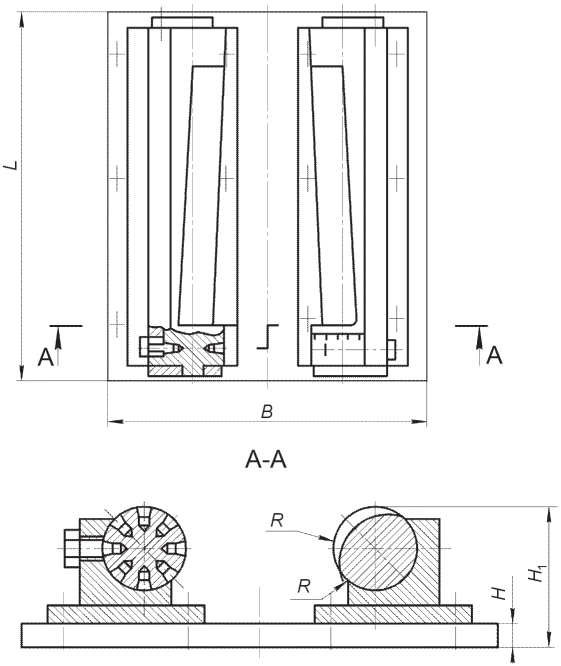
Рисунок 8 — Комбинированный листогибочный штамп для гибки цилиндрических и конических деталей
5.10.16.4 Штамп для гибки конических деталей приведен на рисунке 9; размеры штампа следует выбирать в соответствии с таблицей 26.
Размеры штампа для гибки конических деталей
| Длина L | H2 | H3 | H4 | B1 | S1 | S2 |
| не менее | ||||||
| 2500 | 150 | 250 | 185 | 1000 | 60 | 150 |
| 3200 | 200 | 350 | 250 | 1400 | 80 | 180 |
Размер H1 следует принимать по закрытой и открытой высоте пресса. Размеры B и L1 принимают по верхней плите пресса. Радиусы R1 и R2 следует выбирать с учетом пружинения материала, но не более 0,9 от требуемого радиуса детали.
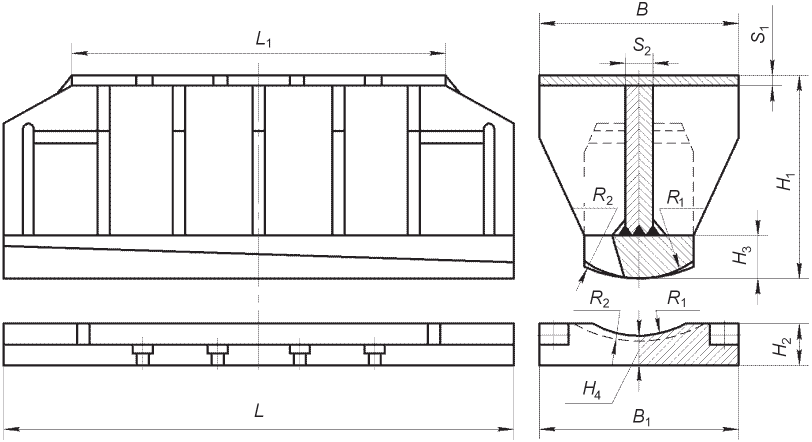
H1 — высота пуансона; H2 — толщина матрицы; H3 — толщина пуансона; H4 — толщина заглубления матрицы; B — ширина пуансонодержателя; L и L1 — длина плиты матрицы и пуансонодержателя; B1 — ширина матрицы; S1 — толщина плиты пуансонодержателя; S2 — толщина ребра пуансонодержателя; R1 и R2 — радиусы на противоположных концах пуансона и матрицы
Рисунок 9 — Штамп для гибки конических деталей
Для подгибки кромок штампом, указанным на рисунке 8, целесообразно применять вкладную матрицу, приведенную на рисунке 10, основные размеры которой приведены в таблице 27.
Размеры вкладной матрицы для подгибки кромок
| Ширина B | H | H1 | H2 | r | r1 | l |
| не менее | ||||||
| 1000 | 200 | 180 | 80 | 75 | 60 | 600 |
| 1500 | 250 | 200 | 100 | 100 | 80 | 800 |
| 2000 | 350 | 275 | 150 | 1000 | ||
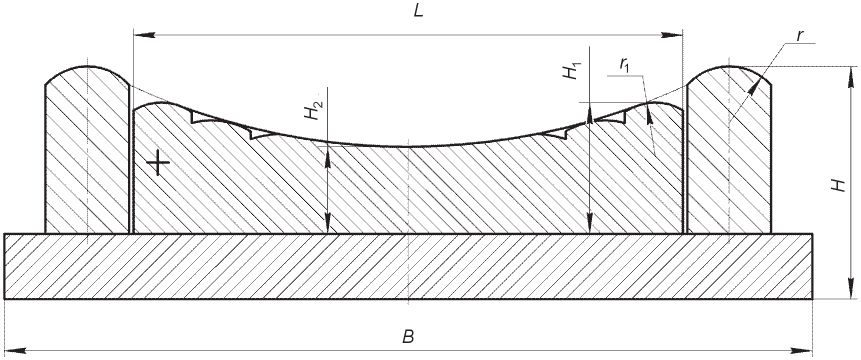
B — ширина матрицы; H — высота опор матрицы; H1 — высота вкладной матрицы; H2 — глубина матрицы; L — ширина вкладной матрицы; r — радиус опор матрицы; r1 — радиус скругления выступов вкладной матрицы
Рисунок 10 — Вкладная матрица комбинированного листогибочного штампа с перемещающимися формообразующими секциями
5.10.17 При недостаточном усилии пресса для подгибки кромок гибку допускается выполнять на матрице штампа с поворотными опорами, приведенными на рисунке 11. При этом размер L (расстояние между опорами) выбирают в пределах от 15 до 25 толщин изгибаемого листа. Размер глубины паза l выбирают равным одной-двум толщинам изгибаемого листа. Размеры зева паза S и толщины сменной прокладки t выбирают конструктивно в зависимости от номенклатуры изгибаемых листов.
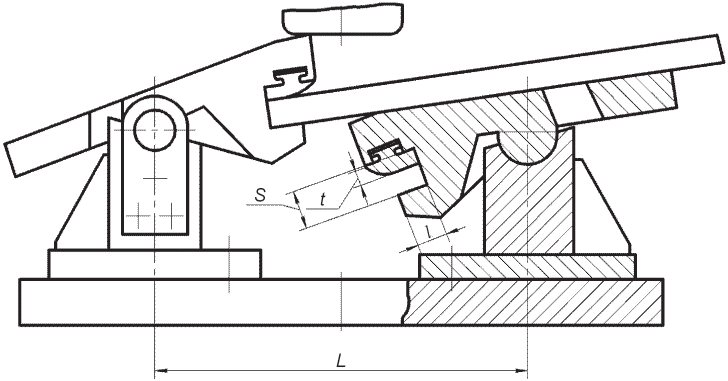
L — расстояние между опорами; S — высота паза; l — глубина паза; t — толщина прокладки
Рисунок 11 — Матрица гибочного штампа для гибки цилиндрических деталей с подгибкой кромок
5.10.18 Типы и размеры штамповой оснастки следует выбирать в соответствии с требованиями действующей нормативной документации применительно к размерам обрабатываемых заготовок деталей и имеющемуся оборудованию с учетом его гибочных усилий, установочных размеров пресса и штампа.
При единичном и мелкосерийном производстве и при больших радиусах изгиба заготовок листовых деталей необходимо выбирать штампы, обеспечивающие универсальность их применения, широкий охват номенклатуры деталей при незначительных комбинационных изменениях конструкции.
5.10.19 При гибке ответственных деталей для исключения местных вмятин радиусы закруглений рабочих поверхностей пуансонов и матриц должны быть не менее указанных в таблице 28.
Минимальные относительные радиусы закругления рабочих поверхностей пуансонов при гибке листов поперечным изгибом
5.10.20 Штампы изготавливают по чертежам, разработанным в соответствии с настоящим стандартом, общая высота штампа с учетом применяемых переходных плит должна быть не менее закрытой высоты пресса.
5.10.21 Отклонение от параллельности верхней и нижней плит штампов при установке пуансона на матрицу допускается не более 3:1500, а отклонение от плоскостности поверхности плит — не более 1 мм.
Отклонение от перпендикулярности продольных и поперечных ребер верхней и нижней плит должно быть не более 3:1000.
5.10.22 На торцевой поверхности каждого штампа должна быть нанесена маркировка краской согласно принятым обозначениям. На литых штампах литьем наносят номер чертежа и радиус. Места маркировки обводят прямоугольной рамкой.
Сдача штампа в эксплуатацию должна быть оформлена соответствующим актом с подписью представителей подразделений технического контроля и техники безопасности.
5.10.23 Твердость формообразующих частей пуансонов и матриц должна быть не менее 45 HRC по ГОСТ 9013.
5.10.24 Рекомендуемое расстояние между опорами штампов при гибке листовых деталей приведено в таблице 29.
Рекомендуемое расстояние между опорами штампов при гибке листовых деталей
5.10.25 Рекомендуемая подача (перемещение листа относительно штампа на шаг гибки) при свободном изгибе в универсальных штампах равна 0,2 расстояния между опорами, а при гибке в «упор» рекомендуемая подача равна 0,8 ширины рабочей зоны пуансона или матрицы (в зависимости от того, что меньше).
5.10.26 Гибку двух сломов на листе необходимо начинать с центра заготовки, проходя сначала по одной линии слома, а затем по другой. При этом за первый переход по обеим линиям слома гибка производится предварительно, после чего при следующем переходе угол доводится до заданного. Детали со сломами, имеющие на концах разные сечения, следует гнуть начиная с широкого конца и заканчивая на узком, последовательно по одной, затем до другой линии слома.
5.10.27 Формообразование длинных деталей конической формы следует начинать с угла заготовки, не создавая эксцентриситета нагрузки на плунжере пресса, причем сначала следует гнуть одну кромку на ширине 8 — 10 толщин изгибаемой заготовки, затем вторую и, наконец, среднюю часть. У деталей длиной до двух длин пуансона после подгибки кромок гибку следует вести с узкой стороны заготовки (с малым радиусом) от кромок к середине, не передвигая заготовки вдоль штампа. В этом случае широкий конец получает требуемую кривизну, и необходима лишь правка и подгонка по шаблону.
5.10.28 Гибку листовых деталей цилиндрической и конической форм в зависимости от толщины осуществляют при помощи цилиндрического комплекта универсального штампа при расстоянии между опорами согласно таблице 29. Гибку следует начинать от середины ширины листа с переходом сначала к одному, затем к другому краю. Для доводки (правки) допускается использование прокладок в соответствии с 5.10.6.
5.10.29 Листы с двойной кривизной поверхности при поперечном их погибе до 40 — 60 мм в зависимости от толщины могут быть согнуты под гидравлическими прессами при помощи цилиндрического комплекта универсального штампа.
Гибку следует начинать от середины заготовки и продолжать сначала к одному краю, затем снова от середины к другому краю. При достижении требуемого продольного погиба с проверкой по шаблону на заготовку укладывают одну прокладку сверху и еще две прокладки снизу в соответствии с рисунком 12.
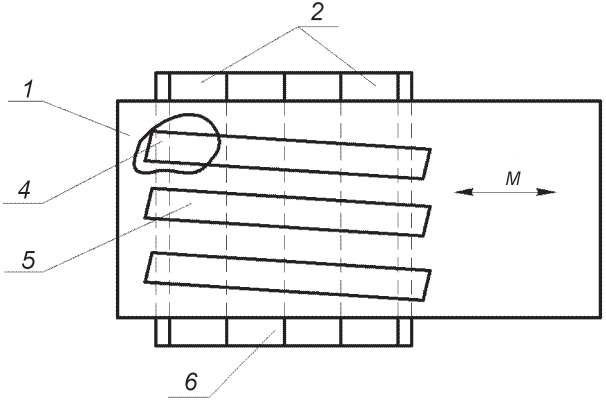
а — укладка прокладок перед формообразованием
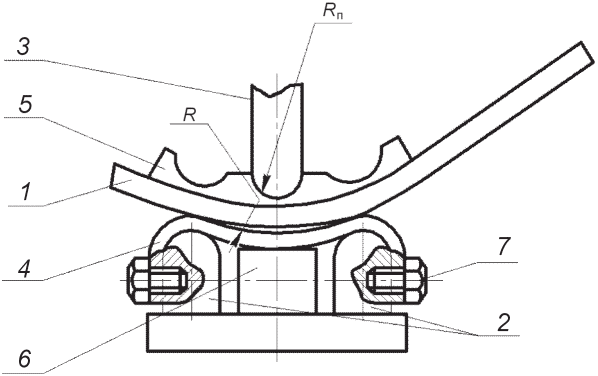
б — положение заготовки после снятия нагрузки
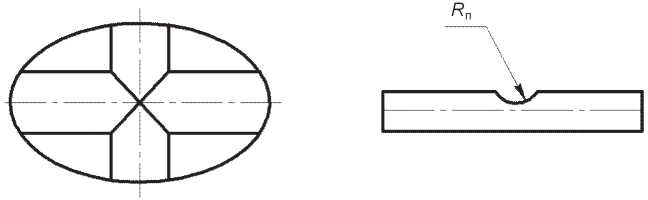
M — направление подачи листа; R — радиус прокладки; Rп — радиус пуансона; 1 — изгибаемый лист; 2 — опоры; 3 — пуансон; 4, 5 — прокладки; 6 — подставка; 7 — болт
Рисунок 12 — Формообразование детали двойной кривизны в цилиндрическом штампе
При гибке листовых деталей седлообразной формы прокладки укладывают наоборот: две сверху, одну снизу. Для исключения эксцентриситета нагрузки на штамповую плиту пресса расположение прокладок должно быть строго симметричным относительно оси пуансона. Направление укладки прокладок должно совпадать с направлением линий гиба вдоль листа.
Толщину прокладок выбирают по погибу шаблона, уложенного на опоры штампа, или при продольной погиби на заготовку с увеличением на значение величины упругого последействия (пружинения). Для ограничения хода пресса снизу целесообразно устанавливать подставки. Нижние прокладки, предварительно изогнутые под заданную кривизну с учетом пружинения, для удобства работы целесообразно закрепить к опорам штампа в соответствии с рисунком 12.
5.10.30 Гибку и доводку деталей после предварительной гибки их на ЛГМ также следует осуществлять по способу, приведенному в 5.10.29.
5.10.31 Для листов со значительной продольной кривизной (погиб больше указанного в 5.9.29), а также для листовых деталей, являющихся частями поверхности тела вращения сферической и парусовидной формы, целесообразно при гибке использовать сферические штампы.
Первоначально листовую заготовку изгибают на сферическом штампе до придания заготовке сферической кривизны с погибом, равным меньшей кривизне, с большим для данной заготовки радиусом R2 в соответствии с рисунком 13.
Формообразование начинают от центра заготовки (место, где пересекаются диагонали) и последовательно переносят к продольным (длинным) кромкам, а затем к поперечным кромкам. После достижения заданной (продольной) кривизны большого радиуса R2 заготовку укладывают на цилиндрический штамп и доводят до требуемой формы с применением прокладок по технологии, приведенной в 5.10.29.
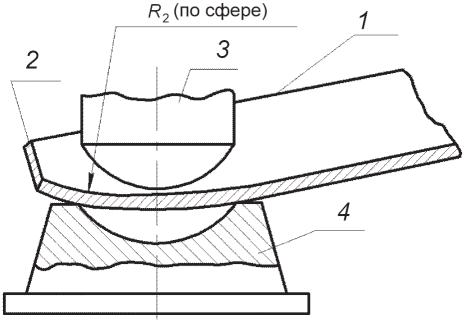
а — формообразование в сферическом штампе
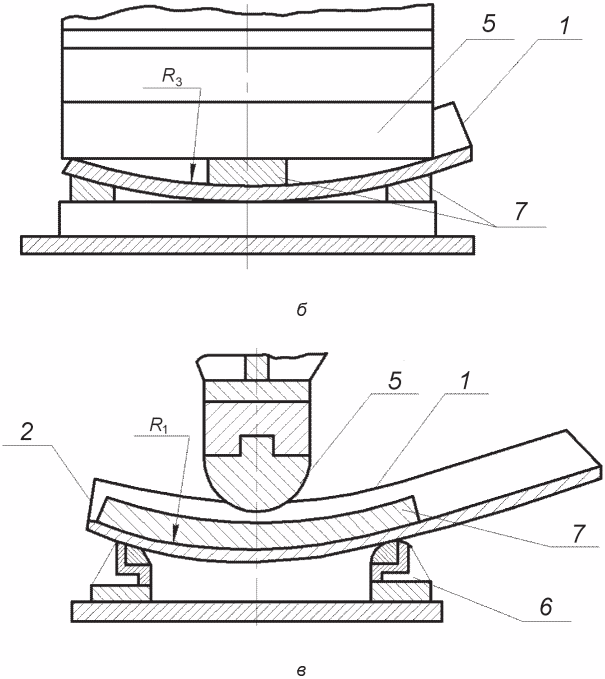
б, в — формообразование в цилиндрическом штампе
1 — продольная кромка листа; 2 — поперечная кромка листа; 3 — сферический пуансон; 4 — сферическая матрица; 5 — цилиндрический пуансон; 6 — опора универсального штампа; 7 — прокладки
Рисунок 13 — Формообразование листовых деталей с двойной кривизной поверхности в сферическом и цилиндрическом штампе
5.10.32 Если при гибке детали требуется значительная вытяжка, а также при гибке деталей седлообразной формы применяют парусовидный и седлообразный комплект универсального штампа или специальные штампы.
5.11 Термическая обработка
5.11.1 Термическую обработку применяют:
- в виде закалки и отпуска после горячей гибки;
- в виде высокого отпуска для восстановления механических свойств материала детали после холодной гибки листового проката на радиусы менее минимально допустимых, указанных в таблице 15, или интенсивности деформаций более максимально допустимой, указанной в таблице 16;
- в виде высокого отпуска после доводки в холодном состоянии при отклонениях от требуемого погиба более указанных в 5.10.5.
5.11.2 Режимы термической обработки контролируют в соответствии с рабочими инструкциями, разработанными отделом главного металлурга завода-строителя.
Технология термической обработки должна быть апробирована, а режимы согласованы и утверждены в установленном в судостроительной промышленности порядке после проведения опытных работ для подтверждения соответствия структуры и механических свойств материала детали требованиям нормативных документов на поставку металлопроката при выполнении термообработки в условиях завода.
Соблюдение режимов термической обработки должны контролировать представители подразделения технического контроля завода. Печи должны быть снабжены автоматическими приборами с самописцами, а при их отсутствии показания термопар следует записывать в специальный журнал через каждые 60 мин при повышении температуры и через каждые 30 мин в процессе выдержки.
5.11.3 На каждом заводе должны быть составлены рабочие внутризаводские инструкции, включающие в себя технологические процессы на термическую обработку заготовок и деталей применительно к имеющемуся термическому оборудованию.
5.11.4 Перечень деталей, которые должны подвергаться термической обработке, составляет технологическое подразделение завода-строителя при разработке рабочей технологии на головной заказ серии по рабочим чертежам и согласовывается с отделом главного металлурга завода.
5.11.5 Необходимость проведения термической обработки после гибки с нагревом детали определяют в зависимости от температуры гибки (горячая или теплая — по 5.10.7 или тепловая местными нагревами — по 5.10.8) и условий применения детали на заказе: если термическая обработка требуется, то после гибки ее выполняют для обеспечения соответствия механических свойств материала детали предъявляемым к ней требованиям. Термическую обработку в этом случае проводят для восстановления или получения требуемых свойств. Режимы термической обработки деталей после горячей гибки указаны в таблице 30.
Режимы термической обработки коррозионно-стойкой стали марок 12Х18Н10Т, 12Х18Н9Т, 08Х18Н10Т, 08Х22Н6Т, 10Х14Г14Н4Т и 09Х17Н7Ю должны соответствовать ГОСТ 5582 и ГОСТ 7350, при этом для стали 09Х17Н7Ю при первом отпуске выдержка должна быть не менее 5 ч, при втором — не менее 8 ч. Для стали марок 08Х17Н6Т, 10Х17Н13М2Т, 08Х15Н4Г3 режимы термической обработки указаны в таблице 30.
Режимы термической обработки низколегированных и коррозионно-стойких марок стали после горячей гибки
| Марка стали | Режим термической обработки |
| A, B, D, E, F, A27S, D27S, E27S (в т.ч. с дополнительными индексами Z25, Z35); другие эквивалентные марки стали <*> | Нагрев под закалку до температуры от 900 °C до 940 °C. Отпуск при температуре от 640 °C до 690 °C |
| A32, D32, E32, F32, A36, D36, E36, F36, F36S (в т.ч. с дополнительными индексами Z25, Z35, Arc); 09Г2, 09Г2С; другие эквивалентные марки стали <*> | Нагрев под закалку до температуры от 900 °C до 940 °C. Отпуск при температуре от 640 °C до 690 °C |
| A40, A40S, D40, D40S, E40, E40S, F40, F40S (в т.ч. с дополнительными индексами Z25, Z35, Arc); 10ХСНД, 10ХГСН1Д; другие эквивалентные марки стали <*> | Нагрев под закалку до температуры от 900 °C до 940 °C. Отпуск при температуре от 640 °C до 680 °C |
| A420, D420, E420, F420, A460, D460, E460, F460 (в т.ч. с дополнительными индексами Z35, Arc) | Нагрев под закалку до температуры от 900 °C до 940 °C. Отпуск при температуре от 600 °C до 660 °C |
| A500, D500, E500, F500, A550, D550, E550, F550, A620, A620S, D620, D620S, E620, E620S, F620, F620S, A690, A690S, D690, D690S, E690, E690S, F690, F690S (в т.ч. с дополнительными индексами Z35, Arc) | Нагрев под закалку до температуры от 920 °C до 940 °C. Отпуск при температуре от 600 °C до 660 °C |
| 35Х, 38ХА | Закалка при температуре 860 °C, охлаждение в масле. Отпуск при температуре 500 °C — для стали марки 35Х, 550 °C — для стали марки 38ХА, охлаждение в воде или в масле |
| 08Х17Н6Т | Закалка при температуре от 950 °C до 970 °C, выдержка 2 мин на 1 мм толщины, охлаждение на воздухе. Первый отпуск при температуре от 740 °C до 760 °C, выдержка не менее 5 ч, охлаждение на воздухе или в воде. Второй отпуск при температуре от 520 °C до 650 °C, выдержка не менее 8 ч, охлаждение на воздухе |
| 10Х17Н13М2Т | Закалка при температуре от 1030 °C до 1080 °C, охлаждение в воде или на воздухе |
| 08Х15Н4Г3 | Закалка при температуре от 950 °C до 970 °C, выдержка 2 мин на 1 мм толщины, охлаждение на воздухе. Первый отпуск при температуре от 740 °C до 760 °C, выдержка не менее 5 ч, охлаждение на воздухе или в воде. Второй отпуск при температуре от 630 °C до 650 °C, выдержка не менее 8 ч, охлаждение на воздухе |
| <*> Судостроительные марки стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по режимам, указанным в настоящей таблице, в случае отсутствия подобных данных от соответствующего классификационного общества. Примечание — Время выдержки при нагреве под закалку и отпуск назначается с учетом особенностей термического оборудования и размеров деталей. | |
5.11.6 Температуру промежуточной и заключительной термообработок (высокого отпуска) для восстановления механических свойств материала деталей после холодной гибки или после доводки в холодном состоянии во избежание недопустимого снижения механических свойств материала, следует выбирать на 30 °C ниже, чем температуру окончательной термической обработки в состоянии поставки (закалки с отпуском или закалки с прокатного нагрева с отпуском).
5.11.7 Высокий отпуск (однократный или многократный) не допускается для листовых деталей, изготавливаемых из марок стали, для которых не допускается горячая гибка (см. 5.10.7), поскольку он может привести к недопустимому снижению механических свойств материала деталей. Поэтому прокат из указанных марок стали допускается подвергать только холодной гибке на минимально допустимый радиус (максимально допустимую интенсивность деформаций) с последующим визуальным контролем наличия трещин на поверхности детали в зоне гибки. Возможность и условия применения высокого отпуска этих деталей для гибки на радиус меньше минимально допустимого (интенсивность деформаций больше максимально допустимой) такие же, как при горячей гибке (см. 5.10.7).
5.11.8 Посадку в печь для нагрева под закалку не следует выполнять при температуре менее 300 °C и более температуры закалки.
При посадке деталей в горячую печь сначала выполняют выдержку при температуре печи в течение 1 ч, а затем нагрев печи до температуры закалки. Скорость нагрева не регламентируется.
Выдержка при температуре закалки должна определяться из расчета 2 мин на 1 мм для наибольшей толщины деталей, входящих в данную садку. Начало выдержки считается с момента достижения деталями температуры закалки.
После окончания выдержки детали следует перенести для охлаждения на воздух или в закалочный бак с водой. При этом должна быть предотвращена возможность коробления, а время переноса не должно превышать 3 мин. Температура воды в баке при окончании закалки должна быть не более 80 °C. В отдельных случаях для охлаждения применяют водяное душирование.
Посадку деталей в печь для нагрева под отпуск следует выполнять при температуре печи, не превышающей температуры отпуска. Скорость нагрева до температуры отпуска не должна превышать 100 градусов в час.
Выдержка при температуре отпуска для деталей толщиной до 12 мм не должна быть менее 1 ч, а для более толстых деталей устанавливается из расчета по 5 мин на 1 мм для наибольшей толщины деталей, входящих в садку. Начало выдержки считается с момента достижения деталями температуры отпуска. Охлаждение после выдержки при температуре отпуска допускается выполнять в воде или на воздухе.
5.11.9 Править и догибать детали после термической обработки разрешается в процессе охлаждения или после полного охлаждения.
5.11.10 После термообработки следует выполнить очистку поверхности деталей в соответствии с 5.3.
6 Изготовление деталей изделий типа днищ методами холодной и горячей штамповки
6.1 Листы для изготовления заготовок под штамповку должны отвечать требованиям ГОСТ Р 52927, а также других нормативных документов на поставку в соответствии с 4.1.1.
Штамповка изделий типа днищ, сопряженная с нагревом заготовки, например нагревом заготовок под штамповку или выполнением их термообработки, не допускается для листовых деталей, изготавливаемых из марок стали, для которых не допускается горячая гибка (см. 5.10.7), во избежание недопустимого снижения механических свойств материала деталей. Возможность и условия штамповки с нагревом этих деталей такие же, как при горячей гибке.
6.2 Правку, очистку, грунтование, разметку, маркировку, механическую, тепловую и гидроабразивную резку листового проката под заготовки для штамповки следует выполнять в соответствии с 5.2 - 5.8.
6.3 Заготовки под штамповку, не вписывающиеся в габаритные размеры листового проката, допускается изготавливать сварными из частей. Части сварной заготовки рекомендуется вырезать из листов одной плавки.
6.4 Диаметр заготовки под штамповку деталей Dз, мм (см. рисунки 14 и 15), определяют по формуле
где Dр — диаметр развертки криволинейной части детали, мм;
h1 - высота цилиндрического борта или прямолинейной части детали, мм;
h2 - припуск на образцы, обрезку и механическую обработку, мм.
Диаметр развертки Dр, мм, определяют следующим образом:
а) для деталей по рисунку 14а - по ГОСТ 6533;
б) для деталей по рисунку 14б - по формуле
D_{p} = \pi(R + \frac{S}{2}) - 0,035(R - r)\beta , (27)
где R — радиус сферической части детали, мм;
r — радиус торовой части детали, мм;
\beta — угол, охватывающий торовую часть детали, град;
S — толщина стенки детали, мм;
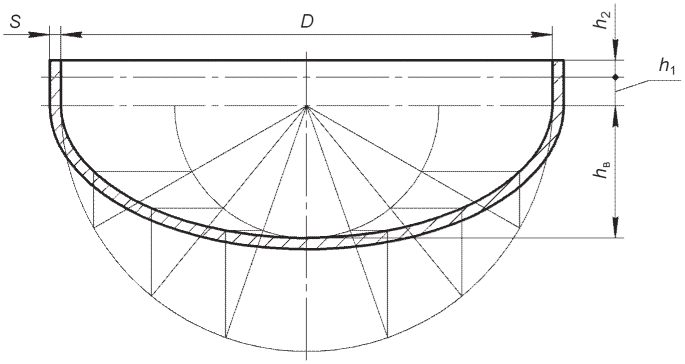
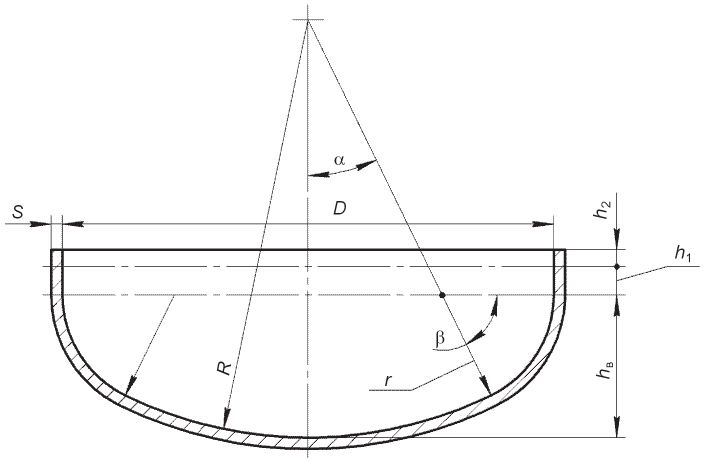
б — торосферические и коробовые
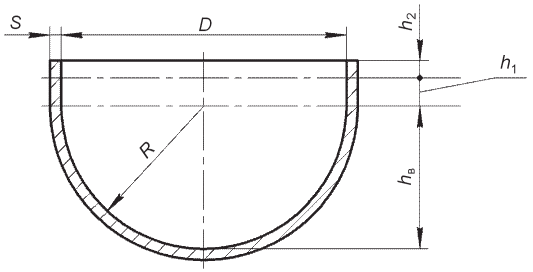
S — толщина днища; D — диаметр днища; R — радиус сферической части днища; r — радиус торовой части днища; hв — высота днища; h1 — высота цилиндрического борта; h2 — припуск на образцы; \alpha — угол, охватывающий сферическую часть детали; \beta — угол, охватывающий торовую часть детали
Рисунок 14 — Цельноштампованные днища
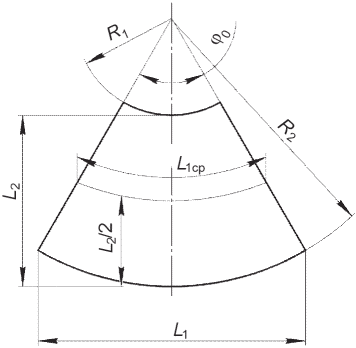 | 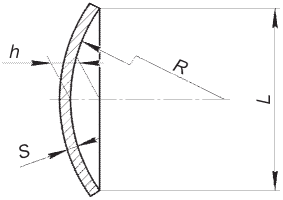 |
| а — заготовка лепестка | б — продольное сечение лепестка |
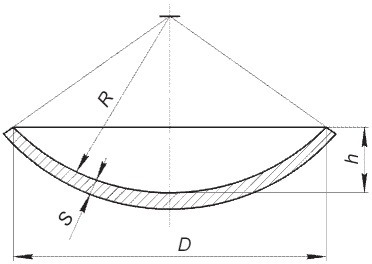 | |
| в — сечение донышка | |
S — толщина; D — диаметр; R — радиус; h — глубина; R1 - радиус внутренней кромки; R2 - радиус внешней кромки; L — высота лепестка; L1 — длина развертки; L1ср — длина развертки по средней линии; L2 — ширина развертки; \phi_{0} — центральный угол развертки
Рисунок 15 — Элементы сферических днищ
в) для деталей по рисунку 14в - по формуле
где D — внутренний диаметр детали, мм;
г) для деталей по рисунку 15а - по развертке с плаза или компьютерной модели;
д) для деталей по рисунку 15б - по формуле
D_{p} = 1,41 \sqrt{(2h_{\text{в}} + S)(2R + S)} , (29)
Высоту цилиндрического борта или прямолинейной части детали h1 определяют по чертежу детали.
Припуск на образцы, обрезку и механическую обработку h2 выбирают в зависимости от толщины по формуле
6.5 Листовые заготовки или части заготовок под штамповку и пробы необходимо маркировать обозначением чертежа детали, номером заказа, маркой материала, номером плавки, номером листа, порядковым номером заготовки.
Маркировку заготовок и проб следует выполнять по существующей на заводах-строителях технологии на поверхности, соответствующей внутренней стороне штампуемой заготовки. Маркировку ударным способом и лазером выполнять в зоне припуска.
Строку маркировки следует располагать вдоль направления прокатки или обозначать знаком « \leftrightarrow » в случае отбора проб из полотна штампованной заготовки. Место маркировки следует заключить в рамку светлой несмываемой краской.
Маркировку марки материала необходимо заверить клеймом технического контроля.
6.6 Вырезку заготовок и вырезку проб следует выполнять в соответствии с 5.7 и 5.8. Заготовки следует вырезать с допускаемым отклонением +/- 5 мм.
Выхваты от газовой резки на кромках заготовок должны быть зачищены с плавным переходом на торец. Максимальная величина выхватов при газовой резке не должна превышать 10 мм.
Острые кромки заготовок под холодную штамповку следует скруглить на радиус от 2 до 3 мм.
6.7 Сварку частей заготовок следует выполнять согласно чертежу штампуемой заготовки и технологическому процессу на сварку.
В технических требованиях чертежа на сварную заготовку под холодную штамповку должны быть указаны требования по термической обработке после сварки и документ, по которому должна выполняться термическая обработка.
Сварной шов заготовки под штамповку необходимо подвергнуть пооперационному контролю. Сварной шов необходимо зачистить с обеих сторон заготовки заподлицо с основным металлом в соответствии с чертежом заготовки под штамповку, расположение сварного шва следует закернить. После штамповки необходимо восстановить усиление сварного шва.
Угловатость (излом) сварной заготовки под штамповку допускается не более 15 мм на базе 2000 мм по диаметру (ширине) заготовки (см. рисунок 16), но не более 30 мм при диаметре более 4000 мм.
Смещение кромок сварных швов (разностенность) не должно превышать 0,1 толщины проката, но не более 3 мм.
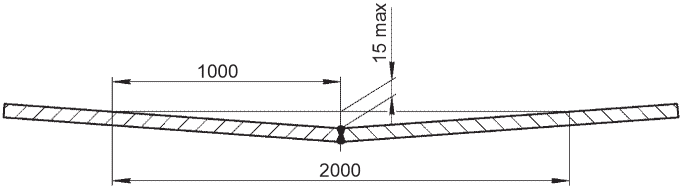
Рисунок 16 — Схема измерений угловатости сварной заготовки
6.8 Толщину заготовки под штамповку проектанту следует назначать в зависимости от минимально допустимой толщины детали, указанной в чертеже, с учетом:
а) минусового отклонения на толщину листа по нормативным документам на поставку;
б) утонения стенок после штамповки заготовок:
-
для деталей по рисунку 14а, 14б - от 10% до 15%;
-
для деталей по рисунку 14в - от 15% до 20%;
-
для деталей по рисунку 15 - 5%;
в) припуски на зачистку дефектов после штамповки 2 мм (для деталей по рисункам 14 и 15).
Утонение стенок и деформацию металла холодноштампованных элементов сферических и торосферических днищ следует определять по формулам, приведенным в действующей нормативной документации.
6.9 Процесс изготовления цельноштампованных днищ (см. рисунок 14) в холодном состоянии состоит из следующих операций:
а) при проектировании оснастки следует выбрать схему штамповки с прижимом фланца заготовки или без прижима. Предельную относительную толщину заготовки, при которой возможна вытяжка днищ без прижима, рекомендуется определять по формуле
(\frac{S}{D_{\text{з}}})_{\text{пр}} = (0,20 - 0,23\text{т }) \sqrt{\frac{(1 - 1,15)(1 + n)}{\text{п}}} , (31)
где S — толщина заготовки, мм;
Dз — диаметр заготовки, определяемый по формуле (26), мм;
m — коэффициент вытяжки m = D/Dз;
n — коэффициент, определяемый при испытании металла заготовки на растяжение, численно равный равномерному относительному удлинению (n = 0,1) или \delta_{0,5} по нормативным документам на поставку.
Вытяжку без прижима допускается производить при условии:
- для деталей по рисунку 14а, 14б - S/Dз > 0,025;
- для деталей по рисунку 14в - S/Dз > 0,060;
б) устанавливают, центруют и закрепляют штамп;
в) смазывают плоскость вытяжного кольца, радиус вытяжного ребра и фланец заготовки. Пуансон очищают и протирают сухой ветошью. В качестве смазки рекомендуется применять графит ГС-1 по ГОСТ 8295, размешанный на воде, или минеральное масло, смешанное с графитом ГС-1 по ГОСТ 8295 до консистенции жидкой сметаны;
г) подают заготовку на штамп маркировкой в сторону пуансона, устанавливают или подают до упоров прижимное кольцо (при штамповке с прижимом);
д) производят вытяжку днища (допускается вытяжка за несколько этапов с промежуточными термическими обработками по режимам высокого отпуска, указанным в 5.11);
е) снимают днище с пуансона обратным ходом плунжера;
ж) вынимают днище из-под корпуса матрицы;
к) выполняют визуальный осмотр поверхности с обеих сторон и измерение днища по геометрическим размерам и толщине по технологии завода-строителя;
л) выполняют высокий отпуск отштампованных днищ с температур на 20 °C меньше нижнего предела, указанного в 5.11, без отбора проб для определения механических свойств материала и вида излома. Для уменьшения поводки размеров днищ при термической обработке допускается применение толстостенных вварных колец по внутреннему диаметру или насаженных колец по наружному диаметру днищ, а также приварка днищ к поверхности толстостенных колец. Наиболее надежным способом для уменьшения поводок размеров днищ при термической обработке является применение специальных закалочных штампов;
м) возобновляют маркировку в случае необходимости;
н) выполняют очистку поверхности днищ по технологии завода-строителя;
п) выполняют правку и догибку днища до получения отклонений, соответствующих допускам по чертежу изделия в случае их поводки при термической обработке. Правку следует производить в холодном состоянии без последующего отпуска, если увеличение интенсивности деформаций при этом не превышает 2%;
р) выполняют контуровку штампованных заготовок по технологии завода-строителя с учетом требований рабочего технологического процесса или нормативных документов на поставку по межзаводской кооперации;
с) сдают днища представителю подразделения технического контроля.
6.10 Процесс изготовления цельноштампованных днищ (см. рисунок 14) и элементов днищ (см. рисунок 15) в горячем состоянии состоит из следующих операций:
а) при проектировании оснастки следует выбрать схему штамповки с прижимом фланца заготовки или без прижима для деталей, показанных на рисунке 14;
б) устанавливают, центруют и закрепляют штамп;
в) перед началом штамповки подогревают пуансон и матрицу при помощи газовой горелки или поместив между ними лист, разогретый до температуры 200 °C; прогрев штампа должен быть равномерным при температуре в интервале от 100 °C до 200 °C (определяется кипением воды);
г) собирают заготовки под нагрев пакетом с прокладками и нагревают в соответствии с таблицей 31;
д) заготовки совместно с пробами сажают в печь на нагрев маркировкой в сторону свода. Режимы нагрева и количество заготовок в пакете указаны в таблице 31;
е) смазывают рабочую поверхность матрицы графитом по ГОСТ 8295, разведенным в машинном масле;
ж) подают заготовку от печи к прессу, причем разрыв между временем открытия крышки печи и началом штамповки не должен быть более 5 мин при транспортировании нагретой заготовки без закрытого поддона;
и) укладывают заготовку на штамп маркировкой в сторону пуансона, центруют и начинают вытяжку днища;
к) устанавливают или подают до упоров прижимное кольцо (при штамповке с прижимом);
л) производят вытяжку заготовки. Допускается вытяжка за несколько этапов с промежуточными (не более двух) нагревами заготовки по режимам, указанным в таблице 31. При вытяжке элементов днищ с целью повышения точности выдерживают отштампованную заготовку в штампе под нагрузкой до потемнения цвета заготовки;
м) снимают штампованные заготовки обратным ходом плунжера;
н) вынимают штампованную заготовку из-под корпуса матрицы;
п) охлаждают заготовки по одной штуке на сухом полу в месте, защищенном от сквозняка;
р) возобновляют маркировку при необходимости;
с) выполняют закалку и высокий отпуск штампованных заготовок совместно с пробами по режимам, установленным в 5.11;
т) возобновляют маркировку в случае необходимости;
у) вырезают пробы для механических испытаний образцов и определения вида излома (при наличии проб на полотне заготовки), при этом термическую резку выполнять с поливкой водой;
ф) изготавливают образцы из вырезанных проб или проб-свидетелей, провести испытание механических свойств материала и вида излома. Негодные по механическим свойствам материала и виду излома заготовки подвергают повторной термической обработке и проверке механических свойств материала и вида излома. Количество повторных полных термических обработок допускается не более двух, количество отпусков не ограничивается;
х) правят и догибают днища до пределов отклонений по чертежу изделия в случае их поводки при термической обработке.
Режимы нагрева заготовок при вытяжке днищевых элементов
| Толщина заготовки, мм | Допустимое количество плоских заготовок в пакете | Тип штампуемой детали | Температура печи, °C | Время выдержки в печи на 1 мм толщины, мин | Скорость нагрева до заданной температуры | ||
| при посадке, не более | при выдержке | для верхнего ряда | для нижнего ряда | ||||
| До 35 | 4 | См. рисунок 14 | 800 | 1000 — 1050 | 1,0 — 1,4 | 1,4 | По мощности печи |
| До 100 | См. рисунок 15 | 950 — 1000 | 2,5 | ||||
Правку и догибку следует выполнять в холодном состоянии местными нажатиями без последующего отпуска с выполнением следующих операций:
-
выполняют очистку поверхности штампованных заготовок по технологии завода-строителя;
-
выполняют визуальный осмотр поверхности и измерение по геометрическим размерам и толщине;
-
выполняют правку и догибку, причем для днищ из сварных листовых заготовок следует контролировать качество сварных швов всех штампованных заготовок;
-
сдают днища представителю подразделения технического контроля.
6.11 Взамен горячей гибки деталей элементов сферических и торосферических днищ (см. рисунок 15), а также других осесимметричных металлоконструкций типа днищ и тороконических переходов следует применять холодную гибку методом ПЛД по технологии, приведенной в действующей нормативной документации.
Гибку листовых деталей методом ПЛД следует выполнять на гидравлическом прессе в штампе. Гибку выполняют путем местных нажатий пуансоном на листовую заготовку, лежащую на матрице, с перемещением зон деформации. Гибку листовых деталей в холодном состоянии следует выполнять в закрытых помещениях, температура металла должна быть не менее 5 °C.
Гибку допускается выполнять последовательно в нескольких штампах, при этом технологический процесс гибки разбивают на этапы и подэтапы так, чтобы на каждом этапе гибка выполнялась без промежуточной термообработки, а на каждом подэтапе — в одном штампе.
Перед выполнением гибки предварительно рассчитывают максимальное значение интенсивности деформаций металла при гибке. Если расчетное значение превышает максимально допустимое для данной марки стали (см. таблицу 16), то гибку выполняют с промежуточными отпусками.
Для определения необходимости выполнения промежуточных термообработок (отпусков) рассчитывают приращение интенсивности деформаций металла при гибке на каждом этапе. Изменение радиуса кривизны поверхности листовой заготовки на каждом этапе подбирают таким, чтобы приращение интенсивности деформаций не превысило максимально допустимого для данной марки стали (см. таблицу 16). После каждого этапа выполняют термообработку. Если потребуется замена гибочной оснастки, то этапы разбивают на подэтапы.
После гибки выполняют заключительную термообработку (высокий отпуск).
При достижении предельно допустимого значения интенсивности деформаций выполняют высокий отпуск, цветную дефектоскопию и проверяют механические свойства материала детали: для опытной детали на образцах, вырезанных из зоны с максимальной интенсивностью деформации металла, а для каждой штатной детали — на образцах, вырезанных из припуска.
Для уменьшения трудоемкости изготовления детали и уменьшения интенсивности деформаций рекомендуется заготовку сначала изогнуть на конус, сварить по образующей в листогибочных вальцах или под прессом. В этом случае донышко днища изготавливают отдельно.
6.12 Типовая конструкция штампа для горячей и холодной вытяжки цельноштампованных днищ показана на рисунке 17.
Типовая конструкция пуансона показана на рисунке 18.
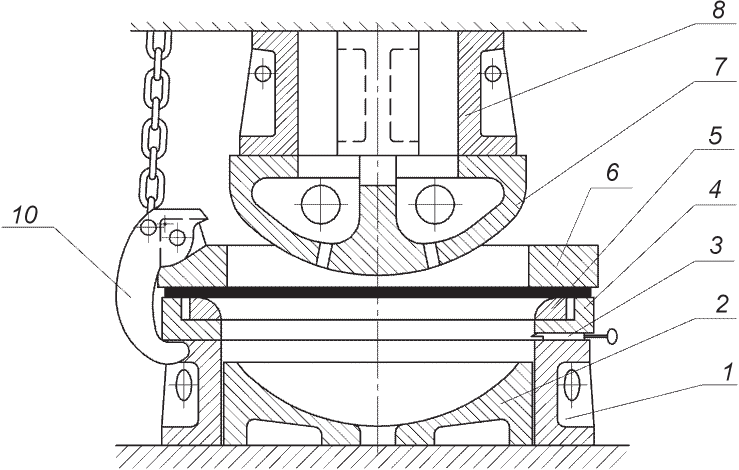
а — для прессов простого действия
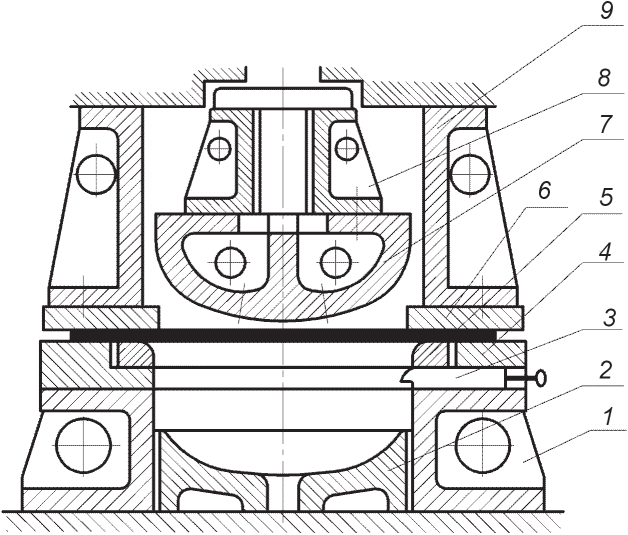
б — для прессов двойного действия
1 — корпус матрицы; 2 — поддон; 3 — съемник; 4 — обойма; 5 — вытяжное кольцо; 6 — прижимное кольцо; 7 — пуансон; 8 — пуансонодержатель; 9 — стойка; 10 — скоба
Рисунок 17 — Конструкция штампа для вытяжки днищ
Dп.в — диаметр пуансона верхней части; dвыст — диаметр выступа верхней части пуансона; hц — высота цилиндрической части пуансона; hк — высота конической части пуансона; hв1 — высота эллиптического участка пуансона; Dп.н — диаметр пуансона в нижней части; Hп — высота пуансона; \alpha_{1} — угол наклона конической части пуансона, \alpha_{1} = 1^{\circ}31\prime - 2^{\circ}30\prime
Пуансон выполняют литьем из марок стали по ГОСТ 977-88 марок 35Л, 45Л, 55Л и чугуна СЧ 18-36 по ГОСТ 26358-84. Стальные пуансоны рекомендуется закаливать до твердости от 40 до 50 HRCэ или по заданным технологическим режимам.
Основные размеры пуансона, матрицы, переходных плит и другой оснастки, предназначенной для штамповки днищ и их элементов, определяют в соответствии с требованиями действующей нормативной документации.
Матрица для вытяжки днищ, показанная на рисунке 19, представляет собой толстостенный литой корпус и установленное в корпусе вытяжное кольцо.
Dв.к — наружный диаметр вытяжного кольца; Dм — диаметр проходного сечения; hц — высота цилиндрического участка кольца; rм — радиус вытяжного ребра; 1 — вытяжное кольцо; 2 — корпус; 3 — съемник
Вытяжные кольца рекомендуется изготавливать из марок стали по ГОСТ 977-88 марок 45Л, 55Л с последующей закалкой до твердости от 50 до 55 HRCэ или по заданным технологическим режимам.
Корпус матрицы выполняют в виде отдельного кольца-обоймы, установленного на стойки (в этом случае в месте извлечения днища устанавливают временную опору), либо в виде цельнолитой конструкции, показанной на рисунке 20.
В нижней плоскости обоймы выполняют три паза под углом 120° по окружности для установки съемников. Материал корпуса матрицы — сталь 10 или сталь 20 по ГОСТ 16523-97.
Конструкция прижимного кольца показана на рисунке 21.
Конструкция пуансонодержателя показана на рисунке 22.
Для сокращения материальных и трудовых затрат, а также сроков подготовки производства при вытяжке днищ целесообразно использовать унифицированные штампы. При проектировании унифицированной оснастки всю номенклатуру днищ разбивают на группы и вытяжку каждой группы днищ производят в одном унифицированном штампе.
Такие детали, как пуансон, прижимное кольцо, вытяжное кольцо и поддон являются сменными для каждого типоразмера днищ в группе; остальные детали (корпус матрицы, пуансонодержатель, стойка, съемники и весь крепеж) — постоянными для каждой группы днищ. Масса постоянных деталей составляет от 55% до 60% от общей массы штампа.
Dн.об — наружный диаметр обоймы; Dвыт — диаметр выточки; Dвн.об — внутренний диаметр обоймы; Dн2 — наружный диаметр корпуса; Hв.к — высота вытяжного кольца; Hоб — высота обоймы; Hк — высота корпуса матрицы; hоп — высота опорного выступа, hоп = 60 — 80 мм; hз — запас высоты, hз = 40 — 50 мм; 1 — съемник; 2 — корпус матрицы
Dн.пк — наружный диаметр прижимного кольца; Dв.пк — внутренний диаметр прижимного кольца; Hп.к — высота прижимного кольца; Sп — толщина опорной планки; 1 — опорная планка; 2 — прижимное кольцо; 3 — винт
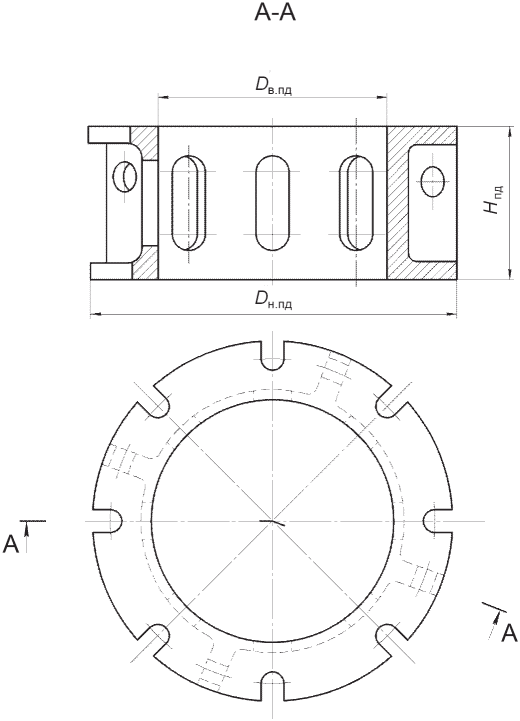
Dв.пд — внутренний диаметр пуансонодержателя; Dн.пд — наружный диаметр пуансонодержателя; Hпд — высота пуансонодержателя
Рисунок 22 — Пуансонодержатель
6.13 Типовые конструкции матрицы и пуансона для горячей штамповки элементов днищ показаны на рисунках 23 и 24.
Пуансон и матрицу рекомендуется выполнять литыми из стали марок 35Л, 45Л, 55Л по ГОСТ 977-88. Толщина стенки матрицы и пуансона t — от 120 до 150 мм.
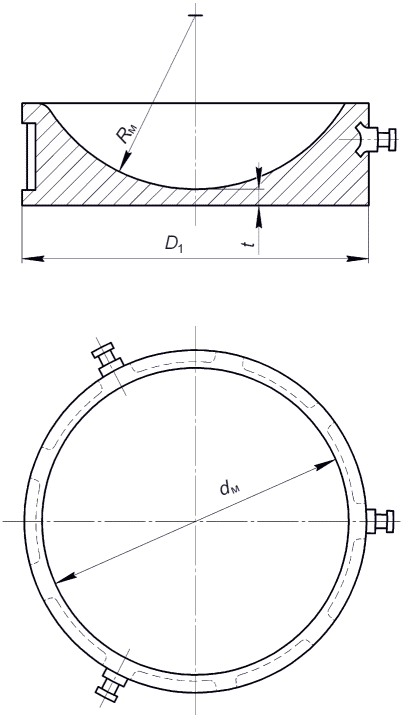
Rм — радиус матрицы; dм — диаметр лунки матрицы; D1 - диаметр матрицы; t — толщина стенки матрицы
Рисунок 23 — Матрица для горячей штамповки
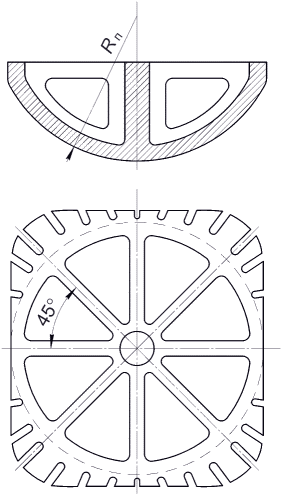
Рисунок 24 — Пуансон для горячей штамповки
6.14 Типовая конструкция оснастки для холодной штамповки элементов днищ показана на рисунке 25. Пуансон и матрицу рекомендуется изготавливать из конструкционных марок стали с пределом текучести не менее 350 МПа.
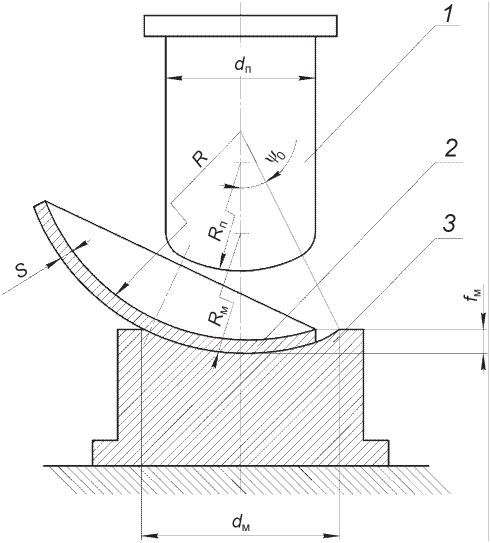
dп — диаметр пуансона; dм — диаметр матрицы; fм — глубина матрицы; R — радиус детали; Rп — радиус пуансона; Rм — радиус матрицы; \psi_{0} — центральный угол матрицы; S — толщина детали; 1 — пуансон; 2 — заготовка; 3 — матрица
Рисунок 25 — Оснастка для холодной штамповки элементов днищ
Для уменьшения затрат на изготовление оснастки пуансон, конструкция и размеры наконечника которого приведены на рисунке 26, следует изготавливать из двух частей: постоянной части — пуансонодержателя и сменных рабочих частей — наконечников с различными радиусами сферы Rп. Радиус наконечника пуансона Rп, мм, должен укладываться в цифровой ряд 850, 900, 950, 1000, 1050, 1100, 1150.
Радиус сферы рабочей части пуансона Rп должен быть на 25% — 30% меньше требуемого радиуса сферы заготовки для учета пружинения.
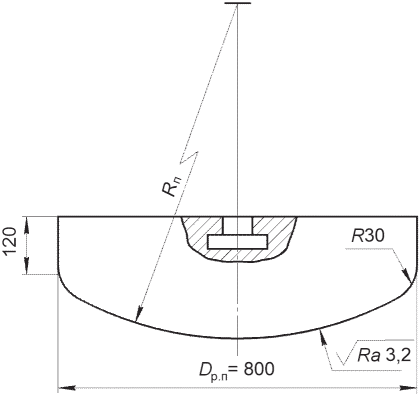
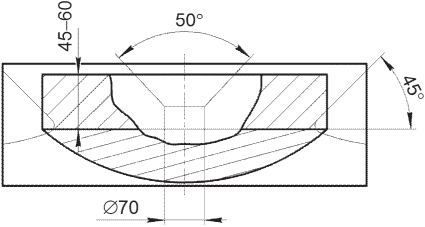
Rп — радиус пуансона; Dр.п — диаметр рабочей части пуансона
Рисунок 26 — Конструкция и размеры наконечника пуансона
В общем случае рабочие размеры оснастки, приведенной на рисунках 26 и 27, следует выбирать исходя из следующих соотношений:
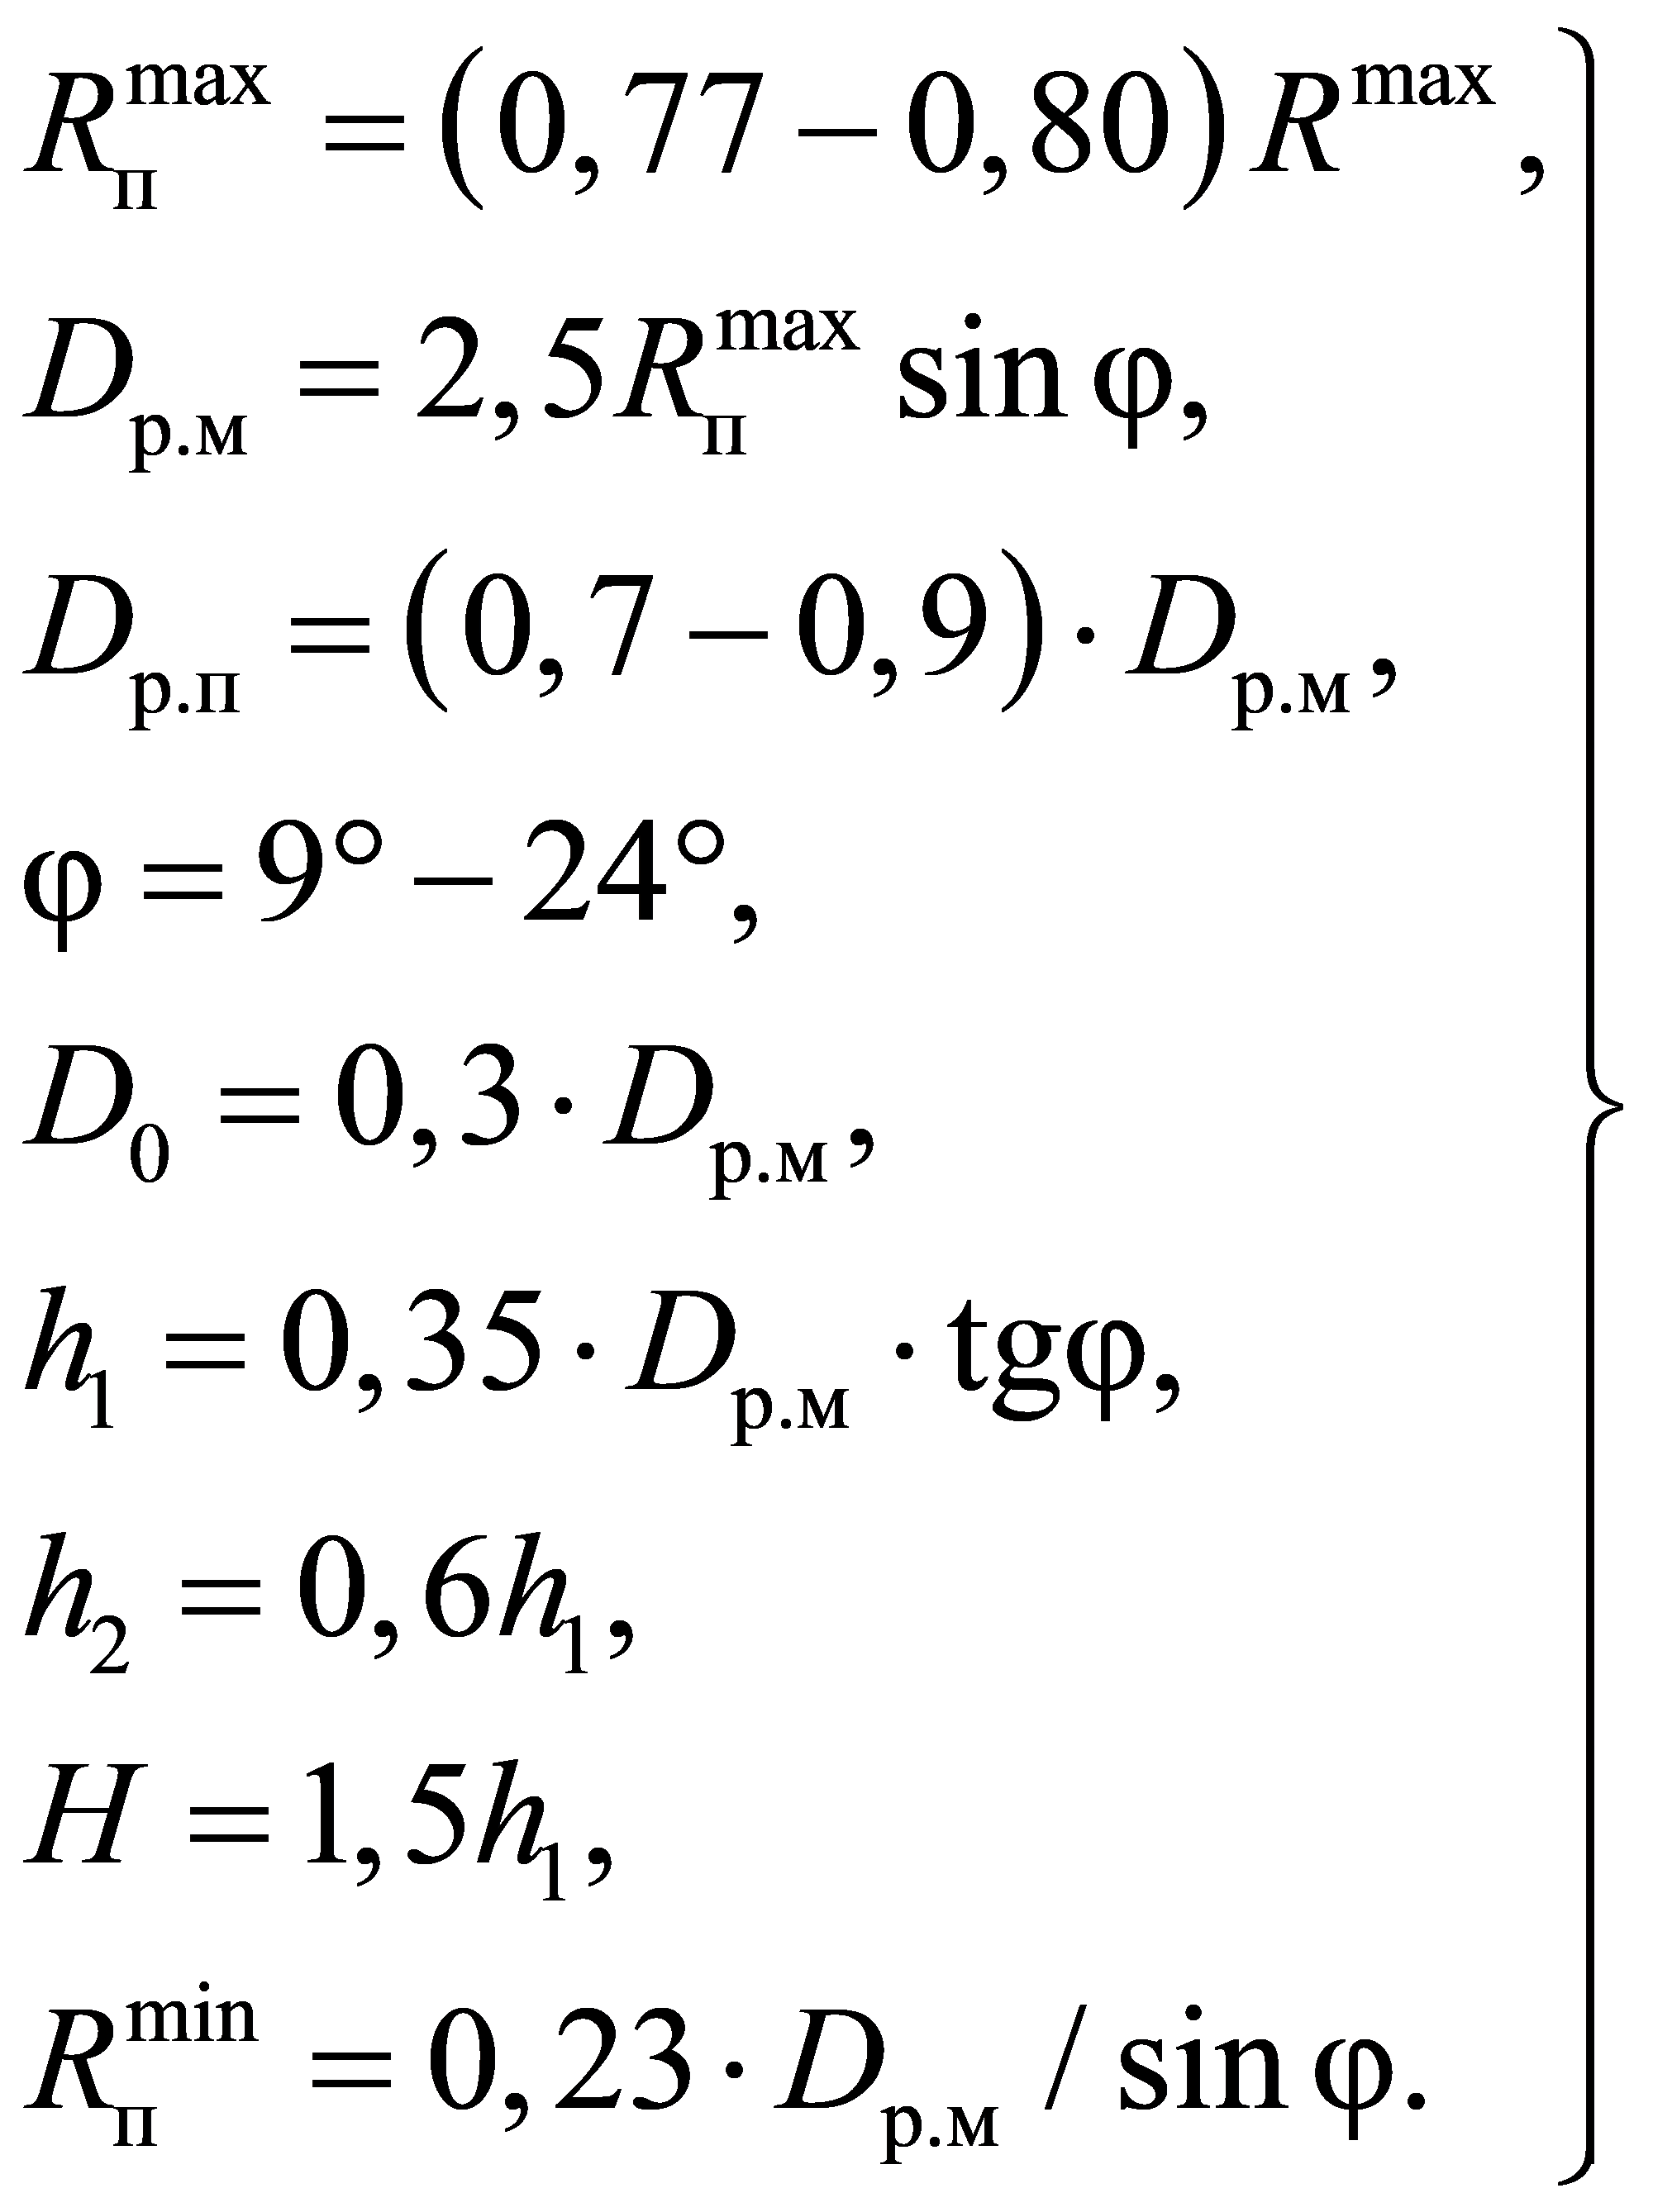 , (32)
где R_{\text{п}}^{max} — максимальный радиус сферы наконечника из комплекта для данной конической матрицы;
Rmax - максимальный радиус сферы заготовки, который можно получить на данной оснастке;
Dр.м — диаметр рабочей части матрицы, мм;
Dр.п — диаметр рабочей части пуансона, мм;
\phi — угол конусности матрицы (выбирают из соображений оптимального диаметра матрицы (800 — 1500 мм);
D0 — диаметр отверстия матрицы;
h1 — высота конической части матрицы;
h2 — высота цилиндрической части матрицы;
R_{\text{п}}^{min} — минимальный радиус сферы из комплекта наконечников.
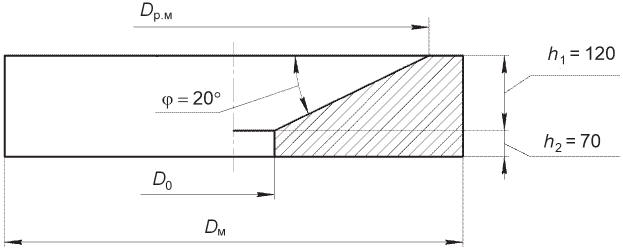
Dм — диаметр матрицы (Dм = 1120 мм); Dр.м — диаметр рабочей части матрицы (Dр.м = 1000 мм); D0 — диаметр отверстия матрицы (D0 = 300 мм)
Рисунок 27 — Конструкция и размеры конической матрицы для штамповки сферических заготовок в диапазоне радиусов сферы от 850 до 1500 мм
Следует определить размеры оснастки для получения сферических заготовок с радиусом сферы от 5000 мм и менее.
Радиус сферы наконечника пуансона для получения сферической заготовки с радиусом сферы 5000 мм составит R_{\text{п}}^{max} = 0,8 \cdot 5000 = 4000\text{мм} .
Диаметр рабочей части матрицы D_{\text{р}.\text{м}} = 2,5R_{\text{п}}^{max}sin\varphi .
Для получения оптимальных размеров оснастки принимаем \varphi = 9° , тогда
Dр.м = 2,5·4000·sin 9° = 1560 мм.
Рабочий диаметр пуансона составит Dр.п = 0,8Dр.м = 1200 мм.
Диаметр отверстия матрицы D0 = 0,3Dр.м = 450 мм.
Высота конической части матрицы h_{1} = 0,35D_{\text{р}.\text{м}} \cdot tg\varphi = 0,35 \cdot 1500 \cdot tg9^{\circ} = 83\text{мм} .
Высота цилиндрической части матрицы h2 = 0,6h1 = 49,8 мм.
Общая высота матрицы H = 1,5h1 = 125 мм.
Минимальный радиус сферы наконечника пуансона при этом составляет
R_{\text{п}}^{min} = \frac{0,23D_{\text{р}.\text{м}}}{sin\varphi} = \frac{0,23 \cdot 1500}{sin9°} = 2200\text{мм} .
Радиус сферы заготовки после гибки составит примерно 2800 мм.
Таким образом, на рассчитанном комплекте оснастки можно изготовить сферические заготовки с радиусом от 2800 до 5000 мм.
На рабочих поверхностях штампов не допускаются вмятины, наплавы, трещины.
Перед штамповкой рабочие поверхности штампов следует протереть чистой сухой ветошью.
Оснастка для холодной штамповки элементов сферических днищ методом последовательных местных нажатий является универсальной, так как в одном штампе можно штамповать заготовки различных размеров, толщин и радиусов сферы.
6.15 Для горячей и холодной вытяжки цельноштампованных днищ и горячей штамповки элементов днищ рекомендуется применять четырехколонные гидравлические прессы двойного действия с выдвижными столами.
Для холодной штамповки элементов днищ методом ПЛД следует применять портальные или консольные прессы с крановой системой или манипуляторами, включенными в рабочий цикл пресса для поддержания листовой заготовки при ее гибке.
Максимальные усилия формообразования, необходимые для выбора прессового оборудования, следует определять по формулам, приведенным в действующей нормативной документации.
При подборе прессового оборудования для горячей и холодной вытяжки днищ максимальное усилие вытяжки P1, Н, определяют по формуле
P_{1} = 3,14DS\sigma_{\text{в}}(\frac{0,95}{m} - \frac{\frac{r_{\text{м}}}{S}}{\frac{2r_{\text{м}}}{S} + 1}) , (33)
\sigma_{\text{в}} — временное сопротивление металла заготовки при температуре окончания штамповки, МПа;
m — коэффициент вытяжки, m = D/D3;
rм — радиус вытяжного ребра матрицы, мм.
При горячей и холодной штамповке за один ход плунжера элементов днищ типа «донышко» (см. рисунок 15б) при R > 20S и \frac{D_{\text{з}} - 2S}{0,035R} \leq 35^{\circ} максимальное усилие штамповки P2, Н, определяют по формуле
P_{2} = KRS\sigma_{s}sin(57,2 \frac{D_{\text{з}} - 2S}{R}) , (34)
где K — коэффициент, зависящий от способа формообразования
(K = 1,10 — для холодной штамповки; K = 1,57 — для горячей штамповки);
R — внутренний радиус изгиба донышка, мм;
\sigma_{s} — предел текучести металла заготовки при температуре окончания штамповки, МПа;
При горячей и холодной штамповке за один ход плунжера элементов днищ типа «лепесток» (см. рисунок 15а) максимальное усилие штамповки P3, Н, определяют по формуле
P_{3} = 3,4r_{\text{пр}}S\sigma_{S}(1 + \frac{r_{\text{пр}}}{R}) , (35)
где rпр — приведенный радиус, мм, вычисляемый по формуле
r_{\text{пр}} = \sqrt{(R_{1}^{2} - R_{2}^{2}) \frac{\phi_{0}}{360} - h^{2}} , (36)
где R1 — радиус внутренней кромки, мм;
R2 - радиус внешней кромки, мм;
\phi_{0} — центральный угол развертки, град;
h — максимальный прогиб сферического лепестка, мм;
\sigma_{s} — предел текучести металла заготовки при температуре окончания штамповки, МПа;
R — внутренний радиус изгиба лепестка, мм.
Предел текучести и временное сопротивление металла заготовки при температуре окончания горячей штамповки или гибки для проката из углеродистых марок стали, включая двухслойный на их основе, принимают по таблице 32. Предел текучести коррозионно-стойких марок стали при температуре окончания горячей штамповки или гибки (650 °C, см. таблицу 17) принимают равным 170 МПа, временное сопротивление 360 МПа.
Требования к нагревательным и термическим печам принимают в соответствии с действующей технической документацией.
Предел текучести и временное сопротивление металла заготовки при температуре окончания горячей штамповки или гибки для углеродистых марок стали
7 Гибка деталей методами ротационно-локального деформирования
7.1 Общие положения
7.1.1 Технология гибки методами бесштампового ресурсосберегающего РЛД реализуется путем прокатки роликом по поверхности листовой заготовки, лежащей на нижнем гибочном ролике, матрице или плите.
7.1.2 Основными схемами РЛД являются ротационно-локальный свободный изгиб (далее — изгиб) и ротационно-локальный изгиб с растяжением (далее — раскатка).
Разделение на схемы деформирования отражает существенные различия в физике процессов деформирования.
7.1.3 Основной целью применения изгиба является получение в листовой заготовке необходимых пластических деформаций изгиба, переменных по толщине листа. Основной целью применения раскатки является получение продольных пластических деформаций, равномерных по толщине листа, т.е. растяжение отдельных областей листа.
7.1.4 В зависимости от используемой гибочной оснастки применяют шесть основных способов РЛД. Основные схемы деформирования и способы ротационно-локального формообразования приведены в таблице 33.
Схемы деформирования и способы ротационно-локального формообразования

7.1.5 В качестве оснастки при выполнении ротационно-локального свободного изгиба применяют верхний нажимной ролик и нижний опорный приводной ролик, матрицу в виде параллельных балок или призмы.
7.1.6 При ротационно-локальном свободном изгибе основными управляемыми технологическими параметрами являются:
- усилие гибки или прогиб листовой заготовки под роликом;
- расстояние между опорами;
- кривизна рабочих поверхностей гибочной оснастки.
7.1.7 При гибке листовых заготовок различают три основных вида ротационно-локального изгиба (см. рисунок 28):
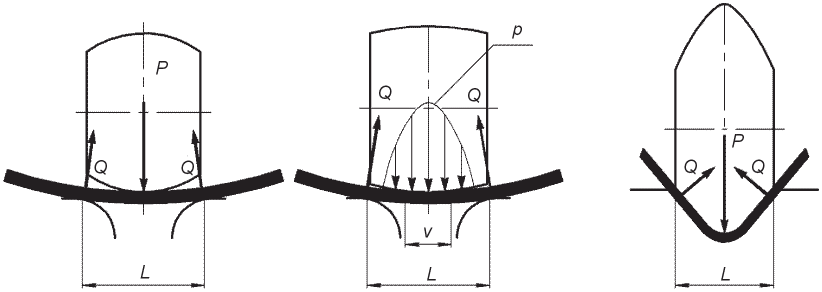
P — сосредоточенное усилие гибки; p — распределенное усилие гибки; Q — реакции опор; L — расстояние между опорами; v — зона облегания
Рисунок 28 — Основные виды изгиба
7.1.8 При свободном изгибе без облегания нагрузку прикладывают сосредоточенно, посередине между опорами. При данной схеме сравнительно малы усилия по сравнению с другими схемами. Сосредоточенность приложения деформирующей нагрузки приводит к неравномерности кривизны изгиба, что требует увеличения количества переходов для достижения достаточной плавности поверхности листовой детали. Контактные напряжения значительны, что может привести к чрезмерному внедрению ролика в листовую заготовку с образованием вмятин, а также появлению местных искривлений поверхности листовой заготовки.
7.1.9 При изгибе с облеганием в результате перераспределения нагрузки по области контакта усилие гибки больше, чем при изгибе без облегания, но в этом случае уменьшается внедрение ролика в листовую заготовку, менее заметны местные искривления листовой заготовки, больший участок листовой заготовки между опорами приобретает постоянную кривизну поверхности. В результате необходимое количество переходов уменьшается, а производительность гибки повышается.
7.1.10 Для получения листовых деталей с углами сломов необходимо применение углового ролика с малым поперечным радиусом изгиба.
7.1.11 В качестве оснастки при раскатке применяется верхний нажимной ролик и нижний опорный приводной ролик, плита, стол станка, выемка призматической матрицы, вкладыш в брус матрицы.
7.1.12 При раскатке основными управляемыми технологическими параметрами являются:
Данные параметры определяют глубину внедрения ролика в листовую заготовку и пластические продольные деформации и напряжения.
7.1.13 Различают три основных вида раскатки (см. рисунок 29):
- «жесткая» раскатка выпуклым роликом;
- «мягкая» раскатка выпуклым роликом;
- раскатка цилиндрическим роликом.
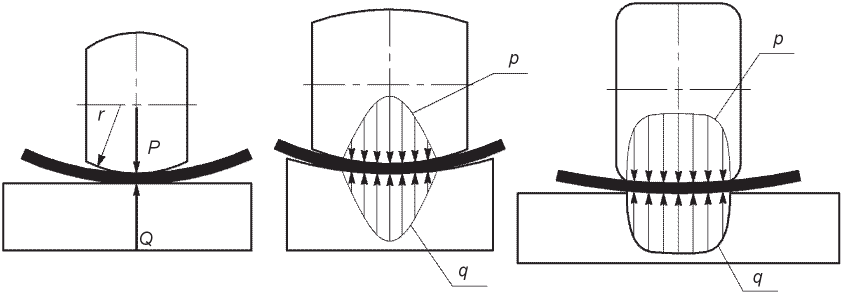
r — поперечный радиус ролика; P — сосредоточенное усилие гибки; p — распределенное усилие гибки; Q, q — сосредоточенные и распределенные реакции опор соответственно
Рисунок 29 — Основные виды раскатки
7.1.14 При «жесткой» раскатке предполагается, что поперечный радиус ролика r мал и сравним с диаметром ролика. При «мягкой» раскатке предполагается, что поперечный радиус ролика достаточно велик и область контакта сильно вытянута.
7.1.15 При «мягкой» раскатке пластическому деформированию подвергается значительно больший участок листовой заготовки, однако при этом больше необходимое усилие деформирования. В отличие от «мягкой», «жесткая» раскатка часто не дает эффекта, особенно при раскатке уже согнутого листа, поскольку влияние деформируемой области недостаточно для изгиба листа.
7.1.16 Применение раскатки с помощью цилиндрического ролика целесообразно в случае, если кривизна детали вдоль прокатки на порядок превосходит кривизну детали поперек прокатки. Гибка детали с одинарной кривизной при помощи цилиндрического ролика эффективна при незначительной кривизне его поверхности (относительный радиус изгиба превышает 150 и зависит от марки стали), при формообразовании деталей небольших размеров цилиндрической формы (размер детали вдоль направления прокатки менее 500 мм). Кроме того, цилиндрическим роликом выполняют растяжение листовой детали с целью компенсации термических напряжений и деформаций, возникающих при резке и сварке листового металлопроката. При раскатке с помощью цилиндрического ролика высока вероятность гофрообразования, особенно по кромкам листовой заготовки.
7.1.17 Раскатка обязательно сопровождается допустимым утонением листовой детали по линии прокатки. Схема приложения обжимающих нагрузок при ротационно-локальном изгибе с раскаткой между двумя вращающимися роликами, перемещаемыми по линиям прокатки, представлена на рисунке 30.
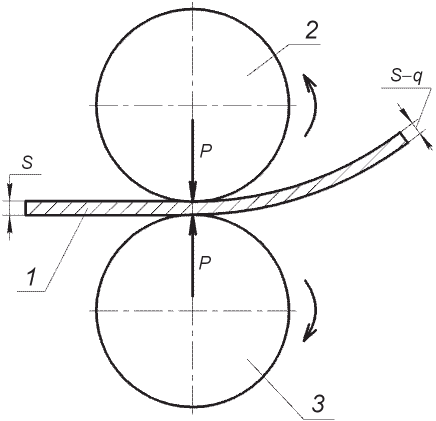
1 — заготовка; 2 — верхний гибочный ролик; 3 — нижний гибочный ролик; P — усилие гибки; S — толщина заготовки; q — утонение
Рисунок 30 — Схема приложения обжимающих нагрузок при ротационно-локальном изгибе с раскаткой
7.1.18 Заготовки для гибки листовых деталей методом РЛД должны иметь технологический припуск, по чистовому контуру развертки детали в пределах (0,2 — 0,3)L, где L — расстояние между опорами нижней гибочной оснастки (см. рисунок 28).
7.1.19 В зависимости от формы и параметров изгибаемого листа краном устанавливают соответствующую технологическую оснастку (гибочные ролики соответствующего профиля или верхний ролик и универсальная матрица). При гибке листа небольших габаритных размеров или при поперечной гибке устанавливают поворотную матрицу и верхний ролик соответствующего поперечного радиуса.
7.1.20 Формообразование деталей с одинарной кривизной поверхности (цилиндр, конус) выполняется, преимущественно, с помощью изгиба.
7.1.21 В качестве управляемого технологического параметра, особенно при гибке листов со значительной кривизной поверхности (см. 7.1.16), при ротационно-локальном изгибе предпочтительно применять прогиб листовой заготовки под роликом или координату перемещения ролика в направлении поверхности детали, а не усилие гибки. При этом значение прогиба должно быть не менее утроенной суммы погрешности его индикации системой управления пресса и погрешности расчета прогиба с учетом раскрытия станины пресса при требуемом усилии гибки. При гибке по усилию получаемая кривизна поверхности листовой заготовки зависит от усилия, количества прокаток по линии гиба и расстояния между линиями прокатки. Расчеты технологических параметров следует выполнять в соответствии с требованиями действующей нормативной документации.
7.1.22 Гибку деталей одинарной кривизны (цилиндр, конус) при помощи раскатки применяют для листов с незначительной кривизной поверхности или небольших размеров (см. 7.1.16). При этом для получения листовой заготовки одинарной кривизны выполняется прокатка цилиндрическим роликом по линиям, в направлении которых кривизна имеет наибольшее значение.
7.1.23 В случае, если двойная кривизна поверхности листовой детали может быть получена на этапе сборки конструкции поджатием листовой детали, согнутой в одном направлении, к сборочной оснастке (постели), то при гибке такой детали не требуется получения пластических продольных деформаций (вытяжки листа), поэтому гибка может быть выполнена методом ротационно-локального изгиба.
При гибке таких листов специально должен быть предусмотрен их перегиб в поперечном направлении в определенных сечениях с тем расчетом, чтобы при поджатии гнутых листов к сборочной оснастке (постели) по продольной погиби этот перегиб был компенсирован естественным разгибанием листа в поперечном сечении.
7.1.24 Перед гибкой раскаткой аналитическим путем определяют требуемую продольную деформацию и утонение заготовки, а затем усилие гибки раскаткой. Усилие пропорционально утонению. Расчеты технологических параметров гибки деталей с двойной кривизной поверхности путем гибки раскаткой выполняют в соответствии с действующей нормативно-технической документацией.
7.1.25 Перед гибкой листовых деталей с двойной кривизной поверхности гибщик, используя данные технологической документации или по шаблонам, размечает и наносит на заготовке:
- линии приложения продольных и поперечных шаблонов с указанием их номера;
- линии, разделяющие область деформирования от области, где деформирование (изгиб) листовой заготовки не должно выполняться (прямые участки);
- линии гиба (направление прокатки); как минимум, должна быть размечена базовая линия гиба, задающая направление прокатки;
- изопараметрические линии одинакового прогиба листа под роликом или усилия гибки при наличии данных.
7.1.26 Все надписи и разметочные линии, как правило, должны располагаться с лицевой стороны листа, т.е. там, где на чертеже указано «гибка на лицо». По этой вогнутой стороне листа будет прокатываться верхний гибочный ролик.
Пример разметки и маркировки листовой детали для гибки показан на рисунке 31.
Пример разметки и маркировки шаблона для контроля формы гнутой листовой детали показан на рисунке 32.
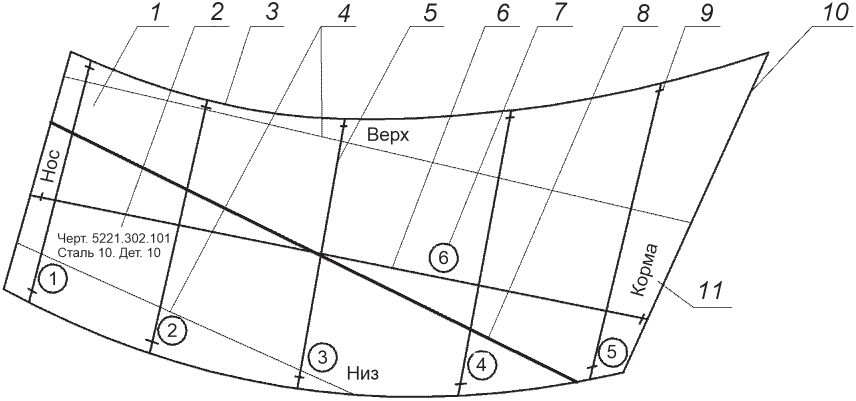
1 — листовая заготовка; 2 — основная маркировочная надпись; 3 — продольная кромка листовой заготовки; 4 — линии, ограничивающие гнутую область; 5 — линия приложения поперечного шаблона; 6 — линия приложения продольного шаблона; 7 — номер шаблона; 8 — базовая линия гиба; 9 — засечка чистового контура листовой детали; 10 — поперечная кромка листовой детали; 11 — ориентирная надпись
Рисунок 31 — Пример разметки и маркировки листовой детали для гибки
7.1.27 Для уменьшения утонения, усилия гибки, а также для увеличения ширины раскатываемой зоны, повышения производительности гибки раскаткой прокатку следует выполнять с изменением усилия: с увеличением усилия от кромки листовой заготовки до точки наибольшего прогиба пропорционально текущей стрелке прогиба f (см. 7.2.12) для деталей парусовидной формы и с уменьшением усилия от максимума на короткой кромке заготовки до минимума в средней части для деталей седлообразной формы.
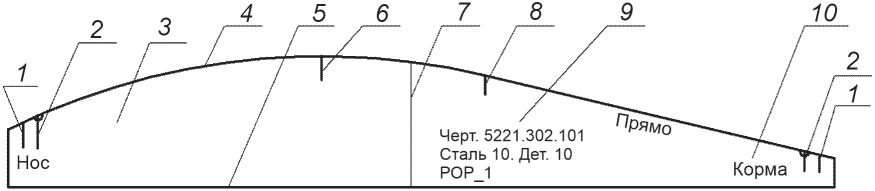
1 — засечка перепуска шаблона; 2 — засечка припуска листовой детали (чистового контура детали); 3 — шаблон; 4 — рабочая кромка шаблона; 5 — базовая кромка шаблона; 6 — точка пересечения шаблона с базовой линией гиба на листе; 7 — след пересечения поперечного шаблона с продольным; 8 — засечка точки перехода от радиусного к прямому участку на рабочей кромке шаблона; 9 — маркировочная надпись шаблона; 10 — ориентирная надпись
Рисунок 32 — Пример разметки и маркировки шаблона для контроля формы гнутой листовой детали
7.1.28 При гибке длинномерных заготовок для поддержания детали в процессе гибки следует использовать поддерживающие опоры, которые устанавливают в рабочей зоне станка в зависимости от длины листа. Опоры аналогичной конструкции устанавливают на стол роликового пресса (станка типа МГПС).
7.1.29 Алгоритм продольной прокатки листовой заготовки в роликах:
- заготовку подают крановым оборудованием в рабочую зону станка, укладывают на опорный гибочный ролик и, при необходимости, — на поддерживающие опоры;
- лист освобождают от грузозахватных приспособлений;
- верхний гибочный ролик устанавливают над нижним и поворачивают в положение для продольной гибки;
- грузозахватные приспособления крана закрепляют на кромках листа, лист приподнимают над опорами и перемещают к начальной точке гибки;
- лист смещают в поперечном направлении, устанавливают по линии прокатки и ориентируют вручную по углу поворота относительно вертикальной оси так, чтобы линия гиба совпадала с линий прокатки верхним гибочным роликом по листу;
- лист смещают вдоль направления его перемещения при прокатке, пока размеченная на поверхности листа точка первоначального нажатия не совпадет с осью вертикального перемещения верхнего гибочного ролика;
- верхний гибочный ролик опускают, лист зажимают в роликах с требуемым усилием, достаточным для его пластического (остаточного) формообразования;
- выполняют гибку, при этом перемещение верхнего гибочного ролика вниз ограничивают требуемым прогибом листа или требуемым усилием деформирования, а нижний ролик за счет привода вращения перемещает лист в процессе гибки;
- после прохода по первой линии гиба верхний гибочный ролик приподнимают, при необходимости закрепляют захваты грузоподъемного устройства;
- лист приподнимают над опорами, поворачивают и смещают так, чтобы следующая линия гиба в исходной точке нажима оказалась под верхним гибочным роликом, а линия прокатки совпала со следующей линией гиба;
- заданный параметр силового воздействия на лист (прогиб или усилие) и скорость прокатки могут изменяться оператором в зависимости от пути, пройденного нижним гибочным роликом по поверхности листа;
- оператор должен следить за тем, чтобы гибочные ролики не сходили с размеченной на листе линии гиба;
- оператор должен следить за тем, чтобы при прокатке листа в роликах кромка листа не уперлась в колонны или другие конструктивные элементы портала станка вследствие значительного ее разворота или значительного погиба;
- для предотвращения падения листа с опор в процессе прокатки оператор должен следить за тем, чтобы опоры оставались под листом примерно посередине его ширины.
7.1.30 Для достижения заданной формы детали производят последовательное итерационное формообразование. Для принятия решения о продолжении гибки выполняют промежуточный контроль формы шаблонами или каркасами. Процесс продолжается до изготовления детали в требуемых допусках по результатам контроля формы.
7.1.31 После завершения гибки листовая деталь освобождается от захватов и транспортируется краном к месту комплектации.
7.1.32 Поперечная гибка заготовки осуществляется между роликом и матрицей путем перемещения силового агрегата с верхним гибочным роликом по заготовке, уложенной на опоры матрицы, при этом нажимной ролик должен быть развернут в положение для поперечной гибки. В качестве нижней гибочной оснастки вместо нижнего ролика используют поворотную матрицу, которую устанавливают вместо нижнего ролика и фиксируют в требуемом положении на столе станка. При гибке на матрице нижний гибочный ролик с опорой снимают с основания станка краном или смещают в сторону.
7.1.33 После прокатки по всем линиям гиба выполняют контроль формы листовой детали и, при необходимости, корректировку (доводку), т.е. следующую итерацию гибки до получения детали в заданных допусках. Доводка может выполняться как с применением ротационно-локального изгиба, так и раскатки.
7.1.34 При необходимости, полученная остаточная излишняя кривизна может быть уменьшена с помощью перегиба детали в обратную сторону прокаткой роликом, поперечный радиус которого немного больше полученного радиуса кривизны поверхности листа, а также путем прокатки роликом по выпуклой стороне листовой заготовки после ее кантования.
7.1.35 При холодной гибке деталей минимально и предельно допустимые радиусы изгиба должны соответствовать значениям, приведенным в таблице 15, а максимальная и предельно допустимая интенсивность деформаций - таблице 16. Аналогично холодной гибке в штампе при малых радиусах изгиба или большой интенсивности деформаций при раскатке гибка методами РЛД должна производиться за несколько переходов с применением промежуточной термообработки.
7.1.36 Минимальное усилие P, Н, необходимое для изгиба листовой заготовки на заданный радиус, определяют по формуле
P = \frac{\pi S^{2}}{3} m_{0}\sigma_{\text{т}}K_{1} , (37)
m_{0} = 2m/ \sqrt{3} — относительный изгибающий момент для полосы шириной более пяти толщин (значения m по таблице 21);
\sigma_{\text{т}} — предел текучести материала листовой заготовки, МПа;
K1 — коэффициент облегания детали по пуансону:
K1 = 1 — если радиус изгиба детали задается перемещением ролика,
K1 = 1,5 — если радиус изгиба детали задается радиусом кривизны рабочей поверхности ролика.
Усилие пресса следует выбирать с запасом, поскольку требуемое усилие гибки зависит от количества прокаток по одной линии гиба и от расстояния между линиями гиба. Поэтому требуемое усилие гибки может быть до полутора-двух раз больше рассчитанного по формуле (35).
Усилие при гибке раскаткой P, Н, листовой заготовки, лежащей на плите, выпуклым верхним гибочным роликом определяют по формуле
P = k\pi Sq(2 + 5q)\sigma_{\text{т}} \sqrt{\frac{rD}{2}} , (38)
где k — коэффициент, учитывающий упрочнение материала листовой заготовки;
q — максимальное относительное утонение (отношение требуемого утонения листовой заготовки к ее толщине) при одной прокатке;
r = r1 - приведенный радиус, где r1 - радиус кривизны рабочей поверхности в поперечном сечении верхнего выпуклого гибочного ролика, мм;
D — диаметр верхнего гибочного ролика, мм.
Усилие при гибке раскаткой листовой заготовки между выпуклым верхним и вогнутым нижним гибочными роликами одинакового диаметра определяют по формуле (36). В этом случае q принимают равным половине от требуемого, а приведенный радиус r определяют по формуле
r = \frac{r_{1} \cdot r_{2}}{r_{2} - r_{1}} , (39)
где r2 — радиус кривизны рабочей поверхности в поперечном сечении нижнего вогнутого гибочного ролика, мм.
Усилие при гибке раскаткой P, Н, листовой заготовки, лежащей на плите, цилиндрическим верхним гибочным роликом определяют по формуле
P = k(2 + 10q)\text{а}\sigma_{\text{т}} \sqrt{qSD} , (40)
где k — коэффициент, учитывающий упрочнение материала листовой заготовки;
a — ширина деформируемой области, равная длине прямого участка в поперечном сечении цилиндрического верхнего гибочного ролика (ширина дорожки — следа на поверхности листовой заготовки от прокатки роликом), мм.
Усилие при гибке раскаткой листовой заготовки между цилиндрическими верхним и нижним гибочными роликами определяют по формуле (38), в этом случае утонение q принимают равным половине от требуемого.
Относительное утонение q зависит от размеров и формы листовой детали, а также от количества прокаток, когда требуемое утонение достигается за несколько прокаток; максимальное значение относительного утонения при одной прокатке q = 0,01.
7.2 Формообразование деталей с одинарной кривизной поверхности
7.2.1 Формообразование листовых деталей с одинарной кривизной поверхности методом РЛД выполняется, преимущественно, с помощью изгиба.
7.2.2 Линиями прокатки должны являться линии, касательные к которым в каждой их точке совпадают с главными осями кривизны (линиями кривизны).
7.2.3 Прокатку роликом при изгибе следует выполнять прежде всего по той линии, вдоль которой требуемая кривизна поперек направления прокатки имеет наибольшее значение.
7.2.4 Если возможно появление нежелательных местных искривлений (продавливание листа, перегиб на опорах, следы от прокатки роликом), то необходимо снизить усилие гибки путем следующих мероприятий:
- изгиб выполняют за несколько проходов (многопроходная гибка);
- после многопроходной гибки по первой линии гиба осуществляется прокатка с тем же прогибом или усилием по соседним линиям гиба, при этом расстояние между линиями прокатки выбирается минимальным.
Кроме того, применяют гибочный верхний ролик с максимально возможным поперечным радиусом рабочей поверхности, обеспечивающим получение требуемого радиуса кривизны листовой детали.
7.2.5 При гибке следует учитывать:
- возможность появления таких нежелательных деформаций, как коробление и сломы поверхности листовой заготовки;
- необходимость гибки искривленной листовой заготовки;
- разгибание детали в поперечном направлении под собственным весом.
Для исключения и уменьшения нежелательных деформаций рекомендуется следующая последовательность гибки:
- в любом случае начинать гибку с угла листовой заготовки;
- сначала подгибать кромки, а затем изгибать среднюю часть листа;
- длинные детали изгибать по частям их длины.
7.2.6 В качестве управляемого технологического параметра, особенно при гибке листов со значительной кривизной поверхности, предпочтительно применять прогиб листовой заготовки под роликом, а не усилие, поскольку между остаточной кривизной поверхности и прогибом листовой заготовки имеется однозначная зависимость.
При гибке по усилию получаемая кривизна поверхности листовой заготовки зависит от усилия, количества прокаток по линии гиба и расстояния между линиями прокатки.
Если кривизна поверхности листовой заготовки мала, то рационально в качестве управляемого технологического параметра применять усилие.
7.2.7 После определения необходимого прогиба листовой заготовки выбирают гибочный ролик с близким, но меньшим по отношению к необходимому радиусу изгиба листа под нагрузкой поперечным радиусом кривизны рабочей поверхности и выполняют гибку с заданным прогибом листовой заготовки под роликом.
7.2.8 Длина зоны эффективного формоизменения при изгибе без облегания зависит от прогиба листовой заготовки под роликом и в большинстве случаев составляет не более v = 0,3L, где v — зона облегания, L — расстояние между опорами (рисунок 28а). Неравномерность кривизны изгиба листовой заготовки на практике приводит к наличию «ребристости» листовой детали, поэтому максимальное расстояние между линиями гиба зависит от необходимой плавности поверхности листовой детали. Для снижения количества линий гиба и, следовательно, повышения производительности гибки, расстояние между линиями гиба следует принимать максимальным.
7.2.9 Лучший результат дает изгиб с облеганием. В этом случае разные участки листа необходимо прокатывать роликами, имеющими разные радиусы поперечной кривизны. Предварительно определяется требуемый радиус кривизны в поперечном сечении гибочного ролика, соответствующий радиусу изгиба листовой заготовки под нагрузкой, поверхность листовой заготовки разбивается на участки в соответствии с фактическими значениями радиуса кривизны рабочей поверхности роликов, и гибка каждого участка выполняется своим роликом. При изгибе с облеганием чем больше длина линии облегания листа по поверхности ролика (область контакта), тем большая длина участка изгиба имеет равномерную кривизну и тем меньшее количество проходов потребуется.
7.2.10 При гибке участка листа с постоянным радиусом кривизны, значение которого под нагрузкой не соответствует радиусу ролика, сначала необходимо изгибать лист на больший, относительно требуемого, радиус изгиба роликом с большим поперечным радиусом кривизны рабочей поверхности, а затем подгибать роликом с меньшим радиусом, увеличив при этом расстояние между линиями гиба.
7.2.11 Возможны следующие приемы выполнения гибки:
- прокатку осуществляют с разным прогибом или усилием в пределах отдельных областей поверхности листовой детали;
- прокатку осуществляют с постоянным прогибом (усилием), который определяется максимальным радиусом кривизны рабочей поверхности гибочных роликов, в пределах всех искривленных областей листа, затем прокатку осуществляют с другим прогибом (усилием) в пределах области меньшей площади с большей кривизной поверхности.
7.2.12 Формообразование листовой детали типовой цилиндрической формы, приведенной на рисунке 33, производят по линиям гиба 1, которые совпадают с образующими цилиндрической поверхности.
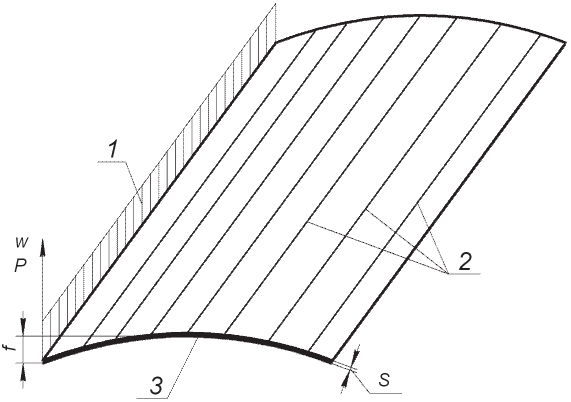
1 — эпюра изменения прогиба листа под роликом w или усилия гибки P; 2 — линии гиба; 3 — короткая кромка листовой заготовки; w — прогиб листа под роликом; P — усилие гибки; f — стрелка погиба листа; S — толщина листа
Рисунок 33 — Гибка изгибом листовой детали цилиндрической формы
7.2.13 Формообразование листовой детали типовой конической формы, приведенной на рисунке 34, производят по линиям гиба 1 от кромки 2, где задан меньший радиус кривизны конуса, например от правой кромки.
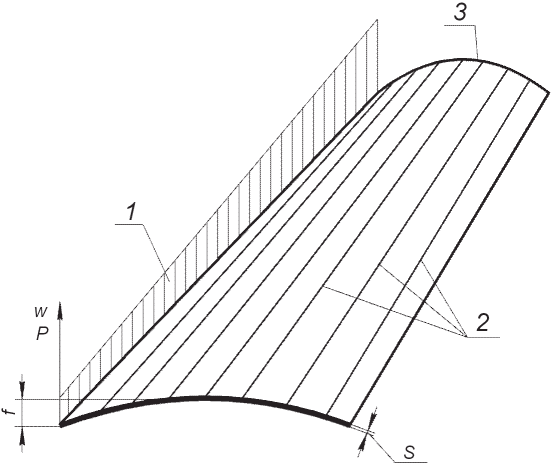
1 — эпюра изменения прогиба листа под роликом w или усилия гибки P; 2 — линии гиба; 3 — узкая кромка листовой заготовки; w — прогиб листа под роликом; P — усилие гибки; f — стрелка погиба листа; S — толщина листа
Рисунок 34 — Гибка изгибом листовой детали конической формы
7.2.14 Формообразование листовой детали, имеющей угол кручения, производят по линиям гиба, совпадающим с образующими разворачиваемой поверхности. В направлении этих линий гиба кривизна кручения равна нулю, а кривизна изгиба минимальна.
7.2.15 Раскатку, как правило, применяют для гибки деталей одинарной кривизны с незначительной кривизной поверхности. При этом для получения листовой детали одинарной кривизны выполняют раскатку цилиндрическим роликом по линиям, в направлении которых кривизна имеет наибольшее значение (см. рисунок 35).
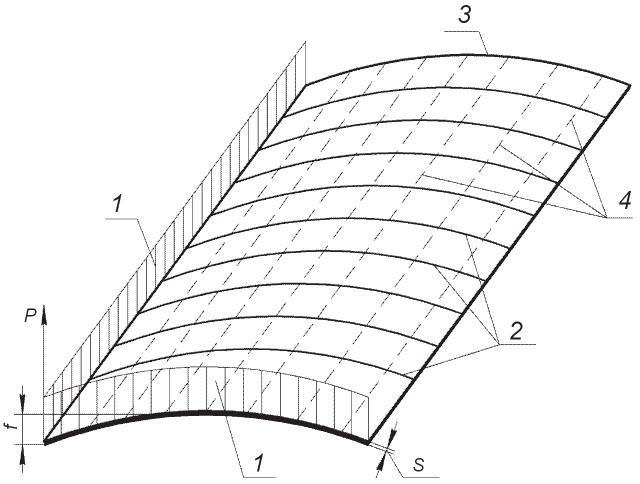
1 — эпюры изменения усилия раскатки P; 2 — линии прокатки; 3 — короткая кромка листовой заготовки; 4 — образующие поверхности (линии гиба); P — усилие раскатки; f — стрелка погиба листа; S — толщина листа
Рисунок 35 — Гибка раскаткой листовой детали цилиндрической формы
7.2.16 При формообразовании листов с углами сломов, показанных на рисунке 36, сначала гнут участки 2 с пологой кривизной, а затем углы слома 1.
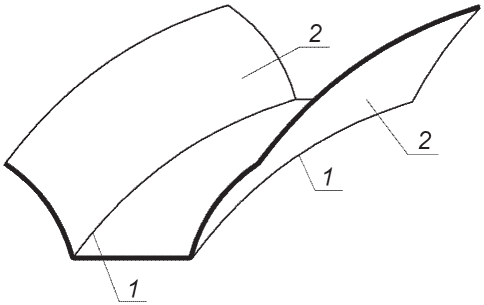
1 — угол слома; 2 — пологая часть
Рисунок 36 — Листовая деталь с углами слома
7.3 Формообразование деталей с двойной кривизной поверхности
7.3.1 В случае, если двойная кривизна поверхности листовой детали не может быть получена на этапе сборки конструкции поджатием листовой детали, согнутой в одном направлении, к сборочной оснастке (постели), то при гибке такой детали требуется получение пластических продольных деформаций (вытяжка листа), поэтому гибка должна быть выполнена методом ротационно-локального растяжения (раскатки).
7.3.2 Для получения листовых деталей цилиндрической, конической формы, а также угловых и коробчатых листовых деталей обязательной раскатки листовой заготовки не требуется.
7.3.3 Заготовка в результате раскатки в соответствии с 7.1.17 получает:
- утонение, равное q = \epsilon \cdot S , где \epsilon — относительная остаточная деформация утонения, S — толщина листа;
- заданную кривизну в продольном K1 = 1/R1 и поперечном K2 = 1/R2 направлениях, где R1 и R2 - заданные радиусы детали.
Утонение q заготовки может быть измерено после формообразования, например, ультразвуковым толщиномером «Константа К5». По полученным результатам делают вывод о допустимости использования детали в составе металлоконструкции и необходимости выполнения термообработки. Как правило, максимальное утонение для деталей ответственного назначения не должно превышать 6%. По согласованию с проектантом предельно допустимое утонение для неответственных деталей может достигать 10%.
7.3.4 Перед гибкой листовой детали с двойной кривизной поверхности аналитическим путем определяют продольные деформации и утонение листовой заготовки, а затем усилие гибки раскаткой, при этом усилие пропорционально утонению.
7.3.5 Изменение усилия при прокатке ведется в соответствии с изопараметрическими линиями, т.е. линиями с одинаковым утонением. Изопараметрические линии утонения при различных схемах изгиба с раскаткой листовых деталей типовой парусовидной формы приведены на рисунке 37.
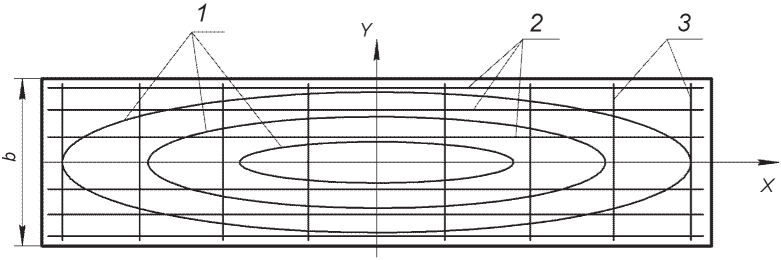 | |
| а — изопараметрические линии утонения при гибке раскаткой | |
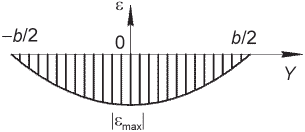 | 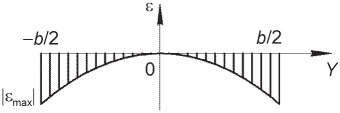 |
| б — парусовидная деталь | в — седлообразная деталь |
1 — эллиптические изопараметрические линии утонения; 2 — прямые продольные изопараметрические линии утонения; 3 — прямые поперечные изопараметрические линии утонения; b — ширина листа; \epsilon — изменение толщины листа при раскатке (утонение со знаком минус)
Рисунок 37 — Изопараметрические линии утонения при гибке раскаткой листовых деталей типовой парусовидной и седлообразной формы
7.3.6 Двойную (гауссову) кривизну при раскатке необходимо контролировать. Одним из способов является измерение произведения стрелок продольного и поперечного погиба листа в направлении главных осей на поверхности листа. Требуемое произведение стрелок можно определить по шаблонам, а фактическое — по листовой заготовке после ее раскатки.
7.3.7 Для уменьшения необходимого утонения изопараметрические линии утонения должны идти вдоль длинной стороны листовой заготовки. Минимум деформаций обеспечивается, если изопараметрические линии утонения имеют овальную (эллиптическую, круговую) форму. При наличии расчетных или опытных данных об их местоположении указанные линии могут быть размечены на поверхности листовой заготовки заранее чернилами или в процессе гибки маркером или мелом.
7.3.8 В случае необходимости значительного утонения гибку раскаткой следует выполнять за несколько переходов, при этом целесообразно, чтобы на каждом переходе величина внедрения ролика в листовую заготовку не превышала 1% от толщины заготовки, при большем внедрении ролика увеличения деформации растяжения практически не происходит.
7.3.9 Рационально выполнение гибки раскаткой с изменяемым усилием, однако более просто и точно может быть выполнена гибка раскаткой с постоянным усилием. При этом возможны следующие приемы (разная последовательность раскатки):
- прокатку осуществляют с разным усилием в пределах отдельных областей поверхности листовой заготовки;
- «пирамидальный» способ, при котором прокатку осуществляют с одинаковым усилием, в пределах области с минимальным утонением (утонение не более 1%), далее прокатку осуществляют также с одинаковым усилием в пределах области меньшей площади, входящей в первую, с тем же изменением остаточной деформации утонения (суммарное утонение не превышает 2% от толщины листа) и так далее до достижения требуемого утонения всех областей листовой заготовки;
- «ступенчатый» способ, начиная с области с максимальной деформацией растяжения, при котором после растяжения области с максимальным утонением обязательно, необходимо выполнить растяжение области большего размера, включающей первую, в противном случае дальнейшая прокатка в той же области станет неэффективной.
Допускается сочетать указанные выше приемы раскатки.
7.3.10 При ручном режиме управления в процессе раскатки нанесенные изопараметрические линии служат для оператора ориентирами изменения усилия гибки раскаткой.
7.3.11 Раскатку следует выполнять с перекрытием дорожек, а ролик должен иметь гладкую рабочую поверхность правильной формы (если материал ролика мягкий по отношению к металлу листа, то рабочая поверхность ролика сминается и в середине радиусного участка ролика появляется прямой участок). Расстояние между линиями прокатки следует выбирать примерно равным ширине видимой на поверхности листа дорожки от прокатки роликом.
7.3.12 Для повышения эффективности раскатки параметры рабочих поверхностей гибочной оснастки должны также выбираться, исходя из следующих условий на заключительной стадии процесса формообразования:
- при прокатке искривленного поперек прокатки листа необходимо выбирать верхний гибочный ролик с радиусом, в два раза меньше радиуса кривизны поверхности листа, чтобы его не разогнуть;
- при гибке раскаткой целесообразно использовать вогнутый нижний ролик с радиусом, близким или большем относительно радиуса кривизны поверхности листа поперек прокатки, а радиус верхнего ролика должен быть как можно больше, но не меньше радиуса нижнего ролика, уменьшенного на толщину листовой заготовки.
7.3.13 При раскатке одним из важных технологических параметров является ширина дорожки (следа), оставляемой роликом на поверхности листовой заготовки. Для повышения производительности в процессе гибки раскаткой выпуклым роликом ширина дорожки должна быть максимальной. Поэтому первоначальное растяжение следует выполнить роликом с максимальным радиусом рабочей поверхности, а затем заменить его на ролики с меньшим радиусом.
7.3.14 В результате наличия пластических деформаций, которые распространяются на всю толщину листовой заготовки, величина упругой разгрузки снижается практически до нуля, что приводит к фиксации полученной кривизны.
7.3.15 Расчетное усилие гибки за один проход сравнивается с максимальным усилием, развиваемым прессом. Если необходимое усилие гибки больше максимального, то либо выбирается другая оснастка, либо выполняется многопроходная гибка.
Если максимальное утонение превосходит допускаемое из условия сохранности механических свойств материала детали или по требованиям чертежа, то принимается решение о проведении промежуточной термообработки или о дополнительной разбивке изгибаемой детали.
7.3.16 При гибке листовых деталей с двойной кривизной поверхности, имеющих одинаковый радиус продольной и поперечной кривизны в каждой их точке (поверхности переноса), усилие изменяют пропорционально квадрату расстояния от длинной кромки листовой заготовки.
7.3.17 Листовая деталь парусовидной формы подвергается формообразованию по линиям прокатки 1, показанным на рисунке 38, роликовым устройством, при этом усилие P вдоль длинной кромки согласно приведенной эпюры 3 постоянно, а вдоль короткой кромки изменение усилия P выполняют с увеличением от длинной кромки листовой заготовки согласно эпюры 2 до точки наибольшего прогиба fmax пропорционально текущей стрелке прогиба f, например точка N.
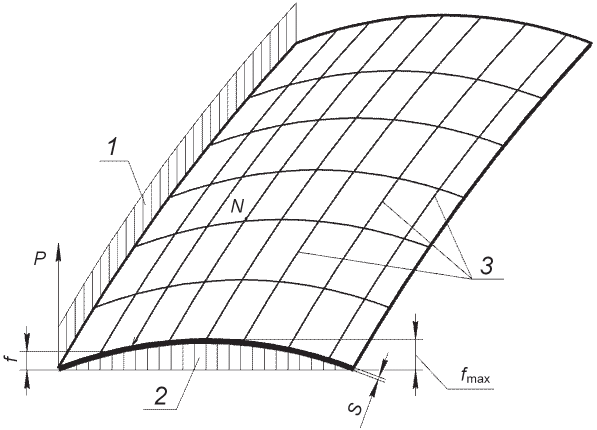
1 — эпюра изменения усилия при прокатке; 2 — эпюра изменения усилия от одной прокатки к другой; 3 — линии прокатки; P — усилие раскатки; f — стрелка погиба листа; fmax — максимальная стрелка погиба листа; S — толщина листа
Рисунок 38 — Гибка раскаткой листовой детали типовой парусовидной формы
7.3.18 Для детали седлообразной формы, показанной на рисунке 39, наоборот, изменение усилия P выполняют с уменьшением от максимума на длинной кромке заготовки до минимума в средней ее части (эпюра 3) пропорционально разнице между максимальной fmax и текущей f стрелкой прогиба в точке нажима, например точка N.
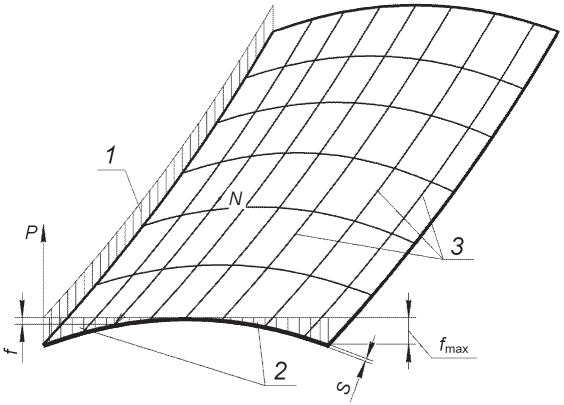
1 — эпюра изменения усилия при прокатке; 2 — эпюра изменения усилия от одной прокатки к другой; 3 — линии прокатки; P — усилие раскатки; f — стрелка погиба листа; fmax — максимальная стрелка погиба листа; S — толщина листа
Рисунок 39 — Гибка раскаткой листовой детали типовой седлообразной формы
8 Требования по выполнению технологических операций изготовления деталей из двухслойного листового проката
8.1 Требования к хранению и транспортированию
8.1.1 При транспортировании листов и деталей из двухслойного листового проката необходимо применять деревянные прокладки для предотвращения повреждения коррозионно-стойкого (плакирующего) слоя.
8.1.2 Не допускается хранение и транспортирование листов и деталей из двухслойного листового проката в непосредственном контакте с углеродистыми и низколегированными сталями.
8.2 Правка проката
8.2.1 Перед правкой двухслойных листов рабочая поверхность валков листоправильной машины должна быть очищена от металлической пыли, грязи, окалины и масла.
8.2.2 В процессе правки двухслойных листов на гидравлических прессах допускается применять стальные прокладки, размеры которых приведены в таблице 2.
8.3 Очистка и грунтование
8.3.1 При выборе способа очистки, назначении режимов, приемке очищенных листов следует руководствоваться 5.3.
Применение химической очистки не допускается.
8.3.2 При очистке со стороны коррозионно-стойкого (плакирующего) слоя запрещается использование инструмента ударного действия — отбойных молотков, которые не обеспечивают требуемого качества поверхности и оставляют на поверхности металла повреждения, являющиеся очагами последующей интенсивной коррозии и концентрации напряжений.
8.3.3 Выбор и назначение грунтования со стороны основного металла следует выполнять в соответствии с 5.3.
8.4 Разметка и маркирование
8.4.1 Двухслойные листы следует размечать со стороны основного металла.
8.4.2 В случае необходимости разметки двухслойных листов со стороны коррозионно-стойкого (плакирующего) слоя следует руководствоваться дополнительными требованиями: посредством кернения допускается фиксировать только линии контура деталей, контура вырезов, фасок, приварки набора сплошным швом; линии приварки набора — прерывистым швом; линии сломов и изгиба следует наносить только чертилкой по ГОСТ 24473. Ширина линий в этом случае должна быть не более 0,1 мм. При этом линии сломов и изгиба должны быть отмечены краской в виде прямоугольников.
8.4.3 При разметке двухслойных листов со стороны основного металла на листе краской должно быть написано «двухслойная».
8.4.4 Маркирование деталей кернением и клеймением выполняют только со стороны основного металла, маркирование со стороны коррозионно-стойкого (плакирующего) слоя — только краской. Маркировку номера листа и номера плавки следует наносить на все детали независимо от их размеров и способа изготовления.
8.5 Термическая резка
8.5.1 Кислородно-ацетиленовую резку двухслойных листов следует выполнять механизированным способом с применением стационарных и переносных МТР по рекомендуемым режимам, приведенным в таблице 34.
Рекомендуемые режимы машинной кислородно-ацетиленовой резки двухслойных листов с основным слоем из стали марок по ГОСТ Р 52927, КМБ-1К, КМБ-1Т при чистоте кислорода 99,5%
8.5.2 Плазменную вырезку деталей из двухслойных листов с основным слоем из марок стали по ГОСТ Р 52927, КМБ-1К, КМБ-1Т рекомендуется выполнять на стационарных машинах с использованием в качестве плазмообразующей среды воздуха на режимах, приведенных в таблице 35.
Рекомендуемые режимы машинной плазменной резки в среде воздуха с вихревой стабилизацией дуги при использовании источника питания с напряжением холостого хода не менее 300 В
8.5.3 Разделку кромок на деталях со стороны коррозионно-стойкого (плакирующего) слоя следует выполнять механическим способом — строганием или фрезерованием, а со стороны основного слоя — на МТР при вырезке деталей.
8.5.4 Разделку кромок на деталях со стороны коррозионно-стойкого (плакирующего) слоя следует выполнять механическим способом — строганием или фрезерованием, а со стороны основного слоя — на МТР при вырезке деталей.
8.6 Правка деталей
Правку листов и деталей из двухслойного листового проката следует производить на многовалковой ЛПМ. Для предотвращения повреждения коррозионно-стойкого (плакирующего) слоя необходимо выполнять требования, указанные в 8.2.1.
Как исключение, отдельные детали допускается править под гидравлическим прессом с обязательным выполнением всех требований, предохранением от повреждений коррозионно-стойкого (плакирующего) слоя и принятием необходимых мер по предотвращению вылета прокладок.
8.7 Гибка
8.7.1 При гибке деталей из двухслойного листового проката необходимо соблюдать меры предосторожности для предотвращения повреждений коррозионно-стойкого (плакирующего) слоя.
8.7.2 При гибке деталей из двухслойного листового проката необходимо, по возможности, линию гиба располагать перпендикулярно к направлению проката.
8.7.3 При стыковании листов разной толщины ласки, выполненные термической резкой в соответствии с требованиями действующей нормативной документации со стороны основного металла, следует подогнуть на прессе под шаблон заданной формы с внутренней стороны листа.
8.7.4 При холодной гибке деталей из двухслойного листового проката минимальные и предельные радиусы изгиба приведены в таблице 36.
Допустимые относительные радиусы изгиба при холодной гибке двухслойных листов с основным слоем из марок стали аустенитного класса <*> (плакирующий слой — коррозионно-стойкие марки стали)
| Марка стали (базовая) основного слоя | Толщина, мм | Относительный радиус | |
| минимально допустимый | предельно допустимый | ||
| Низколегированная марок D36, E36, F36, F36S и с дополнительными индексами Z25, Z35 | До 5 включ. | 4,0 | 2,0 |
| Св. 5 до 10 включ. | 5,0 | 3,0 | |
| Св. 10 до 20 включ. | 6,0 | 4,0 | |
| Св. 20 до 36 включ. | 7,0 | 4,5 | |
| Св. 36 до 60 включ. | 8,0 | 5,0 | |
| Св. 60 | 10,0 | 6,0 | |
| Низколегированная марок: D40, D40S, E40, E40S, F40, F40S (в т.ч. с дополнительными индексами Z25, Z35), КМБ-1К, КМБ-1Т | До 5 включ. | 5,0 | 3,0 |
| Св. 5 до 10 включ. | 6,0 | 4,0 | |
| Св. 10 до 20 включ. | 8,0 | 4,5 | |
| Св. 20 до 36 включ. | 9,0 | 5,0 | |
| Св. 36 до 60 включ. | 10,0 | 5,5 | |
| Св. 60 | 12,0 | 6,0 | |
| Низколегированная марок: A420, D420, E420, F420, A460, D460, E460, F460 (в т.ч. с дополнительными индексами Z25, Z35, Arc), A500, D500, E500, F500, A550, D550, E550, F550, A620, A620S, D620, D620S, E620, E620S, F620, F620S, A690, A690S, D690, D690S, E690, E690S, F690, F690S (в т.ч. с дополнительными индексам Z35, Arc) | От 25 до 36 включ. | 11,0 | 9,0 |
| Св. 36 до 50 включ. | 12,0 | 10,0 | |
| 12Х18Н10Т | До 5 включ. | 5,0 | - |
| Св. 5 до 10 включ. | 6,0 | ||
| <*> Судостроительные плакированные стали на основе марок стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по режимам, приведенным в настоящей таблице, в случае отсутствия подобных данных от соответствующего классификационного общества. Примечание — Для деталей, проходящих гибку после предварительной механической обработки заготовки, относительный радиус рассчитывают по толщине механически обработанных деталей. | |||
9 Технические требования по выполнению технологических операций изготовления деталей из профильного проката
9.1 Общие требования
9.1.1 Изготовление корпусных деталей из профильного проката следует производить на специализированных участках с применением механизированных и автоматизированных поточных линий: линии очистки и грунтования и автоматизированной поточной линии обработки профильного проката.
9.1.2 Правку профильного проката выполняют на гидравлических прессах, роликовых правильных машинах и на правильно-растяжных машинах в зависимости от наличия оборудования. Наиболее производительным способом является правка методом растяжения.
9.1.3 Очистку проката следует производить дробеметным способом на поточной линии с одновременным грунтованием и сушкой. Другие способы очистки допускаются как исключение из-за отсутствия оборудования. Допускается не выполнять очистку при поставке в очищенном и загрунтованном виде по согласованию с заказчиком.
9.1.4 Разметку деталей из профильного проката выполняют на машине с ЧПУ, по эскизам на разметочно-маркировочной установке или вручную.
9.1.5 Вырезку деталей из профильного проката выполняют термической резкой (плазма, лазер) на специальных автоматизированных поточных линиях обработки профильного проката или механическим способом на специальных прессах, пресс-ножницах, переносных фрезерных станках; допускается выполнять вырезку деталей газовой резкой при помощи переносных машин или вручную. При этом первый способ является наиболее эффективным и предпочтительным по механизации процессов резки.
9.1.6 Гибку профильного проката выполняют на гидравлических вертикальных прессах по ГОСТ 9753 с использованием штампов, горизонтально-гибочных прессах, кольцегибочных станках, роликовых листогибочных станках типа ЛГС и МГПС, а также на специальных станках и профилегибочных машинах с применением нагрева ТВЧ. Для гибки деталей с постоянным радиусом кривизны рекомендуется применение кольцегибочных станков, если такая гибка выполняется с применением нагрева заготовки ТВЧ, то как правило гибку совмещают с термической обработкой (закалкой). Для гибки деталей с переменным радиусом кривизны рекомендуется применение горизонтально-гибочных прессов с ЧПУ. При гибке полос из листа на ребро с отношением высоты (ширины) ребра к толщине заготовки более 3:1, их необходимо рассматривать как профильный прокат.
9.1.7 Оставшиеся в процессе раскроя профильного проката всех марок отходы делятся:
- на подлежащие дальнейшему использованию в производстве — «деловые»;
- на не подлежащие дальнейшему использованию — «шихта».
«Деловыми» считаются отходы профильного проката длиной 1000 мм и более.
На «деловые» отходы следует перенести маркировку: марку стали, типоразмер профиля, габаритные размеры, номер плавки и партии для учета в производстве. Не подлежащие дальнейшему использованию отходы следует сдавать в виде металлолома для дальнейшей переработки.
9.2 Правка проката
9.2.1 Правке следует подвергать профильный прокат до подачи на разметку и вырезку деталей. Профильный прокат следует править на ребро и на плоскость. После правки профильного проката его местные искривления должны быть не более 2 мм на метр, скручивание на всю длину — не более 2 мм, гофры на стенках и полках — не более 2 мм. Количество гофр на 1 м длины — не более двух, на всю длину — не более пяти. Общее искривление на всю длину полосы должно быть не более 8 мм. Допускается производить правку после вырезки деталей.
9.2.2 Правку профильного проката следует выполнять в закрытых помещениях. В зимнее время (при температуре менее 5 °C) металл, завезенный с открытого склада стали, перед правкой должен быть выдержан в теплом помещении не менее 24 ч. Контроль качества всей партии выправленных полос профиля должны выполнять рабочие-правщики и производственный мастер, а также выборочно, но не менее 10% всей партии, — подразделение технического контроля.
9.2.3 Правку следует выполнять на горизонтально-гибочных прессах, профилегибочных машинах, гидравлических прессах при помощи специальных приспособлений, на роликовых и растяжных машинах. При наличии значительных искривлений профильного проката в процессе правки на горизонтально-гибочных прессах, также, как при гибке, необходимо применять специальные насадки на опоры и толкатель для улучшения условий правки, сокращения трудоемкости и улучшения условий труда.
9.2.4 По указанию технологической службы прокат и детали, а также режимы их правки фиксируют в специальном журнале. Форма журнала (см. приложение Б) устанавливается технологической службой завода.
9.3 Очистка, грунтование и пассивирование
9.3.1 Очистке от окалины и ржавчины с последующим грунтованием необходимо подвергать весь профильный стальной прокат перед подачей на разметку и вырезку деталей.
9.3.2 Очистку профильного проката следует выполнять дробеметным способом на поточной линии с одновременной грунтовкой и сушкой. В состав поточной линии должны входить: перегружатель, накопитель, механизм транспортирования профиля, роликовый конвейер, камера подогрева, камера дробеметной очистки, окрасочная камера, камера сушки.
9.3.3 Профильный прокат следует подвергать очистке одним из существующих способов, указанных в таблице 3.
9.3.4 При нанесении одного слоя грунтовки на поточной линии ее расход составляет от 100 до 200 г/м2 (в среднем до 160 г/м2). Для профилей типа симметричного полособульба, в т.ч. при ручном нанесении грунтовки, допускается увеличение расхода грунтовки до 250 г/м2. Грунтование профильного проката, детали из которого подвергаются горячей гибке или термообработке, а также входят в состав конструкций со специальной грунтовкой (цистерны пресной воды, масляные цистерны и т.п.), перед запуском в производство выполнять не следует.
9.3.5 При выборе способа очистки, назначении режимов, приемке очищенных профилей, а также разработке мероприятий по безопасности труда, охране окружающей среды и защите профиля на межоперационный период следует руководствоваться требованиями действующей нормативной документации.
9.4 Разметка
9.4.1 На разметку следует подавать профильный прокат, детали из которого будут вырезаться механическими ножницами, переносными МТР или ручными газовыми резаками.
Для учета изготовленных деталей необходимо вести документацию, в которую рекомендуется вносить заводской номер заказа, марку стали, номер детали и количество деталей под данным номером, обозначение чертежа, номер МТК, номер плавки.
Документацию на каждое судно следует хранить на протяжении всего периода его постройки и первых пяти лет его эксплуатации.
Если при раскрое остаются отходы с размерами более 1000 мм, то на них необходимо переносить марку профиля.
9.4.2 Разметку выполняют на машинах с ЧПУ или вручную с применением эскизного или шаблонного метода, а также с применением других способов и установок, механизирующих процесс разметки.
Эскизный метод разметки профильных деталей следует применять для гнутых профильных деталей, выдаваемых с плаза или компьютерной модели конструкторско-технологической службой. Для прямых профильных деталей следует руководствоваться данными из декатировочных чертежей с учетом припусков, назначаемых технологической службой.
Шаблонный метод допускается применять для разметки заготовок из профильного проката, изгибаемых по «спрямляемым кривым». Этот метод предусматривает разметку деталей по натурным шаблонам, выполненным из фанеры или тонколистового металла.
Разметку профильного проката следует выполнять на основании «Ведомостей раскроя профиля» и «Ведомостей деловых отходов профиля». Способ разметки выбирает технологическое подразделение завода-строителя.
При всех методах и способах разметки следует наносить и закернивать линии, необходимые для изготовления деталей и контроля точности обработки и сборки: контрольные, припусков, слома, фасок и скосов, а также центры закругления вырезов и отверстий под заклепки и болты. Не наносят линии, а также центры отверстий под заклепки и болты, положение которых уточняется в процессе изготовления деталей.
Разметку заготовок, подвергающихся горячей гибке, необходимо выполнять кернением.
9.4.3 Номинальные размеры размечаемых деталей следует определять по рабочим чертежам с учетом припусков, поправок на величину поперечной деформации от сварки и зазор под сварку.
Допуски на разметку: - габаритные размеры профильных деталей при длине:
до 3 м .................................................. +/- 1,0 мм;
св. 3 м ................................................. +/- 2,0 мм; - размеры вырезов набора, мм .............................. +/- 1,0 мм; - отклонение от прямолинейности или другую форму кромки при длине кромки или хорды (при криволинейных кромках):
до 3 м .................................................... +/- 0,5 мм;
св. 3 м ................................................... +/- 1,0 мм.
9.4.4 Припуски для заготовок корпусных деталей должны быть следующими:
- на механическую обработку кромок после газовой резки (устанавливается технологическим подразделением) — не менее 2 мм;
- для изготовления разрывных и ударных образцов для проверки механических свойств материала детали после горячей гибки и термической обработки — 120 мм.
Припуск для компенсации недогибаемых участков (припуск на гибку) устанавливает технологическое подразделение завода в зависимости от мощности применяемого оборудования и гибочной оснастки. Припуски на гибку назначает технологическое подразделение завода-строителя на стадии технического проектирования или до начала выпуска рабочих чертежей и сообщает их проектанту.
9.4.5 При ручной разметке всеми методами нанесение разметочных линий, кернение и обозначение этих линий должны соответствовать правилам, приведенным в 5.4.5.
9.5 Маркирование
9.5.1 Маркировать следует все детали независимо от способа изготовления. Маркировка подразделяется на основную, дополнительную и вспомогательную и должна выполняться вручную кернением с углом заточки кернера по ГОСТ 7213 не менее 90°, краской, маркером с несмываемыми чернилами, механизированно на маркировочных машинах и другими способами. Маркирование заготовок, подвергающихся горячей гибке и термической обработке, следует выполнять кернением или клеймением наборным шрифтом.
Маркирование заготовок, подвергающихся холодной гибке, допускается выполнять маркером с несмывающейся краской. Метод маркирования выбирает технологическое подразделение завода.
9.5.2 Основная маркировка должна включать номер заказа (заводской), марку стали, обозначение чертежа, секции или блока, детали. Другие данные следует вносить по усмотрению технологического подразделения завода. Основную маркировку, нанесенную наборным шрифтом или кернением, следует обводить маркером с несмывающейся краской рамкой в виде четырехугольника.
Детали ответственных конструкций, а также корпусные детали, изготавливаемые по МЗК, должны иметь основную маркировку, нанесенную кернением, с указанием номера плавки в соответствии с требованиями нормативных документов на поставку. Степень ответственности деталей устанавливает проектант в зависимости от конструктивной группы.
9.5.3 Дополнительная маркировка включает ориентирные надписи: «нос», «корма», «верх», «правый борт», «левый борт», «ДП», номера шпангоутов и технологические указания об обработке фасок, скосов, гибке, величине припуска, технологической последовательности операций обработки. Вспомогательная маркировка должна содержать общие указания, например «вырез сделать на сборке» и т.д. Дополнительную и вспомогательную маркировки при ручном выполнении следует выполнять только краской или несмываемыми чернилами.
9.5.4 Для сокращения числа знаков в основной маркировке в обозначениях чертежа вместо номера проекта допускается приводить заводской номер заказа. Данное положение распространяется на маркировку деталей машиностроительной номенклатуры, деталей, поставляемых по МКЗ, изготавливаемых по типовым чертежам и чертежам других проектов.
9.6 Механическая резка
9.6.1 Профильный прокат, поступающий на резку, должен быть выправлен, размечен и замаркирован. Механическую резку профильного проката следует выполнять на пресс-ножницах или на ленточных или дисковых пилах. Способ резки выбирает технологическое подразделение завода.
9.6.2 Одновременно с вырезкой деталей на механическом оборудовании, при необходимости, производят вырезку и вырубку шпигатов, голубниц и скос торцов, а также их разделку под сварку. Эти же операции допускается выполнять термической резкой.
9.6.3 Механическую обработку применяют в виде строжки, фрезерования и сверления отверстий. Необходимость применения механической обработки указывают в рабочих технологических процессах.
Оборудование, технологию и режимы механической обработки выбирает технологическое подразделение завода.
9.7 Термическая резка
9.7.1 При разработке технологии термической резки, назначении режимов, мероприятий по технике безопасности и обеспечении качества поверхностей реза и точности вырезки деталей необходимо руководствоваться ГОСТ 14792, ГОСТ Р ИСО 9013 и требованиями действующей нормативной документации.
9.7.2 Изготовление деталей из профильного проката и разделку стыков под сварку с помощью термической резки выполняют, в основном, плазменной и кислородной резкой на автоматизированной поточной линии обработки профильного проката, ручной кислородной резкой после предварительной разметки, механизированной резкой на полуавтоматах при резке проката вдоль.
9.7.3 На автоматизированной поточной линии обработки прямого профильного проката рекомендуется выполнять следующие основные технологические операции:
- подача перегружателем полос профильного проката на накопительный шлеппер с последующей подачей их на загрузочный рольганг;
- маркирование (краской или чернилами) деталей при помощи устройства для струйной печати;
- измерение длины полос профильного проката измерительной кареткой с лазерным сенсором на входе камеры резки;
- термическая резка (плазменная или кислородно-ацетиленовая) роботом в камере резки полос профильного проката на детали, вскрытие отверстий, вырезов, голубниц, фасок и пр.;
- сортировка и комплектация деталей: сбрасывание мелких деталей в бункер, раскладка деталей при помощи отгрузочного портала.
На поточной линии допускается выполнение следующих дополнительных технологических операций:
- механическая обработка продольной кромки профиля (разделка под сварку) при помощи фрезы;
- зачистка продольной кромки профиля от грунта для обеспечения сварки профиля с обшивкой;
- стыковая сварка профилей для получения плети из двух и более полос профилей;
- механическая резка плети на части требуемой длины при помощи ленточной пилы;
- плазменная разметка;
- зачистка и скругление кромок деталей от грата при помощи ручных фрезерных машинок.
9.8 Гибка
9.8.1 Холодную гибку деталей из профильного проката с постоянным и переменным радиусами кривизны производят на горизонтально-гибочных прессах, вертикальных гидравлических прессах с помощью специальных штампов, а также роликовой профилегибочной машине, в т.ч. с применением ТВЧ. Допускается выполнять холодную гибку профиля методом раскатки его стенки на роликовых прессах (станках типа ЛГС и МГПС).
9.8.2 Перед холодной гибкой профильный прокат или заготовки из него необходимо подвергать термической обработке, если она обеспечивает требуемые для холодной гибки пластические свойства стали. Если термообработка стали для холодной гибки необходима, но не была проведена, то заготовки допускается гнуть только в горячем состоянии. При гибке на роликовой профилегибочной машине с применением ТВЧ термообработку перед гибкой допускается не выполнять.
9.8.3 В зависимости от конфигурации поперечного сечения изгибаемого профиля для его холодной гибки выбирают штамп соответствующего конструктивного решения в соответствии с требованиями действующей нормативной документации. Допускается гибка сварных тавровых профилей, соответствующих требованиям действующей нормативной документации, с проведением опытных работ для проверки механических свойств материала и наличия дефектов сварного шва после гибки.
Для гибки несимметричных полособульбовых профилей, где в процессе гибки наблюдается гофрообразование по стенке профиля, выход сечения профиля из плоскости гиба и малковка полособульбовой части профиля, необходимо применять клиновые штампы типа, приведенного на рисунке 40. Гибку деталей из несимметричного полособульбового проката следует производить на горизонтальном гибочном прессе типа «Бульдозер».
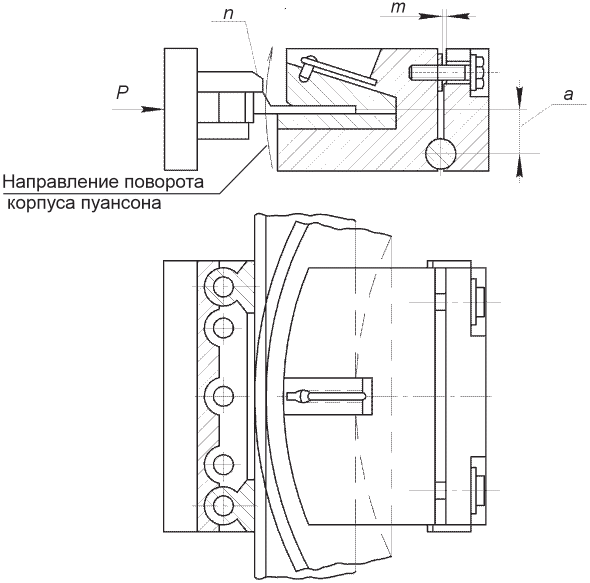
P — усилие гибки; m — зазор; n — верхний упор; a — эксцентриситет плоскости изгиба корпуса пуансона относительно оси поворота штампа
Рисунок 40 — Штамп для гибки несимметричного профиля
9.8.4 Для гибки симметричных тонкостенных профилей, где основной из нежелательных побочных деформаций является гофрообразование стенки, необходимо использовать штамп, приведенный на рисунке 41, где конструктивное решение схемы изгиба позволяет исключать гофры на стенке гнутой детали. Длина штампа должна быть не менее шести высот изгибаемого профиля. Гибку деталей из симметричных профилей следует производить на вертикальном гидравлическом прессе по ГОСТ 9753.
Для холодной гибки симметричного профильного проката может быть применен штамп (см. рисунок 42), который за счет клиновой пары обеспечивает качественную, без гофр, гибку профиля на вертикальном гидравлическом прессе. Размеры штампа следует принимать в соответствии с требованиями действующей нормативной документации.
p — поворотные щеки штампа; m — зазор; S — толщина стенки профиля; e — «спрямляемая кривая»; Rmin — минимальный радиус гибки; a — горизонтальные ориентирные линии; 1 — смотровые щели
Рисунок 41 — Типовой штамп для гибки сварных тавровых балок полкой наружу
| Схема применения сменных комплектов | |
| Вкладыш для гибки тавров | Вкладыш для гибки полособульба |
 |  |
Rп — радиус пуансона; Rм — радиус матрицы; B — ширина основания; B1 — наибольшая ширина полки профиля; B2 — минимальная ширина сближения клиновой пары; H — высота штампа; H1 — высота матрицы; S — толщина стенки профиля; S1 - толщина основания пуансона; S2 - толщина вкладыша
Рисунок 42 — Клиновой штамп для гибки профиля и сварных тавровых балок
Для холодной гибки уголка со стеснением стенки по ГОСТ 19771 и ГОСТ 19772 следует использовать профилегибочный станок, который позволяет методом обкатки получать детали высокого качества и точности.
9.8.5 При гибке симметричных профилей с большой высотой стенки при приложении изгибающего усилия только к бульбовой части может произойти отрыв стенки от бульбовой части профиля. Приложение изгибающего усилия только к стенке профиля ведет к смятию ее кромки. Для исключения отрыва полки от бульбовой части и смятия стенки профиля следует применять комбинированную схему приложения усилий.
9.8.6 В качестве универсального гибочного штампа для гибки, симметричного и несимметричного профильного проката следует применять штамп, имеющий специальные вкладыши, благодаря которым штамп может быть использован для гибки профилей на вертикальном гидравлическом прессе.
9.8.7 Гибку профильного проката на горизонтально-гибочном прессе типа «Бульдозер» следует выполнять на опорах без применения специальной оснастки, если стрелка погиба гнутой детали не превышает 100 мм на 1000 мм ее длины. При гибке на малые радиусы изгиба опоры пресса снабжают специальными насадками для устранения искажения формы изгибаемых профилей (плоскостной изгиб, гофры, скручивание), неизбежно возникающих при гибке. Заготовки, поступившие на гибку, предварительно должны быть размечены на участки, подлежащие гибке.
Для исключения искажений формы и гофр на стенке профильной детали рекомендуется выполнять гибку на горизонтально-гибочном прессе, снабженном дополнительным вертикальным гидроцилиндром, зажимающим стенку профильной заготовки в процессе ее гибки.
9.8.8 Расстояние между опорами профилегибочного станка устанавливают в зависимости от номера проката и стрелки погиба детали.
Передвигая заготовку после ряда последовательных нажатий пуансона, кривизну изгиба заготовки проверяют на глаз, а после десяти нажимов пуансоном кривизну проверяют шаблоном, который может быть изготовлен для контроля на всей детали или только ее части.
В зависимости от кривизны детали в процессе гибки следует изменять расстояние между опорами, шаг подачи заготовки и ход пуансона.
9.8.9 Для более эффективного контроля получаемой кривизны применяют метод «спрямляемых кривых» в соответствии с требованиями действующей нормативной документации (см. рисунок 43).
Согласно этому методу на изгибаемую заготовку наносят «спрямляемую кривую», близкую по кривизне к заданной кривизне детали. «Спрямляемая кривая» может быть нанесена ручным или автоматизированным способом. В процессе гибки заготовки, по мере приближения ее кривизны к заданной, нанесенная на заготовку «спрямляемая кривая» спрямляется и превращается в прямую линию.
Нанесение «спрямляемых кривых» допускается выполнять непосредственно перед гибкой маркировочным карандашом или спиртовым маркером по натурным шаблонам. В случае гибки несимметричного профильного проката «спрямляемую кривую» наносят на стенке заготовки со стороны бульбы, а при гибке симметричного профильного проката — со стороны маркировки деталей.
При гибке детали бульбой внутрь шаблон для разметки укладывают на деталь стороной, обратной его маркировке, при этом за начало «спрямляемой кривой» берут точку на кромке стенки детали, расположенную от торца (конца) заготовки на расстоянии, равном величине гибочного припуска. Другой конец «спрямляемой кривой» также должен находиться на кромке стенки детали. Подобная кривая с началом в точке «A», концом в точке «B» и со стрелкой погиба f изображена на рисунке 43а. Это один из простейших случаев нанесения «спрямляемой кривой», когда последняя полностью размещается на плоском поле стенки полособульба.
Плоское поле, пригодное для нанесения «спрямляемой кривой», для несимметричного полособульбового проката составляет 75% его высоты, а для симметричного — 85%. В случае если плоского поля стенки профиля недостаточно для нанесения «спрямляемой кривой» со стрелкой погиба f, которая больше ширины плоского поля стенки профиля, то «спрямляемую кривую» наносят двумя участками (см. рисунок 43б).
Первоначально наносят участок «спрямляемой кривой» максимальных размеров, у которого стрелка погиба позволяет поместить данную кривую на плоском поле стенки профиля. Начальную точку первого участка «спрямляемой кривой» определяют с учетом гибочного припуска.
Точка «B», соответствующая концу первого участка «спрямляемой кривой», указывает на пересечение «спрямляемой кривой» с кромкой стенки профиля, а точку «Д», соответствующую концу детали без гибочного припуска, определяют по размеру гибочного припуска, если деталь изогнута на всю ее длину или путем обкатки контрольной кромки шаблона по кромке полособульба по ГОСТ 9235 и ГОСТ 21937. Точка «Д» является исходной для проведения второго участка «спрямляемой кривой», так как последнюю проводят от точки «Д» в обратном направлении навстречу первому участку «спрямляемой кривой» таким образом, чтобы один участок встречался с другим участком с некоторым перекрытием «ВС», равным от 300 до 400 мм.
При гибке деталей бульбой наружу начало и конец «спрямляемой кривой» будут находиться у бульбы.
В случае гибки деталей S-образной формы (см. рисунок 43в) начало «спрямляемой кривой» (точка A) находится на кромке стенки детали, а конец «спрямляемой кривой» (точка B) находится у бульбовой части на стенке профиля.
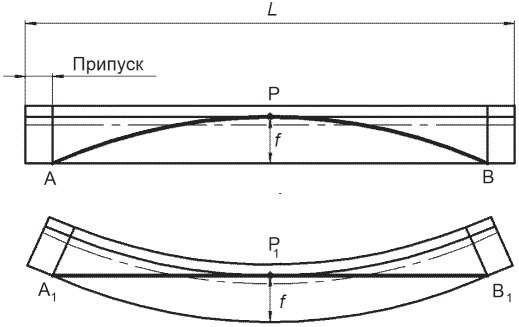
а — деталь с изгибом бульбой внутрь и одной спрямляемой кривой
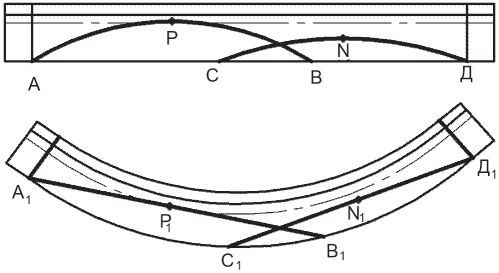
б — деталь с изгибом бульбой внутрь и двумя спрямляемыми кривыми
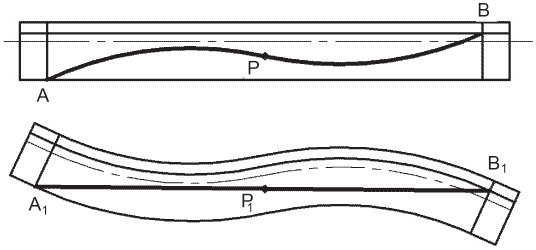
в — деталь S-образной формы с одной спрямляемой кривой
f — стрелка прогиба; L — длина профиля; A, A1, C, C1, B, B1, Д, Д1 — начало и конец спрямляемой кривой соответственно; P, P1, N, N1 — точки на спрямляемой кривой
Рисунок 43 — Положение «спрямляемых кривых» на заготовке из проката полособульбового профиля
9.8.10 При гибке заготовки из профильного проката на постоянные радиусы кривизны на станках, оснащенных механизмом мерной подачи изгибаемой заготовки и механизмом контроля стрелки погиба, контроль получаемой кривизны осуществляют автоматически.
9.8.11 Предельно допустимые радиусы изгиба при холодной гибке детали из профильного проката приведены в таблице 37.
Предельно допустимые относительные радиусы при холодной гибке профильного проката
Допускается производить холодную гибку профильного проката на радиусы менее допустимых по таблице 37 для случая гибки полкой или стенкой наружу при условии выполнения промежуточной термической обработки для восстановления механических свойств материала детали. При этом уменьшение относительного радиуса изгиба по сравнению с предельно допустимым должно быть не более 20%.
Последовательность гибки: гибка на предельно допустимый радиус, определяемый по таблице 37, промежуточная термическая обработка без проверки механических свойств материала детали; доведение до заданного радиуса; термическая обработка деталей ответственного назначения с проверкой механических свойств материала детали.
При холодной гибке таврового профиля, симметричного и несимметричного полособульба с защемлением стенки в клиновом штампе или другом подобном приспособлении достигается гибка стенкой внутрь на радиус меньше восьми высот профиля.
9.8.12 На горячую гибку с печного нагрева следует подавать только профильные заготовки, радиусы кривизны которых менее предельно допустимых, приведенных в таблице 37, или при отсутствии профилегибочного оборудования достаточной для холодной гибки мощности.
Профильные заготовки из низколегированной стали после горячей гибки с печного нагрева должны подвергаться полной термической обработке (закалке и высокому отпуску).
9.8.13 Горячую гибку с печного нагрева следует выполнять при температурах, приведенных в таблице 38. Температуру контролируют при помощи термометра контактного электронного ТК-5 или пирометром С-500.
Посадку заготовки в печь следует выполнять при температуре не более приведенной в таблице 38.
| Марка стали | Температура, °C +/- 20 °C | ||
| нагрева | при начале гибки | при окончании гибки | |
| A, B, D, E и другие эквивалентные марки стали <*>, Ст3сп | 970 | 950 | 450 |
| A32, D32, E32, F32, A36, D36, E36, F36, A40, A40S, D40, D40S, E40, E40S и другие эквивалентные марки стали <*>, 09Г2, 09Г2С, 10Г2С1Д, 10ХСНД | 550 | ||
| 35Х, 38ХА | 880 | 860 | 650 |
| <*> Судостроительные марки стали, регламентированные иностранными классификационными обществами, согласно приложению Д, поставляемые по международным и национальным стандартам согласно AISI/SAE, обрабатываются по режимам, приведенным в настоящей таблице, в случае отсутствия подобных данных от соответствующего классификационного общества. | |||
Посадка деталей из профильного проката одновременно с поковками не допускается. Заготовки из профильного проката должны быть расположены в печи в один ряд на расстоянии от 30 до 50 мм друг от друга.
Температуру в печи следует контролировать автоматическими приборами с самописцами, при расположении термопар по всей длине печи на обеих ее сторонах и при одинаковых интервалах между термопарами.
Продолжительность нагрева заготовки, начиная с момента достижения в печи температуры нагрева, должна соответствовать данным, приведенным в таблице 39.
Во время нагрева в печи следует поддерживать восстановительную атмосферу (коптящее пламя) и избыточное давление. Соприкосновение факела пламени с заготовками не допускается. Количество нагревов устанавливается в зависимости от кривизны и размеров деталей и указывается в технологических картах.
Продолжительность нагрева заготовок
9.9 Термическая обработка
9.9.1 Термическую обработку выполняют при необходимости до холодной гибки (согласно 9.8.2) или после нее (согласно 9.8.11). Термообработку детали после горячей гибки выполняют, если условия применения детали на заказе требуют выполнения термообработки. Термическая обработка здесь проводится в соответствии с требованиями 5.11.2 для восстановления или получения свойств материала детали.
9.9.2 Нагрев под закалку профильного проката следует выполнять в электрической, газовой или мазутной печи. Расположение заготовок в печи должно обеспечивать их равномерный прогрев. Заготовки должны быть расположены на специальном поддоне в один ряд, в несколько рядов можно располагать заготовки только при наличии специальной фиксирующей оснастки.
Расстояние между заготовками на поддоне должно быть не менее 40 мм; между заготовками и боковыми стенками печи — не менее 300 мм; между концами заготовок, передней и задней стенками — не менее 500 мм.
9.9.3 Печь перед посадкой заготовок должна быть нагрета до температуры не менее 300 °C, но не более температуры закалки в соответствии с таблицей 30 и с учетом 5.11.6. После посадки заготовок их выдерживают не менее 1 ч при температуре, установившейся при загрузке. Нагрев заготовок до температуры закалки следует выполнять со скоростью, определяемой мощностью печи, но не более 100 градусов в час.
9.9.4 Время выдержки заготовок в печи при температуре закалки (Tзак от 880 °C до 940 °C) следует определять в зависимости от сечения профиля:
полособульбовый прокат № 6-16 .................................. 1,5 ч;
полособульбовый прокат № 18-24 ................................. 2 ч;
профили СБ-60а, СБ-60б ......................................... 3 ч.
Отсчет времени выдержки закалки начинают с момента, когда температура в печи достигает температуры закалки по всем термопарам.
После нагрева и выдержки заготовки закаливают в водяных ваннах.
Выдачу из печи и закалку заготовок в баке с водой следует выполнять вместе с поддоном или контейнером, где уложены заготовки. Температура воды в баке перед загрузкой заготовок должна быть не более 30 °C, а в конце закалки — не более 60 °C.
Загрузка заготовок в воду должна быть одновременной по всей их длине.
Время выдержки заготовок в ванне определяют тем, что при выгрузке их из закалочной ванны кипение на них воды не допускается.
9.9.5 После закалки заготовки должны проходить операцию высокого отпуска в печах. Отпуск следует выполнять не позднее чем через трое суток после закалки.
В садку необходимо подбирать заготовки одной плавки. Разрешается в садку подбирать заготовки различных плавок, близких по химическому составу.
Заготовки следует укладывать в печи для отпуска в один или несколько рядов по высоте, аналогично тому, как их укладывают при операции закалки.
Печь перед посадкой заготовок на отпуск должна быть нагрета до температуры не менее 300 °C, но не более температуры отпуска профиля, т.е. от 620 °C до 680 °C. После посадки заготовок печь следует выдержать не менее 1 ч при температуре, установившейся при загрузке.
9.9.6 Нагрев до температуры отпуска следует выполнять со скоростью не более 100 °C в час, при этом время подъема температуры с целью обеспечения равномерного прогрева металла должно быть не менее 5 ч.
Температура отпуска должна быть от 620 °C до 680 °C, время выдержки от 5 до 8 ч, среда охлаждения — вода.
Отсчет времени отпуска начинают с момента, когда температура в печи достигнет температуры отпуска по всем термопарам.
9.10 Правка и доводка деталей
9.10.1 Детали из профильного проката в процессе термической обработки получают искривления в виде ребровой кривизны (серповидности), винтообразности (скручивания) и гофров на стенке профиля. Кроме того, детали, подвергающиеся термической обработке, получают значительные отклонения от начальной кривизны и требуют, помимо устранения искривлений, доводки и пригонки до заданных размеров.
9.10.2 Правку деталей из профильного проката следует производить в холодном состоянии на горизонтально-гибочном прессе типа «Бульдозер» под вертикальным гидравлическим прессом по ГОСТ 9753 с использованием специальной оснастки или через прокладки, а также на станке МГПС или на плите путем местной растяжки отдельных участков стенки ударами кувалды. Правку следует производить на отдельных коротких участках профиля рядом последовательных нажатий плунжером с перемещением полосы и проверкой прямолинейности с помощью контрольной линейки по ГОСТ 8026 и щупа.
На горизонтальных прессах производят холодную правку ребровой кривизны, серповидности, винтообразных искривлений и гофров. Правку выполняют с применением специальных приспособлений — насадок на пуансон и матрицу. При этом опоры пресса должны быть раздвинуты на расстояние не менее пятикратной высоты профиля.
9.10.3 Доводка гнутых деталей до заданного радиуса может быть выполнена на горизонтальных и вертикальных гидравлических прессах. Контроль окончательного погиба выполняют по шаблону.
Доводку кривизны у отдельных гнутых заготовок выполняют независимо от способа гибки после полной термической обработки (закалки, отпуска) и при наличии данных по механическим свойствам материала детали после термообработки, которые должны соответствовать требованиям нормативных документов на поставку материала для каждой заготовки.
При доводке допускается уменьшение или увеличение радиуса кривизны гнутых деталей на величину не более 20% от заданного радиуса.
Местные резкие изломы на гнутых деталях не допускаются.
10 Требования к готовым деталям
10.1 Общие требования
10.1.1 Операционный контроль качества изготовления деталей должен осуществляться рабочим или мастером участка в процессе или непосредственно после осуществления той или иной технологической операции. Готовые детали должны удовлетворять требованиям настоящего стандарта по точности выполнения размеров и формы, а также качеству поверхности и материала. Детали должны быть очищены от грязи, масла и ржавчины.
Требования к точности размеров и формы определяют отклонениями фактических размеров от соответствующих номинальных значений, заданных в чертеже, или другим способом.
Качество материала и поверхности деталей должно соответствовать требованиям нормативных документов на поставку проката из стали.
10.1.2 Устранение дефектов, возникших или обнаруженных при изготовлении детали, выполняют в соответствии с действующими в отрасли стандартами и правилами. Если размеры дефектов превышают допустимые, ремонт детали выполняют по согласованию с заказчиком и проектантом. Если ремонт детали недопустим, деталь бракуется.
10.1.3 Хранение гнутых обечаек в пачках не допускается.
10.2 Приемочный контроль листовых деталей
10.2.1 Плоские листовые детали после вырезки должны быть выправлены. Допустимые отклонения от плоскостности листовых деталей после правки приведены в таблице 40 (при назначении операций правки необходимо учитывать требования, изложенные в 5.2). Допустимые отклонения от номинальных размеров и формы контура плоских листовых деталей, которые должны быть обеспечены после их вырезки и правки, приведены в таблице 41.
Допустимые отклонения от плоскостности листовых деталей после правки
Выполнение допусков, указанных в таблице 41, должно быть обеспечено методикой контрольной проверки точности работы МТР, изложенной в действующей нормативной документации, ГОСТ Р ИСО 8206.
10.2.2 Допустимые отклонения формы гнутых листовых деталей приведены в таблице 42. Допустимые отклонения деталей от цилиндрической формы (обечаек) приведены в таблице 43.
10.2.3 Транспортирование краном крупногабаритных гнутых деталей длиной более 5 м должно осуществляться траверсами, имеющими не менее чем две точки подвеса по длине детали. При этом толстолистовые обечайки толщиной более 30 мм должны транспортироваться и храниться в вертикальном положении.
Допустимые отклонения от номинальных размеров и формы контура плоских листовых деталей
| Тип детали | Номинальный размер | Допустимое отклонение | Схема измерения отклонений на типовой детали <**> | ||||
| от заданной длины кромок (хорд) \Delta_{1} | перекос кромок \Delta_{2} <*> | от заданной формы кромок \Delta_{3max} | от заданного положения вырезов \Delta_{4} = L - L_{\text{ном}} | от заданной формы вырезов \Delta_{5max} | |||
| Детали с прямолинейными кромками: | 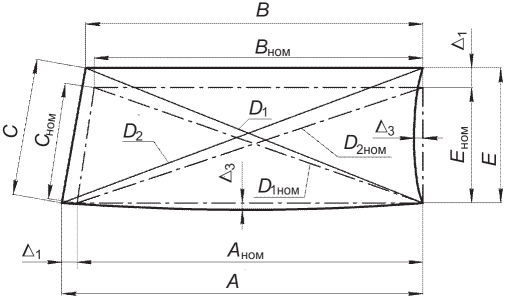 тип а | ||||||
| тип а (проверяют размеры и отклонение от прямолинейности кромок ABCE и диагоналей D1 и D2) | До 1000 | +/- 1,0 | 1,5 | 1,0 | |||
| Св. 1000 до 4000 | +/- 2,0 | 2,5 | 1,5 | ||||
| Св. 4000 | +/- 2,5 | 3,5 | 2,0 | - | - | ||
| тип б (проверяют размеры и отклонение от прямолинейности кромок ABCE, диагоналей D1 и D2, размеры и положение вырезов) | До 1000 | +/- 1,0 | 1,5 | 1,0 | +/- 1,0 | 3,0 | 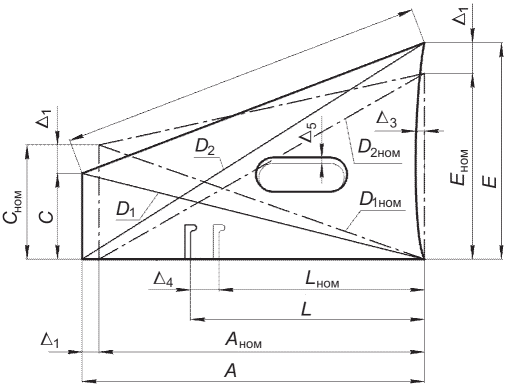 тип б |
| Св. 1000 до 4000 | +/- 2,0 | 2,5 | 1,5 | +/- 2,0 | 3,0 | ||
| Св. 4000 | +/- 2,5 | 3,5 | 2,0 | +/- 2,0 | 3,0 | ||
| Детали с криволинейными кромками: | До 1000 | +/- 1,5 | 2,0 | 1,5 | +/- 1,5 | +/- 3,0 | 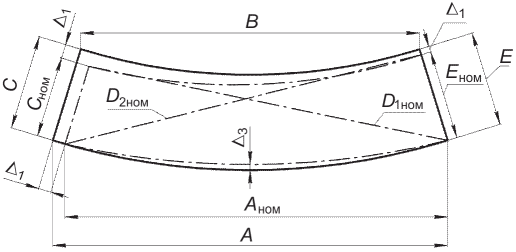 тип в |
| тип в (проверяют размеры кромок ABCE, диагонали D1 и D2, отклонение контура от заданного) | Св. 1000 до 4000 | +/- 2,5 | 3,0 | 2,0 | +/- 2,5 | +/- 3,0 | |
| тип г (проверяют размеры ABCE, диагонали D1 и D2, отклонение контура от заданного, размеры и положение вырезов) | Св. 4000 | +/- 3,0 | 4,0 | 2,5 | +/- 2,5 | 3,0 | 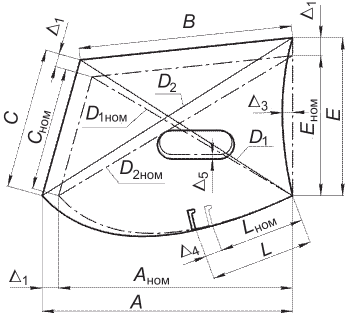 тип г |
| <*> \Delta_{2} = (D_{1} - D_{1\text{ном}}) - (D_{2} - D_{2\text{ном}}) . <**> A, B, C, E — длина кромок детали; Aном, Cном, Eном — номинальная длина кромок; D1, D2 — длина диагоналей; D1ном, D2ном — номинальная длина диагоналей, L — расстояние до выреза, Lном — номинальное расстояние до выреза. | |||||||
Допустимые отклонения формы заданного профиля и поверхности гнутых деталей из листа
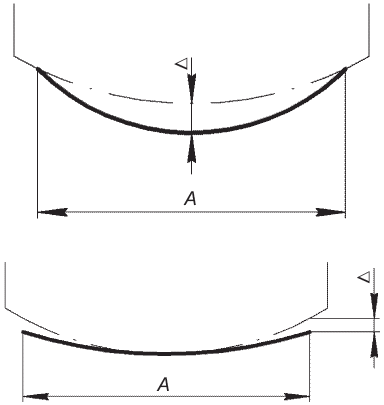
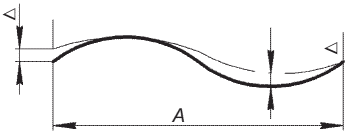
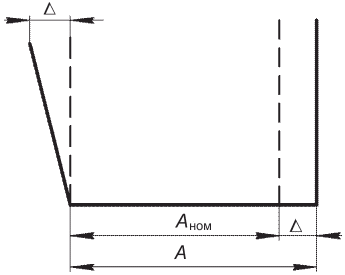
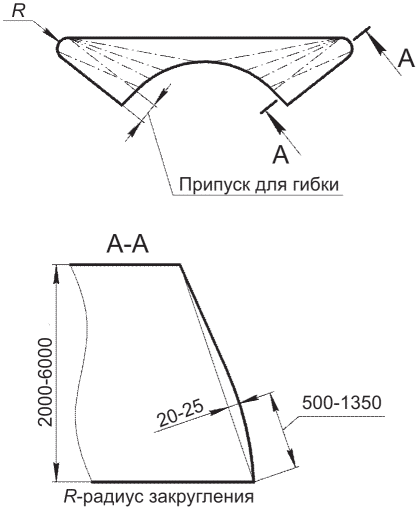
Допустимые отклонения деталей от цилиндрической формы
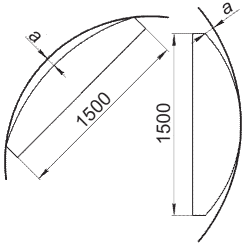
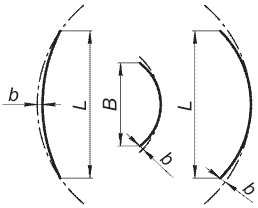
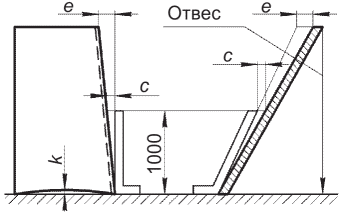
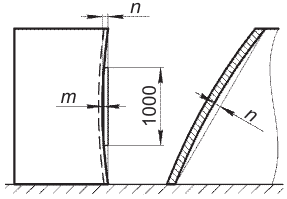
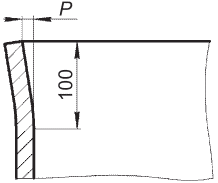
10.3 Приемочный контроль деталей из профильного проката и полос из листа
Допустимые отклонения формы не гнутых (прямых) деталей из профиля и полос из листа приведены в таблице 44.
Допустимые отклонения формы прямых деталей из профиля и полос из листа
Допустимые отклонения формы гнутых деталей из профиля и полос из листа с учетом допуска на прокат и термообработку (в случае ее необходимости) приведены в таблице 45.
Допустимые отклонения формы гнутых деталей из профиля и полос из листа
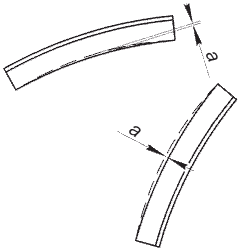
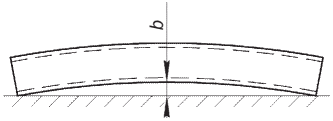
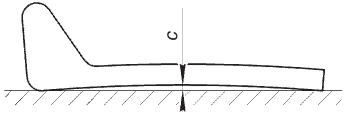
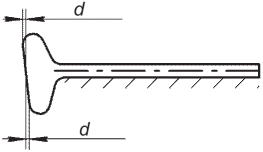
10.4 Требования к качеству штампованных деталей
10.4.1 При контроле механических свойств и вида излома материал штампованных заготовок после термической обработки должен отвечать требованиям нормативных документов на изготовление и поставку штамповок.
10.4.2 Отклонения размеров цельноштампованных (после холодной и горячей штамповки) термически обработанных заготовок должны соответствовать приведенным на рисунке 44 и указанным в таблицах 46 - 48.
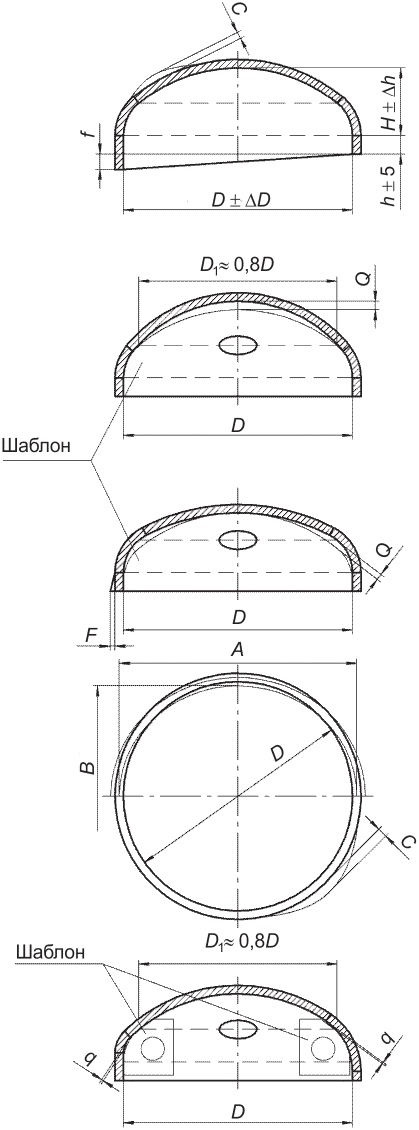
Рисунок 44 — Схемы отклонения размеров цельноштампованных днищ
Отклонения штампованных заготовок в зависимости от диаметра
Отклонение штампованных заготовок от шаблона
Отклонение штампованных заготовок в зависимости от толщины
| Толщина стенки днища | Конусность F на высоте h |
|---|---|
| До 20 включ. | 4 |
| Св. 20 до 26 включ. | 5 |
| Св. 26 до 34 включ. | 6 |
| Св. 34 | 8 |
10.4.3 Принимаемые допускаемые отклонения сферы от каркаса (шаблона) элементов сферических, торосферических и эллиптических днищ при длине до 2 м приведены в таблице 49.
Отклонение от шаблона кромок всех лепестков должно быть расположено в одну сторону, т.е. все стыкуемые кромки листовых заготовок должны иметь перегиб или недогиб. При этом с учетом последующих сварочных деформаций рекомендуется выполнять гибку по всем кромкам заготовок с недогибом; в этом случае радиус изгиба кромки должен быть больше требуемого радиуса ее изгиба.
Участки зачистки различных местных дефектов не входят в допускаемые отклонения.
Отклонения при горячей штамповке должны соответствовать требованиям нормативных документов на поставку штамповок.
Допустимые отклонения гнутой листовой заготовки
10.4.4 Толщина штампованных заготовок не должна выходить за пределы минимально допустимой по чертежу. Измерения толщины выполняют согласно требованиям технологического процесса завода-изготовителя.
10.4.5 При наличии дефектов на поверхности штампованных заготовок допускается их зачистка без последующего ремонта, если толщина штампованной заготовки в местах зачистки не выходит за пределы минимально допустимой по чертежу.
При обнаружении дефектов, выводящих толщину заготовки за минимально допустимую по чертежу, допускается их ремонт в объеме, установленном нормативными документами на изготовление и поставку металлопроката.
10.4.6 Сварной шов должен отвечать требованиям чертежа на штампованную заготовку.
10.5 Методы и средства контроля деталей
10.5.1 Пооперационный контроль качества изготовления деталей выполняет мастер участка в процессе изготовления деталей и после окончания операций.
Подразделение технического контроля выполняет проверку на отсутствие трещин и других дефектов, осуществляет контроль качества очистки поверхности листа и профиля от окалины и ржавчины, качества грунтования, выполняет проверку отклонений от размеров и формы, контроль качества сварных швов штампованных деталей, сваренных из составных элементов.
10.5.2 Контроль качества очищенной поверхности выполняют внешним осмотром поверхности невооруженным глазом при дневном свете или электрическом освещении, очищенная поверхность металла должна быть серого цвета и не иметь окалины, ржавчины, пыли, грязи, влаги, масляных и жировых загрязнений. Контроль качества очищенной поверхности выполняют согласно ГОСТ Р ИСО 8501-1. Контроль качества очистки нижней стороны листа при горизонтальном способе очистки следует выполнять периодически с помощью зеркала и местного освещения.
10.5.3 Полноту удаления окалины следует определять протиркой очищенных поверхностей раствором с содержанием медного купороса от 10% до 15% по ГОСТ 19347. На проверяемой поверхности горячештампованных деталей допускается наличие отдельных темных непокрасневших пятен и полос. Перед нанесением раствора медного купороса испытуемые участки должны быть обезжирены окисью магния по ГОСТ 4526 и промыты водой, а после проверки — промыты водой и протерты чистой ветошью.
Покраснение поверхности после нанесения медного купороса является признаком полного удаления окалины. В случае неудовлетворительного качества поверхности операцию очистки следует повторить.
10.5.4 Контроль качества фосфатной пленки следует выполнять протиркой ветошью или бязевой салфеткой, на которой не должно быть сажистого налета, или составом из сернокислой меди по ГОСТ 19347 в количестве 82 г/дм3 (г/л), хлористого натрия по ГОСТ 4233 в количестве 33 г/дм3 (г/л) и соляной кислоты по ГОСТ 857 в количестве 11 г/дм3 (г/л) при температуре от 18 °C до 20 °C в соответствии с ГОСТ 9.302. Некачественная фосфатная пленка удаляется обработкой раствором с содержанием соляной или серной кислоты от 15% до 20% по ГОСТ 2184, после чего выполняют повторное фосфатирование. При наличии некачественной фосфатной пленки на обширных поверхностях после удаления пленки кислотами следует направить лист на повторную очистку.
10.5.5 Контроль качества грунтования следует выполнять прибором для контроля толщин лакокрасочных покрытий. После грунтования не должно быть трещин, вздутий, непокрытых участков поверхности листа. Контроль следует выполнять после полного высыхания слоя нанесенной грунтовки.
10.5.6 Габаритные размеры листовых деталей следует контролировать средствами измерений или специальным шаблоном, отклонение от прямолинейности кромок длиной до 2000 мм — при помощи линейки по ГОСТ 8026, а длиной более 2000 мм — при помощи натяжения тонкой нити вдоль измеряемой кромки и измерения расстояний от нее до кромки через каждые 500 мм. Отклонения углов разделки кромок под сварку следует проверять угломером по ГОСТ 5378 или шаблоном. Отклонения от плоскостности следует измерять при помощи линейки по ГОСТ 8026 и щупа.
Средства измерений, используемые при разметке, должны иметь паспорт с указанием погрешности (точности) измерений не менее второго класса точности.
Средства измерений, используемые в работе, должны быть поверены (калиброваны) в установленном порядке. Сведения о поверке должны быть внесены в Федеральный информационный фонд по обеспечению единства измерений.
10.5.7 Проверять кривизну деталей цилиндрической формы (обечаек) следует при помощи шаблона не менее чем по трем сечениям: вблизи нижней и верхней кромок и посередине; а деталей конической формы — при помощи шаблонов не менее чем в двух крайних сечениях. Проверку деталей с перекосом, парусовидной и седлообразной формы следует выполнять при помощи поперечных и продольных шаблонов (см. рисунок 45), количество которых следует определять в зависимости от сложности детали, или при помощи каркаса; проверку деталей волнообразной и комбинированной формы, а также деталей со значительной двойной кривизной поверхности — при помощи каркасов, деталей со сломами — при помощи угольника по ГОСТ 3749, шаблона или малочника не менее чем в трех сечениях.
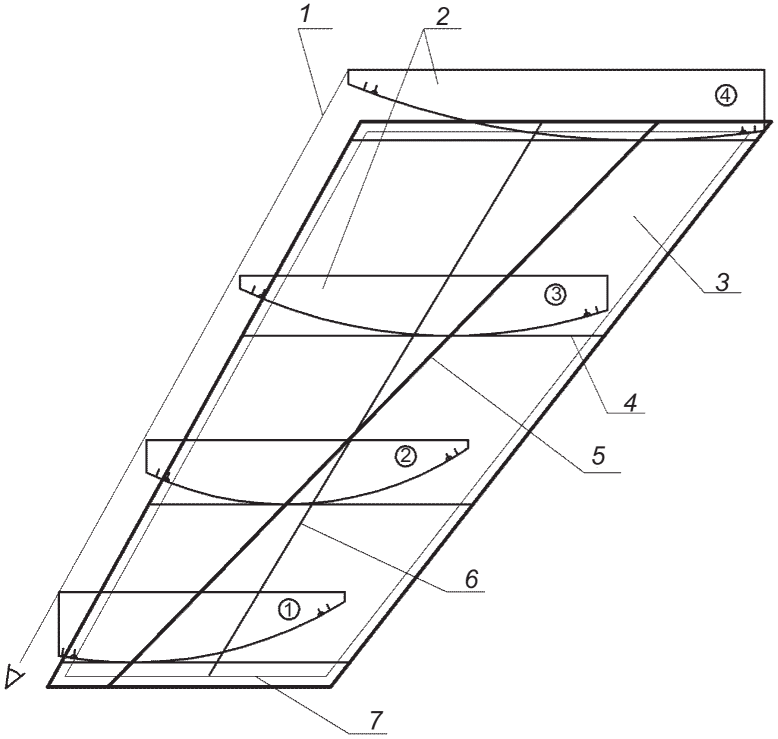
1 — линия горизонтирования шаблонов по базовой кромке; 2 — поперечные шаблоны; 3 — листовая заготовка; 4 — линия приложения поперечного шаблона; 5 — базовая линия гиба; 6 — линия приложения продольного шаблона; 7 — линия припуска
Рисунок 45 — Схема установки шаблонов
При переменном угле слома проверку следует выполнять несколькими шаблонами или по малкам согласно данным с модели. При проверке деталей, не имеющих припусков, линии шпангоутов, стыков и пазов на шаблоне или каркасе должны быть совмещены с соответствующими размеченными на поверхности заготовки линиями. При проверке деталей с припусками линии пазов и стыков каркаса допускается не совмещать с линиями на заготовке, но они не должны выходить за пределы кромок заготовки.
Проверку конических обечаек шаблонами необходимо выполнять по трем сечениям: вблизи нижней и верхней кромок и посередине. Проверку окружности меньшего радиуса конической обечайки по отвесу следует выполнять на плите не менее чем в пяти точках. Зазор между плитой и нижней торцевой кромкой следует проверять щупом.
Контроль размеров и формы гнутой детали на соответствие чертежу рекомендуется выполнять при помощи поверенных электронно-оптических средств измерения (лазерных профилемеров, трекеров, сканеров) по аттестованным методикам измерения.
10.5.8 Проверку кривизны профильных деталей выполняют при помощи нанесенных «спрямляемых кривых», шаблонов или линий, нанесенных на проверочную плиту. Проверку углов (расположение стенки и полки) деталей выполняют при помощи угольника (при угле 90°), шаблона или малочника, малку проверяют угломером или малочником не менее чем в трех сечениях. При переменной малке проверку выполняют в местах сопряжения по данным с модели.
Рекомендуемый перечень средств измерения линейных и угловых размеров приведен в таблице 50.
Рекомендуемый перечень средств измерений
10.5.9 Контроль размеров и формы заготовок, штампуемых в виде элементов днищ в холодном и горячем состоянии, выполняют такими же методами и средствами, как и для деталей, изготавливаемых холодной гибкой. Контроль размеров и формы днищ, штампуемых в горячем состоянии, выполняют после их остывания в четырех сечениях на равных расстояниях по окружности.
Схемы выполнения измерений цельноштампованных днищ приведены на рисунке 44.
10.5.10 Сварной шов заготовки под штамповку подвергают операционному контролю согласно ГОСТ 7512 и ГОСТ 20426 в объеме 100% длины сварного шва, ограничения на дефекты которого согласно ГОСТ Р ИСО 6520-1 должны соответствовать уровню качества В по ГОСТ Р ИСО 5817.
10.5.11 Размер и количество проб для контроля механических свойств материала детали и вида излома после штамповки и термической обработки выбирают с учетом возможности повторной термической обработки. Рекомендуемый габаритный размер пробы 350 x 150 мм, длинную сторону пробы на излом необходимо располагать поперек направления прокатки.
Если отбор пробы из заготовки после штамповки и термической обработки невозможно осуществить из мест будущих вырезов на полотне штампованной заготовки, то отбор пробы следует выполнять из припуска на контуре заготовки. При отсутствии такой возможности следует предусмотреть вырезку отдельной планки (пробы-свидетеля), при этом пробу-свидетель следует вырезать из того же листа, что и заготовку под штамповку. В этом случае при изготовлении штампованной заготовки из частей, вырезанных из разных листов, пробы необходимо отбирать из каждой части заготовки.
10.5.12 Форма и размеры образцов, направление вырезки и методы определения механических свойств материала детали и вида излома должны соответствовать требованиям нормативных документов на изготовление и поставку металлопроката. Количество образцов для определения механических свойств материала детали при температуре испытания 20 °C и количество проб для определения вида излома следующие:
Испытание на растяжение следует выполнять по ГОСТ 1497, на ударную вязкость — по ГОСТ 9454.
10.5.13 Контроль правильности и полноты удаления дефектов на поверхности штампованных заготовок в местах контрольных зачисток выполняют визуально и путем измерения глубины местных контрольных зачисток.
10.5.14 Качество сварных швов всех штампованных заготовок после термической обработки, а также заварки отверстий определяют согласно ГОСТ 7512 и ГОСТ 20426 в объеме 100% длины шва до и после наплавки усиления сварного шва, ограничения на дефекты которого согласно ГОСТ Р ИСО 6520-1 должны соответствовать уровню качества В по ГОСТ Р ИСО 5817.
10.5.15 Участки (канавки), зачищенные после строжки, подвергают наружному осмотру при пятикратном увеличении и контролируют на чистоту зачистки и отсутствие дефектов в виде трещин, пор, шлаковых включений, окалины, цветов побежалости, следов меди, пятен от замыкания электродов. Прилегающие к простроганным участкам поверхности контролируют на отсутствие брызг расплавленного металла и шлака.
Форма и номинальные размеры канавок должны соответствовать требованиям действующей документации на конструктивные элементы швов сварных соединений.
Дефекты в виде пор, трещин, шлаковых включений, выявленные при контроле, должны быть удалены механическим способом или дополнительной строжкой с последующей зачисткой.
11 Охрана окружающей среды
11.1 При изготовлении деталей корпусов судов и других стальных сварных конструкций необходимо соблюдать требования в области охраны окружающей среды, природопользования и экологической безопасности [2] - [6], а также минимизировать негативное воздействие на окружающую среду.
11.2 Содержание загрязняющих веществ в аспирационных выбросах в атмосферный воздух не должно превышать значение предельно допустимых выбросов, установленных в соответствии с ГОСТ Р 58577.
В случае если источник выбросов по своим технологическим возможностям допускает превышение нормативов, данный источник должен быть оснащен установкой очистки газа, обеспечивающей снижение содержания загрязняющих веществ до значений, установленных в соответствии с ГОСТ Р 58577. В случае, если установки очистки газа отключены или не обеспечивают проектную очистку и (или) обезвреживание выбросов загрязняющих веществ в атмосферный воздух, эксплуатация соответствующего технологического оборудования запрещена.
11.3 Содержание загрязняющих веществ в сточных водах не должно превышать значения нормативов допустимого воздействия на водные объекты, либо значения, установленные декларацией о составе и свойствах сточных вод для абонентов централизованной системы водоотведения.
11.4 Отходы, образующиеся при изготовлении деталей корпусов судов и других стальных сварных конструкций, следует складировать в местах, предназначенных для накопления отходов соответствующего класса опасности, с целью дальнейшей передачи для транспортирования на обезвреживание, утилизацию либо размещение в соответствии с требованиями законодательства.
Емкости для накопления отходов должны быть прочными, исправными, полностью предотвращать утечку или рассыпание отходов, обеспечивать их сохранность при накоплении. Емкости должны быть изготовлены из материалов, устойчивых к воздействию данных видов отходов и их отдельных компонентов, атмосферных осадков, перепадов температур и прямых солнечных лучей.
Слив жидких отходов в канализацию, на рельеф, либо в водный объект запрещен.
12 Требования безопасности
12.1 В корпусообрабатывающем производстве основными технологическими операциями являются:
- перемещение и транспортирование грузов;
- очистка;
- правка металлопроката в состоянии поставки;
- грунтование и пассивирование;
- холодная и горячая пластическая обработка металла;
- механическая, термическая и гидроабразивная резка металла;
- правка деталей;
- термообработка;
- комплектация.
При выполнении перечисленных операций могут возникнуть следующие опасные и вредные производственные факторы:
- движущиеся машины и механизмы, подвижные части производственного оборудования, перемещаемые изделия, заготовки, материалы;
- повышенная запыленность и загазованность воздуха рабочей зоны;
- повышенная температура поверхностей материалов и воздуха рабочей зоны;
- острые кромки, заусеницы и шероховатость на поверхностях заготовок, инструментов и оборудования;
- повышенный уровень вибрации;
- повышенный уровень шума на рабочем месте;
- повышенное значение напряжения в электрической цепи, замыкание которой может произойти через тело человека;
- повышенный уровень ультрафиолетового излучения;
- повышенный уровень инфракрасного излучения;
- повышенный уровень магнитного поля;
- повышенная яркость света.
12.2 Метеорологические условия (температура, относительная влажность и скорость движения воздуха) в рабочей зоне помещений должны соответствовать требованиям ГОСТ 12.1.005.
12.3 Производственные помещения должны быть оборудованы местной вытяжной вентиляцией для улавливания вредных веществ непосредственно у места их выделения. Типы рекомендуемых местных отсосов и их характеристики должны соответствовать основным положениям СП 60.13330.
12.4 Предельно допустимые концентрации вредных веществ в воздухе рабочей зоны не должны превышать указанных в ГОСТ 12.1.005 и [7].
12.5 Для обеспечения безопасных и благоприятных условий труда необходимо соблюдать требования: ГОСТ 12.1.003, ГОСТ 12.1.004, ГОСТ 12.1.012, ГОСТ 12.2.003, ГОСТ 12.2.007.0, ГОСТ 12.2.010, ГОСТ 12.2.017, ГОСТ 12.2.118, ГОСТ 12.3.002, ГОСТ 12.3.004, ГОСТ 12.3.009, СП 52.13330, а также правил [8] - [10] и приказов [11] - [13].
12.6 К выполнению работ допускаются лица не моложе 18 лет, прошедшие предварительный при поступлении на работу и периодические медицинские осмотры в соответствии с приказами [14] и [15].
12.7 Все рабочие корпусообрабатывающего производства должны быть обеспечены специальной одеждой, специальной обувью и предохранительными приспособлениями в соответствии с приказами [16] и [17].
12.8 Рабочие корпусообрабатывающего производства всех специальностей должны быть проинструктированы и обучены в соответствии с правилами [18] и постановлением [19].
12.9 Администрация корпусообрабатывающего производства обязана разработать инструкции по охране труда, выдать их работникам, выполняющим работы с повышенной опасностью, на руки под подпись. Инструкции по охране труда работникам, не выполняющим работы с повышенной опасностью, могут быть выданы на руки под роспись или храниться в доступном для работников месте.
Администрация корпусообрабатывающего производства обязана обеспечить систематический контроль за выполнением инструкции по охране труда.
К замещению должностей, связанных с обслуживанием сложных агрегатов, установок и механизмов или с выполнением других ответственных работ, следует допускать только работников, прошедших специальное обучение, после проверки их знаний квалификационной комиссией с выдачей соответствующих удостоверений.
Новые технологические процессы, разрабатываемые заводом-строителем, должны содержать раздел «Требования безопасности», включающий указания о сертификации средств защиты органов слуха и профилактике вибрационной болезни.
Форма журнала учета металлопроката для изготовления деталей расчетных конструкций
Форма журнала для фиксации режима правки
СТЕПЕНЬ ТЩАТЕЛЬНОСТИ ОЧИСТКИ ПРОКАТА ИЗ КОРПУСНЫХ МАРОК СТАЛИ ДРОБЕМЕТНЫМ И ДРОБЕСТРУЙНЫМ СПОСОБАМИ
ПЕРЕЧЕНЬ ВОЗМОЖНЫХ ДЕФЕКТОВ ПОКРЫТИЯ И СПОСОБЫ ИХ УСТРАНЕНИЯ
СУДОСТРОИТЕЛЬНЫЕ МАРКИ СТАЛИ, ОДОБРЕННЫЕ КЛАССИФИКАЦИОННЫМИ ОБЩЕСТВАМИ
Судостроительные марки стали, одобренные классификационными обществами, эквивалентные российским аналогам
| Обозначение базовой марки стали <*> | Временное сопротивление Rm, Н/мм2 | Предел текучести ReH, Н/мм2, не менее | Наименование общества | ||||
| Российский морской регистр судоходства | Lloyd's Registr of Shipping | Det norske Veritas | American Bureau of Shipping | Bureau Veritas France | |||
| Дополнительные индексы, добавляемые к обозначению базовой марки (категории) стали <**> | |||||||
| Z25, Z35, W, S, H, СВ, ТМО, ТМСР | |||||||
| Сталь нормальной прочности <***> | |||||||
| A, B, D, E | 400 — 520 | 235 | РС A, РС B, РС D, РС E | LRA, LR B, LR D, LR E | NV A, NV B, NV D, NV E | AB A, AB B, AB CS, AB D, AB DS, AB E | BV A, BV B, BV D, BV E |
| Сталь повышенной прочности <***> | |||||||
| A27S | 400 — 530 | 265 | - | LR AH27S | NV A27S | - | - |
| D27S | LR DH27S | NV D27S | |||||
| E27S | LR EH27S | NV E27S | |||||
| F27S | LR FH27S | ||||||
| A32 | 440 — 570 | 315 | РС A32 | LR AH 32 | NV A32 | AB AH32 | BV AH32 |
| D32 | РС D32 | LR DH 32 | NV D32 | AB DH32 | BV DH32 | ||
| E32 | РС E32 | LR EH 32 | NV E32 | AB EH32 | BV EH32 | ||
| F32 | РС F32 | LR FH 32 | NV F32 | ||||
| A36 | 490 — 630 | 355 | РС A36 | LR AH 36 | NV A36 | AB AH36 | BV AH36 |
| D36 | 490 — 630 | 355 | РС D36 | LR DH 36 | NV D36 | AB DH36 | BV DH36 |
| E36 | РС E36 | LR EH 36 | NV E36 | AB EH36 | BV EH36 | ||
| F36 | РС F36 | LR FH 36 | NV F36 | ||||
| A40 | 510 — 660 | 390 | РС A40 | LR AH 40 | NV A40 | AB AH40 | - |
| D40 | РС D40 | LR DH 40 | NV D40 | RAEX 40 D | |||
| E40 | РС E40 | LR EH 40 | NV E40 | RAEX 40 E | |||
| F40 | РС F40 | LR FH 40 | NV F40 | ||||
| A40S | 510 — 660 | 390 | - | LR AH40S | - | - | - |
| D40S | LR DH40S | ||||||
| E40S | LR EH40S | ||||||
| F40S | LR FH40S | ||||||
| Высокопрочные судостроительные стали | |||||||
| A420 | 530 — 680 | 420 | РС A420 | LR AH 420 | NV A420 | BV AQ 43 | BV A 420 |
| D420 | РС D420 | LR DH 420 | NV D420 | BV DQ 43 | BV D 420 | ||
| E420 | РС E420 | LR EH 420 | NV E420 | BV EQ 43 | BV E 420 | ||
| F420 | РС F420 | LR FH 420 | NV F420 | ||||
| A460 | 570 — 720 | 460 | РС A460 | LR AH 460 | NV A460 | AB AQ47 | BV A 460 |
| D460 | РС D460 | LR DH 460 | NV D460 | AB DQ47 | BV D 460 | ||
| E460 | РС E460 | LR EH460 | NV E460 | AB EQ47 | BV E 460 | ||
| F460 | 570 — 720 | 460 | РС F460 | LR FH460 | NV F460 | AB EQ47 | BV E 460 |
| A500 | 610 — 770 | 500 | РС A500 | - | NV A500 | AB AQ51 | BV A 500 |
| D500 | РС D500 | NV D500 | AB DQ51 | BV D 500 | |||
| E500 | РС E500 | NV E500 | AB EQ51 | BV E 500 | |||
| F500 | РС F500 | NV F500 | |||||
| <*> Здесь и далее вместо термина «марка стали» могут быть использованы термины: «категория стали», «сорт стали». <**> Условные обозначения дополнительных индексов в марке стали: S — сталь, отличающаяся от унифицированных требований Международной ассоциации классификационных обществ по химическому составу или другим характеристикам (например, A27S); Z25 — марка стали с нормируемой величиной относительного сужения в направлении толщины Zz >= 25% (например, BZ25); Z35 — марка стали с нормируемой величиной относительного сужения в направлении толщины Zz >= 35% (например, E40Z35); W — марка стали, предназначенная для сварки на погонных энергиях, превышающих 50 кДж см; СВ — марка стали улучшенной свариваемости без нормированного значения Zz (см. ГОСТ Р 52927); ТМСР, ТМО — марка стали, поставляемая после термомеханической обработки; H — обозначение марок стали повышенной прочности в зарубежных марках. Обозначение сорта стали согласно правилам общества: РС — Российский морской регистр судоходства, LR — Английский Ллойд, NV — Норвежское бюро Веритас, AB — Американское бюро судоходства, BV — Французское бюро Веритас. <***> Базовая марка стали — марка стали, без дополнительных требований по свариваемости и сопротивлению слоистым разрывам. К базовым маркам стали могут быть добавлены индексы: S, Z25, Z35, W, СВ, ТМО, ТМСР, H. | |||||||
БИБЛИОГРАФИЯ
| [1] | Методическая инструкция МИ 1780-87 | Методические указания. Государственная система обеспечения единства измерений. Ленты образцовые и рулетки металлические измерительные. Методика поверки |
| [2] | Федеральный закон от 4 мая 1999 г. № 96-ФЗ «Об охране атмосферного воздуха» | |
| [3] | Федеральный закон от 10 января 2002 г. № 7-ФЗ «Об охране окружающей среды» | |
| [4] | Федеральный закон от 24 июня 1998 г. № 89-ФЗ «Об отходах производства и потребления» | |
| [5] | Федеральный закон от 30 марта 1999 г. № 52-ФЗ «О санитарно-эпидемиологическом благополучии населения» | |
| [6] | Водный кодекс Российской Федерации от 3 июня 2006 г. № 74-ФЗ | |
| [7] | СП 2.2.3670-20 Санитарно-эпидемиологические требования к условиям труда | |
| [8] | Приказ Ростехнадзора от 26 ноября 2020 г. № 461 «Правила безопасности опасных производственных объектов, на которых используются подъемные сооружения» | |
| [9] | Приказ Ростехнадзора от 15 декабря 2020 г. № 531 «Федеральные нормы и правила в области промышленной безопасности. Правила безопасности сетей газораспределения и газопотребления» | |
| [10] | Приказ Минэнерго России от 8 июля 2002 г. № 204 «Правила устройства электроустановок». Издание 7 | |
| [11] | Приказ Минтруда России от 11 декабря 2020 г. № 884н «Об утверждении Правил по охране труда при выполнении электросварочных и газосварочных работ» | |
| [12] | Приказ Минэнерго России от 12 августа 2022 г. № 811 «Об утверждении правил технической эксплуатации электроустановок потребителей электрической энергии» | |
| [13] | Приказ Минтруда России от 11 декабря 2020 г. № 887н «Об утверждении Правил по охране труда при обработке металлов» | |
| [14] | Совместный приказ Минтруда России № 988н и Минздрава России № 1420н от 31 декабря 2020 г. (988н/1420н) «Об утверждении Перечня вредных и (или) опасных производственных факторов и работ, при выполнении которых проводятся обязательные предварительные медицинские осмотры при поступлении на работу и периодические медицинские осмотры» | |
| [15] | Приказ Минздрава России от 28 января 2021 г. № 29н «Об утверждении Порядка проведения обязательных предварительных и периодических медицинских осмотров работников, предусмотренных частью четвертой статьи 213 Трудового кодекса Российской Федерации, перечня медицинских противопоказаний к осуществлению работ с вредными и (или) опасными производственными факторами, а также работам, при выполнении которых проводятся обязательные предварительные и периодические медицинские осмотры» | |
| [16] | Приказ Минтруда России от 29 октября 2021 г. № 766н «Об утверждении Правил обеспечения работников средствами индивидуальной защиты и смывающими средствами» | |
| [17] | Приказ Минтруда России от 29 октября 2021 г. № 767н «Об утверждении Единых типовых норм выдачи средств индивидуальной защиты и смывающих средств» | |
| [18] | Постановление Правительства РФ от 16 сентября 2020 г. № 1479 «Правила противопожарного режима в Российской Федерации» | |
| [19] | Постановление Правительства РФ от 24 декабря 2021 г. № 2464 «О порядке обучения по охране труда и проверки знания требований охраны труда» | |