ГОСТ Р 72467-2025. Национальный стандарт Российской Федерации. Резины и резиновые смеси для кабельной промышленности. Технические условия
(утв. и введен в действие Приказом Росстандарта от 16.12.2025 № 1733-ст)
Примечание
Документ введен в действие с 01.06.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 16 декабря 2025 г. № 1733-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
РЕЗИНЫ И РЕЗИНОВЫЕ СМЕСИ ДЛЯ КАБЕЛЬНОЙ ПРОМЫШЛЕННОСТИ
Rubber and rubber compounds for cable industry. Specifications
Дата введения 1 июня 2026 года
Предисловие
1 РАЗРАБОТАН Открытым акционерным обществом «Всероссийский научно-исследовательский проектно-конструкторский и технологический институт кабельной промышленности» (ОАО «ВНИИКП»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 046 «Кабельные изделия»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 16 декабря 2025 г. № 1733-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на резины и резиновые смеси для кабельной промышленности, предназначенные для изоляции и оболочек кабельных изделий.
Стандарт устанавливает основные характеристики, методы испытаний, правила приемки, условия транспортирования, условия хранения резин и резиновых смесей для кабельных изделий.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 8.579 Государственная система обеспечения единства измерений. Требования к количеству фасованных товаров при их производстве, фасовании, продаже и импорте
ГОСТ 9.024 Единая система защиты от коррозии и старения. Резины. Методы испытаний на стойкость к термическому старению
ГОСТ 9.030 Единая система защиты от коррозии и старения. Резины. Методы испытаний на стойкость в ненапряженном состоянии к воздействию жидких агрессивных сред
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.044 Система стандартов безопасности труда. Пожаровзрывоопасность веществ и материалов. Номенклатура показателей и методы их определения
ГОСТ 12.4.280 Система стандартов безопасности труда. Одежда специальная для защиты от общих производственных загрязнений и механических воздействий. Общие технические требования
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 40 Гуанид Ф. Технические условия
ГОСТ 127.1 Сера техническая. Технические условия
ГОСТ 202 Белила цинковые. Технические условия
ГОСТ 263 Резина. Метод определения твердости по Шору A
ГОСТ 267 Резина. Методы определения плотности
ГОСТ 269 Резина. Общие требования к проведению физико-механических испытаний
ГОСТ 270 Резина. Метод определения упругопрочностных свойств при растяжении
ГОСТ 344 Шкурка шлифовальная бумажная для контроля истираемости резины. Технические условия
ГОСТ 400 Термометры стеклянные для испытаний нефтепродуктов. Технические условия
ГОСТ 415 Каучуки и резиновые смеси. Метод определения пластоэластических свойств на пластометре
ГОСТ 982 Масла трансформаторные. Технические условия
ГОСТ 1760 Подпергамент. Технические условия
ГОСТ 2226 Мешки из бумаги и комбинированных материалов. Общие технические условия
ГОСТ 2990 Кабели, провода и шнуры. Методы испытания напряжением
ГОСТ 2991 Ящики дощатые неразборные для грузов массой до 500 кг. Общие технические условия
ГОСТ 3826 Сетки проволочные тканые с квадратными ячейками. Технические условия
ГОСТ 4403 Ткани для сит из шелковых и синтетических нитей. Общие технические условия
ГОСТ 5959 Ящики из листовых древесных материалов неразборные для грузов массой до 200 кг. Общие технические условия
ГОСТ 6433.2 Материалы электроизоляционные твердые. Методы определения электрического сопротивления при постоянном напряжении
ГОСТ 6433.3 Материалы электроизоляционные твердые. Методы определения электрической прочности при переменном (частоты 50 Гц) и постоянном напряжении
ГОСТ 6456 Шкурка шлифованная бумажная. Технические условия
ГОСТ 6484 Кислота стеариновая техническая (стеарин). Технические условия
ГОСТ 6613 Сетки проволочные тканые с квадратными ячейками. Технические условия
ГОСТ 7087 2,2'-Дибензотиазолдисульфид. Технические условия
ГОСТ 7885 Углерод технический для производства резины. Технические условия
ГОСТ 8050 Двуокись углерода газообразная и жидкая. Технические условия
ГОСТ 10354 Пленка полиэтиленовая. Технические условия
ГОСТ 10722 Каучуки и резиновые смеси. Метод определения вязкости и способности к преждевременной вулканизации
ГОСТ 11138 Каучуки синтетические бутадиен-метилстирольный СКМС-30АРКМ-15 и бутадиенстирольный СКС-30АРКМ-15. Технические условия
ГОСТ 14192 Маркировка грузов
ГОСТ 14925 Каучук синтетический цис-изопреновый. Технические условия
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 15845 Изделия кабельные. Термины и определения
ГОСТ 16511 Ящики деревянные для продукции электротехнической промышленности. Технические условия
ГОСТ 18573 Ящики деревянные для продукции химической промышленности. Технические условия
ГОСТ 18620 Изделия электротехнические. Маркировка
ГОСТ 20799 Масла индустриальные. Технические условия
ГОСТ 23016 Резина. Метод определения сопротивления раздиру на образцах-полосках
ГОСТ 23216 Изделия электротехнические. Хранение, транспортирование, временная противокоррозионная защита, упаковка. Общие требования и методы испытаний
ГОСТ 23286 Кабели, провода и шнуры. Нормы толщин изоляции, оболочек и испытаний напряжением
ГОСТ 24334 Кабели силовые для нестационарной прокладки. Общие технические требования
ГОСТ 27110 Резина. Метод определения эластичности по отскоку на приборе типа Шоба
ГОСТ 28498 Термометры жидкостные стеклянные. Общие технические требования. Методы испытаний
ГОСТ 32511 (EN 590:2009) Топливо дизельное ЕВРО. Технические условия
ГОСТ 32794 Композиты полимерные. Термины и определения
ГОСТ IEC 60811-401 Кабели электрические и волоконно-оптические. Методы испытаний неметаллических материалов. Часть 401. Разные испытания. Методы теплового старения. Старение в термостате
ГОСТ IEC 60811-404 Кабели электрические и волоконно-оптические. Методы испытаний неметаллических материалов. Часть 404. Разные испытания. Испытание оболочек кабеля на стойкость к минеральному маслу
ГОСТ IEC 60811-501 Кабели электрические и волоконно-оптические. Методы испытаний неметаллических материалов. Часть 501. Механические испытания. Испытания для определения механических свойств композиций изоляции и оболочек
ГОСТ IEC 60811-505 Кабели электрические и волоконно-оптические. Методы испытаний неметаллических материалов. Часть 505. Механические испытания. Испытания изоляции и оболочек на удлинение при низкой температуре
ГОСТ IEC 60811-507 Кабели электрические и волоконно-оптические. Методы испытаний неметаллических материалов. Часть 507. Механические испытания. Испытания на тепловую деформацию для сшитых композиций
ГОСТ Р 52381 (ИСО 8486-1:1996, ИСО 6344-2:1998, ИСО 9138:1993, ИСО 9284:1992) Материалы абразивные. Зернистость и зерновой состав шлифовальных порошков. Контроль зернового состава
ГОСТ Р 55878 Спирт этиловый технический гидролизный ректификованный. Технические условия
ГОСТ Р 58577 Правила установления нормативов допустимых выбросов загрязняющих веществ проектируемыми и действующими хозяйствующими субъектами и методы определения этих нормативов
СП 56.13330 «СНиП 31-03-2001 Производственные здания»
СП 60.13330 «СНиП 41-01-2003 Отопление, вентиляция и кондиционирование воздуха»
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 15845, ГОСТ 32794, ГОСТ 24334, а также следующие термины с соответствующими определениями:
3.1 резиновая смесь: Сложная многокомпонентная система, которая включает каучуки (натуральные и/или синтетические), вулканизующие агенты, наполнители и другие компоненты (ингредиенты).
3.2 вулканизующие агенты: Вещества, под действием которых при нагреве резиновая смесь переходит в высокоэластическое состояние (т.е. обладает способностью к значительной обратимой деформации при приложении небольшого механического напряжения) за счет образования вулканизационной сетки.
3.3 оптимальное время вулканизации: Время вулканизации, за которое достигается заданный комплекс эксплуатационных свойств вулканизата.
3.4 оптимальный режим вулканизации: Совокупность технологических параметров (времени, температуры и давления), подобранных индивидуально для каждой резиновой смеси, которая позволяет получать резины (вулканизаты) с заданным комплексом свойств.
3.5 маточные смеси: Смеси, содержащие повышенные количества соответствующего ингредиента, распределенного в каучуке.
Примечание - Для улучшения гомогенности смешения некоторые ингредиенты используют в виде маточных смесей.
3.6 изоляционная резина: Резина, предназначенная для резиновой изоляции кабельных изделий.
3.7 изоляционно-защитная (изоляционно-шланговая) резина: Резина, предназначенная для резиновой изоляции кабельных изделий с повышенными физико-механическими характеристиками.
3.8 шланговая резина: Резина, предназначенная для резиновых оболочек кабельных изделий.
3.9 керамический остаток (слой): Остаток, образующийся при термическом сгорании силоксановой керамообразующей резины.
3.10 прочность керамического остатка: Свойства керамического остатка сопротивляться давлению (нагрузке) на него элемента прибора для измерения твердости (индентора).
3.11 запрессованный материал: Инородное включение, которое имеет различные с основным материалом химический состав, микроструктуру и твердость.
Примечание - Он обнаруживается на полотне резиновой смеси при внешнем осмотре. Образование дефекта обусловлено несоблюдением технологии изготовления резиновой смеси, а также попаданием различных частиц в оборудование.
3.12 подвулканизованные частицы: Частицы резиновой смеси, образованные вследствие преждевременной вулканизации при несоблюдении температурного режима.
4 Классификация
Резины для кабельной промышленности подразделяют на следующие классы:
Классы включают в себя типы резин, описанные в таблицах 1, 3, 5, 8, дополненные характеристиками резин, приведенными в таблицах 2, 4, 6, 7, 9.
5 Технические требования
5.1 Общие требования
Резины и резиновые смеси должны соответствовать требованиям настоящего стандарта и изготавливаться по технологической документации (паспорту резиновой смеси в соответствии с приложением А), утвержденной в установленном порядке. Подготовка материалов для изготовления резиновых смесей производится в соответствии с приложением Б.
5.2 Характеристики
5.2.1 Резиновая смесь не должна содержать посторонние включения, запрессованные материалы и подвулканизованные частицы.
5.2.2 Технологические характеристики резиновых смесей (вязкость, пластичность, плотность) нормируются предприятием-изготовителем и должны соответствовать значениям, приведенным в паспорте на резиновую смесь.
5.2.3 Типы изоляционных и изоляционно-защитных резин с длительно допустимой температурой нагрева токопроводящей жилы до плюс 65 °C и предъявляемые к ним требования приведены в таблицах 1 и 2.
Типы изоляционных и изоляционно-защитных резин с длительно допустимой температурой нагрева токопроводящей жилы до плюс 65 °C
Характеристики резин для изоляции кабелей и проводов с длительно допустимой температурой нагрева токопроводящей жилы до плюс 65 °C
5.2.4 Типы изоляционных резин на основе этиленпропиленового(диенового) и этиленвинилацетатного каучуков с длительно допустимой температурой нагрева токопроводящей жилы от плюс 90 до плюс 160 °C и предъявляемые к ним требования приведены в таблицах 3 и 4.
Типы изоляционных резин с длительно допустимой температурой нагрева токопроводящей жилы от плюс 90 до плюс 160 °C
Характеристики резин для изоляции кабелей и проводов с длительно допустимой температурой нагрева токопроводящей жилы от плюс 90 до плюс 160 °C
5.2.5 Типы шланговых резин приведены в таблице 5, характеристики для резин на основе каучуков общего назначения приведены в таблице 6, для масло-бензостойких резин — в таблице 7.
Характеристики шланговых резин на основе каучуков общего назначения
Характеристики масло-бензостойких шланговых резин
5.2.6 Типы силоксановых резин приведены в таблице 8. Характеристики для силоксановых резин приведены в таблице 9.
Характеристики силоксановых резин для проводов и кабелей
| Наименование показателя | Тип резины | ||||
| РТСИ-0 | РТСИ-1 | РТСИ-2 | РТСИ-3 | РТФСИ-1 | |
| 1 Физико-механические показатели: | |||||
| - прочность при разрыве, Н/мм2, не менее | 6,0 | 6,0 | 5,0 | 5,5 | 5,9 |
| - относительное удлинение при разрыве, %, не менее | 350 | 300 | 200 | 200 | 260 |
| 2 Тепловое старение | |||||
| а) Показатели после старения при (200 +/- 2) °C в течение 240 ч: | |||||
| - прочность при разрыве, Н/мм2, не менее | 5,5 | - | 4,0 | 4,0 | - |
| - относительное удлинение при разрыве, %, не менее | 120 | - | 150 | 150 | - |
| б) Показатели после старения при (250 +/- 3) °C в течение 24 ч: | |||||
| - прочность при разрыве, Н/мм2, не менее | - | - | - | - | 4,5 |
| - относительное удлинение при разрыве, %, не менее | 200 | 200 | - | - | 200 |
| в) Показатели после старения при (250 +/- 3) °C в течение 72 ч: | |||||
| - относительное удлинение при разрыве, %, не менее | 150 | 180 | - | - | - |
| г) Показатели после старения при (300 +/- 3) °C в течение 24 ч: | |||||
| - относительное удлинение при разрыве, %, не менее | - | 80 | - | - | - |
| 3 Прочность керамического слоя, г, не менее | - | - | - | 350 | - |
| 4 Удельное объемное электрическое сопротивление, Ом·м, не менее | 5·1012 | 5·1012 | 5·1012 | 5·1012 | 1·1011 |
| 5 Электрическая прочность, МВ/м, не менее | 22 | 22 | 15 | 15 | 18 |
| 6 Твердость по Шору A, усл. ед., не менее | 50/60 <*> | 50 | 50 | 50 | 50 |
| 7 Изменение массы после воздействия СЖР-3 при (100 +/- 2) °C в течение 24 ч, %, не более | - | - | - | - | 18 |
| <*> Повышенной твердости не менее 60 усл. ед. | |||||
5.3 Маркировка
Маркировка резиновых смесей и резин должна соответствовать требованиям данного подраздела.
Маркировку резиновой смеси производят по ГОСТ 18620. На одно упаковочное место каждой партии (марки) наносят маркировку непосредственно на тару или прикрепляют ярлык.
5.3.1 Маркировка, характеризующая упакованную продукцию, должна соответствовать требованиям страны-изготовителя и содержать:
- указание о стране-изготовителе;
- наименование предприятия-изготовителя и его товарный знак;
- юридический адрес и почтовый адрес предприятия-изготовителя;
- марку резиновой смеси, тип резины, цвет;
- номер партии и количество упаковочных единиц в партии;
- наличие/отсутствие вулканизующего агента;
- массу нетто и брутто, кг;
- дату изготовления (год, месяц, день);
- гарантийный срок хранения;
- клеймо технического контроля;
- обозначение настоящего стандарта.
5.3.2 Транспортную маркировку выполняют по ГОСТ 14192 с указанием манипуляционных знаков «Беречь от влаги» и «Беречь от солнечных лучей», а также в соответствии с правилами перевозки грузов, действующими на соответствующем виде транспорта.
При поставке резиновых смесей тропического исполнения дополнительно наносят маркировку «тропическая упаковка» по ГОСТ 14192.
Допускается на полиэтиленовые мешки, получаемые на специальной упаковочной установке, вместо манипуляционных знаков наносить соответствующие надписи.
5.4 Упаковка
5.4.1 Для упаковки резиновых смесей применяют деревянные ящики по ГОСТ 2991, ГОСТ 16511, ГОСТ 18573, ГОСТ 5959, выложенные бумагой по ГОСТ 1760, мешки из прорезиненной ткани, битуминированные, ламинированные, полиэтиленовые по ГОСТ 2226 или резинокордные контейнеры, изготавливаемые по технической документации, утвержденной в установленном порядке.
Силоксановые резиновые смеси выпускают в виде кусков массой не более 15 кг. Куски резиновой смеси заворачивают в полиэтиленовую пленку по ГОСТ 10354 и вкладывают в деревянные ящики по ГОСТ 2991, ГОСТ 16511, ГОСТ 18573, ГОСТ 5959 или полиэтиленовый мешок, затем в тканевый мешок, пропитанный нитролаком.
Допускаются другие виды упаковки или иные способы, с использованием других материалов, обеспечивающих соответствие технических характеристик продукции, указанных в 5.2, при соблюдении условий транспортирования и хранения.
Масса ящика брутто не должна превышать 50 кг, масса мешка — 30 кг.
Предел допускаемых отрицательных отклонений содержимого нетто от номинального количества резин в упаковках любого вида должен соответствовать ГОСТ 8.579.
5.4.2 Вулканизующие агенты и ускорители в виде порошка, пасты, гранул или маточных смесей должны быть упакованы в полиэтиленовые или водонепроницаемые двухслойные мешки по ГОСТ 2226.
Допускаются другие виды упаковки, обеспечивающие сохранность материала.
5.4.3 Вулканизующие агенты и ускорители вулканизации поставляют одновременно с резиновыми смесями в отдельной упаковке в количестве, необходимом для поставляемой смеси, согласно технологической документации, утвержденной в установленном порядке с учетом потерь при навеске.
5.4.4 Каждая партия резиновой смеси сопровождается технической спецификацией, в которой должно быть указано:
- наименование предприятия-изготовителя и его товарный знак;
- марка резиновой смеси, тип резины, цвет;
- номер партии и количество упаковочных единиц в партии;
- масса нетто;
- дата упаковки;
- дата изготовления (год, месяц, день);
- наличие/отсутствие вулканизующего агента;
- пластичность или вязкость (для шприцуемых смесей);
- результаты испытаний резиновой смеси на соответствие установленным требованиям;
- клеймо технического контроля.
6 Требования безопасности
Резины и резиновые смеси при допустимых температурах нагрева при эксплуатации и хранении не выделяют вредных продуктов в концентрациях, опасных для организма человека.
При производстве резин и резиновых смесей необходимо соблюдать меры предосторожности. Работники производственных помещений должны быть в спецодежде, фартуке, защитных очках и респираторе по ГОСТ 12.4.280. Руки должны быть предохранены защитными перчатками по ГОСТ 12.4.280. В соответствии с правилами защиты от статического электричества оборудование должно быть заземлено, относительная влажность в рабочих помещениях должна быть не ниже 50%. Рабочие места должны быть снабжены резиновыми ковриками.
Производственные помещения должны соответствовать категории В по СП 56.13330; класс помещений П-II — по [1]. Предельно допустимые концентрации в воздухе рабочей зоны должны соответствовать требованиям СП 60.13330.
Резиновые смеси следует изготавливать в помещениях, оборудованных приточно-вытяжной вентиляцией, обеспечивающей необходимый воздухообмен по СП 60.13330.
Переработку резиновых смесей следует проводить в производственных помещениях, оборудованных местной вытяжной и общеобменной вентиляцией, при строгом соблюдении технологического режима.
В соответствии с ГОСТ 12.1.044 резины и резиновые смеси относятся к трудногорючим (трудносгораемым), невзрывоопасным и несамовоспламеняющимся материалам.
При горении резины и резиновые смеси следует тушить любыми имеющимися средствами пожаротушения (кошма, песок, асбестовое полотно, огнетушитель).
7 Требования охраны окружающей среды
Резины и резиновые смеси не обладают способностью образовывать токсичные соединения в воздушной среде и сточных водах при температуре окружающей среды. С целью охраны атмосферного воздуха от загрязнений выбросами вредных веществ производства резин и резиновых смесей должен быть организован контроль за соблюдением нормативов выбросов загрязняющих веществ в атмосферный воздух.
Правила установления допустимых выбросов в атмосферу и контроль за их соблюдением — по ГОСТ Р 58577.
Образующиеся твердые отходы нетоксичны, обезвреживания не требуют, подлежат переработке. Накопление в целях дальнейшего размещения отходов, образующихся в процессе производства, при очистке оборудования, транспортных средств, осуществляют в порядке, установленном нормативно-правовыми актами в области обращения с отходами производства.
8 Правила приемки
8.1 Общие требования
8.1.1 Резиновые смеси изготавливают партиями. За партию резиновой смеси принимают массу смеси, изготовленную в течение одной смены на одном резиносмесителе, по одной рецептуре, сопровождаемой одной технической документацией (ярлык), но не более 7,5 т.
На каждую партию, предъявляемую к приемке, составляют документ о качестве, который содержит:
- указание о стране-изготовителе;
- наименование предприятия-изготовителя и его товарный знак;
- юридический адрес и почтовый адрес предприятия-изготовителя;
- марку резиновой смеси, тип резины, цвет;
- номер партии и количество упаковочных единиц в партии;
- массу нетто, кг;
- дату изготовления (год, месяц, день);
- гарантийный срок хранения;
- наличие/отсутствие вулканизующего агента;
- обозначение настоящего стандарта;
- результаты проведенных испытаний и подтверждение о соответствии резиновой смеси требованиям настоящего стандарта.
На документе о качестве должен быть проставлен штамп лаборатории или клеймо технического контроля. Допускается вносить в документ о качестве дополнительную информацию.
8.1.2 Для проведения испытаний по определению пластичности (вязкости) резиновой смеси проводят отбор не менее чем 1 образца от каждых 1,5 т партии, непосредственно с вальцов или другого оборудования.
8.1.3 Проверку качества резиновых смесей на соответствие требованиям 5.2.1, 5.2.2 следует проводить путем полных или выборочных испытаний партий согласно 9.2 (для потребителя — в течение месяца со дня поступления резиновой смеси).
8.1.4 В случае неудовлетворительных результатов проверки проводят повторное испытание удвоенного количества смеси от данной партии.
Вопрос об окончательной забраковке партии резиновой смеси решают путем составления двустороннего акта с участием поставщика и потребителя либо через арбитражный суд.
Забракованную резиновую смесь следует возвращать заводу-изготовителю.
8.2 Категории испытаний
Для проверки соответствия резины требованиям настоящего стандарта устанавливают следующие категории контрольных испытаний в соответствии с ГОСТ 15.309:
8.3 Приемо-сдаточные испытания
Технологические свойства определяют на готовых резиновых смесях. Остальные испытания проводят на пластинах резиновых смесей, свулканизованных по оптимальному режиму.
Перечень приемо-сдаточных испытаний приведен в таблице 10.
Перечень приемо-сдаточных испытаний
| Наименование показателя | Резины | Методы контроля | ||
| Изоляционные | Шланговые | Силоксановые | ||
| 1 Проверка маркировки и упаковки | + | + | + | 9.1.2 |
| 2 Технологические свойства: | 9.2 | |||
| - пластичность | + | + | + | 9.2.3 |
| - вязкость по Муни | + | + | - | 9.2.4 |
| - плотность | + | + | + | 9.2.5 |
| 3 Физико-механические показатели: | ||||
| - прочность при растяжении | + | + | + | 9.3.2 |
| - условное напряжение при 50% удлинении | + <*> | - | - | 9.3.2 |
| - условное напряжение при 150% удлинении | + <*> | - | - | 9.3.2 |
| - относительное удлинение при разрыве | + | + | + | 9.3.2 |
| - относительная остаточная деформация | - | + | - | 9.3.2 |
| 4 Электрические показатели: | 9.3.3 | |||
| - удельное объемное электрическое сопротивление | + | - | + | 9.3.3.1 |
| - электрическая прочность | + | - | + | 9.3.3.2 |
| 5 Тепловое старение | - | - | + | 9.3.2 |
| 6 Прочность керамического слоя | - | - | + <**> | 9.3.6 |
| <*> Для типов резины РТЭПИ-2 и ЭНИ. <**> Для типа резины РТСИ-3. | ||||
Для проверки качества резины производят отбор не менее 1 пробы от каждой 1,5 т партии.
При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей, проверяемых для каждой партии, по данному показателю проводят повторные испытания удвоенной выборки от каждой 1,5 т той же партии. Результаты повторных испытаний распространяют на всю партию.
8.4 Периодические испытания
Периодические испытания проводят с кабельных изделий. В случае невозможности подготовки для испытаний образцов готовых изделий испытания допускается проводить на образцах пластин резиновых смесей, свулканизованных по оптимальному режиму.
Перечень периодических испытаний и их периодичность представлены в таблице 11.
Перечень периодических испытаний
| Наименование показателя | Резины | Периодичность | Методы контроля | ||
| Изоляционные | Шланговые | Силоксановые | |||
| 1 Физико-механические показатели: | |||||
| - прочность при разрыве | + | + | + | 1 раз в 3 мес | 9.4.1 |
| - относительное удлинение при разрыве | + | + | + | 1 раз в 3 мес | 9.4.1 |
| - относительная остаточная деформация | - | + | - | 1 раз в 3 мес | 9.4.1 |
| 2 Тепловое старение | + | + | + | 1 раз в 3 мес | 9.4.2 |
| 3 Изменение показателей после воздействия смазочного масла | - | + <**> | - | 1 раз в 3 мес | 9.4.3 |
| 4 Изменение показателей после воздействия дизельного топлива | - | + <**> | - | 1 раз в 3 мес | 9.4.3 |
| 5 Сопротивление раздиру | - | + <*> | - | 1 раз в 6 мес | 9.4.4 |
| 6 Морозостойкость по Эргометру | - | + | - | 1 раз в 6 мес | 9.4.5 |
| 7 Тепловая деформация | + | + | + | 1 раз в 3 мес | 9.4.6 |
| 8 Твердость по Шору A | + <***> | - | + | 1 раз в 3 мес | 9.3.4 |
| 9 Истираемость | - | + <*> | - | 1 раз в 3 мес | 9.3.5 |
| <*> Для типов резины РШ-1 и РШН-1. <**> Для типов резины РШН-1, 2, 3. <***> Для типов резины РТЭПИ-2 и ЭНИ. | |||||
Дополнительные испытания, не включенные в таблицу 11, проводят в соответствие с нормативной документацией на конкретное кабельное изделие.
Для проверки качества выпускаемой продукции производят отбор от каждой партии не менее 1 пробы, но не менее чем от трех мест.
При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей, проверяемых периодически, проводят повторные испытания удвоенной выборки от той же партии. При получении неудовлетворительных результатов поставка резиновых смесей потребителю должна быть прекращена до выяснения и устранения причин несоответствия требованиям настоящего стандарта и получения удовлетворительных результатов испытаний новых партий.
8.5 Типовые испытания
Типовые испытания на соответствие требованиям настоящего стандарта проводят при изменении состава рецептур, режима и/или технологии изготовления по программе, утвержденной в установленном порядке. По результатам испытаний принимают решение о возможности и целесообразности внесения изменений в технологическую документацию.
Типовые испытания проводят по утвержденной программе типовых испытаний на конкретное кабельное изделие.
9 Методы контроля
9.1 Общие требования
9.1.1 Все испытания и измерения проводят в нормальных климатических условиях по ГОСТ 15150, если иное не указано в конкретном методе испытаний.
Внешний осмотр проводят без применения увеличительных приборов.
Для определения механических свойств резин (прочность при растяжении, относительное удлинение при разрыве, условное напряжение при 50 и 150% удлинении, относительная остаточная деформация) в составе приемо-сдаточных проводят испытания на образцах пластин резиновых смесей, свулканизованных по оптимальному режиму.
Для определения механических свойств резин (прочность при разрыве, относительное удлинение при разрыве, относительная остаточная деформация, изменение показателей термического старения и воздействия агрессивных сред, сопротивления раздиру, тепловая деформация и морозостойкость) в составе периодических испытаний и остальных категорий проводят испытания на образцах готовых кабельных изделий.
В случае невозможности подготовки для испытаний образцов готовых изделий испытания допускается проводить на образцах пластин резиновых смесей, свулканизованных по оптимальному режиму.
9.1.2 Проверку маркировки и упаковки резиновых смесей (5.3, 5.4) проводят внешним осмотром.
9.2 Методы контроля технологических свойств резиновых смесей
9.2.1 Для проведения испытаний производят отбор необходимого количества резиновой смеси от трех различных замесов после введения вулканизующих агентов.
Для подготовки образцов отобранную резиновую смесь в течение 2 мин развальцовывают и перемешивают на лабораторных вальцах при температуре валков от плюс 50 до плюс 60 °C (для силоксановых резин не более 30 °C) или отбирают с экструдированной ленты необходимой толщины.
Технологические свойства (пластичность, вязкость) и плотность резиновой смеси определяют на соответствие значениям, указанным в технической документации на резиновую смесь (паспорт).
Время выдержки резин после изготовления в нормальных климатических условиях по ГОСТ 15150 до предъявления к приемке должно быть не менее 2 ч.
9.2.2 Проверка резиновых смесей (в том числе и маточных) на отсутствие посторонних включений, запрессованных материалов и подвулканизованных частиц (5.2.1) проводят путем пропуска на лабораторных вальцах при зазоре между валками от 0,3 до 0,5 мм, для чего отбирают не менее трех образцов резиновой смеси данной партии по 150 г каждый.
После вальцевания полотно в недеформированном состоянии просматривают в проходящем свете внешним осмотром.
Полотно резиновой смеси после первой стадии смешения и каландрования не должно иметь посторонних включений, запрессованных материалов и подвулканизованных частиц.
Чистоту и однородность каландрованного полотна проверяют с помощью рефлектора или другими средствами, обеспечивающими качественный контроль непосредственно на каландре.
При наличии включений вопрос о возможности использования резиновой смеси должен быть решен проведением технологического опробования на изделии.
Технологическое опробование изоляционных и изоляционно-защитных резин должно быть проведено путем изготовления изолированных жил с толщиной изоляции 1,0_{- 0,05}^{+ 0,1}\text{мм} с последующим испытанием изолированных жил по категории ЭИ-2 по ГОСТ 23286 и ГОСТ 2990.
В процессе испытаний на длине 1000 м испытуемого изделия должно быть не более 2 пробоев.
9.2.3 Определение пластичности резиновой смеси (5.2.2) проводят по ГОСТ 415.
9.2.4 Определение вязкости по Муни резиновой смеси (5.2.2) проводят по ГОСТ 10722.
9.2.5 Определение плотности резиновой смеси (5.2.2) проводят по ГОСТ 267.
9.3 Методы контроля на образцах резин, подготовленных в виде вулканизатов
9.3.1 Испытания по определению физико-механических показателей резин проводят на образцах пластин резиновых смесей, свулканизованных по оптимальному режиму. Для изготовления пластин отбирают пробу от любого производственного замеса после введения в резиновую смесь вулканизующих агентов. Вулканизованные пластины должны быть гладкими, без воздушных или других включений, просматриваемых в отраженном и проходящем свете внешним осмотром. Подготовку и кондиционирование образцов проводят в соответствии с ГОСТ 269.
9.3.2 Определение физико-механических показателей резин в исходном состоянии (раздел 5; 5.2; таблицы 2, 4, 6, 7, 9), после теплового старения (раздел 5; 5.2; таблицы 2, 4, 6, 7, 9) и воздействия агрессивных сред (раздел 5; 5.2; таблица 7) рекомендуется проводить на образцах типа III по ГОСТ 270. Тепловое старение проводят по ГОСТ 9.024 (для силоксановых и фторсилоксановых резин старение проводят на образцах в виде лопаток), испытания на стойкость к воздействию агрессивных сред проводят по ГОСТ 9.030 (метод В).
9.3.3 Электрические свойства резиновых смесей (раздел 5; 5.2; таблицы 2, 4, 9) определяют на свулканизованных в прессе по оптимальному режиму пластинах толщиной (1 +/- 0,1) мм, не ранее чем через 6 ч после вулканизации.
Толщину пластин измеряют в центре в четырех точках, расположенных примерно на одинаковом расстоянии от центра по диагонали в месте приложения измерительного электрода.
Вулканизованные пластины в свободно подвешенном состоянии на расстоянии от 3 до 5 мм друг от друга выдерживают в течение 24 ч в воде при температуре (20 +/- 5) °C. Затем пластины вынимают, высушивают фильтровальной бумагой, протирают спиртом и просушивают в свободно подвешенном состоянии в течение от 10 до 15 мин при температуре (20 +/- 5) °C.
Удельное объемное электрическое сопротивление измеряют на трех образцах, после чего на одном из образцов в пяти точках определяют электрическую прочность.
За окончательный результат испытаний принимают среднее арифметическое значение от полученных показателей.
9.3.3.1 Определение удельного объемного электрического сопротивления резины (раздел 5; 5.2; таблицы 2, 4, 9) проводят по ГОСТ 6433.2.
9.3.3.2 Определение электрической прочности резины (раздел 5; 5.2; таблицы 2, 4, 9) определяют по ГОСТ 6433.3 при плавном подъеме напряжения. Материал электродов — нержавеющая сталь, медь или латунь. Диаметр электродов должен быть 25 мм, высота верхнего электрода — 130 мм.
Электроды помещают в стойку, гарантирующую совпадение их центров. При испытании образец и электроды должны находиться в трансформаторном масле по ГОСТ 982 или другой электроизоляционной жидкости. Высота слоя масла над поверхностью образца должна быть не менее 5 мм.
9.3.4 Определение твердости по Шору A (раздел 5; 5.2; таблицы 4, 9) проводят по ГОСТ 263.
9.3.5 Испытание по определению сопротивления истиранию (истираемость) (раздел 5; 5.2; таблицы 6, 7) проводят в соответствии с приложением В.
9.3.6 Испытание по определению прочности керамического слоя силоксановых керамообразующих резин (раздел 5; 5.2; таблица 9) проводят в соответствии с приложением Г.
9.4 Методы контроля на образцах готовых изделий
9.4.1 Проверку физико-механических характеристик (раздел 5; 5.2; таблицы 2, 4, 6, 7, 9) проводят по ГОСТ IEC 60811-501.
9.4.2 Проверку физико-механических характеристик после теплового старения (раздел 5; 5.2; таблицы 2, 4, 6, 7, 9) проводят по ГОСТ IEC 60811-401.
9.4.3 Проверку физико-механических характеристик после воздействия смазочного масла марки И-40А по ГОСТ 20799 и дизельного топлива марки ЕВРО, летнего, сорта A (B или C), экологического класса К5 марки ДТ-Л-К5 по ГОСТ 32511 (раздел 5; 5.2; таблица 7; пункты 8, 9) проводят по ГОСТ IEC 60811-404.
9.4.4 Испытание на сопротивление раздиру (раздел 5; 5.2; таблицы 6, 7) проводят по ГОСТ 23016. От каждого отобранного образца кабеля или провода отрезают с концов кабельного изделия оболочку длиной достаточной для подготовки не менее пяти образцов для испытаний в соответствии с ГОСТ 23016.
Испытание по определению морозостойкости (раздел 5; 5.2; таблицы 2, 6, 7) проводят на трех образцах, каждый длиной не менее 40 мм и шириной 6,5 мм, толщиной 2,0 (+/- 0,2) мм. Для достижения нужной толщины полоски шлифуют или срезают по ГОСТ IEC 60811-501. Чертеж прибора (Эргометр) по определению морозостойкости приведен в приложении Д (рисунок Д.1).
Прибор устанавливают строго вертикально (по отвесу) так, чтобы в положении равновесия маятника стрелка 1 указывала «0» на шкале.
На маятнике 2 устанавливают сменный груз массой 1 кг. Перед проведением испытаний проверяют натяжение образца при изгибе. Проверку натяжения образца проводят методом вращения маятника против часовой стрелки, контролируя натяжение образца по шкале. Смещение нижнего края зажима 11 по шкале 9 после изгиба образца на 180° не должно превышать 0,5 мм, отсчет следует производить от низа шкалы. Регулировка натяжения троса 4 (рекомендуемые характеристики троса: диаметр троса — 1,0 \div 1,3\text{мм} ; диаметр проволок троса — 0,15 \div 0,17 ; материал проволоки троса — сталь) достигается смещением пальца 5 по вертикали и связанным с этим укорочением или удлинением троса. Точную регулировку проводят вращением головки регулировочного приспособления.
Подняв маятник в крайнее положение, его закрепляют на рычаге 3 и устанавливают стрелку 1 в исходное положение по малой шкале.
Образец 12, зажатый в подвижном зажиме 11, закрепляют в верхнем зажиме 10. При этом край подвижного зажима должен подходить вплотную к нижнему краю части штанги 8.
В термосе подготавливают охлаждающую смесь из этилового спирта ректифицированного технического по ГОСТ Р 55878 и двуокиси углерода по ГОСТ 8050. Температура охлаждающей смеси должна быть на 3 °C ниже температуры нормируемой для конкретного типа резины. Температуру охлаждающей смеси измеряют термометром жидкостным стеклянным по ГОСТ 28498 или термометром типа ТН8 по ГОСТ 400.
Закрепленный образец погружают в охлаждающую смесь в термосе путем установки термоса на столике.
Уровень охлаждающей смеси должен быть ниже верхнего края плоской части штанги.
Образец выдерживают в течение 10 мин, периодически перемешивая жидкость, в случае необходимости добавляют двуокись углерода. По истечении 10 мин в зоне расположения образца замеряют температуру охлаждающей жидкости, которая должна отличаться от нормируемой для конкретного типа резины не более чем на 1 °C, сбрасывают маятник. Термос снимают со столика, образец высвобождают из зажимов.
Образец считают выдержавшим испытание, если при внешнем осмотре в месте изгиба отсутствуют трещины, видимые при внешнем осмотре. Если разрушение образца произошло в месте крепления, то необходимо повторить испытание.
9.4.5 Испытание на стойкость к тепловой деформации (раздел 5; 5.2; таблицы 2, 4, 6, 7) проводят по ГОСТ IEC 60811-507.
9.4.6 Испытание на удлинение при отрицательной температуре (раздел 5; 5.2; таблица 7) проводят по ГОСТ IEC 60811-505.
10 Транспортирование и хранение
10.1 Транспортирование
Условия транспортирования в части воздействия механических факторов должны соответствовать ГОСТ 23216.
Резиновые смеси транспортируют всеми видами крытого транспорта в соответствии с правилами перевозки грузов, действующими на данном транспортном средстве.
При перевозке железнодорожным транспортом смеси, упакованные по 5.4, транспортируют в крытых вагонах и универсальных/морских контейнерах. Транспортирование автомобильным транспортом проводят в соответствии с правилами перевозок грузов автомобильным транспортом [2].
Резиновые смеси, упакованные в мешки, транспортируют в крытых транспортных средствах с количеством рядов по высоте не более 15, обеспечивающих защиту от атмосферных осадков, воздействия солнечных лучей и загрязнений, а также потерь. Тара и транспорт для перевозки должны быть сухими, чистыми, без запаха.
10.2 Условия хранения
Условия хранения в части воздействия климатических факторов должны соответствовать ГОСТ 15150.
Резиновые смеси подлежат хранению в сухих закрытых складских помещениях, исключающих попадание прямых солнечных лучей, на расстоянии не менее 1 м от нагревательных приборов, в диапазоне температур от минус 5 °C до плюс 35 °C и при относительной влажности от 40 до 80%. Перед использованием резиновые смеси должны быть выдержаны в упакованном состоянии в производственном помещении при положительной температуре воздуха не менее 12 °C.
Допускаются более длительные сроки хранения, если условия хранения оговорены в паспорте завода-изготовителя на конкретные марки.
При хранении смесей на основе полихлоропрена высота штабелей должна быть не более 50 см.
11 Гарантии изготовителя
Изготовитель гарантирует соответствие качества резиновых смесей требованиям настоящего стандарта при соблюдении условий транспортирования и хранения, установленных стандартом.
Гарантийный срок хранения маточных и резиновых смесей с введенными вулканизующими агентами и ускорителями — 90 дней с даты изготовления. Для остальных резиновых смесей — 6 мес с даты изготовления. Для маточных смесей с повышенным содержанием вулканизующего агента — 1 мес.
Гарантийный срок хранения резиновых смесей, содержащих хлоропреновый каучук — 45 дней.
Фактический срок хранения резиновых смесей не ограничивается указанным сроком, а определяется состоянием материала и может быть продлен по решению комиссии после проведения приемо-сдаточных испытаний.
Утверждаю <*> Генеральный директор предприятия __________________________ «_» ____________ 20 г.
Марка резиновой смеси (тип резины): _______________________________________
Регистрационный номер               _______________________________________
Назначение                          _______________________________________
_______________________________________
Дата введения:                      _______________________________________
Взамен смеси:                       _______________________________________
Причина замены                      _______________________________________
Срок действия паспорта: не более 1 года со дня утверждения
Ответственное лицо предприятия <*> (подпись, Ф.И.О.)
Ответственное лицо предприятия <*> (подпись, Ф.И.О.)
<*> Паспорта на резиновые смеси, разработанные до 1992 г., утверждает ОАО «ВНИИКП». Паспорта на резиновые смеси, разработанные после 1992 г., утверждает генеральный директор предприятия и подписывают ответственные лица предприятия, разработавшего рецептуру.
Рецепт резиновой смеси марки __________
| Наименование ингредиентов | Техническая документация | Массовый состав на 100 мас. ч. полимера | Массовый состав в % на смесь | Масса, кг | По объему, л |
|---|---|---|---|---|---|
| ... | |||||
| ИТОГО: |
Технологические характеристики
| Вязкость (пластичность), усл. ед.: | Плотность, кг/м3: | +/- 0,02 |
|---|
Оптимальный режим вулканизации пластин толщиной 2 мм:
| Температура, °C: | Время, мин: |
|---|
Механические показатели резин (с готовых изделий) <*>
Электрические показатели <*>
Физико-механические характеристики после воздействия сред <*>
Режим обработки на заводе Подготовка и развес ингредиентов
| 1 Подготовка материалов производится в соответствии с ГОСТ (Приложение Б) |
|---|
| 2 |
| 3 |
| 4 |
| ... |
| Наименование операции <*> | Время, мин/с | Температура смешения, °C | Дополнительные указания |
| 1 | |||
| 2 | |||
| 3 | |||
| 4 | |||
| .... | |||
| Итого: | |||
| <*> Порядок введения ингредиентов уточняется в процессе изготовления резиновых смесей в резиносмесителе. | |||
| Температура головки, °C | Температура корпуса, °C | Фильтрующие сетки, N | Дополнительные указания | |||
Вылежка резиновой смеси после __________________ не менее__________ ч.
Допускается указывать дополнительную информацию.
(Подпись) (Ф.И.О.)
(Подпись) (Ф.И.О.)
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ К МАТЕРИАЛАМ И ИХ ПОДГОТОВКА
Б.1 Технические требования к материалам
Б.1.1 Состав резиновых смесей должен соответствовать технической документации (паспорту на резиновую смесь), утвержденной в установленном порядке.
Б.1.2 Материалы, применяемые для изготовления резиновых смесей, должны соответствовать технической документации, утвержденной в установленном порядке.
Б.1.3 Хранение материалов, поступающих в упакованном виде, осуществляют в складских помещениях, на поддонах, стеллажах, контейнерах или бочках в соответствии с технической документацией, утвержденной в установленном порядке.
Б.1.4 Хранение сыпучих материалов и гранулированного технического углерода, поступающих в специальных цистернах, следует осуществлять в силосах бункерного склада, контейнерах или хопперах, а жидких материалов — в цистернах, бочках, бидонах или других емкостях.
Б.1.5 Декристаллизацию натурального и хлоропренового каучуков рекомендуют проводить в стационарной механизированной камере с принудительной циркуляцией горячего воздуха. Температура воздуха должна быть не выше 80 °C, время нагрева натурального каучука не менее 8, но не более 36 ч в зависимости от температуры хранения: при температуре хранения до 5 °C — не менее 16, но не более 36 ч, а свыше 5 °C — не менее 8, но не более 16 ч; хлоропренового каучука — до 5 °C — не менее 8, но не более 24 ч, а свыше 5 °C — не менее 6, но не более 8 ч.
Допускается проводить декристаллизацию каучуков, предварительно разрезанных на куски, при температуре не выше 80 °C по режимам, согласованным в установленном порядке.
Хлоропреновые каучуки с низкой степенью кристаллизации декристализации не подвергают.
При необходимости кипы каучука следует очистить металлическими щетками, обмести.
Пластикацию натурального каучука проводят в резиносмесителе. Рекомендуемый режим — температура не выше 150 °C как без капткаса, так и с каптаксом в дозировке 0,2 мас. ч. на 100 мас. ч. каучука. Время пластикации с каптаксом должно быть от 5 до 10 мин, без каптакса — от 5 до 12 мин. Допускается пластикацию цис-изопренового каучука по ГОСТ 14925 проводить по режимам, установленным для пластикации натурального каучука.
Дополнительную обработку пластицированных каучуков проводят на смесительных вальцах от 3 до 5 мин. Температура валков должна быть не выше 80 °C.
После пластикации допускается фильтрация натурального каучука по ГОСТ 6613, ГОСТ 3826 через сетки следующих марок:
№ 2 + № 063 + № 045 + не более № 028 — для последующего применения в изоляционных резинах;
№ 2 + № 09 + № 063 + № 045 — для последующего применения в шланговых резинах.
При использовании фильтр-пресса МЧТ 380/450 допускается использовать в качестве фильтрующей сетку № 0355.
Допускается отклонение по номерам и количеству опорных сеток при условии сохранения размера фильтрующей сетки.
Допускается фильтрацию цис-изопренового каучука проводить через набор сеток, указанных для натурального каучука.
Допускается замена опорных номеров сеток при условии сохранения размера фильтрующей сетки.
Б.3 Подготовка порошкообразных материалов
Просев порошкообразных материалов: мела, талька, каолина проводят на воздушных сепарационных установках.
Допускается просев цинковых белил и серы на сеялках через капроновую ткань для сита № 38 по ГОСТ 4403 или латунную сетку № 016 по ГОСТ 6613.
Материалы, в которых отсутствие посторонних включений предусмотрено нормативными документами, а также имеющие по результатам входного контроля остаток на сите с сеткой № 014 не более 0,005%, просеву не подвергают.
Парафин, мягчитель марки ПП и другие воскоподобные материалы следует расплавлять в камерах для разогрева твердых мягчителей с электрическим, паровым или водяным обогревом и фильтровать через стальную или латунную сетку № 016. Температура расплава от 60 до 80 °C.
Жидкие мягчители пластификаторы и масла необходимо фильтровать через стальную или латунную сетку № 016, без предварительного нагрева.
Канифоль и другие смолоподобные материалы подвергают дроблению на молотковой дробилке или другим способом, обеспечивающим качественное дробление.
Канифоль, смолу марки СФ-010А, диафен марки ФП, поступающие в виде чешуек, дроблению и просеву не подвергают.
Стеариновую кислоту и специальные нефтяные битумы в тарной упаковке предварительной обработке не подвергают. Распаковку этих материалов производят непосредственно перед взвешиванием.
МЕТОД ОПРЕДЕЛЕНИЯ ИСТИРАЕМОСТИ
Настоящий метод распространяется на резину для кабельных изделий и устанавливает способ определения истираемости.
Сущность метода заключается в истирании образцов, прижатых к абразивной поверхности вращающегося с постоянной скоростью диска, при постоянной нормальной силе и определении показателей сопротивления истиранию.
В.1.1 Образцы по форме и размерам должны соответствовать указанным на рисунке В.1.
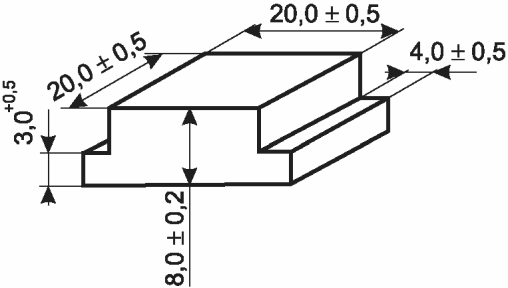
Допускается применять образцы высотой (10,0 + 0,2) мм.
Образцы вулканизуют в пресс-формах.
В.1.2 Истираемая часть образцов должна выступать из рамки-держателя на (3,5 +/- 0,5) мм.
В.1.3 На поверхности образцов не должно быть раковин, трещин, посторонних включений и других дефектов.
В.1.4 Количество испытуемых образцов должно быть не менее шести (три пары).
В.2.1 Прибор для определения истираемости должен обеспечивать:
- надежное крепление образцов в рамке-держателе и шлифовальной шкурки на вращающемся диске;
- истирание двух образцов одновременно при постоянном радиусе, при расчетной скорости скольжения (по их центру) (0,30 +/- 0,05) м/с;
- нормальную силу на два образца 16, 20 и 26 Н (1,6; 2,0 и 2,6 кгс) с погрешностью массы грузов, создающих нормальную силу, не более +/- 0,005 кг;
- измерение силы трения двух образцов от 2 до 50 Н (от 0,2 до 5,0 кгс) с допускаемой погрешностью не более +/- 3% от измеряемого значения.
В.2.2 Прибор должен иметь воздуховод для подведения сухого сжатого воздуха под давлением до 0,15 МПа (1,5 кгс/см2), очищающего поверхность шлифовальной шкурки от истертой резиновой крошки. На концах воздуховода со стороны, обращенной к диску, должны быть отверстия диаметром (1,0 +/- 0,1) мм для равномерной обдувки поверхности. Расстояние концов воздуховода с отверстиями от поверхности диска должно быть (22 +/- 2) мм. Выход струи воздуха из отверстий должен осуществляться под углом (45 + 5)° к поверхности диска навстречу его движению.
В.2.3 Вращающийся диск прибора размещают в кожухе с выводной трубкой для подключения к системе вытяжной вентиляции.
В.2.4 Схема одного из вариантов прибора типа МИ-2 для определения сопротивления истиранию при скольжении приведена на рисунке В.2.
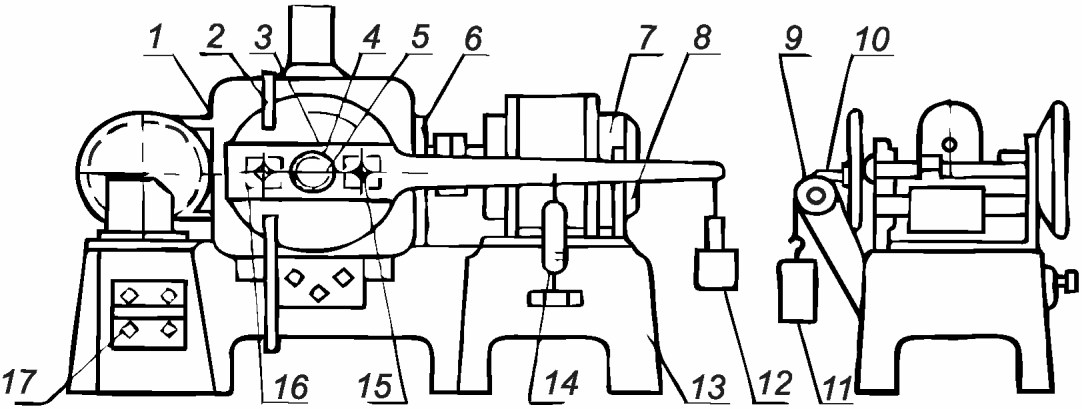
1 — кожух; 2 — воздуховод; 3 — неравноплечный рычаг; 4 — диск; 5 — полый вал; 6 — редуктор; 7 — электромотор; 8 — скоба; 9 — ролик; 10 — грузовой стержень; 11 — постоянный груз; 12 — уравновешивающий груз; 13 — станина; 14 — динамометр; 15 — винты; 16 — рамка-держатель; 17 — выключатель
На станине закреплен электромотор, который через редуктор приводит во вращение полый вал с диском. На диске при помощи шайбы и гайки закрепляют шлифовальную шкурку. Диск вращается в вертикальной плоскости.
Неравноплечий рычаг несет на себе две рамки-держателя, в которых с помощью винтов закрепляют образцы. Толщина рамки должна быть не менее 1 мм.
На рычаге закреплен грузовой стержень, который проходит через полый вал и служит для прижима рычага с образцами к диску. Расстояние между центром каждого образца и осью стержня равно 6,8 см. Прижим осуществляется постоянным грузом, подвешенным к стержню при помощи троса, перекинутого через ролик.
Длинное плечо рычага имеет отверстия для подвешивания уравновешивающего груза, удерживающего плечо от вращения в среднем положении в выемке скобы, и динамометра. К рабочей части диска подведен воздуховод, на загнутых концах которого со стороны, обращенной к диску, имеются отверстия диаметром 1 мм для обдувания сжатым воздухом истирающей поверхности (рисунок В.3).
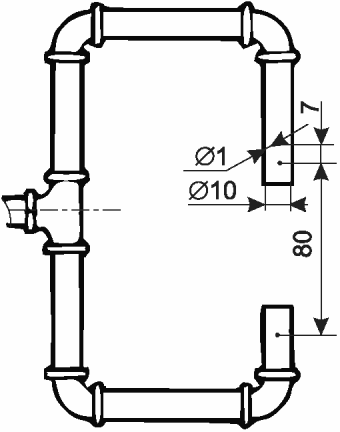
Рисунок В.3 — Воздуховод к прибору
Расстояние трубки с отверстиями до диска равно от 20 до 25 мм. Отверстия расположены под углом 45° к рабочей поверхности диска навстречу его движению.
Диск помещен в кожух с выводной трубкой, соединяемой с системой вытяжной вентиляции. Для остановки машины имеется конечный выключатель, который срабатывает через определенное число оборотов диска.
Примечание - Прибор может выпускаться без динамометра.
В.2.5 Материалом, истирающим резину, должна быть шлифовальная шкурка по ГОСТ 344 марки П2 44А КМ-1, или ГОСТ 6456 марки П8Г 44А 8НМ, или ГОСТ 6456 марки П2 14А 10НМ, или шлифованная шкурка на бумажной основе зернистостью Р120 по ГОСТ Р 52381, или другая шкурка с истирающей способностью от 45 до 80 м3/ТДж (от 160 до 300 см3/кВт·ч), при нормальной силе 26 Н (2,6 кгс). Марку истирающего материала указывают в нормативно-технической документации на контролируемый материал или изделие.
В.2.6 Для определения истирающей способности шкурки и ее пригодности для испытания применяют контрольную наполненную резину на основе каучука СК(М)С-30АРКМ-15.
Контрольную резиновую смесь готовят по составу, указанному в таблице В.1.
Состав контрольной резиновой смеси
| Компонент | Нормативный документ, марка, сорт | Масса, г |
| Каучук | ГОСТ 11138 | 100 |
| Кислота стеариновая техническая (стеарин) | ГОСТ 6484, марка Т-10 (Т-18 или Т-32) | 2,0 |
| Белила цинковые сухие | ГОСТ 202, марка БЦОМ | 5,0 |
| 2,2'-Дибензотиазолдисульфид (альтакс) | ГОСТ 7087, сорт высший или 1 | 1,5 |
| Дифенилгуанидин | ГОСТ 40 | 0,3 |
| Технический углерод | ГОСТ 7885, марка К-354 | 50,0 |
| Сера техническая | ГОСТ 127.1, сорт 9995 или 9990 | 2,0 |
| ИТОГО | 160,8 | |
Технический углерод предварительно просушивают в сушильном шкафу при температуре (100 +/- 5) °C не менее 2 ч на противне слоем более 10 мм. Высушенный технический углерод хранят в закрытой влагонепроницаемой посуде.
Каучук смешивают с ингредиентами на вальцах при температуре поверхности валков (50 +/- 5) °C по режиму, указанному в таблице В.2.
Режим смешения контрольной резиновой смеси
| Операции смешения | Время начала операции смешения с момента подачи каучука на вальцы, мин | Время обработки, мин |
| 1 Вальцевание каучука при зазоре от 1,2 до 1,4 мм | 0 | 5 |
| 2 Подрезка <*> смеси на 3/4 валка с каждой стороны через 30 с | - | - |
| 3 Введение 1/2 части технического углерода | 5 | 5 |
| 4 Подрезка смеси на 3/4 валка по одному разу с каждой стороны | - | - |
| 5 Введение 1/2 части технического углерода и технического углерода с противня | 10 | 5 |
| 6 Подрезка смеси на 3/4 валка по одному разу с каждой стороны | - | - |
| 7 Введение стеариновой кислоты | 15 | 2 |
| 8 Подрезка смеси на 3/4 валка по одному разу с каждой стороны | - | - |
| 9 Введение цинковых белил, дифенилгуанидина, дибензотиазолдисульфида и серы | 17 | 5 |
| 10 Подрезка смеси на 3/4 валка по три раза с каждой стороны | 22 | 2 |
| 11 Срезка смеси и сдвиг валков до зазора от 0,6 до 0,8 мм. Пропуск смеси при этом зазоре рулоном (вертикально) шесть раз | 24 | 2 |
| 12 Листование смеси до толщины (2,1 +/- 0,2) мм | 26 | 1 |
| 13 Снятие смеси с вальцов на 28 мин | - | - |
| <*> При последующем введении ингредиентов величину зазора регулируют так, чтобы между валками находился хорошо обрабатываемый запас смеси. | ||
Полученные листы резиновой смеси выдерживают перед вулканизацией при комнатной температуре не менее 4 ч. Допускается перемешивание резиновой смеси перед вулканизацией в течение 3 мин при температуре поверхности валков (50 +/- 5) °C. Затем листы разрезают на пластины и помещают в вулканизационные формы, нагретые предварительно в прессе до (143 +/- 1) °C.
Формы закрывают, помещают в нагретый до температуры (143 +/- 2) °C пресс и вулканизуют резиновую смесь при температуре до (143 +/- 2) °C и удельном давлении на форму не менее 7,0 МПа, по двум режимам в течение 60 или 80 мин.
Продолжительность вулканизации образцов по В.1.1 должна быть на (10 +/- 1) мин больше установленной для данной партии каучука.
После вулканизации резину вынимают из формы, тщательно осматривают, охлаждают на воздухе не менее 30 мин и передают на испытание.
Условная прочность при разрыве, относительное удлинение при разрыве и относительную остаточную деформацию после разрыва определяют по ГОСТ 270 на образцах толщиной (2,00 +/- 2) мм.
Из листа резиновой смеси цилиндрическим ножом вырубают шайбу и вулканизуют образцы в формах в оптимальное время для данной партии каучука. Образцы из контрольной резины должны быть твердостью по Шору A (66 + 2) усл. ед. по ГОСТ 263.
Показатели вулканизатов должны соответствовать требованиям таблицы В.3 при вулканизации в течение 60 или 80 мин.
Требования к вулканизатам контрольной резины
Вулканизованные образцы из контрольной резины можно применять в течение 6 мес после изготовления при хранении в защищенном от света месте при (23 +/- 5) °C.
В.2.7 Истирающая способность шкурки при нормальной силе 26 Н (2,6 кгс) должна быть на уровне истираемости \alpha_{\text{д}} контрольной резины.
В.3.1 Образцы испытывают не ранее 16 ч и не позднее 28 сут после вулканизации.
В.3.2 Испытания проводят при температуре помещения (23 +/- 2) °C или (27 +/- 2) °C.
В.3.3 Шлифовальную шкурку закрепляют на диске прибора.
В.3.4 Помещают два образца из контрольной резины в рамки-держатели и прикладывают к ним нормальную силу N, равную 26 Н (2,6 кгс).
В.3.5 Открывают кран воздуховода и обдувают истирающую поверхность сухим сжатым воздухом давлением в воздуховоде от 0,10 до 0,15 МПа (от 1,0 до 1,5 атм).
В.3.6 Включают вытяжную вентиляцию и прибор для стабилизации круга шлифовальной шкурки, при этом истирают на приборе образцы контрольной резины не менее 15 мин. Допускается стабилизацию шкурки проводить образцами других резин, не осмоляющихся в процессе истирания.
В.3.7 Два образца из контрольной резины притирают до появления износа на всей поверхности их контакта. Допускается совмещение процессов стабилизации шлифовальной шкурки и притирки образцов.
В.3.8 Притертые образцы освобождают из рамок-держателей, очищают от бахромки и пыли и взвешивают с погрешностью не более +/- 0,001 г.
В.3.9 Два притертых образца из контрольной резины закрепляют в рамках-держателях в том же положении, что при притирке, и прикладывают к ним нормальную силу, равную 26 Н (2,6 кгс).
В.3.10 Включают прибор и проводят испытание в течение 300 с. В ходе испытания периодически примерно через 60 с фиксируют силу трения. Допускается применять при испытании непрерывную запись изменения силы трения.
В.3.11 По окончании испытания выключают прибор, вынимают образцы из рамок-держателей, очищают от бахромки и пыли и взвешивают с погрешностью не более +/- 0,001 г.
В.3.12 Определяют истирающую способность круга шлифовальной шкурки, вычисляя по В.5.1 истираемость aд контрольной резины.
В.3.13 Круг шлифовальной шкурки с истирающей способностью по В.2.5 используют для дальнейших испытаний.
В.4.1 Два образца испытуемой резины закрепляют в рамках-держателях прибора, притирают их и испытывают по В.3.3; В.3.5; В.3.7 - В.3.11.
В.4.2 Испытание проводят при нормальной силе на два образца, равной 26 Н (2,6 кгс), если в нормативно-технической документации на резину не указано иное.
В.4.3 В зависимости от износостойкости испытуемых резин продолжительность испытания может быть изменена, при этом потеря массы резины не должна быть менее 0,05 г.
В.4.4 После испытания не более двенадцати образцов (шести пар) испытуемых резин определяют истирающую способность круга шлифовальной шкурки по В.3.4; В.3.5; В.3.7 - В.3.12, принимая за результат среднее арифметическое значение истирающей способности двух последовательных определений.
В.4.5 При уменьшении истирающей способности круга шлифовальной шкурки на 20% и более его заменяют новым.
В.5.1 Сопротивление истиранию \beta , Дж/мм3 (кгс·м/см3), вычисляют по формуле
\beta = \frac{A}{\Delta V} \cdot K, (В.1)
где A — работа трения, Дж (кгс·м), которую вычисляют по формуле
где F — среднее значение силы трения за время испытания, Н (кгс);
l — путь трения, м, вычисляемый по формуле
где v — скорость скольжения по центру образцов, м/с;
D — расстояние между центрами образцов, м;
n — число оборотов диска за время испытания.
В.5.2 Расчет работы трения двух образцов A, Дж (кВт·ч), определяемую на приборе, вычисляют по формулам:
A = 2\pi n(P_{1}R + P_{2}a + P_{3}R),\text{Дж} (В.4)
A = \frac{2\pi n(P_{1}R + P_{2}a + P_{3}R)}{3,67 \cdot 10^{10}} ,\text{кВт} \cdot \text{ч}, (В.5)
где n — число оборотов диска за время испытания;
a — расстояние от точки закрепления пружинного динамометра до центра вращения рычага, м (см);
R — расстояние от точки подвеса груза до центра вращения рычага, равное 0,42 м (42 см);
P1 — среднее значение силы, приложенной к длинному плечу рычага для уравновешивания вращающего момента, создаваемого трением образцов об истирающую поверхность, Н (гс);
P2 — среднее показание пружинного динамометра во время испытания, Н (гс);
P3 — постоянная прибора, Н (гс).
Способ определения P3 указан в технической документации на прибор МИ-2;
3,67·1010 — коэффициент пересчета работы трения, гс·см на кВт·ч.
При отсутствии пружинного динамометра в расчетной формуле слагаемое P2a трехчлена равно нулю.
В.5.3 Вычисление силы трения F и коэффициента трения вычисляют по формуле
Силу трения, действующую на два образца F, Н (кгс), вычисляют по формулам:
F = 62(P_{1} + \frac{a}{R} P_{2} + P_{3}),\text{Н} (В.7)
F = \frac{6,2}{1000} (P_{1} + \frac{a}{R} P_{2} + P_{3}),\text{кгс}. (В.8)
В.5.4 Убыль объема резины \Delta V , мм3 (см3), двух испытуемых образцов вычисляют по формулам:
\Delta V = \frac{10^{9}(m_{1} - m_{2})}{\rho} ,\text{мм}^{3} (В.9)
\Delta V = \frac{m_{1} - m_{2}}{\rho} ,\text{см}^{3}, (В.10)
где m1 — масса двух образцов до испытания, кг (г);
m2 — масса двух образцов после испытания, кг (г);
\rho — плотность резины, кг/м3 (г/см3), определяемая по ГОСТ 267 или другим методом, установленным в нормативной документации, утвержденной в установленном порядке.
Коэффициент K, учитывающий истирающую способность шлифовальной шкурки, вычисляют по формуле
K = \frac{a_{\text{д}}}{a_{\text{э}}} , (В.11)
где aэ — истираемость контрольной резины на шлифовальной шкурке, истирающую способность которой принимают равной 70 м3/ТДж (250 см3/кВт·ч);
aд — истираемость контрольной резины на данной шлифовальной шкурке, м3/ТДж (см3/кВт·ч), вычисляют по формуле
a_{\text{д}} = \frac{\Delta V}{A} , (В.12)
где \Delta V — убыль объема резины.
8.5.5 Истираемость a, м3/ТДж (см3/кВт·ч), вычисляют по формуле
a = a_{\text{д}} \cdot \frac{1}{K} . (В.13)
В.5.6 За результат испытания принимают среднее арифметическое не менее трех значений показателей, отличающихся от среднего не более чем на 10%.
Если результаты испытаний отличаются от среднего значения более чем на 10% и после обработки осталось менее трех показателей, испытание повторяют и за результат испытаний принимают среднее арифметическое результатов удвоенного количества испытанных образцов.
В.5.7 Результаты испытаний записывают в протокол, который должен содержать следующие данные:
б) способ изготовления образцов;
в) шифр резины и условия вулканизации;
д) истирающую способность шлифовальной шкурки;
з) массу двух образцов до испытания после притирки;
и) массу двух образцов после испытания;
л) показатели, характеризующие сопротивление испытуемой резины истиранию и их среднее значение.
ОЦЕНКА ПРОЧНОСТИ КЕРАМИЧЕСКОГО СЛОЯ СИЛОКСАНОВОЙ РЕЗИНЫ
Оценку керамообразования силоксановых резин осуществляют по изменению прочности керамического остатка, который получается после воздействия пламени на образец резины в виде шайбы заданного размера.
Настоящий метод оценивает процесс керамообразования силоксановых резин по прочности керамического остатка, который образуется после воздействия пламени на образец резины в виде шайбы заданного размера и распространяется на керамообразующие силоксановые резины, применяемые для кабельных изделий в огнестойком исполнении.
Г.2 Метод оценки свойств керамического остатка силоксановых резин
Метод оценивает показатель прочности керамического остатка образца, полученного после сгорания силоксановой резины, при воздействии на него давления грузом с помощью сферического индентора.
Силоксановую резиновую смесь вулканизуют по оптимальному режиму в гидравлическом прессе при давлении не ниже 3,5 МПа в пресс-форме. Образец для испытания представляет собой шайбу диаметром 50 мм и высотой 2 мм.
Испытание проводят на керамическом остатке, который получают путем сжигания шайбы из силоксановой резины в муфельной печи при температуре (750 +/- 10) °C в течение 15 мин.
Для определения прочности керамического слоя (остатка) силоксановой резины используют устройство, чертеж которого приведен на рисунке Г.1.
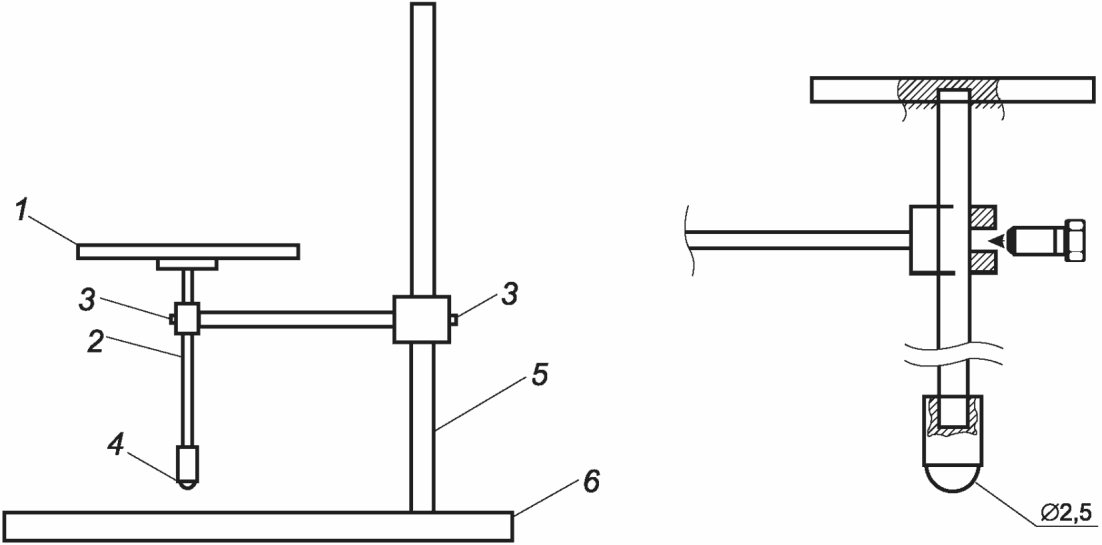
1 — площадка для размещения груза; 2 — стержень, на который накручивается индентор; 3 — стопорный винт; 4 — сферический индентор; 5 — штатив; 6 — опора (основание)
Рисунок Г.1 — Чертеж и вид устройства для определения прочности керамического остатка
Устройство изготовлено из дюралюминия и состоит из стержня 2, на который с одной стороны накручивается сферический индентор 4, с другой стороны стержня имеется площадка для размещения грузов 1.
Для фиксации стержня и предотвращения преждевременной ударной нагрузки на образец имеется стопорный винт 3. Вся конструкция крепится к штативу и имеет рабочую поверхность под сферическим индентором диаметром 5 мм. Рекомендуется использовать стержень и площадку общей массой 200 г.
Образец силоксановой резины сжигают в муфельной печи в течение 15 мин при (750 +/- 10) °C.
После полного прекращения горения и охлаждения образца до комнатной температуры керамический остаток оценивают внешним осмотром и определяют его прочность.
Для определения прочности керамический остаток кладут на мягкую подложку из вспененной резины малой твердости или другой вспененный материал толщиной от 5 до 10 мм под индентор для исключения возможной реакции опоры и в силу неровности рабочей поверхности образца.
Стопорный винт держит стержень. На верхнюю площадку устройства помещают грузы, индентор доводят до непосредственного контакта с образцом, не оказывая на него нагрузку. После чего отпускают стопорный винт, образец начинает испытывать нагрузку от стержня и площадки с грузами. Массу груза фиксируют.
Если образец не деформировался, то стержень снова фиксируют стопорным винтом и увеличивают груз на площадке. Массу груза увеличивают добавлением груза до тех пор, пока нагрузка не будет достаточной для разрушения образца. Массу груза, при которой образец разрушился, фиксируют.
За конечный результат принимают массу, при которой воздействие индентора приводит к сквозному проколу образца или разрушению на отдельные осколки.
Г.2.4 Оценка прочности керамического остатка
Значения прочности определяют на трех образцах как среднее арифметическое по массе груза, при котором все три образца разрушились (трещины, прокол).
Г.3 Требования к испытательному оборудованию
Метод предусматривает, что при проведении испытаний следует применять испытательное оборудование и средства измерений, имеющие характеристики, обеспечивающие требуемую точность, указанные в таблице Г.1.
Испытательное оборудование и технические характеристики
| Наименование ИО и СИ | Точность измерений |
|---|---|
| Муфельная печь | Диапазон температур от 100 до 1000 °C Отклонение температуры +/- 10 °C |
| Набор гирь | 2 класс точности |
ЧЕРТЕЖ ПРИБОРА ДЛЯ ОПРЕДЕЛЕНИЯ МОРОЗОСТОЙКОСТИ (ЭРГОМЕТР)
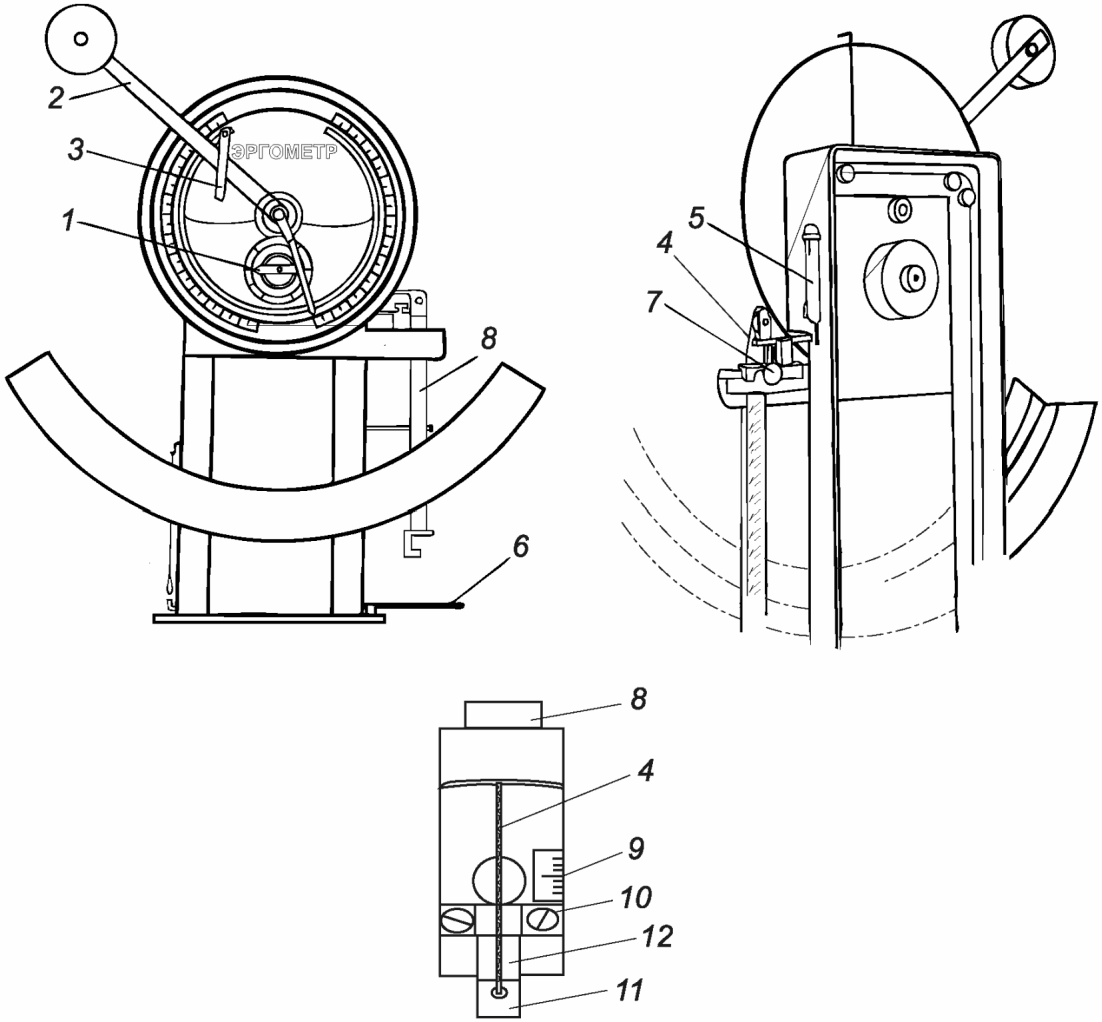
1 — стрелка; 2 — маятник; 3 — рычаг; 4 — трос; 5 — палец; 6 — столик; 7 — регулировочное приспособление; 8 — штанга; 9 — шкала; 10 — верхний зажим; 11 — подвижный зажим; 12 — испытываемый образец
Рисунок Д.1 — Чертеж прибора по определению морозостойкости
БИБЛИОГРАФИЯ
| [1] | ПУЭ 7 Правила устройства электроустановок. — Издание 7 |
|---|---|
| [2] | Постановление Правительства Российской Федерации от 21 декабря 2020 г. № 2200 «Об утверждении Правил перевозок грузов автомобильным транспортом и о внесении изменений в пункт 2.1.1 Правил дорожного движения Российской Федерации» |