ГОСТ Р 72440-2025. Национальный стандарт Российской Федерации. Детали корпусные судовые из алюминиевых сплавов. Общие технические требования к изготовлению
Актуально на 02.11.2026.
Как цитировать: "ГОСТ Р 72440-2025. Национальный стандарт Российской Федерации. Детали корпусные судовые из алюминиевых сплавов. Общие технические требования к изготовлению". ГОСТ Р 72440-2025. https://bukva.ai/docs/standart-gost-r-72440-2025
(утв. и введен в действие Приказом Росстандарта от 08.12.2025 № 1646-ст)
Примечание
Документ включен в Перечень документов по стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента «О безопасности объектов морского транспорта», утв. постановлением Правительства Российской Федерации от 29.08.2025 № 1307 (Приказ Росстандарта от 26.01.2026 № 110). Документ введен в действие с 01.04.2026.
регулированию и метрологии
от 8 декабря 2025 г. № 1646-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ДЕТАЛИ КОРПУСНЫЕ СУДОВЫЕ ИЗ АЛЮМИНИЕВЫХ СПЛАВОВ
Дата введения 1 апреля 2026 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Центр технологии судостроения и судоремонта» (АО «ЦТСС»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 005 «Судостроение»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 8 декабря 2025 г. № 1646-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает общие технические требования к технологии обработки и изготовлению корпусных деталей и деталей судового машиностроения.
Настоящий стандарт распространяется на корпусные детали и детали судового машиностроения из листов, плит, профилей и прессованных панелей по ГОСТ Р 56371, ГОСТ 21631, ГОСТ Р 56370, ГОСТ 17232, ГОСТ Р 56855, ГОСТ 8617, ГОСТ 13621, ГОСТ 13622, ГОСТ 13737 и ГОСТ Р 58333 из алюминиевых сплавов:
- термически не упрочняемых марок АД1 (1013), АМц (1400), АМг2 (1520), АМг3 (1530), АМг5 (1550) — по ГОСТ 4784 и марок АМг61 (1561), АМг61Н (1561Н);
- термически упрочняемых марок Д16 (1160), Д1 (1110) — по ГОСТ 4784 и марок 1985ч, В48-4 (1980), К48-2 (1941), К48-2пч (1943), используемых при строительстве и ремонте судов.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 12.1.003 Система стандартов безопасности труда. Шум. Общие требования безопасности
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.012 Система стандартов безопасности труда. Вибрационная безопасность. Общие требования
ГОСТ 12.2.007.0 Система стандартов безопасности труда. Изделия электротехнические. Общие требования безопасности
ГОСТ 12.2.010 Система стандартов безопасности труда. Машины ручные пневматические. Общие требования безопасности
ГОСТ 12.3.002 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности
ГОСТ 12.3.004 Система стандартов безопасности труда. Термическая обработка металлов. Общие требования безопасности
ГОСТ 12.3.009 Система стандартов безопасности труда. Работы погрузочно-разгрузочные. Общие требования безопасности
ГОСТ 12.3.039 Система стандартов безопасности труда. Плазменная обработка металлов. Требования безопасности
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 3134 Уайт-спирит. Технические условия
ГОСТ 3749 Угольники поверочные 90°. Технические условия
ГОСТ 4784 Алюминий и сплавы алюминиевые деформируемые. Марки
ГОСТ 5378 Угломеры с нониусом. Технические условия
ГОСТ 6533 Днища эллиптические отбортованные стальные для сосудов, аппаратов и котлов. Основные размеры
ГОСТ 7213 Кернеры. Технические условия
ГОСТ 7338 Пластины резиновые и резинотканевые. Технические условия
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 8026 Линейки поверочные. Технические условия
ГОСТ 8617 Профили прессованные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 9454 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 9753 Прессы гидравлические одностоечные. Параметры и размеры. Нормы точности
ГОСТ 10733 Часы наручные и карманные механические. Общие технические условия
ГОСТ 10905 Плиты поверочные и разметочные. Технические условия
ГОСТ 11964 Дробь чугунная и стальная техническая. Общие технические условия
ГОСТ 13621 Профили прессованные прямоугольные равнополочного двутаврового сечения из алюминия, алюминиевых и магниевых сплавов. Сортамент
ГОСТ 13622 Профили прессованные прямоугольные равнополочного таврового сечения из алюминия, алюминиевых и магниевых сплавов. Сортамент
ГОСТ 13737 Профили прессованные прямоугольные равнополочного уголкового сечения из алюминия, алюминиевых и магниевых сплавов. Сортамент
ГОСТ 14806 Дуговая сварка алюминия и алюминиевых сплавов в инертных газах. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 14953 Зенковки конические. Технические условия
ГОСТ 16222 Фрезы торцовые насадные для обработки легких сплавов. Конструкция и размеры
ГОСТ 16223 Фрезы торцовые насадные со вставными ножами с твердосплавными пластинами для обработки легких сплавов. Конструкция и размеры
ГОСТ 16224 Ножи клиновые рифленые с твердосплавными пластинами к торцовым насадным фрезам для обработки легких сплавов. Конструкция и размеры
ГОСТ 16225 Фрезы концевые для обработки легких сплавов. Конструкция и размеры
ГОСТ 16226 Фрезы концевые двузубые с резьбовым хвостовиком для обработки легких сплавов. Конструкция и размеры
ГОСТ 16227 Фрезы дисковые трехсторонние с разнонаправленными зубьями для обработки легких сплавов. Конструкция и размеры
ГОСТ 16228 Фрезы дисковые трехсторонние со вставными ножами из быстрорежущей стали для обработки легких сплавов. Конструкция и размеры
ГОСТ 16229 Фрезы дисковые двухсторонние со вставными ножами из быстрорежущей стали для обработки легких сплавов. Конструкция и размеры
ГОСТ 16230 Фрезы отрезные для обработки легких сплавов. Конструкция и размеры
ГОСТ 16231 Фрезы концевые радиусные с коническим хвостовиком для обработки легких сплавов. Конструкция и размеры
ГОСТ 17232 Плиты из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 19445 (ИСО 9177-1-89) Механические карандаши. Часть 1. Классификация, размеры, технические требования и испытания
ГОСТ 19543 Сверла спиральные с цилиндрическим хвостовиком для обработки легких сплавов. Средняя серия. Конструкция
ГОСТ 19546 Сверла спиральные с коническим хвостовиком для обработки легких сплавов. Конструкция
ГОСТ 19547 Сверла спиральные удлиненные с коническим хвостовиком для обработки легких сплавов. Конструкция
ГОСТ 20999 Устройства числового программного управления для металлообрабатывающего оборудования. Кодирование информации управляющих программ
ГОСТ 21631 Листы из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 24473 Инструмент разметочный. Чертилки. Типы и основные размеры
ГОСТ 26828 Изделия машиностроения и приборостроения. Маркировка
ГОСТ 28243 Пирометры. Общие технические требования
ГОСТ 34202 (ISO 7755-1:2013 — ISO 7755-12:2013) Борфрезы твердосплавные. Технические условия
ГОСТ Р 52381 (ИСО 8486-1:1996, ИСО 6344-2:1998, ИСО 9138:1993, ИСО 9284:1992) Материалы абразивные. Зернистость и зерновой состав шлифовальных порошков. Контроль зернового состава
ГОСТ Р 54098 Ресурсосбережение. Вторичные ресурсы и вторичное сырье. Термины и определения
ГОСТ Р 56370 Плиты из алюминиевых сплавов для судостроения. Технические условия
ГОСТ Р 56371 Листы из алюминиевых сплавов для судостроения. Технические условия
ГОСТ Р 56855 Профили прессованные из алюминиевых сплавов для судостроения. Технические условия
ГОСТ Р 58333 Панели прессованные оребренные из алюминиевых сплавов. Технические условия
ГОСТ Р 58577 Правила установления нормативов допустимых выбросов загрязняющих веществ проектируемыми и действующими хозяйствующими субъектами и методы определения этих нормативов
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности
РСТ РСФСР 391 Карандаши. Общие технические условия
СП 52.13330 «СНиП 23-05-95 Естественное и искусственное освещение»
СП 60.13330 «СНиП 41-01-2003 Отопление, вентиляция и кондиционирование воздуха»
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего документа в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Сокращения
В настоящем стандарте применены следующие сокращения:
ГЛС — станок листогибочный трехвалковый (гибочный листовой станок);
КСФ — копировальный сверлильно-фрезерный станок;
МГПС — многофункциональный гибочно-правильный станок;
МПД — машины пневматические дисковые;
НВМ — ножницы вибрационные многоцелевые;
ПАП — термоагрегаты (печь агрегатная проходная);
ПГР — профилегибочно-растяжной станок;
ПМК — пневматическая машина-кромкорез;
ПНК — пневматические ножницы-кусачки;
РЛД — ротационно-локальное деформирование;
РО — растяжно-обтяжной гидравлический пресс;
РФМ — ручная фрезерная машина;
РФП — раскройно-фрезерный двухпортальный станок;
СГ — станок горизонтально-гибочный;
СКС — станок кромкоскалывающий;
СФП — станок фрезерный портальный;
УВС — универсальный высечной станок;
ФОЛ — фрезерно-обрезной станок (фрезерный обрезной станок для листов);
ФПМ — фрезерная пневматическая машина;
ЧПУ — числовое программное управление.
4 Требования безопасности
4.1 На заводах, изготавливающих детали из алюминиевых сплавов, основными технологическими операциями являются:
- перемещение и транспортирование грузов;
- холодная и горячая пластическая обработка металла;
При выполнении перечисленных операций могут возникнуть опасные и вредные производственные факторы, создающие травмоопасные ситуации, перечень которых с указанием нормативных документов, устанавливающих требования по обеспечению безопасных и благоприятных условий труда, приведен в таблице 1.
Нормативные документы по обеспечению безопасных условий труда
| Опасный и вредный производственный фактор | Нормативный документ, устанавливающий требования к безопасности труда |
|---|---|
| Движущиеся машины и механизмы, незащищенные подвижные части и элементы производственного оборудования, перемещаемые изделия, заготовки, материалы | ГОСТ 12.2.010, ГОСТ 12.3.002, ГОСТ 12.3.009, правила [1], [2] |
| Повышенная запыленность и загазованность воздуха рабочей зоны | ГОСТ 12.1.005, ГОСТ 12.3.002, СП 60.13330, [3], правила [4] - [6] |
| Повышенное значение напряжения в электрической цепи, замыкание которой может произойти через тело человека | ГОСТ 12.2.007.0, правила [7] - [9] |
| Повышенная температура поверхностей материалов и воздуха рабочей зоны | ГОСТ 12.3.004 |
| Острые кромки, заусенцы и шероховатость на поверхности заготовок, инструментов и оборудования | ГОСТ 12.3.002, правила [1], [8] |
| Повышенный уровень вибрации | ГОСТ 12.1.012 |
| Повышенный уровень шума на рабочем месте | ГОСТ 12.1.003 |
| Повышенный уровень ультрафиолетового излучения | ГОСТ 12.3.039 |
| Повышенный уровень инфракрасного излучения | ГОСТ 12.3.039 |
| Повышенная яркость света | СП 52.13330 |
| Опасность возникновения пожара | ГОСТ 12.1.004, технический регламент [10] |
4.2 К выполнению работ допускаются лица не моложе 18 лет, прошедшие инструктаж, обучение и проверку знаний требований охраны труда в соответствии с постановлением [11], предварительный при поступлении на работу и периодические медицинские осмотры в соответствии с приказами [12], [13].
4.3 Все рабочие производственных подразделений, изготавливающих детали из алюминиевых сплавов, должны быть обеспечены специальной одеждой, специальной обувью и предохранительными приспособлениями в соответствии с приказами [14], [15].
4.4 Рабочие всех специальностей производственных подразделений, изготавливающих детали из алюминиевых сплавов, должны быть проинструктированы и обучены в соответствии с постановлением [11].
4.5 Администрация производственного подразделения, изготавливающего детали из алюминиевых сплавов, должна разработать инструкции по охране труда и технике безопасности и выдать их работникам, выполняющим работы повышенной опасности, на руки под роспись.
Инструкции по охране труда работникам, не выполняющим работы повышенной опасности, могут быть выданы на руки под роспись или храниться в доступном для работников месте.
Администрация производственного подразделения, изготавливающего детали из алюминиевых сплавов, обязана обеспечить систематический контроль за выполнением инструкций по охране труда.
К замещению должностей, связанных с техническим обслуживанием сложных агрегатов, установок и механизмов или с выполнением иных ответственных работ, разрешается допускать только работников, прошедших специальное обучение, после проверки их знаний квалификационной комиссией с выдачей соответствующих удостоверений.
Новые технологические процессы, разрабатываемые заводом-строителем, должны содержать раздел «Требования безопасности», включающий указания о сертификации средств защиты органов слуха и профилактике вибрационной болезни.
5 Требования к полуфабрикатам
5.1 Условия поставки полуфабрикатов
5.1.1 Листы, плиты, профили и панели, поставляемые металлургическими заводами, должны соответствовать требованиям нормативных документов. Требования нормативных документов приведены в приложении А.
5.1.2 Каждая партия полуфабрикатов должна сопровождаться документом, удостоверяющим качество, в котором указываются марка сплава и его механические свойства, состояние поставки, размеры полуфабриката, масса и номер партии.
5.1.3 Типы профилей и панелей из алюминиевых сплавов выбирают в соответствии с нормативными документами.
5.2 Внешняя приемка полуфабрикатов
5.2.1 Полуфабрикаты, поступающие с металлургического завода, принимают для хранения на склад при наличии сертификата, удостоверяющего их качество, и при условии соответствия сертификатных данных требованиям стандартов и ТУ на поставку полуфабрикатов, регламентирующих механические свойства, химический состав, размеры, выполнение поставщиком правил консервации и упаковки, а также сохранения транспортирующими организациями средств защиты.
5.2.2 Полуфабрикаты, не соответствующие требованиям стандартов или ТУ, бракуют и вместе с рекламационным актом направляют поставщику.
5.3 Требования к полуфабрикатам перед запуском в обработку
5.3.1 Перед запуском в обработку листы, плиты, профили и панели должны пройти входной контроль на соответствие их требованиям стандарта и ТУ.
5.3.2 На полуфабрикаты, имеющие дефекты и отклонения по геометрическим параметрам, превышающие допустимые технической документацией на поставку, поставщику предъявляется рекламационный акт в установленном порядке.
5.3.3 Входной контроль полуфабрикатов проводят после их расконсервации контролерами технического контроля.
5.4 Хранение и транспортирование полуфабрикатов
5.4.1 Листы, плиты, профили и панели должны храниться в закрытых складских помещениях в специальных стеллажах или на деревянных прокладках. При этом в стеллажах листы, плиты и панели устанавливают на ребро, а профили укладывают горизонтально. В условиях комплексной механизации складских работ листы допускается хранить в горизонтальном положении в пачках. Расстояние между опорами в стеллажах должно быть таким, чтобы предотвратить провисание уложенных на них профилей.
Стеллажи должны быть деревянными или металлическими с деревянной обшивкой в местах соприкосновения с поверхностью листов, плит, профилей и панелей.
Запрещается хранение плит, листов, профилей и панелей на открытом воздухе, не защищенными от осадков, а также в грязных и сырых помещениях.
В исключительных случаях полуфабрикаты, аккуратно уложенные на деревянные прокладки и защищенные от осадков, допускается хранить вне помещения не более 6 месяцев.
Вместо прокладок из дерева допускается применение прокладок из резины и полимерных материалов, но только в том случае, если такие прокладки не оставляют отпечатков, следов и загрязнений на поверхности проката.
5.4.2 Листы, плиты, профили и панели, поступающие на хранение в закрытые складские помещения, перед размещением в стеллажах должны быть распакованы.
5.4.3 Во избежание механических повреждений поверхности и возникновения контактной коррозии в процессе хранения, транспортирования и выполнения всех технологических операций запрещается перемещать волоком полуфабрикаты, укладывать их на полы без деревянных прокладок или в непосредственном контакте со стальными деталями и полуфабрикатами.
5.4.4 Для подъема и транспортирования кранами листов, плит, профилей и панелей следует применять стальные тросы, захваты, струбцины, а также другие приспособления, исключающие возможность повреждения поверхности металла.
Внутризаводское транспортирование полуфабрикатов должно проводиться на платформах или вагонетках, имеющих деревянный настил без выступающих металлических частей и крепежных деталей.
6 Требования к выполнению технологических операций изготовления деталей из листового проката и плит
6.1 Общие требования
Изготовление деталей из листового проката и плит следует производить на специализированных участках и на оборудовании, предназначенных для обработки алюминиевых сплавов, с применением средств механизации при транспортировании и выполнении технологических операций.
Обработку деталей из алюминиевых сплавов при годовом объеме производства менее 300 т, как исключение, допускается проводить на участке обработки черного металла с соблюдением требований к чистоте поверхности оборудования.
6.2 Расконсервация
6.2.1 Перед обработкой (правкой, резкой, гибкой) поверхность листов и плит необходимо очищать от упаковочной бумаги и консервирующей смазки. Удаление бумаги и консервирующей смазки следует проводить механизированным способом в специальных установках, в ваннах с горячей водой или вручную.
6.2.2 Расконсервация в специальных установках (поточная линия) предусматривает перемещение листа в горизонтальном положении по рольгангам. Поточная линия состоит из приемного роликового конвейера с устройством для снятия бумаги, блока расконсервации с ваннами для моющей эмульсии и промывочной воды, выходного роликового конвейера и установки для прессования бумаги.
6.2.3 Расконсервацию горячей водой следует проводить в ваннах, разделенных в верхней части перегородкой.
После удаления упаковочной бумаги очищаемые листы в вертикальном положении опускаются в одну половину ванны. После всплытия расплавленной смазки листы и плиты под перегородкой перемещают в другую половину ванны, из которой после промывки выгружают для сушки. Продолжительность расконсервации составляет от 3 до 5 мин при температуре воды от 70 °C до 80 °C.
6.2.4 При ручном способе расконсервации упаковочная бумага удаляется деревянными или пластмассовыми скребками с последующей протиркой поверхности опилками, ветошью и другими материалами, смоченными органическими растворителями: бензином — растворителем для лакокрасочной промышленности, синтанолом ДС10 или уайт-спиритом по ГОСТ 3134.
После расконсервации, выполненной ручным способом, мастер участка должен проконтролировать качество работ: очищенные поверхности должны быть свободны от бумаги и смазки. Мастер проводит белой чистой тканью по очищенной поверхности, при этом ткань должна скользить свободно и оставаться чистой: на ткани не должно оставаться следов консервирующей смазки и грязи.
6.3 Правка
6.3.1 Перед правкой листы и плиты должны подвергаться внешнему осмотру для выявления видимых невооруженным глазом поверхностных дефектов и измерениям отклонений от плоскостности. Отклонение от плоскостности на листах и плитах определяется максимальной стрелкой погиба между поверхностью листа, уложенного на плоскую поверхность, и приложенной к ней в любом направлении метровой линейки по ГОСТ 8026.
Обнаруженные дефекты должны быть удалены тщательной зачисткой на глубину, не превышающую нормы, установленной технической документацией на поставку материала, а листы и плиты, имеющие волнистость и бухтиноватость более 3 мм на 1 м, должны подвергаться правке. Правке подвергаются также листовые детали после резки, выколки, штамповки и термообработки.
Примечание — На заводах, не имеющих оборудования для правки листов, допускается не проводить предварительную правку листов.
6.3.2 Листы и плиты толщиной менее 16 мм следует править в многовалковых листоправильных машинах с количеством от 7 до 13 рабочих валков.
При отсутствии мощных листоправильных машин, плиты толщиной более 20 мм следует править в трех- или четырехвалковых листогибочных машинах и под вертикальными гидравлическими прессами по ГОСТ 9753. В процессе правки листов и плит в случае необходимости разрешается применять прокладки из алюминиевого сплава, фанеры или паронита при строгом соблюдении правил техники безопасности и принятии мер по предотвращению вылета прокладок в процессе правки.
6.3.3 Наибольшую толщину листов и плит, допускаемых к правке в листогибочных или листоправильных машинах, и величину зазора между верхними и нижними рабочими валками листоправильной машины следует определять по формулам, приведенным в нормативных документах.
При этом относительный изгибающий момент m для листов из алюминиевых сплавов при определении наибольшей допустимой толщины равен 2,1.
6.3.4 Отдельные бухтины на тонких листах допускается править на столах, изготовленных из дерева твердой породы, и на ровных, чисто обработанных чугунных плитах с закругленными кромками. Правку следует проводить в этом случае деревянными молотками (киянками) или молотками из твердой резины. Допускается правка молотками из легких сплавов, а также стальными кувалдами с обязательным применением прокладок из легкого сплава, дерева, резины, паронита.
6.3.5 Правку листов и плит, независимо от способа выполнения, следует проводить в холодном состоянии при температуре окружающего воздуха не менее минус 10 °C.
6.3.6 После правки местные неровности на листах и плитах (волнистость и бухтиноватость) не должны превышать 3 мм на 1 м.
На поверхности выправленных листов и плит допускаются:
- отпечатки от валков и прокладок в виде мелких вмятин;
- светлые полосы, образующиеся при правке;
- потертости (места нажима листов и плит при транспортировании) и другие дефекты, не выходящие за пределы требований соответствующих стандартов или ТУ на поставку полуфабрикатов из алюминиевых сплавов.
6.4 Разметка и маркирование
6.4.1 Листы и плиты, поступающие на разметку, должны быть выправлены в соответствии с требованиями 6.3.
6.4.2 Разметку листовых деталей следует проводить со стороны прохождения набора в конструкции вручную с применением эскизного или шаблонного способа разметки или с применением других способов и установок, механизирующих процесс. Выбор способов разметки проводит технологическое подразделение завода в зависимости от условий и объема производства.
6.4.3 Разметку деталей следует выполнять карандашом по РСТ РСФСР 391 твердостью от 3Т до М (толщина линий разметки от 0,3 до 0,5 мм) или спиртовым маркером (толщина линий разметки от 0,25 до 0,5 мм). Допускается применение механических карандашей по ГОСТ 19445 той же твердости. Линии контуров деталей, вырезов, фасок и скосов, центров закругления вырезов, удаляемых при последующей обработке, допускается размечать чертилкой по ГОСТ 24473 с глубиной рисок, не превышающей половины минусового допуска на толщину, и кернером по ГОСТ 7213 глубиной лунки до 0,5 мм.
Теоретические и контрольные линии, линии слома и отгиба фланцев, припусков, прилегания смежных конструкций и набора должны наноситься только карандашом указанных марок или спиртовым маркером.
На деталях, подвергающихся последующей химической очистке, теоретические и контрольные линии допускается выполнять чертилкой по ГОСТ 24473 или кернером по ГОСТ 7213 глубиной нанесения, не превышающей 0,25 минусового допуска на толщину металла.
Лазерную разметку листовых материалов следует выполнять на машинах для лазерной резки в соответствии с требованиями нормативных документов.
6.4.4 При разработке программ термической резки и разметке материала под термическую резку кроме припуска на механическую обработку следует учитывать ширину реза и величину скоса кромок при резке, приведенные в нормативных документах.
6.4.5 Размеры контура деталей, не имеющих припусков, после разметки должны соответствовать плазовым или чертежным данным с учетом сварочных деформаций. При этом допускаются следующие предельные отклонения, мм: - от габаритных размеров ..................................... +/- 1,0; - от прямолинейности или другой формы кромки:
1) при длине кромки или хорды до 3 м ....................... +/- 0,5;
2) при длине кромки или хорды более 3 м .................... +/- 1,0;
3) по диагонали ............................................ +/- 1,5;
4) по вырезам для ребер жесткости, горловин и лазов
(на размеры и смещение) ................................. +/- 1,0.
6.4.6 При разметке деталей следует учитывать технологические припуски на резку, механическую обработку, гибку и другие операции обработки.
6.4.7 На всех заготовках и деталях после разметки наносится маркировка в соответствии с ГОСТ 26828 и другими нормативными документами. Маркировка подразделяется на основную, дополнительную и вспомогательную и выполняется вручную краской, не содержащей свинцовых пигментов, механическими карандашами по ГОСТ 19445, спиртовым маркером, выбиванием букв и цифр наборным шрифтом с глубиной набивки, не превышающей 0,25 минусового допуска на толщину металла и электрохимическим травлением. Наборный шрифт должен иметь высоту от 4 до 5 мм.
Лазерную маркировку листовых материалов следует выполнять на машинах для лазерной резки или специальных машинах для лазерной маркировки в соответствии с требованиями нормативных документов.
6.4.8 Основная маркировка должна включать номер заказа, марку сплава, номер чертежа, номер детали. Другие данные вносятся по усмотрению технологической службы завода. Основная маркировка обводится четырехугольником.
Допускается в основной маркировке марку сплава наносить только на деталях, входящих в расчет общей прочности корпуса (наружная обшивка, стрингеры, карлингсы и т.д.), и деталях ответственного назначения (рассчитываемых на прочность).
Дополнительная маркировка включает надписи: «нос», «корма», «верх», «низ», «правый борт», «левый борт», ДП, номера шпангоутов и технологические указания о снятии фасок, строжке скосов, гибке, припуске, технологической последовательности операций обработки. Указания о гибке могут содержать данные о направлении изгиба фланцев, угле гибки и направлении слома, а также о направлении гибки листа по шаблонам. Допускается нанесение одной надписи: «нос» или «корма», «верх» или «низ», «правый борт» или «левый борт» и т.п.
Вспомогательная маркировка содержит общие указания, например «вырез сделать на сборке» и другие.
Дополнительную и вспомогательную маркировку выполняют только краской, спиртовым маркером или несмываемыми чернилами.
Для сокращения числа знаков основной маркировки в номере чертежа вместо номера заказа вводится заводской номер.
6.4.9 Ударное маркирование и клеймение деталей из сплавов 1985ч, В48-4, К48-2, К48-2пч следует выполнять на расстоянии не менее 30 мм от кромки детали, зон отверстий, отбортовок, малковок, радиусов переходов и других концентраторов напряжений.
На крупных деталях основную маркировку наносят у короткой стороны детали на расстоянии не менее 100 мм от кромки со стороны набора.
Технологические указания по разделке кромок под сварку и фасок следует размещать на расстоянии 20 мм от кромки или линии фаски.
6.4.10 Мелкие детали габаритными размерами до 150 x 150 мм разрешается маркировать общей биркой. При этом на трех-четырех деталях должна быть нанесена полная маркировка, если размеры деталей позволяют ее произвести. В зависимости от формы деталей бирка должна крепиться либо к проволоке, связывающей детали, либо к ящику. На бирке должна быть нанесена полная маркировка детали: номер заказа, марка сплава, номер чертежа и детали, а также количество деталей в партии.
6.4.11 В случае, когда в производстве находится одновременно материал нескольких марок, для каждой марки должна быть предусмотрена дополнительная маркировка (отличительный знак), например, с помощью валика наносятся краской штрихи или полосы своего цвета и рисунка в направлении проката.
6.4.12 При использовании маркировочных машин с ЧПУ разработку программы и исходных данных для программирования необходимо выполнять в соответствии с требованиями нормативных документов.
6.4.13 Если при раскрое образуются обрезки габаритными размерами более 400 x 1000 мм, то на них следует переносить марку материала. Учет использования обрезков должна вести материальная группа производственного подразделения завода.
6.5 Механическая резка
6.5.1 Резку листов и плит следует выполнять на стационарном станочном оборудовании: при прямолинейных резах — на гильотинных ножницах, пресс-ножницах, дисковых и ленточных пилах, а при криволинейных резах — на копировально-фрезерных станках, роликовых и вибрационных ножницах, пресс-ножницах с помощью проколочных штампов и с помощью переносных и ручных пневматических машин, и ручного инструмента.
6.5.2 Резку на гильотинных ножницах следует выполнять по разметке или упорам. Резка притупленными ножами и без прижима не разрешается.
Для обеспечения чистоты реза на гильотинных ножницах зазоры между ножами не должны превышать указанных в таблице 2.
Зазоры между ножами гильотинных ножниц
| Толщина материала | Зазор между ножами гильотинных ножниц |
|---|---|
| От 1,5 до 2,5 | 0,05 |
| От 3,0 до 4,0 | 0,10 |
| От 5,0 до 8,0 | 0,25 |
| От 9,0 до 15,0 | 0,40 |
| От 16,0 до 24,0 | 0,60 |
| От 25,0 до 30,0 | 0,80 |
| От 31,0 до 35,0 | 0,90 |
6.5.3 Детали, у которых разделка кромок под сварку проводится механическим способом (строжкой или фрезерованием), должны иметь технологический припуск на механическую обработку, равный не менее 0,1 от толщины детали, но не менее 3 мм для листов и плит толщиной до 30 мм.
Детали толщиной 20 мм и более после резки на гильотинных ножницах по кромкам реза должны иметь припуск не менее 5 мм, который удаляется механическим способом.
6.5.4 Кромки деталей из сплавов марок 1985ч, В48-4, К48-2, К48-2пч, АМг61 после резки на гильотинных ножницах для удаления микротрещин должны быть механически обработаны раскройно-фрезерным двухпортальным станком типа РФП-1 или типа ФПМ на глубину 2 мм для листов толщиной до 6 мм и на глубину 3 мм для листов и плит толщиной от 7 до 15 мм. На заготовках вырезаемых деталей должен предусматриваться припуск на механическую обработку не менее 3 мм.
6.5.5 После резки на гильотинных ножницах допускаются отклонения от линий разметки в пределах +/- 0,5 мм, если кромки в дальнейшем не подлежат строжке или фрезерованию.
6.5.6 Свободные кромки деталей после механической резки не должны иметь острых кромок и должны быть притуплены.
Кромки деталей, обработанные под сварку, скруглять не следует.
6.5.7 Для резки по криволинейному контуру и вырезки отверстий следует применять стационарные вибрационные ножницы Н-535, универсальный высечной станок УВС-1 или копировальные сверлильно-фрезерные станки типа КСФ-1М, кромкофрезерные станки типа ФОЛ-2М, раскройно-фрезерные двухпортальные станки с ЧПУ типа РФП-1, станки фрезерные портальные с ЧПУ СФП-1, СФП-1Р, СФП-1М, СФП-9. Для механической обработки деталей допускается использование другого оборудования и инструмента современных иностранных и отечественных производителей, обеспечивающего требуемые режимы обработки и качество изготавливаемых деталей. В качестве режущего инструмента для копировально-фрезерных станков должны применяться концевые фрезы.
Перед началом работы фрезой в детали должно быть выполнено отверстие диаметром не менее 12 мм. Для вырезки круглых отверстий в листах и плитах могут применяться приспособления типа центробора. Вырезка отверстий в листах толщиной до 3 мм может выполняться пневматическими ножницами-кусачками типа ПНК.
6.5.8 Для раскроя листов толщиной до 3 мм по прямым и кривым линиям следует применять пневматические ножницы-кусачки типа ПНК и вибрационные ножницы НВМ-2 или пневматические ручные ножницы НВМ-31. Допускается использование другого оборудования и инструмента современных иностранных и отечественных производителей, обеспечивающего требуемые режимы обработки и качество изготавливаемых деталей.
6.5.9 Кромки заготовок после механической резки не должны иметь забоин, надрезов, рванин и выхватов величиной более половины минусового допуска на толщину. Указанные дефекты в пределах допуска и заусенцы на кромках должны быть тщательно зачищены.
6.5.10 Разделка кромок деталей под сварку может проводиться строганием или фрезерованием на металлорежущих станках режущим инструментом, применяемым для обработки стали, или на станке типа СКС-25М.
При отсутствии стационарного оборудования разделку кромок рекомендуется проводить пневматической фрезерной машиной типа ФПМ или пневматической машиной-кромкорезом типа ПМК-10.
Допускается использование другого оборудования и инструмента современных иностранных и отечественных производителей, обеспечивающего требуемые режимы обработки и качество изготавливаемых деталей.
Конструктивные элементы свариваемых кромок и шероховатость их обработанной поверхности должны соответствовать требованиям ГОСТ 14806 и других нормативных документов.
6.5.11 Сверление и зенкование отверстий для заклепок в деталях из алюминиевых сплавов может выполняться на сверлильных станках и пневматическим инструментом. В качестве режущего инструмента используют стандартные сверла и зенкеры, применяемые для обработки стали.
Зенкование отверстий для заклепок повышенной точности с потайными головками следует выполнять трех- или четырехзубыми зенковками, имеющими насадки с упором — ограничителем глубины зенкования.
При скоростном сверлении, а также при сверлении отверстий в плитах толщиной более 20 мм следует применять специальные сверла с углом подъема спирали от 35° до 40° и более широкими канавками для отвода стружки. Сверление такими сверлами проводится на станках с повышенной частотой вращения (от 1600 до 2000 об/мин).
При сверлении с повышенной частотой вращения, а также при сверлении отверстий глубиной более 20 мм для охлаждения сверл должна применяться смазочно-охлаждающая жидкость.
Удаление заусенцев после сверления отверстий выполняют зенкованием и развертыванием.
6.5.12 Фрезы для обработки алюминиевых сплавов следует выбирать по ГОСТ 16222 — ГОСТ 16231, ГОСТ 34202. Сверла следует выбирать по ГОСТ 19543, ГОСТ 19546, ГОСТ 19547. Зенковки следует выбирать по ГОСТ 14953.
6.6 Термическая резка
6.6.1 Плазменную резку листов и плит следует выполнять на машинах с ЧПУ при соблюдении требований нормативных документов. Подготавливать цифровые управляющие программы и исходные данные для программирования необходимо в соответствии с ГОСТ 20999.
6.6.2 Кромки деталей после термической резки должны быть обработаны механическим способом или ручными пневматическими машинками, для чего необходимо предусмотреть технологический припуск. Этот припуск независимо от марки материала должен быть не менее 0,1 от толщины детали, но не менее 2 мм.
6.6.3 Лазерный раскрой листовых материалов следует выполнять на машинах с ЧПУ аналогично плазменной резке в соответствии с требованиями нормативных документов.
6.6.4 Лазерная резка снижает затраты благодаря меньшему расходу газов и повышенной точности реза, не требует применения импортных материалов (гранатовой крошки), как при гидроабразивной резке, при сопоставимом качестве и шероховатости поверхности реза. Кроме того, благодаря меньшему тепловложению при резке значительно снижаются тепловые деформации вырезанных деталей, степень окисления кромок деталей, в несколько раз меньше зона термического влияния. Скорость резки существенно выше, чем при гидроабразивной резке. Имеется возможность лазерной резки листов толщиной до 30 мм и более.
При лазерной резке рекомендуется применение оптоволоконных лазеров, которые обеспечивают резку с высокой точностью и качеством реза. Одним из главных преимуществ оптоволоконных лазеров является обработка большого спектра металлов: это разные виды стали, алюминий, медь, латунь, титан.
Оптоволоконные лазеры в меньшей степени боятся пыли по сравнению с CO2-лазерами. Основные условия содержания оптоволоконных станков связаны с поддержанием влажности не более 75% и температуры от 4 °C до 33 °C. Как влажность и перепады температуры влияют на качество работы: на защитном стекле в лазерной головке скапливается конденсат, который снижает эффективность работы лазера и снижает защитные функции самого стекла.
Результат лазерной резки зависит от выбора станка, квалификации оператора, качества используемого газа и материалов, из которых создаются детали. Толщина проката влияет на выбор всех параметров. Чем он толще, тем выше должна быть мощность лазера и давление газа, а скорость резки будет ниже. Мощность лазера определяет глубину проникновения луча в заготовку и скорость резки. Чем больше мощность, тем быстрее и эффективнее происходит весь процесс, но слишком высокая мощность может привести к перегреву, образованию окалин и даже деформации кромок реза. Для тонких листов (толщиной до 2 мм) чаще всего используется мощность в диапазоне от 500 до 1500 Вт. Мощность лазера от 3000 до 6000 Вт подойдет для стали толщиной 10 мм.
Для определенной толщины и вида металла существует наилучшая скорость, которая обеспечивает ровный и чистый рез, меньше вероятность появления окалин и деформаций. Например, при резке тонких листов скорость от 5 до 10 м/мин. Для более толстых материалов скорость должна быть снижена до 1 — 2 м/мин, чтобы добиться качественного реза.
Для достижения высокого качества резки металлов используются разные газы (кислород, азот и аргон). Выбор газа и его давление зависят от типа металла и толщины материала. Для резки алюминиевых сплавов, как правило, применяют азот: он предотвращает окисление и обеспечивает чистый рез. Для тонких листов обычно используется низкое давление, а для толстых потребуется повышенное давление газа.
Правильная фокусировка луча критически важна для получения качественного реза. Оптимальное положение фокуса зависит от толщины материала и его типа. Луч может быть сфокусирован на поверхности металла, выше или ниже его, в зависимости от требуемого качества реза и скорости обработки. Слишком высокое положение фокуса приведет к недостаточной мощности в зоне реза, что ухудшит качество реза. С другой стороны, если фокус будет слишком низким, это может вызвать перегрев и образование шлака.
В таблице 3 приведены ориентировочные значения скорости лазерной резки и давления газа (азота) в зависимости от мощности лазера.
Скорость лазерной резки листового проката из алюминиевых
сплавов в зависимости от мощности лазера (справочно)
6.7 Гидроабразивная резка
6.7.1 Гидроабразивную резку листовых деталей выполняют водяной струей с абразивом (гранатовая крошка) на стационарных установках гидроабразивной резки с ЧПУ. Программное управление установкой обеспечивает точную и качественную резку металла без дополнительной механической обработки кромок.
Гидроабразивную вырезку деталей следует выполнять на оборудовании согласно требованиям, приведенным в его эксплуатационной документации.
Допускается применение резки без абразива, при этом скорость и производительность резки значительно ниже.
Поставляемый листовой металлопрокат перед гидроабразивной резкой должен быть очищен и выправлен. Правку и очистку листового проката выполняют в соответствии с 6.2 и 6.3.
При отсутствии возможности правки листов толщиной более 60 мм листы, имеющие отклонения по плоскостности больше предусмотренных ТУ на поставку, к правке не допускаются (бракуются с составлением рекламации).
Вырезку плоских деталей с кромкой без фасок следует выполнять с погрешностью (допустимым отклонением) не более +/- 0,5 мм, а деталей, имеющих фаску, — не более +/- 1 мм.
Если установка гидроабразивной резки не обеспечивает обработки кромки (снятия фаски, ласки), то кромки детали после вырезки дополнительно подвергают механической обработке.
Резку деталей с габаритным размером хотя бы одной кромки менее 100 мм необходимо выполнять с перемычками.
6.7.2 Разметку деталей из сплавов на установке гидроабразивной резки не выполняют.
Маркировку деталей на установке гидроабразивной резки следует выполнять при условии оснащения установки маркировочным устройством (каплеструйной головкой). При ее отсутствии маркировку следует выполнять в соответствии с 6.4.
6.7.3 Рекомендуемые параметры установки для гидроабразивной резки:
- максимальное давление воды от 400 до 650 МПа при ее расходе до 4,0 дм3/мин (л/мин);
- расход абразива от 300 до 450 г/мин.
6.7.4 В качестве расходного материала для гидроабразивной резки рекомендуется применять абразивный гранат с размером частиц от 120 до 600 мкм. Абразив с размером частиц менее 120 мкм использовать нецелесообразно.
6.7.5 Скорость гидроабразивной резки следует выбирать в зависимости от ряда параметров, к которым относятся:
- диаметр сопла режущей головки;
- размер и расход частиц абразива;
- требования, предъявляемые к качеству поверхности реза.
Ориентировочные скорости вырезки деталей из алюминиевых сплавов, включая двухслойные, для различных толщин приведены в таблице 4.
Скорость гидроабразивной резки алюминиевых сплавов, включая двухслойные на их основе, в зависимости от толщины материала
Указанные в таблице 4 скорости соответствуют резке при давлении воды 415 МПа, при использовании абразивного граната с размером частиц от 120 до 300 мкм, диаметре сопла режущей головки 0,28 мм и среднем расходе абразива 400 г/мин. Режимы, приведенные в таблице 4, являются ориентировочными и подлежат отработке и уточнению в зависимости от технологических возможностей используемого оборудования.
После гидроабразивной резки с использованием абразива кромки листов и плит, подлежащие сварке, необходимо зачистить при помощи металлического металлорежущего инструмента. Допускается применение ручных машинок.
6.8 Гибка
6.8.1 Заготовки из листов и плит, поступившие на гибку, не должны иметь поверхностных дефектов в виде трещин, расслоений и рванин, а также зарубин и забоин глубиной более половины минусового допуска на толщину. Имеющиеся дефекты на кромках заготовок должны быть зачищены, заусенцы удалены, а острые кромки скруглены.
6.8.2 Кромки заготовок из сплавов марок 1985ч, В48-4, К48-2, К48-2пч, АМг61 и марок Д1, Д16 перед гибкой должны быть зачищены до значений параметра шероховатости Rz 20 по ГОСТ Р 71448, а острые кромки после обработки должны быть скруглены по радиусу не менее 2 мм (см. рисунок 1).
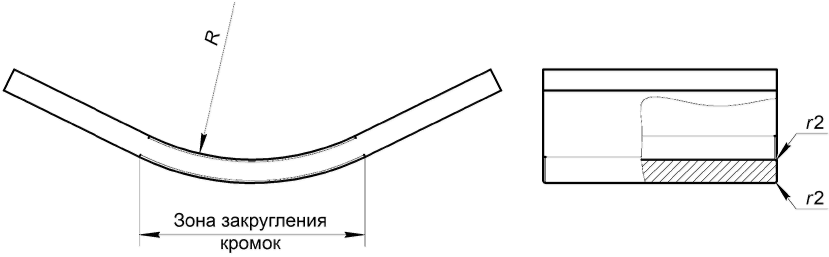
R — радиус гибки, r — радиус скругления
Рисунок 1 — Закругление кромок заготовок перед гибкой
Кромки заготовок из сплавов марок АД1, АМц, АМг2, АМг3, АМг5 по ГОСТ 4784 и марок 1561, 1561Н в местах изгиба должны быть скруглены по радиусу не менее 2 мм. Длина зачищенного и скругленного участков должна быть не менее четырех радиусов гиба.
6.8.3 Заготовки для деталей с двойной кривизной по контуру должны иметь припуск от 50 до 80 мм на сторону, который удаляется во время оконтуровки согнутых деталей.
6.8.4 Гибку листов и плит выполняют в вальцах, на роликовых прессах, на листогибочных станках типа ЛГС, многофункциональных гибочно-правильных станках типа МГПС, выколоточных молотах, листоштамповочных прессах (в том числе в штампах с эластичной средой), листогибочных прессах (включая прессы гильотинного типа), на обтяжных и растяжно-обтяжных прессах типа РО-3М. Методы определения параметров гибки приведены в приложении Б.
Допускается использование другого оборудования и инструмента современных иностранных и отечественных производителей, обеспечивающего требуемые режимы обработки и качество изготавливаемых деталей.
Холодную гибку независимо от вида оборудования следует проводить при температуре окружающего воздуха не менее минус 10 °C.
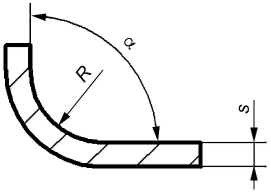
6.8.5 Минимально допустимые внутренние относительные радиусы кривизны при холодной гибке деталей простой формы (цилиндрические, конические, угловые и т.п.) из листов и плит для сплавов в состоянии поставки, в зависимости от углов изгиба деталей и толщины, приведены в таблицах 5 и 6.
Минимально допустимые относительные радиусы кривизны R/s
при холодной гибке деталей из листового проката, имеющих
угол изгиба 90° и меньше
| Марка сплава и другие эквивалентные сплавы <*> | Минимальный допустимый относительный радиус кривизны R/s | |||||
| Толщина листов и плит, мм | ||||||
| 1 — 4 | 5 — 6 | 8 — 12 | 14 — 20 | 21 — 40 | 41 — 60 | |
| АД1 | 0,5 | 0,5 | 1,0 | 1,0 | 1,5 | 3,0 |
| АМц | 1,0 | 2,0 | 4,0 | |||
| АМг2 | 1,0 | 1,5 | 2,0 | 2,5 | 3,0 | 5,0 |
| АМг3 | 6,0 | |||||
| АМг5 | 2,0 | 3,0 | 4,0 | 5,0 | 7,0 | 9,0 |
| АМг61 | 2,5 | 3,5 | 5,0 | 6,0 | 9,0 | 11,0 |
| АМг61Н | 4,0 | 4,0 | 4,0 | 4,0 | 5,0 | 7,0 |
| 1985ч | 3,0 | 3,0 | 5,0 | |||
| В48-4 | 4,0 — 5,0 | - | - | |||
| К48-2 | 3,0 — 5,0 | 8,0 | 10,0 | |||
| К48-2пч | - | - | ||||
| Д1 | 2,6 | 2,6 | 2,6 | - | - | |
| Д16 | 2,0 | |||||
| <*> Судостроительные зарубежные алюминиевые сплавы, поставляемые по международным и национальным стандартам согласно AISI/SAE, рекомендуется обрабатывать по данным настоящей таблицы при отсутствии подобных данных от зарубежного классификационного общества и заказчика. | ||||||
Минимально допустимые относительные радиусы кривизны R/s
при холодной гибке деталей из листового проката, имеющих
угол изгиба 90° и больше
6.8.6 Гибку деталей с простой (одинарной) кривизной (цилиндр, конус) рекомендуется выполнять на листогибочных вальцах, если радиус кривизны детали равен или больше 0,6 диаметра верхнего валка. При меньшем радиусе кривизны гибку листовых деталей следует выполнять на листоштамповочных прессах, роликовых прессах, листогибочных прессах гильотинного типа.
При необходимости на заготовках указанных деталей перед гибкой в вальцах должны быть подогнуты кромки. Подгибку кромок заготовок цилиндрических и конических обечаек рекомендуется выполнять на гидравлическом прессе с использованием гибочных штампов. В случае если оборудование не обеспечивает полную подгибку кромок, необходимо предусмотреть технологический припуск, размер которого выбирают в зависимости от толщины заготовки. Рекомендуемый размер припуска не менее двух толщин заготовки и не менее 30 мм. Указанный припуск удаляют во время оконтуровки согнутых деталей.
6.8.7 Холодную гибку листовых деталей со сложной (двойной) кривизной (парусовидной, седлообразной и подобной формы) рекомендуется выполнять методом РЛД на роликовых прессах или под гидравлическими прессами с помощью универсальных штампов.
Гибку деталей толщиной от 2 до 10 мм допускается выполнять на выколоточных молотах и растяжно-обтяжных прессах. При гибке деталей толщиной до 3 мм допускается обрабатывать кромки на посадочных станках с применением посадочных штампов.
6.8.8 Гибку методом РЛД выполняют на роликовых прессах типов ЛГС и МГПС. Бесштамповый ресурсосберегающий метод РЛД реализуют путем прокатки роликом по поверхности листовой заготовки, лежащей на нижнем гибочном ролике, матрице или плите, при этом основными схемами РЛД являются ротационно-локальный свободный изгиб (далее — гибка) и ротационно-локальный изгиб с растяжением (далее — раскатка). Разделение на схемы деформирования отражает существенные различия в физике процессов деформирования: целью применения гибки является получение в листовой заготовке необходимых пластических деформаций изгиба, а раскатки — продольных пластических деформаций. Допускается использование другого оборудования и инструмента современных иностранных и отечественных производителей, обеспечивающего требуемые режимы обработки и качество изготавливаемых деталей.
6.8.9 В зависимости от используемой гибочной оснастки применяются шесть основных способов гибки. Основные схемы деформирования и способы гибки указаны в таблице 7.
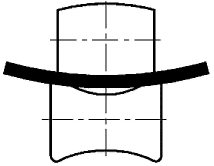
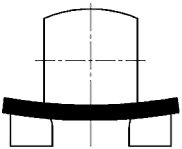
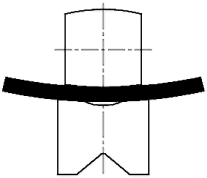
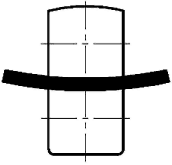
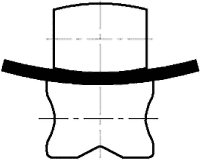
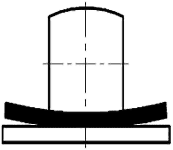
В качестве оснастки при осуществлении гибки применяют верхний нажимной ролик и нижний опорный приводной ролик, матрицу в виде параллельных балок или призмы.
При гибке основными управляемыми технологическими параметрами являются: усилие гибки или прогиб листовой заготовки под роликом, расстояние между опорами, кривизна рабочих поверхностей гибочной оснастки.
6.8.10 При гибке листовых заготовок выделяют три основных вида ротационно-локального изгиба:
При свободном изгибе без облегания прикладывается сосредоточенная нагрузка посередине между опорами. Данная схема имеет сравнительно малые усилия по сравнению с другими схемами.
При изгибе с облеганием в результате распределения нагрузки по области контакта усилие гибки заметно больше, чем при изгибе без облегания, но в этом случае уменьшается величина внедрения ролика в листовую заготовку, а также вероятность возникновения местных искривлений листовой заготовки, больший участок листовой заготовки между опорами приобретает постоянную кривизну поверхности. В результате необходимое количество переходов уменьшается, и производительность гибки повышается.
Для получения листовых деталей с углами сломов необходимо применение углового ролика с малым поперечным радиусом изгиба.
6.8.11 В качестве оснастки при выполнении раскатки применяются верхний нажимной ролик и нижний опорный приводной ролик, плита, стол станка, грань или выемка матрицы, вкладыш. Целью применения рассматриваемой схемы деформирования является получение в листовой заготовке необходимых продольных пластических деформаций.
6.8.12 При раскатке основными управляемыми технологическими параметрами являются усилие гибки и кривизна рабочих поверхностей гибочной оснастки, которые определяют глубину внедрения ролика в листовую заготовку, величину продольных пластических деформаций.
В зависимости от применяемой оснастки и условий деформирования можно условно выделить три основных вида раскатки:
6.8.13 При рассмотрении жесткого изгиба раскаткой предполагается, что поперечный радиус ролика мал и сравним с продольным радиусом (половина диаметра ролика), при рассмотрении мягкого изгиба с раскаткой предполагается, что поперечный радиус ролика достаточно велик и область контакта сильно вытянута.
6.8.14 При мягком изгибе раскаткой, по сравнению с жестким, пластическому деформированию подвергается больший участок листовой заготовки, однако при этом значительно больше необходимое усилие гибки. Применение мягкого изгиба раскаткой с помощью цилиндрического ролика необходимо при формообразовании листовой детали, имеющей очень малую кривизну поверхности в направлении поперек прокатки, а также при растяжении листовой детали с целью компенсации напряжений и деформаций, возникающих при резке и сварке листового металлопроката.
6.8.15 Процесс раскатки сопровождается утонением листовой детали по линии прокатки. Схема формообразования раскаткой между двумя роликами представлена на рисунке 2.
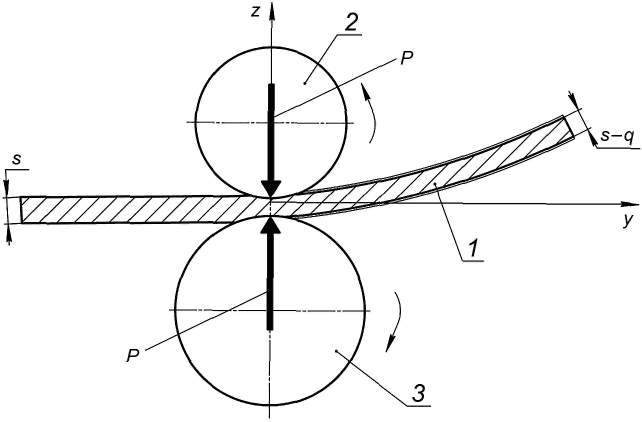
P — усилие гибки, s — толщина заготовки, q — утонение
Рисунок 2 — Схема приложения обжимающих нагрузок при раскатке
6.8.16 Заготовки для гибки листовых деталей методом РЛД должны иметь технологический припуск, включаемый в общий припуск на сборку, от чистового контура развертки детали в пределах (0,2 — 0,3)·L, где L — расстояние между опорами нижней гибочной оснастки, мм.
6.8.17 Последовательность гибки и состав технологических операций зависят от назначения детали. Степень ответственности деталей устанавливает проектант в зависимости от конструктивной группы деталей.
При холодной гибке детали с одинарной кривизной до достижения минимально допустимого радиуса (включительно) по таблицам 5 и 6 проведение термической обработки не требуется. После гибки выполняют только визуальный контроль с целью определения наличия трещин на поверхности детали в зоне гибки.
При холодной гибке детали с одинарной кривизной на радиус менее минимально допустимого по таблицам 5, 6, после гибки на минимально допустимый радиус деталь должна подвергаться промежуточной термической обработке (деталь из термически не упрочняемых сплавов — отжигу, из термически упрочняемых — закалке). Затем выполняют гибку до требуемого радиуса, при этом уменьшение относительного радиуса допускается на величину не более 20% по сравнению с указанным в таблицах 5 и 6. Повторение указанного цикла «термообработка-догибка» не допускается.
После завершения гибки деталей из термически упрочняемых сплавов выполняют старение. Термообработку выполняют в соответствии с требованиями нормативных документов.
После гибки детали выполняют визуальный контроль с целью определения наличия трещин на поверхности детали в зоне гибки. При гибке детали ответственного назначения (рассчитываемой на прочность) с той же целью дополнительно выполняют дефектоскопию на растянутой поверхности детали в зоне гибки. После гибки первой (опытной) детали из серии деталей ответственного назначения также проводят проверку механических свойств сплава на образцах, вырезанных из гнутой части детали или из припуска, находящегося в зоне гибки.
При холодной гибке деталей с двойной кривизной поверхности (парусовидные, седлообразные и т.п.) аналогично минимально допустимому радиусу изгиба используют величину максимально допустимой интенсивности деформаций металла, которую рассчитывают по методике, приведенной в нормативных документах, или определяют по таблице 8.
Максимально допустимые значения интенсивности деформаций при холодной гибке деталей из листов и плит
6.8.18 Детали сложной формы из листов и плит всех сплавов, которые невозможно согнуть в холодном состоянии, с радиусом кривизны, меньшим предусмотренного в таблицах 5 и 6, или интенсивностью деформации более приведенной в таблице 8, допускается гнуть в горячем состоянии.
6.8.19 Номенклатура деталей, подлежащих гибке в горячем или свежезакаленном состоянии, а также деталей ответственного назначения (рассчитываемых на прочность), у которых проводится проверка механических свойств, устанавливается проектантом. Об этом вносится соответствующая запись в технические требования рабочего чертежа. Проектант должен предусмотреть в норме расхода материала величину припуска для горячей гибки и вырезки образцов для испытаний.
6.8.20 Горячую гибку деталей из листов и плит следует выполнять вручную с применением толкачей, на станках и прессах, применяемых для холодной гибки.
После горячей гибки детали ответственного назначения из термически не упрочняемых сплавов проходят термическую обработку (отжиг).
После горячей гибки все детали из термически упрочняемых сплавов (марок Д16, Д1, 1985ч, В48-4, К48-2, К48-2пч) должны обязательно пройти полную термическую обработку (закалка и старение).
Режимы нагрева для деформации металла в горячем состоянии, режимы закалки и старения должны соответствовать требованиям нормативных документов.
Нагрев заготовок и деталей необходимо проводить в электрических печах с принудительной циркуляцией воздуха в печном пространстве или в печах типа ПАП по справочнику [16].
После горячей гибки деталей ответственного назначения проводят проверку механических свойств сплава на образцах, изготовленных из припуска или планок-свидетелей на соответствие ТУ. Детали, у которых проверяют механические свойства, должны составлять не менее 10% от партии деталей, одновременно загружаемых в печь.
6.8.21 Температура в печи на протяжении всего времени выдержки не должна отклоняться от заданной более чем на +/- 5 °C. Контроль температуры заготовок допускается выполнять оптическим пирометром.
6.8.22 Допускается нагрев изгибаемых участков заготовки для деталей из сплавов марок АД1, АМц, АМг2 в интервале температуры от 350 °C до 420 °C, марки АМг3 — от 270 °C до 350 °C, марки АМг5 и марки АМг61 — от 300 °C до 335 °C газопламенными горелками с обязательным контролем температуры контактной термопарой.
Местные нагревы деталей из термически упрочняемых сплавов проводят только для снижения уровня внутренних напряжений гибкими нагревателями. Режимы местных нагревов устанавливают в соответствии с требованиями нормативных документов.
6.8.23 Гибку деталей из термически упрочняемых сплавов (марок Д16, Д1, 1985ч, В48-4, К48-2, К48-2пч, кроме горячей гибки, допускается также выполнять в свежезакаленном состоянии, если пластичность сплава в свежезакаленном состоянии будет достаточной для выполнения холодной гибки.
Гибка деталей после закалки (свежезакаленное состояние) из сплавов В48-4, К48-2, К48-2пч должна быть закончена в течение 10 ч, марки 1985ч — в течение 20 ч, марки Д16 — в течение 1 ч, марки Д1 — в течение 2 ч с момента закалки.
После гибки деталей выполняют старение. После окончания гибки в свежезакаленном состоянии детали из сплава марок В48-4, К48-2, К48-2пч должны подвергаться искусственному старению в соответствии с требованиями нормативных документов.
После старения проводят проверку механических свойств сплава деталей ответственного назначения на соответствие ТУ на образцах, изготовленных из припуска или планок-свидетелей.
6.8.24 Для деталей ответственного назначения из сплавов марок Д16 и Д1 через 5 суток, марки 1985ч через 5 суток и через 3 месяца после закалки деталей, указанных в 6.8.23, проводят проверку механических свойств на образцах, изготовленных из припуска или планок-свидетелей.
6.8.25 Доводку согнутых деталей после холодной и горячей гибки следует выполнять в холодном состоянии с применением прокладок из алюминия, паронита или фанеры.
Применение стальных прокладок, а также доводка согнутых деталей непосредственно кувалдой запрещается.
Доводку гнутых деталей из листового проката толщиной до 4 мм следует проводить на деревянных тумбах киянками и молотками из алюминиевого сплава или твердой резины.
6.8.26 Холодную гибку элементов днищ (донышки, лепестки), а также других элементов осесимметричных металлоконструкций (торовые переходы и пр.) следует выполнять по технологии, приведенной в нормативных документах.
6.9 Фланжировка и отбортовка
6.9.1 Фланжировка и отбортовка листовых заготовок должны выполняться в холодном состоянии. Фланжировку следует выполнять на фланжировочных станках, гидравлических прессах, а также под листогибочными прессами гильотинного типа за один ход. Отбортовка должна выполняться под гидравлическими вертикальными прессами по ГОСТ 9753, эксцентриковыми винтовыми прессами, листогибочными прессами гильотинного типа и машинами с поворотной балкой.
6.9.2 При отбортовке детали необходимо, чтобы внутренний радиус не превышал минимально допустимый, величина которого для различных сплавов приведена в таблицах 5 и 6. При отбортовке выступающих участков линия гиба должна быть расположена от края впадины на расстоянии B >= (r + R) при R >= 2s (рисунок 3). При местной отбортовке зона изгиба должна быть ограничена местными вырезами, имеющими глубину после гибки b >= (r + a/2) и ширину a >= 2s (рисунок 4). Высота отбортовки H должна быть не менее величины (r + 2s).
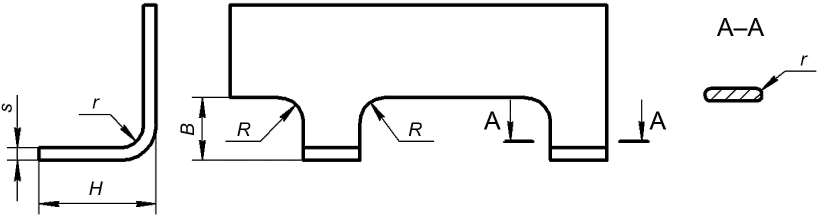
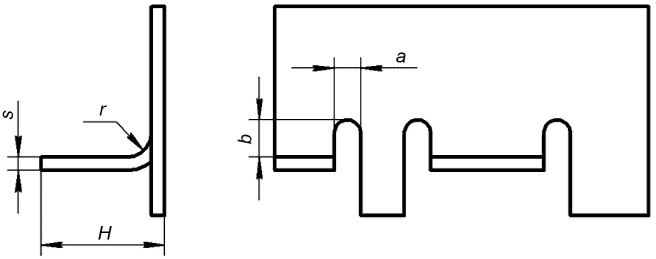
Рисунок 4 — Местная отбортовка
6.9.3 Размеры фланжировки для деталей из листового проката в зависимости от толщины листа приведены в таблице 9.
| Глубина (высота) фланжировки h | Вид погиба | |||||
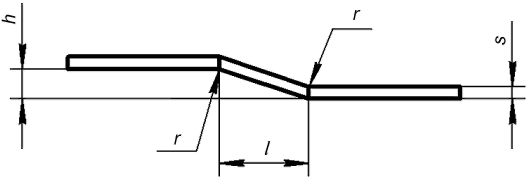 | ||||||
| Толщина листа s | ||||||
| до 1 | 1,1 — 2,0 | 2,1 — 3,0 | 3,1 — 4,0 | 4,1 — 5,0 | ||
| Номинальная | Допустимое отклонение | Наименьшая длина \ell | ||||
| 0,6; 0,8; 1,0 | +/- 0,2 | 6 | 6 | 8 | - | - |
| 1,2; 1,5 | От плюс 0,3 до минус 0,2 | 10 | 12 | 14 | ||
| 1,8; 2,0 | 8 | 10 | 12 | 14 | 18 | |
| 2,5; 3,0 | 10 | 12 | 14 | 18 | 22 | |
| 3,5; 4,0 | 12 | 14 | 18 | 22 | 26 | |
| 4,5; 5,0; 6,0 | +/- 0,5 | 14 | 16 | 20 | 24 | 28 |
| 7,0; 8,0 | 16 | 18 | 22 | 26 | 30 | |
| 9,0; 10,0 | 18 | 20 | 24 | 28 | 32 | |
| 11,0; 12,0 | 20 | 22 | 26 | 32 | 36 | |
| Примечания 1 Для сплавов Д16, Д1, АМц, АМг2, АМг3, АМг5 и марки АМг61 длину фланжировки допускается уменьшить до соответствующего размера в предшествующей графе таблицы. 2 Значения r = R/s в зависимости от толщины — по данным таблицы 5. | ||||||
6.9.4 Острые кромки детали толщиной до 4 мм в зоне отбортовки должны быть скруглены по радиусу, равному половине толщины материала, а детали толщиной более 4 мм — по радиусу не менее 2 мм.
6.10 Штамповка
6.10.1 Кромки заготовок под штамповку, полученные вырезкой на ножницах или вырубкой в штампах, необходимо зачищать до шероховатости Rz 20 по ГОСТ Р 71448.
С кромок заготовок, изготовленных на металлорежущих станках, необходимо удалять только заусенцы и снимать риски.
6.10.2 Вырубку листовых заготовок, а также пробивку отверстий в деталях (рисунок 5 а) из всех марок алюминиевых сплавов необходимо выполнять в инструментальных штампах на механических и гидравлических прессах.
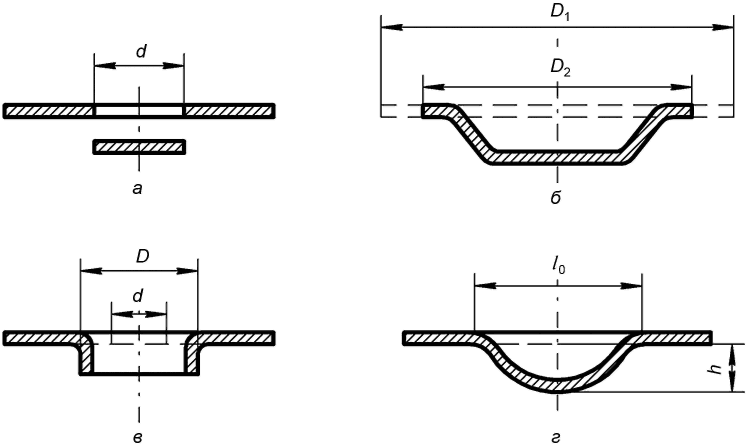
а — вырубка (пробивка); б — вытяжка; в — отбортовка; г — формообразование рифтов
Рисунок 5 — Схема основных листоштамповочных операций
Односторонний зазор между пуансоном и матрицей вырубных штампов должен приниматься равным от 0,03 до 0,04 толщины материала заготовки.
Вырубку и пробивку листовых заготовок толщиной менее 1 мм можно осуществлять в штампах с эластичным рабочим инструментом.
6.10.3 Вытяжку деталей (рисунок 5 б) следует выполнять в штампах на механических или гидравлических прессах методами штамповки в упор или на провал.
6.10.4 При выборе радиусов закругления пуансонов и матриц, а также рабочих зазоров в процессе производства штамповочных операций следует руководствоваться данными, приведенными в таблице 10, или допускается рассчитывать по формулам, приведенным в приложении Б.
Радиусы закругления пуансонов, матриц и зазоров между ними
| Обозначение | Операция | |
| Вытяжка | Отбортовка | |
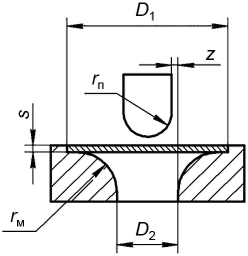 | 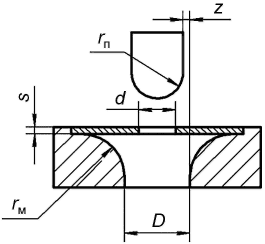 | |
| Радиус пуансона rп | (4 - 6)s | |
| Радиус матрицы rм | (7 — 8)s | Задается чертежом |
| Зазор между матрицей и пуансоном z | (1,2 — 1,25)s | |
| Примечание — s - толщина заготовки, мм. | ||
6.10.5 Вытяжку в холодном состоянии деталей из термически не упрочняемых сплавов (марок АД1, АМц, АМг2, АМг3, АМг5, АМг61) следует выполнять в отожженном состоянии сплава. При этом коэффициент вытяжки определяют по формуле
K_{\text{выт}} = \frac{D_{1}}{D_{2}} , (1)
где Kвыт — коэффициент вытяжки, который не должен превышать следующих значений:
от 1,4 до 1,6 при относительной толщине заготовки s/D1 = 0,03 — 0,09;
от 1,7 до 1,9 при относительной толщине заготовки s/D1 = 0,10 — 0,20;
D2 — диаметр готовой детали, м.
Если по расчету коэффициент вытяжки Kвыт получается больше, то вытяжку выполняют в горячем состоянии, а затем детали ответственного назначения (рассчитываемых на прочность) дополнительно подвергают термической обработке (отжигу) в соответствии с требованиями нормативных документов и проверяют их механические свойства на соответствие ТУ на поставку сплава.
6.10.6 Вытяжку днищ эллиптических по ГОСТ 6533, сферических, торосферических, овальных и других из листов и плит из термически упрочняемых сплавов (марок Д16, Д1, 1985ч, В48-4, К48-2, К48-2пч) следует выполнять в свежезакаленном состоянии с учетом требований 6.8.23 и обязательным последующим старением.
Сплавы марок Д16, Д1, 1985ч проходят естественное старение, а сплавы марок В48-4, К48-2, К48-2пч — искусственное старение.
Если пластичность сплава в свежезакаленном состоянии недостаточна, то вытяжку выполняют в горячем состоянии. Днища после горячей штамповки должны обязательно пройти полную термическую обработку (закалка и старение).
После вытяжки проверяют механические свойства сплава деталей ответственного назначения на соответствие ТУ на поставку сплава.
6.10.7 Отбортовку отверстий в листовых деталях (рисунок 5 в) из термически не упрочняемых сплавов (марок АД1, АМц, АМг2, АМг3, АМг5, АМг61) следует проводить в отожженном состоянии, а термически упрочняемых (марок Д16, Д1, 1985ч, В48-4, К48-2, К48-2пч) — в состоянии поставки или свежезакаленном состоянии. Элементы конструкции и размеры отбортовки отверстия должны соответствовать требованиям нормативных документов.
6.10.8 Коэффициент отбортовки в холодном состоянии Котб, определяемый по формуле
K_{\text{выт}} = \frac{D_{1}}{D_{2}} , (2)
где D — диаметр отбортованного отверстия, мм;
d — диаметр отверстия в заготовке, мм.
Коэффициент отбортовки не должен превышать значений, указанных в таблице 11. В противном случае отбортовку выполняют в горячем состоянии. Требования по термообработке и проверке механических свойств — по 6.10.5 и 6.10.6.
Максимально допустимые значения коэффициента отбортовки Kотб при выполнении отбортовки в холодном состоянии
6.10.9 Формообразование конструктивных углублений (рифты, ребра жесткости) рекомендуется осуществлять жесткими пуансоном и матрицей за счет местного растяжения материала заготовки. Для деталей толщиной до 1,5 мм допускается выполнение конструктивных углублений в штампах с эластичным рабочим инструментом.
6.10.10 Величину деформации заготовки при формообразовании конструктивных углублений Kдеф, %, следует определять по формуле
K_{\text{деф}} = \frac{\ell - \ell_{0}}{\ell_{0}} \cdot 100, (3)
где \ell_{0} — начальная длина участка заготовки, подвергающегося деформации (см. рисунок 5 г), мм;
\ell — конечная длина деформированного участка заготовки по средней линии, мм.
Предельная деформация Kпр при формообразовании конструктивных углублений не должна превышать величину 0,75\delta , где \delta — относительное удлинение материала заготовки.
6.10.11 При штамповке деталей из алюминиевых сплавов применяются смазки, которые не вызывают коррозионных процессов, легко наносятся и удаляются с поверхности деталей.
7 Требования к выполнению технологических операций изготовления деталей из профильного проката
7.1 Общие требования
Изготовление деталей из профильного проката следует производить на специализированных участках и оборудовании, предназначенном для обработки алюминиевых сплавов, с применением механизированных поточных линий или средств механизации при выполнении технологических операций и транспортировании.
Обработку деталей из профильного проката при годовом объеме производства менее 50 т, как исключение, допускается выполнять на участке обработки черного металла с соблюдением требований к чистоте поверхности оборудования.
7.2 Расконсервация
7.2.1 Перед обработкой (правкой, резкой, гибкой) поверхность профилей необходимо очищать от упаковочной бумаги и консервирующей смазки. Удаление бумаги и консервирующей смазки выполняют в специальных установках, в ваннах с горячей водой или вручную.
7.2.2 Технологический процесс расконсервации профильного проката в специальных установках и в ваннах с горячей водой идентичен процессу расконсервации листового проката по 6.2.2, 6.2.3. В специальных установках (поточной линии) процесс расконсервации профильного проката отличается от процесса очистки листов отсутствием механизированного снятия защитной бумаги, которая удаляется до укладки профильного проката в кассеты. Профильный прокат в ванну погружается пачками.
7.2.3 При ручном способе расконсервации профильного проката процесс выполняется аналогично расконсервации листового проката по 6.2.4.
7.3 Правка профилей
7.3.1 Перед правкой профили должны подвергаться внешнему осмотру для выявления видимых невооруженным глазом дефектов, не допускаемых стандартом и ТУ на поставку, и измерению отклонений от плоскостности и образующей. Обнаруженные дефекты должны устраняться тщательной зачисткой, а профили, имеющие искривления (см. рисунок 6) — ребровую кривизну более 2 мм на 1 м, винтообразное искривление более 2° на 1 м и гофры на полке или стенке высотой более 2 мм, должны подвергаться правке.
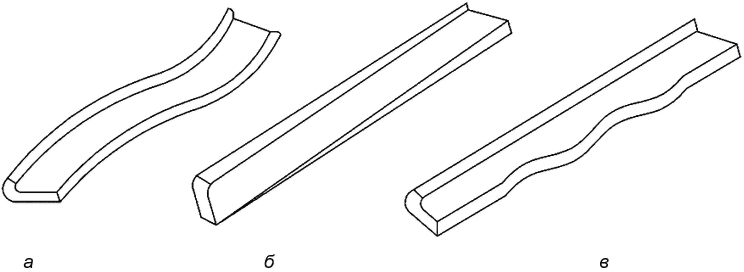
а — ребровая кривизна; б — винтообразное искривление; в — гофры на стенке
Рисунок 6 — Разновидность искривления профилей
7.3.2 Правка искривлений может проводиться на растяжных машинах, на гидравлических вертикальных по ГОСТ 9753 и на горизонтально-гибочных прессах типа «Бульдозер» с помощью оснастки или вручную.
7.3.3 Для правки профилей растяжением могут быть использованы машины отечественного производства с усилием до 7000 кН.
Гидравлические вертикальные прессы по ГОСТ 9753 для правки должны быть открытого типа. Правку на прессах следует выполнять при помощи специальных штампов и приспособлений.
7.3.4 Ручную правку следует выполнять на плите с использованием пневматических передвижных прессов (толкачей) и ручного инструмента. Удары кувалдой при правке непосредственно по профилю не допускаются. Они должны проводиться через прокладки из резины, паронита или менее прочного алюминиевого сплава.
7.3.5 Условия правки профилей должны соответствовать 6.3.5.
7.3.6 После правки отклонения от прямолинейности не должны превышать 2 мм на 1 м и 8 мм на всю длину, а винтообразность не должна превышать 2° на 1 м. Допускаются гофры на стенках и полках профилей высотой не более 2 мм, если их количество не превышает 2 шт. на 1 м, а на всю длину — не более 5 шт. На поверхности выправленных профилей допускаются дефекты, соответствующие требованиям стандарта и ТУ.
7.4 Разметка и маркирование
7.4.1 Профили, поступающие на разметку, должны быть выправлены в соответствии с 7.3.
7.4.2 Разметка должна выполняться вручную с применением эскизного или шаблонного методов или с применением других способов и установок, механизирующих процесс. Шаблонный метод разметки допускается применять для разметки гнутых деталей. Выбор способов разметки выполняется технологической службой завода.
7.4.3 При ручной разметке всеми методами нанесение разметочных линий и маркировочных знаков должно соответствовать правилам, приведенным в 6.4.
7.4.4 В случае, когда при раскрое образуются обрезки размерами более 1000 мм, следует на них перенести маркировку профиля. Учет использования обрезков должна вести материальная группа производственного подразделения, изготавливающего детали из алюминиевых сплавов.
7.5 Механическая резка
7.5.1 Резку профилей выполняют на пресс-ножницах, на эксцентриковых и кривошипных прессах в специальных штампах, дисковыми и ленточными пилами и на отрезных станках.
7.5.2 Полотна ленточных пил и диски (фрезы) отрезных станков должны быть изготовлены из быстрорежущей стали.
7.5.3 При резке профилей с толщиной полок до 6 мм рекомендуется применять полотна ленточных пил с шагом зубьев от 2,5 до 3,0 мм, а при большей толщине полок — с шагом от 3,5 до 6,0 мм.
Зубья полотен ленточных пил должны быть разведены. Ленточные пилы следует применять для резки профилей с толщиной стенок или полок до 15 мм.
7.5.4 При резке дисковыми пилами профилей с толщиной стенок или полок более 15 мм для охлаждения диска следует применять смазочно-охлаждающую жидкость.
7.5.5 После механической резки у профилей должны быть удалены заусенцы напильником, шабером или скребком. Зачистку кромок допускается выполнять при помощи металлического металлорежущего инструмента с применением ручных машинок. При этом допускаются следующие отклонения:
- искажение угла профиля не более чем на +/- 2°;
- зазор между любой плоскостью профиля и линейкой по ГОСТ 8026 в поперечном направлении не более 1% от ширины полки профиля.
7.6 Гибка
7.6.1 Перед гибкой профилей необходимо тщательно проверить, чтобы на растягиваемой кромке отсутствовали надрезы, зарубины, забоины и другие механические повреждения. Имеющиеся дефекты должны быть полностью удалены путем тщательной зачистки.
7.6.2 Последовательность гибки и состав технологических операций зависят от назначения детали. Степень ответственности деталей устанавливает проектант в зависимости от конструктивной группы деталей.
При холодной гибке до достижения минимально допустимого радиуса (включительно) по таблице 12 проведение термической обработки не требуется. После гибки выполняют только визуальный контроль с целью определения наличия трещин на поверхности детали в зоне гибки.
Минимально допустимые относительные радиусы кривизны R/h при холодной гибке
При гибке детали на относительные внутренние радиусы менее минимально допустимого по таблице 12, после гибки на минимально допустимый радиус, деталь должна подвергаться промежуточной термической обработке (деталь из термически не упрочняемых сплавов — отжигу, из термически упрочняемых — закалке). Затем выполняют гибку до требуемого радиуса, при этом уменьшение относительного радиуса допускается на величину не более 20% по сравнению с указанным в таблице 12. Повторение указанного цикла «термообработка-догибка» не допускается.
После завершения гибки деталей из термически упрочняемых сплавов выполняют старение. Термообработку выполняют в соответствии с требованиями нормативных документов.
После гибки детали выполняют визуальный контроль с целью определения наличия трещин на поверхности детали в зоне гибки. При гибке детали ответственного назначения (рассчитываемых на прочность) с той же целью дополнительно выполняют дефектоскопию на растянутой поверхности детали в зоне гибки. После гибки первой (опытной) детали из серии деталей ответственного назначения также проводят проверку механических свойств сплава на образцах, вырезанных из гнутой части детали или из припуска, находящегося в зоне гибки.
Гибку деталей из профильного проката допускается выполнять в горячем состоянии в следующих случаях:
- радиусы кривизны менее указанных в таблице 12;
- вследствие сложной формы детали ее невозможно согнуть в холодном состоянии;
- усилия гибки пресса недостаточно для холодной гибки.
Гибку деталей из сплавов марок К48-2, К48-2пч, В48-4 допускается выполнять в свежезакаленном состоянии с последующим искусственным старением, а детали из сплавов Д16, Д1, 1985ч — с последующим естественным старением, если пластичность сплава в свежезакаленном состоянии достаточна для выполнения холодной гибки.
Режимы нагрева для деформации металла в горячем состоянии, режимы закалки и старения должны соответствовать требованиям нормативных документов.
7.6.3 Гибку деталей из профильного проката с постоянным и переменным радиусами кривизны допускается проводить на прессах гидравлических типов ПГ-3, ПГ-4, профилегибочно-растяжных станках типов ПГР-6, ПГР-7, станке горизонтально-гибочном типа СГ-2, листогибочном станке типа ЛГС, многофункциональных гибочно-правильных станках МГПС-25, горизонтально-гибочных прессах типа «Бульдозер» и на вертикальных гидравлических прессах по ГОСТ 9753 с помощью специальных штампов.
Методы определения параметров гибки приведены в приложении Б.
7.6.4 При холодной гибке деталей из профильного проката по концам заготовок должны быть предусмотрены технологические припуски, равные от 200 до 250 мм, удаляемые после окончания гибки.
7.6.5 Холодную гибку деталей из профильного проката следует выполнять постепенно, с уменьшением радиуса кривизны до заданного, не допуская при этом резких изгибов на отдельных участках изгибаемой заготовки.
7.6.6 Номенклатура деталей, подлежащих гибке в нагретом или свежезакаленном состояниях, у которых проводится проверка механических свойств, устанавливается проектантом. Проектант должен предусмотреть в норме расхода материала припуск для гибки и вырезки образцов для испытаний.
7.6.7 Требования к гибке, термической обработке и проверке механических свойств сплавов соответствуют требованиям к гибке листов и плит по 6.8.20, 6.8.21, 6.8.23, 6.8.24 и других нормативных документов. Время выдержки нагреваемых заготовок и профильного проката определяется по наибольшей толщине сечения.
7.6.8 После горячей гибки детали из термически не упрочняемых сплавов (марок АД1, АМц, АМг2, АМг3, АМг5, АМг61) должны подвергаться отжигу. Детали из термически упрочняемых сплавов марок В48-4, К48-2, К48-2пч должны подвергаться полной термической обработке: закалке, вылеживанию и искусственному старению, а детали из сплавов марок Д16 и Д1, 1985ч — закалке и естественному старению.
После окончания гибки в свежезакаленном состоянии детали из сплавов марок В48-4, К48-2, К48-2пч должны подвергаться обязательному искусственному старению.
Режимы термической обработки должны соответствовать указаниям нормативных документов.
После окончания горячей гибки и термической обработки механические свойства деталей ответственного назначения проверяют на соответствие ТУ на поставку материала, для чего на заготовках для таких деталей должен предусматриваться соответствующий припуск.
7.6.9 Доводка согнутых деталей из профильного проката после холодной и горячей гибки должна проводиться в холодном состоянии с применением прокладок из алюминия, паронита или фанеры.
Применение стальных прокладок, а также доводка согнутых деталей непосредственно кувалдой запрещается.
Доводка деталей, согнутых из мелких профилей, может выполняться на деревянных тумбах киянками и молотками из алюминиевого сплава или твердой резины.
7.7 Малковка и высадка профилей
7.7.1 Заготовки из профильного проката, поступающие на малковку и высадку, должны быть выправлены, соответствовать ТУ на поставку материала по геометрическим размерам, не иметь надрезов, зарубин, забоин и других механических повреждений. Торцовые кромки заготовок должны быть зачищены, заусенцы удалены. Допустимые углы малковки приведены в таблице 13.
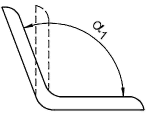
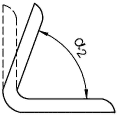
7.7.2 Перед малковкой вершина ребра профиля должна быть скруглена наждачным кругом и напильником по радиусу от 2 до 3 мм. При этом не допускаются следы от напильника. В районе скругления толщина должна равняться толщине полки с учетом допуска.
7.7.3 Малковку следует выполнять в холодном свежезакаленном и нагретом состояниях в штампах на гидравлических прессах и на малковочных станках.
Режимы нагрева, время окончания гибки, режимы последующей термической обработки должны соответствовать указаниям нормативных документов.
7.7.4 Высадку всех прессованных профилей следует выполнять на гидравлических прессах в инструментальных штампах. Высадка проводится за один ход пресса, повторная высадка не допускается.
7.7.5 Размеры высадки профилей из термически упрочняемых сплавов должны соответствовать данным, приведенным в таблице 14. Высадку профилей следует выполнять в холодном состоянии без последующей термической обработки, а сплава марки К48-2 — в свежезакаленном состоянии с последующим искусственным старением. Угол высадки должен быть кратным 5° в пределах от 135° до 170°.
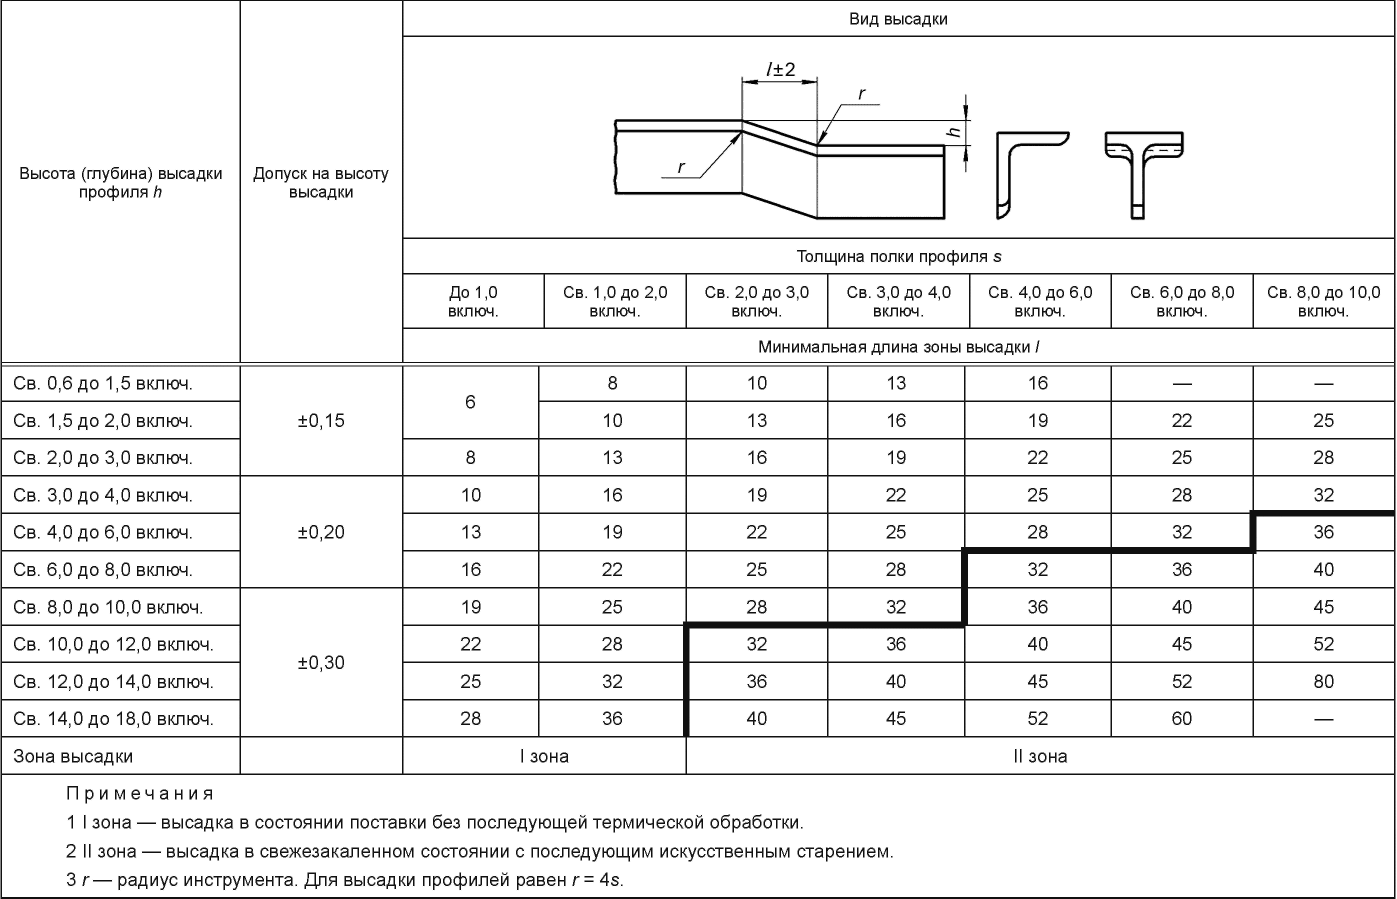
8 Требования к выполнению технологических операций изготовления деталей из прессованных панелей
8.1 Общие требования
8.1.1 Изготовление деталей из прессованных панелей следует производить на специализированных участках и оборудовании, предназначенных для обработки алюминиевых сплавов, с применением средств механизации при выполнении технологических операций и транспортировании.
8.1.2 Прессованные панели из сплава марки 1985ч для очистки поверхности от графитовых включений и удаления крупнозернистого ободка перед выполнением технологических операций должны подвергаться химическому травлению по технологии в соответствии с требованиями нормативных документов.
Глубина снимаемого слоя должна быть не менее 0,2 мм на сторону.
8.2 Расконсервация
Перед обработкой поверхность прессованных панелей должна быть очищена от упаковочной бумаги и консервирующей смазки. Методы очистки и применяемые оборудование и приспособления аналогичны приведенным в 6.2.2 - 6.2.4.
8.3 Правка панелей
8.3.1 Перед правкой панели должны подвергаться внешнему осмотру для выявления видимых невооруженным глазом поверхностных дефектов, не допускаемых ТУ, и измерению отклонений. Поверхностные дефекты удаляются тщательной зачисткой. Правке подвергаются панели со следующими отклонениями:
- плавная кривизна в продольном направлении — более 2 мм на 1 м;
- плавная кривизна в поперечном направлении — более 0,4% от ее ширины;
- серповидность, измеренная по ребрам жесткости, — более 1,2 мм на 1 м;
- скручивание панели (винтообразность) — более 10 мм на длину панели;
- местная бухтиноватость полотна вдоль и поперек ребер жесткости — более 1,2 мм на базе 175 мм;
- продольная кривизна ребер (выход из плоскости стенки ребра) — более 1,5 мм на 1 м;
- отклонение (завал) ребер жесткости от вертикали — более 2°.
8.3.2 Правка панелей, имеющих продольную кривизну и перекос, должна осуществляться в трехвалковых листогибочных машинах при зазоре, меньшем высоты ребер жесткости, путем прокатывания панели.
8.3.3 Отдельные бухтины на полотне устраняются правкой в листогибочных вальцах с помощью прокладок толщиной 1 мм, шириной не менее 150 мм из алюминиевого сплава или паронита или под открытыми гидравлическими прессами. Давление на бухтину в этом случае следует выполнять через прокладки из алюминиевого сплава или паронита.
8.3.4 Бухтины на стенках ребер жесткости, волнистость и завал стенок правят на плите вручную с помощью специальных приспособлений (см. рисунок 7), прижимов и кувалд. В этом случае удары кувалд на выправляемые места ребер жесткости следует выполнять через прокладки из алюминия или другого мягкого материала.
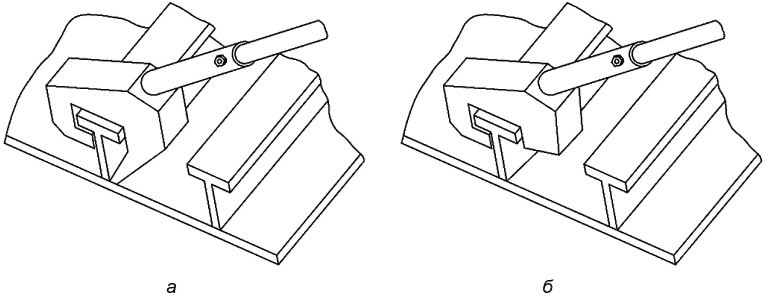
а — правка завалов стенок; б — правка завалов полок
Рисунок 7 — Правка ребер при помощи специальных ключей
8.3.5 Условия правки панелей должны соответствовать 6.3.5.
8.3.6 Отклонения выправленных панелей должны соответствовать 9.4.2.
На поверхности выправленных панелей возможны дефекты, допускаемые ТУ на поставку панелей.
8.4 Разметка и маркирование
8.4.1 Панели, поступающие на разметку, должны быть выправлены в соответствии с 8.3.
8.4.2 Разметку деталей из панелей следует выполнять с двух сторон: с безнаборной стороны — по контуру детали, с наборной стороны — по полотну и ребрам (скосы, вырезы и др.) вручную с применением эскизного или шаблонного методов или с применением других способов и установок, механизирующих процесс.
8.4.3 При ручной разметке всеми методами нанесение размечаемых линий и маркировочных знаков должно соответствовать правилам, приведенным в 6.4.
8.5 Механическая резка
8.5.1 Резка прессованных панелей может выполняться на стационарном механическом оборудовании (ленточных и дисковых пилах, фрезерных портальных станках и фрезерных портальных станках с ЧПУ типов СФП-9 и СФП-1М), а также при помощи переносных пневматических машин типов МПД-200, МПД-125, ручной фрезерной машины типа РФМ-1.
8.5.2 В качестве режущего инструмента для резки панелей следует применять дисковые, отрезные и прорезные фрезы, борфрезы и другие инструменты (ленточные пилы, алмазные круги и т.п.).
Для механической обработки деталей из панелей допускается использование другого оборудования и инструмента современных иностранных и отечественных производителей, обеспечивающего требуемые режимы обработки и качество изготавливаемых деталей.
8.6 Термическая резка
8.6.1 Плазменную и лазерную резку прессованных панелей следует применять в тех случаях, когда выполнить резку механическим путем не представляется возможным.
8.6.2 Плазменную резку прессованных панелей следует выполнять на машинах термической резки с ЧПУ по технологии, приведенной в нормативных документах для листа толщиной, равной толщине полотна панели.
8.6.3 Плазменную резку панелей на стационарной машине следует выполнять со стороны полотна по режимам, соответствующим толщине полотна. Оставшуюся непрорезанную часть ребер жесткости, когда резка со стороны полотна уже выполнена, рекомендуется резать механическим способом.
8.6.4 Величина удаляемого припуска после плазменной резки должна соответствовать требованиям 6.6.2, 6.6.3.
8.6.5 Лазерный раскрой прессованных панелей следует выполнять на машинах с ЧПУ аналогично плазменной резке в соответствии с требованиями нормативных документов.
8.7 Гидроабразивная резка
8.7.1 Гидроабразивную резку прессованных панелей рекомендуется применять при толщине листа панели до 10 мм или более, если низкая производительность гидроабразивной резки не является препятствием и имеется экономический эффект от ее применения. Допускается применение гидроабразивной резки без абразива.
8.7.2 Гидроабразивную резку выполняют со стороны листа панели, при этом режимы резки устанавливают для прорезания листа панели, ребро жесткости при гидроабразивной резке прорезается частично. Ребра жесткости панели дорезают вручную механической резкой.
8.7.3 Требования к гидроабразивной резке деталей из панели соответствуют требованиям к резке листов и плит (см. 6.7). Режимы резки устанавливают в соответствии с толщиной листа панели.
8.8 Гибка панелей
8.8.1 Гибку панелей следует выполнять в холодном состоянии гибкой-прокаткой в листогибочных вальцах, методом свободной гибки на гидравлических прессах в штампах, под листогибочными прессами гильотинного типа и методом обдувки дробью по ГОСТ 11964.
Вальцы должны иметь симметричное расположение валков с расстоянием между нижними валками не более 300 мм. Подъем верхнего нажимного валка должен быть не менее 200 мм. По мощности вальцы должны обеспечивать гибку листа, соответствующего шестикратной толщине полотна из марки сплава панели. Гидравлические прессы должны быть вертикальными открытого типа с вылетом не менее 1200 мм и усилием 3500 кН. Листогибочные прессы гильотинного типа усилием от 1000 до 4000 кН при длине гиба до 8000 мм должны обеспечивать гибку на всю длину детали.
Методы определения параметров гибки приведены в приложении Б.
8.8.2 Продольную гибку прессованных панелей (ребра гнутся) следует выполнять методом прокатки в листогибочных вальцах по схеме, приведенной на рисунке 8, и под гидравлическим прессом с применением специальных штампов.
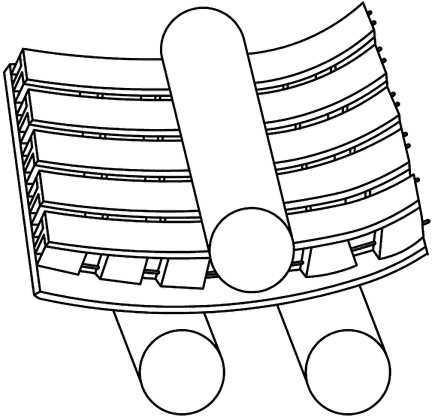
Рисунок 8 — Продольная гибка панелей в вальцах
При продольной гибке панелей в листогибочных вальцах шаг перемещения вниз (заглубления) верхнего валка от номинальной высоты сечения панели должен быть не более 0,5 мм за каждый проход.
При гибке панелей с ребрами жесткости таврового по ГОСТ 13622 и уголкового по ГОСТ 13737 сечений под полку следует устанавливать прокладки типа «гусеница» из буковых брусьев или брусьев из алюминиевого сплава прочностью, не превышающей прочность изгибаемой панели, соединенных между собой тросиком.
8.8.3 Поперечную гибку прессованных панелей (ребра не гнутся) следует выполнять методом прокатки в листогибочных вальцах по схеме, приведенной на рисунке 9, с применением алюминиевого подкладного листа толщиной до 5 мм и шириной на 200 мм шире панели, укладываемого на ребра жесткости, или технологической панели, укладываемой таким образом, чтобы ребра технологической панели располагались по середине межреберного расстояния изгибаемой заготовки. Жесткость подкладного листа или технологической панели не должна превышать прочность изгибаемой панели.
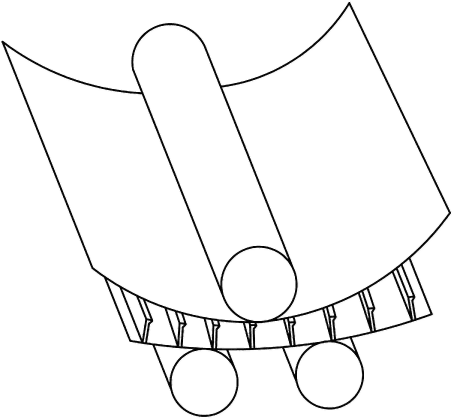
Рисунок 9 — Поперечная гибка панелей в вальцах
При гибке в вальцах следует использовать резиновые прокладки повышенной твердости по ГОСТ 7338 или деревянные, установленные между ребрами жесткости.
Детали с одинарной кривизной поперек панели (ребра не гнутся), у которых отношение стрелки прогиба к хорде меньше, чем 1:10, допускается не гнуть, а обтягивать по постели при сборке.
Поперечную гибку деталей допускается выполнять на гибочных прессах на двух опорах (призмах) путем нажатия пуансона на места, подлежащие гибке, по схеме, приведенной на рисунке 10, и методом дробеударной обработки.
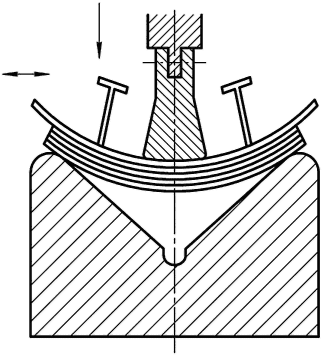
Рисунок 10 — Схема гибки панелей под прессом
8.8.4 Во всех случаях гибку панелей в гибочных трехвалковых вальцах следует выполнять постепенно, начиная от наибольшего остаточного радиуса кривизны за первый проход с последовательным уменьшением его до заданного, не превышая остаточного радиуса за каждый последующий проход.
8.8.5 Для гибки и доводки согнутых деталей с поперечной кривизной (ликвидация горизонтальных участков и недогибов, получение более точных размеров поперечного погиба) следует использовать дробеструйный аппарат «Каскад». Для обработки применяется стальная литая дробь или чугунная литая дробь по ГОСТ 11964 с грануляцией от 0,5 до 3,0 мм при давлении воздуха в аппарате не менее 0,4 МПа.
8.8.6 При холодной гибке панелей радиусы кривизны должны соответствовать значениям, приведенным в таблицах 15 и 16.
Относительные радиусы кривизны R/h, допустимые при холодной гибке панелей одинарной кривизны
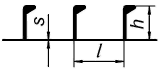
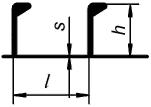
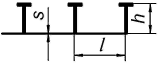
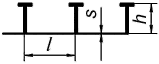
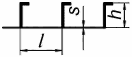
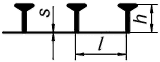
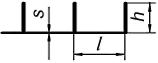
Относительные радиусы кривизны R/h, допустимые при холодной гибке панелей с двойной кривизной
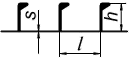
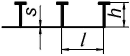
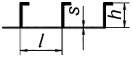
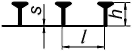
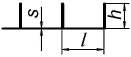
8.8.7 Схемы гибки слома панели по ребру жесткости и «выступу» следует выполнять на листогибочных вальцах (см. рисунок 11) или под гидравлическим прессом (см. рисунок 12). Сломы по «полотну» выполняются только на гидравлических прессах (см. рисунок 12 в). Сломы по выступу и ребру жесткости следует выполнять на угол не менее 85°, а по полотну панели — не менее 65°, при этом радиус кривизны с внутренней стороны должен быть не менее минимально допустимого радиуса, значение которого для различных алюминиевых сплавов приведено в таблицах 5 и 6.
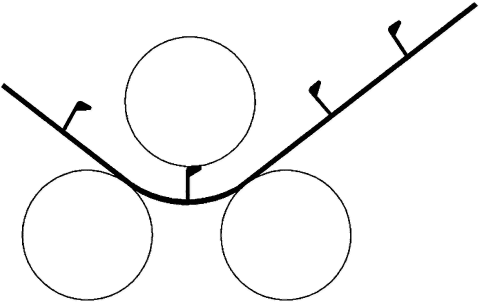
Рисунок 11 — Схема гибки слома панели по ребру
жесткости в вальцах
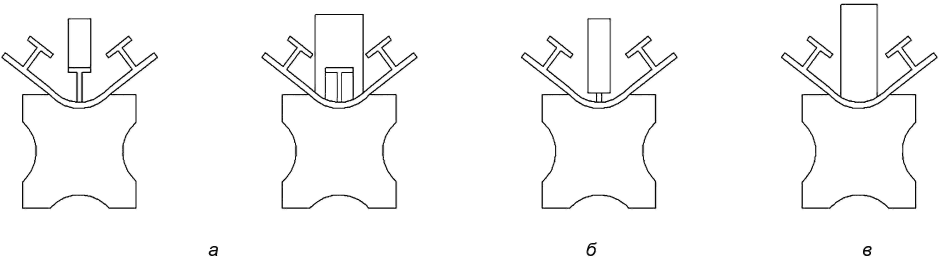
а — гибка по ребру; б — гибка по выступу;
в — гибка по полотну
Рисунок 12 — Схема гибки слома панели
под гидравлическим прессом
8.8.8 Гибку сломов поперек ребер жесткости следует выполнять на гидравлическом прессе после вырезки в районе сломов угловых вырезов.
8.8.9 Детали с перекосом следует гнуть на листогибочных вальцах, для чего заготовка панели устанавливается под углом к оси валков в горизонтальной плоскости. Угол разворота зависит от требуемого угла перекоса и геометрических размеров панели.
8.8.10 Гибку деталей с двойной кривизной поверхности (см. таблицу 16) следует выполнять на листогибочных вальцах и под гидравлическими прессами. Гибку в вальцах следует выполнять за три этапа: первый этап — придание детали поперечной кривизны, второй — придание детали продольной кривизны, третий — доводка детали до заданных размеров. Гибка под гидравлическими прессами осуществляется в универсальном штампе или специально изготовленном для требуемой кривизны.
8.8.11 Чтобы обеспечить требуемую плавность кривизны изгибаемой панели, необходимо при гибке применять прокладки из резины повышенной твердости по ГОСТ 7338. Длина прокладки должна быть в пределах от 300 до 400 мм. Прокладки устанавливаются по концам панели и по всей длине через каждые 400 — 500 мм.
9 Требования к готовым деталям
9.1 Общие требования
9.1.1 Качество готовых деталей определяется точностью размеров и формы, состоянием поверхности детали и механическими свойствами сплава, из которого изготовлена деталь.
Качество поверхности должно соответствовать требованиям стандартов и ТУ на поставку соответствующих полуфабрикатов.
Механические свойства металла плоских и гнутых деталей должны соответствовать требованиям стандартов или технических условий на поставку полуфабрикатов из алюминиевых сплавов.
9.1.2 На поверхности деталей допускаются царапины и риски, глубина которых находится в пределах от 0,2 до 0,5 мм в зависимости от толщины листа, а на площади не более 5% допускаются дефекты глубиной от 0,4 до 0,8 мм. Предельные допустимые минусовые размеры глубины дефектов в зависимости от толщины листа приведены в таблице 17.
Предельные допустимые минусовые размеры глубины дефектов
9.1.3 Все готовые детали независимо от способа их изготовления должны иметь маркировку, выполненную в соответствии с 6.4.
9.1.4 Отклонения от кернов деталей, вырезанных механической резкой по разметке, не должны превышать: для деталей из листов и плит +/- 0,5 мм, для деталей из профиля и панелей +/- 1,0 мм.
При этом необходимо, чтобы следы кернов и разметки уходили в обрезки или рез прошел строго по разметке.
9.1.5 Кромки готовых деталей из листового проката, плит, профильного проката и панелей, полученные резкой на ножницах всех типов, должны быть зачищены напильником, шабером или скребком до полного удаления заусенцев. Зачистку кромок допускается выполнять при помощи металлического металлорежущего инструмента с применением ручных машинок.
Требования к чистоте обработки кромок свариваемых деталей должны соответствовать требованиям ГОСТ 14806 и других нормативных документов.
9.1.6 Предельные отклонения конструктивных элементов деталей, изготовленных с применением термической и гидроабразивной резки, а также волнистость линии реза и шероховатость поверхности реза должны соответствовать требованиям нормативных документов, а для изготовленных с применением гидроабразивной резки — также требованиям паспорта на машину гидроабразивной резки.
9.1.7 Оставшиеся в процессе раскроя листового и профильного проката всех марок обрезки делятся по ГОСТ Р 54098:
- на подлежащие дальнейшему использованию в производстве — «материал»;
- не подлежащие дальнейшему использованию в производстве — «лом цветных металлов».
Материалом считаются обрезки листового и профильного проката:
На материалы следует нанести маркировку: марку сплава, толщину листа или типоразмер профиля, габаритные размеры, номер плавки, партии, листа и детали для учета в производстве. Не подлежащий дальнейшему использованию в производстве лом цветных металлов следует передавать лицензированной организации для дальнейшей утилизации/обработки.
9.2 Требования к деталям из листового проката
9.2.1 Допустимые отклонения размеров деталей от плоскостности приведены в таблице 18, а допустимые отклонения к точности размеров и формы плоских деталей, которые должны быть обеспечены после их правки, приведены в таблице 19. Допустимые отклонения от формы заданного профиля гнутых деталей из листового проката приведены в таблице 20, а формы цилиндрических и конических деталей обечаек — в таблице 21.
Допустимые отклонения от номинальных размеров (Aном и Bном)
и формы для плоских деталей из листового проката и плит
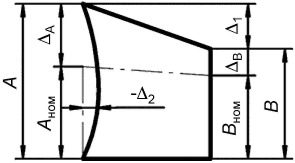
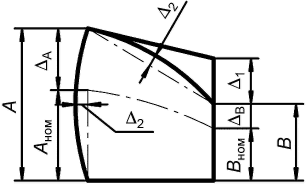
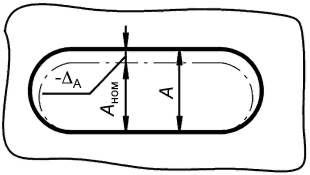
| Форма детали | Толщина листа или плиты | Допустимое отклонение в поперечных сечениях | Допустимое отклонение в продольных сечениях | ||||
 |  | 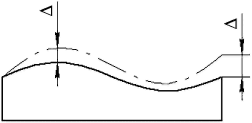 | |||||
| при ширине детали | при длине детали | ||||||
| До 1000 включ. | Св. 1000 до 2000 включ. | Св. 2000 | До 2000 включ. | Св. 2000 до 6000 включ. | Св. 6000 | ||
| Цилиндрические и конические | До 10 | 4 | 5 | 5 | 4 | 5 | 6 |
| Св. 10 | 3 | 4 | 4 | 3 | 4 | 5 | |
| Парусовидная и седлообразная | До 10 | 5 | 5 | 6 | 4 | 7 | 10 |
| Св. 10 | 4 | 4 | 4 | 3 | 5 | 8 | |
| С перекосом | До 10 | 5 | 5 | 6 | 4 | 8 | 10 |
| Св. 10 | 4 | 4 | 5 | 3 | 6 | 8 | |
| Волнообразная и сложная | До 10 | 5 | 5 | 6 | 6 | 10 | 12 |
| Св. 10 | 4 | 4 | 5 | 4 | 8 | 10 | |
| Примечание — Допустимые отклонения образующей деталей цилиндрической и конической формы от прямолинейности приведены в таблице 21. | |||||||
и конических деталей обечаек
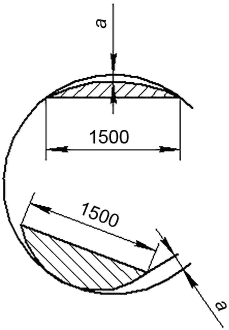
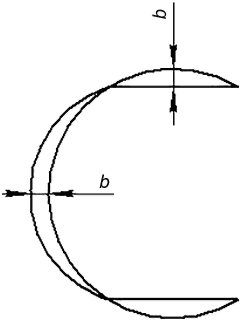
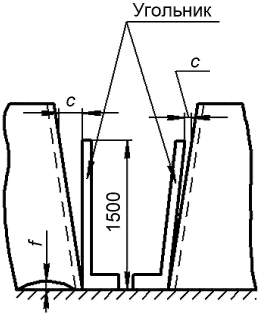
9.2.2 Допускаются следующие отклонения угловых деталей от заданных размеров (см. рисунок 13):
- <a id="p101553"></a>отклонение по длине отогнутых участков:<br>

  1) <a id="p101554"></a>при a <= 100 мм ......................... +/- 1,0 мм;<br>

  2) <a id="p101555"></a>при a > 100 мм .......................... +/- 2,0 мм;
- <a id="p101556"></a>отклонение по длине прямого участка:

  1) <a id="p101557"></a>при b <= 100 мм ......................... +/- 1,0 мм;

  2) <a id="p101558"></a>при b > 100 мм .......................... +/- 2,0 мм;
- <a id="p101559"></a>отклонение от углового размера "c" отогнутых участков:

  1) <a id="p101560"></a>при a <= 100 мм ......................... +/- 0,02a мм;

  2) <a id="p101561"></a>при a > 100 мм .......................... +/- 0,01a мм.
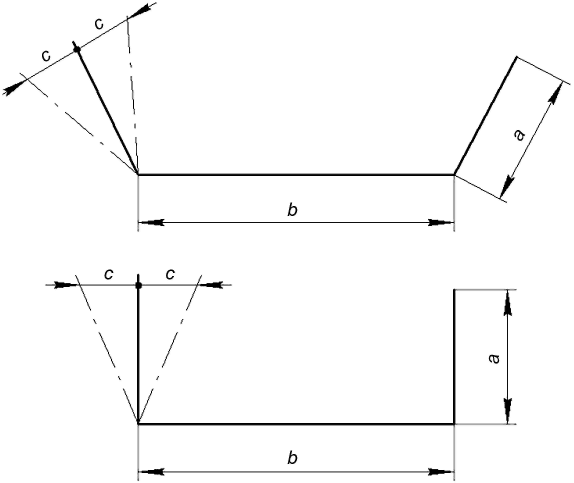
Рисунок 13 — Схема измерений отклонений угловой детали
9.2.3 Днища сферические, эллиптические по ГОСТ 6533, овальные, торосферические и другие после штамповки и термической обработки могут иметь следующие отклонения, мм: - наибольшее утонение ..... не более 0,06s (s — толщина днища); - отклонение диаметра ..... +/- 0,005D (D — номинальный диаметр днища); - отклонение периметра .... +/- 0,015D; - отклонение сферы, эллипса, овала, тора и других форм днища от шаблона:
9.3 Требования к деталям из профильного проката
9.3.1 На прямых деталях из профильного проката, не подвергающихся дальнейшей обработке, после резки допускаются отклонения, приведенные в таблице 22.
Допустимые отклонения для прямых деталей из профильного проката после резки
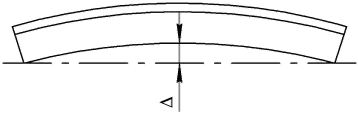
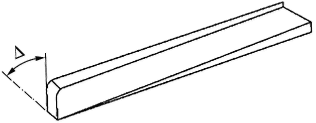
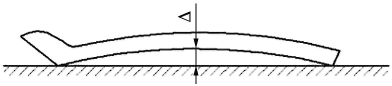
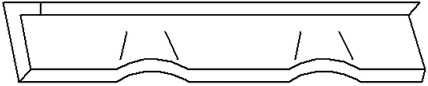
9.3.2 Проверку формы, размеров и состояния поверхности гнутых деталей из профильного проката выполняют после доводки.
9.3.3 Допустимые отклонения для гнутых деталей из профильного проката приведены в таблице 23.
Допустимые отклонения для гнутых деталей из профильного проката
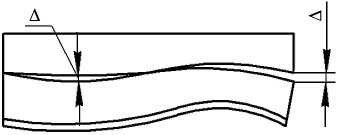
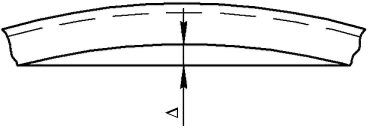
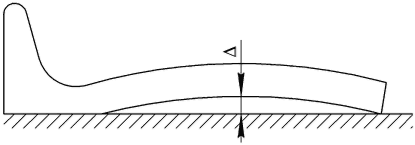
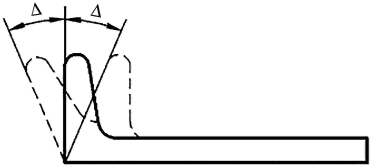
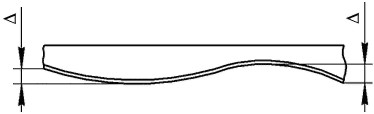
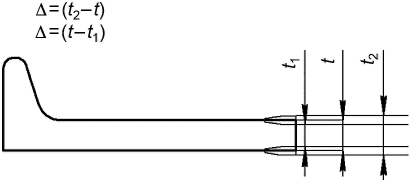
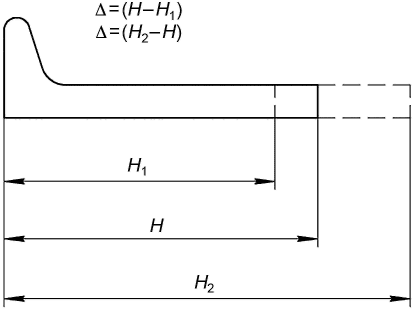
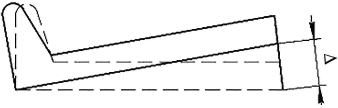
9.3.4 Выступы на внешней поверхности профиля в зоне угла (см. рисунок 14), полученные при гибке профилей раскаткой, не допускаются. Они должны быть удалены путем зачистки наждачным кругом или механической обработкой.
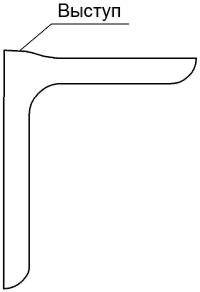
Рисунок 14 — Выступ на внешнем угле профиля
9.3.5 Отклонение от параллельности полки профиля после высадки допускается в пределах +/- 0,5 мм на расстоянии 15 мм от зоны высадки (см. рисунок 15).
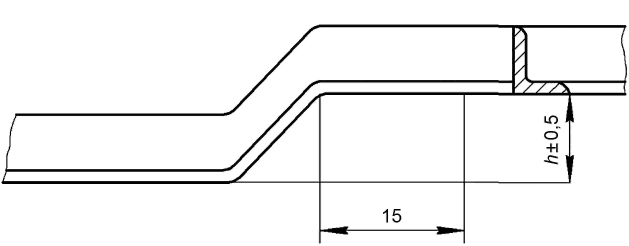
Рисунок 15 — Отклонение от параллельности высадки
9.3.6 При малковке и высадке деталей из профильного проката, не сопрягающихся с обводом, допускается скручивание относительно оси:
- на профиль длиной до 1000 мм — до 2°;
- на профиль длиной до 3000 мм — 3°;
- на профиль длиной более 3000 мм — 5°.
Отклонение угла \alpha при высадке и малковке допускается равным +/- 2° (см. рисунок 16).
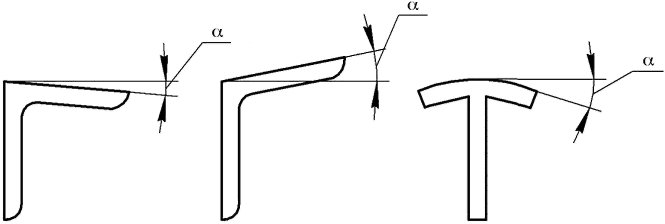
Рисунок 16 — Малка при высадке и малковке
9.3.7 Для деталей из профильного проката, сопрягающихся с обводом, допускаются отклонения, равные половине указанных в 9.3.6.
9.4 Требования к деталям из панелей
9.4.1 Отклонения детали от шаблона после гибки панелей шириной до 2000 мм, длиной до 8000 мм не должны превышать:
- при продольной кривизне панели (ребра гнутся) с перекосом и без перекоса — 20 мм;
- при поперечной кривизне (ребра не гнутся):
1) для детали без перекоса — 10 мм;
2) для детали с перекосом — 15 мм.
9.4.2 На готовых плоских деталях отклонения ребер жесткости от вертикали, искривления их по длине, волнистость полотна, бухтины и вмятины не должны превышать:
- плавная кривизна в продольном направлении не более 2 мм на 1 м и 8 мм на всю длину панели;
- плавная кривизна в поперечном направлении не более 4 мм;
- серповидность в пределах 1,0 мм на 1 м и 3 мм на всю длину панели;
- скручивание панели не более 10 мм;
- местная бухтиноватость полотна панели вдоль и поперек ребер не более 1,0 мм на базе 175 мм;
- продольная кривизна ребер допускается в пределах 1,5 мм на 1 м и 3 мм на всю длину панели;
- отклонение ребер жесткости от вертикали не более 2°.
9.4.3 В случае необходимости удаления в панелях ребер жесткости на любом участке длины обрезку следует выполнять с оставлением выступа («пенька») высотой, равной толщине стенки ребра, с последующим скруглением кромки выступа по радиусу не менее 2 мм. В отдельных случаях допускается обрезка ребер заподлицо с полотном (без оставления «пенька»), при этом на месте среза ребра должно быть предусмотрено проколачивание материала.
10 Методы контроля
10.1 Общие требования
10.1.1 Операционный контроль качества изготовления деталей выполняет рабочий или мастер участка в процессе или после окончания той или иной технологической операции. Приемочный контроль готовых деталей проводят работники технического контроля после окончания изготовления детали.
10.1.2 Подготовка к проведению контроля определяется документами завода-строителя. Детали должны быть очищены от масла и грязи, а кромки после термической резки зачищены от грата.
10.1.3 Контроль осуществляют при нормальной температуре. Нормальной температурой следует считать температуру (20 +/- 10) °C.
10.1.4 Согнутые детали из термически упрочняемых сплавов марок 1985ч, В48-4, К48-2 и К48-2пч при приемке техническим контролем, кроме проверки формы, геометрических размеров и видимых поверхностных дефектов, должны выборочно проверяться на наличие микротрещин методом цветной или люминесцентной дефектоскопии. Объем и номенклатуру таких деталей указывают в технических требованиях чертежей.
10.1.5 Для обеспечения требуемого качества деталей технологическое оборудование и средства контроля должны подвергаться проверке на точность не менее одного раза в квартал.
10.1.6 Измерение геометрических параметров универсальными средствами измерений выполняют в соответствии с методиками, изложенными в руководстве по эксплуатации на эти средства измерения.
Все средства измерений, используемые в процессе выполнения требований настоящего стандарта, подлежат поверке (калибровке) в установленном порядке. Сведения о результатах поверки передают в Федеральный информационный фонд по обеспечению единства измерений. Рекомендуемый перечень средств измерений приведен в таблице 24.
| Технологические операции | Измеряемый параметр (наименование, номинальное значение и допуск с единицами измерения) | Средство измерений (наименование, тип, документ) | Техническая характеристика | ||
| Класс точности | Погрешность | Диапазон измерений | |||
| Измерение линейных размеров | Длина, ширина: до 1000 мм +/- 1,0 мм, св. 1000 мм, до 4000 мм +/- 2,0 мм, св. 4000 мм +/- 2,5 мм | Линейки измерительные металлические по ГОСТ 427 | - | +/- 0,1 мм | От 0 до 150 мм |
| От 0 до 300 мм | |||||
| +/- 0,15 мм | От 0 до 500 мм | ||||
| +/- 0,2 мм | От 0 до 1000 мм | ||||
| Электронная рулетка | - | +/- 1,5 мм | От 300 мм до 100 м | ||
| Рулетки измерительные металлические по ГОСТ 7502 | 2, 3 | - | От 0 до 1000 мм | ||
| От 0 до 3000 мм | |||||
| От 0 до 5000 мм | |||||
| От 0 до 10 000 мм | |||||
| Контроль отклонений от прямолинейности и отклонений от плоскостности плит, опорных планок и пр. | Отклонение от прямолинейности и отклонение от плоскостности: до 1000 мм +/- 1,0 мм, | Линейки поверочные по ГОСТ 8026, типа ШД-1000 по ГОСТ 8026, | 1 | - | - |
| св. 1000 мм, до 4000 мм +/- 2,0 мм | типа ШД-1600 по ГОСТ 8026 | 1, 2 | |||
| Измерение линейных размеров деталей | Длина, ширина диагонали: от 1000 мм до 16 000 мм, св. 16 000 мм +/- 10,0 мм | Рулетки измерительные металлические по ГОСТ 7502 | 2, 3 | - | От 0 до 3000 мм |
| От 0 до 5000 мм | |||||
| От 0 до 20 000 мм | |||||
| От 0 до 30 000 мм | |||||
| Измерение наружных углов от 0° до 360° и внутренних от 40° до 80° | Угол | Угломер с нониусом по ГОСТ 5378, тип 2, модель 127 | - | +/- 2' | От 0° до 360° |
| От 40° до 180° | |||||
| Проверка и разметка прямых углов и контроль взаимно перпендикулярного расположения конструкций | Угол | Угольники по ГОСТ 3749 | 1 | - | 90° |
| Измерение углов | Угол | Угломер по ГОСТ 5378 | От 0° до 180° | ||
| Квадрант КО-1 | - | 1' | От 0° до 360° | ||
| Измерение зазоров | Зазор | Щуп набор № 2 | 1 | - | От 0,02 до 0,5 мм |
| Щуп набор № 3 | От 0,5 до 1,0 мм | ||||
| Измерение толщины листов | Толщина | Штангенциркуль ШЦ-I-125-0,1 по ГОСТ 166 | - | 0,1 мм | От 0 до 125 мм |
| Измерение наружных и внутренних размеров | Длина, ширина | Штангенциркуль ШЦ-II-250-0,05 по ГОСТ 166 | 0,05 мм | От 0 до 250 мм | |
| Контроль плоских поверхностей при поверочных и разметочных работах | Плоская поверхность | Плиты поверочные и разметочные чугунные 2000 x 1000 мм по ГОСТ 10905 | 1, 2, 3 | - | - |
| Измерение радиусов деталей, отклонений от формы деталей | Радиус, элементы цилиндрических, конических, сферических и других сложных форм | Шаблоны, каркасы по чертежам завода | - | - | - |
| Цифровой архиметр (радиусомер) | От +/- 0,05 до +/- 60 мм | От 100 до 10 000 мм | |||
| Контрольная установка с лазерными сканерами | +/- 0,4 мм | До 2400 мм | |||
| Контроль температуры заготовки | Температура | Пирометр по ГОСТ 28243 | - | +/- 1 °C | От 0 °C до 60 °C |
| +/- 2 °C | От 20 °C до 150 °C | ||||
| +/- 5 °C | От 0 °C до 400 °C | ||||
| Термометр ТК-5 | +/- 0,75% | От -200 °C до +1300 °C | |||
| Измерение параметров воздушной среды производственных помещений | Температура | Метеометр МЭС-200А | +/- 0,2 °C в диапазоне от -10 °C до +50 °C +/- 0,5 °C в диапазоне от -40 °C до -10 °C и от 50 °C до 85 °C | От -40 °C до +85 °C | |
| Относительная влажность | +/- 3% при температуре (25 +/- 5) °C | От 0% до 98% | |||
| Скорость воздушного потока | \Delta V_{1} = \pm (0,05 + 0,05V_{x}) , м/с, в диапазоне от 0,1 до 0,5 м/с. \Delta V_{2} = \pm (0,1 + 0,05V_{x}) , м/с, в диапазоне от 0,5 до 2 м/с. \Delta V_{3} = \pm (0,5 + 0,05V_{x}) , м/с, в диапазоне от 2 до 20 м/с, где Vx — измеренное значение скорости воздушного потока, м/с | От 0,1 до 20 м/с | |||
| Контроль толщины деталей | Толщина | Толщиномер «Булат-1» | - | t < +/- (0,01T + 0,05) | От 0,8 до 200,0 мм |
| Контроль толщины покрытий | Толщиномер «Константа К5» | A < +/- (0,015h + 0,001) | От 0 до 2000 мкм | ||
| Продолжительность технологических операций | Время | Часы наручные с секундной стрелкой по ГОСТ 10733 | - | +/- 1 с/сут | От 0 до 24 ч |
| Примечания 1 Допускается использование других средств измерений, разрешенных к применению в Российской Федерации, точностные характеристики которых соответствуют указанным в таблице 24. 2 t — погрешность измерения толщины детали, мм; T — контролируемая толщина детали, мм; A — погрешность измерения покрытия, мкм; h — номинальное значение толщины покрытия, мкм. | |||||
10.2 Методы контроля деталей из листового проката и плит
10.2.1 Контроль габаритных размеров выполняют при помощи средств измерений или специального шаблона. Отклонение от прямолинейности кромок длиной до 1000 мм контролируют стальной линейкой по ГОСТ 427, а более 1000 мм — при помощи натяжения нити вдоль измеряемой кромки и измерения расстояний от нити до кромки через каждые 500 мм.
Отклонение от плоскостности проверяют метровой линейкой по ГОСТ 8026 и щупом.
10.2.2 Проверку кривизны деталей цилиндрической формы проводят при помощи шаблона не менее чем по трем сечениям: вблизи нижней и верхней кромок и посередине, а конической формы — при помощи шаблонов не менее чем в двух крайних сечениях, а также при помощи линий, нанесенных на поверочную плиту. Проверку деталей сложной формы (деталей с перекосом, парусовидной и седлообразной формы) выполняют при помощи поперечных и продольных шаблонов, количество которых определяют в зависимости от сложности детали, или при помощи каркаса.
Проверку деталей со сломами выполняют при помощи шаблона, угольника или малочника не менее чем в трех сечениях. При переменном угле слома проверку выполняют несколькими шаблонами или по малке согласно данным с плаза. При проверке деталей, не имеющих припусков, линии шпангоутов, стыков и пазов на шаблонах или каркасах следует совмещать с соответствующими линиями на детали. При проверке деталей с припусками линии пазов и стыков каркаса могут не совмещаться с линиями на детали, но не должны выходить за пределы кромок детали.
Контроль размеров и формы гнутой детали на соответствие чертежу рекомендуется выполнять при помощи поверенных электронно-оптических средств измерения по аттестованным методикам измерения.
10.2.3 Контроль механических свойств изготовленных деталей выполняет испытательная лаборатория завода-строителя. Размер и количество проб для контроля механических свойств и вида излома металла заготовки после гибки, штамповки и термической обработки выбирают с учетом возможности повторной термической обработки.
Рекомендуемый размер пробы на излом 350 x 150 мм. Длинную сторону пробы на излом необходимо располагать поперек направления проката. Отбор пробы из заготовки после гибки, штамповки и термической обработки следует проводить из припуска на контуре заготовки, если отбор пробы невозможно осуществить из мест будущих вырезов на полотне штампованной заготовки, или (при горячей штамповке) предусмотреть вырезку отдельной планки (пробы-свидетеля). Пробу-свидетель следует вырезать из того же листа, что и заготовку под гибку, штамповку.
При изготовлении штампованной заготовки из частей, вырезанных из разных листов, пробы необходимо отбирать из каждой части заготовки.
10.2.4 Форма и размеры образцов, направление вырезки и методы определения механических свойств и вида излома должны соответствовать требованиям ТУ на изготовление и поставку исходных листов, плит и профильного проката. Количество образцов для определения механических свойств при температуре испытания 20 °C и количество образцов для определения вида излома следующие:
Испытания на растяжение проводят по ГОСТ 1497, на ударную вязкость — по ГОСТ 9454.
10.2.5 Контроль размеров и формы заготовок, штампуемых в виде элементов днищ в холодном и горячем состоянии, проводят такими же методами и средствами, как и для деталей, изготавливаемых холодной гибкой. Контроль размеров и формы заготовок, штампуемых в горячем состоянии, проводят после их остывания до окружающей температуры в четырех сечениях на равных расстояниях его окружности.
10.2.6 Контроль полноты удаления дефектов на поверхности гнутых и штампованных заготовок в местах контрольных зачисток проводят визуально и путем измерения глубины местных контрольных зачисток.
10.3 Методы контроля деталей из профильного проката
10.3.1 Проверку кривизны профильных деталей выполняют при помощи шаблонов или линий, нанесенных на поверочную плиту. Проверку углов деталей проводят при помощи угольников (при угле 90°), шаблона или малочника. Малковку проверяют угломером по ГОСТ 5378 или малочником не менее чем в трех сечениях. При переменной малке проверку проводят в местах сопряжения.
10.3.2 Форма, размеры и количество образцов для проверки механических свойств материала после гибки профильного проката на радиусы менее предельно допустимых, указанных в таблице 12, должны соответствовать 10.2.4.
10.4 Методы контроля деталей из панелей
Проверку погиба гнутых деталей из панели следует выполнять по шаблонам и каркасам с гладкой безнаборной стороны детали.
11 Охрана окружающей среды
При изготовлении корпусных деталей и деталей судового машиностроения из алюминиевых сплавов необходимо соблюдать требования в области охраны окружающей среды, природопользования и экологической безопасности [17] - [21], а также минимизировать негативное воздействие на окружающую среду. При механической обработке, термообработке, травлении следует соблюдать требования по охране окружающей среды, указанные в соответствующих регламентирующих документах.
Отходы, образующиеся при изготовлении корпусных деталей и деталей судового машиностроения из алюминиевых сплавов, следует складировать в местах, предназначенных для накопления отходов соответствующего класса опасности, с целью дальнейшей передачи для транспортирования на обезвреживание, утилизацию либо размещение в соответствии с требованиями законодательства.
Емкости для накопления отходов должны быть прочными, исправными, полностью предотвращать утечку или рассыпание отходов, обеспечивать их сохранность при накоплении. Емкости должны быть изготовлены из материалов, устойчивых к воздействию данных видов отходов и их отдельных компонентов, атмосферных осадков, перепадов температур и прямых солнечных лучей. Емкости для накопления пожароопасных отходов должны быть выполнены в искробезопасном исполнении.
Содержание загрязняющих веществ в сточных водах не должно превышать значения нормативов допустимого воздействия на водные объекты либо значения, установленные декларацией о составе и свойствах сточных вод для абонентов централизованной системы водоотведения. Слив жидких отходов в канализацию, на рельеф либо в водный объект запрещен.
Содержание загрязняющих веществ в аспирационных выбросах в атмосферный воздух не должно превышать значения предельно допустимых выбросов, установленные в соответствии с ГОСТ Р 58577.
В случае если источник выбросов по своим технологическим возможностям допускает превышение нормативов, данный источник должен быть оснащен установкой очистки газа, обеспечивающей снижение содержания загрязняющих веществ до значений, установленных в соответствии с ГОСТ Р 58577. В случае если установки очистки газа отключены или не обеспечивают проектную очистку и (или) обезвреживание выбросов загрязняющих веществ в атмосферный воздух, эксплуатация соответствующего технологического оборудования запрещена.
12 Требования к оборудованию и оснастке, применяемым при обработке
12.1 Для обработки полуфабрикатов из алюминиевых сплавов могут быть использованы как стандартное оборудование (листогибочные и листоправильные многовалковые машины, гидравлические одностоечные открытые прессы, прессы гильотинного типа, горизонтально-гибочные прессы), так и специальные виды оборудования (растяжные машины для правки профилей, станки типов ЛГС и МГПС, кольцегибочные станки, станки типов ГЛС-5 и ПГР-7 и гидравлический пресс типа ПГ-4, растяжно-обтяжной гидравлический пресс типа РО-3М, станки типа СГ-2, станки с ЧПУ для механической резки листов, плит и панелей).
Для обработки деталей из алюминиевых сплавов допускается использование другого оборудования и инструмента современных иностранных и отечественных производителей, обеспечивающего заданные режимы обработки для изготовления деталей требуемого качества.
12.2 Рабочие поверхности технологического оборудования и оснастки, предназначенные для обработки алюминиевых сплавов, должны быть обработаны до значения шероховатости Rz 20 по ГОСТ Р 71448, а свободные кромки штампов и приспособлений скруглены.
12.3 Перед обработкой рабочие поверхности технологической оснастки и технологического оборудования должны быть тщательно очищены от металлической пыли, грязи и масла. Промывка поверхностей осуществляется ветошью, смоченной бензином, растворителем уайт-спиритом по ГОСТ 3134 или каким-либо другим органическим растворителем.
12.4 Если на оборудовании или оснастке была допущена обработка черных металлов, а также меди или латуни, то перед обработкой алюминиевых сплавов рабочие поверхности должны быть зачищены абразивным кругом, зернистостью от 12 до 25 по ГОСТ Р 52381, твердостью СМ-1, СМ-2 для удаления окалины, выступающих гребешков, налипаний меди или латуни и других дефектов с последующей очисткой согласно 12.3.
12.5 У каждого станка, пресса или машины на видном месте должна быть вывешена таблица предельных размеров исходных заготовок, допускаемых к обработке. Обрабатывать исходные заготовки, размеры которых превышают указанные в таблице, запрещается.
12.6 Монтаж технологического оборудования следует выполнять в соответствии с требованиями гигиенических норм [3].
12.7 Нагревательные печи должны обеспечивать быстрый и равномерный нагрев заготовок или деталей до требуемой температуры с погрешностью +/- 5 °C. Печи должны иметь хорошую теплоизоляцию, герметичное уплотнение крышек и сплошные экраны, отделяющие рабочее пространство печи от нагревателей, с целью исключения возможности нагрева садки лучеиспусканием от нагревателей. Печи должны быть оборудованы приборами для контроля силы тока и напряжения, световой сигнализацией, а также автоматическими приборами, выключающими печь при открывании. Периодическую проверку приборов следует проводить не менее одного раза в неделю.
12.8 Оборудование для термической резки должно соответствовать требованиям нормативных документов и обеспечивать изготовление деталей требуемого качества.
12.9 При дробеударной гибке прессованных панелей дробеструйный аппарат устанавливают на расстоянии не более 6 м от места работы.
| Марка сплава | Вид и состояние поставки (обозначение) | Обозначение нормативного документа на поставку | Показатель механических свойств | ||
| Временное сопротивление \sigma_{\text{в}} , МПа | Предел текучести \sigma_{\text{т}} , МПа | Относительное удлинение \delta , % | |||
| не менее | |||||
| 1013 (АД1) | Листы неплакированные отожженные (АД1М) толщиной, мм: | ГОСТ 21631 | |||
| от 0,3 до 0,5 включ. | 60 | - | 20,0 | ||
| св. 0,5 до 0,9 включ. | 25,0 | ||||
| св. 0,9 до 10,5 включ. | 30,0 | ||||
| Листы неплакированные нагартованные (АД1Н) толщиной, мм: | |||||
| от 0,9 до 3,5 включ. | 145 | - | 4,0 | ||
| св. 3,5 до 10,5 включ. | 130 | 5,0 | |||
| Листы горячекатаные без термообработки (АД1) толщиной, мм: от 5,0 до 10,5 включ. | 70 | - | 15,0 | ||
| Профили горячепрессованные без термообработки (АД1) всех размеров | ГОСТ 8617 | 59 | - | 20,0 | |
| Плиты неплакированные (АД1) толщиной, мм: | ГОСТ 17232 | ||||
| от 11,0 до 25,0 включ. | 78 | - | 18,0 | ||
| св. 25,0 до 80,0 включ. | 64 | 15,0 | |||
| 1400 (АМц) | Листы неплакированные отожженные (АМцМ) толщиной, мм: | ГОСТ 21631 | |||
| от 0,5 до 0,7 включ. | 90 | - | 16,0 | ||
| св. 0,7 до 3,0 включ. | 22,0 | ||||
| св. 3,0 до 10,5 включ. | 20,0 | ||||
| Листы полунагартованные (АМцН2) толщиной, мм: | |||||
| от 0,5 до 3,5 включ. | 145 | - | 5,0 | ||
| св. 3,5 до 5,0 включ. | 6,0 | ||||
| Листы нагартованные (АМцН) толщиной, мм: | 185 | - | |||
| до 0,5 включ. | 1,0 | ||||
| св. 0,5 до 0,8 включ. | 2,0 | ||||
| св. 0,8 до 1,2 включ. | 3,0 | ||||
| св. 1,2 до 4,0 включ. | 4,0 | ||||
| Листы без термообработки (АМц) толщиной, мм: | 100 | - | 10,0 | ||
| от 5,0 до 10,5 включ. | |||||
| Профили горячепрессованные (АМц) всех размеров | ГОСТ 8617 | 98,0 | - | 16,0 | |
| Плиты неплакированные без термической обработки (АМц) толщиной, мм: | ГОСТ 17232 | ||||
| от 11,0 до 25,0 включ. | 120 | - | 15,0 | ||
| св. 25,0 до 80,0 включ. | 110 | 12,0 | |||
| 1520 (АМг2) | Листы неплакированные отожженные (АМг2М) толщиной, мм: | ГОСТ 21631 | |||
| от 1,0 до 10,5 включ. | 165 | - | 18,0 | ||
| Листы неплакированные полунагартованные (АМг2Н2) толщиной, мм: | |||||
| от 0,5 до 1,0 включ. | 235 — 314 | 145 | 5,0 | ||
| св. 1,0 до 4,0 включ. | 6,0 | ||||
| Листы нагартованные (АМг2Н) толщиной, мм: | |||||
| от 1,1 до 4,0 включ. | 265 | 215 | 4,0 | ||
| Листы без термообработки (АМг2) толщиной, мм: | |||||
| от 5,0 до 10,5 включ. | 175 | - | 7,0 | ||
| Плиты неплакированные без термической обработки (АМг2) толщиной, мм: | ГОСТ 17232 | ||||
| от 11,0 до 25,0 включ. | 175 | - | 7,0 | ||
| св. 25,0 до 80,0 включ. | 155 | - | 6,0 | ||
| Профили горячепрессованные (АМг2) всех размеров | ГОСТ 8617 | 147,0 | 59 | 13 | |
| 1530 (АМг3) | Листы неплакированные отожженные (АМг3М) толщиной, мм: | ГОСТ 21631 | 15,0 | ||
| от 0,5 до 0,6 включ. | 195 | 90 | |||
| св. 0,6 до 4,5 включ. | 195 | 100 | |||
| св. 4,5 до 10,5 включ. | 185 | 80 | |||
| Листы полунагартованные (АМг3Н2) толщиной, мм: | 245,0 | 195 | 7,0 | ||
| от 0,5 до 1,0 включ. | |||||
| св. 1,0 до 4,0 включ. | |||||
| Листы без термообработки (АМг3) толщиной, мм: | |||||
| от 5,0 до 6,0 включ. | 185 | 80 | 12,0 | ||
| св. 6,0 до 10,5 включ. | 15,0 | ||||
| Плиты неплакированные без термической обработки (АМг3) толщиной, мм: | ГОСТ 17232 | ||||
| от 11,0 до 25,0 включ. | 185 | 69 | 12,0 | ||
| св. 25,0 до 80,0 включ. | 165 | 59 | 11,0 | ||
| Профили горячепрессованные (АМг3) всех размеров без термической обработки | ГОСТ 8617 | 176 | 78 | 12,0 | |
| 1550 (АМг5) | Листы неплакированные отожженные (АМг5М) толщиной, мм: | ГОСТ 21631 | 275 | 15,0 | |
| от 0,5 до 0,6 включ. | 135 | ||||
| св. 0,6 до 4,5 включ. | 145 | ||||
| св. 4,5 до 10,5 включ. | 130 | ||||
| Листы без термообработки (АМг5) толщиной, мм: | 275 | 130 | |||
| от 5,0 до 6,0 включ. | 12,0 | ||||
| св. 6,0 до 10,5 включ. | 15,0 | ||||
| Плиты неплакированные без термической обработки (АМг5) толщиной, мм: | ГОСТ 17232 | ||||
| от 11,0 до 25,0 включ. | 265 | 120 | 13,0 | ||
| св. 25,0 до 80,0 включ. | 255 | 110 | 12,0 | ||
| Профили горячепрессованные (АМг5) и отожженные (АМг5М) всех размеров | ГОСТ 8617 | 255 | 127 | 15,0 | |
| 1561 (АМг61) | Листы с технологической плакировкой без термообработки [1561Б (АМг61Б)] толщиной, мм: | ГОСТ Р 56371 | 335 | 175 | 12,0 |
| от 5,0 до 10,0 включ. | |||||
| Листы с технологической плакировкой отожженные [1561БМ (АМг61БМ)] толщиной, мм: | |||||
| от 0,8 до 3,5 включ. | 315 | 155 | 12,0 | ||
| св. 3,5 до 4,5 включ. | 335 | 175 | 15,0 | ||
| Плиты с технологической плакировкой без термической обработки [1561Б (АМг61Б)] толщиной, мм: | ГОСТ Р 56370 | ||||
| от 12,0 до 25,0 включ. | 335 | 175 | 12,0 | ||
| св. 25,0 до 50,0 включ. | 335 | 175 | 10,0 | ||
| св. 50,0 до 60,0 включ. | 315 | 155 | 10,0 | ||
| Профили горячепрессованные без термической обработки [1561 (АМг61)] или отожженные [1561М (АМг61М)] всех размеров | ГОСТ Р 56855 | 335 | 205 | 11,0 | |
| Панели без термической обработки [1561 (АМг61)] и отожженные [1561М (АМг61М)] шириной полотна до 2100,0 мм | ГОСТ Р 58333 | 335,0 | 185,0 | 11,0 | |
| Листы с технологической плакировкой нагартованные с последующим отпуском [1561НБ (АМг61НБ)] толщиной, мм: | ГОСТ Р 56371 | 335 | 245 | 10,0 | |
| от 2,0 до 10,0 включ. | |||||
| Плиты с технологической плакировкой нагартованные с последующим отпуском [1561НБ (АМг61НБ)] толщиной, мм: | ГОСТ Р 56370 | 335 | 225 | 12,0 | |
| от 12,0 до 16,0 включ. | |||||
| 1980 (В48-4) | Листы неплакированные (плакированные) закаленные и искусственно состаренные [1980Т1 (1980БТ1)] или [В48-4Т1 (В48-4БТ1)] толщиной, мм: от 1,0 до 10,0 включ. | ГОСТ Р 56371 | 365 — 460 | 295 | 8,0 |
| Плиты неплакированные закаленные и искусственно состаренные [1980Т1 (В48-4Т1)] толщиной, мм | ГОСТ Р 56370 | 365 | 295 | ||
| от 11,0 до 20,0 включ. | 10,0 | ||||
| св. 20,0 до 50,0 включ. для плит без термообработки <*> | 8,0 | ||||
| Профили закаленные и искусственно состаренные [1980Т1 (В48-4Т1)] до 100 мм включительно | ГОСТ Р 56855 | 365 | 295 | 11,0 | |
| 1941 (К48-2) | Листы неплакированные (плакированные) закаленные и искусственно состаренные [1941Т1 (1941БТ1)] или [К48-2Т1 (К482БТ1)] толщиной, мм: | ГОСТ Р 56371 | |||
| от 0,5 до 0,8 включ. | 440 | 370 | 10,0 | ||
| св. 0,8 до 10,0 включ. | 460 — 560 | 390 | 8,0 | ||
| Плиты неплакированные закаленные и искусственно состаренные [1941Т1 (К48-2Т1)] толщиной, мм: от 11,0 до 20,0 включ. | ГОСТ Р 56370 | 465 | 395 | 10,0 | |
| Профили закаленные и искусственно состаренные [1941Т1 (К48-2Т1)] до 100 мм включительно | ГОСТ Р 56855 | 460 | 390 | 11,0 | |
| 1943 (К48-2пч) | Листы неплакированные (плакированные) закаленные и искусственно состаренные [1943Т1 (1943БТ1)] или [К48-2пчТ1 (К48-2пчБТ1)] толщиной, мм: | ГОСТ Р 56371 | 430 | 345 | 9,0 |
| от 1,0 до 10,0 включ. | |||||
| Профили закаленные и искусственно состаренные [1943Т1 (К48-2пчТ1)] до 100 мм включительно | ГОСТ Р 56855 | ||||
| 1985ч | Листы плакированные закаленные и естественно состаренные (1985чАТ) толщиной, мм: от 4,0 до 10,0 включ. | ГОСТ Р 56371 | 345 | 205 | 16,0 |
| Плиты плакированные закаленные и естественно состаренные (1985чАТ) в течение 1 — 8 сут толщиной, мм: от 12,0 до 35,0 включ. | ГОСТ Р 56370 | 365 | 235 | 15,0 | |
| Профили закаленные и естественно состаренные (1985чТ) в течение 1 — 8 сут всех размеров | ГОСТ Р 56855 | 345 | 235 | 14,0 | |
| Панели закаленные и естественно состаренные (1985чТ) в течение 1 — 8 сут с шириной полотна до 2100 мм | ГОСТ Р 58333 | 345 | 225 | 13,0 | |
| Д16 | Листы плакированные отожженные (Д16АМ) толщиной, мм: | ГОСТ 21631 | |||
| от 0,5 до 1,9 включ. | 145 — 225 | - | 10,0 | ||
| св. 1,9 до 10,0 включ. | 145 — 235 | ||||
| Листы плакированные закаленные и естественно состаренные (Д16АТ) толщиной, мм: | |||||
| от 0,5 до 1,9 включ. | 405 | 270 | 13,0 | ||
| св. 1,9 до 6,0 включ. | 425 | 275 | 11,0 | ||
| св. 6,0 до 10,5 включ. | 425 | 275 | 10,0 | ||
| Листы плакированные нагартованные после закалки и естественного старения (Д16АТН) толщиной, мм: | |||||
| от 0,5 до 1,9 включ. | 425 | 335 | 10,0 | ||
| св. 1,9 до 7,5 включ. | 455 | 345 | 8,0 | ||
| Листы плакированные без термической обработки (Д16А) толщиной, мм: от 0,5 до 10,5 включ. <**> | 415 | 255 | 10,0 | ||
| Листы с утолщенной плакировкой отожженные (Д16УМ) толщиной, мм: | |||||
| от 0,5 до 1,9 включ. | 130 — 225 | - | 10,0 | ||
| св. 1,9 до 4,0 включ. | 130 — 235 | ||||
| Листы с утолщенной плакировкой закаленные и естественно состаренные (Д16УТ) толщиной, мм: | 13,0 | ||||
| от 0,5 до 1,9 включ. | 365 | 230 | |||
| св. 1,9 до 4,0 включ. | 405 | 270 | |||
| Листы с технологической плакировкой отожженные (Д16БМ) толщиной, мм: | |||||
| от 0,5 до 10,0 включ. | 145 — 235 | - | 10,0 | ||
| Листы с технологической плакировкой закаленные и естественно состаренные (Д16БТ) толщиной, мм: | |||||
| от 0,5 до 1,5 включ. | 440 | 290 | 11,0 | ||
| св. 1,5 до 6,0 включ. | 10,0 | ||||
| св. 6,0 до 10,5 включ. | 10,0 | ||||
| Листы с технологической плакировкой нагартованные после закалки и естественного старения (Д16БТН) толщиной, мм: | |||||
| от 1,5 до 3,0 включ. | 475 | 360 | 10,0 | ||
| св. 3,0 до 7,5 включ. | 8,0 | ||||
| Профили неплакированные без термической обработки (Д16) толщиной полки, мм <**>: | |||||
| до 5,0 включ. | ГОСТ 8617 | 373 | 265 | 10,0 | |
| св. 5,0 до 10,0 включ. | 392 | 265 | |||
| св. 10,0 | 402 | 284 | |||
| Профили неплакированные отожженные (Д16М) всех размеров | Не более 245 | - | 12 | ||
| Профили неплакированные закаленные и естественно состаренные (Д16Т) толщиной полки, мм: | |||||
| до 5,0 включ. | 373 | 275 | 10,0 | ||
| св. 5,0 до 10,0 включ. | 392 | 275 | |||
| св. 10,0 до 150,0 включ. | 412 | 284 | |||
| Д1 | Листы плакированные отожженные (Д1АМ) толщиной, мм: | ГОСТ 21631 | |||
| от 0,5 до 1,9 включ. | 145 — 225 | - | 12,0 | ||
| св. 1,9 до 10,5 включ. | 145 — 235 | ||||
| Листы плакированные закаленные и естественно состаренные (Д1АТ) толщиной, мм: | |||||
| от 0,5 до 1,9 включ. | 365 | 185 | 15,0 | ||
| св. 1,9 до 10,5 включ. | 375 | 195 | |||
| Листы плакированные горячекатаные без термической обработки (Д1А) толщиной, мм <**>: от 5,0 до 10,5 включ. | 355 | 185 | 12,0 | ||
| <*> Механические свойства определялись на закаленных и искусственно состаренных образцах. <**> Механические свойства определялись на закаленных и естественно состаренных образцах. | |||||
Б.1 Усилие для гибки деталей из листового проката на прессах в штампе P, МН, определяют по формуле
P = 0,67Kms^{2}\sigma_{\text{т}} \frac{b}{\ell} , (Б.1)
где K — коэффициент облегания детали по пуансону:
K = 1, если радиус изгиба детали задается только перемещением пуансона, K = 1,5, если радиус изгиба детали задается радиусом кривизны рабочей поверхности пуансона;
m — относительный изгибающий момент (таблицы Б.1 и Б.2);
s — толщина листовой заготовки, м;
\sigma_{\text{т}} — предел текучести материала листовой заготовки, МПа;
\ell — расстояние в свету между опорами матрицы, м.
В таблицах Б.1 и Б.2 значения m приведены для гибки узких листовых заготовок (b < 5s) и полособульба при гибке его как полосы. При гибке широких листовых заготовок (b >= 5s) приведенные значения m увеличиваются на 16%.
Относительные изгибающие моменты и радиусы в зависимости от радиуса изгиба до пружинения r и после пружинения r0 термически не упрочняемых сплавов
Формула справедлива для углов гибки от 0° до 60°. При больших углах, получаемых за один нажим пуансона, величина усилия возрастает: при угле от 60° до 90° в 1,35 раза, при угле до 120° — в 2,15 раза.
Б.2 Усилие для гибки деталей из профильного проката по ГОСТ 13621 и панелей на прессах в штампе N, МН, определяют по формуле
N = 4 \frac{mW\sigma_{\text{т}}}{\ell} + 0,4F, (Б.2)
где m — относительный изгибающий момент (таблицы Б.1 и Б.2);
W — момент сопротивления поперечного сечения, м3;
\sigma_{\text{т}} — предел текучести материала листовой заготовки, МПа;
\ell — расстояние между опорами, м;
F — усилие зажимных устройств, МН.
Б.3 Наибольшие размеры листов, допускаемые к обработке на листоправильных и листогибочных валковых машинах из другой марки стали или другого металла, можно определить по формуле
s = s_{1} \sqrt{\frac{m_{1}\sigma_{\text{т}1}}{m\sigma_{\text{т}}} \cdot k} , (Б.3)
где s, m, \sigma_{\text{т}} — соответственно, толщина листа, мм, относительный изгибающий момент, предел текучести, МПа, листа, допускаемого к обработке;
s1, m1, \sigma_{\text{т}1} — соответственно, толщина листа, мм, относительный изгибающий момент, предел текучести, МПа, относящиеся к листу, указанному в паспорте оборудования;
k — коэффициент, зависящий от относительной ширины листа b/b1 (b — ширина листа, допускаемого к обработке, м; b1 — ширина листа, указанная в паспорте оборудования, м) и наличия роликовых опор под рабочими валками машин (таблица Б.1).
Б.4 Радиус закругления пуансона при гибке листовой заготовки в штампе под прессом Rп, мм, следует определять по формуле
R_{\text{п}} \geq \frac{ms^{2}E}{60\alpha_{\text{а}}^{2}\ell\sigma_{\text{т}}} , (Б.4)
где m — относительный изгибающий момент (таблицы Б.2 и Б.3);
s — толщина листовой заготовки, мм;
E — модуль упругости материала листовой заготовки, МПа;
\alpha_{\text{а}}^{2} — коэффициент, зависящий от упругих свойств материала, равный 0,6;
\ell — расстояние между опорами матрицы, мм;
\sigma_{\text{т}} — предел текучести материала листовой заготовки, МПа.
Относительные изгибающие моменты и радиусы в зависимости от радиуса изгиба до пружинения r и после пружинения r0 термически упрочняемых сплавов
Минимальные относительные радиусы закругления пуансона для гибки листовых заготовок в штампе под прессом в зависимости от относительного расстояния между опорами \ell и радиуса r приведены в таблице Б.4.
Минимальные относительные радиусы закругления рабочих поверхностей пуансона при гибке деталей из листового проката поперечным изгибом
Радиусы закругления матрицы принимаются в два раза меньше радиусов пуансона.
Б.5 Расстояния между опорами матрицы штампа \ell , мм, при гибке деталей из листового проката выбирают либо для случаев подгибки кромок деталей без припусков и гибки деталей сложной формы (\ell_{1}) , мм, либо гибки средней части обечаек цилиндрической формы (\ell_{2}) , мм, по формулам:
\ell_{1} = 11,2 \sqrt{r \cdot s} , (Б.5)
\ell_{2} = 22 \sqrt{r \cdot s} , (Б.6)
где r — относительный радиус изгиба;
Округленные значения расстояний между опорами штампов приведены в таблице Б.5.
Рекомендуемое расстояние между опорами штампов в зависимости
от относительного радиуса изгиба