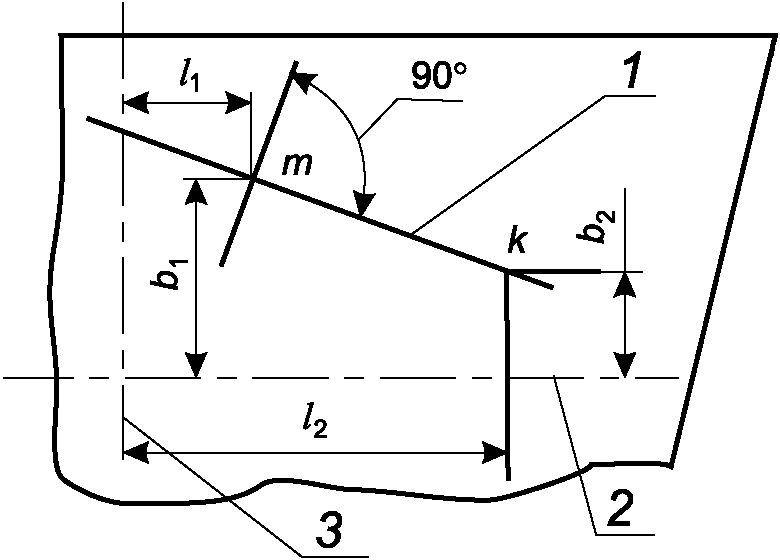
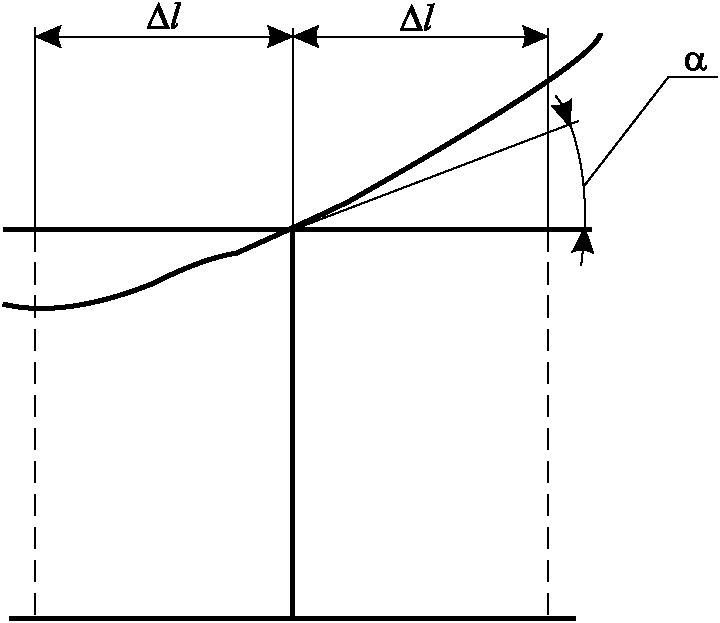
---
title: "\"ГОСТ Р 72431-2025. Национальный стандарт Российской Федерации. Корпуса металлических судов. Технические требования к проверочным работам при изготовлении узлов и секций\""
number: "ГОСТ Р 72431-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-72431-2025"
---

## "ГОСТ Р 72431-2025. Национальный стандарт Российской Федерации. Корпуса металлических судов. Технические требования к проверочным работам при изготовлении узлов и секций"

# "ГОСТ Р 72431-2025. Национальный стандарт Российской Федерации. Корпуса металлических судов. Технические требования к проверочным работам при изготовлении узлов и секций"

(утв. и введен в действие Приказом Росстандарта от 04.12.2025 N 1626-ст)

> [!IMPORTANT]
> Документ включен в Перечень документов по стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента о безопасности объектов морского транспорта (Приказ Росстандарта от 26.01.2026 N 110).
> Документ [введен](#p100008) в действие с 01.04.2026.


<a id="p100001"></a>Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 4 декабря 2025 г. N 1626-ст

<a id="p100002"></a>**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**

<a id="p100003"></a>**КОРПУСА МЕТАЛЛИЧЕСКИХ СУДОВ**

<a id="p100004"></a>**ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ К ПРОВЕРОЧНЫМ РАБОТАМ**
**ПРИ ИЗГОТОВЛЕНИИ УЗЛОВ И СЕКЦИЙ**

<a id="p100005"></a>Metal ship hulls. Technical requirements
for verification of units and sections

<a id="p100006"></a>**ГОСТ Р 72431-2025**

<a id="p100007"></a>ОКС 47.020.10

<a id="p100008"></a>Дата введения
1 апреля 2026 года

<a id="p100009"></a>Предисловие

<a id="p100010"></a>1 РАЗРАБОТАН Акционерным обществом "Центр технологии судостроения и судоремонта" (АО "ЦТСС")
<a id="p100011"></a>2 ВНЕСЕН Техническим комитетом по стандартизации ТК 005 "Судостроение"
<a id="p100012"></a>3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 4 декабря 2025 г. N 1626-ст
<a id="p100013"></a>**4 ВВЕДЕН ВПЕРВЫЕ**

<a id="p100014"></a>Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)

<a id="p100015"></a>1 Область применения

<a id="p100016"></a>Настоящий стандарт устанавливает технические требования к проверочным работам при изготовлении узлов и секций корпусов судов и плавучих сооружений, включая перечень проверяемых параметров, предельные отклонения и краткие методические указания по проведению проверочных работ.
<a id="p100017"></a>Настоящий стандарт распространяется на узлы и секции металлических корпусов судов и плавучих сооружений.
<a id="p100018"></a>Настоящий стандарт не распространяется на специальные конструкции, относящиеся к судам с динамическим принципом поддержания, для которых проверяемые параметры и допуски должны приводиться в конструкторской и технологической документации.

<a id="p100019"></a>2 Нормативные ссылки

<a id="p100020"></a>В настоящем стандарте использованы нормативные ссылки на следующие документы:
<a id="p100021"></a>ГОСТ 12.4.026 Система стандартов безопасности труда. Цвета сигнальные, знаки безопасности и разметка сигнальная. Назначение и правила применения. Общие технические требования и характеристики. Методы испытаний
<a id="p100022"></a>ГОСТ 164 Штангенрейсмасы. Технические условия
<a id="p100023"></a>ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
<a id="p100024"></a>ГОСТ 427 Линейки измерительные металлические. Технические условия
<a id="p100025"></a>[ГОСТ 868](https://bukva.ai/docs/postanovlenie-gost-868-82) Нутромеры индикаторные с ценой деления 0,01 мм. Технические условия
<a id="p100026"></a>ГОСТ 1062 Размерения надводных кораблей и судов главные. Термины, определения и буквенные обозначения
<a id="p100027"></a>ГОСТ 3749 Угольники поверочные 90°. Технические условия
<a id="p100028"></a>[ГОСТ 6309](https://bukva.ai/docs/gost-6309-93) Нитки швейные хлопчатобумажные и синтетические. Технические условия
<a id="p100029"></a>ГОСТ 7213 Кернеры. Технические условия
<a id="p100030"></a>ГОСТ 7502 Рулетки измерительные металлические. Технические условия
<a id="p100031"></a>ГОСТ 8026 Линейки поверочные. Технические условия
<a id="p100032"></a>ГОСТ 9389 Проволока стальная углеродистая пружинная. Технические условия
<a id="p100033"></a>ГОСТ 9392 Уровни рамные и брусковые. Технические условия
<a id="p100034"></a>ГОСТ 10528 Нивелиры. Общие технические условия
<a id="p100035"></a>ГОСТ 10529 Теодолиты. Общие технические условия
<a id="p100036"></a>ГОСТ 10905 Плиты поверочные и разметочные. Технические условия
<a id="p100037"></a>ГОСТ 11897 Штативы для геодезических приборов. Общие технические требования и методы испытаний
<a id="p100038"></a>ГОСТ 21495 Базирование и базы в машиностроении. Термины и определения
<a id="p100039"></a>[ГОСТ IEC 60825-1-2023](https://bukva.ai/docs/trebovaniya-gost-iec-60825-1-2023) Безопасность лазерной аппаратуры. Часть 1. Классификация оборудования и требования
<a id="p100040"></a>ГОСТ Р ИСО 9712 Контроль неразрушающий. Квалификация и сертификация персонала неразрушающего контроля
<a id="p100041"></a>ГОСТ Р 58513 Отвесы стальные строительные. Технические условия
<a id="p100042"></a>[ГОСТ Р 72400](https://bukva.ai/docs/standart-gost-r-72400-2025) Корпуса металлических судов. Технические требования к проверочным работам при изготовлении на построечном месте
<a id="p100043"></a>СП 52.13330 "СНиП 23-05-95* Естественное и искусственное освещение"
<a id="p100044"></a>*Примечание* - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.

<a id="p100045"></a>3 Термины и определения

<a id="p100046"></a>В настоящем стандарте применены следующие термины с соответствующими определениями:
<a id="p100047"></a>3.1 изготовление конструкции в "чистовой" размер: Изготовление конструкции без монтажных припусков.
<a id="p100048"></a>3.2 грибовидность: Местная деформация пояска набора в виде двухстороннего завала в сторону стенки.
<a id="p100049"></a>3.3 завал: Искажение углов наклона набора к обшивке или углов наклона между стенкой и пояском сварного набора.
<a id="p100050"></a>3.4 "чистая" кромка: Кромка после удаления припуска.
<a id="p100051"></a>3.5 струна: Отрезок стальной проволоки по ГОСТ 9389.
<a id="p100052"></a>3.6 ступенчатость: Превышение опорной поверхности одной балки над другой.
<a id="p100053"></a>3.7 опорная поверхность балки: Обрабатываемая поверхность балки в составе фундамента.
<a id="p100054"></a>3.8 партия: Объем конструкций, изготовленный в течение смены.
<a id="p100055"></a>3.9 технологическая служба предприятия-строителя: Подразделения предприятия-строителя, отвечающие за технологическую подготовку производства и решение оперативных вопросов по технологии.
<a id="p100056"></a>3.10 сборочная плоскость: Плоская часть секции, на которой производится ее объемная сборка.
<a id="p100057"></a>3.11 бухтиноватость: Местная деформация обшивки или набора в виде выпучин и вмятин.
<a id="p100058"></a>3.12 эластичные крепления: Крепления, которые допускают перемещение одних деталей или конструкций относительно других при сварке (сборочные гребенки, талрепы, прижимы "рыбий хвост", болт-угольники и др.).
<a id="p100059"></a>3.13 "чистовая" кромка (стык, паз): Контур детали, выполненный в "чистовой" размер.
<a id="p100060"></a>3.14 безотражательный режим: Режим работы тахеометра, при котором расстояние до точки на объекте измерений определяется с использованием прямого отражения лазерного луча от объекта без использования специальных приспособлений с отражающей поверхностью (отражающая пленка, отражатель и т.д.).

<a id="p100061"></a>4 Сокращения

<a id="p100062"></a>В настоящем стандарте применены следующие сокращения:
<a id="p100063"></a>ВЛ - ватерлиния;
<a id="p100064"></a>ДП - диаметральная плоскость;
<a id="p100065"></a>КЛ - контрольная линия;
<a id="p100066"></a>НО - наружная обшивка;
<a id="p100067"></a>ОП - основная плоскость;
<a id="p100068"></a>ОТК - отдел технического контроля;
<a id="p100069"></a>ПК - персональный компьютер;
<a id="p100070"></a>ПШ - плоскость шпангоута;
<a id="p100071"></a>СИ - средства измерения.

<a id="p100072"></a>5 Технические требования к проверочным работам при изготовлении узлов и секций


#### <a id="p100073"></a>5.1 Общие положения

<a id="p100074"></a>5.1.1 Наибольшую точность корпусных конструкций обеспечивает изготовление их в "чистовой" размер.
<a id="p100075"></a>5.1.2 При необходимости по решению технологической службы предприятия-строителя допускается изготавливать отдельные конструкции с параметрами, выходящими за пределы полей допусков, устанавливаемых настоящим стандартом, если это не влечет за собой ухудшение прочностных характеристик конструкции или ее эксплуатационных качеств. В этом случае увеличение допуска подлежит согласованию с проектантом.
<a id="p100076"></a>5.1.3 При необходимости допускается уменьшение предприятием-проектантом допусков на проверяемые параметры отдельных конструкций, что указывают в конструкторской документации. При этом уменьшение допусков должно быть обеспечено технологичностью конструкции и согласовано с предприятием-строителем.
<a id="p100077"></a>5.1.4 Нормы и методы контроля местных деформаций корпусных конструкций в составе готового корпуса регламентируются [разделом 7](https://bukva.ai/docs/standart-gost-r-72400-2025#p101283) ГОСТ Р 72400. Для сведения к минимуму повторной правки на стапеле объем контроля и норм местной бухтиноватости при изготовлении узлов и секций корпуса устанавливается технологической службой предприятия-строителя.
<a id="p100078"></a>5.1.5 Исходные данные для проверочных работ определяют по таблицам или эскизам, полученным с помощью компьютера по компьютерной модели корпуса, по таблицам плазовых ординат (плазовым книгам) или непосредственно на плазе, а также по конструкторской документации. Компьютерная модель, а также плазовые книги должны содержать полушироты практических шпангоутов, высоты и полушироты пазов и продольных связей корпуса на шпангоутах.
<a id="p100079"></a>5.1.6 В необходимых случаях данные должны быть приведены с учетом величины деформации, возникающей от сварки. Учет сварочных деформаций следует проводить в соответствии с технологической документацией, принятой на предприятии-строителе, а также по результатам анализа постройки головного судна и судна-прототипа.
<a id="p100080"></a>5.1.7 Рекомендуемые средства измерений - в соответствии с приложением А [(таблица А.1)](#p101153). Применяемые для выполнения работ средства измерений должны быть поверены (калиброваны) в установленном порядке. Сведения о поверке должны быть внесены в Федеральный информационный фонд по обеспечению единства измерений.
<a id="p100081"></a>5.1.8 Допускается производить проверочные работы с помощью других средств измерений, разрешенных к применению в Российской Федерации.
<a id="p100082"></a>5.1.9 При изготовлении конструкций в "чистовой" размер рекомендуется для проверочных работ применять оптические и лазерные приборы, в остальных случаях целесообразность применения приборов определяет предприятие-строитель.
<a id="p100083"></a>5.1.10 Пределы допускаемых погрешностей измерений размеров формы и взаимного положения деталей (конструкций) должны быть не более 33% значений допусков на проверяемые геометрические параметры.

##### <a id="p100084"></a>5.1.11 В настоящем стандарте принято следующее разделение судов по наибольшей длине:

- <a id="p100085"></a>крупное - более 200 м;
- <a id="p100086"></a>среднее - от 80 до 200 м;
- <a id="p100087"></a>малое - от 25 до 80 м;
- <a id="p100088"></a>мелкое - менее 25 м.
<a id="p100089"></a>5.1.12 Для целей настоящего стандарта суда со скоростью более 25 уз считаются высокоскоростными.
<a id="p100090"></a>5.1.13 Нанесение линий разметки, КЛ и линий контура производят в соответствии с [приложением Б](#p101219).
<a id="p100091"></a>5.1.14 Нанесение линий контура и КЛ на секции, изготавливаемые в "чистовой" размер, рекомендуется производить с помощью теодолита (тахеометра). Методические [указания](#p101298) приведены в приложении В.
<a id="p100092"></a>5.1.15 Положение теоретических плоскостей и линий корпусных конструкций устанавливают по ГОСТ 1062.
<a id="p100093"></a>5.1.16 КЛ, указанные в [таблице 1](#p100095), должны быть нанесены на корпусные конструкции кернером по ГОСТ 7213 и зафиксированы разметочным маркером. КЛ следует выполнять в виде коротких пересекающихся рисок (+) в местах пересечения контрольных плоскостей (например, шпангоута и ВЛ) на внешней стороне секции. КЛ, наносимые для разметки мест притыкания смежных конструкций, выполняют со стороны притыкания и по всей длине притыкания.


<table>
<colgroup><col width="27%"><col width="13%"><col width="9%"><col width="10%"><col width="11%"><col width="15%"><col width="15%"></colgroup>
<tr><td><a id="p100094"></a>Таблица 1</td><td></td><td><a id="p100095"></a>КЛ и плоскости</td><td></td><td><a id="p100096"></a>Секция или блок</td><td><a id="p100097"></a>Теоретическая линия шпангоута</td><td><a id="p100098"></a>Линия ДП</td></tr>
<tr><td><a id="p100099"></a>КЛ батокса</td><td><a id="p100100"></a>Горизонтальная КЛ (ВЛ)</td><td><a id="p100101"></a>Теоретическая линия притыкания палубы или платформы</td><td><a id="p100102"></a>Теоретическая линия притыкания переборки</td><td><a id="p100103"></a>Днищевая <a href="#p100180">&lt;1&gt;</a></td><td><a id="p100104"></a>+ <a href="#p100181">&lt;2&gt;</a></td><td><a id="p100105"></a>+</td></tr>
<tr><td><a id="p100106"></a>-</td><td><a id="p100107"></a>+</td><td><a id="p100108"></a>-</td><td><a id="p100109"></a>+</td><td><a id="p100110"></a>Днищевая скуловая</td><td><a id="p100111"></a>+ <a href="#p100181">&lt;2&gt;</a></td><td><a id="p100112"></a>-</td></tr>
<tr><td><a id="p100113"></a>+</td><td><a id="p100114"></a>+</td><td><a id="p100115"></a>-</td><td><a id="p100116"></a>+</td><td><a id="p100117"></a>Бортовая</td><td><a id="p100118"></a>+ <a href="#p100181">&lt;2&gt;</a></td><td><a id="p100119"></a>-</td></tr>
<tr><td><a id="p100120"></a>+ <a href="#p100182">&lt;3&gt;</a></td><td><a id="p100121"></a>+</td><td><a id="p100122"></a>+</td><td><a id="p100123"></a>+</td><td><a id="p100124"></a>Поперечная переборка (средняя)</td><td><a id="p100125"></a>-</td><td><a id="p100126"></a>+</td></tr>
<tr><td><a id="p100127"></a>-</td><td><a id="p100128"></a>+</td><td><a id="p100129"></a>+</td><td><a id="p100130"></a>+</td><td><a id="p100131"></a>Поперечная переборка (боковая)</td><td><a id="p100132"></a>-</td><td><a id="p100133"></a>-</td></tr>
<tr><td><a id="p100134"></a>+</td><td><a id="p100135"></a>+</td><td><a id="p100136"></a>+</td><td><a id="p100137"></a>+</td><td><a id="p100138"></a>Продольная переборка</td><td><a id="p100139"></a>+ <a href="#p100181">&lt;2&gt;</a></td><td><a id="p100140"></a>-</td></tr>
<tr><td><a id="p100141"></a>-</td><td><a id="p100142"></a>+</td><td><a id="p100143"></a>+</td><td><a id="p100144"></a>+</td><td><a id="p100145"></a>Палуба или платформа (средняя)</td><td><a id="p100146"></a>+ <a href="#p100181">&lt;2&gt;</a></td><td><a id="p100147"></a>+</td></tr>
<tr><td><a id="p100148"></a>-</td><td><a id="p100149"></a>-</td><td><a id="p100150"></a>-</td><td><a id="p100151"></a>+</td><td><a id="p100152"></a>Палуба или платформа (боковая)</td><td><a id="p100153"></a>+ <a href="#p100181">&lt;2&gt;</a></td><td><a id="p100154"></a>-</td></tr>
<tr><td><a id="p100155"></a>+</td><td><a id="p100156"></a>-</td><td><a id="p100157"></a>-</td><td><a id="p100158"></a>-</td><td><a id="p100159"></a>Носовая и кормовая оконечности</td><td><a id="p100160"></a>+</td><td><a id="p100161"></a>+</td></tr>
<tr><td><a id="p100162"></a>-</td><td><a id="p100163"></a>+</td><td><a id="p100164"></a>-</td><td><a id="p100165"></a>-</td><td><a id="p100166"></a>Секция или блок надстройки</td><td><a id="p100167"></a>+ <a href="#p100183">&lt;4&gt;</a></td><td><a id="p100168"></a>+</td></tr>
<tr><td><a id="p100169"></a>-</td><td><a id="p100170"></a>+</td><td><a id="p100171"></a>-</td><td><a id="p100172"></a>-</td><td><a id="p100173"></a>Блок корпуса</td><td><a id="p100174"></a>+ <a href="#p100183">&lt;4&gt;</a></td><td><a id="p100175"></a>+</td></tr>
<tr><td colspan="7"><a id="p100176"></a><a id="p100177"></a><a id="p100178"></a><a id="p100179"></a><a id="p100180"></a><a id="p100181"></a><a id="p100182"></a><a id="p100183"></a>-<br>+<br>-<br>-<br>&lt;1&gt; В том числе средняя днищевая секция, если днище по ширине разбито на три секции.<br>&lt;2&gt; На закладной секции - теоретические линии среднего и крайних шпангоутов, на остальных - теоретические линии крайних шпангоутов.<br>&lt;3&gt; На палубном стрингере или шельфе, если они имеются.<br>&lt;4&gt; На среднем и крайних шпангоутах.</td></tr>
</table>


<a id="p100184"></a>Примечания
<a id="p100185"></a>1 На переборках, днищевых, бортовых, палубных секциях и выгородках КЛ наносят с двух сторон.
<a id="p100186"></a>2 В отдельных случаях, если мешает набор секций, допускается нанесение КЛ на расстоянии от 100 до 200 мм от соответствующей теоретической линии.

<a id="p100187"></a>5.1.17 Допускаемые отклонения на положение линий разметки относительно базовых плоскостей на плоских конструкциях должны быть +/- 2,0 мм.
<a id="p100188"></a>5.1.18 Смещение положения деталей от линии разметки не должно быть более 2,0 мм.
<a id="p100189"></a>5.1.19 Несовмещение плоскостей деталей, разделенных листом, не должно превышать половину толщины этих деталей. При различных толщинах в расчет принимается меньшая толщина.
<a id="p100190"></a>5.1.20 Допуски на длину, ширину и общий изгиб для конструкций из стали типа марки 45Г17Ю3, толстолистовой коррозионно-стойкой стали марки 08Х17Н6Т (ДИ-21), сплавов типа 3В и алюминиевых сплавов в виде плакированных листов и плит, профилей закаленных и естественно состаренных (1985 чТ) принимают по [таблицам 2](#p100193) - [6](#p100797) с коэффициентом 1,25 (в случае получения дробной величины округляют до целого числа).
<a id="p100191"></a>5.1.21 При сборке под сварку тавровых соединений (стенка с пояском, набор с обшивкой и т.п.) отклонение деталей от их плазового положения не должно превышать величины, обеспечивающие после сварки (см. [5.1.5](#p100078)) значения, указанные в [таблице 2](#p100193). Для деталей высотой до 200 мм включительно база измерения должна равняться высоте детали; для детали высотой более 200 мм базу измерения можно уменьшить до 2/3 высоты, но не меньше 200 мм.

<a id="p100192"></a>Таблица 2

<a id="p100193"></a>Отклонения тавровых соединений $\Delta$ 

<a id="p100194"></a>В миллиметрах

| <a id="p100195"></a>База измерений h | <a id="p100196"></a>Предельное отклонение $\Delta$ | <a id="p100197"></a>Схема измерений |
| --- | --- | --- |
| <a id="p100198"></a>До 200 включ. | <a id="p100199"></a>2 | <a id="p100200"></a>![рис. 1](https://i.bukva.ai/GDch06G0/img_0.png) |
| <a id="p100201"></a>Более 200 | <a id="p100202"></a><a id="p100203"></a>1/100 h<br>но не более 6; для малых высокоскоростных судов - не более 4 | <a id="p100204"></a>![рис. 2](https://i.bukva.ai/GDch06G0/img_1.png) |


<a id="p100205"></a>5.1.22 Технологический процесс измерения геометрических параметров узлов и секций приведен в [приложении Г](#p101329).
<a id="p100206"></a>5.1.23 Все результаты проверки конструкции должны быть отражены в паспорте секции, типовая [форма](#p101460) которого приведена в приложении Д.
<a id="p100207"></a>5.1.24 Отклонение КЛ от базовой плоскости не должно превышать 2,0 мм. Если в процессе сборки и сварки секций положение КЛ изменилось на большую величину, должна быть произведена соответствующая корректировка их положения с учетом фактических отклонений размеров и формы секций. Указанная корректировка должна быть согласована с технологическим бюро цеха и отражена в [паспорте](#p101460) секции, приведенном в приложении Д.

#### <a id="p100208"></a>5.2 Технические требования к проверке качества сборки соединений под сварку

<a id="p100209"></a>5.2.1 Контроль качества сборки конструкций осуществляют визуально и с помощью измерений непосредственно перед сваркой.

##### <a id="p100210"></a>5.2.2 Визуальный контроль соединений, собранных под сварку, проводят с целью проверки:

- <a id="p100211"></a>правильности формы и расположения свариваемых кромок в конструкции;
- <a id="p100212"></a>качества подрубки корня шва прихваток для соединений с полным проваром, выполняемых ручной или полуавтоматической сваркой;
- <a id="p100213"></a>правильности расположения и количества прихваток, гребенок и других крепежных деталей и отсутствия в швах прихваток недопустимых наружных дефектов (трещин, прожогов, цветов побежалости);
- <a id="p100214"></a>качества обработки и чистоты свариваемых кромок и поверхностей, прилегающих к ним (отсутствие на них загрязнений, ржавчины, оксидной пленки, краски).
<a id="p100215"></a>5.2.3 Визуальный контроль деталей, собранных под сварку, следует проводить по всей протяженности свариваемых кромок и прилегающих к ним поверхностей.

##### <a id="p100216"></a>5.2.4 Измерительный контроль соединений, собранных под сварку, выполняют для проверки:

- <a id="p100217"></a>общего угла разделки кромок;
- <a id="p100218"></a>величины зазора между деталями, между подкладной планкой и деталями;
- <a id="p100219"></a>правильности совмещения поверхностей деталей в стыковых соединениях;
- <a id="p100220"></a>правильности совмещения поверхностей тавровых и угловых сварных соединений с заданной плоскостью;
- <a id="p100221"></a>правильности совмещения или величины смещения свариваемых кромок по корню шва и по поверхности соединения;
- <a id="p100222"></a>местоположения и размеров прихваток, местоположения крепежных деталей и подъемных приспособлений;
- <a id="p100223"></a>величины задаваемого обратного выгиба, компенсирующего сварочные деформации.
<a id="p100224"></a>5.2.5 Конструктивные элементы, а также допускаемые отклонения соединений, собранных под сварку, должны соответствовать требованиям конструкторской документации на швы сварных соединений.
<a id="p100225"></a>5.2.6 Специалисту, выполняющему контроль сварных швов, необходимо иметь соответствующий квалификационный уровень, подтвержденный в соответствии с требованиями ГОСТ Р ИСО 9712.
<a id="p100226"></a>5.2.7 Контроль качества сварных соединений необходимо осуществлять в соответствии с нормативной документацией, регламентирующей общие положения по сварке.

#### <a id="p100227"></a>5.3 Технические требования к проверке узлов

<a id="p100228"></a>5.3.1 Проверяемые параметры, допуски и методические указания по проверке для основных типов узлов (тавровые балки, днищевой и рамный наборы, плоские полотнища, гофрированные полотнища, фундаменты, комингсы грузовых люков, скуловые кили) приведены в [таблице 3](#p100230).

<a id="p100229"></a>Таблица 3

<a id="p100230"></a>Проверяемые параметры, допуски и методические указания
по проверке основных типов узлов


<table>
<colgroup><col width="18%"><col width="19%"><col width="18%"><col width="45%"></colgroup>
<tr><td><a id="p100231"></a>Типовая конструкция</td><td><a id="p100232"></a>Проверяемый параметр</td><td><a id="p100233"></a>Предельное отклонение</td><td><a id="p100234"></a>Краткое методическое указание</td></tr>
<tr><td rowspan="2"><a id="p100235"></a>1 Прямолинейные, тавровые, Г-образные и двутавровые балки</td><td><a id="p100236"></a>Отклонение от прямолинейности в плоскости стенки и в плоскости пояска</td><td><a id="p100237"></a><a id="p100238"></a>2,0 мм на 1 м длины (для малых высокоскоростных судов - 1,0 мм на 1 м длины), но не более 8,0 мм на всю длину.<br>Для балок Г-образного сечения допуск в плоскости пояска увеличивается на 25%</td><td><a id="p100239"></a><a id="p100240"></a>Проверять:<br>- линейкой от натянутой нитки или от линейки после сварки и правки</td></tr>
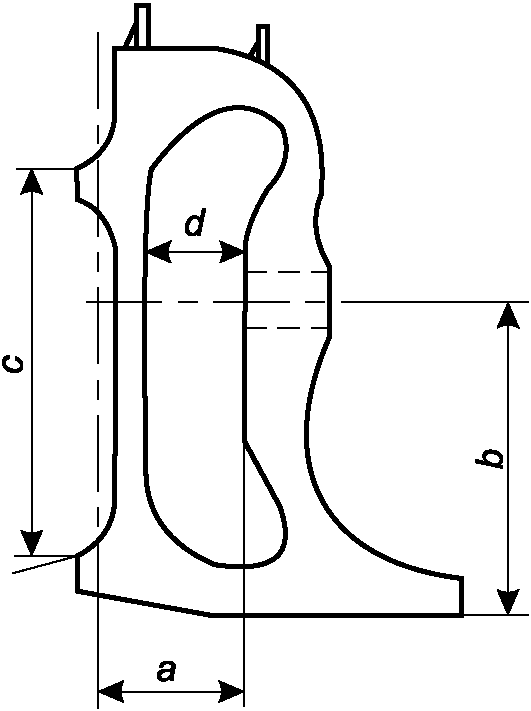
<tr><td><a id="p100241"></a>Положение пояска относительно стенки в продольном или поперечном направлениях</td><td><a id="p100242"></a>+/- 2,0 мм</td><td><a id="p100243"></a>Проверять перед сваркой. Продольное смещение измерять по "чистым" (без припусков) торцевым кромкам, поперечное - от кромки пояска или линии разметки. При сварке балок на станках поперечное смещение проверять при настройке станка на данный типоразмер</td></tr>
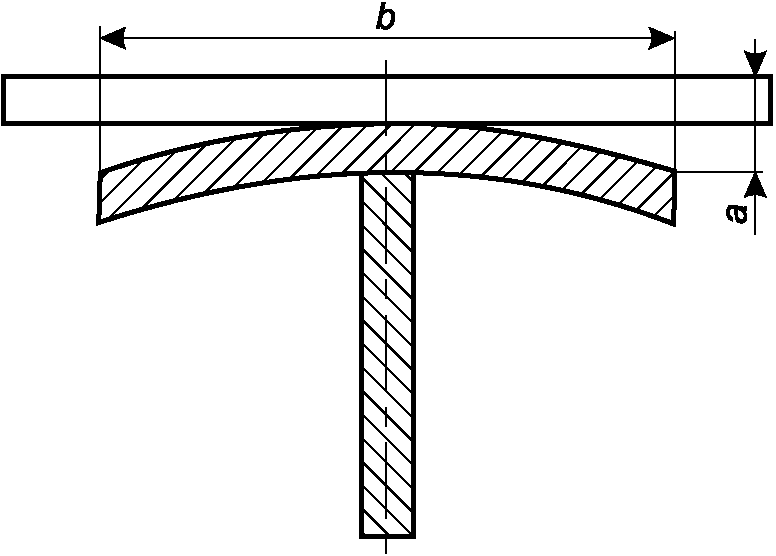
<tr><td></td><td><a id="p100244"></a>Грибовидность пояска a</td><td><a id="p100245"></a>(2 + b/100) мм</td><td><a id="p100246"></a><a id="p100247"></a><a id="p100248"></a>Проверять после сварки. Шергень (линейку) прикладывать таким образом, чтобы зазоры a по обеим кромкам были одинаковы. Измерять линейкой<br>b - ширина пояска, мм<br><img src="https://i.bukva.ai/GDch06G0/img_2.png" alt="рис. 3"></td></tr>
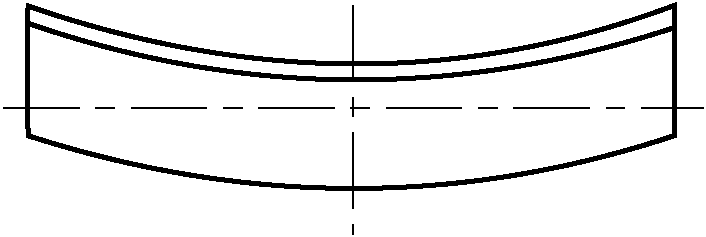
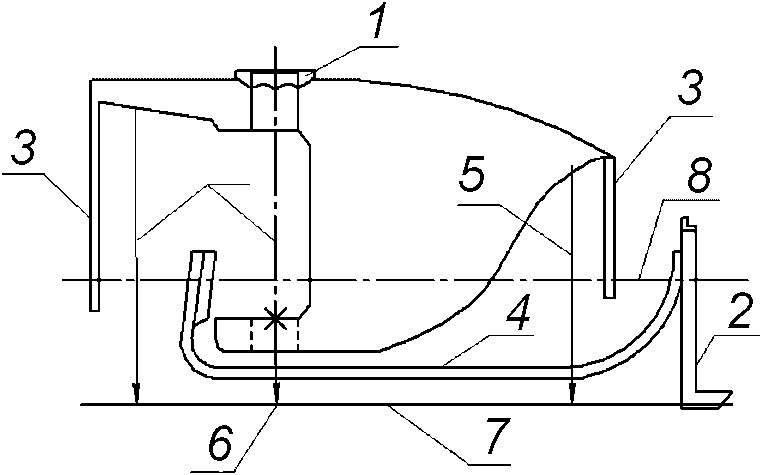
<tr><td rowspan="3"><a id="p100249"></a>2 Криволинейные тавровые балки и балки Г-образного сечения, бракеты и кницы с поясками</td><td><a id="p100250"></a>Форма</td><td><a id="p100251"></a>2,0 мм на 1 м длины, но не более 10,0 мм (для малых высокоскоростных судов не более 8,0 мм) на всю длину</td><td><a id="p100252"></a><a id="p100253"></a>Проверять после сварки и правки плазовым шаблоном, по разбивке на стенде или по прямой КЛ, нанесенной на детали стенки до сварки с пояском. Измерять линейкой<br><img src="https://i.bukva.ai/GDch06G0/img_3.png" alt="рис. 4"></td></tr>
<tr><td><a id="p100254"></a>Продольное и поперечное смещение пояска относительно стенки</td><td><a id="p100255"></a>+/- 2,0 мм</td><td rowspan="2"><a id="p100256"></a><a id="p100257"></a>Проверять аналогично проверке прямолинейных, тавровых, двутавровых балок и балок Г-образного сечения (см. <a href="#p100235">пункт 1 таблицы 3</a>);<br>b - ширина пояска, мм</td></tr>
<tr><td><a id="p100258"></a>Грибовидность пояска</td><td><a id="p100259"></a>Не более (2 + b/100) мм</td></tr>
<tr><td rowspan="4"><a id="p100260"></a>3 Днищевой и рамный набор</td><td><a id="p100261"></a>Длина</td><td><a id="p100262"></a><a id="p100263"></a>+/- 1,0 мм на 1 м длины, но не более +/- 4,0 мм на всю длину;<br>для блочного и модульного методов постройки от -2,0 до 4,0 мм</td><td><a id="p100264"></a>Проверять рулеткой по прямолинейной кромке. Если узел не имеет прямолинейных кромок, длину проверять по прямой линии, пробиваемой на его полотне (стенке)</td></tr>
<tr><td><a id="p100265"></a><a id="p100266"></a>Высота узла набора:<br>- междудонного набора двойного борта и коффердамов;</td><td><a id="p100267"></a>+/- 3,0 мм</td><td rowspan="2"><a id="p100268"></a>Измерять рулеткой, линейкой по свободной кромке</td></tr>
<tr><td><a id="p100269"></a>- прочего</td><td><a id="p100270"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100271"></a>Форма кромки</td><td><a id="p100272"></a>4,0 мм на 1 м длины или 2,0 мм (для узлов из алюминиевых сплавов, собираемых на щитах)</td><td><a id="p100273"></a>Проверять форму кромок, определяющих обводы НО или второго дна. Криволинейные кромки проверять шаблоном, по данным контуровочных эскизов или по разбивке на стенде линейкой, рулеткой; прямолинейные - аналогично проверке прямолинейных балок (см. <a href="#p100235">пункт 1 таблицы 3</a>)</td></tr>
<tr><td rowspan="5"><a id="p100274"></a>4 Плоские полотнища</td><td><a id="p100275"></a><a id="p100276"></a><a id="p100277"></a><a id="p100278"></a>Длина (ширина):<br>- до 6 м включ.<br>- св. 6 до 10 м включ.<br>- св. 10 м</td><td><a id="p100279"></a><a id="p100280"></a><a id="p100281"></a>От -2,0 до 4,0 мм<br>От -2,0 до 5,0 мм<br>От -2,0 до 6,0 мм</td><td><a id="p100282"></a>Длину, ширину и размеры диагоналей проверяют рулеткой после сборки и сварки полотна</td></tr>
<tr><td><a id="p100283"></a>Разность диагоналей</td><td><a id="p100284"></a>Не более 5,0 мм</td><td><a id="p100285"></a>Измерять рулеткой</td></tr>
<tr><td><a id="p100286"></a>Размер диагоналей (для полотнищ, несимметричных относительно продольной или поперечной оси)</td><td><a id="p100287"></a>+/- 8,0 мм</td><td><a id="p100288"></a>Измерять рулеткой</td></tr>
<tr><td><a id="p100289"></a>Отклонение от прямолинейности "чистых" кромок</td><td><a id="p100290"></a>+/- 2,0 мм</td><td><a id="p100291"></a>Проверять после контуровки и обрезки припуска от КЛ, расположенной на расстоянии от 50 до 100 мм от кромки, с помощью линейки</td></tr>
<tr><td><a id="p100292"></a>Форма "чистых" криволинейных кромок</td><td><a id="p100293"></a>+/- 4,0 мм</td><td><a id="p100294"></a>Проверять аналогично проверке формы днищевого и рамного набора (см. <a href="#p100260">пункт 3 таблицы 3</a>)</td></tr>
<tr><td rowspan="5"><a id="p100295"></a>5 Гофрированные полотнища</td><td><a id="p100296"></a>Длина вдоль гофр</td><td><a id="p100297"></a>+/- 4,0 мм</td><td><a id="p100298"></a>Проверять только в том случае, если полотно состоит по длине из двух и более листов. Измерять рулеткой</td></tr>
<tr><td><a id="p100299"></a>Расстояние между соседними гофрами</td><td><a id="p100300"></a>+/- 5,0 мм</td><td><a id="p100301"></a>Измерять до сварки пазов рулеткой в направлении, перпендикулярном к гофрам. Исходные точки для измерений принимают на осевых линиях по вершинам гофров</td></tr>
<tr><td><a id="p100302"></a>Расстояние между крайними гофрами</td><td><a id="p100303"></a>+/- 10,0 мм</td><td><a id="p100304"></a>Измерять до сварки пазов рулеткой в направлении, перпендикулярном к гофрам. Исходные точки для измерений принимают на осевых линиях по вершинам гофров</td></tr>
<tr><td><a id="p100305"></a>Изгиб вдоль гофров</td><td><a id="p100306"></a>0,002 l, но не более 20,0 мм на всю конструкцию</td><td><a id="p100307"></a><a id="p100308"></a>Проверять выборочно по вершинам гофров после окончания всех сборочно-сварочных работ и отделения полотнища от стенда (постели).<br>l - база измерения, мм</td></tr>
<tr><td><a id="p100309"></a>Форма "чистых" кромок</td><td><a id="p100310"></a>от -2,0 до 4,0 мм</td><td><a id="p100311"></a>Проверять после контуровки при помощи струны и отвеса или отвеса и теоретической линии кромки, нанесенной на стенде. Криволинейные кромки легких переборок и выгородок, а также полотен малых и мелких судов можно проверять плазовыми шаблонами</td></tr>
<tr><td rowspan="10"><a id="p100312"></a>6 Фундаменты под главные механизмы и подшипники по линии вала, днищевые стрингеры в машинном отделении, являющиеся фундаментами под главные двигатели</td><td><a id="p100313"></a>Длина опорной поверхности:</td><td></td><td rowspan="4"><a id="p100314"></a>Размеры опорной поверхности проверять рулеткой до сварки и после сварки и правки</td></tr>
<tr><td><a id="p100315"></a>- для крупных и средних судов</td><td><a id="p100316"></a>от -5,0 до 10,0 мм</td></tr>
<tr><td><a id="p100317"></a>- для малых и мелких судов</td><td><a id="p100318"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100319"></a>Ширина опорной поверхности</td><td><a id="p100320"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100321"></a>Высота</td><td><a id="p100322"></a>+/- 3,0 мм</td><td><a id="p100323"></a>Измерять линейкой перпендикулярно от опорной поверхности до "чистых" кромок. Высоту фундаментов, имеющих припуск, не проверять</td></tr>
<tr><td><a id="p100324"></a>Ступенчатость</td><td><a id="p100325"></a>Не более 5,0 мм</td><td><a id="p100326"></a>Проверять одновременно с проверкой высоты с помощью линеек</td></tr>
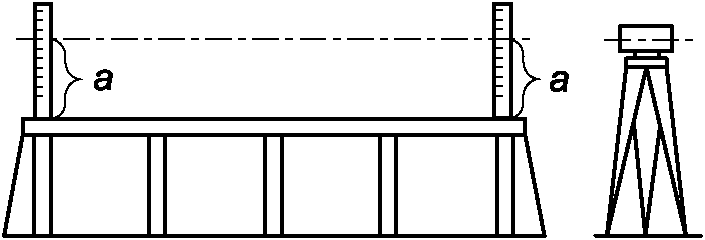
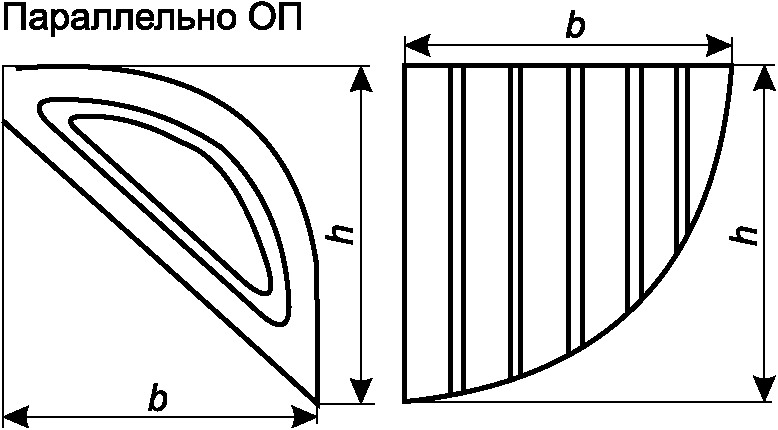
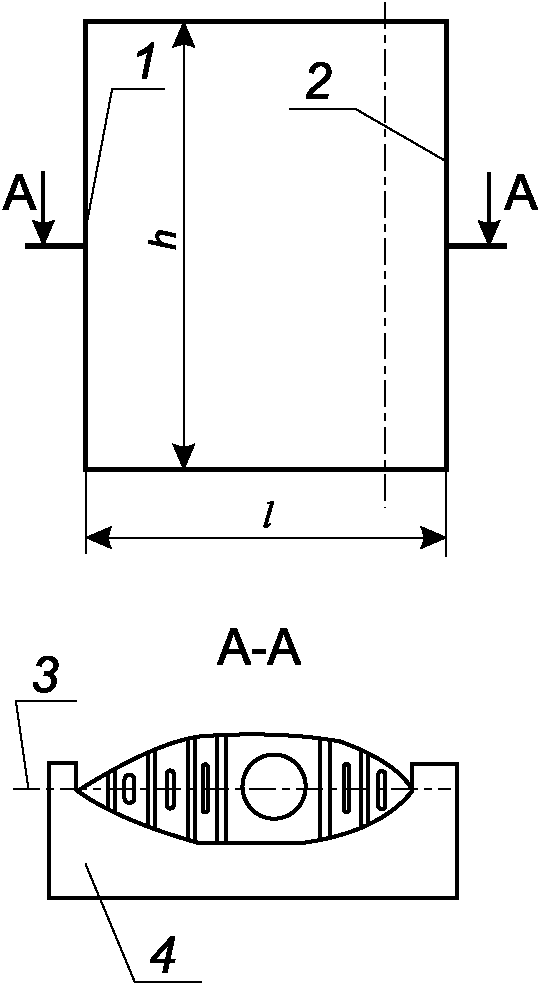
<tr><td><a id="p100327"></a><a id="p100328"></a>Отклонение от прямолинейности опорной поверхности:<br>при длине</td><td></td><td rowspan="4"><a id="p100329"></a><a id="p100330"></a>Проверять после окончания всех сборочно-сварочных работ при помощи нитки и линейки. При проверке оптическими приборами с их помощью установить фундамент горизонтально по двум крайним точкам, а затем при помощи штангенрейсмаса проверить положение промежуточных точек<br><img src="https://i.bukva.ai/GDch06G0/img_4.png" alt="рис. 5"></td></tr>
<tr><td><a id="p100331"></a>- до 3 м включ.</td><td><a id="p100332"></a>Не более 4,0 мм</td></tr>
<tr><td><a id="p100333"></a>- св. 3 до 5 м включ.</td><td><a id="p100334"></a>Не более 5,0 мм</td></tr>
<tr><td><a id="p100335"></a>- св. 5 м</td><td><a id="p100336"></a>Не более 6,0 мм</td></tr>
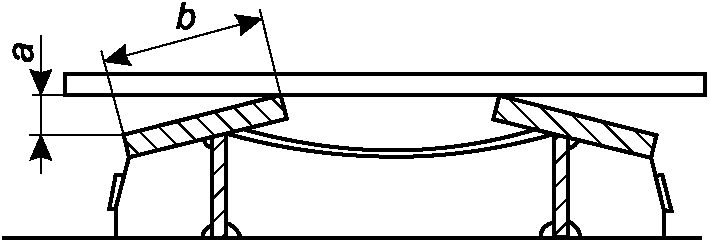
<tr><td rowspan="3"></td><td><a id="p100337"></a>Отклонение опорной поверхности от плоскости</td><td><a id="p100338"></a>a = b/100, но не более 4,0 мм</td><td><a id="p100339"></a><a id="p100340"></a><a id="p100341"></a>Проверять перед сваркой и после сварки при помощи шергеня (линейки), уложенного на обе балки фундамента, теодолитом (нивелиром) или щупом по контрольной плите одновременно с проверкой прямолинейности. Завал пояска внутрь не допускается. Если фундамент изготавливается отдельными узлами (балками), отклонение от плоскостности не проверять<br><img src="https://i.bukva.ai/GDch06G0/img_5.png" alt="рис. 6"><br>b - ширина пояска, мм</td></tr>
<tr><td><a id="p100342"></a>Расстояние между продольными балками (бракетами)</td><td><a id="p100343"></a>+/- 3,0 мм</td><td><a id="p100344"></a>Проверять только в случае изготовления фундамента одним узлом. Измерять рулеткой</td></tr>
<tr><td><a id="p100345"></a>Размер диагоналей</td><td><a id="p100346"></a>+/- 5,0 мм</td><td><a id="p100347"></a>Измерять рулеткой от следов осевых линий, размеченных на опорных планках</td></tr>
<tr><td rowspan="12"><a id="p100348"></a>7 Фундаменты под вспомогательные механизмы</td><td><a id="p100349"></a>Длина опорной поверхности</td><td><a id="p100350"></a>от -5,0 до 10,0 мм</td><td rowspan="2"><a id="p100351"></a>Проверять после сварки и правки фундамента с помощью рулетки</td></tr>
<tr><td><a id="p100352"></a>Ширина опорной поверхности</td><td><a id="p100353"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100354"></a>Диаметр опорного кольца</td><td><a id="p100355"></a>+/- 6,0 мм</td><td><a id="p100356"></a>Проверять по внутренней кромке в двух взаимно перпендикулярных направлениях по осевым линиям штангенциркулем</td></tr>
<tr><td><a id="p100357"></a>Диаметр цилиндрической (конической) части</td><td></td><td rowspan="3"><a id="p100358"></a>Проверять в месте приварки опорного кольца и по нижней кромке штангенциркулем</td></tr>
<tr><td><a id="p100359"></a>- до 1 м включ.</td><td><a id="p100360"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100361"></a>- св. 1 м</td><td><a id="p100362"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100363"></a>Отклонение от плоскостности опорной поверхности при длине (диаметре), м:</td><td></td><td rowspan="4"><a id="p100364"></a>Фундаменты длиной до 2 м проверять на плите с помощью щупа. Фундаменты длиной более 2 м и фундаменты, конструкция которых не позволяет производить проверки на плите, следует проверять с помощью линеек или натянутой нитки. Отклонение от плоскостности круглых фундаментов диаметром более 2 м проверять теодолитом (нивелиром) или шланговым уровнем. Для фундаментов, на которые устанавливают механизмы на пластмассе, допускаемое отклонение увеличивается до 8 мм</td></tr>
<tr><td><a id="p100365"></a>- до 1 включ.</td><td><a id="p100366"></a>Не более 3,0 мм</td></tr>
<tr><td><a id="p100367"></a><a id="p100368"></a>- св. 1<br>до 2 включ.</td><td><a id="p100369"></a>Не более 4,0 мм</td></tr>
<tr><td><a id="p100370"></a>- св. 2</td><td><a id="p100371"></a>Не более 5,0 мм</td></tr>
<tr><td><a id="p100372"></a>Высота</td><td><a id="p100373"></a>+/- 5,0 мм</td><td rowspan="2"><a id="p100374"></a>Проверять аналогично проверке фундаментов под главные механизмы (см. <a href="#p100312">пункт 6 таблицы 3</a>)</td></tr>
<tr><td><a id="p100375"></a>Ступенчатость опорной поверхности</td><td><a id="p100376"></a>Не более 5,0 мм</td></tr>
<tr><td rowspan="13"><a id="p100377"></a>8 Фундаменты под специальные установки (с необработанной опорной поверхностью)</td><td><a id="p100378"></a>Диаметр опорного кольца, м:</td><td></td><td rowspan="7"><a id="p100379"></a>Проверять аналогично проверке фундаментов под вспомогательные механизмы (см. <a href="#p100348">пункт 7 таблицы 3</a>)</td></tr>
<tr><td><a id="p100380"></a>- до 1,2 включ.</td><td><a id="p100381"></a>+/- 4,0 мм</td></tr>
<tr><td><a id="p100382"></a><a id="p100383"></a>- св. 1,2<br>до 4 включ.</td><td><a id="p100384"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100385"></a>- св. 4</td><td><a id="p100386"></a>+/- 6,0 мм</td></tr>
<tr><td><a id="p100387"></a>Диаметр цилиндрической части, м:</td><td></td></tr>
<tr><td><a id="p100388"></a>- до 1,2 включ.</td><td><a id="p100389"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100390"></a>- св. 1,2</td><td><a id="p100391"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100392"></a>Отклонение от плоскостности опорной поверхности при диаметре, м:</td><td></td><td rowspan="6"><a id="p100393"></a>Фундаменты диаметром до 2 м проверять щупом на плите. Фундаменты диаметром более 2 м проверять шланговым уровнем или теодолитом (нивелиром), предварительно установив фундамент горизонтально</td></tr>
<tr><td><a id="p100394"></a>- до 0,5 включ.</td><td><a id="p100395"></a>Не более 2,0 мм</td></tr>
<tr><td><a id="p100396"></a><a id="p100397"></a>- св. 0,5<br>до 1,2 включ.</td><td><a id="p100398"></a>Не более 3,0 мм</td></tr>
<tr><td><a id="p100399"></a><a id="p100400"></a>- св. 1,2<br>до 2,0 включ.</td><td><a id="p100401"></a>Не более 5,0 мм</td></tr>
<tr><td><a id="p100402"></a><a id="p100403"></a>- св. 2,0<br>до 4,0 включ.</td><td><a id="p100404"></a>Не более 6,0 мм</td></tr>
<tr><td><a id="p100405"></a>- св. 4,0</td><td><a id="p100406"></a>Не более 8,0 мм</td></tr>
<tr><td rowspan="4"></td><td><a id="p100407"></a>Высота при диаметре, м:</td><td></td><td rowspan="4"><a id="p100408"></a>Измерять линейкой перпендикулярно от опорной поверхности до "чистых" кромок. Высоту фундаментов, имеющих припуск, не проверять</td></tr>
<tr><td><a id="p100409"></a>- до 0,5 включ.</td><td><a id="p100410"></a>+/- 2,0 мм</td></tr>
<tr><td><a id="p100411"></a><a id="p100412"></a>- св. 0,5<br>до 2,0 включ.</td><td><a id="p100413"></a>+/- 3,0 мм</td></tr>
<tr><td><a id="p100414"></a>- св. 2,0</td><td><a id="p100415"></a>+/- 4,0 мм</td></tr>
<tr><td rowspan="9"><a id="p100416"></a><a id="p100417"></a><a id="p100418"></a>9 Комингсы грузовых люков:<br>- при сборке отдельными узлами (продольные и поперечные балки)<br>- при сборке в один узел в объеме люка</td><td><a id="p100419"></a>Длина (ширина), высота</td><td><a id="p100420"></a>+/- 1,0 мм на 1 м длины, но не более +/- 5,0 мм на всю длину</td><td><a id="p100421"></a>Проверять аналогично проверке узлов днищевого и рамного набора (см. <a href="#p100260">пункт 3 таблицы 3</a>)</td></tr>
<tr><td><a id="p100422"></a>Длина (ширина)</td><td><a id="p100423"></a>+/- 5,0 мм</td><td rowspan="2"><a id="p100424"></a>Проверять по верхней кромке в точках пересечения продольных и поперечных комингсов после сборки их в один узел в объеме люка. Измерять рулеткой</td></tr>
<tr><td><a id="p100425"></a>Разность диагоналей</td><td><a id="p100426"></a>Не более 10,0 мм</td></tr>
<tr><td><a id="p100427"></a>Высота</td><td><a id="p100428"></a>+/- 5,0 мм</td><td><a id="p100429"></a>Проверять рейкой в трех точках по длине каждого комингса</td></tr>
<tr><td><a id="p100430"></a>Изгиб в вертикальной плоскости:</td><td></td><td rowspan="5"><a id="p100431"></a>Проверять после сборки и сварки в точках пересечения стенки с пояском при помощи струны и линейки</td></tr>
<tr><td><a id="p100432"></a>- на 1 м</td><td><a id="p100433"></a>Не более 2,0 мм</td></tr>
<tr><td><a id="p100434"></a>- на ширину лючины</td><td><a id="p100435"></a>Не более 3,0 мм</td></tr>
<tr><td><a id="p100436"></a>- на всю длину</td><td><a id="p100437"></a>Не более 5,0 мм</td></tr>
<tr><td><a id="p100438"></a>Изгиб в горизонтальной плоскости</td><td><a id="p100439"></a>2,0 мм на 1 м длины, но не более 8,0 мм на всю длину</td></tr>
<tr><td></td><td><a id="p100440"></a>Отклонение от плоскостности опорной поверхности</td><td><a id="p100441"></a>Не более 10,0 мм</td><td><a id="p100442"></a>Проверять только у полностью (в объеме люка) собранных комингсов. При помощи шлангового уровня или теодолита (нивелира) установить комингс люка горизонтально по трем точкам пересечения продольных и поперечных балок и измерить отстояние четвертой точки от этой плоскости. Положение контролируемых точек устанавливается технологической службой предприятия-строителя</td></tr>
<tr><td rowspan="3"><a id="p100443"></a>10 Скуловые кили</td><td><a id="p100444"></a>Длина</td><td><a id="p100445"></a>+/- 1,0 мм на 1 м длины, но не более +/- 5,0 мм на всю длину</td><td rowspan="2"><a id="p100446"></a>Проверять аналогично проверке узлов днищевого и рамного набора (см. <a href="#p100260">пункт 3 таблицы 3</a>)</td></tr>
<tr><td><a id="p100447"></a>Высота</td><td><a id="p100448"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100449"></a>Изгиб в плоскости киля и перпендикулярной ей плоскости</td><td><a id="p100450"></a>2,0 мм на 1 м длины, но не более 10,0 мм на всю длину</td><td><a id="p100451"></a>Проверять с помощью струны аналогично проверке криволинейных тавровых балок (см. <a href="#p100249">пункт 2 таблицы 3</a>)</td></tr>
<tr><td colspan="4"><a id="p100452"></a><a id="p100453"></a><a id="p100454"></a>Примечания<br>1 При наличии технологических припусков на конструкциях по какому-либо из контролируемых параметров вместо этого параметра контролируют наличие минимального припуска, задаваемого технологической службой предприятия-строителя.<br>2 Допускается использование (с разработкой соответствующей технологической документации или раздела к ней) трехкоординатных СИ, включая оптоэлектронные, а также средств технологического оснащения, прошедших калибровку, если суммарная погрешность измерения с их использованием составляет не более 1/3 от поля допуска на контролируемую величину.</td></tr>
</table>


<a id="p100455"></a>5.3.2 Унифицированные узлы и прямолинейные тавровые балки проверяют в объеме от 5% до 10% партии, но не менее одного узла. Для остальных конструкций осуществляют сплошной контроль.
<a id="p100456"></a>5.3.3 Проверку фундаментов, вваренных в секцию, а также фундаментов с предварительно обработанной поверхностью, следует проводить в соответствии с требованиями действующей нормативной и конструкторской документацией.

#### <a id="p100457"></a>5.4 Технические требования к проверке секций

<a id="p100458"></a>5.4.1 Проверяемые параметры, допуски и методические указания по проверке основных типов секций (плоскостные плоские, плоскостные гофрированные, плоскостные криволинейные, объемные средней части корпуса, секции оконечностей, объемные секции ярусов надстроек и рубок, секции фальшборта, аппарели), изготавливаемых с припусками, приведены в [таблице 4](#p100460).

<a id="p100459"></a>Таблица 4

<a id="p100460"></a>Проверяемые параметры, допуски и методические указания
по проверке основных типов секций


<table>
<colgroup><col width="17%"><col width="18%"><col width="15%"><col width="50%"></colgroup>
<tr><td><a id="p100461"></a>Типовая конструкция</td><td><a id="p100462"></a>Проверяемый параметр</td><td><a id="p100463"></a>Предельное отклонение</td><td><a id="p100464"></a>Краткое методическое указание</td></tr>
<tr><td rowspan="11"><a id="p100465"></a>1 Плоскостные плоские секции</td><td><a id="p100466"></a>Длина (ширина) секции, м:</td><td></td><td rowspan="5"><a id="p100467"></a>Длину и ширину (для поперечных переборок - ширину и высоту, для продольных - длину и высоту) секций проверять после сварки не менее чем в трех плоскостях, совпадающих со средней и крайними балками набора и монтажными кромками. Проверять расстояние между крайними связями и между монтажными кромками по настилу рулеткой</td></tr>
<tr><td><a id="p100468"></a>- до 6 включ.</td><td><a id="p100469"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100470"></a>- св. 6 до 10 включ.</td><td><a id="p100471"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100472"></a>- св. 10</td><td><a id="p100473"></a>+/- 12,0 мм</td></tr>
<tr><td><a id="p100474"></a>- для малых высокоскоростных судов</td><td><a id="p100475"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100476"></a>Разность диагоналей</td><td><a id="p100477"></a>Не более 5,0 мм</td><td><a id="p100478"></a>Проверять при разметке контура секции рулеткой</td></tr>
<tr><td><a id="p100479"></a>Размер диагоналей (для секций, несимметричных относительно продольной или поперечной осей), м:</td><td></td><td rowspan="5"><a id="p100480"></a>Проверять рулеткой</td></tr>
<tr><td><a id="p100481"></a>- до 8 включ.</td><td><a id="p100482"></a>+/- 6,0 мм</td></tr>
<tr><td><a id="p100483"></a>- св. 8 до 15 включ.</td><td><a id="p100484"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100485"></a>- св. 15 до 20 включ.</td><td><a id="p100486"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100487"></a>- более 20</td><td><a id="p100488"></a>+/- 12,0 мм</td></tr>
<tr><td></td><td><a id="p100489"></a>Изгиб</td><td><a id="p100490"></a><a id="p100491"></a>0,002l, но не более 20,0 мм на всю длину;<br>для палуб и платформ изгиб положительный (выпуклостью вверх)</td><td><a id="p100492"></a><a id="p100493"></a>Измерять после сварки по средней и крайним балкам набора вдоль и поперек секции с помощью струны и линейки.<br>l - база измерения, мм</td></tr>
<tr><td rowspan="8"><a id="p100494"></a>2 Плоскостные гофрированные секции</td><td><a id="p100495"></a>Ширина (поперек гофров), м:</td><td></td><td rowspan="4"><a id="p100496"></a>При помощи отвеса перенести на постель (стенд) точки измерений и проверить расстояние между ними рулеткой</td></tr>
<tr><td><a id="p100497"></a>- до 6 включ.</td><td><a id="p100498"></a><a id="p100499"></a>От -8,0<br>до 12,0 мм</td></tr>
<tr><td><a id="p100500"></a>- св. 6</td><td><a id="p100501"></a><a id="p100502"></a>От -10,0<br>до 15,0 мм</td></tr>
<tr><td><a id="p100503"></a>- для малых высокоскоростных судов</td><td><a id="p100504"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100505"></a>Длина (высота) вдоль гофров, изгиб, размеры (разность) диагоналей</td><td><a id="p100506"></a>То же, что для плоских секций</td><td><a id="p100507"></a>Проверять аналогично проверке этих параметров плоских секций без гофров (см. <a href="#p100465">пункт 1 таблицы 4</a>)</td></tr>
<tr><td><a id="p100508"></a>Расстояния между гофрами:</td><td></td><td rowspan="3"><a id="p100509"></a>Проверять аналогично проверке гофрированных полотнищ (см. <a href="#p100295">пункт 5 таблицы 3</a>)</td></tr>
<tr><td><a id="p100510"></a>- соседними</td><td><a id="p100511"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100512"></a>- крайними</td><td><a id="p100513"></a>+/- 10,0 мм</td></tr>
<tr><td rowspan="5"><a id="p100514"></a>3 Плоскостные криволинейные секции (не образующие замкнутых или полузамкнутых объемов; днищевые, бортовые и палубные секции с погибью или шатрового образования)</td><td><a id="p100515"></a>Длина (ширина), м:</td><td></td><td rowspan="4"><a id="p100516"></a><a id="p100517"></a>Длину днищевых и палубных секций измерять в ДП и параллельных ей плоскостях, длину бортовых - в плоскостях ВЛ. Ширину всех секций измерять в ПШ. Длину криволинейных секций в районе цилиндрической вставки проверять измерением по настилу или обшивке, ширину - измерением проекций секций, выполненных с помощью отвесов, на стенд (основание постели). У остальных секций вместо длины проверять растяжку или расстояние между точками пересечения монтажных стыков и пазов. Измеряют расстояния между крайними связями и между монтажными кромками с помощью рулетки.<br>Длину (ширину) измерять после окончания сборки и сварки, включая подварку НО (настила) после кантовки секций. Если секция в цехе не кантуется, измерения проводить после приварки набора. Растяжки монтажных пазов секций определяют по плазовым данным</td></tr>
<tr><td><a id="p100518"></a>- до 6 включ.</td><td><a id="p100519"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100520"></a>- св. 6 до 10 включ.</td><td><a id="p100521"></a>+/- 12,0 мм</td></tr>
<tr><td rowspan="2"><a id="p100522"></a>- св. 10</td><td rowspan="2"><a id="p100523"></a>+/- 15,0 мм</td></tr>
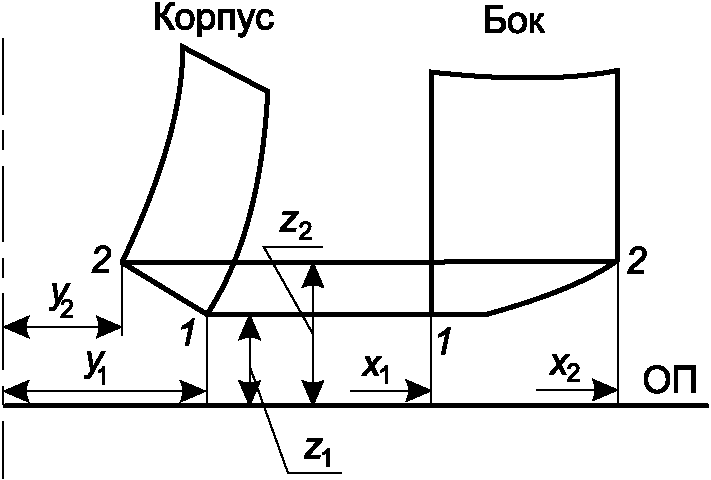
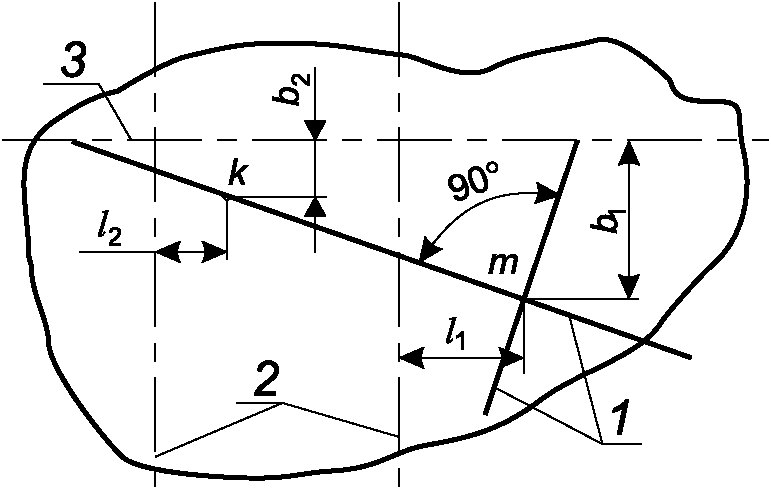
<tr><td><a id="p100524"></a><a id="p100525"></a><a id="p100526"></a><a id="p100527"></a>Теоретическое расстояние d между точками пересечения монтажных стыков и пазов бортовых секций (точки 1 и 2) определяют по формуле<br>$d = \sqrt{(x_{2} - x_{1})^{2} + (y_{2} - y_{1})^{2} + (z_{2} - z_{1})^{2}}$ ,<br>где x, y, z - плазовые координаты точек 1 и 2.<br><img src="https://i.bukva.ai/GDch06G0/img_6.png" alt="рис. 7"></td></tr>
<tr><td rowspan="8"></td><td><a id="p100528"></a>Размер диагоналей, м:</td><td></td><td rowspan="5"><a id="p100529"></a>Проверять после сборки и сварки обшивки (настила) при разметке сетки набора по теоретическим размерам диагоналей, приведенным в контуровочных эскизах, с помощью рулетки</td></tr>
<tr><td><a id="p100530"></a>- до 8 включ.</td><td><a id="p100531"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100532"></a>- св. 8 до 15 включ.</td><td><a id="p100533"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100534"></a>- св. 15 до 20 включ.</td><td><a id="p100535"></a>+/- 12,0 мм</td></tr>
<tr><td><a id="p100536"></a>- св. 20</td><td><a id="p100537"></a>+/- 14,0 мм</td></tr>
<tr><td><a id="p100538"></a>Изгиб:</td><td></td><td rowspan="3"><a id="p100539"></a><a id="p100540"></a><a id="p100541"></a>l - база измерения, мм<br>Первый способ<br>После приварки набора и освобождения секции от крепления к постели измерить линейкой или щупом зазоры между обшивкой (настилом) и лекалами (стойками) постели в точках пересечения монтажных стыков и пазов со средней и крайними балками набора. Если эти точки не совпадают с лекалами (стойками), то измерения проводят между обшивкой (настилом) и ближайшими лекалами (стойками) постели. Перед проведением измерений зазоры между секцией и лекалами (стойками) в крайних, противоположных в диагональном направлении точках, выровнять при помощи клиньев и домкратов, проверяя линейкой или щупом</td></tr>
<tr><td><a id="p100542"></a>- для крупных и средних судов</td><td><a id="p100543"></a>0,002l, но не более 20,0 мм</td></tr>
<tr><td><a id="p100544"></a>- для малых и мелких судов</td><td><a id="p100545"></a>0,002l, но не более 10,0 мм</td></tr>
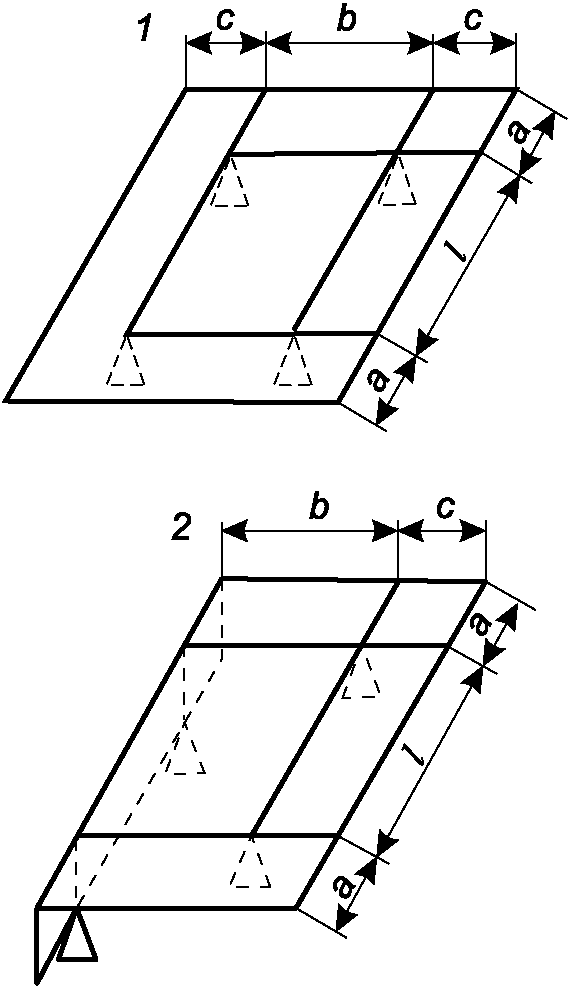
<tr><td></td><td></td><td></td><td><a id="p100546"></a><a id="p100547"></a><a id="p100548"></a><a id="p100549"></a><a id="p100550"></a><a id="p100551"></a>Второй способ<br>После снятия с постели и подварки сварных швов секция должна быть уложена на четыре опоры. С целью исключения влияния изгиба секции от собственного веса расстояние между опорами следует выдерживать в соответствии со следующими указаниями<br><img src="https://i.bukva.ai/GDch06G0/img_7.png" alt="рис. 8"><br>Вариант I<br>$0,38 \leq \frac{a}{l} \leq 0,45$ ,<br>$0,38 \leq \frac{c}{b} \leq 0,45$ .</td></tr>
<tr><td></td><td></td><td></td><td><a id="p100552"></a><a id="p100553"></a><a id="p100554"></a>Вариант II (бортовая секция с палубным стрингером)<br>$0,38 \leq \frac{a}{l} \leq 0,45$ ,<br>$0,43 \leq \frac{c}{b} \leq 0,64$</td></tr>
<tr><td></td><td></td><td></td><td><a id="p100555"></a><a id="p100556"></a><a id="p100557"></a><a id="p100558"></a>Днищевые и палубные секции установить по крену и дифференту шланговым уровнем, проверить плазовые обводы, определить изгиб. Для бортовых секций одна из опор должна иметь возможность регулировки по высоте. Вначале секцию укладывают набором вниз на три опоры, имеющие одинаковую высоту.<br>Четвертую опору поднимают до соприкосновения с секцией, фиксируют высоту точки соприкосновения hmin, затем подъем продолжают до тех пор, пока секция не оторвется от любой другой опоры и снова фиксируют высоту hmax. Окончательную высоту четвертой опоры определяют как среднюю двух высот<br>$h = \frac{h_{min} + h_{max}}{2}$ .<br>Изгиб секций следует проверять в трех точках по средней и крайним балкам набора от натянутой нитки линейкой или метром. Положение нитки и направление измерений от нитки до обшивки должны совпадать с ПШ и плоскостями ВЛ</td></tr>
<tr><td></td><td></td><td></td><td><a id="p100559"></a><a id="p100560"></a>Третий способ<br>Этот способ целесообразно применять для проверки бортовых секций, имеющих продольную и поперечную погибь. Секция должна быть уложена на четыре опоры. По программам на ПК производят расчет положения горизонтальной плоскости, от которой измеряют высоты точек обшивки, разностей действительной и теоретической полуширот точек обшивки при условии совмещения поверхностей в трех заданных точках. Исходными данными для расчета служат теоретические координаты точек обшивки и высоты этих точек, измеренные в произвольном положении секции шланговым уровнем или теодолитом (нивелиром)</td></tr>
<tr><td rowspan="11"><a id="p100561"></a>4 Объемные секции средней части корпуса (ширина и высота на протяжении секции меняется на величину не более 20%)</td><td><a id="p100562"></a>Длина, м:</td><td></td><td rowspan="6"><a id="p100563"></a>Длину проверять по настилу в ДП и плоскостях контрольных батоксов или по крайним продольным связям, если они параллельны ДП, между монтажными кромками и между концевыми шпангоутами с помощью рулетки</td></tr>
<tr><td><a id="p100564"></a>- до 6 включ.</td><td><a id="p100565"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100566"></a>- св. 6 до 10 включ.</td><td><a id="p100567"></a>+/- 12,0 мм</td></tr>
<tr><td><a id="p100568"></a>- св. 10 до 16 включ.</td><td><a id="p100569"></a>+/- 14,0 мм</td></tr>
<tr><td><a id="p100570"></a>- св. 16 до 20 включ.</td><td><a id="p100571"></a>+/- 16,0 мм</td></tr>
<tr><td><a id="p100572"></a>- св. 20</td><td><a id="p100573"></a>+/- 18,0 мм</td></tr>
<tr><td><a id="p100574"></a>Ширина, м:</td><td></td><td rowspan="4"><a id="p100575"></a>Ширину и высоту объемных днищевых (боковых), бортовых и палубных секций проверять по среднему и крайним шпангоутам с помощью рулетки</td></tr>
<tr><td><a id="p100576"></a>- для крупных и средних судов</td><td><a id="p100577"></a>+/- 20,0 мм</td></tr>
<tr><td><a id="p100578"></a>- для малых судов</td><td><a id="p100579"></a>+/- 15,0 мм</td></tr>
<tr><td><a id="p100580"></a>- для малых высокоскоростных судов</td><td><a id="p100581"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100582"></a>Высота бортовых и палубных секций</td><td><a id="p100583"></a>+/- 8 мм</td><td><a id="p100584"></a><a id="p100585"></a><img src="https://i.bukva.ai/GDch06G0/img_8.png" alt="рис. 9"><br>Если сборочная плоскость секции непараллельна ОП судна, ширину или высоту проверять по элементам, параллельным этим плоскостям (палуба, продольная или поперечная переборки, рамный шпангоут)</td></tr>
<tr><td rowspan="5"></td><td><a id="p100586"></a>Полуширота днищевых секций судов:</td><td></td><td rowspan="5"><a id="p100587"></a>Полушироту измеряют не менее чем в трех точках в плоскостях крайних и среднего шпангоутов от ДП до точки пересечения скулового (крайнего) стрингера с НО и настилом второго дна. У остроскулых судов полушироту измеряют до скулы. Измерения проводят рулеткой</td></tr>
<tr><td><a id="p100588"></a>- крупных и средних</td><td><a id="p100589"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100590"></a>- малых</td><td><a id="p100591"></a>+/- 7,0 мм</td></tr>
<tr><td><a id="p100592"></a>- малых высокоскоростных</td><td><a id="p100593"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100594"></a>- для судов с малыми толщинами НО (от 8 до 10 мм) с сильно развитым продольным набором</td><td><a id="p100595"></a>От 0 до 30,0 мм</td></tr>
<tr><td rowspan="10"></td><td><a id="p100596"></a>Высота междудонного пространства</td><td><a id="p100597"></a>От 3,0 до 4,0 мм</td><td><a id="p100598"></a>Высоту междудонного пространства днищевых секций проверять в ДП и по скуловым (крайним) стрингерам рулеткой</td></tr>
<tr><td><a id="p100599"></a>Продольный и поперечный изгиб при длине (ширине), м:</td><td></td><td rowspan="9"><a id="p100600"></a>Изгиб секций проверять после окончания всех сборочно-сварочных работ. Проверять линейкой с помощью натянутой нитки или шлангового уровня в местах пересечения прямолинейных элементов конструкции (вертикального киля или флора с настилом второго дна, палубного стрингера с ширстреком и т.п.) или по КЛ, нанесенным на плоских узлах (подсекциях) до сборки секции в объем. Если в состав секции входит комингс грузового люка, ее изгиб регламентируют допустимым изгибом комингса</td></tr>
<tr><td><a id="p100601"></a>- до 6 включ.</td><td><a id="p100602"></a>Не более 10,0 мм</td></tr>
<tr><td><a id="p100603"></a>- св. 6 до 10 включ.</td><td><a id="p100604"></a>Не более 12,0 мм</td></tr>
<tr><td><a id="p100605"></a>- св. 10 до 16 включ.</td><td><a id="p100606"></a>Не более 14,0 мм</td></tr>
<tr><td><a id="p100607"></a>- св. 16</td><td><a id="p100608"></a>Не более 20,0 мм</td></tr>
<tr><td><a id="p100609"></a>То же для малых высокоскоростных судов при длине (ширине), м:</td><td></td></tr>
<tr><td><a id="p100610"></a>- до 6 включ.</td><td><a id="p100611"></a>Не более 6,0 мм</td></tr>
<tr><td><a id="p100612"></a>- св. 6 до 10 включ.</td><td><a id="p100613"></a>Не более 8,0 мм</td></tr>
<tr><td><a id="p100614"></a>- св. 10</td><td><a id="p100615"></a>Не более 10,0 мм</td></tr>
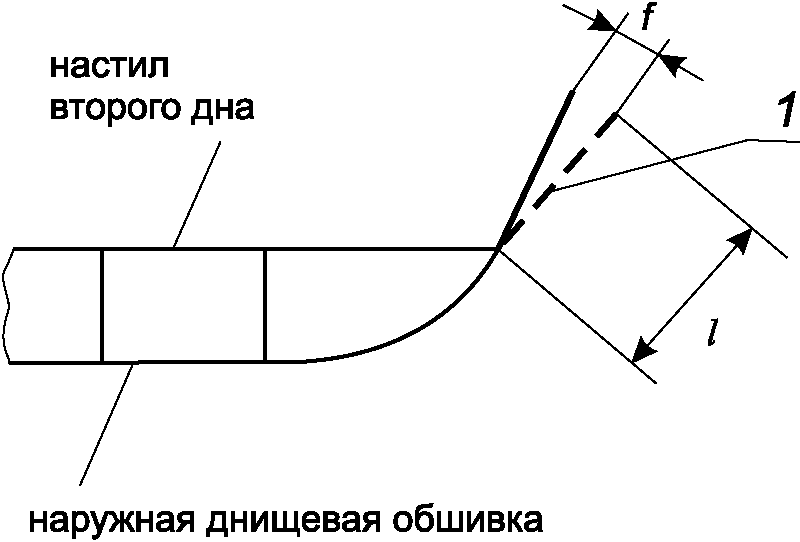
<tr><td rowspan="7"></td><td><a id="p100616"></a>Величина залома от плазовых обводов свободных кромок НО</td><td><a id="p100617"></a>f = 0,03l, но не более 15,0 мм</td><td><a id="p100618"></a><a id="p100619"></a><a id="p100620"></a><a id="p100621"></a><a id="p100622"></a><img src="https://i.bukva.ai/GDch06G0/img_9.png" alt="рис. 10"><br>1 - плазовое положение кромки;<br>f - величина залома, мм;<br>l - длина свободной кромки, мм<br>Для днищевых секций залом НО проверять выше настила второго дна или платформы, для бортовых - от крайних шпангоутов или шельфа палубы (платформы). Измерять линейкой с помощью угольника</td></tr>
<tr><td><a id="p100623"></a>Скручивание при длине, м:</td><td></td><td rowspan="6"><a id="p100624"></a>Скручивание (поворот одного торцевого сечения относительно другого вокруг продольной оси) проверять после окончания всех сборочно-сварочных работ по контрольным ВЛ или наиболее жестким элементам конструкции. КЛ для проверки скручивания наносят на крайних шпангоутах до сварки секции в объем. Для проверки следует установить секцию горизонтально по трем точкам и с помощью шлангового уровня или теодолита измерить расстояние от четвертой точки горизонтальной плоскости. Проверять рулеткой от ДП по настилу</td></tr>
<tr><td><a id="p100625"></a>- до 6 включ.</td><td><a id="p100626"></a>Не более 10,0 мм</td></tr>
<tr><td><a id="p100627"></a>- св. 6 до 8 включ.</td><td><a id="p100628"></a>Не более 13,0 мм</td></tr>
<tr><td><a id="p100629"></a>- св. 8 до 10 включ.</td><td><a id="p100630"></a>Не более 20,0 мм</td></tr>
<tr><td><a id="p100631"></a>- св. 10 до 16 включ.</td><td><a id="p100632"></a>Не более 25,0 мм</td></tr>
<tr><td><a id="p100633"></a>- св. 16</td><td><a id="p100634"></a>Не более 30,0 мм</td></tr>
<tr><td rowspan="3"></td><td><a id="p100635"></a>Положение стрингеров относительно ДП</td><td><a id="p100636"></a>0,0015l, но не более 8,0 мм</td><td><a id="p100637"></a>l - расстояние от ДП до стрингера, мм</td></tr>
<tr><td><a id="p100638"></a>Отклонение переборок от перпендикулярности</td><td><a id="p100639"></a>2,0 мм на 1 м высоты, но не более 10,0 мм (для малых высокоскоростных судов не более 6,0 мм)</td><td><a id="p100640"></a>Вертикальность переборок, входящих в состав объемных секций, проверять отвесом при горизонтальном положении секций. При сборке секций в усеченном положении проверку проводить шаблоном или отвесом с линейкой</td></tr>
<tr><td><a id="p100641"></a>Положение палуб (платформ) по высоте</td><td><a id="p100642"></a>+/- 8,0 мм</td><td><a id="p100643"></a>Проверять не менее чем в трех точках, рулеткой от контрольной горизонтальной плоскости</td></tr>
<tr><td rowspan="11"><a id="p100644"></a>5 Объемные секции со сложными обводами (секции оконечностей)</td><td><a id="p100645"></a>Длина, м:</td><td></td><td rowspan="9"><a id="p100646"></a>Длину, ширину и высоту проверять после окончания всех сборочно-сварочных работ при горизонтальном или вертикальном положении секции. Длину проверять в ДП, полушироту - не менее чем в трех точках в плоскостях крайних и промежуточных шпангоутов. Длину и полушироту проверять по настилу, палубе, платформе рулеткой</td></tr>
<tr><td><a id="p100647"></a>- до 6 включ.</td><td><a id="p100648"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100649"></a>- св. 6 до 10 включ.</td><td><a id="p100650"></a>+/- 12,0 мм</td></tr>
<tr><td><a id="p100651"></a>- св. 10 до 16 включ.</td><td><a id="p100652"></a>+/- 14,0 мм</td></tr>
<tr><td><a id="p100653"></a>- св. 16</td><td><a id="p100654"></a>+/- 16,0 мм</td></tr>
<tr><td><a id="p100655"></a>Полуширота для судов:</td><td></td></tr>
<tr><td><a id="p100656"></a>- крупных и средних</td><td><a id="p100657"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100658"></a>- малых</td><td><a id="p100659"></a>+/- 7,0 мм</td></tr>
<tr><td><a id="p100660"></a>- малых высокоскоростных</td><td><a id="p100661"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100662"></a>Высота</td><td><a id="p100663"></a>+/- 8,0 мм</td><td><a id="p100664"></a>Проверять в ДП в плоскостях крайних шпангоутов рулеткой, рейкой</td></tr>
<tr><td><a id="p100665"></a>Изгиб, скручивание, отклонение от перпендикулярности переборок, положение палуб (платформ), величина залома свободных кромок НО, зазор между НО и постелью</td><td><a id="p100666"></a>То же, что для объемных секций средней части корпуса (см. <a href="#p100561">пункт 4 таблицы 4</a>)</td><td><a id="p100667"></a>Проверять аналогично проверке объемных секций средней части корпуса. Величину скручивания можно определять по контрольной ВЛ и по ДП (для концевых секций) несовпадением следов ДП в носу и корме секции с отвесами. Измерять линейкой</td></tr>
<tr><td rowspan="9"><a id="p100668"></a>6 Объемные секции надстроек и рубок (яруса), объемные одноярусные секции основного корпуса (палуба с нижележащими конструкциями - бортами, переборками, выгородками)</td><td><a id="p100669"></a>Длина</td><td><a id="p100670"></a>+/- 12,0 мм</td><td rowspan="5"><a id="p100671"></a>Длину и полушироту проверять по настилу после окончания сборки и сварки секции и освобождения ее от крепления к постели с помощью рулетки</td></tr>
<tr><td><a id="p100672"></a>Полуширота, м:</td><td></td></tr>
<tr><td><a id="p100673"></a>- до 3 включ.</td><td><a id="p100674"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100675"></a>- св. 3 до 5 включ.</td><td><a id="p100676"></a>+/- 6,0 мм</td></tr>
<tr><td><a id="p100677"></a>- св. 5</td><td><a id="p100678"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100679"></a>Высота (при отсутствии припуска)</td><td><a id="p100680"></a>+/- 5,0 мм</td><td><a id="p100681"></a>Проверять рейкой или рейкой и шланговым уровнем в местах пересечения наружных стенок с продольными и поперечными переборками или выгородками не менее чем в трех точках. Допускается использование</td></tr>
<tr><td><a id="p100682"></a>Разность диагоналей</td><td><a id="p100683"></a>Не более 5,0 мм</td><td><a id="p100684"></a>Проверять на полотнах настилов палуб в процессе разметки рулеткой</td></tr>
<tr><td><a id="p100685"></a>Размер диагоналей</td><td><a id="p100686"></a>+/- 10,0 мм</td><td><a id="p100687"></a>Для секций, несимметричных относительно продольной или поперечной осей. Измерять рулеткой</td></tr>
<tr><td><a id="p100688"></a>Изгиб, скручивание, отклонение стенок от перпендикулярности</td><td><a id="p100689"></a>То же, что для объемных секций средней части корпуса (см. <a href="#p100561">пункт 4 таблицы 4</a>)</td><td><a id="p100690"></a>Изгиб и скручивание проверять после окончания сварочных работ и освобождения секций от креплений к постели путем измерения зазоров между настилом и лекалами (стойками) постели линейкой, щупом</td></tr>
<tr><td rowspan="7"><a id="p100691"></a>7 Секции фальшборта</td><td><a id="p100692"></a>Высота</td><td><a id="p100693"></a>+/- 5,0 мм</td><td><a id="p100694"></a>Высоту фальшбортов следует проверять только в том случае, если они не имеют припуска. Измерять рулеткой</td></tr>
<tr><td><a id="p100695"></a>Изгиб в плоскости борта при длине, м:</td><td></td><td rowspan="3"><a id="p100696"></a>Изгиб проверять после сборки и сварки только у прямолинейных фальшбортов по планширю или КЛ, нанесенной на стенке фальшборта до приварки планширя и контрфорсов, с помощью линейки и натянутой нитки</td></tr>
<tr><td><a id="p100697"></a>- до 6 включ.</td><td><a id="p100698"></a>Не более 10,0 мм</td></tr>
<tr><td><a id="p100699"></a>- св. 6</td><td><a id="p100700"></a>Не более 15,0 мм</td></tr>
<tr><td><a id="p100701"></a>Форма планширя при длине:</td><td></td><td rowspan="3"><a id="p100702"></a>Только для криволинейных фальшбортов. Формы планширя проверять при помощи плазовых таблиц. Короткие криволинейные фальшборта</td></tr>
<tr><td><a id="p100703"></a>- до 6 включ.</td><td><a id="p100704"></a>Не более 15,0 мм</td></tr>
<tr><td><a id="p100705"></a>- св. 6</td><td><a id="p100706"></a>Не более 20,0 мм</td></tr>
<tr><td rowspan="9"><a id="p100707"></a>8 Секции аппарели</td><td><a id="p100708"></a>Скручивание при длине (ширине), м:</td><td></td><td rowspan="5"><a id="p100709"></a>Скручивание проверять после окончания всех сборочно-сварочных работ по КЛ, нанесенным до сварки на крайних жесткостях. Для проверки следует установить секцию горизонтально по трем точкам и с помощью шлангового уровня или теодолита измерить отстояние четвертой точки от этой горизонтальной плоскости</td></tr>
<tr><td><a id="p100710"></a>- до 6 включ.</td><td><a id="p100711"></a>Не более 8,0 мм</td></tr>
<tr><td><a id="p100712"></a>- св. 6 до 8 включ.</td><td><a id="p100713"></a>Не более 12,0 мм</td></tr>
<tr><td><a id="p100714"></a>- св. 8 до 10 включ.</td><td><a id="p100715"></a>Не более 14,0 мм</td></tr>
<tr><td><a id="p100716"></a>- св. 10</td><td><a id="p100717"></a>Не более 16,0 мм</td></tr>
<tr><td><a id="p100718"></a>Отклонение от соосности петель (необработанных)</td><td><a id="p100719"></a>Не более 3,0 мм</td><td><a id="p100720"></a>Проверять прибором ППС-11 или натяжением струны</td></tr>
<tr><td><a id="p100721"></a>Отклонение поверхности прилегания от плоскостности или плазовой формы</td><td><a id="p100722"></a>+/- 2,0 мм на базе 2 м</td><td><a id="p100723"></a>Проверять шергенем (линейкой), струной (для плоских поверхностей) или шаблоном (для криволинейных)</td></tr>
<tr><td><a id="p100724"></a>Длина, ширина и размер диагоналей</td><td><a id="p100725"></a>То же, что для плоских секций или оконечностей (в зависимости от конструкции аппарели)</td><td><a id="p100726"></a>Длина, ширина и размер диагоналей в зависимости от конструкции аппарели проверяют аналогично плоским секциям или объемным секциям оконечностей (см. <a href="#p100465">пункт 1 таблицы 4</a> или <a href="#p100644">пункт 5 таблицы 4</a> соответственно)</td></tr>
<tr><td><a id="p100727"></a>Точность установки втулок и обухов</td><td><a id="p100728"></a>Задается предприятием-проектантом</td><td><a id="p100729"></a>-</td></tr>
<tr><td colspan="4"><a id="p100730"></a><a id="p100731"></a><a id="p100732"></a>Примечания<br>1 При наличии технологических припусков на конструкциях по какому-либо из контролируемых параметров вместо этого параметра контролируют наличие минимального припуска, задаваемого технологической службой предприятия-строителя.<br>2 Допускается использование (с разработкой соответствующей технологической документации или раздела к ней) трехкоординатных СИ, включая оптоэлектронные, а также средств технологического оснащения, прошедших калибровку, если суммарная погрешность измерения с их использованием составляет не более 1/3 от поля допуска на контролируемую величину.</td></tr>
</table>


<a id="p100733"></a>5.4.2 Проверяемые параметры и допуски для секций, изготавливаемых в "чистовой" размер, приведены в [таблице 5](#p100735).

<a id="p100734"></a>Таблица 5

<a id="p100735"></a>Проверяемые параметры, допуски и методические указания
по проверке секций, изготавливаемых в "чистовой" размер


<table>
<colgroup><col width="18%"><col width="25%"><col width="21%"><col width="36%"></colgroup>
<tr><td><a id="p100736"></a>Типовая конструкция</td><td><a id="p100737"></a>Проверяемый параметр</td><td><a id="p100738"></a>Предельное отклонение</td><td><a id="p100739"></a>Краткое методическое указание</td></tr>
<tr><td rowspan="4"><a id="p100740"></a>1 Плоскостные плоские секции</td><td><a id="p100741"></a>Длина</td><td><a id="p100742"></a>+/- 3,0 мм</td><td rowspan="3"><a id="p100743"></a>Проверять аналогично проверке параметров плоских секций без гофров (см. <a href="#p100465">пункт 1 таблицы 4</a>)</td></tr>
<tr><td><a id="p100744"></a>Ширина</td><td><a id="p100745"></a>+/- 3,0 мм</td></tr>
<tr><td><a id="p100746"></a>Отклонения от прямолинейности монтажной кромки</td><td><a id="p100747"></a>Не более 2,0 мм</td></tr>
<tr><td><a id="p100748"></a>Изгиб</td><td><a id="p100749"></a>0,002 l, но не более 20,0 мм на всю длину</td><td><a id="p100750"></a>l - база измерения, мм</td></tr>
<tr><td rowspan="6"><a id="p100751"></a>2 Объемные днищевые секции (средней части корпуса)</td><td><a id="p100752"></a>Длина</td><td><a id="p100753"></a>+/- 5,0 мм</td><td rowspan="3"><a id="p100754"></a>Проверять аналогично проверке объемных секций средней части корпуса (см. <a href="#p100561">пункт 4 таблицы 4</a>)</td></tr>
<tr><td><a id="p100755"></a>Ширина</td><td><a id="p100756"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100757"></a>Шпация</td><td><a id="p100758"></a>+/- 3,0 мм</td></tr>
<tr><td><a id="p100759"></a>Высота междудонного пространства при ДП и стрингерах</td><td><a id="p100760"></a>От -3,0 до 4,0 мм</td><td><a id="p100761"></a>Измерять по чистым монтажным стыкам</td></tr>
<tr><td><a id="p100762"></a>Изгиб</td><td><a id="p100763"></a>0,002l, но не более 20,0 мм на всю длину</td><td><a id="p100764"></a>l - база измерения, мм</td></tr>
<tr><td><a id="p100765"></a>Отклонение от перпендикулярности набора</td><td><a id="p100766"></a>По <a href="#p100193">таблице 2</a></td><td><a id="p100767"></a>-</td></tr>
<tr><td rowspan="11"><a id="p100768"></a>3 Объемные бортовые и палубные секции (средней части корпуса)</td><td><a id="p100769"></a>Длина</td><td><a id="p100770"></a>+/- 5,0 мм</td><td rowspan="11"><a id="p100771"></a>Проверять аналогично проверке объемных секций со сложными обводами <a href="#p100644">(пункт 5 таблицы 4)</a> для всех параметров</td></tr>
<tr><td><a id="p100772"></a>Ширина</td><td><a id="p100773"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100774"></a>Шпация</td><td><a id="p100775"></a>+/- 3,0 мм</td></tr>
<tr><td><a id="p100776"></a>Высота до шельфа палуб</td><td><a id="p100777"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100778"></a>Отклонение от перпендикулярности набора</td><td><a id="p100779"></a>По <a href="#p100193">таблице 2</a></td></tr>
<tr><td><a id="p100780"></a>Изгиб при длине (ширине), м:</td><td></td></tr>
<tr><td><a id="p100781"></a>- до 6 включ.</td><td><a id="p100782"></a>Не более 10,0 мм</td></tr>
<tr><td><a id="p100783"></a>- св. 6 до 10 включ.</td><td><a id="p100784"></a>Не более 12,0 мм</td></tr>
<tr><td><a id="p100785"></a>- св. 10 до 16 включ.</td><td><a id="p100786"></a>Не более 14,0 мм</td></tr>
<tr><td><a id="p100787"></a>- св. 16 до 20 включ.</td><td><a id="p100788"></a>Не более 20,0 мм</td></tr>
<tr><td><a id="p100789"></a>- св. 20</td><td><a id="p100790"></a>Не более 25,0 мм</td></tr>
</table>


<a id="p100791"></a>5.4.3 При изготовлении объемных секций, имеющих монтажный стык (паз), проходящий по НО в районе со сложными обводами корпуса (округление кормы, носовых бульб и т.п.), обводы корпуса по стыку (пазу) необходимо контролировать с помощью шаблона с плаза по теоретической линии монтажного стыка (паза) или оптоэлектронными СИ. Этим же шаблоном контролируют обводы корпуса по теоретической линии монтажного стыка (паза) при изготовлении соответствующей объемной секции смежного блока.
<a id="p100792"></a>5.4.4 Несовмещение внутрисекционных стыков и пазов обшивки (настилов) допускается не более 20,0 мм.
<a id="p100793"></a>5.4.5 В процессе сборки полотнищ НО криволинейных секций зазор между обшивкой и лекалами (стойками) постели допускается не более 4,0 мм по контуру и 8,0 мм в остальных местах; для малых высокоскоростных судов - 4,0 мм.

#### <a id="p100794"></a>5.5 Технические требования к проверке прочих конструкций

<a id="p100795"></a>Проверяемые параметры, допуски и методические указания по проверке прочих конструкций (мачт, грузовых стрел, крышек грузовых люков, ахтерштевней, форштевней, пера руля, направляющих насадок, скуловых килей, палубных и бортовых клюзов) приведены в [таблице 6](#p100797).

<a id="p100796"></a>Таблица 6

<a id="p100797"></a>Проверяемые параметры, допуски и методические указания
по проверке прочих конструкций


<table>
<colgroup><col width="18%"><col width="19%"><col width="18%"><col width="45%"></colgroup>
<tr><td><a id="p100798"></a>Типовая конструкция</td><td><a id="p100799"></a>Проверяемый параметр</td><td><a id="p100800"></a>Предельное отклонение</td><td><a id="p100801"></a>Краткое методическое указание</td></tr>
<tr><td rowspan="10"><a id="p100802"></a>1 Мачты стержневые и портальные (башенноподобные мачты проверяют аналогично надстройкам)</td><td><a id="p100803"></a>Длина (высота)</td><td><a id="p100804"></a>+/- 10,0 мм</td><td><a id="p100805"></a>Длину измерять рулеткой после окончания всех сварочных работ</td></tr>
<tr><td><a id="p100806"></a>Размер в поперечном сечении (для круглых мачт - диаметр)</td><td><a id="p100807"></a>+/- 0,01 d, но не более 8,0 мм</td><td><a id="p100808"></a><a id="p100809"></a>d - номинальный размер поперечного сечения (диаметр), мм. Проверять штангенциркулем, нутромером.<br>Допускается применение линейки при обеспечении необходимой точности измерений</td></tr>
<tr><td><a id="p100810"></a>Отклонение от прямолинейности</td><td><a id="p100811"></a>Не более 0,001 l</td><td><a id="p100812"></a>l - длина мачты, мм. Проверять после окончания сварочных работ, не снимая с оснастки, в двух взаимно перпендикулярных плоскостях (ДП и ПШ) при помощи отвеса, струны, нитки или шлангового уровня и линейки</td></tr>
<tr><td><a id="p100813"></a>Расстояние между ногами мачты (для 2 - 4-ногих мачт)</td><td><a id="p100814"></a>+/- 12,0 мм</td><td><a id="p100815"></a>Расстояние проверять после окончания всех сварочных работ в местах соединения ног мачты с палубами рулеткой</td></tr>
<tr><td><a id="p100816"></a>Положение площадок:</td><td></td><td rowspan="3"><a id="p100817"></a>Проверять после приварки площадок к мачте с помощью рулетки</td></tr>
<tr><td><a id="p100818"></a>- по высоте</td><td><a id="p100819"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100820"></a>- по ДП</td><td><a id="p100821"></a>+/- 4,0 мм</td></tr>
<tr><td><a id="p100822"></a>Положение площадок по крену и дифференту:</td><td></td><td rowspan="3"><a id="p100823"></a>Площадки по ДП, крену и дифференту проверять с помощью отвеса и линейки</td></tr>
<tr><td><a id="p100824"></a>- для крупных и средних судов</td><td><a id="p100825"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100826"></a>- для малых и мелких судов</td><td><a id="p100827"></a>+/- 5,0 мм</td></tr>
<tr><td rowspan="5"><a id="p100828"></a>2 Стрелы грузовые</td><td><a id="p100829"></a>Длина расчетная:</td><td></td><td rowspan="3"><a id="p100830"></a>Расчетной длиной считается расстояние от вилки шпора до грузового обуха. Проверять рулеткой перед приваркой вилки и обуха</td></tr>
<tr><td><a id="p100831"></a>- при длине стрелы до 10 м</td><td><a id="p100832"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100833"></a>- при длине стрелы свыше 10 м</td><td><a id="p100834"></a>+/- 1 мм на каждый метр длины</td></tr>
<tr><td><a id="p100835"></a>Отклонение по наружному диаметру</td><td><a id="p100836"></a>+/- 0,015 d</td><td><a id="p100837"></a><a id="p100838"></a>d - наружный диаметр, мм.<br>Проверять штангенциркулем</td></tr>
<tr><td><a id="p100839"></a>Прямолинейность оси сварных стрел</td><td><a id="p100840"></a>Не более 6,7·10-4 от длины стрелы</td><td><a id="p100841"></a>Измерения проводят в плоскости зева вилки шпора и в перпендикулярной к ней плоскости</td></tr>
<tr><td rowspan="6"><a id="p100842"></a>3 Металлические крышки грузовых люков (лючины)</td><td><a id="p100843"></a>Длина</td><td><a id="p100844"></a>От -10,0 до 5,0 мм</td><td rowspan="5"><a id="p100845"></a>Лючины проверять после окончания сварочных работ и освобождения от крепления к постели (кондуктору). Длину измерять по длинной стороне лючин независимо от ориентации их относительно корпуса судна рулеткой. Все допуски - для готовых лючин</td></tr>
<tr><td><a id="p100846"></a>Ширина</td><td><a id="p100847"></a>+/- 3,0 мм</td></tr>
<tr><td><a id="p100848"></a>Разность диагоналей</td><td><a id="p100849"></a>Не более 6,0 мм</td></tr>
<tr><td><a id="p100850"></a>Продольный изгиб</td><td><a id="p100851"></a>Не более 5,0 мм</td></tr>
<tr><td><a id="p100852"></a>Поперечный изгиб</td><td><a id="p100853"></a>Не более 5,0 мм</td></tr>
<tr><td><a id="p100854"></a>Отклонение от плоскостности в районе уплотнений</td><td><a id="p100855"></a><a id="p100856"></a>Не более 5,0 мм на всю длину;<br>не более 2,0 мм на 1 м</td><td><a id="p100857"></a>Проверять линейкой с помощью струны или линейки с использованием базы, которой является поверхность плиты сборочного стенда</td></tr>
<tr><td rowspan="6"><a id="p100858"></a>4 Ахтерштевень (литосварной)</td><td><a id="p100859"></a>Расстояние от торца дейдвудного яблока до оси баллера $\alpha$</td><td><a id="p100860"></a>+/- 25,0 мм</td><td rowspan="5"><a id="p100861"></a><a id="p100862"></a>Для проверки ахтерштевня на сборочном стенде следует нанести его контур и проекции осевых линий. По оси вала и оси баллера натянуть струны. До сборки и сварки детали ахтерштевня должны быть размечены на плите и предварительно расточены<br><img src="https://i.bukva.ai/GDch06G0/img_10.png" alt="рис. 11"></td></tr>
<tr><td><a id="p100863"></a>Расстояние от нижней кромки ахтерштевня до оси вала b</td><td><a id="p100864"></a>+/- 25,0 мм</td></tr>
<tr><td><a id="p100865"></a>Расстояние между опорами руля c</td><td><a id="p100866"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100867"></a>Расстояние между носовой кромкой рудерпоста и торцом дейдвудного яблока d</td><td><a id="p100868"></a>+/- 15,0 мм</td></tr>
<tr><td><a id="p100869"></a>Совмещение центра дейдвудного яблока с теоретической осью вала</td><td><a id="p100870"></a>Не более 4,0 мм</td></tr>
<tr><td><a id="p100871"></a>Совмещение центра гельмпортовой трубы и опор руля с теоретической осью баллера</td><td><a id="p100872"></a>Не более 3,0 мм</td><td><a id="p100873"></a>Все перечисленные параметры проверять дважды: при сдаче стыков ахтерштевня под сварку и после окончания сварочных работ линейкой. Допуски указаны для полностью заваренных ахтерштевней, окончательную расточку которых производят на стапеле. Допускаемые отклонения при сдаче под сварку и порядок сварки устанавливаются технологической службой предприятия-строителя</td></tr>
<tr><td rowspan="3"><a id="p100874"></a>5 Ахтерштевень, устанавливаемый в секцию оконечности</td><td><a id="p100875"></a>Положение в ДП</td><td><a id="p100876"></a>+/- 5,0 мм</td><td><a id="p100877"></a>Проверять с помощью отвеса и линейки</td></tr>
<tr><td><a id="p100878"></a>Продольное смещение</td><td><a id="p100879"></a>+/- 5,0 мм</td><td><a id="p100880"></a>Проверять опусканием отвеса через центральное отверстие визирки, установленной на верхней втулке для баллера руля, и через подпятник в точку оси баллера руля, нанесенную на плиту. Измерять линейкой</td></tr>
<tr><td><a id="p100881"></a>Положение по высоте</td><td><a id="p100882"></a>+/- 10,0 мм</td><td><a id="p100883"></a><a id="p100884"></a><a id="p100885"></a>Проверять расстояние от горизонтальной КЛ до фланца верхней втулки рейкой с плаза<br><img src="https://i.bukva.ai/GDch06G0/img_11.png" alt="рис. 12"><br>1 - визирка, 2 - стойка постели, 3 - рейка, 4 - шланговый уровень, 5 - отвес, 6 - точка оси баллера руля, 7 - линия плоскости стенда, 8 - ВЛ</td></tr>
<tr><td rowspan="7"><a id="p100886"></a>6 Форштевень</td><td><a id="p100887"></a>Положение форштевня в секции:</td><td></td><td rowspan="3"><a id="p100888"></a>Положение форштевня по высоте (длине) проверять по контрольным ВЛ (шпангоутам) с помощью шлангового уровня</td></tr>
<tr><td><a id="p100889"></a>- по высоте</td><td><a id="p100890"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100891"></a>- по длине</td><td><a id="p100892"></a>+/- 6,0 мм</td></tr>
<tr><td><a id="p100893"></a>Положение форштевня в секции по ДП:</td><td></td><td rowspan="3"><a id="p100894"></a>Положение форштевня по ДП проверять при помощи отвеса проектированием следа ДП форштевня на ДП секции, вынесенную на стенд. Измерять линейкой</td></tr>
<tr><td><a id="p100895"></a>- в подводной части</td><td><a id="p100896"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100897"></a>- в надводной части</td><td><a id="p100898"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100899"></a>Форма</td><td><a id="p100900"></a>Не более 10,0 мм</td><td><a id="p100901"></a>Проверять в ДП шаблоном с помощью линейки</td></tr>
<tr><td rowspan="9"><a id="p100902"></a>7 Перо руля</td><td><a id="p100903"></a>Длина:</td><td></td><td rowspan="6"><a id="p100904"></a><a id="p100905"></a><a id="p100906"></a>Проверять после окончания сварочных работ и освобождения от креплений к постели (кондуктору) рулеткой. За длину пера руля принимают габаритный размер вдоль судна<br><img src="https://i.bukva.ai/GDch06G0/img_12.png" alt="рис. 13"><br>1 - кормовая кромка, 2 - носовая кромка, 3 - риска ДП, 4 - плазовый шаблон; h - высота секции; l - база измерения</td></tr>
<tr><td><a id="p100907"></a>- для крупных и средних судов</td><td><a id="p100908"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p100909"></a>- для малых и мелких судов</td><td><a id="p100910"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100911"></a>Высота:</td><td></td></tr>
<tr><td><a id="p100912"></a>- для крупных и средних судов</td><td><a id="p100913"></a>+/- 8,0 мм</td></tr>
<tr><td><a id="p100914"></a>- для малых и мелких судов</td><td><a id="p100915"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100916"></a>Скручивание:</td><td></td><td rowspan="3"><a id="p100917"></a><a id="p100918"></a>Скручивание проверять, не снимая перо руля с постели.<br>Установить ДП пера руля горизонтально по трем точкам и проверить отстояние четвертой точки от этой горизонтальной плоскости при помощи клиньев и шлангового уровня</td></tr>
<tr><td><a id="p100919"></a>- для крупных и средних судов</td><td><a id="p100920"></a>Не более 15,0 мм</td></tr>
<tr><td><a id="p100921"></a>- для малых и мелких судов</td><td><a id="p100922"></a>Не более 8,0 мм</td></tr>
<tr><td rowspan="4"></td><td><a id="p100923"></a>Отклонение от профиля:</td><td></td><td rowspan="3"><a id="p100924"></a>Проверять линейкой по плазовым шаблонам в горизонтальных сечениях. На концах шаблона наносят риски ДП пера руля и при проверке совмещают с линией ДП конструкции</td></tr>
<tr><td><a id="p100925"></a>- для крупных и средних судов</td><td><a id="p100926"></a>Не более 8,0 мм</td></tr>
<tr><td><a id="p100927"></a>- для малых и мелких судов</td><td><a id="p100928"></a>Не более 5,0 мм</td></tr>
<tr><td><a id="p100929"></a>Изгиб носовой и кормовой кромок по высоте руля</td><td><a id="p100930"></a>Не более 5,0 мм</td><td><a id="p100931"></a>Проверять после окончания сварки пера руля и освобождения его от крепления к постели с помощью линейки и струны по линиям ДП, пробиваемым по носовой и кормовой кромкам руля до сварки</td></tr>
<tr><td rowspan="10"><a id="p100932"></a>8 Направляющие насадки</td><td><a id="p100933"></a>Минимальный радиус внутренней поверхности насадки:</td><td></td><td rowspan="10"><a id="p100934"></a><a id="p100935"></a><a id="p100936"></a><a id="p100937"></a>Класс точности устанавливается проектантом в соответствии с классом точности винта.<br>Проверять после окончания сварки освобождения насадки от кондуктора.<br>S - средняя толщина внутренней обшивки насадки, мм;<br>R - максимальный радиус винта, мм</td></tr>
<tr><td><a id="p100938"></a>- особый и высший класс</td><td><a id="p100939"></a>+/- 0,2S, но не более 4,0 мм</td></tr>
<tr><td><a id="p100940"></a>- средний и обычный класс</td><td><a id="p100941"></a>+/- 0,2S, но не более 5,0 мм</td></tr>
<tr><td><a id="p100942"></a>Радиус выходной кромки насадки:</td><td></td></tr>
<tr><td><a id="p100943"></a>- особый и высший класс</td><td><a id="p100944"></a>от (-(0,002·R + 2,0 мм)) до (0,003·R + 2,0 мм)</td></tr>
<tr><td><a id="p100945"></a>- средний и обычный класс</td><td><a id="p100946"></a>от (-(0,002·R + 2,0 мм)) до (0,005·R + 2,0 мм)</td></tr>
<tr><td><a id="p100947"></a>Волнистость внутренней обшивки вне среднего кольца пояса:</td><td></td></tr>
<tr><td><a id="p100948"></a>- особый и высший класс</td><td><a id="p100949"></a>+/- 3,0 мм</td></tr>
<tr><td><a id="p100950"></a>- средний и обычный класс</td><td><a id="p100951"></a>+/- 4,0 мм</td></tr>
<tr><td><a id="p100952"></a>Длина профиля насадки</td><td><a id="p100953"></a>+/- 8,0 мм</td></tr>
<tr><td rowspan="4"><a id="p100954"></a>9 Скуловые кили, устанавливаемые в секциях</td><td><a id="p100955"></a>Форма кромки киля у НО</td><td><a id="p100956"></a>+/- 5,0 мм</td><td><a id="p100957"></a>Проверять совмещение кромки скулового киля с линией разметки на НО линейкой</td></tr>
<tr><td><a id="p100958"></a>Плоскость киля относительно НО</td><td><a id="p100959"></a>+/- 5,0 мм</td><td><a id="p100960"></a>Проверять по шаблону в ПШ не менее чем через каждые 3 м линейкой</td></tr>
<tr><td><a id="p100961"></a>Форма свободной кромки киля</td><td><a id="p100962"></a>5,0 мм на 1 м, но не более 10,0 мм на 3 м</td><td><a id="p100963"></a>Проверять линейкой по шаблону. Прямолинейную кромку проверять с помощью натянутой нитки и линейки</td></tr>
<tr><td><a id="p100964"></a>Местная бухтиноватость плоскости киля</td><td><a id="p100965"></a>Не более 3,0 мм на 1 м</td><td><a id="p100966"></a>Проверять линейкой наибольшее расстояние между реальной и номинальной поверхностью</td></tr>
<tr><td rowspan="4"><a id="p100967"></a>10 Палубные клюзы, устанавливаемые в секциях</td><td><a id="p100968"></a>Положение центра палубного клюза, нанесенного на настиле палубы (точка m)</td><td><a id="p100969"></a>+/- 5,0 мм</td><td><a id="p100970"></a>Проверять по эскизу с плаза сравнением размеров l<sub>1</sub> и b<sub>1</sub> с фактическими размерами, измеренными от линии ДП и шпангоута до точки m по настилу палубы, с помощью линейки и угольника</td></tr>
<tr><td><a id="p100971"></a>Положение проекции на палубе точки пересечения линии направления якорь-цепи с осью звездочки (турачки) брашпиля (точка k)</td><td><a id="p100972"></a>+/- 5,0 мм</td><td><a id="p100973"></a><a id="p100974"></a><a id="p100975"></a><img src="https://i.bukva.ai/GDch06G0/img_13.png" alt="рис. 14"><br>1 - центровые риски, 2 - КЛ шпангоута, 3 - ДП<br>Проверять по эскизу с плаза сравнением размеров l<sub>2</sub> и b<sub>2</sub> с фактическими размерами, измеренными от линии ДП и шпангоута до точки k по настилу палубы линейкой и угольником</td></tr>
<tr><td><a id="p100976"></a>Положение центровых рисок клюза, нанесенных на настиле палубы</td><td><a id="p100977"></a>+/- 5,0 мм</td><td><a id="p100978"></a>Проверять совмещение центровых рисок клюза, нанесенных на настиле палубы, с проекцией линии направления цепи и с перпендикуляром к этой линии, проведенным через центр клюза. Измерять линейкой</td></tr>
<tr><td><a id="p100979"></a>Положение центровых рисок, нанесенных на клюзе</td><td><a id="p100980"></a>+/- 5,0 мм</td><td><a id="p100981"></a>Проверять совмещение центровых рисок клюза и рисок на настиле палубы линейкой</td></tr>
<tr><td rowspan="4"><a id="p100982"></a>11 Бортовые клюзы, устанавливаемые в секциях</td><td><a id="p100983"></a>Положение центра клюза (точка m), нанесенного на НО</td><td><a id="p100984"></a>+/- 5,0 мм</td><td rowspan="2"><a id="p100985"></a><a id="p100986"></a><a id="p100987"></a><a id="p100988"></a>Точку m проверить по эскизу с плаза сравнением размеров l<sub>1</sub> и b<sub>1</sub> с фактическими размерами, измеренными от горизонтальной КЛ и от шпангоута до точки m по НО. Измерять линейкой<br><img src="https://i.bukva.ai/GDch06G0/img_14.png" alt="рис. 15"><br>1 - проекция линии направления цепи на борт, 2 - горизонтальная КЛ, 3 - КЛ шпангоута<br>Проверить по эскизу с плаза сравнением размеров l<sub>2</sub> и b<sub>2</sub> с фактическими размерами от горизонтальной КЛ и от шпангоута до точки k по НО, измерять линейкой или рулеткой</td></tr>
<tr><td><a id="p100989"></a>Положение точки на проекции линии направления цепи на борт (точка k)</td><td><a id="p100990"></a>+/- 5,0 мм</td></tr>
<tr><td><a id="p100991"></a>Положение центровых рисок клюза, нанесенных на НО борта</td><td><a id="p100992"></a>+/- 5,0 мм</td><td><a id="p100993"></a>С помощью линейки проверять совмещение центровых рисок клюза, нанесенных на НО, с проекцией линии направления цепи и с перпендикуляром к этой линии, проведенным через центр клюза</td></tr>
<tr><td><a id="p100994"></a>Положение центровых рисок, нанесенных на клюзе</td><td><a id="p100995"></a>+/- 5,0 мм</td><td><a id="p100996"></a>Проверять совмещение центровых рисок на клюзе и на НО борта линейкой</td></tr>
<tr><td colspan="4"><a id="p100997"></a><a id="p100998"></a><a id="p100999"></a>Примечания<br>1 Разметку вырезов под палубные и бортовые клюзы и разметку положения клюзов допускается выполнять по шаблонам с плаза.<br>2 Допускается использование (с разработкой соответствующей технологической документации или раздела к ней) трехкоординатных СИ, включая оптоэлектронные, а также средств технологического оснащения, прошедших калибровку, если суммарная погрешность измерения с их использованием составляет не более 1/3 от поля допуска на контролируемую величину.</td></tr>
</table>


#### <a id="p101000"></a>5.6 Технические требования к проверке стендов, постелей и кондукторов

<a id="p101001"></a>Проверяемые параметры, допуски и методические указания по проверке стендов, постелей и кондукторов приведены в [таблице 7](#p101003).

<a id="p101002"></a>Таблица 7

<a id="p101003"></a>Проверяемые параметры, допуски и методические указания
по проверке сборочно-сварочной оснастки


<table>
<colgroup><col width="18%"><col width="19%"><col width="18%"><col width="45%"></colgroup>
<tr><td><a id="p101004"></a>Типовая оснастка</td><td><a id="p101005"></a>Проверяемый параметр</td><td><a id="p101006"></a>Предельное отклонение</td><td><a id="p101007"></a>Краткое методическое указание</td></tr>
<tr><td rowspan="4"><a id="p101008"></a>1 Стенды</td><td><a id="p101009"></a>Горизонтальность</td><td><a id="p101010"></a>0,001l, но не более 8,0 мм на всю длину (ширину)</td><td><a id="p101011"></a><a id="p101012"></a>Стенды проверять при изготовлении и затем периодически два раза в год. Незабетонированные стенды проверять один раз в месяц. Горизонтальность проверять при помощи шлангового уровня, теодолита (нивелира), тахеометра.<br>l - длина (ширина) стенда, мм</td></tr>
<tr><td><a id="p101013"></a>Отклонение от плоскостности рабочей поверхности:</td><td><a id="p101014"></a>3,0 мм на 1 м, но не более:</td><td rowspan="3"><a id="p101015"></a><a id="p101016"></a>Отклонение от плоскостности на базе до 3 м проверять шергенем (линейкой) или ниткой, на базе более 3 м - шланговым уровнем или теодолитом (нивелиром).<br>b - база измерения, мм</td></tr>
<tr><td><a id="p101017"></a>- для новых стендов</td><td><a id="p101018"></a>10,0 мм на длину (ширину) собираемой секции</td></tr>
<tr><td><a id="p101019"></a>- для эксплуатируемых</td><td><a id="p101020"></a>0,003 b, но не более 20,0 мм на всю длину (ширину) собираемой секции</td></tr>
<tr><td rowspan="5"><a id="p101021"></a>2 Постели стационарные, в том числе с механизированным подъемом стоек</td><td><a id="p101022"></a>Положение лекал (стоек) по длине и ширине постели</td><td></td><td rowspan="5"><a id="p101023"></a><a id="p101024"></a><a id="p101025"></a><a id="p101026"></a><a id="p101027"></a><a id="p101028"></a>Постоянные лекала проверять для каждого пятого судна.<br>Съемные лекала (стойки) проверять при настройке постелей перед закладкой секции. Допуск на положение лекал (стоек) по длине и ширине зависит от угла подъема НО в продольном или поперечном ее сечении<br>$\alpha$ - угол между касательной к НО и горизонтом в продольном или поперечном сечении (определяют по таблице с плаза или по действительной разнице высот соседних лекал (стоек)<br><img src="https://i.bukva.ai/GDch06G0/img_15.png" alt="рис. 16"><br>$\Delta l$ - допустимое смещение лекал (стоек) относительно теоретического положения.<br>Сплошные лекала проверять через каждый метр, для стоечных лекальных сечений - на каждой стойке. Измерять рулеткой от продольной и поперечной вертикальных контрольных плоскостей до верхних рабочих кромок лекал или стоек</td></tr>
<tr><td><a id="p101029"></a>$\alpha \leq 10^{\circ}$</td><td><a id="p101030"></a>+/- 10,0 мм</td></tr>
<tr><td><a id="p101031"></a>$10^{\circ}&lt;\alpha \leq 20^{\circ}$</td><td><a id="p101032"></a>+/- 6,0 мм</td></tr>
<tr><td><a id="p101033"></a>$20^{\circ}&lt;\alpha \leq 30^{\circ}$</td><td><a id="p101034"></a>+/- 4,0 мм</td></tr>
<tr><td><a id="p101035"></a>$\alpha&gt;30^{\circ}$</td><td><a id="p101036"></a>+/- 2,0 мм</td></tr>
<tr><td rowspan="7"></td><td><a id="p101037"></a>Отклонение от перпендикулярности лекал или стоек</td><td><a id="p101038"></a>+/- 5,0 мм</td><td><a id="p101039"></a>Проверять отвесом и линейкой для лекал - в вертикальной продольной плоскости, для стоек - в вертикальных продольной и поперечной плоскостях</td></tr>
<tr><td><a id="p101040"></a>Положение лекал (стоек) по высоте</td><td><a id="p101041"></a>+/- 5,0 мм</td><td><a id="p101042"></a>Проверять при помощи шлангового уровня или теодолита относительно базовой плоскости постели. Лекала проверять в трех точках, средней и двух крайних; стоечные сечения проверять на каждой стойке. Проверять при каждой настройке постели</td></tr>
<tr><td><a id="p101043"></a>Положение стоек механизированных стоечных постелей, имеющих миллиметровые линейки на каждой стойке, по высоте:</td><td></td><td rowspan="3"><a id="p101044"></a><a id="p101045"></a>Проверять четыре раза в год с помощью шлангового уровня или теодолита.<br>Проверять при каждой настройке по шкале в соответствии с таблицей ординат (с ПК или плаза)</td></tr>
<tr><td><a id="p101046"></a>- исходное (нулевое)</td><td><a id="p101047"></a>+/- 2,0 мм</td></tr>
<tr><td><a id="p101048"></a>- рабочее</td><td><a id="p101049"></a>+/- 1,0 мм</td></tr>
<tr><td><a id="p101050"></a>Форма лекал</td><td><a id="p101051"></a>+/- 2,0 мм</td><td><a id="p101052"></a>Проверять при изготовлении лекал и не менее четырех раз в год по плазовым шаблонам или ординатам лекальной кромки от КЛ с помощью линейки</td></tr>
<tr><td><a id="p101053"></a>Горизонтальная КЛ постели</td><td><a id="p101054"></a>+/- 2,0 мм</td><td><a id="p101055"></a>Проверять шланговым уровнем или с помощью теодолита по периметру постели с измерением по концам и в середине пролета рамы (балок) не менее одного раза в три месяца</td></tr>
<tr><td rowspan="2"><a id="p101056"></a>3 Постели передвижные</td><td><a id="p101057"></a>-</td><td><a id="p101058"></a>-</td><td><a id="p101059"></a>Проверку положения лекал или стоек по длине, ширине и высоте, их вертикальности и форме сечений, а также горизонтальной КЛ постели проводят аналогично проверке стационарных постелей (см. <a href="#p101021">пункт 2 таблицы 7</a>)</td></tr>
<tr><td><a id="p101060"></a>Отклонение от горизонтальности рельсов или катков для передвижения постелей</td><td><a id="p101061"></a>+/- 2,0 мм</td><td><a id="p101062"></a>Проверять шланговым уровнем или теодолитом на базе длины (ширины) постели не менее одного раза в три месяца</td></tr>
<tr><td><a id="p101063"></a>4 Кондукторы для направляющих насадок</td><td><a id="p101064"></a>Отклонение лекал от профиля</td><td><a id="p101065"></a>Не более 5,0 мм</td><td><a id="p101066"></a>Проверять с помощью шаблонов и линейки в горизонтальной и вертикальной плоскостях</td></tr>
</table>


#### <a id="p101067"></a>5.7 Технические требования к проверке механизированного оборудования

<a id="p101068"></a>5.7.1 Механизированное оборудование для сборки и сварки узлов и секций корпуса должно обеспечивать изготовление корпусных конструкций в соответствии с допусками на размеры и форму, устанавливаемыми настоящим стандартом.
<a id="p101069"></a>5.7.2 Первоначальную проверку механизмов на их соответствие требованиям к точности изготавливаемых конструкций следует проводить в процессе их испытаний на заводе-изготовителе по программе и методике испытаний, разрабатываемым для каждого механизма. Аналогичную проверку проводят в процессе отладки и испытаний механизма после монтажа на штатном месте в сборочно-сварочном цехе.
<a id="p101070"></a>5.7.3 В процессе эксплуатации проверку и необходимую регулировку оборудования проводят в соответствии с требованиями эксплуатационной документации, выпускаемой на каждый механизм, а также в соответствии с требованиями настоящего стандарта.
<a id="p101071"></a>5.7.4 Проверяемые параметры, допускаемые отклонения и методика проверки механизированного оборудования приведены в [таблице 8](#p101073).

<a id="p101072"></a>Таблица 8

<a id="p101073"></a>Проверяемые параметры, допуски и методика проверки
механизированного оборудования


<table>
<colgroup><col width="18%"><col width="23%"><col width="19%"><col width="39%"></colgroup>
<tr><td><a id="p101074"></a>Наименование оборудования</td><td><a id="p101075"></a>Проверяемый параметр</td><td><a id="p101076"></a>Предельное отклонение</td><td><a id="p101077"></a>Краткое методическое указание</td></tr>
<tr><td rowspan="3"><a id="p101078"></a>1 Механизированные стенды для сборки или сборки и сварки плоских полотнищ</td><td><a id="p101079"></a>Отклонение от плоскостности в районе сборочных и сварочных балок</td><td><a id="p101080"></a>2,0 мм на 1 м, но не более 10,0 мм на длину (ширину)</td><td rowspan="2"><a id="p101081"></a><a id="p101082"></a>На длине до 2 м проверять шергенем (линейкой) или натянутой нитью; на большей длине - шланговым уровнем или теодолитом (нивелиром).<br>Проверять отклонения от плоскостности два раза в год</td></tr>
<tr><td><a id="p101083"></a>Отклонение от плоскостности сборочного стенда</td><td><a id="p101084"></a>3,0 мм на 1 м, но не более 20,0 мм на длину (ширину)</td></tr>
<tr><td><a id="p101085"></a>Отклонение от прямолинейности базовой линии, по которой выравниваются стыковые кромки листов</td><td><a id="p101086"></a>+/- 2,0 мм</td><td><a id="p101087"></a>Проверять от струны, натянутой параллельно линии, проходящей через первый и последний фиксаторы стенда и на расстоянии от 50 до 200 мм от нее. Измерять линейкой до установленных или выдвинутых фиксаторов</td></tr>
<tr><td rowspan="2"><a id="p101088"></a>2 Агрегаты (станки для сборки и сварки тавровых балок)</td><td><a id="p101089"></a>Правильность установки стенки относительно пояска</td><td><a id="p101090"></a>+/- 2,0 мм</td><td><a id="p101091"></a>В агрегат (станок) устанавливают поясок и стенку длиной от 6 до 8 м. Скомплектованная балка или каретка станка перемещаются без включения сварочных головок. Измерять линейкой в зоне сварки через каждый метр длины балки. Проверку проводить один раз в три месяца</td></tr>
<tr><td><a id="p101092"></a>Завал пояска относительно стенки</td><td><a id="p101093"></a>Не более 2,0 мм</td><td><a id="p101094"></a>Проверять линейкой с помощью угольника высотой 200 мм одновременно с проверкой правильности установки стенки относительно пояска (аналогично проверке по <a href="#p100193">таблице 2</a>)</td></tr>
<tr><td><a id="p101095"></a>3 Агрегаты для установки и обжатия набора</td><td><a id="p101096"></a>Завал набора при установке</td><td><a id="p101097"></a>Не более 2,0 мм</td><td><a id="p101098"></a>Проверять линейкой с помощью угольника или малки высотой 200 мм (аналогично проверке по <a href="#p100193">таблице 2</a>). В захватный орган агрегата берут балку набора длиной не менее 4 м, устанавливают на полотно штатной секции по линии разметки и обжимают, после чего производят измерения по середине и концам балки. Проверять один раз в три месяца</td></tr>
<tr><td><a id="p101099"></a>4 Агрегаты для установки и приварки балок набора главного направления плоских секций без прихватки:</td><td><a id="p101100"></a>Правильность перемещения полотнища на заданную шпацию</td><td><a id="p101101"></a>+/- 1,0 мм</td><td rowspan="2"><a id="p101102"></a>В агрегат подается полотнище с размеченными теоретическими линиями первой, второй и третьей балок набора и устанавливается по теоретической линии первой балки по рискам светопроекционных приборов агрегата. После передвижки полотна на шпацию проверяют совпадение рисок с теоретической линией набора, затем проверку повторять на третьей балке. Измерять линейкой. Проверять один раз в три месяца</td></tr>
<tr><td rowspan="2"><a id="p101103"></a>- для безразметочной установки</td><td><a id="p101104"></a>Правильность установки набора по теоретической линии</td><td><a id="p101105"></a>+/- 2,0 мм</td></tr>
<tr><td><a id="p101106"></a>Завал набора при установке</td><td><a id="p101107"></a>2,0 мм</td><td><a id="p101108"></a>Проверять по линии разметки первого ребра аналогично проверке правильности установки стенки относительно пояска тавровых балок</td></tr>
<tr><td rowspan="2"><a id="p101109"></a>- для установки балок по разметке</td><td><a id="p101110"></a>Правильность установки набора по теоретической линии</td><td><a id="p101111"></a>+/- 2,0 мм</td><td><a id="p101112"></a>Проверку производят аналогично проверке завала стенки относительно пояска тавровых балок (см. <a href="#p101088">пункт 2 таблицы 8</a>)</td></tr>
<tr><td><a id="p101113"></a>Завал набора при установке</td><td><a id="p101114"></a>Не более 2,0 мм</td><td><a id="p101115"></a>Проверку производят аналогично проверке этих параметров для агрегатов безразметочной установки</td></tr>
</table>


<a id="p101116"></a>6 Требования безопасности

<a id="p101117"></a>6.1 При проведении проверочных работ в процессе изготовления узлов и секций корпуса на работающих могут действовать следующие опасные и вредные производственные факторы:
- <a id="p101118"></a>лазерное излучение (прямое, рассеянное или отраженное);
- <a id="p101119"></a>ультрафиолетовое излучение;
- <a id="p101120"></a>электромагнитное излучение;
- <a id="p101121"></a>воздействие электрического тока;
- <a id="p101122"></a>ионизирующее излучение;
- <a id="p101123"></a>повышенный уровень шума;
- <a id="p101124"></a>отсутствие или недостаток естественного освещения;
- <a id="p101125"></a>работа на высоте;
- <a id="p101126"></a>воздействие повышенных температур (поверхностей оборудования, материалов, воздуха рабочей зоны);
- <a id="p101127"></a>повышенная запыленность и загазованность воздуха рабочей зоны;
- <a id="p101128"></a>падающие и перемещаемые предметы;
- <a id="p101129"></a>острые кромки, заусенцы и шероховатость на поверхностях заготовок, инструмента.
<a id="p101130"></a>6.2 На предприятии должны быть разработаны инструкции по охране труда для рабочих, занятых проверочными работами, и обеспечен контроль соблюдения требований безопасности при выполнении данных работ.
<a id="p101131"></a>6.3 Рабочие, выполняющие проверочные работы на стапеле, должны быть проинструктированы и обучены способам безопасного их выполнения.
<a id="p101132"></a>6.4 К выполнению работ по настоящему стандарту допускается персонал не моложе 18 лет, прошедший обучение безопасным методам и приемам выполнения работ и оказанию первой помощи при несчастных случаях на производстве, инструктаж по охране труда, стажировку на рабочем месте и проверку знаний требований охране труда с регистрацией в соответствующем журнале под расписку.
<a id="p101133"></a>6.5 При подготовке и выполнении работ, регламентированных настоящим стандартом, следует соблюдать требования [[1]](#p101541).
<a id="p101134"></a>6.6 Опасные места производственных участков должны иметь знаки безопасности в соответствии с требованиями ГОСТ 12.4.026.
<a id="p101135"></a>6.7 Рабочие места, расположенные на высоте более 1,8 м от уровня сплошного перекрытия, должны быть оборудованы ограждениями и лесами согласно требованиям [[2]](#p101543). Леса должны соответствовать необходимой грузоподъемности, настил лесов должен быть плотным и закрепленным к площадкам, бортовые доски и поручни должны быть закреплены с внутренней стороны.
<a id="p101136"></a>6.8 Работы по перемещению грузов должны производиться только аттестованными машинистами кранов и стропальщиками под руководством лица, ответственного за безопасное перемещение грузов, в соответствии с требованиями [[3]](#p101545).
<a id="p101137"></a>6.9 Применение защитных касок при проведении проверочных работ обязательно. Персонал, выполняющий работы, должен использовать средства индивидуальной защиты в соответствии с [[4]](#p101547).
<a id="p101138"></a>6.10 Производственный персонал должен проходить предварительный и периодический осмотр в соответствии с [[5]](#p101549).
<a id="p101139"></a>6.11 Опасные места производственных участков должны иметь знаки безопасности в соответствии с требованиями ГОСТ 12.4.026.
<a id="p101140"></a>6.12 Запрещается производить работы на поверхностях, на которые пролиты смазочные материалы.
<a id="p101141"></a>6.13 Корпусные конструкции (секции, фундаменты и пр.) должны быть надежно закреплены. Прочность оснастки, удерживающей корпусную конструкцию, должна быть рассчитана на наибольшие нагрузки, которые могут возникнуть в процессе работы. Работа на конструкциях, поддерживаемых краном, запрещается.
<a id="p101142"></a>6.14 Переставлять или снимать (временно или окончательно) элементы крепления секций и опорного устройства можно только по разрешению администрации.
<a id="p101143"></a>6.15 Не разрешается одновременно вести работы по одной вертикали на различных ярусах лесов.
<a id="p101144"></a>6.16 Измерительные рейки, шергени, шаблоны и другие изделия, применяемые для проверочных работ, не должны иметь выступающих наружу концов гвоздей или других крепежных деталей. При переносе приборов и других изделий вторая рука оператора должна быть свободна, чтобы при подъеме и спуске свободной рукой держаться за поручни и ограждения.
<a id="p101145"></a>6.17 Персонал, работающий с лазерными приборами, должен соблюдать требования [ГОСТ IEC 60825-1](https://bukva.ai/docs/trebovaniya-gost-iec-60825-1-2023), определяемые II классом лазерной опасности, и санитарные нормы и правила [[6]](#p101551).
<a id="p101146"></a>6.18 Работу в замкнутых и труднодоступных помещениях следует производить с наблюдающим.
<a id="p101147"></a>6.19 Рабочие места должны быть освещены в соответствии с СП 52.13330.


<a id="p101148"></a>Приложение А
(обязательное)

<a id="p101149"></a>**СРЕДСТВА ИЗМЕРЕНИЯ И ПРИСПОСОБЛЕНИЯ ДЛЯ ПРОВЕРОЧНЫХ РАБОТ**
**ПРИ ИЗГОТОВЛЕНИИ УЗЛОВ И СЕКЦИЙ КОРПУСА**

<a id="p101150"></a>А.1 Сведения о средствах измерения
<a id="p101151"></a>В [таблице А.1](#p101153) приведены основные СИ для выполнения проверочных работ при изготовлении узлов и секций корпуса.

<a id="p101152"></a>Таблица А.1

<a id="p101153"></a>Сведения о средствах измерений


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p101154"></a>Измеряемый параметр</td><td><a id="p101155"></a>Средство измерений</td><td><a id="p101156"></a>Диапазон измерений (с указанием единиц измерения)</td></tr>
<tr><td rowspan="4"><a id="p101157"></a>Линейные размеры, диаметры</td><td><a id="p101158"></a>Линейка измерительная металлическая по ГОСТ 427</td><td><a id="p101159"></a>От 0 до 1000 мм</td></tr>
<tr><td><a id="p101160"></a>Рулетка измерительная металлическая по ГОСТ 7502</td><td><a id="p101161"></a>От 0 до 10000 мм</td></tr>
<tr><td><a id="p101162"></a>Штангенциркуль по ГОСТ 166</td><td><a id="p101163"></a>От 0 до 2000 мм</td></tr>
<tr><td><a id="p101164"></a>Нутромер по <a href="https://bukva.ai/docs/postanovlenie-gost-868-82">ГОСТ 868</a></td><td><a id="p101165"></a>От 100 до 1000 мм</td></tr>
<tr><td><a id="p101166"></a>Отклонение от перпендикулярности</td><td><a id="p101167"></a>Угольник поверочный по ГОСТ 3749</td><td><a id="p101168"></a>90°</td></tr>
<tr><td><a id="p101169"></a>Отклонение от прямолинейности, плоскостности и соосности</td><td><a id="p101170"></a>Труба визирная измерительная</td><td><a id="p101171"></a>Дальность визирования от 0,5 до 30 м</td></tr>
<tr><td rowspan="2"><a id="p101172"></a>Трехмерные координаты точки</td><td><a id="p101173"></a>Тахеометр</td><td><a id="p101174"></a>Не менее 60 м</td></tr>
<tr><td><a id="p101175"></a>Трекер</td><td><a id="p101176"></a>Не менее 60 м</td></tr>
<tr><td><a id="p101177"></a>Угловые размеры</td><td><a id="p101178"></a>Теодолит по ГОСТ 10529</td><td><a id="p101179"></a><a id="p101180"></a>Для горизонтальных углов от 0 ° до 360°.<br>Для вертикальных углов от -55° до 60°</td></tr>
<tr><td rowspan="4"><a id="p101181"></a>Отклонения от плоскостности и прямолинейности</td><td><a id="p101182"></a>Штангенрейсмас по ГОСТ 164</td><td><a id="p101183"></a>От 0 до 1000 мм</td></tr>
<tr><td><a id="p101184"></a>Плита поверочная по ГОСТ 10905</td><td><a id="p101185"></a>-</td></tr>
<tr><td><a id="p101186"></a>Линейки поверочные по ГОСТ 8026</td><td><a id="p101187"></a>-</td></tr>
<tr><td><a id="p101188"></a>Уровни рамные и брусковые по ГОСТ 9392</td><td><a id="p101189"></a>От 0 до 1 мм/м</td></tr>
<tr><td><a id="p101190"></a>Зазор</td><td><a id="p101191"></a>Щупы</td><td><a id="p101192"></a>От 0,02 до 1,0 мм</td></tr>
<tr><td rowspan="2"><a id="p101193"></a>Отклонение от горизонтальности, уклоны</td><td><a id="p101194"></a>Уровень шланговый</td><td><a id="p101195"></a>Дистанция от 0 до 25 м</td></tr>
<tr><td><a id="p101196"></a>Нивелир по ГОСТ 10528</td><td><a id="p101197"></a>Дальность визирования до 60 м</td></tr>
<tr><td><a id="p101198"></a>Температура окружающего воздуха</td><td><a id="p101199"></a><a id="p101200"></a>Метеометр<br>МЭС-200А</td><td><a id="p101201"></a>От -40 °C до 85 °C</td></tr>
</table>


<a id="p101202"></a>А.2 Приспособления и оборудование
<a id="p101203"></a>В [таблице А.2](#p101205) приведены основные приспособления и оборудование для выполнения проверочных работ при изготовлении узлов и секций корпуса.

<a id="p101204"></a>Таблица А.2

<a id="p101205"></a>Приспособления для проверочных работ


| <a id="p101206"></a>Наименование | <a id="p101207"></a>Обозначения документа |
| --- | --- |
| <a id="p101208"></a>1 Кернер | <a id="p101209"></a>ГОСТ 7213 |
| <a id="p101210"></a>2 Нитка разметочная | <a id="p101211"></a>[ГОСТ 6309](https://bukva.ai/docs/gost-6309-93) |
| <a id="p101212"></a>3 Отвес | <a id="p101213"></a>ГОСТ Р 58513 |
| <a id="p101214"></a>4 Струна | <a id="p101215"></a>ГОСТ 9389 |
| <a id="p101216"></a>5 Штатив | <a id="p101217"></a>ГОСТ 11897 |


<a id="p101218"></a>Приложение Б
(обязательное)

<a id="p101219"></a>**РАЗМЕТКА. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ**

<a id="p101220"></a>Б.1 Общие требования
<a id="p101221"></a>Б.1.1 Разметку следует применять:
- <a id="p101222"></a>при невозможности или экономической нецелесообразности использования поверхностей деталей и конструкций в качестве установочных, проверочных и измерительных баз, а также невозможности механизированной безразметочной установки деталей;
- <a id="p101223"></a>при экономической нецелесообразности разметки линий на деталях в корпусообрабатывающем цехе;
- <a id="p101224"></a>для нанесения эксплуатационных линий и знаков.
<a id="p101225"></a>Б.1.2 Технологическая служба предприятия-строителя разрабатывает и утверждает схемы припусков с определением номенклатуры конструкций, изготавливаемых в "чистовой" размер.
<a id="p101226"></a>Технологические службы сборочно-сварочного и корпусостроительных цехов запрашивают, при необходимости, схемы теоретических, базовых и КЛ, положение которых не уточняется при сборке на плазе.
<a id="p101227"></a>Б.1.3 Разметку можно производить по программе на газорезательных машинах с разметочным приспособлением или по шаблонам, рейкам, эскизам и таблицам, изготавливаемым согласно технологической документации предприятия-строителя в соответствии с указаниям конструкторской документации.
<a id="p101228"></a>Б.1.4 При разметке по чертежу необходимо учитывать поправки на номинальные размеры.
<a id="p101229"></a>Б.1.5 Выбор способов разметки должна проводить технологическая служба предприятия строителя.
<a id="p101230"></a>Назначенный способ разметки должен обеспечивать безопасность выполнения работ, требуемую точность разметки и наименьшие затраты с учетом стоимости оснастки и трудоемкости проверочно-установочных работ в условиях предприятия.
<a id="p101231"></a>Б.1.6 Нанесение базовых плоскостей, линий и точек необходимо выполнять после выявления назначения конструкции и обусловленных этим назначением связей ее поверхностей между собой и с поверхностями других конструкций согласно требованиям ГОСТ 21495, а также с учетом следующих факторов: единство при постройке, ремонте и так далее, минимальность затрат трудоемкости измерений от выбранных баз, неизменность положения относительно базируемого объекта в течение всего времени заданного производственного процесса, безопасность и удобство измерений, определенность элемента конструкции (грань, ребро и т.д.) или однозначно зафиксированной на конструкции системой линий.
<a id="p101232"></a>Б.1.7 Допускается использование при разметке оптоэлектронных СИ.
<a id="p101233"></a>Б.2 Разметка полотнища
<a id="p101234"></a>Б.2.1 Разметку полотнища следует производить после оформления приемки и сварки полотнища.
<a id="p101235"></a>В обоснованных случаях (при односторонней сварке, при сборке полотнища на постели, при невозможности кантовки полотнища до установки набора) допускается разметка полотнища после сварки его с одной стороны.
<a id="p101236"></a>Разметка полотнища до сварки может быть допущена только на предприятиях, обеспечивающих стабильность деформаций на всех заказах. Стабильные деформации следует учитывать при разметке полотнища.
<a id="p101237"></a>Б.2.2 При разметке полотнища следует наносить:
- <a id="p101238"></a>базовые линии;
- <a id="p101239"></a>места установки набора, подкреплений и насыщения;
- <a id="p101240"></a>места притыкания смежных конструкций;
- <a id="p101241"></a>контур полотнища и вырезов;
- <a id="p101242"></a>КЛ.
<a id="p101243"></a>Б.2.3 При разметке полотнища необходимо наносить две взаимно перпендикулярные базовые линии (следы базовых плоскостей).
<a id="p101244"></a>Необходимость нанесения дополнительных линий (следов вспомогательных базовых плоскостей), обеспечивающих повышение точности и производительности разметки, определяют при разработке технологической документации.
<a id="p101245"></a>Б.2.4 При изготовлении полотнища на постели или механизированной линии в качестве базирующих элементов следует использовать соответствующие КЛ постели или базирующие элементы на оснастке и оборудовании линии (упоры, фиксаторы и т.п.).
<a id="p101246"></a>При изготовлении полотнища на универсальном стенде в качестве базирующих элементов необходимо использовать: кромки без припуска, внутрисекционные пазы (стыки) или линии контура (на кромках с припуском).
<a id="p101247"></a>Базирующие элементы выбирают с учетом требований, изложенных в [Б.1.6](#p101231).
<a id="p101248"></a>Б.2.5 Разметку других линий на полотнище следует производить согласно правилам геометрических построений в системе прямоугольных координат и, при необходимости, по шаблонам плаза.
<a id="p101249"></a>Б.2.6 При разметке мест установки набора и подкреплений необходимо наносить только теоретические линии.
<a id="p101250"></a>Разметка обеих линий для установки набора (теоретической и ограничивающей толщину набора) допускается только в обоснованных случаях (при невозможности проверки совмещения набора с линией разметки со стороны теоретической линии и т.п.).
<a id="p101251"></a>При необходимости контроля положения набора относительно теоретической линии после его приварки допускается нанесение второй линии на расстоянии от 50 до 100 мм от теоретической.
<a id="p101252"></a>На полотнище, разделяющем набор прочных конструкций, теоретические линии установки набора необходимо наносить на обеих поверхностях полотнища.
<a id="p101253"></a>Б.2.7 Разметка полотнища должна быть принята ОТК.
<a id="p101254"></a>Б.3 Построение и нанесение линий контуров
<a id="p101255"></a>Б.3.1 Построение или нанесение линий контуров деталей и вырезов, контурных линий узлов и секций производят:
- <a id="p101256"></a>при изготовлении корпусных конструкций;
- <a id="p101257"></a>для контроля габаритных размеров и формы корпусных конструкций;
- <a id="p101258"></a>для контроля взаимного положения при сборке монтажных кромок конструкций, не имеющих припуска;
- <a id="p101259"></a>для определения наличия и величины припуска и правильности его расположения по кромкам вырезов, по монтажным кромкам (пазам и стыкам);
- <a id="p101260"></a>для определения положения (разметки) линии реза.
<a id="p101261"></a>Б.3.2 Построение линий контуров деталей допускается только в исключительных случаях (при их изготовлении на участке сборки, при выяснении причин несогласования контуров деталей, размеченных на оснастке, с контурами устанавливаемых деталей и т.п.).
<a id="p101262"></a>Б.3.3 Построение линий контуров при контроле размеров, формы и взаимного положения конструкций после сборки производят при отсутствии припуска на контролируемой конструкции и соответствующих кромках смежных конструкций.
<a id="p101263"></a>Б.3.4 Нанесение линий контуров для определения наличия и правильности расположения припуска производят при разметке полотнищ.
<a id="p101264"></a>Нанесение линий контура на готовых узлах и секциях допускается:
- <a id="p101265"></a>в период отработки технологии (на первых заказах серии);
- <a id="p101266"></a>при невозможности внедрения мероприятий по компенсации или учету сварочных деформаций из-за их нестабильности;
- <a id="p101267"></a>на узлах сложной формы.
<a id="p101268"></a>Б.3.5 Нанесение линий контура для определения положения линий реза необходимо производить при контуровке секций в "чистовой" размер. Одновременно с линиями контура следует наносить линии разделки кромок под сварку (скоса или фаски).
<a id="p101269"></a>Б.3.6 Возможность контуровки в "чистовой" размер следует определять в соответствии с действующей нормативной документацией.
<a id="p101270"></a>Б.3.7 Целесообразность контуровки в "чистовой" размер крупногабаритных секций подтверждается технико-экономическим расчетом.
<a id="p101271"></a>Б.3.8 Контуровку секции следует производить после ее освобождения от закрепления к оснастке перед сдачей на комплектность и качество.
<a id="p101272"></a>Допускается контуровка нежестких секций (без высокого набора с толщиной обшивки менее 6 мм) до отдачи эластичных креплений.
<a id="p101273"></a>Б.3.9 Нанесение линий контуров во всех случаях подлежит приемке ОТК.
<a id="p101274"></a>Б.4 Разметка мест установки доизоляционного насыщения
<a id="p101275"></a>Б.4.1 Разметку и установку насыщения необходимо производить комплексно на все группы деталей насыщения, располагаемых на данной плоскости.
<a id="p101276"></a>Б.4.2 Разметка мест установки и, при необходимости, осевых линий на деталях насыщения выполняется после расконсервации (при необходимости) деталей, правки корпусных конструкций в местах установки насыщения (при необходимости) и зачистки мест установки под сварку.
<a id="p101277"></a>Б.4.3 Разметку мест установки доизоляционного насыщения необходимо производить в соответствии с требованиями конструкторской документации.
<a id="p101278"></a>Б.4.4 Места установки доизоляционного насыщения следует определять путем нанесения в соответствии с конструкторской документацией взаимно перпендикулярных меловых линий на корпусных конструкциях. При производстве работ на открытом воздухе меловые линии следует кернить. Разметку мест доизоляционного насыщения следует сдать ОТК.
<a id="p101279"></a>Б.5 Нанесение линии для проверки положения набора при его установке
<a id="p101280"></a>Б.5.1 Линии притыкания разрезного набора на полотнище или стенке неразрезного набора следует наносить при:
- <a id="p101281"></a>высоте разрезного набора более 1000 мм;
- <a id="p101282"></a>расположении разрезного набора с обеих сторон неразрезного набора (независимо от его высоты).
<a id="p101283"></a>Б.5.2 Нанесение линий притыкания разрезного набора с обеих сторон неразрезного следует производить при изготовлении узлов или деталей неразрезного набора.
<a id="p101284"></a>В обоснованных случаях (при нецелесообразности кантовки полотнищ неразрезного набора и т.п.) допускается нанесение линий для проверки положения набора на второй поверхности неразрезного набора производить после его установки согласно указаниям [ГОСТ Р 72400](https://bukva.ai/docs/standart-gost-r-72400-2025).
<a id="p101285"></a>Б.6 Нанесение контрольных линий
<a id="p101286"></a>Б.6.1 Нанесение КЛ на основных корпусных конструкциях следует производить при разметке полотнища.
<a id="p101287"></a>Б.6.2 При необходимости нанесения линий на наборе (контрольной ВЛ на днищевых секциях с малой килеватостью и т.п.) разметка должна быть выполнена до освобождения конструкции от закреплений к оснастке (если оснастка не имеет предварительного развала для предотвращения сварочных деформаций).
<a id="p101288"></a>При необходимости нанесения КЛ после освобождения конструкции от закрепления к оснастке рабочее место для установочно-проверочных работ должно быть укомплектовано высокопроизводительной оснасткой и приспособлениями для выверки конструкции (опорами с центрирующими и отсчетными устройствами и т.п.).
<a id="p101289"></a>Б.6.3 В документации на изготовление конструкций должны быть указаны не менее шести базируемых точек на конструкции, по которым необходимо производить ее выравнивание по крену, дифференту и относительно линий разметки на стенде.
<a id="p101290"></a>Выбор положения базируемых точек и их нанесение на конструкции следует выполнять с учетом требований, изложенных в [Б.1.6](#p101231).
<a id="p101291"></a>Б.6.4 Нанесение КЛ следует производить после выверки положения конструкции относительно базируемых точек и ее измерения.
<a id="p101292"></a>Б.6.5 Разметка каждой КЛ должна быть зафиксирована не менее чем тремя группами кернов, расположенных на равных расстояниях друг от друга, по три керна в каждой группе. Расстояние между кернами в каждой группе должно быть равным от 10 до 20 мм. Глубина лунок от кернения не должна быть более, мм:
- <a id="p101293"></a>для конструкций стали 1,0;
- <a id="p101294"></a>для нержавеющей стали и алюминия 0,5.
<a id="p101295"></a>Б.6.6 Разметка КЛ должна быть принята ОТК.
<a id="p101296"></a>Б.6.7 При отсутствии размеров или стабильных отклонениях размеров и формы готовых секций нанесение КЛ не рекомендуется, так как проверку положения секций в этом случае можно проводить по реальным базам (горизонтальному килю и т.п.) или базовым плоскостям, наносимым при разметке полотнища.


<a id="p101297"></a>Приложение В
(рекомендуемое)

<a id="p101298"></a>**МЕТОДИЧЕСКИЕ УКАЗАНИЯ ПО НАНЕСЕНИЮ ЛИНИЙ КОНТУРА**
**И КОНТРОЛЬНЫХ ЛИНИЙ НА ОБЪЕМНЫХ И ПЛОСКОСТНЫХ**
**СЕКЦИЯХ, ИЗГОТАВЛИВАЕМЫХ В "ЧИСТОВОЙ" РАЗМЕР**
**В УСЕЧЕННОМ ПОЛОЖЕНИИ НА ПОСТЕЛЯХ**

<a id="p101299"></a>В.1 Схема нанесения линии монтажного стыка
<a id="p101300"></a>В.1.1 За пределами секции на расстоянии от 1,0 до 1,5 м от монтажного паза секции нужно разметить вспомогательную контрольную ВЛ; нанести на ней произвольную точку A на расстоянии от 100,0 до 200,0 мм от плоскости контрольного шпангоута, как показано на [рисунке В.1](#p101303).

<a id="p101301"></a> ![рис. 17](https://i.bukva.ai/GDch06G0/img_16.png) 

<a id="p101302"></a>1 - контрольный шпангоут; 2 - контрольная ВЛ; 3 - реперная
рейка; 4 - вспомогательная ВЛ; 5 - теодолит

<a id="p101303"></a>Рисунок В.1 - Схема нанесения линий монтажного стыка

<a id="p101304"></a>В.1.2 Разметить точку A1 необходимо на расчетном расстоянии от точки A, мм

<a id="p101305"></a> $AA_{1} = H \cdot tg\alpha$ , (В.1)

<a id="p101306"></a>где H - высота от горизонтальной оси теодолита до сборочной площадки, мм;
<a id="p101307"></a> $\alpha$ - угол усечения постели по дифференту (следует учесть поправку с теодолита на "падение" при наклоне), град.
<a id="p101308"></a>В.1.3 Следует установить теодолит над точкой A1 и вписать его визирную ось в нанесенную по [В.1.1](#p101300) вспомогательную линию, закрепить от вращения вокруг вертикальной оси.
<a id="p101309"></a>В.1.4 На вспомогательной линии необходимо установить (приварить) временную реперную стойку и нанести на ней с использованием теодолита линию следа вертикальной плоскости, проходящую через вспомогательную линию.
<a id="p101310"></a>В.1.5 Нужно задать по шкале вертикального лимба теодолита угол 00°00'00" и нанести на временной реперной стойке точку следа (точка B) горизонтальной, теодолитной плоскости в пересечении с вертикальной линией.
<a id="p101311"></a>В.1.6 Следует задать по шкале вертикального лимба теодолита угол усечения постели по дифференту и нанести точку следа (точка B<sub>1</sub>) плоскости усечения на линии перпендикуляра (на временной реперной стойке), затем измерить рулеткой расстояние BB1.
<a id="p101312"></a>В.1.7 Нужно измерить рулеткой расстояние l1 между точкой A1 и временной реперной стойкой.
<a id="p101313"></a>В.1.8 Расчетным путем нужно определить расстояние BB1, мм

<a id="p101314"></a> $BB_{1} = l \cdot tg\alpha$ , (В.2)

<a id="p101315"></a>где l - расстояние от реперной стойки до теодолита, мм;
<a id="p101316"></a> $\alpha$ - угол усечения постели по дифференту (нужно учесть поправку отчета теодолита на "падение" при наклоне), ...°.
<a id="p101317"></a>В.1.9 Совпадение измеренного и расчетного расстояния подтверждает правильность наклона теодолита на заданный угол.
<a id="p101318"></a>В.1.10 Следует задать по шкале вертикального лимба теодолита угол 00°00'00" (перекрестие зрительной трубы совместится с точкой B) и закрепить от вращения вокруг горизонтальной оси.
<a id="p101319"></a>В.1.11 Перекрестие зрительной трубы теодолита переместится из точки B в точку B1. Оптический отвес теодолита переместится из точки A1 в точку A.
<a id="p101320"></a>В.1.12 Нужно повернуть теодолит на угол 90°(270°)00'00". Плоскость, описываемая визирной осью теодолита при вращении зрительной трубы вокруг горизонтальной оси, параллельна плоскости мидель-шпангоута. Нужно закрепить теодолит от вращения вокруг вертикальной оси.
<a id="p101321"></a>В.1.13 С помощью теодолита необходимо нанести на полотнище секции линию монтажного стыка.
<a id="p101322"></a>В.2 Нанесение линии монтажного паза
<a id="p101323"></a>В.2.1 За пределами секции на расстоянии от 1,0 до 1,5 м от монтажного стыка секции нужно разметить вспомогательную линию, параллельную линии контрольного шпангоута.
<a id="p101324"></a>В.2.2 На вспомогательной линии нужно разметить произвольную точку на расстоянии от 100,0 до 200,0 мм от плоскости монтажного паза и расчетную точку центрирования теодолита.
<a id="p101325"></a>В.2.3 Работы по наклону теодолита на угол усечения постели по крену следует провести аналогично описанным в [В.1.2](#p101304) - [В.1.13](#p101321).
<a id="p101326"></a>В.3 Нанесение контрольных линий
<a id="p101327"></a>Нанесение на секцию контрольных ВЛ и линий шпангоутов проводят аналогично нанесению линий контура (см. [Б.3](#p101254)).


<a id="p101328"></a>Приложение Г
(рекомендуемое)

<a id="p101329"></a>**ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС "ИЗМЕРЕНИЕ ГЕОМЕТРИЧЕСКИХ ПАРАМЕТРОВ**
**УЗЛОВ И СЕКЦИЙ МЕТАЛЛИЧЕСКИХ СУДОВ С ПОВЫШЕННОЙ ТОЧНОСТЬЮ**
**С ИСПОЛЬЗОВАНИЕМ ЭЛЕКТРОННЫХ ТАХЕОМЕТРОВ (ТРЕКЕРОВ)"**

<a id="p101330"></a>Г.1 Основные положения метода измерений
<a id="p101331"></a>Г.1.1 В основу технологии выполнения измерений и определения геометрических параметров узлов и секций металлических судов с повышенной точностью с использованием тахеометров и (или) трекеров положен геодезический метод определения пространственных координат точек по результатам линейно-угловых измерений.
<a id="p101332"></a>При этом контрольные точки могут быть зафиксированы контактным (более точным) и безотражательным методом. Первый способ предусматривает установку на контрольную точку катафота, отражателя, на который визируется лазерный луч СИ. При втором способе контролируемая точка визуализируется пятном лазерного луча на поверхности.
<a id="p101333"></a>Координаты точки M в системе координат СИ определяют на основе измерения дистанции D от прибора до контролируемой точки, азимутального угла $\phi$ и угла возвышения $\gamma$ , как показано на [рисунке Г.1](#p101335).

<a id="p101334"></a> ![рис. 18](https://i.bukva.ai/GDch06G0/img_17.png) 

<a id="p101335"></a>Рисунок Г.1 - Линейно-угловая система измерения
координат объективно выбранных линий и точек
узлов, конструкций, секций

<a id="p101336"></a>На основе результатов этих измерений рассчитывают три координаты контролируемой точки в системе координат прибора:

<a id="p101337"></a> $X = Dcosvsin\phi$ ; (Г.1)

<a id="p101338"></a> $Y = Dcosvcos\phi$ ; (Г.2)

<a id="p101339"></a>Z = D sin v. (Г.3)

<a id="p101340"></a>Контроль размеров крупногабаритных конструкций и конструкций с затрудненным доступом к контролируемым точкам осуществляют с нескольких стоянок СИ.
<a id="p101341"></a>Примечания
<a id="p101342"></a>1 Безотражательный режим реализован в тахеометрах, при этом погрешность указанного метода может значительно превышать погрешность измерений при работе на отражатель и (или) катафоты.
<a id="p101343"></a>2 При необходимости для обеспечения требуемой точности определения геометрических параметров узлов и секций выполняют расчет точности с учетом составляющих погрешности, обусловленных условиями выполнения измерений (на плаву, на твердом основании), инструментальных погрешностей оптоэлектронных средств измерений, погрешностей согласования стоянок приборов (в случае, если измерения выполнялись с нескольких стоянок), погрешностей базирования отражателя на контролируемой точке и других видов погрешностей.

<a id="p101344"></a>Г.1.2 С целью эффективного применения тахеометров (трекеров) плоские секции и секции простой геометрической формы не должны иметь монтажных припусков, т.е. должны быть изготовлены в "чистовой" размер.
<a id="p101345"></a>Г.1.3 Секции сложной геометрической формы могут быть изготовлены с припуском по монтажным кромкам, в этом случае до установки секций на стапеле проводят предварительную контуровку межсекционных стыков и пазов в "чистовой" размер, которую осуществляют по данным дистанционного причерчивания с целью подгонки металлоконструкций секций для последующей сборки с минимальными трудозатратами.
<a id="p101346"></a>Г.1.4 Контролируют следующие основные геометрические параметры секций:
- <a id="p101347"></a>габаритные размеры (длина, ширина, высота);
- <a id="p101348"></a>отклонение параметров формы от теоретических обводов;
- <a id="p101349"></a>фактическое положение набора по полушироте, длине и высоте;
- <a id="p101350"></a>фактическое отстояние кромок обшивки и набора монтажных соединений с припуском "от нанесенных КЛ";
- <a id="p101351"></a>отклонение от плоскостности (изгиб, скручивание) обшивки и настилов в местах пересечения набора;
- <a id="p101352"></a>величину волнистости "чистовых" монтажных кромок обшивки и набора.
<a id="p101353"></a>Г.2 Типовая технологическая схема контроля прямолинейных и криволинейных тавровых балок и балок Г-образного сечения
<a id="p101354"></a>Г.2.1 Для выполнения контроля тавровых и балок Г-образного сечения необходимо использовать:
- <a id="p101355"></a>тахеометр;
- <a id="p101356"></a>штатив;
- <a id="p101357"></a>разметочный маркер.
<a id="p101358"></a>Г.2.2 Технологическая схема контроля тавровых балок и балок Г-образного сечения представлена на [рисунке Г.2](#p101361).

<a id="p101359"></a> ![рис. 19](https://i.bukva.ai/GDch06G0/img_18.png) 

<a id="p101360"></a>1 - СИ; 2 - контрольные точки; 3 - поясок; 4 - стенка

<a id="p101361"></a>Рисунок Г.2 - Технологическая схема контроля тавровых балок
и балок Г-образного сечения

<a id="p101362"></a>Г.2.3 Проверяемые параметры:
- <a id="p101363"></a>отклонения от прямолинейности в плоскости стенки и в плоскости пояска;
- <a id="p101364"></a>грибовидность пояска;
- <a id="p101365"></a>форма криволинейных элементов.
<a id="p101366"></a>Г.2.4 Проверочную работу осуществляют тахеометром, работающим в безотражательном режиме с использованием разметки контрольных точек, показанной на [рисунке Г.2](#p101361).
<a id="p101367"></a>Г.2.5 Допускается выполнять указанные проверочные работы с применением тахеометра в безотражательном режиме работы, используя контрольные точки, размеченные согласно [рисунку Г.2](#p101361).
<a id="p101368"></a>Г.2.6 Обработку результатов измерений выполняют с использованием стандартного программного обеспечения, которым оснащен тахеометр.
<a id="p101369"></a>Г.3 Схема контроля положения днищевого и рамного набора
<a id="p101370"></a>Г.3.1 Для выполнения контроля положения днищевого и рамного набора необходимо использовать:
- <a id="p101371"></a>тахеометр;
- <a id="p101372"></a>штатив.
<a id="p101373"></a>Технологическая схема контроля положения монтажных кромок набора путем измерения расстояний между ними по нормали и их высоты в направлениях полушироты и длины секции представлена на [рисунке Г.3](#p101376).

<a id="p101374"></a> ![рис. 20](https://i.bukva.ai/GDch06G0/img_19.png) 

<a id="p101375"></a>1 - контролируемые точки по вертикальному набору;
2 - контролируемые точки по НО днища и второму дну;
3 - отклонение по полушироте; 4 - КЛ, параллельная ДП;
5 - КЛ, параллельная плоскости мидель-шпангоута;
6 - отклонение по длине A1 - Ai, B1 - Bi - контролируемые
точки набора (верхние и нижние); N1 - Ni,
M1 - Mi - контролируемые точки обшивки (верхние и нижние)

<a id="p101376"></a>Рисунок Г.3 - Технологическая схема контроля
положения набора

<a id="p101377"></a>Г.3.2 Проверочную работу осуществляют тахеометром, работающим в безотражательном режиме, разметку контрольных точек не осуществляют.
<a id="p101378"></a>Тахеометр на геодезическом штативе устанавливают на бетонном полу цеха так, чтобы было видно две стороны измеряемой секции, как показано на [рисунке Г.3](#p101376).
<a id="p101379"></a>Точки по вертикальному набору располагают на расстоянии от 50 до 70 мм от края набора и в верхней и нижней его частях также на расстоянии от 50 до 70 мм от наружной и внутренней обшивки.
<a id="p101380"></a>Точки по НО днища и второму дну располагают на внутренних сторонах листа на расстоянии от 50 до 70 мм от края листа и вертикального набора.
<a id="p101381"></a>Г.3.3 Тахеометр подготавливают к работе в соответствии с руководством по эксплуатации.
<a id="p101382"></a>Г.3.4 Процесс измерения контролируемых точек:
- <a id="p101383"></a>с помощью лазерного целеуказателя оператор должен поочередно навестись на контролируемые точки, лежащие на пересечении ребер набора с обшивкой, и провести их съемку, с помощью тахеометра оператор должен поочередно измерить контролируемые точки, лежащие на пересечении ребер набора с обшивкой;
- <a id="p101384"></a>в случае непрямой видимости измеряемых точек с одной стоянки провести перестановку тахеометра в новое место и настроить его в геодезической сети.
<a id="p101385"></a>Г.4 Типовая технологическая схема контроля формы монтажных кромок объемных секций
<a id="p101386"></a>Г.4.1 Для выполнения проверки формы монтажных кромок необходимо использовать:
- <a id="p101387"></a>лазерный тахеометр (трекер);
- <a id="p101388"></a>штатив;
- <a id="p101389"></a>сферический отражатель;
- <a id="p101390"></a>уголковую магнитную подставку;
- <a id="p101391"></a>разметочный маркер.
<a id="p101392"></a>Г.4.2 Технологическая схема контроля формы кромок на объемных секциях представлена на [рисунке Г.4](#p101395)

<a id="p101393"></a> ![рис. 21](https://i.bukva.ai/GDch06G0/img_20.png) 

<a id="p101394"></a>I - объемная секция; II - линия ДП или линия ближнего к ДП
ребра жесткости; III - линия шпангоута, ближайшего
к чистовой кромке; IV - линия контрольного горизонта;
V - технологическая разметка; VI - сферический уголковый
отражатель на уголковой магнитной подставке, установленный
на контролируемой точке; K<sub>1</sub> и K<sub>2</sub> - крайние точки;
1, 2 и т.д. - контролируемые точки

<a id="p101395"></a>Рисунок Г.4 - Технологическая схема контроля формы кромок

<a id="p101396"></a>Г.4.3 Подготовка к измерению формы кромок:
- <a id="p101397"></a>на контролируемой кромке производят технологическую разметку контролируемых точек. Разметочным маркером наносятся линии длиной от 30 до 40 мм с шагом от 800 до 1000 мм перпендикулярно к кромке;
- <a id="p101398"></a>лазерный тахеометр (трекер) подготавливают к работе в соответствии с руководством по эксплуатации.
<a id="p101399"></a>Г.4.4 Процесс измерения контролируемых точек:
- <a id="p101400"></a>уголковый сферический отражатель, вместе с уголковой магнитной подставкой, поочередно устанавливают вплотную к кромке в размеченных точках;
- <a id="p101401"></a>точки K<sub>1</sub> и K<sub>2</sub> (см. [рисунок Г.4](#p101395)) измеряют для создания вспомогательной прямой, а остальные точки - для определения формы кромки;
- <a id="p101402"></a>при установке уголкового сферического отражателя в контролируемую точку оператор лазерного тахеометра (трекера) должен произвести измерения положения точек, соблюдая следующий порядок их обозначения: крайние точки записывают: K1 и K2, а промежуточные нумеруют последовательно: 1, 2 и т.д.
<a id="p101403"></a>Г.5 Типовая технологическая схема контроля отклонений от плоскостности (изгиб и скручивание) обшивки палуб и платформ
<a id="p101404"></a>Г.5.1 Для выполнения контроля отклонений от плоскостности необходимо использовать:
- <a id="p101405"></a>тахеометр (трекер);
- <a id="p101406"></a>штатив.
<a id="p101407"></a>Г.5.2 Технологическая схема контроля отклонения от плоскостности обшивки палуб и платформ представлена на [рисунке Г.5](#p101410).

<a id="p101408"></a> ![рис. 22](https://i.bukva.ai/GDch06G0/img_21.png) 

<a id="p101409"></a>1 - 9 - контрольные точки

<a id="p101410"></a>Рисунок Г.5 - Технологическая схема контроля отклонения
от плоскостности обшивки палуб и платформ

<a id="p101411"></a>Г.5.3 Подготовка к измерению отклонений от плоскостности:
- <a id="p101412"></a>тахеометр (трекер) на штативе устанавливают на бетонном полу цеха на расстоянии (5 +/- 0,5) м от измеряемой секции, с условием видимости максимального числа контролируемых точек, как показано на [рисунке Г.5](#p101410);
- <a id="p101413"></a>тахеометр (трекер) подготавливают к работе в соответствии с руководством по эксплуатации;
- <a id="p101414"></a>на измеряемой секции разметочным маркером белого цвета наносят технологическую разметку контролируемых точек перекрестиями в местах пересечений набора с обшивкой, ближайших к монтажным кромкам, как показано на [рисунке Г.5](#p101410), а также в центральной части секции.
<a id="p101415"></a>Г.5.4 Процесс измерения контролируемых точек:
- <a id="p101416"></a>с помощью лазерного целеуказателя оператор должен поочередно навестись на контролируемые точки, лежащие на пересечении ребер набора с обшивкой, и произвести их съемку;
- <a id="p101417"></a>в случае отсутствия прямой видимости измеряемых точек с одной стоянки произвести перестановку тахеометра (трекера) в новое место и настроить его в геодезической сети.
<a id="p101418"></a>Г.6 Типовая технологическая схема контроля положения фундаментов
<a id="p101419"></a>Г.6.1 Технологическая схема контроля положения фундаментов представлена на [рисунке Г.6](#p101422).

<a id="p101420"></a> ![рис. 23](https://i.bukva.ai/GDch06G0/img_22.png) 

<a id="p101421"></a>I - след ДП; II - балки фундамента главного двигателя;
III - ось линии вала; IV - поперечная переборка;
V - контрольные точки на следе ДП; 1 - 12 - измеряемые точки

<a id="p101422"></a>Рисунок Г.6 - Технологическая схема контроля
положения фундаментов

<a id="p101423"></a>Г.6.2 Проверочную работу осуществляют два оператора, один из которых управляет тахеометром (трекером), а второй устанавливает отражатели в размеченные контрольные точки:
- <a id="p101424"></a>тахеометр (трекер) подготавливают к работе в соответствии с руководством по эксплуатации;
- <a id="p101425"></a>на верхней поверхности балок фундамента производят разметку промышленным маркером поперечных рисок, располагаемых по краям и в центре балок, как показано на [рисунке Г.6](#p101422);
- <a id="p101426"></a>лазерный тахеометр (трекер) устанавливают на геодезический штатив, на металлический пол дна секции вблизи следа ДП на расстоянии, обеспечивающем видимость достаточного количества контрольных точек;
- <a id="p101427"></a>уголковый сферический отражатель с уголковой магнитной подставкой, имеющей отверстие для позиционирующей иглы, входящей в контрольную точку, обозначенную керном, устанавливают в крайние накерненные точки, фиксирующие след ДП;
- <a id="p101428"></a>оператор лазерного тахеометра (трекера) должен произвести съемку крайних точек;
- <a id="p101429"></a>уголковый сферический отражатель вместе с угловым магнитным основанием поочередно устанавливают вплотную к кромкам балок в размеченных рисками точках;
- <a id="p101430"></a>оператор лазерного тахеометра производит съемку указанных точек.
<a id="p101431"></a>Г.7 Порядок измерения габаритных размеров секций и блоков
<a id="p101432"></a>Г.7.1 Для выполнения проверки габаритных размеров секций необходимо использовать:
- <a id="p101433"></a>тахеометр;
- <a id="p101434"></a>штатив;
- <a id="p101435"></a>разметочный маркер;
- <a id="p101436"></a>рулетку.
<a id="p101437"></a>Г.7.2 Технологическая схема контроля габаритных размеров секций и блоков представлена на [рисунке Г.7](#p101439).

<a id="p101438"></a> ![рис. 24](https://i.bukva.ai/GDch06G0/img_23.png) 

<a id="p101439"></a>Рисунок Г.7 - Технологическая схема контроля габаритных
размеров секций и блоков

<a id="p101440"></a>Г.7.3 Работу осуществляют тахеометром, работающим в безотражательном режиме.
<a id="p101441"></a>Г.7.4 Подготовка к измерению габаритных размеров секции:
- <a id="p101442"></a>точки для контроля габаритных размеров, определяющие габаритные размеры объекта, размечают перекрестиями разметочным маркером белого цвета в соответствии с чертежом на конструкцию;
- <a id="p101443"></a>тахеометр на геодезическом штативе устанавливают на бетонном полу цеха, как показано на [рисунке Г.7](#p101439), на линии, перпендикулярной к контролируемой стороне секции, проведенной через середину этой стороны;
- <a id="p101444"></a>тахеометр подготавливают к работе в соответствии с руководством по эксплуатации.
<a id="p101445"></a>Г.7.5 Процесс измерения контролируемых точек:
- <a id="p101446"></a>с помощью лазерного целеуказателя оператор должен поочередно измерить координаты периферийных размеченных точек, определяющих габаритные размеры корпусной конструкции по длине, ширине и высоте;
- <a id="p101447"></a>в случае отсутствия прямой видимости измеряемых точек с одной стоянки необходимо провести перестановку тахеометра на новое место и настроить его в геодезической сети.
<a id="p101448"></a>Г.8 Типовая технологическая схема измерений отклонений опорных реперов универсальной постели
<a id="p101449"></a>Г.8.1 Для выполнения измерений опорных реперов универсальной постели необходимо использовать:
- <a id="p101450"></a>тахеометр (трекер);
- <a id="p101451"></a>штатив;
- <a id="p101452"></a>уголковый отражатель;
- <a id="p101453"></a>магнитную подставку к отражателю.
<a id="p101454"></a>Г.8.2 Схема измерений отклонений опорных реперов универсальной постели приведена на [рисунке Г.8](#p101457).

<a id="p101455"></a> ![рис. 25](https://i.bukva.ai/GDch06G0/img_24.png) 

<a id="p101456"></a>1 - опорный репер; 2 - регулируемая стойка;
3 - универсальная постель; 4 - тахеометр (трекер)

<a id="p101457"></a>Рисунок Г.8 - Схема измерений отклонений опорных реперов
универсальной постели

<a id="p101458"></a>Г.8.3 Измерительный процесс выполняют аналогично указаниям [Г.5](#p101403).


<a id="p101459"></a>Приложение Д
(рекомендуемое)

<a id="p101460"></a>**ФОРМА ТИПОВОГО ПАСПОРТА СЕКЦИИ**

<a id="p101461"></a>Д.1 Форма типового паспорта секции приведена на [рисунке Д.1](#p101468).


<table>
<colgroup><col width="69%"><col width="31%"></colgroup>
<tr><td colspan="2"><a id="p101462"></a><a id="p101463"></a><a id="p101464"></a><a id="p101465"></a>Заказ N XXXXXXXXX<br>Паспорт секции N XXXXXX<br>Чертеж XXXXXXXXXXXXXXXX<br>Результаты измерений геометрических параметров<br>объемной секции</td></tr>
<tr><td></td><td><a id="p101466"></a>Исполнители:<br>____________________<br>____________________<br>____________________</td></tr>
<tr><td colspan="2"><a id="p101467"></a>XX.XX.XXXX</td></tr>
</table>


<a id="p101468"></a>Рисунок Д.1 - Форма типового паспорта секции

<a id="p101469"></a>Д.2 Пример схемы измерения секции приведен на [рисунке Д.2](#p101476).
<a id="p101470"></a>Примечание - На [рисунке Д.2](#p101476) представлена схема измерений геометрических параметров объемной секции путем определения координат X, Y, Z контрольных точек, расположенных на сварных кромках.

<a id="p101471"></a> ![рис. 26](https://i.bukva.ai/GDch06G0/img_25.png) 

<a id="p101472"></a>а

<a id="p101473"></a> ![рис. 27](https://i.bukva.ai/GDch06G0/img_26.png) 

<a id="p101474"></a>б

<a id="p101475"></a>а - контрольные точки с Pt1 до Pt30;
б - контрольные точки с Pt31 до Pt42

<a id="p101476"></a>Рисунок Д.2 - Схема измерений секции

<a id="p101477"></a>Д.3 Пример таблицы с результатами измерений приведен в [таблице Д.1](#p101479)

<a id="p101478"></a>Таблица Д.1

<a id="p101479"></a>Результаты измерений в миллиметрах


<table>
<colgroup><col width="14%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="10%"><col width="10%"><col width="10%"></colgroup>
<tr><td rowspan="2"><a id="p101480"></a>Имя точки</td><td colspan="3"><a id="p101481"></a>Теоретические координаты</td><td colspan="3"><a id="p101482"></a>Измеренные координаты</td><td colspan="3"><a id="p101483"></a>Отклонение измеренных координат от теоретических</td></tr>
<tr><td><a id="p101484"></a>Xтеор</td><td><a id="p101485"></a>Yтеор</td><td><a id="p101486"></a>Zтеор</td><td><a id="p101487"></a>Xфакт</td><td><a id="p101488"></a>Yфакт</td><td><a id="p101489"></a>Zфакт</td><td><a id="p101490"></a>$\Delta X$</td><td><a id="p101491"></a>$\Delta Y$</td><td><a id="p101492"></a>$\Delta Z$</td></tr>
<tr><td><a id="p101493"></a>Pt1</td><td><a id="p101494"></a>X..X</td><td><a id="p101495"></a>X..X</td><td><a id="p101496"></a>X..X</td><td><a id="p101497"></a>X..X</td><td><a id="p101498"></a>X..X</td><td><a id="p101499"></a>X..X</td><td><a id="p101500"></a>X..X</td><td><a id="p101501"></a>X..X</td><td><a id="p101502"></a>X..X</td></tr>
<tr><td><a id="p101503"></a>Pt2</td><td><a id="p101504"></a>X..X</td><td><a id="p101505"></a>X..X</td><td><a id="p101506"></a>X..X</td><td><a id="p101507"></a>X..X</td><td><a id="p101508"></a>X..X</td><td><a id="p101509"></a>X..X</td><td><a id="p101510"></a>X..X</td><td><a id="p101511"></a>X..X</td><td><a id="p101512"></a>X..X</td></tr>
<tr><td><a id="p101513"></a>Pt3</td><td><a id="p101514"></a>X..X</td><td><a id="p101515"></a>X..X</td><td><a id="p101516"></a>X..X</td><td><a id="p101517"></a>X..X</td><td><a id="p101518"></a>X..X</td><td><a id="p101519"></a>X..X</td><td><a id="p101520"></a>X..X</td><td><a id="p101521"></a>X..X</td><td><a id="p101522"></a>X..X</td></tr>
<tr><td><a id="p101523"></a>X..X</td><td><a id="p101524"></a>X..X</td><td><a id="p101525"></a>X..X</td><td><a id="p101526"></a>X..X</td><td><a id="p101527"></a>X..X</td><td><a id="p101528"></a>X..X</td><td><a id="p101529"></a>X..X</td><td><a id="p101530"></a>X..X</td><td><a id="p101531"></a>X..X</td><td><a id="p101532"></a>X..X</td></tr>
</table>


<a id="p101533"></a>Измерения выполнены XX.YY.XXXX (дата) тахеометром NNN. Температура окружающего воздуха XX °C. Поправка на температуру дана с учетом коэффициента теплового расширения, равного XX,X10-6/°C. Суммарная погрешность измерений не превышает XX мм.
<a id="p101534"></a>Д.4 Примеры результатов компьютеризированного оптоэлектронного измерения геометрических параметров секций представлены на [рисунках Д.3](#p101537) и [Д.4](#p101539).
<a id="p101535"></a>Примечание - На [рисунках Д.3](#p101537) и [Д.4](#p101539) представлены результаты компьютеризированного оптоэлектронного измерения геометрических параметров НО секции, а также второго дна секции с отклонениями от чертежа положения контрольных точек по нормали к поверхности измеряемой детали.

<a id="p101536"></a> ![рис. 28](https://i.bukva.ai/GDch06G0/img_27.png) 

<a id="p101537"></a>Рисунок Д.3 - Отклонение наружной обшивки секции


<a id="p101538"></a> ![рис. 29](https://i.bukva.ai/GDch06G0/img_28.png) 

<a id="p101539"></a>Рисунок Д.4 - Отклонение от плоскостности второго дна секции


<a id="p101540"></a>**БИБЛИОГРАФИЯ**


<table>
<colgroup><col width="6%"><col width="25%"><col width="69%"></colgroup>
<tr><td><a id="p101541"></a>[1]</td><td colspan="2"><a id="p101542"></a>Постановление Правительства Российской Федерации от 16 сентября 2020 г. N 1479 "Об утверждении правил противопожарного режима в Российской Федерации"</td></tr>
<tr><td><a id="p101543"></a>[2]</td><td colspan="2"><a id="p101544"></a>Приказ Минтруда России от 16 ноября 2020 г. N 782н "Об утверждении правил по охране труда при работе на высоте"</td></tr>
<tr><td><a id="p101545"></a>[3]</td><td colspan="2"><a id="p101546"></a>Приказ Ростехнадзора от 26 ноября 2020 г. N 461 "Об утверждении федеральных норм и правил в области промышленной безопасности "Правила безопасности опасных производственных объектов, на которых используются подъемные сооружения"</td></tr>
<tr><td><a id="p101547"></a>[4]</td><td colspan="2"><a id="p101548"></a>Приказ Минтруда России от 29 октября 2021 г. N 766н "Об утверждении правил обеспечения работников средствами индивидуальной защиты и смывающими средствами"</td></tr>
<tr><td><a id="p101549"></a>[5]</td><td colspan="2"><a id="p101550"></a>Приказ Минздрава России от 28 января 2021 г. N 29н "Об утверждении порядка проведения обязательных предварительных и периодических медицинских осмотров работников, предусмотренных частью четвертой статьи 213 Трудового кодекса Российской Федерации, перечня медицинских противопоказаний к осуществлению работ с вредными и (или) опасными производственными факторами, а также работам, при выполнении которых проводятся обязательные предварительные и периодические медицинские осмотры"</td></tr>
<tr><td><a id="p101551"></a>[6]</td><td><a id="p101552"></a>СанПиН 1.2.3685-21</td><td><a id="p101553"></a>Гигиенические нормативы и требования к обеспечению безопасности и (или) безвредности для человека факторов среды обитания</td></tr>
</table>


<table>
<colgroup><col width="50%"><col width="50%"></colgroup>
<tr><td><a id="p101554"></a>УДК 629.5.011.002.72:006.354</td><td><a id="p101555"></a>ОКС 47.020.10</td></tr>
<tr><td colspan="2"><a id="p101556"></a>Ключевые слова: корпуса металлических судов, точность изготовления узлов и секций, нормы, методы и средства выполнения проверочных работ</td></tr>
</table>


<a id="p101557"></a>

---