ГОСТ Р 72412-2025. Национальный стандарт Российской Федерации. Сварка термопластов. Процедура сварки растворителем. Общие требования
(утв. и введен в действие Приказом Росстандарта от 27.11.2025 № 1543-ст)
Примечание
Документ введен в действие с 01.01.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 27 ноября 2025 г. № 1543-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПРОЦЕДУРА СВАРКИ РАСТВОРИТЕЛЕМ
Welding of thermoplastics. Solvent welding.
General requirements
1 января 2026 года
Предисловие
1 РАЗРАБОТАН Ассоциацией сварщиков полимерных материалов (Ассоциация СПМ)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 285 «Соединение полимерных труб, листов и конструкций»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 27 ноября 2025 г. № 1543-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Целью разработки стандарта является стандартизация процедуры сварки растворителем, обеспечивающей высокое качество и безопасность соединений труб и фитингов из термопластичных материалов, на основе рекомендаций ведущих производителей этих труб и фитингов.
При сварке растворителем макромолекулы соединяемых поверхностей активируются под действием растворителя. Растворитель обеспечивает смачивание и набухание поверхностей в зоне контакта, а также взаимопроникновение соединяемых материалов.
Соединение изделий из термопластичных материалов (далее — термопластов) с помощью связующего раствора (раствора полимера в смеси растворителей, далее — связующий раствор) является частным случаем сварки растворителем. Сварка связующим раствором происходит за счет взаимного проникновения макромолекул свариваемых изделий и связующего раствора, материалы которых идентичны, благодаря чему между свариваемыми поверхностями отсутствует четкая граница. В результате сварки образуется однородное соединение, обладающее свойствами основного материала.
Процесс сварки растворителем не стоит путать с процессом склеивания, так как характерным признаком клеевого соединения является наличие неисчезаемой прослойки отвержденной клеевой композиции, которая образует самостоятельную фазу.
1 Область применения
Настоящий стандарт устанавливает требования к процедуре сварки растворителем или связующим раствором (далее — сварка растворителем) при соединении труб и фитингов из аморфных термопластичных материалов (далее — полимерных изделий), применяемых в строительстве и промышленности, а также при ремонте трубопроводов различного назначения.
Настоящий стандарт не распространяется на сварку растворителем (смесью растворителей) при соединении листов или мембран из термопластичных материалов.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 12.4.252 Система стандартов безопасности труда. Средства индивидуальной защиты рук. Перчатки. Общие технические требования. Методы испытаний
ГОСТ 12.4.253 Система стандартов безопасности труда. Средства индивидуальной защиты глаз и лица. Общие технические требования
ГОСТ 12.4.267 Система стандартов безопасности труда. Одежда специальная для защиты от воздействия токсичных химических веществ. Метод определения стойкости к прониканию жидких химикатов, эмульсий и дисперсий с применением пульверизатора
ГОСТ 12.4.296 Система стандартов безопасности труда. Средства индивидуальной защиты органов дыхания. Респираторы фильтрующие. Общие технические условия
ГОСТ 32412 Трубы и фасонные части из непластифицированного поливинилхлорида для систем внутренней канализации. Технические условия
ГОСТ 32413-2013 Трубы и фасонные части из непластифицированного поливинилхлорида для систем наружной канализации. Технические условия
ГОСТ 32415-2013 Трубы напорные из термопластов и соединительные детали к ним для систем водоснабжения и отопления. Общие технические условия
ГОСТ Р 51613 Трубы напорные из непластифицированного поливинилхлорида. Технические условия
ГОСТ Р 52381 Материалы абразивные. Зернистость и зерновой состав шлифовальных порошков. Контроль зернового состава
ГОСТ Р 54475 Трубы полимерные со структурированной стенкой и фасонные части к ним для систем наружной канализации. Технические условия
ГОСТ Р 54792-2024 Дефекты в сварных соединениях термопластов. Описание и оценка
ГОСТ Р 55142 Испытания сварных соединений листов и труб из термопластов. Методы испытаний
ГОСТ Р 71931.1 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 1. Визуальный контроль
ГОСТ ISO 1167-1 Трубы, соединительные детали и узлы соединений из термопластов для транспортирования жидких и газообразных сред. Определение стойкости к внутреннему давлению. Часть 1. Общий метод
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины, определения и обозначения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 активация: Процесс смачивания соединяемых поверхностей и создания условий для взаимного проникновения макромолекул соединяемых материалов, применяемый с целью интенсификации реологических и диффузионных процессов.
3.2 кондиционирование: Приведение растворителя или связующего раствора и соединяемых поверхностей в равновесное состояние с температурой и относительной влажностью окружающего воздуха.
3.3 консистенция: Свойство, которое определяется вязкостью — совокупностью реологических свойств раствора, находящегося в вязкотекучем состоянии.
3.4 минимальное время затвердевания: Минимальный период времени, за который полимер в зоне сварки переходит из вязкотекучего состояния в твердое, рассчитанный производителем растворителя (связующего раствора), по окончании которого сварное соединение допускается перемещать.
3.5 обезжириватель: Специальный состав, предназначенный для удаления жиров, масел, битума, смазок, а также других загрязнений с поверхности соединяемых изделий.
3.6 операционный контроль: Система мер и действий, выполняемых в процессе сварки полимерных изделий и (или) непосредственно после ее завершения с целью минимизации дефектов и недочетов, вызванных несоблюдением требований стандартов при производстве работ.
3.7 открытая выдержка: Время, необходимое для активации поверхности перед сваркой.
3.8 полное время затвердевания: Период времени, за которое полимер в зоне сварки переходит из вязкотекучего состояния в твердое, образуя сварное соединение, включая время протекания релаксационных процессов и время стабилизации.
3.9 пробное соединение: Образец сварного соединения, изготовленный для оценки свариваемости и качества сварки.
3.10 растворитель: Вещество или смесь веществ, которые обеспечивают процесс получения неразъемного соединения за счет активации свариваемых поверхностей с последующим набуханием и диффузией макромолекул соединяемых изделий в зоне контакта под воздействием приложенной нагрузки.
3.11 сварка растворителем: Вид сварки, объединяющий способы, при которых изменение состояния термопласта происходит при временном присутствии растворителя.
Примечание — После испарения растворителя образуется сварное соединение, обладающее свойствами основного материала.
3.12 сварка связующим раствором: Сварка растворителем, содержащим термопластичный полимер, — того же состава, что и соединяемые изделия.
Примечание — После испарения растворителя, входящего в состав связующего раствора, образуется сварное соединение, обладающее свойствами основного материала.
3.13 связующий раствор: Двухкомпонентная или многокомпонентная вязкая смесь, состоящая из растворителя или смеси растворителей с растворенным термопластичным полимером того же состава, что и предназначенные к соединению изделия.
3.14 тиксотропный индекс: Показатель, характеризующий способность вещества уменьшать вязкость при механическом воздействии (например, встряхивании или перемешивании) и увеличивать ее в состоянии покоя.
3.15 фитинг: Деталь (элемент) трубопровода из термопласта, предназначенная для изменения направления трубопровода, перехода на другой диаметр, создания ответвлений, соединения труб или подключения оборудования.
4 Общие требования
4.1 Сварка растворителем может применяться для труб и фитингов из непластифицированного (PVC-U, НПВХ), ориентированного (PVC-O, ПВХ-О) и хлорированного (PVC-C, ХПВХ) поливинилхлорида, изготовленных по ГОСТ 32412, ГОСТ 32413, ГОСТ 32415, ГОСТ Р 51613, а также многослойных труб и фитингов по ГОСТ Р 54475 со вспененным средним слоем ПВХ тип А1.
4.2 Сварку растворителем следует выполнять при температуре окружающего воздуха от 5 °C до 35 °C. Допускается непосредственно перед монтажом трубы фитинги и/или растворитель нагреть до температуры 20 °C — 25 °C, если иное не предусмотрено в инструкции производителя.
4.3 При сварке полимерных изделий необходимо учитывать рекомендации, приведенные в инструкции производителей этих изделий и используемых растворителей.
Степень пригодности основных полимерных материалов к сварке растворителем указана в приложении А.
4.4 При первом применении материала труб, фитингов и растворителя следует выполнить пробное соединение.
Если при монтаже используются трубы, фитинги и растворители из разных партий, то рекомендуется провести предварительно их пробное соединение.
Контроль пробных соединений следует проводить в соответствии с разделом 10 настоящего стандарта.
4.5 Сварка растворителем не допускается при наличии загрязнений, а также влаги/конденсата на соединяемых поверхностях.
4.6 Допускается применять сварку растворителем для труб с раструбами, имеющими желобки под уплотнительные кольца, при этом на поверхность желобка растворитель не наносится.
4.7 Для труб диаметром свыше 225 мм рекомендуется проводить предварительную механическую обработку свариваемой поверхности трубы перед активацией растворителем.
4.8 Сварку растворителем рекомендуется применять для труб диаметром до 400 мм включительно при следующих условиях:
- при диаметре менее 90 мм вставка трубы в фитинг выполняется одним человеком вручную с применением ремешкового держателя (ременного ключа);
- при диаметре от 90 до 160 мм включительно соединение проводится вручную двумя людьми с применением ремешкового держателя (ременного ключа);
- при диаметре более 160 мм для монтажа требуется специальное оборудование (рычажное стягивающее устройство).
4.9 Сварку растворителем труб диаметром свыше 225 мм рекомендуется проводить в позиционере, имеющем специальные направляющие элементы и зажимные приспособления, служащие для обеспечения соосности соединяемых изделий, а также обеспечивающие необходимое усилие стягивания.
4.10 Не допускается разбавлять растворители для восстановления исходной консистенции.
4.11 Не допускается обрезать фитинги в процессе монтажных работ.
5 Требования к растворителям
5.1 Классификация растворителей
5.1.1 По назначению растворители подразделяют:
- на растворители общего применения для нескольких видов термопластичных изделий;
- растворители специализированного состава, предназначенного для соединения полимерных изделий из конкретного вида термопластичного материала.
5.2 Свойства растворителей и связующего раствора
5.2.1 Консистенция связующего раствора может быть жидкой, гелеобразной или пастообразной, в зависимости от содержания молекул термопласта, и устанавливается производителем для каждого типа состава с допуском +/- 1% по массе.
5.2.2 Содержание летучих органических соединений в растворителях, применяемых в строительстве, не должно превышать 60%.
5.2.3 Для тиксотропных растворов должно выполняться условие сохранения положения растворителя после нанесения в течение времени открытой выдержки. Растворители с высоким тиксотропным индексом рекомендуется применять при нанесении на вертикальные поверхности.
5.2.4 Испарение (высыхание) растворителя из состава связующего раствора и время затвердевания связующего раствора зависят от внешних условий окружающей среды и толщины наносимого слоя. Не допускается ускорять процесс высыхания обдувом потоком воздуха температурой выше 25 °C.
5.2.5 При хранении растворители (связующий раствор) должны иметь срок годности не менее 12 месяцев. Срок годности зависит не только от композиции растворителя (связующего раствора), но также от типа упаковки и других внешних воздействий, в частности от температуры хранения.
5.2.6 Пригодность растворителя (связующего раствора) необходимо проверять перед его нанесением. После перемешивания связующий раствор (в случае, если используют нетиксотропные составы) должен равномерно и без комочков стекать с удерживаемого под наклоном стержня. Не рекомендуется взбалтывать растворитель (связующий раствор) во избежание появления пузырьков воздуха.
6 Требования к оборудованию, приспособлениям, инструменту и материалам
6.1 Для резки трубы должны использоваться специальные труборезы, обеспечивающие прямой рез перпендикулярно оси трубы без ее деформации.
6.2 При необходимости калибровки наружного диаметра соединяемой поверхности трубы путем механической обработки должен применяться зачистной инструмент, способный удалять с поверхности труб стружку требуемой толщины.
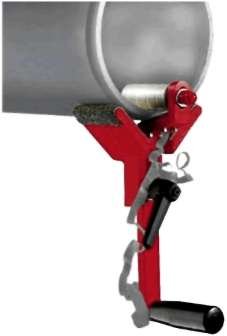
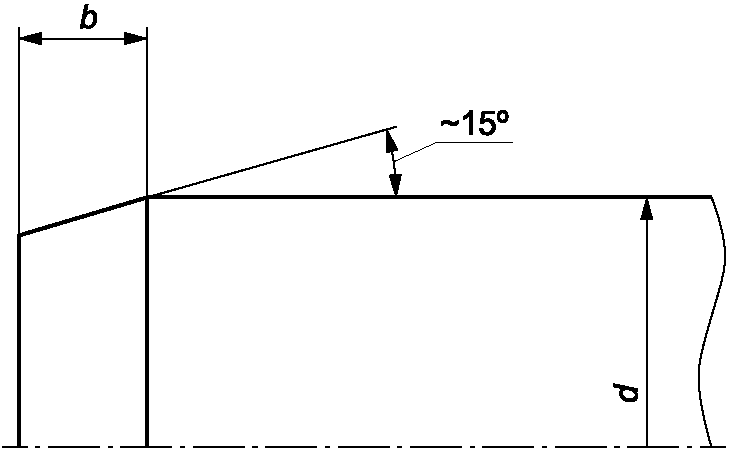
6.3 Фаску на конце соединяемой трубы следует снимать специализированным инструментом — фаскоснимателем (рекомендуемая конструкция представлена на рисунке 1), предназначенным для полимерных труб и способным обеспечить снятие фаски с параметрами:
| Наружный диаметр трубы d, мм | Размеры для b, мм |
|---|---|
| до 16 | 1 — 2 |
| 20 — 50 | 2 — 3 |
| 63 — 225 | 3 — 6 |
| 250 — 400 | 6 — 8 |
6.4 Для исправления овальности труб следует применять скругляющие хомуты, скругляющие накладки или иные приспособления, а также оснастку для восстановления круглой формы, которые необходимо монтировать на минимальном расстоянии от зоны сварки.
6.5 Для нанесения растворителя рекомендуется применять один из методов:
- нанесение кистью (ворсовой или спонжевой);
- нанесение валиком;
- распыление;
- выдавливание из дозатора/диспенсера.
Расход и способ нанесения растворителя на свариваемые поверхности зависит от его консистенции.
Рекомендуемые размеры кистей приведены в таблице 2.
6.6 Автоматический пневматический распылитель должен иметь средства управления факелом распыляемого вещества, его формой, скоростью подачи и расходом распыляемого вещества.
6.7 Для нанесения растворителя необходимо применять инструмент, стойкий к воздействию растворителя.
6.8 При неблагоприятных погодных условиях (прямое солнечное излучение, ветер, осадки, температура воздуха вне рабочего диапазона и т.д.) следует применять защитные укрытия для исключения негативного влияния на процедуру сварки.
6.9 Защитные укрытия могут выполняться в виде навесов, палаток или жестких конструкций с целью обеспечения условий:
- проведение кондиционирования полимерных изделий и растворителя;
- поддержание температуры воздуха в месте производства работ в пределах диапазона, указанного в 4.2;
- поддержание одинаковой температуры свариваемых труб и фитингов;
- исключение действия осадков, ветра, пыли или прочих негативных факторов в зоне сварки.
6.10 Для нанесения разметки глубины посадки трубного конца в фитинг и ориентации фитинга относительно трубы следует применять карандаши-маркеры.
6.11 Цвет красящего вещества маркера должен быть контрастным по отношению к цвету свариваемых изделий.
6.12 Красящее вещество маркера должно быть водостойким и не должно содержать масел. Красящее вещество маркера должно быть химически нейтрально по отношению к материалу трубы.
7 Требования к подготовительным операциям
7.1 Время кондиционирования труб, фитингов и растворителя выдерживают в соответствии с инструкциями производителя.
7.2 Очистку свариваемых поверхностей труб и фитингов от загрязнений (например, пыль, песок, грунт и др.) проводят сухой или увлажненной безворсовой тканью. После очистки свариваемые поверхности должны высохнуть.
7.3 В случае контакта соединяемых поверхностей с жидкостями или при появлении конденсата соединяемые поверхности необходимо просушить.
7.4 Поверхности полимерных изделий, имеющие следы маслянистых, нефтесодержащих и прочих загрязнений, следует обезжиривать путем протирки одноразовыми спиртовыми салфетками или безворсовой впитывающей тканью, пропитанной изопропиловым или этиловым спиртом с концентрацией не менее чем 95%. Не следует проводить обезжиривание за границами разметки.
7.5 Следует дождаться полного испарения спиртсодержащего обезжиривателя (2 — 4 минуты).
7.6 При использовании синтетических и/или окрашенных тканей необходимо убедиться в инертности обезжиривателя по отношению к материалу ткани и/или красителю.
7.7 Загрязненную салфетку использовать повторно не допускается.
7.8 Механическую обработку свариваемой поверхности трубы (при необходимости), а также обезжиривание полимерных изделий проводят непосредственно перед нанесением растворителя на соединяемые поверхности полимерных изделий. Не допускается касаться руками обезжиренных поверхностей.
7.9 При превышении значения овальности трубы необходимо придать трубе круглую форму до значения, указанного в соответствующем нормативном документе.
8 Способы активации поверхности
8.1 Способ активации поверхности должен быть указан в инструкции производителя растворителя (связующего раствора).
8.2 Различают следующие способы активации поверхности:
- химический — за счет изменения структуры поверхности полимерного изделия путем нанесения растворителя;
- механический — заключается в изменении структуры соединяемых поверхностей полимера в месте сварки за счет снятия поверхностного слоя зачистным инструментом или обработки шлифующими материалами зернистостью не более Р80 по ГОСТ Р 52381;
- комбинированный — с последовательным использованием механического и химического способов.
9 Выполнение технологических операций
9.1 Общие требования
9.1.1 Процедура сварки растворителем (связующим раствором) включает в себя следующие этапы:
- подготовка полимерных изделий, обезжиривателя, растворителя (связующего раствора) и инструментов;
- подготовка поверхностей полимерных изделий к сварке, включая очистку от загрязнений и механическую обработку (при необходимости);
- отметка глубины посадки;
- исправление овальности (при необходимости);
- обезжиривание;
- нанесение растворителя (связующего раствора) — активация соединяемых поверхностей;
- открытая выдержка;
- сопряжение свариваемых поверхностей между собой;
- проворачивание вставляемого фитинга или трубного конца на четверть оборота вокруг продольной оси;
- фиксация;
- ожидание минимального времени затвердевания;
- проведение визуального и измерительного контроля;
- маркировка сварного шва;
- заполнение журнала сварочных работ.
9.1.2 Перед началом сварки необходимо убедиться, что температура окружающего воздуха находится в допустимых пределах согласно 4.2, и на свариваемых поверхностях отсутствуют механические дефекты.
9.1.3 Связующий раствор следует перемешивать перед каждым нанесением/соединением, в случае образовании пленки в емкости ее извлекают, неоднородности перемешивают.
9.1.4 Использованные кисти и протирочные безворсовые ткани необходимо хранить в герметичной емкости.
9.2 Подготовка поверхности при сварке труб и/или фитингов
9.2.1 Перед сваркой растворителем следует провести следующие операции:
- подготовить трубы, проведя контроль соответствия маркировки и внешнего вида, резку (при необходимости) и очистку от загрязнений;
- подготовить фитинги, проведя контроль соответствия маркировки, распаковку, проверку целостности, внешнего вида, с последующей очисткой от загрязнений свариваемых поверхностей;
- отрезать труборезом перпендикулярно оси трубу необходимой длины;
- снять фаску под углом примерно 15° с помощью фаскоснимателя;
- установить одновременно раструбный конец фитинга и свариваемый конец трубы/трубного конца фитинга в позиционер, на роликовые опоры или опоры, обеспечивающие доступ инструмента по всей окружности;
- нанести метку (допускается пунктирной линией по окружности) на поверхность свариваемой трубы на расстоянии от торца трубы, равном величине вводимой части трубы в раструб;
- провести повторную очистку от загрязнений и при необходимости удалить образовавшуюся стружку;
- провести обезжиривание свариваемых поверхностей концов полимерных изделий непосредственно перед нанесением растворителя.
9.2.2 Подготовка трубы к сварке растворителем должна выполняться по одному из следующих методов:
- метод А, при котором не требуется механическая обработка свариваемой поверхности трубы (см. 4.7);
- метод Б, при котором необходима механическая обработка свариваемой поверхности трубы.
9.2.3 Выбор метода подготовки свариваемой поверхности трубы следует осуществлять в соответствии с инструкциями производителей полимерных изделий, применяемых для сварки растворителем.
9.2.4 Наружный диаметр трубы после механической обработки должен быть в пределах допустимых отклонений для соответствующего диаметра трубы.
9.3 Порядок сварки растворителем труб с раструбом
9.3.1 Средний внутренний диаметр раструба под сварное соединение определяют в сечении, расположенном в середине длины раструба.
Нанесение растворителя производится на всю глубину раструба и длину трубы до заранее нанесенной отметки. Минимально допустимая глубина раструба (длина контакта соединяемых поверхностей) приведена в таблице 3.
Минимально допустимая длина контакта соединяемых
поверхностей в зависимости от диаметра соединяемых труб
9.3.2 После достижения рекомендованного для данного полимерного материала времени открытой выдержки концы свариваемых полимерных изделий одновременно размещают соосно.
9.3.3 Сопряжение трубного конца и раструба свариваемых между собой полимерных изделий необходимо провести до метки.
9.3.4 Следует избегать несоосного ввода трубного конца в раструб.
9.3.5 Вставляемый трубный конец в раструб следует провернуть на четверть оборота вокруг продольной оси.
9.3.6 Соединяемые элементы после сборки необходимо удерживать в течение 10 — 15 секунд, затем с поверхностей удалить все излишки растворителя.
9.3.7 Минимальное время затвердевания сварного соединения следует принимать согласно инструкциям производителя растворителя.
9.3.8 Передача нагрузок на соединение, обусловленная дальнейшим производством монтажных работ, возможна только после выдержки минимального времени затвердевания.
9.4 Порядок сварки растворителем труб с использованием фитинга
При соединении труб сваркой растворителем с использованием фитинга необходимо:
- отрезать трубы необходимой длины труборезом перпендикулярно оси;
- снять фаски с внешних краев труб и удалить заусенцы;
- проверить равномерность посадки соединяемых изделий;
- очистить соединяемые поверхности труб и фитинга от загрязнений и пыли;
- обезжирить соединяемые поверхности труб и фитинга;
- провести активацию, нанести растворитель (связующий раствор) на подготовленные поверхности соединяемых деталей — первой трубы и раструба фитинга;
- выдержать время открытой выдержки;
- надвинуть фитинг на конец первой трубы до упора;
- провернуть вставляемый фитинг на четверть оборота вокруг продольной оси;
- удалить излишки растворителя (связующего раствора);
- повторить операции для второй трубы и второго раструба фитинга;
- провести визуальный и измерительный контроль;
- нанести маркировку сварного шва;
- выдержать минимальное время затвердевания;
- заполнить журнал сварочных работ.
9.5 Порядок сварки растворителем трубы и седловой детали
Для сварки растворителем (связующим раствором) допускается применять седловые детали, конструкция которых определена в ГОСТ 32413-2013 (пункт 4.4).
При сварке растворителем (связующим раствором) трубы и седловой детали необходимо выполнить следующие действия:
- провести разметку места установки на существующем трубопроводе с использованием шаблона или седловой детали;
- вырезать отверстие для выходного патрубка требуемого диаметра в трубопроводе;
- очистить и обезжирить соединяемые поверхности трубопровода и седловой детали;
- нанести растворитель (связующий раствор) на соединяемые поверхности;
- установить седловую деталь после истечения времени открытой выдержки;
- закрепить седловую деталь на трубе с помощью хомутов или стяжных ремней на минимальное время затвердевания;
- провести визуальный и измерительный контроль;
- нанести маркировку сварного шва;
- заполнить журнал сварочных работ.
9.6 Фиксация соединения на минимальное время затвердевания
9.6.1 После сварки необходимо дождаться затвердевания/высыхания, в том числе в зафиксированном положении за период времени, указанный в инструкции производителей.
9.6.2 Не допускается ускорение процесса затвердевания полученного соединения при помощи жидкостей или воздействия горячего воздуха.
9.6.3 Контроль соединения осуществляют согласно положениям раздела 10.
9.6.4 По итогам проведенного контроля заполняют журнал сварочных работ, форма которого представлена в приложении Б.
10 Методы контроля качества
10.1 Общие положения
10.1.1 Перед началом работ по сварке растворителем следует провести входной контроль применяемых полимерных изделий, растворителя.
10.1.2 Рекомендуется до начала монтажа произвести тестовое совмещение с целью определения равномерности посадки полимерных изделий с его последующим визуальным контролем.
10.1.3 Операционный контроль процедуры сварки полимерных изделий растворителем должен проводиться на всем протяжении производства работ.
10.1.4 Методы и объем разрушающего контроля согласовываются между заказчиком и исполнителем работ по сварке растворителем.
10.1.5 При проведении визуального и измерительного контроля необходимо принять меры для ограничения влияния внешних условий.
10.2 Неразрушающие методы контроля
10.2.1 Визуальный и измерительный контроль соединений, выполненных сваркой растворителем, проводят в соответствии с требованиями ГОСТ Р 54792-2024 (таблица 8).
10.2.2 Сварные соединения осматривают по всей их поверхности в соответствии с ГОСТ Р 71931.1.
10.3 Разрушающие методы контроля
10.3.1 Контроль соединений, выполненных сваркой растворителем, разрушающими методами выполняют для пробных стыков, по требованию надзорных органов или заказчика, а также при арбитражных спорах.
Рекомендуется проведение контроля разрушающими методами для пробных соединений до начала работ по монтажу всего трубопровода.
10.3.2 Стойкость к внутреннему давлению соединения, полученного сваркой растворителем, определяют по ГОСТ ISO 1167-1 по схеме «вода в воде», используя концевые заглушки типа А.
10.3.3 Соединения труб и фитингов, сваренные растворителем, подвергают механическим испытаниям:
Результаты испытаний на сплющивание считаются положительными, если на всех образцах, которые были протестированы, не было обнаружено отрыва или он составляет не более 60%.
Качество сварки седловой детали с трубой оценивается по излому в месте сварки. Излом должен иметь полностью или частично пластичный характер.
10.3.4 Испытания проводят по ГОСТ Р 55142 не ранее 3 ч после выдержки полного времени затвердевания сваренного пробного стыка.
11 Испытания соединений, полученных сваркой растворителем
11.1 Характеристики соединений труб, полученные сваркой растворителем, следует выбирать по ГОСТ 32415-2013 (таблица 21).
Примечание — В данной таблице следует выбирать характеристики соединения, соответствующие клеевому типу.
11.2 Порядок проведения испытаний на прочность и герметичность соединений, полученных сваркой растворителем, следует производить по нормативным документам в соответствии с назначением трубопровода.
11.3 Во время проверки на герметичность на все соединения необходимо нанести вещество, образующее пену, и проверить их.
11.4 Испытание трубопроводов с соединениями, полученными сваркой растворителем, допускается проводить не ранее чем через 24 ч после окончания сварки последнего соединения.
11.5 При проведении испытания участков систем, предназначенных для транспортировки под давлением ниже атмосферного, с использованием разрежения (отрицательного давления) или внешнего избыточного давления необходимо проверять герметичность и прочность при упругом изгибе.
12 Требования безопасности и/или охраны окружающей среды
12.1 К выполнению работ по сварке растворителем (связующим раствором) допускаются лица не моложе 18 лет, не имеющие противопоказаний по состоянию здоровья, имеющие необходимую теоретическую и практическую подготовку, прошедшие инструктаж по охране труда и обучение по специальной программе и получившие допуск к самостоятельной работе.
12.2 Информация о химической опасности растворителя (связующего раствора) указана в транспортной и/или потребительской маркировке.
Информация о мерах безопасности и предосторожности при производстве работ с растворителем (связующим раствором) указана в инструкции производителя.
12.3 В процессе активации поверхности и сварки растворители выделяют в окружающую среду токсичные вещества. Работа с ними требует применения специальных средств индивидуальной защиты. Работы должны проводиться на открытой площадке или в хорошо вентилируемом помещении.
12.4 При выполнении сварки растворителем (связующим раствором) следует использовать:
- фильтрующие респираторы по ГОСТ 12.4.296;
- защитные перчатки, стойкие к составу растворителя, по ГОСТ 12.4.252;
- защитные очки по ГОСТ 12.4.253.
12.5 При использовании пневматического распылителя (пульверизатора) следует использовать защитную одежду по ГОСТ 12.4.267.
12.6 Требования безопасности при проведении сварки устанавливают в зависимости от назначения соединяемых изделий.
12.7 Строительные отходы утилизируют в соответствии с санитарными правилами, предусматривающими порядок накопления, транспортирования, обезвреживания. Отходы, которые невозможно утилизировать, подлежат уничтожению путем термического обезвреживания и (или) захоронения на полигонах по обезвреживанию и захоронению промышленных отходов.
12.8 При проведении сварки растворителем (связующим раствором) необходимо учитывать и соблюдать требования инструкций по безопасному применению.
12.9 При хранении обезжиривателя и растворителя должно обеспечиваться сохранение герметичности, целостности, прочности упаковки, исключающее несанкционированный доступ к продукции с последующим изменением ее потребительских свойств и показателей безопасности.
СТЕПЕНЬ СВАРИВАЕМОСТИ ТЕРМОПЛАСТИЧНЫХ МАТЕРИАЛОВ
| Журнал сварочных работ с использованием растворителя | Надземный трубопровод, в том числе внутренний | Материал трубы | Лист | из | ||||||||||
| Подземный трубопровод | ||||||||||||||
| Заказчик: | Исполнитель: | Напорный/самотечный/вакуумный | Атмосферные условия: 1 = Солнечно 2 = Сухо 3 = Осадки 4 = Ветер | Меры защиты: 1 = Отсутствуют 2 = Зонт 3 = Укрытие 4 = Обогрев | ||||||||||
| Производитель: Марка: Номер: Дата выпуска: | ||||||||||||||
| Название заявки: | Ф.И.О. монтажника: | |||||||||||||
| Номер заявки: | Контролирующая организация: | |||||||||||||
| Номер соединения | Дата | Размеры трубы dn х en, мм | Данные фитинга <1> | Применяемый состав | Для нескольких условий укажите числа в той же последовательности, как указано выше (например, 3, 4 = осадки и ветер) | |||||||||
| Время открытой выдержки, сек <2> | Окружающая температура, °C <2> | Обозначение (код) | Замечания контролера | |||||||||||
| Обозначение ГОСТ/ТУ Номер сертификата Номер партии | Обезжириватель | Растворитель | Состав связующего раствора | Способ фиксации на время затвердевания | Время затвердевания, сек <2> | Атмосферных условий | Мер защиты | |||||||
| Подпись монтажника: | Должность, дата и подпись контролирующего лица: | |||||||||||||
| <1> Указать, где необходимо, в зависимости от используемой системы. <2> Указать измеренные данные. | A = Сокращенное наименование производителя B = Код фитинга | 1 = Муфта; 2 = Отвод; 3 = Тройник; 4 = Переход; 5 = Седловая деталь; 6 = Заглушка | ||||||||||||
| УДК 621.791.006.354 | ОКС 23.040.20; 23.040.45; 25.160.10; 83.140.30 |
| Ключевые слова: сварка термопластов, сварка растворителем, связующий раствор, свариваемость, испытания сварного соединения | |