---
title: "\"ГОСТ Р 72349-2025. Национальный стандарт Российской Федерации. Композиты полимерные. Метод испытания на сжатие при нормальной, повышенной и пониженной температурах\""
number: "ГОСТ Р 72349-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-72349-2025"
---
## "ГОСТ Р 72349-2025. Национальный стандарт Российской Федерации. Композиты полимерные. Метод испытания на сжатие при нормальной, повышенной и пониженной температурах"
# "ГОСТ Р 72349-2025. Национальный стандарт Российской Федерации. Композиты полимерные. Метод испытания на сжатие при нормальной, повышенной и пониженной температурах"
(утв. и введен в действие Приказом Росстандарта от 22.10.2025 N 1269-ст)
> [!IMPORTANT]
> Документ [введен](#p100008) в действие с 12.01.2026.
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 33519-2015"]:::rst
click n0 "https://bukva.ai/docs/gost-33519-2015" "ГОСТ 33519-2015. Межгосударственный стандарт. Композиты полимерные. Метод испытания на сжатие при нормальной, повышенной и пониженной температурах (введен в действие Приказом Росст"
n1["ГОСТ Р 72349-2025"]:::doc
click n1 "https://bukva.ai/docs/standart-gost-r-72349-2025" "ГОСТ Р 72349-2025. Национальный стандарт Российской Федерации. Композиты полимерные. Метод испытания на сжатие при нормальной, повышенной и пониженной температурах (утв. и введен в"
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 22 октября 2025 г. N 1269-ст
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**КОМПОЗИТЫ ПОЛИМЕРНЫЕ**
**МЕТОД ИСПЫТАНИЯ НА СЖАТИЕ ПРИ НОРМАЛЬНОЙ,**
**ПОВЫШЕННОЙ И ПОНИЖЕННОЙ ТЕМПЕРАТУРАХ**
Polymer composites. Test method for compression
at normal, low and high temperatures
**ГОСТ Р 72349-2025**
ОКС 83.080
19.020
Дата введения
12 января 2026 года
Предисловие
1 РАЗРАБОТАН Объединением юридических лиц "Союз производителей композитов" (Союзкомпозит) совместно с Федеральным государственным унитарным предприятием "Всероссийский научно-исследовательский институт авиационных материалов" национального исследовательского центра "Курчатовский институт" (НИЦ "Курчатовский институт" - ВИАМ)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 497 "Композиты, конструкции и изделия из них"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 22 октября 2025 г. N 1269-ст
4 Настоящий стандарт разработан с учетом основных нормативных положений международного стандарта АСТМ Д3410/3410М-16 (Переиздание 2024) "Стандартный метод определения характеристик при сжатии образцов полимерных композитов с неподкрепленной рабочей зоной, нагружаемых сдвиговой нагрузкой" (ASTM D3410/D3410M-16 (Reapproved 2024) "Standard Test Method for Compressive Properties of Polymer Matrix Composite Materials with Unsupported Gage Section by Shear Loading", NEQ)
**5 ВВЕДЕН ВПЕРВЫЕ**
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на полимерные композиты (ПК), армированные непрерывными или дискретными высокомодульными волокнами, структура которых симметрична относительно их срединной плоскости, и устанавливает метод испытания на сжатие при нормальной (20 °C), повышенной (до 350 °C) и пониженной (до минус 70 °C) температурах.
Допускается проведение испытаний в соответствии с настоящим методом испытаний при пониженных температурах ниже минус 70 °C и до минус 90 °C включительно на испытательных машинах, оборудованных термокриокамерами, обеспечивающими указанные температурные режимы и соответствующих требованиям, предъявляемым к испытательному оборудованию в [разделе 5](#p100065) настоящего стандарта.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 25.602-80 Расчеты и испытания на прочность. Методы механических испытаний композиционных материалов с полимерной матрицей (композитов). Метод испытания на сжатие при нормальной, повышенной и пониженной температурах
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 380 Сталь углеродистая обыкновенного качества. Марки
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1435 Прутки, полосы и мотки из инструментальной нелегированной стали. Общие технические условия
ГОСТ 3128 Штифты цилиндрические незакаленные. Технические условия
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
[ГОСТ 4784](https://bukva.ai/docs/standart-gost-4784-2019) Алюминий и сплавы алюминиевые деформируемые. Марки
ГОСТ 6507 Микрометры. Технические условия
ГОСТ 9013 Металлы. Метод измерения твердости по Роквеллу
ГОСТ 10292 Стеклотекстолит конструкционный. Технические условия
[ГОСТ 12423](https://bukva.ai/docs/gost-12423-2013) (ISO 291:2008)-2013 Пластмассы. Условия кондиционирования и испытания образцов (проб)
ГОСТ 24888 Пластмассы, полимеры и синтетические смолы. Химические наименования, термины и определения
ГОСТ 32794 Композиты полимерные. Термины и определения
[ГОСТ Р 56762-2015](https://bukva.ai/docs/standart-gost-r-56762-2015) Композиты полимерные. Метод определения влагопоглощения и равновесного состояния
ГОСТ Р ИСО 2009 Винты с потайной головкой со шлицем. Класс точности A
[ГОСТ Р ИСО 3534-2](https://bukva.ai/docs/standart-gost-r-iso-3534-2-2019) Статистические методы. Словарь и условные обозначения. Часть 2. Прикладная статистика
[ГОСТ Р ИСО 5725-1](https://bukva.ai/docs/gost-r-iso-5725-1-2002) Точность (правильность и прецизионность) методов и результатов измерений. Часть 1. Основные положения и определения
*Примечание* - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 24888, ГОСТ 32794, [ГОСТ Р ИСО 3534-2](https://bukva.ai/docs/standart-gost-r-iso-3534-2-2019) и [ГОСТ Р ИСО 5725-1](https://bukva.ai/docs/gost-r-iso-5725-1-2002), а также следующие термины с соответствующими определениями:
3.1 деформация перехода $\epsilon^{\text{перехода}}$ : Величина деформации в середине переходной области между двумя линейными участками диаграммы деформирования, имеющей два линейных участка.
3.2 диаграмма деформирования: Графическая зависимость между напряжениями (нагрузками) и деформациями (или перемещениями) при деформировании.
3.3
| закалка: Термическая обработка, заключающаяся в нагреве изделия до температуры выше критической (Ac3 для доэвтектоидной стали и Ac1 для заэвтектоидной стали), или температуры растворения избыточных фаз, выдержке при этой температуре и последующем охлаждении со скоростью, превышающей критическую. Примечание - Нагрев проводится для доэвтектоидных сталей до температур на 30 °C - 50 °C выше точки Ac3; для заэвтектоидных сталей - на 30 °C - 50 °C выше точки Ac1. [ГОСТ 33439-2015, [статья 2.1.15](https://bukva.ai/docs/gost-33439-2015#p100225)] |
| --- |
3.4
| кондиционирование: Серия операций необходимых для того, чтобы привести температуру и влажность пробы пластмассы или образца для испытания в состояние равновесия с установленной температурой и влажностью. [ГОСТ 12423 (ISO 291:2008)-2013, [статья 3.4](https://bukva.ai/docs/gost-12423-2013#p100066)] |
| --- |
3.5 коэффициент Пуассона при сжатии vC: Абсолютная величина отношения поперечной деформации к относительной продольной деформации при одноосном сжатии ниже предела пропорциональности материала.
3.6 модуль упругости при сжатии EC, ГПа: Отношение напряжения к соответствующей относительной продольной деформации при сжатии образца в пределах начального линейного участка диаграммы деформирования.
3.7 прочность [предел прочности] при сжатии $\sigma_{B}^{C}$ , МПа: Максимальное механическое напряжение, которое образец выдерживает при испытании на сжатие.
3.8
| стандартная атмосфера: Предпочтительные постоянные атмосферные условия с определенными значениями температуры и относительной влажности воздуха при определенном атмосферном давлении и скорости воздухообмена, при этом воздух не содержит никаких значимых примесей, а атмосфера не подвергается дополнительному воздействию радиации. Примечания 1 В качестве стандартной атмосферы допускается установить то значение (состояние), которое достигнуто для пробы или образца и поддерживается постоянным. 2 Стандартная атмосфера соответствует средним атмосферным условиям в лаборатории и может быть создана в кондиционированных (с контролируемой атмосферой) шкафах, камерах или комнатах. [ГОСТ 12423 (ISO 291:2008)-2013, [статья 3.1](https://bukva.ai/docs/gost-12423-2013#p100060)] |
| --- |
4 Сущность метода
4.1 Сущность метода заключается в испытании образцов из ПК на сжатие с постоянной скоростью деформирования при заданной и постоянно поддерживаемой на протяжении всего времени испытания температуре.
4.2 Для получения результатов испытаний образец в виде полосы (узкой пластины) прямоугольного сечения устанавливают в специально сконструированном приспособлении, которое помещают между захватами испытательной машины, и прикладывают сжимающую нагрузку.
4.3 Записывают диаграмму деформирования "напряжение - продольная деформация". При определении коэффициента Пуассона одновременно с диаграммой "напряжение - продольная деформация" записывают диаграмму "напряжение - поперечная деформация". Деформацию образца контролируют по датчику деформации.
4.4 Предел прочности при сжатии материала определяют по максимальной нагрузке, выдерживаемой образцом перед разрушением. Модуль упругости и коэффициент Пуассона при сжатии определяют на начальном линейном участке соответствующих диаграмм деформирования.
5 Оборудование
5.1 Испытательная машина, обеспечивающая сжатие образца с заданной постоянной скоростью перемещения активного захвата и измерение нагрузки с погрешностью не более +/- 1% от измеряемой величины.
5.2 Испытательная машина должна быть снабжена двумя плоскопараллельными площадками (плитами) толщиной не менее 20 мм и обеспечивать их сближение с заданной скоростью.
5.3 Одна из площадок испытательной машины должна иметь шаровую самоустанавливающуюся опору.
5.4 Для определения предела прочности при сжатии испытания проводят в специальном приспособлении, обеспечивающем приложение нагрузки по торцевым и боковым поверхностям образца. Шероховатость площадок (по параметру Ra), передающих нагрузку на торцевые поверхности образца, должна быть не более 0,63 мкм и их рабочие поверхности должны быть закалены до твердости HRC от 45 до 50 (в случае испытания борокомпозитов - до HRC 70) по ГОСТ 9013. Площадки приспособления, передающие усилия на образец по боковым поверхностям, должны иметь насечку длиной не менее 40 мм под углом +/- 45° с шагом 1 мм.
5.5 Конструкции приспособлений для испытания образцов ПК на сжатие приведены в [приложениях А](#p100382), [Б](#p100420) и [В](#p100430). При использовании приспособления иной конструкции соответствующие сведения включают в протокол испытаний.
Для испытания образцов ПК на сжатие рекомендуется применять приспособление для испытания, приведенное в [приложении Б](#p100420). Приспособления, приведенные в [приложениях А](#p100382) и [В](#p100430), а также приспособления иной конструкции применяют по согласованию с заказчиком испытаний.
5.6 В качестве датчиков деформации следует использовать механические, оптические экстензометры, тензорезисторы или другие приборы, обеспечивающие измерение деформации с максимальной относительной погрешностью не более 1% от значения измеряемой величины.
5.7 Средства измерений геометрических размеров образцов должны обеспечивать измерение с погрешностью не более 1% от измеряемой величины.
Для измерения толщины образцов следует использовать микрометры по ГОСТ 6507 с пределом допускаемой погрешности +/- 0,0025 мм. Для измерения других геометрических размеров образцов следует использовать штангенциркули по ГОСТ 166 с пределом допускаемой погрешности +/- 0,03 мм.
5.8 По согласованию с заказчиком испытаний допускается применение иных средств измерений, обеспечивающих проведение измерений с требуемыми показателями точности.
5.9 Испытания при повышенных и пониженных температурах проводят на испытательных машинах, оборудованных термокриокамерами, обеспечивающими равномерный прогрев (охлаждение) образца до заданной температуры и поддержание последней на протяжении всего времени испытания с точностью +/- 3% от температуры испытания. Измерение температуры проводят при помощи термопары, которая крепится на образце.
6 Образцы для испытаний
6.1 Образцы изготовляют формованием в отдельных пресс-формах или вырезают из однородных по толщине плоских панелей или других полуфабрикатов. Вырезку образцов проводят в направлениях главных осей ортотропии испытуемого материала. Способ и режим изготовления образцов должны соответствовать требованиям документа по стандартизации или технической документации на композитные материалы [метод изготовления образцов ПК (панелей) должен совпадать с методом изготовления самого изделия].
6.2 Маркировка должна обеспечивать точное определение места образца на панели.
6.3 Нарезку образцов из панелей проводят с помощью алмазной фрезы с водяным охлаждением, лазерной или гидроабразивной резкой резкой согласно карте (чертежа) раскроя. Алмазная фреза обеспечивает более высокое качество кромки. Для обработки поверхности следует использовать технологию шлифования по способу, установленному предприятием - изготовителем материала.
6.4 Образцы должны иметь гладкую наружную поверхность без вздутий, сколов, трещин, расслоений, вмятин, натеков связующего и других дефектов, заметных невооруженным глазом. Шероховатость торцевых поверхностей (по параметру Ra) образца должна быть не более 0,63 мкм.
6.5 Изменение ширины по длине образца должно быть не более 1%, толщины - не более 2%.
6.6 Для определения предела прочности при сжатии ПК применяют образцы в виде полосы прямоугольного поперечного сечения (см. [рисунок 1](#p100093)) шириной (10 +/- 0,5) мм для однонаправленных образцов в направлении армирования и шириной (15 +/- 0,5) мм - для однонаправленных образцов в направлении, перпендикулярном к армированию с закрепленными по концам накладками, а также образцов с укладкой армирующего наполнителя, отличной от однонаправленной.
6.7 Для определения модуля упругости и коэффициента Пуассона при сжатии ПК применяют образцы в виде параллелепипеда с прямоугольным основанием шириной (20 +/- 0,5) мм и толщиной не менее 1 мм (см. [рисунок 2](#p100095)).
6.8 При определении модуля упругости и коэффициента Пуассона материалов с модулем упругости EC более 20 ГПа и толщиной h более 1,5 мм при нагрузке, не превышающей 50% разрушающей, длину рабочей части образца принимают равной 60 мм. При нагрузке, близкой к разрушающей, и других значениях модуля упругости EC и толщины образца h длину рабочей части образца, обеспечивающую его устойчивость, определяют по формуле
$l_{max} \leq 0,907 \frac{h}{\mu} \sqrt{E^{C}(\frac{1}{\sigma_{\text{кр}}^{C}} - \frac{1,2}{G_{XZ}})}$ , (1)
где h - толщина образца, мм;
$\mu$ - коэффициент приведенной длины (для шарнирных опор $\mu = 1$ );
EC - модуль упругости материала образца в направлении приложения нагрузки, МПа;
$\sigma_{\text{кр}}^{C}$ - критическое напряжение при сжатии, МПа, принимаемое равным $\sigma_{B}^{C}$ ;
GXZ - модуль межслойного сдвига материала образца, МПа.
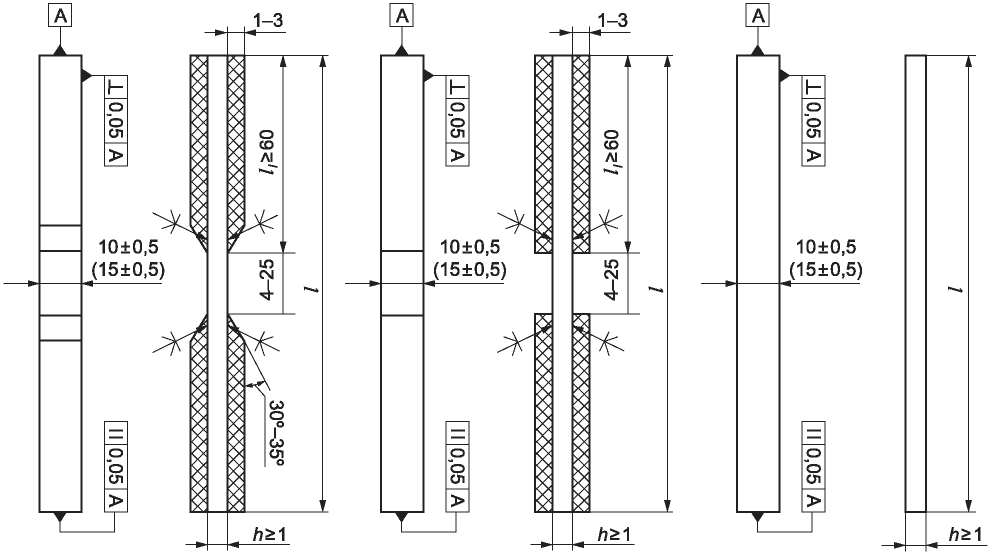
Рисунок 1 - Образцы ПК для определения
предела прочности при сжатии
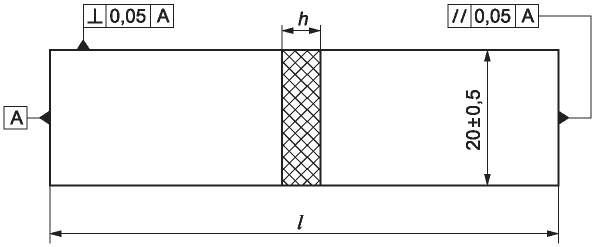
Рисунок 2 - Образцы ПК для определения модуля упругости
и коэффициента Пуассона при сжатии
Значения lmax при толщине образца h = 1 мм и $\mu = 1$ в зависимости от EC, GXZ, $\sigma_{\text{кр}}^{C}$ приведены в таблице 1.
Таблица 1
GXZ, МПа
$\sigma_{\text{кр}}^{C}$ , МПа
Значение lmax для h = 1 мм при EC·10-3 МПа, равном, мм
5
10
15
20
25
30
35
40
45
1000
100
6,2
8,5
9,5
12,1
13,5
14,8
16,0
17,1
18,2
200
4,0
5,6
6,8
7,9
8,8
9,7
10,5
11,2
12,0
300
2,9
4,2
5,1
5,9
6,6
7,3
7,9
8,3
8,8
400
2,3
3,3
4,0
4,6
5,2
5,6
6,1
6,5
6,9
500
1,8
2,5
3,2
3,6
4,1
4,5
4,8
5,2
5,5
5000
100
6,2
9,0
10,9
12,7
14,2
15,6
16,8
18,0
19,0
200
4,5
6,3
7,7
8,8
10,0
10,9
11,8
12,4
13,3
300
3,5
5,0
6,2
7,2
8,0
8,7
9,3
10,1
10,8
400
3,2
4,5
5,4
6,2
7,0
7,6
8,2
8,8
9,5
500
2,6
3,8
4,6
5,3
6,0
6,5
7,1
7,6
8,1
Примечание - При $h \neq 1\text{мм}$ значения lmax получают умножением значения по настоящей таблице на h.
При отсутствии значений GXZ, EC допускается использовать формулу lmax <= 3h, если отсутствуют иные прямые указания об этом в документе по стандартизации или технической документации на материал образца.
6.9 Накладки для образцов изготовляют из ортогонально армированных (или однонаправленных) с порядком укладки [0/90]ns или [90/0]ns, деформационно-совместимых с материалом образца материалов, модули упругости которых в направлениях, перпендикулярных к оси образца, не превышают модулей упругости в соответствующих направлениях материала образца. Относительное удлинение при разрушении материала накладок во всех направлениях должно быть больше или равно соответствующему показателю свойств материала образца. Для изготовления накладок следует использовать материалы на основе тканей из углеродного волокна или стекловолокна.
6.10 Накладки приклеивают непосредственно к образцу, как показано на [рисунке 1](#p100093), с помощью клея. Сдвиговая прочность клея должна составлять не менее 40 МПа. Технология приклейки накладок должна соответствовать требованиям документа по стандартизации или технической документации на материал образца.
6.11 Количество образцов, необходимых для определения одного из показателей свойств в заданном направлении ПК одной партии, должно быть не менее пяти. По согласованию между заказчиком испытаний и испытательной лабораторией допускается определение более одного показателя свойств на одном образце ПК одной партии.
7 Подготовка к проведению испытаний
7.1 Если в документе по стандартизации или технической документации на испытуемые материалы не указаны особые условия кондиционирования, то перед испытанием образцы кондиционируют в соответствии с методом C по ГОСТ Р 56762-2015 [(пункт 7.6)](https://bukva.ai/docs/standart-gost-r-56762-2015#p100353) или не менее 88 ч в стандартной атмосфере 23/50 по [ГОСТ 12423](https://bukva.ai/docs/gost-12423-2013).
7.2 Если в документе по стандартизации или технической документации на испытуемые материалы указаны особые условия кондиционирования, то время от окончания изготовления образцов, изготавливаемых формованием, или изготовления панелей или других полуфабрикатов, из которых их вырезают, до испытания образцов, включая кондиционирование, должно составлять не менее 16 ч.
7.3 Перед испытанием образцы маркируют таким образом, чтобы метки не влияли на результаты испытаний и позволяли однозначно определить положение образца при испытании (например, маркировку наносят на ту накладку, которая при установке образца в приспособление оказывается в правом верхнем углу).
7.4 Измеряют толщину и ширину рабочей части образца в трех местах: по краям и в середине. Участки размером менее 10 мм измеряют с погрешностью до 0,01 мм - для толщины, до 0,03 мм - для ширины, размером 10 мм и более - с погрешностью до 0,05 мм.
7.5 После проведения измерений по [7.4](#p100221) проводят входной контроль образцов по геометрическим параметрам, внешнему виду и форме накладок.
В случае несоответствия образцов требованиям настоящего стандарта [(раздел 6)](#p100077) составляют акт входного контроля образцов, в котором для каждого образца, не прошедшего контроль, указывают маркировку, максимальное и минимальное значения из трех измерений по толщине и ширине, результаты визуального осмотра и какому пункту настоящего стандарта не соответствует образец. Рекомендуемая [форма](#p100503) акта приведена в приложении Г.
7.6 Образцы, не прошедшие входной контроль, возвращают заказчику с копией акта входного контроля образцов. Испытание этих образцов возможно в случае письменного запроса со стороны заказчика, при этом в протоколе испытаний в графе примечания указывают, каким пунктам настоящего стандарта не соответствуют образцы.
7.7 По результатам измерений толщины и ширины образцов по [7.4](#p100221) определяют среднеарифметическое значение толщины и ширины образца и записывают в протокол испытаний.
8 Проведение испытаний
8.1 Испытания проводят в помещении или закрытом объеме при температуре и относительной влажности окружающего воздуха или другой среды, указанных в документе по стандартизации или технической документации на испытуемый материал. Если такие указания отсутствуют, то испытания проводят при одном из следующих режимов: температура окружающего воздуха - (20 +/- 2) °C, относительная влажность воздуха - (50 +/- 5)% или температура окружающего воздуха - (23 +/- 3) °C, относительная влажность воздуха - (50 +/- 10)%.
8.2 При проведении испытаний в условиях повышенных или пониженных температур время, необходимое для полного прогрева или охлаждения образца до его испытания, устанавливают в соответствии с требованиями документа по стандартизации или технической документации на испытуемый материал. Если такие указания отсутствуют, то время выдержки образца при заданной температуре устанавливают не менее 20 мин на 1 мм его толщины. Рекомендуется определять момент полного прогрева образца по всему объему по прекращению его термического расширения.
8.3 Образец устанавливают в приспособление, после чего приспособление устанавливают в испытательную машину таким образом, чтобы продольная ось образца совпала с направлением действия нагрузки, а торцевые поверхности были параллельны опорным поверхностям.
8.4 Устанавливают механические экстензометры или другие приспособления для измерения деформаций симметрично с двух сторон образца (тензорезисторы наклеивают на образец перед установкой в испытательную машину за 16 - 24 ч до испытаний; технология их приклеивания на образец, а также рекомендуемые клеи должны быть указаны в технической документации на материал).
Для определения модуля упругости при сжатии устанавливают экстензометры для записи продольной деформации. Для определения коэффициента Пуассона при сжатии одновременно устанавливают экстензометры в продольном и поперечном направлениях, как показано на рисунке 3.
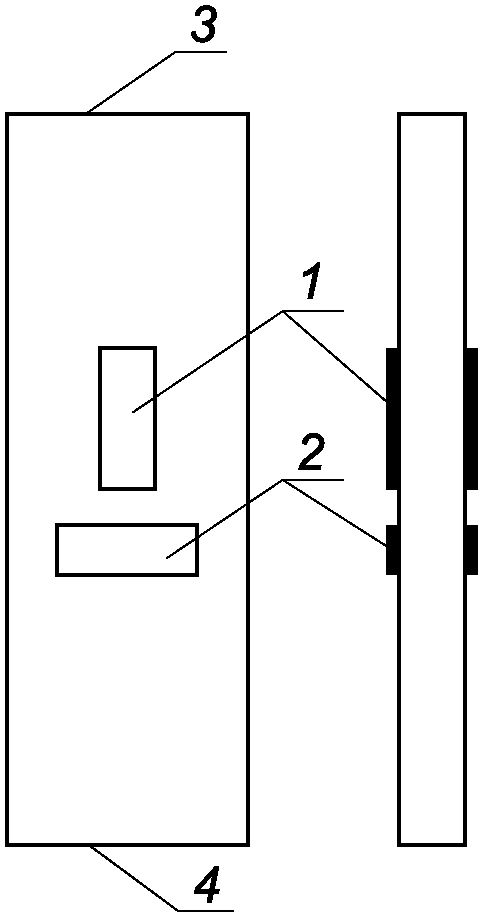
1 - в продольном направлении; 2 - в поперечном направлении;
3 - верхняя граница рабочей зоны образца;
4 - нижняя граница рабочей зоны образца
Рисунок 3 - Схема установки экстензометров на образце
для определения коэффициента Пуассона при сжатии
8.5 При испытаниях при повышенных температурах на образец в пределах границ его рабочей зоны устанавливают термопары.
8.6 Устанавливают заданную скорость Vi, перемещения активного захвата машины (рекомендуемая скорость - от 0,1 до 15 мм/мин) таким образом, чтобы разрушение произошло в течение от 1 до 10 мин после приложения нагрузки.
8.7 При определении предела прочности при сжатии образец равномерно нагружают с заданной скоростью перемещения активного захвата с записью диаграмм деформирования и регистрируют наибольшую нагрузку $F_{max}^{C}$ , которую выдержал образец.
8.8 Для определения модуля упругости образец нагружают равномерно с заданной постоянной скоростью перемещения активного захвата в пределах начального линейного участка диаграммы деформирования и записывают изменение продольной деформации образца $\Delta\epsilon_{I}^{C}$ , от изменения нагрузки $\Delta F^{C}$ .
8.9 Для определения коэффициента Пуассона образец нагружают равномерно с заданной постоянной скоростью перемещения активного захвата в пределах начального линейного участка диаграммы деформирования и записывают приращение продольной $\Delta\epsilon_{I}^{C}$ и поперечной $\Delta\epsilon_{II}^{C}$ деформаций образца в заданной плоскости.
8.10 Модуль упругости и коэффициент Пуассона рекомендуется определять в диапазоне, соответствующем продольной деформации от 0,1% до 0,3%. Данная область может быть увеличена, но должна лежать в пределах начального линейного участка диаграммы деформирования (до точки перехода).
9 Обработка результатов
9.1 При определении показателей ПК при сжатии для контроля устойчивости образца одновременно записывают диаграммы деформирования для обеих сторон образца. Различие наклонов записанных диаграмм выявляет изгиб образца. Результаты испытаний учитывают, если процент изгиба By составляет не более 10%. Процент изгиба определяют при значении продольной деформации 0,2% по формуле
$B_{y} = \frac{\epsilon_{1} - \epsilon_{2}}{\epsilon_{1} + \epsilon_{2}} 100$ , (2)
где $\epsilon_{1}$ - деформация, зафиксированная с левой стороны образца;
$\epsilon_{2}$ - деформация, зафиксированная с правой стороны образца.
9.2 По окончании испытаний оценивают тип, область и местоположение разрушения каждого образца, используя специальное идентификационное обозначение разрушения в соответствии с [рисунком 4](#p100253) и [таблицей 2](#p100255).
Идентификационное обозначение разрушения включает в себя три индекса, обозначающие тип, область и местоположение разрушения, как показано на [рисунке 4](#p100253). Многотиповое разрушение обозначают индексом М с указанием в скобках выявленных типов разрушения. Например, разрушение в центре рабочей области образца ПК будет обозначаться М(УД)РС,
где У - разрушение под углом;
Д - расслоение по длине;
Р - на рабочей длине;
С - в середине образца.
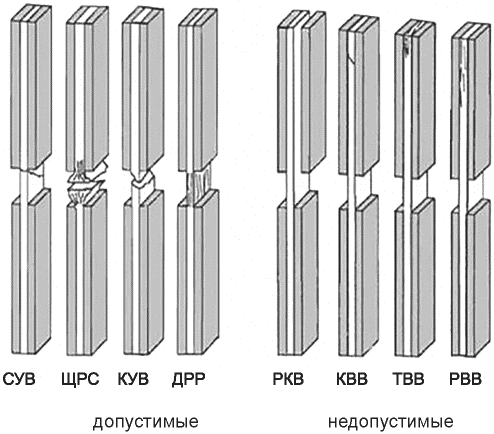
Рисунок 4 - Примеры допустимых и недопустимых сочетаний
типа, области и местоположения разрушения
Таблица 2
Идентификация обозначений разрушения
Первый символ
Второй символ
Третий символ
Тип разрушения
Символ
Область разрушения
Символ
Местоположение разрушения
Символ
Под углом
У
В захватах/накладках
В
В нижней части образца
Н
Расщепление
Щ
У захватов/накладок
У
В верхней части образца
В
Смятие в торцах
Т
На рабочей длине
Р
В левой части образца
Л
Расслоение
Р
По клею накладок
К
В правой части образца
П
Изгиб, потеря устойчивости
И
Множественное
М
В середине образца
С
Сквозное по толщине
К
Неопределенное
Н
Разностороннее
Р
Многотиповое
М (...)
Неопределенное
О
Расслоение по длине
Д
Поперечный сдвиг
С
Взрывное
В
Прочее
П
#### 9.3 Предел прочности при сжатии $\sigma_{B}^{C}$ , МПа, определяют по формуле
$\sigma_{B}^{C} = \frac{F_{max}^{C}}{bh}$ , (3)
где $F_{max}^{C}$ - наибольшая нагрузка, предшествующая разрушению образца (см. [рисунок 5](#p100319)), Н;
bh - площадь поперечного сечения образца, мм2.
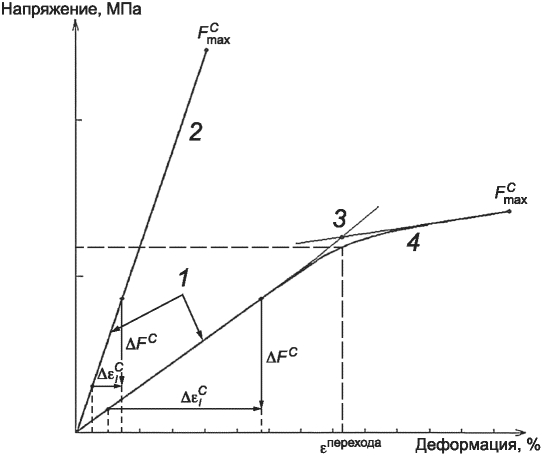
1 - диапазон определения модуля упругости и коэффициента
Пуассона; 2 - линейная диаграмма деформирования;
3 - точка перехода; 4 - диаграмма деформирования
с двумя линейными участками
Рисунок 5 - Типичная диаграмма деформирования
#### 9.4 Деформацию при сжатии $\epsilon_{i}$ , процент, определяют по формуле
$\epsilon_{i} = \frac{\epsilon_{1i} + \epsilon_{2i}}{2}$ , (4)
где $\epsilon_{1i}$ - деформация при сжатии в i-й точке диаграммы по показаниям датчика 1, процент;
$\epsilon_{2i}$ - деформация при сжатии в i-й точке диаграммы по показаниям датчика 2, процент.
#### 9.5 Модуль упругости при сжатии EC, ГПа, определяют по формуле
$E^{C} = \frac{\Delta F^{C}}{bh} \cdot \frac{1}{\Delta\epsilon_{I}^{C}}$ , (5)
где $\Delta F^{C}$ - приращение нагрузки, Н, соответствующее приращению деформации $\Delta\epsilon_{I}^{C}$ ;
$\Delta\epsilon_{I}^{C}$ - приращение продольной относительной деформации рабочей части образца в диапазоне между двумя точками по [8.10](#p100240).
#### 9.6 Коэффициент Пуассона vC определяют по формуле
$v^{C} = \frac{\Delta\epsilon_{II}^{C}}{\Delta\epsilon_{I}^{C}}$ , (6)
где $\Delta\epsilon_{II}^{C}$ - изменение поперечной относительной деформации образца в диапазоне точками по [8.10](#p100240);
$\Delta\epsilon_{I}^{C}$ - изменение продольной относительной деформации образца в диапазоне точками по [8.10](#p100240).
9.7 По диаграмме деформирования ("напряжение - продольная деформация" или "напряжение - поперечная деформация") может быть определена деформация перехода. Для этого проводят аппроксимирующие прямые на каждом из линейных участков кривой, как показано на [рисунке 5](#p100319). Точка их пересечения будет соответствовать деформации перехода.
9.8 Округление вычисленных результатов испытаний проводят в соответствии с таблицей 3.
Таблица 3
Округление результатов испытания
Показатель механических свойств
Интервал значений показателя
Округление до
Предел прочности при сжатии, МПа
До 10,0 включ.
0,5
Св. 10 до 100 включ.
1
" 100 до 500 "
5
Св. 500
10
Деформация при сжатии, %
До 1,00 включ.
0,05
Деформация перехода, %
Св. 1,0
0,1
Модуль упругости при сжатии, ГПа
До 10,0 включ.
0,5
Св. 10 до 100 включ.
1
Св. 100
5
Коэффициент Пуассона
Во всем интервале
0,01
10 Протокол испытаний
Результаты проведения испытаний оформляют в виде протокола, содержащего:
- ссылку на настоящий стандарт;
- дату проведения испытаний;
- фамилии, инициалы, должности и подписи испытателей;
- наименование материала;
- наименование предприятия-изготовителя;
- метод изготовления;
- тип образцов, количество слоев, тип укладки;
- количество образцов, их маркировку и основные размеры;
- способ кондиционирования и условия испытания в случаях, отличающихся от предусмотренных в настоящем стандарте;
- температуру испытания;
- типы средств измерений, заводские номера, свидетельства о поверке;
- способ измерения деформации (тип и класс точности экстензометра) и силы (тип и класс точности датчика силы);
- скорость испытания;
- наименования и значения определяемых показателей каждого образца;
- тип и область разрушения каждого образца.
Приложение А
(рекомендуемое)
**КОНСТРУКЦИЯ ПРИСПОСОБЛЕНИЯ**
**ДЛЯ ИСПЫТАНИЯ ОБРАЗЦОВ НА СЖАТИЕ (ТИП 1)**
Сборочный чертеж рекомендуемого приспособления для определения упругих и прочностных показателей при сжатии приведен на [рисунке А.1](#p100387).
Приспособление ([рисунки А.2](#p100391) - [А.11](#p100418)) состоит из двух пар клиновидных зажимов 4, заключенных в цилиндрический корпус 1. Роликовые направляющие 7 исключают возможность перекоса зажимов относительно вертикальной оси образца и обеспечивают равномерную передачу давления на его опорные поверхности.
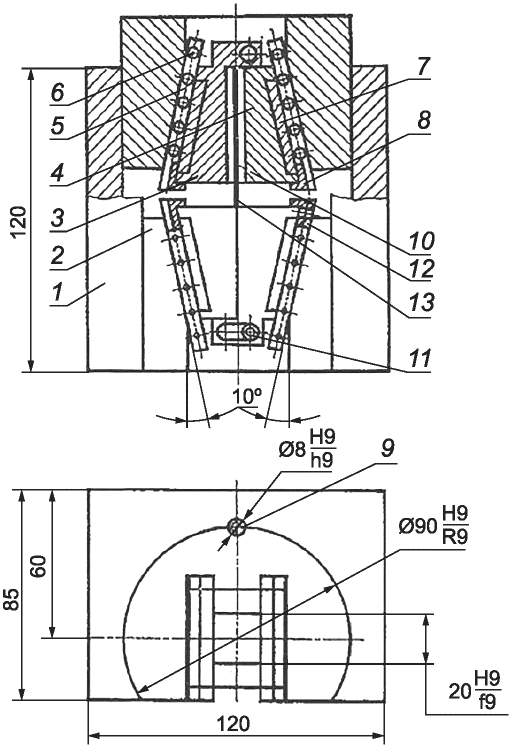
1 - корпус; 2 - зажим; 3 и 4 - клин; 5 - опора; 6 - ролик;
7 - направляющая; 8 - стяжка; 9 - стержень; 10 - вкладыш;
11 - штифт 5 Пр13x35 по ГОСТ 3128; 12 - винт М 3x4
по ГОСТ Р ИСО 2009; 13 - образец
Рисунок А.1 - Приспособление для испытания образцов
на сжатие по ГОСТ 25.602
Вкладыши 10 рекомендуемой формы снижают концентрацию напряжений и деформаций в зоне выхода образца из зажима. Клиновидная конструкция приспособления обеспечивает простую и надежную установку крепления и выемку образца после испытания. Приспособление работает без смазки и позволяет проводить испытания образцов на сжатие при температурах, регламентированных настоящим стандартом.
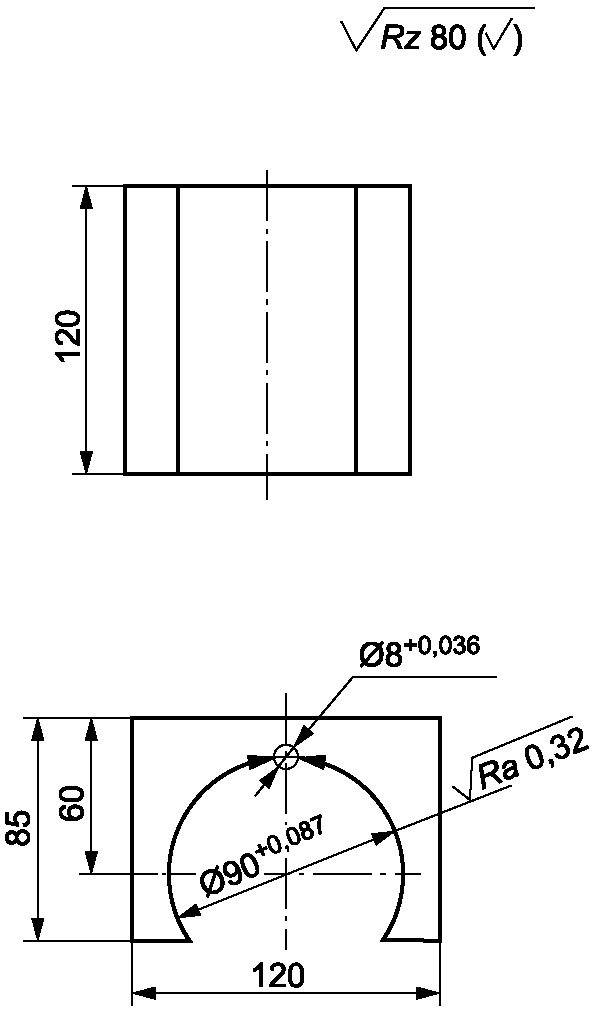
Материал - сталь марки Ст3 по ГОСТ 380
Рисунок А.2 - Корпус (см. [рисунок А.1](#p100387), позиция 1)
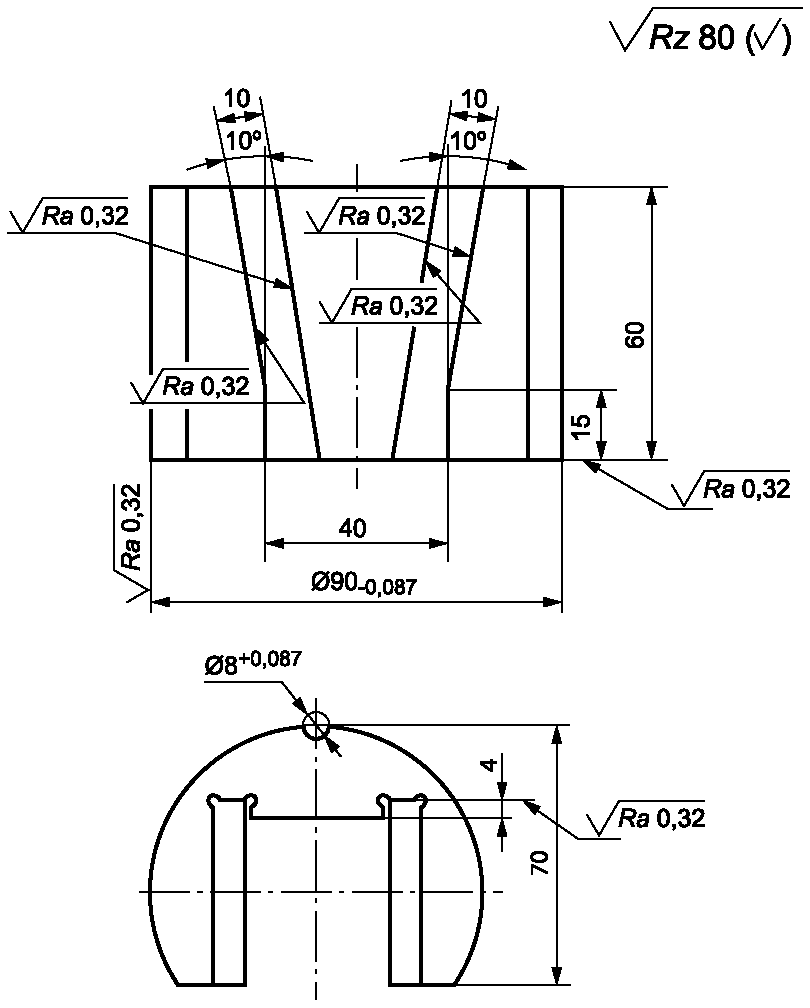
Материал - сталь марки 45 по ГОСТ 1050
Рисунок А.3 - Зажим (см. [рисунок А.1](#p100387), позиция 2)
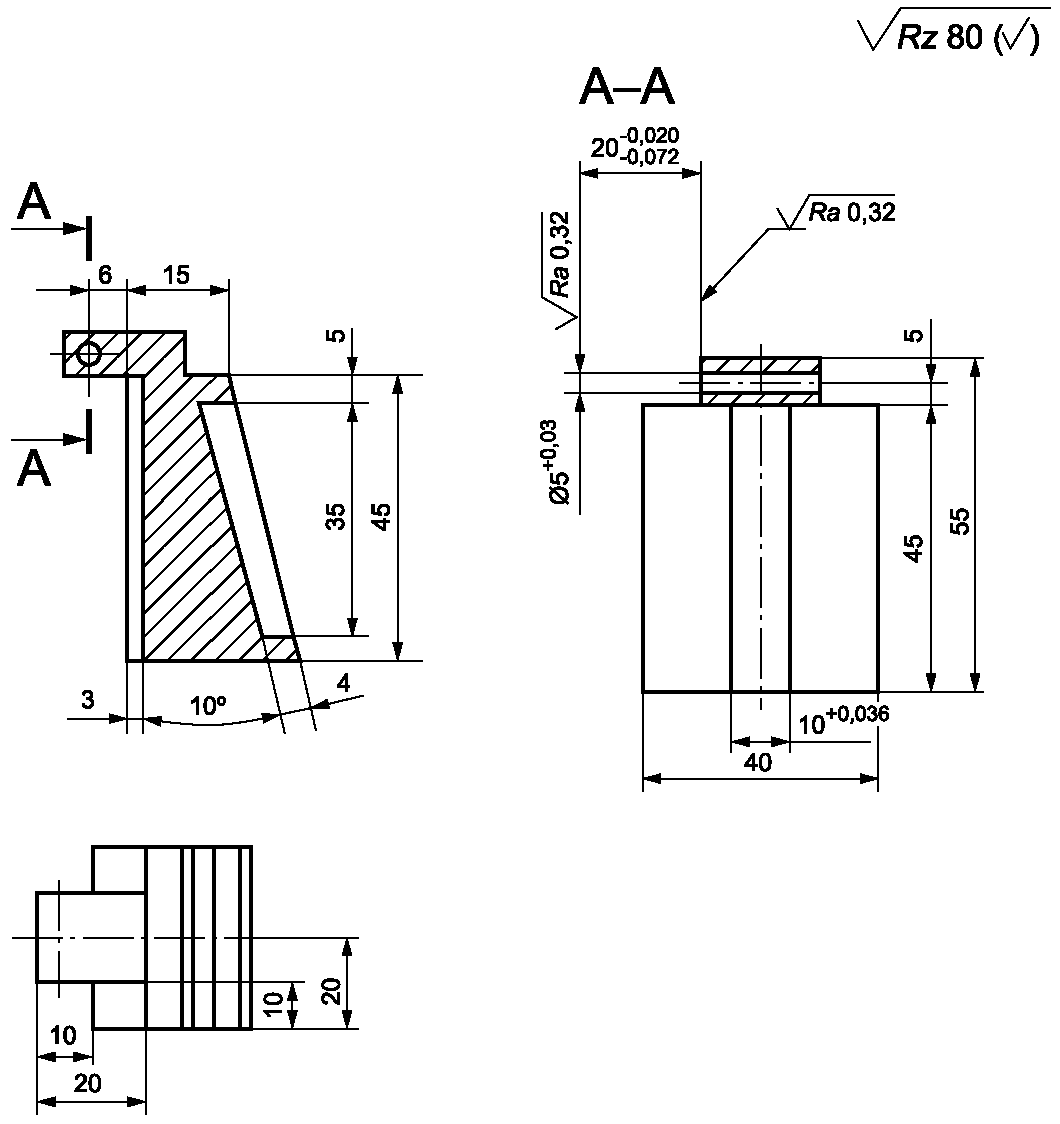
Материал - сталь марки У8 по ГОСТ 1435.
Термообработка до HRC 58 - 62 по ГОСТ 9013
Рисунок А.4 - Клин (см. [рисунок А.1](#p100387), позиция 3)
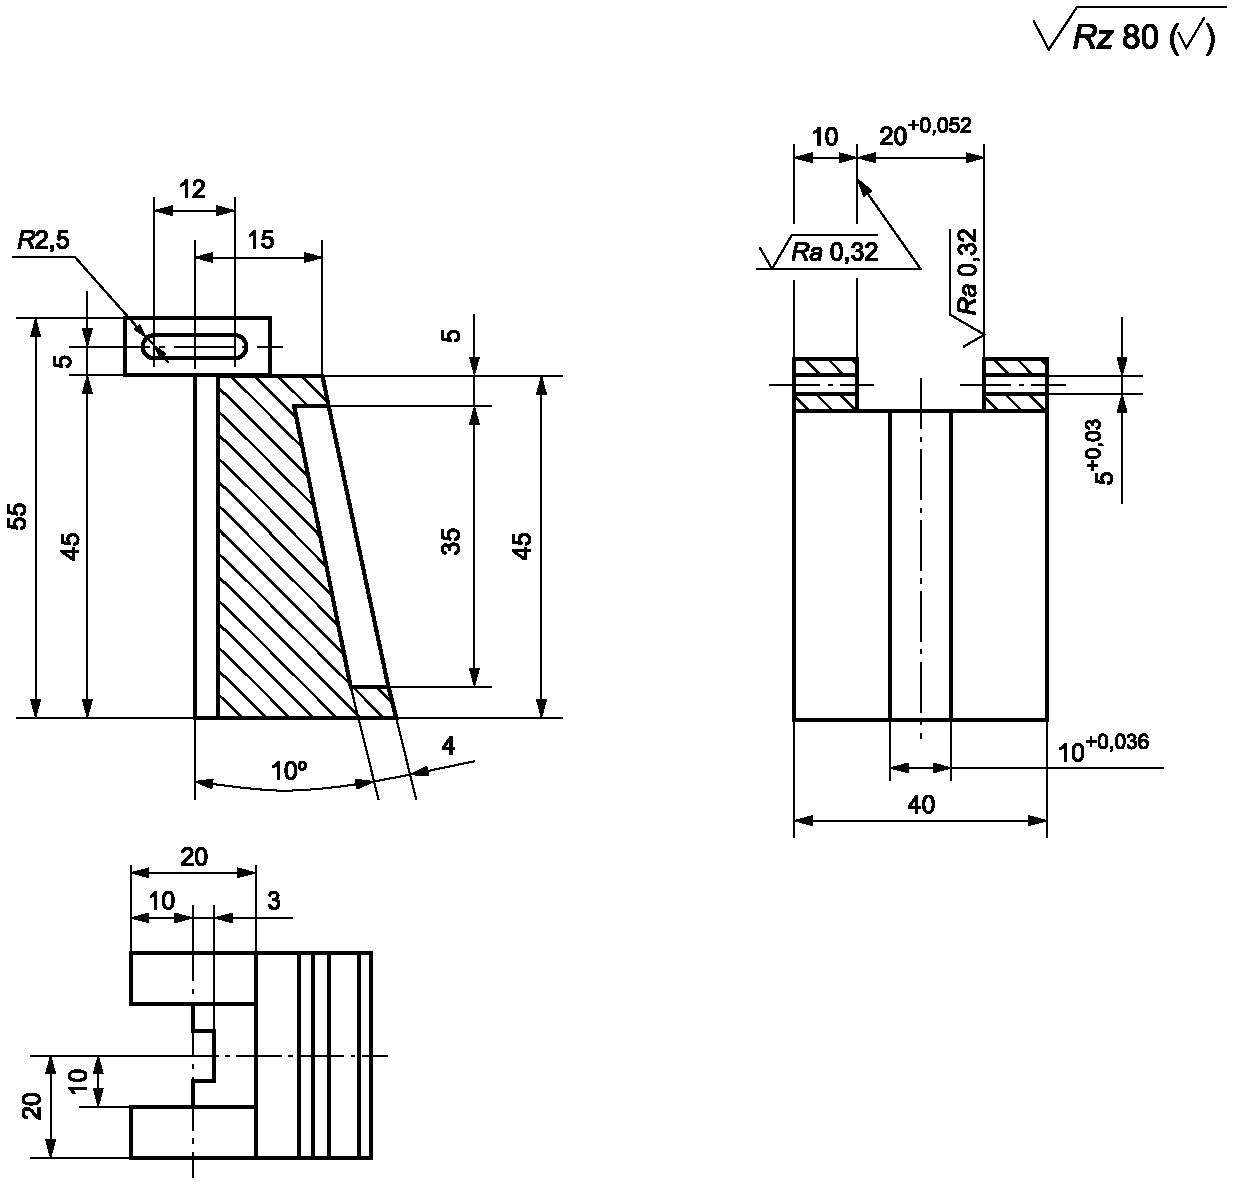
Материал - сталь марки У8 по ГОСТ 1435.
Термообработка до HRC 58 - 62 по ГОСТ 9013
Рисунок А.5 - Клин (см. [рисунок А.1](#p100387), позиция 4)
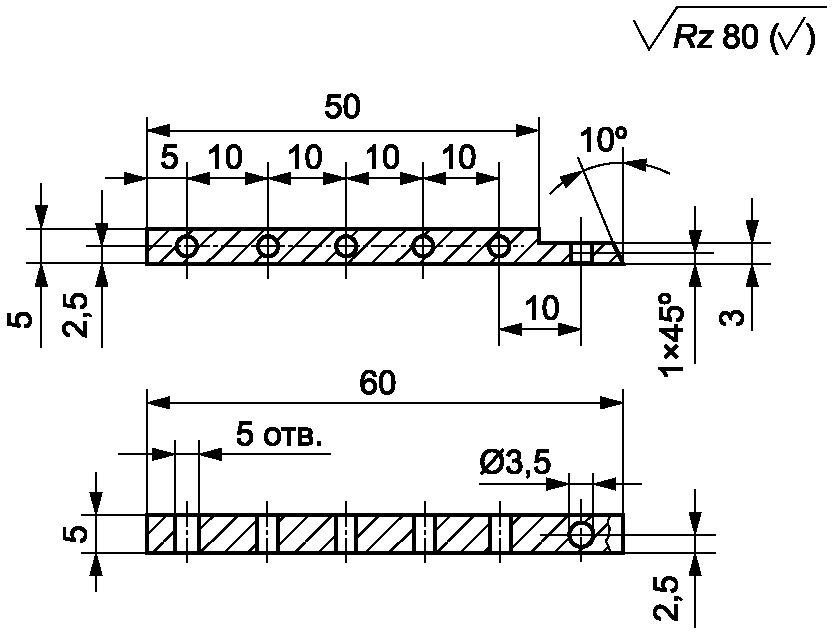
Материал - сталь марки 45 по ГОСТ 1050
Рисунок А.6 - Опора (см. [рисунок А.1](#p100387), позиция 5)
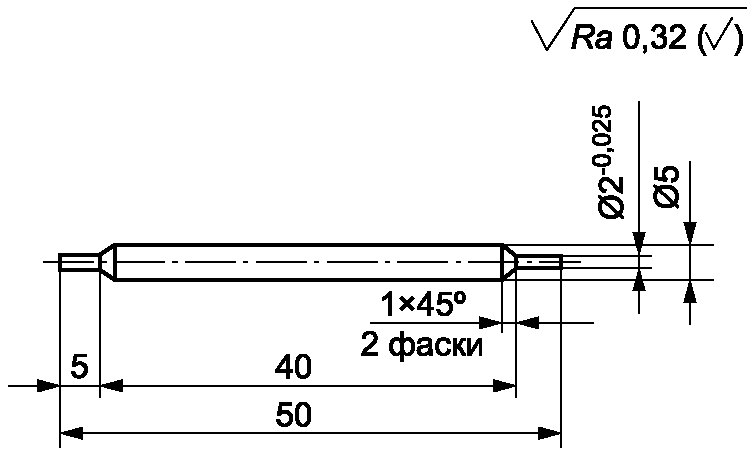
Материал - сталь марки 45 по ГОСТ 1050
Термообработка до HRC 58 - 62 по ГОСТ 9013
Рисунок А.7 - Ролик (см. [рисунок А.1](#p100387), позиция 6)
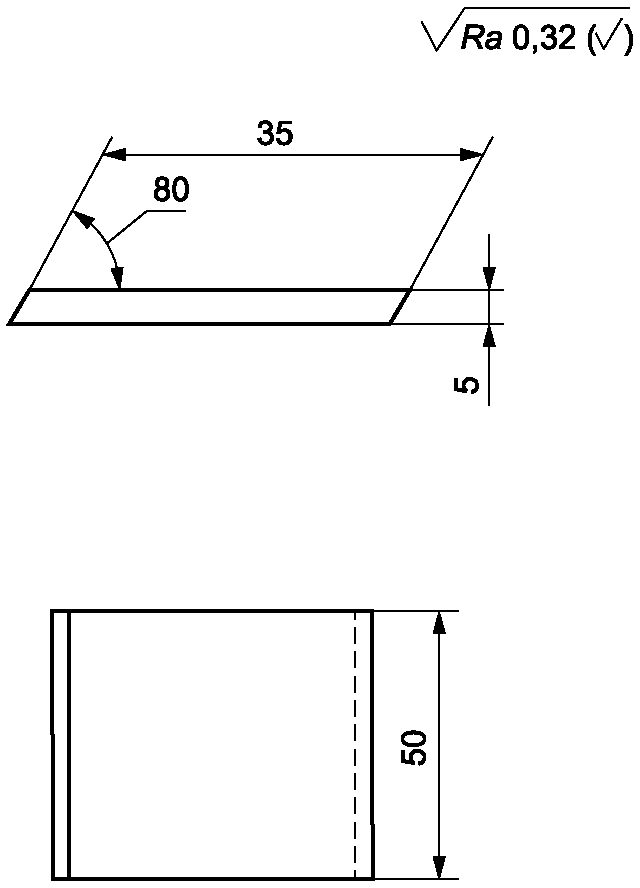
Материал - сталь марки 45 по ГОСТ 1050.
Термообработка до HRC 40 - 45 по ГОСТ 9013
Рисунок А.8 - Направляющая (см. [рисунок А.1](#p100387), позиция 7)
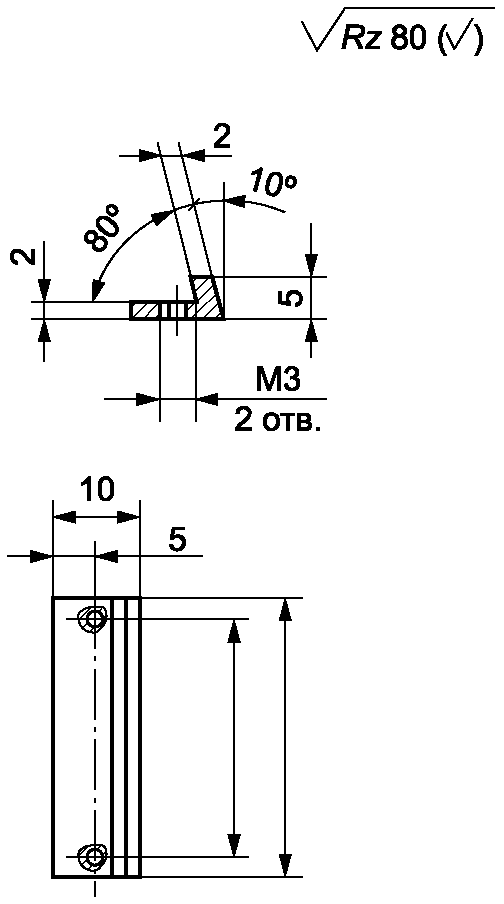
Материал - сталь марки 4 по ГОСТ 380
Рисунок А.9 - Стяжка (см. [рисунок А.1](#p100387), позиция 8)
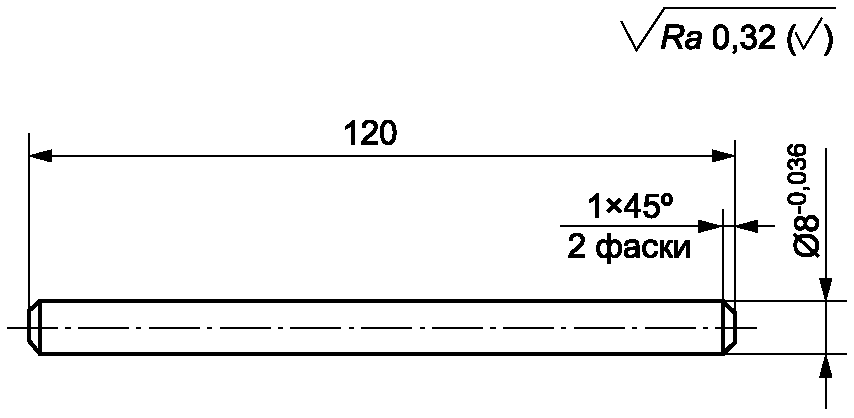
Материал - сталь марки 45 по ГОСТ 1050.
Термообработка до HRC - 40 - 45 по ГОСТ 9013
Рисунок А.10 - Стержень (см. [рисунок А.1](#p100387), позиция 9)
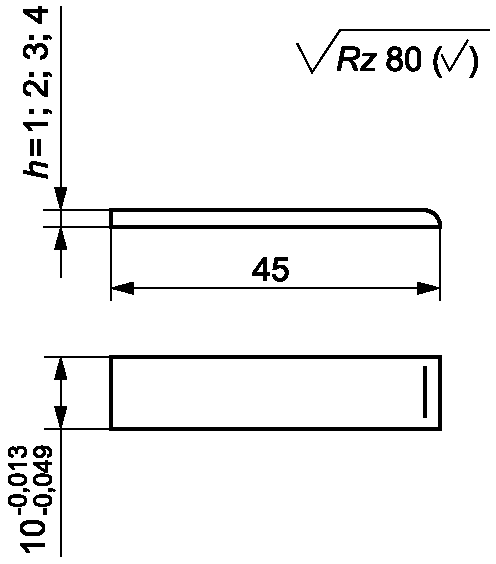
Материал - алюминий марки Д16 по [ГОСТ 4784](https://bukva.ai/docs/standart-gost-4784-2019)
Рисунок А.11 - Вкладыш (см. [рисунок А.1](#p100387), позиция 10)
Приложение Б
(рекомендуемое)
**КОНСТРУКЦИЯ ПРИСПОСОБЛЕНИЯ**
**ДЛЯ ИСПЫТАНИЯ ОБРАЗЦОВ НА СЖАТИЕ (ТИП 2)**
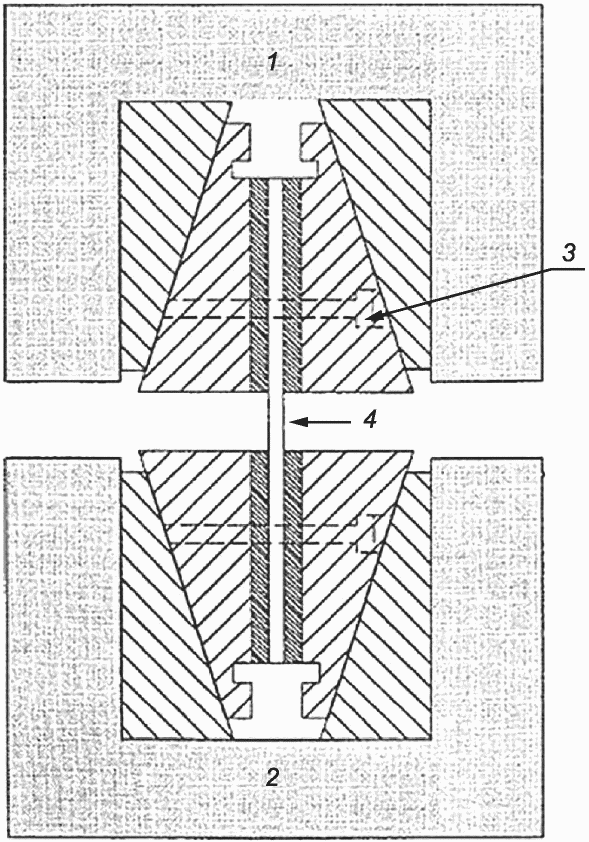
1 - верхний блок; 2 - нижний блок;
3 - зажимные винты (x 4); 4 - образец
Рисунок Б.1 - Схема приспособления
для испытаний ПК на сжатие по [[1]](#p100524)
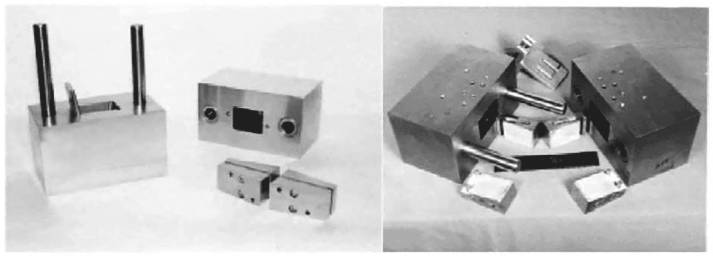
Рисунок Б.2 - Фотографии приспособления
для испытаний ПК на сжатие по [[1]](#p100524)
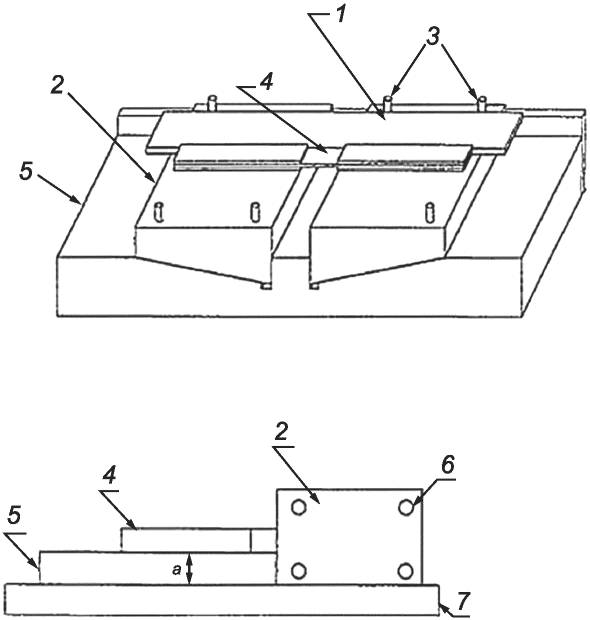
1 - прокладка; 2 - клиновые захваты; 3 - штифты;
4 - образец; 5 - основание; 6 - зажимные винты;
7 - установочная плита
Рисунок Б.3 - Примеры выравнивания образца
в приспособлении с клиновыми захватами
Приложение В
(рекомендуемое)
**КОНСТРУКЦИЯ ПРИСПОСОБЛЕНИЯ**
**ДЛЯ ИСПЫТАНИЯ ОБРАЗЦОВ НА СЖАТИЕ (ТИП 3)**
Сборочный чертеж рекомендуемого приспособления для определения упругих и прочностных показателей при сжатии приведен на рисунке В.1. Составные элементы приспособления приведены на [рисунках В.2](#p100437) - [В.14](#p100501).
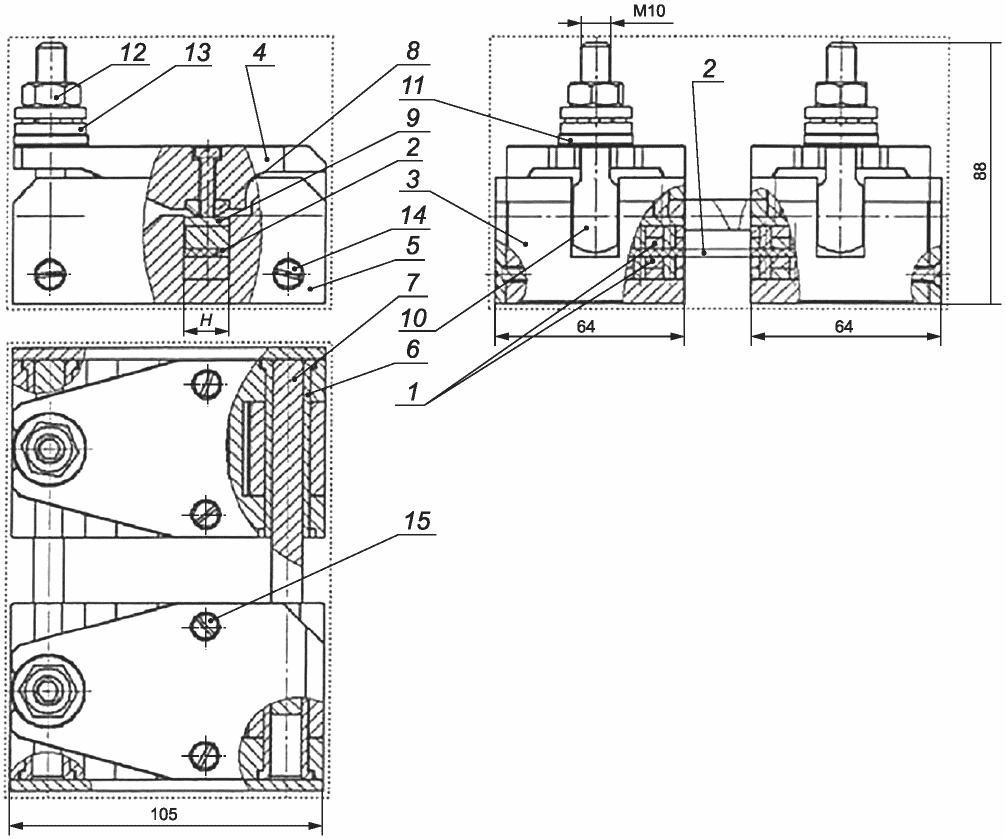
1 - вставка; 2 - образец; 3 - корпус; 4 - крышка;
5 - пластина; 6 - втулка; 7 - ось; 8 - вкладыш;
9 - пластина; 10 - откидной болт; 11 - шайба; 12 - гайка;
13 - шайба; 14, 15 - винт М5-7Н по ГОСТ Р ИСО 2009
Рисунок В.1 - Приспособление для испытания
образцов на сжатие
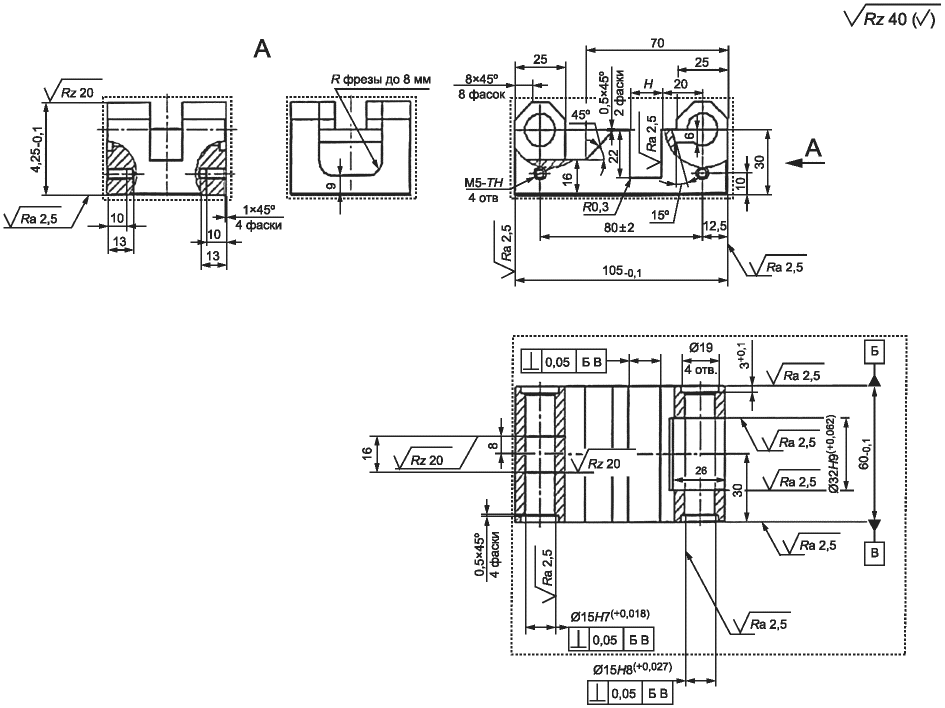
Материал - сталь марки 40Х по ГОСТ 4543.
Термообработка до HRC 28 - 32 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.2 - Корпус (см. [рисунок В.1](#p100434), позиция 3)
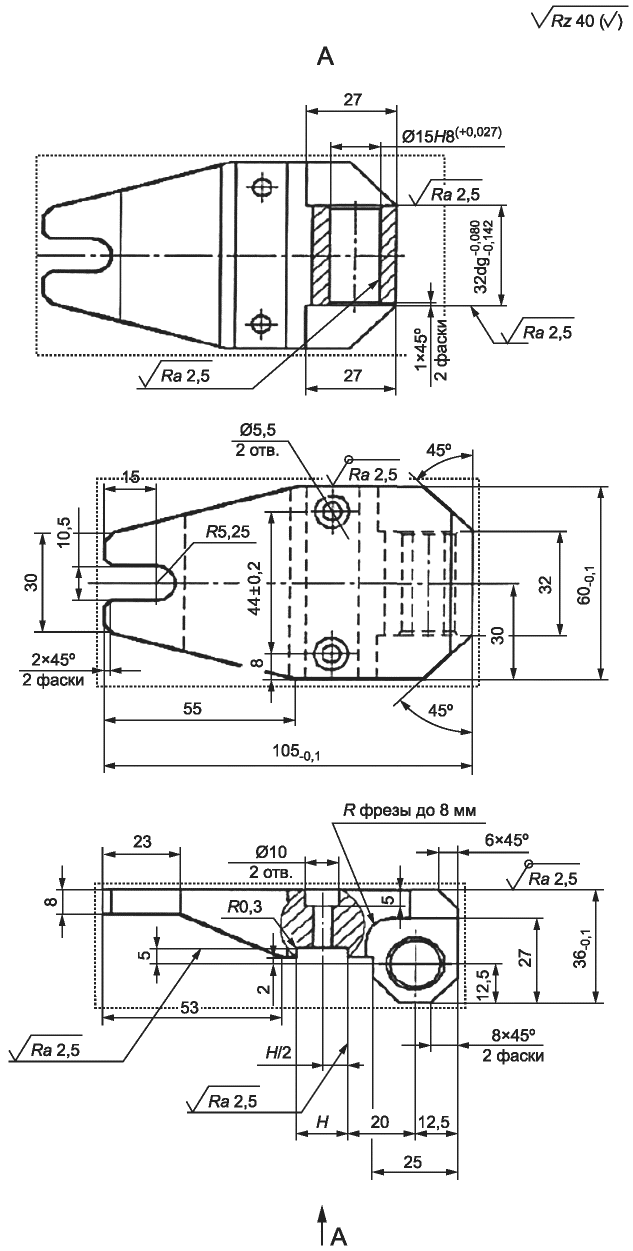
Материал - сталь марки 40Х по ГОСТ 4543.
Термообработка до HRC 28 - 32 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.3 - Крышка (см. [рисунок В.1](#p100434), позиция 4)
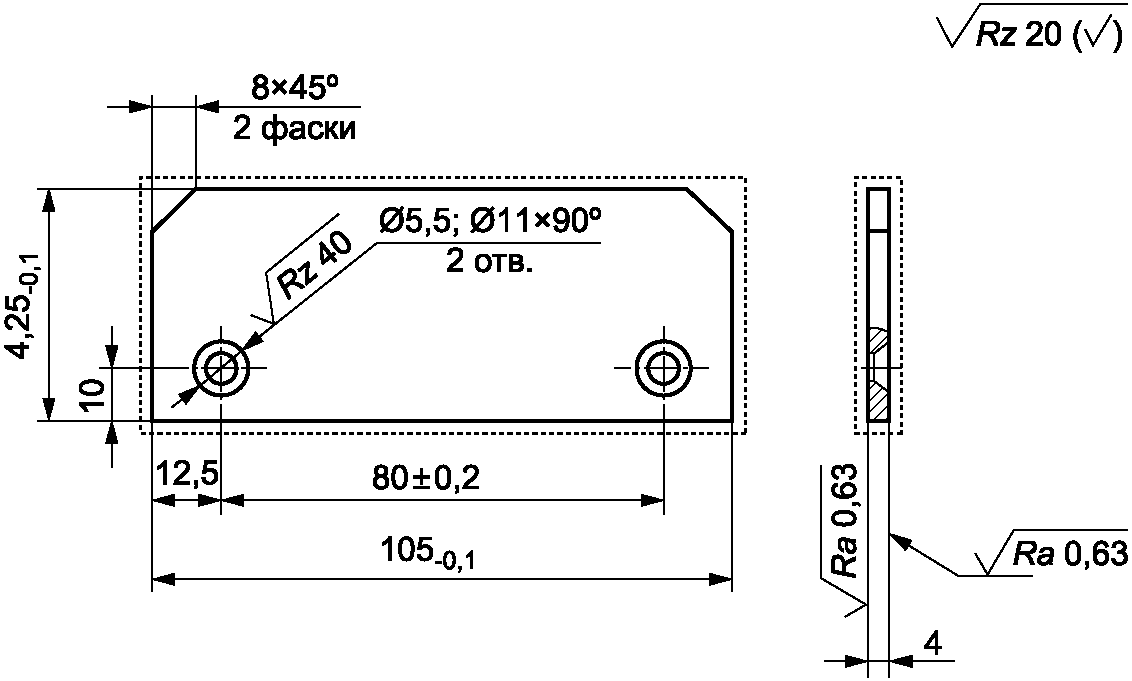
Материал - сталь марки 40Х по ГОСТ 4543.
Термообработка до HRC 45 - 50 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.4 - Пластина (см. [рисунок В.1](#p100434), позиция 5)
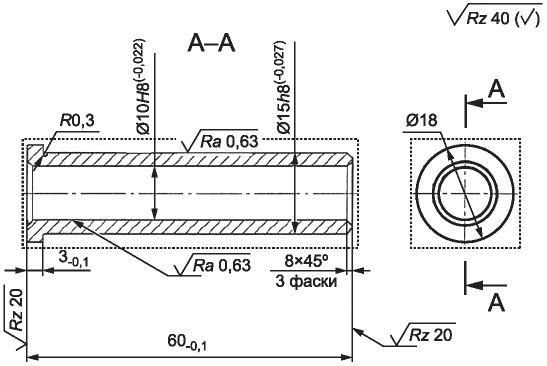
Материал - сталь марки 40Х по ГОСТ 4543.
Термообработка до HRC 40 - 45 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.5 - Втулка (см. [рисунок В.1](#p100434), позиция 6)
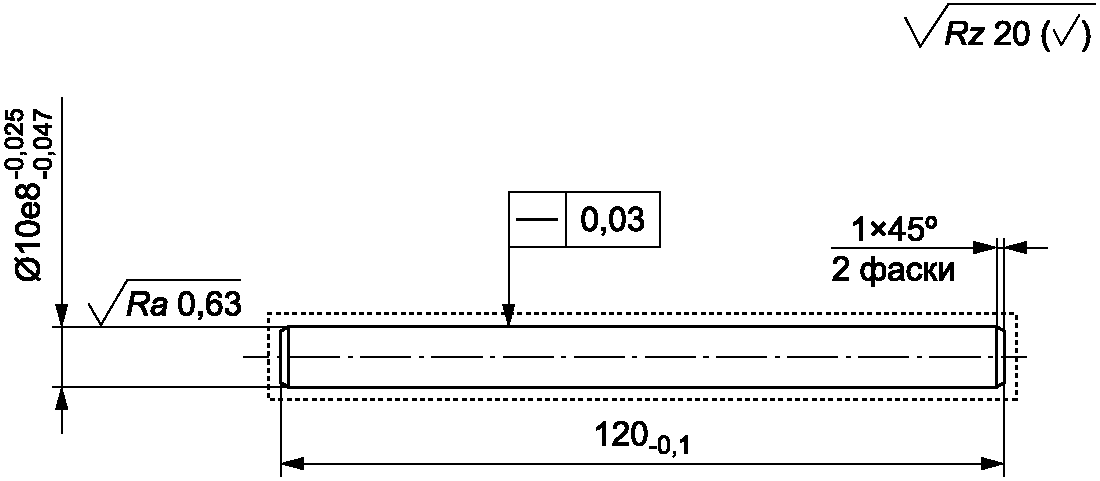
Материал - сталь марки 40Х по ГОСТ 4543.
Термообработка до HRC 45 - 50 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.6 - Ось (см. [рисунок В.1](#p100434), позиция 7)
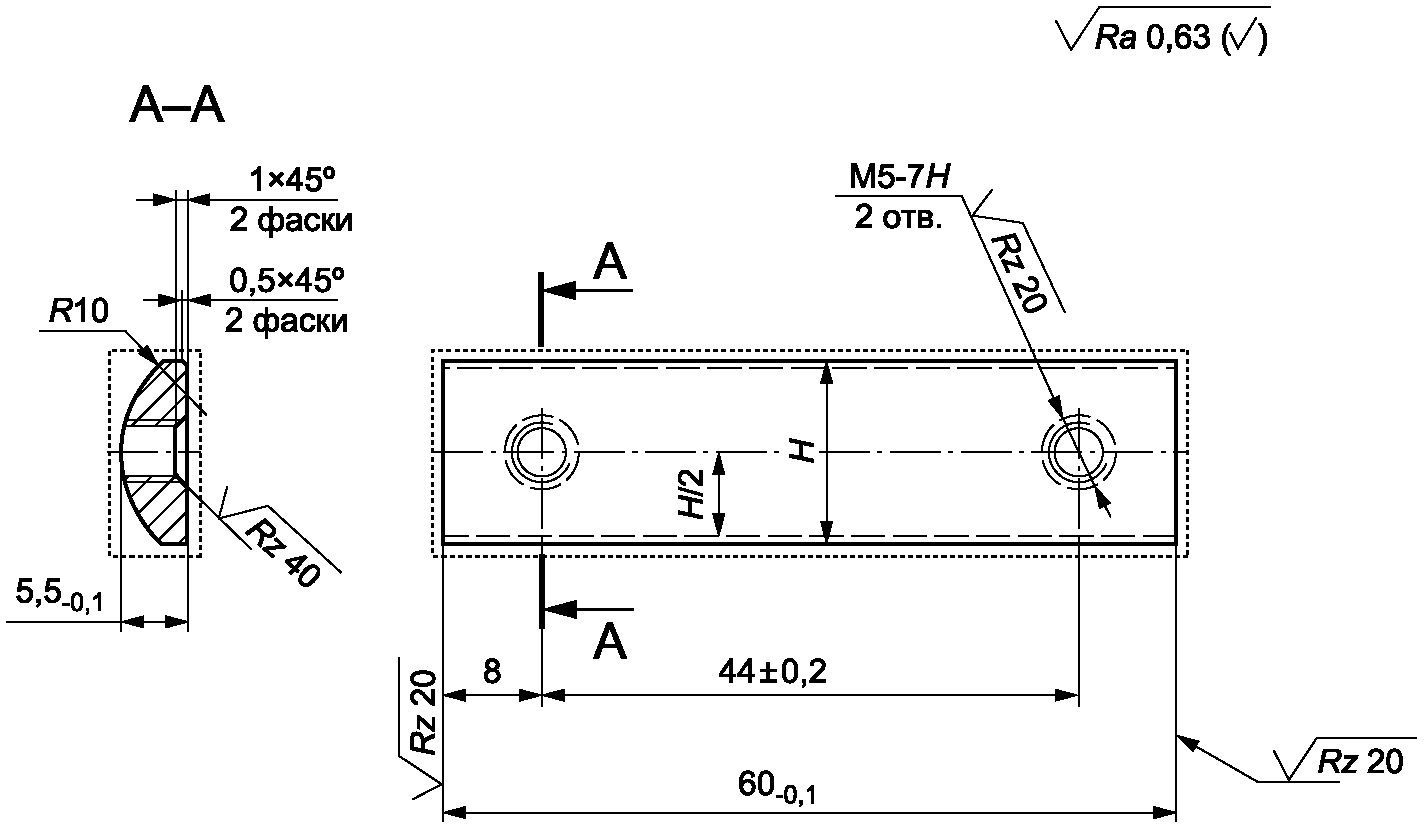
Материал - сталь марки У8А по ГОСТ 1435.
Термообработка до HRC 50 - 55 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.7 - Вкладыш (см. [рисунок В.1](#p100434), позиция 8)
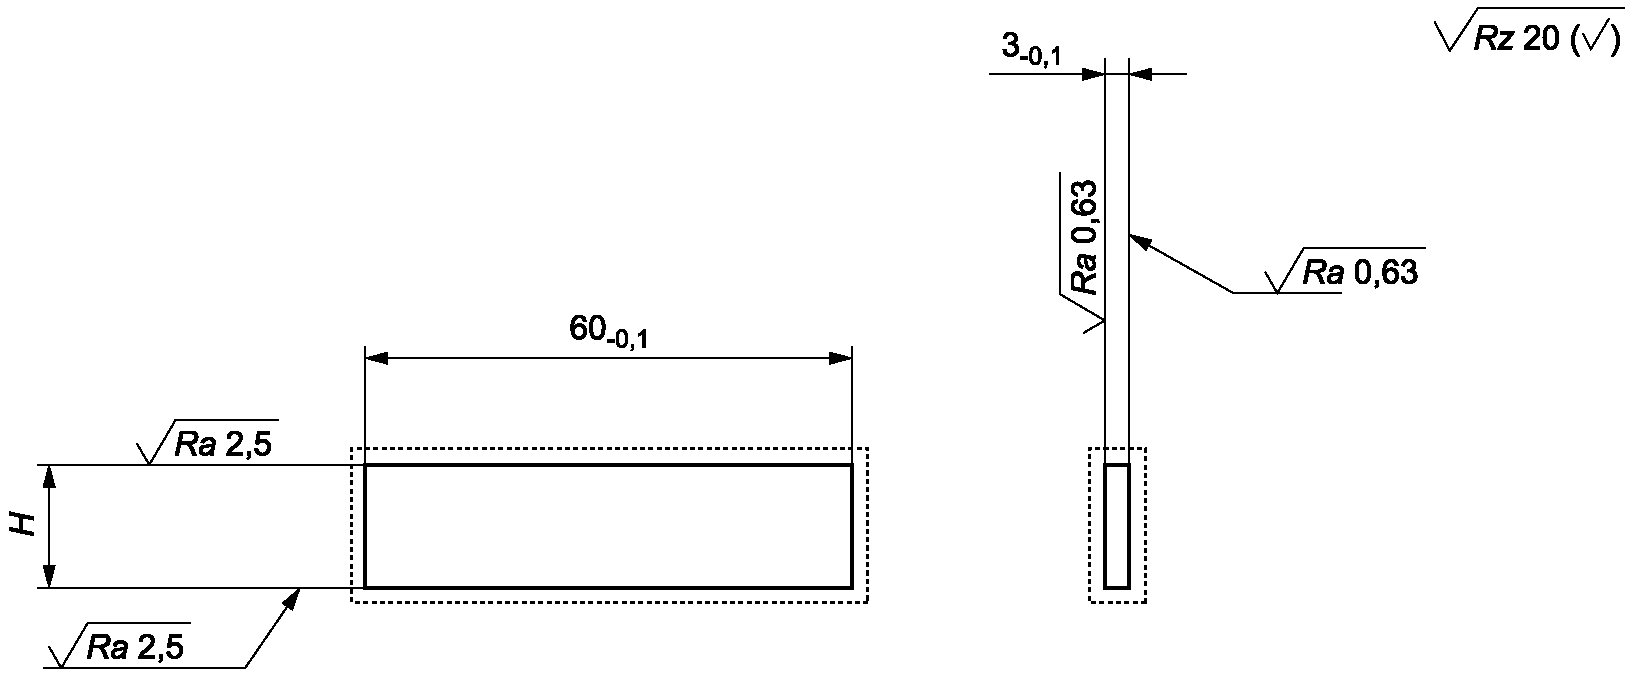
Таблица В.1
| H, мм | Масса, кг |
| --- | --- |
| $15,2 \frac{- 0,016}{- 0,059}$ | 0,022 |
| $10,2 \frac{- 0,016}{- 0,059}$ | 0,015 |
Материал - сталь марки У8А по ГОСТ 1435.
Термообработка до HRC 50 - 55 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.8 - Пластина (см. [рисунок В.1](#p100434), позиция 9)
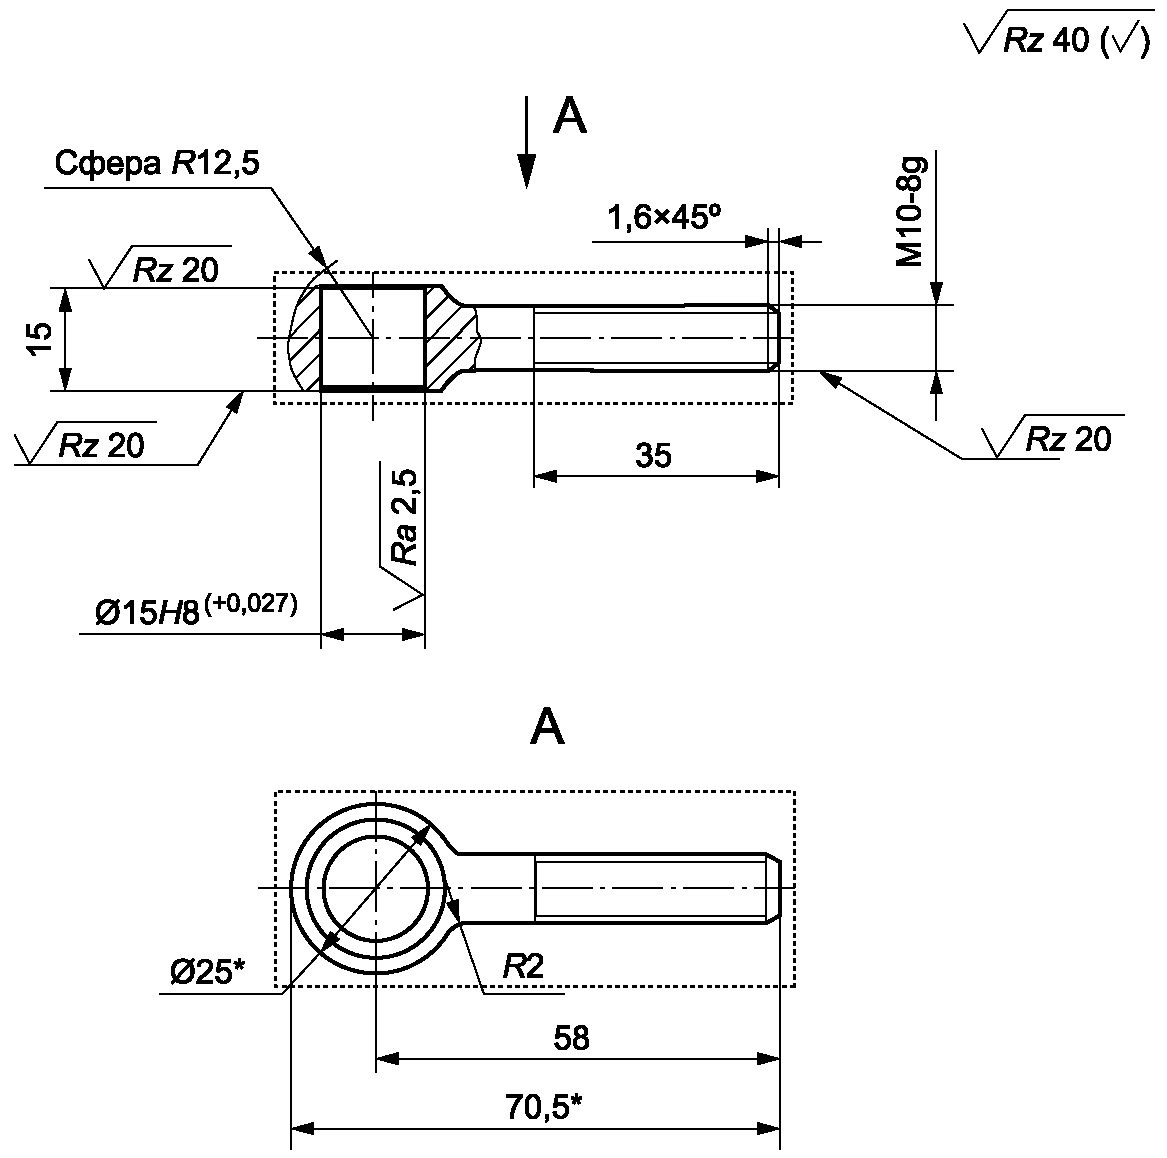
Материал - сталь марки 40Х по ГОСТ 4543.
Термообработка до HRC 28 - 32 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.9 - Откидной болт (см. [рисунок В.1](#p100434), позиция 10)
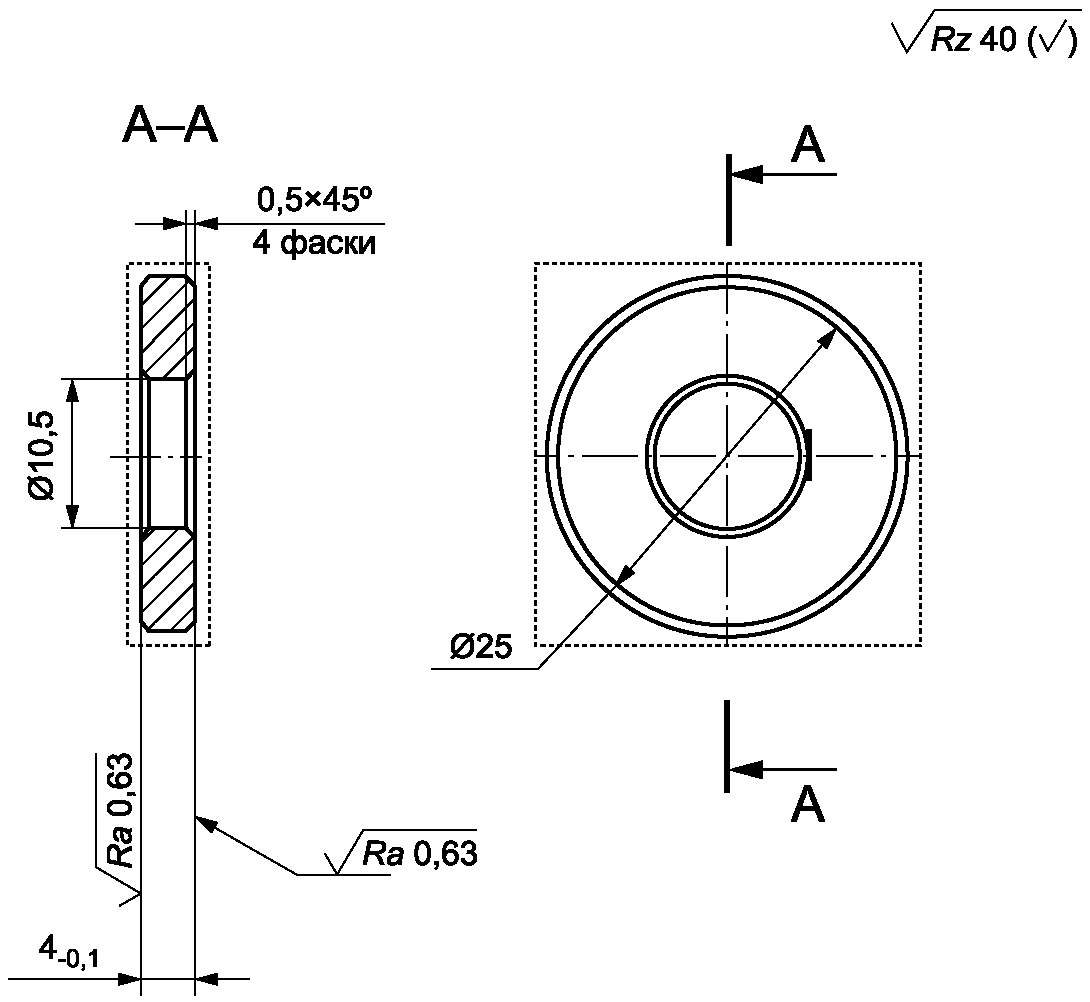
Материал - сталь марки 40Х по ГОСТ 4543.
Термообработка до HRC 45 - 50 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.10 - Шайба (см. [рисунок В.1](#p100434), позиция 11)
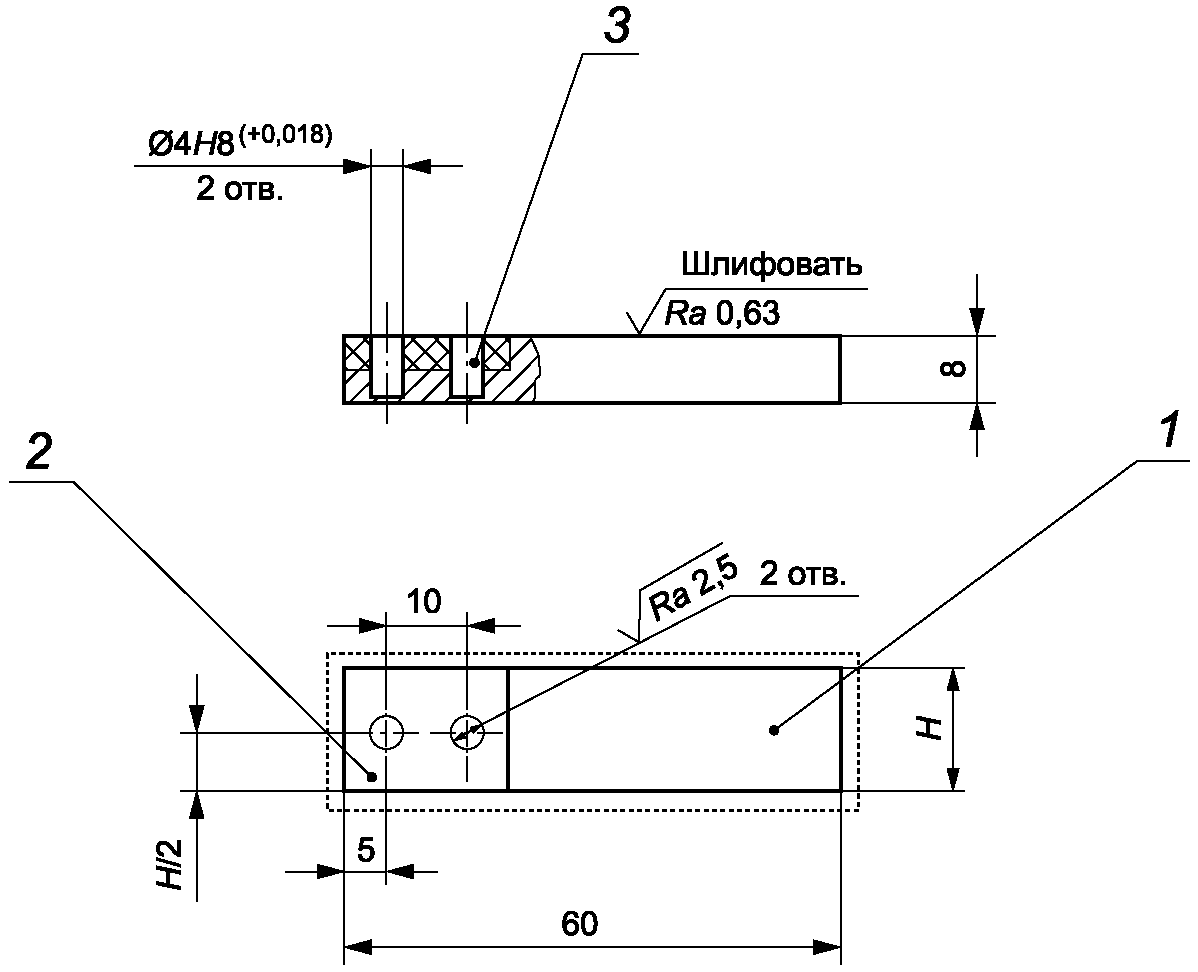
1 - вставка; 2 - вкладыш; 3 - штифт
Таблица В.2
| H, мм | H/2, мм | Масса, кг |
| --- | --- | --- |
| 15 | 7,5 | 0,05 |
| 10 | 5 | 0,03 |
Рисунок В.11 - Сборочный чертеж вставки
(см. [рисунок В.1](#p100434), позиция 1)
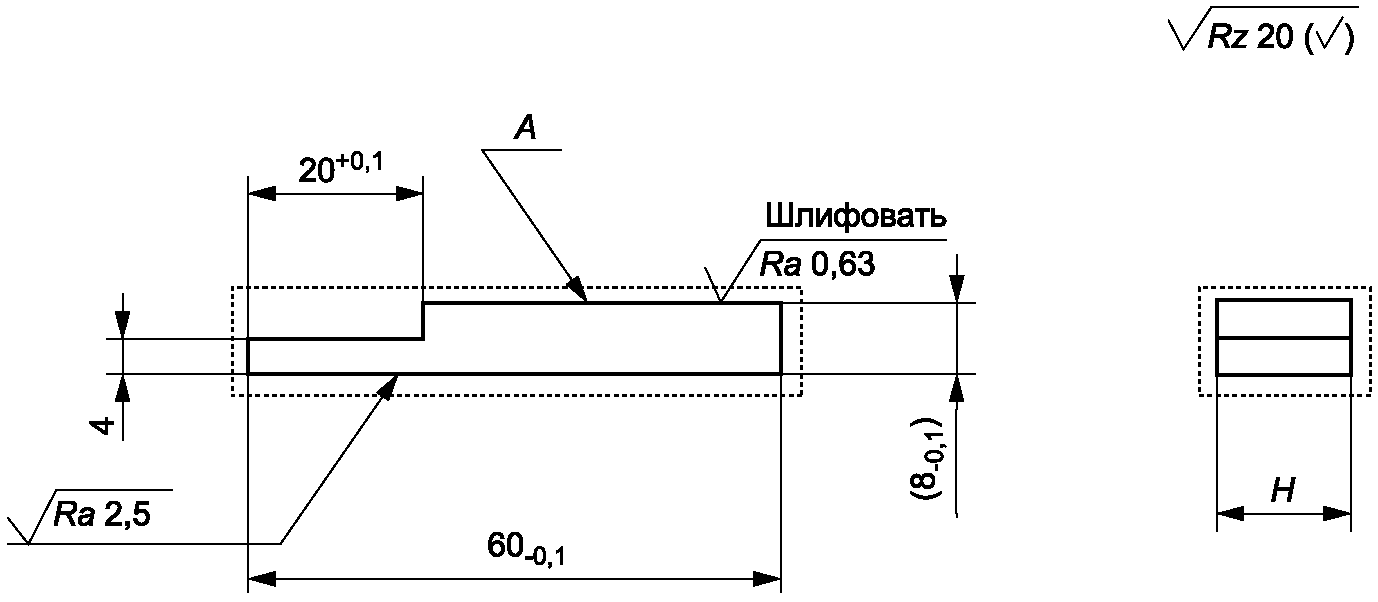
Таблица В.3
| H, мм |
| --- |
| 17-0,1 |
| 10-0,1 |
Материал - сталь марки 45 по ГОСТ 1050
(покрытие - химическое оксидирование промасливанием)
Рисунок В.12 - Вставка (см. [рисунок В.11](#p100481), позиция 1)
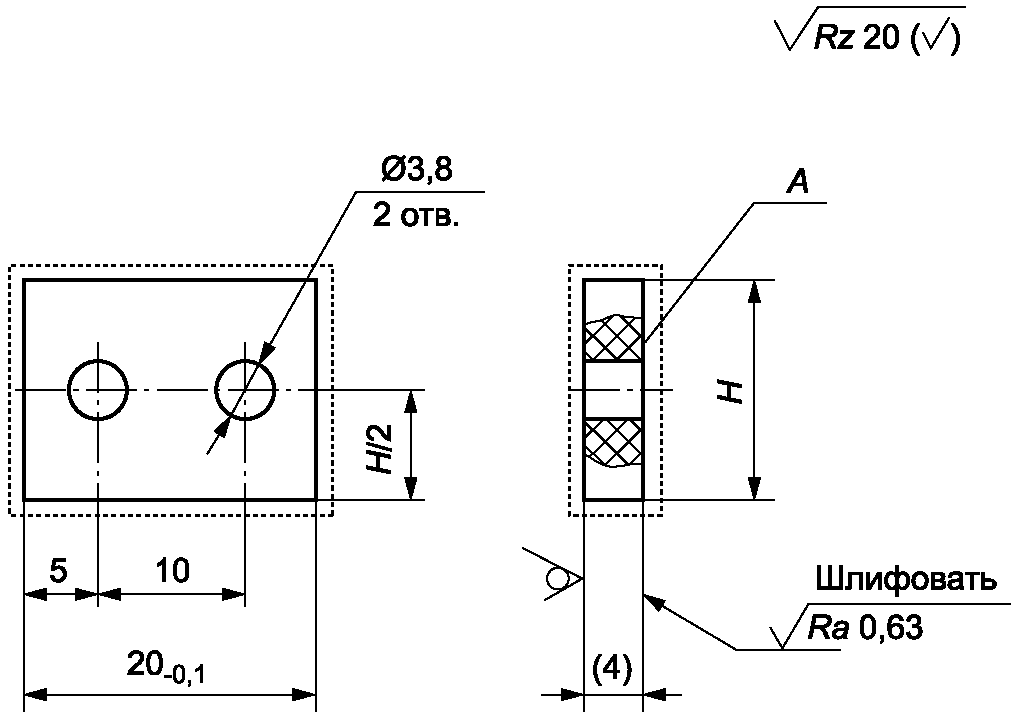
Таблица В.4
| H, мм | H/2, мм |
| --- | --- |
| 15-0,1 | 7,5 |
| 10-0,1 | 5 |
Материал - КАСТ-В по ГОСТ 10292
Рисунок В.13 - Вкладыш (см. [рисунок В.11](#p100481), позиция 2)
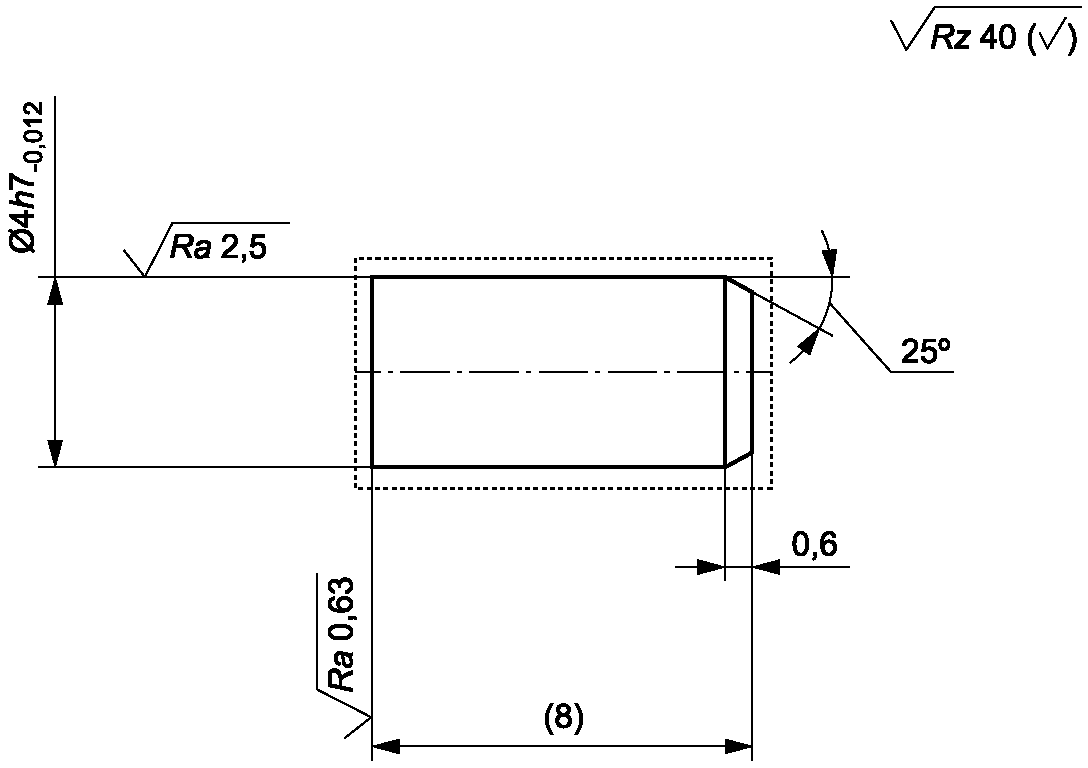
Материал - сталь марки 40Х по ГОСТ 4543.
Термообработка до HRC 28 - 32 по ГОСТ 9013
(покрытие - химическое оксидирование промасливанием)
Рисунок В.14 - Штифт (см. [рисунок В.11](#p100481), позиция 3)
Приложение Г
(рекомендуемое)
**ФОРМА АКТА ВХОДНОГО КОНТРОЛЯ ОБРАЗЦОВ**
Акт
входного контроля образцов
"__" _______ 20__ г.
Материал образцов: ________________________________________________________
Заказчик испытаний: _______________________________________________________
Наименование Испытательной лаборатории ____________________________________
(полное наименование, ИНН)
1 Количество отобранных (переданных) образцов ____ шт.
2 Замечания по внешнему виду, геометрическим размерам и форме накладок
образцов приведены в таблице.
N образца
Маркировка
Толщина, мм
Ширина, мм
Результаты визуального осмотра
Другие замечания
Образец не соответствует требованиям пунктов ГОСТ и/или НД на продукцию
min
max
min
max
От Заказчика ________________________________________ ___________________
(должность, Ф.И.О.) (подпись)
От Испытательной лаборатории ________________________ ___________________
(должность, Ф.И.О.) (подпись)
**БИБЛИОГРАФИЯ**
| [1] | ASTM D3410/D3410M-16 | Standard Test Method for Compressive Properties of Polymer Matrix Composite Materials with Unsupported Gage Section by Shear Loading (Стандартный метод определения показателей свойств при сжатии полимерных композитов с неподкрепленной рабочей зоной, нагружаемых сдвиговой нагрузкой) |
| --- | --- | --- |
УДК 691.175.5/8:006.354
ОКС 83.080 19.020
Ключевые слова: композиты полимерные, прочность на сжатие, сжатие с постоянной скоростью деформирования, испытание на сжатие при нормальной температуре, испытание на сжатие при повышенной температуре, испытание на сжатие при пониженной температуре, предел прочности при сжатии, деформация при сжатии