ГОСТ Р 72348-2025. Национальный стандарт Российской Федерации. Аппараты теплообменные типа «труба в трубе». Общие технические условия
(утв. и введен в действие Приказом Росстандарта от 05.11.2025 № 1326-ст)
Примечание
Документ введен в действие с 01.02.2026.
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 5 ноября 2025 г. № 1326-ст
Pipe-in-pipe-type heat exchangers. General technical requirements
75.180.20
75.200
Дата введения 1 февраля 2026 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Научно-исследовательский и проектно-конструкторский институт нефтяного машиностроения „ВНИИНЕФТЕМАШ“ (АО „ВНИИНЕФТЕМАШ“), Акционерным обществом „ПЕТРОХИМ ИНЖИНИРИНГ“ (АО „ПЕТРОХИМ ИНЖИНИРИНГ“), Автономной некоммерческой организацией „Институт нефтегазовых технологических инициатив“ (АНО „ИНТИ“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 023 «Нефтяная и газовая промышленность»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 5 ноября 2025 г. № 1326-ст
4 В настоящем стандарте учтены основные положения следующих стандартов:
- международного стандарта ISO 12212:2012 «Нефтяная, нефтехимическая и газовая промышленность — Теплообменники шпилечного типа — Общие технические требования» («Petroleum, petrochemical and natural gas industries — Hairpin-type heat exchangers — The general technical requirements», NEQ);
- стандарта Американского нефтяного института API STANDARD 663 «Теплообменники шпилечного типа», второе издание, август 2022 («Hairpin-type heat exchangers», Second Edition, August 2022, NEQ);
- стандарта Ассоциации производителей теплообменных аппаратов США, одиннадцатое издание, 2023 («Tubular Exchanger Manufacturers Association» (TEMA), Eleventh Edition, 2023, NEQ)
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на теплообменные аппараты типа «труба в трубе», предназначенные для осуществления теплообменных процессов в технологических установках химической, нефтехимической, нефтеперерабатывающей и других отраслей промышленности.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 9.014 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.104 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Группы условий эксплуатации
ГОСТ 9.302 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 12.2.003 Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности
ГОСТ 12.3.002 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности
ГОСТ 12.3.009 Система стандартов безопасности труда. Работы погрузочно-разгрузочные. Общие требования безопасности
ГОСТ 12.4.026 Система стандартов безопасности труда. Цвета сигнальные, знаки безопасности и разметка сигнальная. Назначение и правила применения. Общие технические требования и характеристики. Методы испытаний
ГОСТ 550 Трубы стальные бесшовные для нефтеперерабатывающей и нефтехимической промышленности. Технические условия
ГОСТ 8479 Поковки из конструкционной углеродистой и легированной стали. Общие технические условия
ГОСТ 8731 Трубы стальные бесшовные горячедеформированные. Технические требования
ГОСТ 8732 Трубы стальные бесшовные горячедеформированные. Сортамент
ГОСТ 8733 Трубы стальные бесшовные холоднодеформированные и теплодеформированные. Технические требования
ГОСТ 8734 Трубы стальные бесшовные холоднодеформированные. Сортамент
ГОСТ 9493 Сосуды и аппараты. Ряд условных (номинальных) давлений
ГОСТ 9567 Трубы стальные прецизионные. Сортамент
ГОСТ 9940 Трубы бесшовные горячедеформированные из коррозионно-стойкой стали. Технические условия
ГОСТ 9941 Трубы бесшовные холоднодеформированные из коррозионно-стойких высоколегированных сталей. Технические условия
ГОСТ 12969 Таблички для машин и приборов. Технические требования
ГОСТ 12971 Таблички прямоугольные для машин и приборов. Размеры
ГОСТ 13716 Устройства строповые для сосудов и аппаратов. Технические условия
ГОСТ 14192 Маркировка грузов
ГОСТ 15140 Материалы лакокрасочные. Методы определения адгезии
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 15180 Прокладки плоские эластичные. Основные параметры и размеры
ГОСТ 15527 Сплавы медно-цинковые (латуни), обрабатываемые давлением. Марки
ГОСТ 16093 (ИСО 965-1:1998, ИСО 965-3:1998) Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором
ГОСТ 17375 (ИСО 3419-81) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Отводы крутоизогнутые типа 3D (R \approx 1,5DN) . Конструкция
ГОСТ 17376 (ИСО 3419-81) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Тройники. Конструкция
ГОСТ 19433 Грузы опасные. Классификация и маркировка
ГОСТ 21130 Изделия электротехнические. Зажимы заземляющие и знаки заземления. Конструкция и размеры
ГОСТ 21646 Трубы медные и латунные для теплообменных аппаратов. Технические условия
ГОСТ 23170 Упаковка для изделий машиностроения. Общие требования
ГОСТ 24643 Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения
ГОСТ 24705 (ИСО 724:1993) Основные нормы взаимозаменяемости. Резьба метрическая. Основные размеры
ГОСТ 25054 Поковки из коррозионно-стойких сталей и сплавов. Общие технические условия
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
ГОСТ 28759.3 Фланцы сосудов и аппаратов стальные приварные встык. Конструкция и размеры
ГОСТ 28759.4 Фланцы сосудов и аппаратов стальные приварные встык под прокладку восьмиугольного сечения. Конструкция и размеры
ГОСТ 28759.6 Фланцы сосудов и аппаратов. Прокладки из неметаллических материалов. Конструкция и размеры. Технические требования
ГОСТ 28759.7 Фланцы сосудов и аппаратов. Прокладки в металлической оболочке. Конструкция и размеры. Технические требования
ГОСТ 28759.8 Фланцы сосудов и аппаратов. Прокладки металлические восьмиугольные. Конструкция и размеры. Технические требования
ГОСТ 28759.9 Фланцы сосудов и аппаратов. Прокладки спирально-навитые. Конструкция и размеры. Технические требования
ГОСТ 28759.10 Фланцы сосудов и аппаратов. Прокладки из терморасширенного графита на металлическом зубчатом основании. Конструкция и размеры. Технические требования
ГОСТ 28759.11 Фланцы сосудов и аппаратов. Прокладки из терморасширенного графита на волновом металлическом основании. Конструкция и размеры. Технические требования
ГОСТ 30753 (ИСО 3419-81) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Отводы крутоизогнутые типа 2D (R \approx DN) . Конструкция
ГОСТ 31441.1 (EN 13463-1:2001) Оборудование неэлектрическое, предназначенное для применения в потенциально взрывоопасных средах. Часть 1. Общие требования
ГОСТ 32528 Трубы стальные бесшовные горячедеформированные. Технические условия
ГОСТ 32678 Трубы стальные бесшовные и сварные холоднодеформированные общего назначения. Технические условия
ГОСТ 33259 Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление до PN 250. Конструкция, размеры и общие технические требования
ГОСТ 34233.1 Сосуды и аппараты. Нормы и методы расчета на прочность. Общие требования
ГОСТ 34233.2 Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет цилиндрических и конических обечаек, выпуклых и плоских днищ и крышек
ГОСТ 34233.3 Сосуды и аппараты. Нормы и методы расчета на прочность. Укрепление отверстий в обечайках и днищах при внутреннем и наружном давлениях. Расчет на прочность обечаек и днищ при внешних статических нагрузках на штуцер
ГОСТ 34233.4 Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет на прочность и герметичность фланцевых соединений
ГОСТ 34233.5 Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет обечаек и днищ от воздействия опорных нагрузок
ГОСТ 34233.6 Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет на прочность при малоцикловых нагрузках
ГОСТ 34233.7 Сосуды и аппараты. Нормы и методы расчета на прочность. Теплообменные аппараты
ГОСТ 34233.10 Сосуды и аппараты. Нормы и методы расчета на прочность. Сосуды и аппараты, работающие с сероводородными средами
ГОСТ 34283 Сосуды и аппараты. Нормы и методы расчета на прочность при ветровых, сейсмических и других внешних нагрузках
ГОСТ 34347-2017 Сосуды и аппараты стальные сварные. Общие технические условия
ГОСТ 34655 Арматура трубопроводная. Прокладки овального, восьмиугольного сечения, линзовые стальные для фланцев арматуры. Конструкция, размеры и общие технические требования
ГОСТ 34785 Заглушки фланцевые стальные для арматуры, соединительных частей и трубопроводов. Конструкция, размеры и общие технические требования
ГОСТ 34951 (EN 10020:2000) Сталь. Определение и классификация по химическому составу и классам качества
ГОСТ 35094 Покрытия лакокрасочные. Группы, технические требования и обозначения
ГОСТ Р 2.601 Единая система конструкторской документации. Эксплуатационные документы
ГОСТ Р 52376 Прокладки спирально-навитые термостойкие. Типы. Основные размеры
ГОСТ Р 55601-2013 Аппараты теплообменные и аппараты воздушного охлаждения. Крепление труб в трубных решетках. Общие технические требования
ГОСТ Р 71796 Сосуды и аппараты. Изделия крепежные. Общие технические условия
ГОСТ Р 71986 Сосуды и аппараты. Требования к послесварочной термической обработке
ГОСТ Р ИСО 8501-1 Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Визуальная оценка чистоты поверхности. Часть 1. Степень окисления и степени подготовки непокрытой стальной поверхности и стальной поверхности после полного удаления прежних покрытий
ГОСТ Р ИСО 16809 Контроль неразрушающий. Контроль ультразвуковой. Измерение толщины
СП 16.13330.2017 «СНиП II-23-81 Стальные конструкции»
СП 131.13330.2020 «СНиП 23-01-99 Строительная климатология»
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 теплообменный аппарат типа «труба в трубе» (pipe-in-pipe-type heat exchanger): Теплообменный аппарат, состоящий минимум из двух труб разного диаметра, одна из которых является теплообменной и установлена внутри другой трубы, являющейся кожуховой трубой.
3.2 теплообменный аппарат типа «труба в трубе» шпилечный (hairpin-type heat exchanger): Теплообменный аппарат с U-образным трубным пучком, где каждая из двух параллельно расположенных прямолинейных частей трубного пучка находится в отдельной кожуховой трубе, а U-образная часть трубного пучка — в поворотной камере.
3.3 межтрубное пространство (shell side): Пространство между наружной поверхностью теплообменных труб и внутренней поверхностью кожуховой трубы.
3.4 кожуховая труба (shell): Корпус теплообменного аппарата типа «труба в трубе», выполненный из бесшовной трубы.
3.5 распределительная камера (distribution chamber): Сборочная единица, предназначенная для распределения технологических потоков рабочей среды.
3.6 поворотная камера (rear closure): Сборочная единица, закрывающая U-образные части теплообменных труб на возвратном конце теплообменного аппарата.
3.7 трубное пространство (tube side): Пространство со стороны внутренней поверхности теплообменных труб.
3.8 трубная решетка (tubesheet): Деталь теплообменного аппарата, предназначенная для крепления труб и разделения рабочих сред.
3.9 трубный пучок шпилечного аппарата (tube bundle): Сборочная единица теплообменного аппарата, состоящая из U-образных теплообменных труб, трубной решетки и перегородок.
3.10 блок теплообменных аппаратов (heat exchanger unit): Один или несколько теплообменных аппаратов, расположенных последовательно или параллельно, которые предназначены для совместного выполнения технологического процесса.
4 Классификация
4.1 Теплообменные аппараты типа «труба в трубе» (далее — теплообменные аппараты) могут быть следующих видов конструкций, обозначаемых буквами:
- ТТОН — однопоточный неразборный теплообменный аппарат типа «труба в трубе»;
- ТТОР — однопоточный разборный теплообменный аппарат типа «труба в трубе»;
- ТТМ — многопоточный теплообменный аппарат типа «труба в трубе»;
- ТТРМ — разборный малогабаритный теплообменный аппарат типа «труба в трубе»;
- ТТШД — двухтрубный шпилечный теплообменный аппарат типа «труба в трубе» (double-pipe), в одной кожуховой трубе которого расположена одна теплообменная труба;
- ТТШМ — многотрубный шпилечный теплообменный аппарат типа «труба в трубе» (multi-tube), в одной кожуховой трубе которого расположены две и более теплообменных труб.
4.2 Условное обозначение теплообменного аппарата формируют в соответствии с приложением А.
4.3 Теплообменные аппараты вида ТТОН могут быть следующих исполнений, обозначаемых буквами:
- Н — с несъемными отводами, имеющими угол изгиба 180°;
- С — со съемными отводами, имеющими угол изгиба 180°.
4.4 Теплообменные аппараты вида ТТМ могут быть следующих исполнений:
- исполнение 1 — с несъемными отводами теплообменных труб;
- исполнение 2 — со съемными отводами теплообменных труб.
4.5 Теплообменные аппараты вида ТТРМ по количеству потоков могут быть следующих исполнений, обозначаемых буквами:
- ТТ1 — однопоточными по трубному и межтрубному пространству;
- ТТ2 — двухпоточными по трубному и межтрубному пространству;
- ТТ1/2 — однопоточными по трубному и двухпоточными по межтрубному пространству.
4.6 Теплообменные аппараты вида ТТМ могут иметь в условном обозначении цифру, указывающую на количество потоков (ходов) в трубном пространстве:
- при наружном диаметре кожуховой трубы 89 мм и количестве потоков (ходов) в трубном пространстве 5, 7, 12, 22, 31 — обозначение ТТМ5, ТТМ7, ТТМ12, ТТМ22, ТТМ31 соответственно;
- при наружном диаметре кожуховой трубы 108 мм и количестве потоков (ходов) в трубном пространстве 5, 7, 12, 22 — обозначение ТТМ5, ТТМ7, ТТМ12, ТТМ22 соответственно.
4.7 В теплообменных аппаратах могут применять теплообменные трубы со следующими видами исполнения поверхности, обозначаемых буквами:
- Г — гладкие трубы для теплообменных аппаратов всех видов;
- НО — низкооребренные трубы, полученные холодным профилированием (прокаткой) для теплообменных аппаратов вида ТТШМ;
- ПР — продольнооребренные трубы для теплообменных аппаратов видов ТТОР, ТТМ, ТТРМ, ТТШД;
- Ш — ошипованные трубы для теплообменных аппаратов видов ТТОР, ТТМ, ТТРМ, ТТШД.
4.8 Расположение отверстий (разбивка) в трубных решетках и поперечных перегородках трубных пучков теплообменных аппаратов вида ТТШМ может быть следующих исполнений, обозначаемых буквами:
4.9 Теплообменные аппараты могут поставлять в полной заводской готовности — в полностью собранном виде, не требующем сборки на месте эксплуатации, когда габаритные размеры (длина, ширина, высота) и масса аппарата в полностью собранном виде не превышают максимальные транспортные массогабаритные характеристики транспортного средства.
4.10 Теплообменные аппараты, соединяемые в блок, могут поставлять:
- в полностью собранном виде, не требующем сборки на месте эксплуатации, когда габаритные размеры (длина, ширина, высота) и масса аппарата в полностью собранном виде не превышают максимальные транспортные массогабаритные характеристики транспортного средства;
- в виде отдельных теплообменных аппаратов в полной заводской готовности, собираемых в блок на месте эксплуатации, когда габаритные размеры (длина, ширина, высота) и масса аппарата в полностью собранном виде превышают, а отдельных аппаратов не превышают максимальные транспортные массогабаритные характеристики транспортного средства.
4.11 По требованию заказчика могут поставлять отдельные сборочные единицы (узлы) теплообменного аппарата: трубный пучок, распределительная камера, поворотная камера.
5 Технические требования
5.1 Основные параметры и характеристики
5.1.1 Теплообменный аппарат и (или) его отдельные сборочные единицы должны соответствовать настоящему стандарту, комплекту конструкторских документов и требованиям, указанным при заказе.
5.1.2 Теплообменные аппараты, трубные пучки относятся к сосудам или сборочным единицам сосудов, предназначенным для работы под избыточным давлением или вакуумом с остаточным давлением не ниже 665 Па (далее — под давлением), и должны соответствовать ГОСТ 34347.
5.1.3 Конструкцию и размеры теплообменного аппарата определяют по результатам тепловых, гидравлических и прочностных расчетов.
5.1.4 Показатели надежности теплообменного аппарата должны быть следующими:
а) расчетный срок службы теплообменного аппарата, предназначенного для работы со средой при скорости коррозии до 0,1 мм/год:
-
для теплообменных аппаратов видов ТТМ и ТТРМ — не менее 12 лет;
-
для теплообменных аппаратов видов ТТРМ и ТТШД — не менее 24 лет;
б) расчетный срок службы теплообменного аппарата, предназначенного для работы со средой при скорости коррозии более 0,1 мм/год, — по согласованию с заказчиком.
Примечание — Расчетный срок службы указывают в паспорте и конструкторских документах на теплообменный аппарат;
в) количество циклов нагружения за весь срок эксплуатации — не более 1000.
Примечание — Работа теплообменного аппарата при количестве циклов нагружения свыше 103 до 106 за весь срок эксплуатации допускается при подтверждении расчетом на малоцикловую прочность по ГОСТ 34233.6.
5.2 Требования к конструкции и проектированию
5.2.1 Конструкция теплообменного аппарата должна быть технологичной, надежной в течение расчетного срока службы, должна обеспечивать безопасность при изготовлении, монтаже и эксплуатации, предусматривать возможность проведения технического обслуживания, ремонта, контроля его технического состояния при эксплуатации.
5.2.2 При проектировании теплообменного аппарата для выполнения расчетов на прочность заказчик должен представить разработчику теплообменного аппарата следующие исходные данные:
а) область применения теплообменного аппарата;
б) климатическое исполнение и категорию размещения в соответствии с ГОСТ 15150 или район установки теплообменного аппарата, в том числе сейсмическую активность, ветровой и снеговой район в месте эксплуатации;
в) наименование рабочей среды;
г) группу рабочей среды по [1];
д) значение расчетного давления, МПа, для трубного и межтрубного пространств;
е) значение расчетной температуры стенки, °C, для трубного и межтрубного пространств;
ж) значение минимальной допустимой температуры стенки теплообменного аппарата, находящегося под расчетным давлением, °C;
и) дополнительные расчетные условия (при их наличии, например, режим пропарки);
к) материальное исполнение теплообменного аппарата;
л) периодичность работы теплообменного аппарата в непрерывном или циклическом режиме;
м) значение назначаемой прибавки для компенсации коррозии (эрозии), мм.
5.2.3 Исходные данные для проектирования и изготовления теплообменного аппарата указывают в опросном листе, форма которого приведена в приложении Б.
5.2.4 Прибавку для компенсации коррозии не назначают для теплообменных труб теплообменных аппаратов вида ТТШМ, а также уплотнительных поверхностей, металлических прокладок фланцевых соединений, крепежных изделий теплообменных аппаратов любых видов.
5.2.5 Для теплообменных аппаратов видов ТТОН, ТТОР, ТТМ, ТТРМ, ТТШД прибавку для компенсации коррозии к толщине стенки теплообменной трубы принимают в соответствии с таблицей 1.
Прибавка для компенсации коррозии к толщине стенки теплообменной трубы для теплообменных аппаратов видов ТТОН, ТТОР, ТТМ, ТТРМ, ТТШД
5.2.6 Если значение прибавки для компенсации коррозии заказчиком не указано, то для остальных деталей и сборочных единиц теплообменного аппарата, изготавливаемых из нелегированной (углеродистой), легированной марганцевокремнистой (низколегированной) или легированной хромомолибденовой стали, прибавку для компенсации коррозии назначают:
- не менее 3 мм для теплообменных аппаратов вида ТТШМ;
- не менее 2 мм для теплообменных аппаратов видов ТТОН, ТТОР, ТТМ, ТТРМ, ТТШД.
5.2.7 Для деталей и сборочных единиц теплообменного аппарата, изготавливаемых из нержавеющей стали аустенитного или аустенитно-ферритного класса, прибавку для компенсации коррозии не назначают.
5.2.8 Если деталь теплообменного аппарата контактирует с рабочей средой с двух сторон, то прибавку для компенсации коррозии назначают для каждой стороны.
5.2.9 Если в трубной решетке теплообменного аппарата предусмотрен паз под межходовую перегородку камеры, то расчет на прочность трубной решетки выполняют без учета прибавки для компенсации коррозии со стороны паза.
5.2.10 При проектировании теплообменного аппарата для выполнения теплового и гидравлического расчетов заказчик должен представить разработчику теплообменного аппарата следующие исходные данные:
а) наименование рабочей среды для трубного и межтрубного пространств;
б) рабочее давление рабочей среды для трубного и межтрубного пространств;
в) рабочую температуру рабочей среды для трубного и межтрубного пространств на входе в теплообменный аппарат и на выходе из него;
г) теплофизические свойства и (или) компонентный состав рабочей среды;
д) расход рабочей среды для трубного и межтрубного пространств;
е) допускаемый перепад давления по трубному и межтрубному пространствам;
ж) термическое сопротивление загрязнений трубного и межтрубного пространств;
5.2.11 Расчет на прочность элементов теплообменного аппарата, предназначенных для работы под давлением, необходимо проводить по ГОСТ 34233.1 — ГОСТ 34233.7, ГОСТ 34283, а также по ГОСТ 34233.10, если рабочая среда содержит влажный сероводород. В расчете на прочность должно быть приведено отношение допускаемых напряжений [\sigma]20/[\sigma]t в соответствии с ГОСТ 34347 для трубного и межтрубного пространств или отдельно поставляемой сборочной единицы.
5.2.12 Теплообменный аппарат должен быть спроектирован с учетом внешних нагрузок (сил и моментов), действующих на штуцеры.
Нагрузки на штуцеры от присоединенных к ним трубопроводов должны быть максимально скомпенсированы и не должны приводить к увеличению толщин стенок элементов теплообменного аппарата.
Максимально допустимые нагрузки, действующие на штуцеры теплообменного аппарата от трубопроводов, следует принимать в соответствии с приложением В, если не указано иное.
5.2.13 Теплообменный аппарат должен быть спроектирован таким образом, чтобы избежать возникновения в нем застойных зон.
5.2.14 Теплообменный аппарат должен быть спроектирован таким образом, чтобы была предусмотрена возможность установки или извлечения внутренней теплообменной трубы для теплообменных аппаратов видов ТТОР, ТТМ, ТТРМ или трубного пучка для теплообменных аппаратов видов ТТШД, ТТШМ.
5.2.15 При проектировании конструкции теплообменных аппаратов вида ТТОН необходимо учитывать линейные расширения, возникающие при разности температур трубного и межтрубного пространств.
5.2.16 В конструкции теплообменного аппарата должно быть предусмотрено не менее двух пластин для установки заземляющих зажимов по ГОСТ 21130. Пластины следует устанавливать на опорах теплообменного аппарата.
5.2.17 Материалы для изготовления деталей и сборочных единиц теплообменного аппарата, предназначенных для работы под давлением, сварочные материалы для их сварки, крепежные изделия к ним, а также пределы применения материалов по давлению и температуре должны соответствовать ГОСТ 34347.
Классификация марок стали и сплавов приведена в приложении Г.
5.2.18 Материалы теплообменных аппаратов, соединяемых в блоки, должны быть из стали одного класса, если не указано иное.
5.2.19 Границей проектирования и изготовления теплообменного аппарата (область распространения ответственности при проектировании и изготовлении теплообменного аппарата) являются ответные фланцы штуцеров с прокладками и крепежными изделиями и (или) патрубки штуцеров для приварки трубопроводов (если теплообменный аппарат имеет штуцеры без фланцев).
5.2.20 Типовые конструкции теплообменных аппаратов, их основные детали и сборочные единицы представлены на рисунках 1 - 7.
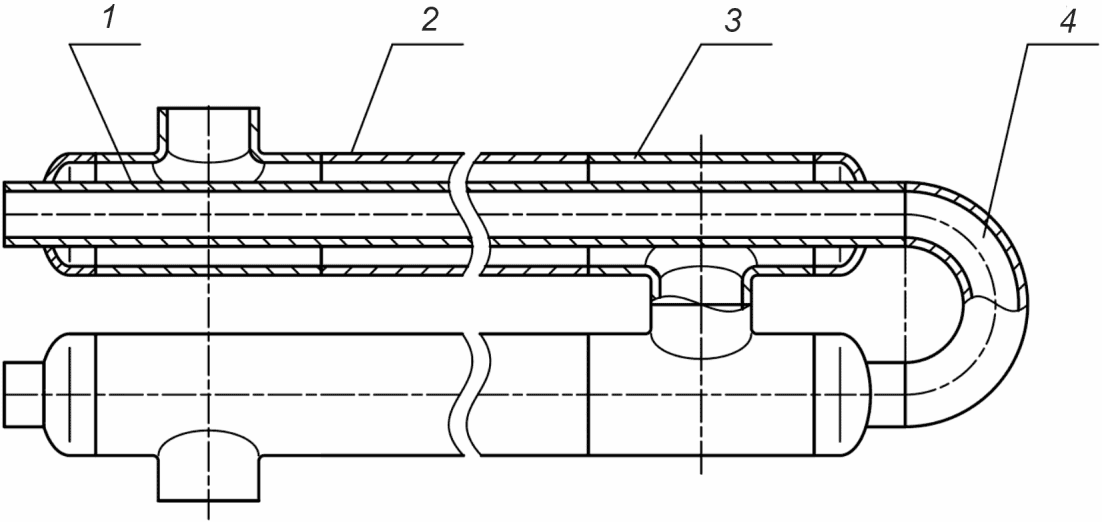
1 — теплообменная труба; 2 — кожуховая труба; 3 — кожуховый тройник; 4 — отвод
Рисунок 1 — Теплообменный аппарат типа «труба в трубе» однопоточный неразборный (ТТОН) с несъемными отводами
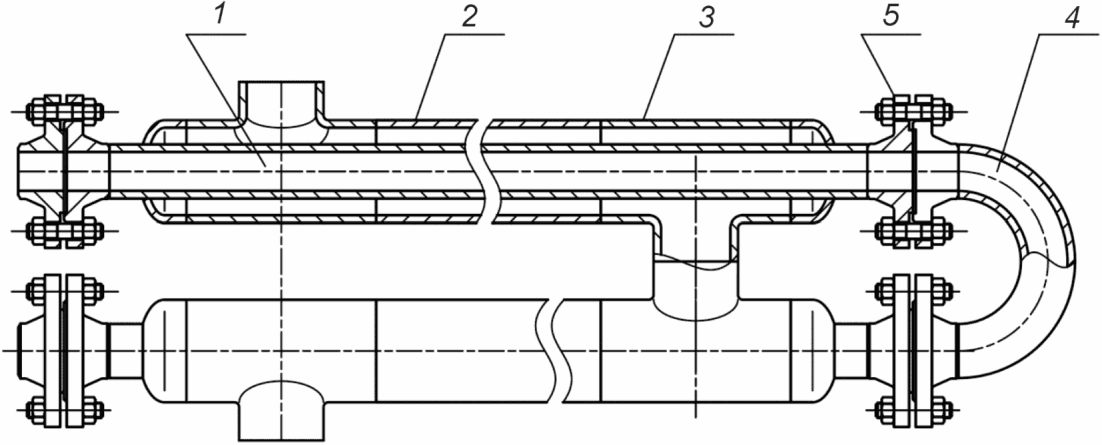
1 — теплообменная труба; 2 — кожуховая труба; 3 — кожуховый тройник; 4 — отвод; 5 — фланцевое соединение
Рисунок 2 — Теплообменный аппарат типа «труба в трубе» однопоточный неразборный (ТТОН) со съемными отводами
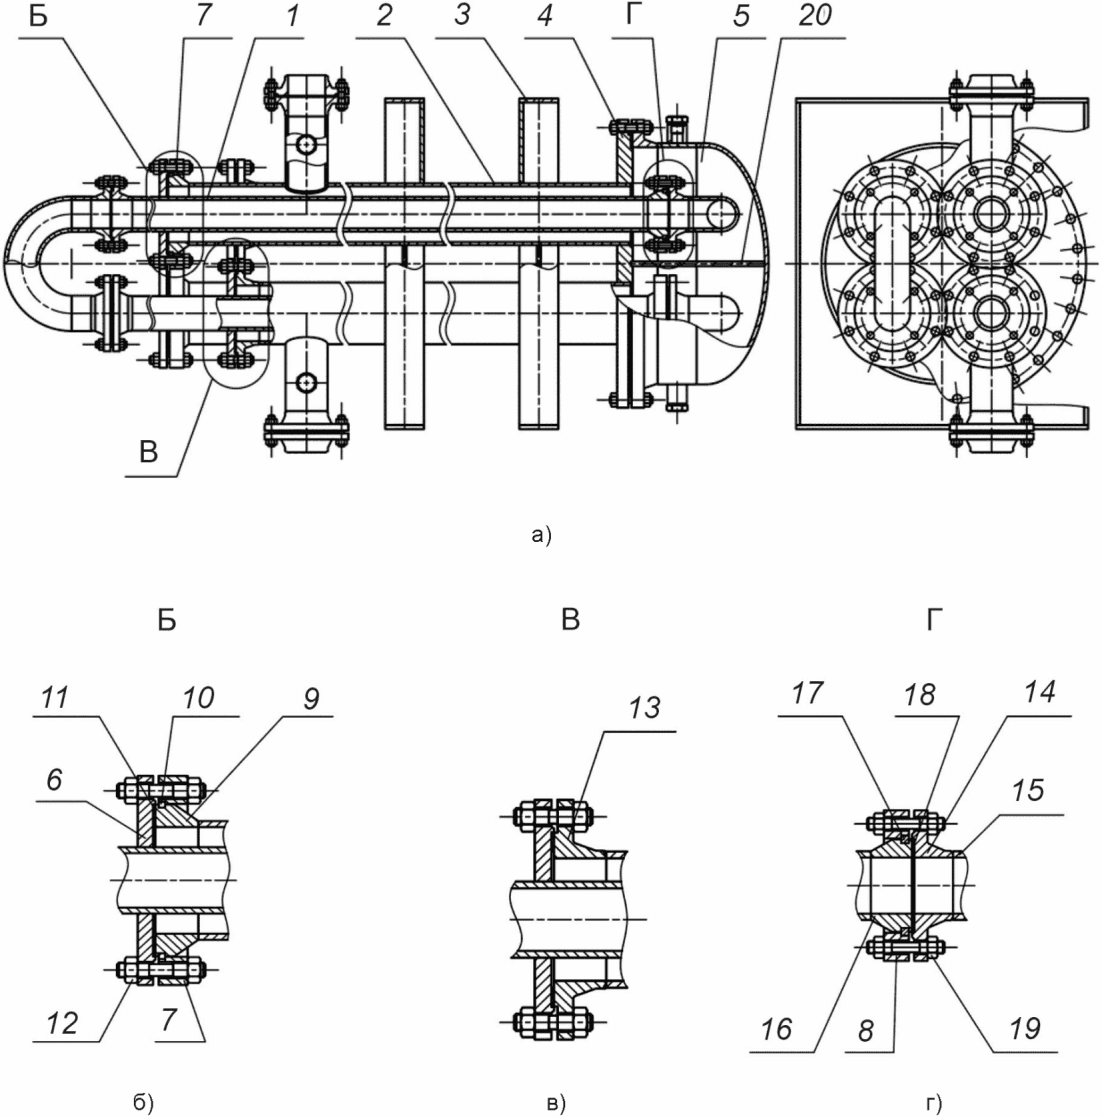
1 — теплообменная труба; 2 — кожуховая труба; 3 — опора; 4 — трубная решетка; 5 — поворотная камера; 6 — фланец теплообменной трубы (фланцевая заглушка с отверстием); 7 — компрессионный фланец кожуховой трубы; 8 — компрессионный фланец теплообменной трубы; 9 — фланцевая втулка кожуховой трубы; 10 — разрезное кольцо кожуховой трубы; 11 — прокладка кожуховой трубы; 12 — крепежные изделия кожуховой трубы; 13 — фланец кожуховой трубы; 14 — фланец отвода; 15 — отвод; 16 — фланцевая втулка теплообменной трубы; 17 — разрезное кольцо теплообменной трубы; 18 — прокладка фланцевого соединения теплообменной трубы; 19 — крепежные изделия теплообменной трубы; 20 — межходовая перегородка поворотной камеры
Рисунок 3 — Теплообменный аппарат типа «труба в трубе» однопоточный разборный (ТТОР)
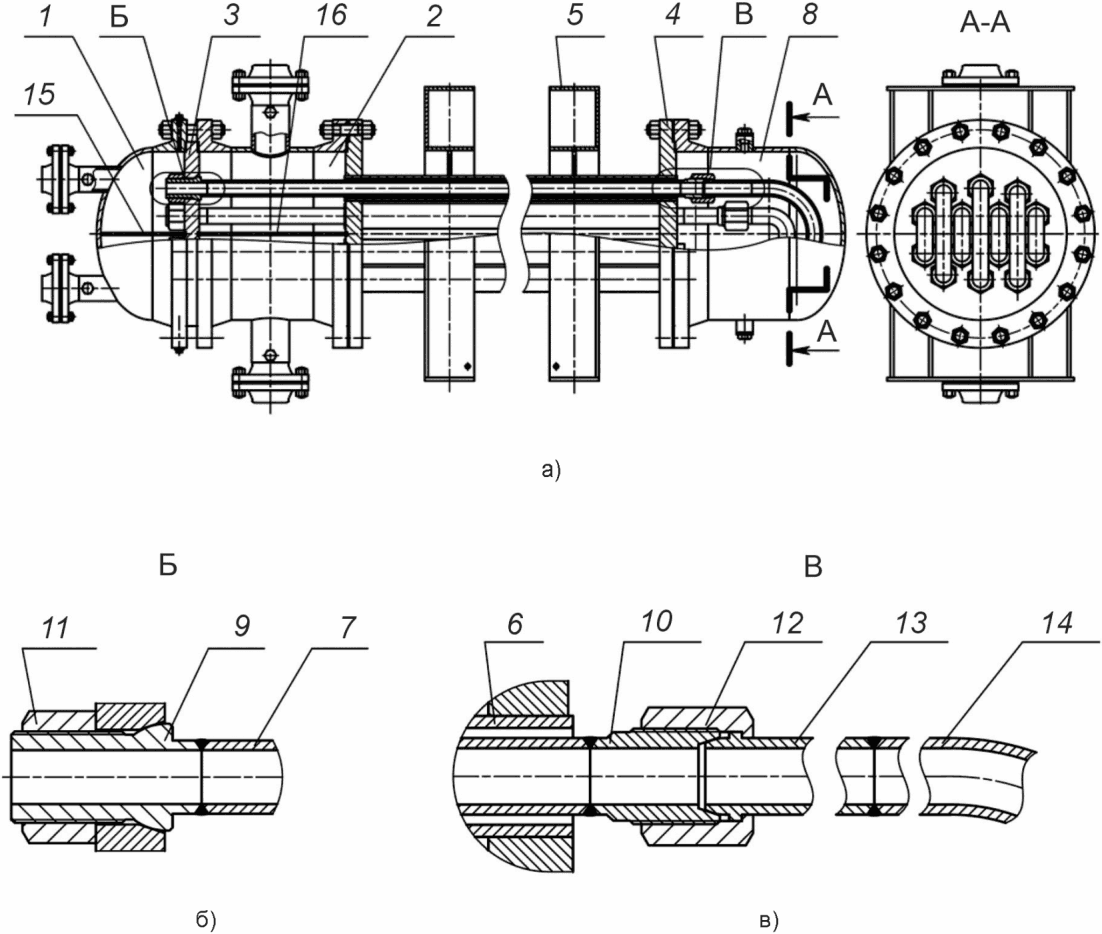
1 — распределительная камера трубного пространства; 2 — распределительная камера межтрубного пространства; 3 — трубная решетка теплообменных труб; 4 — трубная решетка кожуховых труб; 5 — опора; 6 — кожуховая труба; 7 — теплообменная труба; 8 — поворотная камера; 9 — первый ниппель; 10 — второй ниппель; 11 — гайка первого ниппеля; 12 — соединительная гайка; 13 — штуцер отвода; 14 — отвод; 15 — межходовая перегородка трубного пространства; 16 — межходовая перегородка межтрубного пространства
Рисунок 4 — Теплообменный аппарат типа «труба в трубе» многопоточный разборный (ТТМ) со съемными отводами теплообменных труб
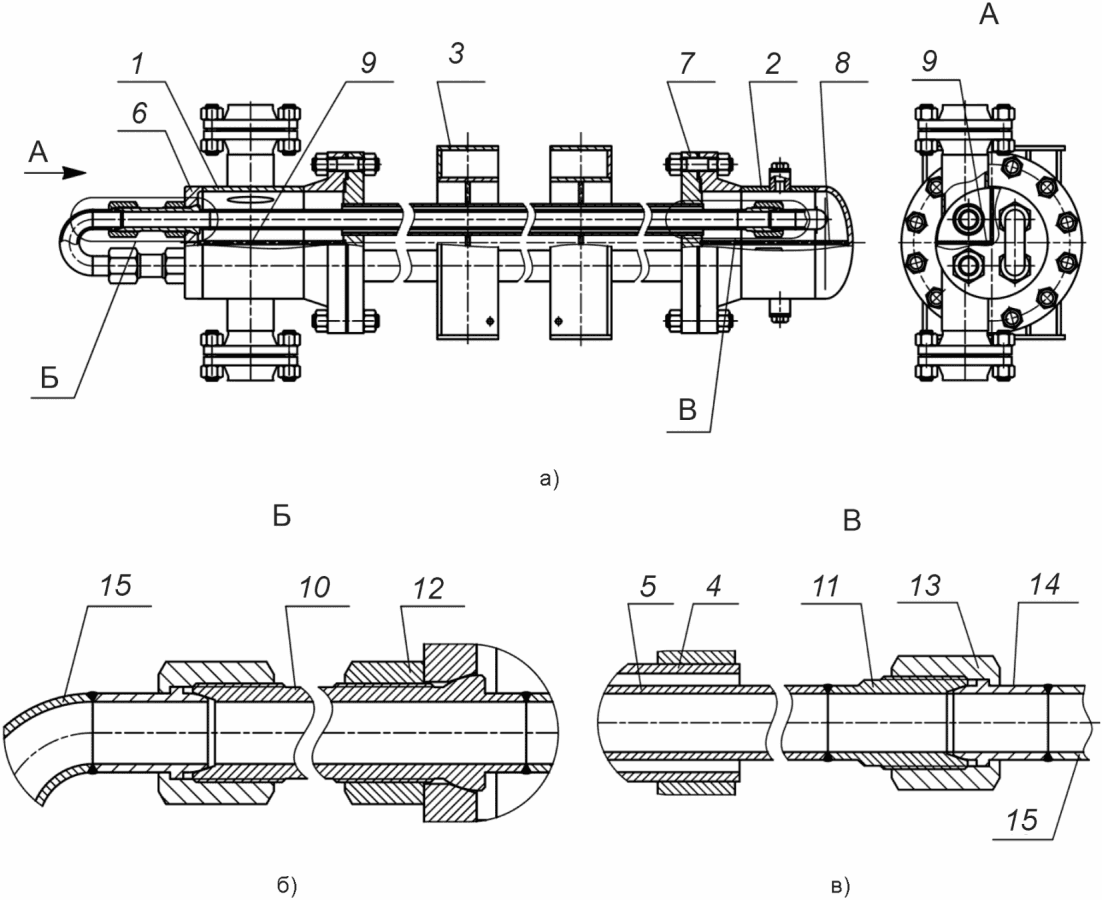
1 — распределительная камера кожуховых труб; 2 — поворотная
камера; 3 — опора; 4 — кожуховая труба; 5 — теплообменная
труба; 6 — трубная решетка теплообменных труб; 7 — трубная
решетка кожуховых труб; 8 — межходовая перегородка
поворотной камеры; 9 — межходовая перегородка распределительной камеры; 10 — первый ниппель; 11 — второй ниппель; 12 — гайка первого ниппеля; 13 — соединительная гайка; 14 — штуцер отвода; 15 — отвод
Рисунок 5 — Теплообменный аппарат типа «труба в трубе» разборный малогабаритный (ТТРМ) однопоточный по трубному и межтрубному пространству
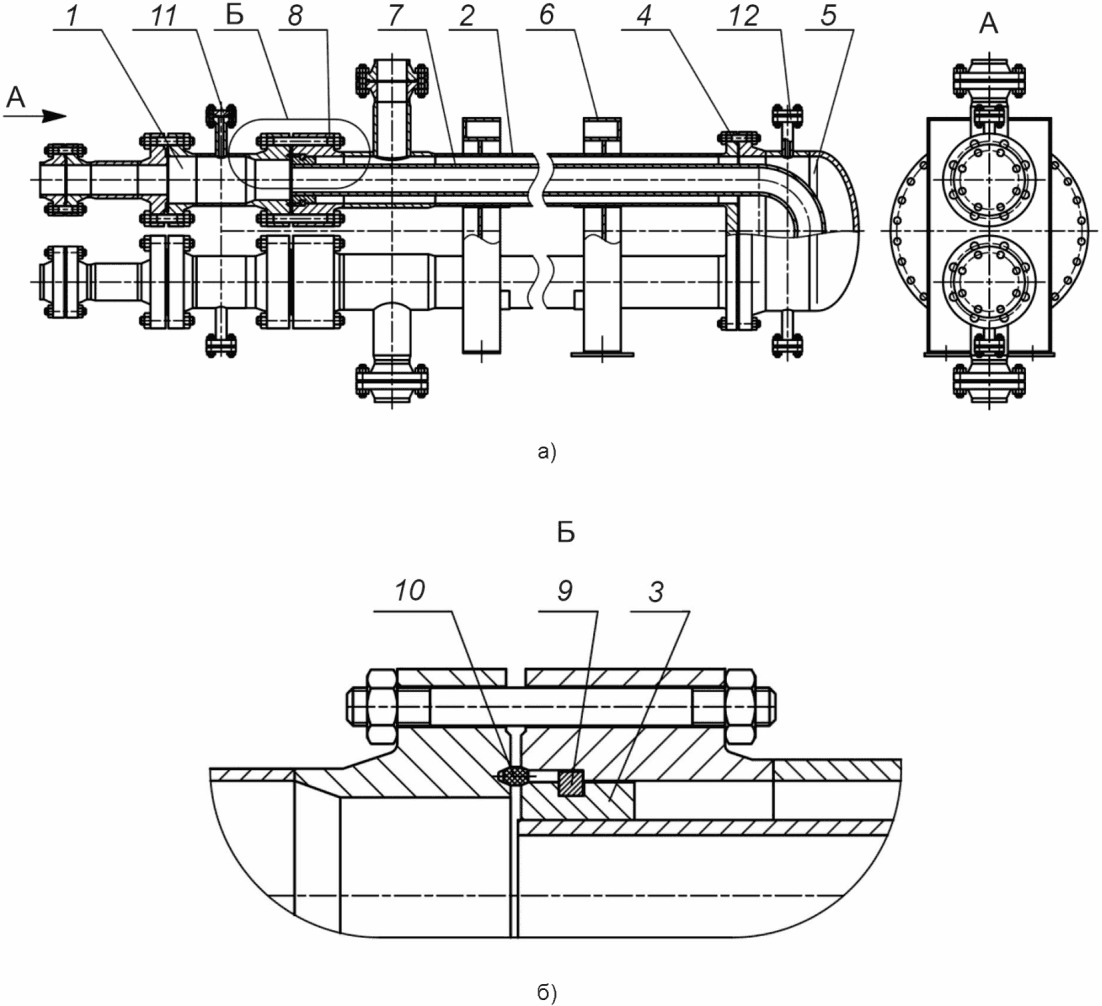
1 — передняя камера; 2 — кожуховая труба; 3 — фланец теплообменных труб; 4 — трубная решетка кожуховых труб; 5 — поворотная камера; 6 — опора; 7 — U-образная теплообменная труба; 8 — фланец кожуховой трубы; 9 — разрезное кольцо; 10 — прокладка; 11 — штуцеры для дренажа и вентиляции трубного пространства; 12 — штуцеры для выхода воздуха и остатка рабочей среды
Рисунок 6 — Теплообменный аппарат типа «труба в трубе» шпилечный двухтрубный (ТТШД)
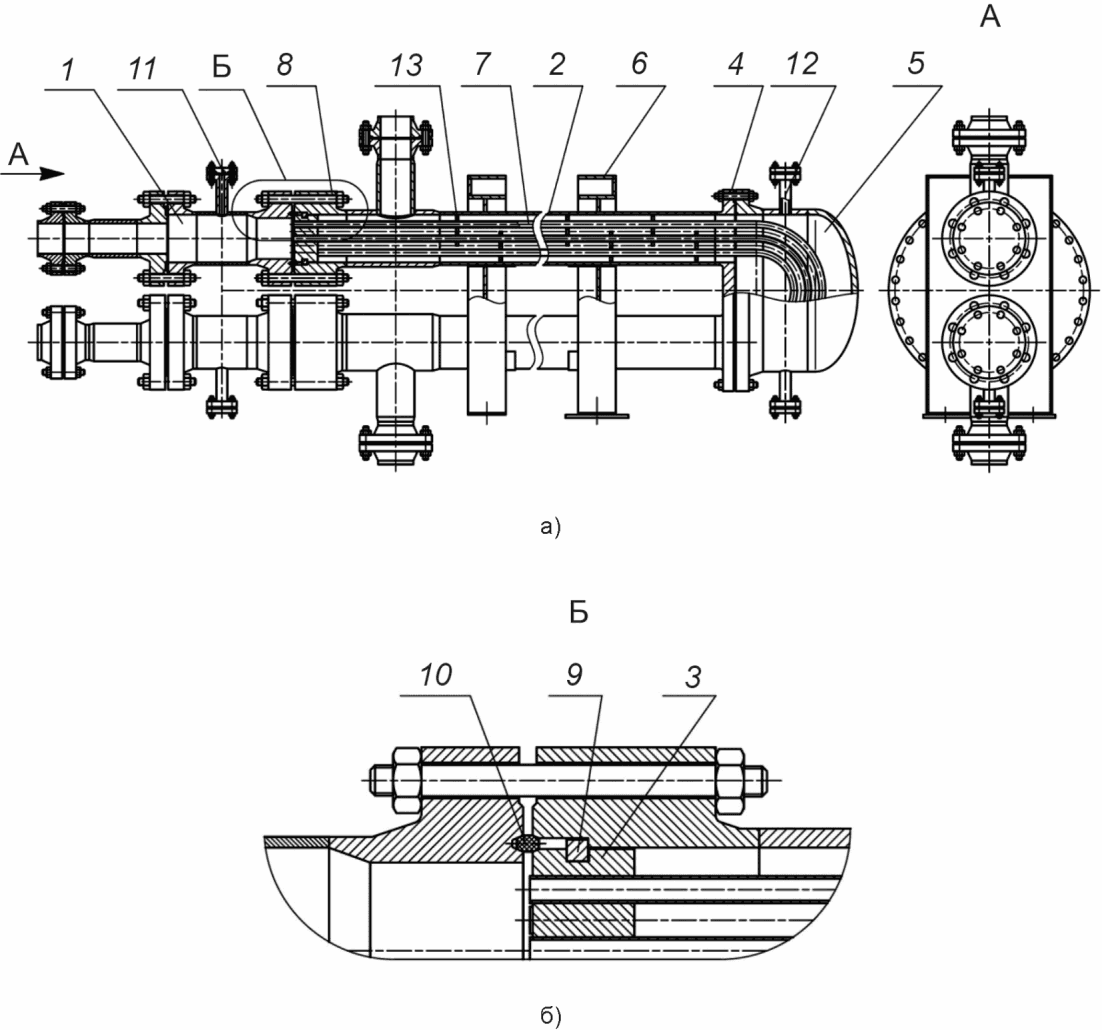
1 — передняя камера; 2 — кожуховая труба; 3 — решетка
теплообменных труб; 4 — трубная решетка кожуховых труб;
5 — поворотная камера; 6 — опора; 7 — трубный пучок
U-образных теплообменных труб; 8 — фланец кожуховой трубы;
9 — разрезное кольцо; 10 — прокладка; 11 — штуцеры
для дренажа и вентиляции трубного пространства;
12 — штуцеры для выхода воздуха и остатка рабочей среды
межтрубного пространства; 13 — перегородка
Рисунок 7 — Теплообменный аппарат типа «труба в трубе»
шпилечный многотрубный (ТТШМ)
5.2.21 Передние камеры теплообменных аппаратов видов ТТШД, ТТШМ могут иметь конструкцию с непосредственным присоединением передней камеры к корпусу с общим комплектом крепежных изделий, как показано на рисунке 8.
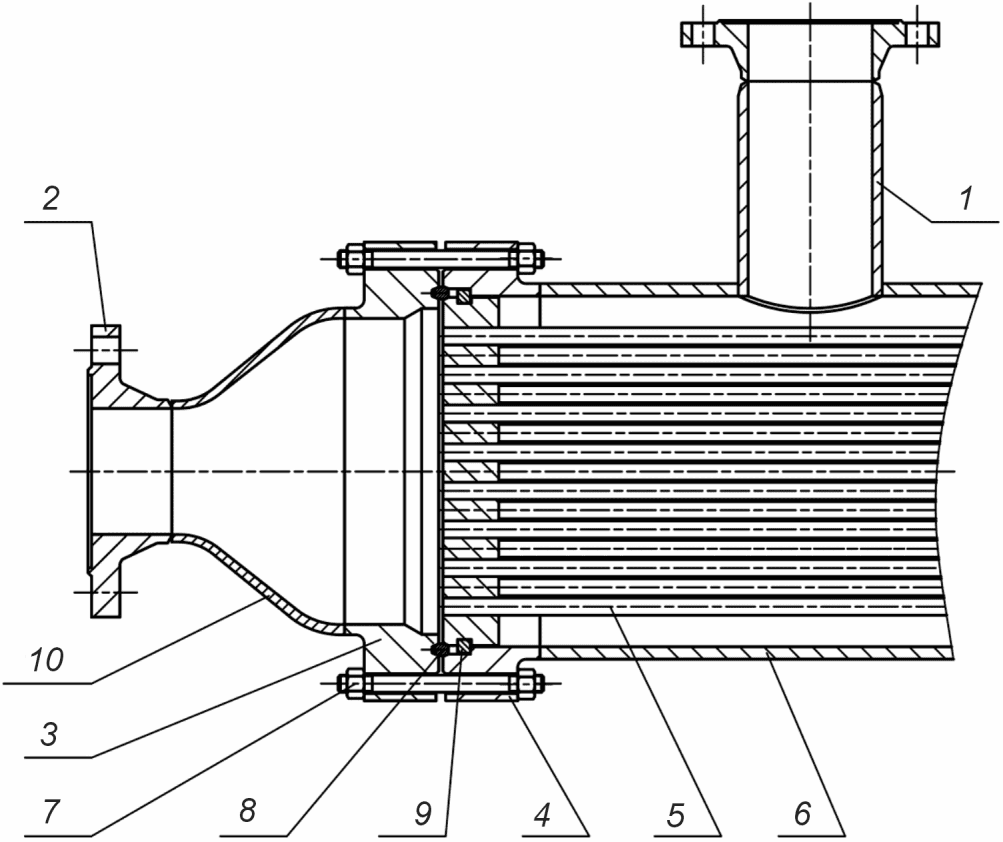
1 — штуцер кожуховой трубы; 2 — фланец штуцера трубного
пространства; 3 — фланец передней камеры; 4 — фланец
кожуховой трубы; 5 — трубный пучок; 6 — кожуховая труба;
7 — крепежные изделия фланцев кожуховой трубы и передней
камеры; 8 — прокладка; 9 — разрезное кольцо;
10 — концентрический переход
Рисунок 8 — Типовая конструкция передней камеры
теплообменных аппаратов видов ТТШД, ТТШМ
5.2.22 Типовая конструкция поворотной камеры теплообменного аппарата вида ТТШМ с U-образными теплообменными трубами представлена на рисунке 9. Расстояние (зазор) между крышкой поворотной камеры и теплообменными трубами должно быть не менее 6 мм с учетом тепловых линейных расширений теплообменных труб.
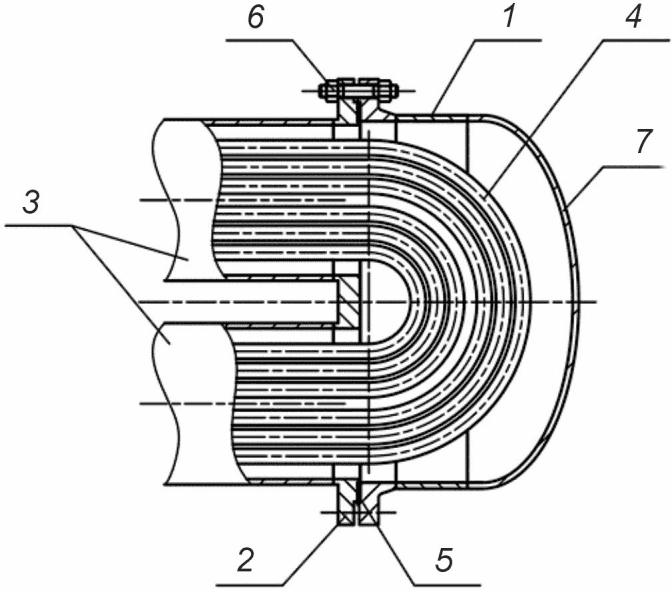
1 — поворотная камера; 2 — трубная решетка кожуховой трубы;
3 — кожуховая труба; 4 — трубный пучок U-образных
теплообменных труб; 5 — прокладка поворотной камеры;
6 — крепежные изделия; 7 — эллиптическое днище
Рисунок 9 — Типовая конструкция поворотной камеры
теплообменного аппарата вида ТТШМ
5.2.23 Конструкция теплообменных аппаратов видов ТТШД, ТТШМ должна быть разборной с применением фланцевых соединений, если при заказе не указано применение полностью сварной конструкции.
5.3 Требования к теплообменным и кожуховым трубам
5.3.1 Трубы, используемые в качестве теплообменных труб для теплообменных аппаратов видов ТТШД, ТТШМ, должны быть бесшовными по ГОСТ 550 (группа А), ГОСТ 8733 (группа В) и ГОСТ 8734 (в том числе ГОСТ 9567), ГОСТ 9941, ГОСТ 32678 (группа В), ГОСТ 21646 (ДКРНМ, ДКРПМ).
5.3.2 Трубы, используемые в качестве кожуховых труб и теплообменных труб для теплообменных аппаратов видов ТТОН, ТТОР, ТТМ, ТТРМ, должны быть бесшовными по ГОСТ 550 (группа Б), ГОСТ 8731 (группа В) и ГОСТ 8732, ГОСТ 9940, ГОСТ 32528 (группа В) или согласно 5.3.1.
5.3.3 Трубы, используемые в качестве теплообменных труб и закрепляемые с помощью развальцовки или сварки и развальцовки, необходимо испытывать на раздачу, в остальных случаях — на загиб или сплющивание в соответствии со стандартами на трубы.
5.3.4 Кольцевые стыковые сварные соединения теплообменных труб не допускаются, кроме случаев, указанных в 5.3.5, 5.3.6.
5.3.5 В теплообменных аппаратах видов ТТОН, ТТОР, ТТМ, ТТРМ, ТТШД допускаются кольцевые стыковые сварные соединения теплообменных труб в неоребренной или неошипованной части с соединительными деталями теплообменных труб (например: отводами, приварными встык фланцами, в том числе с U-образными деталями, фланцевыми втулками или ниппелями) при условии проведения неразрушающего контроля этих сварных соединений радиографическим и (или) ультразвуковым методом в объеме 100%.
5.3.6 В теплообменных аппаратах вида ТТШМ допускаются кольцевые стыковые сварные соединения низкооребренных теплообменных труб в неоребренной части при условии проведения неразрушающего контроля этих сварных соединений радиографическим и (или) ультразвуковым методом в объеме 100%.
5.3.7 В теплообменных аппаратах вида ТТОН могут применять тройники по ГОСТ 17376.
5.3.8 Толщины стенок кожуховых труб теплообменных аппаратов видов ТТОН, ТТОР, ТТМ, ТТРМ, ТТШД, ТТШМ в зависимости от материального исполнения должны быть не менее значений, указанных в таблице 2, и быть подтверждены расчетом на прочность по ГОСТ 34233.2, ГОСТ 34233.3 с учетом прибавки для компенсации коррозии и внешних нагрузок на штуцеры.
Минимальные толщины стенок кожуховых труб теплообменных
аппаратов видов ТТОН, ТТОР, ТТМ, ТТРМ, ТТШД, ТТШМ
5.3.9 Толщины стенок теплообменных труб теплообменных аппаратов видов ТТОН, ТТОР, ТТМ, ТТРМ, ТТШД в зависимости от материального исполнения должны быть не менее значений, указанных в таблице 3, и быть подтверждены расчетом на прочность по ГОСТ 34233.2 с учетом прибавки для компенсации коррозии.
Минимальные толщины стенок теплообменных труб теплообменных
аппаратов видов ТТОН, ТТОР, ТТМ, ТТРМ, ТТШД
5.3.10 Толщины стенок теплообменных труб наружным диаметром от 16 до 57 мм теплообменных аппаратов вида ТТШМ в зависимости от материального исполнения должны быть не менее значений, указанных в таблице 4, и быть подтверждены расчетом на прочность по ГОСТ 34233.2 без учета прибавки для компенсации коррозии.
Минимальные толщины стенок теплообменных труб теплообменных аппаратов вида ТТШМ
| Материал теплообменной трубы | Минимальная толщина стенки теплообменной трубы, мм <*> |
| Нелегированная (углеродистая), легированная марганцевокремнистая (низколегированная), легированная хромомолибденовая сталь | 2,0 |
| Нержавеющая сталь аустенитного, аустенитно-ферритного классов | 1,5 |
| Сплав медно-цинковый (латунь) | 2,0 |
| <*> Для низкооребренных теплообменных труб толщина стенки теплообменной трубы должна соответствовать толщине стенки у основания ребер. Примечание — Классификация марок стали и сплавов приведена в приложении Г. | |
5.4 Требования к исполнению поверхности теплообменных труб
5.4.1 Вид исполнения поверхности теплообменных труб и геометрические параметры ребер или шипов выбирают для каждого вида теплообменного аппарата на основании теплового и гидравлического расчетов.
5.4.2 В технически обоснованных случаях применение других типов оребрения теплообменных труб допускается по результатам теплового и гидравлического расчетов теплообменного аппарата.
5.4.3 Виды сечений продольнооребренных, низкооребренных и ошипованных труб представлены на рисунке 10, их основные размеры указаны в таблицах 5 - 7.
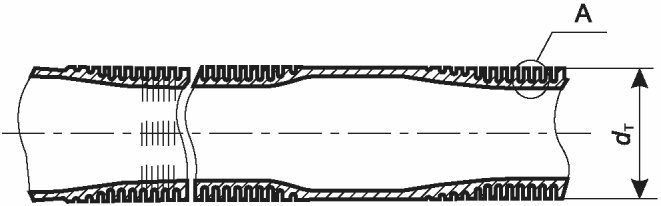
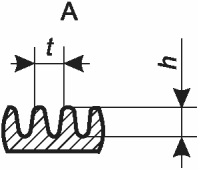
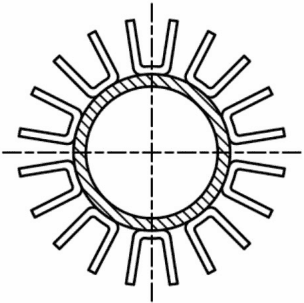
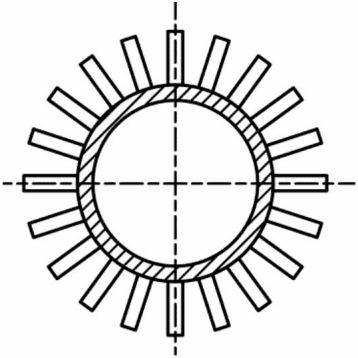
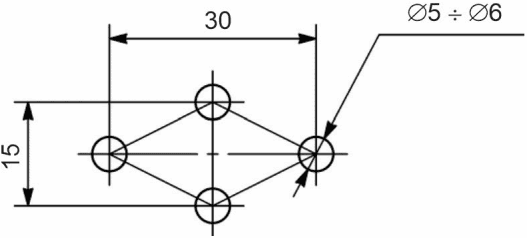
Рисунок 10 — Виды сечений продольнооребренных,
низкооребренных и ошипованных труб
Основные размеры низкооребренных труб
для теплообменных аппаратов вида ТТШМ
| Наружный диаметр теплообменной трубы dт, мм | Высота ребра h, мм | Шаг оребрения t, мм |
| 16 | 1,5 | 1,34 |
| 20 | 1,6 | |
| 25 | ||
| 20 | 1,4 | 0,98 |
| 25 | ||
| 20 | 1,0 | 0,90 |
| 25 |
Основные размеры ошипованных труб для теплообменных аппаратов видов ТТОР, ТТМ, ТТРМ, ТТШД
| Наружный диаметр теплообменной/кожуховой трубы, мм | Средняя высота шипа, мм | Коэффициент увеличения поверхности |
|---|---|---|
| 48/89 | 14 | 2,0 |
| 48/108 | 23 | 2,5 |
| 57/108 | 19 | 2,5 |
5.4.4 Ребра и шипы теплообменных труб должны быть выполнены из того же материала, что и теплообменные трубы, если не указано иное.
5.4.5 Ребра продольнооребренных труб прикрепляют контактной сваркой сплошным швом или лазерной сваркой, сварка прерывистым швом не допускается.
5.5 Требования к U-образным теплообменным трубам
5.5.1 Толщина стенки изогнутой части U-образной теплообменной трубы, с целью компенсации утонения по внешнему радиусу изгиба, до осуществления изгиба должна быть не менее минимальной толщины стенки sи, мм, вычисляемой по формуле
s_{\text{и}} = s_{\text{т}} \cdot (1 + \frac{d_{\text{т}}}{K_{\text{ут}} \cdot 2R_{\text{т}}}), (1)
где sт — исполнительная толщина стенки прямой теплообменной трубы, рассчитанная по ГОСТ 34233.2, мм;
dт — наружный диаметр теплообменной трубы (по стандарту на трубы), мм;
Rт — средний радиус изгиба теплообменной трубы, мм;
Kут — коэффициент утонения, принимаемый:
- равным 2 для нелегированной (углеродистой, например, 20, 10Г2), легированной марганцевокремнистой (низколегированной, например, 09Г2С), легированной хромомолибденовой (теплоустойчивой, например, 15Х5М) стали, нержавеющей стали аустенитного класса (например, 08Х18Н10Т, 12Х18Н10Т, 10Х17Н13М2Т), медно-цинкового сплава (например, латунь ЛАМш 77-2-0,05);
- равным 1 для нержавеющей стали аустенитно-ферритного класса (например, 08Х22Н6Т, 08Х21Н6М2Т).
5.5.2 Овальность изогнутой части U-образной теплообменной трубы не должна превышать 10% от наружного диаметра трубы. Овальность \theta , %, вычисляют по формуле
\theta = \frac{d_{\text{т}}^{max} - d_{\text{т}}^{min}}{d_{\text{т}}} 100, (2)
где d_{\text{т}}^{max} , d_{\text{т}}^{min} — соответственно максимальный и минимальный наружные диаметры, измеренные в одном поперечном сечении изогнутой части U-образной теплообменной трубы, мм;
dт — наружный диаметр теплообменной трубы (по стандарту на трубы), мм.
5.5.3 Термическую обработку изогнутых частей U-образных теплообменных труб, изготовленных из нелегированной (углеродистой), легированной марганцевокремнистой (низколегированной), легированной хромомолибденовой (теплоустойчивой) стали, нержавеющей стали аустенитного класса, проводят, если отношение среднего радиуса изгиба к наружному диаметру трубы составляет менее 3,3.
Изогнутые части U-образных теплообменных труб из нелегированной (углеродистой), легированной марганцевокремнистой (низколегированной) стали подлежат термической обработке, если трубы предназначены для эксплуатации в средах, вызывающих коррозионное растрескивание.
Изогнутые части U-образных теплообменных труб из нержавеющей стали аустенитного класса подлежат термической обработке, если трубы предназначены для эксплуатации при температуре свыше 350 °C в средах, вызывающих межкристаллитную коррозию.
Изогнутые части U-образных теплообменных труб из нержавеющей стали аустенитно-ферритного класса не подлежат термической обработке, вследствие чего отношение среднего радиуса изгиба к наружному диаметру трубы должно быть не менее 3,3.
Виды термической обработки гнутых участков теплообменных труб должны быть следующие:
- из нелегированной (углеродистой), легированной марганцевокремнистой (низколегированной), легированной хромомолибденовой (теплоустойчивой) стали — высокий отпуск;
- из нержавеющей стали аустенитного класса — закалка с принудительным воздушным или водяным (спрейерным) охлаждением;
- латуни — низкотемпературный отжиг.
Изогнутые части U-образных теплообменных труб из нелегированной (углеродистой), легированной марганцевокремнистой (низколегированной) стали, гнутые горячим способом с нагревом до температуры нормализации и окончанием гибки при температуре не ниже 700 °C, допускается не подвергать последующей термической обработке.
Изогнутые части U-образных теплообменных труб из легированной хромомолибденовой (теплоустойчивой) стали, гнутые горячим способом с нагревом до температуры нормализации и окончанием гибки при температуре не ниже 800 °C, подлежат высокому отпуску.
Изогнутые части U-образных теплообменных труб из нержавеющей стали аустенитного класса, гнутые горячим способом при температуре не ниже 1000 °C с последующим принудительным воздушным или водяным (спрейерным) охлаждением, допускается не подвергать последующей термической обработке.
5.5.4 Термическую обработку гнутых участков гладкой U-образной теплообменной трубы следует выполнять путем теплового воздействия электрического тока за счет эффекта Джоуля-Ленца или с применением печного нагрева. При этом термической обработке необходимо подвергать гнутые участки и прямые участки U-образной теплообменной трубы с обеих сторон на длине не менее 200 мм при тепловом воздействии электрического тока и не менее 600 мм при применении печного нагрева. Термическая обработка путем теплового воздействия электрического тока является предпочтительной.
5.6 Требования к трубным решеткам и перегородкам
5.6.1 Для теплообменных аппаратов видов ТТШД, ТТШМ трубные решетки изготавливают из поковок в следующих случаях:
а) аппарат имеет расчетное давление трубного и (или) межтрубного пространства более 6,3 МПа и (или) расчетную температуру стенки трубной решетки более 300 °C;
б) аппарат предназначен для работы в средах, вызывающих коррозионное растрескивание.
В остальных случаях трубные решетки допускается изготавливать из листового проката, если не указано иное.
5.6.2 Для теплообменных аппаратов видов ТТОР, ТТМ, ТТРМ трубные решетки изготавливают из листового проката, если не указано иное.
5.6.3 Трубные решетки допускается изготавливать сварными из частей, при этом трубные решетки диаметром до 1600 мм должны состоять не более чем из трех частей, диаметром свыше 1600 мм — не более чем из четырех частей, ширина вставки должна быть не менее 400 мм, пересечение сварных швов не допускается. На сварных швах трубных решеток допускается располагать отверстия при условии выполнения послесварочной термической обработки и проведения контроля сварных швов в соответствии с ГОСТ 34347.
5.6.4 Уплотнительные поверхности под прокладки трубных решеток и сопрягаемых с ними фланцев должны быть механически обработаны. Параметры шероховатости Ra (среднеарифметическое отклонение профиля) уплотнительных поверхностей должны соответствовать с учетом исполнения уплотнительной поверхности значениям, указанным в ГОСТ 33259 при номинальном диаметре до DN 400, в ГОСТ 28759.3 или ГОСТ 28759.4 при номинальном диаметре свыше DN 400. На уплотнительных поверхностях трубных решеток и сопрягаемых с ними фланцев не допускаются риски, забоины, раковины и поры.
5.6.5 Кромки отверстий в трубных решетках и перегородках должны иметь фаску размером от 0,5 до 3,0 мм, кромки наружной цилиндрической поверхности перегородок — фаску размером от 1,0 до 2,0 мм.
5.6.6 Межходовые перегородки распределительных камер и поперечные перегородки трубного пучка изготавливают из листового проката.
5.6.7 Межходовые перегородки распределительных камер закрепляют по всей длине сварным швом, обеспечивающим прочность и герметичность между ходами труб, при этом первые 50 мм сварного шва от торцевого края перегородки со стороны фланца должны быть выполнены с полным проплавлением и последующим проведением ультразвукового контроля данного участка.
5.6.8 В каждой межходовой перегородке должно быть выполнено отверстие диаметром от 6 до 8 мм для дренажа.
5.6.9 В каждой поперечной перегородке на нижней образующей должен быть выполнен вырез треугольной формы шириной и высотой 6 мм для дренажа.
5.6.10 Толщины межходовых перегородок распределительных камер должны быть подтверждены расчетом на прочность по ГОСТ 34233.7 с учетом прибавки для компенсации коррозии с двух сторон.
5.6.11 Толщины поперечных перегородок трубного пучка теплообменных аппаратов вида ТТШМ должны быть не менее значений, указанных в таблице 8, при этом толщины поперечных перегородок из нелегированной (углеродистой), легированной марганцевокремнистой, легированной хромомолибденовой стали должны быть не менее значения, равного удвоенной прибавке для компенсации коррозии для межтрубного пространства.
Минимальные толщины поперечных перегородок трубного пучка теплообменных аппаратов вида ТТШМ
| Наружный диаметр кожуховой трубы, мм | Минимальная толщина поперечных перегородок, мм, при расстоянии между ними | |
| до 300 | св. 300 до 450 | |
| От 159 до 377 | 3 | 4 |
| Св. 377 | 5 | 6 |
5.6.12 Диаметры поперечных перегородок трубного пучка теплообменных аппаратов вида ТТШМ должны соответствовать значениям, указанным в таблице 9.
Диаметры поперечных перегородок трубного пучка теплообменных аппаратов вида ТТШМ
| Диаметр кожуховой трубы, мм | Диаметр поперечной перегородки, мм | |
| Наружный Dн | 159 и более | Dн — 2Sк — 3, где Sк — толщина кожуховой трубы, мм |
| Внутренний <*> Dвн | 400 | Dв — 3 |
| <*> В случае изготовления кожуховой трубы вальцовкой из листового проката. | ||
5.6.13 Шаг расположения отверстий (расстояние между центрами двух рядом расположенных отверстий) в трубных решетках и перегородках трубного пучка для теплообменных аппаратов вида ТТШМ должен быть не менее значений, указанных в таблице 10.
Шаг расположения отверстий в трубных решетках и перегородках для теплообменных аппаратов вида ТТШМ
| Наружный диаметр теплообменной трубы, мм | Шаг расположения отверстий, мм |
|---|---|
| 16 | 21 |
| 20 | 26 |
| 25 | 32 |
| 28 | 36 |
| 32 | 40 |
| 38 | 48 |
| 57 | 71 |
5.6.14 Шаг расположения отверстий в трубных решетках кожуховых труб для теплообменных аппаратов видов ТТОР, ТТРМ, ТТШД определяют при проектировании на основании конструкции теплообменного аппарата и межосевого расстояния между фланцами кожуховых труб.
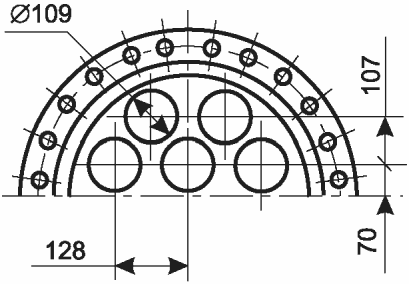
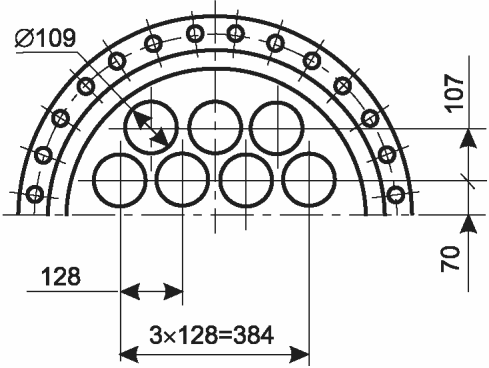
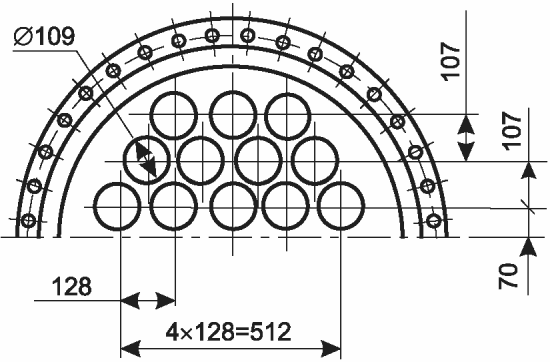
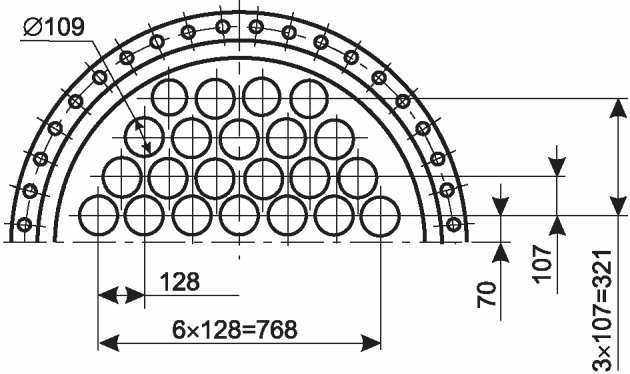
5.6.15 Шаг расположения отверстий в трубных решетках кожуховых труб с наружными диаметрами 89 и 108 мм для теплообменных аппаратов вида ТТМ должен быть не менее значений, указанных на рисунках 11 и 12 соответственно.
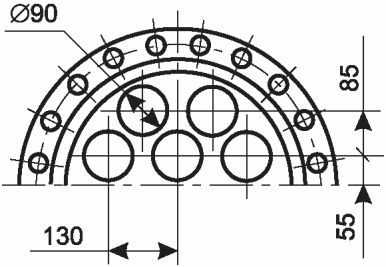 | 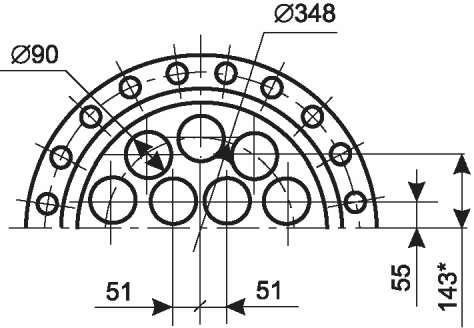 | |
| а) Для ТТМ5 | б) Для ТТМ7 | |
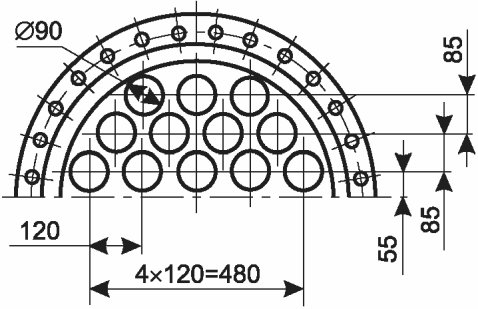 | 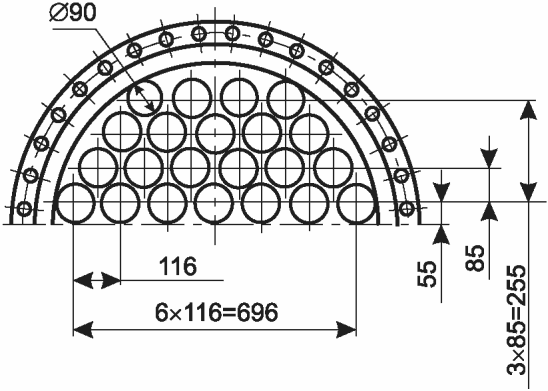 | |
| в) Для ТТМ12 | г) Для ТТМ22 | |
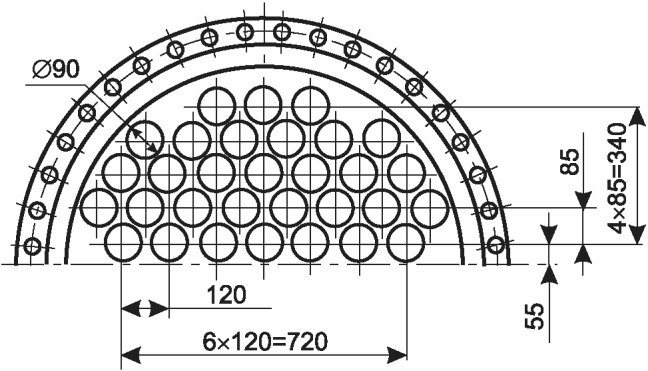 | ||
| д) Для ТТМ31 | ||
кожуховых труб наружным диаметром 89 мм для теплообменных аппаратов вида ТТМ с 5, 7, 12, 22 и 31 потоками
 |
 |
|---|---|
| а) Для ТТМ5 | б) Для ТТМ7 |
 |
 |
| в) Для ТТМ12 | г) Для ТТМ22 |
Рисунок 12 — Расположение отверстий в трубных решетках кожуховых труб наружным диаметром 108 мм для теплообменных аппаратов вида ТТМ с 5, 7, 12, 22 потоками
5.7 Требования к соединительным деталям теплообменных и кожуховых труб
5.7.1 Теплообменные трубы соединяют бесшовными отводами, которые могут приваривать встык к трубам или соединять с ними с помощью фланцев.
5.7.2 Бесшовные приварные отводы — по ГОСТ 17375, ГОСТ 30753, фланцы — по ГОСТ 33259 (тип 11).
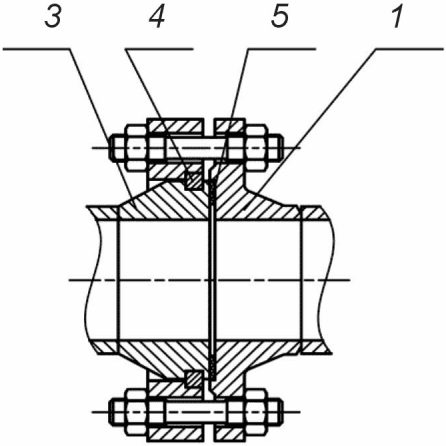
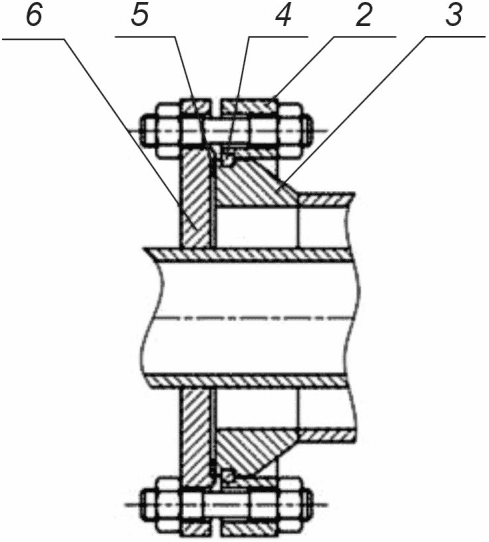
5.7.3 В теплообменных аппаратах вида ТТОР выполняют фланцевые соединения теплообменной и кожуховой труб в соответствии с рисунком 13, где в качестве крепежных изделий могут использовать шпильки или болты. Расчет на прочность фланцевых соединений выполняют в соответствии с ГОСТ 34233.4.
 |
 |
|---|---|
| а) Для теплообменной трубы | б) Для кожуховой трубы |
1 — фланец; 2 — компрессионный фланец; 3 — фланцевая втулка; 4 — разрезное кольцо; 5 — прокладка; 6 — фланец (фланцевая заглушка с отверстием)
Рисунок 13 — Соединения теплообменных и кожуховых труб
в теплообменных аппаратах вида ТТОР
5.7.4 В теплообменных аппаратах видов ТТМ, ТТРМ теплообменные трубы соединяют резьбовым соединением в соответствии с рисунком 14. Параметры шероховатости Ra поверхностей в таком соединении должны быть в соответствии со значениями, указанными на рисунке 15.
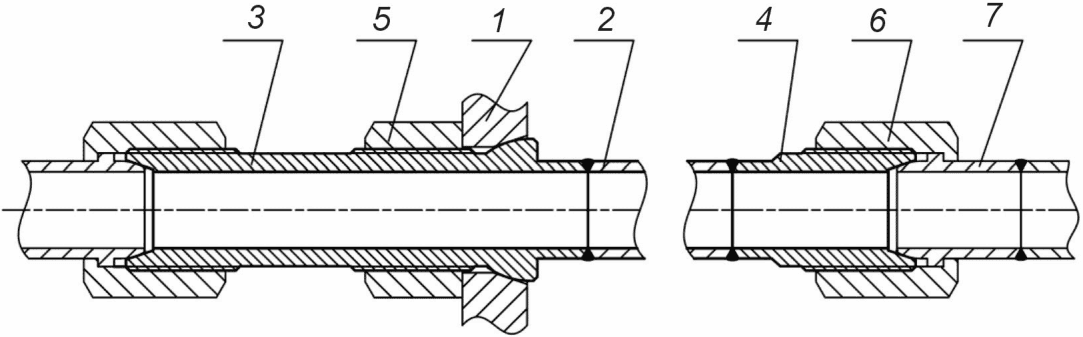
1 — трубная решетка теплообменных труб; 2 — теплообменная
труба; 3 — первый ниппель; 4 — второй ниппель; 5 — гайка
первого ниппеля; 6 — соединительная гайка; 7 — штуцер отвода
Рисунок 14 — Соединение теплообменной трубы с трубной
решеткой и отводом в теплообменных аппаратах видов ТТМ, ТТРМ
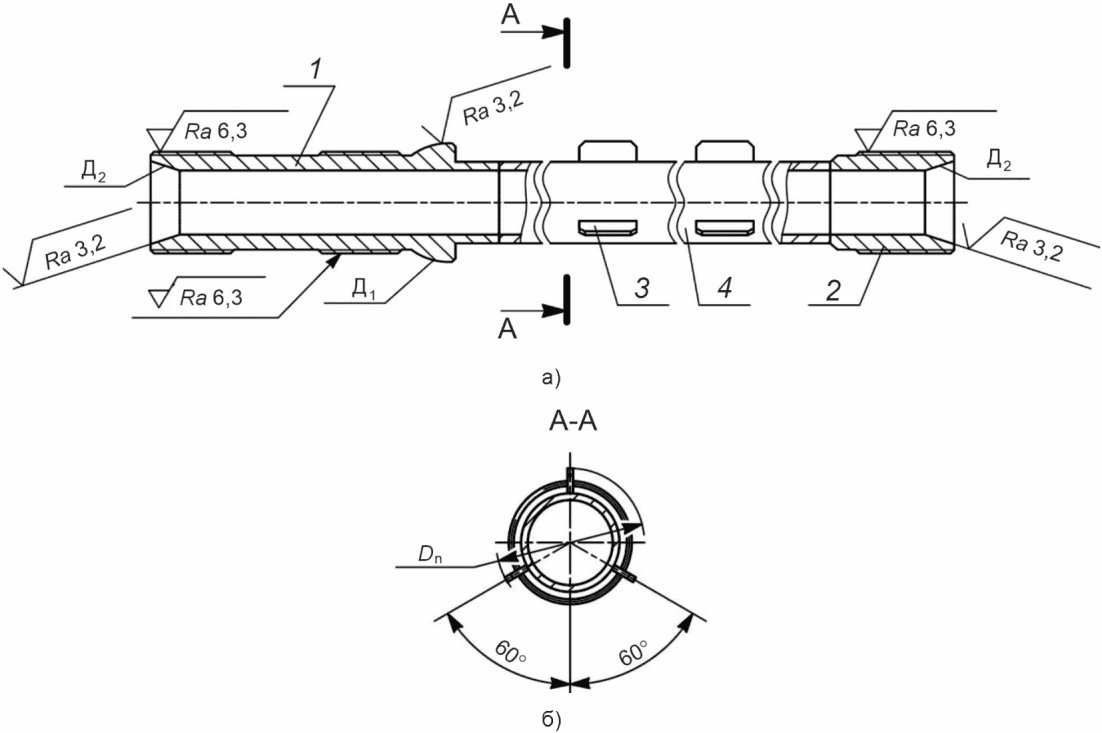
1 — первый ниппель; 2 — второй ниппель;
3 — ребра-планки (в случае гладкой теплообменной трубы);
4 — теплообменная труба; Ra — параметр шероховатости;
Д1 — уплотнительная поверхность первого ниппеля
и трубной решетки; Д2 — уплотнительная поверхность ниппелей
и штуцеров отвода; Dn — наружный диаметр теплообменной трубы
в сборе с ребрами-планками
Рисунок 15 — Параметры шероховатости поверхностей
соединительных деталей теплообменной трубы
в теплообменных аппаратах видов ТТМ, ТТРМ
5.7.5 Первый и второй ниппели, гайка первого ниппеля, соединительная гайка должны иметь метрическую резьбу по ГОСТ 24705.
5.7.6 Твердость соединительной гайки должна быть ниже твердости ниппеля не менее чем на 15 HB.
5.7.7 Фланцы, компрессионные фланцы, фланцевые втулки, ниппели и штуцеры отводов изготавливают из поковок по ГОСТ 8479 (группа IV), ГОСТ 25054 (группа IV или IVК, если рабочая среда вызывает межкристаллитную коррозию).
5.8 Требования к креплению теплообменных труб в трубных решетках теплообменных аппаратов вида ТТШМ
5.8.1 Соединения теплообменных труб с трубной решеткой должны обеспечивать:
- герметичность трубного пространства — способность соединения выдерживать давление рабочей среды без протечек;
- прочность соединения — способность соединения выдерживать осевые усилия, возникающие в процессе транспортирования, монтажа и работы теплообменного аппарата от температурных расширений теплообменных труб.
5.8.2 Крепление теплообменных труб в трубных решетках выполняют одним из следующих способов:
- развальцовкой теплообменных труб в отверстиях трубной решетки;
- сваркой теплообменных труб с трубной решеткой с последующей развальцовкой их в отверстиях трубной решетки (комбинированное соединение).
5.8.3 Комбинированные соединения теплообменных труб в трубных решетках необходимо выполнять:
а) если расчетное давление трубного и межтрубного пространств более 6,3 МПа;
б) если температура обеих рабочих сред более 200 °C;
в) если минимальный предел текучести материала теплообменных труб меньше минимального предела текучести материала трубных решеток и относительное удлинение материала теплообменных труб меньше 20%;
г) если количество циклов нагружения за весь срок эксплуатации более 1000;
5.8.4 Крепление теплообменных труб в трубных решетках следует выполнять в соответствии с ГОСТ Р 55601-2013 (разделы 6, 7).
5.8.5 Наружная поверхность концов теплообменных труб (за исключением труб из нержавеющей стали, медно-цинкового сплава) должна быть зачищена до чистого металла на длине, равной толщине трубной решетки плюс 50 мм.
5.8.6 Для комбинированных соединений развальцовку труб из стали, склонной к закаливанию (сталь марок 15Х5М, 10Х2М1 и др.), а также из стали марок 08Х22Н6Т, 08Х21Н6М2Т и в других технически обоснованных случаях необходимо выполнять на расстоянии не менее 6 мм от сварного шва развальцовочным инструментом с роликами, имеющими скругление с двух концов.
5.8.7 Контроль герметичности соединений теплообменных труб в трубных решетках следует выполнять в соответствии с ГОСТ Р 55601-2013 (раздел 11) с учетом требований ГОСТ 34347.
5.8.8 Допускается не более чем двукратная подвальцовка негерметичных развальцованных соединений, при этом при первой подвальцовке рекомендуется не менять установленное значение крутящего момента. При повторной развальцовке (при ее необходимости) допускается увеличение внутреннего диаметра трубы не более чем на 0,1 мм от первоначально выполненного соединения для теплообменных труб наружным диаметром до 28 мм и не более чем на 0,15 мм для теплообменных труб наружным диаметром свыше 28 мм, при этом допускается увеличение крутящего момента не более чем на 20%.
5.8.9 При обнаружении дефектов в U-образных теплообменных трубах при проведении гидравлических испытаний у изготовителя допускается заглушать U-образные теплообменные трубы в количестве не более 2% от поверхности теплообмена теплообменного аппарата. Заглушение большего количества теплообменных труб допускается по согласованию с заказчиком. Количество заглушенных теплообменных труб с указанием их мест на схеме расположения теплообменных труб в трубной решетке должно быть указано в паспорте теплообменного аппарата.
5.8.10 Если с учетом условий эксплуатации необходимо выполнить послесварочную термическую обработку сварных соединений теплообменных труб с трубными решетками, то развальцовку теплообменных труб в трубной решетке проводят после проведения послесварочной термической обработки.
5.9 Требования к креплению кожуховых труб в трубных решетках теплообменных аппаратов видов ТТОР, ТТМ, ТТРМ, ТТШД, ТТШМ
5.9.1 В теплообменных аппаратах видов ТТОР, ТТМ, ТТРМ крепление кожуховых труб в трубных решетках необходимо выполнять сваркой в соответствии с рисунком 16. Контроль герметичности сварного соединения кожуховой трубы с трубной решеткой следует выполнять пневматическим способом с нанесением пенообразующего состава на обратную сторону трубной решетки.
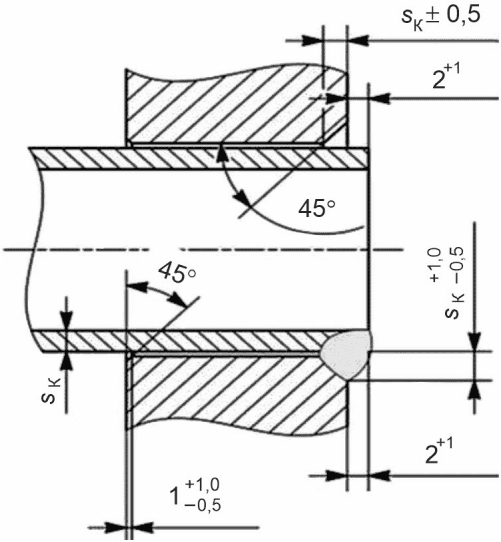
sк — толщина стенки кожуховой трубы
Рисунок 16 — Крепление кожуховой трубы в трубной решетке в теплообменных аппаратах видов ТТОР, ТТМ, ТТРМ
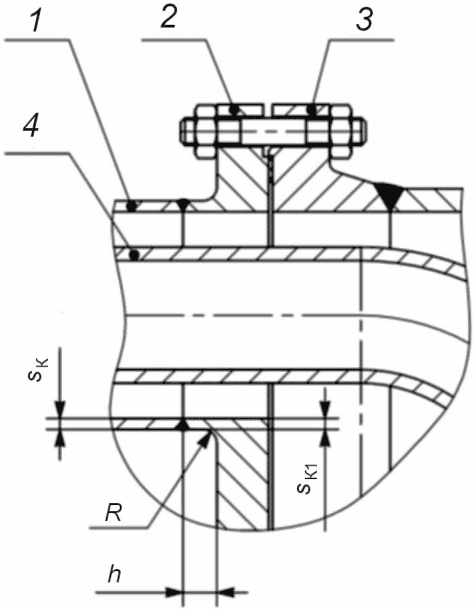
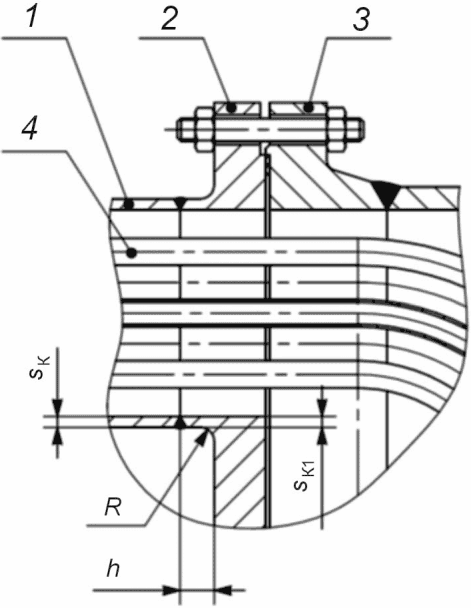
5.9.2 В теплообменных аппаратах видов ТТШД, ТТШМ крепление кожуховых труб в трубных решетках, изготовленных из поковок, необходимо выполнять сваркой в соответствии с рисунком 17. Контроль сварного соединения в соответствии с ГОСТ 34347.
 |
 |
|---|---|
| а) Для ТТШД | б) Для ТТШМ |
1 — кожуховая труба; 2 — трубная решетка кожуховых труб; 3 — поворотная камера; 4 — U-образная теплообменная труба
Рисунок 17 — Крепление кожуховой трубы в трубной решетке,
изготовленной из поковки, в теплообменных аппаратах
видов ТТШД, ТТШМ
5.9.3 Размеры соединительного выступа (см. рисунок 17) должны удовлетворять условиям:
h >= 2sк; R >= sк; sк1 >= sк, (3)
где sк — толщина стенки кожуховой трубы, мм;
h — высота соединительной части трубной решетки кожуховых труб, мм;
R — радиус соединительной части трубной решетки кожуховых труб, мм;
sк1 — толщина соединительной части трубной решетки кожуховых труб, мм.
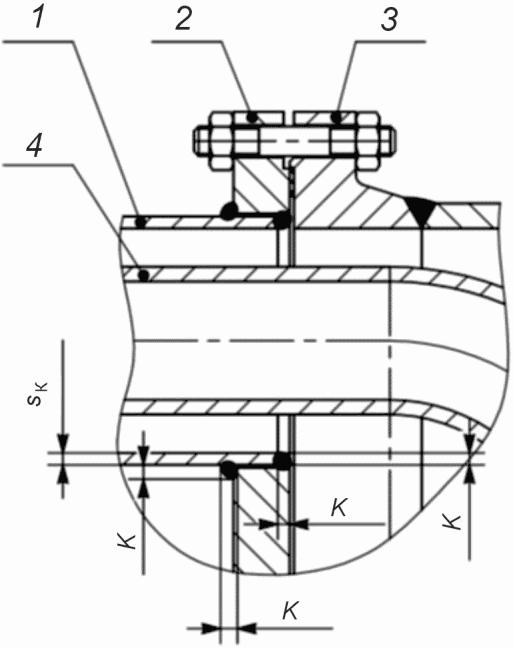
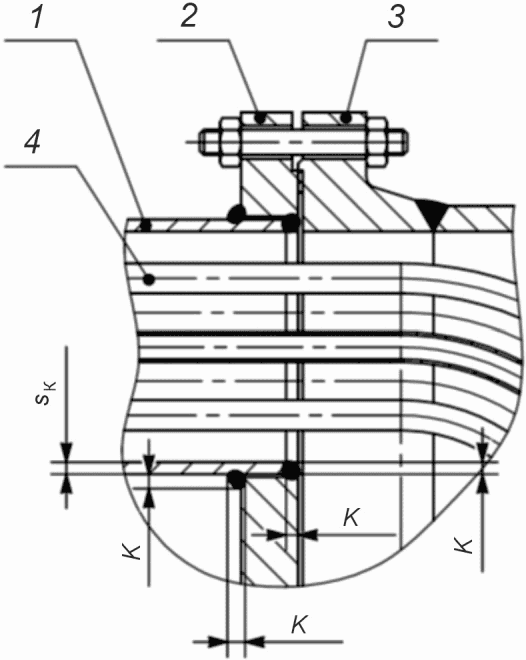
5.9.4 В теплообменных аппаратах видов ТТШД, ТТШМ крепление кожуховых труб в трубных решетках, изготовленных из листового проката, допускается выполнять в соответствии с рисунком 18 в случаях, если расчетное давление межтрубного пространства не более 1,6 МПа и (или) расчетная температура стенки трубной решетки не более 300 °C, и не допускается выполнять в соответствии с рисунком 18 в случае, если рабочая среда вызывает коррозионное растрескивание, независимо от расчетных параметров.
 |
 |
|---|---|
| а) Для ТТШД | б) Для ТТШМ |
1 — кожуховая труба; 2 — трубная решетка кожуховых труб; 3 — поворотная камера; 4 — U-образная теплообменная труба; K — катет сварного шва
Рисунок 18 — Крепление кожуховой трубы в трубной решетке, изготовленной из листового проката, в теплообменных аппаратах видов ТТШД, ТТШМ
5.10 Требования к противоударной защите трубного пучка теплообменных аппаратов вида ТТШМ
5.10.1 Для обеспечения защиты теплообменных труб трубного пучка теплообменного аппарата вида ТТШМ от воздействия потока рабочей среды на входе в межтрубное пространство необходимо применять противоударные элементы: отбойную пластину отбойные трубы, отбойные стержни, если не указано иное.
5.10.2 Противоударная защита должна отвечать следующим требованиям:
- противоударный элемент должен быть установлен таким образом, чтобы он выступал не менее чем на 25 мм за пределы отверстия штуцера в плане, если не указано иное;
- противоударный элемент должен быть соответствующим образом закреплен (например, с помощью сварки как минимум к двум распорным трубам) во избежание механических повреждений в результате вибраций;
- отбойная пластина не должна быть перфорированной;
- толщина отбойной пластины из нелегированной (углеродистой), легированной марганцевокремнистой (низколегированной) и легированной хромомолибденовой стали должна быть не менее 6 мм, если не указано иное.
5.10.3 Крепление с помощью сварки противоударного элемента к теплообменным трубам не допускается.
5.10.4 Площадь проходного сечения между кожуховой трубой и противоударным элементом должна быть не меньше проходного сечения штуцера на входе в межтрубное пространство.
5.10.5 Противоударный элемент допускается не устанавливать, если его отсутствие допускается гидравлическим расчетом.
5.10.6 Отбойные трубы следует закреплять сваркой к первой поперечной перегородке трубного пучка.
5.10.7 Типовое расположение противоударных элементов в трубном пучке представлено на рисунке 19.
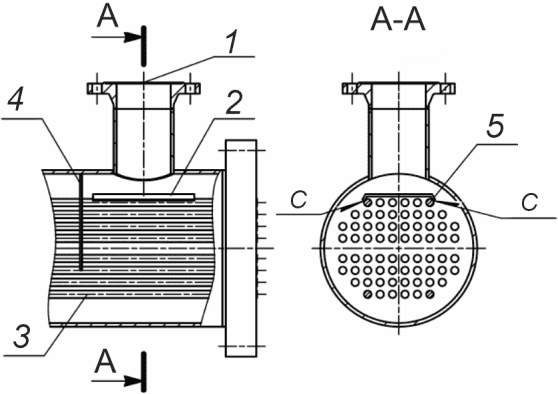 | 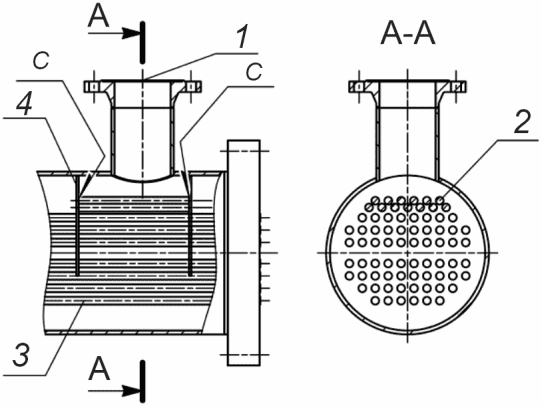 |
| а) Отбойная пластина | б) Отбойные стержни |
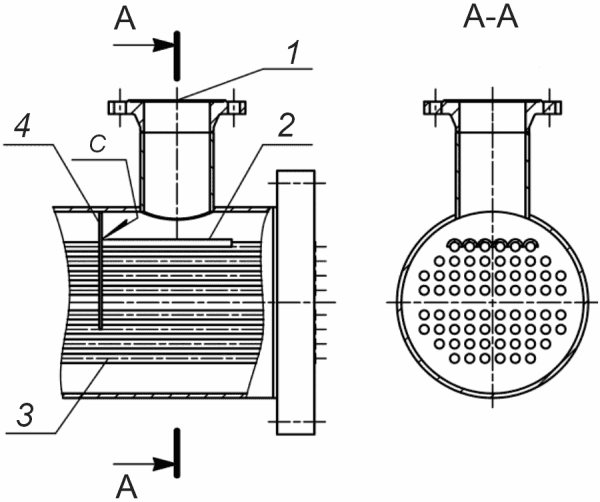 | |
| в) Отбойные трубы | |
1 — штуцер на входе в межтрубное пространство; 2 — противоударный элемент; 3 — теплообменные трубы; 4 — поперечная перегородка; 5 — дистанционная (распорная) труба
Рисунок 19 — Расположение противоударных элементов в трубном пучке
5.11 Требования к извлекаемым трубным пучкам теплообменных аппаратов вида ТТШМ
5.11.1 Для всех извлекаемых трубных пучков теплообменных аппаратов вида ТТШМ массой более 3000 кг для облегчения их установки или извлечения должны быть предусмотрены полосы скольжения, если не указано иное.
5.11.2 Если в качестве полос скольжения применяют рельсы, то они должны быть прикреплены сваркой к поперечным перегородкам и образовывать непрерывную полосу скольжения.
5.11.3 Полосы скольжения должны выступать не менее чем на 1 мм за наружный диаметр поперечных перегородок.
5.11.4 Торцы полос скольжения должны иметь округлую форму или фаску для предотвращения повреждений корпуса при установке или извлечении трубного пучка.
5.11.5 Должна быть обеспечена защита уплотнительной поверхности трубной решетки от повреждения во время установки или извлечения трубного пучка.
5.11.6 Полосы скольжения не должны быть расположены в области штуцеров.
5.11.7 Полос скольжения должно быть не менее двух.
5.11.8 Типовое расположение полос скольжения в трубном пучке представлено на рисунке 20.
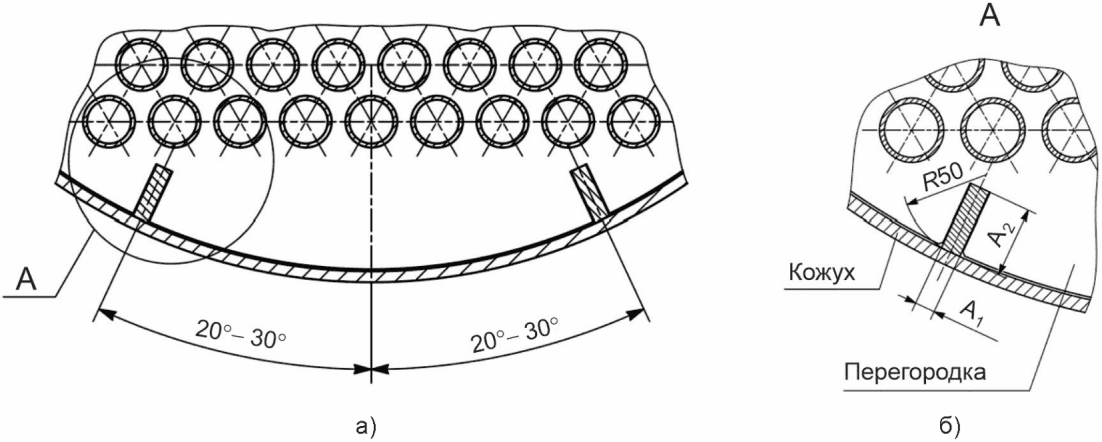
Рисунок 20 — Расположение полос скольжения в трубном пучке
5.11.9 Размеры полос скольжения должны соответствовать значениям, указанным в таблице 11.
| Размер полосы скольжения, мм | Наружный диаметр кожуховой трубы, мм | |||||
| 159 | 219 | 273 | 325 | 377 | 426 | |
| Ширина A1 | 8 | 10 | 10 | 10 | 10 | 10 |
| Высота A2 | 8 | 16 | 16 | 16 | 16 | 16 |
5.11.10 Вместо полос скольжения допускается применять другие устройства. Конструкция таких устройств не должна затруднять опорожнение аппарата при остановке и должна исключать возможность скапливания рабочей среды в них и зоне их расположения.
5.11.11 При сборке трубного пучка для установки поперечных перегородок следует применять стяжки, состоящие из круглых стержней и дистанционные (распорные) трубы.
5.11.12 Стержни закрепляют в трубной решетке с помощью резьбового соединения или сваркой с выполнением кольцевого сварного шва.
5.11.13 При резьбовом соединении стержни вворачивают в трубную решетку, а концевую поперечную перегородку закрепляют гайкой.
5.11.14 Крепление поперечных перегородок к стержням допускается сваркой без дистанционных труб.
5.11.15 Стержни, изготовленные из легированной хромомолибденовой стали или нержавеющей стали аустенитно-ферритного класса, не допускается крепить сваркой к трубной решетке и поперечным перегородкам.
5.11.16 Поперечные перегородки не допускается крепить сваркой к теплообменным трубам трубного пучка.
5.12 Требования к штуцерам
5.12.1 Штуцеры распределительных камер и кожуховых труб могут быть с резьбой (бобышки), с фланцами или в виде патрубков с разделкой кромок под сварку, аналогичной разделке кромок под сварку для фланца типа 11 ряда 1 в соответствии с ГОСТ 33259, если не указана иная разделка кромок.
5.12.2 Фланцы штуцеров — по ГОСТ 33259 (тип 11), фланцевые заглушки — по ГОСТ 34785.
5.12.3 Тип уплотнительной поверхности фланцев, материал ответных фланцев определяет изготовитель с учетом требований ГОСТ 34347, если заказчиком не указано иное.
5.12.4 Патрубки штуцеров изготавливают из труб, поковок или вальцовкой и сваркой из листового проката. Допускается изготавливать патрубки штуцеров наружным диаметром не более 160 мм и толщиной не более 40 мм из круглого сортового проката, при этом каждая заготовка должна быть подвергнута неразрушающему контролю ультразвуковым или радиографическим методом в объеме 100%. Заготовки для штуцеров должны быть в термически обработанном состоянии.
5.12.5 Толщины стенок патрубков штуцеров должны быть не менее значений, указанных в таблице 12, и быть подтверждены расчетом на прочность по ГОСТ 34233.2, ГОСТ 34233.3 с учетом прибавки для компенсации коррозии и внешних нагрузок.
Минимальные толщины стенок патрубков из нелегированной
(углеродистой), легированной марганцевокремнистой
(низколегированной), легированной хромомолибденовой стали
| Номинальный диаметр патрубка | Минимальная толщина стенки патрубка, мм |
|---|---|
| DN 25, DN 32 | 5 |
| DN 40, DN 50 | 8 |
| DN 65, DN 80 | 10 |
| DN 100, DN 125, DN 150, DN 175 | 12 |
| DN 200, DN 250 | 16 |
5.12.6 Штуцеры с резьбовыми соединениями (бобышки), в том числе штуцеры для выхода воздуха, слива рабочей среды, химической очистки, промывки, продувки и пр., не должны применяться в теплообменных аппаратах, предназначенных для работы в средах, содержащих водород, кислый или влажный сероводород.
5.13 Требования к фланцевым соединениям камер и кожуховых труб
5.13.1 В качестве аппаратных фланцев распределительной, поворотной, передней камер и кожуховой трубы применяют фланцы по ГОСТ 33259 (тип 11) при номинальном диаметре до DN 400, по ГОСТ 28759.3 или ГОСТ 28759.4 при номинальном диаметре свыше DN 400.
5.13.2 Тип уплотнительной поверхности фланцев определяет изготовитель, если заказчиком не указано иное.
5.13.3 Фланцы распределительной, поворотной, передней камер и кожуховой трубы изготавливают из поковок по ГОСТ 8479 (группа IV), ГОСТ 25054 (группа IV или IVК, если рабочая среда вызывает межкристаллитную коррозию).
5.14 Требования к прокладкам и крепежным изделиям фланцевых соединений
5.14.1 Прокладки для фланцев по ГОСТ 28759.3 или ГОСТ 28759.4 должны быть по ГОСТ 28759.6 — ГОСТ 28759.11, для фланцев по ГОСТ 33259 - по ГОСТ 15180, ГОСТ 34655, ГОСТ Р 52376. Тип и материал прокладок выбирают с учетом параметров эксплуатации.
5.14.2 Для фланцевых соединений камер, кожуховых труб и штуцеров при номинальном давлении 6,3 МПа и более (PN 63 и более) прокладки должны быть стальными овального или восьмиугольного сечения по ГОСТ 28759.8 и (или) ГОСТ 34655.
Металлические прокладки овального или восьмиугольного сечения должны быть бесшовными.
Допускается применять прокладки, выполненные не более чем с двумя сварными швами, при этом сварные швы должны быть подвергнуты неразрушающему контролю ультразвуковым или радиографическим методом. Разность между твердостью металла шва и зоны термического влияния и твердостью основного металла должна быть не более 20 HB.
Металлические прокладки овального или восьмиугольного сечения должны быть мягче уплотнительной поверхности фланца не менее чем на 20 HB.
5.14.3 Материал прокладок с металлической оболочкой, прокладок на металлическом зубчатом основании, металлических прокладок овального или восьмиугольного сечения должен обладать коррозионной стойкостью, равной коррозионной стойкости материала фланца со стороны уплотнительной поверхности.
5.14.4 Материал для изготовления прокладок, предназначенных для работы в средах, вызывающих межкристаллитную коррозию, необходимо заказывать с проведением испытаний на стойкость против межкристаллитной коррозии.
5.14.5 Спирально-навитые прокладки, если их применяют, должны быть с ограничительными кольцами для предотвращения излишнего их сжатия и коробления. Ограничительные кольца спирально-навитых прокладок должны быть изготовлены из нержавеющей стали аустенитного класса, если не указано иное. Если детали теплообменного аппарата изготовлены из сплава, то металлическая лента ограничительного кольца спирально-навитых прокладок для соединений этих деталей должна быть изготовлена из того же сплава.
5.14.6 Крепежные изделия применяют по ГОСТ Р 71796.
5.14.7 Длина шпильки (болта) фланцевого соединения должна обеспечивать превышение резьбовой части шпильки (болта) над гайкой не менее чем на 1,5 шага резьбы.
5.14.8 Для стали одного структурного класса твердость гайки должна быть ниже твердости шпильки (болта) не менее чем на 15 HB.
5.15 Требования к опорам
5.15.1 Теплообменный аппарат располагают на опорах. Материал опор выбирают с учетом температуры наружного воздуха наиболее холодных суток района установки теплообменного аппарата с обеспеченностью 0,92. Температуру наружного воздуха наиболее холодных суток района определяют по СП 131.13330 и СП 16.13330.
5.15.2 Опоры теплообменного аппарата должны быть установлены относительно его центра масс на расстоянии, исключающем опрокидывание.
5.15.3 Конструкции и размеры опор теплообменных аппаратов, расположение отверстий в опорах под фундаментные болты должны быть в соответствии с рисунками 21 - 25, таблицами 13 - 15.
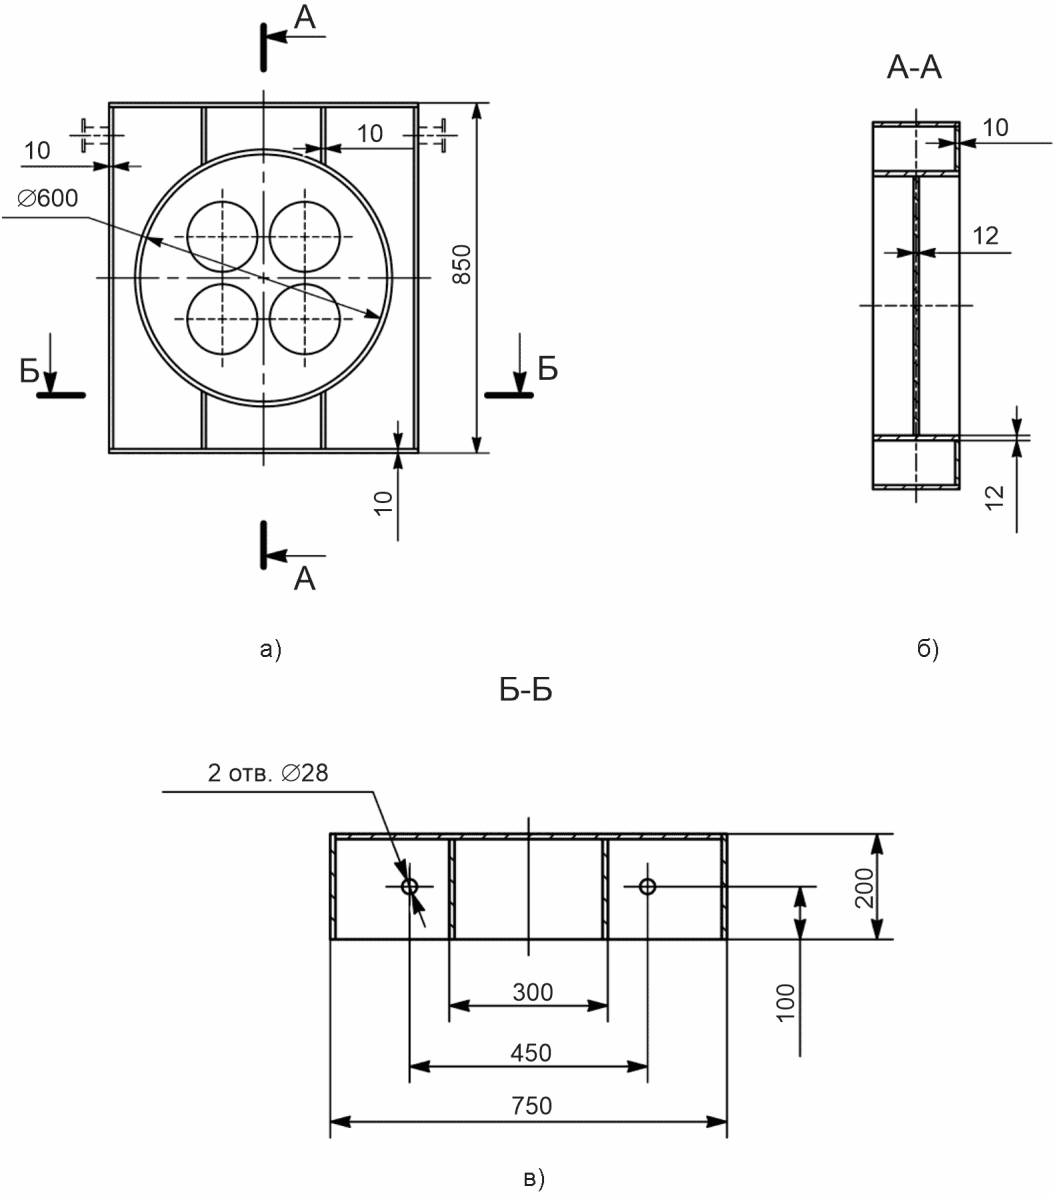
Рисунок 21 — Опоры теплообменного аппарата вида ТТОР
с внутренним диаметром поворотной камеры 600 мм
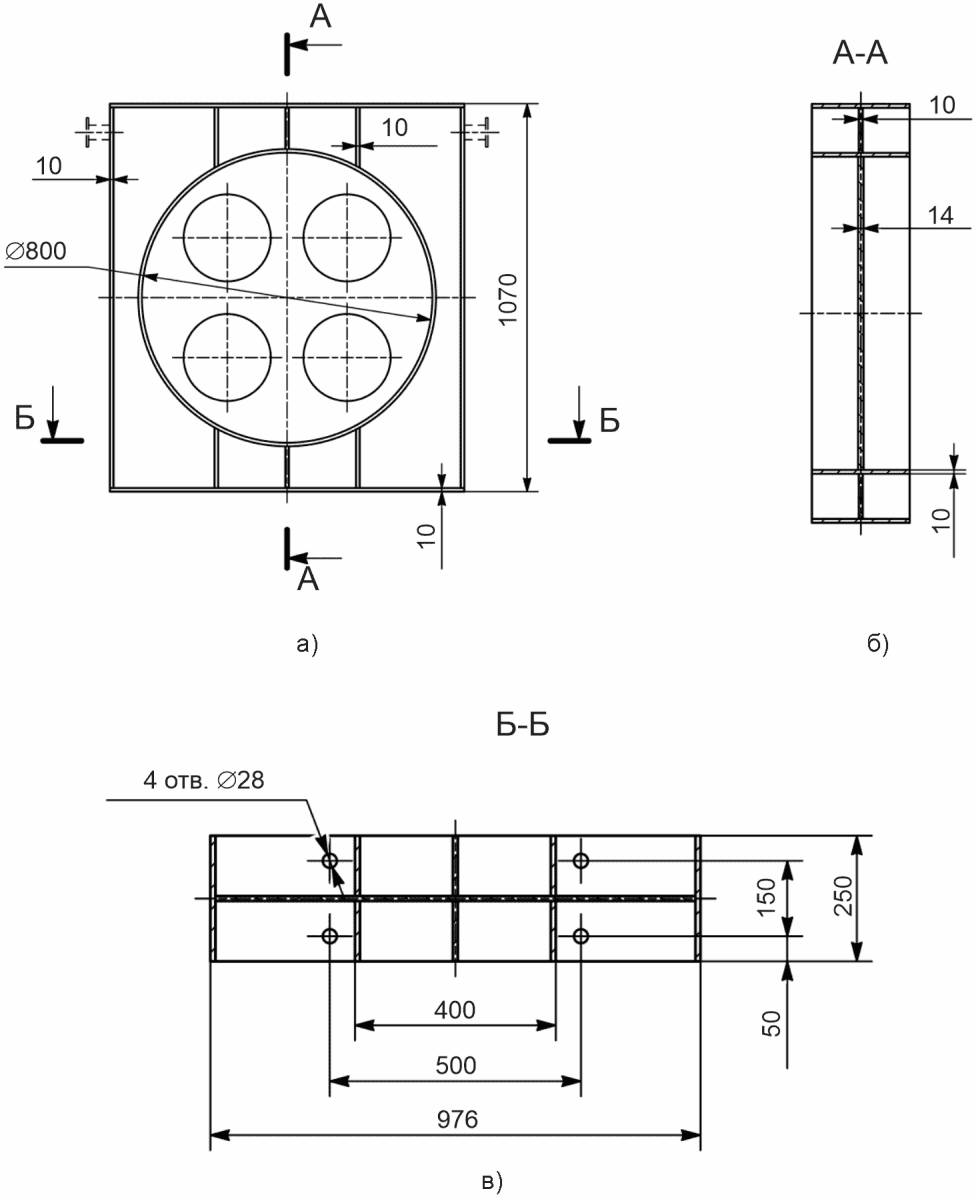
Рисунок 22 — Опоры теплообменного аппарата вида ТТОР с внутренним диаметром поворотной камеры 800 мм
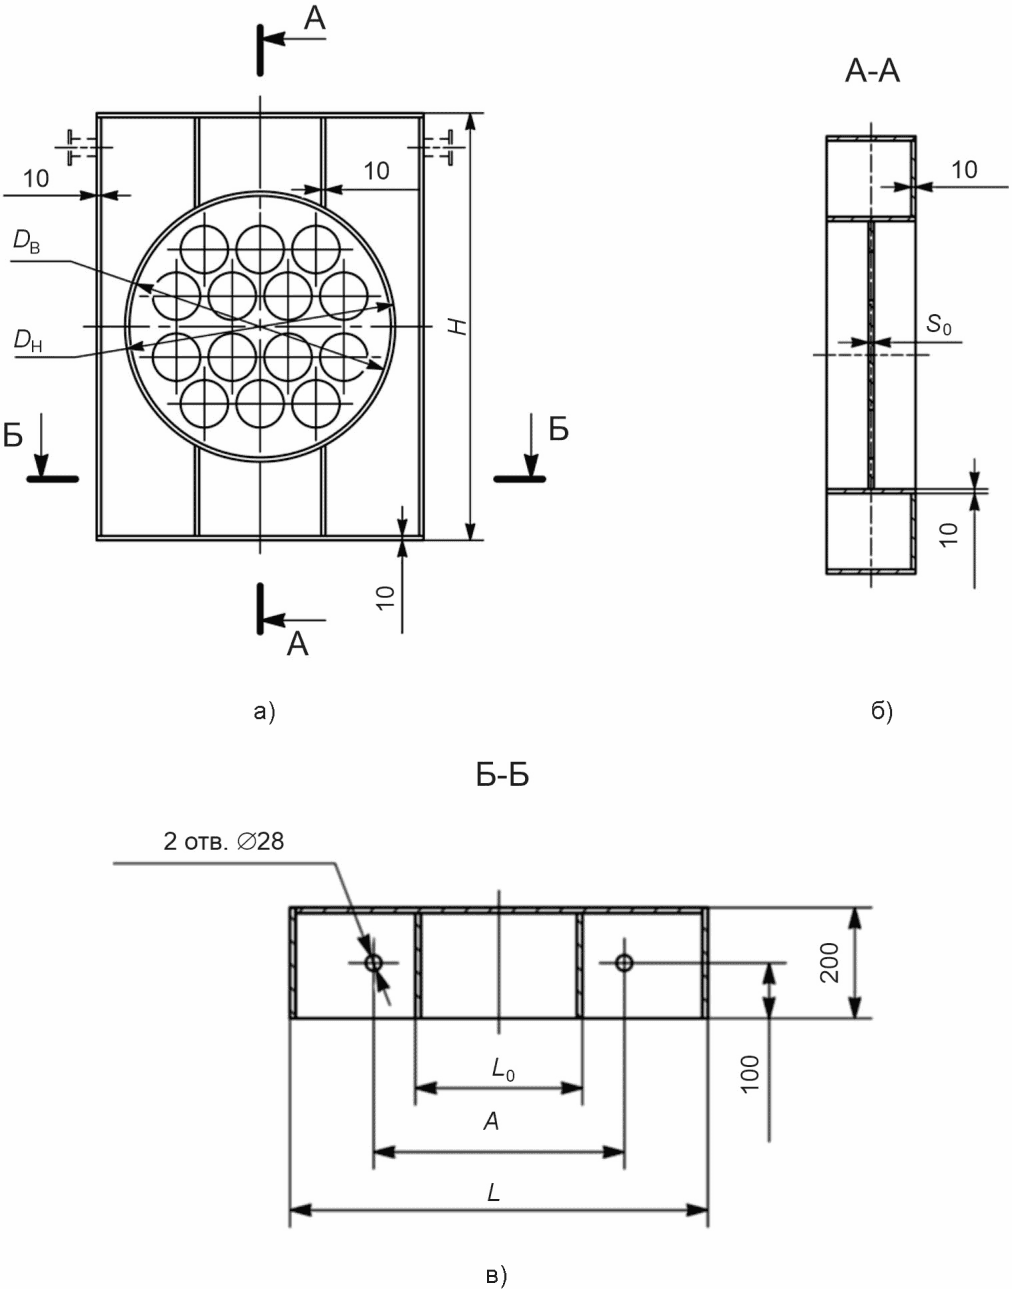
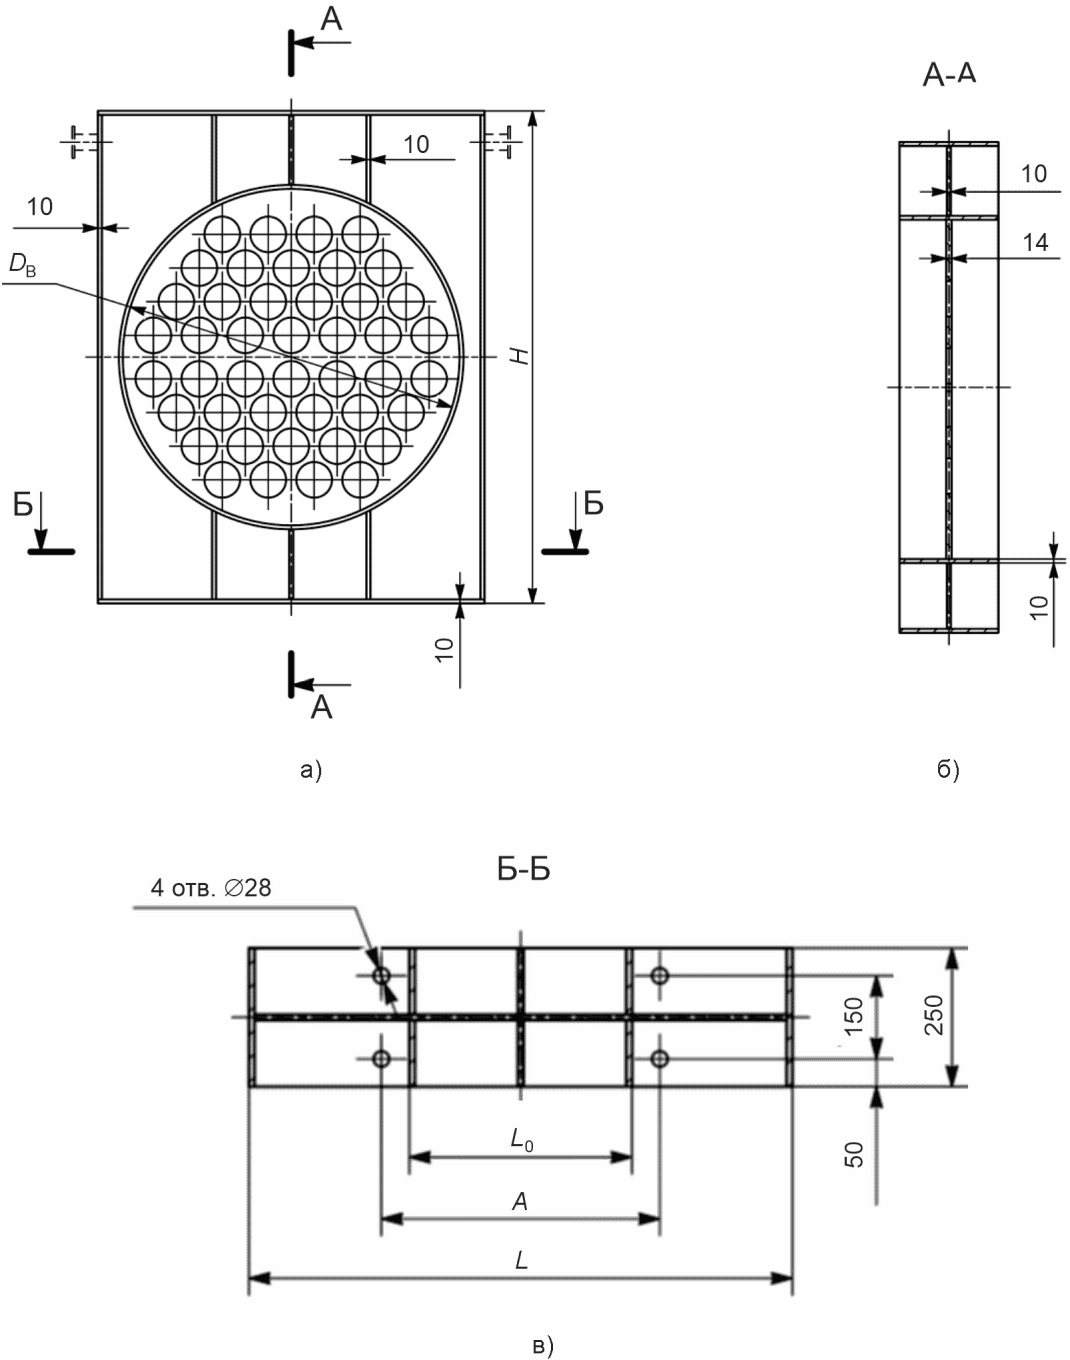
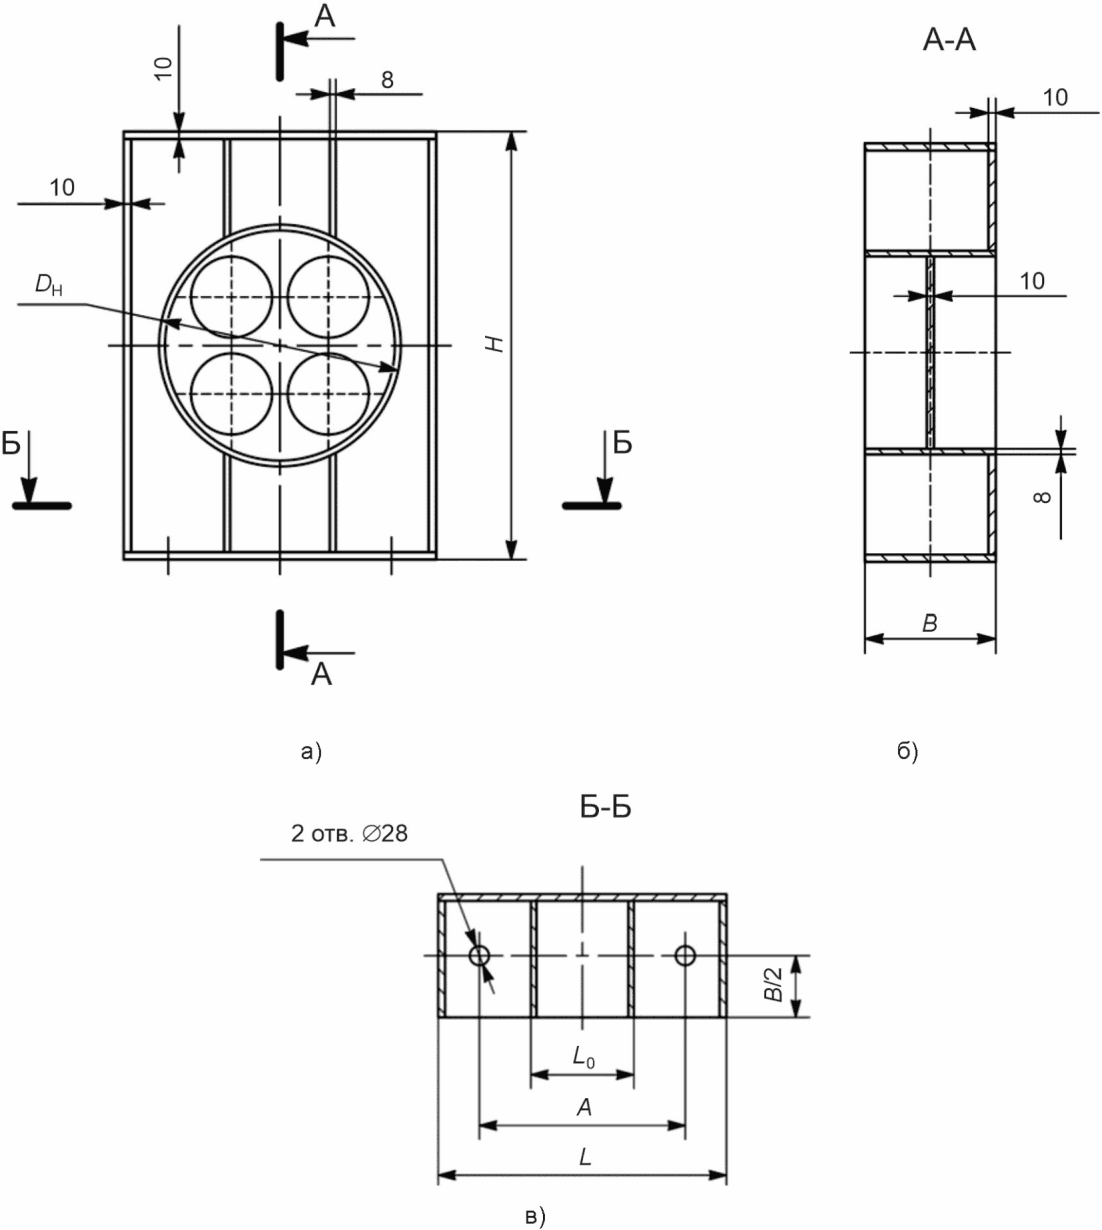
Рисунок 25 — Опоры теплообменного аппарата вида ТТРМ
Размеры опор теплообменных аппаратов видов ТТМ5, ТТМ7, ТТМ12
| Диаметр обечайки опоры | H | L | L0 | A | S0 | |
| внутренний Dв | наружный Dн | |||||
| - | 426 | 696 | 536 | 150 | 330 | 10 |
| - | 480 | 770 | 600 | |||
| 500 | - | 650 | 250 | 380 | 12 | |
| 600 | - | 980 | 750 | 300 | 450 | |
Размеры опор теплообменных аппаратов видов ТТМ12, ТТМ22, ТТМ31
| Внутренний диаметр обечайки опоры Dв | H | L | L0 | A |
|---|---|---|---|---|
| 800 | 1244 | 976 | 400 | 500 |
| 1000 | 1440 | 1180 | 500 | 650 |
Размеры опор теплообменного аппарата вида ТТРМ
| Наружный диаметр обечайки опоры Dн | H | B | L | L0 | A |
| 219 | 370 | 150 | 260 | 50 | 150 |
| 273 | 475 | 310 | 75 | 200 | |
| 325 | 575 | 180 | 420 | 150 | 300 |
5.15.4 После сборки теплообменного аппарата опоры необходимо закрепить на период транспортирования и хранения. После установки теплообменного аппарата в проектное положение необходимо демонтировать транспортировочные крепления.
5.15.5 При извлечении трубного пучка из кожуховых труб теплообменных аппаратов видов ТТШД, ТТШМ необходимо принимать меры для предотвращения сдвига кожуховых труб относительно опор.
5.16 Требования к строповым устройствам
5.16.1 В конструкции теплообменного аппарата должны быть предусмотрены строповые устройства по ГОСТ 13716, которые должны быть рассчитаны на подъем удвоенной массы поднимаемого груза.
5.16.2 Строповые устройства должны быть расположены таким образом, чтобы обеспечить устойчивое положение при подъеме теплообменного аппарата или его сборочной единицы, подъем без повреждений, без защемления трубного пучка, а также безопасное проведение погрузочно-разгрузочных и монтажных работ.
5.16.3 Схема строповки должна быть включена в комплект сопроводительных документов, если она не включена в руководство по эксплуатации.
5.17 Предельные отклонения размеров и поверхностей при сборке
5.17.1 Предельные отклонения размеров должны обеспечивать стыкуемость деталей и сборочных единиц теплообменного аппарата. Идентичные части теплообменного аппарата должны быть взаимозаменяемыми.
5.17.2 Отклонения габаритных и присоединительных размеров теплообменного аппарата и его деталей, сборочных единиц от номинальных размеров не должны превышать значений предельных отклонений, указанных на рисунке 26, при этом допуск Л должен быть равен 5 мм, если длина труб не более 3000 мм, и 10 мм, если длина труб 3000 мм и более.
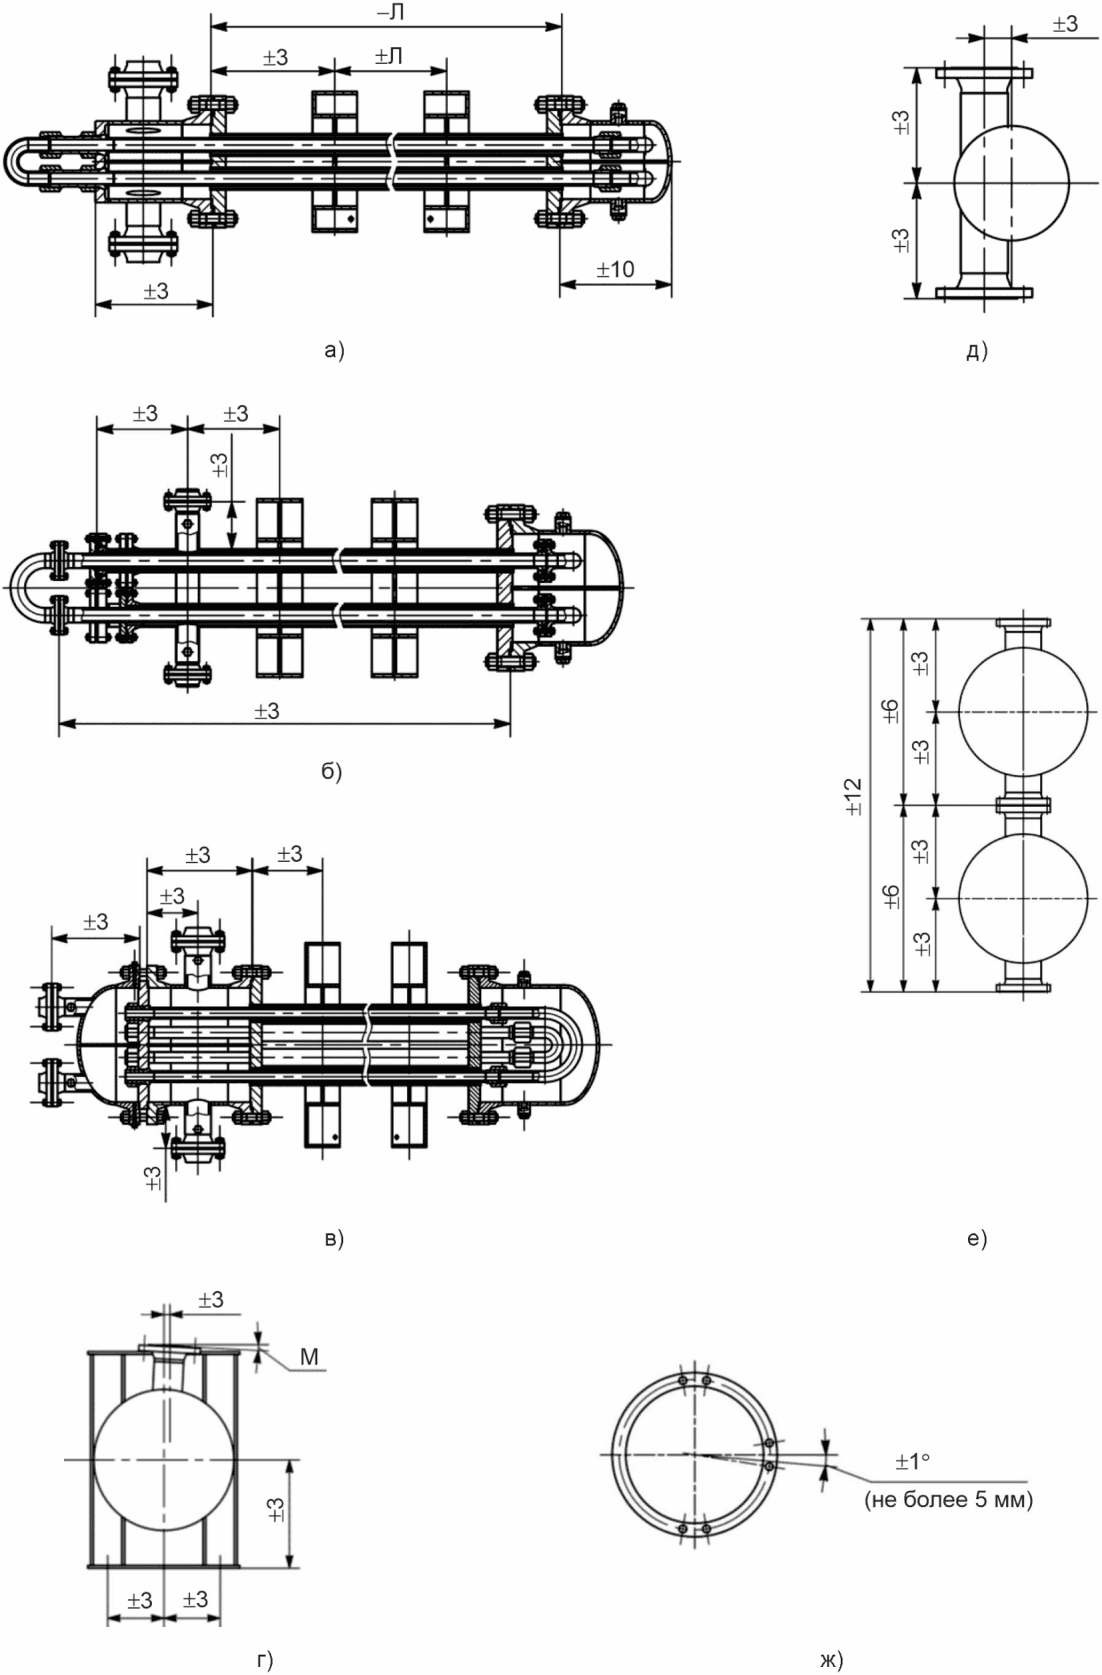
Рисунок 26 — Предельные отклонения габаритных и присоединительных размеров
5.17.3 Максимально допустимая разность между внутренним диаметром кожуховой трубы и наружным диаметром поперечных перегородок должна соответствовать значению, рассчитанному с учетом предельных отклонений внутреннего диаметра кожуховой трубы и наружного диаметра поперечных перегородок.
5.17.4 Отклонение от перпендикулярности уплотнительной поверхности фланца штуцера относительно оси аппарата М, как показано на рисунке 26 г), не должно превышать значений, приведенных в таблице 16.
Отклонение от перпендикулярности уплотнительной поверхности фланца штуцера относительно оси аппарата
| Номинальный диаметр штуцера DN | 80 — 125 | 150 — 250 |
|---|---|---|
| Отклонение от перпендикулярности уплотнительной поверхности фланца штуцера относительно оси аппарата М, мм | 2 | 3 |
5.17.5 Отклонение от перпендикулярности торца фланца штуцера следует измерять и оценивать качество уплотнительных поверхности после приварки фланца и проведения послесварочной термической обработки, если она проводилась.
5.17.6 Для теплообменных аппаратов видов ТТОР, ТТШД, ТТШМ предельное отклонение наружного диаметра разрезного кольца должно соответствовать допуску h11 по ГОСТ 25347 и быть обеспечено для обработанного разрезного кольца до разрезки на два полукольца.
5.17.7 Предельные отклонения уплотнительных поверхностей фланцевых соединений должны соответствовать с учетом исполнения уплотнительной поверхности значениям, указанным в ГОСТ 33259 при номинальном диаметре до DN 400, в ГОСТ 28759.3 или ГОСТ 28759.4 при номинальном диаметре свыше DN 400.
5.17.8 Поле допуска резьбы первого и второго ниппелей не более 8g по ГОСТ 16093. Поле допуска гайки первого ниппеля и соединительной гайки не более 8H по ГОСТ 16093. Допуски остальных размеров — h14, \pm \frac{IT14}{2} по ГОСТ 25347.
5.17.9 Оси резьбовых отверстий деталей внутренних устройств должны быть перпендикулярны к опорным поверхностям. Допуск перпендикулярности должен быть в пределах степени точности 15 по ГОСТ 24643, если в конструкторских документах не указано иное.
5.17.10 Для теплообменных аппаратов вида ТТШМ отклонение шага расположения отверстий в трубных решетках и поперечных перегородках не должно превышать +/- 0,5 мм, отклонение любой суммы шагов расположения отверстий не должно превышать +/- 1,0 мм.
5.17.11 Несовпадение плоскостей под прокладку межходовой перегородки распределительной камеры и фланца камеры, а также несовпадение плоскостей под прокладку в пазе и кольцевой уплотнительной поверхности в трубной решетке не должно превышать 0,3 мм.
5.17.12 Проточка под межходовую перегородку в трубной решетке, как показано на рисунке 27, должна иметь ширину Sв, равную значению S_{n}\prime плюс 4 мм. Предельные отклонения толщин межходовой перегородки Sn и S_{n}\prime , ширина проточки в трубной решетке Sв должны быть +/- 0,8 мм.
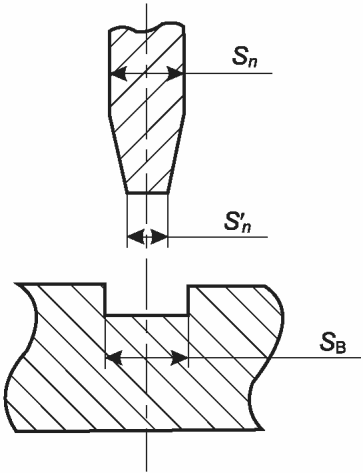
Рисунок 27 — Соединение межходовой перегородки и трубной решетки
5.17.13 Для теплообменных аппаратов, соединяемых в блоки, отклонение от параллельности между сопрягаемыми фланцами штуцеров, измеренное по любому диаметру, не должно превышать 0,8 мм. Зазор между сопрягаемыми фланцами штуцеров не должен превышать 3,0 мм после установки прокладки.
5.17.14 Отклонение от плоскостности контактных поверхностей прокладок не должно превышать 0,8 мм.
5.17.15 Теплообменные аппараты, соединяемые в блок на месте монтажа, и негабаритные теплообменные аппараты, транспортируемые частями, должны пройти контрольную сборку у изготовителя.
5.18 Требования к изготовлению
5.18.1 Сварку теплообменного аппарата, его деталей и сборочных единиц, послесварочную термическую обработку необходимо проводить в соответствии с ГОСТ 34347 и с учетом ГОСТ Р 71986.
5.18.2 Сварные швы теплообменного аппарата допускается выполнять любым сварочным процессом, за исключением газовой сварки.
5.18.3 Все продольные и кольцевые сварные швы кожуховых труб, в том числе сварные швы приварки штуцеров должны быть зачищены изнутри вровень с внутренней поверхностью и обеспечивать возможность установки или извлечения внутренней теплообменной трубы для теплообменных аппаратов видов ТТОР, ТТМ, ТТРМ или трубного пучка для теплообменных аппаратов видов ТТШД, ТТШМ.
5.18.4 Послесварочную термическую обработку необходимо проводить после окончания всех сварочных работ и работ по устранению дефектов.
5.18.5 Если для деталей или сборочных единиц теплообменного аппарата выполняют наплавку, то ее толщину учитывают как прибавку для компенсации коррозии, но не учитывают в расчетах на прочность.
5.18.6 Толщина наплавки трубной решетки со стороны трубного пространства должна быть не менее 10 мм, если крепление теплообменных труб в трубной решетке выполняют только развальцовкой, и не менее 5 мм, если — сваркой и развальцовкой.
5.18.7 Толщина наплавки трубной решетки со стороны межтрубного пространства должна быть не менее 10 мм.
5.18.8 Наплавка должна иметь достаточную толщину для обеспечения заданного химического состава на глубину не менее 1,5 мм.
5.18.9 Отслоения наплавленного слоя общей площадью более 5% от площади поверхности трубной решетки, раковины глубиной более 1 мм не допускаются.
5.18.10 Фланцы кожуховых труб и штуцеров из двухслойной стали необходимо изготавливать из стали основного слоя двухслойной стали или из стали типичной марки с выполнением наплавки на уплотнительной и внутренней поверхности фланца для защиты от коррозии.
5.18.11 Патрубки штуцеров из двухслойной стали необходимо изготавливать с коррозионно-стойкой наплавкой на внутренней поверхности, гильзование не допускается. Толщина наплавленного слоя после механической обработки должна быть не менее 3 мм, при наличии требований по стойкости против межкристаллитной коррозии — не менее 6 мм и должна быть указана в конструкторских документах.
5.18.12 Внутренняя поверхность кожуховых труб, камер и штуцеров до сборки должна быть очищена от отслаивающейся окалины и прочих загрязнений.
5.18.13 Гайки болтов должны быть расположены с одной стороны фланцевого соединения.
5.18.14 Крепежные изделия во фланцевых соединениях следует устанавливать с применением смазочного материала для резьбы, который соответствует рабочей температуре и материалу крепежных изделий.
5.18.15 Крепежные изделия во фланцевых соединениях необходимо затягивать равномерно, причем последовательно следует закреплять гайки на шпильках, расположенных попарно под углом 180°.
5.19 Комплектность
5.19.1 В комплект поставки теплообменного аппарата должны входить:
а) теплообменный аппарат в полной заводской готовности либо отдельно поставляемые и соединяемые в блок теплообменные аппараты в полной заводской готовности согласно заказу, в том числе с ответными фланцами, прокладками, крепежными изделиями;
в) сопроводительные документы.
5.19.2 В комплект поставки запасных частей должны входить (если иное не указано в заказе):
а) прокладки в количестве 2 шт. для каждого фланцевого соединения штуцеров и 1 шт. для каждого фланцевого соединения аппаратных фланцев;
б) крепежные изделия для фланцевых соединений — 5% от общего количества, но не менее 2 шт. каждого вида и размера;
в) средства измерений для контроля избыточного давления азота или иного инертного газа (в случае консервации азотом или иным инертным газом).
5.19.3 По требованию заказчика в комплект поставки могут быть включены:
а) ключ для подтяжки гайки первого ниппеля, соединительной гайки (для теплообменных аппаратов видов ТТМ, ТТРМ);
б) испытательное кольцо и прокладка для гидравлического испытания со стороны распределительной камеры (для теплообменного аппарата вида ТТМ) — один комплект;
в) испытательные кольца и прокладки для гидравлического испытания со стороны передних камер (для теплообменных аппаратов вида ТТШД, ТТШМ) — два комплекта.
5.19.4 В комплект поставки входят один комплект запасных частей и один экземпляр документов. По согласованию изготовителя с заказчиком может быть поставлено другое количество запасных частей или экземпляров документов.
5.19.5 В комплект сопроводительных документов должны входить:
а) паспорт теплообменного аппарата (блока теплообменных аппаратов);
б) сборочный чертеж теплообменного аппарата (блока теплообменных аппаратов), в том числе чертежи следующих сборочных единиц:
1) теплообменной трубы в сборе с фланцевой втулкой и фланцем теплообменной трубы для теплообменного аппарата вида ТТОР;
2) теплообменной трубы в сборе с ниппелями, штуцерами отводов, гайками для теплообменных аппаратов видов ТТМ, ТТРМ;
3) U-образной теплообменной трубы в сборе с фланцами для теплообменного аппарата вида ТТШД;
4) трубного пучка с U-образными теплообменными трубами для теплообменного аппарата вида ТТШМ;
г) карта контроля сварных соединений;
д) свидетельство о консервации теплообменного аппарата (блока теплообменных аппаратов);
е) руководство по эксплуатации теплообменного аппарата (блока теплообменных аппаратов);
ж) инструкция по монтажу теплообменного аппарата (блока теплообменных аппаратов), в том числе схема монтажа, схема строповки (если инструкция не включена в руководство по эксплуатации);
к) документы, подтверждающие поверку средств измерений, установленных на теплообменном аппарате (паспорта средств измерений с их заводскими или идентификационными номерами, свидетельства о поверке и др.);
л) копия(и) документа(ов) о соответствии теплообменного аппарата (блока теплообменных аппаратов) требованиям технического(их) регламента(ов) Таможенного союза (в случае его (их) распространения на теплообменный аппарат или блок теплообменных аппаратов);
м) упаковочные листы на каждое грузовое место.
5.19.6 В комплект поставки отдельно поставляемой сборочной единицы теплообменного аппарата (трубного пучка, распределительных и поворотных камер) должны входить:
а) сборочная единица в полной заводской готовности с временными прокладками, предусмотренными документами изготовителя;
б) сопроводительные документы.
5.19.7 В комплект сопроводительных документов отдельно поставляемой сборочной единицы теплообменного аппарата должны входить:
б) сборочный чертеж сборочной единицы;
в) расчет на прочность сборочной единицы;
г) карта контроля сварных соединений сборочной единицы;
д) копии сертификатов качества на примененные материалы;
е) свидетельство о консервации сборочной единицы;
ж) инструкция по монтажу, в том числе схема монтажа, схема строповки;
к) упаковочные листы на каждое грузовое место.
5.19.8 Паспорт теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы оформляет изготовитель в соответствии с ГОСТ 34347-2017 (приложение Т). Паспорт отдельно поставляемой сборочной единицы разрабатывает и оформляет изготовитель сборочной единицы по форме паспорта теплообменного аппарата с включением в него сведений, относящихся непосредственно к отдельно поставляемой сборочной единице. Паспорт теплообменного аппарата (блока теплообменных аппаратов) должен включать паспорта отдельно поставленных сборочных единиц, входящих в теплообменный аппарат (блок теплообменных аппаратов), если они были оформлены отдельно или были заменены.
5.19.9 Свидетельство о консервации должно включать дату консервации, обозначение варианта временной защиты и варианта внутренней упаковки в соответствии с ГОСТ 9.014, наименование и (или) обозначение средства временной защиты, условия хранения, срок защиты без переконсервации в годах, способы расконсервации, должность, фамилию и инициалы, подпись лица, выполнившего консервацию.
5.19.10 Руководство по эксплуатации и инструкцию по монтажу оформляет изготовитель с учетом ГОСТ Р 2.601. Руководство по эксплуатации теплообменного аппарата (блока теплообменных аппаратов), изготовленного(ых) из любой стали, кроме нержавеющей стали аустенитного класса, должно включать регламент проведения пуска, остановки и испытания на герметичность при отрицательной температуре окружающего воздуха, оформленный в соответствии с ГОСТ 34347-2017 (приложение М), за исключением случая, когда теплообменный аппарат (блок теплообменных аппаратов) предназначен для эксплуатации в помещении, в котором в любое время года обеспечивается температура окружающего воздуха не ниже 0 °C, о чем должно быть указано в руководстве по эксплуатации.
5.20 Маркировка
5.20.1 Теплообменный аппарат, его детали и сборочные единицы, комплектующие изделия должны иметь четкую маркировку, позволяющую их идентифицировать в течение всего срока службы.
5.20.2 Места нанесения маркировки должны быть указаны в конструкторских документах на теплообменный аппарат.
5.20.3 Маркировку теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы выполняют на табличке.
5.20.4 Табличка должна соответствовать ГОСТ 12969, ГОСТ 12971.
5.20.5 Табличка теплообменного аппарата должна быть выполнена из нержавеющей стали аустенитного класса, расположена на наружной поверхности теплообменного аппарата таким образом, чтобы она была видна после установки тепловой изоляции (при наличии).
5.20.6 Табличка должна быть закреплена способами, обеспечивающими ее сохранность в течение всего срока службы. Табличку, как правило, закрепляют с помощью сварки на подкладном листе, скобе, планках или кронштейне. Способ крепления таблички выбирает изготовитель.
5.20.7 На табличке теплообменного аппарата должны быть нанесены:
а) наименование изготовителя и его товарный знак (при наличии);
б) наименование и условное обозначение теплообменного аппарата;
в) заводской номер теплообменного аппарата;
г) расчетное давление для трубного и межтрубного пространств, МПа;
д) пробное давление для трубного и межтрубного пространств, МПа;
е) расчетная температура стенки для трубного и межтрубного пространств, °C;
ж) минимальная допустимая температура стенки теплообменного аппарата, находящегося под расчетным давлением, °C;
и) наименования материалов деталей и сборочных единиц, предназначенных для работы под давлением;
к) вместимость для трубного и межтрубного пространств, м3;
л) масса пустого теплообменного аппарата, кг;
5.20.8 На табличке отдельно поставляемой сборочной единицы должны быть нанесены:
а) наименование изготовителя и его товарный знак (при наличии);
б) наименование и обозначение отдельно поставляемой сборочной единицы;
в) заводской номер отдельно поставляемой сборочной единицы;
е) расчетная температура стенки, °C;
ж) минимальная допустимая температура стенки теплообменного аппарата, находящегося под расчетным давлением, °C;
и) наименования материалов деталей, предназначенных для работы под давлением;
к) масса отдельно поставляемой сборочной единицы, кг;
5.20.9 На табличке допускается указывать дополнительную информацию по требованию заказчика или усмотрению изготовителя.
5.20.10 На наружную поверхность стенки теплообменного аппарата, рядом с табличкой, должна быть нанесена следующая маркировка:
а) наименование изготовителя и его товарный знак (при наличии);
б) заводской номер теплообменного аппарата;
5.20.11 На наружную поверхность фланцев кожуховой трубы, распределительной, передней и поворотной камер, трубных решеток, штуцеров, патрубков штуцеров, испытательных колец наносят обозначение марки стали.
5.20.12 Маркировку по 5.20.10 и 5.20.11 наносят гравированием или несмываемой краской при толщине стенки менее 4 мм, клеймением или несмываемой краской при толщине стенки 4 мм и более, заключают в рамку, выполненную атмосферостойкой контрастной краской. Знаки маркировки должны быть четкими и различимыми без применения оптических и иных увеличительных средств. Глубина маркировки клеймением или гравированием должна быть от 0,2 до 0,3 мм.
5.20.13 После прохождения приемо-сдаточных испытаний на наружную поверхность стенки теплообменного аппарата, рядом с табличкой, должно быть нанесено клеймо, удостоверяющее качество теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы, на ярлык упаковки и в паспорте должен быть проставлен штамп, удостоверяющий качество теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы.
5.20.14 На теплообменный аппарат и его сборочные единицы необходимо наносить следующую монтажную маркировку:
а) метки, фиксирующие в плане главные оси теплообменного аппарата, для выверки его проектного положения на фундаменте;
б) метки для обеспечения правильной сборки теплообменного аппарата на следующие сборочные единицы:
1) трубную решетку кожуховых труб и фланец распределительной камеры (для теплообменных аппаратов видов ТТМ, ТТРМ);
2) трубную решетку теплообменных труб и фланцы распределительных камер (для теплообменного аппарата вида ТТМ);
3) трубную решетку кожуховых труб и фланец поворотной камеры;
в) несмываемой красной краской метки, указывающие места расположения строповых устройств, и контрастной краской места крепления строп;
г) знак, указывающий положение центра масс, при этом когда координаты центра масс изделия и груза, отправляемого без упаковки в тару, совпадают, то знак, определяющий координаты центра масс, наносят один раз с двух сторон, а когда не совпадают, то наносят дважды с двух сторон; на знак, определяющий координаты центра масс, дополнительно наносят надпись: «Ц.М.»;
д) несмываемой краской метки, указывающие диаметр отверстий под регулировочные винты вблизи от одного из отверстий (при наличии регулировочных винтов в конструкции опор теплообменного аппарата).
5.20.15 Все сварные швы подлежат клеймению, позволяющему установить сварщика, выполнявшего эти сварные швы, в соответствии с ГОСТ 34347-2017 (пункт 5.8.6).
5.20.16 На опоры теплообменного аппарата должны быть нанесены знаки заземления в соответствии с ГОСТ 21130.
5.20.17 Если теплообменный аппарат спроектирован на перепад давления трубного и межтрубного пространств, то необходимо использовать дополнительную табличку, устанавливаемую на видном месте, с надписью: «ИСПЫТАНИЕ ПРОВОДИТЬ НА ПЕРЕПАД ДАВЛЕНИЯ».
5.20.18 Надпись: «НЕ ПРИВАРИВАТЬ, ТЕРМООБРАБОТАНО» — должна быть нанесена по трафарету несмываемой краской на те части теплообменного аппарата, которые были подвергнуты послесварочной термической обработке.
5.20.19 В случае консервации теплообменного аппарата азотом надпись: «АЗОТНАЯ КОНСЕРВАЦИЯ. АППАРАТ ПОД ИЗБЫТОЧНЫМ ДАВЛЕНИЕМ» — должна быть нанесена по трафарету несмываемой краской по крайней мере с двух сторон теплообменного аппарата.
5.20.20 Место нахождения комплекта сопроводительных документов в случае его прикрепления к теплообменному аппарату должно быть обозначено надписью: «ДОКУМЕНТАЦИЯ ЗДЕСЬ».
5.20.21 На упаковках с запасными крепежными изделиями и прокладками должны быть нанесены соответственно надписи: «ЗАПАСНЫЕ КРЕПЕЖНЫЕ ИЗДЕЛИЯ», «ЗАПАСНЫЕ ПРОКЛАДКИ».
5.20.22 Надписи необходимо наносить с помощью трафарета несмываемой контрастной краской, при этом высота шрифта должна быть не менее 20 мм.
5.20.23 По требованию заказчика или усмотрению изготовителя допускается дополнять маркировку другой информацией.
5.20.24 Количество и состав грузовых мест при поставке теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы определяет изготовитель. На каждое грузовое место должен быть оформлен упаковочный лист.
5.20.25 Каждое грузовое место должно иметь транспортную маркировку, которую наносят на наружную поверхность теплообменного аппарата, отдельно поставляемой сборочной единицы или транспортной тары (упаковки) согласно комплектовочной ведомости и в соответствии с ГОСТ 14192.
5.20.26 Маркировку упаковки (ящики, коробки, пакеты и пр.) следует наносить на ярлык, прикрепляемый к ней.
5.20.27 На каждой упаковке или на транспортной таре должны быть указаны:
а) наименование изготовителя и его товарный знак (при наличии);
б) наименование и условное обозначение теплообменного аппарата (обозначение сборочной единицы);
в) заводской номер теплообменного аппарата (сборочной единицы);
г) номер заказа и наименование заказчика;
д) обозначение транспортируемой части согласно комплектовочной ведомости;
5.20.28 Транспортную маркировку теплообменного аппарата, отдельно поставляемой сборочной единицы, находящихся под консервацией азотом или иным инертным газом с избыточным давлением, следует выполнять в соответствии с ГОСТ 19433.
5.20.29 Дополнительную маркировку теплообменного аппарата, являющегося неэлектрическим оборудованием и предназначенного для применения во взрывоопасной или потенциально взрывоопасной среде, следует выполнять в соответствии с ГОСТ 31441.1.
5.21 Окрашивание, консервация, упаковка
5.21.1 Перед упаковкой теплообменный аппарат или отдельно поставляемая сборочная единица, прошедшие контроль качества, подлежат окрашиванию, консервации (временной противокоррозионной защите), если не указано иное.
5.21.2 Перед проведением окрашивания, консервации, упаковки теплообменный аппарат или отдельно поставляемая сборочная единица должны быть освобождены от жидкостей, использовавшихся при очистке и испытаниях.
5.21.3 Подготовку поверхностей перед окрашиванием необходимо проводить в соответствии с ГОСТ Р ИСО 8501-1, при этом степень очистки поверхности должна быть не ниже Sa 2, St 2, если заказчик не указал иное.
5.21.4 Вид, цвет, марки и способ нанесения лакокрасочных материалов выбирает изготовитель с учетом требований ГОСТ 35094, ГОСТ 9.104 и условий транспортирования, хранения, эксплуатации, если заказчиком не указано иное. Окрашивание проводят по технологической инструкции изготовителя аппарата.
5.21.5 Окрашиванию не подлежат:
- поверхности, подвергаемые консервации;
- подготовленные под сварку кромки деталей;
- сборочные единицы и детали, предназначенные для работы под давлением и изготовленные из нержавеющей стали аустенитного, аустенитно-ферритного классов, сплавов на железоникелевой основе.
5.21.6 Следует избегать прямого контакта деталей, содержащих цинк в лакокрасочном покрытии, с деталями из нержавеющей стали аустенитного или аустенитно-ферритного класса.
5.21.7 Наружное покрытие не допускается наносить на сварные швы до проведения гидравлического испытания теплообменного аппарата.
5.21.8 Толщина покрытия теплообменного аппарата должна быть не менее 60 мкм.
5.21.9 Покрытие теплообменного аппарата должно быть ровным, сплошным, без потеков, без неокрашенных участков, а также при необходимости должно соответствовать образцам, принятым в качестве эталонных изготовителем. Эталонный образец может быть предоставлен заказчиком и передан изготовителю при заказе.
5.21.10 Адгезия покрытия теплообменного аппарата должна быть не более 3 балла по ГОСТ 15140.
5.21.11 Консервацию металлических неокрашенных поверхностей теплообменного аппарата или отдельно поставляемой сборочной единицы, комплектующих изделий и негабаритных запасных частей, не имеющих лакокрасочного или металлического защитного покрытия, уплотнительных поверхностей ответных фланцев, а также внутренних поверхностей трубного пространства, необходимо проводить в соответствии с ГОСТ 9.014 и с учетом условий транспортирования, хранения.
5.21.12 Консервацию проводят по технологической инструкции изготовителя. Способы консервации и применяемые для этого материалы выбирает изготовитель.
5.21.13 Консервация теплообменного аппарата или отдельно поставляемой сборочной единицы в сборе должна обеспечивать возможность их расконсервации без разборки.
5.21.14 Консервация должна обеспечивать защиту от коррозии при транспортировании и хранении в течение установленного гарантийного срока, но не менее двух лет с момента отгрузки изготовителем без переконсервации.
5.21.15 При консервации внутреннего пространства теплообменного аппарата азотом или иным инертным газом необходимо использовать только металлические заглушки. В заполненном азотом или иным инертным газом теплообменном аппарате избыточное давление должно быть в пределах от 0,04 до 0,07 МПа.
5.21.16 На каждый теплообменный аппарат (блок теплообменных аппаратов), отдельно поставляемую сборочную единицу, подвергнутые консервации, оформляют свидетельство о консервации, которое прилагают к паспорту.
5.21.17 Кромки деталей, подготовленные под сварку при монтаже, и прилегающие к ним поверхности шириной от 50 до 60 мм должны быть защищены консистентной смазкой от повреждений.
5.21.18 Все отверстия теплообменного аппарата, отдельно поставляемой сборочной единицы должны быть защищены от повреждений и возможного попадания воды или других предметов.
5.21.19 Все уплотнительные поверхности фланцев должны быть покрыты легкоудаляемой, предохраняющей от коррозии смазкой, и защищены заглушками из совместимых материалов, таких как древесина, пластмасса или сталь того же структурного класса, что и сталь прокладки.
5.21.20 Открытые резьбовые части шпилек (болтов) должны быть защищены легкоудаляемой смазкой.
5.21.21 Технологические отверстия должны быть защищены консистентной смазкой.
5.21.22 Металлические прокладки и крепежные изделия при отправке их в ящиках должны быть защищены в соответствии с рекомендациями по консервации их изготовителя.
5.21.23 Упаковка должна обеспечивать сохранность теплообменного аппарата или отдельно поставляемой сборочной единицы при транспортировании и хранении. Категория упаковки для теплообменного аппарата или отдельно поставляемой сборочной единицы — КУ-0 (без упаковки с установкой на подкладки), для ящиков с запасными частями — КУ-1 по ГОСТ 23170.
5.21.24 Упаковку теплообменного аппарата или отдельно поставляемой сборочной единицы, комплектующих изделий и сопроводительных документов проводят по технологической инструкции изготовителя. Виды и способы упаковки, применяемые для этого материалы выбирает изготовитель.
5.21.25 Запасные крепежные изделия, прокладки, испытательные кольца должны быть герметично упакованы в индивидуальную упаковку (например, ящики).
5.21.26 Съемные детали и сборочные единицы, которые при поставке в сборе с теплообменным аппаратом могут быть повреждены, допускается снимать и отправлять в отдельной упаковке. Вид упаковки и способы крепления в ней выбирает изготовитель, если не указано иное.
5.21.27 Детали и сборочные единицы, упакованные в деревянные ящики или металлическую тару, должны быть закреплены в них для предотвращения перемещения.
5.21.28 Упаковочный лист следует герметично упаковать и закрепить около основной маркировки. Вторые экземпляры упаковочных листов допускается отправлять любыми способами по согласованию с заказчиком.
5.21.29 Сопроводительные документы, прилагаемые к теплообменному аппарату (блоку теплообменных аппаратов) или отдельно поставляемой сборочной единице, должны быть герметично упакованы, непосредственно прикреплены к теплообменному аппарату (блоку теплообменных аппаратов) снаружи или вложены в транспортную тару. Комплект сопроводительных документов необходимо упаковывать в грузовое место № 1.
5.21.30 Дополнительные требования к окрашиванию, консервации, упаковке теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы допускается устанавливать по согласованию между изготовителем и заказчиком.
6 Требования безопасности и охраны окружающей среды
6.1 Безопасность теплообменного аппарата (блока теплообменных аппаратов) при эксплуатации обеспечивается за счет конструкции, технологии изготовления, соблюдения правил хранения и транспортирования, проведения контроля и испытаний при изготовлении, после монтажа и перед вводом в эксплуатацию, а также за счет соблюдения положений руководства по эксплуатации.
6.2 В целях обеспечения безопасности и предупреждения нанесения вреда окружающей среде и здоровью человека изготовление, приемку, контроль и испытания, хранение, транспортирование, монтаж, эксплуатацию и утилизацию теплообменного аппарата (блока теплообменных аппаратов), отдельных сборочных единиц, деталей необходимо проводить в соответствии с настоящим стандартом, документами изготовителя или потребителя.
6.3 Теплообменный аппарат как производственное оборудование должен отвечать требованиям безопасности согласно ГОСТ 12.2.003.
6.4 Для теплообменных аппаратов, находящихся под консервацией азотом или иным инертным газом, необходимо контролировать избыточное давление не реже одного раза в месяц. Падение давления ниже 0,04 МПа не допускается. Манометры должны быть поверены.
6.5 Погрузочно-разгрузочные работы с теплообменным аппаратом или отдельными сборочными единицами, деталями следует выполнять в соответствии с ГОСТ 12.3.002, ГОСТ 12.3.009 и документами организации, выполняющей данные работы.
6.6 Строповку теплообменного аппарата или отдельных сборочных единиц следует выполнять в соответствии со схемой строповки.
7 Правила приемки
7.1 Каждый теплообменный аппарат (блок теплообменных аппаратов) или отдельно поставляемая сборочная единица подлежит приемочному контролю (приемо-сдаточным испытаниям), которые должны включать контроль:
- соответствия примененных материалов указанным в конструкторских документах материалам;
- габаритных и присоединительных размеров;
- качества сварных соединений;
- комплектности и сопроводительных документов;
7.2 Приемочный контроль (приемо-сдаточные испытания) проводит изготовитель.
7.3 Теплообменный аппарат (теплообменные аппараты, соединяемые в блок) или отдельно поставляемую сборочную единицу считают принятой, если полностью подтверждено соответствие требованиям настоящего стандарта и комплекту конструкторских документов.
7.4 Если в ходе приемочного контроля (приемо-сдаточных испытаний) выявлены несоответствия теплообменного аппарата (сборочной единицы) требованиям настоящего стандарта хотя бы по одному пункту, то теплообменный аппарат (сборочную единицу) возвращают в производство для устранения несоответствий. После устранения несоответствий, а также по возможности причин их вызывающих, теплообменный аппарат (сборочную единицу) повторно подвергают приемочному контролю (приемо-сдаточным испытаниям) в полном объеме. При положительных результатах повторного контроля (испытаний) теплообменный аппарат (сборочную единицу) принимают.
7.5 Результаты приемочного контроля (приемо-сдаточных испытаний) теплообменного аппарата (сборочной единицы) должны быть оформлены документально.
8 Методы контроля
8.1 Контроль маркировки теплообменного аппарата, его деталей, сборочных единиц, запасных частей проводят визуально. Проверяют наличие маркировки, ее соответствие конструкторским документам, полноту указанных данных.
8.2 Контроль соответствия примененных при изготовлении теплообменного аппарата, его деталей, сборочных единиц материалов указанным в конструкторских документах материалам проводят путем сопоставления маркировки на сборочных единицах и деталях теплообменного аппарата и данных, указанных в документах о качестве материалов (сертификатах качества, паспортах), с требованиями к материалам, указанными в конструкторских документах. Допускается применение портативных анализаторов химического состава для идентификации материалов.
8.3 Измерительный контроль габаритных и присоединительных размеров теплообменного аппарата, его деталей, сборочных единиц проводят с помощью универсальных средств измерений. Габаритные размеры теплообменного аппарата определяют путем суммирования размеров входящих в него сборочных единиц и деталей. Контроль толщины стенок допускается осуществлять ультразвуковым методом в соответствии с ГОСТ Р ИСО 16809.
8.4 Контроль качества поверхностей теплообменного аппарата, его деталей, сборочных единиц, запасных частей проводят визуально. Проверяют отсутствие дефектов. Контроль параметров шероховатости поверхностей проводят путем визуального сопоставления с образцами шероховатости. Контроль качества резьбы проводят с помощью калибров.
8.5 Контроль качества сварных соединений теплообменного аппарата, его деталей, сборочных единиц проводят в соответствии с ГОСТ 34347-2017 (пункт 7.1.4, подразделы 7.2 - 7.10).
8.6 Контроль герметичности соединений теплообменного аппарата или его сборочных единиц проводят в соответствии с ГОСТ 34347-2017 (подраздел 7.12) и требованиями, указанными в конструкторских документах.
8.7 Контроль прочности и герметичности теплообменного аппарата проводят в соответствии с ГОСТ 34347-2017 (подраздел 7.11) и требованиями, указанными в конструкторских документах.
8.7.1 Время выдержки под пробным давлением при гидравлическом испытании должно быть не менее 1 ч.
8.7.2 Содержание хлоридов в воде для испытаний теплообменного аппарата, изготовленного из нержавеющей стали аустенитного класса, должно быть не более 50 мг/л (50 ppm).
8.7.3 После проведения гидравлических испытаний испытательную среду необходимо незамедлительно полностью удалить из всех полостей теплообменного аппарата, включая U-образные теплообменные трубы.
8.7.4 Остатки испытательной среды должны быть удалены из теплообменного аппарата продувкой азотом или сухим воздухом до полного осушения.
8.7.5 Дополнительные требования к технологическому процессу продувки или осушения теплообменного аппарата, консервации могут быть указаны заказчиком.
8.7.6 Фланцевые соединения, которые были разобраны после проведения окончательного гидравлического испытания, должны быть повторно собраны с новыми прокладками из комплекта запасных частей.
8.7.7 Порядок проведения гидравлических испытаний теплообменных аппаратов различных видов должен соответствовать требованиям, указанным в таблице 17.
Порядок проведения гидравлических испытаний теплообменных аппаратов
| Вид аппарата | Этап | Порядок проведения гидравлических испытаний теплообменного аппарата | |
| Pк < Pт <1> | Pк >= Pт <1> | ||
| ТТОН | 1 | Испытание трубного пространства пробным давлением трубного пространства | Не проводят |
| 2 | Испытание межтрубного пространства пробным давлением межтрубного пространства <2> | ||
| 3 | Не проводят | Испытание трубного и межтрубного пространств одновременно пробным давлением трубного и межтрубного пространств, если не выполняется условие <2> | |
| ТТОР | 1 | Испытание трубного пространства, без поворотной камеры, пробным давлением трубного пространства | Не проводят |
| 2 | Испытание межтрубного пространства, фланцевых соединений (теплообменный аппарат в сборе с поворотной камерой) пробным давлением межтрубного пространства <2> | ||
| 3 | Не проводят | Испытание трубного и межтрубного пространств теплообменного аппарата в сборе одновременно пробным давлением трубного и межтрубного пространств, если не выполняется условие <2> | |
| ТТМ | 1 | Испытание трубного пространства, без поворотной камеры, пробным давлением трубного пространства | Не проводят |
| 2 | Испытание межтрубного пространства, соединений теплообменных труб с трубной решеткой, фланцевых соединений (теплообменный аппарат в сборе с поворотной камерой, без распределительной камеры трубного пространства, при этом с испытательным кольцом со стороны распределительной камеры трубного пространства) пробным давлением межтрубного пространства <2> | ||
| 3 | Не проводят | Испытание трубного и межтрубного пространств, с установленной распределительной камерой трубного пространства, одновременно пробным давлением трубного и межтрубного пространств, если не выполняется условие <2> | |
| ТТРМ | 1 | Испытание трубного пространства, без поворотной камеры, пробным давлением трубного пространства | Не проводят |
| 2 | Испытание межтрубного пространства, фланцевых соединений (теплообменный аппарат в сборе с поворотной камерой) пробным давлением межтрубного пространства <2> | ||
| 3 | Не проводят | Испытание трубного и межтрубного пространств теплообменного аппарата в сборе одновременно пробным давлением трубного и межтрубного пространств, если не выполняется условие <2> | |
| ТТШД, ТТШМ | 1 | Испытание трубного пространства, без поворотной камеры, пробным давлением трубного пространства | Не проводят |
| 2 | Испытание межтрубного пространства (теплообменный аппарат в сборе с поворотной камерой, без передних камер, при этом с испытательными кольцами со стороны передних камер) пробным давлением межтрубного пространства <2> | ||
| 3 | Не проводят | Испытание трубного и межтрубного пространств теплообменного аппарата в сборе одновременно пробным давлением трубного и межтрубного пространств, если не выполняется условие <2> | |
| <1> Pк — расчетное давление в межтрубном пространстве; Pт — расчетное давление в трубном пространстве. <2> Если пробное давление при гидравлическом испытании межтрубного пространства превышает допустимое наружное давление для теплообменных труб, то гидравлическое испытание межтрубного пространства следует проводить при наличии давления в теплообменных трубах, при этом разность давлений в межтрубном пространстве и трубном пространстве не должна превышать значение допустимого наружного давления для теплообменных труб. | |||
8.7.8 Для всех теплообменных аппаратов, кроме теплообменных аппаратов, рассчитанных на перепад давления между межтрубным и трубным пространствами, необходимо проводить независимые гидравлические испытания трубного и межтрубного пространств.
8.7.9 Теплообменные аппараты, соединяемые в блок, подвергают гидравлическим испытаниям в сборе.
8.7.10 Для теплообменных аппаратов, рассчитанных на перепад давления между межтрубным и трубным пространствами, в конструкторских документах должны быть указаны требования к проведению гидравлических испытаний.
8.8 Контроль электробезопасности теплообменного аппарата проводят визуально. Проверяют наличие заземляющих зажимов, знаков заземления и соответствие их конструкции и размеров ГОСТ 21130.
8.9 Контроль качества покрытия теплообменного аппарата включает проверку внешнего вида, толщины и адгезии покрытия.
Контроль внешнего вида покрытия проводят визуально в соответствии с ГОСТ 9.302, допускается сравнение с образцами, принятыми в качестве эталонных (при наличии).
Контроль толщины покрытия проводят в соответствии с ГОСТ 9.302 с помощью магнитного толщиномера покрытий. За результат измерений принимают среднее арифметическое значение пяти измерений толщины покрытия на поверхности каждого контролируемого участка.
Контроль адгезии покрытия проводят в соответствии с ГОСТ 15140 методом решетчатых надрезов.
8.10 Контроль качества консервации теплообменного аппарата проводят визуально. Проверяют полноту данных в свидетельстве о консервации. В случае консервации азотом или иным инертным газом проверяют давление по манометрам.
8.11 Контроль массы теплообменного аппарата проводят суммированием масс сборочных единиц, указанных в конструкторских документах.
8.12 При контроле комплектности и сопроводительных документов проверяют полноту комплекта поставки, полноту комплекта сопроводительных документов, ее соответствие поставляемому теплообменному аппарату (сборочной единице), количество запасных частей в упаковке, количество экземпляров документов в упаковке.
8.13 При контроле качества упаковки проверяют наличие ярлыков на упаковке, надписей и полноту данных на них, надежность закрепления сборочных единиц, деталей в упаковке.
9 Транспортирование и хранение
9.1 Транспортирование теплообменных аппаратов или отдельных сборочных единиц осуществляют согласованным с заказчиком видом транспорта в соответствии с действующими правилами перевозки грузов с учетом транспортных массогабаритных характеристик транспортного средства.
9.2 Разделение блока теплообменных аппаратов на отдельно транспортируемые части осуществляют в соответствии с конструкторскими документами. Каждая отдельно транспортируемая часть должна быть максимально компактной и иметь достаточную жесткость упаковки.
9.3 Способы погрузки, разгрузки, крепления и транспортирования должны обеспечивать сохранность теплообменного аппарата или отдельной сборочной единицы от механических повреждений.
9.4 Крепление теплообменного аппарата на подвижном составе следует выполнять в соответствии с документами изготовителя.
9.5 Погрузочно-разгрузочные работы проводят механизированным способом, резкие толчки и удары, перемещение волоком не допускаются.
9.6 При транспортировании и хранении теплообменного аппарата или отдельной сборочной единицы должны быть созданы условия, обеспечивающие сохранность их качества, защиту от механических повреждений, деформаций, от попадания атмосферных осадков, загрязнений и предметов, установку на подкладки на расстоянии не менее 150 мм от пола или грунта для исключения непосредственного соприкосновения с ним.
9.7 Теплообменные аппараты, соединяемые в блок, допускается транспортировать частями по согласованию изготовителя с заказчиком.
9.8 В случае консервации теплообменного аппарата азотом или иным инертным газом манометры должны быть защищены от повреждений на период транспортирования и хранения. Допускается снимать манометры на период транспортирования теплообменного аппарата до монтажной площадки при наличии запорной арматуры, установленной перед манометрами и находящейся в закрытом состоянии, чтобы предотвратить расконсервацию теплообменного аппарата.
9.9 Условия транспортирования теплообменного аппарата или отдельно поставляемой сборочной единицы должны соответствовать:
- в части воздействия климатических факторов — группе 8 (ОЖ3) по ГОСТ 15150 (открытый транспорт), для трубных пучков — 5 (ОЖ4) по ГОСТ 15150 (закрытые автомашины, железнодорожные вагоны, контейнеры и т.д.);
- в части воздействия механических факторов — жестким условиям (Ж) по ГОСТ 23170, для трубных пучков — средним условиям (С) по ГОСТ 23170.
9.10 Условия хранения теплообменного аппарата или отдельно поставляемой сборочной единицы в части воздействия климатических факторов должны соответствовать группе 8 (ОЖ3) по ГОСТ 15150, трубных пучков — 5 (ОЖ4) по ГОСТ 15150.
9.11 При хранении теплообменного аппарата или отдельно поставляемой сборочной единицы должна быть обеспечена возможность для проведения периодического осмотра.
9.12 Сопроводительные документы и второй экземпляр упаковочного листа отправляют в грузовом месте № 1 или почтой в течение одного месяца с момента поставки теплообменного аппарата или отдельно поставляемой сборочной единицы.
9.13 Копию паспорта теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы с приложениями следует хранить изготовителю в течение срока службы теплообменного аппарата, указанного в паспорте.
10 Гарантии изготовителя
10.1 Изготовитель должен гарантировать соответствие теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы требованиям настоящего стандарта при соблюдении условий транспортирования, хранения, монтажа и эксплуатации.
10.2 Гарантийный срок эксплуатации теплообменного аппарата (блока теплообменных аппаратов) должен составлять не менее 18 мес с даты ввода в эксплуатацию, но не более 24 мес с даты отгрузки изготовителем.
10.3 По согласованию между изготовителем и заказчиком гарантийный срок эксплуатации теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы может быть увеличен.
11 Указания по монтажу и эксплуатации
11.1 Требования к монтажу
11.1.1 Монтаж теплообменного аппарата (блока теплообменных аппаратов) или отдельно поставляемой сборочной единицы осуществляют в соответствии с инструкцией по монтажу (руководством по эксплуатации, если она в него включена) и согласно монтажной маркировке.
11.1.2 При поступлении теплообменного аппарата на монтажную площадку необходимо проконтролировать состояние упаковки, удалить транспортные крепления.
11.1.3 Теплообменный аппарат, находящийся под консервацией азотом или инертным газом, перед монтажом необходимо разгерметизировать путем открытия кранов для выхода азота или иного инертного газа из трубного и межтрубного пространств с последующей продувкой воздухом. Температура продувочного воздуха должна быть в пределах +/- 5 °C от температуры окружающего воздуха.
11.1.4 Подготовленные под сварку кромки деталей необходимо осмотреть на отсутствие повреждений и загрязнений, при необходимости очистить от защитной смазки.
11.1.5 Сварочные материалы должны быть подготовлены к выполнению сварочных работ в соответствии с рекомендациями их производителей.
11.1.6 Монтаж и установку теплообменного аппарата необходимо осуществлять на подготовленную бетонную площадку или металлоконструкцию. Поверхности опор, соприкасающиеся с бетонной смесью подливки при монтаже, не следует окрашивать.
11.1.7 Установку теплообменного аппарата в проектное положение необходимо осуществлять с помощью предусмотренных конструкцией строповых устройств.
11.1.8 При монтаже теплообменного аппарата могут быть установлены площадки обслуживания и лестницы (при необходимости), при этом они не должны нарушать прочность и устойчивость теплообменного аппарата.
11.1.9 Зона обслуживания теплообменного аппарата должна быть обозначена знаками безопасности по ГОСТ 12.4.026.
11.1.10 При монтаже теплообменного аппарата на присоединенных к нему трубопроводах могут быть установлены средства измерений для контроля давления и температуры, предохранительные устройства.
11.1.11 Обвязка теплообменного аппарата трубопроводами не должна приводить к увеличению действующих нагрузок на штуцера, предусмотренных в расчете на прочность теплообменного аппарата.
11.1.12 При монтаже теплообменного аппарата должно быть выполнено заземление. Электрическое сопротивление между заземляющими зажимами и каждой доступной для прикосновения обслуживающего персонала металлической нетоковедущей частью, которая может оказаться под напряжением, не должно превышать 0,1 Ом.
11.2 Требования к эксплуатации
11.2.1 Пуск и эксплуатацию теплообменного аппарата (блока теплообменных аппаратов) должны осуществлять в соответствии с руководством по эксплуатации, с соблюдением норм и правил промышленной безопасности, противопожарных требований, требований документов эксплуатирующей организации.
11.2.2 Теплообменный аппарат должен быть остановлен в следующих случаях:
- при несоответствии рабочего давления или температуры указанным в паспорте значениям;
- при неисправности предохранительных устройств, средств измерений давления и температуры;
- при нарушении технологического режима;
- при нарушении герметичности;
- при обнаружении трещин, деформаций у элементов теплообменного аппарата, потения или течи в основном металле или сварных соединениях, течи в разъемных соединениях, разрыва прокладок фланцевых соединений;
- при уменьшении толщины стенки элементов теплообменного аппарата сверх минимального значения, установленного расчетом на прочность;
- при аварийных случаях (пожарах, отключении электроэнергии, прекращении подачи рабочей среды и т.п.);
- при повреждении или неполном количестве крепежных изделий.
11.2.3 В случае обнаружения деформации или разрушения элементов теплообменного аппарата при остановке они должны быть заменены на новые или отремонтированы для восстановления его работоспособности.
11.2.4 Теплообменные аппараты и (или) их отдельные сборочные единицы, пришедшие в негодность или отработавшие расчетный срок службы и признанные непригодными для дальнейшей эксплуатации, подлежат утилизации эксплуатирующей организацией. Для безопасной утилизации должны быть проведены освобождение и очистка (пропарка, промывка) теплообменного аппарата от остатков рабочих сред. Металлические части теплообменного аппарата подлежат утилизации как металлический лом.
УСЛОВНОЕ ОБОЗНАЧЕНИЕ ТЕПЛООБМЕННОГО АППАРАТА
А.1 Условное обозначение теплообменного аппарата для указания при заказе и в документах следует формировать в соответствии со схемой, представленной на рисунке А.1.
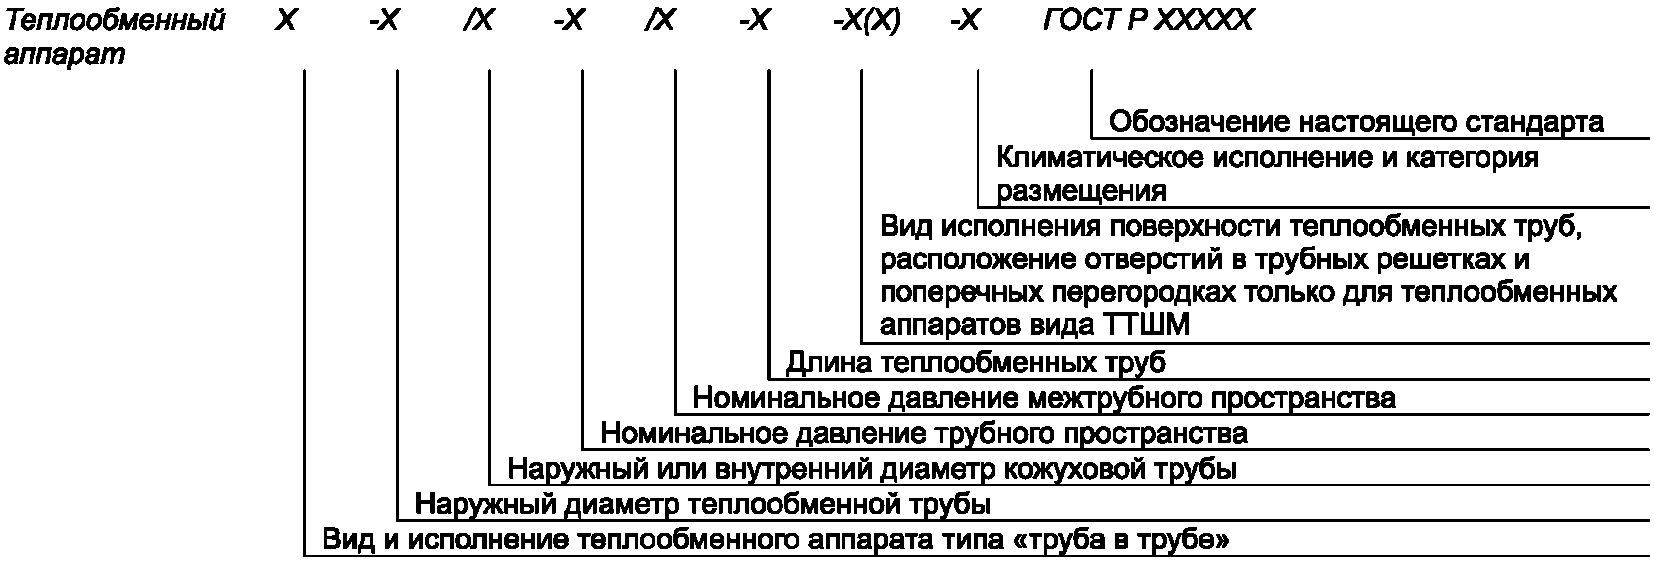
Примечание — Номинальные давления межтрубного и трубного пространств принимают согласно ГОСТ 9493.
Рисунок А.1 — Схема формирования условного обозначения теплообменного аппарата
1 Теплообменный аппарат типа «труба в трубе» однопоточный неразборный со съемными отводами (ТТОНС), с теплообменными трубами наружным диаметром 57 мм, с кожуховой трубой наружным диаметром 108 мм, номинальное давление трубного пространства 6,3 МПа и межтрубного пространства 4,0 МПа, с теплообменными трубами длиной 6 м, имеющими гладкую поверхность (Г), климатического исполнения У и категории размещения 3 (У3), изготовленный по настоящему стандарту:
Теплообменный аппарат ТТОНС-57/108-6,3/4,0-6-Г-У3 ГОСТ Р 72348-2025
2 Теплообменный аппарат типа «труба в трубе» однопоточный неразборный с несъемными отводами (ТТОНН), с теплообменными трубами наружным диаметром 57 мм, с кожуховой трубой наружным диаметром 108 мм, номинальное давление трубного пространства 6,3 МПа и межтрубного пространства 4,0 МПа, с теплообменными трубами длиной 6 м, имеющими гладкую поверхность (Г), климатического исполнения Т и категории размещения 1 (Т1), изготовленный по настоящему стандарту:
Теплообменный аппарат ТТОНН-57/108-6,3/4,0-6-Г-Т1 ГОСТ Р 72348-2025
3 Теплообменный аппарат типа «труба в трубе» однопоточный разборный ТТОР, с теплообменными трубами наружным диаметром 89 мм, с кожуховой трубой наружным диаметром 159 мм, номинальное давление трубного пространства 4,0 МПа и межтрубного пространства 1,6 МПа, с теплообменными трубами длиной 6 м, имеющими гладкую поверхность (Г), климатического исполнения У и категории размещения 1 (У1), изготовленный по настоящему стандарту:
Теплообменный аппарат ТТОР-89/159-4,0/1,6-6-Г-У1 ГОСТ Р 72348-2025
4 Теплообменный аппарат типа «труба в трубе» многопоточный с семью потоками (ТТМ7), с теплообменными трубами наружным диаметром 48 мм, с кожуховой наружным диаметром 89 мм, номинальное давление трубного пространства 1,6 МПа и межтрубного пространства 1,6 МПа, с теплообменными трубами длиной 6 м, имеющими ошипованную поверхностью (Ш), климатического исполнения ХЛ и категории размещения 1 (ХЛ1), изготовленный по настоящему стандарту:
Теплообменный аппарат ТТМ7-48/89-1,6/1,6-6-Ш-ХЛ1 ГОСТ Р 72348-2025
5 Теплообменный аппарат типа «труба в трубе» разборный малогабаритный с двумя потоками по трубному пространству и межтрубному пространству (ТТРМ2), с теплообменными трубами наружным диаметром 48 мм, с кожуховой трубой наружным диаметром 89 мм, номинальное давление трубного пространства 10,0 МПа и межтрубного пространства 6,3 МПа, с теплообменными трубами длиной 6 м, имеющими ошипованную поверхностью (Ш), климатического исполнения Т и категории размещения 2 (Т2), изготовленный по настоящему стандарту:
Теплообменный аппарат ТТРМ2-48/89-10,0/6,3-6-Ш-Т2 ГОСТ Р 72348-2025
6 Теплообменный аппарат типа «труба в трубе» разборный малогабаритный с одним потоком по трубному пространству и с двумя потоками по межтрубному пространству (ТТРМ1/2), с теплообменными трубами наружным диаметром 48 мм, с кожуховой трубой наружным диаметром 89 мм, номинальное давление трубного пространства 10,0 МПа и межтрубного пространства 6,3 МПа, с теплообменными трубами длиной 6 м, имеющими ошипованную поверхностью (Ш), климатического исполнения Т и категории размещения 1 (Т1), изготовленный по настоящему стандарту:
Теплообменный аппарат ТТРМ1/2-48/89-10,0/6,3-6-Ш-Т1 ГОСТ Р 72348-2025
7 Теплообменный аппарат типа «труба в трубе» шпилечный двухтрубный (ТТШД), с теплообменной трубой наружным диаметром 89 мм, с кожуховой трубой наружным диаметром 133 мм, номинальное давление трубного пространства 1,6 МПа и межтрубного пространства 1,6 МПа, климатического исполнения ХЛ и категории размещения 1 (ХЛ1), изготовленный по настоящему стандарту:
Теплообменный аппарат ТТШД-89/133-1,6/1,6-6-Г-ХЛ1 ГОСТ Р 72348-2025
8 Теплообменный аппарат типа «труба в трубе» шпилечный многотрубный (ТТШМ), с теплообменными трубами наружным диаметром 20 мм, с кожуховой трубой наружным диаметром 133 мм, номинальное давление трубного пространства 1,6 МПа и межтрубного пространства 1,6 МПа, с теплообменными трубами длиной 6 м, имеющими гладкую поверхность (Г), с расположением отверстий в трубных решетках и поперечных перегородках по вершинам равносторонних треугольников (Т), климатического исполнения У и категории размещения 2 (У2), изготовленный по настоящему стандарту:
Теплообменный аппарат ТТШМ-20/133-1,6/1,6-6-Г(Т)-У2 ГОСТ Р 72348-2025
| 2 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ КОНСТРУКЦИИ | |||||||||
| Вид конструкции и исполнение теплообменного аппарата типа «труба в трубе» <*> | Вид исполнения поверхности теплообменной трубы <*> | ||||||||
| Гладкие (Г) | Продольнооребренные (ПР) | Ошипованные (Ш) | |||||||
| Однопоточный неразборный (ТТОН) с несъемными отводами | |||||||||
| Однопоточный неразборный (ТТОН) со съемными отводами | |||||||||
| Однопоточный разборный (ТТОР) | |||||||||
| Многопоточный разборный (ТТМ) | |||||||||
| Количество потоков (ходов) по трубному пространству | |||||||||
| Разборный малогабаритный (ТТРМ) | |||||||||
| Шпилечный двухтрубный (ТТШД) | |||||||||
| Шпилечный многотрубный (ТТШМ) | Гладкие (Г) | Низкооребренные (НО) | |||||||
| Расположение отверстий в трубных решетках и перегородках | |||||||||
| по вершинам квадрата (К) | по вершинам равностороннего треугольника (Т) | ||||||||
| Шаг поперечных перегородок | |||||||||
| Количество поперечных перегородок | |||||||||
| Тип поперечных перегородок (срез вертикальный/срез горизонтальный/другое) | |||||||||
| Срез перегородки, % | |||||||||
| Количество теплообменных аппаратов в блоке | |||||||||
| Соединение теплообменных аппаратов в блоке (параллельное/последовательное) | |||||||||
| Кожуховая труба | |||||||||
| Сортамент трубы в мм (наружный диаметр x толщина стенки) | |||||||||
| Теплообменные трубы | |||||||||
| Сортамент трубы в мм (наружный диаметр x толщина стенки) | |||||||||
| Длина теплообменных труб, мм | |||||||||
| Поверхность теплообмена, м2 | |||||||||
| Штуцеры | Межтрубное пространство | Трубное пространство | |||||||
| Вход | Выход | Вход | Выход | ||||||
| Номинальный диаметр DN | |||||||||
| Номинальное давление, МПа (PN, кгс/см2) | |||||||||
| Количество штуцеров, шт. | |||||||||
| <*> Указать соответствующий вид теплообменного аппарата и вид исполнения поверхности теплообменной трубы в случае заказа теплообменного аппарата на замену существующему теплообменному аппарату. В случае проведения теплового и гидравлического расчета вид теплообменного аппарата и вид исполнения поверхности теплообменной трубы определяет разработчик. | |||||||||
| Лист | Всего листов | ||||||||
1 Раздел «Материальное исполнение» заполняют для конкретного вида и исполнения теплообменного аппарата. В случае заказа теплообменного аппарата на замену существующему теплообменному аппарату указать для соответствующего вида и исполнения теплообменного аппарата.
2 В опросном листе свойства рабочей среды указывают исходя из полного состава каждой из фаз (вода, водяной пар, воздух, водород или другие постоянно присутствующие жидкости или газы), если эти компоненты являются частями гомогенной фазы.
3 Если рабочая среда содержит несмешивающиеся фазы, то необходимо отдельно и полностью указывать свойства для каждой фазы.
В.1 Схемы приложения нагрузок — моментов и сил, действующих на штуцеры теплообменного аппарата, представлены на рисунке В.1.
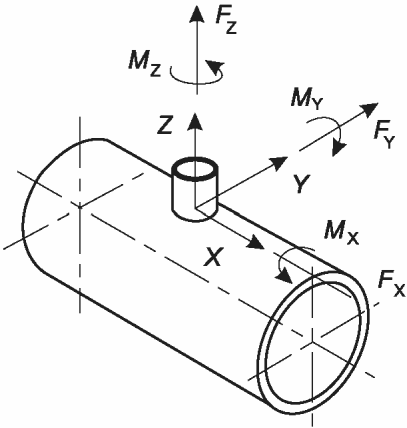 |
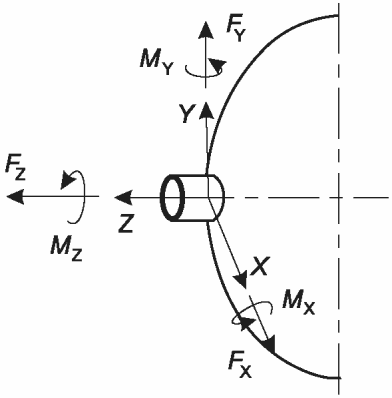 |
|---|---|
| а) Для вертикально расположенной оси штуцера | б) Для горизонтально расположенной оси штуцера |
FX, FY, FZ — действующие на штуцер силы;
MX, MY, MZ — действующие на штуцер моменты
Рисунок В.1 — Направления действия моментов и сил
на штуцеры теплообменного аппарата
В.2 Максимально допустимые нагрузки, действующие на штуцера теплообменного аппарата, указаны в таблице В.1.
Максимально допустимые моменты и силы, действующие на штуцеры
| Классификация стали по ГОСТ 34347 или сплава по ГОСТ 15527 | Классификация стали по ГОСТ 34951 | Структурный класс | Марка стали или сплава |
| Углеродистые | Нелегированные | Перлитный | Ст3пс, Ст3сп, 20 10Г2, 16ГС |
| Низколегированные марганцовистые, марганцевокремнистые | |||
| Легированные | 09Г2С, 10Г2С1 | ||
| Теплоустойчивые хромомолибденовые, хромомолибденованадиевые | 12ХМ, 15ХМ, 12Х1МФ, 10Х2М, 10Х2М1 | ||
| Мартенситный | 15Х5М (15Х5М-У) | ||
| Коррозионно-стойкие, жаростойкие, жаропрочные | Нержавеющие | Ферритный | 08Х13 |
| Аустенитный | 03Х17Н14М3, 03Х18Н11, 08Х17Н13М2Т, 08Х17Н15М3Т, 08Х18Н10Т, 08Х18Н12Т, 08Х18Н12Б, 10Х17Н13М2Т, 10Х17Н13М3Т, 12Х18Н10Т, 12Х18Н12Т | ||
| Аустенитно-ферритный | 08Х21Н6М2Т; 08Х22Н6Т | ||
| Сплав медно-цинковый (латунь) | - | - | ЛАМш 77-2-0,05 |
БИБЛИОГРАФИЯ
| [1] | Технический регламент Таможенного союза ТР ТС 032/2013 |
О безопасности оборудования, работающего под избыточным давлением |
|---|