ГОСТ Р 72340-2025. Национальный стандарт Российской Федерации. Цифровая станкоинструментальная промышленность. Диагностика состояния технологического оборудования. Общие положения
Актуально на 01.11.2026.
Как цитировать: "ГОСТ Р 72340-2025. Национальный стандарт Российской Федерации. Цифровая станкоинструментальная промышленность. Диагностика состояния технологического оборудования. Общие положения". ГОСТ Р 72340-2025. https://bukva.ai/docs/standart-gost-r-72340-2025
(утв. и введен в действие Приказом Росстандарта от 22.10.2025 № 1250-ст)
Примечание
Документ введен в действие с 01.12.2025.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 22 октября 2025 г. № 1250-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ЦИФРОВАЯ СТАНКОИНСТРУМЕНТАЛЬНАЯ ПРОМЫШЛЕННОСТЬ
ДИАГНОСТИКА СОСТОЯНИЯ ТЕХНОЛОГИЧЕСКОГО ОБОРУДОВАНИЯ
Digital machine tool industry. Diagnostics of the condition
of process equipment. General points
Предисловие
1 РАЗРАБОТАН Обществом с ограниченной ответственностью «Твинс технологии» (ООО «Твинс технологии»), Ассоциацией «Цифровые инновации в машиностроении» (АЦИМ) и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 22 октября 2025 г. № 1250-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Развитие процессов цифровой трансформации в станкоинструментальной промышленности является важным условием для инновационного развития и обеспечения конкурентоспособности выпускаемой продукции, предприятий и отрасли в целом. В условиях создания отечественной цифровой промышленности выпускаемое отраслью высокотехнологичное оборудование и автоматизированные комплексы должны оснащаться современными системами управления и мониторинга, обеспечивающими диагностику состояния и организацию обслуживания и ремонта оборудования. Диагностика состояния высокотехнологичного оборудования обусловливает необходимость обеспечения коммуникационного взаимодействия различных элементов технологической системы, включая создание специальных аппаратных и программных средств для диагностики текущего состояния и прогнозирования его изменения.
Диагностика состояния обеспечивает производство необходимой информацией, позволяющей:
- эффективно использовать активы предприятия;
- своевременно получать информацию о состоянии оборудования;
- прогнозировать сроки технического обслуживания оборудования;
- использовать систему обратной связи в целях повышения производительности оборудования и предотвращения производства некачественной продукции.
Настоящий стандарт включает общие положения применительно к диагностике ТС и эксплуатационных характеристик технологического оборудования, необходимых для оценки эффективности применения и организации технического обслуживания и ремонта.
Настоящий стандарт входит в комплекс стандартов цифровой станкоинструментальной промышленности и систему стандартов в цифровой промышленности.
1 Область применения
Настоящий стандарт устанавливает общие положения в области диагностики состояния технологического оборудования и включает основные понятия.
Применение настоящего стандарта:
- позволяет установить общий подход к диагностированию технологического оборудования;
- обеспечивает единое понимание задач диагностирования оборудования разработчиками, изготовителями и пользователями оборудования, систем контроля и диагностирования;
- дает пользователям возможность подготовить необходимые технические данные для последующего применения методов диагностирования.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 30848 (ИСО 13380:2002) Диагностирование машин по рабочим характеристикам. Общие положения
ГОСТ 34479 Станки металлорежущие. Условия испытаний. Нормативно-техническое обеспечение совершенствования методов диагностирования и технологий ремонтно-восстановительных работ станочного парка
ГОСТ Р ИСО 13372 Контроль состояния и диагностика машин. Термины и определения
ГОСТ Р ИСО 13379-1 Контроль состояния и диагностика машин. Методы интерпретации данных и диагностирования. Часть 1. Общее руководство
ГОСТ Р ИСО 17359 Контроль состояния и диагностика машин. Общее руководство
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать действующую версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины, определения и сокращения
3.1 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
| цифровая трансформация промышленности: Направление развития экономики, связанное со стратегической трансформацией бизнеса и реализацией управленческих и производственных процессов посредством сквозных цифровых технологий, позволяющее создавать умное производство и обеспечивать новые формы цифрового взаимодействия предприятий промышленности и смежных отраслей, включая создание цепей добавленной стоимости. Примечание — Процессы цифровой трансформации могут быть реализованы на различных уровнях: межгосударственном, национальном, межотраслевом, региональном, корпоративном, на уровнях предприятия и производственной площадки. [ГОСТ Р 71815-2024, пункт 3.2] |
|---|
| цифровая промышленность: Результат развития процессов цифровой трансформации в ключевых секторах промышленности, характеризующийся возможностью значительной части производственных структур функционировать в рамках модели умного производства или иных форм эффективного цифрового взаимодействия. [ГОСТ Р 71815-2024, пункт 3.1] |
|---|
станкоинструментальная промышленность: Базовая фондообразующая отрасль, обеспечивающая оснащение средствами производства широкого спектра предприятий, выпускающих машиностроительную продукцию как гражданского, так и специального назначения.
Примечание - Станкоинструментальная промышленность производит преимущественно технологическое оборудование, автоматизированные комплексы, автоматические линии, средства технологического оснащения и комплектующие для обработки металлических и неметаллических материалов с использованием различных физических, химических и иных методов воздействия на обрабатываемый материал.
| [ГОСТ Р 71815-2024, пункт 3.4] 3.1.4 цифровая станкоинструментальная промышленность: Результат развития процессов цифровой трансформации, характеризующийся возможностью значительной части производственных структур и предприятий отрасли функционировать в рамках модели цифрового предприятия и/или умного (интеллектуального) производства с применением новых форм цифрового взаимодействия в рамках отрасли и смежных отраслей промышленности. Примечание — Процессы цифровой трансформации станкоинструментальной промышленности имеют стратегическое значение для долгосрочного развития отрасли в соответствии с принципами формирования цифровой промышленности в условиях цифровой экономики. |
|---|
[Адаптировано из ГОСТ Р 71816-2024, статья 44]
3.1.5 технологическое оборудование: Комплекс машин, устройств, механизмов и инструментов, предназначенных для выполнения определенных технологических процессов или их частей.
3.1.6 техническая диагностика: Область науки и техники, изучающая и разрабатывающая методы и средства определения и прогнозирования технического состояния механизмов, машин и оборудования на основе сбора, обработки и анализа данных.
| мониторинг (технического) состояния: Процесс, обеспечивающий возможность определения текущей эксплуатационной готовности машин и узлов без необходимости их демонтажа или обследования. [ГОСТ Р ИСО 13372-2013, статья 1.14] |
|---|
| обслуживание по состоянию: Техническое обслуживание, выполняемое на основе данных о техническом состоянии машины. [ГОСТ Р ИСО 13372-2013, статья 1.2] |
|---|
3.1.10 объект диагностики: Изделие и (или) его составные части, подлежащие (подвергаемые) диагностированию (контролю).
| диагностирование: Анализ диагностических признаков или комплексов диагностических признаков с целью определения природы неисправности или отказа (вида, места, степени развития). [ГОСТ Р ИСО 13372-2013, статья 1.5] |
|---|
| прогнозирование: Анализ признаков неисправностей с целью оценки изменения состояния машины в будущие моменты времени и минимального периода ее безаварийной эксплуатации. [ГОСТ Р ИСО 13381-1-2016, пункт 3.2] |
|---|
| неисправность: Состояние объекта, когда один из его элементов или группа элементов проявляют признаки деградации или нарушения работы, что может привести к отказу машины. [ГОСТ Р ИСО 13372-2013, статья 1.8] |
|---|
| диагностический признак: Параметр сигнала, несущий информацию о техническом состоянии. [Адаптировано из ГОСТ Р ИСО 13372-2013, статья 4.8] |
|---|
| диагноз: Заключение или совокупность заключений о состоянии обследуемой системы или ее узлов. Примечание — Диагноз содержит детализированную информацию о виде, обстоятельствах и степени развития наблюдаемой неисправности или отказа. [ГОСТ Р ИСО 13372-2013, статья 9.2] |
|---|
3.1.16 параметр: Переменная, представляющая собой некоторую значимую характеристику системы.
3.1.17 пороговое значение: Допустимое значение отклонения контролируемого параметра, используемое для оценки качества объекта или процесса, который характеризуется этим контролируемым параметром.
| прогноз: Оценка времени до отказа и вероятности отказов одного или нескольких видов. [ГОСТ Р ИСО 13372-2013, статья 10.2] |
|---|
3.2 Сокращения
В настоящем стандарте применены следующие сокращения:
АСМТО — автоматизированная система мониторинга технологического оборудования;
ТОиР — техническое обслуживание и ремонт;
ЧПУ — числовое программное управление;
4 Общие положения
4.1 В условиях цифровой трансформации и инновационного развития промышленности (см. [1], [2]) проектирование, производство, поставка и эксплуатация высокотехнологичного и автоматизированного оборудования должна осуществляться с учетом решения задач мониторинга и диагностики состояния технологического оборудования согласно ГОСТ Р ИСО 13372, ГОСТ Р ИСО 17359 и ГОСТ 30848.
4.2 Диагностика ТС технологического оборудования является важным компонентом системы мониторинга, обеспечивающим предотвращение внезапных отказов оборудования, планирование ТОиР, увеличение ресурса работы оборудования и его элементов, включая функциональную надежность в процессе эксплуатации.
4.3 Техническая диагностика технологического оборудования должна обеспечивать определение и прогнозирование ТС оборудования на основе сбора, обработки и анализа данных, получаемых от различных типов датчиков (датчики тока, напряжения, температуры, вибрации и др.), стационарно установленных на технологическое оборудование или переносных, используемых для проведения периодической диагностики.
Высокотехнологичное оборудование и автоматизированные комплексы, создаваемые на его основе, характеризуются высокой конструктивной сложностью и наличием различных агрегатов, узлов, блоков и ответственных деталей, являющихся объектами технической диагностики.
На рисунке 1 приведен типовой перечень узлов, которые являются объектами технической диагностики, и показатели параметрической надежности станка с ЧПУ.
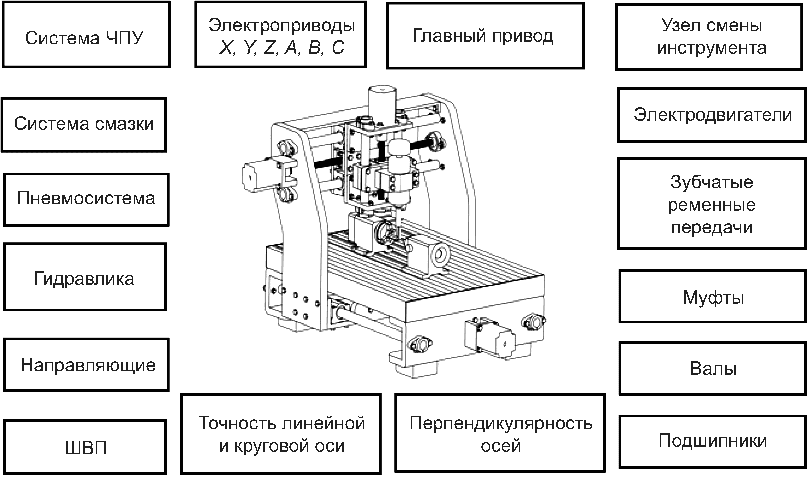
обработки
Примечание - Выбор типов характеристик и места установки датчиков, используемых для диагностики ТС, должен выполняться с учетом конструктивных и технологических особенностей оборудования.
4.4 ТС технологического оборудования характеризуется множеством состояний отдельных ОД. На основе последовательного применения процедур ранжирования результатов диагностики получают значения показателя приоритетности технической диагностики, при этом более высокому значению показателя для данного узла соответствует более высокий риск, связанный с его отказом. Ранжирование узлов технологического оборудования осуществляют для каждого узла по критичности отказа, вероятности его обнаружения и точности прогноза в соответствии с ГОСТ Р ИСО 13379-1. На основе этих данных определяются элементы, оказывающие доминирующее влияние на функциональную и параметрическую надежность технологического оборудования.
4.5 ТС ОД, согласно ГОСТ 34479, характеризуется рядом ДП (см. рисунок 2), которые должны находиться в допустимых пределах, свойственных каждому ОД.
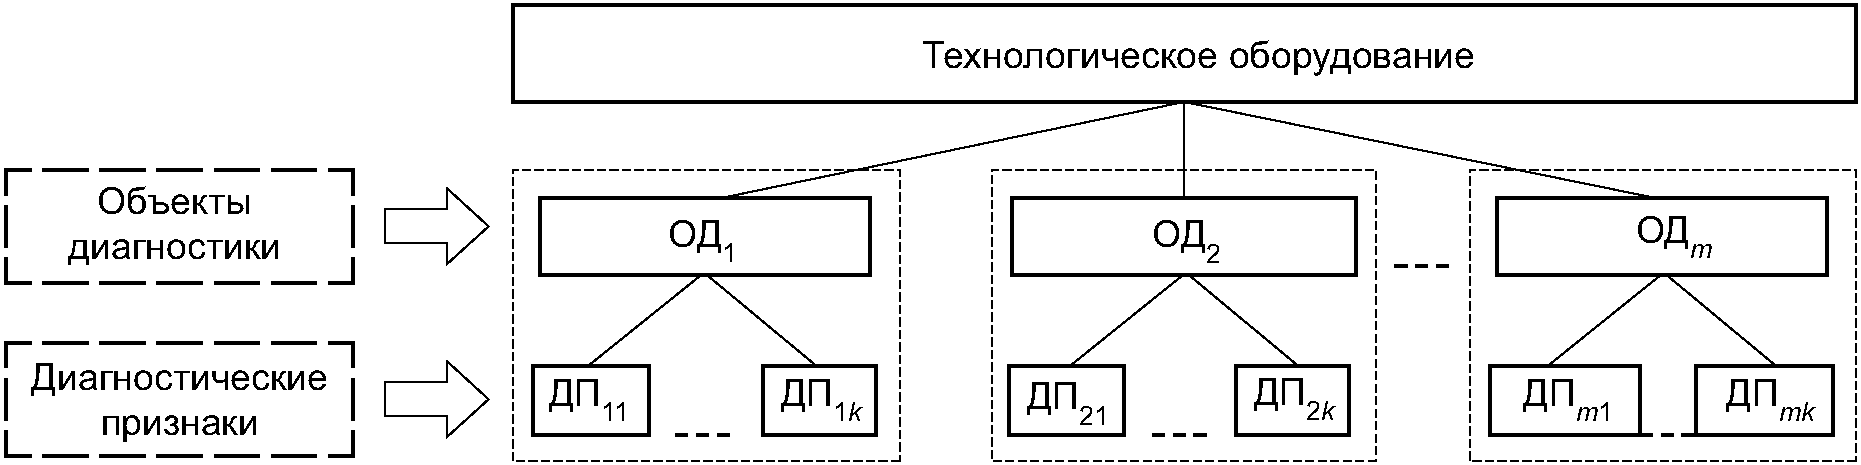
технологического оборудования
ДП узла или агрегата, характеризующие ТС технологического оборудования, могут также использоваться для предиктивного анализа критических изменений ТС.
Перечень и допустимые пределы значений ДП определяет предприятие-разработчик или изготовитель. Величины ДП и их предельно допустимые значения характеризуют следующие состояния оборудования: нормальное состояние (норма), состояние предупреждения (предупреждение), при котором механизм может работать ограниченное время до ближайшего возможного ремонта, и аварийное состояние (авария).
4.6 В цифровой станкоинструментальной промышленности производители оборудования, агрегатов и узлов должны изначально закладывать в конструкцию приспособленность к диагностированию и возможность выдачи данных об идентификации и ТС оборудования/узла.
Для того чтобы объект был приспособлен к диагностированию, необходимо при его проектировании разрабатывать диагностическое обеспечение, включающее аппаратные и программные средства. Устанавливаются ДП, прямые и косвенные параметры и методы их оценки, определяются условия работоспособности, разрабатываются алгоритмы диагностирования.
В технической документации (паспорте) оборудования или узла следует указывать ДП, параметры, их номинальные и предельные значения.
Производителем определяются способы и интерфейсы передачи этих данных пользователям.
4.7 Для проведения технической диагностики технологического оборудования используются стационарные или переносные системы диагностики.
Стационарные автоматизированные системы имеют возможность выполнять диагностику в режиме реального времени. Кроме периодического контроля ТС оборудования эти системы позволяют в режиме реального времени контролировать режимы работы оборудования, фиксируя перегрузки и другие нарушения в работе, предотвращая тем самым возможные неисправности.
Для современного технологического оборудования стационарная система технической диагностики должна быть заложена в конструкцию станка. Все ДП и параметры различных узлов оборудования должны анализироваться и передаваться по определенному протоколу в АСМТО, в систему ТОиР и другие информационные системы.
Если использование стационарной системы невозможно или экономически нецелесообразно, следует предусматривать использование переносной аппаратуры. Для ее применения необходимо в конструкцию станка заложить зоны установки датчиков с разными способами крепления (резьбовые отверстия для шпилек, гладкие, неокрашенные площадки для установки на магнит). Данные зоны следует сделать легкодоступными, с минимальным демонтажем защитных кожухов, либо предусмотреть окна, лючки и т.д.
4.8 Данные для технической диагностики технологического оборудования должны включать:
- данные о контролируемых параметрах;
- данные об эксплуатационных параметрах;
- данные о конструктивных характеристиках технологического оборудования;
- данные об истории эксплуатации оборудования.
4.9 Контролируемые параметры определяются исходя из перечня ДП для диагностируемого узла. Они выбираются из данных, получаемых от оборудования по их селективности к неисправности. Селективность контролируемых параметров позволяет уменьшить число рассматриваемых гипотез о виде неисправности по наблюдаемым ДП. Значения контролируемых параметров могут быть получены либо прямым измерением, либо после обработки результатов измерений.
4.10 Эксплуатационные параметры применяют при диагностировании для описания режимов работы, при которых наблюдают признаки неисправностей.
4.11 Для представления характеристик технологического оборудования необходима информация о конструкции узлов технологического оборудования, например для вибрационного диагностирования требуется сведения о кинематической схеме узла, параметрах подшипников, шестерен и их характеристики.
4.12 История эксплуатации оборудования должна отражать особенности предшествующей эксплуатации технологического оборудования, например наличие перегрузок, столкновений, а также история обслуживания и ремонтов оборудования. Важно вести в информационной системе журнал истории эксплуатации станка — выявленных неисправностей, ТОиР, замененных запасных частей, — чтобы иметь возможность учесть эти факторы при диагностировании.
4.13 Обработка результатов диагностики необходима для оценки ТС станка и его узлов, а также выполнения предиктивной диагностики и прогнозирования его работоспособности с учетом производственных планов.
Результаты анализа должны визуализироваться в формах, удобных для быстрой оценки и принятия необходимых мер, например в форме круговых индикаторов с зонами допустимых значений и с возможностью интерактивного погружения в углубленный анализ (см. рисунок 3).
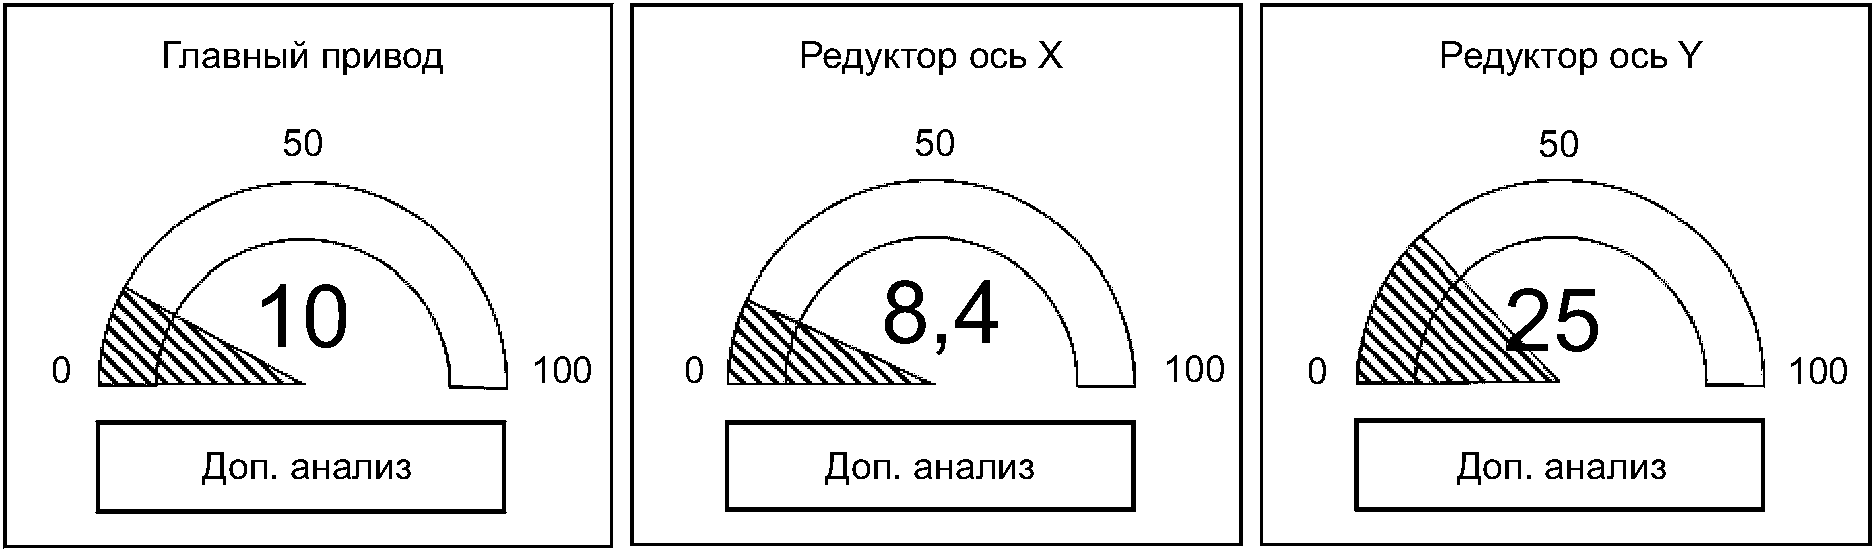
4.14 Предоставление информации по результатам диагностики осуществляется для ремонтных служб и для производственных подразделений. При этом обеспечивается выдача данных о стабильности характеристик и технологической точности оборудования. Также результаты диагностики используются при разработке и вводе в эксплуатацию современного технологического оборудования, имеющего необходимый уровень производительности и защищенности от производства некачественной продукции.
БИБЛИОГРАФИЯ
| УДК 004.03:006.354 | ОКС 25.040.20 35.240.99 |
| Ключевые слова: цифровая станкоинструментальная промышленность, диагностика, состояние, технологическое оборудование, общие положения | |