ГОСТ Р 72337-2025. Национальный стандарт Российской Федерации. Фитинги резьбовые из латуни. Общие технические условия
(утв. и введен в действие Приказом Росстандарта от 20.10.2025 № 1242-ст)
Примечание
Документ введен в действие с 01.05.2026 с правом досрочного применения.
регулированию и метрологии
1 мая 2026 года с правом досрочного применения
Предисловие
1 РАЗРАБОТАН «Научно-Промышленной Ассоциацией Арматуростроителей» («НПАА»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 368 «Медь»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 20 октября 2025 г. № 1242-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на резьбовые фитинги, изготовленные из медно-цинковых сплавов (латуней) (далее — резьбовые фитинги), применяемые на трубопроводах холодного и горячего, в том числе питьевого, водоснабжения, водяного (парового) отопления, природного газа, сжиженного углеводородного газа и прочих газообразных и жидких сред, не агрессивных к материалам резьбовых фитингов.
Настоящий стандарт устанавливает требования к конструкции, материалам, изготовлению, комплектности поставки, правилам приемки, методам контроля и испытаний, маркировке и упаковке, транспортированию и хранению резьбовых фитингов, а также к гарантии изготовителя.
Настоящий стандарт не распространяется на латунные соединительные детали, предназначенные для соединения полимерных и металлопластовых трубопроводов.
Настоящий стандарт может применяться при оценке (подтверждении) соответствия резьбовых фитингов.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 9.301 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 356 Арматура и детали трубопроводов. Давления номинальные, пробные и рабочие. Ряды
ГОСТ 2171 Детали, изделия, полуфабрикаты и заготовки из цветных металлов и сплавов. Обозначение марки
ГОСТ 2533 Калибры для трубной цилиндрической резьбы. Допуски
ГОСТ 6211 Основные нормы взаимозаменяемости. Резьба трубная коническая
ГОСТ 6357 Основные нормы взаимозаменяемости. Резьба трубная цилиндрическая
ГОСТ 7157 Калибры для трубной конической резьбы. Типы. Основные размеры и допуски
ГОСТ 9378 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 10549 Выход резьбы. Сбеги, недорезы, проточки и фаски
ГОСТ 14192 Маркировка грузов
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 15527 Сплавы медно-цинковые (латуни), обрабатываемые давлением. Марки
ГОСТ 17711 Сплавы медно-цинковые (латуни) литейные. Марки
ГОСТ 21014 Металлопродукция из стали и сплавов. Дефекты поверхности. Термины и определения
ГОСТ 24997 (ИСО 1502:1996) Калибры для метрической резьбы. Допуски
ГОСТ 26349 Соединения трубопроводов и арматура. Давления номинальные. Ряды
ГОСТ 28338 (ИСО 6708-80) Соединения трубопроводов и арматура. Номинальные диаметры. Ряды
ГОСТ Р 8.568 Государственная система обеспечения единства измерений. Аттестация испытательного оборудования. Основные положения
ГОСТ Р 15.301 Система разработки и постановки продукции на производство. Продукция производственно-технического назначения. Порядок разработки и постановки продукции на производство
ГОСТ Р 27.102 Надежность в технике. Надежность объекта. Термины и определения
ГОСТ Р 57125 Прессованные изделия из алюминиевых сплавов. Термины и определения дефектов
СП 30.13330 «СНиП 2.04.01-85* Внутренний водопровод и канализация зданий»
СП 73.13330 «СНиП 3.05.01-85 Внутренние санитарно-технические системы зданий»
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины, определения и сокращения
3.1 В настоящем стандарте применены термины по ГОСТ 21014, ГОСТ Р 27.102, ГОСТ Р 57125, а также следующие термины с соответствующими определениями:
3.1.1 трубопроводная система: Совокупность элементов внутренней санитарно-технической и инженерных систем, обеспечивающих прохождение рабочей среды.
3.1.2 присоединительный конец: Резьбовая часть фитинга, предназначенная для обеспечения герметичного соединения с элементами трубопроводной системы.
3.1.3 резьбовой фитинг: Деталь трубопроводной системы, все присоединительные концы которой являются резьбовыми и которая предназначена для соединения, разветвления отдельных ее элементов с изменением или без изменения направления или проходного сечения, в том числе для заглушения открытых концов трубопроводных систем.
3.1.4 муфтовое соединение: Резьбовое соединение элементов трубопроводов, в котором герметичность обеспечивается наличием уплотнительного материала между витками резьбы.
3.1.5 разъемное соединение: Соединение, обеспечивающее возможность разбора фитинга.
3.1.6 разъемный резьбовой фитинг: Фитинг, состоящий из более чем одного элемента, в конструкции которого присутствует разъемное соединение фитинга.
3.1.7 присоединительный конец с наружной резьбой: Часть фитинга с наружной резьбой, предназначенная для создания муфтового соединения.
3.1.8 присоединительный конец с внутренней резьбой: Часть фитинга с внутренней резьбой, предназначенная для создания муфтового соединения.
3.1.9 специальный присоединительный конец: Резьбовой присоединительный конец, предназначенный для подключения конкретного типа концевых устройств.
Примечание — Назначение (тип присоединяемого устройства) специального присоединительного конца должно быть указано в наименовании присоединительного конца, тип соединения допускается не указывать, но его необходимо обязательно отразить в наименовании и условном обозначении фитинга и сопроводительной документации к нему.
Пример — Присоединительный конец для подключения датчика температуры.
3.2 В настоящем стандарте применены следующие сокращения:
КД — конструкторская документация;
НД — нормативная документация (документы по стандартизации);
ПМ — программа и методика испытаний;
РЭ — руководство по эксплуатации;
ЭД — эксплуатационные документы.
4 Классификация и условные обозначения резьбовых фитингов
4.1 В зависимости от типа проточной части резьбовые фитинги подразделяют на следующие:
4.2 Резьбовые фитинги в зависимости от направления проточной части подразделяют:
4.3 Резьбовые фитинги в зависимости от размера присоединяемой резьбы подразделяют:
4.4 Резьбовые фитинги в зависимости от состава изделия (по конструктивному исполнению) подразделяют:
4.5 Условное обозначение резьбового фитинга должно содержать:
- наименование резьбового фитинга (например, ниппель, муфта, тройник и т.д.);
- размер присоединяемой резьбы (например, 1/2, 3/4 и т.д.). Если присоединительные концы имеют разные размеры резьбы, то прописывают все размеры резьбы от меньшего значения к большему через знак «x» (например, 1/2 x 3/4);
- указание вида резьбовых присоединительных концов (внутренняя резьба: ВН/В/ВР/вн/в/вр; наружная резьба: НАР/Н/НР/нар/н/нр);
- PN резьбового фитинга;
- обозначение настоящего стандарта.
Резьбовой ниппель из латуни с размером присоединяемой наружной резьбы 1/2 дюйма и номинальным давлением PN40:
Ниппель 1/2 нар PN40 ГОСТ Р 72337-2025
Ниппель 1/2 Н PN40 ГОСТ Р 72337-2025
Ниппель 1/2 НР PN40 ГОСТ Р 72337-2025
Резьбовой переходный ниппель из латуни с размерами присоединяемой наружной резьбы 1/2 и 3/4 дюйма, номинальным давлением PN40:
Ниппель переходный 1/2 нар x 3/4 нар PN40 ГОСТ Р 72337-2025
Ниппель переходный 1/2 Н x 3/4 Н PN40 ГОСТ Р 72337-2025
Ниппель переходный 1/2 НР x 3/4 НР PN40 ГОСТ Р 72337-2025
Резьбовой переходник из латуни с размером присоединяемой наружной резьбы 1/2 дюйма и внутренней метрической резьбы М16, номинальным давлением PN40:
Переходник 1/2 нар x М16 вн PN40 ГОСТ Р 72337-2025
Переходник 1/2 Н x М16 В PN40 ГОСТ Р 72337-2025
Переходник 1/2 НР x М16 ВР PN40 ГОСТ Р 72337-2025
5 Технические требования
5.1 Общие требования
5.1.1 Резьбовые фитинги изготовляют с учетом требований настоящего стандарта, технической документации изготовителя (ТУ, технические спецификации и др.).
5.1.2 Основные параметры и характеристики резьбовых фитингов должны соответствовать требованиям настоящего стандарта, установленным в таблице 1, и должны быть указаны в ТУ и ЭД.
Основные параметры и технические характеристики
| Наименование и обозначение параметра или технической характеристики | Значение или НД, определяющий параметр |
|---|---|
| Номинальный диаметр DN | По ГОСТ 28338 (до DN100 включ.) |
| Номинальное давление PN | По ТУ из ряда значений по ГОСТ 26349 |
| Рабочее давление Pр | По ГОСТ 356 в зависимости от значений PN и наибольшей температуры среды |
| Температура рабочей среды | По ТУ |
| Рабочая среда | По ТУ |
5.1.3 Pпр — в зависимости от PN в соответствии с ГОСТ 356.
5.1.4 Толщины стенок резьбовых фитингов должны быть не менее значений, указанных в таблице 2.
Толщина стенки резьбовых фитингов
5.1.5 На поверхности резьбы не допускаются дефекты, препятствующие навинчиванию проходного калибра.
5.1.6 Резьбовые фитинги должны быть герметичными по отношению к внешней среде, в том числе на разъемных соединениях, обеспечивать надежность и безопасность работы на протяжении всего срока службы с учетом воздействия допустимых внешних нагрузок. Методы контроля приведены в 8.1 и 8.3.
5.1.7 Рекомендуемые значения минимальной длины трубной цилиндрической резьбы для присоединительных концов муфтового соединения резьбовых фитингов приведены в приложении А.
5.1.8 Резьба должна быть:
1 Допускается использование других видов резьбы, установленных в КД, обеспечивающих выполнение всех требований, предъявляемых настоящим стандартом.
2 Сбеги, недорезы, проточки и фаски — по КД, но не более значений по ГОСТ 10549.
5.1.9 Элементы резьбы, предназначенные для фиксации уплотнительного материала (насечки и т.п.), не являются дефектами и выполняются в соответствии с КД.
5.2 Показатели надежности и безопасности
Показатель надежности по долговечности — средний полный срок службы.
Значения показателя должны быть указаны в ТУ и ЭД.
5.3 Требования к сырью и материалам
5.3.1 Применяемые сырье и материалы для изготовления резьбовых фитингов должны обеспечивать их соответствие заданным условиям эксплуатации:
- PN;
- минимальной температуре рабочей среды;
- максимальной температуре рабочей среды;
- максимальному давлению рабочей среды;
- химическому составу и свойствам рабочей среды (коррозионная активность, наличие примесей, приводящих к эрозионному износу);
- параметрам окружающей среды и внешних воздействий.
5.3.2 Резьбовые фитинги должны быть изготовлены из латуней по ГОСТ 15527 и ГОСТ 17711.
5.3.3 Требования к материалам деталей резьбовых фитингов указывают в КД.
5.3.4 Сырье и материалы должны соответствовать требованиям документов на их поставку и допускаются в производство только при наличии сопроводительной документации.
5.3.5 Материал резьбовых фитингов должен быть прочным и плотным. Методы контроля приведены в 8.1.
5.4 Требования к поверхности и внешнему виду
5.4.1 Резьбовые фитинги должны иметь ровную внутреннюю, наружную и торцевую поверхности без пузырей, трещин, раковин, царапин, вмятин, посторонних включений, острых углов и кромок, заусенцев, расслоений и других дефектов.
5.4.2 На резьбовых фитингах не допускаются потертости, наплывы.
5.4.3 Шероховатость торцевых поверхностей, предназначенных для прокладок в разъемных соединениях, должна быть не грубее Ra1.6. Методы контроля приведены в 8.2.
5.4.4 На наружных поверхностях резьбовых фитингов допускаются отдельные следы от плоскости разъема штампов, не влияющие на надежность, безопасность, монтаж и эксплуатацию резьбовых фитингов.
5.4.5 Покрытие деталей (при наличии) выполняют в соответствии с требованиями ГОСТ 9.301.
5.5 Комплектность
5.5.1 В комплект поставки должны входить:
- резьбовой фитинг (резьбовой фитинг в сборе);
- ПС на резьбовой фитинг, РЭ (допускается совмещать с ПС).
Форма представления (ПС, РЭ) в виде странично-ориентированного документа на бумажном носителе или электронного документа в виде файла на информационной странице на сайте изготовителя (организации, уполномоченной принимать претензии от потребителей). При наличии (ПС, РЭ) в виде электронного документа вкладывать (ПС, РЭ) в бумажном виде в комплект поставки не требуется.
5.5.2 ПС оформляют в отношении каждого вида резьбовых фитингов в соответствии с классификационными признаками в разделе 4. Допускается оформлять ПС для нескольких видов резьбовых фитингов в одном документе.
ПС должен содержать следующие сведения:
- актуальные версии стандартов и ТУ, примененных при изготовлении резьбовых фитингов;
- товарный знак изготовителя;
- наименование изготовителя, адрес места нахождения, контактные данные;
- наименование организации, уполномоченной принимать претензии от потребителей (при наличии), адреса места нахождения, контактные данные;
- наименование страны изготовителя на русском языке;
- условное обозначение резьбовых фитингов;
- DN резьбовых фитингов;
- размер резьбы присоединительных концов;
- PN резьбовых фитингов;
- температура рабочей среды;
- марку материала резьбовых фитингов и комплектующих;
- условия и сроки хранения;
- чертежи с указанием габаритных размеров резьбовых фитингов;
- массу резьбовых фитингов;
- гарантийный срок эксплуатации;
- средний полный срок службы;
- значения максимально допустимого крутящего момента при монтаже резьбовых фитингов;
- требования по монтажу и эксплуатации.
5.5.3 ПС и РЭ в бумажной форме размещают в упаковке, препятствующей повреждению от внешних воздействий.
ПС и РЭ в электронной форме размещают в виде постоянно действующей ссылки на маркировке упаковки.
5.5.4 ПС и РЭ разрабатывают в соответствии с требованиями Единой системы конструкторской документации.
5.6 Маркировка и упаковка
5.6.1 На наружной поверхности каждого резьбового фитинга должна быть нанесена маркировка с указанием:
- товарного знака или наименования изготовителя;
- размера резьбы присоединительных концов;
- материала корпуса (полным наименованием по НД, например: «ЛС59-1», «ЛЦ40С», или кратким обозначением марки: «ЛС» в соответствии с ГОСТ 2171);
- условного обозначения фитинга.
5.6.2 Условное обозначение резьбового фитинга, размер резьбы присоединительных концов и материал корпуса допускается не наносить на корпус при условии, что их указывают на упаковке и/или в сопроводительной документации.
5.6.3 Маркировка должна быть четкой и сохраняться в течение всего срока службы.
5.6.4 Способ выполнения, места расположения и размеры знаков маркировки должны быть установлены в КД.
5.6.5 Маркировка упаковки может быть выполнена на этикетках, приклеенных на ее наружную сторону, и должна содержать следующую информацию:
- товарный знак изготовителя;
- наименование изготовителя, адрес места нахождения, контактные данные;
- наименование организации, уполномоченной принимать претензии от потребителей (при наличии), юридический адрес, телефон, адрес электронной почты;
- условное обозначение резьбового фитинга;
- наименование страны изготовителя на русском языке.
5.6.6 Транспортная маркировка — по ГОСТ 14192 с нанесением манипуляционного знака «Беречь от влаги», должна содержать следующую информацию:
- условное обозначение резьбового фитинга;
- количество резьбовых фитингов в упаковке;
- массу брутто;
- дату упаковки (месяц, год).
5.6.7 Перед упаковкой резьбовые фитинги должны быть очищены от загрязнений.
5.6.8 Упаковка должна обеспечивать защиту резьбовых фитингов от механических повреждений при транспортировании, погрузочно-разгрузочных работах и хранении.
6 Требования безопасности и охраны окружающей среды
6.1 Требования надежности и безопасности
6.1.1 Резьбовые фитинги не должны испытывать нагрузки от трубопроводов (изгиб, сжатие, растяжение, кручение, перекосы, вибрацию, несоосность патрубков, неравномерность затяжки крепежа). При необходимости должны быть предусмотрены опоры или компенсаторы, снижающие нагрузку от трубопровода.
6.1.2 Резьбовые фитинги не должны испытывать нагрузки от избыточного количества уплотнительного материала, применяемого для герметизации резьбовых соединений. Изготовитель в ЭД обязан установить значения максимально допустимого крутящего момента при монтаже резьбовых фитингов.
6.1.3 Пробное давление при опрессовке системы не должно превышать пробного давления резьбового фитинга.
6.1.4 Не допускается проводить работы по демонтажу и ремонту при наличии давления в трубопроводе.
6.2 Требования охраны окружающей среды
6.2.1 В своем составе резьбовой фитинг не должен иметь материалов, представляющих опасность для жизни, здоровья людей и окружающей среды.
6.2.2 Резьбовой фитинг может быть подвержен вторичной переработке.
7 Правила приемки и испытаний
7.1 Для контроля соответствия резьбовых фитингов требованиям настоящего стандарта, КД, ТУ на основании ГОСТ Р 15.301, ГОСТ 15.309 применяют следующие виды испытаний:
- приемочные (при приемке резьбовых фитингов, изготовленных впервые);
- приемо-сдаточные (контроль при приемке);
- периодические (для контроля стабильности качества резьбовых фитингов серийного выпуска);
- типовые (при изменении конструкции, материалов, технологии изготовления).
7.2 Резьбовые фитинги принимают партиями. Партия должна состоять из резьбовых фитингов, изготовленных из одного и того же материала, одного наименования, одного размера, одного номинального давления, одного типа присоединения.
7.3 Контролируемые параметры и виды испытаний приведены в таблице 3.
| Контролируемые параметры и виды испытаний | ||||
| Контролируемый параметр | Методы контроля и испытаний в зависимости от вида испытаний | Приемочные | Приемо-сдаточные | |
| Периодические | Типовые | 1 Внешний вид, маркировка, упаковка, комплектность | + | + |
| + | + | 2 Геометрические параметры (габаритные и присоединительные размеры, толщина стенки) | + | + |
| + | + | 3 Масса | + | - |
| + | + | 4 Прочность и плотность материала изделия | + | + |
| - | + | 5 Допустимые внешние нагрузки <*> | + | - |
| - + <*> Контролируют на отдельных образцах резьбовых фитингов сверх плана отбора. | ||||
7.4 В качестве испытательной среды применяют воду, которая может содержать ингибитор коррозии.
7.5 Требования к испытательному оборудованию и средствам измерений
7.5.1 Испытательное оборудование должно обеспечивать условия испытаний, установленные КД (ТУ, ПМ).
7.5.2 Испытательное оборудование не должно оказывать на резьбовые фитинги механического (силового) воздействия от крепежных и установочных элементов, не предусмотренного в КД, ТУ и ПМ и (или) в иных документах (технологических документах, рабочих инструкциях и т.д.), содержащих требования к испытаниям.
7.5.3 Испытания проводят на испытательном оборудовании, укомплектованном средствами защиты и приборами, сопровождаемыми ЭД и аттестованными в соответствии с ГОСТ Р 8.568.
7.5.4 Испытания резьбовых фитингов в сборе следует проводить на стендах с использованием контрольно-измерительных приборов, обеспечивающих регламентированные настоящим стандартом условия испытаний.
7.5.5 При всех видах испытаний следует применять средства измерений при наличии документов, подтверждающих действительность результатов поверки (калибровки).
7.5.6 Контроль размеров, указанных в КД, следует проводить с помощью универсальных или специальных средств измерений.
7.5.7 Размеры присоединяемой резьбы контролируют резьбовыми калибрами для трубной цилиндрической резьбы по ГОСТ 2533, калибрами для трубной конической резьбы по ГОСТ 7157 и калибрами для метрической резьбы по ГОСТ 24997.
7.5.8 При проведении приемочных, периодических и типовых испытаний каждый контролируемый параметр следует проверять не менее чем на трех образцах.
7.6 Приемо-сдаточные испытания резьбовых фитингов
7.6.1 Приемку осуществляют в соответствии с показателями, указанными в таблице 3. Объем контроля определяют в соответствии с программой контроля качества изготовителя.
7.6.2 Приемо-сдаточным испытаниям подвергают каждую партию резьбовых фитингов.
7.6.3 Резьбовые фитинги считают принятыми, если они прошли приемо-сдаточные испытания, укомплектованы и упакованы в соответствии с КД.
7.6.4 При получении неудовлетворительных результатов приемо-сдаточных испытаний минимум по одному из показателей по нему проводят повторные испытания на удвоенной выборке, взятой от той же партии.
Результаты повторных испытаний распространяют на всю партию.
7.7 Периодические испытания резьбовых фитингов
7.7.1 Периодические испытания проводят не реже одного раза в три года согласно перечню испытаний и контролируемых параметров, указанных в таблице 3.
7.7.2 Резьбовые фитинги для проведения периодических испытаний отбирает представитель службы контроля качества из числа изделий, изготовленных в контролируемом периоде и выдержавших приемо-сдаточные испытания.
7.7.3 Если резьбовые фитинги выдержали периодические испытания, то считают подтвержденными данными испытаниями качество резьбовых фитингов контролируемого периода, а также возможность дальнейшего изготовления и приемки по той документации, по которой изготовлены резьбовые фитинги.
7.7.4 Если резьбовые фитинги не выдержали периодических испытаний, то их приемку приостанавливают до выявления причин возникновения дефектов, их устранения и получения положительных результатов повторных испытаний.
7.7.5 Повторные периодические испытания проводят на удвоенном количестве образцов. Допускается выполнять испытания только по тем пунктам требований, по которым получены неудовлетворительные результаты, которые могли повлиять на возникновение дефектов и по которым испытания не проводились.
7.7.6 При получении положительных результатов повторных периодических испытаний приемку резьбовых фитингов возобновляют.
7.8 Приемочные и типовые испытания
7.8.1 Испытания проводят с целью оценки эффективности и целесообразности предлагаемых изменений в конструкции резьбовых фитингов, применяемых материалов или технологии их изготовления, которые могут повлиять на параметры резьбовых фитингов и их эксплуатацию, либо при испытаниях резьбовых фитингов, изготовленных впервые. Необходимость проведения типовых испытаний определяет изготовитель.
7.8.2 Положительные результаты испытаний являются основанием для внесения предлагаемых изменений в конструкторскую и технологическую документацию либо подтверждением соответствия требованиям новых видов продукции.
7.8.3 Резьбовые фитинги, изготовленные по измененной или новой КД, предъявляют на приемо-сдаточные испытания в установленном порядке.
7.8.4 В случае несоответствия испытуемых резьбовых фитингов минимум одному из параметров проверки испытания приостанавливают для исследования неисправностей и устранения причин, их вызвавших. Если неисправности являются следствием внесенных в резьбовые фитинги изменений, то выпуск резьбовых фитингов с этими изменениями не допускается.
7.8.5 Для новых видов продукции, не прошедших испытания, конструкторскую и технологическую документацию направляют на доработку, изготовленные образцы — утилизируют.
7.9 При проведении испытаний в целях оценки (подтверждения) соответствия осуществляют испытания в объеме периодических испытаний.
8 Методы испытаний
8.1 Прочность и плотность материала изделия
8.1.1 Перед испытаниями разъемные резьбовые фитинги должны быть собраны в соответствии с ЭД.
8.1.2 Схема испытаний резьбовых фитингов приведена на рисунке 1.
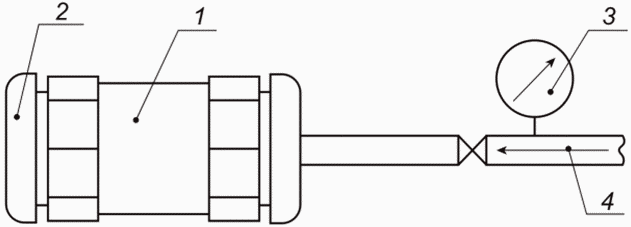
1 — резьбовой фитинг; 2 — заглушка; 3 — манометр;
Испытания проводят подачей воды под давлением внутрь резьбового фитинга через один из присоединительных концов при заглушенном(ых) другом(их). После достижения давления, равного 1,5PN, резьбовой фитинг выдерживают в течение 1 мин.
8.1.3 Материал изделия считают прочным, если при визуальном контроле после испытаний не обнаружено механических разрушений либо остаточных деформаций.
8.1.4 После испытания на прочность материала резьбового фитинга проводят испытания на плотность. Испытательная среда — вода. Давление в резьбовом фитинге используют равным PN, время выдержки — 1 мин. По окончании испытаний давление снижают до атмосферного.
8.1.5 Материал изделия считают плотным, если при испытании не обнаружено течи, образования капель и потения.
8.1.6 Данный вид испытания не проводят для резьбовых фитингов без проточной части (контргайка).
8.1.7 Для разъемных резьбовых фитингов (фитингов в сборе) при испытании на плотность материала изделия водой давлением, равным PN, при отсутствии утечек согласно 8.1.5 считают, что резьбовой фитинг выдержал испытание на герметичность относительно внешней среды по уплотнению подвижных и неподвижных соединений.
8.2 Визуальный и измерительный контроль
8.2.1 При визуальном контроле перед проведением испытаний проверяют:
- соответствие резьбового фитинга ПС и его комплектность;
- отсутствие дефектов;
- полноту и соответствие маркировки на наружной поверхности резьбового фитинга.
8.2.2 При измерительном контроле проверяют:
- габаритные и присоединительные размеры;
- размеры резьбы в зависимости от вида резьбы в соответствии с 7.5.7;
- массу, значение по КД, при этом допускается отклонение от номинального значения не более +/- 5%;
- шероховатость плоской торцевой поверхности, предназначенной для уплотнения прокладками элементов разъемного соединения (при наличии такой поверхности); проверку осуществляют визуально по мерам шероховатости, изготовленным согласно ГОСТ 9378;
- толщину стенок резьбового фитинга на соответствие значениям, указанным в таблице 2 в зависимости от размера резьбы присоединительных концов (в расчет берут минимальное значение с учетом разностенности). При необходимости допускается разрезать резьбовой фитинг. Данную проверку проводят при приемочных, периодических и типовых испытаниях.
8.3 Допустимые внешние нагрузки
8.3.1 Испытания на изгиб
Испытание проводят с целью подтверждения надежности и безопасности резьбовых фитингов с учетом прочностных свойств материала и минимально допустимой толщины стенки. Испытание проводят на образцах готовой продукции ввиду разницы в прочностных свойствах материала в состоянии поставки и после обработки давлением и температурой. В качестве образцов для испытаний должны выступать резьбовые фитинги, выпускаемые в максимальном объеме и представленные всеми размерами присоединительной резьбы из номенклатуры изготовителя.
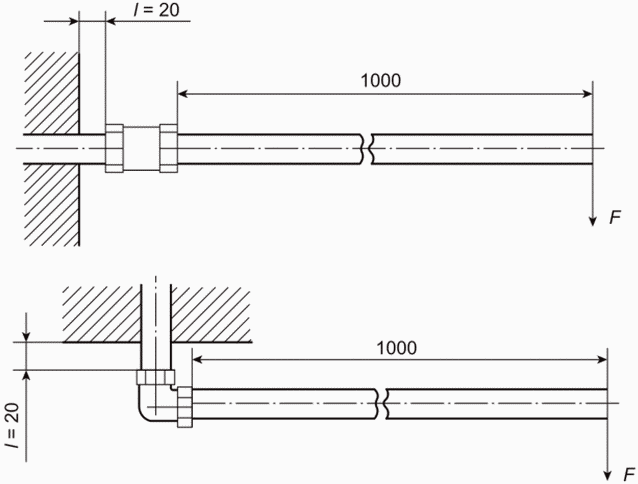
Резьбовой фитинг жестко фиксируют на резьбе с одной стороны, с противоположной стороны прикладывают силу F в соответствии с данными, приведенными в таблице 4, и выдерживают 3 мин. Испытания проводят следующим образом:
- резьбовые фитинги, у которых проточная часть не меняет направления, испытывают в одном положении в испытательном стенде при одном направлении приложения силы F;
- угловые резьбовые фитинги испытывают в плоскости изменения направления проточной части, прикладывая силу F попеременно в двух противоположных направлениях;
- резьбовые фитинги, у которых три и более присоединительных концов, испытывают в плоскости(ях) изменения направления проточной части, нагрузку прикладывают попеременно на все присоединительные концы, кроме специальных.
| Номинальный диаметр DN | 6 | 8 | 10 | 15 | 20 | 25 | 32 | 40 | 50 | 65 | 80 | 100 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Сила F, Н | 23 | 30 | 70 | 120 | 180 | 260 | 380 | 500 | 900 | 1520 | 1800 | 2500 |
По завершении испытания резьбовой фитинг должен пройти испытания по 8.1. Схема испытаний на изгиб приведена на рисунке 2.
8.3.2 Данный вид испытания не проводят для резьбовых фитингов без проточной части (контргайка), резьбовых фитингов с единственным присоединительным концом (заглушка, пробка), а также для специальных присоединительных концов во всех резьбовых фитингах.
9 Транспортирование и хранение
9.1 Транспортирование резьбовых фитингов проводят любым видом транспорта в соответствии с правилами перевозок грузов, действующих на данном виде транспорта.
9.2 В ТУ и ЭД должны быть приведены условия транспортирования и хранения по ГОСТ 15150.
9.3 Резьбовые фитинги следует хранить в упаковке предприятия-изготовителя.
9.4 Изделия следует оберегать от ударов и механических нагрузок, а их поверхность — от нанесения царапин. При перевозке упаковки с резьбовыми фитингами необходимо укладывать их на ровную поверхность транспортных средств, предохраняя от острых металлических углов и ребер платформы.
9.5 Сбрасывание упаковок с резьбовыми фитингами с транспортных средств не допускается.
9.6 При отгрузке потребителю резьбовые фитинги консервации не подвергают.
9.7 В процессе изготовления, хранения, транспортирования и эксплуатации при указанных в ПС параметрах резьбовые фитинги не оказывают вреда окружающей среде и здоровью человека.
10 Указания по эксплуатации
10.1 Монтаж и эксплуатацию систем трубопроводов с использованием резьбовых фитингов следует выполнять в соответствии с требованиями СП 30.13330, СП 73.13330 и отраслевыми или ведомственными нормами, утвержденными в установленном порядке.
10.2 В качестве уплотнительного материала соединения резьбовых фитингов с трубопроводом следует применять специальные материалы, обеспечивающие герметичность соединений.
10.3 Несоосность соединяемых трубопроводов не должна превышать 3 мм при длине 1 м плюс 1 мм на каждый последующий метр.
10.4 Резьба на сопрягаемых с резьбовыми фитингами деталях (труба, сгон, арматура) должна соответствовать требованиям ГОСТ 6357.
10.5 При монтаже резьбовых фитингов необходимо провести осмотр поверхности резьбы резьбового фитинга и ответной части детали трубопровода. На резьбе не должно быть забоин, вмятин и заусенцев, препятствующих навинчиванию резьбового фитинга.
10.6 Не допускается:
- проводить работы по демонтажу резьбовых фитингов при наличии давления рабочей среды в трубопроводе;
- использовать резьбовые фитинги на параметрах, превышающих указанные в ЭД;
- превышать значения максимально допустимого крутящего момента при монтаже резьбовых фитингов;
- использовать инструмент, оказывающий радиальную нагрузку (сжимающее усилие на фитинг), при монтаже для предотвращения деформации резьбового фитинга.
11 Гарантии изготовителя
11.1 Изготовитель и/или организация, уполномоченная принимать претензии от потребителей, гарантируют соответствие резьбовых фитингов требованиям настоящего стандарта, КД и ТУ, при соблюдении условий эксплуатации, транспортирования и хранения, установленных в настоящем стандарте и ЭД.
11.2 Рекомендуемое значение гарантийного срока эксплуатации — пять лет.