ГОСТ Р 72138-2025. Национальный стандарт Российской Федерации. Зенкеры цельные и со вставными ножами из быстрорежущей стали. Технические условия
Актуально на 02.11.2026.
Как цитировать: "ГОСТ Р 72138-2025. Национальный стандарт Российской Федерации. Зенкеры цельные и со вставными ножами из быстрорежущей стали. Технические условия". ГОСТ Р 72138-2025. https://bukva.ai/docs/standart-gost-r-72138-2025
(утв. и введен в действие Приказом Росстандарта от 12.11.2025 № 1360-ст)
Примечание
Документ введен в действие с 01.07.2026.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 1677-75"]:::rst
  n1["ГОСТ Р 72138-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-72138-2025" "ГОСТ Р 72138-2025. Национальный стандарт Российской Федерации. Зенкеры цельные и со вставными ножами из быстрорежущей стали. Технические условия (утв. и введен в действие Приказом "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 12 ноября 2025 г. № 1360-ст
ЗЕНКЕРЫ ЦЕЛЬНЫЕ И СО ВСТАВНЫМИ НОЖАМИ ИЗ БЫСТРОРЕЖУЩЕЙ СТАЛИ
Solid counterbores and high steel inserted blade counterbores. Specifications
Дата введения 1 июля 2026 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «ВНИИИНСТРУМЕНТ» (АО «ВНИИИНСТРУМЕНТ») и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 095 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 12 ноября 2025 г. № 1360-ст
5 ИЗДАНИЕ (апрель 2026 г.) с Поправкой (ИУС № 6 2026 г.)
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на зенкеры с цилиндрическим хвостовиком, с коническим хвостовиком и насадные цельные, насадные со вставными ножами из быстрорежущей стали, предназначенные для обработки отверстий в деталях из стали и чугуна.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.051 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 2848 Конусы инструментов. Допуски. Методы и средства контроля
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9378 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 9472 Крепление инструментов на оправках. Типы и размеры
ГОСТ 18088 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 19265 Прутки, полосы из быстрорежущей стали. Технические условия
ГОСТ 23726 Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 25706 Лупы. Типы, основные параметры. Общие технические требования
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Технические требования
3.1 Рабочую часть хвостовых зенкеров, насадные и ножи сборных зенкеров следует изготовлять из быстрорежущей стали марок по ГОСТ 19265.
Допускается изготовлять зенкеры из других марок быстрорежущих сталей, обеспечивающих стойкость зенкеров в соответствии с требованиями настоящего стандарта.
3.2 Корпуса зенкеров со вставными ножами, хвостовики сварных зенкеров и клинья следует изготовлять из стали марки 45 по ГОСТ 1050 или из стали марки 40Х по ГОСТ 4543.
3.3 Зенкеры хвостовые следует изготовлять как цельными так и сварными.
3.4 Твердость зенкеров должна быть:
- 37 — 47 HRC — корпуса зенкеров со вставными ножами и клинья;
- 32 — 47 HRC — лапок конических хвостовиков.
3.5 Твердость рабочей части хвостовых зенкеров, насадных и ножей сборных зенкеров их быстрорежущей стали с содержанием ванадия 3% и более и кобальта 5% и более должна быть выше на одну-две единицы HRC, указанной в пункте 3.4.
3.6 Твердость рабочей части хвостовых зенкеров должна соответствовать указанной в пункте 3.4 на длине винтовой канавки, уменьшенной на длину не более 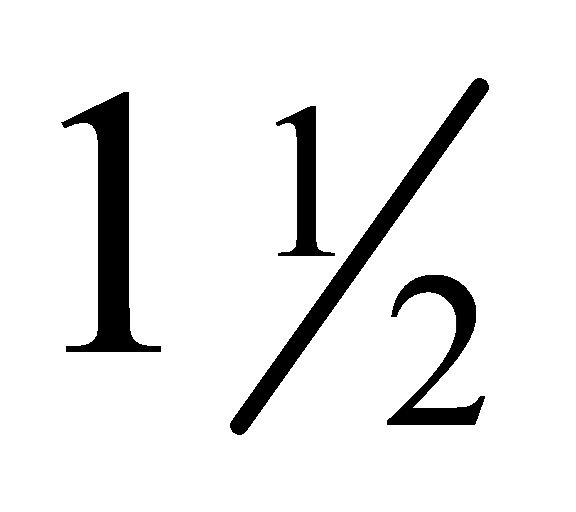 диаметра зенкера от сварного шва, но не менее 2/3 длины винтовой канавки.
3.7 Параметры шероховатости поверхностей зенкеров по ГОСТ Р 71448 должна быть, мкм, не более:
- Rz 6,3 — передней и задней поверхностей режущей части;
- Rz 3,2 — поверхность направляющих ленточек;
- Ra 0,8 — поверхность хвостовика и посадочного отверстия;
- Rz 12,5 — наружная поверхность корпуса сборного зенкера;
- Rz 6,3 — поверхность стружечных канавок.
3.8 На всех поверхностях зенкеров не должно быть раковин, поверхностных трещин, заусенцев, следов коррозии, на шлифованных поверхностях — черновин, центровые отверстия должны быть зачищены и не иметь забоин и разработанных мест.
3.9 Нешлифованные поверхности корпусов зенкеров после термической обработки должны быть очищены.
3.10 Завалы и выкрошенные места, прижоги, обезуглероженный слой на режущих кромках не допускаются.
3.11 Запасные ножи к сборным зенкерам следует изготовлять не заточенными.
3.12 Класс допуска номинальных диаметров зенкеров, измеренных в начале рабочей части, должен соответствовать классу допуска h8 или u8.
Примечание — Зенкеры класса допуска u8 — для окончательной обработки отверстий класса допуска H11, зенкеры класса допуска h8 — для предварительной обработки отверстий.
3.13 Предельные отклонения общей длины и длины рабочей части зенкеров должны быть, мм, не более:
- +/- 1,5 — для длины до 120 включительно;
- +/- 2,0 — для длины свыше 120 до 315 включительно;
- +/- 3,0 — для длины свыше 315.
3.14 По цилиндру зенкера должна быть направляющая ленточка шириной 0,8 — 2,0 мм.
3.15 Зенкеры должны иметь на рабочей части обратную конусность.
Обратная конусность на 100 мм длины должна быть, мм, не более:
- 0,04 — 0,08 — для диаметров зенкеров до 18 включительно;
- 0,05 — 0,10 — для диаметров свыше 18.
3.16 Допуск радиального биения направляющих ленточек на всей длине рабочей части зенкера относительно оси центровых отверстий или оси посадочного отверстия, а также биение режущих кромок должны быть, мкм, не более указанных в таблице 1.
| Диаметр зенкера | Допуск биения | |
| направляющих ленточек | режущих кромок | |
| До 18 включ. | 0,032 | 0,040 |
| Св. 18 до 30 включ. | 0,040 | 0,050 |
| Св. 30 | 0,050 | 0,063 |
3.17 Допуски конусов Морзе степени точности АТ8 — по ГОСТ 2848.
3.18 Предельные отклонения посадочного отверстия и шпоночного паза насадных зенкеров — по ГОСТ 9472.
3.19 Средний \overline{\text{Т}} и установленный Tу периоды стойкости зенкеров, изготовленных из быстрорежущей стали марки Р6М5, при условиях испытаний, приведенных в разделе 7, должны быть не менее указанных в таблице 2.
| Диаметр зенкера, мм | \overline{\text{Т}} , мин | Tу, мин |
|---|---|---|
| До 20 включ. | 30 | 12 |
| Св. 20 до 30 включ. | 40 | 16 |
| Св. 30 до 40 включ. | 50 | 20 |
| Св. 40 до 50 включ. | 60 | 24 |
| Св. 50 до 60 включ. | 80 | 32 |
| Св. 60 | 100 | 40 |
3.20 Критерий затупления зенкеров — допустимый износ по задней поверхности, значение которого должно быть не более указанного в таблице 3.
| Диаметр зенкера | Допустимый износ |
|---|---|
| До 20 включ. | 0,6 |
| Св. 20 до 30 включ. | 0,8 |
| Св. 30 до 40 включ. | 1,0 |
| Св. 40 до 50 включ. | 1,2 |
| Св. 50 | 1,5 |
4 Маркировка
4.1 На шейке или выточке на хвостовике — хвостовых, на торцах насадных и корпусе сборных зенкеров должны быть нанесены:
Примечание — Допускается маркировку наносить на хвостовике методом, не влияющим на качество поверхности.
4.2 Транспортная маркировка и маркировка потребительской тары — по ГОСТ 18088.
5 Упаковка
6 Правила приемки
6.1 Приемка зенкеров — по ГОСТ 23726.
6.2 Испытания зенкеров на средний период стойкости следует проводить один раз в три года, на установленный период стойкости — один раз в год не менее, чем на трех зенкерах любого типоразмера.
7 Методы контроля и испытаний
7.1 Контроль внешнего вида осуществляют визуально.
7.2 При контроле размерных параметров зенкеров применяют средства измерения, погрешность которых должна быть не более:
- значений, указанных в ГОСТ 8.051, — при измерении линейных размеров;
- 35% допуска на проверяемый параметр — при измерении угловых размеров;
- 25% допуска на проверяемый параметр — при контроле формы и расположения поверхностей.
7.3 Контроль твердости зенкеров следует проводить в соответствии с ГОСТ 9013.
7.4 Шероховатость поверхностей зенкеров проверяют сравнением с образцами шероховатости по ГОСТ 9378 или с образцами — эталонами зенкеров, имеющими параметры шероховатости не более указанных в 3.7. Сравнение проводят при помощи лупы ЛП-1-4x по ГОСТ 25706.
7.5 Испытания зенкеров проводят на сверлильных или расточных станках, с применением вспомогательных инструментов, оправок, соответствующих установленным для них нормам точности и жесткости.
7.6 Испытания зенкеров следует проводить на образцах из стали марок 40 или 45 по ГОСТ 1050 твердостью 187 — 207 HB по предварительно просверленному отверстию с припуском на диаметр не более указанного в таблице 4.
| Диаметр зенкера | Припуск на диаметр |
|---|---|
| До 18 включ. | 1 — 2 |
| Св. 18 до 30 включ. | 1 — 3 |
| Св. 30 до 50 включ. | 3 — 4 |
| Св. 50 до 80 включ. | 4 — 6 |
| Св. 80 до 100 включ. | 5 — 7 |
7.7 В качестве смазочно-охлаждающей жидкости должен применяться 5%-ный раствор эмульсола в воде с расходом не менее 5 л/мин.
7.8 При испытании на работоспособность каждым зенкером должно быть обработано 10 отверстий.
7.9 После испытаний на работоспособность на режущих кромках зенкеров не должно быть выкрашиваний, на корпусах зенкеров — следов деформаций, смещения ножей на сборных зенкерах, и они должны быть пригодны для дальнейшей работы.
7.10 Испытания зенкеров на работоспособность, средний и установленный периоды стойкости следует проводить на режимах, указанных в таблице 5.
7.11 Приемочные испытания среднего \overline{\text{Т}} и установленного Tу периодов стойкости должны быть менее указанных в таблице 6.
8 Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 18088.
| УДК 621.951.47.025.7:006.354 | ОКС 25.100.30 |
| Ключевые слова: зенкеры, цельные хвостовые, насадные, вставные ножи из быстрорежущей стали, технические условия | |