ГОСТ Р 72060-2025. Национальный стандарт Российской Федерации. Трубы из высокопрочного чугуна с шаровидным графитом для свай. Общие технические условия
(утв. и введен в действие Приказом Росстандарта от 08.07.2025 № 704-ст)
Примечание
Документ введен в действие с 01.11.2025.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 8 июля 2025 г. № 704-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТРУБЫ ИЗ ВЫСОКОПРОЧНОГО ЧУГУНА С ШАРОВИДНЫМ ГРАФИТОМ ДЛЯ СВАЙ
Pipes made of high-strength cast iron with spherical graphite for piles. General technical specifications
Дата введения 1 ноября 2025 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Русский научно-исследовательский институт трубной промышленности» (АО «РусНИТИ») и Обществом с ограниченной ответственностью «Липецкая трубная компания „Свободный сокол“ (ООО „ЛТК „Свободный сокол“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 357 «Стальные и чугунные трубы и баллоны»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 8 июля 2025 г. № 704-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на трубы для свай (далее — свайные трубы) и свайные наконечники, изготовленные из высокопрочного чугуна с шаровидным графитом, используемые для фундаментов промышленного, гражданского и специального строительства, проектируемых по СП 24.13330.
Трубы свайные могут эксплуатироваться в любых климатических условиях в грунтах всех типов, кроме скальных, скальных мерзлых, техногенных скальных, техногенных мерзлых и крупнообломочных валунных грунтах по ГОСТ 25100.
Погружение труб свайных допускается на глубину до 60 м.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 577 Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
ГОСТ 805 Чугун передельный. Технические условия
ГОСТ 1415 (ИСО 5445-80) Ферросилиций. Технические требования и условия поставки
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 2787 Металлы черные вторичные. Общие технические условия
ГОСТ 4755 (ИСО 5446-80) Ферромарганец. Технические требования и условия поставки
ГОСТ 4832 Чугун литейный. Технические условия
ГОСТ 7293 Чугун с шаровидным графитом для отливок. Марки
ГОСТ 8026 Линейки поверочные. Технические условия
ГОСТ 9012 (ИСО 410-82, ИСО 6506-81) Металлы. Метод измерения твердости по Бринеллю
ГОСТ 10692 Трубы стальные, чугунные и соединительные детали к ним. Приемка, маркировка, упаковка, транспортирование и хранение
ГОСТ 14192 Маркировка грузов
ГОСТ 25100 Грунты. Классификация
ГОСТ 27208 Отливки из чугуна. Методы механических испытаний
СП 24.13330 «СНиП 2.02.03-85 Свайные фундаменты»
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 высокопрочный чугун с шаровидным графитом; ВЧШГ: Тип чугуна, в котором графит присутствует преимущественно в шаровидной форме.
3.2 головная часть: Раструбная часть свайной трубы, воспринимающая энергию удара рабочего инструмента гидромолота.
3.3 конус: Конец свайной трубы, помещаемый в раструб.
3.4 партия: Количество отливок, из которого выбирается образец для испытания.
3.5 рабочий инструмент (боек гидромолота): Стальной цилиндрический стержень (адаптер), передающий энергию удара от гидромолота непосредственно на головную часть свайной трубы.
3.6 раструб: Охватывающий конец свайной трубы.
3.7 свайный наконечник: Составной элемент свайной системы (пробойник, пробка торцевая, башмак-заглушка, башмак-пробойник), который устанавливается на конус свайной трубы.
3.8 свайная система: Система, состоящая из одной или нескольких труб свайных и различных свайных наконечников.
3.9 свайная труба: Труба, изготовленная центробежным способом из высокопрочного чугуна, имеющая конический раструб (соединительная часть с внутренним конусом), и конус (соединительная часть с наружным конусом), которая является составной частью свайной системы.
4 Обозначения
В настоящем стандарте применены следующие обозначения:
DEтр — наружный диаметр цилиндрической части трубы, мм;
Dтр — наружный диаметр раструба, мм;
D1 тр — внутренний диаметр раструба трубы, мм;
D1 пр — диаметр посадки пробойника, мм;
D2 пр — диаметр торца пробойника, мм;
D1 проб — диаметр посадки торцевой пробки, мм;
D2 проб — диаметр торца торцевой пробки, мм;
D1 б-з — наружный диаметр башмака-заглушки, мм;
D2 б-з — диаметр торца башмака-заглушки, мм;
D3 б-з — диаметр посадки башмака-заглушки, мм;
D1 б-пр — наружный диаметр башмака-пробойника, мм;
D2 б-пр — диаметр торца башмака-пробойника, мм;
D3 б-пр — диаметр посадки башмака-пробойника, мм;
lтр — длина внутренней части раструба трубы, мм;
l1 тр — длина конуса трубы, мм;
l1 пр — длина посадки пробойника, мм;
l2 пр — толщина торца пробойника, мм;
l3 пр — толщина ребра наконечника пробойника, мм;
l1 проб — длина посадки пробки торцевой, мм;
l2 проб — толщина пробки торцевой, мм;
l1 б-з — высота корпуса башмака-заглушки, мм;
l2 б-з — толщина торца башмака-заглушки, мм;
l3 б-з — высота ступеньки башмака-заглушки, мм;
lб-пр — длина башмака-пробойника, мм;
l1 б-пр — высота корпуса башмака-пробойника, мм;
l2 б-пр — толщина торца башмака-пробойника, мм;
l3 б-пр — высота ступеньки башмака-пробойника, мм;
Lтр — длина цилиндрической части трубы, мм;
S1 тр — толщина стенки трубы в цилиндрической части, мм;
S2 тр — толщина стенки трубы со стороны конуса, мм;
\alpha — угол скоса кромок, град;
\sigma_{0,2} — условный предел текучести, Н/мм2;
\sigma_{\text{в}} — временное сопротивление, Н/мм2;
\delta — относительное удлинение, %.
5 Сортамент
5.1 Размеры
Размеры и расчетная масса свайных труб должны соответствовать приведенным на рисунке 1 и в таблице 1.
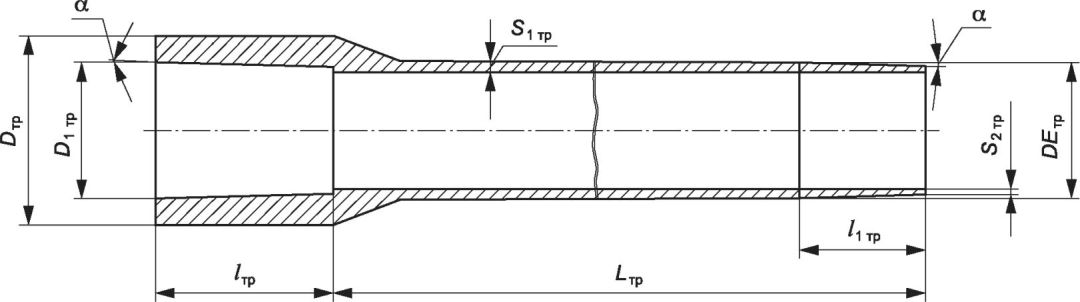
Dтр — наружный диаметр раструба; D1 тр — внутренний диаметр раструба трубы; DEтр — наружный диаметр цилиндрической части трубы; lтр — длина внутренней части раструба трубы; l1 тр — длина конуса трубы; S1 тр — толщина стенки трубы в цилиндрической части; S2 тр — толщина стенки трубы со стороны конуса; Lтр — длина цилиндрической части трубы; \alpha — угол скоса кромок
Размеры и расчетная масса свайных труб
5.2 Длина
По длине свайные трубы изготовляют мерной длины 5500 и 5900 мм.
5.3 Условные обозначения
1 Труба свайная из высокопрочного чугуна с шаровидным графитом (ВЧШГ), наружным диаметром 118 мм (118), толщиной стенки 7,5 мм (7,5), мерной длины 5900 мм (5900), изготовленная по ГОСТ Р 72060-2025:
Труба свайная ВЧШГ — 118 x 7,5 x 5900 ГОСТ Р 72060-2025
2 Пробойник из высокопрочного чугуна с шаровидным графитом (ВЧШГ) для труб наружным диаметром 118 мм (118), изготовленный по ГОСТ Р 72060-2025:
Пробойник ВЧШГ — 118 ГОСТ Р 72060-2025
3 Пробка торцевая из высокопрочного чугуна с шаровидным графитом (ВЧШГ) для труб наружным диаметром 118 мм (118), изготовленная по ГОСТ Р 72060-2025:
Пробка торцевая ВЧШГ — 118 ГОСТ Р 72060-2025
4 Башмак-заглушка из высокопрочного чугуна с шаровидным графитом (ВЧШГ) для труб наружным диаметром 170 мм (170), изготовленный по ГОСТ Р 72060-2025:
Башмак-заглушка ВЧШГ — 170 ГОСТ Р 72060-2025
5 Башмак-пробойник из высокопрочного чугуна с шаровидным графитом (ВЧШГ) для труб наружным диаметром 170 мм (170), изготовленный по ГОСТ Р 72060-2025:
Башмак-пробойник ВЧШГ — 170 ГОСТ Р 72060-2025
6 Технические требования
6.1 Способ производства
6.1.1 Свайные трубы изготавливают методом центробежного литья из высокопрочного чугуна с шаровидным графитом марки ВЧ 40 по ГОСТ 7293.
6.1.2 Сырьем для производства труб являются передельные и литейные чугуны по ГОСТ 805, ГОСТ 4832, стальной лом по ГОСТ 2787, ферросилиций по ГОСТ 1415, ферромарганец по ГОСТ 4755.
Все поступающее сырье должно иметь сертификаты качества и протоколы проведения радиографического контроля.
6.2 Комплектность
В комплекте со свайными трубами поставляют свайные наконечники.
Конструкции свайных наконечников и их размеры приведены в приложении А.
Перечень свайных наконечников:
- пробойник (см. рисунок А.1 и таблицу А.1);
- пробка торцевая (см. рисунок А.2 и таблицу А.2);
- башмак-заглушка (см. рисунок А.3 и таблицу А.3);
- башмак-пробойник (см. рисунок А.4 и таблицу А.4).
6.3 Механические свойства
6.3.1 Механические свойства свайных труб и свайных наконечников, определенные при испытаниях на растяжение при комнатной температуре, должны соответствовать требованиям, приведенным в таблице 2.
Механические свойства свайных труб и свайных наконечников
| Наименование | Условный предел текучести \sigma_{0,2} , Н/мм2 | Временное сопротивление \sigma_{\text{в}} , Н/мм2 | Относительное удлинение \delta , % |
| не менее | |||
| Свайная труба | 300 <*> | 420 | 10 |
| Свайные наконечники | 5 | ||
| <*> Контролируют по требованию заказчика. | |||
6.3.2 Твердость чугуна не должна превышать:
6.3.3 Остальные технические характеристики труб приведены в приложении Б.
6.4 Предельные отклонения размеров, формы, длины и массы
Отклонения наружного диаметра цилиндрической части DEтр и толщины стенки свайных труб не должны превышать предельных отклонений, указанных в таблице 1.
Отклонение от прямолинейности свайных труб не должно превышать 0,125% от всей длины трубы.
Отклонения мерной длины свайных труб не должны быть более +/- 50 мм.
Отклонения фактической массы свайных труб от расчетной не должны превышать +/- 8%. Допускается превышение максимальной массы свайной трубы при условии выполнения требований, предъявляемых к механическим свойствам.
6.5 Качество поверхности
На наружной и внутренней поверхностях свайных труб и свайных наконечников допускаются дефекты, обусловленные способом производства, не выводящие толщину стенки за допустимые значения и не влияющие на их эксплуатационные характеристики, такие как газовая шероховатость, раковины, углубления, царапины.
Внешние и внутренние защитные покрытия на трубы свайные и свайные наконечники не наносят.
6.6 Маркировка
Свайные трубы маркируют краской. На наружную поверхность свайной трубы наносят следующие обозначения:
На свайных наконечниках выполняют литую маркировку с указанием:
- товарного знака предприятия-изготовителя;
- диаметра трубы, для которой они предназначены, мм;
- обозначения марки чугуна.
Допускается наносить маркировку на свайные наконечники несмываемой краской.
Остальные требования к маркировке труб должны соответствовать ГОСТ 10692.
6.7 Упаковка
6.7.1 Упаковку свайных труб проводят в соответствии с требованиями ГОСТ 10692. Тип упаковки свайных наконечников — по согласованию между изготовителем и заказчиком.
Транспортную маркировку проводят в соответствии с ГОСТ 14192.
6.7.2 Каждую отгружаемую партию свайных труб сопровождают документом о качестве, в котором указывают:
- наименование предприятия-изготовителя;
- наружный диаметр труб;
- толщину стенки;
- количество и общую длину в метрах;
- расчетную массу;
- предел прочности при растяжении, относительное удлинение и твердость металла труб.
7 Требования безопасности и охраны окружающей среды
7.1 Свайные трубы и свайные наконечники изготовлены из взрывобезопасных, нетоксичных и радиационно безопасных материалов. Специальные меры безопасности в течение всего срока службы не требуются.
7.2 При хранении, транспортировании и эксплуатации свайные трубы и свайные наконечники являются экологически безопасной продукцией.
7.3 Свайные трубы и свайные наконечники по окончании эксплуатации следует использовать для переработки.
8 Правила приемки
8.1 Свайные трубы и свайные наконечники принимают партиями.
Количество труб свайных в партии должно быть не более 1200 шт.
Партия свайных наконечников должна состоять из одной плавки.
8.2 Свайные трубы и свайные наконечники подвергают следующим видам контроля:
Для подтверждения соответствия свайных труб требованиям настоящего стандарта изготовитель проводит приемочный контроль.
Виды контроля, нормы отбора труб от партии и образцов от каждой отобранной трубы при проведении приемочного контроля указаны в таблице 3.
Виды контроля, нормы отбора труб и образцов
8.3 Контроль механических свойств и твердости металла свайных труб проводят на образцах, изготовленных из любой трубы в проверяемой партии. Контроль механических свойств и твердости металла свайных наконечников проводят на образцах, отлитых отдельно, или приливных образцах в соответствии с ГОСТ 7293.
8.4 При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей проводят повторные испытания по этому показателю на удвоенном количестве образцов, взятых от той же партии. Результаты повторных испытаний распространяют на всю партию.
9 Методы контроля
9.1 Отбор проб и образцов для механических испытаний
9.1.1 Для проведения механических испытаний и определения твердости свайных труб от конуса отобранной трубы отрезают кольцо, из которого изготавливают три образца. Изготовление и испытание образцов проводят по ГОСТ 1497 и ГОСТ 27208.
9.1.2 Для определения механических свойств свайных наконечников применяют отдельно отлитые заготовки согласно ГОСТ 7293 или образцы, изготовленные из изделий. Изготовление и испытание образцов — по ГОСТ 1497 и ГОСТ 27208.
9.2 Контроль твердости
9.2.1 Контроль твердости свайных труб проводят по ГОСТ 9012.
9.2.2 Контроль твердости свайных наконечников проводят по ГОСТ 27208, ГОСТ 9012.
9.3 Контроль качества поверхности, размеров, длины и формы
9.3.1 Контроль качества наружной и внутренней поверхностей свайных труб и свайных наконечников проводят визуально без применения увеличительных приборов.
Глубину дефектов определяют индикатором часового типа по ГОСТ 577. Индикатор должен быть адаптирован для измерений углублений и раковин диаметром от 1,0 мм и более. Допускается применение аналогичных измерительных устройств с таким же или более высоким классом точности. Замеры проводят на поверхности с наиболее характерными дефектами, в любых пяти точках.
9.3.2 Геометрические размеры и длину свайных труб и свайных наконечников контролируют стандартными мерительными инструментами или инструментом, изготовленным по чертежам предприятия-изготовителя.
9.3.3 Отклонение от прямолинейности свайных труб проводят визуально, без применения увеличительных приборов. При возникновении разногласий отклонение от прямолинейности любого участка трубы контролируют поверочной линейкой по ГОСТ 8026 и набором щупов или другими способами по методике завода-изготовителя.
10 Упаковка, транспортирование и хранение
10.1 Упаковку, транспортирование и хранение свайных труб осуществляют в соответствии с требованиями ГОСТ 10692, а также требованиями, указанными в настоящем разделе.
10.2 Свайные трубы транспортируют в пакетах. Количество свайных труб в пакетах и конструкцию пакетов регламентирует документация предприятия-изготовителя. По согласованию с заказчиком свайные трубы допускается транспортировать без пакетов.
10.3 Транспортные средства должны быть пригодными для перевозки, погрузки и разгрузки свайных труб. Для уменьшения риска аварий во время транспортирования необходимо соблюдать следующие правила:
- не допускать прямого контакта свайных труб с дном транспортного средства (располагать трубы свайные горизонтально, на двух параллельных деревянных брусьях);
- использовать боковые поддержки (упоры), в целях стабилизации груза;
- закреплять груз при помощи текстильных ремней и натягивающих устройств;
- проверять, чтобы груз находился в закрепленном состоянии.
При перевозке свайных труб автотранспортом длина свисающих концов не должна превышать 25% от длины трубы.
При соблюдении вышеизложенных правил свайные трубы допускается перевозить любыми транспортными средствами (автомобильный, железнодорожный, водный транспорт).
10.4 Хранение свайных труб на складах и строительных площадках осуществляют в транспортных пакетах или без пакетов в специально оборудованных штабелях.
10.4.1 Пакеты свайных труб могут быть сложены в штабель, на брусьях размером 80 x 80 x 2600 мм, по три или четыре пакета в каждом ряду. Каждый последующий ярус пакетов отделяют от предыдущего брусьями, толщина которых немного больше, чем численное значение разницы диаметров раструба и цилиндра свайной трубы. Общая высота штабеля не должна превышать 2,5 м. Периодически необходимо проверять состояние пакетов, а также общую стабильность штабеля.
10.4.2 Штабелирование непакетированных свайных труб следует осуществлять на ровных прочных основаниях. Ряды свайных труб в штабеле должны быть уложены на деревянные прокладки. При этом необходимо предусматривать боковые опоры, предотвращающие самопроизвольное раскатывание свайных труб.
11 Монтаж
11.1 Монтаж свайных труб производят при температуре окружающего воздуха не ниже минус 30 °C.
11.2 На подготовленную строительную площадку наносят разметку согласно плану строительства и устанавливают маячки из арматуры в местах устройства будущих свай. Для удобства разметку рекомендуется выполнять красками. Маячки и свайные трубы помечают краской одного цвета. На строительную площадку допускается наносить дополнительные информационные надписи и знаки. Комплекты необходимых свайных наконечников — башмак-заглушка или башмак-пробойник, опорная плита или арматура для жесткой связи сваи с ростверком — располагают рядом с точками установки будущих свай.
11.3 Для забивки (погружения) свайных труб в грунт используют экскаватор, на который вместо ковша устанавливают гидравлический молот с адаптером под раструб трубы.
Подготовленную свайную трубу с установленным башмаком вывешивают на стреле экскаватора при помощи тросовой чалки или текстильной стропы. Плавным нажатием стрелой экскаватора с установленным на ней гидромолотом на раструбный конец трубы свайной добиваются ее устойчивого вертикального положения, при этом свайную трубу погружают в грунт, на глубину приблизительно 0,5 — 1,0 м, в зависимости от его прочности.
Перед забивкой первой свайной трубы на конус устанавливают торцевую пробку (см. рисунок А.2) — для грунтов с размером частиц до 50 мм или пробойник (см. рисунок А.1) — для грунтов с размером частиц более 50 мм, затем выполняют процесс забивки.
В случае составных свай, следующую свайную трубу устанавливают в раструб забитой трубы. В процессе забивки создается жесткое неподвижное соединение за счет запрессовывания конуса в конус.
11.4 После забивки свайной трубы на глубину, обеспечивающую требуемую несущую способность по проекту, проводят нивелировку всей установленной свайной системы лазерным или обычным уровнем. Выступающие выше заданного проектом уровня части свай отрезают отрезной машиной или забивают гидромолотом до необходимой отметки. Затем устанавливают опорные плиты и арматуру.
11.5 При забивке свайной трубы с последующим полным бетонированием ее внутренней полости на нижний конец устанавливают торцевую пробку (при слабых грунтах) или горный пробойник (для пробивки прочных слоев грунта). Это необходимо сделать до начала процесса забивки. Заполнение свайной системы мелкозернистым бетоном выполняют при необходимости увеличения их несущей способности по прочности материала ствола. Заполнение верхней части труб мелкозернистым бетоном в пределах глубины промерзания-оттаивания грунтов является обязательным во всех случаях.
11.6 В случае применения бетонирования затрубного пространства при забивке свайной трубы обязателен монтаж уширенного свайного башмака на нижней части трубы, который по диаметру должен быть больше, чем диаметр поперечного сечения трубы, а труба в нижней части должна иметь отверстия для прохождения бетона из внутреннего в затрубное пространство. Процесс забивки такой свайной трубы состоит из чередования серии ударов гидромолота и подачи порций мелкозернистого бетона, который заполняет кольцевое (затрубное) пространство между трубой и грунтом. Благодаря этому на свайной трубе образуется внешняя бетонная рубашка, препятствующая почвенной коррозии. При достижении проектной глубины процесс заполнения бетоном и забивки трубы завершается. Для запрессовки применяют текучий бетон с зернистостью заполнителя до 4 мм. Нагнетание бетона в трубу осуществляют бетонным насосом.
11.7 Поскольку при устройстве свайной трубы используют высокочастотные гидромолоты, производство свайных работ не оказывает воздействий на ранее изготовленные сваи, а также на окружающие строительную площадку строения. Возможно применение высокочастотных гидромолотов и вибропогружателей на базе экскаватора. Измерение параметров колебаний следует выполнять при пробной забивке свайных труб.
Допустимое расстояние до зданий/сооружений и соседних свай — не менее 500 мм.
11.8 При производстве работ необходимо следить за отклонениями погружаемых свайных труб, особенно за соблюдением их вертикальности и проектного расположения, а при бетонировании свайных труб — за соблюдением технологии бетонирования, указанной в рабочей документации.
11.9 Общая информация по оборудованию для монтажа свайных труб приведена в приложении В.
12 Гарантии изготовителя
Изготовитель гарантирует соответствие свайных труб и свайных наконечников требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования и хранения труб и соответствия условий эксплуатации назначению труб.
КОНСТРУКЦИЯ СВАЙНЫХ НАКОНЕЧНИКОВ
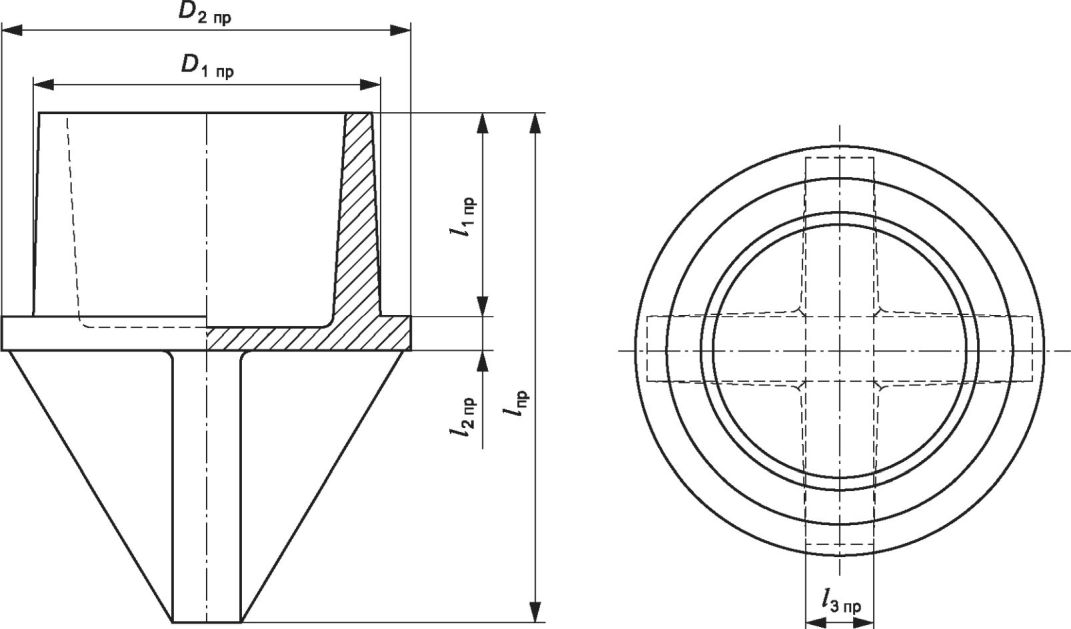
D1 пр — диаметр посадки пробойника; D2 пр — диаметр торца пробойника; lпр — длина пробойника; l1 пр — длина посадки пробойника; l2 пр — толщина торца пробойника; l3 пр — толщина ребра наконечника пробойника
| Размеры <*> | ||||||
| DEтр | D1 пр | D2 пр | lпр | l1 пр | l2 пр | l3 пр |
| 118 | 102 | 120 | 150 | 60 | 10 | 20 |
| 170 | 154 | 175 | 170 | |||
| <*> Для справок. | ||||||
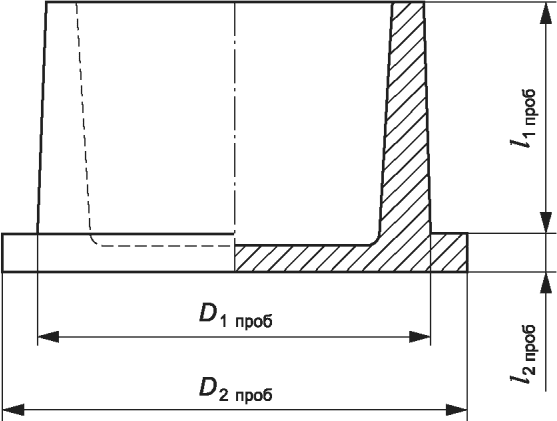
D1 проб — диаметр посадки торцевой пробки; D2 проб — диаметр торца торцевой пробки; l1 проб — длина посадки торцевой пробки; l2 проб — толщина торцевой пробки
| Размеры <*> | ||||
| DEтр | D1 проб | D2 проб | l1 проб | l2 проб |
| 118 | 102 | 120 | 60 | 10 |
| 170 | 154 | 175 | ||
| <*> Для справок. | ||||
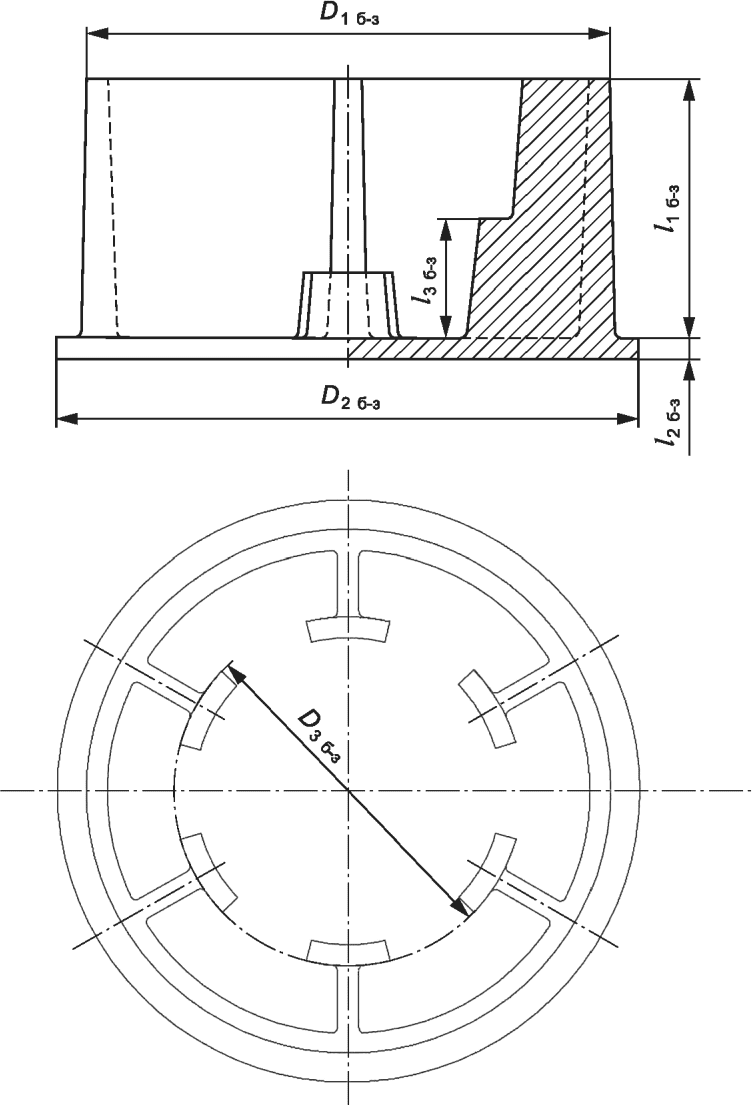
D1 б-з — наружный диаметр башмака-заглушки; D2 б-з — диаметр торца башмака-заглушки; D3 б-з — диаметр посадки башмака-заглушки; l1 б-з — высота корпуса башмака-заглушки; l2 б-з — толщина торца башмака-заглушки; l3 б-з — высота ступеньки башмака-заглушки
| Размеры <*> | ||||||
| DEтр | D1 б-з | D2 б-з | D3 б-з | l1 б-з | l2 б-з | l3 б-з |
| 118 | 180 | 220 | 116 | 98 | 8 | 45 |
| 170 | 230 | 270 | 166,5 | 103 | ||
| <*> Для справок. | ||||||
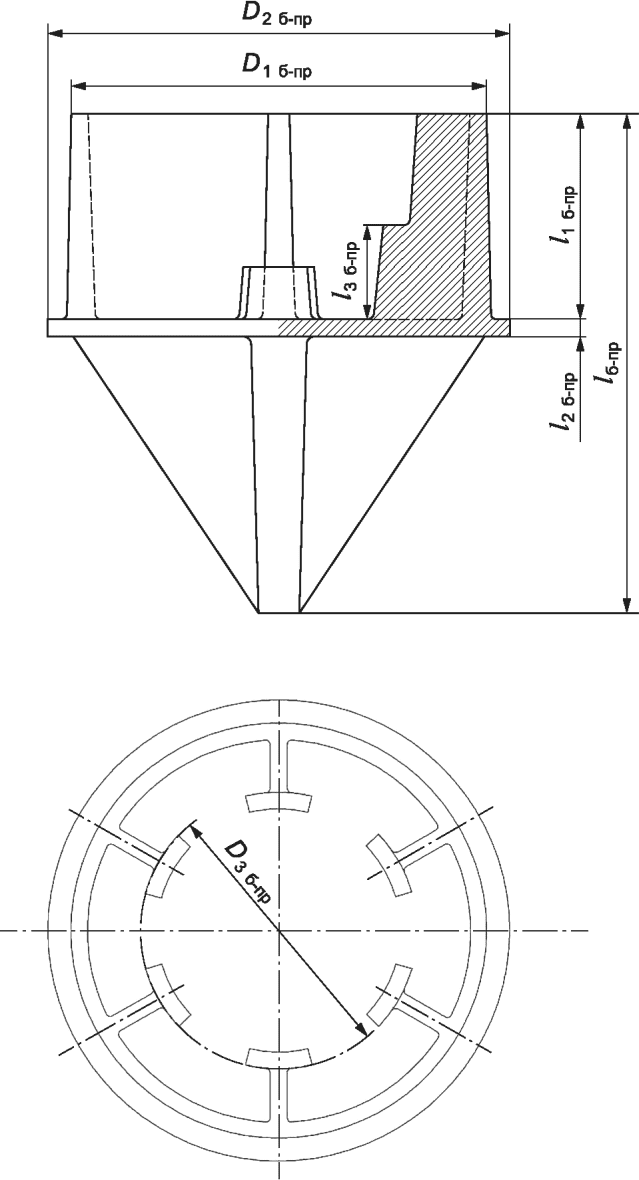
D1 б-пр — наружный диаметр башмака-пробойника; D2 б-пр — диаметр торца башмака-пробойника; D3 б-пр — диаметр посадки башмака-пробойника; lб-пр — длина башмака-пробойника; l1 б-пр — высота корпуса башмака-пробойника; l2 б-пр — толщина торца башмака-пробойника; l3 б-пр — высота ступеньки башмака-пробойника
Рисунок А.4 — Башмак-пробойник
| Размеры <*> | |||||||
| DEтр | D1 б-пр | D2 б-пр | D3 б-пр | lб-пр | l1 б-пр | l2 б-пр | l3 б-пр |
| 118 | 180 | 200 | 116 | 238 | 98 | 8 | 45 |
| 170 | 230 | 250 | 166,5 | 263 | 103 | ||
| <*> Для справок. | |||||||
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ СВАЙНЫХ ТРУБ
Технические характеристики свайных труб
Допустимая нагрузка на трубы, залитые бетоном под давлением, в грунте с низкой агрессивностью
Допустимая нагрузка на трубы, залитые бетоном под давлением, в грунте со средней агрессивностью
Допустимая нагрузка на трубы, залитые бетоном под давлением, в грунте с высокой агрессивностью
ОБЩАЯ ИНФОРМАЦИЯ ПО ОБОРУДОВАНИЮ ДЛЯ МОНТАЖА СВАЙНЫХ ТРУБ
Основными критериями при выборе гидравлического молота являются его ударные характеристики: частота удара, энергия удара. Технические характеристики гидравлических молотов указаны в таблице В.1. Выбранный молот должен соответствовать своему классу машины-носителя по весу.
Технические характеристики гидравлических молотов