ГОСТ Р 72055-2025. Национальный стандарт Российской Федерации. Фрезы дисковые зуборезные модульные. Технические условия
(утв. и введен в действие Приказом Росстандарта от 02.10.2025 № 1149-ст)
Примечание
Документ введен в действие с 01.07.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 2 октября 2025 г. № 1149-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ФРЕЗЫ ДИСКОВЫЕ ЗУБОРЕЗНЫЕ МОДУЛЬНЫЕ
Modular disc tooth cutters. Specifications
Дата введения 1 июля 2026 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «ВНИИИНСТРУМЕНТ» (АО «ВНИИИНСТРУМЕНТ») и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 095 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 2 октября 2025 г. № 1149-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на дисковые зуборезные фрезы для цилиндрических колес с исходным контуром по ГОСТ 13755.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.051 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1643 Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические. Допуски
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9378 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 9472 (ИСО 240-75) Крепление инструментов на оправках. Типы и размеры
ГОСТ 13755 (ISO 53:1998) Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические эвольвентные. Исходные контуры
ГОСТ 18088 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 19265 Прутки и полосы из быстрорежущей стали. Технические условия
ГОСТ 20799 Масла индустриальные. Технические условия
ГОСТ 23726 Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 25706 Лупы. Типы, основные параметры. Общие технические требования
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Технические требования
3.1 Основные размеры
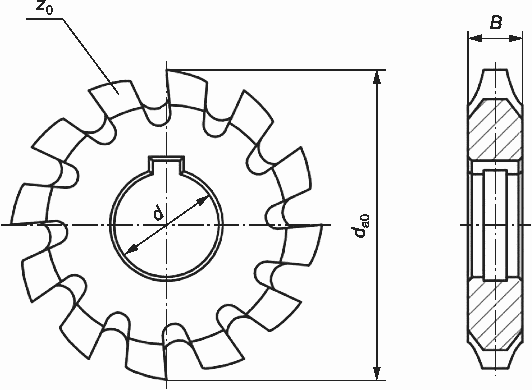
3.1.1 Основные размеры фрез должны соответствовать указанным на рисунке 1 и в таблице 1.
| Модуль m0 | da0 h16 | d H7 | z0 | B для фрез номеров h12 | ||||||||||||||||
| 1-й ряд | 2-й ряд | 3-й ряд | 1 | 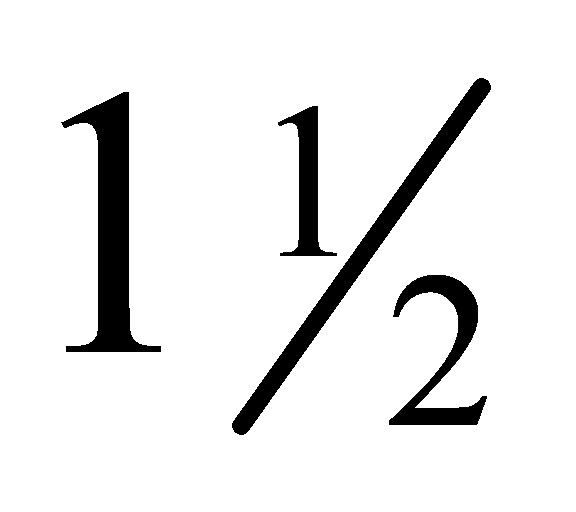 | 2 | 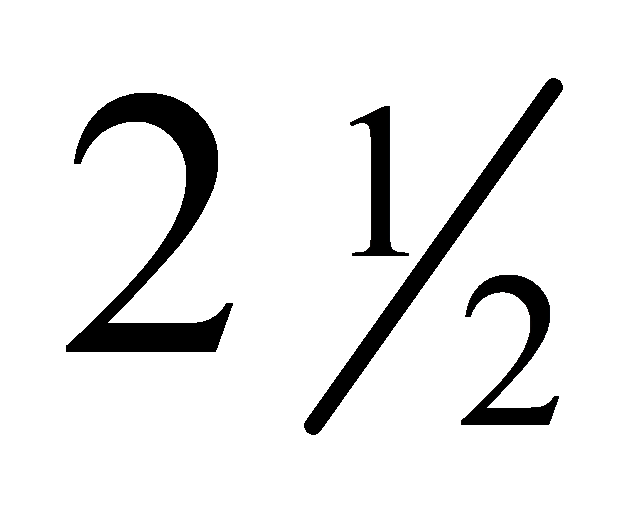 | 3 | 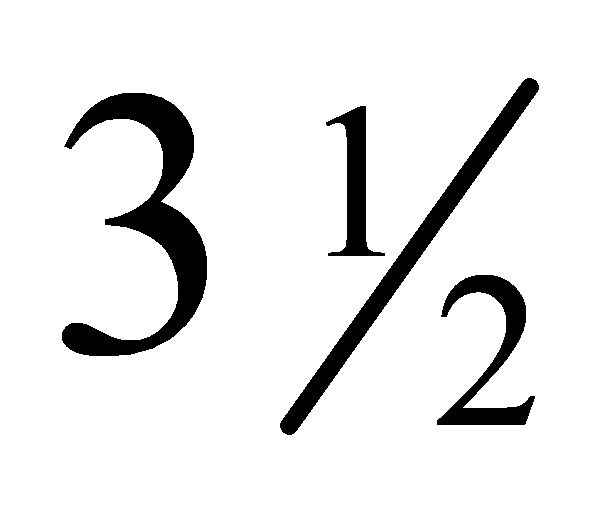 | 4 | 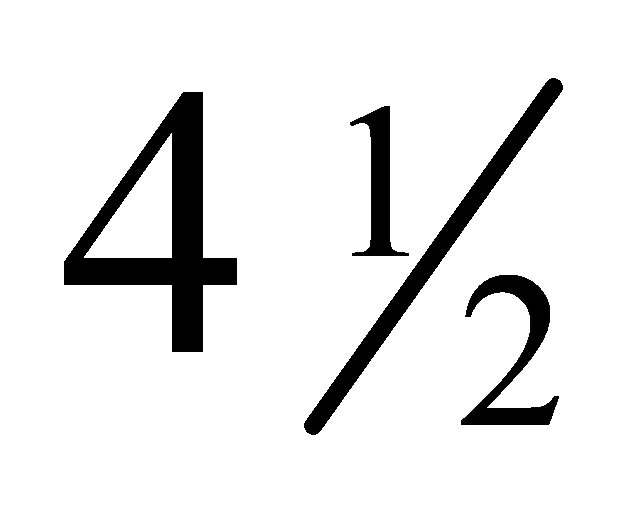 | 5 | 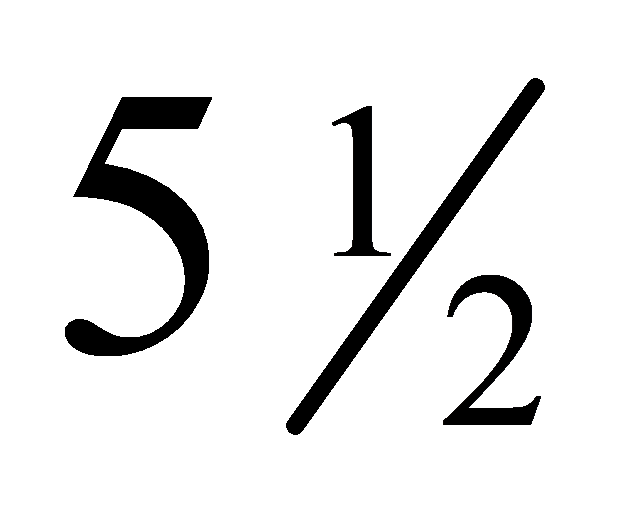 | 6 | 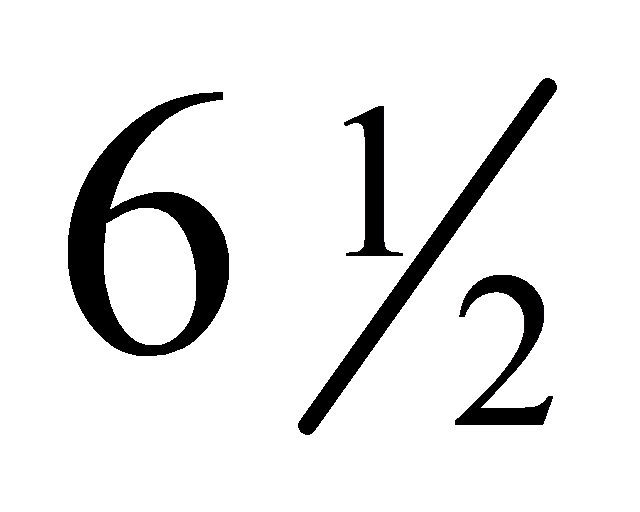 | 7 | 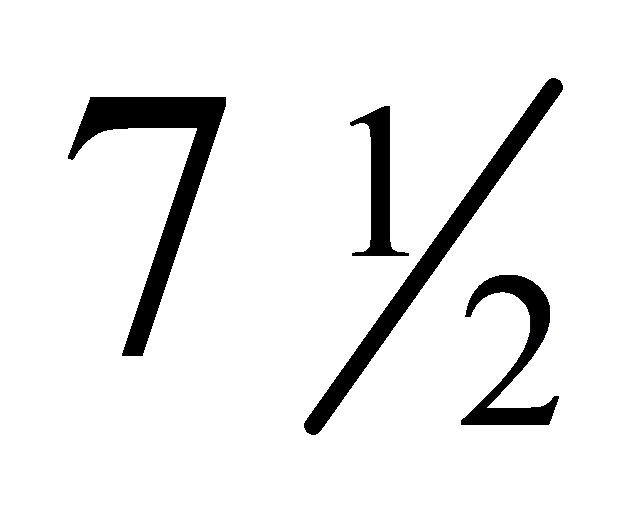 | 8 | |||
| 1 | - | - | 50 | 19 | 14 | 4 | - | 4 | - | 4 | - | 4 | - | 4 | - | 4 | - | 4 | - | 4 |
| - | 1,125 | - | 4,5 | - | 4,5 | - | 4 | - | 4 | - | 4 | - | 4 | - | 4 | - | 4 | |||
| 1,25 | - | - | 5 | - | 5 | - | 4,5 | - | 4,5 | - | 4,5 | - | 4,5 | - | 4 | - | 4 | |||
| - | 1,375 | - | 5,5 | - | 5,5 | - | 5 | - | 5 | - | 5 | - | 5 | - | 4,5 | - | 4,5 | |||
| 1,5 | - | - | 55 | 22 | 6 | - | 6 | - | 5,5 | - | 5,5 | - | 5,5 | - | 5 | - | 5 | - | 5 | |
| - | 1,75 | - | 7 | - | 6,5 | - | 6,5 | - | 6,5 | - | 6 | - | 6 | - | 5,5 | - | 5,5 | |||
| 2 | - | - | 63 | 12 | 8 | - | 7,5 | - | 7,5 | - | 7 | - | 7 | - | 6,5 | - | 6,5 | - | 6 | |
| - | 2,25 | - | 8,5 | - | 8,5 | - | 8 | - | 8 | - | 7,5 | - | 7,5 | - | 7 | - | 7 | |||
| 2,5 | - | - | 70 | 9,5 | - | 9,5 | - | 9 | - | 8,5 | - | 8,5 | - | 8 | - | 8 | - | 7,5 | ||
| - | 2,75 | - | 10,5 | - | 10 | - | 10 | - | 9,5 | - | 9 | - | 9 | - | 8,5 | - | 8 | |||
| 3 | - | - | 80 | 27 | 11,5 | - | 11 | - | 10,5 | - | 10,5 | - | 10 | - | 9,5 | - | 9,5 | - | 9 | |
| - | - | 3,25 | 12 | - | 12 | - | 11,5 | - | 11 | - | 10,5 | - | 10,5 | - | 10 | - | 9,5 | |||
| - | 3,5 | - | 13 | - | 13 | - | 12,5 | - | 12 | - | 11,5 | - | 11 | - | 11 | - | 10,5 | |||
| - | - | 3,75 | 14 | - | 13,5 | - | 13 | - | 12,5 | - | 12 | - | 12 | - | 11,5 | - | 11 | |||
| 4 | - | - | 90 | 15 | - | 14,5 | - | 14 | - | 13,5 | - | 13 | - | 12,5 | - | 12 | - | 11,5 | ||
| - | - | 4,25 | 15,5 | - | 15 | - | 14,5 | - | 14 | - | 13,5 | - | 13 | - | 12,5 | - | 12 | |||
| - | 4,5 | - | 16,5 | - | 16 | - | 15,5 | - | 15 | - | 14,5 | - | 14 | - | 13,5 | - | 13 | |||
| 5 | - | - | 100 | 32 | 18 | - | 17,5 | - | 17 | - | 16,5 | - | 16 | - | 15,5 | - | 15 | - | 14,5 | |
| - | 5,5 | - | 20 | - | 19 | - | 18,5 | - | 18 | - | 17,5 | - | 17 | - | 16 | - | 15,5 | |||
| 6 | - | - | 110 | 10 | 21,5 | - | 21 | - | 20 | - | 19,5 | - | 19 | - | 18 | - | 17,5 | - | 17 | |
| - | - | 6,5 | 23 | - | 22,5 | - | 21,5 | - | 21 | - | 20 | - | 19,5 | - | 19 | - | 18 | |||
| - | 7 | - | 24,5 | - | 24 | - | 23 | - | 22 | - | 21,5 | - | 21 | - | 20 | - | 19,5 | |||
| 8 | - | - | 125 | 28 | - | 27 | - | 26 | - | 25 | - | 24,5 | - | 24 | - | 23 | - | 22 | ||
| - | 9 | - | 31 | 31 | 30 | 30 | 29 | 29 | 28 | 27 | 27 | 27 | 27 | 26 | 26 | 25 | 24 | |||
| 10 | - | - | 140 | 40 | 34 | 34 | 33 | 33 | 32 | 32 | 31 | 30 | 30 | 30 | 29 | 29 | 28 | 28 | 27 | |
| - | 11 | - | 37 | 37 | 36 | 36 | 35 | 34 | 34 | 32 | 33 | 32 | 32 | 31 | 31 | 30 | - | |||
| 12 | - | - | 160 | 41 | 40 | 39 | 39 | 38 | 37 | 37 | 35 | 36 | 35 | 35 | 34 | 34 | 33 | - | ||
| - | 14 | - | 47 | 46 | 46 | 45 | 44 | 43 | 43 | 41 | 41 | 41 | 40 | 39 | 39 | 38 | - | |||
| 16 | - | - | 180 | 50 | 53 | 52 | 52 | 51 | 50 | 49 | 48 | 48 | 47 | 46 | 45 | 45 | 44 | 43 | - | |
| Примечание — Фрезы по первому ряду модулей являются предпочтительней для применения. | ||||||||||||||||||||
Пример условного обозначения фрезы модулем 3, номера 5:
Фреза 3 — № 5 ГОСТ Р 72055-2025
3.1.2 Номер фрезы назначается в зависимости от числа зубьев обрабатываемого колеса по таблице 2.
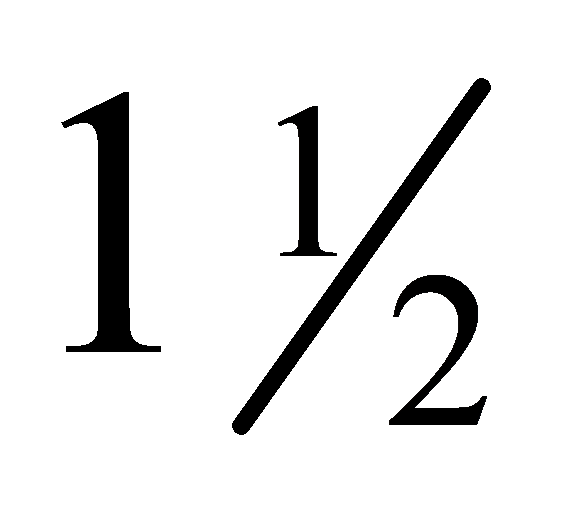
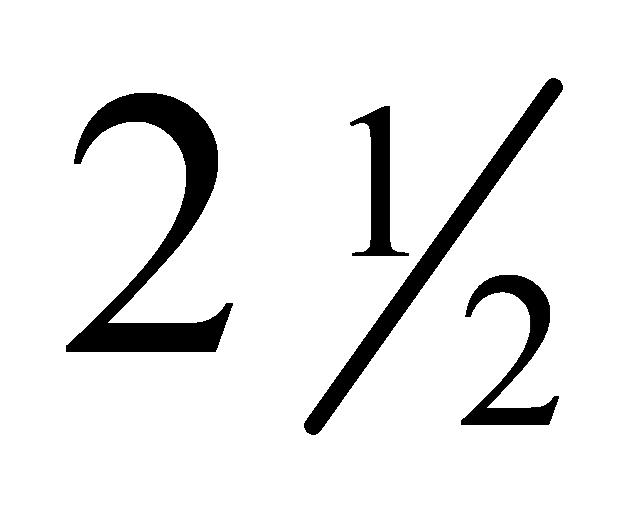
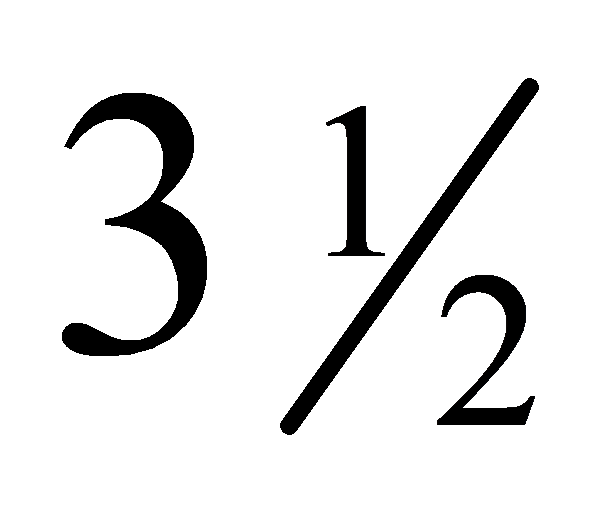
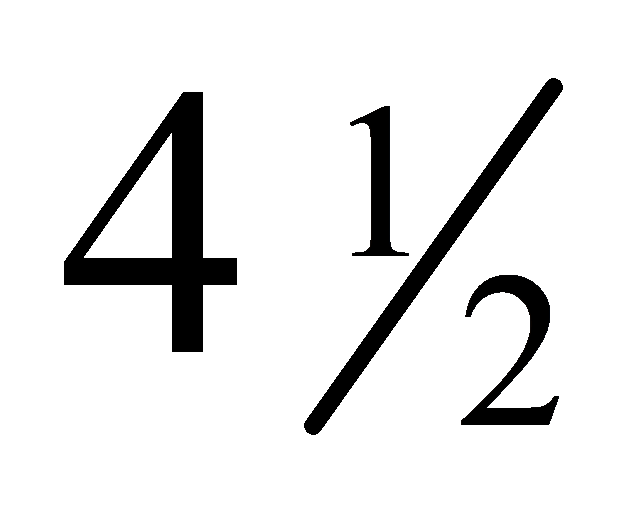
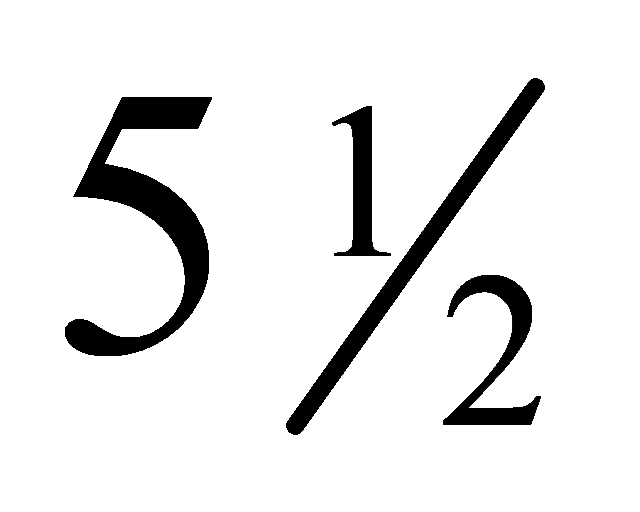
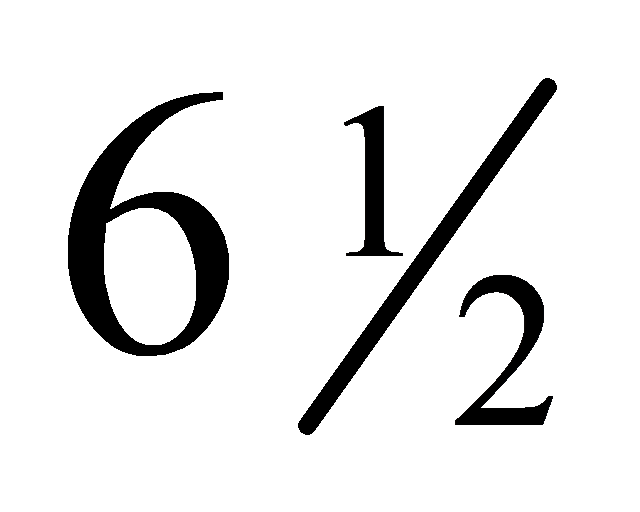
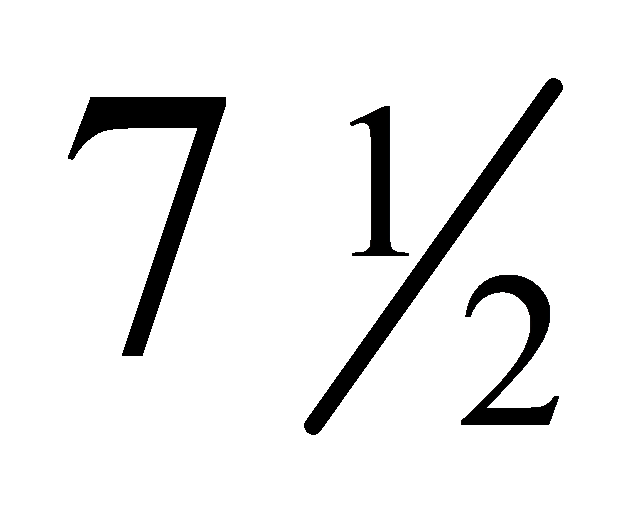
3.1.3 Фрезы поставляются комплектами (наборами) или отдельными номерами.
3.1.4 Набор из 8 фрез рекомендуется для колес с модулем до 8 мм включительно.
3.1.5 Набор из 15 фрез рекомендуется для колес с модулем свыше 8 мм.
3.1.6 Размеры шпоночного паза — по ГОСТ 9472.
3.1.7 Фрезы шириной до 20 мм включительно следует изготовлять без выточки в посадочном отверстии.
3.1.8 Фрезы № 8, предназначенные для реек, по заказу потребителя допускается изготовлять диаметрами 140, 160 и 180 мм для всех модулей, указанных в таблице 1.
3.1.9 Размеры профиля зубьев для прямозубых некорригированных колес и назначение фрез приведены в приложении А.
3.2 Характеристики
3.2.1 Фрезы следует изготовлять из быстрорежущей стали по ГОСТ 19265.
Допускается изготовлять фрезы из других марок быстрорежущей стали, обеспечивающих стойкость фрез в соответствии с требованиями настоящего стандарта.
3.2.2 Твердость режущей части фрез должна быть 63 — 66 HRC.
Твердость режущей части фрез, изготовленных из быстрорежущей стали с содержанием ванадия 3% и более и кобальта 5% и более должна быть выше на 1 — 2 единицы HRC.
3.2.3 На поверхностях фрез не должно быть трещин, заусенцев и следов коррозии, а на передних поверхностях прожогов и обезуглероженных мест.
3.2.4 Параметры шероховатости поверхностей фрез, мкм, по ГОСТ Р 71448 не должны превышать:
- Rz 6,3 — передних поверхностей;
- Ra 0,63 — поверхности опорных торцов;
- Ra 1,25 — поверхности посадочного отверстия;
- Rz 10 — затылованных поверхностей профиля зубьев.
3.2.5 Допуски проверяемых параметров фрез не должны превышать указанных в таблице 3.
3.2.6 Средний \overline{T} период стойкости фрез, изготовленных из быстрорежущей стали марки Р6М5, при условиях испытаний, указанных в разделе 5, должен быть \overline{T} = 420\text{мин} .
3.2.7 Критерием затупления фрез является износ по задней поверхности не более 0,7 мм.
3.3 Маркировка
3.3.1 На торце фрезы должны быть нанесены:
3.3.2 Транспортная маркировка и маркировка потребительской тары — по ГОСТ 18088.
3.4 Упаковка
4 Правила приемки
4.1 Приемка фрез — по ГОСТ 23726.
4.2 Испытания фрез на средний период стойкости проводят один раз в три года. Испытания проводят не менее чем на трех фрезах любого типоразмера.
5 Методы контроля и испытаний
5.1 Внешний вид фрез контролируют визуально.
5.2 При контроле размерных параметров фрез применяют средства измерения, погрешность которых должна быть не более:
- значений, указанных в ГОСТ 8.051 — при измерении линейных размеров;
- 35% допуска на проверяемый параметр — при измерении угловых размеров;
- 25% допуска на проверяемый параметр — при контроле формы и расположения поверхностей.
5.3 Твердость корпуса фрез контролируют по ГОСТ 9013.
5.4 Шероховатость поверхностей фрез проверяют сравнением с образцами шероховатости по ГОСТ 9378 или с образцами-эталонами фрез, имеющими параметры шероховатости не более указанных в 3.2.5.
Сравнение проводят при помощи лупы ЛП-1-4x по ГОСТ 25706.
5.5 Испытание фрез на работоспособность и средний период стойкости следует проводить на фрезерных станках, соответствующих установленным для них нормам точности и жесткости.
5.6 Испытание фрез следует проводить на образцах из стали марки 45 по ГОСТ 1050 твердостью 197 — 207 HB.
5.7 В качестве смазочно-охлаждающей жидкости следует применять 5%-ный (по массе) раствор эмульсола в воде или индустриальное масло 20А по ГОСТ 20799 с расходом не менее 40 л/мин.
5.8 Испытание фрез на работоспособность и средний \overline{T} период стойкости следует проводить на режимах резания, указанных в таблице 4.
| Модуль m0, мм | Скорость резания, м/мин | Подача, мм/об | Глубина фрезерования, мм |
| От 1 до 3 включ. | 29 | 1,5 | 2,25m0 |
| Св. 3 до 6 включ. | 25 | 1,7 | |
| Св. 6 | 20 | 2,0 |
5.9 Испытания на работоспособность проводят в течение 10 мин. После испытаний на работоспособность фрезы не должны иметь выкрошенных мест, смятых режущих кромок и они должны быть пригодны к дальнейшей работе.
5.10 Испытания фрез на средний \overline{T} период стойкости следует проводить на полную глубину:
- за один проход — для m0 от 1 до 6 мм включительно;
- за два прохода — для m0 свыше 6 до 12 мм включительно;
- за три прохода — для m0 свыше 12 мм.
5.11 Приемочное значение среднего \overline{T} периода стойкости должно быть не менее \overline{T} = 480\text{мин} .
6 Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 18088.
РАЗМЕРЫ ПРОФИЛЯ ЗУБЬЕВ И НАЗНАЧЕНИЕ ФРЕЗЫ
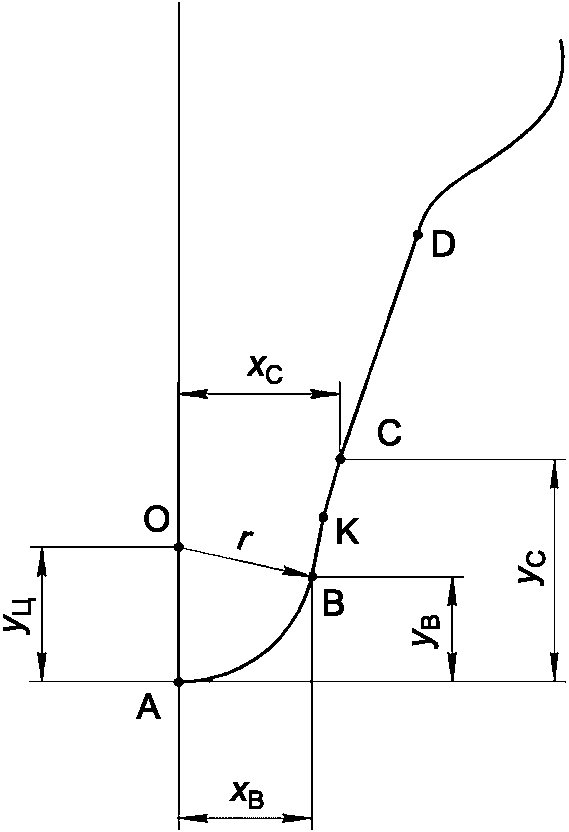
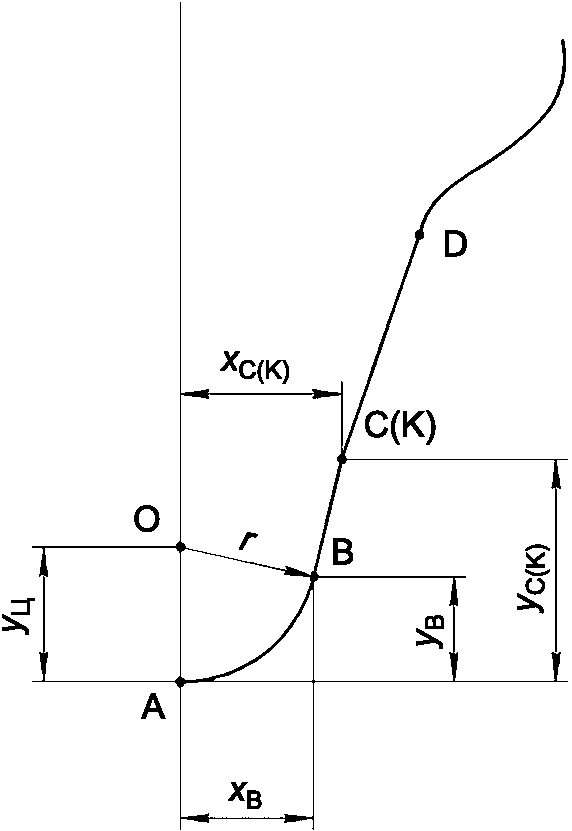
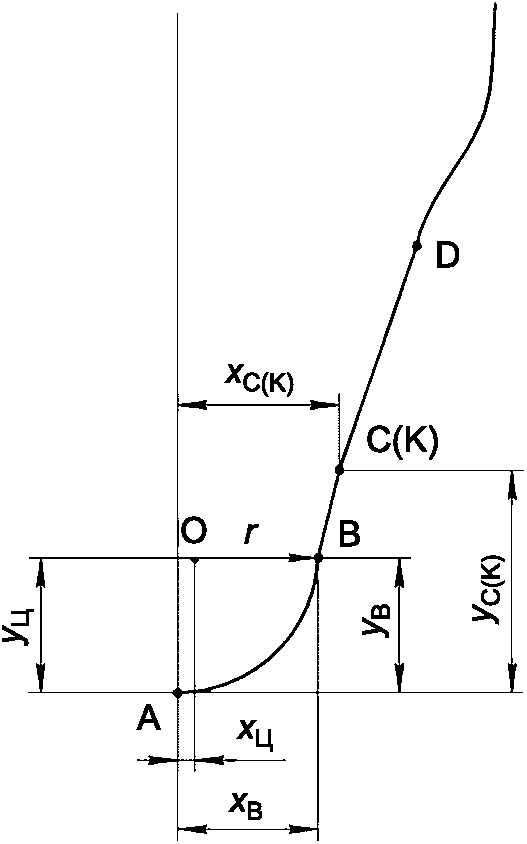
Размеры профиля зубьев фрезы для прямозубых некорригированных колес приведены на рисунке А.1 и в таблицах А.1 и А.2.
 |
 |
 |
|---|---|---|
| а) Для колес с числом зубьев до 16 включительно | б) Для колес с числом зубьев свыше 16 до 79 включительно | в) Для колес с числом зубьев свыше 79 |
А.1 В таблице А.1 приведены координаты точек неэвольвентного участка профиля фрез при m0 = 100 мм, \alpha = 20^{\circ} и высоте ножки зуба колеса f' = 1,25m0, от точки A до точки C, как пример для расчета.
А.2 В таблице А.2 приведены координаты точек эвольвентного участка профиля для m0 = 100 мм и \alpha = 20^{\circ}\text{м} , от точки C до точки D и выше, причем координаты точки D расположены над жирной линией в таблице А.2, как пример для расчета.
А.3 Для других модулей координаты точек, указанные в таблицах А.1 и А.2 необходимо разделить на 100 и умножить на модуль.
А.4 Рекомендуемое назначение фрез для колес 10-й степени точности — по ГОСТ 1643.
Координаты точек B и C неэвольвентного участка профиля зуба фрезы для m0 = 100, \alpha = 20^{\circ} , f' = 1,25m0
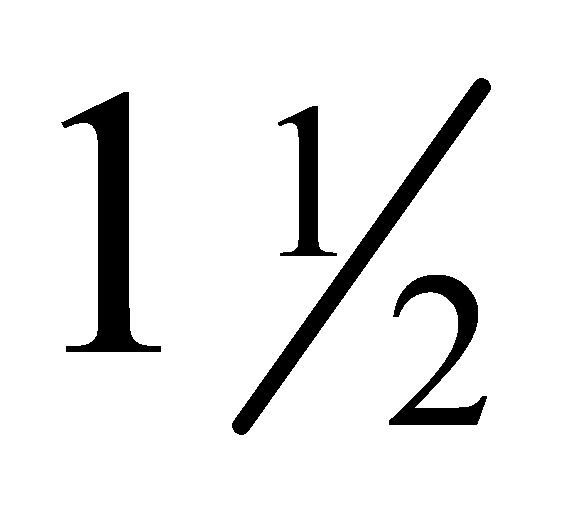
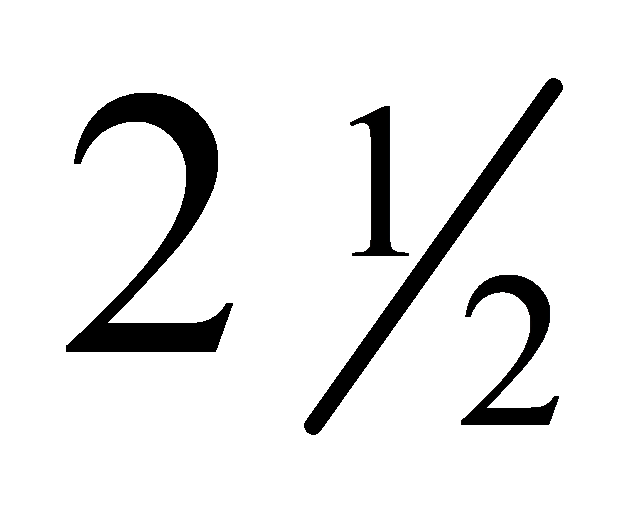
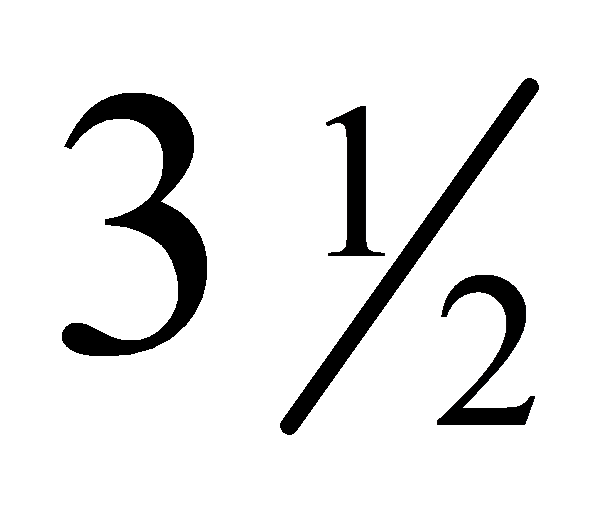
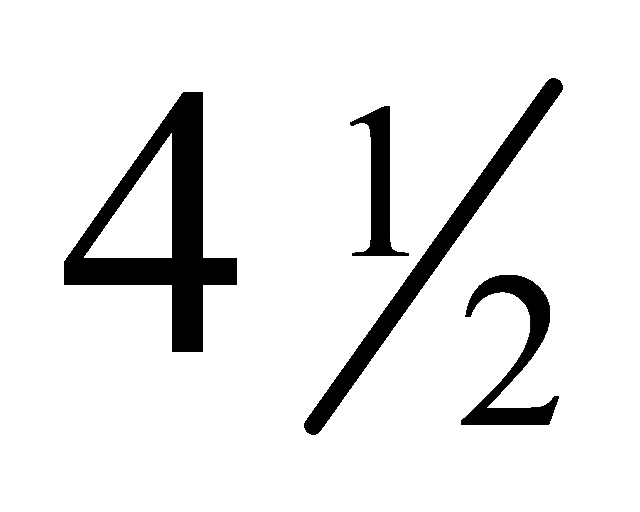
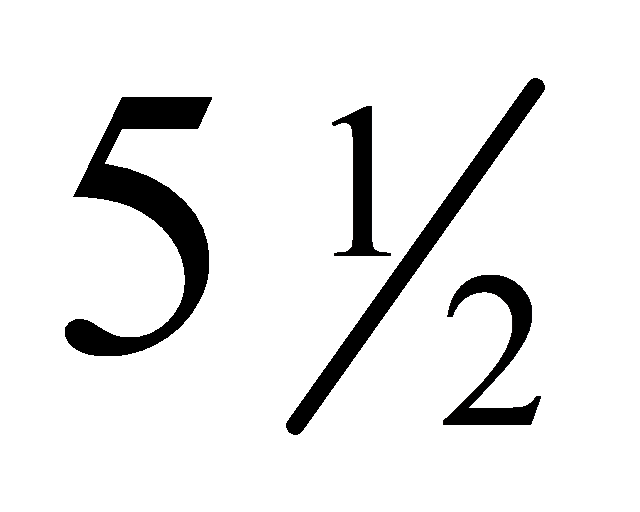
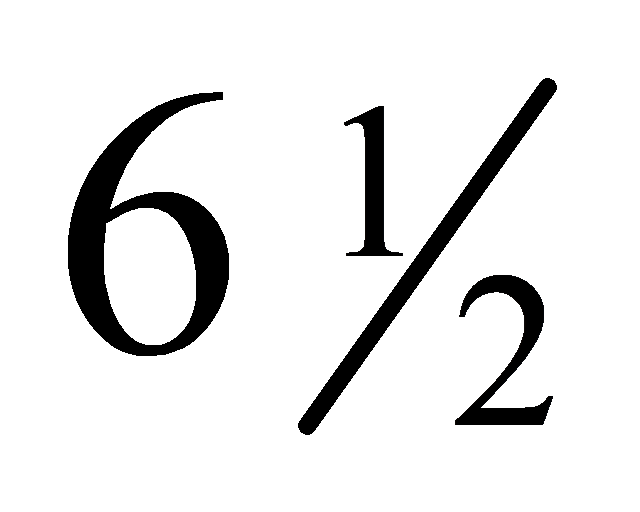
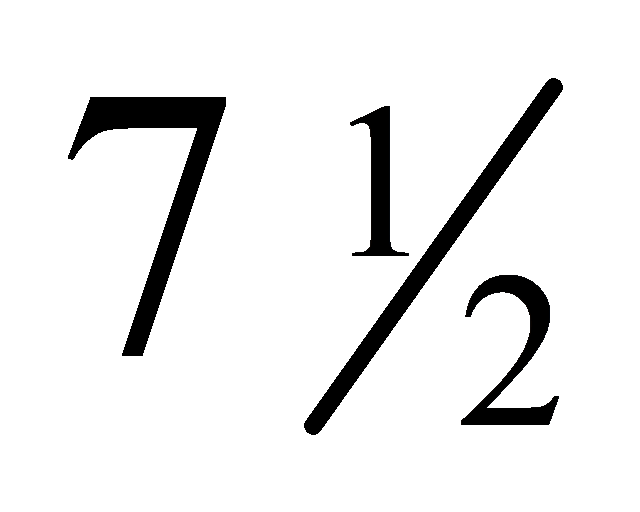
Координаты точек эвольвентного участка профиля зуба фрезы для m0 = 100 мм, \alpha = 20^{\circ} , f' = 1,25m0
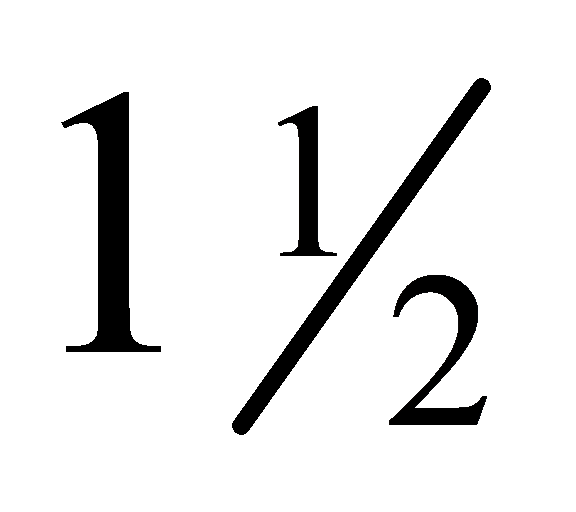
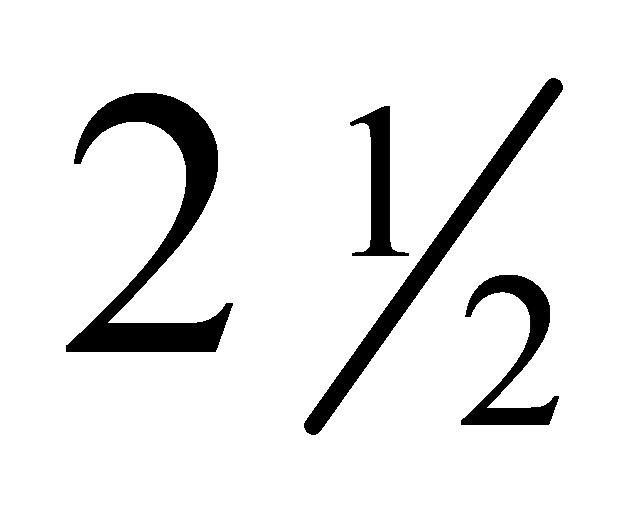
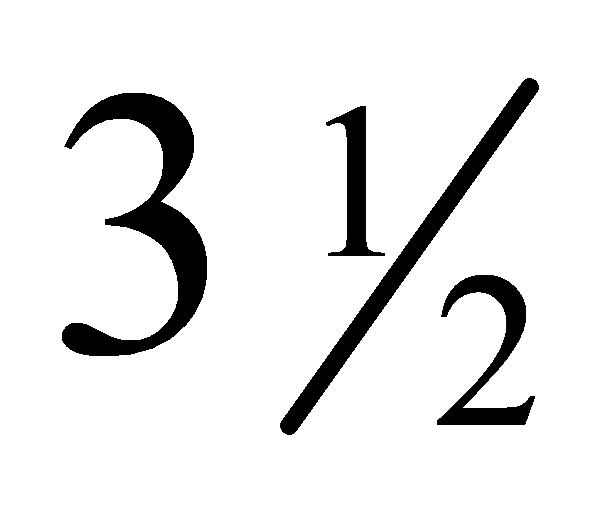
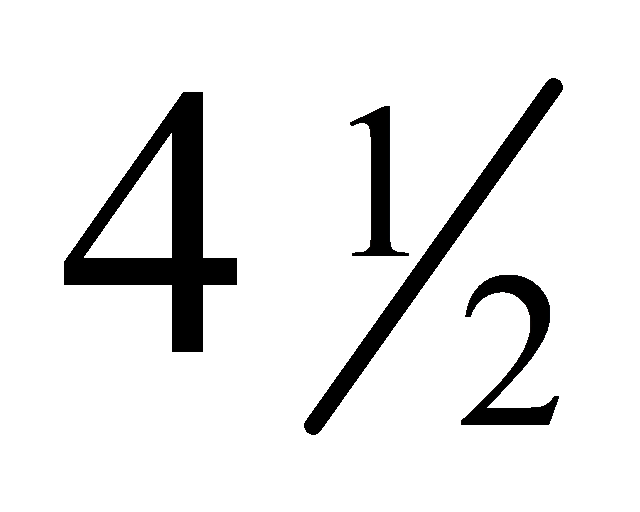
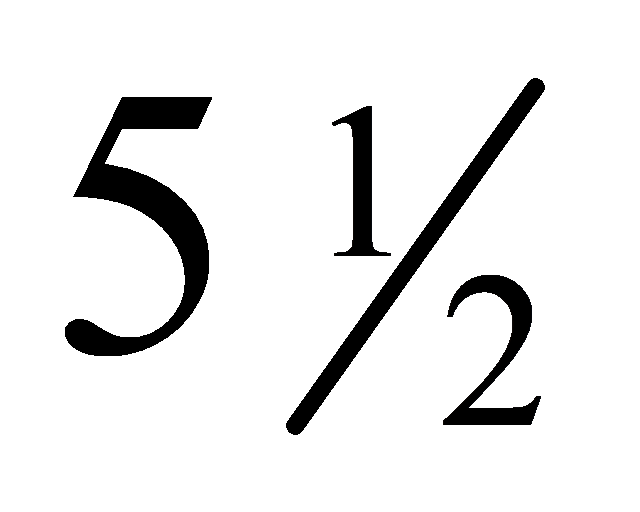
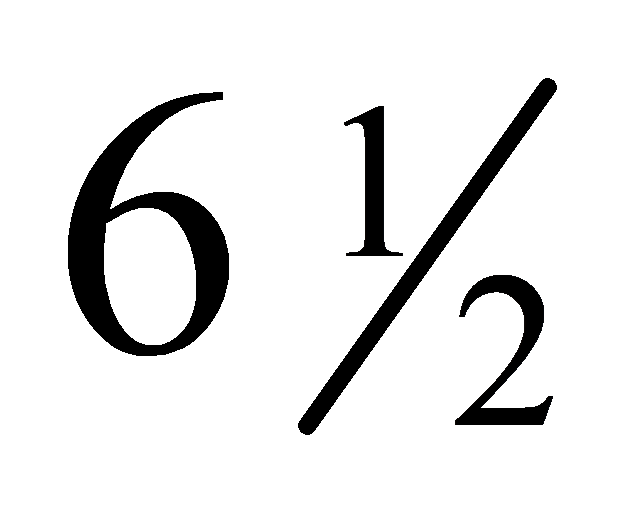
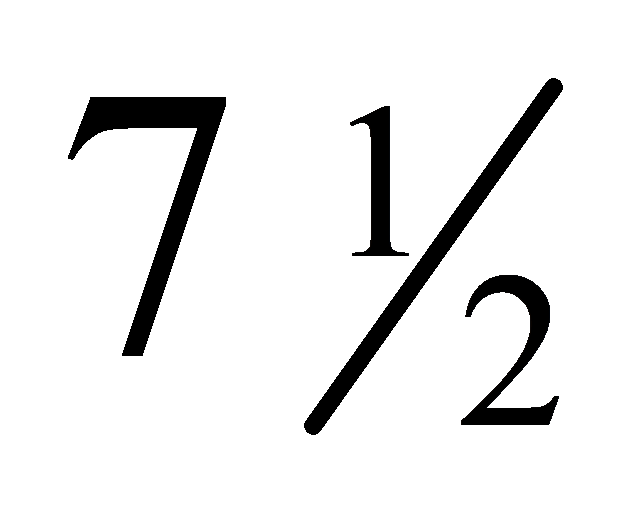
| УДК 621.914.22.025.7:006.354 | ОКС 25.100.20 |
| Ключевые слова: фрезы дисковые, зуборезные, модульные, размеры, технические условия | |