ГОСТ Р 72009-2025. Национальный стандарт Российской Федерации. Трубы стальные бесшовные. Дефекты поверхности. Термины и определения
(утв. и введен в действие Приказом Росстандарта от 01.04.2025 № 241-ст)
Примечание
Документ введен в действие с 01.09.2025.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 1 апреля 2025 г. N 241-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТРУБЫ СТАЛЬНЫЕ БЕСШОВНЫЕ.
ДЕФЕКТЫ ПОВЕРХНОСТИ
Seamless steel pipes. Surface defects. Terms and definitions
Дата введения 1 сентября 2025 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Русский научно-исследовательский институт трубной промышленности» (АО «РусНИТИ»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 357 «Стальные и чугунные трубы и баллоны»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 1 апреля 2025 г. № 241-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Стандарт разработан на основе ОСТ 14-82-82 «Отраслевая система управления качеством продукции черной металлургии. Ведомственный контроль качества продукции. Трубы стальные бесшовные катаные. Дефекты поверхности. Термины и определения».
Установленные в настоящем стандарте термины расположены в систематизированном порядке, отражающем систему понятий данной области знаний.
Для каждого понятия установлен один стандартизованный термин.
Не рекомендуемые к применению термины-синонимы приведены в круглых скобках после стандартизованного термина и обозначены пометкой «Нрк.».
В стандарте приведены эквиваленты стандартизованных терминов на английском языке.
Стандартизованные термины набраны полужирным шрифтом, нерекомендуемые термины-синонимы — курсивом.
В стандарте приведен алфавитный указатель терминов на русском языке, а также алфавитный указатель эквивалентов терминов на английском языке. В алфавитных указателях данные термины приведены отдельно с указанием номера статьи.
Общие термины и их определения приведены в приложении А.
Дополнительно к определению терминов приведены примеры фотографического (приложение Б) и (или) графического изображения дефектов — в необходимых случаях. Внешний вид дефектов может отличаться от изображений, приведенных в настоящем стандарте.
После определения терминов приведены примечания, содержащие описание их возможного расположения, основные причины возникновения и рекомендации по удалению.
1 Область применения
Настоящий стандарт устанавливает термины и определения понятий в области дефектов поверхности стальных бесшовных горячедеформированных и холоднодеформированных труб.
Термины, установленные настоящим стандартом, рекомендуются для применения во всех видах нормативной и технологической документации.
Настоящий стандарт допускается применять при визуальном входном контроле и контроле качества поверхности стальных бесшовных горячедеформированных и холоднодеформированных труб в процессе эксплуатации.
2 Термины и определения
| Дефекты поверхности, образовавшиеся в процессе деформирования из дефектов заготовки | |
| 1 сталеплавильная плена (Нрк. волосовина): Отслоение металла, соединенное с трубой одной стороной, продольной или винтовой ориентации, образовавшееся вследствие раскатывания (распрессовывания) дефектов заготовки сталеплавильного происхождения (продольных и поперечных трещин, скоплений подкорковых и поверхностных газовых пузырей, скоплений экзогенных включений, корочки), непологих участков ремонта этих дефектов, а также дефектов макроструктуры осевой зоны заготовки (см. рисунок 1). Примечания 1 Дефект может быть единичным или групповым. 2 Дефект, образующийся при раскатывании наплыва на поверхности заготовки (см. рисунок 1 а), по протяженности значительно короче, чем дефект на наружной поверхности, образующийся при раскатывании продольной трещины заготовки (см. рисунок 1 б). Групповые дефекты на наружной поверхности, образующиеся при раскатывании заворотов корочки заготовки (см. рисунок 1 в), по протяженности значительно длиннее, чем групповые дефекты на наружной поверхности, образующиеся при раскатывании поверхностных и подкорковых газовых пузырей заготовки (см. рисунок 1 г). Шаг дефекта винтовой ориентации может достигать нескольких метров, что значительно превышает величину подачи заготовки в валках прошивного стана за один ее оборот и зависит от состава оборудования трубопрокатной установки и размера труб. Глубина дефекта по длине неодинакова и может быть от десятых долей до нескольких миллиметров. 3 Поверхность отслоения окислена. Форма отслоившегося края (ровная, извилистая, волнистая) и единичный или групповой дефект зависят от исходного дефекта заготовки, который подвергается раскатыванию. 4 В поперечном сечении форма полости дефекта зависит от исходного дефекта заготовки и может быть капсуловидной (от газового пузыря) или разветвленной (от поперечной или продольной трещины). 5 В микроструктуре металла труб из феррито-перлитных и мартенситных сталей вокруг полости дефекта имеются характерные генетические признаки: - обезуглероживание у поверхности полости; - зона феррита в оторочке из зерен перлита вокруг концевых участков дефекта; - в зоне феррита скопления мелких глобулярных окислов железа, марганца и легирующих элементов, а также ликвация легкоплавких компонентов (фосфора, марганца, мышьяка), выявляемая медесодержащими реактивами (Обергоффера и др., см. приложение В). В микроструктуре металла труб из аустенитных марок стали полость дефекта сопровождается скоплениями нитридных, карбонитридных включений, также присутствуют поры. На концевых участках дефекта, окруженных зоной визуально не поврежденного металла, изменений в микроструктуре, как правило, не наблюдается. | steel melting scale |
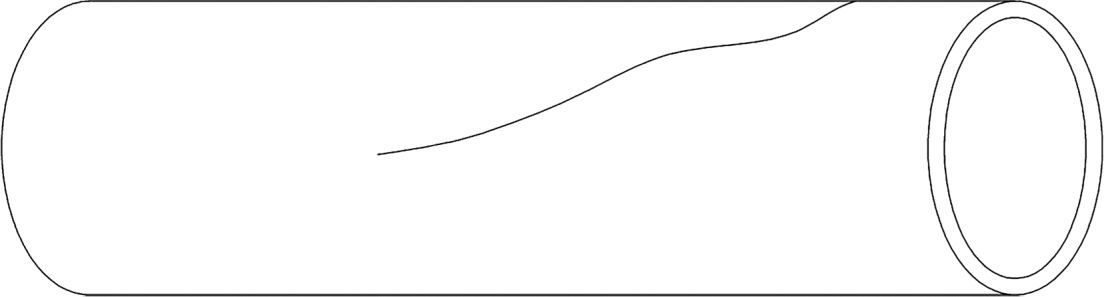 а — единичная сталеплавильная плена на наружной поверхности, образующаяся при раскатывании наплыва на поверхности заготовки 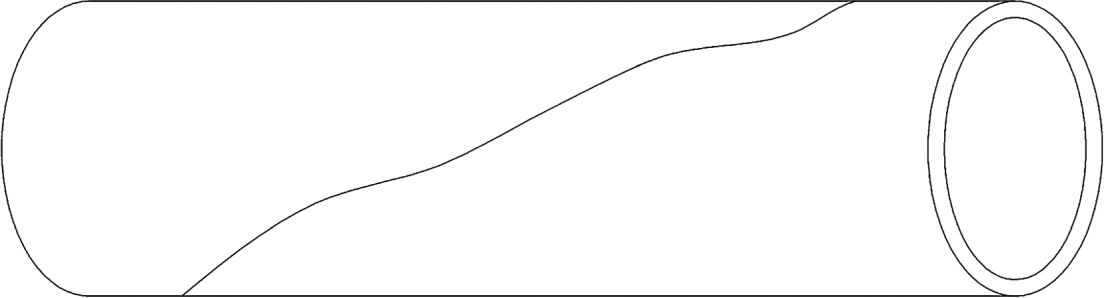 б — единичная сталеплавильная плена на наружной поверхности, образующаяся при раскатывании продольной трещины заготовки (см. рисунок Б.1.1) 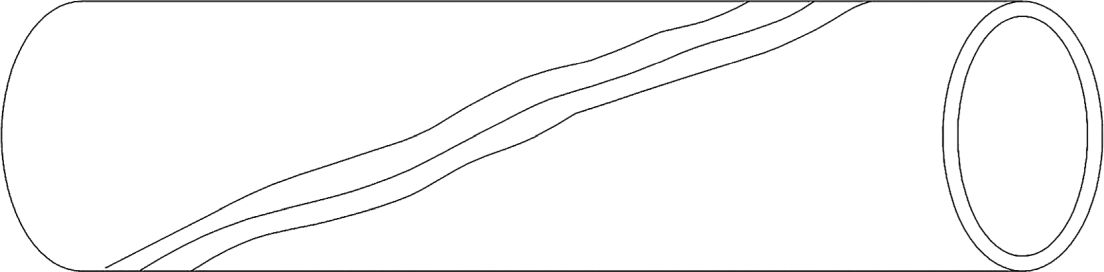 в — групповые сталеплавильные плены на наружной поверхности, образующиеся при раскатывании заворотов корочки заготовки (см. рисунок Б.1.2) 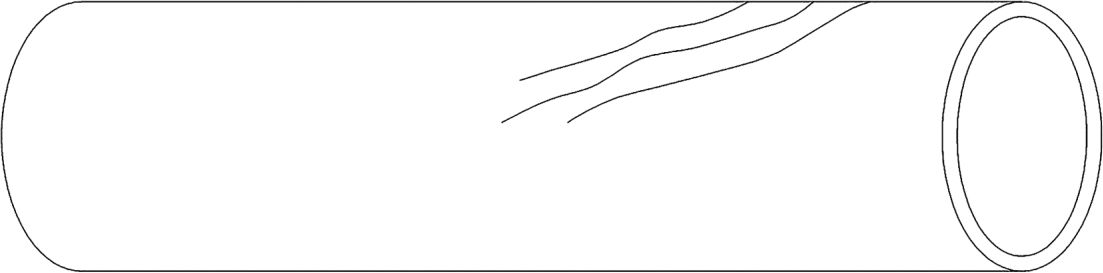 г — групповые сталеплавильные плены на наружной поверхности, образующиеся при раскатывании поверхностных и подкорковых газовых пузырей заготовки (см. рисунок Б.1.3) 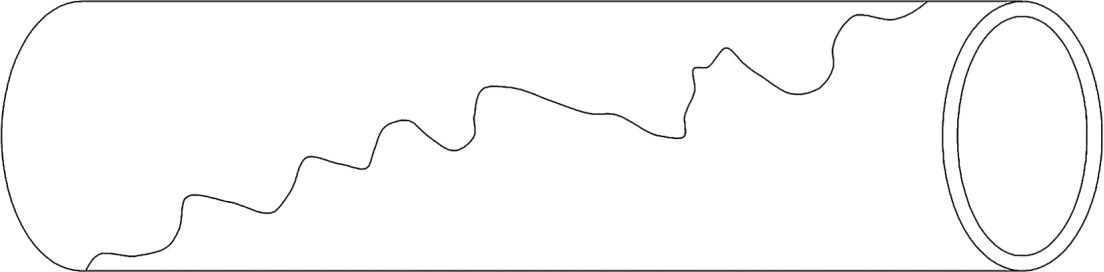 д — единичная сталеплавильная плена на наружной поверхности, образующаяся при раскатывании скоплений грубых экзогенных включений на поверхности заготовки (см. рисунок Б.1.4) 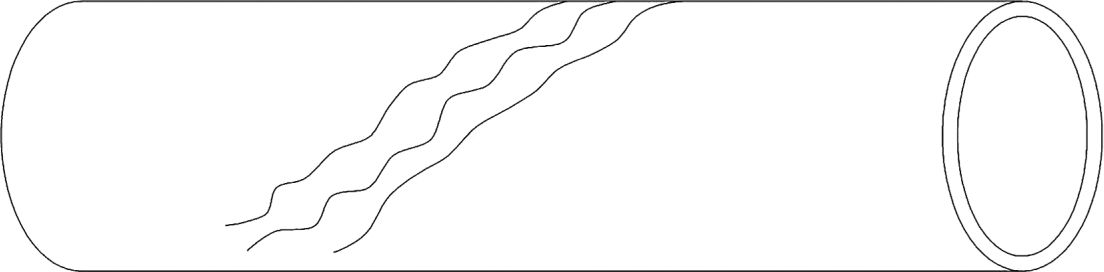 е — групповые сталеплавильные плены на наружной поверхности, образующиеся при раскатывании поперечной трещины заготовки 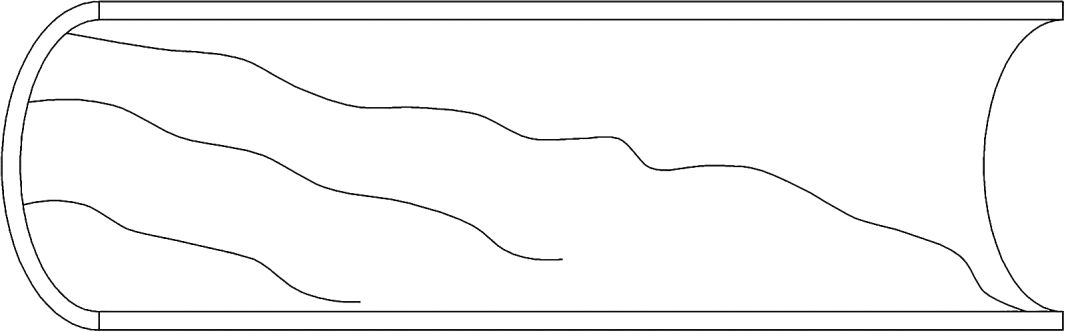 ж — групповые сталеплавильные плены на внутренней поверхности, образующиеся при раскатывании загрязненности заготовки (см. рисунок Б.1.5) Рисунок 1 — Сталеплавильная плена | |
| 2 прокатная плена (Нрк. волосовина): Отслоение металла, соединенное с трубой одной стороной, продольной или винтовой ориентации, образовавшееся вследствие раскатывания (распрессовывания) дефектов прокатного или ковочного происхождения поверхности катаной или кованой заготовки (подреза, морщины, заката, закова, уса и др.), а также непологих участков ремонта этих дефектов (см. рисунок 2). Примечания 1 Дефект может быть единичным или групповым. 2 Дефект, как правило, имеет протяженность до нескольких метров. Исключение составляет дефект, который образуется из-за непологих участков ремонта и при раскатывании морщин. Эти плены, как правило, имеют сравнительно небольшую протяженность. Шаг дефекта винтовой ориентации может достигать нескольких метров, что значительно превышает величину подачи заготовки в валках прошивного стана за один ее оборот и зависит от состава оборудования трубопрокатной установки и размеров труб. Расположение по диаметру в случае происхождения от заката или уса может быть диаметрально противоположное в зависимости от расположения дефектов на заготовке. Глубина дефектов по длине трубы примерно одинакова. Степень развития дефектов зависит от размеров исходных дефектов. 3 Край отслоившейся части зачастую ровный или слегка волнистый. Отслоение и металл под ним окислены. 4 В поперечном сечении полости дефектов расположены под углом к поверхности, и форма их преимущественно саблевидная с гладкими стенками. 5 В микроструктуре металла вокруг полостей дефектов в трубах из феррито-перлитных и мартенситных сталей наблюдается обезуглероживание с плавным переходом к нормальной структуре. В тех случаях, когда дефект первоначально образуется на блюмсах, вокруг концов полости могут быть незначительные участки ферритных зон в оторочке перлитных зерен. Ликвация элементов не наблюдается. По степени обезуглероживания можно судить о моменте образования исходного дефекта, послужившего причиной возникновения прокатной плены. | rolling scab, rolling skin |
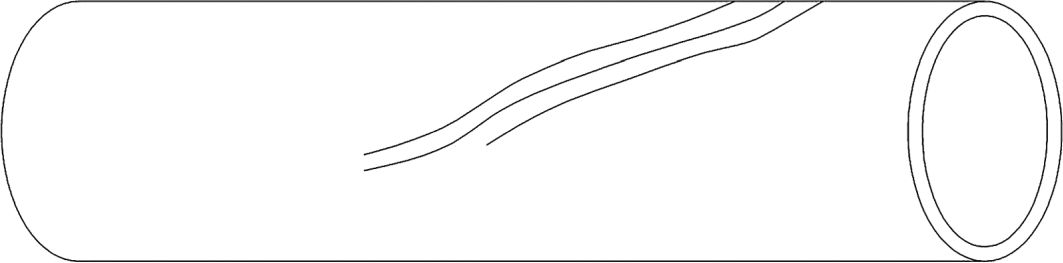 а — групповые прокатные плены на наружной поверхности трубы, образующиеся при раскатывании морщин, имевшихся на заготовке 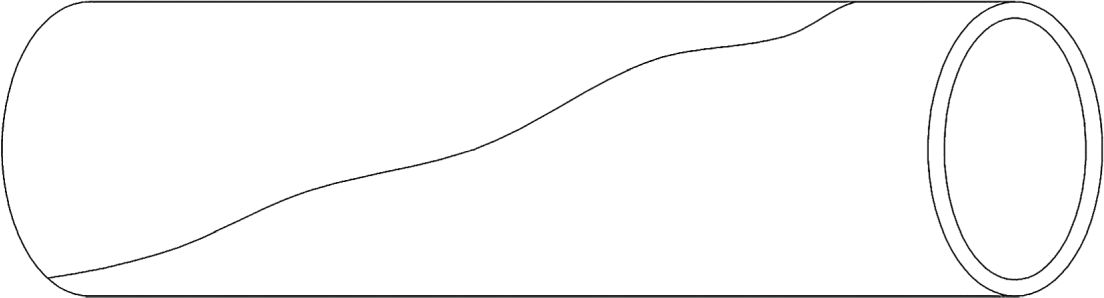 б — единичная прокатная плена на наружной поверхности трубы, образующаяся при раскатывании заката, закова, имевшегося на заготовке 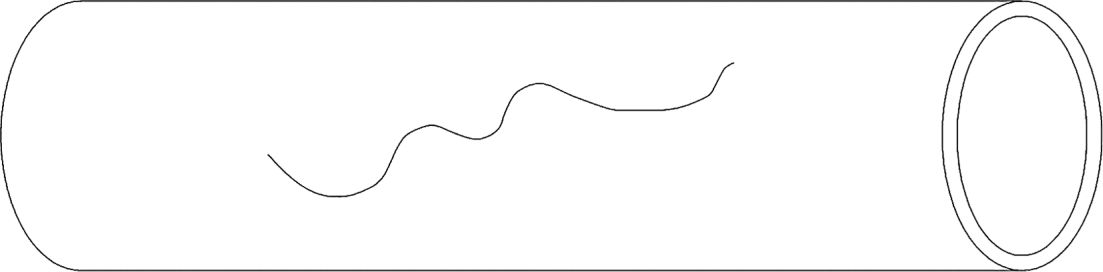 в — локальная прокатная плена на наружной поверхности трубы, образующаяся при раскатывании непологой зачистки дефекта, имевшегося на заготовке Рисунок 2 — Прокатная плена | |
| 3 расслоение (Нрк. расслой, расщепление, волосовина на торце, следы усадочной рыхлости): Нарушение сплошности металла, видимое на торце трубы, не выходящее на наружную и внутреннюю поверхности, образующееся вследствие несвариваемости металла заготовки, например, при наличии в нем грубой подусадочной рыхлоты, шлаковых включений, корочек, внутренних разрывов (см. рисунок 3). Примечания 1 Дефект может сопровождаться вздутием поверхности. В одном сечении трубы могут наблюдаться несколько расслоений разной протяженности и разной глубины залегания. 2 Длина (по окружности торца трубы) зависит от размера дефекта заготовки и диаметра трубы. Ширина может достигать нескольких десятков миллиметров. 3 Полость расслоения дугообразная. 4 В микроструктуре в местах расслоений обнаруживаются массивные скопления сложных окислов, окисление по границам зерен при пережоге, микроструктурная неоднородность, выражающаяся в ферритной полосчатости и ликвации легкоплавких компонентов для феррито-перлитных, аустенитных и мартенситных сталей. | exfoliation |
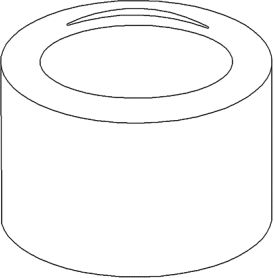 Рисунок 3 — Расслоение на торце трубы (см. рисунок Б.2) | |
| 4 раскатанное загрязнение (Нрк. вкатанная грязь, инородное включение, шлаковина, поверхностное неметаллическое включение, засор, песочина, огнеупорное включение): Раскатанные разрывы или трещины продольной ориентации, образовавшиеся вследствие раскатывания (распрессовывания) грубых эндогенных и экзогенных неметаллических включений в металле заготовки (см. рисунок 4). Примечания 1 Дефект может быть единичным или групповым. 2 Полость раскатанного загрязнения имеет форму залегавшего или залегающего в ней неметаллического включения. 3 В микроструктуре полость дефекта имеет форму залегавшего или залегающего в ней включения. Рядом с полостью могут наблюдаться те же неметаллические включения, что в полости (типа сложных окислов, шлаков, продуктов взаимодействия огнеупорных материалов с жидкой сталью). Изменения структуры вокруг полости могут быть выражены в наличии зоны феррита в перлитной оторочке и ликвации легкоплавких компонентов (марганца, фосфора, серы и других) для феррито-перлитных и мартенситных сталей. | rolled dirt inclusion |
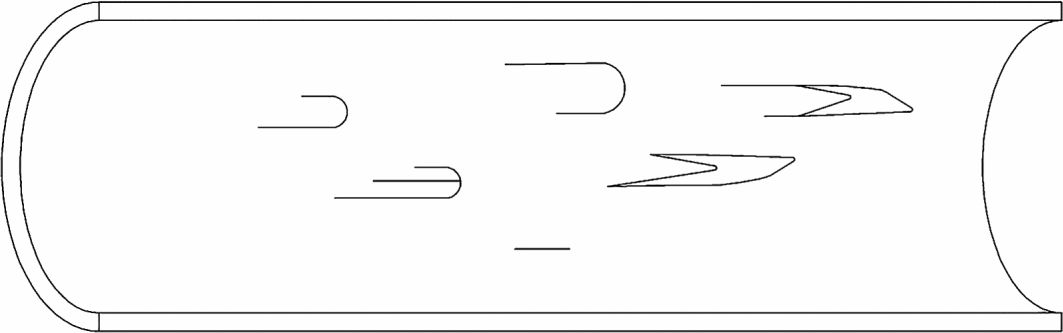 а — раскатанное загрязнение на внутренней поверхности горячедеформированных труб (см. рисунок Б.3) 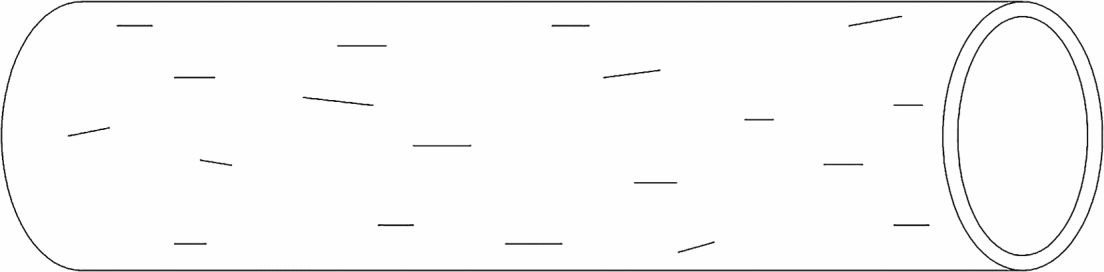 б — раскатанное загрязнение на наружной поверхности холоднокатаных и электрохимполированных труб Рисунок 4 — Раскатанное загрязнение | |
| 5 раскатанные металлические частицы (Нрк. плена, раковина, вмятина, отпечаток, инородное включение): Вкатанные (впрессованные) в металл трубы инородные металлические частицы различной величины и формы, образующиеся в результате попадания в заготовку частиц другого металла (см. рисунок 5). Примечания 1 Дефект может быть единичным или групповым. 2 Химический состав и механические свойства частиц металла в местах дефектов отличаются от химического состава и механических свойств металла трубы. 3 В поперечном сечении полость дефекта имеет форму внедренного металлического включения, если оно не расплавилось. 4 Микроструктура в местах залегания частиц отличается от микроструктуры основного металла. | rolled-in metallic particles |
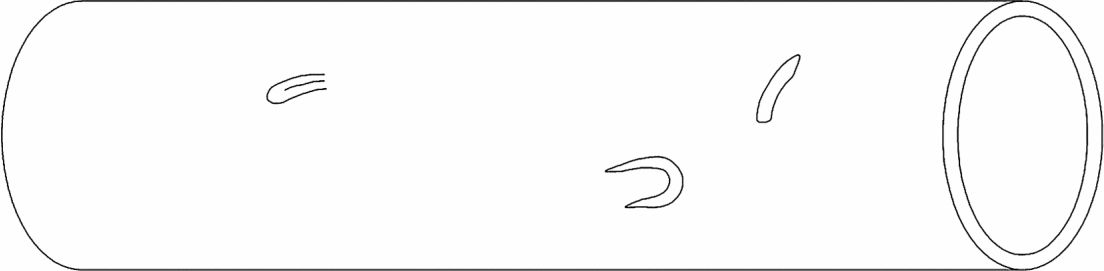 Рисунок 5 — Раскатанные металлические частицы (см. рисунок Б.4) | |
| 6 распрессованный газовый пузырь: Нелинейное углубление с ровными краями продольной ориентации, образующееся при прессовании из подкорковых и поверхностных газовых пузырей в металле заготовки (см. рисунок 6). Примечания 1 Дефект может быть единичным или групповым. 2 Дефект располагается на наружной поверхности трубы, может сопровождаться зигзагообразными поперечными надрывами металла. 3 Форма полости разной степени раскрытия, волосовидная или капсуловидная. В поперечном сечении вид полостей различной степени раскрытия и формы, с выходом и без выхода на поверхность. 4 В структуре металла вокруг полости дефекта в зависимости от глубины залегания газовых пузырей в металле заготовки может наблюдаться частичное или полное обезуглероживание, сопровождаемое скоплением диффузионных окислов, ликвацией легкоплавких компонентов. В микроструктуре металла труб из аустенитных марок стали полость дефекта сопровождается скоплениями нитридных, карбонитридных включений, также присутствуют поры. | pressed gas blister |
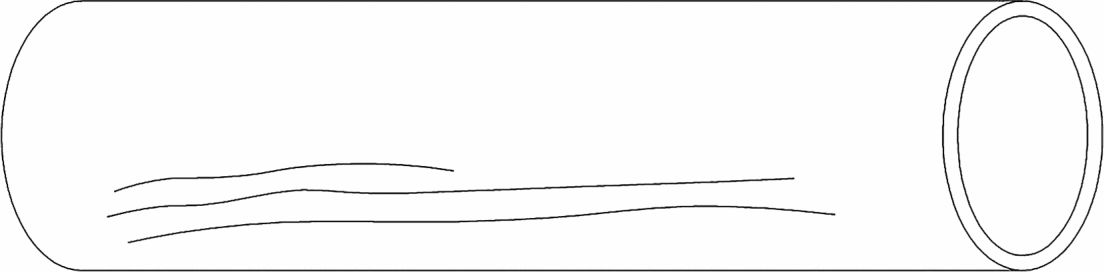 Рисунок 6 — Распрессованный газовый пузырь (см. рисунок Б.5) | |
| Дефекты поверхности, образовавшиеся в процессе деформирования труб, термической обработки, химической обработки, правки и отделки труб | |
| 7 трубопрокатная плена (Нрк. чешуя): Отслоение металла, соединенное с трубой одной стороной, продольной или поперечной ориентации, образующееся вследствие раскатывания (распрессовывания) задиров, отпечатков от прокатного инструмента и неудовлетворительной настройки технологического оборудования (см. рисунок 7). Примечания 1 Дефект образуется вследствие раскатывания (распрессовывания) задиров, отпечатков от прокатного инструмента и неудовлетворительной настройки технологического оборудования. 2 Дефект может быть единичным или групповым. 3 Протяженность трубопрокатных плен сравнительно невелика (до нескольких десятков сантиметров), они могут периодически повторяться по длине трубы несколько раз. Глубина дефектов находится чаще всего в пределах одного миллиметра. 4 Нижняя поверхность отслоения и металл под ним окислены. 5 На микрошлифе в зоне дефектов измененной структуры либо нет, либо в трубах из феррито-перлитных и мартенситных сталей имеется частичное обезуглероживание, в полости плен наблюдается окалина. | pipe rolling skin |
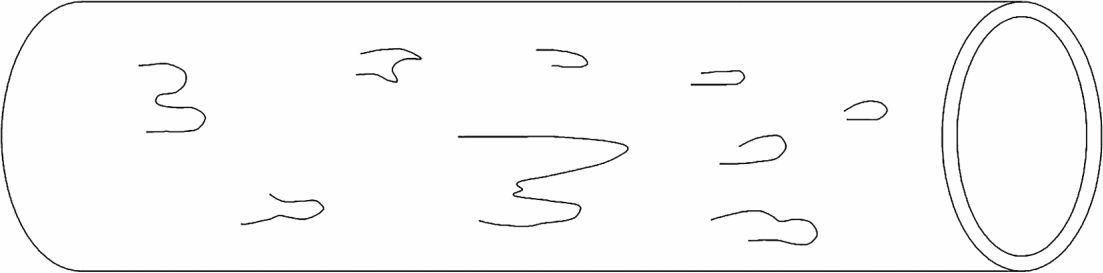 а — трубопрокатные плены на наружной поверхности (см. рисунок Б.6.1) 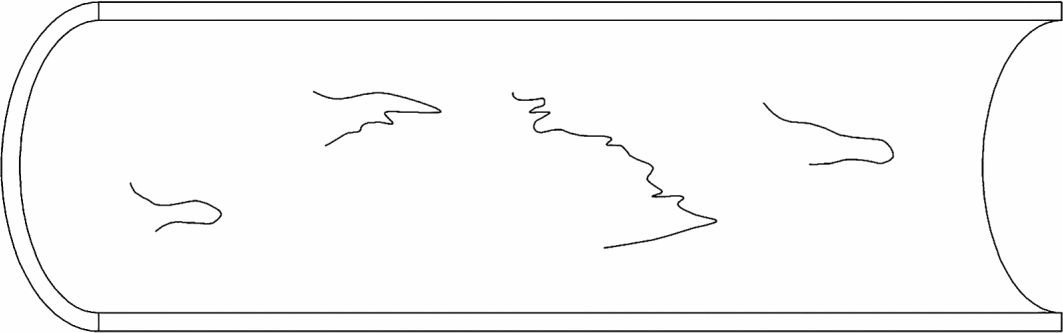 б — трубопрокатные плены на внутренней поверхности (см. рисунок Б.6.2) Рисунок 7 — Трубопрокатная плена | |
| 8 чешуйчатость (Нрк. рыбья чешуя, чешуя): Множественные отслоения чаще всего языкообразной формы поперечной ориентации, образовавшиеся вследствие раскатывания надрывов по пережогу металла заготовки перед деформированием (см. рисунок 8). Примечания 1 Дефект располагается по всему периметру или его части на значительной длине трубы. Протяженность дефекта может достигать нескольких десятков миллиметров, глубина — нескольких миллиметров. 2 Полость дефекта в сечении различной формы, с неровными стенками, может иметь разветвления. 3 Нижняя часть отслоения и металл под ним окислены. 4 Снижение пластичности металла заготовки вызывается оплавлением по границам зерен легкоплавких соединений вследствие нагрева при повышенных температурах или повышенного содержания легкоплавких компонентов. 5 В микроструктуре металла вокруг дефекта наблюдается обезуглероживание и ликвация легкоплавких компонентов по границам исходных аустенитных зерен. На микрошлифе полости дефектов совпадают с границами зерен и сопровождаются оплавлением их и скоплением мелких диффузионных окислов, а также обезуглероживанием (в трубах из феррито-перлитных и мартенситных сталей). | scaling |
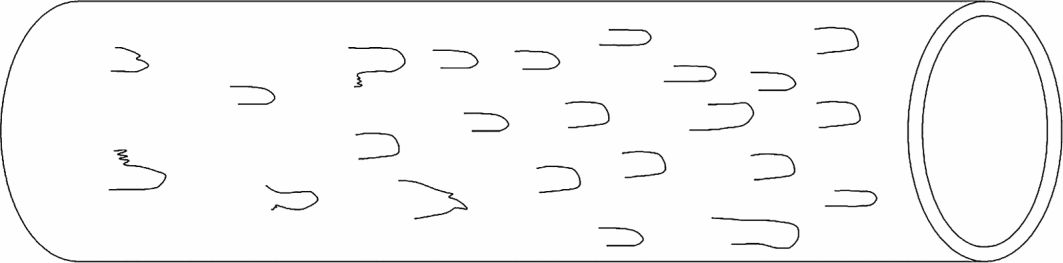 Рисунок 8 — Чешуйчатость (см. рисунок Б.7) | |
| 9 закат (Нрк. плена, трещина): Отслоение металла продольной ориентации, плотно прилегающее к поверхности, с нарушением сплошности металла в направлении прокатки с одинарной или двойной полосой (на наружной поверхности), образующееся в результате закатывания уса, риски, задира, отпечатка от инструмента, раскатанных из предыдущих калибров (см. рисунок 9). Примечания 1 Дефект может быть единичным или групповым. 2 Дефект может быть прямолинейным или дугообразным, непрерывным или периодически повторяющимся. Дефект может иметь зазубренный край, и, в зависимости от степени грубости и усилий при дальнейшем деформировании, может развиться в трещину. 3 Протяженность прямолинейного заката может достигать нескольких метров, дугообразного заката — 300 мм и более. В поперечном сечении дефект имеет примерно одинаковую глубину по длине. 4 Полость заката с гладкими стенками расположена под углом к поверхности, сужается вглубь. Неметаллических включений в полости дефекта и на продолжении его не имеется. В полости наблюдается окалина. 5 Изменений структуры вокруг дефекта не наблюдается, либо в трубах из феррито-перлитных и мартенситных сталей наблюдается частичное обезуглероживание с плавным переходом к нормальной структуре. | lap |
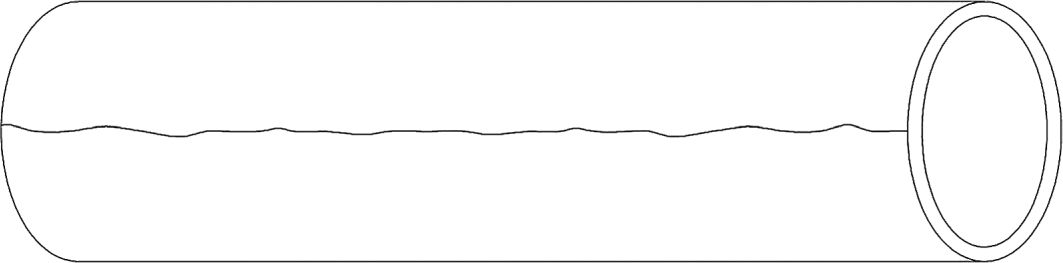 а — закат по всей длине трубы (см. рисунок Б.8.1) 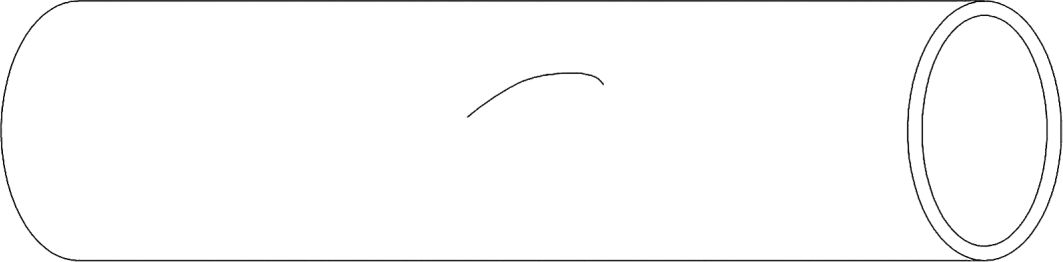 б — локальный закат (см. рисунок Б.8.2) Рисунок 9 — Закат | |
| 10 подрез (Нрк. порез, лыска, плена винтовая): Тонкое отслоение металла, одним концом соединенное с трубой, расположенное на горячедеформированных трубах по прямой или винтовой линии, на холоднодеформированных трубах — по прямой линии, образующееся на горячедеформированных трубах вследствие неудовлетворительного состояния поверхности и настройки прокатного инструмента, смещения валков относительно оси прокатки или друг друга, на холоднодеформированных трубах вследствие неудовлетворительного состояния поверхности прокатного инструмента (см. рисунок 10). Примечания 1 Дефект может быть единичным или групповым. 2 На горячедеформированных трубах шаг винтовой линии дефекта соответствует подаче трубы за один оборот ее в валках прошивного стана, умноженной на величину вытяжки при раскатке. Шаг винтовой линии дефекта по сравнению с шагом винтовой линии плен сталеплавильного и прокатного происхождения невелик и зависит от размера трубы и степени вытяжки при раскатке. 3 Поверхность отслоения, прилегающая к телу трубы, может быть окислена. 4 Протяженность дефекта может составлять от нескольких десятков миллиметров до нескольких метров, глубина его по длине примерно одинакова и, как правило, не превышает 1 мм. 5 В поперечном сечении полость дефекта расположена под углом к поверхности, имеет гладкие стенки, конец может быть тупым или острым. 6 Изменений структуры либо нет, либо в трубах из феррито-перлитных и мартенситных сталей наблюдается незначительное обезуглероживание. В полости подреза может быть окалина. | rolled kink |
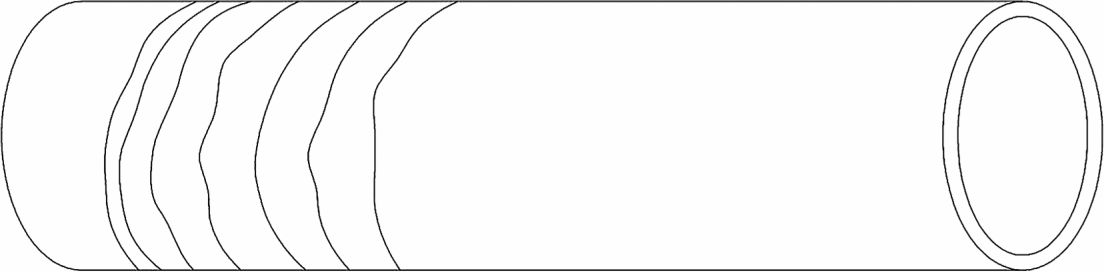 а — подрез по винтовой линии (см. рисунок Б.9.1) 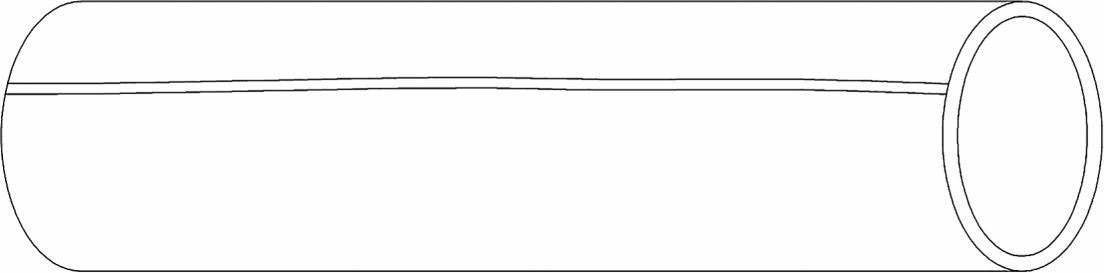 б — подрез по прямой линии (см. рисунок Б.9.2) Рисунок 10 — Подрез | |
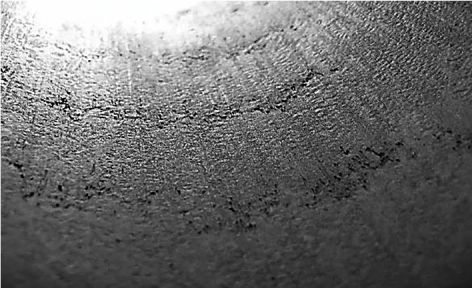
| 11 поперечный рельеф (Нрк. шеврон): Равномерно чередующиеся выступы и впадины поперечной ориентации, образующиеся при прессовании труб вследствие грубой механической обработки поверхности заготовки или неравномерного распределения стеклосмазки (см. рисунок 11). Примечания 1 Дефект имеет групповой характер. 2 Дефект может располагаться на наружной и внутренней поверхностях трубы, как правило, по всей окружности трубы, чаще на переднем конце трубы. Дефект характерен для труб из нержавеющей стали и сплавов. 3 В продольном сечении полость дефекта имеет пологое дно, разрушение поверхности металла не наблюдается. 4 В микроструктуре металла вокруг полости дефекта может наблюдаться незначительное искривление волокна металла. | cross-section relief |
 Рисунок 11 — Поперечный рельеф (см. рисунок Б.10) | |
| 12 трещина напряжения (Нрк. закалочная трещина, трещина охлаждения, холодная трещина, термическая трещина, трещина деформации): Нарушение сплошности металла в виде узкого разрыва продольной ориентации, идущее обычно вглубь, под прямым углом к поверхности, образующееся вследствие высокого уровня напряжений в структуре металла вследствие завышенных усилий деформации при прокатке (прессовании), редуцировании, волочении, калибровании или правке труб, нарушения режимов их нагрева перед деформацией и последующего охлаждения (см. рисунок 12). Примечания 1 Дефект может быть единичным или групповым. 2 На поперечном микрошлифе деформационная трещина напряжения транскристаллитна, имеет тонкий извилистый конец. 3 Протяженность дефекта может достигать нескольких метров, как правило, по всей длине трубы или на большей ее части. Глубина дефекта может составлять от нескольких миллиметров до сквозной. 4 В поперечном сечении полость дефекта расположена под прямым углом к поверхности трубы, шире у поверхности, плавно сужается вглубь, может быть извилистой, конец тонкий. 5 Неметаллических включений на всем протяжении дефекта и изменений микроструктуры не наблюдается. Обезуглероживание в феррито-перлитных и мартенситных сталях в зоне дефекта и его окисление могут образовываться при последующем нагреве. | stress crack |
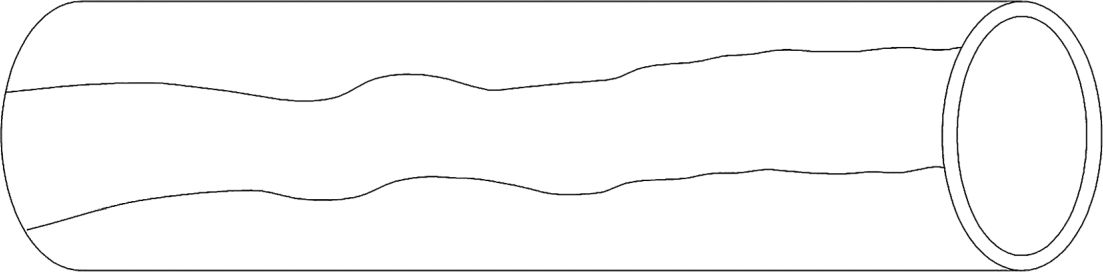 Рисунок 12 — Трещины напряжения (см. рисунок Б.11) | |
| 13 риска (Нрк. бороздка, канавка, полоска, штришок, седина, трещина, царапина): Углубление продольной или винтовой ориентации, образующееся от царапания поверхности металла наварами и другими выступами на инструменте, налипшим металлом на поверхности направляющих линеек при прошивке трубных заготовок в гильзы на станах винтовой прокатки (см. рисунок 13). Примечания 1 Дефект может быть единичным или групповым. 2 Протяженность дефекта может составлять от нескольких десятков миллиметров до нескольких метров, как правило, по всей длине трубы или на большей ее части. Глубина риски по всей длине примерно одинакова и обычно не превышает несколько десятых долей миллиметра. 3 В поперечном сечении полость дефекта имеет гладкие стенки, расположена перпендикулярно к поверхности и имеет чашеобразную форму. 4 Дефект не сопровождается изменениями структуры и неметаллическими включениями. 5 На станах винтовой прокатки шаг винтовой линии дефекта соответствует подаче трубы за один ее оборот в валках прошивного стана, умноженной на величину вытяжки при раскатке. Шаг винтовой линии дефекта зависит от размера трубы и степени вытяжки при раскатке. 6 Причинами образования дефекта на горячепрессованных трубах также являются повреждения поверхности: - налипаниями металла на иглу или матрицу или на втулку контейнера; - осколками стеклошайбы в случае ее разрушения в начале прессования; - порошком крупной фракции и (или) чрезмерно высокой вязкости, используемым для стеклошайбы. Причиной образования риски, расположенной по винтовой линии на горячекатаных трубах, является неудовлетворительное состояние направляющих линеек прошивного стана. | groove |
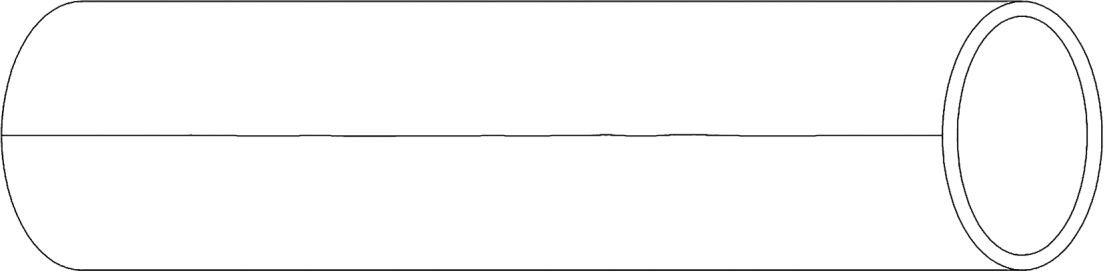 а — единичная продольная риска (см. рисунок Б.12.1) 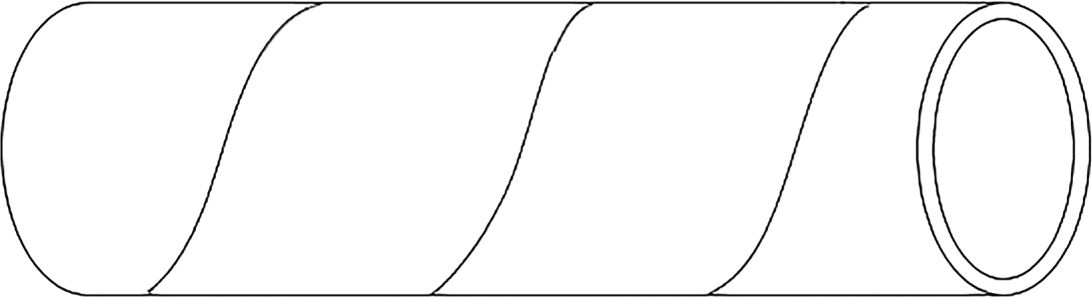 б — риска, расположенная по винтовой линии (см. рисунок Б.12.2) 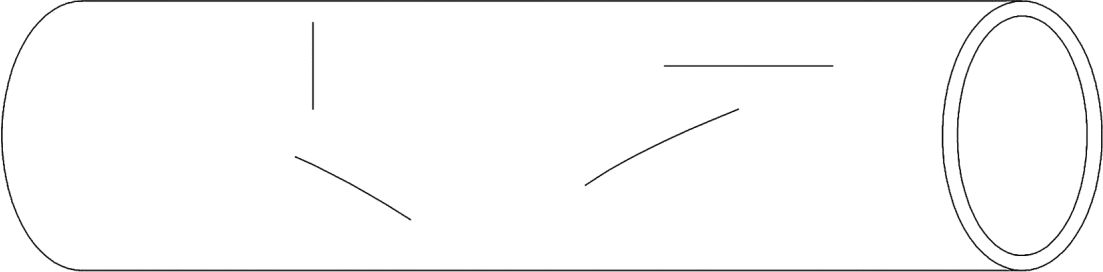 в — риски при перемещении труб Рисунок 13 — Риска | |
| 14 прикатанная риска: Отслоение металла, расположенное по прямой линии на внутренней поверхности трубы и плотно прилегающее к поверхности, образующееся вследствие закатывания глубокой риски, подреза, задира или выступа, оставшегося после прошивки заготовки, а также при прокатке трубы на изношенной оправке (см. рисунок 14). Примечания 1 Дефект может быть единичным или групповым. 2 Глубина прикатанной риски по всей длине примерно одинакова. 3 Полость прикатанной риски располагается под острым углом к поверхности и может суживаться в конце, стенки полости гладкие. 4 Дефект не сопровождается изменениями структуры и неметаллическими включениями. | rolled groove |
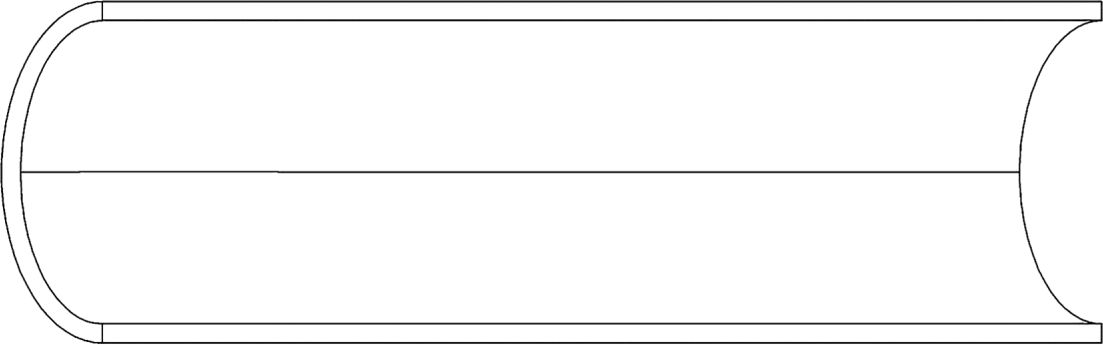 Рисунок 14 — Прикатанная риска (см. рисунок Б.13) | |
| 15 морщины (Нрк. складка, складчатость, сборки, седина, риски, трещины): Хаотически чередующиеся углубления и выступы продольной ориентации, образовавшиеся при повышенных обжатиях или переполнении калибров металлом (см. рисунок 15). Примечания 1 Дефект имеет групповой характер. 2 Протяженность дефектов достигает нескольких десятков миллиметров, глубина — нескольких десятых долей миллиметра. 3 На микрошлифе полость дефекта перпендикулярна поверхности, стенки практически гладкие, чаще всего с плоским дном. 4 Изменений в структуре чаще всего не наблюдается. В феррито-перлитных и мартенситных сталях возможно обезуглероживание с плавным переходом к нормальной структуре. | wrinkles |
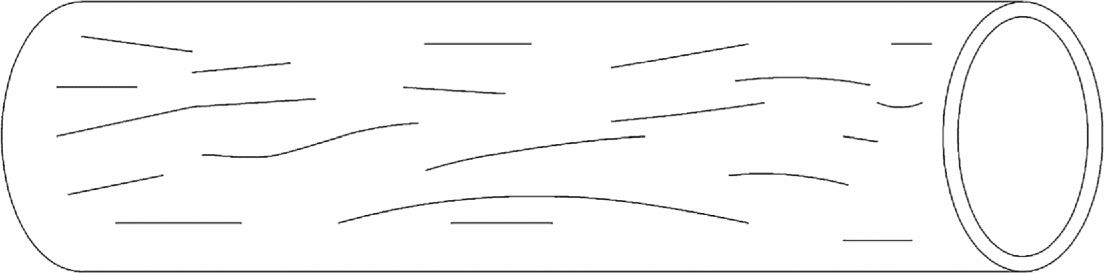 а — морщины на наружной поверхности трубы (см. рисунок Б.14.1) 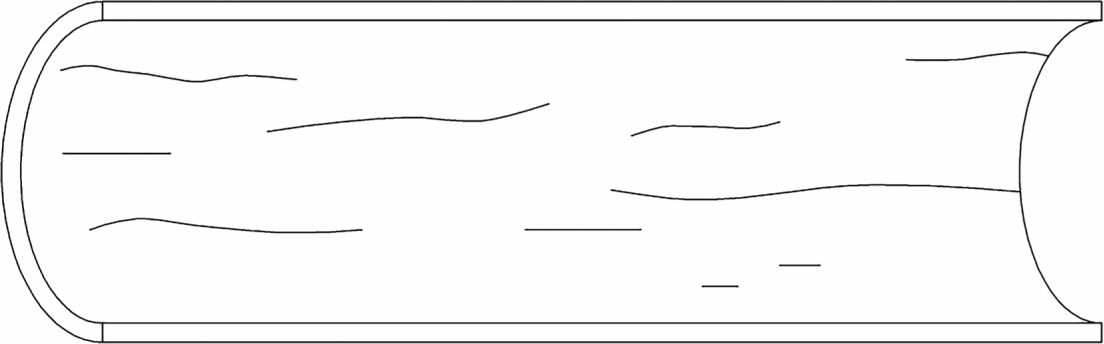 б — морщины на внутренней поверхности трубы (см. рисунок Б.14.2) Рисунок 15 — Морщины | |
| 16 рванина (Нрк. рвань, надрыв, пережог, перегрев, ерш, разрыв, трещина): Нарушение сплошности металла с неровными стенками в виде сквозных или несквозных разрывов, различной ориентации, образовавшееся вследствие пониженной пластичности металла, завышенной скорости деформации при прокатке, прессовании или волочении, а также использования некачественной стеклосмазки или ее неравномерного нанесения (см. рисунок 16). Примечания 1 Дефект может быть единичным или групповым. 2 Длина и ширина дефекта могут составлять от нескольких десятков до 300 мм. 3 Полость дефекта может иметь разветвления. В зоне, прилегающей к дефекту, может быть окалина, образовавшаяся по раскрытым разрывам при охлаждении или последующем нагреве трубы. Причиной пониженной пластичности являются недогрев, перегрев, пережог либо природные свойства металла. В случае образования рванин по пережогу наблюдается укрупнение зерен, оплавление и окисление их границ. 4 В микроструктуре изменений не наблюдается, но в феррито-перлитных и мартенситных сталях возможно обезуглероживание с плавным переходом к нормальной структуре. | tear |
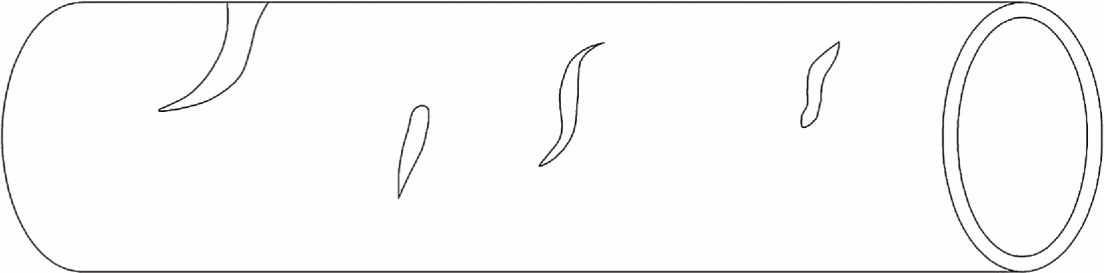 а — несквозные рванины (см. рисунок Б.15.1) 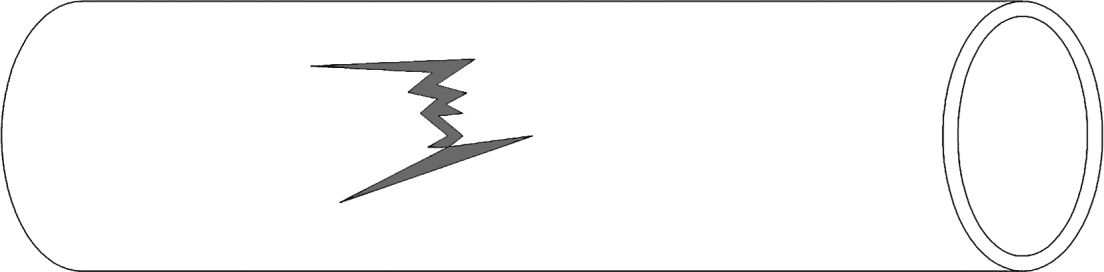 б — сквозная рванина (см. рисунок Б.15.2) Рисунок 16 — Рванина | |
| 17 скворечник (Нрк. дыра, свищ, косые трещины): Косые, углообразные, чаще периодические, разрывы металла, сквозные или несквозные, образующиеся вследствие неравномерной деформации металла (см. рисунок 17). Примечания 1 Дефект может быть единичным или групповым. 2 Чрезмерная деформация возникает: - при повышенной овализации в очаге деформации; - недостаточной пластичности металла из-за некачественной промежуточной термообработки труб, не снявшей напряжения предыдущих переделов; - несоответствии оборотов по клетям. 3 Длина и ширина дефекта могут достигать нескольких десятков миллиметров, глубина может составлять от нескольких миллиметров до сквозного. 4 В поперечном сечении вблизи дефекта наблюдается утонение стенки трубы. 5 В микроструктуре изменений не наблюдается. | hollow |
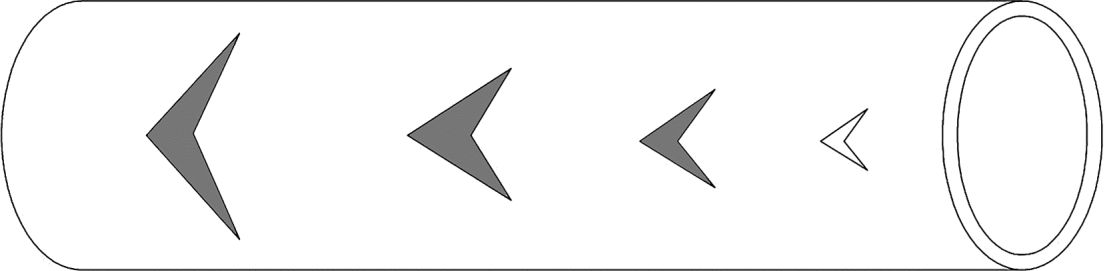 Рисунок 17 — Скворечник (см. рисунок Б.16) | |
| 18 ужим (Нрк. морщина, складка, трещина): Перегиб стенки различной протяженности и глубины, продольной ориентации, образующийся в результате потери устойчивости поперечного сечения трубы при прокатке (см. рисунок 18). Примечания 1 Дефект может быть единичным или групповым, периодически повторяющимся по длине трубы. 2 Ужимы могут приводить к образованию сквозных трещин. 3 Протяженность дефекта может составлять от нескольких десятков до нескольких сотен миллиметров и даже более. Ширина дефекта достигает нескольких десятков миллиметров. 4 В поперечном сечении полость дефекта расположена перпендикулярно поверхности трубы. Полость может иметь разветвления. 5 В микроструктуре по перегибу могут наблюдаться деформация зерен, включения окалины. | longitudinal fold |
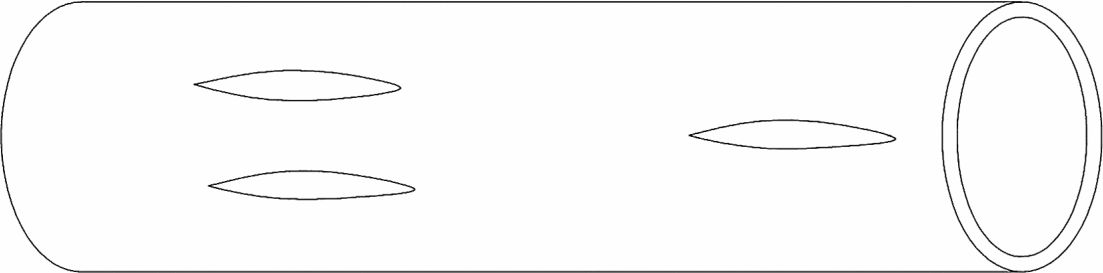 а — ужимы по телу трубы (см. рисунок Б.17.1) 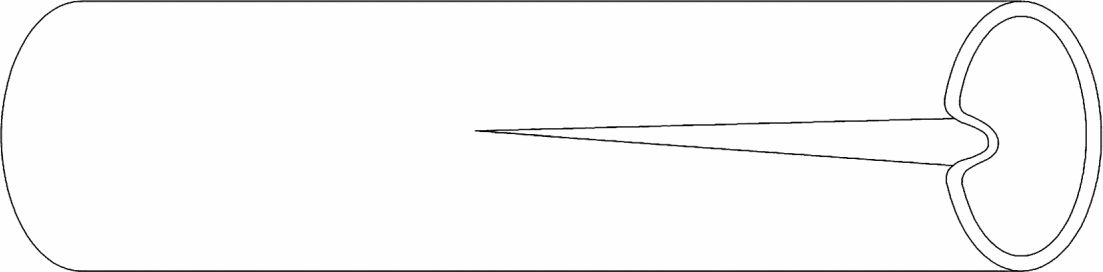 б — ужим, выходящий на торец (см. рисунок Б.17.2) Рисунок 18 — Ужим | |
| 19 ус (Нрк. бунт, выступ, плечо, лампас): Прямолинейный выступ, расположенный чаще всего по всей длине трубы, с одной стороны, двух диаметрально противоположных сторон или трех сторон, образовавшийся при повышенных обжатиях или переполнении калибров металлом (см. рисунок 19). Примечания 1 В углах перехода от дефекта к поверхности трубы могут образовываться трещины. Полости таких трещин перпендикулярны (или почти перпендикулярны) поверхности трубы, сужаются вглубь. 2 В микроструктуре изменений не наблюдается. | ridge |
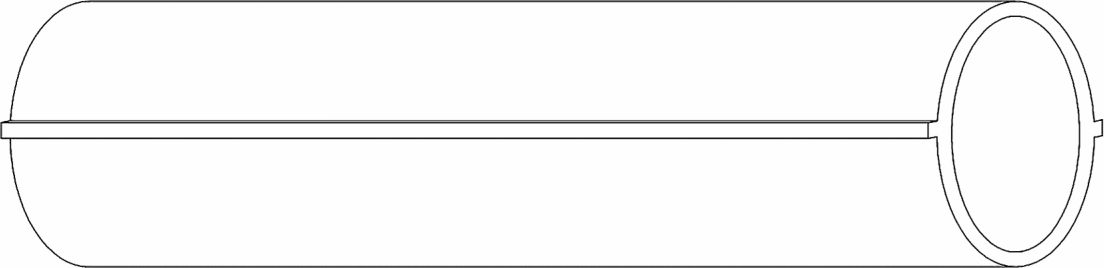 а — ус (на наружной поверхности трубы) 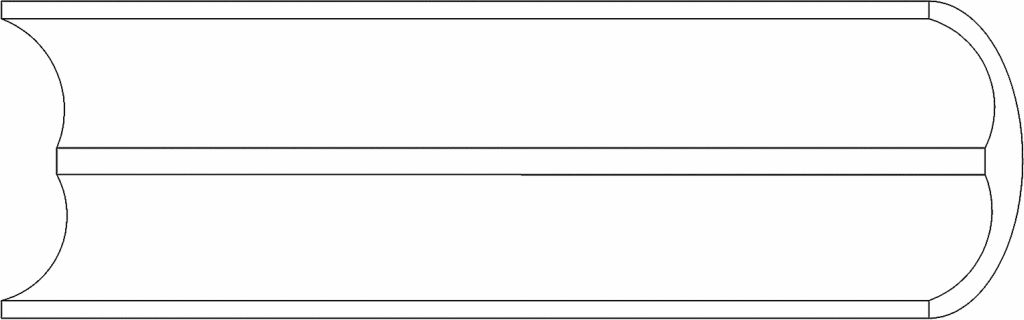 б — ус (на внутренней поверхности трубы) Рисунок 19 — Ус (см. рисунок Б.18) | |
| 20 рябизна (Нрк. оспины, шероховатость, вдавленная окалина, черновина, раковина, седина, растрав): Незначительные неровности различной формы, располагающиеся по всей поверхности трубы или на ее части, образующиеся после выпадения вдавленной при прокатке (прессовании) окалины или других твердых частиц, а также удаления стеклосмазки с поверхности горячепрессованных труб, неудовлетворительной работы гидросбива (см. рисунок 20). Примечания 1 Причиной образования дефекта могут послужить плохая подготовка поверхности заготовки к прокатке, повышенный износ прокатного инструмента; в случае холоднокатаных труб — также грязная смазка, шлам, грязь, рыхлость смазочного покрытия. 2 Дефект имеет групповой характер. 3 Глубина отдельного дефекта обычно составляет сотые доли миллиметра, но может достигать десятых долей миллиметра. 4 В поперечном сечении рябизна представляет собой углубления с гладкими стенками, в которых могут располагаться остатки окалины или других твердых частиц. 5 Рябизна хорошо обнаруживается после удаления окалины. 6 В микроструктуре изменений или не наблюдается, или в феррито-перлитных и мартенситных сталях возможно обезуглероживание. | pitted surface |
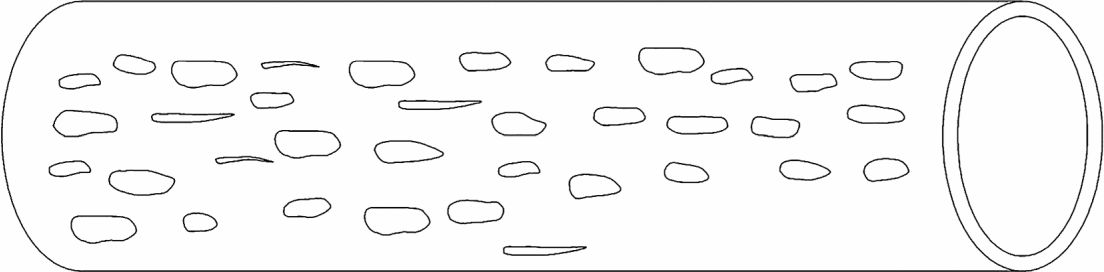 Рисунок 20 — Рябизна (см. рисунок Б.19) | |
| 21 кольцевание (Нрк. кольцевые отпечатки, волнистость): Периодически повторяющиеся по всей длине трубы кольцевые выступы и впадины, образовавшиеся вследствие несоответствующей настройки оборудования или несоответствующего инструмента (см. рисунок 21). Примечание — В микроструктуре наблюдается частичная деформация зерен. | circular waviness |
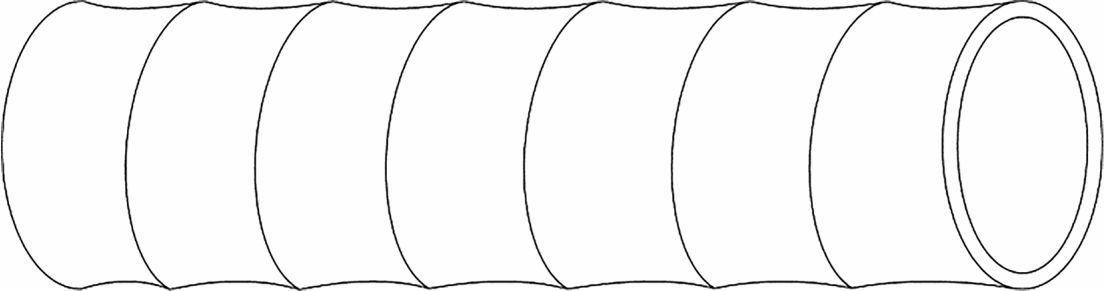 Рисунок 21 — Кольцевание (см. рисунок Б.20) | |
| 22 продав (Нрк. уколы, прокол, дыра, пробоина): Сквозное отверстие с утоненными краями, вытянутое в направлении деформации, образующееся вследствие попадания инородного тела между деформирующим инструментом и трубой (см. рисунок 22). Примечания 1 Дефект может быть единичным или групповым. Дефект может периодически повторяться по длине трубы. 2 Длина и ширина дефекта могут достигать нескольких миллиметров. 3 В микроструктуре изменений не наблюдается. Возможна деформация зерен в утоненной части стенки трубы. | breakage |
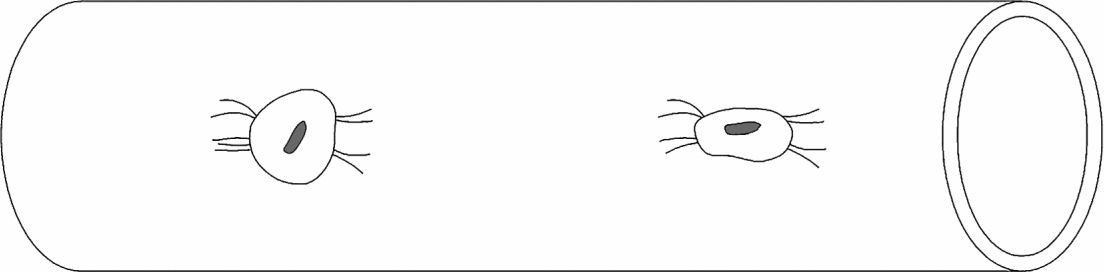 Рисунок 22 — Продав (см. рисунок Б.21) | |
| 23 полосы — линии скольжения (Нрк. грубые полосы, изломы, линии сдвига Людерса, линии течения Чернова, рубцы, фестонистость, трещины): Темные полоски и линии, расположенные группами параллельно друг другу, чаще всего под углом около 45° к направлению прокатки, образующиеся вследствие местных напряжений, превышающих допустимые для данного напряженного состояния (см. рисунок 23). Примечание — Дефект образуется только на холоднодеформированных трубах. | slip bands |
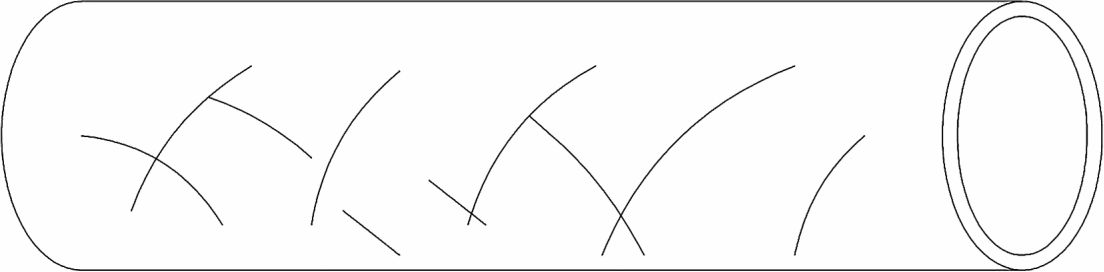 Рисунок 23 — Полосы — линии скольжения | |
| 24 вкатанная окалина (Нрк. вдавленная окалина, вмятая окалина, закаты с окалиной, прокатная окалина, черновина): Вкрапления высокотемпературных окислов металла, вдавленных при горячей деформации (см. рисунок 24). Примечания 1 Дефект имеет групповой характер. 2 Дефект, как правило, выявляется после травления. 3 Глубина дефекта, как правило, не превышает 0,3 мм. | rolled-in scale |
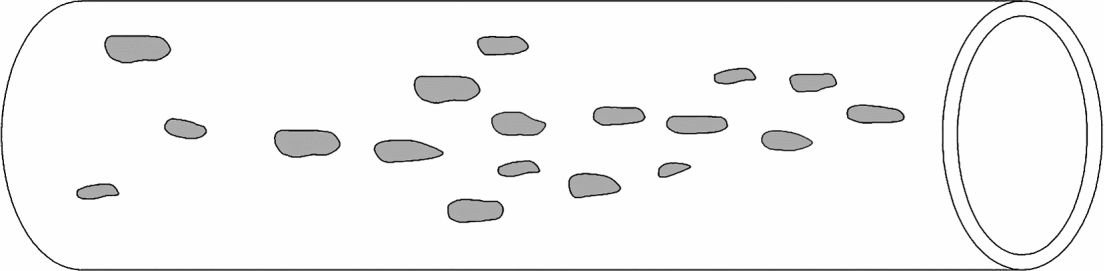 Рисунок 24 — Вкатанная окалина (см. рисунок Б.22) | |
| 25 отпечатки (Нрк. бугорки, бугристость, насечки, шероховатость, забоины, надавы, шишки, вмятины, штришки): Углубления и выступы на трубе, повторяющиеся через равные промежутки, образующиеся от углублений и выступов на инструменте и имеющие форму того дефекта на инструменте, который оставляет след (см. рисунок 25). Примечания 1 Отпечатки могут располагаться по всей поверхности или на ее участках. 2 В поперечном сечении полость дефекта представляет собой углубление с пологими краями. 3 Изменений структуры не наблюдается. Возможна деформация зерен по контуру дефекта. | rolled marks |
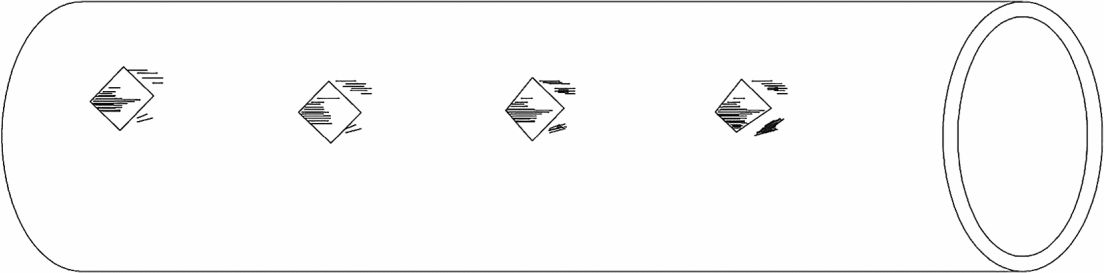 Рисунок 25 — Отпечатки (см. рисунок Б.23) | |
| 26 раковина (Нрк. отпечаток, выемка, углубление, вмятина): Локальное углубление без нарушения сплошности металла трубы, образующееся после выпадения единичных плен, неметаллических включений на поверхности горячедеформированных и холоднодеформированных труб, вкатанных (впрессованных) инородных частиц, а также вдавливания избытка стеклосмазки на поверхности горячепрессованных труб (см. рисунок 26). Примечания 1 Дефект может быть единичным или групповым. 2 Глубина дефекта может достигать нескольких миллиметров. 3 В поперечном сечении полость дефекта расположена перпендикулярно поверхности трубы. Полость по форме повторяет форму выпавшего инородного тела. Дно дефекта чаще всего бугристое. 4 В случае выпадения локальных плен и экзогенных неметаллических включений в микроструктуре могут наблюдаться остатки дефекта, образовавшего раковину. | blowhole |
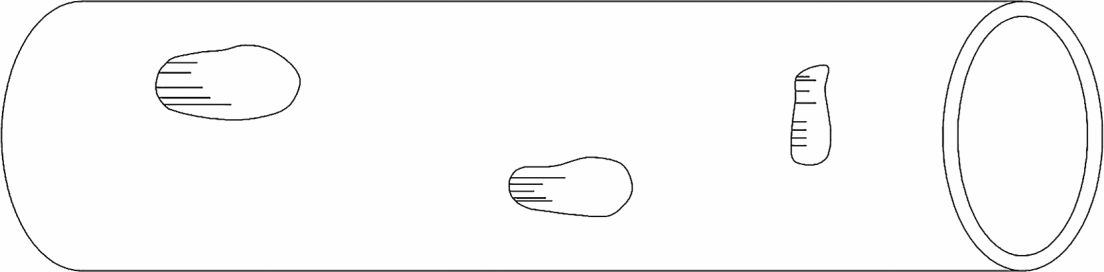 Рисунок 26 — Раковина (см. рисунок Б.24) | |
| 27 винтовой след (Нрк. кольцевание, волнистость, жатые): Периодически повторяющиеся выступы и впадины винтовой ориентации, образующиеся при прокатке и правке труб (см. рисунок 27). Примечания 1 Высота выступов и глубина впадин чаще всего не превышают 1,5 мм. 2 В микроструктуре изменений не наблюдается. | helical bulge |
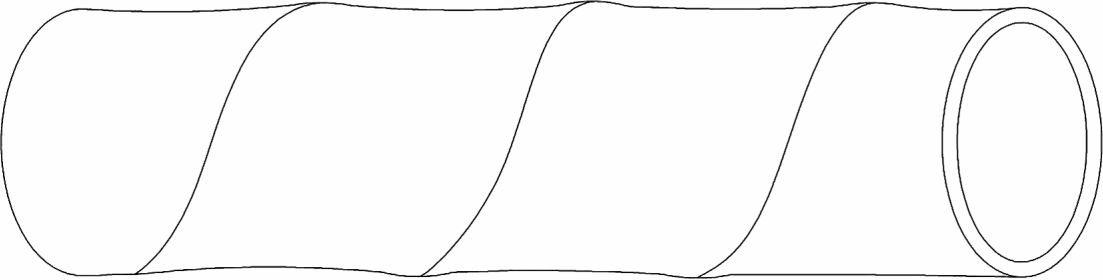 Рисунок 27 — Винтовой след (см. рисунок Б.25) | |
| 28 граненость: Продольные углубления на внутренней поверхности, приводящие к образованию квадратного или шестигранного внутреннего профиля, образующиеся вследствие повышенных обжатий при редуцировании толстостенных труб (см. рисунок 28). Примечание — В микроструктуре изменений не наблюдается. | polygonization |
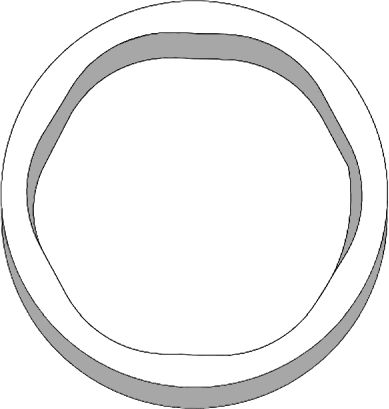 Рисунок 28 — Граненость (см. рисунок Б.26) | |
| 29 задир (Нрк. царапина, бороздка, продир): Углубление произвольного расположения с плоским или неплоским дном с остатками содранного металла, образующееся вследствие нарушения режимов вдувания раскисляющего порошка во внутреннюю полость гильзы и неудовлетворительного качества раскисляющего порошка; неудовлетворительного состояния рабочей поверхности (мелкие риски, царапины) раскатной оправки; неравномерного нанесения смазки на рабочую поверхность раскатной оправки; отсутствия соосности ввода раскатной оправки во внутреннюю полость гильзы; затягивания заднего конца («короны») гильзы раскатной оправкой непрерывного стана и последующего повреждения ее частями внутренней поверхности черновой трубы, повреждения поверхности острыми кромками элементов транспортирующей механизации (см. рисунок 29). Примечания 1 Дефект может быть единичным или групповым. 2 Полость задира перпендикулярна поверхности с тупым, скругленным или прямоугольным дном. У части дефектов стенки плотно сжаты, концы тонкие, зачастую раздвоенные и могут сопровождаться трещиной. 3 В микроструктуре изменений либо не наблюдается, либо имеется частичное обезуглероживание. В области задиров наблюдается текстура деформации. | scoring |
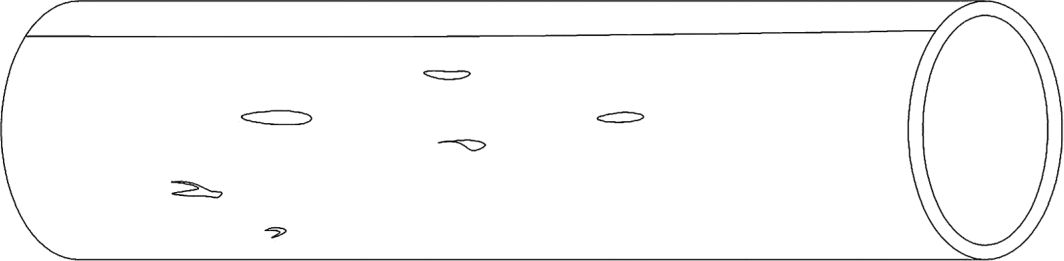 Рисунок 29 — Задир (см. рисунок Б.27) | |
| 30 остатки окалины (Нрк. окислы, вдавленная окалина, прокатная окалина, черновина, вкатанная окалина): Высокотемпературные окислы металла, не удаленные на отдельных участках трубы, образующиеся при горячей деформации, термической обработке, неравномерном или недостаточном травлении труб (см. рисунок 30). Примечания 1 Остатки — то, что сохранилось после удаления в незначительном количестве. 2 В поперечном и продольном сечениях дефект имеет вид серого, плотно прилегающего к телу трубы слоя окислов. 3 Изменений в микроструктуре металла под остатками окалины не наблюдается. | scale remainder |
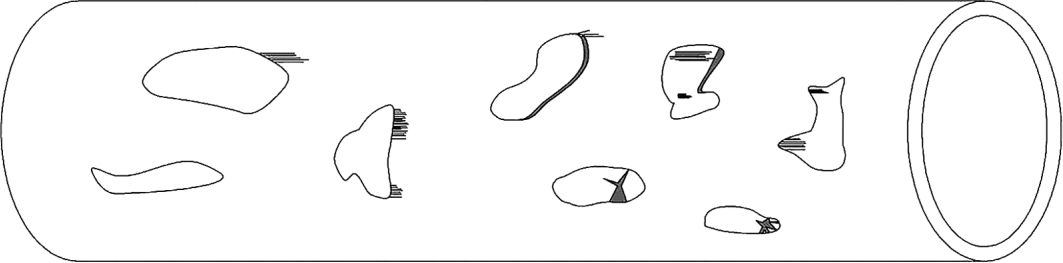 Рисунок 30 — Остатки окалины (см. рисунок Б.28) | |
| 31 заусенец (Нрк. выступ, завал кромки, снятие торца): Тонкий острый выступ в виде гребня, образовавшийся при резке (см. рисунок 31). Примечания 1 Протяженность дефекта по периметру трубы может достигать нескольких десятков миллиметров, высота — нескольких миллиметров. 2 В микроструктуре изменений не наблюдается. | burr |
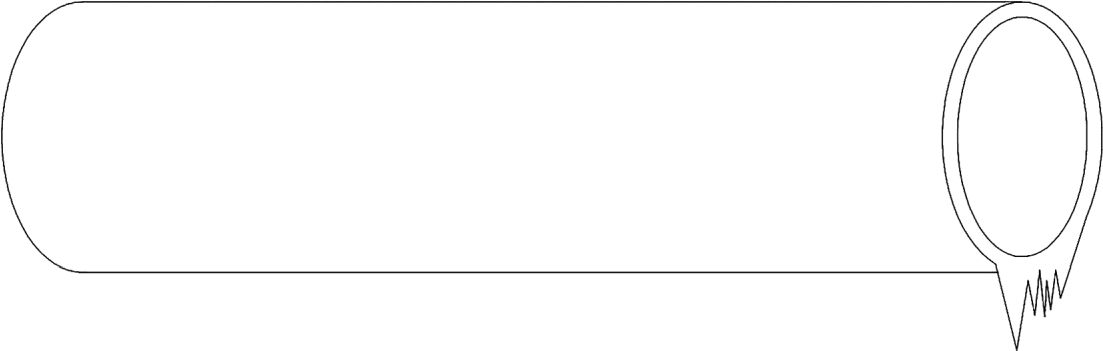 Рисунок 31 — Заусенец (см. рисунок Б.29) | |
| 32 перетрав (Нрк. растрав, травильная сыпь, коррозия, шероховатость, питтинг): Местное или общее повреждение поверхности металла, в виде точечных или контурных углублений, расположенных на отдельных участках или по всей поверхности трубы, образующееся при травлении (см. рисунок 32). Примечания 1 В поперечном сечении дефект представляет собой неровности чаще всего с пологим дном, гладкими стенками. 2 В микроструктуре изменений не наблюдается. | overpickling |
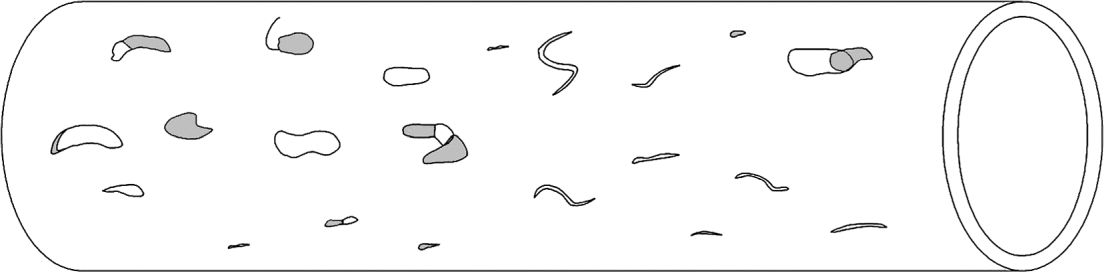 Рисунок 32 — Перетрав (см. рисунок Б.30) | |
| 33 царапина (Нрк. риска, задир): Механическое повреждение в виде канавки неправильной формы и произвольного направления, образующееся в процессе отделки и транспортирования (см. рисунок 33). Примечания 1 В поперечном сечении полость дефекта может иметь неровное дно и стенки, расположена перпендикулярно к поверхности. 2 В микроструктуре изменений не наблюдается. Могут быть смяты зерна по контуру дефекта. Глубина дефекта по длине неодинакова. | scratch |
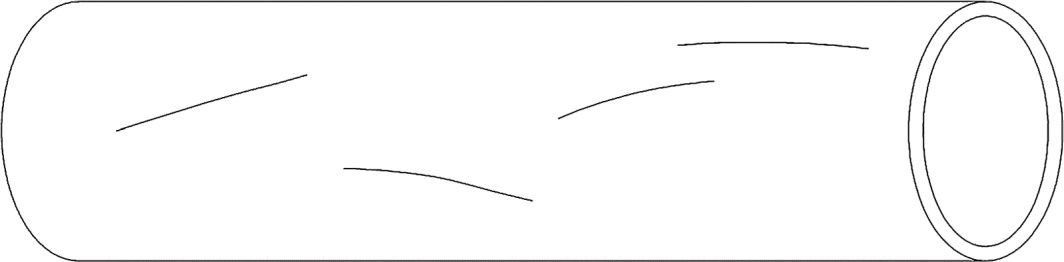 Рисунок 33 — Царапина (см. рисунок Б.31) | |
| 34 травильные трещины (Нрк. сетка трещин): Разрывы, образующиеся при травлении металла, имевшего напряжения от структурных превращений или деформации (см. рисунок 34). | pickling cracks |
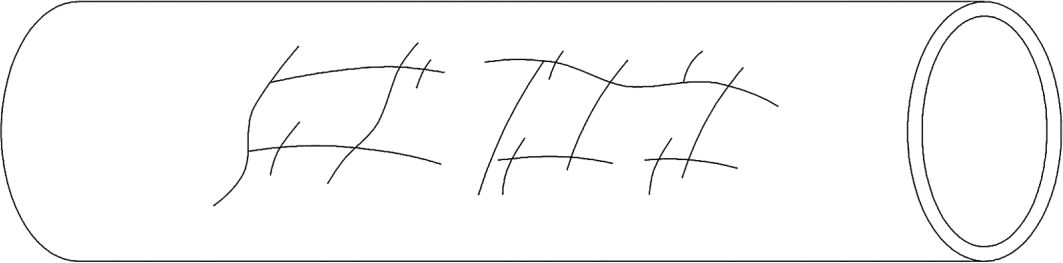 Рисунок 34 — Травильные трещины | |
| 35 шлифовочные трещины (Нрк. поджог): Сетка паутинообразных или отдельных произвольно направленных тонких поверхностных разрывов, образующихся при шлифовании металла, обладающего высокой твердостью и малой теплопроводностью (см. рисунок 35). Примечание — На микрошлифе в зоне дефекта трещины располагаются по границам зерен. | grinding cracks |
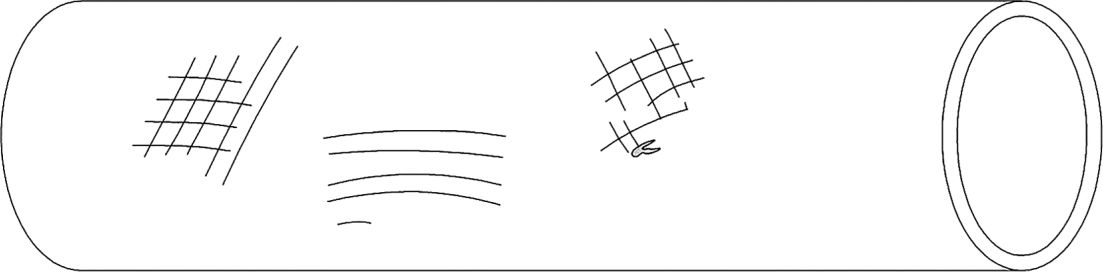 Рисунок 35 — Шлифовочные трещины | |
| 36 впрессованные металлические частицы: Вдавленные в поверхность инородные металлические частицы, вытянутые в направлении прессования, образующиеся в результате неудовлетворительной очистки внутренней поверхности сверленого отверстия заготовки, откалывания частиц деформируемого металла (см. рисунок 36). Примечания 1 Дефект имеет групповой характер. 2 Дефект может располагаться на наружной и внутренней поверхностях труб. 3 В поперечном сечении поверхность под дефектом имеет форму внедренной металлической частицы. В поперечном сечении под дефектом наблюдается оксидная пленка, может присутствовать смазка. 4 В микроструктуре зерно металла вдавленных частиц мельче, чем зерно основного металла. | pressing-in metallic particles |
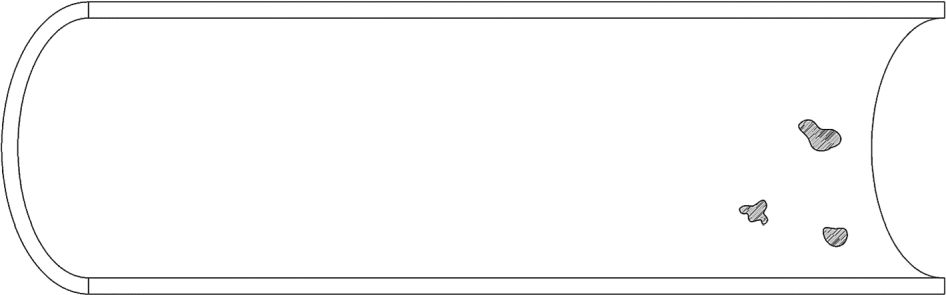 Рисунок 36 — Впрессованные металлические частицы (см. рисунок Б.32) | |
| 37 вмятина (Нрк. раковина, отпечаток, выемка, углубление, забоина, убоина): Углубление с пологим дном, образовавшееся от ударов при транспортировании или отделке (см. рисунок 37). Примечания 1 Поверхность углубления гладкая. 2 Вмятина может деформировать стенку трубы с прогибом вовнутрь с утонением или без утонения ее. 3 На микрошлифе по контуру дефекта может наблюдаться деформация зерен. | dent |
 а — вмятина без деформации стенки трубы (см. рисунок Б.33) 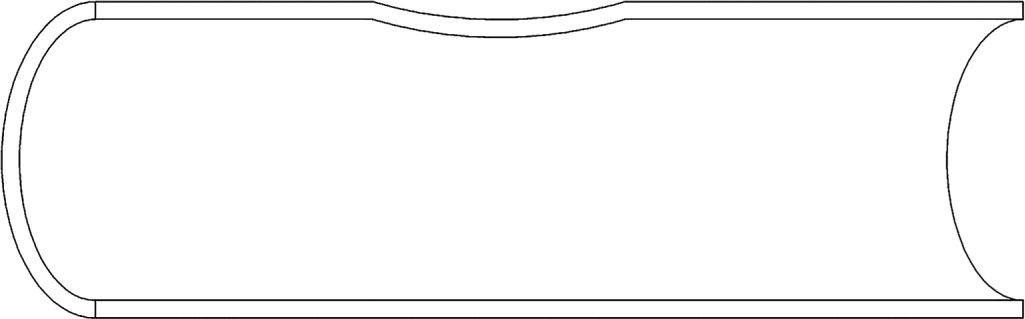 б — вмятина с деформацией стенки трубы Рисунок 37 — Вмятина | |
| 38 забоина: Углубление с острым дном, образовавшееся от ударов при транспортировании или отделке (см. рисунок 38). Примечания 1 Поверхность углубления гладкая. 2 Забоина может деформировать стенку трубы с прогибом вовнутрь с утонением или без утонения ее. 3 На микрошлифе по контуру дефекта может наблюдаться деформация зерен. | nick |
 Рисунок 38 — Забоина без деформации стенки трубы (см. рисунок Б.34) | |
| 39 ржавчина (Нрк. коррозия, красноватость): Слой гидроокислов с рыхлой структурой, образующийся в результате попадания влаги или неудовлетворительной промывки металла от травильных растворов (см. рисунок Б.35). Примечания 1 Ржавчина может располагаться как сплошным слоем, так и на отдельных участках трубы. 2 В микроструктуре металла могут присутствовать коррозионные язвины, заполненные окислами. | rust |
| 40 остатки стеклосмазки: Частицы стеклосмазки, не удаленные при травлении или абразивной обработке (см. рисунок 39). Примечания 1 Дефект имеет групповой характер. 2 Дефект может располагаться на внутренней и наружной поверхностях труб, иметь полупрозрачный цвет от зеленовато-серого до коричневато-серого. 3 В поперечном и продольном сечениях дефект имеет вид плотно прилегающего к поверхности неровного слоя, иногда пористого, толщиной до нескольких десятых долей миллиметра. | glass lubricant residue |
 Рисунок 39 — Остатки стеклосмазки (см. рисунок Б.36) | |
| 41 налет шлама (Нрк. налет после травления, пятна грязи, пятна от травления, темные пятна): Плотно прилегающий к поверхности осадок, образовавшийся при нарушении технологии травления, чистки и промывки труб (см. рисунок 40). Примечания 1 Шлам состоит из солей и окислов железа, спеченного талька, полимеризованного масла и других продуктов взаимодействия железа, кислот и смазочных материалов. 2 В микроструктуре металла могут присутствовать коррозионные язвины, заполненные окислами. | slime residue |
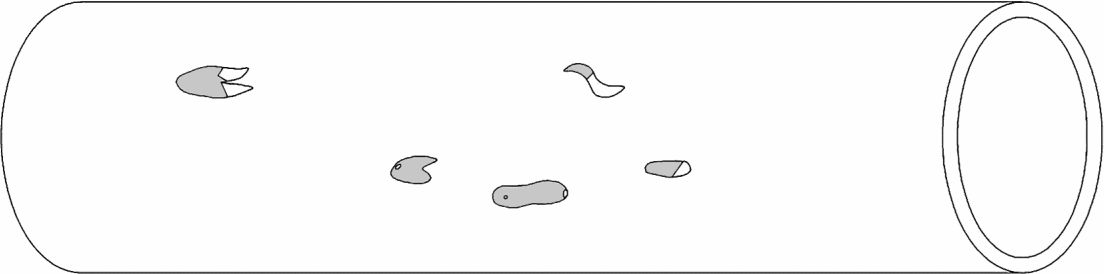 Рисунок 40 — Налет шлама (см. рисунок Б.37) | |
| 42 цвета побежалости (Нрк. недокал, прижоги, пятна, травильные пятна, участки разной тональности, неглянцевитость): Пятна окисной пленки от желтого до синевато-серого цвета, образующиеся при термообработке, травлении, зачистке дефектов абразивным инструментом, резке труб, охлаждении металла при прокатке, электрохимической полировке труб (см. рисунок Б.38). Примечания 1 Окисная пленка настолько тонкая, что в сечении на микрошлифах не просматривается. 2 В микроструктуре изменений не наблюдается. | annealing colours |
| 43 матовая поверхность (Нрк. матовость, неглянцевитость, шероховатость, седина): Отсутствие глянца на всей или части поверхности вследствие некачественного полирования холоднодеформированных труб. Примечания 1 Матовая поверхность может быть неоднотонная, а иметь подтеки в виде разводов, пятен, полос более темного цвета, причиной появления которых являются остатки пленки из-за плохо удаленных масел или остатков солей технической воды. 2 Высота остатков окисной пленки или солей может быть до нескольких сотых миллиметра. | dull surface |
| 44 проплавление (Нрк. вмятина, прижог, углубление, выемка, дыра): Локальное углубление, образующееся при нарушении ритма движения роликов или трубы в установке для полировки (см. рисунок 41). Примечания 1 Дефект образуется только на электрополированных трубах. 2 Дефект может быть сквозным. | penetration |
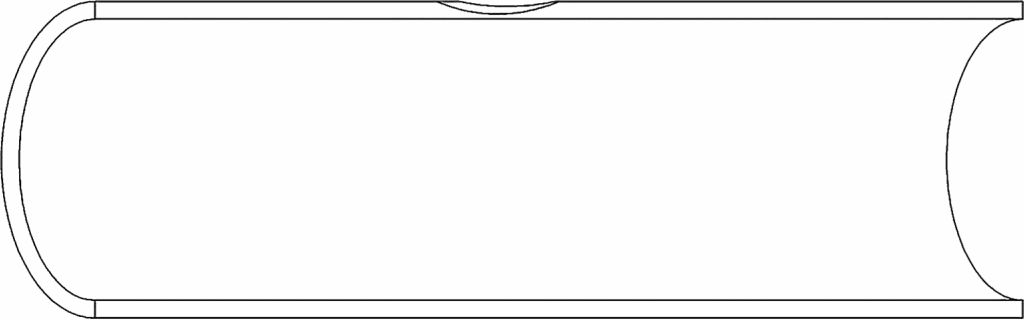 Рисунок 41 — Проплавление | |
| 45 узоры: Контурные углубления, расположенные на отдельных участках или по всей поверхности изделия, не выводящие толщину стенки за минимальные значения, образовавшиеся вследствие неполного удаления смазки и поверхностно-активных веществ (ПАВ) с поверхности труб, что является причиной неравномерного распределения окалины после термической обработки и, соответственно, причиной образования своеобразного рисунка на поверхности труб после травления (см. рисунок 42). Примечания 1 В поперечном сечении дефект представляет собой пологие углубления с гладкими стенками. 2 В микроструктуре изменений не наблюдается. | patterns |
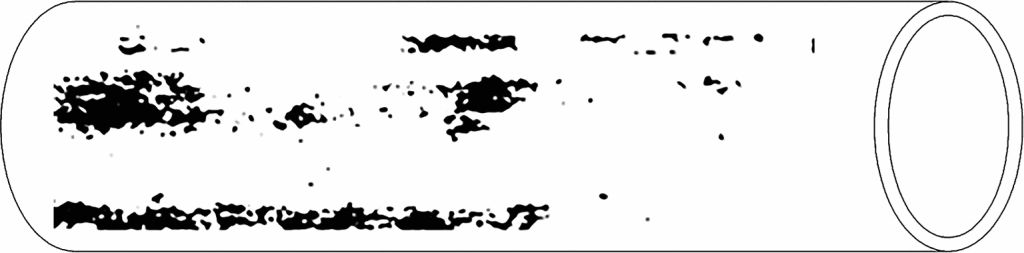 Рисунок 42 — Узоры (см. рисунок Б.39) | |
| 46 термическая трещина: Нарушение сплошности металла в виде узкого разрыва произвольной ориентации, образующегося вследствие возникновения в металле напряжений, вызванных структурными превращениями в процессе закалки (при нарушении режимов нагрева и охлаждения) (см. рисунок 43). Примечания 1 Дефект может быть единичным или групповым. 2 Глубина термических трещин закалочного происхождения может быть от нескольких миллиметров вплоть до сквозного разрыва. 3 На поперечном микрошлифе трещина имеет тонкий извилистый конец и проходит по границам зерен. Рядом с основной трещиной параллельно ей зачастую в толще трубы имеются тонкие межкристаллитные трещины. 4 Неметаллических включений и изменений микроструктуры не наблюдается. Обезуглероживание в феррито-перлитных и мартенситных сталях в зоне дефекта и его окисление может образовываться при последующем нагреве. | thermal crack |
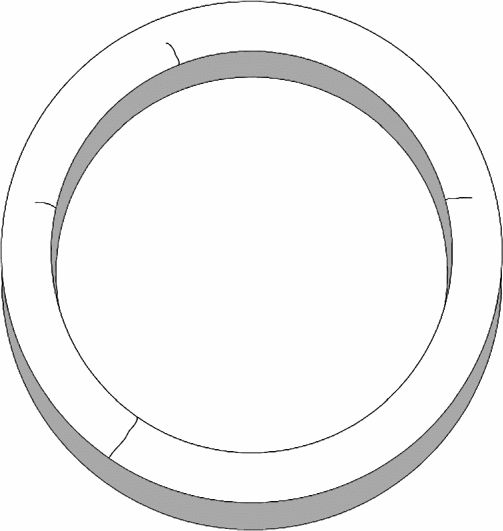 Рисунок 43 — Термическая трещина (см. рисунок Б.40) |
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ НА РУССКОМ ЯЗЫКЕ
| бороздка | 13; 29 |
|---|---|
| бугорки | 25 |
| бугристость | 25 |
| бунт | 19 |
| включение инородное | 4; 5 |
| включение неметаллическое поверхностное | 4 |
| включение огнеупорное | 4 |
| вмятина | 37 |
| вмятина | 5; 26; 44 |
| вмятины | 25 |
| волосовина | 1; 2 |
| волосовина на торце | 3 |
| волнистость | 21; 27 |
| выемка | 26; 37; 44 |
| выступ | 19; 31 |
| граненость | 28 |
| грязь вкатанная | 4 |
| дыра | 17; 22; 44 |
| ерш | 16 |
| жатые | 27 |
| забоина | 38 |
| забоина | 37 |
| забоины | 25 |
| загрязнение раскатанное | 4 |
| завал кромки | 31 |
| задир | 29 |
| задир | 33 |
| закат | 9 |
| закаты с окалиной | 24 |
| засор | 4 |
| заусенец | 31 |
| изломы | 23 |
| канавка | 13 |
| кольцевание | 21 |
| кольцевание | 27 |
| коррозия | 32; 39 |
| красноватость | 39 |
| лампас | 19 |
| линии сдвига Людерса | 23 |
| линии течения Чернова | 23 |
| лыска | 10 |
| матовость | 43 |
| морщины | 15 |
| морщина | 18 |
| надавы | 25 |
| надрыв | 16 |
| налет после травления | 41 |
| налет шлама | 41 |
| насечки | 25 |
| неглянцевитость | 42; 43 |
| недокал | 42 |
| окалина вдавленная | 20; 24; 30 |
| окалина вкатанная | 24 |
| окалина вкатанная | 30 |
| окалина вмятая | 24 |
| окалина прокатная | 24; 30 |
| окислы | 30 |
| остатки окалины | 30 |
| оспины | 20 |
| остатки стеклосмазки | 40 |
| отпечаток | 5; 26; 37 |
| отпечатки | 25 |
| отпечатки кольцевые | 21 |
| перегрев | 16 |
| пережог | 16 |
| перетрав | 32 |
| песочина | 4 |
| питтинг | 32 |
| плена | 5; 9 |
| плена винтовая | 10 |
| плена прокатная | 2 |
| плена сталеплавильная | 1 |
| плена трубопрокатная | 7 |
| плечо | 19 |
| поверхность матовая | 43 |
| поджог | 35 |
| подрез | 10 |
| полоска | 13 |
| полосы грубые | 23 |
| полосы-линии скольжения | 23 |
| порез | 10 |
| прижог | 44 |
| прижоги | 42 |
| пробоина | 22 |
| продав | 22 |
| продир | 29 |
| прокол | 22 |
| проплавление | 44 |
| пузырь газовый распрессованный | 6 |
| пятна | 42 |
| пятна грязи | 41 |
| пятна от травления | 41 |
| пятна темные | 41 |
| пятна травильные | 42 |
| разрыв | 16 |
| раковина | 26 |
| раковина | 5; 20; 37 |
| расслоение | 3 |
| расслой | 3 |
| растрав | 20; 32 |
| расщепление | 3 |
| рванина | 16 |
| рвань | 16 |
| рельеф поперечный | 11 |
| ржавчина | 39 |
| риска | 13 |
| риска | 33 |
| риска прикатанная | 14 |
| риски | 15 |
| рубцы | 23 |
| рябизна | 20 |
| сборки | 15 |
| свищ | 17 |
| седина | 13; 15; 20; 43 |
| сетка трещин | 34 |
| скворечник | 17 |
| складка | 15; 18 |
| складчатость | 15 |
| снятие торца | 31 |
| след винтовой | 27 |
| следы усадочной рыхлости | 3 |
| сыпь травильная | 32 |
| трещина | 9; 13; 16; 18 |
| трещина деформации | 12 |
| трещина закалочная | 12 |
| трещина напряжения | 12 |
| трещина охлаждения | 12 |
| трещина термическая | 46 |
| трещина термическая | 12 |
| трещина холодная | 12 |
| трещины | 15; 23 |
| трещины травильные | 34 |
| трещины косые | 17 |
| трещины шлифовочные | 35 |
| убоина | 37 |
| углубление | 26; 37; 44 |
| ужим | 18 |
| узоры | 45 |
| уколы | 22 |
| ус | 19 |
| участки разной тональности | 42 |
| фестонистость | 23 |
| царапина | 33 |
| царапина | 13; 29 |
| цвета побежалости | 42 |
| частицы металлические впрессованные | 36 |
| частицы металлические раскатанные | 5 |
| черновина | 20; 24; 30 |
| чешуйчатость | 8 |
| чешуя | 7; 8 |
| чешуя рыбья | 8 |
| шеврон | 11 |
| шероховатость | 20; 25; 32; 43 |
| шишки | 25 |
| шлаковина | 4 |
| штришок | 13 |
| штришки | 25 |
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ЭКВИВАЛЕНТОВ ТЕРМИНОВ НА АНГЛИЙСКОМ ЯЗЫКЕ
| annealing colours | 42 |
|---|---|
| blowhole | 26 |
| breakage | 22 |
| burr | 31 |
| circular waviness | 21 |
| cross-section relief | 11 |
| dent | 37 |
| dull surface | 43 |
| exfoliation | 3 |
| glass lubricant residue | 40 |
| grinding cracks | 35 |
| groove | 13 |
| helical bulge | 27 |
| hollow | 17 |
| lap | 9 |
| longitudinal fold | 18 |
| nick | 38 |
| overpickling | 32 |
| patterns | 45 |
| penetration | 44 |
| pickling cracks | 34 |
| pitted surface | 20 |
| polygonization | 28 |
| pressed gas blister | 6 |
| pressing-in metallic particles | 36 |
| ridge | 19 |
| rolled groove | 14 |
| rolled dirt inclusion | 4 |
| rolled-in metallic particles | 5 |
| rolled-in scale | 24 |
| rolled marks | 25 |
| rolled kink | 10 |
| rolling scab, rolling skin | 2 |
| rust | 39 |
| scale remainder | 30 |
| scaling | 8 |
| scoring | 29 |
| scratch | 33 |
| slime residue | 41 |
| slip bands | 23 |
| steel melting scale | 1 |
| stress crack | 12 |
| tear | 16 |
| thermal crack | 46 |
| tube rolling skin | 7 |
| wrinkles | 15 |
ВНЕШНИЙ ВИД ДЕФЕКТОВ И СТРУКТУРА МЕТАЛЛА
Таблица Б.1
Дефекты поверхности, образовавшиеся в процессе деформирования из дефектов слитка или непрерывно литой заготовки, катаной и кованой заготовки
| Термин | Фотографическое изображение дефекта | |
| 1 сталеплавильная плена | 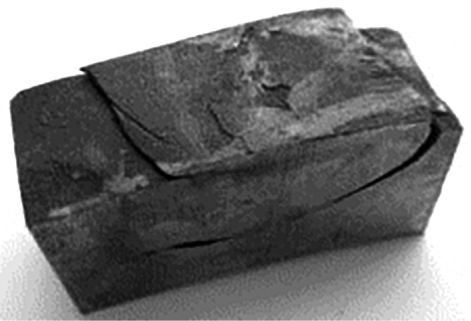 а — внешний вид | 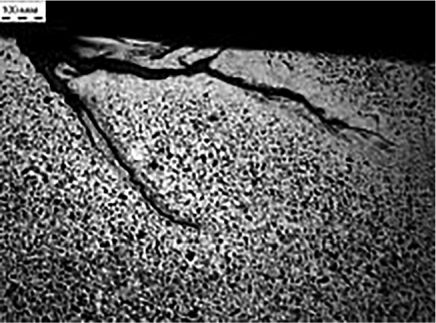 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты) |
| Рисунок Б.1.1 — Сталеплавильная плена единичная на наружной поверхности, образующаяся при раскатывании продольной трещины | ||
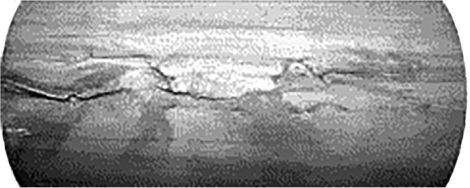 а — внешний вид | 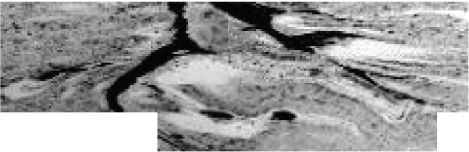 б — микроструктура (после травления в реактиве Обергоффера, 50x) | |
| Рисунок Б.1.2 — Сталеплавильные плены группового расположения на наружной поверхности, образующиеся при раскатывании заворотов корочки | ||
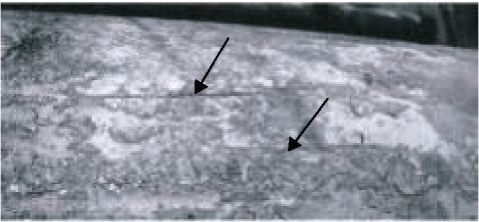 а — внешний вид | 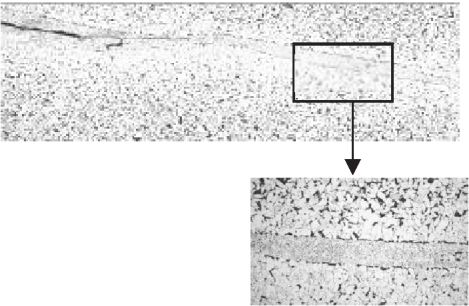 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты) | |
| Рисунок Б.1.3 — Сталеплавильные плены группового расположения на наружной поверхности, образующиеся при раскатывании поверхностных и подкорковых газовых пузырей | ||
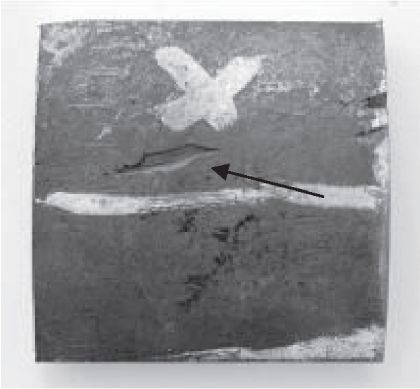 а — внешний вид (продольной ориентации) 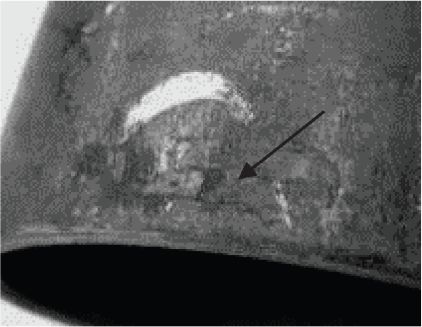 б — внешний вид (языкообразной формы) | 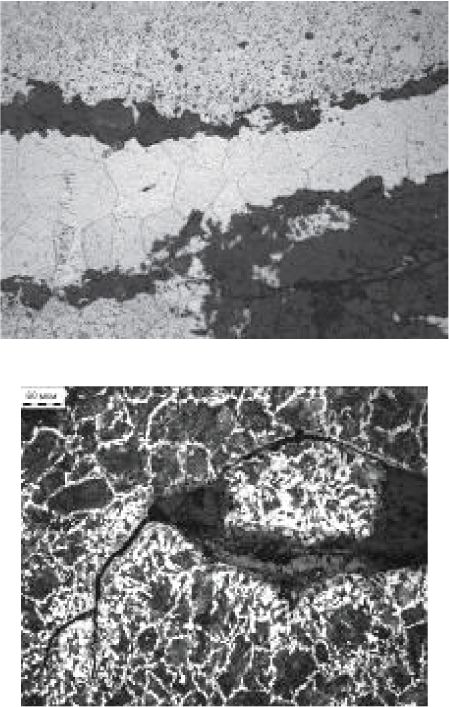 в — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты) | |
| Рисунок Б.1.4 — Сталеплавильная плена единичная на наружной поверхности, образующаяся при раскатывании скоплений грубых экзогенных включений | ||
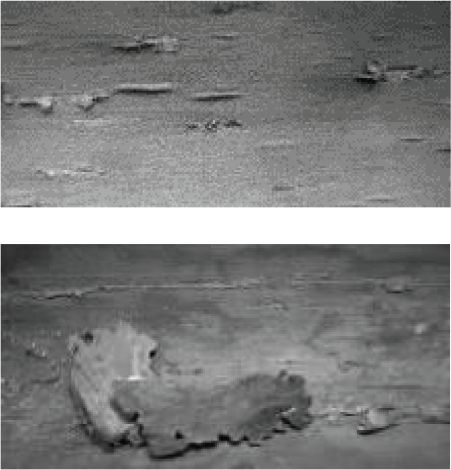 а — внешний вид | 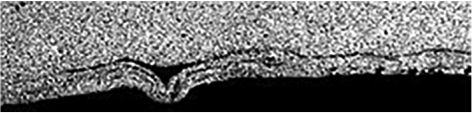 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 50x) | |
| Рисунок Б.1.5 — Сталеплавильные плены группового расположения на внутренней поверхности, образующиеся при раскатывании загрязненности | ||
| Рисунок Б.1 — Сталеплавильная плена | ||
| 3 расслоение | 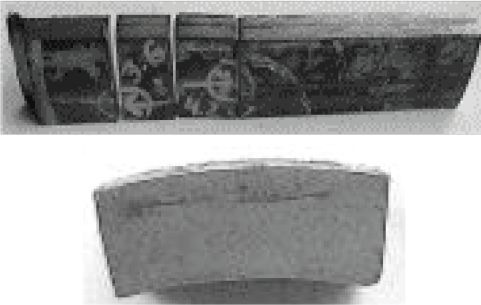 а — внешний вид 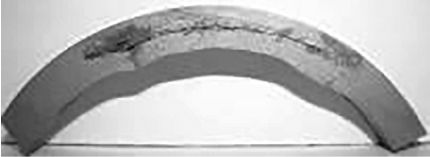 б — внешний вид «расслоение по утонувшей корочке» | 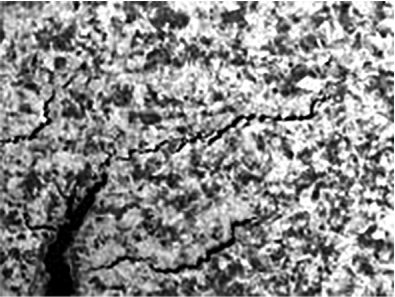 в — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 500x) |
| Рисунок Б.2 — Расслоение на торце трубы | ||
| 4 раскатанное загрязнение | 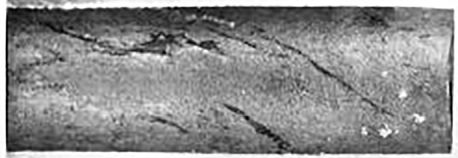 а — внешний вид | |
| Рисунок Б.3 — Раскатанное загрязнение на внутренней поверхности трубы | ||
| 5 раскатанные металлические частицы | 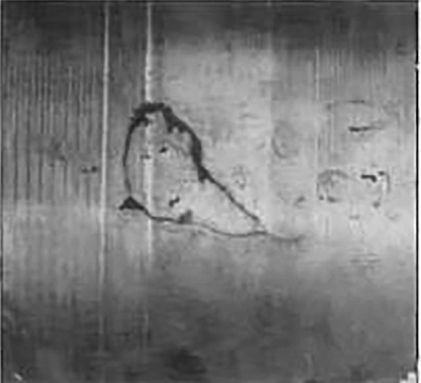 а — внешний вид (на поверхности трубы) | 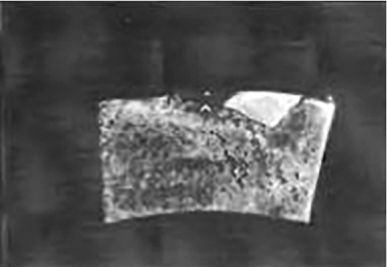 б — внешний вид (в поперечном сечении трубы) |
| Рисунок Б.4 — Раскатанные металлические частицы | ||
| 6 распрессованный газовый пузырь | 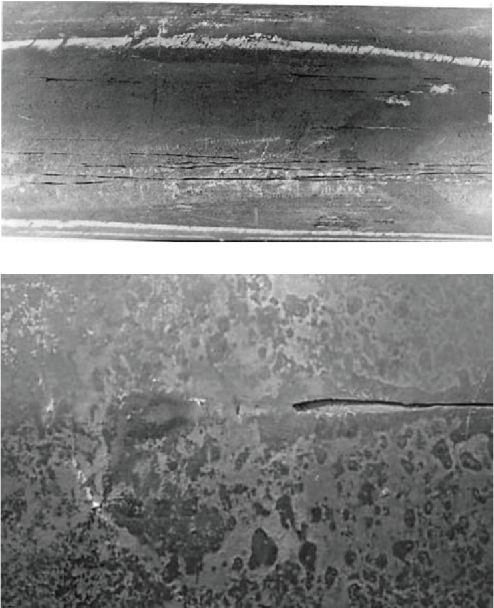 а — внешний вид (на наружной поверхности трубы) | 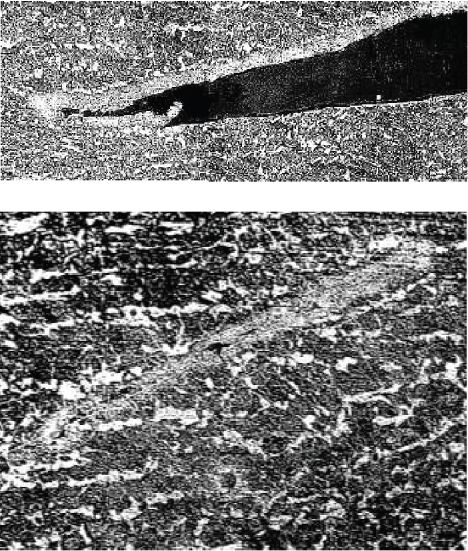 б — микроструктура (после травления в реактиве Обергоффера, 250x) |
| Рисунок Б.5 — Распрессованные газовые пузыри | ||
Дефекты поверхности, образовавшиеся в процессе деформирования труб термической обработки, химической обработки и отделки труб
| Термин | Фотографическое изображение дефекта | |
| 7 трубопрокатная плена | 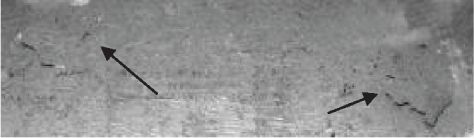 а — внешний вид | 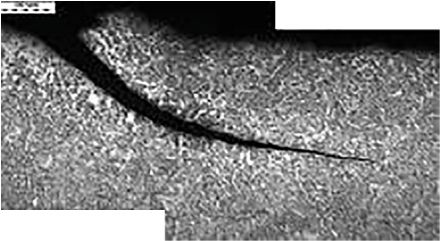 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 200 мкм) |
| Рисунок Б.6.1 — Трубопрокатная плена на наружной поверхности | ||
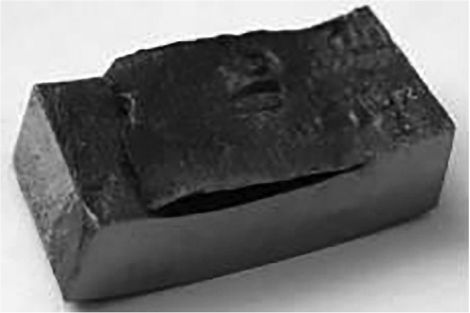 а — внешний вид | 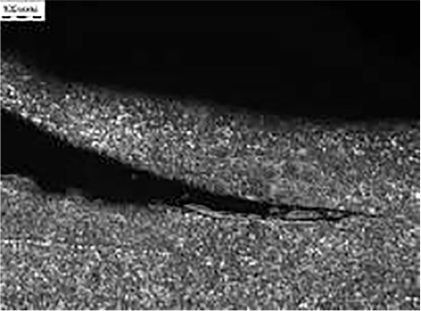 б — микроструктура (после травления в реактиве Обергоффера, 100 мкм) | |
| Рисунок Б.6.2 — Трубопрокатная плена на внутренней поверхности | ||
| Рисунок Б.6 — Трубопрокатная плена | ||
| 8 чешуйчатость | 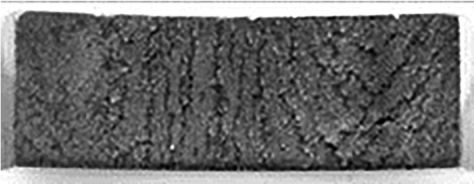 а — внешний вид | 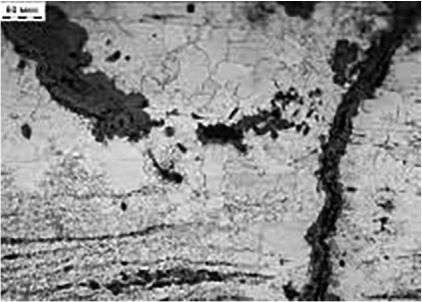 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 60 мкм) |
| Рисунок Б.7 — Чешуйчатость | ||
| 9 закат | 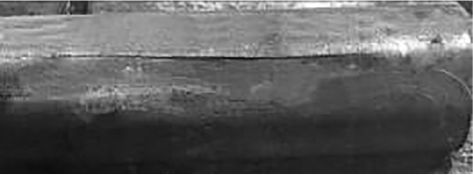 а — внешний вид (на наружной поверхности трубы) | 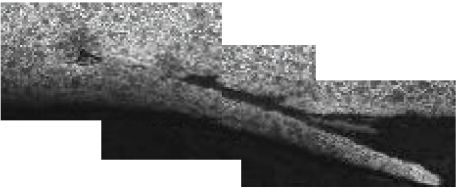 б — микроструктура (на внутренней поверхности трубы) (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) |
| Рисунок Б.8.1 — Закат по всей длине трубы | ||
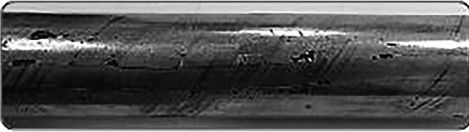 а — внешний вид (на наружной поверхности трубы) | 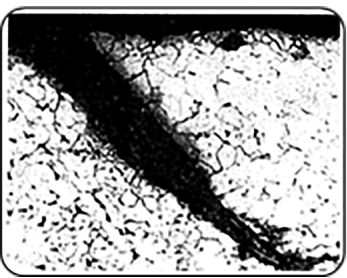 б — микроструктура (на наружной поверхности трубы) | |
| Рисунок Б.8.2 — Локальный закат | ||
| Рисунок Б.8 — Закат | ||
| 10 подрез | 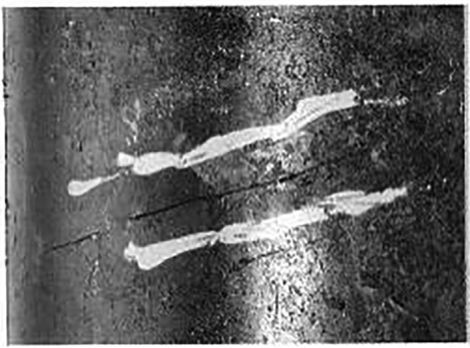 а — внешний вид (на наружной поверхности трубы) 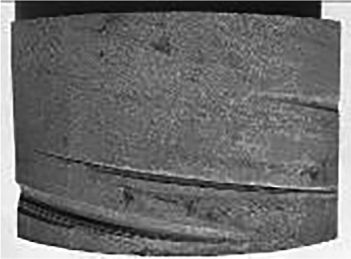 б — внешний вид (на наружной поверхности гильзы) | 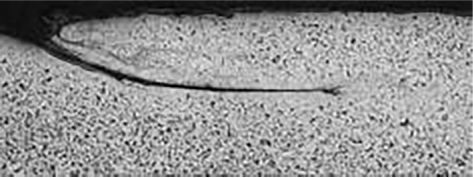 в — микроструктура (на наружной поверхности трубы) (после травления в 4%-ном спиртовом растворе азотной кислоты, 50x) |
| Рисунок Б.9.1 — Подрез по винтовой линии | ||
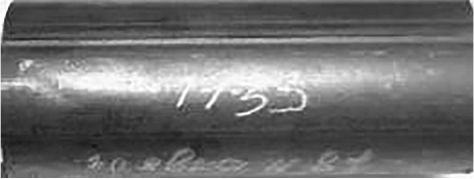 а — внешний вид (на наружной поверхности трубы) | 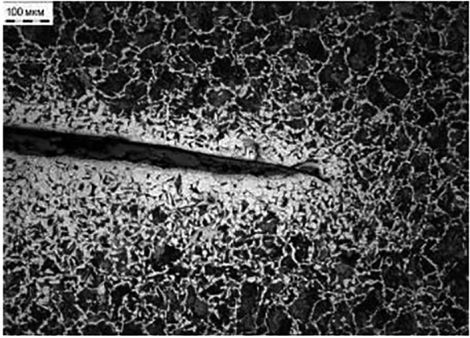 б — микроструктура (на наружной поверхности трубы) (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) | |
| Рисунок Б.9.2 — Подрез по прямой линии | ||
| Рисунок Б.9 — Подрез | ||
| 11 поперечный рельеф | 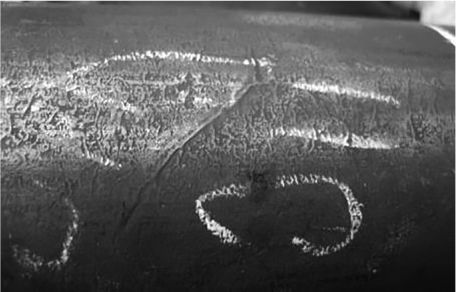 а — внешний вид (на наружной поверхности трубы) | 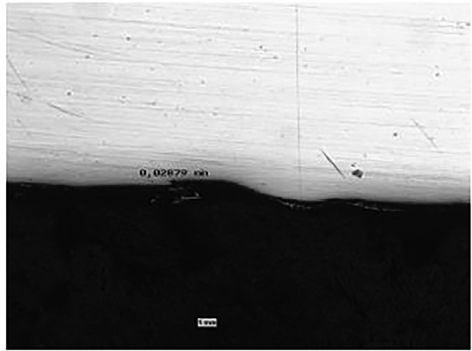 в — продольное сечение, 100x |
 б — внешний вид (на внутренней поверхности трубы) | 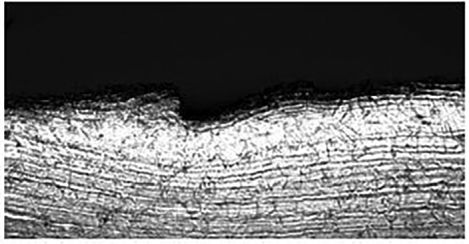 г — микроструктура (после травления в растворе щавелевой кислоты, 100x) | |
| Рисунок Б.10 — Поперечный рельеф | ||
| 12 трещина напряжения | 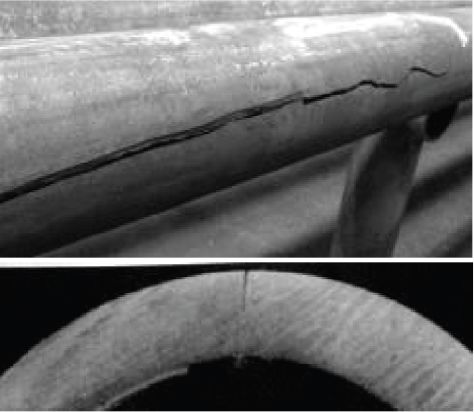 а — внешний вид | 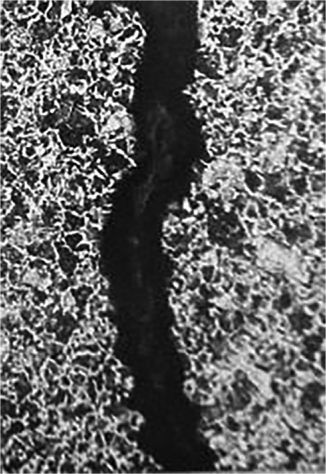 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 80x) |
| Рисунок Б.11 — Трещина напряжения | ||
| 13 риска | 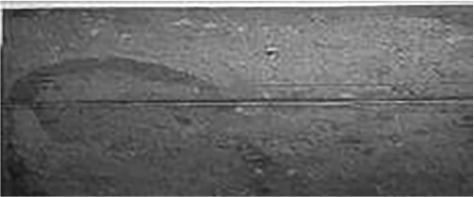 | 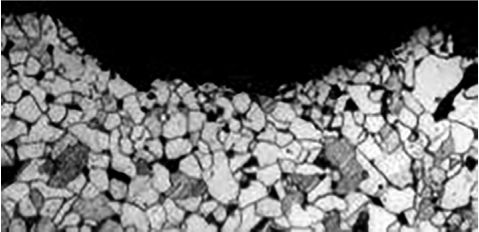 |
| а — внешний вид (на наружной поверхности трубы) | в — микроструктура (на наружной поверхности трубы) (после травления в 4%-ном спиртовом растворе азотной кислоты, 200x) | |
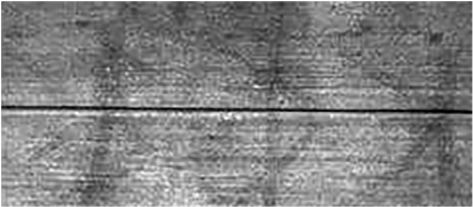 | 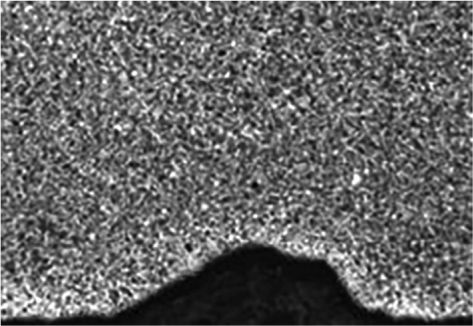 | |
| б — внешний вид (на внутренней поверхности трубы) | г — микроструктура (на внутренней поверхности трубы) (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) | |
| Рисунок Б.12.1 — Единичная продольная риска | ||
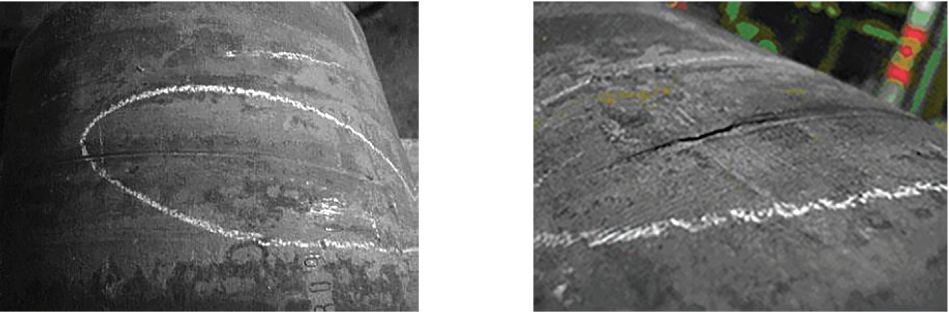 а — внешний вид | ||
| Рисунок Б.12.2 — Риска, расположенная по винтовой линии (на наружной поверхности трубы) | ||
| Рисунок Б.12 — Риска | ||
| 14 прикатанная риска | 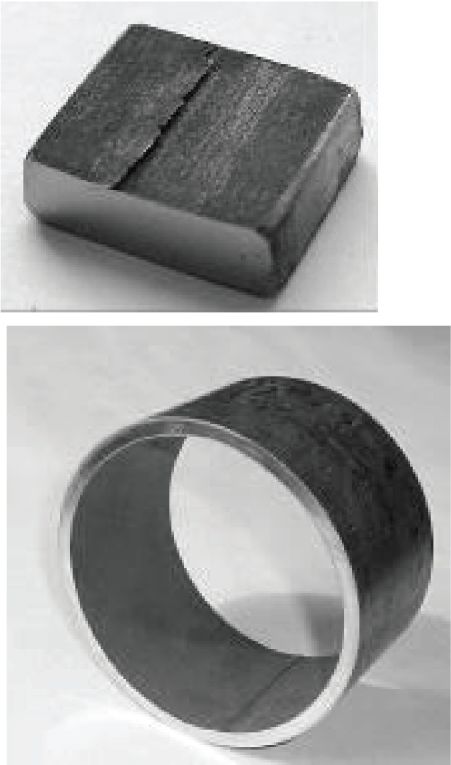 а — внешний вид | 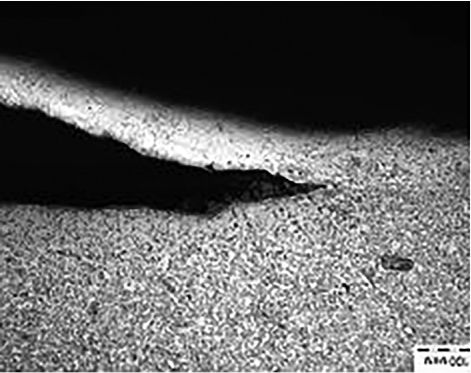 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 100 мкм) |
| Рисунок Б.13 — Прикатанная риска | ||
| 15 морщины | 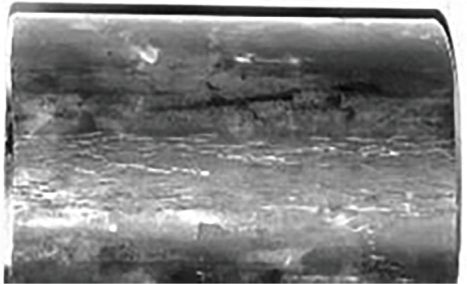 а — внешний вид | 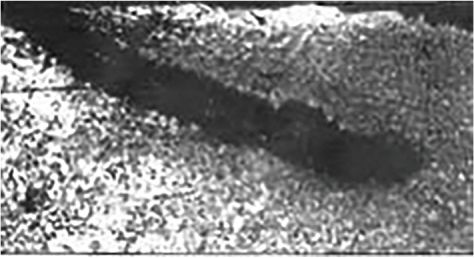 б — микроструктура (после травления в реактиве Обергоффера, 50x) 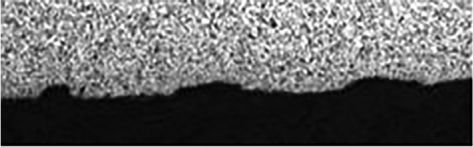 в — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) |
| Рисунок Б.14.1 — Морщины на наружной поверхности трубы | ||
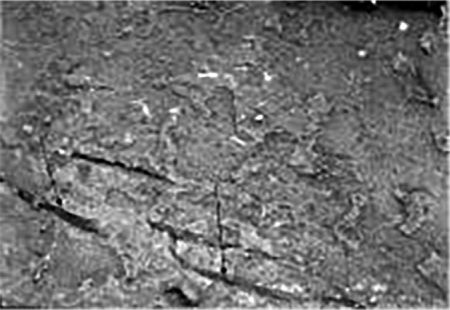 а — внешний вид | 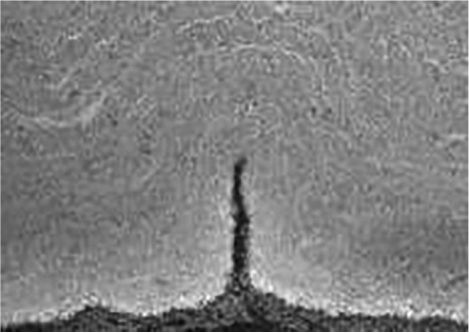 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 50x) | |
| Рисунок Б.14.2 — Морщины на внутренней поверхности трубы | ||
| Рисунок Б.14 — Морщины | ||
| 16 рванина | 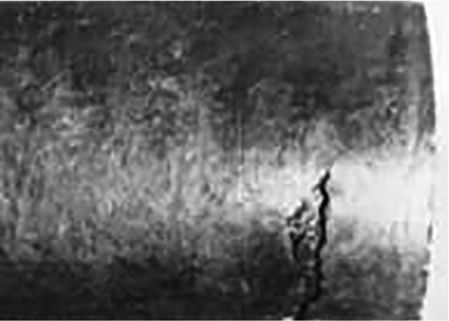 а — внешний вид | |
| Рисунок Б.15.1 — Несквозная рванина | ||
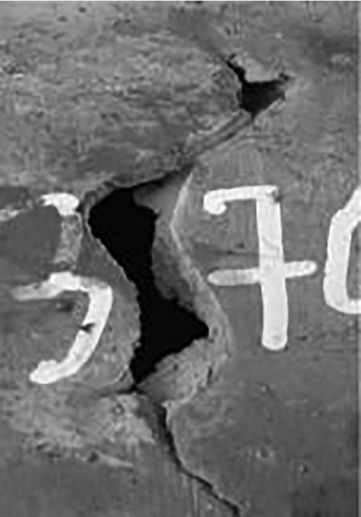 а — внешний вид | ||
| Рисунок Б.15.2 — Сквозная рванина | ||
| Рисунок Б.15 — Рванина | ||
| 17 скворечник | 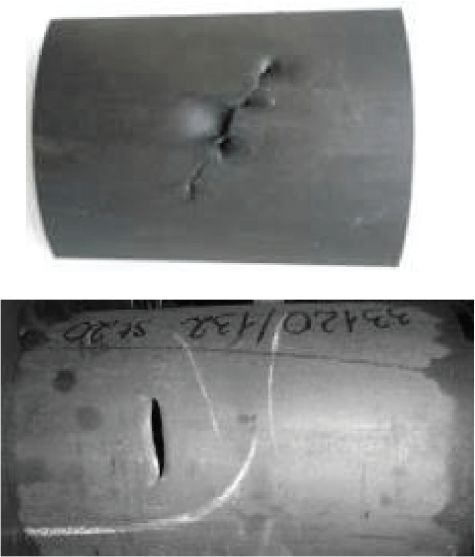 а — внешний вид | 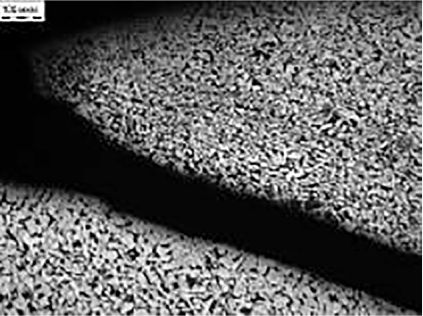 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 100 мкм) |
| Рисунок Б.16 — Скворечник | ||
| 18 ужим | 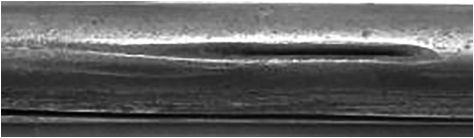 а — внешний вид (на наружной поверхности трубы) 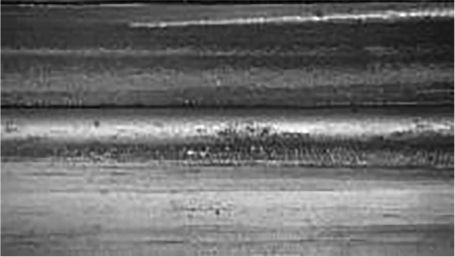 б — внешний вид (на внутренней поверхности трубы) | 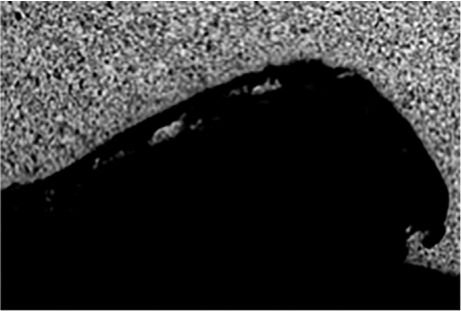 в — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) |
| Рисунок Б.17.1 — Ужимы по телу трубы | ||
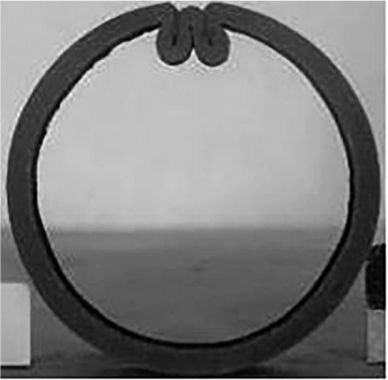 а — внешний вид (в поперечном сечении) | 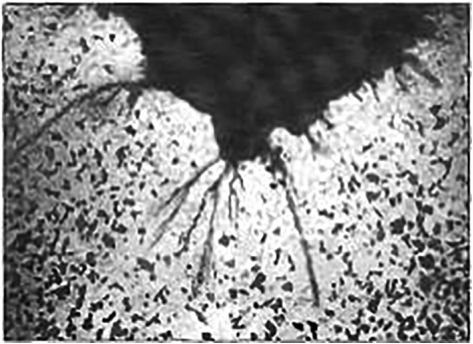 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) | |
| Рисунок Б.17.2 — Ужим, выходящий на торец | ||
| Рисунок Б.17 — Ужим | ||
| 19 ус | 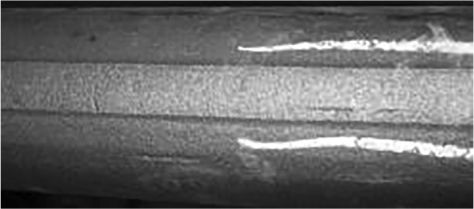 а — внешний вид (на наружной поверхности трубы) 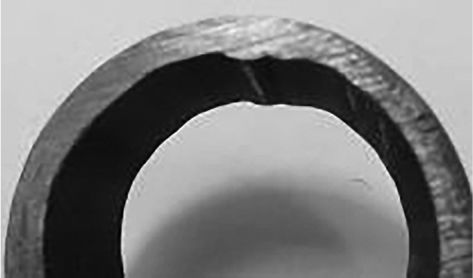 б — внешний вид (на внутренней поверхности трубы) | 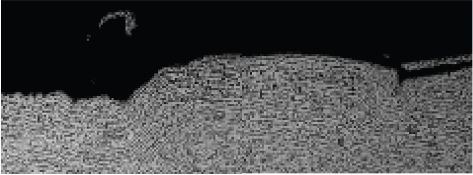 в — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты) |
| Рисунок Б.18 — Ус | ||
| 20 рябизна | 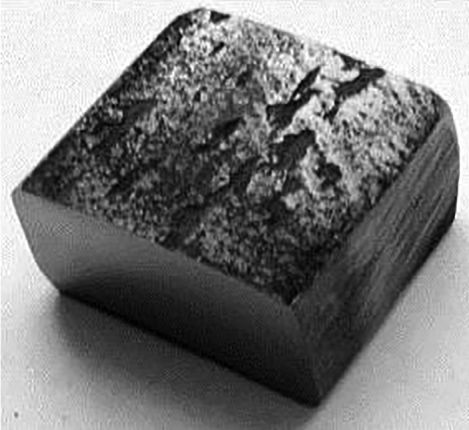 а — внешний вид (на наружной поверхности трубы) 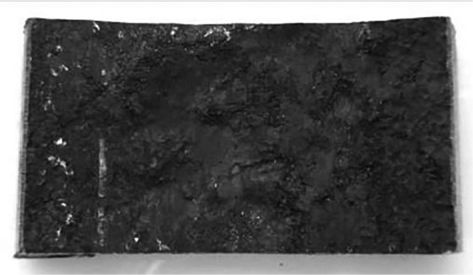 б — внешний вид (на внутренней поверхности трубы) | 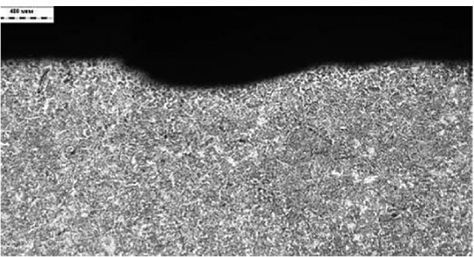 в — микроструктура (на наружной поверхности трубы) (после травления в 4%-ном спиртовом растворе азотной кислоты, 200x) 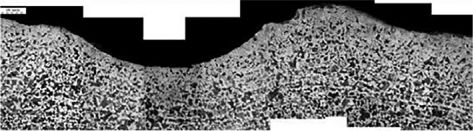 г — микроструктура (на внутренней поверхности трубы) (после травления в 4%-ном спиртовом растворе азотной кислоты, 200x) |
| Рисунок Б.19 — Рябизна | ||
| 21 кольцевание | 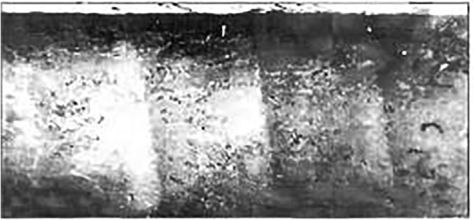 а — внешний вид (на наружной поверхности трубы) | 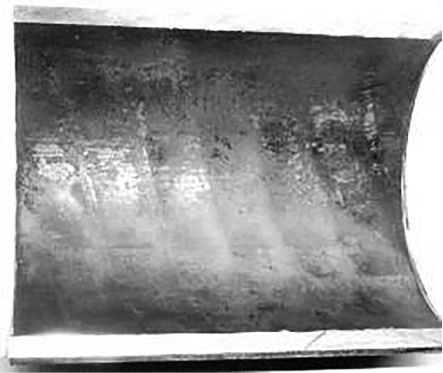 б — внешний вид (на внутренней поверхности трубы) |
| Рисунок Б.20 — Кольцевание | ||
| 22 продав | 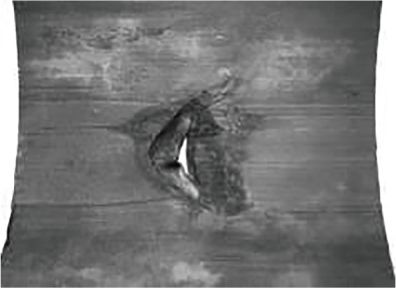 а — внешний вид (на внутренней поверхности трубы) | |
| Рисунок Б.21 — Продав | ||
| 24 вкатанная окалина | 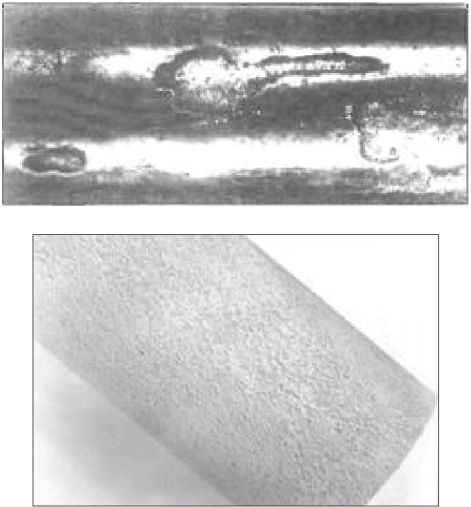 а — внешний вид | 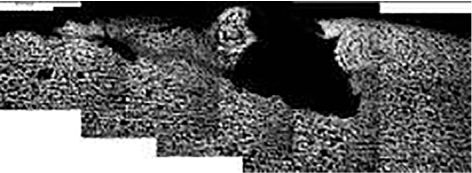 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 400 мкм) |
| Рисунок Б.22 — Вкатанная окалина | ||
| 25 отпечатки | 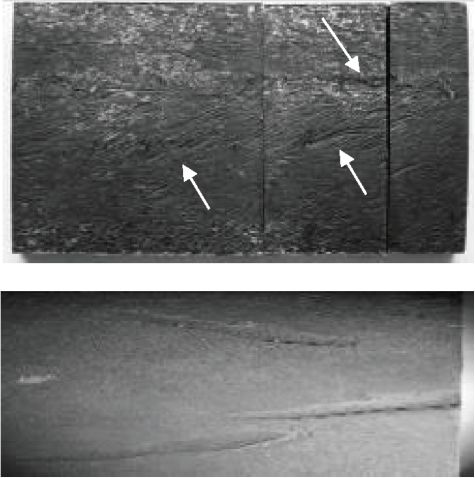 а — внешний вид | 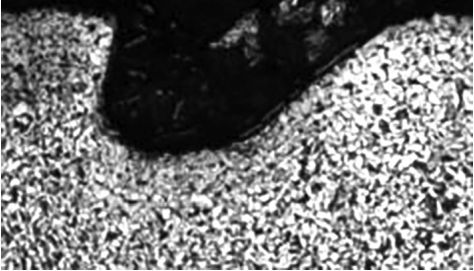 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) |
| Рисунок Б.23 — Отпечатки | ||
| 26 раковина | 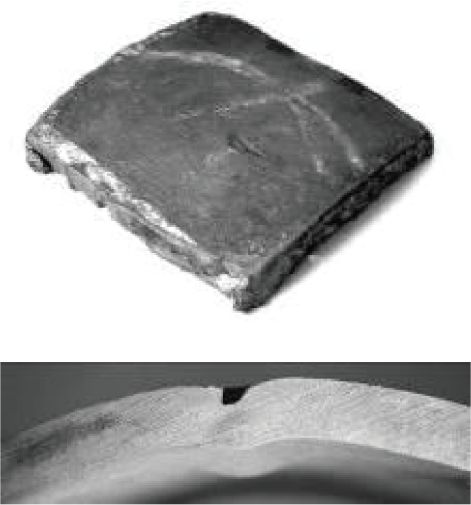 а — внешний вид (на наружной поверхности труб) 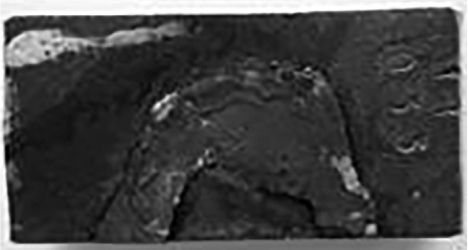 б — внешний вид (на внутренней поверхности трубы) | 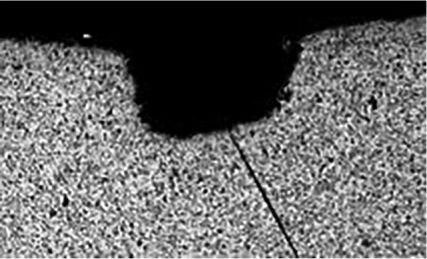 в — микроструктура (на наружной поверхности трубы) (после травления в 4%-ном спиртовом растворе азотной кислоты, 50x) |
| Рисунок Б.24 — Раковина | ||
| 27 винтовой след | 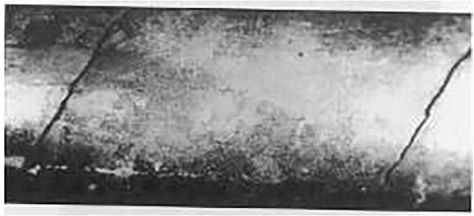 а — внешний вид | |
| Рисунок Б.25 — Винтовой след | ||
| 28 граненость | 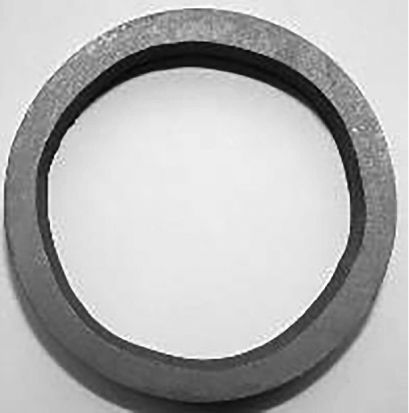 а — внешний вид | |
| Рисунок Б.26 — Граненость | ||
| 29 задир | 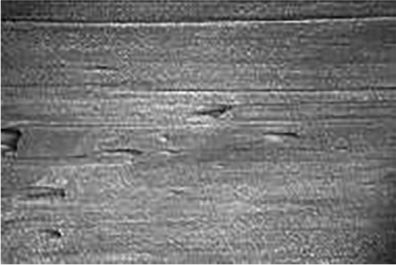 а — внешний вид 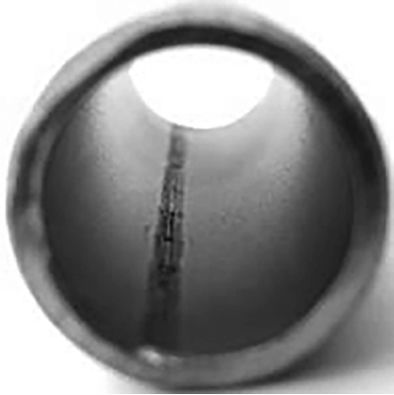 б — внешний вид (на внутренней поверхности трубы) | 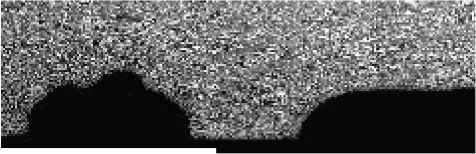 в — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) 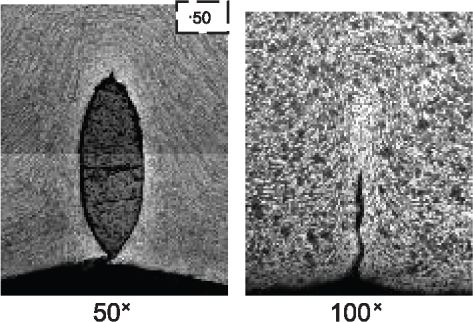 г — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты) |
| Рисунок Б.27 — Задир | ||
| 30 остатки окалины | 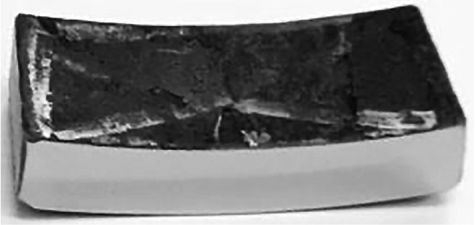 а — внешний вид | 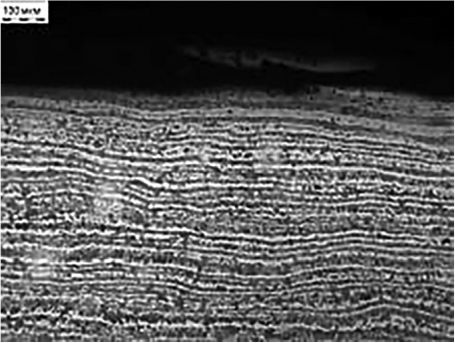 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 100x) |
| Рисунок Б.28 — Остатки окалины | ||
| 31 заусенец | 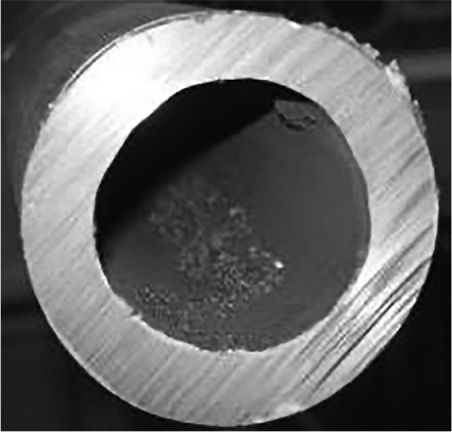 а — внешний вид | |
| Рисунок Б.29 — Заусенец | ||
| 32 перетрав | 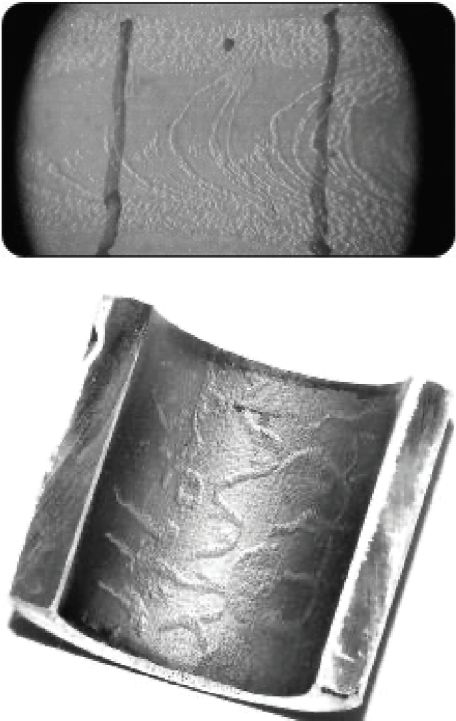 а — внешний вид | 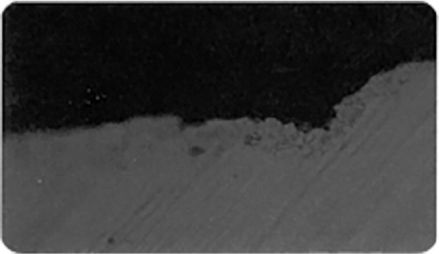 б — микроструктура |
| Рисунок Б.30 — Перетрав | ||
| 33 царапина | 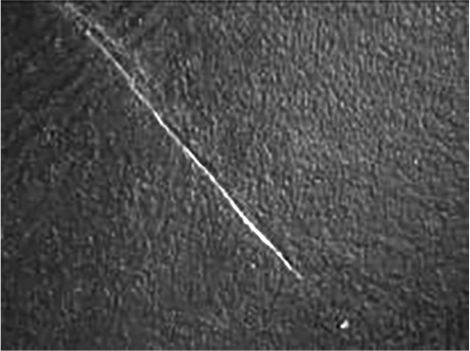 а — внешний вид (на наружной поверхности трубы) | |
| Рисунок Б.31 — Царапина | ||
| 36 впрессованные металлические частицы | 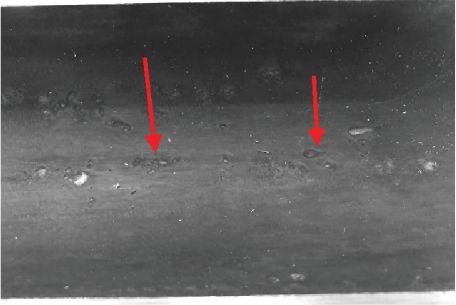 а — внешний вид | 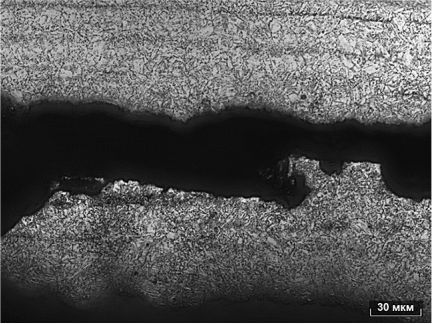 б — микроструктура (после травления в растворе щавелевой кислоты, 500x) |
| Рисунок Б.32 — Впрессованные металлические частицы | ||
| 37 вмятина | 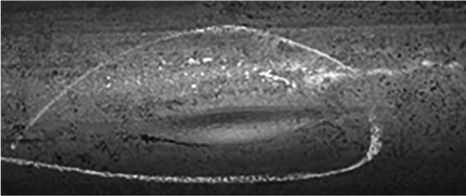 а — внешний вид | 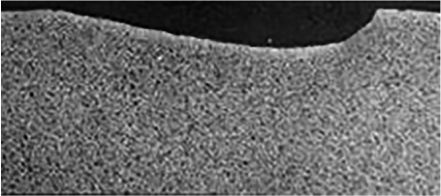 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 50x) |
| Рисунок Б.33 — Вмятина | ||
| 38 забоина | 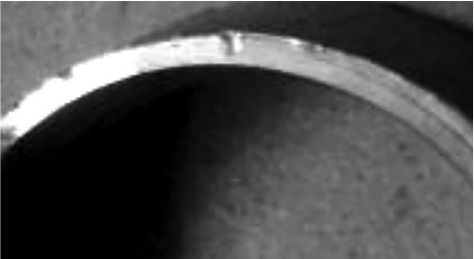 а — внешний вид | |
| Рисунок Б.34 — Забоина | ||
| 39 ржавчина | 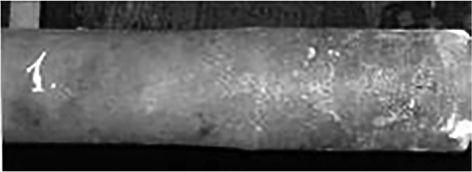 а — внешний вид (на наружной поверхности трубы) | 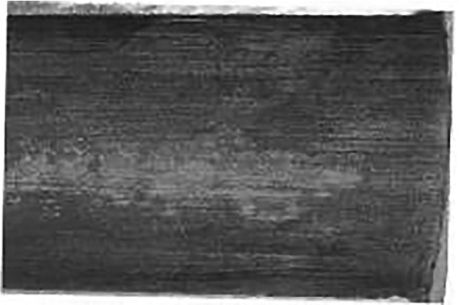 б — внешний вид (на внутренней поверхности трубы) |
| Рисунок Б.35 — Ржавчина | ||
| 40 остатки стеклосмазки | 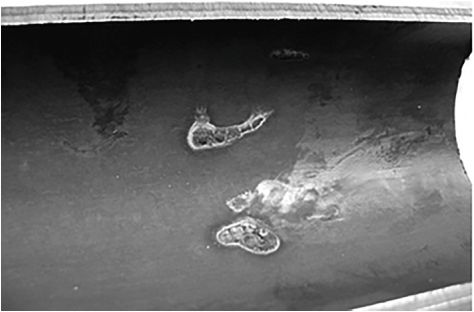 а — внешний вид (на внутренней поверхности) | 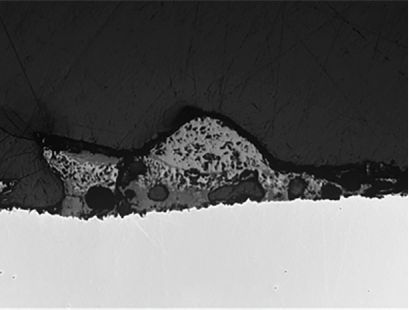 б — микроструктура (на наружной поверхности) |
| Рисунок Б.36 — Остатки стеклосмазки | ||
| 41 налет шлама | 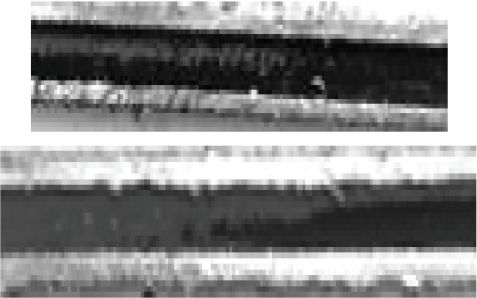 а — внешний вид | |
| Рисунок Б.37 — Налет шлама | ||
| 42 цвета побежалости | 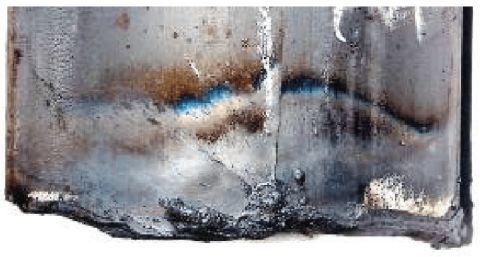 а — внешний вид | |
| Рисунок Б.38 — Цвета побежалости | ||
| 45 узоры | 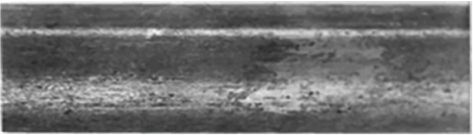 а — внешний вид | |
| Рисунок Б.39 — Узоры | ||
| 46 термическая трещина | 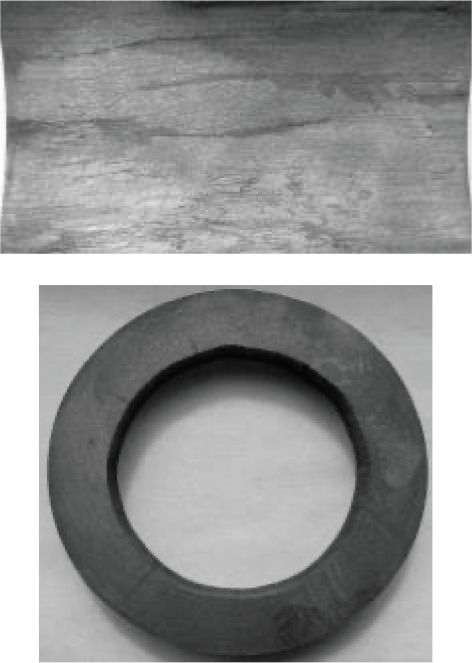 а — внешний вид (на внутренней поверхности трубы) | 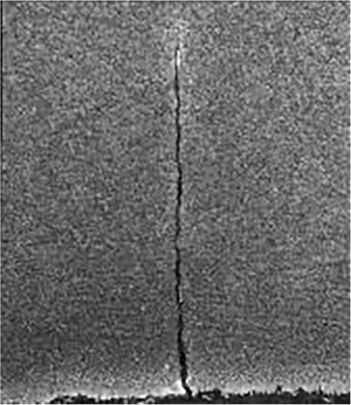 б — микроструктура (после травления в 4%-ном спиртовом растворе азотной кислоты, 50x) |
| Рисунок Б.40 — Термическая трещина | ||
МЕТОДИКА ПРОВЕДЕНИЯ МЕТАЛЛОГРАФИЧЕСКИХ ИССЛЕДОВАНИЙ
Настоящая методика предназначена для металлографического исследования дефектов поверхности горячекатаных труб из углеродистых и легированных сталей, изготовленных из непрерывнолитой трубной заготовки.
В.1.1 Для определения вида и природы происхождения дефекта от трубы отбирают один или несколько образцов из очага разрушения, т.е. возможно ближе к середине раскатанного дефекта, по длине. Длина образцов должна быть не менее 200 мм.
Патрубок вырезают посередине длины раскатанного дефекта, т.к. исходные дефекты при прокатке развиваются в обе стороны от очага разрушения. На их концах характерные изменения в микроструктуре не наблюдаются, так как развитие дефектов заканчивается по здоровому металлу, постепенно затухая [1].
В.1.2 Из отобранного патрубка вырезают три — пять образцов, содержащих один и тот же дефект, последовательно расположенных друг за другом на расстоянии 15 — 20 мм, шириной не менее 20 мм.
В.1.3 Образцы вырезают в поперечном сечении дефекта так, чтобы видимое невооруженным глазом в поперечном сечении нарушение сплошности было окружено зоной неповрежденного металла.
В.1.4 Разрезку образцов для изготовления микрошлифов необходимо проводить только механическим способом с охлаждением.
В.2.1 Получение плоской поверхности образцов осуществляют с помощью шлифовального круга. Затем поверхность шлифуют, используя шлифовальную бумагу нескольких номеров с последовательно уменьшающейся зернистостью.
В.2.2 Для удаления мелких рисок, оставшихся после шлифования, и получения гладкой (зеркальной) поверхности образца используют полирование на полировальных дисках с применением суспензий. Окончательное полирование осуществляется на сукне с применением воды.
В.3 Оборудование, реактивы и режимы травления образцов
В.3.1 Для травления образцов следует применять химическую посуду, изготовленную из материалов, не вступающих в реакцию с применяемыми реактивами.
В.3.2 Перед травлением образцы необходимо очистить от грязи и, если требуется, обезжирить.
В.3.3 Рекомендуемые реактивы и режимы травления указаны в таблице В.1. Допускается применять другие реактивы при условии получения идентичных результатов травления.
Таблица В.1
Применяемые реактивы должны быть чистыми, свежими, без взвешенных частиц и пены.
Условия травления должны исключать возникновения ложных дефектов.
В.3.4 Травление образцов должно обеспечивать получение четко выявленной микроструктуры в области расположения дефекта, позволяющей оценить: структурные составляющие, обезуглероживание, ликвацию легкоплавких компонентов (P, S, As и др.), науглероживание.
В.3.5 После травления образцы должны быть тщательно промыты в проточной воде и просушены.
В.3.6 В случае сильного растравливания поверхности проводят переполировку образца и повторное травление.
В.3.7 Протравленные образцы хранят в стеклянных эксикаторах или защищаются лаковым покрытием.
В.4 Оценка образцов и определение вида дефекта
В.4.1 Исследование полости дефекта и наличие неметаллических включений проводят до травления в поперечном сечении образца при увеличениях 50 — 200x; 100 — 1000x и более в светлом и темном полях зрения.
В.4.2 Исследование окружающей дефект микроструктуры проводят на травленой поверхности образца при увеличении 100 — 1000x.
БИБЛИОГРАФИЯ
| [1] | Правосудович, В.В. и др. Дефекты стальных слитков и проката: справочное издание/В.В. Правосудович, В.П. Сокуренко, В.Н. Данченко и др. — М.: Интермет Инжиниринг, 2006. — 384 с. |
|---|
| УДК 621.643:620.1:006.354 | ОКС 23.040.10 |
| Ключевые слова: трубы стальные, дефект, окислы, плена, трещина, поверхность | |