---
title: "\"ГОСТ Р 71723-2024. Национальный стандарт Российской Федерации. Система технологической подготовки производства. Детали, изготовляемые чистовой вырубкой. Требования к технологичности\""
number: "ГОСТ Р 71723-2024"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-71723-2024"
---
## "ГОСТ Р 71723-2024. Национальный стандарт Российской Федерации. Система технологической подготовки производства. Детали, изготовляемые чистовой вырубкой. Требования к технологичности"
# "ГОСТ Р 71723-2024. Национальный стандарт Российской Федерации. Система технологической подготовки производства. Детали, изготовляемые чистовой вырубкой. Требования к технологичности"
(утв. и введен в действие Приказом Росстандарта от 15.11.2024 N 1688-ст)
> [!IMPORTANT]
> Документ [введен](#p100009) в действие с 01.02.2025.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 15 ноября 2024 г. N 1688-ст
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**СИСТЕМА ТЕХНОЛОГИЧЕСКОЙ ПОДГОТОВКИ ПРОИЗВОДСТВА**
**ДЕТАЛИ, ИЗГОТОВЛЯЕМЫЕ ЧИСТОВОЙ ВЫРУБКОЙ**
**ТРЕБОВАНИЯ К ТЕХНОЛОГИЧНОСТИ**
**System of technological preparation of production.**
**Parts manufactured by finishing felling.**
**Manufacturability requirements**
**ГОСТ Р 71723-2024**
ОКС 03.100.50
Дата введения
1 февраля 2025 года
### Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием "Всероссийский научно-исследовательский институт "Центр" (ФГУП "ВНИИ "Центр")
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 488 "Технологическая подготовка производства"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 15 ноября 2024 г. N 1688-ст
4 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
### Введение
Стандарт разработан на основе отраслевого стандарта ОСТ 3-14.214-84 "Отраслевая система технологической подготовки производства. Детали, изготовляемые чистовой вырубкой. Требования к технологичности конструкции".
### 1 Область применения
Настоящий стандарт устанавливает основные требования к технологичности конструкции деталей и конструкторско-технологическим параметрам их элементов, применяемых в приборостроении и точном машиностроении.
Настоящий стандарт распространяется на детали, изготовляемые чистовой вырубкой из листового проката черных и цветных металлов и сплавов толщиной от 0,5 до 16,0 мм, с шероховатостью боковой поверхности (по всей толщине) Ra = 1,25 - 0,32 мкм для цветных металлов и Ra = 2,5 - 1,25 мкм для стальных изделий и точностью размеров - 6 - 11 квалитетов по ГОСТ 25347.
### 2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 14.201 Обеспечение технологичности конструкции изделий. Общие требования
ГОСТ 14.205 Технологичность конструкции изделий. Термины и определения
ГОСТ 503 Лента холоднокатаная из низкоуглеродистой стали. Технические условия
ГОСТ 1173 Фольга, ленты, листы и плиты медные. Технические условия
ГОСТ 1789 Полосы и ленты из бериллиевой бронзы. Технические условия
ГОСТ 2208 Фольга, ленты, листы и плиты латунные. Технические условия
ГОСТ 2283 Лента холоднокатаная из инструментальной и пружинной стали. Технические условия
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 5582 Прокат тонколистовой коррозионно-стойкий, жаростойкий и жаропрочный. Технические условия
ГОСТ 16523 Прокат тонколистовой из углеродистой стали качественной и обыкновенного качества общего назначения. Технические условия
ГОСТ 21631 Листы из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 24643 Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
[ГОСТ Р 71361](https://bukva.ai/docs/standart-gost-r-71361-2024) Система технологической подготовки производства. Организация работ по отработке на технологичность конструкции изделия
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
### 3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 14.205, а также следующие термины с соответствующими определениями:
3.1
| деталь: Изделие, изготовленное из однородного по наименованию и марке материала без применения сборочных операций.
ГОСТ Р 2.005-2023, [статья 4] |
| --- |
3.2
| вырубка: Полное отделение заготовки или изделия от исходной заготовки по замкнутому контуру путем сдвига.
ГОСТ 18970-84, [статья 10] |
| --- |
3.3 чистовая вырубка: Вырубка в условиях всестороннего неравномерного сжатия в зоне разделения металла.
3.4
| пробивка: Образование в заготовке отверстия или паза путем сдвига с удалением части металла в отход.
ГОСТ 18970-84, [статья 13] |
| --- |
3.5 чистовая пробивка: Пробивка в условиях всестороннего неравномерного сжатия в зоне разделения металла.
3.6
| обрезка: Удаление излишков металла путем сдвига.
ГОСТ 18970-84, [статья 14] |
| --- |
3.7
| зачистка: Удаление технологических припусков помощью штампа с образованием стружки для повышения точности размеров и уменьшения шероховатости поверхности штампованной заготовки.
ГОСТ 18970-84, [статья 15] |
| --- |
Примечание - В данной терминологической статье не приведены рисунки, описывающие операцию зачистки поверхности штампованной заготовки.
### 4 Основные положения
4.1 Чистовую вырубку следует применять для изготовления деталей, к шероховатости поверхности среза и точности размеров которых предъявляются повышенные требования, например, кулачки, рычаги, зубчатые колеса. Требования к шероховатости поверхности устанавливают в соответствии с ГОСТ 2789. Конструктивно-технологические параметры деталей, изготовляемых чистовой вырубкой, приведены на [рисунке 1](#p100062) и в [таблице 1](#p100064).
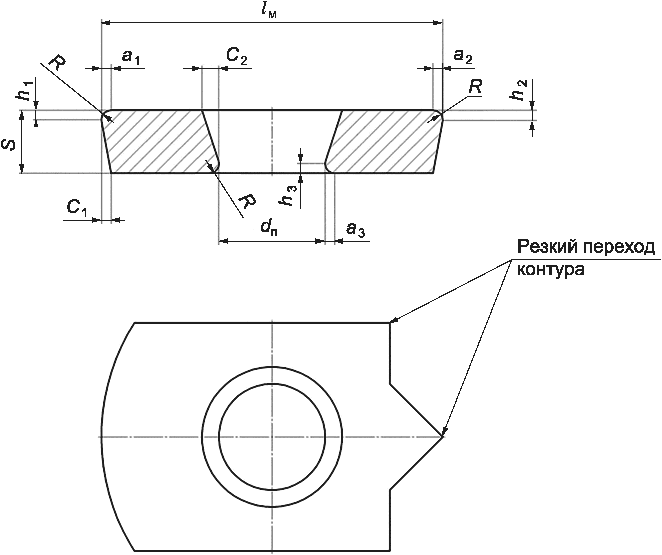
Рисунок 1 - Конструктивно-технологические параметры
деталей, изготовляемых чистовой вырубкой
Таблица 1
Конструктивно-технологические параметры
деталей, изготовляемых чистовой вырубкой
| Наименование параметра | Обозначение | Значение |
| --- | --- | --- |
| Шероховатость поверхности среза детали, мкм | Ra | 2,50 - 0,32 |
| Предельные отклонения размеров, квалитет: | | |
| наружный контур | - | 7 - 10 |
| внутренний контур (отверстие) | - | 6 - 11 |
| расстояние между отверстиями | - | 7 - 9 |
| Размеры контура детали: | | По размерам: |
| наружного | lм | матрицы |
| внутреннего | dп | пуансона |
| Допуск перпендикулярности (скос): | | |
| по наружному контуру | C1 | (0,001 - 0,004)S |
| по внутреннему контуру | C2 | (0,001 - 0,002)S |
| Скругленная кромка (утяжка): | | |
| профиль кромки | - | Не нормируется |
| наружный контур: | | |
| прямолинейный и плавный | h1; a1 | (0,03 - 0,20)S |
| резкий переход контура | h2; a2 | (0,1 - 0,3)S |
| внутренний контур | h3; a3 | (0,03 - 0,15)S |
| Радиус закругления наружного контура, мм | R | См. [таблицу 4](#p100204) |
| Допуск плоскостности (изгиб) | Степень точности по ГОСТ 24643 | 6 - 11
(0,01 - 0,08 мм на 100 мм длины) |
| Заусенцы | - | Не нормируются |
4.2 Классификация деталей, изготовляемых чистовой вырубкой, по группам технологической сложности конструкции приведена в [таблице 2](#p100122)
Таблица 2
Классификация деталей, изготовляемых чистовой вырубкой
| Наименование показателя | Значение (характеристика) показателя |
| Группа технологической сложности конструкции детали |
| 1 | 2 | 3 |
| Штампуемость | Хорошая | Средняя | Трудная |
| Шероховатость поверхности среза Ra, мкм | От 1,25 до 0,32 | От 2,5 до 1,25 | От 3,2 до 2,5 |
| Предельные отклонения размеров, квалитет | 7; 8 | 7 - 9 | 7 - 11 |
| Относительная стойкость штампа: | | | |
| n - количество деталей, отштампованных между перешлифовками | 1,0n | (0,6 - 0,8)n | (0,3 - 0,6)n |
| Толщина материала S, мм | 0,5 - 4,0 | 0,5 - 10,0 | 0,5 - 16,0 |
| Форма детали | Простая. Контур - плавный, с большими радиусами закругления, широкими перемычками, выступами, отверстиями | Средней сложности. Контур - с плавными переходами, углами, закруглениями, пазами, выступами, перемычками, отверстиями | Сложная. Контур - с резкими переходами, элементами зубчатых зацеплений, острыми углами, отверстиями малого диаметра, узкими и длинными пазами, выступами, перемычками, впадинами |
| Марка и пластичность материала | Высокопластичные, типа сталей марок 08, 10; латуни - Л63М; меди - М1, М2 и М3; алюминиевых сплавов - АД1М, АМцМ | Пластичные, типа сталей марок 20, 30, 12Х18Н10Т; латуни - Л63Т; алюминиевых сплавов - АМг2, АМг6 | Малопластичные и труднодеформируемые, типа сталей марок 45, У8А, 65Г, 60С2А; алюминиевых сплавов Д16, В95; бериллиевой бронзы - БрБ2 |
| Временное сопротивление материала $\sigma_{\text{в}}$ , МПа: | | | |
| сталь | До 350 | 350 - 500 | Св. 500 |
| медь | До 250 | Св. 250 | - |
| латунь Л63 | До 350 | 350 - 500 | - |
| алюминиевые сплавы | До 150 | 150 - 300 | 250 - 300 |
| Наименование типовых деталей | Кольцо, шайба, рычаг, шпонка, планка, рукоятка, кулачок, крышка | Кулачок, защелка, заслонка, колесо, упор, шатун | Зубчатое колесо, рейка, сегмент, сектор, гребенка, звездочка, пружинное кольцо |
Примечание - Группу технологической сложности конструкции детали следует устанавливать по наиболее трудному для чистовой вырубки значению показателя одного из приведенных признаков, независимо от значения других признаков.
Значения параметров [3-й группы сложности](#p100128) следует устанавливать только для тех элементов конструкции детали или участков этих элементов, когда применение менее жесткого числового значения параметра может ухудшить качество изделия.
4.3 Примеры дифференцированного установления параметров шероховатости элементов конструкции детали приведены [таблице А.1](#p100385).
4.4 Отработка конструкции изделий и деталей на технологичность и выбор показателей технологичности по ГОСТ 14.201 и [ГОСТ Р 71361](https://bukva.ai/docs/standart-gost-r-71361-2024).
4.5 Технологический процесс чистовой вырубки целесообразен в условиях серийного, крупносерийного и массового производств, при необходимости применим в мелкосерийном производстве с использованием универсально-сборных переналаживаемых штампов.
### 5 Требования к материалам
5.1 Чистовой вырубкой обрабатываются черные и цветные металлы и сплавы в мягком и полутвердом состоянии, имеющие однородную мелкозернистую структуру.
Перечень и механические свойства материалов, применяемых при чистовой вырубке, приведены в [таблице Б.1](#p100422).
5.2 Для чистовой вырубки следует применять листовые углеродистые и легированные стали с временным сопротивлением до 600 МПа по ГОСТ 16523, алюминиевые сплавы - до 300 МПа по ГОСТ 21631, латуни - с содержанием меди не менее 63% по ГОСТ 2208, бронзы - с содержанием меди не менее 92% по ГОСТ 1789.
5.3 Пределы применяемости (по толщине) листовой стали при чистовой вырубке ограничены прочностью материала и приведены в [таблице 3](#p100190) и в [приложении В](#p100541).
Таблица 3
Пределы применяемости по временному сопротивлению
и толщине листовой стали
| Временное сопротивление разрыву $\sigma_{\text{в}}$ , МПа | До 350 | Св. 350 до 400 | Св. 400 до 600 | Св. 600 |
| --- | --- | --- | --- | --- |
| Толщина материала S, мм | Св. 0,5 до 16,0 | Св. 0,5 до 8,0 | Св. 0,5 до 4,0 | Св. 0,5 до 2,0 |
### 6 Конструктивно-технологические параметры детали и ее элементов
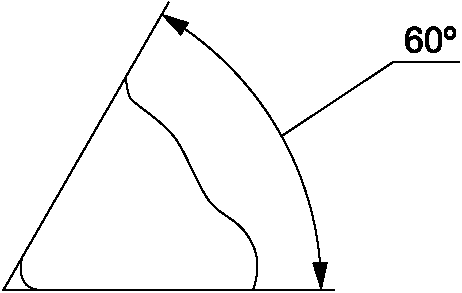
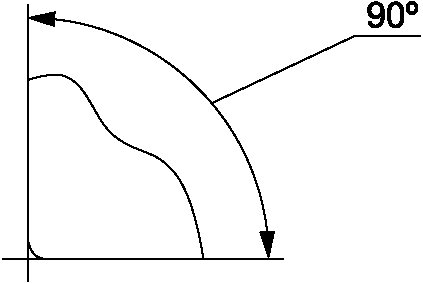
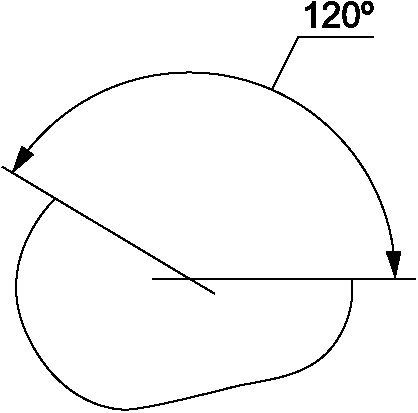
6.1 Значения параметров элементов конструкции деталей, изготовляемых чистовой вырубкой: угла сопряжения элементов контура детали, радиуса закругления угла; размеров отверстия, перемычки, выступа, впадины, паза и кольца, приведенных на [рисунке 2](#p100248), а также параметров элемента конструкции зубчатого колеса, приведенных на [рисунке 3](#p100282), должны быть выполнены в соответствии с данными [таблиц 4](#p100204), [5](#p100250) и [6](#p100284).
Таблица 4
Угол сопряжения элементов контура детали и радиус
закругления угла
| Контур детали | Угол сопряжения, эскиз | Радиус закругления R, мм, не менее |
| Группа технической сложности конструкции детали |
| 1 | 2 | 3 |
| Наружный контур | 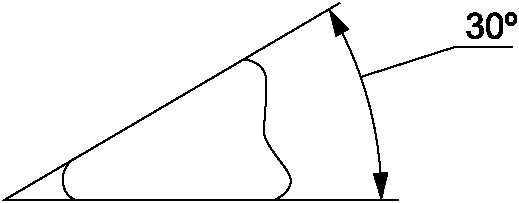 | 0,3S | 0,6S | 0,8S |
 | 0,2S | 0,3S | 0,4S |
 | 0,2S | 0,2S | 0,3S |
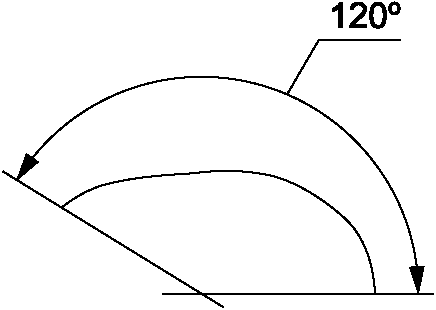 | 0,1S | 0,2S | 0,2S |
| Внутренний контур (отверстие) | 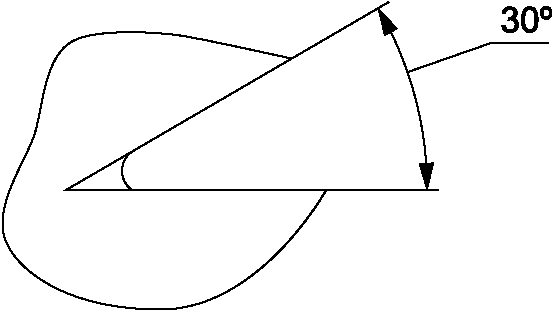 | 0,2S | 0,4S | 0,5S |
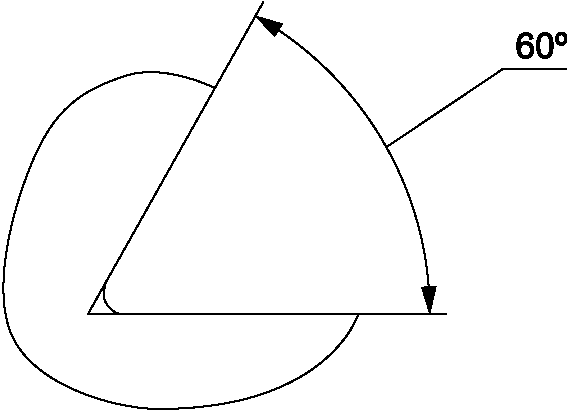 | 0,2S | 0,2S | 0,3S |
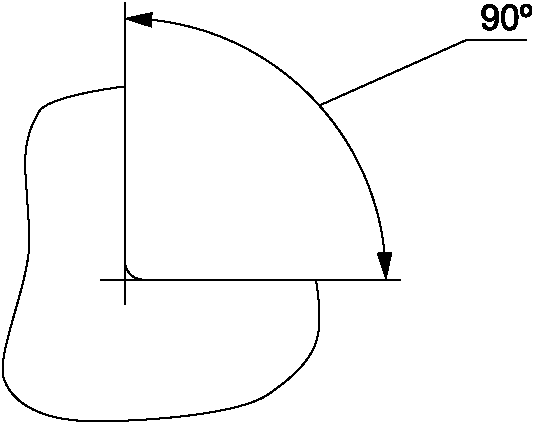 | 0,1S | 0,2S | 0,2S |
 | 0,1S | 0,1S | 0,2S |
Примечание - Радиус закругления R наружного контура при вырубке детали из полосы, ширина которой равна ширине детали b, находят из соотношения R >= 0,6b, чтобы избежать образования выступов.
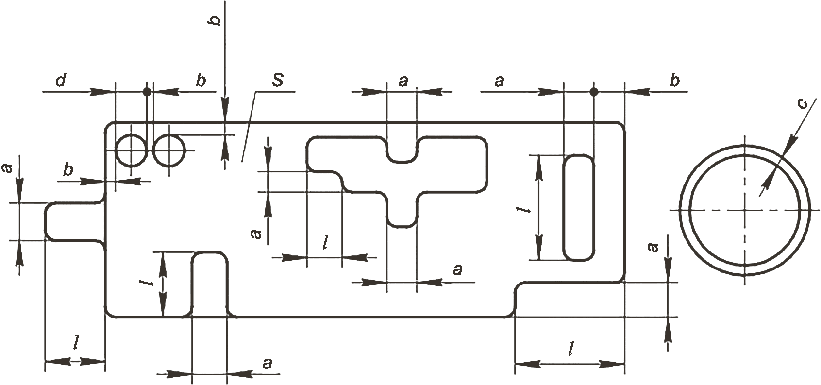
Рисунок 2 - Размеры отверстия, перемычки, выступа, впадины,
паза и кольца
Таблица 5
Размеры отверстия, перемычки, выступа, впадины,
паза и кольца
| Наименование параметра | Обозначение | Значение параметра, не менее |
| Группа технической сложности конструкции детали |
| 1 | 2 | 3 |
| Диаметр отверстия, мм | d | 0,6S | 0,8S | 1,0S |
| Ширина выступа, паза, впадины, мм | a | 0,6S | 1,0S | 1,5S |
| Ширина перемычки между отверстиями и между отверстием и краем детали, мм | b | 0,6S | 1,0S | 1,5S |
| Ширина стенки кольцевой детали, мм | c | 0,6S | 1,0S | 2,0S |
| Длина паза, выступа, впадины, мм, не более | l | (1,5 - 3,0)S |
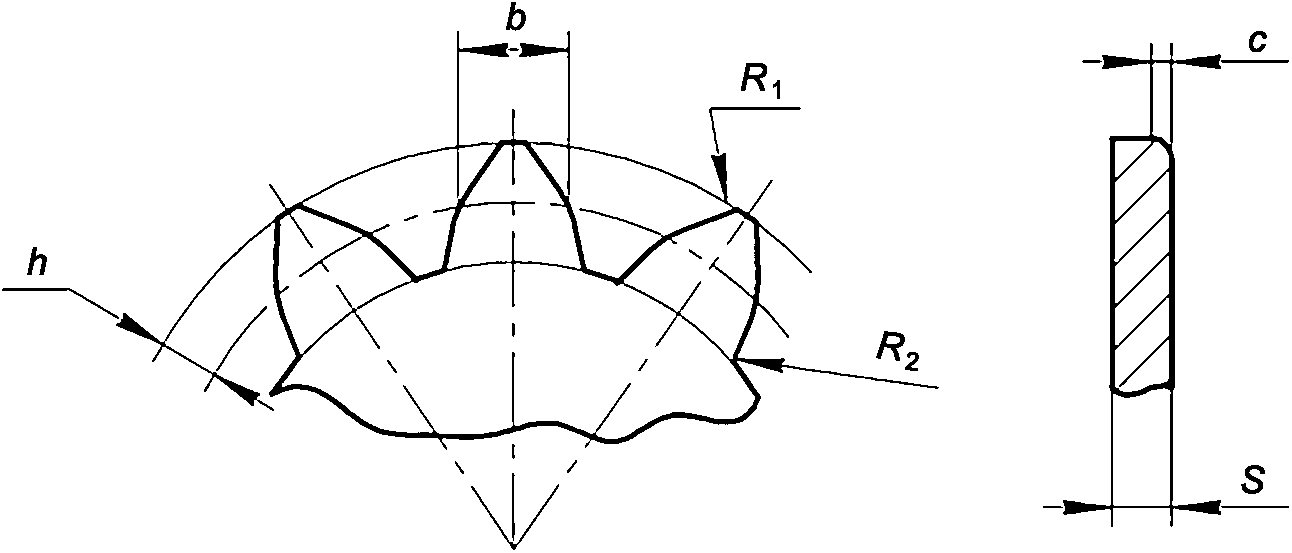
Рисунок 3 - Обозначение параметров зубчатого элемента
конструкции детали
Таблица 6
Значение параметров зубчатого элемента конструкции детали
| Наименование параметра | Обозначение | Значение параметра, не менее |
| Группа технической сложности конструкции детали |
| 1 | 2 | 3 |
| Ширина зуба по делительной окружности, мм | b | 0,6S | 0,8S | 1,0S |
| Высота вершины зуба, мм | h | 0,2S | 0,4S | 0,8S |
| Высота скругления кромки (утяжка), мм | c | (1,5 - 3,0)S |
| Радиус закругления, мм | R1, R2 | См. таблицу 4 |
6.2 В конструкцию деталей, изготовляемых чистовой вырубкой, целесообразно вводить гнутые и формованные элементы и, соответственно, в технологическом процессе, комбинировать операции чистовой вырубки и пробивки с операциями гибки, отбортовки, надрезки, рельефной формовки, рельефной чеканки (включая зенковку, маркировку, керновку), высадки и осадки.
6.3 При надрезке с отгибкой в соответствии с [рисунком 4](#p100312) шероховатость поверхности среза по контуру отверстия и отогнутой части следует установить, как при обычной вырубке, а линии надреза - задать с поднутрением не менее 1° - 3° (см. [рисунок 4а](#p100312)). Для деталей толщиной 1,5 мм и более - в углах следует предусмотреть дополнительно технологические отверстия диаметром не менее удвоенного значения радиуса гибки (см. [рисунок 4б](#p100312)).
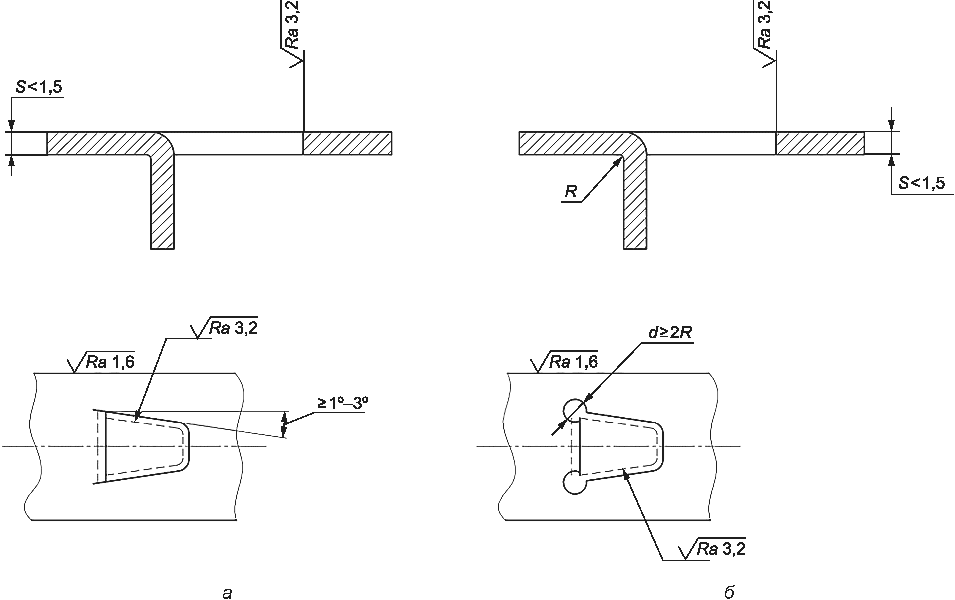
S - толщина материала, мм
Рисунок 4 - Схема надрезки с отгибкой
6.4 При совмещении операции чистовой вырубки с гибкой угол гибки не должен быть более 15°, как показано на [рисунке 5а](#p100316). При увеличении угла гибки шероховатость поверхности среза по всему отогнутому участку следует установить, как при обычной вырубке и гибке. Кроме того, в развертке, в зоне изгиба, следует внести вырезы, как показано на [рисунке 5б](#p100316), компенсирующие наплыв материала при гибке.
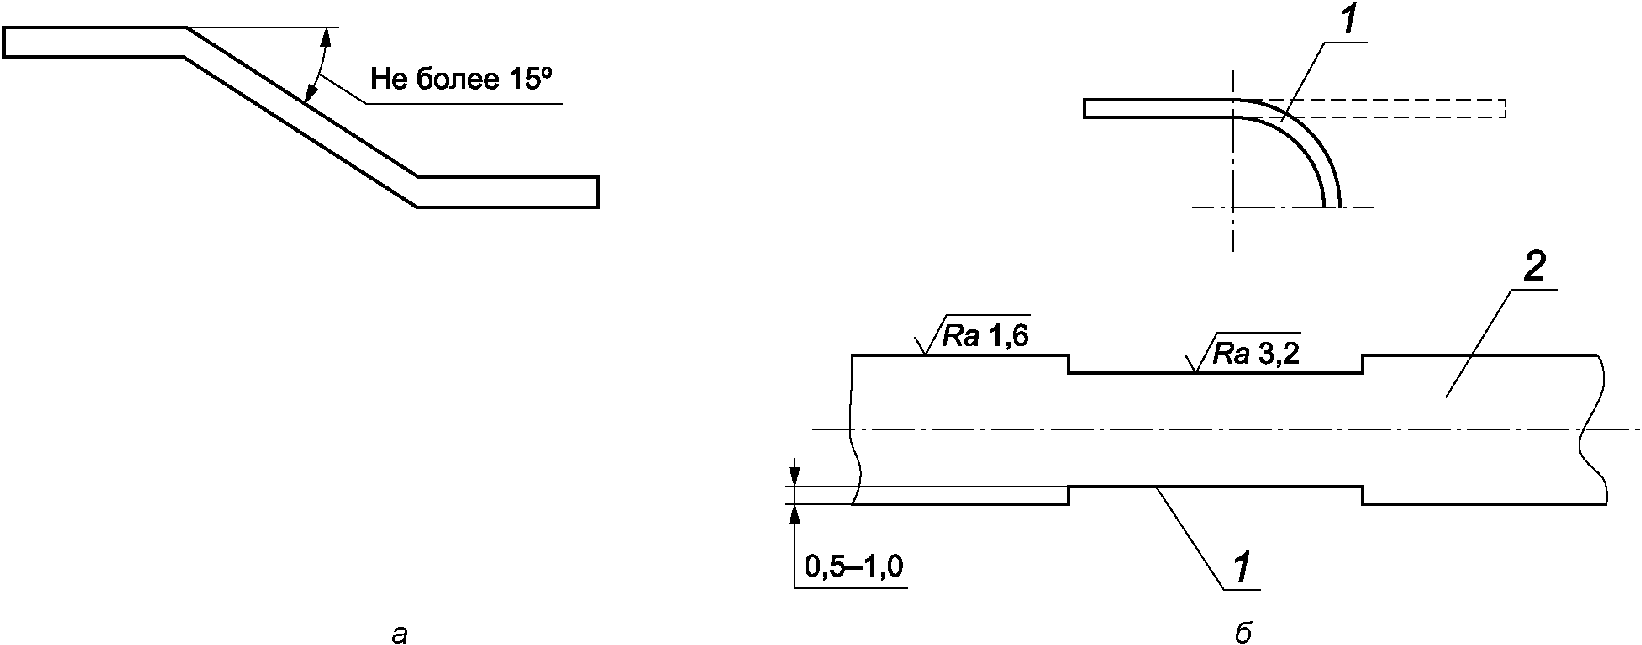
1 - зона изгиба; 2 - развертка
Рисунок 5 - Схема вырубки с гибкой
6.5 Отбортовку следует выполнять после чистовой пробивки отверстия в соответствии с [рисунком 6](#p100319).
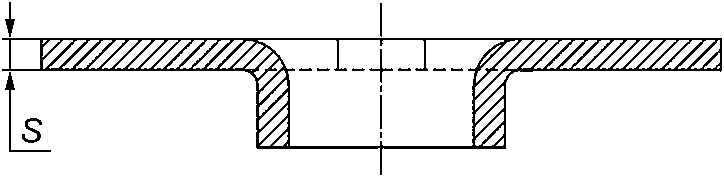
Рисунок 6 - Схема отбортовки
6.6 Глубина элемента конструкции детали, образованного рельефной чеканкой (включая маркировку и керновку), не должна быть более 10% толщины материала, т.е. h <= 0,1S. Допускаются местные наплывы материала высотой до 0,05 - 0,10 мм, как показано на [рисунке 7](#p100322).
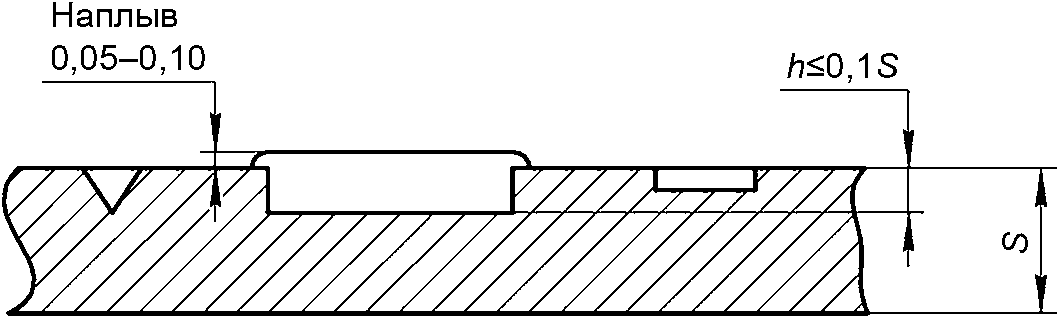
Рисунок 7 - Схема рельефной чеканки
6.7 На [рисунке 8а](#p100325) и [8б](#p100325) показана глубина зенковки, которая принимается равной 15% толщины материала (h <= 0,15S). Допускается увеличить глубину зенковки до 30% толщины материала (h <= 0,30S), а также придать ей цилиндрическую форму (см. [рисунок 8в](#p100325)).
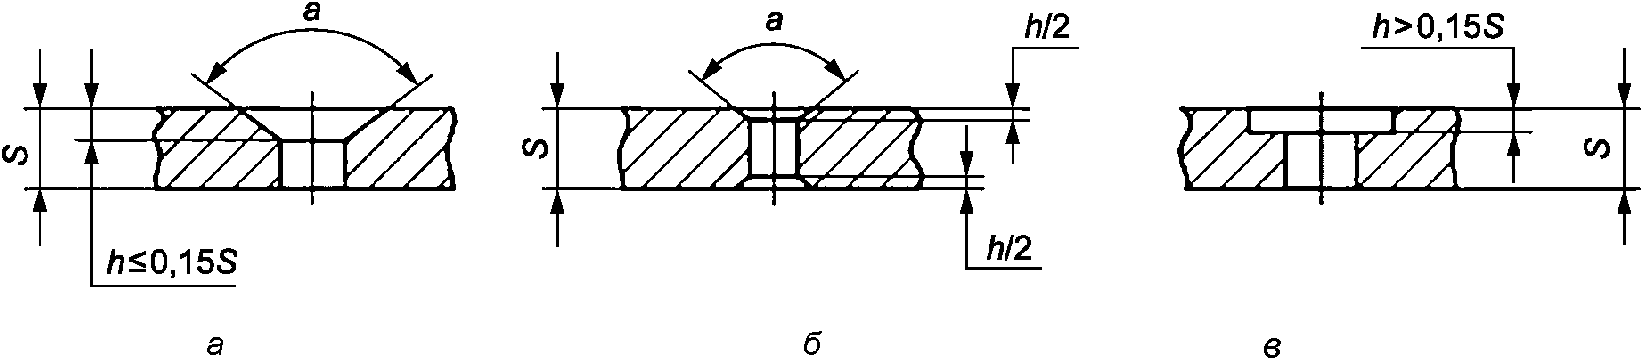
Рисунок 8 - Схема зенковки
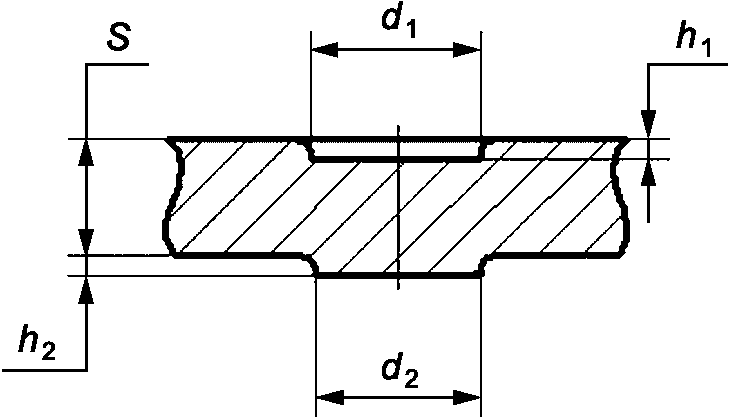
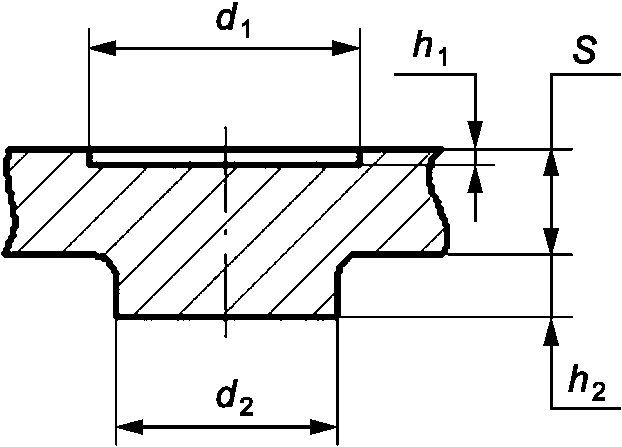
6.8 Геометрические размеры элемента конструкции детали, образованного высадкой, следует определять из условия равенства объемов (V) вытесняемого металла, как на [рисунке 9](#p100339), то есть:
V1 = V2, (6.1)
где V1 - объем металла до операции "высадка", м3;
V2 - объем металла после деформирования, м3.
$h_{2} = d_{1}^{2}d_{2}^{2}$ , (6.2)
где h2 - высота конструктивного элемента детали, мм (см. [рисунок 9](#p100339));
*d1 и d2 - диаметры конструктивных элементов детали, мм.*
|  |  |
| --- | --- |
| При d1 = d2
высота h2 = h1 | При d1 > d2
высота h2 > h1 |
*Рисунок 9 - Схема высадки*
*6.9 Глубина осадки в соответствии с [рисунком 10](#p100342) не должна быть более 50% толщины материала (h <= 0,5S), а площадь деформируемой поверхности - не более 70% общей площади детали.*
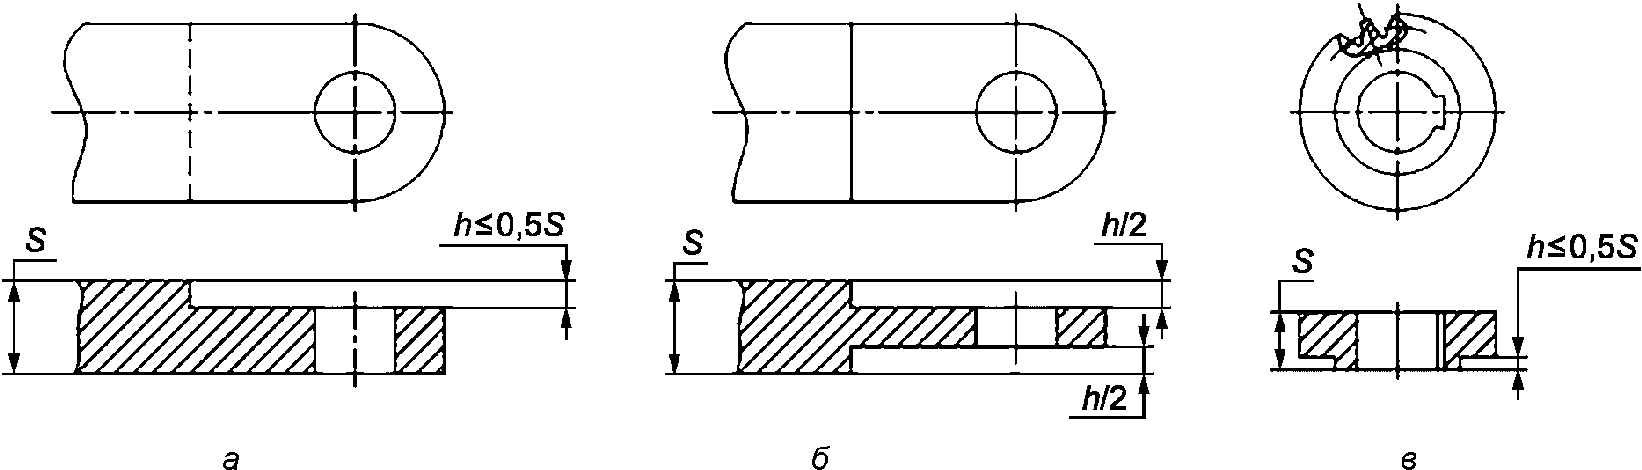
Рисунок 10 - Схема осадки
### 7 Требования к точности изготовления деталей
*7.1 Точность размеров деталей, изготовляемых чистовой вырубкой, должна соответствовать значениям, приведенным в [таблице 7](#p100346) и ГОСТ 25347.*
*Таблица 7*
*Точность размеров деталей, изготовляемых чистовой вырубкой*
*$(\sigma_{\text{в}} \leq 600\text{МПа})$*
| Толщина материала S, мм | Группа технологической сложности конструкции детали | Элемент конструкции детали |
| Наружный контур | Контур отверстия | Расстояние между центрами отверстий |
| Квалитет, ниже |
| От 0,5 до 1,0 включ. | 1 | 7 | 7 | 7 |
| Св. 1,0 до 2,0 включ. |
| Св. 2,0 до 3,0 включ. |
| Св. 3,0 до 4,0 включ. | 8 |
| Св. 4,0 до 5,0 включ. | 2 | 8 | 8 |
| Св. 5,0 до 6,0 включ. | 9 |
| Св. 6,0 до 8,0 включ. | 9 |
| Св. 8,0 до 10,0 включ. | 10 |
| Св. 10,0 до 12,0 включ. | 3 | 10 | 9 |
| Св. 12,0 до 16,0 включ. | 11 | 11 | 10 |
*7.2 На поверхности среза деталей, изготовляемых чистовой вырубкой, допускаются отдельные дефекты, не выводящие значения параметров шероховатости за пределы, указанные на чертеже детали.*
*Характер и значения допускаемых дефектов поверхности среза деталей, не должны превышать величин, приведенных в [приложении Г](#p100546).*
*Приложение А*
*(рекомендуемое)*
*ПРИМЕРЫ УСТАНОВЛЕНИЯ ШЕРОХОВАТОСТИ ЭЛЕМЕНТОВ*
*КОНСТРУКЦИИ ДЕТАЛИ*
*Таблица А.1*
| Эскиз детали | Технические требования |
| Защелка |
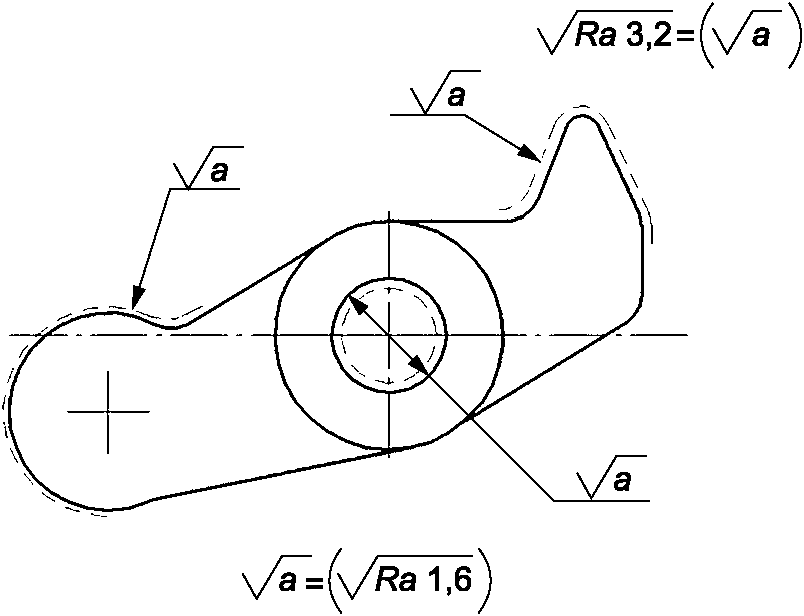 | $\sigma_{\text{в}} = 500\text{МПа}$ .
S = 5 мм.
Группа сложности - 3.
Повышенные требования предъявляются к участкам, обведенным штрихпунктирной линией.
Допускается скол на выходной кромке до 0,1S |
| Гайка |
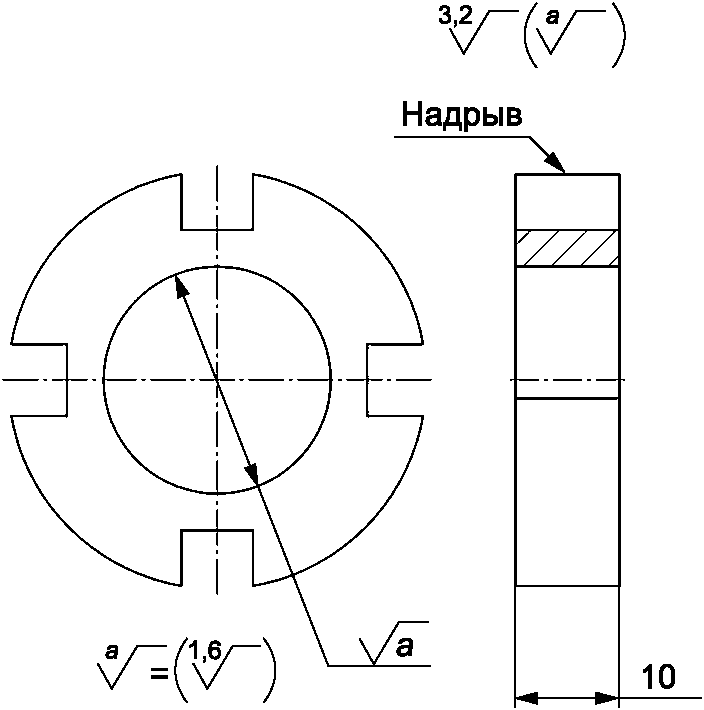 | Материал - сталь 45.
$\sigma_{\text{в}} = 480 - 637\text{МПа}$ .
$\delta = 18%$ .
Группа сложности - 3.
Повышенные требования предъявляются к поверхности контура отверстия (будет нарезаться резьба).
На гранях пазов под ключ допускаются надрывы |
| Фланец |
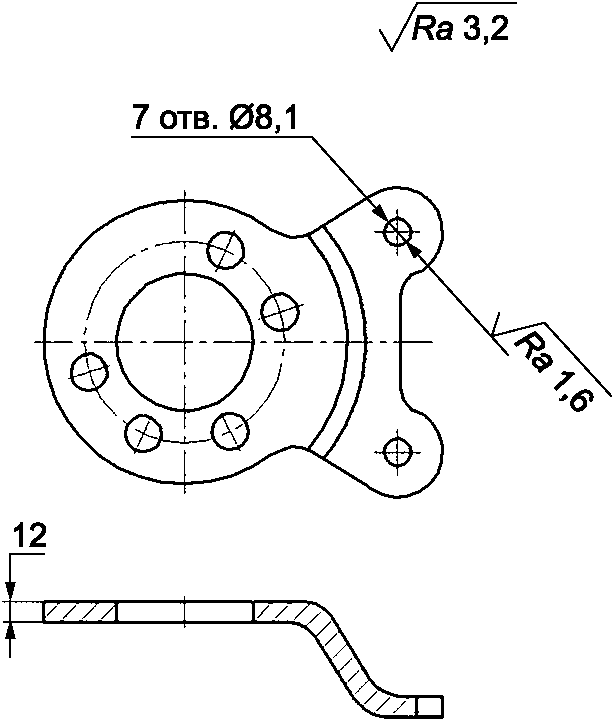 | $\sigma_{\text{в}} = 410\text{МПа}$ .
S = 12 мм.
d = 0,67S.
Группа сложности - 3.
При выходной кромке допускается скол высотой до 0,1 мм |
| Пластина цепи |
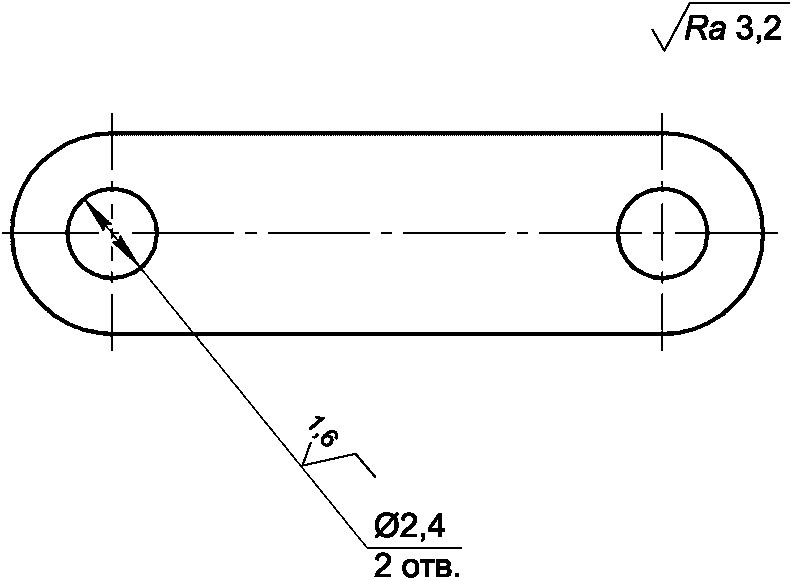 | Материал - сталь 45.
$\sigma_{\text{в}} = 600\text{МПа}$ .
$\delta = 16%$ .
S = 4,0 мм.
Повышенные требования предъявляются к качеству поверхности отверстий |
| Рычаг |
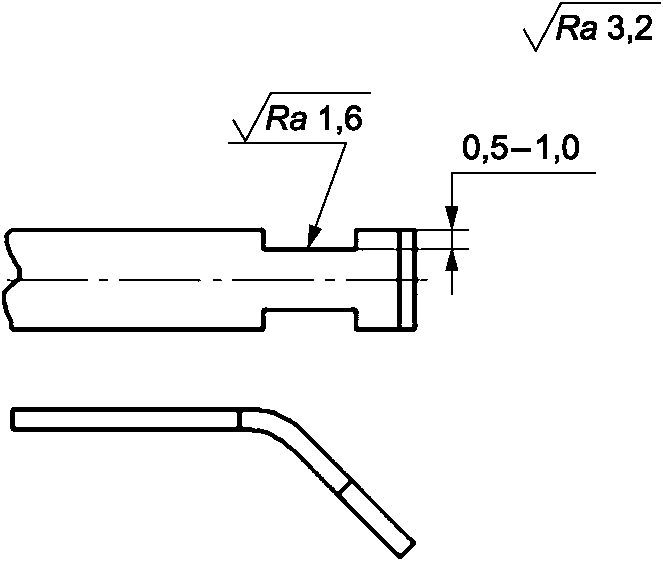 | В зоне изгиба, с целью компенсации наплыва материала, выполняются впадины глубиной 0,5 - 1,0 мм обычной вырубкой |
Приложение Б
(рекомендуемое)
ПЕРЕЧЕНЬ И МЕХАНИЧЕСКИЕ СВОЙСТВА МАТЕРИАЛОВ, ПРИМЕНЯЕМЫХ
ПРИ ЧИСТОВОЙ ВЫРУБКЕ
Таблица Б.1
| Наименование материала | Марка материала | Обозначение стандарта | Временное сопротивление, $\sigma_{\text{в}}$ , МПа | Относительное удлинение $\delta$ , % |
| Сталь листовая углеродистая общего назначения | 08 кп | ГОСТ 16523 | 265 - 382 | 30 - 32 |
| 08 пс, 08, 10 кп | 274 - 392 | 28 - 30 |
| 10 пс, 10 | 294 - 412 | 28 - 29 |
| 30 | 441 - 588 | 21 |
| 45, 50 | 549 - 686 | 16 |
| Лента стальная: | | ГОСТ 503 | | |
| особо мягкая | 08 кп, 08 пс | 245 - 392 | 23 - 30 |
| мягкая | 10 кп | 314 - 441 | 17 - 20 |
| Лента из инструментальной и пружинной стали (отожженная) | У8, У8А | ГОСТ 2283 | 650 - 750 | 10 - 15 |
| 60С2А, 70С2ХА | 900 | 8 |
| Сталь листовая легированная | 30ХГСА | ГОСТ 4543 | 490 - 735 | 22 |
| Сталь коррозионно-стойкая, жаростойкая и жаропрочная (умягченная) | 12Х18Н9 | ГОСТ 5582 | 539 | 35 |
| 08Х18Н10Т | 510 | 40 |
| 12Х18Н10Т | 529 | 40 |
| Листы из алюминиевых сплавов (мягкие) | АД1М | ГОСТ 21631 | 59 | 20 - 28 |
| АМцМ | 88 | 18 - 22 |
| АМцН2 | 147 | 5 - 6 |
| АМг2М | ГОСТ 21631 | 167 | 16 - 18 |
| АМг6М | 274 - 314 | 15 |
| Д16АМ | 127 - 235 | 10 |
| Листы и полосы медные (мягкие) | М1, М2, М3 | ГОСТ 1173 | 200 - 260 | 36 |
| Листы и полосы латунные: | | ГОСТ 2208 | | |
| мягкие | Л63 | 290 - 400 | 38 |
| полутвердые | Л63 | 340 - 470 | 20 |
| Л68 | 370 - 470 | 20 |
| Ленты и полосы из бериллиевой бронзы (мягкая) | Бр.Б2 | ГОСТ 1789 | 392 - 588 | 20 - 30 |
Полосы горячекатаные для чистовой вырубки, мм:
толщина - 4 - 8;
ширина - 85 - 100;
длина - 3000 | 08 | [[1]](#p100579) | 412 | 32 |
| 0810А | 412 | 36 |
| 10; 1010А | 412 | 32 |
| 20; 2010А | 490 | 28 |
Приложение В
(рекомендуемое)
ПРЕДЕЛЫ ПРИМЕНЯЕМОСТИ (ПО ТОЛЩИНЕ) ЛИСТОВОЙ СТАЛИ
ПРИ ЧИСТОВОЙ ВЫРУБКЕ
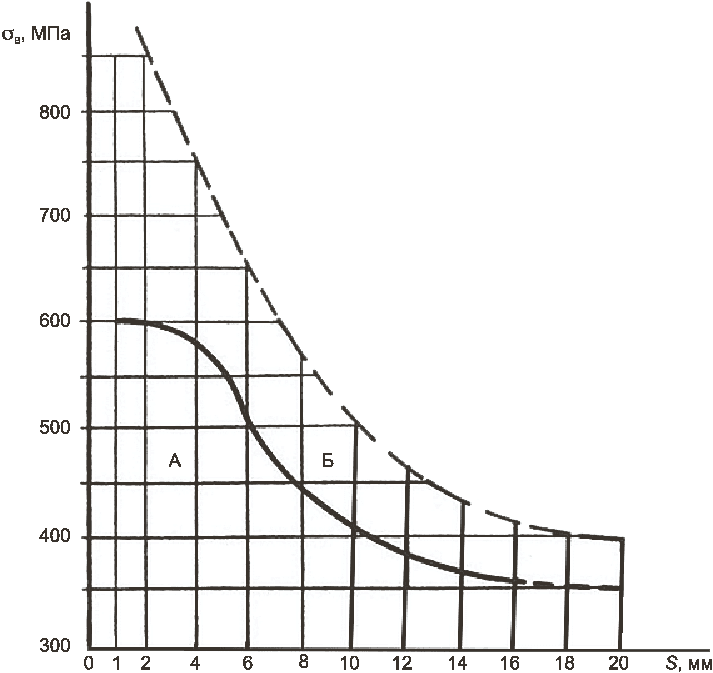
А - рекомендуемая область применения чистовой вырубки;
Б - допустимая область применения чистовой вырубки. При этом
увеличивается шероховатость поверхности среза за счет
образования зоны и скола и повышается износ штампа
Рисунок В.1 - Пределы применяемости (по толщине) листовой
стали при чистовой вырубке
(рекомендуемое)
**ХАРАКТЕР И ЗНАЧЕНИЯ ДОПУСКАЕМЫХ ДЕФЕКТОВ ПОВЕРХНОСТИ СРЕЗА**
**ДЕТАЛЕЙ, ИЗГОТОВЛЯЕМЫХ ЧИСТОВОЙ ВЫРУБКОЙ**
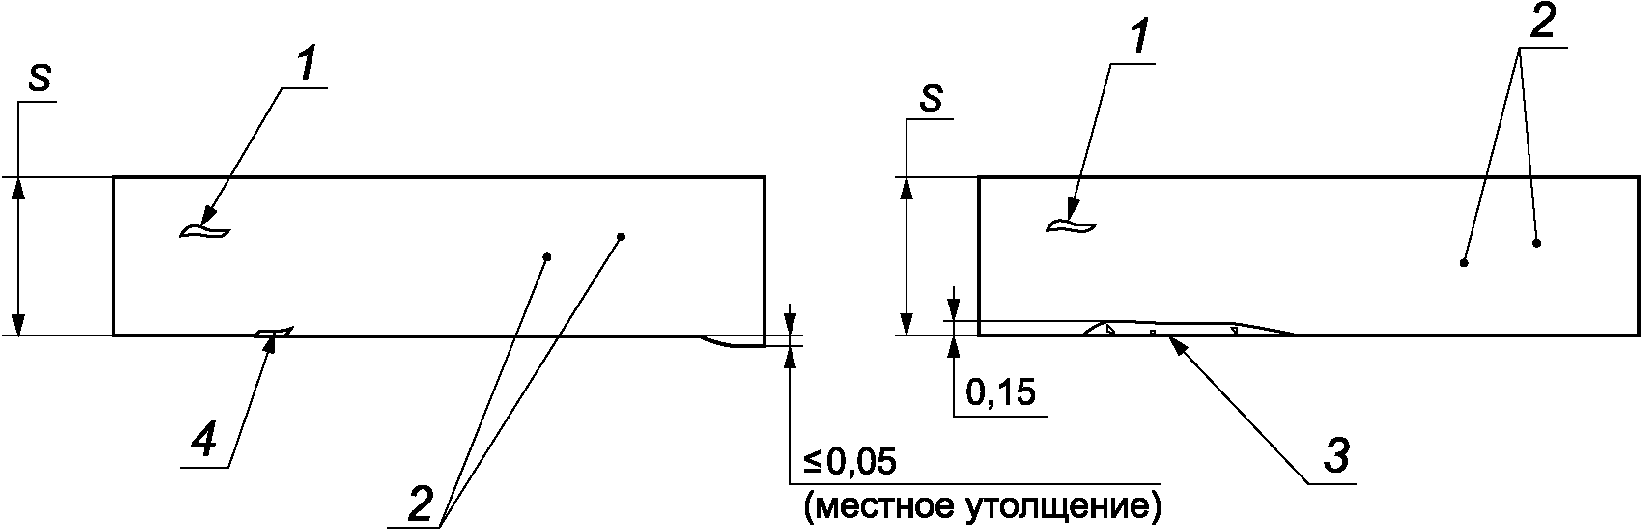
1 - надрыв; 2 - точечные вырывы; 3 - скол; 4 - микроскол;
S - толщина материала, мм
Рисунок Г.1 - Допускаемые дефекты поверхности среза
деталей, изготовляемых чистовой вырубкой
Таблица Г.1
Виды допускаемых дефектов поверхности среза в зависимости
от группы технологической сложности конструкции детали
| Вид допускаемых дефектов поверхности среза | Количество дефектов |
| Группа технологической сложности конструкции детали |
| 1 | 2 | 3 |
| Единичные разрозненные точечные вырывы (точки), на 100 пог. мм периметра поверхности среза, шт. | 5 | 10 | По эталону |
| Единичные разрозненные надрывы (линии), на 100 пог. мм, шт. | 2 | 4 | То же |
| Микросколы на выходной кромке (высота не более 0,1S; длина не более 10 мм) | 2 | 4 | " |
| Скол (высота не более 0,1S, длина более 10 мм), на 100 пог. мм | - | - | " |
| Местное утолщение по всему периметру (со стороны пуансона), высота, мм, не более | 0,05 | 0,05 | 0,05 |
## БИБЛИОГРАФИЯ
| [1] | ТУ 14-1-3384-82 | Прокат горячекатаный полосовой для чистовой вырубки |
| --- | --- | --- |
| УДК 672.88.02:006.4 | ОКС 03.100.50 |
| Ключевые слова: технологичность конструкции, детали, изготовляемые чистовой вырубкой, вырубка |
---