ГОСТ Р 71522-2024. Национальный стандарт Российской Федерации. Оптика и фотоника. Винты для оптического приборостроения. Конструкция и размеры
Актуально на 01.11.2026.
Как цитировать: "ГОСТ Р 71522-2024. Национальный стандарт Российской Федерации. Оптика и фотоника. Винты для оптического приборостроения. Конструкция и размеры". ГОСТ Р 71522-2024. https://bukva.ai/docs/standart-gost-r-71522-2024
(утв. и введен в действие Приказом Росстандарта от 23.07.2024 № 953-ст)
Примечание
Документ введен в действие с 01.01.2025.
и метрологии
от 23 июля 2024 г. № 953-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Дата введения 1 января 2025 года
Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт „Центр“ (ФГУП „ВНИИ „Центр“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 296 «Оптика и фотоника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 23 июля 2024 г. № 953-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на винты для оптического приборостроения и устанавливает их конструкцию и размеры.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1759.0 Болты, винты, шпильки и гайки. Технические условия
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 10702 Прокат сортовой из конструкционной нелегированной и легированной стали для холодной объемной штамповки. Общие технические условия
ГОСТ 11738 (ИСО 4762-77) Винты с цилиндрической головкой и шестигранным углублением под ключ класса точности A. Конструкция и размеры
ГОСТ 15527 Сплавы медно-цинковые (латуни), обрабатываемые давлением. Марки
ГОСТ 16093 Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором
ГОСТ 19256 Стержни под накатывание метрической резьбы. Диаметры
ГОСТ 21474 Рифления прямые и сетчатые. Форма и основные размеры
ГОСТ 24705 Основные нормы взаимозаменяемости. Резьба метрическая. Основные размеры
ГОСТ 27148 Изделия крепежные. Выход резьбы, сбеги, недорезы и проточки. Размеры
ГОСТ ISO 898-5 Механические свойства крепежных изделий из углеродистых и легированных сталей. Часть 5. Установочные винты и аналогичные резьбовые крепежные изделия установленных классов твердости с крупным и мелким шагом резьбы
ГОСТ ISO 4759-1 Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C
ГОСТ ISO 6157-1 Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Общие положения
3.1 Настоящий стандарт устанавливает общие требования к конструкции и размерам винтов, используемых в оптическом приборостроении.
3.2 Конструкция и размеры
3.2.1 Винты с цилиндрической головкой и сферой с диаметром резьбы от 1,4 до 10,0 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 1 и в таблицах 1 и 2.
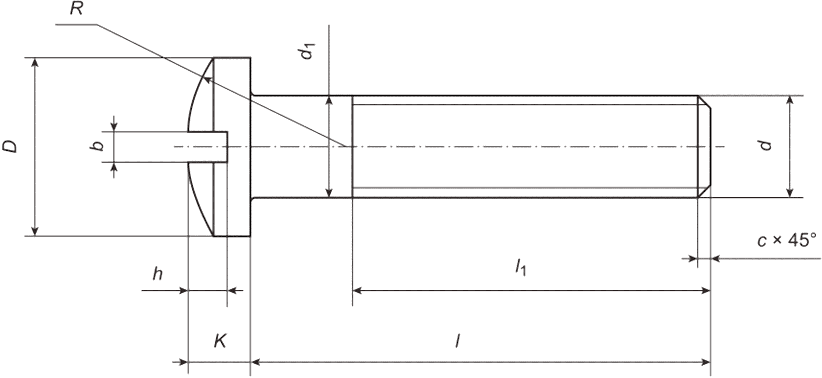
Примечание — Диаметр гладкой части стержня d1 должен быть равен наружному диаметру резьбы или равен диаметру стержня под накатывание, кроме винта М1,4, метрической резьбы по ГОСТ 19256.
Рисунок 1 — Конструкция винтов с цилиндрической головкой и сферой
Размеры винтов с цилиндрической головкой и сферой
1 Для определения массы латунных винтов значения массы, указанные в таблице 2, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Сбег резьбы — нормальный, недорез — короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25, для класса прочности 6.6 — сталь марок 35, 40 и 45 по ГОСТ 10702, ГОСТ 1050.
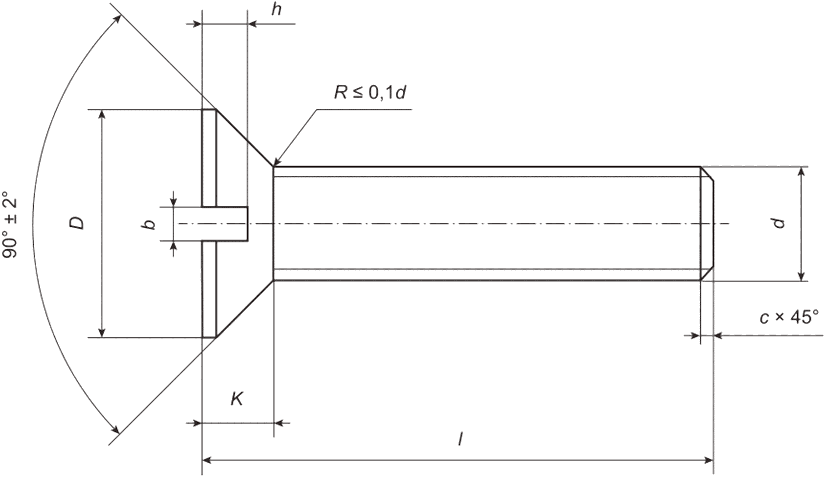
3.2.2 Винты с потайной головкой с диаметром резьбы от 1,4 до 4 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 2 и в таблицах 3 и 4.
1 Для определения массы латунных винтов значения массы, указанные в таблице 4, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Недорез резьбы — короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25, для класса прочности 6.6 — сталь марок 35, 40 и 45 по ГОСТ 10702, ГОСТ 1050.
3.2.3 Винты с полупотайной головкой с диаметром резьбы от 1,4 до 5,0 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 3 и в таблицах 5 и 6.
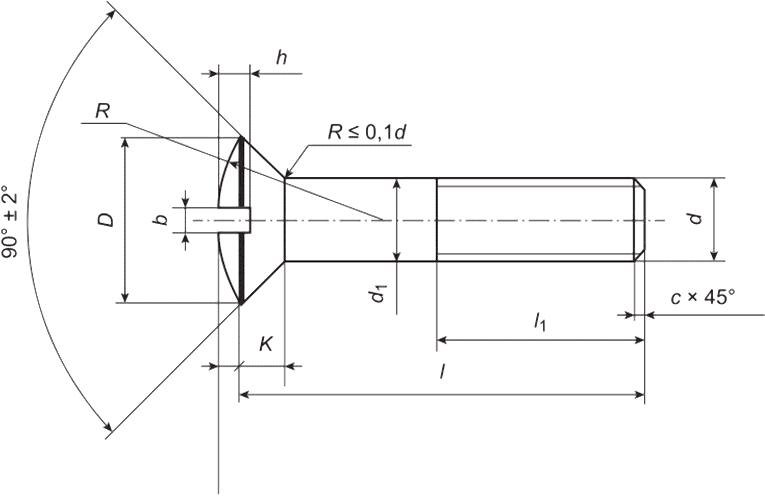
Примечание — Диаметр гладкой части стержня d1 должен быть равен наружному диаметру резьбы или равен диаметру стержня под накатывание, кроме винта М1,4, метрической резьбы по ГОСТ 19256.
Рисунок 3 — Конструкция винтов с полупотайной головкой
Размеры винтов с полупотайной головкой
1 Для определения массы латунных винтов значения массы, указанные в таблице 6, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Сбег резьбы — нормальный, недорез — короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25, для класса прочности 6.6 — сталь марок 35, 40 и 45 по ГОСТ 10702, ГОСТ 1050.
3.2.4 Винты с увеличенной цилиндрической головкой с диаметром резьбы от 1,4 до 8,0 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 4 и в таблицах 7 и 8.
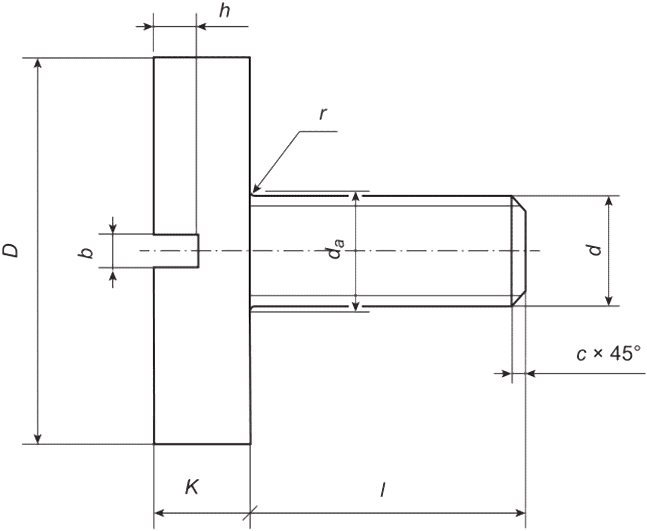
Рисунок 4 — Конструкция винтов с увеличенной цилиндрической головкой
Размеры винтов с увеличенной цилиндрической головкой
1 Для определения массы латунных винтов значения массы, указанные в таблице 8, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Недорез резьбы — короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25, для класса прочности 6.6 — сталь марок 35, 40 и 45 по ГОСТ 10702, ГОСТ 1050.
3.2.5 Винты с увеличенной цилиндрической головкой и сферой диаметром резьбы от 1,6 до 6,0 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 5 и в таблицах 9 и 10.
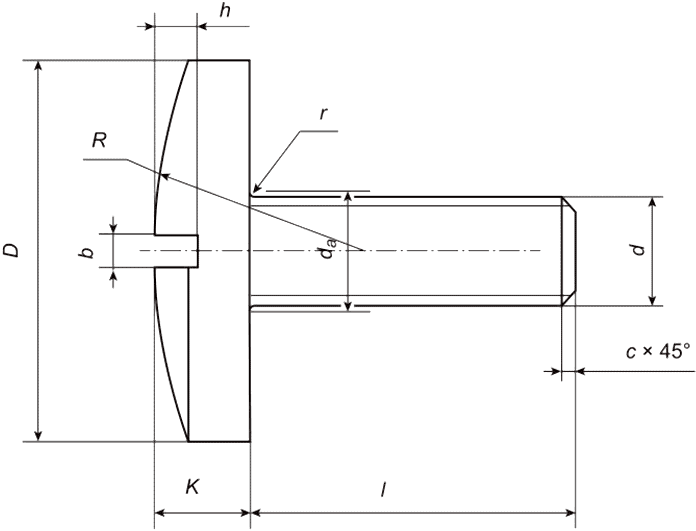
Рисунок 5 — Конструкция винтов с увеличенной
цилиндрической головкой и сферой
Размеры винтов с увеличенной цилиндрической
головкой и сферой
Предельные отклонения и применяемость материалов для винтов
с увеличенной цилиндрической головкой и сферой
1 Для определения массы латунных винтов значения массы, указанные в таблице 10, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Недорез резьбы — короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25, для класса прочности 6.6 — сталь марок 35, 40 и 45 по ГОСТ 10702, ГОСТ 1050.
3.2.6 Винты с цилиндрической головкой, боковыми отверстиями и закругленным концом диаметром резьбы от 2 до 6 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 6 и в таблицах 11 и 12.
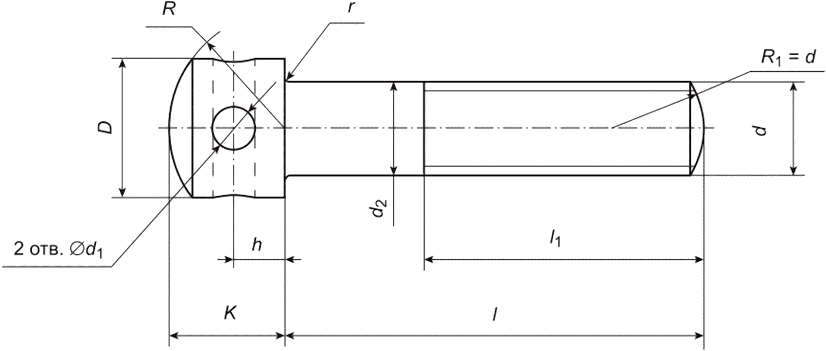
Примечание — Диаметр гладкой части стержня d2 должен быть равен наружному диаметру резьбы или равен диаметру стержня под накатывание метрической резьбы по ГОСТ 19256.
Рисунок 6 — Конструкция винтов с цилиндрической головкой, боковыми отверстиями и закругленным концом
Размеры винтов с цилиндрической головкой, боковыми отверстиями и закругленным концом
Предельные отклонения и применяемость материалов для винтов
с цилиндрической головкой, боковыми отверстиями
и закругленным концом
1 Для определения массы латунных винтов значения массы, указанные в таблице 12, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Сбег резьбы — нормальный, недорез — короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25, для класса прочности 6.6 — сталь марок 35, 40 и 45 по ГОСТ 10702, ГОСТ 1050.
3.2.7 Винты с цилиндрической головкой для отверстий из-под развертки диаметром резьбы от 1,4 до 10,0 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 7 и в таблицах 13 и 14.
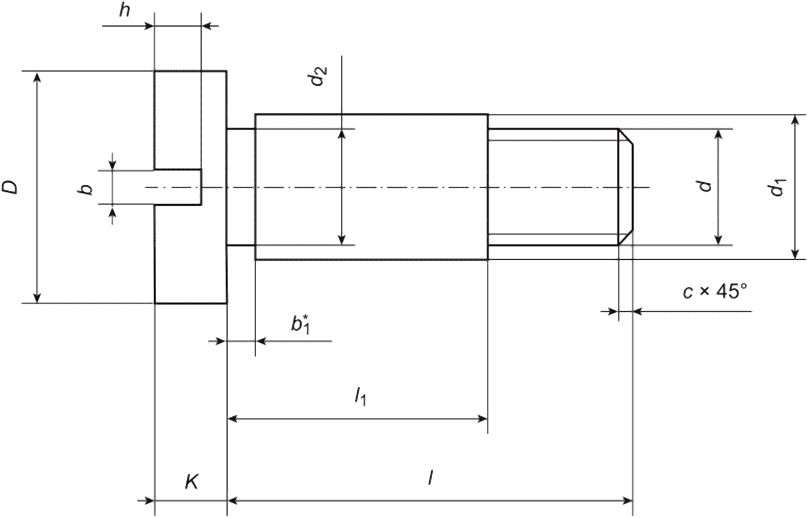
<> Ширина канавки b1 должна быть:*
при l1 <= 1,5 — не более 0,5 мм;
Рисунок 7 — Конструкция винтов с цилиндрической головкой для отверстий из-под развертки
Размеры винтов с цилиндрической головкой для отверстий из-под развертки
Предельные отклонения и применяемость материалов для винтов
с цилиндрической головкой для отверстий из-под развертки
1 Для определения массы латунных винтов значения массы, указанные в таблице 14, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6 — по ГОСТ 16093.
3 Недорез резьбы короткий — по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25 по ГОСТ 10702, ГОСТ 1050.
3.2.8 Винты с цилиндрической головкой и сферой для отверстий из-под развертки диаметром резьбы от 2 до 6 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 8 и в таблицах 15 и 16.
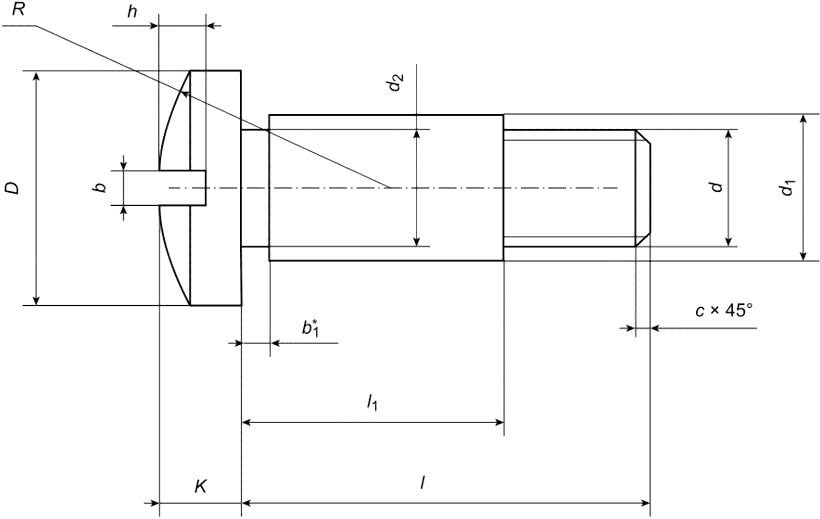
<> Ширина канавки b1 должна быть:*
при l1 <= 1,5 — не более 0,5 мм;
при l1 > 1,5 — не более 1,5 мм.
Рисунок 8 — Конструкция винтов с цилиндрической головкой и сферой для отверстий из-под развертки
Размеры винтов с цилиндрической головкой и сферой
Предельные отклонения и применяемость материалов для винтов с цилиндрической головкой и сферой для отверстий из-под развертки
1 Для определения массы латунных винтов значения массы, указанные в таблице 16, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Недорез резьбы короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25 по ГОСТ 10702, ГОСТ 1050.
3.2.9 Винты установочные с потайной головкой и цилиндрическим концом диаметром резьбы от 2,5 до 8,0 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 9 и в таблицах 17 и 18.
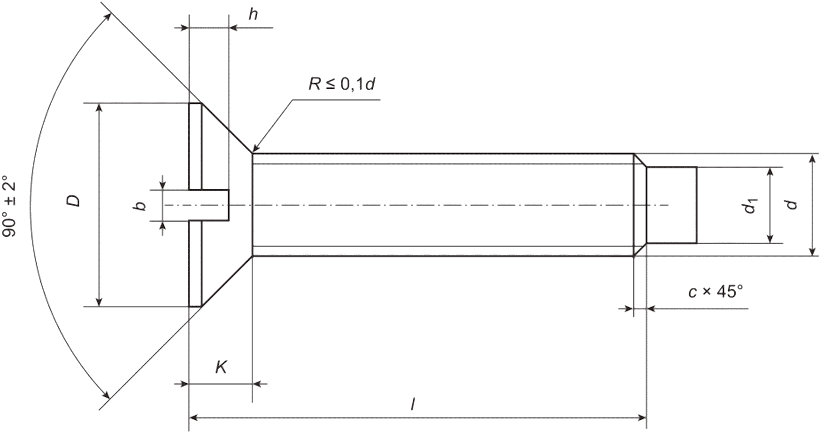
Рисунок 9 — Конструкция винтов с потайной головкой и цилиндрическим концом
Размеры винтов с потайной головкой и цилиндрическим концом
Предельные отклонения и применяемость материалов для винтов с потайной головкой и цилиндрическим концом
1 Для определения массы латунных винтов значения массы, указанные в таблице 18, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Недорез резьбы — короткий по ГОСТ 27148.
4 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
5 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
6 Материалы, механические свойства и методы испытаний стальных винтов — по ГОСТ ISO 898-5, латунных — по ГОСТ 1759.0.
7 Материалы латунных винтов — латунь марок ЛС59-1 и Л63 по ГОСТ 15527.
8 Покрытие и остальные технические требования — по ГОСТ 1759.0.
9 Для класса прочности 22H применяется сталь марок 35, 40, 45 по ГОСТ 1050 и ГОСТ 10702, марок 35Х, 38ХА и 40Х по ГОСТ 4543 и ГОСТ 10702.
10 Для класса прочности 33H применяется сталь марок 40Х, 45Х, 40ХН, 40НХ2МА, 30ХГСА по ГОСТ 4543 и ГОСТ 10702.
11 Для класса прочности 45H применяется сталь марок 38Х, 45Х, 35ХГСА (предпочтительная марка стали), 40НХ2МА, 30ХН2МФА по ГОСТ 4543 и ГОСТ 10702.
3.2.10 Винты с накатанной головкой и закругленным концом диаметром резьбы от 1,6 до 6,0 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 10 и в таблицах 19 и 20.
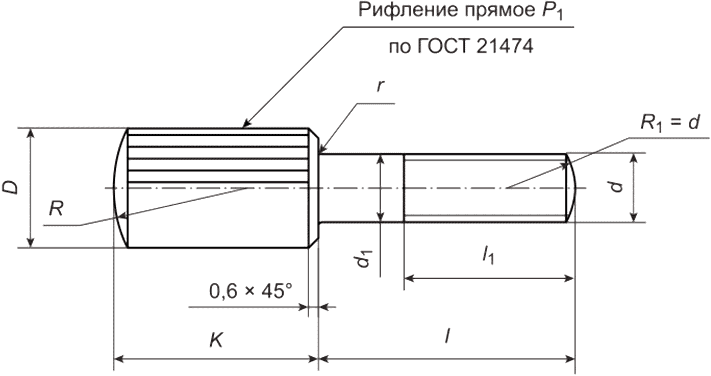
Примечание — Диаметр гладкой части стержня d1 должен быть равен наружному диаметру резьбы или равен диаметру стержня под накатывание метрической резьбы по ГОСТ 19256.
Рисунок 10 — Конструкция винтов с накатанной головкой и закругленным концом
Размеры винтов с накатанной головкой и закругленным концом
Предельные отклонения и применяемость материалов для винтов с накатанной головкой и закругленным концом
1 Для определения массы латунных винтов значения массы, указанные в таблице 20, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Сбег резьбы — нормальный, недорез — короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 4.8 применяется сталь марок 10 и 20, для класса прочности 5.8 — сталь марок 20 и 25 по ГОСТ 10702, ГОСТ 1050.
3.2.11 Винты со сферической головкой диаметром резьбы от 2 до 5 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 11 и в таблицах 21 и 22.
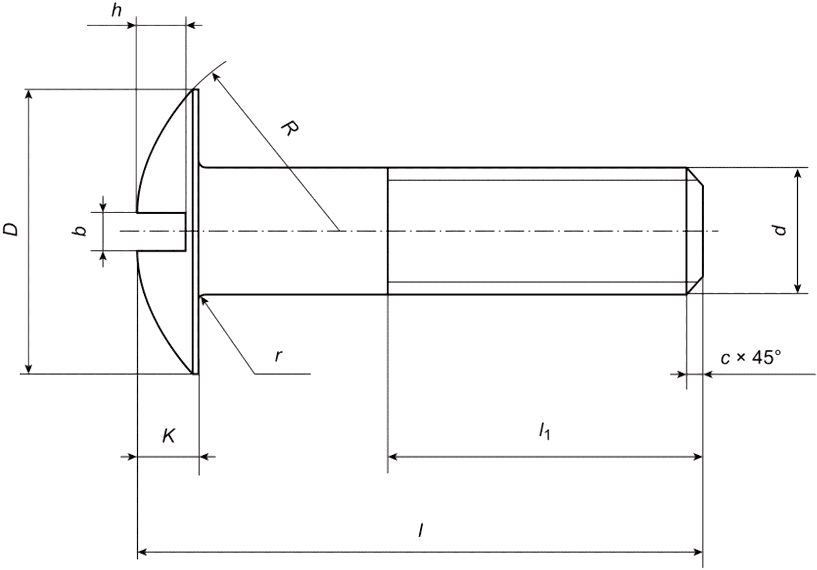
Примечание — Диаметр гладкой части стержня d1 должен быть равен наружному диаметру резьбы или равен диаметру стержня под накатывание метрической резьбы по ГОСТ 19256.
1 Для определения массы латунных винтов значения массы, указанные в таблице 22, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Сбег резьбы — нормальный, недорез — короткий по ГОСТ 27148.
4 Материалы и покрытия — по [1].
5 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 5.8 — сталь марок 20 и 25 по ГОСТ 10702, ГОСТ 1050.
3.2.12 Винты с коническим концом и прямым шлицем диаметром резьбы от 1,4 до 3,0 мм
Конструкция и размеры винтов должны соответствовать указанным на рисунке 12 и в таблицах 23 и 24.
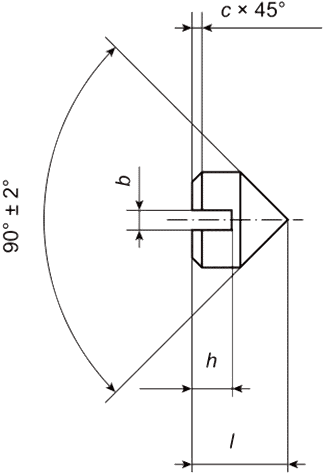
Рисунок 12 — Конструкция винтов с коническим концом
и прямым шлицем
| Номинальный диаметр резьбы d | 1,4 | 1,5 | 3,0 | |
| Шаг резьбы P | 0,30 | 0,35 | 0,50 | |
| Ширина шлица b | не менее | 0,31 | 0,46 | |
| не более | 0,45 | 0,60 | ||
| Глубина шлица h | не менее | 0,75 | 0,88 | 1,25 |
| не более | 0,94 | 1,06 | 1,50 | |
| Фаска c | 0,2 | 0,3 | ||
| Номинальный диаметр резьбы d | Длина винта l | Теоретическая масса 1000 шт. стальных винтов, кг | |
| Номин. | Пред. откл. по js 15 | ||
| 1,4 | 2,0 | +0,2 | 0,014 |
| 3,0 | 0,022 | ||
| 1,6 | 1,5 | 0,014 | |
| 2,0 | 0,019 | ||
| 3,0 | 3,0 | 0,100 | |
1 Для определения массы латунных винтов значения массы, указанные в таблице 24, должны быть умножены на коэффициент 1,08.
2 Резьба — по ГОСТ 24705, поле допуска 6g — по ГОСТ 16093.
3 Материалы, механические свойства и методы испытаний стальных винтов — по ГОСТ ISO 898-5, латунных — по ГОСТ 1759.0.
4 Допуски, методы контроля размеров и отклонения формы и расположения поверхностей — по ГОСТ ISO 4759-1.
5 Материалы латунных винтов — латунь марок ЛС59-1 и Л63 по ГОСТ 15527.
6 Дефекты поверхности и методы контроля — по ГОСТ ISO 6157-1.
7 Покрытие и остальные технические требования — по ГОСТ 1759.0.
8 Для класса прочности 22H применяется сталь марок 35, 40, 45 по ГОСТ 1050 и ГОСТ 10702, марок 35Х, 38ХА и 40Х по ГОСТ 4543 и ГОСТ 10702.
9 Для класса прочности 33H применяется сталь марок 40Х, 45Х, 40ХН, 40НХ2МА, 30ХГСА по ГОСТ 4543 и ГОСТ 10702.
10 Для класса прочности 45H применяется сталь марок 38Х, 45Х, 35ХГСА (предпочтительная марка стали), 40НХ2МА, 30ХН2МФА по ГОСТ 4543 и ГОСТ 10702.
3.2.13 Конструкция и размеры винтов с цилиндрической головкой и шестигранным углублением под ключ с номинальным диаметром резьбы от 2 мм указаны в ГОСТ 11738.
3.2.14 Условные обозначения
Пример условного обозначения винта диаметром резьбы d = 1,4 мм, с крупным шагом резьбы, с полем допуска резьбы 6g, длиной l = 2 мм, класса прочности 4.8, без покрытия:
Винт М1,4-6gx2.4.8 ГОСТ Р 71522-2024
Винт М1,4-6gx2.4.8.05 ГОСТ Р 71522-2024
То же, для винта из латуни марки Л63, группы 32, с покрытием 03 толщиной 3 мкм:
Винт М1,4-6gx2.32.ЛС63.033 ГОСТ Р 71522-2024
Пример условного обозначения винта диаметром резьбы d = 2,5 мм, с крупным шагом резьбы, с полем допуска резьбы 6g, длиной l = 5 мм, класса прочности 45H, без покрытия:
Винт М2,5-6gx5.45H.05 ГОСТ Р 71522-2024
То же, для винта из латуни марки ЛС59-1, группы 32, с покрытием 03 толщиной 3 мкм:
Винт М2,5-6gx5.32.ЛС59-1.033 ГОСТ Р 71522-2024
БИБЛИОГРАФИЯ
| [1] | ОПП 3-027-92 | Материалы, покрытия и поля допусков крепежных изделий |
|---|
| УДК 621.778.8:621.88:006.354 | ОКС 01.100 |
| Ключевые слова: винты, оптическое приборостроение, конструкция, основные размеры | |