ГОСТ Р 71372-2024. Национальный стандарт Российской Федерации. Изделия авиационной техники. Выход резьбы. Сбеги, недорезы, недокаты, проточки и фаски
Актуально на 01.11.2026.
Как цитировать: "ГОСТ Р 71372-2024. Национальный стандарт Российской Федерации. Изделия авиационной техники. Выход резьбы. Сбеги, недорезы, недокаты, проточки и фаски". ГОСТ Р 71372-2024. https://bukva.ai/docs/standart-gost-r-71372-2024
(утв. и введен в действие Приказом Росстандарта от 16.10.2024 № 1464-ст)
Примечание
Документ введен в действие с 01.11.2024.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 16 октября 2024 г. № 1464-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ВЫХОД РЕЗЬБЫ. СБЕГИ, НЕДОРЕЗЫ, НЕДОКАТЫ, ПРОТОЧКИ И ФАСКИ
Aircraft items. Screw thread runout. Washout threads, total
thread runouts, undercuts, grooves and chamfers
1 ноября 2024 года
Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт „Центр“ (ФГУП „ВНИИ „Центр“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 323 «Авиационная техника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 16 октября 2024 г. № 1464-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Стандарт разработан на основе отраслевого стандарта ОСТ 1 00010-81 «Выход резьбы. Сбеги, недорезы, недокаты, проточки и фаски».
1 Область применения
Настоящий стандарт распространяется на изделия авиационной техники с метрической резьбой (далее — резьба) и устанавливает размеры сбега, недоката, недореза в месте перехода резьбы в гладкую часть стержня, образуемого заборной частью инструмента, или при выходе инструмента; размеры недоката, недореза при выполнении резьбы в упор; размеры сбега и фасок на конце крепежных элементов, формы и размеры проточек для выхода резьбообразующего инструмента.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт:
ГОСТ Р 71373 Изделия авиационной техники. Предельные отклонения размеров, допуски формы и расположения поверхностей, не указанные на чертеже
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте национального органа Российской Федерации по стандартизации в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячно издаваемого информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Основные положения
3.1 Наружная резьба (сбеги у гладкой части стержня крепежного элемента)
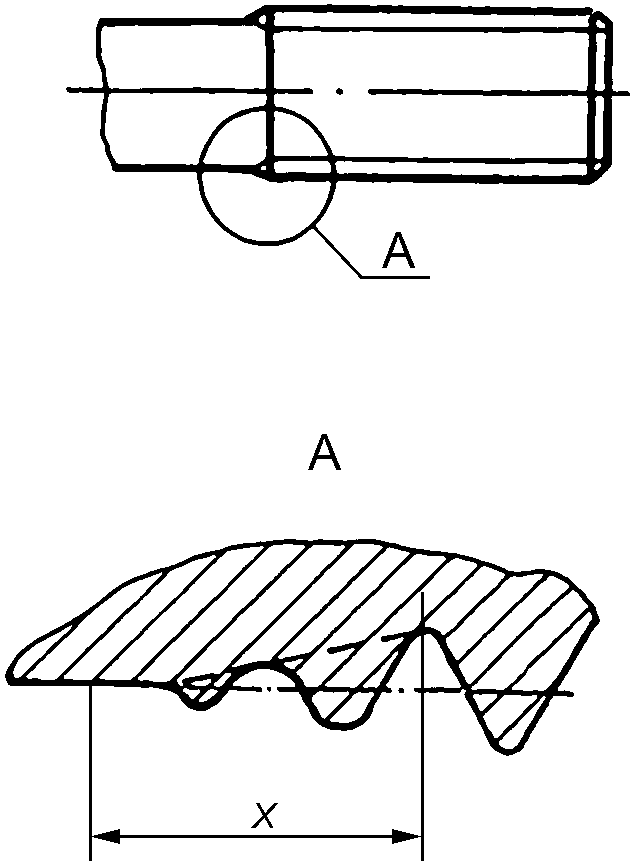
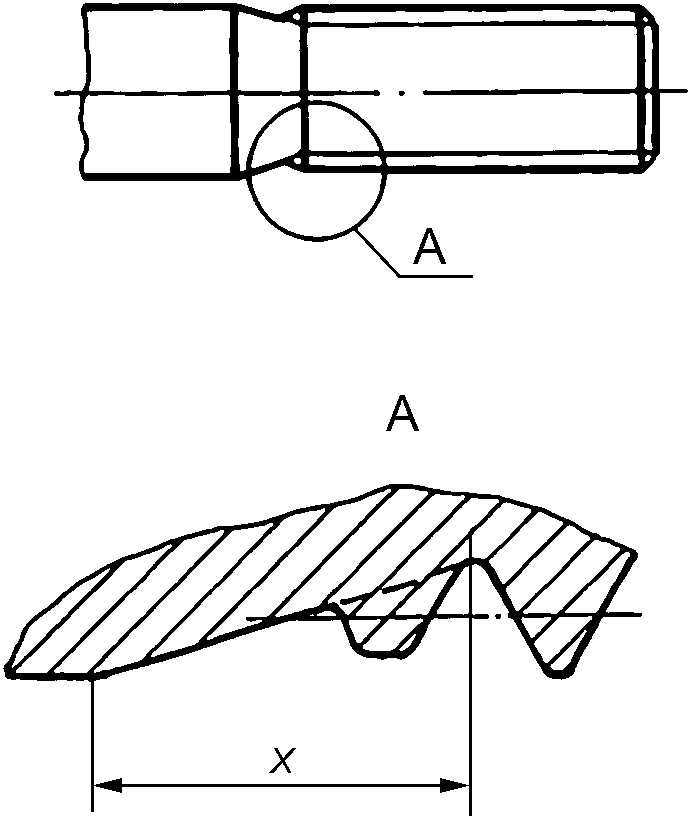
3.1.1 При выполнении резьбы накатыванием размеры сбегов у гладкой части стержня крепежных элементов для наружной резьбы должны соответствовать указанным на рисунках 1 и 2 и в таблице 1.
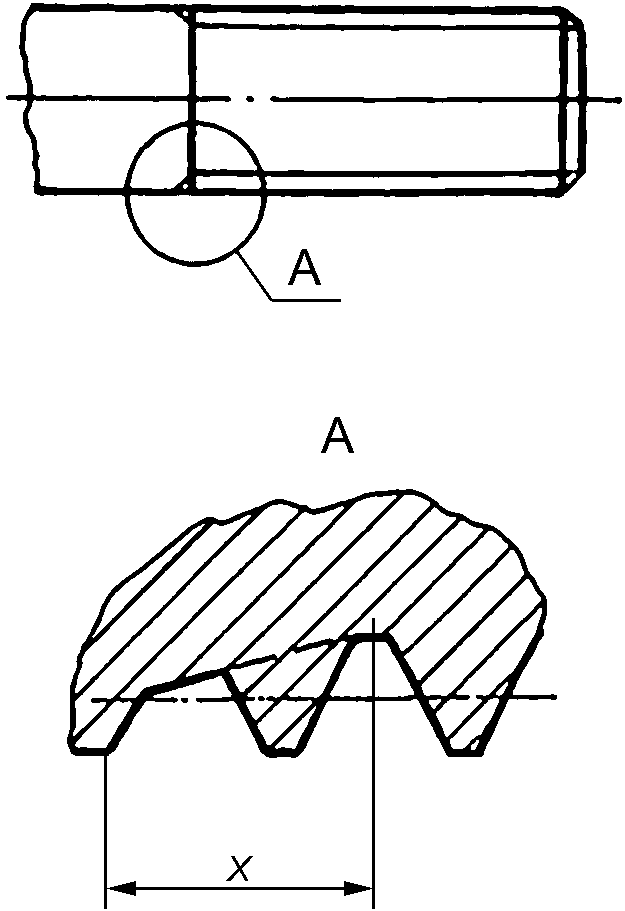
3.1.2 При выполнении резьбы нарезанием размеры сбегов у гладкой части стержня крепежных элементов для наружной резьбы — в соответствии с указанными на рисунке 3 и в таблице 1.
3.2 Наружная резьба в упор (недокаты и недорезы)
3.2.1 При выполнении наружной резьбы в упор накатыванием размеры недокатов и сбегов должны соответствовать указанным на рисунках 4 и 5 и в таблице 1.
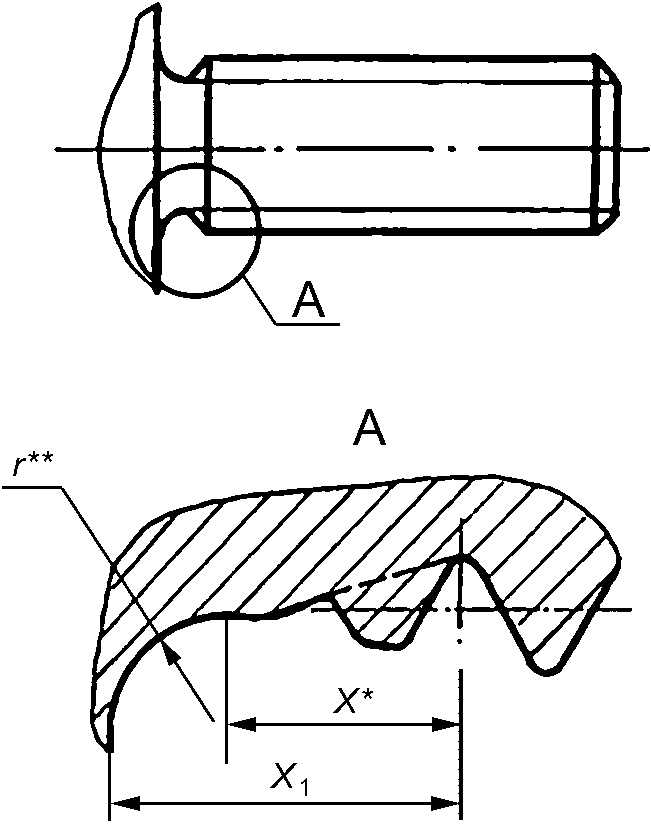
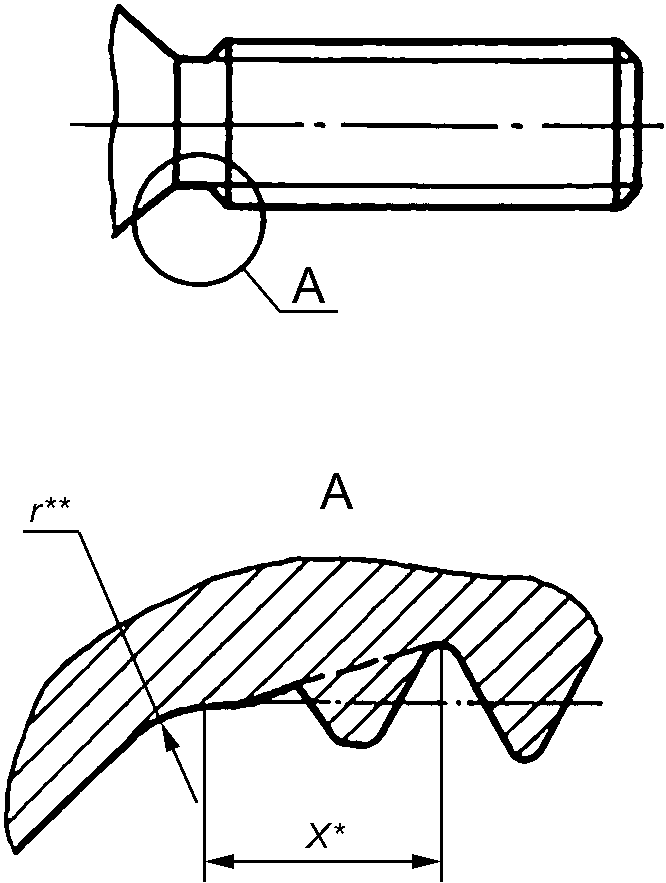
<> Сбег резьбы не должен заходить на радиус r.*
<**> Радиус r настоящим стандартом не регламентирован.
3.2.2 При выполнении наружной резьбы в упор нарезанием размеры недорезов и сбегов — в соответствии с указанными на рисунках 6 и 7 и в таблице 1.
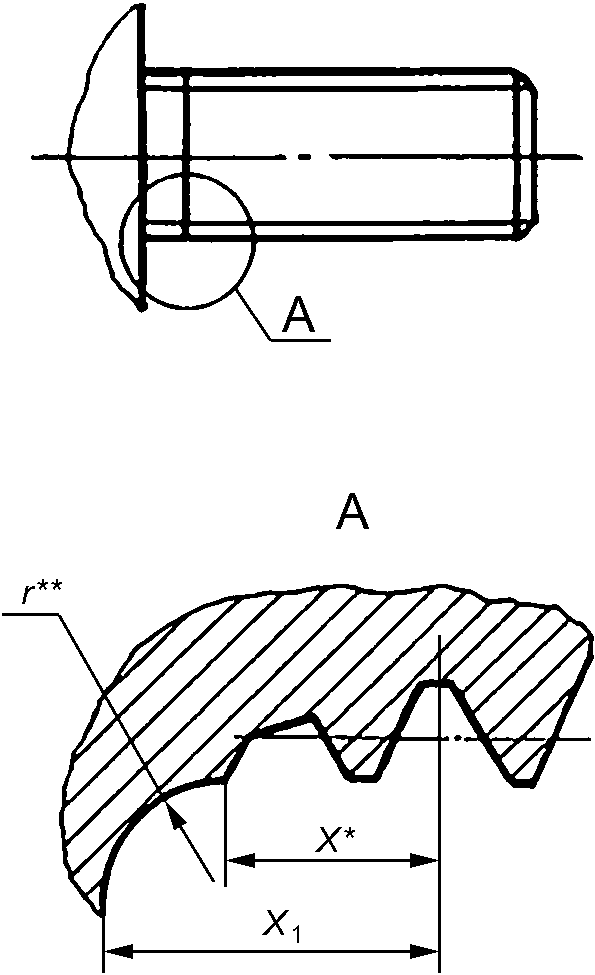
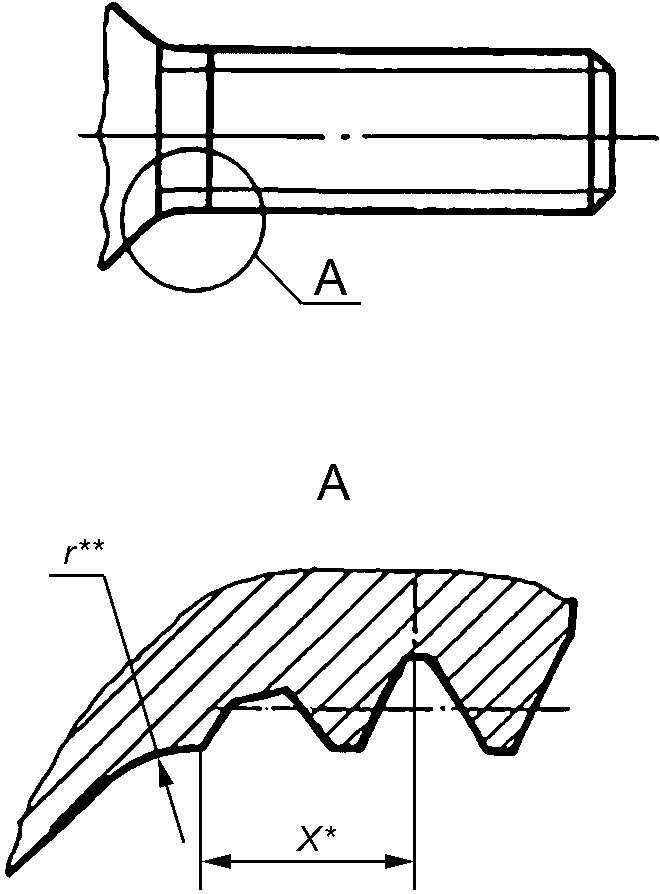
<*> Сбег резьбы не должен заходить на радиус r.
<**> Радиус r настоящим стандартом не регламентирован.
3.3 Наружная резьба (сбеги и фаски на конце крепежного элемента)
3.3.1 При выполнении резьбы накатыванием размеры сбегов на конце крепежных элементов для наружной резьбы должны соответствовать указанным на рисунках 8 и 9 и в таблице 1.
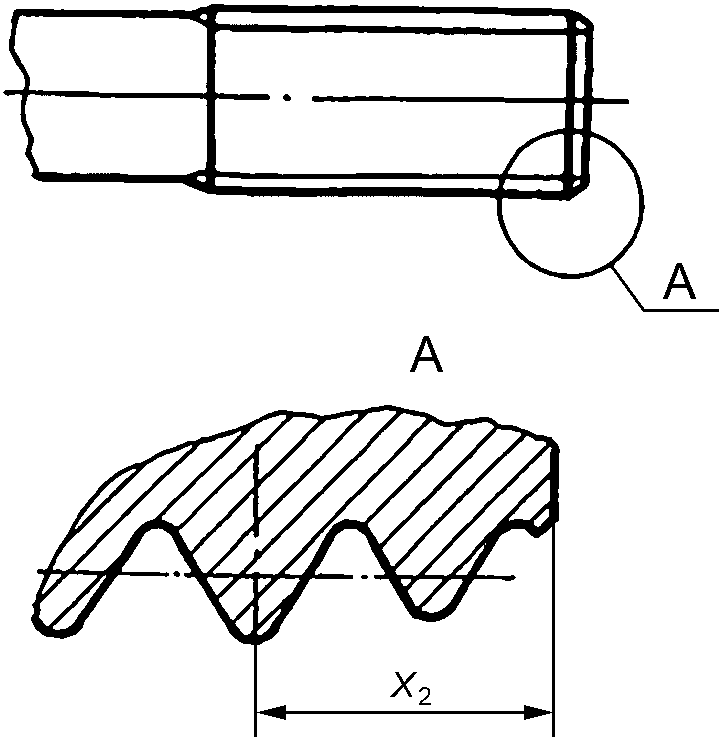
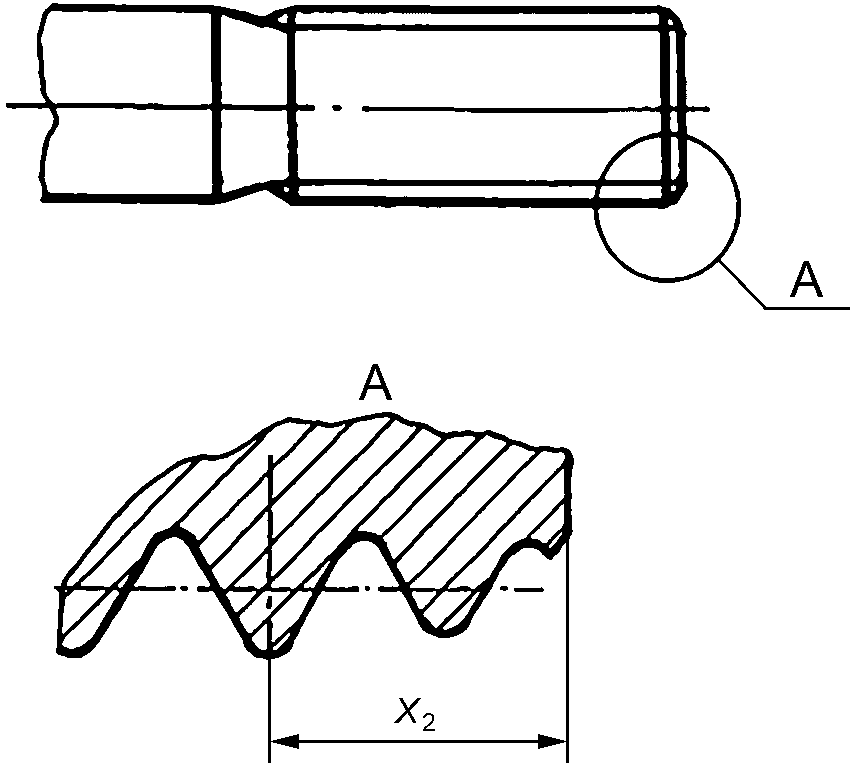
3.3.2 При выполнении резьбы нарезанием размеры фасок на конце крепежных элементов для наружной резьбы — в соответствии с указанными на рисунке 10 и в таблице 1.
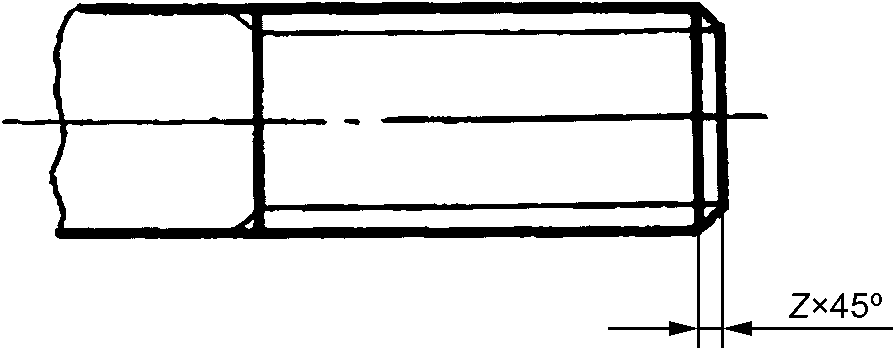
3.4 Наружная резьба (проточки)
При выполнении наружной резьбы независимо от метода ее выполнения форма и размеры проточки должны соответствовать указанным на рисунке 11 и в таблице 2.
Примечание — Для обеспечения нормальной работы резьбового соединения длину резьбы целесообразно делать равной не менее шести шагов. В технически обоснованных случаях допускается длина резьбы, равная не менее трех шагов (при этом резьбу выполняют с уменьшенным сбегом и проточкой по типу 1).
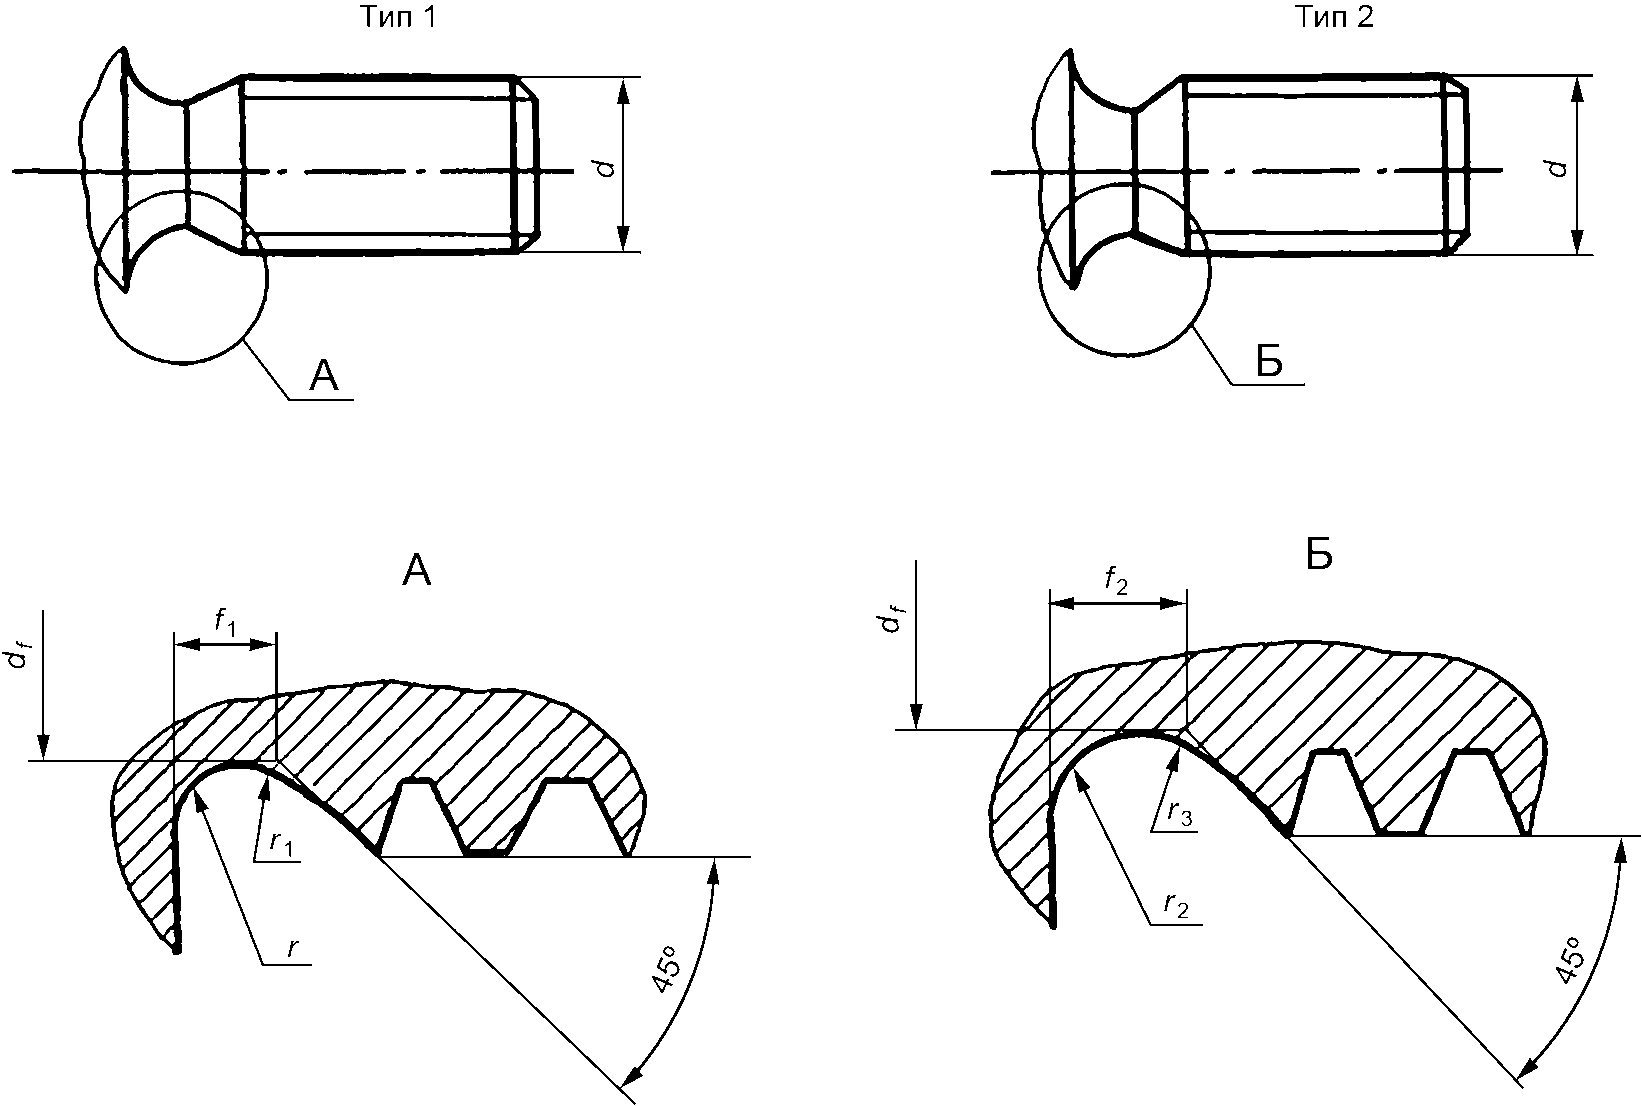
| Шаг резьбы P | Проточка | ||||||
| Тип 1 | Тип 2 <*> | ||||||
| f1 | r | r1 | df | f2 | r2 | r3 | |
| 0,35 | 1,0 | 0,3 | d — 0,5 | - | - | - | |
| 0,40 | d — 0,6 | ||||||
| 0,45 | d — 0,7 | ||||||
| 0,50 | d — 0,8 | ||||||
| 0,60 | d — 0,9 | ||||||
| 0,70 | 1,6 | 0,5 | d — 1,0 | - | - | - | |
| 0,75 | d — 1,2 | ||||||
| 0,80 | |||||||
| 1,00 | 2,0 | d — 1,5 | 2,8 | 1,00 | 2,0 | ||
| 1,25 | d — 1,8 | 3,3 | 1,15 | 2,5 | |||
| 1,50 | 3,0 | 1,0 | 0,5 | d — 2,2 | 3,5 | 1,36 | |
| 1,75 | 3,5 | d — 2,5 | 3,8 | 1,50 | 3,0 | ||
| 2,00 | 4,0 | d — 3,0 | 4,1 | 1,75 | |||
| <*> Выполнять на деталях из материала с временным напряжением (механическим) \sigma_{\text{в}} \geq 1373\text{МПа }(140\text{кгс}/\text{мм}^{2}) , титановых сплавов или из материала, имеющего повышенную чувствительность к концентрации напряжений. | |||||||
3.5 Внутренняя резьба (сбеги, недорезы, проточки и фаски)
3.5.1 При выполнении резьбы нарезанием размеры сбегов, недорезов, проточек и фасок для внутренней резьбы — в соответствии с указанными на рисунках 12 и 13 и в таблицах 3 и 4.
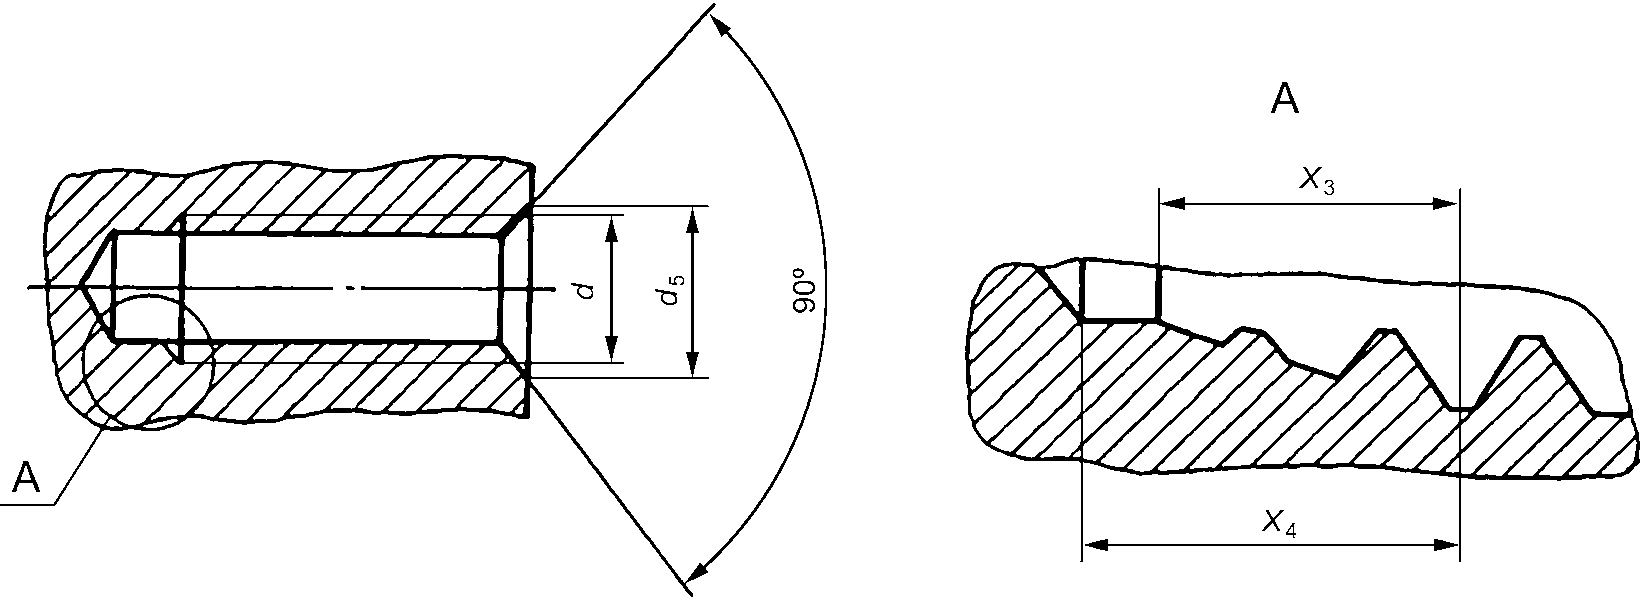
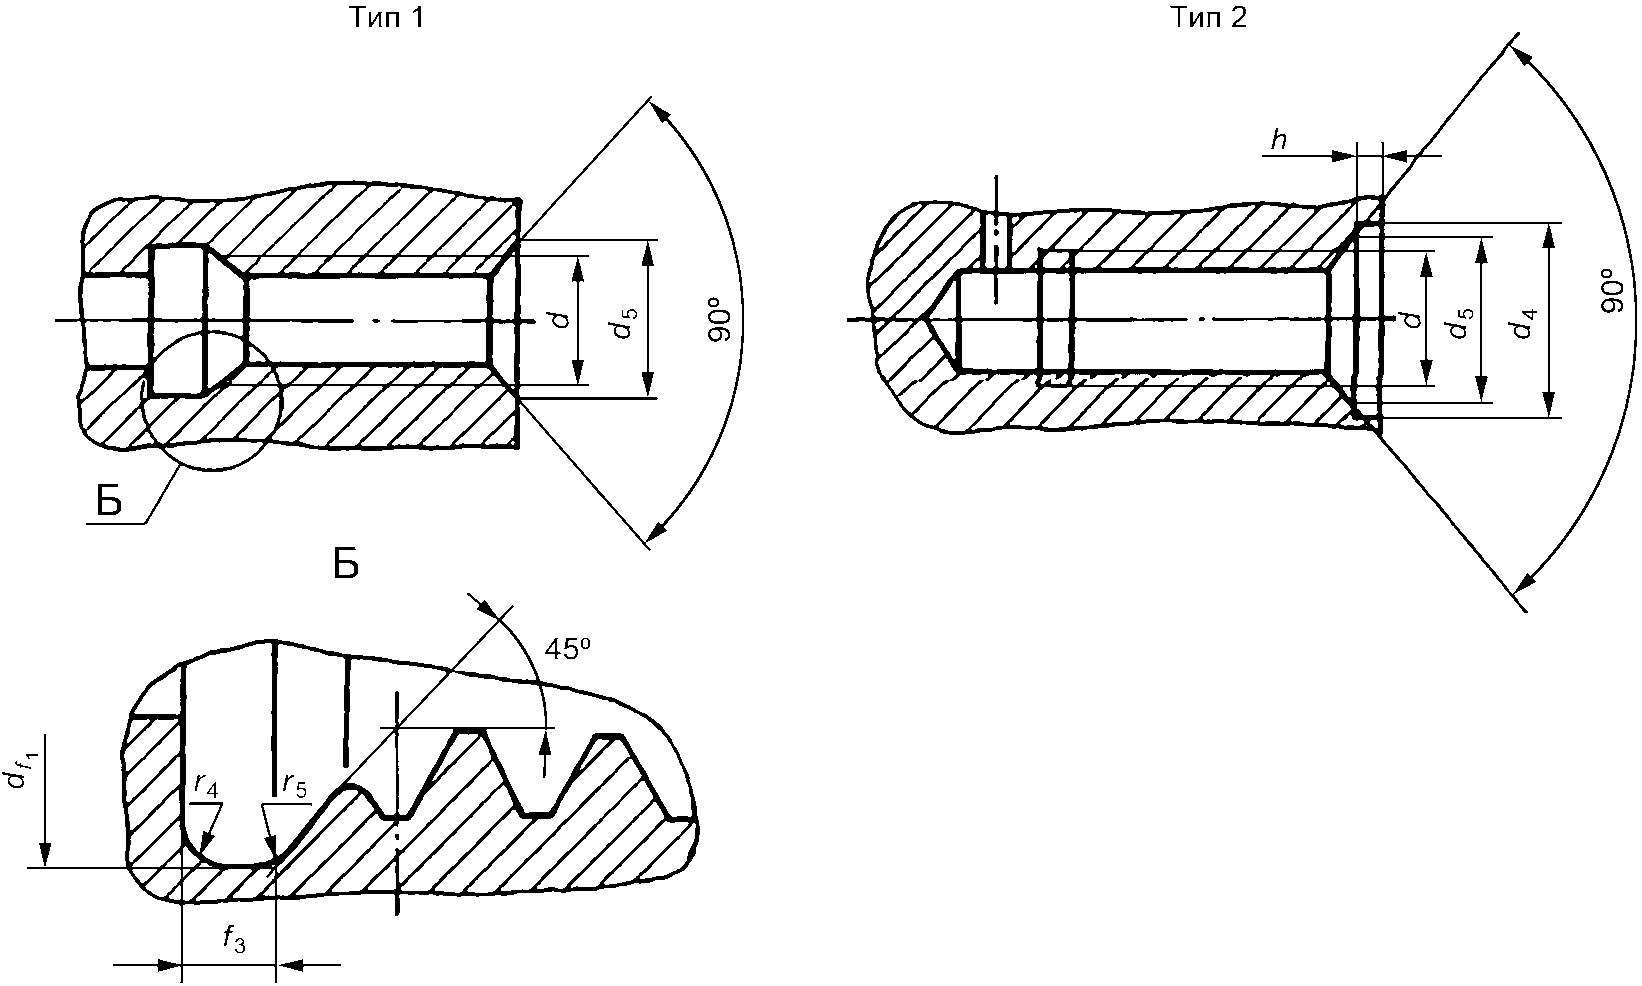
| Шаг резьбы P | Сбег X3, не более | Недорез X4, не более | Фаска d5 | |||
| нормальный | увеличенный <*> | нормальный | увеличенный <*> | минимальный | максимальный | |
| 0,25 | 1,0 | - | 1,5 | - | d | d + 0,05 |
| 0,30 | d + 0,07 | |||||
| 0,35 | d + 0,08 | |||||
| 0,40 | 1,8 | d + 0,10 | ||||
| 0,45 | d + 0,11 | |||||
| 0,50 | 1,5 | 2,0 | 2,5 | d + 0,15 | ||
| 0,60 | 1,20 | 1,8 | 2,2 | 2,8 | d + 0,18 | |
| 0,70 | 1,40 | 2,1 | 2,9 | 3,6 | d + 0,20 | |
| 0,75 | 1,50 | 2,3 | 3,0 | 3,8 | d + 0,23 | |
| 0,80 | 1,60 | 2,4 | 3,6 | 4,4 | d + 0,25 | |
| 1,00 | 2,00 | 3,0 | 4,0 | 5,0 | d + 0,30 | |
| 1,25 | 2,50 | 3,8 | 5,5 | 6,8 | d + 0,40 | |
| 1,50 | 3,00 | 4,5 | 6,0 | 7,5 | d + 0,50 | |
| 1,75 | 3,50 | 5,3 | 7,5 | 9,3 | d + 0,60 | |
| 2,00 | 4,00 | 6,0 | 8,0 | 10,0 | d + 0,70 | |
| <*> Применять на деталях из жаропрочной и нержавеющей сталей, титановых сплавов и в случае применения резьбы с натягом. | ||||||
| Шаг резьбы P | Проточка | |||||
| Тип 1 <*> | Тип 2 <**> | |||||
| f3 | r4 | r5 | df1 | d4 | h | |
| 0,25 | - | - | - | - | - | - |
| 0,30 | ||||||
| 0,35 | ||||||
| 0,40 | ||||||
| 0,45 | ||||||
| 0,50 | 1,0 | 0,3 | 0,3 | d + 0,2 | d + 1 | 0,5 |
| 0,60 | - | - | - | - | ||
| 0,70 | ||||||
| 0,75 | 1,6 | 0,5 | 0,3 | d + 0,2 | ||
| 0,80 | - | - | - | - | ||
| 1,00 | 2,0 | 0,5 | 0,5 | d + 0,2 | ||
| 1,25 | 3,0 | 1,0 | 1,0 | |||
| 1,50 | d + 0,3 | |||||
| 1,75 | 4,0 | |||||
| 2,00 | 5,0 | d + 0,4 | ||||
| <*> Для резьб диаметром не менее 6 мм. <**> Для резьб с натягом и на деталях из алюминиевых и магниевых сплавов. | ||||||
3.5.2 При изготовлении внутренних резьб допускается применять фаски под углом 60° между образующей и осью конуса.
3.6 Технические требования
3.6.1 Размеры сбегов, проточек и фасок обеспечиваются инструментом.
3.6.2 Для деталей из материала с временным напряжением (механическим) \sigma_{\text{в}} \geq 1373\text{МПа }(140\text{кгс}/\text{мм}^{2}) , титановых сплавов или из материала, имеющего повышенную чувствительность к концентрации напряжений, профиль впадины наружной резьбы на участке сбега должен быть закруглен радиусом не менее 0,05 мм с постепенным переходом в размер радиуса впадины полного профиля; радиус закругления профиля впадины резьбы на участке сбега обеспечивается инструментом.
При накатывании резьба не должна заходить на гладкую конусовидную часть между концом сбега и безрезьбовой частью стержня.
3.6.3 Неуказанные предельные отклонения размеров, допуски формы и расположения поверхностей — по ГОСТ Р 71373.
3.6.4 Допускается не указывать на изображении размеры элементов выхода резьбы, а делать запись в технических требованиях.
В случаях применения нормального сбега, нормального недоката (недореза) вид сбега или недоката (недореза) не указывают.
1 Сбег и фаска резьбы — по ГОСТ Р 71372-2024.
2 Недокат и фаска резьбы — по ГОСТ Р 71372-2024.
3 Недорез и фаска резьбы — по ГОСТ Р 71372-2024.
4 Сбег, недокат и фаска резьбы — по ГОСТ Р 71372-2024.
5 Сбег, недорез и фаска резьбы — по ГОСТ Р 71372-2024.
В остальных случаях указывают вид сбега, недоката (недореза) и тип проточки.
1 Сбег (указывается вид сбега) и фаска резьбы — по ГОСТ Р 71372-2024.
2 Недокат (указывается вид недоката) и фаска резьбы — по ГОСТ Р 71372-2024.
3 Недорез (указывается вид недореза) и фаска резьбы — по ГОСТ Р 71372-2024.
4 Проточка (указывается тип проточки), фаска и сбег резьбы — по ГОСТ Р 71372-2024.
5 Сбег (указывается вид сбега), недорез (указывается вид недореза) и фаска резьбы — по ГОСТ Р 71372-2024.
6 Сбег (указывается вид сбега), недокат (указывается вид недоката) и фаска резьбы — по ГОСТ Р 71372-2024.
| УДК 621.88.082:621.99:006.354 | ОКС 21.060.01 |
| Ключевые слова: резьба, выход резьбы, сбег резьбы, недорез резьбы, недокат резьбы, проточка, фаска | |