---
title: "\"ГОСТ Р 59174-2020. Национальный стандарт Российской Федерации. Ракетно-космическая техника. Система отработки технологических процессов создания изделий. Основные положения\""
number: "ГОСТ Р 59174-2020"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-59174-2020"
---
## "ГОСТ Р 59174-2020. Национальный стандарт Российской Федерации. Ракетно-космическая техника. Система отработки технологических процессов создания изделий. Основные положения"
# "ГОСТ Р 59174-2020. Национальный стандарт Российской Федерации. Ракетно-космическая техника. Система отработки технологических процессов создания изделий. Основные положения"
(утв. и введен в действие Приказом Росстандарта от 13.11.2020 N 1068-ст)
> [!IMPORTANT]
> Документ [введен](#p100009) в действие с 01.04.2021.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 13 ноября 2020 г. N 1068-ст
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**РАКЕТНО-КОСМИЧЕСКАЯ ТЕХНИКА**
**СИСТЕМА ОТРАБОТКИ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ СОЗДАНИЯ ИЗДЕЛИЙ**
**ОСНОВНЫЕ ПОЛОЖЕНИЯ**
**Aerospace technology. System for manufacturing processes**
**creation of aerospace product engineering. Basic principles**
**ГОСТ Р 59174-2020**
ОКС 03.100.40
03.100.50
Дата введения
1 апреля 2021 года
### Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием "Научно-производственное объединение "Техномаш" (ФГУП "НПО "Техномаш")
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 321 "Ракетно-космическая техника"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 13 ноября 2020 г. N 1068-ст
4 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
### 1 Область применения
Настоящий стандарт устанавливает основные положения, определяющие организацию, правила и методы отработки технологических процессов изготовления изделий на стадиях:
- опытно-конструкторских работ;
- опытно-технологических работ;
- постановки продукции на производство;
- при серийном производстве в случае необходимости внесения изменений.
В развитие данного стандарта (или отдельных его положений) могут быть разработаны стандарты организаций с учетом специфики производств конкретных изделий.
### 2 Термины, определения и сокращения
#### 2.1 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1.1 аттестация рабочего места: Комплексное мероприятие, подтверждающее готовность рабочего места к выполнению технологической операции.
2.1.2
| директивная технологическая документация: Комплект взаимосвязанных документов, устанавливающих совокупность принципиальных технологических решений, которые обусловливают технологическую реализуемость изделия, и составляющих совокупность принципиальных технологических решений для разработки рабочих технологических процессов и организации производства изделия.
[ГОСТ Р 57945-2017, [статья 2.158](https://bukva.ai/docs/standart-gost-r-57945-2017#p100195)] |
| --- |
2.1.3
| критичный технологический процесс (операция): Технологический процесс (операция), основные параметры которого вследствие ограничений по их измерению и контролю могут привести к снижению надежности соответствующих технологических систем и тем самым к возможным отказам изделий.
[ГОСТ Р 57945-2017, [статья 2.82](https://bukva.ai/docs/standart-gost-r-57945-2017#p100114)] |
| --- |
2.1.4 методы изготовления: Методы обработки, формообразования, сборки, контроля.
2.1.5
| особо ответственная операция (технологический процесс): Операция (технологический процесс), нарушение которой может привести к выходу из строя продукции или к изменению (потере) ее функциональных свойств.
[ГОСТ Р 57945-2017, [статья 2.83](https://bukva.ai/docs/standart-gost-r-57945-2017#p100115)] |
| --- |
2.1.6
| отработка технологических процессов: Установление соответствия между техническими характеристиками (свойствами изделия), определенными конструкторской документацией, и производственно-технологическими факторами, обеспечивающими получение заданных характеристик (свойств).
[ГОСТ Р 57945-2017, [статья 2.94](https://bukva.ai/docs/standart-gost-r-57945-2017#p100128)] |
| --- |
2.1.7 свойство: Внутренне присущая или приданная объекту способность обнаруживать те или иные стороны в процессах взаимосвязи и взаимодействия.
2.1.8
| симплификация: Установление (ограничение) номенклатуры разрешаемых к применению изделий и материалов.
ГОСТ 23945.0-80, [пункт 4] |
| --- |
2.1.9 структурная модель (схема): Условное изображение структуры объекта, отражающее состав и взаимосвязи его элементов.
2.1.10
| технологическая готовность производства: Наличие на предприятии-изготовителе полных комплектов конструкторской документации, технологической документации и средств технологического оснащения, необходимых для осуществления заданного объема выпуска продукции с установленными технико-экономическими показателями.
[ГОСТ Р 57945-2017, [статья 2.98](https://bukva.ai/docs/standart-gost-r-57945-2017#p100132)] |
| --- |
2.1.11
| технологическое решение: Проектное решение, в котором в результате анализа альтернатив определены значения параметров технологического процесса изготовления заданного объекта в заданных условиях с заданными характеристиками.
[ГОСТ Р 57945-2017, [статья 2.76](https://bukva.ai/docs/standart-gost-r-57945-2017#p100108)] |
| --- |
2.1.12 функциональная модель: Описание объекта на языке выполняемых функций и их отношений.
2.1.13 функционально-структурная модель: Условное изображение объекта, получаемое путем совмещения его структурной и функциональной моделей.
#### 2.2 Сокращения
В настоящем стандарте применены следующие сокращения:
АП - аванпроект;
ГНИО - головная научно-исследовательская организация;
ДСЕ - детали и сборочные единицы;
ДТД - директивная технологическая документация;
КБ - конструкторское бюро;
КД - конструкторская документация;
КПЭО - комплексная программа экспериментальной отработки;
ЛИ - летные испытания;
МВИ - межведомственные испытания;
НД - нормативная документация;
НИИ - научно-исследовательский институт;
НИР - научно-исследовательская работа;
ОКР - опытно-конструкторская работа;
ОТК - отдел технического контроля;
ППТР - программа поиска технологических решений;
ПТФ - производственно-технологический фактор;
РД - рабочая документация;
РКД - рабочая конструкторская документация;
РКТ - ракетно-космическая техника;
СТОС - средства технологического оснащения;
ТД - технологическая документация;
ТЗ - техническое задание;
ТП - технологический процесс;
ТПП - технологическая подготовка производства;
ТР - технологическое решение;
ТТП - типовой технологический процесс;
ТУ - технические условия;
ФСМ - функционально-структурная модель;
ЭП - эскизный проект.
### 3 Основные положения
3.1 Система отработки ТП изготовления изделий представляет собой комплекс мероприятий, направленных на оптимизацию технологических процессов изготовления изделий.
3.2 Отработке подлежат ТП, в которых применены новые, не освоенные ТР (новые технологические методы обработки новых материалов, новые методики контроля, новые СТОС и т.п.).
Целью отработки технологических процессов является обеспечение параметров качества изготавливаемых изделий в соответствии с требованиями конструкторской документации, параметров производительности и параметров, затрачиваемых ресурсов за счет оптимизации технологических процессов.
Одним из методов подтверждения способности ТП обеспечивать требуемый уровень изготовления изделий в соответствии с требованиями КД, ТД и НД и завершенности его отработки является аттестация.
#### 3.3 Отработка ТП как системы проводится по следующим направлениям:
- определение состава элементов, входящих в систему, их количество, характеристики, свойства;
- определение взаимосвязи элементов системы;
- определение качественных отличий характеристик и свойств элементов от свойств системы в целом;
- определение целей и задач системы, а также мероприятий, обеспечивающих достижение поставленных целей;
- определение показателей и критериев эффективности функционирования системы в целом;
- описание структуры системы (организационной, функциональной, технической).
#### 3.4 Объектами отработки могут быть:
- методы обработки, формообразования, сборки, контроля;
- ТП в целом;
- технологическая операция;
- технологический переход.
Критериями выбора объектов отработки являются:
- внедрение новых методов, операций, процессов, в которых применены прогрессивные, не освоенные ТР (новые технологические методы обработки новых материалов, новые методы контроля, СТОС и т.п.);
- перенос технологий изготовления изделий на новую производственную базу (технологическую систему) или изменение в ТП более 50% операций;
- несоответствие используемых методов, операций, процессов требованиям НД, низкое (недостаточное) качество их выполнения.
#### 3.5 При поиске условий реализации функций ТП решают задачи:
- разработки принципов реализации естественных физико-химических процессов;
- разработки рекомендаций по применению методов обработки, формообразования, сборки, контроля (справочные данные по выбору режимов, условия и ограничения);
- установления состава и значений ПТФ, обусловливающих реализацию процесса, операции в управляемых условиях (режим, условия реализации);
- установления соответствия между функциями и структурой процесса;
- оптимизации свойств процесса, операции.
3.6 Управление отработкой ТП включает выбор критериев отработанности и оценку способности ТП производить продукцию с установленными требованиями (показателями).
Оценку проводят на стадиях ОКР по следующим этапам:
- оценка возможных способов реализации функций процесса;
- оценка возможности имеющегося технологического оборудования;
- оценка достаточности персонала;
- оценка завершенности отработки процесса, операции;
- оценка уровня технологической готовности производства к изготовлению изделий.
Для оценки используют расчетные (на проектных стадиях), измерительные (для количественных признаков) и регистрационные (для качественных признаков) методы.
За критерии отработанности принимают показатели качества процессов, операций:
- показатели эффективности (совершенства), в том числе точности, производительности, затрат ресурсов на изготовление продукции, воспроизводимости, устойчивости, выхода годной продукции, стабильности, конструктивные показатели изделия;
- показатели надежности технологической системы (процесса, операции).
Номенклатуру и форму задания показателей качества на стадиях ОКР устанавливает организация-разработчик, на стадии постановки продукции на серийное производство - организация-изготовитель по согласованию с организацией - разработчиком изделия и, при необходимости, с ГНИО по направлениям.
3.7 Организации-разработчики и изготовители опытных и серийных изделий осуществляют сбор и накопление информации о влиянии ПТФ на свойства изделия, процесса, операции в виде, пригодном для применения при разработке (совершенствовании) изделий и технологии в принятом в организации порядке.
Организации-изготовители передают организациям-разработчикам данные, полученные ими в результате экспериментальных работ, проводимых по КПЭО и программе повышения надежности, для обобщения в порядке, установленном организацией - разработчиком программы.
3.8 Организациям-разработчикам и изготовителям необходимо предусматривать совмещение отработки КД и ТД. Необходимым условием совмещения является разработка КПЭО изделия с включением в нее технологической части в соответствии с [разделом 6](#p100260).
#### 3.9 Результаты отработки и принятые на основе оценки решения отражаются:
- в пояснительной записке к технологической части КПЭО;
- итоговом отчете о допуске изделия к натурным испытаниям;
- отчетах (актах) об отработке ТП и операций.
Отчет (акт) об отработке должен содержать программу отработки или ссылку на нее.
В отчете об отработке рекомендуется указывать:
- наименование и расход материальной части;
- сопроводительную документацию, по которой материальная часть изготавливалась;
- обозначение и наименование пункта КПЭО;
- состав используемых СТОС и сведения об обеспечении полноты оснащенности ТП;
- методы, режимы и параметры отработки;
- особенности ТП, обеспечивающие выполнение требований КД, в том числе по критичным элементам;
- точность применяемых средств испытаний, измерений и обработки информации;
- перечень воздействующих на конструктивные элементы и критичные параметры производственно-технических факторов для их учета при изготовлении изделия (ДСЕ);
- перечень параметров технических требований КД, проверенных при отработке, и их фактические значения;
- замечания по СТОС, выявленные при отработке, и рекомендации по их совершенствованию;
- сведения о внесенных в документы ТП и КД изменениях и отступлениях от КД для устранения повторяющихся дефектов, выявленных при отработке;
- сведения об освоении ТП на рабочих местах;
- другую необходимую информацию.
При передаче изготовления изделия на другую организацию, вместе с ТД передаются программы и отчеты по освоению (отработке) ТП.
3.10 На стадиях ОКР отработку проводит организация - разработчик изделия, а при отсутствии у него экспериментальной базы привлекает в соисполнители организации - изготовители изделия и технологические институты, оставляя за собой (или совместно с соисполнителями) аналитические методы исследования и анализа полученных результатов.
### 4 Типовая структура отработки технологии
4.1 Структурная схема отработки технологии на стадиях создания и серийного производства изделий приведена на [рисунке 1](#p100151).
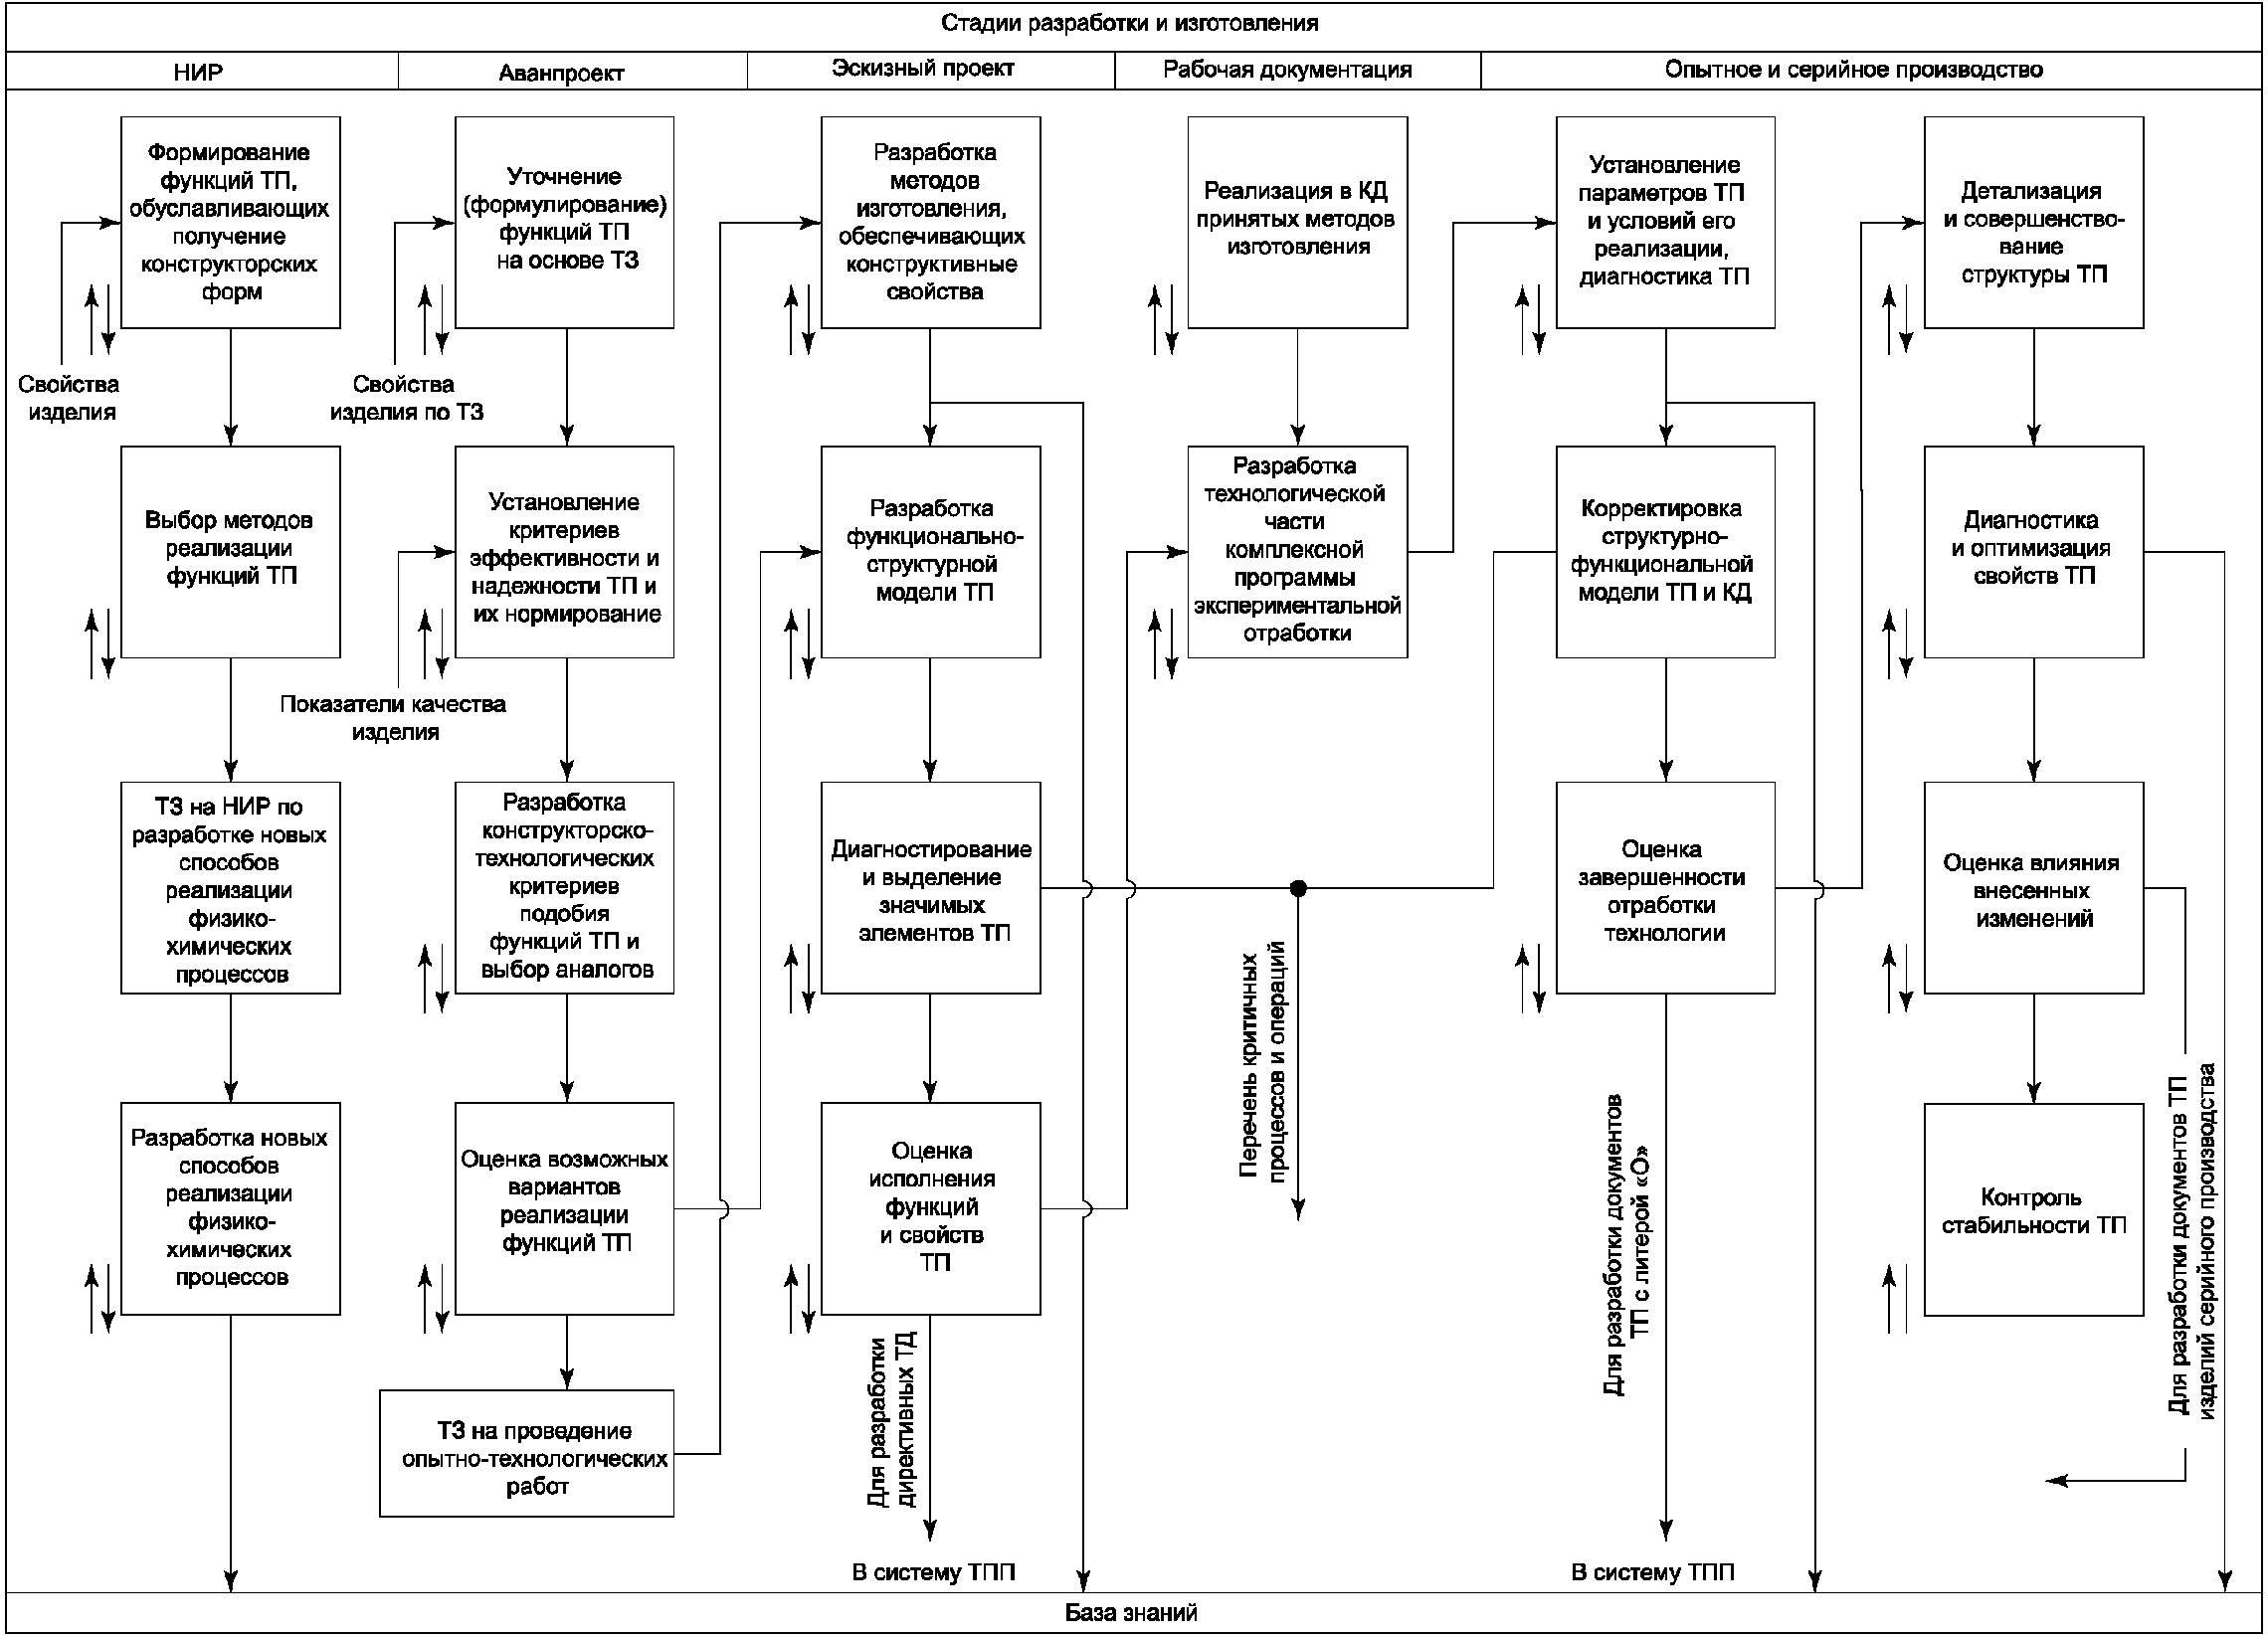
 - обращение к базе знаний
Рисунок 1 - Структурная схема отработки технологии
4.2 На стадии НИР организация-разработчик формулирует функции ТП и требования (количественные и качественные) по их исполнению, обуславливающие получение нужных свойств изделия.
Выбор метода реализации каждой функции ТП осуществляют на уровне метода обработки, формообразования, сборки, контроля. Многокритериальному анализу подвергают процессы-аналоги, отображающие наиболее характерные свойства существующих методов изготовления. Если эти методы не обеспечивают получение требуемых свойств изделия, составляют ТЗ на НИР по разработке новых способов реализации известных физико-химических процессов.
4.3 На стадии "АП (технического предложения)" определяют и обосновывают технологическую реализуемость характеристик изделия, заданных в ТЗ, разрабатывают предварительную ДТД.
Для этого уточняют или формируют вновь функции технологии, устанавливают и нормируют критерии эффективности и надежности процесса.
Оценка возможных вариантов реализации функций процесса проводится расчетным методом или сопоставлением с аналогами.
Для выбора функций-аналогов разрабатываются критерии конструктивно-технологического подобия.
На методы обработки, формообразования, сборки, контроля, обеспечивающие характеристики (свойства) изделия, но не имеющие методик по их применению (рекомендаций по выбору режимов, условий, действующих ограничений), разрабатываются ТЗ на проведение технологических работ.
#### 4.4 На стадии ЭП:
- разрабатывают рекомендации по выбору предпочтительных режимов и условий реализации методов обработки, формообразования, сборки, контроля;
- осуществляют направленный поиск структуры процесса и строят ФСМ;
- по результатам диагностики совершенствуют ФСМ путем устранения зон несоответствия затрат, качества и значимости функций, неэффективных элементов структуры. Элементы структуры разделяются на значимые и незначимые по критериям их влияния на рассматриваемый показатель свойства ТП, и проводится симплификация структуры. Из значимых элементов формируются критичные (особо ответственные) процессы и операции;
- после оценки уровня исполнения функций и свойств ТП ФСМ используют для разработки предварительной ДТД и ТТП, обеспечивающих требуемую стабильность качества изготовления изделий и предусматривающих использование прогрессивной технологии и современные средства контроля качества их изготовления.
#### 4.5 Основными работами на стадии выпуска РД на опытные изделия являются:
- разработка РКД на основе ФСМ процесса, операции;
- разработка технологической части КПЭО изделия в соответствии с [разделом 6](#p100260);
- разработка ТД для изготовления опытных образцов и программ (планов) подготовки производства;
- выполнение директивных технологий и обеспечение технологичности и применения прогрессивной технологии при производстве.
4.6 Подготовку опытного производства в организациях-изготовителях проводят по планам подготовки опытного производства, разработанным в соответствии с [[1]](#p100310), [[2]](#p100311).
Планы подготовки, как правило, должны содержать:
- проработку организацией - изготовителем КД (в том числе ТУ) на опытные изделия комплекса, а также анализ КД на технологичность. Выдачу заключения о возможности изготовления на имеющемся технологическом оборудовании и (или) предложения по технологическому перевооружению;
- разработку (с учетом ДТД) рабочей ТД на изготовление, испытания в организации-изготовителе, контроль качества изготовления опытных изделий комплекса;
- составление (уточнение) совместно с организациями-разработчиками перечня особо ответственных (критичных) ТП и операций;
- составление совместно с организациями-разработчиками перечня особо ответственных операций сборки, монтажа, регулировки, настройки, испытаний и контроля, которые могут выполняться только исполнителями, аттестованными и имеющими удостоверение (карты закрепления) на право выполнения этих работ;
- составление перечня изделий комплекса, на которые оформляются технологические паспорта с отметкой о выполнении операции ТП, пооперационного контроля с подписями исполнителей, контролеров;
- разработку и реализацию мероприятий по обеспечению промышленной чистоты при изготовлении, сборке, испытаниях изделий, при необходимости;
- подготовку необходимого технологического, производственного, измерительного и испытательного оборудования, включая их аттестацию, проверку на технологическую и геометрическую точность;
- проведение обучения и аттестации исполнителей;
- проектирование, изготовление и приобретение необходимой технологической оснастки, средств измерений и контрольно-испытательной аппаратуры, их аттестацию;
- мероприятия по метрологическому обеспечению производства; мероприятия по обеспечению и материальному стимулированию бездефектного изготовления изделий;
- мероприятия по аттестации рабочих мест;
- мероприятия по обеспечению культуры производства и технической эстетики;
- разработку мероприятий по контролю и соблюдению технологической дисциплины;
- меры по охране здоровья сотрудников и защите окружающей среды.
При изготовлении изделий на стадии опытного производства для автономных, комплексных и натурных испытаний устанавливают параметры (режимы) процессов и операций, условия их реализации и методы управления в процессе реализации. При необходимости вносят изменения в структурную модель процесса, операции и РКД. Готовность опытного производства к изготовлению опытных изделий оформляют актом.
При оценке готовности цехов к изготовлению опытных и штатных изделий, предназначенных для предварительных испытаний, МВИ и ЛИ, комиссией организации-изготовителя с участием ОТК и представительства заказчика (если предусмотрена эта приемка) должны быть проверены документы, свидетельствующие об аттестации рабочих мест.
Комиссия по аттестации рабочих на соответствие требованиям ТП создается распорядительным документом начальника производственного подразделения (цеха). В состав комиссии включаются: инженер-технолог (разработчик ТД), представитель ОТК, руководитель производственного участка.
Рекомендуется совмещать аттестации ТП и аттестацию рабочего места. Аттестация рабочего места заключается в комиссионном изготовлении ДСЕ по внедренному ТП. По результатам аттестации рабочего места комиссия выпускает документ о результатах аттестации (акт, аттестат, паспорт или иной документ, определенный в НД организации). Допускается аттестовать однотипные рабочие места по ТТП. Документ о результатах аттестации должен содержать:
- реквизиты рабочего места;
- наименование и номер ТД, по которой материальная часть изготавливалась;
- состав применяемых СТОС, контрольно-измерительных средств, испытательного оборудования закрепленных за аттестуемым рабочим местом;
- заключение о соответствии применяемых СТОС, контрольно-измерительных средств, испытательного оборудования, указанному в ТД;
- особенности ТП, обеспечивающие выполнение требований КД, в том числе по критичным элементам;
- заключение о соответствии результатов изготовления ДСЕ требованиям ТД.
Реквизиты рабочего места должны содержать минимально необходимую информацию, позволяющую идентифицировать рабочее место. Как правило, в реквизитах указывают номер цеха, участка корпуса. Также идентификационным признаком могут быть инвентарные номера установленного оборудования.
Допускается проводить аттестацию рабочих мест по группам однотипного оборудования.
Документ по результатам аттестации хранится у разработчика ТД и является бессрочным. Допускается вносить изменения в него в случае организационно-штатных изменений в организации без проведения аттестации (например, изменения нумерации участков, цехов).
При внесении изменений в ТП и перемещения оборудования проводят переаттестацию рабочего места.
Порядок проведения аттестации рабочих мест может быть также установлен в НД организации.
4.7 На стадии "Серийное производство" организации-изготовители на основе действующей в организации системы обеспечения и управления качеством при подготовке к изготовлению серийных изделий комплекса разрабатывают планы подготовки серийного производства в соответствии с [[1]](#p100310), [[2]](#p100311).
Эти планы, как правило, должны содержать:
- разработку (при отсутствии) или корректировку технологических паспортов серийных изделий комплекса;
- разработку (корректировку) ТД на серийное изготовление, испытания (монтажные работы) и контроль изделий комплекса;
- аттестацию (внедрение) ТП;
- уточнение при необходимости номенклатуры и объема контроля ОТК;
- уточнение перечней критичных изделий комплекса;
- уточнение перечня параметров изделий комплекса, стабильность которых необходимо контролировать в серийном производстве, и проверка включения их в ТП контроля изделий комплекса;
- составление перечней критичных ТП изготовления изделий;
- составление перечней особо ответственных операций изготовления изделий комплекса с указанием операций, которые могут выполняться только в дневное время (первая и вторая смены);
- обучение и аттестацию исполнителей на право выполнения соответствующих операций;
- проверку соответствия технологического оборудования, стендов и контрольно-измерительных средств требованиям КД и ТД с выдачей аттестата;
- подготовку необходимого дополнительного оборудования, технологической оснастки и контрольно-испытательной аппаратуры;
- мероприятия по обеспечению культуры производства, технической эстетики и технологической дисциплины;
- разработку и реализацию мероприятий по обеспечению промышленной чистоты при изготовлении, сборке, испытаниях изделий;
- мероприятия по метрологическому обеспечению производства;
- сертификацию (аттестацию) системы менеджмента качества;
- разработку графика планово-предупредительного ремонта оснастки, стендов и оборудования;
- разработку на основе КД и (или) НД методик по контролю стабильности качества изготовления и уровня качества продукции при серийном производстве и в эксплуатации;
- проверку соответствия ТД требованиям КД;
- мероприятия по обеспечению экологической безопасности и меры по охране здоровья сотрудников и защите окружающей среды.
На этой стадии проводят детализацию и совершенствование структуры ТП и оптимизацию свойств изделия и процесса за счет подбора значений ПТФ. Если вносят изменения в структуру процесса или изменяется состав ПТФ, формирующих свойства изделия и (или) технологии, например, при изменении КД или внедрении более совершенных методов изготовления, проводят оценку влияния внесенных изменений.
После внедрения ТП организации-изготовители осуществляют постоянный контроль стабильности качества изготовления изделий комплекса и стабильности ТП. Состав основных параметров, по замерам которых осуществляется контроль стабильности, регламентируется КД (ТУ) и (или) НД.
4.8 При исключении или совмещении стадий проектирования изделий, состав и содержание работ по отработке не меняется.
### 5 Принципы построения программ поиска технологических решений
#### 5.1 Разработка ППТР и их реализация направлены на создание предпосылок:
- для повышения эффективности планирования и выполнения НИР по технологическому обеспечению создания новых изделий;
- технологически ориентированного проектирования ДСЕ изделий в минимальные сроки;
- обеспечения с ранних этапов проектирования (разработки АП, ЭП) производственной технологичности изделий;
- обеспечения конструкторско-технологической унификации изделий и их составных частей;
- сокращения сроков внедрения новых ТП и оборудования, обеспечения загрузки технологического оборудования соответствующей номенклатурой технологичных ДСЕ;
- сокращения сроков и трудоемкости технологической подготовки и освоения производства новых изделий, создание возможности для проведения основных мероприятий по ТПП параллельно с разработкой изделия.
#### 5.2 Основными этапами построения ППТР являются:
- определение проблемы и формулировка целей и задач ППТР;
- сбор и анализ данных об исследуемой проблеме;
- выявление возможных управляющих факторов и параметров оптимизации;
- выбор способа решения и стратегии его реализации;
- уточнение выбранного способа решения;
- реализация выбранного способа решения;
- статистический анализ экспериментальных данных.
#### 5.3 ТР формируются:
- из заимствованных решений из ранее созданных изделий;
- разработанных, как правило, на этапе НИР решений в результате проведения теоретических и экспериментальных работ по решению технологических проблем создания изделий нового поколения;
- разрабатываемых решений в процессе проектирования и отработки новых изделий или улучшения заимствованных характеристик.
5.4 В случае, если отработка ТР, разрабатываемых на этапе НИР, не закончена к моменту начала проектирования изделия, в процессе создания нового изделия должно быть предусмотрено проведение окончательной отработки ТР до начала разработки РКД.
#### 5.5 ТР следует разрабатывать на основе:
- анализа направлений развития основных изделий РКТ;
- патентных исследований по новым конструкциям, технологическим методам и материалам;
- прогнозирования развития технологических методов и средств, обеспечивающих совершенствование конструкций изделий;
- прогнозирования создания новых материалов;
- анализа возможностей развития технологий на базе достижений в фундаментальных областях науки.
#### 5.6 Разработка ТР для определенного вида изделий включает выполнение следующих основных работ:
- прогнозирование развития конструкции, моделирование облика изделий нового поколения данного класса;
- прогнозирование направления развития отраслевой технологии данного вида;
- формирование перечня конструкторско-технологических проблем создания изделий данного класса;
- определение направления решения технологических проблем создания изделий данного класса;
- выявление ТР, подлежащих разработке;
- проектирование и изготовление оборудования и оснащения для новых ТР;
- отработка технологии и конструкции.
#### 5.7 Объем и состав информации о ТР определяется КД.
### 6 Технологическая часть комплексной программы экспериментальной отработки изделия
**6.1 Технологическая часть КПЭО изделия включает программу экспериментальной отработки технологии (далее - программа) и пояснительную записку к ней.**
6.2 Организациями - разработчиками программы являются КБ, НИИ-разработчики соответствующих изделий, которые несут ответственность за полноту и достаточность установления состава и значений ПТФ и оценки их влияния на свойства изделия.
Организации - изготовители опытных и серийных изделий, привлекаемые к разработке программы, отвечают за полноту и достаточность отработки свойств ТП по критериям, приведенным в [разделе 4](#p100147).
ГНИО, проводящие экспертизу программы, несут ответственность за полноту и достаточность всей программы.
6.3 Программу разрабатывают на изделия комплекса, его составные части, системы, агрегаты, узлы, проектируемые на основании ТЗ головной организации - разработчика комплекса.
Программа организации - разработчика комплекса включает отработку ДСЕ, составных частей комплекса, изделий.
#### 6.4 Утверждают программу в составе КПЭО.
Анализ и результаты выполнения программы включают в итоговый отчет КБ, НИИ о готовности изделия к натурным испытаниям при оценке отработанности ТП, оформляемый установленным в организации порядке.
6.5 Программа определяет порядок и объем отработки комплекта ТД во взаимосвязи с отработкой КД.
6.6 Источниками информации для разработки программы являются РКД, сведения о видах и назначении испытаний конструкции, перечень критичных элементов, симплифицированная ФСМ ТП, результаты оценки исполнения функций и свойств ТП.
6.7 Организации, задействованные в реализации программы, представляют организациям-разработчикам отчеты о ее выполнении в соответствии с [разделом 4](#p100147) в порядке, установленном пояснительной запиской к технологической части КПЭО.
#### 6.8 Программа должна содержать:
- характеристики и особенности ТП, цели отработки;
- параметры и режимы, подлежащие отработке;
- методы обеспечения и контроля стабильности параметров ТП;
- порядок и последовательность выполнения экспериментальных работ и испытаний;
- методы регистрации и обработки полученных результатов, оценки завершенности отработки;
- сведения о необходимой материальной части (технологических образцах) для отработки ТП (нормативы расхода образцов, поставщики, сроки поставки);
- сведения о необходимой экспериментальной базе (оборудование, СТОС, инструмент, средства измерений, регистрации и обработки результатов экспериментов).
#### 6.9 Подлежат включению в программу:
- ДСЕ, изделия, свойства, которые не могут быть полностью проверены путем непосредственного измерения в процессе изготовления и (или) дефекты, которые могут быть выявлены только в процессе эксплуатации;
- критичные элементы конструкции;
- ДСЕ, изделия, у которых критерии эффективности ТП не соответствуют требуемым или подлежат определению и (или) оптимизации;
- ДСЕ, изделия, изготовление которых связано со значительными затратами ресурсов и (или) может нанести ущерб здоровью людей, окружающей среде;
- ДСЕ, изделия, у которых структуру и (или) последовательность элементов ТП необходимо определить экспериментально.
Возможность совмещения отработки КД и ТД на одних и тех же макетах, образцах, моделях указывают в примечании.
6.10 Пояснительная записка к КПЭО должна содержать обоснование необходимости отработки объектов, включенных в программу, полноты и достаточности применяемых методов отработки, перечня документов, на основании которых составлена программа.
При отсутствии ФСМ ТП и оценки исполнения его функций и свойств в технологической части пояснительной записки ЭП они включаются в пояснительную записку к КПЭО.
6.11 Расход материальной части (количество образцов, макетов, штатных ДСЕ) на отработку ТП определяется в соответствии с "Нормативами расхода материальной части на отработку ТП".
6.12 Программа является основанием для включения ее работ в производственные планы организации.
[Форма](#p100293) заполнения программы приведена в приложении А.
Приложение А
(рекомендуемое)
ФОРМА ЗАПОЛНЕНИЯ ПРОГРАММЫ ЭКСПЕРИМЕНТАЛЬНОЙ
ОТРАБОТКИ ТЕХНОЛОГИИ |
| Форма А.1 | | Программа экспериментальной отработки технологии ___________________ | обозначение | Обозначение ДСЕ, изделия | Реализуемые свойства изделия, ТП, операции | Отрабатываемый ТП, метод изготовления | Цель отработки | Способ отработки | Расход материальной части на отработку, шт. | Критерии завершенности отработки ТП |
Номер изделия, партии до начала изготовления которых должен быть отработан ТП
Стоимость отработки, тыс. руб.
Форма отчетности | Ответственный исполнитель | Примечание | | | | | | | | | |
*Примечание* - Размер граф и строк - произвольные.
## БИБЛИОГРАФИЯ
1. РК-11-КТ Положение
2. РК-98-КТ Положение
УДК 658.512.004.17:006.354
ОКС 03.100.40
03.100.50
Ключевые слова: обеспечение производственной технологичности изделий, аванпроект, конструкторская документация, конструкторско-технологическое решение, технологичность изделия, технологическая подготовка производства, эскизный проект, аттестация рабочих мест
---