ГОСТ Р 58860-2020. Национальный стандарт Российской Федерации. Ленты шлифовальные бесконечные. Технические условия
(утв. и введен в действие Приказом Росстандарта от 22.05.2020 № 213-ст)
Примечание
Документ введен в действие с 01.01.2022.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 22776-77*"]:::rst
  n1["ГОСТ 12439-79"]:::rst
  n2["ГОСТ 27595-88"]:::doc
  click n2 "https://bukva.ai/docs/30-gosstroy-sssr-gosudarstvennyy" "ГОСТ 27595-88. Межгосударственный стандарт. Материалы шлифовальные и инструменты абразивные. Упаковка, маркировка, транспортирование и хранение (утв. и введен в действие Постановле"
  n3["ГОСТ 30513-97"]:::doc
  click n3 "https://bukva.ai/docs/gost-30513-97" "ГОСТ 30513-97. Межгосударственный стандарт. Инструмент абразивный и алмазный. Методы испытаний на безопасность (введен в действие Постановлением Госстандарта России от 02.04.1998 N"
  n4["ГОСТ Р 58860-2020"]:::doc
  click n4 "https://bukva.ai/docs/standart-gost-r-58860-2020" "ГОСТ Р 58860-2020. Национальный стандарт Российской Федерации. Ленты шлифовальные бесконечные. Технические условия (утв. и введен в действие Приказом Росстандарта от 22.05.2020 N 2"
  n2 --> n4
  n3 --> n4
  n1 --> n4
  n0 --> n4
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 22 мая 2020 г. № 213-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ЛЕНТЫ ШЛИФОВАЛЬНЫЕ БЕСКОНЕЧНЫЕ
Endless abrasive belts. Specifications
ОКС 25.100.70 ОКПД 2 23.91.11.190
Дата введения 1 января 2022 года
Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Российский научно-технический центр информации по стандартизации, метрологии и оценке соответствия» (ФГУП «СТАНДАРТИНФОРМ»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 095 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 22 мая 2020 г. № 213-ст
4 Настоящий стандарт разработан с учетом основных нормативных положений международного стандарта ИСО 2976:2005 «Шлифовальные шкурки. Ленты шлифовальные бесконечные. Выбор комбинаций ширины и длины» (ISO 2976:2005 «Coated abrasives — Abrasive belts — Selection of width/length combinations», NEQ)
6 В настоящем стандарте реализованы требования Технического регламента Таможенного союза ТР ТС 010/2011 «О безопасности машин и оборудования» применительно к шлифовальным бесконечным лентам: прочность на разрыв соединительного шва, маркировка
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
1 Область применения
Настоящий стандарт распространяется на шлифовальные бесконечные ленты (далее — ленты) из неводостойкой и водостойкой, тканевой, бумажной, комбинированной шлифовальной шкурки, применяемые для абразивной обработки различных материалов (металлов, сплавов, древесины, древесно-стружечных плит и др.).
Настоящий стандарт не распространяется на ленты из нетканого полотна, алмазные и из кубического нитрида бора.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 2.610 Единая система конструкторской документации. Правила выполнения эксплуатационных документов
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 3647 Материалы шлифовальные. Классификация. Зернистость и зерновой состав. Методы контроля
ГОСТ 14192 Маркировка грузов
ГОСТ 27595 Материалы шлифовальные и инструменты абразивные. Упаковка, маркировка, транспортирование и хранение
ГОСТ Р 52381 (ИСО 8486-1:1996, ИСО 6344-2:1998, ИСО 9138:1993, ИСО 9284:1992) Материалы абразивные. Зернистость и зерновой состав шлифовальных порошков. Контроль зернового состава
ГОСТ Р 52588-2011 Инструмент абразивный. Требования безопасности
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
| бесконечная шлифовальная лента: Шлифовальная лента замкнутого контура. [ГОСТ 21445-84, статья 103] |
|---|
3.2 сплошной рабочий слой: Основа, на которую нанесен шлифовальный материал, покрывающий ее на 95% — 97%.
3.3 разреженный рабочий слой: Основа, на которую нанесен шлифовальный материал, покрывающий ее на 30% — 80%.
3.4 разрушающее усилие: Максимальная сила, выдерживаемая соединительным швом ленты до разрушения.
4 Классификация и размеры
4.1 Ленты следует изготовлять исполнений:
1 — шириной менее или равной ширине рулона шлифовальной шкурки с соединительным швом под углами \alpha от 45° до 90°;
2 — более ширины рулона шлифовальной шкурки с соединительным швом под углами \alpha от 45° до 90° и швами между заготовками широких лент под углами \alpha от 45° до 90°;
Примечание - По заказу потребителя допускается изготовлять ленты с соединительным швом и швами под углами, отличными от указанных.
4.2 Ленты по способу соединения изготовляют с соединительным швом встык и внахлест.
4.3 Размеры лент должны соответствовать указанным на рисунке 1 и в таблице 1.
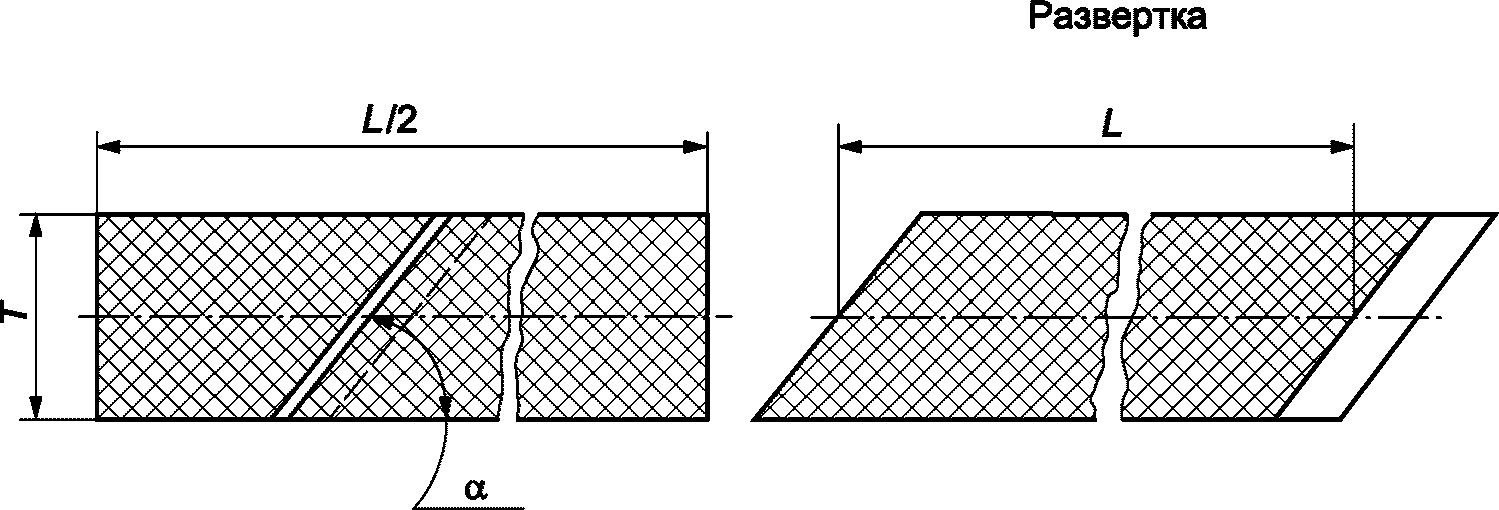
Пример условного обозначения шлифовальной бесконечной ленты (ЛБ), исполнения 1, шириной T = 100 мм, длиной L = 3500 мм, из шлифовальной шкурки с нанесенным электрокорундовым шлифовальным материалом марки 15A, на тканевой хлопчатобумажной основе поверхностной плотностью свыше 190 до 220 г/м2 (KT), со сплошным рабочим слоем (SOL), на синтетической связке (S), водостойкой (W), зернистостью P80:
ЛБ 1 100 x 3500 15A KT SOL S W P80 ГОСТ Р 58860-2020.
Примечание - Допускается при наличии маркировки на шлифовальной шкурке, из которой изготовлена лента, применять обозначения шлифовального материала, основы, вида рабочего слоя, связки, которые указаны в ее маркировке.
5 Технические требования
5.1 Ленты следует изготовлять в соответствии с требованиями настоящего стандарта.
5.2 Ленты следует изготовлять из шлифовальной шкурки с нанесенным электрокорундовым, карбидкремниевым шлифовальным материалом, зернистостями P24 — P220 по ГОСТ Р 52381; M63 — M14 (P280 — P1500) по ГОСТ 3647 или другому техническому документу.
Примечание - По заказу потребителя допускается изготовление лент из шлифовальной шкурки с нанесенным шлифовальным материалом и зернистостями, отличными от указанных.
5.3 Ленты следует изготовлять из шлифовальной шкурки на основах:
- тканевой хлопчатобумажной поверхностной плотностью до 190 г/м2 (KJ);
- тканевой хлопчатобумажной поверхностной плотностью свыше 190 до 220 г/м2 (KT);
- тканевой хлопчатобумажной поверхностной плотностью свыше 220 г/м2 (KX);
- тканевой синтетической (X);
- бумажной плотностью 220 — 350 г/м2 (PE, PF);
- комбинированной (C).
5.4 Шлифовальный материал должен быть прочно связан с основой природными (N), синтетическими (S) или комбинированными (COM) связками.
5.5 Ленты могут быть со сплошным (SOL) или разреженным (IN) рабочим слоем.
5.6 Предельные отклонения ширины лент исполнения 1 должны соответствовать указанным в таблице 2.
| Ширина T | Пред. откл. |
| До 30 включ. | +/- 0,5 |
| Св. 30 до 50 включ. | +/- 1,0 |
| Св. 50 до 930 включ. | +/- 2,0 |
| Св. 930 | +/- 3,0 |
| Примечание — Предельные отклонения ширины лент исполнения 2 — +/- 10. | |
5.7 Предельные отклонения длины лент для ширины T <= 1000 мм должны соответствовать указанным в таблице 3.
| Длина L | Пред. откл. |
| До 330 включ. | +/- 1 |
| Св. 330 до 1000 включ. | +/- 3 |
| Св. 1000 до 4000 включ. | +/- 5 |
| Св. 4000 | +/- 10 |
| Примечание — Предельные отклонения длины лент шириной T > 1000 мм — +/- 10 мм. | |
5.8 Толщина соединительного шва лент не должна превышать толщину шлифовальной шкурки, из которой они изготовлены:
- тканевой — более чем на 0,3 мм;
- бумажной и комбинированной зернистостями от P24 до P36 — более чем на 0,3 мм; зернистостями менее P36 до P80 — более чем на 0,25 мм; зернистостями менее P80 до P150 — более чем на 0,20 мм; зернистостями менее P150 — более чем на 0,15 мм.
Примечание - По согласованию с потребителем допускается увеличение значений разности толщины соединительного шва внахлест и толщины тканевой шлифовальной шкурки, из которой ленты изготовлены.
5.9 Разность длин кромок лент не должна превышать 3 мм для T <= 1000 мм; 5 мм — для T > 1000 мм.
5.10 Удлинение ленты на тканевой хлопчатобумажной и тканевой синтетической основах при усилии натяжения 600 Н и ширине образца 50 мм не должно быть более:
3% — для основы с поверхностной плотностью до 190 г/м2;
2,5% — для основы поверхностной плотностью свыше 190 г/м2.
5.11 На рабочей поверхности лент не допускаются морщины, складки, залитость связкой, изломы рабочего слоя с повреждением основы ленты.
5.12 Ленты должны иметь обрезанные кромки.
5.13 Зазор в стыке шва ленты не должен превышать 1 мм.
5.14 Смещение торцов ленты не допускается.
5.15 Требования надежности
Надежностью лент является массовая или объемная режущая способность (отношение наработки ленты к времени резания).
Значения режущей способности лент — по техническому документу на шлифовальную шкурку, из которой они изготовлены.
5.16 Маркировка
5.16.1 Маркировка лент — по ГОСТ Р 52588-2011, за исключением перечислений g), h), j), n), приведенных в 7.6.2.
5.16.2 Место нанесения маркировки
- на нерабочую сторону ленты: товарный знак предприятия-изготовителя, зернистость, номер партии, стрелку, указывающую направление движения ленты;
Примечание - Ленты шириной менее 25 мм допускается не маркировать.
- на этикетку, наклеенную на каждую пачку [пункт 7.6.2, перечисления a) - c), d) (кроме номера партии), e), f), m)].
Примечание - Дополнительно указывают число лент в пачке.
5.16.3 Транспортная маркировка — по ГОСТ 14192.
5.17 Упаковка
5.17.1 Свернутые ленты одного размера, одной характеристики упаковывают в пачки в количестве не более 40 шт. при ширине до 500 мм и не более 10 шт. при ширине свыше 500 мм.
5.17.2 В местах перегибов свернутых лент помещают втулки диаметрами от 40 до 120 мм, высотой не менее ширины ленты. В местах перегибов свернутых лент шириной 40 мм и менее или длиной 1000 мм и менее втулки не применяют.
5.17.3 Пачки лент обертывают одним слоем мешочной бумаги, концы которой склеивают внахлест или перевязывают шпагатом. Пачки неводостойких бумажных и комбинированных лент помещают в мешок из полиэтиленовой пленки или другого водонепроницаемого материала. Мешок заваривают или завязывают.
5.17.4 Пачки помещают в групповую потребительскую тару — ящики из гофрированного картона.
5.17.5 Групповая потребительская тара с лентами, а также ленты, предназначенные для розничной продажи, должны сопровождаться эксплуатационным документом — этикеткой по ГОСТ 2.610.
Упакованные ленты в количестве до 5 шт., предназначенные для розничной продажи, должны сопровождаться одной этикеткой.
Пример выполнения этикетки приведен в приложении А.
5.17.6 Ленты в групповой потребительской таре плотно укладывают в транспортную тару. При укладке в транспортную тару должны быть приняты меры, предохраняющие ленты от атмосферных осадков, а также исключающие их перемещение и повреждение.
В качестве транспортной тары используют картонные, деревянные ящики, поддоны (европоддоны) или специальные поддоны.
5.17.7 Масса брутто транспортной тары с лентами не должна превышать 40 кг.
6 Требования безопасности
6.1 Разрушающие усилия, характеризующие прочность на разрыв соединительного шва ленты, должны соответствовать указанным в таблице 4.
6.2 Остальные требования безопасности — по ГОСТ Р 52588.
7 Правила приемки
7.1 Для контроля соответствия лент требованиям настоящего стандарта предприятие-изготовитель проводит приемочный контроль и периодические испытания по ГОСТ 15.309.
7.2 Объем выборки при приемочном контроле лент должен составлять:
100% — по 5.11, 5.12, 5.14, 5.16; 1% от партии, но не менее 3 шт. — по 5.6 - 5.9, 5.13; 1 шт. от партии — по 6.1.
7.3 Партия должна состоять из лент одного размера, одной характеристики, изготовленных за одну смену и одновременно предъявленных к приемке по одному документу.
7.4 Периодические испытания лент, выдержавших приемочный контроль, проводят по 5.10 в количестве 1 шт. от партии не реже одного раза в год.
8 Методы контроля
8.1 Контроль размеров и дефектов рабочей поверхности лент проводят с применением универсальных средств измерений.
8.2 Длину лент контролируют по одной из ее кромок.
8.3 Разность длин кромок контролируют путем измерения длины каждой кромки с определением разности их значений.
8.4 Контроль толщины соединительного шва лент с T <= 500 проводят не менее чем в двух любых точках по длине шва; с T > 500 мм — не менее чем в четырех любых точках шва микрометром с погрешностью +/- 0,05 мм.
8.5 Контроль по 5.11, 5.12, 5.13 проводят визуально.
8.6 Метод определения разрушающего усилия при разрыве соединительного шва и удлинения лент — по приложению Б.
9 Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 27595.
10 Гарантии изготовителя
Изготовитель должен гарантировать соответствие лент требованиям настоящего стандарта при соблюдении условий эксплуатации, транспортирования и хранения.
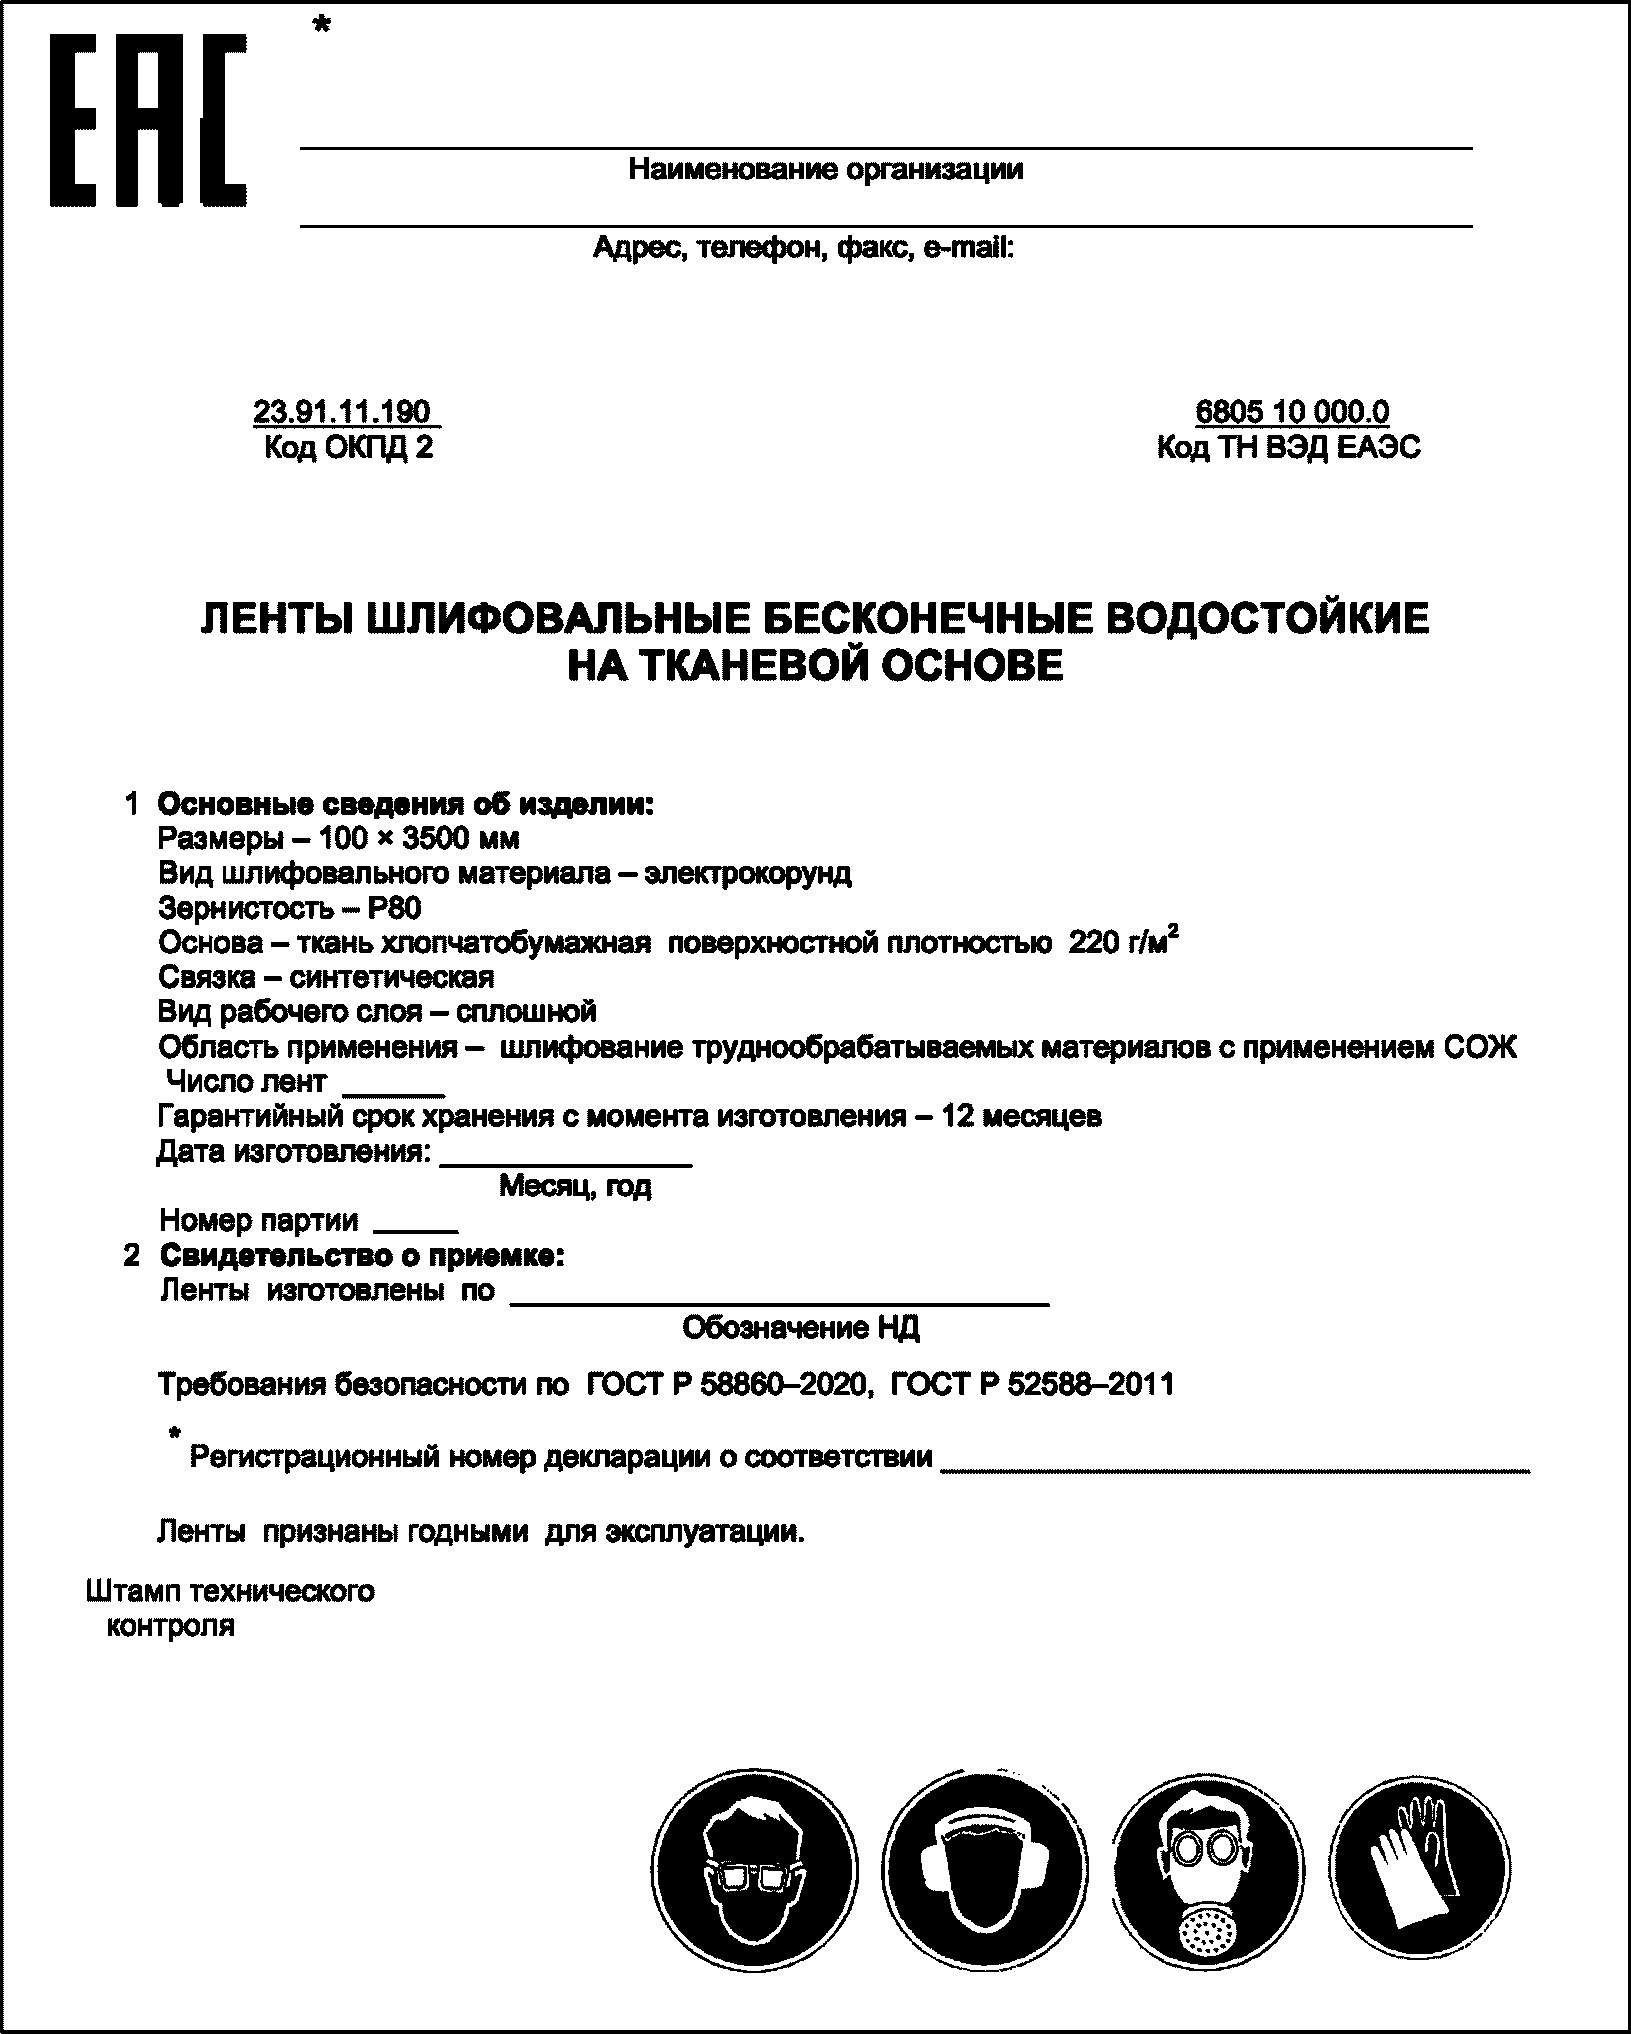
Примечание - Знак безопасности «Работать в защитных перчатках» дополнительно наносят на ленту при использовании на ручных ленточно-шлифовальных машинах.
<*> Для лент, имеющих декларацию о соответствии.
МЕТОД ОПРЕДЕЛЕНИЯ РАЗРУШАЮЩЕГО УСИЛИЯ ПРИ РАЗРЫВЕ СОЕДИНИТЕЛЬНОГО ШВА И УДЛИНЕНИЯ ЛЕНТ
Контроль проводят на одном образце размером (50 x 250) +/- 1 мм, вырезанном из ленты параллельно кромке, так чтобы соединительный шов был посередине ее длины.
Примечание - Допускается проводить контроль на образцах-свидетелях, изготовленных одновременно с лентами по одному технологическому процессу.
Для проведения испытания применяют:
- машину разрывную с относительной погрешностью измерения разрушающего усилия +/- 1%, с абсолютной погрешностью измерения удлинения +/- 1 мм, оснащенную зажимами шириной, соответствующей ширине испытуемого образца, удерживающими его без скольжения в течение испытания;
- секундомер;
- линейку измерительную металлическую с ценой деления 1 мм.
Б.3.1 Перед испытанием образцы в сухом состоянии выдерживают не менее 24 ч в климатических условиях: температура от 18 °C до 25 °C, влажность от 30% до 80%.
Б.3.2 На разрывной машине устанавливают расстояние между зажимами, равное (200 +/- 5) мм.
Б.3.3 Скорость перемещения подвижного зажима разрывной машины устанавливают так, чтобы средняя продолжительность растяжения образца до разрыва соответствовала (30 +/- 5) с.
Б.4.1 Один конец образца зажимают в верхнем зажиме, другой конец образца зажимают в нижнем зажиме. После этого приводят в движение подвижной зажим.
Б.4.2 Разрушающее усилие фиксируют после разрыва образца; удлинение фиксируют в момент показания усилия натяжения.
Б.5.1 Вычисление значения разрушающего усилия проводят до 0,1 Н и округляют до 1 Н.
Б.5.2 Удлинение l образца, %, вычисляют по формуле
l - \frac{l_{1}}{A} \cdot 100, (Б.1)
где l1 — удлинение при усилии натяжения по 5.10, мм;
A — длина образца между зажимами, мм.
Б.5.3 Вычисление значения удлинения проводят с точностью до 0,01% и округляют до 0,1%.
| УДК 621.921.024:006.354 | ОКС 25.100.70 | ОКПД 2 23.91.11.190 |
| Ключевые слова: ленты шлифовальные бесконечные, зернистость, связка, вид основ, удлинение, разрушающее усилие | ||