ГОСТ Р 58375-2019. Национальный стандарт Российской Федерации. Лазерное термоупрочнение деталей машиностроения. Термины и определения
(утв. и введен в действие Приказом Росстандарта от 27.09.2019 № 820-ст)
Примечание
Документ введен в действие с 01.09.2020.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 27 сентября 2019 г. № 820-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ЛАЗЕРНОЕ ТЕРМОУПРОЧНЕНИЕ ДЕТАЛЕЙ МАШИНОСТРОЕНИЯ
Laser heat-hardening of machinery parts.
Terms and definitions
1 сентября 2020 года
Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Научно-исследовательский институт физической оптики, оптики лазеров и информационных оптических систем Всероссийского научного центра „Государственный оптический институт им. С.И. Вавилова“ (ФГУП „НИИ-ФООЛИОС ВНЦ „ГОИ им. С.И. Вавилова“) и Обществом с ограниченной ответственностью „Новые технологии лазерного термоупрочнения“ (ООО „НТЛТ“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 296 «Оптика и фотоника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 27 сентября 2019 г. № 820-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Установленные в стандарте термины расположены в систематизированном порядке, отражающем систему понятий данной области знания.
Для каждого понятия установлен один стандартизованный термин.
Заключенная в круглые скобки часть термина может быть опущена при использовании термина в документах по стандартизации.
Наличие квадратных скобок в терминологической статье означает, что в нее включены два термина, имеющие общие терминоэлементы.
В стандарте в качестве справочных приведены эквиваленты стандартизованных терминов на английском языке.
При применении настоящего стандарта приведенные определения можно при необходимости изменять, вводя в них производные признаки, раскрывая значения используемых в них терминов и указывая объекты, входящие в объем определяемого понятия. Изменения не должны нарушать объем и содержание понятий, определенных в настоящем стандарте.
В стандарте приведены алфавитные указатели терминов на русском языке и эквивалентов на английском языке.
В стандарте имеется приложение А, в котором приведен иллюстративный материал, необходимый для понимания строения поверхностно-упрочненного слоя при лазерном термоупрочнении.
Стандартизованные термины набраны полужирным шрифтом, их краткие формы, представленные аббревиатурой, — светлым.
Настоящий стандарт устанавливает термины и определения основных понятий, применяемых в области лазерной упрочняющей термической обработки деталей машиностроения, изготовленных из конструкционных сталей.
Термины, установленные настоящим стандартом, рекомендуются для использования во всех видах документации и литературы по лазерной термической обработке, входящих в сферу действия работ по стандартизации и (или) использующих результаты этих работ.
| 2.1 | |
| поверхностная упрочняющая обработка: Обработка, создающая поверхностное упрочнение. ГОСТ 18295-72, [статья 6] | surface strengthening treatment |
| 2.2 поверхностная упрочняющая термическая обработка: Поверхностная упрочняющая обработка, при которой термическое воздействие ограничивается поверхностным слоем детали. | surface heat treatment strengthening |
| Примечание — В ГОСТ 18295-72, статья 1, термин «упрочнение» (strengthening) характеризует повышение сопротивляемости материала или заготовки разрушению или остаточной деформации независимо от технологического процесса получения требуемых свойств. В настоящем стандарте для лазерного упрочнения, процесс которого преимущественно связан с закалкой, во избежание тавтологии в качестве англоязычного эквивалента употреблен синоним hardening, за исключением 2.36, 2.37. | |
| 2.3 лазерное термоупрочнение; ЛТ: Поверхностная упрочняющая термическая обработка с применением лазерного излучения в качестве источника нагрева. | laser surface hardening |
| 2.4 местное лазерное термоупрочнение: Лазерное термоупрочнение, ограниченное воздействием лазерного излучения на определенный участок поверхности. | local laser hardening |
| 2.5 обрабатываемая поверхность (при лазерном термоупрочнении): Поверхность детали, которая при проведении лазерного термоупрочнения подвергается воздействию лазерного излучения. | treated surface |
| 2.6 поверхностно-упрочненный слой (при лазерном термоупрочнении): Поверхностный слой материала, полученный при лазерном термоупрочнении и отличающийся от исходного структурой и повышенным уровнем твердости. | surface hardened (strengthened) layer |
Средства технологического оснащения лазерного термоупрочнения
Технология лазерного термоупрочнения
Строение и свойства поверхностно-упрочненного слоя
| 2.29 зона лазерного воздействия; ЗЛВ: Поверхностный слой материала детали с измененными структурой и свойствами в результате термического воздействия лазерного излучения. | region (zone) of laser action |
| Примечание — См. рисунок А.1. | |
| 2.30 сердцевина С: Материал детали вне зоны лазерного воздействия с исходными структурой и свойствами, соответствующими материалу до обработки лазерным излучением. | core |
| 2.31 зона оплавления; ЗОП: Часть зоны лазерного воздействия, образующаяся при нагреве материала выше температуры плавления с последующей кристаллизацией при охлаждении. | melting layer |
| 2.32 зона закалки из твердого состояния; ЗЗ: Часть зоны лазерного воздействия, образующаяся при охлаждении в результате структурных превращений материала, нагретого выше температуры Aс1, но ниже температуры плавления. | hardened zone |
| 2.33 зона термического влияния; ЗТВ: Часть зоны лазерного воздействия, образующаяся в результате структурных превращений материала в твердом состоянии и состоящая из зоны закалки из твердого состояния и переходной зоны. | heat-affected zone |
| 2.34 переходная зона; ПЗ: Часть зоны термического влияния, прилегающая к сердцевине и образующаяся при охлаждении материала, нагретого ниже температуры Aс1. | transitional zone |
| Примечание — При лазерном термоупрочнении предварительно закаленных сталей переходную зону называют зоной отпуска. Как правило, в этой зоне наблюдается уменьшение микротвердости до уровня ниже микротвердости сердцевины (рисунок А.2). | |
| 2.35 зона упрочнения: Часть зоны лазерного воздействия с твердостью, превышающей твердость сердцевины. | hardened layer |
| 2.36 поверхностная твердость (зоны лазерного воздействия): Твердость, измеренная установленным методом на обрабатываемой поверхности. | surface hardness of strengthened layer |
| Примечание — Для измерения поверхностной твердости применяют средства измерений утвержденного типа. Измерения проводят методом, установленным в эксплуатационной документации на средство измерений. | |
| 2.37 распределение микротвердости (зоны лазерного воздействия): Изменение значения микротвердости зоны лазерного воздействия вдоль нормали к обрабатываемой поверхности. | hardness distribution of strengthened layer |
| 2.38 толщина зоны лазерного воздействия: Кратчайшее расстояние от обрабатываемой поверхности до сердцевины, определяемое по структурным признакам и значению микротвердости. | depth of heat treated zone |
Алфавитный указатель терминов на русском языке
| АЛКТ | 2.17 |
|---|---|
| головка оптическая фокусирующая | 2.10 |
| закалка лазерная | 2.21 |
| закалка лазерная импульсная | 2.22 |
| закалка непрерывным лазерным излучением | 2.23 |
| ЗЗ | 2.32 |
| ЗЛВ | 2.29 |
| зона закалки из твердого состояния | 2.32 |
| зона лазерного воздействия | 2.29 |
| зона оплавления | 2.31 |
| зона переходная | 2.34 |
| зона термического влияния | 2.33 |
| зона упрочнения | 2.35 |
| ЗОП | 2.31 |
| ЗТВ | 2.33 |
| комплекс для термоупрочнения лазерный автоматизированный | 2.17 |
| контроллер | 2.15 |
| лазер для термоупрочнения технологический | 2.8 |
| лазер технологический | 2.7 |
| ЛТ | 2.3 |
| ЛУТ | 2.16 |
| манипулятор | 2.14 |
| обработка термическая упрочняющая поверхностная | 2.2 |
| обработка упрочняющая поверхностная | 2.1 |
| оснастка технологическая | 2.13 |
| перекрытие полос лазерного воздействия | 2.27 |
| перекрытие пятен лазерного воздействия | 2.27 |
| ПЗ | 2.34 |
| поверхность обрабатываемая | 2.5 |
| поверхность при лазерном термоупрочнении обрабатываемая | 2.5 |
| полоса лазерного воздействия | 2.25 |
| пятно лазерного воздействия | 2.24 |
| размер полосы лазерного воздействия эффективный | 2.26 |
| размер пятна лазерного воздействия эффективный | 2.26 |
| распределение микротвердости | 2.37 |
| распределение микротвердости зоны лазерного воздействия | 2.37 |
| режим автозакалки | 2.19 |
| режим лазерного термоупрочнения технологический | 2.18 |
| режим термоциклирования | 2.20 |
| режим лазерного термоупрочнения триботехнический | 2.28 |
| рисунок триботехнический | 2.28 |
| сердцевина | 2.30 |
| система транспортировки излучения | 2.9 |
| сканатор | 2.11 |
| слой поверхностно-упрочненный | 2.6 |
| слой при лазерном термоупрочнении поверхностно-упрочненный | 2.6 |
| твердость зоны лазерного воздействия поверхностная | 2.36 |
| твердость поверхностная | 2.36 |
| термоупрочнение лазерное местное | 2.4 |
| толщина зоны лазерного воздействия | 2.38 |
| установка для термообработки лазерная | 2.16 |
| формирователь пучка лазерного излучения | 2.12 |
Алфавитный указатель эквивалентов терминов на английском языке
| beam shaper | 2.12 |
|---|---|
| controller of laser radiation | 2.15 |
| core | 2.30 |
| crossing (lamination) of heat treatment tracks on the surface | 2.27 |
| depth of heat treated zone | 2.38 |
| focusing optical head | 2.10 |
| tribotechnical scheme of laser hardening | 2.28 |
| hardened layer | 2.35 |
| hardened track by means of moving laser beam | 2.25 |
| hardened zone | 2.32 |
| hardness distribution of strengthened layer | 2.37 |
| heat-affected zone | 2.33 |
| industrial laser | 2.7 |
| industrial laser for surface hardening | 2.8 |
| Industrial laser assembly for heat treatment | 2.16 |
| laser beam transport system | 2.9 |
| laser hardening | 2.21 |
| laser hardening by continuous wave laser | 2.23 |
| laser surface hardening | 2.3 |
| local laser hardening | 2.4 |
| manipulator | 2.14 |
| mounting device | 2.13 |
| melting layer | 2.31 |
| optical scanner | 2.11 |
| part of laser spot with energy density sufficient for hardening | 2.26 |
| pulse laser hardening | 2.22 |
| regime of laser auto-hardening | 2.19 |
| regime of laser thermocycling | 2.20 |
| region (zone) of laser action | 2.29 |
| specialized laser equipment for heat treatment | 2.17 |
| spot of laser beam on treated surface | 2.24 |
| surface heat treatment strengthening | 2.2 |
| surface hardened (strengthened) layer | 2.6 |
| surface strengthening treatment | 2.1 |
| surface hardness of strengthened layer | 2.36 |
| technological regime of laser hardening | 2.18 |
| transitional zone | 2.34 |
| treated surface | 2.5 |
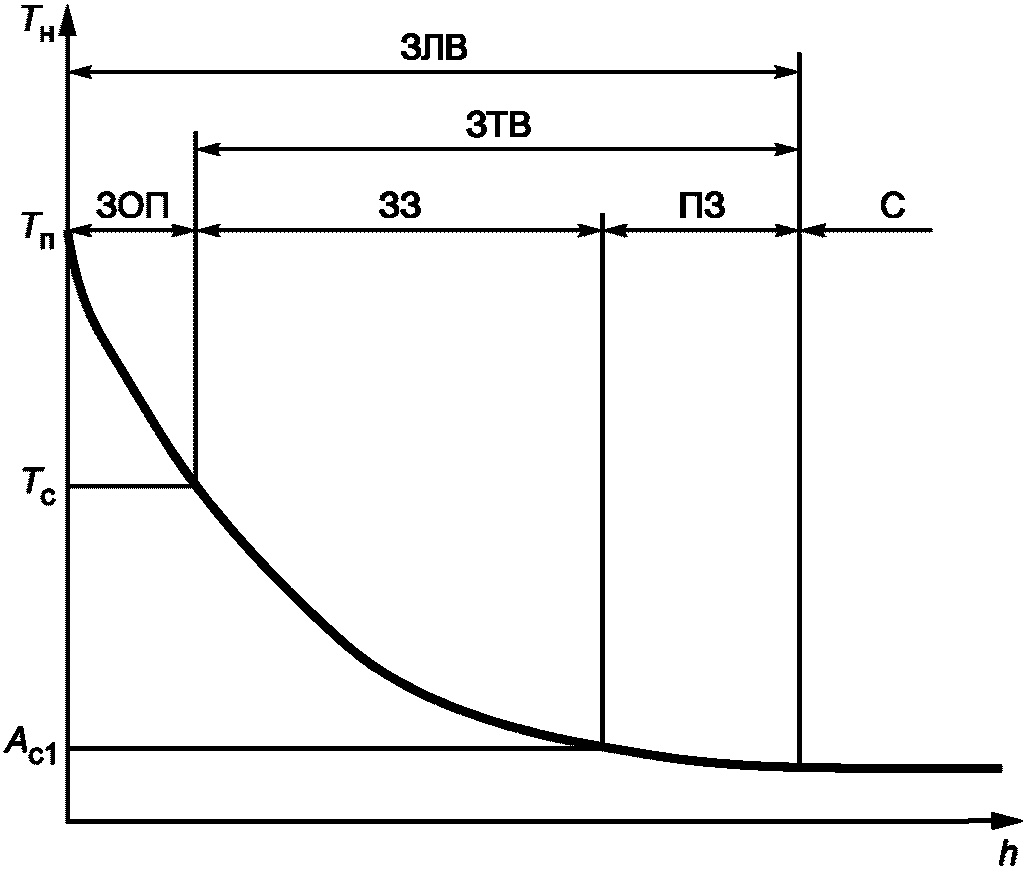
Tн — температура нагрева; Tп — температура поверхности;
Tс — температура солидус; Aс1 — температура, при которой
начинается образование аустенита при нагреве;
h — расстояние от обрабатываемой поверхности
Рисунок А.1 — Изменение температуры нагрева поверхностного слоя материала детали при лазерном воздействии и строение зоны лазерного воздействия
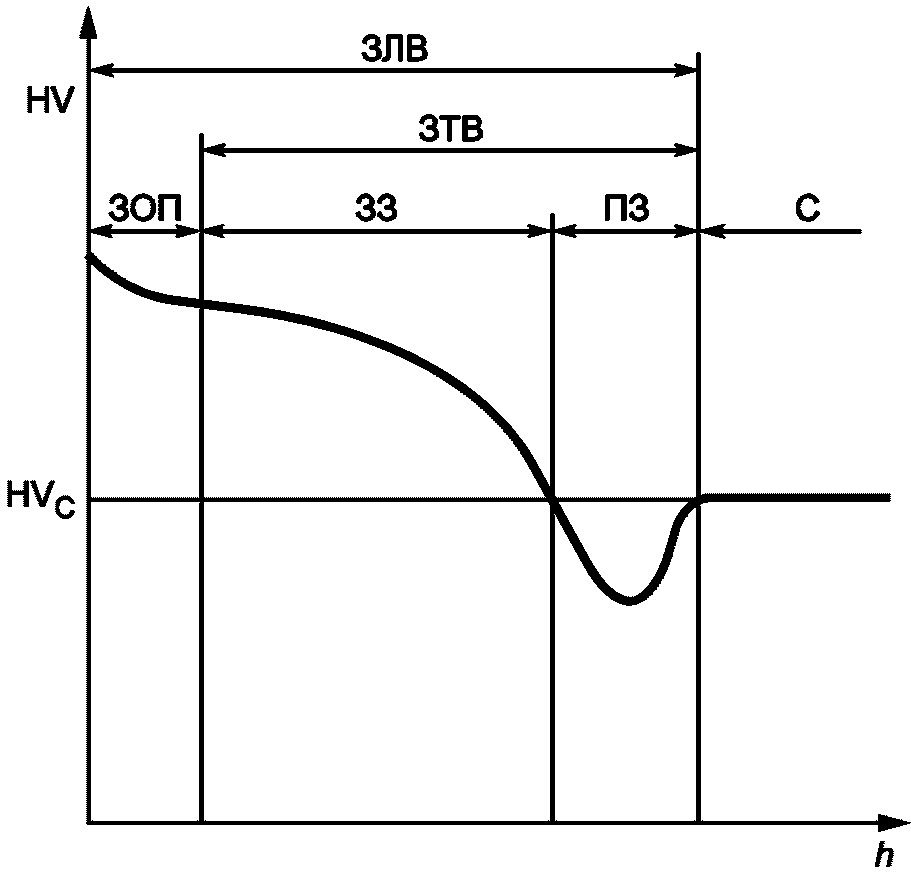
HVC — микротвердость сердцевины; h — расстояние
от обрабатываемой поверхности
Рисунок А.2 — Характерное распределение микротвердости
HV зоны лазерного воздействия для доэвтектоидных
предварительно закаленных углеродистых сталей