ГОСТ Р 57978-2017. Национальный стандарт Российской Федерации. Круги отрезные. Технические условия
(утв. и введен в действие Приказом Росстандарта от 22.11.2017 № 1799-ст)
(ред. от 14.10.2025)
Примечание
Изменение № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст, введено в действие с 01.07.2026.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 21963-82*"]:::rst
  n1["ГОСТ 21963-2002"]:::rst
  click n1 "https://bukva.ai/docs/gost-21963-2002" "ГОСТ 21963-2002. Межгосударственный стандарт. Круги отрезные. Технические условия (введен в действие Постановлением Госстандарта России от 28.04.2003 N 134-ст)"
  n2["ГОСТ Р 57978-2017"]:::doc
  click n2 "https://bukva.ai/docs/standart-gost-r-57978-2017" "ГОСТ Р 57978-2017. Национальный стандарт Российской Федерации. Круги отрезные. Технические условия (утв. и введен в действие Приказом Росстандарта от 22.11.2017 N 1799-ст)"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 22 ноября 2017 г. № 1799-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Grinding wheels for cutting-off. Specifications
(ISO 525:2013, NEQ)
(ISO 603-15:1999, NEQ)
(ISO 603-16:1999, NEQ)
Дата введения 1 января 2019 года
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 95 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 22 ноября 2017 г. № 1799-ст
4 В настоящем стандарте учтены основные нормативные положения следующих международных стандартов:
ИСО 525:2013 «Абразивная продукция на связке. Общие требования» (ISO 525:2013 «Bonded abrasive products — General requirements», NEQ);
ИСО 603-15:1999 «Абразивная продукция на связке. Размеры. Часть 15. Круги отрезные для стационарных или переносных машин» (ISO 603-15:1999 «Bonded abrasive products — Dimensions — Part 15: Grinding wheels for cutting-off on stationary or mobile cutting-off machines», NEQ);
ИСО 603-16:1999 «Абразивная продукция на связке. Размеры. Часть 16. Круги отрезные для ручных электроинструментов» (ISO 603-16:1999 «Bonded abrasive products — Dimensions — Part 16: Grinding wheels for cutting-off on hand held power tools», NEQ);
ИСО 13942:2000 «Абразивная продукция на связке. Предельные отклонения размеров и допуски биения» (ISO 13942:2000 «Bonded abrasive products — Limit deviations and rum-out tolerances», NEQ)
5 В настоящем стандарте реализованы требования Технического регламента Таможенного союза «О безопасности машин и оборудования» применительно к отрезным кругам:
7 ИЗДАНИЕ (март 2020 г.) с Поправкой (ИУС 9-2019)
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
Настоящий стандарт распространяется на отрезные круги (далее — круги) для резки и прорезки материалов на стационарных, переносных станках, а также на ручных шлифовальных машинах (Pg).
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 2.610 Единая система конструкторской документации. Правила выполнения эксплуатационных документов
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 577 Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
Ссылка исключена с 01.07.2026. - Изменение № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст.
ГОСТ 3647 Материалы шлифовальные. Классификация. Зернистость и зерновой состав. Методы контроля
ГОСТ 14192 Маркировка грузов
ГОСТ 27595 Материалы шлифовальные и инструменты абразивные. Упаковка, маркировка, транспортирование и хранение
ГОСТ 30513 Инструмент абразивный и алмазный. Методы испытаний на безопасность
ГОСТ Р 52381 (ИСО 8486-1:1996, ИСО 6344-2:1998, ИСО 9138:1993, ИСО 9284:1992) Материалы абразивные. Зернистость и зерновой состав шлифовальных порошков. Контроль зернового состава
ГОСТ Р 52587 Инструмент абразивный. Обозначения и методы измерения твердости
ГОСТ Р 52588-2011 Инструмент абразивный. Требования безопасности
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
ГОСТ Р 52710 Инструмент абразивный. Акустический метод определения твердости и звуковых индексов по скорости распространения акустических волн
ГОСТ Р 58583-2019 Круги абразивные. Допустимый дисбаланс. Метод определения и контроля
(ссылка введена Изменением № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3.1 Круги следует изготовлять типов:
3.2 Размеры кругов должны соответствовать указанным на рисунках 1 и 2 и в таблицах 1 и 2.
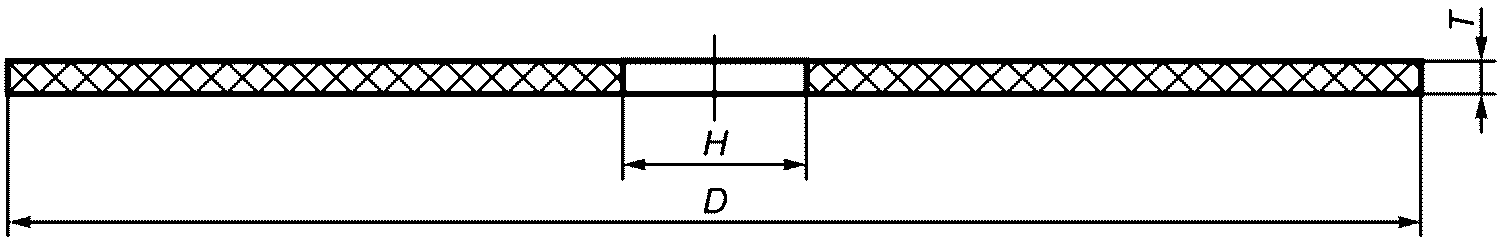
| D | T | H |
| 50; 63; 80 | 0,6; 0,8; 1,0; 1,2; 1,6; 2,0; 2,5; 3,0; 3,2; 3,5 | 6; 10; 13; 20 |
| 100; 110 | 10; 13; 16; 20; 22,23 | |
| 115 | 0,6; 0,8; 1,0; 1,2; 1,6; 2,0; 2,5; 3,0; 3,2 | 22,23 |
| 125; 150 | 0,6; 0,8; 1,0; 1,2; 1,6; 2,0; 2,5; 3,0; 3,2; 4,0 | 13; 20; 22,23; 32 |
| 180; 200 | 1,0; 1,2; 1,6; 1,8; 2,0; 2,5; 3,0; 3,2; 4,0 | 20; 22,23; 32 |
| 230 | 1,6; 1,8; 2,0; 2,5; 3,0; 3,2; 4,0 | 22,23; 32 |
| 250 | 20; 22; 22,23; 25,4; 32 | |
| 300; 350; 356 <*> | 2,0; 2,5; 3,0; 3,2; 4,0; 6,0 | 22,23; 25,4; 32; 40; 51 |
| 400; 406 <*>; 450; 457 <*> | 3,0; 3,2; 3,5; 4,0; 4,5; 5,0 | 25,4; 32; 40; 51; 60 |
| 500; 508 <*> | 4,0; 4,5; 5,0; 6,0 | 32; 40; 51; 60 |
| 600; 610 <*> | 5,0; 6,0; 8,0 | 32; 40; 51; 60; 76,2 |
| 750; 762 <*> | 6,0; 8,0 | 60; 80; 100; 152,4 |
| 800 | 6,0; 8,0; 9,0; 10,0 | 60; 80; 100 |
| 900 | 8,0; 9,0; 10,0 | 100 |
| 1000 | 8,0; 10,0; 13,0 | 80; 100; 152,4 |
| 1250 | 10,0; 13,0 | 100; 152,4; 203,2 |
| 1500 | 13,0; 16,0 | 152,4; 203,2 |
| 1800 | 16,0; 20,0 | 203,2; 304,8 |
| <*> По заказу потребителя. Примечание — По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||
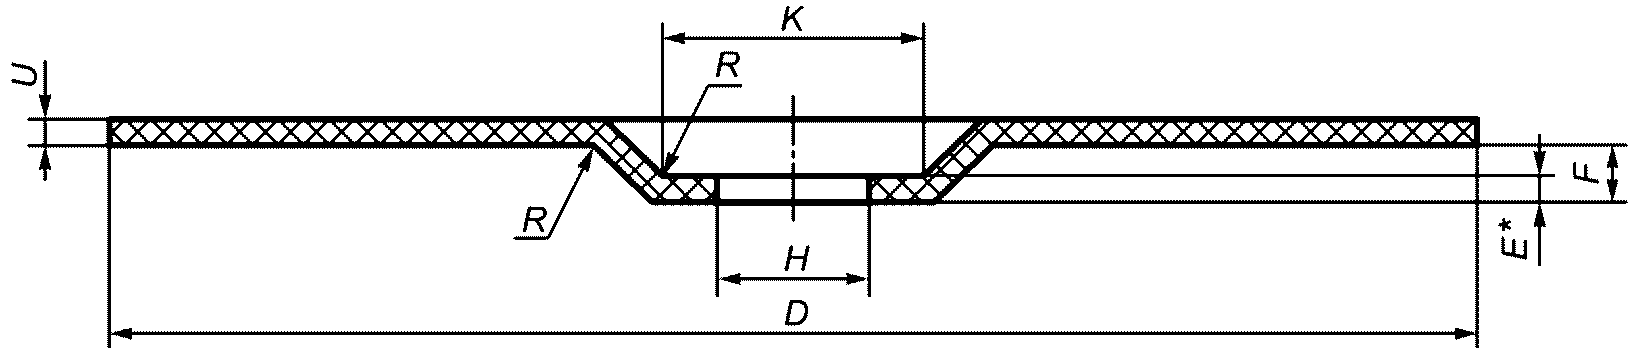
| D | U = E | H | K Js16 | F, не менее | R, не более |
| 80 | 2,0; 2,5; 3,2 | 10 | 23 | 4 | 6 |
| 100 | 16 | 35,5 | |||
| 115; 125; 150; 180; 230 | 2,0; 2,5; 3,2; 4,0 | 22,23 | 42; 45 | 4,6 | 10 |
| 400; 406 <*> | 4,0; 5,0; 6,0 | 40 | 122 | 7,5 | |
| 450; 457 <*> | |||||
| 500; 508 <*> | 5,0; 6,0 | 40; 60 | |||
| 600; 610 <*> | 6,0; 8,0 | 60; 76,2 | 210 | 13 | |
| 800 | 8,0; 10,0 | 60; 80; 100 | |||
| 1000 | 10,0; 13,0 | 127 | 325 | 18 | 12 |
| 1250 | 13,0; 16,0 | ||||
| <*> По заказу потребителя. Примечание — По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |||||
Пример условного обозначения круга типа 41 с наружным диаметром D = 400 мм, высотой T = 4,0 мм, диаметром посадочного отверстия H = 32 мм, из нормального электрокорунда марки 14A, зернистостью F24, с ЗИ 41 — 43, на бакелитовой связке с упрочняющими элементами (BF), с предельной рабочей скоростью vs 80 м/с:
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
Круг отрезной 41 400 x 4,0 x 32 14А F24 41-43 BF 80 м/с ГОСТ Р 57978-2017
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
То же круга типа 41 с наружным диаметром D = 230 мм, высотой T = 2,5 мм, диаметром посадочного отверстия H = 22,23 мм, из нормального электрокорунда марки 14A, зернистостью F30, с ЗИ 41 — 43, на бакелитовой связке с упрочняющими элементами (BF), для ручных шлифовальных машин (Pg), с предельной рабочей скоростью vs 80 м/с:
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
Круг отрезной 41 230 x 2,5 x 22,23 14А F30 41-43 BF Pg 80 м/с ГОСТ Р 57978-2017
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
4.1 Круги следует изготовлять в соответствии с требованиями настоящего стандарта, по рабочим чертежам, утвержденным в установленном порядке.
4.2 Круги следует изготовлять из электрокорундовых (A), в том числе из циркониевого электрокорунда (Z), а также из карбидкремниевых (C) абразивных материалов.
4.3 Круги следует изготовлять зернистостями F16 — F220 по ГОСТ Р 52381 и M63 — M10 по ГОСТ 3647.
4.4 Круги следует изготовлять на бакелитовой связке без упрочняющих элементов (B) или с упрочняющими элементами (BF), а также на вулканитовой связке без упрочняющих элементов (R) или с упрочняющими элементами (RF).
4.5 Круги типа 41 на связках B и BF следует изготовлять со звуковыми индексами (ЗИ) 25 — 49, на связках R и RF — 23 — 45 по ГОСТ Р 52710; типа 42 — по техническому документу, утвержденному в установленном порядке.
Звуковые индексы для наиболее применяемых кругов типа 41 в зависимости от частоты собственных колебаний указаны в приложении А.
4.6 Значения допустимых неуравновешенных масс кругов — по ГОСТ Р 58583-2019 (раздел 4).
(п. 4.6 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
4.7 Точность изготовления кругов должна соответствовать нормам, указанным в таблице 3.
4.8 Допуски радиального и торцового биений кругов не должны превышать значений, указанных в таблице 4.
4.9 Круги не должны иметь трещин, сколов или других повреждений и деформаций.
(п. 4.9 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
4.10 Требования надежности
Надежностью кругов может быть коэффициент резания K (отношение площади разрезанной заготовки к площади изношенной части круга) при срабатывании круга до 0,75D. Коэффициент резания вычисляют по формуле
K = \frac{4S_{\text{з}}n}{\pi(D_{\text{н}}^{2} - D_{\text{к}}^{2})} ,
4.11 Маркировка
4.11.1 Маркировка кругов — по ГОСТ Р 52588.
4.11.2 Место нанесения маркировки
Маркировку наносят на этикетку, наклеенную на круг, с перечислениями a, b, c, f, g, h, j, k, l, m, n по ГОСТ Р 52588-2011 (пункт 7.6.2).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
1 Интервал ЗИ следует наносить в количестве не более трех.
2 Не маркируют букву F в обозначении зернистости.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
3 Номер партии и дату выпуска допускается наносить на кольцо металлической втулки, закрепленной на посадочной поверхности круга.
4 Допускается значения ЗИ заменять на буквенные обозначения твердости кругов, в том числе в примерах условных обозначений по приложению Б.
5 Дополнительно следует маркировать область применения, например «сталь», «камень» и т.п.
6 Допускается наносить маркировку на торцовую поверхность круга без упрочняющих элементов.
7 Маркировку применяемого шлифовального материала допускается указывать по 4.2 без уточнения марки.
(примечание 7 введено Изменением № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
4.11.3 Транспортная маркировка — по ГОСТ 14192.
4.12 Упаковка
4.12.1 Круги одного размера, одной характеристики и одной партии упаковывают в групповую потребительскую тару. В качестве групповой потребительской тары используют картонные коробки, пакеты или другие виды тары, предохраняющие круги от повреждений.
4.12.2 Групповая потребительская тара с кругами, а также каждый круг для ручных шлифовальных машин, предназначенный для розничной продажи, должны сопровождаться эксплуатационным документом — этикеткой по ГОСТ Р 2.610 со сведениями по ГОСТ Р 52588.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
1 В этикетке для групповой потребительской тары дополнительно указывают число кругов.
2 Цветные полосы безопасности на этикетку не наносят.
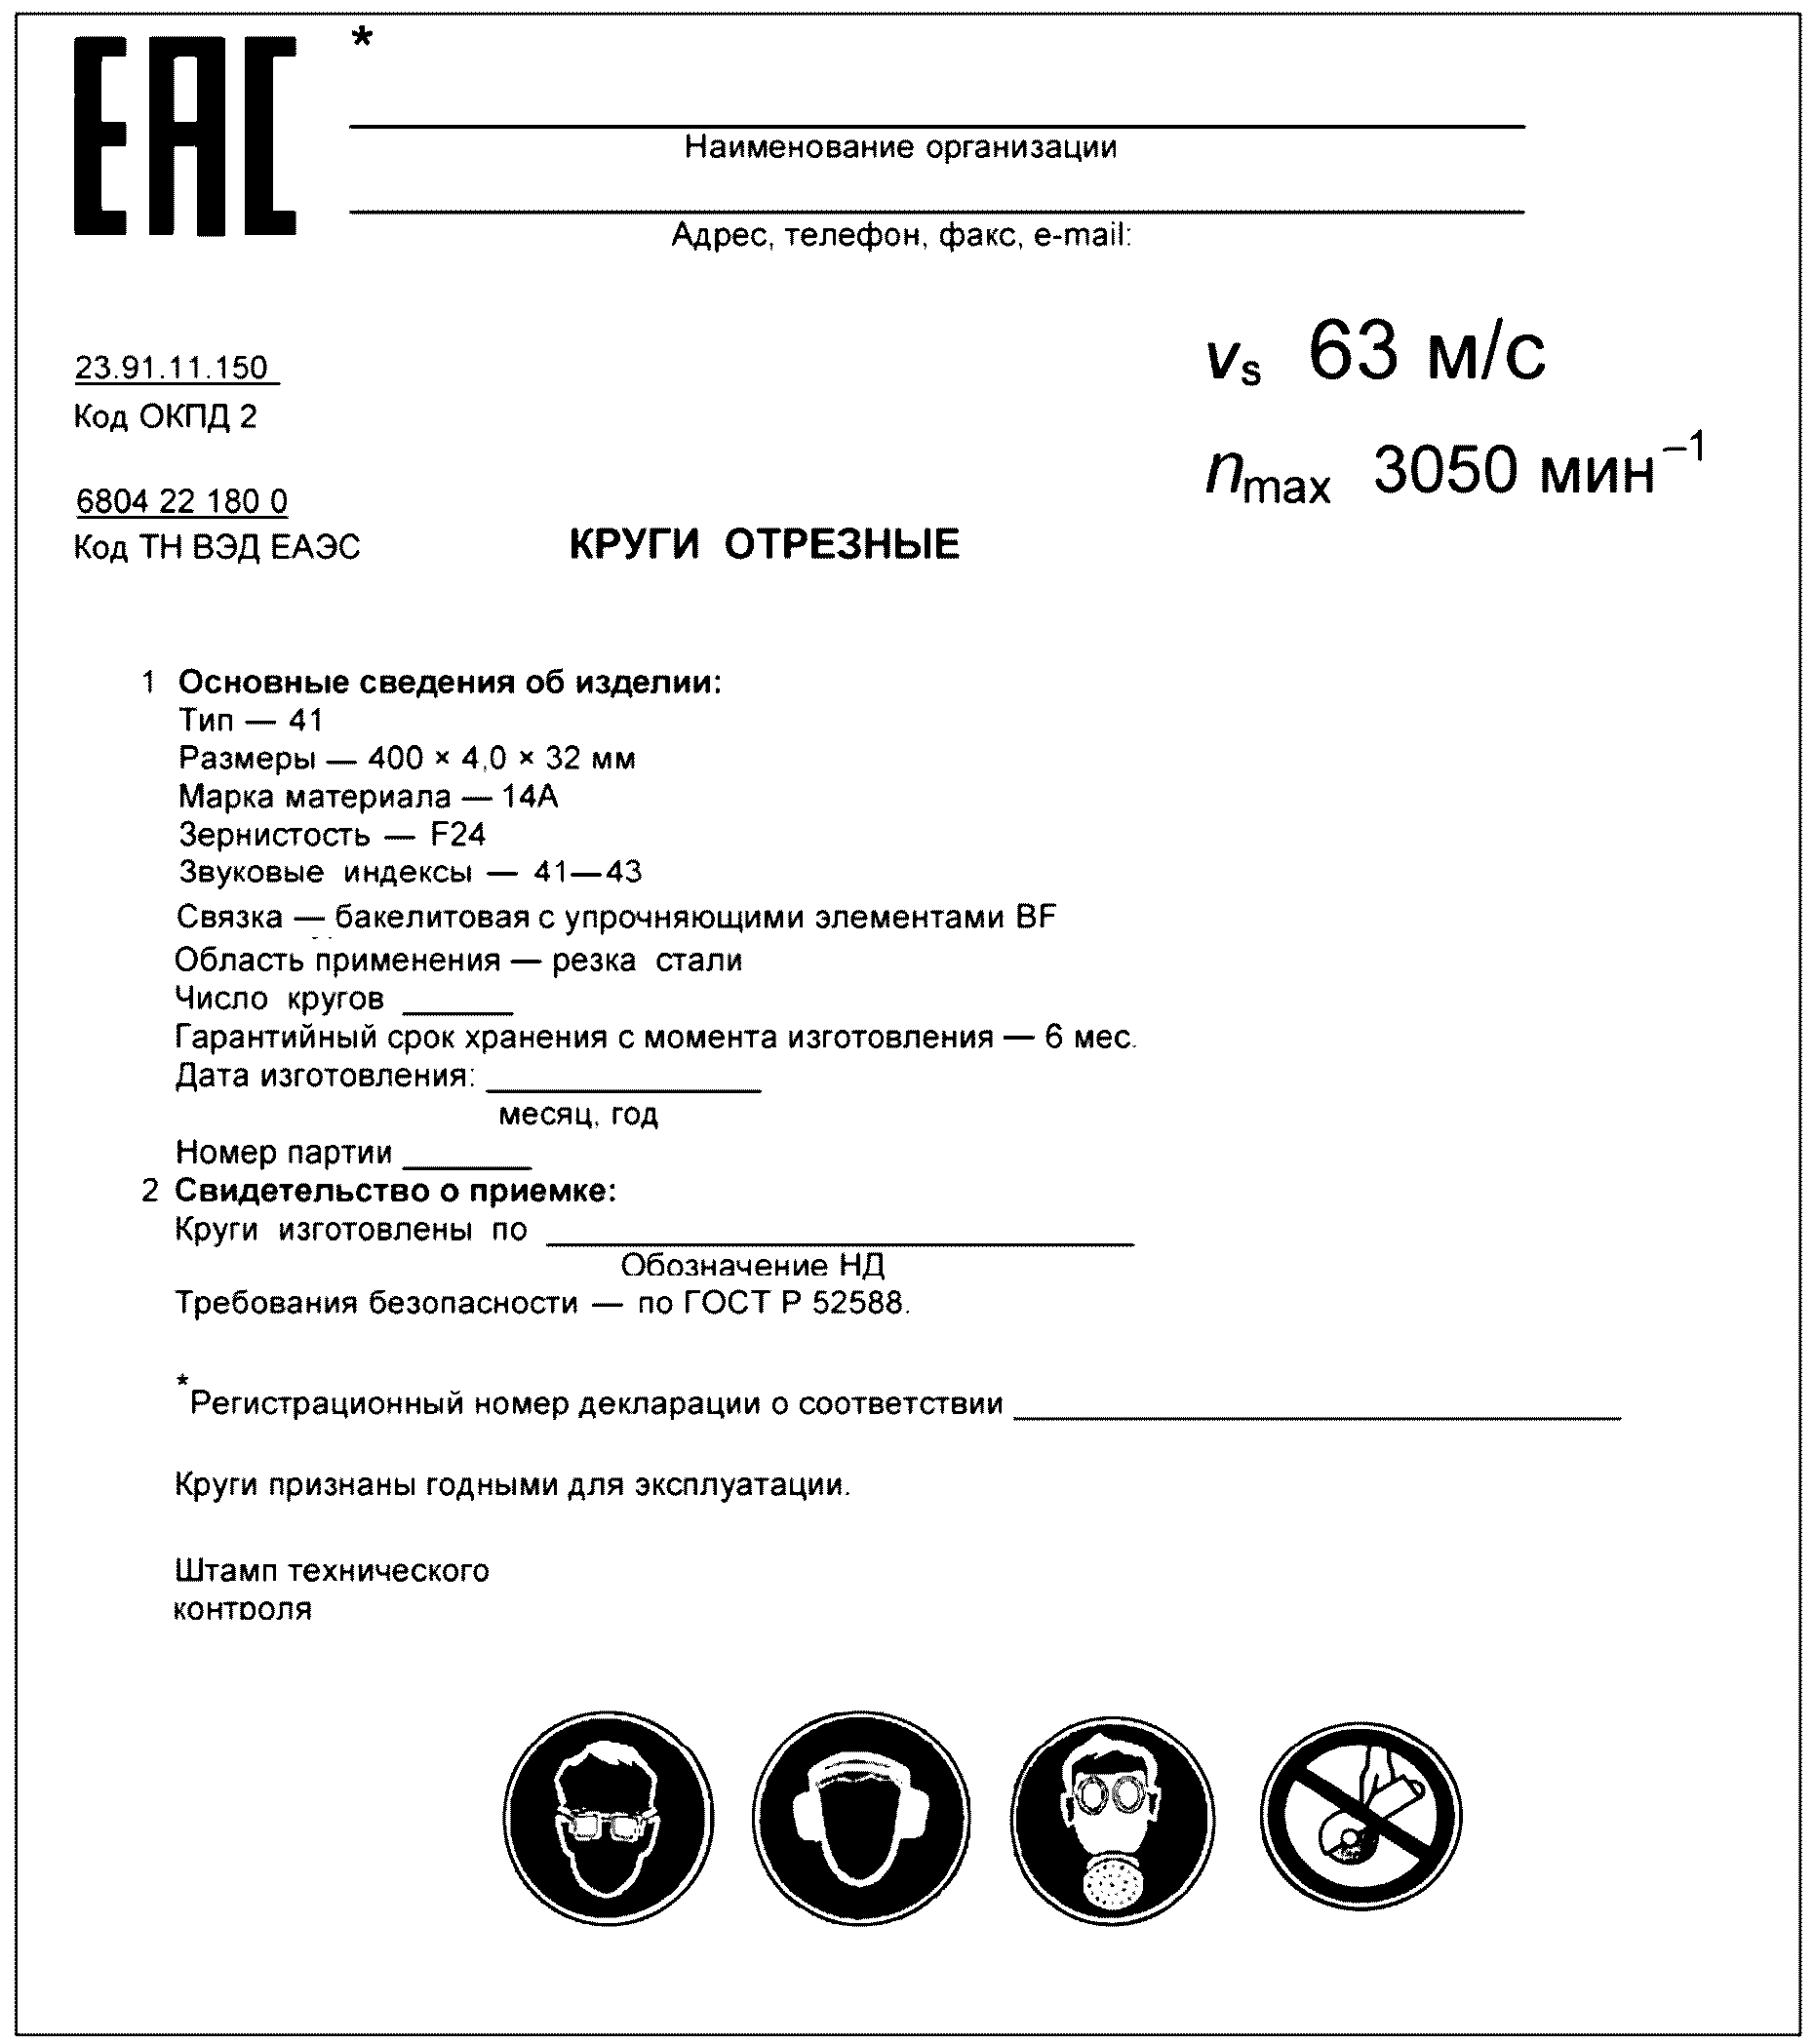
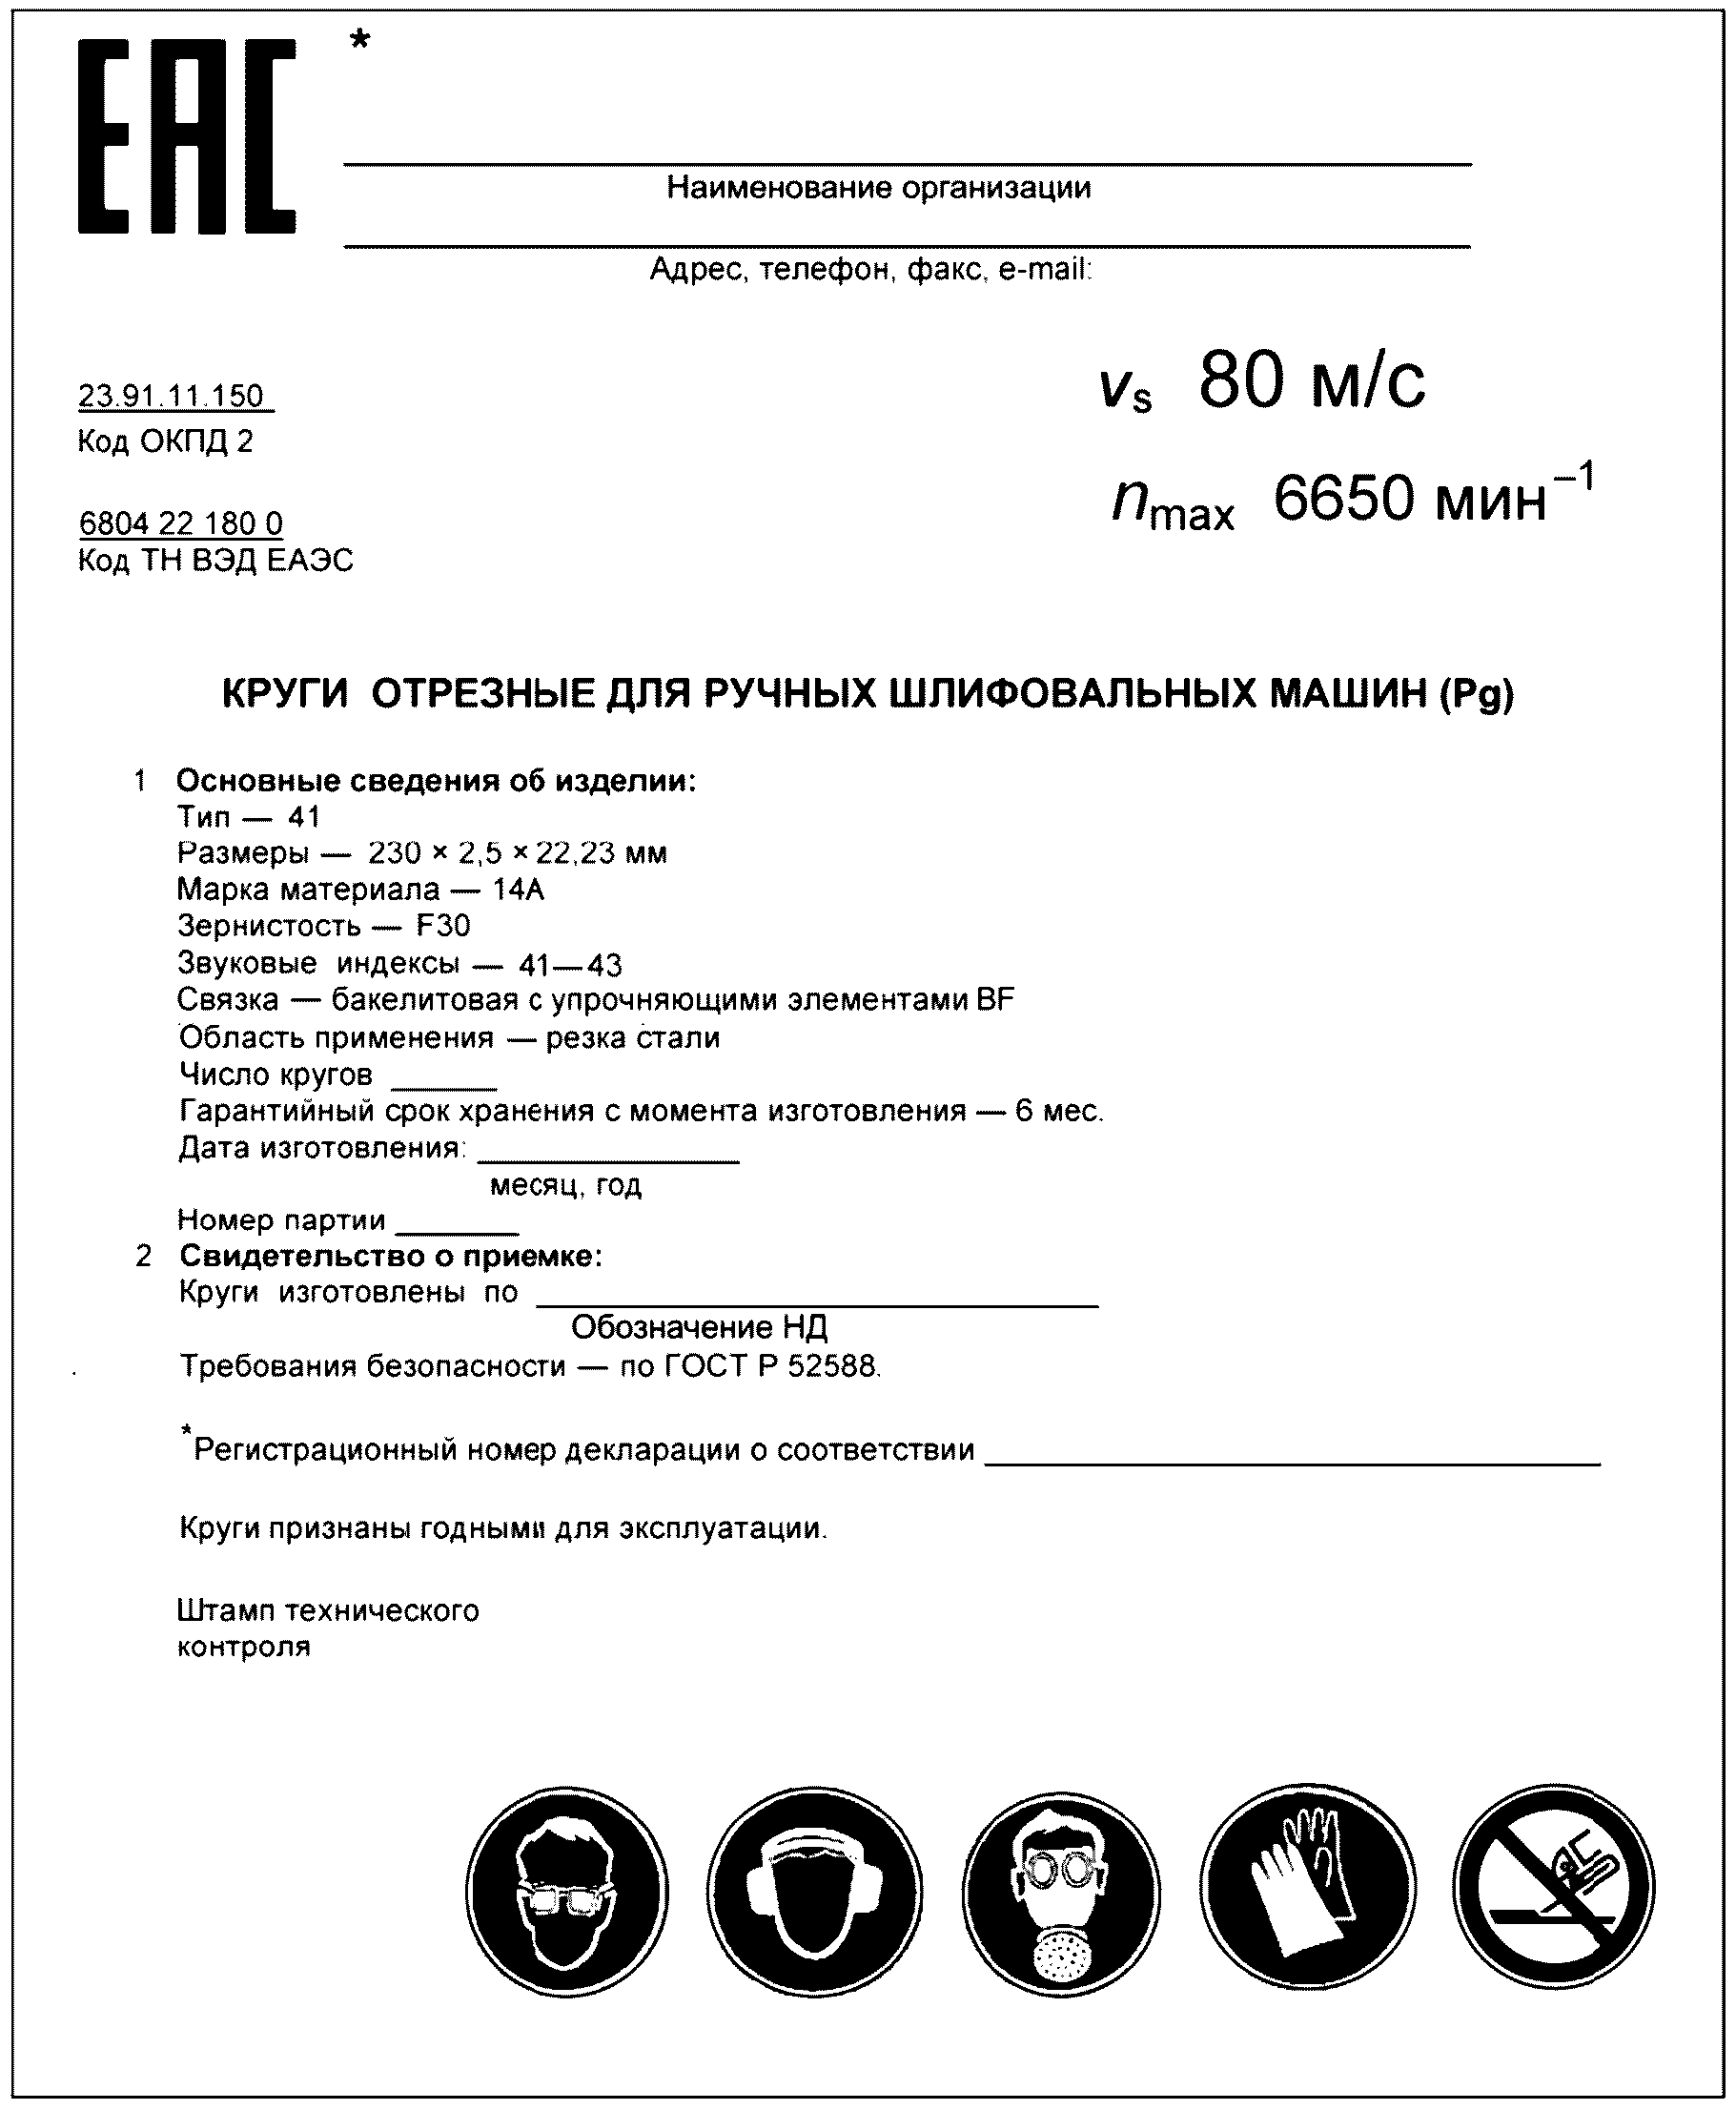
Примеры выполнения этикеток кругов приведены в приложении В.
4.12.3 Круги в потребительской таре плотно укладывают в транспортную тару. При укладке в транспортную тару должны быть приняты меры, предохраняющие круги от атмосферных осадков, а также исключающие их перемещение и повреждение.
В качестве транспортной тары используют деревянные ящики, поддоны (европоддоны) или специальные поддоны.
4.12.4 Масса брутто транспортной тары с кругами не должна превышать 60 кг (за исключением случаев, когда собственная масса одного круга не менее 60 кг).
Примечание — Масса брутто транспортной тары, поддона с кругами при загрузке и выгрузке электропогрузчиком (транспортной тележкой-подъемником) не должна превышать 1,5 т.
5.1 Механическая прочность круга должна обеспечивать его работу с предельными рабочими скоростями по ГОСТ Р 52588.
5.2 Остальные требования безопасности — по ГОСТ Р 52588, ГОСТ 30513.
6.1 Для контроля соответствия кругов требованиям настоящего стандарта предприятие-изготовитель проводит приемочный контроль по ГОСТ 15.309.
6.2 Объем выборки при приемочном контроле кругов должен составлять: 100% — по 4.9, 4.11; 3% от партии, но не менее 5 шт. кругов для стационарных и переносных станков; 5% от партии, но не менее 5 шт. кругов для ручных шлифовальных машин — по 3.2; 4.5 - 4.8, в соответствии с ГОСТ Р 52588-2011 (по 5.2).
7.1 Контроль размеров кругов проводят с применением универсальных средств измерений.
7.2 Размер для справок обеспечивают оснасткой и не контролируют.
7.3 Контроль по 4.9 и 4.11 проводят визуально.
7.4 Контроль неуравновешенной массы круга — по ГОСТ Р 58583-2019 (подраздел 5.2).
Примечание — Контроль кругов с D <= 250 мм допускается не проводить.
(п. 7.4 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
7.5 Контроль звуковых индексов кругов типа 41 — по ГОСТ Р 52710; кругов типа 42 — по техническому документу, утвержденному в установленном порядке.
7.6 Контроль радиального и торцового биений проводят с помощью индикатора часового типа по ГОСТ 577.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст)
Примечание — Допускается применение других средств измерений, по техническим характеристикам не уступающих указанному.
7.7 Испытания на механическую прочность — по ГОСТ Р 52588.
8 Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 27595.
Изготовитель должен гарантировать соответствие кругов требованиям настоящего стандарта при соблюдении условий эксплуатации, транспортирования и хранения.
ЗВУКОВЫЕ ИНДЕКСЫ ДЛЯ НАИБОЛЕЕ ПРИМЕНЯЕМЫХ КРУГОВ ТИПА 41
В ЗАВИСИМОСТИ ОТ ЧАСТОТЫ СОБСТВЕННЫХ КОЛЕБАНИЙ
| Звуковой индекс | Показания приборов «Звук-110М» и «Звук-107», кГц, для кругов размерами D x H, мм | ||||||
| 762·152,4 | 800·100 | 900·100 | 1000·152,4 | 1250·152,4 | 1500·203,2 | 1800·203,2 | |
| 25 | От 1,16 до 1,26 включ. | От 1,24 до 1,35 включ. | От 1,12 до 1,21 включ. | От 0,96 до 1,04 включ. | От 0,80 до 0,87 включ. | От 0,66 до 0,71 включ. | От 0,54 до 0,58 включ. |
| 27 | Св. 1,26 до 1,36 включ. | Св. 1,35 до 1,45 включ. | Св. 1,21 до 1,30 включ. | Св. 1,04 до 1,12 включ. | Св. 0,87 до 0,93 включ. | Св. 0,71 до 0,77 включ. | Св. 0,58 до 0,63 включ. |
| 29 | Св. 1,36 до 1,45 включ. | Св. 1,45 до 1,56 включ. | Св. 1,30 до 1,40 включ. | Св. 1,12 до 1,20 включ. | Св. 0,93 до 1,00 включ. | Св. 0,77 до 0,82 включ. | Св. 0,63 до 0,67 включ. |
| 31 | Св. 1,45 до 1,55 включ. | Св. 1,56 до 1,66 включ. | Св. 1,40 до 1,49 включ. | Св. 1,20 до 1,28 включ. | Св. 1,00 до 1,07 включ. | Св. 0,82 до 0,87 включ. | Св. 0,67 до 0,72 включ. |
| 33 | Св. 1,55 до 1,65 включ. | Св. 1,66 до 1,76 включ. | Св. 1,49 до 1,58 включ. | Св. 1,28 до 1,36 включ. | Св. 1,07 до 1,13 включ. | Св. 0,87 до 0,93 включ. | Св. 0,72 до 0,76 включ. |
| 35 | Св. 1,65 до 1,74 включ. | Св. 1,76 до 1,87 включ. | Св. 1,58 до 1,68 включ. | Св. 1,36 до 1,44 включ. | Св. 1,13 до 1,20 включ. | Св. 0,93 до 0,98 включ. | Св. 0,76 до 0,80 включ. |
| 37 | Св. 1,74 до 1,84 включ. | Св. 1,87 до 1,97 включ. | Св. 1,68 до 1,77 включ. | Св. 1,44 до 1,52 включ. | Св. 1,20 до 1,26 включ. | Св. 0,98 до 1,04 включ. | Св. 0,80 до 0,85 включ. |
| 39 | Св. 1,84 до 1,94 включ. | Св. 1,97 до 2,07 включ. | Св. 1,77 до 1,86 включ. | Св. 1,52 до 1,60 включ. | Св. 1,26 до 1,33 включ. | Св. 1,04 до 1,09 включ. | Св. 0,85 до 0,89 включ. |
| 41 | Св. 1,94 до 2,03 включ. | Св. 2,07 до 2,18 включ. | Св. 1,86 до 1,96 включ. | Св. 1,60 до 1,68 включ. | Св. 1,33 до 1,40 включ. | Св. 1,09 до 1,15 включ. | Св. 0,89 до 0,94 включ. |
| 43 | Св. 2,03 до 2,13 включ. | Св. 2,18 до 2,28 включ. | Св. 1,96 до 2,05 включ. | Св. 1,68 до 1,76 включ. | Св. 1,40 до 1,46 включ. | Св. 1,15 до 1,20 включ. | Св. 0,94 до 0,98 включ. |
| Коэффициент формы F·104, м-1 | 4,84 | 5,18 | 4,66 | 4,01 | 3,33 | 2,73 | 2,23 |
| Примечание — Допускается применение других приборов с корректировкой показателей. | |||||||
| (примечание введено Изменением № 1, утв. Приказом Росстандарта от 14.10.2025 № 1206-ст) | |||||||
ОРИЕНТИРОВОЧНОЕ СООТВЕТСТВИЕ ЗИ ПО НАСТОЯЩЕМУ СТАНДАРТУ ОБОЗНАЧЕНИЯМ ТВЕРДОСТИ КРУГОВ ПО ГОСТ Р 52587
ПРИМЕРЫ ВЫПОЛНЕНИЯ ЭТИКЕТОК КРУГОВ
Этикетка кругов для стационарных и переносных станков
(в ред. Изменения № 1, утв. Приказом
Росстандарта от 14.10.2025 № 1206-ст)
<*> Для кругов, имеющих сертификат соответствия или декларацию о соответствии.
Этикетка кругов для ручных шлифовальных машин
(в ред. Изменения № 1, утв. Приказом
Росстандарта от 14.10.2025 № 1206-ст)
<*> Для кругов, имеющих сертификат соответствия или декларацию о соответствии.