ГОСТ Р 57589-2017. Национальный стандарт Российской Федерации. Аддитивные технологические процессы. Базовые принципы. Часть 2. Материалы для аддитивных технологических процессов. Общие требования
(утв. и введен в действие Приказом Росстандарта от 09.08.2017 № 845-ст)
Примечание
Документ введен в действие с 01.12.2017.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 9 августа 2017 г. № 845-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
АДДИТИВНЫЕ ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ
МАТЕРИАЛЫ ДЛЯ АДДИТИВНЫХ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ.
ОБЩИЕ ТРЕБОВАНИЯ
Additive processes. Basic principles. Part 2. Materials
for additive manufacturing processes. General requirements
1 декабря 2017 года
Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ), Акционерным обществом «Наука и инновации» (АО «Наука и инновации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 182 «Аддитивные технологии»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 9 августа 2017 г. № 845-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Аддитивные технологические процессы основаны на принципе послойного создания (выращивания) твердого объекта на основе данных — модели. Настоящий стандарт устанавливает общие требования к материалам, применяемым в различных категориях процессов.
1 Область применения
Настоящий стандарт устанавливает базовые принципы аддитивных технологических процессов. В настоящем стандарте приводится обзор существующих процессов, которые в связи с развитием новых технологий не являются исчерпывающими. Настоящий стандарт объясняет, каким образом в различных категориях процессов используются различные типы материалов для формирования геометрии изделия. Настоящий стандарт также описывает, какой тип материала применяется в различных категориях процессов. Характеристики исходного сырья и требования к деталям, изготовленным с помощью различных технологических процессов, будут приведены в последующих отдельных стандартах. Принципы, описанные в настоящем стандарте, распространяются на последующие стандарты.
2 Термины и определения
В настоящем стандарте применены термины по ГОСТ Р 57558 <*>.
<*> ГОСТ Р 57558-2017 Аддитивные технологические процессы. Базовые принципы. Часть 1. Термины и определения.
3 Общие положения
Настоящий стандарт описывает базовые принципы аддитивных технологических процессов. В настоящем стандарте приведен обзор существующих категорий процессов, а также исходного сырья, используемого для изготовления изделий.
4 Типы деталей и их классификация
4.1 Общие положения
Детали, создаваемые с помощью аддитивных технологических процессов, могут быть использованы как в качестве прототипов, так и в качестве готового изделия (термин «прототип» описан в ГОСТ Р 57558). Производимые детали используют в различных сферах применения после этапа разработки изделия и отражают все требования к ожидаемому изделию. Как для прототипов, так и для производимых деталей могут быть использованы различные процессы и материалы в зависимости от типа детали, сферы применения и отрасли промышленности, а также от требований к стоимости и времени поставки. Проектирование деталей и выбор их характеристик — обязанность разработчика. Тесное сотрудничество с поставщиками компонентов целесообразно в зависимости от компетентности заказчика.
4.2 Классификация деталей
Детали должны быть дополнительно разделены на различные классы: от самого строгого класса в отношении качества и прослеживаемости (класс 1) до наименее строгого класса в отношении качества и прослеживаемости. Описание этих классов будет определено в дальнейших стандартах, связанных с исходными материалами, процессами и сферой применения.
5 Технологический процесс
Технологический процесс, применяемый в области аддитивных технологий, характеризуется управлением изготовления деталей на основе данных 3D САПР. Промежуточные стадии, такие как производство оснастки, отсутствуют.
В основном существуют две различные категории процессов:
- одношаговые процессы (одноэтапные процессы): типы процессов аддитивного производства, в которых детали изготавливают за одну операцию, где основная геометрическая форма и свойства материала достигаются одновременно;
- многошаговые процессы (многоэтапные процессы): типы процессов аддитивного производства, в которых детали изготавливают за две или более операций, где первая, как правило, обеспечивает получение основной геометрической формы, а последующие — основные требуемые свойства материала (металл, керамика, полимер или композит).
Примечание - В зависимости от конечной области применения: все процессы могут потребовать одну или несколько дополнительных постобработок, чтобы достичь всех намеченных свойств в конечном продукте. Технологии хорошо известны и широко описаны в различной документации по неаддитивным технологиям и, следовательно, не нуждаются в более подробном описании в настоящем пункте.
6 Категории процессов
6.1 Общие положения
Существуют различные технологические процессы, разработанные для аддитивных технологий. Они сгруппированы в семь основных категорий на основе фундаментальной части функциональности машин.
В последующих стандартах подробная информация и требования для конкретного вида сочетания «сырье/процесс» (например, PA12 — полиамида порошок для сплавления материала в сформированном слое) будут даны, например:
- информация об основополагающих свойствах сырья;
- требования к сырью (предварительное кондиционирование);
- содержательное описание процесса;
- для каждого конкретного вида сырья/процесса сочетание соответствующих свойств, частей (например, газопроницаемость, прочность и др.), включая требования минимальных значений и информацию о приемлемых диапазонах значений;
- обязательные методы количественной оценки;
- информация о сферах применения.
6.2 Существующие категории процессов
6.2.1 Фотополимеризация в ванне
Процесс фотополимеризации в ванне — процесс, при котором предварительно осажденный фотополимер селективно облучается световым излучением (см. ГОСТ Р 57558). Под его воздействием соседние полимерные цепи скрепляются друг с другом. Данный процесс отображен на рисунке 1.
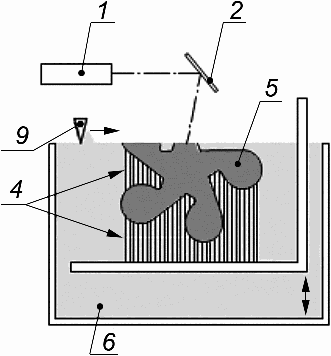
а) Фотополимеризация в ванне с помощью лазера
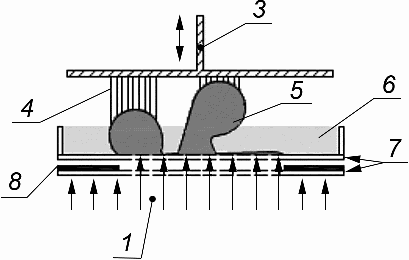
б) Фотополимеризация в ванне с помощью управляемого
источника ультрафиолетового излучения
1 — источник света; 2 — установленное под углом зеркало,
фокусирующее падающий на него свет; 3 — строительная
платформа и подъемник; 4 — поддерживающая
структура; 5 — получаемый продукт; 6 — ванна, заполненная
фотополимеризующимся составом; 7 — прозрачные
пластины; 8 — фотошаблон; 9 — перекрытие и механизм
выравнивания поверхности
Сырье: жидкое или пастообразное: фотореакционноспособная смола с наполнителем или без него.
Механизм связи: химическая реакция.
Источник активации: ультрафиолетовое излучение от лазеров или ламп.
Вторичная обработка: чистка, поддержка удаленного материала после отверждения путем дальнейшего воздействия ультрафиолетового излучения.
6.2.2 Струйное нанесение материала
Процесс струйного нанесения материала — процесс аддитивного производства, в котором изготовление объекта осуществляется нанесением капель строительного материала (см. ГОСТ Р 57558). Схема данного процесса представлена на рисунке 2.
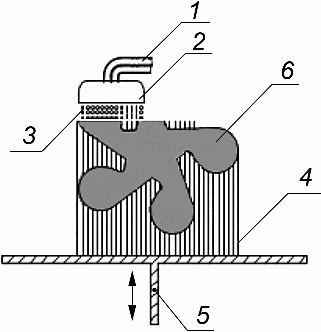
1 — система подачи сырья для сборки и материала подложки
(опционально зависит от конкретного процесса);
2 — дозирующее устройство (излучение света или
источник тепла); 3 — капли строительного материала;
4 — поддерживающая структура; 5 — строительная
платформа и подъемник; 6 — получаемый продукт
Сырье: жидкий фотополимер или расплавленный воск с наполнителем или без него.
Механизм связи: химическая реакция связывания или адгезия в результате затвердевания расплавленного материала.
Источник активации: источник излучения света для химической реакции связывания.
Вторичная обработка: удаление материала, после отверждения под воздействием светового излучения.
6.2.3 Струйное нанесение связующего
Процесс струйного нанесения связующего — процесс аддитивного производства, в котором жидкое связующее выборочно наносится на соединяемые порошковые материалы (см. ГОСТ Р 57558). Схема данного процесса представлена на рисунке 3.
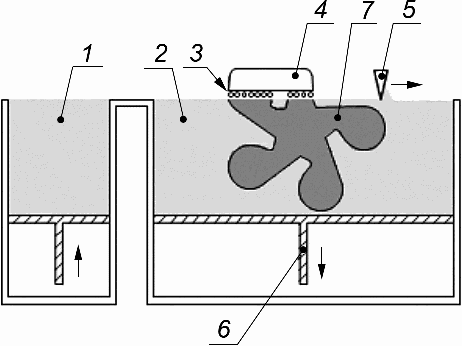
1 — система подачи порошка; 2 — порошкообразный материал,
распределенный в ванне; 3 — жидкая связующая составляющая;
4 — дозирующее устройство, включая подключение к системе
подачи связующего составляющего; 5 — устройство
распространения порошка; 6 — строительная платформа
и подъемник; 7 — получаемый продукт
Сырье: порошки, порошковые смеси или частицы материалов, а также жидкое адгезионное/связующее вещество.
Механизм связи: химическая и/или термическая реакция связывания.
Источник активации: в зависимости от адгезионного вещества: химическая реакция.
Вторичная обработка: удаление порошка, пропитки и проникновения любой жидкости материала в зависимости от материала порошка и применения.
Примечание - Воски, эпоксиды и другие адгезионные вещества используются для полимерных материалов, в то время как металлы и керамики обычно закрепляются путем спекания и инфильтрации с расплавленным материалом.
6.2.4 Синтез на подложке
Процесс синтеза на подложке — процесс аддитивного производства, в котором поверхность предварительно нанесенного слоя порошкового материала выборочно, полностью или частично расплавляется тепловой энергией (см. ГОСТ Р 57588). Схема данного процесса представлена на рисунке 4.
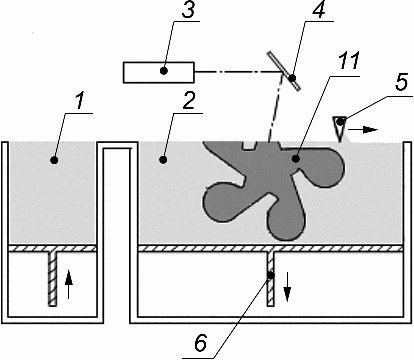
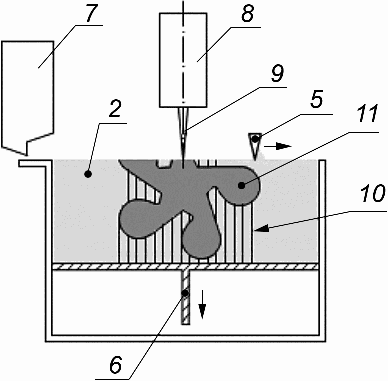
б) Электронно-лучевое сплавление материала
в сформированном слое
1 — система подачи порошка (в некоторых случаях порошка
в контейнере, как в позиции 7); 2 — порошкообразный
материал, распределенный в ванне; 3 — лазер;
4 — установленное под углом зеркало, фокусирующее падающий
на него свет; 5 — дозирующее устройство; 6 — строительная
платформа; 7 — контейнер с сырьем; 8 — электронно-лучевая
пушка; 9 — сфокусированный электронный пучок;
10 — поддерживающая структура; 11 — получаемый продукт
Примечание - Опорная конструкция и сборка подложки обычно требуются для обработки металлического сырья, в то время, как правило, не требуются для полимерного сырья
Сырье: различные порошки: термопластичные полимеры, чистые металлы или сплавы металлов, структурная или техническая керамика. Любой из порошковых материалов может быть использован как с наполнителями и связующими веществами, так и без них, в зависимости от конкретного процесса.
Механизм связи: термическая реакция связывания.
Источник активации: тепловая энергия, как правило, передающаяся от лазера электронным пучком и/или инфракрасными лампами.
Вторичная обработка: удаление порошка, если применимо, вспомогательного материала, а также различные операции для улучшения качества поверхности, точности размеров и свойств материала: например, микровзрывные работы, фрезерование, шлифование, полирование и термообработка.
6.2.5 Экструзия материала
Процесс экструзии материала — процесс аддитивного производства, в котором материал выборочно подается через сопло или жиклер (см. ГОСТ Р 57588). Схема данного процесса представлена на рисунке 5.
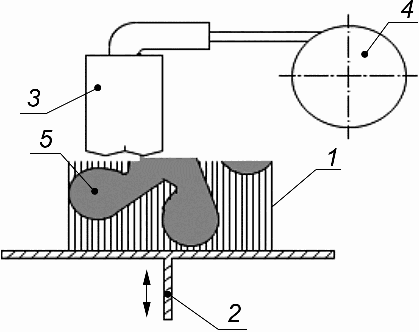
4 — поставка сырья; 5 — получаемый продукт
Сырье: волокно или пасты, как правило, термопласты и структурная керамика.
Механизм связи: химическая и/или термическая реакция связывания.
Источник активации: тепло, ультразвук или химическая реакция между компонентами.
Вторичная обработка: удаление поддерживающей структуры.
6.2.6 Прямой подвод энергии и материала
Процесс прямого подвода энергии и материала — процесс аддитивного производства, в котором тепловая энергия используется для соединения материалов путем сплавления по мере их нанесения (см. ГОСТ Р 57588). Схема данного процесса представлена на рисунке 6.
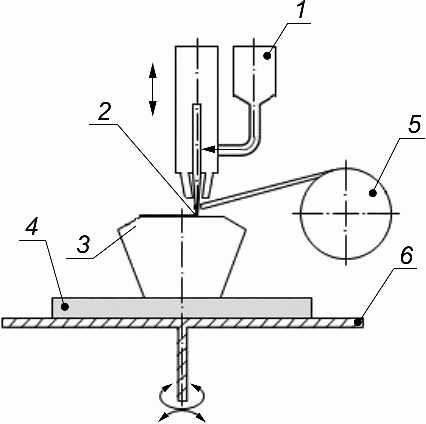
1 — бункер с порошком; 2 — направленный луч энергии,
например: лазер, электронный или плазменно-дуговой пучок;
3 — получаемый продукт; 4 — подложка; 5 — проволока
(нить) катушки; 6 — строительный стол
1 Перемещение в системе координат (обычно оси 3 — 6) достигается путем перемещения сопла и строительного стола.
2 Альтернативные системы подачи материала, например: порошок подается через энергетический луч, порошок подается в координату энергии, нити накала (проволоки), подаваемой в координату энергии.
Сырье: порошок или проволока, как правило, из металла; для определенных применений к основному веществу могут быть добавлены керамические частицы.
Механизм связи: термическая реакция связывания — плавление и застывание.
Источник активации: лазер, электронный луч или плазма.
Вторичная обработка: улучшение состояния поверхности, например: механическая обработка, микровзрывные работы, лазерное оплавление, шлифовка или полировка и улучшение свойств материала (например, термообработка).
6.2.7 Листовая ламинация
Процесс листовой ламинации — процесс аддитивного производства, в котором изготовление детали осуществляется скреплением листов материала (см. ГОСТ Р 57588). Схема данного процесса представлена на рисунке 7.
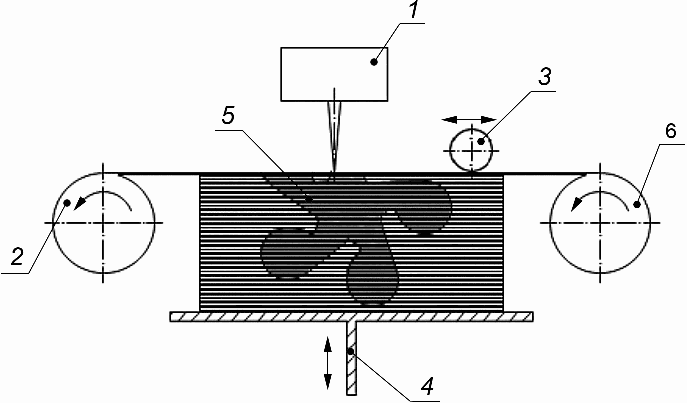
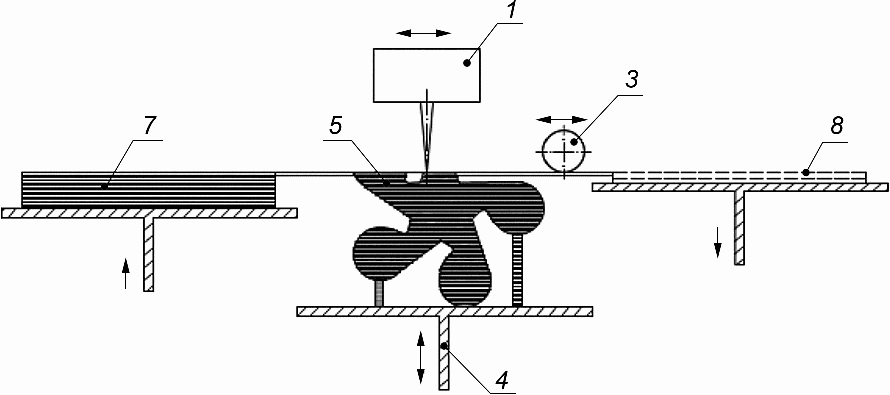
б) лист прерывистого слоистого рулона
1 — отрезной механизм; 2 — излишки материала в рулоне;
3 — барабан ламинатора; 4 — строительная платформа и
подъемник; 5 — получаемый продукт; 6 — рулон с сырьем;
7 — излишний материал; 8 — исходный материал
Сырье: листовой материал, как правило, бумага, металлическая фольга, полимеры или композитные листы, изготовленные преимущественно из металла или керамического порошка, скрепленные связующим веществом.
Механизм связи: термическая реакция или химическая реакция склеивания, ультразвук.
Источник активации: локальный или общий нагрев, химическая реакция и ультразвуковые датчики.
Вторичная обработка: удаление отходов и необязательно спекание, инфильтрация, термическая обработка, шлифовка или механическая обработка для улучшения качества поверхности.
| УДК 774:002:006.354 | ОКС 71.020 71.100.01 77.160 |
| Ключевые слова: аддитивные технологии, аддитивные технологические процессы, материалы, базовые принципы | |