ГОСТ Р 54879-2011/ISO/TS 13399-3:2007. Национальный стандарт Российской Федерации. Представление и обмен данными по режущим инструментам. Часть 3. Справочный словарь по инструментальным средствам
(утв. и введен в действие Приказом Росстандарта от 22.12.2011 № 1605-ст)
Примечание
Документ введен в действие с 01.09.2012.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 22 декабря 2011 г. № 1605-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПРЕДСТАВЛЕНИЕ И ОБМЕН ДАННЫМИ ПО РЕЖУЩИМ ИНСТРУМЕНТАМ
ЧАСТЬ 3
СПРАВОЧНЫЙ СЛОВАРЬ ПО ИНСТРУМЕНТАЛЬНЫМ СРЕДСТВАМ
Cutting tool data representation and exchange. Part 3.
Reference dictionary for tool items
(ISO/TS 13399-3:2007, IDT)
ГОСТ Р 54879-2011/ISO/TS 13399-3:2007
ОКС 25.100.01;
35.240.50
Дата введения
1 сентября 2012 года
Предисловие
1 ПОДГОТОВЛЕН Научно-техническим центром «ИНТЕК» на основе собственного перевода на русский язык англоязычной версии документа, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 100 «Стратегический и инновационный менеджмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 22 декабря 2011 г. № 1605-ст
4 Настоящий стандарт идентичен международному документу ИСО/ТС 13399-3:2007 «Представление и обмен данными по режущим инструментам. Часть 3. Справочный словарь по инструментальным средствам» (ISO/TS 13399-3:2007 «Cutting tool data representation and exchange — Part 3: Reference dictionary for tool items», IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Комплекс международных документов ИСО/ТС 13399 подготовлен Техническим комитетом ИСО/ТК 29 «Ручной инструмент» и состоит из следующих частей, имеющих общий заголовок «Представление и обмен данными по режущим инструментам»:
- часть 1. Обзор, основные принципы и общая информационная модель;
- часть 2. Справочный словарь по режущим элементам;
- часть 3. Справочный словарь по инструментальным средствам;
- часть 4. Справочный словарь по адаптивным элементам;
- часть 5. Справочный словарь по сборочным элементам;
- часть 50. Справочный словарь по системам ссылок и общим понятиям;
- часть 60. Справочный словарь по системам соединения;
- часть 100. Определения, принципы и методы для справочных словарей.
Комплекс международных документов ИСО 13399 представляет собой средство электронного представления данных по режущим инструментам с помощью информационной структуры, необходимой для описания данных о режущих инструментах и компоновках режущих инструментов, и предназначен для облегчения использования, манипулирования и обмена данными по режущим инструментам в процессе производства, распределения и использования.
В настоящем стандарте установлены термины, свойства и определения тех частей режущего инструмента, которые обеспечивают соединение компонентов режущего инструмента, за исключением элементов обработки резанием, и подсоединение инструмента к станку. Режущие элементы включают зажимные патроны и инструментальные оправки. Цель настоящего стандарта — предоставить словарь ссылок, обеспечивающих поддерживание использования общей информационной модели, определенной в ИСО 13399-1.
Режущий инструмент с определенными режущими кромками используют на металлорежущем станке для удаления части материала заготовки путем сдвига режущих кромок резца. Данные режущего инструмента являются характеристиками режущего инструмента и его использования, которые должны быть известны и которые необходимо оценивать в целях принятия решений и выполнения производственных операций.
Комплекс международных документов ИСО 13399 включает представление данных по всем объектам, начиная с заготовок и заканчивая металлорежущим станком. Происходит обмен информацией о вставках (например, сменных режущих пластинах правильной и сложной конфигурации), твердотельных резцах (например, сплошном сверле и концевой фрезе), сборных инструментах (например, расточных оправках, сверле и фрезах с многогранными режущими пластинами), адаптерах (например, фрезерных оправках и зажимных патронах), компонентах (например, регулировочных шайбах, винтах и зажимах) или о любых комбинациях вышеуказанных инструментов. Примеры разных типов сборки компонентов режущего инструмента приведены на рисунке 1.
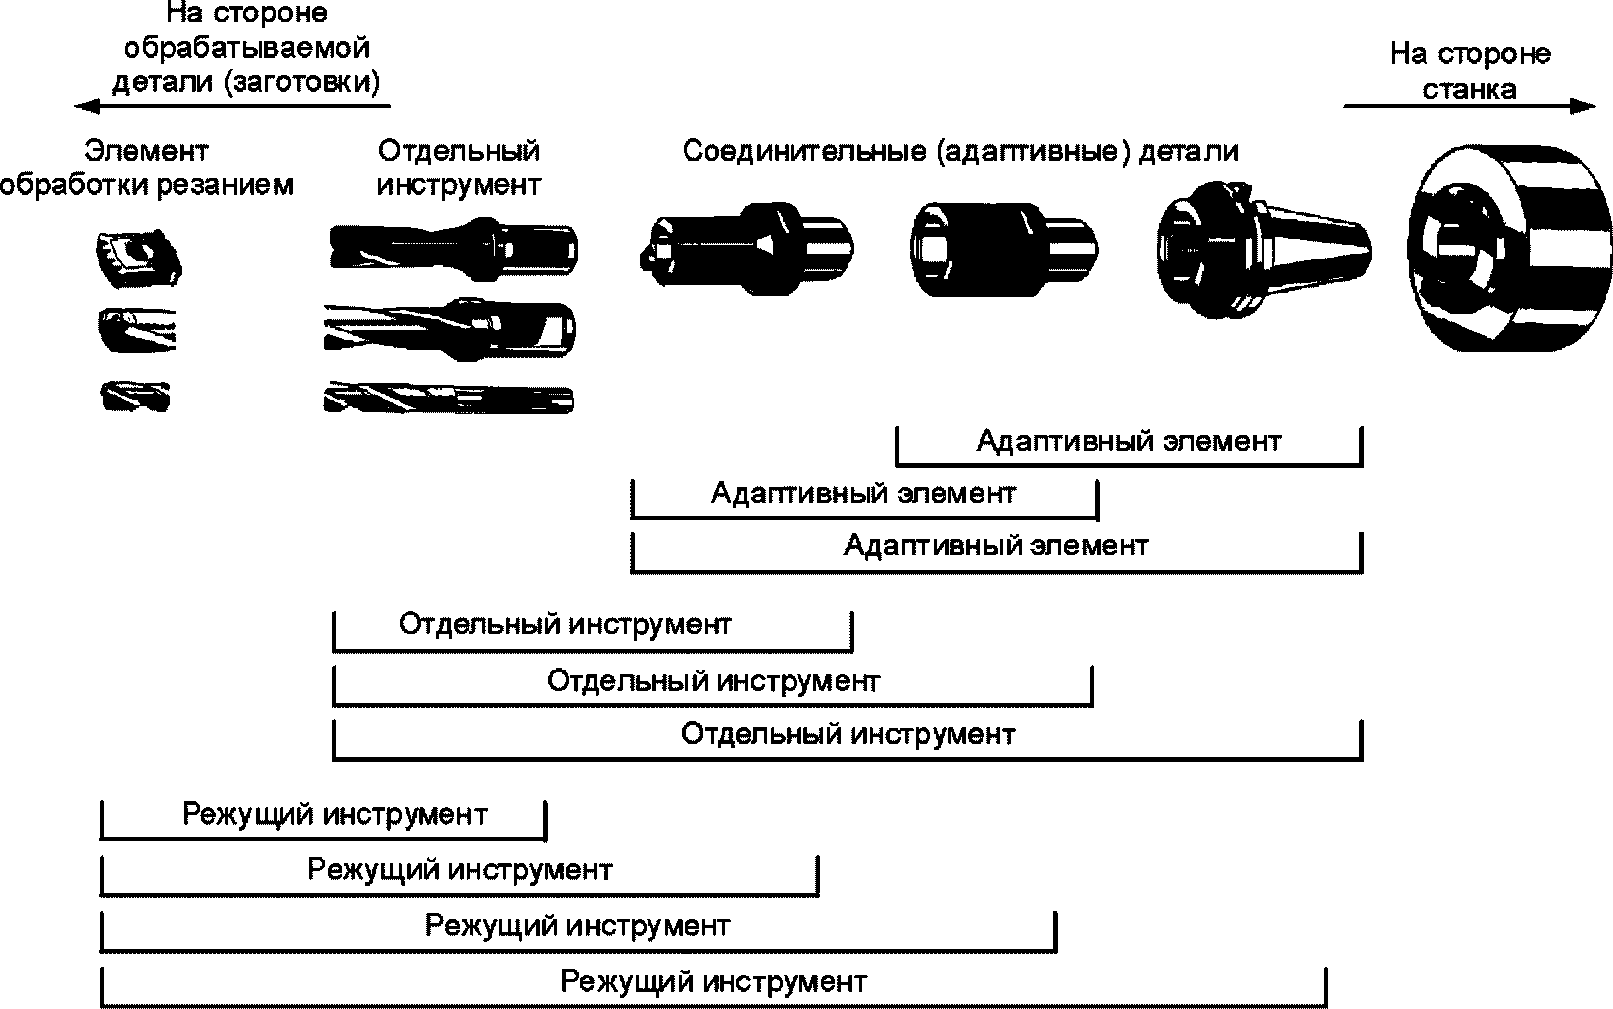
Рисунок 1 — Примеры разных типов сборок элементов
Описание режущих инструментов включает геометрические данные и данные о размерах, данные идентификации и назначения, смешанные данные и данные о запасных частях, режущем материале и о возможных соединениях компонентов.
Использование инструментальной информационной модели, представленной в комплексе международных документов ИСО 13399, должно обеспечивать повышенную производительность как пользователя, так и инструментальных средств. Эффективное управление инструментальной информацией улучшает использование инструментальных средств. Использование инструментальной информационной модели позволяет идентифицировать «правильный» инструмент для каждой операции, начиная с закупки инструментов, и затем — при планировании, установке в металлорежущем станке, техническом обслуживании и повторном использовании этих инструментов. При этом сокращается время производственного цикла и повышается надежность и качество продукции. Пользователи инструментов получают прямую выгоду в результате улучшения поддержки со стороны предприятия — поставщика инструментов, которые получают возможность предоставлять стандартную сопроводительную информацию к инструментальной продукции. Компьютерные интерфейсы для информационного обмена становятся более эффективными.
Целью комплекса международных документов ИСО 13399 является обеспечение заинтересованных сторон средствами представления информации, которая характеризует режущие инструменты в компьютеризированной форме, независимой от конкретной компьютерной системы. Такое представление облегчает обработку и обмен данными по режущим инструментам при использовании различного программного обеспечения и компьютерных комплексов, а также обеспечивает поддержку применения этих данных при производственном планировании, обработке резанием и поставке инструментальных средств. Характер описания режущих инструментов позволяет не только осуществлять нейтральный обмен файлами, но также является основой для внедрения и совместного использования баз данных о продукции для достижения поставленных целей. Методы, используемые для этих представлений, разработаны Техническим комитетом ТК 184 «Системы промышленной автоматизации и интеграция» и подкомитетом ПК 4 «Промышленные данные для представления данных о продукции» с использованием стандартизованных информационных моделей и словарей ссылок.
Информационная модель представляет собой формальную спецификацию различных идей, фактов и процессов, которые вместе дают описание реального мира, представляющего интерес, и которые предоставляют набор правил интерпретации. Информация представляет собой знание идей, фактов и/или процессов. Данные являются символами или функциями, которые отображают информацию с использованием правил, указывающих, как следует выполнять конкретную операцию, и словаря для определения терминов, идентифицирующих эти данные. Все участники коммуникационного процесса должны использовать одну и ту же информационную модель, одинаковый набор правил и один и тот же словарь во избежание путаницы и неправильного понимания. Если информационная модель и ее словарь реализованы на машинно-ориентированном языке, дополнительную выгоду получают в случае, если модель и язык подходят для обработки на ЭВМ.
Следовательно, техническая информационная модель является спецификацией данных, определяющей смысл этих данных, в частности их технический контекст. Модель должна быть разработана с помощью формальных методов для обеспечения того, что она будет удовлетворять потребностям конкретной ситуации. Техническая информационная модель определяет информационные объекты, которые представляют концепции технического приложения, атрибуты определенных объектов и их взаимоотношения, а также ограничения, имеющие дополнительные значения. Информационная модель является абстрактной концепцией, которую можно использовать многократно в любой ситуации в рамках представляемого реального мира. После заполнения модели элементами данных и их значениями, которые являются приемлемыми в частной ситуации реального мира, получают экземпляр модели.
Настоящий стандарт использует следующие ресурсы, разработанные ИСО ТК 184/ПК 4:
a) язык EXPRESS, соответствующий требованиям ИСО 10303-11 к определению информационной модели;
b) формат обмена данными, полученный из модели и определенный в ИСО 10303-21;
c) словарь данных, определенный в ИСО 13584.
Комплекс международных документов ИСО 13399 предназначен для использования на производстве, изготовителями и поставщиками инструментов, а также разработчиками производственного программного обеспечения. Он устанавливает общую структуру обмена данными о режущих инструментах (см. рисунок 1) и предназначен для обеспечения возможности или улучшения:
- представления общей совокупности определений для описания отдельных режущих инструментов и режущих инструментов в сборе;
- интеграции и совместного использования данных режущего инструмента и режущих инструментов в сборе между приложениями программного обеспечения;
- прямого импорта данных режущих инструментов поставщиков в базы данных заказчиков или прикладные программы;
- снижения усилий производителей в отношении представления точной текущей информации о режущих инструментах из разных источников и для множественных применений.
Разные компании используют разные бизнес-модели для определения потребности в передаче информации о своей продукции. Например, один производитель режущих инструментов может сам перетачивать инструменты для своих клиентов, в то время как другой производитель может разрешать покупателям выполнять перетачивание самостоятельно и предоставляет информацию о том, как это осуществить. Следовательно, два производителя режущих инструментов при общении могут использовать разные наборы свойств режущих инструментов, используя информационную модель и словари, установленные в комплексе международных документов ИСО 13399.
Комплекс международных документов ИСО 13339 определяет только ту информацию, которую можно передавать, но не устанавливает, какую информацию следует передавать.
1 Область применения
Настоящий стандарт устанавливает словарь ссылок по инструментальным средствам, а также их описательные свойства и домены значений.
Настоящий стандарт устанавливает справочный словарь, содержащий:
a) определения и обозначения всех классов инструментальных единиц, а также их характеристики и связанную с ними классификационную схему;
b) определения и обозначения всех типов элементов данных, которые представляют характеристики инструментальных единиц и их особенностей;
c) определения и обозначения всех областей допустимых значений для описания всех указанных выше типов элементов данных.
Для каждого класса, характеристики или области допустимых значений в справочный словарь вводят данные, определенные в настоящем стандарте, и связывают их с компьютерно-зависимыми и удобочитаемыми обозначениями, идентификация которых позволяет получать однозначную ссылку на нее из любого приложения, в котором действует информационная модель ИСО 13399-1 <1>.
<1> Определения и обозначения вводимых в словарь данных заданы с помощью стандартных данных, которые состоят из экземпляров типов данных сущностей на языке EXPRESS, задаваемых в рамках общей схемы построения словаря и полученных в результате совместных усилий специальных комитетов ИСО ТК 184/ПК 4 и МЭК ПК 3D, и их дополнений в соответствии с ИСО 13584-24 и ИСО 13584-25.
Настоящий стандарт распространяется на:
- стандартные данные, представляющие различные классы инструментальных единиц и их отличительных элементов;
- стандартные данные, представляющие различные характеристики инструментальных единиц и их отличительных элементов;
- стандартные данные, представляющие различные области допустимых значений для характеристик инструментальных единиц и их элементов.
Настоящий стандарт не распространяется на:
- специализированную или экспертную оценку конструкции режущего инструмента и его применения;
- правила, используемые для определения информации, которая должна сообщаться;
- области применения, в которых эти стандартные данные могут храниться и к которым можно обращаться;
- методы реализации, отличные от используемого в настоящем стандарте, с помощью которых можно вести обмен данными и давать ссылки;
- информационные модели режущих инструментов;
- определения классов и характеристик режущих элементов, адаптивных (перенастраиваемых) единиц, сборочных элементов, базисных систем и общих принципов или соединительных систем, на которые будет распространяться действие других частей ИСО 13399.
2 Нормативные ссылки
В настоящем стандарте использована нормативая ссылка на следующий стандарт. Для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения): ISO/TS 13399-100, Cutting tool data representation and exchange — Part 100: Definitions, principles and methods for reference dictionaries (Представление и обмен данными по режущим инструментам. Часть 100. Определения, принципы и методы для справочных словарей)
3 Термины и определения
В настоящем стандарте применены термины с соответствующими определениями по ИСО/ТС 13399-100:
3.1 применимое свойство (характеристика) (applicable property): Свойство, определяемое для конкретного семейства изделий, применимое для любого элемента этого семейства.
3.2 основная семантическая единица (basic semantic unit): Логический объект, представляющий абсолютную и универсальную идентификацию классов и типов элементов данных в конкретной области применения.
3.3 стружка (chip): Материал, удаляемый с обрабатываемой заготовки в процессе резания.
3.4 система осей координат (coordinate axis system): Система правосторонних прямоугольных координат Декарта в трехмерном пространстве с тремя главными осями X, Y и Z.
3.5 режущий инструмент (cutting tool): Устройство, предназначенное для удаления материала с обрабатываемой детали с помощью сдвигающих действий режущей кромки. Примечание - Режущий инструмент может состоять из одной или более адаптивных деталей, элементов резца и нескольких режущих элементов на устройстве резца (см. рисунок 1).
3.6 данные (data): Представление концепций фактов или инструкций в виде, который может быть использован для коммуникации, интерпретации или их обработки человеком или на компьютере.
3.7 тип элементов данных (data element type): Единица данных, для которой определены идентификация, описание и представление.
3.8 обмен данными (data exchange): Хранение, оценка, передача и архивирование данных.
3.9 тип данных (data type): Домен значений.
3.10 словарь (dictionary): Структурированный набор статей, имеющих значение, соответствующее каждой статье, и статью, идентифицирующую одно значение.
[ИСО 13584-511] Примечание - В соответствии с ИСО 13399 словарь — это формальное и машинно-ориентированное представление онтологии.
3.11 сущность (entity): Класс информации, определенной ее атрибутами, которые определяют область значений в соответствии с общими атрибутами и ограничениями. Примечание - Определение заимствовано из ИСО 10303-11.
3.12 тип данных сущности (entity data type): Представление логического объекта.
3.13 экземпляр сущности (entity instance): Единица данных, представляющая единицу информации в пределах класса, определенного сущностью. Примечание - Экземпляр сущности — это элемент домена, установленного типом данных сущности.
3.14 семейство элементов (family of items): Простое или родовое семейство элементов.
3.15 родовое семейство элементов (generic family of items): Группирование простых или родовых семейств элементов в целях классификации или для обобщения общей информации.
3.16 метод реализации (implementation method): Средства, предназначенные для обработки данных или обмена данными на компьютере.
3.17 информация (information): Факты, понятия или инструкции.
3.18 информационная модель (information model): Формальное описание ограниченного количества информации в целях приведения в соответствие с особым требованием.
3.19 сторона станка (machine side): Направление, указывающее местоположение станка.
3.20 обработанная поверхность (machined surface): Поверхность, полученная в результате воздействия на нее режущего инструмента.
3.21 плоскость симметрии (mirror plane): Плоскость xz в системе осей координат.
3.22 онтология (ontology): Подробная согласованная спецификация концепций области применения, независимая от любого использования этих концепций.
[ИСО 13584-511] Примечание - В соответствии с ИСО 13339 словарь — это формальное и машинно-ориентированное представление онтологии.
3.23 свойство (property): Характеристика продукта или процесса, которая может быть представлена типом элементов данных. Примечание — Определение соответствует приведенному в ИСО 13584-42.
3.24 простое семейство элементов (simple family of items): Совокупность элементов, в которой каждый элемент может характеризоваться одной и той же группой свойств.
3.25 переходная поверхность (transient surface): Часть поверхности, которая образуется на детали после ее обработки резанием, а затем удаляется в результате последующей операции резания после поворота инструмента, обрабатываемой детали или режущей кромки.
3.26 видимое свойство (visible property): Свойство, определяемое для семейства элементов, которое приемлемо или нет для разных элементов этого семейства.
3.27 обрабатываемая деталь или заготовка (workpiece): Объект, подвергаемый действию резанием.
3.28 сторона расположения обрабатываемой детали или заготовки (workpiece side): Направление, указывающее расположение обрабатываемой детали или заготовки.
3.29 рабочая поверхность (work surface): Поверхность, которая должна быть удалена с обрабатываемой детали.
3.30 плоскость xy (xy plane): Плоскость в системе осей координат X и Y, перпендикулярная к направлению оси Z.
3.31 плоскость xyw (xyw plane): Плоскость в системе осей координат, полученная путем вращения плоскости xy на угол вокруг оси X в направлении против часовой стрелки и расположенная на расстоянии XYWD от исходной системы осей координат.
3.32 плоскость xz (xz plane): Плоскость в системе осей координат X и Z, перпендикулярная к направлению оси Y.
3.33 плоскость xzw (xzw plane): Плоскость в системе осей координат, полученная путем вращения плоскости xz на угол вокруг оси Z в направлении против часовой стрелки и расположенная на расстоянии XZWD от исходной системы осей координат.
3.34 плоскость yz (yz plane): Плоскость в системе осей координат Y и Z, перпендикулярная к направлению оси X.
3.35 плоскость yzw (yzw plane): Плоскость в системе осей координат, полученная путем вращения плоскости yz на угол вокруг оси Y в направлении против часовой стрелки и расположенная на расстоянии YZWD от исходной системы осей координат.
[ИСО/ТС 13399-50] Примечание - Плоскости xzw, xyw и yzw являются взаимно перпендикулярными.
4 Сокращения
BSU — основная семантическая единица; DET — тип элементов данных.
5 Представление онтологических понятий как структурных единиц словаря
В последующих разделах спецификации онтологические понятия идентифицируются с помощью наименований, обозначаемых строчными символами. Наименование класса, который представляет эти понятия в словаре, выделяется жирным строчным шрифтом и состоит из нескольких слов, объединенных символом подчеркивания.
Пример - «tool item type» — это наименование онтологического понятия, а tool_item_type — это идентификатор класса в словаре, соответствующий этому понятию.
Данные об инструментальной единице сгруппированы в два основных класса: tool_item_feature и tool_item_type. Элементы в классификации tool_item_type идентифицируют с помощью метки, которую получают исходя из основного применения инструмента, однако необходимо признать, что инструмент может использоваться в нескольких типах операций резания. Класс tool_item_feature является аспектом класса tool_item_type, который не может существовать независимо от класса tool_item_type.
Некоторые определения свойств, которые применимы к инструментальным единицам, определены в терминах координатной системы осей, которая одинакова и для адаптивных единиц (перенастраиваемых элементов), и для режущих элементов, и для инструментальных единиц (см. ИСО/ТС 13399-50). Применение этой координатной системы к инструментальным единицам описано в настоящем стандарте. Все функциональные (рабочие) размеры инструментальной единицы, которая использует сменные режущие элементы, определены в сборках инструментальных элементов и нерегулируемых режущих вставных пластинках. Соглашение, которому следуют, — это «имеющийся инструмент».
Каждую структурную единицу словаря, будь то класс или свойство (характеристика), определяют с помощью цифрового кода (BSU), формируемого в случайном порядке при составлении словаря. Код BSU может быть сделан уникальным путем добавления к нему кода, который будет ссылкой на поставщика словаря. Каждый классифицированный элемент в следующем подклассе связывается с его определением в словаре. Классификационная структура подытожена в приложении B. Полные определения классов инструментальных элементов представлены в приложении C. Свойства, присущие классам инструментальных единиц, рассмотрены в приложении D.
5.1 Класс tool_item_feature
Класс tool_item_feature — это обобщенное семейство характеристик инструментальных единиц, которые не могут существовать независимо от этих единиц. Класс tool_item_feature имеет следующие подклассы:
5.1.1 Подкласс chip_management
Подкласс chip_management — это обобщенный класс характеристик рабочей части инструмента или сборочной единицы, которые предназначены для контроля направления удаления стружки.
5.1.2 Подкласс drill_point
Подкласс drill_point относится к той части сверла, которая первой вступает в контакт с обрабатываемой деталью.
5.1.3 Подкласс guide_pilot_feature
Подкласс guide_pilot_feature относится к той части цилиндрического инструмента, которая находится перед его режущей частью и предназначена для ограничения бокового смещения инструмента при его работе.
5.1.4 Подкласс pilot_drill_feature
Подкласс pilot_drill_feature относится к той части сверла большего размера, которая служит для его направления для основной операции сверления.
5.1.5 Подкласс tool_hub
Подкласс tool_hub относится к центральной части дисковой инструментальной единицы, имеющей увеличенную толщину.
5.2 Класс tool_item_type
Класс tool_item_type — это обобщенное семейство элементов, которые крепят или фиксируют один или несколько режущих элементов в операциях резания. Класс tool_item_type имеет следующие подклассы:
- broach;
- burr_tool;
- cartridge;
- drill;
- mill;
- ream;
- rotating_borer;
- threading_die;
- threading_tap;
- turn.
5.2.1 Подкласс broach
Подкласс broach — это обобщенное семейство элементов, которые в основном предназначены для операций проточки. Подкласс broach разбит на следующие подгруппы:
5.2.1.1 Подгруппа cylindrical_broach
Подгруппа cylindrical_broach относится к инструментальным единицам, предназначенным для изменения диаметра уже существующего профиля и имеющим постоянную круговую площадь поперечного сечения и режущие кромки по всей окружности.
5.2.1.2 Подгруппа disk_broach
Подгруппа disk_broach относится к дисковым инструментальным элементам, предназначенным для изменения размеров существующего профиля и имеющим режущие кромки по периферии диска.
5.2.1.3 Подгруппа prismatic_broach
Подгруппа prismatic_broach относится к инструментальным элементам с квадратной формой поперечного сечения, предназначенным для изменения размеров существующего профиля и имеющим режущие кромки на одной стороне сечения.
5.2.1.4 Подгруппа tapered_broach
Подгруппа tapered_broach относится к инструментальным элементам, предназначенным для изменения размеров существующего профиля и имеющим непрерывно изменяющееся поперечное сечение с режущими кромками на нем. Примечание - При этом поперечное сечение может быть квадратным, круглым или эллиптическим.
5.2.2 Подкласс burr_tool
Подкласс burr_tool относится к малым поворотным инструментам, предназначенным для удаления областей с неровностями на обработанных на станке кромках.
5.2.3 Подкласс cartridge
Подкласс cartridge относится к инструментальным элементам, которые крепят режущие кромки или фиксируют сменные вставные режущие пластинки и предназначены для установки в инструментальные или адаптивные единицы.
5.2.4 Подкласс drill
Подкласс drill — это обобщенное семейство элементов, которые предназначены в основном для выполнения операций сверления. Подкласс drill разбит на следующие подгруппы:
- centre_drill;
- chamfer_drill;
- conical_drill;
- core_drill;
- counterbore_drill;
- countersink_drill;
- deep_hole_drill;
- pilot_drill;
- step_drill;
- trepanning_drill;
- twist_drill.
5.2.4.1 Подгруппа centre_drill
Подгруппа centre_drill относится к инструментальным элементам, предназначенным для формирования отверстия в том месте, где в дальнейшем будут выполняться последующие операции. Примечание - Это сверло обычно выполняют цельным.
5.2.4.2 Подгруппа chamfer_drill
Подгруппа chamfer_drill относится к инструментальным элементам, предназначенным для снятия фасок в отверстии или на нем.
5.2.4.3 Подгруппа conical_drill
Подгруппа conical_drill относится к инструментальным элементам, предназначенным для формирования конусовидных отверстий.
5.2.4.4 Подгруппа core_drill
Подгруппа core_drill относится к инструментальным элементам без центральной режущей области или участка для начала сверления отверстия.
5.2.4.5 Подгруппа counterbore_drill
Подгруппа counterbore_drill относится к инструментальным элементам, предназначенным для цилиндрической зенковки отверстий.
5.2.4.6 Подгруппа countersink_drill
Подгруппа countersink_drill относится к инструментальным элементам, предназначенным для конической зенковки отверстий.
5.2.4.7 Подгруппа deep_hole_drill
Подгруппа deep_hole_drill относится к инструментальным элементам, предназначенным для сверления отверстий, чья глубина обычно более чем в десять раз превышает диаметр этих отверстий.
5.2.4.8 Подгруппа pilot_drill
Подгруппа pilot_drill относится к инструментальным элементам с дополнительной направляющей частью, предназначенным для выполнения последующего основного сверления.
5.2.4.9 Подгруппа step_drill
Подгруппа step_drill относится к инструментальным элементам, предназначенным для формирования отверстий со ступенчатым профилем.
5.2.4.10 Подгруппа trepanning_drill
Подгруппа trepanning_drill относится к инструментальным элементам, предназначенным для формирования глубоких лицевых углублений с удалением цилиндриков материала с диаметром, равным внутреннему диаметру сверла. Примечание - Этот инструмент может быть небольшим для удаления выступов или же большим — для вырезки больших отверстий, однако весь удаляемый материал не превращается в стружку.
5.2.4.11 Подгруппа twist_drill
Подгруппа twist_drill относится к инструментальным элементам со спиральными канавками для удаления стружки.
5.2.5 Подкласс mill
Подкласс mill — это обобщенное семейство элементов, которые предназначены в основном для выполнения операций фрезерования. Подкласс mill разбит на следующие подгруппы:
- double_half_side_mill;
- end_mill;
- face_mill;
- half_side_mill;
- ring_mill;
- slab_mill;
- slotting_cutter;
- threading_grooving_mill.
5.2.5.1 Подгруппа double_half_side_mill
Подгруппа double_half_side_mill относится к инструментальным элементам, имеющим режущие элементы на обеих своих сторонах (и частично на периферии) и предназначенным для расширения уже прорезанных пазов. Примечание - Ось X перпендикулярна пазу, подлежащему фрезерованию. Ширина реза меньше половины диаметра режущей части фрезы (CW < CD/2). Обычно монтируется в канале гильзы.
5.2.5.2 Подгруппа end_mill
Подгруппа end_mill относится к инструментальным элементам с цельной хвостовой частью. Примечание - Ось X может быть либо перпендикулярной, либо параллельной обрабатываемой поверхности, а инструмент должен иметь диаметр режущей части менее 150 мм (CD < 150 мм).
5.2.5.3 Подгруппа face_mill
Подгруппа face_mill относится к инструментальным элементам, предназначенным для формирования плоской поверхности на обрабатываемой детали, хотя их режущие кромки по периферии способны удалять большую часть материала обрабатываемой детали. Примечание - Ось X перпендикулярна обрабатываемой поверхности. Имеется один ряд режущих вставных пластинок, обычно устанавливаемых в канал с поперечными шпоночными пазами. Глубина реза меньше диаметра режущей части фрезы (DOC < CD).
5.2.5.4 Подгруппа half_side_mill
Подгруппа half_side_mill относится к инструментальным элементам, предназначенным для одностороннего фрезерования по периферии. Примечание - Ось X перпендикулярна основной поверхности обрабатываемой детали. Глубина реза менее половины диаметра режущей части фрезы (DOC < CD/2). Обычно монтируется в канале гильзы.
5.2.5.5 Подгруппа ring_mill
Подгруппа ring_mill относится к инструментальным элементам, предназначенным для двухстороннего фрезерования внутренних кольцевых поверхностей. Примечание - Ось X перпендикулярна фрезеруемому пазу. Ширина реза менее половины диаметра режущей части фрезы (CW < CD/2).
5.2.5.6 Подгруппа slab_mill
Подгруппа slab_mill относится к инструментальным элементам с режущими кромками по периферии, предназначенным для фрезерования больших поверхностей. Примечание - Ось инструмента параллельна поверхности обрабатываемой детали. Посадочная поверхность этой фрезы — канал оправки. Используемая длина больше диаметра режущей части фрезы (LU > CD).
5.2.5.7 Подгруппа slotting_cutter
Подгруппа slotting_cutter относится к инструментальным элементам, предназначенным для двухстороннего фрезерования с обеих сторон. Примечание - Ось X перпендикулярна фрезеруемому пазу. Ширина реза меньше половины диаметра режущей части фрезы (CW < CD/2). Посадочная поверхность этой фрезы перпендикулярна каналу оправки.
5.2.5.8 Подгруппа threading_grooving_mill
Подгруппа threading_grooving_mill относится к инструментальным элементам, предназначенным для фрезерования по периферии в целях получения канавок или резьбы. Примечание - Ось X параллельна ширине фрезеруемой канавки или оси резьбы. Фреза может иметь цельную хвостовую часть или монтироваться в канал оправки.
5.2.6 Подкласс ream
Подкласс ream — это обобщенное семейство элементов, которые предназначены в основном для выполнения операций развертки. Подкласс ream разбит на следующие подгруппы:
5.2.6.1 Подгруппа cylindrical_reamer
Подгруппа cylindrical_reamer относится к инструментальным элементам, предназначенным для развертывания цилиндрических поверхностей.
5.2.6.2 Подгруппа profile_reamer
Подгруппа profile_reamer относится к инструментальным элементам, предназначенным для развертывания фасонных поверхностей.
5.2.6.3 Подгруппа stepped_reamer
Подгруппа stepped_reamer относится к инструментальным элементам, предназначенным для развертывания отверстий с несколькими диаметрами.
5.2.6.4 Подгруппа tapered_reamer
Подгруппа tapered_reamer относится к инструментальным элементам, предназначенным для развертывания конических отверстий.
5.2.7 Подкласс rotating_borer
Подкласс rotating_borer относится к инструментальным элементам, представляющим собой сборку режущих элементов, инструментальную или адаптивную единицу и предназначенным для увеличения размеров уже существующих отверстий.
5.2.8 Подкласс threading_die
Подкласс threading_die — это обобщенное семейство элементов, которые предназначены для выполнения операций по нарезке внешней резьбы. Подкласс threading_die разбит на следующие подгруппы:
5.2.8.1 Подгруппа cylindrical_die
Подгруппа cylindrical_die — это резьбонарезная плашка с внешней цилиндрической поверхностью.
5.2.8.2 Подгруппа hexagonal_die
Подгруппа hexagonal_die — это резьбонарезная плашка с внешней шестиугольной поверхностью.
5.2.9 Подкласс threading_tap
Подкласс threading_tap — это обобщенное семейство элементов, которые предназначены для формирования внутренней резьбы в существующих отверстиях обрабатываемой детали. Подкласс threading_tap разбит на следующие подгруппы:
5.2.9.1 Подгруппа conical_tap
Подгруппа conical_tap относится к инструментальным элементам, предназначенным для нарезания конической внутренней резьбы.
5.2.9.2 Подгруппа cylindrical_tap
Подгруппа cylindrical_tap относится к инструментальным элементам, предназначенным для нарезания цилиндрической внутренней резьбы.
5.2.10 Подкласс turn
Подкласс turn — это обобщенное семейство элементов, которые предназначены в основном для токарной обработки внутренних и внешних поверхностей. Подкласс turn разбит на следующие подгруппы:
5.2.10.1 Подгруппа boring_bar
Подгруппа boring_bar относится к инструментальным элементам с цилиндрической хвостовой частью, в основном предназначенным для токарной обработки внутренних поверхностей.
5.2.10.2 Подгруппа prismatic_tool_holder
Подгруппа prismatic_tool_holder относится к инструментальным элементам с призматической хвостовой частью, в основном предназначенным для токарной обработки внешних поверхностей. Примечание - Эта подгруппа включает, но не ограничивается инструментальными элементами с квадратной и прямоугольной формой хвостовой части, обоймами и съемными ножами.
5.2.10.3 Подгруппа system_tool
Подгруппа system_tool относится к инструментальным элементам с измененными изготовителем характеристиками, предназначенным для токарной обработки внутренних и внешних поверхностей.
6 Характеристики свойств и типов инструментальных единиц
Характеристики (свойства), применимые к элементам, указанным в разделе 5, определены в приложении D, где также указана связь между характеристиками и классами. В составленном словаре все характеристики (свойства) являются видимыми в корневом классе и считаются применимыми на своем уровне класса. Наименования характеристик, которые могут быть применимы к свойствам и типам инструментальных единиц, и их идентификационные коды (BSU) приведены в таблице 1. Порядок следования этих наименований — слева направо по строкам. Примечание - Область допустимых значений характеристик указана в ИСО/ТС 13399-100.
Таблица 1
Наименования характеристик и идентификационные коды
Приложение A
(справочное)
РЕГИСТРАЦИЯ ИНФОРМАЦИОННЫХ ОБЪЕКТОВ
A.1 Идентификатор документа
Для идентификации информационного объекта в открытой системе настоящему стандарту присвоен следующий идентификатор объекта:
{ISO technical specification 13399 part (3) version (1)}
Смысл этого значения аналогичен приведенному в ИСО/МЭК 8824-1 и ИСО 13584-1.
A.2 Идентификатор словаря
Словарь, определенный в настоящем стандарте, имеет следующий идентификатор объекта:
{ISO technical specification 13399 part (3) version (1)
object (1) tool items (1)}
Приложение B
(справочное)
КЛАССИФИКАЦИОННАЯ СТРУКТУРА КЛАССОВ
В таблице B.1 представлена классификационная структура общих семейств классов элементов и типов инструментальных единиц. Назначение этой таблицы — показать взаимосвязи между классами, связанными с инструментальными единицами, и другими классами, указанными в ИСО 13399. Примечание - В приложении C содержится полное описание всех классов, имеющих отношение к инструментальным единицам. Определения базисных систем, используемые в определениях различных характеристик, можно найти в ИСО 13399-50.
Таблица B.1
Классификационная структура классов
Приложение C
(справочное)
ОПРЕДЕЛЕНИЕ КЛАССОВ
Краткое имя
| Свойства: | |
| Подклассы: | |
| 71DD70376771D-1 | 1 |
| элемент инструментальной единицы | tif |
элемент инструментальной единицы не может существовать независимо от самой этой единицы.
| 71DF8C3FD03AF-1 | 1 |
|---|---|
| регулировка направления удаления стружки | chpmg |
способность рабочей части режущего инструмента или сборочной единицы регулировать направление удаления стружки.
| 71DF8C5B8F7B5-1 | 1 |
|---|---|
| вершина (кончик) сверла | dpt |
та часть сверла, которая первой касается обрабатываемой детали.
| Свойства: | |
| 71DCCC4FEF366-1 | угол при вершине сверла |
| 71DCCFD064042-1 | длина кончика сверла |
| 71DF8C660035E-1 | радиальные отклонения |
| 71E019C497CDF-1 | 1 |
|---|---|
| элемент направляющей части инструмента | gpy |
часть цилиндрического инструмента, находящаяся перед его режущей частью, которая при работе действует как ограничитель его поперечного перемещения.
| Свойства: | |
| 71DCCFD24119E-1 | длина направляющего выступа инструмента |
| 71ED6A7A6E6A2-1 | диаметр направляющего выступа инструмента |
| 71EE070754DE2-1 | 1 |
|---|---|
| элемент направляющей части сверла | pdrl |
часть сверла, имеющего больший диаметр, служащая для его направления при выполнении основной операции сверления.
| Свойства: | |
| 71EAC49030828-1 | направляющий выступ сверла |
| 71DF5C02D0271-1 | 1 |
|---|---|
| фланцевая часть инструмента | tihub |
центральная часть дисковой инструментальной единицы, имеющая повышенную толщину.
| Свойства: | |
| 71D087D3B17B0-1 | диаметр фланцевой части инструмента |
| 71D087D3F5E07-1 | толщина фланцевой части инструмента |
| 71E01A004C775-1 | 1 |
|---|---|
| тип инструментальной единицы | titp |
семейство единиц, которое фиксирует или крепит один или несколько режущих элементов в процессе резания. Примечание - Габариты и характеристики инструментальных единиц предполагают наличие у них по крайней мере одной сменной нерегулируемой режущей пластинки.
| 71E01A04C377D-1 | 1 |
|---|---|
| расточка | broach |
семейство единиц, предназначенных в основном для операций расточки.
| 71E0250E32A07-1 | 1 |
|---|---|
| цилиндрическая расточка | cylbch |
инструментальная единица, используемая для изменения размеров существующего профиля, которая имеет постоянную площадь поперечного сечения и режущие кромки по всему периметру инструмента.
| 71E01A082DE72-1 | 1 |
|---|---|
| дисковая расточка | dskbroach |
дисковая инструментальная единица, используемая для изменения размеров существующего профиля, которая имеет постоянную площадь поперечного сечения и режущие кромки по всему периметру диска.
| 71E01A0838E9B-1 | 1 |
|---|---|
| призматическая расточка | psmbroach |
инструментальная единица с постоянным квадратным поперечным сечением, используемая для изменения размеров существующего профиля, которая имеет режущие элементы на одной стороне своего поперечного сечения.
| 71E01A081855D-1 | 1 |
|---|---|
| коническая расточка | tpbroach |
инструментальная единица, используемая для изменения размеров существующего профиля, имеющая непрерывно изменяющееся поперечное сечение и режущие кромки по всему периметру поперечного сечения. Примечание - Поперечное сечение может быть квадратным, круглым или эллиптическим.
| 71E02C544BABE-1 | 1 |
|---|---|
| инструмент для снятия заусенцев | burr |
небольшая вращающаяся инструментальная единица, предназначенная для удаления неровностей по краям обработанных поверхностей.
| 71D1066F279AD-1 | 1 |
|---|---|
| обойма | cartridge |
инструментальная единица, которая крепит твердую режущую кромку или фиксирует сменную режущую пластинку, предназначенная для ее монтажа в инструментальную или адаптивную единицу.
| 71E01A00BD93C-1 | 1 |
|---|---|
| сверло | drill |
семейство единиц, предназначенных в основном для выполнения операций сверления.
| 71E01A073CA28-1 | 1 |
|---|---|
| центровочное сверло | cntdrill |
инструментальная единица, предназначенная для формирования отверстия для определения положения сверла при последующей операции сверления. Примечание - Это сверло обычно выполняют цельным.
| 71E01A069566C-1 | 1 |
|---|---|
| сверло для снятия фасок | cfcdrilI |
инструментальная единица для формирования углубления в отверстии или над ним.
| 71E01A0751456-1 | 1 |
|---|---|
| коническое сверло | cnlcdrill |
инструментальная единица, предназначенная для сверления конических отверстий. Примечание - Это сверло обычно выполняют цельным.
| 71FAE7AAE8247-1 | 1 |
|---|---|
| сверло-коронка | crdrill |
инструментальная единица без центральной режущей вершины или инструмент для начального сверления отверстия. Примечание - Этот инструмент используют для увеличения размеров уже имеющегося отверстия, например, в отливке; оно имеет характеристики развертки.
| 71E01A06BF88D-1 | 1 |
|---|---|
| цилиндрическая зенковка | cbcdrill |
инструментальная единица, предназначенная для цилиндрической зенковки отверстий.
| 71E01A06A8A08-1 | 1 |
|---|---|
| коническая зенковка | cskdrill |
инструментальная единица, предназначенная для конической зенковки отверстий.
| 71E01A065F635-1 | 1 |
|---|---|
| сверло для глубокого сверления | dhdrill |
инструментальная единица, предназначенная для формирования отверстия, длина которого обычно превышает его диаметр более чем в десять раз.
| 71E01D8A88F65-1 | 1 |
|---|---|
| направляющее сверло | pilot |
инструментальная единица, облегчающая ориентацию сверла большего диаметра в процессе последующего сверления.
| Свойства: | |
| 71DCCC4FEF366-1 | угол при вершине сверла |
| 71DCCFD064042-1 | длина кончика сверла |
| 71DF1538E7378-1 | число регулируемых режущих пластинок инструмента |
| 71E01A067F73C-1 | 1 |
|---|---|
| ступенчатое сверло | stpcdrill |
инструментальная единица, предназначенная для формирования ступенчатого отверстия.
| 71E01A0769982-1 | 1 |
|---|---|
| сверло для кольцевого сверления | trpcdrill |
инструментальная единица, используемая для нарезания глубоких поверхностных пазов, образующих выемку в материале, равную его внутреннему диаметру. Примечание - Этот инструмент может иметь малые размеры для удаления выступов на компоненте или же большие размеры для формирования больших отверстий, но не для получения всех удаляемых материалов в виде отходов.
| 71E01A0608FE4-1 | 1 |
|---|---|
| спиральное сверло | twdrill |
цельная инструментальная единица со спиральной канавкой для удаления стружки.
| 71E01A008D13F-1 | 1 |
|---|---|
| фреза | mill |
семейство приводимых во вращение инструментальных единиц, предназначенное в основном для выполнения фрезерных работ.
| 71EF07DFC283C-1 | 1 |
|---|---|
| двухсторонняя дисковая фреза | dhsmill |
фреза с режущими элементами с обеих сторон и частично — по периферии, используемая для расширения существующих пазов.
Примечание 1 — Ось X при этом располагается перпендикулярно к фрезеруемому пазу. Ширина реза меньше диаметра режущей части инструмента (CW < CD/2). Примечание 2 — Фрезу обычно монтируют в оправке.
| 71E01A05D27A8-1 | 1 |
|---|---|
| концевая фреза | edmill |
фреза с режущими элементами на цельном хвостовике. Примечание - При этом ось X может располагаться либо перпендикулярно, либо параллельно обрабатываемой поверхности, а сама фреза имеет диаметр режущей части инструмента менее 150 мм (CD < 150 мм).
| 71E01A05B627B-1 | 1 |
|---|---|
| торцевая фреза | fcmill |
фреза с режущими элементами, позволяющая получать плоскую поверхность на обрабатываемой детали, хотя режущие кромки по ее периферии и дают возможность удалять излишки материала на этой детали.
Примечание 1 — При этом ось X располагается перпендикулярно обрабатываемой поверхности, имеется один ряд вставных режущих пластинок, а глубина реза менее диаметра режущей части инструмента (DOC < CD). Примечание 2 — Фрезу обычно монтируют в оправку с поперечными шпоночными пазами.
| 71E01A05EA320-1 | 1 |
|---|---|
| односторонняя фреза | hsdmill |
фреза с режущими элементами по периферии и на одной стороне.
Примечание 1 — При этом ось X располагается перпендикулярно основной обрабатываемой поверхности, а глубина реза не превышает половины диаметра режущей части инструмента (DOC < CD/2). Примечание 2 — Фрезу обычно монтируют в оправку.
| 71E01A0600702-1 | 1 |
|---|---|
| кольцевая фреза | rgmill |
фреза с режущими элементами, расположенными на внутренней круговой поверхности и с обеих сторон. Примечание - При этом ось X располагается перпендикулярно обрабатываемому пазу, а ширина реза не превышает половины диаметра режущей части инструмента (CW < CD/2).
| 71E01A0540BE7-1 | 1 |
|---|---|
| цилиндрическая фреза | slbmill |
фреза с режущими кромками, расположенными по периферии и предназначенными для обработки больших поверхностей.
Примечание 1 — Ось инструмента параллельна поверхности обрабатываемой детали, а полезная длина превышает диаметр режущей части инструмента (LU > CD). Примечание 2 — Посадочная поверхность — это канал переходника.
| 71EF07E037025-1 | 1 |
|---|---|
| пазовая фреза | slitting cutter |
фреза с режущими элементами, расположенными по периферии и с обеих сторон.
Примечание 1 — Ось X располагается перпендикулярно фрезеруемому пазу, а ширина реза при этом будет составлять не более половины диаметра режущей части инструмента (CW < CD/2). Примечание 2 — Установка фрезы обычно производится в инструментальный патрон.
| 71EF07E083383-1 | 1 |
|---|---|
| фреза для нарезания резьбовых канавок | tgvmill |
фреза с режущими элементами по периферии для фрезерования канавок или резьбы.
Примечание 1 — При этом ось X располагается параллельно ширине канавки или оси резьбы. Примечание 2 — Фреза может иметь цельную хвостовую часть или монтироваться в инструментальный патрон.
| 71E01A04A8AEC-1 | 1 |
|---|---|
| развертка | ream |
семейство инструментальных единиц, предназначенных в основном для выполнения операций развертки отверстий.
| 71E01A07BC535-1 | 1 |
|---|---|
| цилиндрическая развертка | cylream |
инструментальная единица, используемая для развертывания цилиндрических поверхностей.
| 71E01A07ECCCF-1 | 1 |
|---|---|
| профильная развертка | prfream |
инструментальная единица, используемая для развертывания поверхностей неправильной формы.
| 71E01A07FF350-1 | 1 |
|---|---|
| ступенчатая развертка | stpream |
инструментальная единица, предназначенная для развертывания отверстия, имеющего несколько диаметров.
| 71E01A07D2A1B-1 | 1 |
|---|---|
| коническая развертка | tapream |
инструментальная единица, используемая для развертывания конических отверстий.
| Свойства: | |
| 71DF1527D828C-1 | код диаметра режущей части инструмента |
| 71EAC4A2B6544-1 | угол конусности |
| 71EC659C9B3CE-1 | конусовидный (инструмент) |
| 71E0251F304E1-1 | 1 |
|---|---|
| расточной резец | rotbor |
сборка из режущих элементов, инструментальных или адаптивных единиц для увеличения размеров существующих отверстий.
| 71E01A04F70F7-1 | 1 |
|---|---|
| резьбонарезная плашка | die |
семейство инструментальных единиц, используемых для выполнения операций нарезания внешней резьбы.
| 71E01A0E4EE75-1 | 1 |
|---|---|
| цилиндрическая плашка | cyldie |
резьбонарезная плашка, имеющая внешнюю цилиндрическую поверхность.
| Свойства: | |
|---|---|
| 71D08462F8185-1 | максимальный диаметр рабочей части инструмента |
| 71E01A0E79239-1 | 1 |
|---|---|
| шестигранная резьбонарезная плашка | hxldie |
резьбонарезная плашка, имеющая внешнюю шестигранную поверхность.
| Свойства: | |
| 71EBB33230236-1 | ширина инструмента |
| 71E01A04E0236-1 | 1 |
|---|---|
| плашечный метчик | tap |
семейство инструментальных единиц, предназначенных для нарезания внутренней резьбы в уже имеющихся отверстиях обрабатываемой детали.
| 71E01A0E34C7F-1 | 1 |
|---|---|
| конический метчик | cnltap |
инструментальная единица, предназначенная для формирования внутренней конусной резьбы.
| Свойства: | |
| 71EAC4A2B6544-1 | угол конусности |
| 71EC659C9B3CE-1 | конусовидный (инструмент) |
| 71E01A0A5355D-1 | 1 |
|---|---|
| цилиндрический метчик | cyltap |
инструментальная единица, предназначенная для формирования внутренней цилиндрической резьбы.
| 71E01A05104CF-1 | 1 |
|---|---|
| токарный резец | turn |
семейство инструментальных единиц, предназначенных в основном для выполнения наружной и внутренней токарной обработки.
| 71E01A0E9CBA9-1 | 1 |
|---|---|
| расточная оправка | brgbar |
инструментальная единица с цилиндрической формой хвостовой части, в основном применяемая для выполнения операций внутренней токарной обработки.
| 71E01A0E85121-1 | 1 |
|---|---|
| держатель призматического инструмента | prsmtool |
инструментальная единица с призматической формой хвостовой части, в основном применяемая для выполнения операций наружной токарной обработки. Примечание - Этот класс включает, но не ограничивается инструментальными единицами с квадратными/прямоугольными формами сечения хвостовой части, обоймами и съемными ножами.
| 71E01A0EAF067-1 | 1 |
|---|---|
| специальный инструмент | systool |
инструментальная единица с особым соединительным устройством его изготовителя, используемая для выполнения наружных и/или внутренних токарных работ.
Приложение D (справочное)
ОПРЕДЕЛЕНИЕ ХАРАКТЕРИСТИК ИНСТРУМЕНТАЛЬНЫХ ЕДИНИЦ
Представление вводимых в этом приложении данных таково:
| BSU — номер версии | Номер пересмотра | |
|---|---|---|
| Формат значения | группа типов данных | тип данных |
| идентификатор элемента | предпочтительное имя | краткое имя |
BSU свойства состояния = имя свойства состояния
Неколичественный код = значение кода
Ссылка на рисунок: Рисунок <номер рисунка в приложении>
Видимый класс: Применимые классы:
Примечание 1 — Вводимые данные не обязательно должны содержать все вышеуказанные сведения. Примечание 2 — Форматы записи характеристик указаны в ИСО 13399-100.
| 71D0793ECEF9A-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| размер lf | lfa | LFA |
расстояние от базисной точки на режущей кромке в направлении lf до плоскости, перпендикулярной направлению подачи резца и касательной к вспомогательному заднему углу главной режущей кромки.
[ИСО 5610:1997, пункт 4.4.1] Ссылка на рисунок: Рисунок E.2.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF299431CAC-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| размер wf | wfa | WFA |
расстояние от базисной точки на режущей кромке в направлении f до плоскости, перпендикулярной направлению подачи резца и касательной к вспомогательному заднему углу главной режущей кромки. Ссылка на рисунок: Рисунок E.1.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71EBBA9E78025-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| возможность регулировки | adjby | ADJBY |
показатель того, что данная характеристика может изменяться. Примечание - Значение 0 означает, что эта характеристика не может изменяться, а значение 1 означает возможность ее изменения (регулировки).
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A04A8AEC-1 | развертка |
| 71E01A04C377D-1 | расточка |
| 71ED80E1EC9F6-1 | насадка |
| 71D0845BB2310-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики аксиальной регулировки | adjap | ADJAP |
характеристики регулировки инструмента по оси, при которой его режущая кромка может перемещаться параллельно оси инструмента, или сам инструмент может перемещаться параллельно оси адаптивной (перенастраиваемой) единицы.
| 71D0845C34AB9-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики радиальной регулировки | adjrp | ADJRP |
характеристики регулировки инструмента в радиальном направлении, при которой его режущая кромка может перемещаться перпендикулярно оси инструмента, или сам инструмент может перемещаться перпендикулярно оси адаптивной единицы.
| 71D07543FD182-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| максимальный внешний диаметр аксиальной канавки | daxx | DAXX |
максимальный диаметр аксиальной канавки, которая может вырезаться без касания обрабатываемой детали любой частью инструмента на первом вырезе, измеренном на такой точке режущей кромки, которая формирует внешний диаметр канавки. Примечание - Этот термин относится к максимальному диаметру аксиальной канавки.
Ссылка на рисунок: Рисунок E.14.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF299354332-1 | 1 | NR2..3.3 |
|---|---|---|
| простой | действительное число | мм |
| минимальный внешний диаметр аксиальной канавки | daxn | DAXN |
минимальный диаметр аксиальной канавки, которая может вырезаться без касания обрабатываемой детали любой частью инструмента на первом вырезе, измеренном на такой точке режущей кромки, которая формирует внешний диаметр канавки. Примечание - Этот термин относится к минимальному диаметру аксиальной канавки.
Ссылка на рисунок: Рисунок E.14.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71DF151EA5CF1-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код качества балансировки | blq | BLQ |
указатель остаточного дисбаланса вращающегося инструмента, определяемого в соответствии с ИСО 1940-1.
| 71EAC0CAB861F-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| конструктивная сбалансированность | bbd | BBD |
указатель того, сконструирована ли инструментальная или адаптивная единица так, чтобы центр ее тяжести находился на ее оси вращения. Примечание - Подобная сбалансированность не должна проверяться при испытаниях на вращение.
| 71D1AE0CB32D1-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики сферического наконечника | bnp | BNP |
наличие у режущего элемента профиля со сферическим наконечником.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71DDA089C8D1E-1 | режущая вставка специального профиля |
| 71E01A05D27A8-1 | концевая фреза |
| 71CF2992DBC44-1 | 1 | NR2..3.3 |
|---|---|---|
| простой | действительное число | мм |
| радиус усиленной части резца | blrad | BLRAD |
мера кривизны усиленной части резца, которая определяет максимальный диаметр обрабатываемой детали, которую можно разделить или отрезать. Ссылка на рисунок: Рисунок E.3.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71EAC81F88336-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| глубина зазора на рабочей части инструмента | bcdp | BCDP |
расстояние по радиусу от передней кромки сверла до его винтовой части с уменьшенным диаметром, необходимое для получения зазора по диаметру. Примечание - Зазор рабочей части инструмента по диаметру равен диаметру реза за вычетом удвоенного значения глубины зазора для рабочей части инструмента.
| 71ED6A9AF7D1D-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр рабочей части инструмента | bd | BD |
расстояние между параллельными касательными на круговом поперечном сечении инструментальной или адаптивной единицы. Примечание - Для инструмента с несколькими переходами внешней формы часть значений диаметров рабочей части инструмента должна группироваться с индексными указателями.
Ссылка на рисунок: Рисунок E.18.
| 71D08462F8185-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| максимальный диаметр рабочей части инструмента | bdx | BDX |
наибольший диаметр рабочей части инструментальной или адаптивной единицы. Ссылка на рисунок: Рисунок E.18.
| 71EAC472BD116-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| половинный угол конусности рабочей части инструмента | bhta | BHTA |
угол перехода между двумя диаметрами на рабочей части инструментальной или адаптивной единицы, измеряемый относительно ее оси.
Примечание 1 — Этот угол не используется для каких-либо соединительных конусов. Примечание 2 — Это определение применимо как для инструментальных, так и для адаптивных единиц.
Ссылка на рисунок: Рисунок E.18.
| 71EBB332C60EB-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| высота инструмента | htb | HTB |
расстояние, измеряемое вдоль оси Z между краями инструмента, исключая любые выступы механизма крепления инструмента. Ссылка на рисунок: Рисунок E.22.
| 71ED6AA478A3D-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| длина рабочей части инструмента | lb | LB |
расстояние, измеряемое вдоль оси X между точкой, наиболее близкой к обрабатываемой детали (включая режущий элемент инструмента, но исключая любые выступы механизма адаптивного элемента), в целях внесения требуемых изменений внешнего вида инструментального или адаптивного элемента. Примечание - Для элементов с несколькими изменениями внешней формы ряд значений длин инструментов должен группироваться с индексными указателями.
Ссылка на рисунок: Рисунок E.22.
| 71DCD3B16750B-1 | 1 | NR2S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| максимальная длина рабочей части инструмента | lbx | LBX |
расстояние, измеряемое вдоль оси X от точки, наиболее близкой к обрабатываемой детали (включая режущий элемент инструмента и исключая выступающий механизм крепления адаптивной единицы), до либо фланцевой части инструмента, либо до начала соединительной детали со стороны станка (для инструментов с цилиндрическими или призматическими хвостовыми частями). Примечание - Если эта соединительная деталь перекрывает рабочую часть инструмента, то этот размер должен включать перекрывающуюся часть этой детали.
Ссылка на рисунок: Рисунок E.17.
| 71DF1523224D8-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код материала рабочей части инструмента | bmc | BMC |
указатель основного материала, из которого изготовляется данная инструментальная или адаптивная единица.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71EBB33230236-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| ширина инструмента | wb | WB |
расстояние, измеряемое вдоль оси Y между краями инструмента, исключая какие-либо выступы механизма его прижима.
| 71EDCB7490ED5-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики окружности для центров отверстий под болты | bhcp | BHCP |
характеристики окружности для центров отверстий под болты.
| 71DF1523869EE-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код типа заусенцев | btc | BTC |
указатель типа заусенцев. [ИСО 7755-1]
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E02C544BABE-1 | инструмент для снятия заусенцев |
| 71DF1523EE184-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код размера обоймы | casc | CASC |
указатель размера обоймы. [ИСО 5608, ИСО 5611]
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A04C377D-1 | развертка |
| 71EAD3871D313-1 | преобразователь |
| 71EBAF896BE9A-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| длина зажимной части инструмента | lsc | LSC |
длина той части инструментальной или адаптивной единицы, которая предназначена для их крепления. Ссылка на рисунок: Рисунок E.25 и E.26.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A0E9CBA9-1 | расточная оправка |
| 71EAD3871D313-1 | преобразователь |
| 71ED6E54B15C4-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| максимальная длина зажима | lscx | LSCX |
длина наибольшей части соединительной детали, которая необходима для нормального функционирования инструментальной или адаптивной единицы.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A0E9CBA9-1 | расточная оправка |
| 71EAD3871D313-1 | преобразователь |
| 71EBB339ED2BD-1 | 1 | NR2 S..3.3 |
|---|---|---|
| минимальный уровень | действительное число | мм |
| минимальная длина зажима | lscn | LSCN |
длина наименьшей части соединительной детали, которая предотвращает разрушение инструментальной или адаптивной единицы.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A0E9CBA9-1 | расточная оправка |
| 71EAD3871D313-1 | преобразователь |
| 71CF298EEB4F5-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| код типа зажима | mtp | MTP |
указатель типа зажимного устройства для крепления сменной режущей вставки в инструментальную единицу.
C = зажим на верхней части режущей вставки
D = зажим на верхней части режущей вставки в отверстие
M = зажим на верхней части режущей вставки через отверстие
N = зажим в пазе режущей вставки
P = зажим с проходным игольчатым отверстием
S = зажим с проходным резьбовым отверстием
| 71EBAF85006BD-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| ширина зажима | wsc | WSC |
ширина той части инструментальной или адаптивной единицы, которая предназначена для их крепления.
| 71EAC83CD450B-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| аксиальный угол зазора | alp | ALP |
угол между задней поверхностью главной или вспомогательной режущей кромки и плоскостью, параллельной плоскости yz, проходящей через эту кромку, и измеряемый в плоскости xz. Примечание - Эта характеристика применима к инструментальным единицам.
[ИСО 3002-1] Ссылка на рисунок: Рисунок E.23.
| 71ED6E5CD0DAE-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| нормальный угол зазора | aln | ALN |
угол между главной задней поверхностью основной режущей вставки и плоскостью режущей кромки инструмента, измеряемый в плоскости, в которой нормаль параллельна главной режущей кромке. Примечание - Эта характеристика применима к инструментальным единицам.
Ссылка на рисунок: Рисунок E.23.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71E01A0838E9B-1 | призматическая развертка |
| 71D08418C3B4D-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| ортогональный угол зазора | alo | ALO |
угол между главной задней поверхностью основной режущей вставки и плоскостью режущей кромки инструмента, измеряемый в плоскости, перпендикулярной плоскости режущей кромки инструмента. Примечание - Эта характеристика применима к инструментальным единицам.
[ИСО 3002-1:1982, пункт 5.1.4.4] Ссылка на рисунок: Рисунок E.23.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71E01A0838E9B-1 | призматическая расточка |
| 71EAC83B73825-1 | 1 | NR2 S.3.3 |
|---|---|---|
| простой | действительное число | град |
| радиальный угол зазора | alf | ALF |
угол между главной или вспомогательной задней поверхностью режущей кромки и плоскостью, параллельной плоскости xz, проходящей через эту режущую кромку, измеряемый в плоскости yz. Примечание - Эта характеристика применима к инструментальным единицам.
[ИСО 3002-1] Ссылка на рисунок: Рисунок E.23.
| 71DD703B84298-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики покрытия | ctp | CTP |
наличие покрытия у данного типа инструментальной единицы.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1AA6C8FC75-1 | тип режущего элемента |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71D102AE3B252-1 | 1 | X14 |
|---|---|---|
| простой | вектор-строка | |
| код сопряжения для станка | ccms | CCMS |
указатель возможности присоединения одного компонента режущего инструмента к другому со стороны станка.
Значение этого кода должно формироваться из сокращенных наименований классов компонентов и значений кода присоединительного размера, варианта исполнения, основных соединительных единиц, характеристик подачи охлаждающей жидкости и типа формы.
Примечание 1 — Два компонента могут быть соединены между собой только тогда, когда они имеют одинаковые значения этого кода. Примечание 2 — Код сопряжения в общем случае неприменим к сборным компонентам, однако он применим к классу зажимных патронов (цанг).
Пример кода для цилиндрического хвостовика, соответствующего ИСО 3338-2 и имеющего диаметр 25 мм и внутреннее охлаждение: ZYL025010M1EXT. Ссылка на рисунок: ИСО/ТС 13399-4:2006, рисунок E.1.
| 71D102AE8A5A9-1 | 1 | X14 |
|---|---|---|
| простой | вектор-строка | |
| код сопряжения для обрабатываемой детали | ccws | CCWS |
указатель возможности присоединения одного компонента режущего инструмента к другому со стороны обрабатываемой детали.
Значение этого кода должно формироваться из сокращенных наименований классов компонентов и значений кода присоединительного размера, варианта исполнения, основных соединительных единиц, характеристик подачи охлаждающей жидкости и типа формы.
Примечание 1 — Два компонента могут быть соединены между собой только тогда, когда они имеют одинаковые значения этого кода. Примечание 2 — Код сопряжения в общем случае неприменим к сборным компонентам, однако он применим к классу зажимных патронов (цанг).
Пример переходника цангового патрона DIN 6499 с размером 16 мм, работающего без охлаждающей жидкости: SZD016002M0INT. Ссылка на рисунок: ИСО/ТС 13399-4:2006, рисунок E.1.
| 71CF298A76B66-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| размер удерживающей соединительной резьбовой части инструмента | crks | CRKS |
указатель размера резьбовой части инструмента, которая протягивает его к станку.
71EBDBF130AE6-1 = сторона Ссылка на рисунок: Рисунок E.21.
| 71EAC48CAD407-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное значение | мм |
| глубина присоединительного отверстия | cbdp | CBDP |
глубина отверстия в центре инструментальной или адаптивной единицы, используемого для соединения.
71EBDBF130AE6-1 = сторона Ссылка на рисунок: Рисунок E.19.
| 71E01D92C41E8-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное значение | мм |
| диаметр присоединительного отверстия | dcb | DCB |
диаметр отверстия в центре инструментальной или адаптивной единицы, используемого для соединения.
71EBDBF130AE6-1 = сторона Ссылка на рисунок: Рисунок E.19.
| 71EDD2C17746F-1 | 1 | NR1.4 |
|---|---|---|
| простой | целое число | |
| число соединений со стороны обрабатываемой детали | cconws | CCONWS |
эффективное число соединений, которые предназначены для соединения компонентов режущего инструмента и сборочных единиц со стороны обрабатываемой детали.
| Видимый класс: | |
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E0251F304E1-1 | расточной резец |
| 71EAD3871D313-1 | преобразователь |
| 71EBDBF5060E6-1 | 1 | NR2 S..3.3 |
|---|---|---|
| номинальный уровень | действительное число | мм |
| присоединительный диаметр | dcon | DCON |
номинальный диаметр цилиндрической части инструментальной или адаптивной единицы, который предназначен для соединения.
71EBDBF130AE6-1 = сторона Ссылка на рисунок: Рисунок E.8.
| 71FC193318002-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код присоединительного размера | czc | DCON |
указатель размера соединительной части между элементами режущего инструмента, за исключением режущих элементов. Примечание - В этот размер включены размеры соединения со станком.
71EBDBF130AE6-1 = сторона Ссылка на рисунок: ИСО/ТС 13399-4:2006, рисунок E.1.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71ED6E16D5978-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| система единиц измерений для соединительных частей | cub | CUB |
код для идентификации системы единиц измерений, с помощью которых задается конструкция соединительных частей.
C = Код ни метрической, ни дюймовой системы единиц измерений
M = Код метрической системы единиц измерений
N = Код дюймовой системы единиц измерений Примечание - Код C для данной характеристики используют для идентификации основы проектирования конусных хвостовиков инструментов, например конусов с большими углами.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71D087D97FCE3-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр контактной поверхности со станком | dcsfms | DCSFMS |
диаметр поверхности инструментальной или адаптивной единицы, находящейся в контакте со станком. Ссылка на рисунок: Рисунок E.4.
| 71EBB342CC751-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики подачи охлаждающей жидкости | csp | CSP |
указание того, имеет ли инструментальная или адаптивная единица подачу охлаждающей жидкости.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71CF299287FD3-1 | 1 | NR2..3.3 |
|---|---|---|
| простой | действительное число | мм |
| минимальная длина резания для диаметра отверстия | clmbd | CLMBD |
расстояние на режущем инструменте, которое определяет, насколько далеко этот инструмент может резать, начиная с минимального диаметра сверления в обрабатываемой детали.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A05104CF-1 | токарный резец |
| 71E0251F304E1-1 | расточной резец |
| 71CEAEBD5A66A-1 | 1 | NR2 S..3.3 |
|---|---|---|
| максимальный уровень | действительное число | мм |
| максимальная глубина реза | cdx | CDX |
максимальное проникновение режущей кромки инструмента в направлении его подачи (при первой подаче), измеряемое параллельно этому направлению. Ссылка на рисунок: Рисунок E.12.
| 71D0846570977-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| максимальный внутренний диаметр режущей части инструмента | dcinx | DCINX |
максимальный внутренний диаметр режущей части инструмента.
Наибольший регулируемый внутренний диаметр окружности, формируемый базисной точкой резания, поворачивающейся вокруг оси вращающегося инструмента. Примечание - Нормаль к точкам обрабатывающей периферической поверхности, отстоящей от оси режущего инструмента.
Ссылка на рисунок: Рисунок E.13.
| 71D084655A2F7-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| минимальный внутренний диаметр режущей части инструмента | dcinn | DCINN |
минимальный внутренний диаметр режущей части инструмента.
Наименьший регулируемый внутренний диаметр окружности, формируемый базисной точкой резки, поворачивающейся вокруг оси вращающегося инструмента. Примечание - Нормаль к точкам обрабатывающей периферической поверхности, отстоящей от оси режущего инструмента.
| 71D0846545C4E-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| внутренний диаметр режущей части инструмента | dcin | DCIN |
внутренний диаметр режущей части инструмента.
Диаметр окружности, формируемый базисной точкой резки, поворачивающейся вокруг оси вращающегося инструмента. Примечание - Нормаль к точкам обрабатывающей периферической поверхности, отстоящей от оси режущего инструмента.
| 71D084653E57F-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное значение | мм |
| диаметр режущей части инструмента | dc | DC |
внешний диаметр режущей части инструмента.
Диаметр окружности, формируемый базисной точкой резки, поворачивающейся вокруг оси вращающегося инструмента. Примечание - Нормаль к точкам обрабатывающей периферической поверхности, отстоящей от оси режущего инструмента.
Ссылка на рисунок: Рисунок E.12.
| 71D084656CE32-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| максимальный диаметр режущей части инструмента | dcx | DCX |
максимальный внешний диаметр режущей части инструмента.
Наибольший диаметр окружности, формируемый базисной точкой резки, поворачивающейся вокруг оси вращающегося инструмента. Примечание - Нормаль к точкам обрабатывающей периферической поверхности, отстоящей от оси режущего инструмента.
Это определение используется и для адаптивных инструментальных единиц, а также для тех единиц, которые работают в диапазоне диаметров режущей части инструмента. Ссылка на рисунок: Рисунок E.13.
| 71D0846556288-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| минимальный диаметр режущей части инструмента | dcn | DCN |
минимальный внешний диаметр режущей части инструмента.
Наименьший диаметр окружности, формируемый базисной точкой резки, поворачивающейся вокруг оси вращающегося инструмента. Примечание - Нормаль к точкам обрабатывающей периферической поверхности, отстоящей от оси режущего инструмента.
Это определение используется и для адаптивных инструментальных единиц, а также для тех единиц, которые работают в диапазоне диаметров режущей части инструмента. Ссылка на рисунок: Рисунок E.13.
| 71DF1527D828C-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код диаметра режущей части инструмента | cdsc | CDSC |
указатель диаметра режущей части инструментальной единицы. Например, размеры сверл могут идентифицироваться с помощью букв или цифр.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A0608FE4-1 | спиральное сверло |
| 71E01A07D2A1B-1 | коническая расточка |
| 71DCD0033973E-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число центральных режущих кромок инструмента | znc | ZNC |
число режущих кромок, способных резать по радиусу в направлении от оси инструментальной единицы.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A05D27A8-1 | концевая фреза |
| 71CEAE9B489F4-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число режущих кромок инструмента | cedc | CEDC |
число кромок режущего профиля, которые можно использовать в процессе резания.
| 71DCD00CBBC2A-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число режущих концов инструмента | nce | NCE |
код, определяющий, обладает ли инструментальная единица возможностью резания с одного или обоих концов инструмента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A04E0236-1 | плашечный метчик |
| 71E01A05D27A8-1 | концевая фреза |
| 71E01A073CA28-1 | центровочное сверло |
| 71DF8C52B8926-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число режущих элементов инструмента | cict | CICT |
число режущих элементов на рабочей поверхности инструмента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71DF15283219C-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| шаг установки режущих пластинок | cpdn | CPDN |
указатель шага установки режущих пластинок во фрезерном резце.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A008D13F-1 | фреза |
| 71E01A04A8AEC-1 | развертка |
| 71E01A04C377D-1 | расточка |
| 71DF152D8CF7D-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| дифференциальный шаг установки режущих пластинок | cpdf | CPDF |
указатель расстояний между режущими пластинками, если они установлены с неравными интервалами.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A008D13F-1 | фреза |
| 71E01A04A8AEC-1 | развертка |
| 71E01A04C377D-1 | расточка |
| 71CEAEBE2B825-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| ширина реза | cw | CW |
ширина реза, формируемая режущим элементом (элементами) при его прохождении через поверхность обрабатываемой детали. Примечание - Эта характеристика является также и характеристикой инструментальной единицы.
Ссылка на рисунок: Рисунок E.12.
| 71D07569F8BC3-1 | 1 | NR2 S..3.3 |
|---|---|---|
| максимальный уровень | действительное число | мм |
| максимальная ширина реза | cwx | CWX |
максимальная ширина реза, формируемая особой комбинацией инструментальных единиц или режущего элемента (элементов). Примечание - Эта характеристика является также и характеристикой инструментальной единицы.
| 71D0756A28B42-1 | 1 | NR2 S..3.3 |
|---|---|---|
| минимальный уровень | действительное число | мм |
| минимальная ширина реза | cwn | CWN |
минимальная ширина реза, формируемая особой комбинацией инструментальных единиц или режущего элемента (элементов). Примечание - Эта характеристика является также и характеристикой инструментальной единицы.
| 71CED03D70452-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики демпфирования | dpc | DPC |
способность снижать амплитуду вибраций.
| 71CF29869CA0F-1 | 1 | NR1 S..1 |
|---|---|---|
| простой | целое число | |
| предоставление чипа с данными | dcp | DCP |
указание о предоставлении чипа с данными об инструментальной или адаптивной единице.
0 = чип отсутствует 1 = чип имеется
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71D07576C0558-1 | 1 | NR2 S..3.3 |
|---|---|---|
| максимальный уровень | действительное число | мм |
| максимальная глубина реза | apmx | APMX |
максимальное проникновение режущей кромки (кромок) инструмента в обрабатываемую деталь, измеряемое в направлении, перпендикулярном направлению подачи.
[ИСО 3002-3:1984, пункт 6.1.1] Ссылка на рисунок: Рисунок E.8.
| 71CF2993DC583-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| код конструктивного исполнения инструмента | dcc | DCC |
указатель состава и характеристик инструментальной единицы. Примечание - Значения кода ограничены теми значениями, которые содержатся в исходном документе.
A = стальная рабочая часть инструмента с подачей в него охлаждающей жидкости
B = стальная рабочая часть инструмента с гасителем вибраций
C = стальная головка с твердосплавной хвостовой частью
D = стальная рабочая часть инструмента с гасителем вибраций и подачей в него охлаждающей жидкости
E = стальная головка с твердосплавной хвостовой частью инструмента и подачей в него охлаждающей жидкости
F = стальная головка с твердосплавной хвостовой частью инструмента и гасителем вибраций
G = стальная головка с твердосплавной хвостовой частью инструмента, гасителем вибраций и подачей в него охлаждающей жидкости
H = рабочая часть инструмента из тяжелого металла
J = рабочая часть инструмента из тяжелого металла и подачей в него охлаждающей жидкости
S = стальная рабочая часть [ИСО 6261:1995, пункт 4.1]
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A0E9CBA9-1 | расточная оправка |
| 71EAC81AD9AE1-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| обратная конусность сверла | dbt | DBT |
уменьшение диаметра сверла, начиная от внешних углов, в направлении к хвостовику, выражаемое в виде отношения уменьшения диаметра к длине. [ИСО 5419]
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A0608FE4-1 | спиральное сверло |
| 71EAC81A64368-1 | заточка |
| 71D1AE126DEFD-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики профиля сверления | drprfp | DRPRF |
возможность профильного сверления с помощью инструментальной единицы.
| 71D08096F930C-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| угол подачи инструмента | drva | DRVA |
угол между базирующим элементом механизма подачи на инструментальной единице и главной режущей кромкой инструмента. Ссылка на рисунок: Рисунок E.7.
| 71E0306423B2A-1 | 1 | NR1 S..1 |
|---|---|---|
| простой | целое число | |
| число узлов привода инструмента | drvct | DRVCT |
число узлов привода в сборочном компоненте.
| 71EAC49F75413-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| конструкция инструмента с опущенной рабочей головкой | dhd | DHD |
указатель конструкции инструментальной или адаптивной единицы с опущенной головной частью для механической обработки деталей в положении вверх дном. Примечание - 0 = отсутствие опущенной головки инструмента; 1 = наличие опущенной головки инструмента.
Ссылка на рисунок: Рисунок E.26.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A05104CF-1 | токарный резец |
| 71DCD00239812-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число передних рабочих режущих кромок инструмента | zeff | ZEFF |
число режущих кромок, находящихся на передней части инструментальной единицы. Примечание - Эта характеристика используется также и для вставляемых внутрь инструмента режущих пластинок, не предназначенных для обработки детали по диаметру.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A008D13F-1 | фреза |
| 71E01A00BD93C-1 | сверло |
| 71E01A04A8AEC-1 | развертка |
| 71E0250E32A07-1 | цилиндрическая расточка |
| 71DCD0029BBE7-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число установленных передних режущих пластинок | znf | ZNF |
общее число режущих пластинок, установленных на передней части инструментальной единицы.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A008D13F-1 | фреза |
| 71E01A00BD93C-1 | сверло |
| 71E01A04A8AEC-1 | развертка |
| 71E0250E32A07-1 | цилиндрическая расточка |
| 71EC61D8A1771-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр фланцевой части инструмента | df | DF |
расстояние между параллельными касательными к внешнему краю фланца. Ссылка на рисунок: ИСО/ТС 13399-50:2006, рисунок E.4.
| 71DCCFEBB883E-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число канавок | nof | NOF |
число канавок для удаления стружки на инструментальной единице.
| 71DCCFEC645BD-1 | 1 | X3 |
|---|---|---|
| простой | нецифровой код | |
| код конструкции канавки | fdc | FDC |
указатель кода конструкции канавки.
DSK = дифференциальная канавка
GSK = прямая канавка SSK = спиральная канавка
| 71DCCFEC20115-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| угол подъема спиральной канавки | fha | FHA |
постоянный угол, измеряемый относительно оси инструмента, с которым спиральная канавка поднимается к периферийной части инструмента. Ссылка на рисунок: Рисунок E.20.
| 71DCCFF654756-1 | 1 | X1 |
|---|---|---|
| простой | нечисловой код | |
| направление подъема спиральной канавки | fhh | FHH |
указатель направления подъема спиральной канавки.
N = прямая канавка R = правозаходная канавка
| 71DCCFF6A1A13-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| шаг спиральной канавки | fhp | FHP |
расстояние между соответствующими точками на периферии инструментальной единицы, измеряемое при ее повороте на один оборот. Ссылка на рисунок: Рисунок E.16.
| 71EAC8210DF36-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| ширина винтовой части спирального сверла | flw | FLW |
расстояние между передней кромкой сверла и его задним краем. [ИСО 5419]
| 71CF29994E737-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| рабочая высота инструмента высота резца | hf | HF |
расстояние от плоскости xy инструментальной единицы до вершины режущей кромки. Ссылка на рисунок: Рисунок E.1.
| 71DCD39338974-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| рабочая длина инструмента | lf | LF |
расстояние от калибровочной плоскости или конца хвостовика (при отсутствии этой плоскости) до базисной режущей точки, определяемой основным назначением инструмента. Примечание - Рабочая длина режущей части инструмента увеличивается в случае ступенчатых инструментов.
Ссылка на рисунок: Рисунок E.1.
| 71EBC1EB8456A-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| минимальная рабочая длина инструмента | lfn | LFN |
минимальное расстояние от калибровочной плоскости или конца хвостовика (при отсутствии этой плоскости) до базисной режущей точки, определяемой основным назначением инструмента.
| 71D078F5BEDBE-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| вспомогательная рабочая длина инструмента | lfs | LFS |
расстояние от плоскости yz до плоскости, касательной к вспомогательному режущему углу, определяемое основным назначением инструмента. Ссылка на рисунок: Рисунок E.4.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF29984CDA7-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| рабочая ширина инструмента | wf | WF |
расстояние между базисной режущей точкой и задней поверхностью поворотного инструмента или осью расточной оправки.
[ИСО 5609, ИСО 5610] Ссылка на рисунок: Рисунок E.4.
| 71D193F495583-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| рабочая ширина инструмента 2 | wf2 | WF2 |
расстояние между базисной точкой резания и передней посадочной поверхностью поворотного инструмента.
[ИСО 5608:1996, раздел 5] Ссылка на рисунок: Рисунок E.2.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF299874B1E-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| вспомогательная рабочая ширина инструмента | wfs | WFS |
расстояние между плоскостью xz yz и плоскостью, касательной к вспомогательному режущему углу, определяемое основным назначением инструмента. Ссылка на рисунок: Рисунок E.4.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF298FB10E4-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| глубина канавки при минимальном диаметре отверстия | gdmb | GDMB |
максимальная глубина канавки, которая может быть сформирована при минимальном диаметре отверстия. Примечание - Это термин «глубина канавки при минимальном диаметре отверстия».
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A05104CF-1 | токарный резец |
| 71EF07E083383-1 | фреза для нарезания винтовых канавок |
| 71EE070696F08-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики направляющего элемента инструмента | gep | GEP |
указание характеристик направляющих элементов, облегчающих работу инструментальной или адаптивной единицы.
| 71ED6A7A6E6A2-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр направляющего выступа инструмента | gpd | GPD |
диаметр той части цилиндрического инструмента перед его режущей частью, которая предназначена для ограничения бокового перемещения инструмента при его работе.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E019C497CDF-1 | передний направляющий элемент |
| 71CF29872F0AB-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| направление вращения инструмента | hand | HAND |
указатель, используемый для обозначения направления вращения инструментальных и адаптивных единиц, для позиционирования режущей кромки у стационарных инструментальных или адаптивных единиц по отношению к их оси, а также для ориентирования сменных режущих элементов относительно базисной системы вставок и зажима инструмента.
L = вращение инструмента против часовой стрелки
N = вращение инструмента в обоих направлениях
R = вращение инструмента по часовой стрелке [ИСО 3002-1]
| 71D075730A82B-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | мм |
| смещение по длине задней части головки инструмента | hbkl | HBKL |
длина усиленной задней части головки инструментальной единицы, измеренная от режущей точки. Примечание - Эта характеристика в основном применима к инструментальным единицам, имеющим прямоугольное сечение.
Ссылка на рисунок: Рисунок E.24.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71D075731F172-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | мм |
| смещение по ширине задней части головки инструмента | hbkw | HBKW |
ширина усиленной задней части головки инструментальной единицы, измеренная от режущей точки. Примечание - Эта характеристика применима лишь к инструментальным единицам, имеющим прямоугольное сечение.
Ссылка на рисунок: Рисунок E.24.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF298F073D3-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| смещение по длине низа головки инструмента | hbh | HBH |
расстояние от плоскости xy инструментальной или адаптивной единицы до низа головки. Ссылка на рисунок: Рисунок E.25.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF298F4E487-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| смещение по ширине низа головки инструмента | hbl | HBL |
длина усиленной части низа головки инструментальной единицы, измеряемая от режущей точки. Примечание - Эта характеристика применима лишь к инструментальным единицам, имеющим прямоугольное сечение.
Ссылка на рисунок: Рисунок E.25.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71E03062EC034-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр головной части инструмента | hdd | HDD |
расстояние между двумя параллельными касательными к круговому поперечному сечению головки инструмента.
| 71D07574A61E8-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | мм |
| длина головной части инструмента | lh | LH |
длина головки инструментальной единицы.
[ИСО 5610:1998, пункт 4.2] Ссылка на рисунок: Рисунок E.2.
| 71D087D3B17B0-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр фланцевой части инструмента | dhub | DHUB |
диаметр фланцевой рабочей части инструмента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71DF5C02D0271-1 | фланцевая часть инструмента |
| 71DF5C078FF46-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики фланцевой части инструмента | hbp | HBP |
характеристики фланцевой части инструментальной единицы.
| 71D087D3F5E07-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| толщина фланцевой части инструмента | thub | THUB |
полная сквозная толщина фланцевой части дисковой инструментальной единицы. Ссылка на рисунок: Рисунок E.12.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71DF5C02D0271-1 | фланцевая часть инструмента |
| 71D075754F8A3-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | град |
| угол наклона инструмента | lams | LAMS |
угол между передним углом резца и плоскостью, параллельной плоскости xy, измеряемый в плоскости режущей кромки.
[ИСО 3002-1:1982, пункт 5.1.1.3] Ссылка на рисунок: Рисунок E.23.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71DF1538E7378-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число регулируемых режущих пластинок | zadj | ZADJ |
число режущих пластинок, чье положение может регулироваться по месту.
| 71CE7A9936610-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код сопряжения для режущих пластинок | iic | IIC |
указатель условия, при котором тот или иной сменный режущий элемент может устанавливаться в определенную инструментальную единицу.
| 71CEAEBF2A69F-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код посадочного размера для режущей пластинки | ssc | SSC |
указатель размера сменного режущего элемента и его посадочного места в инструментальной или адаптивной единице. Примечание - Значение этого показателя зависит как от формы режущего элемента, так и от его размера.
| 71DF1526AC952-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| возможность объединения инструментальных единиц | lcb | LCB |
указание возможности объединения инструментальных единиц в сборочные узлы, в которых режущие кромки будут находиться одна за другой на линии или на кривой. Обычно эта возможность реализуется во фрезерных резцах.
| 71DF5C0761888-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики шпоночного паза | kyp | KYP |
характеристики шпоночного паза в инструментальной или адаптивной единице.
| 71DCCC27DEF53-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| длина канавки для удаления стружки | lcf | LCF |
длина канавки для удаления стружки, измеряемая от центровочной точки сверла до конца канавки. Ссылка на рисунок: Рисунок E.5.
| 71CF298FDE0EF-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код нерегулируемой режущей пластинки | miid | MIID |
указатель номинально сменного режущего элемента, используемый для определения размеров режущего инструмента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71D07543367C5-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | мм |
| минимальный диаметр сверления | dmin | DMIN |
минимальный диаметр отверстия, которое может быть высверлено без помех со стороны обрабатываемой детали и любой части режущего инструмента.
| 71EAC0F064E2D-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| угол крепежного отверстия | mha | MHA |
угол между плоскостью xy и центром крепежного отверстия, измеряемый в плоскости xz.
[ИСО 5611] Ссылка на рисунок: Рисунок E.22.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71EAC0E9FA4CD-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| расстояние до крепежного отверстия | mhd | MHD |
расстояние, измеряемое между концом инструментальной единицы, включая какой-либо регулировочный винт, и центром крепежного отверстия.
[ИСО 5611] Ссылка на рисунок: Рисунок E.22.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71EAC0EF68BB7-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| расстояние между крепежными отверстиями 2 | mhd2 | MHD2 |
расстояние, измеряемое между центрами первого и второго крепежных отверстий.
[ИСО 5611] Ссылка на рисунок: Рисунок E.22.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71EAC0EFA1BF3-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| высота крепежного отверстия | mhh | MHH |
расстояние между базой инструментальной единицы и точкой пересечения центра крепежного отверстия с задней поверхностью этой единицы.
[ИСО 5611] Ссылка на рисунок: Рисунок E.22.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71EAC48EC5DE0-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр шейки инструмента | dn | DN |
диаметр той рабочей части инструментальной или адаптивной единицы, которая меньше любого другого диаметра на ней. Примечание - Шейка инструмента позволяет без помех со стороны обрабатываемой детали производить подрезку.
| 71EBC1E026769-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| длина шейки инструмента | ln | LN |
длина той рабочей части инструментальной или адаптивной единицы, диаметр которой меньше любого другого диаметра на ней. Примечание - Шейка инструмента позволяет без помех со стороны обрабатываемой детали производить подрезку.
| 71EBC1E8857BE-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| минимальная общая длина инструмента | oaln | OALN |
минимально допустимая длина инструмента после его переточки.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A0E9CBA9-1 | расточная оправка |
| 71EAC81A64368-1 | заточка |
| 71D078EB73E87-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | мм |
| общая высота инструмента | oah | OAH |
наибольший размер инструмента в направлении оси Z, который может препятствовать процессу обработки, включая размеры нерегулируемых режущих пластинок и зажимов (где они применимы). Ссылка на рисунок: Рисунок E.1.
| 71D078EB7C086-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | мм |
| общая длина инструмента | oal | OAL |
наибольший размер инструмента в направлении оси X. Ссылка на рисунок: Рисунок E.2.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71CF299257986-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| общая ширина инструмента | oaw | OAW |
наибольший размер инструмента в направлении оси Y, включая размеры нерегулируемых режущих пластинок и зажимов (где они применимы).
| 71DCCFF75E485-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число периферийных рабочих режущих кромок | zefp | ZEFP |
число режущих кромок, которые находятся по периферии инструментальной единицы. Примечание - Эта характеристика используется также и для внешне закрепляемых режущих вставок, формирующих диаметр резания.
Эта характеристика влияет на результаты расчета подачи инструмента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A008D13F-1 | фреза |
| 71E01A04A8AEC-1 | развертка |
| 71E0250E32A07-1 | цилиндрическая расточка |
| 71DCD00054F65-1 | 1 | NR1 S..4 |
|---|---|---|
| простой | целое число | |
| число периферийных рабочих режущих пластинок | znp | ZNP |
общее число режущих пластинок, закрепляемых по периферии режущего профиля инструмента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A008D13F-1 | фреза |
| 71E01A04A8AEC-1 | развертка |
| 71E0250E32A07-1 | цилиндрическая расточка |
| 71EAC49030828-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| направляющий выступ сверла | pdp | PDP |
расстояние между базисной режущей точкой направляющего сверла и режущими кромками, формирующими дно отверстия, измеряемое вдоль оси инструмента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A06A8A08-1 | коническая зенковка |
| 71EE070754DE2-1 | характеристики направляющего сверла |
| 71DCCFD24119E-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| длина направляющего выступа инструмента | ppl | PPL |
расстояние между крайней точкой направляющего элемента и базисной режущей точкой, которая формирует диаметр отверстия, измеряемый в плоскости, параллельной плоскости подачи инструмента. Примечание - Эта характеристика применима как к направляющим частям инструмента, так и к направляющим сверлам.
| 71EBC1EA293DC-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр канавки на метчике | plcd | PLCD |
диаметр той части метчика для чистового прохода, которая первой приходит в контакт с обрабатываемой деталью.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A04E0236-1 | плашечный метчик |
| 71E02C679DC6D-1 | 1 | X2 |
|---|---|---|
| простой | нецифровой код | |
| форма концевой части метчика | plg | PLG |
указатель формы нижней части метчика для чистового прохода.
FB = сплошная нижняя часть метчика с 1 — 2 витками резьбы
MB = модифицированная нижняя часть метчика с 2 — 4 витками резьбы
PC = конусная нижняя часть метчика с канавками и с 3 — 6 витками резьбы
SB = полусплошная нижняя часть метчика с 2,5 витками резьбы TC = конусная нижняя часть метчика с канавками и с 7 — 10 витками резьбы
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A04E0236-1 | плашечный метчик |
| 71D08099F1DDC-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| максимальная глубина прохода инструмента | az | AZ |
та часть максимальной глубины резания, которая может достигаться без создания помех между инструментальной единицей и обрабатываемой деталью, когда направление прохода инструмента перпендикулярно первичному направлению подачи. Ссылка на рисунок: Рисунок E.11.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A05B627B-1 | торцевая фреза |
| 71E01A05D27A8-1 | концевая фреза |
| 71E01A05EA320-1 | односторонняя фреза |
| 71DCCC4FEF366-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| угол при вершине сверла | sig | SIG |
угол между главной режущей кромкой и той же режущей кромкой, только повернутой на угол 180 град относительно оси сверла. Примечание - Этот угол равен удвоенному значению угла наклона режущей кромки.
[ИСО 10899, DIN 1414-1] Ссылка на рисунок: Рисунок E.5.
| 71DCCFD064042-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| длина кончика сверла | pl | PL |
расстояние между передней точкой скошенной кромки режущего инструмента, измеряемое по оси инструмента, и точкой, которая формирует полный диаметр реза. Ссылка на рисунок: Рисунок E.5.
| 71DCCC5A4FD18-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр предварительно обработанного отверстия | phd | PHD |
минимально допустимый диаметр отверстия, который позволяет избегать мешающих взаимодействий между рабочей частью инструмента и обрабатываемой деталью. Примечание - Необходим для применения направляющего элемента.
| 71DF8C5D91804-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| характеристики профиля инструмента | prspc | PRSPC |
указатель для формального задания конфигурации рабочей поверхности или профиля режущего инструмента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A07ECCCF-1 | профильная развертка |
| 71DCD394BB20E-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| длина выступающей части инструмента | lpr | LPR |
Расстояние между плоскостью yz и самой дальней точкой на инструментальной или адаптивной единице, измеренное в направлении оси X.
Примечание 1 — Для инструментальных единиц длина выступающей части инструмента может быть равна его рабочей длине, если их самая дальняя точка совпадает с базисной режущей точкой. Примечание 2 — Для адаптивных единиц длина выступающей части инструмента может быть равна его рабочей длине, если их самая дальняя точка совпадает с началом координат обрабатываемой детали.
Ссылка на рисунок: Рисунок E.7.
| 71D078ED2C21E-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| код аттестованного инструмента | qtc | QTC |
указатель инструмента с размерами F и LF (или F2 и LF), имеющего допуски +/- 0,08 мм. Примечание - Размер F эквивалентен размеру f1 в документе-источнике.
B = передняя и задняя контактные поверхности инструмента
F = передняя контактная поверхность инструмента
Q = задняя контактная поверхность инструмента [ИСО 5608:1995, раздел 5]
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A0E85121-1 | держатель призматического инструмента |
| 71CF29990C41F-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| аксиальный передний угол наклона режущей кромки инструмента | gamp | GAMP |
передний угол в продольной плоскости.
Угол между передней плоскостью резца и плоскостью, параллельной плоскости xy, измеряемый в плоскости, параллельной плоскости xz.
[ИСО 3002-1:1982, пункт 5.1.2.3] Ссылка на рисунок: Рисунок E.27.
| 71CF2998EBD46-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | град |
| нормальный передний угол наклона режущей кромки инструмента | gamn | GAMN |
угол между передней плоскостью резца и плоскостью, параллельной плоскости xy, измеряемый в плоскости, перпендикулярной главной режущей кромке инструмента.
[ИСО 3002-1:1982, пункт 5.1.2.1] Ссылка на рисунок: Рисунок E.23.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71D0808F8F719-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| ортогональный передний угол наклона режущей кромки инструмента | gamo | GAMO |
угол между передней плоскостью резца и плоскостью, параллельной плоскости xy, измеряемый в плоскости, перпендикулярной плоскости главной режущей кромки инструмента.
[ИСО 3002-1:1982, пункт 5.1.2.4] Ссылка на рисунок: Рисунок E.27.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF2998A1609-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | град |
| радиальный передний угол наклона режущей кромки инструмента | gamf | GAMF |
угол между передней плоскостью резца и плоскостью, параллельной плоскости xy, измеряемый в плоскости, перпендикулярной плоскости главной режущей кромки инструмента. Ссылка на рисунок: Рисунок E.27.
| 71DF1538632D9-1 | 1 | NR2 S..3.3 |
|---|---|---|
| максимальный уровень | действительное значение | град |
| максимальный угол наклона инструмента | rmpx | RMPX |
максимальный угол врезной подачи инструментальной единицы, предотвращающий задевание обрабатываемой детали. Ссылка на рисунок: Рисунок E.11.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A05B627B-1 | торцевая фреза |
| 71E01A05D27A8-1 | концевая фреза |
| 71DF153A691F2-1 | 1 | NR1 S..6 |
|---|---|---|
| максимальный уровень | целое число | |
| максимальное число оборотов в минуту | rpmx | RPMX |
максимально допустимая скорость вращения инструмента.
| 71CED04867743-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| код числа уровней режущих кромок | rid | RID |
указатель наличия у инструментальной единицы режущих кромок на одном или на нескольких уровнях.
M = несколько уровней S = один уровень
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A008D13F-1 | фреза |
| 71E01A081855D-1 | конусная расточка |
| 71E0250E32A07-1 | цилиндрическая расточка |
| 71D0845C77193-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мкм |
| регулировка аксиальных отклонений | adjar | ADJAR |
диапазон регулировок в направлении оси X для установки режущих кромок в одно и то же аксиальное положение.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A008D13F-1 | фреза |
| 71E01A00BD93C-1 | сверло |
| 71EDD2B84143C-1 | аксиальные отклонения |
| 71EDD2B883F77-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики осевых отклонений | rnap | RNAP |
указатель возможности регулировки осевых отклонений у инструментальной или адаптивной единицы.
| 71DF8C660035E-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| радиальные отклонения показатель полных отклонений | rnr | RNR |
полное отклонение положения всех базисных режущих точек от оси X, измеряемое перпендикулярно оси X в заданной плоскости вращения.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71DF8C5B8F7B5-1 | вершина сверла |
| 71EDD2B858274-1 | радиальные отклонения |
| 71D0846298D19-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | |
| регулировка радиальных отклонений | adjrr | ADJRR |
диапазон регулировок в направлении, перпендикулярном оси X, для установки режущих кромок в одно и то же радиальное положение.
| 71EDD2B8B8C5B-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| характеристики радиальных отклонений | rnrp | RNRP |
указатель возможности регулировки радиальных отклонений у инструментальной или адаптивной единицы.
| 71CF2988A5874-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код формы поперечного сечения хвостовой части инструмента | sx | SX |
указатель формы поперечного сечения хвостовой части инструментальной единицы и местоположения/числа лысок на цилиндрическом хвостовике.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71CF29862B277-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр хвостовика | dmm | DMM |
диаметр цилиндрической части инструментальной или адаптивной единицы, которая используется для соединения. Ссылка на рисунок: Рисунок E.5.
| 71CF29883E014-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| высота хвостовой части инструмента | h | H |
высота хвостовой части инструмента. Ссылка на рисунок: Рисунок E.1.
| 71CF298870946-1 | 1 | NR2.7.3 |
|---|---|---|
| простой | действительное число | мм |
| длина хвостовой части инструмента | ls | LS |
длина хвостовой части инструмента. Ссылка на рисунок: Рисунок E.1.
| 71CF298751FCF-1 | 1 | NR2..7.3 |
|---|---|---|
| простой | действительное число | мм |
| ширина хвостовой части инструмента | b | B |
ширина хвостовой части инструмента. Ссылка на рисунок: Рисунок E.1.
| 71DCCC3BD1B96-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| число ступеней инструмента | nos | NOS |
общее число различных диаметров режущей части инструмента, имеющихся у одного и того же инструмента для выполнения одной и той же операции. Примечание - Эту характеристику можно использовать для установления общего числа ступеней, если все они не описаны в других характеристиках (свойствах).
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A067F73C-1 | ступенчатое сверло |
| 71E01A073CA28-1 | центрирующее сверло |
| 71E01A07FF350-1 | ступенчатая развертка |
| 71DCCC3DFA23A-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| длина ступени одного диаметра | sdl | SDL |
длина той части ступенчатого инструмента, которая связана с соответствующим диаметром режущей части инструмента, измеряемая между базисной режущей точкой для этого диаметра и следующей режущей кромкой с другим диаметром режущей части. Ссылка на рисунок: Рисунок E.17.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A067F73C-1 | ступенчатое сверло |
| 71E01A073CA28-1 | центрирующее сверло |
| 71E01A07FF350-1 | ступенчатая развертка |
| 71DCCC47221E0-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| расстояние между ступенями одного диаметра | sd | SD |
расстояние на ступенчатом инструменте между плоскостью, параллельной плоскости yz (проходящей через точку на режущей кромке, которая наиболее удалена от начала координат вдоль оси X), и базисной режущей точкой на соответствующем диаметре ступени.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A067F73C-1 | ступенчатое сверло |
| 71E01A073CA28-1 | центрирующее сверло |
| 71E01A07FF350-1 | ступенчатая развертка |
| 71DF151D6E547-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| угол конуса ступени | sta | STA |
угол между главной режущей кромкой на ступени ступенчатого инструмента и той же режущей кромкой, только повернутой на 180 град относительно оси инструмента. Примечание - Эта характеристика является общей для всех многоступенчатых инструментов.
Ссылка на рисунок: Рисунок E.17.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A067F73C-1 | ступенчатое сверло |
| 71E01A073CA28-1 | центрирующее сверло |
| 71E01A07FF350-1 | ступенчатая развертка |
| 71EBC1EC0BB22-1 | 1 | NR2 S..3.3 |
|---|---|---|
| максимальный уровень | действительное число | мм |
| максимальное снятие припуска | srx | SRX |
наибольшая толщина материала, которая может быть удалена в процессе развертки.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A04A8AEC-1 | развертка |
| 71E01A04C377D-1 | расточка |
| 71EBC1EBC839F-1 | 1 | NR2 S..3.3 |
|---|---|---|
| минимальный уровень | действительное число | мм |
| минимальное снятие припуска | srn | SRN |
наименьшая толщина материала, которая может быть удалена в процессе развертки.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A04A8AEC-1 | развертка |
| 71E01A04C377D-1 | расточка |
| 71EBC1EC3E8B6-1 | 1 | NR2 S..3.3 |
|---|---|---|
| типовой уровень | действительное число | мм |
| рекомендуемое снятие припуска | srr | SRR |
толщина материала, которую рекомендуется удалять в процессе развертки.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A04A8AEC-1 | развертка |
| 71E01A04C377D-1 | расточка |
| 71EAC496E7425-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| сменные режущие пластинки, устанавливаемые касательно | tmins | TMINS |
указатель того, устанавливаются ли режущие пластинки в инструменте касательно или нет.
| 71DF153B4ABCD-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| код типа метчика | ttpid | TTPID |
3 = метчик для холодной обработки
4 = резьбовая муфта 9 = специальный метчик
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A04E0236-1 | плашечный метчик |
| 71EAC4A2B6544-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | град |
| угол конусности | ta | TA |
угол между образующими в аксиальной плоскости сечения инструмента. [ИСО 1119]
| 71EC659C9B3CE-1 | 1 | X1 |
|---|---|---|
| простой | булево число | |
| конусовидный | tpd | TPD |
указатель того, уменьшается ли размер объекта (инструмента) при приближении к его окончанию.
| 71E02C5C2EED3-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| диаметр резьбы | td | TD |
диаметр воображаемой цилиндрической поверхности, касательной к гребням или основаниям внешней резьбы. Примечание - Данная характеристика относится как к внутренним, так и к внешним резьбам.
| 71EBBAA3BCA70-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| диаметр резьбовой части | tdz | TDZ |
код для идентификации резьбовой части элемента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A04E0236-1 | плашечный метчик |
| 71E01A04F70F7-1 | резьбонарезная плашка |
| 71CF298A3A99A-1 | 1 | NR2 S..3.3 |
|---|---|---|
| максимальный уровень | действительное число | мм |
| максимальный диаметр рабочей части, не мешающий работе устройства для смены инструмента | dix | DIX |
максимальный диаметр рабочей части инструментальной или адаптивной единицы, которая не будет препятствовать работе устройства для смены инструмента. Примечание - Эта характеристика должна применяться в сочетании с характеристикой минимальной длины рабочей части, не мешающей работе устройства для смены инструмента.
| 71CF2989AF0E0-1 | 1 | NR2 S..3.3 |
|---|---|---|
| минимальный уровень | действительное число | мм |
| минимальная длина рабочей части, не мешающая работе устройства для смены инструмента | lin | LIN |
минимальная длина рабочей части инструментальной или адаптивной единицы, которая не будет препятствовать работе устройства для смены инструмента. Примечание - Эта характеристика должна применяться в сочетании с характеристикой максимального диаметра рабочей части, не мешающей работе устройства для смены инструмента.
| 71D078F6E9893-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| код типа угла наклона режущей кромки инструмента | ceatc | CEATC |
указатель направления угла наклона режущей кромки инструмента.
B = вспомогательный и дополнительный к главному угол наклона режущей кромки
E = вспомогательный угол наклона режущей кромки
S = угол, дополнительный к главному углу наклона режущей кромки
[ИСО 5608:1995, пункт 4.3] Этот термин таков: «код типа угла наклона режущей кромки».
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71D078F683C9B-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | град |
| угол наклона режущей кромки | kapr | KAPR |
угол между плоскостью режущей кромки инструмента и плоскостью его подачи, измеряемый в плоскости, параллельной плоскости xy.
[ИСО 3002-1:1982, пункт 5.1.1.1] Ссылка на рисунок: Рисунок E.1.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A008D13F-1 | фреза |
| 71E01A05104CF-1 | токарный резец |
| 71D078FD4E7BE-1 | 1 | X1 |
|---|---|---|
| простой | нецифровой код | |
| код формы держателя инструмента | thsc | THSC |
указатель того, обладает ли инструментальная единица прямой или смещенной хвостовой частью. Примечание - Эта характеристика применима только к токарным инструментам.
O = смещенная конструкция хвостовой части инструмента S = прямая (несмещенная) конструкция хвостовой части инструмента
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
| 71D078F77616B-1 | 1 | NR2 S..7.3 |
|---|---|---|
| простой | действительное число | мм |
| угол, дополнительный к главному инструментальному углу | psir | PSIR |
угол между плоскостью режущей кромки инструмента и плоскостью, перпендикулярной плоскости его подачи, измеряемый в плоскости, параллельной плоскости xy.
[ИСО 3002-1:1982, пункт 5.1.1.2] Ссылка на рисунок: Рисунок E.1.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A008D13F-1 | фреза |
| 71E01A05104CF-1 | токарный резец |
| 71D078FBF6C68-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| код модели инструмента | tsyc | TSYC |
указатель основной конструкции или формы инструментальной или адаптивной единицы. Примечание - Инструмент может использоваться в областях, отличных от областей своего основного применения.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71DF153B14F02-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | Н x м |
| вращающий момент | tq | TQ |
вращающее усилие, прикладываемое к элементу.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EBAB85BB5FA-1 | фиксирующее устройство |
| 71EBBA9ED6C0A-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| система единиц измерений | ust | UST |
описание системы единиц измерений, в которых будут выражаться характеристики инструментов.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71EBB33490FDA-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| полезная длина режущей части инструмента | lu | LU |
рекомендуемая длина режущего инструмента, которую можно использовать в конкретных операциях резания. Ссылка на рисунок: Рисунок E.5.
| 71DCCC62CD9EE-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | |
| коэффициент полезной длины инструмента | uldr | ULDR |
отношение максимальной полезной длины режущей части инструмента к его диаметру.
| 71CF2992BDBCC-1 | 2 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| максимальная полезная длина инструмента | lux | LUX |
максимальная длина режущего инструмента, которую можно использовать в конкретных операциях резания. Примечание - Полезная длина режущей части инструмента может ограничиваться мешающим взаимодействием между рабочей частью инструмента и обрабатываемой деталью.
Ссылка на рисунок: Рисунок E.6.
| 71EAC823D95A7-1 | 1 | X17 |
|---|---|---|
| простой | вектор-строка | |
| конусность поперечной кромки сверла | wbtp | WBTP |
увеличение толщины поперечной кромки сверла, начиная от передней части канавчатой инструментальной единицы и заканчивая хвостовой частью, выражаемое в виде отношения уменьшения диаметра к длине сверла.
[ИСО 5419]
| 71EAC82313165-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | мм |
| толщина поперечной кромки сверла | wbthk | WBTHK |
размер поперечной кромки сверла, измеряемый перпендикулярно оси переднего конца канавчатой инструментальной единицы.
[ИСО 5419]
| 71CED03C97AAB-1 | 1 | NR2 S..3.3 |
|---|---|---|
| простой | действительное число | кг |
| масса единицы | wt | WT |
усилие, создаваемое массой компонента.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71E01A004C775-1 | тип инструментальной единицы |
| 71EAD37F18F34-1 | тип адаптивной единицы |
| 71D0757C787B8-1 | 1 | NR2 S..3.3 |
|---|---|---|
| максимальный уровень | действительное число | мм |
| максимальный отрезной диаметр обрабатываемой детали | cutdia | CUTDIA |
максимальный диаметр твердой обрабатываемой детали при ее резании, который может обрабатываться, не создавая помех любой части инструментальной единицы.
Этот термин таков: «максимальный отрезной диаметр обрабатываемой детали».
Ссылка на рисунок: Рисунок E.3.
| Видимый класс: | |
|---|---|
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
| Применимые классы: | |
| 71D1066F279AD-1 | обойма |
| 71E01A05104CF-1 | токарный резец |
Приложение E (справочное)
ИЛЛЮСТРАЦИЯ ХАРАКТЕРИСТИК ИНСТРУМЕНТОВ
Рисунки E.1 — E.27 иллюстрируют характерные размеры инструментов, рассмотренных в приложении D.
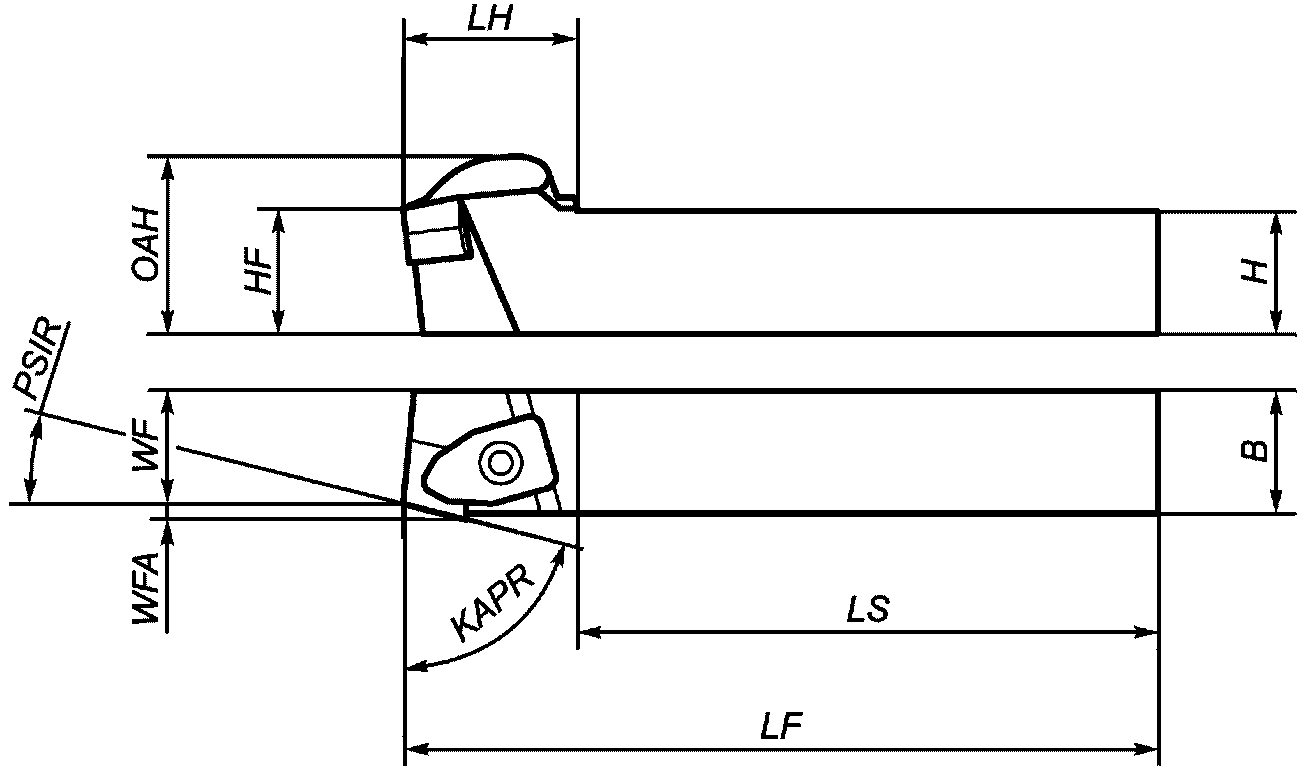
Рисунок E.1
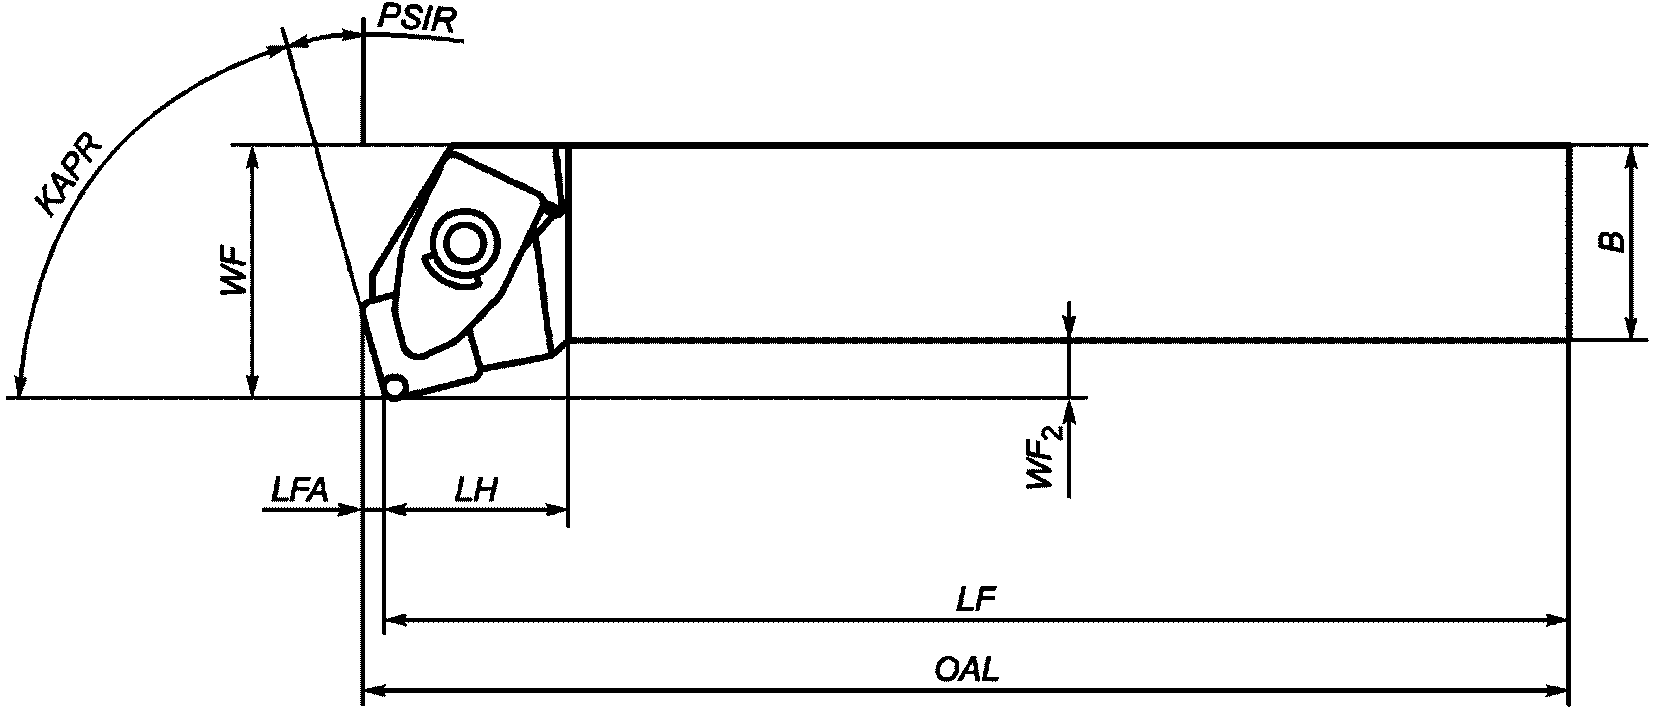
Рисунок E.2
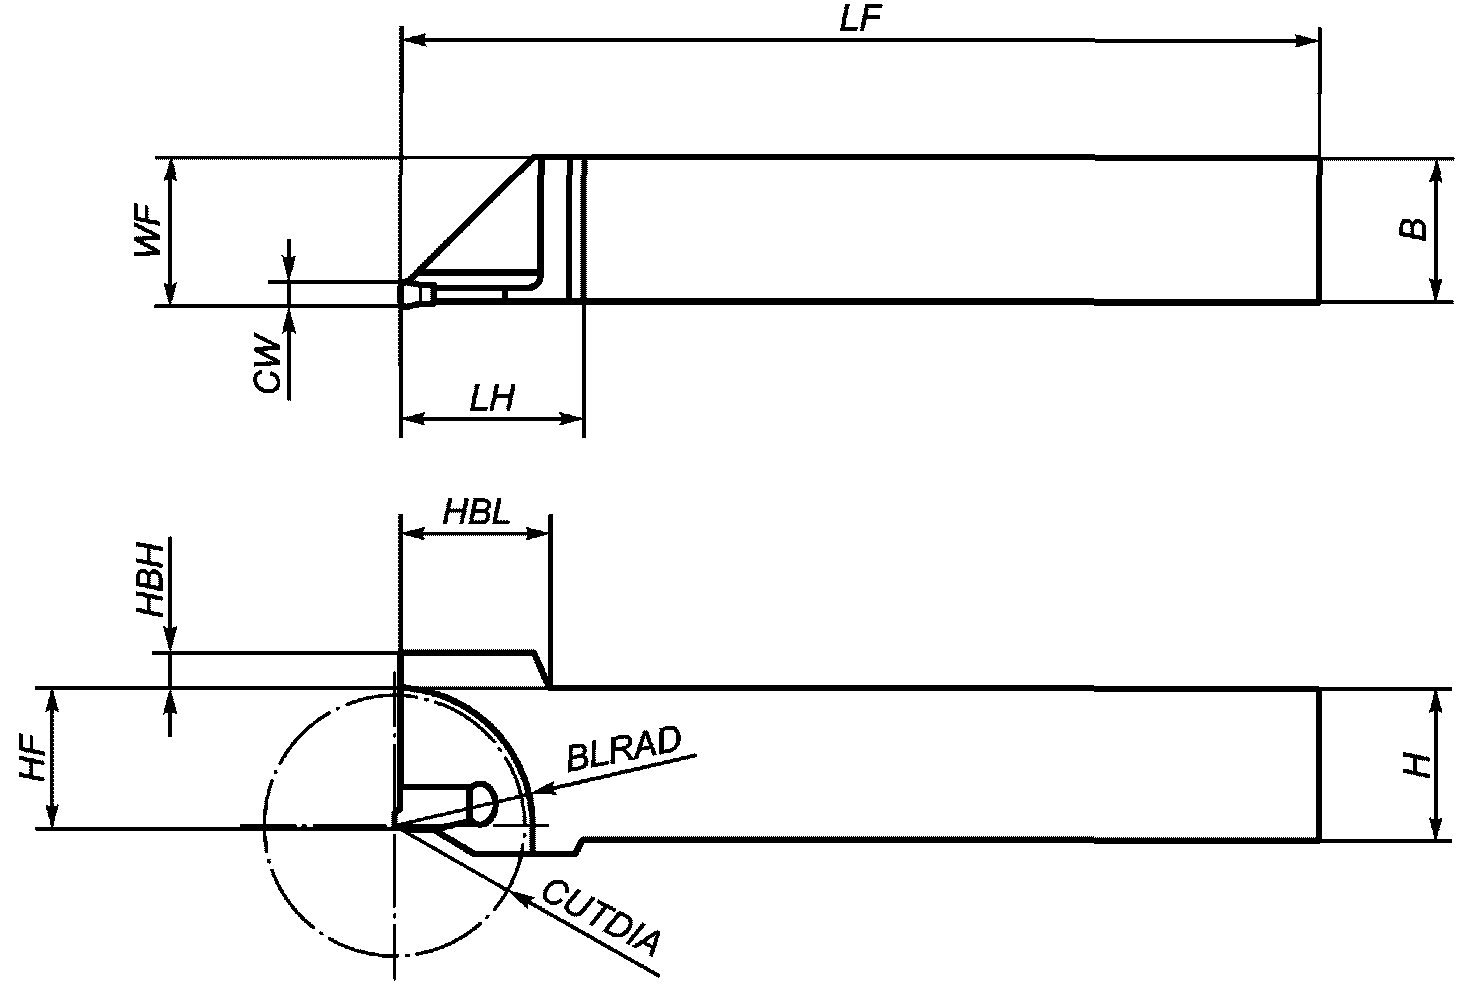
Рисунок E.3
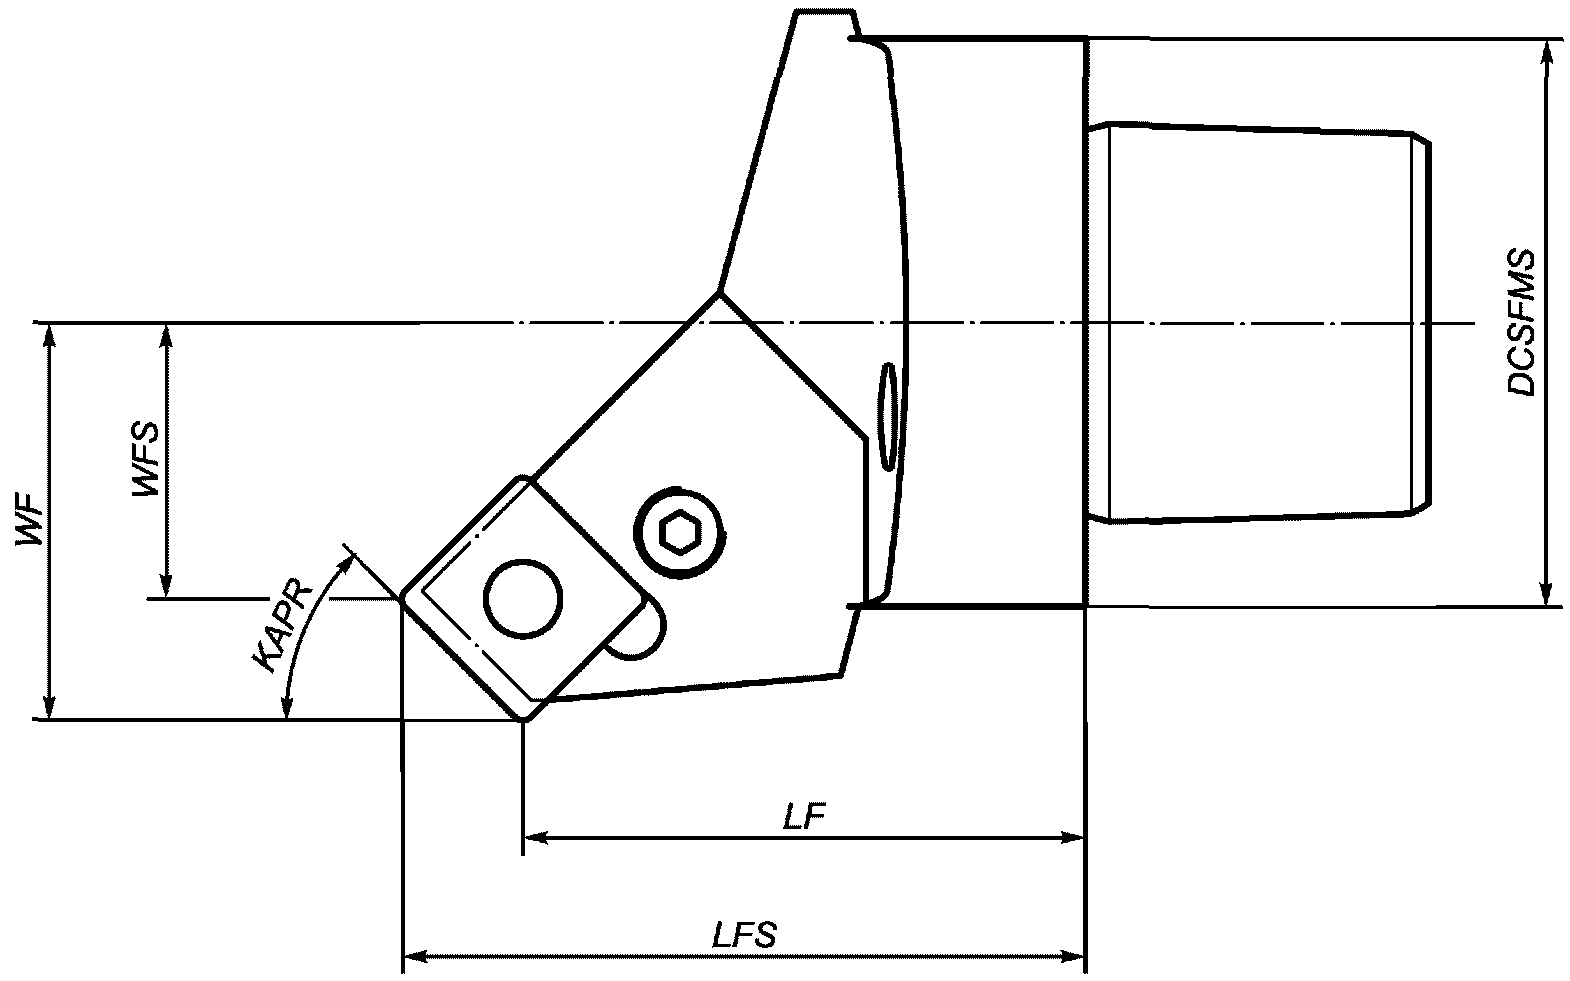
Рисунок E.4
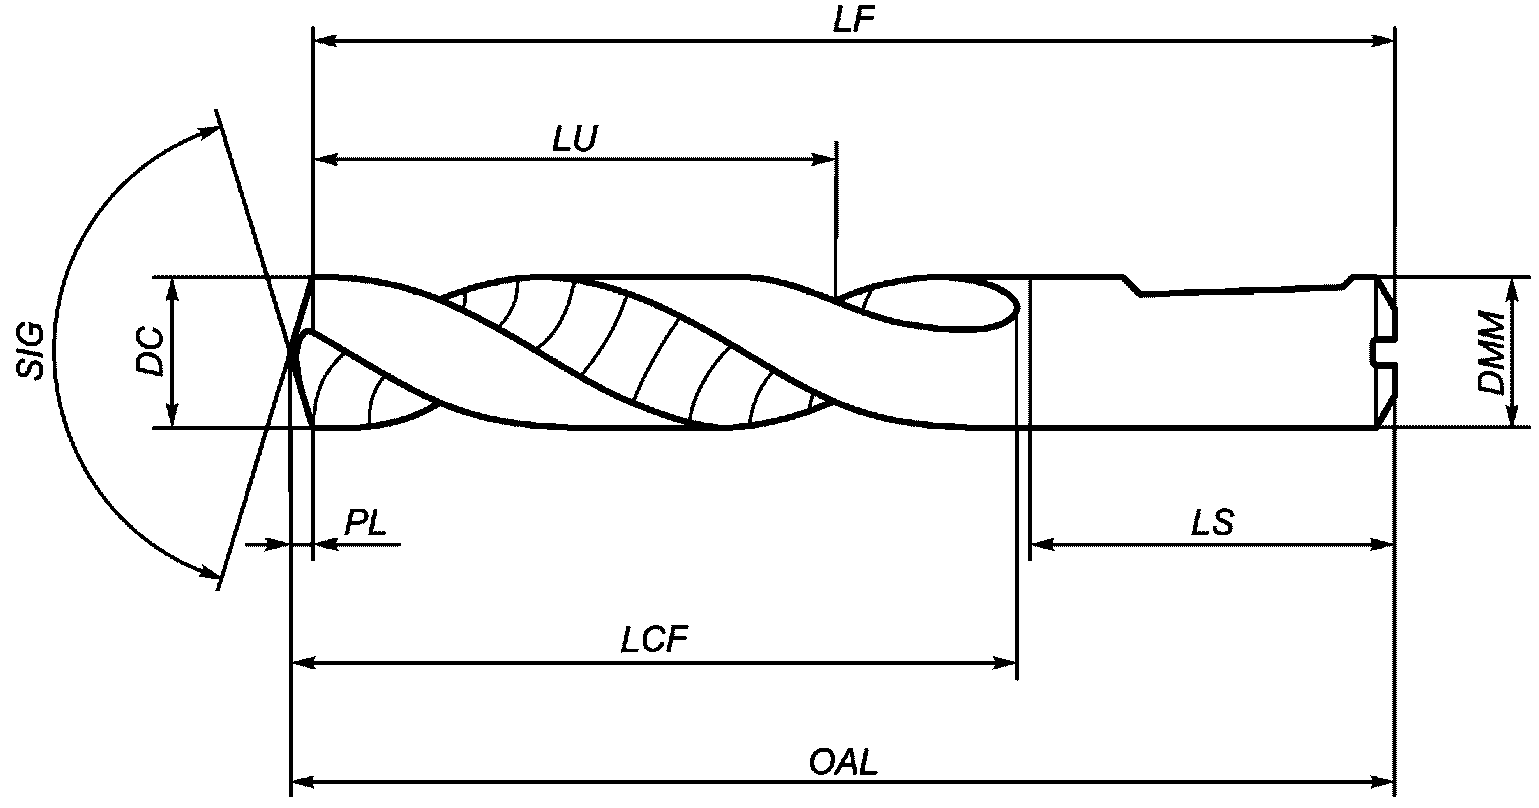
Рисунок E.5
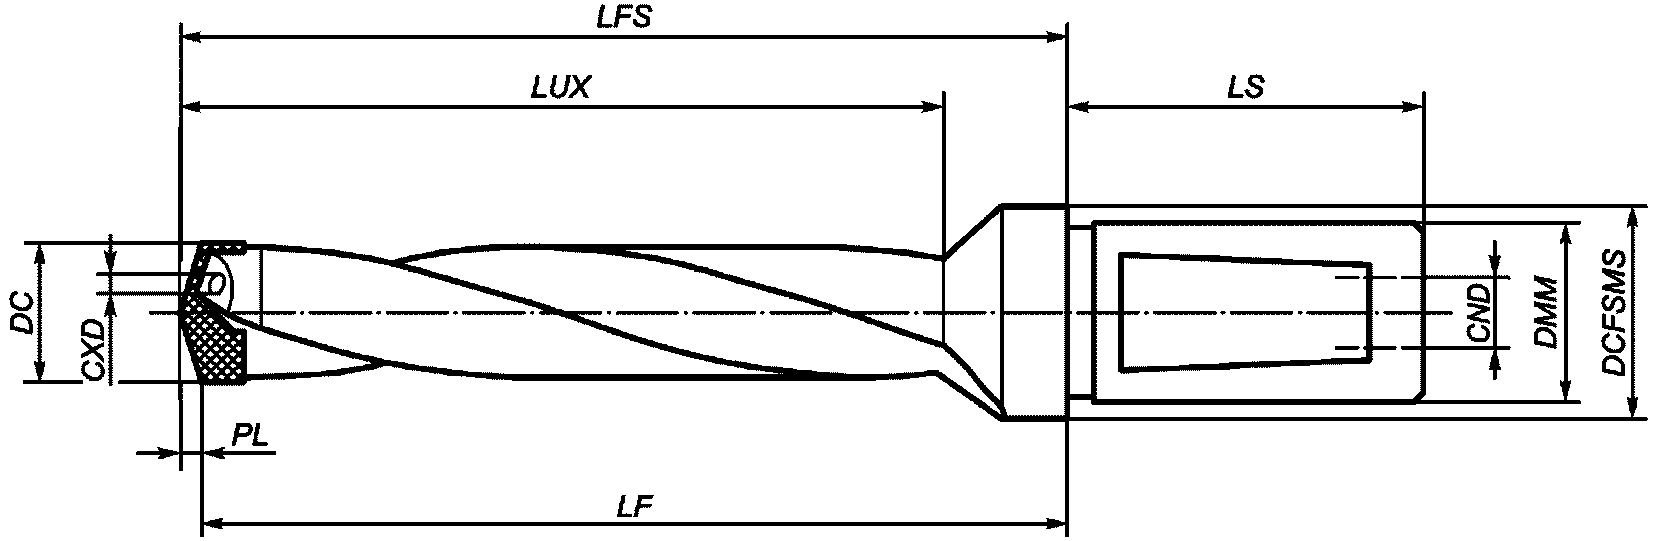
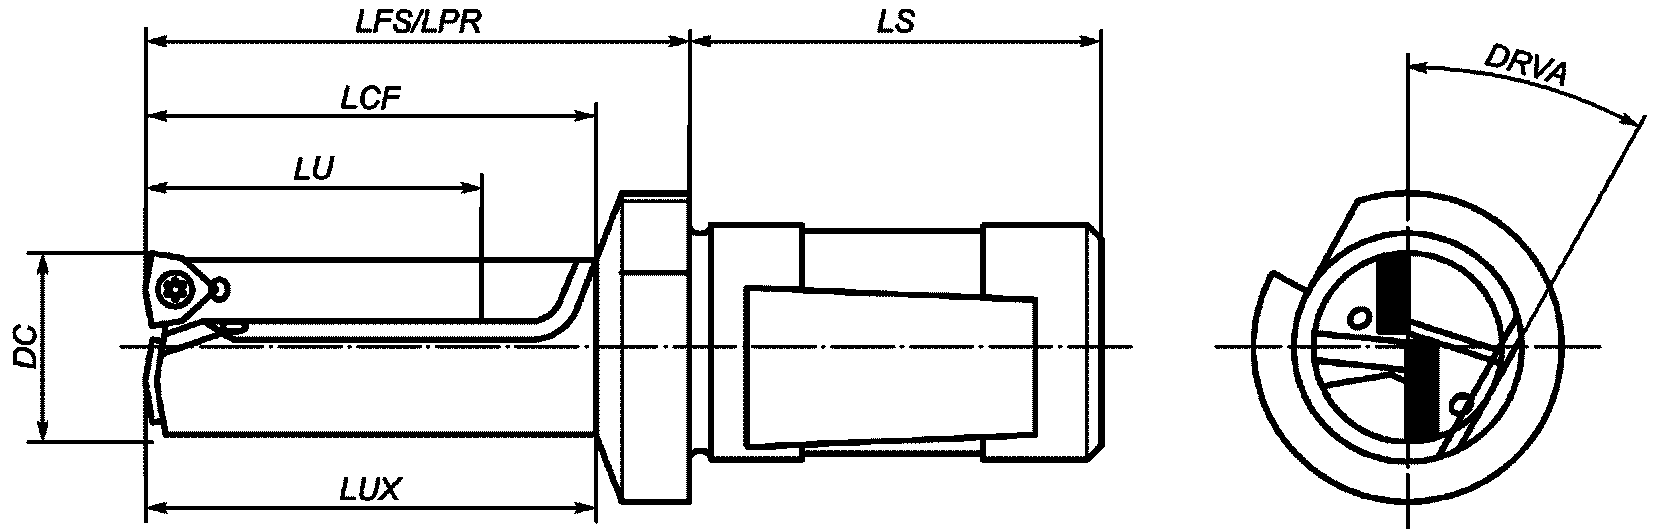
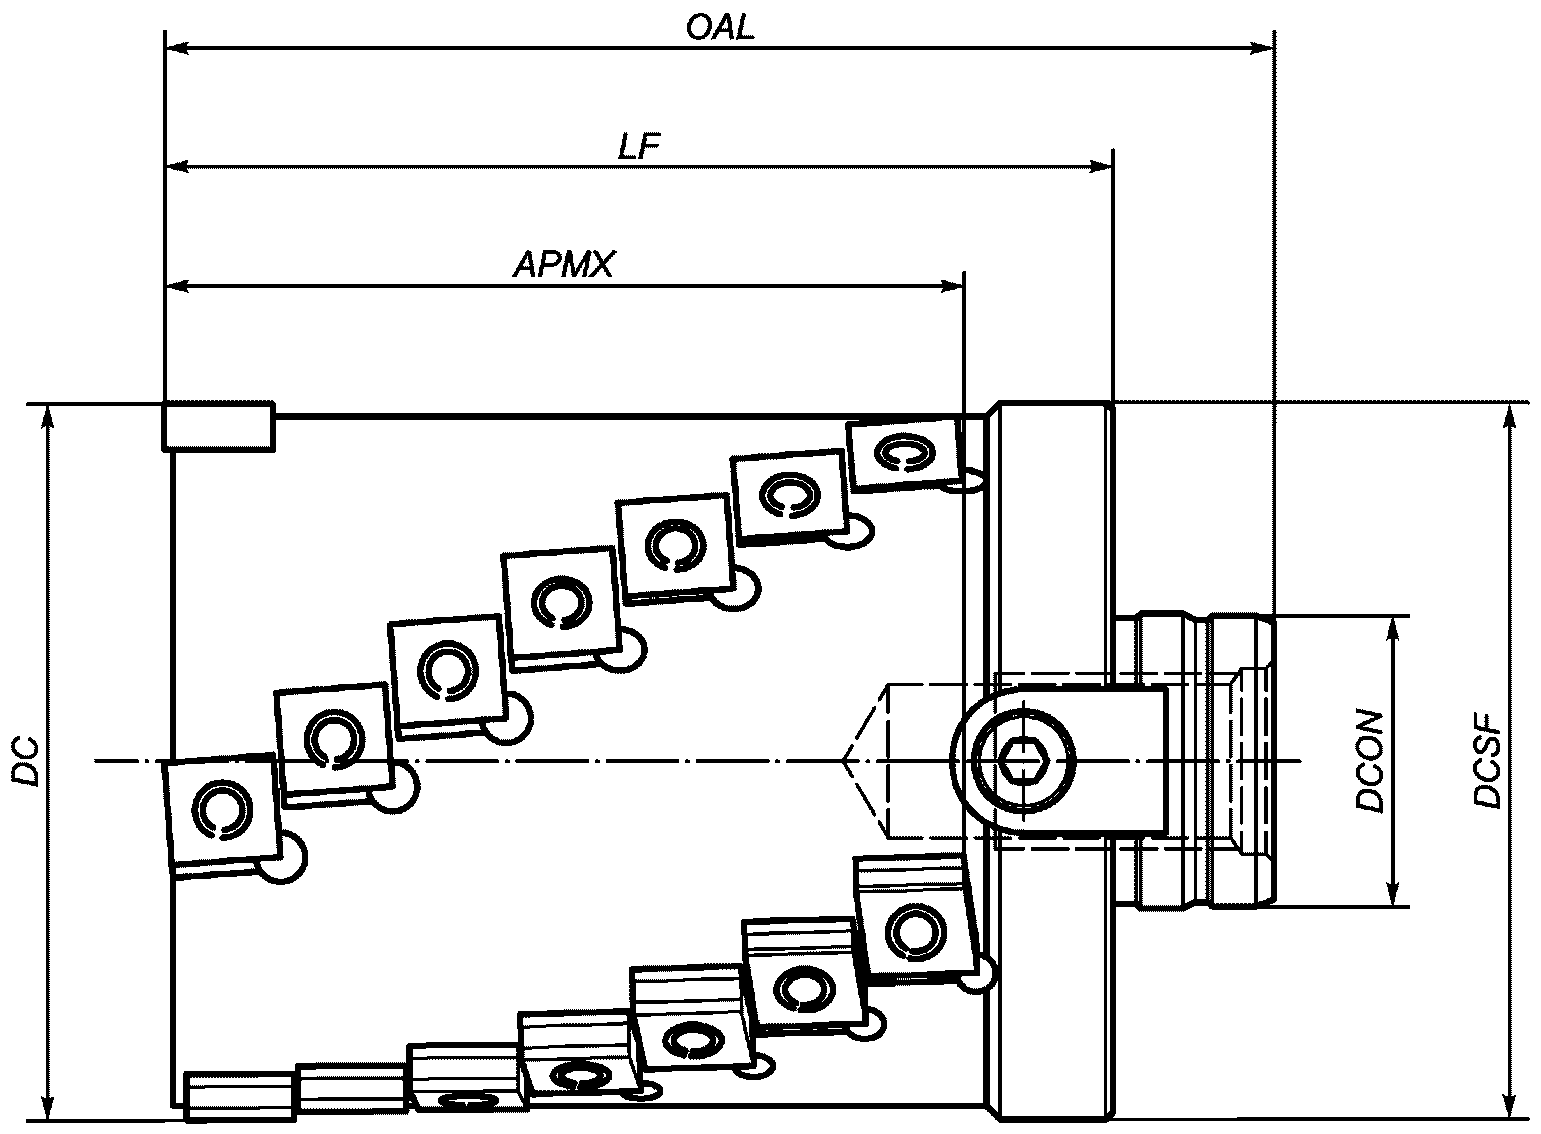
Рисунок E.8
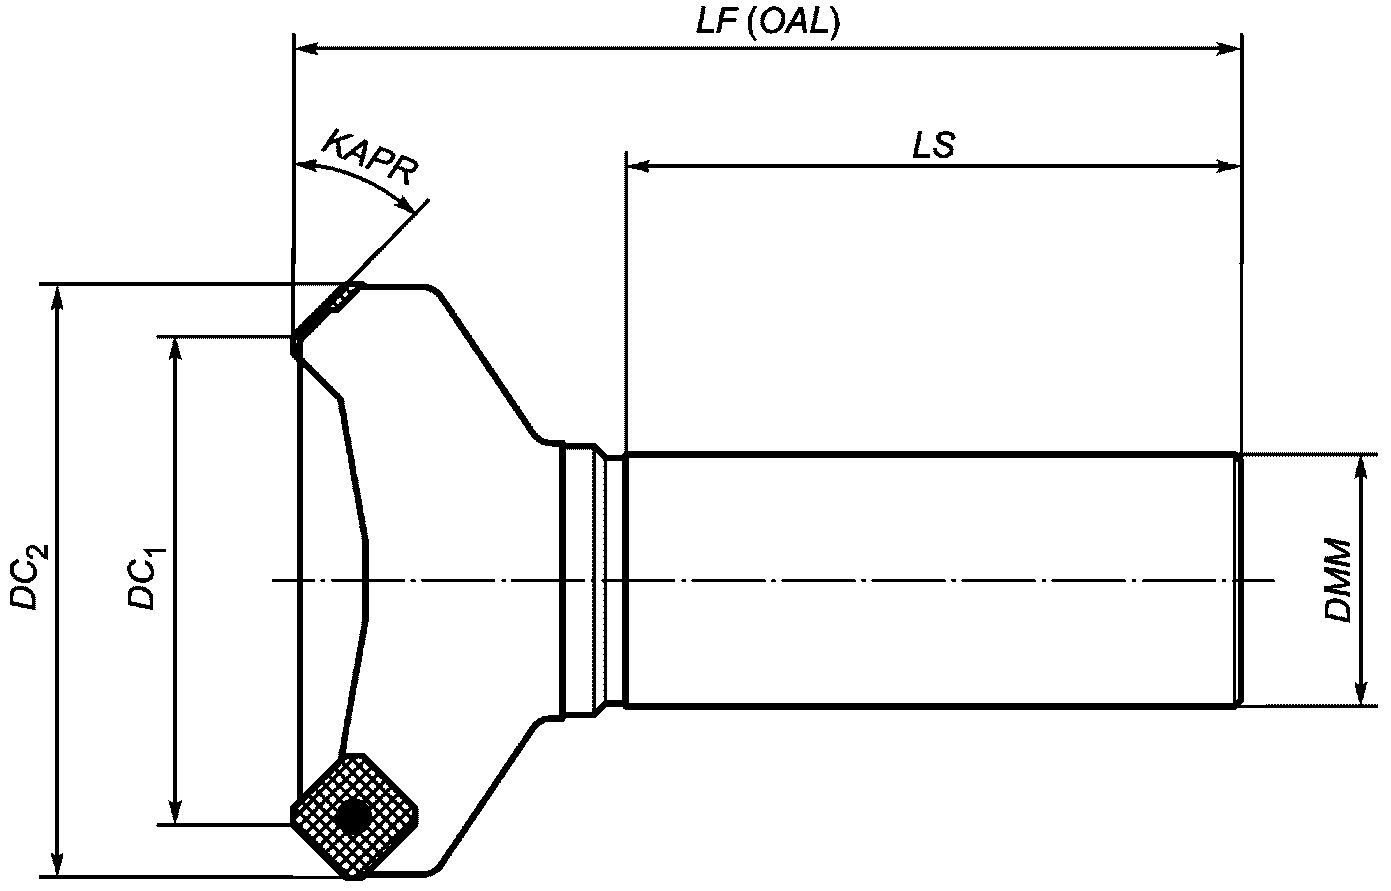
Рисунок E.9
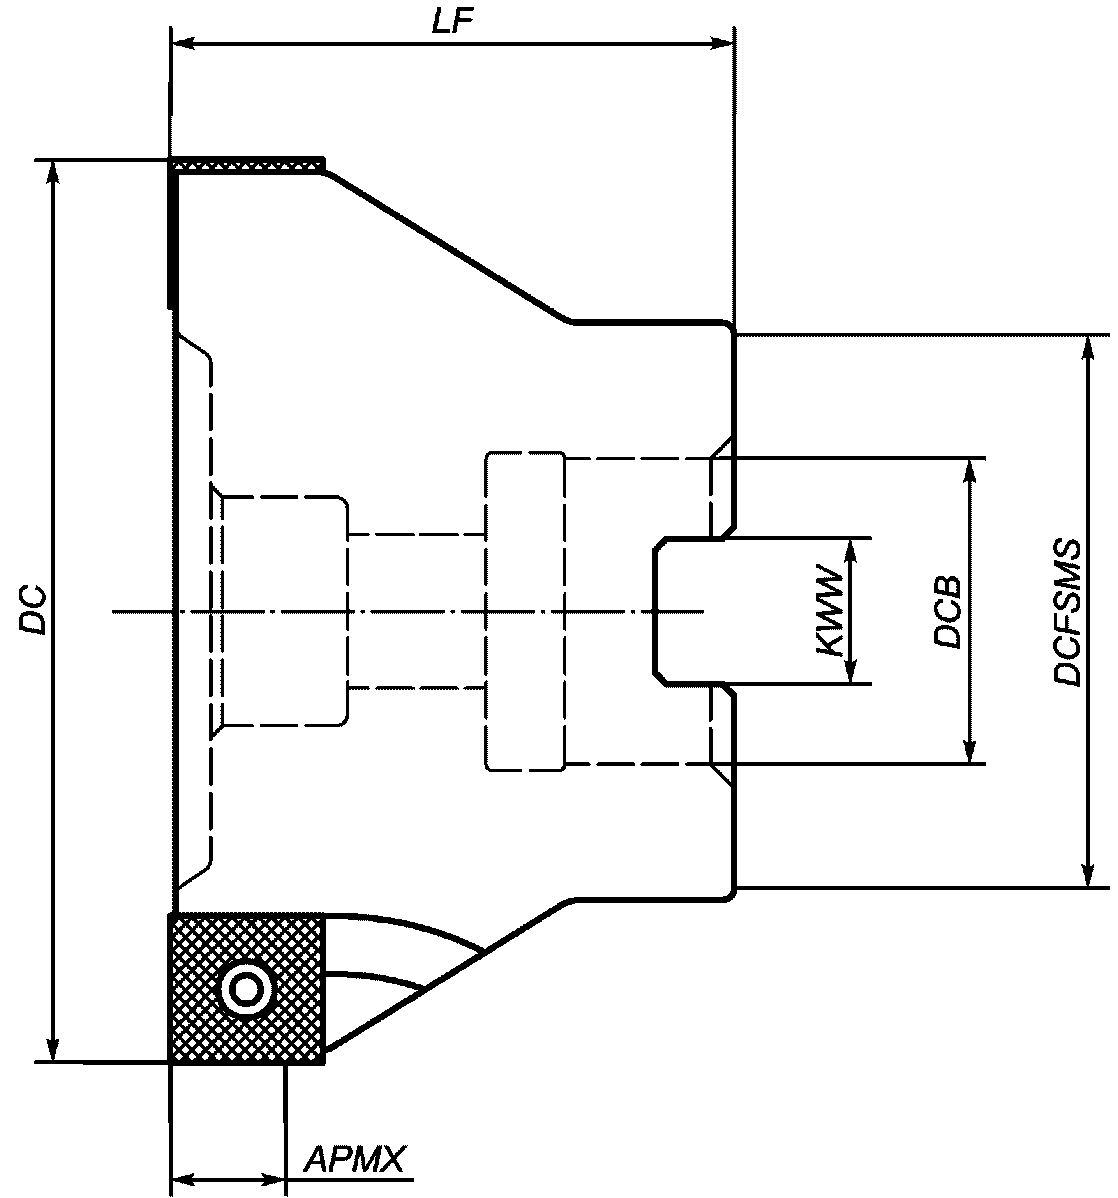
Рисунок E.10
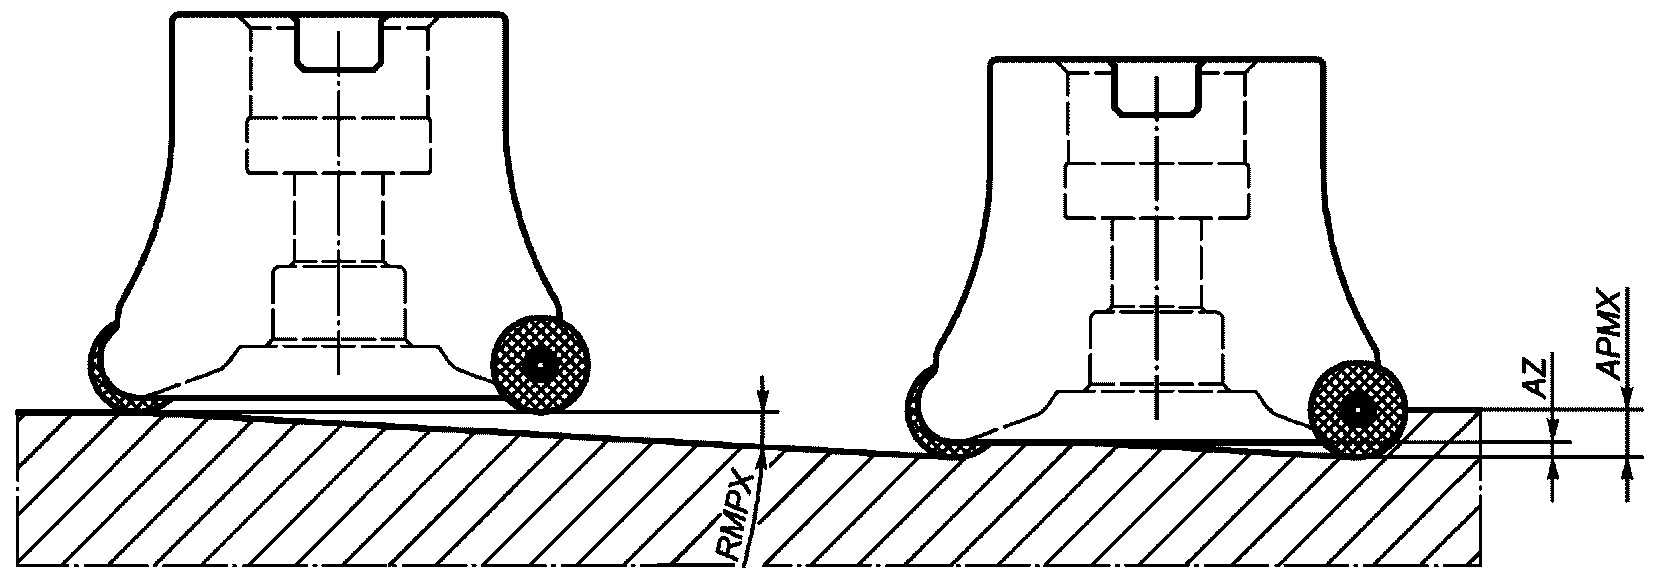
Рисунок E.11
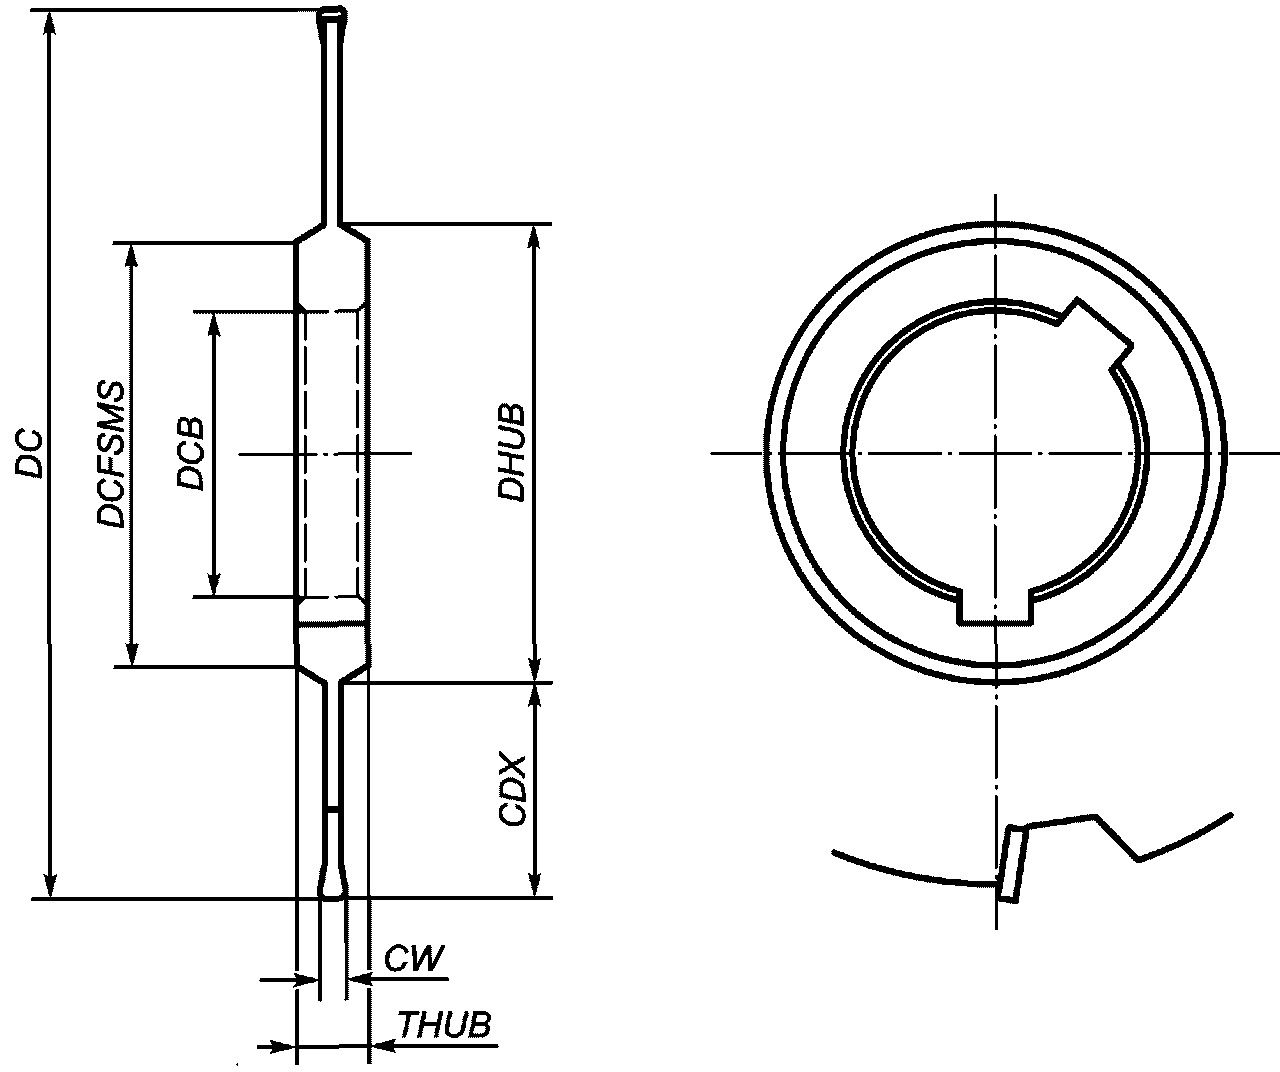
Рисунок E.12
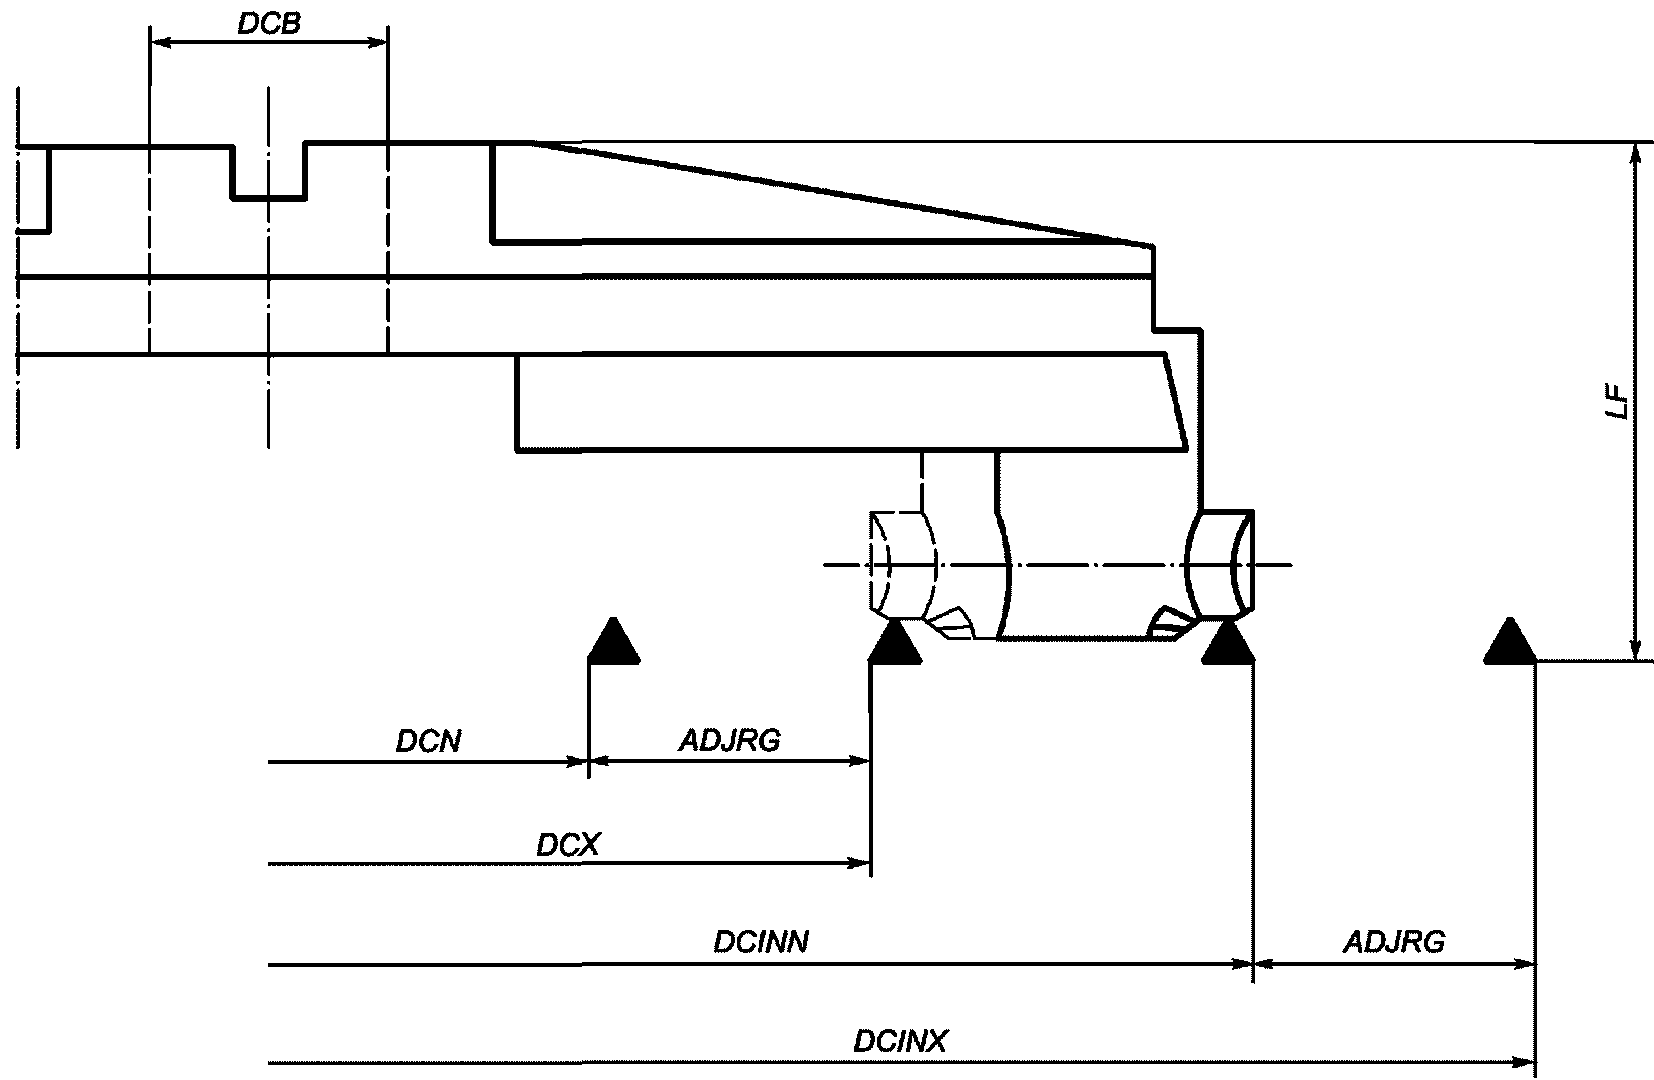
Рисунок E.13
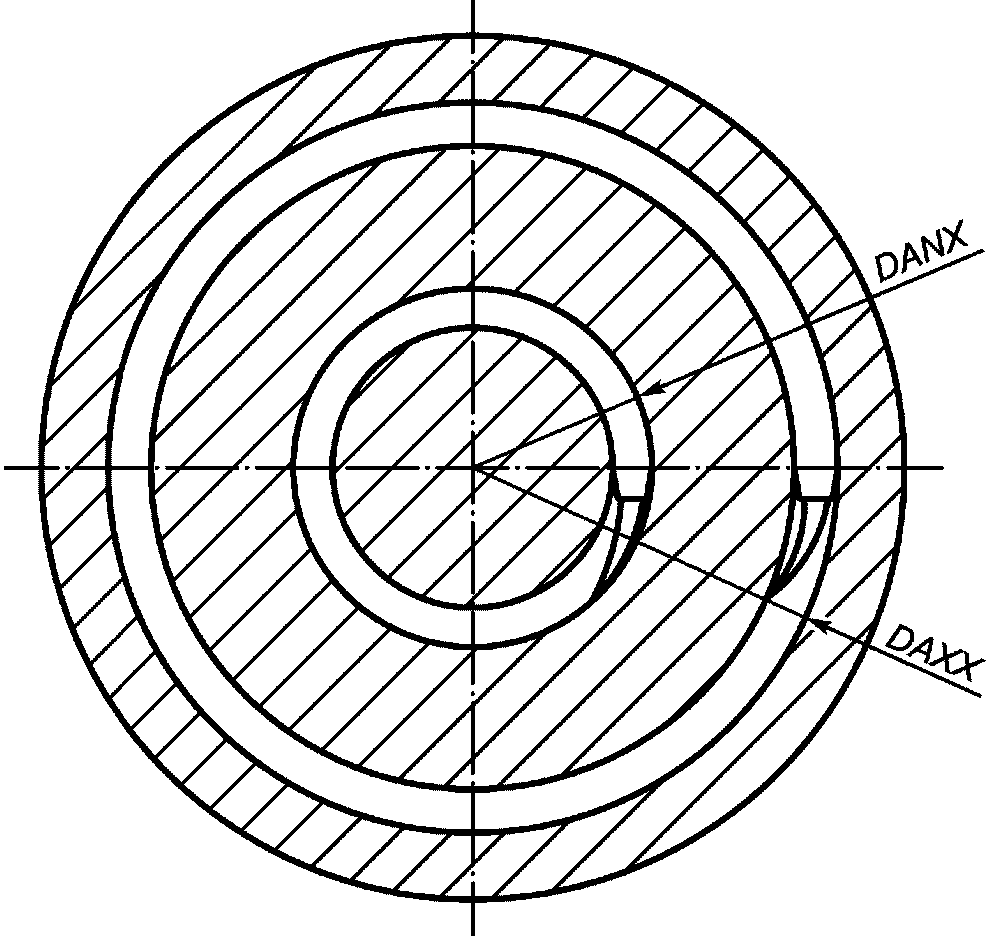
Рисунок E.14
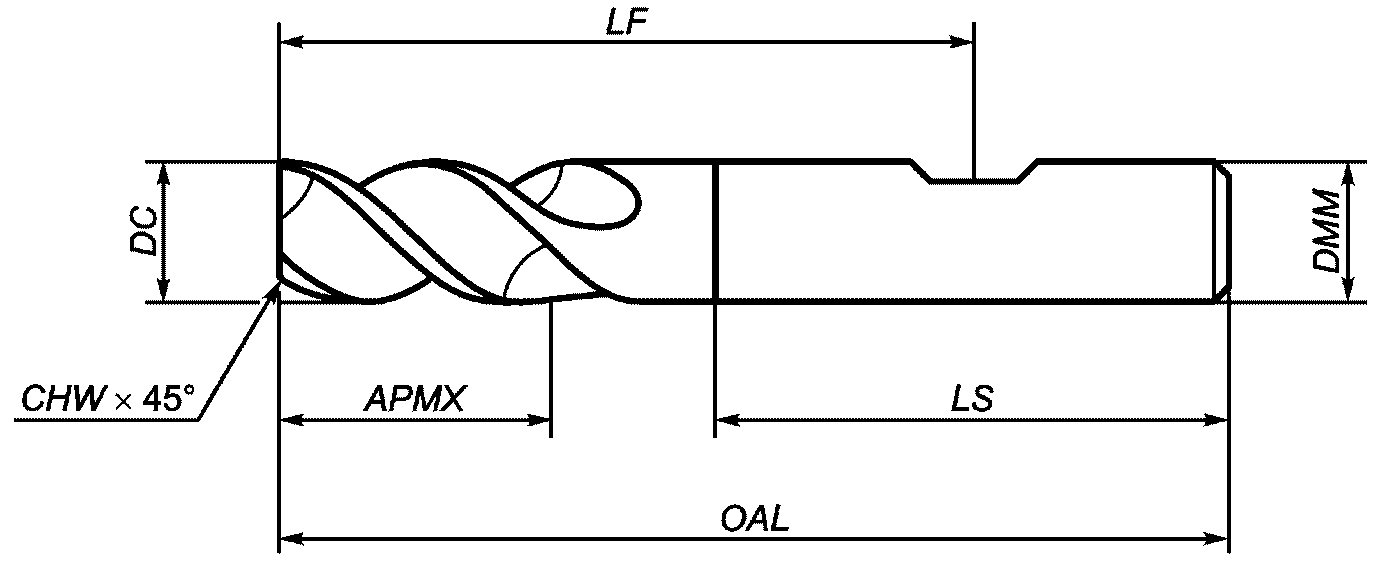
Рисунок E.15
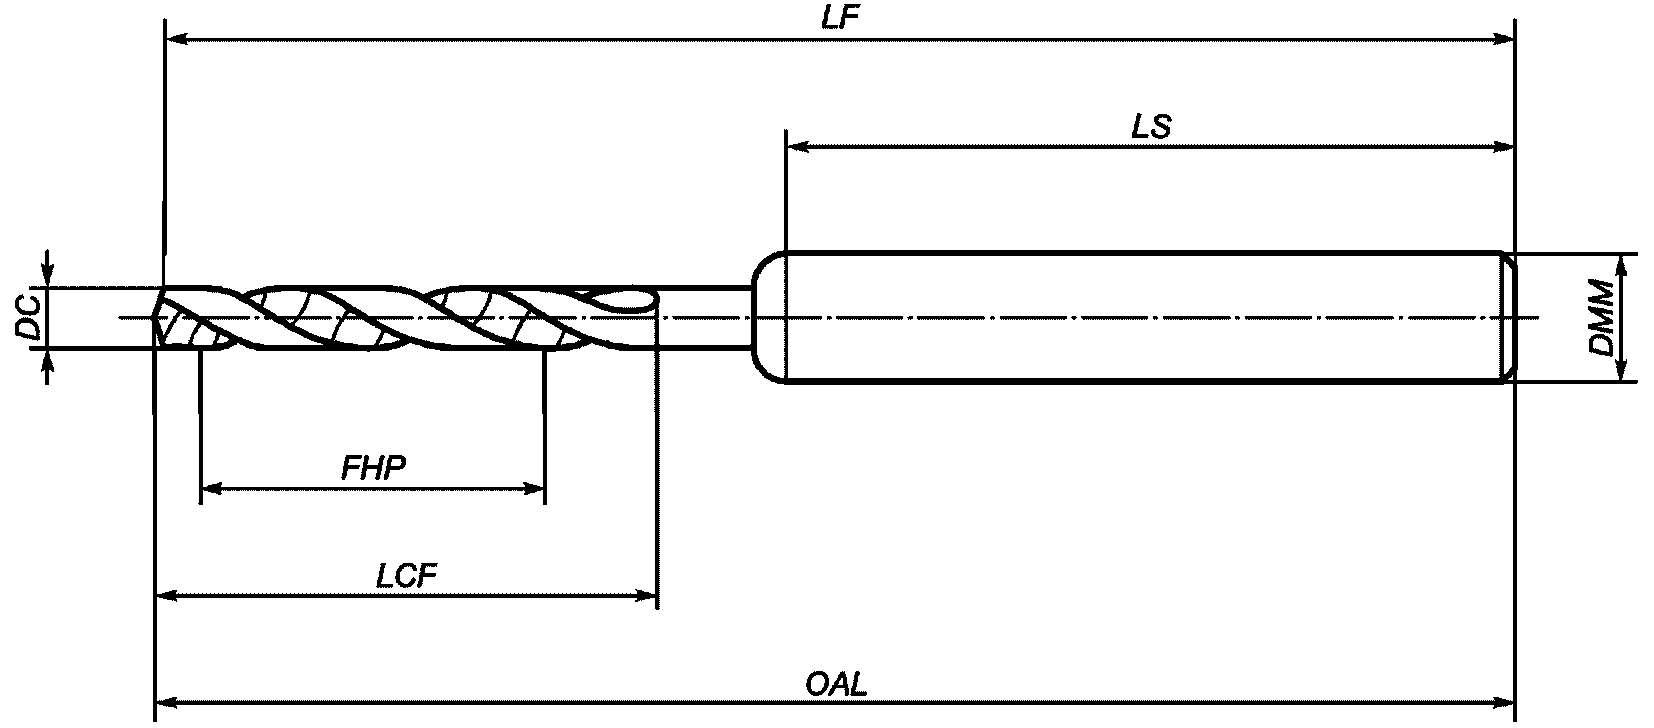
Рисунок E.16
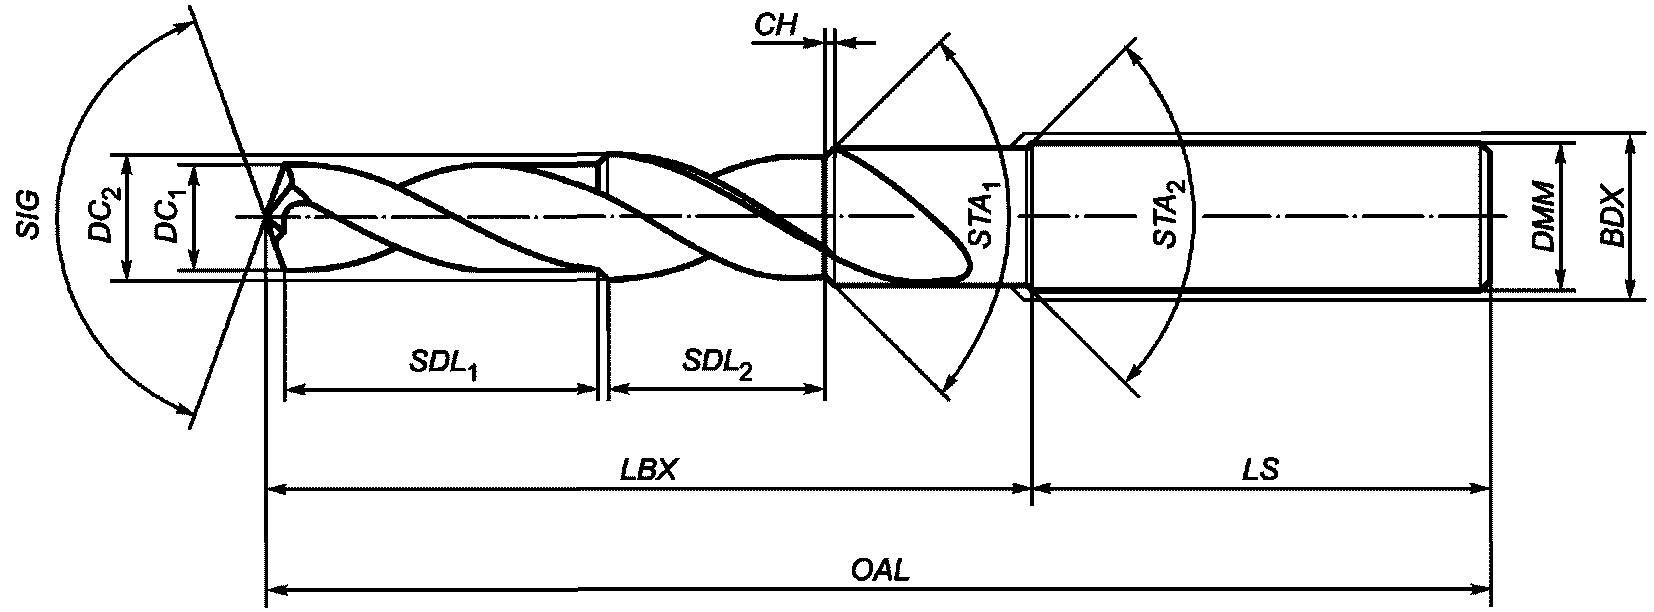
Рисунок E.17
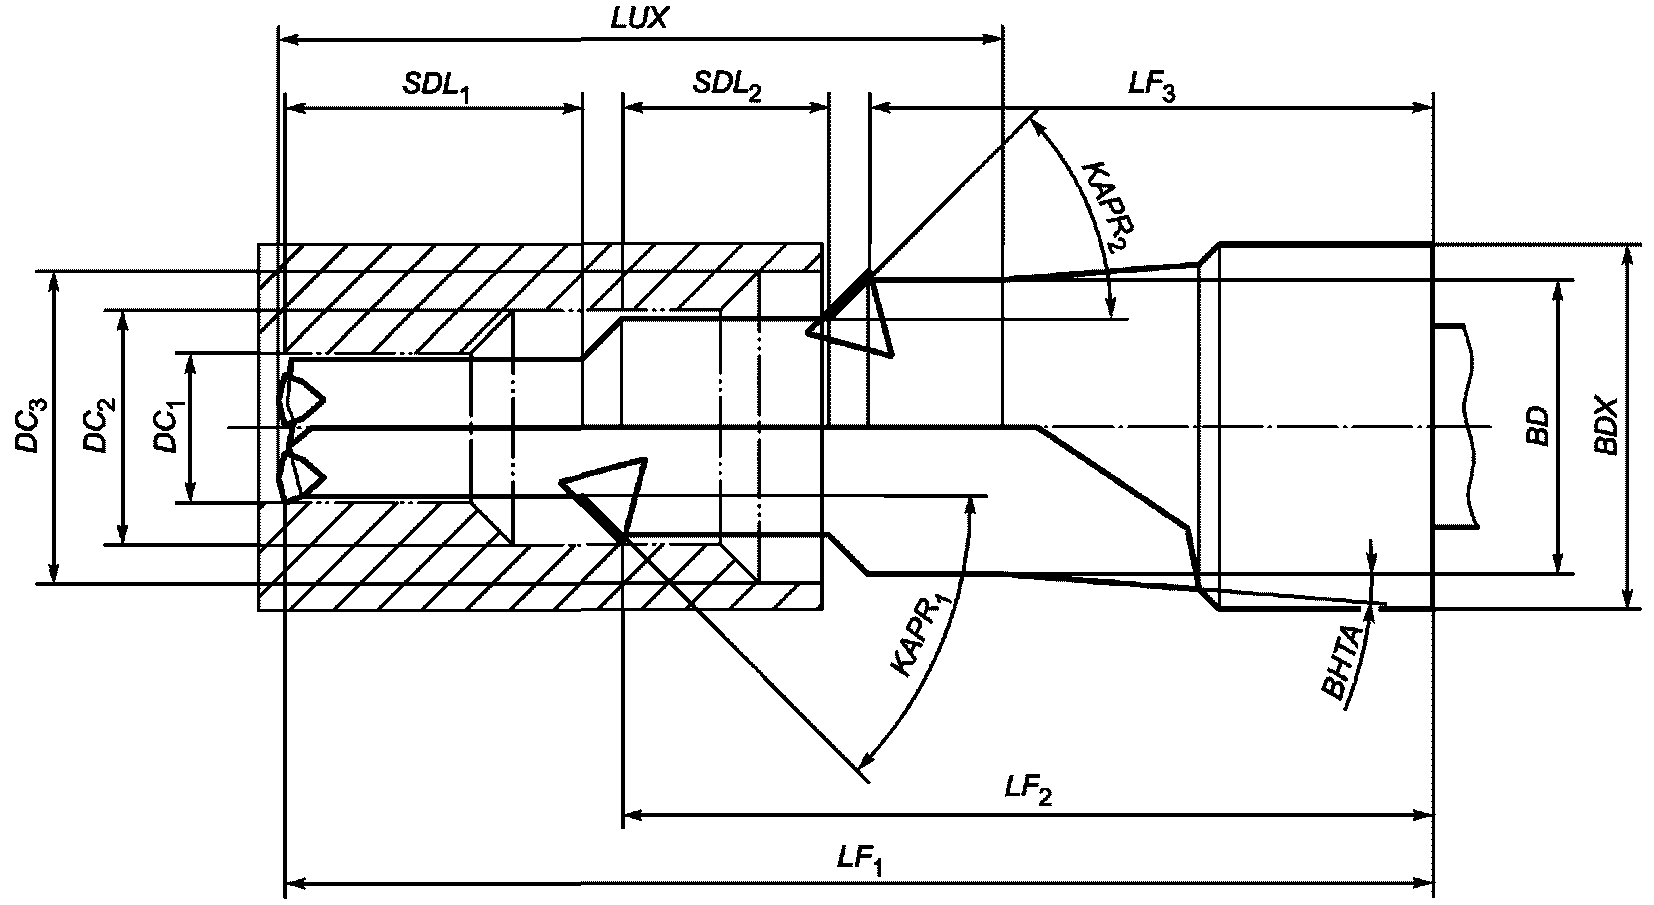
Рисунок E.18
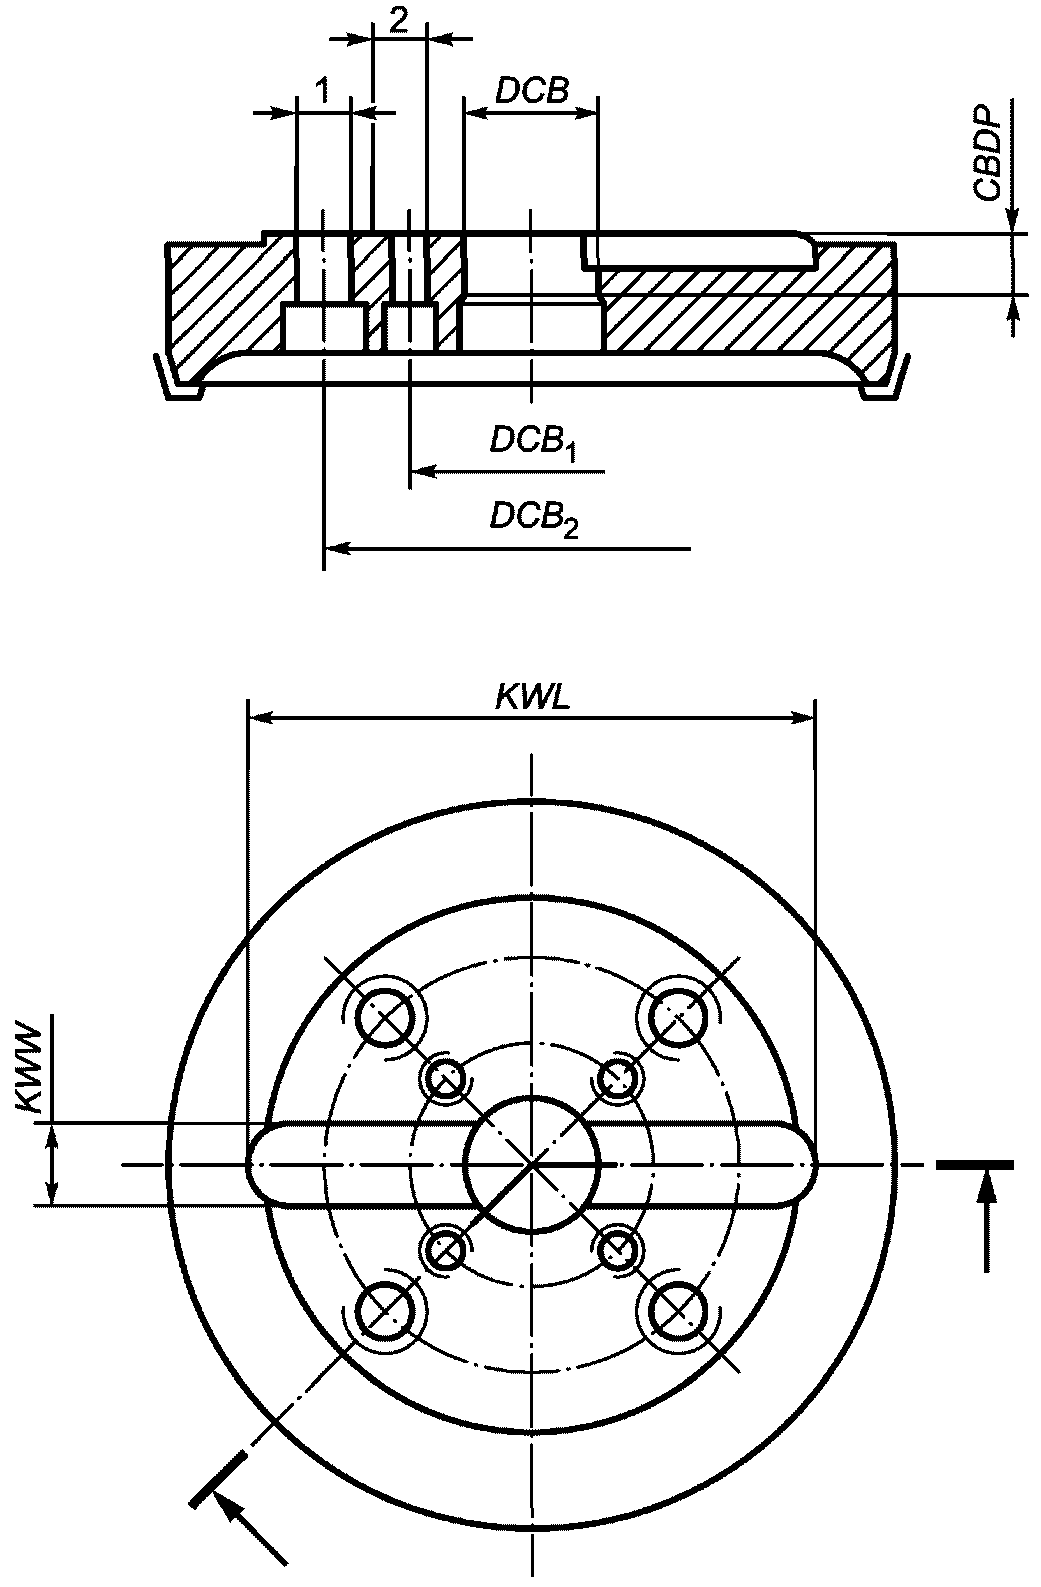
Рисунок E.19
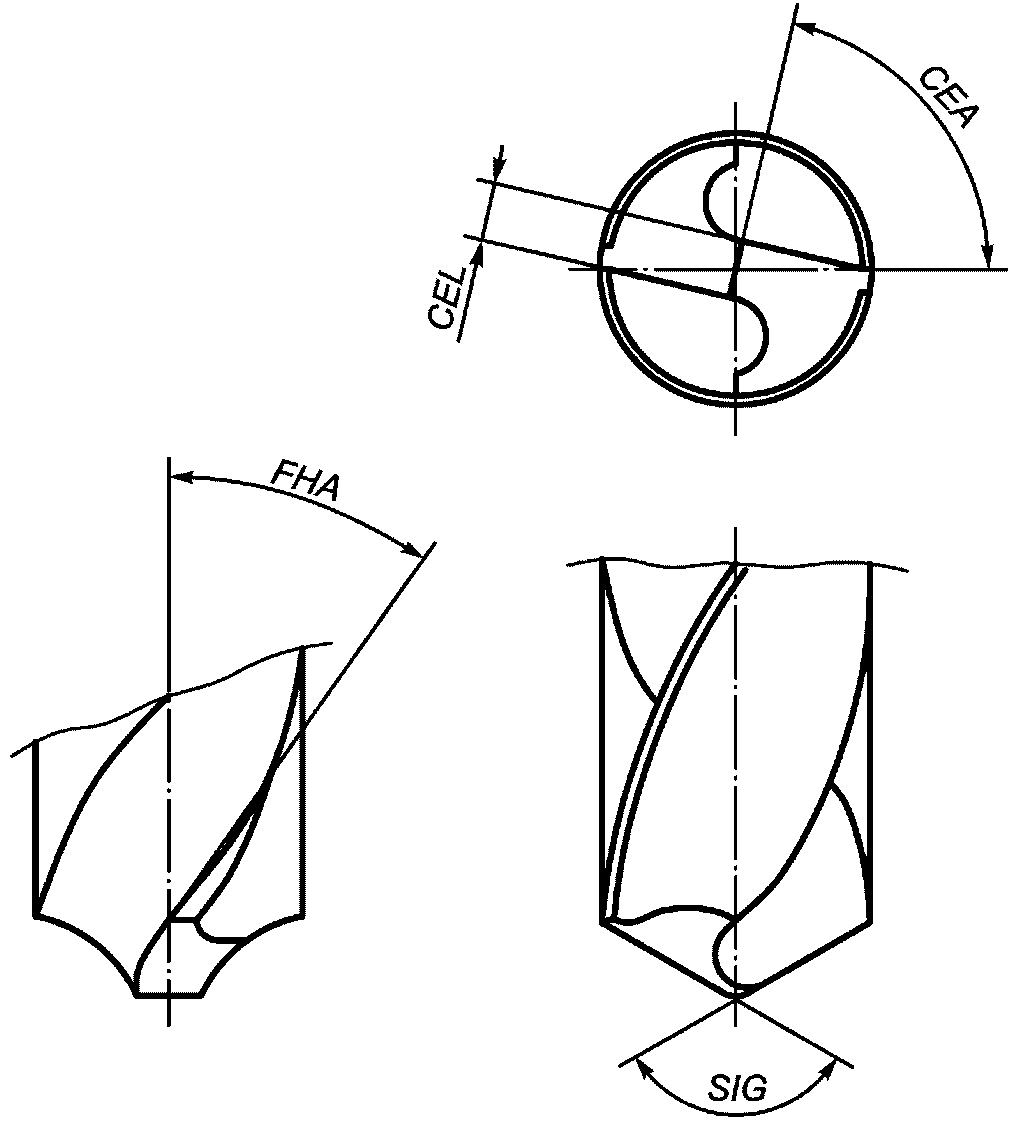
Рисунок E.20
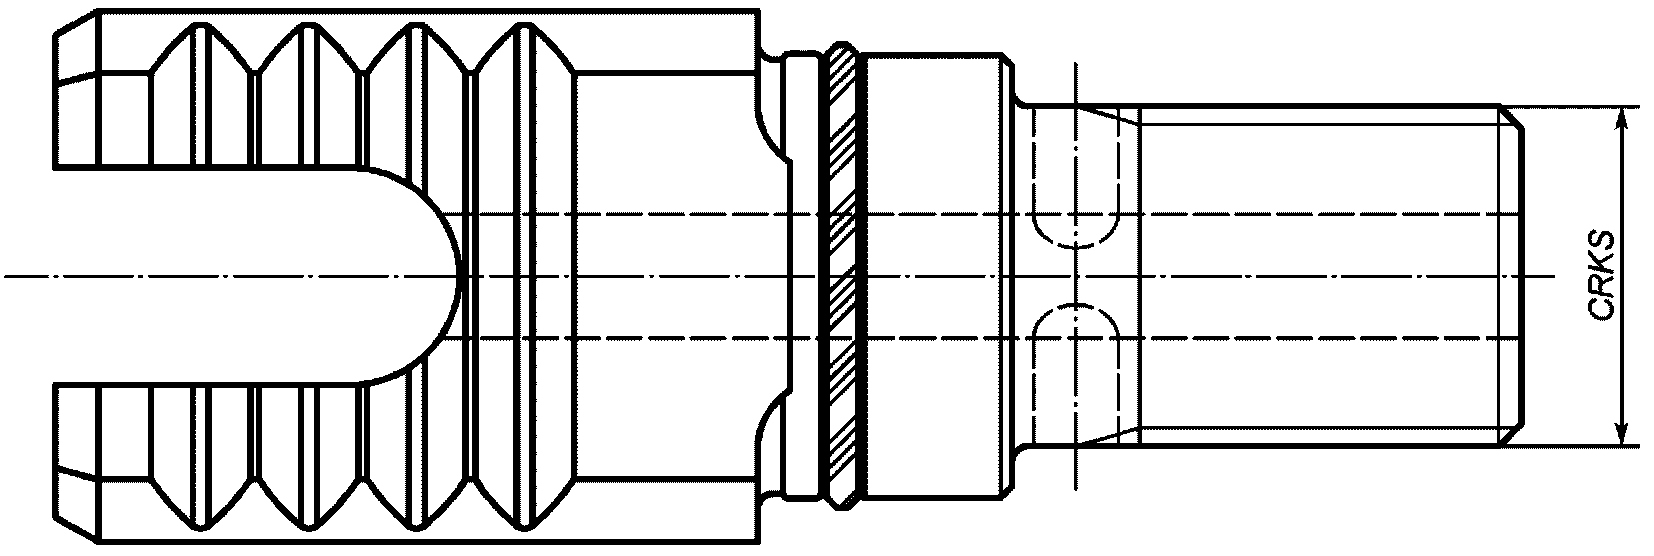
Рисунок E.21
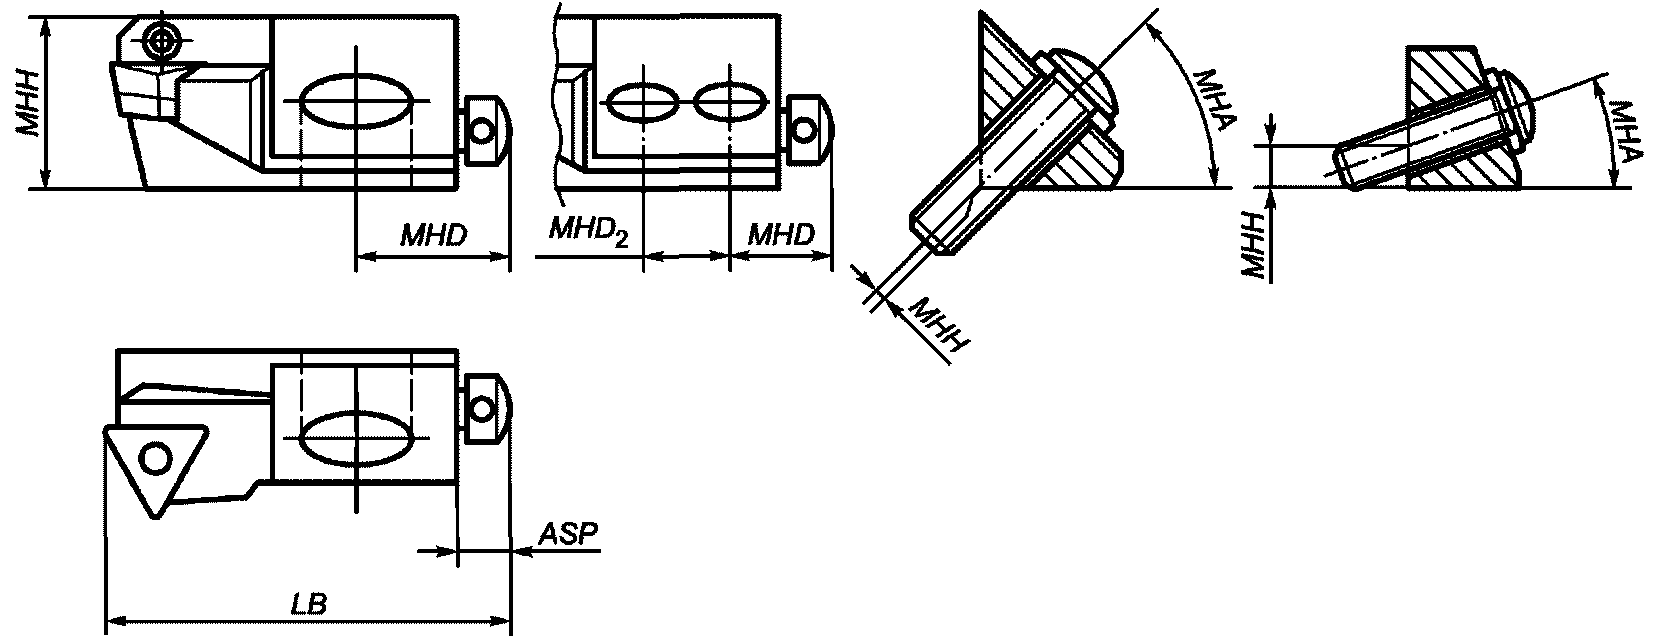
Рисунок E.22
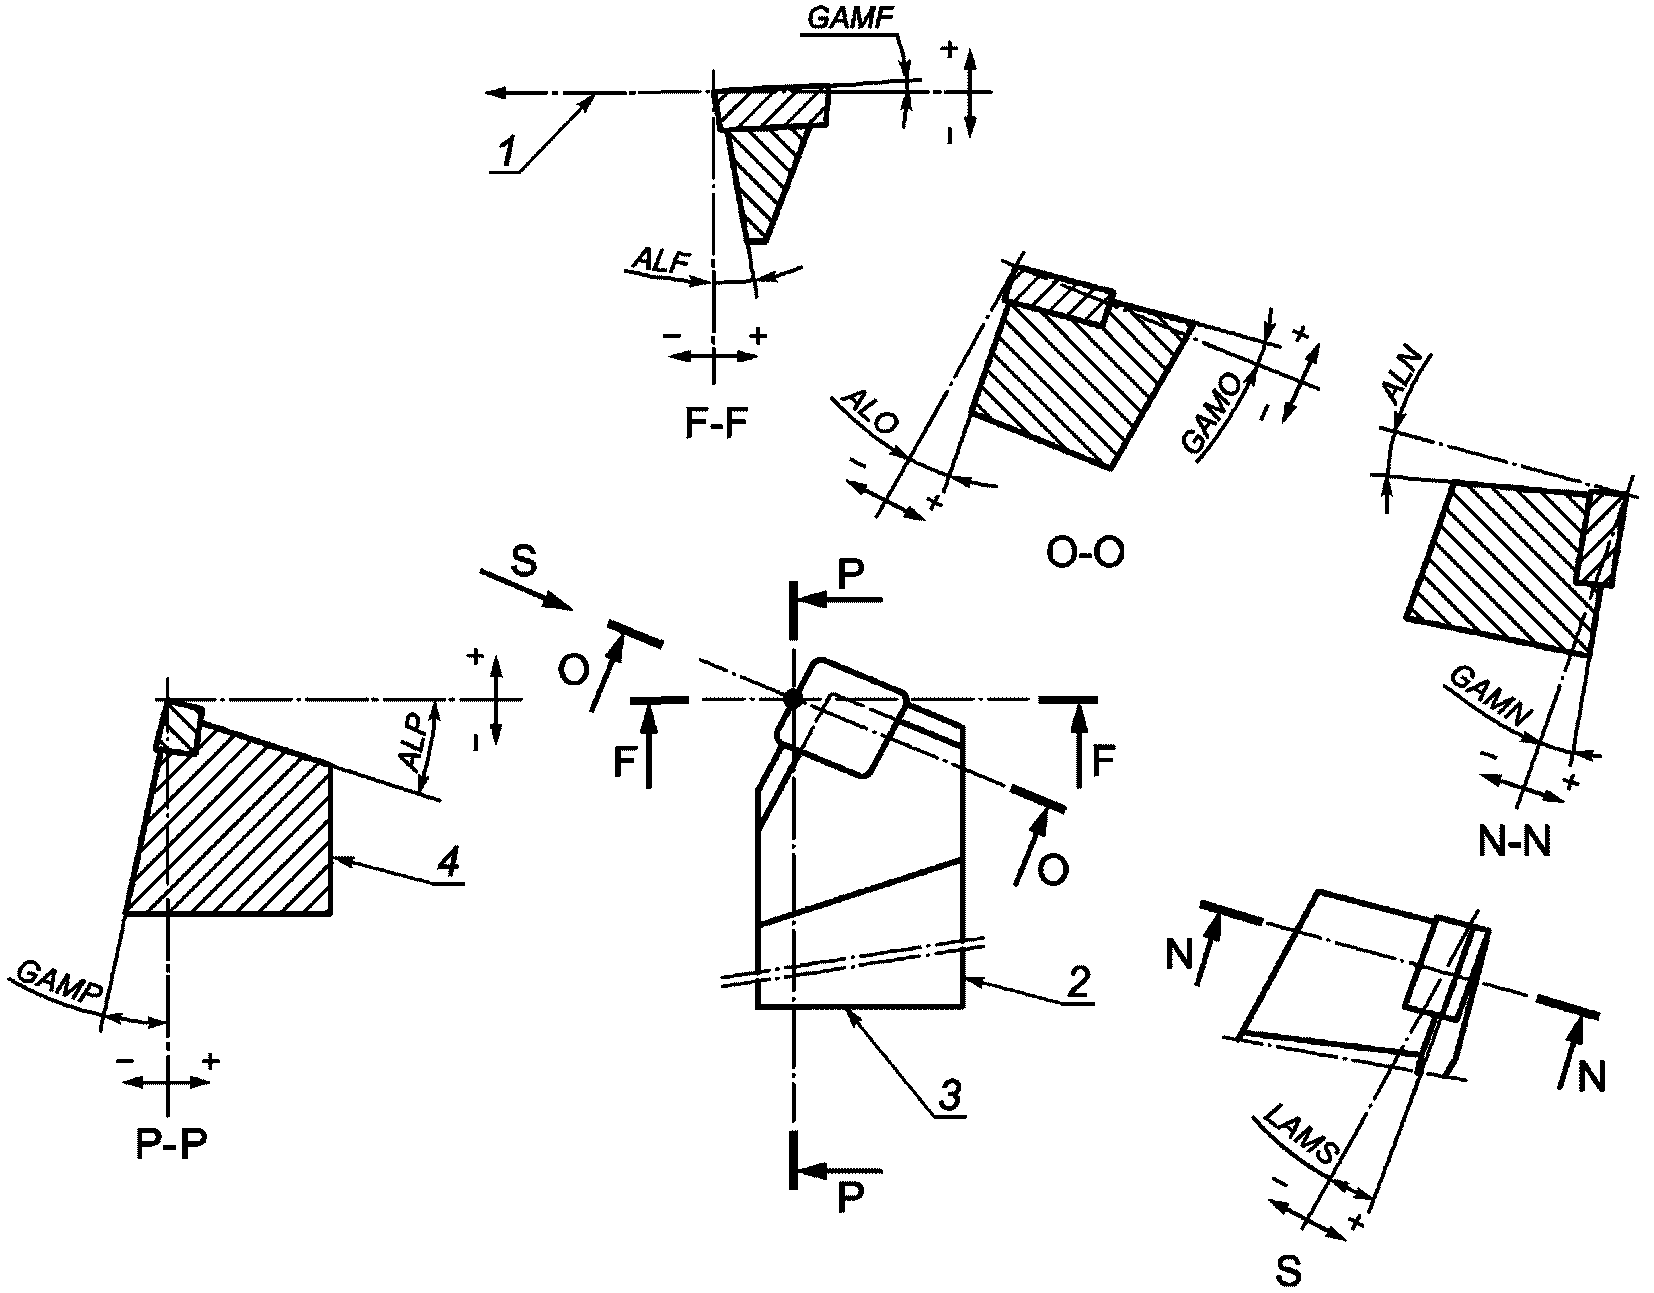
Рисунок E.23
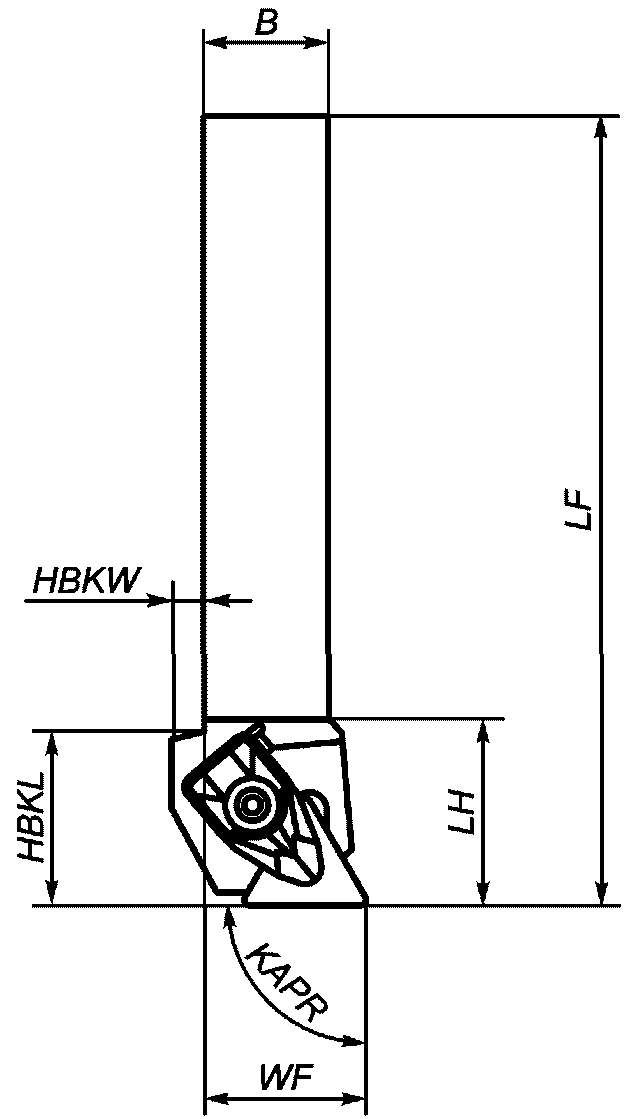 |
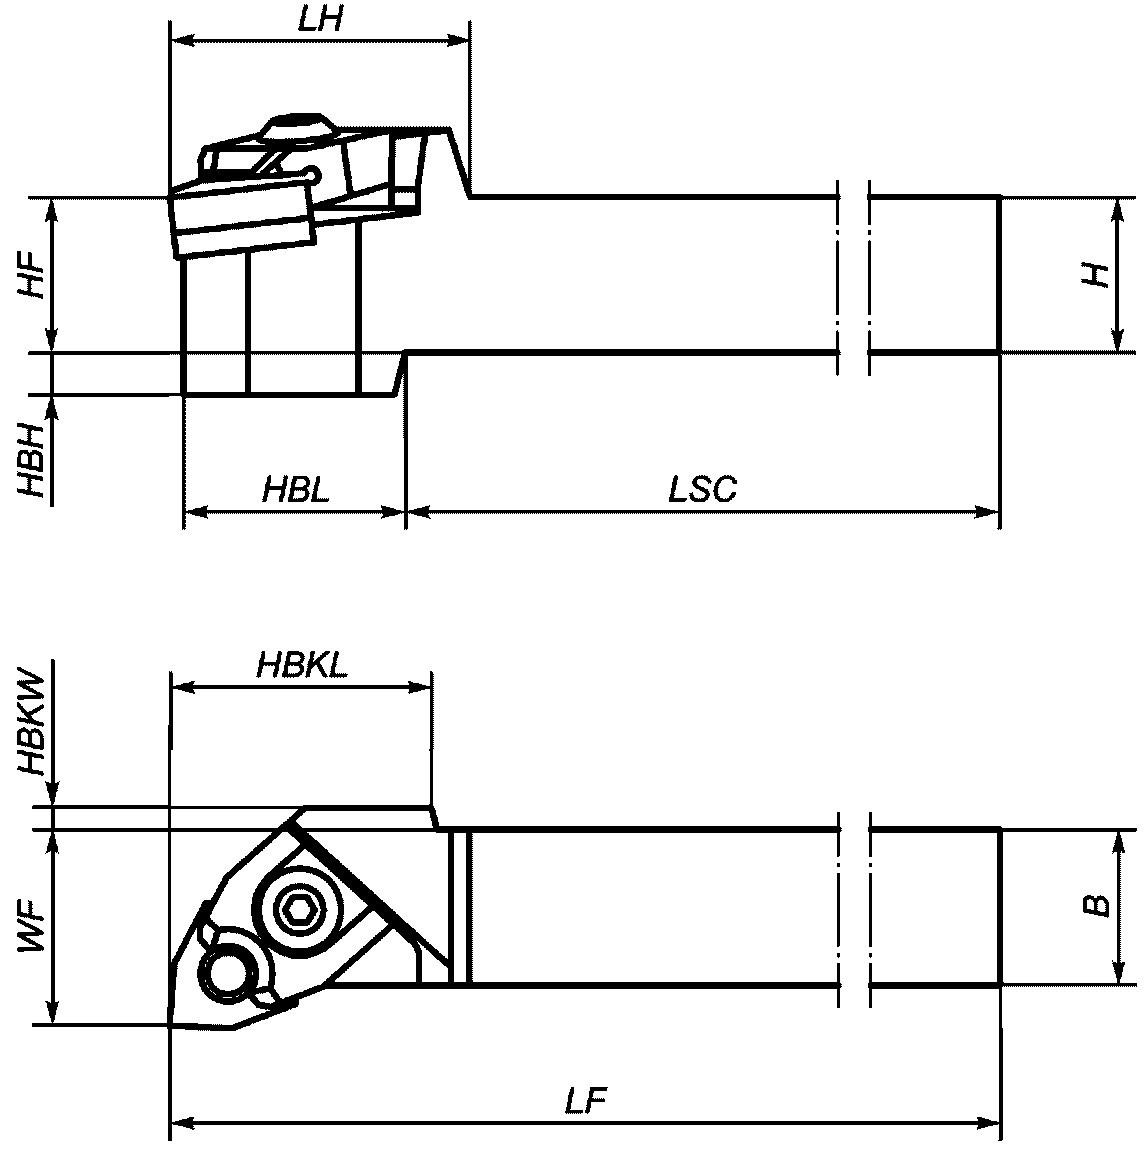 Рисунок E.24 |
|---|
Рисунок E.25
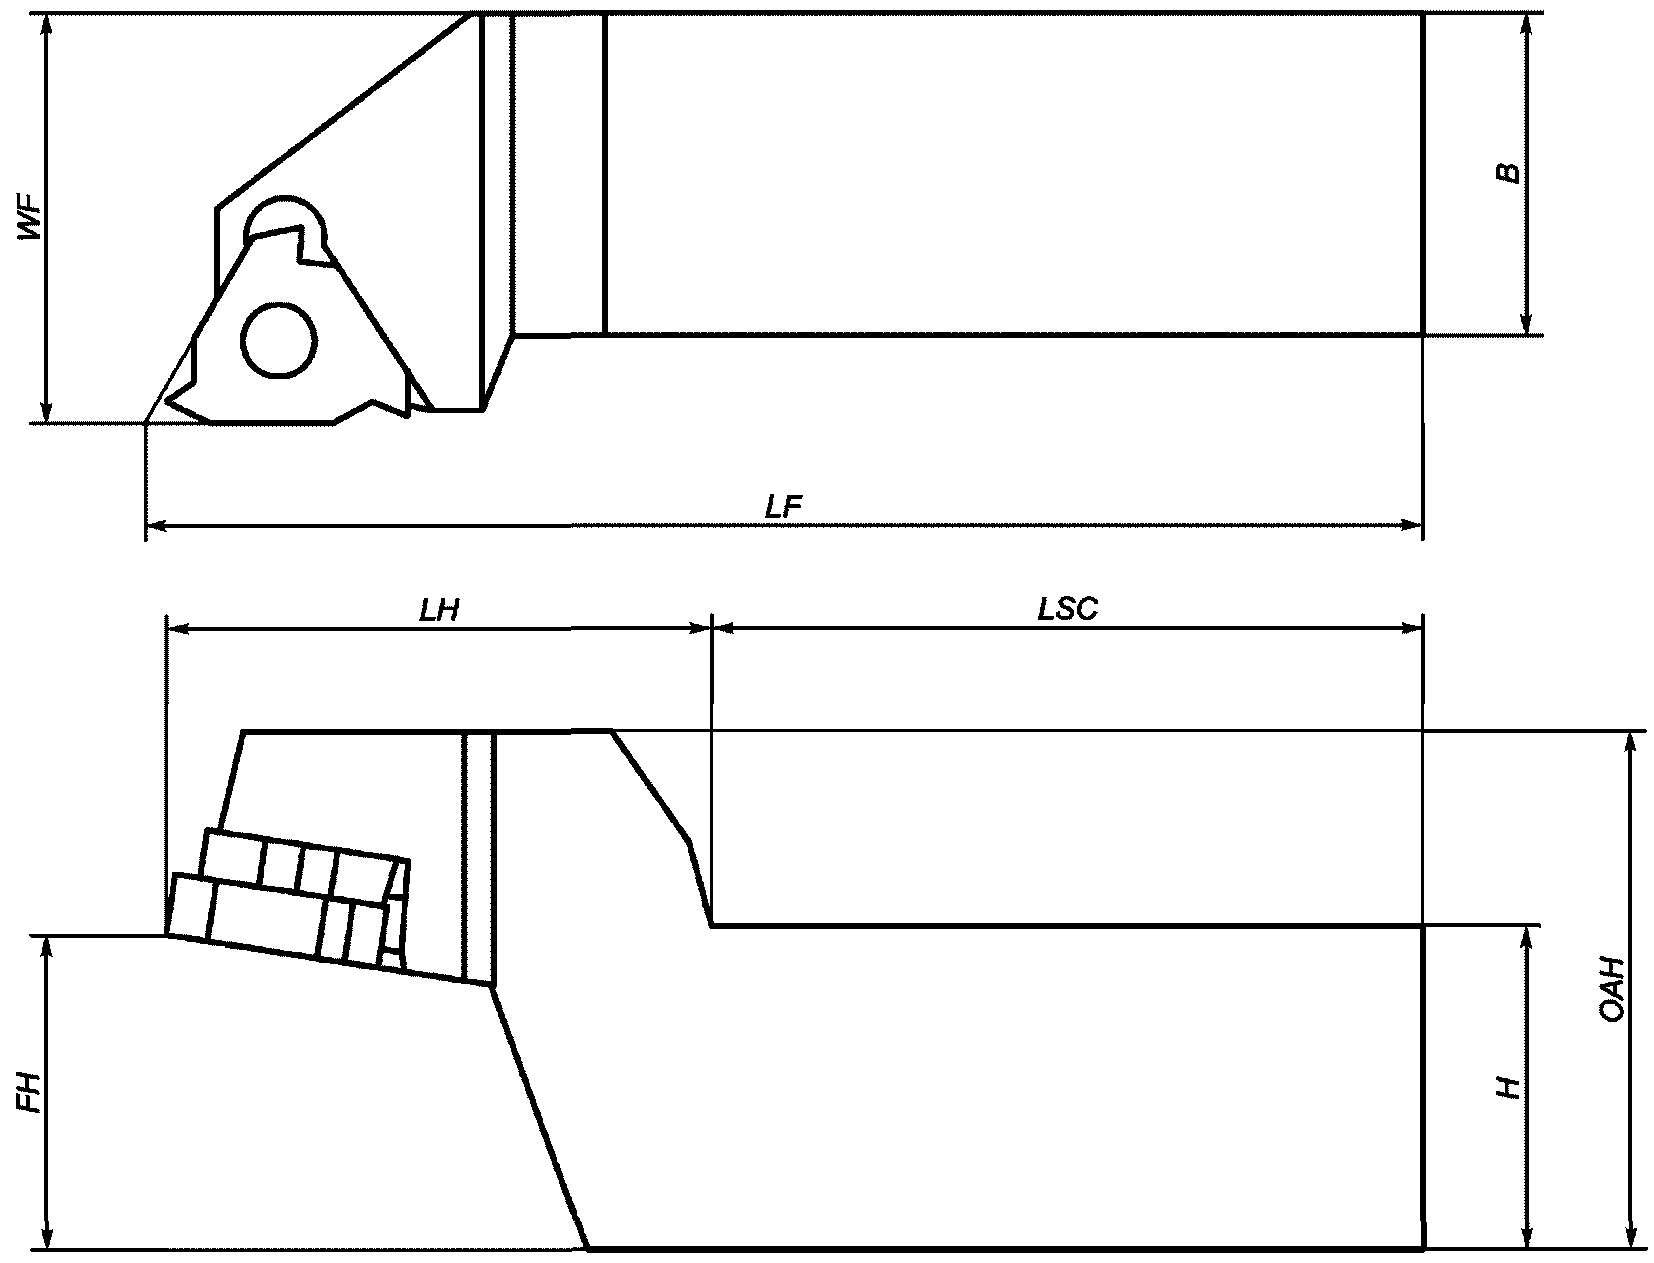
Рисунок E.26
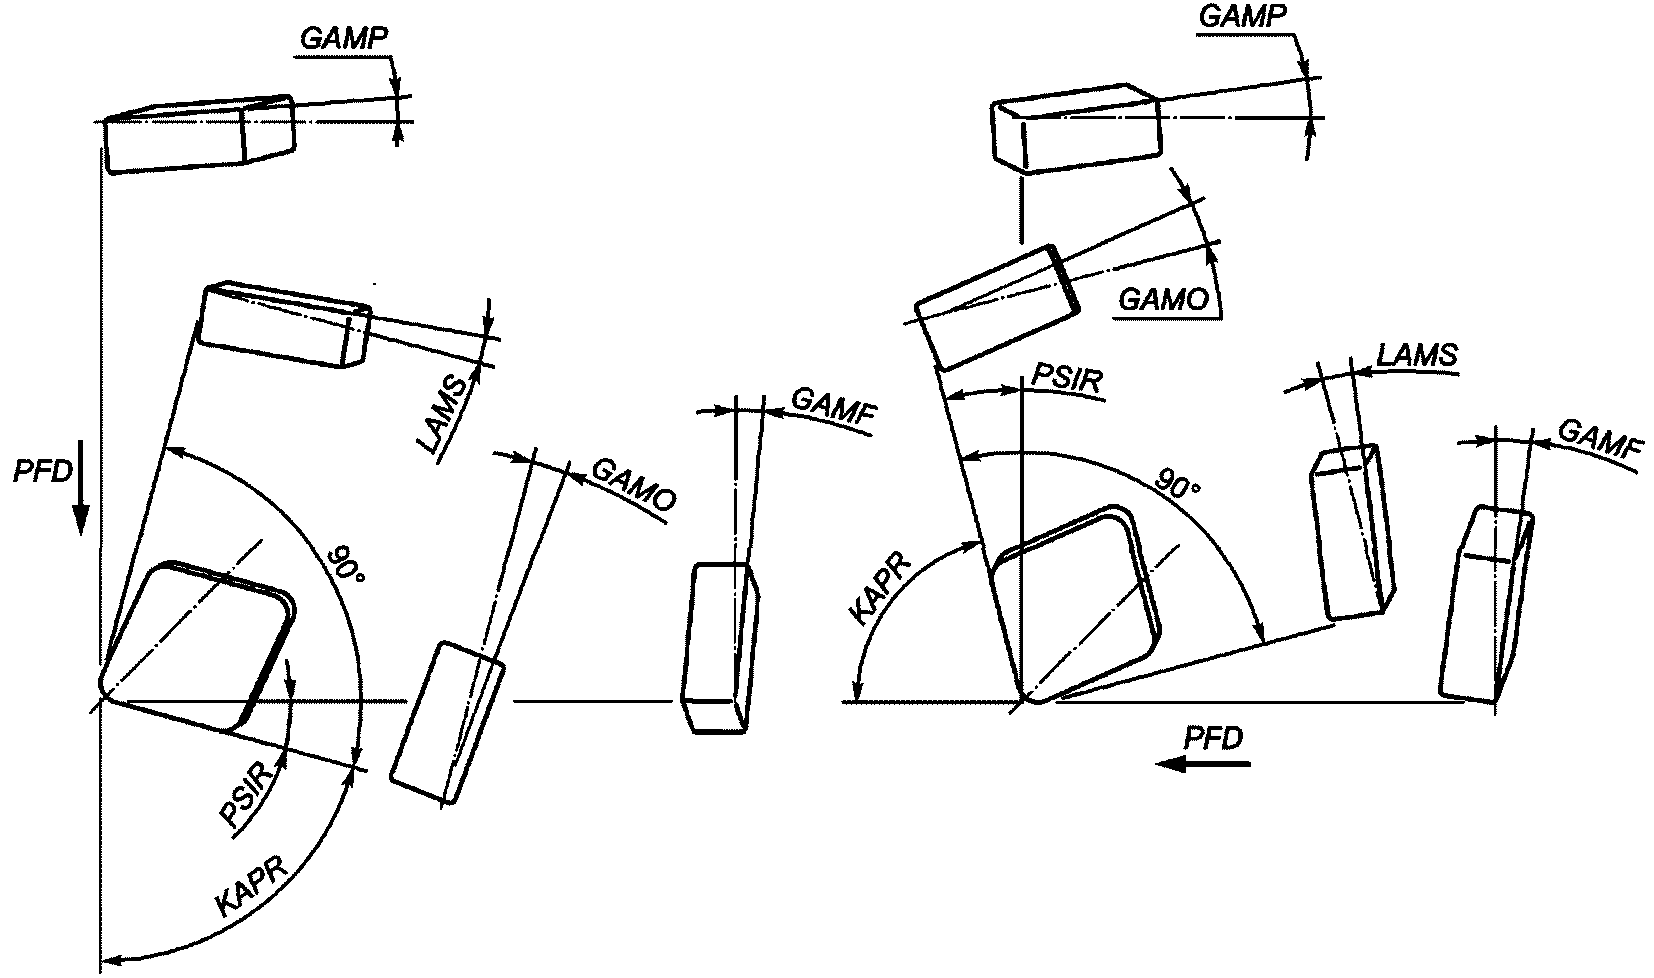
Рисунок E.27
Приложение ДА (справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ
Таблица ДА.1
БИБЛИОГРАФИЯ
| УДК 001.4:681.3.01:621.9.02:006.354 | |
| ОКС 25.100.01; 35.240.50 | |
Ключевые слова: режущий инструмент, библиотека данных, обмен данными по режущим инструментам, адаптивный элемент, свойства адаптивных элементов