ГОСТ Р 54133-2010/ISO/TS 13399-2:2005. Национальный стандарт Российской Федерации. Представление и обмен данными по режущим инструментам. Часть 2. Справочный словарь по резке
(утв. и введен в действие Приказом Росстандарта от 21.12.2010 № 878-ст)
Примечание
Документ введен в действие с 01.09.2011.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 21 декабря 2010 г. № 878-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПРЕДСТАВЛЕНИЕ И ОБМЕН ДАННЫМИ ПО РЕЖУЩИМ ИНСТРУМЕНТАМ
Cutting tool data representation and exchange. Part 2.
Reference dictionary for the cutting items
1 сентября 2011 года
Предисловие
1 ПОДГОТОВЛЕН Научно-техническим центром «ИНТЕК» на основе собственного перевода на русский язык англоязычной версии документа, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 100 «Стратегический и инновационный менеджмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 21 декабря 2010 г. № 878-ст
4 Настоящий стандарт идентичен международному документу ИСО/ТС 13399-2:2005 «Представление и обмен данными по режущим инструментам. Часть 2. Справочный словарь по резке» (ISO/TS 13399-2:2005 «Cutting tool data representation and exchange — Part 2: Reference dictionary for the cutting items», IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов и документов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Настоящий стандарт разработан в целях представления справочного словаря, обеспечивающего возможность использования общей информационной модели, установленной в ИСО 13399-1.
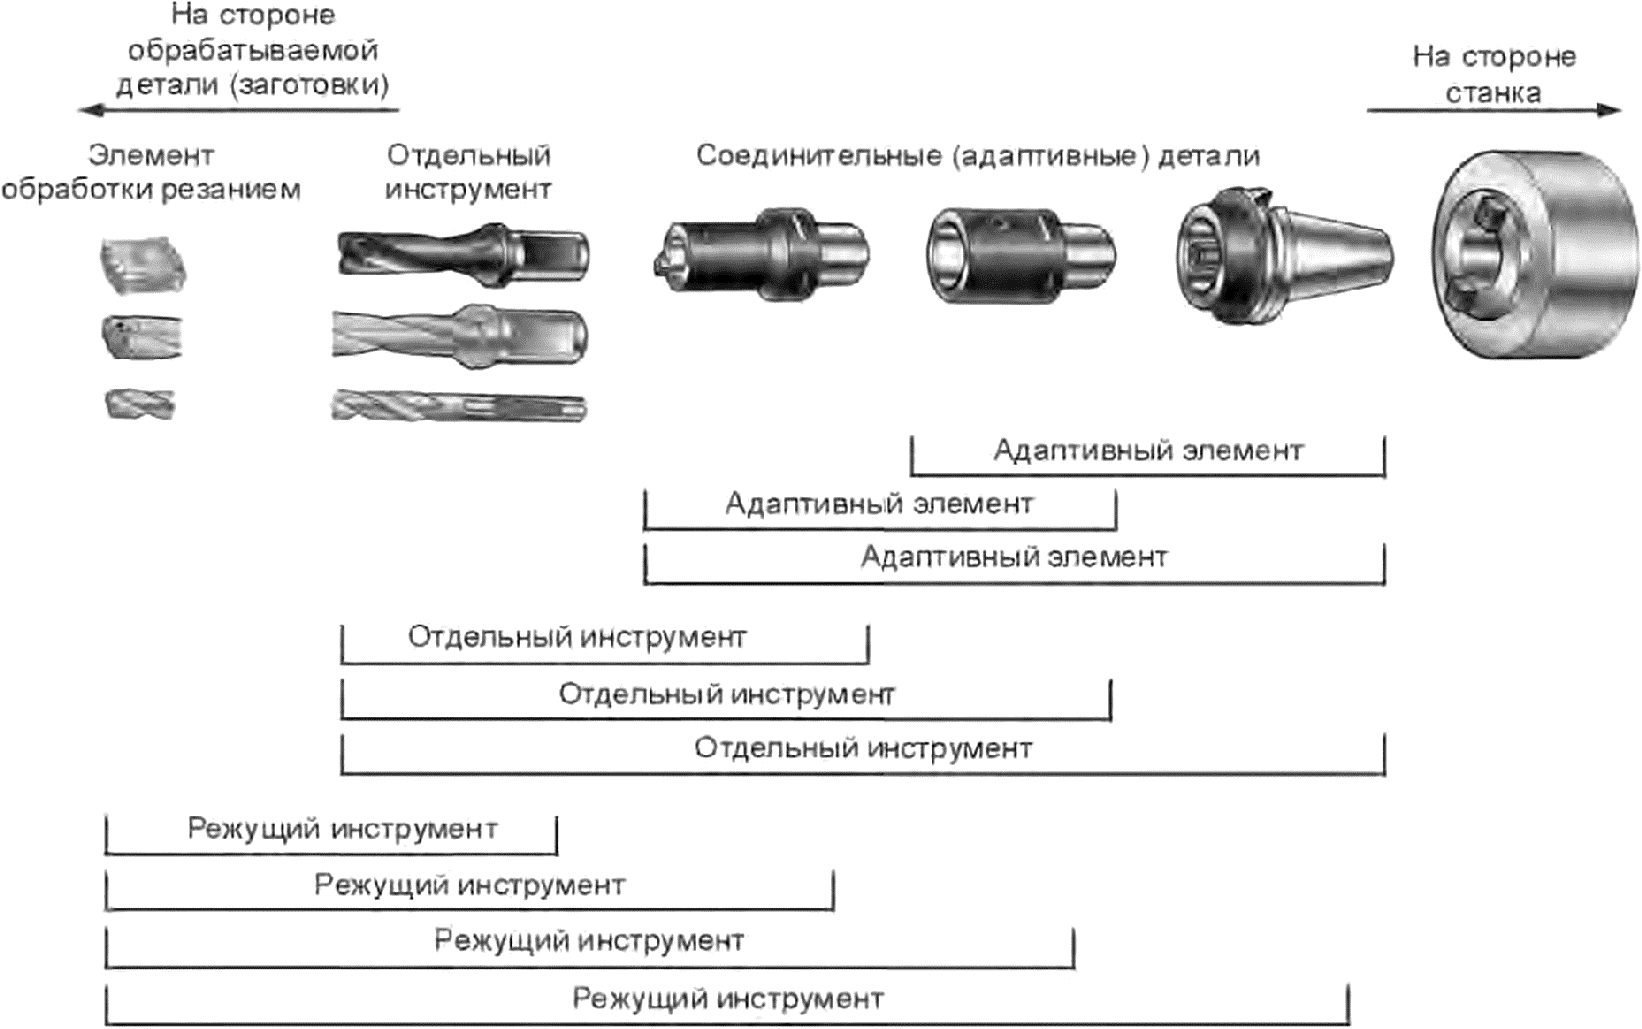
Режущий инструмент используют в обрабатывающем станке в целях удаления лишнего материала заготовки путем его срезания режущими кромками инструмента. Характеристики режущих инструментов, которые могут быть описаны с использованием комплекса стандартов ИСО 13399, должны включать в себя все элементы, располагающиеся между заготовкой и станком, но не ограничиваются только ими. С помощью настоящего стандарта может быть представлена информация о сменных пластинах (например, о режущих элементах правильной и неправильной форм), о цельных режущих инструментах (таких как цельное сверло или цельная фреза), монтируемых инструментах (например, о бурильных штангах, сверлах с механическим креплением сменных пластин и фрезах с механическим креплением), о переходниках (типах фрезерной оправки и сверлильного патрона), о деталях крепления (таких как шайбы, винты и хомуты), а также о связях между ними. Примеры разных сборок элементов режущего инструмента приведены на рисунке 1.
Комплекс международных документов ИСО/ТС 13399 подготовлен Техническим комитетом ИСО/ТК 29 «Ручной инструмент» и состоит из следующих частей, имеющих общий заголовок «Представление и обмен данными по режущим инструментам»:
- часть 1. Обзор, основные принципы и общая информационная модель;
- часть 2. Справочный словарь по режущим элементам;
- часть 3. Справочный словарь по элементам резцов;
- часть 4. Справочный словарь по адаптивным элементам;
- часть 5. Справочный словарь по сборочным элементам;
- часть 50. Справочный словарь по системам ссылок и общим понятиям;
- часть 60. Справочный словарь по системам соединения;
- часть 100. Определения, принципы и методы для справочных словарей.
Комплекс международных документов ИСО 13399 представляет собой средство электронного представления данных по режущим инструментам с помощью информационной структуры, необходимой для описания данных о режущих инструментах и компоновках режущих инструментов, и предназначен для облегчения использования, манипулирования и обмена данными по режущим инструментам в процессе производства, распределения и использования.
В настоящем стандарте установлены термины, свойства и определения тех частей режущего инструмента, которые обеспечивают соединение компонентов режущего инструмента, за исключением элементов обработки резанием, и подсоединение инструмента к станку. Адаптивные элементы включают в себя зажимные патроны и инструментальные оправки. Цель настоящего стандарта — предоставить словарь ссылок, обеспечивающих поддерживание использования общей информационной модели, определенной в ИСО 13399-1.
Режущий инструмент с определенными режущими кромками используют на металлорежущем станке для удаления части материала заготовки путем сдвига режущих кромок резца. Данные режущего инструмента являются характеристиками режущего инструмента и его использования, которые должны быть известны и которые необходимо оценивать в целях принятия решений и выполнения производственных операций.
Комплекс международных документов ИСО 13399 включает в себя представление данных по всем объектам, начиная с заготовок и заканчивая металлорежущим станком. Происходит обмен информацией о вставках (например, сменных режущих пластинах правильной и сложной конфигураций), твердотельных резцах (например, сплошном сверле и концевой фрезе), сборных инструментах (например, расточных оправках, сверле и фрезах с многогранными режущими пластинами), адаптерах (например, фрезерных оправках и зажимных патронах), компонентах (например, регулировочных шайбах, винтах и зажимах) или о любых комбинациях вышеуказанных инструментов.
Примеры разных типов сборки элементов режущего инструмента приведены на рисунке 1.
Описание режущих инструментов включает в себя геометрические данные и данные о размерах, данные идентификации и назначения, смешанные данные и данные о запасных частях, режущем материале и о возможных соединениях компонентов.
Использование инструментальной информационной модели, представленной в комплексе международных документов ИСО 13399, должно обеспечивать повышенную производительность как пользователя, так и инструментальных средств. Эффективное управление инструментальной информацией улучшает использование инструментальных средств. Использование инструментальной информационной модели позволяет идентифицировать «правильный» инструмент для каждой операции, начиная с закупки инструментов, и затем — при планировании, установке в металлорежущем станке, техническом обслуживании и повторном использовании этих инструментов. При этом сокращается время производственного цикла и повышаются надежность и качество продукции. Пользователи инструментов получают прямую выгоду в результате улучшения поддержки со стороны предприятия — поставщика инструментов, которое получает возможность предоставлять стандартную сопроводительную информацию к инструментальной продукции. Компьютерные интерфейсы для информационного обмена становятся более эффективными.
Целью комплекса международных документов ИСО 13399 является обеспечение заинтересованных сторон средствами представления информации, которая характеризует режущие инструменты в компьютеризированной форме, независимой от конкретной компьютерной системы. Такое представление облегчает обработку и обмен данными по режущим инструментами при использовании различного программного обеспечения и компьютерных комплексов, а также обеспечивает поддержку применения этих данных при производственном планировании, обработке резанием и поставке инструментальных средств. Характер описания режущих инструментов позволяет осуществлять не только нейтральный обмен файлами, но также является основой для внедрения и совместного использования баз данных о продукции для достижения поставленных целей. Методы, используемые для этих представлений, разработаны Техническим комитетом ТК 184 «Системы промышленной автоматизации и интеграция» и Подкомитетом ПК 4 «Промышленные данные для представления данных о продукции» с использованием стандартизованных информационных моделей и словарей ссылок.
Информационная модель представляет собой формальную спецификацию различных идей, фактов и процессов, которые вместе дают описание реального мира, представляющего интерес, и которые предоставляют набор правил интерпретации. Информация представляет собой знание идей, фактов и/или процессов. Данные являются символами или функциями, которые отображают информацию с использованием правил, указывающих, как следует выполнять конкретную операцию, и словаря для определения терминов, идентифицирующих эти данные. Все участники коммуникационного процесса должны использовать одну и ту же информационную модель, одинаковый набор правил и один и тот же словарь во избежание путаницы и неправильного понимания. Если информационная модель и ее словарь реализованы на машинно-ориентированном языке, дополнительную выгоду получают в случае, если модель и язык подходят для обработки на ЭВМ.
Следовательно, техническая информационная модель является спецификацией данных, определяющей смысл этих данных, в частности их технический контекст. Модель должна быть разработана с помощью формальных методов для обеспечения того, что она будет удовлетворять потребностям конкретной ситуации. Техническая информационная модель определяет информационные объекты, которые представляют концепции технического приложения, атрибуты определенных объектов и их взаимоотношения, а также ограничения, имеющие дополнительные значения. Информационная модель является абстрактной концепцией, которую можно использовать многократно в любой ситуации в рамках представляемого реального мира. После заполнения модели элементами данных и их значениями, которые являются приемлемыми в частной ситуации реального мира, получают экземпляр модели.
Настоящий стандарт использует следующие ресурсы, разработанные ИСО ТК 184/ПК 4:
a) язык EXPRESS, соответствующий требованиям ИСО 10303-11 к определению информационной модели;
b) формат обмена данными, полученный из модели и определенный в ИСО 10303-21;
c) словарь данных, определенный в ИСО 13584.
Комплекс международных документов ИСО 13399 предназначен для использования на производстве, изготовителями и поставщиками инструментов, а также разработчиками производственного программного обеспечения. Он устанавливает общую структуру обмена данными о режущих инструментах (см. рисунок 1) и предназначен для обеспечения возможности или улучшения:
- представления общей совокупности определений для описания отдельных режущих инструментов и режущих инструментов в сборе;
- интеграции и совместного использования данных режущего инструмента и режущих инструментов в сборе между приложениями программного обеспечения;
- прямого импорта данных режущих инструментов поставщиков в базы данных заказчиков или прикладные программы;
- снижения усилий производителей в отношении представления точной текущей информации о режущих инструментах из разных источников и для множественных применений.
Разные компании используют разные бизнес-модели для определения потребности в передаче информации о своей продукции. Например, один производитель режущих инструментов может сам перетачивать инструменты для своих клиентов, в то время как другой производитель может разрешать покупателям выполнять перетачивание самостоятельно и предоставляет информацию о том, как это осуществить. Следовательно, два производителя режущих инструментов при общении могут использовать разные наборы свойств режущих инструментов, используя информационную модель и словари, установленные в комплексе международных документов ИСО 13399.
Комплекс международных документов ИСО 13339 определяет только ту информацию, которую можно передавать, но не устанавливает, какую информацию следует передавать.
1 Область применения
Настоящий стандарт устанавливает словарь ссылок на элементы режущего инструмента, а также их описательные свойства и диапазон возможных значений. Словарь предназначен для представления данных по режущим инструментам и содержит следующую информацию:
- определения и идентификаторы классов режущих элементов и их характеристик в рамках соответствующей классификационной схемы;
- определения и идентификаторы типов элементов данных, представляющих свойства режущих элементов и их характеристики;
- определения и идентификаторы областей значений вышеуказанных типов элементов данных.
Каждые класс, свойство и область значений для конкретной сферы применения образуют статью справочного словаря, которая подходит для электронной обработки и понятна для чтения пользователем, а также обеспечивает возможность ее однозначного поиска с помощью словаря любого приложения, в котором реализована информационная модель, определенная в ИСО 13399-1.
Определения и идентификаторы словарных статей представлены с помощью стандартного набора данных, которые содержат в себе экземпляры типов языка EXPRESS в соответствии с общей схемой словаря, разработанной техническими комитетами ИСО ТК 184/ПК4/РГ2 и МЭК ПК3D, и ее расширениями, приведенными в ИСО 13584-24 и ИСО 13584-25.
В область применения настоящего стандарта входят:
- стандартные данные, представляющие разные классы режущих элементов и характеристики этих классов;
- стандартные данные, представляющие разные свойства и характеристики режущих элементов;
- стандартные данные, представляющие области значений, используемые для свойств и характеристик режущих элементов;
- системы координат для режущих элементов и их характеристик;
- метод обмена установленными стандартными данными.
Примечание 1 — Метод реализации обмена стандартными данными, приведенный в настоящем стандарте, установлен в ИСО 10303-21.
В область применения настоящего стандарта не входят:
- приложения, в которых допускается хранение вышеуказанных стандартных данных или обращение к ним;
- методы реализации запроса и обмена установленными стандартными данными, отличающиеся от метода, установленного в настоящем стандарте;
- информационные модели режущих инструментов;
- определения классов и свойств режущих элементов;
- определения классов и свойств адаптивных элементов;
- определения классов и свойств сборок режущих инструментов и оснастки.
Примечание 2 — Информационная модель режущих инструментов приведена в ИСО 13399-1.
Примечание 3 — Определения классов и характеристик режущих, адаптивных и компоновочных элементов приведены в ИСО/ТС 13399-3, ИСО/ТС 13399-4 и ИСО/ТС 13399-5 соответственно.
Примечание 4 — Термины и определения, использованные при составлении справочного словаря, приведены в разделе 3. Основная группа терминов и их определений, включенных в справочный словарь, приведена в приложениях B, C и D. Термины, используемые для определения структуры и содержания этого словаря, приведены в ИСО/ТС 13399-100.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты. Для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения).
ISO 1832, Indexable inserts for cutting tools — Designation (Пластины многогранные сменные для режущих инструментов. Обозначение)
ISO 3002-1:1982, Basic quantities in cutting and grinding — Part 1: Geometry of the active part of cutting tools — General terms, reference systems, tool and working angles, chip breakers (Основные величины, относящиеся к процессам резания и шлифования. Часть 1. Геометрия рабочей части режущего инструмента. Основные термины, эталонные системы координат, углы резания и истинные углы режущего инструмента, стружколомы)
ISO 3002-3:1984, Basic quantities in cutting and grinding — Part 3: Geometric and kinematic quantities in cutting (Основные величины, относящиеся к процессам резания и шлифования. Часть 3. Геометрические и кинематические величины, относящиеся к процессу резания)
ISO 3365:1985 <1>, Indexable hardmetal (carbide) inserts with wiper edges, without fixing hole — Dimensions (Неперетачиваемые твердосплавные пластины с зачистными кромками без установочного отверстия. Размеры)
ISO 5608:1995 <2>, Turning and copying tool holders and cartridges for indexable inserts — Designation (Державки обычного и картриджного типов для многогранных режущих пластинок, применяемые при токарных и копировальных работах. Обозначение)
ISO 10303-1:1994, Industrial automation systems and integration — Product data representation and exchange — Part 1: Overview and fundamental principles (Системы промышленной автоматизации и интеграция. Представление данных о продукции и обмен данными. Часть 1. Обзор и основные принципы)
ISO 10303-11:1994 <3>, Industrial automation systems and integration — Product data representation and exchange — Part 11: Description methods: The EXPRESS language reference manual (Системы промышленной автоматизации и интеграция. Представление данных о продукции и обмен данными. Часть 11. Методы описания. Справочное руководство по языку EXPRESS)
<3> Заменен на ISO 10303-11:2004.
ISO 10303-21:1994 <4>, Industrial automation systems and integration — Product data representation and exchange — Part 21: Implementation methods: Clear text encoding of the exchange structure (Системы промышленной автоматизации и интеграция. Представление данных о продукции и обмен данными. Часть 21. Методы реализации. Кодирование открытого текста структуры обмена)
<4> Заменен на ISO 10303-21:2016.
ISO 13399-1, Cutting tool data representation and exchange — Part 1: Overview, fundamental principles and general information model (Представление и обмен данными о режущих инструментах. Часть 1. Обзор, основные принципы и общая информационная модель)
ISO/TS 13399-100, Cutting tool data representation and exchange — Part 100: Definitions, principles and methods for reference dictionaries (Представление и обмен данными о режущих инструментах. Часть 100. Определения, принципы и методы для справочных словарей)
ISO 13584-1:2001, Industrial automation systems and integration — Parts library — Part 1: Overview and fundamental principles (Системы промышленной автоматизации и интеграция. Библиотека данных на детали. Часть 1. Обзор и основные принципы)
ISO 13584-24:2003, Industrial automation systems and integration — Parts library — Part 24: Logical resource: Logical model of a supplier library (Системы промышленной автоматизации и интеграция. Библиотека данных на детали. Часть 24. Логический ресурс. Логическая модель библиотеки поставщика)
ISO 13584-25:2004, Industrial automation systems and integration — Parts library — Part 25: Logical resource: Logical model of supplier library with aggregate values and explicit content (Системы промышленной автоматизации и интеграция. Библиотека данных на детали. Часть 25. Логический ресурс. Логическая модель библиотеки поставщика с агрегированными значениями и подробным содержанием)
ISO 13584-42:1998 <1>, Industrial automation systems and integration — Parts library — Part 42: Description methodology: Methodology for structuring part families (Системы промышленной автоматизации и интеграция. Библиотека данных на детали. Часть 42. Методология описания. Методология структурирования групп деталей)
<1> Заменен на ISO 13584-42:2010.
3 Термины и определения
В настоящем стандарте применены термины по ИСО 10303-1, ИСО 10303-11, ИСО 13584-1, ИСО 13584-24, ИСО 13584-42, а также следующие термины с соответствующими определениями:
3.1 применимое свойство (applicable property): Свойство, определяемое для конкретного семейства изделий, применимое для любого элемента этого семейства.
3.2 основная семантическая единица (basic semantic unit; BSU): Логический объект, представляющий абсолютную и универсальную идентификацию классов и типов элементов данных в конкретной области применения.
3.3 стружка (chip): Материал, удаляемый с обрабатываемой заготовки в процессе резания.
3.4 режущий инструмент (cutting tool): Устройство, предназначенное для удаления материала с обрабатываемой детали с помощью сдвигающих действий режущей кромки.
Примечание — Режущий инструмент может состоять из одной или более адаптивных деталей, элементов резца и нескольких режущих элементов на устройстве резца (см. рисунок 1).
3.5 данные (data): Представление концепций фактов или инструкций в виде, который может быть использован для коммуникации, интерпретации или их обработки человеком или на компьютере.
3.6 тип элементов данных (data element type; DET): Единица данных, для которой определены идентификация, описание и представление.
3.7 обмен данными (data exchange): Хранение, оценка, передача и архивирование данных.
3.8 тип данных (data type): Домен значений.
3.9 словарь (dictionary): Структурированный набор статей, имеющих значение, соответствующее каждой статье, и статью, идентифицирующую одно значение.
Примечание - В соответствии с ИСО 13399 словарь — это формальное и машинно-ориентированное представление онтологии.
3.10 сущность объекта (entity): Класс информации, определенной ее атрибутами, которые определяют область значений в соответствии с общими атрибутами и ограничениями.
3.11 тип данных сущности (entity data type): Представление логического объекта.
3.12 экземпляр сущности (entity instance): Единица данных, представляющая единицу информации в пределах класса, определенного сущностью.
3.13 семейство элементов (family of items): Простое или родовое семейство элементов.
3.14 родовое семейство элементов (generic family of items): Группирование простых или родовых семейств элементов в целях классификации или для обобщения общей информации.
3.15 метод реализации (implementation method): Средства, предназначенные для обработки данных или обмена данными на компьютере.
3.16 информация (information): Факты, понятия или инструкции.
3.17 информационная модель (information model): Формальное описание ограниченного количества информации в целях приведения в соответствие особому требованию.
3.18 фасонная сменная пластина; фасонная вставка (irregular insert): Сменный режущий элемент, который не может быть описан как фигура правильной геометрической формы.
3.19 обработанная поверхность (machined surface): Поверхность, полученная в результате воздействия на нее режущего инструмента.
3.20 онтология (ontology): Подробная согласованная спецификация концепций области применения, независимая от любого использования этих концепций.
Примечание - В соответствии с ИСО 13339 словарь — это формальное и машинно-ориентированное представление онтологии.
3.21 свойство (property): Характеристика продукта или процесса, которая может быть представлена типом элементов данных.
3.22 сменная пластина правильной формы; вставка правильной формы (regular insert): Сменный режущий элемент, который может быть описан как фигура правильной геометрической формы.
3.23 простое семейство элементов (simple family of items): Совокупность элементов, в которой каждый элемент может характеризоваться одной и той же группой свойств.
3.24 переходная поверхность; поверхность резания (transient surface): Часть поверхности заготовки, образующаяся в процессе резания, которая удаляется в ходе последующей операции резания посредством кругового движения режущего инструмента, вращения заготовки или снятия режущей кромкой.
3.25 видимое свойство (visible property): Свойство, определяемое для семейства элементов, которое приемлемо или нет для разных элементов этого семейства.
3.26 обрабатываемая деталь или заготовка (workpiece): Объект, подвергаемый действию резанием.
3.27 рабочая поверхность (work surface): Поверхность, которая должна быть удалена с обрабатываемой заготовки.
4 Представление онтологических понятий как словарных статей
4.1 Общие положения
В онтологии понятия должны иметь имя, набранное строчными буквами. Имя класса, под которым понятие представлено в словаре, должно быть набрано строчными буквами полужирным шрифтом, а слова, образующие это имя, должны быть соединены между собой линиями, расположенными внизу между словами.
Например, режущий элемент (cutting item) в онтологии представляет собой имя понятия, а cutting_item_type является идентификатором класса в словаре, который описывает это понятие.
Режущие элементы представляют двумя основными классами: cutting_item_feature и cutting_item_type. Схема классификации приведена в приложении B, а определения классов режущих элементов — в приложении C.
4.2 Класс cutting_item_feature
4.2.1 Общие положения
Cutting_item_feature содержит информацию о характеристиках режущего элемента, которые не могут существовать независимо от самого элемента. Класс cutting_item_feature включает в себя следующие подклассы:
- chip_breaker (стружколом);
- cutting_corner (угол при вершине резца);
- cutting_edge (режущая кромка);
- cutting_item_coating (покрытие режущего инструмента);
- cutting_item_materia (материал режущего инструмента);
- cutting_item_profile (профиль режущего инструмента);
- fixing_hole (установочное отверстие);
- flank (задняя поверхность);
- gauge_circle (калибровочная окружность);
- inscribed_circle (вписанная окружность).
Chip_breaker — это передняя поверхность режущего элемента, предназначенная для регулирования или удаления стружки.
Cutting_corner — это угол между двумя режущими кромками. Класс cutting_corner включает в себя следующие подклассы:
Cutting_edge — это переход между двумя поверхностями, с помощью которого выполняется операция резания. Класс cutting_edge включает в себя следующие подклассы:
- cutting_edge_conditioned (режущая кромка ровная);
- cutting_edge_interrupted (режущая кромка прерывистая);
- cutting_edge_major (режущая кромка главная);
- cutting_edge_minor (режущая кромка вспомогательная);
- wiper_edge (зачистная кромка).
Cutting_item_coating — это дополнительный материал, наносимый на поверхность режущего элемента.
Примечание - Покрытие режущего элемента может состоять из слоев разных материалов.
Cutting_item_material — это материал, из которого изготовлен режущий элемент.
Cutting_item_profile — это контур, вычерчиваемый режущими кромками режущего элемента. Класс cutting_item_profile включает в себя следующие подклассы:
- ball_nosed_profile (сферический профиль);
- drilling_profile (профиль сверла);
- grooving parting profile (профиль стружкоразделительной канавки);
- threading_profile (резьбовой профиль).
Fixing_hole — это сквозное отверстие в корпусе сменного режущего элемента, используемое для крепления режущего элемента к инструменту.
Flank — это одна или несколько поверхностей режущего элемента, которые проходят над поверхностью резания заготовки. Класс flank включает в себя следующие подклассы:
- flank_major (главная задняя поверхность);
- flank_minor (вспомогательная задняя поверхность);
- flank_wiper_edge (задняя зачистная кромка).
Gauge_circle — это окружность, определяемая измерительным прибором для режущего элемента, не имеющего вписанной окружности (см. 4.2.11).
Inscribed_circle — это окружность, по отношению к которой все кромки равносторонней или круглой режущей пластины правильной формы являются касательными.
4.3 Класс cutting_item_type
4.3.1 Общие положения
Класс cutting_item_type — это родовой класс режущих элементов, описываемых с помощью их геометрических характеристик, включающий в себя в качестве подклассов следующие простые семейства элементов:
- equilat_equiang (равносторонний равноугольный);
- equilat_nonequiang (равносторонний неравноугольный);
- nonequilat_equiang (неравносторонний равноугольный);
- nonequilat_nonequiang (неравносторонний неравноугольный);
- round_insert (с круглыми вставками);
- specific_profile_insert (с фасонными вставками).
Equilat_equiang — это тип режущего элемента правильной геометрической формы со сторонами равной длины и равными прилежащими углами.
Примечание - Этот класс содержит вставки с кодами форм ИСО H, O, P, S и T.
Класс equilat_equiang включает в себя в качестве подклассов следующие элементы:
- hexagonal_insert (шестиугольная вставка);
- octagonal_insert (восьмиугольная вставка);
- pentagonal_insert (пятиугольная вставка);
- square_insert (квадратная вставка);
- triangular_insert (треугольная вставка).
Equilat_nonequiang — это тип режущего элемента правильной геометрической формы со сторонами равной длины и неравными прилежащими углами.
Примечание - Этот класс содержит вставки с кодами форм ИСО C, D, E, M, а также с кодами V — для ромбических вставок и W — для треугольных вставок.
Класс equilat_nonequiang включает в себя в качестве подклассов следующие элементы:
Nonequilat_equiang — это тип режущего элемента правильной геометрической формы со сторонами неравной длины и равными прилежащими углами.
Примечание - Этот класс содержит вставки с кодом формы ИСО L.
Класс nonequilat_equiang включает в себя в качестве подклассов следующий элемент:
Nonequilat_nonequiang — это тип режущего элемента правильной геометрической формы со сторонами неравной длины и неравными прилежащими углами.
Примечание - Этот класс содержит вставки с кодами форм ИСО A, B и K.
Класс nonequilat_nonequiang включает в себя в качестве подклассов следующий элемент:
Round_insert — это тип режущего элемента с круглыми режущими кромками.
Примечание - Этот класс содержит вставки с кодом формы ИСО R.
Specific_profile_insert — это тип режущего элемента с заданной формой профиля.
Примечание - Синонимическое имя — irregular_insert.
4.4 Координатная система режущих элементов
4.4.1 Общие положения
Координатные системы — это геометрические оси координат, определяющие координатные плоскости и местоположение объектов на них и позволяющие описывать характеристики режущих и других элементов режущего инструмента. Иллюстрации положений режущих элементов в системах координат приведены в приложении G.
Примечание - В процессе резания обычно используют инструментальную систему координат (см. ИСО 3002-1).
Существуют следующие классы координатных систем для режущих элементов:
- coordinate_axis_system (система координатных осей);
- irregular_insert_position (положение фасонной вставки);
- mirror_plane (зеркальная плоскость);
- regular_insert_position (положение вставки правильной формы);
- xy_plane (плоскость xy);
- xz_plane (плоскость xz);
- yz_plane (плоскость yz).
Coordinate_axis_system — это правосторонняя прямоугольная система декартовых координат в трехмерном пространстве с тремя главными осями X, Y и Z.
4.4.3 irregular_insert_position
Irregular_insert_position — это фасонная вставка, расположенная в системе координатных осей в квадранте XY таким образом, что режущие кромки находятся в плоскости XY, профиль режущего инструмента указывает отрицательное направление оси Y, передний край профиля указывает положительное направление оси X, а боковая кромка вставки лежит на оси Y.
Mirror_plane — это плоскость XZ в координатной системе.
Regular_insert_position — это вставка правильной формы, расположенная в системе координатных осей в квадранте XY таким образом, что режущие кромки находятся в плоскости XY, профиль режущего инструмента указывает отрицательное направление оси Y, основная режущая кромка лежит на положительной оси X, а теоретическая точка режущей кромки вставки — на оси Y.
Примечание 1 — Это определение относится к правосторонним вставкам; левосторонние вставки располагаются зеркально в плоскости XZ.
Примечание 2 — Положения вставок правильной формы указаны на рисунке G.12.
xy_plane — это плоскость системы координат с осями X и Y и перпендикулярной к ним осью Z в положительном направлении.
xz_plane — это плоскость системы координат с осями X и Z и перпендикулярной к ним осью Y в положительном направлении.
yz_plane — это плоскость системы координат с осями Y и Z и перпендикулярной к ним осью X в положительном направлении.
5 Характеристики и свойства разных типов режущих инструментов
Свойства и характеристики разных типов режущих элементов приведены в приложении D, в котором свойства ассоциируются с соответствующими классами. В словарь включают все видимые свойства корневого класса, применимые на уровне класса, с которым они связаны. Наименования характеристик и свойств разных типов режущих элементов, а также их идентификационные коды (BSU) приведены в таблице 1. При электронной обработке имена в этой таблице должны считываться построчно в направлении слева направо.
Примечание - Идентификационные коды являются уникальными, если в качестве префикса содержат наименование первоисточника.
Пример - Уникальным идентификатором типа ball_nosed является ISO 13399-71D1AE0CB32D1.
Наименования свойств режущих элементов
Для идентификации информационного объекта в открытой системе настоящему стандарту присвоен следующий идентификатор объекта:
{ISO standard 13399 part (2) version (1)}
Смысл этого значения аналогичен приведенному в ИСО/МЭК 8824-1 и ИСО 13584-1.
Схема классификации родовых семейств элементов в словаре с расширенной структурой для классов и типов режущих элементов приведена в таблице B.1.
Примечание — В приложении C приведены определения всех классов, имеющих отношение к режущим элементам, а также классов координатных систем, используемых для определения свойств и характеристик разных типов режущих элементов.
C.1 Содержание и представление информации
Настоящее приложение распространяется на характеристики и типы классов режущих элементов, а также на координатные системы, необходимые для определения свойств указанных классов.
Информация по каждому классу представлена следующим образом:
| Код BSU-номер версии | Номер пересмотра |
|---|---|
| Предпочтительное имя | Краткое имя |
| 71CE7A72B6DA7-1 | 1 |
|---|---|
| библиотека режущих инструментов | ctl |
Библиотека элементов, характеризуемых по связям с инструментами машинной резки, компонентами и сборочными узлами.
| 71DD6C82F72DA-001 | - | характеристика режущего элемента; |
|---|---|---|
| 71D1AA6C8FC75-001 | - | тип режущего элемента; |
| 71CF2968F7A9E-001 | - | координатная система. |
| 71DD6C82F72DA-1 | 1 |
|---|---|
| характеристика режущего элемента | cif |
Характеристика режущего элемента, относящаяся только к данному элементу.
| 71DD6C870BCCA-1 | 1 |
|---|---|
| стружколом | cbkr |
Передняя грань режущего элемента, предназначенная для регулирования отвода стружки.
Примечание - Стружколом представляет собой либо индивидуальную канавку режущего элемента, либо препятствие для стружки, которое крепится к передней грани режущего элемента.
| 71CE7A870948A-1 | - | ширина стружколома; |
|---|---|---|
| 71CE7A9EDACA1-1 | - | главный передний угол вставки. |
| 71DD6C87BB5E1-1 | 1 |
|---|---|
| угол при вершине резания | corner |
Сопряжение двух режущих кромок.
71DD6C8802580-1 — идентификатор вершины.
| 71DD6C884C4BD-001 | - | скошенная вершина; |
|---|---|---|
| 71DD6C8A9985E-001 | - | закругленная вершина. |
| 71DD6C884C4BD-1 | 1 |
|---|---|
| скошенная вершина | chcc |
Линейное сопряжение двух режущих кромок.
| 71DD6C88F9210-1 | - | угол фаски; |
|---|---|---|
| 71DD6C895C25B-1 | - | длина фаски; |
| 71DD6C89A120F-1 | - | ширина фаски. |
| 71DD6C8A9985E-1 | 1 |
|---|---|
| скругленный угол | rndc |
Нелинейное сопряжение двух режущих кромок.
| 71DD6C8ACA503-1 | - | радиус закругления. |
|---|
| 71DD6C8B42A9E-1 | 1 |
|---|---|
| режущая кромка | ctedg |
Линия пересечения двух режущих поверхностей.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки; |
|---|---|---|
| 71DD6C9332D2C-1 | - | угол передней грани; |
| 71DD6C9371B86-1 | - | код передней грани; |
| 71DD6C9394F40-1 | - | ширина передней грани. |
| 71DD6C8C4F46C-1 | 1 |
|---|---|
| ровная режущая кромка | ctec |
Тип режущей кромки с конкретными характеристиками.
| 71DD6C90953D8-1 | - | код состояния ровной режущей кромки. |
|---|
| 71DD6C93E8F02-1 | 1 |
|---|---|
| прерывистая режущая кромка | ceint |
Режущая кромка с зазубринами, предотвращающими образование стружки в соответствующих точках.
Примечание - Зазубрины предназначены для уменьшения размера стружек, образуемых определенными типами режущих инструментов.
| 71DD6C9466F30-1 | 1 |
|---|---|
| главная режущая кромка | cemj |
Линия пересечения передней и главной задней поверхностей, по которой осуществляют операцию резания для получения обработанной поверхности заготовки.
| 71DD6C961D7FE-1 | 1 |
|---|---|
| вспомогательная режущая кромка | cemn |
Линия пересечения передней и вспомогательной задней поверхностей режущего инструмента, по которой не осуществляют операцию резания для получения обработанной поверхности заготовки.
| 71DD6C9A21689-1 | 1 |
|---|---|
| зачистная кромка | wpe |
Режущая кромка, которая не участвует в конфигурировании обработанной поверхности.
| 71CE7AA02C1CC-1 | - | главный угол резания в плане; |
|---|---|---|
| 71CE7AA249F88-1 | - | длина зачистной кромки; |
| 71CE7AA2E50BE-1 | - | радиус зачистной кромки; |
| 71DD7031A98E9-1 | - | зачистная кромка заднего угла резца. |
| 71DD9D01038CF-1 | 1 |
|---|---|
| покрытие режущего элемента | coating |
Дополнительный материал, наносимый на поверхность режущего элемента.
Примечание - Покрытие режущего элемента может состоять из нескольких слоев материалов.
| 71DD703BE6B82-1 | 1 |
|---|---|
| материал режущего элемента | material |
Вещество, из которого изготовлен режущий элемент.
| 71DD70030304C-1 | 1 |
|---|---|
| профиль режущего элемента | ciprf |
Форма, описываемая режущими кромками режущего элемента.
| 71DD700BC8BE2-001 | - | сферический профиль; |
|---|---|---|
| 71DD700BE1D04-001 | - | профиль сверла; |
| 71DD700BFD9B9-001 | - | профиль стружкоразделительной канавки; |
| 71DD700C151B5-001 | - | профиль резьбы. |
| 71DD700BC8BE2-1 | 1 |
|---|---|
| сферический профиль | bnprf |
Форма периметра режущего элемента, образующая профиль полусферы.
| 71DD700BE1D04-1 | 1 |
|---|---|
| профиль сверла | drprf |
Форма периметра режущего элемента, которая создает просверленное отверстие.
| 71DD700BFD9B9-1 | 1 |
|---|---|
| профиль стружкоразделительной канавки | gpprf |
Форма периметра режущего элемента, образующая профиль канавки.
| 71DD700C151B5-1 | 1 |
|---|---|
| профиль стружкоразделительный | thprf |
Форма периметра режущего элемента, нарезающего винтовую резьбу.
| 71DD7014BF2A1-1 | 1 |
|---|---|
| установочное отверстие | fxhl |
Отверстие, просверленное в корпусе сменной режущей пластины для ее крепления к режущему элементу инструмента.
| 71CE7A968C8FE-1 | - | диаметр установочного отверстия; |
|---|---|---|
| 71CE7A97711B8-1 | - | код типа крепления вставки. |
| 71DD70155A4B1-1 | 1 |
|---|---|
| задняя поверхность | flk |
Одна или несколько поверхностей режущего элемента, движущихся над поверхностью резания заготовки.
| 71DD70158265C-1 | - | идентификатор задней поверхности. |
|---|
| 71DD7015F073B-001 | - | главная задняя поверхность; |
|---|---|---|
| 71DD701618C71-001 | - | вспомогательная задняя поверхность; |
| 71DD70163AA42-001 | - | зачистная кромка задней поверхности (рабочей стороны). |
| 71DD7015F073B-1 | 1 |
|---|---|
| главная задняя поверхность | flmj |
Поверхность режущего элемента, движущаяся над поверхностью резания заготовки.
| 71DD70308D3E3-1 | - | главный задний угол. |
|---|
| 71DD701618C71-1 | 1 |
|---|---|
| вспомогательная задняя поверхность | flmn |
Поверхность режущего элемента, не движущаяся над поверхностью резания заготовки.
| 71DD7030E0A00-1 | - | вспомогательный задний угол. |
|---|
| 71DD70163AA42-1 | 1 |
|---|---|
| зачистная кромка задней поверхности | flwe |
Задняя поверхность режущего элемента с зачистной кромкой.
| 71DD7031A98E9-1 | - | зачистная кромка заднего угла резца. |
|---|
| 71E03787CA636-1 | 1 |
|---|---|
| калибровочная окружность | gacirc |
Окружность, определяемая измерительным прибором для режущего элемента, который не имеет вписанной окружности.
| 71E037869D06C-1 | - | базовый диаметр. |
|---|
| 71DD7032B51CD-1 | 1 |
|---|---|
| вписанная окружность | insc |
Окружность, по отношению к которой все кромки равносторонней круглой вставки правильной формы являются касательными.
| 71CE7A96D9F7D-1 | - | диаметр вписанного круга. |
|---|
| 71D1AA6C8FC75-1 | 1 |
|---|---|
| тип режущего элемента | cins |
Форма сменного режущего элемента, подходящая для установки на данный режущий инструмент.
Примечание - Наименования элементов этого класса не предназначены для ссылок при использовании режущего элемента в конкретной операции резания.
| 71CED0217FA18-1 | - | стружколом; |
|---|---|---|
| 71DD703B84298-1 | - | с покрытием; |
| 71E037863978B-1 | - | минимальная общая длина. |
| 71D1AA486FF89-1 | 1 |
|---|---|
| равносторонний равноугольный | eqleqa |
Тип режущего элемента правильной геометрической формы со сторонами равной длины и равными прилежащими углами.
Примечание - Этот класс содержит вставки с кодами формы ИСО H, O, P, S и T.
| 71DD68D7A8E5F-1 | 1 |
|---|---|
| шестиугольная вставка | hexin |
Сменная режущая вставка с шестью равными сторонами и шестью равными внутренними углами.
Примечание - Эта форма идентифицирована кодом формы ИСО H.
| 71DD68D7CB4FA-1 | 1 |
|---|---|
| восьмиугольная вставка | octins |
Сменная режущая вставка с восемью равными сторонами и восемью равными внутренними углами.
Примечание - Эта форма идентифицирована кодом формы ИСО O.
| 71DD68D80B094-1 | 1 |
|---|---|
| пятиугольная вставка | pentins |
Сменная режущая вставка с пятью равными сторонами и пятью равными внутренними углами.
Примечание - Эта форма идентифицирована кодом формы ИСО P.
| 71DD68D829217-1 | 1 |
|---|---|
| квадратная вставка | sqins |
Сменная режущая вставка с четырьмя равными сторонами и четырьмя равными внутренними углами.
Примечание - Эта форма идентифицирована кодом формы ИСО S.
| 71DD68D8446CE-1 | 1 |
|---|---|
| треугольная вставка | trianins |
Сменная режущая вставка с тремя равными сторонами и тремя равными внутренними углами.
Примечание - Эта форма идентифицирована кодом формы ИСО T.
| 71D1AE11B8B77-1 | 1 |
|---|---|
| равносторонний неравноугольный | eqlnqa |
Тип режущего элемента правильной геометрической формы со сторонами равной длины и неравными прилежащими углами.
Примечание - К этому классу относятся вставки, имеющие коды формы ИСО C, D, E, M и V для ромбических вставок и W — для трехгранных.
| 71DD68D301C30-001 | - | ромбическая вставка; |
|---|---|---|
| 71DD68D73218C-001 | - | трехгранная вставка. |
| 71DD68D301C30-1 | 1 |
|---|---|
| ромбическая вставка | rhmbins |
Сменная режущая вставка с двумя режущими вершинами, четырьмя сторонами равной длины и четырьмя внутренними углами, ни один из которых не равен 90°.
Примечание - Этот класс включает в себя вставки с кодами формы ИСО C, D, E, M и V.
| 71DD68D73218C-1 | 1 |
|---|---|
| трехгранная вставка | trigins |
Сменная режущая вставка обычно треугольной формы с увеличенными углами у вершин.
Примечание 1 — Ребра, соединяющие вершины, могут быть искривленными или прямыми.
Примечание 2 — Форма трехгранной вставки имеет код формы ИСО W в случае прямых ребер и T — в случае криволинейных ребер.
| 71D1AE120D96E-1 | 1 |
|---|---|
| неравносторонний равноугольный | nqleqa |
Тип режущего элемента правильной геометрической формы со сторонами разной длины и разными углами у вершин.
Примечание - К этому классу относятся вставки с кодом формы ИСО L.
| 71DD68D91938A-001 | - | прямоугольная вставка. |
|---|
| 71DD68D91938A-1 | 1 |
|---|---|
| прямоугольная вставка | rectins |
Сменная режущая вставка с четырьмя сторонами и четырьмя равными внутренними углами.
Примечание 1 — Противолежащие стороны имеют одинаковую длину, а прилежащие — разную.
Примечание 2 — К этому классу относятся вставки с кодом формы ИСО L.
| 71D1AA489FD6E-1 | 1 |
|---|---|
| неравносторонний неравноугольный | nqlnqa |
Тип режущего элемента неправильной геометрической формы со сторонами разной длины и разными прилежащими углами.
Примечание - Этот класс содержит вставки с кодами формы ИСО A, B и K.
| 71DD68D966F52-001 | - | параллелограммная вставка. |
|---|
| 71DD68D966F52-1 | 1 |
|---|---|
| параллелограммная вставка | parins |
Сменный режущий элемент с четырьмя гранями и четырьмя внутренними углами, ни один из которых не равен 90°.
Примечание 1 — Противоположные стороны параллельны и равны по длине.
Примечание 2 — Эта форма идентифицирована кодом формы ИСО K.
| 71D1AA6635E76-1 | 1 |
|---|---|
| круглая вставка | rndins |
Тип режущего элемента с круговыми кромками.
Примечание - Этот класс содержит вставки с кодом формы ИСО R.
| 71DDA089C8D1E-1 | 1 |
|---|---|
| вставка фасонного профиля | spins |
Тип режущего элемента с фасонным профилем.
| 71CF2968F7A9E-1 | 1 |
|---|---|
| координатная система | refsys |
Семейство элементов, являющихся эталонными для определения свойств и характеристик.
Примечание - Обычно любая координатная система процессов резания образуется с помощью инструментальной системы координат.
| 71D188F129725-1 | 1 |
|---|---|
| система осей координат | pcs |
Правосторонняя прямоугольная система декартовых координат в трехмерном пространстве с тремя главными осями X, Y и Z.
| 71D1A2CB23A32-1 | 1 |
|---|---|
| положение фасонной вставки | irpos |
Положение режущих кромок в плоскости XY в случае, когда вставка находится в квадранте XY, профиль резания указывает отрицательное направление оси Y, крайняя физическая точка профиля резания располагается на положительной полуоси X, а экстремальная физическая точка вставки находится на оси Y.
Примечание - Это определение применимо только к вставкам с правой ориентацией. Положение левоориентированных вставок определяют как зеркальное с использованием плоскости XZ.
| 71D19F532AC75-1 | 1 |
|---|---|
| зеркальная плоскость | mplane |
Плоскость XZ в трехмерной системе координат.
| 71D0181931BAE-1 | 1 |
|---|---|
| положение вставки правильной формы | ripos |
Положение режущих кромок в плоскости XY в случае, когда вставка находится в квадранте XY, главная режущая кромка указывает положительное направление оси X, а экстремальная теоретическая точка вершины режущей вставки находится на оси Y.
Примечание 1 — Это определение применимо только к вставкам с правой ориентацией. Положение левоориентированных вставок определяют как зеркальное с использованием плоскости XZ.
Примечание 2 — Положения вставок разных форм приведены в приложении G.
| 71D188FC65486-1 | 1 |
|---|---|
| плоскость xy | xyp |
Координатная плоскость с осями X и Y, которой перпендикулярна плоскость, определяемая положительным направлением оси Z.
| 71D188F971983-1 | 1 |
|---|---|
| плоскость yz | yzp |
Координатная плоскость с осями Y и Z, которой перпендикулярна плоскость, определяемая положительным направлением оси X.
| 71CF29A3CDE2F-1 | 1 |
|---|---|
| плоскость xz | xzp |
Координатная плоскость с осями X и Z, которой перпендикулярна плоскость, определяемая положительным направлением оси Y.
ОПРЕДЕЛЕНИЯ СВОЙСТВ РЕЖУЩИХ ЭЛЕМЕНТОВ
В настоящем приложении применено следующее представление статей:
| Код BSU-номер версии | Номер пересмотра | Формат значения |
|---|---|---|
| Группа типов данных | Тип данных | Идентификатор элемента |
| предпочтительное имя | краткое имя | СИМВОЛ |
BSU свойства состояния = имя свойства состояния
Примечание - Ссылки на иллюстрации свойств, имеющие вид: <Приложение> <номер рисунка>.
Код схемы, на которую дается ссылка
Статья может содержать не всю указанную выше информацию.
Форматы значений свойств и характеристик приведены в ИСО 13399-100.
D.2 Свойства режущих элементов
| 71D1AE0CB32D1-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| закругленный | bnp | BNP |
Свойство режущего элемента со сферическим профилем.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DDA089C8D1E-1 | - | вставка фасонного профиля. |
|---|
| 71DD700D27A8A-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| угол фаски | ccp | CCP |
Характеристика скошенного угла.
| 71DD6C8802580-1 | - | идентификатор закругления. |
|---|
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CED0217FA18-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| стружколом | cbp | CBP |
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71D1AA6C8FC75-1 | - | тип режущего элемента. |
|---|
| 71CE7A85CC4F9-1 | 1 | NR1 S... 4 |
|---|---|---|
| Простой | Целочисленный | |
| число граней стружколома | cb | CB |
Число граней режущего элемента, оснащенного стружколомом.
Примечание 1 — Допускаются значения 0, 1 или 2.
Примечание 2 — Значение 0 указывает на то, что режущий элемент не имеет стружколома.
| 71CE7A72B6DA7-1 | библиотека режущих инструментов |
|---|
| 71CE7A870948A-1 | 1 | NR2...3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| ширина стружколома | bb | LBB |
Размер стружколома, определяемый в средней точке его длины.
Примечание — Размеры — см. приложение E, рисунки E.6, E.10, и приложение F, рисунки F.1 - F.8.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C870BCCA-1 | - | стружколом. |
|---|
| 71E0C8E2B1CDB-1 | 1 | X1 |
|---|---|---|
| Простой | Неколичественный | |
| код типа зажимного приспособления | mtp | MTP |
Идентификатор типа зажимного механизма, удерживающего сменную вставку в режущем элементе.
D = прижим вставки сверху и фиксация в отверстии;
F = клиновой зажим за вставкой;
M = прижим вставки сверху и крепление через отверстие;
P = крепление с помощью штырьков, входящих в отверстия;
S = прижим винтом через отверстие;
W = клиновой зажим перед вставкой.
| 71DD70308D3E3-1 | 1 | NR2 S..3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| главный задний угол | an | AN |
Угол наклона главной задней поверхности вставки, измеряемый между касательной плоскостью к режущей кромке и перпендикуляром к плоскости XY координатной системы.
| 71DD70158265C-1 | - | идентификатор задней поверхности. |
|---|
Примечание — Это определение применимо для режущих элементов как правильной, так и неправильной формы. Размеры — см. приложение E, рисунки E.6 - E.8, E.11, E.19, и приложение F, рисунки F.1, F.2, F.4 - F.8.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD7015F073B-1 | - | главная задняя поверхность. |
|---|
| 71DD7030E0A00-1 | 1 | X17 |
|---|---|---|
| Простой | Строковый | |
| вспомогательный задний угол | ann | ANN |
Угол наклона вспомогательной задней поверхности вставки, измеряемый между касательной плоскостью к вспомогательной режущей кромке и перпендикуляром к плоскости XY координатной системы.
| 71DD70158265C-1 | - | идентификатор задней поверхности. |
|---|
Примечание — Это определение применимо к вставкам как правильной, так и неправильной формы (см. приложение E, рисунки E.8, E.10).
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD701618C71-1 | - | вспомогательная задняя поверхность. |
|---|
| 71DD7031A98E9-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| зачистная кромка заднего угла резца | as | AS |
Угол наклона задней поверхности зачистной кромки вставки, измеряемый между касательной плоскостью к зачистной кромке и перпендикуляром к плоскости XY координатной системы.
| 71DD70158265C-1 | - | идентификатор задней поверхности. |
|---|
Примечание — Это определение применимо только к режущим элементам правильной формы (см. приложение E, рисунки E.1, E.8).
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9A21689-1 | - | зачистная кромка; |
|---|---|---|
| 71DD70163AA42-1 | - | зачистная кромка задней поверхности. |
| 71DD703B84298-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| с покрытием | ctp | CTP |
Тип режущего элемента с нанесенным покрытием.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71D1AA6C8FC75-1 | - | тип режущего элемента. |
|---|
| 71D102AE3B252-1 | 1 | X17 |
|---|---|---|
| Простой | Строковый | |
| код соединения на стороне станка | ccms | CCMS |
Идентификатор возможности соединения каких-либо компонентов режущего инструмента друг с другом (за исключением сборочных узлов) на стороне станка.
Примечание - Наименование свойства термина на английском языке — «connection code machine side».
| 71DD6C88F9210-1 | 1 | NR2 S...3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| Угол скоса фаски | kch | KCH |
Угол скоса, отсчитываемый от главной режущей кромки.
| 71DD6C8802580-1 | - | идентификатор закругления. |
|---|
Примечание — Данный класс относится только к режущим элементам правильной геометрической формы (см. приложение E, рисунок E.5).
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C884C4BD-1 | - | скошенный угол. |
|---|
| 71DD6C895C25B-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| длина фаски | bch | BCH |
Номинальная длина фаски, измеренная в плоскости XY.
| 71DD6C8802580-1 | - | идентификатор закругления. |
|---|
Примечание — Применимо к режущим кромкам правильной геометрической формы (см. приложение E, рисунок E.1).
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C884C4BD-1 | - | скошенный угол. |
|---|
| 71DD6C89A120F-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| ширина фаски | chw | CHW |
Длина проекции фаски режущего элемента, измеренная в плоскости XY в направлении, параллельном оси X.
| 71DD6C8802580-1 | - | идентификатор закругления. |
|---|
Примечание — См. приложение E, рисунок E.5.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C884C4BD-1 | - | скошенный угол. |
|---|
| 71CEAE9B67E4C-1 | 1 | NR1 S... 4 |
|---|---|---|
| Простой | Целочисленный | |
| число вершин | cnc | CNC |
Число вершин режущего элемента, участвующих в процессе резания.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C8802580-1 | 1 | NR1 S... 4 |
|---|---|---|
| Простой | Целочисленный | |
| идентификатор вершины резания | cnid | CNID |
Целое число, входящее в диапазон — n < 0 < + n, идентифицирующее вершину резания.
Примечание - Нулевое значение идентификатора относится к углу с наименьшим значением на оси X координатной системы режущего элемента. От этой точки углы нумеруют последовательно отрицательными целыми числами в направлении по часовой стрелке и положительными целыми числами — в направлении против часовой стрелки.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C87BB5E1-1 | - | вершина резания; |
|---|---|---|
| 71DD700BC8BE2-1 | - | сферический профиль. |
| 71DD6C8ACA503-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| радиус скругления | re | RE |
Номинальный радиус закругленного угла, измеренного в плоскости XY.
71DD6C8802580-1 — идентификатор угла.
Примечание — См. приложение E, рисунки E.3, E.4, E.10 и приложение F, рисунки F.3, F.5, F.7 - F.10.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C8A9985E-1 | - | закругленный угол; |
|---|---|---|
| 71DD700BC8BE2-1 | - | сферический профиль. |
| 71CEAEBD5A66A-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Максимальный уровень | Действительная величина | мм |
| максимальная глубина резания | cdx | CDX |
Максимальное проникновение режущей кромки при первом углублении режущего элемента.
Примечание — См. приложение F, рисунки. F.1 - F.10.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
|---|
| 71CE7AA02C1CC-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| главный угол режущей кромки | krins | KRINS |
Угол между главной режущей и зачистной кромками.
Примечание — В основном применимо для вставок правильной формы с зачистными кромками (см. приложение E, рисунки E.1, E.5).
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9A21689-1 | - | зачистная кромка. |
|---|
| 71CE7AA3440B4-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| левый главный угол режущей кромки | psirl | PSIRL |
Угол в плоскости XY между осью X и главной режущей кромкой, измеренный в отрицательном направлении (по часовой стрелке).
Примечание 1 — Применимо для вставок неправильной геометрической формы.
Примечание 2 — Наименование на английском языке — «cutting edge angle major left hand» (см. приложение F, рисунки F.2 - F.4).
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9466F30-1 | - | главная режущая кромка; |
|---|---|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
| 71CE7AA78C2F0-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| правый главный угол режущей кромки | psirr | PSIRR |
Угол в плоскости XY между осью X и главной режущей кромкой, измеренный в положительном направлении (против часовой стрелки).
Примечание 1 — Применимо для вставок правильной геометрической формы.
Примечание 2 — Наименование свойства на английском языке — «cutting edge angle major left hand» (см. приложение F, рисунки F.2 - F.4).
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9466F30-1 | - | главная режущая кромка; |
|---|---|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
| 71DD701137BA8-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| состояние режущей кромки | cecp | CECP |
Рабочее состояние режущей кромки.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C90953D8-1 | 1 | A.1 |
|---|---|---|
| Простой | Неколичественный | |
| код состояние режущей кромки | cecc | CECC |
Идентификатор состояния режущей кромки:
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C8C4F46C-1 | - | состояние режущей кромки. |
|---|
| 71CEAE9B489F4-1 | 1 | NR1 S..4 |
|---|---|---|
| Простой | Целочисленный | |
| число режущих кромок | cedc | CEDC |
Число кромок профиля резания, которые могут участвовать в процессе резания.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C950E7CC-1 | 1 | NR2 S..3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| кривизна режущей кромки | cecv | CECV |
Кривизна главной режущей кромки, измеренная в плоскости XY.
Примечание - Кривизна — величина, обратная величине радиуса.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9466F30-1 | - | главная режущая кромка |
|---|
| 71DD6C958C615-1 | 1 | NR2 S...3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| эффективная длина режущей кромки | le | LE |
Длина части режущей кромки режущего элемента, предназначенной для выполнения операции резания.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
Примечание — См. приложение E, рисунки E.9, E.10.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9466F30-1 | - | главная режущая кромка. |
|---|
| 71DD6C8B86265-1 | 1 | NR1 S... 4 |
|---|---|---|
| Простой | Целочисленный | |
| идентификатор режущей кромки | ceid | CEID |
Целое число, входящее в диапазон — n < 0 < + n, идентифицирующее режущую кромку.
Примечание - Нулевое значение идентификатора относится к кромке с наименьшим значением на оси X координатной системы режущего элемента. От этой точки кромки нумеруют последовательно отрицательными целыми числами в направлении по часовой стрелке и положительными целыми числами — в направлении против часовой стрелки.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C8B42A9E-1 | - | режущая кромка. |
|---|
| 71DD6C95DA49B-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| длина режущей кромки | l | L |
Теоретическая длина режущей кромки режущего элемента в заостренных вершинах.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
Примечание — См. приложение E, рисунки E.2, E.3, E.4, E.9, E.10, E.12, E.14, E.16, E.17, E.18.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9466F30-1 | - | главная режущая кромка. |
|---|
| 71CEAEBE2B825-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| ширина резания | cw | CW |
Ширина разреза, обеспечиваемая режущими элементами при их углублении в рабочую поверхность.
Примечание — Этот параметр используют также как характеристику режущего элемента. См. приложение F, рисунки F.1, F.2, F.4, F.5, F.10.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
|---|
| 71D07576C0558-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| максимальный уровень | Действительная величина | мм |
| максимальная длина резания | apmx | APMX |
Максимальная длина соприкосновения режущей кромки (или нескольких режущих кромок) с обрабатываемой заготовкой, измеренная перпендикулярно к направлению подачи.
Примечание — См. приложение F, рисунок F.1.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
|---|
| 71D1AE126DEFD-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| профиль сверла | drprfp | DRPRFP |
Характеристика профиля режущего элемента сверла.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DDA089C8D1E-1 | - | вставка фасонного профиля. |
|---|
| 71DD6C9332D2C-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| face land angle | gb | GB |
Угол передней фаски, определяемый от плоскости XY.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C8B42A9E-1 | - | режущая кромка. |
|---|
| 71DD6C9371B86-1 | 1 | X17 |
|---|---|---|
| Простой | Строковый | |
| код размера передней режущей кромки | flsc | FLSC |
Идентификатор ширины и угла передней фаски.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C8B42A9E-1 | - | режущая кромка. |
|---|
| 71DD6C9394F40-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| Ширина передней фаски | bn | BN |
Длина проекции передней фаски, определяемая от плоскости, перпендикулярной к плоскости XY и проходящей через режущую кромку.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
Примечание — См. приложение E, рисунок E.7.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C8B42A9E-1 | - | режущая кромка. |
|---|
| 71D1C829BC044-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| установочное отверстие | fxhlp | FXHLP |
Элемент режущей вставки со сквозным отверстием в корпусе, которое используется для ее закрепления в режущем инструменте.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7A968C8FE-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| диаметр установочного отверстия | d1 | D1 |
Диаметр сквозного отверстия в корпусе вставки.
Примечание — См. приложение E, рисунки E.16, E.19.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD7014BF2A1-1 | - | установочное отверстие. |
|---|
| 71DD70158265C-1 | 1 | NR1 S... 4 |
|---|---|---|
| Простой | Целочисленный | |
| идентификатор задней поверхности | flid | FLID |
Порядковый номер задней поверхности.
Примечание - Задние поверхности режущего элемента нумеруют по порядку, начиная с режущей кромки.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD70155A4B1-1 | - | задняя поверхность. |
|---|
| 71E037869D06C-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| базовый диаметр | gad | GAD |
Диаметр окружности, определяемой измерительным прибором для режущих элементов, не имеющих вписанной окружности.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71E03787CA636-1 | - | калибровочная окружность. |
|---|
| 71E0378746578-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| калибровочное расстояние | gads | GADS |
Расстояние от калибровочной окружности до режущей кромки.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DDA089C8D1E-1 | - | вставка фасонного профиля. |
|---|
| 71E037892110A-1 | 1 | NR1 S... 2 |
|---|---|---|
| Простой | Неколичественный | Целочисленный |
| код типа заточки | gdsc | GDSC |
Идентификатор лезвий сверла обычной формы:
10 = лезвие SE с большим углом резания;
4 = лезвие SE с четырьмя скошенными кромками;
5 = обычное лезвие с четырьмя скошенными кромками;
8 = фрезерная головка без лезвия со скошенной кромкой;
9 = фрезерная головка с лезвием со скошенной кромкой;
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BE1D04-1 | - | профиль сверла. |
|---|
| 71D1AE0A99D63-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| профиль участка канавки | gppfp | GPPFP |
Режущий элемент, имеющий стружколомный или стружкоразделительный профиль.
Примечание - Наименование термина на английском языке — «grooving parting profile».
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DDA089C8D1E-1 | - | вставка фасонного профиля. |
|---|
| 71D1C82A5036D-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| вписанная окружность | inclp | INCLP |
Режущая вставка, имеющая вписанную окружность.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71D1AA486FF89-1 | - | равносторонний равноугольный; |
|---|---|---|
| 71D1AA6635E76-1 | - | круглая вставка; |
| 71D1AE11B8B77-1 | - | равносторонний неравноугольный. |
| 71CE7A96D9F7D-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| диаметр вписанной окружности | ic | IC |
Диаметр окружности, по отношению к которой все кромки равносторонней вставки являются касательными.
Примечание — См. приложение E, рисунки E.1 - E.5, E.8, E.12, E.13, E.15, E.16.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD7032B51CD-1 | - | вписанная окружность. |
|---|
| 71CE7A9751A90-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| ширина корпуса вставки | ibw | IBW |
Ширина части режущего элемента, которая крепится на режущем инструменте.
Примечание — См. приложение F, рисунок F.10.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DDA089C8D1E-1 | - | вставка фасонного профиля. |
|---|
| 71CF30F02C968-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | |
| диаметр сверления | cdi | CDI |
Диаметр вставки, используемой для высверливания отверстий.
Примечание — См. приложение F, рисунок F.11.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BE1D04-1 | - | профиль сверла. |
|---|
| 71D20799C721A-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| диаметр вставки | insd | INSD |
Расстояние между двумя параллельными касательными к режущей кромке круглой вставки.
Примечание - Диаметры вставки и вписанной окружности совпадают.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71D1AA6635E76-1 | - | круглая вставка. |
|---|
| 71CE7A979F41C-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| простой | Действительная величина | мм |
| индикатор положения вставки | ih | IH |
Идентификатор ориентации сменной режущей вставки относительно соответствующей системы координат вставки.
Примечание - Допустимые значения: правое, нейтральное и левое.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7A96BC122-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| угол при вершине вставки | epsr | EPSR |
Угол между главной и вспомогательной режущими кромками режущего элемента.
Примечание — См. приложение E, рисунки E.3, E.4, E.9, E.10, E.18.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7AA1998FF-1 | 1 | NR1 S... 4 |
|---|---|---|
| Простой | Целочисленный | |
| число индикаторов положения вставки | noi | NOI |
Число возможных для использования эквивалентных рабочих положений сменного режущего элемента.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7A9936610-1 | 1 | X17 |
|---|---|---|
| Простой | Строковый | |
| код сопряжения вставки | iic | IIC |
Идентификатор условия пригодности фасонного сменного режущего элемента для установки на конкретном режущем инструменте.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CF30F9DFE37-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| угол вставки в плане | psirins | PSIRINS |
Угол между главной кромкой и плоскостью, перпендикулярной к зачистной кромке.
Примечание - Применяют только для вставок правильной формы с зачистными кромками.
| 71CE7A9DFA23A-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| длина вставки | insl | INSL |
Наибольший размер сменного режущего элемента.
Примечание — См. приложение E, рисунки E.13, E.17, E.19.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7A97711B8-1 | 1 | NR1 S... 4 |
|---|---|---|
| Простой | Неколичественный | Целочисленный |
| код типа крепления вставки | ifs | IFS |
Идентификатор способа крепления режущего элемента на режущем инструменте.
1 = без установочного отверстия;
2 = цилиндрическое установочное отверстие;
3 = частично цилиндрическое с конусностью 40° — 60° на одной или двух сторонах;
4 = частично цилиндрическое с конусностью 70° — 90° на одной или двух сторонах;
6 = выпуклая призматическая секция;
7 = вогнутая призматическая секция.
Примечание — См. приложение F, рисунок F.12.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7A9EDACA1-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| передний угол вставки | gan | GAN |
Угол наклона к плоскости XY, перпендикулярной к режущей кромке.
Примечание — См. приложение E, рисунки E.6, E.7 и приложение F, рисунки F.1 - F.8.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C870BCCA-1 | - | стружколом. |
|---|
| 71CEAEBF2A69F-1 | 1 | X3 |
|---|---|---|
| Простой | Неколичественный | градус |
| код величины посадки вставки | ssc | SSC |
Идентификатор сменного режущего элемента и величины его посадки при сборке режущего инструмента.
Примечание - Значение этого идентификатора зависит как от формы режущего элемента, так и от его размера.
| 71CE7A9F0C79F-1 | 1 | X17 |
|---|---|---|
| Простой | Неколичественный | |
| код формы вставки | sc | SC |
Идентификатор правильной формы вставки:
E = ромбическая с углом у вершины 75°;
A = параллелограммная с углом у вершины 85°;
B = параллелограммная с углом у вершины 82°;
C = ромбическая с углом у вершины 80°;
D = ромбическая с углом у вершины 55°;
K = параллелограммная с углом у вершины 55°;
M = ромбическая с углом у вершины 86°;
T = треугольная с углом у вершины 60°;
V = ромбическая с углом у вершины 35°;
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7A9F5308C-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| толщина вставки | s | S |
Расстояние между нижней гранью и режущей кромкой сменного режущего элемента.
Примечание — См. приложение E, рисунки E.1, E.2, E.8 - E.11, E.16, E.19, и приложение F, рисунки F.1 - F.8.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7A9FB11C3-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| ширина вставки | w1 | W1 |
Расстояние между двумя боковыми сторонами вставки, когда форма вставки не позволяет использовать вписанную окружность.
Примечание — См. приложение E, рисунки E.9, E.10, E.14, E.19.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71D1AA489FD6E-1 | - | неравносторонний неравноугольный; |
|---|---|---|
| 71D1AE120D96E-1 | - | неравносторонний равноугольный; |
| 71DD700BC8BE2-1 | - | сферический профиль; |
| 71DDA089C8D1E-1 | - | фасонная вставка. |
| 71DD701175021-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| с прерывистой кромкой | iep | IEP |
Вставка с прерывистой режущей кромкой.
| 71DD6C8B86265-1 | - | идентификатор режущей кромки. |
|---|
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7AA0972DB-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | |
| параметр m | m | M |
Расстояние между номинальной вписанной окружностью и вершиной вставки, имеющей главный угол при вершине.
Примечание — Применяют для разных типов вставок правильной геометрической формы, указанных в ИСО 1832. См. также приложение E, рисунки E.1, E.3, E.5, E.8.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71D1AA486FF89-1 | - | равносторонний равноугольный; |
|---|---|---|
| 71D1AE11B8B77-1 | - | равносторонний неравноугольный. |
| 71CE7AA05C819-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| параметр m2 | m2 | M2 |
Расстояние между номинальной вписанной окружностью и вершиной вставки с прилежащим вспомогательным углом.
Примечание 1 — Применяют для вставок правильной формы с соответствующими идентификаторами C, E и M.
Примечание 2 — См. приложение E, рисунок E.4.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71D1AE11B8B77-1 | - | равносторонний неравноугольный. |
|---|
| 71E037863978B-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Минимальный уровень | Действительная величина | мм |
| Минимальная допустимая длина | oln | OLN |
Минимальная допустимая длина элемента после его перезаточки.
Примечание - Применяют для режущих элементов и режущих инструментов.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71D1AA6C8FC75-1 | - | тип режущего элемента. |
|---|
| 71CEAEBEAB020-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| левый профильный угол | pal | PAL |
Угол между плоскостью, параллельной оси Y, и левой режущей кромкой профиля режущего элемента, измеренный в плоскости XY в положительном направлении (против часовой стрелки).
Примечание 1 — Применяют для фасонных вставок.
Примечание 2 — См. приложение F, рисунки F.3, F.5 - F.8.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9-1 | - | профильный угол стружкоразделительной канавки. |
|---|
| 71CEAEBED837E-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| правый профильный угол | par | PAR |
Угол между плоскостью, параллельной оси Y, и правой режущей кромкой профиля режущего элемента, измеренный в плоскости XY в отрицательном направлении (по часовой стрелке).
Примечание — См. приложение F, рисунки F.3, F.5 - F.8.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
|---|
| 71CEAEBFEF1B4-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| профильное расстояние ex | pdx | PDX |
Расстояние на плоскости XY от профильной точки резьбонарезной вставки до поверхности вставки, параллельной плоскости YZ.
Примечание 1 — Применяют только для подкладных треугольных резьбонарезных вставок.
Примечание 2 — См. приложение E, рисунки E.12 - E.14, E.16, и приложение F, рисунки F.2 - F.10.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71CEAEC0139BB-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| профильное расстояние ey | pdy | PDY |
Расстояние в плоскости YZ от профильной точки резьбонарезной вставки до плоскости, параллельной плоскости XZ, проходящей через теоретический угол заострения поверхностей вставки.
Примечание 1 — Применяют только для подкладных треугольных резьбонарезных вставок.
Примечание 2 — См. приложение E, рисунки E.12 - E.14, E.16, и приложение F, рисунки F.6 - F.9.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71CEAEBF0C234-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Вещественный | градус |
| прилегающий профильный угол | pna | PNA |
Угол, стягиваемый режущими кромками фасонной вставки.
Примечание — Обычно ассоциируют с профилем стружкоразделительной канавки. См. приложение E, рисунки E.12 - E.14, E.16, и приложение F, рисунки F.7 - F.9.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9- | - | профиль стружкоразделительной канавки; |
|---|---|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
| 71E019EBAE1B1-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| профильный радиус | prfrad | PRFRAD |
Радиус кривизны профиля резания.
| 71DF8C5D91804-1 | 1 | X17 |
|---|---|---|
| Простой | Строковый | |
| спецификация профиля | prspc | PRSPC |
Идентификатор формального определения формы рабочей поверхности или профиля резания.
| 71CEAEBDE5798-1 | 1 | NR1 S... 2 |
|---|---|---|
| Простой | Неколичественный | целочисленный |
| код типа профиля | pfs | PFS |
Идентификатор профиля фасонной вставки.
2 = прямоугольная канавка, скошенная с одной стороны;
4 = прямоугольная канавка 1 или 2 с одной закругленной стороной;
5 = прямоугольная канавка 1 или 2 с обеими скошенными сторонами;
7 = трапецеидальная канавка с плоским выступом;
8 = полностью закругленная трапецеидальная канавка;
9 = треугольная закругленная канавка.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
|---|
| 71DD9D00193A7-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| задний угол | ra | RA |
Угол между плоскостью, параллельной оси Y, и задней кромкой профиля режущего элемента, измеренный в плоскости XY.
Примечание - Задняя кромка образует часть профиля, не участвующую в операции резания.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BC8BE2-1 | - | сферический профиль. |
|---|
| 71CE7E6520B87-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| левый задний угол | ral | RAL |
Угол между плоскостью, параллельной оси Y, и левой задней кромкой профиля режущего элемента, измеренный в плоскости XY в отрицательном направлении (по часовой стрелке).
Примечание 1 — Задняя кромка образует часть профиля, не участвующую в операции резания.
Примечание 2 — Применяют для фасонных вставок. Наименование термина на английском языке — «relief angle left hand». См. приложение F, рисунки F.1, F.2, F.4, F.5, F.10.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
|---|
| 71CE7E6569AB5-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| правый задний угол | rar | RAR |
Угол между плоскостью, параллельной оси Y, и правой задней кромкой профиля режущего элемента, измеренный в плоскости XY в положительном направлении (против часовой стрелки).
Примечание 1 — Задняя кромка образует часть профиля, не участвующую в операции резания.
Примечание 2 — Применяют для вставок правильной формы. Наименование термина на английском языке — «relief angle right hand». См. приложение F, рисунки F.1 - F.5, F.10.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700BFD9B9-1 | - | профиль стружкоразделительной канавки. |
|---|
| 71DD7011A3D86-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| с закругленным углом | rcp | RCP |
Свойство закругления с постоянным радиусом.
| 71DD6C8802580-1 | - | идентификатор закругления. |
|---|
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CEAEC02FEBD-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | градус |
| конусный градиент | tg | TG |
Угол наклона конической резьбы.
Примечание — См. приложение E, рисунок E.14.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71D1A69F60053-1 | 1 | X17 |
|---|---|---|
| Простой | Строковый | |
| тип формы резьбы | thft | THFT |
Идентификатор типа резьбы, создаваемой режущим элементом.
Примечание - Примерами типа резьбы являются M, API, NPT, UN и др.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71DF5BE65F86F-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| фактическая высота резьбы | hc | HC |
Расстояние на оси симметрии профиля нарезаемой резьбы между действующей режущей кромкой и точкой, в которой перпендикуляр к этой оси совпадает с профилем резания на максимальной полезной длине режущей кромки.
Примечание — См. приложение F, рисунок F.12.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71DF5BE617131-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| разновысотность витков резьбы | hb | HB |
Расстояние на оси симметрии резьбонарезного профиля от теоретической вершины до действующей режущей кромки.
Примечание — См. приложение F, рисунок F.12.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71DF5BE5BCEBE-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| теоретическая высота резьбы | ha | HA |
Расстояние на оси симметрии резьбонарезного профиля между теоретической вершиной резания и точкой, в которой перпендикуляр к этой оси совпадает с профилем резания на максимальной полезной длине режущей кромки.
Примечание — См. приложение F, рисунок F.12.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71CEAEC08D4B0-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| шаг резьбы | tp | TP |
Расстояние между соседними эквивалентными точками резания.
Примечание — См. приложение E, рисунки E.14, E.15, E.18.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71DF154936C1D-1 | 1 | X17 |
|---|---|---|
| Простой | Строковый | |
| ограничение к диаметру витка резьбы | tpdlt | TPDLT |
Ограничение допусков диаметра витка резьбы.
Примечание - Наименование термина на английском языке — «thread pitch diameter limit».
| 71D1A6A283836-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Максимальный уровень | Действительная величина | мм |
| максимальный шаг резьбы | tpx | TPX |
Максимальный шаг резьбы, доступный для режущего элемента.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71D1A6A247E1F-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Минимальный уровень | Действительная величина | мм |
| минимальный шаг резьбы | tpn | TPN |
Минимальный шаг резьбы, доступный для режущего элемента.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71CEAEC114603-1 | 1 | X1 |
|---|---|---|
| Простой | Неколичественный | |
| тип профиля резьбы | tpt | TPT |
Идентификатор степени использования профиля резьбонарезной вставки:
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71D1A6A16E6ED-1 | 1 | X3 |
|---|---|---|
| Простой | Неколичественный | |
| тип резьбы | ttp | TTP |
Идентификатор, определяющий внутреннюю или внешнюю резьбу:
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71E02C65BB9DA-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| длина резьбы | thl | THL |
Длина части режущего инструмента или режущей вставки, предназначенной для нарезки резьбы.
| 71D1AE0A79DEF-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| профиль резьбы | thpf | THPF |
Наличие профиля стружкоразделительной канавки у режущего элемента.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DDA089C8D1E-1 | - | вставка фасонного профиля. |
|---|
| 71D1A6AAC8707-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Вещественный | |
| число витков резьбы на дюйм | tpi | TPI |
Число витков резьбы, которое может быть выполнено режущим элементом на одном дюйме длины заготовки.
Примечание — Данный класс является характеристикой режущего элемента (см. рисунок E.18).
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71D1A6AB8F739-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Максимальный уровень | Вещественный | |
| максимальное число витков резьбы на дюйм | tpi | TPIX |
Максимальное число витков резьбы, которое может быть выполнено режущим элементом на одном дюйме длины заготовки.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71D1A6AB6FB19-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Максимальный уровень | Вещественный | |
| минимальное число витков на дюйм | tpin | TPIN |
Минимальное число витков резьбы, которое может быть выполнено режущим элементом на одном дюйме длины заготовки.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71CE7AA1E3D75-1 | 1 | X1 |
|---|---|---|
| Простой | Неколичественный | |
| код армированной режущей кромки | tce | TCE |
Идентификатор типа и числа модифицированных режущих кромок, изготовленных из материалов, отличающихся от материала корпуса режущей пластины:
A = наплавленная — односторонняя — два угла;
B = наплавленная — односторонняя — два угла;
C = наплавленная — односторонняя — два угла;
D = наплавленная — односторонняя — четыре угла;
E = полнопрофильная — двусторонняя;
F = полнопрофильная — односторонняя;
G = наплавленная — односторонняя — пять углов;
H = наплавленная — односторонняя — шесть углов;
J = наплавленная — односторонняя — восемь углов;
K = наплавленная — двусторонняя — восемь углов;
L = наплавленная — двусторонняя — два угла;
M = наплавленная — двусторонняя — три угла;
N = наплавленная — двусторонняя — четыре угла;
P = наплавленная — двусторонняя — пять углов;
Q = наплавленная — двусторонняя — шесть углов;
R = наплавленная — двусторонняя — восемь углов;
T = наплавленная — полнотолщинная — один угол;
U = наплавленная — полнотолщинная — два угла;
V = наплавленная — полнотолщинная — три угла;
W = наплавленная — полнотолщинная — четыре угла;
X = наплавленная — полнотолщинная — пять углов;
Y = наплавленная — полнотолщинная — шесть углов;
Z = наплавленная — полнотолщинная — восемь углов;
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7AA215888-1 | 1 | X1 |
|---|---|---|
| Простой | Неколичественный | |
| поле допусков для вставки | tcins | TCINS |
Идентификатор поля допусков вписанной окружности, толщины и параметра m сменного режущего элемента:
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DF153FA5F85-1 | 1 | X17 |
|---|---|---|
| Простой | Строковый | |
| поле допусков для резьбы | tctr | TCTR |
Идентификатор допусков резьбы.
| 71CEAEBF8A68E-1 | 1 | NR1 S... 4 |
|---|---|---|
| Простой | Целочисленный | |
| число зубцов | nt | NT |
Число зубцов на режущей кромке резьбонарезной вставки.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD700C151B5-1 | - | профиль резьбы. |
|---|
| 71CED03C97AAB-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | г |
| давление режущего элемента | wt | WT |
Усилие, создаваемое режущим элементом.
| 71CED022114EC-1 | 1 | X1 |
|---|---|---|
| Простой | Булев | |
| зачистная кромка | wep | WEP |
Наличие зачистной кромки у режущего элемента.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71CE7AA249F88-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| длина зачистной кромки | bs | BS |
Характеристика зачистной кромки режущего элемента.
Примечание — См. приложение E, рисунки E.1, E.5, E.8.
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9A21689-1 | - | зачистная кромка. |
|---|
| 71CE7AA2E50BE-1 | 1 | NR2 S... 3.3 |
|---|---|---|
| Простой | Действительная величина | мм |
| радиус зачистной кромки | bsr | BSR |
| 71CE7A72B6DA7-1 | - | библиотека режущих инструментов |
|---|
| 71DD6C9A21689-1 | - | зачистная кромка. |
|---|
ИЛЛЮСТРАЦИИ СВОЙСТВ РЕЖУЩИХ ИНСТРУМЕНТОВ
Рисунки, приведенные в настоящем приложении, иллюстрируют инструменты, указанные в приложении D.
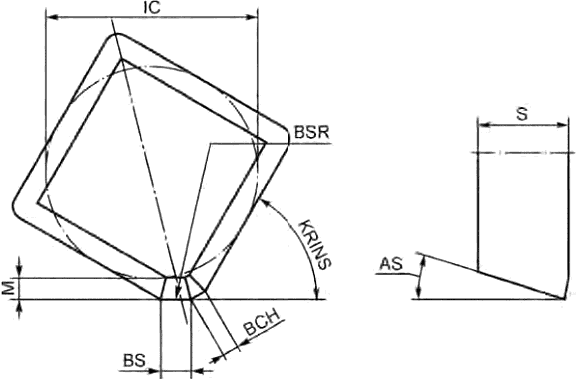
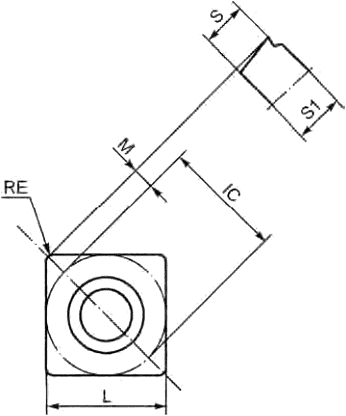
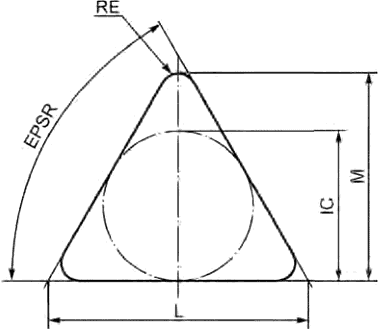
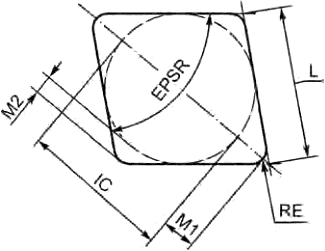
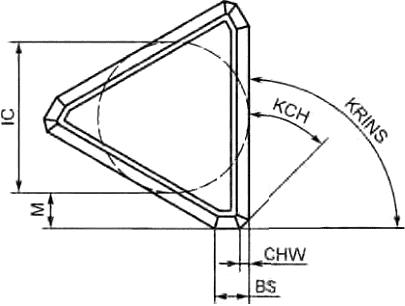
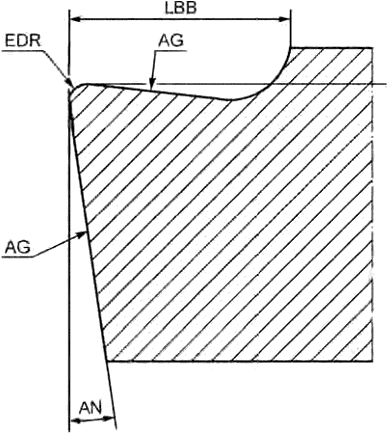
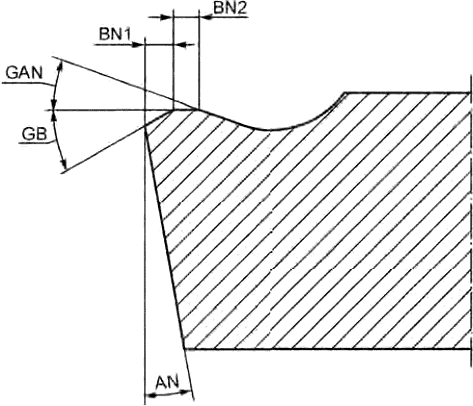
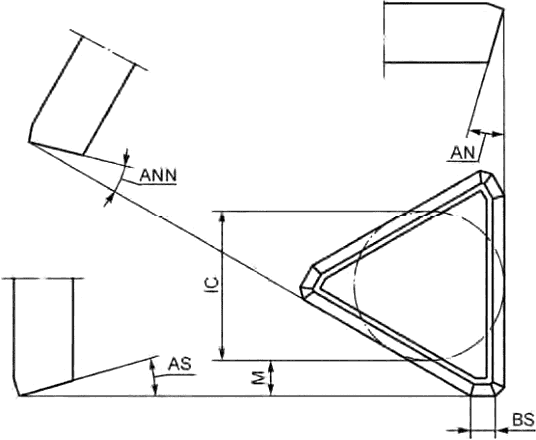
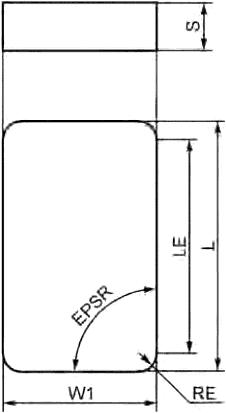
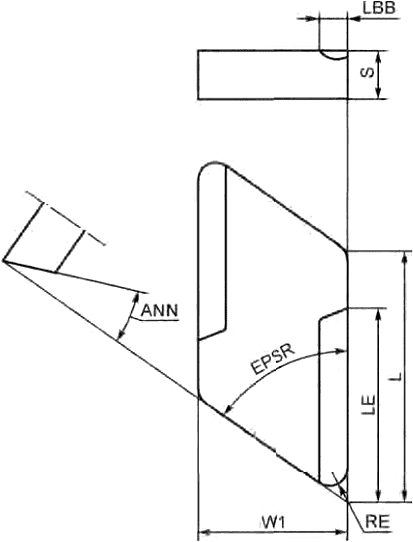
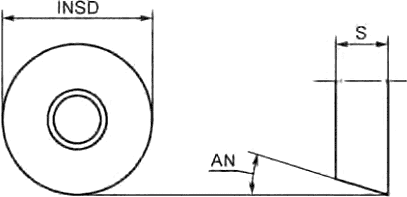
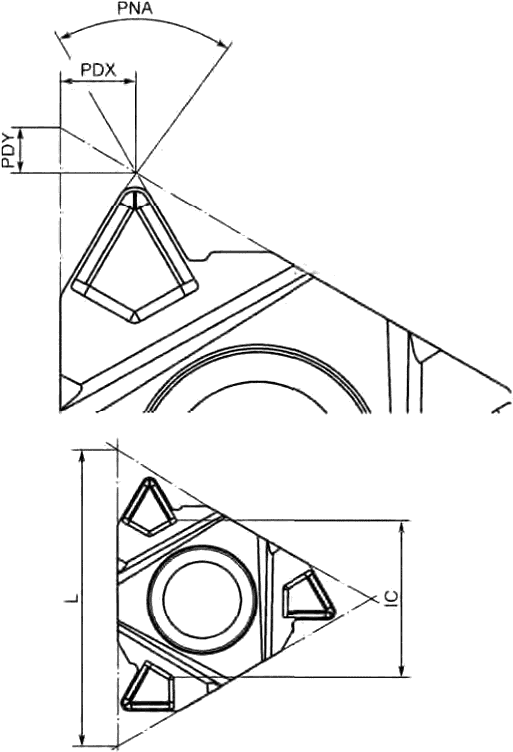
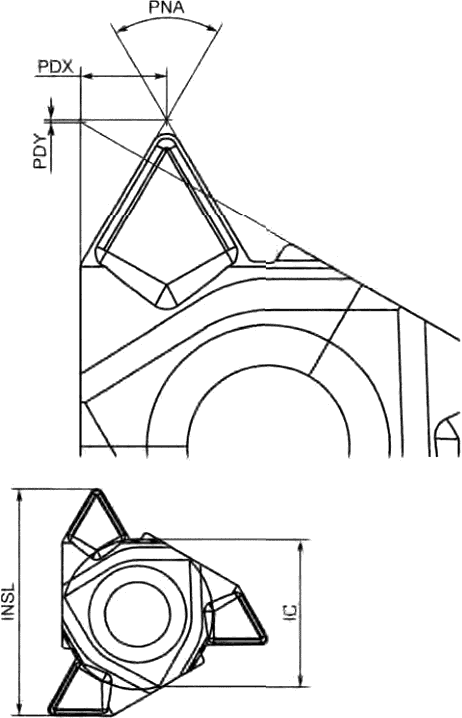
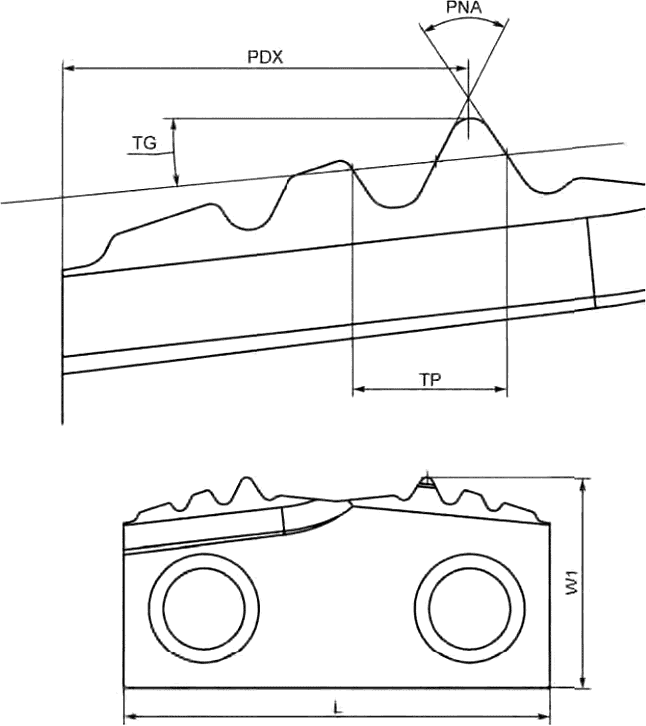
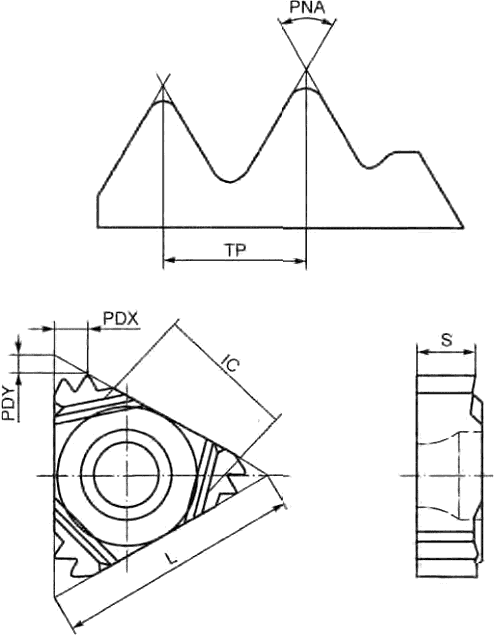
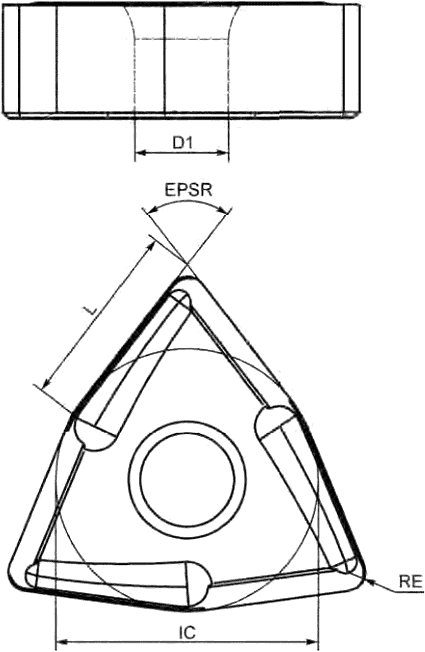
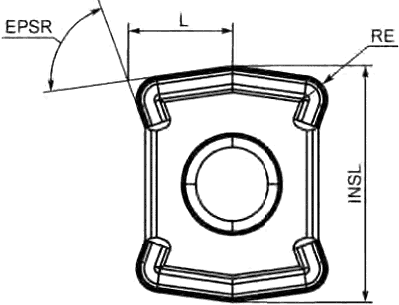
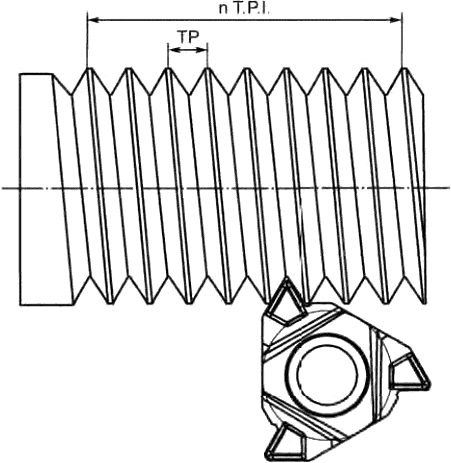
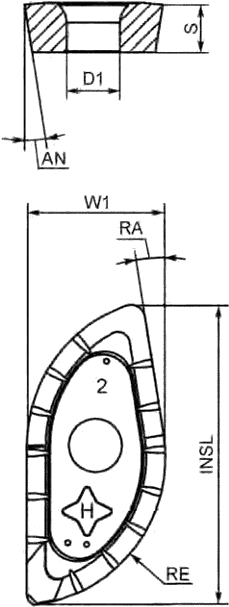
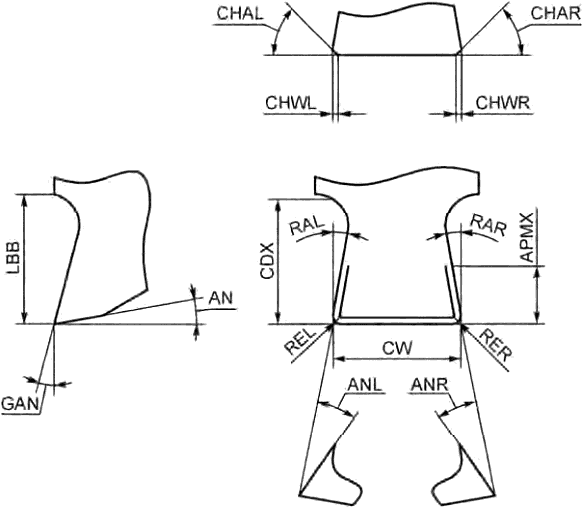
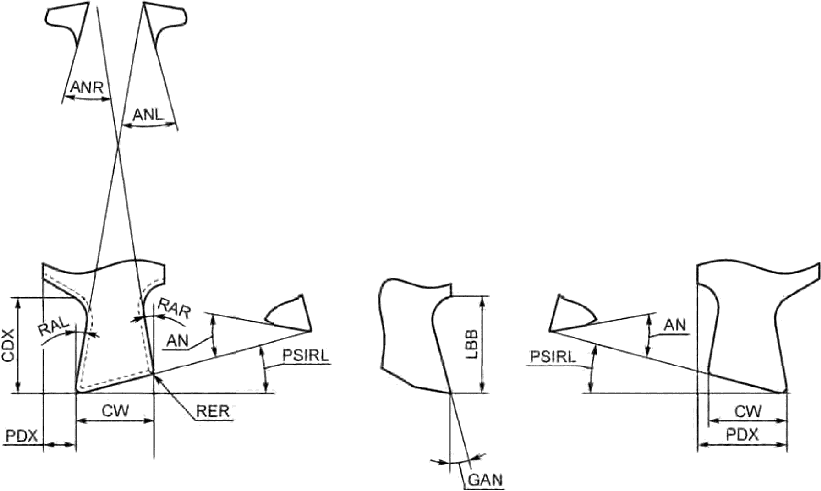
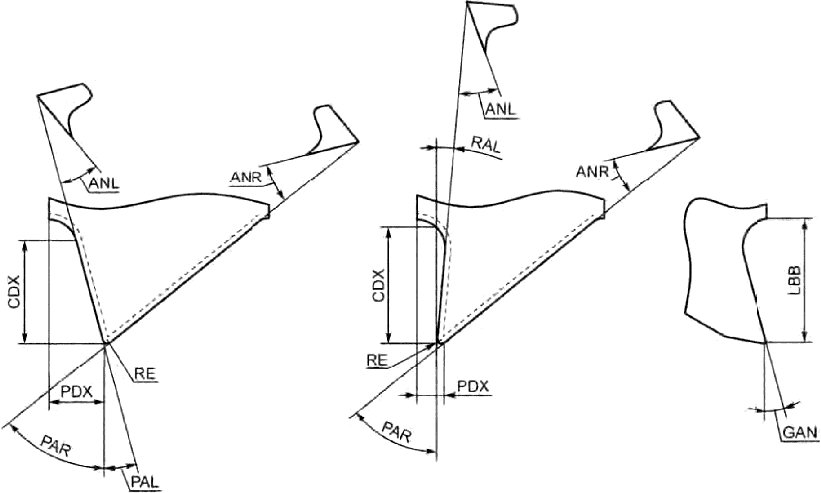
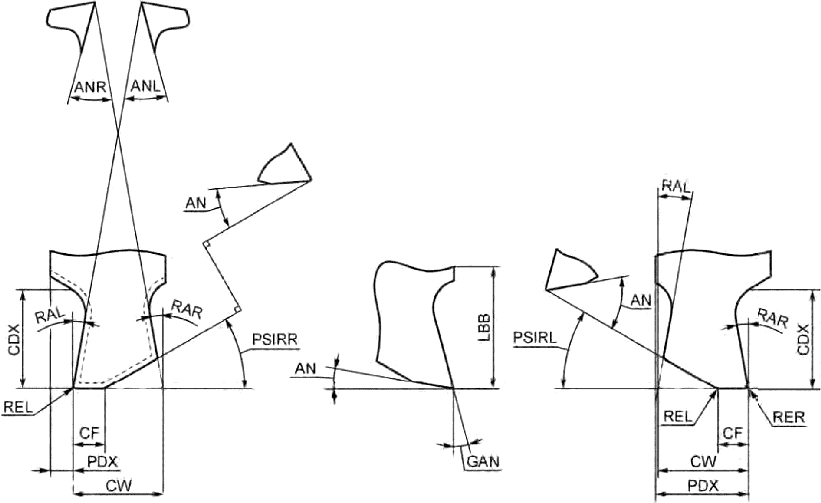
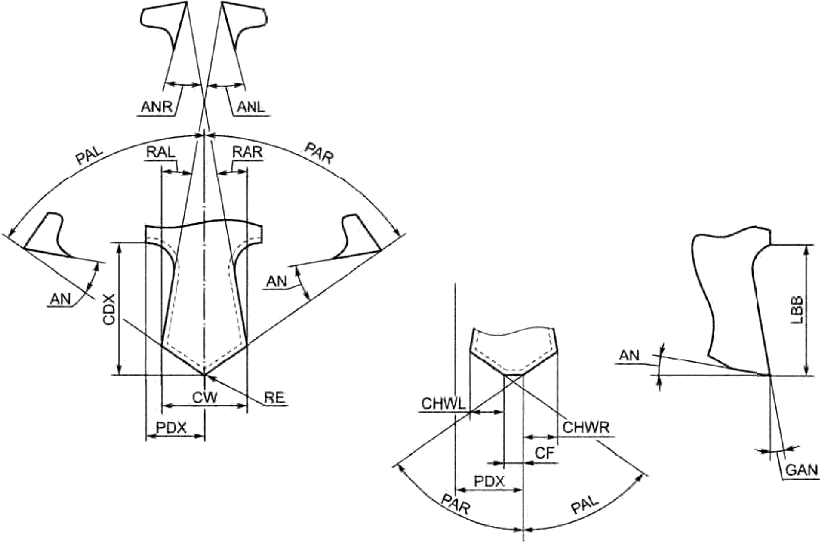
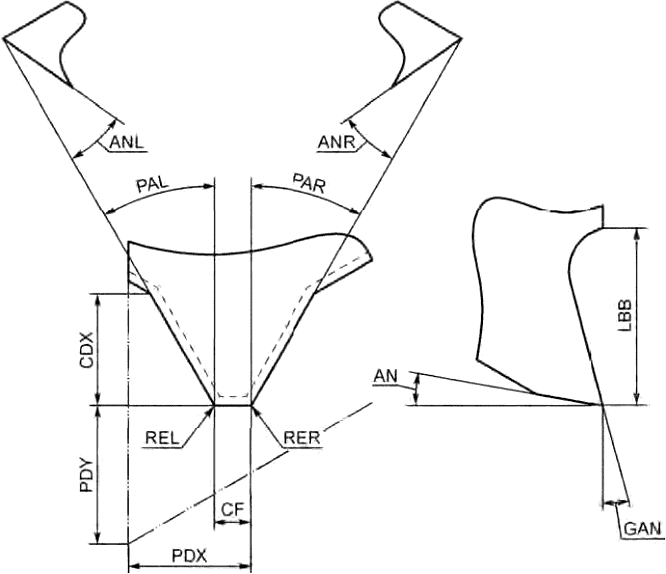
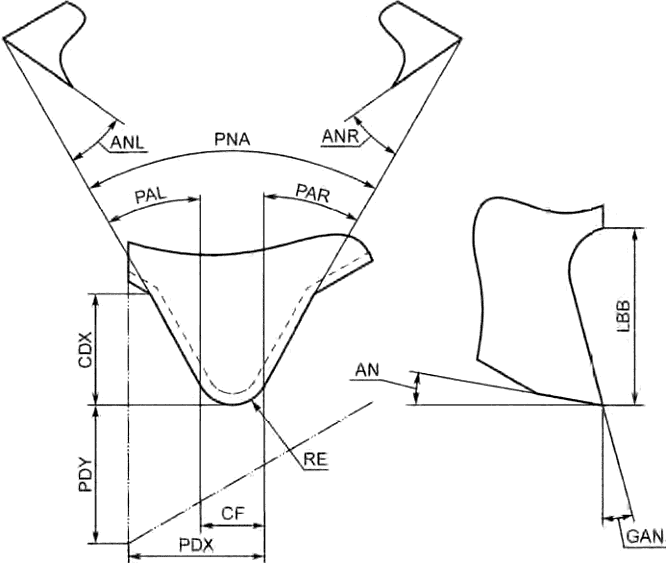
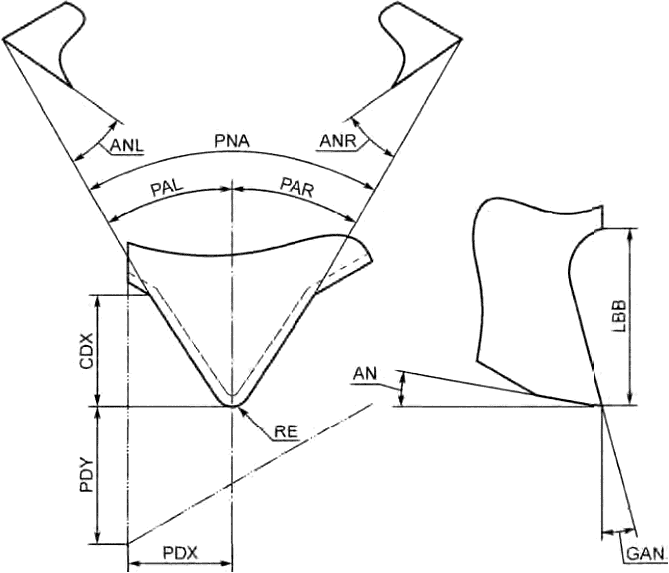
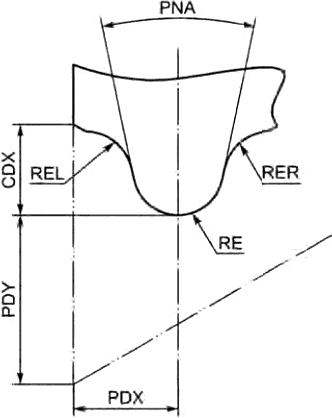
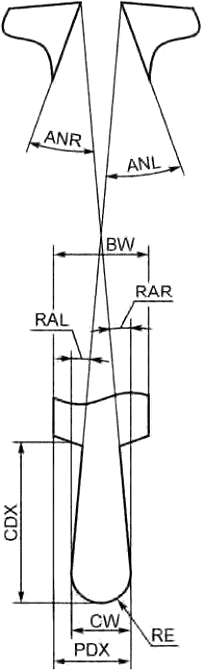
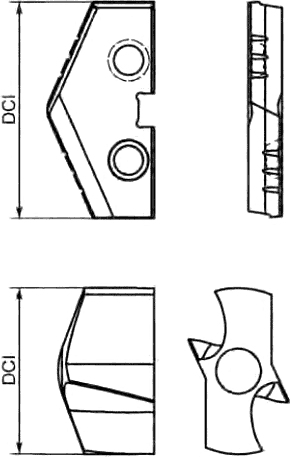
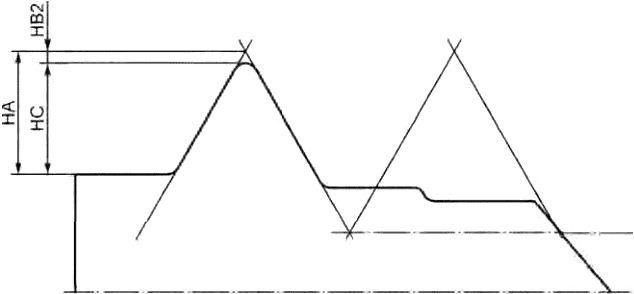
3 = Частично цилиндрическое установочное отверстие
с конической зенковкой с одной или с двух сторон под углом
от 40° до 60°
4 = Частично цилиндрическое установочное отверстие
с конической зенковкой с одной или с двух сторон под углом
от 70° до 90°


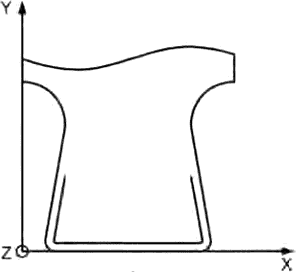
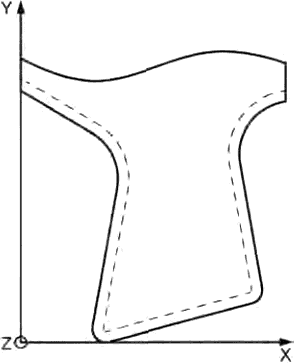
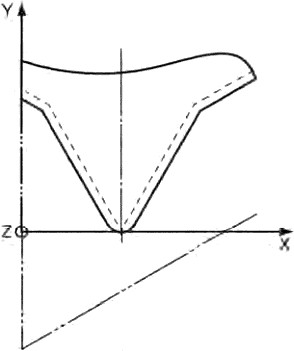
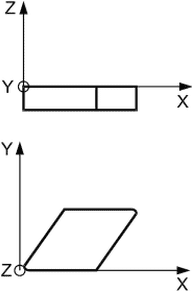
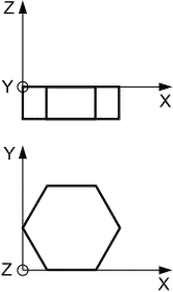
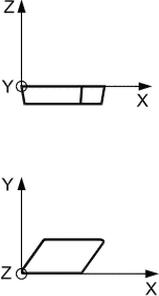
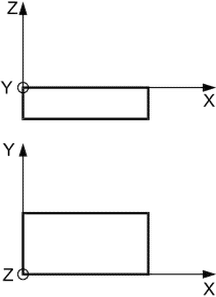
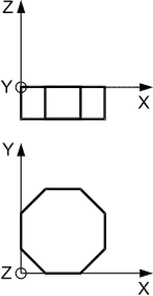
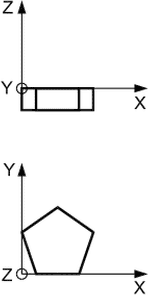
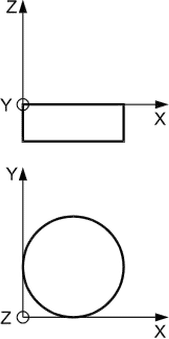
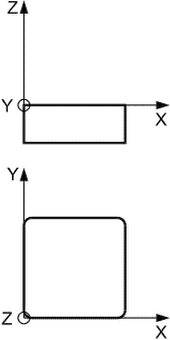
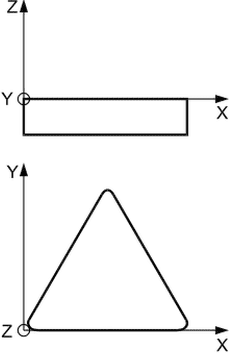
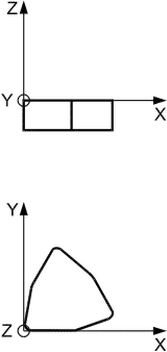
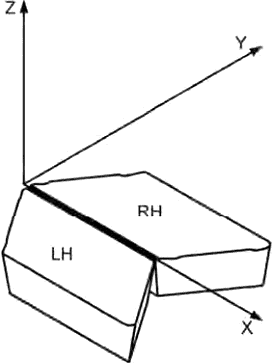
| Обозначение ссылочного международного стандарта, документа | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 1832 | - | <*> |
| ISO 3002-1:1982 | - | <*> |
| ISO 3002-3:1984 | - | <*> |
| ISO 3365:1985 | - | <*> |
| ISO 5608:1995 | - | <*> |
| ISO 10303-1:1994 | IDT | ГОСТ Р ИСО 10303-1-99 «Системы автоматизации производства и их интеграция. Представление данных об изделии и обмен этими данными. Часть 1. Общие представления и основополагающие принципы» |
| ISO 10303-11:1994 | IDT | ГОСТ Р ИСО 10303-11-2000 «Системы автоматизации производства и их интеграция. Представление данных об изделии и обмен этими данными. Часть 11. Методы описания. Справочное руководство по языку EXPRESS» <1> |
| ISO 10303-21:1994 | IDT | ГОСТ Р ИСО 10303-21-99 «Системы автоматизации производства и их интеграция. Представление данных об изделии и обмен этими данными. Часть 21. Методы реализации. Кодирование открытым текстом структуры обмена» <2> |
| ISO 13399-1 | - | <*> |
| ISO/TS 13399-100 | - | <*> |
| ISO 13584-1:2001 | IDT | ГОСТ Р ИСО 13584-1-2006 «Системы автоматизации производства и их интеграция. Библиотека деталей. Часть 1. Обзор и основные принципы» |
| ISO 13584-24:2003 | - | <*> |
| ISO 13584-25:2004 | IDT | ГОСТ Р ИСО 13584-25-2010 «Системы промышленной автоматизации и интеграция. Библиотека деталей. Часть 25. Логический ресурс. Логическая модель библиотеки поставщика с агрегированными значениями и подробным содержанием» |
| ISO 13584-42:1998 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||
<1> Действует ГОСТ Р ИСО 10303-11-2009.
<2> Действует ГОСТ Р ИСО 10303-21-2002.