ГОСТ Р 52209-2026. Национальный стандарт Российской Федерации. Соединения для газовых горелок и аппаратов. Общие технические требования и методы испытаний
(утв. и введен в действие Приказом Росстандарта от 05.02.2026 № 85-ст)
Примечание
Документ введен в действие с 01.09.2026. Взамен ГОСТ Р 52209-2004.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 52209-2004"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-52209-2004" "ГОСТ Р 52209-2004. Национальный стандарт Российской Федерации. Соединения для газовых горелок и аппаратов. Общие технические требования и методы испытаний (утв. и введен в действие"
  n1["ГОСТ Р 52209-2026"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-52209-2026" "ГОСТ Р 52209-2026. Национальный стандарт Российской Федерации. Соединения для газовых горелок и аппаратов. Общие технические требования и методы испытаний (утв. и введен в действие"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 5 февраля 2026 г. № 85-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СОЕДИНЕНИЯ ДЛЯ ГАЗОВЫХ ГОРЕЛОК И АППАРАТОВ
ОБЩИЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И МЕТОДЫ ИСПЫТАНИЙ
Hose assemblies for gas burners and gas appliances. General technical requirements and test methods
Дата введения 1 сентября 2026 года
Предисловие
1 РАЗРАБОТАН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» на основе собственного перевода на русский язык стандартов, указанных в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 345 «Аппаратура бытовая, работающая на жидком, твердом и газообразном топливе»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 5 февраля 2026 г. № 85-ст
4 В настоящем стандарте учтены основные нормативные положения следующих стандартов:
- международного стандарта ИСО 10380:2012 «Трубопроводы. Гофрированные металлические рукава и рукава в сборе» (ISO 10380:2012 «Pipework — Corrugated metal hoses and hose assemblies», NEQ);
- стандарта ДИН 3384:2007 «Шланги из нержавеющей стали для газа в сборе. Требования безопасности, испытания, маркировка» (DIN 3384:2007 «Gasschlauchleitungen aus nichtrostendem Stahl — Sicherheitstechnische Anforderungen, Prüfung , Kennzeichnung», NEQ)
5 ВЗАМЕН ГОСТ Р 52209-2004
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на газовые шланги из нержавеющей стали (далее — газовые шланги) для присоединения газовых горелок и газовых аппаратов к трубопроводам, уложенным не под землей с номинальным размером до DN 300 по ГОСТ 28338 и номинальным давлением до PN 16 по ГОСТ 26349. Настоящий стандарт устанавливает общие технические требования и методы испытаний газовых шлангов.
Настоящий стандарт устанавливает требования для газовых шлангов для подачи природного газа по ГОСТ 5542 к газовым приборам и аппаратам.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 380 Сталь углеродистая обыкновенного качества. Марки
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 613 Бронзы оловянные литейные. Марки
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1051 Прокат калиброванный. Общие технические условия
ГОСТ 1412 Чугун с пластинчатым графитом для отливок. Марки
ГОСТ 1414 Прокат из конструкционной стали высокой обрабатываемости резанием. Технические условия
ГОСТ 2839 Ключи гаечные с открытым зевом двусторонние. Конструкция и размеры
ГОСТ 4784 Алюминий и сплавы алюминиевые деформируемые. Марки
ГОСТ 4986 Лента холоднокатаная из коррозионно-стойкой и жаростойкой стали. Технические условия
ГОСТ 5542 Газ природный промышленного и коммунально-бытового назначения. Технические условия
ГОСТ 5582 Прокат тонколистовой коррозионно-стойкий, жаростойкий и жаропрочный. Технические условия
ГОСТ 5632 Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 5949 Металлопродукция из сталей нержавеющих и сплавов на железоникелевой основе коррозионно-стойких, жаростойких и жаропрочных. Технические условия
ГОСТ 6111 Резьба коническая дюймовая с углом профиля 60°
ГОСТ 6211 Основные нормы взаимозаменяемости. Резьба трубная коническая
ГОСТ 6357 Основные нормы взаимозаменяемости. Резьба трубная цилиндрическая
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 8732 Трубы стальные бесшовные горячедеформированные. Сортамент
ГОСТ 8734 Трубы стальные бесшовные холоднодеформированные. Сортамент
ГОСТ 9941 Трубы бесшовные холоднодеформированные из коррозионно-стойких высоколегированных сталей. Технические условия
ГОСТ 10498 Трубы бесшовные особотонкостенные из коррозионно-стойкой стали. Технические условия
ГОСТ 11358 Толщиномеры и стенкомеры индикаторные с ценой деления 0,01 и 0,1 мм. Технические условия
ГОСТ 15527 Сплавы медно-цинковые (латуни), обрабатываемые давлением. Марки
ГОСТ 16037 Соединения сварные стальных трубопроводов. Основные типы, конструктивные элементы и размеры
ГОСТ 16078 Соединения трубопроводов по внутреннему конусу. Технические требования
ГОСТ 17711 Сплавы медно-цинковые (латуни) литейные. Марки
ГОСТ 18143 Проволока из высоколегированной коррозионно-стойкой и жаростойкой стали. Технические условия
ГОСТ 18175 Бронзы безоловянные, обрабатываемые давлением. Марки
ГОСТ 21488 Прутки прессованные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 24072 Соединения трубопроводов с врезающимся кольцом проходные. Конструкция
ГОСТ 26349 Соединения трубопроводов и арматура. Давления номинальные (условные). Ряды
ГОСТ 28338 (ИСО 6708-80) Соединения трубопроводов и арматура. Проходы условные (размеры номинальные). Ряды
ГОСТ 33259 Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление до PN 250. Конструкция, размеры и общие технические требования
ГОСТ ISO/IEC 17025 Общие требования к компетентности испытательных и калибровочных лабораторий
ГОСТ Р 8.563 Государственная система обеспечения единства измерений. Методики (методы) измерений
ГОСТ Р 8.568 Государственная система обеспечения единства измерений. Аттестация испытательного оборудования. Основные положения
ГОСТ Р 51672 Метрологическое обеспечение испытаний продукции для целей подтверждения соответствия. Основные положения
ГОСТ Р 54007 (ЕН 13133:2000) Высокотемпературная пайка. Аттестация паяльщика
ГОСТ Р ИСО 15614-1 Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов
ГОСТ Р ЕН 13018 Контроль визуальный. Общие положения
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 гофрированный металлический шланг: Герметичный шланг, изготовленный из нержавеющей стальной тонкостенной трубы или ленты путем формования гофров, расположенных по спирали или кольцу вдоль оси шланга, выполненных методом деформации металла, при этом гибкость его достигается изгибом гофр.
1 Классифицируются по материалу, номинальному диаметру DN, максимально допустимому давлению PS при температуре 20 °C, радиусу изгиба и сроку службы.
2 В настоящем стандарте шланг со спиральными гофрами обозначен буквой «С», а с кольцевыми — буквой «К».
3.2 газовый шланг: Гофрированный металлический шланг с двумя соединительными частями, при необходимости с оплеткой и (или) оболочкой, см. рисунок 1.
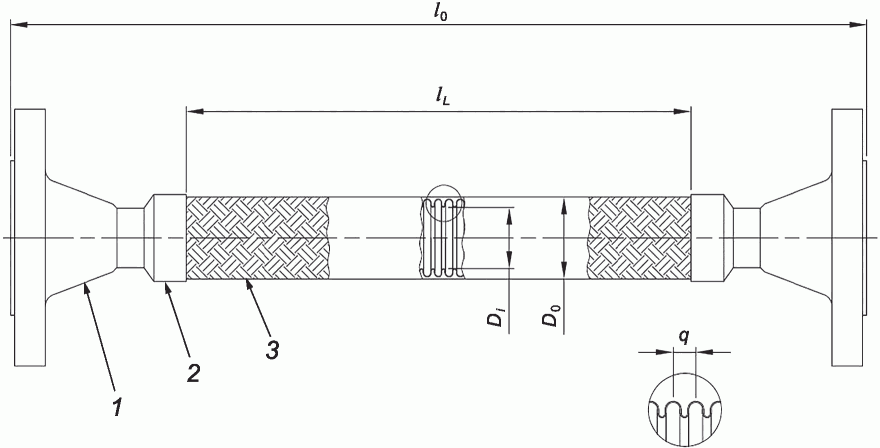
1 — соединительная часть (концевой фитинг); 2 — втулка; 3 — гофрированный металлический шланг/оплетка; Di — внутренний диаметр; D0 - наружный диаметр; lL — длина подвижной части; l0 — общая длина; q — шаг профиля шланга
| пробное давление: Избыточное давление, при котором проводится испытание трубопровода и его элементов на прочность и плотность (МПа, кгс/см2). Адаптировано из ГОСТ 32569-2013, [пункт 3.1.4] |
|---|
| рабочее давление Pp: Максимальное внутреннее избыточное или наружное давление, возникающее при нормальном протекании рабочего процесса (МПа, кгс/см2). Адаптировано из ГОСТ 32569-2013, [пункт 3.1.5] |
|---|
3.6 максимальное допустимое рабочее давление Ps; МДРД: Максимально допустимое избыточное давление, при котором газовый шланг может работать в обычных условиях эксплуатации.
3.7 конструктивный ряд типовых газовых шлангов: Ряд, состоящий из газовых шлангов различных номинальных размеров с гомогенными признаками конструкции газовых шлангов.
3.8 минимальный радиус изгиба газового шланга: Радиус, указанный изготовителем, относящийся к оси газового шланга, по которой может быть присоединен газовый шланг.
3.10 соединительная часть газового шланга: Устройство, которое жестко закреплено с одной стороны с концом шланга и, при необходимости, с оплеткой, а с другой стороны обеспечивает технологическую связь с трубопроводной системой.
3.11 оплетка газового шланга: Группа параллельных проволок, сплетенных вместе с образованием одного слоя для защиты газового шланга от недопустимого растяжения.
3.12 оболочка газового шланга: Слой материала для защиты газового шланга и, при необходимости, оплетки против внешних повреждений или загрязнения.
3.13 рабочая температура TS, °C: Экстремальная рабочая температура, положительная или отрицательная, на которую рассчитан газовый шланг.
3.14 шаг плетения: Расстояние, измеренное параллельно оси плетения для одного полного оборота нити.
3.15 эффективная площадь газового шланга: Величина, характеризующая способность газового шланга преобразовать давление в усилие.
4 Технические требования и требования безопасности
4.1 Общие положения
Гофрированные металлические шланги для изготовления газовых шлангов в оплетке или без нее, а также их узлы, должны быть сконструированы таким образом, чтобы допускать многократные перемещения, гибкость и обеспечивать прочность под воздействием давления.
Эти требования к конструкции должны гарантировать, что конструкция газовых шлангов при правильной установке и использовании в химических, механических и термических условиях общего пользования обеспечивает длительную безопасную эксплуатацию без ухудшения качества.
Гофрированные металлические шланги делятся на следующие четыре типа:
- тип 1-50: гофрированные металлические шланги высокой гибкости с высокой усталостной долговечностью;
- тип 1-10: гофрированные металлические шланги высокой гибкости со средней усталостной долговечностью;
- тип 2-10: гофрированные металлические шланги средней гибкости;
- тип 3: гофрированные металлические шланги, для которых требуется только гибкость.
Газовые шланги проходят соответствующие испытания, как описано в разделе 5.
4.2 Номинальный диаметр DN
Обозначения стандартных номинальных диаметров должны соответствовать ГОСТ 28338. Внутренний диаметр гофрированного металлического шланга должен составлять не менее 98% от его номинального размера.
Значения номинального диаметра DN, мм, следует выбирать из ряда: 4; 6; 8; 10; 12; 15; 20; 25; 32; 40; 50; 65; 80; 100; 125; 150; 200; 250; 300.
Принадлежность номинального диаметра к конструктивному ряду утверждается изготовителем конструктивного ряда, при этом могут изменяться условное давление и номинальный диаметр.
Газовый шланг одного конструктивного ряда имеет один и тот же номинальный диаметр, может быть с оплеткой или без нее, с различными присоединительными элементами и различным исполнением газовых шлангов.
Примечание - Принадлежность номинальных диаметров к серии определяется изготовителем. В пределах одной серии максимальное допустимое рабочее давление (МДРД) может изменяться в зависимости от номинального диаметра. Газовые шланги одной серии могут быть с оплеткой или без нее и с различными фитингами, но не с различным исполнением газового шланга одинакового номинального диаметра.
Другие номинальные диаметры могут быть изготовлены в соответствии с требованиями заказчика. Их характеристики должны быть рассчитаны исходя из значений для ближайших номинальных диаметров.
4.3 Номинальное давление PN
Обозначение давлений номинальных (условных) должно соответствовать ГОСТ 26349.
Номинальное (условное) давление PN, МПа, выбирают из следующего ряда: 0,1; 0,16; 0,25; 0,4; 0,63; 1; 1,6; 2,5; 4; 6,3; 10; 16.
Максимально допустимое давление газового шланга должно быть наименьшим давлением из максимально допустимых давлений всех компонентов газового шланга.
Необходимо, чтобы максимальное рабочее давление, включая скачки давления, которому подвергается шланг в процессе эксплуатации, не превышало указанного максимально допустимого давления.
Постоянное удлинение газового шланга с закрытыми концами после создания пробного давления не должно превышать 1%.
Примечание - Длина шланга в сборе при положительном давлении увеличивается, а при отрицательном — уменьшается.
4.4 Общая длина l0
Общая длина l0 газового шланга в сборе должна соответствовать длине, указанной в заказе, с допуском 3% и минус 1% соответственно, если между изготовителем и покупателем не оговорено иное.
Для коротких шлангов в сборе эти допуски неприменимы, поскольку часто требуется допуск на одно гофрирование, в зависимости от технологии крепления соединительных частей. Общая длина ни при каких обстоятельствах не должна составлять менее 99% от заказанной длины.
Примечание — Сведения о минимальной общей длине оплетки шланга в сборе приведены в 4.8.
4.5 Конструкция шланга
Гофрированный металлический шланг должен быть изготовлен из бесшовной трубы, сварной трубы или полосы. При использовании сварной конструкции шланг может быть сварен встык или внахлестку, при этом сварной шов может быть осевым или спиральным по всей длине шланга в соответствии с надлежащими процедурами сварки и формования. Гофры могут быть кольцевыми или спиральными.
Гофра должна быть правильной формы, непрерывной и концентрической по всей длине шланга, и не должна иметь дефектов, таких как зазубрины, вмятины, порезы или вариации сварного шва, которые могут привести к преждевременному выходу из строя. При необходимости шланг может быть подвергнут термической обработке после формования.
Примечание - Термическая обработка влияет на гибкость, усталостную долговечность и способность выдерживать давление. Поэтому изготовителю необходимо предоставить подробную информацию о характеристиках, на которые влияет этот тип обработки.
4.5.1 Конструктивные параметры гофрированных металлических шлангов и газовых шлангов
4.5.1.1 Для правильного проектирования гофрированных металлических шлангов требуется информация:
в) минимальном и максимальном рабочем давлении;
г) диапазоне рабочих температур;
4.5.1.2 Для правильного проектирования газовых шлангов требуется следующая дополнительная информация:
б) максимальном рабочем давлении;
в) максимальной рабочей температуре;
г) минимальном радиусе изгиба;
е) типе соединительных частей газового шланга;
4.5.1.3 В зависимости от области применения может также потребоваться следующая дополнительная информация:
а) сведения о расходе природного газа;
б) типе движения или вибрации (например, должно быть описано, как может двигаться шланг, чтобы любое движение не приводило к воздействию на рукав ударных нагрузок, зажима, истирания, изгиба рукава радиусом менее минимально допустимого или напряжения при растяжении/скручивании);
г) особых условиях (например, гидравлический удар);
д) требованиях к сертификатам испытаний;
е) необходимости проведения вакуумных или каких-либо дополнительных испытаний;
ж) любых особых требованиях к упаковке.
4.6 Материалы
4.6.1 Общие сведения
Характеристики свойств материалов, а также форма и расчет конструктивных элементов должны обеспечивать безопасность газового шланга при монтаже и эксплуатации, указанных изготовителем при комбинации длительных механических, химических и тепловых нагрузок в течение всего срока эксплуатации.
Другие материалы, кроме упомянутых в 4.6.2 - 4.6.4, допускается использовать только в том случае, если они по крайней мере равноценны по свойствам с основным обрабатываемым материалом, а равноценность вышеуказанных материалов подтверждена испытаниями. Асбест как материал для прокладок не допускается.
4.6.2 Газовые шланги и оплетка
Для изготовления газового шланга следует использовать ленту из аустенитной стали марок 10Х17Н13М2Т, 08Х18Н10Т, 12Х18Н10Т по ГОСТ 4986, бесшовные трубы из коррозионно-стойкой стали марок 10Х17Н13М2Т, 08Х18Н10Т, 12Х18Н10Т по ГОСТ 9941 и марки 08Х18Н10Т по ГОСТ 10498, оплетку изготавливают из проволоки марок 03Х18Н11, 08Х18Н10Т, 12Х18Н9, 12Х18Н10Т по ГОСТ 18143.
4.6.3 Соединительные части газового шланга
Для изготовления соединительных свариваемых частей следует использовать:
а) трубу из стали марки 35 по ГОСТ 8732 или ГОСТ 8734, трубу из стали марок 10Х17Н13М2Т, 08Х18Н10Т, 12Х18Н10Т по ГОСТ 9941, трубу из стали марки 08Х18Н10Т по ГОСТ 10498; сталь марок 10, 20, по ГОСТ 1050; углеродистую сталь обыкновенного качества марок ВСт, 3кп, ВСт, 3пс по ГОСТ 380;
б) сталь марки 45 по ГОСТ 1051;
в) аустенитную сталь марки 12Х18Н10Т по ГОСТ 5582 или марки 10Х17Н13М3Т по ГОСТ 5632;
г) для изготовления соединительных частей, которые не свариваются, следует использовать:
- ковкий чугун марок Сч 30, Сч 35 по ГОСТ 1412,
- сталь марок 25, 35, 45 по ГОСТ 1050,
- сталь марки 15Х18Н12С4ТЮ по ГОСТ 5632,
- сталь марки 14Х17Н2 по ГОСТ 5949,
- автоматную сталь марок А11, А12, А20, А40, АС 35Г2 по ГОСТ 1414,
- медь марок М2 или М3 по ГОСТ 859,
- медно-цинковый сплав (латуни) марок ЛЦ40Сд по ГОСТ 17711; Л63 и ЛМц58-2 по ГОСТ 15527,
- бронзовые сплавы марок БрОЗЦ12С5 по ГОСТ 613; БрАЖНМц 9-2 и БрАЖМц 10-3-1,5 по ГОСТ 18175,
- алюминиевые сплавы марок Д1 и АК 4 по ГОСТ 21488; Амг2М по ГОСТ 4784.
4.6.4 Уплотнительные прокладки
Материалы прокладок выбирают в зависимости от проводимых сред и рабочих давлений по чертежам и техническим условиям.
4.7 Толщина стенки
Толщина стенки газового шланга должна быть не менее 0,15 мм. При многослойном газовом шланге к минимальной толщине относят толщину стенки каждого индивидуального слоя, при этом внутренний слой сваривают в качестве замкнутого.
4.8 Оплетка
Гофрированный металлический шланг в оплетке (см. рисунок 2) должен быть равномерно покрыт проволокой, либо сплетенной машинным способом вокруг шланга, либо плотно подогнанной вручную в виде чулка.
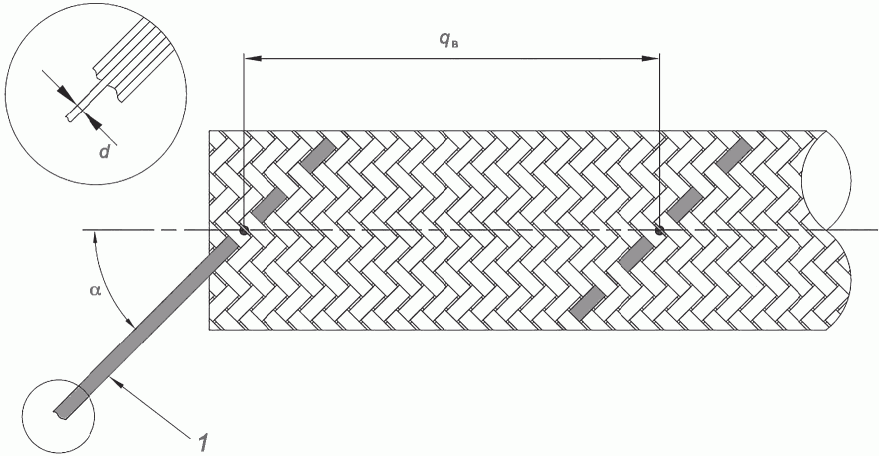
1 — прядь; \alpha — угол скручивания; d — диаметр отдельной проволоки; qB — шаг скручивания
Если оплетка надевается вручную в виде чулка, необходимо принять соответствующие конструктивные и производственные меры для максимально плотного прилегания оплетки. Однако эксплуатационные характеристики такой оплетки все равно могут отличаться от характеристик оплетки, сплетенной машинным способом вокруг шланга. Кроме того, при машинном и ручном плетении, если они используются в одном и том же узле (двойная оплетка), необходимо соблюдать особую осторожность в отношении эффективности такой комбинации. Поэтому необходимо проверить эксплуатационные характеристики.
Неровности оплетки, такие как пересечения проволоки и проволочные петли, могут повлиять на изготовительность изделия. Изготовитель должен позаботиться о том, чтобы ограничить такие возможности.
Все провода в пряди должны иметь одинаковое натяжение.
Прочность при растяжении зависит от метода, используемого для крепления оплетки к концевым фитингам, и должна быть установлена с помощью испытаний на растяжение, как описано в 5.8.
Плетеная оплетка считается подходящей для больших номинальных размеров и тяжелых условий эксплуатации.
Трение между шлангом и оплеткой оказывает существенное влияние на срок службы динамических шланговых установок.
Изготовители должны указывать необходимость смазки для конкретных применений.
Если оплетка соединена с концевыми фитингами, необходимо позаботиться о том, чтобы все провода оплетки были надежно прикреплены к концевым фитингам.
Разрыв отдельных проводов в оплетке во время эксплуатации снижает прочность оплетки на растяжение. Изготовитель должен соответствующим образом проинформировать пользователя и включить информацию о проверке на наличие дефектов проволоки в инструкции по техническому обслуживанию для пользователя.
Эксплуатационные характеристики оплетки всегда должны проверяться путем типовых испытаний.
Примечание - Приблизительная допустимая осевая нагрузка на растяжение однослойной оплетки f, Н, при температуре 20 °C может быть вычислена по формуле
f = C \cdot W \cdot (\frac{d}{2})^{2} \cdot \pi \cdot R_{m} \cdot cos(\alpha), (1)
где C — количество прядей, шт.;
W — количество проволок в каждой пряди, шт.;
d — диаметр отдельной проволоки, мм;
Rm — предел прочности материала, из которого изготовлены провода, Н/мм2;
\alpha — угол наклона (скручивания) оплетки, град.
Теоретический эквивалент давления действующему на рукав осевому усилию на разрыв B, Н/см2, однослойной оплетки вычисляют по формуле
где Ae — эффективная площадь газового шланга, см2.
Примечание - Расчетные значения эффективной площади газового шланга, определяемые по формуле
A_{e} = \pi \frac{(D + D_{\text{вп}})^{2}}{16} , (3)
находят в интервале, обусловленном предельными отклонениями значений D и Dвп,
где D — наружный диаметр сильфона;
Dвп — диаметр сильфона по впадинам гофров.
При использовании нескольких слоев оплеток допустимая осевая нагрузка на растяжение второго и третьего слоя оплетки по отношению к первому слою оплетки снижается; допустимая осевая нагрузка на растяжение двухслойной и трехслойной оплетки приблизительно может быть определена по формулам:
f_{2ax} \approx 1,8 \cdot f_{1ax}, (4)
f_{3ax} \approx 2,6 \cdot f_{1ax}, (5)
где f1ax — теоретический предел прочности при растяжении первого слоя оплетки, Н;
f2ax — теоретический предел прочности при растяжении двух слоев оплетки, Н;
f3ax — теоретический предел прочности при растяжении трех слоев оплетки, Н.
1 Формулы (4) и (5) применимы только к оплеткам, характеристики которых аналогичны характеристикам перового слоя оплетки.
2 Для шлангов высокого давления в сборе используется угол скручивания от 40° до 50°.
Для соответствия характеристикам, приведенным в настоящем стандарте, газовые шланги с оплеткой должны иметь такую длину, чтобы по длине шланга имелся по крайней мере один полный виток (шаг оплетки).
4.9 Коррозионная стойкость
Гофрированные металлические шланги и газовые шланги должны обладать достаточной стойкостью ко всем агрессивным веществам, воздействию которых они могут подвергаться в течение срока службы.
Особое внимание следует уделять точечной коррозии, щелевой коррозии, коррозионному растрескиванию под напряжением и межкристаллитной коррозии.
Все части гофрированного металлического шланга, подверженные коррозии, должны учитывать риск коррозии как при выборе подходящих форм используемых деталей, так и при выборе соответствующих материалов.
Примечание - Гофрированные металлические шланги обычно имеют значительно меньшую толщину стенок, чем все остальные элементы системы, в которые они устанавливаются. Следовательно, они часто изготавливаются из материала, обладающего более высокой коррозионной стойкостью, чем тот, который используется в соседних компонентах.
Для использования материалов в агрессивных средах следует ознакомиться со спецификацией выбранного материала, таблицами коррозионной стойкости и/или опытом изготовителя гофрированных металлических шлангов.
1 При необходимости коррозионную стойкость шланга можно повысить с помощью какой-либо внутренней и/или внешней защиты.
2 Термическая обработка материала гофрированного металлического шланга улучшает характеристики коррозионной стойкости, но изменяет механические свойства металлического шланга в сборе.
Что касается коррозионной стойкости, подходящие материалы для гофрированных металлических шлангов можно классифицировать в соответствии с таблицей 1.
Классификация материалов по коррозионной стойкости
4.10 Чистота
Газовые шланги должны поставляться покупателю в сухом виде и без видимых остатков жидкости на внутренней и внешней поверхностях.
1 Отсутствие видимых остатков соответствует менее чем 500 мг/м2.
2 В зависимости от области применения может потребоваться более строгий уровень чистоты. Максимальное содержание хлора в воде, используемой для очистки, должно составлять 30 мг/дм3.
4.11 Электропроводность
При определенных условиях текучая среда в гофрированных металлических шлангах может вызвать электростатический разряд, который может привести к искрообразованию. Искры могут пробить стенку шланга или привести к взрыву или пожару в опасных условиях.
Газовые шланги, изготовленные исключительно из металла, обладают достаточной электропроводностью для отвода возникающих токов при их заземлении. Если заземление невозможно, следует избегать блуждающих токов.
Газовые шланги имеют один или несколько неметаллических компонентов (изоляция, прокладка, внутренняя облицовка и т.д.). Должны быть приняты соответствующие меры для разрядки шланга, например, с использованием материалов с достаточной разрядной способностью. Электрические поля, создаваемые электростатически заряженной средой, должны быть экранированы от газового шланга.
4.12 Скорость потока
Скорость потока должна учитываться при проектировании газового шланга.
Скорость потока V, м/с, вычисляют по формуле
V = \frac{Q_{V} \cdot 4}{\pi \cdot D_{i}^{2}} , (6)
V = \frac{Q_{m} \cdot 4}{\rho \cdot \pi \cdot D_{i}^{2}} , (7)
где Qv — объемный расход, м3/с;
Di — внутренний диаметр гофрированного шланга, м;
\rho — средняя плотность потока, кг/м3.
Примечание - Высокие скорости могут вызвать резонансную вибрацию гофра, что приведет к преждевременному выходу из строя. Такой выход из строя возможно предотвратить, используя внутреннюю прокладку или изменив номинальный диаметр DN. На критическую скорость в основном влияют транспортируемая среда и условия ее эксплуатации, форма гофра и изгиб шланга. Скорость может составлять от 5 м/с для жидкостей до 30 м/с для газов. Для получения более высоких значений рекомендуется проконсультироваться с изготовителем.
4.13 Дополнительная защита
При необходимости гофрированные газовые шланги должны быть снабжены дополнительной внутренней или внешней защитой для предотвращения механических повреждений. Это должно быть обеспечено следующим образом:
- противоабразивный защитный кожух из металлического или неметаллического материала, подходящий для предусмотренных условий эксплуатации [см. рисунок 3 а)];
- дополнительная внутренняя или внешняя втулка, устойчивая к износу, атмосферным воздействиям и истиранию [см. рисунок 3 б) и в)];
- другие средства защиты, такие как теплоизоляция, противопожарная защита и защита от локального перегиба [см. рисунок 3 г)].
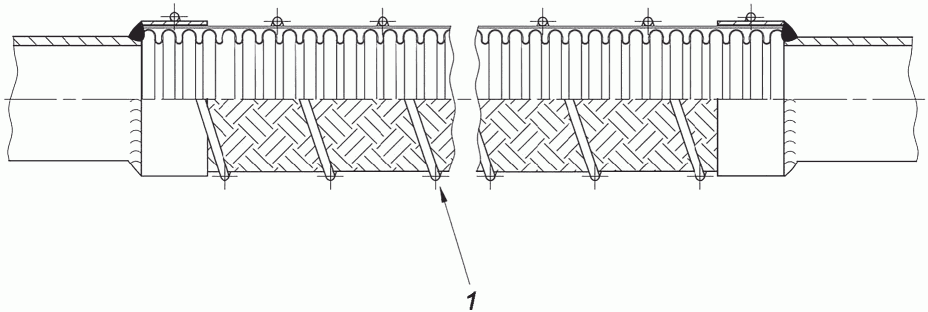
1 — противоабразивная защитная спираль
а) Противоабразивный защитный кожух (в виде антиабразивной защитной спирали)
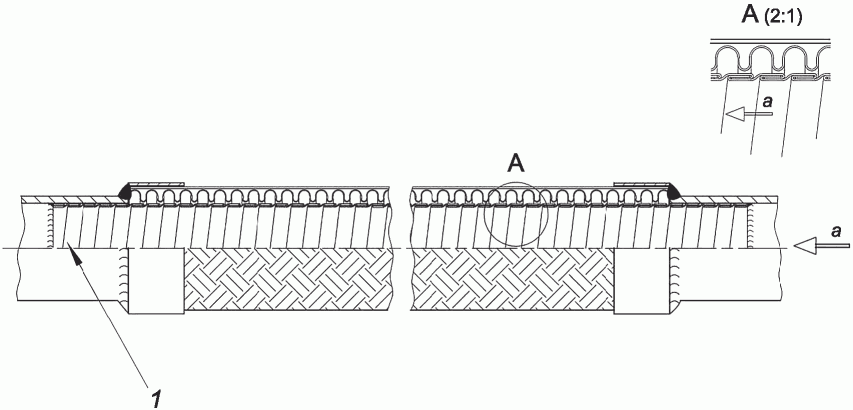
1 — внутренний вкладыш, устойчивый к разрыву; a — направления потока
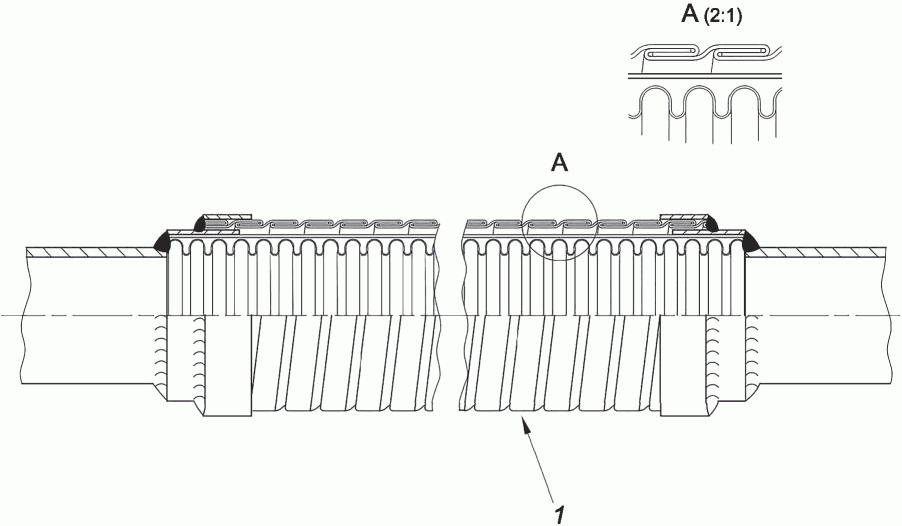
1 — дополнительный рукав, устойчивый к разрыву
в) Внешняя защита с помощью рукава из ленты
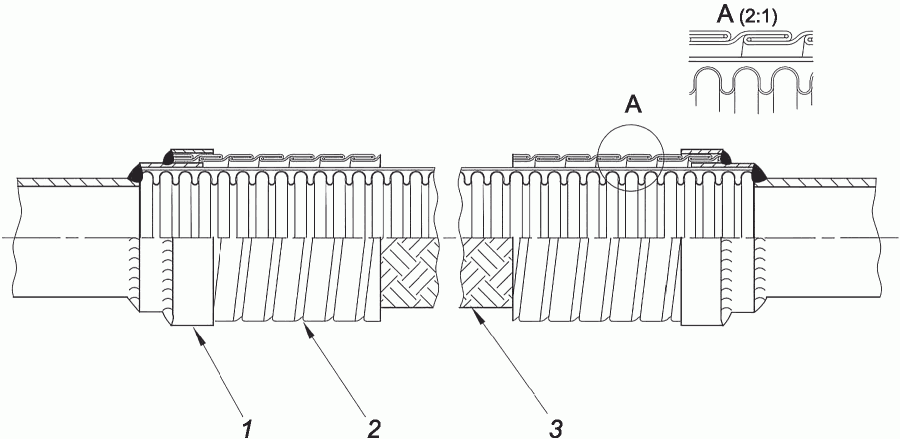
1 — наконечник; 2 — защита от локального перегиба; 3 — металлический шланг в сборе
г) защита торца от перегиба с помощью ленты, намотанной на шланг
Рисунок 3 — Возможные виды защиты шлангов
Если на шланге из нержавеющей стали используют защитное покрытие, оно не должно содержать цинка, свинца или олова.
Если материал синтетического покрытия содержит агрессивные вещества, такие как хлор или сера, необходимо позаботиться о том, чтобы они не выделялись в процессе производства или эксплуатации.
4.14 Соединение шлангов
Если изготовитель использует соединения для увеличения длины шланга, такие соединения должны быть сварены встык или по краям, как показано на рисунке 4, и должны выполняться в соответствии с квалифицированными процедурами.
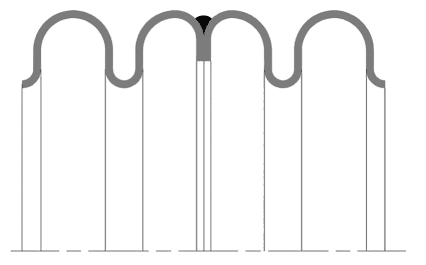 а) Сварка встык |
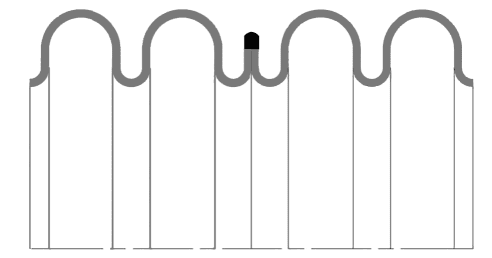 б) Сварка по краям |
|---|
Рисунок 4 — Детали стыковых и краевых соединений шлангов
4.15 Соединение газового шланга, оплетки и фитингов
4.15.1 Общие сведения
Соединение газового шланга и при необходимости оплетки с фитингами выполняют сваркой или пайкой.
Гофрированные металлические шланги крепятся ко многим стандартизированным и изготовленным на заказ соединительным частям.
Стандартные концевые соединительные части должны быть изготовлены из материала, указанного в 4.6.2 - 4.6.4. Их концы должны быть сформированы и подготовлены таким образом, чтобы обеспечить правильную сварку или припайку к шлангу.
При использовании соединительных частей, изготовленных по индивидуальному заказу, способы и характеристики соединения между гофрированным металлическим шлангом и фитингами должны определяться изготовителем шлангов и пользователем.
Соединение между гофрированным металлическим шлангом и концевыми соединительными частями должно быть выполнено таким образом, чтобы обеспечить постоянное неразъемное соединение, которое может быть отсоединено только при непоправимом повреждении шланга или концевого фитинга. Соединение должно обеспечивать герметичность и выдерживать все испытания, указанные в разделе 5.
Все методы соединения, используемые при изготовлении газовых шлангов, должны соответствовать установленным требованиям.
Квалификация сварщика и процедуры сварки должны соответствовать ГОСТ Р ИСО 15614-1, квалификация паяльщика и процедуры пайки должны соответствовать ГОСТ Р 54007.
Если при сварке внутренний диаметр уменьшается, необходимо проверить величину потока среды.
В тех случаях, когда необходимы соединения без заусенцев, эти требования должны быть указаны покупателем.
4.15.2 Соединение сваркой
Соединение сваркой выполняют роликовой электрической сваркой или сваркой в среде защитного газа.
4.15.3 Соединение пайкой
Соединение пайкой допустимо для газовых гибких шлангов для давления от 0,1 МПа (1 кгс/см2) до 0,4 МПа (4 кгс/см2) с материалами фитингов по 4.6.3, перечисление г). Для соединения пайкой не допустимо использовать кадмиевосодержащий припой.
4.16 Оболочка
Оболочка должна быть прочной и использоваться так, чтобы после испытаний на изгиб не было никаких повреждений газового шланга.
4.17 Разновидности соединительных частей
Для соединения газового шланга с газовой сетью следует применять разновидности соединительных частей по таблице 2.
Разновидности соединительных частей
| Разновидность соединительных частей <1> | Материал по 4.6.3 | Примечание | ||
| 1 | 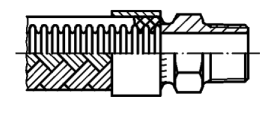 | Наружная резьба по ГОСТ 6111, ГОСТ 6211; ГОСТ 6357 | б) в) г) | До DN 25 допускается МДРД до PN 1,6 МПа; до DN 50 допускается МДРД до PN 0,5 МПа; выше DN 50 допускается МДРД до PN 0,1 МПа |
| 2 | 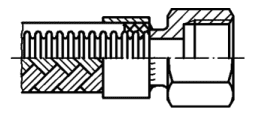 | Внутренняя резьба по ГОСТ 6111, ГОСТ 6211; ГОСТ 6357 | б) в) г) | До DN 25 МДРД до PN 1,6 МПа; до DN 50 МДРД до PN 0,5 МПа; выше DN 50 МДРД до PN 0,1 МПа |
| 3 | 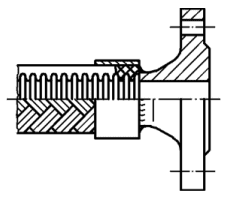 | Фланец арматуры, размеры по ГОСТ 33259 | а) б) в) | Толщина и форма фланца в зависимости от уровня PN в соответствии с ГОСТ 26349 (минимум PN 0,6 МПа) |
| 4 | 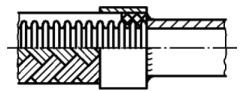 | Патрубок под сварку по ГОСТ 16037 | а) б) в) | Только при сварном соединении между газовым шлангом и соединительной частью |
| 5 | 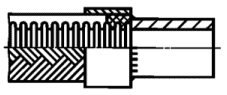 | Трубный патрубок, размеры по ГОСТ 8732, ГОСТ 8734, ГОСТ 9941 | а) в) | Для соединения трубопроводов без пайки с врезающимся кольцом по ГОСТ 24072 |
| 6 | 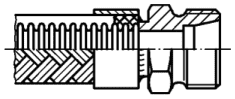 | Резьбовой фитинг к трубному фитингу без припоя с врезающимся кольцом в соответствии с ГОСТ 24072 | а) б) в) | - |
| 7 | 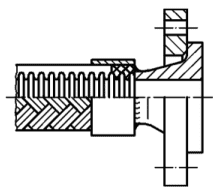 | Фланцы стальные плоские свободные на отбортовке по ГОСТ 33259 | а) б) в) | Толщина и форма фланца, в зависимости от уровня номинального давления PN и номинального диаметра DN |
| 8 | 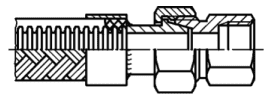 | Трехэлементное резьбовое соединение с уплотнением по внутреннему конусу по ГОСТ 16078 с внутренней резьбой по ГОСТ 6111, ГОСТ 6211, ГОСТ 6357 | б) в) г) | До DN 25 МДРД до PN 1,6 МПа; до DN 50 МДРД до PN 0,5 МПа; выше DN 50 МДРД до PN 0,1 МПа |
| 9 | 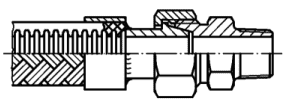 | Трехэлементное резьбовое соединение с уплотнением по внутреннему конусу по ГОСТ 16078 с наружной резьбой по ГОСТ 6111, ГОСТ 6211, ГОСТ 6357 | б) в) г) | До DN 25 МДРД до PN 1,6 МПа; до DN 50 МДРД до PN 0,5 МПа; выше DN 50 МДРД до PN 0,1 МПа |
| 10 | 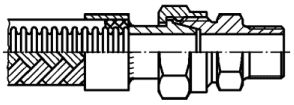 | Трехэлементное резьбовое соединение с уплотнением по внутреннему конусу по ГОСТ 16078 с патрубком под приварку по ГОСТ 16037 | б) в) г) | Патрубок под приварку только для материала по 4.6.3, перечисления б) и в) |
| <1> Исполнение может не соответствовать приведенным рисункам, при этом необходимо соблюдать требования указанных стандартов. | ||||
Соединительные части с 1 — 3 допустимо использовать только на стороне газового шланга.
Соединительные части с 4 — 10 комбинируются между собой с частями 1 — 3.
Соединительную часть 10 допустимо комбинировать только с частью 1 или 2.
Соединительные части, выполненные с резьбой или болтовым соединением, должны иметь соответствующие приспособления для монтажа (например, ребра, узлы). Плоскости под ключ должны быть выполнены с размером под ключ по ГОСТ 2839.
Составные части 8 — 10 резьбового соединения по таблице 2, должны поставляться в комплекте.
4.18 Условный проход (размер в свету)
Значение условного прохода (размер в свету) газового шланга не должно превышать номинальный размер ряда DN по ГОСТ 28338 более чем на 5%.
4.19 Сопротивление воздействию давлением
4.19.1 Требования
Гофрированные металлические шланги в оплетке или без нее, а также газовые шланги в сборе должны выдерживать пробное давление без какой-либо деформации, протечек или других повреждений.
4.19.2 Испытание
Пробное давление Pт должно подаваться и поддерживаться в течение времени, достаточного для визуального осмотра всей поверхности и всех соединений газового шланга, но в любом случае не менее 1 мин для шлангов с DN менее 50, 2 мин для шлангов с DN от 50 до 100 включительно и 3 мин для шлангов с DN более 100.
Пробное давление определяется как наибольшее из:
P_{\text{т}} = 1,25 \cdot \frac{P_{S}}{C_{t}} , (9)
где Ct — коэффициент снижения температуры в соответствии с таблицей 3.
Коэффициенты снижения Ct и предельные температуры
| Материал | Температура, °C | |||||||||||||
| 20 | 50 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | 550 | 600 | 650 | |
| 08Х18Н10Т | 1 | 0,92 | 0,83 | 0,78 | 0,74 | 0,71 | 0,67 | 0,64 | 0,62 | 0,61 | 0,60 | 0,59 | - | - |
| 08Х17Н13М2Т | 1 | 0,90 | 0,81 | 0,76 | 0,73 | 0,69 | 0,65 | 0,63 | 0,61 | 0,59 | 0,59 | 0,58 | - | - |
Примечание - Формула (9) применяется к коэффициентам снижения Ct не превышающим 0,83, что соответствует максимальной рабочей температуре TS, равной приблизительно 100 °C для стандартных аустенитных материалов.
Если испытание проводится с использованием воздуха или азота под водой, то испытание на прочность и герметичность, описанное в 5.6, может быть совмещено с настоящим испытанием на герметичность под давлением.
Пневматическое испытание является более опасной операцией, чем гидравлическое, поскольку, независимо от размера, любая неисправность во время испытания может иметь взрывоопасный характер. Поэтому необходимо принимать меры предосторожности и соблюдать правила, касающиеся такого метода испытания.
4.20 Герметичность
4.20.1 Герметичность при комнатной температуре
Газовый шланг должен быть герметичен при проверке по 5.6.1.
4.20.2 Герметичность при повышенной термической нагрузке
Дополнительно к 4.20.1 при номинальном условном давлении PN 0,1 МПа и PN 0,4 МПа при испытательных условиях для более высокой тепловой нагрузки газовый гибкий шланг должен быть герметичен, при этом значение утечки не должно превышать 150 дм3/ч.
4.21 Сопротивление удлинению газового шланга без оплетки
Газовый шланг до DN 50 должен обеспечивать сопротивление удлинению, когда шланг нагружен испытательной массой Б (см. таблицу 4), после нагрузки испытательной массой А (см. таблицу 4), линейное удлинение не более 10%. При присоединенной нагрузке, испытательной массы А (см. таблицу 4) — линейное удлинение газового шланга не более 5%. При этом газовый шланг должен быть герметичным.
Испытательная масса и испытательная высота
4.22 Прочность на удар
Газовый шланг до DN 50 должен обеспечивать прочность на удар, при ударе качающейся массой 3 кг с высоты h по таблице 4, при этом не должно быть изменения формы внутреннего диаметра более чем на 10% относительно первоначального; газовый шланг должен быть герметичным.
4.23 Прочность на изгиб
Прочность на изгиб должна обеспечиваться, если после 3000 перемещений при проведении испытаний по 5.9 выполняются требования по герметичности согласно 4.20.1.
4.24 Давление разрыва
Давление разрыва газового шланга в сборе должно быть не менее чем в четыре раза больше максимально допустимого давления (см. 4.3).
4.25 Удлинение при гидравлических испытаниях
Удлинение газового шланга, подвергаемого пробному давлению, не должно превышать 1% от первоначальной длины после сброса давления.
5 Испытания
5.1 Испытательная лаборатория
5.1.1 Испытания следует проводить в лаборатории, оснащенной необходимыми приспособлениями и оборудованием.
5.1.2 Испытательное оборудование, средства измерений и технологическое оснащение должны обеспечивать получение необходимых режимов испытаний, а также достижение параметров, указанных в настоящем стандарте.
5.1.3 Испытательное оборудование должно иметь документы, подтверждающие его аттестацию, а средства измерений — документы, подтверждающие их поверку.
5.1.4 Сертификационные испытания газовых шлангов необходимо проводить в лаборатории, аккредитованной по ГОСТ ISO/IEC 17025.
5.2 Методы испытаний
Для применения отдельных видов проверок, как и для проведения этих проверок, разрабатываются внутренние методики предприятия на основе правил, предусмотренных ГОСТ Р 8.563, ГОСТ Р 8.568, ГОСТ Р 51672 и ГОСТ 15.309.
При использовании альтернативных материалов для газового шланга и оплетки (см. 4.6.2) достаточно провести испытания с одним из этих материалов.
В зависимости от используемых соединительных деталей, материала шланга и технологии соединения могут быть определены различные максимальные рабочие давления, таким образом, минимальное значение считается максимальным рабочим давлением для каждого испытания.
Испытания типового образца газового шланга проводят на соответствие 4.19.1, с учетом вышеупомянутых критериев. Подтвержденные в ходе испытания типового образца, результаты испытаний могут быть использованы при общей оценке при условии, что они были получены аккредитованной лабораторией для этих целей в соответствии с требованиями ГОСТ ISO/IEC 17025.
Необходимо доказать, что методы соединений, примененные в типовых образцах, сопоставимы с испытуемыми объектами, изготовленными в соответствии с 5.3.
5.3 Общие положения
Испытания должны проводиться в условиях окружающей среды.
Если не указано иное, к испытательному оборудованию должны применяться функциональные допуски, указанные в таблице 5.
Функциональные допуски испытательного оборудования
| Параметр | Допуск |
|---|---|
| Давление | +/- 5% |
| Температура окружающей среды | +/- 5 °C |
| Объем | +/- 5% |
| Время | +/- 5% |
Максимальное содержание хлора в воде, используемой для проведения испытаний, должно составлять 30 мг/дм3.
Все образцы каждого размера должны пройти испытания в соответствии с перечнем проведения испытаний, приведенным в настоящем разделе.
Газовые шланги должны быть типовыми образцами, представляющими производство, изготовленными в соответствии с требованиями настоящего стандарта, и должны быть испытаны в последовательности, указанной в таблице 7.
5.4 Испытания по предметному признаку и испытательная документация
5.4.1 Объект испытания
Объектом испытания является газовый шланг с соединительными частями, с оплеткой или без нее, общей длиной 500 мм.
Примечание — Требование к длине образцов для испытаний: прочность от воздействия давлением, герметичность, срок службы, прочность на изгиб и электропроводность указаны в 5.11 - 5.13.
Испытание на разрывное давление должно проводиться на одном образце каждого номинального размера.
5.4.2 Испытания по предметному признаку
Испытания по предметному признаку проводят в соответствии с таблицами 6 и 7.
| Испытуемые объекты | Условный проход | Исполнение | Испытания одного номинального диаметра | ||||
| Серия одного типа от двух до четырех номинальных диаметров | Серия одного типа от пяти и более номинальных диаметров | Количество испытуемых объектов | Номер испытуемого объекта | Количество испытуемых объектов | Номер испытуемого объекта | ||
| Количество испытуемых объектов | Номер испытуемого объекта | Самый малый | Без оплетки | 1 | 1 | 1 | 1 |
| 1 | 1 | С оплеткой | 2 | 2; 3 | 2 | 2; 3 | |
| 2 | 2; 3 | Средний | Без оплетки | - | - | - | - |
| 1 | 4 | С оплеткой | - | - | - | - | |
| 2 | 5; 6 | Самый большой | Без оплетки | - | - | 1 | 4 |
| 1 | 7 | С оплеткой | - | - | 2 | 5; 6 | |
| 2 | 8; 9 | Количество проведенных испытаний <1> | 3 | ||||
| 6 9 <1> Если серия одного типа содержит только варианты с оплеткой или без нее, то применяется общее количество. | |||||||
Примечание - Длина испытуемых образцов 500 мм.
Распределение испытуемых объектов
| Метод испытания | Структурный элемент настоящего стандарта | Испытания одного номинального размера | Серия одного типа от двух до четырех номинальных размеров | Серия одного типа от пяти и более номинальных размеров | |||
| Количество испытуемых объектов | Номер испытуемого объекта | Количество испытуемых объектов | Номер испытуемого объекта | Количество испытуемых объектов | Номер испытуемого объекта | ||
| Исполнение | 5.6 | 2 | 1; 2 | 4 | 1; 2; 5; | 6 | 1; 2; 4; 5; 7; 8 |
| Удлинение при воздействии давления | 5.7.1 | 1 | 1 | 2 | 1; 4 | 3 | 1; 4; 7 |
| 5.7.2 | 1 | 2 | 2 | 2; 5 | 3 | 2; 5; 8 | |
| Герметичность при комнатной температуре, гидравлические испытания | 5.8.1 | 3 | Все | 6 | Все | 9 | Все |
| Герметичность при повышенной термической нагрузке | 5.8.2 | 1 | 1 | 2 | 2; 5 | 3 | 2; 5; 8 |
| Прочность при растяжении | 5.9 | 1 | 1 | 2 | 1; 4 | 3 | 1; 4; 7 |
| Прочность на удар | 5.10 | 1 | 2 | 2 | 1; 4 | 3 | 1; 4; 7 |
| Прочность на изгиб | 5.11 | 1 | 3 | 2 | 3; 6 | 3 | 3; 6; 9 |
| Электропроводность | 5.12 | 1 | 1 | 2 | 1; 4 | 3 | 1; 4; 7 |
| Давление разрыва | 5.13 | 1 | 1 | 2 | 1; 4 | 3 | 2; 5; 8 |
5.5 Техническая документация, представляемая для испытаний
Для представления на испытания необходимо иметь следующие документы на русском языке:
а) чертежи (например, светокопии), содержащие как минимум следующие данные:
- основные размеры;
- геометрию гофра, количество, толщину стенки, диаметр (внутренний и внешний), расстояние между гофрами;
- сведения об изготовлении оплетки (число прядей, количество проволок в пряди, диаметр проволоки и общее число прядей);
- материалы всех частей;
- характеристику;
б) фотографию испытуемого газового шланга;
в) техническую документацию на газовый шланг или тип строительного ряда, который содержит по меньшей мере следующие данные:
- обозначение типа;
- конструктивное исполнение;
- номинальный размер DN по разделу 1;
- номинальное давление;
- максимальное допустимое давление;
- наименьший радиус изгиба;
- тип соединения газового шланга с отметкой на всех частях подключения;
- предусмотренные варианты частей для присоединения с вариантами подсоединения;
е) декларацию изготовителя, что требования по 4.6 выполнены;
ж) при необходимости доказательство равноценности родственных материалов по 4.6.2 или 4.6.3 представлением независимого мнения;
и) подтверждением соответствия нормам герметичности средств уплотнения и т.д. служит представление сертификата или декларации соответствия.
5.6 Контроль изготовления
5.6.1 Контроль изготовления компонентов
Проверку изготовления компонентов проводят с использованием испытательных материалов, указанных в 5.5 в состоянии поставки.
Эта проверка охватывает все предписания согласно разделу 4, которые проверяют посредством повторных измерений и осмотра газовых шлангов.
5.6.2 Контроль основных размеров и маркировки
5.6.2.1 Основные размеры шлангов контролируют штангенциркулем 2-го класса точности в соответствии с ГОСТ 166; длину шлангов более 2000 мм — линейкой по ГОСТ 427 или рулеткой с ценой деления 1 мм третьего класса точности по ГОСТ 7502 измерение диаметров рукава и деталей концевой арматуры — толщиномером по ГОСТ 11358 путем сравнения фактических значений с размерами, установленными конструкторской документацией.
5.6.2.2 Маркировку изделий проверяют визуально. Маркировка должна соответствовать 6.1.
5.6.3 Контроль внешнего вида
5.6.3.1 Внешний вид шлангов проверяют осмотром на отсутствие повреждений и дефектов элементов конструкции. При осмотре должно быть проверено качество поверхности оплетки, гофрированной трубы и присоединительных поверхностей арматуры шлангов. Визуальный контроль — по ГОСТ Р ЕН 13018.
5.6.3.2 Чистоту внутренней полости шлангов проверяют визуально, если особые требования не установлены при заказе.
5.6.3.3 Поверхности оплетки, гофрированной трубы и присоединительные поверхности арматуры шлангов проверяют сравнением с образцом допустимого состояния поверхности (контрольными образцами). Повреждения элементов конструкций шлангов, а также дефекты на поверхностях оплетки, гофрированной трубы и присоединительных поверхностях арматуры шлангов больше, чем у контрольных образцов, не допускаются. Утверждение контрольных образцов осуществляется в соответствии с ГОСТ Р ЕН 13018.
5.6.4 Контроль толщины стенки
Газовый шланг после окончания всех испытаний отрезают непосредственно за присоединительной частью для измерения толщины стенки.
Необходимо удостовериться, что выполнены требования раздела 4.
5.7 Удлинение при гидравлических испытаниях
5.7.1 Газовый шланг без оплетки
Длину газового шланга необходимо измерить перед и после испытания.
Время испытания водой — минимум 1 мин при давлении 1,5·PS.
Необходимо проверить выполнение требований по 4.19.1 и 4.24.
5.7.2 Газовый шланг с оплеткой
Время испытания водой — по 4.19.2 при давлении 3·PS.
Необходимо проверить выполнение требований 4.19.2 и 4.24.
5.8 Испытание на герметичность
5.8.1 Испытание на герметичность при температуре окружающей среды
Испытанию на герметичность подвергают все газовые шланги.
Перед испытанием каждый испытуемый образец должен быть подвергнут испытанию давлением воды 1,5·PS. Образец должен быть высушен перед испытанием на герметичность.
Испытание проводят воздухом в течение 10 мин, испытуемый образец погружен в воду, давление воздуха, подаваемое внутрь, 1,1·PS. При этом максимальное давление не превышает 0,6 МПа.
Необходимо проверить выполнение требований 4.20.1.
5.8.2 Испытание на герметичность при термической нагрузке
Газовый шланг с подведенным внутрь давлением PS помещают в печь на 30 мин при температуре 650 °C. Необходимо удостовериться, что на газовый шланг не действуют другие нагрузки, такие как груз, арматура. Температура газового шланга после стадии нагрева до 650 °C не должна отклоняться более чем на 10 °C. Значение утечки рассчитывается в качестве частного из приведенного объема воздуха (литр при нормальных условиях) и временем измерения. Для газовых шлангов со сварными присоединительными частями из материала по 4.6.3, перечисления а), б) или в), вышеуказанные испытания не требуются.
Необходимо удостовериться в том, что выполняются требования по 4.20.2.
5.9 Испытание на прочность при растяжении
Газовые гибкие шланги до DN 50 необходимо подвесить вертикально. При нагрузке испытательной массой А (см. таблицу 4) измеряют длину газового шланга. После этого газовый шланг нагружают испытательной массой Б (см. таблицу 4), время — 10 мин, после этого измеряют длину газового шланга.
В заключение еще раз измеряют длину газового шланга при нагрузке испытательной массой А (см. таблицу 4). После проведения измерений проверяют герметичность по 5.6. Необходимо удостовериться, что выполняются требования 4.20.1 и 4.21.
5.10 Испытание на прочность при ударе
Газовый шланг подвергается удару в маятниковом ударном механизме по рисунку 5, качающийся груз массой m = 3 кг падает с испытательной высоты h в соответствии с таблицей 4. Нагрузку к шлангу прикладывают в трех местах, после этого газовый гибкий шланг проверяют на герметичность по 5.6.
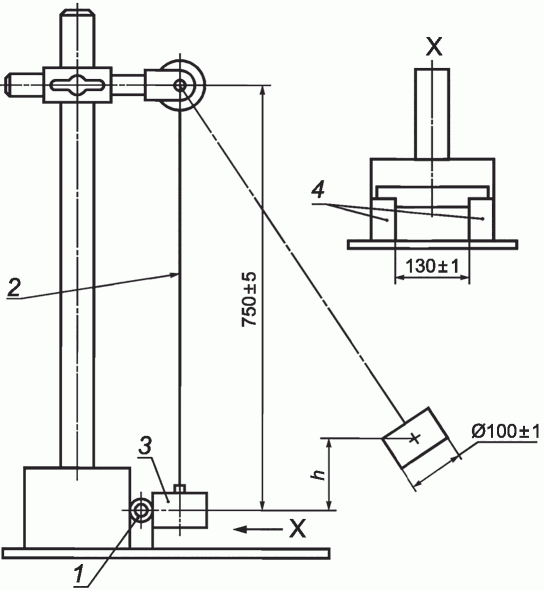
1 — газовый шланг; 2 — маятник; 3 — качающийся груз; 4 — опора шланга
Рисунок 5 — Маятниковый ударный механизм для испытания на прочность
Необходимо удостовериться, что выполняются требования 4.20.1 и 4.22. Маятниковый ударный механизм для испытания на прочность представлен на рисунке 5.
5.11 Прочность на изгиб
5.11.1 Требования к гибкости
Гофрированный металлический шланг должен быть способен сгибаться 10 раз по небольшому радиусу в соответствии с таблицей 8 без утечки.
Радиусы изгиба для испытания на гибкость
5.11.2 Испытание
Образец должен быть подвергнут испытанию на изгиб, как показано на рисунке 6. Образцы типов 1 и 2 должны быть с оплеткой, тип 3 должен быть без оплетки. При жестко закрепленном одном конце шланга другой конец перемещают по дуге окружности вокруг оправки, радиус которой рассчитывается исходя из радиуса изгиба r (испытание на податливость), указанного в таблице 8, до тех пор, пока шланг не войдет в непосредственный контакт с оправкой по дуге 90°.
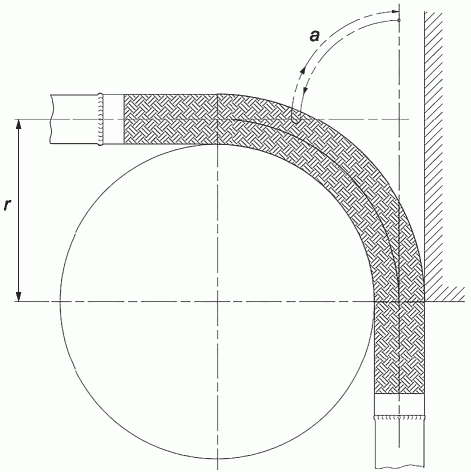
а) Образец в оплетке без внешней защиты
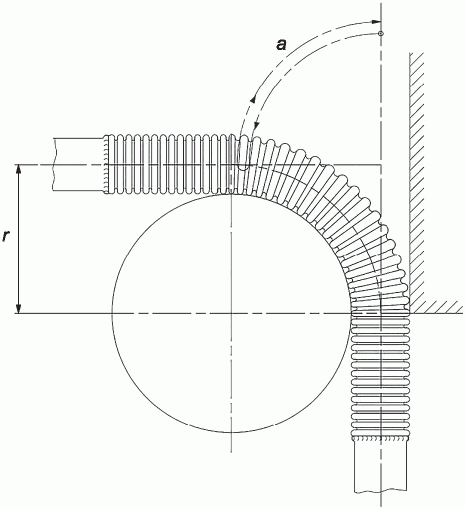
б) Образец без оплетки и внешней защиты
r — радиус изгиба; a — один цикл
Рисунок 6 — Испытания на гибкость
Не должно прилагаться никакого чрезмерного горизонтального усилия, кроме того, которое используется для сгибания узла вокруг оправки.
Один цикл включает в себя одно сгибание и возврат в прямое положение. Испытание заключается в том, что узел сгибается в течение 10 указанных циклов без давления. Частота проведения испытаний должна составлять от 5 циклов/мин до 15 циклов/мин.
После испытания узел должен быть высушен и подвергнут испытанию на герметичность, указанному в подразделе 5.6. Не должно быть видимых утечек или каких-либо других повреждений.
5.11.3 Требования к усталости
5.11.3.1 Общие положения
Гофрированные металлические шланги типа 1 и типа 2 должны допускать многократное сгибание под давлением в течение разумно ожидаемого срока службы изделия. Эксплуатационные характеристики изделий должны быть проверены с помощью типичных циклических испытаний в соответствии с таблицей 9. В зависимости от эксплуатационных характеристик требования к количеству циклов должны быть следующими:
| Тип шланга | Стандартное количество циклов 10 000 циклов |
Увеличенное количество циклов 50 000 циклов |
|---|---|---|
| 1-50 | - | x |
| 1-10 | x | - |
| 2-10 | x | - |
| 3 | Гибкий, нет требований к усталости | Гибкий, нет требований к усталости |
При испытании в соответствии с 5.11.3.2 срок службы шлангов с большим сроком службы должен составлять в среднем 50 000 циклов, но любой образец должен выдерживать не менее 40 000 циклов.
При испытании в соответствии с 5.11.3.2 средний срок службы шлангов со стандартным сроком службы должен составлять 10 000 циклов, но любой образец должен выдерживать не менее 8000 циклов.
Следует обратить внимание, что эти репрезентативные циклические испытания дают представление о сравнительном уровне качества продукции и, как правило, не позволяют напрямую ссылаться на практическое применение в полевых условиях. В случае специфических применений покупатель может проконсультироваться с изготовителем об их опыте или специальных испытаниях.
5.11.3.2 Требования к испытаниям
Испытания должны проводиться со шлангом при соответствующем максимально допустимом давлении. Стенд для испытаний должен быть оснащен системой обнаружения утечек, позволяющей идентифицировать возникновение утечки во время цикла испытаний. Радиус изгиба выбирается по таблице 10 и регистрируется перед началом испытания газового шланга при соответствующем максимально допустимом давлении.
Радиусы изгиба для испытания на усталость
Смазка не должна добавляться ни до, ни во время испытания. Неисправность определяется как протечка газового шланга и/или локальное уменьшение радиуса газового шланга (измеренного в начале испытания) более чем на 50% во время испытания.
Примечание — Если дополнительная защита влияет на радиусы изгиба, указанные в таблицах 8 и 10, или отрицательно влияет на срок службы газового шланга в сборе, изготовитель должен уведомить об этом покупателя.
а) Испытание для номинального диаметра DN до 100 включительно (испытание на U-образный изгиб)
Испытание должно проводиться с использованием газовых шлангов в сборе, смонтированных в виде вертикальной петли, как показано на рисунке 7.
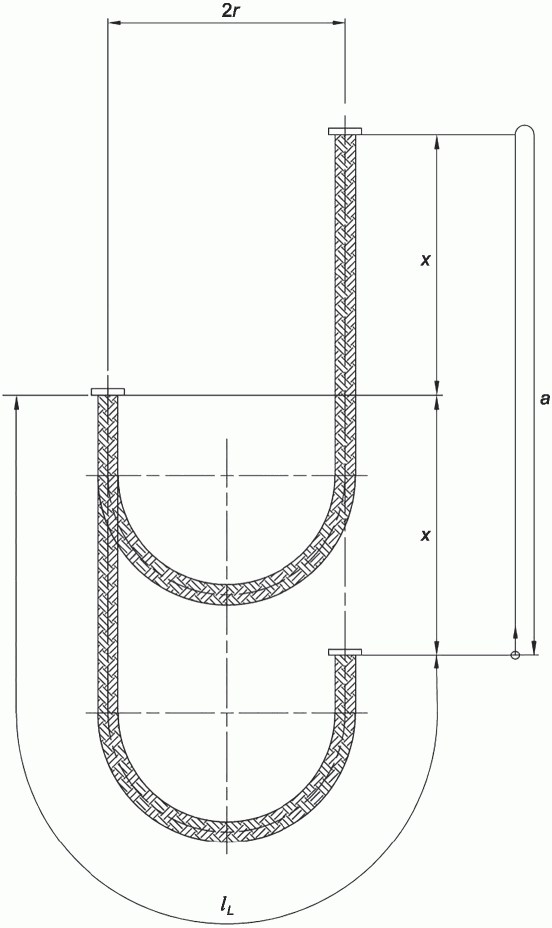
Рисунок 7 — Испытание на усталость
Длина соединения под напряжением lL должна соответствовать формуле (9). Расстояние между осями концевых фитингов должно быть равно удвоенному радиусу изгиба (испытание на усталость) приведено в таблице 10.
Газовый шланг должен подвергаться многократному синусоидальному изгибу со скоростью от 5 до 30 циклов в минуту в направлении, параллельном оси шланга, с 2-кратным перемещением при активном напряжении.
где r — радиус изгиба, мм (испытание на усталость);
x — 4DN, мм, или 125 мм, в зависимости от того, что больше;
б) При испытании для номинального диаметра DN свыше 100 (испытание на изгиб консоли) газовый шланг должен быть жестко закреплен на одном конце, как показано на рисунке 8. Другой конец должен быть перемещен с помощью поперечного усилия таким образом, чтобы получить поперечное отклонение x, указанное в таблице 11. Активная длина под напряжением lL должна быть в шесть раз больше номинального размера DN. Шланг должен быть подвергнут многократному синусоидальному изгибу со скоростью от 3 циклов/мин до 15 циклов/мин в поперечном направлении к оси шланга.
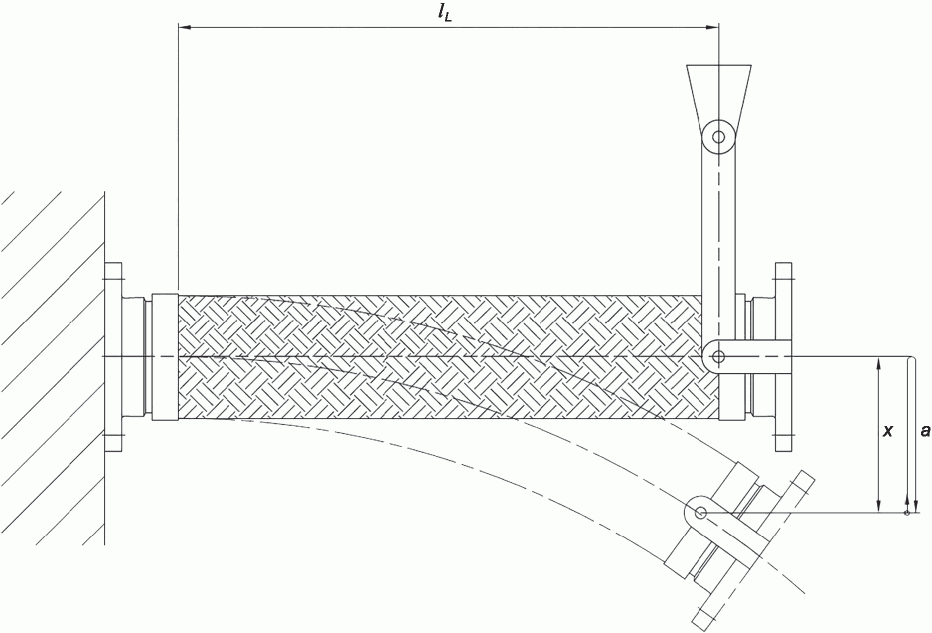
x — боковое отклонение; lL — активная длина под напряжением; a — один цикл
Рисунок 8 — Испытание консоли на изгиб
| Номинальный диаметр DN | Гибкость | |
| Тип 1 | Тип 2 | |
| Боковое отклонение x, мм | ||
| 125 | 65 | 50 |
| 150 | 70 | 55 |
| 200 | 80 | 65 |
| 250 | 90 | 70 |
| 300 | 100 | 80 |
| Примечание — В этой таблице боковое отклонение приблизительно соответствует радиусу изгиба, определенному для испытания на усталость, как указано в таблице 10, и основано на опыте проведения испытаний. | ||
После испытания на усталость испытуемый образец должен быть высушен и должно быть проведено испытание на герметичность в соответствии с 5.6.
5.12 Электропроводность
5.12.1 Требования
Гофрированный металлический шланг должен обладать электропроводностью. Электрическое сопротивление гофрированного металлического шланга не должно превышать 1 Ом/м.
5.12.2 Испытание
Между медными заглушками должен быть подсоединен гофрированный металлический шланг номинальной длиной 1 м. Эти заглушки должны быть подсоединены максимум на 1 мин к току в 25 А, подаваемому от генератора, напряжение холостого хода которого не превышает 12 В. Необходимо измерить падение напряжения между медными заглушками. Сопротивление должно быть рассчитано исходя из падения напряжения и соответствующий ток измеряются с точностью +/- 2%. Электрическое сопротивление кабелей не должно учитываться при измерении.
5.13 Давление разрыва
5.13.1 Требования
Давление разрыва газового шланга должно быть не менее чем в четыре раза больше максимально допустимого давления при комнатной температуре.
5.13.2 Испытание
Рабочая длина lL испытательного образца с оплеткой должна быть эквивалентна по крайней мере одному полному обороту оплетки, если испытательный образец изготовлен без оплетки, то он должен иметь рабочую длину 0,5 м или 3DN, в зависимости от того, что больше. Испытуемый образец должен быть закрыт соответствующей арматурой и закреплен с одного конца горизонтально на поверхности. Шланг нагружают гидравлическим давлением, в 1,5 раза превышающим допустимое, и выдерживают под таким давлением в течение 1 мин. Затем давление следует постепенно повышать с шагом не менее 10% до четырехкратного превышения максимально допустимого давления и поддерживать давление на этом уровне в течение 1 мин. При таком уровне давления сборка не должна выходить из строя из-за видимой утечки или разрыва какого-либо из компонентов. Деформация гофр не должна рассматриваться как неудовлетворительный результат испытания.
Испытание должно проводиться для каждого используемого метода сборки (например, TIG-сварка, MIG-сварка, пайка и т.д.).
Необходимо обратить внимание, что давление должно быть увеличено до тех пор, пока не произойдет разрыв. Необходимо зафиксировать это давление и рассчитать запас прочности.
5.14 Протокол испытаний
Протокол испытаний должен содержать следующие данные:
а) наименование изготовителя, дату, способ и место отбора образцов;
в) исполнение (конструкция газового шланга, наличие оплетки и оболочки, условный размер и условное давление, а также соединительные части).
Протокол испытаний должен содержать графу, в которой приведены нормы, установленные настоящим стандартом, и графу, в которой приведены данные, полученные во время испытаний.
В протоколе испытаний необходимо указать, отвечает ли испытуемый газовый шланг требованиям настоящего стандарта. Любые отклонения, полученные при испытаниях, должны быть указаны в протоколе испытаний. Протоколы типовых испытаний и контрольных типовых испытаний могут быть опубликованы только в полном объеме.
6 Маркировка, руководство по монтажу и эксплуатации
6.1 Маркировка
Маркировка газового шланга должна содержать следующие данные, которые должны быть хорошо читаемы в течение всего срока эксплуатации:
- наименование изготовителя и при наличии его товарный знак;
- обозначение типа гибкости (тип 1-50, 1-10, 2-10 или 3; кольцевой или спирально-гофрированный);
- максимально допустимое давление PS;
- номинальный диаметр DN;
- рабочая температура TS;
- обозначение настоящего стандарта;
- единый знак обращения продукции на рынке Евразийского экономического союза.
Если обозначение наносится на этикетку, то она не должна быть повреждена при эксплуатации газового шланга.
Не допускаются самоклеящиеся этикетки.
Крепление этикетки не должно допускать случайного снятия без использования специального инструмента.
Применяемые обозначения должны быть предусмотрены изготовителем для рабочих температурных диапазонов, в которых используют газовые шланги.
6.2 Руководство по монтажу
Изготовитель должен прикладывать к каждой поставляемой партии газовых шлангов руководство по монтажу.
Изготовитель должен представить в руководстве по монтажу все данные, которые позволят выполнить надежный монтаж газовых шлангов. Необходимо указывать, что газовые шланги не должны скручиваться при монтаже. При сварке поверхностей из нержавеющих сталей следует четко указать, что для этого могут применяться только одобренные методы сварки. В руководстве по монтажу должны быть указаны адрес изготовителя, дата выпуска (покупки), тип, для которого оно действительно.
6.3 Руководство по эксплуатации
Изготовитель должен выпустить руководство по эксплуатации. Этот документ должен содержать следующие данные:
- расчет минимальной длины газового шланга для различных случаев подсоединения в зависимости от наименьшего радиуса изгиба;
- примеры, поясненные картинками, для компенсации перемещений при различных соединениях с трубами;
- примеры недопустимых способов монтажа газовых гибких шлангов;
- факторы снижения рабочих характеристик для более высоких рабочих температур.
| УДК 662.951.2:006.354 | ОКС 23.040.70 |
| Ключевые слова: газовые гибкие шланги, газовые соединения, герметичность, требования безопасности, условия испытаний, методы испытаний, условия эксплуатации | |