ГОСТ Р 51243-2025. Национальный стандарт Российской Федерации. Бритвенные системы для влажного бритья. Общие технические условия
(утв. и введен в действие Приказом Росстандарта от 05.12.2025 № 1640-ст)
Примечание
Документ введен в действие с 01.05.2026 с правом досрочного применения. Взамен ГОСТ Р 51243-99.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 51243-99"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-r-51243-99" "ГОСТ Р 51243-99. Государственный стандарт Российской Федерации. Бритвенные системы для влажного бритья. Общие технические условия (принят и введен в действие Постановлением Госстан"
  n1["ГОСТ Р 51243-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-51243-2025" "ГОСТ Р 51243-2025. Национальный стандарт Российской Федерации. Бритвенные системы для влажного бритья. Общие технические условия (утв. и введен в действие Приказом Росстандарта от "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 5 декабря 2025 г. № 1640-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
БРИТВЕННЫЕ СИСТЕМЫ ДЛЯ ВЛАЖНОГО БРИТЬЯ
с правом досрочного применения
1 РАЗРАБОТАН Ассоциацией производителей парфюмерии, косметики, товаров бытовой химии и гигиены (АППИК БХ)
2 ВНЕСЕН Техническим комитетом по стандартизации № 360 «Парфюмерно-косметическая продукция и товары бытовой химии»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 5 декабря 2025 г. № 1640-ст
4 ВЗАМЕН ГОСТ Р 51243-99
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Настоящий стандарт распространяется на безопасные бритвенные системы для влажного бритья и их составные элементы [ручка-держатель, лезвия, кассеты (бритвенные головки), аксессуары для удобства эксплуатации бритвенных систем (подставки для бритв, держатели для бритв и т.п.), приспособления для предохранения от порезов и (или) для удобства соединения съемной кассеты с ручкой-держателем], предназначенные для личной гигиены, и устанавливает требования к этим изделиям, правила и методы испытаний.
Настоящий стандарт не распространяется на клинковые бритвы, электрические бритвы, триммеры, машинки для стрижки волос.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.050 Государственная система обеспечения единства измерений. Нормативные условия выполнения линейных и угловых измерений
ГОСТ 8.051 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 9.301 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
ГОСТ 9.302 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.306 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Обозначения
ГОСТ 15.009 Система разработки и постановки продукции на производство. Непродовольственные товары народного потребления
ГОСТ 2991 Ящики дощатые неразборные для грузов массой до 500 кг. Общие технические условия
ГОСТ 5959 Ящики из листовых древесных материалов неразборные для грузов массой до 200 кг. Общие технические условия
ГОСТ 9142 Ящики из гофрированного картона. Общие технические условия
ГОСТ 14192-96 Маркировка грузов
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ Р 50779.12-2021 Статистические методы. Статистический контроль качества. Методы случайного отбора выборок штучной продукции
ГОСТ Р 53417 Упаковка. Методы испытаний на вибрацию при постоянной низкой частоте
ГОСТ Р 53228-2008 Весы неавтоматического действия. Часть 1. Метрологические и технические требования. Испытания
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 бритвенные системы: Инструменты для бритья, которыми с поверхности кожи срезают видимую часть волос.
1 Бритвенные системы подразделяют:
- на бритвенные системы со сменными лезвиями типа А — с нерегулируемым вылетом и углом установки лезвия [складная бритва со сменными лезвиями (шаветка), Т-образные станки];
- бритвенные системы со сменными лезвиями типа Б — с регулируемым вылетом и углом установки лезвия (Т-образные станки);
- бритвенные системы со сменными кассетами (бритвенными головками);
- бритвенные системы с фиксированной, несъемной бритвенной головкой, в которых не предусмотрена замена деталей (разового пользования, одноразовые).
2 Допускается использовать термины «бритвы», «безопасные бритвы», «станок для бритья», «бритвенный станок», «одноразовый бритвенный станок», а также иные термины, характеризирующие конструктивные особенности бритвенной системы.
3.2 ручка-держатель: Составной элемент бритвенной системы, в котором закреплены лезвия либо кассета (бритвенная головка).
Примечание - Допускается использовать термин «ручка», «бритвенная ручка» и т.п.
3.3 бритье: Один из способов удаления волос, при котором с помощью режущего инструмента (бритвы) с лица, головы или иных частей тела удаляется видимая часть волос.
3.4 безопасные бритвенные системы: Устройства для бритья с фиксированным углом атаки лезвия и с защитным слоем между лезвием и кожей.
3.5 кассета; бритвенная головка: Составной элемент бритвенной системы с одним или несколькими лезвиями, предназначенная для фиксации угла атаки бритвенного лезвия (или лезвий).
Примечание - Бритвенная головка может быть фиксировано установленной (присоединенной) на бритвенной ручке или съемной.
3.6 лезвие: Стальная пластина с одной или двумя заточенными режущими кромками.
3.7 крышка: Верхний прижимной компонент кассеты (бритвенной головки).
3.8 основание: Нижний защитный компонент кассеты (бритвенной головки).
3.9 название бритвенных систем: Словесное и/или цифровое обозначение изделия, присвоенное ему изготовителем.
Примечание - Название может совпадать с торговым наименованием.
3.10 наименование: Обозначение вида однородной продукции [бритва, сменная кассета (бритвенная головка), лезвие и т.п.].
3.11 составные элементы бритвенных систем: Детали бритвенных систем, которые поставляются изготовителем вместе или отдельно от бритвенных систем в готовом для продажи виде, обеспечивающие выполнение функций, предусмотренных конструкцией бритвенных систем, а также способствующие созданию условий эксплуатации указанных систем.
4.1 Общие положения
4.1.1 Бритвенные системы и их составные элементы должны быть безопасны при использовании. Безопасность бритвенных систем должна обеспечиваться выполнением требований, установленных в настоящем стандарте.
4.1.2 Бритвенные системы и их составные элементы изготовляют в соответствии с требованиями настоящего стандарта по технической документации (технологический регламент, техническое описание и т.п.) на конкретные бритвенные системы. При необходимости на бритвенные системы утверждают образец-эталон по ГОСТ 15.009.
4.2 Характеристики
4.2.1 Требования к потребительским свойствам
4.2.1.1 Бритвенные системы должны быть эргономичными, требования к бреющей способности бритв (лезвий) должны быть изложены в технической документации на изделия.
4.2.1.2 Бритвенные системы и их составные элементы должны обладать достаточной механической прочностью.
4.2.1.3 Твердость лезвий HV на расстоянии до 3 мм от режущей кромки должна быть:
- для лезвий, изготовленных из нержавеющей стали типа 65X13 или из стали аналогичных типов, — не менее 550 единиц;
- для лезвий, изготовленных из углеродистой стали, — не более 920 единиц;
- для лезвий, изготовленных из других материалов, показатель твердости должен быть регламентирован техническими документами на конкретные изделия и должен соответствовать показателю твердости образца-эталона (при наличии).
4.2.2 Требования к сохраняемости
4.2.2.1 Бритвенные системы и их составные элементы должны сохранять свои функции при хранении в упаковке до начала эксплуатации.
4.2.2.2 Бритвенные системы и их составные элементы должны сохранять свои функции после их транспортирования в соответствии с требованиями раздела 7.
4.2.2.3 Фиксирующие устройства должны работать безотказно.
4.2.2.4 Изготовитель вправе устанавливать срок годности бритвенной системы.
4.2.3 Требования стойкости к внешним воздействиям
4.2.3.1 Лезвия и кассеты при эксплуатации должны быть стойкими к повышенной влажности воздуха (влагоустойчивы).
4.2.3.2 Бритвенные системы и их составные элементы должны быть стойкими к воздействию слабощелочной среды, созданной косметической продукцией для бритья.
4.2.4 Требования эргономики
4.2.4.1 Бритвенные системы и их составные элементы должны быть безопасны и удобны при использовании. Конструкция должна обеспечивать надежное положение бритвенной системы в пальцах руки и точно направляться движением руки.
4.2.5 Конструктивные требования
4.2.5.1 Требования к бритвенным системам и их составным элементам по массе, форме, размерам и компоновке должны быть изложены в технических документах на конкретные изделия и соответствовать образцу-эталону (при наличии).
4.2.5.2 Угол установки лезвия в бритвенных системах должен быть от 15° до 35° (см. приложение А).
4.2.5.3 Вылет лезвия бритвенной системы зависит от конструкции бритвенной системы и должен быть установлен в технических документах на изделия.
4.2.5.4 Диапазон регулирования угла установки лезвия в бритвенных системах типа Б должен быть установлен в технических документах на изделия.
4.2.5.5 Зазор между крышкой и основанием бритвенной головки зависит от толщины металлопроката для изготовления бритвенного лезвия и должен быть установлен в технических документах на изделия.
4.2.5.6 На элементы бритвенных систем может наноситься полоска, содержащая смазывающий состав для улучшения процесса скольжения при бритье, или средства, обладающие косметическим действием.
4.2.5.7 Конструкция бритвенной системы должна обеспечивать надежную фиксацию кассеты (бритвенной головки).
4.2.5.8 Качество, цвет и фактура защитно-декоративного покрытия бритвенных систем и их составных элементов должны соответствовать требованиям ГОСТ 9.301 и ГОСТ 9.306.
4.2.5.9 Торцы заточенных лезвийных кромок не должны выступать за торцы кассеты (бритвенной головки).
4.2.5.10 Конструктивное исполнение составных элементов бритвенных систем должно обеспечивать их взаимозаменяемость при замене на составные элементы бритвенных систем того же названия, произведенных одним изготовителем.
4.3 Требования к материалам
Материалы для изготовления и покрытия бритвенных систем и их составных элементов должны соответствовать требованиям нормативных документов, действующих на территории государства, принявшего стандарт.
4.4 Комплектность
Комплектность бритвенных систем определяется изготовителем.
4.5 Упаковка
4.5.1 Для бритвенных систем и их составных элементов применяется потребительская упаковка, обеспечивающая их безопасность, качество и сохраняемость потребительских свойств при обращении ее в течение срока годности бритвенных систем и соответствующая требованиям настоящего стандарта и [1] или нормативным документам, действующим на территории государства, принявшего стандарт.
Потребительская упаковка должна обеспечивать сохраняемость продукции при транспортировании, хранении и использовании.
4.5.2 Требования к внешнему виду упаковок и применяемые для них материалы должны соответствовать требованиям технических документов на конкретные изделия и образцу-эталону (при наличии).
4.5.3 Перед упаковкой единичного лезвия его поверхность следует покрывать защитной смазкой, если иное не предусмотрено в технических документах.
4.5.4 Лезвие должно быть упаковано в конверт таким образом, чтобы его режущие кромки не касались краев конверта.
4.5.5 Транспортная упаковка должна обеспечивать сохраняемость потребительской упаковки при транспортировании и хранении.
4.6 Маркировка
4.6.1 Маркирование бритвенных систем и их составных элементов проводится путем нанесения информации для потребителя в виде надписей, цифровых, цветовых и графических обозначений на потребительскую упаковку, этикетку, контрэтикетку, ярлык, многослойную этикетку, лист-вкладыш.
4.6.2 Маркировка должна быть однозначно понимаемой, полной и достоверной и может быть нанесена способом, установленным в технических документах на конкретную бритвенную систему, а при его отсутствии — любым способом, обеспечивающим четкость, ясность и различимость невооруженным глазом всех элементов маркировки.
4.6.3 Маркировка потребительской упаковки продукции должна содержать следующую информацию:
- наименование изделия;
- название изделия, присвоенное изготовителем (при наличии);
- наименование изготовителя (производителя) и его местонахождение (юридический адрес, включая страну) <1>;
<1> Наименование изготовителя, местонахождения изготовителя и название продукции, штук (pc) могут быть написаны с использованием букв латинского алфавита. Страна происхождения изделий приводится на русском языке.
- дату изготовления (по усмотрению изготовителя). Дату изготовления указывают в формате мм.гггг или мм.гг или дд.мм.гггг или дд.мм.гг. Дата изготовления может указываться без разделителя или с использованием разделителя. В роли разделителя могут использоваться дефис «-», точка «.», слэш «/» и др. Допускается словесно-цифровой способ оформления даты, в этом случае месяц пишется словом;
- наименование и местонахождение организации (юридический адрес), уполномоченной изготовителем на принятие претензий от потребителя, если изготовитель не принимает претензии сам на территории государства, принявшего стандарт. В случае, если изготовитель не принимает претензии на территории государства, принявшего стандарт, в маркировке для указания уполномоченных на принятие претензий от потребителя организации или индивидуального предпринимателя используются фразы, которые прямо или косвенно доносят до потребителя эту информацию (например, «с вопросами/пожеланиями обращайтесь», «служба потребителей», «адрес в государстве-члене», «поставщик» и аналогичные им, указывается его наименование и место нахождения, может быть указан телефон и электронная почта). Если изготовитель сам принимает претензии на территории государства, принявшего стандарт, то фраза «уполномоченный на принятие претензий» и аналогичные ей по смыслу в маркировке не требуются»;
- номер партии или специальный код, присвоенный изготовителем, позволяющий идентифицировать партию продукции (кодом может служить дата изготовления);
- срок годности (на усмотрение изготовителя);
- количество изделий в упаковке (если свойства потребительской упаковки позволяют хорошо видеть и легко подсчитать количество изделий в упаковке, сведения о количество изделий в упаковке допускается не указывать). Не требуется указание количества изделий в штуках, если в упаковке содержится только одно изделие;
- меры предосторожности.
Потребительская маркировка может содержать дополнительные сведения.
4.6.4 Маркировка транспортной упаковки — по ГОСТ 14192 с нанесением манипуляционных знаков 1, 3, 11 по ГОСТ 14192 (пункт 4.1).
4.6.5 Маркировка на изделиях должна быть стойкой к истиранию.
5.1 Бритвенные системы и их составные элементы предъявляют к приемке партиями.
Партией на предприятии считают количество бритвенных систем и их составных элементов одного наименования и названия, присвоенного изготовителем продукции, изготовленное этим предприятием по одним техническим требованиям в определенный период времени и предназначенное к одновременной сдаче-приемке.
5.2 Для проверки соответствия бритвенных систем и их составных элементов требованиям настоящего стандарта проводят приемо-сдаточные и периодические испытания.
5.3 Отбор образцов для испытаний осуществляют по ГОСТ Р 50779.12 методом многоступенчатого отбора.
5.4 Порядок проведения приемо-сдаточных испытаний
Приемо-сдаточные испытания бритвенных систем и их составных элементов проводят по программе и в последовательности, указанной в технических документах на изделие конкретного вида.
5.5 Порядок проведения периодических испытаний
5.5.1 Периодичность испытаний изготовитель определяет в технических документах на продукцию, прошедшую приемо-сдаточные испытания, но не реже одного раза в год.
5.5.2 При получении неудовлетворительных результатов периодических испытаний проводят повторные испытания на удвоенном числе образцов.
5.5.3 Результаты повторных испытаний являются окончательными.
5.6 Испытания в целях оценки соответствия требованиям законодательства проводят в аккредитованной испытательной лаборатории (центре).
Для проведения испытаний случайным образом отбирают образцы бритвенных систем и их составных элементов каждого вида в количестве, необходимом для испытаний, но не менее трех потребительских упаковок для каждого вида испытаний.
Допускается проведение исследований (испытаний) на опытных (лабораторных) образцах, которые по конструкции, составу и технологии изготовления должны быть идентичными продукции, предназначенной для реализации покупателю.
6.1 Условия проведения испытаний — по ГОСТ 8.050.
6.2 Проверку внешнего вида и состояния бритвенных систем и их составных элементов, маркировки, упаковок и комплектности, а также формы и удобства пользования проводят путем сравнения с требованиями, установленными в технических документах на конкретные изделия и (или) с соответствующим образцом-эталоном (при наличии).
6.3 Испытание бритвенных систем и их составных элементов в транспортной упаковке на вибропрочность проводят по ГОСТ Р 53417 или другим способом, установленным в технической документации, обеспечивающим соответствие требованиям, установленным в 4.2.2.2.
6.4 Испытание бритвенных систем или их составных элементов на тепло- и холодоустойчивость в транспортной упаковке проводят в соответствии с требованиями, установленными в технической документации, обеспечивающими соответствие требованиям, установленным в 4.5.5.
6.5 Испытание изделий в транспортной упаковке на влагоустойчивость проводят в соответствии с требованиями, установленными в технической документации и в 4.5.5.
6.6 Бритвенные системы и их составные элементы считают выдержавшими испытания по 6.3 - 6.5, если при визуальном осмотре упаковки не будут иметь повреждений, влияющих на сохраняемость продукции.
6.7 Фиксацию лезвий в конверте (см. 4.5.4) проверяют путем осмотра конверта и определения на нем фиксирующих точек. При пятикратном встряхивании конверта (без удара) лезвие не должно сдвинуться с места.
6.8 Требования к стойкости маркировки должны быть указаны в технической документации. Стойкость маркировки единичного лезвия к истиранию (4.6.4) проверяют на сухом лезвии (после удаления пленки антикоррозийного масла) путем стирания текста сухим тампоном из хлопчатобумажной ткани или смоченном в растворителе не менее 10 раз. Испытанный образец считают выдержавшим испытание, если маркировка осталась четкой и разборчивой.
6.9 Бреющую способность лезвий и кассет определяют путем имитации бритья способом, установленным в технической документации.
Допускается определять бреющую способность на силоизмерительной машине. Условия и количество врезаний определяют в технических документах на изделие конкретного вида.
6.10 Для испытания механической прочности бритвенных систем (см. 4.2.1.2) применяют барабан со скоростью вращения барабана 5 об/мин. Испытания прекращают после 500 оборотов барабана. Изделие считают выдержавшим испытание, если оно не будет сломано, а на его поверхности не окажется острых кромок или трещин, которые могут повредить кожу лица или рук.
Допускается подтверждение достаточной механической прочности на основании характеристик материала, используемого для изготовления бритвенных систем и их составных элементов.
6.11 Определение твердости лезвия (см. 4.3.2) проводят по техническим документам на изделия конкретного вида.
6.12 Проверку безотказности работы фиксирующих устройств (см. 4.2.2.3) осуществляют путем 250 разборок и последующих сборок бритвенных систем. После 250 циклов разборки/сборки бритвенные системы должны соответствовать требованиям, установленным в 4.2.5.4 - 4.2.5.7 настоящего стандарта.
6.13 Испытание на сохраняемость бритвенных систем и их составных элементов в упаковке (см. 4.2.2.1) проводят при постановке продукции на производство и при внедрении изменений, влияющих на сохраняемость, в помещении с температурой воздуха от 5 °C до 40 °C, влажностью — от 40% до 80%. Время выдержки — 24 мес.
Допускается проводить испытание в других условиях, установленных в технической документации, обеспечивающих соответствие бритвенных систем и их составных элементов требованиям, установленным в 4.2.2.1.
6.14 Испытание лезвий на влагоустойчивость при эксплуатации (см. 4.2.3.1) проводят в камере влажности. Температура воздуха в камере в процессе испытания должна быть (25 +/- 3) °C, относительная влажность — (93 +/- 3)%. Время выдержки — 2 сут.
Допускается проводить испытание в других условиях, установленных в технической документации, обеспечивающих соответствие лезвий требованиям, установленным в 4.2.3.1.
6.15 Испытание бритвенных систем и их составных элементов на стойкость к слабощелочной среде (см. 4.2.3.2) проводят в растворе щелочи, созданном пенообразующими средствами, предназначенными для бритья, с pH 8 — 9 и температурой (55 +/- 5) °C в течение (20 +/- 1) мин.
Допускается проводить испытание в других условиях, установленных в технической документации, обеспечивающих соответствие лезвий требованиям, установленным в 4.2.3.2.
6.16 Изделия считают выдержавшими испытания по 6.13 - 6.15, если на поверхности не будет обнаружено деформаций и коррозии, и они сохранят свои функциональные способности. Не допускаются темные (коррозийные) пятна в зоне, отстоящей на расстоянии до 3 мм от режущей кромки лезвия.
6.17 Проверку размеров бритвенных систем и их составных элементов по форме, размерам и компоновке (см. 4.2.4.1) проводят следующим образом:
- размеры лезвия проверяют измерительным микроскопом или другим откалиброванным измерительным прибором. Условия выполнения линейных и угловых размеров — по ГОСТ 8.050. Схема измерения приведена в приложении Б;
- присоединительные и габаритные размеры бритвенных систем и их элементов проверяют с помощью универсальных средств измерения, обеспечивающих заданную точность, по ГОСТ 8.051.
6.18 Массу бритвенных систем и их составных элементов, при необходимости, проверяют на лабораторных весах 4-го класса точности по ГОСТ 24104.
6.19 Измерение угла установки лезвия, диапазон регулирования угла установки и вылета лезвия в кассетах (бритвенных головках) (см. 4.2.5.2 - 4.2.5.6) проводят на проекционном устройстве, обеспечивающем измерение указанных параметров в трех точках по длине лезвия с интервалом не более 15 мм. Допустимая погрешность измерения угла установки лезвия — не более 30 мин, вылета — не более 0,025 мм. Схема измерения приведена в приложении А. Допускаются другие способы оценки перечисленных параметров в средней точке лезвия.
6.20 Надежность фиксации лезвий в кассетах (бритвенных головках) (см. 4.2.5.4) проверяют способом, установленным в технической документации.
6.21 Надежность фиксации кассеты (бритвенной головки) (см. 4.2.5.7) проверяют способом, установленным в технической документации.
Допускается проверка надежности фиксации бритвенной головки (кассеты) путем 10-кратного встряхивания рукой бритвенной системы (без удара), при этом кассета (бритвенная головка) не должна выпадать из ручки-держателя.
6.22 Правильность размещения элементов бритвенных систем (см. 4.2.5.8) проверяют методом, установленным в технической документации.
6.23 Правильность размещения лезвий в бритвенной системе (см. 4.2.5.9) проверяют визуально. При этом обращается внимание на то, чтобы торцы заточенных лезвийных кромок не выступали за торцы кассеты (бритвенной головки).
6.24 Проверку взаимозаменяемости элементов бритвенных систем (см. 4.2.5.10), для которых изготовителем установлена возможность замены, проводят путем установки лезвий в бритвенную систему или путем установки кассеты (бритвенной головки).
6.25 Проверку внешнего вида и толщины защитно-декоративного покрытия (см. 4.2.5.8) на соответствие требованиям технических документов проводят по ГОСТ 9.302 или другим способом, установленным в технической документации.
7 Транспортирование и хранение
7.1 Транспортирование бритвенных систем и их составных элементов осуществляют всеми видами транспорта в крытых транспортных средствах. Бритвенные системы и их составные элементы следует транспортировать в универсальных контейнерах, деревянных ящиках по ГОСТ 2991, в фанерных ящиках по ГОСТ 5959 или ящиках из гофрированного картона по ГОСТ 9142.
Допускается для упаковывания бритвенных систем и их составных элементов применение других видов транспортной упаковки, изготовленной по нормативным документам или технической документации, по качеству не ниже указанных.
7.2 Транспортирование бритвенных систем и их составных элементов осуществляют по группе условий хранения 2 в соответствии с ГОСТ 15150.
7.3 Транспортирование бритвенных систем и их составных элементов, предназначенных для экспорта, проводят в соответствии с условиями договора между предприятием и внешнеэкономической организацией или условиям контракта.
7.4 Хранение бритвенных систем и их составных элементов в транспортной упаковке осуществляют по группе условий хранения 1 в соответствии с ГОСТ 15150.
7.5 Высота штабеля при транспортировании и хранении бритвенных систем и их составных элементов должна соответствовать требованиям ГОСТ Р 53417.
Изготовитель гарантирует соответствие изделий требованиям настоящего стандарта при соблюдении условий транспортирования, хранения и использования бритвенных систем и их составных элементов по назначению.
СХЕМА ИЗМЕРЕНИЯ УГЛА УСТАНОВКИ ЛЕЗВИЯ С ДВУМЯ БРЕЮЩИМИ
СТОРОНАМИ В КАССЕТАХ (БРИТВЕННЫХ ГОЛОВКАХ)
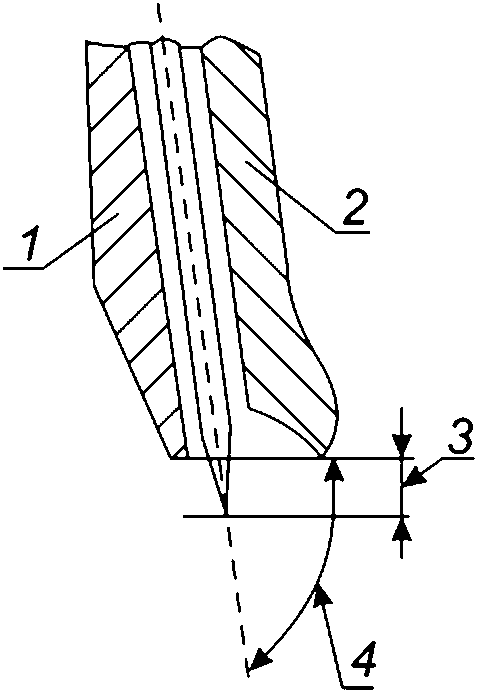
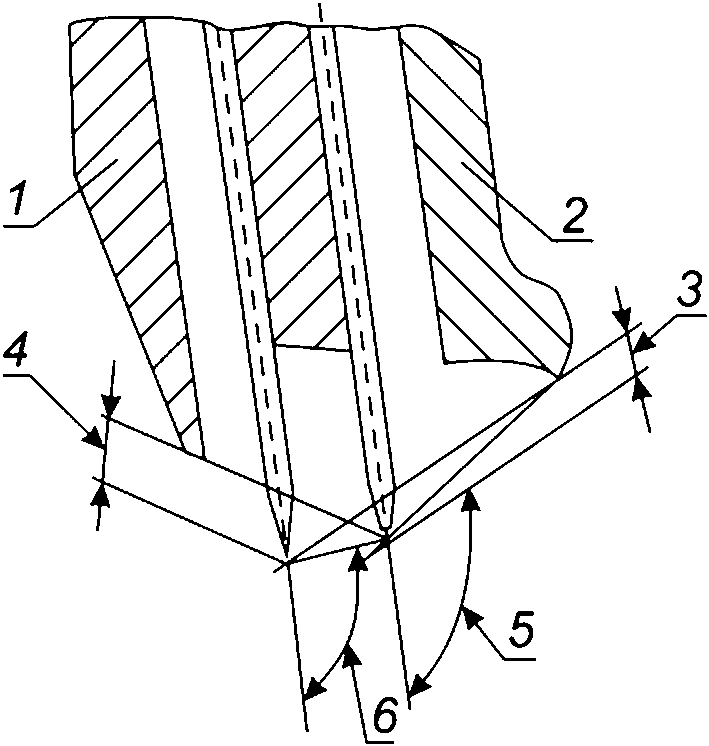
1 — крышка; 2 — основание; 3 — вылет 1-го лезвия;
4 — вылет 2-го лезвия; 5 — угол установки 1-го лезвия;
6 — угол установки 2-го лезвия
<1> Угол установки более двух лезвий определяется аналогично.
(обязательное)
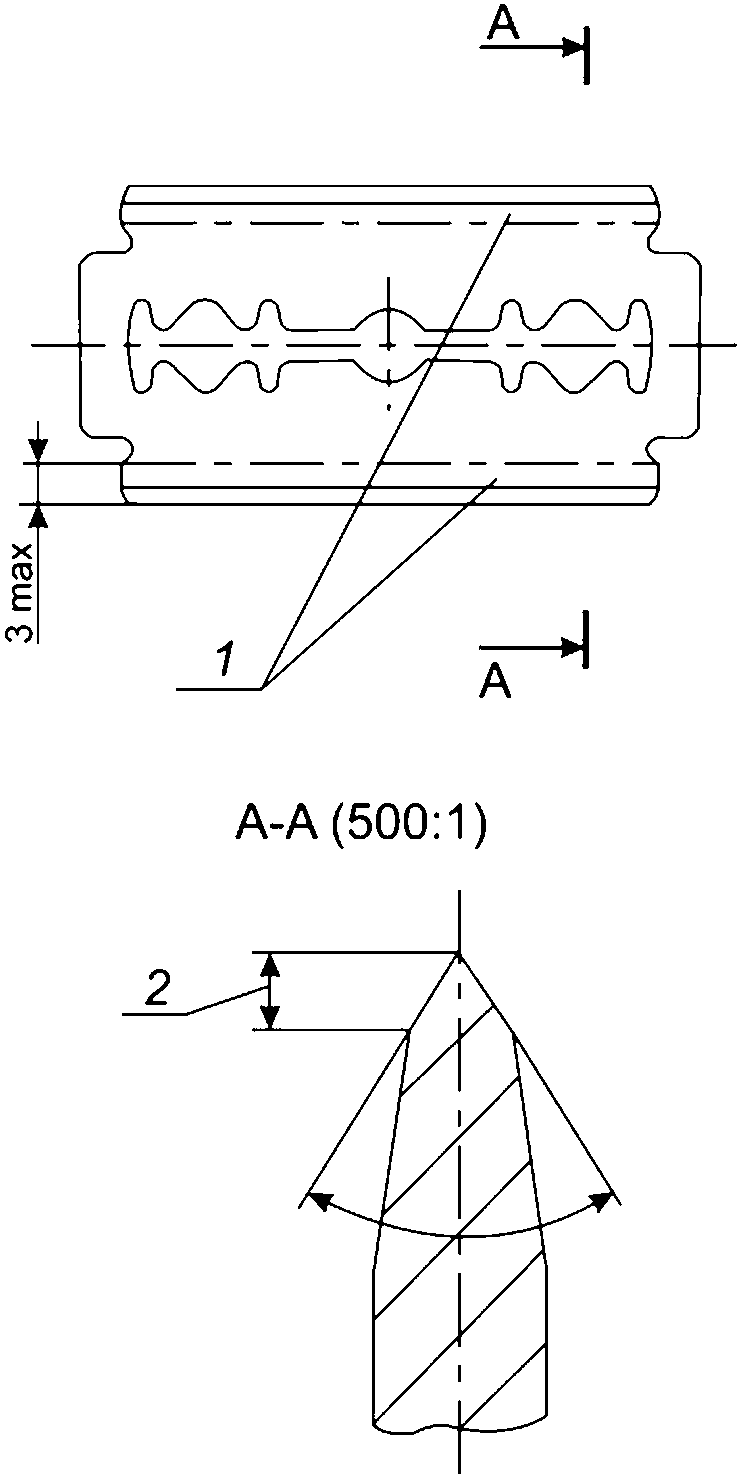
1 — зона испытания твердости; 2 — база измерения угла
| [1] | Технический регламент Таможенного союза ТР ТС 005/2011 | О безопасности упаковки |
|---|
| УДК 641.534.2.06:006.354 | ОКС 97.180 |
| Ключевые слова: бритвенные системы, влажное бритье, лезвие, составные элементы | |