ГОСТ Р 50640-2025. Национальный стандарт Российской Федерации. Шкивы приводные ременных передач. Общие технические требования
Актуально на 01.11.2026.
Как цитировать: "ГОСТ Р 50640-2025. Национальный стандарт Российской Федерации. Шкивы приводные ременных передач. Общие технические требования". ГОСТ Р 50640-2025. https://bukva.ai/docs/standart-gost-r-50640-2025
(утв. и введен в действие Приказом Росстандарта от 12.12.2025 № 1717-ст)
Примечание
Документ введен в действие с 15.01.2026. Взамен ГОСТ Р 50640-94 (ИСО 254-90).
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 50640-94"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-r-isots-10303-1244-2015" "ГОСТ Р 50640-94. Государственный стандарт Российской Федерации. Шкивы приводные ременных передач. Общие технические требования (принят Постановлением Госстандарта РФ от 15.02.1994 "
  n1["ГОСТ Р 50640-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-50640-2025" "ГОСТ Р 50640-2025. Национальный стандарт Российской Федерации. Шкивы приводные ременных передач. Общие технические требования (утв. и введен в действие Приказом Росстандарта от 12."
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 12 декабря 2025 г. № 1717-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ШКИВЫ ПРИВОДНЫЕ РЕМЕННЫХ ПЕРЕДАЧ
Pulleys belt drives. General technical requirements
Дата введения 15 января 2026 года
Предисловие
1 РАЗРАБОТАН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 351 «Механические приводы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 12 декабря 2025 г. № 1717-ст
4 Настоящий стандарт разработан с учетом основных нормативных положений международного стандарта ИСО 254:2011 «Передачи ременные. Шкивы. Качество, обработка и балансировка» (ISO 254:2011 «Belt drives — Pulleys — Quality, finish and balance», NEQ)
5 ВЗАМЕН ГОСТ Р 50640-94 (ИСО 254-90)
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает уровень качества для всех приводных шкивов, а также определенные уровни качества обработки и балансировки приводных и испытательных шкивов.
Настоящий стандарт распространяется на приводные шкивы, предназначенные для клиновых, поликлиновых, плоских и синхронных ремней. Настоящий стандарт не распространяется на шкивы для приводов с регулируемой частотой вращения с одним или несколькими подвижными дисками для вариаторов.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 9378 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 19200 Отливки из чугуна и стали. Термины и определения дефектов
ГОСТ ИСО 1940-1 Вибрация. Требования к качеству балансировки жестких роторов. Часть 1. Определение допустимого дисбаланса
ГОСТ Р ИСО 1081 Передачи клиноременные. Термины и определения
ГОСТ Р ИСО 4287 Геометрические характеристики изделий (GPS). Структура поверхности. Профильный метод. Термины, определения и параметры структуры поверхности
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ Р ИСО 1081.
4 Выбор и качество материалов
Шкивы изготавливают из материала, которому можно придать форму соответствующую стандартным размерам и допускам и который способен выдерживать условия эксплуатации (нагрев, механические нагрузки, истирание, воздействие окружающей среды и т.д.) без повреждений. Кроме того, предполагается, что материал шкива способен рассеивать любое значительное тепло, которое может выделяться ремнями.
5 Шероховатость поверхности
5.1 Приводные шкивы
Шероховатость рабочих поверхностей не должна превышать значений, приведенных в таблице 1.
| Рабочая поверхность | Шероховатость поверхности Ra <*>, мкм, не более |
| Канавки клиновых и поликлиновых шкивов и все отверстия шкивов | 2,5 |
| Ободы шкивов для плоского ремня и все края ободов шкивов | 6,3 |
| Боковые поверхности и наконечники зубьев синхронного шкива: | |
| - приводы промышленного типа | 3,2 |
| - высокопроизводительные приводы (например, для автомобильной промышленности) | 1,6 |
| <*> В соответствии с ГОСТ Р ИСО 4287. | |
Примечание — Определение допустимых дефектов приведено в приложении А.
5.2 Испытательные шкивы
Шероховатость рабочих поверхностей не должна превышать значений, приведенных в таблице 2.
| Вид поверхности | Шероховатость поверхности Ra <*>, мкм, не более |
| Канавки клиновых и поликлиновых шкивов (динамические испытания) | 1,6 |
| Синхронные канавки шкива | 1,6 |
| Натяжные шкивы | 1,6 |
| <*> В соответствии с ГОСТ Р ИСО 4287. | |
5.3 Кромка
Кромки плоских ободов плоских шкивов и канавки клиновых и поликлиновых шкивов должны быть скошены или иметь соответствующий радиус.
6 Балансировка
6.1 Целью балансировки шкива является надлежащее распределение его массы таким образом, чтобы уменьшить дисбалансирующие силы, которые возникают при его вращении, и которые не могут быть устранены в полном объеме. Однако остаточный дисбаланс не должен превышать допустимого предела.
6.2 Поскольку балансировка является высокозатратной операцией, пределу остаточного дисбаланса следует присвоить значение, максимально допустимое с учетом его предполагаемого применения.
6.3 Можно рассмотреть два типа балансировки:
- в одной плоскости, называемая «статическая балансировка»;
- в двух плоскостях, называемая «динамическая балансировка».
6.4 Как правило, достаточно статической балансировки; динамическая балансировка может потребоваться для шкивов с отношением ширины к диаметру, равным 0,3 и более, или для тех, которые вращаются с окружной скоростью шкива свыше 30 м/с.
6.5 Шкивы, изготовленные без установления условия их дальнейшего использования, должны быть статически сбалансированы.
6.6 Статическую балансировку следует проводить таким образом, чтобы на рабочем диаметре (исходном или эффективном, в зависимости от типа шкива) сохранялась эксцентричная остаточная масса, не превышающая большего из двух следующих значений:
Примечание - Значение применимо только к тем шкивам, у которых имеется достаточно материала для удаления при балансировке. Во многих облегченных шкивах недостаточно места для сверления балансировочных отверстий или добавления соответствующих масс стационарными средствами;
б) 0,2% массы, эквивалентной массе шкива, включая массу ступицы.
За эквивалентную массу принимают массу геометрически идентичного шкива, изготовленного из чугуна.
6.7 При установленной частоте вращения шкива n, выраженной в минутах в степени минус один, мин-1, определяют динамическую балансировку.
Примечание - Единицу измерения «обороты в минуту, об/мин» обычно используют при определении характеристик вращающихся машин.
Предельную частоту вращения n1, мин-1, по рисунку 1 вычисляют по формуле
n_{1} = \sqrt{\frac{1,58 \cdot 10^{11}}{ld}} , (1)
где l — ширина обода шкива, мм;
d — диаметр (исходный или эффективный) шкива, мм.
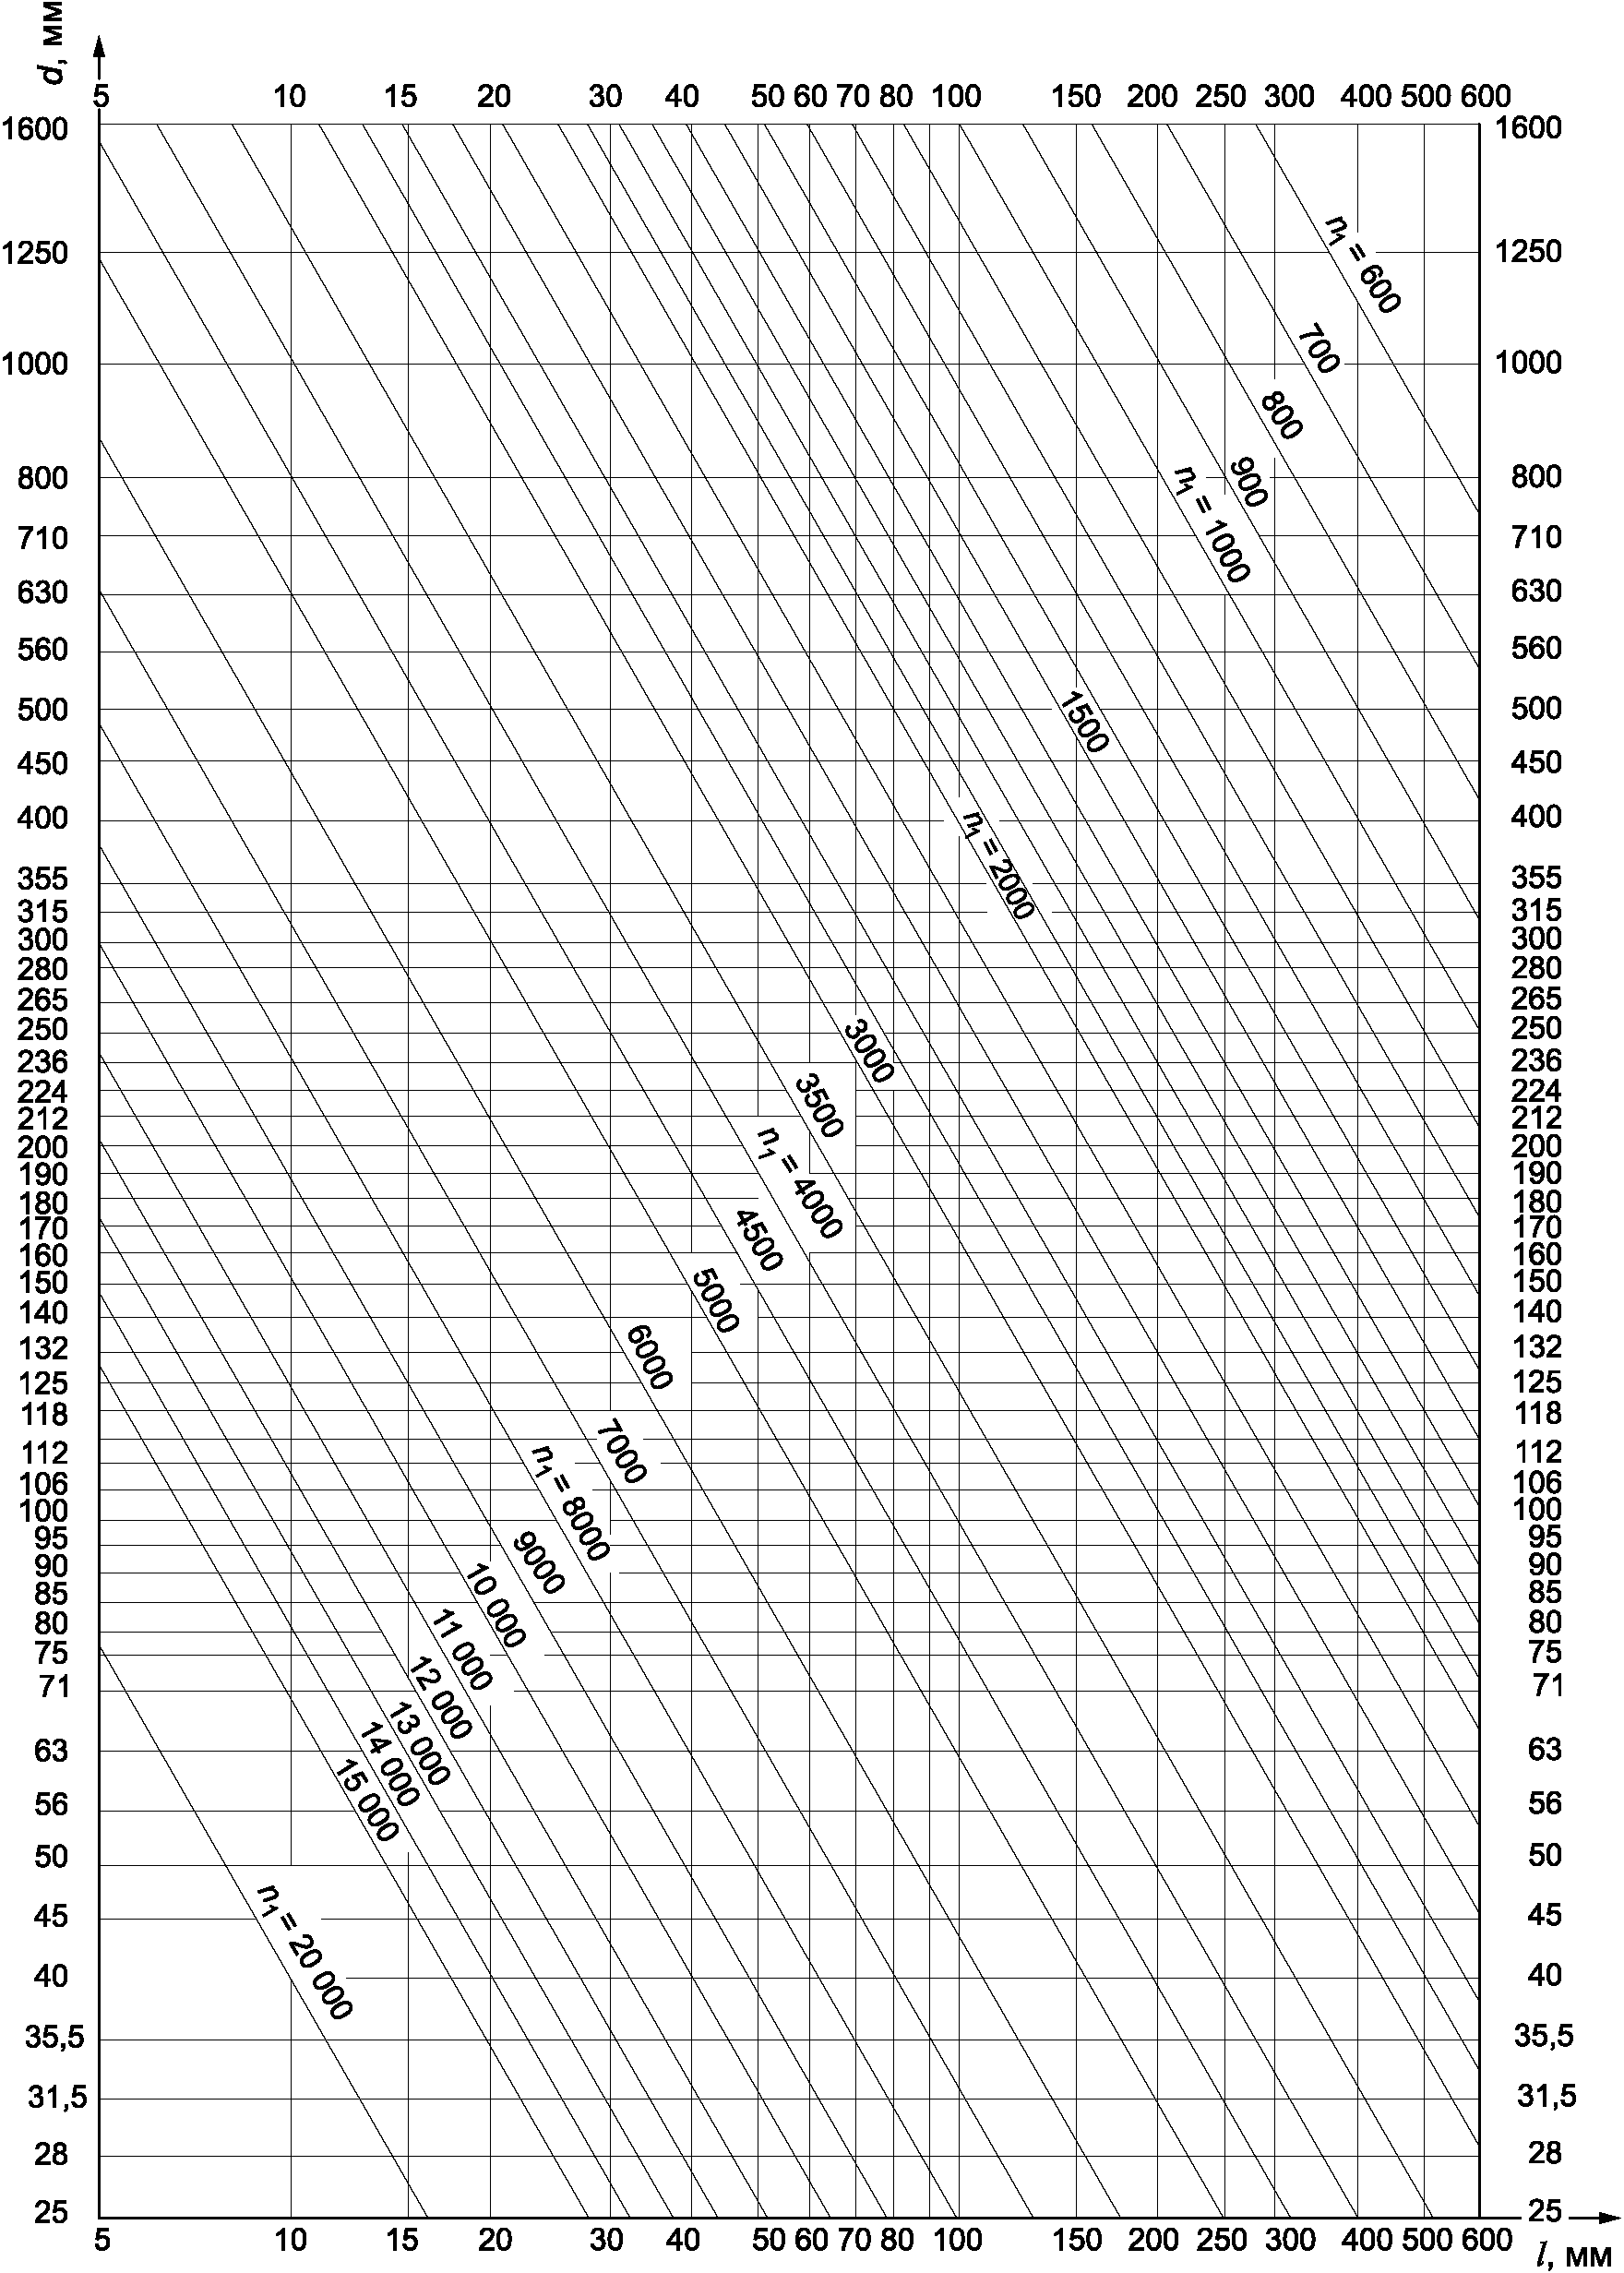
Рисунок 1 — Предел n1, мин-1, для статической или динамической балансировки
Статическая балансировка должна быть соответствующей при соблюдении условия n < n1.
Динамическая балансировка может потребоваться если n > n1.
6.8 Динамическую балансировку выполняют в соответствии с ГОСТ ИСО 1940-1.
Класс точности балансировки G определяют по наибольшему из следующих двух значений:
Примечание — Значение соответствует приведенному в ГОСТ ИСО 1940-1;
где 5 — практический предел остаточной эксцентриковой массы, г, в соответствии с 6.6, перечисление а);
v — окружная скорость вращения шкива, выраженная в метрах в секунду;
M — эквивалентная масса шкива, кг, в соответствии с 6.6, перечисление б).
Класс качества G может быть меньше, чем G1 или G2, если указано конкретное требование.
ОПРЕДЕЛЕНИЕ ДОПУСТИМЫХ ДЕФЕКТОВ
А.1.1 На поверхности отливок шкивов, подвергающихся механической обработке, допускаются дефекты по ГОСТ 19200 в пределах припуска с учетом механической обработки.
Способы исправления дефектов определяются материалом шкива, характером дефекта, возможностями предприятия-изготовителя и устанавливаются в технических требованиях чертежа.
А.1.2 Каждый шкив, работающий со скоростью свыше 5 м/с, должен быть сбалансирован.
Нормы точности статической балансировки приведены в таблице А.1.
| Окружная скорость шкива, м/с | Допустимый дисбаланс, г·м |
|---|---|
| От 5 до 10 | 6 |
| Св. 10 « 15» | 3 |
| « 15 » 20 | 2 |
| « 20 » 30 | 1 |
А.1.3 Статическую балансировку проводят на приспособлениях или балансировочных станках, обеспечивающих точность балансировки, указанную на рабочем чертеже.
А.1.4 Дисбаланс при статической балансировке устраняют путем засверливания отверстий на торцах обода или выборки металла по периметру, а также наплавки или крепления груза на спицах.
А.2.1 Шероховатость рабочих поверхностей канавки шкива проверяют путем сравнения с образцами шероховатости по ГОСТ 9378.
А.2.2 Наличие пористости, царапин и вмятин проверяют путем осмотра без применения увеличительных приборов.
| УДК 621.85.051:006.354 | ОКС 21.220.10 |
| Ключевые слова: шкивы, технические требования | |