ГОСТ Р 44.802-2026. Национальный стандарт Российской Федерации. Система технологической подготовки производства. Колеса зубчатые и детали шлицевые. Основные требования к технологичности конструкции
Актуально на 05.11.2026.
Как цитировать: "ГОСТ Р 44.802-2026. Национальный стандарт Российской Федерации. Система технологической подготовки производства. Колеса зубчатые и детали шлицевые. Основные требования к технологичности конструкции". ГОСТ Р 44.802-2026. https://bukva.ai/docs/standart-gost-r-44-802-2026
(утв. и введен в действие Приказом Росстандарта от 30.07.2026 № 876-ст)
Примечание
Документ вводится в действие с 01.01.2027.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 30 июля 2026 г. № 876-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СИСТЕМА ТЕХНОЛОГИЧЕСКОЙ ПОДГОТОВКИ ПРОИЗВОДСТВА
КОЛЕСА ЗУБЧАТЫЕ И ДЕТАЛИ ШЛИЦЕВЫЕ
ОСНОВНЫЕ ТРЕБОВАНИЯ К ТЕХНОЛОГИЧНОСТИ КОНСТРУКЦИИ
System of technological production preparation gear wheels and splined parts. Basic requirements for manufacturability
03.100.50
Дата введения 1 января 2027 года
Предисловие
1 РАЗРАБОТАН Научно-техническим центром «Информтехника» — филиалом федерального государственного унитарного предприятия «Всероссийский научно-исследовательский институт „Центр“ (НТЦ „Информтехника“ — филиал ФГУП „ВНИИ „Центр“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 488 «Технологическая подготовка производства»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 июля 2026 г. № 876-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Стандарт разработан на основе отраслевого стандарта ОСТ 3-14.229-86 «Отраслевая система технологической подготовки производства. Колеса зубчатые и детали шлицевые. Основные требования к технологичности конструкций».
1 Область применения
Настоящий стандарт распространяется на зубчатые колеса эвольвентного зацепления с делительным диаметром не более 1000 мм, шириной венца не более 160 мм, с модулем зубьев от 1 до 12 мм, изготовленных с 5-й по 12-ю степень точности и на шлицевые детали со шлицами по ГОСТ 1139, ГОСТ 6033.
Стандарт устанавливает основные требования к технологичности конструкций в серийном и единичном производствах.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 14.201 Обеспечение технологичности конструкции изделий. Общие требования
ГОСТ 14.205 Технологичность конструкции изделия. Термины и определения
ГОСТ 14.206 Технологический контроль конструкторской документации
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1139 Основные нормы взаимозаменяемости. Соединения шлицевые прямобочные. Размеры и допуски
ГОСТ 1643 Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические. Допуски
ГОСТ 1758 Основные нормы взаимозаменяемости. Передачи зубчатые конические и гипоидные. Допуски
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 6033 Основные нормы взаимозаменяемости. Соединения шлицевые эвольвентные с углом профиля 30°. Размеры, допуски и измеряемые величины
ГОСТ 9563 Основные нормы взаимозаменяемости. Колеса зубчатые. Модули
ГОСТ 13755 Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические эвольвентные. Исходные контуры
ГОСТ 14775 Канавки для выхода долбяков. Размеры
ГОСТ 16202 Основные нормы взаимозаменяемости. Передачи зубчатые конические с круговыми зубьями. Исходный контур
ГОСТ 16504 Система государственных испытаний продукции. Испытания и контроль качества продукции. Основные термины и определения
ГОСТ 16530 Передачи зубчатые. Общие термины, определения и обозначения
ГОСТ 16531 Передачи зубчатые цилиндрические. Термины, определения и обозначения
ГОСТ 19325 Передачи зубчатые конические. Термины, определения и обозначения
ГОСТ 19672 Передачи червячные цилиндрические. Модули и коэффициенты диаметра червяка
ГОСТ 21354 Передачи зубчатые цилиндрические эвольвентные внешнего зацепления. Расчет на прочность
ГОСТ 23207 Сопротивление усталости. Основные термины, определения и обозначения
ГОСТ 25348 Основные нормы взаимозаменяемости. Единая система допусков и посадок. Ряды допусков, основных отклонений и поля допусков для размеров свыше 3150 мм
ГОСТ 33439 Металлопродукция из черных металлов и сплавов на железоникелевой и никелевой основе. Термины и определения по термической обработке
ГОСТ Р 2.005 Единая система конструкторской документации. Термины и определения
ГОСТ Р 50531 Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические эвольвентные. Исходный контур высоконапряженных передач
ГОСТ Р 71361 Система технологической подготовки производства. Организация работ по отработке на технологичность конструкции изделия
ГОСТ Р 71362 Система технологической подготовки производства. Организация работ по оценке технологичности конструкции изделия
ГОСТ Р 71363 Система технологической подготовки производства. Детали, обрабатываемые на оборудовании с числовым программным управлением. Основные требования по обеспечению технологичности конструкции
ГОСТ Р ИСО 20816-9 Вибрация. Измерения вибрации и оценка вибрационного состояния машин. Часть 9. Зубчатые редукторы
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины, определения, обозначения и сокращения
3.1 В настоящем стандарте применены термины по ГОСТ 14.205, ГОСТ 16504, ГОСТ 16530, ГОСТ 16531, ГОСТ 19325, ГОСТ 23207, ГОСТ 33439, ГОСТ Р 2.005.
3.2 В настоящем стандарте применены следующие сокращения:
HB — твердость по методу Бринелля;
HRC — твердость по методу Роквелла по шкале C;
ДСЕ — деталь, сборочная единица;
КД — конструкторская документация;
НД — нормативная документация;
СМК — система менеджмента качества;
СОЖ — смазочно-охлаждающая жидкость;
СОТС — смазочно-охлаждающее технологическое средство;
ЧПУ — числовое программное управление.
4 Общие требования к технологичности конструкции зубчатых колес и шлицевых деталей
4.1 Технологичность конструкций зубчатых колес и шлицевых деталей определяется совокупностью свойств конструкций, способствующих достижению оптимальных затрат при их производстве, эксплуатации, ремонте (если он предусмотрен КД), для заданных значений показателей качества, объема выпуска и условий выполнения работ.
4.2 Технологичность конструкций зубчатых колес и шлицевых деталей достигается путем выполнения:
- отработки конструкций на технологичность по ГОСТ Р 71361 на всех этапах разработки зубчатых колес и шлицевых деталей при технологической подготовке производства, в том числе с учетом применения средств автоматизации работ и оборудования с ЧПУ по ГОСТ Р 71363, а также в обоснованных случаях при производстве и ремонте (если он предусмотрен КД) указанных изделий;
- качественной и количественной оценки технологичности конструкций изделий по ГОСТ 14.201, ГОСТ Р 71362 на основе принятой при разработке изделий номенклатуры показателей технологичности и методик их определения;
- технологического контроля КД по ГОСТ 14.206 и (при необходимости) внесения изменений в КД для достижения требуемых значений показателей технологичности;
- работ по совершенствованию технологической документации.
4.3 Содержание работ по обеспечению технологичности конструкций зубчатых колес и шлицевых деталей на этапах разработки КД, при выполнении технологической подготовки производства, при производстве, ремонте изделий (если он предусмотрен КД), а также номенклатура показателей технологичности изделий, в том числе методики вычисления значений показателей, устанавливаются стандартами организаций и НД СМК организаций-разработчиков и организаций — изготовителей изделий.
4.4 Совокупность свойств конструкций зубчатых колес и шлицевых деталей, определяющих их технологичность, устанавливают при разработке изделий на основе требований:
- к эксплуатационным и конструктивно-технологическим характеристикам изделий;
- выбору материала и вида термической обработки;
- выбору заготовок под механическую обработку;
- выбору основных геометрических параметров зубчатых колес и шлицевых деталей;
- нормированию точности и выбору конструкторских, технологических и измерительных баз;
- освоению новых технологических процессов и средств технологического оснащения, в том числе средств и методов контроля и испытаний.
5 Требования к эксплуатационным и конструктивно-технологическим характеристикам
5.1 К зубчатым колесам и шлицевым деталям предъявляют следующие основные требования, относящиеся к эксплуатационным характеристикам:
- заданная долговечность, определяемая изгибной и контактной прочностью зубьев;
- установленный уровень износостойкости при работе в условиях заданных нагрузок и повышенных температур;
- соответствие техническим требованиям по уровню вибрации и шума;
- конструктивно и экономически обоснованный выбор значений массы и габаритов зубчатых колес и шлицевых деталей.
5.2 К зубчатым колесам и шлицевым деталям применяют следующие требования к конструктивно-технологическим характеристикам:
- соблюдение рационального уровня сложности зубчатых колес и шлицевых деталей, учитывающего минимально необходимое количество деталей и сборочных единиц, различий в их размерах, массе, материале и конструкциях для обеспечения заданных экономических и эксплуатационных характеристик зубчатых передач;
- соответствие заданного или обоснованного уровня стандартизации и унификации за счет сокращения используемых при изготовлении изделия марок материалов и их сортаментов, заимствования существующих изделий и унификации разрабатываемых конструкций, основных форм и размеров составных частей;
- обеспечение заданного или обоснованного уровня локализации продукции за счет использования установленной или рациональной доли материалов, составных частей, технологий, технологического оборудования отечественного производства для изготовления изделий;
- выполнение заданных требований к взаимозаменяемости составных частей зубчатых передач без дополнительной обработки;
- соответствие КД зубчатых колес и шлицевых деталей технологическим возможностям производства.
6 Требования к выбору материала и вида термической обработки зубчатых колес и шлицевых деталей
6.1 Применяемые при изготовлении зубчатых колес и шлицевых деталей материалы после химико-термической или термической обработки должны удовлетворять следующим требованиям:
- соответствие заданному уровню прочности и износостойкости поверхностного слоя зубьев при действии высоких контактных напряжений;
- соответствие заданному уровню прочности и пластичности сердцевины;
- установленная обрабатываемость материала по показателям энергопотребления, срока службы обрабатывающего инструмента, чистоты поверхности при заданной производительности обработки;
- требуемая глубина прокаливаемости;
- соблюдение минимальных значений деформаций зубчатых колес и шлицевых деталей при термической обработке за счет учета специфики материала и детали, выбора оптимальных методов и режимов нагрева и охлаждения;
- применение, при необходимости, отделочных операций шлифования, притирки, шевингования, хонингования, фланкирования, калибрования.
6.2 В зависимости от твердости материала зубчатые колеса и шлицевые детали разделяют на две основные группы:
а) имеющие твердость рабочих поверхностей зубьев менее 350 HB, обеспеченную нормализацией или улучшением материала. Зубья таких соединений, как правило, нарезают после термической обработки, благодаря чему может быть получена высокая точность без применения нерентабельных отделочных операций (шлифования);
б) имеющие твердость рабочих поверхностей зубьев более 350 HB, обеспеченную применением операций термического и химико-термического упрочнения зубчатых колес, включая: поверхностную закалку, цементацию, азотирование, цианирование, поверхностную закалку ТВЧ. Для устранения термических деформаций после термической обработки применяют отделочные операции, включающие шлифование, шевингование, фланкирование. Твердость поверхностных слоев зубчатых колес в указанном случае составляет от 50 до 63 HRC. Зубья таких соединений нарезают до операций термического и химико-термического упрочнения.
6.3 Следует учитывать, что применение высокотвердых материалов позволяет повысить нагрузочную способность зубчатых передач. Однако материалы с высокой твердостью недостаточно приспособлены к приработке, поэтому требуются повышенная точность их изготовления, повышенная жесткость валов и опор, выполнение отделочных операций, в том числе с фланкированием зубьев. Специальное оборудование, инструменты и приспособления для отделочных операций применяют, как правило, в экономически обоснованных случаях при крупносерийном или массовом производствах.
6.4 Номенклатуру применяемых организацией материалов и видов термической обработки для зубчатых колес и шлицевых деталей устанавливают в стандартах организаций и НД СМК организаций-разработчиков и организаций-изготовителей.
6.5 Предварительную термическую обработку заготовок (отжиг, нормализация) применяют для получения микроструктуры, обеспечивающей необходимую обрабатываемость при механической обработке. После нарезания зубьев зубчатые колеса и шлицевые детали упрочняют закалкой с отпуском или химико-термической обработкой.
Стали с пониженным содержанием углерода следует применять в тех случаях, когда после закалки предусмотрена обработка лезвийными инструментами поверхностей, не подвергнутых цементации.
6.6 Стали, легированные бором, следует применять в тех случаях, когда необходимо обеспечить бульшую глубину прокаливаемости, чем у хромомарганцевых сталей, но следует учитывать, что при этом увеличиваются коробления в процессе термической обработки.
6.7 Цементации и нитроцементации следует подвергать наиболее нагруженные зубчатые колеса и шлицевые детали из легированных мелкозернистых сталей, которые должны обладать высоким сопротивлением усталости, контактной выносливостью и ударной вязкостью. Методы химико-термической обработки должны обеспечить соблюдение следующих требований с учетом применения данного типа сталей:
- при возможности получения необходимых свойств материала несколькими видами термического или химико-термического упрочнения предпочтение следует отдавать процессам с наименьшей себестоимостью (трудоемкостью и энергоемкостью);
- структура слоя должна представлять собой мелкоигольчатый мартенсит с небольшими изолированными участками остаточного аустенита, при этом недопустимы выделения карбидов в форме сетки в цементованном слое и массивные включения карбонитридов в нитроцементованном слое;
- структура сердцевины должна представлять собой малоуглеродистый мартенсит или бейнит без выделения структурно-свободного феррита.
6.8 Следует учитывать, что объемные изменения при закалке пропорциональны концентрации углерода в твердом растворе стали. Значительное уменьшение деформации зубчатых колес и шлицевых деталей может быть достигнуто применением ступенчатой закалки, ионного азотирования, ионной цементации, а также закалочных прессов.
6.9 Детали, подлежащие азотированию, следует подвергать предварительной закалке с высоким отпуском для придания необходимых свойств сердцевине и повышения качества азотированного слоя.
6.10 Для изготовления деталей с контурной закалкой зубьев ТВЧ следует применять сталь пониженной прокаливаемости марки 55пп по ГОСТ 1050 или ее аналоги с целью достижения постоянной толщины закаленного слоя по всему контуру.
6.11 Для обеспечения минимальных размеров передач следует применять цементацию или нитроцементацию зубчатых колес с последующим зубошлифованием без охвата впадин и с контролем на отсутствие микротрещин.
6.12 Кроме закалки ТВЧ, цементации, нитроцементации, азотирования могут быть использованы и другие виды поверхностного упрочнения, включая упрочнение пластическим деформированием, лазерную закалку, газопламенную закалку, закалку в электролитах, борирование, хромирование, алитирование, силицирование, напыление или наплавление износостойких или коррозионно-стойких покрытий.
6.13 Рекомендации по выбору материала зубчатых колес и шлицевых деталей, а также видов и режимов термической обработки приведены в приложении А.
7 Требования к заготовкам под механическую обработку
7.1 В качестве заготовок зубчатых колес под механическую обработку в серийном производстве следует использовать штамповки, получаемые из проката круглого сечения. Для улучшения расположения волокон коэффициент осадки, равный отношению исходной длины прутка к конечной, должен быть не менее 1,5.
7.2 Применение проката квадратного сечения для штамповки заготовок тяжелонагруженных колес не допускается из-за неблагоприятного расположения волокон вблизи углов исходного прутка. Для снижения металлоемкости зубчатых колес следует применять заготовки с зубьями, полученными холодной накаткой при модулях не более 4,5 мм и горячей накаткой при модулях свыше 4,5 мм, а также горячей штамповкой в зубчатых матрицах.
7.3 В мелкосерийном производстве заготовки зубчатых колес под механическую обработку, как правило, получают свободной ковкой. Применение заготовок зубчатых колес, полученных резкой круглого проката или труб, допустимо лишь в тех случаях, если значение коэффициента запаса прочности по изгибу не менее 2,5.
7.4 Для улучшения структуры и обрабатываемости металла заготовки после деформирования следует подвергать нормализации или отжигу. Если к шероховатости поверхностей впадин зубьев предъявляются высокие требования, например при нарезании червячными фрезами с протуберанцем, то следует провести термическое улучшение материала заготовок до твердости от 246 до 280 HB.
7.5 Заготовки шлицевых валов с небольшой разностью диаметров по ступеням вала (не более 20 — 25 мм на 100 мм длины) получают резкой проката круглого сечения, при большом перепаде диаметров применяют горячую высадку или штамповку. Заготовки крупных валов, как правило, получают свободной ковкой.
7.6 Сведения о параметрах точности заготовок зубчатых колес под зубообработку приведены в приложении Б.
8 Требования к выбору основных геометрических параметров зубчатых колес и шлицевых деталей
8.1 Параметры исходных контуров зубчатых колес назначаются в зависимости от масштаба производства, способа чистовой обработки зубьев и эксплуатационных требований, предъявляемых к передачам.
8.2 При выборе геометрических параметров зубчатых колес и шлицевых деталей следует учитывать:
- возможность сокращения номенклатуры и типоразмеров конструктивных элементов, в том числе отверстий, поверхностей сопряжения, пазов, выступов, ступеней перехода, шлицевых деталей в пределах одной ДСЕ изделия;
- правильность назначения конструкторских баз с целью сокращения количества операций сборки или изготовления ДСЕ, возможности их совмещения с технологическими базами;
- назначение обоснованных допустимых предельных отклонений и размеров;
- возможность сокращения количества обрабатываемых поверхностей в результате изменения простановки размеров;
- установление технически обоснованных и неизбыточных требований к точности изготовления и шероховатости поверхностей.
8.3 Исходный контур с протуберанцем рекомендуется использовать для зубчатых колес, обработанных шлифованием, с высоким крутящим моментом и при соблюдении повышенных требований к виброактивности. В остальных случаях параметры исходного контура назначают по ГОСТ 13755, ГОСТ Р 50531 и ГОСТ 16202 без модификации профилей зубьев. Для червячных цилиндрических колес параметры — по ГОСТ 19672.
8.4 Цилиндрические зубчатые передачи с косозубыми колесами, как правило, используют при окружной скорости более 15 м/с и жестких требованиях к шуму. В остальных случаях следует применять передачи с более технологичными прямозубыми колесами, менее чувствительными к погрешностям изготовления и монтажа. Необходимо также учитывать, что с углом наклона зубьев \beta , равным 0°, упрощается конструкция опор, снижается трудоемкость контрольных и сборочных операций. Высокоточные прямозубые колеса с высотной модификацией зубьев могут быть применены при окружных скоростях не более 100 м/с. В конических передачах, как правило, должны быть колеса с круговыми зубьями.
8.5 Диаметры начальных окружностей шестерни и колеса, межосевое расстояние передачи и ширину венца колеса определяют расчетом на контактную выносливость зубьев по заданным нагрузкам и передаточному отношению (см. приложение В). Ширину венца шестерни принимают на 3 — 5 мм больше ширины венца колеса.
8.6 Модуль зубьев колес определяют расчетом на выносливость при изгибе и для цилиндрических колес округляют до ближайшего значения по ГОСТ 9563. Для конических колес округление модуля не является обязательным. Не рекомендуется значительно увеличивать модуль сверх найденного по расчету значения, так как при этом повышается металлоемкость колеса, снижается производительность зубонарезания и возрастают затраты на зуборезный инструмент.
8.7 Коэффициенты смещения исходного контура следует назначать исходя из обеспечения равнопрочности зубьев шестерни и колеса по изгибу.
8.8 При установке на валу нескольких колес межосевое расстояние определяют по наиболее нагруженной передаче. В остальных передачах прочностным расчетом устанавливают необходимую ширину зубчатых венцов.
8.9 Продольную модификацию зубьев следует применять в передачах с несимметричным относительно опор расположением колес при действии резко переменных нагрузок, а также в скоростных передачах при повышенных требованиях к шуму. Продольную модификацию следует принимать равной 0,01 мм на 10 мм ширины зубчатого венца.
8.10 При проектировании зубчатых колес следует конструктивно обеспечивать максимальную жесткость, снижающую деформации колес в процессе механической обработки и при термической обработке, при этом необходимо избегать резких изменений толщин сечений и концентраторов напряжений. Предпочтение следует отдавать конструкциям симметричного сечения.
8.11 В деталях с закрытыми зубчатыми венцами должен быть предусмотрен свободный выход зубообрабатывающего инструмента.
8.12 Выбор вида шлицевого соединения и центрирующих поверхностей обусловлен эксплуатационными требованиями, обусловленными скоростью вращения, передаваемым моментом, необходимостью осевого перемещения соединения и применяемой технологией изготовления соединения. В подвижных и неподвижных соединениях применяют шлицы с прямобочным или эвольвентным профилем.
8.13 Для прямобочного профиля центрирование по наружному диаметру применяют для быстроходных соединений при твердости втулки менее 350 HB, для неподвижных соединений без осевого перемещения, а также для подвижных легконагруженных соединений. Данное центрирование используют в том случае, когда втулка термически не обрабатывается или когда твердость материала втулки материала после термической обработки допускает калибровку протяжкой, а вал фрезеруется до окончательных размеров.
Центрирование по внутреннему диаметру применяют для быстроходных подвижных соединений при твердости втулки более 350 HB. Отверстие во втулке обеспечивается протягиванием шлицевой протяжкой, внутренний диаметр втулки шлифуют, пазы вала шлифуют по боковым сторонам. Центрирование используют также в том случае, когда после термической обработки могут возникнуть значительные искривления длинных валов. При центрировании по внутреннему диаметру должны быть применены шлицевые валы исполнения 1 по ГОСТ 1139.
Центрирование по боковым сторонам шлицев применяют при отсутствии жестких требований к точности центрирования сопрягаемых деталей при знакопеременных нагрузках, при передаче значительных моментов, когда недопустимы большие зазоры между боковыми поверхностями вала и втулки.
8.14 Эвольвентные шлицевые соединения применяют для высоконагруженных неподвижных и подвижных соединений и центрируют по наружному диаметру, а также по боковым поверхностям зубьев. Допускается центрирование по внутреннему диаметру. При жестких требованиях к биению деталей центрирование выполняют по наружному диаметру.
8.15 Рекомендации по выбору геометрических параметров зубчатых колес и шлицевых деталей для обеспечения технологичности приведены в приложении Г.
9 Требования к нормированию точности и технические требования
9.1 Для силовых передач точность зубчатых колес по нормам кинематической точности, плавности работы и по нормам контакта зубьев следует определять исходя из прочностного расчета, учитывающего динамические нагрузки, обусловленные погрешностями зацепления, неравномерность распределения нагрузок по ширине зубчатого венца и неравномерность распределения нагрузок между сателлитами в планетарных передачах.
9.2 Прочностной расчет зубчатых передач следует проводить в соответствии с ГОСТ 21354.
9.3 Зубчатые колеса силовых передач точнее 7-й степени по ГОСТ 1643 применяют при серийном производстве лишь в том случае, если к размерам передач предъявляются более жесткие требования и при этом другими средствами нагрузочная способность передач не может быть обеспечена, а также при окружной скорости колес более 30 м/с.
9.4 Вид сопряжения по ГОСТ 1643 определяют исходя из теплового расчета передачи.
9.5 Контрольные показатели и комплексы показателей, числовые значения допусков и предельных отклонений параметров конических и гипоидных зубчатых передач должны быть установлены по ГОСТ 1758. Для продукции военного назначения допуски зубчатых передач определяют в соответствии с документами по стандартизации относительно применения для видов военной техники.
9.6 Данные по выбору степеней точности зубчатых передач приведены в приложении Д.
9.7 Допуски и посадки шлицевых деталей должны быть определены в соответствии с ГОСТ 1139, ГОСТ 6033 исходя из требований к точности базирования деталей.
9.8 Контроль шлицевых деталей должен быть осуществлен по следующим параметрам:
- отклонения и радиальное биение центрирующих диаметров;
- отклонения размеров по роликам — для эвольвентных и треугольных шлицев и отклонения ширины шлицев — для прямобочных;
- проверка комплексной погрешности калибром или сопряженной деталью;
- погрешности направления шлицев и радиального биения шлицевых венцов, если комплексный калибр не центрируется по цилиндрической поверхности контролируемой детали.
9.9 Технические требования к зубчатым колесам и шлицевым деталям должны содержать:
- требования к заготовке;
- требования к твердости поверхностного упрочненного слоя и к механическим характеристикам сердцевины;
- места контроля твердости поверхностного слоя и способ проверки механических характеристик сердцевины, глубины и качества поверхностного упрочненного слоя;
- допустимый балл остаточного аустенита в поверхностном слое;
- требования к выкружке зубьев в части их упрочнения после закалки, допустимости касания шлифовальным кругом, смещения выкружек относительно эвольвентных профилей зубьев;
- необходимость низкого отпуска деталей после операций шлифования;
- особые требования к качеству поверхности каких-либо участков детали;
- место и способ клеймения деталей;
- требования к нанесению защитных покрытий.
9.10 Контроль вибрационного состояния зубчатых механизмов при приемке выполняют в соответствии с ГОСТ Р ИСО 20816-9.
10 Требования к освоению новых технологических процессов и средств технологического оснащения
10.1 Основными условиями обеспечения технологичности конструкций зубчатых колес и шлицевых деталей за счет освоения новых технологических процессов и средств технологического оснащения являются:
- предпочтительное использование цифровых технологий подготовки производства, применение электронных моделей обрабатываемых деталей и автоматизированных процедур передачи исходных конструкторских данных для автоматизированной подготовки управляющих программ оборудования с ЧПУ;
- применение технологий компьютерного моделирования и информационных инструментов графической симуляции процессов обработки для оптимизации их параметров и режимов;
- автоматизация установки и снятия деталей с обрабатывающего оборудования с учетом соответствия их размерных и весовых параметров техническим характеристикам промышленных средств автоматизации загрузки/выгрузки;
- максимальная концентрация технологических операций на одном автоматизированном рабочем месте;
- ограничения в количестве и номенклатуре режущего инструмента и средств технологического оснащения, быстросменность технологической оснастки и автоматизация циклов ее установки и замены;
- применение жестких конструкций зубообрабатывающих станков с высокоточными управляемыми электронными осями и прецизионной быстродействующей технологической оснасткой;
- применение новых материалов и исполнений режущих и правящих инструментов;
- применение встроенных систем контроля за процессом нарезания зубьев и систем диагностики всех ответственных узлов станка, при этом система обслуживания станка должна исключать возможные ошибки оператора, а также максимально исключать ручное обслуживание станка.
10.2 При получении заготовок для зубчатых колес повышение технологичности обеспечивают, предпочтительно, путем получения минимальных припусков под механическую обработку, отсутствия окалины за счет выполнения штамповки на горячештамповочных многопозиционных автоматах.
10.3 Технологичность чернового нарезания зубьев прямозубых, косозубых и шевронных колес может быть повышена путем использования накатных станов, в которых нагретые ТВЧ заготовки проходят между зубчатыми накатниками, что приводит к экономии расхода металла по сравнению с зуборезной технологией до 18% — 40%, к повышению степени износостойкости, микротвердости и усталостной прочности зубьев зубчатого колеса на 30% — 50%.
10.4 Технологичность зубчатых колес и шлицевых деталей может быть повышена также за счет применения новых технологических процессов (не освоенных ранее изготовителем), включая:
- получение заготовок на основе технологий порошковой металлургии, путем спекания металлических порошковых смесей в закрытых штампах с последующей термической обработкой, после которой твердость заготовки может достигать 65 HRC, для зубчатых колес с диаметрами в диапазоне от 30 до 200 мм, эксплуатируемых на высоких скоростях с низкой нагрузкой;
- применение в обоснованных случаях аддитивных технологий получения заготовок наплавкой лазером, электронным лучом, электрической дугой порошковых или проволочных материалов из нержавеющей стали, титановых, алюминиевых, никелевых и кобальтовых сплавов, с последующей фрезерной или токарной обработкой до заданных параметров, при этом в теле зубчатого колеса возможно создание каналов со сложной геометрией для охлаждения или подачи смазки;
- применение режимов зубофрезерования без СОЖ (или в общем случае СОТС) с высокими скоростями резания для получения преимуществ в экономической эффективности, экологической безопасности для окружающей среды по сравнению с традиционным зубофрезерованием с СОТС, при котором происходят неравномерное охлаждение зубьев, повышенный износ режущей кромки, загрязнение внешней среды;
- применение электроэрозионной обработки для формирования профиля рабочих поверхностей зубьев с последующим выполнением химико-термической обработки для повышения контактной прочности вместо традиционных способов нарезания зубьев лезвийными инструментами;
- применение новых методов упрочнения поверхности на основе ионного азотирования, ионной цементации, при использовании которых по сравнению с термической обработкой в печи не возникают существенные деформации и хрупкая фаза на поверхности, что исключает необходимость в проведении операции зубошлифования, повышает качество поверхности зубьев и сокращает технологический цикл;
- применение процессов глубинного шлифования профиля зубьев без предварительной лезвийной обработки, в том числе использование скоростного и высокоскоростного глубинного шлифования, что значительно снижает цикл обработки и себестоимость продукции.
ВЫБОР МАТЕРИАЛОВ ЗУБЧАТЫХ КОЛЕС, ШЛИЦЕВЫХ ДЕТАЛЕЙ И ТЕРМИЧЕСКОЙ ОБРАБОТКИ
А.1 Рекомендации по выбору материалов зубчатых колес и шлицевых деталей, а также вида их термической обработки приведены в таблице А.1.
Виды термической обработки для видов материалов зубчатых колес и шлицевых деталей
А.2 Рекомендованная твердость сердцевины зубьев, измеренная у их основания, — в пределах от 30 до 45 HRC. Для обеспечения высокой выносливости зубьев при изгибе рекомендуются следующие значения параметров: толщина цементованного слоя — 0,2 модуля; предельная глубина цементации — от 2,2 до 2,5 мм; оптимальное содержание углерода в поверхностном слое — от 0,8% до 1,0%; твердость поверхностного слоя — от 57 до 62 HRC; толщина нитроцементованного слоя — 0,15 модуля, но не более 1,2 мм. Толщину азотированного слоя рекомендуется выбирать равной от 0,08 до 0,10 модуля, но не более 0,8 мм, максимальная твердость поверхностного слоя — 72 HRC.
А.3 Для изготовления крупногабаритных азотируемых деталей, когда требуется глубина прокаливания более 50 мм, при максимальной твердости поверхностного слоя 68 HRC рекомендуется применение стали марки 18Х2Н4ВА по ГОСТ 4543 или аналога.
А.4 Азотируемые зубчатые колеса и шлицевые детали, к рабочим поверхностям которых не предъявляются жесткие требования к износостойкости, как правило, изготавливают из среднеуглеродистых хромистых сталей. При глубине азотированного слоя от 0,3 до 0,4 мм твердость в указанном случае может достигать 52 HRC.
А.5 Среднеуглеродистые стали, легированные никелем с закалкой ТВЧ или термоулучшенные, должны быть применены при необходимости обеспечения большой глубины прокаливаемости и вязкости. Использование сталей, легированных кремнием, вследствие их худшей обрабатываемости допустимо лишь в обоснованных случаях.
А.6 Контурную закалку ТВЧ с охватом дна впадин применяют как менее затратную по сравнению с химико-термической обработкой при производстве зубчатых колес, для которых допустимо снижение выносливости зубьев при изгибе на 20% — 30% по сравнению с цементованными. Разрывы закаленного слоя на дне впадин не допускаются.
А.7 В передачах не выше 8-й степени точности по ГОСТ 1643 рекомендуется применять более технологичные шевингуемые цементованные или нитроцементованные колеса. При необходимости повышения точности шевингуемых колес зубошевингование рекомендуется проводить после цементации перед закалкой, а закалку — осуществлять в штампах.
А.8 При единичном производстве, когда металлоемкость изделия не существенна, для упрощения технологии изготовления допустимо применение зубчатых колес и шлицевых деталей из термически улучшенных сталей.
ОПРЕДЕЛЕНИЕ ПАРАМЕТРОВ ТОЧНОСТИ ЗАГОТОВОК КОЛЕС ПОД ЗУБООБРАБОТКУ
Б.1 Допуск радиального биения наружного цилиндра заготовки цилиндрического колеса Fda при его использовании для выверки заготовки на станке определяют по формуле
где Fr — допуск радиального биения зубчатого венца по ГОСТ 1643.
Б.2 Допуск радиального биения конуса вершин зубьев заготовки конического колеса Far при его использовании для выверки заготовки на станке определяют по формуле
Б.3 Допуск радиального биения наружного цилиндра заготовки цилиндрического колеса Fda при его использовании в качестве базы для контроля размеров зубьев определяют по формуле
где Tн — допуск на дополнительное смещение исходного контура по ГОСТ 1643.
Б.4 Допуск радиального биения конуса вершин зубьев заготовки конического колеса Far при его использовании в качестве базы для контроля размеров зубьев определяют по формуле
Б.5 Допуски радиального биения наружного цилиндра или конуса вершин зубьев при их неиспользовании в качестве баз для измерения размеров зубьев или для выверки деталей на станках назначают равными 0,1m.
Б.6 Допуск диаметра наружного цилиндра заготовки цилиндрического колеса Еda при его использовании в качестве измерительной базы определяют по формуле
Б.7 Допуск диаметра вершин зубьев заготовки конического колеса Еdae при его использовании в качестве измерительной базы определяют по формуле
Б.8 Предельные отклонения наружного диаметра цилиндрического колеса и диаметра вершин зубьев конического колеса при неиспользовании их в качестве измерительных баз должны соответствовать полям допусков h11 по ГОСТ 25348 для колес с модулями не более 5 мм и h12 — для колес с модулями свыше 5 мм.
Б.9 Допуски биения базовых торцов цилиндрических и конических зубчатых колес для диаметров торцов d = 100 мм приведены в таблице Б.1.
Допуски биения базовых торцов цилиндрических и конических зубчатых колес
ОПРЕДЕЛЕНИЕ ПЕРЕДАТОЧНЫХ ЧИСЕЛ СТУПЕНЕЙ МНОГОСТУПЕНЧАТЫХ ПЕРЕДАЧ
В.1 При общем передаточном числе U, более или равным 6, и при отсутствии специальных требований к компоновке привода следует применять многоступенчатые передачи, чем достигается уменьшение массы зубчатых колес и межосевых расстояний. Минимальные масса и размеры зубчатых передач получаются в том случае, когда передаточные числа ступеней определяют исходя из решения уравнения равнопрочности ступеней при заданном общем передаточном числе U. Уравнение равнопрочности составляют на основании формул, определяющих контактную выносливость зубьев в соответствии с ГОСТ 21354.
В.2 Передаточное число быстроходной ступени U1 двухступенчатой цилиндрической передачи для рекомендуемого отношения межосевого расстояния тихоходной ступени к межосевому расстоянию быстроходной, равного 1,6, следует определять по графику, приведенному на рисунке В.1.
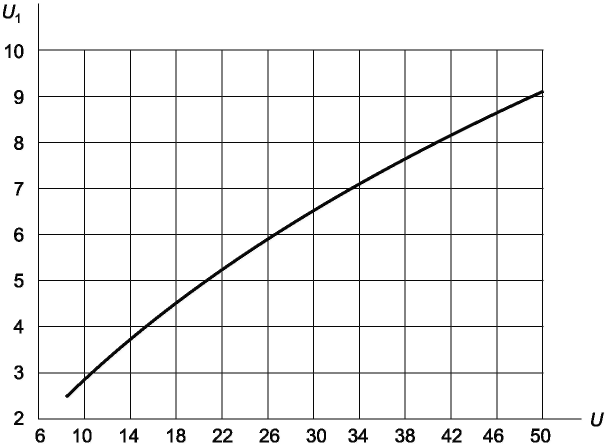
Рисунок В.1 — Соотношение передаточного числа быстроходной ступени и общего передаточного числа для двухступенчатой цилиндрической передачи
В.3 Для обеспечения минимальной суммы межосевых расстояний быстроходной и тихоходной ступеней передаточное число U1 быстроходной ступени цилиндрической передачи следует определять по графику, приведенному на рисунке В.2.
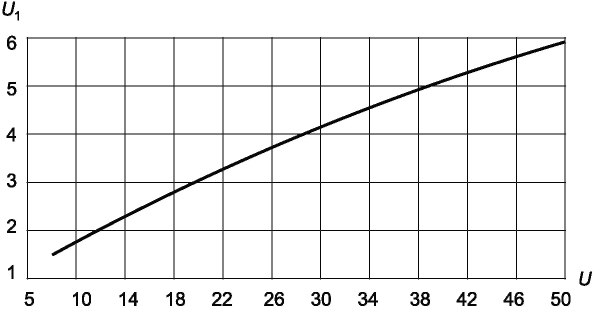
Рисунок В.2 — Соотношение передаточного числа быстроходной ступени и общего передаточного числа для минимальной суммы межосевых расстояний быстроходной и тихоходной ступеней
В.4 Передаточные числа быстроходной ступени U1 и промежуточной ступени U2 в зависимости от общего передаточного числа U для трехступенчатой цилиндрической передачи следует определять по графику, приведенному на рисунке В.3.
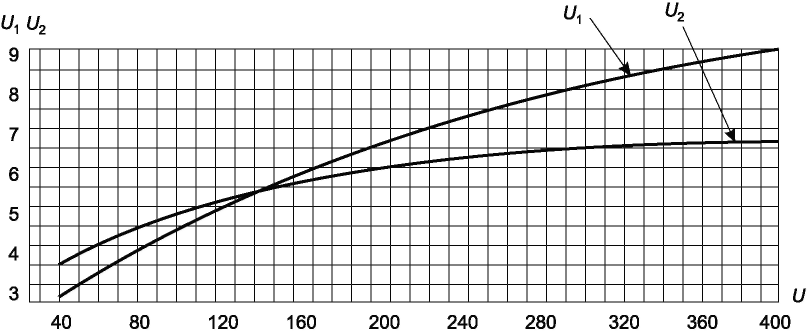
Рисунок В.3 — Соотношение передаточных чисел быстроходной, промежуточной ступени и общего передаточного числа для трехступенчатой цилиндрической передачи
ВЫБОР ГЕОМЕТРИЧЕСКИХ ПАРАМЕТРОВ ЗУБЧАТЫХ КОЛЕС И ШЛИЦЕВЫХ ДЕТАЛЕЙ ДЛЯ ОБЕСПЕЧЕНИЯ ТЕХНОЛОГИЧНОСТИ
Г.1 Для снижения металлоемкости зубчатых колес отношение ширины венца колеса к диаметру начальной окружности шестерни цилиндрической передачи следует принимать не более 1,15 при твердости рабочих поверхностей зубьев менее 350 HB и не более 0,70 при твердости более 350 HB. В конических передачах отношение ширины венца колеса к среднему конусному расстоянию не должно превышать 0,35.
Г.2 Переключаемые зубчатые колеса коробок перемены передач должны быть выполнены со скругленными торцами зубьев. Форма и размеры скругления в сечении зуба по делительному цилиндру должны соответствовать указанным на рисунке Г.1. Высоконагруженные зубчатые колеса с поверхностным упрочнением зубьев должны иметь фаски на торцах зубьев с углом (45 +/- 15)° и размерами (0,2 — 0,3)m +/- (0,05 — 0,10)m.
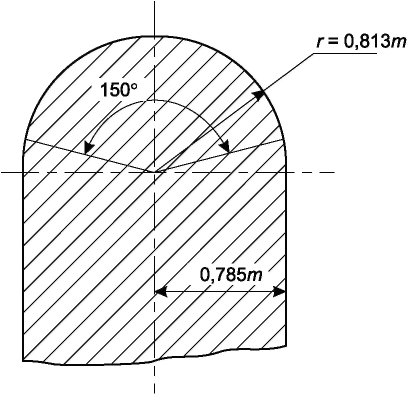
Рисунок Г.1 — Форма и размеры скругления в сечении зуба по делительному цилиндру
Г.3 Конфигурацию насадных зубчатых колес определяют исходя из объемов производства и требований, предъявляемых к массе зубчатой передачи. В серийном производстве в качестве заготовок зубчатых колес используют штампованные заготовки, поэтому конфигурацию цилиндрических колес определяют с учетом примера на рисунке Г.2. Размеры сечений и радиусы скругления в местах перехода диска в обод и ступицу r1, r2 должны удовлетворять требованиям, предъявляемым к конструкциям деталей, изготовляемых горячей штамповкой. На токарных операциях заготовки обрабатывают только по наружному, внутреннему диаметрам и торцам. Скоростные зубчатые колеса с повышенными требованиями к дисбалансу обрабатывают по всему контуру.
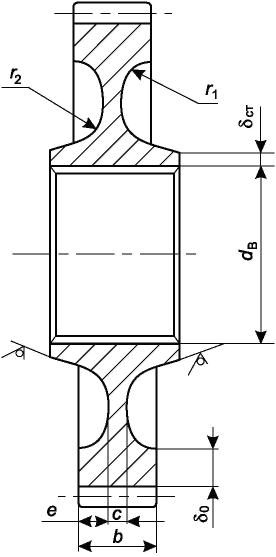
Рисунок Г.2 — Пример конфигурации цилиндрического колеса
Г.4 В мелкосерийном производстве зубчатые колеса изготавливают из поковок, поэтому наиболее технологичной является форма колес в виде дисков (см. рисунок Г.3). Прочность шлицевого или шпоночного соединения обеспечивают в этом случае выбором соответствующего значения диаметра вала dв. Глубину выемок по торцам e принимают равной 3 — 5 мм.
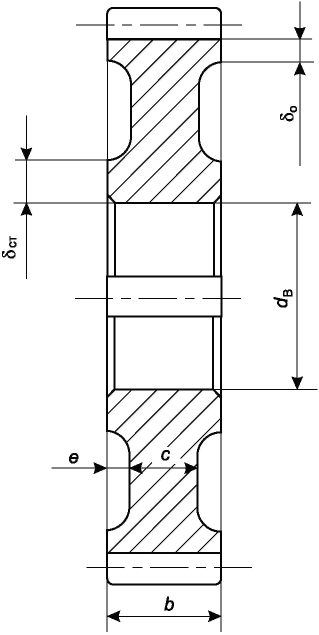
Рисунок Г.3 — Пример технологичной формы колеса в виде диска
Если к массе передачи предъявляют жесткие требования, то размеры колес определяют исходя из следующих соотношений:
\delta_{\text{ст}} = (0,25 - 0,30)d_{\text{в}}; (Г.2)
где \delta_{o} — толщина обода;
\delta_{\text{ст}} — толщина ступицы;
Г.5 В сателлитах и насадных колесах с тонкостенными ободами толщина обода исходя из условия его выносливости при изгибе должна быть не менее 3m.
Г.6 Отверстия в дисках колес, предназначенные для дополнительного закрепления заготовок на зубообрабатывающих станках, предусматривают в колесах с диаметрами более 350 мм.
Г.7 При проектировании насадных конических колес (см. рисунок Г.4) следует проверять максимально допустимую длину ступицы: ступица колеса не должна выступать за пределы конуса впадин зубьев.
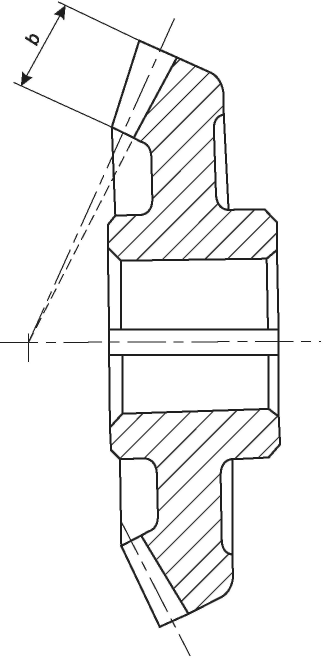
Рисунок Г.4 — Проверка максимально допустимой длины ступицы по пределу конуса впадин зубьев
Представленную на рисунке Г.4 конструкцию следует применять для обеспечения высокой жесткости валов передач с большой относительной шириной зубчатых венцов.
Г.8 При нарезании зубьев червячными фрезами, как показано на рисунке Г.5, ширину канавки K, мм, определяют по формулам
при h_{\delta}<d_{ac}K = \sqrt{h_{\delta}(d_{ao} - h_{\delta})} + a, (Г.4)
при h_{\delta} \geq 0,5d_{ao}K = 0,5d_{ao} + a, (Г.5)
где h_{\delta} — высота бурта над поверхностью впадин зубьев зубчатого венца, равная от 3 до 5 мм.
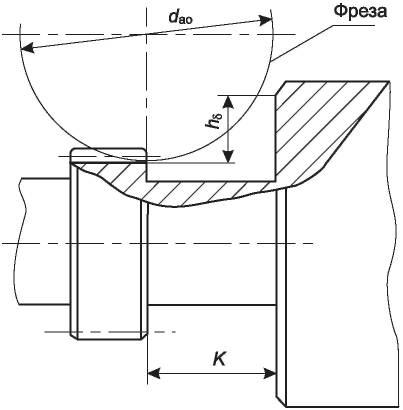
Рисунок Г.5 — Нарезание зубьев червячными фрезами
Диаметры вершин зубьев червячных фрез dao приведены в таблице Г.1.
Диаметры вершин зубьев червячных фрез
| Модуль m | Наружный диаметр фрезы dao, мм |
|---|---|
| 1,0 | 40 |
| 1,125 — 1,375 | 50 |
| 1,5 — 2,0 | 63 |
| 2,25 — 2,75 | 71 |
| 3,0 — 3,5 | 80 |
| 3,75 — 4,50 | 90 |
| 5,0 | 100 |
| 5,5 — 6,0 | 112 |
| 6,5 — 7,0 | 125 |
| 8,0 | 125 |
| 9,0 | 140 |
| 10,0 | 160 |
Г.9 При нарезании прямых зубьев долбяками ширину канавок следует назначать по ГОСТ 14775, косых зубьев колес — в соответствии с данными, приведенными в таблице Г.2.
Ширина канавок косых зубьев колес
| Угол наклона линии зуба \beta , град | Модуль m | |||||
| 1,5 | 2 — 3 | 4 | 5 — 6 | 8 | 10 | |
| Ширина канавки, K, мм | ||||||
| 15 | 5,5 | 7 | 8,5 | 10 | 12 | 15 |
| 23 | 6,5 | 8 | 10,0 | 12 | 15 | 18 |
| 30 | 7,5 | 10 | 12,0 | 15 | 18 | 22 |
Г.10 При шевинговании зубьев (см. рисунок Г.6) определяют ширину канавки либо угол скрещивания осей шевера и детали. Зубья колеса будут обработаны на всей длине, если средняя плоскость шевера пересечет торцовую плоскость колеса на его оси. Найденное значение K' следует увеличить на 3 — 5 мм, минимально допустимое значение угла скрещивания \varphi = 3^{\circ}30\prime . Ширину шевера bо следует принимать по данным, приведенным в таблице Г.3.
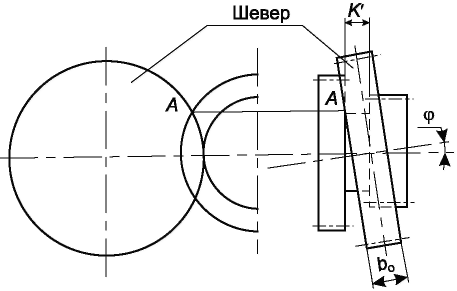
Рисунок Г.6 — Схема шевингования зубьев
| Модуль m | 1 | 1,25 — 1,75 | 2 — 8 | 10 |
|---|---|---|---|---|
| Ширина шевера bо | 15 | 19,5 | 23 | 28 |
Г.11 Колеса с внутренними зубьями, диаметр делительной окружности — не более 150 мм, рекомендуется изготавливать цельными (см. рисунок Г.7), что позволяет упростить механическую обработку. При увеличении размеров колес значительно возрастают припуски на механическую обработку, а следовательно, трудоемкость изготовления и металлоемкость изделий. Большие припуски обусловлены сложностью формы зубчатого колеса с внутренними зубьями, в связи с чем конфигурация заготовки значительно отличается от готовой детали. Поэтому при больших диаметрах делительной окружности следует применять сборные зубчатые колеса (см. рисунок Г.8).
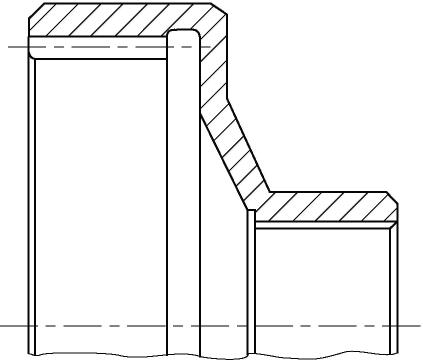
Рисунок Г.7 — Колесо с внутренними зубьями, диаметр делительной окружности которого не более 150 мм
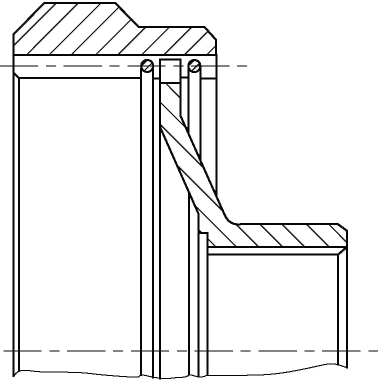
Рисунок Г.8 — Колесо с внутренними зубьями, диаметр делительной окружности которого свыше 150 мм
Г.12 Сборные конструкции колес с внутренними зубьями обладают и эксплуатационными преимуществами, так как обеспечивают более равномерное распределение нагрузок между сателлитами и по ширине зубчатых венцов.
Г.13 Размеры суммарного пятна контакта зубьев в передаче вместо погрешности направления зуба F_{\beta r} следует проверять в цилиндрических передачах в том случае, когда в связи со значительными размерами колес контроль погрешности F_{\beta r} затруднителен. Для конических и гипоидных передач контроль пятна контакта обязателен.
Г.14 При проверке узких косозубых колес при невозможности измерить длину общей нормали следует контролировать накопленную погрешность шага зубчатого колеса Fpr и наименьшее дополнительное смещение исходного контура Eн.
Г.15 Значения параметра шероховатости поверхности Ra зубьев колес и шлицевых деталей в зависимости от степени точности, способа обработки и функционального назначения приведены в таблицах Г.4 - Г.6.
Значения параметра шероховатости поверхности Ra зубьев колес в зависимости от степени точности
| Поверхность | Значение параметра шероховатости Ra, мкм | ||||
| Степень точности по ГОСТ 1643 и ГОСТ 1758 | |||||
| 5 | 6 | 7 | 8 | 9 | |
| Профили зубьев Прямозубых, косозубых цилиндрических колес | 0,4 — 0,2 | 0,4 | 0,8 — 0,4 | 1,6 | 3,2 |
| Профили зубьев конических колес | 0,8 — 0,4 | 1,6 | 3,2 | ||
| Впадины зубьев | 3,2 — 1,6 | ||||
| Вершины зубьев | 3,2 — 0,8 | ||||
Значения параметра шероховатости поверхности Ra эвольвентного профиля зубьев колес в зависимости от вида обработки
| Вид обработки | Степень точности по ГОСТ 1643 и ГОСТ 1758 | Значения параметра шероховатости поверхности Ra, мкм | |
| Зубофрезерование (зубонарезание) | Черновое | 9 | 6,3 |
| Чистовое | 8 | 1,6 — 3,2 | |
| Зубодолбление | Черновое | 9 | 6,3 |
| Чистовое | 8 | 1,6 | |
| Шевингование после точного фрезерования | 7 | 0,8 | |
| 6 | 0,4 | ||
| Зубофрезерование после термической обработки | 7 | 0,8 | |
| 6 | 0,4 | ||
| Зубошлифование | 6 | 0,4 — 0,8 | |
| Алмазное хонингование | 6 | 0,2 — 0,4 | |
Значения параметра шероховатости поверхности Ra шлицевых деталей в зависимости от функционального назначения
ВЫБОР СТЕПЕНЕЙ ТОЧНОСТИ ЗУБЧАТЫХ ПЕРЕДАЧ
Д.1 Степень точности зубчатых передач по нормам плавности определяют исходя из допустимой удельной динамической нагрузки на зубьях WHV, кг/мм, вычисляемой по формуле
W_{HV} = \delta_{\text{н}} \cdot q_{o} \cdot V \sqrt{\frac{a_{w}}{U}} , (Д.1)
где \delta_{\text{н}} — коэффициент, зависящий от вида зацепления и твердости рабочих поверхностей зубьев;
qо — коэффициент, учитывающий влияние разности шагов зацепления шестерни и колеса;
aw — межосевое расстояние, мм;
Д.2 Для определения межосевого расстояния aw и окружной скорости V необходимо по ГОСТ 21354 найти диаметр начальной окружности шестерни dw1 при коэффициенте динамичности KHV, равном 1,2, а затем удельную окружную расчетную нагрузку WHV.
Д.3 Удельную динамическую нагрузку на зубьях определяют из соотношения WHV = 0,2WHf, затем по формуле (Д.1) - коэффициент qо.
Д.4 При твердости рабочих поверхностей зубьев менее 350 HB следует принимать: для прямых зубьев без модификации головки \delta_{\text{н}} = 0,006 ; для прямых зубьев с модификацией головки \delta_{\text{н}} = 0,004 ; для косых зубьев \delta_{\text{н}} = 0,002 .
Д.5 При твердости рабочих поверхностей зубьев более 350 HB следует принимать: для прямых зубьев без модификации головки \delta_{\text{н}} = 0,014 ; для прямых зубьев с модификацией головки \delta_{\text{н}} = 0,010 ; для косых зубьев \delta_{\text{н}} = 0,004 .
Д.6 Степень точности зубчатых колес по нормам плавности устанавливают в соответствии с данными, приведенными в таблице Д.1.
| Модуль m | qо | ||||
| Не более 3,55 включ. | 2,8 | 3,8 | 4,7 | 5,6 | 7,3 |
| Св. 3,55 до 10 включ. | 3,1 | 4,2 | 5,3 | 6,1 | 8,2 |
| Св. 10 | 3,7 | 4,8 | 6,4 | 7,3 | 10,0 |
| Степень точности по ГОСТ 1643 | 5 | 6 | 7 | 8 | 9 |
Д.7 Степень точности зубчатых колес по нормам контакта принимают равной или на одну степень точнее степени точности по нормам плавности.
Д.8 Степень точности по нормам кинематической точности принимают равной или на одну степень грубее степени точности по нормам плавности.
Д.9 Степень точности по нормам кинематической точности зубчатых колес планетарных передач принимают равной или на одну степень точнее степени точности по нормам плавности.
| УДК 67.02:006.354 | ОКС 25.020 03.100.50 |
| Ключевые слова: технологическая подготовка производства, колеса зубчатые, детали шлицевые, технологичность конструкции | |