ГОСТ ISO 9967-2026. Межгосударственный стандарт. Трубы из термопластов. Определение коэффициента ползучести
(введен в действие Приказом Росстандарта от 03.06.2026 № 610-ст)
Примечание
Документ вводится в действие с 01.01.2027 с правом досрочного применения.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 3 июня 2026 г. № 610-ст
ОПРЕДЕЛЕНИЕ КОЭФФИЦИЕНТА ПОЛЗУЧЕСТИ
Thermoplastics pipes. Determination of creep ratio
Дата введения 1 января 2027 года с правом досрочного применения
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Группа ПОЛИПЛАСТИК» (ООО «Группа ПОЛИПЛАСТИК») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом МТК 562 «Трубы, фитинги и другие изделия из пластмасс, методы испытаний»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 3 июня 2026 г. № 610-ст межгосударственный стандарт ГОСТ ISO 9967-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2027 г. с правом досрочного применения
5 Настоящий стандарт идентичен международному стандарту ISO 9967:2016 «Трубы из термопластов. Определение коэффициента ползучести» («Thermoplastics pipes — Determination of creep ratio», IDT).
Международный стандарт разработан подкомитетом SC 5 «Общие свойства труб, фитингов и арматуры из пластмасс и их комплектующих. Методы испытаний и основные технические требования» Технического комитета по стандартизации ISO/TC 138 «Пластмассовые трубы, фитинги и арматура для транспортирования жидких и газообразных сред» Международной организации по стандартизации (ISO).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Опыт применения показывает, что при укладке труб в грунт в соответствии с существующими нормами и правилами может наблюдаться увеличение их деформации. В зависимости от грунта и условий монтажа этот период может варьироваться, но, как правило, не превышает двух лет.
Таким образом, коэффициент двухлетней ползучести, определенный в соответствии с настоящим стандартом, предназначен для использования при проведении долгосрочных статических расчетов.
Теория ползучести термопластичных материалов кратко описана в приложении А.
Для проведения испытаний допускается использовать другой срок выдержки образцов для испытаний, другую температуру и/или другую продолжительность испытания.
1 Область применения
Настоящий стандарт устанавливает метод определения коэффициента ползучести труб из термопластов, имеющих круглое поперечное сечение.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной — последнее издание (включая все изменения)]:
ISO 3126, Plastics piping systems — Plastics components — Determination of dimensions (Трубопроводы из пластмасс. Пластмассовые элементы трубопровода. Определение размеров)
3 Обозначения
dn — номинальный диаметр трубы, мм;
di — внутренний диаметр образца для испытания, мм;
F0 - предварительная нагрузка, Н;
L — длина образца для испытания, мм;
y0 - начальная деформация, мм;
Yt — расчетная деформация в момент времени t, мм;
Y2 — деформация, экстраполированная на период в 2 года, мм;
\delta — вертикальная деформация, используемая для определения нагружающего усилия, мм;
B — теоретическая деформация, мм, при t = 1 ч;
N — количество точек на кривой деформации, используемых для линейной регрессии;
y — измеренная суммарная деформация, мм;
\gamma — коэффициент ползучести;
E — модуль упругости материала, кН/м2;
D — средний диаметр кольца для испытания, м.
4 Сущность метода
Образец для испытания, представляющий собой отрезок трубы, помещается между двумя параллельными, плоскими, горизонтальными пластинами, и к нему прикладывается постоянное сжимающее усилие в течение 1008 ч (42 дня).
Регистрируют деформацию трубы через определенные промежутки времени для получения графика зависимости деформации трубы от времени. Анализируют данные линейной зависимости и рассчитывают коэффициент ползучести как отношение между значением деформации, экстраполированной на период в 2 года, и измеренной деформацией за 6 мин (0,1 ч).
Примечание — Предполагается, что температура испытания с учетом требований 8.1 установлена в стандарте на изделие.
5 Оборудование
5.1 Машина для испытания на сжатие, способная прикладывать усилие через плиты (5.2) и поддерживать с точностью +/- 1% как установленное усилие предварительной нагрузки F0 (см. 8.4), так и необходимое нагружающее усилие F (см. 8.5) на трубу.
Усилие может быть приложено прямо или косвенно, например с помощью рычажного механизма.
5.2 Пара плит, через которые к образцу для испытания прикладывают сжимающее усилие. Плиты должны быть плоскими, гладкими и чистыми и не должны деформироваться во время испытания до такой степени, чтобы это могло повлиять на результаты испытаний.
Длина каждой плиты должна быть не меньше образца для испытания. Ширина каждой плиты должна быть не меньше максимальной ширины поверхности контакта с образцом для проведения испытаний под нагрузкой плюс 25 мм.
5.3 Приборы для измерения размеров, способные определять:
- индивидуальные значения длины образца для испытания (см. 6.2) с точностью +/- 1 мм;
- внутренний диаметр образца для испытания с точностью +/- 0,1 мм или +/- 0,2% di в зависимости от того, что больше;
- изменение внутреннего диаметра образца для испытания в направлении нагрузки с точностью до 0,1 мм или 0,1% от деформации в зависимости от того, что больше.
Проводят измерение изменения внутреннего диаметра непосредственно внутри трубы или определяют по смещению верхней плиты. В случае разногласий в качестве эталона используют измерение по внутреннему диаметру.
Пример прибора для измерения внутреннего диаметра гофрированных труб приведен на рисунке 1.
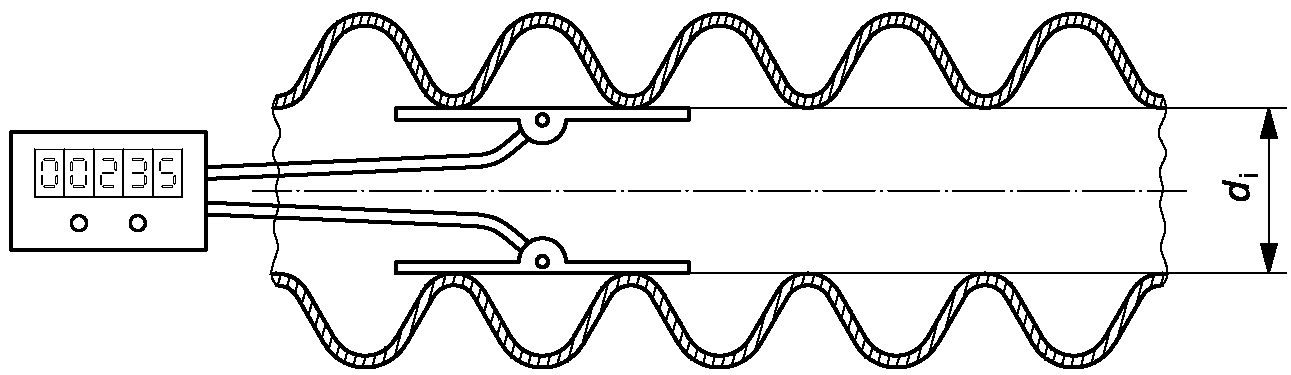
Рисунок 1 — Пример прибора для измерения внутреннего диаметра трубы со структурированной стенкой
5.4 Таймер, способный определять первые 6 мин с точностью до 1 с, а остальные временны́е промежутки — с точностью до 0,1% (см. 8.5 и 8.6).
6 Образцы для испытаний
6.1 Маркировка и количество образцов для испытаний
Образец трубы, для которой необходимо определить коэффициент ползучести, представляет собой отрезок трубы с маркировкой вдоль продольной оси на внешней стороне в виде линии. Образцы для испытания A, B и C получают путем отбора от образца трубы с маркировкой таким образом, чтобы концы образцов для испытания были перпендикулярны оси трубы, а их длина соответствовала приведенной в 6.2.
6.2 Длина образцов для испытаний
6.2.1 Длину каждого образца для испытания определяют путем вычисления среднего арифметического от трех до шести измерений длины, равномерно расположенных по периметру трубы так, как указано в таблице 1. Длина каждого образца для испытания должна соответствовать приведенной в 6.2.2, 6.2.3, 6.2.4 или 6.2.5 в зависимости от условий.
| Номинальный диаметр трубы dn, мм | Количество замеров длины |
|---|---|
| dn <= 200 | 3 |
| 200 < dn < 500 | 4 |
| dn >= 500 | 6 |
Каждое от трех до шести измерений длины определяют с точностью до 1 мм.
Для каждого отдельного образца для испытания наименьшее от трех до шести измерений должно быть не менее чем 0,9 от наибольшего измерения длины.
6.2.2 Для труб с номинальным диаметром dn, меньшим или равным 1500 мм, средняя длина образцов для испытаний должна составлять (300 +/- 10) мм.
6.2.3 Для труб с номинальным диаметром dn, превышающим 1500 мм, средняя длина образцов для испытаний, выраженная в миллиметрах, должна составлять не менее 0,2dn.
6.2.4 Трубы со структурированными стенками с перпендикулярными ребрами, гофрами или другими кольцевыми структурами отрезают таким образом, чтобы каждый образец для испытания содержал целое число ребер, гофр или других структур. Разрезы должны быть сделаны посередине между ребрами, гофрами или другими структурами.
Длина образцов для испытаний должна соответствовать минимальному целому числу ребер, гофр или других структур, обеспечивающих длину образца для испытания 290 мм или более, либо 0,2dn или более для труб размером более 1500 мм (см. рисунок 2).
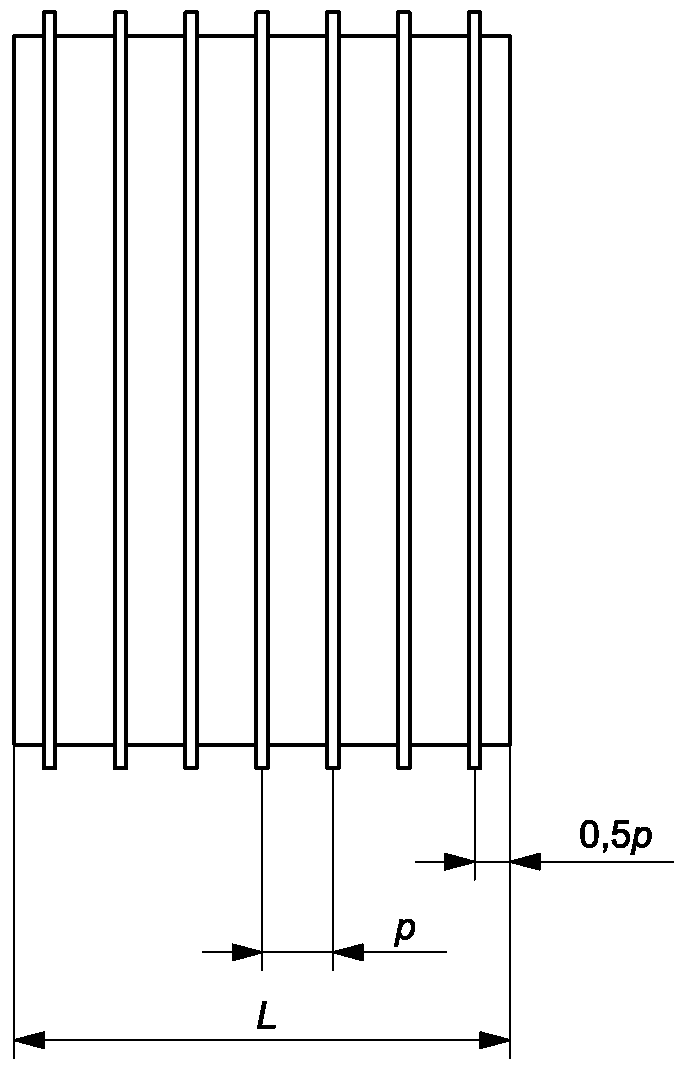
p — шаг; L — длина образца для испытания
Рисунок 2 — Образец для испытания, вырезанный перпендикулярно из трубы с ребрами
6.2.5 Трубы со структурированными стенками со спиральными ребрами, гофрами или другими кольцевыми структурами отрезают под прямым углом таким образом, чтобы длина образцов для испытаний была равна внутреннему диаметру +/- 20 мм, но не менее 290 мм и не более 1000 мм.
6.3 Внутренний диаметр образца(ов) для испытания(й)
Внутренние диаметры diA, diB и diC образцов для испытаний A, B и C (см. 6.1) определяют в соответствии с ISO 3126:
a) как среднее арифметическое результатов четырех или более измерений диаметра в одном поперечном сечении, расположенном примерно на середине длины образца для испытания, где каждое измерение определяют с точностью +/- 0,1 мм или +/- 0,2% di, в зависимости от того, что больше, или
b) как измерение посередине длины поперечного сечения с помощью \pi - \text{рулетки} .
Рассчитанный или измеренный средний внутренний диаметр для каждого образца для испытания A, B и C записывают как diA, diB и diC соответственно.
Среднее значение di из этих трех рассчитанных значений вычисляют по формуле
d_{i} = \frac{d_{iA} + d_{iB} + d_{iC}}{3} . (1)
6.4 Выдержка образцов для испытаний
Образцы испытывают в соответствии с разделом 8 не ранее чем через (21 +/- 2) дня после изготовления.
7 Кондиционирование
Непосредственно перед испытанием в соответствии с разделом 8 образцы выдерживают в течение не менее 24 ч на воздухе при температуре испытания (см. 8.1).
8 Процедура испытания
8.1 Если в стандарте на изделие не указано иное, испытание проводят при температуре (23 +/- 2) °C. В странах, где в качестве стандартной температуры используется 27 °C, испытание проводят при температуре (27 +/- 2) °C.
В случае разногласий применяют температуру (23 +/- 2) °C.
8.2 Если можно определить, в каком положении образец для испытания имеет наименьшую кольцевую жесткость, помещают первый образец, A, в этом положении в машину для испытаний.
В противном случае первый образец для испытания размещают таким образом, чтобы линия маркировки соприкасалась с верхней параллельной плитой.
Помещают два других образца B и C в машину для испытаний, поворачивая их на 120° и 240° по отношению к положению первого образца.
8.3 К каждому образцу для испытания прикрепляют прибор для измерения деформации и проверяют угловое положение образца относительно верхней параллельной плиты.
8.4 Опускают нагрузочную плиту, пока она не коснется верхней части образца для испытания.
В зависимости от условий испытания прикладывают одну из следующих сил предварительной нагрузки F0. Если предварительную нагрузку рассчитывают по формуле (2) [см. перечисление b)], ее округляют до следующего большего целого числа. При необходимости учитывают массу нагрузочной плиты:
a) для труб с di, менее или равным 100 мм, F0 должен составлять 7,5 Н;
b) для труб с di более 100 мм F0 рассчитывают с округлением результата до следующего большего целого числа по формуле
F_{0} = 250 \cdot 10^{- 6d_{i}} \cdot L_{1}, (2)
где F0 — предварительная нагрузка, Н;
di — средний внутренний диаметр испытуемой трубы, мм;
L1 — расчетная средняя длина образца для испытания, мм.
Предварительная нагрузка должна составлять от 95% до 105% от расчетного значения предварительной нагрузки.
8.5 Прикладывают предварительную нагрузку F0 в течение 5 мин и устанавливают прибор измерения деформации на нулевое значение. Заданное нагружающее усилие должно быть достигнуто в течение 20 — 30 с. Нагружающее усилие F должно быть выбрано таким образом, чтобы через 360 с (6 мин) деформация образца для испытания составляла (1,5 +/- 0,2)%, т.е.:
\frac{\delta}{d_{i}} = 0,015 \pm 0,002. (3)
Запускают таймер в тот момент, когда будет достигнуто нагружающее усилие F.
8.6 Определяют начальную деформацию y0 через 6 мин после приложения полной нагрузки. Затем рассчитывают деформацию после приложения полной нагрузки через 1; 4; 24; 168; 336; 504; 600; 696; 840 и 1008 ч.
Если значение y0 выходит за пределы, указанные в 8.5, испытание прерывают, выдерживают образец для испытания в течение не менее 1 ч и возобновляют испытание по 8.3.
Если не представляется возможным зарегистрировать показания приборов для измерения деформации в соответствующие моменты времени между 500 и 1008 ч, допускается регистрировать данные с отклонением +/- 48 ч при условии, что для построения графика используют фактическое время измерения в соответствии с разделом 9.
Пример - Вместо регистрации через 840 ч ее деформацию фиксируют спустя 862 ч. В этом случае в регрессионном анализе используют значение 862 ч.
Примечание - Если испытание на ползучесть начинается в понедельник или четверг, то допускается не проводить измерения в выходные дни с учетом допуска в 48 ч.
9 Определение коэффициента ползучести
9.1 Для каждого из трех образцов строят график зависимости деформации в метрах от логарифма времени в часах в единой логарифмической системе координат (см. рисунок 3) и определяют по уравнению прямой линии методом линейной регрессии
через все 11 точек и 10, 9, ..., и через последние 5 точек (см. таблицу 2), где постоянные B и M и коэффициент корреляции R определяют по формулам (5) - (7), т.е. методом наименьших квадратов:
M = \frac{N \sum x_{i}y_{i} - \sum y_{i} \sum x_{i}}{N \sum x_{i}^{2} - (\sum x_{i})^{2}} , (5)
B = \frac{\sum y_{i} - M \sum x_{i}}{N} , (6)
R = [\frac{(N \sum x_{i}y_{i} - \sum x_{i} \sum y_{i})}{N \sum y_{i}^{2} - (\sum y_{i})^{2}}]^{12}, (7)
где B — теоретическая деформация, мм, при t = 1 ч;
N — количество точек на кривой деформации, используемых для линейной регрессии;
R — коэффициент корреляции (если R имеет значение от 0,99 до 1,00, считают, что построенные точки лежат на прямой линии);
Y2 — деформация, экстраполированная на период в 2 года (17 520 ч), мм;
yi — измеренная суммарная деформация в момент времени ti.
Для семи уравнений Yt = B + M log t, полученных для данного образца, путем экстраполяции определяют деформацию на период в 2 года Y2 (t = 2 года = 17 520 ч) (см. таблицу 2).
Данные, соответствующие рисунку 3
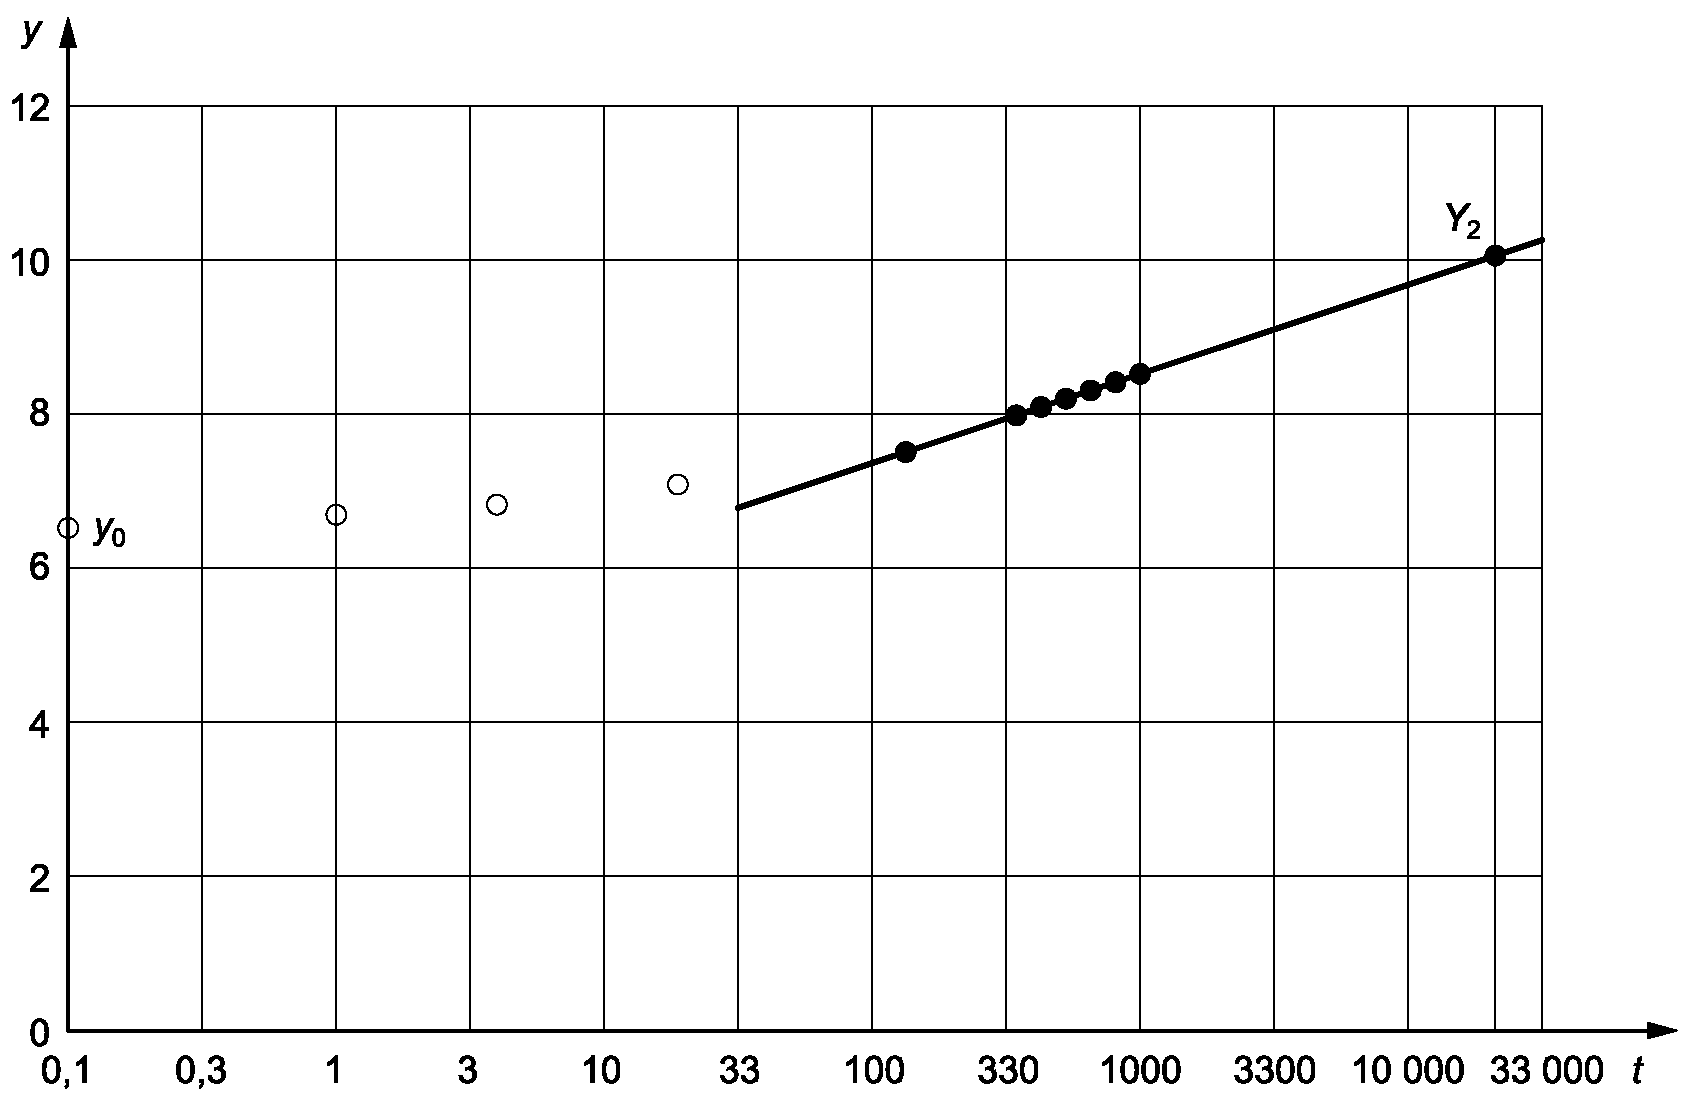
t — время, ч; y0 — начальная деформация; y — деформация, мм; Y2 — деформация, экстраполированная на период в 2 года
Рисунок 3 — График зависимости деформации от времени для одного образца для испытания
В качестве значения деформации на период в 2 года Y2 (для расчета коэффициента ползучести образца для испытания) выбирают наибольшее значение Y2, с коэффициентом корреляции R, равным 0,999, или при наибольшем значении между 0,990 и 0,999.
Если наибольшее значение коэффициента корреляции менее 0,990, то см. 9.3.
После определения Y2 рассчитывают коэффициент ползучести для каждого из трех образцов для испытаний по формулам (8) - (10):
\gamma_{A} = \frac{Y_{2A}0,0186 + 0,025 \frac{y_{0A}}{d_{i}}}{y_{0A}0,0186 + 0,025 \frac{Y_{2A}}{d_{i}}} \_\_\_\_(); (8)
\gamma_{B} = \frac{Y_{2B}0,0186 + 0,025 \frac{y_{0B}}{d_{i}}}{y_{0B}0,0186 + 0,025 \frac{Y_{2B}}{d_{i}}} \_\_\_\_(); (9)
\gamma_{C} = \frac{Y_{2C}0,0186 + 0,025 \frac{y_{0C}}{d_{i}}}{y_{0C}0,0186 + 0,025 \frac{Y_{2C}}{d_{i}}} \_\_\_\_(). (10)
Рассчитывают и записывают коэффициент ползучести трубы как среднее арифметическое из трех рассчитанных значений по формуле
\gamma = \frac{\gamma_{A} + \gamma_{B} + \gamma_{C}}{3} . (11)
Пример — Расчет ползучести: пример набора данных зависимости деформации от времени для одного образца для испытания приведен в таблице 2 вместе с последующими значениями M, B, R и Y2 для различных диапазонов точек данных, указанных в четвертой графе, который указывает на включенные в регрессионный анализ точки. График приведен на рисунке 3, где в соответствии с данным разделом Y2 определена набором не менее чем из пяти точек, для которых R имеет наибольшее значение выше 0,990.
9.2 В некоторых методах расчета требуется определение значения коэффициента ползучести на период в 50 лет. Значение 50-летней деформации Y50 можно рассчитать, используя процедуру, указанную в 9.1, но подставив в уравнение 50 лет (438 000 ч) вместо 2 лет.
9.3 Если при применении в регрессионном анализе даже последних пяти точек коэффициент корреляции не превышает 0,990 ни для одного из трех образцов для испытаний, то испытание продолжают на всех трех образцах, измеряя деформацию через 1200; 1400; 1680; 2000; 2400; 2818; 3400 или 4000 ч, или до тех пор, пока коэффициент корреляции не превысит 0,990 при использовании последних пяти измерений в зависимости от того, что произойдет раньше. Для каждой контрольной точки допускается проводить измерения с допуском +/- 48 ч.
10 Протокол испытания
Протокол испытания должен содержать:
a) обозначение настоящего стандарта и соответствующего стандарта на изделие, при наличии последнего;
b) информацию для идентификации трубы из термопластов, включая:
d) усилие предварительной нагрузки;
e) график зависимости усилия от деформации для каждого образца для испытания;
f) при необходимости, усилие и деформацию, при которых произошло любое из событий, указанных в 8.2;
g) деформацию и усилие в точке максимума, при его наличии;
h) уравнения вида Yt = B + M log t, использованные для точки деформации, экстраполированной на период в 2 года, для трех образцов для испытаний;
i) коэффициент корреляции для каждого уравнения;
j) точки, использованные для анализа линейной регрессии;
k) расчетные значения \gamma_{A} , \gamma_{B} и \gamma_{C} ;
l) расчетное значение коэффициента ползучести, округленное до двух значащих цифр;
m) любые факторы, которые могли повлиять на результаты, например любые происшествия или любые детали, не указанные в настоящем стандарте;
ПОЛЗУЧЕСТЬ ТЕРМОПЛАСТИЧНОГО МАТЕРИАЛА
А.1 Трубы из пластмасс, подвергающиеся постоянной нагрузке, деформируются при установке в грунт с первоначальной деформацией, которую можно оценить с помощью кольцевой жесткости трубы. Кольцевую жесткость, выраженную как S, определяют в килоньютонах на квадратный метр по ISO 9969 [1] и формуле
S = (0,0186 + 0,025 \frac{y}{d_{i}}) \frac{F}{L_{y}} , (А.1)
где F — усилие, необходимое для получения (требуемой) деформации, кН;
L — длина образца для испытания, м;
y — деформация образца для испытания, м.
Кольцевую жесткость образца трубы постоянного сечения допускается также рассчитывать с использованием свойств материала и геометрических параметров по формуле
где E — модуль упругости материала;
D — средний диаметр образца для испытания.
Трубы из пластмасс, подвергаемые постоянной нагрузке при лабораторном испытании, в дополнение к начальной деформации со временем будут деформироваться существеннее. Последующая деформация вызвана ползучестью материала.
А.2 На молекулярном уровне пластмассовые материалы рассматривают как состоящие из большого количества длинных цепей. Когда к материалу прикладывают усилие, цепи моментально деформируются, давая начальную деформацию.
Когда материал подвергают постоянной нагрузке, цепи под действием этой силы смещаются относительно друг друга, вызывая ползучесть — постоянно увеличивающуюся деформацию. Структура цепей не меняется, поэтому при приложении постоянной нагрузки материал демонстрирует ту же незамедлительную реакцию при увеличении нагрузки.
А.3 При проектировании необходимо знать деформацию трубы непосредственно после установки и в долгосрочной перспективе.
Оценку начальной деформации можно получить, используя жесткость трубы S.
Примечание - На практике можно использовать номинальную жесткость Sn.
Приблизительное значение долгосрочной (теоретической) деформации под постоянной нагрузкой ранее рассчитывали с использованием удельной тангенциальной жесткости конца трубы (STES) с учетом поведения материалов, окружающих трубу. STES — это долговременная жесткость, полученная путем подстановки вместо модуля упругости материала по формуле (А.2) модуля ползучести (кажущегося модуля упругости), т.е. начального модуля материала, деленного на коэффициент ползучести \gamma , т.е.:
[STES] = \frac{S}{\gamma} . (А.3)
Результат применения данного метода может быть интерпретирован как уменьшение модуля упругости со временем, что создает ошибочное впечатление о возможности применения пластмасс для подземной прокладки.
Чтобы избежать ошибочных выводов, предпочтительным методом расчета является использование коэффициента ползучести \gamma , рассчитанного по формуле
\gamma = \frac{Y_{2}0,0186 + 0,025 \frac{y_{0}}{d_{i}}}{y_{0}0,0186 + 0,025 \frac{Y_{2}}{d_{i}}} \_\_\_\_(). (А.4)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНОГО МЕЖДУНАРОДНОГО СТАНДАРТА МЕЖГОСУДАРСТВЕННОМУ СТАНДАРТУ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 3126 | IDT | ГОСТ ISO 3126-2023 «Трубопроводы из пластмасс. Пластмассовые элементы трубопровода. Определение размеров» |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
БИБЛИОГРАФИЯ
| [1] | ISO 9969, Thermoplastics pipes — Determination of ring stiffness |
|---|
| УДК 621.643.03:006.354 | МКС 23.040.20 | IDT |
| Ключевые слова: трубопроводы из термопластов, коэффициент ползучести | ||