ГОСТ ISO 6779-2025. Межгосударственный стандарт. Условия испытаний вертикальных протяжных станков для внутреннего протягивания. Проверка точности
(введен в действие Приказом Росстандарта от 25.11.2025 № 1507-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.09.2026. Взамен ГОСТ 16025-91.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 16025-91"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-r-isomek-7816-2-2010" "ГОСТ 16025-91. Государственный стандарт Союза ССР. Полуавтоматы протяжные вертикальные. Основные параметры и размеры. Нормы точности и жесткости (утв. Постановлением Госстандарта С"
  n1["ГОСТ ISO 6779-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-6779-2025" "ГОСТ ISO 6779-2025. Межгосударственный стандарт. Условия испытаний вертикальных протяжных станков для внутреннего протягивания. Проверка точности (введен в действие Приказом Росста"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии
от 25 ноября 2025 г. № 1507-ст
УСЛОВИЯ ИСПЫТАНИЙ ВЕРТИКАЛЬНЫХ ПРОТЯЖНЫХ СТАНКОВ
ДЛЯ ВНУТРЕННЕГО ПРОТЯГИВАНИЯ
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 октября 2025 г. № 190-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 25 ноября 2025 г. № 1507-ст межгосударственный стандарт ГОСТ ISO 6779-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 сентября 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 6779:2023 «Условия испытаний вертикальных протяжных станков для внутреннего протягивания. Проверка точности» («Test conditions for vertical internal type broaching machines — Testing of accuracy», IDT).
Международный стандарт разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации TC 39 «Станки» Международной организации по стандартизации (ISO).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт совместно с ISO 230-1 устанавливает требования к испытаниям по проверке геометрической точности вертикальных протяжных станков для внутреннего протягивания с вертикальной осью Z, по которой осуществляется основной рабочий ход резания.
Кроме того, настоящий стандарт устанавливает допустимые отклонения, соответствующие вышеупомянутым испытаниям вертикальных протяжных станков для внутреннего протягивания нормальной точности.
Настоящий стандарт содержит описания концепций или конфигураций и общих свойств вертикальных протяжных станков для внутреннего протягивания. Кроме того, в стандарте содержатся соответствующие термины и обозначения осей.
Настоящий стандарт распространяется только на проверку геометрической точности протяжных станков. Настоящий стандарт не применяется ни к испытаниям при работе станка (вибрации, посторонний шум, скачкообразное движение компонентов станка и т.д.), ни для проверки характеристик станка (таких как скорости, подачи и т.д.), которые выполняются до начала испытаний на точность.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:2012, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or quasi-static conditions (Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных, используемые в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO, доступная по адресу: https://www.iso.org/obp;
- Электропедия IEC, доступная по адресу: https://www.electropedia.org/.
3.1 внутреннее протягивание (internal broaching operation): Процесс станочной обработки, при котором протяжка (3.2) осуществляет движение через отверстие под воздействием толкающего или тянущего усилия, для удаления материала способом линейного резания.
3.2 протяжка (broach): Протяжной режущий инструмент, имеющий несколько последовательно расположенных и увеличивающихся по размеру поперечных режущих кромок.
3.3 протяжный станок (broaching machine): Станок, на котором выполняется операция протяжки.
3.4 вертикальный протяжный станок для внутреннего протягивания (vertical internal type broaching machine): Вертикальный протяжный станок (3.3) для внутреннего протягивания, в котором протяжка (3.2) осуществляет движение через отверстие внутри обрабатываемого изделия под воздействием толкающего или тянущего усилия, для удаления материала.
Примечание 1 — Под вертикальным протяжным станком понимается протяжной станок, главная ось резания (ось Z) которого расположена вертикально.
4 Терминология и обозначение осей
Терминология и обозначения осей приведены на рисунках 1 и 2.
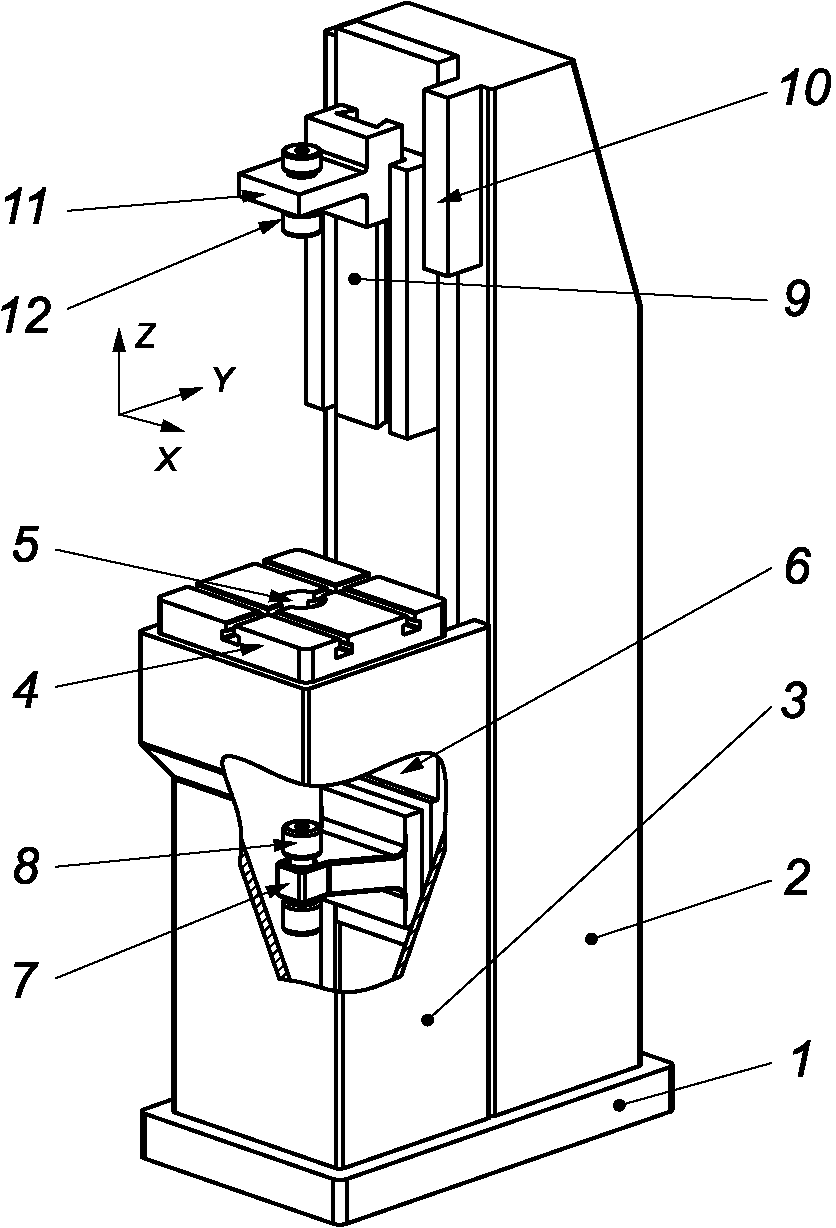
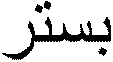
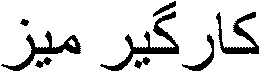
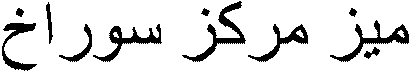
Примечание — Термины на французском, итальянском и персидском языках представлены в таблице A.1.
1 — основание (bed); 2 — станина (column); 3 — тумба (table
base); 4 — рабочий стол (work table); 5 — центральное
отверстие стола (table centre bore); 6 — рабочие салазки
(ось Z) [pulling slide (Z-axis)]; 7 — кронштейн рабочих
салазок (pulling block); 8 — рабочий патрон (pulling chuck);
9 — вспомогательные салазки (ось W) [retrieving slide
(W-axis)]; 10 — направляющая вспомогательных салазок
(retrieving slide guide); 11 — кронштейн вспомогательных
салазок (retrieving block); 12 — вспомогательный патрон
(retrieving chuck)
Общая конфигурация вертикального протяжного станка для внутреннего протягивания предусматривает движение стола вверх или вниз (нажимное протягивание), как показано на рисунке 2.
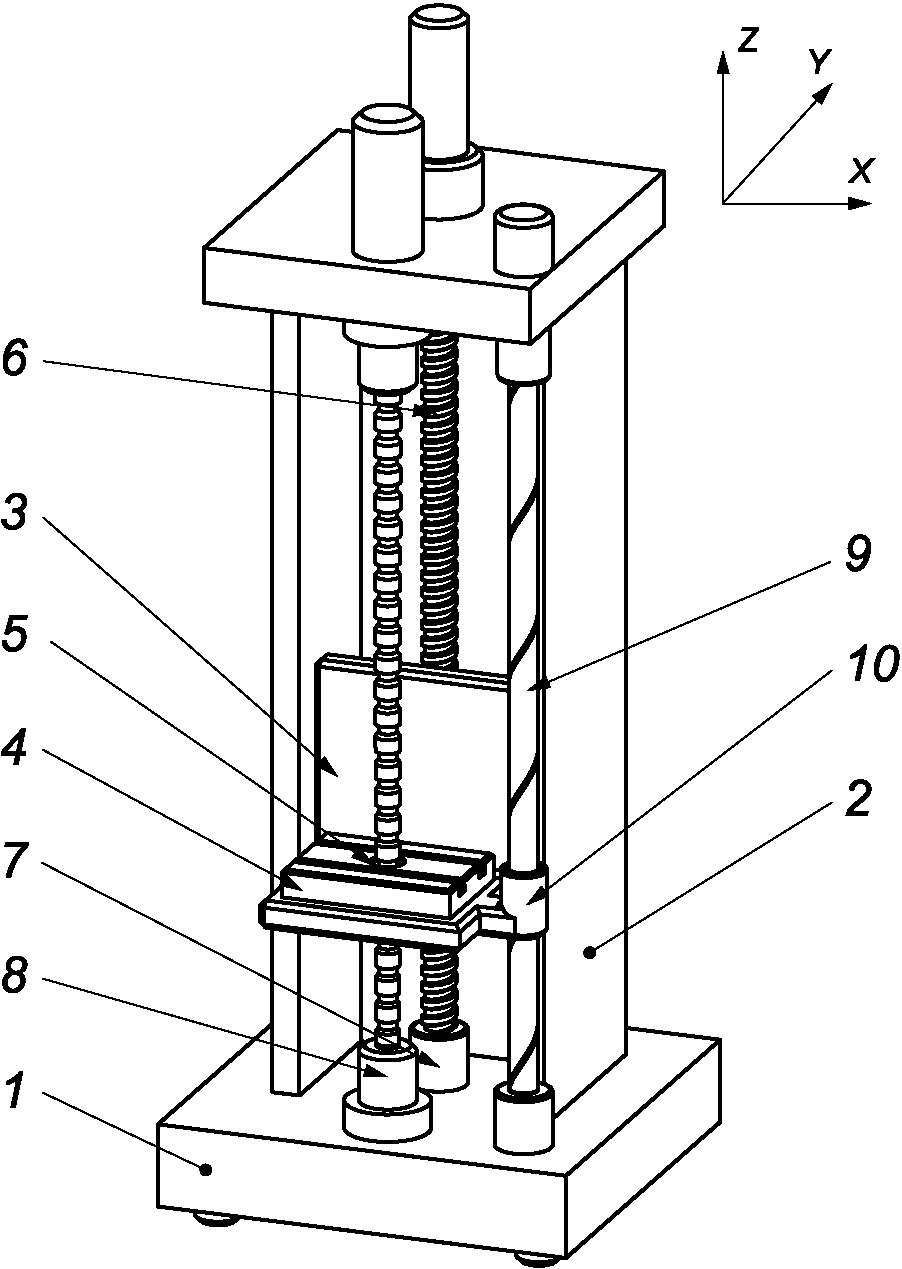
Примечание — Термины на французском, итальянском и персидском языках представлены в таблице A.2.
1 — основание (bed); 2 — станина (column); 3 — тумба (table
base); 4 — рабочий стол (work table); 5 — центральное
отверстие стола (table centre bore); 6 — винт-толкатель
стола (table pushing screw); 7 — упор толкающего винта (push
screw rest); 8 — рабочий патрон (broach chuck);
9 — направляющая по оси Z (Z-axis guide); 10 — подшипниковая
втулка по оси Z (Z-axis bush bearing)
Рисунок 2 — Типовой пример вертикального протяжного станка
для внутреннего протягивания с движущимся столом
(нажимного протягивания)
5 Общие положения
5.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры — в градусах. Угловые отклонения и соответствующие допуски в основном выражены в пропорциях. Однако в некоторых случаях для большей ясности допускается использовать микрорадианы или угловые секунды. Для преобразования единиц угловых погрешностей или допусков следует использовать формулу
5.2 Ссылки на стандарты серии ISO 230
Для применения настоящего стандарта необходимо учитывать положения ISO 230-1, в частности по установке и выравниванию станка перед испытанием, прогреву движущихся компонентов, а также описанию методов измерения и рекомендуемой точности испытательного оборудования.
В «замечаниях» раздела испытаний, описанных в разделах 6 и 7, рекомендации следуют после ссылки на соответствующий раздел ISO 230-1:2012 в тех случаях, когда проводимые испытания соответствуют требованиям ISO 230-1.
5.3 Последовательность проведения испытаний
Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. Такие испытания возможно проводить в любой последовательности, позволяющей облегчить установку инструментов и использование измерительных устройств.
5.4 Необходимые испытания
Перед проведением испытаний на вертикальном протяжном станке для внутреннего протягивания, станок следует выровнять в соответствии с рекомендациями изготовителя/поставщика (см. ISO 230-1:2012, 6.1.2).
При испытании станка не всегда необходимо или возможно проводить все испытания, приведенные в настоящем стандарте. Если необходимо провести приемочные испытания, то пользователь должен выбрать (по согласованию с поставщиком/изготовителем) те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Эти испытания должны быть четко указаны при заказе станка. Ссылка на настоящий стандарт для проведения приемочных испытаний без четкого определения необходимых испытаний или без соглашения о соответствующих расходах не может считаться обязательной для любой из сторон контракта.
5.5 Допуски и минимальный допуск
В настоящем стандарте все значения допусков (см. ISO 230-1:2012, 4.1) являются ориентировочными. Для приемочного контроля заказчик и изготовитель/поставщик могут согласовать другие значения. Необходимые/согласованные значения допусков должны быть четко указаны в заказе на поставку станка.
Если установленный допуск для измерения длины отличается от приведенного в настоящем стандарте (см. ISO 230-1:2012, 4.1.2), необходимо учитывать, что минимальное значение допуска составляет 0,010 мм.
5.6 Средства измерений
Средства измерений, указанные в испытаниях, описанных в разделах 6 и 7, приведены только в качестве примеров. Допускается применение других приборов, измеряющих такие же величины и имеющие по крайней мере такую же точность. В ISO 230-1:2012, раздел 5, указана связь между погрешностями измерений и допусками.
Когда речь идет об индикаторе часового типа, это может означать не только индикаторы с круговой шкалой (DTI), но и любой тип датчика линейного перемещения, например аналоговые или цифровые индикаторы часового типа, измерительные преобразователи линейных перемещений (LVDT), индикаторы перемещения с линейной шкалой или бесконтактные датчики, если они применимы к соответствующему испытанию (см. ISO 230-1:2012, раздел 4).
Аналогично, когда упоминается поверочная линейка, это может означать любой тип эталонного образца прямолинейности, например гранитную, керамическую, стальную или чугунную поверочную линейку, одну сторону квадратного эталона, одну образующую линию на цилиндрическом поверочном угольнике, любую прямую линию на эталонном кубе или специальный эталонный образец прямолинейности, изготовленный для установки в Т-образные пазы или другие эталоны.
Также, если упоминается термин «угольник», он может означать любой тип средства проверки прямоугольности, например граничный, керамический, стальной или чугунный угольник, цилиндрический проверочный угольник, эталонный куб или специально изготовленный шаблон.
6 Испытания геометрической точности
| Объект | G2 | |
| Проверка прямоугольности движения рабочего патрона (по оси Z) к рабочему столу: a) в плоскости ZX; b) в плоскости YZ | ||
| Схема | ||
a) в плоскости ZX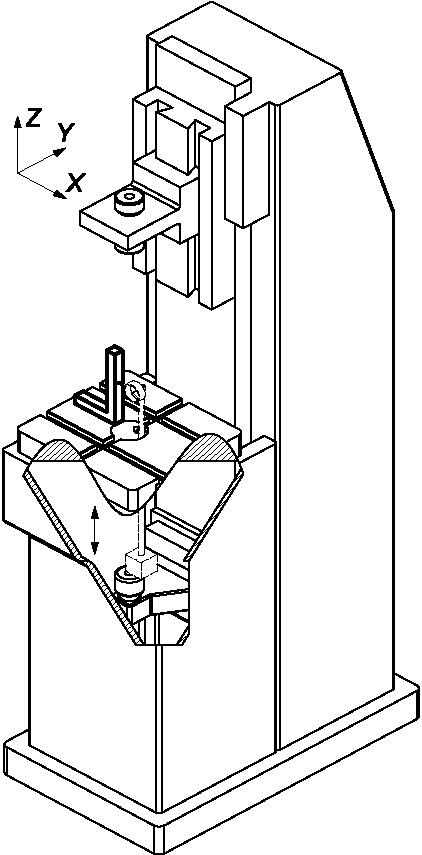 | b) в плоскости YZ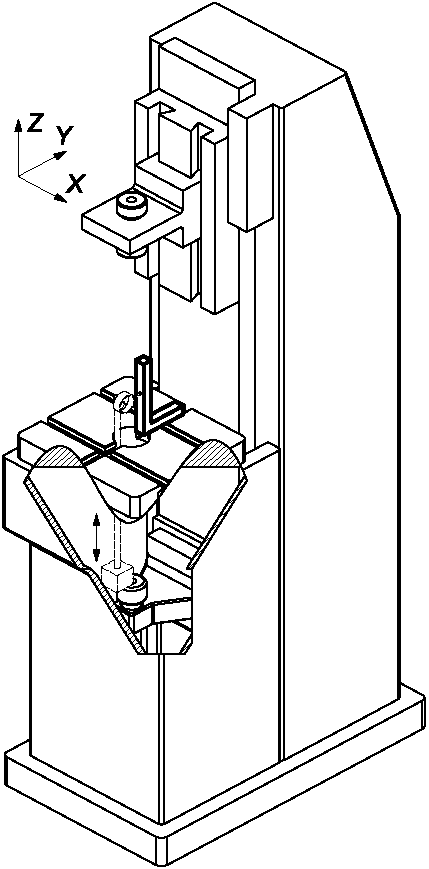 | |
| Допуск Для a) и b) - 0,050/300 (0,165/1000) или 33 <*>. | ||
| Измеренное отклонение | ||
| a) | b) | |
| Средства измерений Угольник и индикатор часового типа. | ||
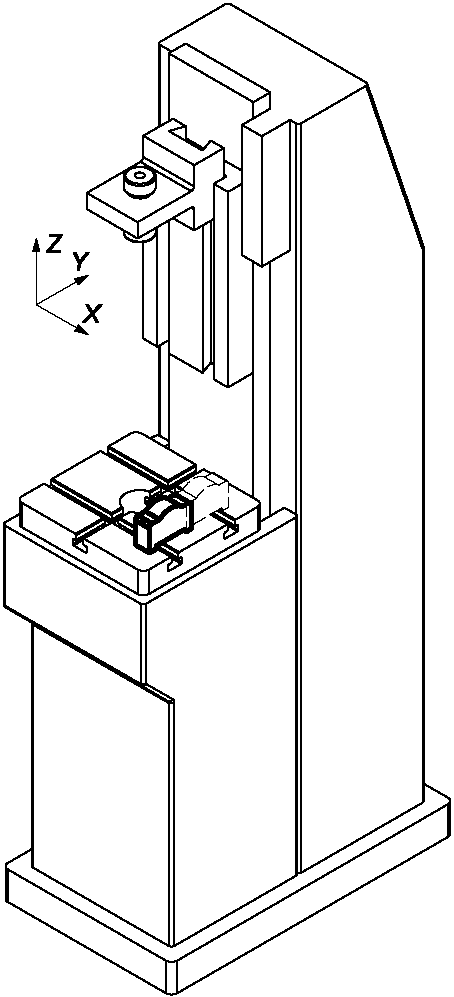
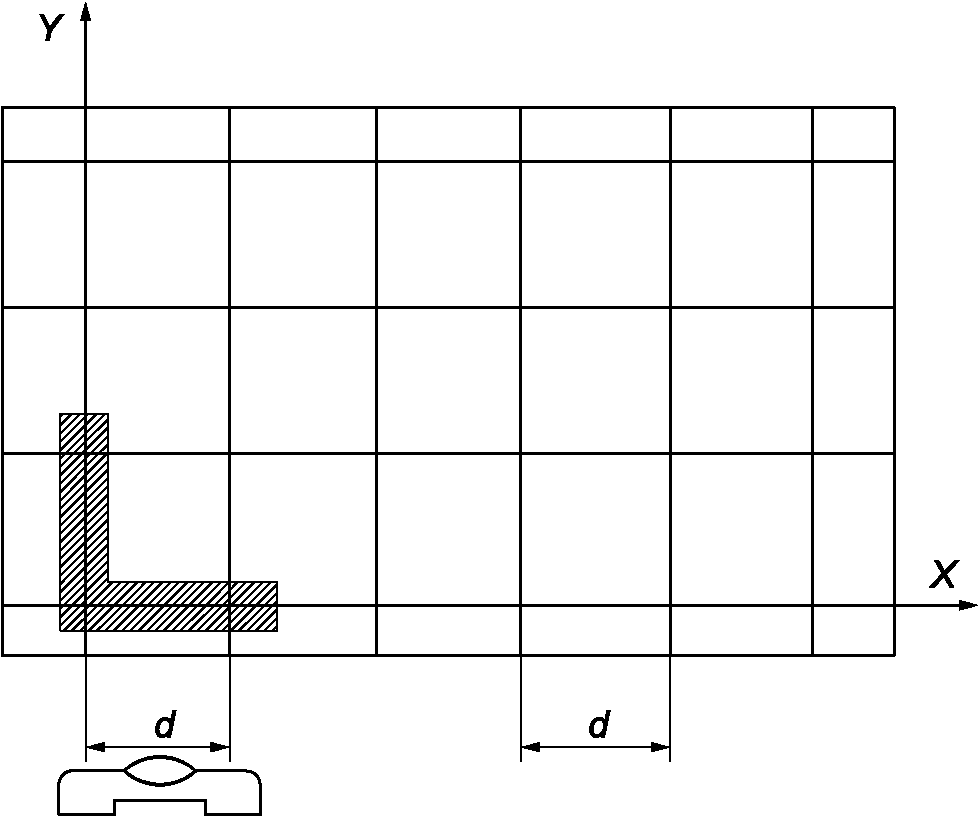
| Замечания и ссылки на ISO 230-1:2012, 12.4.5 Для a) устанавливают угольник на рабочем столе так, чтобы измерительная сторона угольника была расположена по оси X. Основание индикатора часового типа устанавливают на рабочем патроне. Измерительный наконечник индикатора часового типа касается измерительной поверхности угольника в плоскости ZX. Индикатор часового типа, прикрепленный к кронштейну рабочих салазок, перемещают (по оси Z) перед угольником и регистрируют отклонения показаний индикатора часового типа, а также первую и конечную позиции оси Z. Отклонение от прямоугольности — это разница между показаниями на двух концах угольника, разделенная на заданное значение хода по оси Z в этих положениях. Для b) устанавливают угольник на рабочем столе так, чтобы его измерительная сторона была расположена по оси Y. Основание индикатора часового типа устанавливают на рабочем патроне. Измерительный наконечник индикатора часового типа касается измерительной поверхности угольника в плоскости YZ. Индикатор часового типа, прикрепленный к кронштейну рабочих салазок, перемещают (по оси Z) перед угольником и регистрируют отклонения показаний индикатора часового типа, а также первую и конечную позиции оси Z. Отклонение от прямоугольности — это разница между показаниями на двух концах угольника, разделенная на заданное значение хода по оси Z в этих положениях. Примечание — Эту схему допустимо применять для оценки отклонений от прямолинейности движения по оси Z. | ||
<*> Ошибка оригинала. Должно быть «33»».
| Объект | G3 | |
| Проверка прямоугольности движения вспомогательного патрона (по оси W) к рабочему столу: a) в плоскости ZX; b) в плоскости YZ. | ||
| Схема | ||
a) в плоскости ZX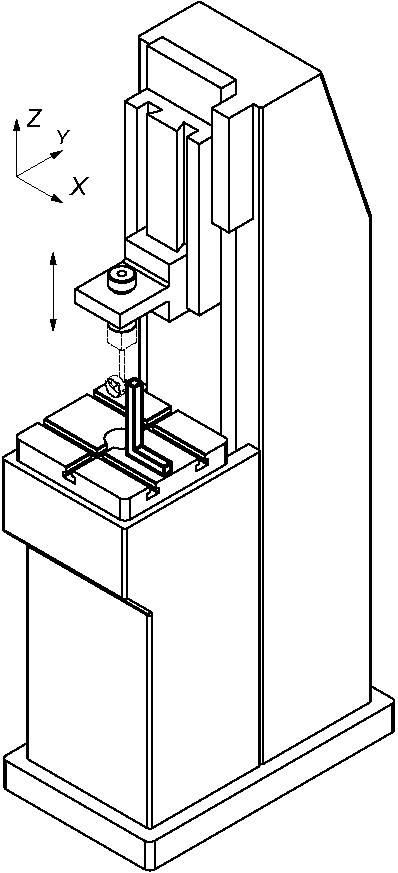 | b) в плоскости YZ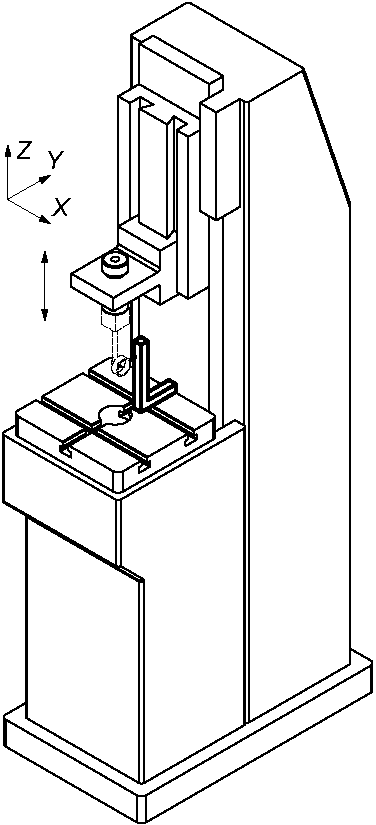 | |
| Допуск Для a) и b) 0,030/300 (0,100/1000) или 20». | ||
| Измеренное отклонение | ||
| a) | b) | |
| Средства измерений Угольник и индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1:2012, 12.4.5 Для a) устанавливают угольник на рабочем столе так, чтобы одна его измерительная сторона была ориентирована по оси X. Основание индикатора часового типа устанавливают на вспомогательном патроне. Измерительный наконечник индикатора часового типа касается измерительной поверхности угольника в плоскости ZX. Индикатор часового типа, прикрепленный к вспомогательному патрону, перемещают (по оси W) перед угольником и регистрируют отклонения показаний индикатора часового типа, а также конечную позицию оси W. Отклонение от прямоугольности — это разница между показаниями на двух концах угольника, разделенная на заданное значение хода по оси W в этих положениях. Для b) устанавливают угольник на рабочем столе так, чтобы одна из его измерительных сторон была ориентирована по оси Y. Основание индикатора часового типа устанавливают на вспомогательном патроне. Измерительный наконечник индикатора часового типа касается измерительной поверхности угольника в плоскости YZ. Перемещают индикатор часового типа, прикрепленный к вспомогательному патрону (по оси W), перед угольником и регистрируют отклонения показаний индикатора часового типа, а также конечную позицию оси W. Отклонение от прямоугольности — это разница между показаниями на двух концах угольника, разделенная на заданное значение хода по оси W в этих положениях. Примечание — Эту схему допустимо применять для оценки отклонений от прямолинейности движения по оси W. | ||
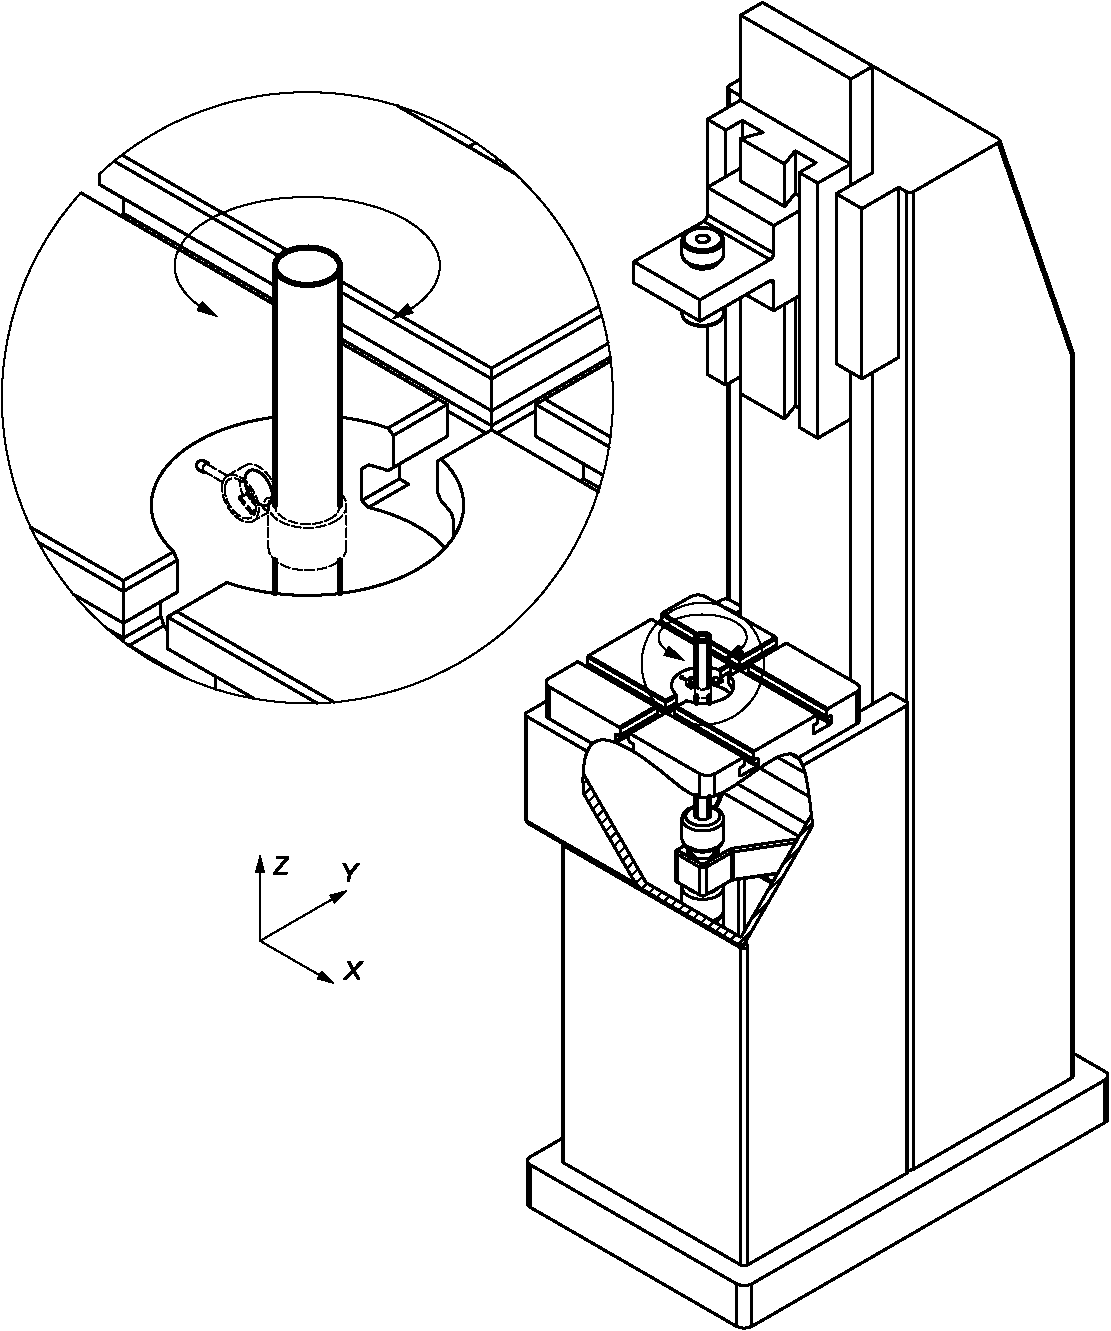
| Объект | G5 | |
| Проверка отклонения от параллельности оси отверстия рабочего патрона относительно его движения (по оси Z): a) в плоскости ZX; b) в плоскости YZ. | ||
| Схема | ||
a) В плоскости ZX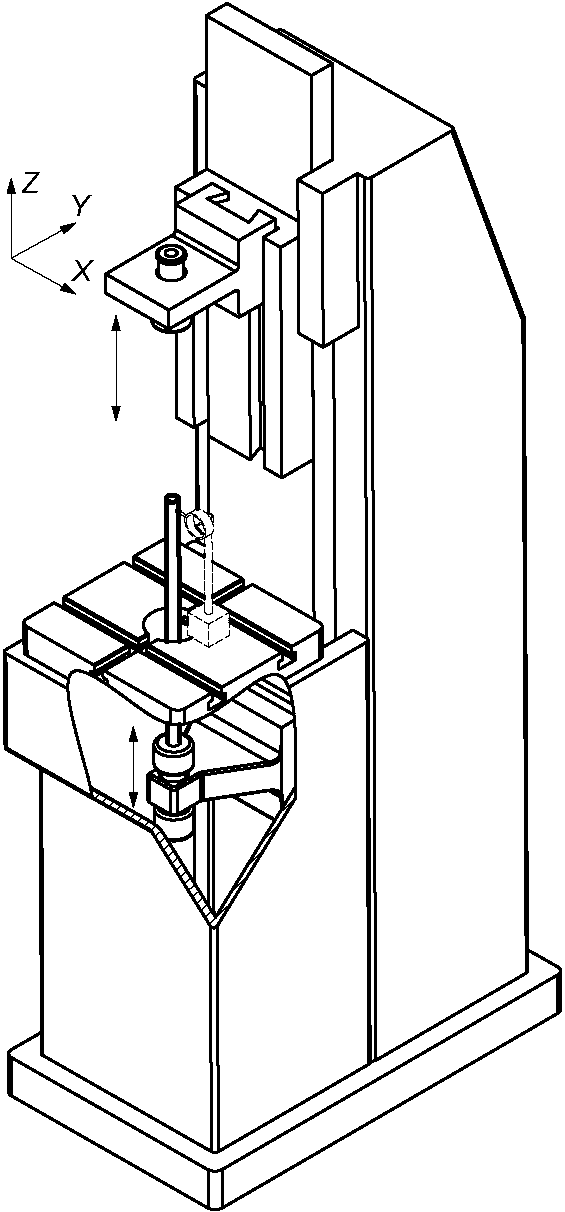 | b) В плоскости YZ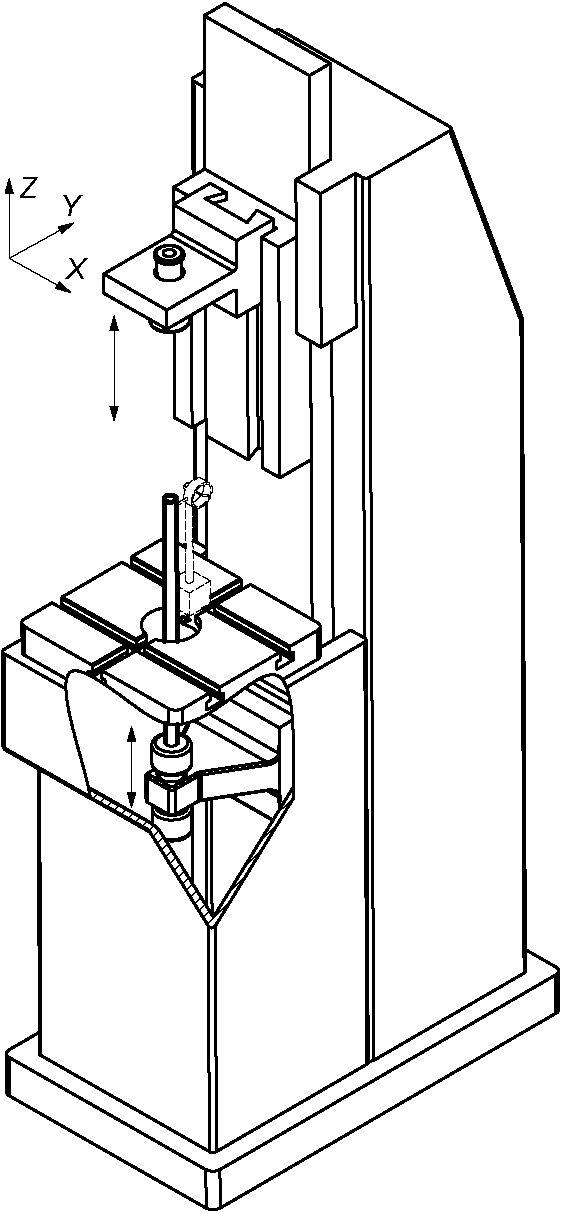 | |
| Допуск Для a) и b) 0,050/300 (0,165/1000) или 33». | ||
| Измеренное отклонение | ||
| a) | b) | |
| Средства измерений Контрольная оправка и индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1:2012, 10.1.4 Для a) устанавливают основание индикатора часового типа на неподвижную часть станка. Измерительный наконечник индикатора часового типа касается по оси X контрольной оправки, вставленной в рабочий патрон. При неподвижном положении индикатора часового типа, контрольную оправку, прикрепленную к рабочему блоку, перемещают по оси Z и регистрируют отклонения показаний индикатора часового типа. Отклонения показаний конечной и первой позиций делят на расстояние по оси Z. Для b) устанавливают основание индикатора часового типа на неподвижную часть станка. Измерительный наконечник индикатора часового типа касается по оси Y контрольной оправки, вставленной в рабочий патрон. При неподвижном положении индикатора часового типа контрольную оправку, прикрепленную к рабочему блоку, перемещают по оси Z и регистрируют отклонения показаний индикатора часового типа. Отклонения показаний конечной и первой позиций делят на расстояние по оси Z. | ||
| Объект | G6 | |
| Проверка радиального смещения отклонения соосности оси отверстия вспомогательного патрона относительно оси отверстия рабочего патрона: a) в плоскости ZX; b) в плоскости YZ | ||
| Схема | ||
a) В плоскости ZX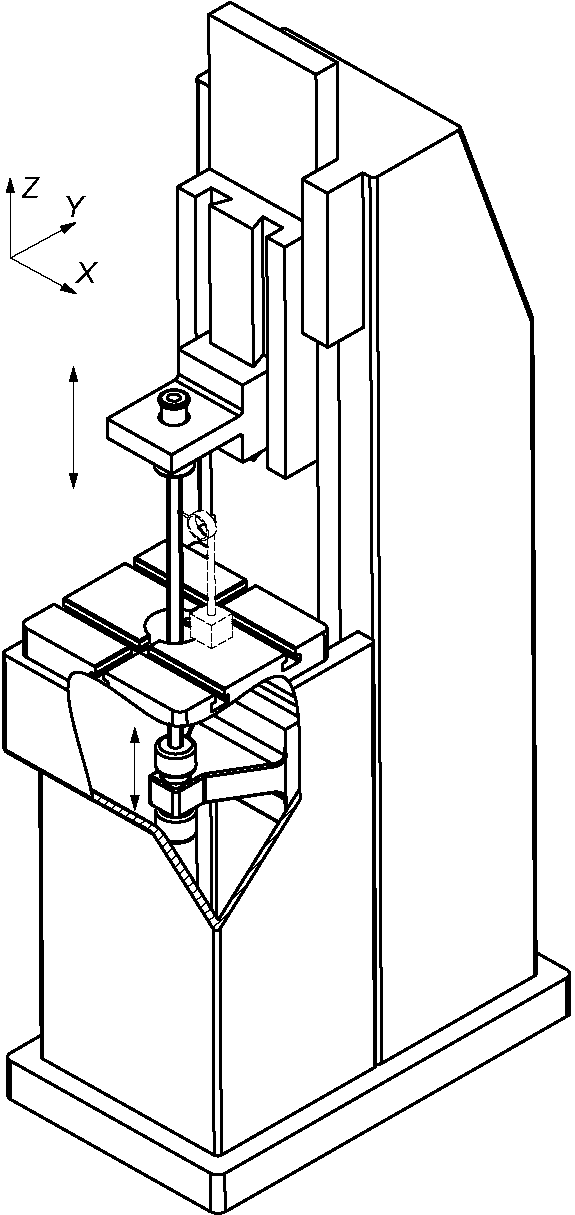 | b) В плоскости YZ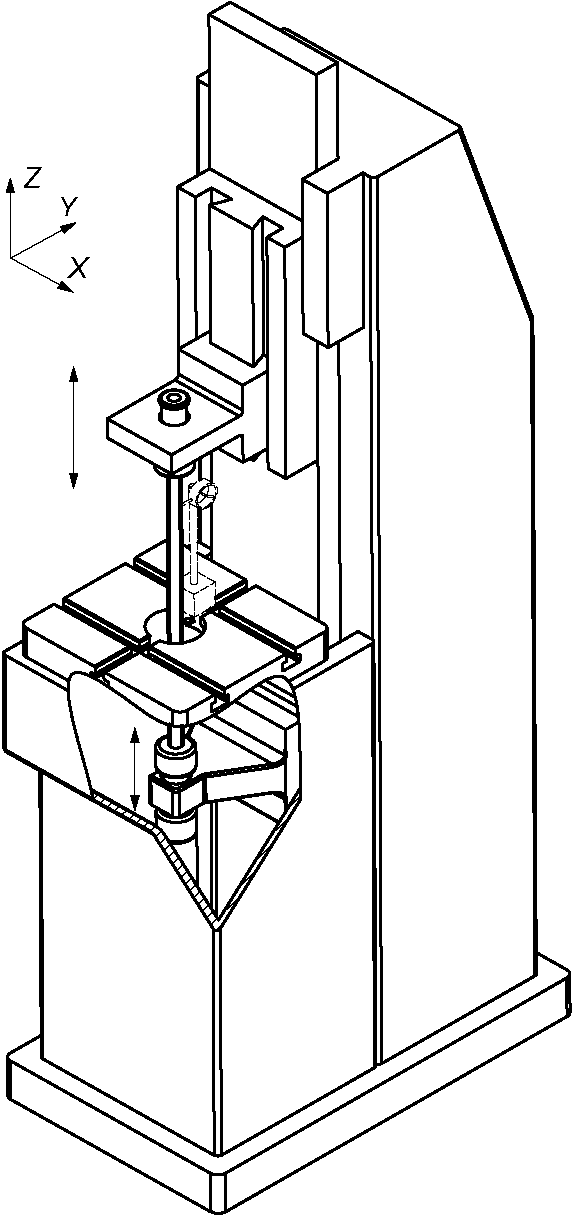 | |
| Допуск Для a) и b) 0,060 для любой длины измерения из 500. | ||
| Измеренное отклонение | ||
| a) | b) | |
| Средства измерений Контрольная оправка и индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1:2012, 10.2 и 12.3.4 Для a) устанавливают контрольную оправку между отверстием вспомогательного патрона и отверстием рабочего патрона. Основание индикатора часового типа устанавливают на неподвижную часть станка. Измерительный наконечник индикатора часового типа касается по оси X контрольной оправки. Индикатор часового типа находится в неподвижном положении, контрольную оправку перемещают синхронизированными движениями по оси Z и оси W и регистрируют отклонения показаний индикатора часового типа. Для b) устанавливают контрольную оправку между отверстием вспомогательного патрона и отверстием рабочего патрона. Основание индикатора часового типа устанавливают на неподвижную часть станка. Измерительный наконечник индикатора часового типа касается по оси Y контрольной оправки. Индикатор часового типа находится в неподвижном положении, контрольную оправку перемещают синхронизированными движениями по оси Z и оси W и регистрируют отклонения показаний индикатора часового типа. | ||
7 Испытания при механической обработке
Из-за большого разнообразия форм компонентов, изготавливаемых на вертикальных протяжных станках для внутреннего протягивания, настоящий стандарт не содержит описаний практических испытаний образцов установленных форм. Если заказчик направляет запрос на проведение испытания, в договоре с изготовителем необходимо указать параметры этого испытания. В договоре и в протоколе итоговых испытаний указывают следующую информацию:
- об испытательном образце (материал, размеры);
- протяжке (материал, геометрическая форма, процесс механической обработки и заточки);
- условиях внутреннего протягивания (скорость резания, охлаждающая жидкость, крепежная оснастка);
- геометрических показателях зоны протягивания (технические чертежи, размеры, допуски);
- средстве измерения для проверки точности готового испытательного образца (разрешающая способность, погрешность измерений).
Термины на других языках, применяемые для рисунка 1
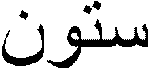
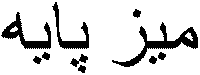
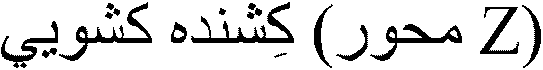
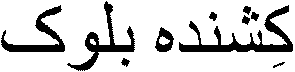
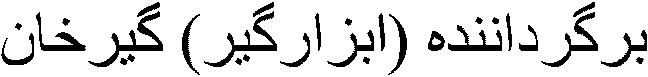
Термины на других языках, применяемые для рисунка 2
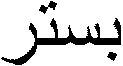
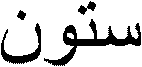
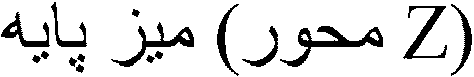
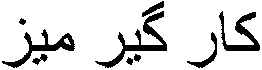
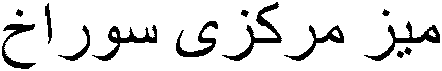
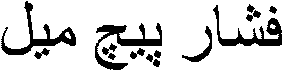
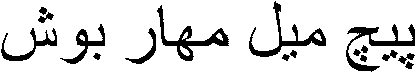
(справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:2012 | IDT | ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях» |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
БИБЛИОГРАФИЯ
| [1] | ISO/TR 230-11 <1> | Test code for machine tools — Part 11: Measuring instruments suitable for machine tool geometry tests (Нормы и правила испытаний станков. Часть 11. Измерительные инструменты, применяемые при геометрических испытаниях станков) |
|---|---|---|
| [2] | ISO 1101 <2> | Geometrical product specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out [Геометрические характеристики изделий (GPS). Установление геометрических допусков. Допуски формы, ориентации, месторасположения и биения] |
<*> В Российской Федерации действует ГОСТ Р 59210-2020/ISO/TR 230-11:2018 «Нормы и правила испытаний металлорежущих станков. Часть 11. Измерительные инструменты, применяемые при геометрических испытаниях станков», идентичный ISO/TR 230-11:2018.
<**> В Российской Федерации действует ГОСТ Р 53442-2015 (ИСО 1101:2012) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Установление геометрических допусков. Допуски формы, ориентации, месторасположения и биения», являющийся модифицированным по отношению к ISO 1101:2012.
| УДК 621.93:006.354 | МКС 25.080.30 | IDT |
| Ключевые слова: вертикальные протяжные станки для внутреннего протягивания, испытания на точность, отклонение, допуск, контрольная оправка, индикатор часового типа | ||