ГОСТ ISO 6157-1-2015. Межгосударственный стандарт. Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения
(введен в действие Приказом Росстандарта от 27.06.2016 № 690-ст)
Примечание
Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов (п. п. 27, 32, 35), содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности инфраструктуры железнодорожного транспорта» (ТР ТС 003/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 16.07.2024 № 81). Документ введен в действие с 01.01.2018.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 1759-56"]:::rst
  n1["ГОСТ 1759-62"]:::rst
  n2["ГОСТ 1759-70"]:::rst
  n3["ГОСТ 1759.2-82"]:::doc
  click n3 "https://bukva.ai/docs/gost-1759-2-82" "ГОСТ 1759.2-82. Болты, винты и шпильки. Дефекты поверхности и методы контроля (введен в действие Постановлением Госстандарта СССР от 29.07.1982 N 2955)"
  n4["ГОСТ Р ИСО 6157-1-2009"]:::rst
  click n4 "https://bukva.ai/docs/gost-r-iso-6157-1-2009" "ГОСТ Р ИСО 6157-1-2009. Национальный стандарт Российской Федерации. Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения (утв. и введен в дейст"
  n5["ГОСТ ISO 6157-1-2015"]:::doc
  click n5 "https://bukva.ai/docs/standart-gost-iso-6157-1-2015" "ГОСТ ISO 6157-1-2015. Межгосударственный стандарт. Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения (введен в действие Приказом Росстандарт"
  n4 --> n5
  n3 --> n4
  n2 --> n3
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 27 июня 2016 г. № 690-ст
БОЛТЫ, ВИНТЫ И ШПИЛЬКИ ОБЩЕГО НАЗНАЧЕНИЯ
Fasteners. Surface discontinuities. Part 1. Bolts, screws and studs for general requirements
1 января 2018 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-2015 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2015 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ) на основе собственного аутентичного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 229 «Крепежные изделия»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 29 сентября 2015 г. № 80-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 27 июня 2016 г. № 690-ст межгосударственный стандарт ГОСТ ISO 6157-1-2015 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2018 г.
5 Настоящий стандарт идентичен международному стандарту ISO 6157-1:1988 «Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения» («Fasteners — Surface discontinuities — Part 1: Bolts, screws and studs for general requirements», IDT).
Международный стандарт разработан техническим комитетом по стандартизации ISO/TC 2 «Крепежные изделия» Международной организации по стандартизации (ISO).
Официальные экземпляры международного стандарта, на основе которого подготовлен настоящий межгосударственный стандарт, и международных стандартов, на которые даны ссылки, имеются в Федеральном агентстве по техническому регулированию и метрологии.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты» (по состоянию на 1 января текущего года), а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
1. Область применения
1.1 Настоящий стандарт устанавливает допустимые предельные значения для различных типов дефектов поверхности болтов, винтов и шпилек общего назначения:
1.2 Допустимые предельные значения дефектов поверхности болтов, винтов и шпилек специального назначения (например, для автоматической сборки) установлены в ISO 6157-3. Для дефектов поверхностей болтов, винтов и шпилек машиностроительного назначения необходимо проводить более тщательный контроль, который определен соответствующими стандартами на продукцию, или заказчик должен сам определить допустимые пределы приемки в заявке и при заказе на поставку.
1.3 Для изделий, в которых обнаружены допустимые дефекты поверхности, приведенные в разделе 3, должны выполняться требования к минимальным значениям механических и функциональных свойств, указанных в ISO 898-1.
1 Рисунки в разделе 3 представлены как примеры; соответственно они также относятся и к другим типам болтов, винтов и шпилек.
2 На некоторых рисунках дефекты поверхности преувеличены для более наглядного их иллюстрирования.
2. Нормативные ссылки
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для датированных ссылок применяют только указанное издание ссылочного документа. Для недатированных ссылок применяют последнее издание ссылочного документа (включая все его изменения).
ISO 468 <1>, Surface roughness — Parameters, their values and general rules for specifying requirements (Шероховатость поверхности. Параметры, их значения и общие правила установления технических требований)
ISO 898-1 <2>, Mechanical properties of fasteners — Part 1: Bolts, screws and studs (Механические свойства крепежных изделий — Часть 1: Болты, винты и шпильки)
ISO 2859 <3>, Sampling procedures and tables for inspection by attributes (Методы выборочного контроля и таблицы с атрибутами для контроля)
<2> Наименование стандарта отличается от наименования действующего ISO 898-1:2013. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
<3> Стандарт заменен на серию стандартов ISO 2859. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 3269, Fasteners — Acceptance inspection (Изделия крепежные. Приемочный контроль)
3. Типы, причины образования, внешний вид дефектов поверхности и допустимые предельные значения
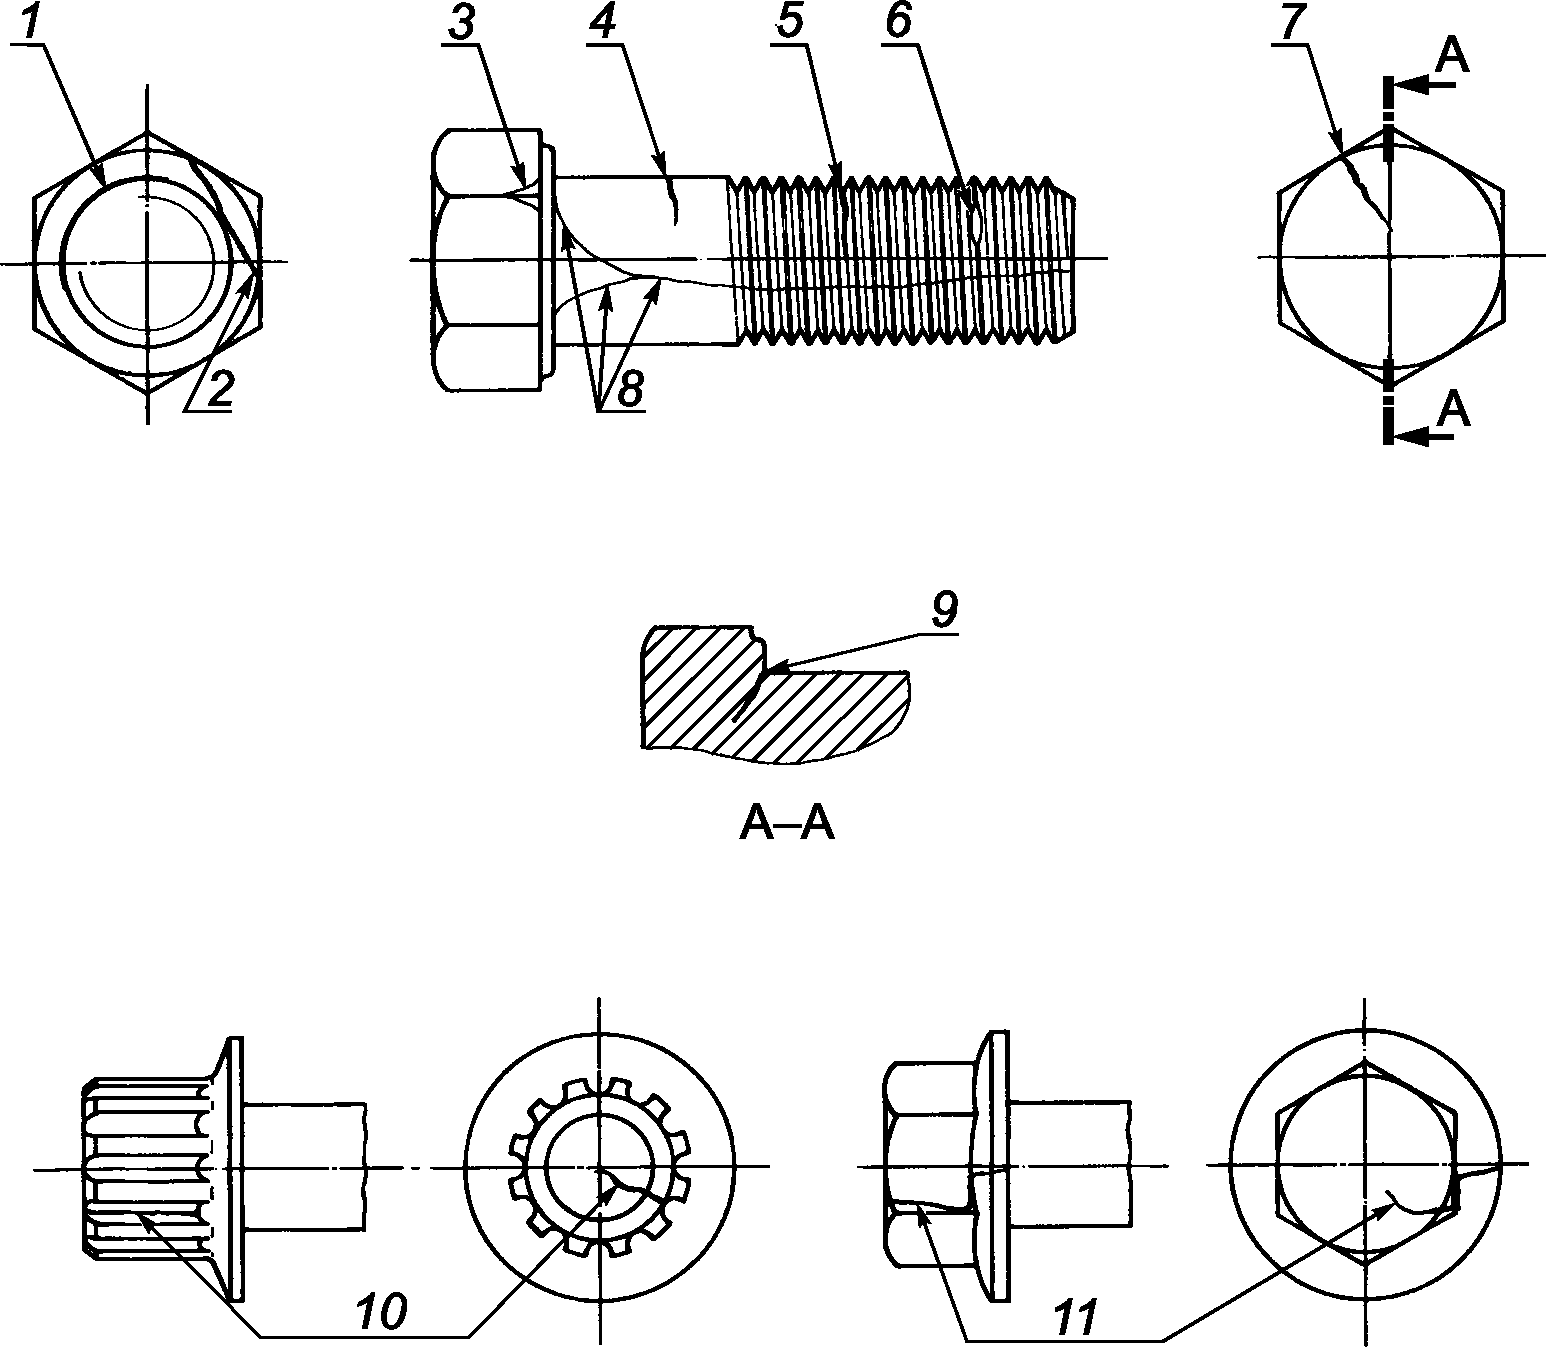
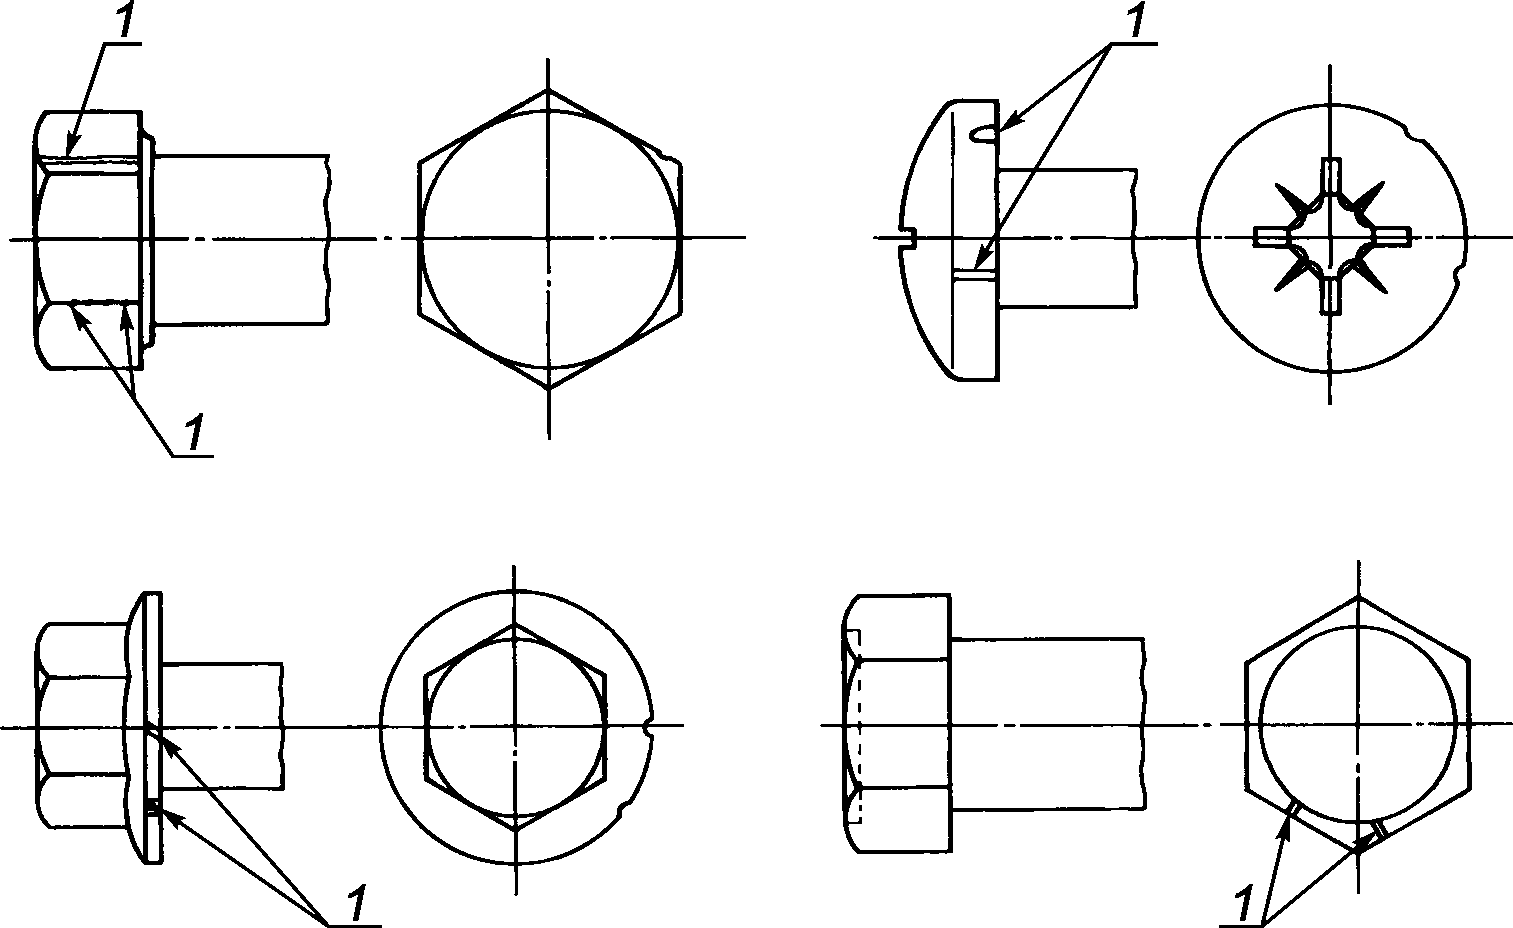
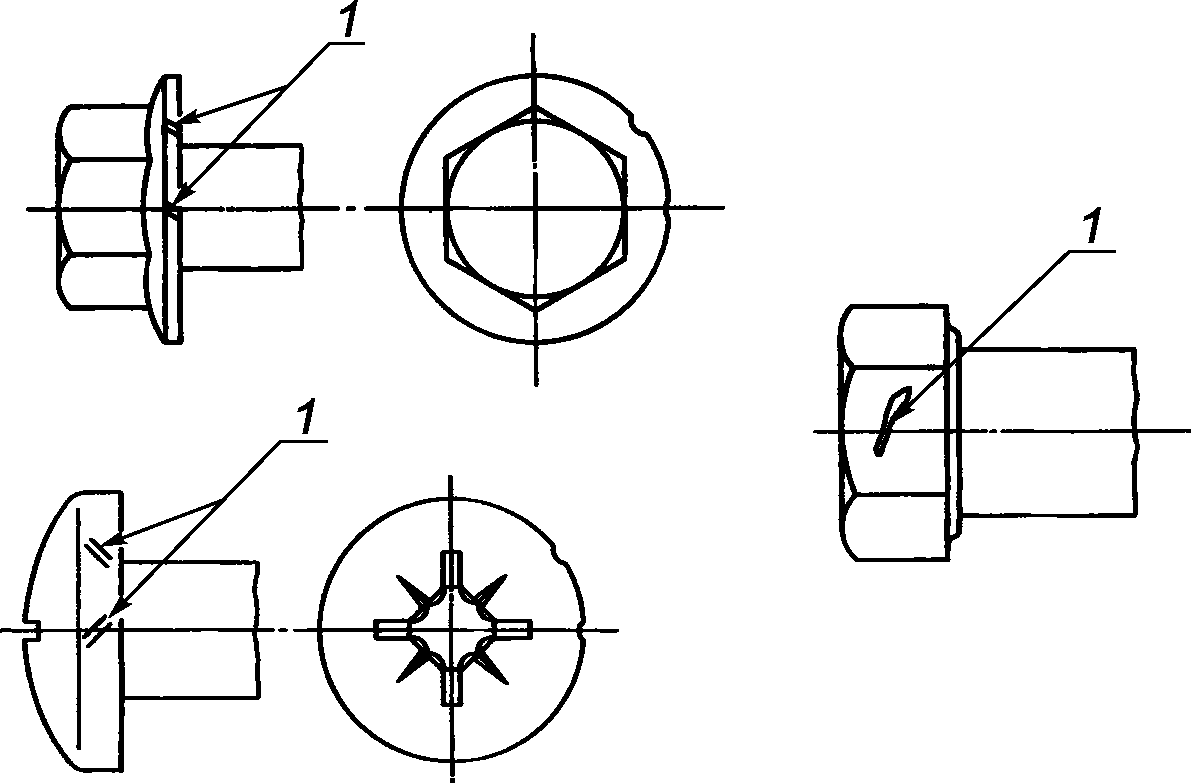
3.1 Трещины
Трещина — это чистый (кристаллический) разрыв, проходящий вдоль или поперек границ зерен, и может быть следствием включения инородных элементов.
Трещины обычно являются результатом перенапряжения металла во время штамповки или других формообразующих операций, или во время термообработки. В том случае, когда детали подвергаются значительному нагреву, трещины обычно обесцвечиваются окалиной.
3.1.1 Трещины напряжения
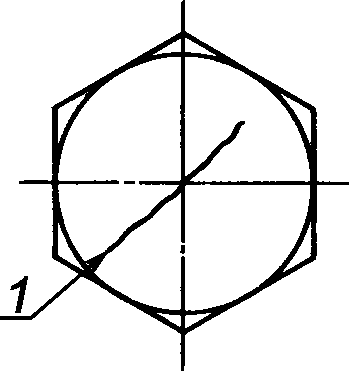
3.1.3 Рванины
3.1.4 Трещины сдвига
3.2 Раскатанные пузыри
Раскатанный пузырь — это узкая, обычно прямая или плавно изогнутая линия дефекта, проходящая в продольном направлении по резьбе, стержню или головке.
| Причина образования | Раскатанные пузыри являются дефектами исходного материала, из которого изготовляют крепежные изделия. |
| Внешний вид | 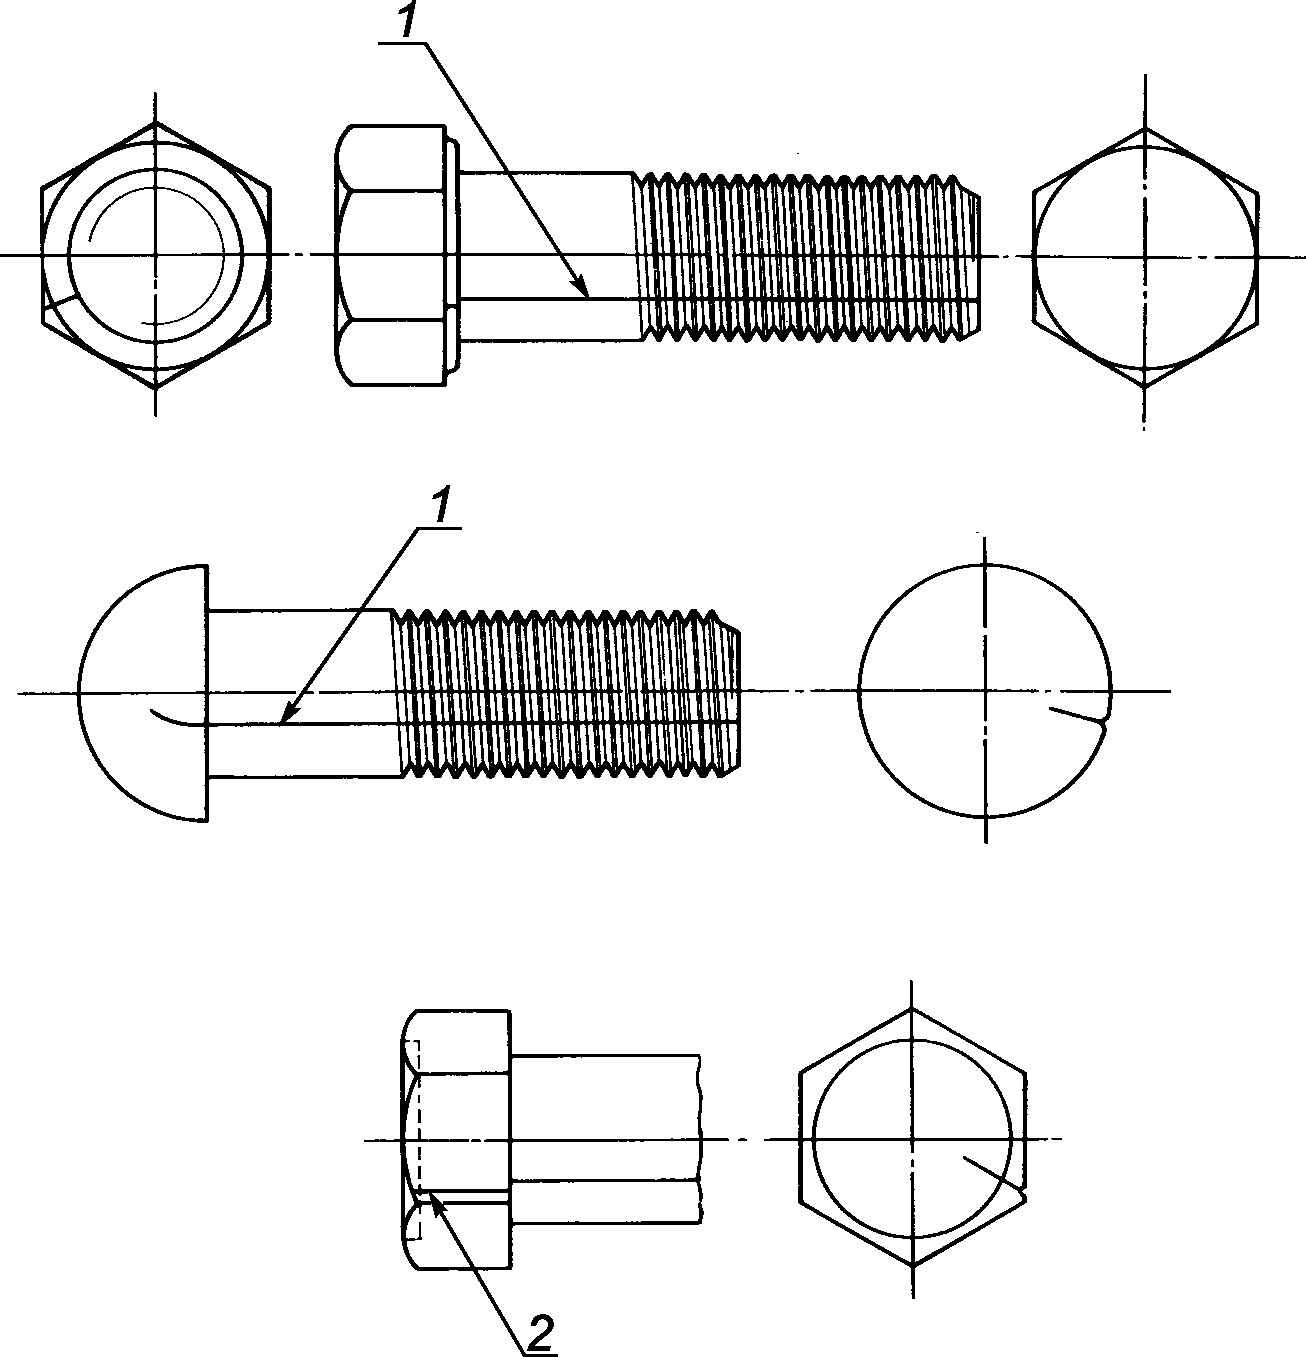 1 — раскатанный пузырь, представляющий собой прямую или плавно изогнутую линию дефекта, проходящую в продольном направлении; 2 — раскатанный пузырь |
| Допустимое предельное значение | Глубина раскатанных пузырей не должна превышать 0,03d <1>. -------------------------------- <1> d — номинальный диаметр резьбы. Если раскатанные пузыри проходят по головке, то они не должны превышать допустимые предельные значения для ширины и глубины, установленные для рванин (см. 3.1.3). |
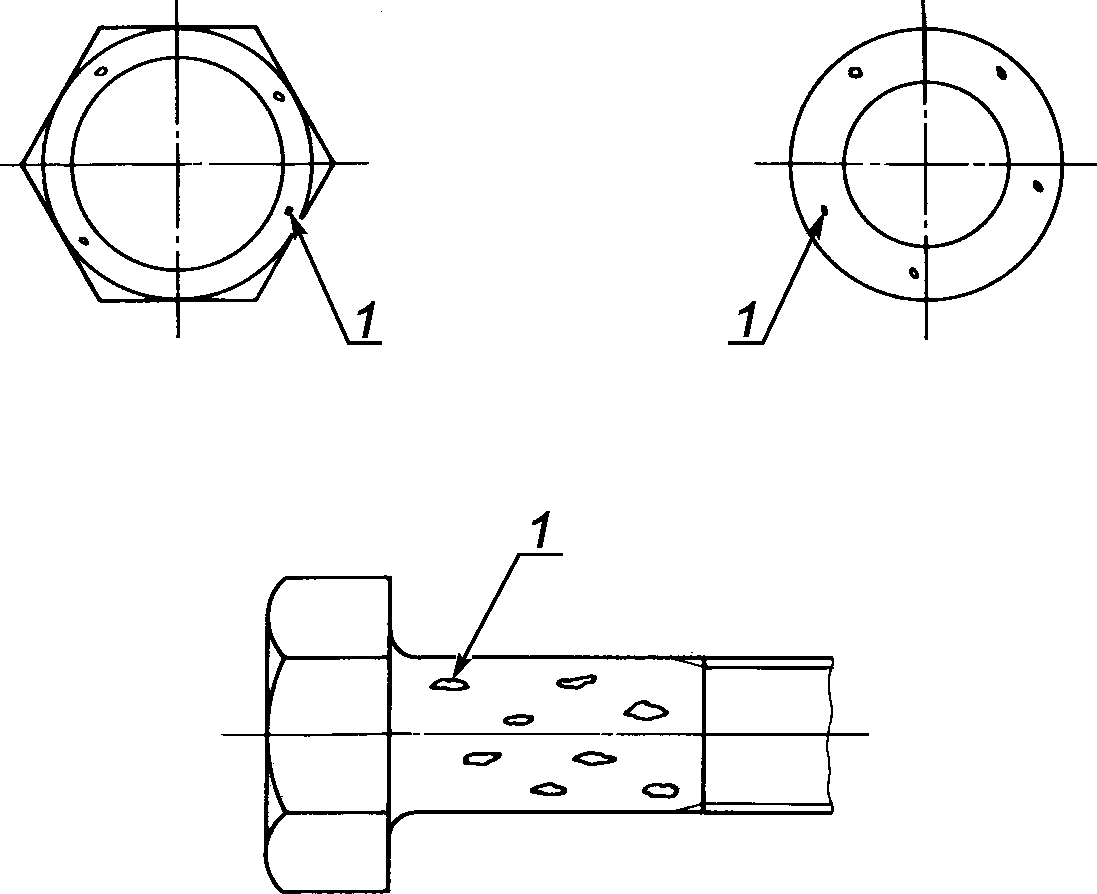
3.3 Рябизна
Рябизна представляет собой мелкие углубления или выемки на поверхности болта или винта, появившиеся в результате незаполнения металлом в процессе штамповки или высадки.
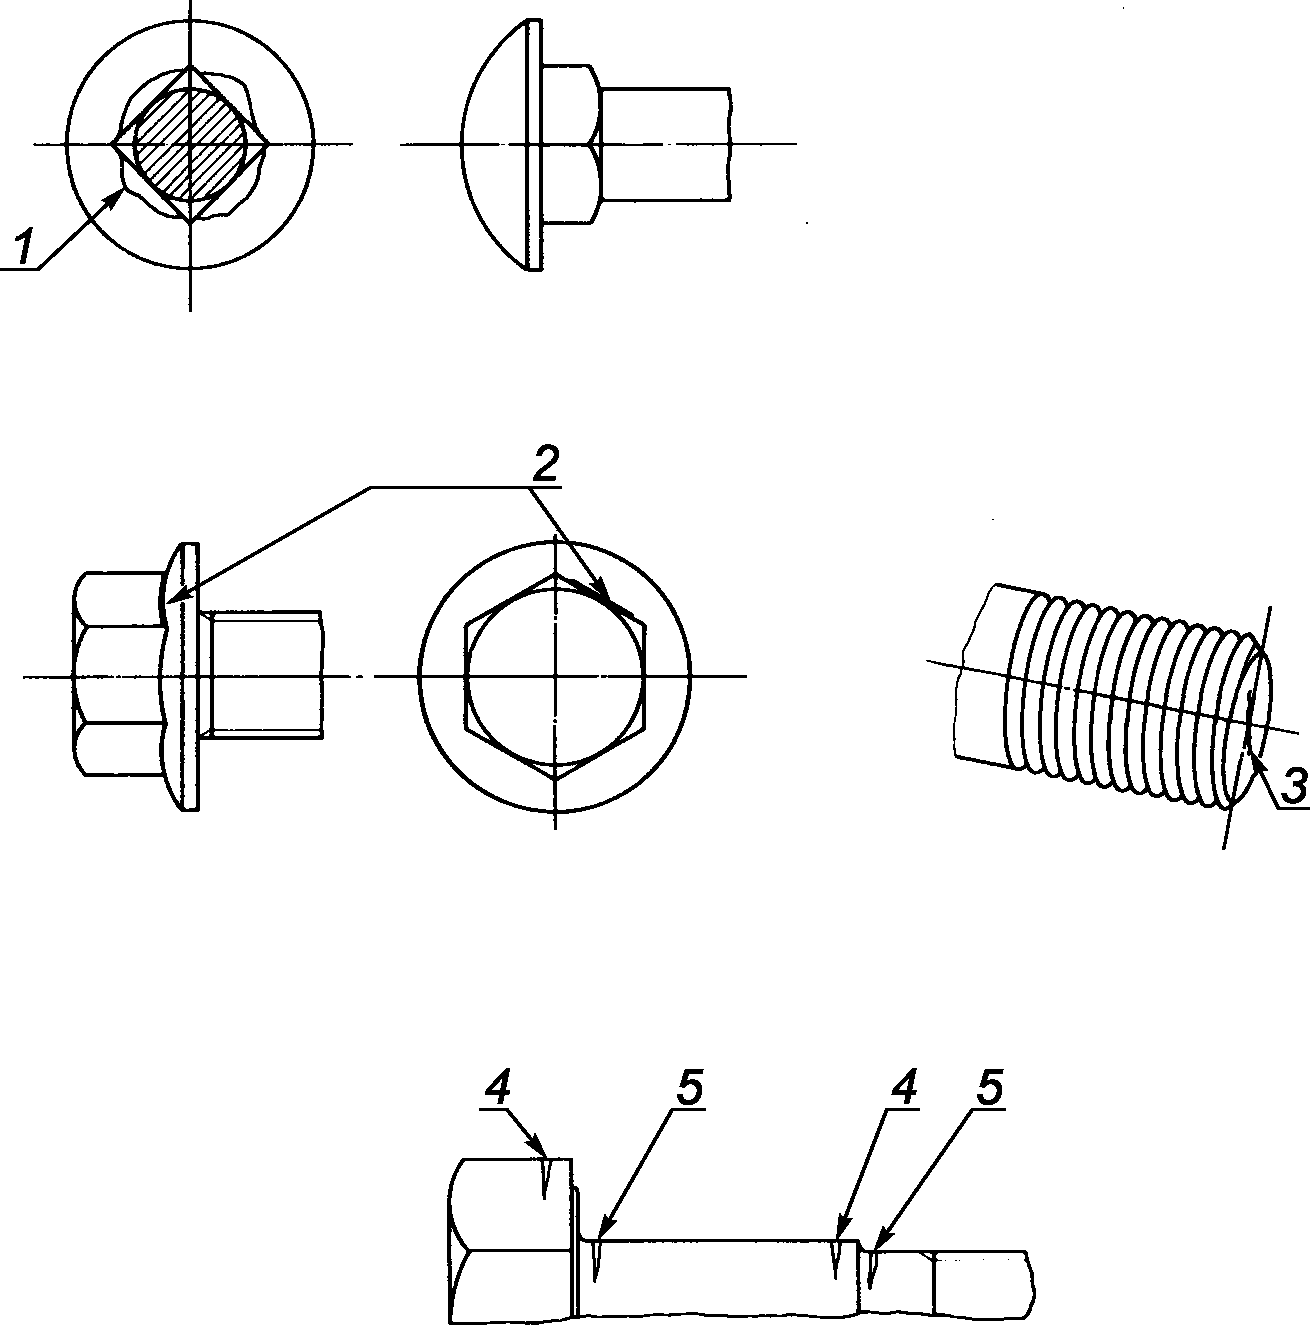
3.4 Складки
Складки представляют собой придавленные выступы металла, которые образовываются на поверхности крепежных изделий в процессе штамповки.
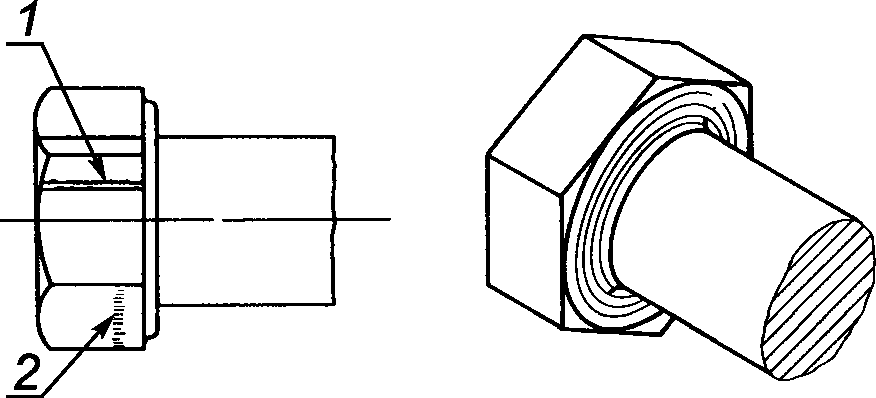
3.5 Следы от инструмента
Следы от инструмента — продольные или кольцевые риски небольшой глубины.
3.6 Повреждения
Повреждения — это углубления на любой поверхности болта, винта или шпильки.
4. Методика контроля и оценки
Приемочный контроль проводят в соответствии с ISO 3269. Поверхностное покрытие следует удалить перед проверкой, если оно будет мешать выявлению дефектов поверхности. Планы выборочного контроля приведены в приложении А.
4.1 Правила
Изготовитель имеет право использовать любые методы контроля, гарантирующие соответствие изделия требованиям настоящего стандарта.
При приемочном контроле заказчик может использовать метод контроля, указанный в данном разделе, для принятия решения, какое количество крепежных изделий может быть принято или забраковано. Этот метод также следует применять в спорных вопросах оценки соответствия техническим условиям, если другой метод приемки не был согласован между изготовителем и заказчиком во время оформления заказа на крепежные изделия.
4.2 Неразрушающее испытание
Из партии должна быть отобрана случайная выборка в соответствии с таблицей 1, приведенной в приложении А, и подвергнута или визуальному контролю, или другим подходящим методам контроля, например с помощью магнитных методов или вихревых токов. Если дефектных изделий не обнаружено, то партию принимают (см. также 4.4). При обнаружении дефектных изделий из них формируется партия для осуществления последующей проверки в соответствии с процедурой, указанной в 4.3.
4.3 Разрушающее испытание
При обнаружении дефектной продукции с помощью методов, указанных в 4.2, из партии дефектных изделий делается вторичная выборка в соответствии с таблицей 2, приведенной в приложении А. Отобранные изделия, имеющие наиболее серьезные дефекты разрезают под углом 90° через дефектный участок в том месте, где предполагается наибольшая глубина.
4.4 Оценка
Если при визуальном контроле любого изделия выявлено наличие трещин напряжения в любом месте или складок на внутренних углах или под опорной поверхностью, за исключением складок типа «листа клевера», в зоне некруглых подголовков крепежных изделий, то партия должна быть забракована.
Если при разрушающих испытаниях любого изделия выявлено наличие штамповочных трещин, рванин, раскатанных пузырей, рябизны, следов от инструмента или повреждений, которые превышают допустимые предельные значения, установленные для данного типа дефекта, то партия должна быть забракована.
ПЛАН ВЫБОРОЧНОГО КОНТРОЛЯ ДЛЯ ДЕФЕКТОВ ПОВЕРХНОСТИ
Отбор образцов для контроля дефектов поверхности должен быть выполнен, используя размеры выборки, приведенные в таблице А.1, и используя методы и правила, приведенные в разделе 4.
Размер выборки для визуального контроля и неразрушающих испытаний
| Размер партии <1> N, шт. | Размер выборки n, шт. |
| N <= 1200 | 20 |
| 1201 <= N <= 10000 | 32 |
| 10001 <= N <= 35000 | 50 |
| 35001 <= N <= 150000 | 80 |
| <1> Размер партии — число изделий одного типа, размера и класса прочности, представленных для контроля в первый раз. Примечание — Размер выборки основывается на уровне контроля S — 4 в соответствии с ISO 2859. | |
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование межгосударственного стандарта |
| ISO 468 | NEQ | ГОСТ 2789-73 «Шероховатость поверхности. Параметры и характеристики» |
| ISO 898-1 | IDT | ГОСТ ISO 898-1-2014 «Механические свойства крепежных изделий из углеродистых и легированных сталей. Часть 1. Болты, винты и шпильки установленных классов прочности с крупным и мелким шагом резьбы» |
| ISO 2859 | - | <*>, <1> |
| ISO 3269 | IDT | ГОСТ ISO 3269-2015 «Изделия крепежные. Приемочный контроль» |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта или гармонизированный с ним национальный (государственный) стандарт страны, на территории которой применяется настоящий стандарт. Информация о наличии перевода данного международного стандарта в национальном фонде стандартов или в ином месте, а также информация о действии на территории страны соответствующего национального (государственного) стандарта может быть приведена в национальных информационных данных, дополняющих настоящий стандарт. Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичные стандарты; - NEQ — неэквивалентные стандарты. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 2859-10-2008 и еще ряд идентичных стандартов из серии международных стандартов ISO 2859.