ГОСТ ISO 580-2026. Межгосударственный стандарт. Трубопроводы из пластмасс. Фитинги литые из термопластов. Методы определения изменения внешнего вида после прогрева
(введен в действие Приказом Росстандарта от 08.07.2026 № 768-ст)
Примечание
Документ вводится в действие с 01.01.2027 с правом досрочного применения.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 27077-86"]:::rst
  n1["ГОСТ Р ИСО 580-2008"]:::doc
  click n1 "https://bukva.ai/docs/gost-r-iso-580-2008" "ГОСТ Р ИСО 580-2008. Национальный стандарт Российской Федерации. Трубопроводы из пластмасс. Детали соединительные литьевые из термопластов. Методы определения изменения... (утв. и "
  n2["ГОСТ ISO 580-2026"]:::notEnt
  click n2 "https://bukva.ai/docs/standart-gost-iso-580-2026" "ГОСТ ISO 580-2026. Межгосударственный стандарт. Трубопроводы из пластмасс. Фитинги литые из термопластов. Методы определения изменения внешнего вида после прогрева (введен в действ"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 8 июля 2026 г. № 768-ст
МЕТОДЫ ОПРЕДЕЛЕНИЯ ИЗМЕНЕНИЯ ВНЕШНЕГО ВИДА ПОСЛЕ ПРОГРЕВА
Plastics piping and ducting systems. Injection-moulded thermoplastics fittings. Methods for visually assessing the effects of heating
Дата введения 1 января 2027 года с правом досрочного применения
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Группа ПОЛИПЛАСТИК» (ООО «Группа ПОЛИПЛАСТИК») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 562 «Трубы, фитинги и другие изделия из пластмасс, методы испытаний»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 8 июля 2026 г. № 768-ст межгосударственный стандарт ГОСТ ISO 580-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2027 г. с правом досрочного применения
5 Настоящий стандарт идентичен международному стандарту ISO 580:2005 «Трубопроводы из пластмасс. Фитинги литые из термопластов. Методы определения изменения внешнего вида после прогрева» («Plastics piping and ducting systems — Injection-moulded thermoplastics fittings — Methods for visually assessing the effects of heating», IDT).
Международный стандарт разработан подкомитетом SC 5 «Общие свойства труб, фитингов и арматуры из пластмасс и их комплектующих. Методы испытаний и основные технические требования» Технического комитета по стандартизации ISO/TC 138 «Пластмассовые трубы, фитинги и арматура для транспортирования жидких и газообразных сред» Международной организации по стандартизации (ISO)
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Испытание по определению стойкости к прогреву проводят двумя методами, установленными в настоящем стандарте, для определения пригодности и непригодности литых фитингов для труб из термопластов.
- для определения наличия холодных спаев (участки материала, отформованные при температуре более низкой, чем остальная масса) или непроплавленных зон;
- обнаружения сколов и пористости;
- оценки остаточных напряжений, возникающих в процессе литья;
- обнаружения посторонних включений;
- доказательства целостности линии спая потоков.
Части фитингов без внутреннего остаточного напряжения, как правило, обладают лучшими свойствами, более высокой прочностью и химической стойкостью, чем части фитингов с остаточным напряжением. Помещая литые фитинги в среду (воздушную или жидкую) при повышенной температуре на период времени, длительность которого зависит от толщины стенки, можно установить влияние внутреннего напряжения.
Так как остаточные напряжения проявляются при переходе материала в высокоэластическое состояние, литые изделия достаточно выдержать при повышенной температуре в течение определенного периода времени.
Примечание - Изготовление литых фитингов может проводиться несколькими способами, в зависимости от того, каким образом материал впрыскивается в литьевую форму: через центральный канал или через несколько литниковых каналов, дисковый канал или кольцевой. Способ оценки литьевых изделий зависит от применяемой системы впрыска материала.
1 Область применения
Настоящий стандарт устанавливает два метода определения изменения внешнего вида после прогрева фитингов из термопластов, изготовленных методом литья под давлением: метод А — в воздушной среде, метод Б — в жидкой среде. В случае разногласий метод А является арбитражным.
Настоящий стандарт распространяется как на сварные, так и на фланцевые фитинги, фитинги с уплотнительными эластомерными кольцами и фитинги, состоящие из узла соединения нескольких элементов литьевых деталей (например, разъемных элементов) предназначенных как для напорных, так и для безнапорных трубопроводов.
2 Сущность метода
Готовые изделия подвергают воздействию заданной повышенной температуры в термошкафу с принудительной циркуляцией воздуха или в ванне с жидкостью в течение заданного периода времени, зависящего от толщины стенки фитинга и материала, из которого она изготовлена.
Поверхность изделий осматривают до и после прогрева и любые трещины, вздутия, расслоения или раскрытия линий спая потоков измеряют и выражают в процентах по отношению к толщине стенки.
3 Параметры испытания
В стандарте на изделие, если не указано иное, устанавливают следующие параметры:
a) температура испытания T (см. 4.1.1 и 4.3);
b) количество образцов для испытаний (см. 4.2.2);
c) время прогрева t (см. 4.3.3);
d) применяемый метод испытания, при этом для метода Б указывают жидкость для испытания;
e) допустимые пределы повреждений или размеры трещин и других обнаруженных изменений (см. 4.3.6).
Параметры испытания должны соответствовать приведенным в таблице 1 значениям, если в стандарте на изделие не указано иное.
4 Метод А
4.1 Оборудование
4.1.1 Термошкаф с принудительной циркуляцией воздуха, снабженный термостатирующим устройством, с помощью которого обеспечивают поддержание в рабочей зоне заданной температуры в течение испытания, и обладающий достаточной нагревательной мощностью для восстановления температуры испытания в течение 15 мин после размещения образцов для испытаний.
4.1.2 Термометр с ценой деления 0,5 °C или термопара типа T с точностью 0,1 °C и погрешностью не ниже +/- 0,8 °C.
4.2 Образцы для испытаний
4.2.1 Подготовка
Образцом для испытания является изделие после удаления литников. Если фитинг укомплектован уплотнительным кольцом из эластомера, его необходимо удалить до начала испытания.
Если фитинг собран из нескольких элементов, их разделяют и испытывают по отдельности.
4.2.2 Количество образцов для испытаний
Количество образцов для испытаний указывают в стандарте на изделие. При отсутствии таких указаний испытывают не менее трех образцов.
4.3 Проведение испытания
4.3.1 Устанавливают в термошкафу (4.1.1) температуру испытания (T +/- 2) °C в соответствии со стандартом на изделие или таблицей 1.
4.3.2 Помещают образцы для испытаний в термошкаф, устанавливая по возможности на один из раструбов, исключая соприкосновение друг с другом и со стенками термошкафа.
4.3.3 Выдерживают образцы для испытаний в термошкафу, пока не установится температура испытания (T +/- 2) °C и в течение времени t, зависящего от средней толщины стенки em в наиболее толстостенной части образца(ов) для испытания(ий), соответствующего требованиям стандарта на изделие или таблице 1.
4.3.4 Вынимают образцы для испытаний из термошкафа, не деформируя и не повреждая их.
4.3.5 Разрезают образцы острым ножом или лезвием, пока они находятся в нагретом состоянии, чтобы иметь возможность измерить размеры трещин, сколов, расслоений и раскрытий линий спая потоков при наличии. Оставляют образцы для испытаний и/или их части остывать на воздухе до тех пор, пока их можно будет взять руками без деформирования.
Если в стандарте на изделие не указано иное, образцы разрезают:
- для цилиндрических элементов с номинальным диаметром dn <= 160 мм — не менее чем на две части, расположенные на равных расстояниях от края раструба или трубного конца каждого элемента;
- для цилиндрических элементов номинальным диаметром dn > 160 мм — не менее чем на четыре части, расположенные на равных расстояниях от края раструба или трубного конца каждого элемента.
Для dn — см. рисунок 1.
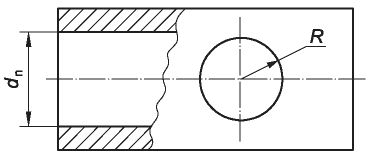 R = 0,3dn | 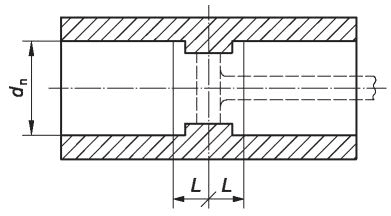 L = 0,3dn |
| a) Центральный литник | b) Дисковый литник |
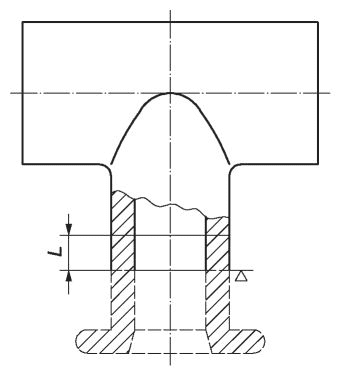 | |
| L = 0,3dn | |
| c) Кольцевой литник | |
Рисунок 1 — Литниковые системы
4.3.6 Осматривают каждый образец для испытаний и регистрируют любые изменения поверхности, такие как трещины, расслоения и раскрытия по линии спая потоков, изменения внутри стенки, например сколы, а также изменения в зоне литника. Определяют степень таких дефектов в зоне литника в процентах от толщины стенки следующим образом:
a) для изделий с центральным литником (см. рисунок 1) — в месте(ах) впрыска в пределах радиуса, указанного в стандарте на изделие, при отсутствии указаний — R = 0,3dn, но не более 50 мм;
b) для изделий с кольцевым или дисковым литником (см. рисунок 1) — в пределах длины L в цилиндрической части зоны литника, указанной в стандарте на изделие, при отсутствии указаний — на расстоянии L = 0,3dn. При образовании трещин, проходящих по всей толщине стенки в зоне литника, определяют также длину трещины;
c) для изделий, имеющих линии спая потоков, определяют самую широкую и глубокую открытую часть линии (или части линий) спая потоков в любом месте;
d) для остальных частей изделия за пределами зоны литника осматривают поверхность на наличие любых изменений, таких как трещины, сколы и расслоение стенки.
Оценку образца для испытания проводят в соответствии с требованиями, приведенными в приложении А, если иное не указано в стандарте на изделие.
5 Метод Б
5.1 Оборудование
5.1.1 Ванна для нагревания, снабженная термостатирующим устройством, способным обеспечить заданную температуру (T +/- 2) °C. Вместимость ванны и интенсивность перемешивания должны быть достаточными для того, чтобы поддерживать в ней температуру в заданных пределах, пока образцы погружены в ванну.
Используемая жидкость должна быть стабильной при заданной температуре и не оказывать какого-либо воздействия на образец для испытания.
Необходимо обеспечить, чтобы используемая жидкость не являлась источником опасности и риска для здоровья человека.
Примечание 1 — В зависимости от материала, подвергаемого испытанию, применяют глицерин, гликоли, минеральные масла, не содержащие ароматических углеводородов, или водный раствор хлорида кальция. Например, все перечисленные жидкости подходят для НПВХ, но для соединительных деталей, изготовленных из АБС, гликоли не подходят, предпочтительнее использовать минеральное масло.
Примечание 2 — Необходимо принимать во внимание нормативно-правовые акты, требующие применения жидкостей, не представляющих опасности и риска для здоровья человека.
5.1.2 Приспособление для размещения внутри ванны для нагревания. Расположение фитингов не должно вызывать дополнительной деформации.
5.1.3 Термометр с ценой деления 0,5 °C или термопара типа T с точностью 0,1 °C и погрешностью не ниже +/- 0,8 °C.
5.2 Образцы для испытаний
См. 4.2.
5.3 Проведение испытания
5.3.1 Устанавливают в ванне с жидкостью (см. 5.1.1) заданную температуру испытания (T +/- 2) °C.
5.3.2 Помещают образцы для испытаний в ванну с жидкостью так, чтобы они не касались друг друга и стенок ванны.
5.3.3 Выдерживают образцы для испытаний в ванне в течение времени t, установленного в стандарте на изделие для средней толщины стенки em в наиболее толстостенной части образца.
При отсутствии в стандарте на изделие указаний время испытания t выбирают в соответствии с таблицей 1, если иное не указано в стандарте на изделие.
5.3.4 Вынимают образцы для испытаний из ванны, не деформируя и не повреждая их.
5.3.5 Разрезают образцы для испытаний в соответствии с 4.3.5.
5.3.6 Оценку образцов для испытаний проводят в соответствии с 4.3.6.
5.3.7 Записывают состав применяемой жидкости и полученные результаты [см. также раздел 6, перечисление c)].
6 Протокол испытания
Протокол испытания должен содержать следующую информацию:
a) обозначение настоящего стандарта и соответствующего стандарта на изделие;
b) идентификацию фитинга для испытания (диаметр, толщину стенки, тип и т.д.);
c) метод определения - А или Б (если метод Б, то указывают состав используемой жидкости);
f) количество испытанных изделий;
g) подробное описание видимых изменений поверхности, таких как сколы, расслоения, трещины или раскрытия линий спая потоков;
h) максимальные размеры трещин, сколов и т.д., выраженные в процентах от толщины стенки;
i) любые факторы, которые могли повлиять на результаты, такие как непредвиденные ситуации или условия работы, не указанные в настоящем стандарте;
ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
Фитинг при оценке на наличие трещин, расслоений, сколов и раскрытий линий спая потоков должен удовлетворять следующим требованиям, если иное не указано в стандарте на изделие:
- вокруг точек(и) впрыска в пределах радиуса, указанного в 4.3.6, перечисление a), глубина любой отдельной трещины, расслоения или скола не должна превышать 50% толщины стенки в данной точке;
- для изделий с дисковыми литниками любые трещины, расслоения или вздутия должны находиться в пределах расстояния, указанного в 4.3.6, перечисление b);
- для изделий с кольцевыми литниками расстояние от кольца до любой из трещин в стенке изделия должно быть не более длины, указанной в 4.3.6, перечисление b), а их глубина не должна превышать 50% толщины стенки;
- для изделий, имеющих линии спая потоков, никакая часть линий спая потоков не должна быть открыта на глубину более 50% толщины стенки;
- для всех других частей поверхности изделия для литья глубина любых трещин или расслоений не должна превышать 10% толщины стенки и длина сколов в стенке изделий не должна превышать пятикратной толщины стенки.
В случае специального применения могут быть приняты более жесткие требования, если они установлены в конкретном стандарте на изделие.
| УДК 006.05:006.354 | МКС 23.040.45 | IDT |
| Ключевые слова: трубопроводы из пластмасс, фитинги литые, термопласты, методы определения, изменение внешнего вида, прогрев | ||