ГОСТ ISO 5734-2025. Межгосударственный стандарт. Условия испытаний механических делительных головок для металлорежущих станков. Проверка точности
(введен в действие Приказом Росстандарта от 11.11.2025 № 1354-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.01.2026.
от 11 ноября 2025 г. № 1354-ст
УСЛОВИЯ ИСПЫТАНИЙ МЕХАНИЧЕСКИХ ДЕЛИТЕЛЬНЫХ ГОЛОВОК
ДЛЯ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ
Test conditions of mechanical dividing heads
for machine tools. Testing of accuracy
(ISO 5734:1986, Acceptance conditions of mechanical dividing
heads for machine tools — Testing of accuracy, IDT)
1 января 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. № 189-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 11 ноября 2025 г. № 1354-ст межгосударственный стандарт ГОСТ ISO 5734-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 5734:1986 «Условия приемки механических делительных головок для металлорежущих станков. Проверка точности» («Acceptance conditions of mechanical dividing heads for machine tools — Testing of accuracy», IDT).
Наименование настоящего стандарта изменено относительно наименования международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
Оформление схем адаптировано под комплекс стандартов в целях приведения к единообразию.
Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 39 «Станки».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт со ссылкой на ISO 230-1 определяет условия испытаний на геометрическую точность механических делительных головок общего назначения и нормальной точности для использования на металлорежущих станках, а также соответствующие допустимые отклонения.
Настоящий стандарт предусматривает только проверку точности приспособления. В стандарте не рассмотрена работа приспособления, которую, как правило, следует проверять перед проверкой точности.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующий стандарт [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1, Acceptance code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Условия приемки станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
3 Общие положения
3.1 В настоящем стандарте размеры и отклонения выражены в миллиметрах.
3.2 Для применения настоящего стандарта необходимо использовать ISO 230-1, особенно в отношении описания методов измерений и рекомендуемой точности оборудования для испытаний.
3.3 Последовательность, в которой проводятся испытания на геометрическую точность, относится к узлам приспособления и не определяет практический порядок проведения испытаний. Для облегчения монтажа приборов или проведения замеров, испытания могут проводиться в любом порядке.
3.4 При проверках приспособления не всегда необходимо проводить все испытания, приведенные в настоящем стандарте. Пользователь самостоятельно выбирает, по согласованию с производителем, те из них, которые относятся к интересующим его характеристикам, но эти испытания должны быть четко указаны при заказе приспособления.
3.5 При установлении допуска для диапазона измерений, отличного от указанного в настоящем стандарте (см. ISO 230-1, пункт 2.311), следует учитывать, что минимальное значение допуска составляет 0,01 мм.
3.6 Для простоты схемы в настоящем стандарте показывают только один тип станка.
4 Условия приемки и допустимые отклонения
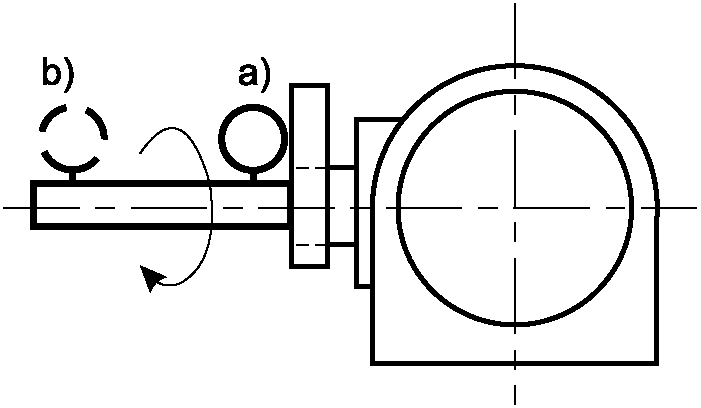
| Цель испытания | G2 |
| Измерение биения центра. | |
| Схема | |
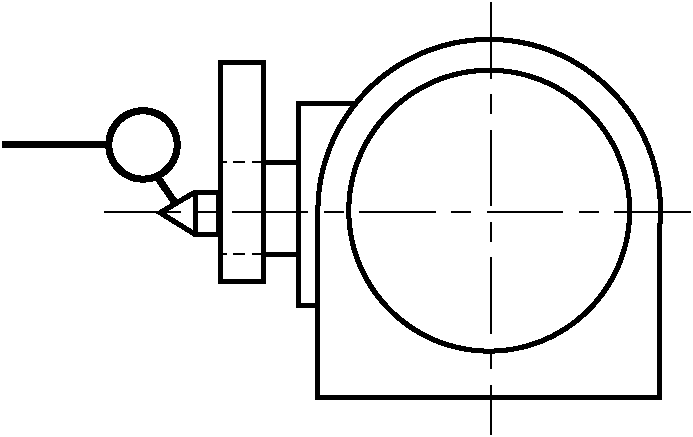 | |
| Допустимое отклонение, мм 0,01 | |
| Средства измерения Индикатор часового типа. | |
| Замечания и ссылки на ISO 230-1 Пункт 5.612.2. | |
| Цель испытания | G4 |
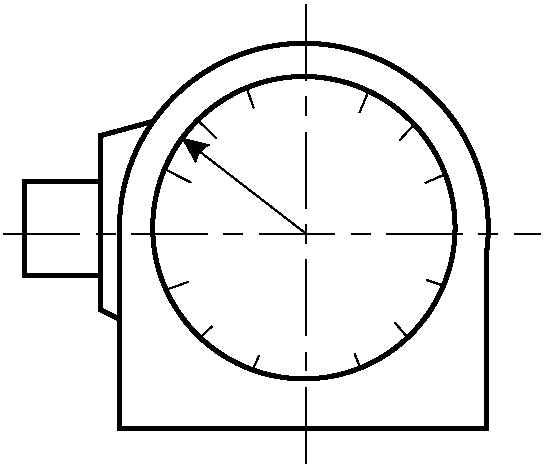
| Проверка перпендикулярности к оси шпинделя с опорной поверхностью делительной головки. Примечание — Для делительных головок, оснащенных фиксирующими штифтами для удержания шпинделя в вертикальном положении, следует проверить положение фиксирующего штифта. | |
| Схема | |
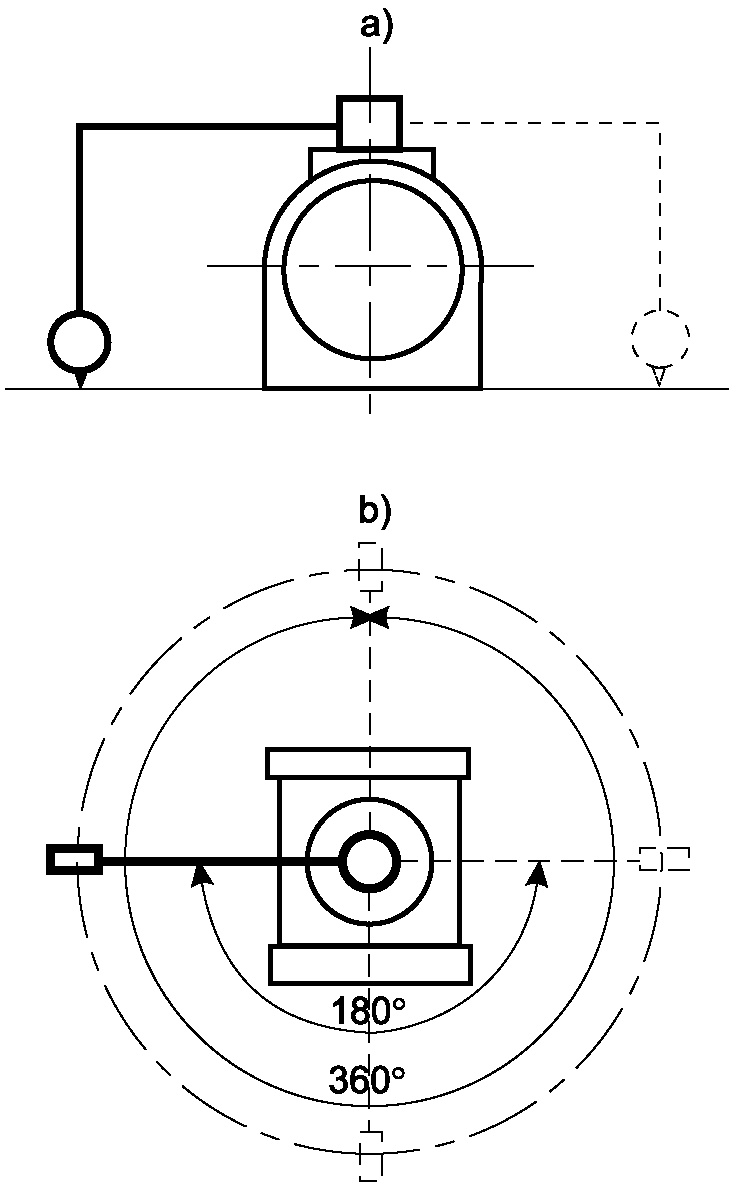 | |
| Допустимое отклонение, мм 0,02/300 <*> | |
| <*> Расстояние между двумя точками касания. | |
| Средства измерения Индикатор часового типа. | |
| Замечания и ссылки на ISO 230-1 Пункт 5.612.2. Индикатор часового типа следует установить на шпиндель. Следует установить делительную головку со шпинделем вертикально с помощью фиксирующего штифта. Если фиксирующий штифт отсутствует, следует установить индикатор часового типа, как показано на рисунке a) так, чтобы при повороте на 180° индикатор часового типа показывал нулевое значение. Для всех делительных головок показания следует снимать при повороте шпинделя на 360°, как показано на рисунке b). Отклонение — это наибольшая разница между показаниями индикатора часового типа. | |
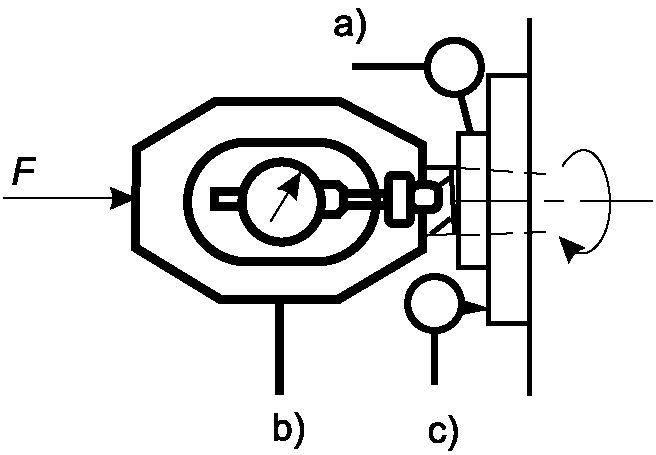
| Цель испытания | G5 |
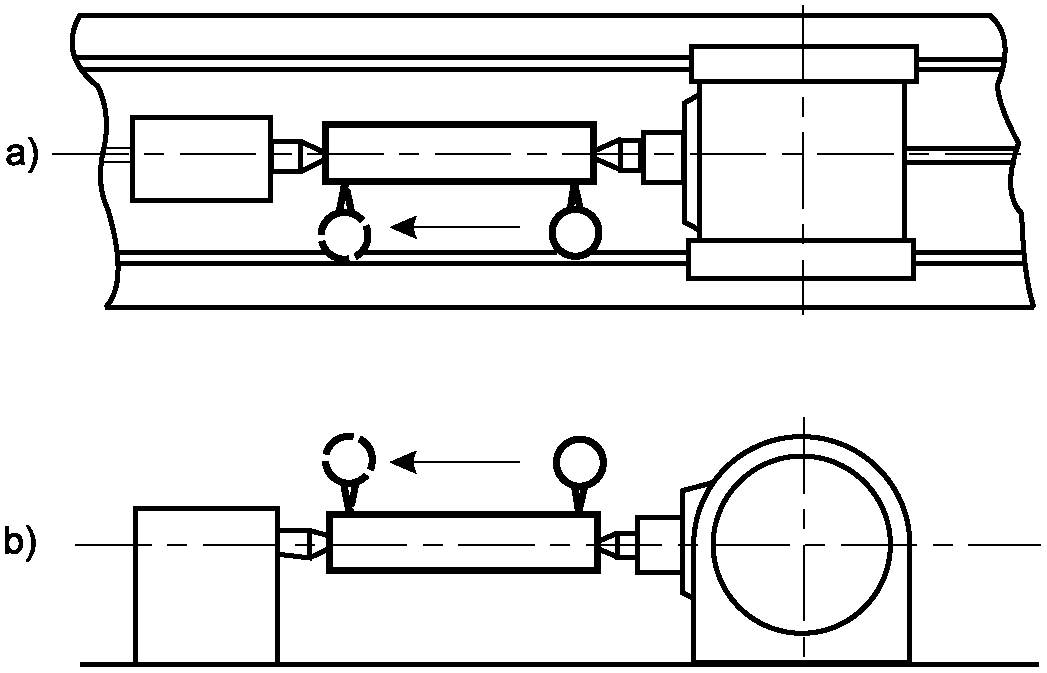
| a) Проверка параллельности установочного выступа относительно оси шпинделя. b) Проверка параллельности оси шпинделя относительно зажимной поверхности. Примечание — Проверка b) необходима, если шпиндель установлен с помощью стопорного штифта. c) Проверка бокового смещения шпинделя относительно центрального Т-образного паза. | |
| Схема | |
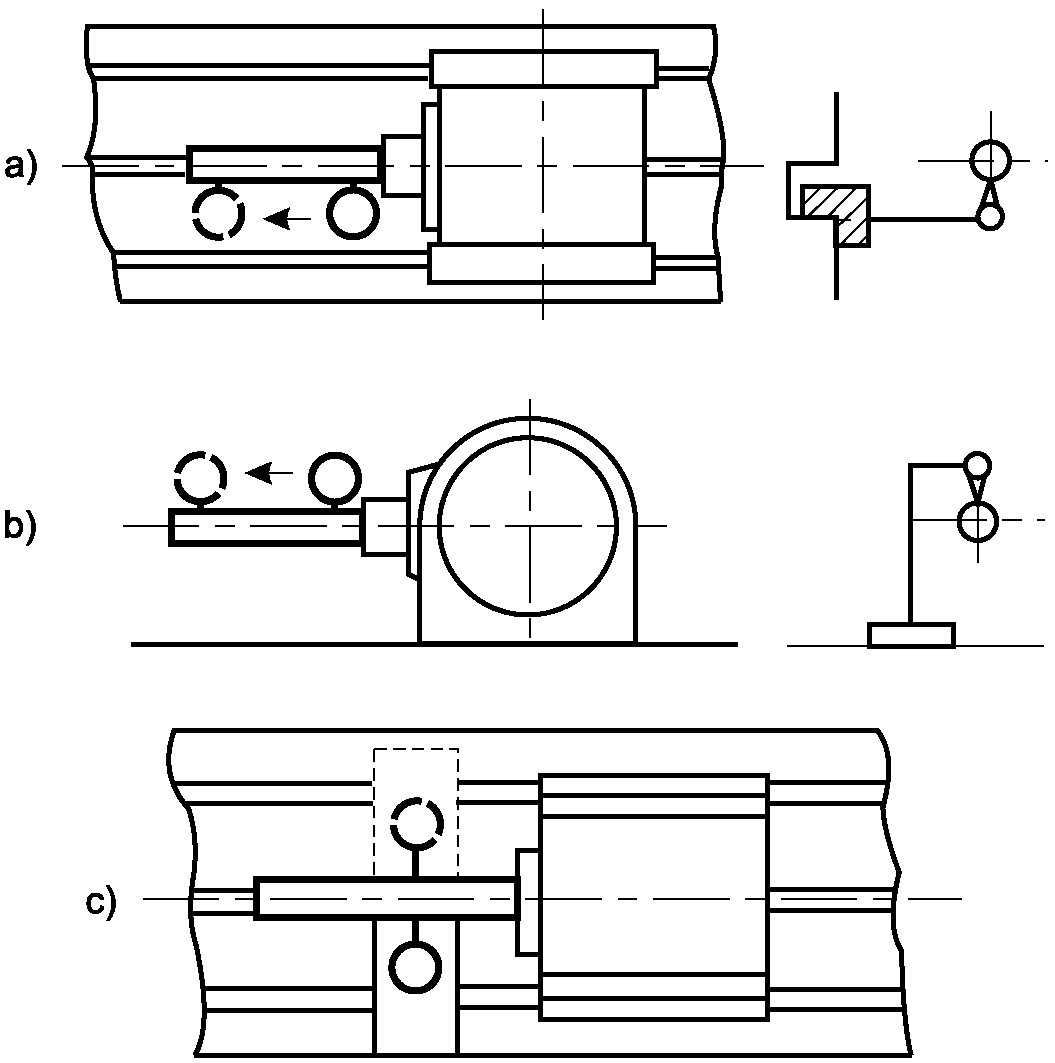 | |
| Допустимое отклонение, мм a) и b) 0,015 для любой длины измерения до 300 мм c) 0,015 | |
| Средства измерения Индикатор часового типа и контрольная оправка. | |
| Замечания и ссылки на ISO 230-1 a) и b) Пункты 5.412.1 и 5.412.4. Измерение следует проводить на двух диаметрально противоположных образующих оправки после поворота шпинделя на 180°. Допуск равен среднему алгебраическому значению результатов измерений. При необходимости отрегулировать стопорный штифт. c) Пункт 5.442. Индикатор часового типа поворачивают на 180°, чтобы зафиксировать каждую сторону контрольной оправки. При необходимости отрегулировать стопорный штифт. | |
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1 | IDT | ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях» |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
| УДК 621.9.02-434.5.006.354 | МКС 25.060.20 | IDT |
| Ключевые слова: условия испытаний, механические делительные головки, металлорежущие станки, проверка точности | ||